قطن
بالإنجليزية: Cotton
ليف طبيعي من شعيرات البذور يُستخرج من نباتات جنس Gossypium، ويتكوّن بالكامل تقريباً من السليلوز. وتجعله ألفته للماء ومتانته في الحالة الرطبة وقابليته للصباغة الليفَ القياسي لمناشف التيري.
كل ليفة قطن خلية واحدة مستطيلة تنمو من غلاف البذرة. يتكوّن أولاً جدار أوّلي رقيق، ثم تُرسّب الخلية خلال الأسابيع التالية طبقات من السليلوز شبه النقي على السطح الداخلي لذلك الجدار مكوّنةً الجدار الثانوي، حتى تتجاوز نسبة السليلوز في الليفة الناضجة 90 بالمئة من وزنها[120]. وحين تتفتّح اللوزة وتجفّ الليفة، ينهار التجويف المركزي (اللومن) وتتسطّح الليفة في شكل شريط ملتوٍ تساعد التواءاته الألياف على التماسك أثناء الغزل. أما مدى اكتمال الجدار الثانوي فيُشرح تحت نضج الألياف.
تحمل كل وحدة جلوكوز في السليلوز ثلاث مجموعات هيدروكسيل. وهذه المجموعات تجذب الماء، فيبتلّ القطن بسهولة بعد أن يزيل الغلي القلوي شموعه الطبيعية، وهي كذلك، في الوسط القلوي، المواقعُ التي ترتبط عندها الأصباغ التفاعلية بالليف ارتباطاً تساهمياً[121]. والقطن أمتن وهو رطب منه وهو جاف، وهذا يناسب الغسيل الساخن المتكرّر. ولا ينصهر القطن، بل يحترق سطحياً ويتلف في درجات الحرارة العالية، لذلك لا مقابل على القطن للعمليات التي تعتمد على تليين ليف لدن حرارياً، مثل التثبيت الحراري أو التسامي.
يأتي القطن التجاري أساساً من نوعين. فنوع Gossypium hirsutum، أي قطن الأبلاند (Upland)، يوفّر معظم إنتاج العالم من الألياف[120]؛ أما G. barbadense فيوفّر الأقطان الأطول والأدق التي تُتداول بأسماء بيما (Pima) أو جيزة (Giza) أو القطن فائق طول التيلة. وأسماء الأصناف والمنشأ تدلّ على النبات الذي زُرع ومكان زراعته، لا على طول ألياف البالة أو متانتها أو دقتها. فهذه الخصائص تُقاس، ويسجّلها نظام التصنيف الأمريكي لكل بالة بأجهزة القياس عالية الإنتاجية[122].
وفي المنشفة يحتجز القطن الماء داخل الليفة المنتفخة وبين الألياف، ويبقى ناعماً مع تكرار الغسيل؛ لكنه في المقابل يجفّ أبطأ من الألياف التركيبية، وينكمش ما لم يُرخَ القماش أثناء التشطيب. وتظهر جودة الألياف أكثر ما تظهر في خيط الوبر الذي يشكّل السطح الماصّ، أما خيوط الأرضية فتُختار أساساً لمتانتها.
الألياف التيلية والشعيرات المستمرة
يُسمّى أيضاً: ألياف مقطّعة، ألياف قصيرة، شعيرات مستمرة، فلامنت، staple fibre، filamentبالإنجليزية: Staple fibre and filament
الألياف التيلية ألياف غير مستمرة محدودة الطول، طبيعية أو مقطّعة، يجب برمها معاً لصنع خيط مغزول. أما الشعيرات المستمرة فخيوط متصلة تُنتج بالبثق، ويمكنها تكوين خيط دون غزل.
جميع الألياف الطبيعية ما عدا الحرير ألياف تيلية، وطول ألياف القطن عادةً بضعة سنتيمترات. أما الألياف الصناعية فتُبثق شعيرات مستمرة، ثم تُستخدم إما خيوطاً من الشعيرات المستمرة، وإما تُجعَّد وتُقطَّع إلى طول تيلة يُطابَق غالباً طول القطن، حتى يمكن خلط الاثنين على آلات غزل القطن. والبوليستر التيلي والبوليستر ذو الشعيرات المستمرة بوليمر واحد، ويختلفان في الخيط الذي يصنعانه.
تمنح أطراف الألياف البارزة الخيوطَ المغزولة ملمساً أنعم وأقل لمعاناً وأدفأ، لكنها تُسقط الزغب، وتكوّن الحبيبات (Pills) مع الألياف التركيبية المتينة. أما خيوط الشعيرات المستمرة فأكثر ملاسة ولمعاناً، ولا تكاد تُسقط زغباً، وإن كان ملمسها زلقاً وبارداً ما لم تُجعَّد. وكثيراً ما تُبنى أوجه الطباعة بالتسامي من بوليستر الشعيرات المستمرة أو الشعيرات المستمرة المجعَّدة، لأن السطح الأملس الكثيف يتلقّى صورة أحدّ، مع وجود أوجه من البوليستر المغزول أيضاً. أما خيوط القطن فهي دائماً خيوط مغزولة.
طول التيلةUHML
يُسمّى أيضاً: طول الألياف، متوسط طول النصف الأعلى، انتظام الطول، staple length، upper half mean lengthبالإنجليزية: Staple length
طول الألياف المميّز لعيّنة قطن، ويُذكر في التصنيف الآلي بوصفه متوسط طول النصف الأعلى (UHML) بأجزاء المئة من البوصة، وبوصفه طول التيلة التجاري بوحدات 1/32 من البوصة.
تقيس أجهزة القياس عالية الإنتاجية (HVI) حزمة ممشّطة من الألياف (اللحية أو Beard)، وتذكر متوسط طول النصف الأعلى، أي متوسط طول النصف الأطول من الألياف، بأجزاء المئة من البوصة؛ ويحوّله سجل التصنيف الأمريكي أيضاً إلى طول تيلة بوحدات 1/32 بوصة، حيث يقابل طول التيلة 36 ما بين 1.11 و1.13 بوصة لقطن الأبلاند[122]. ومؤشر انتظام الطول يساوي 100 × متوسط الطول ÷ UHML[124]؛ وتصف وزارة الزراعة الأمريكية (USDA) القيم من 79.5 إلى 82.4 بأنها متوسطة، وما يزيد على 85.4 بأنه مرتفع جداً[122].
تتراكب الألياف الأطول على مسافة أكبر، فيحتاج خيط ذو نمرة معيّنة إلى برم أقل، ويكون أمتن وأقل زغبية، كما تحتاج أدق النمر إلى قطن طويل منتظم. وضعف الانتظام يعني نسبة أعلى من الألياف القصيرة، ما يرفع الفاقد في التسريح والتمشيط، ويُضعف الخيط، ويزيد زغبيته وتساقط الزغب منه. وفي المناشف يكتسب طول التيلة أكبر أهميته في خيط الوبر، من أجل النعومة وتساقط الزغب وشكل العُرى بعد الغسيل. وهو خاصية للقطن الخام، ولا ينبغي الخلط بينه وبين طول القطع في الألياف الصناعية التيلية.
نسبة الألياف القصيرةSFC
بالإنجليزية: Short fibre content
نسبة الألياف في عيّنة القطن التي يقلّ طولها عن طول مرجعي، يكون في الغالب 12.7 mm (0.5 بوصة)، معبَّراً عنها بالوزن أو بعدد الألياف.
الأساس المعتاد هو النسبة المئوية بالوزن للألياف التي لا يتجاوز طولها 12.7 mm[125]. ويمكن لأجهزة قياس الألياف المفردة مثل AFIS أن تذكرها أيضاً بالعدد، فتعطي رقماً أعلى للقطن نفسه لأن الألياف القصيرة خفيفة الوزن. وترتبط نتائج طريقة Suter-Webb وجهاز AFIS ومؤشر الألياف القصيرة في HVI ارتباطاً جيداً، لكنها لا تتطابق في القيم المطلقة[125]، لذلك يجب ذكر الأساس والجهاز كلما حُدّدت نسبة الألياف القصيرة (SFC) أو قورنت.
لا تضيف الألياف القصيرة إلا قليلاً إلى المتانة، وتميل إلى الاستقرار على سطح الخيط؛ وزيادتها ترفع الفاقد وانقطاعات الخيوط أثناء الغزل وعيوب الخيط[125]. ويزيل التمشيط جزءاً كبيراً منها في صورة فضلات تمشيط، وهذا أحد أسباب قلّة الزغب المتساقط من خيوط الوبر الممشّطة، بينما يرفع الحلج العنيف وتنظيف الشَّعر نسبةَ الألياف القصيرة لأنهما يكسران الألياف[126].
الميكرونير
يُسمّى أيضاً: قراءة الميكرونير، مايك، mike، micronaireبالإنجليزية: Micronaire
قياس لتدفق الهواء عبر عيّنة قطن يعكس دقة الألياف ونضجها معاً، ويُذكر بوحدات الميكرونير لأقرب منزلة عشرية واحدة.
تُضغط سدادة موزونة من الألياف في حجرة ويُدفع الهواء خلالها؛ وتُحوَّل مقاومة تدفق الهواء لكل وحدة كتلة إلى قراءة ميكرونير[122]. والألياف ذات المقطع العرضي الصغير، سواء أكانت دقيقة بطبيعتها أم رقيقة الجدار غير ناضجة، تعطي قراءة منخفضة؛ أما الألياف الخشنة أو السميكة الجدار فتعطي قراءة مرتفعة. ولا تستطيع القراءة الفصل بين هذين السببين، لذا يُفضَّل تفسيرها ضمن الصنف الواحد، حيث يرتبط الميكرونير بالنضج ارتباطاً وثيقاً[122].
تنذر القيم المنخفضة جداً بألياف غير ناضجة، مع نِبس أكثر وامتصاص غير منتظم للصبغة؛ أما القيم المرتفعة جداً فتعني أليافاً خشنة وخيطاً أخشن وأضعف عند نمرة معيّنة. وتفرض أسواق القطن علاوات وخصومات على القراءات الواقعة خارج نطاق وسطي مفضّل، تحدّده قواعد القروض أو العقود في كل سوق. وبالنسبة إلى مصنع المناشف، لا يقلّ ثبات القراءة ضمن دفعة الخيط الواحدة أهميةً عن مستواها، لأن الأقطان المختلفة في الميكرونير قد تُصبغ بأعماق لون مختلفة.
نضج الألياف
يُسمّى أيضاً: النِّبس، الألياف غير الناضجة، القطن الميت، neps، dead cottonبالإنجليزية: Fibre maturity
درجة تثخّن الجدار الخلوي الثانوي لليفة القطن عند تفتّح اللوزة، ويُعبَّر عنها عادةً بنسبة النضج أو بالنسبة المئوية للألياف غير الناضجة.
لليفة الناضجة جدار سليلوزي سميك وتجويف صغير؛ أما غير الناضجة فجدارها رقيق، تنهار إلى شريط مسطّح وتنثني بسهولة. وتذكر أجهزة قياس الألياف المفردة مثل AFIS نسبة النضج ومحتوى الألياف غير الناضجة، ويصنّف جدول الألياف الصادر عن Cotton Incorporated نسبة النضج من 0.8 إلى 1.0 بأنها ناضجة، ومن 0.7 إلى 0.8 بأنها غير ناضجة[124]. ولا يذكر التصنيف الروتيني النضج مباشرة، لكنه ينعكس ضمن الصنف الواحد انعكاساً وثيقاً في الميكرونير[122].
الألياف غير الناضجة هي المصدر الرئيسي للنِّبس، وهي تشابكات صغيرة من الألياف تتكوّن في الحقل وفي الحلج وأثناء المعالجة؛ وفي دراسة لوزارة الزراعة الأمريكية شملت 200 سلالة تربية، ارتبط عدد النِّبس ارتباطاً وثيقاً بمحتوى الألياف غير الناضجة[127]. وتمتص النِّبس الصبغة امتصاصاً ضعيفاً، فتظهر في القماش المصبوغ بقعاً فاتحة أو نقاطاً بيضاء غير مصبوغة[127]. وتُعرف هذه الألياف الرقيقة الجدار جداً في التجارة باسم «القطن الميت». ولا يزيل التسريح والتمشيط إلا جزءاً منها.
دقة الألياف
يُسمّى أيضاً: الكثافة الطولية للألياف، نعومة الألياف، ملّيتكس، الدنير لكل شعيرة، millitex، dpfبالإنجليزية: Fibre fineness
الكثافة الطولية لليفة المفردة أو قطرها، وتُذكر للقطن بالملّيتكس (ملّيغرام لكل كيلومتر) وللألياف الصناعية بالديسيتكس أو بالدنير لكل شعيرة.
تحدّد الدقة عدد الألياف في المقطع العرضي لخيط ذي نمرة معيّنة. فكلما زاد عدد الألياف كان الخيط أمتن وأكثر انتظاماً وأمكن الوصول إلى نمر أدق، والألياف الرفيعة تنثني بسهولة، فيُحَسّ ذلك ملمساً أنعم. وتُقاس دقة القطن على ألياف مفردة، مثلاً بجهاز AFIS بوحدة mg/km[127]؛ ويصنّف Cotton Incorporated القيم من 135 إلى 175 ملّيتكس بأنها دقيقة، ومن 175 إلى 200 بأنها متوسطة[124]. أما الألياف الصناعية فتُنتج بدقة مختارة، وتُصنَّف التي تقلّ عن 1 dtex تقريباً أليافاً دقيقة[128].
والدقة ليست الميكرونير، الذي يمزج الدقة بالنضج، وليست نمرة الخيط، التي تصف الخيط. وفي القطن تتشابك هاتان الخاصيتان للألياف: فقيمة الدقة المنخفضة قد تعني ليفة دقيقة حقاً أو ليفة غير ناضجة، وفي بيانات التربية كانت السلالات الأدق أكثر نِبساً، وهي علاقة أرجعها الباحثون في معظمها إلى النضج[127].
متانة الألياف ومتانتها النوعية
يُسمّى أيضاً: متانة الحزمة، المتانة النوعية للألياف، bundle strength، tenacityبالإنجليزية: Fibre strength and tenacity
القوة اللازمة لقطع ليفة أو حزمة من الألياف، ويُعبَّر عنها عادةً بالمتانة النوعية: قوة القطع مقسومة على الكثافة الطولية، بوحدة غرام-قوة لكل تكس أو سنتي نيوتن لكل تكس.
قسمة القوة على الكثافة الطولية تتيح المقارنة بين ألياف مختلفة الدقة. وفي تصنيف القطن يقطع جهاز HVI حزمة من الألياف مثبّتة بين فكّين المسافة بينهما 1/8 بوصة، ويذكر النتيجة بالغرام لكل تكس؛ وتصف وزارة الزراعة الأمريكية القيم من 25.5 إلى 28.4 g/tex بأنها متوسطة، و30.5 g/tex فما فوق بأنها متينة جداً[122]. والغرام-قوة لكل تكس يساوي 0.98 cN/tex، فالوحدتان متقاربتان لكنهما غير قابلتين للتبادل. ويسجّل الاختبار نفسه الاستطالة عند القطع.
ويؤثّر الماء في الألياف المختلفة تأثيراً مختلفاً. فالقطن تزداد متانته وهو رطب؛ أما الفسكوز القياسي فيفقد نحو نصفها، في حين يحتفظ الليوسل بقدر أكبر بكثير منها[129]، ويعرّف قانون الاتحاد الأوروبي المودال بقيم دنيا لقوة القطع ومعامل المرونة في الحالة الرطبة[87]. أما البوليستر فلا يتأثّر إلى حد كبير. ومتانة الألياف تحدّد الإمكانية القصوى لمتانة الخيط، بينما يقرّر الطول والبرم والانتظام مقدار ما يحقّقه الخيط منها فعلاً.
الحلج
يُسمّى أيضاً: شعر القطن، نسبة الشوائب، تنظيف الشعر، lint، trash contentبالإنجليزية: Ginning
أول مرحلة معالجة بعد الجني، تُفصل فيها ألياف القطن (الشَّعر) عن البذرة، وتُنظَّف من الشوائب النباتية، وتُكبس في بالات.
يُجفَّف القطن الزهر أو يُكيَّف حسب الحاجة، ثم يُنظَّف ويُحلج. وتسحب المحالج المنشارية الألياف عبر شبكة بمناشير مسنّنة، وتحقّق معدّل الإنتاج الذي يتطلّبه قطن الأبلاند؛ أما المحالج الأسطوانية فتمسك الألياف على أسطوانة وتنزعها عن البذرة برفق أكبر. وتشترط القواعد الأمريكية حلج القطن فائق طول التيلة بمحالج أسطوانية[86]، وفي مقارنة أجرتها وزارة الزراعة الأمريكية احتفظ الحلج الأسطواني بقدر أكبر بوضوح من الألياف الطويلة مقارنةً بالحلج المنشاري للقطن الأبلاند نفسه[126].
ثم تزيل منظّفات الشَّعر بقايا الأوراق واللحاء وأجزاء أغلفة البذور، ويذكرها التصنيف تحت درجة الأوراق والمواد الغريبة[122]. وكل مرحلة تنظيف تحسّن الرتبة لكنها تكسر الألياف: ففي التجربة نفسها أدّى التنظيف الإضافي بمنظّفات الشَّعر المنشارية إلى تقصير الألياف ورفع نسبة الألياف القصيرة، وأعطى خيوطاً فيها نِبس أكثر وعيوب أكثر وانقطاعات أكثر أثناء الغزل[126]. وأجزاء أغلفة البذور التي تبقى حتى مرحلة الخيط مصدر رئيسي لعدم انتظام الخيط[127]. وهذا أحد أسباب اختلاف سلوك أقطان من المنشأ نفسه في الغزل اختلافاً كبيراً.
قطن عضوي
بالإنجليزية: Organic cotton
قطن يُزرع وفق قواعد زراعة عضوية معتمدة. ويصف المصطلح النظام الزراعي وسلسلة التوريد الموثّقة المرتبطة به، لا خاصية قابلة للقياس في الليف.
تقيّد قواعد الزراعة العضوية المبيدات والأسمدة التركيبية وتستبعد البذور المعدّلة وراثياً، ويُصادَق على الامتثال لها على مستوى المزرعة بموجب اللوائح العضوية الوطنية أو الإقليمية. ويؤدي الليف أداء القطن التقليدي من رتبة مماثلة، ولا يمكن تمييزه في المنشفة الجاهزة، لذا يستند ادعاء العضوية إلى وثائق تتبع المادة عبر الحلج والغزل والنسج والصباغة والقص والخياطة.
يمنح GOTS الشهادة للمعالجة على امتداد سلسلة النسيج كلها، ويضيف معايير بيئية واجتماعية[103]. أما معيار المحتوى العضوي (OCS) فيتحقّق فقط من وجود المادة العضوية وكميتها عبر السلسلة، دون معايير للمواد الكيميائية أو للجوانب الاجتماعية والبيئية للإنتاج[104]. وفي كليهما تخضع مراحل المعالجة والتجارة للشهادة، وتوثّق شهادات المعاملة الشحنات؛ أما قواعد النطاق الدقيقة فيحدّدها كل معيار. ولا تقول صفة العضوية شيئاً عن الامتصاص أو النعومة أو التحمّل، فهذه مكانها المواصفات بصورة مستقلة.
لدى Mira Towels: يمكن لـ Mira دعم برامج المناشف التي تتطلّب وثائق OEKO-TEX® أو GOTS أو ISO 9001 أو ISO 14001؛ ويُؤكَّد النطاق أثناء إعداد عرض السعر.
قطن معاد تدويره
يُسمّى أيضاً: القطن المستعاد، القطن المعاد تدويره ميكانيكياً، recycled cottonبالإنجليزية: Recycled cotton
ألياف قطن تُستعاد من مخلفات ما قبل الاستهلاك، مثل فضلات الغزل والنسج والقص، أو من المنسوجات بعد الاستهلاك، وتُعاد إلى إنتاج الخيوط، عادةً بالتمزيق الميكانيكي.
مخلفات ما قبل الاستهلاك نظيفة ومعروفة التركيب؛ أما المنسوجات بعد الاستهلاك فيجب أولاً جمعها وفرزها حسب الألياف واللون ونزع الإكسسوارات عنها. ويمزّق التدوير الميكانيكي القماش ليعيده أليافاً، ويكسر الألياف في أثناء ذلك، لذا تكون نسبة الألياف القصيرة في القطن المعاد تدويره مرتفعة. ويُغزل على نطاق واسع على آلات الروتور، ويُخلط عادةً بقطن بكر أو بألياف أخرى للمحافظة على متانة الخيط واستقرار الغزل؛ وقد وجدت دراسة حديثة أن التمشيط والغزل الحلقي المضغوط يمكن أن يرفعا الحصة القابلة للاستخدام من القطن المعاد تدويره[130].
ويعني ذلك عادةً في المناشف نمراً أخشن وزغباً متساقطاً أكثر ومتانة خيط أقل مقارنةً بخيط ممشّط من قطن بكر، لذا يسهل استخدام المحتوى المعاد تدويره في خيوط الأرضية واللُّحمة، أو في المنتجات المنسوجة نسجاً مسطّحاً، أو جزءاً من مخلوط الوبر، أكثر مما يسهل استخدامه خيطَ وبر دقيقاً نقياً. ويمكن للمخلفات الملوّنة المفروزة حسب درجة اللون أن تعطي خيطاً ملوّناً دون صباغة، وإن كان ثبات درجة اللون يتوقّف حينئذ على الفرز. ولا يمكن قراءة الادعاء من المنشفة نفسها؛ بل يحتاج إلى شهادة سلسلة حيازة مثل GRS أو RCS، مع شهادات معاملة مطابقة.
بوليسترPET
يُسمّى أيضاً: البولي إيثيلين تيريفثالات، بولي إستر، PES، PETبالإنجليزية: Polyester
ليف تركيبي يُصنع من بوليمرات خطية لإستر من ديول وحمض التيريفثاليك، وهو في المنسوجات دائماً تقريباً البولي إيثيلين تيريفثالات (PET). وهو لدن حرارياً، كاره للماء، ويُصبغ بالأصباغ المشتتة.
يُصنع PET ببلمرة الإيثيلين غليكول مع حمض التيريفثاليك؛ ويشمل اسم الليف «بوليستر» في الاتحاد الأوروبي الألياف التي تحتوي سلسلتها على 85 بالمئة على الأقل من كتلتها من وحدات الإستر هذه[87]. ويُبثق البوليمر المنصهر عبر فوهات الغزل ثم يُمطّ لتوجيه جزيئاته، فتنتج شعيرة مستمرة متينة ثابتة الأبعاد.
تهيمن خاصيتان على سلوكه في المناشف. فالبوليستر كاره للماء: يأخذ قدراً ضئيلاً جداً من الماء داخل الليف، ويخصّص له تحليل الألياف في الاتحاد الأوروبي نسبة رطوبة متفقاً عليها قدرها 1.5 بالمئة مقابل 8.5 بالمئة للقطن[87]. ويمكن لقماش البوليستر أن ينقل السائل على امتداد سطحه بالخاصية الشعرية، لكنه لا يحتجز الماء كما يحتجزه تيري القطن. والبوليستر أيضاً لدن حرارياً. فمناطقه غير المتبلورة تصبح متحرّكة فوق درجة حرارة التحوّل الزجاجي، وهي نحو 70 °C في قياسات المسعرية الحرارية، وينصهر البوليمر عند نحو 250 °C[131]؛ وتتوقّف القيم الدقيقة على درجة التبلور والتوجّه الجزيئي وطريقة الاختبار. ويستغلّ التثبيت الحراري والصباغة في درجات الحرارة العالية والتسامي جميعها هذه الحركية.
لا يحتوي PET التقليدي على مواقع أيونية للصبغة، لذا يُصبغ ويُطبع بالأصباغ المشتتة التي تنتشر داخل الليف في درجات الحرارة العالية. ولهذا ينجح التسامي على البوليستر ولا ينجح على القطن غير المعالَج. وتوجد أنواع بوليستر معدّلة قابلة للصباغة بالأصباغ الكاتيونية بوصفها منتجات مستقلة.
وفي المناشف يُستخدم البوليستر وجهاً للطباعة في المناشف المطبوعة بالتسامي، وأليافاً دقيقة في مناشف الرياضة والسفر السريعة الجفاف، وأحياناً في خيوط الأرضية أو الخيوط المخلوطة التي تضيف المتانة وتقلّل الانكماش. وهو يجذب الأوساخ الزيتية ويحتفظ بها، ويتحبّب حين يُغزل من ألياف تيلية، ويولّد الكهرباء الساكنة في الهواء الجاف، وقد يكتسب لمعاناً أو يتشوّه تحت المكواة أو المكبس الساخن.
لدى Mira Towels: منشفتنا المطبوعة طباعةً كاملة المتوفرة في المخزون ذات بنية 250 GSM بوجه طباعة من البوليستر وظهر قطني؛ ولا يُطبع إلا وجه البوليستر.
بوليستر معاد تدويرهrPET
بالإنجليزية: Recycled polyester
بوليستر يُصنع من PET مستعاد، غالباً من الزجاجات بعد الاستهلاك، وبصورة متزايدة من مخلفات المنسوجات، بإعادة الصهر الميكانيكية أو بإزالة البلمرة كيميائياً ثم إعادة البلمرة.
يغسل التدوير الميكانيكي PET، وهو في العادة من الزجاجات، ويحوّله إلى رقائق ويعيد صهره ليصنع منه أليافاً؛ وقد تؤدي كل دورة صهر إلى تقصير سلاسل البوليمر، لذا تتوقّف الجودة على نقاء المادة الأولية. أما التدوير الكيميائي فيفكّك PET إلى مونومراته أو مركّباته الوسيطة ثم يعيد بناء البوليمر، ما يتيح إزالة اللون والملوّثات واستخدام مخلفات المنسوجات مادةً أولية. وفي الحالتين يكون الناتج PET، له سلوك الصباغة بالأصباغ المشتتة والتسامي والسلوك الحراري نفسه الذي للبوليستر البكر من رتبة مكافئة.
ولما كان PET المعاد تدويره وPET البكر من الرتبة نفسها يسلكان السلوك نفسه، فإن إثبات المحتوى المعاد تدويره يأتي من شهادة سلسلة الحيازة مثل GRS أو RCS، مع شهادات معاملة للشحنة، لا من اختبارات القماش. ولا يجعل rPET المشتق من الزجاجات المنشفةَ نفسها قابلة لإعادة التدوير، وأي فائدة بيئية مدّعاة تحتاج إلى ما يدعمها بذاتها.
ألياف دقيقة (مايكروفايبر)
يُسمّى أيضاً: مايكروفايبر، ألياف دقيقة مشقوقة، شعيرات دقيقة، microfiber، microfibreبالإنجليزية: Microfibre
ليف أو شعيرة أدق من نحو 1 ديسيتكس، في الغالب من البوليستر أو البولي أميد، يُستخدم لصنع أقمشة ناعمة كثيفة ذات مساحة سطحية كبيرة جداً للألياف.
حدّ 1 dtex تقريباً عُرف قديم وليس حداً مثبتاً في مواصفة قياسية[128]. وتُغزل الشعيرات الدقيقة إما مباشرةً شعيراتٍ دقيقة جداً، وإما شعيراتٍ ثنائية المكوّن، عادةً من مقاطع من البوليستر والبولي أميد، تُشقّ أثناء التشطيب إلى ألياف أدق إسفينية الشكل. وللأقمشة المصنوعة من الألياف الدقيقة المشقوقة سطح داخلي كبير جداً وممرّات شعرية دقيقة كثيرة، فتلتقط الماء والزيت بسرعة، وتنشر السائل على مساحة واسعة، وتجفّ بسرعة، لأن الألياف نفسها لا تمتص إلا قليلاً.
أما في تيري القطن فيدخل الماء الليف نفسه أيضاً. ومناشف الألياف الدقيقة رقيقة وخفيفة وسريعة الجفاف، وهذا يناسب الرياضة والسفر والتنظيف، لكن ملمسها يختلف عن القطن، وتحتفظ بالأوساخ الزيتية. كما أن مساحة سطح أليافها الكبيرة تعني الحاجة إلى صبغة أكثر لبلوغ عمق لون معيّن[128]. وتساقط شظايا الألياف في الغسيل موضوع بحثي نشط، وأي ادعاء في هذا الاتجاه أو ذاك يحتاج إلى بيانات اختبار.
فسكوز ومودالCV / CMD
يُسمّى أيضاً: رايون، رايون الفسكوز، حرير صناعي، viscose، rayon، modalبالإنجليزية: Viscose and modal
ليف سليلوزي مُجدَّد يُصنع بإذابة لبّ الخشب أو لبّ نباتي آخر بطريقة الزانثات ثم غزله من جديد أليافاً. والمودال فسكوز معدّل ذو متانة عالية في الحالة الرطبة ومعامل مرونة رطب مرتفع.
يُنقع السليلوز المنقّى في هيدروكسيد الصوديوم، ويُفاعَل مع ثاني كبريتيد الكربون لتكوين زانثات السليلوز القابلة للذوبان، ثم يُبثق في حمّام حمضي حيث يتجدّد شعيراتٍ مستمرة أو أليافاً تيلية[129]. والليف سليلوز كالقطن: محبّ للماء، يُصبغ بالأصباغ التفاعلية، ويخصّص له تحليل الألياف في الاتحاد الأوروبي نسبة رطوبة متفقاً عليها أعلى من القطن، 13 بالمئة مقابل 8.5 بالمئة[87]. وتستخدم ملصقات الاتحاد الأوروبي اسم «فسكوز»[87]؛ أما الاسم العام في الولايات المتحدة فهو «رايون»[88].
نقطة ضعفه متانته في الحالة الرطبة. فالفسكوز القياسي يفقد نحو نصف متانته حين يبتلّ[129]، ويتشوّه أكثر في الغسيل. أما المودال، المصنوع بطريقة فسكوز معدّلة، فيجب أن يستوفي قيماً دنيا لقوة القطع ومعامل المرونة الرطب[87]، ويحافظ على شكله أفضل في الغسيل. وفي المناشف يظهر الفسكوز والمودال أساساً مخلوطَين بالقطن في الوبر، حيث يضيفان اللمعان وملمساً أملس بارداً. والفسكوز المصنوع من لبّ الخيزران هو الليف نفسه من مادة خام أخرى (انظر السليلوز المُجدَّد المشتق من الخيزران).
ليوسلCLY
يُسمّى أيضاً: تنسل (اسم تجاري)، Tencel، lyocellبالإنجليزية: Lyocell
ليف سليلوزي مُجدَّد يُغزل من محلول للّبّ في مذيب عضوي هو N-methylmorpholine N-oxide (NMMO)، دون تكوين مشتقّ كيميائي للسليلوز.
يذوب اللبّ مباشرةً في محلول NMMO المائي. ويُبثق المحلول عبر فجوة هوائية إلى حمّام مائي، حيث يترسّب السليلوز ليفاً عالي التوجّه؛ ثم يُغسل المذيب ويُستعاد، بنسبة تزيد على 99 بالمئة وفق المراجعات المنشورة[129]. ويستند تعريف الاتحاد الأوروبي لهذا الليف إلى هذه الطريقة[87].
يمنح التوجّه العالي الليوسل متانة أكبر في الحالتين الجافة والرطبة ومعامل مرونة رطباً أعلى من الفسكوز، فيحافظ على شكله أفضل في الغسيل[129]. لكنه يجعل الليف أيضاً عرضةً للتليّف (Fibrillation): فتحت الاحتكاك الرطب تنشقّ ليفيات دقيقة عن السطح وتمنح الألوان الداكنة مظهراً مُصقَّعاً أو زغبياً، ما لم يُضبط ذلك أثناء التشطيب، مثلاً بالإنزيمات أو بعوامل التشابك[129]. وفي المناشف يُستخدم الليوسل أساساً في مخاليط مع القطن، غالباً في الوبر. وTencel علامة تجارية لشركة Lenzing وليست اسماً عاماً لليف؛ ويجب أن تذكر ملصقات الاتحاد الأوروبي الليف باسم «ليوسل»[87].
سليلوز مُجدَّد مشتق من الخيزران
يُسمّى أيضاً: فسكوز الخيزران، رايون الخيزران، ألياف البامبو، bamboo viscose، bamboo fibreبالإنجليزية: Bamboo-derived regenerated cellulose
ليف سليلوزي مُجدَّد، عادةً فسكوز وأحياناً ليوسل، يُصنع من لبّ مستخلص من الخيزران. وخصائصه هي خصائص الليف المُجدَّد، لا خصائص نبات الخيزران.
تُحوَّل سيقان الخيزران إلى لبّ، ثم يُذاب السليلوز ويُغزل كما يُفعل بلبّ الخشب. ولا يحتفظ الليف المُجدَّد بشيء من بنية النبات، فامتصاصه ومتانته الرطبة ولمعانه وسلوكه في الصباغة هي خصائص الفسكوز أو الليوسل. وتشير لجنة التجارة الفيدرالية الأمريكية إلى أنه لا يبقى أي أثر للنبات الأصلي في الرايون المصنوع من الخيزران، وتشترط إثبات الادعاءات بأن هذا الليف يحتفظ بخصائص النبات المضادة للميكروبات[88].
في الاتحاد الأوروبي لا يجوز استخدام إلا أسماء الألياف المدرجة في لائحة المنسوجات، لذا يُصرَّح بليف لبّ الخيزران بوصفه فسكوز أو ليوسل[87]. وفي الولايات المتحدة لا يجوز تسمية المنسوج «خيزران» إلا إذا كان مصنوعاً من ألياف خيزران حقيقية؛ أما الليف المُجدَّد فيجب أن يحمل اسمه العام، مثل «رايون مصنوع من الخيزران»[88]. وتوجد ألياف لحائية من الخيزران معالجة ميكانيكياً، لكنها نادرة في المناشف. وينبغي أن تذكر المواصفات الليف العام ونسبته، مع مصدره النباتي معلومةً إضافية.
كتانLI
يُسمّى أيضاً: ألياف الكتان، نبات الكتان، flax، linenبالإنجليزية: Linen (flax)
ليف لحائي يُستخرج من ساق نبات الكتان Linum usitatissimum. وهو متين وصلب منخفض الاستطالة، ذو ملمس جاف متماسك ولمعان طبيعي.
تُحرَّر ألياف الكتان من الساق بالتعطين والتنفيض (الدقّ)، ثم تُمشَّط إلى ألياف طويلة (الكتان الطويل) ومشاقة أقصر. وهي سليلوز كالقطن، لكنها أكثر تبلوراً وتوجّهاً، لذا يكون الكتان أمتن وأقل قابلية للتمدّد، ويتجعّد بسهولة أكبر، ويبدو ملمسه أبرد وأكثر جفافاً وتماسكاً. وتسمّي ملصقات الاتحاد الأوروبي الليف «كتان» (flax أو linen)، بنسبة رطوبة متفق عليها قدرها 12 بالمئة مقابل 8.5 بالمئة للقطن[87]. وفي المناشف يظهر الكتان أساساً في مناشف المطبخ المنسوجة نسجاً مسطّحاً ومناشف تجفيف الزجاج والبشتمال، منفرداً أو مخلوطاً بالقطن؛ والخيوط المغزولة من الألياف الطويلة لا يتساقط منها إلا قليل من الزغب، ولهذا يُستخدم الكتان تقليدياً لتجفيف الأواني الزجاجية. ونادراً ما يُستخدم وبراً للتيري، إذ لا تلائم صلابته واستطالته المنخفضة تكوين العُرى.
مخلوط الألياف
يُسمّى أيضاً: بولي قطن، مخلوط القطن والبوليستر، خيط مخلوط، polycotton، poly-cottonبالإنجليزية: Fibre blend
خيط أو قماش يحتوي على أكثر من نوع واحد من الألياف، إما ممزوجة قبل الغزل (خلط حميم)، وإما مجتمعة في صورة خيوط أو طبقات منفصلة ضمن تركيب واحد.
يمزج الخلط الحميم الألياف في مرحلة الفتح أو السحب، فيحتوي كل خيط على النوعين؛ وخيط البولي قطن هو المثال المألوف. أما القماش المخلوط فيجمع خيوطاً مختلفة بدلاً من ذلك، كوبر قطني على سداء أرضية من خيط بوليستر وقطن، وهو ما يستخدمه بعض نسّاجي التيري لمتانة الأرضية[132]. ويضع التركيب مزدوج الوجه أليافاً مختلفة على كل وجه، مثل وجه طباعة من البوليستر فوق ظهر قطني. وتختلف الحالات الثلاث في سلوكها في الصباغة والطباعة والاستعمال.
يحتاج منتج البوليستر والقطن إلى فئتين من الأصباغ: الأصباغ المشتتة للبوليستر، والأصباغ التفاعلية أو فئة أخرى من أصباغ السليلوز للقطن؛ وفئة واحدة وحدها تترك الليف الآخر باهتاً، وهو تأثير يُستخدم أحياناً عمداً للحصول على مظهر ثنائي اللون. ولا يلوّن التسامي إلا البوليستر، فتبقى ألياف القطن في المخلوط غير ملوّنة إلى حد كبير، وتفقد الطباعة عمقها كلما انخفضت حصة البوليستر. ويُصرَّح بالتركيب بالوزن[87]، والمنشفة ذات الوبر القطني والأرضية المحتوية على البوليستر ليست منشفة قطنية 100 بالمئة، حتى لو كانت كل عروة ظاهرة من القطن؛ والقواعد مشروحة تحت وسم تركيب الألياف.
الألياف المحبّة للماء والكارهة للماء
بالإنجليزية: Hydrophilic and hydrophobic fibres
الألياف المحبّة للماء تجذب الماء وتمتصه لأن جزيئاتها تحمل مجموعات قطبية؛ أما الألياف الكارهة للماء فتحمل القليل من هذه المجموعات، ولا تأخذ داخل الليف نفسه إلا قليلاً من الماء.
الألياف السليلوزية مثل القطن والفسكوز والليوسل والكتان محبّة للماء: ترتبط مجموعات الهيدروكسيل فيها بالماء، فتنتفخ الألياف وينتشر الماء بسرعة على السطح النظيف. أما البوليستر والبولي بروبيلين فكارهان للماء ولا يمتصان داخل الليف إلا القليل جداً؛ ويقع البولي أميد بينهما. ويظهر الفرق في الرطوبة المستعادة وفي فئات الأصباغ التي يقبلها كل ليف.
يجب التمييز بين سلوك السطح وسلوك كتلة الليف. فالقطن الخام يبتلّ ببطء إلى أن يزيل الغلي القلوي شموعه الطبيعية، والمنعّمات قد تجعل سطح القطن بطيء الامتصاص من جديد[133]. ويمكن لقماش البوليستر الكاره للماء أن ينقل السائل بسرعة بالخاصية الشعرية عبر الممرّات الشعرية بين الشعيرات الدقيقة، وتُطبَّق على البوليستر تشطيبات محبّة للماء لتحسين قابليته للابتلال.
الرطوبة المستعادة
يُسمّى أيضاً: المحتوى الرطوبي، امتصاص الرطوبة، نسبة الرطوبة، moisture regain، moisture contentبالإنجليزية: Moisture regain
كتلة الماء التي يحتفظ بها المنسوج، معبَّراً عنها نسبةً مئوية من كتلته الجافة تماماً. أما المحتوى الرطوبي فيعبّر عن الماء نفسه نسبةً مئوية من الكتلة الرطبة الكلية.
الرطوبة المستعادة R = 100 × (m − d) / d، والمحتوى الرطوبي M = 100 × (m − d) / m، حيث m الكتلة الرطبة وd الكتلة الجافة تماماً؛ فالرطوبة المستعادة البالغة 8 بالمئة تعادل محتوى رطوبياً قدره 7.4 بالمئة تقريباً. وتتوقّف الرطوبة المستعادة المقيسة على الليف ورطوبة الهواء وتاريخ العيّنة (فالعيّنة التي تجفّ تستقر عند رطوبة مستعادة أعلى من العيّنة التي تكتسب الرطوبة). لذلك تستخدم التجارة وتحليل الألياف قيماً اصطلاحية ثابتة: إذ تحدّد لائحة المنسوجات الأوروبية نسباً متفقاً عليها قدرها 8.5 بالمئة للقطن العادي، و13 بالمئة للفسكوز والمودال والليوسل، و12 بالمئة للكتان، و1.5 بالمئة للبوليستر[87]، وتجدول ASTM D1909 قيم الرطوبة المستعادة التجارية للغرض نفسه[1].
تصف الرطوبة المستعادة بخار الماء الذي يُمتص من الهواء، لا الماء السائل الذي تمتصه المنشفة أثناء الاستخدام، والذي يُحتجز في معظمه بين الألياف والعُرى؛ فالليف ذو الرطوبة المستعادة العالية لا يصنع تلقائياً منشفة أكثر امتصاصاً. وتكتسب أهميتها التجارية من أن القطن يكتسب أو يفقد عدة نقاط مئوية من وزنه مع تغيّر الرطوبة، لذا ينبغي مقارنة أوزان الخيوط والأقمشة والمناشف على عيّنات مكيّفة في جو قياسي (انظر التكييف المخبري) أو على أساس الكتلة الجافة مضافاً إليها النسبة المتفق عليها.
نمرة الخيط
يُسمّى أيضاً: الكثافة الطولية، رقم الخيط، دقة الخيط، yarn count، countبالإنجليزية: Yarn count
مقياس لدقة الخيط يُعبَّر عنه بالكثافة الطولية: إما كتلة لكل وحدة طول (الأنظمة المباشرة مثل التكس والدنير)، وإما طول لكل وحدة كتلة (الأنظمة غير المباشرة مثل Ne وNm).
تسير عائلتا أنظمة النمر في اتجاهين متعاكسين. فالأنظمة المباشرة (التكس والديسيتكس والدنير) تذكر كتلة طول ثابت، فيعني الرقم الأعلى خيطاً أخشن. أما الأنظمة غير المباشرة فتذكر الطول في كتلة ثابتة، فيعني الرقم الأعلى خيطاً أدق: فالنمرة الإنجليزية للقطن (Ne) تعدّ الشلل التي يبلغ طول كل منها 840 ياردة في الرطل الواحد، والنمرة المترية (Nm) تعدّ الكيلومترات في الكيلوغرام. والتكس هو النظام المعتمد دولياً[2]، لكن مصانع المناشف وتجّار الخيوط ومعظم مواصفات التيري لا تزال تعمل بنظام Ne.
التحويل حسابي: tex = 590.5 ÷ Ne، وNm = 1,000 ÷ tex (أي نحو 1.69 × Ne)، وdenier = 9 × tex[134]. فالنمرة Ne 20 تعادل إذن نحو 29.5 tex، والنمرة Ne 16 نحو 36.9 tex. ولا يقول الرقم شيئاً آخر عن الخيط: فخيطان بنمرة Ne 20 قد يختلفان اختلافاً كبيراً في الألياف والبرم ونظام الغزل والانتظام.
في التيري لكل مجموعة خيوط نمرتها الخاصة. فأحد تجمّعات صناعة التيري الموثّقة يستخدم خيوط وبر ممشّطة مفردة بنمرة Ne 16 أو 20، وخيوط أرضية مسرّحة من طاقين بنمرة Ne 20/2 أو 24/2، وخيوط لُحمة مسرّحة مفردة بنمرة Ne 16 أو 20[132]. وخيط الوبر الأخشن يضع في كل عروة كتلة وامتلاءً أكبر؛ أما الأدق فيعطي عروة أنعم وأوضح شكلاً، ويعطي كذلك، في الأبحاث التي استعرضتها المراجعات، امتصاصاً أسرع للماء[133]. وتؤثّر النمرة أيضاً في الوزن والتكلفة: فعند كثافة الوبر وطول العروة نفسيهما، يضيف تغيير خيط الوبر من Ne 20 إلى Ne 16 ربعاً إضافياً إلى كتلة الوبر.
تُحدَّد النمرة بلفّ شلل معروفة الطول من البكرة ووزنها، وهي طريقة الشلّة في ISO 2060، التي قد تعطي إجراءاتها الاختيارية للتكييف والتحضير نتائج مختلفة، ولذا يجب الاتفاق عليها بين الطرفين[3]. وتذكر المصانع متوسط النمرة وتفاوتها بين الشلل (معامل اختلاف النمرة CV%)، وهو رقم يختلف عن عدم الانتظام قصير المدى الموصوف تحت انتظام الخيط. وينبغي أن تذكر المواصفات النظام وعدد الطاقات وطريقة التحضير، مثل Ne 20/2 مسرّح، أو أن تستخدم تسمية التكس وفق ISO 1139[4]، وأي حدّ سماح متفق عليه للنمرة، وهو شرط تجاري لا تحدّده طريقة الاختبار.
النمرة الإنجليزية للقطنNe
يُسمّى أيضاً: النمرة الإنجليزية، نمرة القطن، English count، Neبالإنجليزية: Cotton count
النمرة الإنجليزية للقطن (Ne): عدد الشلل التي يبلغ طول كل منها 840 ياردة وتزن معاً رطلاً واحداً. وهي نظام غير مباشر، لذا فإن Ne 30 أدق من Ne 16.
رطل من خيط Ne 1 طوله 840 ياردة، ورطل من خيط Ne 20 طوله 16,800 ياردة. ولا تنطبق الشلّة ذات 840 ياردة إلا على خيوط نظام القطن. أما نمر الصوف الممشّط (الورستد) والصوف المسرّح والكتان فتستخدم أطوالاً أخرى للشلّة، فيصف الرقم نفسه في نظام آخر خيطاً مختلفاً، ولا بد دائماً من تسمية النظام.
تُكتب الخيوط المزوية بنمرة الخيط المفرد وعدد الطاقات: فـ Ne 16/2 خيطان مفردان بنمرة Ne 16 مبرومان معاً، بنمرة ناتجة قريبة من Ne 8 (أخشن قليلاً في الواقع، لأن برم التزوية يُقصّر الخيط). والترتيب ليس موحّداً. فغزّالو القطن يكتبون عادةً النمرة ثم عدد الطاقات (16/2)، بينما تكتب تجارة الصوف الممشّط وبعض الأسواق عدد الطاقات أولاً (2/16)، ويذكر بعض الموردين النمرة الناتجة. والمواصفات التي لا تذكر إلا 2/20 أو 20/2 ينبغي تأكيدها مع المصنع قبل شراء الخيط.
التكس والديسيتكس والدنيرtex / dtex / den
بالإنجليزية: Tex, decitex and denier
وحدات مباشرة للكثافة الطولية: التكس هو الكتلة بالغرام لـ 1,000 متر من الخيط أو الليف، والديسيتكس (dtex) كتلة 10,000 متر، والدنير كتلة 9,000 متر. والقيم الأعلى تعني خيوطاً أخشن.
تعرض ISO 1144 التكس نظاماً شاملاً، أي مقياساً واحداً للألياف والأشرطة والمبرومات والخيوط[2]. وفي التداول اليومي يهيمن الديسيتكس والدنير على الألياف الصناعية وخيوط الشعيرات المستمرة، بينما يشيع التكس في المواصفات الفنية وخيوط الخياطة. ولما كان 1 tex يساوي 10 dtex و9 دنير، فإن 150 دنير تعادل نحو 167 dtex، أي 16.7 tex.
تُوسَم خيوط الشعيرات المستمرة بالنمرة وعدد الشعيرات، مثل 150D/48F أو dtex 167 f48: أي نحو 167 dtex في 48 شعيرة، دقة كل منها نحو 3.5 dtex (3.1 دنير لكل شعيرة، dpf). وتحكم دقة الشعيرة النعومة والتغطية والنقل بالخاصية الشعرية، وتُباع الشعيرات الدقيقة جداً باسم الألياف الدقيقة (مايكروفايبر). ولأن النمرة وحدها لا تكشف ذلك، ينبغي أن يرد الرقمان كلاهما في مواصفات وجه طباعة من البوليستر أو منشفة من الألياف الدقيقة.
التسريح (الكرد)
يُسمّى أيضاً: الكرد، قسم التفتيح والتنظيف (البلوروم)، القطن المسرّح، الخيط المسرّح، carded yarn، blowroomبالإنجليزية: Carding
مرحلة تحضير للغزل يُفصل فيها القطن إلى ألياف مفردة بين أسطح مكسوّة بالسلك، وتُزال فيها بقية الشوائب والنِّبس وجزء من الألياف القصيرة، ثم يُجمَّع الوشاح في شريط (سلفر).
تُفتح البالات أولاً وتُخلط وتُنظّف في قسم التفتيح والتنظيف، حيث تفكّك المضارب الخصل وتسقط الشوائب الثقيلة. ثم تعالج ماكينة الكرد الخصل بين أسطوانتها الرئيسية والأغطية المتحركة (Flats) أو قطع التسريح الثابتة، فتفصل الألياف وتفرد جزءاً منها وتزيل الشوائب الدقيقة وأجزاء أغلفة البذور والنِّبس. ويُجمَّع الوشاح في شريط كرد غير مبروم، يغذّي بعد السحب ماكينة الروتور مباشرةً، أو ينتقل في الغزل الحلقي إلى مرحلة المبروم.
الخيط المسرّح خيط قطني يُغزل دون مرحلة التمشيط الإضافية. وهو أرخص وأكثر زغبية وأقل انتظاماً من الخيط الممشّط بالنمرة نفسها، ويحتوي على ألياف قصيرة أكثر، لكنه يفي تماماً بالغرض في سداء الأرضية واللُّحمة لمعظم مناشف التيري وفي كثير من خيوط الوبر متوسطة النمرة. ومع ذلك تبقى لضبط ماكينة الكرد وحالة كسائها السلكي أهميتهما: فالنِّبس التي تنجو من التسريح قد تظهر نقاطاً بيضاء بعد الصباغة (انظر نضج الألياف).
التمشيط
يُسمّى أيضاً: القطن الممشّط، الخيط الممشّط، فضلات التمشيط، combed cotton، comber noilبالإنجليزية: Combing
مرحلة تحضير إضافية بعد التسريح تزيل فيها الأمشاط الألياف القصيرة والنِّبس وبقية الشوائب من لفائف من ألياف متوازية، فيبقى شريط أنظف وأكثر توازياً لصنع خيوط ملساء دقيقة.
تُجمَّع أشرطة الكرد أولاً في لفائف ضيقة (Laps). وفي كل دورة من دورات ماكينة التمشيط تمسك الماسكة (Nipper) هدباً من الألياف، بينما ينظّف المشط الدائري طرفه البارز؛ ثم يُوصَل الهدب بالوشاح الخارج ويُسحب عبر مشط علوي ينظّف طرفه الخلفي. والألياف الأقصر من أن تُمسك تخرج فضلاتِ تمشيط، بنسبة تُضبط على ماكينة التمشيط بحسب القطن والخيط المستهدف. وفضلات التمشيط منتج ثانوي قابل للبيع، يُعاد استخدامه مثلاً في خيوط الروتور وخيوط السلوب[135].
الخيط الممشّط أكثر انتظاماً ومتانة، وأقل زغبية، وأكثر لمعاناً من الخيط المسرّح المصنوع من القطن نفسه، ويُغزل إلى نمر أدق. ويُستخدم في التيري أساساً لخيوط الوبر، حيث تربط الأبحاث التي استعرضتها المراجعات بين الوبر الممشّط الأطول تيلة وسرعة امتصاص الماء[133]، وكذلك للمناشف الدقيقة المنسوجة نسجاً مسطّحاً. والثمن هو الألياف المفقودة في فضلات التمشيط، إضافةً إلى مرحلة معالجة أخرى.
وعبارة «قطن ممشّط» على ملصق المنشفة تصف طريقة تحضير الخيط، لا نوع الليف أو منشأه، وتنطبق عادةً على الوبر؛ إذ كثيراً ما تكون الأرضية واللُّحمة مسرّحتين، لذا ينبغي للمشتري الذي يحتاج إلى هذا الادعاء أن يحدّده لكل مجموعة خيوط، وأن يتحقّق منه من وثائق مورّد الخيط.
السحب والبرم التمهيدي
يُسمّى أيضاً: ماكينة السحب، الشريط (سلفر)، المبروم (الروفنج)، ماكينة المبروم، الفلاير، السيمبلكس، draw frame، roving، speed frame، simplexبالإنجليزية: Drawing and roving
يجمع السحب عدة أشرطة ويسحبها لتعود شريطاً واحداً، فيحسّن الانتظام وتوازي الألياف؛ ثم يرقّق البرم التمهيدي الشريط أكثر ويضيف إليه برماً خفيفاً حتى يمكن تغذيته إلى ماكينة الغزل الحلقي.
على ماكينة السحب تُغذّى عدة أشرطة معاً، عادةً من ستة إلى ثمانية، وتُسحب بين أزواج من الأسطوانات تدور بسرعات سطحية متزايدة. وتعمل المضاعفة (التدبيل) على موازنة تفاوت الوزن بين الأشرطة المنفردة، ويعمل السحب على فرد الألياف وجعلها متوازية. وتمرّ المادة المسرّحة عادةً بممرَّي سحب (الأول والنهائي)، والشريط الممشّط بممرّ واحد. وتقيس منظّمات التسوية الآلية (Autolevellers) الشريط وتعدّل نسبة السحب باستمرار لتصحيح انحرافات السُّمك.
أما ماكينة المبروم (الفلاير أو السيمبلكس) فتسحب شريط السحب النهائي إلى خصلة أرفع بكثير، وتُدخل فيها من البرم ما يكفي فقط لتثبيتها على الماسورة. وتحتاج ماكينات الغزل الحلقي إلى هذه المرحلة الوسيطة لأن نسب السحب المعتادة فيها لا تتجاوز نحو 30[134]. أما غزل الروتور فيأخذ شريط السحب مباشرةً ولا يحتاج إلى مبروم، وهذا جزء من ميزته في التكلفة. وموجات السحب أو الأشرطة الضعيفة الخلط التي تنشأ هنا تنتقل إلى الخيط، وقد تظهر خطوطاً في المنشفة.
الغزل الحلقي
يُسمّى أيضاً: الخيط المغزول حلقياً، القطن المغزول حلقياً، خيط الرينغ، ring-spun yarn، ring-spun cottonبالإنجليزية: Ring spinning
نظام غزل تُرقّق فيه وحدة سحب بالأسطوانات المبرومَ حتى النمرة النهائية، ويُدخل فيه مغزل دوّار، مع مُسافِر يجري على حلقة، برماً حقيقياً ويلفّ الخيط على ماسورة.
تؤدي ماكينة الغزل الحلقي أربع مهام: تغذية الألياف، والسحب، والبرم، ولفّ الخيط على البكرة[134]. يمرّ المبروم عبر جهاز سحب، يتكوّن عادةً من ثلاثة أزواج من الأسطوانات مع سيور (Aprons)، يرقّقه إلى نمرة الخيط. وحين يغادر شريط الألياف الأسطوانات الأمامية، يدير المغزل الماسورة ويجرّ الخيط مُسافِراً صغيراً حول الحلقة؛ وكل دورة للمُسافِر تُدخل لفّة برم واحدة تسري صعوداً حتى خط القبض في الأسطوانات الأمامية، ويؤدي تأخّر المُسافِر عن المغزل إلى لفّ الخيط. وتحت خط القبض مباشرةً تشكّل الألياف مثلث غزل قصيراً قبل أن تُبرم، والألياف الواقعة على حوافه تُربط بإحكام أقل، وهي المصدر الرئيسي لزغبية الخيط الحلقي.
يتكوّن الخيط الحلقي من الخارج إلى الداخل: إذ يُبرم شريط مسحوب متصل ككل[134]. وتتبع الألياف مسارات حلزونية وتهاجر بين القلب والسطح، فيُمسك معظمها على امتداد جزء كبير من طوله، ما يعطي متانة عالية وسطحاً أملس لكنه زغبي، وملمساً ليّناً. ويحتاج الغزل الحلقي كذلك إلى عدد أقل من الألياف في المقطع العرضي، حدّه الأدنى نحو 60 إلى 80، في حين ظلّ نحو 100 لفترة طويلة الحدّ الأدنى المقبول لخيط الروتور[134]، لذا يصل إلى نمر أدق من القطن نفسه.
الإنتاجية هي القيد: فسرعات المغزل والمُسافِر تحدّ من الإنتاج، والمواسير صغيرة، فلا بد من لفّ كثير منها على كون (بكرة مخروطية) واحد ووصلها بوصلات هوائية أو عُقد[134]. لذلك تكون تكلفة الكيلوغرام من الخيط الحلقي أعلى من خيط الروتور، ويشتدّ تنافس غزل الروتور في النمر الخشنة التي تستخدمها المناشف تحديداً.
الخيط المغزول حلقياً هو الخيار المرجعي لوبر التيري. ففي الأبحاث التي استعرضتها المراجعات، شكّل الوبر المغزول حلقياً عُرى أكثر استقامة وأحسن توجّهاً بممرّات شعرية أقل تعرّجاً: فكان الخيط الحلقي المفرد الأسرع امتصاصاً، يليه الخيط الحلقي من طاقين، وكانت خيوط الروتور الأبطأ[133]. وعبارة «قطن مغزول حلقياً» على الملصق لا تسمّي إلا نظام الغزل؛ ولا تقول شيئاً عن طول التيلة أو التمشيط أو البرم، وهي عوامل تشكّل المنشفة بالقدر نفسه على الأقل.
الغزل ذو الطرف المفتوح (الروتور)OE
يُسمّى أيضاً: غزل الروتور، خيط الروتور، خيط OE، الأوبن إند، rotor spinning، open-end yarnبالإنجليزية: Open-end (rotor) spinning
نظام غزل يفتح الشريط إلى ألياف مفردة، ويجمعها في مجرى روتور عالي السرعة، ويبرمها خيطاً أثناء سحبه، دون سحب بالأسطوانات ودون بكرة دوّارة.
تفتح أسطوانة التفتيح، المكسوّة بسلك الكرد مثل أسطوانة الليكرإن في ماكينة الكرد، الشريطَ إلى ألياف مفردة يحملها الهواء إلى داخل الروتور. وتترسّب الألياف في مجرى الروتور على مدى دورات كثيرة، ويلتقطها الطرف الدوّار للخيط؛ وكل دورة للروتور تُدخل لفّة برم واحدة، فيرتفع الإنتاج طردياً مع سرعة الروتور[134]. ولأن الألياف تتراكم في طبقات رقيقة على مدى لفّات كثيرة، تُخمد موجات السحب ويكون خيط الروتور أكثر انتظاماً من الخيط الحلقي.
يحيط بقلب عالي البرم ألياف ملتفّة (Wrapper fibres) ببرم أقل بكثير، والألياف أقل توازياً منها في الخيط الحلقي. ومن القطن نفسه يكون خيط الروتور أضعف بنسبة 10 إلى 30 بالمئة، مع استطالة أعلى، ومقاومة أفضل للتآكل بالاحتكاك، وزغبية وتساقط أقل، وامتلاء أكبر[134]. ويُغزل عادةً ببرم أعلى، وملمسه أخشن. ويتعامل غزل الروتور جيداً مع الألياف القصيرة، ما يجعله المسار المعتاد لفضلات التمشيط وللمخاليط التي تحتوي على قطن معاد تدويره ميكانيكياً.
وفي المناشف يُستخدم خيط الروتور على نطاق واسع في اللُّحمة وسداء الأرضية، حيث يفوق الانتظامُ ومقاومة التآكل والتكلفةُ النعومةَ أهمية[132]. وحين يُستخدم خيطاً للوبر يعطي عروة أكثر تماسكاً وأبطأ امتصاصاً من الخيط الحلقي[133]، ويوجد أساساً في الأصناف الاقتصادية.
الغزل المضغوط (الكومباكت)
يُسمّى أيضاً: الغزل المكثّف، الخيط المضغوط، خيط الكومباكت، compact yarn، condensed spinningبالإنجليزية: Compact spinning
عملية غزل حلقي معدّلة تُكثَّف فيها خصلة الألياف المسحوبة، عادةً بالشفط الهوائي، قبل إدخال البرم، فيكاد مثلث الغزل يختفي، وينتج خيط أمتن وأقل زغبية.
في ماكينة الغزل الحلقي التقليدية تكون الخصلة المسحوبة أعرض من الخيط الذي تصير إليه، فتُربط الألياف على حواف مثلث الغزل ربطاً ضعيفاً. وتضيف أنظمة الغزل المضغوط منطقة تكثيف، عادةً أسطوانة أو سيراً مثقّباً تحت الشفط، تجمع الألياف في خصلة ضيقة قبل البرم[136]. ويبقى الناتج خيطاً حلقياً في بنيته وفي شكل بكرته.
في دراسة على أقطان قصيرة إلى متوسطة التيلة، كانت للخيط المضغوط متانة نوعية واستطالة أعلى من الخيط الحلقي التقليدي المصنوع من الألياف نفسها، دون فرق معنوي في عدم انتظام الكتلة؛ وانخفض عدد الألياف البارزة الأطول من 3 mm بنحو 65 بالمئة في المتوسط، والأقصر منها بنحو 16 بالمئة فقط، وكانت الفائدة في الزغبية أكبر في الأقطان الأقصر والأقل انتظاماً[136]. ويوحي ذلك بالنسبة إلى خيط الوبر بعُرى أكثر ملاسة وأطراف طويلة سائبة أقل قابلة للتساقط، لكن الخيط المضغوط أعلى تكلفة، وأثره في تساقط الزغب من المنشفة الجاهزة يتوقّف على التركيب والتشطيب، لذا ينبغي تأكيده على العينات.
البرمTPI / TPM
يُسمّى أيضاً: لفّات لكل بوصة، لفّات لكل متر، معامل البرم، twist multiplier، twist factorبالإنجليزية: Twist
عدد اللفّات المُدخلة في الخيط لكل وحدة طول، ويُذكر بعدد اللفّات لكل بوصة (TPI) أو لكل متر (TPM)؛ وهو يربط الألياف التيلية في خيط متماسك، ويحدّد إلى حد كبير متانة الخيط وامتلاءه وملمسه.
يجعل البرم الألياف تتبع مسارات حلزونية تنقبض تحت الحمل، فيمسكها الاحتكاك بين الألياف معاً. وTPM تساوي TPI × 39.37. ولا يصلح عدد اللفّات لكل وحدة طول للمقارنة بين خيوط مختلفة النمرة، لأن ألياف الخيط الخشن تكون، عند القيمة نفسها من TPM، أشدّ ميلاً من ألياف الخيط الدقيق. لذلك يستخدم الغزّالون معامل البرم (Twist factor) الذي يعادل أثر النمرة: αe = TPI ÷ √Ne في نظام القطن، وαtex = TPM × √tex في نظام التكس، حيث αtex ≈ 957 × αe. والخيوط المختلفة النمرة ذات المعامل نفسه لها ميل ألياف وطابع متشابهان.
ترتفع المتانة مع البرم حتى قيمة مثلى ثم تنخفض، إذ تصبح الألياف شديدة الميل فلا تحمل الحمل على امتداد محور الخيط. وزيادة البرم ترصّ الألياف أيضاً، فيصبح الخيط أنحف وأكثر صلابة وأقل زغبية، ويتساقط منه زغب أقل، ويحتجز ماءً أقل بين أليافه. وتحمل خيوط السداء برماً أعلى من خيوط التريكو، وتُغزل خيوط الروتور عموماً بمعاملات برم أعلى من الخيوط الحلقية[134].
في التيري تُبرم كل مجموعة خيوط بما يناسب وظيفتها. فسداء الأرضية يحتاج إلى برم كافٍ، عادةً مع برم التزوية، ليتحمّل الشدّ والاحتكاك على النول؛ وفي أحد تجمّعات صناعة التيري الموثّقة تحمل خيوط الوبر واللُّحمة المفردة أقل من نصف عدد اللفّات لكل متر في خيط الأرضية المزوي[132]. والبرم الأقل في الوبر يعطي عُرى أكثر امتلاءً ونعومة وأسرع امتصاصاً[133]، على حساب زغب متساقط أكثر ووضوح أقل لشكل العُرى بعد تكرار الغسيل؛ وتدفع خيوط الوبر منخفضة البرم وعديمة البرم هذه المقايضة إلى أبعد من ذلك.
ويختزن البرم أيضاً عزم التواء يجعل الخيوط المفردة تتعقّد (Snarling) والعُرى تميل؛ ويوازنه إلى حد كبير برم التزوية في الاتجاه المعاكس (انظر اتجاه البرم). ويُقاس البرم بفكّ برم عيّنة ذات طول محدّد تحت شدّ محدّد وعدّ اللفّات، وهي طريقة العدّ المباشر في ISO 2061، التي تشمل الخيوط المفردة والمزوية وخيوط الشعيرات المستمرة[5]؛ ويمكن كذلك اختبار الخيوط المغزولة المفردة بطريقة فكّ البرم وإعادة البرم في ISO 17202، التي تستثني خيوط الروتور[6]. وتذكر المواصفات البرم مع اتجاهه ووحدته، مثل Z 600 TPM، مع ذكر برم الخيط المفرد وبرم التزوية كلٌّ على حدة.
لدى Mira Towels: تقارن فحوص الجودة التي تنشرها Mira الامتصاصَ وملمس اليد بالمستويات المعتمدة عند الموافقة.
اتجاه البرم (S وZ)
يُسمّى أيضاً: برم S، برم Z، S twist، Z twistبالإنجليزية: Twist direction (S and Z)
الاتجاه الذي يُبرم فيه الخيط، ويُرمز إليه بالحرف S أو Z بحسب ما إذا كانت حلزوناته، حين يُمسك الخيط رأسياً، تميل كالخط الأوسط في الحرف S أو في الحرف Z.
تعرّف ISO 2 الرمزين S وZ للأشرطة والمبرومات والخيوط المفردة والمزوية والمجدولة[7]. والاتجاه مستقل عن مقدار البرم. وتُغزل خيوط القطن المفردة عادةً باتجاه Z وتُزوى باتجاه S، بحيث يفكّ برم التزوية جزءاً من برم الخيوط المفردة، فيكون الخيط المزوي متوازناً قليل الميل إلى التعقّد. ويمكن لماكينات الغزل الحلقي أن تغزل في أيٍّ من الاتجاهين بعكس اتجاه دوران المغزل.
في التيري يظهر الاتجاه عند العروة. فخيوط الوبر المزوية تكوّن عُرى قائمة في التيري الكلاسيكي، بينما تكوّن الخيوط المفردة عُرى حلزونية، وهو تأثير يُستخدم في بعض أنواع التيري ذات الطابع الأزيائي[132]. والخيط ذو النمرة ومقدار البرم الصحيحين، لكن بالاتجاه المعاكس، يسلك سلوكاً مختلفاً في التزوية وفي النسج وفي العُرى النهائية، لذا يجب أن يرد الاتجاه في كل مواصفات للخيط.
الخيوط المفردة والمزوية
يُسمّى أيضاً: خيط مزوي، خيط مزدوج، خيط من طاقين، folded yarn، doubled yarn، two-ply yarnبالإنجليزية: Single and plied yarns
الخيط المفرد خصلة واحدة متصلة تخرج من ماكينة الغزل؛ أما الخيط المزوي فيُصنع ببرم خيطين مفردين أو أكثر معاً، عادةً في الاتجاه المعاكس لبرم غزلهما.
توازن التزوية المواضع الرفيعة والضعيفة في الخيوط المفردة، وترفع المتانة ومقاومة التآكل بالاحتكاك، وتعطي خيطاً أكثر استدارة وملاسة، وتوازن عزم الالتواء حين يتعاكس اتجاها البرم. وهي تضيف مرحلتَي التجميع (التدبيل) والبرم، لذا يكون الخيط المزوي أعلى تكلفة من خيط مفرد بالنمرة الناتجة نفسها. والمصطلحات غير دقيقة: فالتدبيل (Doubling) والطيّ (Folding) يعنيان عادةً التزوية، لكن بعض المصانع تستخدم التدبيل للدلالة على لفّ خيطين معاً دون برم، لذا ينبغي التأكد من المعنى المقصود.
يستخدم التيري الخيوط المزوية حيث تكون الأحمال عالية. فخيوط سداء الأرضية تتحمّل أعلى شدّ في النسج، ولهذا تشيع خيوط الأرضية من طاقين مثل Ne 20/2 أو 24/2؛ وتُستخدم خيوط الوبر المزوية حين تكون متطلبات الجودة أعلى[132]. وفي الدراسات التي استعرضتها المراجعات احتجز الوبر المصنوع من طاقين ماءً أكثر من الوبر المفرد، لأنه أكبر حجماً ويكوّن عُرى أحسن شكلاً، وإن كان الخيط الحلقي المفرد أسرع امتصاصاً[133].
انتظام الخيطCV% / U%
يُسمّى أيضاً: عدم انتظام الخيط، عيوب الخيط، المواضع الرفيعة والسميكة، النِّبس لكل كيلومتر، imperfections، IPIبالإنجليزية: Yarn evenness
تجانس كتلة الخيط لكل وحدة طول على امتداده، ويُعبَّر عنه بمعامل الاختلاف (CV%) أو متوسط الانحراف (U%) للكتلة، مع عدد المواضع الرفيعة والمواضع السميكة والنِّبس لكل كيلومتر.
تمرّر أجهزة اختبار الانتظام الخيط عبر حسّاس سعوي تتبع إشارته كتلة الألياف في مجال القياس؛ وتقنّن ISO 16549 الطريقة، بما في ذلك عدّ المواضع الرفيعة والمواضع السميكة والنِّبس[8]. وتُذكر النتائج بقيمة CV% أو U% (وU% تساوي نحو 0.8 × CV% للإشارة ذات التوزيع الطبيعي)، وبعدد العيوب لكل كيلومتر عند مستويات حساسية محدّدة، عادةً سالب 50 بالمئة للمواضع الرفيعة، وموجب 50 بالمئة للمواضع السميكة، وموجب 200 بالمئة للنِّبس؛ ولا تُقارن الأعداد إلا عند إعدادات متطابقة. ويكشف المخطط الطيفي (Spectrogram) للإشارة العيوب الدورية الناتجة عن أسطوانات السحب أو السيور.
في المناشف، المواضع الرفيعة مواضع ضعف تنقطع في سداء الأرضية العالي الشدّ، وخيط الوبر غير المنتظم يعطي عُرى متفاوتة الحجم، تظهر وبراً غائماً أو مخطّطاً، وفي المساحات المصبوغة أو المطبوعة خطوطاً أو أشرطة. واختلافات النمرة بين دفعات الخيط أو بين البكرات أشدّ ضرراً من عدم الانتظام قصير المدى، لأنها تؤثّر في أقسام كاملة من السداء أو اللُّحمة. وخيط الروتور عموماً أكثر انتظاماً من الخيط الحلقي بالنمرة نفسها[134]، والخيط الممشّط أكثر انتظاماً من المسرّح.
زغبية الخيطH
يُسمّى أيضاً: مؤشر الزغبية، زغب الخيط، hairiness indexبالإنجليزية: Yarn hairiness
مدى بروز أطراف الألياف وحلقاتها من جسم الخيط التيلي، ويُقاس بمؤشر الزغبية أو بعدد الألياف البارزة ضمن فئات طولية.
القيمة الأكثر تداولاً، أي المؤشر H الذي تقيسه الحساسات الضوئية في أجهزة اختبار الانتظام، هي الطول الكلي للألياف البارزة لكل سنتيمتر من الخيط، ولذلك ليست لها وحدة. وتعدّ أجهزة أخرى الألياف البارزة التي تتجاوز أطوالاً محدّدة، مثل عدد الألياف البارزة بطول 3 mm فأكثر لكل 100 متر[136]. وتشكّل الألياف البارزة القصيرة معظم قيمة H، بينما الألياف الطويلة الأقل عدداً هي الأهم بالنسبة إلى الزغب المتطاير والتحبّب والمظهر.
يحدّد نظام الغزل المستوى إلى حد كبير. فقد تصل نسبة أطراف الألياف البارزة في الخيوط الحلقية إلى 90 بالمئة، وتبلغ في خيوط الروتور عموماً 25 بالمئة أو أقل[134]، ويزيل الغزل المضغوط أساساً الألياف البارزة الطويلة[136]. كما أن الألياف الأطول والأكثر انتظاماً، والتمشيط، والبرم الأعلى، كلها تخفض الزغبية.
وللزغبية في المناشف وجهان: فالألياف البارزة تمنح الوبر ملمسه الناعم، لكن الأطراف السائبة هي المصدر الأول لتساقط الزغب أثناء الاستخدام وللزغب المتطاير أثناء النسج. أما الحرق (Singeing)، الذي يحرق الألياف البارزة عن الخيط، فيُستخدم للأقمشة المسطّحة الملساء والخيوط، ونادراً ما يُستخدم لخيط الوبر الذي تتوقّف نعومته على تلك الألياف.
متانة الخيط واستطالتهRKM
يُسمّى أيضاً: قوة القطع، المتانة النوعية للخيط، الاستطالة عند القطع، breaking force، yarn tenacityبالإنجليزية: Yarn strength and elongation
القوة اللازمة لقطع الخيط واستطالته عند القطع، وتُقاس على خيوط مفردة، وتُذكر بقوة القطع (cN) والمتانة النوعية (cN/tex) والاستطالة عند القطع (%).
تحدّد ISO 2062 اختبار الشد على خيط مفرد بأجهزة ذات معدل استطالة ثابت (CRE)، مع إجراءات للعيّنات المأخوذة من بكرات مكيّفة، وللشلل المرتخية، وللعيّنات الرطبة[9]. وقسمة قوة القطع على الكثافة الطولية تعطي المتانة النوعية، ما يجعل الخيوط المختلفة النمرة قابلة للمقارنة. وتذكر مصانع كثيرة أيضاً قيمة RKM (من الكلمة الألمانية Reißkilometer)، أي الطول بالكيلومتر الذي ينقطع عنده الخيط تحت وزنه الذاتي؛ وهي تساوي عددياً المتانة النوعية بالغرام-قوة لكل تكس، فيكون 1 RKM نحو 0.98 cN/tex. ولا تزال اختبارات متانة الشلّة (Lea) مستخدمة في بعض الأسواق.
في النسج تهمّ أضعف المواضع أكثر من المتوسط. فخيوط سداء الأرضية تُشدّ وتحتكّ مع كل فتحة نفس، لذا تسبّب المواضع الضعيفة والاستطالة المنخفضة انقطاعات السداء وتوقّفات النول والعيوب المُصلَحة؛ ولهذا تراقب المصانع التفاوت وأدنى القيم إلى جانب المتوسط، وتمنح الاستطالة السداءَ القدرة على تحمّل ذروات الشدّ. أما خيوط الوبر فتعمل بشدّ منخفض ويمكن أن تكون أضعف، وهذا ما يجعل الوبر منخفض البرم ممكناً عملياً. وتتوقّف المتانة الرطبة على الليف (انظر متانة الألياف).
خيط سلوب (Slub)
بالإنجليزية: Slub yarn
خيط فانتازيا فيه مقاطع سميكة خفيفة البرم (سلوبات) مقصودة على فترات منتظمة أو عشوائية، يُستخدم لمنح القماش ملمساً غير منتظم ذا طابع يدوي.
تُصنع السلوبات عادةً على ماكينة الغزل الحلقي بملحق يُتحكّم فيه إلكترونياً يغيّر نسبة السحب لحظياً، فيمكن برمجة طول السلوب وسُمكه والمسافة بين السلوبات. وثمة بديل موثّق يغذّي أشرطة من فضلات التمشيط والقطن القصير في ممرّ السحب النهائي لتكوين سلوبات عشوائية على الآلات التقليدية، لنمر تبلغ نحو Ne 30/1 وأخشن؛ وتذكر النشرة نفسها أن خيوط السلوب تُشغَّل عادةً ببرم أعلى بنسبة 5–10 بالمئة[135]. وفي المناشف تظهر خيوط السلوب في المناشف المنسوجة نسجاً مسطّحاً ومناشف الحمّام التركي، وفي الحواف الزخرفية، وفي بعض مناشف الحمّام ذات الملمس البارز. ولما كان عدم الانتظام نفسه يُعدّ عيباً في الخيط العادي، فينبغي تثبيت تأثير السلوب على عينة معتمدة.
خيط ميلانج
يُسمّى أيضاً: ميلانج، خيط مُبرقش، melange، heather yarnبالإنجليزية: Mélange yarn
خيط يُغزل من خلط حميم لألياف مصبوغة بألوان مختلفة، أو لألياف مصبوغة وغير مصبوغة، فيعطي مظهراً مُبرقشاً تبقى فيه الألوان المنفردة مرئية.
يدخل اللون في مرحلة الألياف: إذ تُصبغ الألياف السائبة أو الشريط وتُخلط بألياف غير مصبوغة أو مصبوغة بلون آخر بنسب ثابتة، قبل التسريح أو في مرحلة السحب. لذا تتوقّف درجة لون الخيط على دقة الخلط بقدر ما تتوقّف على الصباغة؛ فأي تغيّر طفيف في نسبة الألياف المصبوغة بين الدفعات يظهر فرقاً واضحاً في درجة اللون، ولذلك لا ينبغي خلط الدفعات ضمن طلبية واحدة. وإلى جانب منتجات التريكو، يظهر هذا الخيط في بعض المناشف وأردية الحمّام والمنسوجات المنسوجة نسجاً مسطّحاً.
خيط ذو قلب (كور سبن)
يُسمّى أيضاً: خيط كور سبن، خيط مغلّف القلب، core-spun yarn، core yarnبالإنجليزية: Core-spun yarn
خيط مركّب له قلب من شعيرات مستمرة، غالباً من البوليستر أو الإيلاستان، يغطيه غلاف من ألياف تيلية كالقطن، فيجمع بين متانة القلب أو مطاطيته وسطح الغلاف.
تُصنع الخيوط ذات القلب على ماكينات غزل حلقي أو نفث هوائي أو روتور معدّلة، تغذّي الشعيرة المستمرة في خصلة الألياف التيلية المسحوبة بحيث تلتف الألياف حولها. والقلب من البوليستر مع غلاف قطني تركيب قياسي لخيوط الخياطة: فالقلب يحمل الحمل ويقاوم التآكل بالاحتكاك، بينما يعطي القطن سطحاً غير لامع ويحمي القلب من حرارة الإبرة في الخياطة السريعة. وتمنح قلوب الإيلاستان المطاطيةَ لأقمشة الملابس، ونادراً ما تكون ذات صلة بالمناشف، حيث تظهر الخيوط ذات القلب أساساً خيوطاً للحواشي والحواف. ولأن القلب والغلاف من أليافٍ مختلفة، يُعدّ الخيط مخلوطاً في بيانات التركيب.
خيط الشعيرات المستمرةFDY
يُسمّى أيضاً: خيط فلامنت، خيط متعدد الشعيرات، خيط أحادي الشعيرة، الخيط المسحوب بالكامل، multifilament، monofilament، fully drawn yarnبالإنجليزية: Filament yarn
خيط مصنوع من شعيرات مستمرة لا من ألياف تيلية: شعيرة واحدة (أحادي الشعيرة) أو حزمة من شعيرات كثيرة (متعدد الشعيرات)، وعادةً من بوليمر تركيبي كالبوليستر أو البولي أميد.
تُغزل شعيرات البوليستر بالصهر عبر فوهات الغزل، وتُسحب (تُمطّ) لتوجيه سلاسل البوليمر. وحين يكتمل السحب في عملية واحدة متكاملة يكون الناتج خيطاً مسحوباً بالكامل (FDY)؛ أما الشعيرات المسحوبة جزئياً فقط أثناء الغزل فتشكّل الخيط جزئي التوجيه (POY)، وهو المادة الأولية للتجعيد. وخيط FDY المسطّح أملس ولامع ومتين، بلا أطراف ألياف بارزة، فلا يتساقط منه إلا القليل جداً من الزغب، ويتحبّب أقل بكثير من الخيط المغزول؛ لكن ملمسه زلق وبارد أيضاً.
تخدم الشعيرات الأحادية أساساً الاستخدامات التقنية والخيط الشفاف. وفي منتجات المناشف توجد خيوط البوليستر متعددة الشعيرات في أوجه الطباعة بالتسامي المحاكة والمنسوجة وفي مناشف الألياف الدقيقة، وتكون عادةً مجعَّدة من أجل الامتلاء والنعومة (انظر الخيط المُجعَّد). أما البوليستر المغزول، المصنوع من ألياف تيلية مقطّعة، فيسلك سلوكاً أقرب إلى خيط القطن.
الخيط المُجعَّد (تكستشرد)DTY
يُسمّى أيضاً: خيط DTY، الخيط المجعَّد بالسحب، POY، الخيط المجعَّد بالنفث الهوائي، textured yarn، draw-textured yarnبالإنجليزية: Textured yarn
خيط من شعيرات مستمرة يُكسَب تجعّداً أو حلقات أو امتلاءً بالمعالجة الحرارية والميكانيكية، فيكتسب حجماً وتغطية ونعومة، وفي بعض الأنواع مطاطية.
يهيمن التجعيد بالسحب على البوليستر. إذ يُسحب خيط POY ويُبرم برماً زائفاً في عملية واحدة: فيُثبَّت البرم حرارياً على سخّان ثم يُزال، فتبقى كل شعيرة مجعَّدة بصورة دائمة. ويُورَّد الخيط المجعَّد بالسحب (DTY) خيطاً مطاطياً، أو بعد سخّان ثانٍ خيطاً مثبّتاً أقل مطاطية. أما التجعيد بالنفث الهوائي فينفخ الشعيرات بدلاً من ذلك في حلقات وتشابكات صغيرة، فيعطي خيطاً أقرب في مظهره إلى الخيط المغزول وقليل المطاطية. ولا يصلح التجعيد الحراري إلا للشعيرات اللدنة حرارياً، لأن الحرارة هي التي تثبّت التجعّد.
يحوّل التجعيد حزمة الشعيرات المتراصّة إلى حزمة ممتلئة، فيحسّن التغطية والنعومة، ويفتح قنوات شعرية تنقل السائل على امتداد الخيط. وتُستخدم خيوط البوليستر المجعَّدة وخيوط البوليستر/البولي أميد على نطاق واسع في مناشف الألياف الدقيقة والمناشف الرياضية المحاكة، وفي كثير من أوجه الطباعة المحاكة، حيث يمنح الامتلاء سطحاً أنعم وتغطية جيدة تحت الطباعة. والتجعّد بنية مثبّتة حرارياً، ويمكن أن يقلّ بالتعرّض لاحقاً لدرجات حرارة قريبة من درجة تثبيته أو أعلى منها، وهذا مهم في الطباعة بالنقل الحراري.
صباغة الخيوط
يُسمّى أيضاً: الخيوط المصبوغة، صباغة البكرات، صباغة الشلل، صباغة المطاوي، yarn-dyed، package dyeingبالإنجليزية: Yarn dyeing
صباغة الخيط قبل النسج، عادةً على هيئة بكرات ملفوفة لفّاً متقاطعاً أو مطاوٍ أو شلل، حتى يمكن نسج الخيوط الملوّنة في خطوط ومربعات وحواف ملوّنة وتصاميم جاكار متعددة الألوان.
في صباغة البكرات يُلفّ الخيط لفّاً رخواً بكثافة مضبوطة على أنابيب مثقّبة أو نوابض، وتُحمَّل البكرات على حوامل، ويُضخّ محلول الصباغة خلالها، عادةً في اتجاهات متناوبة، داخل آلة مغلقة. وتعمل صباغة المطاوي بالطريقة نفسها على مطواة سداء؛ أما صباغة الشلل فتناسب الخيوط الممتلئة أو منخفضة البرم التي يجب ألا تُضغط. وتفاوت كثافة اللفّ يعطي طبقات فاتحة وأخرى داكنة داخل البكرة الواحدة.
صباغة القطعة، سواء للقماش أو للمناشف الجاهزة، تؤجّل قرارات اللون وتُبقي الحدود الدنيا منخفضة. أما صباغة الخيوط فلازمة حين تتجاور الألوان في النسيج: البشتمال المخطّط والمربّع، والحواف المتباينة اللون، وتيري الجاكار ثنائي اللون. وحينئذ يُثبَّت اللون مبكراً، وتُخطَّط دفعات الصباغة والكميات الدنيا لكل لون، ويجب أن تتحمّل الخيوط المصبوغة أي غلي قلوي أو تبييض لاحق للقماش المنسوج. والألوان الضعيفة التثبيت تنزف إلى الأرضية أو الوبر الأبيض أثناء المعالجات الرطبة أو الغسيل، لذا ينبغي اختبار الثبات على الخيط المصبوغ قبل النسج الكمي.
التسدية
يُسمّى أيضاً: اللفّ على المطواة، مطواة السداء، التسدية المباشرة، التسدية القطاعية، beaming، sectional warpingبالإنجليزية: Warping
لفّ خيوط السداء من حامل بكرات (كريل) جنباً إلى جنب على مطواة، بشدّ متساوٍ وبالعدد والترتيب المطلوبين، لتجهيز السداء للتنشية والنسج.
تلفّ التسدية المباشرة (على المطاوي) عدة مئات من الخيوط دفعةً واحدة على مطاوي التسدية، التي تُجمع عند ماكينة التنشية في العدد الكامل من الخيوط على مطواة النول؛ وهي تناسب دفعات الإنتاج الطويلة من السداء الأحادي اللون. أما التسدية القطاعية فتبني السداء في قطاعات ضيقة متجاورة على أسطوانة (درام)، ثم تنقل الطبقة كلها إلى المطواة؛ وتُستخدم للسداءات ذات النقوش ودفعات الإنتاج الأقصر، وهي الطريقة الموثّقة في أحد تجمّعات نسج التيري[132]. والشدّ المتساوي، واكتشاف الخيوط المقطوعة، وتساوي الأطوال على عرض الطبقة هي عوامل الجودة الرئيسية.
يحتاج التيري إلى سداءين على الأقل. فخيوط الأرضية وخيوط الوبر تُجهَّز على مطاوٍ منفصلة، لأن سداء الوبر يُستهلك أسرع بعدة مرات ويُغذّى بشدّ أقل بكثير. وفروق الشدّ بين الخيوط في التسدية تصير فروقاً في الشدّ أثناء النسج، تظهر لاحقاً خطوطاً أو خيوطاً مشدودة أو ارتفاعاً غير منتظم للعُرى.
تنشية السداء
يُسمّى أيضاً: التنشية، مادة التنشية، ماكينة التنشية، sizing، slashingبالإنجليزية: Warp sizing
تغليف خيوط السداء بمادة تنشية مكوّنة لغشاء، مثل النشا أو كحول البولي فينيل (PVA) أو البوليمرات الأكريليكية، لتثبيت الألياف البارزة وحماية الخيط من الاحتكاك والانقطاع أثناء النسج. وتُزال مادة التنشية بعد ذلك.
على ماكينة التنشية تمرّ طبقة السداء عبر حوض التنشية، وتُعصر إلى نسبة إضافة مضبوطة، وتُجفَّف على أسطوانات مسخّنة، ثم تُلفّ على مطواة النول. ويُرقِد الغشاء الألياف البارزة على السطح ويرفع مقاومة التآكل بالاحتكاك، فتصمد الخيوط أمام التلامس المتكرّر مع صفائح التوقف وأسلاك النيرة والمشط. وتُطابَق الوصفات مع الليف والنمرة وسرعة النول؛ ومواد التنشية القائمة على النشا، المركّبة غالباً مع مكوّنات تركيبية ومزلّقات، واسعة الاستخدام على القطن.
في التيري يُنشّى سداء الأرضية لأنه يحمل الحمل؛ أما تنشية سداء الوبر، ومقدارها، فيختلفان من مصنع إلى آخر. وأيّاً كان ما يُطبَّق فيجب إزالته كاملاً في مرحلة إزالة التنشية: فالنشا يحتاج إلى تفكيك إنزيمي أو تأكسدي، بينما مواد التنشية من PVA والأكريليك قابلة للذوبان في الماء ويمكن غسلها. وبقايا مادة التنشية تسدّ سطح الألياف وتسبّب امتصاصاً ضعيفاً أو متقطّعاً وصباغة غير منتظمة، لذا يجب أن تعرف المصبغة نوع مادة التنشية المستخدمة.
قماش تيري
يُسمّى أيضاً: قماش المناشف، قماش البشاكير، نسيج وبري ذو عُرى، Terry cloth، Terry towellingبالإنجليزية: Terry fabric
قماش وبري منسوج يحمل سطحه عُرى غير مقصوصة من الخيوط على أحد وجهيه أو على الوجهين، تتكوّن من سداء وبر مستقل خفيف الشدّ، وتُثبَّت في أرضية منسوجة بإحكام من سداء الأرضية واللُّحمة.
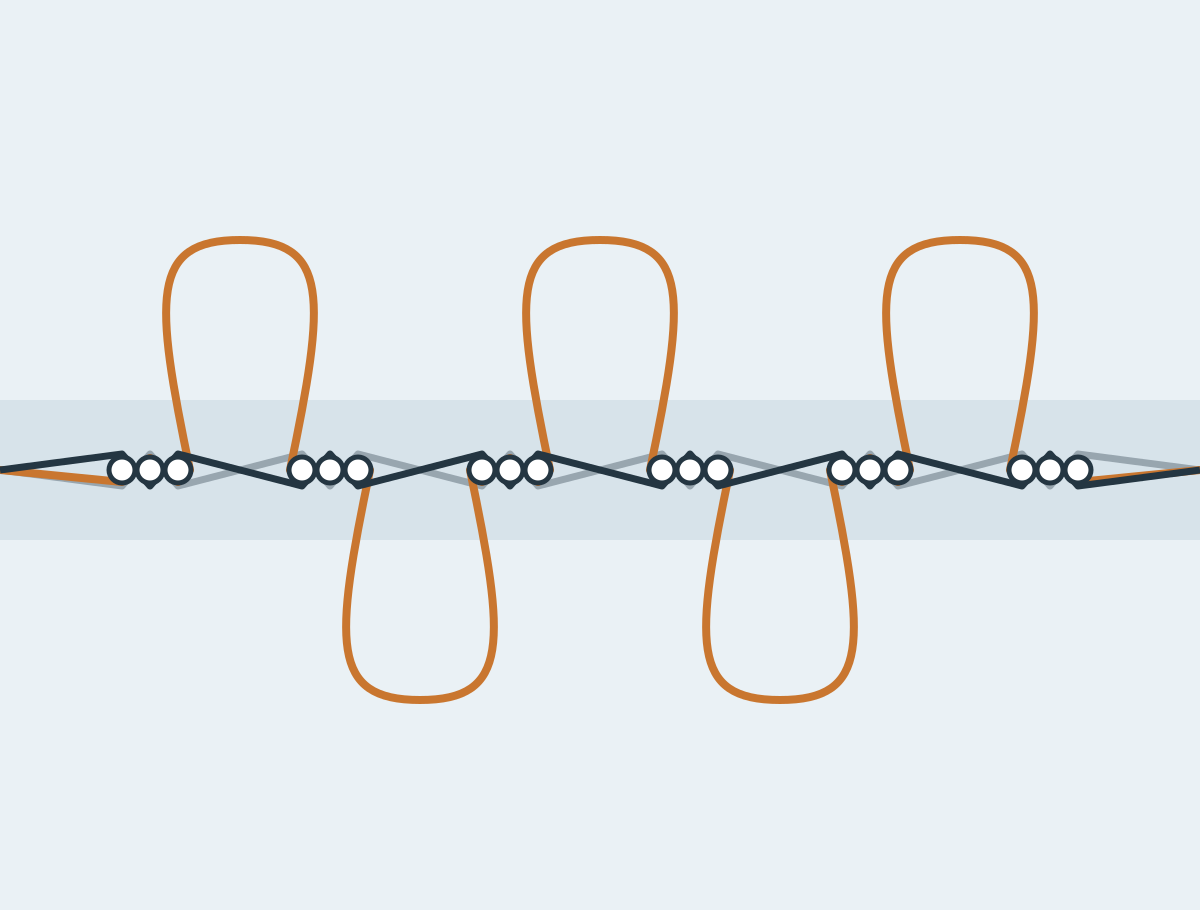
يُبنى التيري من ثلاث مجموعات من الخيوط. يتعاشق سداء الأرضية واللُّحمة ليكوّنا قماشاً أساسياً، بينما يُغذّى سداء ثانٍ، هو سداء الوبر، مرتخياً بما يكفي ليُدفع خارج هذا القماش في صورة عُرى. ولأن العُرى مصنوعة من خيوط السداء، فإنها تصطفّ في خطوط على امتداد طول المنشفة، وتُثبَّت كل عروة من ساقيها كلتيهما بحدفات اللُّحمة. ويحتاج نسجه إلى نول ذي حركة خاصة لضربة المشط، موصوفة تحت نسج التيري.
والعُرى هي ما يجعل التيري قماشاً للمناشف. فهي تعرض للماء مساحة كبيرة من الألياف، وتُنشئ فراغات مفتوحة بين الخيوط وداخلها يُسحب فيها الماء ويُحتجز بالقوى الشعرية. وتربط الأبحاث بين سرعة الامتصاص من جهة، وكثرة العُرى وطولها وخيوط الوبر الناعمة منخفضة البرم المغزولة بالغزل الحلقي من جهة أخرى[133].
وتتألّف منشفة التيري الجاهزة من جسم ذي عُرى، وشريط مسطّح منسوج عند كل طرف يُقصّ عنده ويُخاط حاشيةً، وغالباً حافة منسوجة زخرفية، وحواف جانبية تكون إما براسل منسوجة أو حوافَّ مقصوصة مشطّبة بالأوفرلوك. ولا يلزم أن تشترك مجموعات الخيوط في ليف واحد: فالوبر عادةً من القطن، بينما قد تكون الأرضية واللُّحمة من القطن أو من خيط قطن وبوليستر يُختار لمتانته.
وكثيراً ما تُخلط بالتيري تراكيب مجاورة له. فـالمخمل (الفيلور) تيري قُصّت عُراه على أحد الوجهين. أما القطيفة (Velvet) وغيرها من الأقمشة المنسوجة ذات الوبر المقصوص فتُصنع بطريقة مختلفة، إذ يُقصّ الوبر على النول من قماش مزدوج منسوج وجهاً لوجه، أو يُكوَّن فوق أسلاك[137]. والتيري المحاك يكوّن عُراه بالحياكة لا بسداء وبر، وهو تركيب مستقل. أما مناشف الوافل والبشتمال المنسوجة نسجاً مسطّحاً فلا وبر لها إطلاقاً، وتمتص الماء عبر القماش نفسه.
نسج التيري
بالإنجليزية: Terry weaving
نسج قماش التيري بسداءين يُغذّى كلّ منهما على حدة، تُوضع فيه مجموعات من حدفات اللُّحمة أولاً على مسافة قبل خط النسيج ثم تُدفع إليه معاً، فيُجبَر سداء الوبر المرتخي على الخروج في صورة عُرى.
ينسج نول التيري قماشاً أرضياً عادياً بينما يُشغّل سداءً ثانياً بجانبه. يأتي سداء الأرضية من مطواته الخاصة تحت شدّ عالٍ، ويأتي سداء الوبر من مطواة مستقلة تحت شدّ منخفض، وعادةً بتغذية إيجابية تقدّم طولاً محدّداً مسبقاً لكل مجموعة حدفات. ولا يمكن أن يشترك السداءان في مطواة واحدة، لأن سداء الوبر يجب أن يقدّم عند كل ضربة مشط كاملة طولاً إضافياً يقارب ضعف ارتفاع العروة، فوق ما يدخل منه في النسيج عادةً، بينما يبقى سداء الأرضية مشدوداً[137].
وتتكوّن العُرى وفق مبدأ الحدفات المرتخية. ففي التيري ثلاثي الحدفات تُترك الحدفتان الأوليان من كل مجموعة على مسافة محدّدة قبل خط النسيج، هي مسافة الحدفات المرتخية، ولا تتلقّيان إلا ضربة مشط خفيفة. أما الحدفة الثالثة فتتلقّى ضربة المشط الكاملة، فتنزلق المجموعة كلها على خيوط الأرضية المشدودة حتى خط النسيج، وتنتقل خيوط الوبر المحصورة بين الحدفات إلى الأمام وتنثني في صورة عُرى[132]. وبحسب الماكينة، تُحقَّق مسافة الحدفات المرتخية بتحريك المشط أو بتحريك خط النسيج، كما هو موصوف تحت تكوين الوبر.
ويتم فتح النفس بالدوبي أو بالجاكار، لأن خيوط الأرضية وخيوط الوبر تتعاشق بترتيبات مختلفة، ولأن الأشرطة المسطّحة والحواف المنسوجة تحتاج إلى تراكيب نسجية خاصة بها. وتُدخَل اللُّحمة بالحربة (رابير) أو بالنفث الهوائي، وتنسج الماكينات العريضة عدة مناشف متجاورة تُفصل لاحقاً بالقص الطولي. وعند معدل الحدفات نفسه، يكوّن التركيب رباعي الحدفات عُرى أقل بمقدار الربع لكل خيط وبر مقارنةً بالتركيب ثلاثي الحدفات.
وتنشأ عيوب النسج الشائعة من نظام السداءين: فخيط الوبر المقطوع أو المفقود يترك خطاً طولياً بلا عُرى، وعدم انتظام تغذية الوبر أو شدّه يعطي ارتفاع وبر غير منتظم وخطوطاً، وخلل تسلسل الحدفات المرتخية يعطي عُرى قصيرة أو مفقودة عبر العرض، وتوقّفات النول تترك خطوطاً عرضية في اللُّحمة. ويجب أيضاً أن تقع الأشرطة المسطّحة بدقة حيث ستُقصّ المناشف. وهذه هي العيوب التي يُبحث عنها عند فحص القماش الخام.
عروة التيري
يُسمّى أيضاً: عروة الوبر، Pile loopبالإنجليزية: Terry loop
عروة واحدة بارزة من خيط الوبر تقف خارج القماش الأساسي، وتُثبَّت من ساقيها بين حدفات اللُّحمة؛ وهي وحدة العمل الأساسية في سطح التيري.
لكل عروة ساقان مثبّتتان في الأرضية وقمّة. ويُضبط ارتفاعها فوق الأرضية، أي ارتفاع الوبر، على النول، لكن شكلها يتوقّف على الخيط بالقدر نفسه. فخيوط الوبر المزوية تميل إلى الوقوف في صورة عُرى مفتوحة قائمة، بينما تلتفّ الخيوط المفردة ذات البرم الحيّ في عُرى حلزونية، وهو مظهر ما يُسمّى «تيري الموضة»[132]. والعُرى المستقيمة حسنة الاتجاه تترك قنوات شعرية أقل تعرّجاً، وهو ما تربطه الأبحاث بسرعة أكبر في امتصاص الماء؛ أما العُرى المسطّحة أو المتشابكة أو المنهارة فتمتص ببطء أكبر ويبدو ملمسها متلبّداً[133].
وطول العروة وارتفاع الوبر مرتبطان لكنهما ليسا شيئاً واحداً. فالخيط في العروة الواحدة يقارب ضعف ارتفاع العروة مضافاً إليه الطول المثبّت في الأرضية، ولذلك تستهلك العروة الأطول قليلاً قدراً ملحوظاً من خيط الوبر الإضافي وتزيد الوزن. ولأن العُرى تنثني وتنضغط، فإن أي ارتفاع للعروة يُذكر في المواصفات يحتاج إلى طريقة قياس محدّدة.
خيط الوبر
بالإنجليزية: Pile yarn
الخيط الذي يكوّن عُرى قماش التيري، ويُغذّى بوصفه سداء الوبر؛ ويُختار أساساً لنعومته وامتلائه وامتصاصه للماء لا للمتانة المطلوبة في خيوط الأرضية.
خيط الوبر هو ما يلمسه المستخدم وما يتولّى معظم الامتصاص، ولذلك يُحدَّد بطريقة مختلفة عن الأرضية: الليف (القطن عادةً)، والتحضير (مسرّح أو ممشّط)، ونظام الغزل (حلقي أو روتور)، والنمرة، وعدد الطاقات، والبرم. وفي أحد تجمّعات صناعة التيري الموثّقة في الهند، تكون سداءات الوبر في الغالب خيوطاً قطنية ممشّطة مفردة بنمرة Ne 16 أو Ne 20، وتُستخدم الخيوط المزوية من طاقين للجودات الأعلى لأنها ترفع الامتصاص وتقاوم انطراح الوبر[132].
وتفيد مراجعة بحثية بأن الامتصاص يكون أسرع مع خيوط الوبر المغزولة بالغزل الحلقي والممشّطة والأدق والمنخفضة البرم، وأبطأ مع خيوط الروتور، التي يعطي برمها الأعلى وأليافها الأقصر عُرى أقل انتظاماً. ويعمل عدد الطاقات في اتجاهين: فالخيوط المفردة تمتص الماء أسرع في البداية، بينما تبني الخيوط المزوية من طاقين عُرى أكثر امتلاءً تحتجز ماءً أكثر إجمالاً[133]. والحدّ هنا هو المتانة، لأن خيط الوبر الأنعم والأقل برماً يُسقط أليافه بسهولة أكبر؛ انظر خيوط الوبر منخفضة البرم وعالية البرم.
سداء الوبر
بالإنجليزية: Pile warp
المجموعة الثانية من خيوط السداء في نسج التيري، خفيفة الشدّ، تُلفّ على مطواة خاصة بها وتُغذّى إلى الأمام بأطوال محسوبة بحيث يمكن دفعها خارج القماش الأساسي في صورة عُرى.
يسير سداء الوبر موازياً لسداء الأرضية ويتناوب معه عبر العرض، فرادى أو أزواجاً بحسب خطة التطريح. ويُغذّى تحت شدّ منخفض، وعادةً تغذية إيجابية: إذ يقدّم النول طولاً محدّداً مسبقاً لكل مجموعة حدفات، يقارب ضعف ارتفاع العروة مضافاً إليه الخيط المنسوج في الأرضية[137]. ولذلك يُستهلك سداء الوبر أسرع من سداء الأرضية بعدة مرات، وترتفع النسبة بارتفاع الوبر (انظر نسبة الوبر إلى الأرضية).
والشدّ المتفاوت من خيط إلى آخر، أو اللفّ غير المنتظم للمطواة، أو التغذية التي لا تجاري النول، كلها تنتج عُرى بارتفاعات مختلفة وخطوطاً طولية، وبعد الصباغة فروقاً ظاهرية في درجة اللون بين الخيوط. وتتفاوت ممارسات التنشية؛ فكثيراً ما تُنسج سداءات الوبر المزوية بقليل من مادة التنشية أو دونها، فتبقى ناعمة لكنها تكون أقل حماية من الاحتكاك على النول.
سداء الأرضية
بالإنجليزية: Ground warp
السداء المشدود بإحكام في قماش التيري، الذي يكوّن بتعاشقه مع اللُّحمة القماشَ الأساسي الذي يحمل الحمل ويحفظ أبعاد المنشفة ويثبّت العُرى.
يتحمّل سداء الأرضية أعلى شدّ على النول، ويحتكّ باستمرار بأسلاك النيرة وبالمشط، ولذلك يُختار لمتانته ومقاومته للاحتكاك. والخيوط المزوية هي المعتادة: ففي أحد تجمّعات صناعة التيري الموثّقة تكون خيوط الأرضية قطنية مسرّحة من طاقين بنمرة Ne 20/2 أو 24/2، مع استخدام مخاليط القطن والبوليستر لمتانة أكبر، واستخدام خيوط الروتور أيضاً[132]. وتُنشّى سداءات الأرضية عادةً للنسج، وتُزال مادة التنشية في المعالجة المسبقة.
وكل عروة محصورة بين خيوط الأرضية واللُّحمة، ولذلك تقرّر الأرضية مدى بقاء العُرى في مكانها، ويتحكّم شدّها في سهولة انزلاق الحدفات المرتخية أثناء تكوين الوبر. وتغيير الليف في الأرضية تغيير في ليف المنشفة: فالوبر القطني على أرضية من البوليستر والقطن لا يجعل المنشفة قطنية 100%.
خيط اللُّحمة
يُسمّى أيضاً: اللُّحمة، الحدفة، Weft، Filling، Pickبالإنجليزية: Weft yarn
الخيط العرضي في القماش المنسوج، ويُدخَل طولاً واحداً في كل مرة؛ وكل إدخال حدفة. وفي التيري تربط اللُّحمة سداء الأرضية وساقَي عُرى الوبر معاً.
في التيري تُجمَّع الحدفات بحركة التيري، ثلاثاً في كل مجموعة في التيري ثلاثي الحدفات. واللُّحمة عادةً خيط قطني مفرد؛ ويوثّق أحد تجمّعات صناعة التيري استخدام خيوط مسرّحة بنمرة Ne 16 أو Ne 20، إلى جانب خيوط الروتور[132]. وتعمل كثافة الحدفات مع عدد الحدفات لكل عروة على تحديد عدد العُرى المتكوّنة على امتداد الطول، وهي تتحكّم في الوزن والتماسك وتثبيت العُرى. فقلة الحدفات تترك العُرى سهلة السحب، وكثرتها تعطي منشفة قاسية ثقيلة.
وفي الأشرطة المسطّحة والحواف المنسوجة تكون اللُّحمة ظاهرة، فقد تُستبدل هناك بخيط ملوّن أو ممرسر أو بخيط شنيل.
البنية الأرضية
يُسمّى أيضاً: نسيج الأرضية، تركيب نسج الأرضية، Ground weaveبالإنجليزية: Ground structure
التركيب النسجي الذي يكوّنه سداء الأرضية واللُّحمة تحت الوبر؛ وهو في التيري ثلاثي الحدفات القياسي نسيج مضلّع 2/1، تتبع فيه خيوط الوبر ترتيب الأضلاع نفسه مزاحاً بحدفة واحدة.
في التركيب الشائع ثلاثي الحدفات تتعاشق خيوط الأرضية وخيوط الوبر كلتاهما بترتيب مضلّع 2:1، مع إزاحة ضلع الوبر بحدفة واحدة عن ضلع الأرضية[138]. وتسمح هذه الإزاحة للحدفات المرتخية بالانزلاق على خيوط الأرضية مع إمساكها بخيوط الوبر، ويقرّر موضع خيط الوبر داخل الترتيب ما إذا كان يكوّن عروته على الوجه أو على الظهر. أما المجموعات المؤلّفة من أربع حدفات أو أكثر فتستخدم تكرارات مختلفة تبعاً لذلك.
ويتحكّم نسيج الأرضية في المتانة والثبات البُعدي ومدى إحكام تثبيت العُرى. فالأرضية المفتوحة أكثر من اللازم تسمح بانسحاب العُرى وتشوّه المنشفة في الغسيل، والأرضية الكثيفة أكثر من اللازم تعيق انزلاق الحدفات المرتخية وتعطي قماشاً قاسياً ثقيلاً. وتُنسج الأشرطة المسطّحة والحواف المنسوجة والبراسل بتراكيب أخرى، مثل السادة أو المضلّع أو تأثيرات من نوع الساتان، وهذا أحد أسباب اختلاف انكماشها عن انكماش جسم الوبر.
يُسمّى أيضاً: حركة التيري، ضربة المشط بالحدفات المرتخية، Terry motion، Loose pickبالإنجليزية: Pile formation
حركة التيري التي تتكوّن بها العُرى: تُوضع الحدفات على مسافة محدّدة قبل خط النسيج ثم تُضرب معاً، إما بتغيير موضع ضربة المشط أو بإزاحة خط النسيج.
المسافة التي تُستبقى بها الحدفات المرتخية، أي مسافة الحدفات المرتخية، هي الإعداد الرئيسي لارتفاع الوبر؛ وقد وجدت دراسة شملت 72 تركيباً من التيري توافقاً وثيقاً بين طول الوبر المقيس والمسافة بين نقطتي ضربة المشط الجزئية والكاملة[139]. ويُستخدم مبدآن ميكانيكيان[140]. ففي التحكّم بالمشط، يُزاح شوط المشط بحيث تتوقّف ضربات المشط الجزئية قبل خط النسيج، ثم يدفع الشوط الكامل عند الحدفة الثابتة المجموعةَ إلى موضعها. وفي إزاحة خط النسيج، يضرب المشط دائماً إلى الموضع نفسه، بينما يُبعَد القماش وعمود الظهر (Back rest) عنه في الحدفات المرتخية ويُعادان عند الحدفة الثابتة.
وتشغّل حركات التيري الإلكترونية هذه الحركة بمحرّكات خاضعة للتحكّم البرمجي، فيمكن أن تتغيّر مسافة الحدفات المرتخية من مجموعة حدفات إلى التي تليها[141]. وبهذه الطريقة تجمع المنشفة الواحدة بين جسم ذي عُرى، وشريط مسطّح تكون فيه المسافة صفراً فلا تتكوّن عُرى، وأشرطة أو تأثيرات موجية بارتفاعات وبر مختلفة. ويجب أن تجاري تغذية الوبر كل تغيير، لأن العروة الأطول تحتاج إلى خيط وبر أكثر.
ارتفاع الوبر
يُسمّى أيضاً: ارتفاع العروة، طول الوبر، Loop heightبالإنجليزية: Pile height
ارتفاع عُرى التيري فوق القماش الأساسي، ويُذكر عادةً بالمليمتر؛ ويُضبط على النول بمسافة الحدفات المرتخية مع تغذية سداء الوبر.
يمكن لأنوال التيري ذات التحكّم الإلكتروني برمجة ارتفاع الوبر مجموعةً بعد مجموعة؛ وتقدّم إحدى الماكينات الحالية إعدادات من 0 إلى 12 mm[142]. والعُرى الأطول تستهلك خيط وبر أكثر، ولذلك يؤثّر ارتفاع الوبر مباشرة في الوزن والتكلفة. وقد ربطت الدراسات عموماً بين العُرى الأطول وامتصاص أسرع وأكبر للماء، وإن لم تكن النتائج مجمعة على ذلك[133].
والوبر الأطول يبدو أكثر امتلاءً ويحتجز ماءً أكثر، لكنه يجفّ أبطأ، ويتسطّح ويتشابك بسهولة أكبر، ويعلق بالخواتم والمشاجب. أما الوبر الأقصر فأكثر ثباتاً، ويُفضَّل حيث يهمّ السطح الأملس، ومن ذلك أوجه الطباعة، لأن العُرى الطويلة تفتّت الصورة المطبوعة. والعُرى تنضغط تحت ضغط خفيف، ولذلك يتوقّف الارتفاع المقيس على طريقة القياس؛ وينبغي الاتفاق عليه على القماش الجاهز لا قراءته من إعدادات النول.
كثافة الوبر
يُسمّى أيضاً: كثافة العُرى، Loop densityبالإنجليزية: Pile density
عدد العُرى في وحدة المساحة من قماش التيري: عدد خيوط الوبر في السنتيمتر عبر العرض مضروباً في عدد العُرى التي يكوّنها كل خيط وبر في السنتيمتر على امتداد الطول.
يكوّن كل خيط وبر عروة واحدة لكل مجموعة حدفات، ولذلك يساوي عدد العُرى في كل سنتيمتر من الطول كثافةَ الحدفات مقسومة على عدد الحدفات لكل عروة، ويتبع العدد عبر العرض عددَ خيوط الوبر في السنتيمتر. ومن ثَمّ ترتفع كثافة العُرى بارتفاع كثافة السداء واللُّحمة[133]. وفي التيري مزدوج الوجه يمكن أن يُذكر الرقم لكل وجه أو للوجهين معاً، وينبغي أن تبيّن المواصفات أيّهما المقصود. والعُرى الكثيفة يسند بعضها بعضاً وتبقى قائمة، بينما تميل العُرى المتباعدة الطويلة وتتلبّد.
وتفيد الأبحاث التي شملتها المراجعة بأن معدل امتصاص الماء يزداد بزيادة كثافة العُرى وطولها، وإن وجدت إحدى الدراسات أن تأثير كثافة السداء وكثافة اللُّحمة وارتفاع الوبر ضئيل، وأن الأرضية شديدة التراصّ تضيّق القنوات الشعرية[133]. وقد تختلف منشفتان متساويتان في الوزن اختلافاً كبيراً في الكثافة، إحداهما بعُرى قصيرة كثيرة والأخرى بعُرى طويلة أقل، فتختلفان تبعاً لذلك في الملمس والجفاف والمتانة.
نسبة الوبر إلى الأرضية
يُسمّى أيضاً: نسبة الوبر، نسبة التيري، Pile ratio، Terry ratioبالإنجليزية: Pile-to-ground ratio
العلاقة بين خيط الوبر وخيط الأرضية في قماش التيري، وتُعبَّر عنها عادةً بطول سداء الوبر المستهلك لكل وحدة طول من سداء الأرضية، وأحياناً بحصة خيط الوبر من كتلة القماش.
بوصفها نسبة أطوال، يبيّن الرقم عدد الأمتار من سداء الوبر المنسوجة مقابل كل متر من سداء الأرضية. ويُكتب بصيغة 5:1 أو 1:5 أو ما يشبهها؛ وتختلف الأعراف بين المصانع في أيّ الرقمين يُكتب أولاً. وتستخدم أدبيات براءات الاختراع هذا التعريف لنسبة التيري، وتعامل ارتفاع الوبر بوصفه دالّةً لها[143]. وترتفع النسبة بارتفاع الوبر وبزيادة عدد العُرى في وحدة الطول. وتذكر بعض المصانع بدلاً من ذلك حصة خيط الوبر من الوزن الكلي للقماش، وهي تتوقّف أيضاً على نمر الخيوط، فلا يمكن التحويل بين العرفين دون التركيب الكامل.
والنسبة من المحرّكات الرئيسية للوزن ولتكلفة الخيوط، وارتفاع حصة الوبر يعني عموماً سطحاً ماصّاً أكبر. كما أنها تؤثّر في المعالجات الرطبة: فقد وجدت دراسة على تيري قطني أن الانكماش البُعدي ازداد بزيادة نسبة الوبر[144]. وتحتاج النسب العالية إلى أرضية متماسكة وكثافة حدفات كافية لإبقاء الوبر الإضافي مثبّتاً.
ثبات العُرى وتثبيتها
يُسمّى أيضاً: تثبيت العُرى، تثبيت الوبر، مقاومة سحب العُرى، Loop anchorageبالإنجليزية: Loop stability and anchorage
مقاومة عُرى التيري للانسحاب من القماش الأساسي أو للانجرار على امتداده أثناء الاستخدام والغسيل؛ وتتوقّف على مدى إحكام اللُّحمة وسداء الأرضية في الإمساك بساقَي كل عروة.
يتوقّف التثبيت على عدد الحدفات التي تربط كل عروة، وكثافة الحدفات، وشدّ سداء الأرضية أثناء النسج، والاحتكاك بين الخيوط، وبرم خيط الوبر وعدد طاقاته. والعروة التي تمسكها حدفات قليلة أو متباعدة يمكن أن تُسحب من إحدى ساقيها، فتطول على حساب العُرى المجاورة لها.
وتقيس EN 15598 القوة اللازمة لسحب العُرى من أرضية قماش التيري[10]. وتعطي الطريقة قيمة قوة؛ أما ما يُعدّ مقبولاً فمكانه مواصفات المشتري. ويكتسب التثبيت أهميته القصوى في بياضات الضيافة والمؤسسات، التي تتعرّض للخواتم والمشاجب وأشرطة الفيلكرو (الخطّاف والعروة) والغسيل الصناعي، حيث تتحوّل العُرى ضعيفة الربط إلى عُرى عالقة.
تيري ثلاثي الحدفات
يُسمّى أيضاً: تيري 3 حدفات، 3-pick terryبالإنجليزية: Three-pick terry
تركيب التيري القياسي، تتألّف فيه كل مجموعة مكوّنة للعُرى من ثلاث حدفات لُحمة: حدفتان مرتخيتان تُستبقيان قبل خط النسيج، وحدفة ثالثة ثابتة تضرب الثلاث معاً إلى موضعها.
تتكرّر الدورة كل ثلاث حدفات. تُدخَل الحدفتان الأولى والثانية بضربة مشط جزئية تتركهما على مسافة محدّدة من خط النسيج؛ وتتلقّى الحدفة الثالثة ضربة المشط الكاملة فتدفع المجموعة إلى الأمام[132]. ولأن خيوط الوبر تتبع ترتيب الأرضية المضلّع 2:1 مزاحاً بحدفة واحدة (انظر البنية الأرضية)، فإن المجموعة تنزلق على خيوط الأرضية المشدودة، بينما تنتقل خيوط الوبر المحصورة بين الحدفات إلى الأمام لتكوّن عروة على الوجه أو على الظهر.
وثلاث حدفات هي أصغر مجموعة تعطي عروة ثابتة. أما التيري ثنائي الحدفات، الذي كان يُنسج قديماً لأقمشة أرواب الاستحمام، فقد فقد أهميته لأن عُراه غير ثابتة[132]. وتوجد مجموعات من أربع حدفات إلى سبع، لكن معظم التيري يُنسج ثلاثي الحدفات لأن كل حدفة إضافية تزيد اللُّحمة وزمن النسج[138]. ولذلك يكون التركيب ثلاثي الحدفات هو الأساس في مناشف الحمّام واليد والفنادق.
وعلى امتداد الطول يكوّن التيري ثلاثي الحدفات عروة واحدة لكل خيط وبر مقابل كل ثلاث حدفات، فيساوي عدد العُرى في السنتيمتر كثافةَ الحدفات مقسومة على ثلاثة، بينما يُضبط ارتفاع العروة بصورة مستقلة بمسافة الحدفات المرتخية. ويمكن التحقّق من عدد الحدفات لكل عروة على عينة بتتبّع خيط وبر واحد وعدّ الحدفات بين عروتين متتاليتين منه. وينبغي أن تذكر المواصفات التركيب ثلاثي الحدفات مع نمر خيوط الوبر والأرضية، وعدد الخيوط والحدفات في السنتيمتر، وارتفاع الوبر، لأن عدد الحدفات لكل عروة وحده لا يحدّد الوزن ولا عدد العُرى.
تيري رباعي الحدفات
يُسمّى أيضاً: تيري 4 حدفات، 4-pick terryبالإنجليزية: Four-pick terry
تركيب تيري تتألّف فيه كل مجموعة مكوّنة للعُرى من أربع حدفات لُحمة، فيربط كل عروة بلُحمة أكثر، ويكوّن عُرى أقل في كل سنتيمتر من الطول مقارنةً بالتيري ثلاثي الحدفات عند كثافة الحدفات نفسها.
تحيط بكل عروة مجموعة أطول من الحدفات، فتُمسَك في الأرضية بإحكام أكبر. وعند تساوي كثافة الحدفات يكوّن كل خيط وبر العُرى بمعدل ثلاثة أرباع معدل التركيب ثلاثي الحدفات، ولذلك يتطلّب بلوغ عدد مماثل من العُرى على امتداد الطول رفعَ كثافة الحدفات، مما يزيد اللُّحمة والوزن وزمن النسج. كما أن تسلسل ضربات المشط أكثر تعقيداً: فوصفٌ لنسج التيري في أحد التجمّعات الحرفية يذكر الضربات الإضافية اللازمة لكل صف من الوبر سبباً لندرة إنتاج التراكيب رباعية الحدفات وما فوقها[132].
ومقارنةً بمنشفة ثلاثية الحدفات بوزن مماثل، تحمل المنشفة رباعية الحدفات لُحمة أكثر تحت كل عروة، وتتباعد عُراها أكثر على امتداد الطول، فتسهم الأرضية بقدر أكبر في السطح، وقد يكون الملمس أكثر تسطّحاً وتماسكاً. ويصف المصدر نفسه المناشف رباعية الحدفات بأنها أثقل وأفضل جودة[132]، وهو حكم يخصّ بيئة إنتاج واحدة لا قاعدة عامة. والتثبيت الأمتن أكثر فائدة حيث تتعرّض العُرى لاستخدام شاق، كما في بياضات الضيافة والمؤسسات.
والتسمية وحدها لا تحدّد عدد العُرى ولا الوزن، ولذلك يُحدَّد التركيب رباعي الحدفات مع كثافة الحدفات وارتفاع الوبر. ومقارنة عرض لتيري ثلاثي الحدفات بعرض لتيري رباعي الحدفات على أساس GSM وحده مضلِّلة؛ فعدد العُرى في السنتيمتر المربع، وارتفاع الوبر، ونتائج اختبار سحب العُرى حيث يهمّ التثبيت، أسس أفضل للمقارنة.
تيري أحادي الوجه ومزدوج الوجه
يُسمّى أيضاً: تيري بوجه واحد، تيري بوجهين، One-sided terry، Two-sided terryبالإنجليزية: Single-sided and double-sided terry
تيري تكون عُراه على الوجهين (مزدوج الوجه) أو على وجه واحد فقط (أحادي الوجه)؛ ويحدّد تركيب النسج الوجه الذي يكوّن عليه كل خيط وبر عُراه.
التيري مزدوج الوجه هو التركيب المعتاد في مناشف الحمّام واليد والفنادق، التي تمتص الماء بوجهيها. أما في التيري أحادي الوجه فيكوّن كل خيط وبر عُراه على الوجه نفسه، ويُظهر الظهر الأرضية. وهو أقل امتصاصاً، ويُستخدم لأغراض خاصة يُراد فيها وجه أكثر نعومة، ويوصف بأنه صعب النسج خالياً من العيوب[132]. والتحكّم نفسه في وجه العروة هو أساس التيري المنقوش: فتصاميم الجاكار ثنائية اللون تبادل الوجه الذي يكوّن عليه كل لون عُراه، وتأثيرات اللون الواحد (Tone-on-tone) تنقل العُرى من وجه إلى الآخر أو تحذفها في بعض المساحات.
خيط عديم البرم
يُسمّى أيضاً: خيط بلا برم، Zero twist، No-twist yarn، Twistless yarnبالإنجليزية: Zero-twist yarn
خيط وبر قطني يُترك بلا برم تقريباً، ويُصنع عادةً بزوي القطن مع خيط من كحول البولي فينيل (PVA) القابل للذوبان في الماء، يحمله خلال النسج ثم يُذاب في الماء الساخن أثناء المعالجات الرطبة.
في الطريقة الشائعة يُبرم خيط PVA مع خيط القطن في الاتجاه المعاكس، فيُلغي ذلك معظم برم القطن، بينما يمنح PVA الخيطَ المركّب متانة كافية للنسج. وفي المعالجات الرطبة يُذاب PVA في الماء الساخن، فيبقى القطن ببرم ضئيل جداً[145]؛ وتتوقّف درجة الحرارة اللازمة على درجة PVA المستخدمة. وفي مسار قريب يُخلط ليف PVA بالقطن قبل الغزل، وبعد إزالته بالغسيل تبقى فراغات داخل الخيط[133]. وتُطلق تسميات «عديم البرم» و«بلا برم» والأسماء التجارية على خيوط مصنوعة بطرق مختلفة.
والألياف غير المبرومة تنفتح في عروة منفوشة مليئة بالهواء، وتفيد المراجعات البحثية بامتصاص أعلى لخيوط الوبر عديمة البرم ومنخفضة البرم[133]. أما الثمن فيقع في المتانة وفي المعالجة. فمع قلة البرم الذي يربطها، تتساقط الألياف زغباً بسهولة أكبر وتفقد العُرى وضوحها أسرع، ويزيد PVA المذاب من حمل الملوّثات في مياه صرف المصبغة[145].
خيوط الوبر منخفضة البرم وعالية البرم
يُسمّى أيضاً: خيط ناعم البرم، خيط خفيف البرم، Soft twist، Low twistبالإنجليزية: Low-twist and high-twist pile yarns
خيوط وبر ذات برم أقل (منخفضة البرم) أو أكثر (عالية البرم) من خيط النسج العادي بالنمرة نفسها، تُختار للموازنة بين النعومة والامتصاص من جهة، ووضوح العروة والمتانة من جهة أخرى.
البرم الأقل يترك خيط وبر أكثر ارتخاءً وامتلاءً مع فراغات أكبر بين الألياف، وهو ما تربطه الأبحاث بسرعة أكبر في امتصاص الماء[133]؛ ويكون الملمس أنعم ويبدو الوبر أكثر امتلاءً، لكن الزغب المتساقط يزداد وتفقد العُرى شكلها أسرع مع تكرار الغسيل. أما البرم الأعلى فيعطي عُرى متراصّة واضحة المعالم تقاوم الاحتكاك وتحتفظ بشكلها في الغسيل الشاق، مع ملمس أكثر جفافاً وخشونة وامتصاص أقل.
وتميل المناشف التي تُباع أساساً بنعومتها إلى وبر منخفض البرم، أما البياضات التي يجب أن تصمد في الغسيل الصناعي المتكرر فالخيوط المزوية متوسطة البرم هي الاختيار الأسلم لها. ويهمّ أيضاً اتجاه البرم وتوازنه، لأن الخيط المفرد ذا البرم الحيّ قد يجعل العُرى حلزونية.
نول التيري
يُسمّى أيضاً: ماكينة نسج التيري، نول المناشف، Terry weaving machineبالإنجليزية: Terry loom
ماكينة نسج مجهّزة للتيري: بنظامي تغذية سداء يُتحكّم في كلّ منهما على حدة، وحركة تيري تُنشئ مسافة الحدفات المرتخية، وفتح نفس بالدوبي أو بالجاكار لتراكيب الوبر والأرضية والحواف المنسوجة.
مقارنةً بماكينة النسج المسطّح، يحمل نول التيري مطواة سداء ثانية للوبر لها تغذيتها وتحكّمها في الشدّ الخاصّان بها، وحركة تيري تحرّك إما المشط وإما خط النسيج من أجل الحدفات المرتخية. ويمرّ سداء الأرضية فوق عمود ظهر خاضع للتحكّم الإيجابي، ويُسحب القماش سحباً إيجابياً، فيتقدّم القماش بانتظام خلال تسلسل ضربات المشط[137]. وتُبنى ماكينات التيري أنوالاً بالحربة (رابير) أو بالنفث الهوائي: فأنوال الحربة تقبل تشكيلة أوسع من خيوط اللُّحمة، ومنها خيوط الحواف الفاخرة، بينما تعمل أنوال النفث الهوائي بسرعة أعلى.
المشط وضربة المشط
يُسمّى أيضاً: ضربة المشط، فتحة المشط، خط النسيج، Reed، Beat-upبالإنجليزية: Reed and beat-up
المشط عضو في النول على هيئة مشط، تباعد فتحاته بين خيوط السداء، ويضرب كل حدفة إلى خط النسيج، وهو الخط الذي يتكوّن عنده القماش؛ وضربة المشط هي فعل الضرب هذا.
تبيّن نمرة المشط مدى تقارب فتحاته: عدد الفتحات في السنتيمتر أو في 10 cm في الممارسة المترية، وفي البوصة أو في البوصتين في الأنظمة التقليدية. وهي تحدّد، مع عدد الخيوط المطرّحة في كل فتحة، العرض وعدد الخيوط في السنتيمتر على النول؛ ثم يضيق القماش بعد ذلك حين ينكمش.
وفي التيري تكون ضربة المشط غير متساوية عن قصد: جزئية للحدفات المرتخية وكاملة للحدفة الثابتة، إما بتغيير المشط موضعَ ضربته وإما بتحريك خط النسيج مقابل شوط مشط ثابت[140]. والفتحات التالفة أو غير المنتظمة التباعد تترك علامات المشط، وهي خطوط طولية دقيقة تزداد وضوحاً بعد الصباغة وفي الحواف المنسوجة المسطّحة.
سلك النيرة
يُسمّى أيضاً: الدرأة، إطار النيرة، الهارنس، Heddle، Harnessبالإنجليزية: Heald (heddle)
عنصر من السلك أو الصلب المسطّح أو الحبل، له عين في وسطه يُطرَّح فيها خيط سداء واحد ليُرفع أو يُخفض فيتكوّن النفس؛ وتُركَّب أسلاك النيرة على أُطر النيرة، أو تتدلّى في أنوال الجاكار من حبال الهارنس.
يمرّ كل خيط سداء عبر صفيحة توقف وعين سلك نيرة وفتحة مشط بالترتيب الذي تحدّده خطة التطريح (Draft). وفي أنوال الدوبي تُركَّب أسلاك النيرة على أُطر النيرة، وتتحرّك جميع الخيوط المطرّحة في إطار واحد معاً، فيحدّ عدد الأُطر من النقوش التي يمكن نسجها. وفي أنوال الجاكار يتدلّى كل سلك نيرة من حبل هارنس مربوط بخطّاف يرفعه رأس الجاكار منفرداً. وفي التيري تُطرَّح خيوط الأرضية وخيوط الوبر في أُطر منفصلة، مع أُطر إضافية للحواف المنسوجة والبراسل. وعيون أسلاك النيرة البالية تحتكّ بالخيط وتكشطه، وأي خطأ في خطة التطريح يتكرّر على امتداد السداء كله في صورة عيب طولي.
نسج الدوبي
يُسمّى أيضاً: الدوبي، Dobbyبالإنجليزية: Dobby weaving
نسج يرفع فيه رأس الدوبي عدداً محدوداً من أُطر النيرة ويخفضها وفق برنامج، فينتج تراكيب هندسية وأشرطة مسطّحة وحوافّ منسوجة؛ وهو نظام فتح النفس المعتاد لمناشف التيري السادة وذات الحواف المنسوجة.
تتحرّك جميع الخيوط المطرّحة في إطار واحد معاً، ولذلك يُبنى تصميم الدوبي من مجموعة صغيرة من ترتيبات التعاشق تتكرّر عبر العرض. وفي هذه الحدود ينسج نول تيري الدوبي جسمَ الوبر، والأشرطة المسطّحة عند الطرفين، والحواف المنسوجة المضلّعة أو ذات تأثير الساتان، والمربّعات البسيطة والأشكال الهندسية، والخطوط حين تُستخدم خيوط ملوّنة. ويُسمّى الشريط المنقوش أو السادة الممتد عبر منشفة الفنادق على نطاق واسع حافة الدوبي (Dobby border)، أيّاً كان تركيبه النسجي الدقيق. وتقرأ أجهزة الدوبي الإلكترونية النقشة من ملف بدلاً من الأوتاد أو سلاسل النقشة، فيمكن تغيير الحافة المنسوجة بسرعة.
أما الحروف والشعارات والزخارف التصويرية فتحتاج إلى التحكّم في كل خيط منفرداً، ومن ثَمّ إلى الجاكار. ويتطلّب الدوبي إعداداً أقل للنقشة وتجهيزاً أقل للنول، وهذا ما يبقيه الاختيار الاقتصادي لمناشف الضيافة والتجزئة القياسية.
نسج الجاكار
يُسمّى أيضاً: منشفة جاكار، جاكار اللون الواحد (Tone-on-tone)، Jacquardبالإنجليزية: Jacquard weaving
نسج يرفع فيه رأس الجاكار خيوط السداء منفردة أو في مجموعات صغيرة عبر خطاطيف وحبال هارنس، فيمكن لكل خيط أن يتبع ترتيب تعاشق خاصاً به؛ ويُستخدم لنسج الشعارات والحروف والتصاميم التصويرية في المناشف.
يستبدل رأس الجاكار بأُطر النيرة خطاطيفَ، يُربط كلّ منها عبر حبال الهارنس بسلك نيرة واحد أو بعدة أسلاك، ويختار الجاكار الإلكتروني كل خطّاف لكل حدفة انطلاقاً من ملف التصميم. وهذا يزيل قيد الأُطر في نسج الدوبي: إذ يمكن أن يتغيّر التعاشق من خيط إلى آخر ومن حدفة إلى أخرى عبر العرض. وفي التيري يقرّر هذا التحكّم، لكل خيط وبر ولكل مجموعة حدفات، ما إذا كان يكوّن عروته على الوجه أو على الظهر أو لا يكوّنها إطلاقاً.
وتشيع ثلاثة تأثيرات. فالوبر مقابل الأرضية المسطّحة يرسم الزخرفة بترك مساحات بلا عُرى. وتصاميم اللون الواحد (Tone-on-tone) تستخدم لوناً واحداً وتعتمد على التباين بين المساحات الوبرية والمسطّحة أو بين ارتفاعات العُرى. أما الجاكار ثنائي اللون فيستخدم خيوط وبر بلونين: داخل الزخرفة يكوّن أحد اللونين عُراه على الوجه والآخر على الظهر، وخارجها يتبادلان، فيظهر التصميم على الوجهين بألوان معكوسة. وتأثيرات الألوان المنسوجة تحتاج إلى وبر مصبوغ في مرحلة الخيط، وبالتقنية نفسها تُنسج الحواف المنسوجة ذات الحروف وأشرطة الشعارات.
ويُرسم التصميم وفق طاقة الخطاطيف في النول وعدد خيوط القماش وحدفاته في السنتيمتر، ثم يُحوَّل إلى ملف نسج. وعروة التيري خشنة مقارنةً بنقطة الطباعة، ولذلك يجب أن تُرسم الخطوط الدقيقة والحروف الصغيرة أكبر مما في الطباعة، وتظهر المنحنيات متدرّجة؛ وتلزم عادةً عينة منسوجة قبل الإنتاج الكمي، لأن التأثير لا يمكن الحكم عليه بموثوقية على الشاشة.
ويتطلّب الجاكار تجهيزاً أكثر من الدوبي: إعداد التصميم وملف النسج، وأحياناً ربطاً مختلفاً للهارنس، وإعداد العينات، ولهذا تقترن برامج الجاكار بكميات دنيا ومدة تطوير أطول. وفي المقابل تكون الزخرفة جزءاً من القماش، بلا طبقة طباعة، وتدوم في الغسيل الصناعي ما دامت المنشفة نفسها.
لدى Mira Towels: يندرج نسج الجاكار والدوبي للنقوش والحواف المنسوجة وشعارات اللون الواحد (Tone-on-tone) ضمن القدرات التي تنشرها Mira Towels.
كثافة السداء واللُّحمةEPI / PPI
يُسمّى أيضاً: عدد الخيوط في البوصة، عدد الحدفات في البوصة، عدد الخيوط في السنتيمتر، عدد الحدفات في السنتيمتر، كثافة الخيوط، Ends per inch، Picks per inchبالإنجليزية: Warp and weft density
عدد خيوط السداء وحدفات اللُّحمة في وحدة الطول من القماش المنسوج، ويُذكر لكل سنتيمتر في الممارسة المترية أو لكل بوصة (EPI وPPI)؛ وهي الأرقام الأساسية لتباعد الخيوط في التركيب.
في التيري ينبغي ذكر عدد الخيوط منفصلاً للأرضية وللوبر، لأن الرقم الإجمالي الواحد يخفي ترتيب الوبر والأرضية، وينبغي قراءة عدد الحدفات في السنتيمتر مع عدد الحدفات لكل عروة لفهم كثافة العُرى. وتختلف الكثافة على النول عن الكثافة بعد التشطيب لأن القماش ينكمش في المعالجات الرطبة، ولذلك يجب أن تبيّن المواصفات أيّهما المقصود.
أما عدد الخيوط (Thread count)، أي عدد خيوط السداء واللُّحمة معاً في بوصة مربعة واحدة، فمصطلح خاص بمفروشات الأسرّة. ولا يدلّ في المناشف إلا على القليل، لأن الامتصاص والملمس والوزن يحكمها الوبر أكثر مما يحكمها تباعد خيوط الأرضية. وقد تعني الكثافة أيضاً الكتلة لكل وحدة حجم؛ انظر كثافة القماش.
شدّ السداء
بالإنجليزية: Warp tension
الشدّ الذي تُمسَك به خيوط السداء وتُغذّى أثناء النسج؛ وهو في التيري عالٍ ومستقر لسداء الأرضية، ومنخفض ومحسوب لسداء الوبر.
يجب أن يكون شدّ سداء الأرضية عالياً بما يكفي لنفس نظيف ولانزلاق الحدفات المرتخية على خيوط الأرضية عند ضربة المشط الكاملة، وأن يكون متساوياً عبر العرض. أما سداء الوبر فيُغذّى مرتخياً، وعادةً بتغذية إيجابية لطول محدّد مسبقاً لكل مجموعة حدفات لا بالشدّ وحده[137]. وتراقب أنظمة التغذية الإلكترونية الشدّ وتعدّل إدارة المطواة كلما تناقص قطرها؛ ويذكر أحد صانعي الأنوال ثبات شدّ الخيط هدفاً تصميمياً لنظام تكوين الوبر لديه[141].
والشدّ غير المتساوي في الأرضية يسبّب مساحات مرتخية وتجعّداً وحوافّ منسوجة متقوّسة أو متموّجة. أما الشدّ غير المتساوي في الوبر، عبر السداء أو على امتداده، فينتج عُرى بارتفاعات مختلفة وخطوطاً وبقعاً تبدو بعد الصباغة كأنها فروق في درجة اللون.
تركيب القماش
يُسمّى أيضاً: التركيب، التركيب النسجي، Constructionبالإنجليزية: Fabric construction
الوصف الفني الكامل للقماش: التركيب النسجي، والخيوط في كل مجموعة بليفها ونمرتها وعدد طاقاتها وبرمها، وعدد الخيوط والحدفات في وحدة الطول، وفي التيري عدد الحدفات لكل عروة وارتفاع الوبر والعرض وكتلة وحدة المساحة.
في منشفة التيري يسمّي التركيب الكامل خيوط سداء الأرضية وسداء الوبر واللُّحمة كلاً على حدة، وعدد خيوط الأرضية والوبر في السنتيمتر، وعدد الحدفات في السنتيمتر، وعدد الحدفات لكل عروة، وارتفاع الوبر أو نسبة الوبر إلى الأرضية، وكون الوبر على وجه واحد أو على الوجهين، وتراكيب الأشرطة والحواف المنسوجة، والعرض النهائي وكتلة وحدة المساحة النهائية. والمواصفة EN 14697 هي المواصفة الأوروبية التي تحدّد المواصفات وطرق الاختبار لمناشف التيري وأقمشة مناشف التيري.
والتركيب هو ما يجعل عرضين قابلين للمقارنة. فالمناشف المعروضة بالـ GSM نفسه قد تُبنى من خيوط وارتفاعات وبر وكثافات حدفات مختلفة، فتسلك سلوكاً مختلفاً في الاستخدام. ويجب ألا يُخلط تركيب القماش الخام بتركيب القماش الجاهز: فالكثافات والعرض والوزن كلها تتغيّر في المعالجات الرطبة، والمنشفة تُقبل وفق التركيب الجاهز.
وزن المنشفة بالقطعة وبالدزينة
يُسمّى أيضاً: غرام لكل قطعة، رطل لكل دزينة، Grams per piece، Pounds per dozen، lbs per dozenبالإنجليزية: Towel weight per piece and per dozen
وزن المنشفة مذكوراً لكل قطعة بالغرام، أو لكل دزينة بالكيلوغرام أو بالرطل في الممارسة الأمريكية الشمالية؛ وهو يختلف عن GSM، الذي يمثّل كتلة المتر المربع من القماش.
يرتبط وزن القطعة بالـ GSM عبر المقاس النهائي. فالمنشفة بمقاس 70 × 140 cm تغطي 0.98 m²، ولذلك تزن عند 500 GSM نحو 490 g، أي 5.88 kg أو نحو 12.96 lb للدزينة. والعلاقة تقريبية، لأن الأشرطة المسطّحة والحواف المنسوجة تختلف عن جسم الوبر في كتلة وحدة المساحة، ولأن الحواشي تضيف قماشاً مطوياً. وحين تذكر المواصفات GSM ووزن القطعة معاً، يجب أن يشير كلاهما إلى المقاس النهائي نفسه، وإلا تناقضا.
وينبغي فحص الوزن على مناشف مكيّفة، لأن القطن يكتسب الكتلة ويفقدها بتغيّر الرطوبة، ويُقبل الوزن ضمن حدّ سماح متفق عليه لا بوصفه رقماً دقيقاً.
القماش الخام
يُسمّى أيضاً: القماش الخام من النول، قماش النول، Greige، Grey goods، Loom-stateبالإنجليزية: Greige fabric
القماش كما يخرج من النول، قبل إزالة التنشية والغلي القلوي والتبييض والصباغة والتشطيب.
لا يزال التيري الخام يحمل مادة التنشية على سداء الأرضية والشموع الطبيعية للقطن، ولذلك يكون خشناً ولا يكاد يمتص الماء، ولا تكون أبعاده ووزنه أبعاد المنشفة الجاهزة ووزنها. وفي دراسة شملت 72 تركيباً من التيري لم يتجاوز الانكماش في النسج 1.5–2.0% في كل اتجاه، بينما بلغ الانكماش بعد الغسيل 5.5–11.5% بحسب التركيب[139]؛ ووجدت دراسة أخرى أن كتلة وحدة المساحة ارتفعت في كل مرحلة من مراحل المعالجات الرطبة[144]. وتُصمَّم تراكيب القماش الخام مع مراعاة هذا التغيّر.
ويُفحص القماش الخام قبل المعالجات الرطبة، حين يكون تتبّع العيوب أسهل ومعالجتها أقل تكلفة. وحيث يُشترى القماش الخام لصباغته وتشطيبه في مكان آخر، ينبغي أن تذكر مواصفات الشراء العرض والوزن والكثافات على حالة النول، مع الاتفاق على القيم النهائية المتوقّعة بصورة منفصلة.
مخمل (فيلور)
يُسمّى أيضاً: تيري مقصوص الوبر، تيري مخملي، فيلور، Sheared terry، Velour terryبالإنجليزية: Velour
تيري قُصّت عُراه من القمّة على أحد الوجهين، فترك سطحاً أملس مخملياً من أطراف الوبر المقصوصة؛ ويبقى الوجه الآخر عادةً تيري ذا عُرى.
يبدأ المخمل تيري منسوجاً. وعلى ماكينة القصّ تعمل أسطوانة دوّارة تحمل شفرات حلزونية مقابل شفرة ثابتة، فتقصّ قمم العُرى البارزة فوق ارتفاع محدّد، وكثيراً ما يتم ذلك في أكثر من مرور، بينما تُسحب الألياف المقصوصة بالشفط. وتنفتح الأطراف المقصوصة في وبر قصير كثيف قائم.
والقصّ يزيل جزءاً من الخيط. ففي دراسة شملت 72 تركيباً من التيري بلغ هالك القصّ 9.4–17.4% بحسب القماش[139]، ولذلك يجب أن يُنسج الوبر أثقل لتعويض هذا الفاقد. كما أن السطح المقصوص حديثاً يحمل أليافاً سائبة، فقد يُسقط المخمل زغباً أكثر من التيري غير المقصوص في غسلاته الأولى.
والوجه المقصوص أكثر استواءً بكثير من العُرى في أشكال الجاكار وفي الطباعة، لأن التصميم يستقر على أطراف ألياف مستوية بدلاً من عُرى منفصلة؛ ومن هنا استخدام المخمل في مناشف الشاطئ والمناشف المطبوعة وأرواب الاستحمام. أما الثمن فهو الامتصاص: فقد وجدت الأبحاث أن الوبر غير المقصوص أكثر حبّاً للماء من الوبر المقصوص[133]، ولذلك يمتص الوجه المخملي الماء أبطأ من المنشفة نفسها لو تُركت بعُراها.
والمخمل (الفيلور) ليس القطيفة (Velvet). فالقطيفة تُنسج قماشاً ذا وبر مقصوص، مثلاً وجهاً لوجه في صورة قماش مزدوج يُقصّ إلى قطعتين على النول، أو فوق أسلاك[137]، أما مخمل المناشف فتيري ذو عُرى يُقصّ لاحقاً. وفي المناشف المطبوعة مزدوجة الوجه قد يُقصّ وجه الطباعة من البوليستر أيضاً، فيصبح ارتفاع القصّ عندئذٍ بنداً من مواصفات الطباعة إلى جانب كونه مسألة ملمس.
لدى Mira Towels: الأوجه المخملية (الفيلور) وأوجه الجاكار جزء من القدرات التي تنشرها Mira Towels، وكذلك أقمشة أرواب الاستحمام من التيري والوافل والمخمل.
الحافة المنسوجة
يُسمّى أيضاً: الحافة، الشريط المسطّح، شريط الدوبي، Border، Dobby bandبالإنجليزية: Woven border
شريط مسطّح أو منقوش يُنسج عبر المنشفة، عادةً قرب كل طرف وأحياناً على امتداد الجانبين، يُلغى فيه الوبر أو يُغيَّر لتأطير المنشفة أو لحمل تصميم.
على النول تُصنع الحافة المنسوجة بتغيير حركة التيري والتركيب النسجي لعدد محدّد من الحدفات. فتُقلَّل العُرى أو تُوقَف، وتنسج خيوط الأرضية والوبر تركيباً مسطّحاً مثل السادة أو المضلّع أو تأثيرات الساتان، وأحياناً بلُحمة ملوّنة أو لامعة أو من الشنيل. ويحمل الشريط المسطّح السادة الحاشيةَ عند كل طرف؛ أما الحواف المنسوجة الزخرفية فتضيف نقوش الدوبي أو الجاكار، أو الحروف، أو شريطاً من الوبر بارتفاع مختلف.
وينكمش النسيج المسطّح وجسم الوبر بمقادير مختلفة في الغسيل، ولذلك تتموّج الحافة المنسوجة أو تتجعّد إذا كانت مشدودة أو مرتخية بالنسبة إلى الجسم، وقد تنكمش لُحمة من ليف مختلف بمقدار مختلف أيضاً. وينبغي أن تُطوى الحاشية داخل الشريط المسطّح لتستوي ولا تحبس عُرى في داخلها، ويجب أن تبقى الأشرطة متطابقة المواضع على امتداد الطول، لأن المناشف تُقصّ عبرها.
البُرسل
يُسمّى أيضاً: برسل القماش، حافة القماش المنسوجة، Selvage، Selvedgeبالإنجليزية: Selvedge
الحافة الطولية للقماش المنسوج المشطّبة ذاتياً، وتتكوّن على النول بحيث لا تتنسّل؛ وهي في المناشف البديل عن قصّ الحواف الجانبية وتشطيبها بالأوفرلوك.
تقطع الأنوال عديمة المكّوك اللُّحمةَ عند الحواف، ولذلك يجب تثبيت الحافة، إما بأجهزة الإدخال (Tuck-in) التي تثني أطراف اللُّحمة عائدةً إلى النفس التالي، وإما بخيوط اللينو (Leno) التي تلتفّ حول الحدفات. والمنشفة المنسوجة بعرض قطعة واحدة يمكنها أن تستخدم هذه الحواف المنسوجة جانبين نهائيين لها، وكثيراً ما يكون ذلك مع شريط مسطّح ضيق. وحيث تُنسج عدة مناشف متجاورة، تُقصّ الحواف الداخلية أثناء القص الطولي وتُشطَّب بالأوفرلوك أو بالحاشية. ويجب أن يتوافق شدّ البُرسل مع الجسم: فالبراسل المشدودة تقصّر الحواف وتجعل المناشف متموّجة أو مقعّرة، والمرتخية تنفرج.
العُرى العالقة والمسحوبة
يُسمّى أيضاً: العروة المسحوبة، شدّ العُرى، انسحاب الوبر، Snag، Pulled loopبالإنجليزية: Snagging and pulled loops
ضرر تعلق فيه عروة التيري بشيء ما فتُسحب من الوبر، فتترك عروة طويلة بارزة، وغالباً صفاً مقصّراً من العُرى المجاورة التي سُحب منها الخيط.
تبدأ العُرى العالقة بشيء يعلق بها: الخواتم، وأحزمة الساعات، وأشرطة الفيلكرو، والأظافر الخشنة، والحواف الحادة في معدّات المغاسل. أما تحوّل العلوق إلى عروة مسحوبة فيتوقّف على التثبيت؛ فالعُرى الطويلة، والعُرى التي تربطها حدفات قليلة أو متباعدة، والخيوط الملساء الزلقة، كلها تُسحب بسهولة أكبر. وينبغي قصّ العروة المسحوبة بمستوى الوبر لا شدّها، لأن الشدّ يسحب مزيداً من الخيط من الصف. والوقاية تكمن أساساً في التركيب (كثافة الحدفات، وعدد الحدفات لكل عروة، وارتفاع الوبر)، ويمكن قياس مقاومة سحب العُرى وفق EN 15598.
تشوّه الوبر
يُسمّى أيضاً: انسحاق الوبر، تلبّد الوبر، الوبر المسطّح، Pile crush، Mattingبالإنجليزية: Pile distortion
فقدان الهندسة المنتظمة لعُرى التيري، بأن تصبح العُرى مسطّحة أو منسحقة أو مائلة أو متشابكة أو متلبّدة، مما يغيّر المظهر والملمس والامتصاص.
في المصنع قد ينشأ التشوّه عن المعالجة بشكل حبلي مع حمّام قليل، أو عن الكبس، أو عن الإفراط في التجفيف بدرجة حرارة عالية، أو عن التخزين الطويل تحت الضغط في البالات والكراتين. وأثناء الاستخدام يترك التحميل الثقيل في المكابس والتجفيف المسطّح دون تقليب العُرى مسطّحة خشنة. وفي المناشف المطبوعة مزدوجة الوجه قد يسحق الضغط أو الحرارة الزائدان في مكبس النقل وبرَ البوليستر ويُكسبانه لمعاناً. وعُرى القطن تستعيد شكلها عادةً بالغسيل والتجفيف الدوّار اللذين يفتحان الوبر من جديد؛ أما وبر البوليستر المنسحق تحت الحرارة فقد لا يستعيده. ويُحكم على التشوّه بالمقارنة مع العينة المعتمدة بعد عدد محدّد من دورات الغسيل والتجفيف.
نسيج الوافل
يُسمّى أيضاً: نسيج خلية النحل، Honeycomb، Waffleبالإنجليزية: Waffle weave
تركيب منسوج من خلايا مربعة تكوّنها طفوات سداء ولُحمة متدرّجة الطول، يعطي سطحاً ثلاثي الأبعاد على هيئة خلية النحل؛ وهو قماش مناشف ماصّ بلا وبر.
تتناوب مساحات التعاشق المحكم مع طفوات سداء ولُحمة متدرّجة الطول، فينكمش القماش في المعالجات الرطبة في نقشة من النتوءات والتجاويف تضيف مساحة سطحية وحجماً دون عُرى. والوافل، عند المقاس نفسه، أخفّ عادةً من التيري ويجفّ أسرع، لكنه يحتجز ماءً أقل إجمالاً. ويُستخدم لأرواب الاستحمام ومناشف المنتجعات الصحية والمطبخ ومناشف اليد الخفيفة. والطفوات الطويلة تعلق بسهولة أكبر، ولذلك يكون طول الطفوة موازنةً بين عمق البروز والمتانة.
بشتمال (منشفة الحمّام التركي)
يُسمّى أيضاً: بشتمال، بشتمال تركي، منشفة تركية، فوطة الحمّام، Peshtemal، Pestemal، Peştamal، Turkish towelبالإنجليزية: Peshtemal (hammam towel)
منشفة تركية تقليدية منسوجة نسجاً مسطّحاً بلا وبر، تُصنع عادةً من القطن أو من القطن والكتان، وكثيراً ما تكون مخطّطة ومشطّبة بأهداب مبرومة أو معقودة؛ وهي أخفّ وأرقّ وأسرع جفافاً من التيري.
بدأ البشتمال (بالتركية peştamal) إزاراً للحمّام التركي، ويُستخدم اليوم منشفةً للحمّام والشاطئ والمنتجعات الصحية والسفر. ويُنسج قماشاً مسطّحاً، وغالباً بتراكيب السادة أو المبرد أو عظم السمكة (Herringbone)، وأحياناً مع ألواح من نسيج خلية النحل أو غيره من التراكيب البارزة، وكثيراً ما تُترك أطراف خيوط السداء أهداباً تُبرم أو تُعقد. وهو، لخلوّه من الوبر، يحتجز ماءً أقل إجمالاً من منشفة تيري بالمقاس نفسه، لكنه ينطوي في حجم صغير ويجفّ بسرعة. ويضيف الكتان في المخلوط متانةً وملمساً أكثر جفافاً وتماسكاً. وتتفاوت طرق كتابة الاسم بين الأسواق، والأسماء تصف طرازاً لا تركيباً محدّداً، ولذلك يظل من الضروري تحديد التركيب النسجي والليف والمقاس والوزن.
لدى Mira Towels: البشتمال والمناشف القطنية المنسوجة نسجاً مسطّحاً من ضمن القدرات التي تنشرها Mira Towels.
GSM (غرام لكل متر مربع)GSM
يُسمّى أيضاً: g/m²، غرام لكل متر مربع، جرام/م²، الكثافة المساحية، الكتلة لوحدة المساحة، وزن القماشبالإنجليزية: GSM (grams per square metre)
كتلة القماش لوحدة المساحة، معبَّراً عنها بالغرام لكل متر مربع (g/m²). وفي المناشف تُذكر عادةً للقماش المشطَّب أو للمنشفة المشطَّبة، وتدلّ على مقدار المادة التي يحتويها المنتج، لا على جودة أدائه.
يُحسب GSM بوزن عيّنات اختبار مقطوعة بمساحة معروفة، أو قطعة كاملة معروفة الأبعاد، ثم قسمة الكتلة على المساحة. وتصف ISO 3801 الإجراء الخاص بالأقمشة المنسوجة، للقطع الكاملة وللعيّنات الصغيرة على السواء، بينما تتيح ASTM D3776/D3776M خيارات تبدأ من لفّة كاملة وتنتهي بقصاصة صغيرة[11]. ولأن القطن يتبادل الرطوبة مع الهواء، تُوزن العيّنات بعد تكييفها في جوّ قياسي مثل جوّ ISO 139[12]؛ فالمنشفة التي تُوزن مباشرة بعد إخراجها من مخزن رطب أو من مجفّف دافئ قد تختلف اختلافاً ملحوظاً عن قيمتها بعد التكييف.
وGSM المذكور للمنشفة هو عادةً كتلة القطعة المشطَّبة كاملةً مقسومةً على مساحتها الاسمية، بما فيها الحواف المنسوجة والحواشي والملصقات والعلّاقة: فالمنشفة ذات المقاس 70 × 140 cm التي تزن 490 g هي على هذا الأساس منشفة 500 GSM (490 g ÷ 0.98 m²). أما العيّنة المقطوعة من الجسم الوبري فتعطي رقماً مختلفاً، لأن الكتلة لوحدة المساحة في الحواف المنسوجة والحواشي مختلفة، ولذلك ينبغي أن تحدّد المواصفات أيّ الرقمين هو المقصود وكيف يرتبط بـوزن المنشفة بالقطعة. ويختلف GSM القماش الخام عن GSM القماش المشطَّب أيضاً: فالمعالجة المسبقة تزيل مادة التنشية والشموع وجزءاً من كتلة الألياف، في حين أن انكماش الإرخاء والتجفيف المرتخي يجمعان القماش ويرفعان كتلته لوحدة المساحة.
يقيس GSM كمية المادة لا جودتها. فمنشفة التيري الأثقل تحتجز قدراً أكبر من الماء إجمالاً وتبدو أكثف، لكن البحوث التي استُعرضت في أقمشة التيري لم تجد للكثافة المساحية أثراً في معدل امتصاص الماء، ووجدت أن الأقمشة الأخف تحتجز ماءً أكثر لكل غرام[133]. ويمكن بلوغ الكتلة نفسها بخيوط دقيقة أو خشنة، حلقية أو مغزولة بالروتور، وبعُرى طويلة متباعدة أو قصيرة متراصّة، ولذلك قد تتباين المناشف ذات GSM الواحد تبايناً كبيراً في الملمس والامتصاص والتحمّل. كما أن المناشف الأثقل تجفّ أبطأ وتستهلك طاقة أكبر في غسيلها.
وفي المناشف المطبوعة بالتسامي تعني الكتلة الإضافية في العادة وبراً أكثر أو أطول على وجه الطباعة، وهذا يُضعف وضوح تفاصيل الطباعة. وGSM رقم تجاري بقدر ما هو رقم فني، ولذلك يُتفق عليه مع حدّ سماح في المواصفات ويُتحقق منه على البضاعة المشطَّبة؛ ولا توجد طريقة اختبار تحدّد هذا الحدّ.
لدى Mira Towels: منشفتنا المطبوعة بالكامل المتوفرة في المخزون ذات تركيب 250 GSM بوجه طباعة من البوليستر وظهر قطني، ويُنصح بها حين يكون وضوح الطباعة هو الأولوية.
كثافة القماش
بالإنجليزية: Fabric density
مصطلح له معنيان مختلفان: عدد خيوط السداء وحدفات اللُّحمة لوحدة الطول في القماش المنسوج (كثافة الخيوط)، أو كتلة القماش لوحدة الحجم (الكثافة الحجمية)، وتُحسب بقسمة الكتلة لوحدة المساحة على السُّمك.
في النسيج يُقصد بكثافة القماش عادةً كثافة الخيوط: عدد خيوط السداء والحدفات في السنتيمتر أو في البوصة (EPI وPPI)، وتُذكر في التيري منفصلةً لخيوط الأرضية وخيوط الوبر، وهي موصوفة في مدخل كثافة السداء واللُّحمة. أما في علم الألياف والأقمشة غير المنسوجة فتعني العبارة نفسها الكثافة الحجمية، وهي عادةً GSM مقسوماً على السُّمك، بوحدة g/cm³ أو kg/m³. ولأن السُّمك يتوقف على الضغط المطبَّق عند قياسه، فإن رقم الكثافة الحجمية لا يعني الكثير ما لم تُذكر معه طريقة قياس السُّمك والضغط المستخدم.
وفي المناشف تصف الكثافة الحجمية مدى تراصّ كتلة الألياف. فالوبر المنتفش منخفض الكثافة يحتجز هواءً أكثر بين الألياف، ويبدو أنعم، ويوفّر حجماً أكبر للماء، لكنه قد ينبطح مع الاستعمال. أما البنية المتراصّة فمسامها أدقّ، وهذا يساعد على سرعة الامتصاص الأولي لكنه يترك حيّزاً أقل لاحتجاز الماء. ولأن المصطلح ملتبس، ينبغي أن تذكر المواصفات أو تقرير الاختبار المعنى المقصود والوحدات.
سُمك القماش
بالإنجليزية: Fabric thickness
المسافة بين وجهَي القماش، مقيسةً تحت ضغط محدّد تطبّقه قدم ضاغطة ذات مساحة معيّنة. وفي الأقمشة الوبرية القابلة للانضغاط مثل التيري تتوقف النتيجة كثيراً على ذلك الضغط.
تقيس ISO 5084 سُمك المنسوجات تحت ضغط محدّد، وتستثني أغطية الأرضيات والأقمشة غير المنسوجة والمنسوجات الأرضية (الجيوتكستايل) والأقمشة المطلية[13]؛ أما الطريقة الأمريكية ASTM D1777 فتشمل الأقمشة الوبرية صراحةً[14]. ويُنزل جهاز القياس قدماً ضاغطة ثابتة المساحة على العيّنة الموضوعة فوق لوح مرجعي، وتُؤخذ القراءة بعد زمن محدّد. ولأن عُرى التيري تنثني وتنهار تحت الحمل، فلا تكون نتائج مختبرين قابلة للمقارنة إلا إذا تطابقت مساحة القدم والضغط والتوقيت.
السُّمك والوزن خاصيتان منفصلتان. فالمناشف المتساوية في GSM قد تختلف في سُمكها اختلافاً واضحاً تبعاً لارتفاع الوبر وامتلاء الخيط ومدى تفتّح العُرى في التقليب. والقراءات تحت ضغط منخفض وآخر أعلى، مع مقدار الاسترداد بعد إزالة الحمل، تصف قابلية الانضغاط والانتفاش، وهما ما يربطه الناس بالملمس الممتلئ الناعم. كما أن المنشفة الأسمك تُطيل المسار الذي تسلكه الرطوبة لتخرج، وهذا أحد أسباب بطء جفاف التيري الثقيل.
الامتصاص
يُسمّى أيضاً: امتصاص الماء، قابلية الامتصاص، امتصاصية المناشف، Absorbencyبالإنجليزية: Absorbency
قدرة القماش على امتصاص الماء السائل والاحتفاظ به. وفي المناشف يشمل ذلك ثلاثة سلوكيات متمايزة: سرعة امتصاص الماء، ومقدار الماء الذي يستطيع القماش احتجازه، ومقدار الماء الذي يزيله من سطح مبلّل في تلامس قصير.
الامتصاص ليس خاصية واحدة. فبحوث التيري تميّز بين الامتصاص الديناميكي، أي الماء الممتص لكل وحدة كتلة من القماش في وحدة الزمن، والامتصاص الساكن، أي أقصى كمية ماء تحتجزها وحدة الكتلة من القماش الجاف[133]. وثمة سلوك ثالث يهمّ المستخدم: مقدار الماء الذي تلتقطه المنشفة من الجلد المبلّل بتربيتة أو مسحة قصيرة. فقد يكون القماش سريع الامتصاص منخفض السعة، أو بطيئاً عالي السعة، ولذلك يُحدَّد المعدل والسعة كلٌّ على حدة، بوصفهما معدل الامتصاص والاحتفاظ بالماء.
على الماء أولاً أن يبلّل سطح الليف، وهذا يتوقف على كيمياء الليف وتشطيبه: فالقطن النظيف والسليلوز المُجدَّد محبّان للماء، والبوليستر كاره للماء. ثم تسحبه الخاصية الشعرية إلى الفراغات بين الألياف داخل الخيط وبين الخيوط والعُرى، وهناك، لا داخل الألياف، يُحتجز معظم الماء في المنشفة المشبعة.
ويحدّد التركيب والخيط الجزء الأكبر من النتيجة. إذ تذكر أدبيات التيري امتصاصاً أسرع مع ارتفاع كثافة العُرى وطولها، ومع خيوط وبر أدقّ وممشّطة ومنخفضة البرم ومغزولة من ألياف طويلة التيلة؛ وخيوط الوبر الحلقية تمتص أسرع وتحتجز أكثر من خيوط الوبر المغزولة بالروتور، وخيوط الوبر المزوية، التي تكوّن عُرى أكثر امتلاءً، تحتجز ماءً أكثر من الخيوط المفردة[133]. وللمعالجات الرطبة الأهمية نفسها. فبقايا مادة التنشية والشموع الطبيعية وزيوت الغزل تطرد الماء، ولهذا يمتص قماش التيري الخام امتصاصاً ضعيفاً، بينما تتبلّل المنشفة التي خضعت لغلي قلوي جيد فوراً تقريباً.
وقد يُبطل التشطيب هذه المكاسب. فالمنعّمات الكاتيونية التقليدية تترك على الألياف غشاءً دهنياً كارهاً للماء وتقلّل امتصاصه، في حين يفتح الغسيل والتقليب البنية ويزيدان الامتصاص، ولذلك كثيراً ما تمتص المنشفة الجديدة على نحو أفضل بعد غسلاتها الأولى، حين تكون بقايا التشطيب قد أُزيلت[133]. ويؤثر الوزن في السعة لا في السرعة. والنعومة كذلك ليست دليلاً على الامتصاص؛ وهذه المفاضلة موصوفة في مدخل ملمس اليد والنعومة.
معدل الامتصاص وزمن الابتلال
يُسمّى أيضاً: زمن الابتلال، سرعة الامتصاص، زمن الغوص، زمن الامتصاص، Wetting time، Sinking timeبالإنجليزية: Absorption rate and wetting time
السرعة التي يمتص بها القماش الماء، وتُذكر عادةً بالزمن الذي تستغرقه قطرة ماء أو عيّنة مغمورة حتى تتبلّل تماماً؛ وكلما قصر زمن الابتلال كان الامتصاص أسرع.
المعدل هو الخاصية التي يلاحظها المستخدم أولاً: فالمنشفة التي تترك الماء متجمّعاً في قطرات على سطحها تبدو غير ماصّة مهما بلغ ما يمكن أن تحتجزه في النهاية. ويقابل المعدلُ الامتصاصَ الديناميكي في بحوث التيري، ويتوقف على عوامل التركيب والخيط المذكورة في مدخل الامتصاص. وتقيسه المختبرات باختبارات القطرة مثل AATCC TM79، وباختبارات الغمر أو الغوص التي تقيس الزمن الذي تستغرقه العيّنة حتى تتبلّل تماماً؛ وتتضمن EN 14697 طريقة لقياس زمن الامتصاص في مناشف التيري. وتُقارن هذه الطرائق في مدخل اختبار الامتصاص.
وزمن الابتلال حسّاس لكيمياء السطح. فالتشطيبات الكارهة للماء، والمنعّمات الكاتيونية والأمينوسيليكونية، وبقايا زيوت الغزل، والغلي القلوي غير المكتمل، كلها تُطيله حتى لو لم يتغيّر التركيب. ولذلك قد تُظهر المنشفة الجديدة في الاختبار امتصاصاً أبطأ من المنشفة نفسها بعد بضع غسلات، وينبغي أن تحدّد المواصفات هل يُجرى الاختبار على مناشف جديدة أم بعد عدد محدّد من الغسلات.
الاحتفاظ بالماء
يُسمّى أيضاً: سعة احتجاز الماء، السعة الامتصاصية، الامتصاص الساكن للماء، Water-holding capacityبالإنجليزية: Water retention
كمية الماء التي يحتجزها القماش عند تشبّعه ثم تصفيته، أو بعد خطوة طرد مركزي أو كبس محدّدة، وتُعبَّر عنها عادةً بنسبة مئوية من كتلة القماش الجاف.
تسمّي بحوث التيري هذه الخاصية الامتصاصَ الساكن للماء: الكتلة الرطبة ناقصاً الكتلة الجافة، مقسوماً على كتلة القماش المجفّف في الفرن، مضروباً في 100[133]. ويتوقف الرقم كثيراً على طريقة إزالة الماء الزائد قبل الوزن، سواء بالتقطير مدة محدّدة أو بالطرد المركزي أو بالكبس، ولذلك لا يمكن مقارنة القيم التي تُحصَّل بإجراءات مختلفة.
وتتبع السعة حجمَ المسام الذي تتيحه البنية. فالكتلة الأكبر والوبر الأطول وخيوط الوبر المزوية الأكثر امتلاءً ترفع الكمية المحتجزة إجمالاً، ويزيدها الغسيل والتقليب، اللذان يفتحان البنية، أكثر من ذلك؛ أما لكل غرام من القماش فالتيري الأخف يحتجز أكثر[133]. وقد يتبلّل القماش الكثيف دقيق المسام بسرعة لكنه يحتجز قدراً قليلاً نسبياً، بينما قد تحتجز المنشفة السميكة قدراً كبيراً وتستغرق وقتاً طويلاً لتجفّ. والسعة العالية تناسب مناشف الحمّام والفنادق؛ أما في الاستخدام الرياضي أو في السفر، فكل ماء يبقى في المنشفة ماءٌ يجب أن يتبخّر لاحقاً.
الخاصية الشعرية
بالإنجليزية: Capillary action
حركة السائل إلى داخل الفراغات الضيقة وعلى امتدادها، بفعل التوتر السطحي وتبليل السائل للأسطح الصلبة. والقنوات الشعرية في الأقمشة هي الفجوات بين الألياف داخل الخيط وبين الخيوط والعُرى.
يرتفع الضغط الذي يسحب السائل إلى القناة الشعرية بارتفاع التوتر السطحي للسائل وبجيب تمام زاوية تلامسه مع السطح الصلب، وينخفض كلما زاد نصف قطر القناة (علاقة لابلاس، Δp = 2γ cos θ / r)؛ وتصف معادلة لوكاس-واشبورن سرعة تقدّم السائل[133]. وتترتب على ذلك نتيجتان. الأولى أن القناة الشعرية تقاوم الماء بدلاً من سحبه حين تتجاوز زاوية التلامس 90°، كما على سطح شديد الطرد للماء، ولذلك يجب أن يكون سطح الليف قابلاً للتبليل أولاً. والثانية أن القنوات الضيقة تسحب بقوة لكنها تحتجز حجماً صغيراً، أما الواسعة فتحتجز أكثر لكنها تسحب بضعف؛ وفي التيري تقترن القنوات الأدق بامتصاص أولي أسرع وسعة إجمالية أقل.
وفي المنشفة توجد القنوات الشعرية على عدة مستويات: بين الألياف في خيط الوبر، وبين خيوط العروة الواحدة، وبين العُرى المتجاورة. وخيوط الوبر منخفضة البرم وعديمة البرم والألياف الممشّطة والنمر الدقيقة تكوّن قنوات شعرية طويلة متصلة أقل تعرّجاً، تساعد على سرعة الامتصاص. وبمجرد أن تتبلّل أسطح الألياف الكارهة للماء مثل البوليستر، فإنها تنقل السائل بالطريقة نفسها، وبهذا يستطيع وجه البوليستر أن ينقل الماء بالخاصية الشعرية دون أن يمتص منه الكثير داخل الليف.
النقل بالخاصية الشعرية
بالإنجليزية: Wicking
انتقال السائل تلقائياً على امتداد القماش أو عبر سُمكه بالخاصية الشعرية بعد أن تكون أسطح الألياف قد تبلّلت.
يصف النقل بالخاصية الشعرية وجهة الماء بعد دخوله القماش؛ أما الامتصاص فيصف المقدار الذي يُمتص ويُحتجز. ويتوقف التبليل على سطح الليف وعلى السائل، ويتوقف النقل الشعري على ترتيب الألياف والخيوط[133]. وقد يكون القماش جيداً في النقل الشعري ضعيفاً في الامتصاص: فالشعيرات المستمرة الدقيقة من البوليستر والألياف الدقيقة تنشر السائل بسرعة على مساحة كبيرة وعبر السُّمك بينما تحتجز داخل الليف قدراً قليلاً، وهذا يساعد على تبخّره. أما تيري القطن فينقل الماء ويحتجزه معاً.
تقيس AATCC TM197 سرعة ارتفاع السائل إلى مسافات محدّدة في عيّنة رأسية[15]، وتسجّل الطريقة المرافقة لها TM213 الارتفاع الذي يبلغه السائل في أزمنة محدّدة انطلاقاً من حافة مغمورة[16]، وتقيس AATCC TM198 زمن انتشار السائل عبر عيّنة أفقية[17]. وتتوقف النتائج على الاتجاه (السداء أو اللُّحمة، الوجه أو الظهر) وعلى التشطيبات، ولا تقول شيئاً مباشراً عن السعة. وفي مناشف التسامي مزدوجة الوجه، يتولّى وجه البوليستر النقل الشعري ويتولّى الظهر القطني الامتصاص، وهما مهمتان منفصلتان يمكن تقييم كلٍّ منهما على حدة.
إدارة الرطوبةMMT
يُسمّى أيضاً: إدارة الرطوبة السائلة، جهاز اختبار إدارة الرطوبة، Moisture management testerبالإنجليزية: Moisture management
الطريقة التي ينقل بها القماش الرطوبة السائلة عبر بنيته وعلى امتدادها، ولا سيما من الوجه الملامس للجلد إلى الوجه المقابل، حيث يمكن أن تنتشر وتتبخّر.
نشأ المفهوم في الملابس الرياضية، حيث الغاية إبعاد العرق عن الجلد. وتقيس AATCC TM195 خصائص إدارة الرطوبة السائلة في الأقمشة المحاكة والمنسوجة وغير المنسوجة وتقيّمها وتصنّفها[18]. وفي جهاز اختبار إدارة الرطوبة (Moisture Management Tester) المستخدم لهذا الغرض، يُقطَّر محلول اختبار على الوجه العلوي المواجه للجلد من عيّنة مثبّتة بين حسّاسين؛ وتتتبّع التغيّرات في المقاومة الكهربائية انتشار السائل على كل وجه ونفاذه عبر القماش، ثم تُحوَّل القراءات إلى درجات بواسطة مؤشرات محدّدة مسبقاً.
وفي المناشف يكون المفهوم أوثق صلةً بمناشف الرياضة والسفر المصنوعة من الألياف الدقيقة، وبالتراكيب المحاكة، وبالأقمشة مزدوجة الوجه التي ينقل أحد وجهيها الماء ويحتجزه الآخر. أما تيري القطن فمصمَّم لامتصاص الماء والاحتفاظ به، ولذلك تكشف اختبارات الامتصاص والجفاف عن أدائه أكثر. ولا يعني الادعاء بإدارة الرطوبة الكثير ما لم تُذكر الطريقة والنتيجة.
معدل الجفاف
بالإنجليزية: Drying rate
السرعة التي يفقد بها القماش المبلّل الماء إلى الهواء المحيط، معبَّراً عنها بكمية الماء المتبخّر في وحدة الزمن أو بالزمن اللازم لبلوغ حالة جفاف محدّدة.
يتوقف الجفاف أولاً على مقدار الماء الذي تحتجزه المنشفة: فالمنشفة الثقيلة عالية الوبر التي تمتص كثيراً لديها أيضاً الكثير لتفقده. ثم يتوقف على سهولة خروج البخار، التي يحكمها السُّمك ونفاذية الهواء والسطح المبلّل المعرَّض للهواء وحركة الهواء من حوله. والماء الموجود داخل ألياف القطن وفي القنوات الشعرية الدقيقة يخرج أبطأ من الماء المنتشر في طبقة رقيقة على شعيرات البوليستر، ولذلك كثيراً ما يتعارض الامتصاص الجيد مع سرعة الجفاف.
تقيس AATCC TM199 زمن الجفاف بمحلّل رطوبة وزني عند درجة حرارة مرتفعة[19]، وتقيس TM200 معدل جفاف المنسوجات عند سعتها الامتصاصية تحت تيار هوائي[20]، وتقيس TM201 معدل جفاف قماش مبلّل بحجم محدّد من الماء على لوح محفوظ عند 37 °C[21]. وكل طريقة تحاكي ظروفاً مختلفة، فلا تُقارن النتائج إلا ضمن الطريقة الواحدة. وفي بياضات الفنادق يدخل الغسيل في الحساب أيضاً: فالمناشف الأثقل تحتاج إلى تجفيف دوّار أطول وطاقة أكبر لكل قطعة.
نفاذية الهواء
بالإنجليزية: Air permeability
معدل تدفق الهواء المارّ عمودياً عبر مساحة معلومة من القماش تحت فرق ضغط محدّد بين وجهيه.
تنطبق ISO 9237 على معظم الأقمشة، بما فيها الأقمشة التقنية وغير المنسوجة والمصنوعات الجاهزة النفّاذة للهواء[22]؛ وتشمل ASTM D737، وهي المكافئ الأمريكي، الأقمشةَ الوبرية في نطاقها[23]. وتتوقف النتائج، التي تُعطى مثلاً بوحدة mm/s أو l/(m²·s)، على مساحة الاختبار وهبوط الضغط، ويجب أن يتطابقا قبل مقارنة نتيجتين.
تنخفض النفاذية كلما ازداد القماش سُمكاً وقلّت مسامه أو صغرت، لكنها ليست دالة بسيطة للوزن: فبرم الخيط وكثافة الخيوط وارتفاع الوبر والتشطيب كلها تغيّر مسارات الهواء. وفي المناشف تتصل النفاذية بالجفاف، لأن الهواء المتحرك يحمل البخار خارج البنية المبلّلة، وبمدى إحساس من يرتدي الرداء أو اللفافة بالتهوية؛ فالنسيج المسطّح الرقيق المفتوح مثل البشتمال يقاوم تدفق الهواء أقل بكثير من التيري الكثيف، وهذا أحد أسباب سرعة جفافه. ويُجرى الاختبار على قماش جاف، أما في المنشفة المبلّلة فتسدّ الألياف المنتفخة وأغشية الماء كثيراً من تلك المسارات.
ملمس اليد والنعومة
يُسمّى أيضاً: الملمس، ملمس القماش، النعومة، اليد، Hand، Handleبالإنجليزية: Hand feel and softness
الانطباع اللمسي الذي يعطيه القماش عند لمسه ومسحه وضغطه، ويجمع النعومة والملاسة والامتلاء والمرونة والإحساس الحراري. وهو إدراك بشري لا تلتقطه الأجهزة إلا جزئياً.
يستجيب من يتحسّس المنشفة لسهولة انضغاطها واستردادها، وطريقة انثنائها، وملاسة سطحها، وانزلاقها على الجلد، ومدى إحساسه بدفئها أو برودتها. ولا يزال التقييم بلجنة مقيّمين مقابل مراجع متفق عليها هو الطريقة المرجعية. وتقسم الأنظمة الموضوعية الملمس إلى مكوّنات قابلة للقياس، وأشهرها للأقمشة عموماً نظام كاواباتا للتقييم (KES-F) ونظام FAST. وفي التيري، تستخلص إحدى الطرائق المنشورة قيمةً للملمس من السُّمك والانضغاط وصلابة الانثناء ومرونة الشد والقص ومعامل الاحتكاك الديناميكي، وتذكر أنها تطابق التقييم الذاتي[146]؛ كما استُخدمت على مناشف التيري أجهزة تحلّل صوت شفرات تتحرك على السطح[147].
تبدأ النعومة بالليف والخيط. فالألياف الأدق والتيلة الأطول تعطي خيوطاً أطوع، وخيوط الوبر منخفضة البرم وعديمة البرم تعطي عُرى أكثر امتلاءً على حساب شيء من التحمّل ومن مقاومة تساقط الزغب، والخيط الحلقي الأكثر زغبية يبدو أنعم من خيط الروتور ذي النمرة نفسها. والوبر الطويل المتباعد يبدو ناعماً وهو جديد لكنه ينبطح، بينما يبدو الوبر القصير الكثيف أشدّ ويحافظ على شكله. ثم يضبط التشطيب السطح، إذ تُزلّق المنعّمات الألياف ويفتح التقليب العُرى.
النعومة لا تقول شيئاً موثوقاً عن الامتصاص، وكثيراً ما يتجه الاثنان في اتجاهين متعاكسين. فالمنعّمات الكاتيونية التقليدية تجعل السطح أكثر ملاسةً وأشدّ كرهاً للماء وتقلّل امتصاصه[133]، ولذلك قد تمتص المنشفة ذات الملمس الحريري الاستثنائي في المتجر، في استعمالاتها الأولى، أقل من منشفة ملمسها أكثر جفافاً. والمنعّمات المحبّة للماء تضيّق هذه المفاضلة لكنها لا تلغيها.
ويتغيّر الملمس أيضاً مع الاستعمال. ففي دراسة على مناشف تيري غُسلت حتى عشر مرات، قلّل التجفيف على الحبل النعومةَ والملاسة أكثر مما قلّلهما التجفيف الدوّار، ولم يكن لدرجة حرارة الغسيل أثر معنوي، وعوّض منعّم الأقمشة جزءاً من الفقد الناتج عن التجفيف على الحبل[147]. والأفضل أن تُقيَّم العيّنات بعد الغسيل إلى جانب تقييمها جديدةً، مقابل مرجع محفوظ وفي الظروف نفسها.
لدى Mira Towels: تقارن فحوص الجودة التي ننشرها الامتصاصَ وملمس اليد بما اعتُمد عند الموافقة على العينة.
الامتلاء والانتفاش
بالإنجليزية: Bulk and loft
الحجم الذي يشغله القماش أو الخيط بالنسبة إلى كتلته، مع قدرته على الارتداد بعد الانضغاط؛ والمنشفة الممتلئة المنتفشة تبدو مكتنزة وسميكة بالنسبة إلى وزنها.
الامتلاء هو عكس الكثافة الحجمية: فحجم أكبر لكل غرام يعني هواءً أكثر محتجزاً بين الألياف. ويأتي في المناشف أساساً من خيط الوبر. فالخيوط منخفضة البرم وعديمة البرم تسمح للألياف بالتباعد، والخيوط المزوية تكوّن عُرى أكثر استدارة، وخيوط الشعيرات المُجعَّدة تكتسب امتلاءها من التجعيد أو من العُرى المُدخلة في الشعيرات. والانتفاش هو الجانب الاستردادي من الامتلاء، أي قدرة الوبر على استعادة ارتفاعه بعد انضغاطه في التعبئة أو الاستعمال أو الغسيل، ويُقيَّم بقياس السُّمك قبل الحمل وبعده.
يفتح التقليب العُرى ويرفع الانتفاش، بينما يترك الانضغاط في البالات والكبس والتجفيف على الحبل التيري أكثر انبطاحاً وأشدّ صلابة. والامتلاء الأكبر يضيف حيّزاً للماء وللهواء الساكن، فيجعل المنشفة دافئة الملمس ويجعل المنشفة الأخف تبدو أثقل مما يوحي به GSM، لكن الأوبار شديدة الانتفاش منخفضة البرم تُسقط زغباً أكثر وتنبطح بسهولة أكبر.
الانسدال
بالإنجليزية: Drape
طريقة تدلّي القماش وتكوّن طيّاته تحت وزنه، ويحكمها أساساً صلابة الانثناء وسلوك القص والكتلة لوحدة المساحة.
يُقاس الانسدال عادةً بمعامل الانسدال. إذ تُسند عيّنة دائرية على قرص أصغر متحد المركز معها وتُترك لتنسدل في طيّات، ثم يُعبَّر عن مساحة الظل المُسقَط خارج القرص بنسبة مئوية من مساحة الحلقة غير المسنودة: قرابة 0% لقماش يتدلّى رأسياً تقريباً، وقرابة 100% لقماش يبقى مسطّحاً تقريباً. وتحدّد ISO 9073-9، رغم أنها جزء من سلسلة اختبارات الأقمشة غير المنسوجة، طريقةً لمعامل الانسدال يُذكر أنها تنطبق على الأقمشة غير المنسوجة والمنسوجة والمحاكة[24].
نادراً ما يُحدَّد الانسدال للتيري الثقيل، حيث تغلب الصلابة والامتلاء. وتزداد أهميته في أرواب الحمّام، والبشتمال المنسوج نسجاً مسطّحاً، ومناشف الشاطئ المطبوعة الخفيفة التي تُستعمل لفافةً، وفي طريقة تدلّي المنشفة على قضيب التعليق أو في العرض. والمنعّمات والبرم الأقل والتراكيب الأخف تزيد الانسدال؛ أما أنسجة الأرضية الكثيفة والبقايا المُصلِّبة والطلاءات فتقلّله. وقد ينسدل القماش جيداً ويظل خشن الملمس، ولذلك يُحكم على الانسدال والملمس كلٌّ على حدة.
الثبات البُعدي
بالإنجليزية: Dimensional stability
قدرة القماش أو المنشفة المشطَّبة على الحفاظ على الطول والعرض والشكل عند التعرّض للغسيل أو التجفيف أو الحرارة أو الرطوبة. ويظهر ضعف الثبات البُعدي في صورة انكماش أو تمدّد أو تشوّه أو تجعّد.
تغيّر عدة آليات أبعادَ القماش، وتؤثر في الألياف بطرق مختلفة. فانكماش الإرخاء هو تحرّر الإجهاد المحبوس في الخيوط والقماش أثناء الغزل والنسج والمعالجات الرطبة: فبمجرد البلل والتحريك تعود البنية نحو هندسة مرتخية، وتنكمش عادةً أكثر ما تنكمش في الاتجاه الذي شُدّت فيه. ويحدث الانكماش بالانتفاخ لأن ألياف القطن تنتفخ في الماء، فيزداد قطر الخيط وتموّجه وينجمع القماش؛ وهو قابل للانعكاس جزئياً عند الجفاف. أما الانكماش بالتلبّد فخاص بالصوف ولا يحدث في القطن أو البوليستر. ويصيب الانكماش الحراري الألياف اللدنة بالحرارة: فالبوليستر الذي لم يُثبَّت حرارياً ينكمش عند تسخينه فوق درجات الحرارة التي سبق أن تعرّض لها.
ويضيف التيري حركته الخاصة. فالعُرى تنتفخ وتنكمش وتعيد توزيع نفسها عند البلل، وقد ينكمش الجسم الوبري والحافة المنسوجة المسطّحة بمقادير مختلفة، والحواشي تطوي عدة طبقات معاً؛ والفروق بين هذه المناطق تُنتج حوافّ منسوجة متموّجة وحواشي متعرّجة ومناشف لم تعد مستطيلة. وفي مناشف التسامي مزدوجة الوجه يستجيب وجه البوليستر والظهر القطني للحرارة والغسيل استجابتين مختلفتين، وقد يتقوّس القماش المركّب غير المتوازن أو يلتفّ أو يتجعّد بعد الغسلة الأولى، فيشوّه الصورة المطبوعة معه.
الثبات البُعدي يُبنى أثناء المعالجة ولا يتحقق بالاختبار. فتيري القطن يُجفَّف وهو مرتخٍ، في مجففات دوّارة أو مجففات إرخاء أو على الرامة مع تغذية زائدة، بدلاً من شدّه إلى العرض؛ فالقماش المشدود إلى مقاسه يختزن انكماشاً يظهر في أول غسلة لدى العميل. ويمكن إكساب القطن المنسوج نسجاً مسطّحاً انكماشاً مسبقاً ميكانيكياً بالكبس المضاد للانكماش. أما البوليستر والأقمشة ذات الوجه البوليستري فتُثبَّت حرارياً تحت أبعاد مضبوطة، ثم تبقى ثابتة في المعالجات اللاحقة، مثل الطباعة بالنقل أو التجفيف الدوّار أو الكيّ، ما دامت هذه المعالجات دون درجة حرارة التثبيت الحراري.
والاختبار موصوف في مدخل اختبار الثبات البُعدي؛ وتعطي الطرائق نسبةَ تغيّر مئوية، أما الحدّ المقبول وإجراء الغسيل والتجفيف وعدد الدورات فتأتي من مواصفات المشتري. وفي المناشف يفيد أن يُذكر هل تنطبق النتائج على الجسم أم على المنشفة كاملةً أم على كليهما، وأن تُفحص الحواف المنسوجة والحواشي بالعين بعد الغسيل إلى جانب قياسها.
الانكماش والانكماش المتبقّي
يُسمّى أيضاً: الانكماش المتبقّي، انكماش الإرخاء، نسبة الانكماش، Residual shrinkageبالإنجليزية: Shrinkage and residual shrinkage
نقص في طول القماش أو المنتج أو عرضه، يحدث عادةً بعد البلل أو الغسيل أو التسخين. والانكماش المتبقّي هو الجزء الذي لا يزال كامناً في البضاعة المشطَّبة وسيظهر في الغسلات الأولى لدى المستخدم.
يُعبَّر عن الانكماش بنسبة مئوية من المسافة الأصلية بين علامات القياس المرسومة قبل الغسيل، منفصلاً للطول والعرض؛ والطرائق (ISO 5077 مع ISO 6330 وISO 3759، أو AATCC TM135) مشروحة في مدخل اختبار الثبات البُعدي.
معظم انكماش المناشف القطنية انكماش إرخاء يتحرّر في الغسلة الأولى أو الثانية، لكن بعض الأقمشة تواصل الانكماش في دورات لاحقة (الانكماش التدريجي)، ولذلك قد تشترط المواصفات القياس بعد أكثر من دورة واحدة. ويختلف الطول والعرض في العادة، لأن السداء واللُّحمة تحمّلا شدّاً مختلفاً في النسج والتشطيب. ويعكس الانكماش المتبقّي مسار التشطيب: فالتجفيف المرتخي والتقليب يقلّلانه، والشدّ إلى العرض يزيده. ولا تحدّد طرائق الاختبار قيماً مقبولة؛ بل يُتفق عليها لكل برنامج، والأفضل التحقق منها على المناشف المشطَّبة إلى جانب القماش، لأن الحواشي والحواف المنسوجة تغيّر النتيجة.
تقوّس اللُّحمة وميلها
يُسمّى أيضاً: تقوّس اللُّحمة، ميل اللُّحمة، انحراف اللُّحمة، تشوّه اللُّحمة، Bow، Skewبالإنجليزية: Bowing and skewness
انحراف خيوط اللُّحمة في القماش المنسوج، أو صفوف الغرز في القماش المحاك، عن الخط المستقيم العمودي على البُرسل: فالتقوّس انحناء عبر العرض، والميل خط مستقيم لكنه مائل.
ينشأ كلاهما أساساً في المعالجات الرطبة والتشطيب، حين يُسحب جزء من العرض إلى الأمام أكثر من جزء آخر بسبب تفاوت شدّ الأسطوانات، أو عدم تساوي سير سلسلتَي الرامة، أو عدم انتظام لفّ القماش. ويتكوّن التقوّس حين يتقدّم الوسط على الحافتين أو يتأخر عنهما، والميل حين تتقدّم إحدى الحافتين على الأخرى. وتكشف أجهزة تقويم اللُّحمة في خطوط التشطيب هذا التشوّه وتصحّحه قبل تثبيت القماش. وفي الأقمشة المحاكة قد يسبّب برم الخيط تشوّهاً قطرياً قريباً يُعرف بالالتواء الحلزوني (Spirality).
يظهر العيب في المناشف حيثما ينبغي أن يمتد خط متعامد مع الحافة: الحواف المنسوجة وأشرطة الدوبي التي تنحني أو تميل، والخطوط التي تخرج عن التعامد، والتصاميم المطبوعة التي لم تعد محاذية للحواف المقصوصة. وتقيس ASTM D3882 التقوّس والميل في الأقمشة المنسوجة والمحاكة، ويمكن تطبيقها أيضاً على التصاميم الهندسية المطبوعة[25]؛ وتقيس AATCC TM179 التغيّر في الميل بعد الغسيل المنزلي، بمقارنة علامات تُرسم قبل الغسيل وتُقاس بعد دورتَي غسيل قياسيتين[26]. والتشوّه الذي لم يُقوَّم في التشطيب إلا مؤقتاً قد يعود حين ترتخي المنشفة في غسلتها الأولى.
مقاومة التآكل بالاحتكاك
يُسمّى أيضاً: اختبار مارتينديل، مقاومة البلى، Martindale abrasionبالإنجليزية: Abrasion resistance
قدرة سطح القماش على تحمّل البلى الناتج عن احتكاكه بأسطح أخرى، وتُقاس عادةً بعدد دورات الاحتكاك التي تصمد لها العيّنة قبل بلوغ نقطة نهاية محدّدة.
طريقة مارتينديل (Martindale) هي أكثر الاختبارات المخبرية استخداماً: تُحكّ عيّنة دائرية بمادة حاكّة قياسية تحت حمل محدّد في مسار يتغيّر اتجاهه باستمرار. وتحدّد ISO 12947-1 الجهاز، وتتوقف نقطة النهاية على الجزء المستخدم: انهيار العيّنة، كانقطاع الخيوط أو حدوث ثقب (الجزء 2)، أو فقد الكتلة (الجزء 3)، أو تغيّر المظهر (الجزء 4)[27]. وASTM D4966 هي طريقة مارتينديل الأمريكية[28].
لا يلائم اختبار مارتينديل التيري جيداً. فـISO 12947-1 تقصر الجهاز على المنسوجات الوبرية التي لا يتجاوز ارتفاع وبرها 2 mm[27]، وهذا يستبعد كثيراً من تراكيب التيري، وتنبّه ASTM D4966 إلى أن سُمك المادة قد يحدّ من ملاءمتها وإلى أن دقتها بين المختبرات ضعيفة[28]. والتيري يبلى بفقد الألياف وتساقط الزغب ونحول العُرى، وأخيراً بانكشاف نسيج الأرضية، ولذلك يُحكم على تحمّل المنشفة عادةً بمظهرها وكتلتها بعد غسيل متكرر وبمدى تثبيت العُرى، لا بعدد دورات الحكّ. أما اختبار مارتينديل فينطبق مباشرةً أكثر على أوجه الطباعة المسطّحة من البوليستر والأقمشة المحاكة والبشتمال.
متانة الشد
يُسمّى أيضاً: قوة القطع، قوة الشد القصوى، مقاومة الشد، Breaking strengthبالإنجليزية: Tensile strength
أقصى قوة تتحمّلها عيّنة القماش عند شدّها حتى القطع، وتُذكر منفصلةً لاتجاهَي السداء واللُّحمة، وكثيراً ما تُذكر معها الاستطالة عند أقصى قوة.
تقيس ISO 13934-1 أقصى قوة والاستطالة عند أقصى قوة على شريط ذي عرض محدّد؛ أما ISO 13934-2 فهي طريقة القبض (Grab)، وفيها تقبض فكوك أضيق من العيّنة على وسطها بحيث تشارك الخيوط المجاورة أيضاً في تحمّل الحمل[29]. والطريقتان مخصّصتان أساساً للأقمشة المنسوجة، وتستخدمان أجهزة ثابتة معدل الاستطالة، ويمكن بهما اختبار عيّنات مكيّفة أو مبلّلة؛ ونتائج طريقة الشريط وطريقة القبض غير قابلة للتبادل.
في التيري يحمل سداءُ الأرضية واللُّحمةُ الحملَ؛ أما سداء الوبر، المختزَن في صورة عُرى، فلا يسهم إلا قليلاً حتى تُشدّ العُرى مستقيمة، ولذلك تصف متانة الشد في المنشفة أساساً القماشَ الأساسي. وقد تخفضها المعالجات الرطبة: فالتبييض القاسي يُتلف السليلوز، ومعالجات السليولاز غير المضبوطة مثل الصقل الحيوي تزيل جزءاً من كتلة الألياف وتُضعف القماش. وتؤكد اختبارات الشد أن المعالجة لم تُتلف القماش، وتُستخدم لمقارنة التراكيب المعدّة للغسيل الشاق. والقيم الدنيا تأتي من مواصفات المشتري لا من طرائق الاختبار.
متانة التمزّق
يُسمّى أيضاً: قوة التمزيق، مقاومة التمزّق، Tearing strengthبالإنجليزية: Tear strength
القوة اللازمة لاستمرار تمزّق انطلاقاً من قطع موجود في القماش، وتعكس كيف تتجمّع الخيوط عند نقطة التمزّق وتتقاسم الحمل.
تتألف ISO 13937 من أربعة أجزاء: طريقة البندول القذفي (Elmendorf)، وطريقتا التمزيق المفرد على عيّنات على شكل بنطال وعلى شكل جناح، واختبار التمزيق المزدوج على عيّنات على شكل لسان[30]. وهي تحمّل القماش بطرق مختلفة وتعطي قيماً مختلفة، ولذلك تُذكر الطريقة مع النتيجة. والطرائق مخصّصة أساساً للأقمشة المنسوجة، وطريقة البندول القذفي لا تنطبق عموماً على الأقمشة المحاكة أو المنسوجة المطاطية.
قد تنخفض متانة التمزّق بينما تبقى متانة الشد على حالها، لأن كل ما يقيّد الخيوط في مواضعها يمنعها من التجمّع لمقاومة التمزّق: فتشطيبات الراتنج والطلاء تميل إلى خفض مقاومة التمزّق، بينما قد ترفعها المنعّمات التي تسمح للخيوط بالانزلاق. وفي المناشف تزداد أهمية التمزّق عند نقاط الضعف مثل الحواشي والحواف المقصوصة ومواضع تثبيت العلّاقة، وفي المناشف المطبوعة الخفيفة المنسوجة نسجاً مسطّحاً أو المحاكة، حيث قد يبدأ من خيط عالق تمزّقٌ يمتد.
التحبّب (Pilling)
يُسمّى أيضاً: الحبيبات، الكُريات الوبرية، التزغّب، Pills، Fuzzingبالإنجليزية: Pilling
تكوّن كرات صغيرة من الألياف المتشابكة، تُسمّى الحبيبات، على سطح القماش، تثبّتها به ألياف مرتكزة، نتيجة الاحتكاك أثناء الاستعمال أو الغسيل.
يتطوّر التحبّب على مراحل: تُسحب أطراف الألياف من الخيوط فتكوّن زغباً، ثم يتشابك الزغب في حبيبات، ثم تبقى الحبيبات عالقة أو تبلى وتسقط. وألياف البوليستر القوية تمسك الحبيبات بإحكام فتتراكم؛ أما ألياف القطن الأضعف فتميل إلى الانقطاع فتسقط الحبيبات، وإن كان القطن ومخاليطه قد تتحبّب أيضاً. والألياف القصيرة والبرم المنخفض والخيوط كثيرة الزغبية والتراكيب الرخوة كلها تزيد التحبّب.
تُحدث ISO 12945 التحبّب بصندوق التحبّب (الجزء 1)، أو بجهاز مارتينديل المعدّل (الجزء 2)، أو بجهاز التقليب العشوائي (الجزء 3)، ويقيّم الجزء 4 النتيجة بصرياً، بدرجات منفصلة للتحبّب والتزغّب والتلبّد من 5 (لا تغيّر) إلى 1 (تغيّر شديد)[31]. والتيري ذو العُرى أقل تأثراً عموماً بالتحبّب الظاهر من الأقمشة ذات السطح الأملس؛ أما أوجه الطباعة المسطّحة من البوليستر ومناشف الرياضة المحاكة والألياف الدقيقة وأقمشة الأرواب المُنفَّشة فأكثر عرضة له. والدرجة المطلوبة يحدّدها المشتري.
تساقط الزغب والألياف
يُسمّى أيضاً: الزغب، تساقط الألياف، فقد الزغب، Lint، Fibre sheddingبالإنجليزية: Linting and lint loss
انفصال الألياف السائبة وشظايا الألياف عن القماش أثناء الاستعمال والغسيل والتجفيف الدوّار؛ وفقد الزغب هو كتلة الألياف التي تُزال بهذه الطريقة.
تُسقط كل منشفة قطنية جديدة قدراً من الألياف، معظمها ألياف قصيرة ممسوكة على نحو رخو في خيط الوبر، وألياف قُطعت أثناء قصّ الوبر أو القص العرضي، ويكون التساقط عادةً في أشدّه خلال الغسلات الأولى. ويزداد مع ارتفاع نسبة الألياف القصيرة، ومع خيوط الوبر منخفضة البرم وعديمة البرم، والخيوط شديدة الزغبية، وأوجه المخمل، حيث يقطع القصّ رؤوس العُرى ويترك أطراف ألياف حرّة.
تقلّل المصانع تساقط الزغب باستخدام خيوط وبر ممشّطة أو طويلة التيلة، وبرم كافٍ، وإزالة شاملة لفضلات القصّ، والصقل الحيوي الإنزيمي الذي يزيل الألياف البارزة. ولا يوجد اختبار قياسي واحد لتساقط الزغب في المناشف. فـISO 9073-10 تقيس توليد الزغب والجسيمات في الحالة الجافة؛ وقد وُضعت للأقمشة غير المنسوجة، وإن كان يمكن تطبيقها على منسوجات أخرى[32]. وحيثما يكون الزغب جزءاً من المواصفات، يجب أن يُعرَّف الإجراء فيها، كوزن الزغب المجمَّع من مرشّح المجفّف بعد دورة غسيل وتجفيف محدّدة مثلاً.
احتكاك السطح
يُسمّى أيضاً: معامل الاحتكاك، الاحتكاك السطحي، Coefficient of frictionبالإنجليزية: Surface friction
المقاومة التي يبديها سطح القماش للانزلاق على سطح آخر، ويُعبَّر عنها عادةً بمعامل الاحتكاك: قوة الاحتكاك مقسومة على القوة العمودية التي تضغط السطحين أحدهما على الآخر.
السطح منخفض الاحتكاك يبدو حريرياً وينزلق على الجلد؛ أما السطح الأعلى احتكاكاً فيبدو أكثر جفافاً وأوضح ملمساً. ولكلٍّ من التيري ذي العُرى والمخمل المقصوص ووجه الطباعة المسطّح من البوليستر سلوك مختلف في الاحتكاك والخشونة، والمنعّمات، ولا سيما السيليكونية، تخفض الاحتكاك خفضاً ملحوظاً بتزليق أسطح الألياف.
يختلف الاحتكاك الساكن، أي القوة اللازمة لبدء الانزلاق، عن الاحتكاك الديناميكي، أي القوة اللازمة لاستمراره. ويُقاس احتكاك القماش بأجهزة من نوع الزلّاجة تسحب مِجسّاً مثقلاً على العيّنة، وبجهاز اختبار السطح في نظام كاواباتا؛ وتستخدم طريقة موضوعية لتقييم الملمس طُوّرت للتيري معاملَ الاحتكاك الديناميكي أحدَ مدخلاتها[146]. وتتوقف النتائج على مادة التلامس والحمل والاتجاه، ولذلك تفيد قيم الاحتكاك في ترتيب التشطيبات أو التراكيب ضمن طريقة واحدة لا بوصفها أرقاماً مطلقة.
ثبات اللون
يُسمّى أيضاً: ثبات الألوان، ثبات الصباغة، Colour fastness، Colorfastnessبالإنجليزية: Colour fastness
مقاومة لون المنسوج للتغيّر، وللانتقال إلى مواد أخرى، عند تعرّضه لعوامل مثل الغسيل أو الاحتكاك أو الضوء أو العرق أو الماء المكلور أو الحرارة.
ثبات اللون عائلة من الاختبارات وليس خاصية واحدة، ويغطي كلٌّ منها عاملاً واحداً: الغسيل المنزلي والتجاري، والاحتكاك (Crocking)، والضوء، والعرق، والماء، وماء المسابح المكلور، ومبيّض الهيبوكلوريت، والكيّ الساخن، وغيرها. وتجمع ISO 105 طرائقها في أقسام مرمّزة بالحروف، ويحدّد الجزء A01 المبادئ العامة للاختبار[33]؛ وتنشر AATCC مجموعة موازية من الطرائق. وملف ثبات المنشفة هو مجموعة النتائج الخاصة بالعوامل المهمة في استعمالها.
تقيّم معظم الاختبارات أثرين: تغيّر لون العيّنة، وتلطّخ الأقمشة المجاورة غير المصبوغة، وكثيراً ما تكون شريطاً متعدد الألياف يحمل عدة أنواع من الألياف. ويُصنَّف كلٌّ منهما على المقياس الرمادي من 5 (لا تغيّر) إلى 1. والاستثناء هو ثبات اللون للضوء، الذي يُصنَّف مقابل مراجع الصوف الأزرق على مقياس من 1 إلى 8.
يتوقف الثبات على فئة الصبغة وعلى مدى اكتمال تثبيتها وغسيلها اللاحق. ونقاط الضعف المعتادة هي الصبغة التفاعلية المتحلّلة مائياً التي تبقى على القطن بسبب غسيل لاحق غير مكتمل، وغشاء المادة الرابطة في الطباعة بالبيجمنت، وصبغة التسامي التي بقيت على سطح البوليستر بدلاً من أن تنتشر داخل الليف، فتنفصل بالاحتكاك وقد تهاجر مرة أخرى تحت حرارة لاحقة. والدرجات الداكنة تحمل صبغة أكثر وهي الأصعب في تحقيق الثبات، ولا سيما للاحتكاك الرطب.
تحدّد طريقة الاختبار كيف تُعالَج العيّنة وتُقيَّم؛ ولا تحدّد معيار النجاح. فالعوامل والإجراء الدقيق (وفي الغسيل، رمز الاختبار) والدرجات المطلوبة تأتي من مواصفات المشتري أو تاجر التجزئة، والنتيجة صالحة للعيّنة المختبَرة وحدها، ولذلك تُفحص دفعات الصباغة في الإنتاج الكمي بالطريقة نفسها. والإجراءات موصوفة في مدخل ثبات اللون للغسيل ومداخل الاختبارات المجاورة.
المعالجات الرطبة
بالإنجليزية: Wet processing
المعالجات المائية التي تُجرى على المنسوجات بعد الغزل أو النسج: المعالجة المسبقة، والصباغة، والغسيل اللاحق بعد الصباغة أو الطباعة، والتشطيب الرطب، وتُنفَّذ على دفعات في الآلات أو على خطوط مستمرة.
تحوّل المعالجات الرطبة قماش التيري الخارج من النول إلى منشفة ماصّة وملوّنة، وتستهلك معظم ما يستخدمه المصنع من ماء وبخار ومواد كيميائية. وتُجرى إما على خطوط مستمرة يمرّ فيها القماش بعرضه المفتوح عبر أحواض وأجهزة تبخير وغسّالات متتالية، وإما في آلات الدفعات التي تأخذ حمولة ثابتة وتمرّ بها عبر دورات ملء وتصريف مبرمجة. ويُعالَج التيري في الغالب على دفعات وهو على هيئة حبل في آلات الونش أو الجت أو التدفق اللطيف (Soft-flow)، لأن الشدّ على الخطوط المستمرة يشوّه الوبر. وتبلغ المستويات الاسترشادية الأوروبية لاستهلاك الماء 10–32 m³ للطن في التبييض على دفعات، و10–150 m³ للطن في صباغة الأقمشة على دفعات[89].
يحتاج القطن إلى إزالة التنشية والغلي القلوي، وعادةً إلى التبييض، قبل أن يتبلّل بانتظام ويتقبّل الصبغة. أما مكوّن البوليستر، مثل وجه الطباعة في منشفة التسامي، فيحمل مواد تجهيز الغزل ومواد تزليق بدلاً من الشموع الطبيعية، ولا لون طبيعياً له، لذلك يُغسل فقط أو يُغلى غلياً خفيفاً، ثم تُثبَّت أبعاده بـالتثبيت الحراري، وهو خطوة بالحرارة الجافة. وفي المنشفة المكوّنة من ليفين يجب أن تلائم كل مرحلة المكوّنين معاً.
المعالجة المسبقة
يُسمّى أيضاً: التحضير، التجهيز المسبق، Pretreatment، Preparationبالإنجليزية: Pretreatment
المعالجات الرطبة التحضيرية التي تزيل مادة التنشية والشوائب الطبيعية واللون الطبيعي من المنسوجات الخام كي تمتص الماء بانتظام وتتقبّل الأصباغ ومواد التشطيب؛ وهي في القطن أساساً إزالة التنشية والغلي القلوي والتبييض.
تهدف المعالجة المسبقة إلى امتصاص متجانس وقاعدة نظيفة ومتساوية للون. فقماش التيري القطني الخام يحمل مادة التنشية على سداء الأرضية، وطبقة من الشموع والبكتين والبروتين والهيميسليلوز على كل ليف، واللون الكريمي للقطن الخام[148]؛ وتزيلها إزالة التنشية والغلي القلوي والتبييض على التوالي. وتُدمج هذه الخطوات على نحو متزايد، وتُدرج استنتاجات أفضل التقنيات المتاحة (BAT) في الاتحاد الأوروبي المعالجة المسبقة المدمجة للقطن، وإزالة التنشية أو التبييض بطريقة التشريب البارد والتخزين (Cold pad-batch)، ضمن تقنياتها الموفّرة للماء والطاقة[89]. ويوفّر الدمج عمليات شطف، لكنه يتطلّب ضبطاً أدق، لأن الشائبة التي تتركها خطوة ما لم يعد بالإمكان إزالتها في الخطوة التالية.
أما في الطباعة الرقمية فللكلمة معنى آخر: طبقة من مادة مثخّنة ومواد مساعدة (ومعها القلوي واليوريا في حالة الأحبار التفاعلية على القطن) توضع قبل الطباعة النافثة للحبر لضبط انتشار الحبر وتثبيته. وينبغي أن تحدّد المواصفات أيّ المعنيين هو المقصود.
إزالة التنشية
بالإنجليزية: Desizing
إزالة مادة التنشية الواقية التي توضع على خيوط السداء قبل النسج، إما بتفكيك النشا إنزيمياً، أو بالمعالجة المؤكسدة، أو بالغسيل الساخن لمواد التنشية التركيبية القابلة للذوبان في الماء.
تُنشّى خيوط سداء الأرضية في التيري عادةً لتتحمّل الاحتكاك على النول. وتعيق بقايا التنشية امتصاص الماء ونفاذ الصبغة، وتظهر لاحقاً في صورة مناطق خشنة أو مبقّعة أو غير متجانسة الصباغة. وتتبع الطريقةُ كيمياءَ مادة التنشية. فإنزيمات الأميليز تفكّك النشا إلى أجزاء قابلة للذوبان. أما مواد التنشية من كحول البولي فينيل والبولي أكريلات فتذوب في الماء وتخرج أساساً بالغسيل الساخن. وإزالة التنشية بالأكسدة باستخدام البيروكسيد أو البيرسلفات تحلّل النشا وكحول البولي فينيل، ويمكن دمجها مع الغلي القلوي والتبييض؛ وفي بعض المواد السليلوزية يمكن لحمّام مؤكسد واحد أن يحلّ محل أحواض إزالة التنشية المنفصلة[89]. وتضيف خيوط الوبر عديمة البرم خطوة قريبة من ذلك: إذ يُذاب في الماء الساخن الليفُ القابل للذوبان في الماء المبروم مع القطن.
يُتحقَّق من إزالة النشا عادةً باختبار اليود، إذ يتلوّن النشا المتبقّي بالأزرق حتى البنفسجي، ويُقيَّم مقابل مقياس TEGEWA البنفسجي. ولا يكشف الاختبار إلا عن النشا[149]، لذلك فإن النتيجة النظيفة على سداء نُشّي بمزيج من المواد لا تثبت أن القماش خالٍ من التنشية.
الغلي القلوي
بالإنجليزية: Scouring
غسيل قلوي ساخن يزيل الشموع والبكتينات والبروتينات وغيرها من المواد غير السليلوزية من القطن، فيحوّل الليف الخام الطارد للماء إلى ليف محبّ للماء؛ وهو في البوليستر غسيل أخفّ يزيل زيوت الغزل.
يحيط بالقطن الخام غلاف رقيق من الشموع والبكتين والبروتين والهيميسليلوز يطرد الماء. ويزيله الغلي القلوي التقليدي باستخدام هيدروكسيد الصوديوم مع عوامل الترطيب والاستحلاب والعوامل الحاجزة (Sequestering agents)؛ وتصل الظروف المنشورة إلى 130 °C عند pH 10–12[148]. فتُستحلب الشموع، وتتحلّل البكتينات والبروتينات وتذوب، ويفقد القماش قليلاً من وزنه. والقطن المغليّ جيداً يتبلّل على الفور تقريباً. أما بطء التبلّل في اختبار القطرة أو اختبار الغطس فيدلّ غالباً على نقص الغلي، وإن كان فائض المنعّم يعطي العَرَض نفسه.
يستخدم الغلي الحيوي (Bioscouring) إنزيمات البكتيناز عند درجة حرارة معتدلة في حمّام قريب من التعادل أو خفيف القلوية. وهو ألطف على السليلوز ويعطي مياه صرف أخفّ حملاً، لكن الشموع لا تُزال كلياً في هذه الظروف المعتدلة[148]، لذلك يجب التحقق من الامتصاص وسلوك الصباغة. ولا شموع في البوليستر؛ فغليه ينزع زيوت الغزل والحياكة التي قد تسبّب لولا ذلك امتصاصاً غير متساوٍ للصبغة في الطباعة.
التبييض
بالإنجليزية: Bleaching
إزالة اللون الطبيعي للقطن بالأكسدة، غالباً ببيروكسيد الهيدروجين في وسط قلوي، للحصول على قماش أبيض أو على قاعدة نظيفة للدرجات الفاتحة والزاهية.
تمنح الأصباغ الطبيعية التي تبقى بعد الغلي القلوي القطنَ لونه الكريمي إلى المصفرّ. وبيروكسيد الهيدروجين هو المبيّض المعتاد لتيري القطن: فهو يعطي بياضاً عالياً ومتجانساً ويتحلّل إلى ماء وأكسجين. ويدفعه القلوي نحو أنيون البيرهيدروكسيل، الذي يُعدّ عموماً النوع الفعّال في التبييض، لذلك تعمل الوصفات التقليدية عند pH 10–12 وحتى 120 °C في معدات مضغوطة[148]. كما يزيل الشوائب التي يتركها الغلي القلوي، ويحسّن الامتصاص عادةً بدرجة أكبر[148].
لكن الكيمياء نفسها قد تهاجم الليف. فالتحلّل غير المضبوط للبيروكسيد يكوّن جذوراً حرة تؤكسد السليلوز، والتبييض بالبيروكسيد يخفّض على نحو قابل للقياس درجة بلمرة القطن[148]، أي طول السلسلة الذي تتوقف عليه المتانة. وتحفّز أيونات الحديد والنحاس هذا التحلّل موضعياً، فقد تحرق ذرّة صدأ أو قطعة معدنية ثقباً دقيقاً أو موضع ضعف، وهو عيب يُسمّى التلف الحفزي. وتُبقي المثبّتات والعوامل الحاجزة التحلّل تحت السيطرة؛ وتصف استنتاجات BAT الأوروبية التبييض الأمثل بالبيروكسيد بأنه يستخدم ماءً مُيسَّراً، ويزيل الشوائب المعدنية مسبقاً، ويضبط درجة الحموضة وتركيز البيروكسيد[89]. والإفراط في التبييض لا يضيف إلا قليلاً من البياض، ويكلّف من المتانة ما تحتاجه المناشف المخصّصة للغسيل الصناعي.
قد يهاجم البيروكسيد المتبقّي بعض الأصباغ التفاعلية ويغيّر درجة اللون، لذلك يُشطف قبل الصباغة، أو يُحلَّل بإنزيم الكاتالاز مع استهلاك أقل بكثير للماء، كما في العمليات الإنزيمية المتكاملة التي طُوّرت للمناشف القطنية[150]. وتحصل مناشف الفنادق البيضاء على تبييض كامل، تليه عادةً المعالجة بالمبيّضات الضوئية؛ وتحتاج الدرجات الفاتحة والمتوسطة إلى تبييض أقل؛ وتُصبغ بعض الدرجات الداكنة على قطن مغليّ غير مبيّض. ويمكن قياس البياض بالأجهزة، مثلاً وفق ISO 105-J02[34].
لا يزال هيبوكلوريت الصوديوم، الذي ظلّ طويلاً المبيّض القياسي للقطن، مستخدماً في بعض العمليات، لكنه يطلق إلى مياه الصرف مركّبات تحتوي على الكلور؛ وتعدّ استنتاجات BAT الأوروبية التبييض الخالي من الكلور بمواد مثل بيروكسيد الهيدروجين أو حمض البيراسيتيك أو الأوزون أفضلَ تقنية متاحة[89]. والتبييض يزيل اللون، أما التبييض الضوئي فيضيف مركّباً فلورياً يجعل القماش يبدو أكثر بياضاً. واستعمال مبيّض الكلور المنزلي على المناشف الجاهزة موضوع منفصل، يتناوله ثبات اللون للماء المكلور والمبيّضات.
المبيّضات الضوئيةOBA / FWA
يُسمّى أيضاً: عوامل التبييض الفلورية، مواد التبييض الضوئي، Optical brighteners، Fluorescent whitening agentsبالإنجليزية: Optical brightening agents
مركّبات فلورية عديمة اللون تمتص الأشعة فوق البنفسجية القريبة وتعيد بثّها ضوءاً أزرق مرئياً، فتبدو المنسوجات البيضاء أكثر بياضاً وإشراقاً مما يستطيع التبييض وحده أن يجعلها.
يعكس القطن المبيّض من الضوء الأزرق قدراً أقل قليلاً مما يعكسه من الأطوال الموجية الأخرى، فتقرؤه العين مسحةً صفراء خفيفة. وتضيف المبيّضات ضوءاً أزرق منبعثاً، فقد يعيد الأبيض المعالَج بها من الضوء الأزرق أكثر مما يسقط عليه. وتُضاف في حمّام التبييض أو بعده، بالاستنفاد أو بالتشريب بالعصر (Padding)، ومن المعتاد استخدامها في مناشف الفنادق والمنتجعات شديدة البياض؛ وتتناول ISO 105-J02 القياس الآلي للبياض ولمسحة اللون في هذه المواد الفلورية[34].
يتوقف التأثير على الضوء: فهو لامع تحت ضوء النهار أو تحت مصابيح فيها مكوّن من الأشعة فوق البنفسجية، وأبهت تحت مصابيح LED الفقيرة بالأشعة فوق البنفسجية، وهذا مهم حين يُعتمد الأبيض في ظرف إضاءة ويُحكم عليه في ظرف آخر. ولا تستطيع المبيّضات إخفاء التبييض الرديء، وهي تُزيح الدرجات الفاتحة، لذلك تُبعَد عادةً عن البضائع الملوّنة. وتتراكم المبيّضات التي تحتويها المنظّفات على المنسوجات مع الغسيل، في حين يحلّل الهيبوكلوريت والتعرّض الطويل للضوء كثيراً منها. ويجب أن تنصّ المواصفات التي تستبعد المبيّضات أو تحدّ منها على ذلك صراحة.
المرسرة
يُسمّى أيضاً: المعالجة بالصودا الكاوية المركّزة، Mercerisation، Mercerizationبالإنجليزية: Mercerization
معالجة خيط القطن أو قماشه بهيدروكسيد الصوديوم المركّز، عادةً تحت الشدّ، فتنتفخ الألياف انتفاخاً دائماً ويزداد لمعانها وامتصاصها للصبغة ومتانتها.
ينتفخ ليف القطن المفلطح الملتوي في الصودا الكاوية المركّزة ويصبح مقطعه العرضي أكثر استدارة. وحين يُغسل من القلوي وهو تحت الشدّ يحتفظ بسطح أنعم وأكثر انتظاماً يعكس الضوء بالتساوي، ومن هنا اللمعان. وتتحوّل الشبكة البلورية للسليلوز من السليلوز I إلى السليلوز II ويصبح الليف أسهل نفاذاً، لذلك يكون القطن المُمرسَر أمتن ويُصبغ بعمق أكبر بالكمية نفسها من الصبغة. ودون شدّ ينكمش القماش انكماشاً شديداً (المرسرة المرتخية). وتربط استنتاجات BAT الأوروبية استرداد 75–95 بالمئة من الصودا الكاوية من مياه شطف المرسرة بأفضل التقنيات المتاحة[89].
المرسرة شائعة في خيوط الخياطة والأقمشة القطنية المنسوجة المسطّحة وخيوط اللمعان، ونادرة على وبر التيري الذي يُعالج مرتخياً للحفاظ على العُرى مفتوحة. وفي وصف المنشفة تشير كلمة «مُمرسَر» عادةً إلى خيوط الحواف المنسوجة بالجاكار أو الدوبي التي تلمع مقابل الوبر المطفأ اللمعان، لا إلى المنشفة كلها.
المعالجة الإنزيمية
بالإنجليزية: Enzymatic treatment
استخدام الإنزيمات، وهي محفّزات حيوية تعمل على نوع واحد من الروابط الكيميائية، لتنفيذ خطوات محدّدة من المعالجات الرطبة في ظروف معتدلة، مثل إزالة تنشية النشا والغلي الحيوي وإزالة البيروكسيد والصقل الحيوي.
لكل فئة من الإنزيمات مهمة واحدة. فالأميليزات تفكّك مادة التنشية النشوية؛ والبكتينازات تحلّل البكتين الذي يربط الشموع بالقطن، وهو أساس الغلي الحيوي؛ والكاتالاز يحلّل بيروكسيد الهيدروجين المتبقّي؛ والسليولازات تحلّل السليلوز نفسه مائياً للصقل الحيوي والتنعيم. ولأن الإنزيمات نوعية التأثير، فإنها تترك بقية الليف سليمة إلى حد كبير وتعمل عند درجات حرارة معتدلة، مما يوفّر الطاقة ويسمح بإجراء عدة خطوات في حمّام واحد. وتُدرج استنتاجات BAT الأوروبية المعالجة الإنزيمية ضمن التقنيات التي تخفّض استهلاك المواد الكيميائية في العمليات[89].
والثمن نافذة تشغيل ضيقة. فكل إنزيم يعمل ضمن مدى محدود من درجة الحموضة والحرارة، وقد تثبّطه مواد كيميائية أخرى في الحمّام، ويفقد نشاطه إذا تعرّض لحرارة زائدة أو خُزّن تخزيناً سيئاً. وبعد المعالجة يجب غالباً تعطيله بالحرارة أو بتغيير درجة الحموضة؛ ففي أحد إجراءات الغلي الحيوي المنشورة يُسخَّن الحمّام إلى 80 °C لمدة 10 دقائق[148]. ويبلغ التعطيل أقصى أهميته مع السليولازات، التي تواصل لولا ذلك تحليل القطن.
الصقل الحيوي
يُسمّى أيضاً: المعالجة بالسليولاز، Bio-polishing، Biopolishingبالإنجليزية: Bio-polishing
معالجة مضبوطة للقماش القطني أو غيره من الأقمشة السليلوزية بإنزيمات السليولاز تزيل أطراف الألياف البارزة والليفيات الدقيقة من السطح، فتقلّل الزغب والتحبّب وتساقط الألياف.
يحلّل السليولاز مائياً سلاسل السليلوز التي يصل إليها، وأطراف الألياف والليفيات على السطح هي الأكثر تعرّضاً له. وحين تضعف تنكسر تحت الفعل الميكانيكي للآلة وتُشطف، تاركةً سطحاً أنظف وملمساً أنعم ولوناً أصفى. وتُجرى المعالجة منفردة أو مدمجة مع الصباغة.
والثمن من الليف نفسه. فكل صقل حيوي يزيل شيئاً من الوزن والمتانة، ويزداد ذلك مع ارتفاع الجرعة وطول الزمن وشدّة التقليب، لذلك تُضبط العملية على أصغر تأثير يحقّق الهدف وتُنهى بتعطيل الإنزيم. ويحتاج التيري إلى عناية خاصة: فعُرى الوبر المفتوحة، المنخفضة البرم في الغالب، تكشف سطحاً كبيراً، والمعالجة العنيفة ترقّق الوبر وتضعف العُرى. وإزالة الألياف السائبة تقلّل تساقط الزغب أثناء الاستعمال، لكنها لا تعوّض عن الخيوط ذات الألياف القصيرة أو البرم المنخفض جداً.
ضبط درجة الحموضة (pH) والمعادلةpH
بالإنجليزية: pH control and neutralization
التحكّم في حموضة حمّامات المعالجة وقلويتها وفي حموضة القماش الجاهز، بما في ذلك معادلة القلوي المتبقّي بعد الغلي القلوي والتبييض والصباغة؛ وعلى مقياس pH تمثّل القيمة 7 التعادل.
تجري كل المعالجات الرطبة تقريباً عند درجة حموضة مختارة: قلوية قوية في الغلي القلوي والتبييض بالبيروكسيد وتثبيت الأصباغ التفاعلية؛ وحمضية خفيفة في صباغة البوليستر ومع السليولازات الحمضية؛ وقريبة من التعادل مع كثير من المنعّمات. والقلوي المنقول مع القماش يُربك الخطوة التالية، لذلك يُعادَل القماش، عادةً بحمض الأسيتيك، قبل التشطيب. وتتجاوز أهمية درجة الحموضة النهائية ملامسةَ الجلد: فمستحلبات المنعّمات تُصاغ لمدى معيّن من pH، وبعض الأصباغ تتغيّر درجة لونها مع pH، والقلوي المتبقّي قد يعزّز الاصفرار أثناء التخزين.
في المنسوجات الجاهزة تكون القيمة هي درجة حموضة المستخلص المائي، وتُحدَّد وفق ISO 3071[35]؛ والطريقة تعطي الرقم، أما الحدود فتأتي من مواصفات المشتري أو من أنظمة الشهادات. فمثلاً يحدّد OEKO-TEX® STANDARD 100 مدى pH 4.0–7.5 لفئتي المنتجات I وII (منتجات الرُّضّع والمنتجات الملامسة للجلد مباشرة) و4.0–9.0 للفئتين III وIV، مع استثناءات للمنتجات التي يجب أن تخضع لمعالجة رطبة لاحقة[105].
الغسيل اللاحق
يُسمّى أيضاً: الغسيل بعد الصباغة، الصوبنة، Wash-off، Soapingبالإنجليزية: Washing-off
عمليات الشطف وحمّامات الصوبنة الساخنة التي تزيل من القطن الصبغة التفاعلية غير المثبّتة والمتحلّلة مائياً والملح والقلوي بعد الصباغة أو الطباعة؛ ويقابلها في البوليستر المصبوغ بالأصباغ المشتتة التنظيف الاختزالي.
تنتهي الصباغة التفاعلية بوجود الصبغة المثبّتة والصبغة المتحلّلة مائياً جنباً إلى جنب في الليف. ويبدأ الغسيل اللاحق بشطف الملح، لأن الإلكتروليت يُبقي الصبغة المتحلّلة على الليف، ثم تأتي صوبنة ساخنة بالمنظّف، وينتهي بشطف ساخن وبارد. وليس من غير المألوف أن تتجاوز مراحل الشطف سبعاً، وقد يبلغ الغسيل اللاحق مع معالجة مياه صرفه ما يصل إلى نصف تكلفة الصباغة التفاعلية[121]؛ ويمكن للبوليمرات المانعة لانتقال الصبغة في الحمّام أن تختصر هذا التسلسل[121]. وتظهر الاختصارات في أولى غسلات العميل في صورة نزف اللون والتلطّخ.
أما الأصباغ المشتتة على البوليستر فتترك بدلاً من ذلك صبغةً على سطح الليف. ويتلفها التنظيف الاختزالي (Reduction clearing)، وهو معالجة قلوية بعامل مختزل، تقليدياً ثنائي ثيونيت الصوديوم، أو يجعلها قابلة للذوبان، فيحسّن ثبات اللون للغسيل وللاحتكاك[151]. ولا يُغسل البوليستر المطبوع بالنقل عادةً بعد الطباعة، لذلك تُضبط الصبغة السطحية فيه عبر درجة حرارة النقل وزمن المكوث.
عسر الماء
بالإنجليزية: Water hardness
تركيز الكالسيوم والمغنيسيوم الذائبين في ماء العمليات، ويُعبَّر عنه عادةً بالمليغرام لكل لتر مكافئاً لكربونات الكالسيوم أو بدرجات العسر.
يُذكر العسر بوحدة mg/L مكافئاً لـ CaCO₃ أو بوحدات وطنية مثل الدرجات الألمانية (1 °dH ≈ 17.8 mg/L مكافئاً لـ CaCO₃)؛ وتصنّف هيئة المسح الجيولوجي الأمريكية (USGS) الماء الذي يتجاوز 180 mg/L بأنه عسر جداً[152]. ويتداخل الكالسيوم والمغنيسيوم مع كل مرحلة رطبة تقريباً، لذلك تُيسِّر المصانع مياهها أو تنزع معادنها. فهما يكوّنان مع الصابون وبعض المنظّفات أملاحاً غير ذائبة تترسّب على العُرى طبقةً رمادية، فتُبهت الأبيض وتقلّل الامتصاص؛ ويخفّضان ذوبان الصبغة ويعزّزان تكتّلها، فتنتج صباغة غير متجانسة؛ وفي التبييض بالبيروكسيد يكوّنان مع مثبّتات السيليكات رواسب تجعل الملمس خشناً.
تربط العوامل الحاجزة الأيونات المتبقية لكنها تزيد حمل مياه الصرف؛ وتُدرج استنتاجات BAT الأوروبية الماء المُيسَّر ضمن التدابير التي تسمح بإجراء التبييض بالبيروكسيد بقليل من العوامل المعقِّدة أو من دونها[89]. ويُضبط الحديد والمنغنيز أيضاً، مع أنهما ليسا من أيونات العسر، لأنهما يحفّزان تحلّل البيروكسيد. وبعد البيع، قد تتراكم الرواسب المعدنية على المناشف التي تُغسل مراراً بماء عسر فتتصلّب.
حمّام الصباغة ونسبة الحمّامMLR
يُسمّى أيضاً: نسبة المادة إلى الحمّام، محلول الصباغة، Liquor ratio، Material-to-liquor ratioبالإنجليزية: Dye bath and liquor ratio
النسبة بين الكتلة الجافة للمادة النسيجية في عملية الدفعات وكمية محلول المعالجة، وتُكتب مثلاً 1:8، أي 8 لترات من المحلول لكل كيلوغرام من القماش.
حمّام الصباغة، أو محلول الصباغة، هو محلول الصبغة والملح والقلوي والمواد المساعدة الذي تُعالج فيه البضائع؛ وتعرّف استنتاجات BAT الأوروبية نسبة الحمّام بأنها نسبة الوزن بين المادة النسيجية الجافة ومحلول المعالجة[89]. وتعني النسب الأقصر ماءً أقل للتسخين ومواد كيميائية أقل ومياه صرف أقل، وقد دفعها صانعو الآلات إلى الانخفاض: فأحدهم حدّد لسلسلة آلات التدفق اللطيف المخصّصة للتيري الثقيل نسبةً تنخفض إلى نحو 1:4 للقطن[153].
لكن التيري يحدّ من المدى الذي يمكن بلوغه. فالوبر الثقيل يحتجز كثيراً من المحلول، ويحتاج إلى محلول حرّ ليتحرّك دون انسحاق أو تجعّد أو علامات احتكاك، لذلك تتوقف النسبة القابلة للتطبيق على وزن القماش والآلة والحمولة. ويجب أيضاً أن تبقى النسبة ثابتة من عينة الصباغة المخبرية إلى الإنتاج الكمي ومن دفعة إلى أخرى: فالصبغة تُجرَّع نسبةً إلى وزن القماش، أما الملح والقلوي فبالغرام لكل لتر، لذلك تغيّر النسبةُ المختلفة تركيزَ الحمّام وكميةَ المواد الكيميائية لكل كيلوغرام ودرجةَ الاستنفاد ودرجةَ اللون.
الصباغة بالاستنفاد
يُسمّى أيضاً: الصباغة على دفعات، Exhaust dyeing، Batch dyeingبالإنجليزية: Exhaust dyeing
صباغة على دفعات تنتقل فيها الصبغة من الحمّام إلى سطح المادة النسيجية ثم إلى داخلها وفق منحنى مضبوط للزمن ودرجة الحرارة حتى يُستنفد الحمّام إلى حد كبير؛ وهي الطريقة المعتادة لمناشف التيري.
تدور البضائع والمحلول أحدهما مقابل الآخر بينما ترتفع درجة الحرارة ويُجرَّع الملح أو القلوي أو الحمض وفق برنامج. فتُمتزّ الصبغة أولاً على سطح الليف، ثم تنتشر إلى داخله، وتتثبّت في حالة الأصباغ التفاعلية. وفي آلة الونش ترفع بكرةٌ حبلَ القماش وتعيده إلى الحمّام؛ وفي آلات الجت والتدفق اللطيف (الفيضية، Overflow) يحمل تيار من المحلول الحبلَ عبر فوهة أو فوق حاجز، فيتحقّق تبادل أسرع عند نسب حمّام أقصر؛ وفي صباغة البكرات يبقى الخيط ساكناً على مخاريط مثقّبة بينما يُضخّ المحلول خلاله. ويُصبغ التيري المصبوغ بالقطعة على هيئة حبل في آلات التدفق اللطيف أو الجت أو الونش منخفضة الشدّ.
أما الصباغة المستمرة وشبه المستمرة فتشرّب القماشَ بعرضه المفتوح بالصبغة مع العصر، ثم تثبّتها بالبخار أو بالحرارة الجافة أو بالتخزين. وفي طريقة التشريب البارد والتخزين (Cold pad-batch) يُدوَّر القماش المشرَّب ببطء عند درجة حرارة الغرفة مدة طويلة[89]، وهذا يناسب بعض الأقمشة القطنية المسطّحة لكنه لا يناسب الوبر العميق. ويتوقف تكرار درجات اللون في الصباغة بالاستنفاد على ثبات جودة الماء، ودقة وزن الصبغة والبضائع، وثبات نسبة الحمّام، وتطابق منحنيات الحرارة والتجريع، واتساق المعالجة المسبقة.
الأصباغ التفاعلية
بالإنجليزية: Reactive dyes
أصباغ قابلة للذوبان في الماء، تُستخدم أساساً على الألياف السليلوزية مثل القطن، وتكوّن رابطة تساهمية مع الليف في وسط قلوي؛ وهي الفئة الرئيسية من الأصباغ للمناشف القطنية الملوّنة.
تجمع الصبغة التفاعلية بين الكروموفور، أي الجزء الحامل للون، ومجموعات سلفونات تجعلها قابلة للذوبان، ومجموعة تفاعلية واحدة أو أكثر ترتبط بالسليلوز بالاستبدال النيوكليوفيلي أو بالإضافة، تبعاً لنوع المجموعة. وتمنح الرابطة التساهمية الناتجة ثباتاً جيداً جداً للغسيل، وتستأثر الأصباغ التفاعلية بأكثر من نصف استهلاك العالم من الأصباغ على الألياف السليلوزية[121].
تجري الصباغة بالاستنفاد على مرحلتين[121]. فالملح (كلوريد الصوديوم أو كبريتات الصوديوم)، الذي يصل كثيراً إلى 150 g لكل لتر، يتغلّب على التنافر بين الصبغة الأنيونية والقطن السالب الشحنة ويدفع الصبغة نحو الليف. ثم يرفع القلوي درجة الحموضة إلى نحو 11، فيؤيّن بعض مجموعات الهيدروكسيل في السليلوز إلى أنيونات سليلوزات ترتبط بالصبغة. والقلوي نفسه يوفّر أيونات هيدروكسيد تتفاعل مع الصبغة في الحمّام، فقد يصل ما يتحلّل مائياً من الصبغة بدلاً من أن يتثبّت إلى 40 بالمئة، ويجب غسله[121]. وتُطبَّق الأصباغ عالية التفاعلية عند حرارة أدنى، والأقل تفاعلية عند حرارة أعلى، مع موازنة الملح والقلوي والزمن والحرارة لكل مجموعة أصباغ.
تحمل الأصباغ ثنائية الوظيفة (ثنائية التفاعل) مجموعتين تفاعليتين، وتتثبّت عموماً بكفاءة أعلى، مما يخفّف عبء الغسيل اللاحق. والصباغة التفاعلية المثبّتة والمغسولة جيداً تتحمّل الغسيل المنزلي والتجاري تحمّلاً حسناً، ولهذا تهيمن الأصباغ التفاعلية على تيري القطن الملوّن. أما ثبات اللون للضوء ومقاومة الكلور أو التبييض بالبيروكسيد فيختلفان من صبغة إلى أخرى ومن درجة لون إلى أخرى، ويجب اختبارهما لا افتراضهما. ويزداد هذا الاختبار أهمية في مناشف الفنادق الملوّنة التي تواجه الغسيل الصناعي.
الأصباغ المباشرة، البديل الأقدم للقطن، لا تُثبَّت إلا بقوى فيزيائية: فهي أرخص وأبسط تطبيقاً، لكنها تنزف في الغسيل أكثر بكثير ما لم تُعالج معالجة لاحقة. وتُطبع الأصباغ التفاعلية أيضاً على القطن، مع قلوي في عجينة الطباعة وتثبيت بالتبخير. ولا تلوّن البوليستر، الذي يحتاج إلى أصباغ مشتتة أو إلى التسامي.
الأصباغ المشتتة
بالإنجليزية: Disperse dyes
أصباغ غير أيونية قليلة الذوبان في الماء وصغيرة الحجم الجزيئي، تُطبَّق في صورة مشتّتات دقيقة، وتلوّن البوليستر وغيره من الألياف التركيبية الكارهة للماء بالانتشار داخلها عند درجات حرارة عالية.
لا يحتوي البوليستر القياسي على مواقع أيونية للأصباغ، لذلك يُلوَّن بأصباغ تذوب في البوليمر. فمن المشتّت المائي يذوب جزء صغير من الصبغة، فيمتصه الليف، ثم يُعوَّض من الجسيمات. ولا يتقبّل الليف الصبغة إلا حين تفتح الحرارة بنيته: فيُصبغ البوليستر في آلات مضغوطة عند نحو 130 °C[154]، أو بالحوامل (Carriers) عند درجات حرارة أدنى، أو بالتشريب بالعصر والحرارة الجافة (الثرموسول)، أو بالتسامي من ورق النقل. ولا يكاد القطن يملك ألفة للأصباغ المشتتة، ولهذا يحتاج التسامي إلى وجه من البوليستر[155].
الأصباغ المشتتة منخفضة الطاقة جزيئات صغيرة أقل قطبية، تصبغ بسرعة وتتسوّى جيداً لكنها ضعيفة التحمّل للحرارة؛ أما الأصباغ عالية الطاقة فأكبر وأكثر قطبية، تصبغ ببطء وتقاوم الحرارة أفضل، وتُستخدم عادةً في التثبيت الحراري للصبغة (الثرموسول)[154]. ويحتاج التسامي إلى توازن: صبغة تتبخّر بسهولة كافية لتنتقل، وتقاوم في الوقت نفسه الهجرة خارج الليف مجدداً في التجفيف الساخن أو الكيّ. وتُزال الصبغة السطحية بعد الصباغة بالاستنفاد بالتنظيف الاختزالي (انظر الغسيل اللاحق).
أصباغ الأحواض
بالإنجليزية: Vat dyes
أصباغ غير قابلة للذوبان في الماء للألياف السليلوزية، تُختزل في محلول قلوي إلى صورة ليكو قابلة للذوبان، فيمتصها الليف، ثم تُؤكسد داخله لتعود إلى الصبغة غير الذائبة.
تقوم الصباغة بأصباغ الأحواض على تبديل قابلية الصبغة للذوبان. فالعامل المختزل، تقليدياً ثنائي ثيونيت الصوديوم (الهيدروسلفيت) مع الصودا الكاوية، يحوّل الصبغة غير الذائبة إلى صورة الليكو القابلة للذوبان، وهي ذات ألفة للقطن. وبعد الامتصاص يعيد الهواء أو عامل مؤكسد تكوين الصبغة غير الذائبة داخل الليف، وتُظهر الصوبنة الساخنة درجة اللون والثبات. والنيلة (الإنديغو) أشهر أصباغ الأحواض، وإن كانت صباغة الدنيم تطبّقها بطريقة مختلفة تماماً.
يتمتع كثير من أصباغ الأحواض بثبات عالٍ جداً للغسيل والضوء على القطن، ويتحمّل التبييض المؤكسد أفضل من معظم الأصباغ التفاعلية، لذلك اختيرت تقليدياً للبضائع التي تُغسل بكثافة، مثل بعض ملابس العمل وبياضات المائدة والمطبخ. وعيوبها التكلفة والتعقيد: أصباغ ومواد مختزلة باهظة الثمن، وصعوبة أكبر في تحقيق صباغة متجانسة، ومحدودية الدرجات الزاهية، ومركّبات كبريتية في مياه الصرف. وفي معظم المناشف تعطي الأصباغ التفاعلية ثباتاً كافياً؛ أما أصباغ الأحواض فتصبح خياراً في المواصفات حين تكون مقاومة التبييض متطلّباً موثّقاً، يُتحقَّق منه بالاختبار.
تثبيت الصبغة
يُسمّى أيضاً: معدل التثبيت، نسبة التثبيت، Fixation rateبالإنجليزية: Dye fixation
الارتباط الدائم للصبغة بالليف في الصباغة أو الطباعة؛ وبوصفه معدل تثبيت، هو نسبة الصبغة المطبّقة التي تبقى على الليف بعد غسل الصبغة غير المثبّتة.
تتوقف الآلية على فئة الصبغة. فالأصباغ التفاعلية ترتبط بالسليلوز ارتباطاً تساهمياً في وسط قلوي، وما يتفاعل منها مع الماء بدلاً من ذلك يضيع (انظر التحلّل المائي للصبغة). أما الأصباغ المشتتة فتتثبّت فيزيائياً: تفتح الحرارة بنية البوليستر، فتنتشر الصبغة إلى داخله، وعند التبريد تنغلق البنية حولها، سواء في الصباغة عالية الحرارة أو في التثبيت الحراري للطبعات المباشرة أو في النقل بالتسامي[156]. والبيجمنت لا يتثبّت داخل الليف أصلاً، بل يمسكه على السطح غشاء من المادة الرابطة بعد معالجتها حرارياً.
تُدفع تكلفة الصبغة غير المثبّتة ثم تُصرف مع مياه الصرف الملوّنة، وما يبقى منها على القماش يسبّب نزف اللون والتلطّخ الراجع وضعف ثبات اللون للاحتكاك الرطب. وترفع الحصةَ المثبّتة الأصباغُ الأعلى تثبيتاً، والتجريعُ المضبوط للقلوي، ودرجةُ الحرارة الصحيحة؛ ويزيل الغسيل اللاحق الباقي.
التحلّل المائي للصبغة
بالإنجليزية: Dye hydrolysis
التفاعل الجانبي الذي تتفاعل فيه الصبغة التفاعلية مع أيونات الهيدروكسيد في الماء بدلاً من الليف، فتبقى صبغة لم يعد بإمكانها الارتباط بالقطن ويجب غسلها.
القلوي الذي ينشّط السليلوز ينشّط الماء أيضاً. فالمجموعة التفاعلية لا تميّز بين أنيون السليلوزات وأيون الهيدروكسيد، لذلك يتنافس التثبيت والتحلّل المائي، وقد يتحلّل مائياً ما يصل إلى 40 بالمئة من الصبغة[121]. وتبقى الصبغة المتحلّلة مائياً مشدودة إلى القطن بالروابط الهيدروجينية وقوى فان دير فالس، وتبدو كأنها صبغة مثبّتة، لكنها تخرج في الغسيل لغياب الرابطة التساهمية[121].
يزداد التحلّل المائي مع ارتفاع درجة الحموضة والحرارة وطول البقاء في المحلول القلوي. وتحدّ المصابغ منه بإضافة القلوي بعد استنفاد الصبغة فقط، وبتجريعه تدريجياً، وبعدم خلط محاليل الصبغة والقلوي إلا قبيل الاستخدام بوقت قصير، وبمواءمة الأصباغ مع منحنى الحرارة. وفي الطباعة يحدّ من عمر الاستخدام لعجائن الطباعة القلوية. ولأنه لا يمكن القضاء عليه، تنتهي كل صباغة تفاعلية بالغسيل اللاحق.
مطابقة الألوان
يُسمّى أيضاً: مطابقة درجة اللون، Colour matching، Shade matchingبالإنجليزية: Colour matching
إنتاج لون يطابق معياراً متفقاً عليه والتحقق منه، بالتقييم البصري تحت إضاءة مضبوطة وبالقياس الآلي بجهاز المطياف الضوئي (Spectrophotometer)، ضمن حدّ سماح يتفق عليه المشتري والمورّد.
تبدأ كل مطابقة من معيار: عينة مادية، أو عينة صباغة مخبرية (Lab dip) أو عينة طباعة (Strike-off) معتمدة، أو مرجع من نظام ألوان. والمعيار المادي على الركيزة نفسها هو الأوثق؛ أما مطابقة تيري القطن مع ورق أو بلاستيك فلا تكون إلا تقريبية، لأن السطح والملمس والملوّنات تختلف.
يُجرى التقييم البصري في كابينة مطابقة ألوان ذات إضاءة قياسية (عادةً محاكي ضوء النهار D65، ومصدر الإضاءة A للضوء المتوهّج، ومصباح الفلورسنت التجاري TL84)، ومحيط رمادي محايد، وهندسة رؤية ثابتة؛ وتُعدّ ASTM D1729 إحدى الممارسات القياسية لهذا التقييم[36]. وتُقارن عينات التيري والوبر مستلقٍ في الاتجاه نفسه، لأن اتجاه الوبر وحده يغيّر مدى عمق الدرجة في العين.
يقيس المطياف الضوئي منحنى الانعكاس، ومنه تُحسب قيم CIELAB، إذ يمثّل L* النصوع، وa* محور الأحمر والأخضر، وb* محور الأصفر والأزرق. ويُحسب الفرق ΔE بين المعيار والدفعة بصيغة مرجّحة إدراكياً، عادةً CMC(l:c) كما تحدّدها ISO 105-J03[37] أو CIEDE2000 كما تحدّدها ISO/CIE 11664-6[38]؛ والإعداد CMC 2:1 هو المعتاد لأحكام القبول على المنسوجات. وتعطي الصيغ المختلفة قيماً غير قابلة للتبادل، لذلك يجب أن يذكر حدّ السماح الصيغةَ ومصدرَ الإضاءة والراصدَ القياسي. أما الحدّ نفسه فاتفاق تجاري لكل برنامج، وليس جزءاً من الطريقة.
وتتنبّأ الأجهزة نفسها بالوصفات: فانطلاقاً من انعكاس اللون المستهدف ومن قاعدة بيانات للأصباغ على الركيزة الفعلية، يقترح البرنامج توليفات من الأصباغ، يُفضَّل أن تُرتَّب بحسب خطر الميتاميرية. ونقطة الضعف هي الانتقال إلى الإنتاج. فعينة الصباغة المخبرية المصبوغة في كأس نادراً ما تطابق تماماً الدرجة الخارجة من آلة إنتاج ذات نسبة حمّام ومصدر ماء ومعدل تسخين مختلفة، لذلك تصحّح المصانع بالخبرة وتعتمد تجربة إنتاجية للألوان الحرجة. وفي الوجوه المطبوعة بالتسامي تتحقّق المطابقة عبر ملف تعريف الألوان وملف التصميم بدلاً من وصفة صباغة.
لدى Mira Towels: تمرّ معظم المشاريع بعينة طباعة (Strike-off) أو بعينة ما قبل الإنتاج قبل الإنتاج الكمي، وتقارن الفحوص النهائية اللون والطباعة بالعينة المعتمدة.
بالإنجليزية: Metamerism
تطابق لوني يصمد تحت مصدر ضوء ويخفق تحت آخر، لأن للعينتين منحنيي انعكاس طيفي مختلفين لا يتشابهان في المظهر إلا تحت الضوء الأول.
يمكن أن يبدو لونان متطابقين لأسباب فيزيائية مختلفة. فالحافة القطنية المصبوغة بالأصباغ التفاعلية ووجه الطباعة من البوليستر الملوّن بالأصباغ المشتتة يعكسان الضوء على امتداد الطيف بطريقتين مختلفتين، فقد يتطابقان في كابينة ضوء النهار ثم يفترقان تحت فلورسنت المتجر أو إضاءة LED الدافئة. وتحمل المطابقة مع مرجع ورقي أو بلاستيكي، أو صباغة طلب متكرر بوصفة مختلفة، الخطرَ نفسه. ويُسمّى هذا التطابق ميتاميرياً، وتشكّل العينتان زوجاً ميتاميرياً.
لا يكشف ضوء واحد الميتاميرية. لذلك ينبغي أن تسمّي المواصفات مصدر الإضاءة الأساسي للاعتماد، وضوءاً واحداً على الأقل للتحقق يُختار بحسب الاستخدام النهائي: فحمّام الفندق تحت مصابيح LED الدافئة ليس كابينة ضوء نهار. ويمكن لبرامج الألوان أن تحسب مؤشر الميتاميرية للزوج. وينبغي في البرامج التي تجمع بين بوليستر مطبوع بالتسامي وأجزاء قطنية مصبوغة بالأصباغ التفاعلية أن تُعتمد الأجزاء معاً تحت الإضاءات المتفق عليها.
تفاوت درجة اللون
يُسمّى أيضاً: اتساق اللون، اختلاف الجوانب عن الوسط (Listing)، اختلاف الأطراف (Tailing)بالإنجليزية: Shade variation
اختلافات اللون داخل دفعة صباغة واحدة أو دفعة إنتاج واحدة، مثل الاختلاف بين جانبي القطعة ووسطها، أو على امتداد طولها، أو من قطعة إلى أخرى.
الاختلاف بين الجوانب والوسط (Listing) فرق بين حافتي العرض ووسطه، وهو نموذجي للعصر غير المتساوي في التشريب بالعصر. أما اختلاف الأطراف (Ending أو Tailing) فتغيّر تدريجي من أحد طرفي القطعة إلى الآخر. ويظهر التفاوت من قطعة إلى أخرى بين حبال الدفعة الواحدة أو لفائفها. وفي التيري يعكس الوبر المستلقي في اتجاهات مختلفة الضوءَ بطرق مختلفة، فقد تبدو المنشفة متفاوتة الدرجة دون أي فرق في الصبغة. والأسباب المعتادة في الصباغة على دفعات هي المعالجة المسبقة غير المتجانسة، وضعف دوران المحلول، والإضافة السريعة جداً للصبغة أو القلوي، والتجفيف أو التشطيب غير المتساوي.
تُحدَّد المقبولية في المواصفات، عادةً في صورة حدّ سماح آلي أو درجة على المقياس الرمادي. وحيث يتعذّر تجنّب قدر من التفاوت، تُفرز البضائع في أشرطة درجات اللون (Shade bands) تُعبّأ كلٌّ منها على حدة، حتى لا تجتمع مناشف من أشرطة مختلفة في غرفة فندقية واحدة أو على رفّ واحد. وتوثّق بطاقة الاستمرارية، التي تُثبَّت عليها معاً قصاصات من قطع متتالية، التفاوتَ على امتداد الدفعة.
التفاوت بين دفعات الصباغة
يُسمّى أيضاً: التفاوت من دفعة إلى أخرى، دفعة الصباغة، Lot-to-lot variation، Dye lotبالإنجليزية: Batch-to-batch variation
الاختلافات في درجة اللون، وكذلك في الوزن أو الملمس أو الأبعاد، بين دفعات صباغة أو دفعات إنتاج منفصلة صُنعت وفق المواصفات نفسها.
كل دفعة صباغة هي صباغة جديدة. فدفعة الخيط وجودة الماء ومحتوى الرطوبة في الصبغة والآلة والحمولة تتفاوت كلها تفاوتاً طفيفاً، وتُنتج معاً فرقاً قابلاً للقياس في درجة اللون بين الدفعات حتى مع وصفة لم تتغيّر. والطلب المتكرر الذي يُصبغ بعد أشهر لا يمكن إلا أن يقع ضمن حدّ سماح متفق عليه حول المعيار المعتمد، ولا يمكن أن يكون مطابقاً له تماماً. كما يتغيّر الوزن وارتفاع العُرى والملمس مع دفعات الخيط والتشطيب، ويتغيّر لون التسامي مع تغيّر الورق والحبر وملف التعريف.
فروق الدفعات تُدار ولا يُسعى إلى تجنّبها كلياً. فيتفق المشتري والمصنع على عينة مرجعية مختومة وعلى حدود سماح لدرجات اللون، وتُرقَّم كل دفعة صباغة وتُبقى الدفعات منفصلة في التعبئة وعلى الكراتين، حتى لا تخلط شحنة واحدة درجات مختلفة. وتحجز البرامج الكبيرة الخيط من دفعة واحدة حيثما أمكن عملياً. والدفعة الخارجة عن حدّ السماح تُعامل درجةَ لون مستقلة، ولا تُخلط بغيرها.
نزف اللون
يُسمّى أيضاً: نزف الصبغة، Bleeding، Dye bleedingبالإنجليزية: Colour bleeding
انطلاق الصبغة السائبة من المنسوج الملوّن إلى الماء أثناء الغسيل أو الترطيب، ويظهر في صورة ماء غسيل ملوّن وبهتان وتلطّخ للقطع الأخرى أو للمناطق البيضاء في المنشفة نفسها.
يأتي النزف في المناشف دائماً تقريباً من الصبغة غير المثبّتة: ففي القطن هي الصبغة التفاعلية المتحلّلة مائياً أو غير المثبّتة التي يتركها غسيل لاحق غير مكتمل[121]، وتبلغ أسوأ حالاتها في الدرجات الداكنة؛ وفي البوليستر هي الصبغة المشتتة المتبقية على سطح الليف. وظهور أثر من اللون في الغسلة الأولى لدرجة داكنة أمر شائع. أما استمرار النزف، أو تلطّخ الحواف البيضاء وقطع الغسيل الأخرى، فعيب يظهر في درجات تلطّخ متدنية في اختبارات ثبات اللون للغسيل مثل ISO 105-C06 أو AATCC TM61.
وتستخدم الطباعة والتصميم الكلمة بمعنى مختلف. فانتشار الحبر في الطباعة (Print bleeding) هو امتداد الحبر أو الصبغة خارج حافة الزخرفة، وهي مشكلة حدّة؛ أما هامش القص (Bleed) في التصميم فمساحة من الصورة تُمدّ عمداً خارج خط القص حتى تصل الطباعة إلى الحافة بعد القص. وينبغي أن تفصل المواصفات بين المعاني الثلاثة.
التلطّخ الراجع
يُسمّى أيضاً: التلطّخ، التلطّخ المتبادل، Back-staining، Cross-stainingبالإنجليزية: Back-staining
انتقال الصبغة السائبة إلى مناطق أفتح أو غير مصبوغة أثناء المعالجات الرطبة أو الغسيل، مثلاً إلى الأرضية البيضاء لمنشفة مصبوغة الخيوط، أو إلى حافة بيضاء، أو إلى قماش آخر في الحمولة نفسها.
الصبغة التي تنطلق في الحمّام أثناء الصباغة والغسيل اللاحق قد تستقرّ حيث لا ينبغي: على الخطوط البيضاء أو الفاتحة وأرضيات الجاكار المجاورة لخيوط سداء داكنة مصبوغة قبل النسج، أو على خيوط الحافة التي يُراد لها أن تبقى بيضاء، أو على الظهر الأبيض في تركيب مزدوج الوجه. وبالطريقة نفسها تلطّخ المنشفة النازفة قطعَ الغسيل البيضاء؛ وتقيّم اختبارات الثبات ذلك على الأقمشة المجاورة بالمقياس الرمادي للتلطّخ، ISO 105-A03.
تبدأ الوقاية بصباغات جيدة التثبيت وجيدة الغسيل. ويجب أن يُغسل خيط المناشف المصبوغة الخيوط غسيلاً لاحقاً كاملاً قبل النسج، وإلا هاجرت صبغته السائبة إلى الخيوط البيضاء في أول معالجة رطبة. وتربط البوليمرات المانعة لانتقال الصبغة في حمّام الغسيل اللاحق الصبغةَ المنطلقة وتحدّ من إعادة ترسّبها[121]. ويُستخدم التلطّخ المتبادل (Cross-staining) مرادفاً إلى حد كبير.
بقايا المواد الكيميائية
يُسمّى أيضاً: المتبقيات الكيميائية، Chemical residuesبالإنجليزية: Residual chemicals
مواد المعالجة المتبقية في المنسوج الجاهز، مثل القلوي والبيروكسيد والمواد الخافضة للتوتر السطحي وفائض المنعّم والفورمالديهيد الناتج عن بعض التشطيبات أو آثار المواد المقيّدة، وتُضبط بالغسيل واختيار المواد الكيميائية والاختبار.
معظم البقايا فضلات من العمليات: قلوي يغيّر درجة الحموضة، وبيروكسيد، ومواد خافضة للتوتر السطحي، ومنعّم يزيد عمّا يحتفظ به الليف. وبعضها الآخر مواد مثيرة للقلق، مثل الفورمالديهيد الناتج عن بعض تشطيبات الراتنج (وهي غير شائعة على التيري)، وإيثوكسيلات الألكيل فينول التي كانت شائعة يوماً في المنظّفات وعوامل الترطيب، والأمينات العطرية التي قد تطلقها بعض أصباغ الآزو، وآثار المعادن الثقيلة من الأصباغ أو المحفّزات. وتضع أنظمة الشهادات حدوداً لكثير منها؛ فجداول الحدود في OEKO-TEX® STANDARD 100 مثلاً تشمل الفورمالديهيد والمعادن الثقيلة القابلة للاستخلاص وإيثوكسيلات الألكيل فينول[105]. وتؤثّر البقايا في ملامسة الجلد والامتصاص والرائحة والامتثال القانوني في سوق البيع.
تضع قائمة المواد المقيّدة (RSL) حدوداً للمنتج الجاهز، ويُتحقَّق منها باختبار المنتجات؛ أما قائمة المواد المقيّدة في التصنيع (MRSL) فتضبط المواد الكيميائية المسموح باستخدامها في الإنتاج أصلاً. ويُبقي الشطف الجيد والمعادلة والمعالجة بالكاتالاز والأصباغ والمواد المساعدة المطابقة المنتجاتِ ضمن الحدود، وهي حدود تختلف بين الأنظمة والمشترين وفئات المنتجات، وينبغي أخذها من الوثيقة الحاكمة.
لدى Mira Towels: يمكن لـ Mira دعم برامج المناشف التي تتطلّب وثائق OEKO-TEX® أو GOTS أو ISO 9001 أو ISO 14001؛ ويُؤكَّد النطاق أثناء إعداد عرض السعر.
تشطيب القماش
بالإنجليزية: Fabric finishing
المعالجات التي تلي الصباغة أو التبييض وتحدّد الملمس والمظهر والأداء النهائية للقماش: التشطيبات الكيميائية التي تُطبَّق من حمّام أو بالتشريب بالعصر، والتشطيبات الميكانيكية مثل التقليب والقصّ والتنفيش بالفرشاة والكلندرة والكبس.
تغلب على التشطيب الكيميائي للمناشف المنعّماتُ والعواملُ المحبّة للماء، وتُطبَّق بالاستنفاد في آلة الصباغة في نهاية العملية أو بالتشريب بالعصر على القماش بعرضه المفتوح. وتُعرض أيضاً تشطيبات وظيفية مثل مضادات الميكروبات، لكن أي ادعاء يتوقف على الكيمياء وتحمّلها للغسيل وقواعد سوق البيع، ويحتاج إلى أدلة اختبار. أما التشطيبات الميكانيكية فتغيّر البنية: فالتقليب يفتح العُرى وينفشها، والقصّ يقطعها لإنتاج المخمل، والتنفيش بالفرشاة يرفع الألياف، والكلندرة تملّس الأقمشة المسطّحة، والكبس يقلّل الانكماش المتبقّي.
في المناشف يُحكم على كل تشطيب بمقياس الامتصاص. فالمنعّمات تحسّن الملمس لكنها تقلّل امتصاص الماء، في حين يزيده الغسيل العادي والتقليب[133]، لذلك تكون الوصفة حلاً وسطاً ينبغي أن يعتمده المشتري على عينات تُختبر كما تُسلَّم وبعد الغسيل. ولا تفيد الكلندرة والانكماش الانضغاطي الوبرَ كثيراً؛ ففي التيري تكون الخطوات الميكانيكية الحاسمة هي التجفيف والتقليب.
المنعّمات الكاتيونية والسيليكونية
يُسمّى أيضاً: منعّمات الأقمشة، عوامل التنعيم، Softeners، Softening agentsبالإنجليزية: Softeners: cationic and silicone
مواد تشطيب تُزلّق الألياف لتمنح ملمساً أنعم وأكثر انسياباً: المنعّمات الكاتيونية القائمة على مركّبات الأمونيوم الرباعية الدهنية، والمنعّمات السيليكونية القائمة على البولي سيلوكسانات، وكثيراً ما تكون ذات وظيفة أمينية.
تُزلّق المنعّمات الألياف، فتنثني العُرى وتنزلق بسهولة أكبر، وتبدو المنشفة أكثر امتلاءً ونعومة. وتنجذب المنعّمات الكاتيونية بشحنتها الموجبة إلى السطح السالب الشحنة للقطن الرطب، حيث تتّجه سلاسلها الدهنية إلى الخارج. وهذه الطبقة ناعمة الملمس، لكنها تجعل السطح أيضاً أكثر كرهاً للماء: فالأبحاث على التيري تجد باستمرار أن المنعّمات تقلّل امتصاص الماء[133].
المنعّمات السيليكونية بولي ثنائي ميثيل سيلوكسانات معدّلة بمجموعات وظيفية. والأنواع ذات الوظيفة الأمينية تنعّم بفعالية أكبر بكثير من غير المعدّلة، لأن مجموعاتها الأمينية المُبرتنة جزئياً تتفاعل مع القطن السالب الشحنة. وتذكر النشرات الفنية لأحد المنتجين أيضاً أن المنعّمات السيليكونية التقليدية تجعل المنسوجات ضعيفة الامتصاص جداً، وأن اصفرار الأبيض مشكلة متكررة مع المنعّمات التقليدية[157]. وتحمل السيليكونات المحبّة للماء سلاسل بولي إيثر (بولي جليكول) تعيد قدراً كبيراً من الامتصاص مع الإبقاء على الملمس السيليكوني[157]؛ وتسعى البوليمرات المشتركة الكتلية إلى التوازن نفسه بكيمياء أخرى.
المنشفة المشطّبة بكثافة بسيليكون أميني قد تبدو حريرية الملمس على الرفّ ومع ذلك تتبلّل ببطء في البداية؛ ويخرج جزء من المنعّم في الغسلات الأولى، ولأن الغسيل العادي يزيد امتصاص الماء[133]، يتحسّن الامتصاص في الغالب. وتُشطَّب المناشف البيضاء بأنواع منخفضة الاصفرار. وينبغي أن يقوم اختيار المنعّم على اختبارات الامتصاص قبل عدد محدّد من الغسلات وبعده، مع تقييم للملمس، لا على ملمس اليد وحده.
وعلى وجه البوليستر في المنشفة المطبوعة، قد يجذب المنعّم وغيره من التشطيبات السطحية الصبغةَ المشتتة نحو الخارج عند إعادة تسخين المنشفة، وهو شكل من أشكال هجرة الصبغة، لذلك يُبقى تشطيب وجه الطباعة خفيفاً.
لدى Mira Towels: تشمل فحوص الجودة المنشورة الامتصاصَ وملمس اليد كما اعتُمدا عند الموافقة.
التشطيب المحبّ للماء
يُسمّى أيضاً: المنعّم المحبّ للماء، Hydrophilic softener، Hydrophilic finishبالإنجليزية: Hydrophilic finishing
تشطيبات تزيد قابلية سطح المنسوج للتبلّل أو تحدّ من طرد الماء الذي تسبّبه المنعّمات، مثل السيليكونات المحبّة للماء والعوامل القائمة على البولي إيثر أو البولي إيثيلين جليكول.
في المناشف القطنية يعني التشطيب المحبّ للماء عادةً منعّماً محبّاً للماء، تجذب سلاسلُه من البولي إيثر الماءَ وتتجنّب الطبقة الطاردة للماء التي يكوّنها المنعّم التقليدي[157]. أما البوليستر فلا يكاد يمتص الماء داخل الليف، وهناك يجعل التشطيب السطح قابلاً للتبلّل كي ينتشر الماء عليه وينتقل بالخاصية الشعرية على امتداده، كما يلزم في مناشف الألياف الدقيقة وفي وجه البوليستر للمناشف مزدوجة الوجه.
أما التحمّل فهو السؤال المفتوح: فبعض التشطيبات المحبّة للماء تزول بالغسيل خلال غسلات قليلة، وبعضها مصمّم ليدوم، لذلك تحتاج ادعاءات الامتصاص الدائم أو النقل بالخاصية الشعرية الدائم إلى اختبار بعد غسلات متكررة. ولا يمنح أي تشطيب وجهَ البوليستر قدرة القطن على الاحتفاظ بالماء؛ فهو يحسّن التبلّل، لا ما يمتصه الليف.
التجفيف الدوّار والتجفيف المرتخي
بالإنجليزية: Tumble drying and relax drying
تجفيف المناشف أو قماشها بالهواء الساخن في أسطوانات دوّارة أو في مجفّفات خالية من الشدّ؛ وفي المصنع يفتح التجفيف المرتخي الوبرَ ويحرّر الانكماش قبل قص المناشف وخياطتها.
في المصنع يُنزع الماء من التيري بالطرد المركزي أو بأسطوانات العصر، ثم يُجفَّف في مجفّفات دوّارة تعمل بالدفعات أو في مجفّفات إرخاء مستمرة يتحرّك فيها مرتخياً على سير ناقل أو في تيار هوائي. وحين يتحرّر من الشدّ ينقبض السداء واللُّحمة، فيُزال مسبقاً الانكماش الذي كان سيظهر لولا ذلك في أول غسلة لدى العميل، ويفصل التقليب العُرى التي تسطّحت في الحبل ويرفعها. أما المنشفة المجفَّفة مسطّحةً تحت الشدّ فتغادر المصنع بمقاس أكبر مما ستبقى عليه.
ثم تجفّف المنازل والمغاسل المنشفة تجفيفاً دوّاراً، وغالباً بحرارة أعلى. ويتحمّل تيري القطن ذلك، وإن كان الإفراط في التجفيف بحرارة عالية يجعل الملمس خشناً ويزيد تساقط الزغب. وفي المناشف المطبوعة ذات وجه البوليستر قد تهاجر الصبغة المشتتة في مجفّف شديد الحرارة، فتطمس الصورة أو تلطّخ منسوجات أخرى، لذلك ينبغي أن تحدّ تعليمات العناية الخاصة بها من درجة حرارة التجفيف.
التثبيت الحراري
بالإنجليزية: Heat setting
تثبيت أبعاد قماش لدن حرارياً مثل البوليستر بتسخينه، مع ضبط عرضه وطوله، إلى درجة أعلى بكثير من درجة حرارة التحوّل الزجاجي، فيحتفظ بهذه الأبعاد ولا ينكمش عند تسخينه مجدداً.
يحمل البوليستر إجهادات داخلية من الغزل والسحب والتجعيد وتكوين القماش. وعند درجة أعلى بكثير من درجة حرارة التحوّل الزجاجي تصبح السلاسل قابلة للحركة، فتسترخي الإجهادات وتعيد البنية تبلورها بالأبعاد التي يُمسك بها القماش، عادةً على الرامة بعرض وتغذية زائدة محدّدين؛ وبعد التبريد يحتفظ بها. والقماش المثبّت عند درجة حرارة معيّنة يبقى مستقراً حين يُسخَّن لاحقاً دونها، لكنه قد ينكمش ويتشوّه فوقها، لذلك تُختار ظروف التثبيت مع مراعاة العمليات اللاحقة.
جرت الطباعة بالنقل الحراري منذ زمن بعيد عند نحو 175–220 °C[158]، والوجه المثبّت عند درجة أدنى من اللازم أو غير المثبّت أصلاً ينقبض في المكبس فيشوّه الصورة واللوح. وفي المنشفة مزدوجة الوجه يحدّ الظهر القطني، الذي يصفرّ ويضعف تحت الحرارة العالية المطوّلة، من المدى الذي يمكن أن يُدفع إليه التثبيت. ولا يملك القطن ذاكرة لدنة حرارياً، بل تُثبَّت أبعاده بالإرخاء والانكماش الانضغاطي؛ ولأن البوليستر وحده هو الذي يُثبَّت، فقد ينكمش الوجهان بمقدارين مختلفين في الغسيل.
الرامة (الستنتر)
يُسمّى أيضاً: ماكينة الرامة، Stenter، Tenter، Tenter frameبالإنجليزية: Stenter
آلة تشطيب تحمل القماش بعرضه المفتوح عبر حجرة ساخنة على سلسلتين لا نهائيتين من الإبر أو المشابك، فتضبط عرضه وطوله أثناء تجفيفه أو تثبيته حرارياً أو تثبيت مواد التشطيب فيه (Curing).
تمسك الرامة بحافتي القماش وتحافظ على عرض محدّد بينما يجفّفه الهواء الساخن، أو يثبّته حرارياً في حالة البوليستر. وتسمح التغذية الزائدة، أي تغذية القماش على السلاسل بسرعة أكبر من سرعة دورانها، باسترخاء الطول؛ وتصحّح مقوّمات اللُّحمة عند المدخل التقوّسَ والميل؛ وتطبّق ماكينة التشريب والعصر (الفولار) في المقدّمة مواد تشطيب تُجفَّف وتُثبَّت في المرور نفسه.
يستدعي التيري التحفّظ. فالقماش المشدود إلى العرض يختزن شدّاً يعود في صورة انكماش في الغسلة الأولى، وقد تترك الإبر أو المشابك علامات على الوبر قرب الحواف أو تسطّحه، لذلك كثيراً ما يُجفَّف تيري القطن مرتخياً ولا يُشدّ على الرامة إلا قليلاً، مع تغذية زائدة سخية. أما في أقمشة البوليستر المسطّحة والأقمشة مزدوجة الوجه فالرامة هي الآلة المعتادة للتثبيت الحراري، وإعداداتها من عرض وتغذية زائدة ودرجة حرارة وزمن مكوث تحدّد الأبعاد التي يحملها القماش إلى الطباعة.
الانكماش الانضغاطي والسانفورايز
يُسمّى أيضاً: الكبس المضاد للانكماش، الكومباكت، الكومباكتور، Compressive shrinkage، Sanforizingبالإنجليزية: Compacting and sanforizing
تقليص القماش ميكانيكياً بالضغط في اتجاه الطول، بكبسه على سير مطاطي أو لبّادي مشدود ينقبض بعد ذلك، لتقليل الانكماش المتبقّي قبل تصنيع القماش.
الأقمشة التي تُمطّ طولياً أثناء المعالجة تحرّر هذه الاستطالة المختزنة في صورة انكماش عند الغسيل، والانكماش الانضغاطي يزيلها مسبقاً. فيُرطَّب القماش، عادةً بالبخار، ويُغذّى على سير مطاطي سميك أو لبّاد مشدود حول أسطوانة؛ وحين يستعيد السير شكله يحمل القماش معه ويقرّب الخيوط بعضها من بعض، وتثبّت أسطوانة ساخنة الحالة المنضغطة.
Sanforized علامة تجارية لعملية انكماش انضغاطي رخّصتها في الأصل شركة Cluett, Peabody & Co. للصناعة[106]؛ وكثيراً ما تُستخدم كلمة «السانفورايز» (Sanforizing) بتساهل لأي انكماش انضغاطي، لكن العلامة نفسها يتحكّم فيها مالكها. والعملية أكثر شيوعاً في الأقمشة المنسوجة المسطّحة مثل أقمشة القمصان والدنيم، وتؤدي آلات الكبس (Compactors) المزوّدة باللبّاد أو بالأسطوانات الوظيفة نفسها للأقمشة المحاكة. أما مناشف التيري، التي قد ينسحق وبرها، فتُثبَّت أبعادها أساساً بالتجفيف المرتخي والتقليب؛ وقد يظلّ الانكماش الانضغاطي مناسباً للمناشف المنسوجة المسطّحة ولمكوّنات القماش المسطّح.
التسامي الصبغي
يُسمّى أيضاً: التسامي، تسامي الأصباغ، Dye-sub، Sublimationبالإنجليزية: Dye sublimation
تلوين البوليستر بأصباغ مشتتة تُسخَّن حتى تنتقل إلى الطور البخاري، فتنتشر داخل البوليمر الذي ليّنته الحرارة، وتبقى محتبسة داخل الليف بعد أن يبرد.
المواد الملوّنة هنا أصباغ مشتتة: جزيئات صغيرة غير أيونية ذات قابلية ضئيلة جداً للذوبان في الماء، طُوّرت أولاً لأسيتات السليلوز ثم اعتُمدت للبوليستر. وفي الطباعة بالنقل تكتسب الصبغة الموجودة على الورق المطلي، المضغوط على القماش، ضغطَ بخار كافياً عند درجة حرارة النقل لتغادر الورق وتعبر الفجوة الضئيلة جداً، ثم تتكثّف على الليف وتنتشر إلى داخله. ويكون البوليستر في تلك الدرجة أعلى بكثير من درجة حرارة التحوّل الزجاجي الخاصة به، فتتحرّك مقاطع السلاسل في المناطق غير المتبلورة بحرية وتفسح المجال لدخول جزيئات الصبغة. وحين يبرد القماش تزول هذه الحركية وتبقى الصبغة محتبسة في المناطق غير المتبلورة[156]. أما المناطق المتبلورة فلا تكاد تمتص أي صبغة.
التسامي بالمعنى الدقيق هو التحوّل من الحالة الصلبة إلى البخار مباشرة، وهو الخطوة الأولى فقط في سلسلة تستمر بالانتقال عبر الطور الغازي، ثم الامتزاز على سطح الليف، ثم الانتشار داخله. غير أن أهل الصناعة يطلقون الكلمة على السلسلة كلها، وكذلك على الطباعة المباشرة التي تدخل فيها الصبغة من سطح القماش لا من الورق.
تلوّن الأصباغ المشتتة البوليستر لأنها تذوب في البوليمر الكاره للماء بعد أن تفتح الحرارة بنيته؛ بل إن الصبغة التي تُشرَّب بها ألياف القطن بالفولارد في صباغة المخاليط بطريقة الثرموسول تتسامى عابرةً إلى البوليستر[158]. أما السليلوز فلا يبدي ألفة مماثلة. فعلى القطن غير المعالج تبقى الصبغة على السطح وتزول بالغسيل، وتحتاج الطباعة بالنقل على الألياف الطبيعية إلى بوليمر وسيط أو إلى كيمياء صباغة مختلفة[155].
ولأن اللون يستقر داخل الليف، لا يكون للطباعة المنقولة جيداً ملمس خاص بها، ولا تتشقّق أو تتقشّر كما تفعل الطبقة المطبوعة. والأصباغ شفافة، لذا يجب أن يكون الأساس أبيض أو فاتحاً، ولا يوجد حبر أبيض. وتتحدّد المتانة أساساً بالصبغة المتبقّية على السطح بعد نقل غير مكتمل، وبهجرة الصبغة عند إعادة التسخين. و«منشفة التسامي» منشفة ذات وجه طباعة من البوليستر، وليست منشفة قطنية مطبوعة.
الطباعة بالتسامي
بالإنجليزية: Sublimation printing
طريقة طباعة يُنفث فيها حبر الأصباغ المشتتة على ورق النقل أو مباشرةً على قماش البوليستر، ثم يُثبَّت داخل الليف بالحرارة، فيتكوّن اللون داخل الليف لا على سطحه.
يبدأ مسار العمل الصناعي بتصميم مُعدّ بالمقاس النهائي مع هامش قص، ثم يمرّ ببرنامج RIP الذي يحوّله إلى كميات حبر عبر ملف تعريف ICC، وصولاً إلى طابعة نفث حبر عريضة تطبع صورةً معكوسة على ورق النقل، أو صورةً بوضعها الصحيح على قماش معالَج مسبقاً. ثم تُظهر الحرارة اللون، في كالندر دوّار أو مكبس حراري مسطّح في حالة الورق، أو في كالندر أو وحدة هواء ساخن في حالة القماش المطبوع مباشرة. وأخيراً يُقصّ القماش المطبوع على امتداد تخطيط الطباعة، ثم يُخاط ويُفحص.
ولأنه لا توجد شاشات، فإن عدد الألوان لا يغيّر العملية، وتُطبع الصور الفوتوغرافية بالسهولة التي تُطبع بها الألوان المسطّحة، ولا تتحمّل الدفعات القصيرة أي تكاليف تجهيز. أما الحدود فثابتة: ركيزة من البوليستر أو غنية بالبوليستر على أساس أبيض أو فاتح، وبعض الألوان المشبعة والفلورية التي تقع خارج النطاق اللوني لأطقم الأحبار القياسية، وحساسية الطباعة النهائية للحرارة العالية في الاستخدام اللاحق.
وتضيف المناشف قيودها الخاصة: فالوجه الوبري يحدّ من التفاصيل وقد يُسحق، والظهر القطني يطلق البخار في منطقة الحرارة، والتصاميم الممتدة من حافة إلى حافة تتطلّب طباعة الألواح وقصاً دقيقاً، كما يختلف انكماش الليفين في الغسيل.
وفي المقابل تترك الطباعة بالبيجمنت والبلاستيسول وDTF (الطباعة المباشرة على الفيلم) طبقة من المادة الرابطة أو الحبر أو اللاصق على سطح الليف؛ وتربط الطباعة التفاعلية الصبغة كيميائياً بالقطن؛ أما التسامي فينشر الصبغة المشتتة داخل البوليستر. والطباعة بالشاشة اسم لطريقة تطبيق لا لنوع من المواد الملوّنة، لذا يمكنها أن تحمل عدة أنواع من هذه العجائن.
درجة حرارة التحوّل الزجاجيTg
بالإنجليزية: Glass transition temperature
المدى الحراري الذي تتحوّل فيه المناطق غير المتبلورة في البوليمر من حالة صلبة زجاجية إلى حالة أليَن مطاطية تستطيع فيها مقاطع السلاسل الحركة.
تقع درجة التحوّل الزجاجي لـ PET عند نحو 70–80 °C[159]؛ وفي الألياف المسحوبة المتبلورة جزئياً تتوقّف القيمة المقيسة على درجة التبلور والتوجّه والتاريخ الحراري وطريقة الاختبار. وهي ليست نقطة انصهار، فالمناطق المتبلورة تبقى صلبة حتى درجة أعلى بكثير. وفوق Tg ينفتح حجم حرّ بين السلاسل وتستطيع الصبغة المشتتة الانتشار إلى الداخل، وإن ببطء في البداية، ولهذا يُصبغ البوليستر في الماء عند نحو 130 °C تحت الضغط[159]، ويُطبع بالتسامي عند نحو 190–210 °C. كما أن حركية السلاسل فوق Tg هي أساس التثبيت الحراري، واحتفاظ البوليستر بالثنيات حين يُكبس ساخناً، وهجرة الصبغة عند إعادة التسخين. أما تسخين القطن فلا يفتح طريقاً مماثلاً، لأن السليلوز المحبّ للماء لا يبدي ألفة للصبغة المشتتة.
حبر التسامي
بالإنجليزية: Sublimation ink
حبر نفث يُعلَّق فيه صبغ مشتت مطحون طحناً دقيقاً في وسط حامل مائي، ويُصاغ لطباعة ورق النقل أو قماش البوليستر قبل التثبيت الحراري.
الصبغة مشتتة في الحبر لا مذابة فيه، لذا يتوقّف انتظام نفث الحبر على حجم الجسيمات وثبات التشتت؛ فالترسّب أو التكتّل يسدّ الفوهات ويظهر على شكل تخطيط (Banding). وتبدأ أطقم الأحبار من CMYK، وكثيراً ما يُضاف إليها السماوي الفاتح والماجنتا الفاتح للحصول على تدرّجات أنعم، أو البرتقالي والأحمر والأزرق والألوان الفلورية لتوسيع النطاق اللوني. ويتبع اختيار الأصباغ فئات الطاقة الموصوفة تحت مدخل الأصباغ المشتتة: فأحبار النقل تحتاج إلى أصباغ تتبخّر بسهولة عند درجة حرارة النقل، أما الأصباغ الأعلى طاقة فتحتاج إلى حرارة أكبر، لكنها تهاجر أقل بعد تثبيتها.
ويُصاغ الحبر لنوع محدّد من رؤوس الطباعة، وهو جزء من ظروف الطباعة التي يصفها ملف تعريف ICC، لذا فإن تغيير الحبر يعني ملف تعريف جديداً. ويبدو الحبر باهتاً على الورق، ولا يكتمل اللون النهائي إلا أثناء النقل، ولهذا يُحكم على الطباعة على القماش.
ورق نقل التسامي
يُسمّى أيضاً: ورق التسامي، ورق النقل، الورق اللاصق (Tacky paper)، Sublimation paperبالإنجليزية: Sublimation transfer paper
ورق مطلي يحتفظ بحبر التسامي قريباً من سطحه أثناء الطباعة، ثم يطلق الصبغة نحو القماش تحت حرارة النقل.
للطلاء وظيفتان متعارضتان: فعليه أن يمتص ماء الحبر بسرعة حتى يجفّ الورق دون أن يتموّج، وأن يُبقي الصبغة في الوقت نفسه قرب السطح حتى يغادر أكبر قدر منها تحت الحرارة. وتختلف درجات الورق في الوزن وسرعة الجفاف وقدرة الإطلاق، وتتطلّب التغطية الكثيفة أو الطباعة عالية السرعة درجةً مناسبة. ويُطبع التصميم صورةً معكوسة.
ويحمل الورق اللاصق (Tacky paper) مادة لاصقة تنشط بالحرارة تثبّته على القماش أثناء النقل. ويُستخدم على الأقمشة المحاكة والمطاطية والوبرية، حيث تُحدث أي حركة ظاهرة الظل، ويجب أن ينفصل بنظافة دون أن يسحب الألياف. وعلى الكالندر كثيراً ما يُمرَّر ورق حماية منفصل لمنع وصول الصبغة إلى البطانية اللبّادية. والورق المستعمل نفاية، وهذه إحدى الحجج لصالح الطباعة المباشرة.
النقل الحراري
بالإنجليزية: Heat transfer
مصطلح تجاري يعني زخرفة المنسوجات بالحرارة والضغط، ويُستخدم لنقل صبغة التسامي، ولتطبيق الأفلام المطبوعة أو المقصوصة التي تلتصق بسطح القماش بمادة لاصقة على حدّ سواء.
يصف المعنيان منتجين مختلفين. ففي النقل الحراري بالتسامي تنتقل الصبغة من الورق إلى ألياف البوليستر ولا يُضاف شيء فوقها. أما الزخارف المطبّقة بالحرارة فتلصق طبقة بالسطح: منقولات البلاستيسول (حبر مطبوع بالشاشة على ورق عازل)، وفينيل النقل الحراري (فيلم ملوّن مقصوص مع لاصق ينشط بالحرارة)، ومطبوعات DTF. ولأن اللاصق هو الذي يتولّى الربط، تصلح هذه الطرق للقطن والأقمشة الداكنة، لكن للطبقة ملمسها الخاص، وقد تتشقّق أو تتقشّر أو ترتفع عن السطح مع الشدّ والغسيل والتجفيف الدوّار الساخن.
وتستخدم الوثائق الهندسية المصطلح كذلك لانتقال الحرارة، في أسطوانة الكالندر أو في المجفّف. لذلك ينبغي أن تسمّي مواصفات المنشفة العملية نفسها، مثل «طباعة بالتسامي على وجه البوليستر» أو «شعار منقول بطريقة DTF»، بدلاً من المصطلح العام.
الطباعة بالنقل
يُسمّى أيضاً: التسامي غير المباشر، الطباعة بورق النقل، Transfer printingبالإنجليزية: Transfer printing
طباعة التصميم أولاً على حامل وسيط، هو الورق في العادة، ثم نقله إلى المنسوج في خطوة ثانية بالحرارة والضغط.
النقل بالتسامي هو الشكل السائد على البوليستر. وقد عُرف مبدؤه في أبحاث الثرموسول: إذ يمكن نقل الأصباغ القابلة للتسامي، المطبّقة على ركيزة لا ألفة لها بها، عند 175–220 °C إلى الألياف الكارهة للماء التي تملك هذه الألفة[158]. وتوجد مبادئ نقل أخرى، منها النقل بالصهر والنقل بتحرير الفيلم، وتظل الألياف الطبيعية بحاجة إلى بوليمر وسيط أو إلى كيمياء صباغة أخرى[155].
ولهذا المسار مزايا في الأقمشة الوبرية: فالصورة تتكوّن على ورق أملس، فلا يستطيع الحبر أن ينتقل على امتداد العُرى بالخاصية الشعرية، ولا يحتاج القماش إلى معالجة مسبقة لاستقبال الحبر ولا إلى غسيل. أما التكاليف فهي استهلاك الورق، والطباعة المعكوسة، وخطر ظاهرة الظل مع أي حركة، وبعض الصبغة التي تبقى دائماً على الورق المستعمل.
التسامي المباشر على القماش
يُسمّى أيضاً: التسامي المباشر، الطباعة المباشرة بالأصباغ المشتتة، Direct sublimationبالإنجليزية: Direct-to-fabric sublimation
طباعة حبر الأصباغ المشتتة بالنفث مباشرةً على قماش البوليستر، يعقبها تثبيت حراري يدفع الصبغة إلى داخل الليف، دون ورق نقل.
يُعالج القماش مسبقاً في العادة حتى تبقى قطرات الحبر حيث تسقط ويُثبَّت قدر أكبر من الصبغة. ففي دراسة على بوليستر مطبوع بأحبار مشتتة، رفعت معالجة مسبقة بحمّام واحد المردود اللوني، وكان التثبيت الأمثل عند 190 °C لمدة 45 ثانية يعقبه غسيل[160]. وتُثبّت خطوط الإنتاج الصناعية في كالندر أو وحدة هواء ساخن، أما إجراء غسيل بعد ذلك فيتوقّف على نظام الحبر والمعالجة المسبقة. وتوفّر الطباعة المباشرة الورق، ويمكنها دفع اللون عبر الأقمشة الرقيقة حتى ظهرها، وهو ما يناسب الأعلام.
أما الأوجه الوبرية فطباعتها المباشرة أصعب: فهي تمتص الحبر بصورة غير متجانسة، وتنتقل القطرات على امتداد الشعيرات بالخاصية الشعرية، ويجب أن يمرّ القماش مسطّحاً ومستقراً تحت الرؤوس، لذا يبقى النقل المسار الأكثر شيوعاً للمناشف. وليست طباعة DTF (النقل المباشر عن الفيلم) ولا الطباعة المباشرة على الملابس، وهي في العادة طباعة نفث بالبيجمنت على قطن معالج مسبقاً، من التسامي المباشر في شيء.
الطباعة الرقمية على المنسوجات
يُسمّى أيضاً: طباعة المنسوجات بنفث الحبر، الطباعة الرقمية، Inkjet textile printingبالإنجليزية: Digital textile printing
طباعة المنسوجات بنفث الحبر انطلاقاً من ملفات رقمية، مع اختيار فئة الحبر بما يناسب الليف: المشتتة للبوليستر، والتفاعلية للسليلوز، والحمضية للبولي أميد والصوف والحرير، أو البيجمنت لمعظم الألياف.
كلمة «رقمية» تصف طريقة وضع اللون لا طريقة تثبيته. فالأحبار التفاعلية والحمضية تحتاج إلى قماش معالج مسبقاً وإلى التبخير والغسيل؛ والأحبار المشتتة تُثبَّت بالحرارة الجافة أو تُنقل من الورق؛ أما أحبار البيجمنت فتعتمد على مادة رابطة تُعالَج بالحرارة ولا تحتاج إلى غسيل. لذلك يتبع الثبات والملمس فئةَ الحبر لا الطابعة.
وكلها تحتاج إلى إدارة الألوان ولا يحتاج أي منها إلى شاشات، لذا لا تتحمّل الدفعات القصيرة وتغييرات التصميم أي تكاليف تجهيز. وفي المناشف تحافظ الطباعة التفاعلية بالنفث على تيري القطن على ملمس قطني خالص وعلى مساحات مطبوعة ماصّة، لكن العُرى تحدّ من التفاصيل الدقيقة، وسلسلة التبخير والغسيل اللاحق أطول. أما التسامي فيحتاج إلى وجه من البوليستر، وفي المقابل يعيد إنتاج الصور الفوتوغرافية دون أن يضيف أي ملمس.
الطباعة بالبيجمنت
بالإنجليزية: Pigment printing
الطباعة بجسيمات ملوّنة غير ذائبة لا ألفة لها بالليف، تُثبَّت على سطحه بغشاء من مادة رابطة يُعالَج بالحرارة.
تجمع عجينة البيجمنت أو حبره بين مشتت البيجمنت ومادة رابطة مكوّنة للغشاء، أكريليكية في الغالب، ومادة مغلّظة، وكثيراً ما يُضاف إليها عامل تشابك. وبعد الطباعة بالشاشة أو بالنفث يُجفَّف القماش ويُعالَج حرارياً، دون غسيل في العادة، وهذا يُبقي العملية قصيرة واقتصادية في استهلاك الماء. ولأن الالتصاق يأتي من المادة الرابطة لا من الليف، يصلح البيجمنت للقطن والبوليستر والمخاليط على حدّ سواء.
والمادة الرابطة هي أيضاً موضع القصور. فالتغطية الكثيفة تبدو أقسى ملمساً من القماش المحيط بها، ويتوقّف ثبات اللون للاحتكاك، ولا سيما في الدرجات الداكنة، على جودة المادة الرابطة ومعالجتها الحرارية. وعلى تيري العُرى يغطّي الغشاء رؤوس العُرى، فقد تبدو المساحات المطبوعة أقسى وأقل امتصاصاً من الوبر غير المطبوع. كما أن أحبار البيجمنت هي أساس طباعة DTF ومعظم الطباعة المباشرة على الملابس.
الطباعة التفاعلية
بالإنجليزية: Reactive printing
طباعة القطن وسائر الأقمشة السليلوزية بالأصباغ التفاعلية التي تكوّن رابطة تساهمية مع الليف أثناء التبخير، ثم تُغسل المادة المغلّظة والصبغة غير المثبّتة.
في الطباعة بالشاشة تحمل العجينةُ الصبغة التفاعلية والقلوي واليوريا ومادة مغلّظة مثل الألجينات؛ أما في الطباعة بالنفث فيُشرَّب القماش بالقلوي والمواد المساعدة مسبقاً. ويُجفَّف القماش المطبوع ثم يُبخَّر، فتتفاعل الصبغة مع مجموعات الهيدروكسيل في السليلوز. ويتفاعل جزء منها مع الماء بدلاً من ذلك فلا يستطيع الارتباط، لذا يُشطف القماش ثم يُصوبَن ساخناً ثم يُشطف مرة أخرى[121]. والغسيل اللاحق غير المكتمل يترك صبغة سائبة تنزف إلى الأرضيات البيضاء والأقمشة المجاورة.
والنتيجة طباعة بلا غشاء، بملمس ناعم، وثبات جيد للغسيل، ومساحات مطبوعة ماصّة، على حساب عملية أطول تخلّف مياه غسيل ملوّثة. وعلى تيري العُرى تقطّع العُرى الخطوط الدقيقة، ويجب أن تنفذ الدرجات الداكنة إلى داخل الوبر؛ أما الوجه المخملي المقصوص فيُطبع بحدّة أكبر.
الطباعة بالشاشة
يُسمّى أيضاً: الطباعة بالشاشة الدوّارة، الطباعة بالشاشة المسطّحة، السلك سكرين، الطباعة بالشبلونة، Screen printingبالإنجليزية: Screen printing
طباعة تُدفع فيها العجينة عبر المساحات المفتوحة في شاشة من نسيج شبكي دقيق إلى القماش، مع شاشة مستقلة لكل لون في التصميم.
تُنزل الماكينات المسطّحة شاشات مسطّحة على القماش المحمول على بطانية، وتُسحب الراكلة عليها؛ أما الماكينات الدوّارة فتستخدم شاشات أسطوانية ذات راكلة داخلية وتطبع طباعة مستمرة، ويرتبط طول التكرار فيها بمحيط الشاشة. ويجب أن تتطابق كل شاشة مع الشاشات الأخرى. والشاشة ليست سوى أداة التطبيق: فالعجينة على المناشف القطنية تكون عادةً تفاعلية أو بيجمنت أو عجينة إزالة (Discharge)، وهي تزيل لون الأرضية المصبوغة ويمكن أن تستبدل به لوناً آخر، أما أحبار البلاستيسول فهي أساساً تقنية خاصة بالملابس.
ولأن كل لون يحتاج إلى شاشته الخاصة، ترتفع تكلفة التجهيز مع عدد الألوان والتصاميم، وتكون الطريقة مجدية في الدفعات الطويلة ذات الألوان المحدودة؛ أما التدرّجات الفوتوغرافية فتحتاج إلى الطباعة النصفية (Halftone) وإلى شاشات كثيرة. وعلى الوبر يجب أن تنفذ العجينة بين العُرى، لذا تُوائَم الشبكة وضغط الراكلة ولزوجة العجينة مع تركيب القماش.
طباعة DTF (الطباعة المباشرة على الفيلم)DTF
بالإنجليزية: DTF (direct-to-film) printing
طريقة نقل تُطبَّق بالحرارة، يُطبع فيها حبر البيجمنت وطبقة خلفية بيضاء على فيلم PET، ثم يُغطّى بمسحوق لاصق ينصهر بالحرارة ويُعالَج حرارياً، ثم يُكبس على المنسوج.
تُطبع طبقات الألوان صورةً معكوسة، تليها طبقة من الحبر الأبيض تجعل الصورة معتمة. ويُنثر المسحوق اللاصق على الطباعة وهي رطبة، ويُزال الفائض منه، ثم يُصهر المسحوق بالحرارة؛ وتُكبس المنقولة لاحقاً على المنتج ويُنزع الفيلم، فتبقى طبقة رقيقة من الحبر واللاصق على سطح القماش. ويتيح اللاصق لطباعة DTF أن تلتصق بالقطن والبوليستر والمخاليط، ويتيح لها الأبيض المطبوع أن تغطّي الأقمشة الداكنة، وهما أمران لا يستطيعهما التسامي.
والطبقة هي أيضاً موضع قصورها: فعلى المساحات الكبيرة تضيف ملمساً، وقد تتشقّق أو ترتفع عن السطح مع الشدّ والغسيل والحرارة العالية، وعلى تيري العُرى لا تلتصق إلا برؤوس العُرى، لذا تناسب طباعة DTF الشعارات الموضعية لا تصاميم المناشف المطبوعة بالكامل. ويُقرأ الاختصار أحياناً على أنه «direct-to-fabric»، أي الطباعة المباشرة على القماش، وهي عملية مختلفة، لذا ينبغي أن تذكر المواصفات الطريقة صراحةً.
الطلاءات البوليمرية للتسامي على القطن
يُسمّى أيضاً: طلاء البولي، التسامي على القطن، Poly coating، Cotton sublimationبالإنجليزية: Polymer coatings for sublimation on cotton
بوليمر مستقبِل للصبغة، من نوع البوليستر في الغالب، يُطبَّق على القطن ليمنح الأصباغ المشتتة طبقةً تنتشر فيها، لأن السليلوز غير المعالج لا يستطيع الاحتفاظ بها.
توفّر الطلاءات والبخّاخات والمعالجات المسبقة من هذا النوع البوليمرَ المستقبِل الذي يفتقر إليه السليلوز[155]؛ فيستقر اللون حينئذ في الطلاء لا في القطن. لذلك تكون شدة اللون وثباته أدنى مما هما على وجه البوليستر، ويكون الملمس أكثر صلابة، وقد يبلى الطلاء أو يزول بالغسيل. وعلى تيري العُرى يغطّي الطلاء رؤوس العُرى بصورة غير متجانسة ويقلّل الامتصاص.
وفي مخلوط البوليستر والقطن لا يحتفظ بالصبغة المشتتة إلا البوليستر، فتبدو الصورة باهتة أو ذات مظهر ميلانج بقدر حصة القطن. ولا يعادل أيّ من المسارين طباعةَ وجه من البوليستر، والمنشفة القطنية بالكامل المطبوعة تُصنع بالطباعة التفاعلية أو بالبيجمنت بدلاً من ذلك.
وجه الطباعة من البوليستر
يُسمّى أيضاً: وجه الطباعة، سطح الطباعة من البوليستر، القماش الأبيض الأساسي، Print faceبالإنجليزية: Polyester print face
سطح البوليستر في القماش، الأبيض عادةً، المصمَّم والمجهَّز خصيصاً لاستقبال الطباعة بالتسامي.
أي قطن في الوجه يُطبع باهتاً، لذا ينبغي أن يكون الوجه نفسه من البوليستر. وتعطي خيوط الشعيرات المستمرة وخيوط الشعيرات المجعّدة سطحاً أنعم وأكثر تجانساً مما يعطيه البوليستر المغزول من الألياف التيلية، وتُسقط أليافاً أقل. ويهمّ الارتفاع والكثافة لأن بخار الصبغة يصل إلى رؤوس العُرى أولاً، فالعُرى القصيرة الكثيفة والمخمل المقصوص والأوجه المسطّحة المحاكة أو المنسوجة تُطبع بحدّة أكبر من الوبر الطويل المفتوح. وللبياض أهميته كذلك: فكل لون يُطبع فوق اللون الأساسي للوجه، والوجه المائل قليلاً إلى الصفرة أو غير المتجانس يُزيح ألوان الصورة كلها.
والتجهيز جزء من الوجه. فزيوت الغزل تُزال في مرحلة التنظيف لأنها تسبّب امتصاصاً غير متساوٍ للصبغة، ويُثبَّت البوليستر حرارياً حتى لا ينكمش في المكبس، وتُخفَّض المنعّمات على جانب الطباعة إلى الحد الأدنى لأن مواد التشطيب السطحية تشجّع هجرة الصبغة. ويمكن للمشتري أن يطلب بيانات محتوى الوجه من الألياف ونوع خيطه، وتركيبه (عُرى أو مقصوص)، وتثبيته الحراري، ومرجعاً للبياض. وتعني عبارة «القماش الأبيض الأساسي» أيضاً أي قماش غير مطبوع يُورَّد للطباعة.
منشفة بوجه بوليستر وظهر قطني
يُسمّى أيضاً: منشفة مزدوجة الوجه، منشفة التسامي، منشفة بولي/قطن، Sublimation towelبالإنجليزية: Polyester-face, cotton-back towel
منشفة وجهها القابل للطباعة من البوليستر وظهرها من القطن، يجتمعان في قماش واحد منسوج أو محاك أو ملصوق، بحيث يحمل الوجه طباعة التسامي بينما يمتص الظهر الماء.
يفصل هذا التركيب بين وظيفتين لا يؤدّيهما ليف واحد بإتقان. فأصباغ التسامي تلوّن البوليستر لا القطن، والبوليستر لا يمتص إلا قدراً ضئيلاً جداً من الماء داخل الليف، وإن كان سطح البوليستر الدقيق يستطيع نقل الماء على امتداده بالخاصية الشعرية. أما القطن فيمتص بسهولة، لكنه لا يستطيع الاحتفاظ بطباعة التسامي. ومعاً يعطيان منشفة تحمل تصميماً فوتوغرافياً وتظل قادرة على تجفيف البشرة.
وتوجد عدة طرق لجمع الوجهين. ففي التيري المنسوج مزدوج الوجه يُرتَّب سداء الوبر بحيث تتكوّن العُرى على أحد الوجهين من البوليستر بالكامل تقريباً، وعلى الوجه الآخر من القطن؛ وتُباع أقمشة من هذا النوع خصيصاً للطباعة بالنقل، فيُطبع جانب البوليستر ويُترك الجانب القطني للامتصاص[161]. وتستخدم التراكيب المحاكة التلبيس لوضع البوليستر على الوجه والقطن على الظهر، أما المركّبات الملصوقة فتربط قماشاً من البوليستر بقماش قطني بمادة لاصقة. وتختلف هذه الطرق في الثبات والملمس والسلوك في الغسيل، لذا ينبغي أن تسمّي المواصفات التركيب المستخدم.
والوزن يعمل ضد دقة تفاصيل الطباعة، لأن المنشفة مزدوجة الوجه الأثقل تحمل عادةً وبراً أكثر أو أطول على الوجه؛ لذلك كثيراً ما تُختار التراكيب الأخف حين تكون الصورة هي الأهم. وتؤدّي المنشفة وظيفة التجفيف أساساً بجانبها القطني. وتختلف العناية بها عن العناية بتيري القطن: فالتجفيف الدوّار الشديد السخونة والكيّ قد يعيدان تحريك الصبغة، والظهر القطني يتأثّر بمبيّضات الكلور، والليفان ينكمشان بصورة مختلفة، ما قد يُقوّس المنشفة أو يجعل أطرافها تلتفّ إن لم تكن أبعاد القماش قد ثُبّتت. وتتبع تعليمات العناية المكوّنَ الأكثر حساسية.
وتتكرّر ثلاثة مفاهيم خاطئة. فالمنشفة ليست من القطن بنسبة 100%، وفي الاتحاد الأوروبي يجب أن يذكر ملصقها تركيب الألياف، وهو هنا البوليستر والقطن معاً[87]. والجانب القطني لا يُطبع، بل يبقى أبيض أو يحمل لونه المصبوغ الخاص. والمنتج ليس مخلوط بولي/قطن، وهو المخلوط الذي يمتزج فيه الليفان داخل الخيط، فيظهران على الوجهين ويُطبعان باهتين بقدر حصة القطن.
لدى Mira Towels: منشفتنا المطبوعة بالكامل المتوفرة في المخزون ذات بنية 250 GSM بوجه طباعة من البوليستر ووجه خلفي من القطن، ولا يُطبع إلا وجه البوليستر. ونوصي بها حين يكون وضوح الطباعة هو الأولوية، والحد الأدنى للطلب منها 100 قطعة، ومدة التسليم نحو 2–3 أسابيع بعد اعتماد الطلب.
وجه القماش وظهره
يُسمّى أيضاً: الوجه التقني، ظهر القماش، الظهر القطني، Technical faceبالإنجليزية: Fabric face and reverse
الوجه هو جانب القماش المقصود ليكون سطح الاستخدام أو العرض، والظهر هو الجانب المقابل. وفي المناشف مزدوجة الوجه يكون الوجه من البوليستر للطباعة والظهر من القطن.
في تريكو اللُّحمة يكون الوجه التقني هو الجانب الذي تظهر عليه عُرى الوجه؛ وفي الأقمشة المنسوجة يحدّده التركيب النسجي والتشطيب؛ وفي المناشف هو الجانب الذي يُقصّ أو يُطبع أو يُراد أن يُقرأ عليه تصميم الجاكار بصورة صحيحة. وفي التيري مزدوج الوجه يكون جانب البوليستر عادةً أنعم وأكثر لمعاناً بقليل؛ وحين يصعب التمييز بين الوجهين تكون مواصفات القماش الصادرة عن المورّد هي المرجع.
وينبغي أن تحدّد المواصفات الوجه الذي يُطبع أو يُقصّ وماهية الظهر، مثل «طباعة على وجه البوليستر؛ الظهر عُرى قطنية، أبيض». وفي المنسوجات المصفّحة والمطلية تعني كلمة «Backing» طبقة الركيزة، وهو استخدام قريب لكنه مختلف.
الأقمشة مزدوجة الوجه الملصوقة والمصفّحة
يُسمّى أيضاً: القماش الملصوق، المنسوج المركّب، التصفيح، Bonded fabric، Laminated fabricبالإنجليزية: Bonded and laminated two-face fabrics
أقمشة تُصنع بربط طبقتين نسيجيتين أو أكثر بمادة لاصقة، أو بشبكة أو فيلم لاصق ينصهر بالحرارة، أو بطبقة إسفنج منصهرة، خلافاً لدمج الليفين في بنية واحدة منسوجة أو محاكة.
تُطبَّق المواد اللاصقة الرطبة بالأسطوانة أو بالرشّ؛ أما اللواصق المنصهرة بالحرارة (Hot-melt) فتأتي على شكل مساحيق أو شبكات أو أفلام تلين تحت الحرارة والضغط؛ والتصفيح باللهب يصهر سطح إسفنج البولي يوريثان بحيث يعمل هو نفسه مادةً لاصقة. وفي المقابل، تمسك الخيوط المتعاشقة نسجاً أو المتشابكة حياكةً بوجهي القماش مزدوج الوجه المتكامل بنيوياً، دون أي مادة لاصقة بينهما.
وفي المناشف تضيف الطبقة اللاصقة صلابة، وقد تعيق انتقال الماء من الوجه إلى الظهر، وقد تنفصل الطبقات أثناء الغسيل والتجفيف الدوّار. كما يجب أن يتحمّل اللاصق اللدن بالحرارة درجات حرارة النقل بالتسامي دون أن يلين أو يهاجر. وينبغي للمشترين أن يسألوا عن الطريقة المستخدمة، وأن يقيّموا العينات بعد غسيل متكرّر؛ وتُستعمل عبارة «دمج الأقمشة» (Fabric integration) استعمالاً فضفاضاً للبنى الملصوقة والمتكاملة كلتيهما.
تراكيب الأقمشة المنسوجة والمحاكة
بالإنجليزية: Woven and knitted fabric constructions
تُصنع الأقمشة المنسوجة بتعاشق خيوط السداء واللُّحمة بزوايا قائمة، وتُصنع الأقمشة المحاكة بتشبيك خيط واحد أو أكثر في صفوف وأعمدة من العُرى.
يعطي النسج استطالة ضئيلة على امتداد السداء واللُّحمة، لذا يحافظ التيري المنسوج والحواف المنسوجة والحواشي على شكلها. أما الحياكة فتعطي قابلية للتمدّد والاسترجاع؛ فأقمشة تريكو اللُّحمة تكوّن عُراها على امتداد العرض، وأقمشة تريكو السداء على امتداد الطول، والتيري المحاك، بوبره العُروي المكوّن من خيط إضافي، تركيب مستقل عن التيري المنسوج.
ويغذّي التلبيس خيطين في الغرز نفسها بحيث يقع أحدهما أساساً على الوجه والآخر على الظهر، ما يتيح قماشاً محاكاً بجانب طباعة من البوليستر وظهر من القطن. والأقمشة المحاكة أخف وزناً وتتمدّد تحت شدّ التغذية والنقل والقص، لذا تحتاج المناشف المحاكة المطبوعة إلى مناولة خالية من الشدّ وتثبيت حراري جيد، وكثيراً ما تحتاج إلى الورق اللاصق، تجنّباً للتشوّه والتفاف الحواف وانحراف المقاس.
الطباعة الكاملةAOP
بالإنجليزية: All-over printing
طباعة يغطّي فيها التصميم السطح المرئي كله للمنتج بدلاً من مساحة محدّدة، ويمتد عادةً حتى حوافه.
نسبة التغطية بالطباعة، أي حصة السطح التي تحمل الحبر، تكلّف حبراً وورقاً في التسامي لكنها لا تضيف ملمساً؛ أما في الطباعة بالبيجمنت أو البلاستيسول فالتغطية العالية تجعل القماش أكثر صلابة. وتُنتج تصاميم المناشف المطبوعة بالكامل بالتسامي على ألواح مطبوعة، أو بالطباعة بالشاشة الدوّارة للتصاميم المتكرّرة، أو بالطباعة الرقمية التفاعلية أو بالبيجمنت على القطن. وفي المقابل تشغل الطباعة الموضعية مساحة محدّدة، كالشعار. وعلى المنشفة مزدوجة الوجه لا تغطّي الطباعة الكاملة إلا وجه البوليستر، ويبقى الظهر القطني سادة.
لدى Mira Towels: المقاسات القياسية للمناشف المطبوعة بالكامل هي 30×50 و50×100 و75×150 و75×180 و100×150 و100×180 cm، وتتوفّر مقاسات مخصّصة.
الطباعة من حافة إلى حافة
يُسمّى أيضاً: الطباعة حتى الحواف، الطباعة بلا هوامش، Full bleedبالإنجليزية: Edge-to-edge printing
طباعة يصل فيها التصميم إلى كل حافة مقصوصة وكل حاشية في المنتج النهائي، دون أي هامش غير مطبوع.
تتحقّق في المناشف عادةً بطباعة الألواح: إذ يُطبع التصميم على قماش في لفائف بمقاس المنشفة مضافاً إليه هامش القص، ثم تُقصّ المناشف عبر المساحة المطبوعة وتُخاط لاحقاً. ونادراً ما يعطي كبس منشفة مخيطة الحواشي تغطية حقيقية من حافة إلى حافة، لأن الحواشي أسمك من جسم المنشفة، ويضعف ضغط التلامس عند الحواف، ولا يصل بخار الصبغة إلى داخل الثنيات، فيبقى هامش باهت. كما أن الحاشية المثنية تقلب شريطاً من وجه الطباعة إلى الجانب القطني. وتجعل طباعة الألواح دقة القص أمراً حاسماً: فالأطر والخطوط الموازية للحافة تكشف أي انحراف.
هامش القص (Bleed)
يُسمّى أيضاً: منطقة هامش القص، الهامش الإضافي للتصميم، Bleed areaبالإنجليزية: Bleed (artwork)
امتداد التصميم إلى ما بعد خط القص المقصود، بحيث يظل التصميم ظاهراً، لا القماش غير المطبوع، رغم تفاوت القص والخياطة ورغم القماش الذي يُثنى داخل الحاشية.
يتوقّف مقداره على تشطيب الحافة (فحافة الأوفرلوك تستهلك قماشاً أقل من الحاشية المثنية)، وعلى طريقة القص، وعلى قالب الشركة المصنّعة؛ ولا يوجد رقم عام ثابت. وتُمدّ الخلفية لا الصورة كلها، وتُبقى النصوص والشعارات داخل منطقة آمنة بعيداً عن الحواشي. ولا علاقة لهذا المصطلح بـنزف اللون، أي فقدان الصبغة السائبة في الغسيل، ولا بانتشار الحبر في الطباعة، أي امتداد الحبر إلى ما وراء حدوده المقصودة.
لدى Mira Towels: يوفّر فريق الإنتاج لدينا قالب التصميم الخاص بالتسامي لمقاس المنشفة المختار، ويراجع الملفات من حيث المقياس وهامش القص واللون.
موضع التصميم ومحاذاة الطباعة
يُسمّى أيضاً: تطابق الطباعة، محاذاة التصميم، Registrationبالإنجليزية: Artwork positioning and print alignment
موضع التصميم بالنسبة إلى حواف المنتج النهائي ومنتصفه وحواشيه، ومدى الدقة التي تعيد بها الطباعة والقص إنتاج هذا الموضع.
تحدّد تعليمات الموضع مكانَ التصميم (في المنتصف، أو مزاحاً بمسافة معيّنة، أو محاذياً لحافة منسوجة)، واتجاهه، وكيف ينبغي أن يظهر حين تُطوى المنشفة. وتنشأ الأخطاء من تقوّس اللُّحمة وميلها، والانكماش أثناء النقل، والقص الذي يخطئ تخطيط الطباعة، والسحب الناتج عن خياطة الحواشي.
ولمصطلح «التطابق» (Registration) معنيان. ففي الطباعة بالشاشة يُقصد به تطابق الألوان بعضها مع بعض: إذ يجب أن تتطابق كل شاشة مع الشاشات الأخرى. أما في الطباعة بالنفث فتُنفث الألوان كلها من عربة الرؤوس نفسها أو قضيب الطباعة نفسه في تمريرة واحدة، فيكون توافق الألوان مضموناً بطبيعة العملية، وتبقى المسألة المتبقّية تطابق الطباعة مع القص. وتساعد علامات القص في ذلك، وتعدّل ماكينات القص الموجّهة بالكاميرا مسار القص وفق العلامات أو الحدود المطبوعة. ويُتّفق على الانحراف المسموح به في المواصفات.
النقشة المتكررة
يُسمّى أيضاً: تكرار النقشة، التكرار المتصل، Pattern repeat، Seamless repeatبالإنجليزية: Repeat pattern
وحدة تصميم تتكرّر تكراراً متصلاً على امتداد القماش، خلافاً للتصميم المُعَدّ لكل قطعة، الذي يُرتَّب مرة واحدة لكل قطعة نهائية.
تُرتَّب التكرارات بأشكال منها التكرار المستقيم (الكتلي)، وتكرار نصف الإسقاط (Half-drop)، والتكرار الطوبي، والتكرار المرآتي، ويُسمّى الملف الذي تلتقي حوافه دون خط ظاهر تكراراً متصلاً (Seamless). وفي الطباعة بالشاشة الدوّارة يتحدّد طول التكرار بمحيط الشاشة، أما الطباعة الرقمية فتقبل أي طول. ويمكن قص القماش المطبوع بنقشة متكررة من أي موضع تقريباً؛ أما اللوح المُعَدّ لكل قطعة، بحوافه المطبوعة وزخرفته الموضوعة لكل منشفة، فيمنح تحكّماً أكبر، لكن القص يجب أن يتبع الطباعة. وينبغي الحكم على مقياس الزخرفة قياساً إلى مقاس المنشفة النهائي.
ملف تعريف ICC ومعايرة الألوان
يُسمّى أيضاً: ملف تعريف الألوان، البروفايل اللوني، معايرة الخطّية (Linearisation)، Colour profileبالإنجليزية: ICC profile and colour calibration
ملف بيانات قياسي يحدّده الاتحاد الدولي للألوان (International Color Consortium)، يصف كيف يعيد جهاز أو ظرف طباعة إنتاج الألوان، بحيث يمكن تحويل قيم الألوان عبر فضاء مرجعي مستقل عن الأجهزة.
يربط تنسيق ملف تعريف ICC، المحدّد حالياً في المواصفة ICC.1:2022 (إصدار ملف التعريف 4.4)، كل جهاز بفضاء ربط ملفات التعريف (PCS) المعرَّف عبر قياس الألوان وفق CIE[39]. فملف التعريف المصدر يربط قيم الألوان في الملف أو الصادرة عن جهاز بهذا الفضاء؛ وملف تعريف الإخراج يعطي كميات الحبر التي تحتاجها الطابعة لإنتاج لون معيّن. وتربط وحدة إدارة الألوان (CMM) بين الاثنين لتحويل الملف إلى أي ظرف طباعة جرى توصيفه.
وفي التسامي يكون «الجهاز» هو ظرف الطباعة كله: الطابعة والحبر والورق وإعدادات RIP والقماش وإعدادات النقل. ويُبنى ملف التعريف بطباعة جدول من الرقع اللونية، ونقله إلى قماش الإنتاج، وهو في الأقمشة الوبرية التركيب الفعلي نفسه، ثم قياسه بمقياس الطيف الضوئي (سبكتروفوتومتر). وقد تجعل جودة قماش جديدة أو درجة ورق جديدة أو دفعة حبر جديدة ملفَّ التعريف متقادماً.
وتسبق المعايرةُ بناءَ ملف التعريف. فهي تحدّد حدود الحبر لكل قناة والحد الكلي للحبر، وتضبط خطّية كل قناة بحيث تعطي الخطوات المتساوية في الملف خطوات منتظمة في الكثافة، فتعيد الطابعة إلى حالة معروفة يصفها ملف التعريف؛ وتُظهر جداول الاختبار الدورية متى حان وقت إعادة المعايرة.
وتحدّد المواصفة أربعة مقاصد للتحويل اللوني (Rendering intents)، لكل منها هدف مختلف في إعادة الإنتاج: الإدراكي، والتشبّعي، واللوني النسبي للوسيط، واللوني المطلق وفق ICC[39]. فالمقصد الإدراكي يضغط الصورة كلها لتلائم النطاق اللوني للطابعة ويناسب الصور الفوتوغرافية؛ والمقصد اللوني النسبي يعيد إنتاج الألوان الواقعة داخل النطاق بدقة ويقتطع ما سواها، وهو ما يناسب ألوان العلامة التجارية؛ أما المقصد التشبّعي فيفضّل الحيوية في الرسوم. ولا يُنشئ أي ملف تعريف ألواناً خارج النطاق اللوني، والشاشة المعايَرة لا تعطي إلا معاينة أولية، لذا يجري الاعتماد على القماش بعد النقل تحت إضاءة متفق عليها.
RGB وCMYKRGB / CMYK
بالإنجليزية: RGB and CMYK
يصف RGB اللون بوصفه مزيجاً جمعياً من الضوء الأحمر والأخضر والأزرق، ويصف CMYK اللون بوصفه كميات طرحية من أحبار السماوي والماجنتا والأصفر والأسود.
كلاهما معتمد على الجهاز: فقيمة RGB أو CMYK ليس لها مظهر ثابت إلى أن يحدّد ملف تعريف الفضاء اللوني الذي تنتمي إليه، مثل sRGB لصور RGB. ويحوّل برنامج RIP أياً منهما إلى قنوات الحبر الخاصة بالطابعة، وكثيراً ما تكون أكثر من أربع. وقيم CMYK المعدّة لطباعة الأوفست على الورق لا تعيد إنتاج اللون نفسه على البوليستر، لذا ينبغي أن تحمل الملفات ملف تعريف مضمّناً، وأن تُعطى ألوان العلامة التجارية الحرجة بمراجع مادية أو مقيسة. وتنبّه أدوات المعاينة على الشاشة (Soft proofing) إلى ألوان RGB المشبعة التي تقع خارج النطاق القابل للطباعة.
برنامج RIPRIP
يُسمّى أيضاً: معالج الصور النقطية، Raster image processorبالإنجليزية: RIP software
برنامج يحوّل ملفات التصميم إلى بيانات القطرات التي تستخدمها الطابعة، مطبّقاً في أثناء ذلك إدارة الألوان وحدود الحبر والتنقيط.
يفسّر برنامج RIP الخاص بالمنسوجات الملف، ويحوّل الألوان عبر ملفات تعريف ICC، ويطبّق حدود الحبر لكل قناة والحد الكلي للحبر، ويضبط خطّية الإخراج، وينقّط الصورة إلى أنماط من القطرات (Screening)، بطريقة انتشار الخطأ في العادة. كما يعكس الصورة لورق النقل، ويرتّب القطع على اللفافة، ويكرّر التصاميم تكراراً متتابعاً، ويجزّئ الصور الكبيرة جداً إلى أجزاء متجاورة، ويستبدل الألوان الخاصة المسمّاة (Spot colours). وتهمّ حدود الحبر في التسامي لأن الورق المحمّل بالحبر أكثر من اللازم يجفّ ببطء ويتموّج وينشر الصبغة عند النقل. وتُحفظ الإعدادات مع كل مهمة طباعة، لأن الملف نفسه يُطبع بصورة مختلفة تحت إعدادات أخرى.
الصورة النقطية
يُسمّى أيضاً: صورة البكسلات، الخريطة النقطية، Bitmapبالإنجليزية: Raster image
صورة مخزّنة على شكل شبكة من البكسلات، لكل منها قيمة لونية خاصة، بحيث يتحدّد مقدار التفاصيل التي يمكنها إظهارها بعدد البكسلات التي تحتويها.
الصور الفوتوغرافية صور نقطية، تُحفظ مثلاً بصيغ TIFF أو PNG أو PSD (بلا فقد في الجودة) أو JPEG (مع فقد في الجودة). وتتوقّف دقتها الفعلية على مقاس الإخراج: فعدد البكسلات نفسه إذا طُبع بمقاس أكبر يعطي بكسلات أقل في كل بوصة. والاستيفاء ينعّم البكسلات لكنه لا يضيف تفاصيل، وتصبح تشوّهات ضغط JPEG، من كتل وهالات حول الحواف والنصوص، واضحة على المساحات المسطّحة الكبيرة. والأفضل أن تُورَّد الملفات بالمقاس النهائي مع ملف تعريف ألوان مضمّن.
التصميم المتّجهي
يُسمّى أيضاً: الملف المتّجهي، الرسوم المتّجهية، Vector fileبالإنجليزية: Vector artwork
تصميم معرَّف بمسارات ومنحنيات وتعبئات رياضية بدلاً من البكسلات، بحيث يمكن تكبيره إلى أي مقاس دون أن تفقد حوافه جودتها.
تناسب الصيغ المتّجهية مثل AI وEPS وPDF وSVG الشعاراتِ والحروف والنقوش الهندسية. وينبغي تحويل الخطوط إلى مسارات (Outlines) حتى تُطبع كما رُسمت، وأي صورة فوتوغرافية توضع داخل ملف متّجهي تبقى صورة نقطية لها حدود دقتها الخاصة. وفي المناشف لا تضمن جودة الحواف في الملف جودتها على القماش: فالخطوط الرفيعة جداً والنصوص الصغيرة قد تختفي في الوبر، لذا يتوقّف الحد الأدنى لسماكة الخطوط وأحجام الحروف على السطح.
دقة الطباعة (DPI وPPI)DPI / PPI
بالإنجليزية: Print resolution (DPI and PPI)
PPI هو عدد بكسلات الصورة في البوصة الواحدة بالمقاس المطبوع النهائي؛ وDPI هو عدد مواضع القطرات في البوصة الواحدة التي تستطيع الطابعة استهدافها.
تكون قيمة DPI في الطابعة عالية لأن الدرجات اللونية تُبنى من أنماط من قطرات كثيرة؛ أما PPI في الصورة فيكفي أن يكون عالياً بالقدر الذي لا تظهر معه البكسلات من مسافة المشاهدة العادية. وعلى المنشفة يبلغ السطح عادةً حدّه في إظهار التفاصيل المرئية قبل أن تبلغه الدقة بكثير، لأن العُرى والوبر لا تستطيع إعادة إنتاج ما يستطيع رأس الطباعة وضعه على الورق. ورفع قيمة PPI لملف منخفض الدقة بإعادة التشكيل (Resampling) لا يضيف تفاصيل. والأفضل أن تؤخذ المتطلبات من قالب التصميم الخاص بالشركة المصنّعة؛ وفي العمل بالنظام المتري، يساوي عدد البكسلات في السنتيمتر قيمة PPI مقسومة على 2.54.
النطاق اللوني
بالإنجليزية: Colour gamut
مجموعة الألوان التي تستطيع توليفة معيّنة من الأحبار والركيزة والعملية إعادة إنتاجها؛ أما الألوان الواقعة خارجها فلا يمكن إلا الاقتراب منها.
يتوقّف النطاق اللوني لطباعة التسامي على طقم الأحبار، وإعدادات النقل، وبياض البوليستر، وملمس السطح. ومن ألوان الشاشة ما لا تستطيع أطقم الأحبار القياسية بلوغه، مثل درجات الأخضر والبرتقالي الزاهية جداً؛ وتوسّع الأحبار الفلورية النطاق في تلك المناطق، في حين يستحيل تحقيق الأبيض والتأثيرات المعدنية بالأصباغ الشفافة. وتحدّد المعاينة على الشاشة المساحات الواقعة خارج النطاق، ويحدّد مقصد التحويل اللوني كيف تُنقل إلى داخله، وتبقى عينة الطباعة (Strike-off) هي الفحص الأخير. ولوجه البوليستر المطبوع والحافة القطنية المصبوغة في المنشفة نفسها نطاقان لونيان وسلوكان طيفيان مختلفان، لذا تدخل الميتاميرية في مطابقتهما.
المكبس الحراري
يُسمّى أيضاً: المكبس الحراري المسطّح، مكبس النقل الحراري، Heat pressبالإنجليزية: Heat press
آلة ذات لوح تسخين مسطّح تكبس ورقة النقل وقطعة القماش معاً عند درجة حرارة وزمن وضغط محدّدة.
تتراوح المكابس بين التصاميم اليدوية الصدفية (Clamshell) والمتأرجحة (Swing-away)، والمكابس الهوائية والهيدروليكية والمكوكية (Shuttle) ذات ألواح التسخين المصمّمة بمقاسات تناسب ألواح المناشف. والكبس المسبق القصير للقماش وحده يطرد الرطوبة ويسطّح السطح؛ ففي دراسة مخبرية واحدة كُبس القماش مسبقاً لمدة 6 ثوانٍ عند درجة حرارة الطباعة[156]. وينبغي التحقّق من درجة حرارة لوح التسخين على امتداد سطحه، ويهبط الضغط حيثما ترفع الحواشي أو الدرزات أو الثنيات القماش، فتبقى هوامش باهتة. وتناسب المكابس المسطّحة الدفعات الصغيرة والقطع المقصوصة والطباعة الموضعية، أما الإنتاج من اللفائف فيستخدم الكالندر.
الكالندر الحراري الدوّار
يُسمّى أيضاً: مكبس الكالندر، المكبس الدوّار، Calenderبالإنجليزية: Rotary heat calender
آلة نقل حراري مستمرة يمرّ فيها الورق والقماش معاً حول أسطوانة كبيرة مسخّنة، تثبّتهما عليها بطانية لبّادية لا نهائية.
زمن المكوث هو طول قوس التلامس مقسوماً على السرعة، لذا تتيح الأسطوانة الأكبر تشغيلاً أسرع بزمن المكوث نفسه. ويأتي الضغط من شدّ اللبّاد، ويظهر عدم تجانس درجة حرارة الأسطوانة على شكل اختلاف في اللون بين جانب وآخر. وتعمل الكالندرات من لفافة إلى لفافة، وتستقبل القطع المقصوصة على حامل، كما تثبّت القماش المطبوع مباشرة. والتهجئة الإنجليزية الصحيحة هي calender لا «calendar». وفي تشطيب المنسوجات تُطلق الكلمة نفسها أيضاً على آلة تكبس القماش بين أسطوانات لتنعيمه أو إكسابه لمعاناً، وهي عملية مختلفة.
درجة حرارة النقل وزمن المكوث والضغط
بالإنجليزية: Transfer temperature, dwell time and pressure
توليفة درجة الحرارة وزمن التلامس والضغط التي تُنقل عندها صبغة التسامي من الورق إلى البوليستر؛ وتتفاعل العوامل الثلاثة فيما بينها، وتُضبط لكل قماش وورق وآلة.
يجري النقل على البوليستر عموماً عند نحو 190–210 °C، ضمن نافذة 175–220 °C الموصوفة في المراحل الأولى من تطوير الطباعة بالنقل الحراري[158]. والحرارة الأعلى تحتاج إلى زمن مكوث أقصر، والقيم المثلى المنشورة لا تنطبق إلا على ظروف اختبارها. ففي دراسة مخبرية واحدة نُقل لون أسود مصمت على قماش بوليستر (97% بوليستر و3% إيلاستان) بمكبس مسطّح عند 170–210 °C لمدة 30–120 ثانية. وعند 120 ثانية ارتفعت شدة اللون حتى 190 °C ثم انخفضت فوقها، أما عند 200 °C و210 °C فبلغت شدة اللون أقصاها بعد 80 و60 ثانية على التوالي؛ وجاءت أكثر الطبعات تجانساً من 190 °C لمدة 120 ثانية أو 210 °C لمدة 60 ثانية[156].
النقل الناقص يترك الصبغة على الورق ويعطي لوناً باهتاً ضعيفاً، مع صبغة سطحية تزول بالاحتكاك. أما النقل الزائد فيدفع الصبغة أعمق وإلى الجانبين فيُضعف حدّة التفاصيل، وقد يُصفّر البوليستر أو يحرق القطن.
ويجب أن يُبقي الضغط الورق والقماش في تلامس كامل دون أن يسطّح السطح تسطيحاً دائماً. وعلى الوبر يتم التلامس عبر رؤوس العُرى؛ فالضغط القليل يعطي لوناً متبقّعاً ويسمح بظاهرة الظل، والضغط الزائد يترك مساحات لامعة مسحوقة. واستخدمت الدراسة المذكورة مكبساً هوائياً عند 2.3–3.5 bar[156]، وهي قيمة تخصّ ذلك المكبس لا الكالندرات.
وتحتاج المناشف مزدوجة الوجه إلى إعداداتها الخاصة. فالظهر القطني يحتفظ برطوبة تتحوّل إلى بخار، لذا يُجفَّف القماش أو يُكبس مسبقاً. والقماش المركّب الأسمك يسخن أبطأ من قماش البوليستر الرقيق، والقطن يحدّ من مقدار رفع الحرارة. ويجب أن يكون البوليستر قد ثُبّت حرارياً عند درجة حرارة لا تقل عن درجة حرارة النقل حتى لا ينكمش في المكبس. وتُحدَّد الإعدادات بالتجربة، وتُؤكَّد على عينة طباعة (Strike-off)، وتُسجَّل للطلبات المتكررة.
هجرة الصبغة
يُسمّى أيضاً: الهجرة الحرارية للصبغة، Thermomigrationبالإنجليزية: Dye migration
انتقال الصبغة المشتتة من داخل ألياف البوليستر نحو سطحها، أو إلى المواد المجاورة، حين يُسخَّن القماش المصبوغ أو المطبوع مرة أخرى.
تؤدّي إعادة التسخين فوق درجة حرارة التحوّل الزجاجي إلى تحريك الصبغة من جديد، ويمكن لمواد التشطيب السطحية مثل المنعّمات أن تعمل كمذيب يسحبها إلى الخارج. والصبغة الموجودة على السطح تزول بالاحتكاك وبالغسيل، وتلطّخ المواد المجاورة. وقد تبيّن في البوليستر المصبوغ أن ثبات اللون للغسيل يتبع درجة الهجرة الحرارية أثناء التثبيت الحراري، وأن جزيء الصبغة الأضخم يهاجر أقل[162].
وفي المناشف المطبوعة تُستثار الهجرة بالتجفيف الدوّار الشديد السخونة، والكيّ، والملصقات أو المنقولات المطبّقة بالحرارة فوق الطباعة، ورصّ القماش وهو لا يزال ساخناً من الكالندر. وتظهر على شكل حواف مشوّشة، وهالات، وتلطّخ المساحات البيضاء أو الظهر القطني، وانخفاض ثبات اللون للاحتكاك، ويُحدّ منها باختيار الأصباغ، والإقلال من المنعّم، والنقل الكامل، والتبريد قبل الرصّ، وتعليمات عناية معتدلة. وفي الصباغة بالاستنفاد تعني «الهجرة» أيضاً التسوية المرغوبة للصبغة على امتداد القماش، وهو معنى مختلف.
نفاذ الحبر
يُسمّى أيضاً: نفاذ الصبغة، النفاذ إلى الظهر، Strike-throughبالإنجليزية: Ink penetration
العمق الذي يبلغه الحبر أو الصبغة داخل خيوط القماش وسُمكه، من لون محصور في السطح إلى لون يظهر على الظهر.
في الطباعة بالنقل يصل بخار الصبغة إلى أقرب الألياف أولاً، فيتركّز اللون على رؤوس العُرى والجزء العلوي من الوبر. وحين تنفرج العُرى أثناء الاستخدام تظهر الجذور غير الملوّنة بيضاء؛ ويقلّل الوبر القصير الكثيف والمخمل المقصوص من هذا الأثر. أما في الطباعة المباشرة فيتوقّف النفاذ على كمية الحبر والمعالجة المسبقة والتثبيت. والنفاذ إلى الظهر مطلوب في الأعلام، لكنه غير مرغوب في المنشفة مزدوجة الوجه. ويجب دفع عجائن الطباعة التفاعلية أو البيجمنت المطبوعة بالشاشة على التيري إلى داخل الوبر تجنّباً للمظهر الصقيعي (Frosting).
ظاهرة الظل (Ghosting)
يُسمّى أيضاً: الصورة المزدوجة، الطباعة المزدوجة، Double imageبالإنجليزية: Ghosting
صورة ثانية باهتة مزاحة قليلاً بجانب الطباعة الرئيسية، تنتج عن تحرّك ورق النقل والقماش أحدهما بالنسبة إلى الآخر أثناء إطلاق الصبغة.
أي تلامس بين الورق والقماش الساخن قبل زمن المكوث الرئيسي أو بعده قد يترك ظلاً، كأن ينزلق الورق عند فتح المكبس، أو يلامس القماش مبكراً عند مدخل الكالندر. ويحدث الأثر نفسه حين ينكمش القماش في الحرارة لأنه لم يُثبَّت حرارياً، أو حين يرفع البخار الورق عن القطن الرطب، أو حين يوضع الورق على المكبس دون إحكام. ويمنعه الورق اللاصق، والقماش المثبَّت حرارياً، والكبس المسبق للتجفيف، وثبات شدّ التغذية، والرفع النظيف. وظاهرة الظل تكرّر الصورة في موضع مزاح، في حين يُشوّش انتشار الحبر في الطباعة حواف الصورة الأصلية.
انتشار الحبر في الطباعة
يُسمّى أيضاً: نزف الحبر، انتشار الصبغة، التريّش (Feathering)، Ink bleedingبالإنجليزية: Print bleeding
امتداد الحبر أو الصبغة جانبياً إلى ما وراء الحدود المقصودة للمساحة المطبوعة، ما يجعل الحواف مشوّشة والخطوط الدقيقة أسمك.
من أسبابه المعتادة ضبط الحد الكلي للحبر على قيمة مرتفعة أكثر من اللازم، والورق البطيء الجفاف أو الرطب، والبخار المنبعث من القطن الرطب، والنقل الزائد، وفي الطباعة المباشرة القماشُ الرديء المعالجة مسبقاً الذي ينتقل الحبر على امتداد شعيراته بالخاصية الشعرية (التريّش). ويُضبط بحدود الحبر في برنامج RIP، والورق الجاف، والقماش المجفَّف مسبقاً، والمعالجة المسبقة المناسبة. وانتشار الحبر يحدث أثناء الإنتاج؛ أما نزف اللون فهو صبغة سائبة تُفقد في الغسيل، وهامش القص في التصميم امتداد إضافي للصورة وراء خط القص.
انزياح اللون
يُسمّى أيضاً: تحوّل اللون، انحراف اللون، Color shiftبالإنجليزية: Colour shift
فرق منهجي بين اللون المقصود والنتيجة المطبوعة، أو بين العينة المعتمدة والإنتاج الكمي، يؤثّر في الطباعة كلها لا في بقع منفردة.
في التسامي تكون الأسباب المعتادة ملف تعريف لم يعد يطابق ظروف الطباعة (دفعة قماش أو درجة ورق أو دفعة حبر جديدة)، وانحراف أداء الطابعة بسبب تآكل الرؤوس أو الفوهات المعطّلة، وتغيّر درجة حرارة النقل أو زمنه أو ضغطه، وعدم تجانس حرارة الأسطوانة الذي يُحدث انزياحاً بين جانب وآخر، ورطوبة الورق الناتجة عن رطوبة الجو، والفروق في بياض وجه البوليستر. ويعتمد الضبط على ملفات تعريف جرى التحقّق منها، وجداول المعايرة، وشريط تحكّم مقيس في كل تشغيلة، وعينة الطباعة (Strike-off) المعتمدة، مع حدود سماح متفق عليها في المواصفات. أما تغيّر اللون بعد الغسيل أو التعرّض للضوء فمسألة تخص ثبات اللون.
حدّة الطباعة
يُسمّى أيضاً: دقة تفاصيل الطباعة، وضوح الطباعة، Print definitionبالإنجليزية: Print sharpness
وضوح الحواف والتفاصيل الدقيقة في الصورة المطبوعة، ويُحكم عليه بمدى دقة إعادة إنتاج الخطوط والنصوص والعناصر الصغيرة على القماش.
في المناشف يضع السطح الحد: ارتفاع الوبر وكثافته وتجانسه، والاتجاه الذي تميل إليه العُرى، وانتشار الصبغة أثناء النقل، وأي تشوّه في القماش. وتراكيب الوجه التي تُطبع بأعلى حدّة موصوفة تحت مدخل وجه الطباعة من البوليستر؛ أما التراكيب مزدوجة الوجه الأثقل، ذات الوبر الأكثر أو الأطول، فتفقد عادةً دقة التفاصيل، ونادراً ما تكون دقة الطابعة هي العامل المقيّد. ومن جهة التصميم، يساعد على ذلك استخدام الحروف المتّجهية، وحدود دنيا سخية لأحجام الحروف وسماكة الخطوط، وتجنّب الزوائد الدقيقة في الحروف (Serifs) على الوبر. والفحص العملي هو عينة طباعة (Strike-off) تحمل عناصر اختبار مثل الخطوط الرفيعة والنصوص الصغيرة.
التثبيت الحراري للصبغة (الثرموسول)
يُسمّى أيضاً: الثرموسول، التثبيت بالحرارة الجافة، Thermosolبالإنجليزية: Thermofixation
تثبيت الصبغة المشتتة في البوليستر بتعريضه فترة قصيرة لحرارة جافة، تنتشر خلالها الصبغة الموجودة على سطح الليف داخل البوليمر وتذوب فيه.
تقوم طريقة الثرموسول، التي طُوّرت لدى DuPont وأصبحت تجارية بالكامل منذ عام 1958، على تشريب القماش بمشتت الصبغة بالفولارد، ثم تجفيفه وتسخينه بالهواء الساخن أو الأسطوانات الساخنة أو الأشعة تحت الحمراء. وتتراوح الظروف بين 5 و90 ثانية عند 175–225 °C بحسب مصدر الحرارة ونوع الليف وفئة الصبغة؛ وقد صيغ الاسم لعملية «قابلة للذوبان بالحرارة» (heat soluble)، تعبيراً عن الرأي القائل إن الحرارة تفتح البوليمر فتستطيع الصبغة الانتشار فيه والذوبان. وأصبحت مساراً مستمراً رئيسياً لصباغة البوليستر في مخاليط البوليستر والقطن، حيث تتسامى الصبغة المشرّبة على القطن في معظمها عابرةً إلى البوليستر[158].
وفي الطباعة، يمثّل التثبيت الحراري للصبغة الخطوة الحرارية التي تلي الطباعة المباشرة بالأصباغ المشتتة، ويُجرى في كالندر أو وحدة هواء ساخن[160]. ويختلف عن التبخير، وهو التثبيت بالحرارة الرطبة للطبعات التفاعلية والحمضية، وعن التثبيت الحراري (Heat setting) الذي يستخدم درجات حرارة مماثلة لتثبيت الأبعاد لا لتثبيت الصبغة.
عيوب النقل الحراري
يُسمّى أيضاً: عيوب التسامي، عيوب النقل، Sublimation defectsبالإنجليزية: Heat-transfer defects
العيوب التي تنشأ في النقل الحراري بالتسامي، مصنّفةً بحسب منشئها: القماش، أو الورق والحبر، أو إعدادات النقل، أو المناولة.
الحركة تسبّب ظاهرة الظل؛ وانحراف العملية يسبّب انزياح اللون بين العينة والإنتاج الكمي. والحبر أو الرطوبة الزائدان يسبّبان انتشار الحبر في الطباعة، والبخار المنبعث من القطن الرطب أو التكثّف يترك بقع رطوبة. والطيّات في القماش أو الورق تترك تجاعيد بيضاء، وحواف الورق والشوائب العالقة تترك علامات. والضغط أو الحرارة الزائدان يعطيان وبراً لامعاً أو مسحوقاً، بينما يعطي نقص درجة الحرارة أو الزمن أو الضغط نقلاً ناقصاً باهتاً. كما أن الحرارة الزائدة تُصفّر البوليستر أو تحرق القطن. والفوهات المسدودة أو التي تخطئ في إطلاق الحبر تُحدث التخطيط (Banding)، الذي ينشأ في مرحلة الطباعة وكثيراً ما يظهر بأوضح صورة بعد النقل.
ومعظم هذه العيوب يظهر عند الفحص ويمكن ردّه إلى مرحلة واحدة، ولهذا يُسجَّل الورق ودفعة الحبر وإعدادات النقل مع كل تشغيلة.
قص القماش
بالإنجليزية: Fabric cutting
فصل قماش المناشف إلى قطع منفردة: إما بالقص العرضي عبر الأشرطة المسطّحة المنسوجة بين المناشف، أو بالقص الطولي بين المناشف المنسوجة جنباً إلى جنب، أو بقص الألواح المطبوعة وفق تخطيطها.
يُنسج التيري بطول متصل تُحدَّد فيه كل منشفة بشريط مسطّح، فيكون موضع القص جزءاً من القماش نفسه. ويمرّ القص العرضي في منتصف هذا الشريط ويترك على كل جانب منه ما يكفي من القماش المسطّح لتكوين الحواشي. وحين تُنسج عدة مناشف متجاورة على عرض النول، يفصل القص الطولي بينها على امتداد شرائط ضيقة منسوجة بلا وبر. وكثيراً ما تحدّد آلات القص العرضي الأوتوماتيكية موضع الشريط بمستشعر بدلاً من قياس طول ثابت، فيبقى القص داخل الشريط حتى لو تفاوت طول التكرار.
أما الألواح المطبوعة للمناشف ذات الطباعة الكاملة فتُقصّ وفق تخطيط الطباعة، مسترشدةً بعلامات القص أو بأنظمة كاميرا تتتبّع التصميم نفسه. ويمكن قص البوليستر بسكين ساخنة أو بالليزر أو بشفرة فوق صوتية تصهر الحافة وتحدّ من تنسّلها؛ أما القطن فيحترق ولا ينصهر، ولذلك يظل الظهر القطني بحاجة إلى حافة مخيطة.
وحدّ السماح في القص هو الانحراف المسموح به للقطعة المقصوصة عن الطول والعرض والتعامد المستهدفة. ويُتفق عليه لكل برنامج إنتاج على حدة، لأن أخطاء القص تنتقل مباشرة إلى المنشفة المخيطة.
هوامش الخياطة وسماحات النموذج
بالإنجليزية: Seam and pattern allowances
القماش المضاف إلى القطعة المقصوصة زيادةً على مقاسها النهائي: هامش الحاشية أو الدرزة للقماش الذي يُطوى داخل الحواشي والدرزات، وسماح الانكماش للتغيّر البُعدي المتوقّع بعد القص.
الحاشية ذات الثنيتين المتساويتين تستهلك عند كل طرف تُخاط فيه حاشية نحو ضعف عرضها النهائي، ولذلك يغيّر أي تعديل في عرض الحاشية طولَ القص، ويغيّر في الألواح المطبوعة قالبَ التصميم أيضاً.
وسماح الانكماش زيادة مخطّط لها في المقاس تُبنى على الانكماش المتبقّي المقيس في القماش. وهو لا يصحّح إلا المتوسط، ولا يغني عن ضبط الانكماش في مرحلة التشطيب: فالانكماش التفاضلي بين الوبر والحافة المنسوجة، أو بين وجه البوليستر والظهر القطني في المنشفة المطبوعة، يظهر في صورة حواشٍ متموّجة أيّاً كان مقاس القص.
وفي الألواح المطبوعة يجب أن يغطي هامش القص هامشَ الحاشية وحدّ السماح في القص معاً، وإلا ظهر قماش غير مطبوع عند الحافة أو داخل ثنية الحاشية. ولذلك تنتمي الهوامش وحدّ السماح في القص وحدّ السماح في المقاس النهائي إلى مواصفة واحدة.
خياطة الحواشي
بالإنجليزية: Hemming
تشطيب الحافة المقصوصة بطيّها وخياطتها؛ وفي الحاشية ذات الثنيتين تُطوى الحافة مرتين بحيث تنحبس الحافة الخام داخل الثنية فلا تتنسّل.
تُخاط حواشي مناشف التيري في الشريط المسطّح عند كل طرف، لأنه ينطوي بنظافة حيث لا ينطوي الوبر. والحاشية ذات الثنيتين هي التركيب المعتاد في المناشف، أما الحاشية ذات الثنية الواحدة فوق حافة مشطّبة بالأوفرلوك فأخفّ، لكنها تترك غرز الحافة مكشوفة. وفي تصنيف أنواع الدرزات في ISO 4916[40]، الذي يُستخدم مع أنواع الغرز في ISO 4915، تقع الحواشي في الفئة 6، أي تشطيب الحواف أو تهذيبها[163].
وعرض الحاشية ونوع الغرزة وكثافة الغرز والخيط بنود في المواصفات لا إعدادات افتراضية تُترك للورشة. وتُخاط حواشي المناشف عادةً بالغرزة المقفلة أو بالغرزة السلسلية؛ وتحتاج الحاشية المخيطة بالغرزة السلسلية إلى تثبيت أطراف الدرزة، لأنها قد تنحلّ راجعةً من الطرف المفتوح.
وتظهر الحاشية المتموّجة أو المتجعّدة بعد الغسيل حين ينكمش الخيط وثنية الحاشية وجسم المنشفة بمقادير مختلفة، أو حين يكون شدّ الغرزة مرتفعاً أكثر من اللازم، أو حين ينكمش الشريط المسطّح بمقدار يختلف عن جسم الوبر. وقد تصمد الحاشية في الغسيل المنزلي ثم تنفتح أو تتنسّل في الغسيل الصناعي.
غرزة الأوفرلوك
يُسمّى أيضاً: خياطة الحواف، السرفلة، الحبكة، Overedge، Sergingبالإنجليزية: Overlock stitching
خياطة آلية تلتفّ فيها خيوط اللوبر حول الحافة المقصوصة للقماش بينما تشذّبها سكين، فتُشذَّب الحافة وتُغطّى وتُثبَّت في مرور واحد.
تشكّل غرز تغطية الحواف الفئة 500 في تصنيف الغرز وفق ISO 4915[41]. والنوع المعتاد لتشطيب الحواف هو 504، وهو غرزة أوفرلوك بثلاثة خيوط، خيط إبرة واحد وخيطي لوبر؛ أما 514 فغرزة أوفرلوك بأربعة خيوط وخيطي إبرة، ويجمع 516 بين غرزة سلسلية 401 وغرزة أوفرلوك 504، فتحمل الغرزة السلسلية الحمل بينما تغطي غرزة الأوفرلوك الحافة[164]. وتكوّن الخيوط شبكة من العُرى على امتداد الحافة، ولذلك تتمدّد درزات الأوفرلوك جيداً ولا تنحلّ بسهولة.
وفي المناشف يُستخدم الأوفرلوك لتشطيب الحواف الجانبية المقصوصة التي لا برسل منسوجاً فيها، والألواح المطبوعة، ومناشف الشاطئ والمناشف الترويجية التي تكون حافتها الظاهرة جزءاً من التصميم. ويجب أن تنغرس الغرزة عميقاً بما يكفي لتمسك الأرضية واللُّحمة لا الوبر وحده، وإلا انتزعت التيري المرتخي في الغسيل. والخيط بلون مغاير يؤطّر الطباعة، والخيط المطابق يترك التصميم يمتد حتى الحافة. وفي الغسيل الشاق يبلى الأوفرلوك المكشوف أسرع من الحاشية المغلقة ذات الثنيتين، لأن خيوطه تقع على الحافة نفسها.
الغرزة المقفلة301
بالإنجليزية: Lockstitch
غرزة يكوّنها خيط الإبرة وخيط البوبينة بتشابكهما داخل طبقات القماش، فينتج خط الغرز نفسه على الوجهين؛ والغرزة المقفلة 301 بإبرة واحدة هي النوع الأساسي.
تشكّل الغرز المقفلة الفئة 300 في ISO 4915[41]. تحمل الإبرة خيطها عبر المادة، ويلتقط الخطّاف الدوّار العروة ويديرها حول البوبينة، ثم يسحب شدّ الخيط موضع التشابك إلى منتصف الطبقات. وتكون الدرزة مسطّحة وقليلة الاستهلاك للخيط؛ أما عيوبها فانخفاض استطالتها وانخفاض الإنتاجية، لأن البوبينات يجب أن تُبدَّل بانتظام[164].
وفي المناشف تُستخدم الغرزة المقفلة لخياطة الحواشي، ولتثبيت الملصقات والعلّاقات، وللخياطة الظاهرة في أرواب الاستحمام؛ ولا يكاد انخفاض استطالتها يهمّ في التيري المنسوج الذي لا يتمطّط إلا قليلاً. والغرزة المقفلة المقطوعة ترتخي موضعياً لكنها لا تنحلّ راجعةً على امتداد الدرزة كما قد تفعل الغرزة السلسلية غير المثبّتة. وما ينبغي فحصه هو توازن الشدّ: فإذا وقع التشابك على أحد الوجهين، تعرّض الخيط للاحتكاك هناك ومالت الحاشية إلى التجعّد.
كثافة الغرزSPI
يُسمّى أيضاً: عدد الغرز في البوصة، عدد الغرز في السنتيمتر، طول الغرزة، Stitches per inchبالإنجليزية: Stitch density
عدد الغرز في وحدة الطول من الدرزة، ويُذكر بعدد الغرز في البوصة (SPI) أو في السنتيمتر؛ والغرزة الواحدة في السنتيمتر تعادل 2.54 غرزة في البوصة.
كلما زادت الغرز توزّع الحمل على كمية أكبر من الخيط وبقيت الحاشية أكثر استواءً، وذلك إلى حدّ معيّن. فإذا تجاوزته، أضعفت ثقوب الإبرة المتقاربة الخيوطَ على امتداد الثنية، وقد تسبّب في الأشرطة المسطّحة المتراصّة تجعّداً أو خطاً مثقّباً يتمزّق. أما قلة الغرز فتترك امتدادات طويلة من الخيط تعلق أثناء الاستخدام.
وتُحدَّد كثافة الغرز مع نوع الغرزة ومقاس الخيط والقماش المخيط. وتُضبط بآلية التغذية في الماكينة، وتُفحص بعدّ الغرز على طول معلَّم من الدرزة الجاهزة. ويستخدم التطريز مفهوماً مستقلاً للكثافة، هو المسافة بين صفوف الغرز داخل المساحة المملوءة.
متانة الدرزات والحواشي
بالإنجليزية: Seam and hem strength
أقصى قوة تتحمّلها الدرزة أو الحاشية المخيطة قبل أن تتمزّق حين تُشدّ عمودياً على الدرزة؛ أما انزلاق الدرزة، الذي تنفرج فيه الخيوط بجوار درزة سليمة، فخاصية مستقلة.
تقيس ISO 13935 أقصى قوة لتمزّق الدرزة في الدرزات المستقيمة بجهاز اختبار شدّ بمعدل استطالة ثابت (CRE)، بطريقة الشريط في الجزء 1[42] وبطريقة القبض (Grab) في الجزء 2[43]. وقد تنهار الدرزة في الخيط، أو في القماش بجوار خط الغرز، أو بانسحاب الغرز من القماش، وكل نمط من أنماط الانهيار هذه يشير إلى علاج مختلف: الخيط، أو كثافة الغرز، أو تركيب الحاشية.
ويُختبر انزلاق الدرزة على حدة: فمثلاً تحدّد ISO 13936-1 مقاومة الخيوط للانزلاق عند الدرزة في الأقمشة المنسوجة[44]. وتزداد أهميته في التراكيب المفتوحة أو الزلقة، مثل بعض الأقمشة الخفيفة المنسوجة نسجاً مسطّحاً أو المطبوعة، وتقلّ في الأشرطة المسطّحة المتراصّة التي تُخاط فيها حواشي التيري.
وأثناء الاستخدام تنهار الحواشي غالباً بسبب احتكاك الخيط المكشوف، وانقطاع الخيط عند أطراف الدرزة، والتنسّل حيث لم تحبس الثنية الحافة الخام، والغسيل الصناعي يسرّع هذه الأنماط الثلاثة كلها. ولذلك يكشف فحص الحواشي بعد عدد دورات الغسيل الذي يحدّده المشتري عن سلوك المنشفة في الفنادق أكثر مما تكشفه قيمة متانة مقيسة على بضاعة جديدة. وتحدّد طرق الاختبار الإجراء، أما قيم القبول فمصدرها مواصفات المشتري.
تشطيب الحواف
بالإنجليزية: Edge finishing
الطريقة المستخدمة لتشطيب حواف المنشفة بحيث لا تتنسّل ولا تفقد عُراها: البُرسل المنسوج، أو الحاشية، أو الأوفرلوك، أو التكفيف بشريط، أو غرز الحواف الزخرفية، أو الأهداب في المناشف المنسوجة نسجاً مسطّحاً.
ويتبع الاختيار طريقة صنع القماش. فالتيري المنسوج بعرض المنشفة له براسل منسوجة على جانبيه الطويلين ولا يحتاج إلى حواشٍ إلا عند الطرفين المقصوصين؛ أما القماش المنسوج بعرض أكبر، والألواح المطبوعة المقصوصة من اللفائف، فلها حواف مقصوصة من كل جانب تُشطَّب بالأوفرلوك أو بالحاشية أو بالتكفيف. ويحبس التكفيف الحافة داخل شريط منسوج أو مقصوص على الورب يُخاط عبر الوجهين معاً. ويمنح إطاراً ملوّناً نظيفاً ويتعامل جيداً مع الحواف السميكة، بشرط أن يتطابق الشريط والمنشفة في الانكماش وثبات اللون.
وتحمل مناشف الشاطئ والمناشف الترويجية أحياناً حافة زخرفية من غرز الأوفرلوك أو من غرز اللفّ (Whipstitch) بلون مغاير. أما البشتمال فيُشطَّب عادةً بأهداب مبرومة أو معقودة من أطراف خيوط السداء، وببراسل على امتداد جانبيه.
تشوّه القماش
بالإنجليزية: Fabric distortion
تغيّر غير مقصود في هندسة القماش أو القطع المقصوصة أثناء المناولة أو القص أو الخياطة، بحيث لا يعود السداء واللُّحمة متعامدين أو تتمطّط القطعة، فتنتج حواف متموّجة أو مناشف غير متعامدة الزوايا أو تصاميم غير محاذاة.
ينشأ التشوّه حيثما شُدّ القماش شدّاً غير متساوٍ: لفائف تُفكّ تحت شدّ غير منتظم، أو طبقات فرش تنزاح تحت شفرة القص، أو ماكينة تغذّي طبقتي الحاشية بسرعتين مختلفتين. والأقمشة المحاكة مزدوجة الوجه تتشوّه أسهل من التيري المنسوج، لأن عُراها تتمدّد تحت الحمل. أما القماش المنحرف عن استقامة خيوطه، الذي تسير فيه خطوط اللُّحمة بزاوية مائلة أو تتقوّس عبر العرض، فينشأ عادةً في مرحلة التشطيب؛ وتُعالج هذه الحالة تحت تقوّس اللُّحمة وميلها.
وفي المنشفة السادة يظهر التشوّه في صورة حواف غير متوازية وحواشٍ متموّجة؛ أما في المنشفة المطبوعة فيظهر بوضوح أكبر بكثير، لأن الإطار المطبوع المستقيم يكشف أي انحراف عن التعامد. ويُحدّ منه بإرخاء القماش قبل القص، وقص طبقة واحدة أو رزم منخفضة، والقص وفق التصميم المطبوع بدلاً من الأبعاد الثابتة، وضبط التغذية بحيث تُخاط ثنية الحاشية وجسم المنشفة بالشدّ نفسه.
خيط الخياطة
بالإنجليزية: Sewing thread
خيط مصمَّم للخياطة، يوصف بليفه وتركيبه (مغزول من ألياف تيلية، أو ذو قلب، أو من شعيرات مستمرة) وكثافته الطولية وتشطيبه، ويُختار لمتانته وقابليته للخياطة وتوافقه مع المنشفة.
خيط البوليستر المغزول هو الاختيار العام لحواشي المناشف: فهو متين بالنسبة إلى مقاسه، وقليل الانكماش في الغسيل، ولا يضعف بالمبيّض الكلوري كما قد يضعف القطن. أما الخيط ذو القلب، وهو قلب من شعيرة بوليستر مستمرة ملفوف بألياف بوليستر تيلية أو بالقطن، فيزيد المتانة عند السُّمك نفسه، ويحمي الغلاف القطني القلبَ من حرارة الإبرة في سرعات الخياطة العالية. ويتوافق خيط القطن مع انكماش المنشفة، لكنه أضعف بالنسبة إلى مقاسه.
وأوضح طريقة لتحديد مقاس الخيط هي ذكر كثافته الطولية بالتكس (tex). أما أرقام التذكرة (Ticket) فغير متّسقة: ففي الممارسة ASTM D3823 يُبنى رقم التذكرة على الكثافة الطولية للخيط الخام بالتكس[45]، فيعني الرقم الأعلى خيطاً أثقل، بينما تُشتق التذاكر الأوروبية من النمرة المترية، فيعني الرقم الأعلى خيطاً أدقّ، ولا توجد قاعدة إلزامية تجعل تذاكر الصانعين المختلفين قابلة للمقارنة المباشرة[165].
وسواء كان الخيط مطابقاً للون المنشفة أو مغايراً له، فيجب أن يستوفي متطلبات ثبات اللون الخاصة بها: فالخيط الداكن الذي ينزف لونه يلطّخ الحاشية البيضاء من الغسلة الأولى، والخيط الذي ينكمش أكثر من القماش يجعّد الدرزة.
العلّاقة
يُسمّى أيضاً: عروة التعليق، شريط التعليق، Hanger loop، Hanging tabبالإنجليزية: Hanging loop
عروة قصيرة من شريط أو حبل أو قماش منسوج تُخاط في حاشية المنشفة أو في زاويتها لتُعلَّق المنشفة بها على مشجب.
تُخاط العلّاقات داخل الحاشية أثناء تكوينها، وعادةً عند إحدى الزوايا أو في منتصف أحد الطرفين القصيرين. وما يُبقي العلّاقة في مكانها هو الخياطة عبر جميع طبقات الحاشية مع تثبيت الأطراف؛ أما العلّاقة التي تمسكها ثنية الحاشية وحدها فتنتزع حين تُسحب المنشفة عن المشجب. ويجب أن تتطابق العلّاقة مع المنشفة في الانكماش وثبات اللون. وتشيع العلّاقات في مناشف المطبخ والحمّام والصالات الرياضية والأطفال، ويمكن أن تحمل اسم العلامة التجارية منسوجاً أو مطبوعاً. وتنتمي مادة العلّاقة وطولها ولونها وموضعها إلى المواصفات.
التطريز
بالإنجليزية: Embroidery
تزيين المنشفة بخياطة تصميم داخل القماش على ماكينة تطريز انطلاقاً من ملف غرز رقمي، مع بطانة تثبيت للدعم، ومع طبقة علوية على الوبر تُبقي الغرز فوق العُرى.
يُحوَّل التصميم أولاً إلى ملف غرز رقمي (Digitising) يحدّد أنواع الغرز (الساتان، والملء، والغرزة الجارية) واتجاهها وكثافتها وتسلسلها. ثم تُشدّ المنشفة في الطارة وتحتها بطانة التثبيت (Stabiliser) لتثبيت القماش. وفي التيري تُوضع على السطح طبقة علوية من غشاء قابل للذوبان في الماء، فتستقر الغرز فوق العُرى بدلاً من أن تغوص بينها؛ وبعد التطريز تُنزع هذه الطبقة ويُذاب ما تبقّى منها.
ويُستخدم خيط التطريز البوليستري على نطاق واسع في المناشف لأنه يتحمّل المبيّضات والغسيل الساخن؛ أما خيط الفسكوز فأعلى لمعاناً، لكنه، كغيره من الألياف السليلوزية، أشدّ تأثّراً بالمبيّض الكلوري. ويجب أن تكون البطانة المتروكة على الظهر ليّنة بما يكفي لئلا تخدش الجلد.
وشعار الجاكار جزء من القماش ولا يمكن أن ينفصل عنه، لكنه يحتاج إلى تجهيز النول ويقتصر على ألوان الخيوط. والشعار المطبوع مسطّح ويحمل ألواناً أكثر، في حدود التفاصيل التي يسمح بها السطح. أما التطريز فيمنح بروزاً متعدد الألوان، ويمكن إضافته إلى المناشف الجاهزة بكميات صغيرة، وإن كانت الحروف الصغيرة جداً تفقد وضوحها على الوبر.
لدى Mira Towels: تشمل الخيارات التي تنشرها Mira Towels تطريز الشعارات والأحرف الأولى (المونوغرام) على المناشف وأرواب الاستحمام.
كثافة التطريز
بالإنجليزية: Embroidery density
مدى تقارب الغرز داخل المساحة المطرّزة، ويُضبط في الملف الرقمي على هيئة مسافة بين صفوف الغرز؛ أما عدد الغرز فهو مجموع الغرز في التصميم.
تُضبط الكثافة أثناء إعداد الملف الرقمي مع الغرز التحتية (Underlay)، وهي أساس من الغرز يُخاط أولاً لتثبيت القماش ورفع الغرز العلوية فوق الوبر. وفي التيري، إذا كانت الكثافة متباعدة أكثر من اللازم برزت العُرى من خلال الملء؛ وإذا كانت متراصّة أكثر من اللازم تصلّب الشكل المطرّز، وتجعّد القماش حوله، وقطعت الإبر خيوط الأرضية.
ويرتفع عدد الغرز بزيادة مساحة التصميم وكثافته ونوع الملء فيه، وهو يحدّد إلى حدّ كبير زمن تشغيل الماكينة، ولهذا يُسعَّر التطريز عادةً بحسب عدد الغرز. ويخفّض العددَ استبدالُ مساحات الملء الكبيرة بحدود من غرز الساتان، أو تصغيرُ المقاس. ونادراً ما يُطرَّز ملف أُعدّ لأقمشة القمصان المسطّحة جيداً على الوبر دون مراجعة.
موضع الشعار
بالإنجليزية: Logo placement
الموضع والمقاس والاتجاه المحدّدة لشعار أو زخرفة على المنشفة، وتُذكر بمسافات مقيسة من مراجع ثابتة مثل الحافة أو الحاشية أو الحافة المنسوجة، مع حدّ سماح.
تعليمات الموضع القابلة للتنفيذ تسمّي المرجع (الحاشية اليسرى، أو الحافة المنسوجة السفلية، أو خط المنتصف)، والمسافة منه إلى حافة الشعار أو منتصفه، ومقاس الشعار، واتجاهه، وحدّ السماح؛ أما عبارة «الزاوية اليمنى السفلية» دون مسافات فتفتح باب التأويل. والشعار المقصود أن يظهر على واجهة منشفة التجزئة المطوية لا يظهر إلا في شكل طيّ واحد، ولذلك ينبغي تثبيت شكل الطيّ قبل اعتماد الموضع.
ويوضع التطريز عادةً على الحافة المنسوجة المسطّحة أو على شريط الحاشية، أو على الوبر مع طبقة علوية. أما شعار الجاكار فيثبّته تصميم النسج ويتكرر في كل منشفة، ولذلك يتوقّف موضعه بالنسبة إلى الحواف على دقة القص. وفي المنشفة المطبوعة بالكامل يكون الشعار جزءاً من التصميم، ويُبقى داخل المنطقة الآمنة بعيداً عن هامش القص وهامش الحاشية.
الملصقات المنسوجة والمطبوعة والمثبّتة بالحرارة
بالإنجليزية: Labels: woven, printed and heat-applied
معلومات العلامة التجارية والمقاس والتركيب والعناية المثبّتة على المنشفة في صورة ملصق منسوج، أو ملصق مطبوع على شريط، أو ملصق منقول بالحرارة، ولكلّ منها مظهره وملمسه وسلوكه في الغسيل.
تُصنع الملصقات المنسوجة على أنوال ضيقة، ويُنسج النص والشعار فيها مباشرة؛ وتعطي أنواع الدمسق (Damask) تفاصيل دقيقة وملصقاً متماسكاً متيناً، بينما يعطي نسج الساتان وجهاً أنعم وأكثر لمعاناً. أما الملصقات المطبوعة فتحمل الحبر على شريط من الساتان أو البوليستر أو القطن، وتناسب النصوص الطويلة مثل بيانات التركيب والعناية، وإن كانت الطباعة قد تبلى في الغسيل الشديد الاحتكاك. والملصقات المثبّتة بالحرارة نقوش منقولة تُكبس على المنشفة؛ وهي تغني عن لسان مخيط، لكنها تلتصق التصاقاً ضعيفاً على الوبر ذي العُرى، فتناسب الأشرطة المسطّحة والأوجه الملساء.
وتُخاط الملصقات داخل الحاشية أو في درزة جانبية أو في العلّاقة، أو تُخاط مسطّحة على الحافة المنسوجة. وتُلحم حواف الملصق بالحرارة أو تُطوى، لأن الملصق القاسي في زاوية الحاشية قد يخدش الجلد. ويجب أن يصمد الملصق في الغسيل نفسه الذي تتعرّض له المنشفة من حيث ثبات اللون والانكماش ووضوح الكتابة. ويمكن أن تجتمع بيانات العلامة التجارية والبيانات الإلزامية في ملصق واحد أو أن تُوزّع على ملصقين؛ أما ما يُعدّ إلزامياً فيتوقّف على سوق المقصد.
لدى Mira Towels: تشمل القدرات التي تنشرها Mira Towels الملصقات المنسوجة أو المطبوعة، وبطاقات التعليق، والأحزمة الورقية (Belly bands)، وأكياس البولي إيثيلين، والرموز الشريطية، وعلامات الكراتين، مع تعبئة جاهزة للبيع بالتجزئة أو للحملات الترويجية.
ملصق العناية
بالإنجليزية: Care label
ملصق مثبّت تثبيتاً دائماً يقدّم تعليمات الغسيل والتبييض والتجفيف والكيّ والتنظيف الاحترافي للمنتج النسيجي، بالرموز أو بالنص أو بهما معاً.
الرموز موحّدة في ISO 3758، التي تشمل طبعتها الصادرة عام 2023 الغسيل المنزلي والتبييض والتجفيف والكيّ، إضافةً إلى التنظيف الاحترافي الجاف والرطب؛ ويدلّ كل رمز على أشدّ معالجة يتحمّلها المنتج دون ضرر لا رجعة فيه[46]. وتعرض GINETEX، التي تملك هذه الرموز علاماتٍ تجارية مسجّلة في معظم البلدان وتمنح تراخيص استخدامها، الرموزَ بالترتيب التالي: الغسيل، فالتبييض، فالتجفيف، فالكيّ، فالعناية الاحترافية[107]. ويقع الغسيل الصناعي خارج نطاق ISO 3758؛ إذ تحدّد ISO 30023 رموزاً مستقلة له، لكن لملابس العمل والملابس الواقية الصالحة للغسيل الصناعي فقط[47].
ويجب أن تتبع التعليمات المكوّنَ الأكثر حساسية لا القماش الرئيسي. ففي المنشفة ذات وجه البوليستر والظهر القطني يعني ذلك حدود التجفيف والكيّ التي تفرضها الطباعة إلى جانب حدود الظهر القطني؛ وفي المنشفة الملوّنة حساسية الأصباغ للمبيّضات؛ وفي أي منشفة الإضافات والملصقات وخيط التطريز. أما كون وسم العناية إلزامياً، وبأي لغة، فيتوقّف على السوق: انظر متطلبات وسم العناية.
الطيّ
بالإنجليزية: Folding
طيّ المناشف الجاهزة بشكل متفق عليه، كالطيّ إلى نصفين أو إلى ثلاثة أثلاث أو اللفّ، وهو ما يحدّد طريقة عرض المنشفة وتعبئتها وعدد القطع في كل كرتونة.
تُطوى مناشف التجزئة بحيث تتّجه الحافة المنسوجة أو الجاكار أو الشعار إلى الخارج على الرفّ؛ وقد تُطوى مناشف الفنادق طيّاً بسيطاً بمقاس يناسب التكديس ومناولة المغاسل؛ وقد تُلفّ المناشف الترويجية وتُحزم أو تُطوى لتناسب علبة أو كيساً؛ أما مناشف الشاطئ المطبوعة فتُطوى بحيث يظهر أقوى أجزاء التصميم. وقد يُنصّ على ورق حريري أو حشوات من الورق المقوّى أو حزام ورقي (Belly band) لتثبيت الطيّة.
ويحدّد شكل الطيّ أبعاد العبوة وعدد المناشف في كل كرتونة والحجم المشحون. كما أنه يُحدث ثنيات: فالمناشف المطوية بإحكام وهي دافئة أو رطبة والمعبّأة للشحن البحري الطويل قد تصل بثنيات ثابتة ووبر مسطّح على امتداد الطيّات. والتعليمات الكاملة تتضمّن صورة أو رسماً توضيحياً، وأبعاد المنشفة المطوية، والوجه الذي يتّجه إلى الخارج، وتُؤكَّد على عينة ما قبل الإنتاج.
التغليف الفردي
يُسمّى أيضاً: تغليف الوحدة، تغليف التجزئة، Retail packagingبالإنجليزية: Individual packaging
التغليف المطبّق على كل منشفة أو طقم بغرض البيع أو العرض، مثل كيس البولي إيثيلين أو الحزام الورقي أو العلبة أو بطاقة التعليق أو ملصق الرمز الشريطي.
تحمي أكياس البولي إيثيلين من الغبار ومن أثر المناولة. أما الحزام الورقي (Belly band)، وهو شريط من الورق المقوّى المطبوع يلتفّ حول المنشفة المطوية، فيحمل العلامة التجارية والمقاس والرمز الشريطي بكمية أقل من المواد. ويجب أن يكون الوصول إلى بطاقات التعليق والرموز الشريطية ممكناً دون فكّ طيّ المنشفة.
وتحمل أكياس البولي إيثيلين عادةً تحذيرات من خطر الاختناق وعلامات إعادة التدوير بالصيغة واللغة اللتين يشترطهما سوق المقصد أو تاجر التجزئة، وأي ادّعاء بأن الكيس يحتوي على مواد معاد تدويرها يحتاج إلى سند موثّق كأي ادّعاء يتعلّق بالمواد. ويجب أن تكون الرموز الشريطية هي التي خصّصها مالك العلامة التجارية، وأن تُقرأ بالماسح بموثوقية. والمناشف التي تُغلق عليها الأكياس وهي لا تزال دافئة أو رطبة من التشطيب، أو التي تتعرّض لتقلّبات الرطوبة داخل الحاوية، قد يتكثّف فيها البخار أو تنشأ فيها رائحة أو عفن، ولذلك تُبرَّد وتُكيَّف قبل تعبئتها في الأكياس.
التعبئة الإجمالية
بالإنجليزية: Bulk packing
تعبئة المناشف في حزم معدودة أو سائبة داخل الكراتين دون تغليف فردي للبيع بالتجزئة، كما هو معتاد في توريدات الفنادق والعقود وكثير من التوريدات الترويجية.
تُعدّ المناشف في حزم، من عشر قطع أو دزينة مثلاً، تُربط أو تُحزم بشريط، ثم تُعبّأ في كراتين التصدير، وأحياناً داخل بطانة من البولي إيثيلين للحماية من الرطوبة والأوساخ. ويتبع حجم الحزمة طريقة استلام المشتري للمخزون وصرفه، ويُتفق عليه مع المشتري.
والتعبئة الإجمالية توفّر المواد والحجم، لكنها تنقل المخاطر إلى الكرتونة: فالكبس الشديد يسطّح الوبر ويثبّت الثنيات، والكراتين المفرطة الامتلاء تنتفخ وتنهار في الرصّة، والكراتين الثقيلة تتجاوز حدود المناولة التي يضعها المشترون أو الناقلون أو قواعد بيئة العمل. ولذلك تُثبَّت في مواصفات التعبئة ومواصفات الكراتين أعدادُ القطع في كل حزمة والحزم في كل كرتونة وأبعادُ الكرتونة وأقصى وزن إجمالي لها، ثم تتلقّى كل كرتونة علامات الشحن الخاصة بها، ورمزاً شريطياً للكرتونة حيثما كان ذلك مطلوباً.
ضمان الجودة ومراقبة الجودةQA / QC
بالإنجليزية: Quality assurance and quality control
تخصّصان متكاملان: يصمّم ضمان الجودة العمليات والإجراءات والموافقات التي تمنع وقوع العيوب، بينما تفحص مراقبة الجودة المواد والمنتجات وتختبرها لاكتشاف العيوب التي تقع رغم ذلك.
يعمل ضمان الجودة قبل الإنتاج ومن حوله: الإجراءات المكتوبة، وإعدادات الآلات، وعينات المرجع المعتمدة وعينات الصباغة المخبرية، واعتماد الموردين، وتدريب المشغّلين، وضبط التغييرات. أما مراقبة الجودة فهي الفحص والاختبار المخبري للخيوط والقماش والمناشف المشطَّبة. والعيب الذي يتكرر ظهوره في الفحص يستدعي تغييراً في العملية (إعداد النول، أو وصفة الصباغة، أو موجّه ماكينة الخياطة)، لا مزيداً من الفحص.
وفي إنتاج المناشف تتبع نقاط المراقبة مسارَ المادة: الخيط عند وصوله، والقماش الخام عند خروجه من النول، ودرجة اللون بعد الصباغة أو الطباعة، والأبعاد والوزن بعد التشطيب، وجودة التشغيل بعد الخياطة، ثم فحص بالمعاينة للطلبية المعبّأة. ويتولّى قسم الجودة لدى المصنّع معظم هذه الفحوص؛ أما مفتشو المشتري وشركات الفحص المستقلة والمختبرات الخارجية فيكمّلونها ولا يحلّون محلّها. ويقيس الطرفان كلاهما مقابل المواصفات المتفق عليها والعينة المعتمدة.
فحص المواد الواردة
يُسمّى أيضاً: مراقبة جودة المواد الواردة، فحص المواد الخام عند الاستلام، IQCبالإنجليزية: Incoming material inspection
فحوص تُجرى على الخيوط والأقمشة والأصباغ والمواد الكيميائية والإكسسوارات ومواد التغليف عند وصولها، قبل الإفراج عنها للإنتاج، للتأكد من مطابقتها لأمر الشراء وللمواصفات.
يُفحص الخيط من حيث النمرة والبرم ومتانة الخيط المفرد وتفاوتها والانتظام ورقم الدفعة، ويُفحص الخيط المصبوغ أيضاً من حيث تجانس درجة اللون بين بكرة وأخرى. ويُفحص قماش البوليستر المشترى للطباعة من حيث العرض والكتلة لوحدة المساحة وجودة الوجه، وعادةً بطباعة تجريبية قبل التشغيل الكامل. وتُطابَق الأصباغ والمواد المساعدة مع وثائق دفعاتها، مثل شهادة التحليل وصحيفة بيانات السلامة، ومع قائمة القيود الكيميائية حين يشترط المشتري ذلك. وتُقارن الإكسسوارات بالتصاميم المعتمدة: نص الملصقات ورموزها، ولون خيط الخياطة، وبطاقات التعليق، والأكياس البلاستيكية، ومقاس الكراتين، والرموز الشريطية التي يجب أن تُقرأ بالماسح.
فدفعة الخيط الخاطئة أو ملصق العناية المطبوع خطأً، إذا اكتُشفا عند الاستلام، يُستبدلان قبل الاستخدام؛ أما إذا اكتُشفا بعد النسج والصباغة والخياطة، فإنهما يمسّان آلاف المناشف المشطَّبة. وأرقام الدفعات المسجّلة في هذه المرحلة هي أيضاً بداية التتبّع.
الفحص أثناء الإنتاج
يُسمّى أيضاً: الفحص على خط الإنتاج، الفحص خلال الإنتاج، DUPRO، Inline inspectionبالإنجليزية: In-process inspection
فحص يُجرى أثناء تصنيع البضاعة، عند نقاط محدّدة في النسج والمعالجات الرطبة والطباعة والخياطة، لاكتشاف العيوب وتصحيحها قبل معالجة مزيد من المادة.
معظم الفحوص أثناء الإنتاج يجريها المصنّع نفسه. ففي صالة الأنوال تشمل كثافة الحدفات وارتفاع الوبر وخيوط السداء المقطوعة ونقشة الحافة المنسوجة، ثم يُفحص القماش الخام لفّةً لفّة. وتُقارن كل دفعة صباغة بمعيار درجة اللون. وعند بدء خط خياطة أو إعداد طباعة، تُعتمد القطع الأولى قبل مواصلة التشغيل، ويأخذ المفتشون الجوّالون عيّنات لفحص مقاسات القص وعرض الحواشي وموضع الملصق وجودة الغرز. ويُتحقق من موضع الطباعة ولونها مقابل عينة الطباعة (Strike-off) المعتمدة في بداية التشغيل وعلى فترات خلاله.
أما الفحص خلال الإنتاج (DUPRO) بمعناه التجاري فحدث مختلف: زيارة يقوم بها موظفو الجودة لدى المشتري أو مفتش من طرف ثالث بعد إنتاج جزء من الطلبية. وهو يبحث عن المشكلات المنهجية التي لا يزال تصحيحها ممكناً، مثل ملصق خاطئ، أو مقاس ينحرف خارج حدّ السماح، أو فروق درجة اللون بين دفعات الصباغة، ويتحقق من سير العمل مقابل الجدول الزمني. ونجاح DUPRO لا يعني قبول الدفعة؛ فالفحص النهائي هو الذي يحسم.
الفحص النهائي
يُسمّى أيضاً: الفحص قبل الشحن (PSI)، الفحص العشوائي النهائي (FRI)، Pre-shipment inspectionبالإنجليزية: Final inspection
فحص البضاعة المشطَّبة المعبّأة قبل الشحن، عادةً بمعاينة إحصائية للدفعة، لتقرير ما إذا كانت الطلبية مطابقة للمواصفات وللعينات المعتمدة.
يُجرى الفحص النهائي حين تكون البضاعة معبّأة، أو شبه معبّأة، كي تمثّل العيّنة الدفعة كلها. ويفتح المفتش كراتين مختارة عشوائياً ويسحب عدد القطع الذي تحدّده خطة المعاينة، وهي في الغالب خطة AQL وفق ISO 2859-1. والفحوص المعتادة هي: الكمية والتشكيلة مقابل قائمة التعبئة؛ وعلامات الكراتين والملصقات والرموز الشريطية؛ وجودة التشغيل (الثقوب، والعُرى المسحوبة، والبقع، والحواشي المفتوحة، وعيوب الطباعة)؛ والمقاس والوزن مقابل حدود السماح المتفق عليها؛ ودرجة اللون مقابل العينة المعتمدة وبين الكراتين. وتُصنَّف العيوب إلى حرجة أو كبرى أو صغرى، وتُقارن أعدادها بأرقام القبول في الخطة.
والنتيجة إما نجاح أو رسوب أو تعليق، والأخيرة حين تحتاج نقطة ما، كدرجة لون على الحدّ، إلى قرار المشتري. والدفعة الراسبة تُفرز أو يُعاد تشغيلها عادةً ثم تُفحص مرة أخرى؛ أما قبولها بتنازل فقرار تجاري يعود إلى المشتري. والاختبارات المخبرية تستغرق أياماً، ولذلك تُسحب عيّنات الاختبار من الإنتاج مسبقاً في العادة. والإشراف على تحميل الحاويات خدمة منفصلة.
لدى Mira Towels: تشمل فحوص الجودة التي تنشرها Mira Towels اللونَ والطباعة مقابل العينة المعتمدة، والخياطة والحواف، واتساق المقاس والوزن، والامتصاص وملمس اليد كما اعتُمدا عند الموافقة، والانكماش حيثما كان ذا صلة، ودقة التعبئة والكراتين.
حد الجودة المقبولAQL
يُسمّى أيضاً: مستوى الجودة المقبول (التسمية السابقة)، حدود الجودة المقبولة، Acceptable quality levelبالإنجليزية: Acceptance quality limit
في المعاينة للقبول بالصفات، أسوأ متوسط مقبول للعملية، معبَّراً عنه بنسبة مئوية للوحدات غير المطابقة أو بعدد حالات عدم المطابقة لكل 100 وحدة، حين تُقدَّم سلسلة متصلة من الدفعات للفحص بالمعاينة.
تفهرس ISO 2859-1 مخططات المعاينة فيها بحسب حد الجودة المقبول؛ أما MIL-STD-105E، المواصفة العسكرية الأمريكية التي تنحدر منها الجداول، فسمّته مستوى الجودة المقبول[48]. ويستخدم المخطط كلفةَ الدفعات غير المقبولة لحمل المنتِج على إبقاء متوسط العملية مساوياً لحد الجودة المقبول على الأقل أو أفضل منه، مع الحدّ من خطر المستهلك في قبول دفعة رديئة من حين لآخر[49]. ولذلك فإن AQL ليس النسبة المئوية للمناشف المعيبة التي يوافق المشتري على تسلّمها. فالدفعة التي تقع عند AQL تماماً ليس نجاحها مؤكداً، والدفعة الأسوأ قد تُقبل مع ذلك بالمصادفة؛ والحماية التي تقدّمها الخطة لدفعة منفردة تُقرأ من منحنى خصائص التشغيل الخاص بها[48].
تُقرأ الخطة على خطوتين: حجم الدفعة ومستوى الفحص يعطيان حرف رمز حجم العيّنة، ثم يعطي حرف الرمز وAQL حجمَ العيّنة ورقم القبول (Ac) ورقم الرفض (Re)[48]. وفي المعاينة المفردة تُقبل الدفعة إذا لم يتجاوز عدد الوحدات غير المطابقة في العيّنة Ac، ولا تُقبل إذا بلغ Re.
ومثال محلول من الجداول الراسخة المشتركة بين MIL-STD-105E وطبعة 1999 من ISO 2859-1، بالفحص العادي والمعاينة المفردة: دفعة من 3,201–10,000 منشفة عند مستوى الفحص العام II تعطي حرف الرمز L وعيّنة من 200 قطعة. وعند AQL قدره 2.5 تكون الخطة Ac 10 وRe 11؛ وعند 4.0 تكون Ac 14 وRe 15[48]. وعليه فإن دفعة من 5,000 منشفة حمّام تُفحص للعيوب الكبرى عند AQL 2.5 تُقبل إذا وُجد فيها ما يصل إلى 10 مناشف غير مطابقة من بين الـ200، ولا تُقبل إذا وُجد 11 أو أكثر. وقد صدرت من ISO 2859-1 طبعة ثالثة في 2026 حلّت محلّ ما سبقها[49]، ولذلك ينبغي أن تسمّي اتفاقية الجودة الطبعة المعتمدة وأن تُقرأ الخطة من جداول تلك الطبعة.
والمشتري، لا المواصفة القياسية، هو من يحدّد AQL منفصلاً لكل فئة من العيوب، كأن يكون 2.5 للعيوب الكبرى و4.0 للعيوب الصغرى؛ أما قاعدة عدم السماح بأي عيب حرج على الإطلاق فمصدرها دليل المشتري لا الجداول. ويبدأ المخطط بالفحص العادي وينتقل إلى الفحص المشدّد بعد نتائج سيئة في دفعات متتالية، أو إلى الفحص المخفّف بعد سجلّ جيد متواصل؛ وتُدخل طبعة 2026 أيضاً إجراءات تخطّي الدفعات (Skip-lot)[49]. ولا تعمل قواعد التحويل إلا مع سلسلة متصلة من الدفعات. أما للدفعة المنعزلة، كطلبية لمرة واحدة، فالخطط المفهرسة بحسب الجودة الحدّية (Limiting quality)، كما في ISO 2859-2، تقدّم حماية أكثر مباشرة.
خطة المعاينة
بالإنجليزية: Sampling plan
مجموعة قواعد تحدّد عدد الوحدات التي تُسحب من الدفعة، وطريقة اختيارها، وأعداد الوحدات غير المطابقة التي تؤدي إلى قبول الدفعة أو عدم قبولها.
المعاينة بالصفات، وهي نظام ISO 2859-1، تصنّف كل وحدة إلى مطابقة أو غير مطابقة، أو تعدّ حالات عدم المطابقة فيها، وتقدّم خططاً مفردة ومزدوجة ومتعددة[49]. وتبدأ الخطة المزدوجة بعيّنة أصغر من الخطة المفردة المكافئة، ولا تسحب عيّنة ثانية بالحجم نفسه إلا إذا وقعت النتيجة الأولى بين رقم القبول ورقم الرفض. أما المعاينة بالمتغيّرات (ISO 3951-1) فتستخدم القيم المقيسة لخاصية واحدة على مقياس متصل، يُفترض أنها موزّعة توزيعاً طبيعياً تقريباً، مقابل حدود مواصفات محدّدة[50]؛ وهي تحتاج إلى وحدات أقل لتحقيق الحماية نفسها، لكنها تناسب خاصية واحدة قابلة للقياس مثل وزن المنشفة، لا فحصاً بصرياً لجودة التشغيل.
ويحدّد مستوى الفحص العلاقة بين حجم الدفعة وحجم العيّنة. فالمستويات العامة I وII وIII للاستخدام العادي، والمستوى II هو الافتراضي؛ أما المستويات الخاصة من S-1 إلى S-4 فتُبقي العيّنات صغيرة حين تكون الاختبارات بطيئة أو إتلافية ويمكن تحمّل مخاطر معاينة أكبر[48]. ولا يلزم أن تطابق دفعة الفحص دفعة الإنتاج أو دفعة الشحن، لكن ينبغي أن تكون متجانسة، كما هو موضّح في مدخل دفعة الإنتاج. وقد تحدّد مواصفات المنشفة عيّنة منفصلة أصغر للقياسات والوزن، لأنها تستغرق وقتاً أطول من الفحص البصري.
تصنيف العيوب
بالإنجليزية: Defect classification
تجميع العيوب المحتملة بحسب خطورتها، عادةً إلى حرجة وكبرى وصغرى، بحيث تُعدّ كل فئة منفصلة ويُحكم عليها وفق معايير القبول الخاصة بها.
التعريفات الكلاسيكية مصدرها المعاينة للقبول. فالعيب الحرج هو الذي يُرجَّح أن يُحدث ظروفاً خطرة أو غير آمنة للمستخدم؛ والعيب الكبير هو الذي يُرجَّح أن يسبّب إخفاقاً أو يقلّل قابلية الاستعمال للغرض المقصود تقليلاً جوهرياً؛ والعيب الصغير لا يقلّل قابلية الاستعمال تقليلاً جوهرياً، أو هو انحراف عن المواصفات قليل الأثر في الاستعمال[48]. وتترجم قائمة العيوب لدى المشتري هذه الفئات إلى مصطلحات خاصة بالمنتج، ولكل فئة AQL خاص بها.
وفي المناشف تشمل العيوب الحرجة الإبرة المكسورة أو أي شظية معدنية أخرى، والجسم الحادّ داخل العبوة، والأجزاء الصغيرة القابلة للانفصال في منتجات الأطفال؛ أما الملصق الإلزامي قانوناً إذا كان مفقوداً أو خاطئاً، كملصق تركيب الألياف، فيُصنَّف حرجاً أو كبيراً بحسب قائمة المشتري. وتشمل العيوب الكبرى الثقوب، والحواشي أو الدرزات المفتوحة، والعُرى المسحوبة بما يتجاوز الطول المحدّد، والمقاس أو الوزن خارج حدّ السماح، ودرجة اللون الخاطئة، وخطأ الطباعة، والبقع الظاهرة من مسافة الفحص المحدّدة؛ وتشمل العيوب الصغرى أطراف الخيوط غير المقصوصة والمخالفات الصغيرة المتفرقة. والموضع والحجم يحدّدان الفئة: فالأثر على الوجه قد يكون عيباً كبيراً بينما الأثر نفسه على الظهر عيب صغير. ويُتفق على القائمة ومسافة النظر والإضاءة قبل الإنتاج.
اختبار الثبات البُعدي
بالإنجليزية: Dimensional stability testing
قياس مخبري للتغيّر في طول القماش أو المنشفة وعرضها بعد إجراء غسيل وتجفيف محدّد، ويُذكر بنسبة مئوية من البُعد الأصلي.
تُكيَّف العيّنات أو المناشف الكاملة، وتُرسم عليها أزواج من علامات القياس في الطول والعرض وتُقاس، ثم تُغسل وتُجفَّف وفق إجراء محدّد، وتُكيَّف مرة أخرى ويُعاد قياسها؛ والتغيّر هو الفرق مقسوماً على المسافة الأصلية، مضروباً في 100. وتغطي ISO 3759 التحضير ورسم العلامات والقياس، وتوفّر ISO 6330 إجراءات الغسيل والتجفيف المنزلية، وتربط ISO 5077 بينهما. وتعرّف ISO 6330:2021 إجراءات غسيل عددها 16 لغسّالتها المرجعية ذات التحميل الأمامي، وإجراءات أخرى لنوعين من الغسّالات ذات التحميل العلوي، وستة إجراءات تجفيف، ويمثّل كل إجراء غسيل غسلة منزلية واحدة[51]. وينبغي أن تصف التقارير الأرقام صراحةً بأنها انكماش أو تمدّد، لأن اصطلاحات الإشارة (الموجبة والسالبة) يسهل أن يُساء فهمها.
وعلى المواصفات أن تحدّد ما تتركه الطريقة مفتوحاً: درجة حرارة الغسيل ونوع الغسّالة، وطريقة التجفيف، وعدد الدورات، وهل تُختبر عيّنة مقطوعة أم المنشفة كاملة. فالدورة الواحدة تُظهر أساساً انكماش الإرخاء؛ والدورات المتعددة تُظهر ما إذا كان الانكماش يستمر. وتقدّم الطريقة الأمريكية AATCC TM135 أربع درجات حرارة للغسيل وثلاث دورات تحريك وأربعة إجراءات للتجفيف[52]. ونتائج الطرائق أو الإعدادات المختلفة غير قابلة للتبادل.
وفي التيري تُوضع علامات القياس على الأرضية، أو يُبسط الوبر بطريقة محدّدة عند القياس، لأن وضع العلامات على العُرى وقراءتها صعب. ويُقاس الجسم والحافة المنسوجة والحواشي كلٌّ على حدة، إلى جانب المقاس الكلي، لأن تفاوت الانكماش بينها يسبّب حوافّ منسوجة متموّجة وحواشي متجعّدة. وفي المناشف ذات الوجه البوليستري والظهر القطني، يُسجَّل الالتفاف والتقوّس والتجعّد إلى جانب النسب المئوية.
والحدّ المقبول يأتي من مواصفات المشتري، وبالقرب منه تحسم دقة الطريقة ما إذا كان مختبران سيتفقان. ومناشف الفنادق تُغسل في مغاسل صناعية لا تحاكيها الإجراءات المنزلية؛ انظر التحمّل في الغسيل.
ثبات اللون للغسيل
يُسمّى أيضاً: ثبات اللون للغسل، ثبات الصبغة للغسيل، Wash fastnessبالإنجليزية: Colour fastness to washing
مقاومة لون المنسوج للغسيل، وتُقيَّم بتغيّر لون العيّنة وتلطّخ الأقمشة المجاورة غير المصبوغة بعد غسيل قياسي بمنظّف مرجعي.
في ISO 105-C06 تُحرَّك عيّنة ملامسة لقماش مجاور داخل وعاء مغلق يحتوي محلول منظّف مرجعي وكرات فولاذية تضيف فعلاً ميكانيكياً، عند درجة حرارة ومدة محدّدتين، ثم تُشطف وتُجفَّف وتُقيَّم. وينبغي أن تسمّي المواصفات رمز الاختبار الدقيق لا المواصفة القياسية وحدها؛ فالحرف يحدّد درجة الحرارة، من A (40 °C) إلى E (95 °C). والاختبار المفرد (S) الواحد يقارب كثيراً غسلة منزلية أو تجارية واحدة، أما الاختبار المتعدد (M) الواحد فقد يقارب في بعض الحالات ما يصل إلى خمس غسلات عند درجات حرارة لا تتجاوز 70 °C، وهو أشدّ لزيادة الفعل الميكانيكي فيه[53].
وكثيراً ما يكون القماش المجاور شريطاً متعدد الألياف، كي يُحكم على التلطّخ في كل نوع من الألياف، أو قماشاً أحادي الليف يوافق الاستخدام النهائي. وفي الطريقة الأمريكية AATCC TM61، وهي اختبار معجَّل، يقارب تشغيل واحد مدته 45 دقيقة خمس غسلات منزلية نموذجية تقريباً[54]. وتختلف طرائق ISO وAATCC في المعدات والمنظّفات والظروف، فلا تُقارن درجاتها مقارنة مباشرة.
والدرجات الداكنة والتيري الكثيف، الذي يحتجز قدراً أكبر من المحلول، هي أصعب الحالات؛ والأسباب المعتادة للنتائج الضعيفة موصوفة في مدخل ثبات اللون. وتنبّه ISO 105-C06 نفسها إلى أن المنتجات الصناعية ومنتجات المستشفيات قد تُغسل في ظروف أشدّ من إجراءاتها، وإلى أنها لا تعكس أثر المبيّضات الضوئية في المنظّفات التجارية[53]، ولذلك قد يضيف برنامج الفنادق اختباراً للتبييض يوافق كيمياء المغسلة التي يتعامل معها.
والنتيجة الكاملة تذكر رمز الطريقة، ودرجة واحدة لتغيّر اللون، ودرجة للتلطّخ على كل ليف من ألياف القماش المجاور. ولا تحدّد الطريقة درجة للنجاح؛ بل تُدوَّن درجات القبول في مواصفات المشتري.
ثبات اللون للاحتكاك
يُسمّى أيضاً: ثبات اللون للفرك، الاحتكاك الجاف والرطب، Crocking، Rubbing fastnessبالإنجليزية: Colour fastness to rubbing
مقاومة لون المنسوج للانتقال بالاحتكاك إلى أسطح أخرى، وتُقاس بحكّ العيّنة بقطعة قطنية بيضاء جافة وأخرى رطبة في ظروف محدّدة، ثم تقييم التلطّخ على القطعة القطنية.
تنطبق ISO 105-X12 على المنسوجات بجميع أنواعها، بما فيها الأقمشة الوبرية، وتتضمن اختباراً بقماش حكّ جاف وآخر بقماش رطب[55]؛ أما المكافئ الأمريكي AATCC TM8 فيقيس اللون المنتقل من السطح بالحكّ على جهاز الكروكميتر (Crockmeter)[56]. ويُقيَّم التلطّخ على قماش الحكّ بالمقياس الرمادي للتلطّخ. وكثيراً ما تكون النتائج الرطبة أدنى من الجافة، لأن الماء يجعل الليف ينتفخ ويحمل اللون غير المثبَّت إلى القماش.
والتيري حالة صعبة: فالعُرى تقدّم سطحاً كبيراً متحرّكاً، وفي الدرجات الداكنة تنتقل أي صبغة غير مثبّتة عند رؤوس العُرى بسهولة. والطباعة بالبيجمنت وطباعة التسامي التي بقيت فيها الصبغة على سطح الليف معرّضتان كذلك لانتقال اللون بالاحتكاك. وتتنبّأ نتائج الاحتكاك بانتقال اللون إلى الملابس الفاتحة وبياضات الأسرّة والمفروشات؛ ويحدّد المشترون الدرجات المطلوبة، منفصلةً للجاف والرطب، في مواصفاتهم.
ثبات اللون للضوء
يُسمّى أيضاً: الثبات الضوئي، مقاومة البهتان بالضوء، Light fastnessبالإنجليزية: Colour fastness to light
مقاومة لون المنسوج للبهتان تحت الضوء، وتُختبر بتعريض العيّنات لمصباح قوس زينون مرشَّح مع مراجع الصوف الأزرق، وتقييم البهتان مقابل تلك المراجع.
تعرّض ISO 105-B02 العيّنات لمصدر ضوء اصطناعي يمثّل ضوء النهار الطبيعي (D65)، مع أقمشة مرجعية من الصوف الأزرق معلومة الثبات، وتقيّم العيّنة بالمرجع الذي يبهت بدرجة مماثلة. وتتيح الطريقة مجموعتين من المراجع، المجموعة الأوروبية المرقّمة من 1 إلى 8 والمجموعة الأمريكية من L2 إلى L9، وقد لا تتطابق نتائجهما[57]، ولذلك يذكر التقرير المجموعة المستخدمة؛ ومع المجموعة الأوروبية يُقيَّم ثبات اللون للضوء من 1 إلى 8، لا على المقياس الرمادي 1–5. وتقدّم AATCC TM16.3 خيارات اختبار بقوس الزينون، وتنصّ على أنها لا تعني اختباراً معجَّلاً لتطبيق بعينه[58].
يتوقف ثبات اللون للضوء على الصبغة بعينها وعلى عمق درجة اللون، ولذلك يُضبط باختيار الأصباغ. وتزداد أهميته في مناشف الشاطئ والمسابح، والمناشف المعروضة أو المخزّنة في غرف تدخلها الشمس، والأرواب المستعملة في الهواء الطلق. والدرجة المخبرية ترتّب الألوان؛ ولا تتنبّأ بعدد أيام الاستعمال في الخارج.
ثبات اللون للعرق
بالإنجليزية: Colour fastness to perspiration
مقاومة لون المنسوج لعرق الإنسان، الذي يُحاكى بمحاليل اختبار تحتوي على الهستيدين، وتُقيَّم بتغيّر اللون وتلطّخ الأقمشة المجاورة.
في ISO 105-E04 تُبلَّل العيّنات الملامسة لأقمشة مجاورة في محلولين يحتويان على الهستيدين، أحدهما حمضي والآخر قلوي، ثم تُصفّى وتُحفظ بين لوحين تحت ضغط محدّد عند درجة حرارة مرتفعة، ثم تُفرد وتُجفَّف وتُقيَّم بالمقاييس الرمادية أو بالأجهزة[59]. أما AATCC TM15 فتغطي العرق الحمضي وحده[60]، وهذا أحد أسباب عدم قابلية نتائج ISO وAATCC للتبادل.
وتزداد أهمية الاختبار في مناشف الصالات الرياضية والرياضة، ومناشف الوجه والرقبة، والأرواب ذات الدرجات الداكنة، حيث يجتمع تلامس الجلد الرطب وحرارة الجسم. وكما في الغسيل، فإن السبب المعتاد للنتائج الضعيفة هو الصبغة غير المثبّتة؛ والدرجات المطلوبة يحدّدها المشتري.
ثبات اللون للماء المكلور والمبيّضات
يُسمّى أيضاً: ثبات اللون للكلور، ثبات اللون لماء المسابح، ثبات اللون لمبيّض الهيبوكلوريت، Chlorine fastnessبالإنجليزية: Colour fastness to chlorinated water and bleach
مقاومة لون المنسوج للكلور النشط، سواء بالتركيزات المنخفضة الموجودة في ماء المسابح المعقَّم أو بالتركيز الأعلى لمبيّض الهيبوكلوريت المستخدم في الغسيل.
تعرّض ISO 105-E03 العيّنات للكلور النشط بتركيزات تُستخدم لتعقيم ماء المسابح، بثلاثة ظروف اختبار: 50 mg/l و100 mg/l مخصّصان لملابس السباحة، و20 mg/l للملحقات مثل أرواب الشاطئ والمناشف[61]. والطريقة المقابلة لدى AATCC هي TM162[62]. وقد تُحدَّد لمناشف الشاطئ أيضاً متطلبات ثبات اللون لماء البحر، الذي تغطيه ISO 105-E02[63].
وتختبر ISO 105-N01 المقاومة للتبييض بالهيبوكلوريت، وهي مخصّصة أساساً للسليلوز الطبيعي والمُجدَّد؛ وتُحرَّك العيّنة في محلول هيبوكلوريت الصوديوم أو الليثيوم[64]. وتنطبق حيث قد تُبيَّض المناشف بالكلور في مغاسل الفنادق أو المستشفيات أو في الغسيل المنزلي. وتختلف مقاومة الكلور اختلافاً كبيراً بين الأصباغ المنفردة، حتى ضمن فئة الأصباغ التفاعلية، ولذلك تُضبط باختيار الأصباغ اعتماداً على بيانات الثبات الصادرة عن مصنّعي الأصباغ، وينبغي معرفة كيمياء المغسلة قبل تثبيت مسار الصباغة لمناشف الفنادق الملوّنة أو لحوافها المنسوجة. وتُقيَّم الدرجات بالمقاييس الرمادية؛ ومستويات القبول يحدّدها المشتري.
المقياس الرمادي
يُسمّى أيضاً: التدريج الرمادي، المقياس الرمادي لتغيّر اللون، المقياس الرمادي للتلطّخ، Grey scale، Gray scaleبالإنجليزية: Grey scale
مجموعة من الأزواج القياسية من الرقاقات الرمادية تُستخدم لتقييم ثبات اللون بصرياً، بمقياس لتغيّر لون العيّنة وآخر لتلطّخ القماش المجاور، يمتد كلٌّ منهما من الدرجة 5 (لا تغيّر) نزولاً إلى الدرجة 1.
تصف ISO 105-A02 مقياس تغيّر اللون، وتصف ISO 105-A03 المقياس المنفصل للتلطّخ[65]. والمقياس الأساسي خمس درجات مؤلّفة من أزواج من الرقاقات الرمادية غير اللامعة، ويضيف المقياس الموسّع أربع أنصاف درجات ليصبح المجموع تسعاً. ولكل درجة مواصفة لونية قياسية (كولوريمترية)، ويطابق المقيّم التباين البصري بين المادة المعالَجة وغير المعالَجة مع زوج من أزواج المقياس. والدرجة 5 تعني عدم وجود فرق ملحوظ، والدرجة 1 أكبر تباين؛ وتُكتب أنصاف الدرجات 4–5 و3–4 وهكذا.
ويُجرى التقييم في ظروف الإضاءة والمشاهدة التي تحدّدها الطرائق، وقد يختلف المقيّمون بنصف درجة، ولا سيما في التلطّخ. وتقيّم ISO 105-A04 التلطّخ بجهاز لقياس اللون بدلاً من ذلك، وتحوّل ISO 105-A05 القياسات الآلية لتغيّر اللون إلى درجة على المقياس الرمادي[66]؛ وينبغي أن تذكر المواصفات أي التقييمين يُعتمد حين تقترب النتائج من الحدّ.
اختبار الامتصاص
بالإنجليزية: Absorbency testing
طرائق مخبرية تقيس كمّياً كيف تمتص المنشفة الماء، إما بقياس زمن امتصاص قطرة ماء أو عيّنة، أو بقياس الماء الذي تلتقطه من سطح مبلّل. وكل طريقة تقيس خاصية مختلفة.
تُستخدم للمناشف ثلاث عائلات من الطرائق. فـAATCC TM79، التي تنطبق على الخيوط والأقمشة والملابس من أي ليف أو تركيب[67]، تقيس الزمن الذي تستغرقه قطرة ماء موضوعة على القماش حتى تُمتص، ويُحكم على ذلك باللحظة التي يتوقف فيها سطحها عن عكس الضوء. وتتضمن EN 14697، وهي المواصفة الأوروبية التي تحدّد المتطلبات الدنيا وطرائق الاختبار لمناشف التيري المنسوجة الجديدة وأقمشة التيري[68]، طريقةً لقياس زمن الامتصاص. وتقيس ASTM D4772 قدرة قماش التيري على امتصاص الماء المتدفق من سطح مبلّل والاحتفاظ به، كما يحدث عند تجفيف الجلد؛ ولا تنطبق على المناشف غير التيري مثل نسيج الهَك (Huck) أو الوافل[69].
يقيس اختبار القطرة سرعة الابتلال عند السطح، ويتأثر بشدّة بالمنعّمات وغيرها من كيمياء السطح؛ أما اختبار التدفق السطحي فيقيس مقدار الماء الذي يمتصه القماش ويحتجزه. وتأتي النتائج بوحدات مختلفة، وقد تحتل المنشفة مرتبة جيدة في اختبار وضعيفة في آخر، ولذلك لا تُقارن الأرقام الناتجة عن طرائق مختلفة، أو عن طريقة واحدة بمعالجة تمهيدية مختلفة.
والغسيل المسبق أكثر مصادر الخلاف شيوعاً، لأن المناشف الجديدة تحمل بقايا المنعّمات والتشطيب، وكثيراً ما يتغيّر الامتصاص تغيّراً ملحوظاً خلال الغسلات الأولى[133]. وينبغي أن تسمّي المواصفات الطريقة وطبعتها، وأن تحدّد هل تُختبر المناشف كما وردت أم بعد عدد محدّد من الغسلات وفق إجراء مسمّى من ISO 6330، وأن تشترط التكييف وتذكر عدد العيّنات. وتؤخذ العيّنات من الجسم الوبري لا من الحافة المنسوجة، وفي المناشف ذات الوجه البوليستري والظهر القطني يُذكر الوجه الذي اختُبر. والأفضل أن تُحدَّد الحدود انطلاقاً من نتائج العينة المعتمدة.
التحمّل في الغسيل
يُسمّى أيضاً: المظهر بعد الغسيل، تحمّل الغسيل المتكرر، Wash durabilityبالإنجليزية: Wash durability
قدرة المنشفة على الحفاظ على مقاسها ولونها وطباعتها ووبرها وحواشيها ومظهرها العام خلال الغسيل المتكرر، ويُحكم عليها بعد عدد محدّد من دورات الغسيل والتجفيف.
التحمّل في الغسيل مجموعة من الملاحظات: فبعد العدد المتفق عليه من الدورات تُقارن المنشفة بعيّنة ضابطة غير مغسولة من حيث التغيّر البُعدي، وتغيّر اللون، وفقد الطباعة أو تشوّشها، وتشوّه الوبر، والعُرى المسحوبة، وسلامة الحواشي والدرزات، وتساقط الزغب، والملمس. وتوفّر الإجراءات المنزلية مثل ISO 6330 أو AATCC TM135 الغسيل والتجفيف؛ أما عدد الدورات والمظهر المقبول فيحدّدهما المشتري.
ومناشف الفنادق والمستشفيات تمرّ عبر مغاسل صناعية بدرجات حرارة أعلى وقلويات أقوى ومبيّضات وتجفيف دوّار شاق، وهذا ما لا تحاكيه الإجراءات المنزلية. وتعرّف ISO 15797 إجراءات غسيل وتشطيب صناعية على معدات متوسطة الحجم، لكن نطاقها ملابس العمل، وتنبّه إلى أن الاختبار في العملية الصناعية الفعلية قد يكون مستحسناً لاتخاذ قرار نهائي[70]؛ وفي المناشف، يكون التشغيل التجريبي عبر المغسلة التي ستعالجها هو الفحص الأكثر مباشرة. وفي المناشف ذات الوجه البوليستري والظهر القطني، يكشف الغسيل المتكرر أيضاً تفاوت الانكماش بين الوجهين ومدى ثبات الطباعة.
التكييف المخبري
يُسمّى أيضاً: الجو القياسي، الجو القياسي للتكييف، Conditioningبالإنجليزية: Laboratory conditioning
إيصال عيّنات الاختبار إلى حالة توازن رطوبي في جو قياسي مضبوط الحرارة والرطوبة النسبية قبل قياس الخصائص التي تتوقف على المحتوى الرطوبي.
تعرّف ISO 139 جواً قياسياً للتكييف ولتعيين الخصائص الفيزيائية والميكانيكية للمنسوجات، هو 20 °C و65% رطوبة نسبية، وجواً بديلاً هو 23 °C و50% يجوز استخدامه إذا اتفق الطرفان؛ وقد أضاف التعديل 1 (2011) جواً بديلاً آخر للاختبار وتعريفاً للتكييف السريع[12]. وينبغي أن يذكر تقرير الاختبار أي جو استُخدم.
المنشفة القطنية التي تُوزن مباشرة بعد إخراجها من حاوية رطبة أو من مجفّف دافئ لن تعطي GSM نفسه الذي تعطيه عيّنة مكيّفة، وهذا فرق يتحوّل بسهولة إلى خلاف على الوزن. كما أن الألياف السليلوزية تحتفظ برطوبة أكثر قليلاً حين تبلغ التوازن انطلاقاً من الجانب الرطب مما لو بلغته من الجانب الجاف، ولهذا قد تشترط الطرائق تكييفاً تمهيدياً في هواء أكثر جفافاً. والتيري السميك يحتاج إلى وقت أطول لبلوغ التوازن من القماش الرقيق، ولا تتأثر الكتلة وحدها بل الأبعاد والامتصاص أيضاً. وينبغي أن تحدّد اتفاقات الوزن هل يُقاس الوزن بعد التكييف أم كما ورد.
عيّنة الاختبار
يُسمّى أيضاً: العيّنة المختبَرة، عيّنة القياس، Specimenبالإنجليزية: Test specimen
قطعة المادة، أو المنتج كاملاً، التي تخضع فعلياً للاختبار، وتُقطع أو تُختار من العيّنة المخبرية وفق قواعد طريقة الاختبار.
ثلاثة مستويات يسهل الخلط بينها: العيّنة (Sample) هي مجموعة الوحدات المسحوبة من الدفعة وفق خطة المعاينة، والعيّنة المخبرية هي ما يصل إلى المختبر، وعيّنات الاختبار هي ما يُجرى عليه كل اختبار. فحجم عيّنة AQL عدد من المناشف، بينما تحدّد طريقة الاختبار عدد عيّنات الاختبار الخاص بها ومقاسها واتجاهها (الطول والعرض، أو السداء واللُّحمة)، وتُبعدها عن البُرسل وبعضها عن بعض كي لا تحتوي الخيوط نفسها.
وفي المناشف يجب أن تحدّد المواصفات ما تشمله عيّنة الاختبار. فـGSM القماش على العيّنات المقطوعة يُقاس على الجسم الوبري، أما الوزن بالقطعة وGSM المذكور لكل منشفة والمقاس النهائي فتُقاس على المنشفة كاملةً بحوافها المنسوجة وحواشيها. وفي المناشف مزدوجة الوجه قد يحتاج كل وجه إلى عيّنة اختبار خاصة به لقياس الامتصاص أو ثبات اللون.
التكرارية وقابلية الاستنساخ
يُسمّى أيضاً: دقة طريقة الاختبار، إعادة الإنتاجية، الضبط، Precisionبالإنجليزية: Repeatability and reproducibility
مقياسان لدقة الاختبار: تصف التكرارية مدى الاتفاق بين النتائج التي يحصل عليها مختبر واحد في الظروف نفسها خلال مدة قصيرة، وتصف قابلية الاستنساخ مدى الاتفاق بين النتائج التي تحصل عليها مختبرات مختلفة.
تعني ظروف التكرارية الإجراء نفسه والمشغّلين أنفسهم ونظام القياس نفسه وظروف التشغيل نفسها والموقع نفسه، مع قياسات مكرّرة خلال مدة قصيرة؛ أما ظروف قابلية الاستنساخ فتشمل مواقع ومشغّلين وأنظمة قياس مختلفة[71]. وتعرض ISO 5725-1 التعريفات والنموذج الإحصائي وتصميم الدراسة اللازمة لتقدير صحة (Trueness) ودقة الطرائق التي تعطي نتائج على مقياس متصل[72]. وتُقدَّر الدقة في الدراسات بين المختبرات (اختبارات المقارنة الدوّارة)، وتكون قابلية الاستنساخ عادةً أوسع من التكرارية.
ولذلك قد يذكر مختبر المورّد ومختبر المشتري قيماً مختلفة للانكماش أو GSM للمناشف نفسها دون أن يكون أيّهما مخطئاً؛ وقبل رفض دفعة بناءً على اختبار واحد، يُقارن الفرق بالدقة المعروفة للطريقة. ودرجات المقياس الرمادي تتوقف على المقيّم، والفروق بنصف درجة بين المختبرات أمر وارد. وتسمية مختبر حَكَم وطبعة الطريقة في اتفاقية الجودة تجنّب معظم الخلافات.
حدود سماح الاختبار وعدم اليقين في القياس
بالإنجليزية: Test tolerance and measurement uncertainty
الشك المرتبط بنتيجة اختبار مقيسة، ويُعبَّر عنه بمجال حول القيمة المذكورة، ويجب أخذه في الحسبان عند مقارنة النتيجة بحدّ قبول.
يُعرَّف عدم اليقين في القياس بأنه بارامتر غير سالب يميّز تشتّت القيم المنسوبة إلى الكمية المقيسة[71]. وفي اختبار المنسوجات ينشأ من تفاوت عيّنات الاختبار، والتكييف، وأسلوب المشغّل، ومعايرة الجهاز، وتزداد أهميته قرب الحدّ: فإذا سمحت المواصفات بانكماش 5% وأظهرت منشفة 4.8%، فإن المطابقة تتوقف على مقدار عدم اليقين.
تحدّد ISO/IEC 17025 المتطلبات العامة لكفاءة مختبرات الاختبار[73]. والمختبر الذي يصرّح بالمطابقة لمواصفة ما يطبّق قاعدة قرار لمعالجة عدم اليقين في القياس؛ وتصف إرشادات ILAC الخيارات المتاحة، من القبول البسيط مع تقاسم المخاطر إلى نطاقات الحماية (Guard bands) التي تنقل حدّ القبول إلى داخل حدّ المواصفة[74]. والأفضل أن يُتفق على القاعدة قبل بدء الاختبار. فعدم اليقين يصف القياس؛ أما حدّ السماح في الإنتاج فيصف مقدار ما يجوز أن ينحرف به المنتج نفسه عن القيمة الاسمية.
حدّ السماح في الإنتاج
يُسمّى أيضاً: سماحية التصنيع، حدّ السماح في المقاس، حدّ السماح في الوزن، التفاوت المسموح، Toleranceبالإنجليزية: Production tolerance
الانحراف المسموح المتفق عليه للمنشفة المشطَّبة عن مواصفتها الاسمية، في الطول أو العرض أو الوزن أو GSM أو درجة اللون أو موضع الطباعة مثلاً، ويُدوَّن في المواصفات بقيم زائد أو ناقص.
تحتاج المناشف إلى حدود سماح صريحة لأن أبعادها وكتلتها تتفاوت لأسباب فيزيائية: التفاوت الطبيعي في الألياف، وارتفاع العُرى، والارتخاء بعد التشطيب، والمحتوى الرطوبي. وتُكتب حدود السماح بصيغة ± cm أو ± %، ولا يلزم أن تكون متماثلة؛ فقد يقبل المشتري منشفة أثقل لا أخف، لأن الوزن مواصفة تجارية. ولا يوجد حدّ سماح عام: فكل برنامج يحدّد قيمه ويذكر هل ينطبق حدّ السماح في الوزن على كل قطعة أم على متوسط العيّنة.
وطريقة القياس مكانها المواصفات أيضاً (المنشفة مفرودة دون شدّ، بعد التكييف، مقيسة عند نقاط محدّدة، مع العلّاقة أو بدونها)، حتى يقيس المفتش والمصنع الشيء نفسه. وتُضبط درجة اللون مقابل معيار معتمد تحت مصادر إضاءة متفق عليها، ويُضبط موضع الطباعة بإزاحة مسموحة عن الموضع المعتمد.
لدى Mira Towels: تشمل فحوص الجودة التي تنشرها Mira Towels اتساق المقاس والوزن.
تعريف الدفعة
يُسمّى أيضاً: رقم الدفعة، رقم اللوط، رقم التشغيلة، Lot number، Batch numberبالإنجليزية: Batch identification
إعطاء رقم دفعة فريد للمواد ولتشغيلات الإنتاج، مثل دفعات الخيوط ودفعات الصباغة وتشغيلات الطباعة والكراتين المعبّأة، وتسجيله بحيث يمكن فصل البضاعة من الدفعات المختلفة وتتبّعها.
قد تختلف كل دفعة صباغة اختلافاً طفيفاً في درجة اللون، ولذلك تُحفظ المناشف مفصولة بحسب دفعة الصباغة خلال الخياطة والتعبئة، وكثيراً ما يشترط المشترون دفعة واحدة في كل كرتونة أو في كل شحنة لمتجر. ولدفعات الخيوط أهميتها لأن الخيوط من دفعات مختلفة قد تصطبغ بطرق مختلفة، وفي المناشف المطبوعة تُسجَّل تشغيلات الطباعة ودفعات الحبر ودفعات ورق النقل. وتظهر الأرقام على البطاقات الداخلية وملصقات الكراتين، ويطلب بعض المشترين رمز إنتاج على ملصق العناية.
وحين ترد شكوى، تتيح أرقام الدفعات عزل البضاعة المتأثرة، وتتبّع السبب حتى مادة بعينها أو آلة بعينها، وقصر المطالبة على الدفعات المعنية فعلاً.
التتبّع
بالإنجليزية: Traceability
القدرة على تتبّع تاريخ المنتج من خلال السجلات، بربط المنشفة المشطَّبة أو الكرتونة بالمواد والعمليات والمواقع والتواريخ التي دخلت في تصنيعها.
يجري التتبّع الداخلي داخل مصنع واحد: الطلبية، ودفعات الخيوط، والأنوال ولفّات القماش الخام، ودفعات الصباغة، وتشغيلات الطباعة، وخطوط الخياطة، والكراتين. أما التتبّع في سلسلة التوريد فيعبر حدود الشركات، من الغزّال إلى النسّاج والصبّاغ والخيّاط، وهو أساس أنظمة سلسلة الحيازة للمواد الحاصلة على شهادات مثل الألياف العضوية أو المعاد تدويرها. ويعتمد كلاهما على أرقام الدفعات المسجّلة عند كل انتقال.
والتتبّع قائم على السجلات: فهو يبيّن ما وُثِّق على أنه حدث، لكنه لا يثبت بذاته منشأ الليف أو تركيبه، وهذا يحتاج إلى اختبار أو تحقق مستقل. وهو يدعم التحقيق في المطالبات، والسحب الموجّه للبضاعة المتأثرة، والوثائق التي تقوم عليها ادعاءات المحتوى الحاصل على شهادة.
تقرير الفحص
يُسمّى أيضاً: تقرير مراقبة الجودة، QC reportبالإنجليزية: Inspection report
الوثيقة التي تسجّل نطاق الفحص وطريقته ونتائجه: ما الذي فُحص، وخطة المعاينة المستخدمة، والعيوب المكتشفة بحسب فئاتها، والقياسات، والصور، والحكم الناتج.
التقرير المفيد يحدّد الطلبية والموديل والكمية، والمواصفات والعينة المعتمدة المستخدمة مرجعاً، والكراتين التي فُتحت والقطع التي فُحصت، وخطة المعاينة وقيم AQL، وكل عيب بحسب فئته مع الصور، وبيانات القياسات والوزن، والفحوص الميدانية مثل مسح الرموز الشريطية، وحكماً بالنجاح أو الرسوب أو التعليق. وقد يصدره موظفو الجودة لدى المصنّع، أو موظفو المشتري، أو شركة فحص مستقلة.
وهو يسجّل ما رآه المفتش على عيّنة في لحظة زمنية واحدة، وليس تقرير اختبار مخبري ولا شهادة: فثبات اللون والانكماش وغيرهما من الخصائص التي تحتاج إلى طرائق مخبرية خارج نطاقه، ما لم يُتفق على اختبار ميداني محدّد.
تقرير الاختبار
يُسمّى أيضاً: التقرير المخبري، تقرير المختبر، Lab reportبالإنجليزية: Test report
وثيقة مخبرية تذكر العيّنة التي اختُبرت، وبأي طرائق وطبعات، وفي أي ظروف، وبأي نتائج؛ وقد تضيف بياناً بالمطابقة لمتطلبات العميل.
التقرير الكامل يحدّد المختبر والعميل؛ ويصف العيّنة وتاريخ استلامها ومن اختارها؛ ويسمّي كل طريقة مع طبعتها وأي انحراف عنها والتكييف المستخدم؛ ويعطي النتائج بوحداتها أو درجاتها، مع عدم اليقين حيثما كان ذا صلة، وقاعدة القرار التي يقوم عليها أي بيان بالنجاح أو الرسوب. وISO/IEC 17025 هي المرجع لكفاءة المختبرات وإعداد تقاريرها، ولأن الاعتماد يشمل طرائق محدّدة مدرجة بعينها، يُطابَق نطاق اعتماد المختبر مع الطرائق الواردة في التقرير.
والنتائج تنطبق على المواد المختبَرة وحدها: فالتقرير عن عيّنة قدّمها المورّد لا يقول شيئاً عن الإنتاج الكمي ما لم تكن العيّنات مسحوبة منه. وليس للتقارير تاريخ انتهاء بذاتها، لكن المشترين كثيراً ما يحدّدون مدة صلاحية، وتغيير دفعة الصباغة أو الخيط أو المورّد يستدعي عادةً اختبارات جديدة. وتقرير الاختبار يسجّل نتائج؛ أما الشهادة فهي إقرار تصدره جهة إصدار الشهادات وفق برنامج شهادات محدّد.
شهادة التحليلCoA
بالإنجليزية: Certificate of analysis
وثيقة يصدرها المورّد لدفعة محدّدة من مادة، مثل صبغة أو مادة كيميائية أو دفعة خيط، يصرّح فيها بنتائج الاختبارات التي أُجريت على تلك الدفعة مقابل مواصفات المورّد.
شهادات التحليل شائعة للأصباغ والمواد الكيميائية (القوة، ودرجة اللون مقابل المعيار، وpH، ونسبة المواد الصلبة) ولدفعات الخيوط (النمرة والمتانة وتفاوتهما). وتصدر عادةً عن مختبر المورّد نفسه، فهي ليست مستقلة. وشهادة التحليل خاصة بالدفعة، بخلاف صحيفة بيانات السلامة أو صحيفة البيانات الفنية اللتين تصفان المنتج عموماً؛ وفي فحص المواد الواردة تُقارن بمواصفات الشراء ويُتحقق من قيم مختارة منها. ورغم أن اسمها يتضمن كلمة «شهادة»، فهي ليست شهادة مطابقة صادرة عن جهة إصدار الشهادات ولا تقرير اختبار من طرف ثالث، ولا تقول شيئاً عن المواد المقيّدة ما لم تتضمن نتائجها.
المواصفة القياسية واللائحة ومنح الشهادات وطريقة الاختبار
بالإنجليزية: Standard, regulation, certification and test method
أربعة أنواع مختلفة من وثائق الامتثال: المواصفة القياسية وثيقة توافقية طوعية، واللائحة قانون ملزم، ونظام الشهادات يقدّم ضماناً كتابياً مستقلاً بالمطابقة لمعايير محدّدة، وطريقة الاختبار تحدّد كيف تُقاس خاصية ما.
يسبّب التعامل مع هذه الفئات كأنها قابلة للتبادل كثيراً من الالتباس في شراء المناشف. فالمواصفة القياسية يُتّفق عليها بالتوافق، في هيئة تقييس مثل ISO أو CEN أو معهد وطني، أو في جمعية مثل AATCC أو ASTM International. وقليل منها مواصفات تصف ما ينبغي أن يكون عليه المنتج، كما تفعل EN 14697 لمناشف التيري؛ ومعظمها طرق اختبار، مثل ISO 105-C06 لثبات اللون للغسيل، تحدّد إجراءً وكيفية الإبلاغ عن نتيجته. ولا تصبح المواصفة القياسية إلزامية إلا حين يجعلها قانون أو عقد كذلك.
أما اللائحة فهي القانون في سوق البيع. فلائحة REACH واللائحة (EU) رقم 1007/2011 بشأن أسماء الألياف ووسمها تنطبقان على كل منشفة تُطرح في سوق الاتحاد الأوروبي، وتؤدي قواعد قانون المنسوجات (Textile Act) الدور نفسه في الولايات المتحدة. والامتثال واجب قانوني على من يطرح المنتج في السوق؛ ولا تصدر أي سلطة شهادة به.
منح الشهادة هو تقديم جهة مستقلة ضماناً كتابياً بأن منتجاً أو خدمة أو نظاماً يستوفي متطلبات محدّدة[75]. ونظام مثل OEKO-TEX® STANDARD 100 أو GOTS يملك المعايير، ويوافق على الجهات التي تمنح الشهادات وفقها، ويتحكّم في علامته. ويقع الاعتماد في مستوى أعلى: فهو اعتراف رسمي بأن جهة إصدار الشهادات أو المختبر مؤهَّل لهذا العمل[75]. أما الملصق أو العلامة فليس سوى الادعاء الظاهر، وقيمته بقدر ما تغطيه الشهادة التي تقف وراءه.
لا تتضمّن طرق الاختبار درجات نجاح. فتقرير الاختبار وفق ISO 105-C06 يعطي درجات؛ أما نجاحها فيتوقف على الحدّ الوارد في مواصفات المشتري. وللسبب نفسه لا تعني عبارة «منشفة حاصلة على شهادة ISO» شيئاً: فمنظمة ISO تنشر المواصفات القياسية لكنها لا تمنح أحداً شهادة ولا تصدر شهادات[75]، وشهادة ISO 9001 تتعلّق بنظام إدارة المؤسسة لا بالمنتج، وطريقة الاختبار لا شهادة لها أصلاً.
الطلب المفيد للوثائق يسمّي نوع الوثيقة (تقرير اختبار، أو شهادة منتج، أو شهادة نطاق أو شهادة معاملة، أو شهادة نظام إدارة، أو إقرار المورّد)، والنظام أو اللائحة وإصدارها، وما إذا كان يجب أن تغطي الوثيقة المنتج أو الموقع أو الشحنة. ثم يُتحقَّق من الشهادات في قاعدة بيانات الجهة المصدرة، ومن تقارير الاختبار مقابل العينة التي تصفها.
لدى Mira Towels: يمكن لـ Mira دعم برامج المناشف التي تتطلّب وثائق OEKO-TEX® أو GOTS أو ISO 9001 أو ISO 14001؛ ويُؤكَّد النطاق أثناء إعداد عرض السعر.
مواصفات ISOISO
يُسمّى أيضاً: المواصفات القياسية الدولية، EN ISO، BS EN ISO، DIN EN ISO، TS EN ISO، GSO ISOبالإنجليزية: ISO standards
المواصفات القياسية الدولية التي تنشرها المنظمة الدولية للتقييس (ISO)، ومعها الإصدارات الأوروبية (EN) والوطنية التي تُعتمد بها، مثل EN ISO أو BS EN ISO أو TS EN ISO.
يتولّى التقييس النسيجي في ISO اللجنةُ الفنية ISO/TC 38 Textiles (المنسوجات)، التي تغطي الألياف والخيوط والأقمشة وغيرها من المواد النسيجية مع طرق اختبارها ومصطلحاتها وتعاريفها[76]. وتتبنّى CEN كثيراً من هذه المواصفات دون تغيير مواصفاتٍ أوروبية تحمل عندئذ البادئة EN ISO، وتعيد الهيئات الوطنية نشرها ببادئتها الخاصة: BS EN ISO في المملكة المتحدة، وDIN EN ISO في ألمانيا، أو TS EN ISO لدى TSE، معهد المواصفات التركي. أما المواصفة التي طُوّرت في أوروبا وحدها فتحمل البادئة EN فقط، كما هي حال EN 14697. وتنشر AATCC وASTM International طرقاً أمريكية منفصلة كثيراً ما تقيس الخاصية نفسها في ظروف مختلفة، لذلك لا تكون نتائجها قابلة للتبادل مع نتائج ISO.
رقم المواصفة دون سنة إصدار مرجعٌ ناقص. فالمواصفات تُؤكَّد أو تُراجَع أو تُسحب دورياً؛ فمثلاً سُحبت ISO 9001:2015 عند نشر ISO 9001:2026[77]. وينبغي أن تذكر مواصفات المنتج الإصدار الذي تستند إليه، وأن يذكر تقرير الاختبار الإصدار المستخدم. والمواصفات القياسية محميّة بحقوق النشر وتُباع؛ وصفحات الفهارس العامة تعرض المجال والحالة، لا الإجراء.
OEKO-TEX® STANDARD 100
شهادة منتج للمنسوجات المفحوصة بحثاً عن المواد الضارة، يُختبر فيها كل مكوّن من مكوّنات المنتج الحاصل على الشهادة لدى معهد من معاهد OEKO-TEX® مقابل قيم حدّية تتوقف على فئة المنتج.
يمنح STANDARD 100 by OEKO-TEX® الشهادة للمنتجات لا للشركات. إذ تُرسل عينة تمثيلية ووثائق داعمة إلى معهد عضو في OEKO-TEX®، يختبر كل مكوّن، من الخيط والقماش إلى خيط الخياطة والملصقات والإكسسوارات، مقابل قائمة تضم أكثر من 1,000 مادة ضارة[108]. وتشمل المعايير موادّ منظَّمة قانونياً مثل ملوّنات الآزو المحظورة والكادميوم والرصاص، وموادّ لم تُنظَّم بعد، والمواد ذات الصلة بالمنسوجات من قائمة المواد المرشّحة الأوروبية (Candidate List)[109]. ويتطلّب منح الشهادة أيضاً ضماناً تشغيلياً للجودة وتدقيقاً للشركة يجريه المعهد[109].
تتوقف القيم الحدّية على فئة المنتج: الفئة I لمنتجات الرُّضّع والأطفال الصغار حتى 3 سنوات، والفئة II للمنتجات الملامسة للجلد مباشرة، والفئة III للمنتجات غير الملامسة للجلد، والفئة IV للمنسوجات المنزلية ومواد الديكور مثل الستائر[108]. وتتبع الفئة ملامسةَ الجلد لا عائلةَ المنتج: فبياضات الأسرّة هي المثال الرسمي للفئة II، لذلك تُمنح منشفة الحمّام الشهادة عادةً في الفئة II، ومنشفة الرُّضّع في الفئة I. والحدود أشدّ ما تكون في الفئة I، والشهادة في فئة أقل صرامة لا تقول شيئاً عن فئة أشدّ. وتُختبر المنتجات وفق الملحق 4، وهو البرنامج الأساسي لحماية المستهلك، أو وفق الملحق 6 الذي يضيف موادّ مثيرة للقلق البيئي[109].
الشهادة صالحة لسنة واحدة ويجب تجديدها[109]؛ وتُراجَع القيم الحدّية مرة واحدة على الأقل كل سنة[108]. ويُظهر الملصق رقم الشهادة والمعهد الذي أجرى الاختبار، ويمكن التحقق من الرقم عبر خدمة OEKO-TEX® Label Check[108]. والشهادة ملك لحاملها وتسرد المنتجات التي تغطيها: فشهادة الخيط لدى الغزّال لا تمنح الشهادة للمنشفة الجاهزة، وشهادة صانع المناشف لا تمتد إلى مناشف صُنعت في مكان آخر.
STANDARD 100 بيانٌ عن المواد الموجودة في المنتج. فهو لا يجعل المنشفة عضوية أو معاد تدويرها، ولا يقيّم ظروف العمل أو الأداء البيئي للمصنع. وتغطي OEKO-TEX® مواقع الإنتاج بنظام STeP، وهو شهادة منشآت تشمل وحداتها إدارة المواد الكيميائية والأداء البيئي والمسؤولية الاجتماعية[110]، وتقدّم MADE IN GREEN، وهو ملصق منتج قابل للتتبّع يجمع بين شهادة المنتج ومنشآت قص وخياطة حاصلة على شهادة STeP[111].
GOTS (المعيار العالمي للمنسوجات العضوية)GOTS
بالإنجليزية: GOTS (Global Organic Textile Standard)
معيار معالجة للمنسوجات المصنوعة من ألياف طبيعية حاصلة على شهادة عضوية، يغطي كل مرحلة من أول معالِج إلى آخر تاجر، مع معايير للمدخلات الكيميائية والإدارة البيئية والظروف الاجتماعية والوسم.
يبدأ GOTS من حيث تنتهي شهادة الزراعة العضوية للألياف، فيغطي معالجة المنسوجات المصنوعة من 70 بالمئة على الأقل من ألياف طبيعية حاصلة على شهادة عضوية، وتصنيعها وتغليفها ووسمها وتداولها وتوزيعها[103]. ويجب أن تحصل كل مرحلة على الشهادة، من أول معالِج للألياف الخام (وهو المحلج في حالة القطن) إلى التاجر، مع تفتيش ميداني سنوي تجريه جهة إصدار شهادات معتمدة لدى GOTS[103]. ويملك المعيارَ Global Standard gGmbH، ويُراجع كل ثلاث سنوات. وقد صدر الإصدار 8.0 في مارس 2026؛ وبعد فترة انتقالية مدتها سنة واحدة، تتبعه جميع عمليات التدقيق اعتباراً من 1 مارس 2027[103].
هناك درجتان للوسم، تُحسبان كلتاهما دون الإكسسوارات: 95 بالمئة على الأقل من ألياف حاصلة على شهادة عضوية لعبارة «organic» (عضوي)، و70 بالمئة على الأقل لعبارة «made with (x %) organic materials» (مصنوع من (x %) مواد عضوية)، مع صياغة مكافئة بعبارة «in-conversion» (في مرحلة التحوّل) للألياف القادمة من مزارع في مرحلة التحوّل[103]. ولا يجوز أن يكون الباقي إلا أليافاً يسمح بها المعيار صراحة. والقطن التقليدي، بكراً كان أو معاد تدويره، محظور، لذلك لا يمكن الجمع بين القطن العضوي والقطن التقليدي في منشفة واحدة. والبوليستر البكر محظور أيضاً، والألياف التركيبية المعاد تدويرها محدودة بنسبة 20 بالمئة في الإصدار 8.0، مع استثناءات مثل 30 بالمئة للألياف المعاد تدويرها من نسيج إلى نسيج[103]. ولذلك يجب في منشفة التيري أن يكون الوبر والأرضية واللُّحمة جميعها من قطن حاصل على شهادة عضوية أو من ليف آخر مسموح به، ووجه الطباعة من البوليستر البكر يستبعد GOTS. ولا يُحتسب خيط الخياطة والملصقات وغيرها من الإكسسوارات ضمن النسبة، لكن يجب أن تستوفي حدود المتبقّيات في المعيار، وبعض المواد، مثل PVC، محظورة[103].
ويقيّد GOTS أيضاً الملوّنات والمواد المساعدة، ويضع متطلبات بيئية تشمل معالجة مياه الصرف، ويطبّق معايير اجتماعية قائمة على معايير منظمة العمل الدولية (ILO)، تدعمها في الإصدار 8.0 العنايةُ الواجبة الإلزامية[103].
الدليل هو شهادة النطاق لكل شركة حاصلة على الشهادة، وشهادة المعاملة لكل عملية بيع لبضائع حاصلة على الشهادة[103]. ويجب أن تحمل البضائع الموسومة شعار GOTS ودرجة الوسم وجهة إصدار الشهادة ورقم شهادة الشركة الحاصلة عليها[103]. وقد تحتوي المنشفة على قطن عضوي دون أن تكون حاصلة على شهادة GOTS، ولا يقول STANDARD 100 شيئاً عن الصفة العضوية.
GRS (المعيار العالمي لإعادة التدوير)GRS
بالإنجليزية: GRS (Global Recycled Standard)
معيار من Textile Exchange لمنح شهادة من طرف ثالث للمحتوى المعاد تدويره ولسلسلة حيازته، يضيف متطلبات اجتماعية وبيئية وكيميائية لمواقع المعالجة الحاصلة على الشهادة.
يتحقّق GRS والمعيار الشقيق له RCS كلاهما من أن المادة تستوفي تعريف ISO للمادة المعاد تدويرها، سواء أكانت قبل الاستهلاك أم بعده، ويُخضع كلاهما كل مرحلة من سلسلة الإمداد لتدقيق جهة إصدار شهادات[112]. ويضيف GRS متطلبات اجتماعية وبيئية للمواقع الحاصلة على الشهادة، ويمنع في منتجات GRS المواد الكيميائية ذات الإمكانات الضارة[112]. كما أن عتبات المحتوى فيه أعلى: 20 بالمئة على الأقل من المدخلات المعاد تدويرها للحصول على الشهادة وللاستخدام بين الشركات، و50 بالمئة على الأقل قبل أن يجوز ظهور ادعاء GRS على بطاقات التعليق أو الملصقات المخيطة أو المواقع الإلكترونية[113].
في المناشف قد يتعلّق ادعاء GRS بالبوليستر المعاد تدويره، مثل وجه طباعة التسامي، أو بالقطن المعاد تدويره المخلوط بألياف بكر. ويتطلّب حلقات حاصلة على الشهادة حتى البائع، وشهادة معاملة لكل عملية بيع، ويغطي المحتوى المعاد تدويره وممارسات الموقع، لا الصفة العضوية ولا خلوّ المنتج من المواد المقيّدة. وتستبدل Textile Exchange بمعياري GRS وRCS معيارَ Materials Matter Standard، الذي يدخل حيّز التنفيذ في 31 ديسمبر 2026 ويصبح إلزامياً لعمليات التدقيق اعتباراً من 31 ديسمبر 2027[112]. وخلال الفترة الانتقالية ينبغي قراءة الشهادة في ضوء المعيار والإصدار اللذين تذكرهما.
RCS (معيار ادعاء المحتوى المعاد تدويره)RCS
بالإنجليزية: RCS (Recycled Claim Standard)
معيار لسلسلة الحيازة من Textile Exchange يتحقّق من وجود المادة المعاد تدويرها في المنتج ومن كميتها، دون المتطلبات الاجتماعية والبيئية والكيميائية الواردة في GRS.
يُقصد بمعيار RCS أي منتج يحتوي على 5 بالمئة على الأقل من مادة معاد تدويرها[113]. وتخضع كل مرحلة من سلسلة الإمداد لتدقيق جهة إصدار شهادات[112]، وتُنقل الحصة المعاد تدويرها في شهادات المعاملة. وتميّز الملصقات بين المنتجات المصنوعة بالكامل تقريباً من مادة معاد تدويرها (RCS 100) والمخاليط (RCS Blended). ولا يتحقّق RCS إلا من المحتوى وسلسلة الحيازة، لا من ظروف العمل أو مياه الصرف أو استخدام المواد الكيميائية؛ والمشتري الذي يحتاج إلى هذه الضمانات يشترط GRS. ويمكن أن تكون المادة الحاصلة على شهادة GRS مُدخلاً لمنتج RCS، لا العكس[113]. ويندرج RCS أيضاً ضمن الانتقال إلى Materials Matter Standard الموصوف في مدخل GRS.
REACH
لائحة الاتحاد الأوروبي بشأن تسجيل المواد الكيميائية وتقييمها والترخيص بها وتقييدها، أي اللائحة (EC) رقم 1907/2006؛ وهي تنطبق على المناشف عبر قيود على المواد الموجودة في السلع وواجبات إعلام بشأن المواد المثيرة للقلق الشديد.
تقع معظم واجبات REACH على الشركات التي تصنع المواد الكيميائية أو تستوردها. أما بالنسبة إلى السلع (Articles) مثل المناشف، فأهمّ جزأين هما القيود الواردة في الملحق XVII، التي تحظر موادّ مسمّاة في مجموعات منتجات مسمّاة أو تحدّ منها، والقواعد الخاصة بالمواد المثيرة للقلق الشديد (SVHC) المدرجة في قائمة المواد المرشّحة (Candidate List)[90].
تطال عدة بنود من الملحق XVII المناشف. فالبند 43 يحظر أصباغ الآزو التي قد تطلق أمينات عطرية مدرجة بما يتجاوز 30 mg/kg في المنسوجات الملامسة للجلد مدة طويلة، ويسمّي المناشف صراحة[91]. والبند 46a يحظر منذ 3 فبراير 2021 إيثوكسيلات النونيل فينول بتركيز 0.01 بالمئة وزناً أو أكثر في السلع النسيجية التي يُتوقّع أن تُغسل بالماء[90]، لأن بقاياها تنتقل بالغسيل إلى مياه الصرف. والبند 72، النافذ منذ 1 نوفمبر 2020، يحدّ من مواد مدرجة مسرطنة أو مطفِّرة أو سامة للتكاثر (CMR) في الملابس وفي المنسوجات الأخرى التي تلامس الجلد بدرجة مماثلة، مثلاً 75 mg/kg للفورمالديهيد و1 mg/kg بعد الاستخلاص لمركّبات الكادميوم والكروم السداسي (VI) والزرنيخ والرصاص[92]. والبند 79 يقيّد PFHxA والمواد المرتبطة به، المستخدمة في بعض تشطيبات طرد الماء والبقع: في الملابس الاستهلاكية اعتباراً من 10 أكتوبر 2026، وفي المنسوجات الأخرى المخصّصة لعامة الناس اعتباراً من 10 أكتوبر 2027[90].
تجلب مواد قائمة المواد المرشّحة واجبَ إعلام. فمورّد السلعة التي تحتوي على مادة منها بتركيز يتجاوز 0.1 بالمئة وزناً إلى وزن يجب أن يزوّد المتلقّي بمعلومات كافية للاستخدام الآمن، تشمل على الأقل اسم المادة، وأن يجيب عن طلب المستهلك مجاناً خلال 45 يوماً[90]. ويجب أيضاً على منتجي السلع ومستورديها إخطار الوكالة الأوروبية للمواد الكيميائية (ECHA) حين تتجاوز المادة 0.1 بالمئة وطناً واحداً في السنة[90]. والقائمة تتوسّع بانتظام، لذلك لا يكون لإقرار SVHC معنى إلا بالنسبة إلى إصدار القائمة الذي يذكره.
لا توجد شهادة REACH. فالواجب يقع على من يطرح المنشفة في سوق الاتحاد الأوروبي، وهو عادةً المستورد أو صاحب العلامة التجارية، ويدعمه المصنّع من خارج الاتحاد الأوروبي بتقارير اختبار للبنود ذات الصلة، وبإقرارات بشأن قائمة المواد المرشّحة، وبضبط الأصباغ والمواد الكيميائية التي يشتريها. ولا تعني عبارة «مطابق لـ REACH» شيئاً إلا حين تذكر البنود وإصدار القائمة التي جرى التحقق منها، وعلى أي منتج، ولدى أي مختبر.
قائمة المواد المقيّدةRSL
بالإنجليزية: Restricted substances list
قائمة بالمواد الكيميائية المحظورة أو المقيّدة في المنتجات والمواد الجاهزة، تحدّد لكل مادة أقصى تركيز وطريقة اختبار، وتصدرها علامة تجارية أو تاجر تجزئة أو مجموعة صناعية.
تحوّل قائمة RSL الحدود القانونية وسياسة الشركة إلى متطلّب شراء واحد. فهي تجمع قيود أسواق العلامة التجارية، مثل بنود الملحق XVII من REACH، مع المواد التي تقيّدها العلامة بدرجة أكبر، وتذكر لكل منها الحدّ والمواد المعنية وطريقة المختبر. وتقلّل القوائم الصناعية المشتركة عدد الإصدارات التي يواجهها المورّدون: فقائمة RSL لمجموعة AFIRM تُحدَّث كل سنة بحلول 1 فبراير[114]، وكثيراً ما تشكّل معايير OEKO-TEX® STANDARD 100 أساس قوائم RSL لدى تجار التجزئة[109].
تُثبت المطابقة على المنتج، عبر تقارير اختبار مخبرية تدعمها إقرارات المورّدين. ويُخطَّط الاختبار عادةً بحسب الخطر، مع التركيز على المواد والعمليات التي يُرجَّح وجود المادة فيها: الدرجات الداكنة، والطبعات، والتشطيبات، والإكسسوارات. وتضبط قائمة RSL المخرجات، لا المواد الكيميائية المستخدمة في الإنتاج؛ فجانب المدخلات هذا من شأن قائمة المواد المقيّدة في التصنيع.
قائمة المواد المقيّدة في التصنيعMRSL
بالإنجليزية: Manufacturing restricted substances list
قائمة بالمواد الخطرة المحظور استخدامها عمداً في التركيبات الكيميائية المستخدمة في إنتاج المنسوجات، مثل الأصباغ والمواد المساعدة ومواد التشطيب، مع حدود لوجودها في صورة شوائب.
بينما تفحص قائمة RSL المنشفة الجاهزة، تضبط قائمة MRSL ما يدخل إلى المصبغة وصالة الطباعة وخط التشطيب. ومن القوائم الصناعية الواسعة الاستخدام مرجعاً قائمة ZDHC Manufacturing Restricted Substances List، التي صدرت أول مرة في 2015 وتُدار وثيقةً حيّة تُحدَّث باستمرار؛ والمنتج الكيميائي مطابق حين لا يحتوي على أي من المواد المدرجة فوق الحدود المقرّرة[115]. ويسجّل مورّدو المواد الكيميائية منتجاتهم على منصة ZDHC Gateway، حيث تتدرّج مستويات المطابقة من 0، وهو الإقرار الذاتي للمورّد، إلى مستويات تدعمها مراجعة طرف ثالث وتقييم في الموقع[115].
على مستوى المصنع تُدار قائمة MRSL عبر جرد كيميائي يسرد كل صبغة ومادة مساعدة ومادة تشطيب في الموقع مع حالة مطابقتها، حتى يمكن استبدال المنتجات غير المطابقة. وتنشر ZDHC أيضاً إرشادات لمياه الصرف لفحص المخرجات السائلة. ومطابقة MRSL تجعل الإخفاق في اختبارات RSL أقل احتمالاً، لكنها لا تغني عن اختبار المنتج، لأن المواد المقيّدة قد تصل أيضاً مع المواد الخام أو الإكسسوارات أو العمليات المُسنَدة إلى مقاولين من الباطن.
أصباغ الآزو والأمينات العطرية المقيّدة
بالإنجليزية: Azo dyes and restricted aromatic amines
أصباغ تحتوي على مجموعة آزو واحدة أو أكثر (-N=N-)؛ وبعضها قد ينشطر إلى أمينات عطرية مسرطنة، ويحظر قانون الاتحاد الأوروبي هذه الأصباغ في المنسوجات الملامسة للجلد مدة طويلة.
تقوم على كيمياء الآزو حصة كبيرة من الملوّنات التجارية، ومنها كثير من الأصباغ التفاعلية والمشتتة، ومعظم أصباغ الآزو ليست مقيّدة. ومصدر القلق هو الانشطار الاختزالي: فقد تنكسر رابطة الآزو، مثلاً بفعل بكتيريا الجلد أو الأيض، فتنطلق الأمينات التي بُنيت منها الصبغة. والصبغة التي قد تطلق أميناً عطرياً مدرجاً في التذييل 8 من الملحق XVII للائحة REACH بما يتجاوز 30 mg/kg لا يجوز استخدامها في السلع النسيجية الملامسة للجلد مباشرة ومدة طويلة، وهي مجموعة تُذكر فيها المناشف وبياضات الأسرّة بالاسم[91].
يتبع الاختبار سلسلة ISO 14362. فالجزء 1 يختزل الملوّن كيميائياً ويحلّل الأمينات المنطلقة؛ والملوّنات على الألياف السليلوزية، مثل الأصباغ التفاعلية على القطن، تُختبر دون استخلاص، بينما تُستخلص الأصباغ المشتتة على الألياف الصناعية، ومنها طبعات التسامي على البوليستر، من الليف أولاً[78]. ويبدأ الضبط في المنبع، بأصباغ يؤكّد مورّدوها أنها لا يمكن أن تطلق أمينات مدرجة، ويستمر باختبارات المنتج بحسب عائلة درجات اللون والركيزة.
شهادات المنتجات والمنشآت
بالإنجليزية: Product and facility certification
نطاقان للشهادات: شهادة المنتج تشهد بأن منتجات محدّدة تستوفي معايير مقرّرة، أما شهادة المنشأة أو النظام فتشهد بطريقة عمل موقع أو مؤسسة. ولا يمكن لأيّ منهما أن تحلّ محلّ الأخرى.
شهادة المنتج، مثل OEKO-TEX® STANDARD 100، تسرد المنتجات أو المواد التي اختُبرت واستوفت المعايير، لمدة محدودة[109]، ولا تقول شيئاً عن معاملة المصنع لعمّاله أو لمياه صرفه. أما شهادة المنشأة فتقيّم الموقع بدلاً من ذلك؛ فنظام OEKO-TEX® STeP مثلاً يغطي إدارة المواد الكيميائية والإدارة البيئية والاجتماعية وإدارة الجودة والصحة والسلامة، ويصدر لمدة ثلاث سنوات[110]. وشهادات أنظمة الإدارة مثل ISO 9001 وISO 14001 تغطي نظام المؤسسة ضمن نطاق محدّد، لا خصائص أي منشفة.
تجمع معايير سلسلة الحيازة (GOTS وGRS وRCS) بين العنصرين: فالموقع يحصل على الشهادة، وتسرد شهادة النطاق الخاصة به فئات المنتجات والعمليات التي يجوز له التعامل معها، ولا يصحّ الادعاء على المنتج إلا حين ترافق شهادات المعاملة البضائع[103]. وفي طلبية المناشف تُقرأ كل وثيقة بحسب ما تسمّيه: المنتجات، أو المواقع والعمليات، أو الشحنة.
ISO 9001 وISO 14001
بالإنجليزية: ISO 9001 and ISO 14001
مواصفتان دوليتان للمتطلبات تخصّان نظام إدارة الجودة في المؤسسة (ISO 9001) ونظام الإدارة البيئية (ISO 14001)، تمنح جهات إصدار الشهادات الشهادة وفقهما للنظام لا للمنتجات.
تصف كلتاهما كيف تخطّط المؤسسة لعملياتها وتضبطها وتتحقّق منها وتحسّنها، ISO 9001 لتلبية متطلبات العملاء والمتطلبات التنظيمية بثبات، وISO 14001 لإدارة جوانبها البيئية. وقد رُوجعت كلتاهما في 2026، ISO 14001:2026 في أبريل وISO 9001:2026 في سبتمبر[79][77]. وتبقى الشهادات الصادرة وفق إصداري 2015 صالحة خلال فترة انتقالية تعلنها جهات إصدار الشهادات، لذلك سيظهر الإصداران كلاهما على شهادات صالحة لبعض الوقت.
تبيّن الشهادة أن جهة مستقلة دقّقت النظام للأنشطة المدرجة في المواقع المدرجة، عادةً في دورة مدتها ثلاث سنوات تتخلّلها عمليات تدقيق رقابية. ولا تشهد بأن منشفة ما تستوفي المواصفات، وصياغة النطاق مهمة: فعبارة «تصنيع مناشف التيري» في موقع واحد لا تشمل مصبغة مُسنَدة إلى مقاول من الباطن. ويمكن التحقق من الشهادات الصادرة عن جهات معتمدة في قاعدة بيانات IAF CertSearch أو لدى جهة إصدار الشهادة[75].
سلسلة الحيازةCoC
بالإنجليزية: Chain of custody
التسلسل الموثّق للملكية والتداول الذي تمرّ عبره المادة الحاصلة على الشهادة من مصدرها إلى المنتج النهائي، ويُتحقَّق منه في كل مرحلة حتى يمكن نقل الادعاء الخاص بالمادة إلى المنتج النهائي.
لا يمكن إثبات ادعاءات المحتوى العضوي أو المعاد تدويره باختبار المنشفة الجاهزة، لذلك تقوم على السجلات. وتعرّف ISO 22095 المصطلحات والنماذج العامة لسلسلة الحيازة، ومنها الحفاظ على الهوية، والفصل، والخلط المضبوط، وموازنة الكتلة، والحجز والمطالبة (Book and claim)، وتؤكّد أن نظام سلسلة الحيازة وحده لا يثبت خصائص المنتج[80]. ويضع كل نظام قواعده الخاصة. فـ GOTS مثلاً يشترط أن تُخزَّن البضائع الحاصلة على الشهادة وتُنقل بحيث لا يمكن أن تختلط بالبضائع التقليدية، وأن تُعرَّف في الفواتير على امتداد السلسلة، وأن يُتحقَّق منها بمطابقة الكميات[103].
في المنشفة القطنية تمتد السلسلة من المحلج عبر الغزّال والنسّاج والصبّاغ والمشطّب ووحدة القص والخياطة إلى التاجر. ويجب أن تكون كل حلقة تملك البضائع أو تعالجها حاصلة على الشهادة أو مدرجة مقاولاً من الباطن في شهادة النطاق لشركة حاصلة على الشهادة[103]، وتُوثَّق كل عملية بيع بشهادة معاملة. وخطوة واحدة غير حاصلة على الشهادة، مثل مصبغة خارجية غير مذكورة في الشهادة، تقطع السلسلة، فتفقد المناشف الادعاء.
شهادة النطاقSC
بالإنجليزية: Scope certificate
شهادة تُصدر لشركة حاصلة على الشهادة، تسرد فئات المنتجات والعمليات والمواقع، ومنها المقاولون من الباطن، التي يجوز لها التعامل فيها مع البضائع بموجب معيار لسلسلة الحيازة.
بموجب GOTS تسرد شهادة النطاق فئات المنتجات وأنشطة المعالجة والتصنيع والتجارة المؤهّلة لها الشركة؛ ويظهر المقاولون من الباطن في شهادة الشركة التي تُسند إليهم العمل[103]. وتسرد شهادات النطاق الصادرة وفق معايير Textile Exchange المنتجاتِ التي يجوز عرضها على أنها حاصلة على الشهادة، وقد تُغفل النسبة الدقيقة للمادة، التي يجب حينئذ أن تظهر في شهادة المعاملة[113]. وتبيّن شهادة النطاق أن المورّد يجوز له بيع بضائع حاصلة على الشهادة للعمليات المدرجة، لا أن أي شحنة بعينها حاصلة على الشهادة. وقبل الطلب يتحقّق المشتري من أن فئة المنتج، وكل عملية تحتاجها المنشفة (الغزل، والنسج، والصباغة أو الطباعة، والخياطة)، وتواريخ الصلاحية تتطابق مع الطلبية، ويؤكّد الشهادة لدى الجهة المصدرة.
شهادة المعاملةTC
بالإنجليزية: Transaction certificate
شهادة تصدرها جهة إصدار الشهادات لعملية بيع محدّدة لبضائع حاصلة على الشهادة، تحدّد البائع والمشتري والكميات والمحتوى الحاصل على الشهادة، حتى ينتقل الادعاء إلى المالك التالي.
بموجب GOTS تصدر جهة إصدار الشهادات المعتمدة لدى المعيار شهادات المعاملة بعد التحقق كلما انتقلت بضائع حاصلة على الشهادة على امتداد سلسلة الإمداد[103]. وتشترط Textile Exchange التحقق من صحة كل شهادة معاملة (TC) في نظام جهة إصدار الشهادات، وتحدّ الشهادة الواحدة بـ 100 شحنة و1,000 منتج، ولا تسمح عادةً بإصدارها بعد أكثر من 180 يوماً من الشحن[113].
يتقدّم البائع بطلب شهادة المعاملة إلى جهة إصدار الشهادات الخاصة به، لذلك يجب أن يرد هذا المتطلّب في أمر الشراء، ولأن الشهادة تتبع الشحن، يجب أن يدخل توقيتها في جدول الوثائق. ويجب أن تطابق البضائع والكميات ومراجع الفواتير الواردة في الشهادة الشحنةَ. ومن دون شهادة معاملة قد تكون المناشف مطابقة مادياً للمناشف الحاصلة على الشهادة، لكن ادعاء الشهادة ينتهي عند البائع.
الاختبار لدى طرف ثالث
بالإنجليزية: Third-party testing
اختبار العينات في مختبر مستقل عن المورّد والمشتري كليهما، عادةً وفق الطرق والحدود المحدّدة في مواصفات المشتري أو في اللوائح.
يسمّي كثير من تجار التجزئة مختبرات بعينها ولا يقبلون إلا تقاريرها، ضماناً للاستقلالية ولقابلية المقارنة بين المورّدين. وينبغي أن يكون المختبر معتمداً لكل طريقة مطلوبة. ويتوقف كثير من قيمة التقرير على العينة: فالمناشف التي يسحبها المشتري أو المفتّش من الإنتاج الكمي ويختمها تقول عن الشحنة أكثر مما تقوله قطع اختارها المورّد، والتقرير لا يغطي إلا ما اختُبر، لا الألوان أو التراكيب الأخرى أو الدفعات اللاحقة.
ومع ذلك يواصل المصنّعون الاختبار داخلياً لضبط الإنتاج، لأن النتائج الخارجية تستغرق أياماً وتضيف تكلفة. وتؤكّد اختبارات الطرف الثالث عادةً البرنامجَ على عينة ما قبل الإنتاج، وبعد تغيير المواد أو العملية، وعلى فترات يُتفق عليها في اتفاقية الجودة.
اعتماد المختبرات
يُسمّى أيضاً: ISO/IEC 17025، الاعتماد وفق ISO/IEC 17025، مختبر معتمدبالإنجليزية: Laboratory accreditation
اعتراف رسمي من هيئة اعتماد بأن مختبراً مؤهَّل لإجراء اختبارات محدّدة، يُقيَّم وفق ISO/IEC 17025 ويقتصر على الطرق الواردة في نطاق اعتماده.
تحدّد ISO/IEC 17025 متطلبات الكفاءة والحياد والتشغيل المتّسق لمختبرات الاختبار والمعايرة[73]. وتقيّم هيئات الاعتماد الوطنية المختبراتِ وفقها، مثل UKAS في المملكة المتحدة، وDAkkS في ألمانيا، وTÜRKAK في تركيا. وكان الاعتراف الدولي باعتماداتها يتم عبر ترتيب الاعتراف المتبادل لـ ILAC حتى 1 يناير 2026، حين تولّت Global Accreditation Cooperation Incorporated (Global ACI) عمل ILAC وIAF[116]؛ وتبقى الاعتمادات القائمة معترفاً بها خلال الانتقال إلى ترتيب Global ACI.
يُمنح الاعتماد طريقةً طريقة. فالمختبر المعتمد لـ ISO 105-C06 ليس معتمداً بذلك لاختبار الامتصاص أو لاختبار أمينات الآزو، لذلك يُراجع جدول النطاق الذي تنشره هيئة الاعتماد لكل طريقة مطلوبة. والاعتماد ليس أيضاً منحاً للشهادة: فشهادة ISO 9001 لا تبيّن إلا أن المختبر يدير نظام إدارة، لا أنه مؤهَّل لاختبارات بعينها.
امتثال المنتج
بالإنجليزية: Product compliance
استيفاء المتطلبات القانونية في السوق التي تُباع فيها المنشفة، بما يشمل السلامة والمواد الكيميائية والوسم وواجبات الإعلام، إلى جانب المتطلبات الإضافية التي يضعها المشتري بالعقد.
السوق المقصودة هي التي تضع القواعد، لا بلد التصنيع. ففي الاتحاد الأوروبي تخضع المناشف للائحة العامة لسلامة المنتجات، اللائحة (EU) رقم 2023/988، المطبّقة منذ 13 ديسمبر 2024[93]. ويجب على المصنّعين إجراء تحليل داخلي للمخاطر، والاحتفاظ بالوثائق الفنية مدة عشر سنوات، ووضع رقم طراز أو دفعة أو رقم تسلسلي على المنتجات مع اسمهم وعنوانهم البريدي والإلكتروني، ويجب أن يكون مشغّل اقتصادي مقيم في الاتحاد مسؤولاً عن كل منتج يُطرح في السوق[93]. وتنطبق إلى جانبها لائحة REACH ولائحة وسم الألياف. وفي الولايات المتحدة تشترط قواعد قانون المنسوجات (Textile Act) أن تحمل المناشف بيان محتوى الألياف وبلد المنشأ وهوية التاجر[94].
لا تحمل المناشف العادية علامة CE ولا تحتاج إلى إعلان مطابقة أوروبي؛ ويقوم الامتثال على الوثائق التي تقف وراء المنتج، مثل تقارير الاختبار وسجلات الوسم والإقرارات ورموز الدفعات. وتقع المسؤولية القانونية على العلامة التجارية أو المستورد الذي يطرح المناشف في السوق، بينما يُسأل المصنّع عن تسليم المواصفات والأدلة المتفق عليها. وتأتي المتطلبات التعاقدية، مثل قائمة RSL لدى تاجر التجزئة أو برنامج الاختبار أو التدقيق الاجتماعي أو الشهادات، فوق ذلك، ومكانها وثائق الطلبية.
متطلبات وسم العناية
بالإنجليزية: Care labelling requirements
القواعد القانونية والتجارية التي تحدّد هل يجب أن يحمل المنتج النسيجي تعليمات العناية وبأي شكل؛ وهي تختلف بحسب السوق، وكثيراً ما يحدّدها المشتري لا القانون في حالة المناشف.
في الولايات المتحدة تنطبق قاعدة وسم العناية الصادرة عن FTC (Care Labeling Rule)، أي 16 CFR Part 423، على الملابس النسيجية (Textile wearing apparel)، المعرّفة بأنها الملابس الجاهزة، وعلى الأقمشة المباعة بالقطعة لخياطة الملابس في المنزل[95]. والمناشف تقع خارج هذه التعاريف، وإن كانت قواعد قانون المنسوجات (Textile Act) بشأن محتوى الألياف وبلد المنشأ لا تزال تنطبق عليها[94].
في الاتحاد الأوروبي تنظّم لائحة وسم المنسوجات تركيبَ الألياف لا العناية، وقد وصفت المفوضية الأوروبية نظام رموز العناية المعمول به بأنه طوعي ومملوك للقطاع الخاص[96]. وحيث تظهر معلومات العناية، يجب أن تُعرض منفصلة عن تركيب الألياف[87]. والشكل المعتاد هو تسلسل رموز ISO 3758 للغسيل والتبييض والتجفيف والكيّ والعناية المهنية[46]؛ والرموز التصويرية علامات تجارية مملوكة لـ GINETEX في معظم البلدان، واستخدامها خاضع للترخيص[107].
لذلك تكون ملصقات العناية على المناشف عادةً متطلّباً من تاجر التجزئة. وتتبع التعليمات المكوّنَ الأقل تحمّلاً للحرارة أو للمبيّض، وهذا مهم في المناشف مزدوجة الوجه، وتدعمها اختبارات غسيل على المنتج الجاهز؛ أما الملصق نفسه فموصوف في مدخل ملصق العناية.
وسم تركيب الألياف
بالإنجليزية: Fibre composition labelling
الشرط القانوني لبيان الألياف في المنتج النسيجي بأسمائها العامة المنظَّمة ونسبها المئوية بالوزن، وهو ينطبق على المناشف في الاتحاد الأوروبي والولايات المتحدة كليهما.
تشترط اللائحة (EU) رقم 1007/2011 أن تُوسم المنتجات النسيجية المتاحة في السوق بتركيب أليافها، باستخدام أسماء الألياف الواردة في ملحقها I فقط، بترتيب تنازلي بحسب الوزن[87]. وتُقصر عبارات «100 %» و«نقي» و«كامل» على المنتجات المكوّنة من ليف واحد، التي يجوز أن تحتوي على ما يصل إلى 2 بالمئة من ألياف غريبة يتعذّر تجنّبها تقنياً، أو 5 بالمئة للمنتجات التي مرّت بالتسريح (الكرد)، ويُطبَّق حدّ سماح تصنيعي قدره 3 بالمئة بين التركيب المعلن ونتيجة التحليل[87]. ويجب أن تكون الملصقات متينة ومثبّتة بإحكام، وباللغة أو اللغات الرسمية للدولة العضو التي يجري فيها البيع، وأن يكون التركيب مرئياً قبل الشراء، بما في ذلك البيع عبر الإنترنت. وتُستبعد من الحساب الملصقاتُ، والزخارف التي لا تشكّل جزءاً لا يتجزأ من المنتج، ومواد الصباغة والطباعة[87].
في الولايات المتحدة تخضع المناشف ومناشف الوجه الصغيرة وفوط الصحون لقانون Textile Fiber Products Identification Act وقواعده الواردة في 16 CFR Part 303: أسماء الألياف العامة مع نسبها المئوية بالوزن بترتيب تنازلي، وبيان الألياف التي تقل عن 5 بالمئة على أنها «other fiber» (ألياف أخرى) ما لم تكن ذات أهمية وظيفية، وحدّ سماح قدره 3 بالمئة (ولا سماح في ادعاءات الليف الواحد)، وبلد المنشأ، واسم الشركة أو رقم RN[94].
أكثر ما تخطئ الملصقات في المناشف مزدوجة الوجه والمخلوطة. فالمنشفة ذات وجه الطباعة من البوليستر والظهر القطني ليست قطناً بنسبة 100 بالمئة، ويجب أن يظهر الليفان كلاهما؛ والمكوّنات أو الأجزاء المختلفة في محتوى الألياف يُعلن عنها كلٌّ على حدة في النظامين كليهما[87][94]. ولا تحلّ الأسماء التجارية أبداً محلّ الأسماء العامة: فالمناشف التي تُباع على أنها من الخيزران هي في العادة من الفسكوز، وتُوسم فسكوز في الاتحاد الأوروبي ورايون في الولايات المتحدة، مثلاً «rayon made from bamboo» (رايون مصنوع من الخيزران)[88]؛ انظر السليلوز المُجدَّد المشتق من الخيزران.
لدى Mira Towels: منشفة Mira القياسية المطبوعة بالكامل بوزن 250 GSM لها وجه طباعة من البوليستر ووجه خلفي من القطن؛ والطباعة على وجه البوليستر وحده، والمنشفة ليست قطنية بالكامل.
تدقيق الامتثال الاجتماعي
يُسمّى أيضاً: التدقيق الاجتماعي، amfori BSCI، SMETA، SA8000بالإنجليزية: Social compliance audit
تقييم لظروف العمل والصحة والسلامة وممارسات الإدارة ذات الصلة في موقع إنتاج، مقابل مدوّنة سلوك أو معيار، تجريه شركة تدقيق لصالح المشترين أو لصالح الموقع نفسه.
تنتشر ثلاثة أنظمة على نطاق واسع في قطاع المنسوجات. فـ amfori BSCI، وهو برنامج إدارة المخاطر الاجتماعية التابع لرابطة الأعمال amfori، يدقّق المواقع مقابل مدوّنة سلوك متوائمة مع اتفاقيات منظمة العمل الدولية (ILO) والمبادئ التوجيهية لمنظمة التعاون الاقتصادي والتنمية (OECD) ومبادئ الأمم المتحدة التوجيهية، ويتيح تقرير تدقيق واحداً لعدة شركات أعضاء[117]. أما SMETA، أي Sedex Members Ethical Trade Audit (تدقيق التجارة الأخلاقية لأعضاء Sedex)، فيغطي دائماً معايير العمل والصحة والسلامة، ويضيف البيئة وأخلاقيات الأعمال في صيغته ذات الركائز الأربع، وقد بلغ الإصدار 7[118]. وتصف Sedex نظام SMETA بأنه منهجية للتحسين المستمر لا شهادة[118]، كما أن عمليات تدقيق BSCI تُنتج تقرير تقييم لا شهادة.
أما SA8000 من Social Accountability International فهو شهادة: إذ تدقّق شركات تدقيق تشرف عليها Social Accountability Accreditation Services (SAAS) الموقعَ مقابل مبادئ العمل اللائق المستمدة من الإعلان العالمي لحقوق الإنسان واتفاقيات منظمة العمل الدولية والقوانين الوطنية، إلى جانب معايير نظام الإدارة[119]. وقد صدر إصدار SA8000:2026، ويجري انتقال الشهادات إليه وفق فترة انتقالية تحدّدها SAI[119].
يسجّل التدقيق الظروفَ في الأيام التي أُجري فيها، وتتوقف قيمته على نطاقه وكفاءة المدقّق وما إذا كان معلناً مسبقاً. ويحدّد المشترون الأنظمة التي يقبلونها والمواقع التي يجب أن يشملها التدقيق، بما فيها وحدات الصباغة أو الطباعة أو الخياطة المُسنَدة إلى مقاولين من الباطن، ويقرؤون الملاحظات والإجراءات التصحيحية، لا النتيجة الإجمالية وحدها.
التصنيع لحساب الغير (OEM)OEM
يُسمّى أيضاً: تصنيع المعدات الأصلية، التصنيع تحت علامة المشتري، Original Equipment Manufacturingبالإنجليزية: OEM manufacturing
ترتيب توريد يُنتج فيه المصنع السلع وفق تصميم المشتري ومواصفاته الخاصة لتُباع تحت علامته التجارية؛ والتصميم ملك للمشتري لا للمصنع.
في الإلكترونيات والصناعات الهندسية كان مصنّع المعدات الأصلية يصنع مكوّنات تدمجها شركة أخرى في منتجها الخاص؛ أما في توريد المنسوجات فيُستخدم المصطلح بمعنى أوسع: فمورّد المناشف بنظام OEM ينسج المنشفة التي حدّدها المشتري أو يصبغها أو يطبعها، ثم يقصّها ويخيطها ويجهّزها، تحت العلامة التجارية للمشتري. ويقدّم المشتري التركيب والمقاس والألوان والتصميم والملصقات والتعبئة أو يعتمدها، ويقترح المصنع تعديلات حيث يتعذّر إنتاج أحد المتطلبات بصورة موثوقة.
ولأن استخدام المصطلح يختلف من شركة إلى أخرى ومن بلد إلى آخر، لا ينبغي أن يعتمد العقد على التسمية وحدها. فملكية ملفات التصميم وملفات تصميم الجاكار والمواصفات المعتمدة، وما إذا كان يحقّ للمصنع بيع التصميم نفسه لآخرين، ومن يتحمّل تكاليف الإعداد الخاصة بالتصميم مثل شاشات الطباعة أو برمجة الجاكار، كلها أمور تُحسم كتابةً. والنموذج المقابل هو التصنيع بالتصميم الأصلي (ODM)، حيث ينشأ التصميم لدى المصنّع.
التصنيع بالتصميم الأصلي (ODM)ODM
يُسمّى أيضاً: تصنيع التصميم الأصلي، التصنيع بتصميم المصنّع، Original Design Manufacturingبالإنجليزية: ODM manufacturing
ترتيب توريد يطوّر فيه المصنّع تصميم المنتج أو تركيبه، ويبيعه المشتري تحت علامته التجارية الخاصة، عادةً مع تعديلات محدودة مثل اللون أو المقاس أو التصميم المطبوع أو الملصقات.
في المناشف يعني نظام ODM عادةً اختيار تركيب سبق أن طوّره المصنّع، مثل تصميم جاكار من الكتالوج أو حافة دوبي مجرّبة أو قماش طباعة قياسي مزدوج الوجه يُعرض على عملاء كثيرين، ثم إضافة ألوان المشتري أو تصميمه أو علامته التجارية. ويكون التطوير أقصر لأن التركيب مجرّب سلفاً، وقد تكون الكميات الدنيا أقل عندما يتشارك عدة مشترين قماشاً أساسياً واحداً.
والمقابل هو الحصرية. فما لم يُتفق على خلاف ذلك، يبقى التركيب ملكاً للمصنّع، وقد يحصل مشترون آخرون على المنشفة نفسها تحت ملصقات مختلفة. والمشتري الذي يحتاج إلى حصرية نقشة منسوجة أو تشكيلة ألوان أو تركيب يطلبها صراحةً، وعليه أن يتوقّع أن يؤثّر ذلك في الكميات أو الشروط. وحقوق المشتري في تصميمه وحقوق المصنّع في تركيبه أمران منفصلان، وينبغي النص على كليهما.
التصنيع بالعلامة الخاصة
يُسمّى أيضاً: العلامة الخاصة، علامة المتجر، Private Label، Own-label، Own-brandبالإنجليزية: Private-label manufacturing
تصنيع منتجات تُباع باسم تاجر تجزئة أو موزّع أو مالك علامة تجارية بدلاً من اسم المصنّع، مع ملصقات وتغليف وطريقة عرض تحدّدها تلك العلامة.
يتألّف برنامج المناشف بالعلامة الخاصة من طبقتين. الأولى هي المنشفة نفسها: التركيب والمقاس والوزن والألوان والزخرفة، وكلها مثبّتة في المواصفات الفنية. والثانية تحمل العلامة التجارية إلى المستهلك النهائي: ملصقات العلامة المنسوجة أو المطبوعة، وملصقات العناية وتركيب الألياف، والبطاقات المعلّقة، والأحزمة الورقية أو العلب، والباركود، وتحذيرات الأكياس البلاستيكية، وعلامات الكراتين. ولكلٍّ منها تصميمه ومورّده ومدة تسليمه واعتماده؛ وقد يؤخّر ملف باركود مفقود البرنامج كله بقدر ما تؤخّره دفعة صباغة.
وتتوزّع المسؤوليات على هذا الخط. فالمصنّع مسؤول عن مطابقة البضائع للمواصفات والعينات المعتمدة؛ أما العلامة التي تطرح المناشف في السوق فمسؤولة عمّا يقوله الملصق والعبوة هناك. فبموجب لائحة الاتحاد الأوروبي لوسم المنسوجات مثلاً، يُعامَل الموزّع الذي يطرح منتجاً في السوق باسمه أو بعلامته التجارية معاملة المصنّع لأغراض الوسم[87]. ولذلك تعتمد العلامة أسماء الألياف ونسبها ومعلومات العناية والادعاءات مثل «عضوي» أو «معاد تدويره»، بناءً على أدلة مثل تقارير الاختبار أو الشهادات التي يقدّمها المصنّع.
وترفع العلامة الخاصة كذلك مستوى الاتساق المطلوب. فقد يبيع تاجر التجزئة المنشفة نفسها عدة مواسم، ويجب أن يطابق كل طلب متكرر التسليم الأول في درجة اللون والملمس والمقاس والتغليف. وأدوات ذلك هي مواصفات موقّعة لها سجل مراجعات، وعينة ذهبية مختومة، وتصاميم مرقّمة الإصدارات لكل ملصق وعبوة، وحدود سماح متفق عليها لدرجة اللون بين دفعات الصباغة.
يدلّ المصطلح على الاسم الذي يحمله المنتج، لا على من صمّمه: فقد تتبع المنشفة ذات العلامة الخاصة تصميم المشتري (OEM) أو تركيب المصنّع (ODM). ويتداخل مصطلح «العلامة البيضاء» (White label) معه في الاستخدام اليومي، لكنه كثيراً ما يدلّ على منتج قياسي بلا علامة يضع عليه عدة بائعين علاماتهم بأنفسهم.
التصنيع التعاقدي
يُسمّى أيضاً: الحزمة الكاملة (Full package)، القص والخياطة والتشطيب (CMT)، التصنيع بالتشغيل للغيربالإنجليزية: Contract manufacturing
إنتاج يُنفَّذ بموجب عقد لصالح برنامج شركة أخرى، إما بنظام الحزمة الكاملة حيث يورّد المصنّع جميع المواد، أو بنظام القص والخياطة والتشطيب (CMT) حيث يقدّم المشتري القماش.
نظام CMT شائع في صناعة الملابس، حيث تشتري العلامة القماش والإكسسوارات وتدفع للمصنع مقابل القص والخياطة والتشطيب. أما المناشف فتناسب هذا النموذج بدرجة أقل، لأن معظم القيمة ومخاطر الجودة تكمن في القماش: الخيط والتسدية ونسج التيري والمعالجات الرطبة والتشطيب. ولذلك يغطي عقد المناشف عادةً الحزمة الكاملة، من الخيط حتى الكرتونة المعبّأة، ويكون المصنّع مسؤولاً عن أداء القماش إلى جانب القص والخياطة.
وتظهر عناصر من نوع CMT على الأطراف، كأن يقدّم المشتري ملصقاته أو تغليفه الخاص، أو القماش أحياناً. ولأي مادة يقدّمها المشتري ينبغي أن ينص العقد على من يفحصها عند وصولها، ومن يتحمّل النقص والعيوب، وكيف يُحتسب هدر القص، ومن يتحمّل المسؤولية عن العيوب الناشئة عن تلك المادة.
تصنيع المناشف حسب الطلب
يُسمّى أيضاً: مناشف حسب الطلب، مناشف مخصّصة، Made-to-orderبالإنجليزية: Custom towel manufacturing
إنتاج مناشف وفق متطلبات المشتري الخاصة في المقاس والتركيب واللون والزخرفة والتعبئة، تمييزاً له عن توريد مخزون جاهز أو أصناف من الكتالوج دون تعديل.
يتراوح التخصيص بين شعار مطرّز على منشفة قياسية وتركيب جديد بخيوطه ووزنه وحافته ووصفة صباغته الخاصة. وكلما كان التغيير أعمق احتاج إلى إعداد أكثر: سداء جديد، وعينات صباغة مخبرية، وملفات تصميم دوبي أو جاكار، وشاشات طباعة أو ملفات تعريف ألوان، وعينات للاعتماد. ويفسّر هذا الإعداد الكميات الدنيا ومدد التسليم الأطول في البرامج المخصّصة، ولماذا يستغرق الطلب الأول وقتاً أطول من الطلب المتكرر.
وتكون ملخّصات المتطلبات (Brief) أنجع حين تفصل بين المتطلبات الثابتة والمفتوحة. فإذا كان المقاس واللون والشعار ثابتة بينما الوزن والتركيب مفتوحان، أمكن للمصنّع أن يقترح تركيباً ينتجه بالفعل بصورة موثوقة بدلاً من تطوير تركيب جديد.
الحد الأدنى لكمية الطلبMOQ
بالإنجليزية: Minimum order quantity
أصغر كمية يقبلها المصنّع لصنف واحد، وتُحتسب عادةً لكل تصميم أو لون أو مقاس أو تركيب، لأن كل تشغيلة إنتاج تنطوي على أعمال إعداد ثابتة وحدود دنيا للمواد.
يتبع الحد الأدنى لكمية الطلب مسار العملية. فالمنشفة المنسوجة تحتاج إلى سداء مُعَدّ على مطاوٍ، والسداء القصير يوزّع الإعداد نفسه على عدد أقل من القطع. ويُعالَج القماش المصبوغ بعد النسج في حمولات الآلات، فيكون لكل لون حدٌّ أدنى عملي للدفعة، وتضيف التصاميم المنسوجة من خيوط مصبوغة حداً أدنى لدفعة الخيط من كل لون. وتحتاج نقوش الدوبي والجاكار إلى ملفات تصميم وإعداد للنول، والطباعة بالشاشة إلى شاشة لكل لون؛ أما الطباعة بالتسامي فتحتاج إلى ملفات تعريف ألوان وطبعات اختبار، لكن إعدادها الثابت لكل تصميم أقل. ولملصقات العلامة والبطاقات المعلّقة والتغليف المطبوع حدودها الدنيا لدى مورّديها، وقد تتجاوز كمية المناشف نفسها في الطلبات الصغيرة.
وكثيراً ما تكون طريقة احتساب الحد الأدنى أهم من الرقم المعلن: فطلب 1,000 منشفة بخمسة ألوان ومقاسين يعني خمس دفعات صباغة وعشرة أصناف منفصلة، يُقاس كلٌّ منها بالحد الأدنى. ويستطيع المشترون غالباً بلوغ الحد بالإبقاء على تركيب واحد لجميع الألوان، أو باستخدام قماش أساسي من المخزون، أو بتقليل تشكيلات الألوان، أو بقبول التغليف القياسي. وقد تكون الكميات الأصغر ممكنة أحياناً بشروط مختلفة، بقرار تجاري يُتخذ لكل مشروع.
لدى Mira Towels: يُحدَّد الحد الأدنى لكمية الطلب لكل مشروع بحسب المنتج والمقاس والقماش وطريقة الطباعة، ويُؤكَّد في عرض السعر. وتبدأ المنشفة المطبوعة بالكامل ببنية 250 GSM المتوفرة في المخزون من 100 قطعة.
الطاقة الإنتاجية
بالإنجليزية: Production capacity
الناتج الذي يستطيع المصنع تسليمه في فترة معيّنة، بالقطع أو الكيلوغرامات أو الأمتار، ويحدّه أبطأ مراحل العملية في المنتج قيد التصنيع.
لا يملك مصنع المناشف رقماً واحداً للطاقة الإنتاجية. فالنسج يُقاس عادةً بكيلوغرامات القماش أو ساعات تشغيل الأنوال، والصباغة بحمولات الآلات، والطباعة بالأمتار أو الألواح، والخياطة والتعبئة بالقطع. وتتوقّف المرحلة التي تحدّ الناتج على مزيج المنتجات: فمناشف الحمّام الكبيرة الثقيلة (Bath sheets) تُشغل الأنوال وآلات الصباغة، بينما تُشغل المناشف المطبوعة الصغيرة مراحل القص وخياطة الحواشي والتعبئة. ولذلك يفترض أي رقم شهري معلن مقاساً وتركيباً نموذجيين.
وتختلف الطاقة الإنتاجية أيضاً عن الطاقة المتاحة: فخطوط الإنتاج محجوزة لبرامج أخرى، وذروات المواسم، مثل مناشف الشاطئ والمناشف الترويجية قبل الصيف، تقلّل الطاقة الشاغرة. ومن الأفضل تخطيط الطلبات الكبيرة وفق جدول حجوزات المصنع، وغالباً بتسليمات مجزّأة، بدلاً من قسمة الكمية على الحد الأقصى الشهري.
لدى Mira Towels: تتراوح الطاقة الإنتاجية الشهرية للمناشف المطبوعة بالكامل عموماً بين 50,000 و100,000 قطعة، بحسب الأبعاد والتركيب والتصميم والتشطيب والجدول الزمني.
إعداد العينات (تطوير المنتج)
بالإنجليزية: Sampling (product development)
تسلسل العينات التي تُصنع أثناء التطوير وحول الإنتاج الكمي، وتجيب كلٌّ منها عن سؤال مختلف: الفكرة والتركيب، واللون، والطباعة، والمنتج الكامل، ومطابقة الإنتاج الكمي.
تمرّ برامج المناشف بهذه المراحل كلها أو ببعضها: نموذج أولي أو عينة تطوير للحكم على التركيب والوزن والملمس، تُصنع غالباً من خيوط متاحة فلا يكون اللون نهائياً بعد؛ ثم عينات الصباغة المخبرية للألوان المصبوغة وعينات الطباعة (Strike-off) للتصاميم المطبوعة؛ ثم عينة ما قبل الإنتاج المصنوعة بمواد الإنتاج الكمي وعملياته؛ ثم عينات بداية الإنتاج وعينات الشحنة المأخوذة من الإنتاج الكمي. وقد ينتقل الطلب المتكرر لمنشفة معتمدة مباشرةً إلى الإنتاج الكمي، بينما قد يحتاج تركيب جاكار جديد إلى أكثر من جولة تطوير.
ومن الأفضل تقييم عينات المناشف بعد غسلها، لأن الانكماش وسلوك الحواشي وفقدان اللون والامتصاص تتغيّر في الغسلات الأولى. وتستحق الملاحظات على العينة المرفوضة أن تُسجَّل بالعناية نفسها التي يُسجَّل بها الاعتماد، لأنها تخبر الإنتاج الكمي بما يجب تجنّبه. وفي الفحص يحمل مصطلح المعاينة معنى إحصائياً مختلفاً: اختيار وحدات من دفعة (انظر خطة المعاينة).
عينة ما قبل الإنتاجPPS
بالإنجليزية: Pre-production sample
عينة تُصنع بمواد الإنتاج الكمي وآلاته وعملياته قبل بدء الإنتاج الكمي، وتُستخدم للاعتماد النهائي للمنشفة الكاملة: التركيب واللون والزخرفة والملصقات والتعبئة.
عينة ما قبل الإنتاج (PPS) هي آخر نقطة يكون فيها التغيير رخيصاً. وينبغي أن تُصنع من دفعة الخيط أو القماش المخصّصة للإنتاج الكمي، وأن تُصبغ أو تُطبع على معدات الإنتاج، وأن تُخاط بالخيط والملصقات والتغليف الفعلية، حتى يصف اعتمادها الإنتاج الكمي لا ما تستطيع غرفة العينات صنعه. ويفحص المشترون عادةً القياسات والوزن، واللون تحت مصادر الإضاءة المتفق عليها، والسلوك في الغسيل، ونص الملصقات، والباركود، وطريقة عرض العبوة.
وتصبح عينة ما قبل الإنتاج الموقّعة والمؤرّخة جزءاً من مرجع الفحص. وإذا تغيّرت مواد الإنتاج الكمي بعد الاعتماد، كدفعة خيط جديدة أو مورّد قماش جديد، لزمت عينة ما قبل إنتاج جديدة أو على الأقل مقارنة موثّقة.
عينة من الإنتاجTOP
يُسمّى أيضاً: عينة بداية الإنتاج (Top of production)، عينة الشحنة (Shipment sample)بالإنجليزية: Production sample
عينة تؤخذ من الإنتاج الكمي، عادةً من أولى القطع الجاهزة (بداية الإنتاج)، للتأكد من أن الإنتاج الكمي يطابق عينة ما قبل الإنتاج المعتمدة؛ أما عينات الشحنة فتُسحب من البضائع الجاهزة المعبّأة.
تبيّن عينة بداية الإنتاج (TOP) ما إذا كان الانتقال إلى الحجم الكامل قد غيّر درجة اللون أو الملمس أو المقاس، وتؤخذ مبكراً بما يكفي لتصحيح أي انحراف في بقية الدفعة. أما عينات الشحنة فتُسحب من الكراتين المعبّأة لسجلات المشتري أو للاختبار المخبري أو للعرض في متاجر التجزئة، وتمثّل ما سُلِّم فعلاً.
ويحدّد المشترون عدد القطع التي يحتاجونها لكل لون ومقاس ومن يسحبها. فالقطع التي يختارها المورّد ليست عينة عشوائية، ولهذا تشترط برامج الاختبار في الغالب أن يختارها مفتّش المشتري.
العينة الذهبية
يُسمّى أيضاً: العينة المختومة، العينة المرجعية، العينة المعتمدة، Golden sampleبالإنجليزية: Golden sample
عينة مرجعية معتمدة، يوقّعها المشتري والمصنّع أو يختمانها، ويُقارن بها الإنتاج الكمي وعمليات الفحص والطلبات المتكررة.
تُوسم العينة الذهبية برقم الصنف والتاريخ وأي انحرافات مقبولة وتوقيعَي الطرفين، وتُختم ببطاقة حتى لا يمكن استبدالها. ويحتفظ كل طرف بقطعة مطابقة، وقد تذهب قطعة أخرى إلى شركة الفحص.
وللتخزين أهمية خاصة في المناشف. فالضوء يُبهت الألوان المصبوغة والمطبوعة، والتداول والرطوبة يغيّران الملمس والمظهر، لذا تُحفظ المراجع في الظلام وفي مكان جاف ومطويّة كما اعتُمدت؛ وقد لا تُظهر عينة مضى عليها عدة مواسم درجة اللون المعتمدة. وحين يكون اللون أو الطباعة وحدهما الحاسمين، يمكن لقصاصة موسومة على بطاقة ألوان أن تكون المرجع لتلك الخاصية، بينما تبقى المنشفة الكاملة المرجع للمقاس والتشطيب وطريقة العرض.
المواصفات الفنية
يُسمّى أيضاً: ورقة المواصفات (Spec sheet)، مواصفات المنتج، المواصفات التقنيةبالإنجليزية: Technical specification
وثيقة تنص على كل متطلب قابل للقياس في المنشفة، من المقاس والوزن وتركيب الألياف إلى التركيب النسجي ومعايير الألوان والزخرفة والوسم والتعبئة والاختبار، لكلٍّ منها حدّ سماحه أو طريقته.
مواصفات المنشفة هي أساس عرض السعر، لأنه لا يمكن مقارنة سعرين إلا حين يصفان المنتج نفسه؛ وهي تعليمات الإنتاج لدى المصنّع؛ وهي المرجع للفحص والاختبار. وكل ما تتركه مفتوحاً يقرّره من ينتج المنشفة.
تغطي المواصفات الكاملة عادةً: المقاس النهائي مع حدّ السماح وطريقة قياسه (مفرودة، مرتخية، بعد التكييف)؛ والوزن بالقطعة أو GSM مع حدّ السماح؛ وتركيب الألياف لكل مكوّن، أي الوبر والأرضية واللُّحمة، أو وجه الطباعة والظهر، إضافةً إلى خيط الخياطة والملصقات عند الاقتضاء؛ والتركيب النسجي، مع نمرة الخيط وعدد الطاقات والبرم لكل منظومة خيوط، والكثافات، وعدد الحدفات لكل عروة، وارتفاع الوبر وأي قصّ للوبر؛ وتفاصيل الحافة المنسوجة والحاشية والحواف مع نوع الغرزة وكثافتها؛ ومعايير الألوان ومصادر الإضاءة المعتمدة للاعتماد؛ وطريقة الزخرفة وملفات التصميم وموضعه؛ والملصقات ومواضعها؛ والطيّ والتغليف والكراتين؛ ومتطلبات الاختبار.
والاختبارات والحدود متلازمة. فسطر نصه «ثبات اللون للغسيل: ISO 105-C06» يسمّي طريقة لكنه لا يضع متطلباً؛ إذ يجب أن تنص المواصفات على ظروف الاختبار والدرجة الدنيا، أو في حالة الانكماش على الطريقة والحد الأقصى للتغيّر في الطول والعرض. ومستويات القبول تأتي من متطلبات المشتري أو من دليل تاجر التجزئة، ولا تأتي أبداً من المواصفة القياسية للطريقة. والأمر نفسه في الفحص: فمستويات حد الجودة المقبول (AQL) للعيوب الحرجة والرئيسية والثانوية وقائمة العيوب مكانها في الوثيقة.
ويتكرر خطآن. الأول هو التحديد بالسمعة («جودة فندقية»، «600 GSM قطن مصري») وترك التركيب مفتوحاً: فالوزن واسم الليف لا يقولان الكثير عن الخيط والوبر والتشطيب، وقد تتصرف منشفتان تستوفيان الوصف العام نفسه تصرّفاً مختلفاً جداً في الغسيل. والثاني هو ترك الوثيقة تبتعد عن الواقع. فكل تغيير معتمد، مثل مورّد ملصقات جديد أو تعديل ارتفاع الوبر، يدخل في مراجعة مؤرّخة، حتى تصف المواصفات والعينة الذهبية المنشفة نفسها.
الملف الفني (Tech pack)
يُسمّى أيضاً: الحزمة الفنية، الحزمة التقنية، Technical packageبالإنجليزية: Tech pack
مجموعة وثائق التطوير التي يعدّها المشتري لمنتج ما، مثل الرسومات والقياسات والمواد والتصاميم وتشكيلات الألوان والملصقات والتغليف وقائمة المواد، وتصدر مع ضبط الإصدارات.
نشأ الملف الفني في صناعة الملابس، حيث تحتاج القطع إلى قياسات متدرّجة بحسب المقاسات وتفاصيل تركيب. وفي المناشف يكون الملف أقصر، لكنه يجمع ما لا تُظهره المواصفات وحدها: ملفات التصميم النهائية، وجداول تشكيلات الألوان، وتخطيطات الملصقات والبطاقات المعلّقة بمواضعها الدقيقة، ومخططات الطيّ، وملصقات الكراتين. ويحمل الملف الفني القصد التصميمي للمشتري؛ أما المواصفات الفنية لدى المصنّع فتترجمه إلى خيوط وتراكيب وإعدادات عمليات.
وتحمل الوثيقتان كلتاهما رقم إصدار وتاريخاً، لأن المصنع الذي يعمل بملف قديم سيصنع بالضبط ما يصفه ذلك الملف.
قائمة الموادBOM
بالإنجليزية: Bill of materials
قائمة بكل مكوّن وكميته لكل وحدة جاهزة، مثل الخيوط أو القماش وخيط الخياطة والملصقات والعلّاقات والتغليف، تُستخدم في التوريد وحساب التكاليف وضبط الإنتاج.
في منشفة التيري تبدأ قائمة المواد (BOM) باستهلاك الخيط لكل منظومة (الوبر والأرضية واللُّحمة)، معدّلاً بنسبة الهدر في التسدية والنسج والقص، ثم تستمر بخيط الخياطة وملصقات العلامة والعناية والعلّاقات والإضافات الورقية والأكياس البلاستيكية والأحزمة الورقية والكراتين. وفي المنشفة المطبوعة بالتسامي تُدرج القماش الأساسي، مع ورق النقل والحبر بوصفهما مواد مستهلكة، إضافةً إلى الإكسسوارات. ويحمل كل سطر عادةً مواصفة ومورّداً معتمداً.
وتصدر أوامر الشراء استناداً إلى قائمة المواد، لذا فإن استبدال مادة ملصق أو تغيير سماكة الكيس البلاستيكي تغيير في المنتج، يُعتمد ويُسجَّل كأي تغيير في المنشفة.
تطوير المنتج
بالإنجليزية: Product development
العمل الذي يحوّل ملخّص متطلبات المشتري إلى منشفة معتمدة قابلة للإنتاج: اختيار التركيب وتوريد المواد وإعداد العينات والاختبار وحساب التكاليف حتى تُعتمد المواصفات والعينة.
يبدأ التطوير من الاستخدام: فطريقة استخدام المنشفة وغسلها وبيعها تحدّد الليف والتركيب والوزن قبل اللون والزخرفة. ويقترح المصنّع تركيباً، غالباً تركيباً ينتجه بالفعل، ويصنع عينات التطوير ويعدّل الخيوط أو ارتفاع الوبر أو التشطيب أو إعدادات الطباعة وفقاً لنتائج الغسيل والاختبار. ويسير حساب التكاليف بالتوازي، لأن كل تغيير في الخيط أو الوزن أو الزخرفة يحرّك السعر.
وتتوقّف المدة أساساً على مدى جِدّة التركيب وسرعة عودة الاعتمادات: فتطوير تصميم مطبوع جديد على قماش أساسي قائم أسرع بكثير من تطوير جاكار جديد بخيوط مصبوغة حسب الطلب. وملخّص المتطلبات الذي يذكر نوع المنتج والمقاس المستهدف والكمية والاستخدام المقصود والتصميم أو منشفة مرجعية وبلد التسليم والتاريخ المستهدف يُغني عن معظم الأخذ والرد في المراحل الأولى.
مدة تسليم الإنتاج
بالإنجليزية: Production lead time
المدة من تأكيد الطلب أو العينة حتى تُنتج البضائع وتُفحص وتصبح جاهزة للإرسال؛ ولا تشمل إعداد العينات قبل التأكيد ولا النقل إلى الوجهة.
مدة تسليم المناشف هي مجموع خطوات متتابعة في معظمها: تأمين الخيط أو القماش الأساسي، والتسدية والنسج أو تحضير القماش، والصباغة أو الطباعة، والتشطيب، والقص والخياطة، والتعبئة والفحص النهائي. وكثيراً ما تكون المواد والإكسسوارات أطول أجزاء السلسلة، ولا سيما الخيوط المصبوغة حسب الطلب والأقمشة الخاصة والتغليف المطبوع؛ أما التراكيب المتوفرة في المخزون فتقصّر السلسلة لأن القماش الأساسي موجود سلفاً.
ويبدأ العدّ عند حدث محدّد، مثل اعتماد عينة ما قبل الإنتاج أو التأكيد الكتابي للطلب، لذا فإن تأخّر الاعتمادات يؤخّر تاريخ الجاهزية. وتاريخ الجاهزية أو تاريخ المغادرة من المصنع ليس تاريخ التسليم: فالشحن والتخليص الجمركي والنقل الداخلي تُضاف إليه، ومن يرتّبها يتوقّف على قاعدة Incoterms® المتفق عليها. ومدة التسليم كذلك تقدير يُبنى على جدول حجوزات المصنع وقت الطلب، لا ضمان؛ وتطيلها مواسم الذروة والتغييرات المتأخرة في التصميم أو التغليف.
لدى Mira Towels: تتوقّف مدة التسليم لبرنامج المناشف المخصّصة على المواصفات وجدول الإنتاج، وتُؤكَّد في عرض السعر. وتستغرق المنشفة المطبوعة بالكامل ببنية 250 GSM المتوفرة في المخزون نحو 2–3 أسابيع بعد اعتماد الطلب، والأقمشة غير المتوفرة في المخزون نحو 4–5 أسابيع بعد الاعتماد. هذه تقديرات وليست ضمانات.
اعتماد اللون
يُسمّى أيضاً: الموافقة على اللون، المعيار اللوني، Colour sign-offبالإنجليزية: Colour approval
الاتفاق الرسمي بين المشتري والمصنّع على أن اللون المصبوغ أو المطبوع يطابق هدفه، ويتم على عينة مادية تحت مصادر إضاءة محدّدة ويُسجَّل معياراً للإنتاج الكمي.
تُثبَّت ثلاثة أمور قبل اعتماد اللون: الهدف (معيار مادي من المشتري، أو دفعة سبق اعتمادها، أو مرجع من نظام ألوان)، والركيزة (قماش المنشفة الفعلي، لأن اللون نفسه يبدو مختلفاً على الوبر ذي العُرى والمخمل ووجه البوليستر)، وظروف المشاهدة، وهي عادةً كابينة إضاءة بضوء النهار وبمصادر الإضاءة المستخدمة في المتجر أو المنزل التي تهمّ المشتري. ويضيف القياس بالأجهزة أرقاماً، لكن الفرق اللوني المسموح به يحدّده المشتري (انظر مطابقة الألوان).
ولا تعيد الشاشات والصور الفوتوغرافية إنتاج ألوان المنسوجات بأمانة، لذا فإن الاعتماد بناءً عليها غير موثوق. وتنضم القصاصة المعتمدة، موسومة ومؤرّخة، إلى مجموعة المراجع المستخدمة في الفحص والطلبات المتكررة.
عينة الصباغة المخبرية (Lab dip)
بالإنجليزية: Lab dip
عينة صغيرة من الخيط أو القماش تُصبغ في المختبر وفق لون مستهدف وتُقدَّم للاعتماد قبل استخدام وصفة الصباغة في الإنتاج الكمي.
تقدّم المصبغة عادةً عدة عينات صباغة مخبرية لكل لون، كثيراً ما تُوسم بالحروف A وB وC وتختلف قليلاً في الصبغة اللونية أو العمق، ليختار المشتري أقربها أو يعلّق على الاتجاه المطلوب («أكثر احمراراً»، «أنقى»، «أعمق»). ويجب أن تُصنع العينات على الركيزة الفعلية، أي بالليف والخيط أو نوعية القماش والمعالجة المسبقة المعتمدة في الإنتاج الكمي، لأن وصفة تطابق على قصاصة قطنية مسطّحة قد تبدو مختلفة على وبر التيري. وتُقيَّم تحت مصادر الإضاءة المتفق عليها لكشف الميتاميرية.
وعينة الصباغة المخبرية المعتمدة تثبّت الوصفة لا درجة لون الإنتاج الكمي، التي تظل تتفاوت بحسب الآلة والحمولة والتشطيب؛ ويُفحص الإنتاج الكمي مقارنةً بالعينة المعتمدة ضمن حدّ السماح المتفق عليه.
عينة الطباعة (Strike-off)
يُسمّى أيضاً: عينة طباعة تجريبية، Print strike-offبالإنجليزية: Strike-off
عينة طباعة للتصميم الفعلي على القماش الفعلي، تُنتج بعملية الطباعة المقرّرة، وتُستخدم لاعتماد اللون والتفاصيل والمقياس والموضع والملمس قبل الطباعة الكمية.
تُظهر عينة الطباعة ما لا تستطيع عينة الصباغة المخبرية إظهاره: كيف يتصرف التصميم على سطح المنشفة. فقد تنطمس الخطوط الدقيقة على الوبر، وقد يظهر التخطيط (Banding) في التدرّجات اللونية، وتنزاح الألوان بين الملف والقماش الجاهز. وفي الطباعة بالتسامي تُطبع العينة على وجه البوليستر الحقيقي بورق الإنتاج الكمي وحبره وإعدادات النقل الخاصة به؛ وفي الطباعة التفاعلية أو بالبيجمنت على القطن، بعجينة الطباعة وعملية التثبيت المعتمدتين في الإنتاج الكمي.
وقد تُظهر عينة الطباعة جزءاً من التصميم أو لوحاً كاملاً؛ واللوح الكامل يتيح أيضاً التحقق من الموضع بالنسبة إلى خطوط القص والحاشية. وهي تختلف عن عينة الصباغة المخبرية التي تعتمد لوناً مصبوغاً، وعن عينة ما قبل الإنتاج التي تعتمد المنشفة الكاملة بملصقاتها وتعبئتها.
لدى Mira Towels: تمرّ معظم المشاريع بعينة طباعة (Strike-off) أو عينة ما قبل الإنتاج قبل الإنتاج الكمي. وفي المناشف المطبوعة بالكامل يقدّم فريق الإنتاج قالب التصميم للطباعة بالتسامي الخاص بالمقاس المختار، ويفحص الملفات من حيث المقياس وهامش القص والألوان.
دفعة الإنتاج
بالإنجليزية: Production lot
كمية من المناشف أُنتجت في الظروف نفسها، مثل دفعة خيط واحدة أو دفعة صباغة أو إعداد طباعة واحد، وتُعامل وحدةً واحدة لأغراض الفحص والمعاينة والتتبّع.
يبلغ التفاوت أقصاه بين الدفعات: فالمناشف القادمة من حمولتي صباغة قد تختلف في درجة اللون حتى لو كانت كلتاهما ضمن حدّ السماح، ونتيجة الفحص لا تصف إلا الدفعة التي سُحبت منها. وفي الفحص وفق حد الجودة المقبول (AQL) ينبغي أن تكون الدفعة متجانسة؛ فدمج عدة دفعات صباغة أو أسابيع إنتاج في دفعة فحص واحدة يخفي الفروق ويجعل العينة أقل تمثيلاً. وتتيح أرقام الدفعات على الكراتين للمشتري إبقاء درجات اللون الواحدة معاً في صالة البيع أو في مخزون البياضات لدى الفندق، وتتبّع أي مطالبة رجوعاً إلى سجلات المواد والعمليات.
الإنتاج الكمي
بالإنجليزية: Bulk production
إنتاج كامل كمية الطلب على معدات الإنتاج وبمواد الإنتاج الكمي، بعد اعتماد المواصفات والعينات.
يغيّر الحجم النتائج: فآلة صباغة ممتلئة، أو سداء طويل، أو نقل متواصل على الكالندر، أو خط قص، كلها تتصرف بشكل مختلف عن نول العينات أو المكبس الحراري، ولهذا تُفحص أولى القطع الجاهزة بوصفها عينة بداية الإنتاج (TOP). والتغييرات بعد بدء الإنتاج الكمي مكلفة، إذ قد يكون الخيط قد صُبغ أو القماش قد نُسج أو الألواح قد طُبعت، وهي عادةً تعيد جزءاً من مدة التسليم إلى نقطة البداية. وتكشف الفحوص أثناء الإنتاج الانحراف قبل أن يطال الدفعة كلها.
تخطيط الإنتاج
يُسمّى أيضاً: خطة الوقت والإجراءات، تقويم T&A، Time and Action planبالإنجليزية: Production planning
جدولة المواد والاعتمادات والطاقة الإنتاجية لطلب ما، وتُعرض عادةً في تقويم للوقت والإجراءات (T&A) يتضمّن المحطات الرئيسية من تأكيد الطلب حتى تاريخ المغادرة من المصنع.
تسرد خطة T&A للمناشف كل محطة مع المسؤول عنها وتاريخها: اعتمادات التصميم وعينات الصباغة المخبرية، واعتماد عينة ما قبل الإنتاج (PPS)، ووصول الخيط أو القماش إلى المصنع، ووصول الإكسسوارات والتغليف، وبدء النسج أو الطباعة، والتشطيب، والخياطة، وحجز الفحص، وتاريخ المغادرة من المصنع، وحجز الشحن. والعمل رجوعاً من تاريخ التسليم المطلوب يعطي آخر تاريخ مقبول لكل اعتماد.
وكثيراً ما يمرّ المسار الحرج عبر الاعتمادات والإكسسوارات لا عبر الآلات: فتأخّر تصميم بطاقة معلّقة أو قائمة الباركود يوقف التعبئة حتى لو كانت المناشف جاهزة. وحين تتأخّر محطة ما، يحدّث الطرفان الخطة ليظهر أثر ذلك على تاريخ الجاهزية مبكراً.
اتفاقية الجودة
يُسمّى أيضاً: اتفاقية جودة المورّد، Supplier Quality Agreementبالإنجليزية: Quality agreement
وثيقة تعاقدية بين المشتري والمصنّع تحدّد متطلبات الجودة وإجراءاتها: المواصفات وحدود السماح والاختبارات والفحص ومستويات حد الجودة المقبول (AQL) وتصنيف العيوب والسجلات ومعالجة المطالبات.
بينما تصف المواصفات منتجاً واحداً، تضع اتفاقية الجودة قواعد العلاقة كلها: أي الاختبارات تنطبق على كل نوع من المنتجات وأي مختبر يجريها، وكيف تُحجز عمليات الفحص، وخطة المعاينة ومستويات AQL للعيوب الحرجة والرئيسية والثانوية (المأخوذة غالباً من جداول ISO 2859-1[49])، وما مصير الدفعة التي لم تجتز الفحص (إعادة التشغيل أو إعادة الفحص أو الرفض)، وكيف تُبلَّغ الشكاوى، ومدة الاحتفاظ بالسجلات والعينات المرجعية.
وفي المناشف يُستحسن النص على طريقة قياس الوزن والمقاس، لأن التكييف وموضع القياس يغيّران النتيجة، وعلى طريقة التعامل مع فروق درجة اللون بين دفعات الصباغة، حتى تصبح الخلافات اللاحقة مسائل إجرائية.
مواصفات التغليف
يُسمّى أيضاً: تعليمات التعبئة، تعليمات التغليف، Packing instructionsبالإنجليزية: Packaging specification
وثيقة تحدّد كيف تُطوى كل منشفة وتُوسم وتُعبّأ: شكل الطيّ، والعبوات الداخلية، والملصقات والباركود والبطاقات المعلّقة ومواضعها، والأكياس البلاستيكية والتحذيرات، والتشكيلة في كل كرتونة، وعلامات الكراتين.
كثيراً ما تكون تعليمات التعبئة آخر ما يُستكمل، مع أن مواد التغليف يجب أن تُطلب مبكراً. وتنص التعليمات الكاملة على أبعاد المنشفة مطويّة والوجه الظاهر في الأعلى (وهو مهم للشعارات والتصاميم المطبوعة)، ونوع الكيس البلاستيكي أو الحزام ومقاسه، ومواضع الملصقات والملصقات اللاصقة، ونوع الباركود وبياناته، وعدد القطع في كل عبوة داخلية وفي كل كرتونة، وتشكيلة المقاسات والألوان، وعلامات الكراتين.
وفي الشحن البحري ينبغي أن تراعي الرطوبة أيضاً: فالقطن يمتص الرطوبة، والمناشف التي تُعبّأ دافئة أو رطبة، أو تُغلق في عبوات لا تسمح بمرور الهواء، تتعرض للتكثّف خلال رحلات الحاويات الطويلة. وعينة التعبئة المعتمدة، المصوّرة من كل جانب، هي المرجع الأكثر عملية للعاملين في التعبئة وللمفتّشين.
مواصفات الكراتين
يُسمّى أيضاً: كرتونة التصدير، الكرتونة الرئيسية (Master carton)، كرتونة الشحنبالإنجليزية: Carton specification
متطلبات كرتونة الشحن: الأبعاد الداخلية، وتركيب الكرتون المقوّى ومتانته، والحد الأقصى للوزن الإجمالي، وعدد القطع والتشكيلة في كل كرتونة، والإغلاق والتعليم.
يُشتق مقاس الكرتونة عادةً من المنشفة المطويّة وعدد القطع في الكرتونة، ثم يُتحقق منه مقابل الحد الأقصى لوزن الكرتونة الذي يحدّده المشتري للمناولة اليدوية، ومقابل الاستخدام الكفء للمنصّات النقالة والحاويات. ويُختار تركيب الكرتون المقوّى، مثل الكرتون المموّج أحادي الجدار أو مزدوجه أو ثلاثيه، بحسب الوزن وحمل التكديس، وكثيراً ما يحدّده المشترون الذين لديهم مراكز توزيع. وضغط التكديس يسطّح الوبر ويثبّت الطيّات، لذا قد تجعل الكراتين المحشوّة أكثر من اللازم مناشف جيدة الصنع تبدو رديئة عند وصولها. ويشترط بعض المشترين أيضاً اختبار النقل للكرتونة المعبّأة، وتنشر الرابطة الدولية للنقل الآمن (ISTA) إجراءات موحّدة لذلك[81].
علامات الشحن
يُسمّى أيضاً: علامات الكراتين، Shipping marks، Carton marksبالإنجليزية: Shipping marks
علامات تُطبع على كراتين التصدير أو تُلصق عليها لتعريف الشحنة وكل كرتونة: العلامات الرئيسية مثل المرسل إليه أو العلامة التجارية ورقم الطلب ورقم الكرتونة، والعلامات الجانبية التي تبيّن الصنف والكمية والأوزان والأبعاد.
تعرّف العلامات الرئيسية الشحنة: المرسل إليه أو العلامة التجارية، والوجهة، ورقم أمر الشراء، ورقم الكرتونة بصيغة «1/250». وتصف العلامات الجانبية المحتويات: رقم الصنف، واللون والمقاس، وعدد القطع في الكرتونة، والوزن الإجمالي والصافي، وأبعاد الكرتونة، وأي عبارة عن بلد المنشأ يشترطها المشتري أو سوق الوجهة. ومن الإضافات الشائعة رموز المناولة مثل «يُحفظ جافاً» وأرقام الدفعات.
ويشترط بعض تجار التجزئة أيضاً ملصقاً لوجستياً يحمل الرمز التسلسلي لحاوية الشحن (SSCC) من GS1، وهو معرّف GS1 للوحدات اللوجستية الفردية مثل الكراتين والمنصّات النقالة[82]. ويجب أن تطابق العلامات قائمة التعبئة والفاتورة التجارية، اللتين تطابق الجمارك ومستودعات الاستلام الكراتين على أساسهما.
قواعد Incoterms®
بالإنجليزية: Incoterms® rules
أحد عشر مصطلحاً تجارياً من ثلاثة أحرف تنشرها غرفة التجارة الدولية، وتوزّع بين البائع والمشتري في عقد البيع نقطة التسليم وانتقال المخاطر والتكاليف والإجراءات الجمركية.
الإصدار الحالي هو Incoterms® 2020، النافذ منذ 1 يناير 2020[83]. وتجيب كل قاعدة عن الأسئلة نفسها: أين يسلّم البائع، ومتى تنتقل مخاطر الفقد أو التلف إلى المشتري، ومن يدفع أي التكاليف (التحميل والشحن والتأمين والتخليص للتصدير والاستيراد)، ومن يتولّى الإجراءات الجمركية. ولا تحدّد القواعد متى تنتقل ملكية البضائع، ولا تضع السعر أو طريقة دفعه؛ فالملكية والدفع من شأن عقد البيع.
يمكن استخدام سبع قواعد لأي وسيلة نقل أو لعدة وسائل: EXW وFCA وCPT وCIP وDAP وDPU وDDP[84]. وأربع قواعد للنقل البحري والنقل عبر المجاري المائية الداخلية فقط: FAS وFOB وCFR وCIF[85]. وتفترض القواعد البحرية أن البائع يسلّم البضائع عند السفينة. أما المناشف المشحونة في حاويات فتُسلَّم عادةً إلى الناقل في محطة حاويات، أو تُحمَّل في المصنع، قبل تحميل السفينة بأيام، ولهذه الحالة توصي الملاحظات التفسيرية لغرفة التجارة الدولية (ICC) بالنظر في FCA بدلاً من FOB، وفي CIP بدلاً من CIF[85]. وحين يُستخدم FOB لبضائع الحاويات رغم ذلك، يظل البائع متحمّلاً المخاطر بينما تنتظر البضائع في المحطة في عهدة الناقل.
ولا تعمل القاعدة إلا مع مكان مسمّى بدقة ومع ذكر الإصدار، مثل «FCA مستودع البائع، إسطنبول، Incoterms® 2020» أو «CIF روتردام، Incoterms® 2020»؛ أما «FOB تركيا» فتترك نقطة التسليم مفتوحة. ويحدّد الاختيار أيضاً من يحجز الشحن، ومن يؤمّن البضائع أثناء النقل، ومن يتولّى التخليص للتصدير والاستيراد، ومن ثمّ أي المستندات يقدّمها المصنّع مع الفاتورة التجارية وقائمة التعبئة.
وتحكم القواعد عقد البيع وحده، لا عقد النقل ولا وثيقة التأمين، وتسري لأن العقد يدمجها في نصوصه. والإصدارات تختلف (فقد حلّت DPU مثلاً محل DAT في 2020[83])، لذا يُكتب الإصدار دائماً بجانب القاعدة.
EXW (التسليم في مكان العمل)EXW
بالإنجليزية: EXW (Ex Works)
قاعدة من قواعد Incoterms® يسلّم بموجبها البائع بوضع البضائع تحت تصرّف المشتري في مقرّ البائع أو في مكان مسمّى آخر، دون تحميلها على أي وسيلة نقل لاستلامها ودون تخليصها للتصدير.
تضع قاعدة EXW الحد الأدنى من الالتزامات على البائع. فبموجب ملاحظات Incoterms® 2020 لا يلزم البائع تحميل البضائع على وسيلة النقل المستلِمة، ولا يقع عليه أي التزام بتنظيم التخليص للتصدير[84]. وبالنسبة إلى مشترٍ أجنبي يستلم المناشف من المصنع، يخلق ذلك مشكلات عملية: فوكيل الشحن التابع للمشتري يجب أن يتولّى إجراءات التصدير في بلد البائع، وإذا حمّل عمّال المصنع وسيلة النقل، كما يفعلون عادةً، فإنهم يفعلون ذلك على مسؤولية المشتري ونفقته.
وتنصح ملاحظات غرفة التجارة الدولية المشتري الذي يتوقّع صعوبة في التخليص للتصدير باختيار FCA بدلاً منها[84]؛ فبموجب FCA في مقرّ البائع، يحمّل البائع وسيلة النقل المستلِمة التابعة للمشتري ويخلّص البضائع للتصدير. وتناسب EXW المبيعات المحلية، أو المشترين الذين لديهم ترتيبات تصدير قائمة في بلد البائع.
FOB (التسليم على ظهر السفينة)FOB
بالإنجليزية: FOB (Free On Board)
قاعدة من قواعد Incoterms® للنقل البحري والنقل عبر المجاري المائية الداخلية، يسلّم بموجبها البائع البضائع مخلّصة للتصدير على ظهر السفينة التي يسمّيها المشتري في ميناء الشحن المسمّى؛ وتنتقل المخاطر فور وجود البضائع على ظهر السفينة.
بموجب FOB يتعاقد المشتري على الشحن البحري الرئيسي وأي تأمين ويدفع تكاليفهما، بينما يتحمّل البائع التكاليف والمخاطر حتى تصبح البضائع على ظهر السفينة[85]. وتناسب القاعدة البضائع التي تصل إلى السفينة مباشرة، مثل البضائع السائبة. أما المناشف المشحونة في حاويات فتُسلَّم في محطة أو تُحمَّل في المصنع قبل تحميل السفينة بوقت طويل، فيبقى البائع متحمّلاً مخاطر بضائع لم تعد تحت سيطرته، ولذلك توصي ملاحظات غرفة التجارة الدولية بالنظر في FCA بدلاً منها (انظر قواعد Incoterms®).
ويجب أن يسمّي مصطلح FOB ميناء الشحن والإصدار. ويستخدم التجار أيضاً «سعر FOB» بمعنى فضفاض للدلالة على سعر تصدير لا يشمل الشحن؛ أما في العقد فلا ينبغي استخدام المصطلح إلا بمعناه في قواعد Incoterms®.
CIF (التكلفة والتأمين وأجور الشحن)CIF
بالإنجليزية: CIF (Cost, Insurance and Freight)
قاعدة من قواعد Incoterms® للنقل البحري والنقل عبر المجاري المائية الداخلية، يدفع بموجبها البائع أجور الشحن والحد الأدنى من التأمين حتى ميناء الوصول المسمّى، بينما تنتقل المخاطر إلى المشتري عند وجود البضائع على ظهر السفينة في ميناء الشحن.
تفصل قاعدة CIF بين التكلفة والمخاطر. فالبائع يدفع حتى ميناء الوصول، لكنه يكون قد سلّم فور وجود البضائع على ظهر السفينة في ميناء الشحن، سواء وصلت بحالة سليمة أم لا[85]. والتأمين الذي يجب أن يشتريه بموجب Incoterms® 2020 تغطية محدودة تتوافق مع الشروط (C) من شروط معهد البضائع (Institute Cargo Clauses) أو مع شروط مماثلة، بقيمة لا تقل عن سعر العقد مضافاً إليه 10 بالمئة، ما لم يتفق الطرفان على مستوى أعلى[85]؛ أما في CIP فتشترط قواعد 2020، على العكس من ذلك، تغطية ضد جميع الأخطار تتوافق مع الشروط (A).
والمشتري الذي يريد حماية أوسع للمناشف أثناء النقل يتفق على تغطية أعلى في العقد أو يرتّب تأمينه الخاص؛ وفي بضائع الحاويات تشير ملاحظات غرفة التجارة الدولية إلى CIP بدلاً من CIF (انظر قواعد Incoterms®).
DDP (التسليم مع دفع الرسوم)DDP
بالإنجليزية: DDP (Delivered Duty Paid)
قاعدة من قواعد Incoterms® يسلّم بموجبها البائع البضائع مخلّصة للاستيراد في مكان الوجهة المسمّى، ويتحمّل جميع التكاليف والمخاطر حتى تلك النقطة، بما فيها رسوم الاستيراد الجمركية والضرائب المستحقة.
تضع قاعدة DDP الحد الأقصى من الالتزامات على البائع. إذ تُلزم ملاحظات Incoterms® 2020 البائع بتخليص البضائع للتصدير والاستيراد ودفع أي رسوم استيراد وتولّي الإجراءات الجمركية، وتحذّر من أن الضرائب التي يدفعها قد لا يمكن استردادها من المشتري[84]. وبالنسبة إلى مصنّع المناشف يعني ذلك أن يعمل بصفة المستورد أو يعيّن مستورداً، وأن يدفع الرسوم وفق التصنيف الجمركي للمنشفة ومنشئها، وأن يتولّى ضريبة القيمة المضافة على الاستيراد أو ضريبة المبيعات. والبائع الذي لا يستطيع الحصول على التخليص للاستيراد، كأن لا يُسمح بتخليص البضائع إلا لمستورد مقيم محلياً، تنصحه ملاحظات غرفة التجارة الدولية باختيار DAP أو DPU، اللتين تتركان التخليص للاستيراد للمشتري[84].
وتوزّع DDP تكاليف التسليم والرسوم؛ لكنها لا تحدّد من يتحمّل المسؤولية القانونية عن الوسم وامتثال المنتج في سوق الوجهة، إذ يخضع ذلك لقواعد تلك السوق بشأن المصنّعين والمستوردين والموزّعين.
رمز HSHS
يُسمّى أيضاً: رمز النظام المنسق، البند الجمركي، رمز التعريفة الجمركية، رمز السلعة، HS codeبالإنجليزية: HS code
رمز من ست خانات في النظام المنسق لتوصيف السلع وترميزها، وهو التسمية الدولية للسلع لدى منظمة الجمارك العالمية، يُستخدم لتصنيف المنتجات لأغراض الرسوم الجمركية والإحصاءات والقواعد التجارية؛ وتندرج المناشف تحت البند 6302.
يستخدم النظام المنسق أكثر من 200 دولة واقتصاد، ويُصنَّف أكثر من 98 بالمئة من البضائع في التجارة الدولية وفق مصطلحاته[97]. والخانات الست الأولى منسّقة دولياً؛ وتضيف التعريفات الوطنية خانات أخرى، مثل التسمية المركبة للاتحاد الأوروبي (CN) المؤلفة من ثماني خانات، ورموز الاستيراد المؤلفة من عشر خانات في تعريفتي الاتحاد الأوروبي والمملكة المتحدة. وترتبط فئات الرسوم بهذه الرموز الوطنية، وتختلف بحسب الوجهة والمنشأ.
يشمل البند 6302 بياضات الأسرّة وبياضات المائدة وبياضات التواليت وبياضات المطبخ. وتندرج مناشف التيري القطنية تحت البند الفرعي 6302 60، «بياضات التواليت وبياضات المطبخ، من أقمشة المناشف الإسفنجية (تيري) أو من أقمشة إسفنجية مماثلة، من قطن»؛ أما بياضات التواليت والمطبخ الأخرى فتندرج تحت البنود الفرعية المتبقية 6302 91 (من قطن)، و6302 93 (من ألياف تركيبية أو اصطناعية)، و6302 99 (من مواد نسجية أخرى)[98].
وتحتاج المناشف المختلطة الألياف إلى عناية. فبموجب ملاحظات البنود الفرعية للقسم الحادي عشر، تُصنَّف المنتجات النسجية الجاهزة المكوّنة من مادتين أو أكثر وفق المادة الغالبة وزناً، وفي المنتجات المؤلفة من قماش أساسي وسطح وبري أو ذي عُرى يُهمَل القماش الأساسي[99]. لذا يمكن أن تبقى المنشفة ذات العُرى القطنية على أرضية من القطن والبوليستر مصنّفة «من قطن»، بينما يتوقّف تصنيف المنشفة مزدوجة الوجه ذات وجه الطباعة من البوليستر والظهر القطني على وزن كل سطح وبري وعلى ما إذا كان وجه البوليستر لا يزال يُعدّ تيري. وينبغي تأكيد تصنيف أي تركيب جديد مع مخلّص جمركي، أو في الاتحاد الأوروبي عبر قرار معلومات التعريفة الملزمة (BTI)، الذي يُلزم جميع الإدارات الجمركية في الاتحاد الأوروبي ويسري عموماً لمدة ثلاث سنوات[100].
شهادة الحركة A.TRA.TR
بالإنجليزية: A.TR movement certificate
مستند جمركي يثبت أن البضائع المتداولة بين الاتحاد الأوروبي وتركيا في حالة تداول حر داخل اتحادهما الجمركي، بحيث يمكن نقلها بينهما وفق قواعد الاتحاد الجمركي.
يشمل الاتحاد الجمركي بين الاتحاد الأوروبي وتركيا السلع الصناعية، ومنها المنسوجات والمناشف؛ أما المنتجات الزراعية فخارجه، وتُتداول منتجات الفحم والصلب بموجب اتفاقية تفضيلية منفصلة[101]. ويمكن للسلع المنتجة في تركيا، أو المستوردة من بلدان ثالثة والمفرج عنها للتداول الحر فيها، أن تنتقل إلى الاتحاد الأوروبي والعكس، وشهادة الحركة A.TR هي الإثبات على هذا الوضع الجمركي[101]. وتصادق عليها السلطات الجمركية في دولة التصدير، ويجب تقديمها في دولة الاستيراد خلال أربعة أشهر من تاريخ إصدارها[102]؛ وتقبل جمارك الاتحاد الأوروبي أيضاً شهادات A.TR الصادرة إلكترونياً عن السلطات التركية والمزوّدة برمز QR[101].
وشهادة A.TR ليست شهادة منشأ. فهي تثبت وضع التداول الحر لا مكان صنع المناشف، ولذلك لا تحلّ محل إثباتات المنشأ التفضيلي مثل شهادة الحركة EUR.1 المستخدمة بموجب اتفاقيات أخرى، ولا تخدم إلا التجارة بين الاتحاد الأوروبي وتركيا.