Choisissez une taille, ajoutez votre visuel, sélectionnez étiquettes et conditionnement. Le configurateur établit votre spécification et affiche un prix indicatif.
Fabrication de serviettes personnalisées · Bursa, Turquie
Glossaire de la fabrication textile et du linge éponge
Les définitions des termes employés dans les fiches techniques de serviettes, les rapports d’usine, les rapports d’essai et les devis, rédigées du point de vue de la production. Chaque entrée explique ce que signifie un terme, comment il se mesure ou se maîtrise, et ce qu’il change dans une serviette finie.
Les entrées décrivent la pratique générale de l’industrie. Les normes sont citées par leur numéro ; consultez la page de l’éditeur pour connaître l’édition en vigueur. Les indications sur la production de Mira Towels sont signalées comme telles et se limitent à ce que nous publions ailleurs sur ce site.
Les fibres d’une serviette décident de la vitesse à laquelle elle absorbe l’eau, de sa tenue au lavage, des colorants et des impressions qu’elle accepte et de ce que son étiquette peut indiquer. Ces entrées présentent les fibres naturelles, artificielles et synthétiques employées dans les serviettes, ainsi que la façon dont on mesure la qualité du coton.
Fibre naturelle issue des poils des graines des plantes du genre Gossypium, constituée presque entièrement de cellulose. Son affinité pour l’eau, sa résistance à l’état mouillé et son aptitude à la teinture en font la fibre de référence des serviettes éponge.
Chaque fibre est une cellule unique et allongée qui pousse à partir du tégument de la graine. Une mince paroi primaire se forme d’abord ; au cours des semaines suivantes, la cellule dépose sur la face interne de cette paroi des couches de cellulose presque pure qui constituent la paroi secondaire, jusqu’à ce que la fibre mûre contienne plus de 90 % de cellulose en masse[120]. Lorsque la capsule s’ouvre et que la fibre sèche, le canal central (le lumen) s’affaisse et la fibre s’aplatit en un ruban vrillé, dont les circonvolutions aident les fibres à s’accrocher entre elles à la filature. Le degré de développement de la paroi secondaire est décrit à l’entrée maturité de la fibre.
Chaque motif glucose de la cellulose porte trois groupes hydroxyle. Ils attirent l’eau, si bien que le coton se mouille facilement une fois que le débouillissage a éliminé ses cires naturelles ; en milieu alcalin, ce sont aussi les sites où les colorants réactifs se lient de façon covalente à la fibre[121]. Le coton est plus résistant mouillé que sec, ce qui convient aux lavages chauds répétés. Il ne fond pas, mais roussit et se dégrade à haute température : les procédés qui reposent sur le ramollissement d’une fibre thermoplastique, comme le thermofixage ou la sublimation, n’ont donc pas d’équivalent sur coton.
Le coton commercial provient principalement de deux espèces. Gossypium hirsutum, le coton upland, fournit l’essentiel de la fibre mondiale[120] ; G. barbadense fournit les cotons plus longs et plus fins commercialisés sous les noms de Pima, de Giza ou de coton à fibres extra-longues. Les noms de variété et d’origine indiquent quelle plante a été cultivée et où, pas la longueur, la résistance ou la finesse d’une balle. Ces caractéristiques se mesurent, et le classement américain les enregistre pour chaque balle au moyen d’instruments à haut débit (HVI)[122].
Dans une serviette, le coton retient l’eau à l’intérieur de la fibre gonflée et entre les fibres, et reste doux au fil des lavages ; en contrepartie, il sèche plus lentement que les synthétiques et rétrécit si le tissu n’est pas relaxé en finition. La qualité de la fibre se voit surtout dans le fil de poil, qui forme la surface absorbante ; les fils de fond se choisissent principalement pour leur résistance.
Coton à fibre exceptionnellement longue, fine et résistante, issu principalement de variétés de Gossypium barbadense comme le Pima américain et certains types égyptiens Giza. Le terme désigne une classe de fibre, pas une spécification garantie.
Des fibres plus longues se chevauchent davantage le long du fil : elles donnent des fils plus fins, plus résistants et plus lisses, avec moins de torsion et moins de pilosité ; dans une serviette, cela se traduit par un poil lisse et brillant qui perd moins de fibres. Il n’existe pas de définition mondiale unique. La réglementation américaine des matières premières définit le coton extra-long par l’espèce et l’égrenage plutôt que par une longueur mesurée : Pima américain et autres variétés de G. barbadense ou leurs hybrides, égrenés à rouleaux[86]. L’Égypte classe sa récolte en une catégorie longue soie et une catégorie extra-longue soie, cette dernière couvrant environ 34,3 à 36 mm[123].
Les appellations commerciales demandent de la prudence. Le Pima est un type de G. barbadense, pas un résultat d’essai ; Supima est une marque concédée sous licence pour des produits en coton Pima américain ; le coton égyptien est une origine qui comprend des variétés longues soies aussi bien qu’extra-longues[123]. Un poil en coton ELS peut aussi reposer sur un fond en autre coton, ou le coton ELS peut être mélangé à un coton plus court. Une spécification doit donc désigner le fil exigé, par exemple un fil de poil peigné filé à anneaux d’un titre indiqué, ainsi que les documents qui étayent toute allégation d’origine, plutôt que de se fier au nom.
Autres termes: fibre coupée, fibres discontinues, fil de fibres, filament continuAnglais: Staple fibre and filament
Les fibres discontinues sont des fibres de longueur limitée, naturelles ou coupées, qu’il faut tordre ensemble pour obtenir un fil de fibres. Les filaments sont des brins continus, produits par extrusion, qui peuvent former un fil sans filature.
Toutes les fibres naturelles, à l’exception de la soie, sont des fibres discontinues ; les fibres de coton mesurent généralement quelques centimètres. Les fibres chimiques sont extrudées en filaments continus, puis soit utilisées en fil continu, soit frisées et coupées à une longueur de fibre, souvent alignée sur celle du coton afin que les deux puissent être mélangés sur le matériel de filature cotonnière. Le polyester en fibres coupées et le polyester en filaments sont le même polymère ; ils diffèrent par le fil qu’ils produisent.
Les extrémités de fibres qui dépassent donnent aux fils de fibres un toucher plus doux, plus mat et plus chaud, mais elles libèrent de la bourre et, avec des fibres synthétiques résistantes, forment des bouloches. Les fils continus sont plus lisses, plus brillants et pratiquement sans bourre, mais ils paraissent glissants et froids s’ils ne sont pas texturés. Les faces d’impression par sublimation sont souvent construites en polyester continu ou continu texturé, car une surface lisse et dense reçoit une image plus nette, même si des faces en polyester de fibres existent. Les fils de coton sont toujours des fils de fibres.
Autres termes: longueur de soie, longueur moyenne de la moitié supérieure, uniformité de longueur, stapleAnglais: Staple length
Longueur caractéristique des fibres d’un échantillon de coton, exprimée au classement instrumental en longueur moyenne de la moitié supérieure (UHML), en centièmes de pouce, et en staple commercial, en 32es de pouce.
Les instruments à haut débit (HVI) mesurent une barbe de fibres peignée et indiquent la longueur moyenne de la moitié supérieure, c’est-à-dire la longueur moyenne de la moitié la plus longue des fibres, en centièmes de pouce ; le relevé de classement américain la convertit aussi en staple exprimé en 32es, où le staple 36 correspond à 1,11–1,13 pouce pour le coton upland[122]. L’indice d’uniformité de longueur vaut 100 × longueur moyenne ÷ UHML[124] ; l’USDA qualifie de moyennes les valeurs de 79,5 à 82,4 et de très élevées celles qui dépassent 85,4[122].
Des fibres plus longues se chevauchent davantage : un fil de titre donné demande alors moins de torsion, il est plus résistant et moins pileux, et les titres les plus fins exigent un coton long et régulier. Une mauvaise uniformité signifie davantage de fibres courtes, ce qui augmente les déchets au cardage et au peignage, affaiblit le fil et accroît la pilosité et la perte de bourre. Dans les serviettes, la longueur de fibre compte surtout dans le fil de poil, pour la douceur, la bourre et la forme des boucles après lavage. C’est une propriété du coton brut, à ne pas confondre avec la longueur de coupe des fibres chimiques discontinues.
Proportion des fibres d’un échantillon de coton plus courtes qu’une longueur de référence, le plus souvent 12,7 mm (0,5 pouce), exprimée en masse ou en nombre de fibres.
La base habituelle est le pourcentage en masse des fibres de 12,7 mm ou moins[125]. Les instruments de mesure fibre à fibre comme l’AFIS peuvent aussi l’exprimer en nombre, ce qui donne un chiffre plus élevé pour le même coton, car les fibres courtes pèsent peu. Le classement Suter-Webb, l’AFIS et l’indice de fibres courtes HVI sont bien corrélés mais ne concordent pas en valeur absolue[125] : la base et l’instrument doivent donc être indiqués chaque fois que le SFC est spécifié ou comparé.
Les fibres courtes apportent peu de résistance et tendent à se placer à la surface du fil ; en excès, elles augmentent les déchets, les casses en filature et les défauts du fil[125]. Le peignage en élimine une grande partie sous forme de blousse, ce qui explique en partie que les fils de poil peignés perdent moins de bourre, alors qu’un égrenage et un nettoyage de la fibre trop énergiques augmentent le SFC en cassant les fibres[126].
Mesure par écoulement d’air sur un échantillon de coton, qui traduit à la fois la finesse et la maturité des fibres, exprimée en unités micronaire avec une décimale.
Un tampon de fibres pesé est comprimé dans une chambre, et de l’air y est forcé ; la résistance à l’écoulement de l’air par unité de masse est convertie en indice micronaire[122]. Les fibres de faible section, qu’elles soient naturellement fines ou immatures à paroi mince, donnent une valeur basse ; les fibres grossières ou à paroi épaisse donnent une valeur haute. La mesure ne permet pas de distinguer ces causes : elle s’interprète donc au mieux à l’intérieur d’une même variété, où micronaire et maturité sont fortement corrélés[122].
Des valeurs très basses signalent des fibres immatures, avec davantage de boutons et une prise de teinture irrégulière ; des valeurs très hautes indiquent une fibre grossière et un fil plus rêche et plus faible à titre égal. Les marchés du coton appliquent des primes et des décotes aux valeurs situées hors d’une plage médiane préférée, fixées par les règles de prêt ou les contrats de chaque marché. Pour un tissage de serviettes, la régularité à l’intérieur d’un lot de fil compte autant que le niveau, car des cotons de micronaire différent peuvent se teindre à des intensités différentes.
Autres termes: boutons, neps, fibres immatures, coton mortAnglais: Fibre maturity
Degré d’épaississement de la paroi cellulaire secondaire d’une fibre de coton au moment où la capsule s’ouvre, généralement exprimé par un rapport de maturité ou par le pourcentage de fibres immatures.
Une fibre mûre a une paroi cellulosique épaisse et un petit lumen ; une fibre immature a une paroi mince, s’affaisse en ruban plat et se plie facilement. Les instruments de mesure fibre à fibre comme l’AFIS indiquent un rapport de maturité et un taux de fibres immatures, et le tableau des fibres de Cotton Incorporated qualifie de mûr un rapport de maturité de 0,8 à 1,0 et d’immature un rapport de 0,7 à 0,8[124]. Le classement courant n’indique pas directement la maturité, mais à l’intérieur d’une variété, elle se reflète étroitement dans le micronaire[122].
Les fibres immatures sont la principale source de boutons (neps), petits enchevêtrements de fibres qui se forment au champ, à l’égrenage et pendant la transformation ; sur 200 lignées de sélection étudiées par l’USDA, le nombre de boutons était étroitement corrélé au taux de fibres immatures[127]. Les boutons prennent mal la teinture et apparaissent comme des points clairs ou des points blancs non teints dans le tissu teint[127]. Ces fibres à paroi très mince sont appelées coton mort dans le métier. Le cardage et le peignage n’en éliminent qu’une partie.
Autres termes: masse linéique de la fibre, millitex, dtex par filament (dpf)Anglais: Fibre fineness
Masse linéique ou diamètre d’une fibre élémentaire, exprimés pour le coton en millitex (milligrammes par kilomètre) et pour les fibres chimiques en décitex ou en denier par filament.
La finesse détermine combien de fibres se trouvent dans la section d’un fil de titre donné. Davantage de fibres donnent un fil plus résistant et plus régulier et permettent des titres plus fins, et des fibres minces se plient facilement, ce que l’on perçoit comme un toucher plus doux. La finesse du coton se mesure sur des fibres élémentaires, par exemple à l’AFIS en mg/km[127] ; Cotton Incorporated qualifie de fines les valeurs de 135 à 175 millitex et de moyennes celles de 175 à 200[124]. Les fibres chimiques sont produites à une finesse choisie, et celles qui sont inférieures à environ 1 dtex sont classées comme microfibres[128].
La finesse n’est pas le micronaire, qui mêle finesse et maturité, ni le titre du fil, qui décrit le fil. Dans le coton, les deux propriétés de la fibre sont imbriquées : une faible valeur de finesse peut signifier une fibre réellement fine ou une fibre immature, et dans les données de sélection, les lignées les plus fines présentaient davantage de boutons, une association que les auteurs ont attribuée en grande partie à la maturité[127].
Autres termes: résistance en faisceau, ténacité de la fibreAnglais: Fibre strength and tenacity
Force nécessaire pour rompre une fibre ou un faisceau de fibres, normalement exprimée en ténacité : force de rupture divisée par la masse linéique, en grammes-force par tex ou en centinewtons par tex.
Diviser la force par la masse linéique permet de comparer des fibres de finesses différentes. Au classement du coton, le HVI rompt un faisceau de fibres serré entre des mâchoires écartées de 1/8 de pouce et indique le résultat en grammes par tex ; l’USDA qualifie de moyennes les valeurs de 25,5 à 28,4 g/tex et de très résistantes celles de 30,5 g/tex et plus[122]. Un gramme-force par tex vaut 0,98 cN/tex : les unités sont proches, mais pas interchangeables. Le même essai enregistre l’allongement à la rupture.
L’eau agit différemment selon les fibres. Le coton gagne en résistance à l’état mouillé ; la viscose standard en perd environ la moitié, alors que le lyocell en conserve beaucoup plus[129], et le droit de l’Union européenne définit le modal par des valeurs minimales de force de rupture et de module à l’état mouillé[87]. Le polyester n’est guère affecté. La résistance de la fibre fixe le potentiel de résistance du fil ; la longueur, la torsion et la régularité décident de la part de ce potentiel que le fil réalise.
Autres termes: fibre égrenée, lint, teneur en impuretés, nettoyage de la fibreAnglais: Ginning
Première étape de transformation après la récolte, au cours de laquelle la fibre de coton (lint) est séparée de la graine, débarrassée des débris végétaux et pressée en balles.
Le coton-graine est séché ou conditionné selon les besoins, nettoyé puis égrené. Les égreneuses à scies tirent la fibre à travers une grille au moyen de scies dentées et assurent le débit nécessaire pour le coton upland ; les égreneuses à rouleaux pincent la fibre contre un rouleau et la détachent de la graine plus délicatement. La réglementation américaine impose l’égrenage à rouleaux pour le coton extra-long[86], et dans une comparaison de l’USDA, l’égrenage à rouleaux a conservé nettement plus de fibres longues que l’égrenage à scies d’un même coton upland[126].
Des nettoyeurs de fibre éliminent ensuite les fragments de feuilles, d’écorce et de tégument de graine, que le classement exprime en grade de feuille et en matières étrangères[122]. Chaque étape de nettoyage améliore le grade mais casse des fibres : dans le même essai, un nettoyage supplémentaire de type à scies a raccourci la fibre, augmenté le taux de fibres courtes et donné des fils présentant davantage de boutons, d’imperfections et de casses en filature[126]. Les fragments de tégument qui subsistent jusque dans le fil sont une source majeure d’irrégularité du fil[127]. C’est l’une des raisons pour lesquelles des cotons de même origine peuvent se filer de façon très différente.
Coton cultivé selon des règles certifiées d’agriculture biologique. Le terme décrit le mode de production agricole et sa chaîne d’approvisionnement documentée, pas une propriété mesurable de la fibre.
Les règles de l’agriculture biologique limitent les pesticides et engrais de synthèse et excluent les semences génétiquement modifiées, et leur respect est certifié au niveau de l’exploitation selon les réglementations biologiques nationales ou régionales. La fibre se comporte comme un coton conventionnel de grade comparable et ne peut pas être reconnue dans une serviette finie : une allégation biologique repose donc sur une documentation qui suit la matière à travers l’égrenage, la filature, le tissage, la teinture et la confection.
Le GOTS certifie la transformation sur toute la chaîne textile et ajoute des critères environnementaux et sociaux[103]. L’Organic Content Standard (OCS) vérifie uniquement la présence et la quantité de matière biologique tout au long de la chaîne, sans critères relatifs aux produits chimiques ni aux aspects sociaux et environnementaux de la production[104]. Dans les deux cas, les étapes de transformation et de négoce sont certifiées, et des certificats de transaction documentent les expéditions ; les règles de périmètre précises sont fixées par chaque référentiel. Le statut biologique ne dit rien du pouvoir absorbant, de la douceur ou de la durabilité, qui doivent figurer séparément dans la spécification.
Chez Mira Towels: Mira peut accompagner les programmes de serviettes pour lesquels une documentation OEKO-TEX®, GOTS, ISO 9001 ou ISO 14001 est requise ; le périmètre est confirmé au moment du devis.
Fibre de coton récupérée à partir de déchets préconsommation, comme les déchets de filature, de tissage et de coupe, ou de textiles postconsommation, et réintroduite dans la production de fil, généralement par effilochage mécanique.
Les déchets préconsommation sont propres et de composition connue ; les textiles postconsommation doivent d’abord être collectés, triés par fibre et par couleur et débarrassés de leurs accessoires. Le recyclage mécanique déchire le tissu pour le ramener à l’état de fibre et casse les fibres au passage : le coton recyclé présente donc un taux de fibres courtes élevé. Il est largement filé sur machines à rotor et généralement mélangé à du coton vierge ou à d’autres fibres afin de préserver la résistance du fil et la stabilité de la filature ; une étude récente a montré que le peignage et la filature compacte à anneaux peuvent augmenter la part de recyclé utilisable[130].
Pour les serviettes, cela signifie en général des titres plus gros, davantage de bourre et une résistance du fil plus faible qu’avec un fil peigné vierge : la part recyclée s’emploie donc plus facilement dans les fils de fond et de trame, dans les articles tissés à plat ou en partie dans un mélange de poil que dans un fil de poil fin et pur. Des déchets colorés triés par nuance peuvent donner un fil coloré sans teinture, mais la régularité de la nuance dépend alors du tri. L’allégation ne se lit pas sur la serviette elle-même ; elle exige une certification de chaîne de traçabilité comme le GRS ou le RCS, avec les certificats de transaction correspondants.
Fibre synthétique formée de polymères linéaires d’un ester d’un diol et de l’acide téréphtalique ; dans le textile, il s’agit presque toujours de polyéthylène téréphtalate (PET). Elle est thermoplastique, hydrophobe et se teint aux colorants dispersés.
Le PET est obtenu par polymérisation de l’éthylène glycol avec l’acide téréphtalique ; la dénomination européenne polyester couvre les fibres comportant dans leur chaîne au moins 85 % en masse de tels motifs ester[87]. Le polymère fondu est extrudé à travers des filières, puis étiré pour orienter ses molécules, ce qui donne un filament résistant et dimensionnellement stable.
Deux propriétés dominent son comportement dans les serviettes. Le polyester est hydrophobe : il absorbe très peu d’eau dans la fibre, et l’analyse européenne des fibres lui attribue un taux de reprise conventionnel de 1,5 %, contre 8,5 % pour le coton[87]. Un tissu de polyester peut faire migrer un liquide le long de sa surface par effet mèche, mais il ne retient pas l’eau comme le fait une éponge de coton. Le polyester est aussi thermoplastique. Ses zones amorphes deviennent mobiles au-dessus de la température de transition vitreuse, autour de 70 °C en mesure calorimétrique, et le polymère fond vers 250 °C[131] ; les valeurs exactes dépendent de la cristallinité, de l’orientation et de la méthode d’essai. Le thermofixage, la teinture à haute température et la sublimation exploitent tous cette mobilité.
Le PET conventionnel ne possède pas de sites ioniques pour les colorants : il se teint et s’imprime donc avec des colorants dispersés, qui diffusent dans la fibre à haute température. C’est pourquoi la sublimation fonctionne sur polyester et non sur un coton non traité. Des polyesters modifiés teignables aux colorants cationiques existent en tant que produits distincts.
Dans les serviettes, le polyester sert de face d’impression aux serviettes imprimées par sublimation, de microfibre dans les serviettes de sport et de voyage à séchage rapide, et parfois de fil de fond ou de fil mélangé qui apporte de la résistance et réduit le retrait. Il attire et retient les salissures grasses, bouloche lorsqu’il est filé en fibres discontinues, se charge d’électricité statique en air sec et peut lustrer ou se déformer sous un fer ou une presse chaude.
Chez Mira Towels: Notre serviette imprimée all-over en stock repose sur une construction de 250 GSM avec une face d’impression en polyester et un dos en coton ; seule la face polyester est imprimée.
Polyester fabriqué à partir de PET récupéré, le plus souvent des bouteilles postconsommation et de plus en plus des déchets textiles, par refonte mécanique ou par dépolymérisation chimique suivie d’une repolymérisation.
Le recyclage mécanique lave, broie en paillettes et refond le PET, généralement issu de bouteilles, pour en faire de la fibre ; chaque cycle de fusion peut raccourcir les chaînes du polymère, si bien que la qualité dépend de la pureté de la matière première. Le recyclage chimique décompose le PET en ses monomères ou en intermédiaires et reconstruit le polymère, ce qui permet d’éliminer la couleur et les contaminants et d’utiliser des déchets textiles comme matière première. Dans les deux cas, le produit est du PET, avec la même teinture aux colorants dispersés, le même comportement à la sublimation et le même comportement thermique qu’un polyester vierge de qualité équivalente.
Comme un PET recyclé et un PET vierge de même qualité se comportent de la même façon, la preuve du contenu recyclé vient d’une certification de chaîne de traçabilité comme le GRS ou le RCS, avec des certificats de transaction pour l’expédition, et non d’essais sur le tissu. Le rPET issu de bouteilles ne rend pas la serviette elle-même recyclable, et tout bénéfice environnemental revendiqué doit être étayé séparément.
Autres termes: microfibre fendue, microfilament, microfiber
Fibre ou filament plus fin qu’environ 1 décitex, le plus souvent en polyester ou en polyamide, utilisé pour fabriquer des étoffes douces et denses à très grande surface de fibres.
Le seuil d’environ 1 dtex est une convention ancienne plutôt qu’une limite fixée par une norme[128]. Les microfilaments sont soit filés directement en filaments très fins, soit filés en filaments bicomposants, typiquement à segments de polyester et de polyamide, que l’on fend en finition en fibres cunéiformes plus fines. Les étoffes en microfibre fendue ont une très grande surface interne et de nombreux capillaires fins : elles captent rapidement l’eau et les huiles, étalent le liquide sur une grande surface et sèchent vite, car les fibres elles-mêmes absorbent peu.
Dans l’éponge de coton, à l’inverse, l’eau pénètre aussi dans la fibre. Les serviettes en microfibre sont fines, légères et sèchent rapidement, ce qui convient au sport, au voyage et au nettoyage, mais leur toucher diffère de celui du coton et elles retiennent les salissures grasses. Leur grande surface de fibres impose aussi davantage de colorant pour une intensité de nuance donnée[128]. Le relargage de fragments de fibres au lavage fait l’objet de recherches actives, et toute allégation, dans un sens comme dans l’autre, doit s’appuyer sur des données d’essai.
Autres termes: rayonne, rayonne viscose, fibranneAnglais: Viscose and modal
Fibre de cellulose régénérée obtenue en dissolvant de la pâte de bois ou d’une autre plante par le procédé au xanthate, puis en la filant de nouveau en fibre. Le modal est une viscose modifiée à ténacité et module élevés à l’état mouillé.
La cellulose purifiée est trempée dans de la soude caustique, mise à réagir avec du sulfure de carbone pour former du xanthate de cellulose soluble, puis extrudée dans un bain acide où elle se régénère en filament ou en fibre discontinue[129]. La fibre est de la cellulose, comme le coton : hydrophile, teignable aux colorants réactifs, et l’analyse européenne des fibres lui attribue un taux de reprise conventionnel supérieur à celui du coton, 13 % contre 8,5 %[87]. Les étiquettes européennes emploient la dénomination viscose[87] ; le nom générique américain est rayon (rayonne)[88].
Son point faible est la résistance à l’état mouillé. La viscose standard perd environ la moitié de sa résistance lorsqu’elle est mouillée[129] et se déforme davantage au lavage. Le modal, fabriqué par un procédé viscose modifié, doit atteindre des valeurs minimales de force de rupture et de module à l’état mouillé[87] et garde mieux sa forme au lavage. Dans les serviettes, la viscose et le modal se trouvent surtout en mélange avec le coton dans le poil, où ils apportent de la brillance et un toucher lisse et frais. La viscose de pâte de bambou est la même fibre issue d’une autre matière première (voir cellulose régénérée issue du bambou).
Fibre de cellulose régénérée filée à partir d’une solution de pâte dans un solvant organique, le N-oxyde de N-méthylmorpholine (NMMO), sans formation d’un dérivé chimique de la cellulose.
La pâte se dissout directement dans le NMMO aqueux. La solution est extrudée à travers une lame d’air dans un bain d’eau, où la cellulose précipite sous forme d’une fibre très orientée ; le solvant est éliminé par lavage et récupéré, à plus de 99 % selon les revues publiées[129]. La définition européenne de la fibre repose sur ce procédé[87].
Sa forte orientation confère au lyocell une résistance à sec et à l’état mouillé plus élevée et un module à l’état mouillé supérieur à ceux de la viscose : il garde donc mieux sa forme au lavage[129]. Elle rend aussi la fibre sujette à la fibrillation : sous abrasion à l’état mouillé, de fines fibrilles se détachent de la surface et donnent aux nuances foncées un aspect givré ou pelucheux, à moins que le phénomène ne soit maîtrisé en finition, par exemple au moyen d’enzymes ou d’agents de réticulation[129]. Dans les serviettes, le lyocell s’emploie surtout en mélange avec le coton, souvent dans le poil. Tencel est une marque de Lenzing, pas un nom générique de fibre ; les étiquettes européennes doivent déclarer la fibre sous le nom de lyocell[87].
Autres termes: viscose de bambou, rayonne de bambou, fibre de bambouAnglais: Bamboo-derived regenerated cellulose
Fibre de cellulose régénérée, généralement de la viscose et parfois du lyocell, fabriquée à partir de pâte extraite du bambou. Ses propriétés sont celles de la fibre régénérée, non celles de la plante.
Les tiges de bambou sont réduites en pâte, puis la cellulose est dissoute et filée comme le serait une pâte de bois. La fibre régénérée ne conserve rien de la structure de la plante : son pouvoir absorbant, sa résistance à l’état mouillé, sa brillance et son comportement en teinture sont ceux de la viscose ou du lyocell. La Federal Trade Commission américaine relève qu’il ne reste aucune trace de la plante d’origine dans la rayonne fabriquée à partir de bambou et exige que soient étayées les allégations selon lesquelles une telle fibre conserverait les propriétés antimicrobiennes de la plante[88].
Dans l’Union européenne, seules les dénominations de fibres énumérées dans le règlement textile peuvent être utilisées : la fibre issue de pâte de bambou se déclare donc comme viscose ou lyocell[87]. Aux États-Unis, un textile ne peut être appelé bambou que s’il est composé de véritable fibre de bambou ; la fibre régénérée doit porter son nom générique, par exemple « rayon made from bamboo »[88]. Une fibre libérienne de bambou obtenue mécaniquement existe, mais elle est rare dans les serviettes. Une spécification doit indiquer la fibre générique et son pourcentage, l’origine végétale n’étant qu’une information complémentaire.
Autres termes: fibre de lin, flaxAnglais: Linen (flax)
Fibre libérienne extraite de la tige du lin, Linum usitatissimum. Résistante, raide et peu extensible, elle offre un toucher net et une brillance naturelle.
Les fibres de lin sont libérées de la tige par rouissage et teillage, puis peignées en longues fibres (lin long) et en étoupes plus courtes. Comme le coton, elles sont en cellulose, mais plus cristallines et plus orientées : le lin est donc plus résistant, moins extensible, se froisse plus facilement et paraît plus frais et plus sec au toucher. Les étiquettes européennes désignent la fibre sous le nom de lin, avec un taux de reprise conventionnel de 12 %, contre 8,5 % pour le coton[87]. Dans les serviettes, le lin se trouve surtout dans les torchons de cuisine tissés à plat, les essuie-verres et les foutas, seul ou mélangé au coton ; les fils filés à partir de lin long perdent peu de bourre, ce qui explique l’usage traditionnel du lin pour essuyer la verrerie. Il sert rarement de poil d’éponge, car sa raideur et son faible allongement se prêtent mal à la formation des boucles.
Autres termes: polycoton, mélange coton-polyesterAnglais: Fibre blend
Fil ou tissu contenant plus d’un type de fibre, soit mélangés avant la filature (mélange intime), soit associés sous forme de fils ou de couches distincts dans une même construction.
Un mélange intime associe les fibres à l’ouverture ou à l’étirage, si bien que chaque fil contient les deux ; le fil polycoton en est l’exemple le plus connu. Un tissu mélangé associe plutôt des fils différents, par exemple un poil en coton sur une chaîne de fond en fil polyester-coton, que certains tisseurs d’éponge emploient pour la résistance du fond[132]. Une construction double face place des fibres différentes sur chaque face, comme une face d’impression en polyester sur un dos en coton. Ces trois cas se teignent, s’impriment et s’usent différemment.
Un article polyester-coton exige deux classes de colorants : des colorants dispersés pour le polyester et des colorants réactifs, ou une autre classe pour la cellulose, pour le coton ; une seule classe laisse l’autre fibre pâle, un effet parfois recherché pour des rendus bicolores. La sublimation ne colore que le polyester : les fibres de coton d’un mélange restent donc en grande partie non colorées, et l’impression perd de la profondeur à mesure que la part de polyester diminue. La composition se déclare en masse[87], et une serviette à poil coton et à fond contenant du polyester n’est pas une serviette 100 % coton, même si toutes les boucles visibles sont en coton ; les règles sont exposées à l’entrée étiquetage de la composition fibreuse.
Les fibres hydrophiles attirent et absorbent l’eau parce que leurs molécules portent des groupes polaires ; les fibres hydrophobes en portent peu et n’absorbent que peu d’eau dans la fibre elle-même.
Les fibres cellulosiques comme le coton, la viscose, le lyocell et le lin sont hydrophiles : leurs groupes hydroxyle fixent l’eau, les fibres gonflent et l’eau s’étale rapidement sur une surface propre. Le polyester et le polypropylène sont hydrophobes et n’absorbent que très peu d’eau dans la fibre ; le polyamide se situe entre les deux. La différence se manifeste dans la reprise d’humidité et dans les classes de colorants que chaque fibre accepte.
Il faut distinguer le comportement de surface de celui de la masse. Le coton brut se mouille lentement tant que le débouillissage n’a pas éliminé ses cires naturelles, et les adoucissants peuvent de nouveau ralentir l’absorption d’une surface de coton[133]. Un tissu de polyester hydrophobe peut malgré tout transporter rapidement un liquide par les capillaires situés entre des filaments fins, et l’on applique des finitions hydrophiles au polyester pour améliorer son mouillage.
Autres termes: taux de reprise, teneur en humidité, absorption d’humiditéAnglais: Moisture regain
Masse d’eau contenue dans un textile, exprimée en pourcentage de sa masse anhydre (séchée à l’étuve). Le taux d’humidité exprime la même quantité d’eau en pourcentage de la masse humide totale.
Reprise R = 100 × (m − d) / d et taux d’humidité M = 100 × (m − d) / m, où m est la masse humide et d la masse anhydre ; une reprise de 8 % correspond à un taux d’humidité d’environ 7,4 %. La reprise mesurée dépend de la fibre, de l’humidité de l’air et de l’historique de l’échantillon (un échantillon qui sèche se stabilise à une reprise plus élevée qu’un échantillon qui reprend de l’humidité). Le commerce et l’analyse des fibres utilisent donc des valeurs conventionnelles fixes : le règlement textile européen fixe des taux de reprise conventionnels de 8,5 % pour le coton normal, de 13 % pour la viscose, le modal et le lyocell, de 12 % pour le lin et de 1,5 % pour le polyester[87], et l’ASTM D1909 tabule des reprises commerciales dans le même but[1].
La reprise décrit la vapeur d’eau captée dans l’air, non l’eau liquide qu’une serviette absorbe à l’usage, retenue surtout entre les fibres et les boucles ; une fibre à forte reprise ne donne pas automatiquement une serviette plus absorbante. Elle compte commercialement, car le coton gagne ou perd plusieurs pour cent de son poids lorsque l’humidité varie : les poids de fil, de tissu et de serviette doivent donc se comparer sur des échantillons conditionnés en atmosphère normale (voir conditionnement en laboratoire) ou sur la masse anhydre augmentée du taux conventionnel.
Comment la fibre devient fil et comment le fil se prépare pour le métier : systèmes de titrage, filature, torsion, qualité du fil, fils continus et fils fantaisie, teinture, ourdissage et encollage. Le poil, le fond et la trame demandent des fils différents, et ces choix fixent une bonne part du pouvoir absorbant, de la douceur et de la durabilité d’une serviette.
Autres termes: titrage, masse linéique, numéro du filAnglais: Yarn count
Mesure de la finesse d’un fil exprimée en masse linéique : soit masse par unité de longueur (systèmes directs comme le tex et le denier), soit longueur par unité de masse (systèmes indirects comme le Ne et le Nm).
Les deux familles de systèmes de titrage fonctionnent en sens inverse. Les systèmes directs (tex, décitex, denier) indiquent la masse d’une longueur fixe : plus le chiffre est élevé, plus le fil est gros. Les systèmes indirects indiquent la longueur contenue dans une masse fixe : plus le chiffre est élevé, plus le fil est fin. Le titrage anglais coton (Ne) compte les écheveaux de 840 yards par livre, le numéro métrique (Nm) les kilomètres par kilogramme. Le tex est le système normalisé à l’échelle internationale[2], mais les tissages de serviettes, les négociants en fils et la plupart des spécifications d’éponge travaillent toujours en Ne.
La conversion est arithmétique : tex = 590,5 ÷ Ne, Nm = 1 000 ÷ tex (environ 1,69 × Ne) et denier = 9 × tex[134]. Un Ne 20 correspond donc à environ 29,5 tex et un Ne 16 à environ 36,9 tex. Le chiffre ne dit rien d’autre du fil : deux fils Ne 20 peuvent différer fortement par la fibre, la torsion, le système de filature et la régularité.
Dans l’éponge, chaque nappe de fils a son propre titre. Un pôle de tissage d’éponge documenté utilise des fils de poil simples peignés en Ne 16 ou 20, des fils de fond cardés retors à deux bouts en Ne 20/2 ou 24/2 et des fils de trame simples cardés en Ne 16 ou 20[132]. Un fil de poil plus gros met davantage de masse et de gonflant dans chaque boucle ; un fil plus fin donne une boucle plus douce, mieux définie et, selon les travaux passés en revue, une absorption d’eau plus rapide[133]. Le titre commande aussi le poids et le coût : à densité de poil et longueur de boucle égales, passer le poil de Ne 20 à Ne 16 ajoute un quart de masse de poil.
Le titre se détermine en dévidant à partir de la bobine des écheveaux de longueur connue que l’on pèse, selon la méthode de l’écheveau de l’ISO 2060, dont les modes opératoires facultatifs de conditionnement et de préparation peuvent donner des résultats différents et doivent être convenus entre les parties[3]. Les filatures indiquent le titre moyen et sa variation entre écheveaux (CV% du titre), une valeur différente de l’irrégularité à court terme décrite à l’entrée régularité du fil. Une spécification doit nommer le système, le nombre de bouts et la préparation, par exemple Ne 20/2 cardé, ou employer la désignation en tex de l’ISO 1139[4], ainsi que toute tolérance de titre convenue, une clause commerciale que la méthode d’essai ne fixe pas.
Autres termes: numéro anglais coton, titrage anglais, Ne cotonAnglais: Cotton count
Titrage anglais coton, Ne : nombre d’écheveaux de 840 yards contenus dans une livre de fil. C’est un système indirect : un Ne 30 est plus fin qu’un Ne 16.
Une livre de fil Ne 1 mesure 840 yards, une livre de Ne 20, 16 800 yards. L’écheveau de 840 yards ne s’applique qu’aux fils du système coton. Les titrages de la laine peignée, de la laine cardée et du lin utilisent d’autres longueurs d’écheveau : le même chiffre décrit donc un autre fil dans un autre système, et le système doit toujours être nommé.
Les fils retors s’écrivent avec le titre du fil simple et le nombre de bouts : Ne 16/2 désigne deux fils simples Ne 16 retordus ensemble, d’un titre résultant proche de Ne 8 (un peu plus gros en pratique, car la torsion de retordage contracte le fil). L’ordre n’est pas universel. Les filateurs de coton écrivent généralement le titre puis le nombre de bouts (16/2), la laine peignée et certains marchés le nombre de bouts d’abord (2/16), et certains fournisseurs indiquent le titre résultant. Une spécification qui porte seulement 2/20 ou 20/2 doit être confirmée auprès de la filature avant l’achat du fil.
Unités directes de masse linéique : le tex est la masse en grammes de 1 000 mètres de fil ou de fibre, le décitex (dtex) celle de 10 000 mètres et le denier celle de 9 000 mètres. Plus la valeur est élevée, plus le fil est gros.
L’ISO 1144 établit le tex comme système universel, une seule échelle pour les fibres, les rubans, les mèches et les fils[2]. Dans le commerce courant, le dtex et le denier dominent pour les fibres chimiques et les fils continus, tandis que le tex est courant dans les spécifications techniques et pour les fils à coudre. Comme 1 tex vaut 10 dtex et 9 deniers, 150 deniers correspondent à environ 167 dtex, soit 16,7 tex.
Les fils continus se désignent par le titre et le nombre de filaments, par exemple 150D/48F ou dtex 167 f48 : environ 167 dtex en 48 filaments d’environ 3,5 dtex chacun (3,1 deniers par filament, dpf). La finesse des filaments commande la douceur, le pouvoir couvrant et l’effet mèche, et les filaments très fins sont commercialisés sous le nom de microfibre. Comme le titre seul ne la révèle pas, les deux chiffres doivent figurer dans la spécification d’une face d’impression en polyester ou d’une serviette en microfibre.
Autres termes: batteur et carde, carde, fil cardéAnglais: Carding
Étape de préparation à la filature qui sépare le coton en fibres individuelles entre des surfaces garnies de garnitures métalliques, élimine les impuretés restantes, les boutons et une partie des fibres courtes, et condense le voile en ruban.
Les balles sont d’abord ouvertes, mélangées et nettoyées au batteur (salle d’ouverture), où des batteurs démêlent les flocons et où les impuretés lourdes tombent. La carde travaille les flocons entre son grand tambour et les chapeaux (ou des segments de cardage fixes) : elle sépare les fibres, les redresse en partie et élimine les impuretés fines, les fragments de tégument et les boutons. Le voile est rassemblé en un ruban de carde sans torsion qui, après étirage, alimente directement une machine à rotor ou, pour la filature à anneaux, passe ensuite au banc à broches.
Le fil cardé est un fil de coton filé sans l’étape supplémentaire du peignage. Il est moins cher, plus pileux et moins régulier qu’un fil peigné de même titre et contient davantage de fibres courtes, mais il convient parfaitement à la chaîne de fond et à la trame de la plupart des serviettes éponge, ainsi qu’à de nombreux fils de poil de titre moyen. Les réglages de la carde et l’état des garnitures comptent néanmoins : les boutons qui survivent au cardage peuvent apparaître comme des points blancs après teinture (voir maturité de la fibre).
Autres termes: coton peigné, fil peigné, blousse de peigneuseAnglais: Combing
Étape de préparation supplémentaire après le cardage, dans laquelle des peignes retirent les fibres courtes, les boutons et les impuretés restantes de nappes de fibres parallèles, laissant un ruban plus propre et plus parallélisé pour des fils lisses et fins.
Les rubans de carde sont d’abord réunis en nappes étroites. À chaque cycle de la peigneuse, une pince tient une frange de fibres pendant qu’un peigne circulaire nettoie son extrémité saillante ; la frange est ensuite soudée au voile délivré et tirée à travers un peigne fixe qui nettoie son extrémité arrière. Les fibres trop courtes pour être retenues partent sous forme de blousse, dans une proportion réglée sur la peigneuse selon le coton et le fil visé. La blousse est un sous-produit commercialisable, réutilisé par exemple dans les fils à rotor et les fils flammés[135].
Le fil peigné est plus régulier, plus résistant, moins pileux et plus brillant qu’un fil cardé issu du même coton, et il se file à des titres plus fins. Dans l’éponge, il s’emploie surtout pour les fils de poil, les travaux passés en revue associant un poil peigné et de fibre plus longue à une absorption d’eau plus rapide[133], ainsi que pour les serviettes fines tissées à plat. Le coût tient à la fibre perdue en blousse et à une opération supplémentaire.
La mention « coton peigné » sur l’étiquette d’une serviette décrit la préparation du fil, et non un type de fibre ou une origine, et s’applique normalement au poil ; le fond et la trame sont souvent cardés : un acheteur qui a besoin de cette allégation doit donc la préciser pour chaque nappe de fils et la faire confirmer par les documents du fournisseur de fil.
Autres termes: banc d’étirage, ruban, banc à broches, mèche, bobinoir à mècheAnglais: Drawing and roving
L’étirage réunit plusieurs rubans et les étire pour n’en refaire qu’un, ce qui améliore la régularité et le parallélisme des fibres ; le banc à broches amincit ensuite le ruban et lui donne une légère torsion pour qu’il puisse alimenter un continu à filer à anneaux.
Sur le banc d’étirage, plusieurs rubans, couramment six à huit, sont introduits ensemble et étirés entre des paires de cylindres tournant à des vitesses périphériques croissantes. Le doublage compense les variations de masse des rubans individuels, et l’étirage redresse et parallélise les fibres. La matière cardée passe généralement deux passages d’étirage (premier et second passage), le ruban peigné un seul. Les autorégulateurs mesurent le ruban et ajustent l’étirage en continu pour corriger les écarts d’épaisseur.
Le banc à broches (bobinoir à mèche, ou simplex) étire le ruban du dernier passage en une mèche beaucoup plus fine et y insère juste assez de torsion pour qu’elle tienne sur la bobine. Les continus à anneaux ont besoin de ce produit intermédiaire, car leurs étirages normaux ne dépassent guère 30[134]. La filature à rotor reçoit directement le ruban étiré et se passe de mèche, ce qui fait partie de son avantage de coût. Les ondes d’étirage ou les rubans mal mélangés créés à ce stade se retrouvent dans le fil et peuvent apparaître sous forme de rayures dans une serviette.
Autres termes: fil filé à anneaux, coton filé à anneaux, continu à filer à anneaux, ring-spunAnglais: Ring spinning
Système de filature dans lequel un train d’étirage à cylindres amincit la mèche jusqu’au titre final, tandis qu’une broche en rotation, avec un curseur qui court sur un anneau, insère une torsion vraie et enroule le fil sur une bobine.
Un continu à filer à anneaux assure quatre fonctions : alimentation en fibres, étirage, torsion et formation de la bobine[134]. La mèche traverse un train d’étirage, généralement trois paires de cylindres avec manchons, qui la ramène au titre du fil. À la sortie des cylindres délivreurs, la broche fait tourner la bobine et le fil entraîne un petit curseur autour de l’anneau ; chaque tour de curseur insère un tour de torsion, qui remonte jusqu’au pincement des cylindres délivreurs, et le retard du curseur sur la broche assure l’enroulement. Juste sous le pincement, les fibres forment un court triangle de filature avant d’être tordues, et les fibres situées sur ses bords sont moins bien liées : c’est la principale source de pilosité des fils à anneaux.
Le fil à anneaux se forme de l’extérieur vers l’intérieur : un ruban continu de fibres étirées est tordu d’un seul tenant[134]. Les fibres suivent des trajectoires hélicoïdales et migrent entre le cœur et la surface, si bien que la plupart sont serrées sur une grande partie de leur longueur, ce qui donne une résistance élevée, une surface lisse mais pileuse et un toucher souple. La filature à anneaux demande aussi moins de fibres dans la section, au minimum environ 60 à 80, là où environ 100 ont longtemps été considérées comme le minimum pour un fil à rotor[134] : elle atteint donc des titres plus fins avec le même coton.
La productivité est sa limite : les vitesses de la broche et du curseur plafonnent le débit, et les bobines sont petites, si bien qu’il faut en renvider beaucoup sur un même cône en les raccordant par épissures ou par nœuds[134]. Le fil à anneaux coûte donc plus cher au kilogramme que le fil à rotor, et la filature à rotor est la plus compétitive dans les titres gros qu’utilisent les serviettes.
Le fil filé à anneaux est le choix de référence pour le poil de l’éponge. Dans les travaux passés en revue, un poil filé à anneaux formait des boucles plus droites et mieux orientées, aux capillaires moins tortueux : le fil simple à anneaux absorbait le plus vite, le fil à anneaux à deux bouts ensuite et les fils à rotor le plus lentement[133]. La mention « coton filé à anneaux » sur une étiquette ne désigne que le système de filature ; elle ne dit rien de la longueur de fibre, du peignage ou de la torsion, qui façonnent la serviette au moins autant.
Autres termes: filature à rotor, fil open-end, fil OE, fil rotorAnglais: Open-end (rotor) spinning
Système de filature qui ouvre le ruban en fibres individuelles, les rassemble dans la gorge d’un rotor tournant à grande vitesse et les tord en fil au moment de son appel, sans étirage à cylindres ni bobine en rotation.
Un cylindre ouvreur (cylindre peigneur), garni de garniture de carde comme le briseur d’une carde, ouvre le ruban en fibres élémentaires que l’air transporte dans le rotor. Elles se déposent dans la gorge du rotor au fil de nombreux tours et sont reprises par l’extrémité en rotation du fil ; chaque tour de rotor insère un tour de torsion, si bien que la production augmente directement avec la vitesse du rotor[134]. Comme les fibres s’accumulent en couches minces sur de nombreux tours, les ondes d’étirage sont gommées et le fil à rotor est plus régulier que le fil à anneaux.
Un cœur fortement tordu est entouré de fibres d’enveloppe beaucoup moins tordues, et les fibres sont moins parallèles que dans un fil à anneaux. À coton égal, le fil à rotor est de 10 à 30 % moins résistant, avec un allongement plus élevé, une meilleure résistance à l’abrasion, moins de pilosité et de perte de fibres, et davantage de gonflant[134]. Il est généralement filé avec plus de torsion et a un toucher plus rêche. La filature à rotor traite bien les fibres courtes, ce qui en fait la voie habituelle pour la blousse de peigneuse et pour les mélanges avec du coton recyclé mécaniquement.
Dans les serviettes, le fil à rotor s’emploie largement en trame et en chaîne de fond, où la régularité, la résistance à l’abrasion et le coût comptent plus que la douceur[132]. En fil de poil, il donne une boucle plus ferme et plus lente à absorber qu’un fil à anneaux[133] et se rencontre surtout dans les qualités d’entrée de gamme.
Autres termes: filature condensée, fil compactAnglais: Compact spinning
Variante de la filature à anneaux dans laquelle la nappe de fibres étirée est condensée, généralement par aspiration d’air, avant l’insertion de la torsion, ce qui supprime presque le triangle de filature et donne un fil plus résistant et moins pileux.
Sur un continu à anneaux classique, la nappe étirée est plus large que le fil qu’elle devient, si bien que les fibres situées sur les bords du triangle de filature sont mal intégrées. Les systèmes compacts ajoutent une zone de condensation, généralement un tambour perforé ou un manchon sous aspiration, qui rassemble les fibres en une nappe étroite avant la torsion[136]. Le produit reste un fil à anneaux par sa structure et par la forme de sa bobine.
Dans une étude portant sur des cotons à fibres courtes à moyennes, le fil compact présentait une ténacité et un allongement supérieurs à ceux d’un fil à anneaux classique issu de la même fibre, sans différence significative d’irrégularité de masse ; les poils de plus de 3 mm diminuaient en moyenne d’environ 65 %, les poils plus courts d’environ 16 % seulement, et le gain de pilosité était le plus net pour les cotons plus courts et moins réguliers[136]. Pour le fil de poil, cela laisse attendre des boucles plus lisses et moins de longues extrémités susceptibles de se détacher, mais le fil compact coûte plus cher et son effet sur la bourre d’une serviette finie dépend de la construction et de la finition : il doit donc être confirmé sur échantillons.
Autres termes: tours par pouce, tours par mètre, coefficient de torsion, facteur de torsionAnglais: Twist
Nombre de tours insérés dans un fil par unité de longueur, exprimé en tours par pouce (TPI) ou en tours par mètre (TPM) ; elle lie les fibres discontinues en un fil cohérent et décide dans une large mesure de la résistance, du gonflant et du toucher du fil.
La torsion fait suivre aux fibres des hélices qui se resserrent sous la charge, si bien que le frottement entre fibres les maintient ensemble. TPM = TPI × 39,37. Le nombre de tours par unité de longueur ne permet pas de comparer des fils de titres différents, car à TPM égal, les fibres d’un fil gros sont plus inclinées que celles d’un fil fin. Les filateurs utilisent donc un coefficient de torsion (facteur de torsion) qui neutralise l’effet du titre : αe = TPI ÷ √Ne dans le système coton et αtex = TPM × √tex dans le système tex, avec αtex ≈ 957 × αe. Des fils de titres différents ayant le même coefficient présentent une inclinaison des fibres et un caractère semblables.
La résistance augmente avec la torsion jusqu’à un optimum, puis diminue, lorsque les fibres deviennent trop inclinées pour porter la charge dans l’axe du fil. Une torsion plus élevée serre aussi davantage les fibres : le fil devient plus maigre, plus nerveux et moins pileux, perd moins de fibres et retient moins d’eau entre ses fibres. Les fils de chaîne sont plus tordus que les fils à tricoter, et les fils à rotor sont généralement filés avec des coefficients plus élevés que les fils à anneaux[134].
Dans l’éponge, chaque nappe de fils est tordue selon sa fonction. La chaîne de fond a besoin d’une torsion suffisante, généralement complétée par une torsion de retordage, pour résister à la tension et à l’abrasion sur le métier ; dans un pôle de tissage d’éponge documenté, les fils simples de poil et de trame portent moins de la moitié des tours par mètre du fil de fond retors[132]. Une torsion de poil plus faible donne des boucles plus gonflantes, plus douces et plus rapides à absorber[133], au prix de davantage de bourre et d’une moindre définition des boucles après des lavages répétés ; les fils à faible torsion et sans torsion poussent ce compromis plus loin.
La torsion emmagasine aussi un couple, qui fait vriller les fils simples et coucher les boucles ; une torsion de retordage en sens opposé l’équilibre en grande partie (voir sens de torsion). La torsion se mesure en détordant une éprouvette de longueur définie sous une tension définie et en comptant les tours, selon la méthode par comptage direct de l’ISO 2061, qui couvre les fils simples, retors et continus[5] ; les fils simples de fibres peuvent aussi être essayés par la méthode détorsion-retorsion de l’ISO 17202, qui exclut les fils à rotor[6]. Une spécification indique la torsion avec son sens et son unité, par exemple Z 600 TPM, en donnant séparément la torsion du fil simple et celle du retordage.
Chez Mira Towels: Les contrôles qualité publiés par Mira comparent le pouvoir absorbant et le toucher aux niveaux validés lors de l’approbation.
Autres termes: torsion S, torsion ZAnglais: Twist direction (S and Z)
Sens dans lequel un fil est tordu, désigné S ou Z selon que ses hélices, vues sur le fil tenu verticalement, sont inclinées comme le trait central de la lettre S ou de la lettre Z.
L’ISO 2 définit la désignation S et Z pour les rubans, les mèches et les fils simples, retors et câblés[7]. Le sens est indépendant du niveau de torsion. Les fils simples de coton sont couramment filés en Z et retordus en S, de sorte que la torsion de retordage détord en partie les fils simples et que le fil retors est équilibré, avec peu de tendance à vriller. Les continus à anneaux peuvent filer dans les deux sens en inversant la rotation des broches.
Dans l’éponge, le sens se voit à la boucle. Les fils de poil retors forment des boucles droites dans l’éponge classique, tandis que les fils simples forment des boucles spiralées, un effet exploité dans certaines éponges fantaisie[132]. Un fil de bon titre et de bon niveau de torsion, mais de sens opposé, se comporte différemment au retordage, au tissage et dans les boucles finies : le sens doit donc figurer dans toute spécification de fil.
Autres termes: fil retors, fil à deux bouts, retors deux bouts, fil doubléAnglais: Single and plied yarns
Un fil simple est un brin continu issu de la machine de filature ; un fil retors s’obtient en tordant ensemble deux fils simples ou plus, généralement dans le sens opposé à leur torsion de filature.
Le retordage compense les points minces et faibles des fils simples, augmente la résistance et la résistance à l’abrasion, donne un fil plus rond et plus lisse et, avec des sens de torsion opposés, équilibre le couple. Il ajoute un assemblage et un retordage, si bien qu’un fil retors coûte plus cher qu’un fil simple de même titre résultant. La terminologie est flottante : doubler signifie généralement retordre, mais certaines filatures appellent doublage l’assemblage de deux bouts sans torsion ; le sens doit donc être confirmé.
L’éponge emploie des fils retors là où les efforts sont élevés. Les fils de chaîne de fond subissent la plus forte tension au tissage, ce qui explique que les fils de fond à deux bouts comme le Ne 20/2 ou le 24/2 soient courants ; les fils de poil retors s’emploient lorsque les exigences de qualité sont plus élevées[132]. Dans les études passées en revue, un poil à deux bouts retenait plus d’eau qu’un poil simple, parce qu’il est plus volumineux et forme des boucles mieux dessinées, bien que le fil simple à anneaux absorbe plus vite[133].
Autres termes: irrégularité du fil, imperfections, points minces et points épais, boutons par kmAnglais: Yarn evenness
Uniformité de la masse par unité de longueur d’un fil sur toute sa longueur, exprimée par le coefficient de variation (CV%) ou l’écart moyen (U%) de la masse, avec le nombre de points minces, de points épais et de boutons par kilomètre.
Les régularimètres font passer le fil dans un capteur capacitif dont le signal suit la masse de fibres présente dans le champ de mesure ; l’ISO 16549 normalise la méthode, y compris le comptage des points minces, des points épais et des boutons[8]. Les résultats s’expriment en CV% ou en U% (U% vaut environ 0,8 × CV% pour un signal à distribution normale) et en imperfections par kilomètre à des seuils de sensibilité indiqués, couramment moins 50 % pour les points minces, plus 50 % pour les points épais et plus 200 % pour les boutons ; les comptages ne sont comparables qu’à réglages identiques. Le spectrogramme du signal révèle les défauts périodiques dus aux cylindres ou aux manchons d’étirage.
Dans les serviettes, les points minces sont des points faibles qui cassent dans la chaîne de fond fortement tendue, et un fil de poil irrégulier donne des boucles de volume variable, visibles sous forme de poil nuageux ou rayé et, dans les zones teintes ou imprimées, de rayures ou de bandes. Les écarts de titre entre lots de fil ou entre bobines font plus de dégâts que l’irrégularité à court terme, car ils touchent des sections entières de chaîne ou de trame. Le fil à rotor est généralement plus régulier qu’un fil à anneaux de même titre[134], et le fil peigné plus régulier que le fil cardé.
Autres termes: indice de pilositéAnglais: Yarn hairiness
Importance des extrémités et des boucles de fibres qui dépassent du corps d’un fil de fibres, mesurée par un indice de pilosité ou par le nombre de poils saillants par classe de longueur.
La valeur la plus couramment indiquée, l’indice H des capteurs optiques des régularimètres, correspond à la longueur totale de fibres saillantes par centimètre de fil ; elle est donc sans unité. D’autres instruments comptent les poils au-delà de longueurs définies, par exemple les poils de 3 mm ou plus par 100 mètres[136]. Les poils courts forment l’essentiel de l’indice H, tandis que les poils longs, moins nombreux, comptent le plus pour le duvet de tissage, le boulochage et l’aspect.
Le système de filature fixe en grande partie le niveau. Les fils à anneaux peuvent avoir jusqu’à 90 % de leurs extrémités de fibres saillantes, les fils à rotor généralement 25 % ou moins[134], et la filature compacte supprime surtout les poils longs[136]. Une fibre plus longue et plus régulière, le peignage et une torsion plus élevée réduisent aussi la pilosité.
Dans les serviettes, la pilosité joue dans les deux sens : les fibres saillantes donnent au poil son toucher doux, mais les extrémités libres sont la première source de bourre à l’usage et de duvet au tissage. Le flambage, qui brûle les fibres saillantes du fil, s’emploie pour les tissus plats lisses et pour les fils à coudre, rarement pour le fil de poil, dont la douceur dépend justement de ces fibres.
Autres termes: force de rupture, ténacité du fil, allongement à la ruptureAnglais: Yarn strength and elongation
Force nécessaire pour rompre un fil et son allongement à la rupture, mesurés sur fil unique et exprimés en force de rupture (cN), en ténacité (cN/tex) et en allongement à la rupture (%).
L’ISO 2062 spécifie l’essai de traction sur fil unique au moyen d’appareils à vitesse d’allongement constante (CRE), avec des modes opératoires pour les éprouvettes prélevées sur bobines conditionnées, sur écheveaux relaxés et à l’état mouillé[9]. La force de rupture divisée par la masse linéique donne la ténacité, qui rend comparables des fils de titres différents. Beaucoup de filatures indiquent aussi le RKM (de l’allemand Reißkilometer), la longueur en kilomètres à laquelle un fil romprait sous son propre poids ; numériquement, il est égal à la ténacité en gramme-force par tex, si bien que 1 RKM vaut environ 0,98 cN/tex. Les essais de résistance sur écheveau (lea) restent utilisés sur certains marchés.
Au tissage, les points les plus faibles comptent plus que la moyenne. Les fils de chaîne de fond sont étirés et frottés à chaque foule : les points faibles et un allongement insuffisant provoquent des casses de chaîne, des arrêts du métier et des défauts reprisés ; les tissages surveillent donc la dispersion et les valeurs minimales autant que la moyenne, et l’allongement donne à la chaîne sa tolérance aux pointes de tension. Les fils de poil travaillent sous faible tension et peuvent être moins résistants, ce qui rend possible un poil à faible torsion. La résistance à l’état mouillé dépend de la fibre (voir résistance et ténacité de la fibre).
Fil fantaisie comportant des sections volontairement épaisses et peu tordues (flammes) à intervalles réguliers ou aléatoires, employé pour donner au tissu une texture irrégulière d’aspect artisanal.
Les flammes s’obtiennent généralement sur le continu à anneaux au moyen d’un dispositif à commande électronique qui modifie brièvement l’étirage, si bien que la longueur, l’épaisseur et l’espacement des flammes peuvent être programmés. Une variante documentée introduit des rubans de blousse de peigneuse et de coton court au dernier passage d’étirage pour créer des flammes aléatoires sur un matériel classique, pour des titres d’environ Ne 30/1 et plus gros ; le même bulletin indique que les fils flammés sont couramment filés avec 5 à 10 % de torsion en plus[135]. Dans les serviettes, les fils flammés se trouvent dans les serviettes tissées à plat et les foutas, les liteaux décoratifs et certaines serviettes de bain texturées. Dans un fil ordinaire, la même irrégularité serait un défaut : l’effet flammé doit donc être fixé sur un échantillon approuvé.
Autres termes: fil mélange, chiné, fil mélangé, heatherAnglais: Mélange yarn
Fil filé à partir d’un mélange intime de fibres teintes en différentes couleurs, ou de fibres teintes et non teintes, qui donne un aspect chiné dans lequel les couleurs individuelles restent visibles.
La couleur intervient au stade de la fibre : la bourre en vrac ou le ruban est teint, puis mélangé à des fibres non teintes ou teintes d’une autre couleur dans des proportions fixes, avant le cardage ou à l’étirage. La nuance du fil dépend donc de la précision du mélange autant que de la teinture ; une petite variation de la proportion de fibres teintes d’un lot à l’autre se voit sous forme d’écart de nuance, si bien que les lots ne doivent pas être mélangés au sein d’une même commande. Outre la maille, il se rencontre dans certaines serviettes, certains peignoirs et des textiles tissés à plat.
Autres termes: fil âme, fil core-spun, fil guipé à âmeAnglais: Core-spun yarn
Fil composite à âme en filament continu, souvent en polyester ou en élasthanne, recouverte d’une gaine de fibres discontinues comme le coton, qui associe la résistance ou l’élasticité de l’âme à la surface de la gaine.
Les fils à âme se fabriquent sur des machines à anneaux, à jet d’air ou à rotor adaptées, qui introduisent le filament dans la nappe de fibres étirée de sorte que les fibres s’enroulent autour de lui. Une âme polyester avec une gaine coton est une construction standard de fil à coudre : l’âme porte la charge et résiste à l’abrasion, tandis que le coton donne une surface mate et protège l’âme de l’échauffement de l’aiguille en couture rapide. Les âmes en élasthanne donnent de l’élasticité aux tissus d’habillement et concernent rarement les serviettes, où les fils à âme apparaissent surtout comme fils d’ourlet et de liteau. L’âme et la gaine sont des fibres différentes : le fil compte donc comme un mélange dans les déclarations de composition.
Fil composé de filaments continus et non de fibres discontinues : un filament unique (monofilament) ou un faisceau de nombreux filaments (multifilament), généralement en polymère synthétique comme le polyester ou le polyamide.
Les filaments de polyester sont filés à l’état fondu à travers des filières, puis étirés pour orienter les chaînes du polymère. Lorsque l’étirage est achevé dans un procédé intégré unique, on obtient un fil entièrement étiré (FDY) ; les filaments seulement partiellement étirés au filage forment un fil partiellement orienté (POY), la matière première de la texturation. Le FDY lisse est lisse, brillant et résistant, sans extrémités de fibres saillantes : il perd très peu de bourre et bouloche bien moins qu’un fil de fibres ; il paraît aussi glissant et froid.
Les monofilaments servent surtout à des usages techniques et au fil transparent. Dans les articles de serviette, les fils multifilaments de polyester se trouvent dans les faces d’impression par sublimation tricotées et tissées et dans les serviettes en microfibre, généralement texturés pour le gonflant et la douceur (voir fil texturé). Le polyester filé, obtenu à partir de fibres coupées, se comporte davantage comme un fil de coton.
Autres termes: fil étiré-texturé, POY, fil texturé par jet d’airAnglais: Textured yarn
Fil de filaments continus auquel un traitement thermique et mécanique donne frisure, boucles ou gonflant, de sorte qu’il gagne en volume, en pouvoir couvrant, en douceur et, pour certains types, en élasticité.
L’étirage-texturation domine pour le polyester. Le POY est étiré et soumis à une fausse torsion en une seule opération : la torsion est fixée sur un four (plaque chauffante), puis supprimée, laissant chaque filament frisé de façon permanente. Le fil étiré-texturé (DTY) est livré comme fil élastique ou, après un second four, comme fil fixé moins élastique. La texturation par jet d’air souffle au contraire les filaments en petites boucles et enchevêtrements, ce qui donne un fil d’aspect plus proche d’un fil de fibres et peu élastique. La texturation à chaud ne s’applique qu’aux filaments thermoplastiques, car c’est la chaleur qui fixe la frisure.
La texturation transforme un faisceau de filaments compact en un faisceau gonflant, ce qui améliore le pouvoir couvrant et la douceur et ouvre des canaux capillaires qui font circuler le liquide le long du fil. Les fils texturés de polyester et de polyester/polyamide sont largement employés dans les serviettes de sport et en microfibre tricotées et dans de nombreuses faces d’impression tricotées, où le gonflant donne une surface plus douce et une bonne couverture sous l’impression. La frisure est une structure thermofixée et peut s’atténuer lors d’une exposition ultérieure à des températures proches ou supérieures à sa température de fixation, ce qui compte pour l’impression par transfert à chaud.
Autres termes: fil teint, teinture sur bobines, teinture en écheveaux, teinture sur ensoupleAnglais: Yarn dyeing
Teinture du fil avant le tissage, généralement sous forme de bobines croisées, d’ensouples ou d’écheveaux, afin de tisser des fils de couleur en rayures, carreaux, liteaux colorés et dessins jacquard multicolores.
En teinture sur bobines, le fil est bobiné en souple, à densité contrôlée, sur des tubes perforés ou des ressorts chargés sur des porte-matière, et le bain de teinture est pompé à travers les bobines, généralement en alternant le sens de circulation, dans une machine fermée. La teinture sur ensouple fonctionne de la même façon sur une ensouple de chaîne ; la teinture en écheveaux convient aux fils gonflants ou peu tordus qui ne doivent pas être comprimés. Une densité de bobinage irrégulière donne des couches claires et foncées dans une même bobine.
La teinture en pièce, du tissu ou des serviettes confectionnées, permet de décider des couleurs tardivement et avec des minimums faibles. La teinture en fil est nécessaire lorsque les couleurs voisinent dans l’armure : foutas à rayures et à carreaux, liteaux contrastés, éponge jacquard bicolore. La couleur est alors fixée tôt, les lots de teinture et les quantités minimales se planifient couleur par couleur, et les fils teints doivent résister aux débouillissages ou blanchiments ultérieurs du tissu. Des couleurs mal fixées dégorgent sur le fond ou le poil blancs pendant les traitements humides ou le lavage : la solidité doit donc être essayée sur le fil teint avant le tissage de production.
Autres termes: ensouple de chaîne, ourdissage direct, ourdissage sectionnel, ourdissoirAnglais: Warping
Enroulement côte à côte sur une ensouple de fils de chaîne tirés d’un cantre de bobines, à tension uniforme et dans le nombre et l’ordre requis, pour préparer la chaîne à l’encollage et au tissage.
L’ourdissage direct enroule plusieurs centaines de fils à la fois sur des ensouples primaires, réunies à l’encolleuse pour former le nombre total de fils de l’ensouple de tissage ; il convient aux longues séries de chaînes unies. L’ourdissage sectionnel construit la chaîne par sections étroites juxtaposées sur un tambour, puis transfère la nappe entière sur l’ensouple ; il s’emploie pour les chaînes à dessin et les séries plus courtes, et c’est la méthode documentée dans un pôle de tissage d’éponge[132]. Une tension égale, la détection des fils cassés et des longueurs égales sur toute la nappe sont les principaux facteurs de qualité.
L’éponge exige au moins deux chaînes. Les fils de fond et de poil se préparent sur des ensouples séparées, car la chaîne poil s’épuise plusieurs fois plus vite et se déroule sous une tension bien plus faible. Les écarts de tension entre fils à l’ourdissage deviennent des écarts de tension au tissage, visibles plus tard sous forme de rayures, de fils tendus ou d’une hauteur de boucle inégale.
Autres termes: encollage, colle d’encollage, encolleuseAnglais: Warp sizing
Enduction des fils de chaîne avec une colle filmogène, comme l’amidon, l’alcool polyvinylique (PVA) ou des polymères acryliques, pour coucher les fibres saillantes et protéger le fil de l’abrasion et des casses pendant le tissage. L’encollage est éliminé ensuite.
Sur l’encolleuse, la nappe de chaîne traverse un bac de colle, est exprimée pour obtenir un taux de dépôt contrôlé, séchée sur des cylindres chauffés et enroulée sur l’ensouple de tissage. Le film couche les poils de surface et améliore la résistance à l’abrasion, de sorte que les fils supportent les contacts répétés avec les lamelles casse-chaîne, les lisses et le peigne. Les recettes s’adaptent à la fibre, au titre et à la vitesse du métier ; les colles à base d’amidon, souvent associées à des composants synthétiques et à des lubrifiants, sont largement utilisées sur coton.
Dans l’éponge, la chaîne de fond est encollée parce qu’elle porte la charge ; l’encollage de la chaîne poil, et son importance, varient d’une usine à l’autre. Tout ce qui est appliqué doit être entièrement éliminé au désencollage : l’amidon exige une dégradation enzymatique ou oxydante, alors que les colles PVA et acryliques sont hydrosolubles et s’éliminent au lavage. Un reste d’encollage scelle la surface des fibres et provoque un pouvoir absorbant faible ou irrégulier et une teinture inégale : la teinturerie doit donc savoir quelle colle a été employée.
Comment le tissu de la serviette se construit sur le métier : les deux chaînes et la trame de l’éponge, la formation des boucles, la géométrie du poil, les constructions à trois ou quatre duites, les dessins ratière et jacquard, les liteaux et les bords, et les constructions plates qui se passent de poil. Ces choix fixent le pouvoir absorbant, le toucher et la durabilité avant toute finition.
Autres termes: éponge, éponge bouclée, tissu bouclette, tissu à boucles, tissu boucléAnglais: Terry fabric
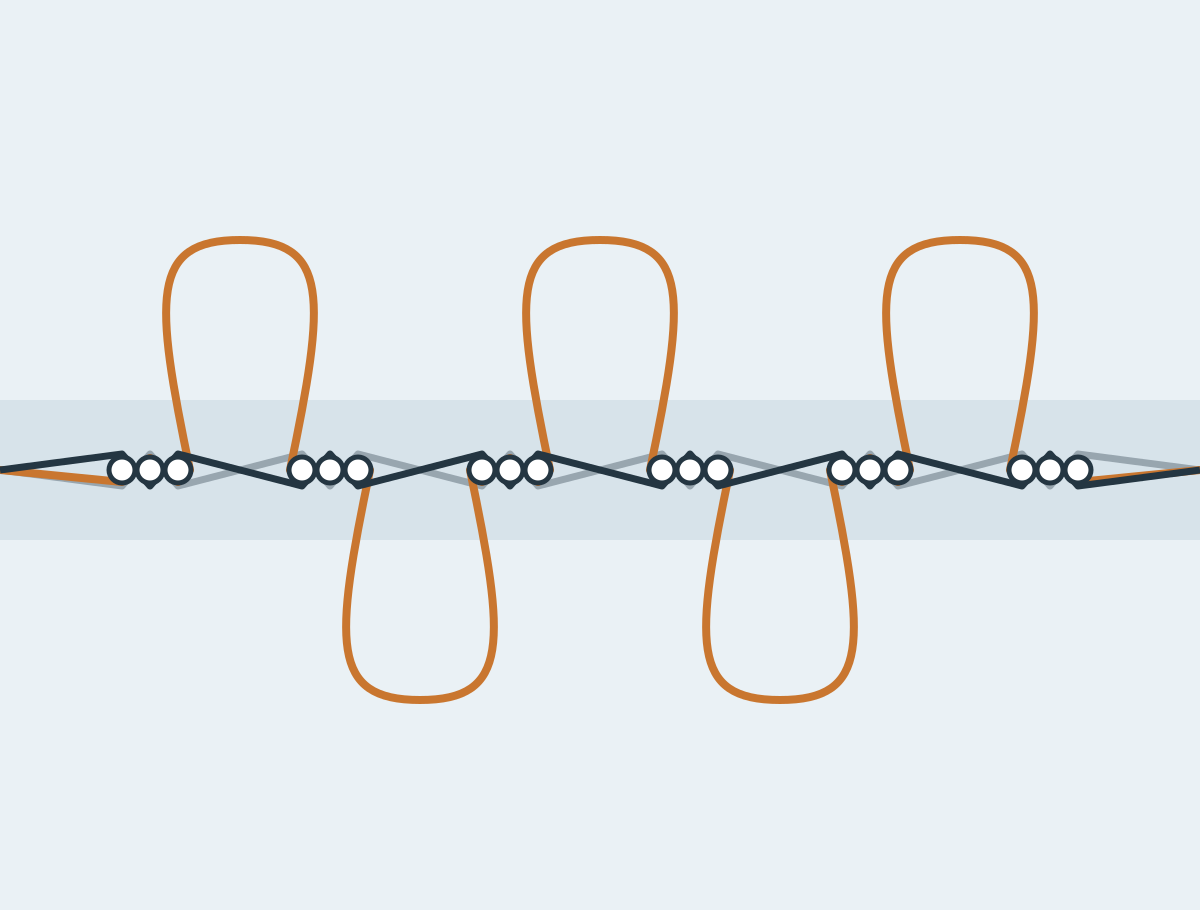
Tissu à poil tissé dont la surface porte, sur une face ou sur les deux, des boucles de fil non coupées, formées par une chaîne poil séparée et faiblement tendue, et tenues dans un tissu de fond serré constitué de la chaîne de fond et de la trame.
L’éponge se construit avec trois nappes de fils. Une chaîne de fond et une trame s’entrecroisent pour former un tissu de base, tandis qu’une seconde chaîne, la chaîne poil, est délivrée assez lâche pour être poussée hors de ce tissu sous forme de boucles. Les boucles étant formées par des fils de chaîne, elles s’alignent dans le sens de la longueur de la serviette, chacune ancrée par ses deux pieds entre des duites. Ce tissage exige un métier doté d’un mouvement de frappe particulier, décrit à l’entrée tissage éponge.
Ce sont les boucles qui font de l’éponge un tissu pour serviettes. Elles offrent à l’eau une grande surface de fibres et ménagent, entre les fils et à l’intérieur de ceux-ci, des espaces ouverts où l’eau est aspirée et retenue par les forces capillaires. La recherche associe une absorption plus rapide à des boucles plus nombreuses et plus longues, ainsi qu’à des fils de poil doux, peu tordus et filés à anneaux[133].
Une serviette éponge finie comporte un corps bouclé, à chaque extrémité une bande plate tissée où elle est coupée et ourlée, souvent un liteau décoratif, et des bords latéraux qui sont soit des lisières tissées, soit des bords coupés et surjetés. Les nappes de fils n’ont pas besoin d’être de la même fibre : le poil est normalement en coton, tandis que le fond et la trame peuvent être en coton ou dans un fil coton-polyester choisi pour sa résistance.
Plusieurs constructions voisines sont souvent confondues avec l’éponge. Le velours est une éponge dont les boucles ont été tondues sur une face. Le velours de soie et les autres tissus à poil coupé tissés se fabriquent autrement : le poil est coupé sur le métier à partir d’un double tissu tissé face à face, ou formé sur des fers[137]. L’éponge tricotée forme ses boucles par tricotage et non avec une chaîne poil ; c’est une construction distincte. Le nid d’abeille et les foutas tissées à plat n’ont aucun poil et absorbent par le tissu lui-même.
Tissage du tissu éponge avec deux chaînes alimentées séparément, dans lequel des groupes de duites sont d’abord insérés en retrait de la façure, puis frappés ensemble, de sorte que la chaîne poil, détendue, est chassée hors du tissu en boucles.
Un métier éponge tisse un tissu de fond ordinaire tout en conduisant une seconde chaîne à côté de lui. La chaîne de fond vient de sa propre ensouple, sous forte tension ; la chaîne poil vient d’une ensouple séparée, sous faible tension, normalement avec un déroulage positif qui délivre une longueur préréglée pour chaque groupe de duites. Les deux ne peuvent pas partager une ensouple : à chaque frappe complète, la chaîne poil doit fournir en supplément environ deux fois la hauteur de boucle, en plus de son embuvage normal, alors que la chaîne de fond reste tendue[137].
Les boucles se forment selon le principe de la duite lâche. Dans l’éponge trois duites, les deux premières duites de chaque groupe sont laissées à une distance déterminée de la façure, la distance de duite lâche, et ne reçoivent qu’une frappe partielle. La troisième duite reçoit la frappe complète : tout le groupe glisse le long des fils de fond tendus jusqu’à la façure, et les fils de poil pincés entre les duites sont entraînés vers l’avant et se relèvent en boucles[132]. Selon la machine, la distance de duite lâche est obtenue en déplaçant le peigne ou la façure, comme le décrit l’entrée formation des boucles.
La formation de la foule est assurée par une ratière ou une mécanique jacquard, car les fils de fond et de poil s’entrecroisent dans des ordres différents et les bandes plates et les liteaux exigent leurs propres armures. La trame est insérée par lance (rapière) ou par jet d’air, et les machines larges tissent plusieurs serviettes côte à côte, séparées ensuite par refente. À vitesse de duites égale, une construction quatre duites forme un quart de boucles en moins par fil de poil qu’une construction trois duites.
Les défauts de tissage courants découlent du système à deux chaînes : un fil de poil cassé ou manquant laisse une ligne sans boucles dans le sens de la longueur, un délivrage ou une tension irréguliers de la chaîne poil donnent une hauteur de boucle inégale et des rayures, une séquence de duites lâches défaillante produit des boucles courtes ou absentes sur toute la largeur, et les arrêts du métier laissent des barres de trame. Les bandes plates doivent en outre tomber exactement là où les serviettes seront coupées. Ce sont ces défauts que l’on recherche au contrôle de l’écru.
Autres termes: boucle de poil, boucletteAnglais: Terry loop
Boucle de fil de poil dressée hors du tissu de fond et ancrée par ses deux pieds entre des duites ; c’est l’unité de travail élémentaire d’une surface éponge.
Chaque boucle comporte deux pieds liés dans le fond et une tête. Sa hauteur au-dessus du fond, la hauteur de boucle, est réglée sur le métier, mais sa forme dépend tout autant du fil. Les fils de poil retors tendent à former des boucles droites et ouvertes, tandis que les fils simples à torsion vive s’enroulent en boucles spiralées, l’aspect de l’éponge dite « fantaisie »[132]. Des boucles droites et bien orientées laissent des capillaires moins tortueux, ce que la recherche associe à une absorption d’eau plus rapide ; des boucles aplaties, emmêlées ou affaissées absorbent plus lentement et donnent un toucher feutré[133].
Longueur de boucle et hauteur de boucle sont liées sans être identiques. Le fil d’une boucle représente environ deux fois la hauteur de boucle, plus la longueur liée dans le fond : une boucle à peine plus haute consomme donc sensiblement plus de fil de poil et alourdit le tissu. Comme les boucles se plient et se compriment, une hauteur de boucle portée dans une spécification doit être accompagnée de sa méthode de mesure.
Fil qui forme les boucles d’un tissu éponge, alimenté en tant que chaîne poil ; on le choisit surtout pour sa douceur, son gonflant et son aptitude à absorber l’eau plutôt que pour la résistance exigée des fils de fond.
Le fil de poil est celui que l’on touche et celui qui assure l’essentiel de l’absorption ; il se spécifie donc autrement que le fond : fibre (généralement du coton), préparation (cardée ou peignée), système de filature (à anneaux ou à rotor), titre, nombre de bouts et torsion. Dans un pôle indien de tissage d’éponge dont la production a été documentée, les chaînes poil sont surtout des fils simples de coton peigné en Ne 16 ou Ne 20, les fils retors à deux bouts étant réservés aux qualités supérieures parce qu’ils améliorent le pouvoir absorbant et résistent au couchage du poil[132].
Une revue de la recherche fait état d’une absorption plus rapide avec des fils de poil filés à anneaux, peignés, plus fins et peu tordus, et d’une absorption plus lente avec les fils à rotor, dont la torsion plus élevée et les fibres plus courtes donnent des boucles moins ordonnées. Le retordage joue dans les deux sens : les fils simples absorbent l’eau plus vite au départ, tandis que les fils à deux bouts forment des boucles plus gonflantes qui retiennent davantage d’eau au total[133]. La limite est la durabilité, car un fil de poil plus doux et moins tordu perd plus facilement ses fibres ; voir fils de poil à faible et à forte torsion.
Seconde nappe de fils de chaîne du tissage éponge, faiblement tendue, enroulée sur sa propre ensouple et délivrée par longueurs mesurées afin de pouvoir être chassée hors du tissu de fond sous forme de boucles.
La chaîne poil court parallèlement à la chaîne de fond et alterne avec elle sur la largeur, fil à fil ou par paires selon le remettage. Elle est déroulée sous faible tension, généralement de façon positive : le métier délivre une longueur préréglée par groupe de duites, soit environ deux fois la hauteur de boucle plus le fil tissé dans le fond[137]. La chaîne poil s’épuise donc plusieurs fois plus vite que la chaîne de fond, et ce rapport augmente avec la hauteur de boucle (voir rapport poil/fond).
Une tension qui varie d’un fil à l’autre, un enroulement irrégulier de l’ensouple ou un déroulage qui ne suit pas le métier produisent des boucles de hauteurs différentes, des rayures dans la longueur et, après teinture, des écarts de nuance apparents entre fils. Les pratiques d’encollage varient ; les chaînes poil retorses sont souvent tissées avec peu ou pas d’encollage, ce qui les garde souples mais les protège moins de l’abrasion sur le métier.
Chaîne fortement tendue d’un tissu éponge qui, entrecroisée avec la trame, forme le tissu de base : elle porte les efforts, maintient les dimensions de la serviette et ancre les boucles.
La chaîne de fond subit la plus forte tension sur le métier et frotte en permanence contre les lisses et le peigne : on la choisit donc pour sa résistance mécanique et sa résistance à l’abrasion. Les fils retors sont la règle : dans un pôle de tissage d’éponge documenté, les fils de fond sont des cotons cardés retors à deux bouts en Ne 20/2 ou 24/2, des mélanges coton-polyester servant à obtenir une résistance supérieure et des fils à rotor étant également employés[132]. Les chaînes de fond sont normalement encollées pour le tissage, et l’encollage est éliminé au prétraitement.
Chaque boucle est pincée entre les fils de fond et la trame : c’est donc le fond qui décide de la bonne tenue des boucles, et sa tension commande la facilité avec laquelle les duites lâches glissent pendant la formation des boucles. Changer la fibre du fond, c’est changer la fibre de la serviette : une serviette à poil coton sur un fond polyester-coton n’est pas une serviette 100 % coton.
Fil transversal d’un tissu tissé, inséré une longueur à la fois ; chaque insertion est une duite. Dans l’éponge, la trame lie à la fois la chaîne de fond et les pieds des boucles de poil.
Dans l’éponge, les duites sont regroupées par le mouvement éponge, trois par groupe dans l’éponge trois duites. La trame est généralement un fil simple de coton ; un pôle de tissage d’éponge documente des fils cardés en Ne 16 ou Ne 20, à côté de fils à rotor[132]. La réduction en trame, combinée au nombre de duites par boucle, fixe le nombre de boucles formées sur la longueur ; elle commande le poids, la fermeté et l’ancrage des boucles. Trop peu de duites laissent des boucles faciles à arracher ; trop de duites donnent une serviette raide et lourde.
Dans les bandes plates et les liteaux, la trame est visible : elle peut donc y être remplacée par un fil coloré, mercerisé ou chenille.
Autres termes: tissu de fond, armure du fondAnglais: Ground structure
Armure formée par la chaîne de fond et la trame sous le poil ; dans l’éponge trois duites standard, un reps 2/1, les fils de poil suivant le même ordre de reps décalé d’une duite.
Dans la construction trois duites courante, les fils de fond comme les fils de poil s’entrecroisent selon un ordre de reps 2:1, le reps du poil étant décalé d’une duite par rapport à celui du fond[138]. Ce décalage permet aux duites lâches de glisser le long des fils de fond tout en pinçant les fils de poil, et la position d’un fil de poil dans cet ordre décide s’il forme sa boucle sur l’endroit ou sur l’envers. Les groupes de quatre duites ou plus utilisent des rapports d’armure différents en conséquence.
L’armure de fond commande la résistance, la stabilité dimensionnelle et la fermeté avec laquelle les boucles sont tenues. Un fond trop ouvert laisse les boucles s’arracher et la serviette se déformer au lavage ; un fond trop dense gêne le glissement des duites lâches et donne un tissu raide et lourd. Les bandes plates, les liteaux et les lisières sont tissés dans d’autres armures, toile, reps ou effets de type satin, ce qui explique en partie qu’ils se rétractent différemment du corps bouclé.
Autres termes: mouvement éponge, frappe à duites lâches, duite lâcheAnglais: Pile formation
Mouvement éponge qui crée les boucles : les duites sont insérées à une distance déterminée de la façure, puis frappées ensemble, soit en modifiant la position de frappe du peigne, soit en déplaçant la façure.
La distance de retrait des duites lâches, la distance de duite lâche, est le principal réglage de la hauteur de boucle ; une étude portant sur 72 constructions éponge a constaté une concordance étroite entre la longueur de poil mesurée et la distance séparant les points de frappe partielle et de frappe complète[139]. Deux principes mécaniques sont employés[140]. Avec la commande par le peigne, la course du peigne est décalée de sorte que les frappes partielles s’arrêtent avant la façure et que la course complète, à la duite de frappe, pousse le groupe en place. Avec le déplacement de la façure, le peigne frappe toujours à la même position, tandis que le tissu et le porte-fils sont écartés de lui pour les duites lâches puis ramenés pour la duite de frappe.
Les mouvements éponge électroniques pilotent ce déplacement par des moteurs commandés par programme, si bien que la distance de duite lâche peut changer d’un groupe de duites au suivant[141]. C’est ainsi qu’une même serviette associe un corps bouclé, une bande plate où la distance est nulle et où aucune boucle ne se forme, et des bandes ou des effets de vague de hauteurs de boucle différentes. Le délivrage de la chaîne poil doit suivre chaque changement, puisqu’une boucle plus haute demande plus de fil de poil.
Autres termes: hauteur de poil, hauteur du poilAnglais: Pile height
Hauteur des boucles d’éponge au-dessus du tissu de fond, généralement exprimée en millimètres ; elle se règle sur le métier par la distance de duite lâche, combinée au délivrage de la chaîne poil.
Les métiers éponge à commande électronique peuvent programmer la hauteur de boucle groupe par groupe ; une machine actuelle propose des réglages de 0 à 12 mm[142]. Des boucles plus hautes consomment plus de fil de poil : la hauteur de boucle se répercute donc directement sur le poids et le coût. Les études ont en général associé des boucles plus longues à une absorption d’eau plus rapide et plus importante, même si les résultats ne sont pas unanimes[133].
Un poil plus haut paraît plus plein et retient davantage d’eau, mais il sèche plus lentement, s’aplatit et s’emmêle plus facilement et s’accroche aux bagues et aux crochets. Un poil plus court est plus stable et se préfère lorsqu’une surface lisse compte, y compris pour les faces d’impression, car des boucles hautes morcellent une image imprimée. Les boucles se compriment sous une faible pression : la hauteur mesurée dépend donc de la méthode, et elle doit être convenue sur le tissu fini, non lue dans les réglages du métier.
Autres termes: densité de bouclesAnglais: Pile density
Nombre de boucles par unité de surface d’un tissu éponge : fils de poil par centimètre en largeur multipliés par le nombre de boucles que chaque fil de poil forme par centimètre en longueur.
Chaque fil de poil forme une boucle par groupe de duites : le nombre de boucles par centimètre de longueur est donc égal à la réduction en trame divisée par le nombre de duites par boucle, et le compte en largeur suit le nombre de fils de poil par centimètre. La densité de boucles augmente ainsi avec les réductions en chaîne et en trame[133]. Sur une éponge double face, la valeur peut être donnée par face ou pour les deux faces réunies, et une spécification doit préciser laquelle. Des boucles denses se soutiennent mutuellement et restent droites, tandis que des boucles hautes et clairsemées se couchent et se feutrent.
Les travaux passés en revue indiquent que la vitesse d’absorption de l’eau augmente avec la densité et la longueur des boucles, bien qu’une étude n’ait trouvé qu’un faible effet de la réduction en chaîne, de la réduction en trame et de la hauteur de boucle, et qu’un fond très compact resserre les capillaires[133]. Deux serviettes de même poids peuvent avoir des densités très différentes, l’une avec de nombreuses boucles courtes, l’autre avec moins de boucles hautes, et elles diffèrent d’autant par le toucher, le séchage et la durabilité.
Autres termes: rapport de poil, taux de poil, terry ratioAnglais: Pile-to-ground ratio
Relation entre fil de poil et fil de fond dans un tissu éponge, généralement exprimée par la longueur de chaîne poil consommée par unité de longueur de chaîne de fond, et parfois par la part du fil de poil dans la masse du tissu.
Exprimé en rapport de longueurs, le chiffre indique combien de mètres de chaîne poil sont tissés pour chaque mètre de chaîne de fond. On l’écrit 5:1, 1:5 ou sous une forme voisine ; les usages des maisons diffèrent quant au nombre placé en premier. La littérature des brevets retient cette définition du rapport d’éponge et traite la hauteur de boucle comme une fonction de celui-ci[143]. Le rapport augmente avec la hauteur de boucle et avec le nombre de boucles par unité de longueur. Certaines usines indiquent plutôt la part du fil de poil dans le poids total du tissu, qui dépend aussi des titres des fils : les deux conventions ne peuvent donc pas être converties l’une dans l’autre sans la construction complète.
Le rapport est l’un des principaux facteurs du poids et du coût en fil, et une part de poil plus élevée signifie généralement une surface plus absorbante. Il influe aussi sur les traitements humides : une étude sur l’éponge de coton a constaté que la rétraction dimensionnelle augmentait avec le rapport de poil[144]. Les rapports élevés exigent un fond ferme et une réduction en trame suffisante pour que le poil supplémentaire reste ancré.
Autres termes: ancrage des boucles, ancrage du poilAnglais: Loop stability and anchorage
Résistance des boucles d’éponge à l’arrachement hors du tissu de fond, ou au glissement le long de celui-ci, à l’usage et au lavage ; elle dépend de la fermeté avec laquelle la trame et la chaîne de fond serrent les pieds de chaque boucle.
L’ancrage dépend du nombre de duites qui lient chaque boucle, de la réduction en trame, de la tension de la chaîne de fond au tissage, du frottement entre les fils, ainsi que de la torsion et du nombre de bouts du fil de poil. Une boucle tenue par peu de duites, ou par des duites peu serrées, peut être tirée par un de ses pieds et grandir aux dépens de ses voisines.
L’EN 15598 mesure la force nécessaire pour arracher les boucles du fond d’un tissu éponge[10]. La méthode fournit une force ; ce qui est jugé acceptable relève de la spécification de l’acheteur. L’ancrage compte surtout pour le linge hôtelier et collectif, exposé aux bagues, aux crochets, aux fermetures auto-agrippantes et au blanchissage industriel, où des boucles faiblement liées deviennent des accrocs.
Autres termes: éponge 3 duitesAnglais: Three-pick terry
Construction éponge standard, dans laquelle chaque groupe formant les boucles comprend trois duites : deux duites lâches maintenues en retrait de la façure et une troisième, la duite de frappe, qui pousse les trois en place ensemble.
Le cycle se répète toutes les trois duites. Les duites un et deux sont insérées avec une frappe partielle qui les laisse à une distance déterminée de la façure ; la duite trois reçoit la frappe complète et pousse le groupe vers l’avant[132]. Comme les fils de poil suivent l’ordre de reps 2:1 du fond décalé d’une duite (voir armure de fond), le groupe glisse le long des fils de fond tendus, tandis que les fils de poil tenus entre les duites sont entraînés vers l’avant et forment une boucle sur l’endroit ou sur l’envers.
Trois duites constituent le plus petit groupe qui donne une boucle stable. L’éponge deux duites, autrefois tissée pour les tissus de peignoir, a perdu son importance parce que ses boucles sont instables[132]. Il existe des groupes de quatre à sept duites, mais l’essentiel de l’éponge se tisse en trois duites, car chaque duite supplémentaire ajoute de la trame et du temps de tissage[138]. L’éponge trois duites est donc la construction par défaut des serviettes de bain, des serviettes de toilette et des serviettes d’hôtel.
Sur la longueur, l’éponge trois duites forme une boucle par fil de poil toutes les trois duites : le nombre de boucles par centimètre est égal à la réduction en trame divisée par trois, tandis que la hauteur de boucle se règle indépendamment par la distance de duite lâche. Le nombre de duites par boucle se vérifie sur un échantillon en suivant un fil de poil et en comptant les duites entre deux de ses boucles successives. Une spécification doit indiquer « trois duites » avec les titres des fils de poil et de fond, les fils et les duites par centimètre et la hauteur de boucle, car le nombre de duites par boucle ne fixe à lui seul ni le poids ni le nombre de boucles.
Autres termes: éponge 4 duitesAnglais: Four-pick terry
Construction éponge comptant quatre duites dans chaque groupe formant les boucles : chaque boucle est liée par davantage de trame, et l’on forme moins de boucles par centimètre de longueur qu’en trois duites à réduction en trame égale.
Chaque boucle est enserrée dans un groupe de duites plus long et se trouve tenue plus fermement dans le fond. À réduction en trame égale, chaque fil de poil forme ses boucles aux trois quarts du rythme de l’éponge trois duites : obtenir un nombre de boucles comparable sur la longueur oblige donc à augmenter la réduction en trame, ce qui ajoute de la trame, du poids et du temps de tissage. La séquence de frappe est aussi plus complexe : une description du tissage d’éponge dans un pôle artisanal donne la frappe supplémentaire nécessaire à chaque rangée de poil comme la raison pour laquelle les constructions quatre duites et au-delà sont rarement produites[132].
Face à une serviette trois duites de poids comparable, une serviette quatre duites a davantage de trame sous chaque boucle et des boucles plus espacées sur la longueur : le fond participe davantage à la surface, et le toucher peut être plus plat et plus ferme. La même source qualifie les serviettes quatre duites de plus lourdes et de meilleure qualité[132], un jugement qui porte sur un contexte de production particulier et non une règle générale. Cet ancrage plus ferme est surtout utile là où les boucles subissent une usure sévère, comme dans le linge hôtelier et collectif.
L’appellation seule ne fixe ni le nombre de boucles ni le poids : une éponge quatre duites se spécifie donc avec la réduction en trame et la hauteur de boucle. Comparer une offre trois duites et une offre quatre duites sur le seul GSM est trompeur ; le nombre de boucles par centimètre carré, la hauteur de boucle et, lorsque l’ancrage compte, les résultats d’arrachement des boucles constituent de meilleures bases de comparaison.
Autres termes: éponge une face, éponge deux facesAnglais: Single-sided and double-sided terry
Éponge bouclée sur les deux faces (double face) ou sur une seule (simple face) ; la face sur laquelle chaque fil de poil forme ses boucles est fixée par l’armure.
L’éponge double face est la construction normale des serviettes de bain, des serviettes de toilette et des serviettes d’hôtel, qui absorbent sur leurs deux faces. Dans l’éponge simple face, tous les fils de poil bouclent sur la même face et l’envers laisse voir le fond. Elle absorbe moins, sert à des usages particuliers où l’on veut une face plus lisse, et passe pour difficile à tisser sans défauts[132]. La même maîtrise du côté de bouclage est à la base de l’éponge façonnée : les dessins jacquard bicolores intervertissent la face sur laquelle boucle chaque couleur, et les effets ton sur ton font passer les boucles d’une face à l’autre ou les suppriment par zones.
Autres termes: fil zéro torsion, zero twist, fil détorduAnglais: Zero-twist yarn
Fil de poil en coton dont il ne reste presque aucune torsion, obtenu le plus souvent en retordant le coton avec un fil hydrosoluble d’alcool polyvinylique (PVA) qui le porte au tissage et qui est dissous à l’eau chaude pendant les traitements humides.
Dans la méthode courante, un fil de PVA est retordu avec le fil de coton dans le sens opposé, ce qui annule en grande partie la torsion du coton, tandis que le PVA donne au fil assemblé une résistance suffisante pour le tissage. Pendant les traitements humides, le PVA est dissous à l’eau chaude et le coton se retrouve avec très peu de torsion[145] ; la température nécessaire dépend du grade de PVA employé. Une variante mélange de la fibre de PVA au coton avant la filature ; une fois celle-ci éliminée au lavage, des vides subsistent dans le fil[133]. Les appellations zéro twist, sans torsion et diverses marques s’appliquent à des fils fabriqués de façons différentes.
Les fibres non tordues s’ouvrent en une boucle moelleuse et aérée, et les revues de la recherche font état d’un pouvoir absorbant plus élevé avec les fils de poil sans torsion et à faible torsion[133]. Le prix à payer porte sur la durabilité et la transformation. Faute de torsion pour les lier, les fibres se détachent plus facilement en bourre et les boucles perdent plus tôt leur définition, et le PVA dissous alourdit la charge des effluents de la teinturerie[145].
Autres termes: fil à faible torsion, low twistAnglais: Low-twist and high-twist pile yarns
Fils de poil moins tordus (faible torsion) ou plus tordus (forte torsion) qu’un fil de tissage normal de même titre, choisis pour arbitrer entre douceur et pouvoir absorbant d’une part, définition des boucles et durabilité d’autre part.
Une torsion plus faible laisse un fil de poil plus lâche et plus gonflant, avec davantage d’espace entre les fibres, ce que la recherche associe à une absorption d’eau plus rapide[133] ; le toucher est plus doux et le poil paraît plus plein, mais la perte de bourre augmente et les boucles perdent plus vite leur forme au fil des lavages. Une torsion plus élevée donne des boucles compactes et bien définies, qui résistent à l’abrasion et gardent leur forme sous un blanchissage sévère, avec un toucher plus net et plus sec et un pouvoir absorbant plus faible.
Les serviettes vendues avant tout pour leur douceur penchent vers un poil à faible torsion, tandis que pour le linge qui doit supporter des lavages industriels répétés, des fils retors de torsion modérée sont le choix le plus sûr. Le sens et l’équilibre de la torsion comptent aussi, car un fil simple vif peut faire vriller les boucles.
Autres termes: machine à tisser l’éponge, métier à tisser épongeAnglais: Terry loom
Machine à tisser équipée pour l’éponge : deux déroulages de chaîne commandés séparément, un mouvement éponge qui crée la distance de duite lâche, et une formation de la foule par ratière ou par mécanique jacquard pour les armures de poil, de fond et de liteau.
Par rapport à une machine à tisser les tissus plats, un métier éponge porte une seconde ensouple pour le poil, avec son propre déroulage et sa propre régulation de tension, ainsi qu’un mouvement éponge qui déplace soit le peigne, soit la façure pour les duites lâches. La chaîne de fond passe sur un porte-fils à commande positive et le tissu est appelé de façon positive, de sorte que l’étoffe avance régulièrement au cours de la séquence de frappe[137]. Les machines éponge se construisent en version à lances et en version à jet d’air : les lances acceptent un choix plus large de fils de trame, y compris les fils fantaisie des liteaux, tandis que le jet d’air tourne plus vite.
Autres termes: frappe, dent de peigne, façureAnglais: Reed and beat-up
Le peigne est l’organe du métier, en forme de peigne, dont les dents espacent les fils de chaîne et qui frappe chaque duite contre la façure, la ligne où se forme le tissu ; la frappe désigne ce mouvement.
Le compte du peigne indique l’écartement des dents : dents par centimètre ou par 10 cm dans l’usage métrique, par pouce ou par deux pouces dans les systèmes traditionnels. Avec le nombre de fils passés dans chaque dent, il fixe la largeur et le nombre de fils par centimètre sur le métier ; le tissu se rétrécit ensuite en se rétractant.
Dans l’éponge, la frappe est volontairement inégale : partielle pour les duites lâches, complète pour la duite de frappe, soit que le peigne change de position de frappe, soit que la façure se déplace face à une course de peigne fixe[140]. Des dents abîmées ou inégalement espacées laissent des marques de peigne, fines rayures dans le sens de la longueur, plus visibles après teinture et dans les liteaux plats.
Autres termes: cadre de lisses, harnais, remisseAnglais: Heald (heddle)
Élément en fil métallique, en acier plat ou en corde, percé en son milieu d’un maillon dans lequel passe un fil de chaîne, afin de pouvoir le lever ou l’abaisser pour former la foule ; les lisses sont montées sur des cadres ou, sur les métiers jacquard, suspendues aux arcades du harnais.
Chaque fil de chaîne passe dans une lamelle casse-chaîne, un maillon de lisse et une dent de peigne, dans l’ordre fixé par le plan de rentrage, ou remettage. Sur les métiers à ratière, les lisses sont montées sur des cadres et tous les fils d’un même cadre se déplacent ensemble : le nombre de cadres limite donc les dessins réalisables. Sur les métiers jacquard, chaque lisse est suspendue à une arcade du harnais reliée à un crochet que la mécanique jacquard lève individuellement. Dans l’éponge, les fils de fond et les fils de poil sont rentrés sur des cadres distincts, d’autres cadres servant aux liteaux et aux lisières. Des maillons usés abîment le fil, et une erreur de remettage se répète sur toute la longueur de la chaîne sous forme de défaut longitudinal.
Autres termes: ratière, dobbyAnglais: Dobby weaving
Tissage dans lequel une ratière lève et abaisse par programme un nombre limité de cadres de lisses, produisant des armures géométriques, des bandes plates et des liteaux ; c’est le système de formation de la foule habituel des serviettes éponge unies et à liteau.
Tous les fils rentrés sur un même cadre se déplacent ensemble : un dessin ratière se construit donc à partir d’un petit nombre d’ordres d’entrecroisement répétés sur la largeur. Dans cette limite, un métier éponge à ratière tisse le corps bouclé, les bandes plates d’extrémité, les liteaux en reps ou à effet satin, des carreaux simples et des motifs géométriques, ainsi que des rayures lorsqu’on emploie des fils de couleur. La bande façonnée ou unie qui traverse une serviette d’hôtel s’appelle couramment liteau dobby, quelle que soit son armure exacte. Les ratières électroniques lisent le dessin dans un fichier et non sur des chevilles ou des chaînes de carton : un liteau se change donc rapidement.
Les lettres, les logos et les motifs figuratifs exigent la commande individuelle des fils, donc une mécanique jacquard. La ratière demande moins de préparation de dessin et de réglage, ce qui en fait le choix économique pour les serviettes standard de l’hôtellerie et du commerce de détail.
Autres termes: serviette jacquard, jacquard ton sur tonAnglais: Jacquard weaving
Tissage dans lequel une mécanique jacquard lève les fils de chaîne individuellement ou par petits groupes au moyen de crochets et d’arcades, si bien que chaque fil peut suivre son propre entrecroisement ; on l’utilise pour tisser logos, lettres et motifs figuratifs dans les serviettes.
Une mécanique jacquard remplace les cadres de lisses par des crochets, chacun relié par des arcades à une ou plusieurs lisses, et une jacquard électronique sélectionne chaque crochet à chaque duite à partir d’un fichier de dessin. La limite de cadres du tissage ratière disparaît : l’entrecroisement peut changer d’un fil à l’autre et d’une duite à l’autre sur toute la largeur. Dans l’éponge, cette commande décide, pour chaque fil de poil et chaque groupe de duites, s’il boucle sur l’endroit, sur l’envers ou pas du tout.
Trois effets sont courants. Le contraste poil et fond plat dessine un motif en laissant des zones sans boucles. Les dessins ton sur ton emploient une seule couleur et jouent sur le contraste entre zones bouclées et zones plates, ou entre hauteurs de boucle. Le jacquard bicolore utilise des fils de poil de deux couleurs : dans le motif, une couleur boucle sur l’endroit et l’autre sur l’envers, et hors du motif elles s’inversent, de sorte que le dessin apparaît sur les deux faces en couleurs inversées. Les effets de couleur tissés exigent un poil teint en fil, et la même technique sert à tisser les liteaux à inscriptions et les bandes de logo.
Le dessin est établi d’après la capacité en crochets du métier et les fils et duites par centimètre du tissu, puis traduit en fichier d’armure. Une boucle d’éponge est grossière à côté d’un point d’impression : les traits fins et les petits caractères doivent être dessinés plus grands que pour l’impression, et les courbes apparaissent en escalier ; un échantillon tissé est normalement nécessaire avant la production, car l’effet ne se juge pas de façon fiable à l’écran.
Le jacquard demande plus de mise en route que la ratière : préparation du dessin et du fichier d’armure, parfois un autre montage du harnais, et échantillonnage, ce qui explique que les programmes jacquard comportent des quantités minimales et un temps de développement plus long. En contrepartie, le motif fait partie du tissu, ne comporte aucune couche d’impression et résiste au blanchissage industriel aussi longtemps que la serviette elle-même.
Chez Mira Towels: Le tissage jacquard et ratière pour les motifs, les liteaux et les logos ton sur ton fait partie des capacités publiées par Mira Towels.
Autres termes: densité de fils, fils au centimètre, duites au centimètre, fils par pouce, duites par pouce, compteAnglais: Warp and weft density
Nombre de fils de chaîne et de duites par unité de longueur d’un tissu tissé, exprimé par centimètre dans l’usage métrique ou par pouce (EPI, PPI) ; ce sont les données de base de l’écartement des fils d’une construction.
Pour l’éponge, les fils doivent être indiqués séparément pour le fond et pour le poil, car un total unique masque la disposition poil/fond, et les duites par centimètre doivent se lire avec le nombre de duites par boucle pour comprendre la densité de boucles. Les réductions à l’état écru et à l’état fini diffèrent, car le tissu se rétracte aux traitements humides : une spécification doit donc préciser de laquelle il s’agit.
Le thread count, nombre de fils de chaîne et de trame comptés ensemble sur un pouce carré, est une notion du linge de lit. Pour les serviettes, il dit peu de chose, car le pouvoir absorbant, le toucher et le poids dépendent surtout du poil et non de l’écartement des fils du fond. Le terme densité peut aussi désigner une masse par unité de volume ; voir densité du tissu.
Tension sous laquelle les fils de chaîne sont maintenus et déroulés pendant le tissage ; dans l’éponge, élevée et constante pour la chaîne de fond, faible et dosée pour la chaîne poil.
La tension de la chaîne de fond doit être assez élevée pour une foule nette et pour que les duites lâches glissent le long des fils de fond à la frappe complète, et régulière sur toute la largeur. La chaîne poil est délivrée détendue, normalement par un déroulage positif d’une longueur préréglée par groupe de duites plutôt que par la seule tension[137]. Les déroulages électroniques surveillent la tension et ajustent l’entraînement de l’ensouple à mesure que son diamètre diminue ; un constructeur de métiers cite une tension de fil constante comme objectif de conception de son système de formation des boucles[141].
Une tension de fond irrégulière provoque des zones lâches, des fronces et des liteaux en arc ou ondulés. Une tension de poil irrégulière, en largeur ou en longueur, produit des boucles de hauteurs différentes, des rayures et des plages qui ressemblent à des écarts de nuance après teinture.
Autres termes: construction, contextureAnglais: Fabric construction
Description technique complète d’un tissu : armure, fils de chaque nappe avec fibre, titre, nombre de bouts et torsion, fils et duites par unité de longueur et, pour l’éponge, duites par boucle, hauteur de boucle, largeur et masse surfacique.
Pour une serviette éponge, une construction complète désigne séparément les fils de chaîne de fond, de chaîne poil et de trame, les fils de fond et de poil par centimètre, les duites par centimètre, les duites par boucle, la hauteur de boucle ou le rapport poil/fond, le poil sur une ou deux faces, les armures des bandes et des liteaux, ainsi que la largeur et la masse surfacique à l’état fini. L’EN 14697 est la norme européenne qui fixe les spécifications et les méthodes d’essai des serviettes et tissus éponge.
C’est la construction qui rend deux offres comparables. Des serviettes chiffrées au même GSM peuvent être faites de fils, de hauteurs de boucle et de réductions en trame différents, et se comporteront différemment à l’usage. Il ne faut pas confondre construction écrue et construction finie : réductions, largeur et poids changent tous aux traitements humides, et la serviette est réceptionnée d’après la construction finie.
Autres termes: grammes par pièce, livres par douzaine, lbs par douzaineAnglais: Towel weight per piece and per dozen
Poids d’une serviette exprimé à la pièce, en grammes, ou à la douzaine, en kilogrammes ou, selon l’usage nord-américain, en livres ; à distinguer du GSM, qui est la masse par mètre carré du tissu.
Le poids à la pièce et le GSM sont liés par la taille finie. Une serviette de 70 × 140 cm couvre 0,98 m² : à 500 GSM, elle pèse environ 490 g, soit 5,88 kg ou environ 12,96 lb la douzaine. Le lien reste approximatif, car les bandes plates et les liteaux n’ont pas la même masse surfacique que le corps bouclé et les ourlets ajoutent du tissu replié. Lorsqu’une spécification indique à la fois le GSM et le poids à la pièce, les deux doivent se rapporter à la même taille finie, faute de quoi ils se contrediront.
Le poids doit se contrôler sur des serviettes conditionnées, car le coton prend et perd de la masse selon l’humidité, et il est accepté dans une tolérance convenue plutôt que comme une valeur exacte.
Autres termes: écru, tissu brut de tissage, tissu brut de métierAnglais: Greige fabric
Tissu tel qu’il sort du métier, avant désencollage, débouillissage, blanchiment, teinture ou finition.
L’éponge écrue porte encore l’encollage de la chaîne de fond et les cires naturelles du coton : elle est rêche, presque pas absorbante, et ses dimensions comme son poids ne sont pas ceux de la serviette finie. Dans une étude portant sur 72 constructions éponge, la rétraction au tissage n’était que de 1,5 à 2,0 % dans chaque direction, alors que la rétraction après lavage atteignait 5,5 à 11,5 % selon la construction[139] ; une autre étude a constaté que la masse surfacique augmentait à chaque étape des traitements humides[144]. Les constructions écrues sont conçues en tenant compte de cette évolution.
L’écru se contrôle avant les traitements humides, lorsque les défauts sont plus faciles à retracer et moins coûteux à traiter. Lorsque l’écru est acheté pour être teint et fini ailleurs, la spécification d’achat doit donner la largeur, le poids et les réductions à l’état écru, les valeurs finies attendues étant convenues séparément.
Autres termes: éponge velours, éponge tondue, velours épongeAnglais: Velour
Éponge dont les boucles ont été tondues à leur tête sur une face, laissant une surface lisse et veloutée de bouts de poil coupés ; l’autre face reste normalement en éponge bouclée.
Le velours part d’une éponge tissée. Sur une tondeuse, un cylindre rotatif garni de lames hélicoïdales travaille contre une lame fixe (contre-lame) et coupe la tête des boucles qui dépassent une hauteur réglée, souvent en plusieurs passages, tandis que les fibres coupées sont évacuées par aspiration. Les bouts coupés s’ouvrent en un poil court, dense et dressé.
Le tondage enlève du fil. Dans une étude portant sur 72 constructions éponge, les déchets de tondage représentaient de 9,4 à 17,4 % selon le tissu[139] : le poil doit donc être tissé plus lourd pour compenser cette perte. La surface fraîchement tondue porte aussi des fibres libres, si bien que le velours peut pelucher davantage qu’une éponge non tondue lors de ses premiers lavages.
La face tondue est bien plus régulière que des boucles pour les motifs jacquard et l’impression, car le dessin repose sur des pointes de fibres de niveau égal et non sur des boucles séparées ; d’où l’emploi du velours pour les serviettes de plage, les serviettes imprimées et les peignoirs. Le prix en est le pouvoir absorbant : la recherche a trouvé le poil non coupé plus hydrophile que le poil coupé[133], de sorte qu’une face velours absorbe l’eau plus lentement que la même serviette restée en boucles.
Le velours éponge n’est pas un velours tissé. Le velours tissé est fabriqué comme un tissu à poil coupé, par exemple face à face en double tissu séparé par coupe sur le métier, ou sur fers[137], alors que le velours de serviette est une éponge bouclée tondue après tissage. Sur les serviettes imprimées double face, la face d’impression en polyester peut elle aussi être tondue, et la hauteur de tondage devient alors une spécification d’impression autant qu’une question de toucher.
Chez Mira Towels: Les faces velours et jacquard font partie des capacités publiées par Mira Towels, de même que les tissus pour peignoirs en éponge, en nid d’abeille et en velours.
Autres termes: liteau, bordure, bande plate, liteau ratièreAnglais: Woven border
Bande plate ou façonnée tissée en travers d’une serviette, généralement près de chaque extrémité et parfois le long des côtés, dans laquelle le poil est supprimé ou modifié pour encadrer la serviette ou porter un dessin.
Sur le métier, un liteau s’obtient en changeant le mouvement éponge et l’armure pendant un nombre défini de duites. Les boucles sont réduites ou supprimées, et les fils de fond et de poil tissent une structure plate, toile, reps ou effets satin, parfois avec une trame colorée, brillante ou chenille. Une bande plate unie porte l’ourlet à chaque extrémité ; les liteaux décoratifs ajoutent des dessins ratière ou jacquard, des inscriptions ou une bande de poil d’une autre hauteur.
L’armure plate et le corps bouclé se rétractent différemment au lavage : un liteau trop serré ou trop lâche par rapport au corps ondule ou fronce, et une trame d’une autre fibre peut encore rétrécir autrement. L’ourlet doit être replié à l’intérieur de la bande plate, pour rester à plat sans enfermer de boucles, et les bandes doivent rester en repère sur toute la longueur, puisque les serviettes sont coupées dans celles-ci.
Autres termes: lisière tissée, selvedgeAnglais: Selvedge
Bord longitudinal d’un tissu tissé, fini sur le métier de façon à ne pas s’effilocher ; sur les serviettes, c’est l’alternative à la coupe et au surjetage des bords latéraux.
Les métiers sans navette coupent la trame aux bords : la lisière doit donc être arrêtée, soit par des dispositifs de rentrage qui replient les bouts de trame dans la foule suivante (lisière rentrée), soit par des fils de gaze qui se croisent autour des duites. Une serviette tissée en une seule laize peut utiliser ces bords tissés comme côtés finis, souvent avec une étroite bande plate. Lorsque plusieurs serviettes sont tissées côte à côte, les bords intérieurs sont coupés à la refente puis finis par surjet ou par ourlet. La tension des lisières doit correspondre à celle du corps : des lisières trop tendues raccourcissent les bords et rendent les serviettes ondulées ou creusées, des lisières trop lâches les font s’évaser.
Autres termes: boucle tirée, accroc, arrachement de bouclesAnglais: Snagging and pulled loops
Dommage dans lequel une boucle d’éponge est accrochée et tirée hors du poil, laissant une longue boucle saillante et souvent une rangée de boucles voisines raccourcies dont le fil a été prélevé.
Un accroc commence toujours par quelque chose qui accroche : bagues, bracelets de montre, fermetures auto-agrippantes, ongles abîmés, arêtes vives des équipements de blanchisserie. Qu’une accroche devienne une boucle tirée dépend de l’ancrage ; les boucles hautes, les boucles liées par peu de duites ou par des duites peu serrées, et les fils lisses et glissants se tirent plus facilement. Une boucle tirée doit être coupée au ras du poil plutôt que tirée, car la tirer fait sortir encore plus de fil de la rangée. La prévention tient surtout à la construction (réduction en trame, duites par boucle et hauteur de boucle), et la résistance à l’arrachement des boucles peut se mesurer selon l’EN 15598.
Autres termes: écrasement du poil, poil couché, poil feutréAnglais: Pile distortion
Perte de la géométrie régulière des boucles de l’éponge, dont les boucles sont aplaties, écrasées, couchées, emmêlées ou feutrées, ce qui modifie l’aspect, le toucher et le pouvoir absorbant.
À l’usine, la déformation peut venir d’un traitement en boyau avec trop peu de bain, d’un pressage, d’un séchage excessif à haute température ou d’un long stockage comprimé en balles et en cartons. À l’usage, un fort chargement des presses et un séchage à plat sans passage en tambour laissent des boucles aplaties et rêches. Sur les serviettes imprimées double face, une pression ou une chaleur excessive dans la presse de transfert peut écraser le poil en polyester et le rendre brillant. Les boucles de coton se redressent généralement au lavage et au séchage en tambour, qui rouvrent le poil ; un poil polyester écrasé à chaud peut ne pas se redresser. La déformation se juge par rapport à l’échantillon approuvé, après un nombre défini de cycles de lavage et de séchage.
Autres termes: nid d’abeille, tissu gaufré, waffleAnglais: Waffle weave
Structure tissée à cellules carrées, formée par des flottés de chaîne et de trame de longueur progressive, qui donne une surface alvéolée en relief ; c’est un tissu pour serviettes absorbant, sans poil.
Des zones d’entrecroisement serré alternent avec des flottés de chaîne et de trame de longueur progressive : aux traitements humides, le tissu se rétracte en un réseau de crêtes et de creux qui ajoute de la surface et du volume sans boucles. À taille égale, le nid d’abeille est généralement plus léger que l’éponge et sèche plus vite, tout en retenant moins d’eau au total. On l’emploie pour les peignoirs, les serviettes de spa et de cuisine et les serviettes de toilette légères. Les flottés longs s’accrochent plus facilement : leur longueur est donc un compromis entre la profondeur du relief et la durabilité.
Autres termes: peshtemal, pestemal, peştamal, serviette turqueAnglais: Peshtemal (hammam towel)
Serviette turque traditionnelle tissée à plat, sans poil, généralement en coton ou en coton-lin, souvent rayée et finie par des franges torsadées ou nouées ; plus légère, plus fine et plus rapide à sécher que l’éponge.
Le peshtemal (peştamal en turc) était à l’origine le pagne du bain turc ; il sert aujourd’hui de serviette de bain, de plage, de spa et de voyage (on parle couramment de fouta sur le marché français). Il est tissé à plat, couramment en toile, en sergé ou en chevrons, parfois avec des panneaux en nid d’abeille ou d’autres reliefs, et les fils de chaîne sont souvent laissés en franges torsadées ou nouées. Sans poil, il retient au total moins d’eau qu’une serviette éponge de même taille, mais il se plie de façon compacte et sèche vite. Le lin du mélange apporte de la résistance et un toucher plus net. Les graphies varient selon les marchés, et ces noms désignent un style plutôt qu’une construction définie : armure, fibre, taille et poids restent donc à spécifier.
Chez Mira Towels: Les peshtemals (foutas) et les serviettes en coton tissées à plat font partie des capacités publiées par Mira Towels.
Comment les tissus pour serviettes sont pesés, mesurés et comparés : masse surfacique, épaisseur, pouvoir absorbant, effet mèche et séchage, toucher, stabilité dimensionnelle, résistance, usure de surface et solidité des teintures. Plusieurs de ces propriétés sont couramment confondues entre elles, et les entrées qui suivent les distinguent.
Autres termes: g/m², grammes par mètre carré, masse surfacique, masse par unité de surface, poids du tissuAnglais: GSM (grams per square metre)
Masse d’un tissu par unité de surface, exprimée en grammes par mètre carré (g/m²). Pour les serviettes, elle s’entend normalement du tissu fini ou de la serviette finie et indique la quantité de matière que contient le produit, non ses performances.
Le grammage s’obtient en pesant des éprouvettes découpées à une surface connue, ou une pièce entière de dimensions connues, puis en divisant la masse par la surface. La norme ISO 3801 décrit le mode opératoire pour les tissus, sur pièces entières comme sur petites éprouvettes, et l’ASTM D3776/D3776M propose des options allant du rouleau complet au petit échantillon[11]. Le coton échange de l’humidité avec l’air : les éprouvettes sont donc pesées après conditionnement dans une atmosphère normale telle que celle de l’ISO 139[12], et une serviette pesée au sortir d’un magasin humide ou d’un séchoir encore chaud peut s’écarter sensiblement de sa valeur après conditionnement.
Le grammage annoncé pour une serviette correspond généralement à la masse de la pièce finie entière divisée par sa surface nominale, liteaux, ourlets, étiquettes et attache compris : sur cette base, une serviette de 70 × 140 cm pesant 490 g est une serviette de 500 GSM (490 g ÷ 0,98 m²). Une éprouvette découpée dans le corps bouclé donne un autre chiffre, car liteaux et ourlets n’ont pas la même masse surfacique ; une spécification doit donc préciser de quel chiffre il s’agit et comment il se rapporte au poids de la serviette à la pièce. Le grammage de l’écru et celui du fini diffèrent également : le prétraitement élimine la colle d’encollage, les cires et une partie de la masse fibreuse, tandis que le retrait de relaxation et le séchage relaxant resserrent le tissu et augmentent sa masse surfacique.
Le grammage mesure une quantité de matière, non une qualité. Une serviette éponge plus lourde retient davantage d’eau au total et paraît plus dense, mais dans les travaux passés en revue sur les tissus éponge, la masse surfacique n’avait aucun effet sur la vitesse d’absorption de l’eau, et les tissus plus légers retenaient plus d’eau par gramme[133]. Une même masse peut être obtenue avec des fils fins ou gros, filés à anneaux ou à rotor, avec des boucles hautes et clairsemées ou courtes et serrées ; des serviettes de grammage identique peuvent donc différer largement par le toucher, le pouvoir absorbant et la durabilité. Les serviettes plus lourdes sèchent aussi plus lentement et demandent plus d’énergie au lavage.
Sur les serviettes imprimées par sublimation, une masse supplémentaire se traduit généralement par un poil plus abondant ou plus haut sur la face d’impression, ce qui réduit la définition de l’impression. Le grammage est un chiffre commercial autant que technique : il est convenu avec une tolérance dans la spécification et vérifié sur les produits finis, aucune méthode d’essai ne fixant cette tolérance.
Chez Mira Towels: Notre serviette imprimée all-over en stock est une construction 250 GSM avec une face d’impression en polyester et un dos en coton, recommandée lorsque la netteté d’impression est la priorité.
Terme à deux sens distincts : le nombre de fils de chaîne et de duites par unité de longueur d’un tissu (densité de fils, ou réduction), ou la masse de tissu par unité de volume (masse volumique apparente), calculée en divisant la masse surfacique par l’épaisseur.
En tissage, la densité du tissu désigne normalement la densité de fils : fils et duites par centimètre ou par pouce (EPI et PPI), indiqués séparément pour les fils de fond et les fils de poil dans l’éponge, comme le décrit l’entrée réduction en chaîne et en trame. En science des fibres et dans le domaine des nontissés, les mêmes mots désignent la masse volumique apparente, le plus souvent le grammage divisé par l’épaisseur, en g/cm³ ou en kg/m³. Comme l’épaisseur dépend de la pression appliquée lors de la mesure, une valeur de masse volumique n’a guère de sens si la méthode de mesure de l’épaisseur et la pression ne sont pas indiquées avec elle.
Pour les serviettes, la masse volumique apparente exprime le degré de tassement de la masse fibreuse. Un poil gonflant et peu dense retient davantage d’air entre les fibres, paraît plus doux et offre plus de volume à l’eau, mais il peut s’aplatir à l’usage. Une structure compacte présente des pores plus fins, qui favorisent une absorption initiale rapide mais laissent moins d’espace pour retenir l’eau. Le terme étant ambigu, une spécification ou un rapport d’essai doit préciser le sens retenu et les unités.
Distance entre les deux faces d’un tissu, mesurée sous une pression spécifiée appliquée par un pied presseur de surface définie. Pour les tissus à poil compressibles comme l’éponge, le résultat dépend fortement de cette pression.
L’ISO 5084 mesure l’épaisseur des textiles sous une pression spécifiée et exclut les revêtements de sol, les nontissés, les géotextiles et les tissus enduits[13] ; la méthode américaine, l’ASTM D1777, couvre explicitement les tissus à poil[14]. Un appareil abaisse un pied presseur de surface fixe sur l’éprouvette posée sur un plateau de référence, et la lecture se fait au bout d’un temps fixé. Les boucles de l’éponge fléchissent et s’affaissent sous la charge : les résultats de deux laboratoires ne sont donc comparables que si la surface du pied, la pression et la durée concordent.
Épaisseur et poids sont des propriétés distinctes. À grammage égal, des serviettes peuvent présenter des épaisseurs nettement différentes selon la hauteur de boucle, le gonflant du fil et la manière dont les boucles ont été ouvertes au passage en tambour. Des lectures sous une pression faible puis plus élevée, complétées par la reprise d’épaisseur après suppression de la charge, décrivent la compressibilité et le gonflant, que l’on associe à un toucher plein et doux. Une serviette plus épaisse impose aussi à l’humidité un chemin plus long pour s’échapper, ce qui explique en partie la lenteur de séchage de l’éponge lourde.
Autres termes: absorption d’eau, capacité d’absorption, absorption des serviettesAnglais: Absorbency
Aptitude d’un tissu à absorber et à retenir l’eau liquide. Pour les serviettes, elle recouvre trois comportements distincts : la vitesse à laquelle l’eau est absorbée, la quantité d’eau que le tissu peut retenir et la quantité d’eau qu’il enlève d’une surface mouillée lors d’un bref contact.
Le pouvoir absorbant n’est pas une propriété unique. Les recherches sur l’éponge distinguent l’absorption dynamique, c’est-à-dire l’eau absorbée par unité de masse de tissu et par unité de temps, de l’absorption statique, la quantité maximale d’eau retenue par unité de masse de tissu sec[133]. Un troisième comportement compte pour l’utilisateur : la quantité d’eau qu’une serviette prélève sur une peau mouillée lorsqu’on la tamponne ou l’essuie brièvement. Un tissu peut être rapide et de faible capacité, ou lent et de forte capacité ; vitesse et capacité se spécifient donc séparément, sous les noms de vitesse d’absorption et de rétention d’eau.
L’eau doit d’abord mouiller la surface des fibres, ce qui dépend de la chimie de la fibre et de la finition : le coton propre et la cellulose régénérée sont hydrophiles, le polyester est hydrophobe. Elle est ensuite aspirée par capillarité dans les espaces situés entre les fibres d’un même fil et entre les fils et les boucles ; c’est là, plutôt qu’à l’intérieur des fibres, qu’est retenue la plus grande partie de l’eau d’une serviette imbibée.
La construction et le fil déterminent une grande partie du résultat. La littérature sur l’éponge fait état d’une absorption plus rapide avec une densité de boucles plus élevée et des boucles plus longues, ainsi qu’avec des fils de poil plus fins, peignés, peu tordus et filés à partir de fibres longues ; le poil filé à anneaux absorbe plus vite et retient davantage que le poil filé à rotor, et les fils de poil retors, qui forment des boucles plus pleines, retiennent plus d’eau que les fils simples[133]. Les traitements humides comptent tout autant. La colle d’encollage résiduelle, les cires naturelles et les huiles de filature repoussent l’eau : c’est pourquoi l’éponge écrue absorbe mal, alors qu’une serviette bien débouillie se mouille presque instantanément.
La finition peut annuler ces gains. Les adoucissants cationiques classiques laissent sur les fibres un film gras et hydrophobe et réduisent l’absorption d’eau, tandis que le lavage et le passage en tambour ouvrent la structure et l’augmentent ; une serviette neuve absorbe donc souvent mieux après ses premiers lavages, une fois les résidus de finition éliminés[133]. Le poids agit sur la capacité plutôt que sur la vitesse. La douceur n’est pas davantage un indicateur du pouvoir absorbant ; ce compromis est décrit à l’entrée toucher et douceur.
Autres termes: temps de mouillage, vitesse d’absorption, temps d’immersionAnglais: Absorption rate and wetting time
Vitesse à laquelle un tissu absorbe l’eau, généralement exprimée par le temps nécessaire pour qu’une goutte d’eau ou une éprouvette immergée soit entièrement mouillée ; plus le temps de mouillage est court, plus l’absorption est rapide.
La vitesse est la propriété que l’utilisateur remarque en premier : une serviette sur laquelle l’eau perle paraît peu absorbante, quelle que soit la quantité qu’elle pourrait finalement retenir. Elle correspond à l’absorption dynamique des recherches sur l’éponge et dépend des facteurs de construction et de fil énumérés à l’entrée pouvoir absorbant. Les laboratoires la mesurent par des essais à la goutte, comme l’AATCC TM79, et par des essais d’immersion ou d’enfoncement qui chronomètrent le temps nécessaire au mouillage complet d’une éprouvette ; l’EN 14697 comprend une méthode de détermination du temps d’absorption des serviettes éponge. Les méthodes sont comparées à l’entrée essais de pouvoir absorbant.
Le temps de mouillage est sensible à la chimie de surface. Les finitions hydrophobes, les adoucissants cationiques et amino-siliconés, les huiles de filature résiduelles et un débouillissage incomplet l’allongent tous, même à construction inchangée. Une serviette neuve peut donc se révéler plus lente à l’essai que la même serviette après quelques lavages, et une spécification doit préciser si les essais portent sur des serviettes neuves ou sur des serviettes ayant subi un nombre défini de lavages.
Autres termes: capacité de rétention d’eau, capacité d’absorption, absorption statiqueAnglais: Water retention
Quantité d’eau qu’un tissu retient lorsqu’il est saturé puis égoutté, ou après une étape définie d’essorage ou de pressage, généralement exprimée en pourcentage de la masse du tissu sec.
Les recherches sur l’éponge parlent ici d’absorption statique : masse humide moins masse sèche, divisée par la masse anhydre du tissu, le tout multiplié par 100[133]. Le chiffre dépend fortement de la façon dont l’eau excédentaire est éliminée avant la pesée, par égouttage pendant un temps fixé, par centrifugation ou par pressage, si bien que des valeurs obtenues selon des modes opératoires différents ne sont pas comparables.
La capacité suit le volume poreux qu’offre la structure. Une masse plus élevée, un poil plus long et des fils de poil retors plus pleins augmentent la quantité totale retenue, et le lavage et le passage en tambour, qui ouvrent la structure, l’accroissent encore ; rapportée au gramme de tissu, l’éponge légère retient davantage[133]. Un tissu dense à pores fins peut se mouiller vite tout en retenant relativement peu, tandis qu’une serviette épaisse peut retenir énormément d’eau et mettre longtemps à sécher. Une forte capacité convient aux serviettes de bain et d’hôtellerie ; pour le sport ou le voyage, l’eau restée dans la serviette est de l’eau qui devra ensuite s’évaporer.
Déplacement d’un liquide dans des espaces étroits et le long de ceux-ci, sous l’effet de la tension superficielle et du mouillage des surfaces solides par le liquide. Dans les tissus, les capillaires sont les interstices entre les fibres d’un fil et entre les fils et les boucles.
La pression qui aspire le liquide dans un capillaire augmente avec la tension superficielle du liquide et avec le cosinus de son angle de contact sur le solide, et diminue lorsque le rayon du capillaire augmente (loi de Laplace, Δp = 2γ cos θ / r) ; l’équation de Lucas–Washburn décrit la vitesse de progression du liquide[133]. Deux conséquences en découlent. Lorsque l’angle de contact dépasse 90°, comme sur une surface fortement hydrofuge, le capillaire repousse l’eau au lieu de l’aspirer : la surface des fibres doit donc d’abord être mouillable. Par ailleurs, les capillaires étroits aspirent fortement mais contiennent peu de volume, alors que les capillaires larges en contiennent davantage mais aspirent faiblement ; dans l’éponge, des capillaires plus fins vont de pair avec une absorption initiale plus rapide, mais avec une capacité totale plus faible.
Dans une serviette, les capillaires existent à plusieurs échelles : entre les fibres d’un fil de poil, entre les fils d’une boucle et entre boucles voisines. Les fils de poil à faible torsion ou sans torsion, les fibres peignées et les titres fins forment des capillaires longs, continus et moins tortueux, qui favorisent une absorption rapide. Une fois leur surface mouillée, les fibres hydrophobes comme le polyester transportent le liquide de la même manière ; c’est ainsi qu’une face en polyester peut produire un effet mèche sans que la fibre elle-même absorbe beaucoup d’eau.
Transport spontané d’un liquide le long d’un tissu ou à travers celui-ci par capillarité, une fois la surface des fibres mouillée.
L’effet mèche décrit où va l’eau une fois entrée dans le tissu ; l’absorption décrit la quantité absorbée et retenue. Le mouillage dépend de la surface des fibres et du liquide, l’effet mèche de l’agencement des fibres et des fils[133]. Un tissu peut présenter un bon effet mèche tout en absorbant peu : les filaments fins de polyester et les microfibres répartissent rapidement le liquide sur une grande surface et dans l’épaisseur tout en en retenant peu dans la fibre, ce qui favorise son évaporation. L’éponge de coton, elle, transporte et retient à la fois.
L’AATCC TM197 chronomètre la montée du liquide jusqu’à des distances spécifiées dans une éprouvette verticale[15], la méthode complémentaire TM213 relève la hauteur atteinte à des temps spécifiés à partir d’un bord immergé[16], et l’AATCC TM198 chronomètre la diffusion du liquide dans une éprouvette horizontale[17]. Les résultats dépendent de la direction (chaîne ou trame, endroit ou envers) et des finitions, et ne disent rien directement de la capacité. Sur les serviettes de sublimation à deux faces, l’effet mèche de la face polyester et l’absorption par le dos en coton sont deux fonctions distinctes, qui peuvent être évaluées séparément.
Autres termes: gestion de l’humidité liquide, moisture management testerAnglais: Moisture management
Manière dont un tissu transporte l’humidité liquide à travers sa structure et à sa surface, en particulier de la face en contact avec la peau vers la face opposée, où elle peut se répandre et s’évaporer.
La notion vient des vêtements de sport, où l’objectif est d’éloigner la sueur de la peau. L’AATCC TM195 mesure, évalue et classe les propriétés de gestion de l’humidité liquide des étoffes tricotées, tissées et nontissées[18]. Dans le Moisture Management Tester utilisé à cet effet, une solution d’essai est déposée sur la face supérieure, côté peau, d’une éprouvette maintenue entre deux capteurs ; les variations de résistance électrique suivent la diffusion du liquide sur chaque face et son passage à travers le tissu, et les mesures sont converties en notes au moyen d’indices prédéfinis.
Pour les serviettes, la notion concerne surtout les serviettes de sport et de voyage en microfibre, les constructions tricotées et les tissus à deux faces dont l’une transporte l’eau et l’autre la retient. L’éponge de coton est conçue pour absorber et retenir l’eau ; les essais de pouvoir absorbant et de séchage en disent donc davantage sur elle. Une allégation de gestion de l’humidité n’a guère de sens si la méthode et le résultat ne sont pas indiqués.
Vitesse à laquelle un tissu mouillé cède son eau à l’air ambiant, exprimée en eau évaporée par unité de temps ou en temps nécessaire pour atteindre un état sec défini.
Le séchage dépend d’abord de la quantité d’eau retenue par la serviette : une serviette lourde à poil haut, qui absorbe beaucoup, a aussi beaucoup à perdre. Il dépend ensuite de la facilité avec laquelle la vapeur s’échappe, déterminée par l’épaisseur, la perméabilité à l’air, la surface mouillée exposée et le mouvement de l’air alentour. L’eau contenue dans les fibres de coton et dans les capillaires fins s’en va plus lentement que l’eau étalée en film mince sur des filaments de polyester ; un bon pouvoir absorbant et un séchage rapide sont donc souvent antagonistes.
L’AATCC TM199 mesure le temps de séchage à l’aide d’un analyseur d’humidité gravimétrique à température élevée[19], la TM200 la vitesse de séchage des textiles à leur capacité d’absorption sous flux d’air[20], et la TM201 la vitesse de séchage d’un tissu mouillé par un volume d’eau prescrit sur une plaque maintenue à 37 °C[21]. Chacune simule des conditions différentes : les résultats ne sont comparables qu’au sein d’une même méthode. Pour le linge d’hôtellerie, la blanchisserie entre aussi en ligne de compte : les serviettes plus lourdes exigent un séchage en tambour plus long et davantage d’énergie par pièce.
Débit d’air traversant perpendiculairement une surface connue de tissu sous une différence de pression prescrite entre ses deux faces.
L’ISO 9237 s’applique à la plupart des étoffes, y compris les textiles techniques, les nontissés et les articles confectionnés perméables à l’air[22] ; l’ASTM D737, son équivalent américain, inclut les tissus à poil dans son domaine d’application[23]. Les résultats, exprimés par exemple en mm/s ou en l/(m²·s), dépendent de la surface d’essai et de la perte de charge, qui doivent être identiques avant que l’on compare deux résultats.
La perméabilité diminue lorsque le tissu s’épaissit et que ses pores deviennent moins nombreux ou plus petits, mais elle n’est pas une simple fonction du poids : la torsion des fils, la réduction, la hauteur de boucle et la finition modifient toutes les passages de l’air. Pour les serviettes, elle intervient dans le séchage, car l’air en mouvement évacue la vapeur hors de la structure humide, et dans la sensation de respirabilité d’un peignoir ou d’un paréo ; un tissage plat mince et ouvert comme celui d’une fouta oppose beaucoup moins de résistance à l’air qu’une éponge dense, ce qui explique en partie qu’elle sèche vite. L’essai se fait sur tissu sec ; dans une serviette mouillée, les fibres gonflées et les films d’eau obturent bon nombre de ces passages.
Autres termes: main, toucher, douceur, main du tissuAnglais: Hand feel and softness
Impression tactile que donne un tissu lorsqu’on le touche, le caresse et le presse, combinant douceur, lissé, main pleine, souplesse et sensation thermique. C’est une perception humaine, que les instruments ne saisissent qu’en partie.
La personne qui touche une serviette réagit à la facilité avec laquelle elle se comprime et reprend sa forme, à la façon dont elle fléchit, au lissé de sa surface, à son glissement sur la peau et à la sensation de chaud ou de froid qu’elle procure. L’évaluation par un panel au regard de références convenues reste la méthode de référence. Les systèmes objectifs décomposent le toucher en composantes mesurables, le Kawabata Evaluation System (KES-F) et le FAST étant les plus connus pour les étoffes en général. Pour l’éponge, une méthode publiée calcule une valeur de toucher à partir de l’épaisseur, de la compression, de la rigidité en flexion, de l’élasticité en traction et en cisaillement et du coefficient de frottement dynamique, et indique qu’elle concorde avec l’évaluation subjective[146] ; des instruments qui analysent le son produit par des lames passant sur la surface ont également été employés sur des serviettes éponge[147].
La douceur commence par la fibre et le fil. Des fibres plus fines et une longueur de fibre plus grande donnent des fils plus souples, les fils de poil à faible torsion ou sans torsion donnent des boucles plus pleines au prix d’une certaine durabilité et de davantage de peluches, et un fil filé à anneaux, plus pileux, paraît plus doux qu’un fil rotor de même titre. Un poil haut et clairsemé paraît doux à l’état neuf mais s’aplatit, alors qu’un poil court et dense paraît plus ferme et garde sa forme. La finition ajuste ensuite la surface : les adoucissants lubrifient les fibres et le passage en tambour ouvre les boucles.
La douceur ne dit rien de fiable sur le pouvoir absorbant, et les deux tirent souvent en sens contraire. Les adoucissants cationiques classiques rendent la surface plus lisse et plus hydrophobe et réduisent l’absorption d’eau[133] : une serviette au toucher particulièrement soyeux en magasin peut ainsi absorber moins, lors de ses premières utilisations, qu’une serviette au toucher plus sec. Les adoucissants hydrophiles atténuent ce compromis sans le supprimer.
Le toucher évolue aussi à l’usage. Dans une étude portant sur des serviettes éponge lavées jusqu’à dix fois, le séchage sur fil a réduit la douceur et le lissé davantage que le séchage en tambour, la température de lavage n’a pas eu d’effet significatif, et l’assouplissant a compensé une partie de la perte due au séchage sur fil[147]. Il est préférable de juger les échantillons après lavage aussi bien qu’à l’état neuf, par comparaison avec une référence conservée et dans les mêmes conditions.
Chez Mira Towels: Nos contrôles qualité publiés comparent le pouvoir absorbant et le toucher à ce qui a été validé lors de l’approbation de l’échantillon.
Volume qu’occupe un tissu ou un fil pour sa masse, associé à son aptitude à reprendre son épaisseur après compression ; une serviette gonflante paraît pleine et épaisse pour son poids.
Le gonflant est l’inverse de la masse volumique apparente : plus de volume par gramme signifie plus d’air retenu entre les fibres. Dans les serviettes, il provient surtout du fil de poil. Les fils à faible torsion ou sans torsion laissent les fibres s’écarter, les fils retors forment des boucles plus rondes, et les fils de filaments texturés tirent leur gonflant de l’ondulation ou des boucles introduites dans les filaments. La tenue du gonflant en est le versant élastique : c’est l’aptitude du poil à retrouver sa hauteur après une compression subie à l’emballage, à l’usage ou au lavage, évaluée par l’épaisseur avant et après application d’une charge.
Le passage en tambour ouvre les boucles et augmente le gonflant, alors que la compression en balles, le pressage et le séchage sur fil laissent l’éponge plus plate et plus raide. Un gonflant plus important ménage davantage d’espace pour l’eau et pour l’air immobile, ce qui donne une sensation de chaleur et permet à une serviette légère de paraître plus lourde que son grammage ne le laisse supposer ; mais les poils très gonflants et peu tordus perdent davantage de peluches et s’aplatissent plus facilement.
Manière dont un tissu tombe et forme des plis sous son propre poids, déterminée principalement par sa rigidité en flexion, son comportement en cisaillement et sa masse surfacique.
Le tombé se quantifie généralement par le coefficient de drapé. Une éprouvette circulaire est posée sur un disque concentrique plus petit et laissée retomber en plis ; la surface de l’ombre projetée hors du disque est exprimée en pourcentage de la surface de l’anneau non soutenu : près de 0 % pour un tissu qui retombe presque verticalement, près de 100 % pour un tissu qui reste presque à plat. L’ISO 9073-9, bien qu’elle appartienne à la série d’essais des nontissés, spécifie une méthode de détermination du coefficient de drapé présentée comme applicable aux nontissés ainsi qu’aux étoffes tissées et tricotées[24].
Le tombé est rarement spécifié pour l’éponge lourde, où dominent la rigidité et le gonflant. Il compte davantage pour les peignoirs, les foutas tissées à plat et les serviettes de plage imprimées légères portées en paréo, ainsi que pour la façon dont une serviette pend sur un porte-serviettes ou en présentoir. Les adoucissants, une torsion plus faible et des constructions plus légères améliorent le tombé ; les armures de fond serrées, les résidus raidissants et les enductions le dégradent. Un tissu peut avoir un beau tombé et rester rêche au toucher : tombé et toucher s’évaluent donc séparément.
Aptitude d’un tissu ou d’une serviette finie à conserver sa longueur, sa largeur et sa forme lorsqu’il est soumis au lavage, au séchage, à la chaleur ou à l’humidité. Une mauvaise stabilité dimensionnelle se traduit par du retrait, de l’allongement, des déformations ou des fronces.
Plusieurs mécanismes modifient les dimensions d’un tissu, et ils n’affectent pas toutes les fibres de la même manière. Le retrait de relaxation est la libération des contraintes figées dans les fils et le tissu pendant la filature, le tissage et les traitements humides : une fois mouillée et agitée, la structure revient vers une géométrie relâchée, en se contractant le plus souvent surtout dans le sens où elle avait été étirée. Le retrait de gonflement se produit parce que les fibres de coton gonflent dans l’eau, ce qui augmente le diamètre et l’embuvage des fils et resserre le tissu ; il est en partie réversible au séchage. Le retrait par feutrage est propre à la laine et ne se produit ni dans le coton ni dans le polyester. Le retrait thermique touche les fibres thermoplastiques : un polyester qui n’a pas été thermofixé se contracte lorsqu’il est chauffé au-delà des températures auxquelles il a déjà été exposé.
L’éponge ajoute ses propres mouvements. Les boucles gonflent, se contractent et se redistribuent à l’état mouillé, le corps bouclé et le liteau tissé à plat peuvent rétrécir dans des proportions différentes, et les ourlets superposent plusieurs épaisseurs ; les écarts entre ces zones donnent des liteaux ondulés, des ourlets qui gondolent et des serviettes qui ne sont plus rectangulaires. Sur les serviettes de sublimation à deux faces, la face polyester et le dos en coton réagissent différemment à la chaleur et au lavage, et un complexe mal équilibré peut se cintrer, tuiler ou froncer après le premier lavage, en déformant avec lui l’image imprimée.
La stabilité dimensionnelle se construit au cours de la fabrication ; elle ne s’obtient pas par les essais. L’éponge de coton est séchée à l’état relâché, en séchoir à tambour ou en séchoir relaxant, ou sur une rame avec suralimentation, au lieu d’être tirée à la laize ; un tissu étiré à la dimension emmagasine un retrait qui apparaîtra au premier lavage chez le client. Les tissus de coton plats peuvent être prérétrécis mécaniquement par compactage. Le polyester et les tissus à face polyester sont thermofixés à dimensions contrôlées et restent ensuite stables lors des traitements ultérieurs, comme l’impression par transfert, le séchage en tambour ou le repassage, tant que ceux-ci restent en dessous de la température de thermofixage.
Les essais sont décrits à l’entrée essais de stabilité dimensionnelle ; les méthodes donnent une variation en pourcentage, tandis que la limite, le mode opératoire de lavage et de séchage et le nombre de cycles relèvent de la spécification de l’acheteur. Pour les serviettes, il est utile de préciser si les résultats portent sur le corps, sur la serviette entière ou sur les deux, et d’examiner les liteaux et les ourlets après lavage en plus de les mesurer.
Autres termes: retrait résiduel, retrait de relaxation, rétrécissementAnglais: Shrinkage and residual shrinkage
Diminution de la longueur ou de la largeur d’un tissu ou d’un article, généralement après mouillage, lavage ou chauffage. Le retrait résiduel est la part encore présente dans le produit fini, qui se manifestera lors des premiers lavages chez l’utilisateur.
Le retrait s’exprime en pourcentage de la distance initiale entre des repères tracés avant lavage, séparément pour la longueur et pour la largeur ; les méthodes (ISO 5077 avec ISO 6330 et ISO 3759, ou AATCC TM135) sont présentées à l’entrée essais de stabilité dimensionnelle.
L’essentiel du retrait des serviettes en coton est un retrait de relaxation libéré au premier ou au deuxième lavage, mais certains tissus continuent de rétrécir au fil des cycles suivants (retrait progressif) ; une spécification peut donc exiger une mesure après plusieurs cycles. Longueur et largeur diffèrent généralement, puisque la chaîne et la trame ont subi des tensions différentes au tissage et en finition. Le retrait résiduel reflète la gamme de finition : le séchage relaxant et le passage en tambour le réduisent, l’élargissement à la laize l’augmente. Les méthodes d’essai ne fixent aucune valeur admissible ; celles-ci sont convenues programme par programme et se vérifient de préférence sur les serviettes finies aussi bien que sur le tissu, car ourlets et liteaux modifient le résultat.
Autres termes: arc, biais, déformation de la trameAnglais: Bowing and skewness
Déformation des fils de trame d’un tissu, ou des rangées de mailles d’un tricot, par rapport à une ligne droite perpendiculaire à la lisière : l’arc est une courbe sur la largeur, le biais une ligne droite mais oblique.
Ces deux défauts naissent surtout pendant les traitements humides et la finition, lorsqu’une partie de la largeur est entraînée plus que l’autre par une tension inégale des rouleaux, une marche inégale des deux chaînes de la rame ou un enroulement irrégulier. L’arc se forme quand le milieu avance ou retarde par rapport aux bords, le biais quand un bord devance l’autre. Les redresseurs de trame des lignes de finition détectent et corrigent la déformation avant la fixation du tissu. Dans les tricots, la torsion du fil peut provoquer une déformation oblique apparentée, appelée vrillage (spiralité).
Sur les serviettes, le défaut apparaît partout où une ligne devrait être d’équerre avec le bord : liteaux tissés et bandes ratière qui se courbent ou penchent, rayures qui partent de travers, motifs imprimés qui ne s’alignent plus sur les bords coupés. L’ASTM D3882 mesure l’arc et le biais des étoffes tissées et tricotées et peut aussi s’appliquer aux dessins géométriques imprimés[25] ; l’AATCC TM179 mesure la variation du biais après lavage domestique, en comparant des repères tracés avant lavage puis mesurés après deux cycles de lavage normalisés[26]. Une déformation redressée seulement temporairement en finition peut réapparaître lorsque la serviette se relâche à son premier lavage.
Autres termes: abrasion MartindaleAnglais: Abrasion resistance
Aptitude de la surface d’un tissu à résister à l’usure par frottement contre d’autres surfaces, généralement mesurée par le nombre de cycles de frottement que supporte une éprouvette avant d’atteindre un critère de fin d’essai défini.
La méthode Martindale est l’essai de laboratoire le plus répandu : une éprouvette circulaire est frottée contre un abrasif normalisé, sous une charge définie, selon une trajectoire qui change constamment de direction. L’ISO 12947-1 spécifie l’appareil, et le critère de fin d’essai dépend de la partie utilisée : destruction de l’éprouvette, par exemple fils rompus ou trou (partie 2), perte de masse (partie 3) ou changement d’aspect (partie 4)[27]. L’ASTM D4966 est la méthode Martindale américaine[28].
L’essai Martindale convient mal à l’éponge. L’ISO 12947-1 limite l’appareil aux textiles à poil dont la hauteur de poil ne dépasse pas 2 mm[27], ce qui exclut de nombreuses constructions éponge, et l’ASTM D4966 signale que l’épaisseur du matériau peut en limiter l’applicabilité et que sa fidélité interlaboratoires est médiocre[28]. L’éponge s’use par perte de fibres, peluchage, amincissement des boucles et, pour finir, mise à nu de l’armure de fond ; la durabilité d’une serviette se juge donc habituellement par l’aspect et la masse après des lavages répétés et par l’ancrage des boucles, plutôt que par un nombre de cycles de frottement. L’essai Martindale s’applique plus directement aux faces d’impression en polyester plates, aux tricots et aux foutas.
Autres termes: force de rupture, force maximaleAnglais: Tensile strength
Force maximale que supporte une éprouvette de tissu tirée jusqu’à la rupture, indiquée séparément pour le sens chaîne et le sens trame et souvent accompagnée de l’allongement à la force maximale.
L’ISO 13934-1 mesure la force maximale et l’allongement à la force maximale sur une bande de largeur définie ; l’ISO 13934-2 est la méthode d’arrachement (essai grab), dans laquelle des mâchoires plus étroites que l’éprouvette en saisissent le centre, de sorte que les fils voisins participent eux aussi à la charge[29]. Toutes deux visent principalement les tissus, utilisent des machines à vitesse d’allongement constante et permettent d’essayer des éprouvettes conditionnées ou mouillées ; les résultats sur bande et par arrachement ne sont pas interchangeables.
Dans l’éponge, la charge est portée par la chaîne de fond et la trame ; la chaîne poil, stockée sous forme de boucles, ne contribue guère tant que les boucles ne sont pas tendues, si bien que la résistance à la traction d’une serviette décrit surtout le tissu de fond. Les traitements humides peuvent la diminuer : un blanchiment trop sévère dégrade la cellulose, et des traitements à la cellulase mal maîtrisés, comme le biopolissage, enlèvent de la masse fibreuse et affaiblissent le tissu. Les essais de traction confirment que la fabrication n’a pas endommagé le tissu et permettent de comparer des constructions destinées à des lavages intensifs. Les valeurs minimales relèvent de la spécification de l’acheteur, non des méthodes.
Autres termes: force de déchirureAnglais: Tear strength
Force nécessaire pour propager une déchirure à partir d’une entaille existante dans un tissu ; elle traduit la manière dont les fils situés au point de déchirure se regroupent et se partagent la charge.
L’ISO 13937 comporte quatre parties : la méthode du pendule balistique (Elmendorf), des méthodes de déchirure simple sur éprouvettes pantalon et sur éprouvettes en forme d’aile, et un essai de déchirure double sur éprouvettes en forme de languette[30]. Ces méthodes sollicitent le tissu différemment et donnent des valeurs différentes : la méthode doit donc être indiquée avec le résultat. Elles visent principalement les tissus, et la méthode du pendule balistique n’est généralement pas applicable aux étoffes élastiques tricotées ou tissées.
La résistance à la déchirure peut baisser alors que la résistance à la traction se maintient, car tout ce qui bloque les fils en place les empêche de se regrouper pour résister à la déchirure : les apprêts à base de résines et les enductions tendent à abaisser la résistance à la déchirure, tandis que les adoucissants qui laissent glisser les fils peuvent l’augmenter. Sur les serviettes, la déchirure compte surtout aux points faibles comme les ourlets, les bords coupés et les fixations des attaches, ainsi que dans les serviettes imprimées légères tissées à plat ou tricotées, où un accroc peut amorcer une déchirure qui se propage.
Autres termes: bouloches, duvetageAnglais: Pilling
Formation à la surface d’un tissu de petites boules de fibres enchevêtrées, appelées bouloches, retenues par des fibres d’ancrage, sous l’effet des frottements subis à l’usage ou au lavage.
Le boulochage se développe par étapes : des extrémités de fibres sont tirées hors des fils et forment un duvet, ce duvet s’enchevêtre en bouloches, et les bouloches restent attachées ou finissent par tomber. Les fibres de polyester, très résistantes, retiennent fermement les bouloches, qui s’accumulent ; les fibres de coton, moins résistantes, tendent à se rompre et à laisser tomber les bouloches, même si le coton et les mélanges peuvent eux aussi boulocher. Les fibres courtes, une faible torsion, des fils pileux et des constructions lâches augmentent tous le boulochage.
L’ISO 12945 provoque le boulochage avec la boîte de boulochage (partie 1), le Martindale modifié (partie 2) ou l’appareil à culbutage aléatoire (partie 3), et la partie 4 évalue le résultat visuellement, avec des notes distinctes pour le boulochage, l’ébouriffage (duvetage) et le feutrage, de 5 (aucun changement) à 1 (changement important)[31]. L’éponge bouclée est en général moins sujette au boulochage visible que les tissus à surface lisse ; les faces d’impression en polyester plates, les serviettes de sport tricotées, la microfibre et les tissus grattés pour peignoirs y sont plus exposés. La note exigée est fixée par l’acheteur.
Autres termes: peluches, bourre, perte de bourre, lintingAnglais: Linting and lint loss
Perte de fibres libres et de fragments de fibres par un tissu à l’usage, au lavage et au séchage en tambour ; la perte de fibres est la masse de fibres ainsi éliminée.
Toute serviette neuve en coton perd un peu de fibres, surtout des fibres courtes mal tenues dans le fil de poil et des fibres coupées lors du tondage ou de la coupe transversale, et cette perte est généralement la plus forte lors des premiers lavages. Elle augmente avec le taux de fibres courtes, les fils de poil à faible torsion ou sans torsion, les fils très pileux et les faces velours, où le tondage coupe la tête des boucles et laisse des extrémités de fibres libres.
Les fabricants réduisent le peluchage avec des fils de poil peignés ou en fibres longues, une torsion suffisante, une élimination soignée des déchets de tondage et un biopolissage enzymatique, qui retire les fibres saillantes. Il n’existe pas d’essai de peluchage normalisé unique pour les serviettes. L’ISO 9073-10 mesure la production de peluches et de particules à l’état sec ; elle a été rédigée pour les nontissés, mais peut s’appliquer à d’autres textiles[32]. Lorsque le peluchage fait partie d’une spécification, le mode opératoire doit y être défini, par exemple la pesée des peluches recueillies sur le filtre d’un séchoir après un cycle de lavage et de séchage spécifié.
Autres termes: coefficient de frottementAnglais: Surface friction
Résistance qu’oppose la surface d’un tissu au glissement contre une autre surface, généralement exprimée par un coefficient de frottement : la force de frottement divisée par la force normale qui presse les surfaces l’une contre l’autre.
Une surface à faible frottement paraît soyeuse et glisse sur la peau ; une surface à frottement plus élevé paraît plus sèche et plus texturée. L’éponge bouclée, le velours tondu et une face d’impression en polyester plate présentent chacun un profil de frottement et de rugosité différent, et les adoucissants, en particulier les silicones, abaissent nettement le frottement en lubrifiant la surface des fibres.
Le frottement statique, c’est-à-dire la force nécessaire pour amorcer le glissement, diffère du frottement dynamique, la force nécessaire pour l’entretenir. Le frottement des tissus se mesure avec des appareils à traîneau qui tirent un palpeur lesté sur l’éprouvette, ainsi qu’avec le testeur de surface du système Kawabata ; une méthode objective d’évaluation du toucher mise au point pour l’éponge compte le coefficient de frottement dynamique parmi ses données d’entrée[146]. Les résultats dépendent du matériau de contact, de la charge et de la direction : les valeurs de frottement servent donc à classer des finitions ou des constructions selon une même méthode plutôt qu’à fournir des chiffres absolus.
Autres termes: solidité des coloris, solidité de la couleur, colour fastnessAnglais: Colour fastness
Résistance de la couleur d’un textile à toute modification, et à tout transfert sur d’autres matériaux, lorsqu’il est exposé à des agents tels que le lavage, le frottement, la lumière, la sueur, l’eau chlorée ou la chaleur.
La solidité des teintures est une famille d’essais plutôt qu’une propriété unique, chacun portant sur un agent : lavage domestique et industriel, frottement, lumière, sueur, eau, eau chlorée de piscine, eau de Javel (hypochlorite), repassage à chaud, entre autres. L’ISO 105 regroupe ses méthodes en sections désignées par des lettres, la partie A01 en fixant les principes généraux[33] ; l’AATCC publie une série de méthodes parallèle. Le profil de solidité d’une serviette est l’ensemble des résultats obtenus pour les agents qui comptent dans son usage.
La plupart des essais évaluent deux effets : la dégradation de la couleur de l’éprouvette et le dégorgement sur des tissus adjacents non teints, souvent une bande de tissu multifibre comportant plusieurs types de fibres. Chacun est noté sur une échelle de gris de 5 (aucun changement) à 1. La solidité à la lumière fait exception : elle est notée par comparaison avec des références en laine bleue, sur une échelle de 1 à 8.
La solidité dépend de la classe de colorant et du degré de fixation et d’élimination du colorant. Les points faibles habituels sont le colorant réactif hydrolysé laissé sur le coton par un lavage d’élimination incomplet, le film de liant d’une impression pigmentaire, et le colorant de sublimation resté à la surface du polyester au lieu de diffuser dans la fibre, qui part au frottement et peut migrer à nouveau sous l’effet d’une chaleur ultérieure. Les nuances foncées portent plus de colorant et sont les plus difficiles à rendre solides, en particulier au frottement humide.
Une méthode d’essai définit comment traiter et évaluer une éprouvette ; elle ne définit pas de seuil d’acceptation. Les agents, le mode opératoire exact (pour le lavage, le code d’essai) et les notes exigées proviennent de la spécification de l’acheteur ou du distributeur, et un résultat ne vaut que pour l’échantillon essayé : les lots de teinture de production sont donc contrôlés selon la même méthode. Les modes opératoires sont décrits à l’entrée solidité des teintures au lavage et dans les entrées d’essai voisines.
Les étapes humides et thermiques qui transforment le tissu écru sorti du métier en une serviette absorbante, colorée et stable : préparation, teinture, lavage d’élimination et finition. Elles déterminent le pouvoir absorbant, la nuance, la solidité des teintures, le toucher et le retrait résiduel, et elles diffèrent nettement entre les composantes en coton et en polyester.
Ensemble des traitements en milieu aqueux appliqués aux textiles après la filature ou le tissage : prétraitement, teinture, lavage d’élimination après teinture ou impression et finitions humides, conduits en discontinu dans des machines ou en continu sur des lignes.
Les traitements humides transforment l’éponge écrue sortie du métier en une serviette absorbante et colorée, et ce sont eux qui consomment l’essentiel de l’eau, de la vapeur et des produits chimiques d’une usine. Ils se déroulent soit sur des lignes continues, où le tissu au large traverse successivement des bains, des vaporisateurs et des laveuses, soit dans des machines discontinues qui font passer une charge fixe par une suite programmée de remplissages et de vidanges. L’éponge est surtout traitée en discontinu, en boyau, sur tourniquet, jet ou soft-flow, car la tension des lignes continues déforme le poil. Les niveaux indicatifs de l’UE pour la consommation d’eau sont de 10–32 m³ par tonne pour le blanchiment en discontinu et de 10–150 m³ par tonne pour la teinture en discontinu des étoffes[89].
Le coton doit être désencollé, débouilli et le plus souvent blanchi avant de se mouiller uniformément et de prendre la teinture. Une composante en polyester, comme la face d’impression d’une serviette de sublimation, porte des ensimages et des lubrifiants plutôt que des cires naturelles et n’a pas de couleur naturelle : elle est seulement lavée ou légèrement débouillie, puis stabilisée par thermofixage, une opération à chaleur sèche. Dans une serviette à deux fibres, chaque étape doit convenir aux deux composantes.
Autres termes: préparation, préparation à la teintureAnglais: Pretreatment
Traitements humides préparatoires qui éliminent la colle d’encollage, les impuretés naturelles et la couleur naturelle des textiles écrus, afin qu’ils absorbent l’eau uniformément et acceptent colorants et apprêts ; pour le coton, essentiellement le désencollage, le débouillissage et le blanchiment.
Le prétraitement vise un pouvoir absorbant uniforme et une base propre et régulière pour la couleur. L’éponge de coton écrue porte de la colle sur la chaîne de fond, une couche de cire, de pectine, de protéines et d’hémicellulose sur chaque fibre, et la teinte crème du coton brut[148] ; désencollage, débouillissage et blanchiment les éliminent tour à tour. Ces étapes sont de plus en plus combinées, et les conclusions de l’UE sur les meilleures techniques disponibles (MTD, en anglais BAT) citent le prétraitement combiné du coton et le désencollage ou le blanchiment par foulardage-enroulage à froid (cold pad-batch) parmi leurs techniques d’économie d’eau et d’énergie[89]. La combinaison économise des rinçages mais exige un contrôle plus serré, puisqu’une impureté laissée par une étape ne peut plus être éliminée par la suivante.
En impression numérique, le mot a un autre sens : une enduction d’épaississant et d’auxiliaires (pour les encres réactives sur coton, également d’alcali et d’urée), appliquée avant l’impression jet d’encre pour maîtriser l’étalement et la fixation de l’encre. Une spécification doit préciser dans quel sens le terme est employé.
Élimination de la colle protectrice appliquée aux fils de chaîne avant le tissage, par dégradation enzymatique de l’amidon, par traitement oxydant ou par lavage à chaud des colles synthétiques solubles dans l’eau.
Les chaînes de fond de l’éponge sont généralement encollées pour résister à l’abrasion sur le métier. La colle résiduelle freine la prise d’eau et la pénétration du colorant, et elle se manifeste ensuite par des zones rêches, des plages ou des parties irrégulièrement teintes. La méthode dépend de la chimie de la colle. Les amylases scindent l’amidon en fragments solubles. Les colles à l’alcool polyvinylique et aux polyacrylates sont solubles dans l’eau et s’éliminent surtout par lavage à chaud. Le désencollage oxydant au peroxyde ou au persulfate dégrade l’amidon et l’alcool polyvinylique et peut être combiné au débouillissage et au blanchiment ; pour certaines matières cellulosiques, un seul bain oxydant peut remplacer des bains de désencollage séparés[89]. Les fils de poil sans torsion ajoutent une opération voisine : la fibre soluble dans l’eau retordue avec le coton est dissoute à l’eau chaude.
L’élimination de l’amidon se vérifie couramment par le test à l’iode, où l’amidon résiduel vire du bleu au violet et s’évalue sur l’échelle violette TEGEWA. Le test ne détecte que l’amidon[149] : sur une chaîne encollée avec un mélange, un résultat net ne prouve donc pas que le tissu soit exempt de colle.
Lavage alcalin à chaud qui élimine du coton les cires, pectines, protéines et autres substances non cellulosiques, et rend hydrophile une fibre écrue hydrophobe ; sur le polyester, lavage plus doux qui élimine les huiles de filature.
Le coton brut est enveloppé d’une fine couche de cire, de pectine, de protéines et d’hémicellulose qui repousse l’eau. Le débouillissage classique l’élimine à l’hydroxyde de sodium additionné d’agents mouillants, émulsionnants et séquestrants ; les conditions publiées vont jusqu’à 130 °C à pH 10–12[148]. Les cires sont émulsionnées, les pectines et les protéines dégradées et dissoutes, et le tissu perd un peu de poids. Un coton bien débouilli se mouille presque instantanément. Un mouillage lent au test de la goutte ou au test d’immersion signale souvent un débouillissage insuffisant, bien qu’un excès d’adoucissant produise le même symptôme.
Le biodébouillissage (bioscouring) emploie des pectinases à température modérée, dans un bain proche de la neutralité ou légèrement alcalin. Il ménage davantage la cellulose et donne un effluent moins chargé, mais dans des conditions aussi douces les cires ne sont pas entièrement éliminées[148] : le pouvoir absorbant et le comportement en teinture doivent donc être vérifiés. Le polyester n’a pas de cire ; son débouillissage élimine les huiles de filature et de tricotage qui provoqueraient sinon une prise de colorant irrégulière à l’impression.
Élimination par oxydation de la couleur naturelle du coton, le plus souvent au peroxyde d’hydrogène en milieu alcalin, pour obtenir un tissu blanc ou une base propre pour les nuances pâles et vives.
Les pigments naturels qui résistent au débouillissage donnent au coton sa teinte crème à jaunâtre. Le peroxyde d’hydrogène est l’agent de blanchiment habituel de l’éponge de coton : il donne un blanc élevé et régulier et se décompose en eau et en oxygène. L’alcali le déplace vers l’anion perhydroxyle, généralement considéré comme l’espèce blanchissante active ; les recettes classiques travaillent donc à pH 10–12 et jusqu’à 120 °C en appareillage sous pression[148]. Il élimine aussi les impuretés laissées par le débouillissage et améliore généralement encore le pouvoir absorbant[148].
La même chimie peut attaquer la fibre. La décomposition non maîtrisée du peroxyde forme des radicaux qui oxydent la cellulose, et le blanchiment au peroxyde abaisse de façon mesurable le degré de polymérisation du coton[148], c’est-à-dire la longueur de chaîne dont dépend la résistance. Les ions fer et cuivre catalysent localement cette décomposition : une particule de rouille ou un fragment métallique peut ainsi brûler un trou d’épingle ou créer un point faible, défaut appelé dégradation catalytique. Stabilisants et séquestrants tiennent la décomposition en respect ; les conclusions MTD de l’UE décrivent le blanchiment au peroxyde optimisé comme l’emploi d’une eau adoucie, l’élimination préalable des impuretés métalliques et le contrôle du pH et de la concentration en peroxyde[89]. Un blanchiment excessif apporte peu de blancheur et coûte une résistance dont les serviettes destinées au lavage industriel ont besoin.
Le peroxyde résiduel peut attaquer certains colorants réactifs et faire virer la nuance : on l’élimine donc par rinçage avant teinture ou, avec beaucoup moins d’eau, on le décompose par une enzyme, la catalase, comme dans les procédés enzymatiques intégrés mis au point pour les serviettes en coton[150]. Les serviettes blanches d’hôtel reçoivent un blanchiment complet, généralement suivi d’un traitement aux azurants optiques ; les nuances pâles et moyennes en demandent moins, et certaines nuances foncées sont teintes sur coton débouilli non blanchi. La blancheur peut se mesurer instrumentalement, par exemple selon l’ISO 105-J02[34].
L’hypochlorite de sodium, longtemps l’agent de blanchiment de référence du coton, est encore employé dans certains procédés, mais il rejette des composés chlorés dans l’effluent ; les conclusions MTD de l’UE désignent comme meilleure technique disponible le blanchiment sans chlore avec des produits tels que le peroxyde d’hydrogène, l’acide peracétique ou l’ozone[89]. Le blanchiment enlève de la couleur, tandis que l’azurage optique ajoute un composé fluorescent qui fait paraître le tissu plus blanc. L’eau de Javel employée au lavage sur les serviettes finies relève d’un autre sujet, traité par la solidité des teintures à l’eau chlorée et à l’hypochlorite.
Autres termes: agents de blanchiment optique, azurants fluorescentsAnglais: Optical brightening agents
Composés fluorescents incolores qui absorbent le rayonnement du proche ultraviolet et le réémettent sous forme de lumière bleue visible, de sorte que les textiles blancs paraissent plus blancs et plus éclatants que le blanchiment seul ne peut les rendre.
Le coton blanchi réfléchit un peu moins la lumière bleue que les autres longueurs d’onde, ce que l’œil perçoit comme un léger reflet jaune. Les azurants ajoutent de la lumière bleue émise, si bien qu’un blanc azuré peut renvoyer plus de lumière bleue qu’il n’en reçoit. Ils s’appliquent dans le bain de blanchiment ou après, par épuisement ou par foulardage, et sont la règle sur les serviettes d’hôtel et de spa d’un blanc éclatant ; l’ISO 105-J02 traite de la mesure instrumentale de la blancheur et de la teinte de ces matières fluorescentes[34].
L’effet dépend de l’éclairage : éclatant à la lumière du jour ou sous des lampes à composante ultraviolette, plus terne sous des LED pauvres en UV, ce qui compte lorsque des blancs sont approuvés dans un cadre et jugés dans un autre. Les azurants ne peuvent pas masquer un blanchiment médiocre et ils décalent les nuances pâles ; on les tient donc normalement à l’écart des articles colorés. Les lessives qui contiennent des azurants les accumulent au fil des lavages, tandis que l’hypochlorite et une longue exposition à la lumière en dégradent beaucoup. Les spécifications qui excluent ou limitent les azurants doivent le dire explicitement.
Autres termes: mercerisationAnglais: Mercerization
Traitement du fil ou du tissu de coton par la soude caustique concentrée, généralement sous tension, qui gonfle durablement les fibres et augmente leur brillant, leur affinité tinctoriale et leur résistance.
Dans la soude caustique concentrée, la fibre de coton, plate et vrillée, gonfle et sa section s’arrondit. Lavée de son alcali sous tension, elle garde une surface plus lisse et plus régulière qui réfléchit la lumière uniformément, d’où son lustre. Le réseau cristallin passe de la cellulose I à la cellulose II et la fibre devient plus accessible : le coton mercerisé est plus résistant et se teint plus foncé avec la même quantité de colorant. Sans tension, la matière rétrécit fortement (mercerisage sans tension). Les conclusions MTD de l’UE associent à la meilleure technique disponible la récupération de 75–95 % de la soude caustique contenue dans les eaux de rinçage du mercerisage[89].
Le mercerisage est courant pour les fils à coudre, les cotons tissés à plat et les fils brillants, et inhabituel sur le poil d’éponge, traité à l’état relâché pour garder les boucles ouvertes. Dans la description d’une serviette, « mercerisé » qualifie normalement les fils des liteaux jacquard ou ratière qui brillent sur le poil mat, et non la serviette entière.
Emploi d’enzymes, catalyseurs biologiques qui agissent sur un seul type de liaison chimique, pour réaliser dans des conditions douces des étapes précises des traitements humides : désencollage de l’amidon, biodébouillissage, élimination du peroxyde et biopolissage.
Chaque classe d’enzymes a sa tâche. Les amylases dégradent la colle d’amidon ; les pectinases dégradent la pectine qui lie les cires au coton, principe du biodébouillissage ; la catalase décompose le peroxyde d’hydrogène résiduel ; les cellulases hydrolysent la cellulose elle-même pour le biopolissage et l’adoucissement. Spécifiques, les enzymes laissent le reste de la fibre largement intact et travaillent à température modérée, ce qui économise de l’énergie et permet à plusieurs étapes de partager un même bain. Les conclusions MTD de l’UE citent le traitement enzymatique parmi les techniques qui réduisent la consommation de produits chimiques de procédé[89].
La contrepartie est une fenêtre de procédé étroite. Chaque enzyme travaille dans une plage limitée de pH et de température, peut être inhibée par d’autres produits du bain et perd son activité si elle est surchauffée ou mal stockée. Il faut souvent la désactiver ensuite, par la chaleur ou par un changement de pH ; un mode opératoire publié de biodébouillissage porte le bain à 80 °C pendant 10 minutes[148]. La désactivation compte surtout pour les cellulases, qui sinon continuent de dégrader le coton.
Autres termes: bio-polishing, traitement à la cellulaseAnglais: Bio-polishing
Traitement maîtrisé d’un tissu de coton ou d’une autre matière cellulosique par des cellulases, qui élimine de la surface les extrémités de fibres saillantes et les microfibrilles, et réduit ainsi le duvet, le boulochage et le peluchage.
La cellulase hydrolyse les chaînes de cellulose qu’elle peut atteindre, et les extrémités de fibres et les fibrilles de surface sont les plus exposées. Affaiblies, elles se détachent sous l’action mécanique de la machine et partent au rinçage, laissant une surface plus propre, un toucher plus doux et une couleur plus franche. Le traitement se fait seul ou combiné à la teinture.
Le prix à payer, c’est de la fibre. Tout biopolissage enlève un peu de poids et de résistance, d’autant plus que la dose est forte, la durée longue et l’agitation vigoureuse ; le procédé est donc réglé pour l’effet le plus faible qui atteint l’objectif, puis arrêté par désactivation de l’enzyme. L’éponge demande une attention particulière : les boucles de poil, ouvertes et souvent peu tordues, offrent une grande surface, et un traitement agressif dégarnit le poil et affaiblit les boucles. Éliminer les fibres libres réduit le peluchage à l’usage, mais ne compense pas des fils à fibres courtes ou à très faible torsion.
Maîtrise de l’acidité ou de l’alcalinité des bains de traitement et du tissu fini, y compris la neutralisation de l’alcali résiduel après débouillissage, blanchiment et teinture ; sur l’échelle de pH, 7 correspond à la neutralité.
Presque tous les traitements humides se déroulent à un pH choisi : fortement alcalin pour le débouillissage, le blanchiment au peroxyde et la fixation des colorants réactifs ; légèrement acide pour la teinture du polyester et les cellulases acides ; proche de la neutralité pour beaucoup d’adoucissants. L’alcali entraîné perturbe l’étape suivante : le tissu est donc neutralisé, généralement à l’acide acétique, avant la finition. Le pH final compte au-delà du contact cutané : les émulsions d’adoucissant sont formulées pour une plage de pH, certains colorants changent de nuance selon le pH, et l’alcali résiduel peut favoriser le jaunissement au stockage.
Pour les textiles finis, la valeur retenue est le pH de l’extrait aqueux, déterminé selon l’ISO 3071[35] ; la méthode fournit le chiffre, et les limites viennent des spécifications des acheteurs ou des systèmes de certification. L’OEKO-TEX® STANDARD 100, par exemple, fixe un pH de 4,0–7,5 pour les classes de produits I et II (articles pour bébés et articles en contact direct avec la peau) et de 4,0–9,0 pour les classes III et IV, avec des exceptions pour les produits qui doivent encore subir des traitements humides[105].
Autres termes: savonnage, lavage après teinture, wash-offAnglais: Washing-off
Rinçages et bains de savonnage à chaud qui éliminent du coton, après teinture ou impression, le colorant réactif non fixé et hydrolysé, le sel et l’alcali ; pour le polyester teint aux colorants dispersés, l’équivalent est le lavage réducteur.
Une teinture réactive se termine avec, côte à côte dans la fibre, du colorant fixé et du colorant hydrolysé. Le lavage d’élimination commence par rincer le sel, car l’électrolyte maintient le colorant hydrolysé sur la fibre, puis savonne à chaud avec un détergent et se termine par des rinçages chauds et froids. Plus de sept étapes de rinçage ne sont pas rares, et le lavage d’élimination, avec le traitement de ses effluents, peut représenter jusqu’à la moitié du coût d’une teinture réactive[121] ; des polymères inhibiteurs de transfert de colorant ajoutés au bain peuvent raccourcir la séquence[121]. Les raccourcis se paient dès les premiers lavages chez le client, sous forme de dégorgement et de taches.
Sur le polyester, les colorants dispersés laissent au contraire du colorant à la surface de la fibre. Le lavage réducteur, un traitement alcalin avec un agent réducteur, classiquement le dithionite de sodium, le détruit ou le solubilise et améliore la solidité au lavage et au frottement[151]. Le polyester imprimé par transfert n’est généralement pas lavé après impression : son colorant de surface se maîtrise donc par la température et le temps de contact du transfert.
Concentration de calcium et de magnésium dissous dans l’eau de procédé, exprimée généralement en milligrammes par litre de carbonate de calcium ou en degrés de dureté.
La dureté s’exprime en mg/L de CaCO₃ ou en unités nationales comme les degrés allemands (1 °dH ≈ 17,8 mg/L de CaCO₃) ; l’US Geological Survey classe comme très dure une eau au-dessus de 180 mg/L[152]. Le calcium et le magnésium interfèrent à presque tous les stades des traitements humides : les usines adoucissent ou déminéralisent donc leur eau. Avec les savons et certains détergents, ils forment des sels insolubles qui se déposent sur les boucles en un film grisâtre, ternissant les blancs et réduisant le pouvoir absorbant ; ils diminuent la solubilité des colorants et favorisent leur agrégation, d’où des teintures irrégulières ; et au blanchiment au peroxyde, ils forment avec les stabilisants silicatés des dépôts qui rendent le toucher rêche.
Les séquestrants fixent les ions restants mais alourdissent la charge de l’effluent ; les conclusions MTD de l’UE citent l’eau adoucie parmi les mesures qui permettent de conduire le blanchiment au peroxyde avec peu ou pas d’agents complexants[89]. Le fer et le manganèse, bien qu’ils ne soient pas des ions de dureté, sont également surveillés, car ils catalysent la décomposition du peroxyde. Après la vente, des serviettes lavées à répétition dans une eau dure peuvent accumuler des dépôts minéraux et devenir raides.
Autres termes: rapport matière/bain, bain de teinture, liqueurAnglais: Dye bath and liquor ratio
Rapport entre la masse sèche de textile traitée en discontinu et la quantité de bain, noté par exemple 1:8, soit 8 litres de bain par kilogramme de tissu.
Le bain de teinture est la solution de colorant, de sel, d’alcali et d’auxiliaires dans laquelle la marchandise est traitée ; les conclusions MTD de l’UE définissent le rapport de bain comme le rapport pondéral entre le textile sec et le bain de traitement[89]. Des rapports plus courts signifient moins d’eau à chauffer, moins de produits chimiques et moins d’effluent, et les constructeurs de machines les ont fait baisser : l’un d’eux annonçait pour sa série soft-flow destinée à l’éponge lourde un rapport descendant jusqu’à environ 1:4 pour le coton[153].
L’éponge limite ce que l’on peut gagner. Un poil lourd retient beaucoup de bain et a besoin de bain libre pour circuler sans écrasement, faux plis ni marques d’abrasion : le rapport praticable dépend donc du poids du tissu, de la machine et de la charge. Il doit aussi rester constant du lab dip à la production et d’un lot à l’autre : le colorant est dosé sur le poids de matière, mais le sel et l’alcali en grammes par litre, si bien qu’un rapport différent modifie la concentration du bain, la quantité de produits par kilogramme, l’épuisement et la nuance.
Autres termes: teinture en discontinu, teinture par lotsAnglais: Exhaust dyeing
Teinture en discontinu dans laquelle le colorant passe du bain sur et dans le textile, selon un profil de temps et de température contrôlé, jusqu’à ce que le bain soit en grande partie épuisé ; c’est la méthode habituelle pour les serviettes éponge.
La marchandise et le bain circulent l’un par rapport à l’autre pendant que la température monte et que le sel, l’alcali ou l’acide sont dosés selon un programme. Le colorant s’adsorbe d’abord à la surface de la fibre, puis diffuse à l’intérieur et, avec les colorants réactifs, se fixe. Sur un tourniquet, un dévidoir soulève le boyau de tissu et le laisse retomber dans le bain ; dans les machines jet et soft-flow (overflow), un flux de bain entraîne le boyau à travers une buse ou par-dessus un déversoir, avec un renouvellement plus rapide à des rapports de bain plus courts ; en teinture sur bobines, le fil reste immobile sur des cônes perforés que le bain traverse, poussé par une pompe. L’éponge teinte en pièce passe en boyau dans des machines soft-flow, jet ou tourniquet à faible tension.
La teinture en continu et en semi-continu dépose le colorant par foulardage sur le tissu au large et le fixe à la vapeur, à la chaleur sèche ou par repos. Dans le foulardage-enroulage à froid (cold pad-batch), le tissu foulardé est mis en rotation lente à température ambiante pendant une durée prolongée[89], ce qui convient à certains tissus plats en coton mais pas à un poil profond. Des nuances reproductibles en épuisement supposent une qualité d’eau stable, une pesée exacte du colorant et de la marchandise, un rapport de bain constant, des profils de température et de dosage identiques et un prétraitement régulier.
Colorants solubles dans l’eau, employés surtout sur les fibres cellulosiques comme le coton, qui forment une liaison covalente avec la fibre en milieu alcalin ; c’est la principale classe de colorants pour les serviettes en coton colorées.
Un colorant réactif associe un chromophore, la partie colorée, à des groupes sulfonate qui le rendent soluble et à un ou plusieurs groupes réactifs qui se lient à la cellulose par substitution nucléophile ou par addition, selon le groupe. La liaison covalente ainsi formée donne une très bonne solidité au lavage, et les colorants réactifs représentent plus de la moitié de la consommation mondiale de colorants sur fibres cellulosiques[121].
La teinture par épuisement se déroule en deux temps[121]. Le sel (chlorure de sodium ou sulfate de sodium), souvent jusqu’à 150 g par litre, surmonte la répulsion entre le colorant anionique et le coton chargé négativement et pousse le colorant sur la fibre. L’alcali porte ensuite le pH vers 11 et ionise une partie des groupes hydroxyle de la cellulose en anions cellulosate qui se lient au colorant. Ce même alcali fournit des ions hydroxyde qui réagissent avec le colorant dans le bain : jusqu’à 40 % du colorant peut ainsi être hydrolysé au lieu d’être fixé, et doit être éliminé au lavage[121]. Les colorants très réactifs s’appliquent à plus basse température et les types moins réactifs à plus haute température, le sel, l’alcali, la durée et la température étant équilibrés pour chaque gamme de colorants.
Les colorants bifonctionnels (bi-réactifs) portent deux groupes réactifs et se fixent en général plus efficacement, ce qui allège le lavage d’élimination. Une teinture réactive correctement fixée et lavée résiste bien aux lavages domestiques et en blanchisserie professionnelle, ce qui explique la domination des colorants réactifs sur l’éponge de coton colorée. La solidité à la lumière et la résistance au chlore ou au blanchiment au peroxyde varient selon les colorants et les nuances : elles doivent être vérifiées par des essais, et non supposées. Ces essais comptent surtout pour les serviettes d’hôtel colorées soumises au lavage industriel.
Les colorants directs, l’ancienne solution pour le coton, ne sont retenus que par des forces physiques : moins chers et plus simples à appliquer, ils dégorgent beaucoup plus au lavage s’ils ne reçoivent pas d’après-traitement. Les colorants réactifs s’impriment aussi sur coton, avec de l’alcali dans la pâte et une fixation par vaporisage. Ils ne colorent pas le polyester, qui exige des colorants dispersés ou la sublimation.
Colorants non ioniques peu solubles dans l’eau et de petite taille moléculaire, appliqués en fines dispersions, qui colorent le polyester et d’autres fibres synthétiques hydrophobes en y diffusant à haute température.
Le polyester standard ne possède pas de sites ioniques pour les colorants : on le colore avec des colorants qui se dissolvent dans le polymère. À partir d’une dispersion aqueuse, une petite fraction du colorant se dissout, est absorbée par la fibre et se renouvelle à partir des particules. La fibre n’accepte le colorant que lorsque la chaleur ouvre sa structure : le polyester se teint en machines sous pression vers 130 °C[154], avec des carriers à plus basse température, par foulardage et chaleur sèche (thermosol), ou par sublimation à partir d’un papier transfert. Le coton n’a que peu d’affinité pour les colorants dispersés, ce qui explique que la sublimation exige une face en polyester[155].
Les colorants dispersés basse énergie sont de petites molécules peu polaires qui teignent vite et unissent bien, mais résistent mal à la chaleur ; les colorants haute énergie sont plus gros et plus polaires, teignent lentement, résistent mieux à la chaleur et s’emploient typiquement en fixation thermique (thermosol)[154]. La sublimation exige un compromis : un colorant qui se vaporise assez facilement pour se transférer, mais qui résiste à une nouvelle migration hors de la fibre lors d’un séchage à chaud ou d’un repassage. Le colorant de surface laissé par une teinture par épuisement s’élimine par lavage réducteur (voir lavage d’élimination).
Colorants insolubles dans l’eau pour fibres cellulosiques, réduits en solution alcaline en une forme leuco soluble, absorbée par la fibre, puis réoxydés en colorant insoluble à l’intérieur de celle-ci.
La teinture de cuve joue sur la solubilité du colorant. Un réducteur, classiquement le dithionite de sodium (hydrosulfite) avec de la soude caustique, transforme le colorant insoluble en sa forme leuco soluble, qui a de l’affinité pour le coton. Après absorption, l’air ou un oxydant régénère le colorant insoluble dans la fibre, et un savonnage à chaud développe la nuance et la solidité. L’indigo est le plus connu des colorants de cuve, bien que la teinture du denim l’applique de manière assez différente.
Beaucoup de colorants de cuve ont une très haute solidité au lavage et à la lumière sur coton et supportent mieux le blanchiment oxydant que la plupart des colorants réactifs ; on les a donc traditionnellement retenus pour les articles très lavés, comme certains vêtements de travail et le linge de table et de cuisine. Leurs inconvénients tiennent au coût et à la complexité : colorants et réducteurs chers, unisson plus difficile, nuances vives limitées et composés soufrés dans l’effluent. Pour la plupart des serviettes, les colorants réactifs donnent une solidité suffisante ; les colorants de cuve deviennent un choix de spécification lorsque la résistance au blanchiment est une exigence documentée, confirmée par des essais.
Autres termes: taux de fixationAnglais: Dye fixation
Attache permanente du colorant à la fibre en teinture ou en impression ; exprimée en taux de fixation, part du colorant appliqué qui reste sur la fibre après élimination par lavage du colorant non fixé.
Le mécanisme dépend de la classe de colorants. Les colorants réactifs se lient par covalence à la cellulose en milieu alcalin, et le colorant qui réagit avec l’eau à la place est perdu (voir hydrolyse du colorant). Les colorants dispersés se fixent physiquement : la chaleur ouvre la structure du polyester, le colorant y diffuse et, au refroidissement, la structure se referme sur lui, que ce soit en teinture à haute température, en fixation thermique des impressions directes ou en transfert par sublimation[156]. Les pigments ne sont pas du tout fixés dans la fibre : c’est un film de liant réticulé qui les retient en surface.
Le colorant non fixé est payé puis rejeté sous forme d’effluent coloré, et celui qui reste sur le tissu provoque dégorgement, recoloration et une mauvaise solidité au frottement humide. Des colorants à fixation plus élevée, un dosage maîtrisé de l’alcali et une température correcte augmentent la part fixée ; le lavage d’élimination enlève le reste.
Réaction secondaire au cours de laquelle un colorant réactif réagit avec les ions hydroxyde de l’eau au lieu de la fibre ; le colorant ainsi transformé ne peut plus se lier au coton et doit être éliminé au lavage.
L’alcali qui active la cellulose active aussi l’eau. Le groupe réactif ne distingue pas un anion cellulosate d’un ion hydroxyde : fixation et hydrolyse sont donc en concurrence, et jusqu’à 40 % du colorant peut s’hydrolyser[121]. Le colorant hydrolysé reste retenu sur le coton par des liaisons hydrogène et des forces de van der Waals et ressemble à du colorant fixé, mais, faute de liaison covalente, il part au lavage[121].
L’hydrolyse augmente avec le pH, la température et le temps passé en solution alcaline. Les teinturiers la limitent en n’ajoutant l’alcali qu’après l’épuisement du colorant, en le dosant progressivement, en ne mélangeant les solutions de colorant et d’alcali que peu avant l’emploi et en choisissant des colorants adaptés au profil de température. En impression, elle limite la durée de vie en pot (pot life) des pâtes d’impression alcalines. Comme on ne peut pas la supprimer, toute teinture réactive se termine par un lavage d’élimination.
Autres termes: reproduction de nuance, accord de couleur, colour matchingAnglais: Colour matching
Obtention et vérification d’une couleur conforme à un standard convenu, par évaluation visuelle sous un éclairage contrôlé et par mesure instrumentale au spectrophotomètre, dans une tolérance fixée entre acheteur et fournisseur.
Toute mise à la nuance part d’un standard : un échantillon physique, un lab dip ou un strike-off approuvé, ou une référence d’un nuancier. Un standard physique sur le même support est le plus fiable ; reproduire sur éponge de coton une référence sur papier ou sur plastique ne peut être qu’approximatif, car la surface, la texture et les colorants diffèrent.
L’évaluation visuelle se fait dans une cabine de lumière à éclairage normalisé (couramment un simulateur de lumière du jour D65, l’illuminant A à incandescence et un fluorescent de magasin TL84), avec un entourage gris neutre et une géométrie d’observation fixe ; l’ASTM D1729 est l’une des pratiques normalisées pour ce type d’appréciation[36]. Les échantillons d’éponge se comparent avec le poil couché dans le même sens, car le seul sens du poil modifie la profondeur apparente d’une nuance.
Le spectrophotomètre mesure la courbe de réflectance, à partir de laquelle on calcule les coordonnées CIELAB : L* pour la clarté, a* pour l’axe rouge-vert et b* pour l’axe jaune-bleu. L’écart ΔE entre standard et lot se calcule avec une formule pondérée selon la perception, généralement CMC(l:c) telle que spécifiée dans l’ISO 105-J03[37] ou CIEDE2000 telle que spécifiée dans l’ISO/CIE 11664-6[38] ; le réglage CMC 2:1 est l’usage pour juger l’acceptabilité sur textiles. Les différentes formules donnent des valeurs qui ne sont pas interchangeables : une tolérance doit donc nommer la formule, l’illuminant et l’observateur. La limite elle-même est un accord commercial propre à chaque programme et ne fait pas partie de la méthode.
Les mêmes instruments servent à prévoir les recettes : à partir de la réflectance de la cible et d’une base de données de colorants sur le support réel, le logiciel propose des combinaisons de colorants, idéalement classées selon leur risque de métamérisme. Le passage à l’échelle industrielle est le point faible. Un lab dip teint en bécher tombe rarement exactement sur la nuance obtenue en machine de production, avec un autre rapport de bain, une autre eau et une autre vitesse de chauffe : les usines corrigent donc d’expérience et font approuver un essai en production pour les couleurs critiques. Sur les faces imprimées par sublimation, la nuance s’obtient par le profil colorimétrique et le fichier du visuel plutôt que par une recette de colorants.
Chez Mira Towels: La plupart des projets passent par un strike-off ou un échantillon de présérie avant la production en série, et les contrôles finaux comparent la couleur et l’impression à l’échantillon approuvé.
Accord de couleur qui tient sous une source lumineuse mais se rompt sous une autre, parce que les deux échantillons ont des courbes de réflectance spectrale différentes qui ne se ressemblent que sous le premier éclairage.
Deux couleurs peuvent paraître identiques pour des raisons physiques différentes. Un liteau en coton teint aux colorants réactifs et une face d’impression en polyester colorée aux colorants dispersés ne réfléchissent pas la lumière de la même façon sur l’ensemble du spectre : ils peuvent s’accorder dans une cabine à lumière du jour et se séparer sous le fluorescent d’un magasin ou sous des LED chaudes. Reproduire une référence sur papier ou sur plastique, ou teindre un réassort avec une autre recette, comporte le même risque. Un tel accord est dit métamère, et les deux échantillons forment une paire métamère.
Un seul éclairage ne peut pas révéler le métamérisme. Une spécification doit nommer l’illuminant principal de validation et au moins un éclairage de contrôle choisi selon l’usage final : une salle de bains d’hôtel éclairée par des LED chaudes n’est pas une cabine à lumière du jour. Les logiciels colorimétriques peuvent calculer un indice de métamérisme pour la paire. Les programmes qui associent un polyester imprimé par sublimation à des parties en coton teintes aux colorants réactifs devraient faire approuver les parties ensemble sous les éclairages convenus.
Autres termes: régularité de nuance, écart lisière-milieu, écart début-fin de pièceAnglais: Shade variation
Écarts de couleur à l’intérieur d’un même lot de teinture ou d’un même lot de production, par exemple entre les bords et le milieu d’une pièce, sur sa longueur ou d’une pièce à l’autre.
Le listing, ou écart lisière-milieu-lisière, est une différence entre les bords et le milieu de la laize, typique d’un exprimage irrégulier au foulardage. L’ending ou tailing (écart début-fin de pièce) est une évolution progressive d’une extrémité de la pièce à l’autre. L’écart de pièce à pièce apparaît entre les boyaux ou les rouleaux d’un même lot. Sur l’éponge, un poil couché dans des sens différents réfléchit la lumière différemment, si bien qu’une serviette peut paraître nuancée sans aucune différence de teinture. En teinture discontinue, les causes habituelles sont un prétraitement irrégulier, une mauvaise circulation du bain, une addition trop rapide du colorant ou de l’alcali, et un séchage ou une finition irréguliers.
L’acceptabilité se fixe dans la spécification, généralement sous forme de tolérance instrumentale ou de note sur l’échelle de gris. Lorsqu’une certaine variation est inévitable, la marchandise est triée en classes de nuance emballées séparément, afin que des serviettes de classes différentes ne se retrouvent pas dans la même chambre d’hôtel ou sur le même rayon. Une carte de continuité, sur laquelle sont montées ensemble des coupes de pièces successives, documente la variation au sein d’un lot.
Autres termes: écart de nuance entre lots, lot de teintureAnglais: Batch-to-batch variation
Écarts de nuance, mais aussi de poids, de toucher ou de dimensions, entre des lots de teinture ou de production distincts fabriqués selon la même spécification.
Chaque lot de teinture est une nouvelle teinture. Le lot de fil, la qualité de l’eau, l’humidité du colorant, la machine et la charge varient tous légèrement et produisent ensemble un écart de nuance mesurable entre lots, même avec une recette inchangée. Un réassort teint des mois plus tard ne peut que se situer dans une tolérance convenue par rapport au standard approuvé, jamais lui être identique. Le poids, la hauteur de boucle et le toucher varient eux aussi avec les lots de fil et la finition, et la couleur de sublimation avec les changements de papier, d’encre et de profil.
Les écarts entre lots se gèrent plutôt qu’ils ne s’évitent. Acheteur et usine conviennent d’un échantillon de référence scellé et de tolérances de nuance, numérotent chaque lot de teinture et tiennent les lots séparés à l’emballage et sur les cartons, pour qu’une même livraison ne mélange pas les nuances. Les grands programmes réservent, lorsque c’est possible, du fil d’un même lot. Un lot hors tolérance est traité comme une nuance distincte et n’est pas mélangé aux autres.
Autres termes: dégorgement du colorant, déteinteAnglais: Colour bleeding
Libération dans l’eau, au lavage ou au mouillage, de colorant non fixé par un textile coloré, visible par une eau de lavage colorée, une perte de couleur et le tachage d’autres articles ou des zones blanches de la même serviette.
Le dégorgement des serviettes provient presque toujours de colorant non fixé : sur coton, du colorant réactif hydrolysé ou non fixé laissé par un lavage d’élimination incomplet[121], surtout dans les nuances foncées ; sur polyester, du colorant dispersé resté à la surface de la fibre. Une trace de couleur au premier lavage d’une nuance foncée est courante. Un dégorgement persistant, ou le tachage des liteaux blancs et d’autre linge, constitue un défaut et se traduit par de mauvaises notes de dégorgement sur les témoins aux essais de solidité au lavage comme l’ISO 105-C06 ou l’AATCC TM61.
L’impression et la préparation des visuels emploient le mot anglais « bleeding » dans d’autres sens. La bavure d’impression est un étalement de l’encre ou du colorant au-delà du contour d’un motif, un problème de netteté ; le fond perdu d’un visuel (bleed) est une zone d’image prolongée volontairement au-delà de la ligne de coupe pour que l’impression atteigne le bord après la coupe. Les spécifications doivent distinguer ces trois sens.
Autres termes: dégorgement sur blanc, redéposition du colorant, coloration croiséeAnglais: Back-staining
Transfert de colorant non fixé sur des zones plus claires ou non teintes pendant les traitements humides ou le lavage, par exemple sur le fond blanc d’une serviette teinte en fil, sur un liteau blanc ou sur un autre tissu de la même charge.
Le colorant libéré dans le bain pendant la teinture et le lavage d’élimination peut se déposer là où il n’a pas sa place : sur des rayures blanches ou pâles et des fonds jacquard voisins de fils foncés teints en fil, sur des fils de liteau censés rester blancs, sur l’envers blanc d’une construction double face. Une serviette qui dégorge tache le linge blanc de la même façon ; les essais de solidité évaluent ce phénomène sur des tissus adjacents avec l’échelle de gris pour l’évaluation du dégorgement, l’ISO 105-A03.
La prévention commence par des teintures bien fixées et bien lavées. Le fil des serviettes teintes en fil doit être entièrement lavé avant le tissage, faute de quoi son colorant non fixé migre vers les fils blancs dès le premier traitement humide. Des polymères inhibiteurs de transfert de colorant ajoutés au bain de lavage fixent le colorant libéré et limitent sa redéposition[121]. Le terme « coloration croisée » (cross-staining) s’emploie largement comme synonyme.
Autres termes: résidus de produits chimiquesAnglais: Residual chemicals
Substances de traitement restées dans le textile fini, comme l’alcali, le peroxyde, les tensioactifs, l’excès d’adoucissant, le formaldéhyde de certains apprêts ou des traces de substances soumises à restriction, maîtrisées par le lavage, le choix des produits et les essais.
La plupart des résidus sont des restes de procédé : alcali qui décale le pH, peroxyde, tensioactifs, adoucissant au-delà de ce que la fibre retient. D’autres sont des substances préoccupantes, comme le formaldéhyde de certains apprêts à base de résines (peu courants sur l’éponge), les alkylphénols éthoxylés autrefois répandus dans les détergents et les mouillants, les amines aromatiques que certains colorants azoïques peuvent libérer, et des traces de métaux lourds provenant de colorants ou de catalyseurs. Les systèmes de certification en limitent beaucoup ; les tableaux de valeurs limites de l’OEKO-TEX® STANDARD 100, par exemple, couvrent le formaldéhyde, les métaux lourds extractibles et les alkylphénols éthoxylés[105]. Les résidus influent sur le contact avec la peau, le pouvoir absorbant, l’odeur et la conformité réglementaire sur le marché de vente.
Une liste des substances soumises à restriction (RSL) fixe des limites pour le produit fini et se vérifie par des essais sur les articles ; une liste des substances soumises à restriction en fabrication (MRSL) détermine quels produits chimiques peuvent tout simplement être employés en production. Des rinçages soignés, la neutralisation, le traitement à la catalase et des colorants et auxiliaires conformes maintiennent les produits dans les limites, qui diffèrent selon les systèmes, les acheteurs et les classes de produits et doivent être tirées du document de référence applicable.
Chez Mira Towels: Mira peut accompagner les programmes de serviettes pour lesquels une documentation OEKO-TEX®, GOTS, ISO 9001 ou ISO 14001 est requise ; le périmètre est confirmé au moment du devis.
Traitements qui suivent la teinture ou le blanchiment et fixent le toucher, l’aspect et les performances définitifs d’un tissu : apprêts chimiques appliqués en bain ou par foulardage, et apprêts mécaniques comme le passage en tambour, le tondage, le brossage, le calandrage et le compactage.
La finition chimique des serviettes est dominée par les adoucissants et les agents hydrophiles, appliqués par épuisement dans la machine de teinture en fin de procédé ou par foulardage sur le tissu au large. Des apprêts fonctionnels comme les antimicrobiens sont aussi proposés, mais toute allégation dépend de la chimie employée, de sa tenue au lavage et des règles du marché de vente, et doit être étayée par des essais. Les apprêts mécaniques modifient la structure : le passage en tambour ouvre et fait gonfler les boucles, le tondage les coupe pour faire du velours, le brossage relève les fibres, le calandrage lisse les tissus plats et le compactage réduit le retrait résiduel.
Sur les serviettes, chaque apprêt se juge à l’aune du pouvoir absorbant. Les adoucissants améliorent le toucher mais réduisent l’absorption d’eau, alors qu’un simple lavage et le passage en tambour l’augmentent[133] : la recette est donc un compromis que l’acheteur devrait approuver sur des échantillons essayés à l’état de livraison et après lavage. Calandrage et retrait compressif apportent peu au poil ; pour l’éponge, les étapes mécaniques décisives sont le séchage et le passage en tambour.
Autres termes: adoucissants textiles, agents adoucissantsAnglais: Softeners: cationic and silicone
Agents de finition qui lubrifient les fibres pour donner un toucher plus lisse et plus doux : adoucissants cationiques à base d’ammoniums quaternaires gras, et adoucissants siliconés à base de polysiloxanes, souvent aminofonctionnels.
Les adoucissants lubrifient les fibres : les boucles fléchissent et glissent plus facilement, et la serviette paraît plus pleine et plus lisse. Les adoucissants cationiques sont attirés par leur charge positive vers la surface chargée négativement du coton mouillé, où leurs chaînes grasses s’orientent vers l’extérieur. Cette couche donne de la douceur mais rend aussi la surface plus hydrophobe : les recherches sur l’éponge constatent de façon constante que les adoucissants réduisent l’absorption d’eau[133].
Les adoucissants siliconés sont des polydiméthylsiloxanes modifiés par des groupes fonctionnels. Les types aminofonctionnels adoucissent bien plus efficacement que les silicones non modifiées, car leurs groupes amino partiellement protonés interagissent avec le coton chargé négativement. La documentation technique d’un producteur indique aussi que les adoucissants siliconés classiques rendent les textiles très peu absorbants et que le jaunissement des blancs est un problème fréquent avec les adoucissants classiques[157]. Les silicones hydrophiles portent des chaînes polyéther (polyglycol) qui restituent une grande partie du pouvoir absorbant tout en conservant un toucher silicone[157] ; les copolymères séquencés visent le même équilibre par une autre chimie.
Une serviette fortement apprêtée à la silicone aminée peut paraître soyeuse en rayon et pourtant se mouiller lentement au début ; une partie de l’adoucissant part aux premiers lavages et, comme un simple lavage augmente l’absorption d’eau[133], le pouvoir absorbant s’améliore souvent. Les blancs sont apprêtés avec des qualités peu jaunissantes. Le choix de l’adoucissant doit reposer sur des essais de pouvoir absorbant avant et après un nombre défini de lavages, complétés par une évaluation du toucher, jamais sur le toucher seul.
Sur la face polyester d’une serviette imprimée, l’adoucissant et d’autres apprêts de surface peuvent attirer le colorant dispersé vers l’extérieur lorsque la serviette est réchauffée, une forme de migration du colorant : la face d’impression ne reçoit donc qu’un apprêt léger.
Chez Mira Towels: Les contrôles qualité publiés incluent le pouvoir absorbant et le toucher, tels que validés lors de l’approbation.
Autres termes: adoucissant hydrophileAnglais: Hydrophilic finishing
Apprêts qui augmentent la mouillabilité d’une surface textile ou limitent l’hydrophobie due aux adoucissants, comme les silicones hydrophiles et les agents à base de polyéthers ou de polyéthylène glycol.
Sur les serviettes en coton, une finition hydrophile désigne généralement un adoucissant hydrophile, dont les chaînes polyéther attirent l’eau et évitent la couche hydrophobe d’un adoucissant classique[157]. Le polyester n’absorbe presque pas d’eau dans la fibre ; l’apprêt y rend la surface mouillable pour que l’eau s’y étale et y progresse par effet mèche, comme il le faut sur les serviettes en microfibre et sur la face polyester des serviettes double face.
La durabilité reste la question ouverte : certaines finitions hydrophiles partent en quelques lavages, d’autres sont conçues pour durer ; les allégations d’absorption ou d’effet mèche durables doivent donc être vérifiées après des lavages répétés. Aucun apprêt ne donne à une face polyester la capacité de rétention d’eau du coton : il améliore le mouillage, pas ce que la fibre absorbe.
Séchage de serviettes ou de tissu éponge à l’air chaud dans des tambours rotatifs ou des séchoirs sans tension ; à l’usine, le séchage relaxant ouvre le poil et libère le retrait avant la coupe et la couture des serviettes.
À l’usine, l’éponge est essorée par centrifugeuse ou par rouleaux exprimeurs, puis séchée dans des séchoirs à tambour discontinus ou dans des séchoirs relaxants continus, où elle avance librement sur un convoyeur ou dans un courant d’air. Libérées de toute tension, chaîne et trame se contractent : le retrait qui apparaîtrait sinon au premier lavage chez le client est ainsi éliminé, et le passage en tambour sépare et relève les boucles aplaties dans le boyau. Une serviette séchée à plat sous tension quitte l’usine plus grande qu’elle ne le restera.
Les ménages et les blanchisseries sèchent ensuite la serviette en tambour, souvent plus chaud. L’éponge de coton le supporte, bien qu’un séchage excessif à haute température durcisse le toucher et augmente le peluchage. Sur les serviettes imprimées à face polyester, le colorant dispersé peut migrer dans un séchoir très chaud, brouillant l’image ou marquant d’autres textiles : leurs instructions d’entretien devraient donc limiter la température de séchage.
Stabilisation d’un tissu thermoplastique comme le polyester par chauffage, à largeur et longueur contrôlées, bien au-dessus de sa température de transition vitreuse, afin qu’il conserve ces dimensions et ne rétrécisse pas lors d’un nouveau chauffage.
Le polyester garde des contraintes internes issues de la filature, de l’étirage, de la texturation et de la formation de l’étoffe. Bien au-dessus de la température de transition vitreuse, les chaînes deviennent mobiles, les contraintes se relâchent et la structure recristallise aux dimensions auxquelles le tissu est maintenu, généralement sur une rame avec une largeur et une suralimentation réglées ; une fois refroidi, il les conserve. Un tissu thermofixé à une température donnée reste stable lorsqu’il est ensuite chauffé en dessous, mais peut rétrécir et se déformer au-dessus : les conditions de thermofixage se choisissent donc en fonction des procédés ultérieurs.
L’impression par transfert à chaud se pratique de longue date vers 175–220 °C[158], et une face thermofixée trop bas, ou pas du tout, se contracte sous la presse, déformant l’image et le panneau. Dans une serviette double face, le dos en coton, qui jaunit et s’affaiblit sous une chaleur élevée prolongée, limite jusqu’où le thermofixage peut être poussé. Le coton n’a pas de mémoire thermoplastique et se stabilise plutôt par relaxation et par retrait compressif ; comme seul le polyester est thermofixé, les deux faces peuvent rétrécir différemment au lavage.
Autres termes: rame d’apprêt, rame de séchage, tenterAnglais: Stenter
Machine de finition qui fait passer le tissu au large dans une chambre chauffée sur deux chaînes sans fin à picots ou à pinces, en contrôlant la largeur et la longueur pendant que le tissu est séché, thermofixé ou polymérisé.
La rame saisit les bords du tissu et maintient une largeur réglée pendant que l’air chaud le sèche ou, pour le polyester, le thermofixe. La suralimentation, qui consiste à amener le tissu sur les chaînes plus vite qu’elles n’avancent, laisse la longueur se relâcher ; des redresseurs de trame à l’entrée corrigent l’arc et le biais ; un foulard placé en amont applique des apprêts qui sont séchés et polymérisés dans le même passage.
L’éponge appelle la retenue. Un tissu tiré à la largeur emmagasine une tension qui revient sous forme de retrait au premier lavage, et les picots ou les pinces peuvent marquer ou écraser le poil près des bords : l’éponge de coton est donc souvent séchée à l’état relâché et seulement légèrement passée en rame, avec une suralimentation généreuse. Pour les tissus plats en polyester et les tissus double face, la rame est la machine de thermofixage habituelle, et ses réglages de largeur, de suralimentation, de température et de temps de séjour fixent les dimensions que le tissu emporte à l’impression.
Autres termes: retrait compressif, compacteur, SanforizedAnglais: Compacting and sanforizing
Retrait compressif mécanique du tissu dans le sens de la longueur, obtenu en le pressant contre une bande de caoutchouc ou un feutre tendus qui se contractent ensuite, pour réduire le retrait résiduel avant la confection.
Les tissus étirés en longueur pendant les traitements libèrent cet allongement emmagasiné sous forme de retrait au lavage, et le retrait compressif l’élimine par avance. Le tissu est humidifié, généralement à la vapeur, puis amené sur une épaisse bande de caoutchouc ou un feutre maintenus tendus autour d’un rouleau ; en reprenant sa longueur, la bande entraîne le tissu et rapproche les fils, et un cylindre chauffé fixe l’état comprimé.
Sanforized est la marque d’un procédé de retrait compressif concédé à l’origine sous licence à l’industrie par Cluett, Peabody & Co.[106] ; le terme « sanforisage » s’emploie souvent au sens large pour tout retrait compressif, mais la marque elle-même est contrôlée par son titulaire. Le procédé est surtout courant sur les tissus plats chaîne et trame comme les tissus chemise et le denim, et des compacteurs à feutres ou à rouleaux remplissent le même rôle pour les mailles. Les serviettes éponge, dont le poil serait écrasé, se stabilisent principalement par séchage relaxant et passage en tambour ; le retrait compressif peut toutefois s’appliquer aux serviettes tissées à plat et aux composants en tissu plat.
Comment un dessin arrive sur une serviette : la physico-chimie de la sublimation des colorants sur polyester, les constructions double face dont elle dépend, les méthodes employées sur coton et en décoration appliquée à chaud, ainsi que les réglages de visuel, de couleur et de transfert qui déterminent la qualité d’impression.
Autres termes: sublimation, dye-subAnglais: Dye sublimation
Coloration du polyester par des colorants dispersés chauffés jusqu’à passer en phase vapeur, qui diffusent dans le polymère ramolli et restent emprisonnés dans la fibre une fois celle-ci refroidie.
Les colorants employés sont des colorants dispersés : de petites molécules non ioniques, très peu solubles dans l’eau, mises au point d’abord pour l’acétate de cellulose puis adoptées pour le polyester. En impression par transfert, le colorant déposé sur un papier couché, pressé contre le tissu, développe à la température de transfert une pression de vapeur suffisante pour quitter le papier, franchir l’espace très réduit qui le sépare de l’étoffe, se condenser sur la fibre et diffuser vers l’intérieur. À cette température, le polyester se trouve bien au-delà de sa température de transition vitreuse : les segments de chaîne des zones amorphes se déplacent librement et laissent de la place aux molécules de colorant. Au refroidissement, cette mobilité disparaît et le colorant reste retenu dans les zones amorphes[156]. Les zones cristallines, elles, ne fixent pratiquement pas de colorant.
Au sens strict, la sublimation désigne le passage de l’état solide à l’état vapeur, c’est-à-dire seulement la première étape d’une séquence qui se poursuit par le transport en phase gazeuse, l’adsorption sur la fibre et la diffusion à l’intérieur de celle-ci. La profession emploie pourtant le mot pour l’ensemble de la séquence, et aussi pour l’impression directe, où le colorant pénètre depuis la surface du tissu et non depuis un papier.
Les colorants dispersés teignent le polyester parce qu’ils se dissolvent dans ce polymère hydrophobe dès que la chaleur en ouvre la structure ; dans la teinture thermosol des mélanges, le colorant foulardé sur le coton va même jusqu’à se sublimer vers le polyester[158]. La cellulose n’offre aucune affinité comparable. Sur un coton non traité, le colorant reste en surface et part au lavage, si bien que l’impression par transfert des fibres naturelles exige un polymère intermédiaire ou une autre chimie de colorants[155].
La couleur se trouvant dans la fibre, une impression bien transférée n’a pas de toucher propre et ne craquelle ni ne s’écaille comme un film imprimé. Les colorants sont transparents : le fond doit donc être blanc ou clair, et il n’existe pas d’encre blanche. La durabilité est limitée surtout par le colorant resté en surface après un transfert incomplet et par la migration du colorant lors d’un nouveau chauffage. Une « serviette de sublimation » est une serviette à face d’impression en polyester, et non une serviette en coton imprimée.
Procédé d’impression dans lequel une encre à colorants dispersés est projetée sur un papier transfert ou directement sur un tissu polyester, puis fixée dans la fibre par la chaleur, de sorte que la couleur se trouve dans la fibre et non à sa surface.
Un flux de production industriel part d’un visuel préparé à la taille finale avec fond perdu, passe par un logiciel RIP qui le convertit en quantités d’encre au moyen d’un profil ICC, puis par une imprimante jet d’encre grand format qui imprime en miroir sur papier transfert, ou à l’endroit sur tissu prétraité. La chaleur développe ensuite la couleur : dans une calandre rotative chauffante ou une presse à plat pour le papier, dans une calandre ou une unité à air chaud pour le tissu imprimé en direct. Le tissu imprimé est enfin coupé suivant le plan de placement, cousu et contrôlé.
Comme il n’y a pas de cadres, le nombre de couleurs ne modifie pas le procédé, une photographie s’imprime aussi facilement qu’un aplat et les petites séries n’entraînent aucun calage. Les limites, elles, sont fixes : un support en polyester ou riche en polyester, sur fond blanc ou clair, certaines couleurs saturées et fluorescentes hors du gamut des jeux d’encres standard, et une sensibilité de l’impression finie aux fortes chaleurs lors de l’usage ultérieur.
Les serviettes ajoutent leurs propres contraintes : une face à poil limite le détail et peut s’écraser, le dos en coton dégage de la vapeur dans la zone chauffée, les dessins bord à bord exigent une impression par panneaux et une coupe précise, et les deux fibres ne rétrécissent pas de la même façon au lavage.
À l’inverse, l’impression pigmentaire, le plastisol et le DTF (direct to film) laissent une couche de liant, d’encre ou d’adhésif à la surface de la fibre ; l’impression réactive lie chimiquement le colorant au coton ; la sublimation fait diffuser le colorant dispersé dans le polyester. La sérigraphie désigne un mode d’application et non un type de colorant : elle peut donc véhiculer plusieurs de ces types de pâte.
Plage de température dans laquelle les zones amorphes d’un polymère passent d’un état rigide et vitreux à un état plus souple, caoutchoutique, où les segments de chaîne peuvent se déplacer.
Pour le PET, la transition vitreuse se situe vers 70–80 °C[159] ; dans les fibres étirées et partiellement cristallines, la valeur mesurée dépend de la cristallinité, de l’orientation, de l’histoire thermique et de la méthode d’essai. Ce n’est pas un point de fusion : les zones cristallines restent solides jusqu’à une température bien plus élevée. Au-dessus de la Tg, un volume libre s’ouvre entre les chaînes et le colorant dispersé peut diffuser à l’intérieur, d’abord lentement, ce qui explique que le polyester soit teint en milieu aqueux vers 130 °C sous pression[159] et imprimé par sublimation vers 190–210 °C. La mobilité des chaînes au-dessus de la Tg est aussi à l’origine du thermofixage, de la tenue des plis lorsque le polyester est pressé à chaud et de la migration du colorant lors d’un nouveau chauffage. Chauffer le coton n’ouvre aucune voie comparable, car la cellulose hydrophile n’a pas d’affinité pour les colorants dispersés.
Encre jet d’encre dans laquelle un colorant dispersé finement broyé est mis en suspension dans un véhicule aqueux, formulée pour imprimer un papier transfert ou un tissu polyester avant fixation à la chaleur.
Le colorant est dispersé, non dissous : la taille des particules et la stabilité de la dispersion décident donc de la fiabilité de l’éjection, et une sédimentation ou une agglomération bouche les buses et se traduit par des bandes (banding). Les jeux d’encres partent du CMJN et ajoutent souvent un cyan clair et un magenta clair pour des dégradés plus doux, ou de l’orange, du rouge, du bleu et des couleurs fluorescentes pour étendre le gamut. Le choix des colorants suit les classes énergétiques décrites à l’entrée colorants dispersés : les encres de transfert demandent des colorants qui se vaporisent facilement à la température de transfert, tandis que les colorants à plus haute énergie exigent davantage de chaleur mais migrent moins une fois fixés.
Une encre est formulée pour un type de tête d’impression donné et fait partie de la condition d’impression que décrit un profil ICC : changer d’encre implique donc un nouveau profil. Sur le papier, elle paraît terne ; la couleur définitive n’apparaît qu’au transfert, c’est pourquoi les impressions se jugent sur le tissu.
Autres termes: papier sublimation, papier adhésif (tacky)Anglais: Sublimation transfer paper
Papier couché qui retient l’encre de sublimation près de sa surface pendant l’impression et libère le colorant vers le tissu sous l’effet de la chaleur du transfert.
La couche a deux fonctions qui tirent en sens contraire : elle doit absorber rapidement l’eau de l’encre pour que le papier sèche sans gondoler, tout en gardant le colorant près de la surface afin qu’il en parte le plus possible à la chaleur. Les qualités de papier diffèrent par le grammage, la vitesse de séchage et la libération du colorant, et une forte couverture ou une impression à grande vitesse demande une qualité adaptée. Le dessin est imprimé en miroir.
Le papier adhésif (tacky) porte un adhésif activé par la chaleur qui le maintient contre le tissu pendant le transfert. On l’emploie sur les étoffes tricotées, extensibles et à poil, où le moindre mouvement provoque un effet fantôme, et il doit se décoller proprement sans arracher de fibres. Sur les calandres, on fait souvent passer un papier de protection séparé pour préserver le feutre sans fin du colorant. Le papier usagé est un déchet, ce qui constitue un argument en faveur de l’impression directe.
Terme de métier désignant la décoration des textiles par la chaleur et la pression, employé aussi bien pour le transfert des colorants par sublimation que pour l’application de films imprimés ou découpés qui adhèrent à la surface du tissu grâce à un adhésif.
Les deux sens recouvrent des produits différents. Dans le transfert à chaud par sublimation, le colorant passe du papier dans les fibres de polyester et rien n’est ajouté en surface. Les décorations appliquées à chaud collent au contraire une couche à la surface : transferts plastisol (encre sérigraphiée sur papier antiadhésif), vinyle thermocollant (film coloré découpé muni d’un adhésif activé par la chaleur) et impressions DTF. Comme c’est un adhésif qui assure la liaison, ces procédés fonctionnent sur le coton et sur les tissus foncés, mais la couche a son propre toucher et peut craqueler, s’écailler ou se soulever sous l’effet de l’étirement, des lavages et d’un séchage en tambour à haute température.
Les documents d’ingénierie emploient aussi le terme pour le flux de chaleur, dans le cylindre d’une calandre ou dans un séchoir. Une spécification de serviette doit donc nommer le procédé, par exemple « impression par sublimation sur face polyester » ou « logo en transfert DTF », plutôt que le terme générique.
Autres termes: sublimation indirecte, sublimation par transfertAnglais: Transfer printing
Impression d’un dessin d’abord sur un support intermédiaire, généralement du papier, puis report sur le textile lors d’une seconde étape, par la chaleur et la pression.
Le transfert par sublimation en est la forme dominante pour le polyester. Son principe a été reconnu lors des recherches sur le procédé thermosol : des colorants sublimables appliqués sur un support dépourvu d’affinité pour eux pouvaient être transférés à 175–220 °C vers des fibres hydrophobes qui, elles, en avaient[158]. D’autres principes de transfert existent, notamment les transferts par fusion et par décollement de film, et les fibres naturelles exigent toujours un polymère intermédiaire ou une autre chimie de colorants[155].
Pour les étoffes à poil, cette voie présente des avantages : l’image se forme sur un papier lisse, si bien que l’encre ne peut pas migrer par capillarité le long des boucles, et le tissu n’a besoin ni d’un prétraitement récepteur d’encre ni d’un lavage. En contrepartie, elle consomme du papier, impose l’impression en miroir, expose à l’effet fantôme au moindre mouvement, et une partie du colorant reste toujours sur le papier usagé.
Autres termes: sublimation directe, impression directe aux colorants dispersésAnglais: Direct-to-fabric sublimation
Impression jet d’encre d’une encre à colorants dispersés directement sur le tissu polyester, suivie d’une fixation à la chaleur qui fait pénétrer le colorant dans la fibre, sans papier transfert.
Le tissu est généralement prétraité pour que les gouttelettes d’encre restent là où elles se déposent et qu’une plus grande part du colorant soit fixée. Dans une étude sur du polyester imprimé avec des encres dispersées, un prétraitement en un seul bain a augmenté le rendement coloristique, et la fixation optimale a été obtenue à 190 °C pendant 45 secondes, suivie d’un lavage[160]. Les lignes industrielles fixent en calandre ou en unité à air chaud ; la présence d’un lavage ensuite dépend du système d’encre et de prétraitement. L’impression directe économise le papier et peut faire traverser la couleur dans les tissus fins, ce qui convient aux drapeaux.
Les faces à poil se prêtent moins bien à l’impression directe : elles absorbent l’encre de façon irrégulière, les gouttelettes migrent le long des filaments et le tissu doit défiler à plat et de manière stable sous les têtes, si bien que le transfert reste la voie la plus courante pour les serviettes. Ni le DTF (transfert direct to film) ni l’impression directe sur vêtement (DTG), le plus souvent une impression jet d’encre pigmentaire sur coton prétraité, ne relèvent de la sublimation directe.
Autres termes: impression jet d’encre textileAnglais: Digital textile printing
Impression des textiles par jet d’encre à partir de fichiers numériques, avec une classe d’encre adaptée à la fibre : dispersée pour le polyester, réactive pour la cellulose, acide pour le polyamide, la laine et la soie, ou pigmentaire pour la plupart des fibres.
« Numérique » décrit la façon dont la couleur est déposée, pas la façon dont elle est fixée. Les encres réactives et acides exigent un tissu prétraité, un vaporisage et un lavage ; les encres dispersées sont fixées par chaleur sèche ou transférées depuis un papier ; les encres pigmentaires reposent sur un liant polymérisé à la chaleur et ne demandent aucun lavage. La solidité et le toucher dépendent donc de la classe d’encre plutôt que de l’imprimante.
Toutes ont besoin d’une gestion des couleurs et aucune n’exige de cadres, si bien que les petites séries et les changements de dessin n’entraînent aucun calage. Sur les serviettes, l’impression jet d’encre réactive sur éponge de coton conserve un toucher entièrement coton et des zones imprimées absorbantes, mais les boucles limitent le détail fin et la chaîne vaporisage-lavage est plus longue. La sublimation exige une face en polyester et reproduit en échange des images photographiques sans toucher ajouté.
Impression au moyen de particules colorées insolubles, sans affinité pour la fibre, maintenues à sa surface par un film de liant réticulé à la chaleur.
Une pâte ou une encre pigmentaire associe la dispersion de pigment à un liant filmogène, couramment acrylique, à un épaississant et souvent à un agent de réticulation. Après impression au cadre ou par jet d’encre, le tissu est séché puis polymérisé, normalement sans lavage, ce qui garde le procédé court et économe en eau. Comme l’adhérence vient du liant et non de la fibre, le pigment convient aussi bien au coton qu’au polyester et aux mélanges.
Le liant en est aussi la limite. Une forte couverture paraît plus ferme que le tissu environnant, et la solidité au frottement, surtout en nuances foncées, dépend de la qualité du liant et de la polymérisation. Sur une éponge bouclée, le film enrobe la tête des boucles, si bien que les zones imprimées peuvent paraître plus dures et absorber moins que le poil non imprimé. Les encres pigmentaires sont également à la base du DTF et de la plupart des impressions directes sur vêtement.
Impression du coton et des autres tissus cellulosiques avec des colorants réactifs qui forment une liaison covalente avec la fibre pendant le vaporisage, après quoi l’épaississant et le colorant non fixé sont éliminés au lavage.
En sérigraphie, la pâte contient le colorant réactif, l’alcali, l’urée et un épaississant tel que l’alginate ; en jet d’encre, l’alcali et les auxiliaires sont foulardés sur le tissu au préalable. Le tissu imprimé est séché puis vaporisé, et le colorant réagit avec les groupes hydroxyle de la cellulose. Une partie réagit avec l’eau à la place et ne peut plus se lier : le tissu est donc rincé, savonné à chaud puis rincé de nouveau[121]. Un lavage d’élimination incomplet laisse du colorant libre qui dégorge sur les fonds blancs et les tissus voisins.
Le résultat ne forme aucun film et offre un toucher doux, une bonne solidité au lavage et des zones imprimées absorbantes, au prix d’un procédé plus long qui produit des effluents de lavage. Sur une éponge bouclée, les boucles morcellent les traits fins et les nuances foncées doivent pénétrer le poil ; une face velours tondue s’imprime plus nettement.
Autres termes: sérigraphie rotative, sérigraphie à platAnglais: Screen printing
Impression dans laquelle une pâte est poussée à travers les zones ouvertes d’un écran à maille fine jusque sur le tissu, avec un cadre distinct pour chaque couleur du dessin.
Les machines à plat abaissent des cadres plats sur le tissu posé sur un tapis et y font passer une racle ; les machines rotatives utilisent des cadres cylindriques à racle intérieure et impriment en continu, le rapport étant lié à la circonférence du cylindre. Chaque cadre doit être repéré par rapport aux autres. L’écran n’est que l’applicateur : sur les serviettes en coton, la pâte est généralement réactive, pigmentaire ou d’enlevage (elle détruit la couleur d’un fond teint et peut la remplacer par une autre), tandis que les encres plastisol relèvent surtout de l’impression sur vêtement.
Comme chaque couleur demande son propre cadre, le coût de calage augmente avec le nombre de couleurs et de dessins, et la méthode devient rentable sur les longues séries à nombre de couleurs limité ; les dégradés photographiques exigent des trames et de nombreux cadres. Sur une étoffe à poil, la pâte doit pénétrer entre les boucles : maille, pression de racle et viscosité de la pâte sont donc adaptées à la construction.
Méthode de transfert appliquée à chaud dans laquelle une encre pigmentaire et une sous-couche blanche sont imprimées sur film PET, recouvertes d’une poudre adhésive thermofusible, polymérisées, puis pressées sur le textile.
Les couches de couleur sont imprimées en miroir, puis recouvertes d’une couche d’encre blanche qui rend l’image opaque. La poudre adhésive est appliquée sur l’impression encore humide, l’excédent est retiré et la poudre fondue par la chaleur ; le transfert est ensuite pressé sur le produit et le film retiré, ce qui laisse une fine couche d’encre et d’adhésif à la surface du tissu. L’adhésif permet au DTF d’adhérer au coton, au polyester et aux mélanges, et le blanc imprimé lui permet de couvrir les tissus foncés, deux choses dont la sublimation est incapable.
Cette couche est aussi sa limite : sur de grandes surfaces, elle ajoute du toucher et peut craqueler ou se soulever sous l’effet de l’étirement, des lavages et des fortes chaleurs, et sur une éponge bouclée elle n’adhère qu’à la tête des boucles ; le DTF convient donc aux logos placés plutôt qu’aux dessins all-over de serviettes. Le sigle est parfois lu « direct to fabric », qui désigne un autre procédé : une spécification doit donc écrire la méthode en toutes lettres.
Enductions polymères pour la sublimation sur coton
Autres termes: enduction polyester, sublimation sur cotonAnglais: Polymer coatings for sublimation on cotton
Polymère récepteur de colorant, souvent de type polyester, appliqué sur le coton pour offrir aux colorants dispersés une couche dans laquelle diffuser, puisque la cellulose non traitée ne peut pas les retenir.
Les enductions, sprays et prétraitements de ce type apportent le polymère récepteur qui manque à la cellulose[155] ; la couleur se loge alors dans l’enduction, pas dans le coton. L’intensité colorante et la solidité sont donc plus faibles que sur une face polyester, le toucher est plus raide, et l’enduction peut s’user ou partir au lavage. Sur une éponge bouclée, elle recouvre irrégulièrement la tête des boucles et réduit le pouvoir absorbant.
Dans un mélange polyester/coton, seul le polyester retient le colorant dispersé : l’image paraît donc éteinte ou chinée en proportion de la part de coton. Aucune de ces deux voies n’équivaut à l’impression d’une face polyester, et une serviette imprimée entièrement en coton se fabrique plutôt par impression réactive ou pigmentaire.
Autres termes: face d’impression, surface d’impression en polyesterAnglais: Polyester print face
Surface en polyester d’un tissu, normalement blanche, construite et préparée spécifiquement pour recevoir une impression par sublimation.
Tout coton présent dans la face s’imprime pâle : la face elle-même doit donc être en polyester. Les fils de filaments continus, lisses ou texturés, donnent une surface plus lisse et plus régulière que le polyester filé de fibres discontinues, et perdent moins de fibres. La hauteur et la densité comptent, car la vapeur de colorant atteint d’abord la tête des boucles : des boucles courtes et denses, un velours tondu et des faces planes tricotées ou tissées s’impriment plus nettement qu’un poil haut et ouvert. La blancheur compte aussi : chaque couleur s’imprime sur la nuance de base, et une face légèrement jaune ou irrégulière décale l’ensemble de l’image.
La préparation fait partie de la face. Les huiles de filature sont éliminées au débouillissage parce qu’elles provoquent une prise de colorant irrégulière, le polyester est thermofixé pour ne pas se rétracter sous la presse, et les adoucissants sont réduits au minimum côté impression, car les apprêts de surface favorisent la migration du colorant. Un acheteur peut demander la composition fibreuse et le type de fil de la face, sa construction (bouclée ou tondue), son thermofixage et une référence de blancheur. On parle aussi de « tissu de base blanc » (white base fabric) pour tout tissu non imprimé livré en vue de l’impression.
Autres termes: serviette double face, serviette de sublimation, serviette poly-cotonAnglais: Polyester-face, cotton-back towel
Serviette dont la face imprimable est en polyester et le dos en coton, réunis dans une même étoffe tissée, tricotée ou contrecollée, de sorte que la face porte une impression par sublimation tandis que le dos absorbe l’eau.
Cette construction répartit deux fonctions qu’aucune fibre seule ne remplit bien. Les colorants de sublimation teignent le polyester mais pas le coton, et le polyester absorbe très peu d’eau à l’intérieur de la fibre, même si une surface en polyester fin peut faire circuler l’eau le long d’elle-même par effet mèche. Le coton absorbe facilement mais ne peut pas retenir une impression par sublimation. Ensemble, ils donnent une serviette qui porte un visuel photographique tout en séchant la peau.
Il existe plusieurs façons d’associer les deux faces. Dans l’éponge tissée double face, la chaîne poil est disposée de sorte que les boucles d’une face soient formées presque entièrement de polyester et celles de l’autre de coton ; des tissus de ce type sont commercialisés spécifiquement pour l’impression par transfert, le côté polyester étant imprimé et le côté coton réservé à l’absorption[161]. Les constructions tricotées recourent au vanisage pour placer le polyester à l’endroit et le coton à l’envers, et les complexes contrecollés assemblent un tissu polyester et un tissu coton au moyen d’un adhésif. Ces solutions diffèrent par leur stabilité, leur toucher et leur comportement au lavage : la spécification doit donc nommer la construction.
Le grammage joue contre la définition d’impression, car une serviette double face plus lourde présente généralement davantage de poil, ou un poil plus haut, sur la face ; on choisit souvent des constructions plus légères lorsque l’image compte avant tout. La serviette sèche principalement par son côté coton. L’entretien diffère de celui d’une éponge de coton : un séchage en tambour très chaud et le repassage peuvent remobiliser le colorant, le dos en coton craint l’eau de Javel, et les deux fibres rétrécissent différemment, ce qui peut faire arquer ou rouler la serviette si le tissu n’a pas été stabilisé. Les consignes d’entretien suivent le composant le plus sensible.
Trois idées fausses reviennent souvent. La serviette n’est pas 100 % coton, et dans l’UE son étiquette doit indiquer la composition fibreuse, ici polyester et coton[87]. Le côté coton n’est pas imprimé : il reste blanc ou porte sa propre nuance teinte. Enfin, le produit n’est pas un polycoton, mélange dans lequel les deux fibres sont associées dans le fil, apparaissent sur les deux faces et s’impriment pâle en proportion de la part de coton.
Chez Mira Towels: Notre serviette imprimée all-over en stock est une construction 250 GSM avec une face d’impression en polyester et un dos en coton ; seule la face polyester est imprimée. Elle est recommandée lorsque la netteté d’impression est la priorité, avec un MOQ de 100 pièces et un délai d’environ 2–3 semaines après validation de la commande.
Autres termes: face technique, envers, dos cotonAnglais: Fabric face and reverse
L’endroit est le côté d’un tissu destiné à servir de surface d’usage ou de présentation ; l’envers, ou dos, est le côté opposé. Dans les serviettes double face, l’endroit est en polyester pour l’impression et l’envers en coton.
En tricot trame, l’endroit technique est le côté où apparaissent les mailles endroit ; dans les tissus chaîne et trame, il est déterminé par l’armure et la finition ; dans les serviettes, c’est le côté tondu, imprimé ou destiné à présenter un dessin jacquard dans le bon sens. Sur une éponge double face, le côté polyester est généralement plus lisse et légèrement brillant ; lorsque les faces sont difficiles à distinguer, c’est la spécification du tissu établie par le fournisseur qui fait référence.
Une spécification doit indiquer quelle face est imprimée ou tondue et ce qu’est l’envers, par exemple « impression sur face polyester ; envers en boucles de coton, blanc ». Dans les textiles contrecollés et enduits, le « dos » (backing) désigne la couche support, un emploi voisin mais différent.
Autres termes: tissu contrecollé, textile composite, complexe textileAnglais: Bonded and laminated two-face fabrics
Étoffes obtenues en assemblant deux couches textiles ou plus au moyen d’un adhésif, d’un voile ou d’un film thermofusible, ou d’une couche de mousse fondue, par opposition à l’intégration des deux fibres dans une seule structure tissée ou tricotée.
Les adhésifs liquides sont appliqués au rouleau ou par pulvérisation ; les adhésifs thermofusibles se présentent sous forme de poudres, de voiles ou de films qui se ramollissent sous la chaleur et la pression ; le contrecollage à la flamme fait fondre la surface d’une mousse polyuréthane pour qu’elle joue le rôle de colle. Dans une étoffe double face à intégration structurelle, en revanche, ce sont des fils entrecroisés ou des mailles entrelacées qui solidarisent les faces, sans adhésif entre elles.
Dans les serviettes, une couche adhésive ajoute de la raideur, peut freiner le passage de l’eau de la face vers l’envers et risque de se délaminer au lavage et au séchage en tambour. Un adhésif thermoplastique doit en outre supporter les températures de transfert par sublimation sans se ramollir ni migrer. Les acheteurs doivent demander quelle méthode est employée et évaluer les échantillons après des lavages répétés ; l’expression « intégration des tissus » (fabric integration) s’emploie de façon assez lâche pour désigner aussi bien les structures contrecollées que les structures intégrées.
Les étoffes tissées sont obtenues par entrecroisement à angle droit de fils de chaîne et de trame ; les étoffes tricotées, par entrelacement d’un ou de plusieurs fils en rangées et en colonnes de mailles.
Le tissage donne peu d’allongement dans le sens chaîne comme dans le sens trame, si bien que l’éponge tissée, les liteaux et les ourlets gardent leur forme. Le tricotage apporte extensibilité et reprise élastique ; les tricots trame forment leurs mailles dans la largeur, les tricots chaîne dans la longueur, et l’éponge tricotée, dont le poil bouclé provient d’un fil supplémentaire, constitue une construction distincte de l’éponge tissée.
Le vanisage alimente deux fils dans les mêmes mailles de sorte que l’un se place surtout à l’endroit et l’autre à l’envers, ce qui permet d’obtenir un tricot à face d’impression en polyester et à envers en coton. Les tricots sont plus légers et s’allongent sous la tension de l’alimentation, du transfert et de la coupe : les serviettes tricotées imprimées exigent donc une manipulation sans tension, un bon thermofixage et souvent un papier adhésif pour éviter la déformation, le roulage des bords et la dérive des dimensions.
Impression dans laquelle le dessin couvre toute la surface visible d’un produit plutôt qu’une zone définie, en allant généralement jusqu’à ses bords.
Le taux de couverture, c’est-à-dire la part de la surface qui reçoit de l’encre, coûte de l’encre et du papier en sublimation mais n’ajoute aucun toucher ; en impression pigmentaire ou plastisol, une forte couverture raidit le tissu. Les dessins all-over de serviettes se réalisent par sublimation sur panneaux imprimés, par sérigraphie rotative pour les dessins en raccord, ou par impression numérique réactive ou pigmentaire sur coton. Une impression placée occupe au contraire une zone définie, un logo par exemple. Sur une serviette double face, l’impression all-over ne couvre que la face polyester ; le dos en coton reste uni.
Chez Mira Towels: Les tailles standard des serviettes imprimées all-over sont 30×50, 50×100, 75×150, 75×180, 100×150 et 100×180 cm ; des tailles sur mesure sont possibles.
Autres termes: impression à fond perdu, full bleedAnglais: Edge-to-edge printing
Impression dans laquelle le dessin atteint chaque bord de coupe et chaque ourlet du produit fini, sans marge non imprimée.
Sur les serviettes, on l’obtient normalement par impression par panneaux : le dessin est imprimé sur le tissu en rouleau à la taille de la serviette plus le fond perdu, puis les serviettes sont coupées dans la zone imprimée et cousues. Presser une serviette déjà ourlée donne rarement une véritable couverture bord à bord, car les ourlets sont plus épais que le corps, la pression de contact diminue sur les bords et la vapeur de colorant ne pénètre pas dans les replis, ce qui laisse une marge pâle. Un ourlet replié ramène en outre une bande de face imprimée côté coton. L’impression par panneaux rend la précision de coupe déterminante : les cadres et les lignes parallèles au bord révèlent le moindre écart.
Autres termes: zone de fond perdu, bleedAnglais: Bleed (artwork)
Prolongement du visuel au-delà de la ligne de coupe prévue, afin que les variations de coupe et de couture, ainsi que le tissu replié dans l’ourlet, laissent encore voir le dessin et non du tissu non imprimé.
Sa valeur dépend de la finition du bord (un bord surjeté consomme moins de tissu qu’un ourlet replié), de la méthode de coupe et du gabarit du fabricant ; il n’existe pas de chiffre universel. On prolonge le fond sans étirer l’image entière, et les textes et logos restent dans une zone de sécurité, à distance des ourlets. Le terme n’a rien à voir avec le dégorgement, perte de colorant libre au lavage, ni avec la bavure d’impression, étalement de l’encre au-delà des contours prévus.
Chez Mira Towels: Notre équipe de production fournit le gabarit de sublimation correspondant à la taille de serviette choisie et vérifie l’échelle, le fond perdu et la couleur des fichiers.
Positionnement du visuel et alignement de l’impression
Autres termes: repérage de l’impression, calageAnglais: Artwork positioning and print alignment
Placement d’un dessin par rapport aux bords, au centre et aux ourlets du produit fini, et précision avec laquelle l’impression et la coupe reproduisent ce placement.
Une consigne de positionnement indique où se place le dessin (centré, décalé d’une distance donnée, aligné sur un liteau), son orientation et l’aspect qu’il doit avoir une fois la serviette pliée. Les erreurs proviennent de l’arc et du biais de trame, du retrait au transfert, des coupes qui manquent le plan d’impression et du tissu absorbé par l’ourlage.
Le mot « repérage » a deux sens. En sérigraphie, il s’agit du repérage couleur sur couleur : chaque cadre doit coïncider avec les autres. En jet d’encre, toutes les couleurs sont projetées par le même chariot de têtes ou la même barre d’impression en un seul passage, si bien que le repérage des couleurs est acquis d’emblée et qu’il ne reste que le repérage entre impression et coupe. Des repères de coupe y contribuent, et les machines de coupe guidées par caméra ajustent leur trajet sur des repères ou des contours imprimés. L’écart admissible est convenu dans la spécification.
Autres termes: rapport, raccord, motif raccordable, repeatAnglais: Repeat pattern
Unité de dessin qui se répète en continu sur un tissu, par opposition à un dessin positionné, composé une seule fois pour chaque pièce finie.
Les rapports se disposent en raccord droit, en raccord à demi-chute (half-drop), en quinconce (brick) ou en miroir, et un fichier dont les bords se raccordent sans ligne visible est dit en raccord continu (seamless). En sérigraphie rotative, la longueur du rapport est fixée par la circonférence du cadre ; l’impression numérique accepte n’importe quelle longueur. Un tissu imprimé en rapport peut se couper presque n’importe où ; un panneau positionné, avec des bordures et un motif placés pour chaque serviette, offre davantage de maîtrise mais impose que la coupe suive l’impression. L’échelle du motif doit s’apprécier par rapport à la taille de la serviette finie.
Autres termes: profil colorimétrique, linéarisationAnglais: ICC profile and colour calibration
Fichier de données normalisé, défini par l’International Color Consortium, qui décrit la façon dont un appareil ou une condition d’impression reproduit les couleurs, afin que les valeurs de couleur puissent être converties via un espace de référence indépendant des appareils.
Le format de profil ICC, actuellement la spécification ICC.1:2022 (version de profil 4.4), relie chaque appareil à un espace de connexion des profils (PCS) défini par la colorimétrie CIE[39]. Un profil source relie à cet espace les valeurs de couleur d’un fichier ou d’un appareil ; un profil de sortie donne les quantités d’encre dont une imprimante a besoin pour produire une couleur donnée. Un module de gestion des couleurs (CMM) enchaîne les deux pour convertir un fichier vers n’importe quelle condition d’impression caractérisée.
En sublimation, l’« appareil » est la condition d’impression tout entière : imprimante, encre, papier, réglages du RIP, tissu et réglages de transfert. On construit un profil en imprimant une mire de plages, en la transférant sur le tissu de production (pour les étoffes à poil, la construction réelle) et en la mesurant au spectrophotomètre. Une nouvelle qualité de tissu, une autre qualité de papier ou un nouveau lot d’encre peuvent rendre le profil caduc.
L’étalonnage précède le profilage. Il fixe les limites d’encre par canal et totales et linéarise chaque canal pour que des pas égaux dans le fichier produisent des pas réguliers de densité, ce qui ramène l’imprimante à un état connu que le profil peut décrire ; des mires de contrôle périodiques indiquent quand un nouvel étalonnage s’impose.
La spécification définit quatre intentions de rendu, chacune avec un objectif de reproduction différent : perceptuelle, saturation, colorimétrique relative au support et colorimétrique absolue ICC[39]. L’intention perceptuelle comprime l’image entière pour la faire tenir dans le gamut de l’imprimante et convient aux photographies ; la colorimétrique relative reproduit fidèlement les couleurs comprises dans le gamut et écrête les autres, ce qui convient aux couleurs de marque ; l’intention saturation privilégie l’éclat pour les graphismes. Aucun profil ne crée de couleurs hors gamut, et un écran étalonné ne donne qu’un aperçu : la validation se fait donc sur tissu transféré, sous un éclairage convenu.
Le RVB décrit la couleur comme un mélange additif de lumières rouge, verte et bleue ; le CMJN la décrit comme des quantités soustractives d’encres cyan, magenta, jaune et noire.
Les deux modes dépendent de l’appareil : une valeur RVB ou CMJN n’a pas d’apparence déterminée tant qu’un profil n’indique pas à quel espace colorimétrique elle appartient, par exemple sRGB pour les images RVB. Le RIP convertit l’un ou l’autre vers les canaux d’encre propres à l’imprimante, souvent plus de quatre. Des valeurs CMJN préparées pour l’offset sur papier ne reproduisent pas la même couleur sur polyester : les fichiers doivent donc comporter un profil incorporé, et les couleurs critiques pour la marque doivent être fournies sous forme de références physiques ou mesurées. Les outils d’épreuvage à l’écran signalent les couleurs RVB saturées qui sortent du gamut imprimable.
Autres termes: raster image processor, processeur d’images matriciellesAnglais: RIP software
Logiciel qui convertit les fichiers de visuels en données de gouttelettes utilisées par l’imprimante, en appliquant au passage la gestion des couleurs, les limites d’encre et le tramage.
Un RIP textile interprète le fichier, convertit les couleurs au moyen des profils ICC, applique les limites d’encre par canal et totales, linéarise la sortie et trame l’image en motifs de gouttelettes, généralement par diffusion d’erreur. Il assure aussi la mise en miroir pour le papier transfert, l’imbrication des pièces sur un rouleau, la répétition des dessins en step and repeat, le découpage en tuiles des images surdimensionnées et la substitution des tons directs nommés. Les limites d’encre comptent en sublimation, car un papier surchargé sèche lentement, gondole et étale le colorant au transfert. Les réglages sont enregistrés avec le travail, car le même fichier s’imprime différemment avec d’autres réglages.
Autres termes: bitmap, image bitmapAnglais: Raster image
Image enregistrée sous forme de grille de pixels, chacun doté de sa propre valeur de couleur, de sorte que le détail qu’elle peut montrer est fixé par le nombre de pixels qu’elle contient.
Les photographies sont des images matricielles, enregistrées par exemple en TIFF, PNG ou PSD (sans perte) ou en JPEG (avec perte). Leur résolution effective dépend de la taille de sortie : le même nombre de pixels imprimé plus grand donne moins de pixels par pouce. L’interpolation lisse les pixels sans ajouter de détail, et les artefacts JPEG, blocs et halos autour des contours et des textes, deviennent flagrants sur les grands aplats. Il est préférable de fournir les fichiers à la taille finale avec un profil colorimétrique incorporé.
Autres termes: fichier vectorielAnglais: Vector artwork
Visuel défini par des tracés, des courbes et des remplissages mathématiques plutôt que par des pixels, de sorte qu’il peut être agrandi à n’importe quelle taille sans perte de qualité des contours.
Les formats vectoriels tels que AI, EPS, PDF et SVG conviennent aux logos, aux lettrages et aux motifs géométriques. Les polices doivent être vectorisées (converties en contours) pour s’imprimer telles qu’elles ont été dessinées, et toute photographie placée dans un fichier vectoriel reste une image matricielle avec sa propre limite de résolution. Sur les serviettes, la qualité des contours dans le fichier ne garantit pas celle obtenue sur le tissu : des traits très fins et de petits textes peuvent disparaître dans le poil, si bien que les épaisseurs de trait et les corps de texte minimaux dépendent de la surface.
Le PPI est le nombre de pixels de l’image par pouce à la taille d’impression finale ; le DPI est le nombre de positions de gouttelettes par pouce qu’une imprimante peut adresser.
Le DPI d’une imprimante est élevé parce que les tons se construisent à partir de motifs de nombreuses gouttelettes ; le PPI de l’image doit seulement être assez élevé pour que les pixels restent invisibles à distance d’observation normale. Sur une serviette, c’est généralement la surface qui limite le détail visible, bien avant la résolution, car les boucles et le poil ne peuvent pas reproduire ce que la tête d’impression sait déposer sur du papier. Augmenter le PPI d’un fichier basse résolution par rééchantillonnage n’ajoute aucun détail. Mieux vaut s’en tenir aux exigences du gabarit de visuel du fabricant ; en système métrique, le nombre de pixels par centimètre est égal au PPI divisé par 2,54.
Ensemble des couleurs qu’une combinaison donnée d’encres, de support et de procédé peut reproduire ; les couleurs situées en dehors ne peuvent être qu’approchées.
Le gamut d’une impression par sublimation dépend du jeu d’encres, des réglages de transfert, de la blancheur du polyester et de la texture de surface. Les couleurs affichées à l’écran en comprennent certaines, comme des verts et des oranges très vifs, que les jeux d’encres standard ne peuvent pas atteindre ; les encres fluorescentes étendent le gamut dans ces zones, tandis que le blanc et les effets métallisés sont impossibles avec des colorants transparents. L’épreuvage à l’écran repère les zones hors gamut, l’intention de rendu les convertit, et un strike-off constitue le contrôle final. Une face polyester imprimée et une bordure en coton teint sur la même serviette n’ont ni le même gamut ni le même comportement spectral : les accorder fait donc intervenir le métamérisme.
Autres termes: presse à plat, presse à transfert à platAnglais: Heat press
Machine à plateau plat chauffé qui presse ensemble un transfert et une pièce de tissu à une température, pendant un temps et sous une pression définis.
Les presses vont des modèles manuels à ouverture en portefeuille (clamshell) ou à plateau pivotant (swing-away) jusqu’aux presses pneumatiques, hydrauliques et à navette, dont les plateaux sont dimensionnés pour des panneaux de serviette. Un bref prépressage du tissu seul en chasse l’humidité et aplanit la surface ; dans une étude en laboratoire, le tissu a été prépressé pendant 6 secondes à la température d’impression[156]. La température du plateau doit être vérifiée sur toute la surface, et la pression chute partout où des ourlets, des coutures ou des plis surélèvent le tissu, ce qui laisse des marges pâles. Les presses à plat conviennent aux petites séries, aux pièces coupées et aux impressions placées ; la production en rouleau passe par une calandre.
Autres termes: calandre de transfert, presse rotativeAnglais: Rotary heat calender
Machine de transfert à chaud en continu dans laquelle le papier et le tissu défilent ensemble autour d’un grand cylindre chauffé, contre lequel un feutre sans fin les maintient.
Le temps de contact est égal à la longueur de l’arc de contact divisée par la vitesse : un cylindre plus grand permet donc de rouler plus vite pour un même temps de contact. La pression provient de la tension du feutre ; une température de cylindre irrégulière se traduit par une couleur qui diffère d’un côté à l’autre de la laize. Les calandres travaillent de rouleau à rouleau, acceptent des pièces coupées posées sur un support et fixent aussi le tissu imprimé en direct. En anglais, le mot s’écrit calender et non « calendar ». En ennoblissement textile, le même mot désigne aussi une machine qui presse le tissu entre des rouleaux pour le lisser ou le lustrer, un procédé différent.
Température, temps de contact et pression de transfert
Anglais: Transfer temperature, dwell time and pressure
Combinaison de température, de temps de contact et de pression à laquelle le colorant de sublimation passe du papier dans le polyester ; les trois paramètres interagissent et se règlent pour chaque tissu, chaque papier et chaque machine.
Le polyester se transfère généralement vers 190–210 °C, à l’intérieur de la fenêtre de 175–220 °C décrite aux débuts de l’impression par transfert à chaud[158]. Une température plus élevée demande un temps de contact plus court, et les optimums publiés ne valent que pour leurs conditions d’essai. Dans une étude en laboratoire, un noir uni a été transféré sur un tissu polyester (97 % polyester, 3 % élasthanne) sur presse à plat à 170–210 °C pendant 30–120 secondes. À 120 secondes, l’intensité colorante augmentait jusqu’à 190 °C puis diminuait au-delà, tandis qu’à 200 °C et à 210 °C l’intensité maximale était atteinte après 80 et 60 secondes ; les impressions les plus régulières ont été obtenues à 190 °C pendant 120 secondes ou à 210 °C pendant 60 secondes[156].
Un transfert insuffisant laisse du colorant sur le papier et donne une couleur pâle et faible, avec du colorant de surface qui part au frottement. Un transfert excessif fait pénétrer le colorant plus profondément et latéralement, ce qui adoucit les détails, et peut jaunir le polyester ou roussir le coton.
La pression doit maintenir papier et tissu en contact total sans aplatir durablement la surface. Sur un poil, le contact se fait par la tête des boucles : une pression trop faible donne une couleur irrégulière et favorise l’effet fantôme, une pression trop forte laisse des zones brillantes et écrasées. L’étude citée plus haut utilisait une presse pneumatique à 2,3–3,5 bar[156], valeur propre à cette presse et non transposable aux calandres.
Les serviettes double face demandent leurs propres réglages. Le dos en coton retient une humidité qui se transforme en vapeur : le tissu est donc préséché ou prépressé. Le complexe, plus épais, chauffe plus lentement qu’un tissu polyester mince, et le coton limite la hausse de température possible. Le polyester doit avoir été thermofixé à une température au moins égale à celle du transfert pour ne pas rétrécir sous la presse. Les réglages se déterminent par essais, se confirment sur un strike-off et s’enregistrent pour les réassorts.
Autres termes: thermomigrationAnglais: Dye migration
Déplacement du colorant dispersé de l’intérieur des fibres de polyester vers leur surface, ou vers les matériaux voisins, lorsqu’un tissu teint ou imprimé est de nouveau chauffé.
Un nouveau chauffage au-delà de la température de transition vitreuse remobilise le colorant, et les apprêts de surface tels que les adoucissants peuvent agir comme un solvant qui l’attire vers l’extérieur. Le colorant parvenu en surface part au frottement et au lavage, et tache les matériaux adjacents. Sur du polyester teint, il a été montré que la solidité au lavage suit le degré de thermomigration pendant le thermofixage, une molécule de colorant plus volumineuse migrant moins[162].
Dans les serviettes imprimées, la migration est déclenchée par un séchage en tambour très chaud, le repassage, des étiquettes ou des transferts appliqués à chaud par-dessus l’impression, et l’empilage du tissu encore chaud à la sortie de la calandre. Elle se manifeste par des contours flous, des halos, des taches sur les zones blanches ou sur le dos en coton, et une moindre solidité au frottement ; on la limite par le choix des colorants, un minimum d’adoucissant, un transfert complet, un refroidissement avant empilage et des consignes d’entretien modérées. En teinture par épuisement, « migration » désigne aussi l’unisson recherché du colorant sur le tissu, dans un sens différent.
Autres termes: pénétration du colorant, transpercementAnglais: Ink penetration
Profondeur à laquelle l’encre ou le colorant pénètre dans les fils et dans l’épaisseur d’un tissu, depuis une couleur confinée à la surface jusqu’à une couleur visible à l’envers.
En impression par transfert, la vapeur de colorant atteint d’abord les fibres les plus proches : la couleur se concentre sur la tête des boucles et la partie supérieure du poil. Lorsque les boucles s’écartent à l’usage, les pieds non colorés apparaissent en blanc ; un poil court et dense ou un velours tondu atténuent l’effet. En impression directe, la pénétration dépend du volume d’encre, du prétraitement et de la fixation. Le transpercement jusqu’à l’envers est recherché pour les drapeaux, mais pas dans une serviette double face. Les pâtes réactives ou pigmentaires appliquées en sérigraphie sur l’éponge doivent être forcées dans le poil pour éviter un aspect givré.
Autres termes: image dédoublée, double imageAnglais: Ghosting
Seconde image pâle, légèrement décalée, à côté de l’impression principale, causée par un déplacement relatif du papier transfert et du tissu pendant la libération du colorant.
Tout contact entre le papier et le tissu chaud avant ou après le temps de contact principal peut laisser un fantôme, par exemple lorsque le papier glisse à l’ouverture d’une presse ou touche le tissu trop tôt à l’entrée de la calandre. Un tissu qui rétrécit à la chaleur faute d’avoir été thermofixé, la vapeur qui soulève le papier au-dessus d’un coton humide et un papier posé sans maintien sur une presse ont le même effet. Le papier adhésif, un tissu thermofixé, un prépressage de séchage, une tension d’alimentation stable et un relevage net l’évitent. L’effet fantôme répète l’image en position décalée, alors que la bavure d’impression rend flous les contours de l’original.
Autres termes: coulure, diffusion latérale du colorant, contours baveuxAnglais: Print bleeding
Étalement latéral de l’encre ou du colorant au-delà des contours prévus d’une zone imprimée, qui rend les bords flous et épaissit les traits fins.
Les causes typiques sont une limite d’encre totale réglée trop haut, un papier lent à sécher ou humide, la vapeur dégagée par un coton humide, un transfert excessif et, en impression directe, un tissu mal prétraité le long des filaments duquel l’encre migre par capillarité (feathering). Les limites d’encre du RIP, un papier sec, un tissu préséché et un prétraitement adapté permettent de la maîtriser. La bavure d’impression se produit en cours de fabrication ; le dégorgement est la perte de colorant libre au lavage, et le fond perdu la partie d’image ajoutée au-delà de la ligne de coupe.
Autres termes: décalage de couleur, color shiftAnglais: Colour shift
Écart systématique entre la couleur voulue et le résultat imprimé, ou entre l’échantillon approuvé et la production en série, qui touche l’ensemble d’une impression plutôt que des points isolés.
En sublimation, les causes habituelles sont un profil qui ne correspond plus à la condition d’impression (nouveau lot de tissu, nouvelle qualité de papier ou nouveau lot d’encre), une dérive de l’imprimante due à des têtes usées ou à des buses manquantes, des variations de température, de temps ou de pression de transfert, une température de cylindre irrégulière qui produit un écart d’un côté à l’autre, l’humidité reprise par le papier selon l’hygrométrie ambiante et des différences de blancheur de la face polyester. La maîtrise repose sur des profils vérifiés, des mires d’étalonnage, une bande de contrôle mesurée à chaque passage et le strike-off approuvé, avec des tolérances convenues dans la spécification. Un changement de couleur après lavage ou exposition à la lumière relève de la solidité des teintures.
Autres termes: définition d’impression, précision d’impressionAnglais: Print sharpness
Clarté des contours et des détails fins d’une image imprimée, jugée à la netteté avec laquelle les traits, les textes et les petits éléments sont reproduits sur le tissu.
Sur les serviettes, c’est la surface qui fixe la limite : hauteur, densité et régularité du poil, sens dans lequel les boucles se couchent, étalement du colorant au transfert et toute déformation du tissu. Les constructions de face qui s’impriment le plus nettement sont décrites à l’entrée face d’impression en polyester ; les constructions double face plus lourdes, au poil plus abondant ou plus haut, perdent généralement en définition, et la résolution de l’imprimante est rarement le facteur limitant. Côté visuel, un lettrage vectoriel, des corps de texte et des épaisseurs de trait minimaux généreux, et l’absence d’empattements fins sur le poil y contribuent. Un strike-off comportant des éléments d’essai, tels que des traits fins et de petits textes, en constitue le contrôle pratique.
Autres termes: thermosolage, thermosol, fixation à chaudAnglais: Thermofixation
Fixation du colorant dispersé dans le polyester par une brève exposition à la chaleur sèche, pendant laquelle le colorant présent à la surface de la fibre diffuse dans le polymère et s’y dissout.
Le procédé thermosol, mis au point chez DuPont et pleinement exploité industriellement à partir de 1958, consiste à foularder le tissu avec une dispersion de colorant, à le sécher puis à le chauffer à l’air chaud, sur rouleaux chauffants ou aux infrarouges. Les conditions vont de 5 à 90 secondes à 175–225 °C selon la source de chaleur, le type de fibre et la classe de colorant ; le nom a été forgé pour un procédé « soluble à la chaleur » (heat soluble), reflet de l’idée que la chaleur ouvre le polymère pour que le colorant puisse y diffuser et s’y dissoudre. Il est devenu une grande voie de teinture en continu du polyester des mélanges polyester/coton, où le colorant foulardé sur le coton se sublime en grande partie vers le polyester[158].
En impression, la fixation thermique est l’étape de chauffage qui suit l’impression directe aux colorants dispersés, réalisée en calandre ou en unité à air chaud[160]. Elle se distingue du vaporisage, fixation par chaleur humide des impressions réactives et acides, et du thermofixage, qui emploie des températures comparables pour stabiliser les dimensions et non pour fixer le colorant.
Autres termes: défauts de sublimation, défauts de transfertAnglais: Heat-transfer defects
Défauts qui apparaissent lors du transfert à chaud par sublimation, regroupés selon leur origine : le tissu, le papier et l’encre, les réglages de transfert ou la manutention.
Le mouvement provoque l’effet fantôme ; la dérive du procédé provoque une dérive de couleur entre l’échantillon et la série. Un excès d’encre ou d’humidité cause des bavures d’impression, et la vapeur d’un coton humide ou la condensation laisse des taches d’humidité. Les plis du tissu ou du papier laissent des marques blanches, et les bords du papier comme les débris laissent des traces. Une pression ou une chaleur excessive donne un poil brillant ou écrasé, tandis qu’une température, un temps ou une pression insuffisants produisent un sous-transfert pâle. Une chaleur excessive jaunit aussi le polyester ou roussit le coton. Des buses bouchées ou défaillantes produisent des bandes (banding), défaut qui naît à l’impression et apparaît souvent plus nettement après le transfert.
La plupart de ces défauts sont visibles au contrôle et peuvent être rattachés à une seule étape, c’est pourquoi le papier, le lot d’encre et les réglages de transfert sont enregistrés pour chaque passage.
Les étapes qui transforment un tissu tissé ou imprimé en serviette finie : coupe, ourlets et bords, fils et points, broderie et étiquettes, pliage et emballage. Beaucoup des défauts que l’acheteur constate sur les serviettes livrées, de l’ourlet ondulé au logo mal placé, prennent naissance ici.
Séparation du tissu en serviettes individuelles : coupe transversale dans les bandes plates tissées entre deux serviettes, refente entre serviettes tissées côte à côte, ou découpe de panneaux imprimés selon leur mise en page.
L’éponge est tissée en continu, chaque serviette étant délimitée par une bande plate : la position de coupe fait donc partie du tissu lui-même. La coupe transversale passe au milieu de cette bande et laisse de part et d’autre assez de tissu plat pour former les ourlets. Lorsque plusieurs serviettes sont tissées dans la largeur du métier, la refente les sépare le long d’étroites bandes tissées sans poil. Les coupeuses transversales automatiques repèrent généralement la bande à l’aide d’un capteur au lieu de mesurer une longueur fixe, si bien que la coupe reste dans la bande même lorsque le rapport varie.
Les panneaux imprimés destinés aux serviettes all-over sont coupés selon la mise en page de l’impression, en suivant des repères de coupe ou des systèmes à caméra qui lisent le dessin lui-même. Le polyester peut être coupé au couteau chauffant, au laser ou à la lame à ultrasons, qui fondent le bord et limitent l’effilochage ; le coton roussit au lieu de fondre, de sorte qu’un dos en coton exige toujours un bord cousu.
La tolérance de coupe est l’écart admis entre une pièce coupée et ses cotes visées en longueur, en largeur et en équerrage. Elle se fixe programme par programme, car les erreurs de coupe se retrouvent telles quelles dans la serviette confectionnée.
Tissu ajouté à une pièce coupée au-delà de ses dimensions finies : valeur d’ourlet ou de couture pour la matière repliée dans les ourlets et les coutures, et marge de retrait pour la variation dimensionnelle attendue après la coupe.
Un ourlet double à deux rempliages égaux consomme environ deux fois sa largeur finie à chaque extrémité ourlée : modifier la largeur d’ourlet change donc la longueur de coupe et, sur les panneaux imprimés, le gabarit du visuel.
La marge de retrait est une surcote planifiée d’après le retrait résiduel mesuré du tissu. Elle ne corrige que la moyenne et ne remplace pas la maîtrise du retrait en finition : un retrait différentiel entre le poil et le liteau, ou entre la face polyester et le dos coton d’une serviette imprimée, se traduit toujours par des ourlets ondulés, quelle que soit la cote de coupe.
Sur les panneaux imprimés, le fond perdu doit couvrir la valeur d’ourlet en plus de la tolérance de coupe ; sinon, du tissu non imprimé apparaît en bordure ou dans le rempli de l’ourlet. Valeurs de couture, tolérance de coupe et tolérance sur les cotes finies relèvent donc d’une seule et même spécification.
Finition d’un bord coupé que l’on replie puis que l’on pique ; dans l’ourlet double (ourlet roulé à deux rempliages), le bord est replié deux fois, de sorte que le bord franc est enfermé dans le rempli et ne peut pas s’effilocher.
Les serviettes éponge sont ourlées dans la bande plate de chaque extrémité, qui se plie proprement là où le poil ne le permettrait pas. L’ourlet double est la construction courante pour la serviette ; un ourlet simple sur bord surjeté est plus léger, mais laisse les points du bord apparents. Dans la classification des types de coutures de l’ISO 4916[40], utilisée conjointement avec les types de points de l’ISO 4915, les ourlets relèvent de la classe 6, finition ou propreté des bords[163].
Largeur d’ourlet, type de point, densité de points et fil sont des points de spécification, et non des réglages laissés à l’atelier. Les ourlets de serviettes sont généralement piqués au point noué ou au point de chaînette ; un ourlet au point de chaînette exige des extrémités de couture arrêtées, car il peut se défaire à partir d’une extrémité libre.
Un ourlet ondulé ou froncé après lavage apparaît lorsque le fil, le rempli et le corps de la serviette ne rétrécissent pas dans les mêmes proportions, lorsque la tension du point est trop forte, ou lorsque la bande plate se contracte autrement que le corps bouclé. Un ourlet qui résiste au lavage domestique peut encore s’ouvrir ou s’effilocher en blanchisserie industrielle.
Autres termes: point de surjet, surjeteuse, overlockAnglais: Overlock stitching
Piqûre machine dans laquelle les fils de boucleur enveloppent le bord coupé du tissu pendant qu’un couteau l’arase, de sorte que le bord est égalisé, recouvert et arrêté en un seul passage.
Les points de surjet forment la classe 500 de la classification des points de l’ISO 4915[41]. Le type courant pour la finition des bords est le 504, surjet trois fils à un fil d’aiguille et deux fils de boucleur ; le 514 est un surjet quatre fils à deux fils d’aiguille, et le 516 associe un point de chaînette 401 à un surjet 504, le point de chaînette reprenant les efforts tandis que le surjet recouvre le bord[164]. Les fils forment un treillis de boucles le long du bord : les coutures surjetées s’allongent bien et ne se défont pas facilement.
Sur les serviettes, le surjet sert à finir les bords latéraux coupés là où il n’y a pas de lisière tissée, les panneaux imprimés, ainsi que les serviettes de plage ou promotionnelles dont le bord visible fait partie du dessin. Le point doit mordre assez profondément pour tenir le fond et la trame, et pas seulement le poil, faute de quoi il arrache l’éponge non tenue au lavage. Un fil contrasté encadre l’impression ; un fil assorti laisse le dessin courir jusqu’au bord. En lavage intensif, un surjet apparent s’use plus vite qu’un ourlet double fermé, car ses fils se trouvent sur l’arête même.
Point formé par un fil d’aiguille et un fil de canette qui s’entrelacent au sein des épaisseurs de tissu, donnant la même ligne de points sur les deux faces ; le point noué 301 à une aiguille (piqûre) en est le type de base.
Les points noués constituent la classe 300 de l’ISO 4915[41]. L’aiguille fait traverser la matière à son fil, un crochet rotatif entraîne la boucle autour de la canette, et la tension des fils ramène l’entrelacement au milieu des épaisseurs. La couture reste plate et consomme peu de fil ; ses inconvénients sont un faible allongement et une productivité moindre, puisqu’il faut changer régulièrement les canettes[164].
Sur les serviettes, le point noué sert aux ourlets, à la pose des étiquettes et des attaches, et aux surpiqûres des peignoirs ; son faible allongement compte peu sur l’éponge tissée, qui ne s’étire guère. Un point noué rompu se relâche localement mais ne se défait pas le long de la couture comme peut le faire un point de chaînette non arrêté. C’est l’équilibre des tensions qu’il faut contrôler : si l’entrelacement se trouve sur une face, le fil y est exposé à l’abrasion et l’ourlet a tendance à froncer.
Autres termes: points par pouce, points par centimètre, longueur de pointAnglais: Stitch density
Nombre de points par unité de longueur de couture, exprimé en points par pouce (SPI) ou par centimètre ; un point par centimètre équivaut à 2,54 points par pouce.
Davantage de points répartissent l’effort sur plus de fil et maintiennent l’ourlet plus à plat, jusqu’à un certain seuil. Au-delà, des piqûres d’aiguille trop rapprochées affaiblissent les fils le long du pli et, sur des bandes plates compactes, peuvent provoquer des fronces ou une ligne perforée qui se déchire. Trop peu de points laissent de longues portées de fil qui s’accrochent à l’usage.
La densité de points se spécifie avec le type de point, la grosseur du fil et le tissu cousu. Elle est réglée par l’entraînement de la machine et contrôlée en comptant les points sur une longueur repérée de couture finie. La broderie utilise une notion de densité distincte : l’espacement des rangées de points dans une surface remplie.
Force maximale qu’une couture ou un ourlet supporte avant rupture lorsqu’on le sollicite perpendiculairement à la couture ; le glissement à la couture, où les fils s’écartent à côté d’une couture intacte, est une propriété distincte.
L’ISO 13935 mesure la force maximale avant rupture de coutures droites sur un dynamomètre à vitesse constante d’allongement (CRE), par la méthode sur bande dans la partie 1[42] et par la méthode d’arrachement (grab) dans la partie 2[43]. Une couture peut céder dans le fil, dans le tissu à côté de la ligne de piqûre, ou par arrachement des points hors du tissu, et chaque mode de rupture appelle un remède différent : le fil, la densité de points ou la construction de l’ourlet.
Le glissement à la couture fait l’objet d’essais séparés : l’ISO 13936-1, par exemple, détermine la résistance au glissement des fils au niveau d’une couture dans les étoffes tissées[44]. Il importe surtout pour les armures ouvertes ou glissantes, comme certaines étoffes tissées à plat légères ou imprimées, et moins pour les bandes plates compactes où l’éponge est ourlée.
À l’usage, les ourlets cèdent surtout par abrasion du fil apparent, par rupture du fil aux extrémités de couture et par effilochage là où le rempli n’a pas enfermé le bord franc, et la blanchisserie industrielle accélère ces trois phénomènes. Examiner les ourlets après le nombre de cycles de lavage fixé par l’acheteur en dit donc plus sur l’usage hôtelier qu’une valeur de résistance mesurée sur articles neufs. Les méthodes d’essai définissent le mode opératoire ; les valeurs d’acceptation viennent de la spécification de l’acheteur.
Méthode de finition des bords d’une serviette pour qu’ils ne s’effilochent pas et ne perdent pas de boucles : lisière tissée, ourlet, surjet, bordage par biais, point de bordure décoratif ou, sur les serviettes tissées à plat, franges.
Le choix découle de la façon dont le tissu a été fabriqué. L’éponge tissée à la largeur de la serviette possède des lisières tissées sur ses grands côtés et ne demande d’ourlets qu’aux extrémités coupées ; le tissu tissé plus large, comme les panneaux imprimés coupés dans des rouleaux, présente des bords coupés sur tous les côtés, qui sont surjetés, ourlés ou bordés. Le bordage enferme le bord dans un ruban tissé ou un biais cousu à travers les deux faces. Il donne un encadrement coloré net et s’accommode des bords épais, à condition que le ruban et la serviette concordent en retrait et en solidité des teintures.
Les serviettes de plage et promotionnelles portent parfois un surjet décoratif ou un bord au point de feston (point de surfil) dans une couleur contrastée. Une fouta est généralement finie par des franges torsadées ou nouées, formées par les bouts de chaîne, et par des lisières sur les côtés.
Modification involontaire de la géométrie du tissu ou des pièces coupées pendant la manutention, la coupe ou la couture : chaîne et trame ne sont plus d’équerre ou la pièce est étirée, d’où des bords ondulés, des serviettes hors d’équerre ou des dessins décalés.
La déformation apparaît partout où le tissu est tiré de façon inégale : rouleaux déroulés sous une tension irrégulière, plis qui glissent sous la lame de coupe, ou machine qui entraîne à des vitesses différentes les deux épaisseurs d’un ourlet. Les étoffes tricotées double face se déforment plus facilement que l’éponge tissée, car leurs mailles s’allongent sous la charge. Un tissu hors droit-fil, dont les duites courent en oblique ou s’incurvent sur la largeur, trouve en général son origine en finition ; ce cas est traité à l’entrée arc et biais de trame.
Sur une serviette unie, la déformation se voit à des bords non parallèles et à des ourlets qui ondulent ; sur une serviette imprimée, elle se voit bien davantage, puisqu’une bordure imprimée droite révèle le moindre défaut d’équerrage. On la réduit en laissant le tissu se relaxer avant la coupe, en coupant à pli unique ou en matelas de faible hauteur, en coupant d’après le dessin imprimé plutôt qu’à des cotes fixes, et en réglant l’entraînement pour que le rempli de l’ourlet et le corps de la serviette soient cousus sous la même tension.
Fil conçu pour la couture, décrit par sa fibre, sa construction (fil de fibres, fil à âme ou fil de filaments), sa masse linéique et son apprêt, et choisi pour sa résistance, sa cousabilité et sa compatibilité avec la serviette.
Le fil polyester de fibres est le choix courant pour les ourlets de serviettes : il est résistant pour sa grosseur, rétrécit peu au lavage et n’est pas affaibli par l’eau de Javel comme peut l’être le coton. Le fil à âme, constitué d’une âme en filament polyester continu guipée de fibres discontinues de polyester ou de coton, gagne en résistance à épaisseur égale, et un guipage coton protège l’âme de l’échauffement de l’aiguille aux grandes vitesses de couture. Le fil coton s’accorde au retrait de la serviette, mais il est moins résistant pour sa grosseur.
La grosseur du fil se spécifie le plus clairement par sa masse linéique en tex. Les numéros commerciaux (ticket numbers) ne sont pas cohérents : dans la pratique ASTM D3823, le numéro commercial se fonde sur la masse linéique en tex du fil écru[45], de sorte qu’un numéro plus élevé désigne un fil plus gros, alors que les numéros européens dérivent du numéro métrique, un numéro plus élevé désignant alors un fil plus fin, et aucune règle obligatoire ne rend directement comparables les numéros de fabricants différents[165].
Assorti ou contrasté, le fil doit satisfaire aux exigences de solidité des teintures de la serviette : un fil foncé qui dégorge tache un ourlet blanc dès le premier lavage, et un fil qui rétrécit plus que le tissu fait froncer la couture.
Autres termes: attache, bride de suspension, boucle d’accrochageAnglais: Hanging loop
Courte boucle de ruban, de cordon ou de tissu tissé cousue dans l’ourlet ou dans un coin d’une serviette pour pouvoir la suspendre à un crochet.
Les attaches sont cousues dans l’ourlet au moment où il est formé, généralement dans un coin ou au milieu d’un petit côté. Ce qui retient l’attache, c’est une piqûre traversant toutes les épaisseurs de l’ourlet avec des extrémités arrêtées ; une attache tenue seulement par le rempli s’arrache lorsqu’on tire la serviette d’un crochet. L’attache doit concorder avec la serviette en retrait et en solidité des teintures. On en trouve couramment sur les serviettes de cuisine, de bain, de sport et pour enfants, et elles peuvent porter un nom de marque tissé ou imprimé. Matière, longueur, couleur et emplacement relèvent de la spécification.
Décoration d’une serviette par un dessin piqué dans le tissu sur une machine à broder à partir d’un fichier de points digitalisé, avec un entoilage de maintien et, sur le poil, un film de surface qui garde les points au-dessus des boucles.
Le visuel est d’abord digitalisé en un fichier de points qui définit les types de points (point lancé ou satin, remplissage, point droit), leur direction, leur densité et leur ordre. La serviette est tendue sous cadre avec un entoilage de broderie (stabilisateur) en dessous pour maintenir le tissu. Sur l’éponge, on pose en surface un film hydrosoluble (topping) afin que les points reposent sur les boucles au lieu de s’enfoncer entre elles ; après la broderie, on le déchire et on dissout le reste.
Le fil à broder polyester est très employé sur les serviettes, car il supporte l’eau de Javel et les lavages à chaud ; le fil viscose a plus de brillant mais, comme les autres fibres cellulosiques, il est plus sensible à l’eau de Javel. L’entoilage laissé à l’envers doit être assez souple pour ne pas gratter.
Un logo en tissage jacquard fait partie du tissu et ne peut pas partir, mais il demande un montage du métier et reste limité aux couleurs des fils. Un logo imprimé reste plat et admet davantage de couleurs, dans la limite du détail que permet la surface. La broderie donne un relief multicolore en surépaisseur et peut s’ajouter à des serviettes finies en petites quantités, même si les très petits caractères perdent leur définition sur le poil.
Chez Mira Towels: Les options publiées par Mira Towels comprennent la broderie de logos et de monogrammes sur les serviettes et les peignoirs.
Rapprochement des points dans une surface brodée, fixé dans le fichier digitalisé par l’espacement entre les rangées de points ; le nombre de points est le total des points d’un dessin.
La densité se règle lors de la digitalisation, en même temps que la sous-couche (underlay), une base de points brodée en premier pour fixer le tissu et soulever les points de surface au-dessus du poil. Sur l’éponge, une densité trop faible laisse les boucles traverser le remplissage ; trop forte, elle rigidifie le motif, fait froncer le tissu autour et amène les aiguilles à couper les fils de fond.
Le nombre de points augmente avec la surface, la densité et le type de remplissage du dessin, et il détermine en grande partie le temps machine : c’est pourquoi la broderie est couramment chiffrée au nombre de points. Remplacer de grandes surfaces de remplissage par des contours au point lancé, ou réduire la taille, fait baisser ce nombre. Un fichier digitalisé pour un tissu de chemise plat se brode rarement bien sur le poil sans être retravaillé.
Position, taille et orientation spécifiées d’un logo ou d’un motif sur une serviette, données par des distances mesurées depuis des références fixes telles qu’un bord, l’ourlet ou le liteau, avec une tolérance.
Une consigne d’emplacement exploitable nomme la référence (ourlet gauche, liteau inférieur, axe médian), la distance entre cette référence et le bord ou le centre du logo, la taille du logo, son orientation et une tolérance ; « coin inférieur droit » sans cotes laisse place à l’interprétation. Un logo destiné à apparaître sur le devant d’une serviette pliée pour la vente au détail ne le fait que pour un seul format de pliage : le pliage doit donc être arrêté avant la validation de l’emplacement.
La broderie se place généralement sur le liteau plat ou sur la bande d’ourlet, ou bien sur le poil avec un film de surface. Un logo jacquard est fixé par le dessin de tissage et se répète sur chaque serviette, si bien que sa position par rapport aux bords dépend de la précision de coupe. Sur une serviette imprimée all-over, le logo fait partie du visuel et reste dans la zone de sécurité, à l’écart du fond perdu et de la valeur d’ourlet.
Informations de marque, de taille, de composition et d’entretien fixées sur une serviette sous forme d’étiquette tissée, d’étiquette imprimée sur ruban ou de transfert thermocollé, chacune ayant son aspect, son toucher et son comportement au lavage.
Les étiquettes tissées sont fabriquées sur des métiers à rubans, texte et logo étant tissés dans la masse ; les qualités damas donnent un détail fin et une étiquette ferme et durable, les armures satin une face plus lisse et plus brillante. Les étiquettes imprimées portent une encre sur un ruban satin, polyester ou coton et conviennent aux textes longs comme la composition et l’entretien, même si l’impression peut s’user en lavage abrasif. Les étiquettes thermocollées sont des transferts pressés sur la serviette ; elles évitent une étiquette cousue, mais adhèrent mal sur un poil bouclé et conviennent donc aux bandes plates et aux surfaces lisses.
Les étiquettes cousues se placent dans l’ourlet, dans une couture latérale ou dans une attache, ou sont piquées à plat sur le liteau. Leurs bords sont thermocoupés ou repliés, car une étiquette raide dans un coin d’ourlet peut gratter. Une étiquette doit supporter les mêmes lavages que la serviette en solidité des teintures, en retrait et en lisibilité. Mentions de marque et mentions obligatoires peuvent figurer sur une même étiquette ou être réparties ; ce qui est obligatoire dépend du marché de destination.
Chez Mira Towels: Les capacités publiées par Mira Towels comprennent étiquettes tissées ou imprimées, étiquettes volantes, bandeaux, sachets polyéthylène, codes-barres et marquage des cartons, avec un emballage prêt pour la vente au détail ou pour une campagne.
Étiquette fixée à demeure qui donne, par des symboles, du texte ou les deux, les instructions de lavage, de blanchiment, de séchage, de repassage et d’entretien professionnel d’un article textile.
Les symboles sont normalisés par l’ISO 3758, dont l’édition 2023 couvre le lavage domestique, le blanchiment, le séchage et le repassage ainsi que le nettoyage professionnel à sec et à l’eau ; chaque symbole indique le traitement le plus sévère que l’article supporte sans dommage irréversible[46]. GINETEX, qui détient les symboles en tant que marques déposées dans la plupart des pays et en concède l’usage sous licence, les présente dans l’ordre lavage, blanchiment, séchage, repassage, entretien professionnel[107]. Le lavage industriel sort du champ de l’ISO 3758 ; l’ISO 30023 définit des symboles distincts, mais uniquement pour les vêtements de travail et de protection aptes au lavage industriel[47].
Les instructions doivent suivre le composant le plus sensible, et non le tissu principal. Sur une serviette face polyester, dos coton, cela signifie respecter les limites de séchage et de repassage imposées par l’impression comme celles du dos en coton ; sur une serviette colorée, la sensibilité des colorants au blanchiment ; et sur toute serviette, les garnitures, les étiquettes et le fil de broderie. Le caractère obligatoire de l’étiquetage d’entretien, et la langue exigée, dépendent du marché : voir les exigences d’étiquetage d’entretien.
Pliage des serviettes finies selon un format convenu, en deux, en trois ou roulé par exemple, qui détermine la présentation de la serviette, son emballage et le nombre de pièces par carton.
Les serviettes destinées au commerce de détail sont pliées de façon que le liteau, le jacquard ou le logo soit tourné vers l’extérieur en rayon ; les serviettes hôtelières peuvent être pliées simplement, à une dimension adaptée à l’empilage et à la manutention en blanchisserie ; les serviettes promotionnelles peuvent être roulées et baguées, ou pliées aux dimensions d’une boîte ou d’un sachet ; les serviettes de plage imprimées sont pliées de manière à montrer la partie la plus forte du dessin. Du papier de soie, des cartons d’intercalage ou un bandeau peuvent être prévus pour maintenir le pliage.
Le format de pliage fixe les dimensions de l’emballage, le nombre de serviettes par carton et le volume expédié. Il crée aussi des plis : des serviettes pliées serré alors qu’elles sont encore chaudes ou humides, puis emballées pour un long transport maritime, peuvent arriver avec des plis marqués et un poil écrasé le long des pliures. Une consigne complète comporte une photo ou un schéma, les dimensions pliées et la face tournée vers l’extérieur, et se confirme sur l’échantillon de présérie.
Autres termes: emballage unitaire, conditionnement de vente au détailAnglais: Individual packaging
Emballage appliqué à chaque serviette ou à chaque parure pour la vente ou la présentation : sachet polyéthylène, bandeau, boîte, étiquette volante ou étiquette code-barres, par exemple.
Le sachet polyéthylène protège de la poussière et des manipulations. Un bandeau, bande de carton imprimée entourant la serviette pliée, porte la marque, la taille et le code-barres avec moins de matière. Étiquettes volantes et codes-barres doivent être accessibles sans déplier la serviette.
Les sachets portent couramment des avertissements contre le risque d’étouffement et des marquages de recyclage, sous la forme et dans la langue exigées par le marché de destination ou par le distributeur, et une allégation de contenu recyclé pour le sachet doit être étayée par des documents, comme toute allégation sur une matière. Les codes-barres doivent être ceux attribués par le propriétaire de la marque et se lire de manière fiable. Des serviettes ensachées encore chaudes ou humides au sortir de la finition, ou exposées aux variations d’humidité dans un conteneur, peuvent présenter de la condensation, des odeurs ou des moisissures : on les laisse donc refroidir et se conditionner avant l’ensachage.
Conditionnement des serviettes en paquets comptés ou en vrac dans des cartons, sans emballage individuel de vente, comme il est d’usage pour l’hôtellerie, les collectivités et de nombreuses fournitures promotionnelles.
Les serviettes sont comptées en paquets, par exemple de dix ou d’une douzaine, liés ou cerclés, puis rangées dans des cartons export, parfois dans une housse en polyéthylène contre l’humidité et la saleté. La taille des paquets suit la façon dont l’acheteur réceptionne et distribue son stock, et se convient avec lui.
Le conditionnement en vrac économise matière et volume, mais reporte les risques sur le carton : une forte compression écrase le poil et marque les plis, des cartons trop remplis se bombent et cèdent dans la pile, et des cartons trop lourds dépassent les limites de manutention fixées par les acheteurs, les transporteurs ou la réglementation du travail. Le nombre de pièces par paquet, le nombre de paquets par carton, les dimensions du carton et le poids brut maximal sont donc fixés dans les spécifications d’emballage et des cartons ; chaque carton reçoit ensuite son marquage des colis et, si nécessaire, un code-barres carton.
Comment la qualité d’une serviette se vérifie, du fil réceptionné jusqu’au carton emballé : les étapes de contrôle, l’échantillonnage selon le NQA, les classes de défauts, les méthodes de laboratoire appliquées au retrait, à la solidité des teintures et au pouvoir absorbant, et les documents qui consignent les résultats.
Deux disciplines complémentaires : l’assurance qualité conçoit les processus, les procédures et les validations qui préviennent les défauts, tandis que le contrôle qualité inspecte et soumet à essai les matières et les produits pour détecter les défauts qui surviennent malgré tout.
L’assurance qualité intervient avant et autour de la production : procédures écrites, réglages des machines, échantillons de référence et lab dips approuvés, homologation des fournisseurs, formation des opérateurs et maîtrise des modifications. Le contrôle qualité, lui, regroupe l’inspection et les essais en laboratoire du fil, du tissu et des serviettes finies. Un défaut que le contrôle ne cesse de retrouver appelle une modification du processus (un réglage de métier, une recette de teinture, un guide de couture), et non un contrôle supplémentaire.
En production de serviettes, les points de contrôle suivent la matière : le fil à réception, le tissu écru à la sortie du métier, la nuance après teinture ou impression, les dimensions et le poids après finition, la qualité d’exécution après couture et, pour finir, un contrôle par échantillonnage de la commande emballée. Le service qualité du fabricant assure l’essentiel de ces vérifications ; les contrôleurs de l’acheteur, les sociétés d’inspection indépendantes et les laboratoires extérieurs les complètent sans les remplacer. Les deux parties mesurent par rapport à la spécification convenue et à l’échantillon approuvé.
Autres termes: contrôle qualité à réception, contrôle des matières entrantes, IQCAnglais: Incoming material inspection
Vérifications effectuées sur les fils, tissus, colorants, produits chimiques, fournitures et matériaux d’emballage dès leur arrivée, avant leur mise à disposition de la production, pour confirmer qu’ils sont conformes à la commande d’achat et à la spécification.
Le fil est contrôlé pour son titre, sa torsion, sa résistance sur fil simple et la variation de celle-ci, sa régularité et son numéro de lot ; le fil teint l’est aussi pour la nuance, d’une bobine à l’autre. Le tissu polyester acheté pour l’impression est vérifié en laize, en masse surfacique et en qualité de face, généralement au moyen d’une impression d’essai avant tout tirage complet. Les colorants et les auxiliaires sont rapprochés de leur documentation de lot, par exemple un certificat d’analyse et une fiche de données de sécurité, et, si l’acheteur l’exige, d’une liste de restriction des substances chimiques. Les fournitures sont comparées aux visuels approuvés : libellés et symboles des étiquettes, couleur du fil à coudre, étiquettes volantes, sachets plastiques, dimensions des cartons et codes-barres, qui doivent pouvoir être scannés.
Un mauvais lot de fil ou une étiquette d’entretien mal imprimée repérés à la réception sont remplacés avant emploi ; découverts après le tissage, la teinture et la couture, ils touchent des milliers de serviettes finies. Les numéros de lot relevés à ce stade constituent aussi le point de départ de la traçabilité.
Autres termes: contrôle en ligne, inspection en cours de production, DUPROAnglais: In-process inspection
Contrôle réalisé pendant la fabrication, à des points définis du tissage, des traitements humides, de l’impression et de la couture, afin de détecter et de corriger les défauts avant que davantage de matière ne soit transformée.
La plupart des contrôles en cours de production sont effectués par le fabricant lui-même. En salle de tissage, ils portent sur la réduction en trame, la hauteur de boucle, les casses de fils de chaîne et le dessin du liteau ; le tissu écru est ensuite visité rouleau par rouleau. Chaque bain de teinture est comparé au standard couleur. Au démarrage d’une ligne de couture ou d’un calage d’impression, les premières pièces sont validées avant la poursuite de la série, et des contrôleurs volants prélèvent des pièces pour vérifier les dimensions de coupe, la largeur des ourlets, la position des étiquettes et la qualité des points. La position et la couleur de l’impression sont vérifiées par rapport au strike-off approuvé en début de tirage, puis à intervalles réguliers.
L’inspection en cours de production (DUPRO) est une opération distincte : la visite des équipes qualité de l’acheteur ou d’un inspecteur tiers lorsqu’une partie de la commande a déjà été produite. Elle recherche les problèmes systématiques encore corrigeables, comme une étiquette erronée, une dimension qui sort peu à peu de la tolérance ou des écarts de nuance entre lots de teinture, et vérifie l’avancement par rapport au planning. Une DUPRO satisfaisante ne vaut pas acceptation du lot : c’est toujours le contrôle final qui tranche.
Autres termes: inspection avant expédition (PSI), contrôle final aléatoire (FRI)Anglais: Final inspection
Contrôle des marchandises finies et emballées avant expédition, normalement par échantillonnage statistique du lot, pour décider si la commande est conforme à la spécification et aux échantillons approuvés.
Le contrôle final a lieu lorsque les marchandises sont emballées, ou presque, afin que l’échantillon soit représentatif de l’ensemble du lot. L’inspecteur ouvre des cartons choisis au hasard et y prélève le nombre de pièces fixé par le plan d’échantillonnage, le plus souvent un plan NQA selon l’ISO 2859-1. Les vérifications habituelles portent sur la quantité et l’assortiment par rapport à la liste de colisage ; le marquage des cartons, les étiquettes et les codes-barres ; la qualité d’exécution (trous, boucles tirées, taches, ourlets ouverts, défauts d’impression) ; les dimensions et le poids par rapport aux tolérances convenues ; enfin la nuance, par rapport à l’échantillon approuvé et d’un carton à l’autre. Les défauts sont classés en critiques, majeurs ou mineurs, et leur nombre est comparé aux critères d’acceptation du plan.
Le résultat est « conforme », « non conforme » ou « en attente », ce dernier lorsqu’un point, par exemple une nuance limite, nécessite la décision de l’acheteur. Un lot refusé est généralement trié ou retouché puis contrôlé à nouveau ; l’accepter par dérogation relève de la décision commerciale de l’acheteur. Les essais de laboratoire prenant plusieurs jours, les échantillons destinés aux essais sont normalement prélevés en production au préalable. La supervision du chargement des conteneurs est une prestation distincte.
Chez Mira Towels: Les contrôles qualité publiés par Mira Towels portent sur la couleur et l’impression par rapport à l’échantillon approuvé, les coutures et les bords, la régularité des dimensions et du poids, le pouvoir absorbant et le toucher tels que validés lors de l’approbation, le retrait le cas échéant, ainsi que l’exactitude de l’emballage et des cartons.
En échantillonnage pour acceptation par attributs, la plus mauvaise moyenne du processus jugée tolérable, exprimée en pourcentage d’individus non conformes ou en nombre de non-conformités pour 100 individus, lorsqu’une série continue de lots est soumise au contrôle par échantillonnage.
L’ISO 2859-1 indexe ses systèmes d’échantillonnage d’après le niveau de qualité acceptable (NQA) ; en anglais, la norme parle aujourd’hui d’« acceptance quality limit », alors que la MIL-STD-105E, la norme militaire américaine dont sont issues les tables, employait « acceptable quality level »[48]. Le système s’appuie sur le coût des lots non acceptés pour inciter le fournisseur à maintenir une moyenne du processus au moins aussi bonne que le NQA, tout en limitant le risque, pour le client, d’accepter de temps à autre un mauvais lot[49]. Le NQA n’est donc pas le pourcentage de serviettes défectueuses qu’un acheteur consent à recevoir. Un lot situé exactement au NQA n’est pas assuré d’être accepté, et un lot plus mauvais peut encore l’être par hasard ; la protection qu’un plan offre pour un lot donné se lit sur sa courbe d’efficacité[48].
Un plan se lit en deux temps : l’effectif du lot et le niveau de contrôle donnent une lettre-code d’effectif d’échantillon, puis cette lettre-code et le NQA donnent l’effectif de l’échantillon, le critère d’acceptation (Ac) et le critère de rejet (Re)[48]. En échantillonnage simple, le lot est accepté si le nombre d’individus non conformes de l’échantillon ne dépasse pas Ac, et il n’est pas accepté si ce nombre atteint Re.
Voici un exemple tiré des tables éprouvées communes à la MIL-STD-105E et à l’édition 1999 de l’ISO 2859-1, en contrôle normal et échantillonnage simple : un lot de 3 201 à 10 000 serviettes, au niveau de contrôle général II, donne la lettre-code L et un échantillon de 200 pièces. Avec un NQA de 2,5, le plan est Ac 10, Re 11 ; avec 4,0, il est Ac 14, Re 15[48]. Un lot de 5 000 serviettes de bain contrôlé pour les défauts majeurs à un NQA de 2,5 est donc accepté avec au plus 10 serviettes non conformes sur les 200, et non accepté à partir de 11. L’ISO 2859-1 a été remplacée par une troisième édition en 2026[49] : un accord qualité doit donc citer l’édition et lire le plan dans les tables de cette édition.
C’est l’acheteur, et non la norme, qui fixe un NQA distinct pour chaque classe de défauts, par exemple 2,5 pour les défauts majeurs et 4,0 pour les mineurs ; une règle qui n’admet aucun défaut critique vient du manuel qualité de l’acheteur, pas des tables. Le système commence en contrôle normal et passe en contrôle renforcé après de mauvais résultats sur des lots consécutifs, ou en contrôle réduit après une série prolongée de bons résultats ; l’édition 2026 introduit en outre des procédures d’échantillonnage successif partiel (skip-lot)[49]. Ces règles de modification ne fonctionnent que pour une série continue de lots. Pour un lot isolé, comme une commande ponctuelle, les plans indexés d’après la qualité limite, tels que ceux de l’ISO 2859-2, offrent une protection plus directe.
Ensemble de règles indiquant combien d’individus prélever dans un lot, comment les choisir, et quels nombres d’individus non conformes entraînent l’acceptation ou la non-acceptation du lot.
Le contrôle par attributs, système de l’ISO 2859-1, classe chaque individu comme conforme ou non conforme, ou dénombre ses non-conformités, et propose des plans d’échantillonnage simples, doubles et multiples[49]. Un plan double commence avec un échantillon plus petit que le plan simple équivalent et ne prélève un second échantillon de même effectif que si le premier résultat se situe entre le critère d’acceptation et le critère de rejet. Le contrôle par mesures (ISO 3951-1) exploite les valeurs mesurées d’une caractéristique sur une échelle continue, supposée suivre approximativement une loi normale, par rapport à des limites de spécification définies[50] ; il demande moins d’individus pour une protection égale, mais convient à une seule propriété mesurable, comme le poids de la serviette, et non à un contrôle visuel de la qualité d’exécution.
Le niveau de contrôle fixe la relation entre l’effectif du lot et celui de l’échantillon. Les niveaux généraux I, II et III sont destinés à l’usage courant, le niveau II étant le niveau par défaut ; les niveaux spéciaux S-1 à S-4 permettent de garder de petits échantillons lorsque les essais sont longs ou destructifs et que des risques d’échantillonnage plus élevés sont tolérables[48]. Le lot de contrôle ne coïncide pas nécessairement avec le lot de production ou d’expédition, mais il doit être homogène, comme l’explique l’entrée lot de production. Une spécification de serviette peut prévoir un échantillon distinct, plus petit, pour les mesures et les pesées, qui prennent plus de temps qu’un contrôle visuel.
Regroupement des défauts possibles selon leur gravité, généralement en défauts critiques, majeurs et mineurs, afin que chaque classe soit comptée séparément et jugée selon ses propres critères d’acceptation.
Les définitions classiques viennent de l’échantillonnage pour acceptation. Un défaut critique est susceptible de créer des conditions dangereuses ou peu sûres pour l’utilisateur ; un défaut majeur risque d’entraîner une défaillance ou de réduire sensiblement l’aptitude à l’emploi prévu ; un défaut mineur ne réduit pas sensiblement l’aptitude à l’emploi, ou constitue un écart par rapport aux normes qui n’a guère d’incidence sur l’usage[48]. La liste des défauts de l’acheteur traduit ces classes en termes de produit, et chaque classe reçoit son propre NQA.
Pour les serviettes, les défauts critiques comprennent une aiguille cassée ou tout autre fragment métallique, un objet coupant dans l’emballage et, sur les articles pour bébés, de petites pièces susceptibles de se détacher ; l’absence ou l’erreur d’une mention légalement obligatoire sur l’étiquette, comme la composition fibreuse, est classée critique ou majeure selon la liste de l’acheteur. Parmi les défauts majeurs figurent les trous, les ourlets ou coutures ouverts, les boucles tirées au-delà de la longueur définie, des dimensions ou un poids hors tolérance, une nuance erronée, un défaut d’impression et des taches visibles à la distance d’observation définie ; les défauts mineurs comprennent les fils non coupés et de petites irrégularités isolées. L’emplacement et la taille déterminent la classe : une marque sur l’endroit peut être majeure là où la même marque sur l’envers serait mineure. La liste, la distance d’observation et l’éclairage sont convenus avant la production.
Mesure en laboratoire de la variation de longueur et de largeur d’un tissu ou d’une serviette après une procédure de lavage et de séchage définie, exprimée en pourcentage de la dimension initiale.
Les éprouvettes ou les serviettes entières sont conditionnées, marquées de paires de repères en longueur et en largeur et mesurées, puis lavées et séchées selon une procédure spécifiée, conditionnées de nouveau et remesurées ; la variation est égale à la différence divisée par la distance initiale, multipliée par 100. L’ISO 3759 traite de la préparation, du marquage et du mesurage, l’ISO 6330 fournit les procédures de lavage et de séchage domestiques, et l’ISO 5077 (variations dimensionnelles au lavage et au séchage) relie l’ensemble. L’ISO 6330:2021 définit 16 procédures de lavage pour sa machine de référence à chargement frontal, d’autres procédures pour deux types de machines à chargement par le haut et six procédures de séchage, chaque procédure de lavage représentant un seul lavage domestique[51]. Les rapports doivent indiquer clairement s’il s’agit d’un retrait ou d’un allongement, car les conventions de signe prêtent facilement à confusion.
La spécification doit fixer ce que la méthode laisse ouvert : la température de lavage et le type de machine, le mode de séchage, le nombre de cycles, et si l’essai porte sur une éprouvette découpée ou sur la serviette entière. Un seul cycle révèle surtout le retrait de relaxation ; plusieurs cycles montrent si le retrait se poursuit. La méthode américaine AATCC TM135 propose quatre températures de lavage, trois cycles d’agitation et quatre procédures de séchage[52]. Les résultats obtenus avec des méthodes ou des réglages différents ne sont pas interchangeables.
Sur l’éponge, les repères sont placés sur le fond, ou le poil est aplati d’une manière définie pour la mesure, car les marques sont difficiles à poser et à lire sur des boucles. Le corps, le liteau et les ourlets sont mesurés séparément, en plus des dimensions hors tout, car un retrait différent entre ces zones provoque des liteaux ondulés et des ourlets qui grippent. Sur les serviettes face polyester, dos coton, on relève aussi l’enroulement, l’arc et les fronces en plus des pourcentages.
La limite admissible provient de la spécification de l’acheteur ; à proximité de cette limite, c’est la fidélité de la méthode qui détermine si deux laboratoires concordent. Les serviettes d’hôtel sont lavées en blanchisserie industrielle, ce que les procédures domestiques ne reproduisent pas ; voir tenue au lavage.
Autres termes: solidité au lavage, solidité des coloris aux lavages domestiques et industrielsAnglais: Colour fastness to washing
Résistance de la couleur d’un textile au blanchissage, évaluée par la dégradation de la couleur de l’éprouvette et le dégorgement sur des tissus témoins non teints après un lavage normalisé avec un détergent de référence.
Selon l’ISO 105-C06 (« Solidité des coloris aux lavages domestiques et industriels »), une éprouvette au contact d’un tissu témoin est agitée dans un récipient fermé contenant une solution de détergent de référence et des billes d’acier, qui ajoutent une action mécanique, à une température et pendant une durée fixées, puis rincée, séchée et évaluée. Une spécification doit citer le code d’essai exact, et pas seulement la norme ; la lettre fixe la température, de A (40 °C) à E (95 °C). Un essai simple (S) se rapproche étroitement d’un blanchissage domestique ou commercial, tandis qu’un essai multiple (M) peut, dans certains cas, correspondre à cinq blanchissages au plus à des températures ne dépassant pas 70 °C, et se montre plus sévère du fait d’une action mécanique accrue[53].
Le tissu témoin est souvent un tissu multifibre, ce qui permet de juger le dégorgement sur chaque type de fibre, ou bien un tissu monofibre correspondant à l’usage final. Dans la méthode américaine AATCC TM61, un essai accéléré, un passage de 45 minutes correspond approximativement à cinq lavages domestiques courants[54]. Les méthodes ISO et AATCC diffèrent par l’appareillage, les détergents et les conditions, de sorte que leurs notes ne sont pas directement comparables.
Les nuances foncées et l’éponge dense, qui retient davantage de bain, sont les cas les plus exigeants ; les causes habituelles de mauvais résultats sont décrites à l’entrée solidité des teintures. L’ISO 105-C06 précise elle-même que les articles industriels et hospitaliers peuvent être lavés dans des conditions plus sévères que ses procédures, et qu’elle ne rend pas compte des azurants optiques contenus dans les détergents du commerce[53] ; un programme hôtelier peut donc ajouter un essai de blanchiment adapté à la chimie de sa blanchisserie.
Un résultat complet indique le code de la méthode, une note pour la dégradation de la couleur et une note de dégorgement pour chaque fibre du tissu témoin. La méthode ne fixe aucun seuil de conformité ; les notes d’acceptation sont inscrites dans la spécification de l’acheteur.
Autres termes: solidité au frottement, dégorgement au frottement, frottement sec et humide, crockingAnglais: Colour fastness to rubbing
Résistance de la couleur d’un textile à son transfert sur d’autres surfaces par frottement, mesurée en frottant l’éprouvette avec un tissu de coton blanc sec puis humide dans des conditions définies, et en évaluant la coloration de ce tissu.
L’ISO 105-X12 s’applique aux textiles de toute nature, y compris les tissus à poil, et prévoit un essai avec un tissu de frottement sec et un essai avec un tissu humide[55] ; son équivalent américain, l’AATCC TM8, mesure la couleur transférée depuis la surface par frottement sur un crockmètre[56]. La coloration du tissu de frottement est évaluée avec l’échelle de gris pour l’évaluation des dégorgements. Les résultats en humide sont souvent inférieurs aux résultats à sec, car l’eau fait gonfler la fibre et entraîne la couleur mal fixée vers le tissu de frottement.
L’éponge est un cas exigeant : les boucles présentent une surface étendue et mobile, et dans les nuances foncées, tout colorant non fixé à la pointe des boucles se transfère facilement. Les impressions pigmentaires et les impressions par sublimation dont le colorant est resté en surface de la fibre sont elles aussi sensibles au frottement. Les résultats au frottement permettent de prévoir le transfert sur des vêtements clairs, le linge de lit et les tissus d’ameublement ; les acheteurs fixent dans leur spécification les notes exigées, séparément à sec et en humide.
Autres termes: solidité à la lumièreAnglais: Colour fastness to light
Résistance de la couleur d’un textile à la décoloration sous l’effet de la lumière, mesurée en exposant les éprouvettes à une lampe à arc au xénon filtrée en même temps que des références en laine bleue, puis en évaluant la décoloration par rapport à ces références.
L’ISO 105-B02 (« Solidité des coloris à la lumière artificielle : lampe à arc au xénon ») expose les éprouvettes à une source de lumière artificielle représentative de la lumière du jour (D65), en même temps que des références en laine bleue de solidité connue, et attribue à l’éprouvette la note de la référence qui se décolore dans une mesure comparable. La méthode admet deux séries de références, la série européenne numérotée de 1 à 8 et la série américaine de L2 à L9, dont les résultats peuvent ne pas être identiques[57] ; le rapport indique donc la série utilisée. Avec la série européenne, la solidité à la lumière est notée de 1 à 8, et non sur l’échelle de gris de 1 à 5. L’AATCC TM16.3 propose plusieurs options d’essai à l’arc au xénon et précise qu’elles ne constituent pas un essai accéléré pour une application donnée[58].
La solidité à la lumière dépend de chaque colorant et de la profondeur de la nuance ; elle se maîtrise donc par le choix des colorants. Elle compte surtout pour les serviettes de plage et de piscine, les serviettes exposées ou rangées dans des pièces ensoleillées et les peignoirs portés à l’extérieur. Une note de laboratoire permet de classer des coloris ; elle ne prédit pas un nombre de jours d’usage en extérieur.
Résistance de la couleur d’un textile à la transpiration humaine, simulée au moyen de solutions d’essai contenant de l’histidine, et évaluée par la dégradation de la couleur et le dégorgement sur des tissus témoins.
Selon l’ISO 105-E04, les éprouvettes au contact de tissus témoins sont imprégnées de deux solutions contenant de l’histidine, l’une acide et l’autre alcaline, égouttées, maintenues entre des plaques sous une pression spécifiée à température élevée, puis dépliées, séchées et évaluées à l’aide des échelles de gris ou par instrument[59]. L’AATCC TM15 ne couvre que la sueur acide[60], ce qui est l’une des raisons pour lesquelles les résultats ISO et AATCC ne sont pas interchangeables.
L’essai compte surtout pour les serviettes de sport et de salle de gym, les serviettes de visage et de cou, et les peignoirs de nuance foncée, pour lesquels se cumulent le contact avec une peau humide et la chaleur corporelle. Comme pour le lavage, la cause habituelle de mauvais résultats est le colorant non fixé ; les notes exigées sont fixées par l’acheteur.
Solidité des teintures à l’eau chlorée et à l’hypochlorite
Autres termes: solidité au chlore, solidité à l’eau de piscine, solidité à l’eau de JavelAnglais: Colour fastness to chlorinated water and bleach
Résistance de la couleur d’un textile au chlore actif, soit aux faibles concentrations présentes dans l’eau de piscine désinfectée, soit à la concentration plus forte de l’hypochlorite (eau de Javel) employé au blanchissage.
L’ISO 105-E03 (« Solidité des coloris à l’eau chlorée (eau de piscine) ») expose les éprouvettes à du chlore actif aux concentrations utilisées pour désinfecter l’eau des piscines, selon trois conditions d’essai : 50 mg/l et 100 mg/l sont prévus pour les maillots de bain, et 20 mg/l pour les accessoires tels que peignoirs de plage et serviettes[61]. L’équivalent AATCC est la méthode TM162[62]. Les serviettes de plage peuvent aussi faire l’objet d’une exigence de solidité à l’eau de mer, couverte par l’ISO 105-E02[63].
L’ISO 105-N01 évalue la résistance au blanchiment à l’hypochlorite et vise principalement la cellulose naturelle et régénérée ; l’éprouvette est agitée dans une solution d’hypochlorite de sodium ou de lithium[64]. Elle s’applique lorsque les serviettes risquent d’être blanchies au chlore en blanchisserie hôtelière, hospitalière ou domestique. La résistance au chlore varie fortement d’un colorant à l’autre, même au sein de la classe des réactifs ; elle se maîtrise donc par le choix des colorants à partir des données de solidité des fabricants de colorants, et il faut connaître la chimie de la blanchisserie avant d’arrêter la voie de teinture des serviettes d’hôtel colorées ou de leurs liteaux. Les notes sont évaluées avec les échelles de gris ; les niveaux d’acceptation sont fixés par l’acheteur.
Autres termes: échelles de gris, gray scaleAnglais: Grey scale
Série de paires étalons de plaquettes grises servant à évaluer visuellement la solidité des teintures, avec une échelle pour la dégradation de la couleur de l’éprouvette et une autre pour le dégorgement sur le tissu témoin, chacune allant de la note 5 (aucun changement) à la note 1.
L’ISO 105-A02 décrit l’échelle de gris pour l’évaluation des dégradations, et l’ISO 105-A03 l’échelle distincte pour l’évaluation des dégorgements[65]. L’échelle de base comporte cinq échelons formés de paires de plaquettes grises mates, et une échelle complétée y ajoute quatre demi-échelons, soit neuf au total. Chaque échelon fait l’objet d’une spécification colorimétrique, et l’évaluateur rapproche le contraste visuel entre matière traitée et matière non traitée d’une paire de l’échelle. La note 5 signifie l’absence de différence perceptible et la note 1 le contraste le plus fort ; les demi-notes s’écrivent 4–5, 3–4, et ainsi de suite.
L’évaluation se fait dans les conditions d’éclairage et d’observation prescrites par les méthodes, et les évaluateurs peuvent différer d’une demi-note, en particulier pour le dégorgement. L’ISO 105-A04 évalue le dégorgement au moyen d’un instrument de mesure de la couleur, et l’ISO 105-A05 convertit les mesures instrumentales de la dégradation de la couleur en indice de l’échelle de gris[66] ; une spécification doit préciser quelle évaluation s’applique lorsque les résultats sont proches de la limite.
Méthodes de laboratoire qui quantifient la façon dont une serviette absorbe l’eau, soit en chronométrant l’absorption d’une goutte d’eau ou d’une éprouvette, soit en mesurant l’eau captée à partir d’une surface mouillée. Des méthodes différentes mesurent des propriétés différentes.
Trois familles de méthodes sont employées pour les serviettes. L’AATCC TM79, applicable aux fils, tissus et vêtements de toute fibre et de toute construction[67], mesure le temps nécessaire à l’absorption d’une goutte d’eau déposée sur le tissu, en retenant le moment où sa surface cesse de réfléchir la lumière. L’EN 14697 (« Serviettes et tissus éponge : spécifications et méthodes d’essai »), la norme européenne qui fixe les exigences minimales et les méthodes d’essai des serviettes et tissus éponge tissés neufs[68], comprend une méthode de mesure du temps d’absorption. L’ASTM D4772 mesure l’aptitude du tissu éponge à absorber et à retenir l’eau qui s’écoule d’une surface mouillée, comme lorsqu’on se sèche la peau ; elle ne s’applique pas aux serviettes sans boucles, par exemple en armure huckaback ou nid d’abeille[69].
Un essai à la goutte mesure la vitesse de mouillage en surface et réagit fortement aux adoucissants et aux autres produits de surface ; un essai d’écoulement en surface mesure la quantité d’eau que le tissu capte et retient. Les résultats s’expriment dans des unités différentes, et une serviette peut être bien classée selon un essai et mal selon un autre ; on ne compare donc pas des valeurs issues de méthodes différentes, ni d’une même méthode avec un prétraitement différent.
Le prélavage est la source de désaccord la plus fréquente, car les serviettes neuves portent des résidus d’adoucissant et de finition, et le pouvoir absorbant évolue souvent nettement au cours des premiers lavages[133]. Une spécification doit citer la méthode et son édition, indiquer si les serviettes sont essayées en l’état de livraison ou après un nombre défini de lavages selon une procédure ISO 6330 désignée, exiger le conditionnement et préciser le nombre d’éprouvettes. Les éprouvettes sont prélevées dans le corps bouclé, et non dans le liteau ; sur les serviettes face polyester, dos coton, la face essayée est indiquée. Les limites se fixent de préférence à partir des résultats obtenus sur l’échantillon approuvé.
Autres termes: aspect après lavage, aspect après entretienAnglais: Wash durability
Aptitude d’une serviette à conserver ses dimensions, sa couleur, son impression, son poil, ses ourlets et son aspect général au fil de lavages répétés, jugée après un nombre défini de cycles de lavage et de séchage.
La tenue au lavage repose sur un ensemble d’observations : après le nombre de cycles convenu, la serviette est comparée à un témoin non lavé pour la variation dimensionnelle, la dégradation de la couleur, la perte ou le flou de l’impression, la déformation du poil, les boucles tirées, l’intégrité des ourlets et des coutures, le peluchage et le toucher. Des procédures domestiques telles que l’ISO 6330 ou l’AATCC TM135 assurent le lavage et le séchage ; le nombre de cycles et l’aspect acceptable sont fixés par l’acheteur.
Les serviettes d’hôtel et d’hôpital passent en blanchisserie industrielle, avec des températures plus élevées, une alcalinité plus forte, des agents de blanchiment et un séchage en tambour intensif, ce que les procédures domestiques ne reproduisent pas. L’ISO 15797 définit des procédures de lavage et de finition industriels sur un équipement d’échelle intermédiaire, mais son domaine d’application est celui des vêtements de travail, et elle signale qu’un essai dans le procédé industriel réel peut être souhaitable pour une décision définitive[70] ; pour les serviettes, un passage d’essai dans la blanchisserie qui les traitera est la vérification la plus directe. Sur les serviettes face polyester, dos coton, les lavages répétés révèlent aussi le retrait différentiel et la stabilité de l’impression.
Autres termes: atmosphère normale de conditionnement, atmosphère normaliséeAnglais: Laboratory conditioning
Mise des éprouvettes en équilibre hygroscopique dans une atmosphère normale, à température et humidité relative contrôlées, avant la mesure des propriétés qui dépendent de la teneur en humidité.
L’ISO 139 (« Atmosphères normales de conditionnement et d’essai ») définit une atmosphère normale pour le conditionnement et la détermination des propriétés physiques et mécaniques des textiles, 20 °C et 65 % d’humidité relative, ainsi qu’une variante à 23 °C et 50 % utilisable si les parties en conviennent ; l’amendement 1 (2011) a ajouté une autre atmosphère d’essai de remplacement et une définition du conditionnement rapide[12]. Un rapport d’essai doit indiquer l’atmosphère utilisée.
Une serviette en coton pesée à la sortie d’un conteneur humide ou d’un séchoir encore chaud ne donnera pas le même grammage qu’une éprouvette conditionnée, et cet écart se transforme facilement en litige sur le poids. Les fibres cellulosiques retiennent en outre un peu plus d’humidité lorsqu’elles atteignent l’équilibre par désorption, depuis l’état humide, que par absorption, depuis l’état sec ; c’est pourquoi certaines méthodes prévoient un préconditionnement en air plus sec. L’éponge épaisse met plus longtemps à atteindre l’équilibre qu’un tissu fin, et les dimensions et le pouvoir absorbant en sont affectés autant que la masse. Les accords sur le poids doivent préciser si celui-ci est mesuré après conditionnement ou en l’état de livraison.
Autres termes: éprouvette d’essai, échantillon pour essaiAnglais: Test specimen
Pièce de matière, ou article entier, effectivement soumise à un essai, découpée ou choisie dans un échantillon pour laboratoire selon les règles de la méthode d’essai.
Trois niveaux se confondent facilement : l’échantillon est l’ensemble des individus prélevés dans un lot selon un plan d’échantillonnage, l’échantillon pour laboratoire est ce qui parvient au laboratoire, et les éprouvettes sont ce sur quoi chaque essai est réalisé. L’effectif d’un échantillon NQA est un nombre de serviettes, tandis qu’une méthode d’essai fixe son propre nombre d’éprouvettes, leurs dimensions et leur orientation (longueur et largeur, ou chaîne et trame), et les prélève à distance de la lisière et à l’écart les unes des autres, pour qu’elles ne contiennent pas les mêmes fils.
Pour les serviettes, la spécification doit préciser ce que comprend l’éprouvette. Le grammage du tissu sur éprouvettes découpées se mesure dans le corps bouclé, alors que le poids à la pièce, le grammage annoncé par serviette et les dimensions finies se déterminent sur la serviette entière, liteaux et ourlets compris. Sur les serviettes à deux faces, chaque face peut nécessiter sa propre éprouvette pour le pouvoir absorbant ou la solidité des teintures.
Autres termes: fidélité d’une méthode d’essaiAnglais: Repeatability and reproducibility
Deux mesures de la fidélité d’un essai : la répétabilité décrit la concordance entre résultats obtenus par un même laboratoire dans les mêmes conditions sur une courte période, la reproductibilité la concordance entre résultats obtenus dans des laboratoires différents.
Les conditions de répétabilité supposent la même procédure, les mêmes opérateurs, le même système de mesure, les mêmes conditions de fonctionnement et le même lieu, avec des mesurages répétés sur une courte période ; les conditions de reproductibilité incluent des lieux, des opérateurs et des systèmes de mesure différents[71]. L’ISO 5725-1 expose les définitions, le modèle statistique et l’organisation des études permettant d’estimer la justesse et la fidélité des méthodes qui donnent des résultats sur une échelle continue[72]. La fidélité s’estime par des essais interlaboratoires (circuits interlaboratoires), et la reproductibilité est normalement plus large que la répétabilité.
Le laboratoire d’un fournisseur et celui d’un acheteur peuvent donc indiquer des valeurs de retrait ou de grammage différentes pour les mêmes serviettes sans que l’un ou l’autre ait tort ; avant de refuser un lot sur la foi d’un seul essai, on compare l’écart à la fidélité connue de la méthode. Les notes à l’échelle de gris dépendent de l’évaluateur, et des écarts d’une demi-note entre laboratoires se produisent. Désigner un laboratoire arbitre et l’édition de la méthode dans l’accord qualité évite la plupart des litiges.
Anglais: Test tolerance and measurement uncertainty
Doute attaché à un résultat d’essai mesuré, exprimé sous la forme d’un intervalle autour de la valeur indiquée, dont il faut tenir compte lorsque le résultat est comparé à une limite d’acceptation.
L’incertitude de mesure est définie comme un paramètre non négatif qui caractérise la dispersion des valeurs attribuées au mesurande, c’est-à-dire à la grandeur que l’on veut mesurer[71]. En essais textiles, elle provient de la variabilité des éprouvettes, du conditionnement, de la technique de l’opérateur et de l’étalonnage des instruments, et elle pèse surtout à proximité d’une limite : si une spécification admettait 5 % de retrait et qu’une serviette présentait 4,8 %, la conformité dépendrait de l’ampleur de l’incertitude.
L’ISO/IEC 17025 fixe les exigences générales concernant la compétence des laboratoires d’essais[73]. Un laboratoire qui déclare la conformité à une spécification applique une règle de décision pour la prise en compte de l’incertitude de mesure ; les lignes directrices de l’ILAC décrivent les options possibles, de l’acceptation simple avec partage du risque jusqu’aux bandes de garde, qui déplacent la limite d’acceptation à l’intérieur de la limite de spécification[74]. Il est préférable de convenir de cette règle avant le début des essais. L’incertitude décrit le mesurage ; la tolérance de fabrication décrit l’écart que le produit lui-même peut présenter par rapport à la valeur nominale.
Autres termes: tolérance de production, tolérance dimensionnelle, tolérance de poidsAnglais: Production tolerance
Écart admissible convenu entre une serviette finie et sa spécification nominale, par exemple en longueur, en largeur, en poids, en grammage, en nuance ou en position d’impression, inscrit dans la spécification sous forme de valeurs en plus ou en moins.
Les serviettes ont besoin de tolérances explicites, car leurs dimensions et leur masse varient pour des raisons physiques : variabilité naturelle des fibres, hauteur de boucle, relaxation après finition et teneur en humidité. Les tolérances s’expriment en ± cm ou en ± % et n’ont pas à être symétriques ; un acheteur peut accepter une serviette plus lourde mais pas une plus légère, puisque le poids est une caractéristique commerciale. Aucune tolérance n’est universelle : chaque programme fixe ses propres valeurs et précise si la tolérance de poids s’applique à chaque pièce ou à la moyenne de l’échantillon.
La méthode de mesure a elle aussi sa place dans la spécification (serviette posée à plat sans tension, après conditionnement, mesurée en des points définis, avec ou sans l’attache de suspension), afin que l’inspecteur et l’usine mesurent la même chose. La nuance se contrôle par rapport à un standard approuvé sous des illuminants convenus, et la position de l’impression sous la forme d’un décalage admis par rapport au placement approuvé.
Chez Mira Towels: Les contrôles qualité publiés par Mira Towels comprennent la régularité des dimensions et du poids.
Autres termes: numéro de lot, numéro de bainAnglais: Batch identification
Attribution d’un numéro de lot ou de bain unique aux matières et aux séries de production, par exemple lots de fil, lots de teinture, tirages d’impression et cartons emballés, et enregistrement de ce numéro afin de pouvoir séparer et retracer les marchandises de lots différents.
Chaque bain de teinture peut différer légèrement en nuance ; les serviettes restent donc regroupées par lot de teinture jusqu’à la couture et à l’emballage, et les acheteurs exigent souvent un seul lot par carton ou par livraison en magasin. Les lots de fil comptent parce que des fils de lots différents peuvent se teindre différemment ; pour les serviettes imprimées, on enregistre en outre les tirages d’impression, les lots d’encre et les lots de papier transfert. Les numéros figurent sur les fiches suiveuses internes et les étiquettes des cartons, et certains acheteurs demandent un code de production sur l’étiquette d’entretien.
Lorsqu’une réclamation arrive, les numéros de lot permettent d’isoler les marchandises concernées, de remonter jusqu’à la matière ou à la machine en cause, et de limiter la réclamation aux seuls lots réellement touchés.
Aptitude à suivre l’historique d’un produit au moyen d’enregistrements, en reliant une serviette ou un carton fini aux matières, aux procédés, aux sites et aux dates de sa fabrication.
La traçabilité interne s’exerce au sein d’une même usine : commande, lots de fil, métiers et rouleaux d’écru, bains de teinture, tirages d’impression, lignes de couture, cartons. La traçabilité de la chaîne d’approvisionnement franchit les frontières entre entreprises, du filateur au tisseur, au teinturier et au confectionneur ; elle sert de base aux systèmes de chaîne de traçabilité (chain of custody) des matières certifiées, comme les fibres biologiques ou recyclées. Les deux reposent sur des numéros de lot enregistrés à chaque transfert.
La traçabilité repose sur des enregistrements : elle montre ce qui a été documenté comme s’étant produit, mais ne prouve pas à elle seule l’origine ou la composition d’une fibre, ce qui exige des essais ou une vérification indépendante. Elle sert à l’instruction des réclamations, au retrait ciblé des marchandises concernées et aux justificatifs des allégations de contenu certifié.
Autres termes: rapport de contrôle qualité, rapport QCAnglais: Inspection report
Document qui consigne le périmètre, la méthode et les résultats d’une inspection : ce qui a été contrôlé, le plan d’échantillonnage appliqué, les défauts relevés par classe, les mesures, les photographies et le verdict qui en résulte.
Un rapport utile identifie la commande, la référence et la quantité, la spécification et l’échantillon approuvé pris comme référence, les cartons ouverts et les pièces examinées, le plan d’échantillonnage et les NQA, chaque défaut par classe avec photographies, les relevés de mesures et de poids, les vérifications sur place comme la lecture des codes-barres, et un verdict « conforme », « non conforme » ou « en attente ». Il peut être établi par le personnel qualité du fabricant, par celui de l’acheteur ou par une société d’inspection indépendante.
Il consigne ce qu’un inspecteur a constaté sur un échantillon à un moment donné ; ce n’est ni un rapport d’essai de laboratoire ni un certificat. La solidité des teintures, le retrait et les autres propriétés qui exigent des méthodes de laboratoire n’entrent pas dans son périmètre, sauf si un essai précis sur place a été convenu.
Autres termes: rapport de laboratoireAnglais: Test report
Document de laboratoire indiquant quel échantillon a été essayé, selon quelles méthodes et éditions, dans quelles conditions et avec quels résultats ; il peut y ajouter une déclaration de conformité aux exigences du client.
Un rapport complet identifie le laboratoire et le client ; décrit l’échantillon, sa date de réception et la personne qui l’a sélectionné ; cite chaque méthode avec son édition, toute dérogation et le conditionnement appliqué ; et donne les résultats avec leurs unités ou leurs notes, l’incertitude le cas échéant, ainsi que la règle de décision qui fonde toute déclaration de conformité ou de non-conformité. L’ISO/IEC 17025 sert de référence pour la compétence des laboratoires et l’établissement des rapports ; l’accréditation portant sur des méthodes précises et répertoriées, on vérifie que les méthodes du rapport figurent bien dans la portée d’accréditation du laboratoire.
Les résultats ne valent que pour les éléments essayés : un rapport portant sur un échantillon remis par le fournisseur ne dit rien de la production en série, sauf si les échantillons ont été prélevés dans la production. Un rapport n’a pas de date d’expiration propre, mais les acheteurs fixent souvent une durée de validité, et un changement de lot de teinture, de fil ou de fournisseur appelle généralement de nouveaux essais. Un rapport d’essai consigne des résultats ; la certification est une attestation délivrée par un organisme certificateur au regard d’un référentiel.
Document émis par un fournisseur pour un lot déterminé de matière, comme un colorant, un produit chimique ou un lot de fil, déclarant les résultats des essais réalisés sur ce lot par rapport à la spécification du fournisseur.
Les certificats d’analyse sont courants pour les colorants et les produits chimiques (force, nuance par rapport au type, pH, teneur en matière sèche) et pour les lots de fil (titre, résistance et leur variation). Ils proviennent généralement du laboratoire du fournisseur lui-même et ne sont pas indépendants. Un CoA est propre à un lot, à la différence d’une fiche de données de sécurité ou d’une fiche technique qui décrivent le produit en général ; au contrôle à réception, il est comparé à la spécification d’achat et certaines valeurs sont vérifiées. Malgré son nom, ce n’est ni une certification ni un rapport d’essai par tierce partie, et il ne dit rien des substances soumises à restriction, sauf si ces résultats y figurent.
Les documents sur lesquels repose la conformité d’une serviette : quelles règles relèvent de la loi et lesquelles sont volontaires, comment fonctionnent des systèmes comme OEKO-TEX® et GOTS, ce qu’exigent REACH et la réglementation sur l’étiquetage, et comment lire les certificats, les audits et les preuves d’essai.
Norme, réglementation, certification et méthode d’essai
Anglais: Standard, regulation, certification and test method
Quatre types de documents de conformité : une norme est un document consensuel d’application volontaire, un règlement est une loi contraignante, un système de certification apporte une assurance écrite indépendante au regard de critères définis, et une méthode d’essai définit la façon de mesurer une propriété.
Traiter ces catégories comme interchangeables est à l’origine d’une grande partie des malentendus dans l’achat de serviettes. Une norme est adoptée par consensus, au sein d’un organisme de normalisation comme l’ISO, le CEN ou un institut national, ou d’une association comme l’AATCC ou ASTM International. Quelques-unes sont des spécifications qui décrivent ce que doit être un produit, comme l’EN 14697 pour les serviettes éponge ; la plupart sont des méthodes d’essai, telle l’ISO 105-C06 pour la solidité des teintures au lavage, qui définissent un mode opératoire et la manière d’en exprimer le résultat. Une norme ne devient obligatoire que lorsqu’une loi ou un contrat l’impose.
Un règlement a force de loi sur le marché de vente. REACH et le règlement (UE) n° 1007/2011 relatif aux dénominations des fibres textiles et à l’étiquetage s’appliquent à toute serviette mise sur le marché de l’UE, et les règles d’application du Textile Act jouent le même rôle aux États-Unis. La conformité est une obligation légale de celui qui met le produit sur le marché ; aucune autorité ne délivre de certificat à ce titre.
La certification est la fourniture, par un organisme indépendant, d’une assurance écrite qu’un produit, un service ou un système satisfait à des exigences spécifiées[75]. Un système comme OEKO-TEX® STANDARD 100 ou GOTS est propriétaire de ses critères, agrée les organismes qui certifient selon ces critères et contrôle son label. L’accréditation se situe un niveau au-dessus : c’est la reconnaissance formelle de la compétence d’un organisme de certification ou d’un laboratoire pour ce travail[75]. Un label ou une marque n’est que l’allégation visible, et sa valeur tient à ce que couvre le certificat qui le sous-tend.
Les méthodes d’essai ne fixent aucun seuil d’acceptation. Un rapport établi selon l’ISO 105-C06 donne des notes ; savoir si elles sont acceptables dépend de la limite inscrite dans la spécification de l’acheteur. Pour la même raison, « serviette certifiée ISO » ne veut rien dire : l’ISO publie des normes mais ne certifie personne et ne délivre aucun certificat[75], la certification ISO 9001 porte sur le système de management d’un organisme et non sur un produit, et une méthode d’essai ne donne lieu à aucun certificat.
Une demande de documents utile précise le type de document (rapport d’essai, certificat de produit, certificat de champ d’application ou de transaction, certificat de système de management, déclaration du fournisseur), le système ou le règlement visé et sa version, et indique si le document doit couvrir l’article, le site ou l’expédition. Les certificats sont ensuite vérifiés dans la base de données de leur émetteur, et les rapports d’essai au regard de l’échantillon qu’ils décrivent.
Chez Mira Towels: Mira peut accompagner les programmes de serviettes pour lesquels une documentation OEKO-TEX®, GOTS, ISO 9001 ou ISO 14001 est requise ; le périmètre est confirmé au moment du devis.
Autres termes: EN ISO, NF EN ISO, BS EN ISO, DIN EN ISO, TS EN ISOAnglais: ISO standards
Normes internationales publiées par l’Organisation internationale de normalisation, ainsi que les éditions européennes (EN) et nationales par lesquelles elles sont adoptées, comme les normes EN ISO, BS EN ISO ou TS EN ISO.
À l’ISO, la normalisation textile relève du comité technique ISO/TC 38 Textiles, dont le domaine couvre les fibres, les fils, les étoffes et les autres matériaux textiles, ainsi que leurs méthodes d’essai, leur terminologie et leurs définitions[76]. Le CEN reprend sans modification bon nombre de ces normes comme normes européennes, qui portent alors le préfixe EN ISO, et les organismes nationaux les republient sous leur propre préfixe : BS EN ISO au Royaume-Uni, DIN EN ISO en Allemagne ou TS EN ISO pour le TSE, l’Institut turc de normalisation. Une norme élaborée uniquement en Europe porte le seul préfixe EN, comme l’EN 14697. L’AATCC et ASTM International publient des méthodes américaines distinctes, qui mesurent souvent la même propriété dans des conditions différentes : leurs résultats ne sont donc pas interchangeables avec ceux des méthodes ISO.
Un numéro de norme sans année est une référence incomplète. Les normes sont périodiquement confirmées, révisées ou annulées ; l’ISO 9001:2015, par exemple, a été annulée à la publication de l’ISO 9001:2026[77]. Une spécification doit indiquer l’édition sur laquelle elle s’appuie, et un rapport d’essai l’édition appliquée. Les normes sont protégées par le droit d’auteur et vendues ; les pages publiques des catalogues en donnent le domaine d’application et le statut, pas le mode opératoire.
Certification de produit pour les textiles contrôlés quant aux substances nocives : chaque composant de l’article certifié est analysé par un institut OEKO-TEX® au regard de valeurs limites qui dépendent de la classe de produits de l’article.
Le STANDARD 100 by OEKO-TEX® certifie des articles, pas des entreprises. Un échantillon représentatif et les documents justificatifs sont adressés à un institut membre d’OEKO-TEX®, qui analyse chaque composant, du fil et du tissu jusqu’au fil à coudre, aux étiquettes et aux accessoires, au regard d’une liste de plus de 1 000 substances nocives[108]. Les critères portent sur des substances réglementées comme les colorants azoïques interdits, le cadmium et le plomb, sur des substances qui ne sont pas encore réglementées et sur les substances de la liste des substances candidates de l’UE pertinentes pour le textile[109]. La certification exige également une assurance qualité opérationnelle et un audit de l’entreprise par l’institut[109].
Les valeurs limites dépendent de la classe de produits : classe I pour les articles destinés aux bébés et aux enfants en bas âge jusqu’à 3 ans, classe II pour les articles en contact direct avec la peau, classe III pour les articles sans contact avec la peau et classe IV pour les textiles d’ameublement et les matériaux de décoration, comme les rideaux[108]. La classe découle du contact avec la peau, non de la famille de produits : le linge de lit est l’exemple officiel de la classe II, si bien qu’une serviette de bain est normalement certifiée en classe II et une serviette pour bébé en classe I. Les limites sont les plus strictes en classe I, et un certificat obtenu dans une classe moins exigeante ne dit rien d’une classe plus stricte. Les articles sont analysés selon l’annexe 4, programme de base de protection du consommateur, ou selon l’annexe 6, qui y ajoute des substances préoccupantes pour l’environnement[109].
Le certificat est valable un an et doit être renouvelé[109] ; les valeurs limites sont révisées au moins une fois par an[108]. Le label indique un numéro de certificat et l’institut d’essai, et ce numéro peut être vérifié dans le Label Check d’OEKO-TEX®[108]. Un certificat appartient à son titulaire et énumère les articles qu’il couvre : le certificat d’un filateur pour son fil ne certifie pas la serviette finie, et celui d’un fabricant de serviettes ne s’étend pas aux serviettes fabriquées ailleurs.
Le STANDARD 100 se prononce sur les substances présentes dans le produit. Il ne rend une serviette ni biologique ni recyclée, et n’évalue ni les conditions de travail ni la performance environnementale de l’usine. OEKO-TEX® couvre les sites de production avec STeP, une certification de sites dont les modules comprennent la gestion des produits chimiques, la performance environnementale et la responsabilité sociale[110], et propose MADE IN GREEN, un label produit traçable qui associe la certification des produits à des sites de confection certifiés STeP[111].
Norme de transformation pour les textiles fabriqués à partir de fibres naturelles biologiques certifiées, qui couvre chaque étape, du premier transformateur au dernier négociant, avec des critères portant sur les intrants chimiques, le management environnemental, les conditions sociales et l’étiquetage.
GOTS prend le relais là où s’arrête la certification de la fibre en agriculture biologique : la norme couvre la transformation, la fabrication, le conditionnement, l’étiquetage, le négoce et la distribution des textiles composés d’au moins 70 % de fibres naturelles biologiques certifiées[103]. Chaque étape doit être certifiée, du premier transformateur de la fibre brute (pour le coton, l’usine d’égrenage) jusqu’au négociant, avec une inspection annuelle sur site par un organisme de certification agréé[103]. La norme appartient à Global Standard gGmbH et est révisée tous les trois ans. La version 8.0 a été publiée en mars 2026 ; après une transition d’un an, tous les audits réalisés à partir du 1er mars 2027 s’y conformeront[103].
Il existe deux niveaux d’étiquetage, tous deux calculés hors accessoires : au moins 95 % de fibres biologiques certifiées pour la mention « biologique » (organic), et au moins 70 % pour « fabriqué avec (x %) de matières biologiques », avec des mentions équivalentes « en conversion » pour les fibres issues d’exploitations en conversion[103]. Le reste ne peut être constitué que de fibres expressément autorisées par la norme. Le coton conventionnel, vierge ou recyclé, est interdit : coton biologique et coton conventionnel ne peuvent donc pas être associés dans une même serviette. Le polyester vierge est également interdit, et les fibres synthétiques recyclées sont plafonnées à 20 % dans la version 8.0, avec des exceptions comme 30 % pour les fibres issues du recyclage textile à textile[103]. Dans une serviette éponge, le poil, le fond et la trame doivent donc tous être en coton biologique certifié ou dans une autre fibre autorisée, et une face d’impression en polyester vierge exclut GOTS. Le fil à coudre, les étiquettes et les autres accessoires n’entrent pas dans le calcul du pourcentage mais doivent respecter les limites de résidus de la norme, et certaines matières, comme le PVC, sont interdites[103].
GOTS restreint aussi les colorants et les auxiliaires, fixe des exigences environnementales qui comprennent le traitement des eaux usées et applique des critères sociaux fondés sur les normes de l’OIT, renforcés dans la version 8.0 par un devoir de vigilance obligatoire[103].
La preuve repose sur un certificat de champ d’application pour chaque entreprise certifiée et sur un certificat de transaction pour chaque vente de marchandises certifiées[103]. Les produits étiquetés doivent porter le logo GOTS, le niveau d’étiquetage, le nom de l’organisme de certification et le numéro de certification de l’entreprise certifiée[103]. Une serviette peut contenir du coton biologique sans être certifiée GOTS, et le STANDARD 100 ne dit rien du caractère biologique.
Norme de Textile Exchange pour la certification par tierce partie du contenu recyclé et de sa chaîne de traçabilité, qui ajoute des exigences sociales, environnementales et chimiques applicables aux sites de transformation certifiés.
Le GRS et sa norme sœur, le RCS, vérifient tous deux que la matière répond à la définition ISO du recyclé, qu’elle soit préconsommation ou postconsommation, et font tous deux auditer chaque étape de la chaîne d’approvisionnement par un organisme de certification[112]. Le GRS ajoute des exigences sociales et environnementales pour les sites certifiés et exclut des produits GRS les substances chimiques potentiellement nocives[112]. Ses seuils de contenu sont aussi plus élevés : au moins 20 % de matière recyclée pour la certification et les échanges entre entreprises, et au moins 50 % pour qu’une allégation GRS puisse figurer sur des étiquettes volantes, des étiquettes cousues ou des sites web[113].
Dans les serviettes, une allégation GRS peut porter sur du polyester recyclé, par exemple une face d’impression destinée à la sublimation, ou sur du coton recyclé mélangé à de la fibre vierge. Elle exige des maillons certifiés jusqu’au vendeur et un certificat de transaction pour chaque vente, et elle porte sur le contenu recyclé et les pratiques des sites, non sur le caractère biologique ni sur l’absence de substances soumises à restriction. Textile Exchange remplace le GRS et le RCS par le Materials Matter Standard, qui entre en vigueur le 31 décembre 2026 et devient obligatoire pour les audits à partir du 31 décembre 2027[112]. Pendant la transition, un certificat se lit au regard de la norme et de la version qu’il mentionne.
Norme de chaîne de traçabilité de Textile Exchange qui vérifie la présence et la quantité de matière recyclée dans un produit, sans les exigences sociales, environnementales et chimiques du GRS.
Le RCS s’adresse à tout produit contenant au moins 5 % de matière recyclée[113]. Chaque étape de la chaîne d’approvisionnement est auditée par un organisme de certification[112], et la part recyclée est reportée sur les certificats de transaction. Les labels distinguent les produits composés pour l’essentiel entièrement de matière recyclée (RCS 100) des mélanges (RCS Blended). Le RCS ne contrôle que le contenu et la traçabilité, et non les conditions de travail, les eaux usées ou l’emploi de produits chimiques ; l’acheteur qui a besoin de ces garanties exige le GRS. Une matière certifiée GRS peut entrer dans un produit RCS, mais pas l’inverse[113]. Le RCS est concerné par le passage au Materials Matter Standard décrit à l’entrée GRS.
Règlement (CE) n° 1907/2006 de l’UE concernant l’enregistrement, l’évaluation et l’autorisation des substances chimiques, ainsi que les restrictions applicables à ces substances ; pour les serviettes, il agit par des restrictions de substances dans les articles et par des obligations d’information sur les substances extrêmement préoccupantes.
La plupart des obligations de REACH incombent aux entreprises qui fabriquent ou importent des substances chimiques. Pour des articles comme les serviettes, deux volets comptent surtout : les restrictions de l’annexe XVII, qui interdisent ou limitent des substances désignées dans des groupes de produits désignés, et les règles relatives aux substances extrêmement préoccupantes (SVHC) inscrites sur la liste des substances candidates[90].
Plusieurs entrées de l’annexe XVII concernent les serviettes. L’entrée 43 interdit les colorants azoïques susceptibles de libérer des amines aromatiques listées au-delà de 30 mg/kg dans les textiles en contact prolongé avec la peau, en citant expressément les serviettes[91]. L’entrée 46 bis interdit depuis le 3 février 2021 les éthoxylates de nonylphénol (NPE) à une concentration égale ou supérieure à 0,01 % en poids dans les articles textiles dont on peut s’attendre à ce qu’ils soient lavés à l’eau[90], car leurs résidus passent dans les eaux usées au lavage. L’entrée 72, en vigueur depuis le 1er novembre 2020, limite des substances cancérogènes, mutagènes ou toxiques pour la reproduction (CMR) listées dans les vêtements et dans les autres textiles qui entrent en contact avec la peau dans une mesure comparable, par exemple à 75 mg/kg pour le formaldéhyde et à 1 mg/kg après extraction pour les composés du cadmium, du chrome VI, de l’arsenic et du plomb[92]. L’entrée 79 restreint le PFHxA et les substances apparentées, utilisés dans certains apprêts hydrofuges et antitaches : dans les vêtements destinés aux consommateurs à partir du 10 octobre 2026, et dans les autres textiles destinés au grand public à partir du 10 octobre 2027[90].
Les substances de la liste des substances candidates entraînent une obligation d’information. Le fournisseur d’un article contenant une telle substance dans une concentration supérieure à 0,1 % masse/masse doit fournir au destinataire des informations suffisantes pour permettre une utilisation sans danger, comprenant au moins le nom de la substance, et répondre gratuitement à la demande d’un consommateur dans un délai de 45 jours[90]. Les producteurs et importateurs d’articles doivent en outre notifier l’ECHA lorsque la substance dépasse 0,1 % et une tonne par an[90]. La liste s’allonge régulièrement : une déclaration SVHC n’a donc de sens que pour la version de la liste qu’elle mentionne.
Il n’existe pas de certificat REACH. L’obligation incombe à celui qui met la serviette sur le marché de l’UE, en général l’importateur ou la marque ; un fabricant établi hors de l’UE l’y aide par des rapports d’essai portant sur les entrées pertinentes, des déclarations relatives à la liste des substances candidates et la maîtrise des colorants et produits chimiques qu’il achète. La mention « conforme REACH » n’a de sens que si elle précise quelles entrées et quelle version de la liste ont été vérifiées, sur quel article et par quel laboratoire.
Liste de substances chimiques interdites ou limitées dans les produits finis et les matières, qui indique pour chacune une concentration maximale et une méthode d’essai ; elle est publiée par une marque, un distributeur ou un groupement professionnel.
Une RSL traduit les limites légales et la politique de l’entreprise en une seule exigence d’achat. Elle réunit les restrictions des marchés de la marque, comme les entrées de l’annexe XVII de REACH, et les substances que la marque restreint au-delà, et donne pour chacune la limite, les matières concernées et la méthode de laboratoire. Les listes communes au secteur réduisent le nombre de versions auxquelles les fournisseurs sont confrontés : la RSL de l’AFIRM Group est mise à jour chaque année au plus tard le 1er février[114], et les critères de l’OEKO-TEX® STANDARD 100 servent souvent de base aux RSL des distributeurs[109].
La conformité se démontre sur le produit, au moyen de rapports d’essai de laboratoire étayés par des déclarations des fournisseurs. Les essais sont généralement planifiés en fonction du risque et se concentrent sur les matières et les procédés où une substance est probable : nuances foncées, impressions, apprêts, fournitures. Une RSL contrôle ce qui sort, pas les produits chimiques utilisés en production ; ce versant des intrants relève de la liste des substances soumises à restriction en fabrication.
Liste des substances soumises à restriction en fabricationMRSL
Anglais: Manufacturing restricted substances list
Liste de substances dangereuses dont l’usage intentionnel est interdit dans les formulations chimiques employées en production textile, comme les colorants, les auxiliaires et les apprêts, avec des limites pour leur présence en tant qu’impuretés.
Là où une RSL contrôle la serviette finie, une MRSL maîtrise ce qui entre dans la teinturerie, l’atelier d’impression et la ligne de finition. Une liste sectorielle largement citée est la ZDHC Manufacturing Restricted Substances List, publiée pour la première fois en 2015 et tenue à jour comme un document évolutif ; un produit chimique est conforme lorsqu’il ne contient aucune des substances listées au-delà des limites fixées[115]. Les fournisseurs de produits chimiques enregistrent leurs produits sur la ZDHC Gateway, où les niveaux de conformité vont de 0, simple déclaration du fournisseur, à des niveaux étayés par un examen par tierce partie et une évaluation sur site[115].
À l’échelle de l’usine, la MRSL se gère au moyen d’un inventaire chimique qui recense chaque colorant, auxiliaire et apprêt présent sur le site avec son statut de conformité, de façon à pouvoir remplacer les produits non conformes. ZDHC publie aussi des lignes directrices sur les eaux usées pour le contrôle des effluents. La conformité à la MRSL rend les non-conformités à la RSL moins probables mais ne remplace pas les essais sur produit, car des substances soumises à restriction peuvent aussi arriver avec les matières premières, les fournitures ou des opérations sous-traitées.
Colorants azoïques et amines aromatiques soumises à restriction
Anglais: Azo dyes and restricted aromatic amines
Colorants comportant un ou plusieurs groupes azo (-N=N-) ; certains peuvent se scinder en amines aromatiques cancérogènes, et le droit de l’UE interdit ces colorants dans les textiles en contact prolongé avec la peau.
La chimie azoïque est à la base d’une grande partie des colorants du commerce, dont de nombreux colorants réactifs et dispersés, et la plupart des colorants azoïques ne font l’objet d’aucune restriction. Le problème tient à la coupure réductrice : la liaison azo peut être rompue, par exemple par les bactéries de la peau ou par le métabolisme, ce qui libère les amines à partir desquelles le colorant a été construit. Un colorant susceptible de libérer une amine aromatique figurant à l’appendice 8 de l’annexe XVII de REACH au-delà de 30 mg/kg ne peut pas être utilisé dans des articles textiles en contact direct et prolongé avec la peau, un groupe dans lequel les serviettes et la literie sont citées[91].
Les essais suivent la série ISO 14362. La partie 1 réduit chimiquement le colorant et analyse les amines libérées ; les colorants sur fibres cellulosiques, comme les colorants réactifs sur coton, sont analysés sans extraction, tandis que les colorants dispersés sur fibres chimiques, y compris les impressions par sublimation sur polyester, sont d’abord extraits de la fibre[78]. La maîtrise commence en amont, avec des colorants dont les fournisseurs confirment qu’ils ne peuvent pas libérer d’amines listées, et se poursuit par des essais sur produit par famille de nuances et par support.
Deux périmètres de certification : la certification de produit atteste que des articles définis satisfont à des critères fixés, tandis que la certification de site ou de système atteste de la manière dont fonctionne un site ou un organisme. L’une ne peut pas tenir lieu de l’autre.
Un certificat de produit comme l’OEKO-TEX® STANDARD 100 énumère les articles ou matières qui ont été analysés et ont satisfait aux critères, pour une durée limitée[109], et ne dit rien de la manière dont l’usine traite ses salariés ou ses eaux usées. Un certificat de site évalue au contraire le site ; OEKO-TEX® STeP, par exemple, couvre le management des produits chimiques, de l’environnement, de la responsabilité sociale, de la qualité ainsi que de la santé et de la sécurité, et est délivré pour trois ans[110]. Les certificats de système de management comme l’ISO 9001 et l’ISO 14001 couvrent le système d’un organisme dans un périmètre déclaré, et non les propriétés d’une serviette quelle qu’elle soit.
Les normes de chaîne de traçabilité (GOTS, GRS, RCS) combinent les deux éléments : le site est certifié, son certificat de champ d’application énumère les catégories de produits et les procédés qu’il est autorisé à traiter, et une allégation portée sur un produit ne vaut que si des certificats de transaction accompagnent les marchandises[103]. Pour une commande de serviettes, chaque document se lit au regard de ce qu’il désigne : les articles, les sites et les procédés, ou l’expédition.
Normes internationales d’exigences relatives au système de management de la qualité (ISO 9001) et au système de management environnemental (ISO 14001) d’un organisme, au regard desquelles les organismes de certification certifient le système, et non les produits.
Toutes deux décrivent la façon dont un organisme planifie, maîtrise, vérifie et améliore ses processus : l’ISO 9001 pour satisfaire de manière constante aux exigences des clients et aux exigences réglementaires, l’ISO 14001 pour gérer ses aspects environnementaux. Les deux normes ont été révisées en 2026, l’ISO 14001:2026 en avril et l’ISO 9001:2026 en septembre[79][77]. Les certificats établis selon les éditions 2015 restent valables pendant une période de transition annoncée par les organismes de certification : les deux éditions figureront donc pendant un certain temps sur des certificats en cours de validité.
Un certificat montre qu’un organisme indépendant a audité le système pour les activités indiquées, sur les sites indiqués, normalement selon un cycle de trois ans avec des audits de surveillance dans l’intervalle. Il ne certifie pas qu’une serviette est conforme à une spécification, et la formulation du périmètre compte : « fabrication de serviettes éponge » sur un site donné ne couvre pas une teinturerie sous-traitée. Les certificats délivrés par des organismes accrédités peuvent être vérifiés dans la base de données IAF CertSearch ou auprès de l’organisme de certification[75].
Suite documentée de transferts de propriété et de manipulations par laquelle une matière certifiée passe de sa source au produit fini, vérifiée à chaque étape afin qu’une allégation portant sur la matière puisse être reportée jusqu’au produit final.
Les allégations « biologique » ou « recyclé » ne peuvent pas être prouvées par un essai sur la serviette finie : elles reposent donc sur des enregistrements. L’ISO 22095 définit les termes et les modèles généraux de la chaîne de traçabilité, parmi lesquels l’identité préservée, la ségrégation, le mélange contrôlé, le bilan massique et le book and claim, et souligne qu’un système de chaîne de traçabilité ne suffit pas, à lui seul, à établir les caractéristiques d’un produit[80]. Chaque système fixe ses propres règles. GOTS, par exemple, exige que les marchandises certifiées soient stockées et transportées de manière à ne pas pouvoir se mélanger aux marchandises conventionnelles, qu’elles soient identifiées sur les factures tout au long de la chaîne et qu’elles soient contrôlées par rapprochement des volumes[103].
Pour une serviette en coton, la chaîne va de l’usine d’égrenage au négociant, en passant par le filateur, le tisseur, le teinturier et l’ennoblisseur, puis l’atelier de confection. Chaque maillon qui possède ou transforme les marchandises doit être certifié ou figurer comme sous-traitant sur le certificat de champ d’application d’une entreprise certifiée[103], et chaque vente est documentée par un certificat de transaction. Une seule étape non certifiée, par exemple une teinturerie extérieure absente du certificat, rompt la chaîne, et les serviettes perdent l’allégation.
Certificat de champ d’application (scope certificate)SC
Anglais: Scope certificate
Certificat délivré à une entreprise certifiée qui énumère les catégories de produits, les procédés et les sites, sous-traitants compris, pour lesquels elle peut traiter des marchandises dans le cadre d’une norme de chaîne de traçabilité.
Dans GOTS, le certificat de champ d’application énumère les catégories de produits et les activités de transformation, de fabrication et de négoce pour lesquelles l’entreprise est qualifiée ; les sous-traitants figurent sur le certificat de l’entreprise qui leur confie le travail[103]. Les certificats de champ d’application de Textile Exchange énumèrent les produits qui peuvent être proposés comme certifiés et peuvent omettre le pourcentage exact de matière, qui doit alors figurer sur le certificat de transaction[113]. Un certificat de champ d’application montre qu’un fournisseur peut vendre des marchandises certifiées pour les procédés indiqués, non qu’une livraison donnée est certifiée. Avant de commander, l’acheteur vérifie que la catégorie de produits, chaque procédé dont la serviette a besoin (filature, tissage, teinture ou impression, couture) et les dates de validité correspondent à la commande, puis fait confirmer le certificat par son émetteur.
Certificat délivré par un organisme de certification pour une vente déterminée de marchandises certifiées, qui identifie le vendeur, l’acheteur, les quantités et le contenu certifié, afin que l’allégation puisse passer au propriétaire suivant.
Dans GOTS, le certificateur agréé délivre des certificats de transaction, après vérification, chaque fois que des marchandises certifiées progressent dans la chaîne d’approvisionnement[103]. Textile Exchange exige que chaque TC soit authentifié dans le système de l’organisme de certification, limite un TC à 100 expéditions et 1 000 produits, et n’en autorise normalement pas la délivrance plus de 180 jours après l’expédition[113].
Le vendeur demande le TC à son propre organisme de certification : l’exigence doit donc figurer dans le bon de commande et, comme le TC suit l’expédition, son calendrier doit être prévu dans le planning des documents. Les marchandises, les quantités et les références de facture portées sur le certificat doivent correspondre à l’expédition. Sans TC, les serviettes peuvent être physiquement identiques à des serviettes certifiées, mais l’allégation certifiée s’arrête au vendeur.
Essais d’échantillons réalisés par un laboratoire indépendant à la fois du fournisseur et de l’acheteur, généralement selon les méthodes et les limites fixées dans la spécification de l’acheteur ou par la réglementation.
De nombreux distributeurs désignent des laboratoires et n’acceptent que leurs rapports, pour garantir l’indépendance et la comparabilité entre fournisseurs. Le laboratoire doit être accrédité pour chaque méthode demandée. La valeur d’un rapport dépend pour beaucoup de l’échantillon : des serviettes prélevées et scellées dans la production par l’acheteur ou par un inspecteur en disent plus sur une expédition que des pièces choisies par le fournisseur, et un rapport ne couvre que ce qui a été analysé, non d’autres coloris, d’autres constructions ou des lots ultérieurs.
Les fabricants continuent néanmoins de réaliser des essais en interne pour piloter la production, car les résultats externes demandent plusieurs jours et ajoutent des coûts. Les essais par tierce partie servent typiquement à valider un programme sur l’échantillon de présérie, après un changement de matière ou de procédé, et à des intervalles convenus dans l’accord qualité.
Autres termes: ISO/IEC 17025, accréditation COFRACAnglais: Laboratory accreditation
Reconnaissance formelle, par un organisme d’accréditation, de la compétence d’un laboratoire pour réaliser des essais déterminés, évaluée selon l’ISO/IEC 17025 et limitée aux méthodes figurant dans sa portée d’accréditation.
L’ISO/IEC 17025 fixe les exigences de compétence, d’impartialité et de cohérence de fonctionnement des laboratoires d’étalonnages et d’essais[73]. Les organismes nationaux d’accréditation, comme l’UKAS au Royaume-Uni, la DAkkS en Allemagne et le TÜRKAK en Turquie, évaluent les laboratoires selon cette norme. Leurs accréditations étaient reconnues au niveau international par l’arrangement de reconnaissance mutuelle (MRA) de l’ILAC jusqu’au 1er janvier 2026, date à laquelle Global Accreditation Cooperation Incorporated (Global ACI) a repris les activités de l’ILAC et de l’IAF[116] ; les accréditations existantes restent reconnues pendant le passage à l’arrangement de Global ACI.
L’accréditation est accordée méthode par méthode. Un laboratoire accrédité pour l’ISO 105-C06 ne l’est pas pour autant pour le pouvoir absorbant ou la recherche des amines issues de colorants azoïques : on vérifie donc, pour chaque méthode demandée, l’annexe technique (portée d’accréditation) publiée par l’organisme d’accréditation. L’accréditation n’est pas non plus une certification : un certificat ISO 9001 montre seulement qu’un laboratoire applique un système de management, pas qu’il est compétent pour des essais particuliers.
Respect des exigences légales du marché où une serviette est vendue, en matière de sécurité, de substances chimiques, d’étiquetage et d’obligations d’information, ainsi que des exigences supplémentaires fixées par l’acheteur dans le contrat.
C’est le marché de destination qui fixe les règles, et non le pays de fabrication. Dans l’UE, les serviettes relèvent du règlement relatif à la sécurité générale des produits, le règlement (UE) 2023/988, applicable depuis le 13 décembre 2024[93]. Les fabricants doivent procéder à une analyse interne des risques, conserver la documentation technique pendant dix ans et marquer les produits d’un numéro de type, de lot ou de série ainsi que de leur nom et de leurs adresses postale et électronique, et un opérateur économique établi dans l’Union doit être responsable de chaque produit mis sur le marché[93]. REACH et le règlement sur l’étiquetage des fibres s’appliquent en parallèle. Aux États-Unis, les règles d’application du Textile Act imposent que les serviettes indiquent la composition en fibres, l’origine et l’identité du professionnel responsable[94].
Les serviettes ordinaires ne portent pas de marquage CE et ne nécessitent pas de déclaration UE de conformité ; la conformité repose sur la documentation qui sous-tend le produit, comme les rapports d’essai, les enregistrements d’étiquetage, les déclarations et les codes de lot. La responsabilité légale incombe à la marque ou à l’importateur qui met les serviettes sur le marché, tandis que le fabricant répond de la livraison conforme à la spécification et des preuves convenues. Les exigences contractuelles, comme la RSL d’un distributeur, un programme d’essais, un audit social ou une certification, viennent s’y ajouter et doivent figurer dans les documents de commande.
Règles légales et commerciales qui déterminent si un produit textile doit porter des instructions d’entretien et sous quelle forme ; elles varient selon les marchés et, pour les serviettes, sont souvent fixées par l’acheteur plutôt que par la loi.
Aux États-Unis, la Care Labeling Rule de la FTC, 16 CFR Part 423, s’applique aux vêtements textiles, définis comme des vêtements finis, et aux tissus au mètre vendus pour la confection domestique de vêtements[95]. Les serviettes n’entrent pas dans ces définitions, mais les règles du Textile Act relatives à la composition en fibres et à l’origine continuent de s’appliquer[94].
Dans l’UE, le règlement sur l’étiquetage des produits textiles régit la composition en fibres, et non l’entretien, et la Commission a présenté le système établi de symboles d’entretien comme facultatif et détenu par le secteur privé[96]. Lorsque des informations d’entretien figurent sur le produit, elles doivent être présentées séparément de la composition en fibres[87]. La forme habituelle est la séquence de symboles de l’ISO 3758 pour le lavage, le blanchiment, le séchage, le repassage et l’entretien professionnel[46] ; les pictogrammes sont des marques déposées de GINETEX dans la plupart des pays, et leur utilisation fait l’objet d’une licence[107].
Sur les serviettes, l’étiquette d’entretien est donc généralement une exigence du distributeur. Les instructions suivent le composant qui tolère le moins bien la chaleur ou le blanchiment, ce qui compte pour les serviettes face polyester, dos coton, et s’appuient sur des essais de lavage réalisés sur le produit fini ; l’étiquette elle-même est décrite à l’entrée étiquette d’entretien.
Obligation légale d’indiquer les fibres d’un produit textile au moyen de dénominations génériques réglementées et de pourcentages en masse ; elle s’applique aux serviettes aussi bien dans l’UE qu’aux États-Unis.
Le règlement (UE) n° 1007/2011 impose que les produits textiles mis à disposition sur le marché soient étiquetés avec leur composition en fibres, en n’utilisant que les dénominations de fibres de son annexe I, par ordre décroissant de masse[87]. Les mentions « 100 % », « pur » ou « tout » sont réservées aux produits composés d’une seule fibre, qui peuvent contenir jusqu’à 2 % de fibres étrangères techniquement inévitables, ou 5 % pour les produits ayant subi une opération de cardage, et une tolérance de fabrication de 3 % s’applique entre la composition déclarée et le résultat de l’analyse[87]. Les étiquettes doivent être durables et solidement fixées, rédigées dans la ou les langues officielles de l’État membre de vente, et la composition doit être visible avant l’achat, y compris en ligne. Les étiquettes, les garnitures qui ne font pas partie intégrante du produit et les produits de teinture et d’impression sont exclus du calcul[87].
Aux États-Unis, les serviettes, les gants de toilette et les torchons relèvent du Textile Fiber Products Identification Act et de ses règles d’application, 16 CFR Part 303 : dénominations génériques des fibres avec pourcentages en masse par ordre décroissant, fibres de moins de 5 % indiquées comme « other fiber » sauf si elles jouent un rôle fonctionnel significatif, tolérance de 3 % (aucune pour les allégations d’une seule fibre), pays d’origine, et nom de l’entreprise ou numéro RN[94].
Les erreurs d’étiquetage concernent le plus souvent les serviettes double face et en mélange. Une serviette à face d’impression en polyester et dos en coton n’est pas 100 % coton, et les deux fibres doivent apparaître ; les composants ou parties de composition fibreuse différente sont déclarés séparément dans les deux systèmes[87][94]. Les noms commerciaux ne remplacent jamais les dénominations génériques : les serviettes vendues comme « bambou » sont normalement en viscose, étiquetées « viscose » dans l’UE et « rayon » aux États-Unis, par exemple « rayon made from bamboo »[88] ; voir cellulose régénérée issue du bambou.
Chez Mira Towels: La serviette imprimée all-over en stock de Mira, en 250 GSM, associe une face d’impression en polyester et un dos en coton ; seule la face polyester est imprimée, et la serviette n’est pas entièrement en coton.
Autres termes: amfori BSCI, SMETA, SA8000Anglais: Social compliance audit
Évaluation des conditions de travail, de la santé et de la sécurité et des pratiques de management associées d’un site de production au regard d’un code de conduite ou d’une norme, réalisée par un cabinet d’audit pour le compte d’acheteurs ou du site lui-même.
Trois systèmes sont largement utilisés dans le textile. amfori BSCI, le programme de gestion des risques sociaux de l’association professionnelle amfori, audite les sites au regard d’un code de conduite aligné sur les conventions de l’OIT, les Principes directeurs de l’OCDE et les Principes directeurs des Nations unies, et partage un même rapport d’audit entre les entreprises membres[117]. SMETA, le Sedex Members Ethical Trade Audit, couvre toujours les normes du travail ainsi que la santé et la sécurité, y ajoute l’environnement et l’éthique des affaires dans sa version à quatre piliers, et en est à sa version 7[118]. Sedex présente SMETA comme une méthodologie d’amélioration continue plutôt que comme une certification[118], et les audits BSCI aboutissent eux aussi à un rapport d’évaluation, non à un certificat.
La SA8000 de Social Accountability International est en revanche une certification : des cabinets d’audit supervisés par Social Accountability Accreditation Services (SAAS) auditent le site au regard de principes de travail décent tirés de la Déclaration universelle des droits de l’homme, des conventions de l’OIT et du droit national, ainsi que de critères de système de management[119]. L’édition SA8000:2026 a été publiée, et la certification y passe selon une transition fixée par SAI[119].
Un audit consigne les conditions constatées les jours où il a eu lieu, et sa valeur dépend de son périmètre, de la compétence de l’auditeur et du fait qu’il ait été annoncé ou non. Les acheteurs précisent quels systèmes ils acceptent et quels sites doivent être couverts, unités sous-traitées de teinture, d’impression ou de couture comprises, et lisent les constats et les actions correctives, pas seulement le résultat global.
Comment acheter des serviettes sur mesure auprès d’un fabricant : les modèles d’approvisionnement, les minimums de commande et la capacité, la séquence des échantillons et des validations, les documents qui définissent une serviette, ainsi que les règles commerciales, les codes tarifaires et les documents douaniers qui lui font passer les frontières.
Autres termes: original equipment manufacturing, fabrication pour le compte d’un donneur d’ordreAnglais: OEM manufacturing
Modèle d’approvisionnement dans lequel une usine fabrique des produits selon le design et la spécification propres de l’acheteur, pour qu’ils soient vendus sous la marque de celui-ci ; le design appartient à l’acheteur, et non à l’usine.
Dans l’électronique et l’industrie mécanique, l’« original equipment manufacturer » fabriquait des composants qu’une autre entreprise intégrait à son propre produit. Le sourcing textile emploie le terme plus librement : un fournisseur de serviettes OEM tisse, teint ou imprime, puis confectionne une serviette spécifiée par l’acheteur, sous la marque de ce dernier. L’acheteur fournit ou valide la construction, la taille, les coloris, les visuels, les étiquettes et le colisage, et l’usine propose des modifications lorsqu’une exigence ne peut pas être produite de manière fiable.
Comme l’usage varie d’une entreprise et d’un pays à l’autre, un contrat ne devrait pas se fier à la seule appellation. La propriété des fichiers de visuels, des fichiers de dessin jacquard et de la spécification approuvée, la possibilité pour l’usine de vendre le même design à d’autres clients, et la prise en charge des frais de mise en route propres au design, comme les cadres d’impression ou la programmation jacquard, sont réglées par écrit. Le modèle opposé est la fabrication ODM, dans laquelle le design vient du fabricant.
Autres termes: original design manufacturing, conception et fabrication pour le clientAnglais: ODM manufacturing
Modèle d’approvisionnement dans lequel le fabricant développe le design ou la construction du produit, que l’acheteur vend sous sa propre marque, généralement avec des modifications limitées : coloris, taille, visuel ou étiquettes.
Pour les serviettes, l’ODM consiste normalement à choisir une construction que le fabricant a déjà développée, par exemple un jacquard de catalogue, un liteau ratière éprouvé ou un tissu standard à deux faces pour l’impression proposé à de nombreux clients, puis à y ajouter les coloris, les visuels ou le marquage de l’acheteur. Le développement est plus court, puisque la construction a déjà fait ses preuves, et les minimums de commande peuvent être plus bas lorsque plusieurs acheteurs partagent un même tissu de base.
La contrepartie est l’exclusivité. Sauf accord contraire, la construction reste au fabricant, et d’autres acheteurs peuvent recevoir la même serviette sous d’autres étiquettes. Un acheteur qui a besoin de l’exclusivité sur un dessin tissé, un coloris ou une construction la demande explicitement et doit s’attendre à ce qu’elle pèse sur les quantités ou sur les conditions. Les droits sur les visuels de l’acheteur et ceux sur la construction du fabricant sont distincts, et les uns comme les autres doivent être précisés.
Autres termes: marque propre, MDD, private labelAnglais: Private-label manufacturing
Fabrication de produits vendus sous le nom d’un détaillant, d’un distributeur ou d’un propriétaire de marque plutôt que sous celui du fabricant, avec des étiquettes, un emballage et une présentation définis par cette marque.
Un programme de serviettes en marque de distributeur comporte deux niveaux. Le premier est la serviette elle-même : construction, taille, poids, coloris et décoration, fixés dans une spécification technique. Le second porte la marque jusqu’au client final : étiquettes de marque tissées ou imprimées, étiquettes d’entretien et de composition, étiquettes volantes, bandeaux ou boîtes, codes-barres, avertissements sur les sachets et marquage des cartons. Chaque élément a son propre visuel, son fournisseur, son délai et sa validation ; un fichier de code-barres manquant peut bloquer un programme aussi sûrement qu’un lot de teinture.
Les responsabilités se partagent selon cette même ligne. Le fabricant répond de la conformité des marchandises à la spécification et aux échantillons approuvés ; la marque qui met les serviettes sur le marché répond de ce que l’étiquette et l’emballage y affirment. Selon le règlement européen sur l’étiquetage des produits textiles, par exemple, un distributeur qui met un produit sur le marché sous son propre nom ou sa propre marque est considéré comme le fabricant pour les besoins de l’étiquetage[87]. La marque valide donc les dénominations des fibres et leurs pourcentages, les informations d’entretien et les allégations telles que « biologique » ou « recyclé », sur la base de preuves comme les rapports d’essai ou les certificats fournis par le fabricant.
La marque de distributeur place aussi la barre plus haut en matière de régularité. Un détaillant peut vendre la même serviette pendant plusieurs saisons, et chaque réassort doit correspondre à la première livraison en nuance, en toucher, en taille et en emballage. Les outils pour y parvenir sont une spécification signée avec historique des révisions, un échantillon de référence scellé, des visuels numérotés par version pour chaque étiquette et chaque emballage, et des tolérances de nuance convenues entre lots de teinture.
Le terme indique quel nom figure sur le produit, et non qui l’a conçu : une serviette en marque de distributeur peut suivre le design de l’acheteur (OEM) ou la construction du fabricant (ODM). Dans l’usage courant, la « marque blanche » recouvre en partie la même idée, mais elle désigne souvent un produit standard non marqué que plusieurs revendeurs habillent eux-mêmes de leur marque.
Autres termes: sous-traitance, full package, CMT, façonAnglais: Contract manufacturing
Production réalisée sous contrat pour le programme d’une autre entreprise, soit en full package, le fabricant achetant toutes les matières, soit en CMT (cut-make-trim, travail à façon), l’acheteur fournissant alors le tissu.
Le CMT est courant dans l’habillement, où la marque achète le tissu et les fournitures et paie l’usine pour couper, coudre et finir. Les serviettes se prêtent moins bien à ce modèle, car l’essentiel de la valeur et du risque qualité se trouve dans le tissu : fil, ourdissage, tissage éponge, traitements humides et finition. Un contrat de serviettes couvre donc généralement le full package, du fil jusqu’au carton emballé, et le fabricant répond des performances du tissu autant que de la confection.
Des éléments de type CMT apparaissent à la marge, par exemple lorsqu’un acheteur fournit ses propres étiquettes, son emballage ou, plus rarement, le tissu. Pour toute matière fournie par l’acheteur, le contrat devrait préciser qui la contrôle à son arrivée, qui supporte les manquants et les défauts, comment les pertes à la coupe sont prises en compte et qui répond des défauts qui trouvent leur origine dans cette matière.
Autres termes: serviettes personnalisées, serviettes fabriquées à la commandeAnglais: Custom towel manufacturing
Production de serviettes selon les exigences propres de l’acheteur en matière de taille, de construction, de coloris, de décoration et de colisage, par opposition à la fourniture de stock fini ou d’articles de catalogue non modifiés.
La personnalisation va du logo brodé sur une serviette standard à une construction nouvelle, avec ses propres fils, son poids, son liteau et sa recette de teinture. Plus la modification est profonde, plus la mise en route est lourde : nouvelles chaînes, lab dips, fichiers de dessin ratière ou jacquard, cadres d’impression ou profils colorimétriques, et échantillons de validation. C’est cette mise en route qui explique les minimums de commande et les délais plus longs des programmes sur mesure, et la raison pour laquelle une première commande prend plus de temps qu’un réassort.
Un cahier des charges fonctionne mieux lorsqu’il distingue les exigences fixes de celles qui restent ouvertes. Si la taille, le coloris et le logo sont fixés mais que le poids et la construction restent ouverts, le fabricant peut proposer une construction qu’il produit déjà de manière fiable au lieu d’en développer une nouvelle.
Plus petite quantité qu’un fabricant accepte pour un article, généralement comptée par design, coloris, taille ou construction, car chaque série de production comporte un travail de mise en route fixe et des minimums de matières.
Les MOQ découlent du procédé. Une serviette tissée exige une chaîne préparée sur ensouples, et une chaîne courte répartit la même mise en route sur moins de pièces. Le tissu teint en pièce est traité par charges de machine, si bien que chaque coloris a un lot minimal pratique, et les dessins en fils teints ajoutent un lot de fil minimal par coloris. Les dessins ratière et jacquard demandent des fichiers de dessin et un réglage du métier, la sérigraphie un cadre par couleur ; la sublimation demande des profils colorimétriques et des impressions d’essai, mais moins de mise en route fixe par design. Les étiquettes de marque, les étiquettes volantes et les emballages imprimés ont leurs propres minimums fournisseurs, qui peuvent dépasser la quantité de serviettes sur les petites commandes.
La façon dont le minimum est compté importe souvent plus que le chiffre affiché : 1 000 serviettes en cinq coloris et deux tailles représentent cinq lots de teinture et dix articles distincts, chacun mesuré par rapport à un minimum. Les acheteurs peuvent souvent atteindre un seuil en conservant une même construction pour tous les coloris, en utilisant un tissu de base en stock, en réduisant le nombre de coloris ou en acceptant un emballage standard. Des quantités plus faibles sont parfois possibles à d’autres conditions, par décision commerciale prise projet par projet.
Chez Mira Towels: Le MOQ est fixé projet par projet en fonction du produit, de la taille, du tissu et du procédé d’impression, puis confirmé dans le devis. La serviette imprimée all-over 250 GSM en stock démarre à partir de 100 pièces.
Production qu’une usine peut livrer sur une période donnée, en pièces, en kilogrammes ou en mètres, limitée par l’étape de fabrication la plus lente pour le produit concerné.
Une usine de serviettes n’a pas un chiffre de capacité unique. Le tissage se mesure généralement en kilogrammes de tissu ou en heures-métier, la teinture en charges de machine, l’impression en mètres ou en panneaux, la couture et l’emballage en pièces. L’étape qui limite la production dépend du mix produits : les grands draps de bain lourds chargent les métiers et les machines de teinture, tandis que les petites serviettes imprimées chargent la coupe, l’ourlage et l’emballage. Un chiffre mensuel annoncé suppose donc une taille et une construction typiques.
La capacité se distingue aussi de la disponibilité : les lignes sont réservées par d’autres programmes, et les pics saisonniers, comme celui des serviettes de plage et promotionnelles avant l’été, réduisent la capacité libre. Les grosses commandes se planifient de préférence en fonction du plan de charge de l’usine, souvent avec des livraisons fractionnées, plutôt qu’en divisant la quantité par un maximum mensuel.
Chez Mira Towels: Pour les serviettes imprimées all-over, la capacité mensuelle se situe généralement entre 50 000 et 100 000 pièces, selon les dimensions, la construction, le visuel, la finition et le planning.
Séquence d’échantillons réalisés pendant le développement et autour de la production en série, chacun répondant à une question différente : concept et construction, couleur, impression, produit complet et conformité de la production en série.
Les programmes de serviettes passent par tout ou partie de ces étapes : un prototype ou échantillon de développement pour juger la construction, le poids et le toucher, souvent réalisé avec les fils disponibles, si bien que la couleur n’est pas encore définitive ; des lab dips pour les coloris teints et des strike-offs pour les impressions ; un échantillon de présérie réalisé avec les matières et les procédés de série ; enfin, des échantillons tête de production et d’expédition prélevés sur la production. Le réassort d’une serviette déjà approuvée peut passer directement en production, alors qu’une nouvelle construction jacquard peut demander plus d’un tour de développement.
Les échantillons de serviettes s’évaluent de préférence après lavage, car le retrait, le comportement des ourlets, la perte de couleur et le pouvoir absorbant évoluent au cours des premiers lavages. Les commentaires sur un échantillon refusé méritent d’être consignés avec autant de soin qu’une validation, car ils indiquent à la production ce qu’il faut éviter. En contrôle, l’échantillonnage a un sens distinct, statistique : le prélèvement d’unités dans un lot (voir plan d’échantillonnage).
Échantillon réalisé avec les matières, les machines et les procédés de série avant le lancement de la production, servant à la validation finale de la serviette complète : construction, couleur, décoration, étiquettes et colisage.
Le PPS est le dernier moment où une modification coûte peu. Il doit provenir du lot de fil ou du tissu destiné à la série, être teint ou imprimé sur les équipements de production et cousu avec le fil, les étiquettes et l’emballage réels, afin que sa validation décrive la production en série, et non ce qu’un atelier d’échantillons est capable de faire. Les acheteurs vérifient généralement les dimensions et le poids, la couleur sous les sources lumineuses convenues, le comportement au lavage, le libellé des étiquettes, les codes-barres et la présentation de l’emballage.
Un PPS signé et daté fait partie de la référence de contrôle. Si les matières de série changent après la validation, par exemple avec un nouveau lot de fil ou un nouveau fournisseur de tissu, il faut un nouveau PPS ou, au minimum, une comparaison documentée.
Autres termes: échantillon tête de production, échantillon d’expéditionAnglais: Production sample
Échantillon prélevé sur la production en série, généralement sur les premières pièces finies (tête de production), pour confirmer que la série correspond à l’échantillon de présérie approuvé ; les échantillons d’expédition sont prélevés sur les marchandises finies et emballées.
Un échantillon TOP montre si le passage à l’échelle a modifié la nuance, le toucher ou la taille ; il est prélevé assez tôt pour qu’un écart puisse être corrigé sur le reste du lot. Les échantillons d’expédition sont tirés des cartons emballés pour les archives de l’acheteur, les essais en laboratoire ou la présentation en magasin, et représentent ce qui a réellement été livré.
Les acheteurs indiquent combien de pièces il leur faut par coloris et par taille, et qui les prélève. Des pièces choisies par le fournisseur ne constituent pas un échantillon aléatoire ; c’est pourquoi les programmes d’essais exigent souvent un prélèvement par l’inspecteur de l’acheteur.
Autres termes: golden sample, échantillon scellé, échantillon approuvé, échantillon témoinAnglais: Golden sample
Échantillon de référence approuvé, signé ou scellé par l’acheteur et le fabricant, auquel on compare la production en série, les contrôles et les réassorts.
Un échantillon de référence porte le numéro d’article, la date, les éventuels écarts acceptés et les signatures des deux parties, et il est scellé par une étiquette afin de ne pas pouvoir être échangé. Chaque partie conserve une pièce identique, et une pièce supplémentaire peut être remise à la société d’inspection.
Pour les serviettes, la conservation compte. La lumière fait passer les couleurs teintes et imprimées, la manipulation et l’humidité modifient le toucher et l’aspect ; les références se conservent donc à l’abri de la lumière, au sec et pliées comme lors de la validation, et un échantillon vieux de plusieurs saisons peut ne plus montrer la nuance approuvée. Lorsque seule la couleur ou l’impression est critique, un échantillon étiqueté sur une carte de nuances peut servir de référence pour ce critère, tandis que la serviette complète reste la référence pour la taille, la finition et la présentation.
Autres termes: fiche technique, spécification produitAnglais: Technical specification
Document qui énonce toutes les exigences mesurables d’une serviette, de la taille, du poids et de la composition fibreuse jusqu’à la construction, aux standards couleur, à la décoration, à l’étiquetage, au colisage et aux essais, chacune avec sa tolérance ou sa méthode.
La spécification d’une serviette sert de base au devis, car deux prix ne sont comparables que s’ils décrivent le même produit ; elle constitue l’instruction de production du fabricant ; et elle est la référence des contrôles et des essais. Tout ce qu’elle laisse ouvert est décidé par celui qui fabrique la serviette.
Une spécification complète couvre normalement : la taille finie avec sa tolérance et sa méthode de mesure (à plat, détendue, après conditionnement) ; le poids à la pièce ou le grammage (GSM) avec sa tolérance ; la composition fibreuse de chaque composant, c’est-à-dire le poil, le fond et la trame, ou la face d’impression et le dos, ainsi que le fil à coudre et les étiquettes le cas échéant ; la construction, avec le titre, le nombre de bouts et la torsion de chaque nappe de fils, les réductions, le nombre de duites par boucle, la hauteur de boucle et un éventuel tondage ; les détails du liteau, de l’ourlet et des bords, avec le type et la densité de points ; les standards couleur et les sources lumineuses de validation ; le procédé de décoration, les fichiers de visuels et leur emplacement ; les étiquettes et leur position ; le pliage, l’emballage et les cartons ; enfin, les exigences d’essai.
Essais et limites vont de pair. Une ligne indiquant « solidité des teintures au lavage : ISO 105-C06 » nomme une méthode mais ne fixe aucune exigence ; la spécification doit préciser les conditions d’essai et la note minimale ou, pour le retrait, la méthode et la variation maximale en longueur et en largeur. Les niveaux d’acceptation viennent des exigences de l’acheteur ou du manuel d’un distributeur, jamais de la norme de méthode. Il en va de même pour le contrôle : les NQA applicables aux défauts critiques, majeurs et mineurs ainsi que la liste des défauts ont leur place dans le document.
Deux erreurs reviennent souvent. La première consiste à spécifier par la réputation (« qualité hôtelière », « coton égyptien 600 GSM ») en laissant la construction ouverte : le poids et le nom de la fibre disent peu de chose du fil, du poil et de la finition, et deux serviettes qui répondent au même intitulé peuvent se comporter très différemment au lavage. La seconde consiste à laisser le document dériver. Chaque modification approuvée, comme un nouveau fournisseur d’étiquettes ou une hauteur de boucle ajustée, fait l’objet d’une révision datée, afin que la spécification et l’échantillon de référence décrivent la même serviette.
Autres termes: tech pack, dossier technique produitAnglais: Tech pack
Ensemble des documents de développement d’un produit émis par l’acheteur, tels que croquis, mesures, matières, visuels, coloris, étiquettes, emballage et nomenclature, diffusé sous gestion de versions.
Le tech pack vient de l’habillement, où les vêtements exigent des barèmes de mesures gradués et des détails de construction. Pour les serviettes, le dossier est plus court, mais il rassemble ce qu’une spécification seule ne montre pas : les fichiers de visuels définitifs, les tableaux de coloris, les maquettes des étiquettes et des étiquettes volantes avec leurs positions exactes, les schémas de pliage et les étiquettes de cartons. Le tech pack porte l’intention de design de l’acheteur ; la spécification technique du fabricant la traduit en fils, en constructions et en réglages de procédé.
Les deux documents portent un numéro de version et une date, car une usine qui travaille à partir d’un fichier périmé fabriquera exactement ce que ce fichier décrit.
Liste de tous les composants et de leur quantité par unité finie, tels que fils ou tissu, fil à coudre, étiquettes, attaches de suspension et emballage, utilisée pour les achats, le calcul des coûts et le pilotage de la production.
Pour une serviette éponge, la nomenclature commence par la consommation de fil de chaque nappe (poil, fond et trame), corrigée des pertes à l’ourdissage, au tissage et à la coupe, et se poursuit avec le fil à coudre, les étiquettes de marque et d’entretien, les attaches de suspension, les encarts, les sachets, les bandeaux et les cartons. Pour une serviette imprimée par sublimation, elle indique le tissu de base, avec le papier transfert et l’encre comme consommables, ainsi que les fournitures. Chaque ligne comporte normalement une spécification et un fournisseur approuvé.
Les achats commandent à partir de la nomenclature ; remplacer la matière d’une étiquette ou changer l’épaisseur d’un sachet constitue donc une modification du produit, à valider et à enregistrer comme une modification de la serviette.
Travail qui transforme le cahier des charges d’un acheteur en une serviette approuvée et productible : choix de la construction, achat des matières, échantillonnage, essais et calcul des coûts, jusqu’à la signature d’une spécification et d’un échantillon.
Le développement part de l’usage : la façon dont la serviette sera utilisée, lavée et vendue détermine la fibre, la construction et le poids avant la couleur et la décoration. Le fabricant propose une construction, souvent une construction qu’il produit déjà, réalise des échantillons de développement et ajuste les fils, la hauteur de boucle, la finition ou les réglages d’impression en fonction des résultats de lavage et d’essai. Le calcul des coûts avance en parallèle, car chaque modification du fil, du poids ou de la décoration fait bouger le prix.
La durée dépend surtout de la nouveauté de la construction et de la rapidité des retours de validation : une nouvelle impression sur un tissu de base existant se développe bien plus vite qu’un nouveau jacquard en fils teints sur mesure. Un cahier des charges qui précise le type de produit, la taille visée, la quantité, l’usage prévu, le visuel ou une serviette de référence, le pays de livraison et la date souhaitée supprime l’essentiel des allers-retours du début.
Temps qui s’écoule entre la confirmation de la commande ou de l’échantillon et le moment où les marchandises sont produites, contrôlées et prêtes à l’expédition ; il exclut l’échantillonnage antérieur à la confirmation et le transport jusqu’à destination.
Le délai d’une serviette est la somme d’étapes largement successives : approvisionnement du fil ou du tissu de base, ourdissage et tissage ou préparation du tissu, teinture ou impression, finition, coupe et couture, emballage et contrôle final. Les matières et les fournitures, notamment les fils teints sur mesure, les tissus spéciaux et les emballages imprimés, en représentent souvent la part la plus longue ; les constructions en stock raccourcissent la chaîne, puisque le tissu de base existe déjà.
Le compteur démarre à un événement défini, comme la validation de l’échantillon de présérie ou la confirmation écrite de la commande ; des validations tardives repoussent donc la date de mise à disposition. Cette date, ou date de sortie usine, n’est pas la date de livraison : le fret, le dédouanement et le transport intérieur s’y ajoutent, et la partie qui les organise dépend de la règle Incoterms® convenue. Un délai est en outre une estimation établie d’après le plan de charge de l’usine au moment de la commande, et non une garantie ; les hautes saisons et les modifications tardives des visuels ou de l’emballage l’allongent.
Chez Mira Towels: Le délai d’un programme de serviettes sur mesure dépend de la spécification et du planning de production ; il est confirmé dans le devis. La serviette imprimée all-over 250 GSM en stock demande environ 2–3 semaines après validation de la commande, et les tissus hors stock environ 4–5 semaines après validation. Il s’agit d’estimations, et non de garanties.
Autres termes: approbation des couleurs, standard couleurAnglais: Colour approval
Accord formel entre l’acheteur et le fabricant sur la conformité d’une couleur teinte ou imprimée à sa cible, établi sur un échantillon physique sous des sources lumineuses définies et enregistré comme standard pour la production en série.
Trois éléments sont fixés avant la validation d’une couleur : la cible (un standard physique fourni par l’acheteur, un lot approuvé antérieurement ou une référence issue d’un système de couleurs), le support (le tissu réel de la serviette, car une même couleur ne se lit pas de la même façon sur un poil bouclé, sur du velours et sur une face polyester) et les conditions d’observation, généralement une cabine de lumière avec la lumière du jour et les illuminants de magasin ou domestiques qui comptent pour l’acheteur. La mesure instrumentale apporte des chiffres, mais l’écart de couleur admis est fixé par l’acheteur (voir mise à la nuance).
Les écrans et les photographies ne restituent pas fidèlement la couleur d’un textile ; une validation faite sur cette base n’est donc pas fiable. L’échantillon approuvé, étiqueté et daté, rejoint le jeu de références qui sert aux contrôles et aux réassorts.
Petit échantillon de fil ou de tissu teint en laboratoire selon une couleur cible et soumis à validation avant que la recette de teinture ne soit utilisée en production.
Une teinturerie soumet généralement plusieurs lab dips par coloris, souvent repérés A, B et C, qui diffèrent légèrement en teinte ou en intensité, afin que l’acheteur choisisse le plus proche ou indique une direction (« plus rouge », « plus propre », « plus soutenu »). Les lab dips doivent être réalisés sur le support réel, avec la fibre, la qualité de fil ou de tissu et le prétraitement de la série, car une recette qui correspond sur un échantillon de coton plat peut paraître différente sur le poil d’une éponge. Ils sont jugés sous les sources lumineuses convenues afin de révéler le métamérisme.
Un lab dip approuvé fixe la recette, et non la nuance de série, qui varie encore avec la machine, la charge et la finition ; la production est contrôlée par rapport au lab dip approuvé, dans la tolérance convenue.
Autres termes: essai d’impression, strike-off d’impression
Échantillon d’impression du dessin réel sur le tissu réel, réalisé avec le procédé d’impression prévu, servant à valider la couleur, les détails, l’échelle, l’emplacement et le toucher avant l’impression en série.
Un strike-off montre ce qu’un lab dip ne peut pas montrer : le comportement d’un dessin sur la surface d’une serviette. Les traits fins peuvent se boucher sur le poil, les dégradés peuvent former des bandes, et les couleurs dérivent entre le fichier et le tissu fini. En sublimation, le strike-off est imprimé sur la véritable face polyester avec le papier, l’encre et les réglages de transfert de la série ; en impression réactive ou pigmentaire sur coton, il est réalisé avec la pâte d’impression et le procédé de fixation de la série.
Un strike-off peut montrer une partie du dessin ou un panneau complet ; un panneau complet permet en outre de vérifier l’emplacement par rapport aux lignes de coupe et d’ourlet. Il se distingue du lab dip, qui valide une couleur teinte, et de l’échantillon de présérie, qui valide la serviette complète avec ses étiquettes et son colisage.
Chez Mira Towels: La plupart des projets passent par un strike-off ou un échantillon de présérie avant la production en série. Pour les serviettes imprimées all-over, l’équipe de production fournit le gabarit de sublimation correspondant à la taille choisie et vérifie l’échelle, le fond perdu et la couleur des fichiers.
Quantité de serviettes produites dans les mêmes conditions, par exemple avec un même lot de fil, un même lot de teinture ou un même réglage d’impression, et traitée comme une unité pour le contrôle, l’échantillonnage et la traçabilité.
C’est entre les lots que la variation est la plus forte : des serviettes issues de deux charges de teinture peuvent différer en nuance alors même que toutes deux sont dans la tolérance, et un résultat de contrôle ne décrit que le lot dans lequel il a été prélevé. Pour un contrôle selon le NQA, le lot doit être homogène ; regrouper plusieurs lots de teinture ou plusieurs semaines de production en un seul lot de contrôle masque les différences et rend l’échantillon moins représentatif. Les numéros de lot portés sur les cartons permettent à l’acheteur de garder les nuances ensemble en rayon ou dans le stock de linge d’un hôtel, et de remonter d’une réclamation aux enregistrements des matières et des procédés.
Production de la quantité totale de la commande sur les équipements de production, avec les matières de série, une fois la spécification et les échantillons approuvés.
L’échelle modifie les résultats : une machine de teinture pleine, une chaîne longue, un transfert en continu sur calandre ou une ligne de coupe ne se comportent pas comme un métier d’échantillonnage ou une presse à chaud ; c’est pourquoi les premières pièces finies sont contrôlées comme échantillon TOP. Les modifications après le lancement de la série coûtent cher, car le fil est peut-être déjà teint, le tissu tissé ou les panneaux imprimés, et elles relancent généralement une partie du délai. Les contrôles en cours de production détectent les dérives avant qu’elles n’atteignent tout le lot.
Autres termes: rétroplanning, planning T&A (time and action)Anglais: Production planning
Ordonnancement des matières, des validations et de la capacité de production pour une commande, généralement présenté sous forme de planning T&A (time and action) avec des jalons allant de la confirmation de commande à la date de sortie usine.
Un planning T&A de serviettes liste chaque jalon avec un responsable et une date : validations des visuels et des lab dips, validation du PPS, réception du fil ou du tissu, réception des fournitures et de l’emballage, début du tissage ou de l’impression, finition, couture, réservation de l’inspection, date de sortie usine et réservation du fret. En remontant à partir de la date de livraison exigée, on obtient la date limite acceptable pour chaque validation.
Le chemin critique passe souvent par les validations et les fournitures plutôt que par les machines : un visuel d’étiquette volante ou une liste de codes-barres en retard bloque l’emballage, même lorsque les serviettes sont terminées. Lorsqu’un jalon glisse, les deux parties mettent le planning à jour afin que l’effet sur la date de mise à disposition apparaisse tôt.
Autres termes: accord qualité fournisseur, cahier des charges qualitéAnglais: Quality agreement
Document contractuel entre l’acheteur et le fabricant qui définit les exigences et les procédures qualité : spécifications, tolérances, essais, contrôles et NQA, classification des défauts, enregistrements et traitement des réclamations.
Là où une spécification décrit un produit, l’accord qualité fixe les règles de l’ensemble de la relation : quels essais s’appliquent à chaque type de produit et quel laboratoire les réalise, comment les inspections sont réservées, le plan d’échantillonnage et les NQA pour les défauts critiques, majeurs et mineurs (souvent tirés des tables de l’ISO 2859-1[49]), le sort d’un lot refusé (retouche, nouveau contrôle ou rejet), la manière de signaler les réclamations et la durée de conservation des enregistrements et des échantillons de référence.
Pour les serviettes, il est utile de préciser comment le poids et la taille sont mesurés, car le conditionnement et la position de mesure modifient le résultat, et comment les écarts de nuance entre lots de teinture sont traités ; les litiges ultérieurs deviennent alors des questions de procédure.
Autres termes: instructions de colisage, consignes d’emballageAnglais: Packaging specification
Document qui définit comment chaque serviette est pliée, étiquetée et emballée : format de pliage, sous-emballages, étiquettes, codes-barres et étiquettes volantes avec leurs positions, sachets et avertissements, assortiment par carton et marquage des cartons.
Les instructions de colisage sont souvent finalisées en dernier, alors que les matériaux d’emballage doivent être commandés tôt. Une instruction complète indique les dimensions une fois la serviette pliée et la face visible sur le dessus (importante pour les logos et les dessins imprimés), le type et la taille du sachet ou du bandeau, les positions des étiquettes et des autocollants, le type et les données du code-barres, le nombre de pièces par sous-emballage et par carton, l’assortiment de tailles et de coloris, et le marquage des cartons.
Pour le fret maritime, elle doit aussi tenir compte de l’humidité : le coton absorbe l’humidité ambiante, et les serviettes emballées chaudes ou humides, ou enfermées dans des emballages non respirants, sont exposées à la condensation pendant les longues traversées en conteneur. Un échantillon d’emballage approuvé, photographié sur chaque face, est la référence la plus pratique pour les emballeurs et les inspecteurs.
Autres termes: carton export, carton maître, suremballageAnglais: Carton specification
Exigences applicables au carton d’expédition : dimensions intérieures, composition et résistance du carton, poids brut maximal, nombre de pièces et assortiment par carton, fermeture et marquage.
La taille du carton est généralement déduite de la serviette pliée et du nombre de pièces par carton, puis vérifiée par rapport au poids maximal de carton fixé par l’acheteur pour la manutention manuelle et par rapport à une utilisation efficace des palettes et des conteneurs. La composition du carton, par exemple simple, double ou triple cannelure, est choisie en fonction du poids et de la charge de gerbage, et les acheteurs qui disposent de centres de distribution la spécifient souvent. La compression au gerbage écrase le poil et marque les plis, si bien que des cartons trop remplis peuvent donner à l’arrivée un aspect médiocre à des serviettes bien fabriquées. Certains acheteurs exigent aussi des essais de transport sur le carton emballé, pour lesquels l’International Safe Transit Association (ISTA) publie des procédures normalisées[81].
Autres termes: marques d’expédition, marquage des cartonsAnglais: Shipping marks
Inscriptions imprimées ou étiquetées sur les cartons export qui identifient l’envoi et chaque carton : marques principales (destinataire ou marque, numéro de commande et de carton) et marques latérales indiquant l’article, la quantité, les poids et les dimensions.
Les marques principales identifient l’expédition : destinataire ou marque, destination, numéro de bon de commande et numéro de carton sous la forme « 1/250 ». Les marques latérales décrivent le contenu : numéro d’article, coloris et taille, nombre de pièces par carton, poids brut et poids net, dimensions du carton et toute mention du pays d’origine exigée par l’acheteur ou par le marché de destination. Les symboles de manutention comme « tenir au sec » et les numéros de lot sont des ajouts courants.
Certains distributeurs exigent également une étiquette logistique portant un SSCC (Serial Shipping Container Code) GS1, l’identifiant GS1 des unités logistiques individuelles telles que les cartons et les palettes[82]. Le marquage doit correspondre à la liste de colisage et à la facture commerciale, à partir desquelles la douane et les entrepôts de réception rapprochent les cartons.
Onze règles commerciales désignées par trois lettres, publiées par la Chambre de commerce internationale, qui répartissent entre vendeur et acheteur le point de livraison, le transfert des risques, les frais et les formalités douanières dans un contrat de vente.
L’édition en vigueur est Incoterms® 2020, applicable depuis le 1er janvier 2020[83]. Chaque règle répond aux mêmes questions : où le vendeur livre, à quel moment le risque de perte ou de dommage passe à l’acheteur, qui paie quels frais (chargement, fret, assurance, dédouanement à l’export et à l’import) et qui accomplit les formalités douanières. Les règles ne déterminent pas le moment où la propriété des marchandises est transférée, et elles ne fixent ni le prix ni ses modalités de paiement ; propriété et paiement relèvent du contrat de vente.
Sept règles s’utilisent quel que soit le mode de transport, y compris en transport multimodal : EXW, FCA, CPT, CIP, DAP, DPU et DDP[84]. Quatre sont réservées au transport maritime et fluvial : FAS, FOB, CFR et CIF[85]. Les règles maritimes supposent que le vendeur remet les marchandises au navire. Or les serviettes en conteneur sont normalement remises au transporteur dans un terminal à conteneurs, ou chargées à l’usine, plusieurs jours avant le chargement du navire ; pour ce cas, les notes explicatives de la CCI conseillent d’envisager FCA plutôt que FOB, et CIP plutôt que CIF[85]. Si FOB est malgré tout utilisé pour une marchandise conteneurisée, le vendeur conserve le risque pendant que les marchandises attendent au terminal, entre les mains du transporteur.
Une règle ne fonctionne qu’avec un lieu désigné avec précision et l’édition, par exemple « FCA entrepôt du vendeur, Istanbul, Incoterms® 2020 » ou « CIF Rotterdam, Incoterms® 2020 » ; « FOB Turquie » laisse le point de livraison ouvert. Le choix détermine aussi qui réserve le fret, qui assure les marchandises pendant le transport, qui accomplit le dédouanement à l’export et à l’import, et donc quels documents le fabricant fournit avec la facture commerciale et la liste de colisage.
Les règles ne régissent que le contrat de vente, et non le contrat de transport ni la police d’assurance ; elles s’appliquent parce que le contrat les intègre. Les éditions diffèrent (en 2020, par exemple, DPU a remplacé DAT[83]) ; l’édition s’écrit donc toujours à côté de la règle.
Règle Incoterms® selon laquelle le vendeur livre en mettant les marchandises à la disposition de l’acheteur dans ses locaux ou en un autre lieu désigné, sans les charger sur un véhicule d’enlèvement et sans les dédouaner à l’export.
EXW impose au vendeur l’obligation minimale. Selon les notes d’Incoterms® 2020, le vendeur n’est pas tenu de charger les marchandises sur le véhicule d’enlèvement et n’a aucune obligation d’organiser le dédouanement à l’export[84]. Pour un acheteur étranger qui vient chercher des serviettes à l’usine, cela crée des difficultés pratiques : le transitaire de l’acheteur doit accomplir les formalités d’exportation dans le pays du vendeur, et si le personnel de l’usine charge le véhicule, comme c’est généralement le cas, il le fait aux risques et aux frais de l’acheteur.
Les notes de la CCI conseillent à l’acheteur qui prévoit des difficultés de dédouanement à l’export de choisir plutôt FCA[84] ; en FCA dans les locaux du vendeur, celui-ci charge le véhicule d’enlèvement de l’acheteur et dédouane les marchandises à l’export. EXW convient aux ventes intérieures, ou aux acheteurs qui disposent d’une organisation d’exportation établie dans le pays du vendeur.
Règle Incoterms® pour le transport maritime et fluvial selon laquelle le vendeur livre les marchandises, dédouanées à l’export, à bord du navire désigné par l’acheteur au port d’embarquement convenu ; le risque est transféré dès que les marchandises sont à bord.
En FOB, l’acheteur conclut et paie le contrat de fret maritime principal et l’éventuelle assurance, tandis que le vendeur supporte les frais et les risques jusqu’à ce que les marchandises soient à bord[85]. La règle convient aux marchandises qui arrivent directement au navire, comme les marchandises en vrac. Les serviettes en conteneur sont remises dans un terminal ou chargées à l’usine bien avant le chargement du navire ; le vendeur porte alors le risque pour des marchandises qu’il ne contrôle plus, et c’est pourquoi les notes de la CCI conseillent d’envisager plutôt FCA (voir règles Incoterms®).
Un terme FOB doit désigner le port d’embarquement et l’édition. Les professionnels emploient aussi « prix FOB » de façon approximative pour désigner un prix export hors fret ; dans un contrat, le terme ne devrait être employé qu’au sens des Incoterms®.
Règle Incoterms® pour le transport maritime et fluvial selon laquelle le vendeur paie le fret et une assurance minimale jusqu’au port de destination convenu, tandis que le risque passe à l’acheteur lorsque les marchandises sont à bord au port d’embarquement.
CIF dissocie les frais et le risque. Le vendeur paie jusqu’au port de destination, mais il a livré dès que les marchandises sont à bord au port d’embarquement, qu’elles arrivent en bon état ou non[85]. L’assurance qu’il doit souscrire selon Incoterms® 2020 est une couverture limitée conforme aux Institute Cargo Clauses (C) ou à des clauses similaires, pour au moins le prix prévu au contrat majoré de 10 %, sauf si les parties conviennent d’un niveau plus élevé[85] ; en CIP, à l’inverse, les règles 2020 exigent une couverture tous risques conforme aux clauses (A).
L’acheteur de serviettes qui souhaite une protection plus large pendant le transport convient d’une couverture supérieure dans le contrat ou souscrit sa propre assurance ; pour les marchandises en conteneur, les notes de la CCI orientent vers CIP plutôt que CIF (voir règles Incoterms®).
Règle Incoterms® selon laquelle le vendeur livre les marchandises, dédouanées à l’import, au lieu de destination convenu et supporte tous les frais et risques jusqu’à ce point, y compris les droits à l’importation et les taxes applicables.
DDP impose au vendeur l’obligation maximale. Les notes d’Incoterms® 2020 exigent que le vendeur dédouane les marchandises à l’export et à l’import, paie les éventuels droits à l’importation et accomplisse les formalités douanières, et elles avertissent que les taxes qu’il acquitte peuvent ne pas être récupérables auprès de l’acheteur[84]. Pour un fabricant de serviettes, cela signifie agir en tant qu’importateur ou en désigner un, payer les droits correspondant au classement tarifaire et à l’origine de la serviette, et gérer la TVA à l’importation ou la taxe sur les ventes. Au vendeur qui ne peut pas obtenir le dédouanement à l’import, par exemple lorsque seul un importateur établi localement peut dédouaner les marchandises, les notes de la CCI conseillent de choisir DAP ou DPU, qui laissent le dédouanement à l’import à l’acheteur[84].
DDP répartit les frais de livraison et les droits ; il ne détermine pas qui est juridiquement responsable de l’étiquetage et de la conformité des produits sur le marché de destination, ce qui relève des règles de ce marché applicables aux fabricants, aux importateurs et aux distributeurs.
Autres termes: code du Système harmonisé, code HS, code douanier, nomenclature tarifaireAnglais: HS code
Code à six chiffres du Système harmonisé, la nomenclature internationale des marchandises de l’Organisation mondiale des douanes, utilisé pour classer les produits aux fins des droits de douane, des statistiques et des règles commerciales ; les serviettes relèvent de la position 6302.
Plus de 200 pays et économies utilisent le Système harmonisé, et plus de 98 % des marchandises du commerce international sont classées selon ses termes[97]. Les six premiers chiffres sont harmonisés au niveau international ; les tarifs nationaux ajoutent des chiffres supplémentaires, comme la nomenclature combinée de l’UE à huit chiffres et les codes d’importation à dix chiffres des tarifs de l’UE et du Royaume-Uni. Les taux de droits sont attachés à ces codes nationaux et varient selon la destination et selon l’origine.
La position 6302 couvre le linge de lit, de table, de toilette ou de cuisine. Les serviettes éponge en coton relèvent de la sous-position 6302 60, « linge de toilette ou de cuisine, bouclé du genre éponge, de coton » ; les autres articles de linge de toilette et de cuisine relèvent des sous-positions résiduelles 6302 91 (de coton), 6302 93 (de fibres synthétiques ou artificielles) et 6302 99 (d’autres matières textiles)[98].
Les serviettes en mélange de fibres demandent de l’attention. Selon les notes de sous-positions de la section XI, un article textile confectionné composé de deux matières ou plus est classé d’après la matière qui prédomine en poids et, pour les produits constitués d’un tissu de fond et d’une surface veloutée ou bouclée, il n’est pas tenu compte du tissu de fond[99]. Une serviette à boucles de coton sur un fond coton-polyester peut donc rester « de coton », tandis que le classement d’une serviette à deux faces, avec une face d’impression en polyester et un dos en coton, dépend du poids de chaque surface de poil et de la question de savoir si la face polyester compte encore comme de l’éponge. Le classement d’une nouvelle construction devrait être confirmé auprès d’un représentant en douane ou, dans l’UE, par une décision de renseignement tarifaire contraignant (RTC), qui lie toutes les administrations douanières de l’UE et est en général valable trois ans[100].
Document douanier qui prouve que des marchandises échangées entre l’UE et la Turquie sont en libre pratique au sein de leur union douanière, afin qu’elles puissent circuler entre les deux selon les règles de cette union douanière.
L’union douanière entre l’UE et la Turquie couvre les produits industriels, textiles et serviettes compris ; les produits agricoles en sont exclus, et les produits du charbon et de l’acier relèvent d’un accord préférentiel distinct[101]. Les marchandises produites en Turquie, ou importées de pays tiers et mises en libre pratique dans ce pays, peuvent circuler vers l’UE et inversement, et le certificat de circulation A.TR est la preuve de ce statut douanier[101]. Il est visé par les autorités douanières de l’État d’exportation et doit être présenté dans l’État d’importation dans un délai de quatre mois à compter de sa délivrance[102] ; les douanes de l’UE acceptent également les certificats A.TR délivrés par voie électronique par les autorités turques avec un code QR[101].
Un A.TR n’est pas un certificat d’origine. Il atteste le statut de libre pratique, et non le lieu de fabrication des serviettes ; il ne remplace donc pas les preuves de l’origine préférentielle, comme le certificat de circulation EUR.1 utilisé dans le cadre d’autres accords, et il ne sert qu’aux échanges entre l’UE et la Turquie.
Des réponses courtes aux questions que les acheteurs posent le plus souvent en lisant une fiche technique ou un rapport d’essai. Les entrées citées dans chaque réponse vont plus loin.
Quelle différence entre éponge bouclée et velours ?
L’éponge garde ses boucles intactes ; le velours est une éponge dont les boucles ont été tondues sur une face, laissant des extrémités de fibres coupées dressées. Les boucles intactes offrent une surface plus grande et plus ouverte, qui absorbe l’eau rapidement. La face tondue du velours est plus lisse, a un léger brillant et restitue plus nettement les détails tissés ou imprimés, mais elle absorbe moins que le même tissu resté en boucles[133].
La plupart des serviettes velours ne sont donc tondues que d’un côté et gardent une éponge bouclée sur l’autre. Le tondage enlève aussi de la fibre : une serviette velours est plus légère que l’éponge écrue dont elle est issue et peut perdre davantage de bourre lors de ses premiers lavages. Voir velours et tissu éponge.
Pourquoi deux serviettes de même grammage peuvent-elles se comporter différemment ?
Le GSM indique la quantité de matière contenue dans un mètre carré, pas la façon dont elle est disposée. La même masse peut former des boucles longues et lâches ou courtes et denses, passer dans un fil de poil filé à anneaux peu tordu ou dans un fil à rotor plus dur, dans une part de poil élevée ou faible par rapport au fond, et recevoir un adoucissant qui rend la surface hydrophobe ou un adoucissant qui ne le fait pas. Chaque choix modifie le pouvoir absorbant, la douceur, le temps de séchage et la durabilité, alors que le poids reste le même.
Pour comparer des devis, comparez la construction qui se cache derrière le chiffre : titres et types de fils pour le poil et le fond, hauteur de boucle, duites par boucle, composition fibreuse et finition. Voir grammage (GSM) et construction du tissu.
Quelle différence entre coton cardé et coton peigné ?
Les deux termes décrivent la préparation du fil, pas une autre sorte de coton. Tout coton destiné à la filature à anneaux est cardé ; le fil peigné passe par une étape de peignage supplémentaire qui retire une partie des fibres courtes et des boutons laissés par le cardage. On obtient un fil plus lisse, plus régulier, plus résistant et moins pileux, qui peut être filé plus fin, à un coût plus élevé, car la fibre éliminée au peignage (la blousse) quitte le procédé.
Dans les serviettes, la mention « coton peigné » désigne normalement le fil de poil. Le fil cardé reste un bon choix pour les fils de fond et de trame, et pour les fils de poil dont on attend du gonflant plutôt que de la finesse. Voir cardage et peignage.
Que signifient Ne, tex et denier ?
Tous trois expriment la masse linéique d’un fil. Le Ne, titrage anglais coton, est un système indirect : le nombre d’écheveaux de 840 yards qui pèsent une livre ; plus le chiffre est élevé, plus le fil est fin. Le tex et le denier sont des systèmes directs : le tex est la masse en grammes de 1 000 mètres de fil, le denier la masse en grammes de 9 000 mètres ; plus le chiffre est élevé, plus le fil est gros.
Les fils de coton pour serviettes se spécifient normalement en Ne, les fils continus de polyester en denier ou en décitex (un dixième de tex). La conversion est d’environ Ne = 590,5 ÷ tex. Voir titre du fil.
Comment la torsion du fil influe-t-elle sur la serviette ?
La torsion lie les fibres en un fil. Davantage de torsion rend le fil plus résistant jusqu’à un optimum et serre davantage les fibres, ce qui donne des boucles fermes et bien définies qui perdent moins de fibres, mais laisse moins d’espace dans le fil pour retenir l’eau et rend le toucher plus sec. Moins de torsion produit l’effet inverse : la boucle est plus gonflante et plus douce et absorbe plus vite[133], mais elle perd plus tôt ses fibres et sa définition au lavage.
Les fils de poil sont donc généralement filés avec moins de torsion que les fils de fond, le poil sans torsion étant le cas extrême. La vivacité de torsion résiduelle compte aussi, car elle peut faire coucher ou vriller les boucles. Voir torsion, fils de poil à faible et à forte torsion et fil sans torsion.
Quelle différence entre teinture réactive et impression par sublimation ?
Elles colorent des fibres différentes par des chimies différentes. Les colorants réactifs forment une liaison covalente avec les groupes hydroxyle de la cellulose en milieu alcalin, ce qui en fait la principale classe de colorants des serviettes en coton ; le colorant qui n’a pas réagi avec la fibre doit ensuite être éliminé par lavage[121]. La sublimation emploie des colorants dispersés qui, sous l’effet de la chaleur, diffusent dans le polyester au-dessus de sa température de transition vitreuse et y restent emprisonnés au refroidissement[156]. Aucune liaison chimique ne se forme et aucun lavage d’élimination ne suit.
La teinture réactive donne des teintes unies en bain de teinture, et l’impression réactive produit des dessins sur coton. La sublimation reproduit des visuels photographiques imprimés all-over, mais uniquement sur une surface en polyester. Voir colorants réactifs et sublimation des colorants.
Quelle différence entre pouvoir absorbant, effet mèche et vitesse de séchage ?
Le pouvoir absorbant est la capacité du tissu à capter l’eau et à la retenir : la rapidité avec laquelle l’absorption commence (la vitesse d’absorption) et la quantité retenue (la rétention d’eau). L’effet mèche est la diffusion du liquide à travers le tissu ou le long de celui-ci par capillarité ; une face polyester peut avoir un bon effet mèche tout en absorbant très peu d’eau dans ses fibres. La vitesse de séchage est la vitesse à laquelle l’eau retenue s’évapore.
Ces trois propriétés s’opposent souvent. Une serviette éponge en coton lourde retient beaucoup d’eau et met donc plus longtemps à sécher ; une serviette légère tissée à plat ou en microfibre sèche vite, mais retient moins. Une spécification doit dire laquelle compte pour l’usage prévu. Voir pouvoir absorbant, effet mèche et vitesse de séchage.
Que mesurent réellement les normes d’essai textiles ISO ?
Une norme de méthode d’essai définit comment échantillonner, conditionner et essayer une éprouvette et comment exprimer le résultat, afin que les résultats de différents laboratoires puissent être comparés. L’ISO 105-C06, par exemple, décrit comment laver une éprouvette avec un tissu témoin multifibre et comment coter la dégradation de la couleur et le dégorgement à l’aide des échelles de gris ; l’ISO 5077 décrit comment mesurer la variation dimensionnelle après lavage et séchage.
La méthode ne dit pas quel résultat est acceptable pour une serviette. Les limites d’acceptation viennent de la spécification de l’acheteur ou de l’enseigne, d’une norme de produit lorsqu’il en existe une, ou du contrat. Un rapport qui indique « essayé selon l’ISO 105-C06 » sans les cotes ni les limites convenues dit peu de chose. Voir norme, réglementation, certification et méthode d’essai.
Quelle différence entre un rapport d’essai et un certificat ?
Un rapport d’essai consigne les résultats d’essais définis sur l’échantillon qu’un laboratoire a reçu, et ne dit rien des autres lots s’ils ne sont pas essayés eux aussi. Un certificat est délivré par un organisme de certification après évaluation d’un produit, d’un site, d’un système de management ou d’une chaîne de traçabilité au regard des critères d’un référentiel ; il est valable pour un périmètre et une durée définis.
L’OEKO-TEX® STANDARD 100 certifie des articles, l’ISO 9001 un système de management de la qualité, et le GOTS ou les référentiels de Textile Exchange une chaîne de traçabilité, avec des certificats de transaction pour chaque expédition. Lorsqu’un acheteur demande une « certification », il est utile de nommer le document et le périmètre nécessaires. Voir rapport d’essai, certification des produits et des sites et certificat de transaction.
Que signifie un NQA de 2,5 dans un contrôle de serviettes ?
C’est le niveau de qualité acceptable (AQL en anglais) qui sert à choisir un plan d’échantillonnage dans l’ISO 2859-1 : la moyenne de processus la plus défavorable, ici 2,5 % de non-conformes, qui reste tolérable sur une série continue de lots[49]. Ce n’est pas la promesse que chaque lot contient au plus 2,5 % de serviettes défectueuses.
Avec l’effectif du lot et le niveau de contrôle, le NQA fixe l’effectif de l’échantillon ainsi que les critères d’acceptation et de refus ; le lot est accepté lorsque le nombre d’unités défectueuses trouvées dans l’échantillon ne dépasse pas le critère d’acceptation. Les acheteurs fixent généralement des NQA distincts pour les défauts critiques, majeurs et mineurs : la classification des défauts doit donc être convenue à l’avance. Voir niveau de qualité acceptable et classification des défauts.
Sources et normes
Sources citées dans les définitions, classées par type. Chaque norme renvoie à la page de son éditeur, où l’on peut vérifier l’édition en vigueur et le domaine d’application ; le glossaire les explique, mais ne les reproduit pas.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Désignation normalisée des fils simples, retors et câblés à partir de la masse linéique en tex, du nombre de bouts, ainsi que du sens et du niveau de torsion.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Système de symboles d’entretien couvrant le lavage domestique, le blanchiment, le séchage, le repassage et le nettoyage professionnel à sec et à l’eau ; les symboles indiquent le traitement le plus sévère n’entraînant pas de dommage irréversible ; le blanchissage industriel est exclu (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989Le NQA comme limite d’une moyenne de processus satisfaisante ; le NQA seul ne donne pas la probabilité d’accepter un lot donné (courbes d’efficacité) ; définitions des défauts critiques, majeurs et mineurs ; le lot de contrôle peut différer du lot de production ou d’expédition ; niveaux généraux I à III (niveau II normalement utilisé) et niveaux spéciaux S-1 à S-4 ; tableau I : un lot de 3 201 à 10 000 au niveau II donne la lettre-code L ; tableau II-A : lettre-code L = effectif d’échantillon 200, NQA 2,5 Ac 10 Re 11, NQA 4,0 Ac 14 Re 15 ; règles de passage entre contrôle normal, renforcé et réduit.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 202116 modes opératoires de lavage pour la machine de référence de type A à chargement frontal, d’autres modes pour deux types à chargement par le dessus, six modes de séchage ; chaque mode de lavage représente un seul lavage domestique ; le choix de la machine, du détergent et du sèche-linge influe sur les résultats.
ISO 105-C06:2010 Textiles, Tests for colour fastness, Part C06: Colour fastness to domestic and commercial launderingISO, 2010Détergent de référence ; un essai S correspond approximativement à un lavage ; un essai M peut correspondre à cinq lavages au plus à des températures n’excédant pas 70 °C et il est plus sévère du fait de l’action mécanique ; les articles industriels et hospitaliers peuvent nécessiter des modes opératoires plus sévères ; les azurants optiques des détergents du commerce ne sont pas pris en compte.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Exigences minimales et méthodes d’essai pour les serviettes éponge neuves confectionnées et les tissus éponge, en éponge tissée uniquement ; exclut les serviettes destinées aux soins de santé et les essuie-mains en rouleau pour distributeurs ; le sommaire comprend une annexe normative pour la détermination du temps d’absorption (d’après la notice du catalogue du CEN).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019Lignes directrices sur les règles de décision applicables aux déclarations de conformité selon l’ISO/IEC 17025:2017, notamment l’acceptation simple et les bandes de garde comme moyens de prendre en compte l’incertitude de mesure (résumé confirmé par l’avis Eurachem relatif à la révision).
[75]
Certification (conformity assessment: certification, accreditation and how to verify a certificate)ISO, 2026Définitions de la certification et de l’accréditation ; l’ISO ne procède à aucune certification et ne délivre pas de certificats ; les certificats accrédités peuvent être vérifiés dans IAF CertSearch ou auprès de l’organisme de certification ; Global ACI a repris les rôles de l’IAF et de l’ILAC.
[76]
ISO/TC 38 Textiles (technical committee page)ISO, 2026L’ISO/TC 38 Textiles normalise les fibres, les fils, les étoffes et les produits textiles, ainsi que leurs méthodes d’essai, leur terminologie et leurs spécifications.
[77]
ISO 9001:2026 Quality management systems, RequirementsISO, 2026L’ISO 9001:2026 (6e édition), publiée le 16 septembre 2026, remplace l’ISO 9001:2015, retirée ; la certification ISO 9001 porte sur un système de management de la qualité.
ISO 22095:2020 Chain of custody, General terminology and modelsISO, 2020Terminologie et modèles génériques de la chaîne de traçabilité ; un système de chaîne de traçabilité ne suffit pas, à lui seul, à établir les caractéristiques des matières ou des produits.
[81]
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026L’ISTA publie des procédures d’essai normalisées (séries intégrité, simulation partielle et simulation générale) pour les produits emballés en cours de transport.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Les Incoterms® 2020 constituent l’édition en vigueur, applicable depuis le 1er janvier 2020, et comprennent onze termes commerciaux de trois lettres ; le DPU a remplacé le DAT dans l’édition 2020 (page Incoterms 2020 de l’ICC).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020Les sept règles applicables à tout mode de transport ; EXW : le vendeur n’est tenu ni de charger ni de dédouaner à l’exportation, et l’acheteur a intérêt à retenir le FCA si le dédouanement export est difficile ; DDP : le vendeur dédouane à l’importation, paie les droits d’importation et les taxes applicables, peut ne pas récupérer la taxe et devrait envisager le DAP ou le DPU s’il ne peut obtenir le dédouanement à l’importation.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR et CIF sont les règles pour le transport maritime et par voies navigables intérieures ; en FOB/CIF, le risque est transféré à bord ; l’ICC conseille le FCA plutôt que le FOB et le CIP plutôt que le CIF lorsque la marchandise est remise dans un terminal à conteneurs ; l’assurance CIF suit les Institute Cargo Clauses (C) et couvre au minimum 110 % du prix contractuel.
Réglementation et droit de l’étiquetage
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)La définition légale américaine du coton à fibres extra-longues repose sur l’espèce (Pima américain et autres variétés de G. barbadense) et sur l’égrenage à rouleaux, et non sur une longueur de fibre mesurée.
How to Avoid Bamboozling Your Customers (business guidance on bamboo textile claims)U.S. Federal Trade Commission, 2009Seuls les textiles fabriqués directement à partir de fibre de bambou peuvent être appelés bambou ; la rayonne issue du bambou doit porter le nom générique de la fibre ; il ne reste aucune trace de la plante dans la rayonne ; les allégations antimicrobiennes doivent être étayées.
Regulation (EC) No 1907/2006 concerning the Registration, Evaluation, Authorisation and Restriction of Chemicals (REACH), consolidated textEuropean Union (EUR-Lex), 2025Article 33 (information sur les substances de la liste des substances candidates présentes dans les articles au-delà de 0,1 % masse/masse ; réponse aux demandes des consommateurs sous 45 jours) ; notification au titre de l’article 7, paragraphe 2 (> 1 t/an, > 0,1 %) ; annexe XVII, entrée 46 bis (NPE ≥ 0,01 % dans les textiles destinés à être lavés à l’eau, à partir du 3 février 2021) ; entrée 79 (PFHxA : vêtements à partir du 10 octobre 2026, autres textiles grand public à partir du 10 octobre 2027).
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 2023Applicable à partir du 13 décembre 2024 ; article 9, obligations des fabricants (analyse interne des risques, documentation technique conservée 10 ans, numéro de type, de lot ou de série, nom et adresses postale et électronique) ; article 16, opérateur économique responsable établi dans l’Union.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Les serviettes, carrés de toilette et torchons sont couverts ; composition fibreuse par nom générique et pourcentage en poids, par ordre décroissant, fibres de moins de 5 % sous la mention « other fiber », tolérance de 3 % (aucune pour les mentions monofibre), pays d’origine, nom de l’entreprise ou numéro RN ; les parties de composition fibreuse différente sont étiquetées séparément.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026Le SH est la nomenclature internationale polyvalente des produits de l’OMD, à codes à six chiffres, utilisée par plus de 200 pays et économies et couvrant plus de 98 % des marchandises du commerce international.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026Note de sous-positions 2 de la section XI : les produits des chapitres 56 à 63 constitués de deux matières textiles ou plus sont classés d’après la matière prédominante ; pour les produits comportant un tissu de fond et une surface veloutée ou bouclée, il n’est pas tenu compte du tissu de fond.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026Un RTC (renseignement tarifaire contraignant, BTI) est une décision juridique de classement tarifaire délivrée par les autorités douanières de l’UE, qui lie toutes les administrations douanières de l’UE et son titulaire, et qui est généralement valable trois ans dans toute l’UE.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026Champ de l’union douanière UE–Turquie (hors produits agricoles ; charbon et acier relevant d’un accord préférentiel distinct) ; l’A.TR comme preuve du statut de libre pratique, y compris pour les marchandises importées de pays tiers ; acceptation des A.TR délivrés par voie électronique avec code QR.
Systèmes de certification et programmes sectoriels
[103]
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Champ d’application (≥ 70 % de fibres naturelles biologiques certifiées) ; certification à toutes les étapes, la première étape de transformation du coton étant l’égrenage ; inspection annuelle sur site ; niveaux d’étiquetage ≥ 95 % « organic » et ≥ 70 % « made with (x%) organic materials » ; coton conventionnel et polyester vierge interdits, synthétiques recyclés ≤ 20 % ; règles applicables aux accessoires ; certificats de champ d’application et de transaction ; séparation des flux et rapprochement des volumes ; entrée en vigueur le 1er mars 2027 avec une année de transition ; révision tous les trois ans.
[104]
Organic Content Standard (OCS)Textile ExchangeL’OCS vérifie la présence et la quantité de matière issue de l’agriculture biologique tout au long de la chaîne d’approvisionnement, mais ne traite ni des produits chimiques ni des aspects sociaux et environnementaux de la production.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025pH 4,0–7,5 pour les classes de produits I et II, 4,0–9,0 pour les classes III et IV, exception à 4,0–10,5 pour les produits devant subir un traitement humide lors de la transformation ultérieure ; lignes de valeurs limites pour le formaldéhyde, les métaux lourds extractibles et les résidus de tensioactifs, dont les alkylphénols éthoxylés. Mêmes valeurs de pH dans le tableau des valeurs limites de la version 03.2026 hébergé par Hohenstein.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.Les symboles d’entretien sont des marques appartenant à GINETEX dans la plupart des pays et nécessitent une licence ; ordre des symboles : lavage, blanchiment, séchage, repassage, entretien professionnel.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Label pour les textiles contrôlés quant aux substances nocives ; chaque composant est testé vis-à-vis de plus de 1 000 substances ; quatre classes de produits ; certificat délivré pour un an ; valeurs limites revues au moins une fois par an ; vérification du label via Label Check.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025Classes de produits I à IV ; programmes d’essai des annexes 4 et 6 ; les critères portent notamment sur les colorants azoïques interdits, le cadmium, le plomb, des substances non réglementées et les SVHC pertinentes pour le textile ; prérequis, dont l’assurance qualité et l’audit de l’entreprise ; certificat valable un an ; critères souvent repris comme base des RSL des distributeurs.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Certification des sites de production textile et cuir, évaluant six modules (gestion des produits chimiques, performance environnementale, management environnemental, responsabilité sociale, management de la qualité, santé et sécurité) ; certificat valable trois ans.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026Label produit traçable : produit certifié STANDARD 100 (ou ORGANIC COTTON / LEATHER STANDARD) et sites de confection certifiés STeP.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026Le RCS et le GRS certifient le contenu recyclé et la chaîne de traçabilité ; le GRS impose un minimum plus élevé (50 %) ainsi que des exigences sociales, environnementales et chimiques ; définition ISO du recyclé, pré-consommation et post-consommation ; audit à chaque étape ; transition vers le Materials Matter Standard (entrée en vigueur le 31 décembre 2026, obligatoire le 31 décembre 2027).
[113]
Standards FAQsTextile Exchange, 2026RCS pour les produits contenant ≥ 5 % de matière recyclée ; GRS : seuil d’intrant de 20 % pour la certification et de 50 % pour les allégations destinées aux consommateurs ; le GRS peut servir d’intrant au RCS, mais pas l’inverse ; règles des TC (authentification, 100 expéditions / 1 000 produits, 180 jours) ; le SC peut omettre le pourcentage exact, le TC doit l’indiquer.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026MRSL publiée pour la première fois en 2015 comme document évolutif ; elle limite les substances dans les formulations chimiques ; définition de la conformité ; niveaux de conformité 0 à 3 affichés dans le ZDHC Gateway.
amfori BSCIamfori, 2026amfori BSCI, programme de gestion des risques sociaux dont les audits sont alignés sur les principes directeurs de l’OCDE, les principes directeurs des Nations unies (UNGP) et les conventions de l’OIT ; rapports d’audit partagés entre membres.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026Le SMETA couvre les normes du travail ainsi que la santé et la sécurité (audit 2 piliers), l’environnement et l’éthique des affaires s’y ajoutant dans l’audit 4 piliers ; SMETA 7 est la dernière version ; il s’agit d’une méthodologie d’amélioration continue et non d’une certification.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 est un programme de certification sociale ; audits réalisés par des organismes de certification accrédités par SAAS ; fondé sur la Déclaration universelle des droits de l’homme, les conventions de l’OIT et le droit national ; SA8000:2026 désormais disponible.
Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Mesure instrumentale (HVI) de la longueur de fibre, de l’uniformité de longueur, de la résistance, du micronaire, de la couleur et des impuretés.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Formule de l’indice d’uniformité de longueur (100 × longueur moyenne / UHML) et appréciations descriptives de la finesse de la fibre (millitex) et du taux de maturité.
Hughs, S. E., Armijo, C. B. and Foulk, J. A., Upland Fiber Changes Due to Ginning and Lint CleaningJournal of Cotton Science 17(2), 115–124 (USDA-ARS), 2013L’égrenage à rouleaux préserve davantage de fibres longues que l’égrenage à scies ; un nettoyage supplémentaire de la fibre par nettoyeurs à scies raccourcit la fibre, augmente le taux de fibres courtes et accroît les boutons, les imperfections du fil et les casses en filature.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014La microfibre est conventionnellement définie comme une fibre ou un filament plus fin qu’environ 1 dtex ; les étoffes en microfibre demandent davantage de colorant pour une même intensité de nuance, en raison de leur plus grande surface de fibre.
[129]
Zhang, S. et al., Regenerated Cellulose by the Lyocell Process, a Brief Review of the Process and PropertiesBioResources 13(2), DOI 10.15376/biores.13.2.Zhang, 2018Dissolution directe dans le NMMO et récupération du solvant supérieure à 99 % ; voie viscose par xanthate ; la viscose perd environ la moitié de sa résistance à l’état mouillé, alors que le lyocell la conserve ; fibrillation sous abrasion humide ; historique de la marque Tencel et de Lenzing.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Fil flammé aléatoire filé à anneaux, obtenu en introduisant des rubans de blousse de peigneuse ou de coton court au dernier passage d’étirage ; plage pratique : Ne 30/1 et plus gros ; les fils flammés sont couramment filés avec une torsion supérieure de 5–10 % ; réutilisation de la blousse de peigneuse.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Mécanisme de la filature compacte (condensation par aspiration, triangle de filature) ; ténacité et allongement plus élevés, sans variation significative du CV de masse ; environ 65 % de poils de plus de 3 mm en moins et environ 16 % de poils plus courts en moins ; définition de l’indice Uster H (longueur totale des poils par cm, sans unité) et du Zweigle S3.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikPrincipes du métier éponge : chaîne de fond tendue et chaîne poil lâche sur des ensouples séparées ; à chaque groupe de duites, la chaîne poil est délivrée d’environ deux fois la longueur de boucle plus l’embuvage, le plus souvent par déroulement positif ; porte-fils et appel du tissu à commande positive ; tissage des velours à poil coupé à la verge et en double pièce (double poil).
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Description de l’éponge conventionnelle dans l’état de la technique : tissu trois duites à reps 2:1 pour la chaîne de fond et la chaîne poil, décalées d’une duite ; motifs éponge courants de 3 à 7 duites, la plupart tissés en trois duites car un nombre de duites plus élevé est coûteux ; les boucles de poil peuvent glisser par rapport au support.
[139]
Karahan, M., Eren, R. and Alpay, H. R., An investigation into the parameters of terry fabrics regarding the productionFibres & Textiles in Eastern Europe 13(2), 20–25 (Bursa Uludağ University repository record), 2005Étude de 72 constructions éponge : contraction au tissage de 1,5–2,0 %, contraction après lavage de 5,5–11,5 %, déchets de tondage de 9,4–17,4 %, et bonne concordance entre la longueur de poil mesurée et la distance entre les points de frappe lâche et de frappe complète.
[140]
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996Les deux principes de formation des boucles en éponge : modifier la position de frappe du peigne ou déplacer la façure ; la distance entre la position de frappe et la façure représente la quantité de poil.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)Sur les métiers éponge Picanol actuels, un moteur de poil entraîne ensemble le mouvement du tissu et celui du porte-fils ; les changements de hauteur de boucle se règlent électroniquement, et une tension de fil constante est un objectif de conception affiché.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Hauteur de boucle programmable sur un métier éponge à commande électronique (information du fabricant).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Fil de serviette conventionnel à faible torsion ou sans torsion : un fil de PVA retordu avec le fil de coton en sens inverse, puis dissous dans l’eau chaude à 85–90 °C, ne laissant qu’une très faible torsion ; inconvénients : coût du PVA et charge polluante des effluents.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Évaluation objective du toucher de l’éponge à partir de l’épaisseur, de la compression, de la flexion, de l’élasticité en traction et en cisaillement et du frottement dynamique ; Kawabata et FAST comme systèmes établis.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011Le débouillissage élimine les cires, la pectine, les protéines et les hémicelluloses ; débouillissage conventionnel jusqu’à 130 °C à pH 10–12 avec NaOH ; blanchiment au peroxyde à pH 10–12 jusqu’à 120 °C avec des stabilisants contre l’endommagement radicalaire de la fibre ; le blanchiment au peroxyde abaisse le DP, élimine les résidus subsistant après débouillissage et améliore le pouvoir absorbant ; biodébouillissage à la pectinase et élimination incomplète des cires à basse température et pH neutre ; désactivation des enzymes par chauffage à 80 °C pendant 10 min.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Dureté de l’eau, due au calcium et au magnésium dissous, exprimée en mg/L de carbonate de calcium ; classification : douce 0–60, modérément dure 61–120, dure 121–180, très dure au-delà de 180 mg/L.
[153]
New Thies iMaster for dyeing heavy pile fabrics (Texdata news, 2 August 2013)Texdata International (machine manufacturer information, Thies GmbH & Co. KG), 2013Gamme de machines de teinture soft-flow conçue pour les étoffes à poil lourdes telles que l’éponge, fonctionnant à des rapports de bain descendant jusqu’à 1:4 pour le coton.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Documentation du fabricant : les silicones aminofonctionnels adoucissent grâce à des groupes amino partiellement protonés qui interagissent avec le coton chargé négativement ; des chaînes polyglycol apportent de l’hydrophilie ; les adoucissants siliconés conventionnels rendent les textiles peu absorbants ; le jaunissement des blancs est un problème fréquent avec les adoucissants conventionnels.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979Conditions du thermosol (fixation thermique) de 5–90 s à 175–225 °C ; mécanisme de diffusion et de dissolution du colorant dans le polyester chauffé ; colorant déposé sur le coton des mélanges se sublimant vers le polyester ; premières impressions par transfert à chaud à 175–220 °C ; exploitation commerciale à partir de 1958.
DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeExemple de tissu éponge disponible dans le commerce, avec une face en polyester pour l’impression par transfert et un dos en coton.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Classes de coutures telles que définies dans l’ISO 4916:1991 ; la classe 6, finition et propreté des bords, comprend l’ourlage.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Constitution des fils et propriétés des types de points 301, 401, 504, 514 et 516 : 504 = une aiguille et deux fils de boucleur, 516 = point de chaînette 401 plus surjet 504 ; point noué réversible, faibles allongement et productivité.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.Les numéros commerciaux européens (ticket numbers) dérivent du numéro métrique (Nm divisé par le nombre de bouts, multiplié par 3) ; aucune règle obligatoire ne régit cette numérotation ; la masse linéique réelle (tex ou Nm) est nécessaire pour comparer des fils.
Des termes à la spécification
Indiquez-nous l’usage prévu, la taille, la quantité et le visuel. Nous proposons une construction, l’inscrivons dans la spécification et la validons avec vous à l’échantillonnage.