Fabricación de toallas personalizadas · Bursa, Turquía
Glosario de fabricación textil y de toallas
Definiciones de los términos que aparecen en las especificaciones de toallas, los informes de fábrica, los informes de ensayo y las cotizaciones, escritas desde el lado de la producción. Cada entrada explica qué significa un término, cómo se mide o se controla y qué cambia en una toalla acabada.
Las entradas describen la práctica general del sector. Las normas se citan por su número; consulte la página del editor para conocer la edición vigente. Las afirmaciones sobre la producción propia de Mira Towels están señaladas y se limitan a lo que publicamos en otras páginas de este sitio.
Las fibras de una toalla determinan con qué rapidez absorbe el agua, cómo resiste el lavado, qué colorantes y estampados admite y qué puede declarar su etiqueta. Estas entradas tratan las fibras naturales, regeneradas y sintéticas que se emplean en toallas y la forma de medir la calidad del algodón.
Fibra natural procedente del pelo de la semilla de plantas del género Gossypium, formada casi por completo por celulosa. Su afinidad por el agua, su resistencia en húmedo y su facilidad de tintura la convierten en la fibra de referencia para las toallas de rizo.
Cada fibra es una única célula alargada que crece desde la cubierta de la semilla. Primero se forma una pared primaria delgada; durante las semanas siguientes la célula deposita capas de celulosa casi pura en la cara interna de esa pared y construye así la pared secundaria, hasta que la fibra madura contiene más del 90 % de celulosa en peso[120]. Cuando la cápsula se abre y la fibra se seca, el canal central (el lumen) se colapsa y la fibra se aplana en una cinta retorcida cuyas circunvoluciones ayudan a que las fibras se adhieran entre sí en la hilatura. El grado de desarrollo de la pared secundaria se describe en madurez de la fibra.
Cada unidad de glucosa de la celulosa lleva tres grupos hidroxilo. Estos grupos atraen el agua, de modo que el algodón se humecta con facilidad una vez que el descrudado ha eliminado sus ceras naturales, y en medio alcalino son los puntos donde los colorantes reactivos se unen covalentemente a la fibra[121]. El algodón es más resistente en húmedo que en seco, lo que conviene a los lavados repetidos en caliente. No funde, sino que se chamusca y se degrada a alta temperatura; por eso los procesos que dependen de reblandecer una fibra termoplástica, como el termofijado o la sublimación, no tienen equivalente en el algodón.
El algodón comercial procede principalmente de dos especies. Gossypium hirsutum, el algodón upland, aporta la mayor parte de la fibra mundial[120]; G. barbadense aporta los algodones más largos y finos que se comercializan como Pima, Giza o algodón de fibra extralarga. Los nombres de variedad y de origen indican qué planta se cultivó y dónde, no qué longitud, resistencia o finura tiene una bala. Esas propiedades se miden, y la clasificación estadounidense las registra para cada bala con instrumentos de alto volumen[122].
En una toalla, el algodón retiene el agua dentro de la fibra hinchada y entre las fibras, y se mantiene suave a lo largo de los lavados; como contrapartida, seca más despacio que las fibras sintéticas y encoge si el tejido no se relaja en el acabado. La calidad de la fibra se nota sobre todo en el hilo de pelo, que forma la superficie absorbente; los hilos de fondo se eligen principalmente por su resistencia.
Otros nombres: algodón Pima, algodón egipcio, algodón Giza, algodón de fibra extra larga, extra-long stapleInglés: Extra-long-staple cotton
Algodón de fibra excepcionalmente larga, fina y resistente, obtenido sobre todo de variedades de Gossypium barbadense como el Pima americano y algunos tipos egipcios Giza. El término designa una clase de fibra, no una especificación garantizada.
Las fibras más largas se solapan más a lo largo del hilo, por lo que se hilan en hilos más finos, resistentes y lisos, con menos torsión y menos vellosidad; en una toalla esto se traduce en un pelo liso y brillante que suelta menos pelusa. No existe una definición mundial única. La normativa estadounidense sobre materias primas define la fibra extralarga por la especie y el desmotado, no por una longitud medida: Pima americano y otras variedades de G. barbadense o sus híbridos, desmotados con desmotadora de rodillo[86]. Egipto clasifica su cosecha en una clase de fibra larga y otra de fibra extralarga, que abarca aproximadamente 34,3–36 mm[123].
Los nombres comerciales exigen cautela. Pima es un tipo de G. barbadense, no el resultado de un ensayo; Supima es una marca registrada que se concede bajo licencia para productos fabricados con algodón Pima americano; el algodón egipcio es un origen que incluye variedades de fibra larga además de fibra extralarga[123]. Un pelo ELS puede asentarse sobre un fondo de otro algodón, o el ELS puede mezclarse con algodón más corto. Por tanto, una especificación debe indicar el hilo requerido, por ejemplo un hilo de pelo peinado de hilatura de anillos con un título determinado, y los documentos que respaldan cualquier declaración de origen, en lugar de confiar en el nombre.
Otros nombres: fibra cortada, floca, fibra corta, filamento continuoInglés: Staple fibre and filament
Las fibras discontinuas son fibras de longitud limitada, naturales o cortadas, que deben torcerse juntas para formar un hilo de fibra. Los filamentos son hebras continuas, obtenidas por extrusión, que pueden formar un hilo sin hilatura.
Todas las fibras naturales salvo la seda son fibras discontinuas; las de algodón suelen medir unos pocos centímetros. Las fibras químicas se extruyen como filamentos continuos y después se utilizan como hilo de filamento o se rizan y se cortan a una longitud de fibra, a menudo ajustada a la del algodón para poder mezclar ambas en maquinaria de hilatura algodonera. El poliéster discontinuo y el poliéster de filamento son el mismo polímero; se diferencian en el hilo que producen.
Los extremos de fibra que sobresalen dan a los hilos de fibra discontinua un tacto más suave, mate y cálido, pero sueltan pelusa y, con fibras sintéticas resistentes, forman pilling. Los hilos de filamento son más lisos, más brillantes y prácticamente no sueltan pelusa, aunque resultan resbaladizos y fríos al tacto si no están texturizados. Las caras de estampación por sublimación se construyen con frecuencia con poliéster de filamento o de filamento texturizado, porque una superficie lisa y densa recibe una imagen más nítida, aunque también existen caras de poliéster de fibra discontinua. Los hilos de algodón son siempre hilos de fibra discontinua.
Otros nombres: longitud media de la mitad superior, uniformidad de longitud, staple, longitud de la mechaInglés: Staple length
Longitud característica de las fibras de una muestra de algodón; la clasificación instrumental la expresa como longitud media de la mitad superior (UHML) en centésimas de pulgada y como staple comercial en treintaidosavos (1/32) de pulgada.
Los instrumentos de alto volumen (HVI) miden una barba peinada de fibras y dan la longitud media de la mitad superior, es decir, la longitud media de la mitad más larga de las fibras, en centésimas de pulgada; el registro de clasificación estadounidense la convierte además en staple expresado en treintaidosavos (1/32) de pulgada, donde el staple 36 corresponde a 1,11–1,13 pulgadas para el algodón upland[122]. El índice de uniformidad de longitud es 100 × longitud media ÷ UHML[124]; el USDA califica 79,5–82,4 como medio y más de 85,4 como muy alto[122].
Las fibras más largas se solapan más, de modo que un hilo de un título dado necesita menos torsión, es más resistente y menos velloso, y los títulos más finos requieren algodón largo y uniforme. Una uniformidad baja significa más fibra corta, lo que aumenta los desperdicios en el cardado y el peinado, debilita el hilo e incrementa la vellosidad y la pelusa. En las toallas, la longitud de fibra pesa sobre todo en el hilo de pelo, por la suavidad, la pelusa y la forma del bucle después del lavado. Es una propiedad del algodón en bruto y no debe confundirse con la longitud de corte de la fibra química discontinua.
Proporción de fibras de una muestra de algodón que son más cortas que una longitud de referencia, casi siempre 12,7 mm (0,5 pulgadas), expresada en peso o en número de fibras.
La base habitual es el porcentaje en peso de fibras de 12,7 mm o menos[125]. Los instrumentos de fibra individual, como el AFIS, pueden darlo también en número, lo que arroja una cifra más alta para el mismo algodón, porque las fibras cortas pesan poco. El método Suter-Webb, el AFIS y el índice de fibras cortas del HVI se correlacionan bien, pero no coinciden en valor absoluto[125]; por eso, siempre que se especifique o compare el SFC, hay que indicar la base y el instrumento.
Las fibras cortas aportan poca resistencia y tienden a situarse en la superficie del hilo; en exceso aumentan los desperdicios, las roturas de hilo en la hilatura y los defectos del hilo[125]. El peinado elimina buena parte de ellas como borra (noil), una de las razones por las que los hilos de pelo peinados sueltan menos pelusa, mientras que un desmotado y una limpieza de fibra agresivos elevan el SFC porque rompen fibras[126].
Medición por flujo de aire sobre una muestra de algodón que refleja a la vez la finura y la madurez de la fibra; se expresa en unidades micronaire con un decimal.
Un tapón de fibra pesado se comprime en una cámara y se hace pasar aire a través de él; la resistencia al flujo de aire por unidad de masa se convierte en una lectura micronaire[122]. Las fibras de sección pequeña, ya sean finas por naturaleza o de pared delgada e inmaduras, dan lecturas bajas; las fibras gruesas o de pared gruesa dan lecturas altas. La lectura no permite separar esas causas, por lo que conviene interpretarla dentro de una misma variedad, donde micronaire y madurez están muy correlacionados[122].
Los valores muy bajos alertan de fibra inmadura, con más neps y una absorción del colorante desigual; los valores muy altos indican fibra gruesa y un hilo más áspero y débil para un título dado. Los mercados de algodón aplican primas y descuentos a las lecturas que quedan fuera de una franja intermedia preferente, fijada en las normas de préstamo o de contratación de cada mercado. Para una fábrica de toallas, la regularidad dentro de un lote de hilo importa tanto como el nivel, porque algodones de distinto micronaire pueden teñirse con intensidades diferentes.
Otros nombres: neps, botones, fibra inmadura, algodón muertoInglés: Fibre maturity
Grado en que la pared celular secundaria de una fibra de algodón se ha engrosado en el momento en que se abre la cápsula; suele expresarse como índice de madurez o como porcentaje de fibras inmaduras.
Una fibra madura tiene una pared de celulosa gruesa y un lumen pequeño; una inmadura tiene la pared delgada, se colapsa en una cinta plana y se dobla con facilidad. Los instrumentos de fibra individual, como el AFIS, dan un índice de madurez y un contenido de fibras inmaduras, y la tabla de fibras de Cotton Incorporated califica un índice de madurez de 0,8–1,0 como maduro y de 0,7–0,8 como inmaduro[124]. La clasificación rutinaria no informa de la madurez directamente, pero dentro de una variedad esta se refleja estrechamente en el micronaire[122].
Las fibras inmaduras son la principal fuente de neps, pequeños enredos de fibras que se forman en el campo, en el desmotado y en el proceso; en 200 líneas de mejora de un estudio del USDA, el número de neps se correlacionó estrechamente con el contenido de fibras inmaduras[127]. Los neps absorben mal el colorante y aparecen como puntos claros o motas blancas sin teñir en el tejido teñido[127]. Las fibras de pared muy delgada de este tipo se conocen en el sector como algodón muerto. El cardado y el peinado solo eliminan una parte.
Otros nombres: densidad lineal de la fibra, militex, dpf, denier por filamentoInglés: Fibre fineness
Densidad lineal o diámetro de una fibra individual; para el algodón se expresa en militex (miligramos por kilómetro) y para las fibras químicas en decitex o denier por filamento.
La finura determina cuántas fibras hay en la sección transversal de un hilo de un título dado. Más fibras dan un hilo más resistente y regular y permiten títulos más finos, y las fibras delgadas se doblan con facilidad, lo que se percibe como un tacto más suave. La finura del algodón se mide sobre fibras individuales, por ejemplo con el AFIS en mg/km[127]; Cotton Incorporated califica 135–175 militex como fino y 175–200 como medio[124]. Las fibras químicas se producen con la finura elegida, y las inferiores a aproximadamente 1 dtex se clasifican como microfibras[128].
La finura no es el micronaire, que combina finura y madurez, ni el título del hilo, que describe el hilo. En el algodón ambas propiedades de la fibra están entrelazadas: un valor de finura bajo puede indicar una fibra realmente fina o una fibra inmadura, y en los datos de mejora las líneas más finas presentaban más neps, una asociación que los autores atribuyeron en gran parte a la madurez[127].
Otros nombres: resistencia en haz, tenacidad de la fibraInglés: Fibre strength and tenacity
Fuerza necesaria para romper una fibra o un haz de fibras; normalmente se expresa como tenacidad, es decir, la fuerza de rotura dividida por la densidad lineal, en gramos-fuerza por tex o centinewtons por tex.
Dividir la fuerza por la densidad lineal permite comparar fibras de distinta finura. En la clasificación del algodón, el HVI rompe un haz de fibras sujeto con una separación de 1/8 de pulgada entre las mordazas y da el resultado en gramos por tex; el USDA califica 25,5–28,4 g/tex como medio y 30,5 g/tex o más como muy resistente[122]. Un gramo-fuerza por tex equivale a 0,98 cN/tex, de modo que las unidades son próximas pero no intercambiables. El mismo ensayo registra el alargamiento a la rotura.
El agua actúa de forma distinta sobre cada fibra. El algodón gana resistencia en húmedo; la viscosa estándar pierde aproximadamente la mitad, mientras que el lyocell conserva mucho más[129], y la legislación de la UE define el modal por valores mínimos de fuerza de rotura y de módulo en húmedo[87]. El poliéster apenas se ve afectado. La resistencia de la fibra fija el potencial de resistencia del hilo; la longitud, la torsión y la regularidad deciden qué parte de ese potencial aprovecha el hilo.
Otros nombres: fibra de algodón (lint), contenido de impurezas, limpieza de fibra, desmotadoraInglés: Ginning
Primera etapa de proceso después de la cosecha, en la que la fibra de algodón (lint) se separa de la semilla, se limpia de restos vegetales y se prensa en balas.
El algodón en rama se seca o se acondiciona según sea necesario, se limpia y se desmota. Las desmotadoras de sierras arrastran la fibra a través de una rejilla con sierras dentadas y ofrecen el rendimiento que necesita el algodón upland; las desmotadoras de rodillo sujetan la fibra contra un rodillo y la desprenden de la semilla con más suavidad. La normativa estadounidense exige que el algodón de fibra extralarga se desmote con rodillo[86], y en una comparación del USDA el desmotado con rodillo conservó bastante más fibra larga que el desmotado con sierras del mismo algodón upland[126].
A continuación, los limpiadores de fibra eliminan fragmentos de hoja, corteza y cubierta de semilla, que la clasificación registra como grado de hoja y materia extraña[122]. Cada etapa de limpieza mejora el grado, pero rompe fibras: en el mismo ensayo, una limpieza adicional de fibra con sierras acortó la fibra, elevó el contenido de fibras cortas y dio hilos con más neps, más imperfecciones y más roturas en la hilatura[126]. Los fragmentos de cubierta de semilla que llegan hasta el hilo son una de las principales fuentes de irregularidad del hilo[127]. Esta es una de las razones por las que algodones del mismo origen pueden hilarse de manera muy diferente.
Algodón cultivado conforme a normas certificadas de agricultura ecológica. El término describe el sistema agrícola y su cadena de suministro documentada, no una propiedad medible de la fibra.
Las normas de agricultura ecológica restringen los plaguicidas y fertilizantes sintéticos y excluyen las semillas modificadas genéticamente, y su cumplimiento se certifica en la explotación agrícola conforme a la normativa ecológica nacional o regional. La fibra se comporta como un algodón convencional de calidad similar y no puede reconocerse en una toalla acabada, por lo que una declaración de algodón orgánico se basa en la documentación que acompaña al material a lo largo del desmotado, la hilatura, la tejeduría, la tintura y la confección.
GOTS certifica el procesamiento a lo largo de toda la cadena textil y añade criterios ambientales y sociales[103]. El Organic Content Standard (OCS) verifica únicamente la presencia y la cantidad de material orgánico a lo largo de la cadena, sin criterios sobre productos químicos ni sobre los aspectos sociales y ambientales de la producción[104]. En ambos casos se certifican las etapas de procesamiento y comercialización, y los certificados de transacción documentan los envíos; las reglas exactas de alcance las fija cada norma. La condición de orgánico no dice nada sobre la absorbencia, la suavidad o la durabilidad, que deben figurar por separado en la especificación.
En Mira Towels: Mira puede dar soporte a programas de toallas que requieran documentación OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; el alcance se confirma durante la cotización.
Fibra de algodón recuperada de residuos preconsumo, como desperdicios de hilatura, tejeduría y corte, o de textiles posconsumo, que vuelve a la producción de hilo, normalmente mediante desfibrado mecánico.
Los residuos preconsumo están limpios y su composición es conocida; los textiles posconsumo deben recogerse primero, clasificarse por fibra y color y despojarse de sus fornituras. El reciclado mecánico deshilacha el tejido hasta devolverlo a fibra y rompe fibras en el proceso, de modo que el algodón reciclado tiene un contenido de fibras cortas elevado. Se hila mucho en máquinas de rotor y suele mezclarse con algodón virgen u otras fibras para mantener la resistencia del hilo y la estabilidad de la hilatura; un estudio reciente concluyó que el peinado y la hilatura compacta de anillos pueden aumentar la proporción de reciclado aprovechable[130].
En toallas, esto suele significar títulos más gruesos, más pelusa y menor resistencia del hilo que un hilo peinado de algodón virgen, por lo que el contenido reciclado se aprovecha con más facilidad en hilos de fondo y de trama, en productos de tejido plano o como parte de una mezcla para el pelo que como hilo de pelo fino y puro. Los residuos de color clasificados por tono pueden dar hilo de color sin tintura, aunque la regularidad del tono depende entonces de la clasificación. La declaración no puede leerse en la propia toalla; requiere una certificación de cadena de custodia como GRS o RCS, con los certificados de transacción correspondientes.
Otros nombres: tereftalato de polietileno, polietileno tereftalato, PESInglés: Polyester
Fibra sintética formada por polímeros lineales de un éster de un diol y ácido tereftálico; en textiles se trata casi siempre de tereftalato de polietileno (PET). Es termoplástica, hidrófoba y se tiñe con colorantes dispersos.
El PET se obtiene polimerizando etilenglicol con ácido tereftálico; la denominación de fibra poliéster de la UE abarca las fibras con al menos un 85 % en masa de esas unidades de éster en la cadena[87]. El polímero fundido se extruye a través de hileras y se estira para orientar sus moléculas, lo que da un filamento resistente y dimensionalmente estable.
Dos propiedades dominan su comportamiento en las toallas. El poliéster es hidrófobo: incorpora muy poca agua a la fibra, y el análisis de fibras de la UE le asigna una tasa convencional de humedad del 1,5 %, frente al 8,5 % del algodón[87]. Un tejido de poliéster puede transportar líquido por capilaridad a lo largo de su superficie, pero no retiene el agua como lo hace el rizo de algodón. El poliéster es además termoplástico. Sus regiones amorfas adquieren movilidad por encima de la temperatura de transición vítrea, en torno a 70 °C en mediciones calorimétricas, y el polímero funde a unos 250 °C[131]; los valores exactos dependen de la cristalinidad, la orientación y el método de ensayo. El termofijado, la tintura a alta temperatura y la sublimación aprovechan esa movilidad.
El PET convencional no tiene puntos de tintura iónicos, por lo que se tiñe y se estampa con colorantes dispersos que se difunden en la fibra a alta temperatura. Por eso la sublimación funciona sobre el poliéster y no sobre el algodón sin tratar. Existen poliésteres modificados tingibles con colorantes catiónicos como productos aparte.
En las toallas, el poliéster sirve como cara de estampación de las toallas estampadas por sublimación, como microfibra en toallas de deporte y de viaje de secado rápido y, ocasionalmente, en hilos de fondo o de mezcla que aportan resistencia y reducen el encogimiento. Atrae y retiene la suciedad grasa, forma pilling cuando se hila a partir de fibra discontinua, acumula electricidad estática en aire seco y puede quedar brillante o deformarse bajo la plancha o una prensa caliente.
En Mira Towels: Nuestra toalla de stock con estampado integral es una construcción de 250 GSM con una cara de estampación de poliéster y un reverso de algodón; solo se estampa la cara de poliéster.
Poliéster fabricado a partir de PET recuperado, casi siempre botellas posconsumo y, cada vez más, residuos textiles, mediante refundido mecánico o mediante despolimerización y repolimerización química.
El reciclado mecánico lava, tritura en escamas y vuelve a fundir el PET, normalmente de botellas, para convertirlo en fibra; cada ciclo de fusión puede acortar las cadenas del polímero, por lo que la calidad depende de la pureza de la materia prima. El reciclado químico descompone el PET en sus monómeros o intermedios y reconstruye el polímero, lo que permite eliminar el color y los contaminantes y utilizar residuos textiles como materia prima. En ambos casos el producto es PET, con la misma tintura con colorantes dispersos, el mismo comportamiento en sublimación y el mismo comportamiento térmico que un poliéster virgen de calidad equivalente.
Como el PET reciclado y el virgen de la misma calidad se comportan igual, la prueba del contenido reciclado procede de una certificación de cadena de custodia como GRS o RCS, con certificados de transacción para el envío, y no de ensayos del tejido. El rPET procedente de botellas no hace que la toalla sea reciclable, y cualquier beneficio ambiental que se declare necesita su propio respaldo.
Otros nombres: microfiber, microfibra dividida, microfibra splittable, microfilamentoInglés: Microfibre
Fibra o filamento más fino que aproximadamente 1 decitex, casi siempre de poliéster o poliamida, que se utiliza para fabricar tejidos suaves y densos con una superficie de fibra muy grande.
El umbral de aproximadamente 1 dtex es una convención consolidada, no un límite fijado en una norma[128]. Los microfilamentos se hilan directamente como filamentos muy finos o se hilan como filamentos bicomponentes, normalmente con segmentos de poliéster y poliamida, que se dividen en el acabado en fibras más finas de sección en cuña. Los tejidos de microfibra dividida tienen una superficie interna muy grande y muchos capilares finos, de modo que captan agua y aceite con rapidez, extienden el líquido sobre una gran superficie y secan deprisa, porque las propias fibras absorben poco.
En el rizo de algodón, en cambio, el agua penetra también en la fibra. Las toallas de microfibra son finas, ligeras y de secado rápido, lo que conviene al deporte, los viajes y la limpieza, pero tienen un tacto distinto del algodón y retienen la suciedad grasa. Su gran superficie de fibra implica también que se necesita más colorante para una misma intensidad de tono[128]. El desprendimiento de fragmentos de fibra durante el lavado es un tema de investigación activo, y las afirmaciones en cualquier sentido necesitan datos de ensayo.
Otros nombres: rayón, rayón viscosaInglés: Viscose and modal
Fibra de celulosa regenerada que se obtiene disolviendo pasta de madera u otra pasta vegetal por la vía del xantato e hilándola de nuevo como fibra. El modal es una viscosa modificada con alta resistencia y alto módulo en húmedo.
La celulosa purificada se impregna en hidróxido de sodio, se hace reaccionar con disulfuro de carbono para formar xantato de celulosa soluble y se extruye en un baño ácido, donde se regenera como filamento o como fibra discontinua[129]. La fibra es celulosa, como el algodón: hidrófila, tingible con colorantes reactivos y con una tasa convencional de humedad superior a la del algodón en el análisis de fibras de la UE, 13 % frente a 8,5 %[87]. Las etiquetas de la UE utilizan la denominación viscosa[87]; el nombre genérico en Estados Unidos es rayon (rayón)[88].
Su punto débil es la resistencia en húmedo. La viscosa estándar pierde aproximadamente la mitad de su resistencia cuando está mojada[129] y se deforma más en el lavado. El modal, obtenido mediante un proceso de viscosa modificado, debe alcanzar valores mínimos de fuerza de rotura y de módulo en húmedo[87] y conserva mejor su forma en el lavado. En las toallas, la viscosa y el modal aparecen sobre todo en mezcla con algodón en el pelo, donde aportan brillo y un tacto liso y fresco. La viscosa de pasta de bambú es la misma fibra a partir de otra materia prima (véase celulosa regenerada de bambú).
Fibra de celulosa regenerada hilada a partir de una disolución de pasta en un disolvente orgánico, el N-óxido de N-metilmorfolina (NMMO), sin formar un derivado químico de la celulosa.
La pasta se disuelve directamente en NMMO acuoso. La disolución se extruye a través de un espacio de aire hacia un baño de agua, donde la celulosa precipita como una fibra muy orientada; el disolvente se elimina por lavado y se recupera, en más del 99 % según revisiones publicadas[129]. La definición de fibra de la UE se basa en esta vía[87].
La elevada orientación da al lyocell mayor resistencia en seco y en húmedo y un módulo en húmedo más alto que la viscosa, de modo que conserva mejor su forma en el lavado[129]. También hace que la fibra sea propensa a la fibrilación: bajo abrasión en húmedo se separan finas fibrillas de la superficie que dan a los tonos oscuros un aspecto escarchado o velloso, salvo que se controle en el acabado, por ejemplo con enzimas o con agentes reticulantes[129]. En las toallas, el lyocell se emplea sobre todo en mezclas con algodón, a menudo en el pelo. Tencel es una marca de Lenzing, no un nombre genérico de fibra; las etiquetas de la UE deben declarar la fibra como lyocell[87].
Otros nombres: viscosa de bambú, rayón de bambú, fibra de bambúInglés: Bamboo-derived regenerated cellulose
Fibra de celulosa regenerada, normalmente viscosa y a veces lyocell, fabricada a partir de pasta extraída del bambú. Sus propiedades son las de la fibra regenerada, no las de la planta de bambú.
Los tallos de bambú se convierten en pasta y la celulosa se disuelve e hila como se haría con la pasta de madera. La fibra regenerada no conserva nada de la estructura de la planta, de modo que su absorbencia, su resistencia en húmedo, su brillo y su comportamiento tintóreo son los de la viscosa o el lyocell. La Comisión Federal de Comercio de Estados Unidos (FTC) señala que en el rayón fabricado a partir de bambú no queda rastro de la planta original y exige pruebas para las afirmaciones de que esa fibra conserva las propiedades antimicrobianas de la planta[88].
En la UE solo pueden utilizarse las denominaciones de fibra que figuran en el reglamento textil, por lo que la fibra de pasta de bambú se declara como viscosa o lyocell[87]. En Estados Unidos, un textil solo puede denominarse bambú si está hecho de auténtica fibra de bambú; la fibra regenerada debe llevar su nombre genérico, por ejemplo rayón fabricado a partir de bambú[88]. Existe fibra liberiana de bambú procesada mecánicamente, pero es rara en las toallas. Una especificación debe indicar la fibra genérica y su porcentaje, con el origen vegetal como información complementaria.
Otros nombres: fibra de lino, lino textil, flaxInglés: Linen (flax)
Fibra liberiana que se obtiene del tallo de la planta del lino, Linum usitatissimum. Es resistente, rígida y de bajo alargamiento, con un tacto seco y un brillo natural.
Las fibras de lino se liberan del tallo mediante enriado y espadillado, y después se rastrillan para obtener fibra larga y estopa más corta. Como el algodón, son celulosa, pero más cristalina y orientada, de modo que el lino es más resistente, menos extensible, se arruga con más facilidad y resulta más fresco y seco al tacto. Las etiquetas de la UE denominan la fibra lino, con una tasa convencional de humedad del 12 % frente al 8,5 % del algodón[87]. En las toallas, el lino aparece sobre todo en paños de cocina de tejido plano, paños para cristalería y peshtemales, solo o mezclado con algodón; los hilos hilados a partir de fibra larga sueltan poca pelusa, razón por la que el lino se usa tradicionalmente para secar la cristalería. Rara vez se emplea como pelo de rizo, porque su rigidez y su bajo alargamiento se prestan mal a la formación del bucle.
Otros nombres: policotton, poliéster-algodón, mezcla algodón-poliésterInglés: Fibre blend
Hilo o tejido que contiene más de un tipo de fibra, ya sea mezclado antes de la hilatura (mezcla íntima) o combinado en forma de hilos o capas separados dentro de una misma construcción.
Una mezcla íntima combina las fibras en la apertura o en el estirado, de modo que cada hilo contiene ambas; el hilo de poliéster-algodón es el ejemplo más conocido. Un tejido mixto combina en cambio hilos diferentes, por ejemplo pelo de algodón sobre una urdimbre de fondo de hilo de poliéster-algodón, que algunos tejedores de rizo utilizan para reforzar el fondo[132]. Una construcción de dos caras sitúa fibras distintas en cada cara, como una cara de estampación de poliéster sobre un reverso de algodón. Las tres soluciones se tiñen, se estampan y se desgastan de forma diferente.
Un producto de poliéster-algodón necesita dos clases de colorantes: colorantes dispersos para el poliéster y reactivos u otra clase para celulosa para el algodón; una sola clase deja pálida la otra fibra, un efecto que a veces se busca deliberadamente para lograr efectos bicolores. La sublimación solo colorea el poliéster, de modo que las fibras de algodón de una mezcla quedan en gran parte sin colorear y el estampado pierde profundidad a medida que disminuye la proporción de poliéster. La composición se declara en peso[87], y una toalla con pelo de algodón y un fondo que contiene poliéster no es una toalla 100 % algodón, aunque todos los bucles visibles sean de algodón; las reglas se exponen en etiquetado de composición.
Las fibras hidrófilas atraen y absorben el agua porque sus moléculas llevan grupos polares; las fibras hidrófobas tienen pocos grupos de ese tipo e incorporan poca agua a la propia fibra.
Las fibras celulósicas, como el algodón, la viscosa, el lyocell y el lino, son hidrófilas: sus grupos hidroxilo fijan el agua, las fibras se hinchan y el agua se extiende con rapidez sobre una superficie limpia. El poliéster y el polipropileno son hidrófobos y absorben muy poca agua en la fibra; la poliamida se sitúa en un punto intermedio. La diferencia se aprecia en la recuperación de humedad y en las clases de colorantes que admite cada fibra.
Hay que distinguir entre el comportamiento de la superficie y el de la masa de la fibra. El algodón crudo se humecta despacio hasta que el descrudado elimina sus ceras naturales, y los suavizantes pueden volver a ralentizar la absorción de una superficie de algodón[133]. Un tejido de poliéster hidrófobo puede, aun así, transportar líquido rápidamente a través de los capilares que quedan entre filamentos finos, y al poliéster se le aplican acabados hidrófilos para mejorar su humectación.
Otros nombres: tasa de humedad, regain, contenido de humedad, absorción de humedad, tasa convencional de humedadInglés: Moisture regain
Masa de agua que contiene un textil, expresada como porcentaje de su masa anhidra (secada en estufa). El contenido de humedad expresa la misma agua como porcentaje de la masa húmeda total.
Recuperación R = 100 × (m − d) / d y contenido de humedad M = 100 × (m − d) / m, donde m es la masa húmeda y d la masa anhidra; una recuperación del 8 % equivale a un contenido de humedad de aproximadamente el 7,4 %. La recuperación medida depende de la fibra, de la humedad del aire y del historial de la muestra (una muestra que se seca se estabiliza en una recuperación más alta que otra que absorbe humedad). Por eso el comercio y el análisis de fibras utilizan valores convencionales fijos: el reglamento textil de la UE establece tasas convencionales del 8,5 % para el algodón normal, del 13 % para la viscosa, el modal y el lyocell, del 12 % para el lino y del 1,5 % para el poliéster[87], y la ASTM D1909 tabula recuperaciones de humedad comerciales con el mismo fin[1].
La recuperación describe el vapor de agua captado del aire, no el agua líquida que una toalla absorbe durante el uso, que queda retenida sobre todo entre las fibras y los bucles; una fibra de recuperación alta no da automáticamente una toalla más absorbente. Tiene importancia comercial porque el algodón gana o pierde varios puntos porcentuales de su peso cuando cambia la humedad, de modo que los pesos de hilo, tejido y toalla deben compararse con muestras acondicionadas en una atmósfera normal (véase acondicionamiento en laboratorio) o sobre la masa seca más la tasa convencional.
Cómo la fibra se convierte en hilo y cómo se prepara el hilo para el telar: sistemas de numeración, hilatura, torsión, calidad del hilo, hilos de filamento y de fantasía, tintura, urdido y encolado. El pelo, el fondo y la trama necesitan hilos distintos, y esas elecciones determinan buena parte de la absorbencia, la suavidad y la durabilidad de una toalla.
Otros nombres: densidad lineal, número del hilo, numeración del hilo, titulaciónInglés: Yarn count
Medida de la finura del hilo expresada como densidad lineal: masa por unidad de longitud (sistemas directos como el tex y el denier) o longitud por unidad de masa (sistemas indirectos como el Ne y el Nm).
Las dos familias de sistemas de numeración funcionan en sentidos opuestos. Los sistemas directos (tex, decitex, denier) indican la masa de una longitud fija, de modo que un número más alto significa un hilo más grueso. Los sistemas indirectos indican la longitud contenida en una masa fija, de modo que un número más alto significa un hilo más fino: el título inglés de algodón (Ne) cuenta madejas de 840 yardas por libra, y el número métrico (Nm), kilómetros por kilogramo. El tex es el sistema normalizado internacionalmente[2], pero las fábricas de toallas, los comerciantes de hilo y la mayoría de las especificaciones de rizo siguen trabajando en Ne.
La conversión es aritmética: tex = 590,5 ÷ Ne, Nm = 1.000 ÷ tex (aproximadamente 1,69 × Ne) y denier = 9 × tex[134]. Así, el Ne 20 equivale a unos 29,5 tex y el Ne 16 a unos 36,9 tex. La cifra no dice nada más del hilo: dos hilos Ne 20 pueden diferir mucho en fibra, torsión, sistema de hilatura y regularidad.
En el rizo, cada sistema de hilos tiene su propio título. Un clúster de fabricantes de rizo documentado utiliza hilos de pelo sencillos peinados de Ne 16 o 20, hilos de fondo cardados a dos cabos de Ne 20/2 o 24/2 e hilos de trama sencillos cardados de Ne 16 o 20[132]. Un hilo de pelo más grueso pone más masa y volumen en cada bucle; uno más fino da un bucle más suave y mejor definido y, según la investigación revisada, una absorción de agua más rápida[133]. El título también determina el peso y el coste: con la misma densidad del pelo y la misma longitud de bucle, pasar el pelo de Ne 20 a Ne 16 añade una cuarta parte más de masa de pelo.
El título se determina devanando madejas de longitud conocida a partir de la bobina y pesándolas, el método de la madeja de la ISO 2060, cuyos procedimientos opcionales de acondicionamiento y preparación pueden dar resultados distintos y deben acordarse entre las partes[3]. Las fábricas informan del título medio y de su variación entre madejas (CV% del título), una cifra distinta de la irregularidad a corto plazo descrita en regularidad del hilo. Una especificación debe indicar el sistema, el número de cabos y la preparación, por ejemplo Ne 20/2 cardado, o utilizar la designación tex de la ISO 1139[4], además de la tolerancia de título acordada, que es un término comercial que el método de ensayo no fija.
Otros nombres: número inglés de algodón, número inglés, título Ne, English countInglés: Cotton count
El título inglés de algodón, Ne: número de madejas de 840 yardas de hilo que pesan una libra. Es un sistema indirecto, por lo que un Ne 30 es más fino que un Ne 16.
Una libra de hilo Ne 1 mide 840 yardas, y una libra de Ne 20, 16.800 yardas. La madeja de 840 yardas solo se aplica a los hilos del sistema algodonero. Las numeraciones de estambre, de lana cardada y de lino utilizan otras longitudes de madeja, de modo que el mismo número en otro sistema describe un hilo distinto y siempre hay que nombrar el sistema.
Los hilos retorcidos se escriben con el título del cabo sencillo y el número de cabos: Ne 16/2 son dos cabos Ne 16 retorcidos juntos, con un título resultante próximo a Ne 8 (algo más grueso en la práctica, porque la torsión de retorcido contrae el hilo). El orden no es universal. Los hiladores de algodón suelen escribir primero el título y luego los cabos (16/2), el sector del estambre y algunos mercados ponen primero los cabos (2/16), y algunos proveedores indican el título resultante. Una especificación que solo diga 2/20 o 20/2 debe confirmarse con la fábrica antes de comprar el hilo.
Unidades directas de densidad lineal: el tex es la masa en gramos de 1.000 metros de hilo o fibra, el decitex (dtex) la masa de 10.000 metros y el denier la masa de 9.000 metros. Los valores más altos indican hilos más gruesos.
La ISO 1144 establece el tex como sistema universal, una sola escala para fibras, cintas, mechas e hilos[2]. En el comercio diario, el dtex y el denier dominan en las fibras químicas y los hilos de filamento, mientras que el tex es habitual en especificaciones técnicas y en hilos de coser. Como 1 tex equivale a 10 dtex y a 9 denier, 150 denier son unos 167 dtex, es decir, 16,7 tex.
Los hilos de filamento se designan con el título y el número de filamentos, por ejemplo 150D/48F o dtex 167 f48: unos 167 dtex en 48 filamentos de unos 3,5 dtex cada uno (3,1 denier por filamento, dpf). La finura del filamento rige la suavidad, el poder cubriente y el transporte capilar, y los filamentos muy finos se comercializan como microfibra. Como el título por sí solo no la revela, ambos números deben figurar en la especificación de una cara de estampación de poliéster o de una toalla de microfibra.
Otros nombres: batán y carda, apertura y limpieza, hilo cardado, algodón cardadoInglés: Carding
Etapa de preparación a la hilatura que separa el algodón en fibras individuales entre superficies guarnecidas de púas, elimina las impurezas restantes, los neps y parte de la fibra corta, y condensa el velo en una cinta.
Las balas se abren, se mezclan y se limpian primero en la sala de apertura (batán), donde los batidores sueltan los copos y las impurezas pesadas caen. La carda trabaja los copos entre su gran tambor y los chapones (o segmentos de cardado fijos), separa las fibras, las endereza en parte y elimina las impurezas finas, los fragmentos de cubierta de semilla y los neps. El velo se reúne en una cinta de carda sin torsión que, tras el estirado, alimenta directamente una máquina de rotor o, para la hilatura de anillos, pasa a la mechera.
El hilo cardado es hilo de algodón hilado sin la etapa adicional de peinado. Es más barato, más velloso y menos regular que un hilo peinado del mismo título y contiene más fibra corta, pero resulta perfectamente adecuado para la urdimbre de fondo y la trama de la mayoría de las toallas de rizo y para muchos hilos de pelo de título medio. Los reglajes de la carda y el estado de la guarnición siguen siendo importantes: los neps que sobreviven al cardado pueden aparecer como motas blancas después de la tintura (véase madurez de la fibra).
Otros nombres: algodón peinado, hilo peinado, borra de peinadora, noilInglés: Combing
Etapa de preparación adicional, posterior al cardado, en la que unos peines eliminan las fibras cortas, los neps y las impurezas restantes de napas de fibras paralelas, y dejan una cinta más limpia y paralela para hilos lisos y finos.
Las cintas de carda se reúnen primero en napas estrechas. En cada ciclo de la peinadora, una pinza sujeta una franja de fibras mientras un peine circular limpia su extremo saliente; después la franja se empalma con el velo ya producido y se hace pasar por un peine fijo que limpia su extremo posterior. Las fibras demasiado cortas para quedar sujetas salen como borra de peinadora (noil), en una proporción que se regula en la peinadora según el algodón y el hilo deseado. La borra es un subproducto comercializable que se reutiliza, por ejemplo, en hilos de rotor y en hilos flameados[135].
El hilo peinado es más regular, más resistente, menos velloso y más brillante que el hilo cardado del mismo algodón, y permite hilar títulos más finos. En el rizo se emplea sobre todo para los hilos de pelo, donde la investigación revisada asocia el pelo peinado de fibra más larga con una absorción de agua más rápida[133], y para toallas finas de tejido plano. El coste es la fibra que se pierde como borra más un proceso adicional.
La mención algodón peinado en la etiqueta de una toalla describe la preparación del hilo, no un tipo de fibra ni un origen, y normalmente se refiere al pelo; el fondo y la trama suelen ser cardados, de modo que el comprador que necesite esa declaración debe indicarla por sistema de hilos y confirmarla con los documentos del proveedor de hilo.
Otros nombres: manuar, cinta, mechera, pabilo, mechera simplexInglés: Drawing and roving
El estirado reúne varias cintas y las estira hasta formar una sola, lo que mejora la regularidad y el paralelismo de las fibras; la mechera adelgaza después la cinta y le da una ligera torsión para que pueda alimentar una continua de hilar de anillos.
En el manuar se alimentan juntas varias cintas, normalmente de seis a ocho, y se estiran entre pares de cilindros que giran a velocidades periféricas crecientes. El doblado compensa las variaciones de peso de las cintas individuales, y el estiraje endereza y paraleliza las fibras. El material cardado suele pasar por dos pasajes de manuar (primer y segundo paso), y la cinta peinada por uno. Los autorreguladores miden la cinta y ajustan el estiraje de forma continua para corregir las desviaciones de grosor.
La mechera (mechera simplex) estira la cinta del último pasaje hasta convertirla en una mecha mucho más delgada e inserta solo la torsión necesaria para mantenerla en la bobina. Las continuas de anillos necesitan este paso intermedio porque los estirajes normales de la continua solo llegan a unos 30[134]. La hilatura de rotor toma directamente la cinta de manuar y no necesita mecha, lo que forma parte de su ventaja de coste. Las ondas de estiraje o las cintas mal mezcladas que se originan aquí pasan al hilo y pueden verse como rayas en una toalla.
Otros nombres: hilo de anillos, hilo ring-spun, algodón ring-spun, hilatura convencional, continua de anillosInglés: Ring spinning
Sistema de hilatura en el que un tren de estiraje de cilindros adelgaza la mecha hasta el título final y un huso giratorio, con un cursor que corre sobre un anillo, inserta una torsión real y enrolla el hilo en una bobina.
Una continua de anillos realiza cuatro tareas: alimentación de la fibra, estiraje, torsión y formación de la bobina[134]. La mecha pasa por un tren de estiraje, normalmente de tres pares de cilindros con manguitos, que la reduce al título del hilo. Cuando la cinta de fibras sale de los cilindros delanteros, el huso hace girar la bobina y el hilo arrastra un pequeño cursor alrededor del anillo; cada vuelta del cursor inserta una vuelta de torsión, que asciende hasta la línea de pinzado de los cilindros delanteros, y el retraso del cursor respecto al huso enrolla el hilo. Justo debajo de la línea de pinzado, las fibras forman un corto triángulo de hilatura antes de quedar torcidas, y las fibras de sus bordes quedan peor sujetas, que es la principal fuente de vellosidad del hilo de anillos.
El hilo de anillos se forma de fuera hacia dentro: se tuerce como un todo una cinta continua ya estirada[134]. Las fibras siguen trayectorias helicoidales y migran entre el núcleo y la superficie, de modo que la mayoría quedan sujetas en buena parte de su longitud, lo que da una alta resistencia, una superficie lisa aunque vellosa y un tacto flexible. La hilatura de anillos necesita además menos fibras en la sección, un mínimo de unas 60 a 80, cuando durante mucho tiempo se aceptó un mínimo de unas 100 para el hilo de rotor[134], por lo que alcanza títulos más finos con el mismo algodón.
La limitación es la productividad: las velocidades del huso y del cursor limitan la producción, y las bobinas son pequeñas, de modo que hay que devanar muchas en un solo cono y unirlas con empalmes o nudos[134]. Por eso el hilo de anillos cuesta más por kilogramo que el hilo de rotor, y la hilatura de rotor compite con más fuerza en los títulos gruesos que emplean las toallas.
El hilo de anillos es la opción de referencia para el pelo de rizo. En la investigación revisada, el pelo de hilo de anillos formaba bucles más rectos y mejor orientados, con capilares menos tortuosos: el hilo de anillos sencillo absorbía más deprisa, seguido del hilo de anillos a dos cabos, y los hilos de rotor eran los más lentos[133]. La mención algodón ring-spun en una etiqueta solo indica el sistema de hilatura; no dice nada sobre la longitud de fibra, el peinado o la torsión, que influyen en la toalla al menos tanto.
Otros nombres: hilatura por rotor, hilatura de rotor, hilo OE, hilo open-end, hilo de rotorInglés: Open-end (rotor) spinning
Sistema de hilatura que abre la cinta en fibras individuales, las reúne en la ranura de un rotor de alta velocidad y las tuerce formando el hilo a medida que se extrae, sin estiraje por cilindros ni bobina giratoria.
Un cilindro disgregador, guarnecido con púas como el tomador de una carda, abre la cinta en fibras sueltas que el aire transporta al rotor. Las fibras se depositan en la ranura del rotor a lo largo de muchas revoluciones y las recoge el extremo giratorio del hilo; cada revolución del rotor inserta una vuelta de torsión, de modo que la producción aumenta directamente con la velocidad del rotor[134]. Como las fibras se acumulan en capas finas a lo largo de muchas vueltas, las ondas de estiraje se suprimen y el hilo de rotor es más regular que el hilo de anillos.
Un núcleo muy torcido queda rodeado por fibras envolventes con mucha menos torsión, y las fibras están menos paralelizadas que en el hilo de anillos. Con el mismo algodón, el hilo de rotor es entre un 10 y un 30 % menos resistente, con mayor alargamiento, mejor resistencia a la abrasión, menos vellosidad y menos desprendimiento de fibras, y más volumen[134]. Suele hilarse con más torsión y tiene un tacto más áspero. La hilatura de rotor procesa bien la fibra corta, por lo que es la vía habitual para la borra de peinadora y para las mezclas con algodón reciclado mecánicamente.
En las toallas, el hilo de rotor se emplea mucho en la trama y en la urdimbre de fondo, donde la regularidad, la resistencia a la abrasión y el coste cuentan más que la suavidad[132]. Como hilo de pelo da un bucle más firme y de absorción más lenta que el hilo de anillos[133] y se encuentra sobre todo en calidades económicas.
Otros nombres: hilo compacto, hilatura condensada, compactInglés: Compact spinning
Variante de la hilatura de anillos en la que la cinta de fibras estirada se condensa, normalmente por aspiración neumática, antes de insertar la torsión; casi elimina el triángulo de hilatura y da un hilo más resistente y menos velloso.
En una continua de anillos convencional, la cinta estirada es más ancha que el hilo en que se convierte, de modo que las fibras de los bordes del triángulo de hilatura quedan mal integradas. Los sistemas compactos añaden una zona de condensación, normalmente un tambor perforado o un manguito con aspiración, que reúne las fibras en una cinta estrecha antes de la torsión[136]. El producto sigue siendo un hilo de anillos por su estructura y por la forma de la bobina.
En un estudio con algodones de fibra corta a media, el hilo compacto mostró mayor tenacidad y alargamiento que el hilo de anillos convencional de la misma fibra, sin diferencias significativas de irregularidad de masa; las fibras salientes de más de 3 mm disminuyeron en torno a un 65 % de media y las más cortas solo en torno a un 16 %, y la mejora de la vellosidad fue mayor en los algodones más cortos y menos uniformes[136]. Para el hilo de pelo esto apunta a bucles más lisos y a menos extremos largos libres que puedan desprenderse, pero el hilo compacto es más caro y su efecto sobre la pelusa en una toalla acabada depende de la construcción y del acabado, por lo que debe confirmarse con muestras.
Otros nombres: vueltas por pulgada, vueltas por metro, coeficiente de torsión, factor de torsión, alfa de torsiónInglés: Twist
Número de vueltas insertadas en un hilo por unidad de longitud, expresado en vueltas por pulgada (TPI) o por metro (TPM); une las fibras discontinuas en un hilo cohesionado y determina en gran medida su resistencia, su volumen y su tacto.
La torsión hace que las fibras sigan hélices que se cierran bajo carga, de modo que la fricción entre fibras las mantiene unidas. TPM es igual a TPI × 39,37. Las vueltas por unidad de longitud no permiten comparar hilos de distinto título, porque con las mismas TPM las fibras de un hilo grueso están más inclinadas que las de uno fino. Por eso los hiladores utilizan un coeficiente de torsión (factor de torsión) que normaliza respecto al título: αe = TPI ÷ √Ne en el sistema algodonero y αtex = TPM × √tex en el sistema tex, con αtex ≈ 957 × αe. Hilos de títulos distintos con el mismo coeficiente tienen una inclinación de fibras y un carácter similares.
La resistencia aumenta con la torsión hasta un óptimo y después disminuye, porque las fibras quedan demasiado inclinadas para soportar la carga a lo largo del eje del hilo. Una torsión mayor también compacta las fibras, de modo que el hilo se vuelve más delgado, más seco al tacto y menos velloso, suelta menos pelusa y retiene menos agua entre sus fibras. Los hilos de urdimbre llevan más torsión que los hilos para tejido de punto, y los hilos de rotor suelen hilarse con coeficientes más altos que los hilos de anillos[134].
En el rizo, cada sistema de hilos se tuerce según su función. La urdimbre de fondo necesita torsión suficiente, normalmente con torsión de retorcido, para resistir la tensión y la abrasión en el telar; en un clúster de rizo documentado, los hilos sencillos de pelo y de trama llevan menos de la mitad de vueltas por metro que el hilo de fondo retorcido[132]. Una torsión de pelo menor da bucles más voluminosos, suaves y de absorción más rápida[133], a costa de más pelusa y de menos definición del bucle tras lavados repetidos; los hilos de baja torsión y sin torsión llevan este compromiso más lejos.
La torsión también almacena par, lo que hace que los hilos sencillos formen cocas y que los bucles se inclinen; una torsión de retorcido en sentido contrario lo equilibra en gran medida (véase sentido de torsión). La torsión se mide destorciendo una probeta de longitud fijada bajo una tensión definida y contando las vueltas, el método de recuento directo de la ISO 2061, que abarca hilos sencillos, retorcidos y de filamento[5]; los hilos sencillos de fibra discontinua también pueden ensayarse con el método de destorsión y retorsión de la ISO 17202, que excluye los hilos de rotor[6]. Una especificación indica la torsión con su sentido y su unidad, por ejemplo Z 600 TPM, y da por separado la torsión del cabo sencillo y la de retorcido.
En Mira Towels: Los controles de calidad publicados por Mira comparan la absorbencia y el tacto con los niveles validados en la aprobación.
Otros nombres: torsión S, torsión ZInglés: Twist direction (S and Z)
Sentido en que está torcido un hilo, designado S o Z según que sus hélices, con el hilo en posición vertical, se inclinen como el trazo central de la letra S o de la letra Z.
La ISO 2 define la designación S y Z para cintas, mechas e hilos sencillos, retorcidos y cableados[7]. El sentido es independiente del nivel de torsión. Los hilos sencillos de algodón suelen hilarse en Z y retorcerse en S, de modo que la torsión de retorcido destuerce en parte los cabos y el hilo retorcido queda equilibrado, con poca tendencia a formar cocas. Las continuas de anillos pueden hilar en cualquiera de los dos sentidos invirtiendo el giro del huso.
En el rizo, el sentido se aprecia en el bucle. Los hilos de pelo retorcidos forman bucles rectos en el rizo clásico, mientras que los sencillos forman bucles en espiral, un efecto que se aprovecha en algunos rizos de moda[132]. Un hilo con el título y el nivel de torsión correctos pero con el sentido opuesto se comporta de forma diferente en el retorcido, en la tejeduría y en los bucles acabados, por lo que el sentido debe figurar en toda especificación de hilo.
Otros nombres: hilo retorcido, hilo doblado, hilo a dos cabos, retorcido a 2 cabosInglés: Single and plied yarns
Un hilo sencillo es una única hebra continua salida de la máquina de hilar; un hilo retorcido se obtiene torciendo juntos dos o más hilos sencillos, normalmente en sentido contrario a su torsión de hilatura.
El retorcido compensa los puntos delgados y débiles de los cabos, aumenta la resistencia y la resistencia a la abrasión, da un hilo más redondo y liso y, con sentidos de torsión opuestos, equilibra el par. Añade un reunido y un retorcido, de modo que un hilo retorcido cuesta más que un hilo sencillo del mismo título resultante. La terminología es imprecisa: doblar y retorcer suelen significar lo mismo, pero algunas fábricas llaman doblado a reunir dos cabos en el devanado sin torsión, por lo que conviene confirmar el significado.
El rizo emplea hilos retorcidos donde las cargas son altas. Los hilos de la urdimbre de fondo soportan la mayor tensión en la tejeduría, razón por la que son habituales los hilos de fondo a dos cabos como Ne 20/2 o 24/2; los hilos de pelo retorcidos se utilizan cuando las exigencias de calidad son mayores[132]. En los estudios revisados, el pelo a dos cabos retenía más agua que el pelo sencillo, por ser más voluminoso y formar bucles mejor conformados, aunque el hilo de anillos sencillo absorbía más deprisa[133].
Otros nombres: irregularidad del hilo, imperfecciones, puntos delgados y gruesos, neps por km, regularidad UsterInglés: Yarn evenness
Uniformidad de la masa por unidad de longitud de un hilo a lo largo de su longitud, expresada como coeficiente de variación (CV%) o desviación media (U%) de la masa, junto con el número de puntos delgados, puntos gruesos y neps por kilómetro.
Los regularímetros hacen pasar el hilo por un sensor capacitivo cuya señal sigue la masa de fibra en el campo de medida; la ISO 16549 normaliza el método, incluido el recuento de puntos delgados, puntos gruesos y neps[8]. Los resultados se dan como CV% o U% (U% es aproximadamente 0,8 × CV% para una señal con distribución normal) y como imperfecciones por kilómetro con niveles de sensibilidad declarados, normalmente menos 50 % para los puntos delgados, más 50 % para los puntos gruesos y más 200 % para los neps; los recuentos solo son comparables con los mismos ajustes. Un espectrograma de la señal revela defectos periódicos debidos a los cilindros o a los manguitos de estiraje.
En las toallas, los puntos delgados son puntos débiles que se rompen en la urdimbre de fondo, sometida a alta tensión, y un hilo de pelo irregular da bucles de volumen variable, que se ven como un pelo nublado o con rayas y, en las zonas teñidas o estampadas, como rayas o bandas. Las diferencias de título entre lotes de hilo o entre bobinas causan más daño que la irregularidad a corto plazo, porque afectan a secciones enteras de urdimbre o de trama. El hilo de rotor suele ser más regular que el hilo de anillos del mismo título[134], y el hilo peinado más regular que el cardado.
Otros nombres: índice de vellosidad, pilosidad del hiloInglés: Yarn hairiness
Grado en que los extremos y los bucles de fibra sobresalen del cuerpo de un hilo de fibra discontinua; se mide como índice de vellosidad o como número de fibras salientes por clases de longitud.
El valor más utilizado, el índice H de los sensores ópticos de los regularímetros, es la longitud total de fibra saliente por centímetro de hilo y, por tanto, no tiene unidad. Otros instrumentos cuentan las fibras que superan longitudes fijadas, por ejemplo fibras de 3 mm o más por cada 100 metros[136]. Las fibras salientes cortas constituyen la mayor parte del H, mientras que las largas, menos numerosas, son las que más influyen en la borrilla, el pilling y el aspecto.
El sistema de hilatura fija en gran medida el nivel. En los hilos de anillos pueden sobresalir hasta el 90 % de los extremos de fibra, en los hilos de rotor generalmente el 25 % o menos[134], y la hilatura compacta elimina sobre todo las fibras salientes largas[136]. Una fibra más larga y uniforme, el peinado y una torsión mayor también reducen la vellosidad.
En las toallas la vellosidad tiene dos caras: las fibras salientes dan al pelo su tacto suave, pero los extremos sueltos son la primera fuente de pelusa durante el uso y de borrilla en la tejeduría. El gaseado, que quema las fibras salientes del hilo, se utiliza para tejidos planos lisos y para hilos de coser, y rara vez para el hilo de pelo, cuya suavidad depende de esas fibras.
Otros nombres: fuerza de rotura, tenacidad del hilo, alargamiento a la roturaInglés: Yarn strength and elongation
Fuerza necesaria para romper un hilo y su alargamiento en la rotura, medidos sobre cabos individuales y expresados como fuerza de rotura (cN), tenacidad (cN/tex) y alargamiento a la rotura (%).
La ISO 2062 especifica el ensayo de tracción de cabos individuales en aparatos de velocidad constante de alargamiento (CRE), con procedimientos para probetas tomadas de bobinas acondicionadas, de madejas relajadas y en húmedo[9]. La fuerza de rotura dividida por la densidad lineal da la tenacidad, que hace comparables hilos de distinto título. Muchas fábricas indican también el RKM (del alemán Reißkilometer), la longitud en kilómetros a la que un hilo se rompería por su propio peso; numéricamente equivale a la tenacidad en gramos-fuerza por tex, de modo que 1 RKM son unos 0,98 cN/tex. En algunos mercados se siguen utilizando ensayos de resistencia en madeja (lea).
Para la tejeduría importan más los puntos más débiles que la media. Los hilos de la urdimbre de fondo se estiran y rozan en cada calada, de modo que los puntos débiles y un alargamiento bajo provocan roturas de urdimbre, paradas del telar y defectos reparados; por eso las fábricas vigilan la variación y los valores mínimos además de la media, y el alargamiento da a la urdimbre tolerancia frente a los picos de tensión. Los hilos de pelo trabajan con poca tensión y pueden ser menos resistentes, lo que hace viable el pelo de baja torsión. La resistencia en húmedo depende de la fibra (véase resistencia de la fibra).
Hilo de fantasía con tramos gruesos y poco torcidos (flamas) dispuestos deliberadamente a intervalos regulares o aleatorios, que se utiliza para dar al tejido una textura irregular de aspecto artesanal.
Las flamas suelen producirse en la continua de anillos mediante un dispositivo de control electrónico que modifica brevemente el estiraje, de modo que la longitud, el grosor y la separación de las flamas pueden programarse. Una alternativa documentada alimenta cintas de borra de peinadora y de algodón corto en el último pasaje de manuar para crear flamas aleatorias con maquinaria convencional, para títulos de aproximadamente Ne 30/1 y más gruesos; el mismo boletín señala que los hilos flameados suelen trabajarse con un 5–10 % más de torsión[135]. En las toallas, los hilos flameados aparecen en toallas de tejido plano y de hammam, en cenefas decorativas y en algunas toallas de baño con textura. En un hilo corriente esa misma irregularidad sería un defecto, por lo que el efecto flameado debe fijarse en una muestra aprobada.
Otros nombres: melange, hilo jaspeado, jaspeado, heatherInglés: Mélange yarn
Hilo hilado a partir de una mezcla íntima de fibras teñidas en colores distintos, o de fibra teñida y sin teñir, que da un aspecto jaspeado en el que los colores individuales siguen siendo visibles.
El color entra en la fase de fibra: la floca o la cinta se tiñe y se mezcla con fibra sin teñir o teñida de otro color en proporciones fijas, antes del cardado o en el estirado. Por eso el tono del hilo depende tanto de la precisión de la mezcla como de la tintura; un pequeño cambio en la proporción de fibra teñida entre lotes se traduce en una diferencia de tono visible, de modo que no deben mezclarse lotes dentro de un mismo pedido. Además de en el género de punto, aparece en algunas toallas, albornoces y textiles de tejido plano.
Otros nombres: hilo core-spun, hilo corespun, hilo de almaInglés: Core-spun yarn
Hilo compuesto con un alma de filamento continuo, a menudo de poliéster o elastano, recubierta por una funda de fibras discontinuas como el algodón, que combina la resistencia o la elasticidad del alma con la superficie de la funda.
Los hilos con alma se fabrican en continuas de anillos, máquinas de chorro de aire o de rotor adaptadas que introducen el filamento en la cinta de fibras estirada, de modo que las fibras lo envuelven. Un alma de poliéster con recubrimiento de algodón es una construcción estándar de hilo de coser: el alma soporta la carga y resiste la abrasión, mientras que el algodón da una superficie mate y protege el alma del calor de la aguja en la costura rápida. Las almas de elastano dan elasticidad a los tejidos de confección y rara vez tienen interés en las toallas, donde los hilos con alma aparecen sobre todo como hilos de dobladillo y de cenefa. El alma y el recubrimiento son fibras distintas, por lo que el hilo cuenta como mezcla en las declaraciones de composición.
Otros nombres: hilo de filamento continuo, multifilamento, monofilamento, hilo totalmente estiradoInglés: Filament yarn
Hilo formado por filamentos continuos en lugar de fibras discontinuas: un único filamento (monofilamento) o un haz de muchos (multifilamento), normalmente de un polímero sintético como el poliéster o la poliamida.
Los filamentos de poliéster se hilan por fusión a través de hileras y se estiran para orientar las cadenas del polímero. Cuando el estirado se completa en un único proceso integrado, el producto es un hilo totalmente estirado (FDY); los filamentos solo parcialmente estirados en la hilatura forman el hilo parcialmente orientado (POY), la materia prima de la texturización. El FDY liso es suave, brillante y resistente, sin extremos de fibra salientes, por lo que suelta muy poca pelusa y forma mucho menos pilling que el hilo de fibra discontinua; también resulta resbaladizo y frío al tacto.
Los monofilamentos tienen sobre todo usos técnicos y sirven como hilo transparente. En los productos de toalla, los hilos multifilamento de poliéster se encuentran en caras de estampación por sublimación de punto y de calada y en toallas de microfibra, normalmente texturizados para ganar volumen y suavidad (véase hilo texturizado). El poliéster hilado, obtenido de fibra discontinua cortada, se comporta más como un hilo de algodón.
Otros nombres: hilo texturizado por estirado, POY, hilo texturizado por aire, texturizado de falsa torsiónInglés: Textured yarn
Hilo de filamento continuo al que se da rizado, bucles o volumen mediante calor y tratamiento mecánico, para que gane volumen, poder cubriente, suavidad y, en algunos tipos, elasticidad.
En el poliéster predomina la texturización por estirado. El POY se estira y se somete a falsa torsión en una sola operación: la torsión se fija con calor en un calentador y después se elimina, de modo que cada filamento queda rizado de forma permanente. El hilo texturizado por estirado (DTY) se suministra como hilo elástico o, tras un segundo calentador, como hilo fijado con menos elasticidad. La texturización por chorro de aire, en cambio, sopla los filamentos hasta formar pequeños bucles y entrelazamientos y da un hilo de aspecto más parecido al de fibra discontinua y con poca elasticidad. La texturización térmica solo funciona con filamentos termoplásticos, porque es el calor el que fija el rizado.
La texturización convierte un haz de filamentos compacto en uno voluminoso, mejora el poder cubriente y la suavidad y abre canales capilares que transportan el líquido a lo largo del hilo. Los hilos texturizados de poliéster y de poliéster/poliamida se utilizan mucho en toallas de microfibra y de deporte de punto y en muchas caras de estampación de punto, donde el volumen da una superficie más suave y una buena cobertura bajo el estampado. El rizado es una estructura fijada por calor y puede reducirse con una exposición posterior a temperaturas próximas o superiores a su temperatura de fijado, lo que es relevante en la estampación por transferencia térmica.
Otros nombres: hilo teñido, tintura en bobina, tintura en madeja, tintura en plegadorInglés: Yarn dyeing
Tintura del hilo antes de tejerlo, normalmente en bobinas cruzadas, plegadores o madejas, para poder tejer hilos de color en rayas, cuadros, cenefas de color y diseños jacquard multicolor.
En la tintura en bobina, el hilo se devana blando, con una densidad controlada, sobre tubos perforados o muelles, que se cargan en portamateriales; el baño de tintura se bombea a través de las bobinas, normalmente en sentidos alternos, en una máquina cerrada. La tintura en plegador funciona igual sobre un plegador de urdimbre; la tintura en madeja conviene a hilos voluminosos o de baja torsión que no deben comprimirse. Una densidad de devanado desigual produce capas claras y oscuras dentro de una bobina.
La tintura en pieza, del tejido o de las toallas confeccionadas, permite decidir el color tarde y con mínimos bajos. La tintura en hilo es necesaria cuando los colores se sitúan uno junto a otro en el tejido: peshtemales a rayas y a cuadros, cenefas en contraste, rizo jacquard bicolor. El color queda entonces fijado pronto, las partidas de tintura y las cantidades mínimas se planifican por color, y los hilos teñidos deben resistir el descrudado o el blanqueo posterior del tejido. Los colores mal fijados sangran sobre el fondo o el pelo blanco en los procesos en húmedo o en el lavado, por lo que la solidez debe ensayarse en el hilo teñido antes de la tejeduría de producción.
Otros nombres: plegado, plegador de urdimbre, urdido directo, urdido seccionalInglés: Warping
Enrollado de los hilos de urdimbre procedentes de una fileta de bobinas, uno junto a otro, sobre un plegador, con tensión uniforme y en el número y el orden requeridos, para preparar la urdimbre para el encolado y la tejeduría.
El urdido directo enrolla varios cientos de hilos a la vez en plegadores de urdidor, que se reúnen en la encoladora hasta completar el número total de hilos en el plegador de telar; conviene para series largas de urdimbre de un solo color. El urdido seccional construye la urdimbre en secciones estrechas, una junto a otra, sobre un tambor y después transfiere toda la napa al plegador; se utiliza para urdimbres con dibujo y series más cortas, y es el método documentado en un clúster de tejeduría de rizo[132]. La tensión uniforme, la detección de hilos rotos y la igualdad de longitudes en toda la napa son los principales factores de calidad.
El rizo necesita al menos dos urdimbres. Los hilos de fondo y de pelo se preparan en plegadores separados, porque la urdimbre de pelo se consume varias veces más deprisa y se desenrolla con mucha menos tensión. Las diferencias de tensión entre hilos en el urdido se convierten en diferencias de tensión en la tejeduría, que más tarde se ven como rayas, hilos tensos o una altura de bucle irregular.
Otros nombres: engomado, cola, encolante, apresto de urdimbreInglés: Warp sizing
Recubrimiento de los hilos de urdimbre con una cola filmógena, como almidón, alcohol polivinílico (PVA) o polímeros acrílicos, para fijar las fibras salientes y proteger el hilo frente a la abrasión y las roturas en la tejeduría. La cola se elimina después.
En la encoladora, la napa de urdimbre pasa por una cubeta de cola, se exprime hasta una aplicación controlada, se seca sobre cilindros calientes y se enrolla en el plegador de telar. La película asienta las fibras superficiales y aumenta la resistencia a la abrasión para que los hilos resistan el contacto repetido con las laminillas del paraurdimbres, las mallas y el peine. Las recetas se ajustan a la fibra, al título y a la velocidad del telar; en el algodón se utilizan mucho las colas a base de almidón, a menudo combinadas con componentes sintéticos y lubricantes.
En el rizo, la urdimbre de fondo se encola porque soporta la carga; si se encola la urdimbre de pelo, y en qué medida, varía de una fábrica a otra. Lo que se aplique debe eliminarse por completo en el desencolado: el almidón necesita una degradación enzimática u oxidativa, mientras que las colas de PVA y acrílicas son hidrosolubles y pueden eliminarse por lavado. La cola residual sella la superficie de la fibra y provoca una absorbencia deficiente o irregular y una tintura desigual, por lo que la tintorería necesita saber qué cola se utilizó.
Cómo se construye el tejido de toalla en el telar: las dos urdimbres y la trama del rizo, la formación de los bucles, la geometría del pelo, las construcciones por número de pasadas, el dibujo con maquinita y jacquard, las cenefas y los bordes, y las construcciones planas sin pelo. Estas decisiones fijan la absorbencia, el tacto y la durabilidad antes de cualquier acabado.
Otros nombres: rizo, rizo americano, felpa, tejido de toalla, tejido de bucle, terryInglés: Terry fabric
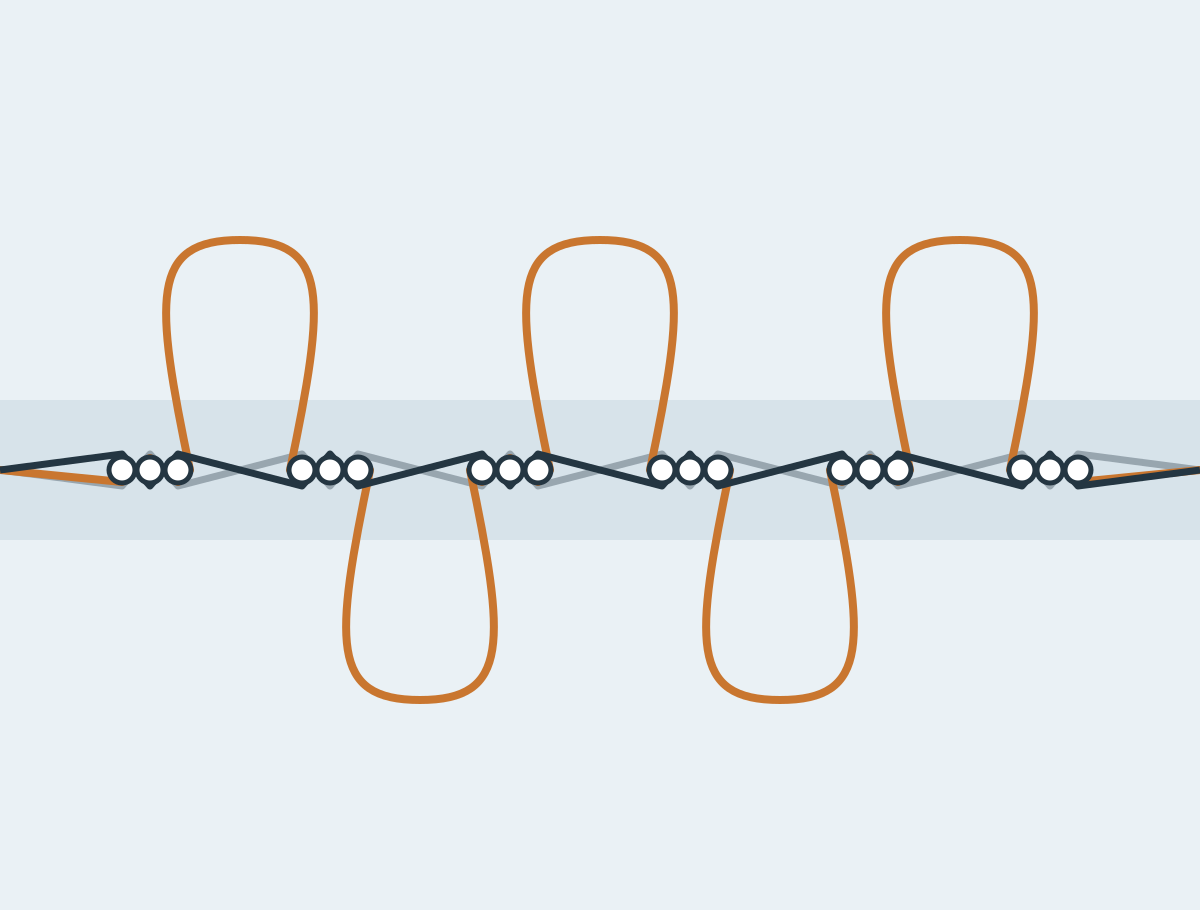
Tejido de calada con pelo cuya superficie lleva bucles de hilo sin cortar en una o en ambas caras, formados por una urdimbre de pelo independiente y poco tensa y sujetos en un fondo firmemente tejido de urdimbre de fondo y trama.
El rizo se construye con tres sistemas de hilos. Una urdimbre de fondo y una trama se entrelazan formando un tejido base, mientras que una segunda urdimbre, la urdimbre de pelo, se alimenta lo bastante floja como para ser expulsada de ese tejido en forma de bucles. Como los bucles son de hilo de urdimbre, se alinean a lo largo de la toalla, cada uno anclado por sus dos patas entre pasadas de trama. Para tejerlo hace falta un telar con un mecanismo de batida especial, que se describe en tejeduría de rizo.
Los bucles son lo que convierte el rizo en un tejido para toallas. Ofrecen al agua una gran superficie de fibra y crean espacios abiertos entre los hilos y dentro de ellos, en los que el agua asciende y queda retenida por fuerzas capilares. La investigación relaciona una absorción más rápida con más bucles y bucles más largos y con hilos de pelo suaves, de baja torsión y de hilatura de anillos[133].
Una toalla de rizo acabada tiene un cuerpo de bucles, una franja lisa tejida en cada extremo, por donde se corta y se dobladilla, a menudo una cenefa decorativa, y unos bordes laterales que son orillos tejidos o bordes cortados y remallados. Los sistemas de hilos no tienen por qué compartir fibra: el pelo suele ser de algodón, mientras que el fondo y la trama pueden ser de algodón o de un hilo de algodón-poliéster elegido por su resistencia.
Varias construcciones próximas se confunden a menudo con el rizo. El velour es un rizo cuyos bucles se han tundido en una cara. El terciopelo y otros tejidos de calada de pelo cortado se fabrican de otro modo, con el pelo cortado en el telar a partir de un doble tejido cara a cara o formado sobre varillas[137]. El rizo de punto forma sus bucles tejiendo en punto y no con una urdimbre de pelo, y es una construcción distinta. Las toallas de nido de abeja y los peshtemales de tejido plano no tienen pelo y absorben a través del propio tejido.
Tejeduría del tejido de rizo con dos urdimbres alimentadas por separado, en la que grupos de pasadas de trama se colocan primero a cierta distancia del frente del tejido y después se baten juntos, de modo que la urdimbre de pelo floja sale en forma de bucles.
Un telar de rizo teje un tejido de fondo corriente mientras hace avanzar una segunda urdimbre junto a él. La urdimbre de fondo procede de su propio plegador con alta tensión; la urdimbre de pelo procede de un plegador independiente con baja tensión, normalmente con un regulador positivo que entrega una longitud prefijada para cada grupo de pasadas. Ambas no pueden compartir plegador, porque en cada batida completa la urdimbre de pelo debe aportar una longitud adicional de aproximadamente el doble de la altura del bucle, además de su tejido normal, mientras la urdimbre de fondo se mantiene tensa[137].
Los bucles se forman por el principio de las pasadas flojas. En el rizo de tres pasadas, las dos primeras pasadas de cada grupo se dejan a una distancia fijada del frente del tejido, la distancia de pasada floja, y solo reciben una batida ligera. La tercera pasada recibe la batida completa, todo el grupo se desliza sobre los hilos de fondo tensos hasta el frente del tejido, y los hilos de pelo sujetos entre las pasadas son arrastrados hacia delante y se doblan formando bucles[132]. Según la máquina, la distancia de pasada floja se obtiene desplazando el peine o el frente del tejido, como se describe en formación del rizo.
La formación de la calada se hace con maquinita (dobby) o jacquard, porque los hilos de fondo y de pelo se entrelazan en órdenes distintos y las franjas lisas y las cenefas necesitan ligamentos propios. La trama se inserta con pinzas o con chorro de aire, y las máquinas anchas tejen varias toallas una junto a otra, que después se separan por corte longitudinal. Con la misma velocidad de inserción, una construcción de cuatro pasadas forma una cuarta parte menos de bucles por hilo de pelo que una de tres pasadas.
Los defectos de tejeduría habituales se derivan del sistema de dos urdimbres: un hilo de pelo roto o ausente deja una línea longitudinal sin bucles, un desenrollado o una tensión irregulares del pelo dan una altura del pelo irregular y rayas, una secuencia de pasadas flojas defectuosa da bucles cortos o ausentes a lo ancho, y las paradas del telar dejan barrados de trama. Además, las franjas lisas deben quedar exactamente donde se cortarán las toallas. Son los defectos que se buscan en la inspección del tejido crudo.
Otros nombres: bucle, rizo, bucle de peloInglés: Terry loop
Cada uno de los bucles de hilo de pelo que sobresalen del tejido de fondo, anclado por sus dos patas entre pasadas de trama; es la unidad básica de trabajo de una superficie de rizo.
Cada bucle tiene dos patas ligadas en el fondo y una cresta. Su altura sobre el fondo, la altura del pelo, se fija en el telar, pero su forma depende igualmente del hilo. Los hilos de pelo retorcidos tienden a formar bucles abiertos y rectos, mientras que los hilos sencillos con torsión viva se enrollan en bucles en espiral, el aspecto del llamado rizo de moda[132]. Los bucles rectos y bien orientados dejan capilares menos tortuosos, que la investigación asocia con una absorción de agua más rápida; los bucles aplastados, enredados o hundidos absorben más despacio y dan un tacto apelmazado[133].
La longitud del bucle y la altura del pelo están relacionadas, pero no son lo mismo. El hilo de un bucle mide aproximadamente el doble de la altura del bucle más la longitud ligada en el fondo, de modo que un bucle ligeramente más alto consume bastante más hilo de pelo y añade peso. Como los bucles se doblan y se comprimen, una altura de bucle en una especificación necesita un método de medida declarado.
Hilo que forma los bucles de un tejido de rizo y que se alimenta como urdimbre de pelo; se elige sobre todo por su suavidad, su volumen y su absorción de agua, no por la resistencia que se exige a los hilos de fondo.
El hilo de pelo es lo que toca el usuario y lo que realiza la mayor parte de la absorción, por lo que se especifica de forma distinta al fondo: fibra (normalmente algodón), preparación (cardado o peinado), sistema de hilatura (anillos o rotor), título, número de cabos y torsión. En un clúster de rizo indio documentado, las urdimbres de pelo son en su mayoría hilos sencillos de algodón peinado de Ne 16 o Ne 20, y los hilos a dos cabos se reservan para calidades superiores porque aumentan la absorbencia y resisten el acostamiento del pelo[132].
Una revisión de la investigación indica una absorción más rápida con hilos de pelo de hilatura de anillos, peinados, más finos y de baja torsión, y una absorción más lenta con hilos de rotor, cuya mayor torsión y fibras más cortas dan bucles menos ordenados. El número de cabos actúa en dos sentidos: los hilos sencillos absorben el agua más deprisa al principio, mientras que los hilos a dos cabos forman bucles más voluminosos que retienen más agua en total[133]. El límite es la durabilidad, ya que un hilo de pelo más suave y menos torcido desprende fibra con más facilidad; véase hilos de pelo de baja y alta torsión.
Segundo conjunto de hilos de urdimbre, poco tenso, de la tejeduría de rizo, enrollado en su propio plegador y alimentado en longitudes medidas para que pueda salir del tejido de fondo en forma de bucles.
La urdimbre de pelo discurre paralela a la urdimbre de fondo y alterna con ella a lo ancho, hilo a hilo o por parejas según el remetido. Se desenrolla con baja tensión, normalmente de forma positiva: el telar entrega una longitud prefijada por grupo de pasadas, aproximadamente el doble de la altura del bucle más el hilo tejido en el fondo[137]. Por eso la urdimbre de pelo se consume varias veces más deprisa que la de fondo, y la relación aumenta con la altura del pelo (véase relación pelo/fondo).
Una tensión que varía de un hilo a otro, un enrollado irregular del plegador o un desenrollado que no sigue al telar producen bucles de alturas distintas, rayas longitudinales y, tras la tintura, aparentes diferencias de tono entre hilos. La práctica de encolado varía; las urdimbres de pelo retorcidas se tejen a menudo con poca cola o sin ella, lo que las mantiene suaves pero las deja menos protegidas frente a la abrasión en el telar.
Urdimbre muy tensa de un tejido de rizo que, entrelazada con la trama, forma el tejido base que soporta la carga, mantiene las dimensiones de la toalla y ancla los bucles.
La urdimbre de fondo soporta la mayor tensión en el telar y roza continuamente con las mallas y el peine, por lo que se elige por su resistencia y su resistencia a la abrasión. Lo habitual son hilos retorcidos: en un clúster de rizo documentado, los hilos de fondo son de algodón cardado a dos cabos de Ne 20/2 o 24/2, con mezclas de algodón-poliéster para mayor resistencia y también hilos de rotor[132]. Las urdimbres de fondo se encolan normalmente para la tejeduría, y la cola se elimina en el pretratamiento.
Cada bucle queda sujeto entre los hilos de fondo y la trama, de modo que el fondo decide lo bien que se mantienen los bucles en su sitio, y su tensión determina la libertad con que se deslizan las pasadas flojas durante la formación del rizo. Un cambio de fibra en el fondo es un cambio de fibra en la toalla: un pelo de algodón sobre un fondo de poliéster-algodón no es una toalla 100 % algodón.
Hilo transversal de un tejido de calada, insertado de una longitud cada vez; cada inserción es una pasada. En el rizo, la trama liga tanto la urdimbre de fondo como las patas de los bucles de pelo.
En el rizo, las pasadas se agrupan según el mecanismo de rizo, tres por grupo en el rizo de tres pasadas. La trama suele ser un hilo sencillo de algodón; un clúster de rizo documenta hilos cardados de Ne 16 o Ne 20, junto con hilos de rotor[132]. La densidad de pasadas, junto con las pasadas por bucle, fija cuántos bucles se forman a lo largo y determina el peso, la firmeza y el anclaje de los bucles. Con muy pocas pasadas, los bucles se arrancan con facilidad; con demasiadas, la toalla resulta rígida y pesada.
En las franjas lisas y las cenefas la trama queda a la vista, de modo que allí puede cambiarse por un hilo de color, mercerizado o de chenilla.
Otros nombres: estructura de fondo, tejido de fondoInglés: Ground structure
Ligamento que forman la urdimbre de fondo y la trama bajo el pelo; en el rizo estándar de tres pasadas es un reps 2/1, y los hilos de pelo siguen el mismo orden de reps desplazado una pasada.
En la construcción habitual de tres pasadas, los hilos de fondo y de pelo se entrelazan en un orden de reps 2:1, con el reps del pelo desplazado una pasada respecto al del fondo[138]. Ese desfase permite que las pasadas flojas se deslicen sobre los hilos de fondo mientras sujetan los hilos de pelo, y la posición de un hilo de pelo dentro del orden decide si forma el bucle en la cara o en el revés. Los grupos de cuatro o más pasadas utilizan los rapports correspondientes.
El ligamento de fondo determina la resistencia, la estabilidad dimensional y la firmeza con que se sujetan los bucles. Un fondo demasiado abierto deja que los bucles se arranquen y que la toalla se deforme en el lavado; un fondo demasiado denso dificulta el deslizamiento de las pasadas flojas y da un tejido rígido y pesado. Las franjas lisas, las cenefas y los orillos se tejen con otros ligamentos, como tafetán, reps o efectos de tipo raso, una de las razones por las que encogen de forma distinta al cuerpo de pelo.
Otros nombres: mecanismo de rizo, batida de pasadas flojas, batida diferencialInglés: Pile formation
Mecanismo de rizo con el que se forman los bucles: las pasadas se colocan a una distancia fijada del frente del tejido y después se baten juntas, ya sea cambiando la posición de batida del peine o desplazando el frente del tejido.
La distancia a la que se retienen las pasadas flojas, la distancia de pasada floja, es el principal ajuste de la altura del pelo; un estudio de 72 construcciones de rizo halló una estrecha concordancia entre la longitud de pelo medida y la distancia entre los puntos de batida corta y completa[139]. Se utilizan dos principios mecánicos[140]. Con el control por peine, la carrera del peine se desplaza para que las batidas parciales se detengan antes del frente del tejido y la carrera completa en la pasada fija lleve el grupo hasta el frente. Con el desplazamiento del frente del tejido, el peine bate siempre en la misma posición, mientras el tejido y el balancín de urdimbre se alejan de él para las pasadas flojas y vuelven para la pasada fija.
Los mecanismos de rizo electrónicos accionan este movimiento con motores controlados por programa, de modo que la distancia de pasada floja puede cambiar de un grupo de pasadas al siguiente[141]. Así es como una misma toalla combina un cuerpo de bucles, una franja lisa donde la distancia es cero y no se forman bucles, y franjas o efectos ondulados con distintas alturas del pelo. El desenrollado del pelo debe seguir cada cambio, porque un bucle más alto necesita más hilo de pelo.
Otros nombres: altura del bucle, altura del rizoInglés: Pile height
Altura de los bucles de rizo sobre el tejido de fondo, normalmente expresada en milímetros; se fija en el telar mediante la distancia de pasada floja junto con el desenrollado de la urdimbre de pelo.
Los telares de rizo con control electrónico pueden programar la altura del pelo grupo a grupo; una máquina actual ofrece ajustes de 0 a 12 mm[142]. Los bucles más altos consumen más hilo de pelo, de modo que la altura del pelo repercute directamente en el peso y el coste. Los estudios han relacionado en general los bucles más largos con una absorción de agua más rápida y mayor, aunque los resultados no son unánimes[133].
Un pelo más alto resulta más lleno al tacto y retiene más agua, pero seca más despacio, se aplasta y se enreda con más facilidad y se engancha en anillos y ganchos. Un pelo más corto es más estable y se prefiere donde importa una superficie lisa, incluidas las caras de estampación, porque los bucles altos rompen la imagen estampada. Los bucles se comprimen con una presión ligera, de modo que la altura medida depende del método; debe acordarse sobre el tejido acabado y no deducirse de los ajustes del telar.
Otros nombres: densidad de bucles, densidad de rizoInglés: Pile density
Número de bucles por unidad de superficie de un tejido de rizo: hilos de pelo por centímetro a lo ancho multiplicados por los bucles que forma cada hilo de pelo por centímetro a lo largo.
Cada hilo de pelo forma un bucle por grupo de pasadas, de modo que los bucles por centímetro de longitud equivalen a la densidad de pasadas dividida por las pasadas por bucle, y el recuento a lo ancho sigue a los hilos de pelo por centímetro. Por tanto, la densidad de bucles aumenta con la densidad de urdimbre y de trama[133]. En el rizo a dos caras, la cifra puede darse por cara o para ambas caras juntas, y la especificación debe indicar cuál. Los bucles densos se sostienen unos a otros y se mantienen rectos, mientras que los bucles altos y escasos se inclinan y se apelmazan.
La investigación revisada indica que la velocidad de absorción de agua aumenta con la densidad y la longitud de los bucles, aunque un estudio halló que la densidad de urdimbre, la densidad de trama y la altura del pelo tenían solo un efecto pequeño, y un fondo muy compacto estrecha los capilares[133]. Dos toallas del mismo peso pueden diferir mucho en densidad, una con muchos bucles cortos y otra con menos bucles altos, y en consecuencia difieren en tacto, secado y durabilidad.
Otros nombres: relación de pelo, relación de rizo, ratio de pelo, terry ratioInglés: Pile-to-ground ratio
Relación entre el hilo de pelo y el hilo de fondo de un tejido de rizo, expresada normalmente como la longitud de urdimbre de pelo consumida por unidad de longitud de urdimbre de fondo y, a veces, como la proporción del hilo de pelo en la masa del tejido.
Como relación de longitudes, la cifra indica cuántos metros de urdimbre de pelo se tejen por cada metro de urdimbre de fondo. Se escribe 5:1, 1:5 o de forma similar; las convenciones de cada empresa difieren sobre qué número va primero. La literatura de patentes utiliza esta definición de la relación de rizo y trata la altura del pelo como una función de ella[143]. La relación aumenta con la altura del pelo y con los bucles por unidad de longitud. Algunas fábricas indican en cambio la proporción del hilo de pelo en el peso total del tejido, que depende también de los títulos de los hilos, de modo que ambas convenciones no pueden convertirse entre sí sin la construcción completa.
La relación es uno de los principales factores del peso y del coste del hilo, y una mayor proporción de pelo suele significar más superficie absorbente. También influye en los procesos en húmedo: un estudio sobre rizo de algodón halló que la contracción dimensional aumentaba con la relación de pelo[144]. Las relaciones altas necesitan un fondo firme y una densidad de pasadas suficiente para mantener anclado el pelo adicional.
Otros nombres: anclaje del bucle, anclaje del pelo, fijación del rizoInglés: Loop stability and anchorage
Resistencia de los bucles de rizo a ser arrancados del tejido de fondo o arrastrados a lo largo de él durante el uso y el lavado; depende de la firmeza con que la trama y la urdimbre de fondo sujetan las patas de cada bucle.
El anclaje depende del número de pasadas que ligan cada bucle, de la densidad de pasadas, de la tensión de la urdimbre de fondo durante la tejeduría, de la fricción entre los hilos y de la torsión y el número de cabos del hilo de pelo. Un bucle sujeto por pocas pasadas, o por pasadas poco apretadas, puede arrancarse tirando de una pata y crecer a costa de sus vecinos.
La EN 15598 mide la fuerza necesaria para arrancar los bucles del fondo de un tejido de rizo[10]. El método da una fuerza; lo que se considere aceptable corresponde a la especificación del comprador. El anclaje importa sobre todo en la lencería de hostelería e institucional, que está en contacto con anillos, ganchos, cierres de velcro y lavado industrial, donde los bucles mal ligados se convierten en enganches.
Otros nombres: rizo de 3 pasadas, felpa de tres pasadasInglés: Three-pick terry
Construcción de rizo estándar, en la que cada grupo formador de bucles consta de tres pasadas de trama: dos pasadas flojas retenidas antes del frente del tejido y una tercera pasada, fija, que bate las tres juntas hasta el frente.
El ciclo se repite cada tres pasadas. Las pasadas uno y dos se insertan con una batida parcial que las deja a una distancia fijada del frente del tejido; la pasada tres recibe la batida completa y empuja el grupo hacia delante[132]. Como los hilos de pelo siguen el orden de reps 2:1 del fondo desplazado una pasada (véase ligamento de fondo), el grupo se desliza sobre los hilos de fondo tensos mientras los hilos de pelo sujetos entre las pasadas son arrastrados hacia delante y forman un bucle en la cara o en el revés.
Tres pasadas son el grupo más pequeño que da un bucle estable. El rizo de dos pasadas, que se tejía antes para tejido de albornoz, ha perdido importancia porque sus bucles son inestables[132]. Existen grupos de cuatro a siete pasadas, pero la mayor parte del rizo se teje a tres pasadas, porque cada pasada adicional añade trama y tiempo de tejeduría[138]. Por eso las tres pasadas son la opción por defecto para toallas de baño, de lavabo y de hotel.
A lo largo de la pieza, el rizo de tres pasadas forma un bucle por hilo de pelo cada tres pasadas, de modo que los bucles por centímetro equivalen a la densidad de pasadas dividida por tres, mientras que la altura del bucle se fija de forma independiente mediante la distancia de pasada floja. Las pasadas por bucle pueden comprobarse en una muestra siguiendo un hilo de pelo y contando las pasadas entre dos de sus bucles sucesivos. Una especificación debe indicar las tres pasadas junto con los títulos de los hilos de pelo y de fondo, los hilos y pasadas por centímetro y la altura del pelo, porque las pasadas por bucle por sí solas no fijan ni el peso ni el número de bucles.
Otros nombres: rizo de 4 pasadasInglés: Four-pick terry
Construcción de rizo con cuatro pasadas de trama en cada grupo formador de bucles, que liga cada bucle con más trama y forma menos bucles por centímetro de longitud que el rizo de tres pasadas con la misma densidad de pasadas.
Cada bucle queda encerrado por un grupo de pasadas más largo y se sujeta con más firmeza en el fondo. Con igual densidad de pasadas, cada hilo de pelo forma bucles a tres cuartas partes del ritmo de las tres pasadas, de modo que alcanzar un número de bucles similar a lo largo exige aumentar la densidad de pasadas, lo que añade trama, peso y tiempo de tejeduría. La secuencia de batida también es más compleja: una descripción de la tejeduría de rizo en un clúster artesanal señala la batida adicional que requiere cada hilera de pelo como la razón por la que las construcciones de cuatro pasadas y superiores rara vez se fabrican[132].
Frente a una toalla de tres pasadas de peso similar, una de cuatro pasadas tiene más trama bajo cada bucle y bucles más separados a lo largo, de modo que el fondo contribuye más a la superficie y el tacto puede ser más plano y firme. La misma fuente califica las toallas de cuatro pasadas de más pesadas y de mejor calidad[132], un juicio sobre un entorno de producción concreto y no una regla general. El anclaje más firme es más útil donde los bucles sufren un desgaste intenso, como en la lencería de hostelería e institucional.
La denominación por sí sola no fija ni el número de bucles ni el peso, por lo que el rizo de cuatro pasadas se especifica con la densidad de pasadas y la altura del pelo. Comparar una oferta de tres pasadas y otra de cuatro solo por el GSM induce a error; los bucles por centímetro cuadrado, la altura del pelo y, cuando el anclaje importa, los resultados de arranque de bucles son mejores bases de comparación.
Otros nombres: rizo de una cara, rizo de doble cara, rizo por ambas carasInglés: Single-sided and double-sided terry
Rizo con bucles en ambas caras (a dos caras) o solo en una (a una cara); la cara en la que cada hilo de pelo forma sus bucles la fija el ligamento.
El rizo a dos caras es la construcción normal de las toallas de baño, de lavabo y de hotel, que absorben por ambas caras. En el rizo a una cara, todos los hilos de pelo forman el bucle en la misma cara y el revés muestra el fondo. Absorbe menos, se utiliza para fines especiales en los que se busca una cara más lisa y se describe como difícil de tejer sin defectos[132]. Ese mismo control de la cara del bucle es la base del rizo con dibujo: los diseños jacquard bicolores intercambian la cara en la que cada color forma el bucle, y los efectos tono sobre tono desplazan los bucles de una cara a la otra o los suprimen en algunas zonas.
Otros nombres: hilo de torsión cero, zero twist, no twist, hilo destorcidoInglés: Zero-twist yarn
Hilo de pelo de algodón que conserva una torsión casi nula; suele obtenerse retorciendo el algodón con un hilo hidrosoluble de alcohol polivinílico (PVA) que lo sostiene durante la tejeduría y que se disuelve en agua caliente en los procesos en húmedo.
En el método habitual, un hilo de PVA se retuerce junto con el hilo de algodón en sentido contrario, lo que anula en gran medida la torsión del algodón, mientras el PVA da al hilo combinado resistencia suficiente para tejerlo. En los procesos en húmedo, el PVA se disuelve en agua caliente y el algodón queda con muy poca torsión[145]; la temperatura necesaria depende del tipo de PVA utilizado. Una vía relacionada mezcla fibra de PVA con el algodón antes de la hilatura y, una vez eliminada por lavado, quedan huecos en el hilo[133]. Las denominaciones zero twist, no twist y diversas marcas comerciales se aplican a hilos fabricados de maneras distintas.
Las fibras sin torsión se abren en un bucle mullido y aireado, y las revisiones de la investigación indican una mayor absorbencia con hilos de pelo sin torsión y de baja torsión[133]. Los costes están en la durabilidad y en el proceso. Con poca torsión que las ligue, las fibras se desprenden con más facilidad como pelusa y los bucles pierden antes su definición, y el PVA disuelto aumenta la carga del efluente de la tintorería[145].
Otros nombres: hilo de baja torsión, hilo de torsión suave, low twistInglés: Low-twist and high-twist pile yarns
Hilos de pelo con menos (baja torsión) o más (alta torsión) torsión que un hilo de tejeduría normal del mismo título, elegidos para equilibrar suavidad y absorbencia frente a definición del bucle y durabilidad.
Una torsión menor deja un hilo de pelo más abierto y voluminoso, con más espacio entre fibras, que la investigación relaciona con una absorción de agua más rápida[133]; el tacto es más suave y el pelo parece más lleno, pero hay más pelusa y los bucles pierden antes su forma con lavados repetidos. Una torsión mayor da bucles compactos y bien definidos que resisten la abrasión y conservan su forma en lavados exigentes, con un tacto más seco y firme y una absorbencia menor.
Las toallas que se venden sobre todo por su suavidad se inclinan por el pelo de baja torsión, mientras que para la lencería que debe resistir lavados industriales repetidos los hilos retorcidos de torsión moderada son la opción más segura. El sentido y el equilibrio de la torsión también importan, porque un hilo sencillo con torsión viva puede hacer que los bucles formen espirales.
Otros nombres: máquina de tejer rizo, telar para felpaInglés: Terry loom
Máquina de tejer equipada para el rizo: dos desenrolladores de urdimbre controlados por separado, un mecanismo de rizo que crea la distancia de pasada floja y formación de calada con maquinita o jacquard para los ligamentos de pelo, de fondo y de cenefa.
Frente a una máquina de tejido plano, un telar de rizo lleva un segundo plegador de urdimbre para el pelo, con su propio desenrollado y control de tensión, y un mecanismo de rizo que desplaza el peine o el frente del tejido para las pasadas flojas. La urdimbre de fondo pasa sobre un balancín de control positivo y el tejido se enrolla de forma positiva, de modo que la tela avanza de manera uniforme a lo largo de la secuencia de batida[137]. Las máquinas de rizo se construyen como telares de pinzas y de chorro de aire: los de pinzas admiten una mayor variedad de hilos de trama, incluidos los hilos de fantasía para cenefas, mientras que los de chorro de aire trabajan a mayor velocidad.
Otros nombres: batida, púa del peine, cuenta de peine, frente del tejidoInglés: Reed and beat-up
El peine es la pieza del telar en forma de peine cuyas púas espacian los hilos de urdimbre y que bate cada pasada contra el frente del tejido, la línea donde se forma la tela; la batida es esa acción.
La cuenta del peine indica la separación de las púas: púas por centímetro o por 10 cm en la práctica métrica, y por pulgada o por dos pulgadas en los sistemas tradicionales. Junto con el número de hilos pasados por cada púa, fija el ancho y los hilos por centímetro en el telar; después el tejido se estrecha al contraerse.
En el rizo, la batida es deliberadamente desigual: parcial para las pasadas flojas y completa para la pasada fija, ya sea cambiando el peine su posición de batida o desplazándose el frente del tejido frente a una carrera fija del peine[140]. Las púas dañadas o espaciadas de forma irregular dejan marcas de peine, finas rayas longitudinales que se ven más después de la tintura y en las cenefas lisas.
Otros nombres: malla, lizo, marco de lizos, cuadro de lizos, arcadaInglés: Heald (heddle)
Elemento de alambre, de acero plano o de cordón con un ojal central por el que se pasa un hilo de urdimbre para poder subirlo o bajarlo y formar la calada; las mallas van montadas en marcos de lizos o, en los telares jacquard, cuelgan de los cordones de la arcada.
Cada hilo de urdimbre pasa por una laminilla, por el ojal de una malla y por una púa del peine en el orden que fija el plan de remetido (pasado). En los telares de maquinita, las mallas van montadas en marcos de lizos y todos los hilos de un mismo marco se mueven juntos, de modo que el número de marcos limita los dibujos que pueden tejerse. En los telares jacquard, cada malla cuelga de un cordón de arcada atado a un gancho que la máquina jacquard levanta de forma individual. En el rizo, los hilos de fondo y de pelo se pasan por marcos distintos, con marcos adicionales para las cenefas y los orillos. Los ojales de malla desgastados rozan el hilo, y un error en el remetido se repite a lo largo de toda la urdimbre como un defecto longitudinal.
Otros nombres: dobby, maquinita de lizos, ratieraInglés: Dobby weaving
Tejeduría en la que una maquinita de lizos sube y baja por programa un número limitado de marcos de lizos y produce ligamentos geométricos, franjas lisas y cenefas; es el sistema de formación de calada habitual en las toallas de rizo lisas y con cenefa.
Todos los hilos pasados por un mismo marco se mueven juntos, de modo que un diseño de maquinita se construye con un pequeño conjunto de órdenes de ligado repetidos a lo ancho. Dentro de ese límite, un telar de rizo con maquinita teje el cuerpo de pelo, las franjas lisas de los extremos, cenefas de reps o de efecto raso, cuadros sencillos y figuras geométricas, y rayas cuando se emplean hilos de color. La franja lisa o con dibujo que cruza una toalla de hotel se conoce comúnmente como cenefa dobby, sea cual sea su ligamento exacto. Las maquinitas electrónicas leen el dibujo de un archivo y no de clavijas ni cadenas de dibujo, por lo que una cenefa puede cambiarse con rapidez.
Las letras, los logotipos y los motivos figurativos requieren el control de hilos individuales y, por tanto, un jacquard. La maquinita exige menos preparación del dibujo y menos puesta a punto, lo que la mantiene como la opción económica para las toallas estándar de hostelería y de venta al por menor.
Otros nombres: toalla jacquard, jacquard tono sobre tono, rizo jacquardInglés: Jacquard weaving
Tejeduría en la que una máquina jacquard levanta los hilos de urdimbre de forma individual o en pequeños grupos mediante ganchos y cordones de arcada, de modo que cada hilo puede seguir su propio ligado; se utiliza para tejer logotipos, letras y diseños figurativos en las toallas.
Una máquina jacquard sustituye los marcos de lizos por ganchos, cada uno atado mediante cordones de arcada a una o varias mallas, y un jacquard electrónico selecciona cada gancho en cada pasada a partir de un archivo de diseño. Esto elimina el límite de marcos de la tejeduría con maquinita: el ligado puede cambiar de un hilo a otro y de una pasada a otra a lo ancho. En el rizo, este control decide para cada hilo de pelo y cada grupo de pasadas si forma el bucle en la cara, en el revés o en ninguna de las dos.
Hay tres efectos habituales. El pelo sobre fondo liso dibuja un motivo dejando zonas sin bucles. Los diseños tono sobre tono emplean un solo color y se basan en el contraste entre zonas de pelo y zonas lisas o entre alturas de bucle. El jacquard bicolor utiliza hilos de pelo de dos colores: dentro del motivo un color forma el bucle en la cara y el otro en el revés, y fuera de él se intercambian, de modo que el diseño aparece en ambas caras con los colores invertidos. Los efectos de color tejidos necesitan pelo teñido en hilo, y la misma técnica teje cenefas con letras y franjas con logotipo.
El diseño se dibuja según la capacidad de ganchos del telar y los hilos y pasadas por centímetro del tejido, y después se traduce a un archivo de ligamentos. Un bucle de rizo es grueso comparado con un punto de estampación, de modo que las líneas finas y las letras pequeñas deben dibujarse más grandes que para el estampado y las curvas aparecen escalonadas; normalmente hace falta una muestra tejida antes de la producción, porque el efecto no puede juzgarse con fiabilidad en pantalla.
El jacquard exige más puesta a punto que la maquinita: preparación del diseño y del archivo de ligamentos, a veces un atado de arcada distinto, y muestreo, razón por la que los programas jacquard tienen cantidades mínimas y plazos de desarrollo más largos. A cambio, el motivo forma parte del tejido, no tiene capa de estampación y resiste el lavado industrial tanto como la propia toalla.
En Mira Towels: La tejeduría jacquard y con maquinita para dibujos, cenefas y logotipos tono sobre tono figura entre las capacidades publicadas de Mira Towels.
Otros nombres: hilos por pulgada, pasadas por pulgada, hilos por cm, pasadas por cm, densidad de hilos, reducción, cuenta de hilosInglés: Warp and weft density
Número de hilos de urdimbre y de pasadas de trama por unidad de longitud de un tejido de calada, expresado por centímetro en la práctica métrica o por pulgada (EPI, PPI); son las cifras básicas de espaciado de hilos de una construcción.
En el rizo, los hilos deben darse por separado para el fondo y para el pelo, porque un total único oculta la disposición pelo/fondo, y las pasadas por centímetro deben leerse junto con las pasadas por bucle para entender la densidad de bucles. Las densidades en crudo y en acabado difieren, porque el tejido se contrae en los procesos en húmedo, de modo que la especificación debe indicar a cuál se refiere.
La cuenta de hilos (thread count), el número de hilos de urdimbre y de trama contados juntos en una pulgada cuadrada, es un término de ropa de cama. En las toallas dice poco, porque la absorbencia, el tacto y el peso dependen sobre todo del pelo y no del espaciado de hilos del fondo. La densidad también puede significar masa por volumen; véase densidad del tejido.
Tensión con la que se mantienen y se desenrollan los hilos de urdimbre durante la tejeduría; en el rizo, alta y constante para la urdimbre de fondo y baja y dosificada para la urdimbre de pelo.
La tensión de la urdimbre de fondo debe ser lo bastante alta para obtener una calada limpia y para que las pasadas flojas se deslicen sobre los hilos de fondo en la batida completa, y uniforme a lo ancho. La urdimbre de pelo se entrega floja, normalmente mediante un desenrollado positivo de una longitud prefijada por grupo de pasadas y no solo por tensión[137]. Los sistemas electrónicos de desenrollado controlan la tensión y ajustan el accionamiento del plegador a medida que disminuye su diámetro; un fabricante de telares cita la tensión constante del hilo como objetivo de diseño de su sistema de formación del rizo[141].
Una tensión de fondo irregular provoca zonas flojas, fruncidos y cenefas arqueadas u onduladas. Una tensión de pelo irregular a lo ancho o a lo largo de la urdimbre produce bucles de alturas distintas, rayas y manchas que, tras la tintura, parecen diferencias de tono.
Otros nombres: construcción, estructura del tejido, especificación del tejidoInglés: Fabric construction
Descripción técnica completa de un tejido: ligamento, hilos de cada sistema con fibra, título, número de cabos y torsión, hilos y pasadas por unidad de longitud y, en el rizo, pasadas por bucle, altura del pelo, ancho y masa por unidad de superficie.
En una toalla de rizo, una construcción completa indica por separado los hilos de urdimbre de fondo, de urdimbre de pelo y de trama, los hilos de fondo y de pelo por centímetro, las pasadas por centímetro, las pasadas por bucle, la altura del pelo o la relación pelo/fondo, el pelo a una o a dos caras, los ligamentos de franjas y cenefas, y el ancho y la masa por unidad de superficie en acabado. La EN 14697 es la norma europea que establece las especificaciones y los métodos de ensayo para toallas y tejidos de rizo.
La construcción es lo que hace comparables dos ofertas. Las toallas cotizadas con el mismo GSM pueden construirse con hilos, alturas del pelo y densidades de pasadas distintos y se comportarán de forma diferente en el uso. No deben mezclarse las construcciones en crudo y en acabado: las densidades, el ancho y el peso cambian en los procesos en húmedo, y la toalla se acepta según la construcción acabada.
Otros nombres: gramos por pieza, peso por pieza, libras por docena, lbs por docenaInglés: Towel weight per piece and per dozen
Peso de la toalla expresado por pieza, en gramos, o por docena, en kilogramos o, en la práctica norteamericana, en libras; es distinto del GSM, que es la masa por metro cuadrado del tejido.
El peso por pieza y el GSM están relacionados a través de la medida acabada. Una toalla de 70 × 140 cm cubre 0,98 m², de modo que a 500 GSM pesa unos 490 g, es decir, 5,88 kg o unas 12,96 lb por docena. La relación es aproximada, porque las franjas lisas y las cenefas tienen una masa por superficie distinta de la del cuerpo de pelo y los dobladillos añaden tejido doblado. Cuando una especificación indica a la vez el GSM y el peso por pieza, ambos deben referirse a la misma medida acabada; de lo contrario se contradirán.
El peso debe comprobarse en toallas acondicionadas, porque el algodón gana y pierde masa con la humedad, y se acepta dentro de una tolerancia acordada y no como una cifra exacta.
Otros nombres: tela cruda, tejido en crudo, crudo de telar, greigeInglés: Greige fabric
Tejido tal como sale del telar, antes del desencolado, el descrudado, el blanqueo, la tintura o el acabado.
El rizo crudo conserva todavía la cola de la urdimbre de fondo y las ceras naturales del algodón, por lo que es áspero y apenas absorbente, y sus dimensiones y su peso no son los de la toalla acabada. En un estudio de 72 construcciones de rizo, la contracción en la tejeduría fue de solo un 1,5–2,0 % en cada dirección, mientras que la contracción después del lavado alcanzó un 5,5–11,5 % según la construcción[139]; otro estudio halló que la masa por unidad de superficie aumentaba en cada etapa de los procesos en húmedo[144]. Las construcciones en crudo se diseñan teniendo en cuenta ese cambio.
El tejido crudo se inspecciona antes de los procesos en húmedo, cuando los defectos son más fáciles de rastrear y más baratos de resolver. Cuando se compra tejido crudo para teñirlo y acabarlo en otro lugar, la especificación de compra debe indicar el ancho, el peso y las densidades en crudo, y acordar por separado los valores de acabado previstos.
Otros nombres: rizo tundido, velour de rizo, felpa tundida, velur
Rizo cuyos bucles se han cortado por la cresta en una cara mediante tundido, dejando una superficie lisa y aterciopelada de extremos de pelo cortados; la otra cara suele seguir siendo rizo de bucle.
El velour parte de un rizo tejido. En una tundidora, un cilindro giratorio con cuchillas helicoidales trabaja contra una cuchilla fija y corta las crestas de los bucles que sobresalen de una altura fijada, a menudo en más de una pasada, mientras la fibra cortada se retira por aspiración. Los extremos cortados se abren en un pelo corto, denso y erguido.
El tundido elimina hilo. En un estudio de 72 construcciones de rizo, el desperdicio de tundido fue del 9,4–17,4 % según el tejido[139], de modo que el pelo debe tejerse más pesado para compensar la pérdida. La superficie recién cortada lleva además fibra suelta, por lo que el velour puede soltar más pelusa que el rizo sin tundir en sus primeros lavados.
La cara tundida es mucho más uniforme que los bucles para las figuras jacquard y la estampación, porque el diseño se asienta sobre puntas de fibra niveladas y no sobre bucles separados; de ahí el uso del velour en toallas de playa, toallas estampadas y albornoces. El precio es la absorbencia: la investigación ha hallado que el pelo sin cortar es más hidrófilo que el pelo cortado[133], de modo que una cara de velour absorbe el agua más despacio que la misma toalla dejada en bucle.
El velour no es terciopelo. El terciopelo se teje como tejido de pelo cortado, por ejemplo cara a cara como un doble tejido que se separa cortándolo en el telar, o sobre varillas[137], mientras que el velour de toalla es un rizo de bucle cortado después. En las toallas estampadas de dos caras, la cara de estampación de poliéster también puede tundirse, y la altura de tundido pasa entonces a ser una especificación de estampación además de una cuestión de tacto.
En Mira Towels: Las caras de velour y jacquard forman parte de las capacidades publicadas de Mira Towels, al igual que los tejidos para albornoz de rizo, nido de abeja y velour.
Otros nombres: cenefa, franja lisa, cenefa dobby, grecaInglés: Woven border
Franja lisa o con dibujo tejida a lo ancho de una toalla, normalmente cerca de cada extremo y a veces a lo largo de los lados, en la que el pelo se suprime o se modifica para enmarcar la toalla o llevar un diseño.
En el telar, una cenefa se obtiene cambiando el mecanismo de rizo y el ligamento durante un número fijado de pasadas. Los bucles se reducen o se suprimen, y los hilos de fondo y de pelo tejen una estructura plana, como tafetán, reps o efectos de raso, a veces con una trama de color, brillante o de chenilla. Una franja lisa sencilla lleva el dobladillo en cada extremo; las cenefas decorativas añaden dibujos de maquinita o jacquard, letras o una franja de pelo de distinta altura.
El tejido plano y el cuerpo de pelo encogen de forma distinta en el lavado, de modo que una cenefa que queda tensa o floja respecto al cuerpo se ondula o se frunce, y una trama de otra fibra puede encoger de forma distinta todavía. El dobladillo debe doblarse dentro de la franja lisa para que quede plano y no encierre bucles, y las franjas deben mantenerse alineadas a lo largo de la pieza, ya que las toallas se cortan a través de ellas.
Otros nombres: orilla, borde tejido, selvedgeInglés: Selvedge
Borde longitudinal autoacabado de un tejido de calada, formado en el telar de modo que no se deshilacha; en las toallas es la alternativa a cortar y remallar los bordes laterales.
Los telares sin lanzadera cortan la trama en los bordes, de modo que el borde debe asegurarse, ya sea con remetedores que doblan los cabos de trama hacia la calada siguiente o con hilos de vuelta de gasa que se enroscan alrededor de las pasadas. Una toalla tejida a una sola pieza de ancho puede utilizar estos bordes tejidos como lados acabados, a menudo con una estrecha franja lisa. Cuando se tejen varias toallas una junto a otra, los bordes interiores se cortan en el corte longitudinal y se acaban con remallado o dobladillo. La tensión del orillo debe coincidir con la del cuerpo: los orillos tensos acortan los bordes y hacen que las toallas queden onduladas o abombadas, y los flojos se abren.
Otros nombres: bucle tirado, enganchón, arrancado de pelo, bucle arrancadoInglés: Snagging and pulled loops
Daño en el que un bucle de rizo se engancha y se arranca del pelo, dejando un bucle largo que sobresale y, a menudo, una hilera de bucles vecinos acortados de la que se ha tirado del hilo.
Los enganches empiezan con algo que engancha: anillos, correas de reloj, cierres de velcro, uñas ásperas, aristas cortantes en el equipo de lavandería. Que un enganche se convierta en un bucle arrancado depende del anclaje; los bucles altos, los bucles ligados por pocas pasadas o por pasadas poco apretadas y los hilos lisos y resbaladizos se arrancan con más facilidad. Un bucle arrancado debe recortarse a ras del pelo y no estirarse, porque al tirar se saca más hilo de la hilera. La prevención está sobre todo en la construcción (densidad de pasadas, pasadas por bucle y altura del pelo), y la resistencia al arranque de bucles puede medirse con la EN 15598.
Otros nombres: aplastamiento del pelo, apelmazamiento, pelo aplastado, rizo aplastadoInglés: Pile distortion
Pérdida de la geometría regular de los bucles del rizo, con bucles aplastados, chafados, inclinados, enredados o apelmazados, que modifica el aspecto, el tacto y la absorbencia.
En la fábrica, la deformación puede deberse al tratamiento en cuerda con muy poco baño, al prensado, al sobresecado a alta temperatura o a un almacenamiento prolongado bajo compresión en balas y cajas. Durante el uso, la carga excesiva en prensas y el secado en plano sin secadora dejan los bucles aplastados y ásperos. En las toallas estampadas de dos caras, una presión o un calor excesivos en la prensa de transferencia pueden aplastar el pelo de poliéster y sacarle brillo. Los bucles de algodón suelen recuperarse con el lavado y el secado en tambor, que vuelven a abrir el pelo; el pelo de poliéster aplastado con calor puede no recuperarse. La deformación se juzga frente a la muestra aprobada tras un número definido de ciclos de lavado y secado.
Otros nombres: nido de abeja, gofrado, waffle, piqué nido de abejaInglés: Waffle weave
Estructura tejida de celdas cuadradas, formada por bastas de urdimbre y de trama de longitud escalonada, que da una superficie tridimensional en nido de abeja; es un tejido absorbente para toallas sin pelo.
Zonas de ligado apretado alternan con bastas de urdimbre y de trama de longitud escalonada, de modo que en los procesos en húmedo el tejido se contrae en un dibujo de crestas y huecos que añade superficie y volumen sin bucles. Para una misma medida, el nido de abeja suele ser más ligero que el rizo y seca más deprisa, aunque retiene menos agua en total. Se utiliza en albornoces, toallas de spa y de cocina y toallas de lavabo ligeras. Las bastas largas se enganchan con más facilidad, por lo que la longitud de basta es un equilibrio entre la profundidad del relieve y la durabilidad.
Toalla tradicional turca de tejido plano sin pelo, normalmente de algodón o de algodón y lino, a menudo a rayas y rematada con flecos retorcidos o anudados; es más ligera, más fina y de secado más rápido que el rizo.
El peshtemal (en turco, peştamal) nació como la prenda con la que uno se envolvía en el baño turco y hoy se usa como toalla de baño, de playa, de spa y de viaje. Se teje como tejido plano, normalmente en tafetán, sarga o espiga, a veces con paneles en nido de abeja u otros relieves, y los hilos de urdimbre se dejan a menudo como flecos retorcidos o anudados. Sin pelo retiene menos agua en total que una toalla de rizo de la misma medida, pero se pliega en poco espacio y seca rápido. El lino en la mezcla aporta resistencia y un tacto más seco. La grafía varía según el mercado, y los nombres describen un estilo y no una construcción definida, de modo que el ligamento, la fibra, la medida y el peso siguen teniendo que especificarse.
En Mira Towels: Los peshtemales y las toallas de algodón de tejido plano figuran entre las capacidades publicadas de Mira Towels.
Cómo se pesan, se miden y se comparan los tejidos de toalla: masa por superficie, espesor, absorbencia, transporte capilar y secado, tacto, estabilidad dimensional, resistencia, desgaste superficial y solidez del color. Varias de estas propiedades se confunden con frecuencia, y las entradas las mantienen separadas.
Otros nombres: g/m², gramaje, gramos por metro cuadrado, masa por unidad de superficie, peso del tejido, densidad superficialInglés: GSM (grams per square metre)
Masa de un tejido por unidad de superficie, expresada en gramos por metro cuadrado (g/m²). En las toallas suele indicarse para el tejido o la toalla acabados y expresa cuánto material contiene el producto, no lo bien que funciona.
El GSM se obtiene pesando probetas cortadas a una superficie conocida, o una pieza entera de dimensiones conocidas, y dividiendo la masa por la superficie. La ISO 3801 describe el procedimiento para tejidos de calada, tanto para piezas completas como para probetas pequeñas, y la ASTM D3776/D3776M ofrece opciones que van del rollo completo a una pequeña muestra[11]. El algodón intercambia humedad con el aire, por lo que las probetas se pesan después de acondicionarlas en una atmósfera normal como la de la ISO 139[12]; una toalla pesada directamente desde un almacén húmedo o desde una secadora caliente puede diferir notablemente de su valor acondicionado.
El GSM que se indica para una toalla suele ser la masa de toda la pieza acabada dividida por su superficie nominal, incluidos cenefas, dobladillos, etiquetas y colgador: con ese criterio, una toalla de 70 × 140 cm que pesa 490 g es una toalla de 500 GSM (490 g ÷ 0,98 m²). Una probeta cortada del cuerpo de bucles da una cifra distinta, porque las cenefas y los dobladillos tienen otra masa por superficie, de modo que la especificación debe indicar a qué cifra se refiere y cómo se relaciona con el peso de la toalla por pieza. El GSM en crudo y en acabado también difiere: el pretratamiento elimina la cola, las ceras y algo de masa de fibra, mientras que el encogimiento por relajación y el secado en relajación contraen el tejido y aumentan su masa por superficie.
El GSM mide la cantidad de material, no la calidad. Una toalla de rizo más pesada retiene más agua en total y resulta más densa, pero en la investigación revisada sobre tejidos de rizo la masa por unidad de superficie no influía en la velocidad de absorción de agua, y los tejidos más ligeros retenían más agua por gramo[133]. La misma masa puede construirse con hilos finos o gruesos, hilo de anillos o de rotor, bucles altos y escasos o cortos y densos, de modo que toallas con idéntico GSM pueden diferir mucho en tacto, absorbencia y durabilidad. Las toallas más pesadas también secan más despacio y requieren más energía en el lavado.
En las toallas estampadas por sublimación, una masa mayor suele significar más pelo o un pelo más alto en la cara de estampación, lo que reduce la definición del estampado. El GSM es una cifra comercial además de técnica, por lo que se acuerda con una tolerancia en la especificación y se comprueba en el producto acabado; ningún método de ensayo fija esa tolerancia.
En Mira Towels: Nuestra toalla de stock con estampado integral es una construcción de 250 GSM con una cara de estampación de poliéster y un reverso de algodón, recomendada cuando la nitidez del estampado es la prioridad.
Término con dos significados distintos: el número de hilos de urdimbre y pasadas de trama por unidad de longitud de un tejido de calada (densidad de hilos) o la masa de tejido por unidad de volumen (densidad aparente), calculada dividiendo la masa por unidad de superficie por el espesor.
En tejeduría, densidad del tejido significa normalmente densidad de hilos: hilos y pasadas por centímetro o por pulgada (EPI y PPI), indicados por separado para los hilos de fondo y de pelo en el rizo y descritos en densidad de urdimbre y de trama. En la ciencia de las fibras y en los no tejidos, las mismas palabras significan densidad aparente, normalmente el GSM dividido por el espesor, en g/cm³ o kg/m³. Como el espesor depende de la presión aplicada al medirlo, una cifra de densidad aparente significa poco si no se indican con ella el método y la presión de medida del espesor.
En las toallas, la densidad aparente describe lo compactada que está la masa de fibra. Un pelo esponjoso y de baja densidad retiene más aire entre las fibras, resulta más suave y ofrece más volumen para el agua, pero puede aplastarse con el uso. Una estructura compacta tiene poros más finos, que favorecen una absorción inicial rápida pero dejan menos espacio para retener agua. Como el término es ambiguo, una especificación o un informe de ensayo debe indicar el significado y las unidades.
Distancia entre las dos caras de un tejido, medida bajo una presión especificada aplicada por un pie prensatelas de superficie definida. En tejidos de pelo compresibles como el rizo, el resultado depende mucho de esa presión.
La ISO 5084 mide el espesor de los textiles bajo una presión especificada y excluye los revestimientos de suelo, los no tejidos, los geotextiles y los tejidos recubiertos[13]; el método estadounidense, la ASTM D1777, incluye expresamente los tejidos de pelo[14]. Un medidor baja un pie de superficie fija sobre la probeta, colocada sobre una placa de referencia, y la lectura se toma tras un tiempo fijado. Los bucles del rizo se doblan y se hunden bajo carga, de modo que los resultados de dos laboratorios solo son comparables cuando coinciden la superficie del pie, la presión y los tiempos.
El espesor y el peso son propiedades distintas. Toallas con el mismo GSM pueden diferir notablemente en espesor según la altura del pelo, el volumen del hilo y lo bien que se abrieron los bucles en el tamboreado. Las lecturas a una presión baja y a otra más alta, junto con la recuperación tras retirar la carga, describen la compresibilidad y la esponjosidad, que se asocian a un tacto lleno y suave. Una toalla más gruesa ofrece además a la humedad un camino más largo para escapar, una de las razones por las que el rizo pesado seca despacio.
Otros nombres: absorción de agua, capacidad absorbente, poder absorbente, absorbencia de toallasInglés: Absorbency
Capacidad de un tejido para captar y retener agua líquida. En las toallas abarca tres comportamientos distintos: con qué rapidez se capta el agua, cuánta agua puede retener el tejido y cuánta agua retira de una superficie mojada en un contacto breve.
La absorbencia no es una sola propiedad. La investigación sobre el rizo distingue la absorción dinámica, el agua captada por unidad de masa de tejido y por unidad de tiempo, de la absorción estática, el agua máxima retenida por unidad de masa de tejido seco[133]. Un tercer comportamiento importa al usuario: cuánta agua recoge una toalla de la piel mojada con un toque o una pasada breve. Un tejido puede ser rápido y de poca capacidad, o lento y de gran capacidad, de modo que la velocidad y la capacidad se especifican por separado, como velocidad de absorción y retención de agua.
Primero el agua tiene que mojar la superficie de la fibra, lo que depende de la química de la fibra y del acabado: el algodón limpio y la celulosa regenerada son hidrófilos, el poliéster es hidrófobo. Después la acción capilar la arrastra hacia los espacios entre las fibras dentro de un hilo y entre los hilos y los bucles, donde se retiene la mayor parte del agua de una toalla empapada, más que dentro de las fibras.
La construcción y el hilo deciden buena parte del resultado. La literatura sobre el rizo indica una absorción más rápida con mayor densidad de bucles y bucles más largos y con hilos de pelo más finos, peinados, de baja torsión e hilados con fibra larga; el pelo de hilatura de anillos absorbe más deprisa y retiene más que el de rotor, y los hilos de pelo retorcidos, que forman bucles más llenos, retienen más agua que los sencillos[133]. Los procesos en húmedo pesan igual. La cola residual, las ceras naturales y los aceites de hilatura repelen el agua, razón por la que el rizo crudo absorbe mal y una toalla bien descrudada se moja casi al instante.
El acabado puede anular estas ventajas. Los suavizantes catiónicos convencionales dejan sobre las fibras una película grasa e hidrófoba y reducen la absorción de agua, mientras que el lavado y el tamboreado abren la estructura y la aumentan, de modo que una toalla nueva suele absorber mejor después de sus primeros lavados, una vez eliminados los residuos del acabado[133]. El peso influye en la capacidad más que en la velocidad. La suavidad tampoco es una guía de la absorbencia; el compromiso entre ambas se describe en tacto.
Otros nombres: tiempo de humectación, tasa de absorción, tiempo de hundimiento, tiempo de absorciónInglés: Absorption rate and wetting time
Rapidez con que un tejido capta el agua, expresada normalmente como el tiempo que tarda una gota de agua o una probeta sumergida en mojarse por completo; un tiempo de humectación más corto significa una absorción más rápida.
La velocidad es la propiedad que el usuario percibe primero: una toalla que deja gotas de agua sobre su superficie parece poco absorbente por mucha agua que pudiera retener al final. Corresponde a la absorción dinámica de la investigación sobre el rizo y depende de los factores de construcción y de hilo enumerados en absorbencia. Los laboratorios la miden con ensayos de gota como el AATCC TM79 y con ensayos de inmersión o de hundimiento que cronometran lo que tarda una probeta en mojarse; la EN 14697 incluye un método para el tiempo de absorción de las toallas de rizo. Los métodos se comparan en ensayo de absorbencia.
El tiempo de humectación es sensible a la química de la superficie. Los acabados hidrófobos, los suavizantes catiónicos y de aminosilicona, los aceites de hilatura residuales y un descrudado incompleto lo alargan, aunque la construcción no cambie. Por eso una toalla nueva puede dar un resultado más lento que la misma toalla tras unos cuantos lavados, y una especificación debe indicar si el ensayo se hace en toallas nuevas o después de un número definido de lavados.
Otros nombres: capacidad de retención de agua, capacidad de absorción, absorción estática de aguaInglés: Water retention
Cantidad de agua que retiene un tejido saturado y después escurrido, o tras un centrifugado o prensado definidos, expresada normalmente como porcentaje de la masa del tejido seco.
La investigación sobre el rizo la llama absorción estática de agua: masa húmeda menos masa seca, dividida por la masa anhidra del tejido, por 100[133]. La cifra depende mucho de cómo se elimina el agua sobrante antes de pesar, ya sea por goteo durante un tiempo fijado, por centrifugado o por prensado, de modo que no pueden compararse valores obtenidos con procedimientos distintos.
La capacidad sigue al volumen de poros que ofrece la estructura. Una masa mayor, un pelo más largo y unos hilos de pelo retorcidos más llenos aumentan el total retenido, y el lavado y el tamboreado, que abren la estructura, lo aumentan todavía más; por gramo de tejido, el rizo más ligero retiene más[133]. Un tejido denso y de poros finos puede mojarse rápido y retener relativamente poco, mientras que una toalla gruesa puede retener mucha agua y tardar mucho en secarse. Una capacidad alta conviene a las toallas de baño y de hotel; para el gimnasio o los viajes, el agua que queda en la toalla es agua que después tendrá que evaporarse.
Movimiento de un líquido hacia el interior y a lo largo de espacios estrechos, impulsado por la tensión superficial y por la humectación de las superficies sólidas por el líquido. En los tejidos, los capilares son los huecos entre las fibras dentro de un hilo y entre los hilos y los bucles.
La presión que arrastra el líquido hacia un capilar aumenta con la tensión superficial del líquido y con el coseno de su ángulo de contacto sobre el sólido, y disminuye al aumentar el radio del capilar (la relación de Laplace, Δp = 2γ cos θ / r); la ecuación de Lucas-Washburn describe con qué rapidez avanza el líquido[133]. De ello se derivan dos consecuencias. Cuando el ángulo de contacto supera los 90°, como en una superficie fuertemente hidrófuga, el capilar se opone al agua en lugar de arrastrarla, por lo que la superficie de la fibra debe ser humectable primero. Y los capilares estrechos tiran con fuerza pero contienen poco volumen, mientras que los anchos contienen más pero tiran débilmente; en el rizo, los capilares más finos van unidos a una absorción inicial más rápida pero a una capacidad total menor.
En una toalla hay capilares a varias escalas: entre las fibras de un hilo de pelo, entre los hilos de un bucle y entre bucles vecinos. Los hilos de pelo de baja torsión y sin torsión, la fibra peinada y los títulos finos forman capilares largos, continuos y menos tortuosos que favorecen una absorción rápida. Una vez mojadas sus superficies, las fibras hidrófobas como el poliéster transportan el líquido de la misma manera, y así es como una cara de poliéster puede tener efecto mecha sin absorber mucha agua en la fibra.
Transporte espontáneo de un líquido a lo largo de un tejido o a través de él por acción capilar, una vez que las superficies de las fibras se han mojado.
El efecto mecha describe adónde va el agua una vez que ha entrado en el tejido; la absorción describe cuánta se capta y se retiene. La humectación depende de la superficie de la fibra y del líquido, y el efecto mecha, de la disposición de las fibras y los hilos[133]. Un tejido puede transportar bien el líquido y absorber poco: los filamentos finos de poliéster y las microfibras extienden el líquido rápidamente sobre una gran superficie y a través del espesor, mientras retienen poco dentro de la fibra, lo que favorece su evaporación. El rizo de algodón transporta y retiene a la vez.
El AATCC TM197 cronometra la rapidez con que el líquido asciende hasta distancias especificadas en una probeta vertical[15], su método complementario TM213 registra la altura alcanzada en tiempos especificados desde un borde sumergido[16], y el AATCC TM198 cronometra la difusión del líquido a través de una probeta horizontal[17]. Los resultados dependen de la dirección (urdimbre o trama, cara o revés) y de los acabados, y no dicen nada directamente sobre la capacidad. En las toallas de sublimación de dos caras, el efecto mecha en la cara de poliéster y la absorción del reverso de algodón son funciones distintas y pueden evaluarse por separado.
Otros nombres: gestión de la humedad líquida, transporte de humedad, moisture management tester, moisture managementInglés: Moisture management
Forma en que un tejido transporta la humedad líquida a través de su estructura y sobre ella, en particular desde la cara en contacto con la piel hacia la cara opuesta, donde puede extenderse y evaporarse.
El concepto procede de la ropa deportiva, cuyo objetivo es alejar el sudor de la piel. El AATCC TM195 mide, evalúa y clasifica las propiedades de gestión de la humedad líquida de tejidos de punto, de calada y no tejidos[18]. En el Moisture Management Tester que se utiliza para ello, se deja caer una solución de ensayo sobre la cara superior, la que va contra la piel, de una probeta sujeta entre dos sensores; los cambios de resistencia eléctrica siguen cómo se extiende el líquido sobre cada cara y cómo la atraviesa, y las lecturas se convierten en grados mediante índices predefinidos.
En las toallas, el concepto es más pertinente para las toallas de microfibra de deporte y de viaje, las construcciones de punto y los tejidos de dos caras en los que una cara transporta el agua y la otra la retiene. El rizo de algodón está diseñado para absorber y retener agua, por lo que los ensayos de absorbencia y de secado dicen más sobre él. Una declaración de gestión de la humedad significa poco si no se indican el método y el resultado.
Rapidez con que un tejido mojado cede agua al aire circundante, expresada como agua evaporada por unidad de tiempo o como el tiempo necesario para alcanzar un estado seco definido.
El secado depende en primer lugar de cuánta agua retiene la toalla: una toalla pesada y de pelo alto que absorbe mucho también tiene mucho que perder. Depende después de la facilidad con que escapa el vapor, que rigen el espesor, la permeabilidad al aire, la superficie mojada expuesta y el movimiento del aire a su alrededor. El agua del interior de las fibras de algodón y de los capilares finos sale más despacio que el agua extendida en una capa fina sobre filamentos de poliéster, de modo que una buena absorbencia y un secado rápido suelen tirar en sentidos opuestos.
El AATCC TM199 mide el tiempo de secado con un analizador gravimétrico de humedad a temperatura elevada[19], el TM200 la velocidad de secado de los textiles en su capacidad de absorción bajo flujo de aire[20] y el TM201 la velocidad de secado de un tejido mojado con un volumen de agua prescrito sobre una placa mantenida a 37 °C[21]. Cada uno simula condiciones distintas, por lo que los resultados solo son comparables dentro de un mismo método. En la lencería de hotel también cuenta la lavandería: las toallas más pesadas necesitan un secado en tambor más largo y más energía por pieza.
Caudal de aire que atraviesa perpendicularmente una superficie conocida de tejido bajo una diferencia de presión prescrita entre sus dos caras.
La ISO 9237 se aplica a la mayoría de los tejidos, incluidos los tejidos técnicos, los no tejidos y los artículos confeccionados permeables al aire[22]; la ASTM D737, su equivalente estadounidense, incluye en su campo de aplicación los tejidos de pelo[23]. Los resultados, expresados por ejemplo en mm/s o l/(m²·s), dependen de la superficie de ensayo y de la caída de presión, que deben coincidir antes de comparar dos resultados.
La permeabilidad disminuye a medida que un tejido se vuelve más grueso y sus poros son menos o más pequeños, pero no es una simple función del peso: la torsión del hilo, la densidad de hilos, la altura del pelo y el acabado modifican los caminos del aire. En las toallas influye en el secado, porque el aire en movimiento arrastra el vapor fuera de la estructura mojada, y en lo transpirable que resulta un albornoz o una prenda envolvente; un tejido plano fino y abierto como el peshtemal opone mucha menos resistencia al aire que un rizo denso, una de las razones por las que seca rápido. El ensayo se realiza sobre tejido seco, y en una toalla mojada las fibras hinchadas y las películas de agua cierran muchos de esos caminos.
Otros nombres: tacto, mano, suavidad, tacto del tejido, mano del tejidoInglés: Hand feel and softness
Impresión táctil que produce un tejido al tocarlo, acariciarlo y apretarlo, que combina suavidad, lisura, cuerpo, flexibilidad y sensación térmica. Es una percepción humana que los instrumentos solo captan en parte.
Quien palpa una toalla reacciona a la facilidad con que se comprime y se recupera, a cómo se dobla, a lo lisa que es su superficie, a cómo se desliza sobre la piel y a lo cálida o fresca que resulta. La evaluación por un panel frente a referencias acordadas sigue siendo el método de referencia. Los sistemas objetivos descomponen el tacto en componentes medibles; el Kawabata Evaluation System (KES-F) y el FAST son los más conocidos para los tejidos en general. Para el rizo, un método publicado obtiene un valor de tacto a partir del espesor, la compresión, la rigidez a la flexión, la elasticidad a la tracción y al cizallamiento y el coeficiente de fricción dinámico, e indica que coincide con la evaluación subjetiva[146]; también se han utilizado en toallas de rizo instrumentos que analizan el sonido de unas palas que se desplazan sobre la superficie[147].
La suavidad empieza en la fibra y el hilo. Las fibras más finas y una fibra más larga dan hilos más flexibles, los hilos de pelo de baja torsión y sin torsión dan bucles más llenos a costa de algo de durabilidad y de pelusa, y el hilo de anillos, más velloso, resulta más suave que un hilo de rotor del mismo título. Un pelo alto y escaso resulta suave cuando es nuevo pero se aplasta, mientras que un pelo corto y denso resulta más firme y conserva su forma. Después el acabado ajusta la superficie: los suavizantes lubrican las fibras y el tamboreado abre los bucles.
La suavidad no dice nada fiable sobre la absorbencia, y a menudo ambas van en sentidos opuestos. Los suavizantes catiónicos convencionales hacen la superficie más lisa y más hidrófoba y reducen la absorción de agua[133], de modo que una toalla que en la tienda parece excepcionalmente sedosa puede absorber menos en sus primeros usos que otra de tacto más seco. Los suavizantes hidrófilos reducen este compromiso, pero no lo eliminan.
El tacto también cambia con el uso. En un estudio con toallas de rizo lavadas hasta diez veces, el secado al aire en tendedero redujo la suavidad y la lisura más que el secado en tambor, la temperatura de lavado no tuvo un efecto significativo y el suavizante compensó parte de la pérdida causada por el secado en tendedero[147]. Lo mejor es juzgar las muestras tanto nuevas como después del lavado, frente a una referencia conservada y en las mismas condiciones.
En Mira Towels: Nuestros controles de calidad publicados comparan la absorbencia y el tacto con lo validado en la aprobación de la muestra.
Volumen que ocupa un tejido o un hilo en relación con su masa, junto con su capacidad de recuperarse tras la compresión; una toalla voluminosa y esponjosa resulta llena y gruesa para su peso.
El volumen es la inversa de la densidad aparente: más volumen por gramo significa más aire retenido entre las fibras. En las toallas procede sobre todo del hilo de pelo. Los hilos de baja torsión y sin torsión dejan que las fibras se separen, los hilos retorcidos forman bucles más redondos y los hilos de filamento texturizados ganan volumen gracias al rizado o a los bucles introducidos en los filamentos. La esponjosidad es la vertiente de recuperación del volumen, la capacidad del pelo de recobrar su altura tras la compresión en el embalaje, el uso o el lavado, y se evalúa como el espesor antes y después de una carga.
El tamboreado abre los bucles y aumenta la esponjosidad, mientras que la compresión en balas, el prensado y el secado en tendedero dejan el rizo más plano y rígido. Un volumen mayor añade espacio para el agua y el aire inmóvil, lo que hace que una toalla resulte cálida y que una toalla más ligera parezca más pesada de lo que indica su GSM, pero los pelos muy esponjosos y de baja torsión sueltan más pelusa y se aplastan con más facilidad.
Forma en que un tejido cuelga y forma pliegues bajo su propio peso, determinada sobre todo por su rigidez a la flexión, su comportamiento al cizallamiento y su masa por unidad de superficie.
La caída se cuantifica normalmente mediante el coeficiente de caída. Una probeta circular se apoya sobre un disco concéntrico más pequeño y se deja que caiga formando pliegues, y la superficie de la sombra proyectada fuera del disco se expresa como porcentaje de la superficie del anillo no apoyado: cerca del 0 % para un tejido que cuelga casi en vertical y cerca del 100 % para uno que permanece casi plano. La ISO 9073-9, aunque forma parte de la serie de ensayos de no tejidos, especifica un método de coeficiente de caída que declara aplicable a no tejidos y a tejidos de calada y de punto[24].
La caída rara vez se especifica en el rizo pesado, donde predominan la rigidez y el volumen. Importa más en albornoces, peshtemales de tejido plano y toallas de playa estampadas ligeras que se usan como pareo, y en la forma en que una toalla cuelga de un toallero o en un expositor. Los suavizantes, una torsión menor y las construcciones más ligeras aumentan la caída; los ligamentos de fondo densos, los residuos rígidos y los recubrimientos la reducen. Un tejido puede tener buena caída y aun así resultar áspero, por lo que caída y tacto se juzgan por separado.
Capacidad de un tejido o de una toalla acabada para conservar su longitud, su anchura y su forma cuando se somete a lavado, secado, calor o humedad. Una estabilidad dimensional deficiente se manifiesta como encogimiento, alargamiento, deformación o fruncido.
Varios mecanismos modifican las dimensiones del tejido y afectan de forma distinta a cada fibra. El encogimiento por relajación es la liberación de las tensiones acumuladas en los hilos y en el tejido durante la hilatura, la tejeduría y los procesos en húmedo: una vez mojada y agitada, la estructura vuelve hacia una geometría relajada y suele contraerse más en la dirección que se estiró. El encogimiento por hinchamiento se produce porque las fibras de algodón se hinchan en el agua, lo que aumenta el diámetro y la ondulación de los hilos y contrae el tejido; es en parte reversible al secarse. El encogimiento por enfieltrado es propio de la lana y no se produce en el algodón ni en el poliéster. El encogimiento térmico afecta a las fibras termoplásticas: el poliéster que no se ha termofijado se contrae cuando se calienta por encima de las temperaturas a las que ya ha estado expuesto.
El rizo añade su propio movimiento. Los bucles se hinchan, se contraen y se redistribuyen cuando están mojados, el cuerpo de bucles y la cenefa tejida lisa pueden encoger de forma distinta y los dobladillos pliegan varias capas juntas; las diferencias entre estas zonas producen cenefas onduladas, dobladillos rizados y toallas que ya no son rectangulares. En las toallas de sublimación de dos caras, la cara de poliéster y el reverso de algodón responden de forma distinta al calor y al lavado, y un conjunto desequilibrado puede arquearse, enrollarse o fruncirse tras el primer lavado, deformando con ello la imagen estampada.
La estabilidad dimensional se incorpora durante el proceso; no se consigue ensayando. El rizo de algodón se seca en estado relajado, en secadoras de tambor o de relajación o en una rama tensora con sobrealimentación, en lugar de estirarse hasta el ancho; un tejido estirado a medida acumula un encogimiento que aparece en el primer lavado del cliente. El algodón de tejido plano puede preencogerse mecánicamente mediante compactado. El poliéster y los tejidos con cara de poliéster se termofijan con dimensiones controladas y después permanecen estables en los tratamientos posteriores, como la estampación por transferencia, el secado en tambor o el planchado, siempre que estos se mantengan por debajo de la temperatura de termofijado.
Los ensayos se describen en ensayo de estabilidad dimensional; los métodos dan un porcentaje de variación, mientras que el límite, el procedimiento de lavado y secado y el número de ciclos proceden de la especificación del comprador. En las toallas conviene indicar si los resultados se aplican al cuerpo, a toda la toalla o a ambos, e inspeccionar las cenefas y los dobladillos después del lavado además de medirlos.
Otros nombres: encogimiento residual, encogimiento por relajación, contracción, variación dimensionalInglés: Shrinkage and residual shrinkage
Reducción de la longitud o de la anchura de un tejido o de un artículo, normalmente después de mojarlo, lavarlo o calentarlo. El encogimiento residual es la parte que sigue presente en el producto acabado y que aparecerá en los primeros lavados del usuario.
El encogimiento se expresa como porcentaje de la distancia original entre marcas de referencia trazadas antes del lavado, por separado para la longitud y la anchura; los métodos (ISO 5077 con ISO 6330 e ISO 3759, o AATCC TM135) se tratan en ensayo de estabilidad dimensional.
La mayor parte del encogimiento de las toallas de algodón es encogimiento por relajación que se libera en el primer o el segundo lavado, pero algunos tejidos siguen encogiendo en ciclos posteriores (encogimiento progresivo), por lo que una especificación puede exigir la medición tras más de un ciclo. La longitud y la anchura suelen diferir, porque la urdimbre y la trama soportaron tensiones distintas en la tejeduría y el acabado. El encogimiento residual refleja la ruta de acabado: el secado en relajación y el tamboreado lo reducen, y el estirado hasta el ancho lo aumenta. Los métodos de ensayo no fijan valores aceptables; estos se acuerdan para cada programa y conviene comprobarlos en las toallas acabadas además de en el tejido, porque los dobladillos y las cenefas modifican el resultado.
Otros nombres: arqueado, oblicuidad, trama torcida, sesgo, revirado, distorsión de la tramaInglés: Bowing and skewness
Desviación de los hilos de trama de un tejido de calada, o de las pasadas de un tejido de punto, respecto a una línea recta perpendicular al orillo: el arqueado es una curva a lo ancho y la oblicuidad, una línea recta pero diagonal.
Ambos defectos se originan sobre todo en los procesos en húmedo y en el acabado, cuando una parte del ancho avanza más que otra por una tensión irregular de los rodillos, por una marcha desigual de las dos cadenas de la rama tensora o por un enrollado irregular. El arqueado se forma cuando el centro se adelanta o se retrasa respecto a los bordes, y la oblicuidad cuando un borde se adelanta al otro. Los enderezadores de trama de las líneas de acabado detectan y corrigen la desviación antes de fijar el tejido. En el punto, la torsión del hilo puede causar una desviación diagonal relacionada, conocida como revirado (espiralidad).
En las toallas, el defecto se ve allí donde una línea debería ir en ángulo recto con el borde: cenefas tejidas y franjas de maquinita que se curvan o se inclinan, rayas que se tuercen y diseños estampados que dejan de estar alineados con los bordes cortados. La ASTM D3882 mide el arqueado y la oblicuidad en tejidos de calada y de punto y puede aplicarse también a diseños geométricos estampados[25]; el AATCC TM179 mide la variación de la oblicuidad tras el lavado doméstico comparando marcas aplicadas antes con su medición después de dos ciclos de lavado normalizados[26]. Una desviación corregida solo temporalmente en el acabado puede reaparecer cuando la toalla se relaja en su primer lavado.
Otros nombres: abrasión Martindale, resistencia al desgasteInglés: Abrasion resistance
Capacidad de la superficie de un tejido para resistir el desgaste por frotamiento contra otras superficies, medida normalmente como el número de ciclos de frote que soporta una probeta antes de alcanzar un punto final definido.
El método Martindale es el ensayo de laboratorio más utilizado: una probeta circular se frota contra un abrasivo normalizado bajo una carga definida siguiendo una trayectoria que cambia continuamente de dirección. La ISO 12947-1 especifica el aparato, y el punto final depende de la parte que se aplique: rotura de la probeta, como hilos rotos o un agujero (parte 2), pérdida de masa (parte 3) o cambio de aspecto (parte 4)[27]. La ASTM D4966 es el método Martindale estadounidense[28].
El ensayo Martindale se adapta mal al rizo. La ISO 12947-1 limita el aparato a textiles de pelo con una altura del pelo de hasta 2 mm[27], lo que excluye muchas construcciones de rizo, y la ASTM D4966 señala que el espesor del material puede limitar su idoneidad y que su precisión entre laboratorios es escasa[28]. El rizo se desgasta por pérdida de fibra, pelusa, adelgazamiento de los bucles y, finalmente, ligamento de fondo al descubierto, por lo que la durabilidad de la toalla suele juzgarse por el aspecto y la masa tras lavados repetidos y por el anclaje de los bucles, más que por recuentos de frote. El ensayo Martindale se aplica más directamente a las caras de estampación de poliéster planas, a los tejidos de punto y a los peshtemales.
Otros nombres: resistencia a la rotura, fuerza de rotura, fuerza máximaInglés: Tensile strength
Fuerza máxima que soporta una probeta de tejido al estirarla hasta la rotura, indicada por separado para las direcciones de urdimbre y de trama y a menudo junto con el alargamiento a la fuerza máxima.
La ISO 13934-1 mide la fuerza máxima y el alargamiento a la fuerza máxima sobre una tira de anchura definida; la ISO 13934-2 es el método grab, en el que unas mordazas más estrechas que la probeta sujetan su centro, de modo que los hilos vecinos también comparten la carga[29]. Ambas están pensadas sobre todo para tejidos de calada, utilizan máquinas de velocidad constante de alargamiento y permiten ensayar probetas acondicionadas o mojadas; los resultados del método de la tira y del método grab no son intercambiables.
En el rizo, la carga la soportan la urdimbre de fondo y la trama; la urdimbre de pelo, almacenada en forma de bucles, aporta poco hasta que los bucles se estiran, de modo que la resistencia a la tracción de una toalla describe sobre todo el tejido de fondo. Los procesos en húmedo pueden reducirla: un blanqueo agresivo degrada la celulosa, y los tratamientos con celulasas sin control, como el biopulido, eliminan masa de fibra y debilitan el tejido. Los ensayos de tracción confirman que el proceso no ha dañado un tejido y permiten comparar construcciones destinadas a lavados intensivos. Los valores mínimos proceden de la especificación del comprador, no de los métodos.
Otros nombres: fuerza de desgarro, resistencia al rasgadoInglés: Tear strength
Fuerza necesaria para propagar un desgarro a partir de un corte existente en un tejido, que refleja cómo se agrupan los hilos en el punto de desgarro y cómo reparten la carga.
La ISO 13937 tiene cuatro partes: el método del péndulo balístico (Elmendorf), los métodos de desgarro simple con probetas en forma de pantalón y en forma de ala, y un ensayo de desgarro doble con probetas en forma de lengüeta[30]. Cargan el tejido de forma distinta y dan valores diferentes, por lo que el método se indica junto con el resultado. Los métodos están pensados sobre todo para tejidos de calada, y el método del péndulo balístico no suele ser aplicable a los tejidos de punto ni a los tejidos de calada elásticos.
La resistencia al desgarro puede disminuir aunque la resistencia a la tracción se mantenga, porque todo lo que bloquea los hilos en su sitio les impide agruparse para resistir el desgarro: los acabados de resina y los recubrimientos tienden a reducir la resistencia al desgarro, mientras que los suavizantes que dejan deslizar los hilos pueden aumentarla. En las toallas, el desgarro importa sobre todo en los puntos débiles, como dobladillos, bordes cortados y fijaciones del colgador, y en las toallas estampadas ligeras de tejido plano o de punto, donde un enganche puede iniciar un desgarro que avanza.
Otros nombres: formación de bolitas, bolitas, pills, frisado
Formación de pequeñas bolas de fibras enredadas, llamadas pills o bolitas, en la superficie de un tejido, sujetas a él por fibras de anclaje, como resultado del frotamiento durante el uso o el lavado.
El pilling se desarrolla por etapas: los extremos de fibra se extraen de los hilos y forman una vellosidad superficial (frisado), esa vellosidad se enreda en bolitas, y las bolitas permanecen sujetas o se desprenden con el desgaste. Las fibras resistentes de poliéster sujetan firmemente las bolitas, de modo que estas se acumulan; las fibras de algodón, más débiles, tienden a romperse y dejan caer las bolitas, aunque el algodón y las mezclas también pueden formar pilling. Las fibras cortas, la baja torsión, los hilos vellosos y las construcciones abiertas aumentan el pilling.
La ISO 12945 provoca el pilling con la caja de pilling (parte 1), el Martindale modificado (parte 2) o el aparato de volteo aleatorio (parte 3), y la parte 4 evalúa visualmente el resultado, con grados separados para pilling, frisado y apelmazamiento de 5 (sin cambio) a 1 (cambio intenso)[31]. El rizo de bucle suele verse menos afectado por el pilling visible que los tejidos de superficie lisa; las caras de estampación de poliéster planas, las toallas deportivas de punto, la microfibra y los tejidos de albornoz perchados están más expuestos. El grado exigido lo fija el comprador.
Otros nombres: pelusa, pérdida de pelusa, desprendimiento de fibras, lintingInglés: Linting and lint loss
Desprendimiento de fibras sueltas y fragmentos de fibra de un tejido durante el uso, el lavado y el secado en tambor; la pérdida de pelusa es la masa de fibra eliminada de este modo.
Toda toalla de algodón nueva suelta algo de fibra, sobre todo fibras cortas poco sujetas en el hilo de pelo y fibras cortadas durante el tundido o el corte transversal, y el desprendimiento suele ser mayor en los primeros lavados. Aumenta con el contenido de fibras cortas, con los hilos de pelo de baja torsión y sin torsión, con los hilos muy vellosos y con las caras de velour, donde el tundido corta las puntas de los bucles y deja extremos de fibra libres.
Las fábricas reducen la pelusa con hilos de pelo peinados o de fibra larga, una torsión adecuada, la eliminación completa de los residuos de tundido y el biopulido enzimático, que elimina las fibras salientes. No existe un ensayo de pelusa normalizado único para toallas. La ISO 9073-10 mide la generación de pelusa y partículas en estado seco; se redactó para no tejidos, aunque puede aplicarse a otros textiles[32]. Cuando la pelusa forma parte de una especificación, el procedimiento debe definirse en ella, por ejemplo pesando la pelusa recogida del filtro de una secadora tras un ciclo de lavado y secado declarado.
Otros nombres: coeficiente de fricción, coeficiente de rozamientoInglés: Surface friction
Resistencia que opone la superficie de un tejido a deslizarse sobre otra superficie, expresada normalmente como coeficiente de fricción: la fuerza de fricción dividida por la fuerza normal que presiona las superficies entre sí.
Una superficie de baja fricción resulta sedosa y se desliza sobre la piel; una superficie de mayor fricción resulta más seca y con más textura. El rizo de bucle, el velour tundido y una cara de estampación de poliéster plana dan cada uno un perfil distinto de fricción y rugosidad, y los suavizantes, en particular las siliconas, reducen notablemente la fricción al lubricar las superficies de las fibras.
La fricción estática, la fuerza necesaria para iniciar el deslizamiento, es distinta de la fricción dinámica, la fuerza necesaria para mantenerlo. La fricción de los tejidos se mide con instrumentos de tipo trineo que arrastran una sonda lastrada sobre la probeta y con el medidor de superficie del sistema Kawabata; un método objetivo de tacto desarrollado para el rizo utiliza el coeficiente de fricción dinámico como uno de sus datos de entrada[146]. Los resultados dependen del material de contacto, de la carga y de la dirección, por lo que los valores de fricción sirven para clasificar acabados o construcciones con un mismo método más que como cifras absolutas.
Otros nombres: solidez de las tinturas, solidez del teñido, color fastness, solidezInglés: Colour fastness
Resistencia del color de un textil a cambiar, y a transferirse a otros materiales, cuando se expone a agentes como el lavado, el frote, la luz, el sudor, el agua clorada o el calor.
La solidez del color es una familia de ensayos más que una sola propiedad, cada uno referido a un agente: lavado doméstico y comercial, frote, luz, sudor, agua, agua clorada de piscina, blanqueo con hipoclorito, planchado en caliente y otros. La ISO 105 agrupa sus métodos en secciones identificadas por letras, y la parte A01 establece los principios generales de los ensayos[33]; la AATCC publica una serie paralela de métodos. El perfil de solidez de una toalla es el conjunto de resultados para los agentes que importan en su uso.
La mayoría de los ensayos evalúan dos efectos: la degradación del color de la probeta y la descarga sobre tejidos testigo sin teñir, a menudo una tira multifibra con varios tipos de fibra. Cada uno se califica en una escala de grises de 5 (sin cambio) a 1. La solidez a la luz es la excepción y se califica frente a referencias de lana azul en una escala de 1 a 8.
La solidez depende de la clase de colorante y de lo completa que haya sido la fijación y el lavado posterior. Los puntos débiles habituales son el colorante reactivo hidrolizado que queda en el algodón por un lavado posterior incompleto, la película de ligante de un estampado pigmentario y el colorante de sublimación que queda en la superficie del poliéster en lugar de difundirse en la fibra, que se desprende al frote y puede volver a migrar con un calor posterior. Los tonos oscuros llevan más colorante y son aquellos en los que más cuesta lograr una buena solidez, sobre todo al frote en húmedo.
Un método de ensayo define cómo tratar y evaluar una probeta; no define un aprobado. Los agentes, el procedimiento exacto (en el lavado, el código de ensayo) y los grados exigidos proceden de la especificación del comprador o del minorista, y un resultado solo es válido para la muestra ensayada, de modo que las partidas de tintura de producción se comprueban con el mismo método. Los procedimientos se describen en solidez del color al lavado y en las entradas de ensayo contiguas.
Las etapas húmedas y térmicas que convierten el tejido crudo en una toalla absorbente, teñida y estable: preparación, tintura, lavado posterior y acabado. Deciden la absorbencia, el tono, la solidez, el tacto y el encogimiento residual, y difieren mucho entre los componentes de algodón y de poliéster.
Tratamientos acuosos que se aplican a los textiles después de la hilatura o la tejeduría: pretratamiento, tintura, lavado posterior a la tintura o la estampación y acabado en húmedo, realizados por lotes en máquinas o en trenes continuos.
Los procesos en húmedo convierten el rizo crudo en una toalla absorbente y teñida, y consumen la mayor parte del agua, el vapor y los productos químicos de una fábrica. Se realizan en trenes continuos, con el tejido a lo ancho pasando por baños, vaporizadores y lavadoras sucesivos, o en máquinas discontinuas que llevan una carga fija a través de llenados y vaciados programados. El rizo se procesa sobre todo por lotes, en cuerda, en máquinas de torniquete, jet o soft-flow, porque la tensión de un tren continuo deforma el pelo. Los niveles indicativos de la UE para el consumo de agua son de 10–32 m³ por tonelada en el blanqueo discontinuo y de 10–150 m³ por tonelada en la tintura discontinua de tejido[89].
El algodón necesita desencolado, descrudado y normalmente blanqueo antes de mojarse de manera uniforme y admitir el colorante. Un componente de poliéster, como la cara de estampación de una toalla de sublimación, lleva ensimajes y lubricantes en lugar de ceras naturales y no tiene color natural, por lo que solo se lava o se descruda suavemente y después se estabiliza mediante termofijado, una etapa en seco con calor. En una toalla de dos fibras, cada etapa debe adaptarse a ambos componentes.
Otros nombres: preparación, tratamiento previo, preparación a la tinturaInglés: Pretreatment
Tratamientos húmedos preparatorios que eliminan la cola, las impurezas naturales y el color natural de los textiles crudos para que absorban el agua de forma uniforme y admitan colorantes y acabados; en el algodón, sobre todo desencolado, descrudado y blanqueo.
El pretratamiento persigue una absorbencia uniforme y una base limpia y regular para el color. El rizo de algodón crudo lleva cola en la urdimbre de fondo, una capa de cera, pectina, proteína y hemicelulosa en cada fibra y el color crema del algodón en bruto[148]; el desencolado, el descrudado y el blanqueo los eliminan sucesivamente. Las etapas se combinan cada vez más, y las conclusiones sobre las mejores técnicas disponibles (MTD) de la UE incluyen el pretratamiento combinado del algodón y el desencolado o blanqueo por impregnación y reposo en frío entre sus técnicas de ahorro de agua y energía[89]. Combinar etapas ahorra aclarados, pero exige un control más estricto, porque una impureza que deja una etapa ya no puede eliminarla la siguiente.
En la estampación digital la palabra significa otra cosa: un recubrimiento de espesante y auxiliares (para tintas reactivas sobre algodón, también álcali y urea) que se aplica antes de la impresión por chorro de tinta para controlar la difusión y la fijación de la tinta. Una especificación debe indicar en qué sentido se utiliza.
Eliminación de la cola protectora aplicada a los hilos de urdimbre antes de la tejeduría, mediante degradación enzimática del almidón, tratamiento oxidativo o lavado en caliente de las colas sintéticas hidrosolubles.
Las urdimbres de fondo del rizo suelen encolarse para resistir la abrasión en el telar. La cola residual bloquea la absorción de agua y la penetración del colorante y más tarde aparece como zonas ásperas, manchadas o teñidas de forma desigual. El método depende de la química de la cola. Las enzimas amilasas descomponen el almidón en fragmentos solubles. Las colas de alcohol polivinílico y de poliacrilato son hidrosolubles y se eliminan sobre todo con el lavado en caliente. El desencolado oxidativo con peróxido o persulfato degrada el almidón y el alcohol polivinílico y puede combinarse con el descrudado y el blanqueo; para algunos materiales celulósicos, un único baño oxidativo puede sustituir a baños de desencolado separados[89]. Los hilos de pelo sin torsión añaden una etapa relacionada: la fibra hidrosoluble retorcida con el algodón se disuelve en agua caliente.
La eliminación del almidón se comprueba habitualmente con el ensayo de yodo, en el que el almidón residual se vuelve azul o violeta y se califica frente a la escala violeta TEGEWA. El ensayo solo detecta almidón[149], de modo que, en una urdimbre encolada con una mezcla, un resultado limpio no demuestra que el tejido esté libre de cola.
Lavado alcalino en caliente que elimina del algodón las ceras, las pectinas, las proteínas y otras sustancias no celulósicas y convierte una fibra cruda hidrófuga en hidrófila; en el poliéster, un lavado más suave que elimina los aceites de hilatura.
El algodón en bruto está envuelto en una fina capa de cera, pectina, proteína y hemicelulosa que repele el agua. El descrudado convencional la elimina con hidróxido de sodio más agentes humectantes, emulsionantes y secuestrantes; las condiciones publicadas llegan a 130 °C con un pH de 10–12[148]. Las ceras se emulsionan, las pectinas y las proteínas se degradan y se disuelven, y el tejido pierde algo de peso. El algodón bien descrudado se moja casi al instante. Una humectación lenta en un ensayo de gota o de hundimiento suele indicar un descrudado insuficiente, aunque un exceso de suavizante produce el mismo síntoma.
El biodescrudado utiliza enzimas pectinasas a temperatura moderada en un baño casi neutro o ligeramente alcalino. Es más suave con la celulosa y da un efluente menos cargado, pero en condiciones tan suaves las ceras no se eliminan por completo[148], por lo que hay que confirmar la absorbencia y el comportamiento tintóreo. El poliéster no tiene cera; su descrudado elimina los aceites de hilatura y de tejeduría de punto que, de lo contrario, causarían una absorción desigual del colorante en la estampación.
Eliminación oxidativa del color natural del algodón, casi siempre con peróxido de hidrógeno en medio alcalino, para obtener un tejido blanco o una base limpia para tonos claros y vivos.
Los pigmentos naturales que sobreviven al descrudado dan al algodón su tono crema o amarillento. El peróxido de hidrógeno es el blanqueante habitual del rizo de algodón: da un blanco alto y uniforme y se descompone en agua y oxígeno. El álcali lo desplaza hacia el anión perhidroxilo, considerado en general la especie blanqueante activa, por lo que las recetas convencionales trabajan a pH 10–12 y hasta 120 °C en equipos presurizados[148]. Además elimina las impurezas que deja el descrudado y normalmente mejora todavía más la absorbencia[148].
La misma química puede atacar la fibra. La descomposición incontrolada del peróxido forma radicales que oxidan la celulosa, y el blanqueo con peróxido reduce de forma medible el grado de polimerización del algodón[148], la longitud de cadena de la que depende la resistencia. Los iones de hierro y de cobre catalizan localmente esa descomposición, de modo que una partícula de óxido o un fragmento metálico pueden quemar un pequeño agujero o un punto débil, un defecto llamado daño catalítico. Los estabilizadores y los secuestrantes mantienen la descomposición bajo control; las conclusiones MTD de la UE describen el blanqueo optimizado con peróxido como el que utiliza agua descalcificada, elimina previamente las impurezas metálicas y controla el pH y la concentración de peróxido[89]. El sobreblanqueo añade poca blancura y cuesta una resistencia que necesitan las toallas destinadas al lavado industrial.
El peróxido residual puede atacar algunos colorantes reactivos y desviar el tono, por lo que se elimina por aclarado antes de la tintura o, con mucha menos agua, se descompone con la enzima catalasa, como en los procesos enzimáticos integrados desarrollados para toallas de algodón[150]. Las toallas blancas de hotel reciben un blanqueo completo, normalmente seguido de blanqueo óptico; los tonos claros y medios necesitan menos; algunos tonos oscuros se tiñen sobre algodón descrudado sin blanquear. La blancura puede medirse instrumentalmente, por ejemplo según la ISO 105-J02[34].
El hipoclorito de sodio, durante mucho tiempo el blanqueante estándar del algodón, se sigue utilizando en algunos procesos, pero libera compuestos clorados al efluente; las conclusiones MTD de la UE señalan como mejor técnica disponible el blanqueo sin cloro con productos como el peróxido de hidrógeno, el ácido peracético o el ozono[89]. El blanqueo elimina color, mientras que el blanqueo óptico añade un compuesto fluorescente que hace que el tejido parezca más blanco. La lejía doméstica aplicada a las toallas acabadas es un asunto distinto, que se trata en la solidez del color al cloro.
Otros nombres: abrillantadores ópticos, agentes de blanqueo fluorescente, blanqueantes ópticosInglés: Optical brightening agents
Compuestos fluorescentes incoloros que absorben la radiación ultravioleta cercana y la reemiten como luz azul visible, de modo que los textiles blancos parecen más blancos y luminosos de lo que puede conseguir el blanqueo por sí solo.
El algodón blanqueado refleja algo menos de luz azul que de otras longitudes de onda, lo que el ojo interpreta como un ligero tinte amarillo. Los blanqueadores añaden luz azul emitida, de modo que un blanco con blanqueador óptico puede devolver más luz azul de la que recibe. Se aplican en el baño de blanqueo o después de él, por agotamiento o por fulardado, y son estándar en las toallas de hotel y de spa de blanco alto; la ISO 105-J02 trata la medición instrumental de la blancura y del matiz de estos materiales fluorescentes[34].
El efecto depende de la luz: brillante con luz diurna o con lámparas que tienen componente ultravioleta, más apagado con LED pobres en UV, lo que importa cuando los blancos se aprueban en un entorno y se juzgan en otro. Los blanqueadores no pueden ocultar un blanqueo deficiente y desvían los tonos claros, por lo que normalmente no se aplican a los artículos de color. Los detergentes que contienen blanqueadores ópticos los acumulan en el lavado, mientras que el hipoclorito y una exposición prolongada a la luz degradan muchos de ellos. Las especificaciones que excluyen o limitan los blanqueadores ópticos deben indicarlo expresamente.
Otros nombres: mercerización, algodón mercerizadoInglés: Mercerization
Tratamiento del hilo o del tejido de algodón con hidróxido de sodio concentrado, normalmente bajo tensión, que hincha las fibras de forma permanente y aumenta su brillo, su absorción de colorante y su resistencia.
En sosa cáustica concentrada, la fibra de algodón, plana y retorcida, se hincha y su sección se vuelve más redonda. Lavada hasta eliminar el álcali bajo tensión, conserva una superficie más lisa y regular que refleja la luz de forma uniforme, de ahí su brillo. La red cristalina de la celulosa pasa de celulosa I a celulosa II y la fibra se vuelve más accesible, por lo que el algodón mercerizado es más resistente y se tiñe con más intensidad con la misma cantidad de colorante. Sin tensión, el material encoge mucho (mercerizado sin tensión). Las conclusiones MTD de la UE asocian a la mejor técnica disponible la recuperación del 75–95 % de la sosa cáustica del agua de aclarado del mercerizado[89].
El mercerizado es habitual en hilos de coser, algodón de tejido plano e hilos de brillo, y poco frecuente en el pelo de rizo, que se procesa relajado para mantener abiertos los bucles. En la descripción de una toalla, “mercerizado” suele referirse a los hilos de las cenefas jacquard o de maquinita que brillan sobre el pelo mate, no a toda la toalla.
Uso de enzimas, catalizadores biológicos que actúan sobre un tipo de enlace químico, para realizar etapas concretas de los procesos en húmedo en condiciones suaves, como el desencolado del almidón, el biodescrudado, la eliminación del peróxido y el biopulido.
Cada clase de enzima tiene una función. Las amilasas descomponen la cola de almidón; las pectinasas degradan la pectina que une las ceras al algodón, la base del biodescrudado; la catalasa descompone el peróxido de hidrógeno residual; las celulasas hidrolizan la propia celulosa para el biopulido y el suavizado. Al ser específicas, las enzimas dejan el resto de la fibra prácticamente intacto y trabajan a temperaturas moderadas, lo que ahorra energía y permite que varias etapas compartan un mismo baño. Las conclusiones MTD de la UE incluyen el tratamiento enzimático entre las técnicas que reducen el consumo de productos químicos de proceso[89].
El precio es un margen de proceso estrecho. Cada enzima trabaja dentro de un intervalo limitado de pH y temperatura, puede inhibirse por otros productos del baño y pierde actividad si se sobrecalienta o se almacena mal. Después suele ser necesario desactivarla por calor o por un cambio de pH; un procedimiento de biodescrudado publicado calienta el baño a 80 °C durante 10 minutos[148]. La desactivación es especialmente importante en las celulasas, que de lo contrario siguen degradando el algodón.
Otros nombres: bio-polishing, biopolishing, tratamiento con celulasasInglés: Bio-polishing
Tratamiento controlado del algodón u otro tejido celulósico con enzimas celulasas que elimina de la superficie los extremos de fibra salientes y las microfibrillas, reduciendo la vellosidad, el pilling y la pelusa.
La celulasa hidroliza las cadenas de celulosa a las que puede llegar, y los extremos de fibra y las fibrillas superficiales son los más expuestos. Una vez debilitados, se rompen por la acción mecánica de la máquina y se eliminan con el aclarado, dejando una superficie más limpia, un tacto más suave y un color más nítido. El tratamiento se realiza solo o combinado con la tintura.
El coste es la fibra. Todo biopulido elimina algo de peso y de resistencia, más con una dosis mayor, un tiempo más largo y una agitación más intensa, por lo que el proceso se ajusta al menor efecto que cumpla el objetivo y termina con la desactivación de la enzima. El rizo requiere un cuidado especial: los bucles de pelo abiertos, a menudo de baja torsión, exponen una gran superficie, y un tratamiento agresivo adelgaza el pelo y debilita los bucles. Eliminar la fibra suelta reduce la pelusa durante el uso, pero no compensa los hilos con mucha fibra corta o de torsión muy baja.
Gestión de la acidez o alcalinidad de los baños de proceso y del tejido acabado, incluida la neutralización del álcali residual tras el descrudado, el blanqueo y la tintura; en la escala de pH, 7 es neutro.
Casi todos los procesos en húmedo trabajan a un pH elegido: fuertemente alcalino en el descrudado, el blanqueo con peróxido y la fijación de los colorantes reactivos; ligeramente ácido en la tintura del poliéster y con las celulasas ácidas; casi neutro con muchos suavizantes. El álcali arrastrado perturba la etapa siguiente, por lo que el tejido se neutraliza, normalmente con ácido acético, antes del acabado. El pH final importa más allá del contacto con la piel: las emulsiones de suavizante se formulan para un intervalo de pH, algunos colorantes cambian de tono con el pH y el álcali residual puede favorecer el amarilleamiento durante el almacenamiento.
En los textiles acabados, el valor es el pH de un extracto acuoso, determinado según la ISO 3071[35]; el método da la cifra, y los límites proceden de las especificaciones del comprador o de los sistemas de certificación. OEKO-TEX® STANDARD 100, por ejemplo, fija un pH de 4,0–7,5 para las clases de producto I y II (artículos para bebés y artículos en contacto directo con la piel) y de 4,0–9,0 para las clases III y IV, con excepciones para los productos que deben someterse a otros procesos en húmedo[105].
Otros nombres: jabonado, lavado de eliminación, limpieza reductora (poliéster), wash-offInglés: Washing-off
Aclarados y baños de jabonado en caliente que eliminan del algodón el colorante reactivo no fijado e hidrolizado, la sal y el álcali después de la tintura o la estampación; en el poliéster teñido con colorantes dispersos, su equivalente es la limpieza reductora.
Una tintura reactiva termina con colorante fijado y colorante hidrolizado uno junto al otro en la fibra. El lavado posterior aclara primero la sal, porque el electrolito mantiene el colorante hidrolizado sobre la fibra; después se jabona en caliente con detergente y se termina con aclarados en caliente y en frío. No es raro que haya más de siete etapas de aclarado, y el lavado posterior con el tratamiento de su efluente puede suponer hasta la mitad del coste de la tintura reactiva[121]; los polímeros inhibidores de la transferencia de colorante en el baño pueden acortar la secuencia[121]. Los atajos se manifiestan en los primeros lavados del cliente como sangrado del color y manchas.
Los colorantes dispersos dejan en cambio colorante en la superficie de la fibra de poliéster. La limpieza reductora, un tratamiento alcalino con un agente reductor, convencionalmente ditionito de sodio, lo destruye o lo solubiliza y mejora la solidez al lavado y al frote[151]. El poliéster estampado por transferencia no suele lavarse después de la estampación, por lo que su colorante superficial se controla mediante la temperatura y el tiempo de permanencia de la transferencia.
Concentración de calcio y magnesio disueltos en el agua de proceso, expresada normalmente en miligramos por litro como carbonato de calcio o en grados de dureza.
La dureza se expresa en mg/L como CaCO₃ o en unidades nacionales como los grados alemanes (1 °dH ≈ 17,8 mg/L como CaCO₃); el Servicio Geológico de Estados Unidos (USGS) clasifica como muy dura el agua de más de 180 mg/L[152]. El calcio y el magnesio interfieren en casi todas las etapas húmedas, por lo que las fábricas descalcifican o desmineralizan su agua. Con los jabones y algunos detergentes forman sales insolubles que se depositan sobre los bucles como una película grisácea, apagan los blancos y reducen la absorbencia; disminuyen la solubilidad de los colorantes y favorecen su agregación, lo que provoca tinturas desiguales; y en el blanqueo con peróxido forman depósitos con los estabilizadores de silicato que endurecen el tacto.
Los secuestrantes fijan los iones restantes, pero aumentan la carga del efluente; las conclusiones MTD de la UE incluyen el agua descalcificada entre las medidas que permiten realizar el blanqueo con peróxido con pocos o ningún agente complejante[89]. El hierro y el manganeso, aunque no son iones de dureza, también se controlan porque catalizan la descomposición del peróxido. Después de la venta, las toallas lavadas repetidamente con agua dura pueden acumular depósitos minerales y endurecerse.
Otros nombres: relación material/baño, relación de baño, baño de tintura, licor de tinturaInglés: Dye bath and liquor ratio
Relación entre la masa seca de textil de un proceso discontinuo y la cantidad de baño de proceso, escrita por ejemplo como 1:8, es decir, 8 litros de baño por kilogramo de tejido.
El baño de tintura es la disolución de colorante, sal, álcali y auxiliares en la que se procesa la mercancía; las conclusiones MTD de la UE definen la relación de baño como la relación en peso entre el textil seco y el baño de proceso[89]. Las relaciones más cortas significan menos agua que calentar, menos productos químicos y menos efluente, y los fabricantes de maquinaria las han ido reduciendo: uno especificaba su serie soft-flow para rizo pesado hasta aproximadamente 1:4 para algodón[153].
El rizo limita lo lejos que puede llegarse. Un pelo pesado retiene mucho baño y necesita baño libre para moverse sin aplastarse, arrugarse ni sufrir marcas de abrasión, de modo que la relación viable depende del peso del tejido, de la máquina y de la carga. Además debe mantenerse constante del lab dip a la producción y de un lote a otro: el colorante se dosifica sobre el peso del tejido, pero la sal y el álcali en gramos por litro, de modo que una relación distinta cambia la concentración del baño, los productos químicos por kilogramo, el agotamiento y el tono.
Otros nombres: tintura discontinua, tintura por lotesInglés: Exhaust dyeing
Tintura discontinua en la que el colorante pasa del baño a la superficie y al interior del textil siguiendo un perfil controlado de tiempo y temperatura hasta que el baño queda en gran parte agotado; es el método habitual para las toallas de rizo.
La mercancía y el baño circulan uno respecto al otro mientras sube la temperatura y se dosifican sal, álcali o ácido según un programa. El colorante se adsorbe primero en la superficie de la fibra, después se difunde hacia el interior y, con los colorantes reactivos, se fija. En un torniquete, un aspa levanta la cuerda de tejido y la deja caer de nuevo en el baño; en las máquinas jet y soft-flow (overflow), una corriente de baño arrastra la cuerda por una tobera o sobre un rebosadero, lo que da un intercambio más rápido con relaciones de baño más cortas; en la tintura en bobina, el hilo permanece inmóvil sobre conos perforados mientras se bombea el baño a través de ellos. El rizo teñido en pieza se trabaja en cuerda en máquinas soft-flow, jet o de torniquete de baja tensión.
La tintura continua y semicontinua aplica el colorante por fulardado al tejido a lo ancho y lo fija con vapor, calor seco o reposo. En el proceso de impregnación y reposo en frío (pad-batch), el tejido fulardado se hace girar lentamente a temperatura ambiente durante un periodo prolongado[89], lo que conviene a algunos tejidos planos de algodón, pero no a un pelo profundo. La reproducibilidad de los tonos por agotamiento depende de una calidad del agua estable, del pesaje exacto del colorante y de la mercancía, de una relación de baño constante, de perfiles de temperatura y de dosificación idénticos y de un pretratamiento regular.
Colorantes hidrosolubles, utilizados sobre todo en fibras celulósicas como el algodón, que forman un enlace covalente con la fibra en medio alcalino; son la principal clase de colorantes para las toallas de algodón de color.
Un colorante reactivo combina un cromóforo, la parte coloreada, con grupos sulfonato que lo hacen soluble y uno o varios grupos reactivos que se unen a la celulosa por sustitución nucleófila o por adición, según el grupo. El enlace covalente resultante da una solidez al lavado muy buena, y los colorantes reactivos representan más de la mitad del consumo mundial de colorantes en fibras celulósicas[121].
La tintura por agotamiento se realiza en dos fases[121]. La sal (cloruro de sodio o sulfato de sodio), a menudo hasta 150 g por litro, vence la repulsión entre el colorante aniónico y el algodón cargado negativamente y lleva el colorante a la fibra. Después el álcali eleva el pH hasta alrededor de 11 e ioniza algunos grupos hidroxilo de la celulosa en aniones celulosato que se unen al colorante. El mismo álcali aporta iones hidróxido que reaccionan con el colorante en el baño, de modo que hasta el 40 % del colorante puede hidrolizarse en lugar de fijarse y debe eliminarse por lavado[121]. Los colorantes muy reactivos se aplican a menor temperatura y los menos reactivos a mayor temperatura, equilibrando para cada gama de colorantes la sal, el álcali, el tiempo y la temperatura.
Los colorantes bifuncionales (birreactivos) tienen dos grupos reactivos y suelen fijarse con más eficacia, lo que aligera la carga del lavado posterior. Una tintura reactiva bien fijada y bien lavada resiste bien el lavado doméstico y comercial, razón por la que los colorantes reactivos dominan en el rizo de algodón de color. La solidez a la luz y la resistencia al blanqueo con cloro o con peróxido difieren según el colorante y el tono, y deben ensayarse, no suponerse. Esos ensayos importan sobre todo en las toallas de hotel de color sometidas a lavado industrial.
Los colorantes directos, la alternativa más antigua para el algodón, solo se sujetan por fuerzas físicas: más baratos y sencillos de aplicar, sangran mucho más en el lavado si no se les da un tratamiento posterior. Los colorantes reactivos también se estampan sobre algodón, con álcali en la pasta y fijación por vaporizado. No colorean el poliéster, que necesita colorantes dispersos o sublimación.
Colorantes no iónicos de baja solubilidad en agua y tamaño molecular pequeño, aplicados como dispersiones finas, que colorean el poliéster y otras fibras sintéticas hidrófobas difundiéndose en ellas a alta temperatura.
El poliéster estándar no tiene puntos iónicos para los colorantes, por lo que se colorea con colorantes que se disuelven en el polímero. A partir de una dispersión acuosa, una pequeña fracción del colorante se disuelve, la fibra la absorbe y se repone a partir de las partículas. La fibra solo admite colorante cuando el calor abre su estructura: el poliéster se tiñe en máquinas presurizadas a unos 130 °C[154], con carriers a temperaturas más bajas, por fulardado y calor seco (termosol) o por sublimación desde papel de transferencia. El algodón tiene poca afinidad por los colorantes dispersos, razón por la que la sublimación necesita una cara de poliéster[155].
Los colorantes dispersos de baja energía son moléculas pequeñas y menos polares que tiñen deprisa e igualan bien, pero resisten mal el calor; los de alta energía son más grandes y más polares, tiñen despacio, resisten mejor el calor y se utilizan normalmente para la fijación térmica[154]. La sublimación necesita un equilibrio: un colorante que se vaporice con la facilidad suficiente para transferirse, pero que resista la migración hacia fuera en el secado en caliente o el planchado. El colorante superficial que queda tras la tintura por agotamiento se elimina mediante limpieza reductora (véase lavado posterior).
Colorantes insolubles en agua para fibras celulósicas que se reducen en disolución alcalina a una forma leuco soluble, la fibra los absorbe y después se oxidan de nuevo al colorante insoluble dentro de ella.
La tintura a la tina invierte la solubilidad del colorante. Un agente reductor, convencionalmente ditionito de sodio (hidrosulfito) con sosa cáustica, convierte el colorante insoluble en su forma leuco soluble, que tiene afinidad por el algodón. Tras la absorción, el aire o un agente oxidante regenera el colorante insoluble dentro de la fibra, y el jabonado en caliente desarrolla el tono y la solidez. El índigo es el colorante tina más conocido, aunque la tintura del denim lo aplica de una forma muy distinta.
Muchos colorantes tina tienen una solidez al lavado y a la luz muy alta sobre algodón y toleran el blanqueo oxidativo mejor que la mayoría de los reactivos, por lo que tradicionalmente se han elegido para artículos de lavado intenso, como algunos tejidos de ropa laboral y la mantelería y la lencería de cocina. Los inconvenientes son el coste y la complejidad: colorantes y productos reductores caros, una igualación más difícil, una gama limitada de tonos vivos y compuestos de azufre en el efluente. Para la mayoría de las toallas, los colorantes reactivos dan una solidez suficiente; los colorantes tina pasan a ser una opción de especificación cuando la resistencia al blanqueo es un requisito documentado, confirmado mediante ensayos.
Otros nombres: grado de fijación, rendimiento de fijación, tasa de fijaciónInglés: Dye fixation
Unión permanente del colorante a la fibra en la tintura o la estampación; como grado de fijación, la proporción del colorante aplicado que permanece en la fibra después de eliminar por lavado el colorante no fijado.
El mecanismo depende de la clase de colorante. Los colorantes reactivos se unen covalentemente a la celulosa en medio alcalino, y el colorante que reacciona en cambio con el agua se pierde (véase hidrólisis del colorante). Los colorantes dispersos se fijan físicamente: el calor abre la estructura del poliéster, el colorante se difunde en ella y, al enfriarse, la estructura se cierra a su alrededor, en la tintura a alta temperatura, en la fijación térmica de estampados directos o en la transferencia por sublimación[156]. Los pigmentos no se fijan en la fibra; una película de ligante polimerizada los sujeta en la superficie.
El colorante no fijado se paga y después se vierte como efluente coloreado, y el que queda en el tejido provoca sangrado, manchado por redeposición y una mala solidez al frote en húmedo. Los colorantes de mayor fijación, una dosificación controlada del álcali y una temperatura correcta aumentan la parte fijada; el lavado posterior elimina el resto.
Reacción secundaria en la que un colorante reactivo reacciona con los iones hidróxido del agua en lugar de con la fibra, lo que deja un colorante que ya no puede unirse al algodón y debe eliminarse por lavado.
El álcali que activa la celulosa también activa el agua. El grupo reactivo no distingue un anión celulosato de un ion hidróxido, de modo que la fijación y la hidrólisis compiten, y hasta el 40 % del colorante puede hidrolizarse[121]. El colorante hidrolizado sigue sujeto al algodón por puentes de hidrógeno y fuerzas de van der Waals y parece colorante fijado, pero sin enlace covalente sale en el lavado[121].
La hidrólisis aumenta con el pH, la temperatura y el tiempo en disolución alcalina. Las tintorerías la limitan añadiendo el álcali solo después de que el colorante se haya agotado, dosificándolo de forma progresiva, mezclando las disoluciones de colorante y de álcali solo poco antes de su uso y ajustando los colorantes al perfil de temperatura. En la estampación limita la vida útil de las pastas de estampación alcalinas. Como no puede eliminarse, toda tintura reactiva termina con un lavado posterior.
Otros nombres: igualación de tono, color matching, reproducción del colorInglés: Colour matching
Obtención y verificación de un color que coincide con un patrón acordado, mediante evaluación visual con luz controlada y medición instrumental con espectrofotómetro, dentro de una tolerancia acordada entre comprador y proveedor.
Toda igualación parte de un patrón: una muestra física, un lab dip o un strike-off aprobados, o una referencia de un sistema de color. Un patrón físico sobre el mismo soporte es lo más fiable; igualar un rizo de algodón con papel o plástico solo puede ser aproximado, porque la superficie, la textura y los colorantes difieren.
La evaluación visual utiliza una cabina de luces con iluminación normalizada (normalmente un simulador de luz diurna D65, el iluminante A incandescente y un fluorescente de tienda TL84), un entorno gris neutro y una geometría de observación fija; la ASTM D1729 es una práctica normalizada para este tipo de evaluación[36]. Las muestras de rizo se comparan con el pelo orientado en el mismo sentido, porque la sola dirección del pelo cambia la intensidad aparente de un tono.
Un espectrofotómetro mide la curva de reflectancia, a partir de la cual se calculan los valores CIELAB: L* para la claridad, a* para el eje rojo-verde y b* para el eje amarillo-azul. La diferencia ΔE entre el patrón y la partida se calcula con una fórmula ponderada según la percepción, normalmente CMC(l:c) según la ISO 105-J03[37] o CIEDE2000 según la ISO/CIE 11664-6[38]; CMC 2:1 es el ajuste habitual para los juicios de aceptabilidad en textiles. Las distintas fórmulas dan valores que no son intercambiables, de modo que una tolerancia debe indicar la fórmula, el iluminante y el observador. El límite en sí es un acuerdo comercial para cada programa, no forma parte del método.
Los mismos instrumentos predicen recetas: a partir de la reflectancia del objetivo y de una base de datos de colorantes sobre el soporte real, el software propone combinaciones de colorantes, idealmente clasificadas según su riesgo de metamería. El punto débil es el escalado. Un lab dip teñido en un vaso rara vez coincide exactamente con el tono de una máquina de producción con otra relación de baño, otra agua y otra velocidad de calentamiento, por lo que las fábricas corrigen según su experiencia y aprueban una prueba de producción para los colores críticos. En las caras estampadas por sublimación, la igualación se consigue mediante el perfil de color y el archivo de diseño en lugar de una receta de colorantes.
En Mira Towels: La mayoría de los proyectos realizan un strike-off o una muestra de preproducción antes de la producción, y los controles finales comparan el color y el estampado con la muestra aprobada.
Igualación de color que se mantiene con una fuente de luz pero falla con otra, porque las dos muestras tienen curvas de reflectancia espectral distintas que solo parecen iguales con la primera luz.
Dos colores pueden parecer idénticos por razones físicas distintas. Una cenefa de algodón teñida con reactivos y una cara de estampación de poliéster coloreada con dispersos reflejan la luz de forma distinta a lo largo del espectro, de modo que pueden coincidir en una cabina con luz diurna y separarse con el fluorescente de una tienda o con un LED cálido. Igualar con una referencia de papel o plástico, o teñir un pedido de reposición con otra receta, conlleva el mismo riesgo. Una igualación así es metamérica, y las dos muestras forman un par metamérico.
Una sola luz no puede revelar la metamería. Una especificación debe indicar el iluminante principal de aprobación y al menos una luz de control elegida según el uso final: un baño de hotel con LED cálidos no es una cabina de luz diurna. El software de color puede calcular un índice de metamería para el par. Los programas que combinan poliéster estampado por sublimación con piezas de algodón teñidas con reactivos deben aprobar las piezas juntas con las luces acordadas.
Otros nombres: uniformidad del color, orillo-centro (listing), principio-final (tailing), diferencia de tonoInglés: Shade variation
Diferencias de color dentro de una misma partida de tintura o lote de producción, por ejemplo entre los orillos y el centro de una pieza, a lo largo de ella o de una pieza a otra.
El listing, o variación orillo-centro-orillo, es una diferencia entre los bordes y el centro del ancho, típica de un exprimido irregular en el fulardado. El ending o tailing es un cambio gradual de un extremo de la pieza al otro. La variación entre piezas aparece entre las cuerdas o los rollos de un mismo lote. En el rizo, el pelo orientado en distintas direcciones refleja la luz de forma diferente, de modo que una toalla puede parecer desigual sin que haya diferencia de colorante. En la tintura discontinua, las causas habituales son un pretratamiento irregular, una mala circulación del baño, una adición demasiado rápida de colorante o de álcali y un secado o un acabado desiguales.
La aceptabilidad se fija en la especificación, normalmente como tolerancia instrumental o como grado de la escala de grises. Cuando cierta variación es inevitable, la mercancía se clasifica en bandas de tono que se embalan por separado, para que toallas de bandas distintas no coincidan en una misma habitación de hotel ni en un mismo lineal. Una tarjeta de continuidad, con recortes de piezas sucesivas montados juntos, documenta la variación a lo largo de un lote.
Otros nombres: variación entre lotes, partida de tintura, lote de tinturaInglés: Batch-to-batch variation
Diferencias de tono, y también de peso, tacto o dimensiones, entre partidas de tintura o lotes de producción distintos fabricados con la misma especificación.
Cada partida de tintura es una tintura nueva. El lote de hilo, la calidad del agua, el contenido de humedad del colorante, la máquina y la carga varían ligeramente, y juntos producen una diferencia de tono medible entre partidas aunque la receta no cambie. Un pedido de reposición teñido meses después solo puede quedar dentro de una tolerancia acordada respecto al patrón aprobado, nunca ser idéntico. El peso, la altura del bucle y el tacto también varían con los lotes de hilo y el acabado, y el color de sublimación con los cambios de papel, tinta y perfil.
Las diferencias entre partidas se gestionan más que se evitan. Comprador y fábrica acuerdan una muestra de referencia sellada y unas tolerancias de tono, numeran cada partida de tintura y mantienen las partidas separadas en el embalaje y en las cajas, para que una misma entrega no mezcle tonos. Los programas grandes reservan hilo de un mismo lote cuando es posible. Una partida fuera de tolerancia se trata como un tono distinto y no se mezcla.
Otros nombres: sangrado, desteñido, sangrado del coloranteInglés: Colour bleeding
Liberación de colorante suelto de un textil de color al agua durante el lavado o al mojarse, que se aprecia como agua de lavado coloreada, pérdida de color y manchado de otras prendas o de las zonas blancas de la misma toalla.
En las toallas, el sangrado procede casi siempre de colorante no fijado: en el algodón, colorante reactivo hidrolizado o no fijado que deja un lavado posterior incompleto[121], sobre todo en los tonos oscuros; en el poliéster, colorante disperso que queda en la superficie de la fibra. Un rastro de color en el primer lavado de un tono oscuro es habitual. Un sangrado continuado, o el manchado de las cenefas blancas y de otra ropa, es un defecto y se traduce en grados de descarga bajos en los ensayos de solidez al lavado como la ISO 105-C06 o el AATCC TM61.
La estampación y el diseño gráfico utilizan la palabra de otro modo. El corrimiento del estampado es la expansión de la tinta o del colorante más allá del borde de un motivo, un problema de nitidez; el sangrado en el arte final es la zona de imagen que se prolonga deliberadamente más allá de la línea de corte para que el estampado llegue al borde después de cortar. Las especificaciones deben mantener separados los tres significados.
Otros nombres: descarga, manchado, manchado cruzado, back-stainingInglés: Back-staining
Transferencia de colorante suelto a zonas más claras o sin teñir durante los procesos en húmedo o el lavado, por ejemplo al fondo blanco de una toalla teñida en hilo, a una cenefa blanca o a otro tejido de la misma carga.
El colorante liberado al baño durante la tintura y el lavado posterior puede depositarse donde no debe: en rayas blancas o claras y en fondos jacquard junto a hilos oscuros teñidos en hilo, en hilos de cenefa que deben seguir siendo blancos, en el reverso blanco de una construcción de dos caras. Una toalla que sangra mancha la ropa blanca de la misma forma; los ensayos de solidez lo evalúan sobre tejidos testigo con la escala de grises para la descarga, la ISO 105-A03.
La prevención empieza con tinturas bien fijadas y bien lavadas. El hilo para toallas teñidas en hilo debe lavarse por completo antes de la tejeduría; de lo contrario, su colorante suelto migra a los hilos blancos en el primer proceso en húmedo. Los polímeros inhibidores de la transferencia de colorante en el baño de lavado posterior fijan el colorante liberado y limitan su redeposición[121]. El manchado cruzado se utiliza en gran medida como sinónimo.
Otros nombres: residuos de productos químicos, sustancias residualesInglés: Residual chemicals
Sustancias de proceso que quedan en el textil acabado, como álcali, peróxido, tensioactivos, exceso de suavizante, formaldehído de algunos acabados o trazas de sustancias restringidas, que se controlan mediante el lavado, la selección de productos químicos y los ensayos.
La mayoría de los residuos son restos del proceso: álcali que desplaza el pH, peróxido, tensioactivos, suavizante por encima de lo que la fibra retiene. Otros son sustancias preocupantes, como el formaldehído de algunos acabados de resina (poco habituales en el rizo), los alquilfenoles etoxilados, antes frecuentes en detergentes y humectantes, las aminas aromáticas que pueden liberar ciertos colorantes azoicos y las trazas de metales pesados procedentes de colorantes o catalizadores. Los sistemas de certificación limitan muchas de ellas; las tablas de valores límite de OEKO-TEX® STANDARD 100, por ejemplo, abarcan el formaldehído, los metales pesados extraíbles y los alquilfenoles etoxilados[105]. Los residuos influyen en el contacto con la piel, la absorbencia, el olor y el cumplimiento legal en el mercado de venta.
Una lista de sustancias restringidas (RSL) fija límites para el producto acabado y se comprueba ensayando los artículos; una lista de sustancias restringidas en fabricación (MRSL) controla qué productos químicos pueden utilizarse en la producción. Un aclarado completo, la neutralización, el tratamiento con catalasa y unos colorantes y auxiliares conformes mantienen los productos dentro de los límites, que difieren según el sistema, el comprador y la clase de producto y deben tomarse del documento aplicable.
En Mira Towels: Mira puede dar soporte a programas de toallas que requieran documentación OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; el alcance se confirma durante la cotización.
Tratamientos posteriores a la tintura o el blanqueo que fijan el tacto, el aspecto y las prestaciones finales de un tejido: acabados químicos aplicados en baño o por fulardado, y mecánicos como el tamboreado, el tundido, el perchado, el calandrado y el compactado.
El acabado químico de las toallas lo dominan los suavizantes y los agentes hidrófilos, aplicados por agotamiento en la máquina de tintura al final del proceso o por fulardado sobre el tejido a lo ancho. También se ofrecen acabados funcionales, como los antimicrobianos, pero cualquier declaración depende de la química, de su durabilidad al lavado y de la normativa del mercado de venta, y necesita pruebas de ensayo. Los acabados mecánicos modifican la estructura: el tamboreado abre y esponja los bucles, el tundido los corta para obtener velour, el perchado levanta las fibras, el calandrado alisa los tejidos planos y el compactado reduce el encogimiento residual.
En las toallas, cada acabado se juzga frente a la absorbencia. Los suavizantes mejoran el tacto, pero reducen la absorción de agua, mientras que el simple lavado y el tamboreado la aumentan[133], de modo que la receta es un compromiso que el comprador debe aprobar sobre muestras ensayadas tal como se entregan y después del lavado. El calandrado y el preencogido por compresión aportan poco al pelo; en el rizo, las etapas mecánicas decisivas son el secado y el tamboreado.
Otros nombres: suavizantes textiles, agentes suavizantes, siliconas, aminosiliconasInglés: Softeners: cationic and silicone
Agentes de acabado que lubrican las fibras para dar un tacto más liso y suave: suavizantes catiónicos a base de compuestos grasos de amonio cuaternario y suavizantes de silicona a base de polisiloxanos, a menudo aminofuncionales.
Los suavizantes lubrican las fibras, de modo que los bucles se doblan y se deslizan con más facilidad y la toalla resulta más llena y lisa. Los suavizantes catiónicos son atraídos por su carga positiva hacia la superficie cargada negativamente del algodón mojado, donde sus cadenas grasas quedan orientadas hacia fuera. Esa capa resulta suave al tacto y además hace la superficie más hidrófoba: la investigación sobre el rizo constata de forma sistemática que los suavizantes reducen la absorción de agua[133].
Los suavizantes de silicona son polidimetilsiloxanos modificados con grupos funcionales. Los tipos aminofuncionales suavizan con mucha más eficacia que los no modificados, porque sus grupos amino, parcialmente protonados, interactúan con el algodón cargado negativamente. La documentación técnica de un fabricante señala además que los suavizantes de silicona convencionales hacen que los textiles absorban muy mal y que el amarilleamiento de los blancos es un problema frecuente con los suavizantes convencionales[157]. Las siliconas hidrófilas llevan cadenas de poliéter (poliglicol) que recuperan buena parte de la absorbencia manteniendo un tacto de silicona[157]; los copolímeros de bloque persiguen el mismo equilibrio con otra química.
Una toalla con mucho acabado de aminosilicona puede resultar sedosa en el lineal y, aun así, mojarse despacio al principio; parte del suavizante sale en los primeros lavados y, como el simple lavado aumenta la absorción de agua[133], la absorbencia suele mejorar. Los blancos se acaban con tipos de bajo amarilleamiento. La elección del suavizante debe basarse en ensayos de absorbencia antes y después de un número definido de lavados, más una evaluación del tacto, nunca solo en el tacto.
En la cara de poliéster de una toalla estampada, el suavizante y otros acabados superficiales pueden arrastrar el colorante disperso hacia fuera cuando la toalla se vuelve a calentar, una forma de migración del colorante, por lo que la cara estampada se mantiene con poco acabado.
En Mira Towels: Los controles de calidad publicados incluyen la absorbencia y el tacto tal como se validaron en la aprobación.
Otros nombres: suavizante hidrófilo, silicona hidrófilaInglés: Hydrophilic finishing
Acabados que aumentan la humectabilidad de la superficie de un textil o limitan la hidrofugación causada por los suavizantes, como las siliconas hidrófilas y los agentes a base de poliéter o de polietilenglicol.
En las toallas de algodón, un acabado hidrófilo suele ser un suavizante hidrófilo, cuyas cadenas de poliéter atraen el agua y evitan la capa hidrófuga de un suavizante convencional[157]. El poliéster casi no absorbe agua en la fibra, y en él el acabado hace la superficie humectable para que el agua se extienda y avance por capilaridad sobre ella, como se necesita en las toallas de microfibra y en la cara de poliéster de las toallas de dos caras.
La durabilidad es la cuestión abierta: algunos acabados hidrófilos desaparecen en pocos lavados y otros están formulados para durar, de modo que las declaraciones de absorbencia o de efecto mecha duraderos necesitan ensayos tras lavados repetidos. Ningún acabado da a una cara de poliéster la capacidad de retención de agua del algodón; mejora la humectación, no lo que absorbe la fibra.
Secado de toallas o de tejido de toalla con aire caliente en tambores giratorios o secadoras sin tensión; en la fábrica, el secado en relajación abre el pelo y libera el encogimiento antes de cortar y coser las toallas.
En la fábrica, el rizo se escurre en centrífuga o con rodillos exprimidores y se seca en secadoras de tambor discontinuas o en secadoras de relajación continuas, donde avanza suelto sobre una cinta transportadora o en una corriente de aire. Sin tensión, la urdimbre y la trama se contraen, de modo que se elimina el encogimiento que de otro modo aparecería en el primer lavado del cliente, y el tamboreado separa y levanta los bucles aplastados en la cuerda. Una toalla secada en plano y bajo tensión sale de la fábrica más grande de lo que va a quedar.
Después, los hogares y las lavanderías secan la toalla en secadora de tambor, a menudo a mayor temperatura. El rizo de algodón lo tolera, aunque el sobresecado a alta temperatura endurece el tacto y aumenta la pelusa. En las toallas estampadas con cara de poliéster, el colorante disperso puede migrar en una secadora muy caliente, desdibujando la imagen o manchando otros textiles, por lo que sus instrucciones de cuidado deben limitar la temperatura de secado.
Estabilización de un tejido termoplástico como el poliéster calentándolo, con anchura y longitud controladas, muy por encima de su temperatura de transición vítrea, para que conserve esas dimensiones y no encoja cuando se vuelva a calentar.
El poliéster acumula tensiones internas de la hilatura, el estirado, la texturización y la formación del tejido. Muy por encima de la temperatura de transición vítrea, las cadenas adquieren movilidad, las tensiones se relajan y la estructura recristaliza con las dimensiones en que se mantiene el tejido, normalmente en una rama tensora con un ancho y una sobrealimentación fijados; una vez enfriado, las conserva. Un tejido fijado a una temperatura dada permanece estable cuando después se calienta por debajo de ella, pero puede encoger y deformarse por encima, por lo que las condiciones de fijado se eligen pensando en los procesos posteriores.
La estampación por transferencia térmica se realiza desde hace tiempo a unos 175–220 °C[158], y una cara fijada a una temperatura demasiado baja, o sin fijar, se contrae en la prensa y deforma la imagen y el panel. En una toalla de dos caras, el reverso de algodón, que amarillea y se debilita con un calor alto y prolongado, limita hasta dónde puede llevarse el fijado. El algodón no tiene memoria termoplástica y se estabiliza en cambio mediante relajación y preencogido por compresión; como solo se fija el poliéster, las dos caras pueden encoger de forma distinta en el lavado.
Otros nombres: rame, rama, tenter, rama de secadoInglés: Stenter
Máquina de acabado que transporta el tejido a lo ancho por una cámara caliente sobre dos cadenas sin fin de agujas o pinzas y controla el ancho y la longitud mientras el tejido se seca, se termofija o se polimeriza.
La rama tensora sujeta los bordes del tejido y mantiene un ancho fijado mientras el aire caliente lo seca o, en el poliéster, lo termofija. La sobrealimentación, es decir, alimentar el tejido sobre las cadenas más deprisa de lo que estas avanzan, deja que la longitud se relaje; los enderezadores de trama de la entrada corrigen el arqueado y la oblicuidad; un fulard situado delante aplica acabados que se secan y polimerizan en la misma pasada.
El rizo pide moderación. Un tejido estirado hasta el ancho acumula una tensión que vuelve como encogimiento en el primer lavado, y las agujas o las pinzas pueden marcar o aplastar el pelo cerca de los bordes, por lo que el rizo de algodón suele secarse relajado y solo se pasa ligeramente por la rama, con una sobrealimentación generosa. En el poliéster plano y en los tejidos de dos caras, la rama tensora es la máquina de termofijado habitual, y sus ajustes de ancho, sobrealimentación, temperatura y tiempo de permanencia fijan las dimensiones con las que el tejido llega a la estampación.
Otros nombres: preencogido por compresión, encogimiento compresivo, preencogidoInglés: Compacting and sanforizing
Preencogido mecánico por compresión del tejido en el sentido de la longitud, presionándolo contra una banda de caucho o un fieltro estirados que después se contraen, para reducir el encogimiento residual antes de la confección.
Los tejidos estirados a lo largo durante el proceso liberan ese alargamiento acumulado como encogimiento en el lavado, y el preencogido por compresión lo elimina por adelantado. El tejido se humedece, normalmente con vapor, y se alimenta sobre una gruesa banda de caucho o un fieltro que se mantienen estirados alrededor de un rodillo; al recuperarse, la banda arrastra el tejido consigo y acerca los hilos entre sí, y un cilindro caliente fija el estado comprimido.
Sanforized es una marca registrada de un proceso de preencogido por compresión que Cluett, Peabody & Co. concedió originalmente bajo licencia a la industria[106]; “sanforizado” se utiliza a menudo de forma genérica para cualquier preencogido por compresión, pero la marca en sí la controla su titular. El proceso es más habitual en tejidos planos de calada como las camiserías y el denim, y las compactadoras con fieltros o rodillos hacen lo mismo con los tejidos de punto. Las toallas de rizo, cuyo pelo se aplastaría, se estabilizan sobre todo mediante el secado en relajación y el tamboreado; el preencogido por compresión puede seguir aplicándose a las toallas de tejido plano y a los componentes de tejido plano.
Cómo llegan los diseños a una toalla: la fisicoquímica de la sublimación de colorantes sobre poliéster, las construcciones de dos caras de las que depende, los métodos que se emplean sobre algodón y en la decoración por calor, y los ajustes de diseño, color y transferencia que deciden la calidad del estampado.
Otros nombres: sublimación, dye-sub, sublimadoInglés: Dye sublimation
Coloración del poliéster con colorantes dispersos que se calientan hasta pasar a la fase de vapor, se difunden en el polímero reblandecido y quedan atrapados en el interior de la fibra al enfriarse.
Los colorantes son colorantes dispersos: moléculas pequeñas, no iónicas y de solubilidad en agua muy baja, desarrolladas primero para el acetato de celulosa y adoptadas después para el poliéster. En la estampación por transferencia, el colorante depositado sobre un papel estucado y prensado contra el tejido alcanza a la temperatura de transferencia una presión de vapor suficiente para abandonar el papel, atravesar el diminuto espacio que lo separa del tejido, condensarse sobre la fibra y difundirse hacia el interior. A esa temperatura el poliéster está muy por encima de su temperatura de transición vítrea, de modo que los segmentos de cadena de las regiones amorfas se mueven libremente y dejan espacio para que entren las moléculas de colorante. Al enfriarse el tejido se pierde esa movilidad y el colorante queda retenido en las regiones amorfas[156]. Las regiones cristalinas no absorben prácticamente colorante.
En sentido estricto, la sublimación es el paso de sólido a vapor, solo la primera etapa de una secuencia que continúa con el transporte a través de la fase gaseosa, la adsorción sobre la fibra y la difusión en ella. El sector utiliza la palabra para toda la secuencia, y también para la impresión directa, en la que el colorante entra desde la superficie del tejido y no desde el papel.
Los colorantes dispersos colorean el poliéster porque se disuelven en el polímero hidrófobo una vez que el calor abre su estructura; en la tintura por termosol de mezclas, el colorante fulardado sobre el algodón llega incluso a sublimar hacia el poliéster[158]. La celulosa no ofrece una afinidad comparable. Sobre algodón sin tratar, el colorante se queda en la superficie y se elimina con el lavado, y la estampación por transferencia de fibras naturales necesita un polímero intermedio u otra química de colorantes[155].
Con el color en el interior de la fibra, un estampado bien transferido no tiene tacto propio y no se agrieta ni se despega como una película estampada. Los colorantes son transparentes, de modo que la base debe ser blanca o clara y no existe tinta blanca. La durabilidad la limitan sobre todo el colorante superficial que queda tras una transferencia incompleta y la migración del colorante al volver a calentar. Una ‘toalla de sublimación’ es una toalla con cara de estampación de poliéster, no una toalla de algodón estampada.
Método de estampación en el que una tinta de colorantes dispersos se proyecta sobre papel de transferencia o directamente sobre un tejido de poliéster y después se fija en la fibra con calor, de modo que el color queda dentro de la fibra y no sobre su superficie.
Un flujo de trabajo industrial va desde el diseño preparado a tamaño final con sangrado, pasando por el software RIP que lo convierte en cantidades de tinta mediante un perfil ICC, hasta una impresora de chorro de tinta de gran formato que imprime en imagen especular sobre papel de transferencia o al derecho sobre tejido pretratado. Después el calor desarrolla el color, en una calandra rotativa o una prensa térmica plana en el caso del papel, o en una calandra o una unidad de aire caliente en el del tejido impreso directamente. Por último, el tejido estampado se corta según el layout, se cose y se inspecciona.
Sin pantallas, el número de colores no cambia el proceso, las fotografías se imprimen con la misma facilidad que los colores planos y las series cortas no tienen coste de puesta a punto. Los límites son fijos: un soporte de poliéster o rico en poliéster sobre una base blanca o clara, algunos colores saturados y fluorescentes fuera del gamut de los juegos de tintas estándar, y la sensibilidad del estampado acabado al calor elevado durante el uso posterior.
Las toallas añaden sus propias limitaciones: una cara de pelo limita el detalle y puede aplastarse, el reverso de algodón desprende vapor en la zona caliente, los diseños de borde a borde exigen estampar por paneles y cortar con precisión, y las dos fibras encogen de forma distinta en el lavado.
La estampación pigmentaria, el plastisol y el DTF (direct-to-film), en cambio, dejan una capa de ligante, tinta o adhesivo sobre la superficie de la fibra; la estampación reactiva une químicamente el colorante al algodón; la sublimación difunde colorante disperso en el poliéster. La estampación por pantalla designa un método de aplicación y no un colorante, por lo que puede emplear varios de estos tipos de pasta.
Intervalo de temperatura en el que las regiones amorfas de un polímero pasan de un estado rígido y vítreo a un estado más blando y gomoso en el que los segmentos de cadena pueden moverse.
En el PET, la transición vítrea se sitúa en torno a 70–80 °C[159]; en las fibras estiradas y parcialmente cristalinas, el valor medido depende de la cristalinidad, la orientación, el historial térmico y el método de ensayo. No es un punto de fusión: las regiones cristalinas siguen sólidas hasta una temperatura muy superior. Por encima de la Tg se abre volumen libre entre las cadenas y el colorante disperso puede difundirse en ellas, aunque al principio despacio, razón por la que el poliéster se tiñe en agua a unos 130 °C bajo presión[159] y se estampa por sublimación a unos 190–210 °C. La movilidad de las cadenas por encima de la Tg explica también el termofijado, la retención de los pliegues cuando el poliéster se plancha en caliente y la migración del colorante al volver a calentarlo. Calentar el algodón no abre una vía comparable, porque la celulosa hidrófila no tiene afinidad por el colorante disperso.
Tinta de chorro de tinta en la que un colorante disperso finamente molido está en suspensión en un vehículo acuoso, formulada para imprimir papel de transferencia o tejido de poliéster antes de la fijación por calor.
El colorante está disperso, no disuelto, de modo que el tamaño de partícula y la estabilidad de la dispersión deciden si la tinta se proyecta de forma fiable; la sedimentación o la aglomeración obstruyen los inyectores y aparecen como bandas. Los juegos de tintas parten del CMYK y a menudo añaden cian claro y magenta claro para obtener degradados más suaves, o naranja, rojo, azul y colores fluorescentes para ampliar el gamut. La selección de colorantes sigue las clases de energía descritas en colorantes dispersos: las tintas de transferencia necesitan colorantes que se vaporicen con facilidad a la temperatura de transferencia, mientras que los colorantes de mayor energía necesitan más calor pero migran menos una vez fijados.
La tinta se formula para un tipo concreto de cabezal y forma parte de la condición de impresión que describe un perfil ICC, de modo que un cambio de tinta exige un perfil nuevo. Sobre el papel parece apagada; el color final solo se desarrolla durante la transferencia, razón por la que los estampados se juzgan sobre el tejido.
Otros nombres: papel de sublimación, papel transfer, papel adhesivo (tacky)Inglés: Sublimation transfer paper
Papel estucado que mantiene la tinta de sublimación cerca de su superficie durante la impresión y libera el colorante hacia el tejido con el calor de la transferencia.
El estucado tiene dos funciones que se contraponen: debe absorber rápidamente el agua de la tinta para que el papel se seque sin ondularse y, al mismo tiempo, mantener el colorante cerca de la superficie para que salga la mayor cantidad posible con el calor. Las calidades difieren en gramaje, velocidad de secado y liberación del colorante, y una cobertura elevada o una impresión a alta velocidad requieren una calidad adecuada. El diseño se imprime en imagen especular.
El papel adhesivo (tacky) lleva un adhesivo activado por calor que lo mantiene sujeto al tejido durante la transferencia. Se utiliza en tejidos de punto, elásticos y de pelo, donde cualquier movimiento produce efecto fantasma, y debe despegarse limpiamente sin arrancar fibras. En las calandras se pasa a menudo un papel de protección aparte para que el colorante no llegue al fieltro. El papel usado es un residuo, uno de los argumentos a favor de la impresión directa.
Término comercial para la decoración de textiles con calor y presión, que se utiliza tanto para la transferencia de colorante por sublimación como para la aplicación de películas impresas o cortadas que se unen a la superficie del tejido mediante un adhesivo.
Los dos significados describen productos distintos. En la transferencia térmica por sublimación, el colorante pasa del papel a las fibras de poliéster y no se añade nada encima. Las decoraciones aplicadas por calor, en cambio, unen una capa a la superficie: transfers de plastisol (tinta serigrafiada sobre papel siliconado), vinilo textil termoadhesivo (película de color cortada con un adhesivo activado por calor) y estampados DTF. Como la unión la hace un adhesivo, funcionan sobre algodón y sobre tejidos oscuros, pero la capa tiene su propio tacto y puede agrietarse, despegarse o levantarse con el estiramiento, el lavado y el secado en tambor a alta temperatura.
Los documentos de ingeniería utilizan el término también para el flujo de calor, en el tambor de una calandra o en una secadora. Por eso una especificación de toalla debe nombrar el proceso, por ejemplo ‘estampado por sublimación en la cara de poliéster’ o ‘logotipo transfer DTF’, en lugar del término genérico.
Otros nombres: sublimación indirecta, estampación transfer, transfer por sublimaciónInglés: Transfer printing
Estampación de un diseño primero sobre un soporte intermedio, normalmente papel, y traslado al textil en una segunda etapa mediante calor y presión.
La transferencia por sublimación es la forma predominante para el poliéster. Su principio se reconoció en la investigación sobre el termosol: los colorantes sublimables aplicados sobre un soporte sin afinidad por ellos podían transferirse a 175–220 °C a fibras hidrófobas que sí la tenían[158]. Existen otros principios de transferencia, como las transferencias por fusión y por desprendimiento de película, y las fibras naturales siguen necesitando un polímero intermedio u otra química de colorantes[155].
En los tejidos de pelo, esta vía tiene ventajas: la imagen se forma sobre un papel liso, de modo que la tinta no puede avanzar por capilaridad a lo largo de los bucles, y el tejido no necesita pretratamiento receptor de tinta ni lavado. Los costes son el consumo de papel, la impresión especular, el riesgo de efecto fantasma ante cualquier movimiento y algo de colorante que siempre queda en el papel usado.
Otros nombres: sublimación directa, estampación directa con colorantes dispersos, impresión directaInglés: Direct-to-fabric sublimation
Impresión por chorro de tinta de una tinta de colorantes dispersos directamente sobre el tejido de poliéster, seguida de una fijación por calor que introduce el colorante en la fibra, sin papel de transferencia.
El tejido suele pretratarse para que las gotas de tinta se queden donde caen y se fije una mayor parte del colorante. En un estudio con poliéster impreso con tintas dispersas, un pretratamiento en un solo baño aumentó el rendimiento del color, y la fijación fue óptima a 190 °C durante 45 segundos, seguida de un lavado[160]. Las líneas industriales fijan en una calandra o en una unidad de aire caliente; que después haya un lavado depende del sistema de tinta y de pretratamiento. La impresión directa ahorra papel y puede hacer que el color atraviese los tejidos finos, lo que conviene a las banderas.
Las caras de pelo son más difíciles de imprimir directamente: absorben la tinta de forma desigual, las gotas avanzan por capilaridad a lo largo de los filamentos y el tejido debe desplazarse plano y estable bajo los cabezales, por lo que la transferencia sigue siendo la vía más habitual para las toallas. Ni el DTF (transferencia direct-to-film) ni la impresión directa sobre prenda (DTG), normalmente con tinta pigmentaria sobre algodón pretratado, son sublimación directa.
Otros nombres: impresión textil digital, estampación por chorro de tinta, inkjet textilInglés: Digital textile printing
Estampación de textiles por chorro de tinta a partir de archivos digitales, con la clase de tinta elegida según la fibra: dispersa para el poliéster, reactiva para la celulosa, ácida para la poliamida, la lana y la seda, o pigmentaria para la mayoría de las fibras.
‘Digital’ describe cómo se coloca el color, no cómo se fija. Las tintas reactivas y ácidas necesitan tejido pretratado, vaporizado y lavado; las tintas dispersas se fijan con calor seco o se transfieren desde papel; las tintas pigmentarias dependen de un ligante polimerizado por calor y no necesitan lavado. Por tanto, la solidez y el tacto dependen de la clase de tinta y no de la impresora.
Todas necesitan gestión del color y ninguna necesita pantallas, de modo que las series cortas y los cambios de diseño no tienen coste de puesta a punto. En las toallas, la impresión reactiva por chorro de tinta sobre rizo de algodón conserva un tacto íntegramente de algodón y unas zonas estampadas absorbentes, pero los bucles limitan el detalle fino y la cadena de vaporizado y lavado posterior es más larga. La sublimación necesita una cara de poliéster y, a cambio, reproduce imágenes fotográficas sin añadir tacto.
Estampación con partículas coloreadas insolubles que no tienen afinidad por la fibra y quedan sujetas a su superficie mediante una película de ligante polimerizada con calor.
Una pasta o tinta pigmentaria combina la dispersión de pigmento con un ligante filmógeno, normalmente acrílico, un espesante y a menudo un reticulante. Tras la estampación por pantalla o por chorro de tinta, el tejido se seca y se polimeriza, normalmente sin lavado posterior, lo que mantiene el proceso corto y con poco consumo de agua. Como la adherencia procede del ligante y no de la fibra, el pigmento funciona igual sobre algodón, poliéster y mezclas.
El ligante es también la limitación. Una cobertura elevada resulta más firme al tacto que el tejido que la rodea, y la solidez al frote, sobre todo en tonos oscuros, depende de la calidad del ligante y de la polimerización. En el rizo de bucle, la película recubre las puntas de los bucles, de modo que las zonas estampadas pueden resultar más duras y absorber menos que el pelo sin estampar. Las tintas pigmentarias son también la base del DTF y de la mayor parte de la impresión directa sobre prenda.
Estampación de tejidos de algodón y otros celulósicos con colorantes reactivos que forman un enlace covalente con la fibra durante el vaporizado, tras lo cual se eliminan por lavado el espesante y el colorante no fijado.
En la estampación por pantalla, la pasta lleva el colorante reactivo, el álcali, la urea y un espesante como el alginato; en la impresión por chorro de tinta, el álcali y los auxiliares se aplican antes al tejido por fulardado. El tejido estampado se seca y se vaporiza, y el colorante reacciona con los grupos hidroxilo de la celulosa. Una parte reacciona en cambio con el agua y no puede unirse, por lo que el tejido se aclara, se jabona en caliente y se vuelve a aclarar[121]. Un lavado posterior incompleto deja colorante suelto que sangra sobre los fondos blancos y los tejidos contiguos.
El resultado no tiene película, ofrece un tacto suave, una buena solidez al lavado y zonas estampadas absorbentes, a costa de un proceso más largo con efluente de lavado. En el rizo de bucle, los bucles rompen las líneas finas y los tonos oscuros deben penetrar en el pelo; una cara de velour tundida da un estampado más nítido.
Otros nombres: serigrafía textil, estampación con cilindros rotativos, estampación rotativa, estampación a la lionesa, estampación con marco planoInglés: Screen printing
Estampación en la que la pasta se hace pasar a presión a través de las zonas abiertas de una pantalla de malla fina sobre el tejido, con una pantalla distinta para cada color del diseño.
Las máquinas de mesa (lionesa) bajan pantallas planas sobre el tejido colocado en una manta y pasan una racleta sobre ellas; las máquinas rotativas utilizan pantallas cilíndricas con una racleta interior y estampan de forma continua, con el rapport ligado a la circunferencia de la pantalla. Cada pantalla debe casar con las demás. La pantalla es solo el aplicador: en las toallas de algodón la pasta suele ser reactiva, pigmentaria o de corrosión (que elimina un color de fondo teñido y puede sustituirlo por otro), mientras que las tintas de plastisol son sobre todo una técnica de prendas.
Como cada color necesita su propia pantalla, el coste de puesta a punto aumenta con los colores y los diseños, y el método compensa en series largas con pocos colores; los degradados fotográficos necesitan tramas y muchas pantallas. En el pelo, la pasta debe penetrar entre los bucles, por lo que la malla, la presión de la racleta y la viscosidad de la pasta se ajustan a la construcción.
Método de transferencia aplicado por calor en el que una tinta pigmentaria y una capa de fondo blanca se imprimen sobre una película de PET, se recubren con polvo adhesivo termofusible, se curan y después se prensan sobre el textil.
Las capas de color se imprimen en imagen especular, seguidas de una capa de tinta blanca que hace opaca la imagen. Sobre la impresión aún húmeda se aplica el polvo adhesivo, se elimina el sobrante y el polvo se funde con calor; más tarde el transfer se prensa sobre el producto y se retira la película, lo que deja una fina capa de tinta y adhesivo sobre la superficie del tejido. El adhesivo permite que el DTF se adhiera al algodón, al poliéster y a las mezclas, y el blanco impreso le permite cubrir tejidos oscuros, dos cosas que la sublimación no puede hacer.
La capa es también su limitación: en superficies grandes añade tacto y puede agrietarse o levantarse con el estiramiento, el lavado y el calor elevado, y en el rizo de bucle solo se adhiere a las puntas de los bucles, por lo que el DTF conviene a logotipos colocados más que a diseños integrales de toalla. La sigla se lee a veces como ‘direct-to-fabric’ (impresión directa sobre tejido), un proceso distinto, por lo que una especificación debe escribir el método completo.
Recubrimientos poliméricos para sublimación sobre algodón
Otros nombres: recubrimiento de poliéster, poly coating, sublimación sobre algodónInglés: Polymer coatings for sublimation on cotton
Polímero receptor de colorante, a menudo de tipo poliéster, que se aplica al algodón para que los colorantes dispersos tengan una capa en la que difundirse, ya que la celulosa sin tratar no puede retenerlos.
Los recubrimientos, aerosoles y pretratamientos de este tipo aportan el polímero receptor del que carece la celulosa[155]; el color reside entonces en el recubrimiento, no en el algodón. Por eso la intensidad del color y la solidez son menores que sobre una cara de poliéster, el tacto es más rígido y el recubrimiento puede desgastarse o eliminarse con el lavado. En el rizo de bucle recubre las puntas de los bucles de forma desigual y reduce la absorbencia.
En una mezcla de poliéster/algodón, solo el poliéster retiene el colorante disperso, de modo que la imagen se ve apagada o jaspeada en proporción a la parte de algodón. Ninguna de estas vías equivale a estampar una cara de poliéster, y una toalla estampada íntegramente de algodón se fabrica mediante estampación reactiva o pigmentaria.
Otros nombres: cara de estampación, cara de impresión, superficie de estampación de poliésterInglés: Polyester print face
Superficie de poliéster de un tejido, normalmente blanca, construida y preparada específicamente para recibir un estampado por sublimación.
Todo algodón presente en la cara se estampa pálido, de modo que la propia cara debe ser de poliéster. Los hilos de filamento y de filamento texturizado dan una superficie más lisa y uniforme que el poliéster de fibra discontinua y sueltan menos fibras. La altura y la densidad importan porque el vapor de colorante llega primero a las puntas de los bucles, de modo que los bucles cortos y densos, el velour tundido y las caras planas de punto o de calada dan un estampado más nítido que un pelo alto y abierto. La blancura también cuenta: todos los colores se estampan sobre el tono de la base, y una cara ligeramente amarilla o desigual desvía toda la imagen.
La preparación forma parte de la cara. Los aceites de hilatura se eliminan en el descrudado porque causan una absorción desigual, el poliéster se termofija para que no se contraiga en la prensa, y los suavizantes del lado estampado se reducen al mínimo porque los acabados superficiales favorecen la migración del colorante. Un comprador puede pedir el contenido de fibra y el tipo de hilo de la cara, su construcción (bucle o tundida), el termofijado y una referencia de blancura. ‘Tejido base blanco’ designa también cualquier tejido sin estampar suministrado para estampar.
Otros nombres: toalla de dos caras, toalla de sublimación, toalla poliéster-algodón, toalla sublimableInglés: Polyester-face, cotton-back towel
Toalla cuya cara estampable es de poliéster y cuyo reverso es de algodón, combinados en un mismo tejido de calada, de punto o unido, de modo que la cara lleva un estampado por sublimación mientras el reverso absorbe el agua.
La construcción reparte dos funciones que ninguna fibra cumple bien por sí sola. Los colorantes de sublimación colorean el poliéster, pero no el algodón, y el poliéster incorpora muy poca agua a la fibra, aunque una superficie de poliéster fina puede transportar el agua por capilaridad a lo largo de sí misma. El algodón absorbe con facilidad, pero no puede retener un estampado por sublimación. Juntos dan una toalla que lleva un diseño fotográfico y aun así seca la piel.
Hay varias maneras de combinar las caras. En el rizo de dos caras de calada, la urdimbre de pelo se dispone de modo que los bucles de una cara se forman casi por completo con poliéster y los de la otra con algodón; los tejidos de este tipo se comercializan específicamente para la estampación por transferencia, con el lado de poliéster estampado y el lado de algodón destinado a absorber[161]. Las construcciones de punto utilizan el vanisado para situar el poliéster en la cara y el algodón en el revés, y los compuestos unidos juntan un tejido de poliéster con uno de algodón mediante un adhesivo. Difieren en estabilidad, tacto y comportamiento en el lavado, por lo que la especificación debe nombrar la construcción.
El peso va en contra de la definición del estampado, porque una toalla de dos caras más pesada suele tener más pelo o un pelo más alto en la cara; las construcciones más ligeras se eligen a menudo cuando la imagen es lo más importante. La toalla seca sobre todo a través de su cara de algodón. Los cuidados difieren de los del rizo de algodón: el secado en tambor muy caliente y el planchado pueden volver a movilizar el colorante, el reverso de algodón se ve afectado por la lejía, y las dos fibras encogen de forma distinta, lo que puede arquear o enrollar la toalla si el tejido no se estabilizó. Las instrucciones de cuidado siguen al componente más sensible.
Se repiten tres ideas erróneas. La toalla no es 100 % algodón, y en la UE su etiqueta debe indicar la composición de fibras, en este caso poliéster y algodón[87]. La cara de algodón no se estampa; queda blanca o lleva su propio tono teñido. Y el producto no es una mezcla de poliéster-algodón, en la que ambas fibras se mezclan en el hilo, aparecen en ambas caras y se estampan pálidas en proporción a la parte de algodón.
En Mira Towels: Nuestra toalla de stock con estampado integral es una construcción de 250 GSM con una cara de estampación de poliéster y un reverso de algodón; solo se estampa la cara de poliéster. Se recomienda cuando la nitidez del estampado es la prioridad, con un MOQ de 100 piezas y un plazo aproximado de 2–3 semanas tras la aprobación del pedido.
Otros nombres: cara técnica, revés, reverso de algodón, derecho del tejidoInglés: Fabric face and reverse
La cara es el lado de un tejido destinado a ser su superficie de uso o de presentación; el reverso, o revés, es el lado opuesto. En las toallas de dos caras, la cara es de poliéster para la estampación y el reverso es de algodón.
En el punto por trama, la cara técnica es el lado que muestra las mallas del derecho; en los tejidos de calada la fijan el ligamento y el acabado; en las toallas es el lado que se tunde, se estampa o debe leerse correctamente en un diseño jacquard. En un rizo de dos caras, el lado de poliéster suele ser más liso y ligeramente brillante; cuando las caras son difíciles de distinguir, la referencia es la especificación del tejido del proveedor.
Una especificación debe indicar qué cara se estampa o se tunde y cómo es el reverso, por ejemplo ‘estampado en la cara de poliéster; reverso de bucle de algodón, blanco’. En los textiles laminados y recubiertos, ‘soporte’ (backing) designa la capa de sustrato, un uso relacionado pero distinto.
Otros nombres: tejido contracolado, tejido laminado, textil compuesto, tejido termounidoInglés: Bonded and laminated two-face fabrics
Tejidos obtenidos uniendo dos o más capas textiles con un adhesivo, un velo o una película termofusible o una capa de espuma fundida, a diferencia de los que integran ambas fibras en una única estructura de calada o de punto.
Los adhesivos húmedos se aplican con rodillo o por pulverización; los adhesivos termofusibles se presentan en polvo, velo o película y se reblandecen con calor y presión; el laminado a la llama funde la superficie de una espuma de poliuretano para que actúe como pegamento. En un tejido de dos caras estructuralmente integrado, en cambio, los hilos entrelazados o entremallados mantienen unidas las caras, sin adhesivo entre ellas.
En las toallas, una capa adhesiva añade rigidez, puede dificultar el paso del agua de la cara al reverso y puede deslaminarse en el lavado y el secado en tambor. Un adhesivo termoplástico debe además resistir las temperaturas de transferencia por sublimación sin reblandecerse ni migrar. Los compradores deben preguntar qué método se utiliza y evaluar las muestras tras lavados repetidos; ‘integración de tejidos’ se utiliza de forma imprecisa tanto para las estructuras unidas como para las integradas.
Los tejidos de calada se fabrican entrelazando en ángulo recto hilos de urdimbre y de trama; los tejidos de punto se fabrican entremallando uno o varios hilos en filas y columnas de mallas.
La tejeduría de calada da poco alargamiento en urdimbre y en trama, de modo que el rizo de calada, las cenefas y los dobladillos mantienen su forma. El punto aporta extensibilidad y recuperación; los tejidos de punto por trama forman las mallas a lo ancho y los de punto por urdimbre a lo largo, y el rizo de punto, con un pelo de bucle procedente de un hilo adicional, es una construcción distinta del rizo de calada.
El vanisado alimenta dos hilos en las mismas mallas de modo que uno quede sobre todo en la cara y el otro en el revés, lo que permite un tejido de punto con un lado de estampación de poliéster y un revés de algodón. Los tejidos de punto son más ligeros y se estiran bajo la tensión de la alimentación, la transferencia y el corte, por lo que las toallas de punto estampadas necesitan una manipulación sin tensión, un buen termofijado y a menudo papel adhesivo para evitar deformaciones, bordes enrollados y desviaciones de medida.
Estampación en la que el diseño cubre toda la superficie visible de un producto en lugar de una zona definida, normalmente hasta sus bordes.
La cobertura de estampación, la proporción de la superficie que lleva tinta, cuesta tinta y papel en la sublimación, pero no añade tacto; en la estampación pigmentaria o de plastisol, una cobertura alta hace el tejido más firme. Los diseños integrales de toalla se producen por sublimación sobre paneles estampados, por estampación con cilindros rotativos para los diseños con rapport o por estampación digital reactiva o pigmentaria sobre algodón. Un estampado localizado, en cambio, ocupa una zona definida, como un logotipo. En una toalla de dos caras, el estampado integral solo cubre la cara de poliéster; el reverso de algodón queda liso.
En Mira Towels: Las medidas estándar de las toallas con estampado integral son 30×50, 50×100, 75×150, 75×180, 100×150 y 100×180 cm; también hay medidas personalizadas.
Otros nombres: estampado a sangre, impresión a sangre, full bleedInglés: Edge-to-edge printing
Estampación en la que el diseño llega a todos los bordes cortados y a todos los dobladillos del producto acabado, sin margen sin estampar.
En las toallas se consigue normalmente estampando por paneles: el diseño se estampa sobre el tejido en rollo al tamaño de la toalla más el sangrado, y las toallas se cortan a través de la zona estampada y se cosen después. Prensar una toalla ya dobladillada rara vez da una cobertura auténtica de borde a borde, porque los dobladillos son más gruesos que el cuerpo, la presión de contacto disminuye en los bordes y el vapor de colorante no llega al interior de los pliegues, lo que deja un margen pálido. Un dobladillo doblado lleva además una franja de la cara estampada al lado de algodón. El estampado por paneles hace decisiva la precisión del corte: los marcos y las líneas paralelas al borde ponen de manifiesto cualquier desviación.
Otros nombres: zona de sangrado, demasía, sangreInglés: Bleed (artwork)
Prolongación del diseño más allá de la línea de corte prevista, para que las variaciones de corte y de costura y el tejido que se dobla en el dobladillo sigan mostrando el diseño y no tejido sin estampar.
La cantidad depende del acabado del borde (un borde remallado consume menos tejido que un dobladillo doblado), del método de corte y de la plantilla del fabricante; no existe una cifra universal. Se prolonga el fondo, no se estira toda la imagen, y los textos y los logotipos se mantienen dentro de una zona de seguridad alejada de los dobladillos. El término no tiene nada que ver con el sangrado del color, la pérdida de colorante suelto en el lavado, ni con el corrimiento del estampado, la expansión de la tinta más allá de los bordes previstos.
En Mira Towels: Nuestro equipo de producción facilita la plantilla de diseño para sublimación de la medida de toalla elegida y revisa la escala, el sangrado y el color de los archivos.
Posicionamiento del diseño y alineación del estampado
Otros nombres: registro del estampado, casado, registro de estampaciónInglés: Artwork positioning and print alignment
Colocación de un diseño respecto a los bordes, el centro y los dobladillos del producto acabado, y precisión con que la estampación y el corte reproducen esa colocación.
Una instrucción de posicionamiento indica dónde se sitúa el diseño (centrado, desplazado una distancia dada, alineado con una cenefa), su orientación y cómo debe verse una vez plegado. Los errores proceden del arqueado y la oblicuidad, del encogimiento en la transferencia, de cortes que no siguen el layout estampado y del consumo de tejido en el dobladillo.
‘Registro’ tiene dos significados. En la estampación por pantalla es el registro entre colores: cada pantalla debe casar con las demás. En la impresión por chorro de tinta, todos los colores se proyectan desde el mismo carro de cabezales o la misma barra de impresión en una sola pasada, de modo que el casado de colores viene dado y la cuestión que queda es el registro entre estampado y corte. Las marcas de corte ayudan, y las cortadoras guiadas por cámara ajustan la trayectoria de corte a marcas o contornos estampados. La desviación admisible se acuerda en la especificación.
Otros nombres: rapport, repetición del diseño, módulo de repetición, rapport continuo, repetición sin costurasInglés: Repeat pattern
Unidad de diseño que se repite de forma continua sobre un tejido, a diferencia de un diseño posicional dispuesto una vez para cada pieza acabada.
Los rapports se disponen en bloque (recto), a medio salto, en ladrillo o en espejo, y un archivo cuyos bordes se unen sin una línea visible se denomina rapport continuo. En la estampación con cilindros rotativos, la longitud del rapport la fija la circunferencia de la pantalla; la impresión digital admite cualquier longitud. El tejido estampado en rapport puede cortarse casi en cualquier punto; un panel posicional, con cenefas y un motivo colocado por toalla, da más control, pero el corte debe seguir el estampado. La escala del motivo debe juzgarse en relación con la medida de la toalla acabada.
Otros nombres: perfil de color, linealización, perfilado de colorInglés: ICC profile and colour calibration
Archivo de datos normalizado, definido por el International Color Consortium, que describe cómo reproduce el color un dispositivo o una condición de impresión, para poder convertir los valores de color a través de un espacio de referencia independiente del dispositivo.
El formato de perfil ICC, actualmente la especificación ICC.1:2022 (versión de perfil 4.4), vincula cada dispositivo a un espacio de conexión de perfiles definido mediante la colorimetría CIE[39]. Un perfil de origen relaciona con ese espacio los valores de color de un archivo o de un dispositivo; un perfil de salida da las cantidades de tinta que una impresora necesita para producir un color dado. Un módulo de gestión del color encadena ambos para convertir un archivo para cualquier condición de impresión caracterizada.
En la sublimación, el ‘dispositivo’ es toda la condición de impresión: impresora, tinta, papel, ajustes del RIP, tejido y ajustes de transferencia. Un perfil se construye imprimiendo una carta de parches, transfiriéndola al tejido de producción, que en los tejidos de pelo significa la construcción real, y midiéndola con un espectrofotómetro. Una nueva calidad de tejido, de papel o un nuevo lote de tinta pueden dejar obsoleto el perfil.
La calibración va antes del perfilado. Fija los límites de tinta por canal y totales y lineariza cada canal para que pasos iguales en el archivo den pasos regulares de densidad, devolviendo la impresora a un estado conocido que el perfil pueda describir; las cartas de prueba periódicas indican cuándo hay que recalibrar.
La especificación define cuatro intenciones de reproducción, cada una con un objetivo distinto: perceptual, saturación, colorimétrica relativa al soporte y colorimétrica absoluta ICC[39]. La perceptual comprime toda la imagen para ajustarla al gamut de la impresora y conviene a las fotografías; la colorimétrica relativa reproduce con exactitud los colores dentro del gamut y recorta los demás, lo que conviene a los colores de marca; la de saturación favorece la viveza en los gráficos. Ningún perfil crea colores fuera del gamut, y un monitor calibrado solo da una vista previa, por lo que la aprobación se hace sobre tejido transferido y con la iluminación acordada.
RGB describe el color como mezclas aditivas de luz roja, verde y azul; CMYK lo describe como cantidades sustractivas de tinta cian, magenta, amarilla y negra.
Ambos dependen del dispositivo: un valor RGB o CMYK no tiene un aspecto fijo hasta que un perfil indica a qué espacio de color pertenece, como el sRGB en las imágenes RGB. El RIP convierte cualquiera de los dos a los canales de tinta propios de la impresora, a menudo más de cuatro. Los valores CMYK preparados para la impresión offset sobre papel no reproducen el mismo color sobre poliéster, por lo que los archivos deben llevar un perfil incrustado y los colores críticos de marca deben darse como referencias físicas o medidas. Las herramientas de prueba en pantalla señalan los colores RGB saturados que quedan fuera del gamut imprimible.
Otros nombres: procesador de imágenes rasterizadas, raster image processor, RIPInglés: RIP software
Software que convierte los archivos de diseño en los datos de gotas que utiliza una impresora, aplicando en el proceso la gestión del color, los límites de tinta y el tramado.
Un RIP textil interpreta el archivo, convierte los colores mediante perfiles ICC, aplica límites de tinta por canal y totales, lineariza la salida y trama la imagen en patrones de gotas, normalmente por difusión de error. También invierte la imagen para el papel de transferencia, encaja piezas en un rollo, repite diseños en paso y repetición, divide en mosaico las imágenes de gran tamaño y sustituye los colores directos con nombre. Los límites de tinta importan en la sublimación porque un papel sobrecargado seca despacio, se ondula y expande el colorante en la transferencia. Los ajustes se guardan con el trabajo, porque el mismo archivo se imprime de otra manera con otros ajustes.
Otros nombres: mapa de bits, bitmap, imagen rásterInglés: Raster image
Imagen almacenada como una cuadrícula de píxeles, cada uno con su propio valor de color, de modo que el detalle que puede mostrar lo fija el número de píxeles que contiene.
Las fotografías son imágenes rasterizadas, guardadas por ejemplo como TIFF, PNG o PSD (sin pérdida) o JPEG (con pérdida). Su resolución efectiva depende del tamaño de salida: el mismo número de píxeles impreso a mayor tamaño da menos píxeles por pulgada. La interpolación suaviza los píxeles, pero no añade detalle, y los artefactos del JPEG, bloques y halos alrededor de los bordes y del texto, se hacen evidentes en las grandes superficies planas. Lo mejor es entregar los archivos a tamaño final y con un perfil de color incrustado.
Otros nombres: archivo vectorial, gráfico vectorial, arte final vectorialInglés: Vector artwork
Diseño definido mediante trazados, curvas y rellenos matemáticos en lugar de píxeles, de modo que puede escalarse a cualquier tamaño sin perder calidad de borde.
Los formatos vectoriales como AI, EPS, PDF y SVG convienen a logotipos, letras y dibujos geométricos. Las fuentes deben convertirse a contornos para que se impriman tal como se dibujaron, y cualquier fotografía colocada dentro de un archivo vectorial sigue siendo una imagen rasterizada con su propio límite de resolución. En las toallas, la calidad de borde del archivo no garantiza la calidad de borde sobre el tejido: las líneas muy finas y el texto pequeño pueden desaparecer en el pelo, por lo que los grosores de línea y los tamaños de letra mínimos dependen de la superficie.
El PPI es el número de píxeles de imagen por pulgada al tamaño impreso final; el DPI es el número de posiciones de gota por pulgada que puede direccionar una impresora.
El DPI de la impresora es alto porque los tonos se construyen con patrones de muchas gotas; el PPI de la imagen solo necesita ser lo bastante alto para que los píxeles no se vean a la distancia de observación normal. En una toalla, la superficie suele limitar el detalle visible mucho antes que la resolución, porque los bucles y el pelo no pueden reproducir lo que el cabezal puede colocar sobre el papel. Aumentar el PPI de un archivo de baja resolución mediante remuestreo no añade detalle. Los requisitos conviene tomarlos de la plantilla de diseño del fabricante; en el trabajo métrico, los píxeles por centímetro equivalen al PPI dividido por 2,54.
Gama de colores que puede reproducir una combinación concreta de tintas, soporte y proceso; los colores que quedan fuera de ella solo pueden aproximarse.
El gamut de un estampado por sublimación depende del juego de tintas, de los ajustes de transferencia, de la blancura del poliéster y de la textura de la superficie. Entre los colores de pantalla hay algunos, como los verdes y los naranjas muy vivos, que los juegos de tintas estándar no alcanzan; las tintas fluorescentes amplían el gamut en esas zonas, mientras que los efectos blancos y metálicos son imposibles con colorantes transparentes. La prueba en pantalla marca las zonas fuera de gamut, la intención de reproducción las transforma y el strike-off es la comprobación final. Una cara de poliéster estampada y una cenefa de algodón teñida en la misma toalla tienen gamuts y comportamientos espectrales distintos, por lo que igualarlas implica metamería.
Otros nombres: prensa térmica plana, plancha térmica, prensa planaInglés: Heat press
Máquina con una platina plana caliente que prensa juntos un transfer y una pieza de tejido a una temperatura, un tiempo y una presión fijados.
Las prensas van desde los modelos manuales de concha y de brazo giratorio hasta las prensas neumáticas, hidráulicas y de lanzadera con platinas del tamaño de los paneles de toalla. Un breve preprensado del tejido solo elimina la humedad y aplana la superficie; en un estudio de laboratorio, el tejido se preprensó durante 6 segundos a la temperatura de estampación[156]. La temperatura de la platina debe comprobarse en toda la superficie, y la presión disminuye allí donde los dobladillos, las costuras o los pliegues levantan el tejido, lo que deja márgenes pálidos. Las prensas planas convienen a series cortas, piezas cortadas y estampados localizados; la producción en rollo utiliza una calandra.
Otros nombres: calandra de transfer, calandra de sublimación, prensa rotativaInglés: Rotary heat calender
Máquina continua de transferencia térmica en la que el papel y el tejido avanzan juntos alrededor de un gran tambor caliente, contra el que los mantiene un fieltro sin fin.
El tiempo de permanencia es la longitud del arco de contacto dividida por la velocidad, de modo que un tambor mayor permite trabajar más deprisa con el mismo tiempo de permanencia. La presión procede de la tensión del fieltro; una temperatura desigual del tambor se traduce en diferencias de color de un lado a otro. Las calandras trabajan de rollo a rollo, admiten piezas cortadas sobre un soporte y fijan también el tejido impreso directamente. En inglés el término se escribe calender, no ‘calendar’. En el acabado textil, la misma palabra designa además una máquina que prensa el tejido entre cilindros para alisarlo o abrillantarlo, un proceso distinto.
Temperatura, tiempo de permanencia y presión de transferencia
Inglés: Transfer temperature, dwell time and pressure
Combinación de temperatura, tiempo de contacto y presión con la que el colorante de sublimación pasa del papel al poliéster; las tres interactúan y se ajustan para cada tejido, papel y máquina.
El poliéster se transfiere en general a unos 190–210 °C, dentro de la ventana de 175–220 °C descrita en los primeros desarrollos de la estampación por transferencia térmica[158]. Una temperatura más alta necesita un tiempo de permanencia más corto, y los óptimos publicados solo valen para sus condiciones de ensayo. En un estudio de laboratorio se transfirió un negro liso sobre un tejido de poliéster (97 % poliéster, 3 % elastano) en una prensa plana a 170–210 °C durante 30–120 segundos. Con 120 segundos, la intensidad del color aumentó hasta 190 °C y disminuyó por encima, mientras que a 200 °C y 210 °C la intensidad máxima se alcanzó a los 80 y a los 60 segundos; los estampados más uniformes se obtuvieron con 190 °C durante 120 segundos o con 210 °C durante 60 segundos[156].
Una transferencia insuficiente deja colorante en el papel y da un color pálido y débil, con colorante superficial que se desprende al frote. Una transferencia excesiva lleva el colorante más hacia dentro y hacia los lados, suaviza el detalle y puede amarillear el poliéster o chamuscar el algodón.
La presión debe mantener el papel y el tejido en pleno contacto sin aplastar de forma permanente la superficie. En un pelo, el contacto lo hacen las puntas de los bucles; una presión insuficiente da un color irregular y permite el efecto fantasma, y una excesiva deja zonas brillantes y aplastadas. El estudio citado utilizó una prensa neumática a 2,3–3,5 bar[156], una cifra que vale para esa prensa y no para las calandras.
Las toallas de dos caras necesitan sus propios ajustes. El reverso de algodón retiene humedad que se convierte en vapor, por lo que el tejido se preseca o se preprensa. El conjunto, más grueso, se calienta más despacio que un tejido de poliéster fino, y el algodón limita hasta dónde puede subirse el calor. El poliéster debe haberse termofijado a una temperatura al menos igual a la de transferencia para que no encoja en la prensa. Los ajustes se determinan por ensayo, se confirman en un strike-off y se registran para los pedidos de reposición.
Otros nombres: termomigración, migración térmicaInglés: Dye migration
Desplazamiento del colorante disperso desde el interior de las fibras de poliéster hacia su superficie, o hacia materiales vecinos, cuando un tejido teñido o estampado se vuelve a calentar.
Volver a calentar por encima de la temperatura de transición vítrea moviliza de nuevo el colorante, y los acabados superficiales como los suavizantes pueden actuar como disolvente que lo arrastra hacia fuera. El colorante que llega a la superficie se desprende al frote, sale en el lavado y mancha los materiales contiguos. En el poliéster teñido se ha demostrado que la solidez al lavado sigue el grado de termomigración durante el termofijado, y que una molécula de colorante más voluminosa migra menos[162].
En las toallas estampadas, la migración la desencadenan el secado en tambor muy caliente, el planchado, las etiquetas o los transfers aplicados por calor sobre el estampado y el apilado del tejido todavía caliente al salir de la calandra. Se manifiesta como bordes desdibujados, halos, manchado de las zonas blancas o del reverso de algodón y una menor solidez al frote, y se limita con la selección de colorantes, un mínimo de suavizante, una transferencia completa, el enfriamiento antes del apilado y unas instrucciones de cuidado moderadas. En la tintura por agotamiento, ‘migración’ designa también la deseable igualación del colorante en el tejido, un sentido distinto.
Otros nombres: penetración del colorante, traspaso, strike-throughInglés: Ink penetration
Profundidad que alcanza la tinta o el colorante en los hilos y en el espesor de un tejido, desde el color limitado a la superficie hasta el color visible en el reverso.
En la estampación por transferencia, el vapor de colorante llega primero a las fibras más cercanas, de modo que el color se concentra en las puntas de los bucles y en la parte superior del pelo. Cuando los bucles se separan con el uso, las raíces sin colorear se ven blancas; un pelo corto y denso y el velour tundido reducen el efecto. En la impresión directa depende del volumen de tinta, del pretratamiento y de la fijación. El traspaso al reverso se busca en las banderas, pero no en una toalla de dos caras. Las pastas reactivas o pigmentarias estampadas por pantalla sobre rizo deben forzarse hacia el interior del pelo para evitar un aspecto escarchado.
Otros nombres: ghosting, imagen doble, doble imagen, imagen fantasmaInglés: Ghosting
Segunda imagen tenue y ligeramente desplazada junto al estampado principal, causada por el movimiento relativo del papel de transferencia y del tejido mientras se libera el colorante.
Cualquier contacto entre el papel y el tejido caliente antes o después del tiempo de permanencia principal puede dejar una imagen fantasma, por ejemplo cuando el papel se desliza al abrirse una prensa o toca antes de tiempo el tejido a la entrada de la calandra. Un tejido que encoge con el calor porque no se termofijó, el vapor que levanta el papel sobre un algodón húmedo y un papel mal colocado en una prensa producen el mismo efecto. El papel adhesivo, el tejido termofijado, un preprensado de secado, una tensión de alimentación estable y un levantamiento limpio lo evitan. El efecto fantasma repite la imagen en una posición desplazada, mientras que el corrimiento del estampado desdibuja los bordes del original.
Otros nombres: corrimiento de tinta, expansión del colorante, efecto pluma (feathering)Inglés: Print bleeding
Expansión lateral de la tinta o del colorante más allá de los bordes previstos de una zona estampada, que hace borrosos los bordes y engrosa las líneas finas.
Las causas habituales son un límite de tinta total demasiado alto, un papel húmedo o de secado lento, el vapor de un algodón húmedo, una transferencia excesiva y, en la impresión directa, un tejido mal pretratado en el que la tinta avanza por capilaridad a lo largo de los filamentos (efecto pluma). Los límites de tinta del RIP, el papel seco, el tejido presecado y un pretratamiento adecuado lo controlan. El corrimiento del estampado se produce durante la fabricación; el sangrado del color es colorante suelto que se pierde en el lavado, y el sangrado del arte final es imagen adicional más allá de la línea de corte.
Otros nombres: cambio de color, viraje de color, color shiftInglés: Colour shift
Diferencia sistemática entre el color previsto y el resultado estampado, o entre la muestra aprobada y la producción, que afecta a todo un estampado y no a puntos aislados.
En la sublimación, las causas habituales son un perfil que ya no corresponde a la condición de impresión (nuevo lote de tejido, de calidad de papel o de tinta), la deriva de la impresora por cabezales desgastados o inyectores que fallan, cambios de temperatura, tiempo o presión de transferencia, una temperatura desigual del tambor que da una desviación de un lado a otro, la humedad del papel por la humedad ambiente y diferencias de blancura de la cara de poliéster. El control se basa en perfiles verificados, cartas de calibración, una tira de control medida en cada tirada y el strike-off aprobado, con tolerancias acordadas en la especificación. El cambio de color tras el lavado o la exposición a la luz es una cuestión de solidez del color.
Otros nombres: definición del estampado, claridad del estampado, nitidez de impresiónInglés: Print sharpness
Claridad de los bordes y del detalle fino en una imagen estampada, juzgada por la nitidez con que se reproducen sobre el tejido las líneas, los textos y los elementos pequeños.
En las toallas, el límite lo marca la superficie: la altura, la densidad y la uniformidad del pelo, la dirección en que se inclinan los bucles, la expansión del colorante durante la transferencia y cualquier deformación del tejido. Las construcciones de cara que dan el estampado más nítido se describen en cara de estampación de poliéster; las construcciones de dos caras más pesadas, con más pelo o un pelo más alto, suelen perder definición, y la resolución de la impresora rara vez es el límite. Por el lado del diseño ayudan las letras vectoriales, unos tamaños de letra y grosores de línea mínimos generosos y la ausencia de remates finos sobre el pelo. Un strike-off con elementos de prueba como líneas finas y texto pequeño es la comprobación práctica.
Otros nombres: termosol, termosolado, fijación por calor seco, termofijación del coloranteInglés: Thermofixation
Fijación del colorante disperso en el poliéster mediante una breve exposición al calor seco, durante la cual el colorante de la superficie de la fibra se difunde en el polímero y se disuelve en él.
El proceso termosol, desarrollado en DuPont y plenamente comercial desde 1958, fularda el tejido con una dispersión de colorante, lo seca y lo calienta con aire caliente, cilindros calientes o infrarrojos. Las condiciones van de 5 a 90 segundos a 175–225 °C según la fuente de calor, el tipo de fibra y la clase de colorante; el nombre se acuñó para un proceso ‘soluble por calor’, reflejo de la idea de que el calor abre el polímero para que el colorante pueda difundirse y disolverse en él. Se convirtió en una de las principales vías continuas para teñir el poliéster de las mezclas de poliéster/algodón, en las que el colorante fulardado sobre el algodón sublima en gran parte hacia el poliéster[158].
En la estampación, la fijación térmica es la etapa de calor posterior a la impresión directa con colorantes dispersos, que se realiza en una calandra o en una unidad de aire caliente[160]. Se distingue del vaporizado, la fijación con calor húmedo de los estampados reactivos y ácidos, y del termofijado, que emplea temperaturas similares para estabilizar las dimensiones y no para fijar el colorante.
Otros nombres: defectos de sublimación, defectos de transferencia, defectos de transferInglés: Heat-transfer defects
Defectos que surgen en la transferencia térmica por sublimación, agrupados según su origen en el tejido, el papel y la tinta, los ajustes de transferencia o la manipulación.
El movimiento causa efecto fantasma; la deriva del proceso causa desviaciones de color entre muestra y producción. El exceso de tinta o de humedad causa corrimiento del estampado, y el vapor de un algodón húmedo o la condensación dejan manchas de humedad. Los pliegues del tejido o del papel dejan arrugas blancas, y los bordes del papel y la suciedad dejan marcas. Un exceso de presión o de calor da un pelo brillante o aplastado, mientras que una temperatura, un tiempo o una presión insuficientes dan una transferencia pálida e incompleta. El exceso de calor también amarillea el poliéster o chamusca el algodón. Los inyectores obstruidos o que fallan producen bandas, que se originan en la impresión y a menudo se ven con más claridad después de la transferencia.
La mayoría son visibles en la inspección y pueden atribuirse a una etapa concreta, razón por la que el papel, el lote de tinta y los ajustes de transferencia se registran en cada tirada.
Las etapas que convierten el tejido tejido o estampado en una toalla acabada: corte, dobladillos y bordes, hilo y puntadas, bordado y etiquetas, plegado y embalaje. Muchos de los defectos que los compradores ven en las toallas entregadas, desde dobladillos ondulados hasta logotipos mal colocados, se originan aquí.
Separación del tejido de toalla en piezas individuales: corte transversal a través de las franjas lisas tejidas entre toallas, corte longitudinal entre toallas tejidas una junto a otra o corte de los paneles estampados según su layout.
El rizo se teje como una longitud continua en la que cada toalla queda delimitada por una franja lisa, de modo que la posición del corte forma parte del tejido. El corte transversal pasa por el centro de esa franja y deja a cada lado tejido liso suficiente para formar los dobladillos. Cuando se tejen varias toallas a lo ancho del telar, el corte longitudinal las separa a lo largo de estrechas franjas tejidas sin pelo. Las cortadoras transversales automáticas suelen localizar la franja con un sensor en lugar de medir una longitud fija, para que el corte siga cayendo en la franja cuando varía el rapport.
Los paneles estampados para toallas con estampado integral se cortan según el layout estampado, guiados por marcas de corte o por sistemas de cámara que siguen el propio diseño. El poliéster puede cortarse con cuchilla caliente, láser o cuchilla ultrasónica, que funden el borde y limitan el deshilachado; el algodón se chamusca en lugar de fundirse, de modo que un reverso de algodón sigue necesitando un borde cosido.
Una tolerancia de corte es la desviación permitida de una pieza cortada respecto a su longitud, anchura y escuadra objetivo. Se acuerda para cada programa, porque los errores de corte pasan directamente a la toalla cosida.
Tejido que se añade a una pieza cortada por encima de su medida acabada: margen de dobladillo o de costura para el material que se dobla en dobladillos y costuras, y margen de encogimiento para la variación dimensional prevista después del corte.
Un dobladillo de doble vuelta con dos vueltas iguales consume aproximadamente el doble de su anchura acabada en cada extremo dobladillado, de modo que un cambio en la anchura del dobladillo modifica la longitud de corte y, en los paneles estampados, la plantilla del diseño.
El margen de encogimiento es un sobredimensionado previsto a partir del encogimiento residual medido del tejido. Solo corrige la media y no puede sustituir al control del encogimiento en el acabado: el encogimiento diferencial entre pelo y cenefa, o entre la cara de poliéster y el reverso de algodón de una toalla estampada, sigue apareciendo como dobladillos ondulados sea cual sea la medida de corte.
En los paneles estampados, el sangrado del diseño debe cubrir el margen de dobladillo además de la tolerancia de corte; de lo contrario aparece tejido sin estampar en el borde o dentro del pliegue del dobladillo. Por eso los márgenes, la tolerancia de corte y la tolerancia de medida acabada deben figurar en una misma especificación.
Acabado de un borde cortado doblándolo y cosiéndolo; en un dobladillo de doble vuelta, el borde se dobla dos veces para que el borde cortado quede encerrado dentro del pliegue y no pueda deshilacharse.
Las toallas de rizo se dobladillan en la franja lisa de cada extremo, que se dobla limpiamente donde el pelo no lo haría. El dobladillo de doble vuelta es la construcción habitual en las toallas, mientras que un dobladillo de una sola vuelta sobre un borde remallado es más ligero pero deja a la vista la costura del borde. En la clasificación de tipos de costura de la ISO 4916[40], que se utiliza junto con los tipos de puntada de la ISO 4915, los dobladillos pertenecen a la clase 6, acabado o pulido de bordes[163].
La anchura del dobladillo, el tipo de puntada, la densidad de puntadas y el hilo son puntos de la especificación y no ajustes por defecto del taller. Los dobladillos de toalla se cosen normalmente con puntada de pespunte o de cadeneta; un dobladillo de cadeneta necesita extremos de costura rematados, porque puede deshacerse desde un extremo abierto.
Un dobladillo ondulado o fruncido tras el lavado aparece cuando el hilo, el pliegue del dobladillo y el cuerpo de la toalla encogen de forma distinta, cuando la tensión de la puntada es demasiado alta o cuando la franja lisa se contrae de forma diferente al cuerpo de pelo. Un dobladillo que resiste el lavado doméstico puede aun así abrirse o deshilacharse con el lavado industrial.
Otros nombres: remallado, sobrehilado, overlock, puntada de sobrehiladoInglés: Overlock stitching
Costura a máquina en la que los hilos de los garfios envuelven el borde cortado del tejido mientras una cuchilla lo recorta, de modo que el borde se recorta, se cubre y se asegura en una sola pasada.
Las puntadas de sobrehilado forman la clase 500 de la clasificación de puntadas de la ISO 4915[41]. El tipo habitual para el acabado de bordes es el 504, un sobrehilado de tres hilos con un hilo de aguja y dos hilos de garfio; el 514 es un sobrehilado de cuatro hilos con dos hilos de aguja, y el 516 combina una cadeneta 401 con un sobrehilado 504, en el que la cadeneta soporta la carga y el sobrehilado cubre el borde[164]. Los hilos forman a lo largo del borde un entramado de lazadas, de modo que las costuras de sobrehilado admiten bien el alargamiento y no se deshacen con facilidad.
En las toallas, el overlock acaba los bordes laterales cortados donde no hay orillo tejido, los paneles estampados y las toallas de playa o promocionales cuyo borde visible forma parte del diseño. La puntada debe morder lo bastante hondo para sujetar el fondo y la trama, no solo el pelo; de lo contrario arranca el rizo suelto en el lavado. Un hilo de contraste enmarca un estampado; un hilo a juego deja que el diseño llegue hasta el borde. Con lavados intensivos, un overlock expuesto se desgasta antes que un dobladillo cerrado de doble vuelta, porque sus hilos están sobre el propio borde.
Puntada formada por un hilo de aguja y un hilo de canilla que se entrelazan dentro de las capas de tejido y producen la misma línea de puntadas por ambas caras; el pespunte de una aguja 301 es el tipo básico.
Las puntadas de pespunte forman la clase 300 de la ISO 4915[41]. La aguja lleva su hilo a través del material, una lanzadera rotativa lleva la lazada alrededor de la canilla y la tensión del hilo sitúa el entrelazado en el centro de las capas. La costura queda plana y consume poco hilo; sus inconvenientes son un alargamiento bajo y una productividad menor, porque las canillas deben cambiarse con regularidad[164].
En las toallas, el pespunte se utiliza para los dobladillos, para coser etiquetas y colgadores y para los pespuntes vistos de los albornoces; su bajo alargamiento importa poco en el rizo de calada, que apenas se estira. Un pespunte roto se afloja localmente, pero no se deshace a lo largo de la costura como puede hacerlo una cadeneta sin rematar. Lo que hay que comprobar es el equilibrio de tensiones: si el entrelazado queda en una cara, el hilo queda expuesto allí a la abrasión y el dobladillo tiende a fruncirse.
Otros nombres: puntadas por pulgada, puntadas por centímetro, longitud de puntadaInglés: Stitch density
Número de puntadas por unidad de longitud de costura, expresado en puntadas por pulgada (SPI) o por centímetro; una puntada por centímetro equivale a 2,54 puntadas por pulgada.
Más puntadas reparten la carga sobre más hilo y mantienen un dobladillo más plano, hasta cierto punto. Más allá, las perforaciones de aguja muy juntas debilitan los hilos a lo largo del pliegue y, en las franjas lisas compactas, pueden provocar fruncidos o una línea perforada que se rasga. Con muy pocas puntadas quedan tramos largos de hilo que se enganchan con el uso.
La densidad de puntadas se especifica junto con el tipo de puntada, el grosor del hilo y el tejido que se cose. La fija el arrastre de la máquina y se comprueba contando las puntadas en una longitud marcada de costura acabada. El bordado utiliza un concepto distinto de densidad, la separación entre filas de puntadas dentro de una zona rellena.
Fuerza máxima que soporta una costura o un dobladillo antes de romperse cuando se tira perpendicularmente a la costura; el deslizamiento en la costura, en el que los hilos se separan junto a una costura intacta, es una propiedad distinta.
La ISO 13935 mide la fuerza máxima hasta la rotura de costuras rectas con un dinamómetro de velocidad constante de alargamiento, por el método de la tira en la parte 1[42] y por el método grab en la parte 2[43]. Una costura puede fallar en el hilo, en el tejido junto a la línea de puntadas o por el arranque de las puntadas del tejido, y cada modo de fallo apunta a un remedio distinto: el hilo, la densidad de puntadas o la construcción del dobladillo.
El deslizamiento en la costura se ensaya por separado: la ISO 13936-1, por ejemplo, determina la resistencia al deslizamiento de los hilos en una costura de tejidos de calada[44]. Importa sobre todo en los ligamentos abiertos o resbaladizos, como algunos tejidos planos ligeros o estampados, y menos en las franjas lisas compactas donde se dobladilla el rizo.
En servicio, los dobladillos fallan sobre todo por abrasión del hilo expuesto, rotura del hilo en los extremos de la costura y deshilachado donde el pliegue no encerró el borde cortado, y el lavado industrial acelera los tres. Por eso, inspeccionar los dobladillos tras el número de ciclos de lavado que especifica el comprador dice más sobre el uso en hotel que un valor de resistencia sobre el producto nuevo. Los métodos de ensayo definen el procedimiento; los valores de aceptación proceden de la especificación del comprador.
Método utilizado para acabar los bordes de una toalla de modo que ni se deshilachen ni suelten bucles: orillo tejido, dobladillo, overlock, cinta de ribete, costura decorativa del borde o, en las toallas de tejido plano, flecos.
La elección se deriva de cómo se fabricó el tejido. El rizo tejido al ancho de la toalla tiene orillos tejidos en sus lados largos y solo necesita dobladillos en los extremos cortados; el tejido de mayor ancho, y los paneles estampados cortados de rollos, tienen bordes cortados en todos los lados, que se remallan, se dobladillan o se ribetean. El ribete encierra el borde en una cinta tejida o cortada al bies cosida a través de ambas caras. Da un marco de color limpio y resuelve bien los bordes gruesos, siempre que la cinta y la toalla coincidan en encogimiento y en solidez del color.
Las toallas de playa y promocionales llevan a veces un sobrehilado decorativo o un borde tipo punto de festón en un color de contraste. Un peshtemal suele acabarse con flecos retorcidos o anudados formados con los hilos de urdimbre y con orillos en los lados.
Cambio involuntario de la geometría del tejido o de las piezas cortadas durante la manipulación, el corte o la costura, de modo que la urdimbre y la trama dejan de estar en escuadra o la pieza se estira, lo que da bordes ondulados, toallas fuera de escuadra o diseños desalineados.
La deformación surge dondequiera que el tejido se estira de forma desigual: rollos desenrollados con tensión irregular, capas que se desplazan bajo la cuchilla de corte o una máquina que arrastra las dos capas de un dobladillo a velocidades distintas. Los tejidos de punto de dos caras se deforman con más facilidad que el rizo de calada, porque sus mallas se alargan bajo carga. El tejido fuera de hilo, con las líneas de trama inclinadas o curvadas a lo ancho, se origina normalmente en el acabado; ese caso se trata en arqueado y oblicuidad de la trama.
Una toalla lisa muestra la deformación como bordes no paralelos y dobladillos ondulados; una toalla estampada la muestra mucho más, porque una cenefa estampada recta pone de manifiesto cualquier desviación de la escuadra. Se reduce relajando el tejido antes del corte, cortando capas individuales o pilas bajas, cortando según el diseño estampado en lugar de según medidas fijas y ajustando el arrastre para que el pliegue del dobladillo y el cuerpo de la toalla se cosan con la misma tensión.
Hilo diseñado para coser, descrito por su fibra, su construcción (de fibra discontinua, con alma o de filamento), su densidad lineal y su acabado, y elegido por su resistencia, su cosibilidad y su compatibilidad con la toalla.
El hilo de poliéster de fibra discontinua es la elección general para los dobladillos de toalla: es resistente para su grosor, encoge poco en el lavado y la lejía no lo debilita como puede hacerlo con el algodón. El hilo con alma, un alma de filamento continuo de poliéster recubierta de poliéster de fibra discontinua o de algodón, aporta resistencia con un grosor dado, y un recubrimiento de algodón protege el alma del calor de la aguja a altas velocidades de costura. El hilo de algodón coincide con el encogimiento de la toalla, pero es menos resistente para su grosor.
El grosor del hilo se especifica con mayor claridad como densidad lineal en tex. Los números de etiqueta (ticket) no son coherentes: en la práctica ASTM D3823, el número de etiqueta se basa en la densidad lineal en tex del hilo crudo[45], de modo que un número más alto indica un hilo más grueso, mientras que las etiquetas europeas se derivan del número métrico, de modo que un número más alto indica un hilo más fino, y ninguna regla obligatoria hace directamente comparables las etiquetas de fabricantes distintos[165].
A juego o en contraste, el hilo debe cumplir los requisitos de solidez del color de la toalla: un hilo oscuro que sangra mancha un dobladillo blanco en el primer lavado, y uno que encoge más que el tejido frunce la costura.
Otros nombres: presilla para colgar, cinta colgadora, trabilla, colgador de toallaInglés: Hanging loop
Pequeña presilla de cinta, cordón o tejido cosida en el dobladillo o en una esquina de la toalla para poder colgarla de un gancho.
Los colgadores se cosen en el dobladillo a medida que este se forma, normalmente en una esquina o en el centro de uno de los extremos cortos. Lo que mantiene sujeto el colgador es una costura que atraviese todas las capas del dobladillo con los extremos rematados; un colgador sujeto solo por el pliegue del dobladillo se arranca cuando se tira de la toalla para descolgarla. El colgador debe coincidir con la toalla en encogimiento y solidez del color. Son habituales en las toallas de cocina, de baño, de gimnasio e infantiles y pueden llevar un nombre de marca tejido o estampado. El material, la longitud, el color y la posición deben figurar en la especificación.
Decoración de una toalla cosiendo un diseño en el tejido con una máquina de bordar a partir de un archivo de puntadas digitalizado, con un estabilizador de refuerzo debajo y, sobre el pelo, una película superior que mantiene las puntadas por encima de los bucles.
Primero el diseño se digitaliza (picaje o ponchado) en un archivo de puntadas que define los tipos de puntada (satén, relleno, puntada corrida), la dirección, la densidad y la secuencia. La toalla se coloca en el bastidor con un refuerzo o estabilizador debajo para mantener el tejido estable. En el rizo se coloca sobre la superficie una película hidrosoluble (topping) para que las puntadas se asienten sobre los bucles en lugar de hundirse entre ellos; después del bordado se arranca y el resto se disuelve.
El hilo de bordar de poliéster se utiliza mucho en las toallas porque tolera la lejía y el lavado en caliente; el hilo de viscosa tiene más brillo pero, como otras fibras celulósicas, es más sensible a la lejía. El estabilizador que queda en el revés debe ser lo bastante suave para no rascar.
Un logotipo jacquard forma parte del tejido y no puede desprenderse, pero necesita la puesta a punto del telar y se limita a los colores de los hilos. Un logotipo estampado queda plano y admite más colores, dentro del detalle que permite la superficie. El bordado da un relieve multicolor y puede añadirse a toallas acabadas en cantidades pequeñas, aunque las letras muy pequeñas pierden definición sobre el pelo.
En Mira Towels: Entre las opciones publicadas de Mira Towels figura el bordado de logotipos y monogramas en toallas y albornoces.
Proximidad de las puntadas dentro de una zona bordada, fijada en el archivo digitalizado como la separación entre filas de puntadas; el número de puntadas es el total de puntadas de un diseño.
La densidad se fija durante la digitalización junto con la base (underlay), un cimiento de puntadas que se cose primero para fijar el tejido y levantar las puntadas superiores por encima del pelo. En el rizo, si es demasiado baja, los bucles asoman a través del relleno; si es demasiado alta, el motivo se vuelve rígido, el tejido se frunce a su alrededor y las agujas cortan los hilos de fondo.
El número de puntadas aumenta con la superficie, la densidad y el tipo de relleno de un diseño y determina en gran medida el tiempo de máquina, razón por la que el bordado se cotiza habitualmente por número de puntadas. Sustituir los rellenos grandes por contornos de satén, o reducir el tamaño, rebaja el número. Un archivo digitalizado para camisería plana rara vez borda bien sobre pelo sin revisarlo.
Posición, tamaño y orientación especificados de un logotipo o motivo en una toalla, indicados como distancias medidas desde referencias fijas como un borde, el dobladillo o la cenefa, con una tolerancia.
Una instrucción de ubicación útil nombra la referencia (dobladillo izquierdo, cenefa inferior, eje central), la distancia desde ella hasta el borde o el centro del logotipo, el tamaño del logotipo, su orientación y una tolerancia; “esquina inferior derecha” sin distancias deja lugar a interpretaciones. Un logotipo que debe verse en la parte delantera de una toalla plegada para la venta al por menor solo lo hace con un formato de plegado concreto, de modo que el plegado debe fijarse antes de aprobar la ubicación.
El bordado suele colocarse en la cenefa lisa o en la franja del dobladillo, o sobre el pelo con una película superior. Un logotipo jacquard lo fija el diseño del tejido y se repite en todas las toallas, de modo que su posición respecto a los bordes depende de la precisión del corte. En una toalla con estampado integral, el logotipo forma parte del diseño y se mantiene dentro de la zona de seguridad, lejos del sangrado y del margen de dobladillo.
Información de marca, talla, composición y cuidado que se fija a una toalla como etiqueta tejida, etiqueta de cinta estampada o transfer aplicado por calor, cada una con su propio aspecto, tacto y comportamiento en el lavado.
Las etiquetas tejidas se fabrican en telares estrechos con el texto y el logotipo tejidos; las calidades damasco dan un detalle fino y una etiqueta firme y duradera, y los ligamentos de raso una cara más lisa y brillante. Las etiquetas estampadas llevan tinta sobre cinta de raso, de poliéster o de algodón y convienen a textos largos como los datos de composición y cuidado, aunque el estampado puede desgastarse con lavados abrasivos. Las etiquetas termoadhesivas son transfers que se prensan sobre la toalla; evitan una lengüeta cosida, pero se adhieren mal sobre el pelo de bucle, por lo que convienen a las franjas lisas y a las caras lisas.
Las etiquetas cosidas van en el dobladillo, en una costura lateral o en un colgador, o se cosen en plano sobre la cenefa. Los bordes de la etiqueta se sellan con calor o se doblan, porque una etiqueta rígida en la esquina de un dobladillo puede rascar. Una etiqueta debe resistir el mismo lavado que la toalla en solidez del color, encogimiento y legibilidad. La información de marca y la obligatoria pueden compartir una etiqueta o ir por separado; lo que es obligatorio depende del mercado de destino.
En Mira Towels: Entre las capacidades publicadas de Mira Towels figuran las etiquetas tejidas o estampadas, las etiquetas colgantes, las fajas, las bolsas de polietileno, los códigos de barras y las marcas de cajas, con embalaje listo para la venta al por menor o para campañas.
Etiqueta fijada de forma permanente que da instrucciones de lavado, blanqueo, secado, planchado y limpieza profesional de un artículo textil, mediante símbolos, texto o ambos.
Los símbolos están normalizados en la ISO 3758, cuya edición de 2023 abarca el lavado doméstico, el blanqueo, el secado y el planchado, así como la limpieza profesional en seco y en húmedo; cada símbolo indica el tratamiento más severo que el artículo tolera sin daños irreversibles[46]. GINETEX, propietaria de los símbolos como marcas registradas en la mayoría de los países y que concede licencias para su uso, los ordena así: lavado, blanqueo, secado, planchado, cuidado profesional[107]. El lavado industrial queda fuera de la ISO 3758; la ISO 30023 define símbolos aparte, pero solo para la ropa de trabajo y de protección apta para el lavado industrial[47].
Las instrucciones deben seguir al componente más sensible, no al tejido principal. En una toalla con cara de poliéster y reverso de algodón, eso significa los límites de secado y planchado que impone el estampado, además de los del reverso de algodón; en una toalla de color, la sensibilidad de los colorantes al blanqueo; y en cualquier toalla, las fornituras, las etiquetas y el hilo de bordar. Si el etiquetado de conservación es obligatorio, y en qué idioma, depende del mercado: véase requisitos de etiquetado de conservación.
Plegado de las toallas acabadas según un formato acordado, por ejemplo por la mitad, en tres o enrolladas, que determina cómo se presenta y se embala una toalla y cuántas caben por caja.
Las toallas para la venta al por menor se pliegan de modo que la cenefa, el jacquard o el logotipo queden hacia fuera en el lineal; las toallas de hotel pueden plegarse de forma sencilla a una medida que facilite el apilado y la manipulación en la lavandería; las toallas promocionales pueden enrollarse y fajarse o plegarse para que quepan en una caja o una bolsa; las toallas de playa estampadas se pliegan para mostrar la parte más vistosa del diseño. Pueden especificarse papel de seda, cartones interiores o una faja para mantener el plegado.
El formato de plegado fija las dimensiones del paquete, las toallas por caja y el volumen enviado. También crea marcas: las toallas plegadas apretadas aún calientes o húmedas y embaladas para un largo transporte marítimo pueden llegar con pliegues marcados y el pelo aplastado a lo largo de los pliegues. Una instrucción completa incluye una foto o un esquema, las dimensiones plegadas y el lado que queda hacia fuera, y se confirma en la muestra de preproducción.
Otros nombres: envase unitario, embalaje unitario, packaging para venta al por menorInglés: Individual packaging
Embalaje que se aplica a cada toalla o juego para su venta o presentación, como una bolsa de polietileno, una faja, una caja, una etiqueta colgante o una etiqueta con código de barras.
Las bolsas de polietileno protegen del polvo y de la manipulación. Una faja, una tira de cartulina impresa alrededor de la toalla plegada, lleva la marca, la medida y el código de barras con menos material. Las etiquetas colgantes y los códigos de barras deben ser accesibles sin desplegar la toalla.
Las bolsas de polietileno suelen llevar advertencias de asfixia y marcas de reciclaje en la forma y el idioma que exigen el mercado de destino o el minorista, y una declaración de contenido reciclado de la bolsa necesita respaldo documental como cualquier declaración sobre materiales. Los códigos de barras deben ser los asignados por el propietario de la marca y deben leerse de forma fiable. Las toallas cerradas en bolsas todavía calientes o húmedas del acabado, o expuestas a cambios de humedad en un contenedor, pueden presentar condensación, olor o moho, por lo que se enfrían y se acondicionan antes de embolsarlas.
Embalaje de toallas en paquetes contados o sueltas en cajas, sin embalaje individual para la venta, como es habitual en los suministros para hoteles, colectividades y muchas campañas promocionales.
Las toallas se cuentan en paquetes, por ejemplo de diez o de una docena, atados o fajados, y se embalan en cajas de exportación, a veces dentro de una bolsa interior de polietileno contra la humedad y la suciedad. El tamaño del paquete depende de cómo recibe y distribuye el comprador sus existencias y se acuerda con él.
El embalaje a granel ahorra material y volumen, pero traslada los riesgos a la caja: una compresión fuerte aplasta el pelo y marca los pliegues, las cajas demasiado llenas se abomban y ceden en la pila, y las cajas pesadas superan los límites de manipulación que fijan los compradores, los transportistas o las normas laborales. Por eso las piezas por paquete, los paquetes por caja, las dimensiones de la caja y el peso bruto máximo se fijan en las especificaciones de embalaje y de cajas, y cada caja recibe después sus marcas de envío y, cuando se exige, un código de barras de caja.
Cómo se comprueba la calidad de la toalla desde el hilo recibido hasta la caja embalada: etapas de inspección, muestreo AQL, clases de defectos, métodos de laboratorio para el encogimiento, la solidez del color y la absorbencia, y los documentos que registran los resultados.
Dos disciplinas complementarias: el aseguramiento de la calidad diseña los procesos, procedimientos y aprobaciones que previenen los defectos, mientras que el control de calidad inspecciona y ensaya materiales y productos para detectar los defectos que aun así se producen.
El aseguramiento de la calidad actúa antes de la producción y en torno a ella: procedimientos escritos, ajustes de máquina, muestras de referencia y lab dips aprobados, homologación de proveedores, formación de los operarios y control de cambios. El control de calidad es la inspección y el ensayo de laboratorio del hilo, el tejido y las toallas acabadas. Un defecto que la inspección sigue encontrando exige un cambio en el proceso (un ajuste del telar, una receta de tintura, una guía de costura), no más inspección.
En la producción de toallas, los puntos de control siguen al material: el hilo a su llegada, el tejido crudo al salir del telar, el tono tras la tintura o la estampación, las dimensiones y el peso tras el acabado, la confección tras la costura y una inspección por muestreo del pedido embalado. El departamento de calidad del fabricante realiza la mayoría de estos controles; los inspectores del comprador, las empresas de inspección independientes y los laboratorios externos los complementan, no los sustituyen. Ambas partes miden frente a la especificación acordada y la muestra aprobada.
Otros nombres: control de calidad de entrada, inspección de recepción, IQCInglés: Incoming material inspection
Controles que se realizan sobre el hilo, el tejido, los colorantes, los productos químicos, las fornituras y los materiales de embalaje cuando llegan, antes de liberarlos para la producción, para confirmar que corresponden al pedido de compra y a la especificación.
El hilo se comprueba en título, torsión, resistencia del cabo individual y su variación, regularidad y número de lote, y el hilo teñido también en tono de un cono a otro. El tejido de poliéster comprado para estampar se comprueba en ancho, masa por unidad de superficie y calidad de la cara, normalmente con una prueba de estampación antes de una tirada completa. Los colorantes y auxiliares se comprueban frente a la documentación de su lote, como un certificado de análisis y una ficha de datos de seguridad, y, cuando el comprador lo exige, frente a una lista de restricción de productos químicos. Las fornituras se comparan con los diseños aprobados: textos y símbolos de las etiquetas, color del hilo, etiquetas colgantes, bolsas de polietileno, medidas de las cajas y códigos de barras que deben leerse.
Un lote de hilo equivocado o una etiqueta de conservación mal impresa que se detectan en la recepción se sustituyen antes de usarse; detectados tras la tejeduría, la tintura y la costura, afectan a miles de toallas acabadas. Los números de lote registrados en esta etapa son además el punto de partida de la trazabilidad.
Otros nombres: inspección en línea, inspección durante la producción, DUPROInglés: In-process inspection
Inspección que se realiza mientras se fabrica la mercancía, en puntos definidos de la tejeduría, los procesos en húmedo, la estampación y la costura, para detectar y corregir los defectos antes de procesar más material.
La mayoría de los controles durante el proceso los realiza el propio fabricante. En la sala de telares abarcan la densidad de pasadas, la altura del pelo, los hilos rotos y el dibujo de la cenefa, y después el tejido crudo se inspecciona rollo a rollo. Cada partida de tintura se compara con el patrón de tono. Cuando arranca una línea de costura o una puesta a punto de estampación, las primeras piezas se aprueban antes de continuar la tirada, y los inspectores itinerantes toman muestras de las medidas de corte, las anchuras de dobladillo, la posición de las etiquetas y la calidad de las puntadas. La posición y el color del estampado se comprueban frente al strike-off aprobado al inicio de una tirada y a intervalos durante ella.
Una inspección durante la producción (DUPRO) es algo distinto: una visita del personal de calidad del comprador o de un inspector externo cuando ya se ha producido parte del pedido. Busca problemas sistemáticos que todavía pueden corregirse, como una etiqueta equivocada, una medida que se sale de tolerancia o diferencias de tono entre partidas de tintura, y comprueba el avance respecto al calendario. Una DUPRO satisfactoria no acepta el lote; la inspección final sigue siendo la que decide.
Otros nombres: inspección previa al embarque (PSI), inspección final aleatoria (FRI), inspección preembarqueInglés: Final inspection
Inspección de la mercancía acabada y embalada antes del envío, normalmente por muestreo estadístico del lote, para decidir si el pedido es conforme con la especificación y con las muestras aprobadas.
La inspección final se realiza cuando la mercancía está embalada, o casi, para que la muestra represente todo el lote. El inspector abre cajas elegidas al azar y extrae el número de piezas que fija el plan de muestreo, casi siempre un plan AQL según la ISO 2859-1. Los controles típicos son la cantidad y el surtido frente a la lista de embalaje; las marcas de las cajas, las etiquetas y los códigos de barras; la confección (agujeros, bucles arrancados, manchas, dobladillos abiertos, defectos de estampación); la medida y el peso frente a las tolerancias acordadas; y el tono frente a la muestra aprobada y entre cajas. Los defectos se clasifican en críticos, mayores o menores, y los recuentos se comparan con los números de aceptación del plan.
El resultado es aprobado, rechazado o pendiente, este último cuando un punto, como un tono en el límite, necesita la decisión del comprador. Un lote rechazado suele seleccionarse o reprocesarse y volver a inspeccionarse; aceptarlo con una concesión es una decisión comercial del comprador. Los ensayos de laboratorio tardan días, por lo que las muestras de ensayo se toman normalmente de la producción con antelación. La supervisión de la carga del contenedor es un servicio aparte.
En Mira Towels: Los controles de calidad publicados por Mira Towels abarcan el color y el estampado frente a la muestra aprobada, las costuras y los bordes, la regularidad de medida y peso, la absorbencia y el tacto tal como se validaron en la aprobación, el encogimiento cuando procede, y la exactitud del embalaje y de las cajas.
Otros nombres: LCA, nivel de calidad aceptable (denominación anterior), NCAInglés: Acceptance quality limit
En el muestreo de aceptación por atributos, el peor promedio del proceso que se considera tolerable, en porcentaje de unidades no conformes o en no conformidades por cada 100 unidades, cuando se presenta a inspección por muestreo una serie continua de lotes.
La ISO 2859-1 indexa sus sistemas de muestreo por el límite de calidad de aceptación; la MIL-STD-105E, la norma militar estadounidense de la que descienden las tablas, lo llamaba nivel de calidad aceptable[48]. El sistema utiliza el coste de los lotes no aceptados para que el productor mantenga el promedio del proceso al menos tan bueno como el AQL, a la vez que limita el riesgo del consumidor de aceptar ocasionalmente un lote malo[49]. Por tanto, el AQL no es el porcentaje de toallas defectuosas que un comprador acepta recibir. Un lote que está exactamente en el AQL no tiene la seguridad de ser aceptado, y un lote peor puede aceptarse por azar; la protección que da un plan para un lote aislado se lee en su curva característica de operación[48].
Un plan se lee en dos pasos: el tamaño del lote y el nivel de inspección dan una letra código del tamaño de muestra, y la letra código y el AQL dan el tamaño de la muestra, el número de aceptación (Ac) y el número de rechazo (Re)[48]. En el muestreo simple, el lote se acepta si las unidades no conformes de la muestra no superan Ac y no se acepta si alcanzan Re.
Un ejemplo práctico con las tablas consolidadas que comparten la MIL-STD-105E y la edición de 1999 de la ISO 2859-1, inspección normal, muestreo simple: un lote de 3.201–10.000 toallas con el nivel general de inspección II da la letra código L y una muestra de 200 piezas. Con un AQL de 2,5 el plan es Ac 10, Re 11; con 4,0 es Ac 14, Re 15[48]. Así, un lote de 5.000 toallas de baño inspeccionado para defectos mayores con AQL 2,5 se acepta con hasta 10 toallas no conformes en las 200 y no se acepta con 11 o más. La ISO 2859-1 fue sustituida por una tercera edición en 2026[49], de modo que un acuerdo de calidad debe nombrar la edición y leer el plan en las tablas de esa edición.
Es el comprador, no la norma, quien fija un AQL distinto para cada clase de defecto, por ejemplo 2,5 para los defectos mayores y 4,0 para los menores; una regla que no admite ningún defecto crítico procede del manual del comprador, no de las tablas. El sistema empieza con la inspección normal y pasa a la inspección rigurosa tras malos resultados en lotes consecutivos, o a la inspección reducida tras un buen historial sostenido; la edición de 2026 introduce además procedimientos de salto de lotes[49]. Las reglas de cambio solo funcionan con una serie continua de lotes. Para un lote aislado, como un pedido único, los planes indexados por la calidad límite, como los de la ISO 2859-2, dan una protección más directa.
Conjunto de reglas que establece cuántas unidades se extraen de un lote, cómo se seleccionan y qué números de unidades no conformes llevan a la aceptación o a la no aceptación del lote.
El muestreo por atributos, el sistema de la ISO 2859-1, clasifica cada unidad como conforme o no conforme, o cuenta sus no conformidades, y ofrece planes simples, dobles y múltiples[49]. Un plan doble empieza con una muestra más pequeña que el plan simple equivalente y extrae una segunda muestra del mismo tamaño solo cuando el primer resultado queda entre los números de aceptación y de rechazo. El muestreo por variables (ISO 3951-1) utiliza valores medidos de una característica en una escala continua, que se supone con distribución aproximadamente normal, frente a unos límites de especificación definidos[50]; necesita menos unidades para la misma protección, pero conviene a una sola propiedad medible como el peso de la toalla, no a un control visual de la confección.
El nivel de inspección fija la relación entre el tamaño del lote y el tamaño de la muestra. Los niveles generales I, II y III son para el uso normal, y el nivel II es el que se aplica por defecto; los niveles especiales S-1 a S-4 mantienen las muestras pequeñas cuando los ensayos son lentos o destructivos y pueden tolerarse mayores riesgos de muestreo[48]. El lote de inspección no tiene por qué coincidir con el lote de producción ni con el de envío, pero debe ser homogéneo, como se explica en lote de producción. Una especificación de toalla puede fijar una muestra distinta y más pequeña para las mediciones y el pesaje, que llevan más tiempo que un control visual.
Agrupación de los posibles defectos según su gravedad, normalmente en críticos, mayores y menores, para que cada clase pueda contarse por separado y juzgarse con sus propios criterios de aceptación.
Las definiciones clásicas proceden del muestreo de aceptación. Un defecto crítico es aquel que probablemente cree condiciones peligrosas o inseguras para el usuario; un defecto mayor es aquel que probablemente cause un fallo o reduzca de forma importante la utilidad para el uso previsto; un defecto menor no reduce de forma importante la utilidad, o se aparta de las normas con poca repercusión en el uso[48]. La lista de defectos del comprador traduce estas clases a términos de producto, y cada clase recibe su propio AQL.
En las toallas, los defectos críticos incluyen una aguja rota u otro fragmento metálico, un objeto cortante en el paquete y, en los productos para bebés, piezas pequeñas que puedan desprenderse; la falta o el error de una etiqueta exigida por ley, como la de composición, se clasifica como crítico o mayor según la lista del comprador. Los defectos mayores incluyen agujeros, dobladillos o costuras abiertos, bucles arrancados por encima de la longitud definida, medida o peso fuera de tolerancia, un tono equivocado, un error de estampación y manchas visibles a la distancia de inspección definida; los defectos menores incluyen hilos sin cortar y pequeñas irregularidades aisladas. La posición y el tamaño deciden la clase: una marca en la cara puede ser mayor donde la misma marca en el reverso es menor. La lista, la distancia de observación y la iluminación se acuerdan antes de la producción.
Medición en laboratorio de la variación de longitud y anchura de un tejido o de una toalla tras un procedimiento de lavado y secado definido, expresada como porcentaje de la dimensión original.
Las probetas o las toallas enteras se acondicionan, se marcan con pares de marcas de referencia a lo largo y a lo ancho y se miden; después se lavan y se secan con un procedimiento especificado, se vuelven a acondicionar y se miden de nuevo; la variación es la diferencia dividida por la distancia original, por 100. La ISO 3759 trata la preparación, el marcado y la medición, la ISO 6330 aporta los procedimientos de lavado y secado domésticos y la ISO 5077 los combina. La ISO 6330:2021 define 16 procedimientos de lavado para su lavadora de referencia de carga frontal, otros procedimientos para dos tipos de carga superior y seis procedimientos de secado, y cada procedimiento de lavado representa un único lavado doméstico[51]. Los informes deben indicar si las cifras son encogimiento o alargamiento, porque los convenios de signo se malinterpretan con facilidad.
Una especificación debe fijar lo que el método deja abierto: la temperatura de lavado y el tipo de lavadora, el método de secado, el número de ciclos y si se ensaya una probeta cortada o la toalla entera. Un ciclo muestra sobre todo el encogimiento por relajación; varios muestran si el encogimiento continúa. El método estadounidense AATCC TM135 ofrece cuatro temperaturas de lavado, tres ciclos de agitación y cuatro procedimientos de secado[52]. Los resultados obtenidos con métodos o ajustes distintos no son intercambiables.
En el rizo, las marcas de referencia se colocan sobre el fondo, o el pelo se aplana de una forma definida para medir, porque las marcas son difíciles de colocar y de leer sobre los bucles. El cuerpo, la cenefa y los dobladillos se miden por separado, además de la medida total, porque las diferencias de encogimiento entre ellos causan cenefas onduladas y dobladillos fruncidos. En las toallas con cara de poliéster y reverso de algodón, el enrollamiento, el arqueado y el fruncido se registran junto con los porcentajes.
El límite aceptable procede de la especificación del comprador, y cerca de él la precisión del método decide si dos laboratorios coinciden. Las toallas de hotel se lavan en lavanderías industriales, que los procedimientos domésticos no reproducen; véase durabilidad al lavado.
Otros nombres: solidez al lavado, solidez del color al lavado doméstico y comercialInglés: Colour fastness to washing
Resistencia del color de un textil al lavado, evaluada como la degradación del color de la probeta y la descarga sobre los tejidos testigo sin teñir tras un lavado normalizado con un detergente de referencia.
En la ISO 105-C06, una probeta en contacto con un tejido testigo se agita en un recipiente cerrado con una solución de detergente de referencia y bolas de acero, que añaden acción mecánica, a una temperatura y durante un tiempo fijados, y después se aclara, se seca y se califica. Una especificación debe nombrar el código de ensayo exacto, no solo la norma; la letra fija la temperatura, de A (40 °C) a E (95 °C). Un ensayo simple (S) se aproxima mucho a un lavado doméstico o comercial, mientras que un ensayo múltiple (M) puede aproximarse en algunos casos a hasta cinco lavados a temperaturas que no superen los 70 °C y es más severo por su mayor acción mecánica[53].
El tejido testigo suele ser una tira multifibra, para poder juzgar la descarga sobre cada tipo de fibra, o un tejido de una sola fibra que corresponda al uso final. En el método estadounidense AATCC TM61, un ensayo acelerado, una sola prueba de 45 minutos equivale aproximadamente a cinco lavados domésticos típicos[54]. Los métodos ISO y AATCC difieren en equipos, detergentes y condiciones, por lo que sus grados no son directamente comparables.
Los tonos oscuros y el rizo denso, que retiene más baño, son los casos más exigentes; las causas habituales de los malos resultados se describen en solidez del color. La propia ISO 105-C06 advierte que los artículos industriales y hospitalarios pueden lavarse en condiciones más severas que sus procedimientos y que no refleja los blanqueadores ópticos de los detergentes comerciales[53], de modo que un programa hotelero puede añadir un ensayo de blanqueo que corresponda a la química de su lavandería.
Un resultado completo da el código del método, un grado para la degradación del color y otro para la descarga sobre cada fibra del tejido testigo. El método no fija un umbral de aprobación; los grados de aceptación se recogen en la especificación del comprador.
Otros nombres: solidez al frote, crocking, frote en seco y en húmedo, solidez al roceInglés: Colour fastness to rubbing
Resistencia del color de un textil a transferirse por frote a otras superficies, medida frotando la probeta con un tejido de algodón blanco seco y con otro húmedo en condiciones definidas y calificando la mancha del tejido de frote.
La ISO 105-X12 se aplica a textiles de todo tipo, incluidos los tejidos de pelo, y prevé un ensayo con un tejido de frote seco y otro con un tejido húmedo[55]; el equivalente estadounidense, el AATCC TM8, mide el color transferido desde la superficie por frote en un crockmeter (frotímetro)[56]. La mancha del tejido de frote se califica con la escala de grises para la descarga. Los resultados en húmedo suelen ser inferiores a los en seco, porque el agua hincha la fibra y arrastra el color suelto hacia el tejido.
El rizo es un caso exigente: los bucles presentan una superficie grande y móvil, y en los tonos oscuros cualquier colorante no fijado en las puntas de los bucles se transfiere con facilidad. Los estampados pigmentarios y los estampados por sublimación con colorante en la superficie de la fibra también son propensos a descargar al frote. Los resultados de frote predicen la transferencia a la ropa clara, la ropa de cama y la tapicería; los compradores fijan en su especificación los grados exigidos, por separado en seco y en húmedo.
Otros nombres: solidez a la luzInglés: Colour fastness to light
Resistencia del color de un textil a desvanecerse con la luz, ensayada exponiendo las probetas a una lámpara de arco de xenón filtrada junto con referencias de lana azul y calificando la degradación frente a esas referencias.
La ISO 105-B02 expone las probetas a una fuente de luz artificial representativa de la luz diurna natural (D65), junto con tejidos de referencia de lana azul de solidez conocida, y califica la probeta según la referencia que se degrada en un grado similar. El método admite dos series de referencias, la serie europea numerada del 1 al 8 y la serie americana L2 a L9, cuyos resultados pueden no ser idénticos[57], de modo que el informe indica la serie utilizada; con la serie europea, la solidez a la luz se califica de 1 a 8, no en la escala de grises de 1–5. El AATCC TM16.3 ofrece opciones de ensayo con arco de xenón e indica que no implican un ensayo acelerado para una aplicación concreta[58].
La solidez a la luz depende de cada colorante y de la intensidad del tono, por lo que se controla mediante la selección de colorantes. Importa sobre todo en las toallas de playa y de piscina, en las toallas expuestas o guardadas en habitaciones soleadas y en los albornoces que se usan al aire libre. Un grado de laboratorio clasifica los colores; no predice los días de uso al aire libre.
Resistencia del color de un textil al sudor humano, simulado con soluciones de ensayo que contienen histidina y evaluada como la degradación del color y la descarga sobre los tejidos testigo.
En la ISO 105-E04, las probetas en contacto con tejidos testigo se mojan en dos soluciones con histidina, una ácida y otra alcalina, se escurren, se mantienen entre placas bajo una presión especificada a temperatura elevada y después se abren, se secan y se evalúan con las escalas de grises o instrumentalmente[59]. El AATCC TM15 solo abarca el sudor ácido[60], una de las razones por las que los resultados ISO y AATCC no son intercambiables.
El ensayo importa sobre todo en las toallas de gimnasio y de deporte, las toallas faciales y de cuello y los albornoces en tonos oscuros, donde se combinan el contacto con la piel húmeda y el calor corporal. Como en el lavado, la causa habitual de los malos resultados es el colorante no fijado; los grados exigidos los fija el comprador.
Otros nombres: solidez al cloro, solidez al agua de piscina, solidez al hipoclorito, solidez al blanqueoInglés: Colour fastness to chlorinated water and bleach
Resistencia del color de un textil al cloro activo, ya sea a las bajas concentraciones del agua de piscina desinfectada o a la concentración más alta de la lejía de hipoclorito utilizada en el lavado.
La ISO 105-E03 expone las probetas al cloro activo en concentraciones utilizadas para desinfectar el agua de las piscinas, con tres condiciones de ensayo: 50 mg/l y 100 mg/l están pensadas para los trajes de baño, y 20 mg/l para accesorios como albornoces de playa y toallas[61]. El equivalente de la AATCC es el TM162[62]. Para las toallas de playa también puede especificarse la solidez del color al agua de mar, que trata la ISO 105-E02[63].
La ISO 105-N01 ensaya la resistencia al blanqueo con hipoclorito y está pensada sobre todo para la celulosa natural y regenerada; la probeta se agita en una solución de hipoclorito de sodio o de litio[64]. Se aplica cuando las toallas pueden blanquearse con cloro en el lavado de hoteles, hospitales o de los hogares. La resistencia al cloro difiere mucho entre colorantes, incluso dentro de la clase reactiva, por lo que se controla seleccionando los colorantes según los datos de solidez de los fabricantes de colorantes, y conviene conocer la química de la lavandería antes de fijar la vía de tintura de las toallas o las cenefas de hotel de color. Los grados se evalúan con las escalas de grises; los niveles de aceptación los fija el comprador.
Otros nombres: escalas de grises, gray scale, escala de grises para la degradación, escala de grises para la descargaInglés: Grey scale
Conjunto de pares normalizados de plaquitas grises que se utiliza para calificar visualmente la solidez del color, con una escala para la degradación del color de la probeta y otra para la descarga sobre el tejido testigo, ambas desde el grado 5 (sin cambio) hasta el grado 1.
La ISO 105-A02 describe la escala para evaluar la degradación del color y la ISO 105-A03 la escala aparte para evaluar la descarga[65]. La escala esencial tiene cinco grados formados por pares de plaquitas grises no brillantes, y una escala ampliada añade cuatro medios grados, nueve en total. Cada grado tiene una especificación colorimétrica, y el evaluador hace corresponder el contraste visual entre el material tratado y el no tratado con un par de la escala. El grado 5 significa ninguna diferencia perceptible y el grado 1 el contraste mayor; los medios grados se escriben 4–5, 3–4, etcétera.
La evaluación se realiza en las condiciones de iluminación y observación que especifican los métodos, y los evaluadores pueden discrepar en medio grado, sobre todo en la descarga. La ISO 105-A04 evalúa la descarga con un instrumento de medida del color, y la ISO 105-A05 convierte las mediciones instrumentales de la degradación del color en un grado de la escala de grises[66]; una especificación debe indicar qué evaluación se aplica cuando los resultados están cerca del límite.
Métodos de laboratorio que cuantifican cómo absorbe el agua una toalla, ya sea cronometrando la absorción de una gota de agua o de una probeta, o midiendo el agua que recoge de una superficie mojada. Métodos distintos miden propiedades distintas.
Para las toallas se utilizan tres familias de métodos. El AATCC TM79, que se aplica a hilos, tejidos y prendas de cualquier fibra o construcción[67], cronometra lo que tarda en absorberse una gota de agua colocada sobre el tejido, juzgado por el momento en que su superficie deja de reflejar la luz. La EN 14697, la norma europea que fija los requisitos mínimos y los métodos de ensayo para toallas y tejidos de rizo de calada nuevos[68], incluye un método para el tiempo de absorción. La ASTM D4772 mide la capacidad del tejido de rizo para absorber y retener el agua que fluye desde una superficie mojada, como al secar la piel; no se aplica a las toallas que no son de rizo, como las de ligamento huck o nido de abeja[69].
Un ensayo de gota mide la velocidad de humectación en la superficie y reacciona mucho a los suavizantes y a otra química superficial; un ensayo de flujo superficial mide cuánta agua capta y retiene el tejido. Los resultados se dan en unidades distintas, y una toalla puede quedar bien clasificada en un ensayo y mal en otro, de modo que no se comparan cifras de métodos distintos, ni de un mismo método con un tratamiento previo distinto.
El prelavado es la fuente de desacuerdo más frecuente, porque las toallas nuevas llevan suavizante y residuos de acabado y la absorbencia suele cambiar mucho en los primeros lavados[133]. Una especificación debe nombrar el método y su edición, indicar si las toallas se ensayan tal como se reciben o tras un número definido de lavados con un procedimiento de la ISO 6330 identificado, exigir el acondicionamiento e indicar el número de probetas. Las probetas se toman del cuerpo de pelo, no de la cenefa, y en las toallas con cara de poliéster y reverso de algodón se indica qué cara se ensaya. Lo mejor es fijar los límites a partir de los resultados de la muestra aprobada.
Otros nombres: aspecto tras el lavado, resistencia al lavadoInglés: Wash durability
Capacidad de una toalla para conservar su medida, su color, su estampado, su pelo, sus dobladillos y su aspecto general a lo largo de lavados repetidos, juzgada tras un número definido de ciclos de lavado y secado.
La durabilidad al lavado es un conjunto de observaciones: tras el número de ciclos acordado, la toalla se compara con un testigo sin lavar en cuanto a variación dimensional, degradación del color, pérdida o desdibujado del estampado, deformación del pelo, bucles arrancados, integridad de dobladillos y costuras, pelusa y tacto. Los procedimientos domésticos como la ISO 6330 o el AATCC TM135 aportan el lavado y el secado; el número de ciclos y el aspecto aceptable los fija el comprador.
Las toallas de hotel y de hospital pasan por lavanderías industriales con temperaturas más altas, álcali más fuerte, lejía y un secado en tambor intenso, que los procedimientos domésticos no reproducen. La ISO 15797 define procedimientos de lavado y acabado industriales en equipos de escala intermedia, pero su campo de aplicación es la ropa de trabajo, y señala que puede ser aconsejable ensayar en el proceso industrial real para una decisión final[70]; en las toallas, una prueba en la lavandería que va a procesarlas es la comprobación más directa. En las toallas con cara de poliéster y reverso de algodón, el lavado repetido revela además el encogimiento diferencial y la estabilidad del estampado.
Otros nombres: atmósfera normal, atmósfera de acondicionamiento, acondicionamiento de probetasInglés: Laboratory conditioning
Llevar las probetas al equilibrio de humedad en una atmósfera normal de temperatura y humedad relativa controladas antes de medir las propiedades que dependen del contenido de humedad.
La ISO 139 define una atmósfera normal para el acondicionamiento y para la determinación de las propiedades físicas y mecánicas de los textiles, 20 °C y 65 % de humedad relativa, y una alternativa de 23 °C y 50 % que puede utilizarse si las partes lo acuerdan; la Modificación 1 (2011) añadió otra atmósfera de ensayo alternativa y una definición de acondicionamiento rápido[12]. Un informe de ensayo debe indicar qué atmósfera se utilizó.
Una toalla de algodón pesada directamente desde un contenedor húmedo o una secadora caliente no dará el mismo GSM que una probeta acondicionada, una diferencia que se convierte fácilmente en una disputa sobre el peso. Las fibras celulósicas retienen además algo más de humedad cuando alcanzan el equilibrio desde el lado húmedo que desde el lado seco, razón por la que los métodos pueden exigir un preacondicionamiento en aire más seco. El rizo grueso tarda más en alcanzar el equilibrio que un tejido fino, y se ven afectadas las dimensiones y la absorbencia además de la masa. Los acuerdos sobre el peso deben indicar si este se mide acondicionado o tal como se recibe.
Otros nombres: probeta de ensayo, muestra de ensayo, espécimenInglés: Test specimen
Pieza de material, o artículo completo, que se somete realmente a un ensayo, cortada o seleccionada de una muestra de laboratorio según las reglas del método de ensayo.
Se confunden fácilmente tres niveles: la muestra es el conjunto de unidades extraídas de un lote mediante un plan de muestreo, la muestra de laboratorio es lo que llega al laboratorio, y las probetas son aquello sobre lo que se realiza cada ensayo. Un tamaño de muestra AQL es un número de toallas, mientras que un método de ensayo indica su propio número de probetas, su tamaño y su orientación (longitud y anchura, o urdimbre y trama), y las mantiene alejadas del orillo y separadas entre sí para que no contengan los mismos hilos.
En las toallas, la especificación debe indicar qué incluye la probeta. El GSM del tejido en probetas cortadas se mide sobre el cuerpo de pelo, mientras que el peso por pieza, el GSM que se indica por toalla y la medida acabada utilizan la toalla entera con sus cenefas y dobladillos. En las toallas de dos caras, cada cara puede necesitar su propia probeta para la absorbencia o la solidez del color.
Otros nombres: precisión de un método de ensayoInglés: Repeatability and reproducibility
Dos medidas de la precisión de un ensayo: la repetibilidad describe la concordancia entre resultados obtenidos por un mismo laboratorio en las mismas condiciones en un periodo corto, y la reproducibilidad la concordancia entre resultados obtenidos en laboratorios distintos.
Las condiciones de repetibilidad implican el mismo procedimiento, los mismos operadores, el mismo sistema de medida, las mismas condiciones de operación y el mismo lugar, con mediciones repetidas en un periodo corto; las condiciones de reproducibilidad incluyen lugares, operadores y sistemas de medida distintos[71]. La ISO 5725-1 establece las definiciones, el modelo estadístico y el diseño de los estudios para estimar la veracidad y la precisión de los métodos que dan resultados en una escala continua[72]. La precisión se estima en estudios interlaboratorio (ensayos de intercomparación), y la reproducibilidad es normalmente más amplia que la repetibilidad.
Por eso el laboratorio del proveedor y el del comprador pueden dar valores distintos de encogimiento o de GSM para las mismas toallas sin que ninguno se equivoque; antes de rechazar un lote por un único ensayo, la diferencia se compara con la precisión conocida del método. Los grados de la escala de grises dependen del evaluador, y se producen diferencias de medio grado entre laboratorios. Nombrar en el acuerdo de calidad un laboratorio arbitral y la edición del método evita la mayoría de las disputas.
Inglés: Test tolerance and measurement uncertainty
Duda asociada a un resultado de ensayo medido, expresada como un intervalo en torno al valor indicado, que debe tenerse en cuenta cuando el resultado se compara con un límite de aceptación.
La incertidumbre de medida se define como un parámetro no negativo que caracteriza la dispersión de los valores atribuidos a la magnitud que se mide[71]. En los ensayos textiles procede de la variación entre probetas, del acondicionamiento, de la técnica del operador y de la calibración del instrumento, y pesa sobre todo cerca de un límite: si una especificación admitiera un 5 % de encogimiento y una toalla diera un 4,8 %, la conformidad dependería del tamaño de la incertidumbre.
La ISO/IEC 17025 establece los requisitos generales para la competencia de los laboratorios de ensayo[73]. Un laboratorio que declara la conformidad con una especificación aplica una regla de decisión para tratar la incertidumbre de medida; la guía de ILAC describe las opciones, desde la aceptación simple con riesgo compartido hasta las bandas de guarda que desplazan el límite de aceptación hacia el interior del límite de especificación[74]. Lo mejor es acordar la regla antes de empezar los ensayos. La incertidumbre describe la medición; la tolerancia de producción describe cuánto puede apartarse el propio producto del valor nominal.
Otros nombres: tolerancia de fabricación, tolerancia de medida, tolerancia de pesoInglés: Production tolerance
Desviación admisible acordada de una toalla acabada respecto a su especificación nominal, por ejemplo en longitud, anchura, peso, GSM, tono o posición del estampado, recogida en la especificación como valores en más o en menos.
Las toallas necesitan tolerancias explícitas porque sus dimensiones y su masa varían por razones físicas: la variación natural de la fibra, la altura del bucle, la relajación tras el acabado y el contenido de humedad. Las tolerancias se escriben como ± cm o ± % y no tienen por qué ser simétricas; un comprador puede aceptar una toalla más pesada, pero no una más ligera, porque el peso es una especificación comercial. Ninguna tolerancia es universal: cada programa fija sus propios valores e indica si la tolerancia de peso se aplica a cada pieza o a la media de la muestra.
El método de medida también debe figurar en la especificación (toalla extendida en plano sin tensión, tras el acondicionamiento, medida en puntos definidos, con o sin colgador), para que el inspector y la fábrica midan lo mismo. El tono se controla frente a un patrón aprobado con los iluminantes acordados, y la posición del estampado como un desplazamiento admitido respecto a la ubicación aprobada.
En Mira Towels: Los controles de calidad publicados por Mira Towels incluyen la regularidad de medida y peso.
Otros nombres: número de lote, número de partidaInglés: Batch identification
Asignación de un número de lote o de partida único a los materiales y a las tiradas de producción, como lotes de hilo, partidas de tintura, tiradas de estampación y cajas embaladas, y su registro para poder mantener separadas y rastrear las mercancías de partidas distintas.
Cada partida de tintura puede diferir ligeramente en tono, por lo que las toallas se mantienen separadas por partida de tintura durante la costura y el embalaje, y los compradores exigen a menudo una sola partida por caja o por envío a tienda. Los lotes de hilo importan porque hilo de lotes distintos puede teñirse de forma diferente, y en las toallas estampadas se registran las tiradas de estampación, los lotes de tinta y los lotes de papel de transferencia. Los números figuran en las fichas internas y en las etiquetas de las cajas, y algunos compradores piden un código de producción en la etiqueta de conservación.
Cuando llega una reclamación, los números de partida permiten aislar las mercancías afectadas, rastrear la causa hasta un material o una máquina y limitar la reclamación a las partidas realmente implicadas.
Capacidad de seguir la historia de un producto mediante registros, vinculando una toalla o una caja acabada con los materiales, los procesos, los centros y las fechas que intervinieron en su fabricación.
La trazabilidad interna transcurre dentro de una fábrica: pedido, lotes de hilo, telares y rollos de crudo, partidas de tintura, tiradas de estampación, líneas de costura, cajas. La trazabilidad de la cadena de suministro cruza los límites entre empresas, del hilador al tejedor, al tintorero y al confeccionista, y es la base de los sistemas de cadena de custodia para materiales certificados como las fibras orgánicas o recicladas. Ambas se basan en números de lote registrados en cada transferencia.
La trazabilidad se basa en registros: muestra lo que se documentó como ocurrido, pero no demuestra por sí sola el origen o la composición de una fibra, lo que requiere ensayos o una verificación independiente. Sirve para investigar reclamaciones, retirar de forma selectiva la mercancía afectada y respaldar documentalmente las declaraciones de contenido certificado.
Otros nombres: informe de control de calidad, informe QCInglés: Inspection report
Documento que registra el alcance, el método y los resultados de una inspección: qué se inspeccionó, el plan de muestreo utilizado, los defectos encontrados por clase, las mediciones, las fotografías y el veredicto resultante.
Un informe útil identifica el pedido, el modelo y la cantidad, la especificación y la muestra aprobada utilizadas como referencia, las cajas abiertas y las piezas examinadas, el plan de muestreo y los AQL, cada defecto por clase con fotografías, los datos de medida y de peso, los controles in situ como la lectura de códigos de barras, y un veredicto de aprobado, rechazado o pendiente. Puede emitirlo el personal de calidad del fabricante, el personal del comprador o una empresa de inspección independiente.
Registra lo que un inspector vio en una muestra en un momento dado, y no es ni un informe de ensayo de laboratorio ni un certificado: la solidez del color, el encogimiento y otras propiedades que requieren métodos de laboratorio quedan fuera de su alcance, salvo que se haya acordado un ensayo concreto in situ.
Otros nombres: informe de laboratorio, informe de ensayosInglés: Test report
Documento de laboratorio que indica qué muestra se ensayó, con qué métodos y ediciones, en qué condiciones y con qué resultados; puede añadir una declaración de conformidad frente a los requisitos del cliente.
Un informe completo identifica el laboratorio y el cliente; describe la muestra, la fecha de recepción y quién la seleccionó; nombra cada método con su edición, cualquier desviación y el acondicionamiento utilizado; y da los resultados con unidades o grados, la incertidumbre cuando procede y la regla de decisión en la que se basa cualquier declaración de aprobado o rechazado. La ISO/IEC 17025 es la referencia para la competencia y los informes de los laboratorios, y como la acreditación cubre métodos concretos enumerados, el alcance del laboratorio se comprueba frente a los métodos del informe.
Los resultados solo se aplican a los elementos ensayados: un informe sobre una muestra enviada por el proveedor no dice nada sobre la producción, salvo que las muestras se hayan tomado de ella. Los informes no tienen fecha de caducidad propia, pero los compradores fijan a menudo un periodo de validez, y un cambio de partida de tintura, de hilo o de proveedor suele exigir nuevos ensayos. Un informe de ensayo registra resultados; la certificación es una atestación de un organismo de certificación frente a un esquema.
Documento emitido por un proveedor para un lote concreto de material, como un lote de colorante, de producto químico o de hilo, que declara los resultados de los ensayos realizados sobre ese lote frente a la especificación del proveedor.
Los certificados de análisis son habituales para colorantes y productos químicos (intensidad, tono frente al patrón, pH, contenido de sólidos) y para lotes de hilo (título, resistencia y su variación). Suelen proceder del laboratorio del propio proveedor y no son independientes. Un CoA es específico de un lote, a diferencia de una ficha de datos de seguridad o una ficha técnica que describen el producto en general; en la inspección a la recepción se compara con la especificación de compra y se verifican algunos valores. A pesar de su nombre, no es ni una certificación ni un informe de ensayo de tercera parte, y no dice nada sobre sustancias restringidas salvo que incluya esos resultados.
Los documentos que respaldan una toalla conforme: qué reglas son ley y cuáles son voluntarias, cómo funcionan esquemas como OEKO-TEX® y GOTS, qué exigen REACH y la legislación de etiquetado, y cómo leer certificados, auditorías y pruebas de ensayo.
Norma, reglamento, certificación y método de ensayo
Inglés: Standard, regulation, certification and test method
Cuatro tipos distintos de documento de cumplimiento: una norma es un documento voluntario de consenso, un reglamento es ley vinculante, un esquema de certificación da una garantía escrita independiente frente a criterios fijados y un método de ensayo define cómo se mide una propiedad.
Tratar estas categorías como intercambiables causa buena parte de la confusión en la compra de toallas. Una norma se acuerda por consenso, en un organismo de normalización como ISO, CEN o un instituto nacional, o en una asociación como AATCC o ASTM International. Unas pocas son especificaciones que describen cómo debe ser un producto, como hace la EN 14697 con las toallas de rizo; la mayoría son métodos de ensayo, como la ISO 105-C06 para la solidez del color al lavado, que definen un procedimiento y cómo se expresa su resultado. Una norma solo se vuelve obligatoria cuando una ley o un contrato la hacen obligatoria.
Un reglamento es ley en el mercado de venta. REACH y el Reglamento (UE) n.º 1007/2011 sobre denominaciones de fibras y etiquetado se aplican a toda toalla comercializada en el mercado de la UE, y las normas de la Textile Act hacen lo mismo en Estados Unidos. El cumplimiento es una obligación legal de quien comercializa el producto; ninguna autoridad emite un certificado para ello.
La certificación es la provisión, por parte de un organismo independiente, de una garantía escrita de que un producto, un servicio o un sistema cumple requisitos especificados[75]. Un esquema como OEKO-TEX® STANDARD 100 o GOTS es propietario de los criterios, aprueba a los organismos que certifican conforme a ellos y controla su etiqueta. La acreditación se sitúa un nivel por encima: el reconocimiento formal de que un organismo de certificación o un laboratorio es competente para ese trabajo[75]. Una etiqueta o un sello es solo la declaración visible, y vale lo que cubre el certificado que lo respalda.
Los métodos de ensayo no contienen umbrales de aprobación. Un informe según la ISO 105-C06 da grados; que estos aprueben depende del límite fijado en la especificación del comprador. Por la misma razón, “toalla certificada ISO” no significa nada: ISO publica normas pero no certifica a nadie ni emite certificados[75], la certificación ISO 9001 se refiere al sistema de gestión de una organización y no a un producto, y un método de ensayo no tiene ningún certificado.
Una solicitud de documentos útil indica el tipo de documento (informe de ensayo, certificado de producto, certificado de alcance o de transacción, certificado de sistema de gestión, declaración del proveedor), el esquema o el reglamento y su versión, y si debe cubrir el artículo, el centro o el envío. Después, los certificados se comprueban en la base de datos del emisor y los informes de ensayo frente a la muestra que describen.
En Mira Towels: Mira puede dar soporte a programas de toallas que requieran documentación OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; el alcance se confirma durante la cotización.
Otros nombres: UNE-EN ISO, EN ISO, UNE-ISO, BS EN ISO, DIN EN ISO, TS EN ISOInglés: ISO standards
Normas internacionales publicadas por la Organización Internacional de Normalización, junto con las ediciones europeas (EN) y nacionales mediante las que se adoptan, como EN ISO, UNE-EN ISO, BS EN ISO o TS EN ISO.
La normalización textil en ISO corresponde al comité técnico ISO/TC 38 Textiles, que abarca las fibras, los hilos, los tejidos y otros materiales textiles junto con sus métodos de ensayo, su terminología y sus definiciones[76]. CEN adopta muchas de estas normas sin cambios como normas europeas, que llevan entonces el prefijo EN ISO, y los organismos nacionales las vuelven a publicar con su propio prefijo: UNE-EN ISO en España, BS EN ISO en el Reino Unido, DIN EN ISO en Alemania o TS EN ISO del TSE, el Instituto de Normalización de Turquía. Una norma desarrollada solo en Europa lleva únicamente EN, como la EN 14697. AATCC y ASTM International publican métodos estadounidenses propios que a menudo miden la misma propiedad en condiciones distintas, de modo que sus resultados no son intercambiables con los resultados ISO.
Un número de norma sin año es una referencia incompleta. Las normas se confirman, se revisan o se anulan periódicamente; la ISO 9001:2015, por ejemplo, se anuló al publicarse la ISO 9001:2026[77]. Una especificación debe nombrar la edición en la que se basa, y un informe de ensayo debe indicar la edición utilizada. Las normas están protegidas por derechos de autor y se venden; las páginas públicas de los catálogos dan el campo de aplicación y el estado, no el procedimiento.
Certificación de producto para textiles ensayados en cuanto a sustancias nocivas, en la que un instituto OEKO-TEX® ensaya cada componente del artículo certificado frente a valores límite que dependen de la clase de producto del artículo.
STANDARD 100 by OEKO-TEX® certifica artículos, no empresas. Una muestra representativa y los documentos justificativos se envían a un instituto miembro de OEKO-TEX®, que ensaya cada componente, del hilo y el tejido al hilo de coser, las etiquetas y los accesorios, frente a una lista de más de 1.000 sustancias nocivas[108]. Los criterios abarcan sustancias reguladas, como los colorantes azoicos prohibidos, el cadmio y el plomo, sustancias todavía no reguladas y las sustancias de relevancia textil de la Lista de sustancias candidatas de la UE[109]. La certificación exige además un aseguramiento de la calidad operativo y una auditoría de la empresa por parte del instituto[109].
Los valores límite dependen de la clase de producto: clase I para artículos para bebés y niños pequeños de hasta 3 años, clase II para artículos en contacto directo con la piel, clase III para artículos sin contacto con la piel y clase IV para textiles de hogar y materiales de decoración como las cortinas[108]. La clase depende del contacto con la piel, no de la familia de producto: la ropa de cama es el ejemplo oficial de clase II, de modo que una toalla de baño se certificaría normalmente en la clase II y una toalla para bebé en la clase I. Los límites son más estrictos en la clase I, y un certificado en una clase menos estricta no dice nada sobre una más estricta. Los artículos se ensayan según el anexo 4, el programa básico de protección del consumidor, o según el anexo 6, que añade sustancias de interés ambiental[109].
El certificado es válido durante un año y debe renovarse[109]; los valores límite se revisan al menos una vez al año[108]. La etiqueta muestra un número de certificado y el instituto de ensayo, y el número puede comprobarse en el OEKO-TEX® Label Check[108]. Un certificado pertenece a su titular y enumera los artículos que cubre: el certificado del hilo de un hilador no certifica la toalla acabada, y el certificado de un fabricante de toallas no se extiende a toallas fabricadas en otro lugar.
STANDARD 100 es una declaración sobre las sustancias del producto. No hace que una toalla sea orgánica o reciclada, y no evalúa las condiciones de trabajo ni el comportamiento ambiental de la fábrica. OEKO-TEX® cubre los centros de producción con STeP, una certificación de instalaciones cuyos módulos incluyen la gestión de productos químicos, el comportamiento ambiental y la responsabilidad social[110], y ofrece MADE IN GREEN, una etiqueta de producto trazable que combina la certificación de producto con instalaciones de confección certificadas STeP[111].
Norma de procesamiento para textiles fabricados con fibras naturales orgánicas certificadas, que abarca todas las etapas desde el primer transformador hasta el último comerciante, con criterios sobre insumos químicos, gestión ambiental, condiciones sociales y etiquetado.
GOTS toma el relevo donde termina la certificación agrícola ecológica de la fibra y abarca el procesamiento, la fabricación, el embalaje, el etiquetado, la comercialización y la distribución de textiles fabricados con al menos un 70 % de fibras naturales orgánicas certificadas[103]. Todas las etapas deben estar certificadas, desde el primer transformador de la fibra en bruto (en el algodón, la desmotadora) hasta el comerciante, con una inspección anual in situ por un organismo de certificación aprobado[103]. La norma es propiedad de Global Standard gGmbH y se revisa cada tres años. La versión 8.0 se publicó en marzo de 2026; tras una transición de un año, todas las auditorías a partir del 1 de marzo de 2027 la siguen[103].
Hay dos grados de etiqueta, ambos calculados sin los accesorios: al menos un 95 % de fibra orgánica certificada para “orgánico” y al menos un 70 % para “fabricado con (x %) materiales orgánicos”, con fórmulas equivalentes “en conversión” para la fibra de explotaciones en conversión[103]. El resto solo pueden ser fibras que la norma permita expresamente. El algodón convencional, virgen o reciclado, está prohibido, de modo que no pueden combinarse algodón orgánico y convencional en una misma toalla. El poliéster virgen también está prohibido, y las fibras sintéticas recicladas se limitan al 20 % en la versión 8.0, con excepciones como el 30 % para la fibra reciclada de textil a textil[103]. En una toalla de rizo, el pelo, el fondo y la trama deben ser, por tanto, de algodón orgánico certificado o de otra fibra permitida, y una cara de estampación de poliéster virgen descarta GOTS. El hilo de coser, las etiquetas y otros accesorios no cuentan para el porcentaje, pero deben cumplir los límites de residuos de la norma, y algunos materiales, como el PVC, están prohibidos[103].
GOTS restringe además los colorantes y los auxiliares, fija requisitos ambientales que incluyen el tratamiento de las aguas residuales y aplica criterios sociales basados en las normas de la OIT, respaldados en la versión 8.0 por una diligencia debida obligatoria[103].
La prueba es un certificado de alcance para cada empresa certificada y un certificado de transacción para cada venta de mercancía certificada[103]. La mercancía etiquetada debe mostrar el logotipo GOTS, el grado de etiqueta, el organismo de certificación y el número de certificación de la empresa certificada[103]. Una toalla puede contener algodón orgánico sin estar certificada GOTS, y STANDARD 100 no dice nada sobre la condición de orgánico.
Norma de Textile Exchange para la certificación por tercera parte del contenido reciclado y de su cadena de custodia, que añade requisitos sociales, ambientales y químicos para los centros de procesamiento certificados.
GRS y su norma hermana, la RCS, verifican ambas que el material cumple la definición ISO de reciclado, ya sea preconsumo o posconsumo, y en ambas un organismo de certificación audita cada etapa de la cadena de suministro[112]. GRS añade requisitos sociales y ambientales para los centros certificados y excluye de los productos GRS los productos químicos con potencial nocivo[112]. Sus umbrales de contenido son además más altos: al menos un 20 % de material reciclado para la certificación y el uso entre empresas, y al menos un 50 % para que una declaración GRS pueda figurar en etiquetas colgantes, etiquetas cosidas o sitios web[113].
En las toallas, una declaración GRS puede referirse al poliéster reciclado, como una cara de estampación por sublimación, o al algodón reciclado mezclado con fibra virgen. Necesita eslabones certificados hasta el vendedor y un certificado de transacción para cada venta, y cubre el contenido reciclado y las prácticas de los centros, no la condición de orgánico ni la ausencia de sustancias restringidas. Textile Exchange está sustituyendo GRS y RCS por la Materials Matter Standard, que entra en vigor el 31 de diciembre de 2026 y pasa a ser obligatoria para las auditorías a partir del 31 de diciembre de 2027[112]. Durante la transición, un certificado debe leerse según la norma y la versión que nombra.
Norma de cadena de custodia de Textile Exchange que verifica la presencia y la cantidad de material reciclado en un producto, sin los requisitos sociales, ambientales y químicos de la GRS.
La RCS está pensada para cualquier producto que contenga al menos un 5 % de material reciclado[113]. Un organismo de certificación audita cada etapa de la cadena de suministro[112], y la proporción reciclada se traslada en los certificados de transacción. Las etiquetas distinguen los productos fabricados prácticamente en su totalidad con material reciclado (RCS 100) de las mezclas (RCS Blended). La RCS solo comprueba el contenido y la custodia, no las condiciones de trabajo, las aguas residuales ni el uso de productos químicos; un comprador que necesite esas garantías especifica GRS. El material certificado GRS puede ser un insumo de un producto RCS, pero no al revés[113]. La RCS forma parte del paso a la Materials Matter Standard descrito en GRS.
Reglamento de la UE relativo al registro, la evaluación, la autorización y la restricción de las sustancias químicas, el Reglamento (CE) n.º 1907/2006; en las toallas actúa mediante restricciones de sustancias en artículos y obligaciones de información sobre las sustancias extremadamente preocupantes.
La mayoría de las obligaciones de REACH recaen en las empresas que fabrican o importan sustancias químicas. Para artículos como las toallas, importan sobre todo dos partes: las restricciones del anexo XVII, que prohíben o limitan sustancias concretas en grupos de productos concretos, y las normas sobre las sustancias extremadamente preocupantes (SVHC) de la Lista de sustancias candidatas[90].
Varias entradas del anexo XVII afectan a las toallas. La entrada 43 prohíbe los colorantes azoicos que puedan liberar aminas aromáticas de la lista por encima de 30 mg/kg en textiles en contacto prolongado con la piel, y nombra expresamente las toallas[91]. La entrada 46a prohíbe desde el 3 de febrero de 2021 los etoxilatos de nonilfenol en concentraciones iguales o superiores al 0,01 % en peso en artículos textiles que previsiblemente vayan a lavarse con agua[90], porque los residuos pasan a las aguas residuales con el lavado. La entrada 72, en vigor desde el 1 de noviembre de 2020, limita determinadas sustancias carcinógenas, mutágenas y tóxicas para la reproducción (CMR) en la ropa y en otros textiles que entran en contacto con la piel de forma similar, por ejemplo 75 mg/kg para el formaldehído y 1 mg/kg tras extracción para los compuestos de cadmio, cromo VI, arsénico y plomo[92]. La entrada 79 restringe el PFHxA y las sustancias relacionadas, utilizados en algunos acabados hidrófugos y antimanchas: en la ropa de consumo a partir del 10 de octubre de 2026 y en otros textiles para el público en general a partir del 10 de octubre de 2027[90].
Las sustancias de la Lista de sustancias candidatas conllevan una obligación de información. El proveedor de un artículo que contenga una de esas sustancias por encima del 0,1 % en peso debe dar al destinatario información suficiente para un uso seguro, como mínimo el nombre de la sustancia, y debe responder gratuitamente a la solicitud de un consumidor en un plazo de 45 días[90]. Los productores e importadores de artículos deben además notificarlo a la ECHA cuando la sustancia supera el 0,1 % y una tonelada al año[90]. La lista crece con regularidad, de modo que una declaración de SVHC solo tiene sentido para la versión de la lista que nombra.
No existe un certificado REACH. La obligación recae en quien comercializa la toalla en el mercado de la UE, normalmente el importador o la marca, y un fabricante de fuera de la UE la respalda con informes de ensayo para las entradas pertinentes, declaraciones sobre la Lista de sustancias candidatas y el control de los colorantes y productos químicos que compra. “Conforme con REACH” solo significa algo cuando indica qué entradas y qué versión de la lista se comprobaron, sobre qué artículo y en qué laboratorio.
Lista de sustancias químicas prohibidas o limitadas en los productos acabados y los materiales, con una concentración máxima y un método de ensayo para cada una, emitida por una marca, un minorista o un grupo sectorial.
Una RSL convierte los límites legales y la política de la empresa en un único requisito de compra. Combina las restricciones de los mercados de la marca, como las entradas del anexo XVII de REACH, con las sustancias que la marca restringe además, e indica para cada una el límite, los materiales afectados y el método de laboratorio. Las listas sectoriales compartidas reducen el número de versiones a las que se enfrentan los proveedores: la RSL del AFIRM Group se actualiza cada año antes del 1 de febrero[114], y los criterios de OEKO-TEX® STANDARD 100 constituyen a menudo la base de las RSL de los minoristas[109].
La conformidad se demuestra sobre el producto, mediante informes de ensayo de laboratorio respaldados por declaraciones del proveedor. Los ensayos suelen planificarse según el riesgo y se concentran en los materiales y procesos en los que es probable encontrar una sustancia: tonos oscuros, estampados, acabados, fornituras. Una RSL controla las salidas, no los productos químicos utilizados en la producción; ese lado de las entradas corresponde a la lista de sustancias restringidas en fabricación.
Lista de sustancias restringidas en fabricaciónMRSL
Inglés: Manufacturing restricted substances list
Lista de sustancias peligrosas cuyo uso intencionado está prohibido en las formulaciones químicas utilizadas en la producción textil, como colorantes, auxiliares y acabados, con límites para su presencia como impurezas.
Mientras que una RSL comprueba la toalla acabada, una MRSL controla lo que entra en la tintorería, la sala de estampación y la línea de acabado. Una lista sectorial de referencia muy citada es la ZDHC Manufacturing Restricted Substances List, publicada por primera vez en 2015 y mantenida como documento vivo; un producto químico es conforme cuando no contiene ninguna de las sustancias de la lista por encima de los límites fijados[115]. Los proveedores de productos químicos registran sus productos en el ZDHC Gateway, donde los niveles de conformidad van del 0, una declaración propia del proveedor, a niveles respaldados por una revisión de tercera parte y una evaluación in situ[115].
En la fábrica, la MRSL se gestiona mediante un inventario de productos químicos que enumera cada colorante, auxiliar y acabado presente en el centro con su estado de conformidad, para poder sustituir los productos no conformes. ZDHC publica también directrices sobre aguas residuales para controlar el efluente. La conformidad con la MRSL hace menos probables los incumplimientos de la RSL, pero no sustituye a los ensayos de producto, porque las sustancias restringidas también pueden llegar con las materias primas, las fornituras o los procesos subcontratados.
Colorantes azoicos y aminas aromáticas restringidas
Inglés: Azo dyes and restricted aromatic amines
Colorantes que contienen uno o varios grupos azo (-N=N-); algunos pueden escindirse en aminas aromáticas carcinógenas, y la legislación de la UE prohíbe esos colorantes en los textiles en contacto prolongado con la piel.
La química azoica está en la base de una gran parte de los colorantes comerciales, incluidos muchos colorantes reactivos y dispersos, y la mayoría de los colorantes azoicos no están restringidos. El problema es la escisión reductora: el enlace azo puede romperse, por ejemplo por las bacterias de la piel o por el metabolismo, y liberar las aminas a partir de las cuales se construyó el colorante. Un colorante que pueda liberar una amina aromática del apéndice 8 del anexo XVII de REACH por encima de 30 mg/kg no puede utilizarse en artículos textiles en contacto directo y prolongado con la piel, un grupo en el que se nombran las toallas y la ropa de cama[91].
Los ensayos siguen la serie ISO 14362. La parte 1 reduce químicamente el colorante y analiza las aminas liberadas; los colorantes sobre fibras celulósicas, como los reactivos sobre algodón, se ensayan sin extracción, mientras que los colorantes dispersos sobre fibras químicas, incluidos los estampados por sublimación sobre poliéster, se extraen primero de la fibra[78]. El control empieza aguas arriba, con colorantes cuyos proveedores confirman que no pueden liberar aminas de la lista, y continúa con ensayos de producto por familia de tonos y soporte.
Dos alcances de certificación: la certificación de producto atestigua que determinados artículos cumplen criterios fijados, mientras que la certificación de instalaciones o de sistemas atestigua cómo funciona un centro o una organización. Ninguna puede sustituir a la otra.
Un certificado de producto como OEKO-TEX® STANDARD 100 enumera los artículos o materiales que se ensayaron y cumplieron los criterios, durante un periodo limitado[109], y no dice nada sobre cómo trata la fábrica a sus trabajadores o sus aguas residuales. Un certificado de instalaciones evalúa en cambio el centro; OEKO-TEX® STeP, por ejemplo, abarca la gestión química, ambiental, social, de calidad y de seguridad y salud, y se emite para tres años[110]. Los certificados de sistemas de gestión como ISO 9001 e ISO 14001 cubren el sistema de una organización dentro de un alcance declarado, no las propiedades de ninguna toalla.
Las normas de cadena de custodia (GOTS, GRS, RCS) combinan ambos elementos: el centro está certificado, su certificado de alcance enumera las categorías de producto y los procesos que puede manejar, y una declaración sobre un producto solo se sostiene cuando los certificados de transacción acompañan a la mercancía[103]. En un pedido de toallas, cada documento se lee según lo que nombra: los artículos, los centros y los procesos, o el envío.
Normas internacionales de requisitos para el sistema de gestión de la calidad (ISO 9001) y el sistema de gestión ambiental (ISO 14001) de una organización, conforme a las cuales los organismos de certificación certifican el sistema, no los productos.
Ambas describen cómo una organización planifica, controla, comprueba y mejora sus procesos: la ISO 9001 para cumplir de forma regular los requisitos del cliente y los reglamentarios, y la ISO 14001 para gestionar sus aspectos ambientales. Ambas se revisaron en 2026, la ISO 14001:2026 en abril y la ISO 9001:2026 en septiembre[79][77]. Los certificados según las ediciones de 2015 siguen siendo válidos durante un periodo de transición anunciado por los organismos de certificación, de modo que durante un tiempo ambas ediciones figurarán en certificados válidos.
Un certificado muestra que un organismo independiente auditó el sistema para las actividades enumeradas en los centros enumerados, normalmente en un ciclo de tres años con auditorías de seguimiento intermedias. No certifica que una toalla cumpla una especificación, y la redacción del alcance importa: “fabricación de toallas de rizo” en un centro no cubre una tintorería subcontratada. Los certificados de organismos acreditados pueden comprobarse en la base de datos IAF CertSearch o con el organismo de certificación[75].
Secuencia documentada de titularidad y manipulación por la que pasa un material certificado desde su origen hasta el producto acabado, verificada en cada etapa para que una declaración sobre el material pueda trasladarse al producto final.
Las declaraciones de orgánico o reciclado no pueden probarse ensayando la toalla acabada, de modo que se basan en registros. La ISO 22095 define términos y modelos generales de cadena de custodia, entre ellos la preservación de la identidad, la segregación, la mezcla controlada, el balance de masas y el sistema de certificados (book-and-claim), y subraya que un sistema de cadena de custodia por sí solo no establece las características de un producto[80]. Cada esquema fija sus propias reglas. GOTS, por ejemplo, exige que la mercancía certificada se almacene y se transporte de forma que no pueda mezclarse con mercancía convencional, que se identifique en las facturas a lo largo de toda la cadena y que se compruebe mediante una conciliación de volúmenes[103].
En una toalla de algodón, la cadena va desde la desmotadora, pasando por el hilador, el tejedor, el tintorero y el acabador, la unidad de confección y el comerciante. Cada eslabón que es propietario de la mercancía o la procesa debe estar certificado o figurar como subcontratista en el certificado de alcance de una empresa certificada[103], y cada venta se documenta con un certificado de transacción. Una sola etapa sin certificar, como una tintorería externa que no figure en el certificado, rompe la cadena, y las toallas pierden la declaración.
Certificado emitido a una empresa certificada que enumera las categorías de producto, los procesos y los centros, incluidos los subcontratistas, para los que puede manejar mercancía conforme a una norma de cadena de custodia.
En GOTS, el certificado de alcance enumera las categorías de producto y las actividades de procesamiento, fabricación y comercialización para las que la empresa está cualificada; los subcontratistas figuran en el certificado de la empresa que les asigna el trabajo[103]. Los certificados de alcance de Textile Exchange enumeran los productos que pueden ofrecerse como certificados y pueden omitir el porcentaje exacto de material, que debe figurar entonces en el certificado de transacción[113]. Un certificado de alcance muestra que un proveedor puede vender mercancía certificada para los procesos enumerados, no que una entrega concreta esté certificada. Antes de hacer el pedido, el comprador comprueba que la categoría de producto, todos los procesos que necesita la toalla (hilatura, tejeduría, tintura o estampación, confección) y las fechas de validez correspondan al pedido, y confirma el certificado con el emisor.
Certificado emitido por un organismo de certificación para una venta concreta de mercancía certificada, que identifica al vendedor, al comprador, las cantidades y el contenido certificado, para que la declaración pueda pasar al siguiente propietario.
En GOTS, el certificador aprobado emite certificados de transacción, previa verificación, cada vez que la mercancía certificada avanza por la cadena de suministro[103]. Textile Exchange exige que cada TC se autentique en el sistema del organismo de certificación, limita un TC a 100 envíos y 1.000 productos, y normalmente no permite emitirlo más de 180 días después del envío[113].
El vendedor solicita el TC a su propio organismo de certificación, de modo que el requisito debe figurar en el pedido de compra, y como el TC sigue al envío, su plazo debe figurar en el calendario de documentos. La mercancía, las cantidades y las referencias de factura del certificado deben corresponder al envío. Sin TC, las toallas pueden ser físicamente idénticas a las certificadas, pero la declaración de certificación termina en el vendedor.
Ensayo de muestras por un laboratorio independiente tanto del proveedor como del comprador, normalmente según los métodos y límites fijados en la especificación del comprador o en la reglamentación.
Muchos minoristas designan laboratorios y solo aceptan sus informes, por independencia y para poder comparar proveedores. El laboratorio debe estar acreditado para cada método solicitado. Buena parte del valor de un informe depende de la muestra: las toallas tomadas y precintadas de la producción por el comprador o por un inspector dicen más sobre un envío que las piezas seleccionadas por el proveedor, y un informe solo cubre lo ensayado, no otros colores, construcciones ni lotes posteriores.
Los fabricantes siguen ensayando internamente para controlar la producción, ya que los resultados externos tardan días y añaden costes. Los ensayos por tercera parte suelen confirmar un programa sobre la muestra de preproducción, tras un cambio de materiales o de proceso y a los intervalos acordados en el acuerdo de calidad.
Otros nombres: ISO/IEC 17025, UNE-EN ISO/IEC 17025Inglés: Laboratory accreditation
Reconocimiento formal por parte de un organismo de acreditación de que un laboratorio es competente para realizar ensayos especificados, evaluado conforme a la ISO/IEC 17025 y limitado a los métodos de su alcance de acreditación.
La ISO/IEC 17025 establece requisitos para la competencia, la imparcialidad y el funcionamiento coherente de los laboratorios de ensayo y calibración[73]. Los organismos nacionales de acreditación, como UKAS en el Reino Unido, DAkkS en Alemania y TÜRKAK en Turquía, evalúan a los laboratorios conforme a ella. Sus acreditaciones se reconocían internacionalmente mediante el Acuerdo de Reconocimiento Mutuo de ILAC hasta el 1 de enero de 2026, cuando Global Accreditation Cooperation Incorporated (Global ACI) asumió el trabajo de ILAC e IAF[116]; las acreditaciones existentes siguen reconocidas durante el paso al acuerdo de Global ACI.
La acreditación se concede método por método. Un laboratorio acreditado para la ISO 105-C06 no está por ello acreditado para la absorbencia ni para el ensayo de aminas azoicas, de modo que el anexo técnico de alcance que publica el organismo de acreditación se comprueba para cada método solicitado. La acreditación tampoco es una certificación: un certificado ISO 9001 solo muestra que un laboratorio tiene un sistema de gestión, no que sea competente para ensayos concretos.
Cumplimiento de los requisitos legales del mercado en el que se vende una toalla, que abarcan la seguridad, los productos químicos, el etiquetado y las obligaciones de información, junto con los requisitos adicionales que un comprador fija por contrato.
Las reglas las fija el mercado de destino, no el país de fabricación. En la UE, las toallas están sujetas al Reglamento relativo a la seguridad general de los productos, el Reglamento (UE) 2023/988, aplicable desde el 13 de diciembre de 2024[93]. Los fabricantes deben realizar un análisis interno de riesgos, conservar la documentación técnica durante diez años y marcar los productos con un número de tipo, de lote o de serie y con su nombre y su dirección postal y electrónica, y un operador económico establecido en la Unión debe ser responsable de cada producto introducido en el mercado[93]. REACH y el reglamento de etiquetado de fibras se aplican paralelamente. En Estados Unidos, las normas de la Textile Act exigen que las toallas indiquen el contenido de fibras, el origen y la identidad del comerciante[94].
Las toallas corrientes no llevan marcado CE ni necesitan una declaración UE de conformidad; el cumplimiento se basa en la documentación que respalda el producto, como informes de ensayo, registros de etiquetado, declaraciones y códigos de lote. La responsabilidad legal recae en la marca o el importador que comercializa las toallas, mientras que el fabricante responde de entregar la especificación y las pruebas acordadas. Los requisitos contractuales, como la RSL de un minorista, un programa de ensayos, una auditoría social o una certificación, se suman a lo anterior y deben figurar en los documentos del pedido.
Reglas legales y comerciales sobre si un producto textil debe llevar instrucciones de cuidado y de qué forma; difieren según el mercado y, en las toallas, a menudo las fija el comprador y no la ley.
En Estados Unidos, la Care Labeling Rule de la FTC, 16 CFR Part 423, se aplica a las prendas de vestir textiles, definidas como prendas acabadas, y a los tejidos por piezas vendidos para confeccionar ropa en casa[95]. Las toallas quedan fuera de esas definiciones, aunque siguen aplicándose las normas de la Textile Act sobre contenido de fibras y origen[94].
En la UE, el reglamento de etiquetado textil regula la composición de fibras, no el cuidado, y la Comisión ha descrito el sistema establecido de símbolos de cuidado como voluntario y propiedad del sector privado[96]. Cuando figura información de cuidado, debe mostrarse separada de la composición de fibras[87]. La forma habitual es la secuencia de símbolos de la ISO 3758 para lavado, blanqueo, secado, planchado y cuidado profesional[46]; los pictogramas son marcas registradas de GINETEX en la mayoría de los países y su uso se concede bajo licencia[107].
Por eso las etiquetas de conservación de las toallas suelen ser un requisito del minorista. Las instrucciones siguen al componente que tolera menos calor o menos lejía, lo que importa en las toallas de dos caras, y se respaldan con ensayos de lavado sobre el producto acabado; la etiqueta en sí se describe en etiqueta de conservación.
Obligación legal de indicar las fibras de un producto textil con denominaciones genéricas reguladas y porcentajes en peso, que se aplica a las toallas tanto en la UE como en Estados Unidos.
El Reglamento (UE) n.º 1007/2011 exige que los productos textiles comercializados lleven una etiqueta con su composición en fibras, utilizando solo las denominaciones de fibras de su anexo I, en orden decreciente de peso[87]. “100 %”, “puro” o “todo” se reservan a los productos de una sola fibra, que pueden contener hasta un 2 % de fibras extrañas técnicamente inevitables, o un 5 % en los productos que han pasado por un proceso de cardado, y se aplica una tolerancia de fabricación del 3 % entre la composición declarada y el análisis[87]. Las etiquetas deben ser duraderas y estar firmemente fijadas, en la lengua o lenguas oficiales del Estado miembro de venta, y la composición debe ser visible antes de la compra, también en línea. Las etiquetas, las guarniciones que no forman parte integrante del producto y los productos de tintura y estampación se excluyen del cálculo[87].
En Estados Unidos, las toallas, las manoplas de baño y los paños de cocina están sujetos a la Textile Fiber Products Identification Act y a sus normas en 16 CFR Part 303: denominaciones genéricas de fibras con porcentajes en peso en orden decreciente, las fibras por debajo del 5 % indicadas como “other fiber” salvo que sean funcionalmente significativas, una tolerancia del 3 % (ninguna para las declaraciones de una sola fibra), el país de origen y el nombre de la empresa o el número RN[94].
Donde más fallan las etiquetas es en las toallas de dos caras y de mezcla. Una toalla con cara de estampación de poliéster y reverso de algodón no es 100 % algodón, y deben figurar ambas fibras; los componentes o secciones con distinto contenido de fibras se declaran por separado en ambos sistemas[87][94]. Los nombres comerciales nunca sustituyen a las denominaciones genéricas: las toallas que se venden como de bambú son normalmente de viscosa, etiquetadas como viscosa en la UE y como rayon, por ejemplo “rayon made from bamboo”, en Estados Unidos[88]; véase celulosa regenerada de bambú.
En Mira Towels: La toalla de stock de 250 GSM con estampado integral de Mira tiene una cara de estampación de poliéster y un reverso de algodón; solo se estampa la cara de poliéster, y la toalla no es íntegramente de algodón.
Otros nombres: auditoría social, amfori BSCI, SMETA, SA8000Inglés: Social compliance audit
Evaluación de las condiciones laborales, la seguridad y la salud y las prácticas de gestión relacionadas de un centro de producción frente a un código de conducta o una norma, realizada por una empresa auditora para los compradores o para el propio centro.
En el textil se utilizan mucho tres sistemas. amfori BSCI, el programa de gestión del riesgo social de la asociación empresarial amfori, audita los centros frente a un código de conducta alineado con los convenios de la OIT, las directrices de la OCDE y los Principios Rectores de la ONU, y comparte un mismo informe de auditoría entre las empresas miembro[117]. SMETA, la Sedex Members Ethical Trade Audit, abarca siempre las normas laborales y la seguridad y la salud, añade el medio ambiente y la ética empresarial en su modalidad de cuatro pilares y va por la versión 7[118]. Sedex describe SMETA como una metodología de mejora continua y no como una certificación[118], y las auditorías BSCI dan igualmente un informe de evaluación, no un certificado.
SA8000, de Social Accountability International, es una certificación: empresas auditoras supervisadas por Social Accountability Accreditation Services (SAAS) auditan el centro frente a principios de trabajo decente extraídos de la Declaración Universal de Derechos Humanos, los convenios de la OIT y la legislación nacional, junto con criterios de sistema de gestión[119]. Se ha publicado la edición SA8000:2026, y la certificación está pasando a ella según una transición fijada por SAI[119].
Una auditoría registra las condiciones de los días en que se realizó, y su valor depende del alcance, de la competencia del auditor y de si fue anunciada. Los compradores indican qué sistemas aceptan y qué centros deben cubrirse, incluidas las unidades subcontratadas de tintura, estampación o confección, y leen los hallazgos y las acciones correctivas, no solo el resultado global.
Cómo se compran toallas personalizadas a un fabricante: modelos de suministro, cantidades mínimas y capacidad, la secuencia de muestras y aprobaciones, los documentos que definen una toalla, y los términos comerciales, códigos arancelarios y documentos aduaneros con los que cruza las fronteras.
Otros nombres: fabricación de equipo original, original equipment manufacturingInglés: OEM manufacturing
Modelo de suministro en el que una fábrica produce artículos según el diseño y la especificación propios del comprador para venderlos con la marca del comprador; el diseño pertenece al comprador, no a la fábrica.
En la electrónica y la ingeniería, un fabricante de equipo original fabricaba componentes que otra empresa integraba en su propio producto; las compras textiles utilizan el término de forma más flexible: un proveedor OEM de toallas teje, tiñe o estampa y confecciona una toalla que el comprador ha especificado, con la marca del comprador. El comprador aporta o aprueba la construcción, la medida, los colores, el diseño, las etiquetas y el embalaje, y la fábrica propone cambios cuando un requisito no puede producirse de forma fiable.
Como el uso varía entre empresas y países, un contrato no debe basarse solo en la etiqueta. La titularidad de los archivos de diseño, de los archivos de diseño jacquard y de la especificación aprobada, si la fábrica puede vender el mismo diseño a otros y quién paga la puesta a punto específica del diseño, como las pantallas de estampación o la programación jacquard, se fijan por escrito. El modelo contrapuesto es el ODM, en el que el diseño procede del fabricante.
Otros nombres: fabricación de diseño original, original design manufacturingInglés: ODM manufacturing
Modelo de suministro en el que el fabricante desarrolla el diseño o la construcción del producto y el comprador lo vende con su propia marca, normalmente con cambios limitados como el color, la medida, el diseño gráfico o las etiquetas.
En las toallas, ODM significa normalmente elegir una construcción que el fabricante ya ha desarrollado, como un jacquard de catálogo, una cenefa de maquinita probada o un tejido de dos caras estándar para estampación que se ofrece a muchos clientes, y añadir los colores, el diseño o la marca del comprador. El desarrollo es más corto porque la construcción ya está probada, y las cantidades mínimas pueden ser menores cuando varios compradores comparten un mismo tejido base.
La contrapartida es la exclusividad. Salvo acuerdo en contrario, la construcción sigue siendo del fabricante, y otros compradores pueden recibir la misma toalla con otras etiquetas. Un comprador que necesita exclusividad sobre un dibujo tejido, una combinación de colores o una construcción la pide expresamente y debe contar con que influya en las cantidades o en las condiciones. Los derechos sobre el diseño del comprador y sobre la construcción del fabricante son distintos, y ambos deben indicarse.
Otros nombres: marca propia, marca del distribuidor, marca privada, private labelInglés: Private-label manufacturing
Fabricación de productos que se venden con el nombre de un minorista, un distribuidor o un propietario de marca en lugar del nombre del fabricante, con etiquetas, embalaje y presentación especificados por esa marca.
Un programa de toallas de marca blanca tiene dos capas. La primera es la propia toalla: construcción, medida, peso, colores y decoración, fijados en una especificación técnica. La segunda lleva la marca hasta el cliente final: etiquetas de marca tejidas o estampadas, etiquetas de conservación y de composición, etiquetas colgantes, fajas o cajas, códigos de barras, advertencias en las bolsas y marcas de las cajas. Cada una tiene su propio diseño, proveedor, plazo y aprobación; la falta de un archivo de códigos de barras puede retrasar un programa tanto como una partida de tintura.
Las responsabilidades se reparten a lo largo de esa línea. El fabricante responde de que la mercancía sea conforme con la especificación y las muestras aprobadas; la marca que comercializa las toallas responde de lo que allí dicen la etiqueta y el embalaje. Según el reglamento de etiquetado textil de la UE, por ejemplo, un distribuidor que comercializa un producto con su propio nombre o marca se considera fabricante a efectos del etiquetado[87]. Por eso la marca aprueba las denominaciones y los porcentajes de fibras, la información de cuidado y las declaraciones como “orgánico” o “reciclado”, sobre la base de pruebas como los informes de ensayo o los certificados que aporta el fabricante.
La marca blanca también eleva el listón de la regularidad. Un minorista puede vender la misma toalla durante varias temporadas, y cada pedido de reposición debe corresponder a la primera entrega en tono, tacto, medida y embalaje. Las herramientas son una especificación firmada con historial de revisiones, una muestra patrón sellada, diseños numerados por versión para cada etiqueta y embalaje, y unas tolerancias de tono acordadas entre partidas de tintura.
El término indica qué nombre figura en el producto, no quién lo diseñó: una toalla de marca blanca puede seguir el diseño del comprador (OEM) o la construcción del fabricante (ODM). “White label” se solapa en el uso cotidiano, pero a menudo designa un producto estándar sin marca al que varios revendedores ponen su propia marca.
Otros nombres: fabricación para terceros, maquila, paquete completo (full package), CMT (corte, confección y acabado)Inglés: Contract manufacturing
Producción realizada por contrato para el programa de otra empresa, ya sea como paquete completo, en el que el fabricante compra todos los materiales, o como corte, confección y acabado (CMT), en el que el comprador aporta el tejido.
El CMT es habitual en la confección de prendas, donde la marca compra el tejido y las fornituras y paga a la fábrica para que corte, cosa y acabe. Las toallas encajan peor en ese modelo, porque la mayor parte del valor y del riesgo de calidad está en el tejido: hilo, urdido, tejeduría de rizo, procesos en húmedo y acabado. Por eso un contrato de toallas cubre normalmente el paquete completo, del hilo a la caja embalada, y el fabricante responde de las prestaciones del tejido además de la confección.
Los elementos de tipo CMT aparecen en los márgenes, por ejemplo cuando un comprador aporta sus propias etiquetas, su embalaje o, ocasionalmente, el tejido. Para cualquier material aportado por el comprador, el contrato debe indicar quién lo inspecciona a su llegada, quién asume las faltas y los defectos, cómo se contabiliza el desperdicio de corte y quién responde de los defectos que se originen en ese material.
Otros nombres: toallas a medida, toallas por encargo, toallas personalizadasInglés: Custom towel manufacturing
Producción de toallas según los requisitos propios del comprador en cuanto a medida, construcción, color, decoración y embalaje, a diferencia del suministro de existencias acabadas o de artículos de catálogo sin cambios.
La personalización va desde un logotipo bordado en una toalla estándar hasta una construcción nueva con sus propios hilos, peso, cenefa y receta de tintura. Cuanto más profundo es el cambio, más puesta a punto necesita: urdimbres nuevas, lab dips, archivos de diseño de maquinita o jacquard, pantallas de estampación o perfiles de color, y muestras de aprobación. Esa puesta a punto explica las cantidades mínimas y los plazos más largos de los programas personalizados, y por qué un primer pedido tarda más que una reposición.
Los briefings funcionan mejor cuando separan los requisitos fijos de los abiertos. Si la medida, el color y el logotipo son fijos pero el peso y la construcción están abiertos, el fabricante puede proponer una construcción que ya produce de forma fiable en lugar de desarrollar una nueva.
Cantidad más pequeña que un fabricante acepta para un artículo, contada normalmente por diseño, color, medida o construcción, porque cada tirada de producción conlleva un trabajo de puesta a punto fijo y unos mínimos de material.
Los MOQ siguen al proceso. Una toalla tejida necesita una urdimbre preparada en plegadores, y una urdimbre corta reparte la misma puesta a punto entre menos piezas. El tejido teñido en pieza se procesa por cargas de máquina, de modo que cada color tiene una partida mínima práctica, y los diseños teñidos en hilo añaden un lote mínimo de hilo por color. Los dibujos de maquinita y jacquard necesitan archivos de diseño y puesta a punto del telar, y la estampación por pantalla una pantalla por color; la sublimación necesita perfiles de color y pruebas de estampación, pero menos puesta a punto fija por diseño. Las etiquetas de marca, las etiquetas colgantes y el embalaje impreso tienen sus propios mínimos de proveedor, que en los pedidos pequeños pueden superar la cantidad de toallas.
Cómo se cuenta el mínimo suele importar más que la cifra principal: 1.000 toallas en cinco colores y dos medidas suponen cinco partidas de tintura y diez artículos distintos, cada uno medido frente a un mínimo. Los compradores pueden alcanzar a menudo un umbral manteniendo una misma construcción para todos los colores, utilizando un tejido base de stock, reduciendo las combinaciones de colores o aceptando un embalaje estándar. A veces son posibles cantidades menores en otras condiciones, como decisión comercial para cada proyecto.
En Mira Towels: El MOQ se fija para cada proyecto según el producto, la medida, el tejido y el método de estampación, y se confirma en el presupuesto. La toalla de stock de 250 GSM con estampado integral parte de 100 piezas.
Producción que una fábrica puede entregar en un periodo dado, en piezas, kilogramos o metros, limitada por la etapa de proceso más lenta para el producto que se fabrica.
Una planta de toallas no tiene una única cifra de capacidad. La tejeduría suele medirse en kilogramos de tejido o en horas de telar, la tintura en cargas de máquina, la estampación en metros o en paneles, y la costura y el embalaje en piezas. Qué etapa limita la producción depende de la combinación de productos: las sábanas de baño grandes y pesadas cargan los telares y las máquinas de tintura, mientras que las toallas pequeñas estampadas cargan el corte, el dobladillado y el embalaje. Por eso una cifra mensual indicada supone una medida y una construcción típicas.
La capacidad también difiere de la disponibilidad: las líneas están reservadas por otros programas, y los picos estacionales, como las toallas de playa y promocionales antes del verano, reducen la capacidad libre. Lo mejor es planificar los pedidos grandes según las reservas de la fábrica, a menudo con entregas parciales, y no dividiendo la cantidad por un máximo mensual.
En Mira Towels: Para las toallas con estampado integral, la capacidad mensual se sitúa en general entre 50.000 y 100.000 piezas, según las dimensiones, la construcción, el diseño, el acabado y el calendario.
Secuencia de muestras que se fabrican durante el desarrollo y en torno a la producción, cada una para responder a una pregunta distinta: concepto y construcción, color, estampado, producto completo y conformidad de la producción.
Los programas de toallas pasan por algunas o todas estas etapas: un prototipo o muestra de desarrollo para juzgar la construcción, el peso y el tacto, a menudo con los hilos disponibles, de modo que el color todavía no es definitivo; lab dips para los colores teñidos y strike-offs para los estampados; una muestra de preproducción fabricada con los materiales y procesos de producción; y muestras de inicio de producción y de embarque tomadas de la producción. Una reposición de una toalla ya aprobada puede pasar directamente a producción, mientras que una construcción jacquard nueva puede necesitar más de una ronda de desarrollo.
Las muestras de toalla se evalúan mejor después del lavado, porque el encogimiento, el comportamiento del dobladillo, la pérdida de color y la absorbencia cambian en los primeros lavados. Los comentarios sobre una muestra rechazada merecen registrarse con tanto cuidado como una aprobación, porque indican a la producción lo que debe evitar. En la inspección, el muestreo tiene un significado distinto, estadístico: seleccionar unidades de un lote (véase plan de muestreo).
Muestra fabricada con los materiales, las máquinas y los procesos de producción antes de iniciar la producción, que se utiliza para la aprobación final de la toalla completa: construcción, color, decoración, etiquetas y embalaje.
La PPS es el último punto en el que un cambio sale barato. Debe proceder del lote de hilo o del tejido destinados a la producción, teñirse o estamparse en los equipos de producción y coserse con el hilo, las etiquetas y el embalaje reales, para que su aprobación describa la producción y no lo que puede hacer una sala de muestras. Los compradores suelen comprobar las medidas y el peso, el color con las fuentes de luz acordadas, el comportamiento en el lavado, los textos de las etiquetas, los códigos de barras y la presentación del embalaje.
Una PPS firmada y fechada pasa a formar parte de la referencia de inspección. Si los materiales de producción cambian después de la aprobación, por ejemplo un nuevo lote de hilo o un nuevo proveedor de tejido, se necesita una nueva PPS o al menos una comparación documentada.
Otros nombres: muestra TOP, muestra de inicio de producción (top of production), muestra de embarqueInglés: Production sample
Muestra tomada de la producción, normalmente de las primeras piezas acabadas (top of production), para confirmar que la producción corresponde a la muestra de preproducción aprobada; las muestras de embarque se toman de la mercancía acabada y embalada.
Una muestra TOP muestra si el paso a escala industrial ha cambiado el tono, el tacto o la medida, y se toma con la antelación suficiente para que una desviación pueda corregirse en el resto del lote. Las muestras de embarque se sacan de las cajas embaladas para los archivos del comprador, los ensayos de laboratorio o la presentación en tienda, y representan lo que realmente se entregó.
Los compradores indican cuántas piezas necesitan por color y medida y quién las toma. Las piezas elegidas por el proveedor no son una muestra aleatoria, razón por la que los programas de ensayos exigen a menudo que las seleccione el inspector del comprador.
Otros nombres: golden sample, muestra sellada, muestra de referencia, muestra aprobadaInglés: Golden sample
Muestra de referencia aprobada, firmada o sellada por el comprador y el fabricante, con la que se comparan la producción, las inspecciones y los pedidos de reposición.
Una muestra patrón se identifica con el número de artículo, la fecha, las desviaciones aceptadas y las firmas de ambas partes, y se precinta con una etiqueta para que no pueda sustituirse. Cada parte conserva una pieza idéntica, y otra pieza puede ir a la empresa de inspección.
En las toallas importa la conservación. La luz decolora los colores teñidos y estampados, y la manipulación y la humedad cambian el tacto y el aspecto, de modo que las referencias se guardan a oscuras, en seco y plegadas como se aprobaron; una muestra de varias temporadas puede no mostrar ya el tono aprobado. Cuando solo es crítico el color o el estampado, un recorte identificado en una carta de colores puede servir de referencia para ese atributo, mientras que la toalla completa sigue siendo la referencia para la medida, el acabado y la presentación.
Otros nombres: ficha técnica, especificación de producto, spec sheetInglés: Technical specification
Documento que establece todos los requisitos medibles de una toalla, desde la medida, el peso y la composición de fibras hasta la construcción, los patrones de color, la decoración, el etiquetado, el embalaje y los ensayos, cada uno con su tolerancia o su método.
La especificación de una toalla es la base de una cotización, porque dos precios solo son comparables cuando describen el mismo producto; es la instrucción de producción del fabricante; y es la referencia para la inspección y los ensayos. Lo que deja abierto lo decide quien produce la toalla.
Una especificación completa abarca normalmente: la medida acabada con su tolerancia y la forma de medirla (en plano, relajada, tras el acondicionamiento); el peso por pieza o el GSM con su tolerancia; la composición de fibras por componente, es decir, pelo, fondo y trama, o cara de estampación y reverso, más el hilo de coser y las etiquetas cuando proceda; la construcción, con el título, el número de cabos y la torsión de cada sistema de hilos, las densidades, las pasadas por bucle, la altura del pelo y cualquier tundido; los detalles de cenefa, dobladillo y borde con el tipo y la densidad de puntada; los patrones de color y las fuentes de luz para la aprobación; el método de decoración, los archivos de diseño y la ubicación; las etiquetas y sus posiciones; el plegado, el embalaje y las cajas; y los requisitos de ensayo.
Los ensayos y los límites van juntos. Una línea que diga “solidez del color al lavado: ISO 105-C06” nombra un método, pero no fija ningún requisito; la especificación debe indicar las condiciones de ensayo y el grado mínimo, o en el encogimiento el método y la variación máxima en longitud y anchura. Los niveles de aceptación proceden de los requisitos del comprador o del manual de un minorista, nunca de la norma del método. La inspección funciona igual: los niveles AQL para los defectos críticos, mayores y menores y la lista de defectos deben figurar en el documento.
Se repiten dos errores. Uno es especificar por reputación (“calidad hotel”, “600 GSM algodón egipcio”) y dejar abierta la construcción: el peso y el nombre de la fibra dicen poco sobre el hilo, el pelo y el acabado, y dos toallas que cumplen la misma cifra principal pueden comportarse de forma muy distinta en el lavado. El otro es dejar que el documento se desvíe. Cada cambio aprobado, como un nuevo proveedor de etiquetas o una altura del pelo ajustada, se recoge en una revisión fechada, para que la especificación y la muestra patrón describan la misma toalla.
Otros nombres: paquete técnico, dossier técnico, technical package
Conjunto de documentos de desarrollo de un producto que emite el comprador, como bocetos, medidas, materiales, diseños, combinaciones de colores, etiquetas, embalaje y lista de materiales, bajo control de versiones.
Los tech packs proceden de la confección de prendas, donde las prendas necesitan medidas escaladas y detalles de construcción. En las toallas, el paquete es más breve, pero reúne lo que una especificación por sí sola no muestra: los archivos de diseño definitivos, las tablas de combinaciones de colores, los layouts de etiquetas y etiquetas colgantes con sus posiciones exactas, los esquemas de plegado y las etiquetas de las cajas. El tech pack recoge la intención de diseño del comprador; la especificación técnica del fabricante la traduce a hilos, construcciones y ajustes de proceso.
Ambos documentos llevan un número de versión y una fecha, porque una fábrica que trabaja con un archivo desactualizado fabricará exactamente lo que ese archivo describe.
Lista de todos los componentes y de su cantidad por unidad acabada, como hilos o tejido, hilo de coser, etiquetas, colgadores y embalaje, que se utiliza para las compras, el cálculo de costes y el control de la producción.
En una toalla de rizo, la BOM empieza con el consumo de hilo de cada sistema (pelo, fondo y trama), ajustado por los desperdicios del urdido, la tejeduría y el corte, y sigue con el hilo de coser, las etiquetas de marca y de conservación, los colgadores, los cartones interiores, las bolsas de polietileno, las fajas y las cajas. En una toalla estampada por sublimación enumera el tejido base, con el papel de transferencia y la tinta como consumibles, más las fornituras. Cada línea lleva normalmente una especificación y un proveedor aprobado.
Compras hace los pedidos a partir de la BOM, de modo que sustituir el material de una etiqueta o cambiar el grosor de una bolsa es un cambio de producto, que se aprueba y se registra como un cambio en la toalla.
Trabajo que convierte el briefing de un comprador en una toalla aprobada y fabricable: elección de la construcción, compra de materiales, muestreo, ensayos y cálculo de costes hasta que se aprueban una especificación y una muestra.
El desarrollo parte del uso: cómo se usará, se lavará y se venderá la toalla decide la fibra, la construcción y el peso antes que el color y la decoración. El fabricante propone una construcción, a menudo una que ya produce, fabrica muestras de desarrollo y ajusta los hilos, la altura del pelo, el acabado o los ajustes de estampación según los resultados de lavado y de ensayo. El cálculo de costes avanza en paralelo, porque cada cambio de hilo, de peso o de decoración mueve el precio.
La duración depende sobre todo de lo nueva que sea la construcción y de la rapidez con que llegan las aprobaciones: un nuevo estampado sobre un tejido base existente se desarrolla mucho más deprisa que un jacquard nuevo con hilos teñidos a medida. Un briefing que indique el tipo de producto, la medida objetivo, la cantidad, el uso previsto, el diseño o una toalla de referencia, el país de entrega y la fecha objetivo elimina la mayor parte de las idas y venidas iniciales.
Tiempo que transcurre desde la confirmación del pedido o de la muestra hasta que la mercancía está producida, inspeccionada y lista para su expedición; excluye el muestreo previo a la confirmación y el tránsito hasta el destino.
El plazo de una toalla es la suma de etapas en gran parte sucesivas: asegurar el hilo o el tejido base, urdido y tejeduría o preparación del tejido, tintura o estampación, acabado, corte y costura, embalaje e inspección final. Los materiales y las fornituras, en particular los hilos teñidos a medida, los tejidos especiales y el embalaje impreso, son a menudo la parte más larga; las construcciones de stock acortan la cadena porque el tejido base ya existe.
El plazo empieza a contar en un hecho definido, como la aprobación de la muestra de preproducción o la confirmación escrita del pedido, de modo que las aprobaciones tardías desplazan la fecha de disponibilidad. La fecha de disponibilidad o de salida de fábrica no es la fecha de entrega: se suman el flete, el despacho de aduanas y el transporte interior, y quién los organiza depende de la regla Incoterms acordada. Un plazo es además una estimación hecha con las reservas de la fábrica en el momento del pedido, no una garantía; las temporadas altas y los cambios tardíos de diseño o de embalaje lo alargan.
En Mira Towels: El plazo de entrega de un programa de toallas personalizadas depende de la especificación y de la planificación de la producción, y se confirma en el presupuesto. La toalla de stock de 250 GSM con estampado integral tarda aprox. 2–3 semanas tras la aprobación del pedido, y los tejidos fuera de stock, aprox. 4–5 semanas tras la aprobación. Son estimaciones, no garantías.
Otros nombres: visto bueno del color, patrón de color, estándar de colorInglés: Colour approval
Acuerdo formal entre comprador y fabricante de que un color teñido o estampado corresponde a su objetivo, realizado sobre una muestra física con fuentes de luz especificadas y registrado como patrón para la producción.
Antes de aprobar un color se fijan tres cosas: el objetivo (un patrón físico del comprador, un lote aprobado anteriormente o una referencia de un sistema de color), el soporte (el tejido real de la toalla, ya que el mismo color se ve distinto sobre pelo de bucle, sobre velour y sobre una cara de poliéster) y las condiciones de observación, normalmente una cabina de luces con luz diurna y los iluminantes de tienda o de hogar que importan al comprador. La medición instrumental añade cifras, pero la diferencia de color admitida la fija el comprador (véase igualación del color).
Las pantallas y las fotografías no reproducen fielmente el color textil, de modo que una aprobación basada en ellas no es fiable. El recorte aprobado, identificado y fechado, se incorpora al conjunto de referencias para la inspección y los pedidos de reposición.
Pequeña muestra de hilo o de tejido teñida en el laboratorio hasta un color objetivo y presentada para su aprobación antes de utilizar la receta de tintura en producción.
Una tintorería suele presentar varios lab dips por color, a menudo identificados como A, B y C, que difieren ligeramente en matiz o en intensidad, para que el comprador elija el más cercano o comente la dirección (“más rojo”, “más limpio”, “más intenso”). Los lab dips deben hacerse sobre el soporte real, con la fibra, la calidad de hilo o de tejido y el pretratamiento de la producción, porque una receta que coincide sobre un recorte de algodón plano puede verse distinta sobre el pelo de rizo. Se juzgan con las fuentes de luz acordadas para poner de manifiesto la metamería.
Un lab dip aprobado fija la receta, no el tono de producción, que sigue variando con la máquina, la carga y el acabado; la producción se comprueba frente al lab dip aprobado dentro de la tolerancia acordada.
Otros nombres: prueba de estampación, muestra de estampación, strike-off de estampado
Muestra de estampación del diseño real sobre el tejido real, producida con el proceso de estampación previsto, que se utiliza para aprobar el color, el detalle, la escala, la ubicación y el tacto antes de la estampación de producción.
Un strike-off muestra lo que un lab dip no puede mostrar: cómo se comporta un diseño sobre la superficie de una toalla. Las líneas finas pueden empastarse sobre el pelo, los degradados pueden formar bandas y los colores se desvían entre el archivo y el tejido acabado. En la sublimación, el strike-off se estampa sobre la cara de poliéster real con el papel, la tinta y los ajustes de transferencia de producción; en la estampación reactiva o pigmentaria sobre algodón, con la pasta de estampación y el proceso de fijación de producción.
Un strike-off puede mostrar una parte del diseño o un panel completo; un panel completo comprueba además la ubicación respecto a las líneas de corte y de dobladillo. Se distingue de un lab dip, que aprueba un color teñido, y de una muestra de preproducción, que aprueba la toalla completa con etiquetas y embalaje.
En Mira Towels: La mayoría de los proyectos realizan un strike-off o una muestra de preproducción antes de la producción. Para las toallas con estampado integral, el equipo de producción facilita la plantilla de diseño para sublimación de la medida elegida y revisa la escala, el sangrado y el color de los archivos.
Cantidad de toallas producidas en las mismas condiciones, como un mismo lote de hilo, una misma partida de tintura o una misma puesta a punto de estampación, y tratadas como una sola unidad para la inspección, el muestreo y la trazabilidad.
La variación es mayor entre lotes: las toallas de dos cargas de tintura pueden diferir en tono aunque ambas estén dentro de tolerancia, y el resultado de una inspección solo describe el lote del que se tomó la muestra. Para la inspección AQL, el lote debe ser homogéneo; reunir varias partidas de tintura o varias semanas de producción en un solo lote de inspección oculta las diferencias y hace la muestra menos representativa. Los números de lote en las cajas permiten al comprador mantener juntos los tonos en la tienda o en las existencias de lencería de un hotel, y rastrear una reclamación hasta los registros de materiales y procesos.
Producción de toda la cantidad del pedido en los equipos de producción y con los materiales de producción, una vez aprobadas la especificación y las muestras.
La escala cambia los resultados: una máquina de tintura llena, una urdimbre larga, la transferencia continua en una calandra o una línea de corte se comportan de forma distinta a un telar de muestras o a una prensa térmica, razón por la que las primeras piezas acabadas se comprueban como muestra TOP. Los cambios una vez iniciada la producción son caros, porque el hilo puede estar ya teñido, el tejido tejido o los paneles estampados, y suelen reiniciar parte del plazo. Los controles durante el proceso detectan la deriva antes de que alcance a todo el lote.
Otros nombres: plan de tiempos y acciones, calendario T&A, time and action planInglés: Production planning
Programación de los materiales, las aprobaciones y la capacidad de producción de un pedido, presentada normalmente como un calendario de tiempos y acciones (T&A) con hitos desde la confirmación del pedido hasta la fecha de salida de fábrica.
Un plan T&A de toallas enumera cada hito con un responsable y una fecha: aprobaciones de diseño y de lab dips, aprobación de la PPS, hilo o tejido en fábrica, fornituras y embalaje en fábrica, inicio de la tejeduría o de la estampación, acabado, costura, reserva de la inspección, fecha de salida de fábrica y reserva del flete. Trabajar hacia atrás desde la fecha de entrega exigida da la última fecha aceptable para cada aprobación.
El camino crítico pasa a menudo por las aprobaciones y las fornituras más que por las máquinas: un diseño de etiqueta colgante o una lista de códigos de barras que llegan tarde detienen el embalaje aunque las toallas estén acabadas. Cuando un hito se retrasa, ambas partes actualizan el plan para que el efecto sobre la fecha de disponibilidad se vea pronto.
Otros nombres: acuerdo de calidad con el proveedor, acuerdo de calidad de suministroInglés: Quality agreement
Documento contractual entre comprador y fabricante que define los requisitos y los procedimientos de calidad: especificaciones, tolerancias, ensayos, inspección y niveles AQL, clasificación de defectos, registros y tratamiento de las reclamaciones.
Mientras que una especificación describe un producto, el acuerdo de calidad fija las reglas de toda la relación: qué ensayos se aplican a cada tipo de producto y qué laboratorio los realiza, cómo se reservan las inspecciones, el plan de muestreo y los niveles AQL para los defectos críticos, mayores y menores (a menudo tomados de las tablas de la ISO 2859-1[49]), qué ocurre con un lote rechazado (reproceso, nueva inspección o rechazo), cómo se comunican las reclamaciones y durante cuánto tiempo se conservan los registros y las muestras de referencia.
En las toallas compensa indicar cómo se miden el peso y la medida, porque el acondicionamiento y la posición de medida cambian el resultado, y cómo se tratan las diferencias de tono entre partidas de tintura, para que las disputas posteriores se conviertan en cuestiones de procedimiento.
Otros nombres: instrucciones de embalaje, ficha de embalajeInglés: Packaging specification
Documento que define cómo se pliega, se etiqueta y se embala cada toalla: formato de plegado, paquetes interiores, etiquetas, códigos de barras y etiquetas colgantes con sus posiciones, bolsas de polietileno y advertencias, surtido por caja y marcas de las cajas.
Las instrucciones de embalaje suelen cerrarse las últimas, aunque los materiales de embalaje deben pedirse pronto. Una instrucción completa indica las dimensiones plegadas y la cara que queda arriba (importante para los logotipos y los diseños estampados), el tipo y la medida de la bolsa o de la faja, las posiciones de las etiquetas y los adhesivos, el tipo y los datos del código de barras, las piezas por paquete interior y por caja, el surtido de medidas y colores, y las marcas de las cajas.
Para el transporte marítimo debe tener en cuenta además la humedad: el algodón absorbe humedad, y las toallas embaladas calientes o húmedas, o cerradas en envases no transpirables, quedan expuestas a la condensación durante los largos trayectos en contenedor. Una muestra de embalaje aprobada, fotografiada por cada lado, es la referencia más práctica para los embaladores y los inspectores.
Otros nombres: caja de exportación, caja máster, caja master, caja de embarqueInglés: Carton specification
Requisitos de la caja de envío: dimensiones interiores, construcción y resistencia del cartón, peso bruto máximo, piezas y surtido por caja, cierre y marcado.
La medida de la caja suele derivarse de la toalla plegada y de las piezas por caja, y después se comprueba frente al peso máximo de caja que fija el comprador para la manipulación manual y frente a un aprovechamiento eficiente de los palés y los contenedores. La construcción del cartón, como simple, doble o triple canal, se elige según el peso y la carga de apilado, y los compradores con centros de distribución suelen especificarla. La compresión del apilado aplasta el pelo y marca los pliegues, de modo que las cajas demasiado llenas pueden hacer que unas toallas bien fabricadas lleguen con mal aspecto. Algunos compradores exigen además ensayos de transporte de la caja embalada, para los que la International Safe Transit Association (ISTA) publica procedimientos normalizados[81].
Otros nombres: marcas de las cajas, marcado de bultos, shipping marksInglés: Shipping marks
Marcas impresas o etiquetadas en las cajas de exportación que identifican la expedición y cada caja: marcas principales como el destinatario o la marca, el número de pedido y el número de caja, y marcas laterales con el artículo, la cantidad, los pesos y las dimensiones.
Las marcas principales identifican el envío: destinatario o marca, destino, número de pedido de compra y número de caja en la forma “1/250”. Las marcas laterales describen el contenido: número de artículo, color y medida, piezas por caja, peso bruto y neto, dimensiones de la caja y cualquier mención del país de origen que exijan el comprador o el mercado de destino. Los símbolos de manipulación como “manténgase seco” y los números de lote son añadidos habituales.
Algunos minoristas exigen además una etiqueta logística con un código seriado de contenedor de envío GS1 (SSCC), el identificador GS1 para unidades logísticas individuales como cajas y palés[82]. Las marcas deben coincidir con la lista de embalaje y la factura comercial, con las que la aduana y los almacenes de recepción concilian las cajas.
Once términos comerciales de tres letras publicados por la Cámara de Comercio Internacional que reparten entre vendedor y comprador, en un contrato de compraventa, el punto de entrega, la transmisión del riesgo, los costes y las formalidades aduaneras.
La edición vigente es Incoterms® 2020, en vigor desde el 1 de enero de 2020[83]. Cada regla responde a las mismas preguntas: dónde entrega el vendedor, cuándo pasa al comprador el riesgo de pérdida o daño, quién paga cada coste (carga, flete, seguro, despacho de exportación e importación) y quién realiza las formalidades aduaneras. Las reglas no deciden cuándo se transmite la propiedad de la mercancía ni fijan el precio o la forma de pago; la titularidad y el pago corresponden al contrato de compraventa.
Siete reglas pueden utilizarse para cualquier modo o modos de transporte: EXW, FCA, CPT, CIP, DAP, DPU y DDP[84]. Cuatro son solo para el transporte marítimo y por vías navegables interiores: FAS, FOB, CFR y CIF[85]. Las reglas marítimas suponen que el vendedor entrega la mercancía en el buque. Las toallas en contenedor se entregan normalmente al transportista en una terminal de contenedores, o se cargan en la fábrica, días antes de que se cargue el buque, y para ese caso las notas explicativas de la CCI aconsejan considerar FCA en lugar de FOB, y CIP en lugar de CIF[85]. Si aun así se utiliza FOB para carga en contenedor, el vendedor conserva el riesgo mientras la mercancía espera en la terminal en manos del transportista.
Una regla solo funciona con un lugar designado con precisión y con la edición, por ejemplo “FCA almacén del vendedor, Estambul, Incoterms® 2020” o “CIF Róterdam, Incoterms® 2020”; “FOB Turquía” deja abierto el punto de entrega. La elección decide además quién reserva el flete, quién asegura la mercancía en tránsito, quién despacha la exportación y la importación y, por tanto, qué documentos aporta el fabricante con la factura comercial y la lista de embalaje.
Las reglas solo rigen el contrato de compraventa, no el contrato de transporte ni la póliza de seguro, y se aplican porque el contrato las incorpora. Las ediciones difieren (DPU, por ejemplo, sustituyó a DAT en 2020[83]), por lo que la edición se escribe siempre junto a la regla.
Regla Incoterms® según la cual el vendedor entrega poniendo la mercancía a disposición del comprador en sus instalaciones o en otro lugar designado, sin cargarla en ningún vehículo receptor y sin despacharla para la exportación.
EXW impone al vendedor la obligación mínima. Según las notas de Incoterms® 2020, el vendedor no tiene que cargar la mercancía en el vehículo receptor ni está obligado a organizar el despacho de exportación[84]. Para un comprador extranjero que recoge toallas en una fábrica, esto crea problemas prácticos: el transitario del comprador debe ocuparse de las formalidades de exportación en el país del vendedor, y si el personal de la fábrica carga el vehículo, como suele hacer, lo hace por cuenta y riesgo del comprador.
Las notas de la CCI aconsejan a un comprador que prevea dificultades con el despacho de exportación elegir FCA en su lugar[84]; con FCA en las instalaciones del vendedor, el vendedor carga el vehículo receptor del comprador y despacha la mercancía para la exportación. EXW conviene a las ventas nacionales o a los compradores con una organización de exportación consolidada en el país del vendedor.
Regla Incoterms® para el transporte marítimo y por vías navegables interiores según la cual el vendedor entrega la mercancía, despachada para la exportación, a bordo del buque designado por el comprador en el puerto de embarque designado; el riesgo se transmite una vez la mercancía está a bordo.
Con FOB, el comprador contrata y paga el flete marítimo principal y el seguro, si lo hay, mientras que el vendedor soporta los costes y los riesgos hasta que la mercancía está a bordo[85]. La regla encaja con la carga que llega directamente al buque, como los graneles. Las toallas en contenedor se entregan en una terminal o se cargan en la fábrica mucho antes de cargar el buque, lo que deja al vendedor soportando el riesgo de una mercancía que ya no controla, por lo que las notas de la CCI aconsejan considerar FCA en su lugar (véase reglas Incoterms).
Un término FOB debe nombrar el puerto de embarque y la edición. Los comerciantes utilizan también “precio FOB” de forma imprecisa para un precio de exportación sin flete; en un contrato, el término solo debe utilizarse en su sentido Incoterms.
Regla Incoterms® para el transporte marítimo y por vías navegables interiores según la cual el vendedor paga el flete y un seguro mínimo hasta el puerto de destino designado, mientras que el riesgo pasa al comprador cuando la mercancía está a bordo en el puerto de embarque.
CIF separa el coste del riesgo. El vendedor paga hasta el puerto de destino, pero ha entregado una vez la mercancía está a bordo en el puerto de embarque, llegue o no en buen estado[85]. El seguro que debe contratar según Incoterms® 2020 es una cobertura limitada conforme a las Institute Cargo Clauses (C) o cláusulas similares, por al menos el precio del contrato más un 10 %, salvo que las partes acuerden un nivel superior[85]; con CIP, en cambio, las reglas de 2020 exigen una cobertura a todo riesgo conforme a las cláusulas (A).
Un comprador de toallas que quiera una protección más amplia en tránsito acuerda en el contrato una cobertura mayor o contrata su propio seguro; para la carga en contenedor, las notas de la CCI apuntan a CIP en lugar de CIF (véase reglas Incoterms).
Regla Incoterms® según la cual el vendedor entrega la mercancía, despachada para la importación, en el lugar de destino designado y soporta todos los costes y riesgos hasta ese punto, incluidos los derechos de importación y los impuestos aplicables.
DDP impone al vendedor la obligación máxima. Las notas de Incoterms® 2020 exigen al vendedor despachar la mercancía para la exportación y la importación, pagar los derechos de importación y realizar las formalidades aduaneras, y advierten de que los impuestos que pague pueden no ser recuperables del comprador[84]. Para un fabricante de toallas, esto significa actuar como importador o designar uno, pagar los derechos según la clasificación arancelaria y el origen de la toalla y gestionar el IVA de importación o el impuesto sobre las ventas. A un vendedor que no pueda obtener el despacho de importación, por ejemplo cuando solo un importador establecido localmente puede despachar la mercancía, las notas de la CCI le aconsejan elegir DAP o DPU, que dejan el despacho de importación al comprador[84].
DDP reparte los costes de entrega y los derechos; no decide quién es legalmente responsable del etiquetado y de la conformidad del producto en el mercado de destino, lo que sigue las normas de ese mercado sobre fabricantes, importadores y distribuidores.
Otros nombres: código del Sistema Armonizado, código SA, partida arancelaria, código arancelario, posición arancelaria, fracción arancelariaInglés: HS code
Código de seis dígitos del Sistema Armonizado, la nomenclatura internacional de mercancías de la Organización Mundial de Aduanas, que se utiliza para clasificar los productos a efectos de derechos de aduana, estadísticas y normas comerciales; las toallas se clasifican en la partida 6302.
Más de 200 países y economías utilizan el Sistema Armonizado, y más del 98 % de las mercancías del comercio internacional se clasifican según sus términos[97]. Los seis primeros dígitos están armonizados internacionalmente; los aranceles nacionales añaden más dígitos, como la Nomenclatura Combinada de ocho dígitos de la UE y los códigos de importación de diez dígitos de los aranceles de la UE y del Reino Unido. Los tipos de los derechos se asocian a estos códigos nacionales y difieren según el destino y el origen.
La partida 6302 comprende la ropa de cama, de mesa, de tocador o de cocina. Las toallas de rizo de algodón se clasifican en la subpartida 6302 60, “ropa de tocador o de cocina, de tejido con bucles del tipo toalla, de algodón”; el resto de la ropa de tocador y de cocina se clasifica en las subpartidas residuales 6302 91 (de algodón), 6302 93 (de fibras sintéticas o artificiales) y 6302 99 (de las demás materias textiles)[98].
Las toallas de fibras mezcladas exigen cuidado. Según las notas de subpartida de la sección XI, un textil confeccionado de dos o más materias se clasifica por la materia que predomina en peso, y en los productos formados por un tejido de fondo y una superficie de pelo o de bucles no se tiene en cuenta el tejido de fondo[99]. Por eso una toalla con bucles de algodón sobre un fondo de algodón-poliéster puede seguir siendo “de algodón”, mientras que una toalla de dos caras con una cara de estampación de poliéster y un reverso de algodón depende del peso de cada superficie de pelo y de si la cara de poliéster sigue contando como rizo. La clasificación de una construcción nueva debe confirmarse con un agente de aduanas o, en la UE, mediante una decisión de Información Arancelaria Vinculante (IAV), que vincula a todas las administraciones aduaneras de la UE y es válida en general durante tres años[100].
Documento aduanero que acredita que las mercancías intercambiadas entre la UE y Turquía están en libre práctica dentro de su unión aduanera, para que puedan circular entre ambas conforme a las normas de la unión aduanera.
La unión aduanera UE-Turquía abarca los productos industriales, incluidos los textiles y las toallas; los productos agrícolas quedan fuera, y los productos del carbón y del acero se comercian conforme a un acuerdo preferencial aparte[101]. Las mercancías producidas en Turquía, o importadas de terceros países y despachadas a libre práctica allí, pueden circular hacia la UE y viceversa, y el certificado de circulación A.TR es la prueba de ese estatuto aduanero[101]. Lo visan las autoridades aduaneras del Estado exportador y debe presentarse en el Estado importador en un plazo de cuatro meses desde su expedición[102]; las aduanas de la UE aceptan también los certificados A.TR expedidos electrónicamente por las autoridades turcas con un código QR[101].
Un A.TR no es un certificado de origen. Acredita el estatuto de libre práctica, no dónde se fabricaron las toallas, de modo que no sustituye a las pruebas de origen preferencial como el certificado de circulación EUR.1 utilizado en otros acuerdos, y solo sirve para el comercio entre la UE y Turquía.
Respuestas breves a las preguntas que más plantean los compradores al leer especificaciones e informes de ensayo. Las entradas enlazadas en cada respuesta entran en más detalle.
El rizo conserva sus bucles intactos; el velour es un rizo cuyos bucles se han tundido en una cara, de modo que quedan extremos de fibra cortados en posición vertical. Los bucles intactos ofrecen una superficie mayor y más abierta, que capta el agua con rapidez. La cara tundida del velour es más lisa, tiene un ligero brillo y muestra con más nitidez el detalle tejido o estampado, pero absorbe menos que el mismo tejido dejado en bucle[133].
Por eso la mayoría de las toallas de velour se tunden solo por una cara y conservan el rizo de bucle en la otra. El tundido elimina además fibra, de modo que una toalla de velour es más ligera que el rizo crudo del que se cortó y puede soltar más pelusa en sus primeros lavados. Véanse velour y tejido de rizo.
¿Por qué dos toallas con el mismo GSM pueden comportarse de forma distinta?
El GSM registra cuánto material contiene un metro cuadrado, no cómo está dispuesto ese material. La misma masa puede formar bucles largos y abiertos o cortos y densos, puede ir en un hilo de pelo de anillos de baja torsión o en un hilo de rotor más duro, en una proporción alta o baja de pelo respecto al fondo, y puede acabarse con un suavizante que vuelve hidrófuga la superficie o con uno que no lo hace. Cada elección modifica la absorbencia, la suavidad, el tiempo de secado y la durabilidad, mientras el peso sigue siendo el mismo.
Al comparar cotizaciones, compare la construcción que hay detrás de la cifra: títulos y tipos de hilo del pelo y del fondo, altura del pelo, pasadas por bucle, composición de fibras y acabado. Véanse GSM y construcción del tejido.
¿Qué diferencia hay entre el algodón cardado y el peinado?
Ambos términos describen cómo se preparó el hilo, no un tipo distinto de algodón. Todo el algodón para la hilatura de anillos se carda; el hilo peinado pasa por una etapa adicional de peinado que elimina una parte de las fibras cortas y de los neps que quedan tras el cardado. El resultado es un hilo más liso, más regular, más resistente y menos velloso, que puede hilarse más fino, a un coste mayor, porque la fibra eliminada en el peinado (la borra) sale del proceso.
En las toallas, “algodón peinado” describe normalmente el hilo de pelo. El hilo cardado sigue siendo una opción sólida para los hilos de fondo y de trama, y para los hilos de pelo en los que importa más el volumen que la finura. Véanse cardado y peinado.
¿Qué significan Ne, tex y denier?
Los tres expresan la densidad lineal de un hilo. El Ne, el título inglés de algodón, es un sistema indirecto: el número de madejas de 840 yardas que pesan una libra, de modo que un número más alto significa un hilo más fino. El tex y el denier son sistemas directos: el tex es la masa en gramos de 1.000 metros de hilo y el denier la masa en gramos de 9.000 metros, de modo que un número más alto significa un hilo más grueso.
Los hilos de algodón para toallas se especifican normalmente en Ne, y los hilos de filamento de poliéster en denier o en decitex (una décima de tex). La conversión es aproximadamente Ne = 590,5 ÷ tex. Véase título del hilo.
¿Cómo influye la torsión del hilo en el comportamiento de la toalla?
La torsión une las fibras en un hilo. Más torsión hace el hilo más resistente hasta un óptimo y compacta más las fibras, lo que da bucles firmes y bien definidos que sueltan menos pelusa, pero deja menos espacio dentro del hilo para retener agua y da un tacto más seco. Menos torsión produce el efecto contrario: el bucle es más voluminoso y suave y absorbe más deprisa[133], pero pierde antes fibra y definición en el lavado.
Por eso los hilos de pelo suelen hilarse con menos torsión que los hilos de fondo, y el pelo sin torsión es el caso extremo. La viveza de la torsión residual también importa, porque puede hacer que los bucles se inclinen o formen espirales. Véanse torsión, hilos de pelo de baja y alta torsión e hilo sin torsión.
¿Qué diferencia hay entre la tintura reactiva y la estampación por sublimación?
Colorean fibras distintas mediante una química distinta. Los colorantes reactivos forman en medio alcalino un enlace covalente con los grupos hidroxilo de la celulosa, lo que los convierte en la principal clase de colorantes para las toallas de algodón; el colorante que no ha reaccionado con la fibra debe eliminarse después por lavado[121]. La sublimación utiliza colorantes dispersos que, al calentarse, se difunden en el poliéster por encima de su temperatura de transición vítrea y quedan atrapados al enfriarse[156]. No se forma ningún enlace químico y no hay lavado posterior.
La tintura reactiva da tonos lisos en un baño de tintura, y la estampación reactiva produce diseños sobre algodón. La sublimación reproduce diseños fotográficos e integrales, pero solo sobre una superficie de poliéster. Véanse colorantes reactivos y sublimación de colorantes.
¿Qué diferencia hay entre absorbencia, efecto mecha y velocidad de secado?
La absorbencia es la capacidad del tejido para captar el agua y retenerla: con qué rapidez empieza la absorción (la velocidad de absorción) y cuánta agua se retiene (la retención de agua). El efecto mecha es la difusión del líquido a través del tejido o a lo largo de él por acción capilar; una cara de poliéster puede transportar bien el líquido absorbiendo muy poco en sus fibras. La velocidad de secado es la rapidez con que se evapora el agua retenida.
Las tres suelen tirar en sentidos opuestos. Una toalla de rizo de algodón pesada retiene mucha agua y por eso tarda más en secarse; una toalla ligera de tejido plano o de microfibra seca rápido, pero retiene menos. Una especificación debe indicar cuál de ellas importa para el uso previsto. Véanse absorbencia, efecto mecha y velocidad de secado.
¿Qué miden en realidad las normas ISO de ensayos textiles?
Una norma de método de ensayo define cómo muestrear, acondicionar y ensayar una probeta y cómo expresar el resultado, para que puedan compararse los resultados de laboratorios distintos. La ISO 105-C06, por ejemplo, describe cómo lavar una probeta junto con un tejido testigo multifibra y cómo calificar con las escalas de grises la degradación del color y la descarga; la ISO 5077 describe cómo medir la variación dimensional tras el lavado y el secado.
El método no dice qué resultado es aceptable para una toalla. Los límites de aceptación proceden de la especificación del comprador o del minorista, de una norma de producto cuando existe o del contrato. Un informe que dice “ensayado según la ISO 105-C06” sin los grados y los límites acordados dice poco. Véase norma, reglamento, certificación y método de ensayo.
¿Qué diferencia hay entre un informe de ensayo y un certificado?
Un informe de ensayo registra los resultados de ensayos especificados sobre la muestra que recibió un laboratorio, y no dice nada sobre otros lotes salvo que también se ensayen. Un certificado lo emite un organismo de certificación tras evaluar un producto, un centro, un sistema de gestión o una cadena de custodia frente a los criterios de un esquema, y es válido para un alcance y un periodo definidos.
OEKO-TEX® STANDARD 100 certifica artículos, ISO 9001 certifica un sistema de gestión de la calidad, y GOTS o las normas de Textile Exchange certifican una cadena de custodia, con certificados de transacción para cada envío. Cuando un comprador pide una “certificación”, conviene nombrar el documento y el alcance necesarios. Véanse informe de ensayo, certificación de producto y de instalaciones y certificado de transacción.
¿Qué significa AQL 2,5 en la inspección de toallas?
Es el límite de calidad de aceptación que se utiliza para seleccionar un plan de muestreo de la ISO 2859-1: el peor promedio del proceso, en este caso un 2,5 % de unidades no conformes, que sigue siendo tolerable a lo largo de una serie continua de lotes[49]. No es una promesa de que cada lote contenga como máximo un 2,5 % de toallas defectuosas.
Junto con el tamaño del lote y el nivel de inspección, el AQL fija el tamaño de la muestra y los números de aceptación y de rechazo; el lote se acepta cuando el número de unidades defectuosas encontradas en la muestra no supera el número de aceptación. Los compradores suelen fijar AQL distintos para los defectos críticos, mayores y menores, por lo que la clasificación de defectos debe acordarse de antemano. Véanse límite de calidad de aceptación y clasificación de defectos.
Fuentes y normas
Fuentes citadas en las definiciones, agrupadas por tipo. Las normas figuran con la página de su editor, donde pueden comprobarse la edición vigente y el campo de aplicación; el glosario las explica, pero no las reproduce.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Designación normalizada de hilos sencillos, retorcidos y cableados mediante la densidad lineal en tex, el número de cabos y el sentido y la magnitud de la torsión.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Sistema de símbolos de cuidado que abarca el lavado doméstico, el blanqueo, el secado, el planchado y la limpieza profesional en seco y en húmedo; los símbolos indican el tratamiento más severo sin daños irreversibles; lavado industrial excluido (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989El AQL como límite de un promedio del proceso satisfactorio; el AQL por sí solo no da la probabilidad de aceptar un lote individual (curvas OC); definiciones de defectos críticos, mayores y menores; el lote de inspección puede diferir del lote de producción o de envío; niveles generales I–III (normalmente se utiliza el nivel II) y niveles especiales S-1 a S-4; tabla I: un lote de 3.201–10.000 con el nivel II da la letra código L; tabla II-A: letra código L = tamaño de muestra 200, AQL 2,5 Ac 10 Re 11, AQL 4,0 Ac 14 Re 15; cambio entre inspección normal, rigurosa y reducida.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 202116 procedimientos de lavado para la lavadora de referencia de carga frontal tipo A, otros procedimientos para dos tipos de carga superior, seis procedimientos de secado; cada procedimiento de lavado representa un único lavado doméstico; la elección de la lavadora, el detergente y la secadora influye en los resultados.
ISO 105-C06:2010 Textiles, Tests for colour fastness, Part C06: Colour fastness to domestic and commercial launderingISO, 2010Detergente de referencia; un ensayo S se aproxima a un lavado; un ensayo M puede aproximarse a hasta cinco lavados a temperaturas que no superen los 70 °C y es más severo por su acción mecánica; los artículos industriales y hospitalarios pueden necesitar procedimientos más severos; no refleja los blanqueadores ópticos de los detergentes comerciales.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Requisitos mínimos y métodos de ensayo para toallas de rizo confeccionadas nuevas y tejidos de rizo, solo de rizo de calada; excluye las toallas para uso sanitario y las toallas de rollo para dispensadores; el contenido incluye un anexo normativo para la determinación del tiempo de absorción (según la ficha del catálogo de CEN).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019Orientaciones sobre las reglas de decisión para las declaraciones de conformidad según la ISO/IEC 17025:2017, incluidas la aceptación simple y las bandas de guarda como formas de tener en cuenta la incertidumbre de medida (resumen confirmado mediante el aviso de Eurachem sobre la revisión).
ISO/TC 38 Textiles (technical committee page)ISO, 2026El ISO/TC 38 Textiles normaliza las fibras, los hilos, los tejidos y los productos textiles, sus métodos de ensayo, su terminología y sus especificaciones.
[77]
ISO 9001:2026 Quality management systems, RequirementsISO, 2026ISO 9001:2026 (6.ª edición) publicada el 16 de septiembre de 2026, que sustituye a la ISO 9001:2015 anulada; la ISO 9001 certifica un sistema de gestión de la calidad.
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026ISTA publica procedimientos de ensayo normalizados (series de integridad, de simulación parcial y de simulación general) para productos embalados en tránsito.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Incoterms® 2020 es la edición vigente, en vigor desde el 1 de enero de 2020, y comprende once términos comerciales de tres letras; DPU sustituyó a DAT en la edición de 2020 (página de Incoterms 2020 de la CCI).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020Las siete reglas para cualquier modo de transporte; EXW: el vendedor no tiene que cargar ni despachar para la exportación, y se aconseja al comprador utilizar FCA si el despacho de exportación es difícil; DDP: el vendedor despacha para la importación, paga los derechos de importación y los impuestos aplicables, puede no recuperar los impuestos y debe considerar DAP o DPU si no puede obtener el despacho de importación.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR y CIF son las reglas para el transporte marítimo y por vías navegables interiores; con FOB/CIF el riesgo pasa a bordo; la CCI aconseja FCA en lugar de FOB y CIP en lugar de CIF cuando la mercancía se entrega en una terminal de contenedores; el seguro CIF corresponde a las Institute Cargo Clauses (C) por un mínimo del 110 % del precio del contrato.
Reglamentación y legislación de etiquetado
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)La definición legal estadounidense del algodón de fibra extralarga se basa en la especie (Pima americano y otras variedades de G. barbadense) y en el desmotado con rodillo, no en una longitud de fibra medida.
How to Avoid Bamboozling Your Customers (business guidance on bamboo textile claims)U.S. Federal Trade Commission, 2009Solo los textiles fabricados directamente con fibra de bambú pueden denominarse bambú; el rayón fabricado a partir de bambú debe utilizar el nombre genérico de la fibra; en el rayón no queda rastro de la planta; las afirmaciones antimicrobianas necesitan pruebas.
Regulation (EC) No 1907/2006 concerning the Registration, Evaluation, Authorisation and Restriction of Chemicals (REACH), consolidated textEuropean Union (EUR-Lex), 2025Artículo 33 (información sobre las sustancias de la Lista de sustancias candidatas en artículos por encima del 0,1 % en peso; solicitudes de los consumidores en un plazo de 45 días); notificación del artículo 7, apartado 2 (>1 t/año, >0,1 %); anexo XVII, entrada 46a (NPE ≥0,01 % en textiles que se lavan con agua, desde el 3 de febrero de 2021); entrada 79 (PFHxA: ropa a partir del 10 de octubre de 2026, otros textiles de consumo a partir del 10 de octubre de 2027).
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 2023Aplicable desde el 13 de diciembre de 2024; artículo 9, obligaciones de los fabricantes (análisis interno de riesgos, documentación técnica conservada durante 10 años, número de tipo, lote o serie, nombre y dirección postal y electrónica); artículo 16, operador económico responsable establecido en la Unión.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Las toallas, las manoplas de baño y los paños de cocina están incluidos; contenido de fibras por denominación genérica y porcentaje en peso en orden decreciente, fibras por debajo del 5 % como ‘other fiber’, tolerancia del 3 % (ninguna para las declaraciones de una sola fibra), país de origen, nombre de la empresa o RN; las secciones con fibras distintas se etiquetan por separado.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026El SA es la nomenclatura internacional polivalente de productos de la OMA, con códigos de seis dígitos, utilizada por más de 200 países y economías, que abarca más del 98 % de las mercancías del comercio internacional.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026Nota de subpartida 2 de la sección XI: los productos de los capítulos 56–63 de dos o más materias textiles se clasifican por la materia predominante; en los productos con un tejido de fondo y una superficie de pelo o de bucles, no se tiene en cuenta el tejido de fondo.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026Una IAV es una decisión jurídica sobre la clasificación arancelaria emitida por las autoridades aduaneras de la UE, vinculante para todas las administraciones aduaneras de la UE y para el titular, válida en general durante tres años en toda la UE.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026Ámbito de la unión aduanera UE-Turquía (excluye los productos agrícolas; carbón y acero en un acuerdo preferencial aparte); el A.TR como prueba del estatuto de libre práctica, incluidas las mercancías importadas de terceros países; aceptación del A.TR expedido electrónicamente con código QR.
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Ámbito (≥70 % de fibras naturales orgánicas certificadas); certificación en todas las etapas, primer transformador del algodón = desmotado; inspección anual in situ; grados de etiqueta ≥95 % ‘orgánico’ y ≥70 % ‘fabricado con (x %) materiales orgánicos’; algodón convencional y poliéster virgen prohibidos, sintéticos reciclados ≤20 %; reglas sobre accesorios; certificados de alcance y de transacción; segregación y conciliación de volúmenes; aplicable desde el 1 de marzo de 2027 con una transición de un año; revisión cada tres años.
[104]
Organic Content Standard (OCS)Textile ExchangeEl OCS verifica la presencia y la cantidad de material de cultivo orgánico a lo largo de la cadena de suministro, pero no trata los productos químicos ni los aspectos sociales y ambientales de la producción.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025pH 4,0–7,5 para las clases de producto I y II, 4,0–9,0 para las clases III y IV, excepción de 4,0–10,5 para los productos que deben someterse a tratamientos húmedos en procesos posteriores; filas de límites para el formaldehído, los metales pesados extraíbles y los residuos de tensioactivos, incluidos los alquilfenoles etoxilados. Los mismos valores de pH figuran en la tabla de valores límite Version 03.2026 alojada por Hohenstein.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.Los símbolos de cuidado son marcas registradas propiedad de GINETEX en la mayoría de los países y necesitan licencia; orden de los símbolos: lavado, blanqueo, secado, planchado, cuidado profesional.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Etiqueta para textiles ensayados en cuanto a sustancias nocivas; cada componente se ensaya frente a más de 1.000 sustancias; cuatro clases de producto; certificado emitido para un año; valores límite revisados al menos una vez al año; verificación de la etiqueta mediante el Label Check.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025Clases de producto I–IV; programas de ensayo de los anexos 4 y 6; los criterios incluyen colorantes azoicos prohibidos, cadmio, plomo, sustancias no reguladas y SVHC de relevancia textil; requisitos previos, entre ellos el aseguramiento de la calidad y la auditoría de la empresa; certificado válido un año; criterios que a menudo sirven de base a las RSL de los minoristas.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Certificación de instalaciones para centros de producción textil y de cuero que evalúa seis módulos (gestión de productos químicos, comportamiento ambiental, gestión ambiental, responsabilidad social, gestión de la calidad, seguridad y salud); certificado para tres años.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026Etiqueta de producto trazable: producto certificado según STANDARD 100 (u ORGANIC COTTON / LEATHER STANDARD) e instalaciones de confección certificadas según STeP.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026RCS y GRS certifican el contenido reciclado y la cadena de custodia; GRS tiene un mínimo más alto (50 %) y requisitos sociales, ambientales y químicos; definición ISO de reciclado, preconsumo y posconsumo; auditoría de cada etapa; transición a la Materials Matter Standard (en vigor el 31 de diciembre de 2026, obligatoria el 31 de diciembre de 2027).
[113]
Standards FAQsTextile Exchange, 2026RCS para productos con ≥5 % de material reciclado; umbral GRS de insumo del 20 % para la certificación y del 50 % para las declaraciones dirigidas al consumidor; el GRS puede ser insumo del RCS, pero no al revés; reglas de los TC (autenticación, 100 envíos / 1.000 productos, 180 días); el SC puede omitir el porcentaje exacto, el TC debe indicarlo.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026MRSL publicada por primera vez en 2015 como documento vivo; limita sustancias en las formulaciones químicas; definición de conformidad; niveles de conformidad 0–3 mostrados en el ZDHC Gateway.
amfori BSCIamfori, 2026amfori BSCI como programa de gestión del riesgo social con auditorías alineadas con las directrices de la OCDE, los Principios Rectores de la ONU y los convenios de la OIT; informes de auditoría compartidos entre los miembros.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026SMETA abarca las normas laborales y la seguridad y la salud (2 pilares), con el medio ambiente y la ética empresarial en la auditoría de 4 pilares; SMETA 7 es la versión más reciente; una metodología de mejora continua, no una certificación.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 es un programa de certificación social; auditorías por organismos de certificación acreditados por SAAS; basado en la Declaración Universal de Derechos Humanos, los convenios de la OIT y la legislación nacional; SA8000:2026 ya disponible.
Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Medición instrumental (HVI) de la longitud de fibra, la uniformidad de longitud, la resistencia, el micronaire, el color y las impurezas.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Fórmula del índice de uniformidad de longitud (100 × longitud media / UHML) y calificaciones descriptivas de la finura de la fibra (militex) y del índice de madurez.
Hughs, S. E., Armijo, C. B. and Foulk, J. A., Upland Fiber Changes Due to Ginning and Lint CleaningJournal of Cotton Science 17(2), 115–124 (USDA-ARS), 2013El desmotado con rodillo conserva más fibra larga que el desmotado con sierras; la limpieza adicional de fibra con sierras acorta la fibra, eleva el contenido de fibras cortas y aumenta los neps, las imperfecciones y las roturas en la hilatura.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014La microfibra se define convencionalmente como una fibra o un filamento más fino que aproximadamente 1 dtex; los tejidos de microfibra necesitan más colorante para una misma intensidad de tono por su mayor superficie de fibra.
[129]
Zhang, S. et al., Regenerated Cellulose by the Lyocell Process, a Brief Review of the Process and PropertiesBioResources 13(2), DOI 10.15376/biores.13.2.Zhang, 2018Disolución directa en NMMO y recuperación del disolvente superior al 99 %; vía del xantato de la viscosa; la viscosa pierde en húmedo aproximadamente la mitad de su resistencia, mientras que el lyocell la conserva; fibrilación por abrasión en húmedo; historia de la marca Tencel y Lenzing.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Hilo de anillos flameado aleatorio obtenido alimentando cintas de borra de peinadora y algodón corto en el último pasaje de manuar; intervalo práctico de Ne 30/1 y más gruesos; los hilos flameados suelen trabajarse con un 5–10 % más de torsión; reutilización de la borra de peinadora.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Mecanismo de la hilatura compacta (condensación por aspiración, triángulo de hilatura); mayor tenacidad y alargamiento, sin cambio significativo del CV de masa; en torno a un 65 % menos de fibras salientes de más de 3 mm, en torno a un 16 % menos de las más cortas; definición del H de Uster (longitud total de fibras salientes por cm, sin unidad) y del S3 de Zweigle.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikPrincipios de la máquina de tejer rizo: urdimbre de fondo tensa y urdimbre de pelo floja en plegadores separados; por grupo de pasadas, la urdimbre de pelo se desenrolla aproximadamente el doble de la longitud del bucle más el tejido en el fondo, sobre todo con regulador positivo; balancín y enrollado de control positivo; tejeduría sobre varillas y cara a cara (doble pieza) de los tejidos de pelo cortado.
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Descripción de referencia del rizo convencional: tejido de tres pasadas con un reps 2:1 para las urdimbres de fondo y de pelo, desplazadas una pasada; dibujos de rizo habituales de 3 a 7 pasadas, la mayoría tejidos a tres pasadas porque un mayor número de pasadas es costoso; los bucles de pelo pueden deslizarse respecto al sustrato.
[139]
Karahan, M., Eren, R. and Alpay, H. R., An investigation into the parameters of terry fabrics regarding the productionFibres & Textiles in Eastern Europe 13(2), 20–25 (Bursa Uludağ University repository record), 2005Estudio de 72 construcciones de rizo: contracción en la tejeduría del 1,5–2,0 %, contracción tras el lavado del 5,5–11,5 %, desperdicio de tundido del 9,4–17,4 %, y estrecha concordancia entre la longitud de pelo medida y la distancia entre los puntos de batida corta y completa.
[140]
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996Los dos principios de formación del rizo: cambiar la posición de batida del peine o desplazar el frente del tejido; la distancia entre la posición de batida y el frente del tejido representa la cantidad de rizo.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)En las máquinas de rizo Picanol actuales, un motor de pelo acciona conjuntamente el movimiento del tejido y del balancín; los cambios de altura del pelo se ajustan electrónicamente, y la tensión constante del hilo es un objetivo de diseño declarado.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Altura del pelo programable en un telar de rizo de control electrónico (información del fabricante).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Hilo convencional de baja torsión o sin torsión para toallas: un hilo de PVA retorcido con el hilo de algodón en sentido contrario, disuelto en agua caliente a 85–90 °C, que deja una torsión muy baja; inconvenientes del coste del PVA y de la carga del efluente.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Evaluación objetiva del tacto del rizo a partir del espesor, la compresión, la flexión, la elasticidad a la tracción y al cizallamiento y la fricción dinámica; Kawabata y FAST como sistemas consolidados.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011El descrudado elimina la cera, la pectina, las proteínas y las hemicelulosas; descrudado convencional hasta 130 °C a pH 10–12 con NaOH; blanqueo con peróxido a pH 10–12 hasta 120 °C con estabilizadores contra el daño radicalario de la fibra; el blanqueo con peróxido reduce el GP, elimina los residuos que deja el descrudado y mejora la absorbencia; biodescrudado con pectinasas y su eliminación incompleta de la cera a baja temperatura o pH neutro; desactivación enzimática calentando a 80 °C durante 10 min.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Dureza del agua como calcio y magnesio disueltos, expresada en mg/L como carbonato de calcio; clasificación: blanda 0–60, moderadamente dura 61–120, dura 121–180, muy dura por encima de 180 mg/L.
[153]
New Thies iMaster for dyeing heavy pile fabrics (Texdata news, 2 August 2013)Texdata International (machine manufacturer information, Thies GmbH & Co. KG), 2013Serie de máquinas de tintura soft-flow diseñada para tejidos de pelo pesados como el rizo para toallas, que trabaja con relaciones de baño de hasta 1:4 para algodón.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Documentación del fabricante: las siliconas aminofuncionales suavizan mediante grupos amino parcialmente protonados que interactúan con el algodón cargado negativamente; las cadenas de poliglicol aportan hidrofilia; los suavizantes de silicona convencionales hacen que los textiles absorban mal; el amarilleamiento de los blancos es un problema frecuente con los suavizantes convencionales.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979Condiciones del termosol (fijación térmica) de 5–90 s a 175–225 °C; mecanismo del colorante que se difunde y se disuelve en el poliéster calentado; el colorante sobre el algodón de las mezclas sublima hacia el poliéster; primeros desarrollos de la estampación por transferencia térmica a 175–220 °C; comercial desde 1958.
DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeEjemplo de un tejido de rizo disponible comercialmente con cara de poliéster para la estampación por transferencia y reverso de algodón.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Clases de costura según la ISO 4916:1991; la clase 6, acabado o pulido de bordes, incluye el dobladillado.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Composición del hilo y propiedades de los tipos de puntada 301, 401, 504, 514 y 516: 504 = un hilo de aguja y dos hilos de garfio, 516 = cadeneta 401 más sobrehilado 504; el pespunte es reversible, con alargamiento y productividad bajos.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.Los números de etiqueta europeos se derivan del número métrico (Nm dividido por el número de cabos, multiplicado por 3); ninguna regla obligatoria rige la numeración de las etiquetas; para comparar hilos se necesita la densidad lineal real (tex o Nm).
Convierta los términos en una especificación
Envíenos el uso previsto, la medida, la cantidad y el diseño. Le proponemos una construcción, la recogemos en la especificación y la confirmamos con usted en la fase de muestras.