
Proceso de fabricación de toallas
Las toallas se fabrican de dos maneras muy distintas. En una toalla de algodón convencional, la fibra de algodón se hila y el hilo se teje formando bucles en un telar de rizo; después, el tejido se blanquea o se tiñe, se acaba, se corta y se cose. Una toalla con estampado integral se construye en torno a una cara de poliéster que los colorantes de sublimación pueden teñir, con un reverso de algodón que aporta la absorción, y su diseño se transfiere al interior de la fibra mediante calor. Este recurso sigue ambos procesos etapa por etapa, los compara y explica cómo se ensaya la calidad de una toalla.
Las descripciones del proceso corresponden a la práctica general del sector. Las afirmaciones sobre la producción propia de Mira Towels se señalan como tales y se limitan a lo que publicamos en otras páginas de este sitio.
Dos sistemas de fabricación
La mayoría de las toallas son de rizo: un tejido cuya superficie está cubierta de bucles de hilo sin cortar. Los bucles son la parte que trabaja. Multiplican la superficie de fibra que entra en contacto con el agua y la retienen en los huecos que quedan entre ellos, de modo que cada decisión en la fabricación convencional de toallas, desde la elección del algodón hasta el suavizante del último aclarado, se juzga por lo que hace con esos bucles.
Las toallas con estampado integral siguen otra lógica. Un diseño fotográfico que cubre la pieza de borde a borde se reproduce con más fiabilidad mediante sublimación, y los colorantes de sublimación tiñen el poliéster, no el algodón. Por eso una toalla estampable necesita una superficie de poliéster para la imagen y otra de algodón para secar, y su producción se organiza en torno a la estampación y no en torno a la tintorería.
Toalla de rizo de algodón: flujo del proceso
- Selección de la fibraLongitud de fibra, madurez y limpieza
- HilaturaCardado o peinado; hilo de anillos o de rotor
- Urdido y encoladoPlegadores de urdimbre de fondo y de pelo
- Tejeduría de rizoLa batida con pasadas flojas forma los bucles
- Inspección en crudoDefectos, ancho y peso
- PreparaciónDesencolado, descrudado, blanqueo
- TinturaNormalmente con colorantes reactivos y lavado posterior
- Acabado y secadoSuavizado, tamboreado, secado en relajación
- Corte y confecciónDobladillos, bordes, etiquetas
- Inspección y embalajeMedida, peso, tono, plegado
Toalla sublimada con cara de poliéster y reverso de algodón: flujo del proceso
- Tejido de doble caraCara de estampación de poliéster, reverso de algodón
- Preparación del tejidoLimpieza, termofijado, preencogido
- Diseño y colorSangrado, resolución, perfil ICC
- ImpresiónSobre papel de transferencia o directa al tejido
- Transferencia térmicaEl colorante se difunde en el poliéster
- Corte y alineaciónPaneles cortados según la composición impresa
- Confección y bordesDobladillos, remallado o ribete
- Inspección y embalajeEstampado, color, bordes, medida
Secuencias simplificadas. El orden y el número de etapas varían según la fábrica y el producto, y algunas etapas se realizan en continuo.
Cómo se fabrican las toallas de rizo de algodón
Cada etapa fija una propiedad que las siguientes ya no pueden corregir del todo. La calidad de la fibra limita el hilo, el hilo limita los bucles, y los procesos en húmedo deciden cuánta de la absorción natural del algodón llega a la toalla terminada.
La fibra de algodón: longitud, madurez y limpieza
El algodón se compra por propiedades medibles de la fibra, no solo por el nombre de su origen. La longitud de fibra y su uniformidad determinan cuántas fibras se solapan en la sección transversal de un hilo y con qué firmeza puede unirlas la torsión; las fibras más largas y uniformes dan hilos más finos, más resistentes y menos pilosos. El micronaire, una lectura por flujo de aire que refleja a la vez la finura y la madurez, indica hasta qué punto se han desarrollado las paredes de la fibra. Las fibras inmaduras tienen paredes delgadas, se enredan durante el proceso en pequeños nudos llamados neps y toman el colorante de forma menos uniforme, lo que puede aparecer más tarde como motas claras en una toalla teñida. Los grados de color y de materias extrañas describen la limpieza: los fragmentos de hoja y de cubierta de la semilla deben eliminarse en la apertura y la limpieza, y lo que queda se convierte en un defecto visible o en un punto débil del hilo. En Estados Unidos, estas propiedades se miden instrumentalmente en cada bala[1].
En una toalla, el hilo de pelo merece la máxima atención, porque forma la superficie que toca el usuario y los bucles que recogen el agua. Los hilos de fondo sostienen la estructura y se eligen sobre todo por su resistencia y su comportamiento en el telar.
Hilatura: hilos cardados, peinados, de anillos y open-end
Tras la apertura y la mezcla, la carda separa el algodón en un velo fino, elimina buena parte de las impurezas y de la fibra corta que aún quedan y lo condensa en una cinta. El hilo cardado se hila a partir de esa cinta. El hilo peinado pasa por una etapa adicional de peinado que retira otra parte de las fibras cortas y de los neps, y se obtiene así un hilo más regular, más liso y más resistente; el coste es mayor porque parte del algodón sale del proceso como borra de peinadora (noils).
Dos sistemas de hilatura dominan en los hilos para toallas. La hilatura de anillos (continua de anillos) estira la mecha de fibras e inserta la torsión mediante un huso giratorio y un cursor. Produce un hilo resistente, con las fibras bien orientadas, y sigue siendo el sistema de referencia para un hilo de pelo de calidad. La hilatura open-end, o de rotor, forma el hilo dentro de un rotor que gira a gran velocidad, con una productividad mucho mayor. A partir del mismo algodón, el hilo de rotor es más regular y menos piloso que el de anillos, pero entre un 10 y un 30 % menos resistente[2], y tiene un tacto más áspero, por lo que se emplea sobre todo en hilos de fondo y de trama y en toallas económicas. Las revisiones de la investigación sobre tejidos de rizo señalan además que el hilo de pelo de anillos absorbe el agua más deprisa que el de rotor[5].
La finura del hilo se expresa mediante el título. Las fábricas de toallas suelen trabajar con el título inglés de algodón (Ne), es decir, el número de madejas de 840 yardas que entran en una libra de hilo, de modo que un número más alto indica un hilo más fino; el sistema tex, en gramos por 1000 metros, funciona a la inversa. En un núcleo de tejeduría de rizo documentado en la India, las urdimbres de fondo son hilos cardados a dos cabos de Ne 20/2 o 24/2, elegidos porque los hilos de fondo soportan la mayor tensión durante el tisaje, mientras que las urdimbres de pelo son hilos peinados a un cabo de Ne 16 o 20[3]. Es un reparto típico: resistencia en el fondo, suavidad y volumen en el pelo.
La torsión mantiene unidas las fibras. Más torsión aumenta la resistencia hasta cierto punto, pero también compacta las fibras, con lo que los bucles quedan más firmes y queda menos espacio entre las fibras para retener agua. Los hilos de pelo de baja torsión y sin torsión (zero twist) se desarrollaron principalmente para aumentar la absorción[5]. Los hilos sin torsión se obtienen retorciendo el algodón junto con una fibra hidrosoluble que se disuelve durante los procesos en húmedo, de forma que el algodón queda casi sin torsión. La contrapartida es la durabilidad: cuanta menos torsión tiene un hilo de pelo, más fácilmente suelta fibras y antes pierden los bucles su definición con los lavados repetidos.
Urdimbre de fondo, urdimbre de pelo y trama
Un tejido de rizo se construye con tres sistemas de hilos. La urdimbre de fondo discurre a lo largo con una tensión elevada y, entrelazada con la trama, forma el tejido base que mantiene unida la toalla. La urdimbre de pelo también discurre a lo largo, pero se desenrolla con una tensión baja y controlada para que pueda salir del plano del tejido y formar bucles. La trama atraviesa el ancho del tejido y fija ambas urdimbres. Como cada bucle consume longitud adicional, la urdimbre de pelo se gasta varias veces más deprisa que la de fondo, por lo que las dos se enrollan en plegadores distintos y se alimentan de forma independiente en el telar.
El urdido enrolla cientos o miles de hilos desde una fileta sobre estos plegadores con una tensión uniforme; una tensión irregular aparece después como rayas o como un pelo irregular. Los hilos de la urdimbre de fondo sufren el roce constante de los lizos y del peine, por lo que suelen encolarse con almidón o con una película sintética que los protege durante el tisaje y se elimina más adelante. En las urdimbres de pelo la práctica varía, y los hilos de pelo a varios cabos se tejen a menudo con poca cola o sin ella. Antes de tejer, cada hilo se pasa por su laminilla, su malla de lizo y su púa del peine en el orden que exige el dibujo.
Tejeduría de rizo: cómo se forman los bucles
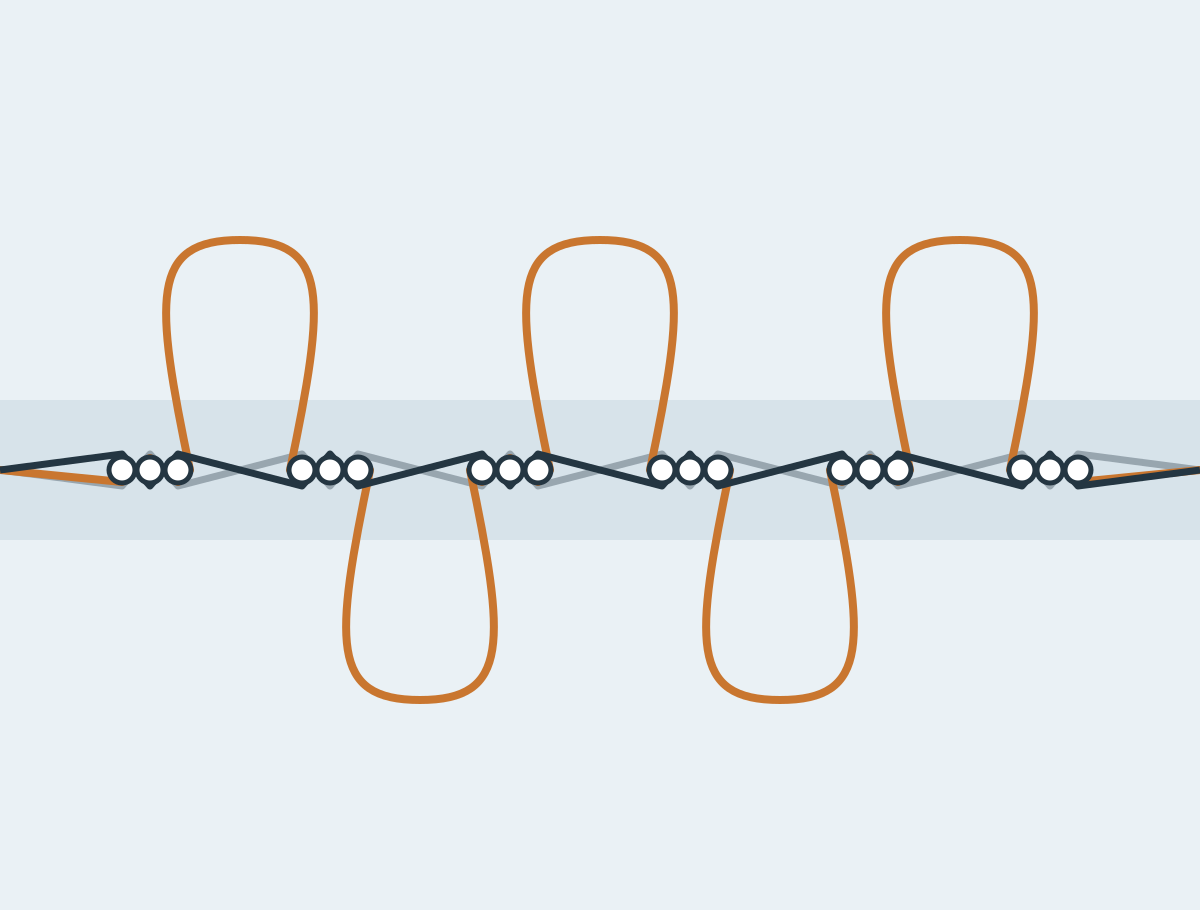
La tejeduría de rizo es un tisaje convencional de maquinita (dobby) o jacquard con una particularidad: la batida cambia de posición. En un rizo de tres pasadas, las dos primeras pasadas de trama de cada grupo se detienen deliberadamente antes del frente del tejido (la línea de batida) y dejan una separación que se denomina distancia de pasada floja. En la tercera pasada, la batida completa empuja las tres pasadas juntas contra el frente del tejido. La urdimbre de fondo, muy tensa, no puede acompañarlas, pero la urdimbre de pelo, floja y sujeta entre las pasadas, avanza con ellas y se arquea fuera del tejido para formar un bucle en la cara o en el reverso, según el ligamento[3].
La altura del pelo depende sobre todo de la distancia de pasada floja, junto con el desenrollado de la urdimbre de pelo. Según la máquina, la pasada floja se consigue desplazando el peine o haciendo avanzar y retroceder el frente del tejido. Los telares de rizo con control electrónico pueden programar la altura del pelo a lo largo de la toalla sin detenerse; una generación actual de telares ofrece ajustes de cero a doce milímetros[4]. Así es como una misma toalla combina un cuerpo de bucles, una cenefa de tejido plano y una banda con otra altura de pelo.
El rizo de tres pasadas es la construcción estándar para toallas de baño y de hotel. El de dos pasadas prácticamente ha desaparecido porque sus bucles son inestables. El rizo de cuatro pasadas añade una pasada más a cada grupo, de modo que cada bucle queda ligado por más trama y se forman menos bucles por centímetro de longitud; se teje con mucha menos frecuencia, en parte porque la secuencia de batida es más compleja[3]. Las construcciones con más pasadas se reservan para efectos especiales. El anclaje cuenta mucho en el uso: los bucles débilmente ligados se salen al engancharse con anillos o ganchos y por la abrasión, y dejan enganchones y bucles largos estirados. La resistencia a la extracción de los bucles puede medirse con un método de ensayo europeo específico, la EN 15598.
La densidad de pelo es el número de bucles por unidad de superficie. Resulta del número de hilos de pelo por centímetro a lo ancho y del número de bucles por centímetro a lo largo. La altura del pelo, la densidad, el título del hilo y la proporción entre hilo de pelo e hilo de fondo determinan en conjunto el peso de la toalla, su tacto y la cantidad de agua que puede retener. La investigación sobre tejidos de rizo constata que la velocidad de absorción de agua aumenta con la densidad y la longitud de los bucles[5]. Un pelo alto y poco denso resulta suave al principio, pero se aplasta y se enreda; un pelo más corto y denso es más estable, aunque puede resultar más firme al tacto.
El rizo a una cara lleva bucles solo en un lado y se utiliza cuando se busca una cara más lisa. El rizo a dos caras, con bucles en ambos lados, es la toalla de baño habitual. Los dibujos se tejen de dos maneras. Una maquinita de lizos (dobby) gobierna un número limitado de marcos de lizos y teje cenefas geométricas, bandas lisas y dibujos sencillos. Una máquina jacquard gobierna los hilos de urdimbre de uno en uno o en pequeños grupos y puede tejer letras, logotipos y motivos figurativos, incluidos efectos tono sobre tono en los que las zonas de pelo y las zonas planas forman el motivo. En el rizo jacquard a dos colores, los hilos de pelo de un color se levantan en una cara y los del otro color en el reverso, de modo que el dibujo aparece en ambas caras con los colores invertidos.
- Urdimbre de fondo (tensión alta)
- Urdimbre de pelo (tensión baja)
- Pasadas de trama 1, 2 y 3
- Distancia de pasada floja antes de la batida completa
- Bucles formados en la cara y en el reverso
Inspección del tejido crudo
El tejido que sale directamente del telar se denomina tejido crudo (en inglés, greige o grey goods). Se inspecciona antes de los procesos en húmedo porque después los defectos son más difíciles y más caros de rastrear. Los inspectores buscan hilos rotos o ausentes, que dejan líneas sin bucles; defectos de trama como gruesos y pasadas dobles; altura de bucle irregular; bucles estirados o aplastados; manchas de aceite del telar; y errores en el dibujo de las cenefas. El ancho y el peso por unidad de superficie se comprueban frente a la construcción, ya que ambos se desvían cuando las tensiones de urdimbre o la densidad de pasadas no son las correctas.
Desencolado, descrudado y blanqueo
El algodón en bruto y el hilo encolado absorben mal el agua. La película de cola de la urdimbre de fondo y las ceras, pectinas y proteínas de la superficie de la fibra repelen el agua, así que las primeras etapas en húmedo se encargan de eliminarlas. El desencolado degrada la cola de almidón, normalmente con enzimas amilasas, o elimina por lavado la cola sintética hidrosoluble. El descrudado en un baño alcalino caliente emulsiona las ceras naturales y retira la mayor parte de las impurezas restantes; después, el algodón se moja casi al instante. El blanqueo, en la mayoría de los casos con peróxido de hidrógeno en medio alcalino, elimina el tono amarillento natural para obtener una toalla blanca o una base limpia para colores vivos y tonos claros, y en las toallas de hotel de blanco intenso pueden añadirse blanqueantes ópticos.
Las tintorerías modernas combinan a menudo estas etapas para ahorrar agua y energía, pero cada una exige un aclarado a fondo. Los restos de álcali, peróxido o cola interfieren en la tintura, pueden amarillear la toalla durante el almacenamiento y debilitan la fibra.
Tintura de toallas de algodón
Las toallas se tiñen en hilo o en pieza. La tintura en hilo, en bobinas o en plegadores, es necesaria para rayas, cuadros y jacquards a dos colores, en los que distintos hilos deben llevar colores distintos. La tintura en pieza tiñe por lotes el tejido o las toallas ya terminadas, normalmente en máquinas de torniquete o jet que hacen avanzar el tejido con suavidad a través del baño para no aplastar los bucles.
Los colorantes reactivos son la principal familia de colorantes para toallas de algodón. La sal impulsa el colorante hacia la fibra y el álcali hace después que reaccione con los grupos hidroxilo de la celulosa y forme un enlace covalente[6]. Como el color queda unido químicamente, un tono reactivo bien teñido resiste el lavado. Sin embargo, parte del colorante reacciona con el agua en lugar de con la fibra. Este colorante hidrolizado carece de enlace y debe eliminarse con una secuencia de aclarados en caliente y baños de jabonado. Si el lavado posterior es incompleto, el colorante suelto se destiñe en los primeros lavados domésticos y mancha otras piezas, una causa habitual de suspensos en los ensayos de solidez al lavado. A continuación, el tejido se neutraliza hasta un pH próximo al neutro, algo que importa para el contacto con la piel y para los productos de acabado que se aplican después.
Acabado: el equilibrio entre suavidad y absorción
Tras los procesos en húmedo, los bucles quedan enredados y el tacto puede resultar seco y áspero. El acabado lo corrige por vía química y mecánica. Los suavizantes lubrican las fibras para que los bucles se deslicen y resulten suaves al tacto. Los suavizantes catiónicos, base de la mayoría de los agentes suavizantes convencionales, recubren las fibras con una capa grasa que vuelve la superficie más hidrófoba, y la investigación sobre tejidos de rizo constata de forma sistemática que los suavizantes reducen la absorción de agua, mientras que el simple lavado y el tamboreado la aumentan[5]. Para equilibrar tacto y absorción se recurre a suavizantes hidrófilos y a una dosificación cuidadosa. Por eso una toalla que en la tienda parece excepcionalmente sedosa puede absorber menos en sus primeros usos que otra de tacto más seco, y por eso la absorción suele mejorar en los primeros lavados, a medida que el acabado se va eliminando.
El acabado mecánico incluye el tamboreado por lotes, que abre y esponja los bucles; el tundido, que corta las puntas de los bucles en una cara para obtener velour; y, con menos frecuencia, el cepillado. El velour tiene una superficie lisa y uniforme que muestra con claridad los diseños tejidos y estampados, pero se ha comprobado que el pelo cortado es menos hidrófilo que el bucle sin cortar[5], de modo que una cara de velour absorbe menos que la misma toalla con rizo de bucle.
Secado, estabilidad dimensional y control del encogimiento
El algodón encoge al lavarse porque se relajan las tensiones acumuladas durante el tisaje y los procesos en húmedo, y el rizo añade su propio movimiento, ya que los bucles se contraen al hincharse. Por eso el tejido de toalla se seca en estado relajado, en secadoras de tambor o de relajación, o en una rama con sobrealimentación, en lugar de estirarlo en plano hasta el ancho. Un tejido estirado hasta la medida guarda un encogimiento que aparece en el primer lavado del cliente. El encogimiento residual se mide marcando el tejido, lavándolo y secándolo según un procedimiento doméstico normalizado y volviendo a medirlo, tal como describen las normas ISO 5077 e ISO 6330. Un encogimiento distinto entre el cuerpo de rizo y la cenefa plana produce cenefas onduladas y dobladillos fruncidos, un defecto muy visible en las toallas de hotel.
Corte, dobladillo y construcción de las cenefas
Las toallas suelen tejerse en una pieza continua, con una banda plana incorporada al dibujo en cada extremo de toalla. El corte transversal separa las toallas a través de estas bandas, y el tejido ancho, en el que se tejen varias toallas a lo ancho, se corta longitudinalmente entre ellas. Los bordes laterales se rematan como orillos tejidos o con una costura de sobrehilado, y los extremos cortados se doblan y se cosen en dobladillo. En esta etapa se cosen también los colgadores, las etiquetas de cuidado y las etiquetas de marca.
Los dobladillos son un punto de fallo frecuente en las toallas de hostelería, porque el lavado industrial combina temperatura elevada, una fuerte acción mecánica y secados repetidos en secadora. Por eso la densidad de puntada, el hilo de coser y el ancho del dobladillo deberían figurar en la especificación en lugar de dejarse a los valores por defecto, y el dobladillo debe quedar plano después del lavado, sin ondular contra el cuerpo de la toalla.
Bordado y otras personalizaciones
El bordado se aplica sobre toallas terminadas o paneles cortados con una entretela estabilizadora, a menudo con un film soluble en la superficie que impide que las puntadas se hundan en el pelo. Un logotipo en jacquard forma parte del propio tejido, mientras que un logotipo estampado sobre algodón se realiza con estampación reactiva o pigmentada. La elección depende de la cantidad, del aspecto buscado y de cómo se vaya a lavar la toalla.
Inspección final, plegado y embalaje
Las toallas terminadas se inspeccionan pieza a pieza o mediante muestreo estadístico, habitualmente con planes de muestreo por límite de calidad de aceptación (AQL) como los de la ISO 2859-1. Los controles abarcan la medida, el peso, el tono frente al estándar aprobado, dobladillos y costuras, bucles estirados, manchas y etiquetado. El peso se controla porque es una especificación comercial: una toalla más ligera de lo acordado contiene menos hilo. Después, las toallas se pliegan en el formato acordado, se etiquetan, se agrupan en paquetes o se embolsan individualmente y se colocan en cajas de exportación marcadas.
Cómo leer la especificación de una toalla de rizo
La especificación de una toalla combina unas pocas cifras fáciles de comparar y varias que no lo son tanto. Los términos más habituales significan lo siguiente.
- GSM
- Masa por unidad de superficie de la toalla terminada, en gramos por metro cuadrado. Mide cuánto material contiene una toalla, no lo buena que es. Una toalla más pesada retiene más agua en total y resulta más densa, pero los estudios indican que el peso influye poco en la rapidez con que absorbe un tejido de rizo, y que los tejidos más ligeros captan más agua por gramo[5]. Una toalla más pesada también tiene más agua que secar y cuesta más lavarla, de modo que para gimnasio, playa y cocina una toalla más ligera es a menudo la mejor especificación. Cómo elegir el gramaje.
- Título del hilo
- La finura de los hilos de pelo, de fondo y de trama, normalmente en Ne (título de algodón). El número de cabos se escribe después del título: Ne 16/2 significa dos hilos de Ne 16 retorcidos juntos.
- Altura del pelo
- La altura de los bucles sobre el tejido de fondo, normalmente en milímetros. Junto con la densidad, determina la suavidad, la capacidad de retener agua y la rapidez con que se seca la toalla.
- Pasadas por bucle
- Rizo de tres o de cuatro pasadas. Más pasadas por bucle ligan cada bucle con más trama y dan menos bucles por centímetro de longitud.
- Relación pelo/fondo
- Cuánta urdimbre de pelo consume el tejido en relación con la urdimbre de fondo, expresada normalmente como relación de longitudes y a veces como proporción del pelo en el peso del tejido; la especificación debe indicar cuál (relación de pelo). Una mayor proporción de pelo suele significar más superficie absorbente; las proporciones muy altas exigen un fondo resistente que mantenga los bucles anclados.
- Composición de la fibra
- Se indica por separado para el pelo, el fondo y la trama cuando son distintos. Una toalla con pelo de algodón sobre un fondo de algodón y poliéster no es una toalla 100 % algodón.
Cómo se fabrican las toallas sublimadas con estampado integral
Una toalla estampada por sublimación es un producto de dos materiales. La cara es de poliéster porque es la fibra que los colorantes de sublimación pueden teñir; el reverso es de algodón porque el algodón absorbe el agua mucho mejor que el poliéster. Muchos problemas con estas toallas empiezan cuando se especifican como si fueran toallas de algodón estampadas.
Por qué la sublimación necesita poliéster
La estampación por sublimación utiliza colorantes dispersos: moléculas de colorante pequeñas, no iónicas y de muy baja solubilidad en agua, desarrolladas para fibras sintéticas hidrófobas. Al calentarse a la temperatura de transferencia, el colorante pasa de la superficie del papel o del tejido a la fase vapor. A esa temperatura, el poliéster se encuentra muy por encima de su temperatura de transición vítrea: las regiones amorfas del polímero se abren y el colorante en estado gaseoso se difunde en la fibra. Cuando el tejido se enfría, esas regiones vuelven a cerrarse y retienen el colorante en su interior[7]. El color pasa a formar parte de la fibra en lugar de quedar como una capa encima, y por eso un buen estampado por sublimación no tiene tacto propio ni se agrieta o se despega como puede hacerlo una película estampada.
El algodón no se comporta así. La celulosa tiene poca afinidad por los colorantes dispersos, de modo que sobre algodón el colorante se queda en gran parte en la superficie y se va con el lavado. La estampación por transferencia sobre fibras naturales necesita un tratamiento intermedio con polímeros o una química de colorantes distinta para crear el enlace que los colorantes dispersos no pueden formar con la celulosa[8]. Recubrir el algodón con un polímero de este tipo, o mezclar poliéster en el hilo, permite cierta estampación, pero entonces el color queda en el recubrimiento o solo en la parte de poliéster de la mezcla, con un color y una solidez más débiles que sobre una cara de poliéster. La sublimación estándar no es, por tanto, una manera de teñir una toalla de algodón corriente. El algodón se estampa, en cambio, con sistemas reactivos o pigmentados.
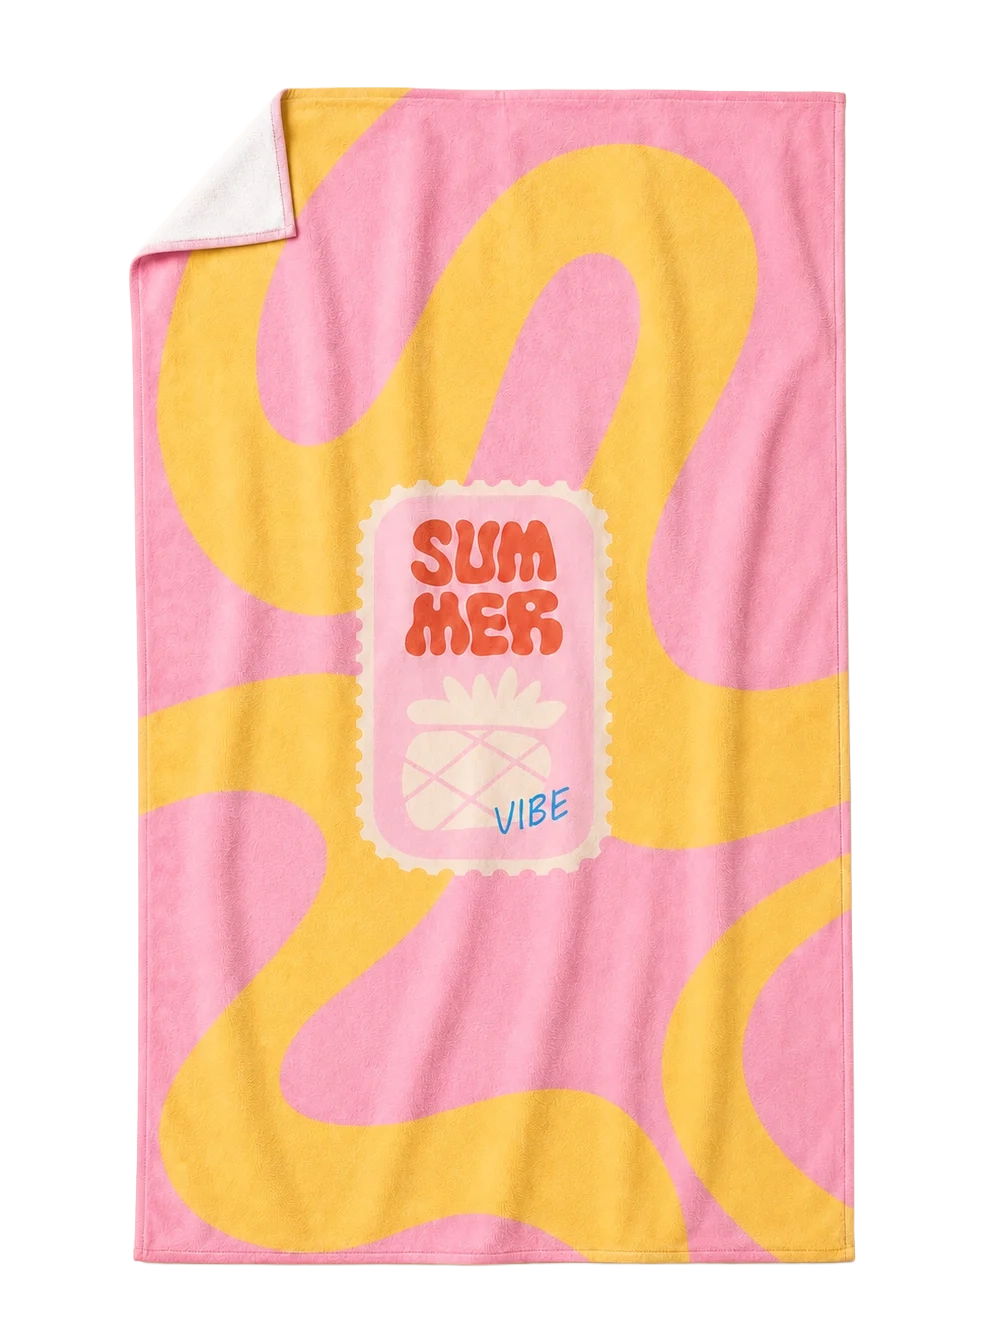
La cara de estampación de poliéster y el reverso de algodón
El poliéster absorbe muy poca agua en el interior de la propia fibra. Una superficie de poliéster puede resultar suave y desplazar el agua por su superficie por capilaridad (efecto wicking), sobre todo con filamentos finos y microfibras, pero no la absorberá como lo hace el rizo de algodón. El reverso de algodón aporta esa absorción y el tacto de toalla de siempre. Las dos caras tienen funciones separadas: la cara lleva la imagen y el reverso seca la piel.
Para estampar, la cara de poliéster debe ser densa, uniforme y tan plana como lo permita la construcción. La altura de la superficie importa porque el vapor de colorante llega primero a las puntas del pelo. Un bucle alto da una imagen entrecortada y granulada, y pueden asomar raíces blancas cuando los bucles se abren. Las caras tundidas tipo velour, los bucles cortos y densos y las superficies planas de poliéster, de punto o de calada, dan resultados más nítidos. La blancura del poliéster también cuenta. Los colorantes de sublimación son transparentes y no existe tinta blanca, así que las zonas blancas de un diseño son simplemente tejido sin estampar y cada color se estampa sobre el tono base de la cara.
Cómo se combinan las dos caras
Hay más de una forma industrial de dar a una toalla una cara de poliéster y un reverso de algodón, y cada una se comporta de manera diferente en la estampación y en el uso.
- Rizo tejido de doble cara
Una construcción de rizo en la que una cara está formada casi por completo por poliéster y la otra por algodón. Como el rizo ya utiliza una urdimbre de pelo independiente, las dos caras pueden alimentarse con hilos distintos. Los tejidos de este tipo se comercializan específicamente para estampación por transferencia, con el lado de poliéster estampado y el de algodón destinado a absorber[9]. La cara de poliéster también puede tundirse para darle un acabado velour, y el reverso tiene el aspecto y el tacto de una toalla convencional.
- Tejido de punto de doble cara
El punto permite separar las fibras de forma parecida. El vanisado sitúa un hilo principalmente en el derecho del tejido y otro en el revés, de modo que el poliéster puede formar el lado estampable y el algodón el revés o los bucles. Las construcciones de punto son más ligeras y más extensibles, lo que exige más cuidado con la estabilidad dimensional en la estampación y en la confección.
Sea cual sea la construcción, solo la cara de poliéster lleva la imagen sublimada. El reverso de algodón conserva su propio color, normalmente blanco o un tono teñido.
El peso influye en la calidad del estampado. Hacer más pesada una toalla de doble cara suele significar más pelo o un pelo más alto, y en la cara de estampación eso juega en contra de la nitidez. Por eso a menudo se prefieren construcciones más ligeras cuando la prioridad es la definición del estampado.
- Cara de estampación de poliéster (representada tundida)
- Colorante disperso retenido dentro de las fibras de poliéster
- Estructura de fondo
- Pelo de algodón en el reverso
Preparación del tejido y estabilidad dimensional
Antes de estampar, el tejido tiene que estar limpio, seco y dimensionalmente estabilizado. Los aceites de hilatura y los aprestos del poliéster provocan una absorción irregular del colorante y se eliminan en el descrudado. El poliéster se termofija normalmente durante el acabado del tejido para que no se contraiga a la temperatura de transferencia; un poliéster sin termofijar encoge en la prensa y deforma la imagen.
El reverso de algodón introduce dos riesgos concretos. El algodón retiene humedad y, a la temperatura de transferencia, esa humedad se convierte en vapor, que puede arrastrar el colorante lateralmente y provocar bordes borrosos o manchas, por lo que a menudo el tejido se seca o se prensa previamente. Además, el algodón encoge al lavarse de forma distinta que el poliéster. Si el conjunto no se relaja o se preencoge antes de estampar, la toalla puede arquearse, enrollarse o fruncirse a lo largo de los dobladillos después del primer lavado, y la imagen se deforma con ella.
Preparación del diseño y gestión del color
El diseño de una toalla con estampado integral se prepara a su tamaño final de impresión, con sangrado más allá de la línea de corte, porque el borde de la toalla se obtiene cortando a través de la zona estampada. Las imágenes rasterizadas necesitan una resolución suficiente a ese tamaño; los logotipos y textos vectoriales se mantienen nítidos a cualquier escala. Después, el archivo se procesa con un software RIP (procesador de imágenes rasterizadas), que convierte los colores del diseño en cantidades de tinta mediante un perfil ICC creado para la combinación concreta de tinta, papel, tejido, temperatura y tiempo.
Los colores cambian durante la transferencia. El papel de transferencia impreso se ve apagado y los tonos oscuros solo se desarrollan con el calor, así que el color se juzga sobre el tejido ya transferido, nunca sobre el papel ni en pantalla. Los colores de marca se igualan imprimiendo cartas de color y pruebas de impresión (strike-offs) y ajustando el perfil o el archivo. Algunos colores muy saturados, como los tonos fluorescentes y ciertos verdes y naranjas vivos, quedan fuera de la gama cromática de los juegos de tintas de sublimación estándar y solo pueden aproximarse.
Papel de transferencia o impresión directa sobre tejido
En la industria se emplean dos vías de impresión. En la sublimación por transferencia, o indirecta, el diseño se imprime en espejo por inyección de tinta sobre papel de transferencia estucado. Papel y tejido se unen después en una calandra rotativa, en la que un tambor caliente y un fieltro sin fin los mantienen bajo presión mientras avanzan, o en una prensa térmica plana si se trata de piezas cortadas. En la sublimación directa, la tinta dispersa se inyecta sobre el tejido de poliéster, que suele llevar un pretratamiento para controlar la expansión de la tinta, y el color se fija después por calor en una calandra o en un horno.
La impresión directa ahorra papel y conviene para tiradas largas de tejidos sin pelo. La impresión por transferencia es la vía más habitual para superficies con pelo, porque la imagen se deposita primero sobre un papel liso y el tejido solo entra en contacto con ella bajo el calor.
Temperatura, presión y tiempo de contacto
Las condiciones de transferencia son un equilibrio entre tres variables. El poliéster se transfiere por lo general a entre 190 y 210 °C aproximadamente, y temperatura y tiempo se compensan entre sí: en un estudio de laboratorio sobre poliéster estampado por sublimación, la mejor calidad de impresión se obtuvo con 190 °C durante 120 segundos o con 210 °C durante 60 segundos[7]. Los ajustes de producción se determinan por ensayo para cada tejido, papel y máquina. Con poco calor o poco tiempo, el colorante se queda en el papel y el color sale pálido y débil. Con demasiado, el colorante penetra más y se extiende lateralmente, el detalle pierde definición, y el poliéster puede amarillear o el algodón chamuscarse. La presión debe mantener papel y tejido en contacto total sin aplastar el pelo de forma permanente; en una calandra se regula con la tensión del fieltro, y el tiempo de contacto con la velocidad del tambor.
Cualquier desplazamiento entre papel y tejido durante la transferencia produce un efecto fantasma, una tenue imagen doble. Como el reverso de algodón también pasa por la zona caliente, los ajustes que funcionan con un tejido de poliéster puro a menudo deben corregirse en las toallas de doble cara.
Nitidez, color y estampado de borde a borde
En una toalla, la nitidez depende menos de la resolución de la impresora que del tejido. Las gotas de tinta se colocan sobre el papel con una precisión muy superior a la que cualquier pelo puede reproducir, de modo que el resultado visible depende de la altura y la densidad del pelo, de la uniformidad de la superficie y de cuánto se expande el colorante durante la transferencia. La constancia del color depende del perfil, de la blancura de la cara y de repetir exactamente las condiciones de transferencia de la muestra a la producción.
Los diseños integrales pueden producirse de dos maneras. En la estampación por paneles, el diseño se estampa sobre tejido en rollo, dispuesto al tamaño de la toalla más el sangrado, y las toallas se cortan y se confeccionan después. Es el método habitual para diseños de borde a borde, porque el estampado atraviesa los bordes y entra en los dobladillos. Estampar en una prensa plana una toalla ya terminada y con dobladillo es más sencillo para tiradas cortas y diseños colocados, pero conseguir una cobertura real de borde a borde resulta difícil: los dobladillos son más gruesos que el cuerpo, la presión de contacto disminuye en los bordes y es frecuente que quede un margen estrecho pálido o sin estampar. La estampación por paneles, a su vez, hace que la precisión del corte sea crítica.
Corte, alineación, confección y acabado de bordes
Los paneles estampados se cortan siguiendo la composición impresa. La precisión en este punto decide si una cenefa corre paralela al borde y si un logotipo centrado sigue centrado. Las composiciones suelen incluir marcas de corte, y los sistemas de corte guiados por cámara pueden seguir el diseño impreso para que el corte acompañe cualquier deformación del tejido. Los bordes de poliéster pueden cortarse y sellarse con calor, pero el componente de algodón sigue necesitando un remate cosido.
Después, los bordes se rematan con dobladillo, remallado (overlock) o ribete de cinta. Como el estampado llega hasta el borde, el color del hilo y el ancho del dobladillo son decisiones de diseño: un remallado en color de contraste enmarca el diseño, mientras que un hilo a juego deja que el estampado llegue hasta el borde. Las etiquetas y los colgadores se añaden durante la confección.
Durabilidad del estampado y resistencia al lavado
Una vez que el colorante se ha difundido en el poliéster, un estampado por sublimación resiste bien el lavado doméstico normal; el color no se va de la superficie porque no está en la superficie. En la práctica, dos factores limitan la durabilidad. El colorante que queda en la superficie de la fibra tras una transferencia demasiado corta o a temperatura insuficiente puede desprenderse por frote o manchar otros tejidos en los primeros lavados, algo que los ensayos de solidez al lavado y al frote están pensados para detectar. Los colorantes dispersos también pueden volver a migrar si la toalla se expone más tarde a un calor elevado, en una secadora muy caliente o bajo la plancha, lo que puede difuminar la imagen o manchar otros tejidos.
El reverso de algodón se comporta como cualquier toalla de algodón: encoge, le afectan los blanqueadores con cloro y se desgasta primero en los dobladillos. Las instrucciones de cuidado deben atender al más delicado de los dos componentes.
Defectos de producción habituales
La mayoría de los defectos de las toallas sublimadas pueden atribuirse al tejido, a la transferencia o a la confección, y casi todos se detectan en la inspección.
| Defecto | Causa habitual |
|---|---|
| Efecto fantasma o imagen doble | Desplazamiento entre papel y tejido durante la transferencia |
| Variación de color entre la muestra y la producción | Cambios de temperatura, tiempo de contacto, humedad, lote de papel o de tinta, o un perfil desactualizado |
| Bordes borrosos o manchas | Humedad del algodón que se convierte en vapor en la zona caliente |
| Líneas blancas o marcas de pliegue | Pliegues o arrugas en el tejido durante la transferencia |
| Zonas brillantes o aplastadas | Exceso de presión o de calor sobre el pelo |
| Bandeado | Inyectores del cabezal de impresión obstruidos o que fallan |
| Diseño torcido o descentrado | Corte no alineado con la composición impresa, o deformación del tejido |
| Toalla que se enrolla o se arquea, o dobladillos fruncidos tras el lavado | Encogimiento distinto de los componentes de poliéster y de algodón |
| Blanco que asoma a través del estampado | Pelo alto o abierto que se separa y deja ver raíces sin estampar |
Inspección y embalaje
La inspección de las toallas estampadas añade controles que no existen en las toallas lisas: la posición del diseño respecto a los bordes, el color frente a la prueba de impresión aprobada, la continuidad del estampado en toda la superficie y la ausencia de efecto fantasma, pliegues y manchas. La medida se comprueba después de la confección, porque el corte y el dobladillo son las etapas en las que las toallas estampadas se apartan con más frecuencia de la especificación. El embalaje sigue los mismos principios que en las toallas de algodón, con etiquetas de cuidado que reflejan ambas fibras.
Toallas de rizo de algodón y toallas sublimadas: comparativa
Ninguna de las dos construcciones es mejor en términos generales. Responden a requisitos distintos, y la adecuada se deduce del diseño y de cómo se vaya a usar y a lavar la toalla.
| Toalla de rizo de algodón | Toalla sublimada con cara de poliéster y reverso de algodón | |
|---|---|---|
| Construcción del material | Hilos de pelo, de fondo y de trama de algodón; bucles en una o en ambas caras | Cara de estampación de poliéster combinada con un reverso de algodón en una construcción de doble cara, de calada o de punto |
| Procesos de producción | Hilatura, urdido y encolado, tejeduría de rizo, preparación, tintura, acabado, corte y confección | Producción y preparación del tejido de doble cara, impresión con gestión del color, transferencia térmica, corte de paneles, confección |
| Estampación y personalización | Rayas teñidas en hilo, dibujos dobby y jacquard, estampación reactiva o pigmentada, bordado | Diseños a todo color y de borde a borde en la cara de poliéster; etiquetas y bordado como complementos |
| Absorción | Alta en ambas caras | La aporta el reverso de algodón; la cara de poliéster conduce la humedad por capilaridad, pero absorbe poco |
| Textura de la superficie | Pelo de bucle o tundido, con un tacto texturizado | Cara de estampación lisa, a menudo de tipo velour; reverso de algodón con tacto de toalla |
| Reproducción del color | Tonos lisos y diseños con un número limitado de colores | Fotografías, degradados y detalle fino; sin tinta blanca, por lo que las zonas blancas son tejido sin estampar |
| Complejidad del diseño | Limitada por los colores de hilo y las posibilidades del telar, o por los colores y las pantallas en la estampación | El número de colores no cambia el proceso; el detalle lo limita la superficie |
| Aspectos de durabilidad | Anclaje de los bucles, resistencia del dobladillo, sangrado de color por un lavado posterior incompleto | Estampado estable una vez difundido; sensible al calor elevado; las dos fibras encogen de forma distinta |
| Comportamiento en el lavado | Puede especificarse para lavado a alta temperatura y lavado industrial | Temperaturas moderadas; el secado en secadora muy caliente y el planchado pueden afectar al estampado |
| Aplicaciones B2B habituales | Toallas de hotel, spa, baño, gimnasio y cocina; lencería de hostelería de larga duración | Toallas promocionales y de merchandising, toallas de playa para retail, productos para eventos y con licencia |
| Principales limitaciones de fabricación | Los diseños fotográficos no son viables; cada color nuevo implica nuevos lotes de tintura o nuevos hilos | El algodón no se puede sublimar; el pelo alto y las construcciones más pesadas reducen la definición del estampado |
La tabla describe el caso típico, y en la práctica los límites se difuminan. Un hotel que quiere su logotipo en las toallas de baño gana poco con la sublimación: una cenefa jacquard o un logotipo bordado resisten el lavado industrial y mantienen ambas caras plenamente absorbentes. Una marca que vende una toalla de playa con un diseño fotográfico se enfrenta al problema contrario, porque ni el teñido en hilo ni la estampación reactiva reproducen la imagen de forma rentable, y la cara de poliéster es la condición para poder estamparla. La estampación reactiva sobre algodón ocupa el terreno intermedio, para diseños más sencillos en los que un tacto íntegramente de algodón importa más que el número de colores. Sublimación o estampación sobre algodón.
Control de calidad y ensayos
La calidad de una toalla puede controlarse en cada etapa, pero solo algunas propiedades requieren métodos de laboratorio. Los métodos siguientes son referencias de uso extendido; la especificación del comprador decide cuáles se aplican y qué resultado es aceptable.
Casi todos los problemas salen más baratos si se detectan pronto. El hilo se controla en título, torsión y resistencia antes del urdido; el tejido crudo, en defectos, ancho y peso; el tejido teñido, en tono frente al estándar aprobado; y las toallas terminadas, en medida, peso, costuras y aspecto. Los ensayos de laboratorio responden después a lo que un inspector no puede juzgar a simple vista: si el color va a sangrar, si la toalla va a encoger y cómo absorbe.
Los resultados de solidez del color se evalúan con escalas de grises normalizadas, de 5 (sin cambio) a 1 (cambio intenso), por separado para la variación del color propio de la toalla y para la descarga sobre los tejidos adyacentes. El método de ensayo define cómo lavar, frotar y evaluar; no fija un valor mínimo para aprobar. Los límites de aceptación proceden de la especificación del comprador o del minorista.
La absorción no tiene una cifra universal única. Un ensayo de gota registra la rapidez con que una gota de agua desaparece en el tejido. La norma europea de toallas de rizo EN 14697 incluye un método para el tiempo de absorción, mientras que la ASTM D4772 mide cuánta agua recoge un tejido de rizo de una superficie mojada, algo más parecido a secar la piel. Los resultados de distintos métodos no son intercambiables, y una toalla nueva a menudo da resultados distintos tras sus primeros lavados, porque se eliminan los restos de suavizante y de acabado[5].
El aspecto tras el lavado suele ser el ensayo más revelador. Una toalla lavada y secada cinco veces o más según un procedimiento normalizado pone de manifiesto el encogimiento, la ondulación del dobladillo, la deformación del pelo, la pérdida de color y, en las toallas de doble cara, el encogimiento diferencial entre poliéster y algodón.
| Propiedad | Método de ensayo | Qué mide |
|---|---|---|
| Gramaje del tejido (GSM) | ISO 3801 | Masa por unidad de superficie de un tejido de calada, para comprobar la constancia del peso frente a la especificación |
| Estabilidad dimensional | ISO 5077ISO 6330ISO 3759AATCC TM135 | Variación de largo y ancho tras el lavado y el secado según un procedimiento doméstico definido |
| Absorción | EN 14697ASTM D4772AATCC TM79 | Tiempo de absorción (EN 14697, la especificación europea de toallas de rizo), agua recogida de una superficie mojada (ASTM D4772) o tiempo de absorción de una gota (AATCC TM79) |
| Solidez del color al lavado | ISO 105-C06AATCC TM61 | Variación del color y descarga sobre tejidos adyacentes en un lavado con un detergente de referencia |
| Solidez del color al frote | ISO 105-X12AATCC TM8 | Color transferido a un tejido de frote seco o húmedo |
| Evaluación de resultados | ISO 105-A02ISO 105-A03 | Escalas de grises para la variación del color y para la descarga |
| Anclaje de los bucles | EN 15598 | Fuerza necesaria para extraer un bucle del fondo de un tejido de rizo |
| Resistencia de costuras y dobladillos | ISO 13935-2 | Fuerza máxima hasta la rotura de la costura, método de agarre (grab) |
| Muestreo para inspección | ISO 2859-1 | Planes de muestreo indexados por nivel de calidad aceptable (AQL) para la inspección lote a lote |
Cómo especificar una toalla: notas para compradores B2B
El proceso explica la mayor parte de lo que falla en los programas de toallas, y una especificación precisa evita casi todo.
Elija la construcción en función del uso
Empiece por cómo se usará, se lavará y se venderá la toalla, y elija después la construcción. La lencería de hostelería que pasa por lavado industrial pide rizo de algodón con bucles bien anclados y dobladillos resistentes. Una toalla de playa que se vende por su diseño pide una cara de estampación. A una toalla de gimnasio le importa más secar deprisa que tener cuerpo. El peso se deriva de estas decisiones, no las guía.
Defina la especificación por completo
Una especificación útil indica la medida terminada con su tolerancia, el peso de la toalla terminada con su tolerancia, la composición de fibra de cada componente (pelo, fondo y trama, o cara de estampación y reverso), la construcción, los estándares de color, el método de decoración, las etiquetas, el embalaje y cualquier requisito de ensayo. La composición de fibra afecta tanto al etiquetado como al rendimiento: en la Unión Europea, las denominaciones de las fibras y las etiquetas de composición se rigen por el Reglamento (UE) n.º 1007/2011[10], de modo que una toalla de doble cara debe etiquetarse con sus dos fibras.
Los presupuestos de distintos fabricantes solo son comparables cuando cotizan la misma especificación. Dos ofertas para una toalla de 500 GSM que difieren en el hilo, la altura del pelo y la construcción del dobladillo son ofertas de productos distintos.
Diseño, aprobación del color y muestreo
Entregue el diseño a tamaño final con sangrado, archivos vectoriales para logotipos y textos, y colores de referencia para todo lo que sea crítico para la marca. Apruebe el color sobre una prueba de impresión o una muestra física, con una iluminación acordada y no en pantalla, y conserve la pieza aprobada como referencia para la producción.
Evalúe las muestras después de lavarlas, no solo tal como llegan. Varios ciclos de lavado y secado muestran el encogimiento, el comportamiento del dobladillo, la retención del color, la estabilidad del estampado y cómo evoluciona la absorción una vez eliminado el suavizante del acabado. Una muestra que parece perfecta pero nunca se ha lavado solo está aprobada a medias.
Marca blanca, embalaje y pedidos de reposición
Los programas de marca blanca añaden etiquetas de marca, etiquetas de cuidado, etiquetas colgantes, códigos de barras y embalaje para retail o para campañas, y cada elemento necesita su aprobación, igual que la toalla. El algodón absorbe humedad durante el transporte, por lo que el embalaje y la planificación de las cajas deben tener en cuenta los fletes marítimos largos.
La constancia en los pedidos de reposición depende de la documentación. Registre la especificación aprobada, guarde una muestra de referencia precintada e indique qué variaciones son aceptables, como las diferencias de tono entre lotes de tintura. Así, un pedido de reposición se produce conforme a un estándar escrito y no al recuerdo de la primera entrega.
Preguntas frecuentes sobre la fabricación de toallas
Consulte un término en el glosario textil y de toallas¿Cómo se fabrican las toallas de rizo de algodón?
El algodón se hila y el hilo se enrolla en plegadores separados para la urdimbre de fondo y la urdimbre de pelo. Un telar de rizo teje el tejido de fondo mientras empuja hacia fuera la urdimbre de pelo, floja, para formar bucles. Después, el tejido se desencola, se descruda y se blanquea, se tiñe (normalmente con colorantes reactivos), se suaviza, se seca en estado relajado, se corta en toallas, se le hace el dobladillo, se inspecciona y se embala.
¿Cómo se forman los bucles de una toalla de rizo?
Mediante una batida con pasadas flojas. En el rizo de tres pasadas, dos pasadas de trama se mantienen a corta distancia del frente del tejido y la tercera bate las tres a su posición. La urdimbre de fondo, muy tensa, permanece recta, mientras que la urdimbre de pelo, alimentada con poca tensión, es empujada hacia delante y se arquea formando bucles en la cara y en el reverso.
¿Qué diferencia hay entre el rizo de tres pasadas y el de cuatro pasadas?
El número de pasadas de trama de cada grupo que forma los bucles. El rizo de tres pasadas es la construcción estándar para toallas de baño. El de cuatro pasadas liga cada bucle con una pasada más y forma menos bucles por centímetro de longitud. Se teje con mucha menos frecuencia, en parte porque su secuencia de batida es más compleja.
¿De qué depende la absorción de una toalla de algodón?
Sobre todo del pelo: la densidad y la longitud de los bucles, el tipo de hilo de pelo (los hilos de pelo de anillos y de baja torsión dan los mejores resultados) y lo bien que se haya descrudado el algodón. El acabado también influye, porque los suavizantes convencionales hacen más hidrófoba la superficie de la fibra. El peso afecta a la cantidad total de agua que puede retener una toalla, pero no a la rapidez con que absorbe.
¿Un GSM más alto significa una toalla mejor?
No. El GSM mide cuánto material hay en la toalla. Una toalla más pesada retiene más agua en total y resulta más densa, pero tiene más agua que secar, cuesta más lavarla y no absorbe más deprisa que una más ligera. Dos toallas con el mismo GSM pueden comportarse de forma muy distinta según el hilo, el pelo y el acabado.
¿Por qué las toallas sublimadas tienen una cara de poliéster?
La sublimación utiliza colorantes dispersos, que se difunden en el poliéster cuando este se calienta por encima de su temperatura de transición vítrea y quedan atrapados al enfriarse. El algodón no tiene una afinidad comparable por estos colorantes, así que la imagen se estampa en una cara de poliéster y un reverso de algodón aporta la absorción.
¿Se puede sublimar directamente una toalla de algodón?
No con resultados duraderos. Sobre algodón sin tratar, el colorante disperso se queda casi todo en la superficie y se va con el lavado. Los recubrimientos poliméricos y las mezclas con poliéster permiten cierta estampación en tejidos con mucho algodón, pero con un color y una solidez más débiles que sobre poliéster. Las toallas de algodón se estampan, en cambio, con sistemas reactivos o pigmentados.
¿En qué se diferencia una toalla con cara de poliéster y reverso de algodón de una toalla de algodón convencional?
Lleva un diseño fotográfico a todo color sobre una cara lisa que absorbe poca agua, mientras que el reverso de algodón se encarga de secar. Suele ser más ligera, se estampa mejor con una cara corta y densa, y conviene lavarla a temperaturas moderadas, sin secadora muy caliente. Una toalla de rizo de algodón absorbe por ambas caras y tolera lavados a mayor temperatura.
¿Qué ensayos de calidad se aplican a las toallas?
Entre los métodos que se especifican con frecuencia figuran la ISO 3801 para el gramaje del tejido, la ISO 5077 para el encogimiento tras el lavado, la ISO 105-C06 y la ISO 105-X12 para la solidez del color al lavado y al frote, la EN 14697 y la ASTM D4772 para la absorción, la EN 15598 para el anclaje de los bucles y la ISO 13935-2 para la resistencia de las costuras. Los límites de aceptación los fija la especificación del comprador, no los métodos.
Referencias técnicas
Fuentes citadas en el texto, con el punto que respalda cada una. Las normas de ensayo enlazan desde la tabla de ensayos anterior a las páginas de sus editores, donde puede comprobarse la edición vigente.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Medición instrumental (HVI) de la longitud de fibra, la uniformidad de longitud, la resistencia, el micronaire, el color y las materias extrañas.
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003Propiedades de la fibra que determinan la calidad del hilo; resistencia y regularidad del hilo de rotor frente al hilo de anillos.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Tensiones de las urdimbres de fondo y de pelo, batida con pasadas flojas, títulos de hilo, rizo de dos, tres y cuatro pasadas.
- Picanol Introduces The TerryPlus-iTextile World, 2020Altura de pelo programable en un telar de rizo con control electrónico (información del fabricante).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Efecto del tipo y la torsión del hilo de pelo, la densidad y la longitud de los bucles, el gramaje, los suavizantes, el lavado y el pelo cortado sobre la absorción.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Papel de la sal y el álcali en la tintura reactiva, enlace covalente entre colorante y celulosa, hidrólisis del colorante y lavado posterior.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Difusión del colorante disperso en las regiones amorfas del poliéster; efecto de la temperatura y el tiempo de transferencia en la calidad de impresión.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018La estampación por transferencia de fibras naturales requiere polímeros intermedios u otra química de colorantes; los colorantes dispersos no se enlazan con ellas.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeEjemplo de tejido de rizo comercial con una cara de poliéster para estampación por transferencia y un reverso de algodón.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011Denominaciones de las fibras textiles y etiquetado de la composición de fibras de los productos textiles comercializados en la UE.
¿Está planificando un programa de toallas?
Indíquenos el uso previsto, la medida, la cantidad y el diseño, si ya lo tiene. Le proponemos una construcción y la confirmamos con usted en el muestreo antes de la producción.