
Le processus de fabrication des serviettes
Il existe deux façons bien distinctes de fabriquer une serviette. Pour une serviette en coton classique, la fibre de coton est filée, puis le fil est tissé en boucles sur un métier éponge ; le tissu est ensuite blanchi ou teint, ennobli, coupé et cousu. La serviette imprimée all-over repose sur une face en polyester, fibre que les colorants de sublimation savent teindre, doublée d’un dos en coton pour l’absorption, et son motif est transféré dans la fibre par la chaleur. Cette ressource suit les deux procédés étape par étape, les compare et explique comment se contrôle la qualité d’une serviette.
Les procédés décrits relèvent de la pratique générale de l’industrie. Les indications sur la production de Mira Towels sont signalées comme telles et se limitent à ce que nous publions ailleurs sur ce site.
Deux systèmes de fabrication
La plupart des serviettes sont en éponge : un tissu dont la surface est couverte de boucles de fil non coupées. Ces boucles sont la partie active de la serviette. Elles multiplient la surface de fibre au contact de l’eau et retiennent celle-ci dans les espaces qui les séparent. Chaque décision de la fabrication classique, du choix du coton jusqu’à l’adoucissant du dernier rinçage, se juge donc à son effet sur les boucles.
Les serviettes imprimées all-over obéissent à une autre logique. Un visuel photographique, imprimé bord à bord, se reproduit de la façon la plus fiable par sublimation, et les colorants de sublimation teignent le polyester, pas le coton. Une serviette imprimable a donc besoin d’une surface en polyester pour l’image et d’une surface en coton pour sécher, et sa production s’organise autour de l’impression plutôt qu’autour de la teinturerie.
Serviette éponge en coton : étapes de fabrication
- Sélection de la fibreLongueur de fibre, maturité et propreté
- FilatureCardé ou peigné ; fil à anneaux ou open-end
- Ourdissage et encollageEnsouples de fond et de poil
- Tissage épongeLa frappe à duites lâches forme les boucles
- Contrôle de l’écruDéfauts, largeur et grammage
- PrétraitementDésencollage, débouillissage, blanchiment
- TeintureColorants réactifs le plus souvent, puis lavage d’élimination
- Finition et séchageAdoucissage, passage en tambour, séchage sans tension
- Coupe et confectionOurlets, bords, étiquettes
- Contrôle et emballageDimensions, poids, nuance, pliage
Serviette sublimée face polyester, dos coton : étapes de fabrication
- Tissu double faceFace d’impression polyester, dos coton
- Préparation du tissuNettoyage, thermofixation, prérétrécissement
- Visuel et couleurFond perdu, résolution, profil ICC
- ImpressionSur papier transfert ou directement sur tissu
- Transfert à chaudLe colorant diffuse dans le polyester
- Coupe et alignementPanneaux coupés selon la mise en page imprimée
- Couture et bordsOurlets, surjet ou bordage
- Contrôle et emballageImpression, couleur, bords, dimensions
Séquences simplifiées. L’ordre et le nombre d’étapes varient selon les usines et les produits, et certaines étapes s’enchaînent en continu.
Comment sont fabriquées les serviettes éponge en coton
Chaque étape fixe une propriété que les suivantes ne pourront pas entièrement corriger. La qualité de la fibre limite celle du fil, le fil limite les boucles, et les traitements humides décident de la part du pouvoir absorbant naturel du coton qui subsistera dans la serviette finie.
La fibre de coton : longueur, maturité et propreté
Le coton s’achète sur des propriétés mesurables de la fibre, et pas seulement sur un nom d’origine. La longueur de fibre et son uniformité déterminent combien de fibres se chevauchent dans la section d’un fil et avec quelle fermeté la torsion peut les lier ; des fibres plus longues et plus régulières donnent des fils plus fins, plus résistants et moins pileux. Le micronaire, une mesure par écoulement d’air qui traduit à la fois la finesse et la maturité, indique dans quelle mesure les parois des fibres se sont développées. Les fibres immatures ont des parois minces, s’enchevêtrent en petits nœuds appelés boutons (neps) pendant la transformation et prennent la teinture de façon moins régulière, ce qui peut apparaître plus tard sous forme de points clairs sur une serviette teinte. Les grades de couleur et de matières étrangères (trash) renseignent sur la propreté : les fragments de feuilles et de tégument de graine doivent être éliminés à l’ouverture et au nettoyage, et ce qui reste devient un défaut visible ou un point faible du fil. Aux États-Unis, ces propriétés sont mesurées par instrument pour chaque balle[1].
Dans une serviette, c’est le fil de poil qui mérite le plus d’attention, puisqu’il forme la surface que l’on touche et les boucles qui absorbent l’eau. Les fils de fond portent la structure et se choisissent surtout pour leur résistance et leur comportement au tissage.
Filature : fils cardés, peignés, à anneaux et open-end
Après l’ouverture et le mélange, la carde sépare le coton en un voile fin, élimine une grande partie des impuretés et des fibres courtes restantes, puis le condense en ruban. Le fil cardé est filé à partir de ce ruban. Le fil peigné passe par une étape de peignage supplémentaire, qui retire encore une part des fibres courtes et des boutons ; le fil obtenu est plus régulier, plus lisse et plus résistant. Il coûte plus cher, car une partie du coton quitte le procédé sous forme de blousse.
Deux systèmes de filature dominent pour les fils de serviette. La filature à anneaux étire la mèche de fibres et lui donne sa torsion au moyen d’une broche et d’un curseur en rotation. Elle produit un fil résistant, aux fibres bien alignées, et reste le système de référence pour un fil de poil de qualité. La filature open-end, ou à rotor, forme le fil à l’intérieur d’un rotor tournant à grande vitesse, avec une productivité bien plus élevée. À coton égal, le fil open-end est plus régulier et moins pileux que le fil à anneaux, mais de 10 à 30 % moins résistant[2], et son toucher est plus rêche : on le trouve donc surtout en fils de fond et de trame et dans les serviettes d’entrée de gamme. Les synthèses de la recherche sur l’éponge rapportent aussi qu’un fil de poil filé à anneaux absorbe l’eau plus vite qu’un fil open-end[5].
La finesse d’un fil s’exprime par son titrage. Les tissages de serviettes utilisent généralement le titrage anglais coton (Ne), c’est-à-dire le nombre d’écheveaux de 840 yards contenus dans une livre de fil : plus le chiffre est élevé, plus le fil est fin. Le système tex, en grammes pour 1 000 mètres, fonctionne à l’inverse. Dans un pôle indien de tissage d’éponge dont la production a été documentée, les chaînes de fond sont des fils cardés retors à deux bouts en Ne 20/2 ou 24/2, choisis parce que les fils de fond subissent la plus forte tension au tissage, tandis que les chaînes poil sont des fils simples peignés en Ne 16 ou 20[3]. Cette répartition est typique : la résistance dans le fond, la douceur et le volume dans le poil.
La torsion assure la cohésion des fibres. Une torsion plus élevée augmente la résistance jusqu’à un certain point, mais elle serre aussi les fibres, ce qui raffermit les boucles et laisse moins d’espace entre les fibres pour retenir l’eau. Les fils de poil à faible torsion et sans torsion ont été mis au point principalement pour accroître le pouvoir absorbant[5]. Les fils sans torsion (zéro twist) s’obtiennent en retordant le coton avec une fibre hydrosoluble, dissoute ensuite pendant les traitements humides, si bien que le coton se retrouve presque sans torsion. La contrepartie porte sur la durabilité : moins un fil de poil est tordu, plus il perd facilement des fibres et plus ses boucles perdent leur tenue au fil des lavages.
Chaîne de fond, chaîne poil et trame
Un tissu éponge se construit avec trois nappes de fils. La chaîne de fond court dans le sens de la longueur sous forte tension et forme, entrecroisée avec la trame, le tissu de base qui assure la cohésion de la serviette. La chaîne poil (ou chaîne de bouclette) court elle aussi dans la longueur, mais elle est délivrée sous une tension faible et contrôlée, afin de pouvoir être poussée hors du plan du tissu pour former les boucles. La trame traverse la largeur du tissu et bloque les deux chaînes. Comme chaque boucle consomme une longueur supplémentaire, la chaîne poil s’épuise plusieurs fois plus vite que la chaîne de fond : les deux sont donc enroulées sur des ensouples séparées et alimentées indépendamment sur le métier.
L’ourdissage enroule sur ces ensouples, à tension égale, des centaines voire des milliers de fils tirés d’un cantre ; une tension irrégulière se traduit plus tard par des rayures ou un poil inégal. Les fils de la chaîne de fond frottent en permanence contre les lisses et le peigne : on les encolle donc généralement avec un amidon ou un film synthétique qui les protège pendant le tissage et que l’on élimine ensuite. Les pratiques varient pour la chaîne poil, et les fils de poil retors sont souvent tissés avec peu ou pas d’encollage. Avant le tissage, chaque fil est passé dans sa lamelle casse-chaîne, sa lisse et sa dent de peigne, dans l’ordre qu’exige le dessin.
Tissage éponge : comment se forment les boucles
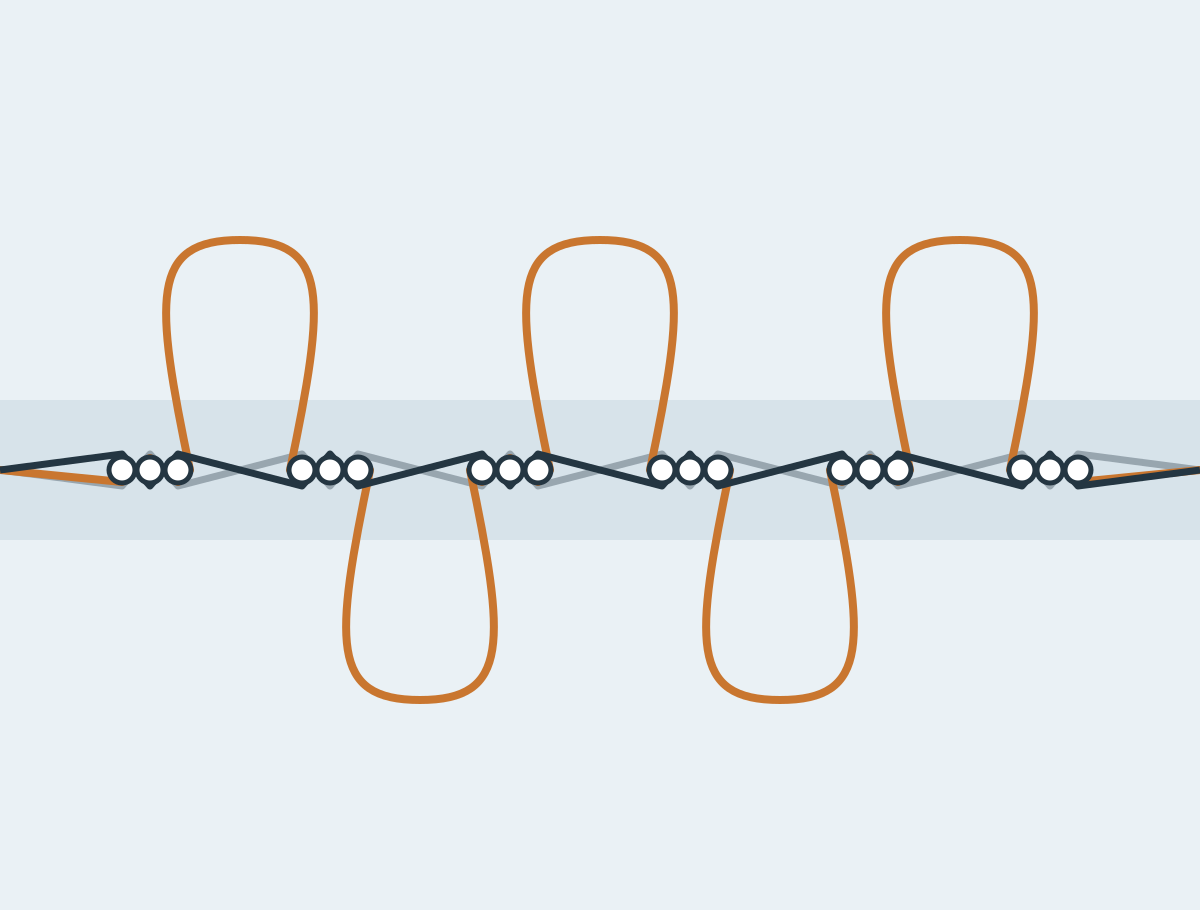
Le tissage éponge est un tissage ordinaire sur ratière (dobby) ou sur mécanique jacquard, avec une particularité : la position de la frappe varie. Dans une éponge trois duites, les deux premières duites de chaque groupe sont volontairement arrêtées avant la façure, ce qui laisse un écart appelé distance de duite lâche. À la troisième duite, la frappe complète du peigne pousse les trois duites ensemble contre la façure. La chaîne de fond, fortement tendue, ne peut pas suivre ; la chaîne poil, détendue et pincée entre les duites, est entraînée vers l’avant et se soulève hors du tissu pour former une boucle sur l’endroit ou sur l’envers, selon l’armure[3].
La hauteur de boucle se règle principalement par la distance de duite lâche, combinée au délivrage de la chaîne poil. Selon la machine, la duite lâche est obtenue en décalant le peigne ou en faisant avancer et reculer la façure. Les métiers éponge à commande électronique peuvent programmer la hauteur de boucle sur toute la longueur de la serviette, sans arrêt ; une génération actuelle de métiers propose des réglages de zéro à douze millimètres[4]. C’est ainsi qu’une même serviette associe un corps bouclé, un liteau tissé à plat et une bande de hauteur de boucle différente.
L’éponge trois duites est la construction standard des serviettes de bain et d’hôtel. L’éponge deux duites a pratiquement disparu, car ses boucles sont instables. L’éponge quatre duites ajoute une duite à chaque groupe : chaque boucle est liée par davantage de trame et l’on forme moins de boucles par centimètre de longueur. Elle se tisse beaucoup plus rarement, en partie parce que sa séquence de frappe est plus complexe[3]. Les constructions à davantage de duites servent à des effets particuliers. L’ancrage des boucles compte à l’usage : des boucles faiblement liées sont arrachées par les bagues, les crochets et l’abrasion, ce qui laisse des accrocs et de longues boucles tirées. La résistance à l’arrachement des boucles peut se mesurer avec une méthode d’essai européenne dédiée, l’EN 15598.
La densité de poil correspond au nombre de boucles par unité de surface. Elle découle du nombre de fils de poil par centimètre en largeur et du nombre de boucles par centimètre en longueur. Hauteur de boucle, densité, titrage et rapport entre fil de poil et fil de fond déterminent ensemble le poids de la serviette, son toucher et la quantité d’eau qu’elle peut retenir. Selon la recherche sur les tissus éponge, la vitesse d’absorption de l’eau augmente avec la densité et la longueur des boucles[5]. Un poil haut et clairsemé paraît doux au début, mais il s’écrase et s’emmêle ; un poil plus court et plus dense est plus stable, même s’il peut sembler plus ferme.
L’éponge simple face ne porte des boucles que d’un côté et s’emploie lorsqu’on veut une face plus lisse. L’éponge double face, bouclée des deux côtés, est la serviette de bain courante. Les motifs se tissent de deux façons. Une ratière commande un nombre limité de cadres de lisses et tisse des liteaux géométriques, des bandes unies et des motifs simples. Une mécanique jacquard commande les fils de chaîne individuellement ou par petits groupes : elle peut tisser des lettres, des logos et des motifs figuratifs, y compris des effets ton sur ton où les zones bouclées et les zones plates dessinent le motif. Dans l’éponge jacquard bicolore, les fils de poil d’une couleur sont levés sur une face et ceux de l’autre couleur sur l’envers, de sorte que le dessin apparaît sur les deux faces en couleurs inversées.
- Chaîne de fond (forte tension)
- Chaîne poil (faible tension)
- Duites 1, 2 et 3
- Distance de duite lâche avant la frappe complète
- Boucles formées sur l’endroit et sur l’envers
Contrôle de l’écru
Le tissu qui sort du métier s’appelle l’écru, ou tissu écru. On le contrôle avant les traitements humides, car les défauts deviennent ensuite plus difficiles et plus coûteux à retracer. Les contrôleurs recherchent les fils cassés ou manquants, qui laissent des lignes sans boucles ; les défauts de trame comme les grosseurs et les duites doubles ; les hauteurs de boucle irrégulières ; les boucles tirées ou écrasées ; les taches d’huile du métier ; et les erreurs dans le dessin des liteaux. La largeur et la masse surfacique sont vérifiées par rapport à la construction, car toutes deux dérivent lorsque les tensions de chaîne ou la densité de duites sont mal réglées.
Désencollage, débouillissage et blanchiment
Le coton brut et le fil encollé absorbent mal l’eau. Le film d’encollage de la chaîne de fond, ainsi que les cires, pectines et protéines présentes à la surface de la fibre, repoussent l’eau : les premières étapes humides servent à les éliminer. Le désencollage dégrade les encollages à base d’amidon, généralement à l’aide d’enzymes (amylases), ou élimine par lavage les encollages synthétiques hydrosolubles. Le débouillissage, dans un bain alcalin chaud, émulsionne les cires naturelles et élimine la plupart des impuretés restantes ; après cette étape, le coton se mouille presque instantanément. Le blanchiment, le plus souvent au peroxyde d’hydrogène en milieu alcalin, supprime la teinte jaunâtre naturelle pour donner une serviette blanche ou une base propre pour les nuances vives et claires ; des azurants optiques peuvent être ajoutés pour les serviettes d’hôtel d’un blanc intense.
Les teintureries modernes regroupent souvent ces étapes pour économiser l’eau et l’énergie, mais chacune doit toujours être suivie d’un rinçage soigneux. Un reste d’alcali, de peroxyde ou d’encollage perturbe la teinture, peut faire jaunir la serviette au stockage et affaiblit la fibre.
La teinture des serviettes en coton
Les serviettes se colorent soit au stade du fil, soit au stade du tissu. La teinture en fil, sur bobines ou sur ensouples, est nécessaire pour les rayures, les carreaux et les jacquards bicolores, où des fils différents doivent porter des couleurs différentes. La teinture en pièce colore par lots le tissu tissé ou les serviettes finies, généralement sur des machines à tourniquet ou des jets qui font circuler le tissu en douceur dans le bain, pour ne pas écraser les boucles.
Les colorants réactifs forment la principale classe de colorants pour les serviettes en coton. Le sel fait monter le colorant sur la fibre, puis l’alcali le fait réagir avec les groupes hydroxyle de la cellulose pour former une liaison covalente[6]. La couleur étant liée chimiquement, une nuance réactive bien teinte résiste au lavage. Une partie du colorant réagit toutefois avec l’eau plutôt qu’avec la fibre. Ce colorant hydrolysé n’est pas fixé et doit être éliminé par une série de rinçages chauds et de bains de savonnage. Si ce lavage d’élimination est incomplet, le colorant libre dégorge lors des premiers lavages domestiques et tache d’autres articles, une cause fréquente d’échec aux essais de solidité au lavage. Le tissu est ensuite ramené à un pH proche de la neutralité, ce qui compte pour le contact avec la peau comme pour les produits de finition appliqués ensuite.
Finition : trouver l’équilibre entre douceur et absorption
Après les traitements humides, les boucles sont emmêlées et le toucher peut paraître sec et rêche. La finition y remédie par voie chimique et mécanique. Les adoucissants lubrifient les fibres pour que les boucles glissent et paraissent lisses. Les adoucissants cationiques, base de la plupart des agents adoucissants classiques, enrobent les fibres d’une couche grasse qui rend la surface plus hydrophobe, et la recherche sur les tissus éponge constate de façon constante que les adoucissants réduisent l’absorption d’eau, alors que le simple lavage et le passage en tambour l’augmentent[5]. Des adoucissants hydrophiles et un dosage soigné permettent d’équilibrer toucher et pouvoir absorbant. Voilà pourquoi une serviette au toucher exceptionnellement soyeux en rayon peut absorber moins, lors de ses premières utilisations, qu’une serviette au toucher plus sec, et pourquoi le pouvoir absorbant s’améliore souvent au cours des premiers lavages, à mesure que la finition s’élimine.
La finition mécanique comprend le passage en tambour par lots, qui ouvre et gonfle les boucles ; le tondage, qui coupe la tête des boucles sur une face pour obtenir du velours ; et, plus rarement, le brossage. Le velours offre une surface lisse et régulière qui met en valeur les motifs tissés et imprimés, mais le poil coupé s’est révélé moins hydrophile que les boucles non coupées[5] : une face velours absorbe donc moins que la même serviette restée en éponge bouclée.
Séchage, stabilité dimensionnelle et maîtrise du retrait
Le coton rétrécit au lavage, à mesure que se relâchent les tensions accumulées au tissage et pendant les traitements humides, et l’éponge ajoute son propre mouvement, car les boucles se contractent en gonflant. Le tissu éponge est donc séché à l’état relâché, en séchoir à tambour ou en séchoir relaxant, ou sur une rame avec suralimentation, plutôt qu’étiré à plat à la largeur. Un tissu tiré à la cote emmagasine un retrait qui se manifeste au premier lavage chez le client. Le retrait résiduel se mesure en marquant le tissu, en le lavant et en le séchant selon une procédure domestique normalisée, puis en le mesurant de nouveau, comme le décrivent l’ISO 5077 et l’ISO 6330. Un retrait différent entre le corps bouclé et le liteau plat produit des liteaux ondulés et des ourlets qui godent, un défaut bien visible sur les serviettes d’hôtel.
Coupe, ourlets et construction des liteaux
Les serviettes sont généralement tissées en continu, avec à chaque extrémité de serviette une bande plate intégrée au dessin. La coupe transversale sépare les serviettes en tranchant dans ces bandes, et un tissu large, tissé avec plusieurs serviettes côte à côte, est refendu dans la longueur entre elles. Les bords latéraux sont finis soit en lisières tissées, soit par un point de surjet, et les extrémités coupées sont rempliées et piquées en ourlets. Les attaches, les étiquettes d’entretien et les étiquettes de marque sont cousues à ce stade.
Les ourlets sont un point de défaillance fréquent sur les serviettes hôtelières, car le blanchissage industriel combine haute température, forte action mécanique et séchages en tambour répétés. La densité de points, le fil à coudre et la largeur d’ourlet devraient donc figurer dans la spécification au lieu d’être laissés aux réglages par défaut, et l’ourlet doit rester à plat après lavage, sans onduler par rapport au corps de la serviette.
Broderie et autres personnalisations
La broderie se pose sur des serviettes finies ou sur des panneaux coupés, avec un entoilage stabilisateur et souvent un film hydrosoluble en surface qui empêche les points de s’enfoncer dans le poil. Un logo jacquard tissé fait partie du tissu lui-même, tandis qu’un logo imprimé sur coton fait appel à l’impression réactive ou pigmentaire. Le choix dépend de la quantité, du rendu recherché et de la façon dont la serviette sera lavée.
Contrôle final, pliage et emballage
Les serviettes finies sont contrôlées pièce à pièce ou par échantillonnage statistique, couramment selon des plans d’échantillonnage fondés sur le niveau de qualité acceptable (NQA, ou AQL en anglais), comme ceux de l’ISO 2859-1. Les contrôles portent sur les dimensions, le poids, la nuance par rapport au standard approuvé, les ourlets et les coutures, les boucles tirées, les taches et l’étiquetage. Le poids est vérifié parce qu’il constitue une spécification commerciale : une serviette plus légère que convenu contient moins de fil. Les serviettes sont ensuite pliées au format convenu, étiquetées, mises en lots ou emballées à l’unité, puis conditionnées dans des cartons export marqués.
Lire la fiche technique d’une serviette éponge
Une fiche technique de serviette réunit quelques chiffres faciles à comparer et plusieurs qui le sont beaucoup moins. Voici ce que recouvrent les termes les plus courants.
- GSM
- Masse surfacique de la serviette finie, en grammes par mètre carré. Elle indique la quantité de matière que contient une serviette, pas sa qualité. Une serviette plus lourde retient au total davantage d’eau et paraît plus dense, mais les études indiquent que le grammage influe peu sur la vitesse d’absorption d’un tissu éponge, et que les tissus plus légers absorbent davantage d’eau par gramme[5]. Une serviette plus lourde a aussi plus d’eau à évacuer au séchage et coûte plus cher à laver : pour le sport, la plage et la cuisine, une serviette plus légère est souvent la meilleure spécification. Choisir le grammage.
- Titrage du fil
- La finesse des fils de poil, de fond et de trame, généralement exprimée en Ne (titrage coton). Le nombre de bouts s’écrit après le titrage : Ne 16/2 désigne deux fils Ne 16 retordus ensemble.
- Hauteur de boucle
- La hauteur des boucles au-dessus du tissu de fond, normalement indiquée en millimètres. Avec la densité, elle détermine la douceur, la capacité de rétention d’eau et la vitesse de séchage de la serviette.
- Duites par boucle
- Éponge trois duites ou quatre duites. Plus il y a de duites par boucle, plus chaque boucle est liée par la trame, et moins on obtient de boucles par centimètre de longueur.
- Rapport poil/fond
- La quantité de chaîne poil que consomme le tissu par rapport à la chaîne de fond, généralement exprimée en rapport de longueurs et parfois en part du poil dans le poids du tissu ; la spécification doit préciser laquelle (rapport de poil). Une part de poil plus élevée signifie généralement une surface plus absorbante ; des rapports très élevés exigent un fond solide pour que les boucles restent ancrées.
- Composition fibreuse
- Indiquée séparément pour le poil, le fond et la trame lorsqu’ils diffèrent. Une serviette à poil coton sur un fond coton-polyester n’est pas une serviette 100 % coton.
Comment sont fabriquées les serviettes imprimées all-over par sublimation
Une serviette imprimée par sublimation est un produit à deux matières. La face est en polyester, car c’est la fibre que les colorants de sublimation peuvent teindre ; le dos est en coton, car le coton absorbe l’eau bien mieux que le polyester. Beaucoup de problèmes sur ces serviettes commencent lorsqu’on les spécifie comme s’il s’agissait de serviettes en coton imprimées.
Pourquoi la sublimation exige du polyester
L’impression par sublimation utilise des colorants dispersés : de petites molécules non ioniques, très peu solubles dans l’eau, mises au point pour les fibres synthétiques hydrophobes. Portés à la température de transfert, ces colorants passent de la surface du papier ou du tissu à la phase vapeur. À cette température, le polyester se trouve bien au-delà de sa température de transition vitreuse : les zones amorphes du polymère s’ouvrent et le colorant gazeux diffuse dans la fibre. Au refroidissement, ces zones se referment et retiennent le colorant à l’intérieur[7]. La couleur fait alors partie de la fibre au lieu de former une couche à sa surface. C’est pourquoi une bonne impression par sublimation n’a pas de toucher propre et ne craquelle ni ne s’écaille comme peut le faire un film imprimé.
Le coton ne se comporte pas ainsi. La cellulose a peu d’affinité pour les colorants dispersés : sur coton, le colorant reste en grande partie en surface et part au lavage. L’impression par transfert sur fibres naturelles nécessite un traitement polymère intermédiaire ou une autre chimie de colorants pour créer la liaison que les colorants dispersés ne peuvent pas établir avec la cellulose[8]. Enduire le coton d’un tel polymère, ou introduire du polyester dans le fil, rend une certaine impression possible, mais la couleur se loge alors dans l’enduction, ou seulement dans la part de polyester du mélange, avec une couleur et une solidité plus faibles que sur une face polyester. La sublimation standard ne permet donc pas de teindre une serviette en coton ordinaire. Le coton s’imprime plutôt avec des systèmes réactifs ou pigmentaires.
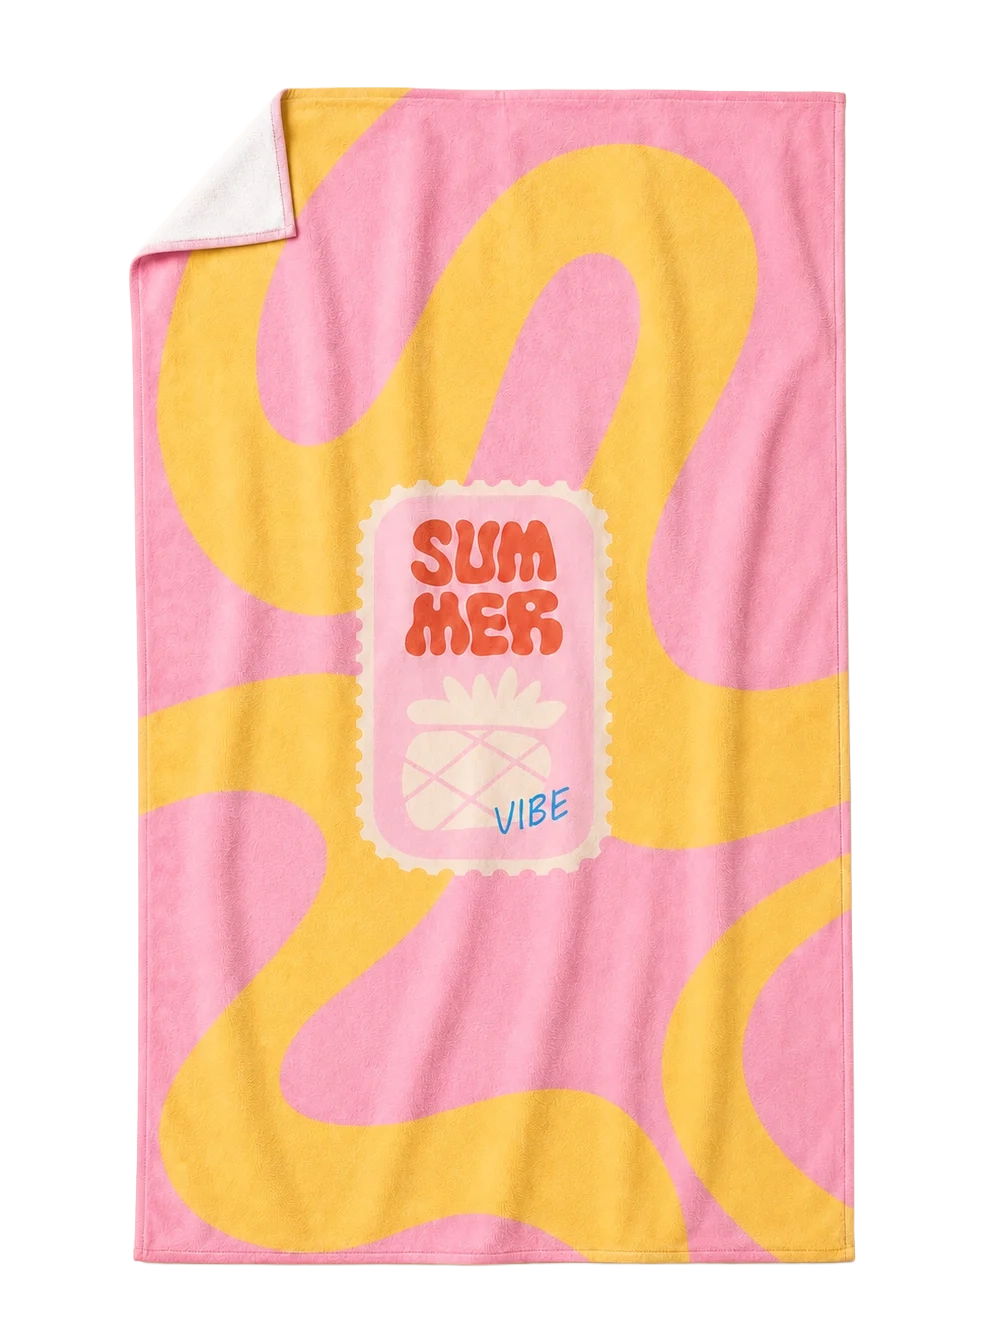
La face d’impression en polyester et le dos en coton
Le polyester n’absorbe que très peu d’eau dans la fibre elle-même. On peut donner à une surface en polyester un toucher doux et lui faire transporter l’eau le long de sa surface par capillarité, surtout avec des filaments fins et des microfibres, mais elle n’absorbera pas l’eau comme le fait une éponge de coton. Le dos en coton apporte ce pouvoir absorbant et le toucher familier d’une serviette. Chaque face a son rôle : la face porte l’image, le dos sèche la peau.
Pour l’impression, la face polyester doit être dense, régulière et aussi plane que la construction le permet. La hauteur de surface compte, car la vapeur de colorant atteint d’abord la tête du poil. Une boucle haute donne une image hachée et granuleuse, et des pieds de boucle blancs peuvent apparaître quand les boucles s’écartent. Les faces de type velours tondu, les boucles courtes et denses et les surfaces planes en polyester tricoté ou tissé donnent toutes des résultats plus nets. La blancheur du polyester compte aussi. Les colorants de sublimation sont transparents et il n’existe pas d’encre blanche : les zones blanches d’un dessin sont simplement du tissu non imprimé, et chaque couleur s’imprime sur la nuance de base de la face.
Comment les deux faces sont associées
Il existe plus d’une manière industrielle de donner à une serviette une face polyester et un dos coton, et elles ne se comportent pas de la même façon à l’impression ni à l’usage.
- Éponge tissée double face
Une construction éponge dans laquelle une face est formée presque entièrement de polyester et l’autre de coton. Comme l’éponge utilise déjà une chaîne poil séparée, les deux faces peuvent être alimentées avec des fils différents. Des tissus de ce type sont commercialisés spécifiquement pour l’impression par transfert : le côté polyester est imprimé, le côté coton reste dédié à l’absorption[9]. La face polyester peut aussi être tondue en finition velours, et le dos a l’aspect et le toucher d’une serviette classique.
- Tricot double face
Le tricotage permet de séparer les fibres de façon comparable. Le vanisage place un fil principalement à l’endroit de l’étoffe et un autre à l’envers, ce qui permet au polyester de former la face imprimable et au coton le dos ou les boucles. Les constructions tricotées sont plus légères et plus extensibles, ce qui demande davantage d’attention à la stabilité dimensionnelle à l’impression et à la couture.
Quelle que soit la construction, seule la face polyester porte l’image sublimée. Le dos en coton garde sa propre couleur : le plus souvent blanc, ou teint dans une nuance.
Le grammage interagit avec la qualité d’impression. Alourdir une serviette double face revient généralement à ajouter du poil ou à l’allonger, ce qui, sur la face d’impression, nuit à la netteté. Les constructions plus légères sont donc souvent préférées lorsque la définition d’impression est la priorité.
- Face d’impression en polyester (représentée tondue)
- Colorant dispersé retenu dans les fibres de polyester
- Structure de fond
- Poil coton sur le dos
Préparation du tissu et stabilité dimensionnelle
Avant l’impression, le tissu doit être propre, sec et stabilisé. Les huiles de filature et les apprêts présents sur le polyester provoquent une prise de colorant irrégulière ; on les élimine au débouillissage. Le polyester est normalement thermofixé lors de l’ennoblissement du tissu, afin de ne pas se rétracter à la température de transfert : un polyester non thermofixé rétrécit sous la presse et déforme l’image.
Le dos en coton apporte deux risques particuliers. Le coton retient l’humidité ; à la température de transfert, cette humidité se transforme en vapeur, qui peut entraîner le colorant latéralement et provoquer des contours flous ou des taches, si bien que le tissu est souvent préséché ou prépressé. Le coton rétrécit aussi différemment du polyester au lavage. Si le complexe n’est pas relaxé ou prérétréci avant l’impression, la serviette peut se déformer en arc, rouler ou goder le long de ses ourlets après le premier lavage, et l’image se déforme avec elle.
Préparation du visuel et gestion de la couleur
Le visuel d’une serviette all-over se prépare à la taille finale imprimée, avec un fond perdu au-delà de la ligne de coupe, car le bord de la serviette est obtenu en coupant dans la zone imprimée. Les images matricielles doivent avoir une résolution suffisante à cette taille ; les logos et textes vectoriels restent nets à toute échelle. Le fichier est ensuite traité par un logiciel RIP (raster image processor), qui convertit les couleurs du dessin en quantités d’encre à l’aide d’un profil ICC établi pour la combinaison précise d’encre, de papier, de tissu, de température et de temps.
Les couleurs changent pendant le transfert. Le papier transfert imprimé paraît terne et les teintes foncées ne se développent qu’à la chaleur : la couleur se juge donc sur le tissu transféré, jamais sur le papier ni à l’écran. Les couleurs de marque s’obtiennent en imprimant des nuanciers et des strike-offs, puis en ajustant le profil ou le fichier. Certaines couleurs très saturées, dont les teintes fluorescentes et certains verts et oranges vifs, sortent du gamut des jeux d’encres de sublimation standard et ne peuvent être qu’approchées.
Papier transfert ou impression directe sur tissu
Deux voies d’impression sont utilisées industriellement. En sublimation par transfert, dite indirecte, le dessin est imprimé en miroir par jet d’encre sur un papier transfert couché. Papier et tissu sont ensuite réunis dans une calandre rotative chauffante, où un cylindre chauffé et un feutre sans fin les maintiennent sous pression pendant leur défilement, ou dans une presse à plat pour les pièces coupées. En sublimation directe, l’encre à colorants dispersés est projetée sur le tissu polyester, généralement prétraité pour maîtriser l’étalement de l’encre, puis la couleur est fixée par la chaleur dans une calandre ou un four.
L’impression directe économise le papier et convient aux longues séries de tissu plat. L’impression par transfert reste la voie la plus courante pour les surfaces à poil, car l’image est d’abord déposée sur un papier lisse et le tissu ne la rencontre qu’à la chaleur.
Température, pression et temps de contact
Les conditions de transfert résultent d’un équilibre entre trois variables. Le polyester se transfère généralement aux alentours de 190 à 210 °C, et la température et le temps se compensent : dans une étude en laboratoire sur du polyester imprimé par sublimation, la meilleure qualité d’impression a été obtenue à 190 °C pendant 120 secondes ou à 210 °C pendant 60 secondes[7]. Les réglages de production se déterminent par essais pour chaque tissu, chaque papier et chaque machine. Trop peu de chaleur ou de temps laisse du colorant sur le papier et donne une couleur pâle et faible. Trop en fait pénétrer le colorant plus profondément et latéralement, ce qui adoucit les détails, et peut jaunir le polyester ou roussir le coton. La pression doit maintenir papier et tissu en contact total sans écraser durablement le poil ; sur une calandre, elle se règle par la tension du feutre, et le temps de contact par la vitesse du cylindre.
Tout déplacement entre papier et tissu pendant le transfert produit un effet fantôme (ghosting), c’est-à-dire une image doublée et estompée. Comme le dos en coton se trouve lui aussi dans la zone chauffée, les réglages qui conviennent à un tissu entièrement en polyester doivent souvent être ajustés pour les serviettes double face.
Netteté, couleur et impression bord à bord
Sur une serviette, la netteté dépend moins de la résolution de l’imprimante que du tissu. Les gouttes d’encre se placent sur le papier avec une finesse bien supérieure à ce qu’un poil peut restituer : le résultat visible dépend de la hauteur et de la densité du poil, de la régularité de la surface et de l’étalement du colorant pendant le transfert. La constance des couleurs dépend du profil, de la blancheur de la face et de la reproduction exacte des conditions de transfert, de l’échantillon à la production.
Un dessin all-over peut se produire de deux façons. En impression par panneaux, le dessin est imprimé sur le tissu en rouleau, disposé à la taille de la serviette plus le fond perdu, et les serviettes sont coupées et cousues ensuite. C’est la méthode habituelle pour un visuel bord à bord, puisque l’impression traverse les bords et se poursuit dans les ourlets. Imprimer une serviette finie, déjà ourlée, sous une presse à plat est plus simple pour les petites séries et les motifs placés, mais une véritable couverture bord à bord devient alors difficile : les ourlets sont plus épais que le corps, la pression de contact diminue sur les bords, et une fine marge pâle ou non imprimée est fréquente. L’impression par panneaux, en revanche, rend la précision de coupe déterminante.
Coupe, alignement, couture et finition des bords
Les panneaux imprimés sont coupés en suivant la mise en page imprimée. C’est la précision à ce stade qui décide si une bordure reste parallèle au bord et si un logo centré le reste. Les mises en page comportent souvent des repères de coupe, et les systèmes de découpe guidés par caméra peuvent suivre le dessin imprimé pour que la coupe épouse les éventuelles déformations du tissu. Les bords en polyester peuvent être coupés et scellés à chaud, mais la composante coton exige malgré tout une finition cousue.
Les bords sont ensuite ourlés, surjetés ou bordés d’un ruban. Comme l’impression va jusqu’au bord, la couleur du fil et la largeur de l’ourlet deviennent des choix de design : un surjet contrasté encadre le visuel, un fil assorti laisse l’impression courir jusqu’au bord. Étiquettes et attaches sont posées à la couture.
Durabilité de l’impression et tenue au lavage
Une fois le colorant diffusé dans le polyester, une impression par sublimation résiste bien aux lavages domestiques normaux : la couleur ne part pas de la surface, puisqu’elle ne s’y trouve pas. En pratique, deux facteurs limitent la durabilité. Le colorant resté à la surface de la fibre après un transfert trop court ou pas assez chaud peut partir au frottement ou tacher d’autres textiles lors des premiers lavages, ce que les essais de solidité au lavage et au frottement sont justement conçus pour révéler. Les colorants dispersés peuvent aussi migrer de nouveau si la serviette est exposée plus tard à une forte chaleur, dans un sèche-linge très chaud ou sous le fer à repasser, ce qui peut flouter l’image ou marquer d’autres tissus.
Le dos en coton se comporte comme n’importe quelle serviette en coton : il rétrécit, il craint les agents de blanchiment chlorés et c’est aux ourlets qu’il s’use en premier. Les consignes d’entretien doivent suivre la plus sensible des deux composantes.
Défauts de production courants
La plupart des défauts des serviettes sublimées remontent au tissu, au transfert ou à la confection, et la plupart sont visibles au contrôle.
| Défaut | Cause habituelle |
|---|---|
| Effet fantôme ou image dédoublée | Déplacement du papier par rapport au tissu pendant le transfert |
| Écart de couleur entre échantillon et production | Variation de température, de temps de contact, d’humidité, de lot de papier ou d’encre, ou profil obsolète |
| Contours flous ou taches | Humidité du coton transformée en vapeur dans la zone chauffée |
| Lignes blanches ou marques de plis | Plis ou froissements du tissu pendant le transfert |
| Zones brillantes ou écrasées | Pression ou chaleur excessive sur le poil |
| Bandes (banding) | Buses de têtes d’impression bouchées ou défaillantes |
| Visuel de travers ou décentré | Coupe mal alignée sur la mise en page imprimée, ou déformation du tissu |
| Serviette qui roule ou se déforme en arc, ourlets qui godent après lavage | Retrait différent des composantes polyester et coton |
| Blanc visible à travers l’impression | Poil haut ou ouvert qui s’écarte et laisse voir des pieds non imprimés |
Contrôle et emballage
Le contrôle des serviettes imprimées ajoute des vérifications qui n’existent pas pour les serviettes unies : position du visuel par rapport aux bords, couleur par rapport au strike-off approuvé, continuité de l’impression sur toute la surface, absence d’effet fantôme, de plis et de taches. Les dimensions sont vérifiées après la couture, car c’est à la coupe et à l’ourlage que les serviettes imprimées s’écartent le plus souvent de la spécification. L’emballage suit les mêmes principes que pour les serviettes en coton, avec des étiquettes d’entretien qui tiennent compte des deux fibres.
Éponge de coton et sublimation : la comparaison
Aucune des deux constructions n’est meilleure dans l’absolu. Elles répondent à des besoins différents, et le bon choix découle du visuel ainsi que de la façon dont la serviette sera utilisée et lavée.
| Serviette éponge en coton | Serviette sublimée face polyester, dos coton | |
|---|---|---|
| Construction | Fils de poil, de fond et de trame en coton ; boucles sur une ou deux faces | Face d’impression en polyester associée à un dos en coton, en construction double face tissée ou tricotée |
| Procédés de fabrication | Filature, ourdissage et encollage, tissage éponge, prétraitement, teinture, finition, coupe et couture | Production et préparation du tissu double face, impression avec gestion des couleurs, transfert à chaud, coupe des panneaux, couture |
| Impression et personnalisation | Rayures en fil teint, motifs ratière et jacquard, impression réactive ou pigmentaire, broderie | Visuel en couleurs, bord à bord, sur la face polyester ; étiquettes et broderie en complément |
| Pouvoir absorbant | Élevé sur les deux faces | Assuré par le dos en coton ; la face polyester transporte l’eau par capillarité mais en absorbe peu |
| Texture de surface | Poil bouclé ou tondu, au toucher texturé | Face d’impression lisse, souvent proche du velours ; dos en coton au toucher de serviette |
| Rendu des couleurs | Teintes unies et dessins à nombre de couleurs limité | Photos, dégradés et détails fins ; pas d’encre blanche, les zones blanches sont du tissu non imprimé |
| Complexité du dessin | Limitée par les couleurs de fil et les possibilités du métier, ou par les couleurs et les cadres en impression | Le nombre de couleurs ne change rien au procédé ; le détail est limité par la surface |
| Points de vigilance sur la durabilité | Ancrage des boucles, solidité des ourlets, dégorgement d’un colorant mal éliminé au lavage | Impression stable une fois diffusée ; sensible aux fortes chaleurs ; les deux fibres rétrécissent différemment |
| Comportement au lavage | Peut être spécifiée pour les lavages à haute température et le blanchissage industriel | Températures modérées ; un séchage en tambour très chaud et le repassage peuvent altérer l’impression |
| Applications B2B typiques | Serviettes d’hôtel, de spa, de bain, de sport et de cuisine ; linge hôtelier longue durée | Serviettes promotionnelles et de merchandising, serviettes de plage pour le retail, produits événementiels et sous licence |
| Principales limites de fabrication | Visuel photographique difficilement réalisable ; une nouvelle couleur suppose de nouveaux lots de teinture ou de nouveaux fils | Le coton ne se sublime pas ; un poil haut et des constructions plus lourdes réduisent la définition d’impression |
Le tableau décrit le cas typique ; en pratique, les frontières sont moins nettes. Un hôtel qui veut son logo sur ses serviettes de bain a peu à gagner avec la sublimation : un liteau jacquard ou un logo brodé résiste au blanchissage industriel et laisse les deux faces pleinement absorbantes. Une marque qui vend une serviette de plage à motif photographique rencontre le problème inverse, car ni la teinture en fil ni l’impression réactive ne reproduisent l’image de façon économique, et la face polyester est la condition même de l’impression. L’impression réactive sur coton se situe entre les deux, pour des dessins plus simples où un toucher entièrement coton compte davantage que le nombre de couleurs. Sublimation ou impression sur coton.
Contrôle qualité et essais
La qualité d’une serviette peut se contrôler à chaque étape, mais seules certaines propriétés exigent des méthodes de laboratoire. Les méthodes ci-dessous sont des références largement utilisées ; c’est la spécification de l’acheteur qui fixe celles qui s’appliquent et le résultat jugé acceptable.
La plupart des problèmes coûtent moins cher lorsqu’ils sont détectés tôt. Le fil est contrôlé en titrage, torsion et résistance avant l’ourdissage ; l’écru, pour les défauts, la largeur et le grammage ; le tissu teint, pour la nuance par rapport au standard approuvé ; et les serviettes finies, pour les dimensions, le poids, les coutures et l’aspect. Les essais de laboratoire répondent ensuite aux questions qu’un contrôleur ne peut pas trancher à l’œil : la couleur va-t-elle dégorger, la serviette va-t-elle rétrécir, et absorbe-t-elle bien ?
Les résultats de solidité des teintures se cotent sur les échelles de gris normalisées, de 5 (aucune modification) à 1 (modification importante), séparément pour la dégradation de la couleur de la serviette elle-même et pour le dégorgement sur les tissus adjacents. La méthode d’essai définit comment laver, frotter et évaluer ; elle ne fixe pas de seuil de conformité. Les limites d’acceptation viennent de la spécification de l’acheteur ou de l’enseigne.
Il n’existe pas de valeur universelle unique pour le pouvoir absorbant. Un essai à la goutte mesure le temps que met une goutte d’eau à disparaître dans le tissu. La norme européenne sur les serviettes éponge, l’EN 14697, comprend une méthode de mesure du temps d’absorption, tandis que l’ASTM D4772 mesure la quantité d’eau qu’un tissu éponge reprend sur une surface mouillée, ce qui se rapproche davantage du séchage de la peau. Les résultats de méthodes différentes ne sont pas interchangeables, et une serviette neuve donne souvent un autre résultat après ses premiers lavages, une fois les résidus d’adoucissant et de finition éliminés[5].
L’aspect après lavage est souvent l’essai le plus parlant. Une serviette lavée et séchée cinq fois ou plus selon une procédure normalisée fait apparaître le retrait, l’ondulation des ourlets, la déformation du poil, la perte de couleur et, sur les serviettes double face, le retrait différentiel entre polyester et coton.
| Propriété | Méthode d’essai | Ce qu’elle mesure |
|---|---|---|
| Grammage du tissu (GSM) | ISO 3801 | Masse surfacique d’un tissu tissé, utilisée pour vérifier la régularité du grammage par rapport à la spécification |
| Stabilité dimensionnelle | ISO 5077ISO 6330ISO 3759AATCC TM135 | Variation de longueur et de largeur après lavage et séchage selon une procédure domestique définie |
| Pouvoir absorbant | EN 14697ASTM D4772AATCC TM79 | Temps d’absorption (EN 14697, la spécification européenne des serviettes éponge), eau reprise sur une surface mouillée (ASTM D4772) ou temps d’absorption d’une goutte (AATCC TM79) |
| Solidité des teintures au lavage | ISO 105-C06AATCC TM61 | Dégradation de la couleur et dégorgement sur les tissus adjacents lors d’un lavage avec un détergent de référence |
| Solidité des teintures au frottement | ISO 105-X12AATCC TM8 | Couleur transférée sur un tissu de frottement sec ou humide |
| Évaluation des résultats | ISO 105-A02ISO 105-A03 | Échelles de gris pour l’évaluation de la dégradation et du dégorgement |
| Ancrage des boucles | EN 15598 | Force nécessaire pour arracher une boucle du fond d’un tissu éponge |
| Résistance des coutures et des ourlets | ISO 13935-2 | Force maximale avant rupture de la couture, méthode d’arrachement (grab) |
| Échantillonnage pour le contrôle | ISO 2859-1 | Plans d’échantillonnage indexés d’après le niveau de qualité acceptable (NQA) pour le contrôle lot par lot |
Spécifier une serviette : repères pour les acheteurs B2B
Le procédé explique l’essentiel de ce qui dérape dans les programmes de serviettes, et une spécification précise permet d’en éviter la plus grande partie.
Choisir la construction d’après l’usage
Partez de la façon dont la serviette sera utilisée, lavée et vendue, puis choisissez la construction. Le linge hôtelier passé en blanchisserie industrielle demande une éponge de coton aux boucles bien ancrées et aux ourlets solides. Une serviette de plage vendue pour son dessin demande une face d’impression. Une serviette de sport doit avant tout sécher vite, plus qu’offrir du volume. Le grammage découle de ces décisions au lieu de les dicter.
Définir la spécification dans son intégralité
Une spécification utile indique la taille finie avec une tolérance, le poids de la serviette finie avec une tolérance, la composition fibreuse de chaque composante (poil, fond et trame, ou face d’impression et dos), la construction, les standards de couleur, la méthode de décoration, les étiquettes, l’emballage et les éventuelles exigences d’essais. La composition fibreuse concerne l’étiquetage autant que la performance : dans l’Union européenne, les dénominations des fibres et l’étiquetage de composition relèvent du règlement (UE) n° 1007/2011[10], si bien qu’une serviette double face doit être étiquetée avec ses deux fibres.
Les devis de différents fabricants ne se comparent que s’ils chiffrent la même spécification. Deux offres pour une serviette de 500 GSM qui diffèrent par le fil, la hauteur de boucle et la construction de l’ourlet portent en réalité sur des produits différents.
Visuel, validation des couleurs et échantillonnage
Fournissez le visuel à la taille finale avec fond perdu, des fichiers vectoriels pour les logos et les textes, et des couleurs de référence pour tout ce qui engage l’identité de la marque. Validez la couleur sur un strike-off ou un échantillon physique, sous un éclairage convenu et non à l’écran, puis conservez la pièce approuvée comme référence pour la production.
Évaluez les échantillons après lavage, et pas seulement tels qu’ils arrivent. Plusieurs cycles de lavage et de séchage révèlent le retrait, le comportement des ourlets, la tenue des couleurs, la stabilité de l’impression et l’évolution du pouvoir absorbant une fois l’adoucissant de finition éliminé. Un échantillon impeccable qui n’a jamais été lavé n’est validé qu’à moitié.
Marque propre, conditionnement et réassorts
Les programmes en marque propre ajoutent étiquettes de marque, étiquettes d’entretien, étiquettes volantes, codes-barres et conditionnement retail ou de campagne, et chaque élément demande une validation au même titre que la serviette. Le coton absorbe l’humidité pendant le transport : l’emballage et le plan de colisage doivent tenir compte d’un long fret maritime.
La constance des réassorts repose sur la documentation. Consignez la spécification approuvée, conservez un échantillon de référence scellé et précisez les variations acceptables, par exemple les écarts de nuance entre lots de teinture. Le réassort est alors produit d’après un standard écrit, et non d’après le souvenir de la première livraison.
Fabrication des serviettes : vos questions
Chercher un terme dans le glossaire textile et linge épongeComment fabrique-t-on une serviette éponge en coton ?
Le coton est filé, puis le fil est enroulé sur deux ensouples distinctes, l’une pour la chaîne de fond, l’autre pour la chaîne poil. Le métier éponge tisse le tissu de fond tout en poussant la chaîne poil, peu tendue, en boucles. Le tissu est ensuite désencollé, débouilli et blanchi, teint (généralement avec des colorants réactifs), adouci, séché sans tension, coupé en serviettes, ourlé, contrôlé et emballé.
Comment se forment les boucles d’une serviette éponge ?
Par une frappe à duite lâche. Dans l’éponge trois duites, deux duites sont maintenues à une petite distance du bord du tissu, et la troisième les frappe toutes les trois en place. La chaîne de fond, très tendue, reste droite, tandis que la chaîne poil, délivrée avec peu de tension, est poussée vers l’avant et se soulève en boucles sur l’endroit et sur l’envers.
Quelle différence entre une éponge trois duites et une éponge quatre duites ?
Le nombre de duites dans chaque groupe qui forme les boucles. L’éponge trois duites est la construction standard des serviettes de bain. L’éponge quatre duites lie chaque boucle avec une duite supplémentaire et forme moins de boucles par centimètre de longueur. Elle se tisse beaucoup plus rarement, en partie parce que sa séquence de frappe est plus complexe.
Qu’est-ce qui fait qu’une serviette en coton absorbe bien ?
Surtout le poil : la densité et la longueur des boucles, le type de fil de poil (les fils de poil filés à anneaux et à faible torsion donnent les meilleurs résultats) et la qualité du débouillissage. La finition compte aussi, car les adoucissants classiques rendent la surface de la fibre plus hydrofuge. Le poids influe sur la quantité totale d’eau qu’une serviette peut retenir, mais pas sur sa vitesse d’absorption.
Un grammage (GSM) plus élevé fait-il une meilleure serviette ?
Non. Le GSM mesure la quantité de matière contenue dans la serviette. Une serviette plus lourde retient au total davantage d’eau et paraît plus dense, mais elle a plus d’eau à évacuer au séchage, coûte plus cher à laver et n’absorbe pas plus vite qu’une serviette plus légère. Deux serviettes de même GSM peuvent se comporter très différemment selon le fil, le poil et la finition.
Pourquoi les serviettes sublimées ont-elles une face en polyester ?
La sublimation utilise des colorants dispersés, qui diffusent dans le polyester lorsqu’il est chauffé au-delà de sa température de transition vitreuse et y restent emprisonnés au refroidissement. Le coton n’a pas d’affinité comparable pour ces colorants : l’image est donc imprimée sur une face en polyester, tandis qu’un dos en coton assure l’absorption.
Peut-on imprimer par sublimation directement sur une serviette en coton ?
Pas avec un résultat durable. Sur un coton non traité, le colorant dispersé reste surtout en surface et part au lavage. Les enductions polymères et les mélanges avec du polyester permettent une certaine impression sur des tissus à forte teneur en coton, mais avec une couleur et une solidité plus faibles que sur polyester. Les serviettes en coton s’impriment plutôt avec des systèmes réactifs ou pigmentaires.
En quoi une serviette face polyester, dos coton diffère-t-elle d’une serviette en coton classique ?
Elle porte un visuel photographique en couleurs sur une face lisse qui absorbe peu l’eau, tandis que le dos en coton assure le séchage. Elle est généralement plus légère, s’imprime mieux avec une face courte et dense, et doit être lavée à température modérée, sans séchage en tambour très chaud. Une serviette éponge en coton absorbe sur ses deux faces et supporte des lavages plus chauds.
Quels essais qualité demander pour des serviettes ?
Parmi les méthodes couramment spécifiées figurent l’ISO 3801 pour le grammage du tissu, l’ISO 5077 pour le retrait après lavage, l’ISO 105-C06 et l’ISO 105-X12 pour la solidité des teintures au lavage et au frottement, l’EN 14697 et l’ASTM D4772 pour le pouvoir absorbant, l’EN 15598 pour l’ancrage des boucles et l’ISO 13935-2 pour la résistance des coutures. Les limites d’acceptation sont fixées par la spécification de l’acheteur, pas par les méthodes.
Références techniques
Sources citées dans le texte, avec le point que chacune étaye. Les normes d’essai renvoient, depuis le tableau des essais ci-dessus, aux pages de leurs éditeurs, où l’on peut vérifier l’édition en vigueur.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Mesure instrumentale (HVI) de la longueur de fibre, de l’uniformité de longueur, de la résistance, du micronaire, de la couleur et des matières étrangères.
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003Propriétés de la fibre qui déterminent la qualité du fil ; résistance et régularité du fil open-end comparées à celles du fil à anneaux.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Tensions des chaînes de fond et de poil, frappe à duite lâche, titrages des fils, éponge deux, trois et quatre duites.
- Picanol Introduces The TerryPlus-iTextile World, 2020Hauteur de boucle programmable sur un métier éponge à commande électronique (informations du constructeur).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Effets du type et de la torsion du fil de poil, de la densité et de la longueur des boucles, de la masse surfacique, des adoucissants, du lavage et du poil coupé sur le pouvoir absorbant.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Rôle du sel et de l’alcali dans la teinture réactive, liaison covalente entre colorant et cellulose, hydrolyse du colorant et lavage d’élimination.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Diffusion du colorant dispersé dans les zones amorphes du polyester ; effet de la température et du temps de transfert sur la qualité d’impression.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018L’impression par transfert sur fibres naturelles exige des polymères intermédiaires ou une autre chimie de colorants ; les colorants dispersés ne s’y lient pas.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeExemple de tissu éponge disponible dans le commerce, avec une face polyester destinée à l’impression par transfert et un dos en coton.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011Dénominations des fibres et étiquetage de la composition fibreuse des produits textiles vendus dans l’UE.
Vous préparez un programme de serviettes ?
Indiquez l’usage prévu, la taille, la quantité et, le cas échéant, votre visuel. Nous proposons une construction et la confirmons avec vous à l’échantillonnage, avant la production.