
Havlu üretim süreci
Havlu birbirinden oldukça farklı iki yolla üretilir. Klasik pamuklu havluda pamuk lifi ipliğe eğrilir ve havlu tezgâhında ilmekli olarak dokunur; kumaş ardından ağartılır ya da boyanır, apre görür, kesilir ve dikilir. Tam baskılı havlu ise süblimasyon boyalarının renklendirebildiği bir polyester yüz üzerine kurulur; emicilik için arkası pamukludur ve tasarım ısıyla lifin içine aktarılır. Bu kaynak iki süreci aşama aşama izliyor, birbiriyle karşılaştırıyor ve havlu kalitesinin nasıl test edildiğini açıklıyor.
Süreç anlatımları genel sektör uygulamasını yansıtır. Mira Towels’ın kendi üretimine ilişkin ifadeler ayrıca işaretlenmiştir ve sitenin diğer bölümlerinde yayımladığımız bilgilerle sınırlıdır.
İki ayrı üretim sistemi
Havluların büyük çoğunluğu havlu kumaştan (bukle) yapılır: yüzeyi kesilmemiş iplik ilmekleriyle kaplı dokuma bir kumaş. Havlunun asıl işini bu ilmekler görür. Suyla temas eden lif yüzeyini katlayarak artırır, suyu da aralarındaki boşluklarda tutarlar. Bu yüzden klasik havlu üretiminde pamuk seçiminden son durulamadaki yumuşatıcıya kadar her karar, ilmeklere ne yaptığına bakılarak değerlendirilir.
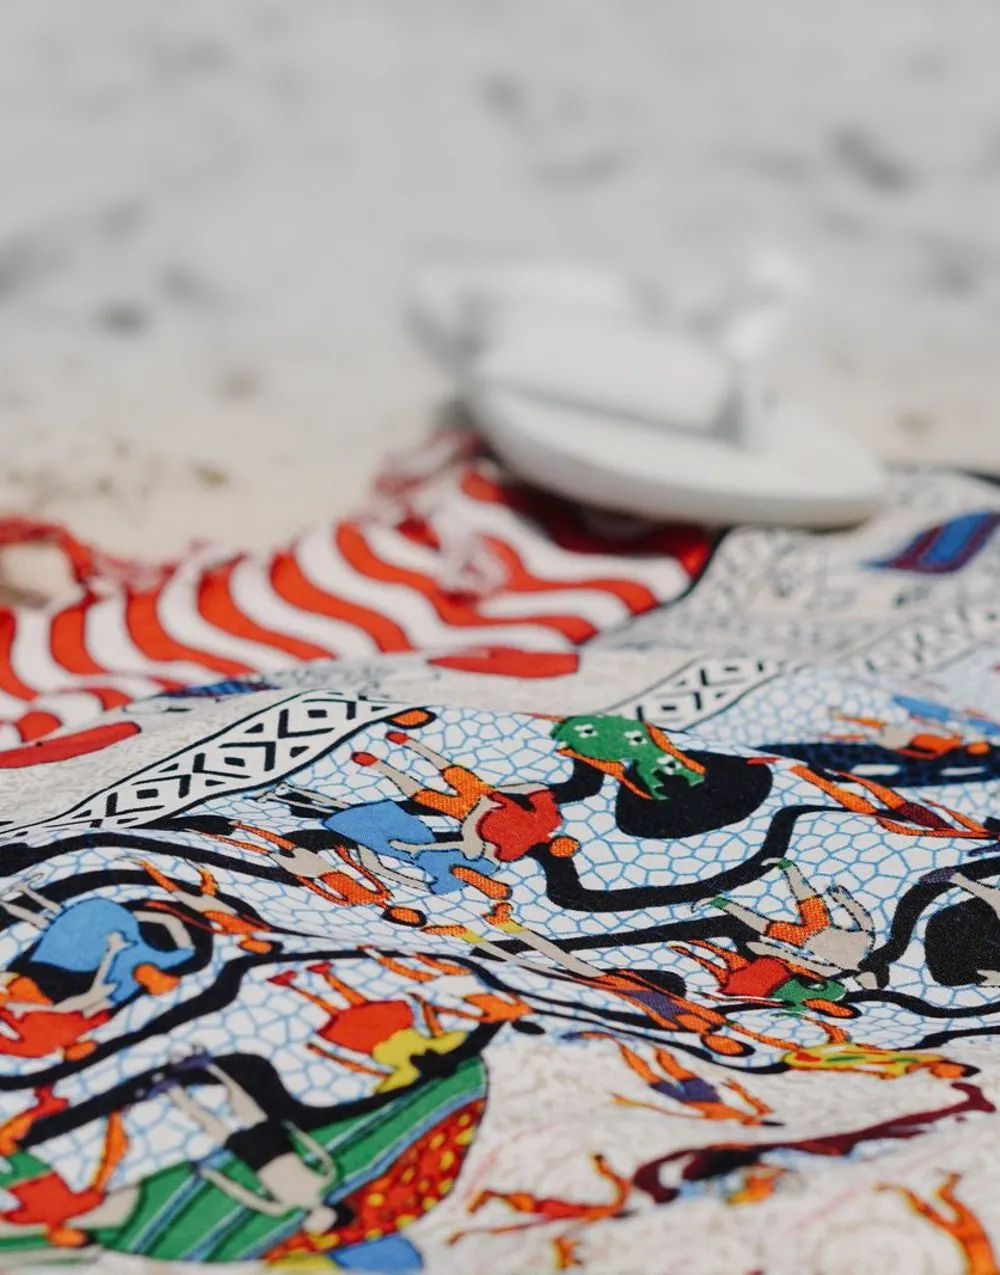
Tam baskılı havlularda mantık farklıdır. Fotoğraf kalitesindeki, kenardan kenara bir tasarımı en güvenilir biçimde süblimasyon baskı aktarır ve süblimasyon boyaları pamuğu değil polyesteri renklendirir. Baskıya uygun bir havlunun bu nedenle görsel için polyester, kurulanmak için pamuk bir yüze ihtiyacı vardır; üretim de boyahanenin değil baskının etrafında kurgulanır.
Pamuklu havlu: üretim akışı
- Lif seçimiLif uzunluğu, olgunluk ve temizlik
- İplik üretimiKarde veya penye; ring veya rotor iplik
- Çözgü ve haşılZemin ve hav çözgüsü leventleri
- Havlu dokumaGevşek atkılı tefe vuruşu ilmekleri oluşturur
- Ham kumaş kontrolüDokuma hataları, en ve gramaj
- Ön terbiyeHaşıl sökme, hidrofil, ağartma
- BoyamaGenellikle reaktif boya, ardından yıkama
- Apre ve kurutmaYumuşatma, tamburlama, gevşek kurutma
- Kesim ve dikimKenar dikişi, yan kenarlar, etiketler
- Kontrol ve paketlemeÖlçü, gramaj, renk tonu, katlama
Polyester yüzlü, pamuk arkalı süblimasyon havlu: üretim akışı
- Çift yüzlü kumaşPolyester baskı yüzü, pamuklu arka yüz
- Kumaş hazırlığıTemizleme, termofiksaj, ön çektirme
- Tasarım ve renkTaşma payı, çözünürlük, ICC profili
- BaskıTransfer kâğıdına veya doğrudan kumaşa
- Isıl transferBoya polyesterin içine difüze olur
- Kesim ve hizalamaPaneller baskı yerleşimine göre kesilir
- Dikim ve kenarlarKenar dikişi, overlok veya biye
- Kontrol ve paketlemeBaskı, renk, kenarlar, ölçü
Akışlar basitleştirilmiştir. Aşamaların sırası ve sayısı tesise ve ürüne göre değişir; bazı aşamalar aynı hat üzerinde art arda yürütülür.
Pamuklu havlu nasıl üretilir
Her aşama, sonraki aşamaların tam olarak düzeltemeyeceği bir özelliği belirler. Lif kalitesi ipliğin, iplik de ilmeklerin sınırını çizer; yaş işlemler ise pamuğun doğal emiciliğinin ne kadarının bitmiş havluya taşınacağına karar verir.
Pamuk lifi: uzunluk, olgunluk ve temizlik
Pamuk yalnızca menşe adına göre değil, ölçülebilir lif özelliklerine göre satın alınır. Lif (stapel) uzunluğu ve uzunluk düzgünlüğü, iplik kesitinde kaç lifin üst üste bineceğini ve bükümün onları ne kadar sıkı bağlayabileceğini belirler; daha uzun ve daha düzgün lifler daha ince, daha mukavemetli ve daha az tüylü iplik verir. İncelik ile olgunluğu birlikte yansıtan bir hava akışı ölçümü olan mikroner, lif duvarlarının ne kadar geliştiğini gösterir. Olgunlaşmamış liflerin duvarları incedir; işlem sırasında nep denen küçük düğümler halinde birbirine dolanır ve boyayı daha düzensiz alırlar. Bu durum ileride boyalı bir havluda açık renkli noktalar olarak görülebilir. Çöp ve renk sınıfları temizliği tanımlar: yaprak ve çekirdek kabuğu parçaları açma ve temizleme sırasında ayıklanmalıdır, geride kalan her parça da ya görünür bir hataya ya da iplikte zayıf bir noktaya dönüşür. Amerika Birleşik Devletleri’nde bu özellikler her balya için cihazla ölçülür[1].
Havluda en çok dikkat isteyen iplik hav ipliğidir, çünkü kullanıcının dokunduğu yüzeyi ve suyu alan ilmekleri o oluşturur. Zemin iplikleri yapıyı taşır ve daha çok mukavemetlerine ve dokuma performanslarına göre seçilir.
İplik üretimi: karde, penye, ring ve open-end iplikler
Açma ve harmanlamadan sonra tarak makinesi pamuğu ince bir tülbent haline getirir, kalan çöpün ve kısa lifin önemli bir kısmını ayırır ve tülbenti şerit halinde toplar. Karde iplik bu şeritten eğrilir. Penye iplik ise kısa liflerin ve neplerin bir bölümünü daha uzaklaştıran ek bir tarama (penye) aşamasından geçer; sonuç daha düzgün, daha pürüzsüz ve daha mukavemetli bir ipliktir. Bunun bedeli maliyettir, çünkü pamuğun bir kısmı penye döküntüsü olarak süreçten çıkar.
Havlu ipliklerinde iki eğirme sistemi öne çıkar. Ring eğirmede lif demeti inceltilir ve dönen iğ ile kopça (traveller) yardımıyla büküm verilir. Lifleri iyi yönlenmiş, mukavemetli bir iplik elde edilir ve kaliteli hav ipliği için referans sistem hâlâ ringdir. Open-end, yani rotor eğirmede iplik çok hızlı dönen bir rotorun içinde, çok daha yüksek bir üretim hızıyla oluşur. Aynı pamuktan elde edilen rotor ipliği ring ipliğe göre daha düzgün ve daha az tüylüdür, ancak yüzde 10 ila 30 daha zayıftır[2]; tuşesi de daha serttir. Bu yüzden daha çok zemin ve atkı ipliklerinde ve ekonomik havlularda kullanılır. Havlu araştırmalarını derleyen çalışmalar da ring hav ipliğinin suyu rotor ipliğe göre daha hızlı emdiğini bildirir[5].
İplik inceliği numarayla ifade edilir. Havlu fabrikaları genellikle İngiliz pamuk numarasını (Ne) kullanır: bir libre iplikteki 840 yardalık çile sayısı. Yani numara büyüdükçe iplik incelir; 1.000 metre ipliğin gram cinsinden ağırlığını veren tex sistemi ise tersine işler. Belgelenmiş bir Hint havlu üretim kümesinde zemin çözgüleri Ne 20/2 veya 24/2 iki katlı karde ipliklerdir, çünkü dokumada en yüksek gerilimi zemin çözgüsü taşır; hav çözgüleri ise Ne 16 veya 20 tek katlı penye ipliklerdir[3]. Bu iş bölümü tipiktir: mukavemet zeminde, yumuşaklık ve dolgunluk havda.
Büküm lifleri bir arada tutar. Büküm arttıkça mukavemet belli bir noktaya kadar yükselir, ama lifler de sıkıca paketlenir; ilmekler sertleşir ve lifler arasında suyu tutacak boşluk azalır. Düşük bükümlü ve sıfır bükümlü hav iplikleri esas olarak emiciliği artırmak için geliştirilmiştir[5]. Sıfır bükümlü iplik, pamuğun suda çözünen bir lifle birlikte bükülmesiyle elde edilir; bu lif yaş işlemler sırasında çözülüp uzaklaştırılır ve geriye neredeyse bükümsüz pamuk kalır. Bunun karşılığı dayanıklılıktır: hav ipliğinin bükümü azaldıkça lifler daha kolay döküntü verir, ilmekler de tekrarlanan yıkamalarda formunu daha çabuk kaybeder.
Zemin çözgüsü, hav çözgüsü ve atkı
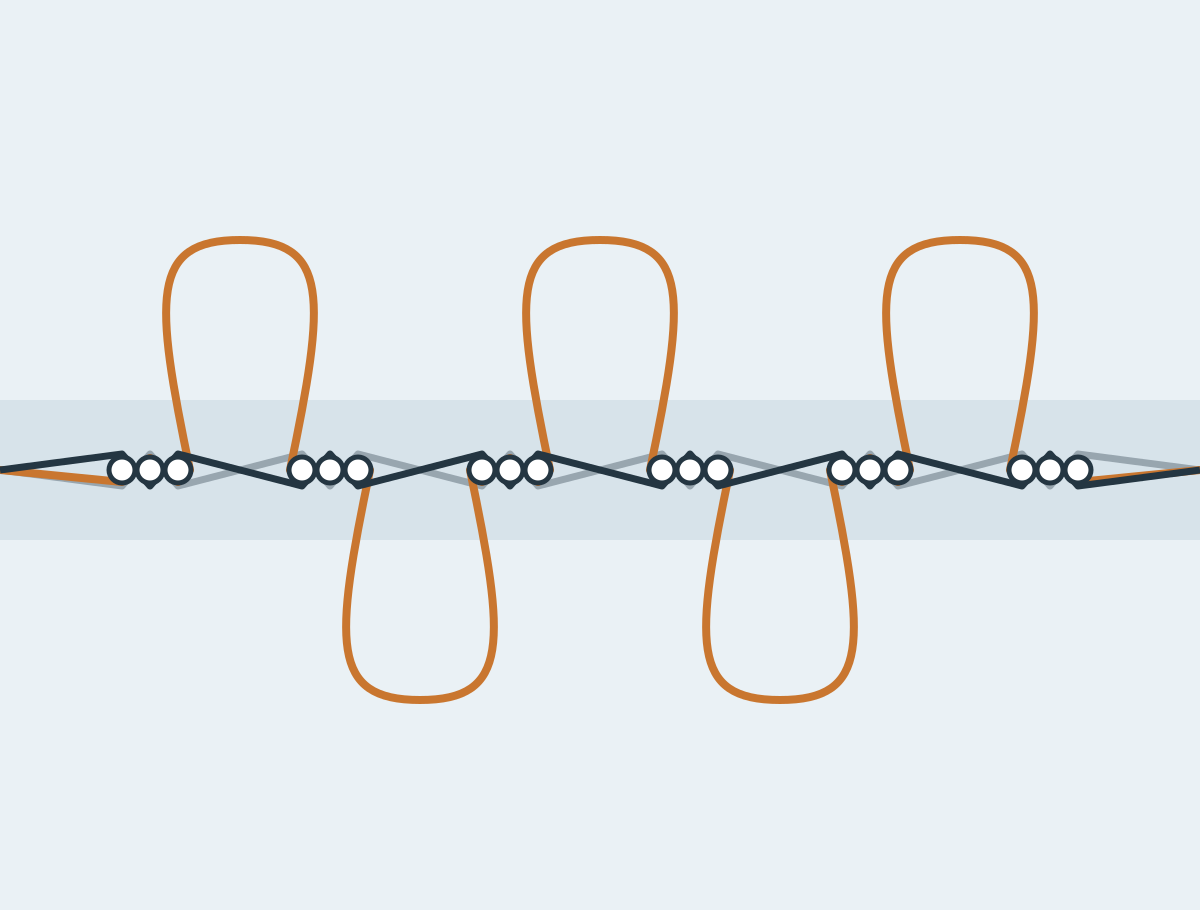
Havlu kumaş üç iplik sisteminden oluşur. Zemin çözgüsü boyuna doğrultuda yüksek gerilim altında ilerler ve atkıyla bağlantı yaparak havluyu bir arada tutan zemin bezini oluşturur. Hav çözgüsü de boyuna ilerler, ancak düşük ve kontrollü bir gerilimle salınır; böylece kumaş düzleminin dışına itilerek ilmek oluşturabilir. Atkı kumaşın eni boyunca geçer ve iki çözgüyü de yerinde kilitler. Her ilmek fazladan iplik boyu tükettiği için hav çözgüsü zemin çözgüsünden birkaç kat hızlı harcanır; bu nedenle ikisi ayrı leventlere sarılır ve tezgâhta birbirinden bağımsız beslenir.
Çözgü hazırlamada cağlıktaki yüzlerce ya da binlerce iplik eşit gerilimle bu leventlere sarılır; gerilimdeki dengesizlik ileride çizgi ya da düzensiz hav olarak ortaya çıkar. Zemin çözgüsü gücü telleri ve tarak tarafından sürekli sürtüldüğü için genellikle nişasta ya da sentetik esaslı bir haşıl filmiyle kaplanır; bu film ipliği dokuma boyunca korur ve sonradan uzaklaştırılır. Hav çözgüsünde uygulama değişkendir; katlı hav iplikleri çoğu zaman çok az haşılla ya da hiç haşılsız dokunur. Dokumadan önce her çözgü ipliği, desenin gerektirdiği sırayla lamelinden, gücü telinden ve tarak dişinden geçirilir.
Havlu dokuma: ilmekler nasıl oluşur
Havlu dokuma, tek bir özel farkı olan sıradan bir armürlü ya da jakarlı dokumadır: tefe vuruşunun konumu değişir. Üç atkılı havluda her grubun ilk iki atkısı bilerek kumaş çizgisine kadar vurulmaz ve arada gevşek atkı mesafesi denen bir boşluk kalır. Üçüncü atkıdaki tam tefe vuruşu üç atkıyı birlikte kumaş çizgisine iter. Sıkı gerilimdeki zemin çözgüsü bu harekete eşlik edemez; atkıların arasında kıstırılmış gevşek hav çözgüsü ise öne taşınır ve kumaştan dışarı bükülerek, örgüye bağlı olarak ön ya da arka yüzde ilmek oluşturur[3].
Hav yüksekliğini esas olarak gevşek atkı mesafesi ile hav çözgüsünün salınma miktarı birlikte belirler. Makineye göre gevşek atkı, tarağın kaydırılmasıyla ya da kumaş çizgisinin ileri geri hareket ettirilmesiyle sağlanır. Elektronik kontrollü havlu tezgâhları, tezgâhı durdurmadan havlu boyunca hav yüksekliğini programlayabilir; güncel bir tezgâh kuşağı sıfırdan on iki milimetreye kadar ayar sunuyor[4]. Tek bir havluda ilmekli gövde, düz dokuma bordür ve farklı hav yüksekliğinde bir bant bu sayede bir araya gelir.
Banyo ve otel havlularında standart konstrüksiyon üç atkılı havludur. İki atkılı havlu, ilmekleri kararsız olduğu için büyük ölçüde ortadan kalkmıştır. Dört atkılı havlu her gruba bir atkı daha ekler; böylece her ilmek daha fazla atkıyla bağlanır ve boyda santimetre başına daha az ilmek oluşur. Kısmen tefe vuruş düzeni daha karmaşık olduğu için çok daha seyrek dokunur[3]. Daha fazla atkılı konstrüksiyonlar özel efektler için kullanılır. Kullanımda ilmek bağlantısı önem taşır: zayıf bağlanmış ilmekler yüzük, kanca ve sürtünmeyle dışarı çekilir, geride takılmalar ve uzun çekilmiş ilmekler kalır. İlmek çekilmesine karşı direnç, bu amaçla geliştirilmiş bir Avrupa test yöntemi olan EN 15598 ile ölçülebilir.
Hav sıklığı, birim alandaki ilmek sayısıdır. Ende santimetre başına düşen hav çözgüsü sayısı ile boyda santimetre başına düşen ilmek sayısından çıkar. Hav yüksekliği, hav sıklığı, iplik numarası ve hav ipliğinin zemin ipliğine oranı birlikte havlunun gramajını, tuşesini ve ne kadar su tutabileceğini belirler. Havlu kumaşlar üzerine yapılan araştırmalar, su emme hızının ilmek sıklığı ve ilmek boyuyla birlikte arttığını gösteriyor[5]. Uzun ve seyrek hav ilk başta yumuşak hissettirir ama zamanla yatar ve birbirine dolanır; daha kısa ve sık hav ise daha stabildir, ancak tuşesi daha sert olabilir.
Tek yüzlü havlu kumaşta ilmekler yalnızca bir yüzdedir; bir yüzün daha düz olması istendiğinde tercih edilir. İki yüzü de ilmekli olan çift yüzlü havlu kumaş, olağan banyo havlusudur. Desenler iki yolla dokunur. Armür mekanizması sınırlı sayıda çerçeveyi kontrol eder ve geometrik bordürler, düz bantlar ve basit desenler dokur. Jakar makinesi ise çözgü ipliklerini tek tek ya da küçük gruplar halinde kontrol eder; yazı, logo ve resimli tasarımları dokuyabilir. Hav ile düz alanların motifi oluşturduğu ton sür ton efektler de bu kapsamdadır. İki renkli jakar havluda bir rengin hav iplikleri bir yüzde, diğer rengin hav iplikleri arka yüzde kaldırılır; desen böylece iki yüzde ters renklerle görünür.
- Zemin çözgüsü (yüksek gerilim)
- Hav çözgüsü (düşük gerilim)
- 1, 2 ve 3. atkılar
- Tam tefe vuruşundan önceki gevşek atkı mesafesi
- Ön ve arka yüzde oluşan ilmekler
Ham kumaş kontrolü
Tezgâhtan yeni çıkmış kumaşa ham kumaş (ham bez) denir. Yaş işlemlerden önce kontrol edilir, çünkü hataların kaynağını sonradan bulmak hem daha zor hem daha pahalıdır. Kontrolcüler ilmeksiz çizgiler bırakan kopuk ya da eksik çözgüleri, kalın yer ve çift atkı gibi atkı hatalarını, düzensiz ilmek yüksekliğini, çekilmiş ya da yatmış ilmekleri, tezgâhtan gelen yağ lekelerini ve bordür desenindeki hataları arar. En ve metrekare ağırlığı konstrüksiyona göre kontrol edilir, çünkü çözgü gerilimleri ya da atkı sıklığı yanlış olduğunda ikisi de sapar.
Haşıl sökme, hidrofil yapma ve ağartma
Ham pamuk ve haşıllı iplik suyu zor emer. Zemin çözgüsündeki haşıl filmi ile lif yüzeyindeki mumlar, pektinler ve proteinler suyu iter; ilk yaş işlemler bunları uzaklaştırmak içindir. Haşıl sökme, nişasta haşılını genellikle amilaz enzimleriyle parçalar ya da suda çözünen sentetik haşılı yıkayarak giderir. Sıcak alkali banyoda yapılan hidrofil işlemi (pişirme) doğal mumları emülsiyon haline getirir ve kalan safsızlıkların çoğunu uzaklaştırır; bu işlemden sonra pamuk neredeyse anında ıslanır. Çoğunlukla alkali ortamda hidrojen peroksitle yapılan ağartma, doğal sarımsı rengi gidererek beyaz bir havlu ya da canlı ve açık tonlar için temiz bir zemin sağlar; çok beyaz otel havlularında optik beyazlatıcı da eklenebilir.
Modern boyahaneler su ve enerjiden tasarruf etmek için bu adımları sıklıkla birleştirir, ancak her birinin ardından yine iyice durulama gerekir. Kumaşta kalan alkali, peroksit ya da haşıl boyamayı bozar, havlunun depoda sararmasına yol açabilir ve lifi zayıflatır.
Pamuklu havlunun boyanması
Havlular ya iplik ya da kumaş halinde renklendirilir. Farklı çözgü ipliklerinin farklı renk taşıması gereken çizgili, kareli ve iki renkli jakar havlularda bobin ya da levent üzerinde iplik boyama gerekir. Parça boyamada ise dokunmuş kumaş ya da bitmiş havlular partiler halinde boyanır; genellikle kumaşı boya flottesi içinde nazikçe hareket ettirerek ilmekleri ezmeyen haspel ya da jet makineleri kullanılır.
Pamuklu havlularda ana boyarmadde sınıfı reaktif boyarmaddelerdir. Tuz boyarmaddeyi life doğru çeker, ardından alkali, boyanın selülozun hidroksil gruplarıyla reaksiyona girip kovalent bağ kurmasını sağlar[6]. Renk kimyasal olarak bağlandığı için iyi boyanmış bir reaktif ton yıkamaya dayanır. Ancak boyanın bir kısmı lif yerine suyla reaksiyona girer. Bağ kurmamış bu hidrolize boya, art arda sıcak durulama ve sabunlama banyolarıyla uzaklaştırılmalıdır. Yıkama eksik kalırsa serbest boya ilk ev yıkamalarında akar ve diğer ürünleri lekeler; yıkama haslığı testlerinden kalınmasının yaygın nedenlerinden biri budur. Kumaş daha sonra nötre yakın bir pH’a getirilir; bu hem cilt teması hem de ardından uygulanacak apre kimyasalları açısından önemlidir.
Apre: yumuşaklık ile emicilik arasındaki denge
Yaş işlemlerden sonra ilmekler birbirine dolanmıştır ve tuşe kuru, sert gelebilir. Apre bunu kimyasal ve mekanik olarak düzeltir. Yumuşatıcılar lifleri kayganlaştırır; ilmekler birbirinin üzerinden kayar ve dokunuşta pürüzsüz hissedilir. Klasik yumuşatıcıların çoğunun temelini oluşturan katyonik yumuşatıcılar, lifleri yüzeyi daha hidrofob hale getiren yağlı bir tabakayla kaplar. Havlu kumaşlar üzerine yapılan araştırmalar da yumuşatıcıların su alımını azalttığını, düz yıkama ve tamburlamanın ise artırdığını tutarlı biçimde ortaya koyuyor[5]. Tuşe ile emiciliği dengelemek için hidrofil yumuşatıcılar ve dikkatli dozaj kullanılır. Rafta son derece ipeksi hissettiren bir havlunun ilk kullanımlarında daha kuru tuşeli bir havludan daha az emebilmesinin ve apre yıkandıkça emiciliğin ilk yıkamalarda çoğu zaman artmasının nedeni budur.
Mekanik apre; ilmekleri açıp kabartan parti halinde tamburlamayı, velur elde etmek için bir yüzdeki ilmek uçlarını kesen makaslamayı (traş) ve daha seyrek olarak şardonu kapsar. Velurun pürüzsüz ve düzgün yüzeyi dokuma ve baskı desenlerini net gösterir; ancak kesik havın kesilmemiş ilmeklere göre daha az hidrofil olduğu bulunmuştur[5]. Bu nedenle velur bir yüz, aynı havlunun ilmekli bırakılmış haline göre daha az emer.
Kurutma, boyutsal stabilite ve çekme kontrolü
Pamuk, dokuma ve yaş işlemler sırasında biriken gerilim gevşedikçe yıkamada çeker; havlu kumaş buna kendi hareketini de ekler, çünkü ilmekler şiştikçe büzülür. Bu yüzden havlu kumaş ene gerdirilerek değil, gevşek halde kurutulur: tamburlu ya da relax kurutucularda veya avanslı (overfeed) beslemeyle ram makinesinde. Ölçüye çekilerek gerdirilmiş bir kumaş çekmeyi içinde saklar ve bu çekme müşterinin ilk yıkamasında ortaya çıkar. Kalan çekme, kumaş işaretlenip standart bir ev yıkama prosedürüyle yıkanıp kurutulduktan sonra yeniden ölçülerek belirlenir; yöntem ISO 5077 ve ISO 6330’da tanımlanmıştır. İlmekli gövde ile düz bordür arasındaki çekme farkı dalgalı bordürlere ve büzülmüş kenar dikişlerine yol açar; bu, otel havlularında göze batan bir hatadır.
Kesim, kenar dikişi ve bordür yapısı
Havlular genellikle sürekli bir top halinde dokunur ve her havlunun ucundaki düz bant desene dahil edilir. Enine kesim havluları bu bantlardan ayırır; enine birkaç havlu yan yana dokunan geniş kumaş ise aralarından boyuna kesilir. Yan kenarlar ya dokuma kenar olarak bırakılır ya da overlok dikişle bitirilir; kesik uçlar kıvrılıp dikilerek kenar dikişine dönüştürülür. Askılar, bakım etiketleri ve marka etiketleri bu aşamada dikilir.
Otelcilikte kullanılan havlularda kenar dikişleri sık arıza noktasıdır, çünkü endüstriyel yıkama yüksek sıcaklığı, güçlü mekanik etkiyi ve tekrarlanan tamburlu kurutmayı bir araya getirir. Dikiş sıklığı, dikiş ipliği ve kenar dikişi genişliği bu nedenle varsayılana bırakılmamalı, şartnamede yer almalıdır. Kenar dikişi yıkamadan sonra düz durmalı, havlu gövdesine karşı dalgalanmamalıdır.
Nakış ve diğer kişiselleştirme yöntemleri
Nakış, bitmiş havlulara ya da kesilmiş panellere dengeleyici bir tela ile uygulanır; dikişlerin havın içine gömülmemesi için üstüne çoğu zaman suda çözünen bir film konur. Dokuma jakar logo kumaşın kendisinin parçasıdır; pamuk üzerindeki baskılı logo ise reaktif ya da pigment baskıyla yapılır. Seçim adede, istenen görünüme ve havlunun nasıl yıkanacağına bağlıdır.
Son kontrol, katlama ve paketleme
Bitmiş havlular tek tek ya da istatistiksel örneklemeyle kontrol edilir; yaygın olarak ISO 2859-1’dekiler gibi kabul edilebilir kalite sınırına (AQL) dayalı örnekleme planları kullanılır. Kontroller ölçüyü, gramajı, onaylı standarda göre renk tonunu, kenar dikişlerini ve dikişleri, çekilmiş ilmekleri, lekeleri ve etiketlemeyi kapsar. Gramajın kontrol edilmesinin nedeni ticari bir özellik olmasıdır: anlaşılandan hafif bir havlu daha az iplik içerir. Havlular ardından anlaşılan formatta katlanır, etiketlenir, demetlenir ya da tek tek paketlenir ve işaretli ihracat kolilerine yerleştirilir.
Havlu teknik föyü nasıl okunur
Bir havlu teknik föyünde kolayca karşılaştırılabilen birkaç değerle karşılaştırması zor olan başka değerler bir arada bulunur. En sık geçen terimlerin anlamı şöyledir.
- GSM
- Bitmiş havlunun metrekare başına gram cinsinden ağırlığı. Bir havlunun ne kadar malzeme içerdiğini ölçer, ne kadar iyi olduğunu değil. Daha ağır bir havlu toplamda daha fazla su tutar ve daha dolgun hissettirir; ancak çalışmalar gramajın havlu kumaşın emme hızına pek etkisi olmadığını, daha hafif kumaşların ise gram başına daha fazla su aldığını bildiriyor[5]. Ağır bir havlunun kuruması gereken su da fazladır ve yıkama maliyeti daha yüksektir; bu yüzden spor salonu, plaj ve mutfak kullanımında daha hafif bir havlu çoğu zaman daha doğru tercihtir. Gramaj seçimi.
- İplik numarası
- Hav, zemin ve atkı ipliklerinin inceliği; genellikle Ne (pamuk numarası) ile verilir. Kat sayısı numaranın ardından yazılır: Ne 16/2, iki adet Ne 16 ipliğin birlikte bükülmüş hali demektir.
- Hav yüksekliği
- İlmeklerin zemin bezinden itibaren yüksekliği; normalde milimetre cinsinden verilir. Hav sıklığıyla birlikte yumuşaklığı, su tutma kapasitesini ve havlunun ne kadar hızlı kuruduğunu belirler.
- İlmek başına atkı
- Üç atkılı ya da dört atkılı havlu. İlmek başına atkı sayısı arttıkça her ilmek daha fazla atkıyla bağlanır ve boyda santimetre başına daha az ilmek oluşur.
- Hav/zemin oranı
- Kumaşın zemin çözgüsüne göre ne kadar hav çözgüsü tükettiği; genellikle bir uzunluk oranı olarak, bazen de havın kumaş ağırlığındaki payı olarak verilir; şartname hangisinin kastedildiğini belirtmelidir (hav oranı). Hav payı yükseldikçe emici yüzey genellikle artar; çok yüksek oranlarda ilmeklerin bağlı kalması için sağlam bir zemin gerekir.
- Lif bileşimi
- Farklı olduklarında hav, zemin ve atkı için ayrı ayrı belirtilir. Pamuk-polyester zemin üzerinde pamuk havı olan bir havlu %100 pamuklu havlu değildir.
Tam yüzey süblimasyon baskılı havlu nasıl üretilir
Süblimasyon baskılı havlu iki malzemeli bir üründür. Yüzü polyesterdir, çünkü süblimasyon boyalarının renklendirebildiği lif polyesterdir; arka yüzü pamuktur, çünkü pamuk suyu polyesterden çok daha iyi alır. Bu havlulardaki sorunların çoğu, baskılı pamuklu havluymuş gibi tanımlandıklarında başlar.
Süblimasyon neden polyester gerektirir
Süblimasyon baskıda dispers boyarmaddeler kullanılır: suda çözünürlüğü çok düşük, iyonik olmayan ve hidrofob sentetik lifler için geliştirilmiş küçük boyarmadde molekülleri. Transfer sıcaklığına ısıtılan boya, kâğıdın ya da kumaşın yüzeyinden buhar fazına geçer. Bu sıcaklıkta polyester camsı geçiş sıcaklığının epey üzerindedir: polimerin amorf bölgeleri açılır ve gaz halindeki boya life difüze olur. Kumaş soğuyunca bu bölgeler yeniden kapanır ve boyayı içeride tutar[7]. Renk, lifin üzerinde bir katman olmak yerine lifin parçası olur. İyi bir süblimasyon baskının kendine ait bir tuşesi olmamasının ve basılmış bir film gibi çatlayıp soyulmamasının nedeni budur.
Pamuk böyle davranmaz. Selülozun dispers boyarmaddelere ilgisi azdır; bu yüzden boya pamukta büyük ölçüde yüzeyde kalır ve yıkamada çıkar. Doğal liflere transfer baskı, dispers boyaların selülozla kuramadığı bağı oluşturmak için ara bir polimer işlemi ya da farklı bir boya kimyası gerektirir[8]. Pamuğu böyle bir polimerle kaplamak ya da ipliğe polyester karıştırmak bir miktar baskıyı mümkün kılar; ancak renk bu durumda kaplamada ya da yalnızca karışımın polyester payında durur, renk ve haslık da polyester yüzdekinden zayıf kalır. Standart süblimasyon bu nedenle sıradan bir pamuklu havluyu renklendirmenin yolu değildir. Pamuğa bunun yerine reaktif ya da pigment sistemlerle baskı yapılır.
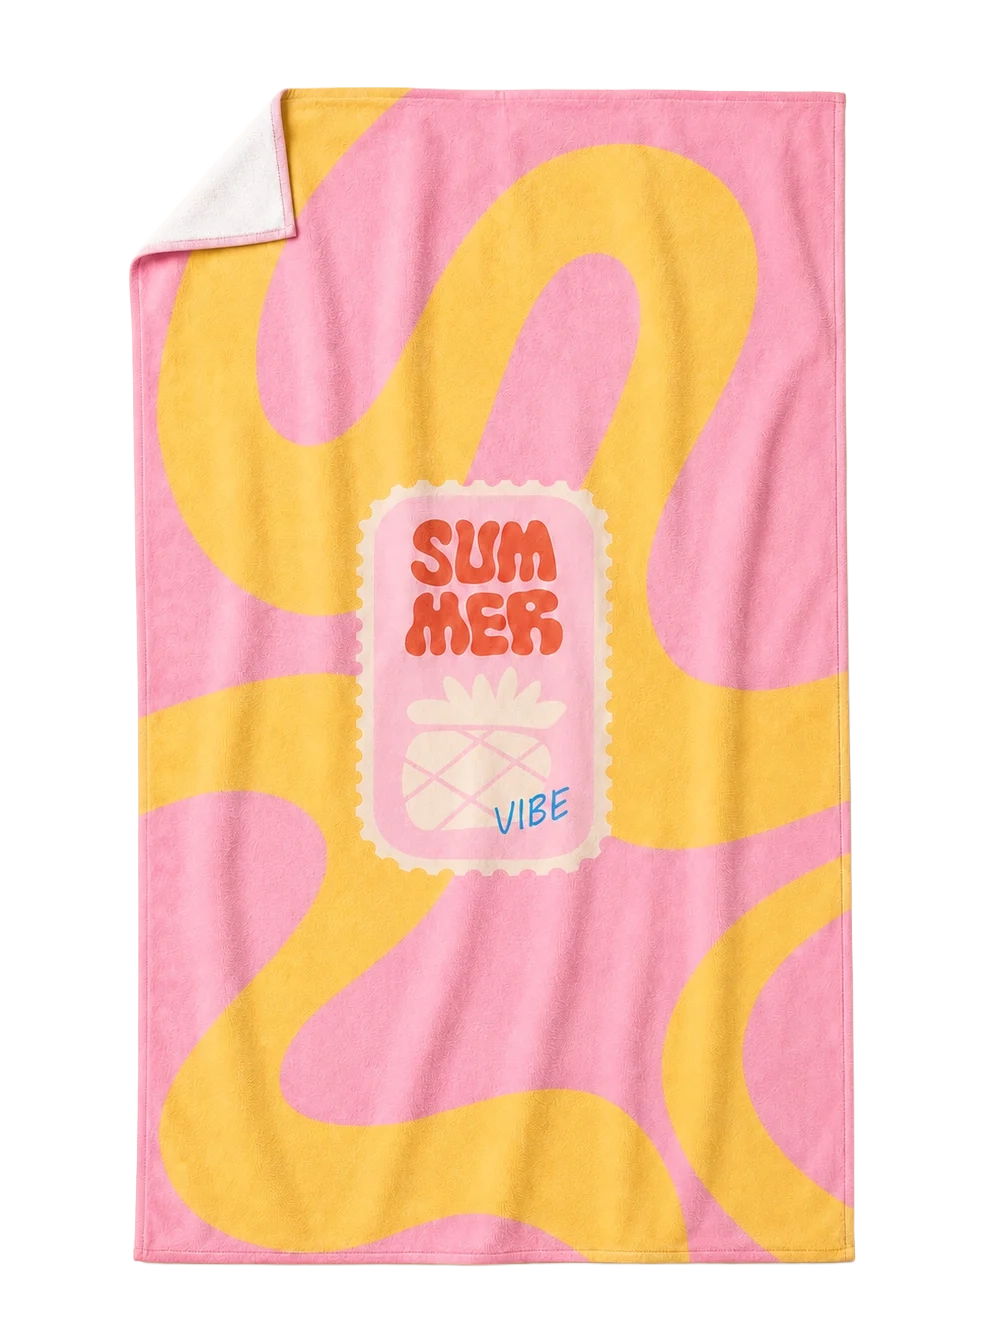
Polyester baskı yüzü ve pamuklu arka yüz
Polyester lifin kendi içine çok az su alır. Polyester bir yüzey, özellikle ince filamentler ve mikrofiberlerle, yumuşak hissettirecek ve suyu kapilarite (wicking) yoluyla yüzeyi boyunca taşıyacak şekilde üretilebilir; ama pamuklu havlu kumaş gibi su emmez. Bu emiciliği ve alışılmış havlu tuşesini pamuklu arka yüz sağlar. İki yüzün görevleri ayrıdır: ön yüz görseli taşır, arka yüz cildi kurular.
Baskı için polyester yüz, konstrüksiyonun izin verdiği ölçüde sık, düzgün ve düz olmalıdır. Yüzey yüksekliği önemlidir, çünkü boya buharı önce havın uçlarına ulaşır. Uzun ilmek kesik kesik, grenli bir görüntüyle basılır; ilmekler aralandığında beyaz dipler görünebilir. Makaslanmış velur tipi yüzler, kısa ve sık ilmekler ve düz örme ya da dokuma polyester yüzeyler daha keskin sonuç verir. Polyesterin beyazlığı da önemlidir. Süblimasyon boyaları şeffaftır ve beyaz mürekkep yoktur; tasarımdaki beyaz alanlar basılmamış kumaştan ibarettir ve her renk, yüzün zemin tonunun üzerine basılır.
İki yüz nasıl bir araya getirilir
Bir havluya polyester yüz ve pamuklu arka yüz kazandırmanın birden fazla endüstriyel yolu vardır ve bunlar baskıda da kullanımda da farklı davranır.
- Çift yüzlü dokuma havlu
Bir yüzün neredeyse tamamen polyesterden, diğerinin pamuktan oluştuğu bir havlu konstrüksiyonu. Havlu dokumada zaten ayrı bir hav çözgüsü kullanıldığı için iki yüz farklı ipliklerle beslenebilir. Bu tür kumaşlar özellikle transfer baskı için satılır; polyester tarafa baskı yapılır, pamuklu taraf emicilik için bırakılır[9]. Polyester yüz ayrıca velur apreyle makaslanabilir; arka yüz ise klasik bir havlu gibi görünür ve hissettirir.
- Örme çift yüzlü kumaş
Örme de lifleri benzer biçimde ayırabilir. Plating (kaplamalı örme) tekniğinde bir iplik ağırlıklı olarak kumaşın ön yüzüne, diğeri arka yüzüne yerleşir; böylece baskıya uygun yüzü polyester, arka yüzü ya da ilmekleri pamuk oluşturabilir. Örme konstrüksiyonlar daha hafif ve daha esnektir; bu da baskıda ve dikimde boyutsal stabiliteye daha fazla özen gerektirir.
Hangi konstrüksiyon kullanılırsa kullanılsın, süblimasyon görseli yalnızca polyester yüzde yer alır. Pamuklu arka yüz kendi rengini korur; bu genellikle beyaz ya da boyalı bir tondur.
Gramaj baskı kalitesini etkiler. Çift yüzlü bir havluyu ağırlaştırmak çoğunlukla daha fazla ya da daha uzun hav anlamına gelir ve baskı yüzünde bu, keskinliğin aleyhine işler. Bu yüzden baskı netliği öncelikli olduğunda çoğu zaman daha hafif konstrüksiyonlar tercih edilir.
- Polyester baskı yüzü (makaslanmış olarak gösterilmiştir)
- Polyester liflerin içinde tutulan dispers boya
- Zemin yapısı
- Arka yüzdeki pamuk hav
Kumaş hazırlığı ve boyutsal stabilite
Baskıdan önce kumaşın temiz, kuru ve boyutsal olarak oturmuş olması gerekir. Polyester üzerindeki eğirme yağları ve apre maddeleri düzensiz boya alımına neden olur ve ön yıkamada uzaklaştırılır. Polyester, transfer sıcaklığında çekmemesi için normalde kumaş terbiyesi sırasında termofikse edilir; termofikse edilmemiş polyester preste çeker ve görseli bozar.
Pamuklu arka yüz iki özel risk getirir. Pamuk nem tutar; transfer sıcaklığında bu nem buhara dönüşür ve boyayı yana taşıyarak bulanık kenarlara ya da lekelere yol açabilir. Bu yüzden kumaş çoğu zaman önceden kurutulur ya da ön preslenir. Pamuk ayrıca yıkamada polyesterden farklı çeker. Kompozit kumaş baskıdan önce gevşetilmez ya da ön çektirilmezse havlu ilk yıkamadan sonra eğilebilir, kıvrılabilir ya da kenar dikişleri boyunca büzülebilir; görsel de onunla birlikte bozulur.
Tasarım hazırlığı ve renk yönetimi
Tam baskılı bir havlunun tasarımı, kesim çizgisinin ötesine taşma payı bırakılarak nihai baskı ölçüsünde hazırlanır, çünkü havlunun kenarı baskılı alanın içinden kesilerek oluşur. Raster görsellerin bu ölçüde yeterli çözünürlüğe sahip olması gerekir; vektörel logo ve yazılar her ölçekte keskin kalır. Dosya ardından RIP (raster image processor) yazılımında işlenir. Yazılım tasarım renklerini, mürekkep, kâğıt, kumaş, sıcaklık ve süre kombinasyonuna özel hazırlanmış bir ICC profiliyle mürekkep miktarlarına dönüştürür.
Renkler transfer sırasında değişir. Basılmış transfer kâğıdı mat görünür ve koyu tonlar ancak ısıda ortaya çıkar; bu yüzden renk kâğıtta ya da ekranda değil, her zaman transfer edilmiş kumaşta değerlendirilir. Marka renkleri, renk kartelaları ve baskı numuneleri (strike-off) basılıp profil ya da dosya ayarlanarak eşleştirilir. Floresan tonlar ve bazı canlı yeşil ve turuncular dahil çok doygun bazı renkler, standart süblimasyon mürekkep setlerinin renk gamının dışında kalır ve ancak yaklaşık olarak elde edilebilir.
Transfer kâğıdı mı, doğrudan kumaşa baskı mı
Endüstride iki baskı yolu kullanılır. Transfer, yani dolaylı süblimasyonda tasarım inkjet ile kaplamalı transfer kâğıdına ayna görüntüsü olarak basılır. Kâğıt ve kumaş ardından döner bir ısıl kalanderde ya da kesilmiş parçalar için düz bir transfer presinde bir araya getirilir; kalanderde ısıtılmış bir tambur ile sonsuz bir keçe bant ikisini ilerlerken basınç altında tutar. Doğrudan süblimasyonda dispers mürekkep polyester kumaşa püskürtülür. Kumaş mürekkebin yayılmasını kontrol etmek için genellikle ön işlemden geçirilmiştir ve renk sonradan kalanderde ya da fırında ısıyla sabitlenir.
Doğrudan baskı kâğıttan tasarruf sağlar ve düz kumaşın uzun metrajlı işlerine uygundur. Havlı yüzeylerde daha yaygın yol transfer baskıdır, çünkü görsel önce pürüzsüz kâğıda basılır ve kumaş onunla ancak ısıda buluşur.
Sıcaklık, basınç ve bekleme süresi
Transfer koşulları üç değişken arasındaki bir dengedir. Polyester genellikle 190 ile 210 °C civarında transfer edilir ve sıcaklık ile süre birbirini dengeler: süblimasyon baskılı polyester üzerine yapılan bir laboratuvar çalışmasında en iyi baskı kalitesi 190 °C’de 120 saniye ya da 210 °C’de 60 saniyeyle elde edilmiştir[7]. Üretim ayarları her kumaş, kâğıt ve makine için denemeyle bulunur. Isı ya da süre yetersizse boya kâğıtta kalır, renk soluk ve zayıf çıkar. Fazlası boyayı daha derine ve yana iterek detayı yumuşatır; polyesteri sarartabilir ya da pamuğu yakabilir. Basınç, havı kalıcı olarak ezmeden kâğıt ile kumaşın tam temasını sağlamalıdır; kalanderde basıncı keçe gerginliği, bekleme süresini tambur hızı belirler.
Transfer sırasında kâğıt ile kumaş arasındaki her türlü kayma gölgelenmeye (ghosting), yani soluk bir çift görüntüye yol açar. Pamuklu arka yüz de ısı bölgesinde bulunduğu için, saf polyester kumaşa uygun ayarların çift yüzlü havlularda çoğu zaman yeniden düzenlenmesi gerekir.
Keskinlik, renk ve kenardan kenara baskı
Havluda keskinlik, yazıcı çözünürlüğünden çok kumaşa bağlıdır. Mürekkep damlaları kâğıda, herhangi bir havın aktarabileceğinden çok daha ince yerleştirilir; bu yüzden görünen sonucu hav yüksekliği ve sıklığı, yüzeyin düzgünlüğü ve boyanın transfer sırasında ne kadar yayıldığı belirler. Renk tutarlılığı ise profile, yüzün beyazlığına ve transfer koşullarının numuneden seri üretime birebir tekrarlanmasına bağlıdır.
Tam baskılı tasarımlar iki şekilde üretilebilir. Panel baskıda tasarım, havlu ölçüsü artı taşma payıyla yerleştirilerek top halindeki kumaşa basılır; havlular sonradan kesilip dikilir. Baskı kenarlardan geçip kenar dikişlerinin içine kadar uzandığı için kenardan kenara tasarımlarda olağan yöntem budur. Kenar dikişi yapılmış, bitmiş bir havluya düz preste baskı yapmak küçük işler ve konumlandırılmış tasarımlar için daha basittir; ancak gerçek anlamda kenardan kenara kaplama zordur: kenar dikişleri gövdeden kalındır, temas basıncı kenarlarda düşer ve ince, soluk ya da baskısız bir pay kalması yaygındır. Panel baskı ise kesim hassasiyetini kritik hale getirir.
Kesim, hizalama, dikim ve kenar bitişi
Baskılı paneller baskı yerleşimine göre kesilir. Bir bordürün kenara paralel gidip gitmeyeceğini ve ortalanmış bir logonun ortada kalıp kalmayacağını buradaki hassasiyet belirler. Yerleşimlerde çoğu zaman kesim işaretleri bulunur; kamera kılavuzlu kesim sistemleri basılı tasarımı izleyerek kesimin kumaştaki çarpıklığa uymasını sağlayabilir. Polyester kenarlar ısıyla kesilip mühürlenebilir, ancak pamuklu bileşen yine de dikişli bir bitiş ister.
Kenarlar ardından kıvrılıp dikilir, overloklanır ya da biyeyle kapatılır. Baskı kenara kadar ulaştığı için iplik rengi ve kenar dikişi genişliği birer tasarım kararıdır: kontrast renkli overlok tasarımı çerçeveler, aynı renkte iplik ise baskının kenara kadar akmasına izin verir. Etiketler ve askılar dikim sırasında eklenir.
Baskı dayanıklılığı ve yıkama direnci
Boya polyesterin içine difüze olduktan sonra süblimasyon baskı normal ev yıkamasına iyi dayanır; renk yüzeyden yıkanıp gitmez, çünkü yüzeyde değildir. Pratikte dayanıklılığı iki şey sınırlar. Kısa süreli ya da düşük sıcaklıkta yapılmış bir transferin lif yüzeyinde bıraktığı boya, ilk yıkamalarda sürtünmeyle çıkabilir ya da başka kumaşları lekeleyebilir; yıkama ve sürtme haslığı testleri tam da bunu ortaya çıkarmak için tasarlanmıştır. Havlu daha sonra çok sıcak bir kurutma makinesinde ya da ütü altında yüksek ısıya maruz kalırsa dispers boyalar yeniden göç edebilir; görsel bulanıklaşabilir ya da başka kumaşlarda iz kalabilir.
Pamuklu arka yüz her pamuklu havlu gibi davranır: çeker, klorlu ağartıcıdan etkilenir ve ilk önce kenar dikişlerinden yıpranır. Bakım talimatları iki bileşenden hassas olanına göre belirlenmelidir.
Tipik üretim hataları
Süblimasyon havlulardaki hataların çoğunun kaynağı kumaş, transfer ya da konfeksiyon aşamasıdır ve çoğu kontrol sırasında görülebilir.
| Hata | Olağan neden |
|---|---|
| Gölgelenme (ghosting) ya da çift görüntü | Transfer sırasında kâğıt ile kumaşın birbirine göre kayması |
| Numune ile seri üretim arasında renk kayması | Sıcaklık, bekleme süresi, nem, kâğıt ya da mürekkep partisindeki değişiklikler veya güncelliğini yitirmiş bir profil |
| Bulanık kenarlar ya da lekeler | Pamuktaki nemin ısı bölgesinde buhara dönüşmesi |
| Beyaz çizgiler ya da kırışık izleri | Transfer sırasında kumaşta oluşan kat ya da kırışıklar |
| Parlak ya da ezilmiş bölgeler | Hav üzerinde aşırı basınç ya da ısı |
| Bantlaşma (banding) | Tıkanmış ya da düzgün püskürtmeyen baskı kafası nozulları |
| Çarpık ya da ortadan kaymış tasarım | Baskı yerleşimine göre hizalanmamış kesim ya da kumaş çarpıklığı |
| Yıkamadan sonra kıvrılma, eğilme ya da büzülmüş kenar dikişleri | Polyester ve pamuk bileşenlerinin farklı oranda çekmesi |
| Baskının arasından beyaz görünmesi | Uzun ya da açık havın aralanarak baskısız dipleri göstermesi |
Kontrol ve paketleme
Baskılı havluların kontrolü, düz havlularda bulunmayan adımlar içerir: tasarımın kenarlara göre konumu, onaylı baskı numunesine göre renk, baskının yüzey boyunca sürekliliği ve gölgelenme, kırışık izi ve leke bulunmaması. Ölçü dikimden sonra kontrol edilir, çünkü baskılı havluların teknik özellikten en sık saptığı aşamalar kesim ve kenar dikişidir. Paketleme pamuklu havlulardakiyle aynı ilkeleri izler; bakım etiketleri iki lifi de yansıtır.
Pamuklu havlu ile süblimasyon havlunun karşılaştırması
Hiçbir konstrüksiyon genel olarak diğerinden üstün değildir. İkisi farklı ihtiyaçlara cevap verir; doğru seçim tasarımdan ve havlunun nasıl kullanılıp yıkanacağından çıkar.
| Pamuklu havlu | Polyester yüzlü, pamuk arkalı süblimasyon havlu | |
|---|---|---|
| Malzeme yapısı | Pamuk hav, zemin ve atkı iplikleri; ilmekler bir ya da iki yüzde | Dokuma ya da örme çift yüzlü bir konstrüksiyonda pamuklu arka yüzle birleşen polyester baskı yüzü |
| Üretim süreçleri | İplik üretimi, çözgü ve haşıl, havlu dokuma, ön terbiye, boyama, apre, kesim ve dikim | Çift yüzlü kumaş üretimi ve hazırlığı, renk yönetimli baskı, ısıl transfer, panel kesimi, dikim |
| Baskı ve kişiselleştirme | İplik boyalı çizgiler, armür ve jakar desenler, reaktif ya da pigment baskı, nakış | Polyester yüzde tam renkli, kenardan kenara tasarım; ek olarak etiket ve nakış |
| Emicilik | İki yüzde de yüksek | Pamuklu arka yüz sağlar; polyester yüz nemi taşır ama az emer |
| Yüzey dokusu | Dokulu tuşeli, ilmekli ya da makaslanmış hav | Pürüzsüz, çoğu zaman velur benzeri baskı yüzü; havlu tuşeli pamuklu arka yüz |
| Renk aktarımı | Düz tonlar ve sınırlı sayıda renkle desenler | Fotoğraflar, renk geçişleri ve ince detaylar; beyaz mürekkep olmadığından beyaz alanlar basılmamış kumaştır |
| Tasarım karmaşıklığı | İplik renkleri ve tezgâh kapasitesiyle ya da baskıda renk ve şablon sayısıyla sınırlı | Renk sayısı süreci değiştirmez; detayı yüzey sınırlar |
| Dayanıklılıkta dikkat edilecekler | İlmek bağlantısı, kenar dikişi mukavemeti, yeterince yıkanmamış boyanın akması | Difüzyondan sonra baskı stabildir; yüksek ısıya hassastır; iki lif farklı çeker |
| Yıkama performansı | Yüksek sıcaklıkta ve endüstriyel yıkamaya göre tasarlanabilir | Orta sıcaklıklar; çok sıcak tamburlu kurutma ve ütü baskıyı etkileyebilir |
| Tipik B2B kullanım alanları | Otel, spa, banyo, spor salonu ve mutfak havluları; uzun ömürlü otel tekstili | Promosyon ve merchandise havluları, perakende plaj havluları, etkinlik ve lisanslı ürünler |
| Başlıca üretim kısıtları | Fotoğraf kalitesinde tasarım pratik değildir; yeni renkler yeni boya partisi ya da iplik demektir | Pamuğa süblimasyon yapılamaz; uzun hav ve ağır yapılar baskı netliğini düşürür |
Tablo tipik durumu anlatır; pratikte sınırlar o kadar keskin değildir. Banyo havlularında logosunu görmek isteyen bir otel süblimasyondan pek bir şey kazanmaz: jakar bordür ya da nakış logo endüstriyel yıkamaya dayanır ve iki yüzün de tam emici kalmasını sağlar. Fotoğraflı tasarımlı bir plaj havlusu satan marka ise tersi bir sorunla karşılaşır; ne iplik boyama ne de reaktif baskı görseli ekonomik biçimde aktarabilir ve baskının ön koşulu polyester yüzdür. Pamuğa reaktif baskı bu ikisinin arasında yer alır: tam pamuk tuşenin renk sayısından daha önemli olduğu daha sade tasarımlar için. Süblimasyon mu, pamuğa baskı mı.
Kalite kontrol ve testler
Havlu kalitesi her aşamada kontrol edilebilir, ancak yalnızca bazı özellikler laboratuvar yöntemi gerektirir. Aşağıdaki yöntemler yaygın kullanılan referanslardır; hangilerinin uygulanacağını ve hangi sonucun kabul edileceğini alıcının teknik şartnamesi belirler.
Sorunların çoğunu erken yakalamak daha ucuzdur. İplik çözgüden önce numara, büküm ve mukavemet açısından; ham kumaş hata, en ve gramaj açısından; boyalı kumaş onaylı standarda göre renk tonu açısından; bitmiş havlular da ölçü, gramaj, dikiş ve görünüm açısından kontrol edilir. Laboratuvar testleri ise kontrolcünün gözle karar veremeyeceği soruları yanıtlar: renk akacak mı, havlu çekecek mi, ne kadar iyi emiyor?
Renk haslığı sonuçları standart gri skalalara göre 5 (değişim yok) ile 1 (şiddetli değişim) arasında derecelendirilir; havlunun kendi rengindeki değişim ve bitişik kumaşların lekelenmesi ayrı ayrı değerlendirilir. Test yöntemi nasıl yıkanacağını, sürtüleceğini ve değerlendirileceğini tanımlar; bir geçme notu belirlemez. Kabul sınırları alıcının ya da perakendecinin şartnamesinden gelir.
Emicilik için tek ve evrensel bir değer yoktur. Damla testi, bir su damlasının kumaşın içinde ne kadar sürede kaybolduğunu kaydeder. Avrupa havlu standardı EN 14697 emme süresi için bir yöntem içerir; ASTM D4772 ise havlu kumaşın ıslak bir yüzeyden ne kadar su aldığını ölçer ve bu, cildin kurulanmasına daha yakındır. Farklı yöntemlerin sonuçları birbirinin yerine kullanılamaz; yeni bir havlu ilk yıkamalarından sonra çoğu zaman farklı sonuç verir, çünkü yumuşatıcı ve apre kalıntıları yıkanıp gider[5].
Yıkama sonrası görünüm çoğu zaman en çok şey söyleyen testtir. Standart bir prosedürle beş kez ya da daha fazla yıkanıp kurutulan bir havlu çekmeyi, kenar dikişindeki dalgalanmayı, havdaki bozulmayı, renk kaybını ve çift yüzlü havlularda polyester ile pamuk arasındaki çekme farkını gösterir.
| Özellik | Test yöntemi | Neyi ölçer |
|---|---|---|
| Kumaş gramajı (GSM) | ISO 3801 | Dokuma kumaşın birim alan kütlesi; gramaj tutarlılığını teknik şartnameye göre kontrol etmek için kullanılır |
| Boyutsal stabilite | ISO 5077ISO 6330ISO 3759AATCC TM135 | Tanımlı bir ev yıkama prosedürüyle yıkama ve kurutma sonrasında boy ve endeki değişim |
| Emicilik | EN 14697ASTM D4772AATCC TM79 | Emme süresi (Avrupa havlu standardı EN 14697), ıslak bir yüzeyden alınan su (ASTM D4772) ya da damla emme süresi (AATCC TM79) |
| Yıkamaya karşı renk haslığı | ISO 105-C06AATCC TM61 | Referans deterjanla yıkamada renk değişimi ve bitişik kumaşların lekelenmesi |
| Sürtmeye karşı renk haslığı | ISO 105-X12AATCC TM8 | Kuru ya da ıslak sürtme bezine geçen renk |
| Sonuçların değerlendirilmesi | ISO 105-A02ISO 105-A03 | Renk değişimi ve lekelenme için gri skalalar |
| Hav ilmeği bağlantısı | EN 15598 | Bir ilmeği havlu kumaşın zemininden çekip çıkarmak için gereken kuvvet |
| Dikiş ve kenar dikişi mukavemeti | ISO 13935-2 | Dikiş kopmasına kadar uygulanan en yüksek kuvvet, grab yöntemi |
| Kontrol örneklemesi | ISO 2859-1 | Partiden partiye kontrol için kabul edilebilir kalite sınırına (AQL) göre düzenlenmiş örnekleme planları |
Havlu şartnamesi hazırlamak: B2B alıcılar için notlar
Havlu programlarında ters giden şeylerin çoğunu üretim süreci açıklar; çoğunu da net bir teknik şartname önler.
Konstrüksiyonu kullanıma göre seçin
İşe havlunun nasıl kullanılacağı, yıkanacağı ve satılacağıyla başlayın, konstrüksiyonu sonra seçin. Endüstriyel yıkamaya giren otel tekstili, ilmekleri sağlam bağlanmış ve kenar dikişleri güçlü pamuklu havlu ister. Tasarımıyla satılan bir plaj havlusu baskı yüzü ister. Spor salonu havlusu için hızlı kuruma, dolgunluktan daha önemlidir. Gramaj bu kararları yönlendirmez, onlardan çıkar.
Şartnameyi eksiksiz tanımlayın
İşe yarar bir şartname; toleransıyla birlikte bitmiş ölçüyü, toleransıyla birlikte bitmiş havlunun gramajını, her bileşenin lif bileşimini (hav, zemin ve atkı ya da baskı yüzü ve arka yüz), konstrüksiyonu, renk standartlarını, süsleme yöntemini, etiketleri, paketlemeyi ve varsa test şartlarını belirtir. Lif bileşimi performansın yanı sıra etiketlemeyi de etkiler: Avrupa Birliği’nde lif adları ve bileşim etiketleri (AB) 1007/2011 sayılı Tüzük ile düzenlenir[10]; bu nedenle çift yüzlü bir havlunun etiketinde iki lifin de yer alması gerekir.
Farklı üreticilerden gelen teklifler, ancak aynı şartnameyi fiyatlandırıyorlarsa karşılaştırılabilir. İplik, hav yüksekliği ve kenar dikişi yapısı farklı olan iki 500 GSM havlu teklifi, aslında farklı ürünler için verilmiş tekliflerdir.
Tasarım, renk onayı ve numune
Tasarımı taşma payıyla nihai ölçüde, logo ve yazıları vektörel dosya olarak, marka açısından kritik her öğeyi de referans renkleriyle gönderin. Rengi ekranda değil, anlaşılan ışık koşullarında fiziksel bir baskı numunesi (strike-off) ya da numune üzerinde onaylayın ve onaylı parçayı seri üretim için referans olarak saklayın.
Numuneleri yalnızca geldikleri haliyle değil, yıkadıktan sonra da değerlendirin. Birkaç yıkama-kurutma döngüsü; çekmeyi, kenar dikişlerinin davranışını, renk tutumunu, baskının stabilitesini ve apre yumuşatıcısı yıkanıp gittikçe emiciliğin nasıl geliştiğini gösterir. Kusursuz görünen ama hiç yıkanmamış bir numune ancak yarı yarıya onaylanmıştır.
Özel etiket, ambalaj ve tekrar siparişler
Özel etiket (private label) programları marka etiketi, bakım etiketi, askılı etiket, barkod ve perakende ya da kampanya ambalajı ekler; bunların her biri havlunun kendisi gibi onaydan geçmelidir. Pamuk taşıma sırasında nem çeker; bu yüzden paketleme ve koli planlaması uzun deniz yolu taşımacılığını hesaba katmalıdır.
Tekrar siparişlerde tutarlılık belgelemeye bağlıdır. Onaylı şartnameyi kayda geçirin, mühürlü bir referans numune saklayın ve boya partileri arasındaki ton farkları gibi hangi farklılıkların kabul edilebilir olduğunu yazılı hale getirin. Böylece tekrar sipariş, ilk teslimatın hatırasına göre değil, yazılı bir standarda göre üretilir.
Havlu üretimiyle ilgili sorular
Tekstil ve havlu sözlüğünde bir terime bakınPamuklu havlu nasıl üretilir?
Pamuk ipliğe dönüştürülür ve iplik ayrı zemin ve hav çözgüsü leventlerine sarılır. Havlu tezgâhı zemin bezini dokurken gevşek hav çözgüsünü dışarı iterek ilmek oluşturur. Dokunan kumaşın haşılı sökülür, hidrofil yapılır ve ağartılır; ardından genellikle reaktif boyarmaddelerle boyanır, yumuşatılır, gevşek halde kurutulur, havlu olarak kesilir, kenar dikişi yapılır, kontrol edilir ve paketlenir.
Havludaki ilmekler nasıl oluşur?
Gevşek atkılı tefe vuruşuyla. Üç atkılı havluda iki atkı kumaş çizgisinden kısa bir mesafe geride tutulur, üçüncü atkı üçünü birden yerine vurur. Sıkı gerilimdeki zemin çözgüsü düz kalırken gevşek beslenen hav çözgüsü öne itilir ve ön ve arka yüzde ilmek halinde bükülür.
Üç atkılı ve dört atkılı havlu arasındaki fark nedir?
Her ilmek grubundaki atkı sayısı. Üç atkılı havlu banyo havlularında standart konstrüksiyondur. Dört atkılı havlu her ilmeği fazladan bir atkıyla bağlar ve boyda santimetre başına daha az ilmek oluşturur. Kısmen tefe vuruş düzeni daha karmaşık olduğu için çok daha seyrek dokunur.
Pamuklu havlunun emiciliğini ne belirler?
Esas olarak hav: ilmek sıklığı ve ilmek boyu, hav ipliğinin tipi (ring, düşük bükümlü hav iplikleri en iyi sonucu verir) ve pamuğun ne kadar iyi hidrofil yapıldığı. Apre de önemlidir, çünkü klasik yumuşatıcılar lif yüzeyinin suyu daha çok itmesine yol açar. Gramaj havlunun toplamda ne kadar su tutabileceğini etkiler, ne kadar hızlı emdiğini değil.
Gramajı (GSM) yüksek havlu daha mı kalitelidir?
Hayır. GSM havluda ne kadar malzeme olduğunu ölçer. Daha ağır bir havlu toplamda daha fazla su tutar ve daha dolgun hissettirir; ancak kuruması gereken su daha fazladır, yıkama maliyeti daha yüksektir ve daha hafif bir havludan daha hızlı emmez. Aynı GSM’deki iki havlu iplik, hav ve apreye bağlı olarak çok farklı performans gösterebilir.
Süblimasyon baskılı havluların yüzü neden polyesterdir?
Süblimasyonda dispers boyarmaddeler kullanılır. Bu boyalar, camsı geçiş sıcaklığının üzerine ısıtılan polyesterin içine difüze olur ve polyester soğurken içeride kilitlenir. Pamuğun bu boyalara benzer bir ilgisi yoktur; bu yüzden görsel polyester bir yüze basılır, emiciliği pamuklu arka yüz sağlar.
Pamuklu havluya doğrudan süblimasyon baskı yapılabilir mi?
Kalıcı bir sonuçla yapılamaz. İşlem görmemiş pamukta dispers boya büyük ölçüde yüzeyde kalır ve yıkamada çıkar. Polimer kaplamalar ve polyester karışımlar pamuk ağırlıklı kumaşlarda bir miktar baskıya izin verir, ancak renk ve haslık polyestere göre daha zayıftır. Pamuklu havlulara bunun yerine reaktif ya da pigment sistemlerle baskı yapılır.
Önü polyester, arkası pamuk havlunun klasik pamuklu havludan farkı nedir?
Suyu az emen pürüzsüz bir yüzde tam renkli, fotoğraf kalitesinde tasarım taşır; kurulama işini pamuklu arka yüz yapar. Genellikle daha hafiftir, kısa ve sık bir yüzle en iyi baskıyı verir ve çok sıcak tamburlu kurutma olmadan orta sıcaklıklarda yıkanmalıdır. Pamuklu havlu ise iki yüzüyle de emer ve daha sıcak yıkamaya dayanır.
Havlular için hangi kalite testleri önemlidir?
Sık belirtilen yöntemler arasında kumaş gramajı için ISO 3801, yıkama sonrası çekme için ISO 5077, yıkama ve sürtme haslığı için ISO 105-C06 ve ISO 105-X12, emicilik için EN 14697 ve ASTM D4772, ilmek bağlantısı için EN 15598 ve dikiş mukavemeti için ISO 13935-2 bulunur. Kabul sınırlarını yöntemler değil, alıcının şartnamesi belirler.
Teknik kaynaklar
Metinde atıf yapılan kaynaklar ve her birinin dayanak olduğu bilgi. Test standartları, yukarıdaki test tablosundan yayıncılarının sayfalarına bağlanmıştır; güncel baskı orada kontrol edilebilir.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Lif uzunluğu, uzunluk düzgünlüğü, mukavemet, mikroner, renk ve çöpün cihazla (HVI) ölçülmesi.
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003İplik kalitesini belirleyen lif özellikleri; rotor ipliğin ring ipliğe göre mukavemeti ve düzgünlüğü.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Zemin ve hav çözgüsü gerilimleri, gevşek atkılı tefe vuruşu, iplik numaraları; iki, üç ve dört atkılı havlu.
- Picanol Introduces The TerryPlus-iTextile World, 2020Elektronik kontrollü bir havlu tezgâhında programlanabilir hav yüksekliği (üretici bilgisi).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Hav ipliği tipi ve bükümünün, ilmek sıklığı ve boyunun, metrekare ağırlığının, yumuşatıcıların, yıkamanın ve kesik havın emiciliğe etkileri.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Reaktif boyamada tuz ve alkalinin rolü, boya ile selüloz arasındaki kovalent bağ, boyanın hidrolizi ve yıkama.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Dispers boyanın polyesterin amorf bölgelerine difüzyonu; transfer sıcaklığı ve süresinin baskı kalitesine etkisi.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018Doğal liflere transfer baskı ara polimerler ya da farklı bir boya kimyası gerektirir; dispers boyalar bu liflere bağlanmaz.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeTransfer baskı için polyester yüzü ve pamuklu arka yüzü olan, ticari olarak satılan bir havlu kumaş örneği.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011AB’de satılan tekstil ürünlerinde lif adları ve lif bileşimi etiketlemesi.
Bir havlu programı mı planlıyorsunuz?
Kullanım amacını, ölçüyü, adedi ve varsa tasarımınızı gönderin. Size bir konstrüksiyon önerelim ve üretimden önce numune aşamasında birlikte teyit edelim.