
Het productieproces van handdoeken
Handdoeken worden op twee heel verschillende manieren gemaakt. Voor een klassieke katoenen handdoek wordt katoenvezel tot garen gesponnen en op een badstofweefmachine tot lussen geweven, waarna de stof wordt gebleekt of geverfd, afgewerkt, gesneden en genaaid. Een volledig bedrukte handdoek is opgebouwd rond een polyester voorzijde die sublimatiekleurstoffen kunnen kleuren, met een katoenen achterzijde voor het absorptievermogen; het ontwerp wordt met warmte in de vezel overgebracht. Deze gids volgt beide processen stap voor stap, zet ze naast elkaar en legt uit hoe de kwaliteit van handdoeken wordt getest.
De procesbeschrijvingen geven de gangbare praktijk in de branche weer. Uitspraken over de eigen productie van Mira Towels zijn als zodanig gemarkeerd en beperkt tot wat wij elders op deze site publiceren.
Twee productiesystemen
De meeste handdoeken zijn van badstof: een weefsel waarvan het oppervlak bedekt is met ongesneden garenlussen. Die lussen doen het eigenlijke werk. Ze vergroten het vezeloppervlak dat met water in aanraking komt en houden het water vast in de ruimte ertussen. Elke beslissing in de klassieke handdoekproductie, van de keuze van het katoen tot de wasverzachter in de laatste spoeling, wordt daarom beoordeeld op het effect op die lussen.
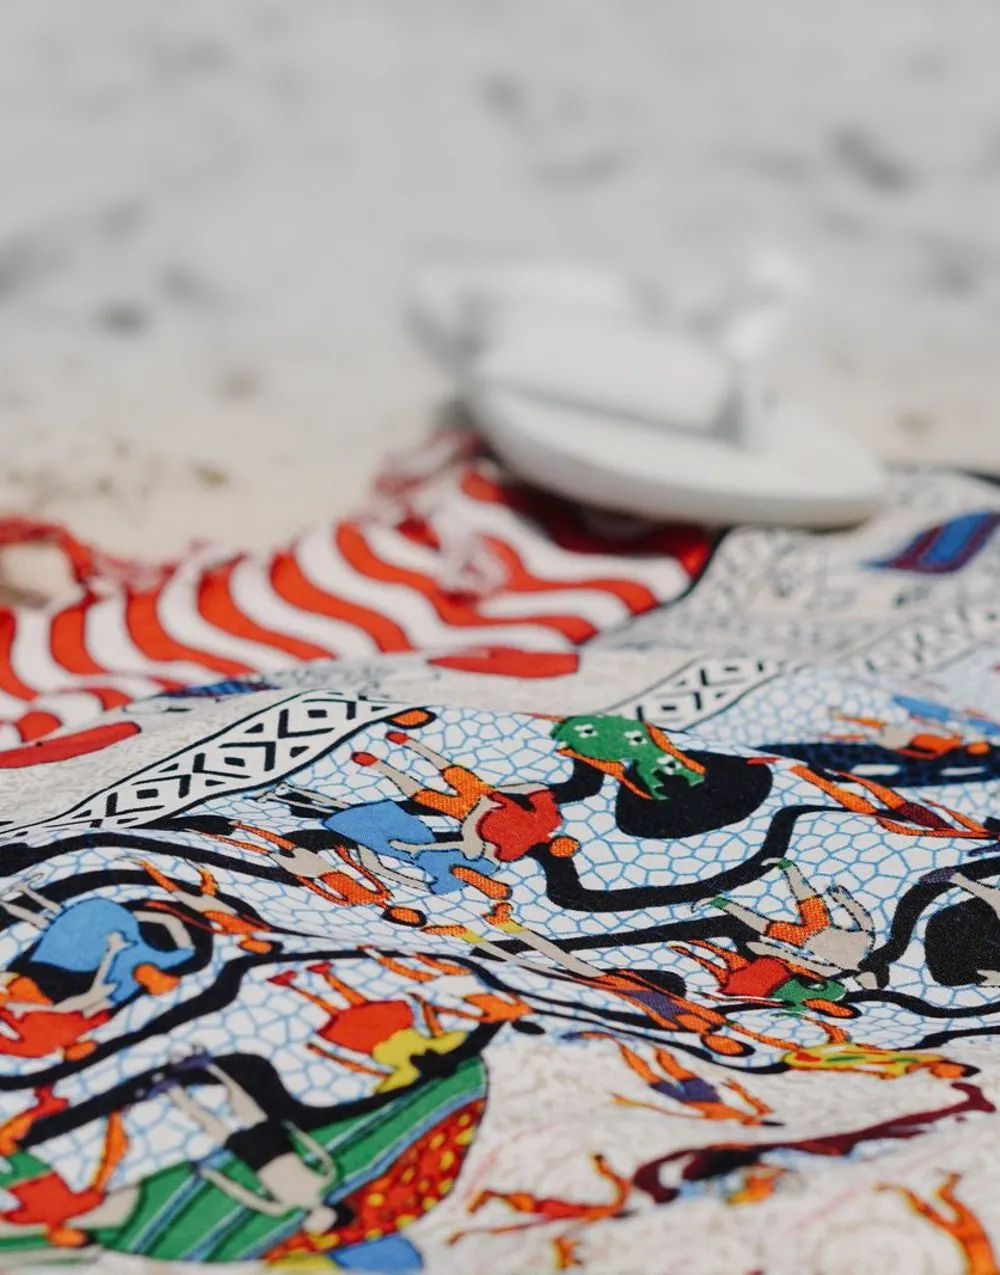
Volledig bedrukte handdoeken volgen een andere logica. Fotografische ontwerpen die tot aan de rand doorlopen, worden het betrouwbaarst gereproduceerd met sublimatiedruk, en sublimatiekleurstoffen kleuren polyester, geen katoen. Een bedrukbare handdoek heeft dus een polyester oppervlak nodig voor het beeld en een katoenen oppervlak om mee af te drogen. De productie draait hier om de druk, niet om de ververij.
Katoenen badstof handdoek: processtappen
- VezelkeuzeStapellengte, rijpheid en zuiverheid
- SpinnenGekaard of gekamd; ring- of rotorgaren
- Scheren en sterkenKettingbomen voor grond- en poolketting
- Badstof wevenAanslag met losse inslagen vormt de lussen
- Keuring ruw weefselFouten, breedte en gewicht
- VoorbehandelingOntsterken, koken, bleken
- VervenMeestal reactieve kleurstoffen, daarna naspoelen
- Afwerken en drogenAvivage, tumbelen, spanningsvrij drogen
- Snijden en naaienZomen, randen, labels
- Eindcontrole en verpakkenMaat, gewicht, kleur, vouwen
Sublimatiehanddoek met polyester voorzijde en katoenen achterzijde: processtappen
- Tweezijdige stofPolyester printzijde, katoenen achterzijde
- StofvoorbereidingReinigen, thermofixeren, voorkrimpen
- Ontwerp en kleurAfloop, resolutie, ICC-profiel
- PrintenOp transferpapier of direct op de stof
- WarmtetransferKleurstof diffundeert in het polyester
- Snijden en uitlijnenPanelen op de printlay-out gesneden
- Naaien en randenZomen, overlock of biesband
- Eindcontrole en verpakkenPrint, kleur, randen, maat
Vereenvoudigde volgorde. Volgorde en aantal stappen verschillen per weverij en product, en sommige stappen verlopen in lijn.
Hoe katoenen badstof handdoeken worden gemaakt
Elke stap legt een eigenschap vast die latere stappen niet volledig kunnen corrigeren. De vezelkwaliteit begrenst het garen, het garen begrenst de lussen, en de natte behandeling bepaalt hoeveel van het natuurlijke absorptievermogen van katoen in de afgewerkte handdoek overblijft.
Katoenvezel: lengte, rijpheid en zuiverheid
Katoen wordt ingekocht op meetbare vezeleigenschappen, niet alleen op herkomst. Stapellengte en lengte-uniformiteit bepalen hoeveel vezels elkaar in de doorsnede van een garen overlappen en hoe stevig de twist ze kan binden; langere, gelijkmatigere vezels laten zich spinnen tot fijnere, sterkere en minder harige garens. Micronaire, een luchtdoorlaatmeting die fijnheid en rijpheid samen weergeeft, laat zien hoe goed de vezelwanden zijn ontwikkeld. Onrijpe vezels hebben dunne wanden, raken tijdens de verwerking in kleine knoopjes (neps) verstrikt en nemen kleurstof ongelijkmatiger op, wat later als lichte spikkels op een geverfde handdoek kan verschijnen. Trash- en kleurklassen beschrijven de zuiverheid: resten van blad en zaadschil moeten bij het openen en reinigen worden verwijderd, en wat achterblijft wordt een zichtbare fout of een zwakke plek in het garen. In de Verenigde Staten worden deze eigenschappen voor elke baal instrumenteel gemeten[1].
Bij een handdoek verdient het poolgaren de meeste aandacht, omdat het het oppervlak vormt dat de gebruiker voelt en de lussen die het water opnemen. De grondgarens dragen de structuur en worden vooral gekozen op sterkte en weefgedrag.
Spinnen: gekaard en gekamd garen, ringgaren en open-end garen
Na het openen en mengen scheidt de kaarde het katoen tot een dun vlies, verwijdert een groot deel van de resterende verontreinigingen en korte vezels, en voegt het samen tot een lont. Gekaard garen wordt uit die lont gesponnen. Gekamd garen doorloopt een extra kambewerking die nog een deel van de korte vezels en neps verwijdert. Dat geeft een gelijkmatiger, gladder en sterker garen, maar het is duurder omdat een deel van het katoen als kamafval uit het proces verdwijnt.
Twee spinsystemen domineren bij handdoekgarens. Bij het ringspinnen wordt de vezelband uitgerekt en krijgt hij twist via een draaiende spil en een loper. Dat levert een sterk garen met goed geordende vezels op, en ringspinnen blijft het referentiesysteem voor kwalitatief poolgaren. Bij open-end- of rotorspinnen ontstaat het garen in een snel draaiende rotor, met een veel hogere productiesnelheid. Uit hetzelfde katoen is rotorgaren gelijkmatiger en minder harig dan ringgaren, maar 10 tot 30 procent zwakker[2]. Het heeft ook een stuggere greep en wordt daarom vooral gebruikt voor grond- en inslaggarens en in budgethanddoeken. Overzichtsstudies van badstofonderzoek melden bovendien dat ringgesponnen poolgaren water sneller opneemt dan rotorgaren[5].
De fijnheid van een garen wordt uitgedrukt als garennummer. Handdoekweverijen werken doorgaans met het Engelse katoennummer (Ne): het aantal strengen van 840 yard in één Engels pond garen. Een hoger getal betekent dus een fijner garen; het tex-systeem, gram per 1.000 meter, werkt andersom. In een gedocumenteerd Indiaas badstofcluster bestaan de grondkettingen uit gekaarde, tweedraads getwijnde garens van Ne 20/2 of 24/2, omdat de grondkettingdraden bij het weven de hoogste spanning dragen, terwijl de poolkettingen uit gekamde enkelvoudige garens van Ne 16 of 20 bestaan[3]. Die taakverdeling is gebruikelijk: sterkte in de grond, zachtheid en volume in de pool.
Twist houdt de vezels bij elkaar. Meer twist verhoogt tot op zekere hoogte de sterkte, maar drukt de vezels ook dicht op elkaar. De lussen worden daardoor steviger en er blijft minder ruimte tussen de vezels om water vast te houden. Poolgarens met weinig of geen twist zijn vooral ontwikkeld om het absorptievermogen te verhogen[5]. Zero-twistgarens ontstaan door katoen samen te twijnen met een wateroplosbare vezel die tijdens de natte behandeling wordt uitgelost, zodat het katoen vrijwel zonder twist achterblijft. Daar staat duurzaamheid tegenover: hoe minder twist een poolgaren heeft, hoe makkelijker vezels loslaten en hoe sneller de lussen bij herhaaldelijk wassen hun vorm verliezen.
Grondketting, poolketting en inslag
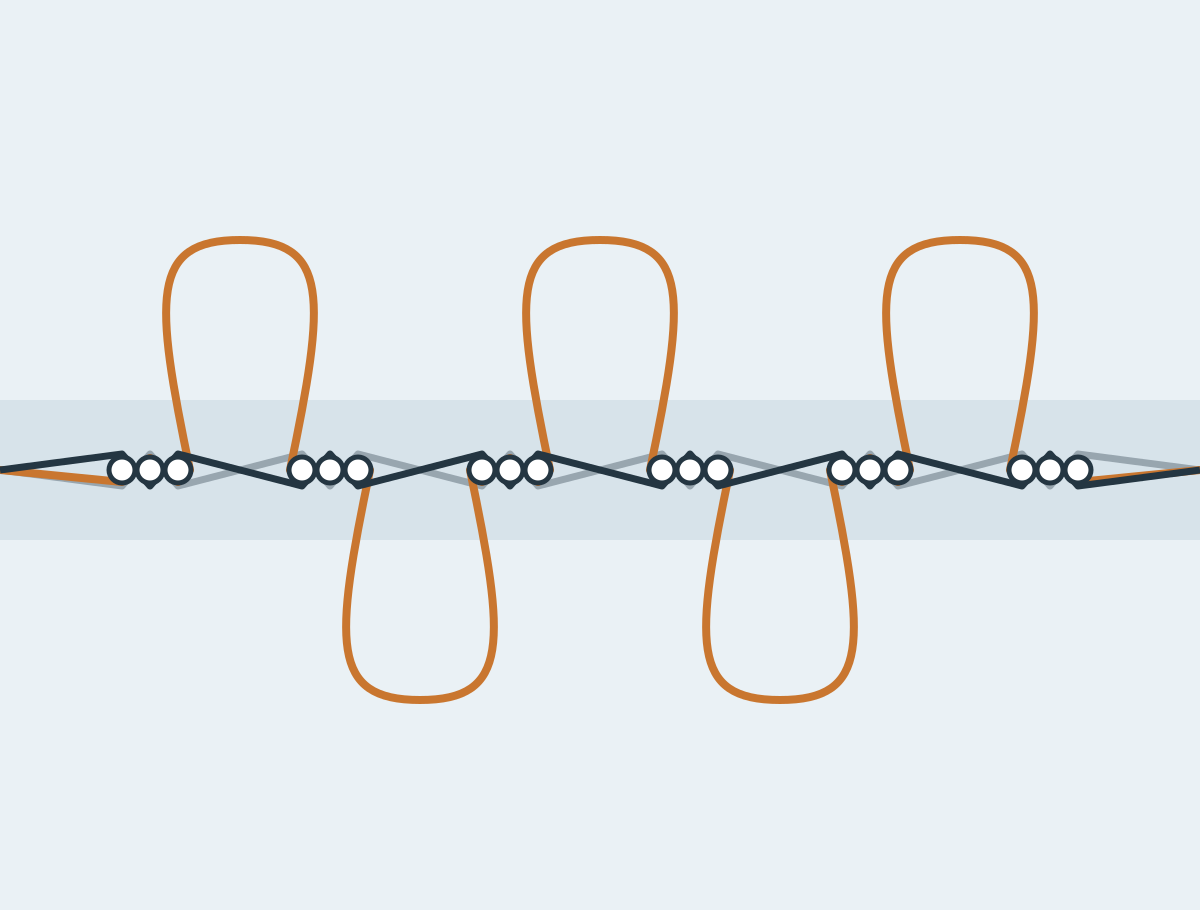
Badstof wordt opgebouwd uit drie garensystemen. De grondketting loopt in de lengterichting onder hoge spanning en vormt samen met de inslag het grondweefsel dat de handdoek bijeenhoudt. Ook de poolketting loopt in de lengterichting, maar wordt onder lage, gecontroleerde spanning afgeleverd, zodat ze uit het vlak van het doek kan worden geduwd en lussen kan vormen. De inslag loopt over de breedte van de stof en zet beide kettingen vast. Omdat elke lus extra garenlengte verbruikt, raakt de poolketting een aantal keer sneller op dan de grondketting. Beide worden daarom op aparte kettingbomen gewikkeld en op de weefmachine onafhankelijk van elkaar toegevoerd.
Bij het scheren worden honderden tot duizenden draden vanaf een gatter met gelijke spanning op deze bomen gewikkeld; ongelijke spanning verschijnt later als strepen of een onregelmatige pool. Grondkettingdraden schuren voortdurend langs hevels en riet en worden daarom meestal gesterkt met een zetmeel- of synthetische film die ze tijdens het weven beschermt en daarna weer wordt verwijderd. Bij poolkettingen verschilt de praktijk, en getwijnde poolgarens worden vaak met weinig of geen sterkmiddel geweven. Voor het weven wordt elke draad in de door het patroon vereiste volgorde door zijn kettingwachterlamel, hevel en rietspleet geregen.
Badstof weven: zo ontstaan de lussen
Badstof weven is gewoon schaft- of jacquardweven met één bijzonderheid: de aanslag verandert van positie. Bij driescheuts badstof worden de eerste twee inslagen van elke groep bewust niet tot aan de aanslaglijn aangeslagen, zodat er een opening overblijft: de losse-inslagafstand. Bij de derde inslag schuift de volle aanslag alle drie de inslagen samen tegen de aanslaglijn. De strak gespannen grondketting kan niet meebewegen, maar de slappe poolketting, die tussen de inslagen is ingeklemd, wordt meegenomen en knikt uit het doek tot een lus aan de voor- of achterzijde, afhankelijk van de binding[3].
De poolhoogte wordt vooral bepaald door de losse-inslagafstand in combinatie met de aflevering van de poolketting. Afhankelijk van de machine ontstaat de losse inslag door het riet te verplaatsen of door de aanslaglijn heen en weer te bewegen. Elektronisch gestuurde badstofweefmachines kunnen de poolhoogte over de lengte van de handdoek programmeren zonder te stoppen; één actuele machinegeneratie biedt instellingen van nul tot twaalf millimeter[4]. Zo combineert één handdoek een lussenlichaam, een vlak geweven boord en een band met een andere poolhoogte.
Driescheuts badstof is de standaardconstructie voor bad- en hotelhanddoeken. Tweescheuts badstof is grotendeels verdwenen, omdat de lussen instabiel zijn. Vierscheuts badstof voegt aan elke groep een extra inslag toe, zodat elke lus door meer inslag wordt gebonden en er per centimeter lengte minder lussen ontstaan. Deze constructie wordt veel minder vaak geweven, onder meer omdat de aanslagvolgorde complexer is[3]. Constructies met nog meer inslagen worden gebruikt voor speciale effecten. In het gebruik telt de verankering: zwak gebonden lussen worden door ringen, haakjes en schuren uitgetrokken, met trekkers en lange uitgetrokken lussen als gevolg. De weerstand tegen het uittrekken van lussen kan worden gemeten met een specifieke Europese testmethode, EN 15598.
De pooldichtheid is het aantal lussen per oppervlakte-eenheid. Ze volgt uit het aantal pooldraden per centimeter in de breedte en het aantal lussen per centimeter in de lengte. Poolhoogte, dichtheid, garennummer en de verhouding tussen pool- en grondgaren bepalen samen het gewicht van de handdoek, de greep en hoeveel water hij kan vasthouden. Onderzoek naar badstof laat zien dat de snelheid van wateropname toeneemt met de lusdichtheid en de luslengte[5]. Een hoge, open pool voelt aanvankelijk zacht aan, maar wordt plat en gaat klitten; een kortere, dichtere pool is stabieler, al kan hij steviger aanvoelen.
Enkelzijdige badstof heeft alleen aan één kant lussen en wordt gebruikt waar één gladdere zijde gewenst is. Dubbelzijdige badstof, met lussen aan beide kanten, is de gewone badhanddoek. Patronen worden op twee manieren geweven. Een schaftmachine (dobby) stuurt een beperkt aantal schachten aan en weeft geometrische boorden, effen banden en eenvoudige patronen. Een jacquardmachine stuurt de kettingdraden afzonderlijk of in kleine groepjes aan en kan letters, logo's en beeldmotieven weven, ook ton-sur-toneffecten waarbij pool- en vlakke delen samen het motief vormen. Bij tweekleurige jacquardbadstof komen de pooldraden van de ene kleur aan de voorzijde omhoog en die van de andere kleur aan de achterzijde, zodat het ontwerp aan beide kanten in omgekeerde kleuren verschijnt.
- Grondketting (hoge spanning)
- Poolketting (lage spanning)
- Inslag 1, 2 en 3
- Losse-inslagafstand vóór de volle aanslag
- Gevormde lussen aan voor- en achterzijde
Keuring van het ruwe weefsel
Stof die net van de weefmachine komt, heet ruw weefsel of greige. Het wordt vóór de natte behandeling gekeurd, omdat fouten daarna moeilijker en duurder te herleiden zijn. Keurders zoeken naar gebroken of ontbrekende draden, die lijnen zonder lussen achterlaten; inslagfouten zoals dikke plekken en dubbele inslagen; ongelijke lushoogte; getrokken of platgedrukte lussen; olievlekken van de machine; en fouten in boordpatronen. Breedte en gewicht per oppervlakte-eenheid worden aan de constructie getoetst, omdat beide afwijken wanneer kettingspanningen of inslagdichtheid niet kloppen.
Ontsterken, koken en bleken
Ruw katoen en gesterkt garen nemen slecht water op. De sterkfilm op de grondketting en de wassen, pectines en eiwitten op het vezeloppervlak stoten water af, dus de eerste natte stappen verwijderen ze. Bij het ontsterken wordt zetmeelsterkmiddel afgebroken, meestal met amylase-enzymen, of wordt wateroplosbaar synthetisch sterkmiddel uitgewassen. Koken in een heet alkalisch bad emulgeert de natuurlijke wassen en verwijdert de meeste resterende onzuiverheden; daarna wordt katoen vrijwel direct nat. Bleken, meestal met waterstofperoxide onder alkalische omstandigheden, haalt de natuurlijke gelige tint weg. Dat geeft een witte handdoek of een schone basis voor heldere en lichte tinten, en voor hagelwitte hotelhanddoeken kunnen optische witmakers worden toegevoegd.
Moderne ververijen combineren deze stappen vaak om water en energie te besparen, maar na elke stap moet grondig worden gespoeld. Achtergebleven loog, peroxide of sterkmiddel verstoort het verven, kan de handdoek tijdens opslag doen vergelen en verzwakt de vezel.
Katoenen handdoeken verven
Handdoeken worden als garen of als stof gekleurd. Garenverven, op bobijnen of kettingbomen, is nodig voor strepen, ruiten en tweekleurige jacquards, waarbij verschillende draden verschillende kleuren moeten hebben. Bij stukverven wordt geweven stof of worden afgewerkte handdoeken per partij geverfd, meestal in haspel- of jetverfmachines die de stof voorzichtig door het verfbad bewegen, zodat de lussen niet worden platgedrukt.
Reactieve kleurstoffen zijn de belangrijkste kleurstofklasse voor katoenen handdoeken. Zout drijft de kleurstof naar de vezel, waarna alkali ervoor zorgt dat ze reageert met de hydroxylgroepen van cellulose en een covalente binding vormt[6]. Omdat de kleur chemisch gebonden is, is een goed geverfde reactieve tint bestand tegen wassen. Een deel van de kleurstof reageert echter met water in plaats van met de vezel. Deze gehydrolyseerde kleurstof is niet gebonden en moet worden verwijderd met een reeks hete spoelbaden en zeepbaden. Is het naspoelen onvolledig, dan bloedt losse kleurstof uit in de eerste huishoudelijke wasbeurten en verkleurt ze ander wasgoed: een veelvoorkomende oorzaak van afgekeurde tests op kleurechtheid bij wassen. Daarna wordt de stof geneutraliseerd tot een vrijwel neutrale pH, wat belangrijk is voor huidcontact en voor de afwerkingschemicaliën die daarna volgen.
Afwerking: het evenwicht tussen zachtheid en absorptie
Na de natte behandeling zitten de lussen in de war en kan de greep droog en ruw aanvoelen. De afwerking corrigeert dat chemisch en mechanisch. Avivagemiddelen smeren de vezels, zodat de lussen langs elkaar glijden en glad aanvoelen. Kationische avivagemiddelen, de basis van de meeste gangbare wasverzachters, bedekken de vezels met een vettige laag die het oppervlak hydrofober maakt. Onderzoek naar badstof laat steeds weer zien dat avivagemiddelen de wateropname verlagen, terwijl gewoon wassen en tumbelen die verhogen[5]. Met hydrofiele avivagemiddelen en een zorgvuldige dosering worden greep en absorptievermogen in evenwicht gebracht. Daarom kan een handdoek die in de winkel opvallend zijdezacht aanvoelt, de eerste keren minder opnemen dan een handdoek met een drogere greep, en verbetert het absorptievermogen vaak in de eerste wasbeurten, naarmate de afwerking eruit spoelt.
Tot de mechanische afwerking horen tumbelen in partijen, dat de lussen opent en opbolt; scheren, waarbij de lustoppen aan één zijde worden afgesneden tot velours; en, minder vaak, ruwen. Velours heeft een glad, egaal oppervlak waarop geweven en gedrukte ontwerpen scherp uitkomen, maar gesneden pool blijkt minder hydrofiel te zijn dan ongesneden lussen[5]. Een veloursvoorzijde neemt dus minder op dan dezelfde handdoek in lussenbadstof.
Drogen, maatvastheid en krimpbeheersing
Katoen krimpt bij het wassen doordat spanning die tijdens weven en natte behandeling in de stof is opgebouwd, vrijkomt, en badstof beweegt daarbij extra omdat de lussen samentrekken als ze opzwellen. Handdoekstof wordt daarom spanningsvrij gedroogd, in tumbel- of relaxdrogers, of op een spanraam met voorloop, in plaats van vlak op breedte te worden getrokken. Stof die op maat wordt getrokken, houdt krimp vast die bij de eerste wasbeurt van de klant tevoorschijn komt. De restkrimp wordt gemeten door de stof te markeren, volgens een genormeerde huishoudelijke procedure te wassen en te drogen en daarna opnieuw te meten, zoals beschreven in ISO 5077 en ISO 6330. Verschilt de krimp tussen het poollichaam en de vlakke boord, dan ontstaan golvende boorden en rimpelende zomen, een zichtbare fout bij hotelhanddoeken.
Snijden, zomen en de opbouw van de boord
Handdoeken worden meestal als doorlopende baan geweven, met aan elk handdoekeinde een vlakke band die in het patroon is ingebouwd. Bij het dwarssnijden worden de handdoeken door deze banden van elkaar gescheiden, en brede stof met meerdere handdoeken naast elkaar wordt daartussen in de lengte gesneden. De zijkanten worden afgewerkt als geweven zelfkant of met een overlocksteek, en de gesneden uiteinden worden omgevouwen en tot zomen gestikt. Ophanglusjes, wasvoorschriftlabels en merklabels worden in deze fase ingenaaid.
Zomen begeven het vaak bij handdoeken voor de horeca, omdat industrieel wassen hoge temperaturen, sterke mechanische belasting en herhaald trommeldrogen combineert. Steekdichtheid, naaigaren en zoombreedte horen daarom in de specificatie thuis in plaats van aan de standaardinstelling te worden overgelaten, en de zoom moet na het wassen vlak liggen en niet golven ten opzichte van het handdoeklichaam.
Borduren en andere personalisatie
Borduurwerk wordt aangebracht op afgewerkte handdoeken of gesneden panelen met een stabiliserende versteviging, vaak met een oplosbare toplaag die voorkomt dat de steken in de pool wegzakken. Een geweven jacquardlogo maakt deel uit van de stof zelf, terwijl een gedrukt logo op katoen met reactieve druk of pigmentdruk wordt aangebracht. De keuze hangt af van de aantallen, de gewenste uitstraling en de manier waarop de handdoek wordt gewassen.
Eindcontrole, vouwen en verpakken
Afgewerkte handdoeken worden stuk voor stuk of steekproefsgewijs gecontroleerd, gewoonlijk met steekproefplannen op basis van een aanvaardbare kwaliteitsgrens (AQL), zoals die in ISO 2859-1. De controle omvat maat, gewicht, kleur ten opzichte van de goedgekeurde standaard, zomen en naden, getrokken lussen, vlekken en etikettering. Het gewicht wordt gecontroleerd omdat het een commerciële specificatie is: een handdoek die lichter is dan afgesproken, bevat minder garen. Daarna worden de handdoeken in het afgesproken formaat gevouwen, geëtiketteerd, gebundeld of per stuk verpakt en in gemarkeerde exportdozen geplaatst.
Een specificatie voor badstof handdoeken lezen
Een handdoekspecificatie combineert een paar getallen die makkelijk te vergelijken zijn met een aantal die dat niet zijn. De meest gebruikte termen betekenen het volgende.
- GSM
- Massa per oppervlakte-eenheid van de afgewerkte handdoek, in gram per vierkante meter. Het geeft aan hoeveel materiaal een handdoek bevat, niet hoe goed hij is. Een zwaardere handdoek houdt in totaal meer water vast en voelt voller aan, maar studies melden dat het gewicht weinig invloed heeft op hoe snel badstof opneemt, en dat lichtere stoffen per gram meer water opnemen[5]. Een zwaardere handdoek moet ook meer water kwijt bij het drogen en kost meer om te wassen. Voor sportschool, strand en keuken is een lichtere handdoek daarom vaak de betere specificatie. Het gewicht kiezen.
- Garennummer
- De fijnheid van pool-, grond- en inslaggarens, meestal in Ne (katoennummer). Het aantal draden staat achter het nummer: Ne 16/2 betekent twee getwijnde garens van Ne 16.
- Poolhoogte
- De hoogte van de lussen boven het grondweefsel, meestal in millimeters. Samen met de dichtheid bepaalt ze de zachtheid, de watercapaciteit en hoe snel de handdoek droogt.
- Inslagen per lus
- Driescheuts of vierscheuts badstof. Meer inslagen per lus binden elke lus met meer inslag en geven minder lussen per centimeter lengte.
- Verhouding pool tot grond
- Hoeveel poolketting de stof verbruikt ten opzichte van de grondketting, meestal uitgedrukt als lengteverhouding en soms als aandeel van de pool in het stofgewicht; de specificatie moet vermelden welke van de twee (poolverhouding). Een groter aandeel pool betekent doorgaans meer absorberend oppervlak; bij een zeer hoge verhouding is een sterke grond nodig om de lussen verankerd te houden.
- Vezelsamenstelling
- Apart vermeld voor pool, grond en inslag als die verschillen. Een handdoek met katoenen pool op een grond van katoen-polyester is geen handdoek van 100% katoen.
Hoe volledig bedrukte sublimatiehanddoeken worden gemaakt
Een handdoek met sublimatiedruk is een product van twee materialen. De voorzijde is van polyester, omdat sublimatiekleurstoffen alleen die vezel kunnen kleuren; de achterzijde is van katoen, omdat katoen veel beter water opneemt dan polyester. Veel problemen met deze handdoeken beginnen wanneer ze worden gespecificeerd alsof het bedrukte katoenen handdoeken zijn.
Waarom sublimatie polyester nodig heeft
Sublimatiedruk werkt met dispersiekleurstoffen: kleine, niet-ionische kleurstofmoleculen die zeer slecht in water oplossen en zijn ontwikkeld voor hydrofobe synthetische vezels. Bij transfertemperatuur gaat de kleurstof vanaf het papier- of stofoppervlak over in de dampfase. Polyester zit bij die temperatuur ruim boven zijn glasovergangstemperatuur: de amorfe gebieden van het polymeer gaan open en de gasvormige kleurstof diffundeert de vezel in. Bij het afkoelen sluiten die gebieden zich weer en houden de kleurstof binnen[7]. De kleur wordt zo een deel van de vezel in plaats van een laag erbovenop. Daarom heeft een goede sublimatiedruk geen eigen greep en barst of bladdert hij niet af, zoals een gedrukte film dat kan doen.
Katoen gedraagt zich anders. Cellulose heeft weinig affiniteit met dispersiekleurstoffen, waardoor de kleurstof op katoen grotendeels aan het oppervlak blijft en eruit wast. Transferdruk op natuurlijke vezels vraagt een tussenliggende polymeerbehandeling of een andere kleurstofchemie om de binding tot stand te brengen die dispersiekleurstoffen met cellulose niet kunnen aangaan[8]. Katoen coaten met zo'n polymeer, of polyester in het garen mengen, maakt enige bedrukking mogelijk, maar de kleur zit dan in de coating of alleen in het polyesteraandeel van het mengsel, met een zwakkere kleur en kleurechtheid dan op een polyester voorzijde. Standaard sublimatie is dus geen manier om een gewone katoenen handdoek te kleuren. Katoen wordt in plaats daarvan bedrukt met reactieve of pigmentsystemen.
De polyester printzijde en de katoenen achterzijde
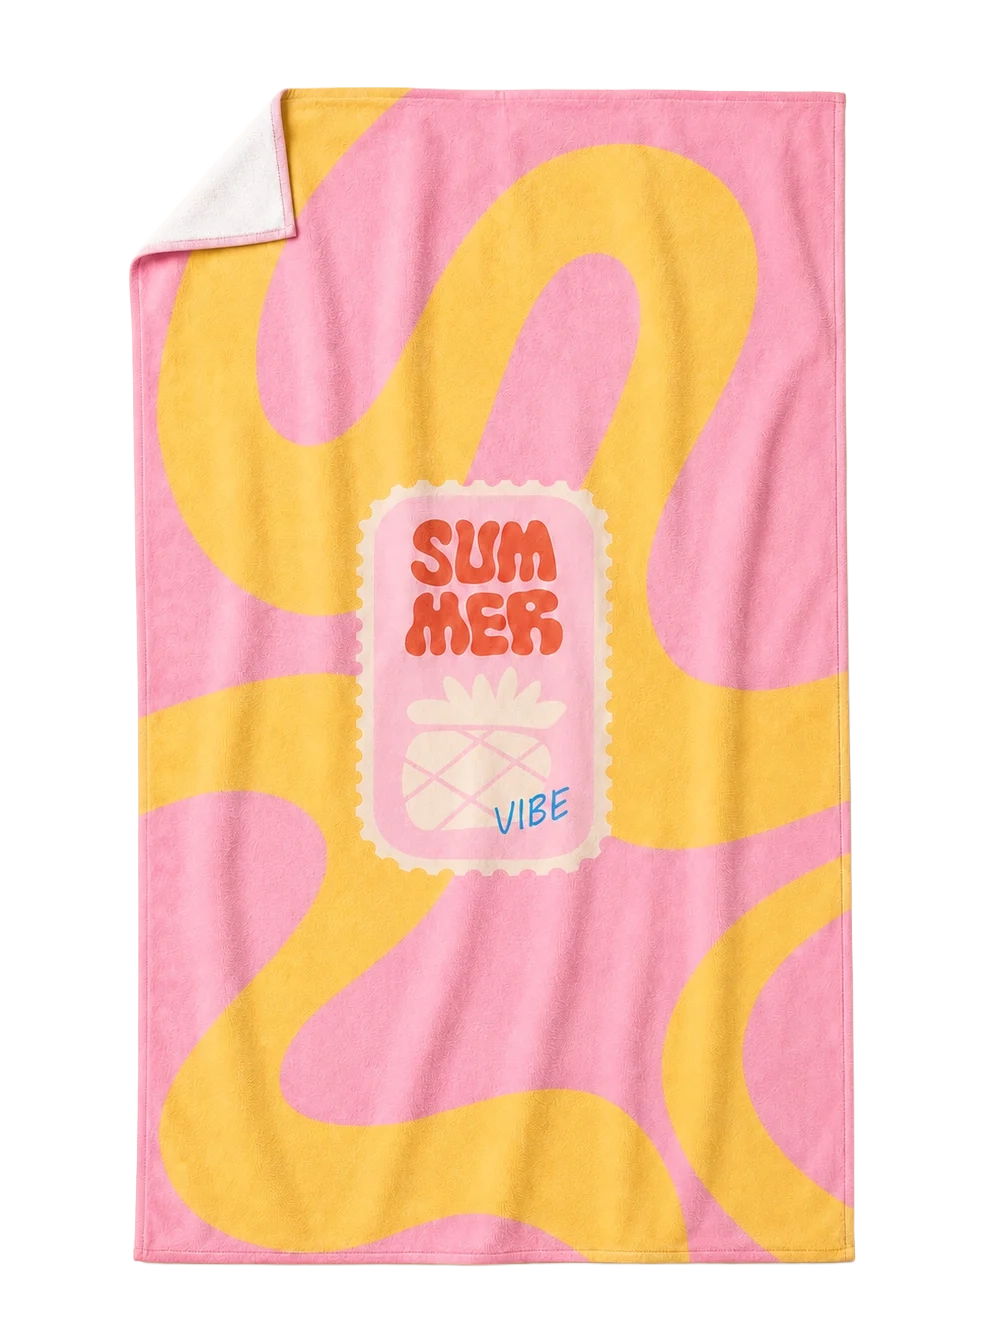
Polyester neemt zelf nauwelijks water in de vezel op. Een polyester oppervlak kan zacht aanvoelen en water via capillaire werking (wicking) langs het oppervlak verplaatsen, zeker met fijne filamenten en microvezels, maar het neemt geen water op zoals katoenen badstof dat doet. De katoenen achterzijde levert dat absorptievermogen en de vertrouwde handdoekgreep. De twee zijden hebben elk hun eigen taak: de voorzijde draagt het beeld, de achterzijde droogt de huid.
Voor het printen moet de polyester voorzijde dicht, egaal en zo vlak zijn als de constructie toelaat. De hoogte van het oppervlak telt, omdat de kleurstofdamp eerst de toppen van een pool bereikt. Een hoge lus geeft een onderbroken, korrelig beeld, en als de lussen uiteenwijken, kunnen witte voeten zichtbaar worden. Geschoren veloursachtige voorzijden, korte dichte lussen en vlakke gebreide of geweven polyester oppervlakken geven allemaal scherpere resultaten. Ook de witheid van het polyester doet ertoe. Sublimatiekleurstoffen zijn transparant en er bestaat geen witte inkt: witte delen van een ontwerp zijn gewoon onbedrukte stof, en elke kleur wordt gedrukt op de basistint van de voorzijde.
Hoe de twee zijden worden gecombineerd
Er bestaat meer dan één industriële manier om een handdoek een polyester voorzijde en een katoenen achterzijde te geven, en die gedragen zich verschillend bij het printen en in gebruik.
- Tweezijdig geweven badstof
Een badstofconstructie waarbij de ene zijde vrijwel volledig uit polyester bestaat en de andere uit katoen. Omdat badstof al met een aparte poolketting werkt, kunnen beide zijden met verschillende garens worden gevoed. Zulke stoffen worden speciaal voor transferdruk verkocht: de polyester zijde wordt bedrukt, de katoenen zijde blijft onbedrukt en zorgt voor de absorptie[9]. De polyester voorzijde kan ook tot velours worden geschoren, en de achterzijde ziet eruit en voelt aan als een gewone handdoek.
- Tweezijdig breisel
Ook bij breien kunnen de vezels op een vergelijkbare manier worden gescheiden. Bij plateren komt het ene garen vooral aan de voorkant van de stof te liggen en het andere aan de achterkant, zodat polyester de bedrukbare zijde kan vormen en katoen de achterzijde of de lussen. Gebreide constructies zijn lichter en rekbaarder, wat bij printen en naaien meer zorg voor de maatvastheid vraagt.
Welke constructie ook wordt gebruikt, alleen de polyester voorzijde draagt het gesublimeerde beeld. De katoenen achterzijde houdt haar eigen kleur, meestal wit of een geverfde tint.
Het gewicht beïnvloedt de printkwaliteit. Een tweezijdige handdoek zwaarder maken betekent meestal meer of hogere pool, en aan de printzijde gaat dat ten koste van de scherpte. Lichtere constructies hebben daarom vaak de voorkeur wanneer de printdefinitie voorop staat.
- Polyester printzijde (geschoren weergegeven)
- Dispersiekleurstof vastgehouden in de polyester vezels
- Grondstructuur
- Katoenen pool aan de achterzijde
Stofvoorbereiding en maatvastheid
Voor het printen moet de stof schoon, droog en maatvast zijn. Spinoliën en avivages op polyester zorgen voor een ongelijkmatige kleurstofopname en worden bij het koken verwijderd. Polyester wordt tijdens de stofafwerking normaal gesproken gethermofixeerd, zodat het bij transfertemperatuur niet krimpt; niet-gefixeerd polyester krimpt in de pers en vervormt het beeld.
De katoenen achterzijde brengt twee specifieke risico's mee. Katoen houdt vocht vast, en bij transfertemperatuur wordt dat vocht stoom die kleurstof zijwaarts kan meevoeren en vage randen of vlekken kan veroorzaken. Daarom wordt de stof vaak voorgedroogd of voorgeperst. Daarnaast krimpt katoen bij het wassen anders dan polyester. Wordt het composiet niet voor het printen ontspannen of voorgekrompen, dan kan de handdoek na de eerste wasbeurt scheeftrekken, omkrullen of langs de zomen rimpelen, en vervormt het beeld mee.
Ontwerp voorbereiden en kleurbeheer
Het ontwerp voor een volledig bedrukte handdoek wordt op het uiteindelijke drukformaat opgemaakt, met afloop voorbij de snijlijn, omdat de rand van de handdoek ontstaat door door het bedrukte vlak te snijden. Rasterafbeeldingen hebben op dat formaat voldoende resolutie nodig; vectorlogo's en letters blijven op elke schaal scherp. Het bestand wordt daarna verwerkt door RIP-software (raster image processor), die de ontwerpkleuren omzet in inkthoeveelheden met een ICC-profiel dat is opgebouwd voor de specifieke combinatie van inkt, papier, stof, temperatuur en tijd.
Kleuren veranderen tijdens de transfer. Bedrukt transferpapier ziet er dof uit en donkere tinten ontwikkelen zich pas in de warmte, dus kleur wordt beoordeeld op de getransfereerde stof, nooit op het papier of op een scherm. Huiskleuren worden afgestemd door kleurkaarten en drukproeven (strike-offs) te printen en het profiel of het bestand bij te stellen. Sommige zeer verzadigde kleuren, waaronder fluorescerende tinten en bepaalde felle groenen en oranjes, liggen buiten het kleurbereik (gamut) van standaard sublimatie-inktsets en kunnen alleen worden benaderd.
Transferpapier of direct op de stof
In de industrie worden twee drukroutes gebruikt. Bij transfer- of indirecte sublimatie wordt het ontwerp in spiegelbeeld met inkjet op gecoat transferpapier gedrukt. Papier en stof komen daarna samen in een roterende transferkalander, waarin een verwarmde trommel en een eindloze viltdeken ze tijdens het doorlopen onder druk houden, of in een vlakke transferpers voor gesneden delen. Bij directe sublimatie wordt de dispersie-inkt op de polyester stof gespoten, die meestal is voorbehandeld om het uitvloeien van de inkt te beheersen, en wordt de kleur daarna met warmte gefixeerd in een kalander of oven.
Direct printen bespaart papier en is geschikt voor lange runs van vlakke stof. Transferdruk is de gangbaardere route voor poolstoffen, omdat het beeld eerst op glad papier wordt gezet en de stof er pas in de warmte mee in contact komt.
Temperatuur, druk en verblijftijd
De transfercondities zijn een evenwicht tussen drie variabelen. Polyester wordt doorgaans getransfereerd bij ongeveer 190 tot 210 °C, en temperatuur en tijd zijn tegen elkaar uit te wisselen: in een laboratoriumstudie naar gesublimeerd polyester gaven 190 °C gedurende 120 seconden of 210 °C gedurende 60 seconden de beste printkwaliteit[7]. Productie-instellingen worden per stof, papier en machine door proefnemingen bepaald. Te weinig warmte of tijd laat kleurstof op het papier achter en geeft een bleke, zwakke kleur. Te veel drijft de kleurstof dieper en zijwaarts, waardoor details vervagen, en kan het polyester doen vergelen of het katoen schroeien. De druk moet papier en stof volledig contact laten maken zonder de pool blijvend plat te drukken; op een kalander wordt de druk ingesteld via de spanning van het vilt en de verblijftijd via de trommelsnelheid.
Elke verschuiving tussen papier en stof tijdens de transfer veroorzaakt ghosting, een vaag dubbelbeeld. Omdat ook de katoenen achterzijde in de warmtezone zit, moeten instellingen die bij een zuivere polyester stof passen voor tweezijdige handdoeken vaak worden bijgesteld.
Scherpte, kleur en druk tot aan de rand
Op een handdoek hangt de scherpte minder af van de printerresolutie dan van de stof. Inktdruppels op papier worden veel fijner geplaatst dan welke pool ook kan weergeven, dus het zichtbare resultaat hangt af van poolhoogte en -dichtheid, de egaliteit van het oppervlak en hoe ver de kleurstof tijdens de transfer uitvloeit. De kleurconsistentie hangt af van het profiel, de witheid van de voorzijde en het exact herhalen van de transfercondities van sample tot bulk.
Volledig bedrukte ontwerpen kunnen op twee manieren worden geproduceerd. Bij paneeldruk wordt het ontwerp op stof op rol gedrukt, uitgelegd op handdoekformaat plus afloop, en worden de handdoeken daarna gesneden en genaaid. Dit is de gebruikelijke methode voor ontwerpen die tot aan de rand doorlopen, omdat de print door de randen en in de zomen doorloopt. Een afgewerkte, al gezoomde handdoek in een vlakke pers bedrukken is eenvoudiger voor kleine series en geplaatste ontwerpen, maar echte randloze dekking is dan lastig: zomen zijn dikker dan het lichaam, de contactdruk neemt aan de randen af en een smalle lichte of onbedrukte rand komt vaak voor. Paneeldruk maakt op zijn beurt de snijnauwkeurigheid kritisch.
Snijden, uitlijnen, naaien en randafwerking
Bedrukte panelen worden langs de printlay-out gesneden. De nauwkeurigheid bepaalt hier of een boord evenwijdig aan de rand loopt en of een gecentreerd logo gecentreerd blijft. Lay-outs bevatten vaak snijmarkeringen, en camerageleide snijsystemen kunnen het gedrukte ontwerp volgen, zodat de snede elke vervorming in de stof meeneemt. Polyester randen kunnen met warmte worden gesneden en dichtgeschroeid, maar het katoenen deel heeft nog altijd een genaaide afwerking nodig.
Daarna worden de randen gezoomd, geoverlockt of met band afgebiesd. Omdat de print tot aan de rand loopt, zijn garenkleur en zoombreedte ontwerpkeuzes: een contrasterende overlock omlijst het ontwerp, een bijpassend garen laat de print tot aan de rand doorlopen. Labels en ophanglusjes worden tijdens het naaien toegevoegd.
Duurzaamheid en wasbestendigheid van de print
Zodra de kleurstof in het polyester is gediffundeerd, is een sublimatiedruk goed bestand tegen normaal huishoudelijk wassen; de kleur wast niet van het oppervlak af, omdat ze niet op het oppervlak zit. In de praktijk beperken twee dingen de duurzaamheid. Kleurstof die door een te korte of te koele transfer op het vezeloppervlak is achtergebleven, kan in de eerste wasbeurten afgeven of ander textiel verkleuren; tests op kleurechtheid bij wassen en wrijven zijn bedoeld om dat aan het licht te brengen. Daarnaast kunnen dispersiekleurstoffen opnieuw migreren als de handdoek later aan hoge hitte wordt blootgesteld, in een zeer hete droogtrommel of onder een strijkijzer, waardoor het beeld kan vervagen of op ander textiel kan afgeven.
De katoenen achterzijde gedraagt zich als elke katoenen handdoek: ze krimpt, wordt aangetast door chloorbleekmiddel en slijt het eerst bij de zomen. De wasvoorschriften moeten uitgaan van het gevoeligste van de twee materialen.
Typische productiefouten
De meeste fouten in sublimatiehanddoeken zijn terug te voeren op de stof, de transfer of de confectie, en de meeste zijn bij de controle zichtbaar.
| Fout | Gebruikelijke oorzaak |
|---|---|
| Ghosting of een dubbelbeeld | Papier en stof verschuiven ten opzichte van elkaar tijdens de transfer |
| Kleurverschil tussen sample en bulk | Wijzigingen in temperatuur, verblijftijd, luchtvochtigheid, papier- of inktpartij, of een verouderd profiel |
| Vage randen of vlekken | Vocht in het katoen dat in de warmtezone stoom wordt |
| Witte lijnen of vouwen | Plooien of kreukels in de stof tijdens de transfer |
| Glimmende of platgedrukte plekken | Te veel druk of warmte op de pool |
| Streepvorming (banding) | Verstopte of haperende spuitmondjes in de printkop |
| Scheef of niet gecentreerd ontwerp | Snede niet uitgelijnd op de printlay-out, of vervorming van de stof |
| Omkrullen, scheeftrekken of rimpelende zomen na het wassen | Verschillende krimp van het polyester- en het katoendeel |
| Wit dat door de print heen schijnt | Hoge of open pool die uiteenwijkt en onbedrukte voeten toont |
Controle en verpakking
Bij bedrukte handdoeken komen er controles bij die voor effen handdoeken niet bestaan: de positie van het ontwerp ten opzichte van de randen, de kleur ten opzichte van de goedgekeurde drukproef, de doorlopendheid van de print over het oppervlak en de afwezigheid van ghosting, vouwen en vlekken. De maat wordt na het naaien gecontroleerd, omdat bedrukte handdoeken vooral bij het snijden en zomen van de specificatie afwijken. Het verpakken volgt dezelfde principes als bij katoenen handdoeken, met wasvoorschriftlabels die beide vezels vermelden.
Katoenen badstof en sublimatiehanddoeken vergeleken
Geen van beide constructies is in het algemeen beter. Ze beantwoorden aan verschillende eisen, en de juiste keuze volgt uit het ontwerp en uit de manier waarop de handdoek wordt gebruikt en gewassen.
| Katoenen badstof handdoek | Sublimatiehanddoek met polyester voorzijde en katoenen achterzijde | |
|---|---|---|
| Materiaalopbouw | Pool-, grond- en inslaggarens van katoen; lussen aan één of beide zijden | Polyester printzijde gecombineerd met een katoenen achterzijde in een geweven of gebreide tweezijdige constructie |
| Productieprocessen | Spinnen, scheren en sterken, badstof weven, voorbehandeling, verven, afwerken, snijden en naaien | Productie en voorbereiding van tweezijdige stof, printen met kleurbeheer, warmtetransfer, panelen snijden, naaien |
| Bedrukking en personalisatie | Garengeverfde strepen, schaft- en jacquardpatronen, reactieve druk of pigmentdruk, borduren | Ontwerp in full colour tot aan de rand op de polyester voorzijde; labels en borduurwerk als aanvulling |
| Absorptievermogen | Hoog aan beide zijden | Komt van de katoenen achterzijde; de polyester voorzijde voert vocht af maar neemt weinig op |
| Oppervlaktestructuur | Lussen of geschoren pool met een gestructureerde greep | Gladde, vaak veloursachtige printzijde; katoenen achterzijde met handdoekgreep |
| Kleurweergave | Effen tinten en ontwerpen met een beperkt aantal kleuren | Foto's, kleurverlopen en fijne details; geen witte inkt, dus witte delen zijn onbedrukte stof |
| Complexiteit van het ontwerp | Begrensd door garenkleuren en de mogelijkheden van de weefmachine, of bij bedrukking door kleuren en zeefsjablonen | Het aantal kleuren verandert het proces niet; het detail wordt begrensd door het oppervlak |
| Aandachtspunten voor duurzaamheid | Verankering van de lussen, sterkte van de zomen, uitbloeden van onvoldoende uitgespoelde kleurstof | Print stabiel zodra gediffundeerd; gevoelig voor hoge hitte; de twee vezels krimpen verschillend |
| Gedrag bij het wassen | Te specificeren voor wassen op hoge temperatuur en industrieel wassen | Gematigde temperaturen; zeer heet trommeldrogen en strijken kunnen de print aantasten |
| Typische B2B-toepassingen | Hotel-, spa-, bad-, sport- en keukenhanddoeken; duurzaam horecalinnen | Promotie- en merchandisehanddoeken, strandlakens voor de retail, evenementen en licentieproducten |
| Belangrijkste productiebeperkingen | Fotografische ontwerpen zijn niet praktisch; nieuwe kleuren vragen nieuwe verfpartijen of garens | Katoen is niet te sublimeren; een hoge pool en een zwaardere opbouw verminderen de printdefinitie |
De tabel beschrijft het typische geval; in de praktijk vervagen de grenzen. Een hotel dat zijn logo op badhanddoeken wil, heeft weinig aan sublimatie: een jacquardboord of een geborduurd logo overleeft industrieel wassen en laat beide zijden volledig absorberend. Een merk dat een strandlaken met een fotografisch ontwerp verkoopt, staat voor het omgekeerde probleem: garenverven noch reactieve druk geeft het beeld rendabel weer, en de polyester voorzijde is de voorwaarde voor de print. Reactieve druk op katoen zit daartussenin, voor eenvoudigere ontwerpen waarbij een volledig katoenen greep zwaarder weegt dan het aantal kleuren. Sublimatie of druk op katoen.
Kwaliteitscontrole en testen
De kwaliteit van handdoeken kan in elke fase worden gecontroleerd, maar slechts voor een deel van de eigenschappen zijn laboratoriummethoden nodig. De methoden hieronder zijn veelgebruikte referenties; de specificatie van de inkoper bepaalt welke van toepassing zijn en welk resultaat acceptabel is.
Hoe eerder een probleem wordt ontdekt, hoe goedkoper het meestal is. Garen wordt vóór het scheren gecontroleerd op garennummer, twist en sterkte; ruw weefsel op fouten, breedte en gewicht; geverfde stof op kleur ten opzichte van de goedgekeurde standaard; en afgewerkte handdoeken op maat, gewicht, naden en uiterlijk. Laboratoriumtests beantwoorden daarna de vragen die een keurder niet op het oog kan beoordelen: of de kleur uitbloedt, of de handdoek krimpt en hoe goed hij opneemt.
Resultaten voor kleurechtheid worden beoordeeld met genormeerde grijsschalen, van 5 (geen verandering) tot 1 (sterke verandering), afzonderlijk voor de verandering van de eigen kleur van de handdoek en voor het afgeven op meegewassen textiel. De testmethode legt vast hoe er gewassen, gewreven en beoordeeld wordt; ze stelt geen grens voor goedkeuring. Acceptatiegrenzen komen uit de specificatie van de inkoper of retailer.
Voor het absorptievermogen bestaat geen universeel getal. Een druppeltest meet hoe snel een waterdruppel in de stof verdwijnt. De Europese norm voor badstof handdoeken, EN 14697, bevat een methode voor de absorptietijd, terwijl ASTM D4772 meet hoeveel water badstof opneemt van een nat oppervlak, wat dichter bij het afdrogen van de huid ligt. Resultaten van verschillende methoden zijn niet onderling uitwisselbaar, en een nieuwe handdoek scoort na de eerste wasbeurten vaak anders, omdat resten van avivage en afwerking eruit spoelen[5].
Het uiterlijk na het wassen is vaak de meest onthullende test. Een handdoek die vijf keer of vaker volgens een genormeerde procedure is gewassen en gedroogd, laat krimp, golvende zomen, vervorming van de pool en kleurverlies zien, en bij tweezijdige handdoeken ook het krimpverschil tussen polyester en katoen.
| Eigenschap | Testmethode | Wat wordt gemeten |
|---|---|---|
| Stofgewicht (GSM) | ISO 3801 | Massa per oppervlakte-eenheid van geweven stof, om de gewichtsconsistentie aan de specificatie te toetsen |
| Maatvastheid | ISO 5077ISO 6330ISO 3759AATCC TM135 | Verandering in lengte en breedte na wassen en drogen volgens een vastgelegde huishoudelijke procedure |
| Absorptievermogen | EN 14697ASTM D4772AATCC TM79 | Absorptietijd (EN 14697, de Europese specificatie voor badstof handdoeken), wateropname van een nat oppervlak (ASTM D4772) of absorptietijd van een druppel (AATCC TM79) |
| Kleurechtheid bij wassen | ISO 105-C06AATCC TM61 | Kleurverandering en afgeven op meegewassen textiel bij wassen met een referentiewasmiddel |
| Kleurechtheid bij wrijven | ISO 105-X12AATCC TM8 | Kleur die afgeeft op een droge of natte wrijfdoek |
| Beoordeling van resultaten | ISO 105-A02ISO 105-A03 | Grijsschalen voor kleurverandering en voor afgeven |
| Verankering van de poollussen | EN 15598 | Kracht die nodig is om een lus uit de grond van badstof te trekken |
| Sterkte van naden en zomen | ISO 13935-2 | Maximale kracht tot breuk van de naad, grijpmethode (grab) |
| Steekproeven bij controle | ISO 2859-1 | Steekproefplannen geïndexeerd naar acceptabel kwaliteitsniveau (AQL) voor controle per partij |
Een handdoek specificeren: aandachtspunten voor B2B-inkopers
Het proces verklaart het meeste van wat er in handdoekprogramma's misgaat, en een nauwkeurige specificatie voorkomt het grootste deel ervan.
Kies de constructie op basis van het gebruik
Begin bij hoe de handdoek wordt gebruikt, gewassen en verkocht, en kies dan pas de constructie. Horecalinnen dat industrieel wordt gewassen, vraagt om katoenen badstof met stevig verankerde lussen en sterke zomen. Een strandlaken dat om zijn ontwerp wordt verkocht, vraagt om een printzijde. Bij een sporthanddoek is snel drogen belangrijker dan volume. Het gewicht volgt uit deze keuzes en gaat er niet aan vooraf.
Leg de specificatie volledig vast
Een bruikbare specificatie vermeldt de afgewerkte maat met tolerantie, het gewicht van de afgewerkte handdoek met tolerantie, de vezelsamenstelling van elk onderdeel (pool, grond en inslag, of printzijde en achterzijde), de constructie, kleurstandaarden, de decoratiemethode, labels, verpakking en eventuele testeisen. De vezelsamenstelling bepaalt niet alleen de prestaties, maar ook de etikettering: in de Europese Unie zijn textielvezelbenamingen en samenstellingsetiketten geregeld in Verordening (EU) nr. 1007/2011[10], dus een tweezijdige handdoek moet met beide vezels worden geëtiketteerd.
Offertes van verschillende fabrikanten zijn alleen vergelijkbaar als ze op dezelfde specificatie zijn gebaseerd. Twee aanbiedingen voor een handdoek van 500 GSM die verschillen in garen, poolhoogte en zoomconstructie, zijn aanbiedingen voor verschillende producten.
Ontwerp, kleurgoedkeuring en bemonstering
Lever het ontwerp aan op het uiteindelijke formaat met afloop, vectorbestanden voor logo's en letters, en referentiekleuren voor alles wat merkkritisch is. Keur kleur goed op een fysieke drukproef of een fysiek sample onder afgesproken verlichting, niet op een scherm, en bewaar het goedgekeurde stuk als referentie voor de bulk.
Beoordeel samples nadat u ze hebt gewassen, niet alleen zoals ze binnenkomen. Een aantal was- en droogcycli laat de krimp zien, het gedrag van de zomen, het kleurbehoud, de stabiliteit van de print en hoe het absorptievermogen zich ontwikkelt zodra de avivage eruit is gespoeld. Een sample dat er perfect uitziet maar nooit is gewassen, is maar half goedgekeurd.
Private label, verpakking en herhaalorders
Private-labelprogramma's voegen merklabels, wasvoorschriftlabels, hangtags, barcodes en retail- of campagneverpakking toe, en elk daarvan moet op dezelfde manier worden goedgekeurd als de handdoek zelf. Katoen neemt tijdens transport vocht op, dus bij de verpakking en de dozenplanning moet rekening worden gehouden met lang zeevervoer.
Consistentie bij herhaalorders hangt af van documentatie. Leg de goedgekeurde specificatie vast, bewaar een verzegeld referentiesample en geef aan welke afwijkingen acceptabel zijn, zoals kleurverschillen tussen verfpartijen. Een herhaalorder wordt dan geproduceerd volgens een schriftelijke standaard in plaats van op basis van de herinnering aan de eerste levering.
Vragen over de productie van handdoeken
Zoek een term op in de woordenlijst textiel en badstofHoe worden katoenen badstof handdoeken gemaakt?
Katoen wordt tot garen gesponnen, en dat garen wordt op aparte kettingbomen voor grondketting en poolketting gewikkeld. Een badstofweefmachine weeft het grondweefsel en duwt tegelijk de slappe poolketting naar buiten tot lussen. Daarna wordt de stof ontsterkt, gekookt en gebleekt, geverfd (meestal met reactieve kleurstoffen), geaviveerd, spanningsvrij gedroogd, tot handdoeken gesneden, gezoomd, gecontroleerd en verpakt.
Hoe ontstaan de lussen in badstof?
Door een aanslag met losse inslagen. Bij driescheuts badstof worden twee inslagen op korte afstand van de aanslaglijn gehouden en slaat de derde inslag ze alle drie op hun plaats. De strak gespannen grondketting blijft recht, terwijl de los toegevoerde poolketting naar voren wordt geduwd en uitknikt tot lussen aan voor- en achterzijde.
Wat is het verschil tussen driescheuts en vierscheuts badstof?
Het aantal inslagen in elke groep die een lus vormt. Driescheuts badstof is de standaardconstructie voor badhanddoeken. Vierscheuts badstof bindt elke lus met een extra inslag en vormt minder lussen per centimeter lengte. Deze constructie wordt veel minder vaak geweven, onder meer omdat de aanslagvolgorde complexer is.
Waar hangt het absorptievermogen van een katoenen handdoek van af?
Vooral van de pool: lusdichtheid en luslengte, het soort poolgaren (ringgesponnen poolgarens met weinig twist presteren het best) en hoe grondig het katoen is gekookt. Ook de afwerking telt, omdat gangbare wasverzachters het vezeloppervlak waterafstotender maken. Het gewicht bepaalt hoeveel water een handdoek in totaal kan vasthouden, maar niet hoe snel hij opneemt.
Is een handdoek met een hogere GSM beter?
Nee. GSM geeft aan hoeveel materiaal er in de handdoek zit. Een zwaardere handdoek houdt in totaal meer water vast en voelt voller aan, maar moet meer water kwijt bij het drogen, kost meer om te wassen en neemt niet sneller op dan een lichtere. Twee handdoeken met dezelfde GSM kunnen heel verschillend presteren, afhankelijk van garen, pool en afwerking.
Waarom hebben sublimatiehanddoeken een polyester voorzijde?
Sublimatie werkt met dispersiekleurstoffen, die in polyester diffunderen wanneer het boven zijn glasovergangstemperatuur wordt verhit, en die bij het afkoelen worden ingesloten. Katoen heeft geen vergelijkbare affiniteit met deze kleurstoffen. Daarom wordt het beeld op een polyester voorzijde gedrukt en zorgt een katoenen achterzijde voor het absorptievermogen.
Kan een katoenen handdoek direct met sublimatie worden bedrukt?
Niet met een duurzaam resultaat. Op onbehandeld katoen blijft dispersiekleurstof grotendeels aan het oppervlak en wast eruit. Polymeercoatings en polyestermengsels maken enige bedrukking van katoenrijke stoffen mogelijk, maar met een zwakkere kleur en kleurechtheid dan op polyester. Katoenen handdoeken worden daarom bedrukt met reactieve of pigmentsystemen.
Wat is het verschil tussen een handdoek met polyester voorkant en katoenen achterkant en een gewone katoenen handdoek?
Hij draagt een fotografisch ontwerp in full colour op een gladde voorzijde die weinig water opneemt, terwijl de katoenen achterzijde het afdrogen doet. Hij is meestal lichter, laat zich het best bedrukken met een korte, dichte voorzijde en moet op gematigde temperatuur worden gewassen, zonder zeer heet trommeldrogen. Een katoenen badstof handdoek neemt aan beide zijden op en verdraagt heter wassen.
Welke kwaliteitstests zijn relevant voor handdoeken?
Veelgebruikte methoden in specificaties zijn ISO 3801 voor het stofgewicht, ISO 5077 voor krimp na het wassen, ISO 105-C06 en ISO 105-X12 voor kleurechtheid bij wassen en wrijven, EN 14697 en ASTM D4772 voor het absorptievermogen, EN 15598 voor de verankering van de lussen en ISO 13935-2 voor de naadsterkte. Acceptatiegrenzen worden vastgelegd in de specificatie van de inkoper, niet in de methoden.
Technische bronnen
De bronnen die in de tekst worden aangehaald, met het punt dat elke bron onderbouwt. De testnormen zijn in de testtabel hierboven gekoppeld aan de pagina's van hun uitgevers, waar u de actuele uitgave kunt controleren.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Instrumentele meting (HVI) van stapellengte, lengte-uniformiteit, sterkte, micronaire, kleur en verontreiniging (trash).
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003Vezeleigenschappen die de garenkwaliteit bepalen; sterkte en gelijkmatigheid van rotorgaren vergeleken met ringgaren.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Spanning van grond- en poolketting, aanslag met losse inslagen, garennummers, twee-, drie- en vierscheuts badstof.
- Picanol Introduces The TerryPlus-iTextile World, 2020Programmeerbare poolhoogte op een elektronisch gestuurde badstofweefmachine (informatie van de fabrikant).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Invloed van type en twist van het poolgaren, lusdichtheid en luslengte, oppervlaktegewicht, avivagemiddelen, wassen en gesneden pool op het absorptievermogen.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Rol van zout en alkali bij reactief verven, covalente binding tussen kleurstof en cellulose, hydrolyse van kleurstof en naspoelen.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Diffusie van dispersiekleurstof in de amorfe gebieden van polyester; invloed van transfertemperatuur en -tijd op de printkwaliteit.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018Transferdruk op natuurlijke vezels vraagt tussenliggende polymeren of een andere kleurstofchemie; dispersiekleurstoffen binden er niet aan.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeVoorbeeld van een in de handel verkrijgbare badstof met een polyester voorzijde voor transferdruk en een katoenen achterzijde.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011Textielvezelbenamingen en etikettering van de vezelsamenstelling van textielproducten die in de EU worden verkocht.
Een handdoekprogramma in voorbereiding?
Stuur ons het beoogde gebruik, de maat, de aantallen en eventueel uw ontwerp. Wij stellen een constructie voor en bevestigen die samen met u tijdens de bemonstering, vóór de productie.