Definities van de termen die u tegenkomt in handdoekspecificaties, fabrieksrapporten, beproevingsrapporten en offertes, geschreven vanuit de productie. Elk lemma legt uit wat een term betekent, hoe hij wordt gemeten of beheerst en wat hij verandert aan de afgewerkte handdoek.
De lemma’s beschrijven de gangbare praktijk in de branche. Normen worden met hun nummer aangehaald; de actuele uitgave staat op de pagina van de uitgever. Uitspraken over de eigen productie van Mira Towels zijn als zodanig gemarkeerd en beperkt tot wat wij elders op deze site publiceren.
De vezels van een handdoek bepalen hoe snel hij water opneemt, hoe hij het wassen doorstaat, welke kleurstoffen en drukken hij aanneemt en wat er op het etiket mag staan. Deze trefwoorden behandelen de natuurlijke, geregenereerde en synthetische vezels die in handdoeken worden gebruikt, en de manier waarop de kwaliteit van katoen wordt gemeten.
Een natuurlijke zaadharvezel van planten uit het geslacht Gossypium, die vrijwel geheel uit cellulose bestaat. Door de affiniteit voor water, de natte sterkte en de goede verfbaarheid is katoen de standaardvezel voor badstofhanddoeken.
Elke vezel is één langgerekte cel die uit de zaadhuid groeit. Eerst vormt zich een dunne primaire wand; in de weken daarna zet de cel aan de binnenkant van die wand laag na laag vrijwel zuivere cellulose af en bouwt zo de secundaire wand op, tot de rijpe vezel naar gewicht voor meer dan 90 procent uit cellulose bestaat[120]. Wanneer de zaaddoos openspringt en de vezel droogt, valt het centrale kanaal (het lumen) in en plat de vezel af tot een gedraaid lint, waarvan de windingen ervoor zorgen dat de vezels bij het spinnen aan elkaar blijven haken. Hoe ver de secundaire wand ontwikkeld is, wordt beschreven onder vezelrijpheid.
Elke glucose-eenheid van cellulose draagt drie hydroxylgroepen. Die trekken water aan, zodat katoen gemakkelijk bevochtigt zodra het koken de natuurlijke wassen heeft verwijderd, en in alkalisch milieu zijn het de plaatsen waar reactieve kleurstoffen een covalente binding met de vezel aangaan[121]. Katoen is nat sterker dan droog, wat goed past bij herhaald wassen op hoge temperatuur. Het smelt niet, maar verschroeit en degradeert bij hoge temperatuur; processen die berusten op het verweken van een thermoplastische vezel, zoals thermofixeren of sublimatie, hebben op katoen dan ook geen tegenhanger.
Handelskatoen komt hoofdzakelijk van twee soorten. Gossypium hirsutum, upland-katoen, levert het grootste deel van de wereldproductie[120]; G. barbadense levert de langere, fijnere katoensoorten die als Pima, Giza of extra-langstapelig katoen worden verhandeld. Ras- en herkomstnamen zeggen welke plant waar is geteeld, niet welke lengte, sterkte of fijnheid een baal heeft. Die eigenschappen worden gemeten, en de Amerikaanse classificatie legt ze voor elke baal vast met HVI-instrumenten (high-volume instruments)[122].
In een handdoek houdt katoen water vast in de gezwollen vezel en tussen de vezels, en het blijft zacht bij herhaald wassen; daartegenover staat dat het trager droogt dan synthetische vezels en krimpt, tenzij de stof bij de afwerking wordt ontspannen. De vezelkwaliteit komt het sterkst tot uiting in het poolgaren, dat het absorberende oppervlak vormt; grondgarens worden vooral op sterkte gekozen.
Ook genoemd: Pima-katoen, Egyptisch katoen, Giza-katoen, ELS-katoen, extra long stapleEngels: Extra-long-staple cotton
Katoen met een uitzonderlijk lange, fijne en sterke vezel, hoofdzakelijk geteeld uit rassen van Gossypium barbadense, zoals Amerikaans Pima en sommige Egyptische Giza-typen. De term benoemt een vezelklasse, geen gegarandeerde specificatie.
Langere vezels overlappen elkaar meer in het garen en laten zich daardoor spinnen tot fijnere, sterkere en gladdere garens met minder twist en minder harigheid; in een handdoek betekent dat een gladde, glanzende pool die minder pluist. Een wereldwijd eenduidige definitie bestaat niet. De Amerikaanse grondstoffenregels definiëren extra-langstapelig katoen naar soort en egreneermethode in plaats van naar een gemeten lengte: Amerikaans Pima en andere rassen van G. barbadense of hun hybriden, geëgreneerd op een rollenegreneermachine (roller gin)[86]. Egypte deelt zijn oogst in een langstapelige en een extra-langstapelige klasse in; de laatste omvat ongeveer 34,3–36 mm[123].
Handelsnamen vragen om voorzichtigheid. Pima is een type G. barbadense, geen testresultaat; Supima is een merknaam die in licentie wordt gegeven voor producten van Amerikaans Pima-katoen; Egyptisch katoen is een herkomst die zowel langstapelige als extra-langstapelige rassen omvat[123]. Een ELS-pool kan bovendien op een grond van ander katoen zitten, of ELS kan met korter katoen gemengd zijn. Een specificatie moet daarom het vereiste garen noemen, bijvoorbeeld een gekamd, ringgesponnen poolgaren met een opgegeven garennummer, en de documenten die een eventuele herkomstclaim onderbouwen, in plaats van op de naam te vertrouwen.
Ook genoemd: stapelvezels, spinvezel, continu filament, filamentvezelEngels: Staple fibre and filament
Stapelvezels zijn discontinue vezels van beperkte lengte, natuurlijk of op lengte gesneden, die samen getwist moeten worden tot een gesponnen garen. Filamenten zijn continue draden, gevormd door extrusie, die zonder spinnen een garen kunnen vormen.
Alle natuurlijke vezels behalve zijde zijn stapelvezels; katoenvezels zijn doorgaans enkele centimeters lang. Chemievezels worden als continue filamenten geëxtrudeerd en daarna ofwel als filamentgaren gebruikt, ofwel gekroesd en op stapellengte gesneden, vaak afgestemd op katoen, zodat beide op katoenspinmachines kunnen worden gemengd. Stapel- en filamentpolyester zijn hetzelfde polymeer; ze verschillen in het garen dat ze opleveren.
Uitstekende vezeleinden geven gesponnen garens een zachtere, mattere en warmere greep, maar ze laten pluis los en vormen bij sterke synthetische vezels pills. Filamentgarens zijn effener, glanzender en praktisch pluisvrij, al voelen ze zonder texturering glibberig en koel aan. Drukzijden voor sublimatie worden vaak opgebouwd uit filament- of getextureerd filamentpolyester, omdat een glad, dicht oppervlak een scherper beeld geeft; er bestaan echter ook drukzijden van gesponnen polyester. Katoengarens zijn altijd gesponnen.
Ook genoemd: vezellengte, upper half mean length, lengte-uniformiteit, uniformiteitsindexEngels: Staple length
De kenmerkende vezellengte van een katoenmonster, bij instrumentele classificatie opgegeven als upper half mean length (UHML) in honderdsten van een inch en als handelsstapel in 32sten van een inch.
HVI-instrumenten (high-volume instruments) meten een gekamde vezelbaard en geven de upper half mean length op, de gemiddelde lengte van de langste helft van de vezels, in honderdsten van een inch; het Amerikaanse classificatierecord rekent die ook om naar stapel in 32sten, waarbij stapel 36 voor upland-katoen overeenkomt met 1,11–1,13 inch[122]. De lengte-uniformiteitsindex is 100 × gemiddelde lengte ÷ UHML[124]; het USDA beschouwt 79,5–82,4 als gemiddeld en meer dan 85,4 als zeer hoog[122].
Langere vezels overlappen meer, zodat een garen van een gegeven nummer minder twist nodig heeft, sterker en minder harig is; voor de fijnste garennummers is lang, uniform katoen nodig. Een slechte uniformiteit betekent meer korte vezels, wat het afval bij kaarden en kammen verhoogt, het garen verzwakt en harigheid en pluis doet toenemen. In handdoeken telt de stapellengte het zwaarst in het poolgaren, voor zachtheid, pluizen en de vorm van de lussen na het wassen. Het gaat om een eigenschap van de ruwe katoen, die niet mag worden verward met de snijlengte van stapelvezels uit chemievezels.
Het aandeel vezels in een katoenmonster dat korter is dan een referentielengte, meestal 12,7 mm (0,5 inch), uitgedrukt naar gewicht of naar aantal vezels.
Gebruikelijk is het gewichtspercentage vezels van 12,7 mm of korter[125]. Instrumenten die afzonderlijke vezels meten, zoals AFIS, kunnen het ook naar aantal opgeven; dat levert voor hetzelfde katoen een hoger cijfer op, omdat korte vezels weinig wegen. De Suter-Webb-methode, AFIS en de HVI-kortevezelindex correleren goed, maar komen in absolute waarde niet overeen[125]; daarom moeten de basis en het instrument worden vermeld wanneer SFC wordt gespecificeerd of vergeleken.
Korte vezels dragen weinig bij aan de sterkte en liggen bij voorkeur aan het garenoppervlak; in overmaat verhogen ze het afval, het aantal draadbreuken bij het spinnen en het aantal garenfouten[125]. Kammen verwijdert er een groot deel van als kamafval (noil), een van de redenen waarom gekamde poolgarens minder pluizen, terwijl agressief egreneren en lintreinigen het SFC verhogen doordat vezels breken[126].
Een luchtdoorstromingsmeting aan een katoenmonster die vezelfijnheid en rijpheid samen weergeeft, uitgedrukt in micronaire-eenheden tot op één decimaal.
Een afgewogen prop vezels wordt in een kamer samengeperst, waarna er lucht doorheen wordt geperst; de weerstand tegen de luchtstroom per massa-eenheid wordt omgerekend naar een micronairewaarde[122]. Vezels met een kleine doorsnede, of ze nu van nature fijn zijn of dunwandig en onrijp, geven een lage waarde; grove of dikwandige vezels geven een hoge waarde. De meting kan die oorzaken niet van elkaar scheiden en laat zich daarom het best interpreteren binnen één ras, waar micronaire en rijpheid sterk gecorreleerd zijn[122].
Zeer lage waarden wijzen op onrijpe vezels, met meer neps en een ongelijkmatige kleurstofopname; zeer hoge waarden betekenen grove vezels en, bij een gegeven garennummer, een ruwer en zwakker garen. Op de katoenmarkten gelden premies en kortingen voor waarden buiten een gewenste middenzone, vastgelegd in de lenings- of contractregels van elke markt. Voor een handdoekenweverij is de constantheid binnen een garenpartij even belangrijk als het niveau, omdat katoen met een verschillende micronaire tot een verschillende kleurdiepte kan verven.
Ook genoemd: neps, onrijpe vezels, dode katoen, dead cotton, rijpheidsgraadEngels: Fibre maturity
De mate waarin de secundaire celwand van een katoenvezel verdikt is op het moment dat de zaaddoos openspringt, meestal uitgedrukt als rijpheidsratio of als percentage onrijpe vezels.
Een rijpe vezel heeft een dikke cellulosewand en een klein lumen; een onrijpe vezel heeft een dunne wand, valt plat tot een lint en buigt gemakkelijk. Instrumenten die afzonderlijke vezels meten, zoals AFIS, geven een rijpheidsratio en een gehalte aan onrijpe vezels op, en de vezelkaart van Cotton Incorporated beoordeelt een rijpheidsratio van 0,8–1,0 als rijp en 0,7–0,8 als onrijp[124]. De routinematige classificatie rapporteert de rijpheid niet rechtstreeks, maar binnen een ras wordt ze nauw weerspiegeld in de micronaire[122].
Onrijpe vezels zijn de belangrijkste bron van neps, kleine vezelknoopjes die op het veld, bij het egreneren en tijdens de verwerking ontstaan; in een USDA-onderzoek naar 200 veredelingslijnen hing het aantal neps nauw samen met het gehalte aan onrijpe vezels[127]. Neps nemen slecht kleurstof op en verschijnen in geverfde stof als lichte vlekjes of ongeverfde witte stipjes[127]. Zeer dunwandige vezels van deze soort staan in de handel bekend als dode katoen (dead cotton). Kaarden en kammen verwijderen er slechts een deel van.
Ook genoemd: lineaire dichtheid van de vezel, vezeltiter, millitex, dpf, denier per filamentEngels: Fibre fineness
De lineaire dichtheid of diameter van een afzonderlijke vezel, voor katoen opgegeven in millitex (milligram per kilometer) en voor chemievezels in decitex of denier per filament.
De fijnheid bepaalt hoeveel vezels er in de doorsnede van een garen van een gegeven nummer liggen. Meer vezels geven een sterker, gelijkmatiger garen en maken fijnere nummers mogelijk, en dunne vezels buigen gemakkelijk, wat als een zachtere greep wordt ervaren. De fijnheid van katoen wordt aan afzonderlijke vezels gemeten, bijvoorbeeld met AFIS in mg/km[127]; Cotton Incorporated beoordeelt 135–175 millitex als fijn en 175–200 als gemiddeld[124]. Chemievezels worden op een gekozen fijnheid geproduceerd, en vezels onder ongeveer 1 dtex worden als microvezels ingedeeld[128].
Fijnheid is niet hetzelfde als micronaire, dat fijnheid en rijpheid vermengt, en evenmin als het garennummer, dat het garen beschrijft. Bij katoen zijn de twee vezeleigenschappen met elkaar verweven: een lage fijnheidswaarde kan wijzen op een werkelijk fijne vezel of op een onrijpe, en in veredelingsgegevens hadden de fijnere lijnen meer neps, een verband dat de auteurs grotendeels herleidden tot de rijpheid[127].
Ook genoemd: bundelsterkte, vezeltenaciteit, specifieke vezelsterkteEngels: Fibre strength and tenacity
De kracht die nodig is om een vezel of een vezelbundel te breken, gewoonlijk uitgedrukt als tenaciteit: breekkracht gedeeld door lineaire dichtheid, in gram-kracht per tex of centinewton per tex.
Door de kracht te delen door de lineaire dichtheid kunnen vezels van verschillende fijnheid met elkaar worden vergeleken. Bij de katoenclassificatie breekt het HVI een vezelbundel die met een afstand van 1/8 inch tussen de klemmen is ingespannen, en geeft het resultaat op in gram per tex; het USDA beschouwt 25,5–28,4 g/tex als gemiddeld en 30,5 g/tex en meer als zeer sterk[122]. Eén gram-kracht per tex is 0,98 cN/tex; de eenheden liggen dus dicht bij elkaar, maar zijn niet uitwisselbaar. Dezelfde proef registreert ook de breukrek.
Water werkt op verschillende vezels verschillend in. Katoen wint aan sterkte als het nat is; standaardviscose verliest dan ongeveer de helft ervan, terwijl lyocell veel meer behoudt[129], en de EU-wetgeving definieert modal aan de hand van minimumwaarden voor breekkracht en natte modulus[87]. Polyester wordt er nauwelijks door beïnvloed. De vezelsterkte bepaalt het potentieel voor de garensterkte; lengte, twist en gelijkmatigheid bepalen hoeveel daarvan het garen werkelijk benut.
Ook genoemd: lint, egrenage, verontreinigingen, trashgehalte, lintreiniging, ginningEngels: Ginning
De eerste verwerkingsstap na de oogst, waarbij de katoenvezel (lint) van het zaad wordt gescheiden, van plantaardige verontreinigingen wordt ontdaan en tot balen wordt geperst.
Zaadkatoen wordt zo nodig gedroogd of geconditioneerd, gereinigd en geëgreneerd. Zaagegreneermachines (saw gins) trekken de vezel met getande zagen door een rooster en halen de doorvoer die voor upland-katoen nodig is; rollenegreneermachines (roller gins) klemmen de vezel tegen een rol en strippen haar voorzichtiger van het zaad. De Amerikaanse regels schrijven voor dat extra-langstapelig katoen op rollen wordt geëgreneerd[86], en in een vergelijking van het USDA bleef bij rollenegreneren duidelijk meer lange vezel behouden dan bij zaagegreneren van hetzelfde upland-katoen[126].
Lintreinigers verwijderen vervolgens fragmenten van bladeren, schors en zaadhuid, die bij de classificatie worden gerapporteerd als bladgraad (leaf grade) en vreemde bestanddelen[122]. Elke reinigingsstap verbetert de graad, maar breekt vezels: in dezelfde proef leverde extra lintreiniging met zaagreinigers kortere vezels op, een hoger kortevezelgehalte en garens met meer neps, meer imperfecties en meer draadbreuken bij het spinnen[126]. Zaadhuidfragmenten die tot in het garen meekomen, zijn een belangrijke bron van garenongelijkmatigheid[127]. Dit is een van de redenen waarom katoen van dezelfde herkomst heel verschillend kan spinnen.
Katoen dat volgens gecertificeerde regels voor biologische landbouw is geteeld. De term beschrijft het landbouwsysteem en de gedocumenteerde toeleveringsketen, niet een meetbare eigenschap van de vezel.
De regels voor biologische landbouw beperken synthetische bestrijdingsmiddelen en kunstmest en sluiten genetisch gemodificeerd zaad uit; de naleving wordt op bedrijfsniveau gecertificeerd volgens nationale of regionale regelgeving voor biologische productie. De vezel gedraagt zich als gangbaar katoen van een vergelijkbare graad en is in een afgewerkte handdoek niet te herkennen; een biologische claim berust dus op documentatie die het materiaal volgt via egreneren, spinnen, weven, verven en confectie.
GOTS certificeert de verwerking in de hele textielketen en voegt milieu- en sociale criteria toe[103]. De Organic Content Standard (OCS) verifieert alleen de aanwezigheid en de hoeveelheid biologisch materiaal in de keten, zonder criteria voor chemicaliën of voor sociale en milieuaspecten van de productie[104]. Bij beide worden de verwerkings- en handelsschakels gecertificeerd en documenteren transactiecertificaten de zendingen; de precieze regels voor de reikwijdte legt elke standaard zelf vast. De biologische status zegt niets over absorptievermogen, zachtheid of duurzaamheid; die horen afzonderlijk in de specificatie.
Bij Mira Towels: Mira kan handdoekprogramma’s ondersteunen waarvoor documentatie volgens OEKO-TEX®, GOTS, ISO 9001 of ISO 14001 vereist is; de reikwijdte wordt tijdens de offerte bevestigd.
Katoenvezel die wordt teruggewonnen uit pre-consumer afval, zoals spin-, weef- en snijafval, of uit post-consumer textiel en opnieuw in de garenproductie wordt ingezet, meestal door mechanisch versnipperen.
Pre-consumer afval is schoon en van bekende samenstelling; post-consumer textiel moet eerst worden ingezameld, op vezel en kleur gesorteerd en van fournituren ontdaan. Bij mechanische recycling wordt stof weer tot vezel uiteengerafeld, waarbij vezels breken; gerecycled katoen heeft daardoor een hoog kortevezelgehalte. Het wordt veel op rotormachines gesponnen en meestal gemengd met nieuw (virgin) katoen of andere vezels om de garensterkte en het spinproces stabiel te houden; volgens een recent onderzoek kunnen kammen en compact-ringspinnen het bruikbare aandeel gerecycled materiaal verhogen[130].
Voor handdoeken betekent dit doorgaans grovere garennummers, meer pluis en een lagere garensterkte dan bij een gekamd garen van nieuw katoen. Gerecycled materiaal laat zich daarom gemakkelijker inzetten in grond- en inslaggarens, in vlakgeweven producten of als deel van een poolmengsel dan als fijn, zuiver poolgaren. Gekleurd afval dat op tint is gesorteerd, kan zonder verven gekleurd garen opleveren, al hangt de kleurconstantheid dan af van het sorteren. De claim is niet aan de handdoek zelf af te lezen; ze vereist een chain-of-custody-certificering zoals GRS of RCS, met bijbehorende transactiecertificaten.
Een synthetische vezel uit lineaire polymeren van een ester van een diol en tereftaalzuur, in textiel vrijwel altijd polyethyleentereftalaat (PET). Polyester is thermoplastisch en hydrofoob en wordt geverfd met dispersiekleurstoffen.
PET wordt gemaakt door ethyleenglycol met tereftaalzuur te polymeriseren; de EU-vezelbenaming polyester omvat vezels met ten minste 85 massaprocent van zulke estereenheden in de keten[87]. Het gesmolten polymeer wordt door spindoppen geëxtrudeerd en gerekt om de moleculen te oriënteren, wat een sterk, maatvast filament oplevert.
Twee eigenschappen bepalen het gedrag in handdoeken. Polyester is hydrofoob: het neemt zeer weinig water in de vezel op, en de EU-vezelanalyse kent het een overeengekomen vochttoeslag van 1,5 procent toe, tegenover 8,5 procent voor katoen[87]. Een polyesterstof kan vloeistof langs het oppervlak transporteren (wicking), maar houdt geen water vast zoals katoenen badstof dat doet. Polyester is bovendien thermoplastisch. De amorfe gebieden worden beweeglijk boven de glasovergangstemperatuur, rond 70 °C bij calorimetrische metingen, en het polymeer smelt bij ongeveer 250 °C[131]; de exacte waarden hangen af van kristalliniteit, oriëntatie en meetmethode. Thermofixeren, verven op hoge temperatuur en sublimatie maken alle drie gebruik van die beweeglijkheid.
Conventioneel PET heeft geen ionische kleurstofplaatsen; het wordt daarom geverfd en bedrukt met dispersiekleurstoffen, die bij hoge temperatuur in de vezel diffunderen. Om die reden werkt sublimatie op polyester en niet op onbehandeld katoen. Kationisch verfbare, gemodificeerde polyesters bestaan als afzonderlijke producten.
In handdoeken dient polyester als drukzijde van handdoeken met sublimatiedruk, als microvezel in sneldrogende sport- en reishanddoeken en soms in grond- of menggarens die sterkte toevoegen en krimp verminderen. Het trekt vettig vuil aan en houdt het vast, vormt pills wanneer het uit stapelvezels is gesponnen, laadt zich in droge lucht statisch op en kan onder een strijkijzer of een hete pers gaan glanzen of vervormen.
Bij Mira Towels: Onze volledig bedrukte handdoek uit voorraad is een 250 GSM-constructie met een polyester drukzijde en een katoenen achterzijde; alleen de polyesterzijde wordt bedrukt.
Polyester gemaakt van teruggewonnen PET, meestal uit post-consumer flessen en in toenemende mate uit textielafval, door mechanisch omsmelten of door chemische depolymerisatie en repolymerisatie.
Bij mechanische recycling wordt PET, meestal uit flessen, gewassen, tot vlokken vermalen en omgesmolten tot vezel; elke smeltcyclus kan de polymeerketens inkorten, zodat de kwaliteit afhangt van de zuiverheid van de grondstof. Bij chemische recycling wordt PET afgebroken tot zijn monomeren of tussenproducten en wordt het polymeer opnieuw opgebouwd; zo kunnen kleur en verontreinigingen worden verwijderd en kan textielafval als grondstof dienen. In beide gevallen is het product PET, met hetzelfde gedrag bij dispersieverven, sublimatie en verhitting als nieuw (virgin) polyester van een gelijkwaardige kwaliteit.
Omdat gerecycled en nieuw PET van dezelfde kwaliteit zich gelijk gedragen, komt het bewijs van het gerecyclede gehalte uit een chain-of-custody-certificering zoals GRS of RCS, met transactiecertificaten voor de zending, en niet uit beproevingen van de stof. rPET uit flessen maakt de handdoek zelf niet recyclebaar, en elk geclaimd milieuvoordeel moet afzonderlijk worden onderbouwd.
Ook genoemd: microfiber, gesplitste microvezel, microfilament, microvezeldoekEngels: Microfibre
Een vezel of filament fijner dan ongeveer 1 decitex, meestal van polyester of polyamide, gebruikt voor zachte, dichte stoffen met een zeer groot vezeloppervlak.
De grens van ongeveer 1 dtex is een lang gehanteerde conventie en geen in een norm vastgelegde limiet[128]. Microfilamenten worden ofwel rechtstreeks als zeer fijne filamenten gesponnen, ofwel als bicomponentfilamenten, doorgaans met segmenten van polyester en polyamide, die bij de afwerking worden gesplitst in fijnere, wigvormige vezels. Stoffen van gesplitste microvezel hebben een zeer groot inwendig oppervlak en veel fijne capillairen; ze nemen water en olie daardoor snel op, verdelen vloeistof over een groot oppervlak en drogen snel, omdat de vezels zelf weinig absorberen.
In katoenen badstof dringt water daarentegen ook in de vezel door. Microvezelhanddoeken zijn dun, licht en sneldrogend, wat goed past bij sport, reizen en schoonmaken, maar ze hebben een andere greep dan katoen en houden vettig vuil vast. Door het grote vezeloppervlak is er bovendien meer kleurstof nodig voor een gegeven kleurdiepte[128]. Het loslaten van vezelfragmenten bij het wassen is een actief onderzoeksthema, en claims in beide richtingen vereisen testgegevens.
Ook genoemd: rayon, viscoserayon, viscosevezelEngels: Viscose and modal
Een geregenereerde cellulosevezel, gemaakt door hout- of andere plantenpulp via de xanthaatroute op te lossen en weer tot vezel te spinnen. Modal is een gemodificeerde viscose met een hoge natte sterkte en natte modulus.
Gezuiverde cellulose wordt in natronloog geweekt, met koolstofdisulfide omgezet tot oplosbaar cellulosexanthaat en in een zuurbad geëxtrudeerd, waar het als filament of stapelvezel regenereert[129]. De vezel is cellulose, net als katoen: hydrofiel, verfbaar met reactieve kleurstoffen en in de EU-vezelanalyse voorzien van een hogere overeengekomen vochttoeslag dan katoen, 13 tegenover 8,5 procent[87]. EU-etiketten gebruiken de benaming viscose[87]; de Amerikaanse generieke naam is rayon[88].
Het zwakke punt is de natte sterkte. Standaardviscose verliest nat ongeveer de helft van haar sterkte[129] en vervormt meer bij het wassen. Modal, gemaakt met een gemodificeerd viscoseproces, moet voldoen aan minimumwaarden voor breekkracht en natte modulus[87] en behoudt bij het wassen beter de vorm. In handdoeken komen viscose en modal vooral voor in mengsels met katoen in de pool, waar ze glans en een gladde, koele greep toevoegen. Viscose uit bamboepulp is dezelfde vezel uit een andere grondstof (zie geregenereerde cellulose uit bamboe).
Een geregenereerde cellulosevezel, gesponnen uit een oplossing van pulp in een organisch oplosmiddel, N-methylmorfoline-N-oxide (NMMO), zonder dat er een chemisch derivaat van cellulose wordt gevormd.
Pulp lost direct op in waterig NMMO. De oplossing wordt via een luchtspleet in een waterbad geëxtrudeerd, waar de cellulose neerslaat als sterk georiënteerde vezel; het oplosmiddel wordt uitgewassen en teruggewonnen, volgens gepubliceerde overzichtsartikelen voor meer dan 99 procent[129]. De EU-vezeldefinitie is op deze route gebaseerd[87].
Door de sterke oriëntatie heeft lyocell een hogere droge en natte sterkte en een hogere natte modulus dan viscose, zodat het bij het wassen beter de vorm behoudt[129]. Diezelfde oriëntatie maakt de vezel gevoelig voor fibrillatie: bij natte schuring splijten fijne fibrillen van het oppervlak af, die donkere tinten een berijpt of harig uiterlijk geven, tenzij dit bij de afwerking wordt beheerst, bijvoorbeeld met enzymen of vernettingsmiddelen (crosslinkers)[129]. In handdoeken wordt lyocell vooral in mengsels met katoen gebruikt, vaak in de pool. Tencel is een merk van Lenzing, geen generieke vezelnaam; EU-etiketten moeten de vezel als lyocell vermelden[87].
Ook genoemd: bamboeviscose, bamboerayon, bamboevezelEngels: Bamboo-derived regenerated cellulose
Geregenereerde cellulosevezel, meestal viscose en soms lyocell, gemaakt van pulp die uit bamboe wordt gewonnen. De eigenschappen zijn die van de geregenereerde vezel, niet die van de bamboeplant.
Bamboestengels worden tot pulp verwerkt, waarna de cellulose wordt opgelost en gesponnen zoals dat met houtpulp gebeurt. De geregenereerde vezel behoudt niets van de structuur van de plant; absorptievermogen, natte sterkte, glans en verfgedrag zijn dus die van viscose of lyocell. De Amerikaanse Federal Trade Commission merkt op dat er in rayon uit bamboe geen spoor van de oorspronkelijke plant overblijft, en eist onderbouwing voor claims dat zulke vezel de antimicrobiële eigenschappen van de plant behoudt[88].
In de EU mogen alleen de vezelbenamingen uit de textielverordening worden gebruikt, zodat vezel uit bamboepulp als viscose of lyocell wordt vermeld[87]. In de Verenigde Staten mag een textielproduct alleen bamboe heten als het uit echte bamboevezel bestaat; geregenereerde vezel moet de generieke naam dragen, bijvoorbeeld rayon made from bamboo (rayon uit bamboe)[88]. Mechanisch verwerkte bastvezel van bamboe bestaat, maar komt in handdoeken zelden voor. Een specificatie moet de generieke vezel en het percentage ervan vermelden, met de plantaardige herkomst als aanvullende informatie.
Ook genoemd: vlas, vlasvezel, flaxEngels: Linen (flax)
Een bastvezel uit de stengel van de vlasplant, Linum usitatissimum. Linnen is sterk, stijf en weinig rekbaar, met een frisse, droge greep en een natuurlijke glans.
Vlasvezels worden door roten en zwingelen uit de stengel vrijgemaakt en daarna gehekeld tot lange vezel en kortere klodden (tow). Net als katoen bestaan ze uit cellulose, maar die is kristallijner en sterker georiënteerd; linnen is daardoor sterker en minder rekbaar, kreukt gemakkelijker en voelt koeler en frisser aan. EU-etiketten benoemen de vezel als vlas of linnen, met een overeengekomen vochttoeslag van 12 procent tegenover 8,5 procent voor katoen[87]. In handdoeken komt linnen vooral voor in vlakgeweven keukendoeken, glazendoeken en peshtemals, zuiver of gemengd met katoen; garens die uit lange vezel zijn gesponnen, pluizen weinig, en daarom wordt linnen van oudsher gebruikt om glaswerk af te drogen. Als badstofpool wordt het zelden gebruikt, omdat de stijfheid en de geringe rek slecht passen bij de lusvorming.
Ook genoemd: polykatoen, polycotton, katoen-polyestermengsel, mengweefselEngels: Fibre blend
Een garen of stof met meer dan één vezelsoort, ofwel vóór het spinnen gemengd (een intiem mengsel), ofwel als afzonderlijke garens of lagen binnen één constructie gecombineerd.
Bij een intiem mengsel worden de vezels bij het openen of rekken gemengd, zodat elk garen beide bevat; polykatoengaren is het bekende voorbeeld. Een gemengde stof combineert daarentegen verschillende garens, bijvoorbeeld een katoenen pool op een grondketting van polyester-katoengaren, zoals sommige badstofwevers toepassen voor een sterkere grond[132]. Een tweezijdige constructie plaatst op elke zijde andere vezels, zoals een polyester drukzijde boven een katoenen achterzijde. Elk van deze drie varianten gedraagt zich anders bij verven, bedrukken en gebruik.
Een polyester-katoenproduct heeft twee kleurstofklassen nodig: dispersiekleurstoffen voor het polyester en reactieve of een andere klasse cellulosekleurstoffen voor het katoen; met één klasse alleen blijft de andere vezel bleek, een effect dat soms bewust wordt ingezet voor een tweekleurig uiterlijk. Sublimatie kleurt alleen het polyester, zodat de katoenvezels in een mengsel grotendeels ongekleurd blijven en de druk aan diepte verliest naarmate het polyesteraandeel daalt. De samenstelling wordt naar gewicht opgegeven[87], en een handdoek met een katoenen pool en een polyesterhoudende grond is geen handdoek van 100% katoen, ook al is elke zichtbare lus van katoen; de regels staan beschreven onder etikettering van de vezelsamenstelling.
Hydrofiele vezels trekken water aan en absorberen het, omdat hun moleculen polaire groepen dragen; hydrofobe vezels hebben weinig van zulke groepen en nemen zelf weinig water in de vezel op.
Cellulosevezels zoals katoen, viscose, lyocell en linnen zijn hydrofiel: hun hydroxylgroepen binden water, de vezels zwellen en water verspreidt zich snel over een schoon oppervlak. Polyester en polypropyleen zijn hydrofoob en nemen zeer weinig in de vezel op; polyamide zit daartussenin. Het verschil blijkt uit de vochtopname en uit de kleurstofklassen die elke vezel aanneemt.
Oppervlakte- en bulkgedrag moeten uit elkaar worden gehouden. Ruw katoen bevochtigt traag tot het koken de natuurlijke wassen heeft verwijderd, en avivagemiddelen kunnen een katoenoppervlak opnieuw traag absorberend maken[133]. Een hydrofobe polyesterstof kan via de capillairen tussen fijne filamenten toch snel vloeistof transporteren (wicking), en op polyester worden hydrofiele afwerkingen aangebracht om de bevochtiging te verbeteren.
Ook genoemd: vochtgehalte, vochtabsorptie, regain, moisture regainEngels: Moisture regain
De massa water die een textielmateriaal bevat, uitgedrukt als percentage van de ovendroge massa. Het vochtgehalte drukt dezelfde hoeveelheid water uit als percentage van de totale vochtige massa.
Regain R = 100 × (m − d) / d en vochtgehalte M = 100 × (m − d) / m, waarbij m de vochtige massa is en d de ovendroge massa; een regain van 8 procent komt overeen met een vochtgehalte van ongeveer 7,4 procent. De gemeten regain hangt af van de vezel, de luchtvochtigheid en de voorgeschiedenis van het monster (een monster dat opdroogt, komt op een hogere regain tot evenwicht dan een monster dat vocht opneemt). Handel en vezelanalyse gebruiken daarom vaste conventionele waarden: de EU-textielverordening legt overeengekomen toeslagen vast van 8,5 procent voor normaal katoen, 13 procent voor viscose, modal en lyocell, 12 procent voor vlas en 1,5 procent voor polyester[87], en ASTM D1909 geeft voor hetzelfde doel tabellen met commerciële regainwaarden[1].
Regain beschrijft waterdamp die uit de lucht wordt opgenomen, niet het vloeibare water dat een handdoek bij gebruik absorbeert en dat grotendeels tussen vezels en lussen wordt vastgehouden; een vezel met een hoge regain levert dus niet automatisch een beter absorberende handdoek op. Commercieel is regain van belang, omdat katoen bij wisselende luchtvochtigheid enkele procenten van zijn gewicht wint of verliest; garen-, stof- en handdoekgewichten moeten daarom worden vergeleken op monsters die in een standaardatmosfeer zijn geconditioneerd (zie conditioneren in het laboratorium) of op de droge massa plus de overeengekomen toeslag.
Hoe vezel garen wordt en hoe garen voor de weefmachine wordt voorbereid: nummeringsstelsels, spinnen, twist, garenkwaliteit, filament- en effectgarens, verven, scheren en sterken. Pool, grond en inslag vragen elk een ander garen, en die keuzes bepalen voor een groot deel het absorptievermogen, de zachtheid en de duurzaamheid van een handdoek.
Een maat voor de fijnheid van een garen, uitgedrukt als lineaire dichtheid: massa per lengte-eenheid (directe stelsels zoals tex en denier) of lengte per massa-eenheid (indirecte stelsels zoals Ne en Nm).
De twee families van nummeringsstelsels werken in tegengestelde richting. Directe stelsels (tex, decitex, denier) geven de massa van een vaste lengte, zodat een hoger getal een grover garen betekent. Indirecte stelsels geven de lengte in een vaste massa, zodat een hoger getal een fijner garen betekent: het Engelse katoennummer (Ne) telt strengen van 840 yard per pond, het metrische nummer (Nm) kilometers per kilogram. Tex is het internationaal genormaliseerde stelsel[2], maar handdoekenweverijen, garenhandelaren en de meeste badstofspecificaties werken nog steeds met Ne.
Omrekenen is eenvoudig rekenwerk: tex = 590,5 ÷ Ne, Nm = 1.000 ÷ tex (ongeveer 1,69 × Ne) en denier = 9 × tex[134]. Ne 20 komt dus overeen met ongeveer 29,5 tex en Ne 16 met ongeveer 36,9 tex. Verder zegt het getal niets over het garen: twee garens Ne 20 kunnen sterk verschillen in vezel, twist, spinsysteem en gelijkmatigheid.
Bij badstof heeft elk garensysteem zijn eigen nummer. In een gedocumenteerd cluster van badstofweverijen worden gekamde enkelvoudige poolgarens Ne 16 of 20 gebruikt, gekaarde tweedraads getwijnde grondgarens Ne 20/2 of 24/2 en gekaarde enkelvoudige inslaggarens Ne 16 of 20[132]. Een grover poolgaren brengt meer massa en volume in elke lus; een fijner garen geeft een zachtere, beter gevormde lus en, volgens het besproken onderzoek, een snellere wateropname[133]. Het nummer bepaalt ook gewicht en kosten: bij dezelfde pooldichtheid en luslengte levert de overstap van een pool in Ne 20 naar Ne 16 een kwart meer poolmassa op.
Het nummer wordt bepaald door strengen van bekende lengte van de bobijn af te haspelen en te wegen, de strengmethode van ISO 2060; de facultatieve procedures voor conditioneren en voorbereiden in die norm kunnen tot verschillende resultaten leiden en moeten tussen de partijen worden overeengekomen[3]. Spinnerijen rapporteren het gemiddelde nummer en de variatie tussen de strengen (nummer-CV%), een ander cijfer dan de kortgolvige ongelijkmatigheid die onder garengelijkmatigheid wordt beschreven. Een specificatie moet het stelsel, de twijning en de voorbereiding noemen, bijvoorbeeld Ne 20/2 gekaard, of de tex-aanduiding van ISO 1139 gebruiken[4], en daarnaast een eventueel overeengekomen nummertolerantie vermelden, een commerciële voorwaarde die de beproevingsmethode niet vastlegt.
Ook genoemd: Engelse nummering, katoennummer, Ne-nummer, English count, cotton countEngels: Cotton count
Het Engelse katoennummer, Ne: het aantal strengen van 840 yard dat samen één pond weegt. Het is een indirect stelsel, zodat Ne 30 fijner is dan Ne 16.
Een pond garen Ne 1 is 840 yard lang, een pond Ne 20 16.800 yard. De streng van 840 yard geldt alleen voor garens volgens het katoensysteem. Voor kamgaren, kaardgaren van wol en linnengaren worden andere strenglengtes gebruikt, zodat hetzelfde getal in een ander stelsel een ander garen beschrijft; het stelsel moet daarom altijd worden vermeld.
Getwijnde garens worden geschreven met het nummer van het enkelvoudige garen en het aantal draden: Ne 16/2 bestaat uit twee enkelvoudige garens Ne 16 die samen zijn getwijnd, met een resulterend nummer van ongeveer Ne 8 (in de praktijk iets grover, omdat het garen door de twijntwist inkort). Die volgorde is niet universeel. Katoenspinners schrijven meestal eerst het nummer en dan het aantal draden (16/2), de kamgarenbranche en sommige markten eerst het aantal draden (2/16), en sommige leveranciers noemen het resulterende nummer. Een specificatie waarin alleen 2/20 of 20/2 staat, moet met de spinnerij worden afgestemd voordat het garen wordt ingekocht.
Directe eenheden van lineaire dichtheid: tex is de massa in gram van 1.000 meter garen of vezel, decitex (dtex) de massa van 10.000 meter en denier de massa van 9.000 meter. Hogere waarden betekenen grovere garens.
ISO 1144 beschrijft tex als universeel stelsel, één schaal voor vezels, lonten, voorgarens en garens[2]. In de dagelijkse handel overheersen dtex en denier bij chemievezels en filamentgarens, terwijl tex gangbaar is in technische specificaties en bij naaigarens. Omdat 1 tex gelijk is aan 10 dtex en aan 9 denier, komt 150 denier overeen met ongeveer 167 dtex, ofwel 16,7 tex.
Filamentgarens worden aangeduid met nummer en aantal filamenten, bijvoorbeeld 150D/48F of dtex 167 f48: ongeveer 167 dtex verdeeld over 48 filamenten van elk ongeveer 3,5 dtex (3,1 denier per filament, dpf). De filamentfijnheid bepaalt zachtheid, dekking en wicking, en zeer fijne filamenten worden als microvezel verkocht. Omdat het nummer alleen die fijnheid niet verraadt, horen beide getallen in de specificatie van een polyester drukzijde of een microvezelhanddoek.
Ook genoemd: blaaskamer en kaarde, gekaard garen, gekaard katoen, cardedEngels: Carding
De stap in de spinvoorbereiding die katoen tussen met kaardbeslag beklede oppervlakken tot afzonderlijke vezels opent, resterende verontreinigingen, neps en een deel van de korte vezels verwijdert en het vlies tot een lont samenvoegt.
De balen worden eerst in de blaaskamer geopend, gemengd en gereinigd; slagtrommels maken daar de vlokken los en zware verontreinigingen vallen uit. De kaarde bewerkt de vlokken tussen de hoofdtrommel en de deksels (of vaste kaardsegmenten), scheidt de vezels, strekt ze gedeeltelijk en verwijdert fijne verontreinigingen, zaadhuidfragmenten en neps. Het vlies wordt samengevoegd tot een ongetwiste kaardlont, die na het rekken rechtstreeks een rotormachine voedt of, bij ringspinnen, verder gaat naar de vleier.
Gekaard garen is katoengaren dat zonder de extra kamstap is gesponnen. Het is goedkoper, hariger en minder gelijkmatig dan gekamd garen van hetzelfde nummer en bevat meer korte vezels, maar het volstaat ruimschoots voor de grondketting en de inslag van de meeste badstofhanddoeken en voor veel poolgarens van middelfijn nummer. De kaardinstellingen en de staat van het beslag blijven belangrijk: neps die het kaarden overleven, kunnen na het verven als witte stipjes zichtbaar worden (zie vezelrijpheid).
Ook genoemd: gekamd katoen, gekamd garen, kamafval, noil, combedEngels: Combing
Een extra voorbereidingsstap na het kaarden, waarbij kammen korte vezels, neps en resterende onzuiverheden uit wikkels van parallelle vezels verwijderen, zodat een schonere, parallellere lont overblijft voor gladde, fijne garens.
Kaardlonten worden eerst samengevoegd tot smalle wikkels (laps). In elke kamcyclus houdt een tang een baard van vezels vast terwijl een rondkam het uitstekende uiteinde uitkamt; daarna wordt de baard aan het afgeleverde vlies aangehecht en door een vaste bovenkam getrokken, die het achterste uiteinde reinigt. Vezels die te kort zijn om te worden vastgehouden, verlaten de machine als kamafval (noil), in een aandeel dat op de kammachine wordt ingesteld naargelang het katoen en het beoogde garen. Kamafval is een verkoopbaar bijproduct dat bijvoorbeeld wordt hergebruikt in rotor- en flammégarens[135].
Gekamd garen is gelijkmatiger, sterker, minder harig en glanzender dan gekaard garen uit hetzelfde katoen, en het laat zich tot fijnere nummers spinnen. In badstof wordt het vooral gebruikt voor poolgarens, waar het besproken onderzoek een gekamde pool met langere stapel in verband brengt met een snellere wateropname[133], en voor fijne vlakgeweven handdoeken. Daar staat het vezelverlies als kamafval tegenover, plus een extra processtap.
Gekamd katoen op een handdoeketiket beschrijft de garenvoorbereiding, niet een vezelsoort of herkomst, en heeft normaal gesproken betrekking op de pool; grond en inslag zijn vaak gekaard. Een inkoper die de claim nodig heeft, moet die daarom per garensysteem vermelden en laten bevestigen aan de hand van de documenten van de garenleverancier.
Ook genoemd: rekbank, lont, vleier, flyer, voorgaren, simplex, draw frameEngels: Drawing and roving
Bij het rekken worden meerdere lonten samengevoegd en weer tot één lont verstrekt, wat de gelijkmatigheid en de parallelle ligging van de vezels verbetert; het voorspinnen maakt de lont daarna dunner en geeft lichte twist, zodat ze een ringspinmachine kan voeden.
Op de rekbank worden meerdere lonten, gewoonlijk zes tot acht, samen ingevoerd en verstrekt tussen rollenparen met een oplopende omtreksnelheid. Door het dubbleren middelen de gewichtsvariaties van de afzonderlijke lonten zich uit, en het verstrekken strekt de vezels en legt ze parallel. Gekaard materiaal doorloopt meestal twee rekpassages (voor- en narekken), gekamde lont één. Autolevellers meten de lont en passen de verstrekking continu aan om dikteafwijkingen te corrigeren.
De vleier (flyer of simplex) verstrekt de lont uit de narekpassage tot een veel dunnere streng en geeft net genoeg twist om die op de klos bijeen te houden. Ringspinmachines hebben dit tussenproduct nodig, omdat de gebruikelijke verstrekking op een ringspinmachine maar tot ongeveer 30 gaat[134]. Rotorspinnen verwerkt de gerekte lont rechtstreeks en heeft geen voorgaren nodig, wat een deel van het kostenvoordeel verklaart. Verstrekkingsgolven of slecht gemengde lonten die in deze fase ontstaan, werken door tot in het garen en kunnen in een handdoek als strepen zichtbaar worden.
Ook genoemd: ringgaren, ringgesponnen garen, ringgesponnen katoen, ring-spunEngels: Ring spinning
Een spinsysteem waarin een verstrekwerk met rollen het voorgaren tot het eindnummer verfijnt en een draaiende spil, met een loper die over een ring loopt, echte twist geeft en het garen op een klos windt.
Een ringspinmachine vervult vier taken: vezeltoevoer, verstrekken, twisten en opwinden[134]. Het voorgaren loopt door een verstrekwerk, meestal drie rollenparen met riempjes (aprons), dat het tot het garennummer verfijnt. Wanneer het vezelbandje de voorrollen verlaat, draait de spil de klos rond en sleept het garen een kleine loper over de ring mee; elke omwenteling van de loper geeft één toer twist, die tot aan de klemlijn van de voorrollen oploopt, en doordat de loper bij de spil achterblijft, wordt het garen opgewonden. Net onder de klemlijn vormen de vezels een korte spindriehoek voordat ze worden ingedraaid, en de vezels aan de randen daarvan worden minder stevig gebonden: de belangrijkste oorzaak van de harigheid van ringgaren.
Ringgaren wordt van buiten naar binnen gevormd: een doorlopend verstrekt vezelbandje wordt als geheel getwist[134]. De vezels volgen schroeflijnen en migreren tussen kern en oppervlak, zodat de meeste over een groot deel van hun lengte worden vastgeklemd; dat geeft een hoge sterkte, een glad maar harig oppervlak en een soepele greep. Ringspinnen heeft bovendien minder vezels in de doorsnede nodig, minimaal ongeveer 60 tot 80, terwijl voor rotorgaren lang ongeveer 100 als minimum gold[134]; met hetzelfde katoen bereikt het dus fijnere nummers.
De productiviteit is de beperking: spil- en lopersnelheden begrenzen de output, en de klossen zijn klein, zodat er veel op één kegelbobijn moeten worden opgespoeld en met splices of knopen worden verbonden[134]. Ringgaren kost daarom per kilogram meer dan rotorgaren, en rotorspinnen concurreert het sterkst in de grove nummers die voor handdoeken worden gebruikt.
Ringgesponnen garen is de referentiekeuze voor badstofpool. In het besproken onderzoek vormde een ringgesponnen pool rechtere, beter georiënteerde lussen met minder kronkelige capillairen: enkelvoudig ringgaren absorbeerde het snelst, tweedraads getwijnd ringgaren daarna en rotorgarens het traagst[133]. Ringgesponnen katoen op een etiket noemt alleen het spinsysteem; het zegt niets over stapellengte, kammen of twist, die de handdoek minstens even sterk bepalen.
Ook genoemd: rotorspinnen, OE-garen, rotorgaren, open-endgarenEngels: Open-end (rotor) spinning
Een spinsysteem dat lont tot afzonderlijke vezels opent, die in de groef van een snel draaiende rotor verzamelt en ze bij het aftrekken tot garen twist, zonder rollenverstrekking en zonder draaiende bobijn.
Een openingswals, bekleed met kaardbeslag zoals de voorwals (licker-in) van een kaarde, opent de lont tot losse vezels, die door lucht naar de rotor worden gevoerd. Ze worden over vele omwentelingen in de rotorgroef afgezet en opgenomen door het draaiende uiteinde van het garen; elke rotoromwenteling geeft één toer twist, zodat de productie recht evenredig met het rotortoerental stijgt[134]. Omdat de vezels zich over vele omwentelingen in dunne lagen opstapelen, worden verstrekkingsgolven onderdrukt en is rotorgaren gelijkmatiger dan ringgaren.
Een sterk getwiste kern is omgeven door omwikkelvezels (wrapper fibres) met veel minder twist, en de vezels liggen minder parallel dan in ringgaren. Uit hetzelfde katoen is rotorgaren 10 tot 30 procent zwakker, met een hogere rek, een betere schuurweerstand, minder harigheid en pluisverlies en meer volume[134]. Het wordt doorgaans met meer twist gesponnen en heeft een ruwere greep. Rotorspinnen verwerkt korte vezels goed en is daardoor de gebruikelijke route voor kamafval en voor mengsels met mechanisch gerecycled katoen.
In handdoeken wordt rotorgaren veel gebruikt voor inslag en grondketting, waar gelijkmatigheid, schuurweerstand en kosten zwaarder wegen dan zachtheid[132]. Als poolgaren geeft het een stevigere, trager absorberende lus dan ringgaren[133]; het komt vooral voor in voordelige kwaliteiten.
Ook genoemd: gecondenseerd spinnen, compactgaren, compact garenEngels: Compact spinning
Een gemodificeerd ringspinproces waarin het verstrekte vezelbandje vóór het twisten wordt verdicht, meestal door luchtafzuiging; de spindriehoek verdwijnt daardoor vrijwel helemaal en het garen wordt sterker en minder harig.
Op een conventionele ringspinmachine is het verstrekte vezelbandje breder dan het garen dat eruit ontstaat, zodat vezels aan de randen van de spindriehoek slecht worden ingebonden. Compactsystemen voegen een verdichtingszone toe, doorgaans een geperforeerde trommel of een riempje met afzuiging, die de vezels vóór het twisten tot een smal bandje samenbrengt[136]. Qua structuur en opmaak blijft het product een ringgaren.
In een onderzoek met katoen van korte tot middellange stapel had compactgaren een hogere tenaciteit en rek dan conventioneel ringgaren uit dezelfde vezel, zonder significant verschil in massa-ongelijkmatigheid; het aantal haren langer dan 3 mm daalde gemiddeld met ongeveer 65 procent, dat van kortere haren met slechts ongeveer 16 procent, en het voordeel voor de harigheid was het grootst bij korter, minder uniform katoen[136]. Voor poolgaren wijst dit op gladdere lussen en minder lange vezeleinden die kunnen loskomen, maar compactgaren is duurder en het effect op het pluizen van een afgewerkte handdoek hangt af van constructie en afwerking; het moet dus op samples worden bevestigd.
Ook genoemd: draaiing, torsie, toeren per inch, toeren per meter, twistfactor, twistcoëfficiënt
Het aantal toeren dat per lengte-eenheid in een garen wordt gebracht, opgegeven in toeren per inch (TPI) of toeren per meter (TPM); twist bindt stapelvezels tot een samenhangend garen en bepaalt grotendeels de sterkte, het volume en de greep van het garen.
Door twist volgen de vezels schroeflijnen die zich onder belasting aanspannen, zodat de wrijving tussen de vezels ze bijeenhoudt. TPM is gelijk aan TPI × 39,37. Met toeren per lengte-eenheid kunnen garens van verschillend nummer niet worden vergeleken, omdat bij hetzelfde TPM de vezels van een grof garen steiler hellen dan die van een fijn garen. Spinners gebruiken daarom een twistfactor (twistcoëfficiënt) die voor het nummer corrigeert: αe = TPI ÷ √Ne in het katoensysteem en αtex = TPM × √tex in het tex-stelsel, met αtex ≈ 957 × αe. Garens van verschillend nummer met dezelfde twistfactor hebben een vergelijkbare vezelhelling en een vergelijkbaar karakter.
De sterkte neemt met de twist toe tot een optimum en daalt daarna, omdat de vezels dan te schuin liggen om de belasting langs de garenas te dragen. Meer twist drukt de vezels ook dichter op elkaar: het garen wordt slanker, knapper en minder harig, pluist minder en houdt minder water tussen de vezels vast. Kettinggarens krijgen meer twist dan breigarens, en rotorgarens worden over het algemeen met hogere twistfactoren gesponnen dan ringgarens[134].
In badstof krijgt elk garensysteem de twist die bij zijn functie past. De grondketting heeft voldoende twist nodig, meestal in combinatie met twijntwist, om spanning en schuring op de weefmachine te doorstaan; in een gedocumenteerd cluster van badstofweverijen hebben de enkelvoudige pool- en inslaggarens minder dan de helft van het aantal toeren per meter van het getwijnde grondgaren[132]. Een lagere pooltwist geeft vollere, zachtere en sneller absorberende lussen[133], ten koste van meer pluis en een minder duidelijke lusvorm na herhaald wassen; laag getwiste en zero-twistgarens drijven deze afweging verder door.
Twist slaat ook een torsiemoment op, waardoor enkelvoudige garens gaan krullen (kinken) en lussen scheef gaan staan; twijntwist in de tegengestelde richting heft dat grotendeels op (zie twistrichting). Twist wordt gemeten door een proefstuk van vastgestelde lengte onder een gedefinieerde spanning open te draaien en de toeren te tellen, de directe telmethode van ISO 2061, die enkelvoudige, getwijnde en filamentgarens omvat[5]; enkelvoudige gesponnen garens kunnen ook worden beproefd met de opdraai-terugdraaimethode van ISO 17202, die rotorgarens uitsluit[6]. Een specificatie geeft de twist met richting en eenheid, bijvoorbeeld Z 600 TPM, en vermeldt de twist van het enkelvoudige garen en de twijntwist afzonderlijk.
Bij Mira Towels: De gepubliceerde kwaliteitscontroles van Mira vergelijken absorptievermogen en greep met het niveau dat bij de goedkeuring is afgetekend.
Ook genoemd: S-twist, Z-twist, S-draaiing, Z-draaiingEngels: Twist direction (S and Z)
De richting waarin een garen is getwist, aangeduid als S of Z naargelang de schroeflijnen, bij verticaal gehouden garen, schuin lopen zoals de middelste streep van de letter S of van de letter Z.
ISO 2 definieert de aanduiding S en Z voor lonten, voorgarens en enkelvoudige, getwijnde en gekabelde garens[7]. De richting staat los van het twistniveau. Enkelvoudige katoengarens worden gewoonlijk Z gesponnen en S getwijnd, zodat de twijntwist de enkelvoudige garens gedeeltelijk opendraait en het getwijnde garen in evenwicht is, met weinig neiging tot krullen. Ringspinmachines kunnen in beide richtingen spinnen door de draairichting van de spil om te keren.
In badstof is de richting aan de lus te zien. Getwijnde poolgarens vormen in klassieke badstof rechtopstaande lussen, terwijl enkelvoudige garens spiraalvormige lussen vormen, een effect dat in sommige modebadstoffen wordt benut[132]. Een garen met het juiste nummer en twistniveau maar de tegengestelde richting gedraagt zich anders bij het twijnen, bij het weven en in de afgewerkte lussen; de richting hoort daarom in elke garenspecificatie.
Ook genoemd: twijngaren, tweedraads garen, gedubbeld garen, folded yarn, plied yarnEngels: Single and plied yarns
Een enkelvoudig garen is één doorlopende draad van de spinmachine; een getwijnd garen ontstaat door twee of meer enkelvoudige garens samen te twisten, meestal in de tegengestelde richting van hun spintwist.
Twijnen middelt de dunne en zwakke plaatsen van de enkelvoudige garens uit, verhoogt sterkte en schuurweerstand, geeft een ronder, gladder garen en brengt bij tegengestelde twistrichtingen het torsiemoment in evenwicht. Het vergt extra stappen (samenspoelen en twijnen), zodat een getwijnd garen meer kost dan een enkelvoudig garen met hetzelfde resulterende nummer. De terminologie is niet eenduidig: dubbleren (doubling) en folding betekenen meestal twijnen, maar sommige spinnerijen bedoelen met dubbleren het samen opspoelen van twee draden zonder twist; de bedoelde betekenis moet dus worden nagevraagd.
Badstof gebruikt getwijnde garens waar de belasting hoog is. De draden van de grondketting staan bij het weven onder de hoogste spanning; daarom zijn tweedraads getwijnde grondgarens zoals Ne 20/2 of 24/2 gangbaar, en getwijnde poolgarens worden gebruikt wanneer de kwaliteitseisen hoger liggen[132]. In de besproken onderzoeken hield een tweedraads getwijnde pool meer water vast dan een enkelvoudige pool, omdat ze volumineuzer is en beter gevormde lussen geeft, al absorbeerde enkelvoudig ringgaren sneller[133].
Ook genoemd: garenongelijkmatigheid, imperfecties, dunne en dikke plaatsen, neps per kmEngels: Yarn evenness
De uniformiteit van de massa per lengte-eenheid over de lengte van een garen, uitgedrukt als variatiecoëfficiënt (CV%) of gemiddelde afwijking (U%) van de massa, samen met het aantal dunne plaatsen, dikke plaatsen en neps per kilometer.
Gelijkmatigheidsmeters voeren het garen door een capacitieve sensor waarvan het signaal de vezelmassa in het meetveld volgt; ISO 16549 normaliseert de methode, inclusief het tellen van dunne plaatsen, dikke plaatsen en neps[8]. De resultaten worden opgegeven als CV% of U% (bij een normaal verdeeld signaal is U% ongeveer 0,8 × CV%) en als imperfecties per kilometer bij vermelde gevoeligheidsniveaus, gewoonlijk min 50 procent voor dunne plaatsen, plus 50 procent voor dikke plaatsen en plus 200 procent voor neps; tellingen zijn alleen vergelijkbaar bij gelijke instellingen. Een spectrogram van het signaal brengt periodieke fouten van verstrekrollen of riempjes aan het licht.
In handdoeken zijn dunne plaatsen zwakke plekken die in de zwaar gespannen grondketting breken, en een ongelijkmatig poolgaren geeft lussen met wisselend volume, zichtbaar als een wolkerige of streperige pool en, in geverfde of bedrukte vlakken, als strepen of banen. Nummerverschillen tussen garenpartijen of klossen richten meer schade aan dan kortgolvige ongelijkmatigheid, omdat ze hele delen van ketting of inslag treffen. Rotorgaren is over het algemeen gelijkmatiger dan ringgaren van hetzelfde nummer[134], en gekamd garen gelijkmatiger dan gekaard garen.
Ook genoemd: harigheidsindex, harigheid, hairinessEngels: Yarn hairiness
De mate waarin vezeleinden en lusjes uit het lichaam van een stapelvezelgaren steken, gemeten als harigheidsindex of als aantallen uitstekende haren per lengteklasse.
De meest gerapporteerde waarde, de H-index van optische sensoren op gelijkmatigheidsmeters, is de totale lengte van uitstekende vezels per centimeter garen en heeft daarom geen eenheid. Andere instrumenten tellen haren boven vastgestelde lengtes, bijvoorbeeld haren van 3 mm of langer per 100 meter[136]. Korte haren vormen het grootste deel van H, terwijl de minder talrijke lange haren het zwaarst wegen voor vliegpluis, pilling en uiterlijk.
Het spinsysteem bepaalt het niveau grotendeels. Bij ringgarens kan tot 90 procent van de vezeleinden uitsteken, bij rotorgarens meestal 25 procent of minder[134], en compactspinnen verwijdert vooral de lange haren[136]. Langere, uniformere vezels, kammen en meer twist verlagen de harigheid eveneens.
In handdoeken snijdt harigheid aan twee kanten: uitstekende vezels geven de pool zijn zachte aanraking, maar losse vezeleinden zijn de eerste bron van pluis bij gebruik en van vliegpluis bij het weven. Zengen, waarbij uitstekende vezels van het garen worden afgebrand, wordt toegepast voor gladde vlakke stoffen en naaigarens en zelden voor poolgaren, waarvan de zachtheid juist van die vezels afhangt.
Ook genoemd: breekkracht, garentenaciteit, breukrek, ReißkilometerEngels: Yarn strength and elongation
De kracht die nodig is om een garen te breken en de verlenging bij breuk, gemeten aan enkele draden en opgegeven als breekkracht (cN), tenaciteit (cN/tex) en breukrek (%).
ISO 2062 beschrijft de trekproef op enkele draden met toestellen met constante verlengingssnelheid (CRE), met procedures voor proefstukken van geconditioneerde bobijnen, van ontspannen strengen en voor natte proefstukken[9]. De breekkracht gedeeld door de lineaire dichtheid geeft de tenaciteit, waardoor garens van verschillend nummer vergelijkbaar worden. Veel spinnerijen geven ook de RKM op (van het Duitse Reißkilometer), de lengte in kilometer waarbij een garen onder zijn eigen gewicht zou breken; getalsmatig is die gelijk aan de tenaciteit in gram-kracht per tex, zodat 1 RKM ongeveer 0,98 cN/tex is. Strengsterkteproeven (lea strength) worden in sommige markten nog gebruikt.
Voor het weven zijn de zwakste plaatsen belangrijker dan het gemiddelde. Grondkettingdraden worden bij elke sprong gerekt en geschuurd, zodat zwakke plaatsen en een lage rek leiden tot kettingdraadbreuken, machinestilstanden en herstelde fouten; weverijen letten daarom naast het gemiddelde ook op de spreiding en de laagste waarden, en de rek geeft de ketting tolerantie voor spanningspieken. Poolgarens lopen onder lage spanning en mogen zwakker zijn, wat een laag getwiste pool überhaupt uitvoerbaar maakt. De natte sterkte hangt af van de vezel (zie vezelsterkte).
Een effectgaren met bewust aangebrachte dikke, licht getwiste stukken (flammés) op regelmatige of willekeurige afstanden, gebruikt om stof een onregelmatige, ambachtelijke textuur te geven.
Flammés worden meestal op de ringspinmachine gemaakt met een elektronisch gestuurde voorziening die de verstrekking kortstondig verandert, zodat lengte, dikte en onderlinge afstand van de flammés programmeerbaar zijn. Een gedocumenteerd alternatief voert lonten van kamafval en kort katoen in de narekpassage in om op conventionele machines willekeurige flammés te maken, voor nummers van ongeveer Ne 30/1 en grover; hetzelfde bulletin vermeldt dat flammégarens gewoonlijk met 5–10 procent meer twist worden gesponnen[135]. In handdoeken komen flammégarens voor in vlakgeweven handdoeken en hamamdoeken, decoratieve boorden en sommige getextureerde badhanddoeken. In gewoon garen zou dezelfde onregelmatigheid een fout zijn; het flammé-effect moet daarom op een goedgekeurd sample worden vastgelegd.
Ook genoemd: melange, mélange, gemêleerd garen, heather yarnEngels: Mélange yarn
Een garen gesponnen uit een intiem mengsel van vezels in verschillende kleuren, of van geverfde en ongeverfde vezels, met een gemêleerd uiterlijk waarin de afzonderlijke kleuren zichtbaar blijven.
De kleur komt er in het vezelstadium in: losse vezels (vlokken) of lont worden geverfd en in vaste verhoudingen gemengd met ongeverfde of anders geverfde vezels, vóór het kaarden of bij het rekken. De garentint hangt daardoor evenzeer af van de nauwkeurigheid van het mengsel als van het verven; een kleine verandering in het aandeel geverfde vezels tussen partijen is als een duidelijk tintverschil te zien, zodat partijen binnen één order niet mogen worden gemengd. Behalve in breigoed komt melangegaren voor in sommige handdoeken, badjassen en vlakgeweven textiel.
Ook genoemd: core-spun garen, corespun, kerngesponnen garenEngels: Core-spun yarn
Een samengesteld garen met een kern van continu filament, vaak polyester of elastaan, omhuld door een mantel van stapelvezels zoals katoen, dat de sterkte of rek van de kern combineert met het oppervlak van de mantel.
Kerngarens worden gemaakt op aangepaste ring-, luchtstraal- of rotormachines die het filament in het verstrekte stapelvezelbandje invoeren, zodat de vezels zich eromheen wikkelen. Een polyesterkern met een katoenen omhulling is een standaardconstructie voor naaigaren: de kern draagt de belasting en weerstaat schuring, terwijl het katoen een mat oppervlak geeft en de kern bij snel naaien beschermt tegen de hitte van de naald. Elastaankernen geven rek aan kledingstoffen en zijn zelden relevant voor handdoeken, waarin kerngarens vooral als zoom- en boordgaren voorkomen. Kern en omhulling bestaan uit verschillende vezels, zodat het garen in samenstellingsopgaven als mengsel geldt.
Een garen uit continue filamenten in plaats van stapelvezels: één filament (monofilament) of een bundel van vele (multifilament), meestal van een synthetisch polymeer zoals polyester of polyamide.
Polyesterfilamenten worden via smeltspinnen door spindoppen geëxtrudeerd en gerekt om de polymeerketens te oriënteren. Wanneer het rekken in één geïntegreerd proces wordt voltooid, is het product volledig gerekt garen (FDY); filamenten die bij het spinnen slechts gedeeltelijk zijn gerekt, vormen gedeeltelijk georiënteerd garen (POY), de grondstof voor texturering. Glad FDY is effen, glanzend en sterk, zonder uitstekende vezeleinden; het pluist daardoor zeer weinig en vormt veel minder pills dan gesponnen garen, maar het voelt ook glibberig en koel aan.
Monofilamenten dienen vooral voor technische toepassingen en als transparant naaigaren. In handdoekproducten zitten polyester multifilamentgarens in gebreide en geweven drukzijden voor sublimatie en in microvezelhanddoeken, meestal getextureerd voor volume en zachtheid (zie getextureerd garen). Gesponnen polyester, gemaakt van gesneden stapelvezel, gedraagt zich meer als een katoengaren.
Een continu filamentgaren dat door warmte en mechanische behandeling kroes, lusjes of volume heeft gekregen, zodat het aan volume, dekking en zachtheid wint en bij sommige typen ook rekbaar wordt.
Bij polyester overheerst het rektextureren. POY wordt in één bewerking gerekt en met valse twist (false twist) getextureerd: de twist wordt op een verwarmingselement gefixeerd en daarna weer verwijderd, zodat elk filament blijvend gekroesd is. Het rekgetextureerde garen (DTY) wordt geleverd als stretchgaren of, na een tweede verwarmingselement, als gefixeerd garen met minder rek. Luchttextureren blaast de filamenten daarentegen tot kleine lusjes en verstrengelingen, wat een garen oplevert dat meer op gesponnen garen lijkt en weinig rek heeft. Warmtetextureren werkt alleen bij thermoplastische filamenten, omdat de warmte de kroes fixeert.
Texturering maakt van een compacte filamentbundel een volumineuze bundel; dat verbetert dekking en zachtheid en opent capillaire kanalen die vloeistof langs het garen transporteren. Getextureerde garens van polyester en polyester/polyamide worden veel gebruikt in gebreide microvezel- en sporthanddoeken en in veel gebreide drukzijden, waar het volume een zachter oppervlak en een goede dekking onder de druk geeft. Kroes is een thermisch gefixeerde structuur en kan afnemen door latere blootstelling aan temperaturen rond of boven de fixeertemperatuur, wat van belang is bij warmtetransferdruk.
Ook genoemd: garengeverfd, bobijnverven, strengverven, boomverven, yarn-dyedEngels: Yarn dyeing
Het verven van garen vóór het weven, meestal als kruisgespoelde bobijnen, bomen of strengen, zodat gekleurde garens kunnen worden geweven tot strepen, ruiten, gekleurde boorden en meerkleurige jacquardontwerpen.
Bij bobijnverven wordt het garen met gecontroleerde dichtheid zacht opgespoeld op geperforeerde hulzen of veren en op dragers geplaatst, waarna het verfbad in een gesloten machine door de bobijnen wordt gepompt, meestal in wisselende richting. Boomverven werkt op dezelfde manier met een kettingboom; strengverven is geschikt voor volumineuze of laag getwiste garens die niet mogen worden samengedrukt. Een ongelijkmatige spoeldichtheid geeft lichte en donkere lagen binnen een bobijn.
Stukverven, van stof of van geconfectioneerde handdoeken, stelt de kleurkeuze uit tot laat in het proces en houdt de minimumhoeveelheden laag. Garenverven is nodig wanneer kleuren in het weefsel naast elkaar liggen: gestreepte en geruite peshtemals, contrasterende boorden, tweekleurige jacquardbadstof. De kleur ligt dan vroeg vast, verfpartijen en minimumhoeveelheden worden per kleur gepland, en de geverfde garens moeten bestand zijn tegen een later koken of bleken van het weefsel. Slecht gefixeerde kleuren bloeden bij de natte veredeling of het wassen uit in een witte grond of pool; de kleurechtheid moet daarom aan het geverfde garen worden beproefd voordat de bulkweving begint.
Ook genoemd: kettingboom, bomen, direct scheren, bandscheren, sectiescheren, beamingEngels: Warping
Het naast elkaar opwinden van kettingdraden uit een gatter met garenbobijnen op een boom, met gelijkmatige spanning en in het vereiste aantal en de vereiste volgorde, om de ketting voor te bereiden op het sterken en weven.
Bij direct scheren (boomscheren) worden enkele honderden draden tegelijk op scheerbomen opgewonden, die op de sterkmachine worden samengevoegd tot het volledige aantal draden op de weefboom; deze methode past bij lange series eenkleurige ketting. Bij bandscheren (sectiescheren) wordt de ketting in smalle banden naast elkaar op een trommel opgebouwd, waarna de hele draadschaar op de boom wordt overgebracht; dit wordt gebruikt voor gedessineerde kettingen en kortere series, en het is de methode die in een gedocumenteerd cluster van badstofweverijen wordt beschreven[132]. Gelijkmatige spanning, detectie van gebroken draden en gelijke lengtes over de hele draadschaar zijn de belangrijkste kwaliteitsfactoren.
Badstof heeft ten minste twee kettingen nodig. Grond- en pooldraden worden op afzonderlijke bomen voorbereid, omdat de poolketting meerdere malen sneller wordt verbruikt en onder veel lagere spanning wordt afgevoerd. Spanningsverschillen tussen draden bij het scheren worden spanningsverschillen bij het weven, die later zichtbaar worden als strepen, strakke draden of een ongelijke poolhoogte.
Ook genoemd: sterksel, pappen, slashing, sizingEngels: Warp sizing
Het bekleden van kettinggarens met een filmvormend sterksel, zoals zetmeel, polyvinylalcohol (PVA) of acrylpolymeren, om uitstekende vezels te binden en het garen tijdens het weven te beschermen tegen schuring en breuk. Het sterksel wordt achteraf verwijderd.
Op de sterkmachine (slasher) loopt de draadschaar door een sterkselbak, wordt ze tot een gecontroleerde opname afgeperst, over verwarmde cilinders gedroogd en op de weefboom opgewonden. De film legt de oppervlaktehaartjes neer en verhoogt de schuurweerstand, zodat de draden het herhaalde contact met de lamellen van de kettingdraadwachter, de hevels en het riet doorstaan. Recepturen worden afgestemd op vezel, nummer en machinesnelheid; sterksels op zetmeelbasis, vaak gecombineerd met synthetische componenten en smeermiddelen, worden veel op katoen gebruikt.
In badstof wordt de grondketting gesterkt omdat die de belasting draagt; of en hoeveel de poolketting wordt gesterkt, verschilt van weverij tot weverij. Wat er ook wordt aangebracht, moet bij het ontsterken volledig worden verwijderd: zetmeel vereist enzymatische of oxidatieve afbraak, terwijl PVA- en acrylsterksels in water oplosbaar zijn en kunnen worden uitgewassen. Achtergebleven sterksel sluit het vezeloppervlak af en veroorzaakt een slecht of vlekkerig absorptievermogen en ongelijkmatig verven; de ververij moet dus weten welk sterksel is gebruikt.
Hoe handdoekstof op de weefmachine wordt opgebouwd: de twee kettingen en de inslag van badstof, het ontstaan van de lussen, de geometrie van de pool, de inslagconstructies, patronen via schaftmachine en jacquard, boorden en randen, en de vlakke constructies zonder pool. Deze keuzes leggen absorptievermogen, greep en duurzaamheid vast nog vóór er enige afwerking plaatsvindt.
Ook genoemd: badstofweefsel, lussenbadstof, lussenweefsel, frotté, terry, terry clothEngels: Terry fabric
Een geweven poolweefsel waarvan het oppervlak aan één of beide zijden niet-opengesneden garenlussen draagt, gevormd uit een aparte, licht gespannen poolketting en verankerd in een stevig geweven grondweefsel van grondketting en inslag.
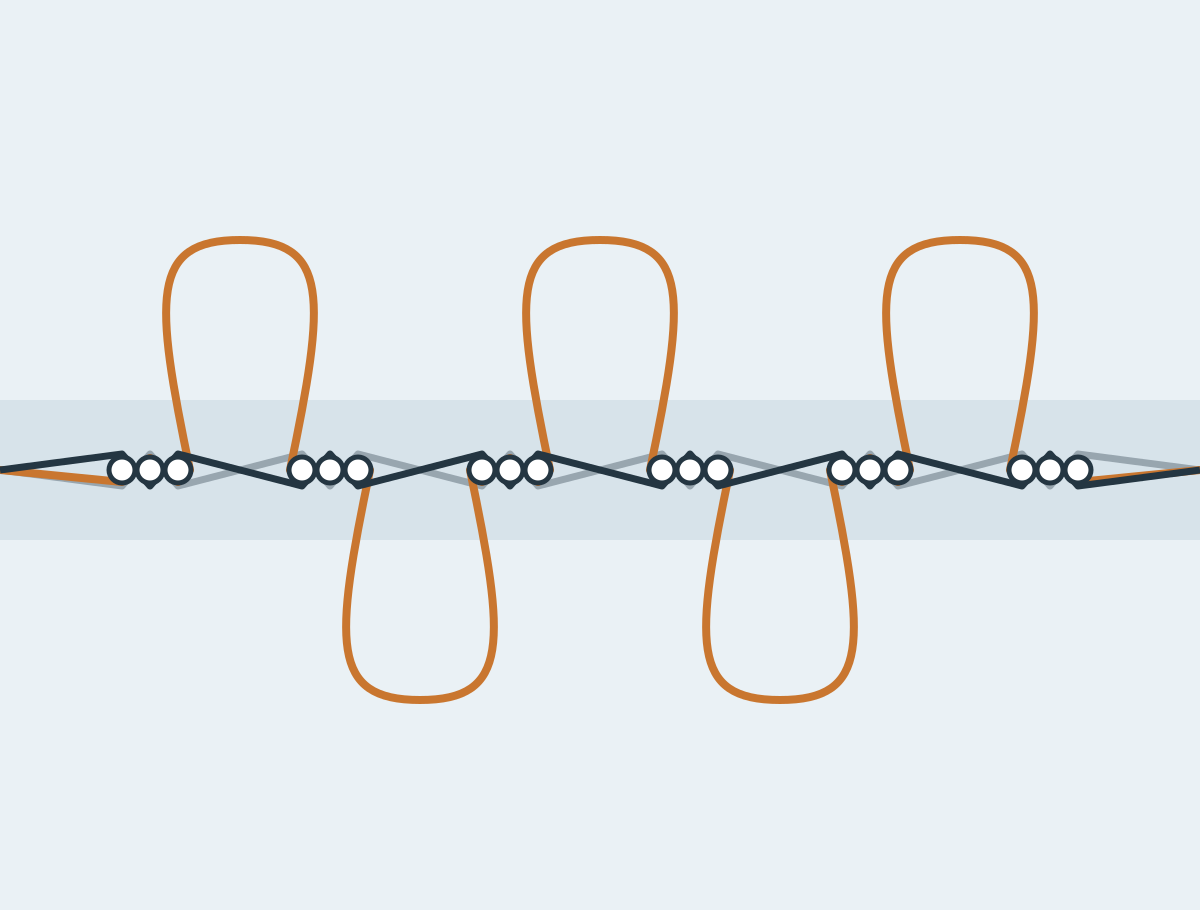
Badstof is opgebouwd uit drie garensystemen. Een grondketting en een inslag binden samen tot een grondweefsel, terwijl een tweede ketting, de poolketting, zo slap wordt toegevoerd dat ze als lussen uit dat weefsel kan worden geduwd. Omdat de lussen uit kettinggaren bestaan, staan ze in rijen in de lengterichting van de handdoek, elk aan beide benen verankerd door inslagen. Voor het weven is een weefmachine met een bijzondere aanslagbeweging nodig, beschreven onder badstofweven.
Het zijn de lussen die van badstof een handdoekstof maken. Ze bieden het water een groot vezeloppervlak en vormen open ruimten tussen en binnen de garens, waarin water door capillaire krachten wordt opgezogen en vastgehouden. Onderzoek brengt een snellere opname in verband met meer en langere lussen en met zachte, laag getwiste, ringgesponnen poolgarens[133].
Een afgewerkte badstofhanddoek heeft een lussenlichaam, aan elk einde een vlak geweven band waar hij wordt afgesneden en gezoomd, vaak een decoratieve boord, en zijkanten die als geweven zelfkant zijn uitgevoerd of zijn afgesneden en geoverlockt. De garensystemen hoeven niet uit dezelfde vezel te bestaan: de pool is normaal van katoen, terwijl grondketting en inslag van katoen kunnen zijn of van een katoen-polyestergaren dat om zijn sterkte wordt gekozen.
Verschillende verwante constructies worden vaak met badstof verward. Velours is badstof waarvan de lussen aan één zijde zijn geschoren. Fluweel en andere geweven snijpoolstoffen worden anders gemaakt: de pool wordt op de weefmachine opengesneden uit een dubbelstuk (twee weefsels met de voorzijde naar elkaar toe) of over roeden gevormd[137]. Gebreide badstof vormt haar lussen door breien in plaats van met een poolketting en is een aparte constructie. Wafelhanddoeken en vlak geweven peshtemals hebben helemaal geen pool en absorberen via het weefsel zelf.
Het weven van badstof met twee afzonderlijk toegevoerde kettingen, waarbij inslaggroepen eerst op enige afstand van de aanslaglijn worden gelegd en daarna samen worden aangeslagen, zodat de slappe poolketting tot lussen naar buiten wordt gedrukt.
Een badstofweefmachine weeft een gewoon grondweefsel en voert daarnaast een tweede ketting mee. De grondketting komt van een eigen kettingboom onder hoge spanning; de poolketting komt van een aparte boom onder lage spanning, normaal met een positieve kettingafvoer die voor elke inslaggroep een vooraf ingestelde lengte aflevert. De twee kunnen geen boom delen, omdat de poolketting bij elke volle aanslag ongeveer tweemaal de lushoogte aan extra lengte moet leveren, bovenop de normale inweving, terwijl de grondketting strak blijft[137].
Lussen ontstaan volgens het principe van de losse inslag. Bij driescheuts badstof blijven de eerste twee inslagen van elke groep op een vaste afstand van de aanslaglijn, de losse-inslagafstand, en krijgen ze slechts een lichte aanslag. De derde inslag krijgt de volle aanslag: de hele groep schuift langs de strakke grondkettingdraden naar de aanslaglijn, en de pooldraden die tussen de inslagen zijn ingeklemd, worden meegenomen en knikken uit tot lussen[132]. Afhankelijk van de machine ontstaat de losse-inslagafstand door het riet of de aanslaglijn te verplaatsen, zoals beschreven onder poolvorming.
De sprongvorming gebeurt met een schaftmachine (dobby) of een jacquardmachine, omdat grond- en pooldraden in een verschillende volgorde binden en vlakke banden en boorden eigen bindingen nodig hebben. De inslag wordt met grijpers of met lucht (air-jet) ingebracht, en brede machines weven meerdere handdoeken naast elkaar, die daarna door langssnijden worden gescheiden. Bij een gelijk aantal inslagen per minuut vormt een vierscheuts constructie per pooldraad een kwart minder lussen dan een driescheuts constructie.
De gebruikelijke weeffouten volgen uit het systeem met twee kettingen: een gebroken of ontbrekende pooldraad laat in de lengterichting een lijn zonder lussen achter, een ongelijke afvoer of spanning van de poolketting geeft een ongelijke poolhoogte en strepen, een verstoorde volgorde van de losse inslagen geeft over de breedte korte of ontbrekende lussen, en stilstanden van de weefmachine laten dwarsstrepen (stopplaatsen) achter. Bovendien moeten de vlakke banden precies vallen waar de handdoeken worden gesneden. Naar deze fouten wordt gezocht bij de keuring van de ruwe stof.
Ook genoemd: poollus, lus, lusje, pile loopEngels: Terry loop
Een enkele opstaande lus van poolgaren die uit het grondweefsel steekt en met haar twee benen tussen inslagen is verankerd; de elementaire bouwsteen van een badstofoppervlak.
Elke lus heeft twee benen die in de grond zijn ingebonden, en een kruin. Haar hoogte boven de grond, de poolhoogte, wordt op de weefmachine ingesteld, maar haar vorm hangt evenzeer van het garen af. Getwijnde poolgarens vormen doorgaans rechtopstaande, open lussen, terwijl enkelvoudige garens met een levendige, onrustige twist tot spiraallussen krullen: het uiterlijk van de zogeheten fashion terry[132]. Rechte, goed georiënteerde lussen laten minder kronkelige capillairen over, wat onderzoek in verband brengt met een snellere wateropname; platgedrukte, verwarde of ingezakte lussen absorberen trager en voelen vervilt aan[133].
Luslengte en poolhoogte hangen samen, maar zijn niet hetzelfde. Het garen in één lus komt ongeveer overeen met tweemaal de lushoogte plus de lengte die in de grond is ingebonden, zodat een iets hogere lus merkbaar meer poolgaren verbruikt en gewicht toevoegt. Omdat lussen buigen en samengedrukt worden, hoort bij een lushoogte in een specificatie een vermelde meetmethode.
Het garen dat de lussen van badstof vormt en als poolketting wordt toegevoerd; vooral gekozen om zachtheid, volume en wateropname, minder om de sterkte die van grondgarens wordt gevraagd.
Poolgaren is wat de gebruiker aanraakt en wat het meeste water opneemt, en het wordt daarom anders gespecificeerd dan de grond: vezel (meestal katoen), voorbereiding (gekaard of gekamd), spinsysteem (ring of rotor), garennummer, twijnen en twist. In een gedocumenteerd Indiaas badstofcluster bestaan de poolkettingen meestal uit enkelvoudige gekamde katoengarens van Ne 16 of Ne 20, terwijl voor hogere kwaliteiten tweedraads getwijnde garens worden gebruikt, omdat die het absorptievermogen verhogen en beter weerstand bieden tegen het neerliggen van de pool[132].
Een overzichtsstudie meldt een snellere absorptie bij poolgarens die ringgesponnen, gekamd, fijner en laag getwist zijn, en een tragere absorptie bij rotorgarens, waarvan de hogere twist en kortere vezels minder regelmatige lussen opleveren. Twijnen werkt in twee richtingen: enkelvoudige garens nemen aanvankelijk sneller water op, terwijl tweedraads getwijnde garens volumineuzere lussen vormen die in totaal meer water vasthouden[133]. De grens ligt bij de duurzaamheid, want een zachter, minder getwist poolgaren laat gemakkelijker vezels los; zie laag en hoog getwist poolgaren.
De tweede, licht gespannen set kettingdraden bij badstofweven, op een eigen boom gewikkeld en in afgemeten lengten toegevoerd, zodat ze als lussen uit het grondweefsel kan worden gedrukt.
De poolketting loopt evenwijdig aan de grondketting en wisselt daar over de breedte mee af, enkel of in paren volgens het inrijgplan. Ze wordt onder lage spanning afgevoerd, meestal positief: de weefmachine levert per inslaggroep een vooraf ingestelde lengte, ongeveer tweemaal de lushoogte plus het garen dat in de grond wordt ingeweven[137]. De poolketting raakt daardoor meerdere malen sneller op dan de grondketting, en die verhouding stijgt met de poolhoogte (zie pool-grondverhouding).
Een spanning die van draad tot draad verschilt, een ongelijk gewikkelde boom of een kettingafvoer die de weefmachine niet volgt, geeft lussen van verschillende hoogte, strepen in de lengterichting en, na het verven, schijnbare tintverschillen tussen de draden. De praktijk van het sterken loopt uiteen; getwijnde poolkettingen worden vaak met weinig of geen sterksel geweven, wat ze zacht houdt maar ze op de weefmachine minder tegen schuren beschermt.
De strak gespannen ketting van badstof die samen met de inslag het grondweefsel vormt; dat weefsel draagt de belasting, houdt de afmetingen van de handdoek vast en verankert de lussen.
De grondketting krijgt de hoogste spanning op de weefmachine en schuurt voortdurend langs hevels en riet; ze wordt daarom gekozen op sterkte en schuurweerstand. Getwijnde garens zijn gebruikelijk: in een gedocumenteerd badstofcluster bestaan de grondkettingdraden uit gekaard, tweedraads getwijnd katoen van Ne 20/2 of 24/2, worden katoen-polyestermengsels gebruikt voor een hogere sterkte en komen ook rotorgarens voor[132]. Grondkettingen worden voor het weven normaal gesterkt, en het sterksel wordt bij de voorbehandeling weer verwijderd.
Elke lus zit geklemd tussen grondkettingdraden en inslag, zodat de grond bepaalt hoe goed de lussen op hun plaats blijven, en haar spanning bepaalt hoe vrij de losse inslagen tijdens de poolvorming schuiven. Een andere vezel in de grond is een andere vezel in de handdoek: een katoenen pool op een polyester-katoengrond is geen handdoek van 100% katoen.
Ook genoemd: inslag, inslagdraad, scheut, weft, pickEngels: Weft yarn
Het garen dat dwars door een weefsel loopt en telkens over één lengte wordt ingebracht; elke inbreng is een inslag. Bij badstof bindt de inslag zowel de grondketting als de benen van de poollussen.
Bij badstof worden de inslagen door het badstofmechanisme gegroepeerd, drie per groep bij driescheuts badstof. De inslag is meestal een enkelvoudig katoengaren; een badstofcluster documenteert gekaarde garens van Ne 16 of Ne 20, naast rotorgarens[132]. De inslagdichtheid bepaalt samen met het aantal inslagen per lus hoeveel lussen er over de lengte ontstaan, en ze stuurt gewicht, stevigheid en lusverankering. Te weinig inslagen laten de lussen gemakkelijk uittrekken; te veel geven een stijve, zware handdoek.
In vlakke banden en boorden is de inslag zichtbaar, zodat daar een gekleurd, gemerceriseerd of chenillegaren kan worden ingezet.
Ook genoemd: grondweefsel, ground weaveEngels: Ground structure
De binding die grondketting en inslag onder de pool vormen; bij standaard driescheuts badstof een 2/1-rips, waarbij de pooldraden dezelfde ripsvolgorde volgen, één inslag verschoven.
In de gangbare driescheuts constructie binden grond- en pooldraden allebei in een 2:1-ripsvolgorde, waarbij de poolrips één inslag verschoven ligt ten opzichte van de grondrips[138]. Door die verschuiving kunnen de losse inslagen langs de grondkettingdraden schuiven terwijl ze de pooldraden vasthouden, en de positie van een pooldraad in de volgorde bepaalt of hij aan de voorzijde of aan de achterzijde een lus vormt. Groepen van vier of meer inslagen gebruiken overeenkomstig andere rapporten.
De grondbinding bepaalt sterkte, maatvastheid en hoe stevig de lussen worden vastgehouden. Een te open grond laat lussen uittrekken en de handdoek bij het wassen vervormen; een te dichte grond hindert het schuiven van de losse inslagen en geeft een stijve, zware stof. Vlakke banden, boorden en zelfkanten worden in andere bindingen geweven, zoals linnenbinding, rips of satijnachtige effecten, en dat is een van de redenen waarom ze anders krimpen dan het poollichaam.
Ook genoemd: badstofmechanisme, aanslag met losse inslagen, losse-inslagafstand, terry motionEngels: Pile formation
Het badstofmechanisme waarmee lussen ontstaan: inslagen worden op een ingestelde afstand van de aanslaglijn gelegd en daarna samen aangeslagen, doordat de aanslagpositie van het riet verandert of de aanslaglijn wordt verplaatst.
De afstand waarover de losse inslagen worden achtergehouden, de losse-inslagafstand, is de belangrijkste instelling voor de poolhoogte; een studie van 72 badstofconstructies vond een nauwe overeenkomst tussen de gemeten poollengte en de afstand tussen het korte en het volle aanslagpunt[139]. Er worden twee mechanische principes toegepast[140]. Bij rietsturing wordt de slag van het riet verschoven, zodat de gedeeltelijke aanslagen vóór de aanslaglijn stoppen en de volle slag bij de vaste inslag de hele groep op zijn plaats drijft. Bij verplaatsing van de aanslaglijn slaat het riet altijd tot dezelfde positie aan, terwijl de stof en de strijkboom voor de losse inslagen ervan weg worden bewogen en voor de vaste inslag weer worden teruggebracht.
Elektronische badstofmechanismen drijven deze beweging aan met programmagestuurde motoren, zodat de losse-inslagafstand van de ene inslaggroep tot de volgende kan veranderen[141]. Zo combineert één handdoek een lussenlichaam, een vlakke band waar de afstand nul is en geen lussen ontstaan, en banden of golfeffecten met een andere poolhoogte. De afvoer van de poolketting moet elke verandering volgen, want een hogere lus vraagt meer poolgaren.
Ook genoemd: lushoogte, loop heightEngels: Pile height
De hoogte van de badstoflussen boven het grondweefsel, meestal in millimeter opgegeven; op de weefmachine ingesteld via de losse-inslagafstand in combinatie met de afvoer van de poolketting.
Elektronisch gestuurde badstofweefmachines kunnen de poolhoogte per inslaggroep programmeren; één actuele machine biedt instellingen van 0 tot 12 mm[142]. Hogere lussen verbruiken meer poolgaren, zodat de poolhoogte rechtstreeks doorwerkt in gewicht en kostprijs. Studies hebben langere lussen over het algemeen in verband gebracht met een snellere en grotere wateropname, al zijn de bevindingen niet eensluidend[133].
Een hogere pool voelt voller aan en houdt meer water vast, maar droogt trager, wordt gemakkelijker plat en verward en blijft haken achter ringen en haakjes. Een kortere pool is stabieler en heeft de voorkeur waar een glad oppervlak telt, ook bij drukzijden, omdat hoge lussen een gedrukt beeld opbreken. Lussen geven al onder lichte druk mee, zodat de gemeten hoogte van de methode afhangt; ze moet op de afgewerkte stof worden overeengekomen en niet van de instellingen van de weefmachine worden afgelezen.
Ook genoemd: lusdichtheid, loop densityEngels: Pile density
Het aantal lussen per oppervlakte-eenheid van badstof: het aantal pooldraden per centimeter breedte vermenigvuldigd met het aantal lussen dat elke pooldraad per centimeter lengte vormt.
Elke pooldraad vormt één lus per inslaggroep, zodat het aantal lussen per centimeter lengte gelijk is aan de inslagdichtheid gedeeld door het aantal inslagen per lus, en het aantal over de breedte volgt uit de pooldraden per centimeter. De lusdichtheid stijgt daarom met de ketting- en inslagdichtheid[133]. Bij dubbelzijdige badstof kan het getal per zijde of voor beide zijden samen worden opgegeven, en een specificatie moet vermelden wat bedoeld is. Dicht opeenstaande lussen steunen elkaar en blijven rechtop, terwijl schaarse, hoge lussen gaan hellen en vervilten.
Het besproken onderzoek meldt dat de absorptiesnelheid toeneemt met de lusdichtheid en de luslengte, al vond één studie dat kettingdichtheid, inslagdichtheid en poolhoogte slechts een klein effect hadden, en een zeer compacte grond vernauwt de capillairen[133]. Twee handdoeken met hetzelfde gewicht kunnen sterk in dichtheid verschillen, de ene met veel korte lussen, de andere met minder maar hogere, en ze verschillen dienovereenkomstig in greep, droging en duurzaamheid.
Ook genoemd: poolverhouding, badstofverhouding, pile ratio, terry ratioEngels: Pile-to-ground ratio
De verhouding tussen pool- en grondgaren in badstof, meestal uitgedrukt als de lengte poolketting die per lengte-eenheid grondketting wordt verbruikt, en soms als het aandeel van het poolgaren in de stofmassa.
Als lengteverhouding geeft het getal aan hoeveel meter poolketting per meter grondketting wordt ingeweven. Het wordt geschreven als 5:1, 1:5 of iets dergelijks; welk getal eerst komt, verschilt per bedrijf. De octrooiliteratuur hanteert deze definitie van de badstofverhouding en behandelt de poolhoogte als een functie ervan[143]. De verhouding stijgt met de poolhoogte en met het aantal lussen per lengte-eenheid. Sommige weverijen geven in plaats daarvan het aandeel van het poolgaren in het totale stofgewicht op, dat ook van de garennummers afhangt; de twee conventies zijn daarom niet zonder de volledige constructie in elkaar om te rekenen.
De verhouding is een belangrijke factor voor gewicht en garenkosten, en een groter poolaandeel betekent doorgaans meer absorberend oppervlak. Ze beïnvloedt ook de natte veredeling: een studie van katoenen badstof vond dat de krimp toenam met de poolverhouding[144]. Hoge verhoudingen vragen een stevige grond en een voldoende inslagdichtheid om de extra pool verankerd te houden.
Ook genoemd: lusverankering, poolverankering, lusvastheid, loop anchorageEngels: Loop stability and anchorage
De weerstand van badstoflussen tegen uittrekken uit of verschuiven langs het grondweefsel bij gebruik en wassen; ze hangt af van hoe stevig inslag en grondketting de benen van elke lus vasthouden.
De verankering hangt af van het aantal inslagen dat elke lus bindt, de inslagdichtheid, de spanning van de grondketting tijdens het weven, de wrijving tussen de garens, en de twist en het twijnen van het poolgaren. Een lus die door weinig of losjes gepakte inslagen wordt vastgehouden, kan aan één been worden uitgetrokken en groeit dan ten koste van haar buren.
EN 15598 meet de kracht die nodig is om lussen uit de grond van een badstof te trekken[10]. De methode levert een kracht op; wat als aanvaardbaar geldt, hoort in de specificatie van de inkoper thuis. De verankering telt het zwaarst bij hotel- en instellingslinnen, dat in aanraking komt met ringen, haakjes, klittenband en industrieel wassen, waar zwak gebonden lussen gaan haken.
Ook genoemd: 3-scheuts badstof, driescheutsbadstof, 3-pick terryEngels: Three-pick terry
De standaardconstructie van badstof, waarbij elke lusvormende groep uit drie inslagen bestaat: twee losse inslagen die vóór de aanslaglijn worden gehouden en een derde, vaste inslag die alle drie samen op hun plaats slaat.
De cyclus herhaalt zich om de drie inslagen. Inslag één en twee worden met een gedeeltelijke aanslag ingebracht, die ze op een ingestelde afstand van de aanslaglijn laat; inslag drie krijgt de volle aanslag en drijft de groep naar voren[132]. Omdat de pooldraden de 2:1-ripsvolgorde van de grond volgen, één inslag verschoven (zie grondbinding), schuift de groep langs de strakke grondkettingdraden, terwijl de pooldraden die tussen de inslagen vastzitten, worden meegenomen tot een lus aan de voorzijde of aan de achterzijde.
Drie inslagen vormen de kleinste groep die een stabiele lus geeft. Tweescheuts badstof, vroeger geweven voor badjasstof, heeft aan betekenis verloren omdat de lussen instabiel zijn[132]. Groepen van vier tot zeven inslagen bestaan, maar de meeste badstof wordt driescheuts geweven, omdat elke extra inslag inslaggaren en weeftijd toevoegt[138]. Driescheuts is daarom de standaard voor badlakens, handdoeken en hotelhanddoeken.
In de lengterichting vormt driescheuts badstof per pooldraad één lus op elke drie inslagen, zodat het aantal lussen per centimeter gelijk is aan de inslagdichtheid gedeeld door drie, terwijl de lushoogte daar los van door de losse-inslagafstand wordt ingesteld. Het aantal inslagen per lus is op een stofmonster te controleren door één pooldraad te volgen en de inslagen tussen twee opeenvolgende lussen te tellen. Een specificatie moet driescheuts vermelden samen met de garennummers van pool en grond, de draden en inslagen per centimeter en de poolhoogte, want het aantal inslagen per lus legt op zichzelf gewicht noch lusaantal vast.
Ook genoemd: 4-scheuts badstof, vierscheutsbadstof, 4-pick terryEngels: Four-pick terry
Een badstofconstructie met vier inslagen in elke lusvormende groep, die elke lus met meer inslag bindt en bij gelijke inslagdichtheid per centimeter lengte minder lussen vormt dan driescheuts badstof.
Elke lus wordt door een langere groep inslagen omsloten en zit steviger in de grond. Bij gelijke inslagdichtheid vormt elke pooldraad lussen in driekwart van het driescheutstempo, zodat een vergelijkbaar lusaantal over de lengte een hogere inslagdichtheid vraagt, wat inslaggaren, gewicht en weeftijd toevoegt. Ook de aanslagvolgorde is ingewikkelder: een beschrijving van het badstofweven in een ambachtelijk cluster noemt de extra aanslag die voor elke poolrij nodig is als reden waarom vierscheuts en hogere constructies zelden worden geproduceerd[132].
Vergeleken met een driescheuts handdoek van vergelijkbaar gewicht heeft een vierscheuts handdoek meer inslag onder elke lus en staan de lussen in de lengterichting verder uit elkaar, zodat de grond meer bijdraagt aan het oppervlak en de greep vlakker en steviger kan zijn. Dezelfde bron noemt vierscheuts handdoeken zwaarder en van betere kwaliteit[132], een oordeel over één productieomgeving en geen algemene regel. De stevigere verankering komt het best tot haar recht waar lussen zwaar te verduren krijgen, zoals bij hotel- en instellingslinnen.
De benaming alleen legt lusaantal noch gewicht vast, zodat vierscheuts samen met inslagdichtheid en poolhoogte wordt gespecificeerd. Een driescheuts en een vierscheuts offerte alleen op GSM vergelijken is misleidend; het aantal lussen per vierkante centimeter, de poolhoogte en, waar verankering telt, de resultaten van een lusuittrekproef vormen een betere basis voor vergelijking.
Ook genoemd: eenzijdige badstof, tweezijdige badstof, one-sided terry, two-sided terryEngels: Single-sided and double-sided terry
Badstof met lussen aan beide zijden (dubbelzijdig) of aan slechts één zijde (enkelzijdig); aan welke zijde elke pooldraad zijn lussen vormt, ligt in de binding vast.
Dubbelzijdige badstof is de normale constructie voor badlakens, handdoeken en hotelhanddoeken, die aan beide zijden absorberen. Bij enkelzijdige badstof vormt elke pooldraad zijn lussen aan dezelfde zijde en toont de achterzijde de grond. Ze absorbeert minder, wordt gebruikt voor speciale toepassingen waar één gladdere zijde gewenst is, en geldt als moeilijk foutloos te weven[132]. Dezelfde controle over de luszijde vormt de basis van gedessineerde badstof: tweekleurige jacquardontwerpen wisselen de zijde waaraan elke kleur een lus vormt, en ton-sur-toneffecten verplaatsen lussen van de ene zijde naar de andere of laten ze plaatselijk weg.
Ook genoemd: twistloos garen, ongetwist garen, zero twist, no-twist yarnEngels: Zero-twist yarn
Een katoenen poolgaren met vrijwel geen twist, meestal gemaakt door katoen te twijnen met een in water oplosbaar garen van polyvinylalcohol (PVA) dat het door het weven draagt en tijdens de natte veredeling in heet water wordt opgelost.
Bij de gangbare methode wordt een PVA-garen in tegengestelde richting met het katoengaren getwijnd, waardoor de twist van het katoen grotendeels wordt opgeheven, terwijl het PVA het gecombineerde garen genoeg sterkte geeft om te worden geweven. Bij de natte veredeling wordt het PVA in heet water opgelost en blijft het katoen met zeer weinig twist achter[145]; de benodigde temperatuur hangt af van de gebruikte PVA-kwaliteit. Een verwante werkwijze mengt vóór het spinnen PVA-vezel door het katoen; zodra die is uitgewassen, blijven er holten in het garen achter[133]. De namen zero-twist en no-twist en diverse merknamen worden gebruikt voor garens die op verschillende manieren zijn gemaakt.
Ongetwiste vezels openen zich tot een volle, luchtige lus, en overzichtsstudies melden een hoger absorptievermogen bij poolgarens met nul of weinig twist[133]. De keerzijde ligt bij duurzaamheid en verwerking. Met weinig twist om ze te binden, komen vezels gemakkelijker als pluis los en verliezen lussen sneller hun vorm, en het opgeloste PVA verhoogt de belasting van het afvalwater van de ververij[145].
Ook genoemd: laaggetwist garen, zachtgetwist garen, soft-twist yarnEngels: Low-twist and high-twist pile yarns
Poolgarens met minder (laag getwist) of meer (hoog getwist) twist dan een normaal weefgaren van hetzelfde garennummer, gekozen om zachtheid en absorptievermogen af te wegen tegen lusdefinitie en duurzaamheid.
Een lagere twist geeft een losser, volumineuzer poolgaren met meer ruimte tussen de vezels, wat onderzoek in verband brengt met een snellere wateropname[133]; de greep is zachter en de pool oogt voller, maar er komt meer pluis vrij en de lussen verliezen bij herhaald wassen sneller hun vorm. Een hogere twist geeft compacte, goed afgetekende lussen die bestand zijn tegen schuren en hun vorm houden bij zwaar wassen, met een frissere, drogere greep en een lager absorptievermogen.
Handdoeken die vooral op zachtheid worden verkocht, neigen naar een laag getwiste pool, terwijl voor linnengoed dat herhaald industrieel wassen moet doorstaan, getwijnde garens met een gematigde twist de veiligere keuze zijn. Ook twistrichting en twistevenwicht spelen mee, omdat een onrustig enkelvoudig garen de lussen kan laten spiraliseren.
Ook genoemd: badstofgetouw, frottéweefmachine, terry loom, terry weaving machineEngels: Terry loom
Een weefmachine die voor badstof is uitgerust: twee afzonderlijk gestuurde kettingafvoeren, een badstofmechanisme dat de losse-inslagafstand maakt, en sprongvorming via schaftmachine of jacquard voor pool-, grond- en boordbindingen.
Vergeleken met een machine voor vlakke weefsels heeft een badstofweefmachine een tweede kettingboom voor de pool, met een eigen kettingafvoer en spanningsregeling, en een badstofmechanisme dat voor de losse inslagen ofwel het riet ofwel de aanslaglijn verplaatst. De grondketting loopt over een positief gestuurde strijkboom en de stof wordt positief afgevoerd, zodat het doek gelijkmatig door de aanslagvolgorde vordert[137]. Badstofmachines worden gebouwd als grijper- en luchtweefmachines: grijpers verwerken een ruimere keuze aan inslaggarens, waaronder fantasiegarens voor boorden, terwijl luchtweefmachines sneller lopen.
Ook genoemd: aanslag, rietspleet, aanslaglijn, beat-up, reedEngels: Reed and beat-up
Het riet is het kamachtige onderdeel van de weefmachine waarvan de spleten de kettingdraden op afstand houden en dat elke inslag tegen de aanslaglijn slaat, de lijn waar het weefsel ontstaat; aanslag is die slagbeweging.
Het rietnummer geeft aan hoe dicht de spleten op elkaar staan: rietspleten per centimeter of per 10 cm in de metrische praktijk, en per inch of per twee inch in traditionele systemen. Samen met het aantal draden per rietspleet legt het de breedte en het aantal draden per centimeter op de weefmachine vast; daarna wordt de stof smaller doordat ze samentrekt.
Bij badstof is de aanslag bewust ongelijk: gedeeltelijk voor de losse inslagen en volledig voor de vaste inslag, waarbij ofwel het riet zijn aanslagpositie verandert ofwel de aanslaglijn beweegt tegenover een vaste rietslag[140]. Beschadigde of ongelijk verdeelde rietspleten laten rietstrepen achter, fijne strepen in de lengterichting die na het verven en in vlakke boorden sterker opvallen.
Ook genoemd: hevels, schacht, harnas, heddle, healdEngels: Heald (heddle)
Een element van draad, vlakstaal of koord met een oog in het midden waardoor één kettingdraad wordt geregen, zodat die kan worden geheven of neergelaten om de sprong te vormen; hevels zitten in schachten of hangen bij jacquardmachines aan harnaskoorden.
Elke kettingdraad loopt door een lamel van de kettingdraadwachter, een heveloog en een rietspleet, in de volgorde die het inrijgplan voorschrijft. Bij schaftmachines zitten de hevels in schachten en bewegen alle draden van één schacht samen, zodat het aantal schachten de weefbare patronen begrenst. Bij jacquardmachines hangt elke hevel aan een harnaskoord dat aan een platine is bevestigd, die de jacquardmachine afzonderlijk heft. Bij badstof worden grond- en pooldraden in aparte schachten geregen, met extra schachten voor boorden en zelfkanten. Versleten hevelogen schuren het garen, en een fout in het inrijgplan herhaalt zich over de hele ketting als fout in de lengterichting.
Ook genoemd: dobby, schaftmachine, dobbyboordEngels: Dobby weaving
Weven waarbij een schaftmachine een beperkt aantal schachten volgens programma heft en laat zakken, wat geometrische bindingen, vlakke banden en boorden oplevert; het gangbare systeem voor sprongvorming bij effen en geboorde badstofhanddoeken.
Alle draden die in één schacht zijn geregen, bewegen samen, zodat een schaftontwerp is opgebouwd uit een klein aantal bindingsvolgordes die over de breedte worden herhaald. Binnen die grens weeft een badstofmachine met schaftmachine het poollichaam, vlakke eindbanden, boorden in rips of met satijneffect, eenvoudige ruiten en geometrische figuren, en strepen wanneer gekleurde garens worden gebruikt. De gedessineerde of effen band over een hotelhanddoek wordt algemeen een dobbyboord genoemd, ongeacht de precieze binding. Elektronische schaftmachines lezen het patroon uit een bestand in plaats van uit pennen of patroonkettingen, zodat een boord snel kan worden gewijzigd.
Belettering, logo’s en beeldmotieven vragen sturing van afzonderlijke draden en dus een jacquardmachine. Schaftweven vraagt minder patroonvoorbereiding en instelwerk, waardoor het de economische keuze blijft voor standaardhanddoeken voor hotellerie en detailhandel.
Ook genoemd: jacquardhanddoek, jacquardbadstof, ton-sur-tonjacquard, jacquardEngels: Jacquard weaving
Weven waarbij een jacquardmachine kettingdraden afzonderlijk of in kleine groepen via platines en harnaskoorden heft, zodat elke draad een eigen bindingsverloop kan volgen; gebruikt om logo’s, belettering en beeldontwerpen in handdoeken te weven.
Een jacquardmachine vervangt de schachten door platines, die elk via harnaskoorden met één of meer hevels zijn verbonden, en een elektronische jacquard selecteert voor elke inslag elke platine uit een ontwerpbestand. Daarmee vervalt de schachtengrens van het schaftweven: de binding kan over de breedte van draad tot draad en van inslag tot inslag veranderen. Bij badstof bepaalt deze sturing voor elke pooldraad en elke inslaggroep of hij een lus vormt aan de voorzijde, aan de achterzijde of helemaal niet.
Drie effecten komen veel voor. Pool tegenover vlakke grond tekent een motief doordat vlakken zonder lussen blijven. Ton-sur-tonontwerpen gebruiken één kleur en steunen op het contrast tussen pool en vlakke delen of tussen lushoogten. Tweekleurige jacquard gebruikt pooldraden in twee kleuren: binnen het motief vormt de ene kleur lussen aan de voorzijde en de andere aan de achterzijde, en daarbuiten wisselen ze om, zodat het ontwerp aan beide zijden in omgekeerde kleuren verschijnt. Geweven kleureffecten vragen een pool van in het garen geverfd garen, en met dezelfde techniek worden boorden met belettering en logobanden geweven.
Het ontwerp wordt getekend op de platinecapaciteit van de machine en op de draden en inslagen per centimeter van de stof, en daarna omgezet in een weefbestand. Een badstoflus is grof vergeleken met een gedrukte punt, zodat fijne lijnen en kleine letters groter moeten worden getekend dan voor druk en rondingen getrapt verschijnen; vóór de bulkproductie is normaal een geweven sample nodig, omdat het effect op het scherm niet betrouwbaar te beoordelen is.
Jacquard vraagt meer instelwerk dan schaftweven: voorbereiding van ontwerp en weefbestand, soms een andere harnasinrichting, en bemonstering. Daarom gelden voor jacquardprogramma’s minimale hoeveelheden en een langere ontwikkeltijd. Daartegenover staat dat het motief deel uitmaakt van het weefsel, geen druklaag heeft en industrieel wassen even lang doorstaat als de handdoek zelf.
Bij Mira Towels: Jacquard- en schaftweven voor patronen, boorden en ton-sur-tonlogo’s horen bij de gepubliceerde mogelijkheden van Mira Towels.
Ook genoemd: draden per cm, inslagen per cm, draaddichtheid, kettingdichtheid, inslagdichtheid, ends per inch, picks per inchEngels: Warp and weft density
Het aantal kettingdraden en inslagen per lengte-eenheid van een weefsel, in de metrische praktijk per centimeter en anders per inch (EPI, PPI); de basisgetallen voor de draadafstand in een constructie.
Bij badstof moeten de draden voor grond en pool afzonderlijk worden opgegeven, omdat één totaal de verdeling tussen pool en grond verbergt, en de inslagen per centimeter moeten samen met het aantal inslagen per lus worden gelezen om de lusdichtheid te begrijpen. De dichtheden op de weefmachine en na afwerking verschillen, omdat de stof bij de natte veredeling krimpt; een specificatie moet dus vermelden welke bedoeld is.
Thread count, het aantal ketting- en inslagdraden in één vierkante inch samen geteld, is een term uit het beddengoed. Voor handdoeken zegt het weinig, omdat absorptievermogen, greep en gewicht door de pool worden bepaald en niet door de draadafstand van de grond. Dichtheid kan ook massa per volume betekenen; zie stofdichtheid.
De spanning waaronder kettingdraden tijdens het weven worden gehouden en afgevoerd; bij badstof hoog en constant voor de grondketting en laag en gedoseerd voor de poolketting.
De spanning van de grondketting moet hoog genoeg zijn voor een zuivere sprong en om de losse inslagen bij de volle aanslag langs de grondkettingdraden te laten schuiven, en over de breedte gelijkmatig zijn. De poolketting wordt slap toegevoerd, normaal door positieve afvoer van een vooraf ingestelde lengte per inslaggroep en niet alleen via de spanning[137]. Elektronische kettingafvoersystemen bewaken de spanning en passen de aandrijving van de boom aan naarmate de boomdiameter afneemt; één weefmachinebouwer noemt een constante garenspanning als ontwerpdoel van zijn poolvormingssysteem[141].
Een ongelijke grondspanning veroorzaakt slappe plekken, rimpeling en gebogen of golvende boorden. Een ongelijke poolspanning over de breedte of de lengte van de ketting geeft lussen van verschillende hoogte, strepen en vlekken die na het verven op tintverschillen lijken.
Ook genoemd: constructie, stofconstructie, constructionEngels: Fabric construction
De volledige technische beschrijving van een stof: binding, de garens in elk systeem met vezel, garennummer, twijnen en twist, draden en inslagen per lengte-eenheid en, bij badstof, inslagen per lus, poolhoogte, breedte en massa per oppervlakte-eenheid.
Voor een badstofhanddoek noemt een volledige constructie de garens van grondketting, poolketting en inslag afzonderlijk, de grond- en pooldraden per centimeter, de inslagen per centimeter, de inslagen per lus, de poolhoogte of pool-grondverhouding, enkel- of dubbelzijdige pool, de bindingen van banden en boorden, en de breedte en massa per oppervlakte-eenheid na afwerking. EN 14697 is de Europese norm die specificaties en beproevingsmethoden vastlegt voor badstofhanddoeken en badstofweefsels.
De constructie is wat twee offertes vergelijkbaar maakt. Handdoeken die met dezelfde GSM worden aangeboden, kunnen uit verschillende garens, poolhoogten en inslagdichtheden zijn opgebouwd en gedragen zich in het gebruik anders. Ruwe en afgewerkte constructies mogen niet door elkaar worden gehaald: dichtheden, breedte en gewicht veranderen allemaal bij de natte veredeling, en de handdoek wordt beoordeeld tegen de afgewerkte constructie.
Ook genoemd: gram per stuk, stukgewicht, pond per dozijn, lbs per dozijn, grams per pieceEngels: Towel weight per piece and per dozen
Handdoekgewicht opgegeven per stuk, in gram, of per dozijn, in kilogram of, in de Noord-Amerikaanse praktijk, in pond; te onderscheiden van GSM, de massa per vierkante meter van de stof.
Stukgewicht en GSM hangen samen via de afgewerkte maat. Een handdoek van 70 × 140 cm beslaat 0,98 m², zodat hij bij 500 GSM ongeveer 490 g weegt, ofwel 5,88 kg of ongeveer 12,96 lb per dozijn. Het verband geldt bij benadering, omdat vlakke banden en boorden een andere massa per oppervlakte hebben dan het poollichaam en zomen omgevouwen stof toevoegen. Wanneer een specificatie zowel GSM als stukgewicht vermeldt, moeten beide op dezelfde afgewerkte maat betrekking hebben, anders spreken ze elkaar tegen.
Het gewicht moet op geconditioneerde handdoeken worden gecontroleerd, omdat katoen bij wisselende luchtvochtigheid massa opneemt en verliest, en het wordt binnen een overeengekomen tolerantie aanvaard en niet als exact getal.
Stof zoals ze van de weefmachine komt, vóór ontsterken, koken, bleken, verven of afwerken.
Ruwe badstof bevat nog sterksel op de grondketting en de natuurlijke wassen van het katoen; ze is daardoor stug en nauwelijks absorberend, en haar afmetingen en gewicht zijn niet die van de afgewerkte handdoek. In een studie van 72 badstofconstructies bedroeg de inkrimping bij het weven slechts 1,5–2,0% in elke richting, terwijl de krimp na het wassen afhankelijk van de constructie 5,5–11,5% bereikte[139]; een andere studie vond dat de massa per oppervlakte in elke fase van de natte veredeling toenam[144]. Ruwe constructies worden met die verandering in gedachten ontworpen.
Ruwe stof wordt vóór de natte veredeling gekeurd, wanneer fouten gemakkelijker te herleiden en goedkoper te verhelpen zijn. Wanneer ruwe stof wordt ingekocht om elders te laten verven en afwerken, moet de inkoopspecificatie de breedte, het gewicht en de dichtheden in ruwe toestand vermelden, en worden de verwachte afgewerkte waarden afzonderlijk overeengekomen.
Ook genoemd: geschoren badstof, veloursbadstof, velour, sheared terryEngels: Velour
Badstof waarvan de lussen aan één zijde ter hoogte van de kruin zijn weggeschoren, zodat een glad, fluweelachtig oppervlak van opengesneden pooleinden ontstaat; de andere zijde blijft normaal lussenbadstof.
Velours begint als geweven badstof. Op een scheermachine werkt een roterende cilinder met spiraalmessen tegen een vast ondermes en snijdt de luskruinen weg die boven een ingestelde hoogte uitsteken, vaak in meer dan één doorgang, terwijl de afgesneden vezel wordt afgezogen. De opengesneden einden openen zich tot een korte, dichte, rechtopstaande pool.
Scheren verwijdert garen. In een studie van 72 badstofconstructies bedroeg het scheerafval afhankelijk van de stof 9,4–17,4%[139], zodat de pool zwaarder moet worden geweven om dat verlies op te vangen. Het vers gesneden oppervlak draagt ook losse vezels, waardoor velours in de eerste wasbeurten meer kan pluizen dan ongeschoren badstof.
Voor jacquardfiguren en bedrukking is de geschoren zijde veel egaler dan lussen, omdat het ontwerp op gelijkliggende vezeltoppen ligt in plaats van op afzonderlijke lussen; vandaar het gebruik van velours voor strandlakens, bedrukte handdoeken en badjassen. De prijs is absorptievermogen: onderzoek heeft niet-opengesneden pool hydrofieler bevonden dan opengesneden pool[133], zodat een veloursoppervlak trager water opneemt dan dezelfde handdoek met intacte lussen.
Velours is geen fluweel. Fluweel wordt als snijpoolweefsel geweven, bijvoorbeeld als dubbelstuk met de voorzijden naar elkaar toe dat op de weefmachine wordt doorgesneden, of over roeden[137], terwijl handdoekvelours lussenbadstof is die achteraf wordt geschoren. Bij bedrukte handdoeken met twee verschillende zijden kan ook de polyester drukzijde worden geschoren, en de scheerhoogte wordt dan zowel een drukspecificatie als een kwestie van greep.
Bij Mira Towels: Velours- en jacquardoppervlakken horen bij de gepubliceerde mogelijkheden van Mira Towels, net als badjasstoffen in badstof, wafelbinding en velours.
Ook genoemd: boord, vlakke band, dobbyband, dobbyboord, borderEngels: Woven border
Een vlakke of gedessineerde band die over een handdoek wordt geweven, meestal bij elk einde en soms langs de zijkanten, waarin de pool is onderdrukt of veranderd om de handdoek te omlijsten of een ontwerp te dragen.
Op de weefmachine ontstaat een boord door het badstofmechanisme en de binding voor een ingesteld aantal inslagen te veranderen. De lussen worden verminderd of gestopt, en grond- en pooldraden weven een vlakke structuur zoals linnenbinding, rips of satijneffecten, soms met een gekleurde, glanzende of chenille-inslag. Een effen vlakke band draagt aan elk einde de zoom; decoratieve boorden voegen schaft- of jacquardpatronen, belettering of een poolband met een andere hoogte toe.
Vlak weefsel en poollichaam krimpen bij het wassen in verschillende mate, zodat een boord die strak of los zit ten opzichte van het lichaam gaat golven of rimpelen, en een inslag van een andere vezel kan weer anders krimpen. De zoom moet binnen de vlakke band worden omgeslagen, zodat hij vlak ligt en geen lussen insluit, en de banden moeten over de lengte in register blijven, omdat de handdoeken erdoorheen worden gesneden.
Ook genoemd: geweven rand, zelfkantrand, selvedge, selvageEngels: Selvedge
De zelfafgewerkte rand in de lengterichting van een weefsel, op de weefmachine gevormd zodat hij niet rafelt; bij handdoeken het alternatief voor het afsnijden en overlocken van de zijkanten.
Spoelloze weefmachines knippen de inslag aan de randen af, zodat de rand moet worden vastgezet, hetzij met inlegtoestellen die de uiteinden van de inslag in de volgende sprong terugvouwen, hetzij met draaidraden die om de inslagen heen draaien (draaizelfkant). Een handdoek die één stuk breed wordt geweven, kan deze geweven randen als afgewerkte zijkanten gebruiken, vaak met een smalle vlakke band. Waar meerdere handdoeken naast elkaar worden geweven, worden de binnenranden bij het langssnijden doorgesneden en met een overlocksteek of een zoom afgewerkt. De spanning van de zelfkant moet bij het lichaam passen: strakke zelfkanten trekken de randen in, zodat handdoeken golven of hol gaan liggen, terwijl losse zelfkanten uitwaaieren.
Ook genoemd: uitgetrokken lus, getrokken lus, haker, snag, pulled loopEngels: Snagging and pulled loops
Schade waarbij een badstoflus blijft haken en uit de pool wordt getrokken, zodat een lange uitstekende lus achterblijft, vaak met een ingekorte rij naburige lussen waaruit garen is weggetrokken.
Haken begint bij iets dat blijft hangen: ringen, horlogebandjes, klittenband, ruwe vingernagels, scherpe randen in wasserijapparatuur. Of een haker een uitgetrokken lus wordt, hangt af van de verankering; hoge lussen, lussen die door weinig of losjes gepakte inslagen worden gebonden, en gladde, glibberige garens trekken gemakkelijker uit. Een uitgetrokken lus moet gelijk met de pool worden afgeknipt en niet verder worden uitgetrokken, omdat trekken meer garen uit de rij haalt. Preventie ligt vooral in de constructie (inslagdichtheid, inslagen per lus en poolhoogte), en de weerstand tegen het uittrekken van lussen kan met EN 15598 worden gemeten.
Ook genoemd: platgedrukte pool, vervilte pool, pile crush, mattingEngels: Pile distortion
Verlies van de regelmatige lusgeometrie van badstof, waarbij lussen plat, geplet, scheef, verward of vervilt raken, wat uiterlijk, greep en absorptievermogen verandert.
In de fabriek kan vervorming ontstaan door verwerking in strengvorm met te weinig bad, persen, overdrogen bij hoge temperatuur of langdurige opslag onder druk in balen en dozen. In het gebruik laten zware belading in persen en vlak drogen zonder tumbelen de lussen plat en ruw achter. Bij bedrukte handdoeken met twee verschillende zijden kan te veel druk of hitte in de transferpers de polyester pool pletten en doen glanzen. Katoenen lussen herstellen meestal door wassen en tumbeldrogen, waardoor de pool weer opengaat; polyester pool die onder hitte is geplet, doet dat mogelijk niet. Poolvervorming wordt beoordeeld tegen het goedgekeurde sample na een vastgelegd aantal was- en droogcycli.
Ook genoemd: wafelweefsel, wafelstof, honingraatbindingEngels: Waffle weave
Een weefselstructuur van vierkante cellen, gevormd door ketting- en inslagflotteringen van oplopende lengte, die een driedimensionaal honingraatoppervlak geeft; een absorberende handdoekstof zonder pool.
Vlakken met een dichte binding wisselen af met ketting- en inslagflotteringen van oplopende lengte, zodat de stof bij de natte veredeling samentrekt tot een patroon van ribbels en holten dat oppervlak en volume toevoegt zonder lussen. Bij een gegeven maat is wafelstof meestal lichter dan badstof en droogt ze sneller, terwijl ze in totaal minder water vasthoudt. Ze wordt gebruikt voor badjassen, spa- en keukendoeken en lichte handdoeken. Lange flotteringen haken gemakkelijker, zodat de flotteringslengte een afweging is tussen reliëfdiepte en duurzaamheid.
Een traditionele Turkse vlak geweven handdoek zonder pool, meestal van katoen of katoen-linnen, vaak gestreept en afgewerkt met getwijnde of geknoopte franjes; lichter, dunner en sneller droog dan badstof.
De peshtemal (Turks: peştamal) begon als omslagdoek van het Turkse bad en wordt nu gebruikt als bad-, strand-, spa- en reishanddoek. Hij wordt als vlak weefsel geweven, meestal in linnen-, keper- of visgraatbinding, soms met panelen in honingraat- of andere reliëfbindingen, en de kettingdraden worden vaak als franjes gelaten die worden getwijnd of geknoopt. Zonder pool houdt hij in totaal minder water vast dan een badstofhanddoek van dezelfde maat, maar hij laat zich compact vouwen en droogt snel. Linnen in het mengsel geeft extra sterkte en een frissere greep. De spelling verschilt per markt, en de namen beschrijven een stijl en geen vastgelegde constructie, zodat binding, vezel, maat en gewicht nog altijd moeten worden gespecificeerd.
Bij Mira Towels: Peshtemals en vlak geweven katoenen handdoeken horen bij de gepubliceerde mogelijkheden van Mira Towels.
Hoe handdoekstoffen worden gewogen, gemeten en vergeleken: massa per oppervlakte-eenheid, dikte, absorptievermogen, wicking en drogen, greep, maatvastheid, sterkte, oppervlakteslijtage en kleurechtheid. Verschillende van deze eigenschappen worden geregeld met elkaar verward; de lemma’s houden ze uit elkaar.
Ook genoemd: g/m², gram per vierkante meter, vierkantemetergewicht, oppervlaktemassa, massa per oppervlakte-eenheid, stofgewichtEngels: GSM (grams per square metre)
De massa van een stof per oppervlakte-eenheid, uitgedrukt in gram per vierkante meter (g/m²). Bij handdoeken wordt de waarde doorgaans opgegeven voor de afgewerkte stof of de afgewerkte handdoek; ze geeft aan hoeveel materiaal het product bevat, niet hoe goed het presteert.
De GSM wordt bepaald door proefstukken met een bekende oppervlakte, of een volledig stuk met bekende afmetingen, te wegen en de massa te delen door de oppervlakte. ISO 3801 beschrijft de werkwijze voor weefsels, zowel voor volledige stukken als voor kleine proefstukken, en ASTM D3776/D3776M biedt mogelijkheden van een volledige rol tot een klein staal[11]. Katoen wisselt vocht uit met de lucht; daarom worden proefstukken pas gewogen nadat ze zijn geconditioneerd in een standaardatmosfeer, zoals die van ISO 139[12]. Een handdoek die rechtstreeks uit een vochtig magazijn of een warme droger op de weegschaal komt, kan merkbaar afwijken van zijn geconditioneerde waarde.
De GSM die voor een handdoek wordt opgegeven, is meestal de massa van het volledige afgewerkte stuk gedeeld door de nominale oppervlakte, inclusief boorden, zomen, labels en ophanglus: een handdoek van 70 × 140 cm die 490 g weegt, is op die basis een handdoek van 500 GSM (490 g ÷ 0,98 m²). Een uitgesneden proefstuk uit het lussengedeelte levert een ander cijfer op, omdat boorden en zomen een andere massa per oppervlakte hebben. Een specificatie moet dus vermelden welk cijfer bedoeld is en hoe het zich verhoudt tot het handdoekgewicht per stuk. Ook de GSM van de ruwe stof en die van de afgewerkte stof verschillen: de voorbehandeling verwijdert sterksel, wassen en een deel van de vezelmassa, terwijl relaxatiekrimp en ontspannen drogen de stof doen samentrekken en de massa per oppervlakte verhogen.
GSM meet de hoeveelheid materiaal, niet de kwaliteit. Een zwaardere badstofhanddoek houdt in totaal meer water vast en voelt dichter aan, maar in het besproken onderzoek naar badstof had de massa per oppervlakte geen invloed op de snelheid van de wateropname, en lichtere stoffen hielden per gram meer water vast[133]. Dezelfde massa kan worden opgebouwd uit fijne of grove garens, ringgaren of rotorgaren, hoge, ijle lussen of korte, dichte lussen; handdoeken met een identieke GSM kunnen daardoor sterk verschillen in greep, absorptievermogen en duurzaamheid. Zwaardere handdoeken drogen bovendien langzamer en vergen meer energie bij het wassen.
Bij handdoeken met sublimatiedruk betekent extra massa meestal meer of hogere pool op de drukzijde, wat de drukdefinitie vermindert. GSM is zowel een commercieel als een technisch cijfer; het wordt daarom met een tolerantie in de specificatie vastgelegd en op de afgewerkte goederen gecontroleerd. Geen enkele beproevingsmethode legt die tolerantie vast.
Bij Mira Towels: Onze volledig bedrukte handdoek uit voorraad is een constructie van 250 GSM met een polyester drukzijde en een katoenen achterzijde, aanbevolen wanneer de helderheid van de druk voorop staat.
Een term met twee verschillende betekenissen: het aantal kettingdraden en inslagen per lengte-eenheid van een weefsel (draaddichtheid), of de massa van de stof per volume-eenheid (volumieke massa), berekend als de massa per oppervlakte-eenheid gedeeld door de dikte.
In de weverij betekent stofdichtheid gewoonlijk draaddichtheid: kettingdraden en inslagen per centimeter of per inch (EPI en PPI), bij badstof afzonderlijk opgegeven voor grond- en pooldraden en beschreven onder ketting- en inslagdichtheid. In de vezelkunde en bij nonwovens betekenen dezelfde woorden volumieke massa (bulkdichtheid), meestal de GSM gedeeld door de dikte, in g/cm³ of kg/m³. Omdat de dikte afhangt van de druk die bij de meting wordt uitgeoefend, zegt een cijfer voor de volumieke massa weinig zolang de diktemethode en de druk er niet bij vermeld staan.
Bij handdoeken beschrijft de volumieke massa hoe dicht de vezelmassa is gepakt. Een luchtige pool met een lage dichtheid houdt meer lucht tussen de vezels vast, voelt zachter aan en biedt meer ruimte voor water, maar kan bij gebruik plat gaan liggen. Een compacte structuur heeft fijnere poriën; die bevorderen een snelle beginopname, maar laten minder ruimte over om water vast te houden. Omdat de term dubbelzinnig is, hoort een specificatie of beproevingsrapport de bedoelde betekenis en de eenheden te vermelden.
De afstand tussen de twee zijden van een stof, gemeten onder een voorgeschreven druk die wordt uitgeoefend door een drukvoet met een bepaalde oppervlakte. Bij samendrukbare poolstoffen zoals badstof hangt het resultaat sterk af van die druk.
ISO 5084 meet de dikte van textiel onder een voorgeschreven druk en sluit vloerbekledingen, nonwovens, geotextielen en gecoate stoffen uit[13]; de Amerikaanse methode, ASTM D1777, omvat uitdrukkelijk ook poolstoffen[14]. Een diktemeter laat een drukvoet met een vaste oppervlakte zakken op het proefstuk, dat op een referentieplaat ligt, en de waarde wordt na een vastgestelde tijd afgelezen. Badstoflussen buigen en klappen onder belasting in; de resultaten van twee laboratoria zijn daarom alleen vergelijkbaar als voetoppervlak, druk en tijdsverloop overeenkomen.
Dikte en gewicht zijn afzonderlijke eigenschappen. Handdoeken met dezelfde GSM kunnen duidelijk in dikte verschillen, afhankelijk van de poolhoogte, het garenvolume en de mate waarin de lussen bij het tumbelen zijn geopend. Metingen bij een lage en een hogere druk beschrijven, samen met het herstel nadat de belasting is weggenomen, de samendrukbaarheid en de loft, eigenschappen die men associeert met een volle, zachte greep. In een dikkere handdoek moet vocht bovendien een langere weg afleggen om te ontsnappen; dat is een van de redenen waarom zware badstof langzaam droogt.
Ook genoemd: wateropname, waterabsorptie, zuigvermogen, absorptie van handdoeken, absorbencyEngels: Absorbency
Het vermogen van een stof om vloeibaar water op te nemen en vast te houden. Bij handdoeken omvat het drie verschillende eigenschappen: hoe snel water wordt opgenomen, hoeveel water de stof kan vasthouden en hoeveel water ze bij kort contact van een nat oppervlak wegneemt.
Absorptievermogen is niet één eigenschap. Badstofonderzoek onderscheidt dynamische absorptie, het water dat per massa-eenheid stof per tijdseenheid wordt opgenomen, van statische absorptie, de maximale hoeveelheid water die per massa-eenheid droge stof wordt vastgehouden[133]. Voor de gebruiker telt nog een derde eigenschap: hoeveel water een handdoek bij kort deppen of afvegen van de natte huid opneemt. Een stof kan snel zijn en weinig capaciteit hebben, of traag zijn en veel capaciteit hebben; snelheid en capaciteit worden daarom afzonderlijk gespecificeerd, als absorptiesnelheid en als waterretentie.
Water moet eerst het vezeloppervlak bevochtigen, en dat hangt af van de vezelchemie en de afwerking: schoon katoen en geregenereerde cellulose zijn hydrofiel, polyester is hydrofoob. Daarna wordt het door capillaire werking in de ruimten tussen de vezels binnen een garen en tussen garens en lussen getrokken. Daar, en niet in de vezels zelf, zit het meeste water van een doorweekte handdoek.
Constructie en garen bepalen een groot deel van het resultaat. De badstofliteratuur meldt een snellere absorptie bij een hogere lusdichtheid en langere lussen, en bij poolgarens die fijner, gekamd en laag getwist zijn en uit langstapelige vezel zijn gesponnen; ringgesponnen pool absorbeert sneller en houdt meer vast dan rotorgesponnen pool, en getwijnde poolgarens, die vollere lussen vormen, houden meer water vast dan enkelvoudige garens[133]. De natte veredeling weegt even zwaar. Achtergebleven sterksel, natuurlijke wassen en spinoliën stoten water af; daarom absorbeert ruwe badstof slecht en wordt een goed gekookte handdoek vrijwel meteen nat.
De afwerking kan deze winst tenietdoen. Conventionele kationische avivagemiddelen laten een vettige, hydrofobe film op de vezels achter en verminderen de wateropname, terwijl wassen en tumbelen de structuur openen en de opname verhogen. Een nieuwe handdoek absorbeert daardoor vaak beter na de eerste wasbeurten, zodra de resten van de afwerking zijn verwijderd[133]. Het gewicht beïnvloedt de capaciteit, niet de snelheid. Ook zachtheid is geen maatstaf voor het absorptievermogen; die afweging wordt beschreven onder greep en zachtheid.
Ook genoemd: bevochtigingstijd, absorptietijd, zinktijd, opnamesnelheid, wetting time, sinking timeEngels: Absorption rate and wetting time
De snelheid waarmee een stof water opneemt, meestal opgegeven als de tijd die een waterdruppel of een ondergedompeld proefstuk nodig heeft om volledig bevochtigd te raken; een kortere bevochtigingstijd betekent een snellere absorptie.
De snelheid is de eigenschap die een gebruiker het eerst opmerkt: een handdoek waarop water in druppels blijft staan, voelt niet absorberend aan, hoeveel hij uiteindelijk ook zou kunnen vasthouden. Ze komt overeen met de dynamische absorptie uit het badstofonderzoek en hangt af van de constructie- en garenfactoren die onder absorptievermogen worden genoemd. Laboratoria meten haar met druppeltests zoals AATCC TM79 en met onderdompel- of zinktests die bijhouden hoe lang een proefstuk nodig heeft om volledig nat te worden; EN 14697 bevat een methode voor de absorptietijd van badstofhanddoeken. De methoden worden vergeleken onder beproeving van het absorptievermogen.
De bevochtigingstijd is gevoelig voor de oppervlaktechemie. Hydrofobe afwerkingen, kationische avivagemiddelen en aminosiliconen, achtergebleven spinoliën en onvolledig koken verlengen haar allemaal, ook wanneer de constructie ongewijzigd blijft. Een nieuwe handdoek kan daardoor in de beproeving trager blijken dan dezelfde handdoek na enkele wasbeurten, en een specificatie moet vermelden of er op nieuwe handdoeken wordt beproefd of na een bepaald aantal wasbeurten.
Ook genoemd: waterbindend vermogen, waterhoudend vermogen, absorptiecapaciteit, statische waterabsorptie, water retentionEngels: Water retention
De hoeveelheid water die een stof vasthoudt wanneer ze verzadigd is en daarna is uitgelekt, of na een bepaalde centrifugeer- of persstap, meestal uitgedrukt als percentage van de droge massa van de stof.
Badstofonderzoek noemt dit statische waterabsorptie: natte massa min droge massa, gedeeld door de ovendroge massa van de stof, maal 100[133]. Het cijfer hangt sterk af van de manier waarop het overtollige water vóór het wegen wordt verwijderd, door gedurende een bepaalde tijd te laten uitdruipen, te centrifugeren of te persen; waarden die met verschillende procedures zijn verkregen, zijn dus niet vergelijkbaar.
De capaciteit volgt het poriënvolume dat de structuur biedt. Meer massa, een langere pool en vollere getwijnde poolgarens verhogen de totale hoeveelheid vastgehouden water, en wassen en tumbelen, die de structuur openen, verhogen haar nog verder; per gram stof houdt lichtere badstof meer vast[133]. Een dichte stof met fijne poriën kan snel nat worden en toch relatief weinig vasthouden, terwijl een dikke handdoek zeer veel kan vasthouden en lang nodig heeft om te drogen. Een hoge capaciteit past bij bad- en hotelhanddoeken; bij gebruik in de sportschool of op reis is water dat in de handdoek achterblijft, water dat later nog moet verdampen.
De beweging van een vloeistof in en langs nauwe ruimten, aangedreven door de oppervlaktespanning en doordat de vloeistof de vaste oppervlakken bevochtigt. In stoffen zijn de capillairen de openingen tussen de vezels binnen een garen en tussen garens en lussen.
De druk die vloeistof een capillair in trekt, neemt toe met de oppervlaktespanning van de vloeistof en met de cosinus van haar contacthoek op de vaste stof, en neemt af naarmate de straal van het capillair groter wordt (de wet van Laplace, Δp = 2γ cos θ / r); de vergelijking van Lucas-Washburn beschrijft hoe snel de vloeistof oprukt[133]. Daaruit volgen twee dingen. Is de contacthoek groter dan 90°, zoals op een sterk waterafstotend oppervlak, dan verzet het capillair zich tegen het water in plaats van het naar binnen te trekken; het vezeloppervlak moet dus eerst bevochtigbaar zijn. Bovendien trekken nauwe capillairen krachtig maar bevatten ze weinig volume, terwijl wijde capillairen meer bevatten maar zwak trekken; in badstof gaan fijnere capillairen samen met een snellere beginopname maar een lagere totale capaciteit.
In een handdoek bestaan capillairen op verschillende schalen: tussen de vezels in een poolgaren, tussen de garens van een lus en tussen naburige lussen. Laag getwiste poolgarens en zero-twistgarens, gekamde vezel en fijne garennummers vormen lange, ononderbroken, minder kronkelige capillairen die een snelle opname bevorderen. Zodra hun oppervlak bevochtigd is, transporteren hydrofobe vezels zoals polyester vloeistof op dezelfde manier; zo kan een polyester zijde vocht verspreiden en afvoeren zonder veel water in de vezel op te nemen.
Het spontane transport van vloeistof langs of door een stof door capillaire werking, zodra de vezeloppervlakken bevochtigd zijn.
Wicking beschrijft waar het water naartoe gaat nadat het de stof is binnengedrongen; absorptie beschrijft hoeveel ervan wordt opgenomen en vastgehouden. Bevochtiging hangt af van het vezeloppervlak en de vloeistof, wicking van de rangschikking van vezels en garens[133]. Een stof kan goed wicken en weinig absorberen: fijne polyesterfilamenten en microvezels verspreiden vloeistof snel over een groot oppervlak en door de dikte heen, terwijl ze weinig in de vezel vasthouden, wat het verdampen bevordert. Katoenen badstof doet beide: ze transporteert het water en houdt het vast.
AATCC TM197 meet hoe snel vloeistof in een verticaal proefstuk tot voorgeschreven afstanden stijgt[15], de aanvullende methode TM213 registreert de hoogte die vanaf een ondergedompelde rand na voorgeschreven tijden is bereikt[16], en AATCC TM198 meet hoe snel vloeistof zich door een horizontaal proefstuk verspreidt[17]. De resultaten hangen af van de richting (ketting of inslag, voorzijde of achterzijde) en van de afwerking, en zeggen niets rechtstreeks over de capaciteit. Bij tweezijdige sublimatiehanddoeken zijn wicking aan de polyester zijde en absorptie door de katoenen achterzijde afzonderlijke functies, die ook afzonderlijk kunnen worden beoordeeld.
Ook genoemd: vochttransport, management van vloeibaar vocht, moisture management, Moisture Management TesterEngels: Moisture management
De manier waarop een stof vloeibaar vocht door en over haar structuur transporteert, in het bijzonder van de zijde die met de huid in contact is naar de tegenoverliggende zijde, waar het zich kan verspreiden en verdampen.
Het begrip komt uit de sportkleding, waar het erom gaat zweet van de huid weg te voeren. AATCC TM195 meet, beoordeelt en classificeert de eigenschappen van gebreide en geweven stoffen en nonwovens op het gebied van vloeibaar vochtmanagement[18]. In de daarvoor gebruikte Moisture Management Tester wordt een testoplossing gedruppeld op de bovenste zijde, de huidzijde, van een proefstuk dat tussen twee sensoren is geklemd; veranderingen in de elektrische weerstand volgen hoe de vloeistof zich over elke zijde verspreidt en door het proefstuk heen gaat, en de meetwaarden worden met vooraf vastgelegde indices omgezet in klassen.
Bij handdoeken is het begrip vooral relevant voor sport- en reishanddoeken van microvezel, gebreide constructies en tweezijdige stoffen waarvan de ene zijde water transporteert en de andere het vasthoudt. Katoenen badstof is ontworpen om water op te nemen en vast te houden; absorptie- en droogtests zeggen daarover meer. Een claim over vochtmanagement betekent weinig zolang methode en resultaat niet worden vermeld.
De snelheid waarmee een natte stof water aan de omringende lucht afgeeft, uitgedrukt als de hoeveelheid verdampt water per tijdseenheid of als de tijd die nodig is om een bepaalde droge toestand te bereiken.
Het drogen hangt in de eerste plaats af van de hoeveelheid water die de handdoek vasthoudt: een zware handdoek met een hoge pool die veel absorbeert, moet ook veel kwijt. Daarnaast hangt het af van hoe gemakkelijk de waterdamp ontsnapt, wat wordt bepaald door de dikte, de luchtdoorlaatbaarheid, het blootgestelde natte oppervlak en de luchtbeweging eromheen. Water in katoenvezels en in fijne capillairen verdwijnt langzamer dan water dat in een dunne laag over polyesterfilamenten is verspreid; een goed absorptievermogen en snel drogen staan daardoor vaak op gespannen voet.
AATCC TM199 meet de droogtijd met een gravimetrische vochtanalysator bij verhoogde temperatuur[19], TM200 de droogsnelheid van textiel bij zijn absorptiecapaciteit onder een luchtstroom[20], en TM201 de droogsnelheid van een stof die met een voorgeschreven hoeveelheid water is bevochtigd, op een plaat die op 37 °C wordt gehouden[21]. Elke methode bootst andere omstandigheden na; de resultaten zijn dus alleen binnen één methode vergelijkbaar. Bij hotellinnen telt ook de wasserij mee: zwaardere handdoeken moeten langer in de droogtrommel en vergen meer energie per stuk.
Het debiet van de luchtstroom die loodrecht door een bekende oppervlakte van een stof gaat bij een voorgeschreven drukverschil tussen beide zijden.
ISO 9237 is van toepassing op de meeste stoffen, waaronder technisch textiel, nonwovens en geconfectioneerde artikelen die luchtdoorlatend zijn[22]; ASTM D737, het Amerikaanse equivalent, rekent ook poolstoffen tot zijn toepassingsgebied[23]. De resultaten, bijvoorbeeld in mm/s of l/(m²·s), hangen af van het beproefde oppervlak en het drukverschil; die moeten overeenkomen voordat twee resultaten met elkaar worden vergeleken.
De luchtdoorlaatbaarheid neemt af naarmate een stof dikker wordt en haar poriën minder talrijk of kleiner worden, maar ze is geen eenvoudige functie van het gewicht: garentwist, draaddichtheid, poolhoogte en afwerking veranderen allemaal de luchtwegen door de stof. Bij handdoeken is ze van belang voor het drogen, omdat bewegende lucht damp uit de natte structuur afvoert, en voor hoe ademend een badjas of omslagdoek aanvoelt. Een dun, open vlak weefsel zoals een peshtemal biedt veel minder weerstand aan de luchtstroom dan dichte badstof; dat is een van de redenen waarom het snel droogt. De beproeving gebeurt op droge stof, en in een natte handdoek sluiten gezwollen vezels en waterfilms veel van die luchtwegen af.
Ook genoemd: handgevoel, greep, hand, zachtheid, handle, hand feelEngels: Hand feel and softness
De tastindruk die een stof geeft wanneer men haar aanraakt, erover strijkt en erin knijpt; ze combineert zachtheid, gladheid, volheid, soepelheid en warmtegevoel. Het is een menselijke waarneming die slechts gedeeltelijk met instrumenten te vatten is.
Wie een handdoek voelt, reageert op hoe gemakkelijk die samendrukt en herstelt, hoe hij buigt, hoe glad het oppervlak is, hoe hij over de huid glijdt en hoe warm of koel hij aanvoelt. Beoordeling door een panel aan de hand van overeengekomen referenties blijft de referentiemethode. Objectieve systemen splitsen de greep op in meetbare componenten; voor stoffen in het algemeen zijn het Kawabata Evaluation System (KES-F) en FAST het bekendst. Voor badstof leidt een gepubliceerde methode een grepwaarde af uit dikte, samendrukking, buigstijfheid, trek- en afschuifelasticiteit en de dynamische wrijvingscoëfficiënt, en meldt dat die waarde overeenkomt met de subjectieve beoordeling[146]; ook instrumenten die het geluid analyseren van messen die over het oppervlak bewegen, zijn op badstofhanddoeken toegepast[147].
Zachtheid begint bij vezel en garen. Fijnere vezels en een langere stapel geven soepelere garens, laag getwiste poolgarens en zero-twistgarens geven vollere lussen, ten koste van enige duurzaamheid en met meer pluizen, en harig ringgesponnen garen voelt zachter aan dan rotorgaren met hetzelfde garennummer. Een hoge, ijle pool voelt nieuw zacht aan maar gaat plat liggen, terwijl een korte, dichte pool steviger aanvoelt en zijn vorm behoudt. De afwerking stelt vervolgens het oppervlak bij: avivagemiddelen smeren de vezels en tumbelen opent de lussen.
Zachtheid zegt niets betrouwbaars over het absorptievermogen, en de twee werken vaak in tegengestelde richting. Conventionele kationische avivagemiddelen maken het oppervlak gladder en hydrofober en verminderen de wateropname[133]; een handdoek die in de winkel uitzonderlijk zijdezacht aanvoelt, kan daardoor bij de eerste keren gebruik minder absorberen dan een handdoek met een drogere greep. Hydrofiele avivagemiddelen verkleinen dit spanningsveld, maar heffen het niet op.
Ook de greep verandert tijdens het gebruik. In een onderzoek naar badstofhanddoeken die tot tien keer werden gewassen, verminderde drogen aan de lijn de zachtheid en gladheid sterker dan drogen in de droogtrommel, had de wastemperatuur geen significant effect en compenseerde wasverzachter een deel van het verlies door het drogen aan de lijn[147]. Samples worden het best zowel nieuw als na het wassen beoordeeld, tegenover een bewaarde referentie en onder dezelfde omstandigheden.
Bij Mira Towels: Onze gepubliceerde kwaliteitscontroles vergelijken absorptievermogen en greep met wat bij de goedkeuring van het sample is vastgelegd.
Het volume dat een stof of garen per massa-eenheid inneemt, samen met het vermogen om na samendrukking terug te veren; een handdoek met veel volume en loft voelt vol en dik aan voor zijn gewicht.
Volume is het omgekeerde van de volumieke massa: meer volume per gram betekent meer lucht tussen de vezels. Bij handdoeken komt het vooral van het poolgaren. Laag getwiste garens en zero-twistgarens laten de vezels uit elkaar wijken, getwijnde garens vormen rondere lussen en getextureerde filamentgarens krijgen volume door de krul of de lussen die in de filamenten zijn aangebracht. Loft is de herstelkant van het volume: het vermogen van de pool om na samendrukking bij verpakking, gebruik of wassen zijn hoogte terug te krijgen, beoordeeld als de dikte vóór en na een belasting.
Tumbelen opent de lussen en verhoogt de loft, terwijl samendrukking in balen, persen en drogen aan de lijn badstof platter en stijver maken. Meer volume geeft extra ruimte voor water en stilstaande lucht; daardoor voelt een handdoek warm aan en kan een lichtere handdoek zwaarder aanvoelen dan zijn GSM doet vermoeden. Zeer luchtige, laag getwiste polen verliezen echter meer pluis en gaan sneller plat liggen.
De manier waarop een stof onder haar eigen gewicht hangt en plooit, hoofdzakelijk bepaald door haar buigstijfheid, haar afschuifgedrag en haar massa per oppervlakte-eenheid.
De val wordt gewoonlijk gekwantificeerd met de drapeercoëfficiënt. Een rond proefstuk wordt ondersteund door een kleinere concentrische schijf en mag in plooien neervallen; de geprojecteerde schaduwoppervlakte buiten de schijf wordt uitgedrukt als percentage van de oppervlakte van de niet-ondersteunde ring: bijna 0% bij een stof die vrijwel recht naar beneden hangt, bijna 100% bij een stof die nagenoeg vlak blijft. ISO 9073-9 maakt weliswaar deel uit van de beproevingsreeks voor nonwovens, maar specificeert een methode voor de drapeercoëfficiënt die volgens de norm van toepassing is op nonwovens, weefsels en breisels[24].
Bij zware badstof, waar stijfheid en volume overheersen, wordt de val zelden gespecificeerd. Ze is belangrijker bij badjassen, vlakgeweven peshtemals en lichte bedrukte strandlakens die als omslagdoek worden gedragen, en voor de manier waarop een handdoek aan een rek of in een display hangt. Avivagemiddelen, een lagere twist en lichtere constructies verbeteren de val; dichte grondbindingen, stijve residuen en coatings verminderen haar. Een stof kan goed vallen en toch ruw aanvoelen; val en greep worden daarom afzonderlijk beoordeeld.
Het vermogen van een stof of afgewerkte handdoek om lengte, breedte en vorm te behouden bij blootstelling aan wassen, drogen, warmte of vocht. Een slechte maatvastheid uit zich in krimp, uitrekken, vervorming of plooivorming (puckering).
Verschillende mechanismen veranderen de afmetingen van een stof, en ze werken op verschillende vezels anders in. Relaxatiekrimp is het vrijkomen van spanning die tijdens spinnen, weven en natte veredeling in garens en stof is vastgelegd: zodra de structuur nat wordt en in beweging komt, keert ze terug naar een ontspannen geometrie en trekt ze meestal het sterkst samen in de richting waarin ze werd uitgerekt. Zwellingskrimp ontstaat doordat katoenvezels in water zwellen, wat de garendiameter en de garenwelving vergroot en de stof samentrekt; ze is bij het drogen gedeeltelijk omkeerbaar. Viltkrimp hoort bij wol en treedt bij katoen of polyester niet op. Thermische krimp treft thermoplastische vezels: polyester dat niet is gethermofixeerd, krimpt wanneer het wordt verhit boven de temperaturen waaraan het al eerder is blootgesteld.
Badstof voegt daar een eigen beweging aan toe. Lussen zwellen, trekken samen en herverdelen zich wanneer ze nat zijn, het lussengedeelte en de vlak geweven boord kunnen in verschillende mate krimpen, en in zomen liggen meerdere lagen op elkaar gevouwen; verschillen tussen deze zones leiden tot golvende boorden, rimpelende zomen en handdoeken die niet meer rechthoekig zijn. Bij tweezijdige sublimatiehanddoeken reageren de polyester voorzijde en de katoenen achterzijde verschillend op warmte en wassen, en een onevenwichtig opgebouwde samengestelde stof kan na de eerste wasbeurt boog vertonen, krullen of plooien, waarbij ook het gedrukte beeld vervormt.
Maatvastheid wordt tijdens de verwerking ingebouwd en niet door beproeving bereikt. Katoenen badstof wordt in ontspannen toestand gedroogd, in tumbel- of relaxdrogers of op een spanraam met voorloop (overfeed), in plaats van op breedte te worden getrokken; stof die op maat wordt uitgerekt, slaat krimp op die bij de eerste wasbeurt van de klant tevoorschijn komt. Vlak geweven katoen kan mechanisch worden voorgekrompen door compacteren. Polyester en stoffen met een polyester voorzijde worden onder gecontroleerde afmetingen gethermofixeerd en blijven daarna stabiel bij latere behandelingen zoals transferdruk, drogen in de droogtrommel of strijken, zolang die onder de thermofixeertemperatuur blijven.
De beproeving wordt beschreven onder beproeving van de maatvastheid; de methoden leveren een procentuele verandering op, terwijl de grenswaarde, de was- en droogprocedure en het aantal cycli uit de specificatie van de afnemer komen. Bij handdoeken is het nuttig te vermelden of de resultaten gelden voor het lussengedeelte, voor de hele handdoek of voor beide, en boorden en zomen na het wassen niet alleen te meten maar ook visueel te inspecteren.
Ook genoemd: restkrimp, relaxatiekrimp, waskrimp, krimppercentage, residual shrinkageEngels: Shrinkage and residual shrinkage
Een afname van de lengte of breedte van een stof of artikel, meestal na bevochtigen, wassen of verhitten. Restkrimp is het deel dat nog in de afgewerkte goederen aanwezig is en bij de eerste wasbeurten van de gebruiker zichtbaar wordt.
Krimp wordt uitgedrukt als percentage van de oorspronkelijke afstand tussen meetmerken die vóór het wassen zijn aangebracht, afzonderlijk voor lengte en breedte; de methoden (ISO 5077 met ISO 6330 en ISO 3759, of AATCC TM135) worden behandeld onder beproeving van de maatvastheid.
Het grootste deel van de krimp van katoenen handdoeken is relaxatiekrimp die bij de eerste of tweede wasbeurt vrijkomt, maar sommige stoffen blijven over verdere cycli krimpen (progressieve krimp); een specificatie kan daarom een meting na meer dan één cyclus voorschrijven. Lengte en breedte verschillen meestal, omdat ketting en inslag bij het weven en afwerken onder verschillende spanningen stonden. De restkrimp weerspiegelt de afwerkingsroute: ontspannen drogen en tumbelen verminderen haar, op breedte rekken verhoogt haar. De beproevingsmethoden leggen geen aanvaardbare waarden vast; die worden per programma overeengekomen en worden het best zowel op afgewerkte handdoeken als op de stof gecontroleerd, omdat zomen en boorden het resultaat veranderen.
Ook genoemd: boog, scheefheid, scheve inslag, inslagvervorming, bow, skewEngels: Bowing and skewness
Vervorming van de inslaggarens van een weefsel, of van de toeren van een breisel, ten opzichte van een rechte lijn haaks op de zelfkant: boog is een kromming over de breedte, scheefheid een rechte maar diagonale lijn.
Beide ontstaan hoofdzakelijk bij de natte veredeling en de afwerking, wanneer een deel van de breedte sterker naar voren wordt getrokken dan een ander deel, door ongelijke walsspanning, ongelijk lopen van de twee spanraamkettingen of ongelijkmatig opwikkelen. Boog ontstaat wanneer het midden voorloopt op of achterblijft bij de randen, scheefheid wanneer de ene rand voorloopt op de andere. Inslagrichters op afwerkingslijnen detecteren en corrigeren de vervorming voordat de stof wordt gefixeerd. Bij breisels kan de garentwist een verwante diagonale vervorming veroorzaken, die spiraliteit wordt genoemd.
Bij handdoeken is de fout zichtbaar overal waar een lijn haaks op de rand zou moeten lopen: geweven boorden en schaftbanden die krom of schuin lopen, strepen die niet meer haaks staan en gedrukte ontwerpen die niet meer met de snijranden samenvallen. ASTM D3882 meet boog en scheefheid in weefsels en breisels en kan ook worden toegepast op gedrukte geometrische ontwerpen[25]; AATCC TM179 meet de verandering in scheefheid na huishoudelijk wassen door merktekens die vooraf zijn aangebracht, na twee standaardwascycli opnieuw op te meten[26]. Vervorming die bij de afwerking slechts tijdelijk is rechtgetrokken, kan terugkomen wanneer de handdoek bij de eerste wasbeurt ontspant.
Ook genoemd: Martindale-schuurtest, schuurbestendigheid, slijtvastheid, Martindale abrasionEngels: Abrasion resistance
Het vermogen van een stofoppervlak om slijtage door wrijving tegen andere oppervlakken te weerstaan, meestal gemeten als het aantal schuurcycli dat een proefstuk doorstaat voordat een bepaald eindpunt is bereikt.
De Martindale-methode is de meest gebruikte laboratoriumbeproeving: een rond proefstuk wordt onder een bepaalde belasting tegen een standaardschuurmiddel gewreven, langs een baan die voortdurend van richting verandert. ISO 12947-1 specificeert het toestel, en het eindpunt hangt af van het gebruikte deel: bezwijken van het proefstuk, zoals gebroken draden of een gat (deel 2), massaverlies (deel 3) of verandering van het uiterlijk (deel 4)[27]. ASTM D4966 is de Amerikaanse Martindale-methode[28].
De Martindale-beproeving past slecht bij badstof. ISO 12947-1 beperkt het toestel tot poolstoffen met een poolhoogte van ten hoogste 2 mm[27], wat veel badstofconstructies uitsluit, en ASTM D4966 merkt op dat de materiaaldikte de geschiktheid kan beperken en dat de precisie tussen laboratoria slecht is[28]. Badstof slijt door vezelverlies, pluis, dunner wordende lussen en ten slotte een blootliggende grondbinding; de duurzaamheid van handdoeken wordt daarom meestal beoordeeld aan de hand van uiterlijk en massa na herhaald wassen en van de lusverankering, eerder dan aan de hand van het aantal schuurtoeren. De Martindale-beproeving is directer van toepassing op vlakke polyester drukzijden, breisels en peshtemals.
Ook genoemd: breeksterkte, breekkracht, maximale kracht, breaking strengthEngels: Tensile strength
De maximale kracht die een proefstuk van een stof weerstaat wanneer het tot breuk wordt getrokken, afzonderlijk opgegeven voor de ketting- en de inslagrichting en vaak samen met de rek bij maximale kracht.
ISO 13934-1 meet de maximale kracht en de rek bij maximale kracht op een strook met een bepaalde breedte; ISO 13934-2 is de grabmethode, waarbij klemmen die smaller zijn dan het proefstuk het midden ervan vastgrijpen, zodat ook naburige garens een deel van de belasting dragen[29]. Beide methoden zijn vooral bedoeld voor weefsels, werken met trekbanken met een constante verlengingssnelheid (CRE) en kunnen geconditioneerde of natte proefstukken beproeven; resultaten van de strookmethode en de grabmethode zijn niet onderling uitwisselbaar.
Bij badstof wordt de belasting gedragen door de grondketting en de inslag; de poolketting, die in de vorm van lussen is opgeslagen, draagt weinig bij totdat de lussen recht zijn getrokken. De treksterkte van een handdoek beschrijft dus vooral het grondweefsel. Natte veredeling kan haar verlagen: agressief bleken tast de cellulose aan, en ongecontroleerde cellulasebehandelingen zoals biopolishing verwijderen vezelmassa en verzwakken de stof. Trekproeven bevestigen dat de verwerking een stof niet heeft beschadigd en maken het mogelijk constructies te vergelijken die voor intensief wassen bedoeld zijn. Minimumwaarden komen uit de specificatie van de afnemer, niet uit de methoden.
Ook genoemd: scheurkracht, doorscheursterkte, weerstand tegen doorscheuren, tearing strengthEngels: Tear strength
De kracht die nodig is om een scheur vanuit een bestaande insnijding in een stof verder te laten lopen; ze weerspiegelt hoe de garens op het scheurpunt samenschuiven en de belasting delen.
ISO 13937 bestaat uit vier delen: de ballistische slingermethode (Elmendorf), enkelvoudige scheurmethoden op broekvormige en vleugelvormige proefstukken, en een dubbele scheurproef op tongvormige proefstukken[30]. Ze belasten de stof op verschillende manieren en geven verschillende waarden; de methode wordt daarom samen met het resultaat vermeld. De methoden zijn vooral bedoeld voor weefsels, en de ballistische slingermethode is in het algemeen niet toepasbaar op gebreide of geweven elastische stoffen.
De scheursterkte kan dalen terwijl de treksterkte op peil blijft, omdat alles wat garens vastzet, verhindert dat ze samenschuiven om de scheur te weerstaan: hars- en coatingafwerkingen verlagen doorgaans de scheurweerstand, terwijl avivagemiddelen die de garens laten glijden haar kunnen verhogen. Bij handdoeken speelt scheuren vooral op zwakke punten zoals zomen, snijranden en de bevestiging van ophanglussen, en bij lichte vlakgeweven of gebreide bedrukte handdoeken, waar een haakje een scheur kan veroorzaken die doorloopt.
Ook genoemd: pills, pluisbolletjes, knopjesvorming, pluizigheid, fuzzing
De vorming van kleine bolletjes verstrengelde vezels, pills genoemd, op een stofoppervlak, die door verankeringsvezels aan de stof vastzitten, als gevolg van wrijving tijdens het dragen of gebruiken en bij het wassen.
Pilling ontwikkelt zich in fasen: vezeleinden worden uit de garens getrokken en vormen pluis (fuzz), het pluis verstrengelt tot pills, en de pills blijven vastzitten of slijten weg. Sterke polyestervezels houden pills stevig vast, zodat die zich ophopen; zwakkere katoenvezels breken doorgaans en laten de pills afvallen, al kunnen ook katoen en mengsels pillen. Korte vezels, een lage twist, harige garens en losse constructies verhogen allemaal de pilling.
ISO 12945 wekt pilling op met de pillingbox (deel 1), de gemodificeerde Martindale (deel 2) of de random-tumble-tester (deel 3), en deel 4 beoordeelt het resultaat visueel, met afzonderlijke cijfers voor pilling, pluizigheid (fuzzing) en verviltering (matting) van 5 (geen verandering) tot 1 (ernstige verandering)[31]. Lussenbadstof heeft doorgaans minder last van zichtbare pilling dan stoffen met een glad oppervlak; vlakke polyester drukzijden, gebreide sporthanddoeken, microvezel en geruwde badjasstoffen zijn er gevoeliger voor. Het vereiste cijfer wordt door de afnemer vastgesteld.
Ook genoemd: pluis, pluisverlies, vezelverlies, lint, lint lossEngels: Linting and lint loss
Het loslaten van losse vezels en vezelfragmenten uit een stof tijdens gebruik, wassen en drogen in de droogtrommel; pluisverlies is de massa vezels die op deze manier verloren gaat.
Elke nieuwe katoenen handdoek verliest wat vezels, vooral korte vezels die los in het poolgaren zitten en vezels die bij het scheren of dwarssnijden zijn doorgesneden; het vezelverlies is meestal het grootst bij de eerste wasbeurten. Het neemt toe met het kortevezelgehalte en bij laag getwiste poolgarens en zero-twistgarens, zeer harige garens en veloursoppervlakken, waar het scheren de lustoppen doorsnijdt en vrije vezeleinden achterlaat.
Fabrieken beperken het pluizen met gekamde of langstapelige poolgarens, voldoende twist, het grondig verwijderen van scheerafval en enzymatische biopolishing, die uitstekende vezels verwijdert. Er bestaat geen eenduidige standaardtest voor pluis bij handdoeken. ISO 9073-10 meet het ontstaan van pluis en deeltjes in droge toestand; de norm is geschreven voor nonwovens, al kan ze ook op ander textiel worden toegepast[32]. Waar pluis deel uitmaakt van een specificatie, moet de procedure daarin worden vastgelegd, bijvoorbeeld door het pluis te wegen dat na een vastgelegde was- en droogcyclus uit het filter van de droger wordt verzameld.
Ook genoemd: wrijvingscoëfficiënt, statische en dynamische wrijving, coefficient of frictionEngels: Surface friction
De weerstand die een stofoppervlak biedt tegen glijden over een ander oppervlak, meestal uitgedrukt als wrijvingscoëfficiënt: de wrijvingskracht gedeeld door de normaalkracht waarmee de oppervlakken tegen elkaar worden gedrukt.
Een oppervlak met lage wrijving voelt zijdeachtig aan en glijdt over de huid; een oppervlak met hogere wrijving voelt droger en meer gestructureerd aan. Lussenbadstof, geschoren velours en een vlakke polyester drukzijde hebben elk een ander wrijvings- en ruwheidsprofiel, en avivagemiddelen, vooral siliconen, verlagen de wrijving aanzienlijk doordat ze het vezeloppervlak smeren.
Statische wrijving, de kracht die nodig is om het glijden op gang te brengen, verschilt van dynamische wrijving, de kracht die nodig is om het glijden gaande te houden. Stofwrijving wordt gemeten met sledeinstrumenten die een verzwaarde taster over het proefstuk trekken, en met de oppervlaktetester van het Kawabata-systeem; een voor badstof ontwikkelde objectieve grepmethode gebruikt de dynamische wrijvingscoëfficiënt als een van haar invoergegevens[146]. De resultaten hangen af van het contactmateriaal, de belasting en de richting; wrijvingswaarden dienen daarom om afwerkingen of constructies binnen één methode te rangschikken, niet als absolute cijfers.
Ook genoemd: kleurvastheid, echtheid, kleurechtheden, colour fastness, colorfastnessEngels: Colour fastness
De weerstand van de kleur van een textielproduct tegen verandering, en tegen overdracht op andere materialen, bij blootstelling aan invloeden zoals wassen, wrijven, licht, transpiratie, gechloreerd water of warmte.
Kleurechtheid is eerder een familie van beproevingen dan één eigenschap, en elke beproeving behandelt één invloed: huishoudelijk en industrieel wassen, wrijven (crocking), licht, transpiratie, water, gechloreerd zwembadwater, hypochlorietbleekmiddel, heet persen en andere. ISO 105 deelt zijn methoden in met letters aangeduide delen in, waarbij deel A01 de algemene beproevingsprincipes vastlegt[33]; AATCC publiceert een parallelle reeks methoden. Het echtheidsprofiel van een handdoek is de verzameling resultaten voor de invloeden die bij zijn gebruik van belang zijn.
De meeste beproevingen beoordelen twee effecten: de kleurverandering van het proefstuk en het afgeven op aangrenzende ongeverfde stoffen, vaak een multivezelstrook met verschillende vezelsoorten. Elk effect wordt beoordeeld op een grijsschaal van 5 (geen verandering) tot 1. Lichtechtheid is de uitzondering: die wordt beoordeeld tegenover de blauwe wolreferenties (blauwschaal) op een schaal van 1 tot 8.
De echtheid hangt af van de kleurstofklasse en van hoe volledig de kleurstof is gefixeerd en uitgewassen. De gebruikelijke zwakke punten zijn gehydrolyseerde reactieve kleurstof die door onvolledig uitwassen op katoen is achtergebleven, de bindmiddelfilm van een pigmentdruk, en sublimatiekleurstof die op het polyesteroppervlak is blijven zitten in plaats van in de vezel te diffunderen; die wrijft af en kan bij latere verhitting opnieuw migreren. Donkere tinten bevatten meer kleurstof en zijn het moeilijkst echt te krijgen, vooral tegen nat wrijven.
Een beproevingsmethode bepaalt hoe een proefstuk wordt behandeld en beoordeeld; ze bepaalt niet wanneer het resultaat voldoet. De invloeden, de exacte procedure (bij wassen de testcode) en de vereiste cijfers komen uit de specificatie van de afnemer of retailer, en een resultaat geldt alleen voor het beproefde monster; verfpartijen uit de bulkproductie worden daarom met dezelfde methode gecontroleerd. De procedures worden beschreven onder kleurechtheid bij wassen en de aangrenzende lemma’s over beproevingen.
De natte en thermische stappen die ruw weefsel van de weefmachine veranderen in een absorberende, gekleurde en maatvaste handdoek: voorbehandeling, verven, uitwassen en afwerking. Ze bepalen absorptievermogen, tint, kleurechtheid, greep en restkrimp, en ze verschillen sterk tussen katoenen en polyester componenten.
De behandelingen in waterig milieu die na het spinnen of weven op textiel worden toegepast: voorbehandeling, verven, uitwassen na het verven of drukken en natte afwerking, discontinu uitgevoerd in machines of op continue lijnen.
Natte veredeling maakt van ruwe badstof zoals die van de weefmachine komt een absorberende, gekleurde handdoek en verbruikt het grootste deel van het water, de stoom en de chemicaliën van een fabriek. Ze verloopt op continue lijnen, waar de stof in open breedte achtereenvolgens door baden, stomers en wasmachines loopt, of in discontinue machines die een vaste lading via geprogrammeerde vul- en aftapcycli behandelen. Badstof wordt meestal discontinu in touwvorm behandeld, in haspelkuipen, jet- of soft-flowmachines, omdat de spanning op een continue lijn de pool vervormt. De indicatieve EU-niveaus voor het waterverbruik bedragen 10–32 m³ per ton voor het discontinu bleken en 10–150 m³ per ton voor het discontinu verven van stof[89].
Katoen moet worden ontsterkt, gekookt en meestal gebleekt voordat het gelijkmatig nat wordt en kleurstof opneemt. Een polyestercomponent, zoals de drukzijde van een sublimatiehanddoek, draagt spinpreparaties en smeermiddelen in plaats van natuurlijke wassen en heeft geen eigen kleur. Die component wordt daarom alleen gewassen of mild gekookt en daarna gestabiliseerd door thermofixeren, een stap met droge hitte. In een handdoek uit twee vezelsoorten moet elke stap bij beide componenten passen.
Ook genoemd: voorbereiding, voorbehandelen, preparatie, pretreatment, preparationEngels: Pretreatment
De voorbereidende natte behandelingen die sterksel, natuurlijke onzuiverheden en de natuurlijke kleur uit ruw textiel verwijderen, zodat het gelijkmatig water opneemt en kleurstoffen en afwerkmiddelen aanneemt; voor katoen vooral ontsterken, koken en bleken.
Voorbehandeling streeft naar een gelijkmatig absorptievermogen en een schone, egale basis voor kleur. Ruwe katoenen badstof draagt sterksel op de grondketting, een laag van was, pectine, eiwit en hemicellulose op elke vezel en de crèmekleur van ruw katoen[148]; ontsterken, koken en bleken verwijderen die achtereenvolgens. Steeds vaker worden de stappen gecombineerd, en de EU-conclusies over de beste beschikbare technieken (BBT) noemen gecombineerde voorbehandeling van katoen en ontsterken of bleken volgens het koude pad-batchproces onder de technieken die water en energie besparen[89]. Combineren bespaart spoelbaden, maar vraagt een strakkere procesbeheersing, want een onzuiverheid die de ene stap achterlaat, kan de volgende niet meer verwijderen.
In de digitale textieldruk heeft het woord een andere betekenis: een laag verdikkingsmiddel en hulpstoffen (voor reactieve inkten op katoen ook alkali en ureum) die vóór het inkjetdrukken wordt aangebracht om het uitvloeien en de fixatie van de inkt te sturen. Een specificatie moet aangeven welke betekenis bedoeld is.
Verwijdering van het beschermende sterksel dat vóór het weven op de kettinggarens is aangebracht, door enzymatische afbraak van zetmeel, door een oxidatieve behandeling of door heet uitwassen van wateroplosbare synthetische sterkmiddelen.
Grondkettingen voor badstof worden meestal gesterkt om de schuring op de weefmachine te doorstaan. Achtergebleven sterksel blokkeert de wateropname en de penetratie van kleurstof en wordt later zichtbaar als harde, vlekkerige of ongelijkmatig geverfde plekken. De methode volgt uit de chemie van het sterksel. Amylase-enzymen splitsen zetmeel in oplosbare fragmenten. Sterkmiddelen op basis van polyvinylalcohol en polyacrylaat zijn wateroplosbaar en komen vooral bij heet wassen vrij. Oxidatief ontsterken met peroxide of persulfaat breekt zetmeel en polyvinylalcohol af en kan met koken en bleken worden gecombineerd; voor sommige cellulosematerialen kan één oxidatief bad afzonderlijke ontsterkingsbaden vervangen[89]. Zero-twist-poolgarens brengen een verwante stap mee: de wateroplosbare vezel die met het katoen is samengedraaid, wordt in heet water opgelost.
Of het zetmeel verwijderd is, wordt meestal gecontroleerd met de jodiumtest: achtergebleven zetmeel kleurt blauw tot violet en wordt beoordeeld aan de hand van de violetschaal van TEGEWA. De test toont alleen zetmeel aan[149]; bij een ketting die met een mengsel is gesterkt, bewijst een schoon resultaat dus niet dat de stof vrij van sterksel is.
Hete alkalische behandeling die wassen, pectines, eiwitten en andere niet-cellulosische stoffen uit katoen verwijdert, waardoor een waterafstotende ruwe vezel hydrofiel wordt; bij polyester een mildere wasbehandeling die spinoliën verwijdert.
Ruw katoen is omhuld door een dunne laag was, pectine, eiwit en hemicellulose die water afstoot. Bij het conventionele koken wordt die laag verwijderd met natriumhydroxide plus bevochtigings-, emulgeer- en sekwestreermiddelen; gepubliceerde omstandigheden lopen op tot 130 °C bij pH 10–12[148]. Wassen worden geëmulgeerd, pectines en eiwitten afgebroken en opgelost, en de stof verliest wat gewicht. Goed gekookt katoen wordt vrijwel direct nat. Een trage bevochtiging bij een druppel- of zinktest wijst vaak op onvoldoende koken, al geeft een teveel aan avivagemiddel hetzelfde symptoom.
Bij bioscouring, het enzymatisch koken, worden pectinase-enzymen gebruikt bij een gematigde temperatuur in een bijna neutraal of zwak alkalisch bad. Dat is zachter voor de cellulose en geeft minder belast afvalwater, maar onder zulke milde omstandigheden worden de wassen niet volledig verwijderd[148], zodat absorptievermogen en verfgedrag moeten worden bevestigd. Polyester bevat geen was; daar verwijdert het koken de spin- en breioliën die anders bij het drukken een ongelijkmatige kleurstofopname zouden veroorzaken.
Oxidatieve verwijdering van de natuurlijke kleur van katoen, meestal met waterstofperoxide onder alkalische omstandigheden, voor een witte stof of een schone basis voor lichte en heldere tinten.
Natuurlijke pigmenten die het koken overleven, geven katoen zijn crème- tot gelige tint. Waterstofperoxide is het gebruikelijke bleekmiddel voor katoenen badstof: het geeft een hoog, egaal wit en ontleedt tot water en zuurstof. Alkali verschuift het evenwicht naar het perhydroxylanion, dat algemeen als de actieve bleekcomponent wordt beschouwd; conventionele recepten werken daarom bij pH 10–12 en tot 120 °C in drukapparatuur[148]. Peroxide verwijdert ook onzuiverheden die na het koken zijn achtergebleven en verbetert het absorptievermogen meestal nog verder[148].
Dezelfde chemie kan de vezel aantasten. Bij ongecontroleerde ontleding van peroxide ontstaan radicalen die cellulose oxideren, en bleken met peroxide verlaagt de polymerisatiegraad van katoen meetbaar[148], de ketenlengte waarvan de sterkte afhangt. IJzer- en koperionen katalyseren die ontleding plaatselijk, zodat een roestdeeltje of metaalfragment een gaatje of zwakke plek kan inbranden, een fout die katalytische schade heet. Stabilisatoren en sekwestreermiddelen houden de ontleding in toom; volgens de EU-BBT-conclusies werkt geoptimaliseerd peroxidebleken met onthard water, worden metaalverontreinigingen vooraf verwijderd en worden pH en peroxideconcentratie beheerst[89]. Overbleken levert nauwelijks extra wit op en kost sterkte die handdoeken voor industriële wasserijen nodig hebben.
Restperoxide kan sommige reactieve kleurstoffen aantasten en de tint verschuiven. Het wordt daarom vóór het verven uitgespoeld of, met veel minder water, afgebroken door het enzym katalase, zoals in geïntegreerde enzymatische processen die voor katoenen handdoeken zijn ontwikkeld[150]. Witte hotelhanddoeken worden volledig gebleekt, meestal gevolgd door optisch witten; lichte en middeldonkere tinten vragen minder; sommige donkere tinten worden op gekookt, ongebleekt katoen geverfd. De witheid kan instrumenteel worden gemeten, bijvoorbeeld volgens ISO 105-J02[34].
Natriumhypochloriet, lang het standaardbleekmiddel voor katoen, wordt in sommige processen nog gebruikt, maar het brengt chloorhoudende verbindingen in het afvalwater; de EU-BBT-conclusies noemen chloorvrij bleken met chemicaliën zoals waterstofperoxide, perazijnzuur of ozon als beste beschikbare techniek[89]. Bleken verwijdert kleur, terwijl optisch witten een fluorescerende verbinding toevoegt die de stof witter doet lijken. Chloorbleekmiddel uit de huishoudwas op afgewerkte handdoeken is een apart onderwerp, dat onder de kleurechtheid bij chloor valt.
Kleurloze fluorescerende verbindingen die bijna-ultraviolette straling absorberen en als zichtbaar blauw licht opnieuw uitstralen, zodat wit textiel witter en helderder lijkt dan met bleken alleen mogelijk is.
Gebleekt katoen reflecteert iets minder blauw licht dan licht van andere golflengten, wat het oog waarneemt als een zwakke gele zweem. Witmakers voegen uitgestraald blauw licht toe, zodat een optisch gewit wit meer blauw licht kan terugkaatsen dan erop valt. Ze worden in of na het bleekbad aangebracht, door uitputting of foularderen, en zijn standaard op hagelwitte hotel- en spahanddoeken; ISO 105-J02 behandelt de instrumentele meting van witheid en tint van zulke fluorescerende materialen[34].
Het effect hangt af van het licht: schitterend bij daglicht of onder lampen met een ultraviolette component, vlakker onder uv-arme ledverlichting. Dat is van belang wanneer wit in de ene omgeving wordt goedgekeurd en in een andere wordt beoordeeld. Witmakers kunnen slecht bleken niet verhullen en verschuiven lichte tinten, dus op gekleurde goederen worden ze normaal niet gebruikt. Wasmiddelen met witmakers bouwen ze bij het wassen op, terwijl hypochloriet en langdurige blootstelling aan licht er veel afbreken. Specificaties die witmakers uitsluiten of beperken, moeten dat uitdrukkelijk vermelden.
Ook genoemd: mercerisatie, mercerisering, gemerceriseerd katoen, mercerization, mercerisationEngels: Mercerization
Behandeling van katoengaren of katoenen stof met geconcentreerd natriumhydroxide, meestal onder spanning, waardoor de vezels blijvend zwellen en hun glans, kleurstofopname en sterkte toenemen.
In geconcentreerde natronloog zwelt de platte, gedraaide katoenvezel op en wordt haar dwarsdoorsnede ronder. Wordt de loog onder spanning uitgewassen, dan behoudt de vezel een gladder, regelmatiger oppervlak dat het licht gelijkmatig weerkaatst; vandaar de glans. Het kristalrooster van de cellulose verandert van cellulose I in cellulose II en de vezel wordt toegankelijker, zodat gemerceriseerd katoen sterker is en met dezelfde hoeveelheid kleurstof dieper kleurt. Zonder spanning krimpt het materiaal sterk (spanningsloos merceriseren). De EU-BBT-conclusies verbinden de terugwinning van 75–95% van de natronloog uit het spoelwater van het merceriseren met de beste beschikbare techniek[89].
Merceriseren is gebruikelijk bij naaigarens, vlakgeweven katoen en glansgarens, en ongebruikelijk bij badstofpool, die ontspannen wordt behandeld om de lussen open te houden. In een handdoekomschrijving verwijst “gemerceriseerd” normaal naar garens in jacquard- of schaftboorden die glanzen tegen de matte pool, niet naar de hele handdoek.
Het gebruik van enzymen, biologische katalysatoren die op één type chemische binding inwerken, om specifieke stappen van de natte veredeling onder milde omstandigheden uit te voeren, zoals ontsterken van zetmeel, bioscouring, verwijderen van peroxide en biopolishing.
Elke enzymklasse heeft één taak. Amylasen breken zetmeelsterksel af; pectinasen breken het pectine af dat de wassen aan het katoen bindt, de basis van bioscouring; katalase ontleedt achtergebleven waterstofperoxide; cellulasen hydrolyseren de cellulose zelf voor biopolishing en het zachter maken van de stof. Omdat enzymen specifiek werken, laten ze de rest van de vezel grotendeels ongemoeid, en ze werken bij gematigde temperaturen; dat bespaart energie en maakt het mogelijk dat stappen één bad delen. De EU-BBT-conclusies noemen enzymbehandeling onder de technieken die het verbruik van proceschemicaliën verlagen[89].
De keerzijde is een smal procesvenster. Elk enzym werkt binnen een beperkt pH- en temperatuurbereik, kan door andere chemicaliën in het bad worden geremd en verliest activiteit bij oververhitting of slechte opslag. Na afloop moet het vaak worden gedeactiveerd door verhitting of een pH-verandering; in een gepubliceerde bioscouringprocedure wordt het bad 10 minuten op 80 °C verhit[148]. Deactivering is het belangrijkst bij cellulasen, die het katoen anders blijven afbreken.
Ook genoemd: bio-polishing, biopolijsten, enzymatisch polijsten, cellulasebehandeling, cellulase treatmentEngels: Bio-polishing
Gecontroleerde behandeling van katoen of andere cellulosestof met cellulase-enzymen, die uitstekende vezeleinden en microfibrillen van het oppervlak verwijdert en zo oppervlaktepluis, pilling en pluizen vermindert.
Cellulase hydrolyseert de celluloseketens die het kan bereiken, en vezeleinden en fibrillen aan het oppervlak liggen het meest bloot. Verzwakt breken ze af door de mechanische werking van de machine en worden ze weggespoeld. Wat overblijft is een schoner oppervlak, een zachtere greep en een helderdere kleur. De behandeling wordt afzonderlijk of in combinatie met het verven uitgevoerd.
Dat kost vezel. Elke biopolishing verwijdert wat gewicht en sterkte, meer naarmate de dosering hoger, de behandeltijd langer en de mechanische beweging sterker is. Het proces wordt daarom ingesteld op het kleinste effect dat het doel haalt en beëindigd door het enzym te deactiveren. Badstof vraagt bijzondere zorg: open, vaak laag getwiste poollussen bieden een groot oppervlak, en een agressieve behandeling dunt de pool uit en verzwakt de lussen. Het verwijderen van losse vezels vermindert het pluizen in gebruik, maar compenseert geen garens met veel korte vezels of met een zeer lage twist.
Beheersing van de zuurgraad of alkaliteit van procesbaden en van de afgewerkte stof, inclusief het neutraliseren van achtergebleven alkali na koken, bleken en verven; op de pH-schaal is 7 neutraal.
Vrijwel elk nat proces verloopt bij een gekozen pH: sterk alkalisch bij koken, peroxidebleken en de fixatie van reactieve kleurstoffen; zwak zuur bij het verven van polyester en bij zure cellulasen; bijna neutraal bij veel avivagemiddelen. Meegesleepte alkali verstoort de volgende stap, dus de stof wordt vóór de afwerking geneutraliseerd, meestal met azijnzuur. De eind-pH is niet alleen voor het huidcontact van belang: avivage-emulsies zijn voor een bepaald pH-bereik geformuleerd, sommige kleurstoffen veranderen van tint met de pH, en achtergebleven alkali kan vergeling tijdens opslag bevorderen.
Voor afgewerkt textiel gaat het om de pH van een waterig extract, bepaald volgens ISO 3071[35]; de methode levert de waarde, de grenswaarden komen uit specificaties van de inkoper of uit certificeringsschema’s. OEKO-TEX® STANDARD 100 stelt bijvoorbeeld pH 4,0–7,5 voor de productklassen I en II (babyartikelen en artikelen in direct contact met de huid) en 4,0–9,0 voor de klassen III en IV, met uitzonderingen voor producten die nog verder nat moeten worden behandeld[105].
Ook genoemd: afzepen, nawassen, uitspoelen, wash-off, soapingEngels: Washing-off
De spoelbaden en hete zeepbaden die niet-gefixeerde en gehydrolyseerde reactieve kleurstof, zout en alkali na het verven of drukken uit katoen verwijderen; bij polyester dat met dispersiekleurstoffen is geverfd, is de reductieve nabehandeling de tegenhanger.
Aan het eind van een reactieve verving zitten gefixeerde en gehydrolyseerde kleurstof naast elkaar in de vezel. Bij het uitwassen wordt eerst het zout weggespoeld, omdat elektrolyt de gehydrolyseerde kleurstof op de vezel houdt; daarna volgt heet afzepen met wasmiddel en ten slotte warm en koud spoelen. Meer dan zeven spoelstappen zijn niet ongewoon, en het uitwassen met de bijbehorende afvalwaterzuivering kan tot de helft van de kosten van reactief verven uitmaken[121]; polymeren in het bad die kleurstofoverdracht remmen, kunnen de reeks inkorten[121]. Wie hier bezuinigt, ziet dat terug in de eerste wasbeurten bij de klant, als bloeden en bevlekking.
Dispersiekleurstoffen op polyester laten in plaats daarvan kleurstof op het vezeloppervlak achter. De reductieve nabehandeling (reduction clearing), een alkalische behandeling met een reductiemiddel, conventioneel natriumdithioniet, vernietigt of solubiliseert die kleurstof en verbetert de was- en wrijfechtheid[151]. Transfergedrukt polyester wordt na het drukken meestal niet gewassen; daar wordt de oppervlaktekleurstof beheerst via transfertemperatuur en contacttijd.
De concentratie opgelost calcium en magnesium in proceswater, meestal uitgedrukt in milligram per liter als calciumcarbonaat of in hardheidsgraden.
Hardheid wordt opgegeven in mg/l als CaCO₃ of in nationale eenheden zoals Duitse hardheidsgraden (1 °dH ≈ 17,8 mg/l als CaCO₃); de US Geological Survey beschouwt water boven 180 mg/l als zeer hard[152]. Calcium en magnesium storen in vrijwel elke natte stap, daarom ontharden of demineraliseren fabrieken hun water. Met zepen en sommige wasmiddelen vormen ze onoplosbare zouten die zich als grijzige film op de lussen afzetten, wit dof maken en het absorptievermogen verlagen; ze verminderen de oplosbaarheid van kleurstoffen en bevorderen aggregatie, wat tot onegaal verven leidt; en bij peroxidebleken vormen ze met silicaatstabilisatoren afzettingen die de greep hard maken.
Sekwestreermiddelen binden de resterende ionen, maar verhogen de belasting van het afvalwater; de EU-BBT-conclusies noemen onthard water onder de maatregelen waarmee peroxidebleken met weinig of geen complexvormers kan verlopen[89]. IJzer en mangaan zijn geen hardheidsionen, maar worden eveneens beheerst omdat ze de ontleding van peroxide katalyseren. Na verkoop kunnen handdoeken die herhaaldelijk in hard water worden gewassen, minerale afzettingen opbouwen en stug worden.
Ook genoemd: badverhouding, flotte, flotteverhouding, verfflotte, liquor ratio, material-to-liquor ratioEngels: Dye bath and liquor ratio
De verhouding tussen de droge massa textiel in een discontinu proces en de hoeveelheid procesbad, bijvoorbeeld geschreven als 1:8, wat 8 liter bad per kilogram stof betekent.
Het verfbad, ook verfflotte genoemd, is de oplossing van kleurstof, zout, alkali en hulpstoffen waarin de goederen worden behandeld; de EU-BBT-conclusies definiëren de badverhouding als de gewichtsverhouding tussen droog textiel en procesbad[89]. Kortere badverhoudingen betekenen minder water om te verwarmen, minder chemicaliën en minder afvalwater, en machinebouwers hebben ze steeds verder verlaagd: één fabrikant specificeerde zijn soft-flowreeks voor zware badstof tot ongeveer 1:4 voor katoen[153].
Badstof begrenst hoe ver dat kan gaan. Een zware pool houdt veel bad vast en heeft vrij bad nodig om zonder pletten, kreuken of schuurplekken te kunnen bewegen, zodat de werkbare verhouding afhangt van stofgewicht, machine en belading. De verhouding moet bovendien gelijk blijven van lab dip tot bulk en van partij tot partij: kleurstof wordt gedoseerd op het stofgewicht, zout en alkali in gram per liter, zodat een andere verhouding de badconcentratie, de hoeveelheid chemicaliën per kilogram, de uitputting en de tint verandert.
Discontinu verven waarbij kleurstof volgens een gecontroleerd tijd- en temperatuurverloop vanuit een bad op en in het textiel trekt tot het bad grotendeels is uitgeput; de gebruikelijke methode voor badstofhanddoeken.
Goederen en bad circuleren ten opzichte van elkaar terwijl de temperatuur stijgt en zout, alkali of zuur volgens een programma worden gedoseerd. De kleurstof wordt eerst aan het vezeloppervlak geadsorbeerd, diffundeert daarna naar binnen en wordt, bij reactieve kleurstoffen, gefixeerd. In een haspelkuip tilt een haspel het stoftouw op en laat het terugvallen in het bad; in jet- en soft-flowmachines (overflow) voert een badstroom het touw door een sproeier of over een overloop, wat een snellere uitwisseling bij kortere badverhoudingen geeft; bij het bobijnverven staat het garen stil op geperforeerde kegels terwijl het bad erdoorheen wordt gepompt. In het stuk geverfde badstof loopt in touwvorm door soft-flow-, jet- of haspelmachines met lage spanning.
Bij continu en semicontinu verven wordt de kleurstof door foularderen op stof in open breedte gebracht en gefixeerd met stoom, droge hitte of opslag. Bij het koude pad-batchproces wordt de gefoulardeerde stof langdurig bij kamertemperatuur langzaam rondgedraaid[89]; dat past bij sommige vlakke katoenen stoffen, maar niet bij een diepe pool. Reproduceerbare tinten bij uitputtingsverven vragen een stabiele waterkwaliteit, nauwkeurig wegen van kleurstof en goederen, een constante badverhouding, identieke temperatuur- en doseerprofielen en een consistente voorbehandeling.
Wateroplosbare kleurstoffen, vooral gebruikt op cellulosevezels zoals katoen, die onder alkalische omstandigheden een covalente binding met de vezel aangaan; de belangrijkste kleurstofklasse voor gekleurde katoenen handdoeken.
Een reactieve kleurstof combineert een chromofoor, het gekleurde deel, met sulfonaatgroepen die haar oplosbaar maken en een of meer reactieve groepen die zich, afhankelijk van de groep, via nucleofiele substitutie of via additie aan cellulose binden. De covalente binding die zo ontstaat, geeft een zeer goede wasechtheid, en reactieve kleurstoffen zijn goed voor meer dan de helft van het wereldwijde kleurstofverbruik op cellulosevezels[121].
Uitputtingsverven verloopt in twee fasen[121]. Zout (natriumchloride of natriumsulfaat), vaak tot 150 g per liter, overwint de afstoting tussen de anionische kleurstof en het negatief geladen katoen en drijft de kleurstof naar de vezel. Daarna brengt alkali de pH op ongeveer 11, waardoor een deel van de hydroxylgroepen van de cellulose ioniseert tot cellulosaatanionen die zich met de kleurstof binden. Dezelfde alkali levert hydroxide-ionen die in het bad met kleurstof reageren, zodat tot 40% van de kleurstof gehydrolyseerd kan raken in plaats van gefixeerd en moet worden uitgewassen[121]. Zeer reactieve kleurstoffen worden koeler aangebracht en minder reactieve typen heter, waarbij zout, alkali, tijd en temperatuur voor elke kleurstofreeks op elkaar worden afgestemd.
Bifunctionele (bireactieve) kleurstoffen hebben twee reactieve groepen en fixeren doorgaans efficiënter, wat het uitwassen lichter maakt. Een goed gefixeerde en goed uitgewassen reactieve verving doorstaat huishoudelijk en professioneel wassen goed, en daarom domineren reactieve kleurstoffen bij gekleurde katoenen badstof. Lichtechtheid en bestendigheid tegen chloor- of peroxidebleekmiddel verschillen per kleurstof en tint en moeten worden beproefd, niet verondersteld. Die beproeving is het belangrijkst bij gekleurde hotelhanddoeken die industrieel worden gewassen.
Directe kleurstoffen, het oudere alternatief voor katoen, worden alleen door fysische krachten vastgehouden: ze zijn goedkoper en eenvoudiger aan te brengen, maar bloeden bij het wassen veel sterker tenzij ze worden nabehandeld. Reactieve kleurstoffen worden ook op katoen gedrukt, met alkali in de drukpasta en fixatie door stomen. Polyester kleuren ze niet; daarvoor zijn dispersiekleurstoffen of sublimatie nodig.
Niet-ionische kleurstoffen met een geringe wateroplosbaarheid en kleine moleculen, aangebracht als fijne dispersies, die polyester en andere hydrofobe synthetische vezels kleuren door er bij hoge temperatuur in te diffunderen.
Standaardpolyester heeft geen ionische plaatsen voor kleurstoffen en wordt daarom gekleurd met kleurstoffen die in het polymeer oplossen. Uit een waterige dispersie lost een klein deel van de kleurstof op, wordt door de vezel opgenomen en vanuit de deeltjes aangevuld. De vezel neemt alleen kleurstof op wanneer warmte haar structuur opent: polyester wordt geverfd in verfmachines onder druk bij ongeveer 130 °C[154], met carriers bij lagere temperaturen, door foularderen en droge hitte (thermosol) of door sublimatie vanaf transferpapier. Katoen heeft weinig affiniteit met dispersiekleurstoffen; daarom heeft sublimatie een polyester voorzijde nodig[155].
Laagenergetische dispersiekleurstoffen zijn kleine, minder polaire moleculen die snel verven en goed egaliseren, maar slecht tegen hitte bestand zijn; hoogenergetische kleurstoffen zijn groter en polairder, verven langzaam, verdragen hitte beter en worden doorgaans voor thermosolfixatie gebruikt[154]. Sublimatie vraagt een evenwicht: kleurstof die gemakkelijk genoeg verdampt om over te gaan, maar bij heet drogen of strijken niet opnieuw naar buiten migreert. Oppervlaktekleurstof na uitputtingsverven wordt verwijderd door reductieve nabehandeling (zie uitwassen).
Wateronoplosbare kleurstoffen voor cellulosevezels die in alkalische oplossing worden gereduceerd tot een oplosbare leukovorm, door de vezel worden opgenomen en daarin weer tot de onoplosbare kleurstof worden geoxideerd.
Kuipverven schakelt de oplosbaarheid van de kleurstof om. Een reductiemiddel, conventioneel natriumdithioniet (hydrosulfiet) met natronloog, zet de onoplosbare kleurstof om in haar oplosbare leukovorm, die affiniteit heeft voor katoen. Na de opname herstelt lucht of een oxidatiemiddel de onoplosbare kleurstof in de vezel, en heet afzepen ontwikkelt tint en echtheid. Indigo is de bekendste kuipkleurstof, al wordt die bij het verven van denim heel anders aangebracht.
Veel kuipkleurstoffen hebben op katoen een zeer hoge was- en lichtechtheid en verdragen oxidatief bleken beter dan de meeste reactieve kleurstoffen. Daarom werden ze traditioneel gekozen voor zwaar gewassen goederen zoals sommige werkkleding en tafel- en keukenlinnen. De nadelen zijn kosten en complexiteit: dure kleurstoffen en reductiechemicaliën, moeilijker egaal verven, een beperkt aanbod heldere tinten en zwavelverbindingen in het afvalwater. Voor de meeste handdoeken geven reactieve kleurstoffen voldoende echtheid; kuipkleurstoffen worden een keuze in de specificatie waar bestendigheid tegen bleekmiddel een gedocumenteerde eis is, bevestigd door beproeving.
Ook genoemd: fixatie, fixatiegraad, fixatierendement, fixation rateEngels: Dye fixation
Het blijvend hechten van kleurstof aan de vezel bij verven of drukken; als fixatiegraad het aandeel van de aangebrachte kleurstof dat na het uitwassen van de niet-gefixeerde kleurstof nog op de vezel zit.
Het mechanisme hangt af van de kleurstofklasse. Reactieve kleurstoffen binden onder alkali covalent aan cellulose, en kleurstof die in plaats daarvan met water reageert, gaat verloren (zie kleurstofhydrolyse). Dispersiekleurstoffen fixeren fysisch: warmte opent de polyesterstructuur, de kleurstof diffundeert naar binnen en bij afkoeling sluit de structuur zich eromheen, bij hogetemperatuurverven, bij thermosolfixatie van directe drukken en bij sublimatietransfer[156]. Pigmenten worden helemaal niet in de vezel gefixeerd; een uitgeharde bindmiddelfilm houdt ze aan het oppervlak vast.
Niet-gefixeerde kleurstof wordt betaald en vervolgens als gekleurd afvalwater geloosd, en wat op de stof achterblijft, veroorzaakt bloeden, terugbevlekking en een slechte natte wrijfechtheid. Kleurstoffen met een hogere fixatie, een gecontroleerde dosering van alkali en de juiste temperatuur verhogen het gefixeerde aandeel; het uitwassen verwijdert de rest.
De nevenreactie waarbij een reactieve kleurstof met hydroxide-ionen in het water reageert in plaats van met de vezel, waarna de kleurstof zich niet meer aan katoen kan binden en moet worden uitgewassen.
De alkali die cellulose activeert, activeert ook water. De reactieve groep maakt geen onderscheid tussen een cellulosaatanion en een hydroxide-ion, zodat fixatie en hydrolyse met elkaar concurreren; tot 40% van de kleurstof kan hydrolyseren[121]. Gehydrolyseerde kleurstof wordt nog door waterstofbruggen en vanderwaalskrachten aan het katoen vastgehouden en ziet eruit als gefixeerde kleurstof, maar zonder covalente binding komt ze er bij het wassen uit[121].
Hydrolyse neemt toe met pH, temperatuur en verblijftijd in alkalische oplossing. Ververijen beperken haar door alkali pas toe te voegen nadat de kleurstof is opgetrokken, alkali geleidelijk te doseren, kleurstof- en alkalioplossingen pas kort voor gebruik te mengen en kleurstoffen af te stemmen op het temperatuurprofiel. Bij het drukken beperkt hydrolyse de verwerkingstijd (pot life) van alkalische drukpasta’s. Omdat ze niet kan worden uitgesloten, eindigt elke reactieve verving met uitwassen.
Ook genoemd: kleurmatching, nuanceren, kleur namaken, colour matching, color matching, shade matchingEngels: Colour matching
Het maken en controleren van een kleur die overeenkomt met een afgesproken standaard, door visuele beoordeling onder gecontroleerd licht en door instrumentele meting met een spectrofotometer, binnen een tolerantie die inkoper en leverancier overeenkomen.
Elke kleurafstemming begint bij een standaard: een fysiek staal, een goedgekeurde lab dip of strike-off, of een referentie uit een kleursysteem. Een fysieke standaard op hetzelfde substraat is het betrouwbaarst; een afstemming van katoenen badstof op papier of kunststof kan slechts bij benadering kloppen, omdat oppervlak, textuur en kleurmiddelen verschillen.
Visuele beoordeling gebeurt in een lichtkast met genormeerd licht (gewoonlijk een D65-daglichtsimulator, lichtsoort A voor gloeilamplicht en TL84 als fluorescentielicht zoals in winkels), een neutraal grijze omgeving en een vaste kijkgeometrie; ASTM D1729 is een van de normen voor zo’n beoordeling[36]. Badstofstalen worden vergeleken met de pool in dezelfde richting, omdat alleen al de poolrichting verandert hoe diep een tint lijkt.
Een spectrofotometer meet de reflectiecurve, waaruit CIELAB-waarden worden berekend: L* voor de helderheid, a* voor de rood-groenas en b* voor de geel-blauwas. Het verschil ΔE tussen standaard en partij wordt berekend met een formule die naar de menselijke waarneming is gewogen, meestal CMC(l:c) zoals gespecificeerd in ISO 105-J03[37] of CIEDE2000 zoals gespecificeerd in ISO/CIE 11664-6[38]; CMC 2:1 is de gebruikelijke instelling voor aanvaardbaarheidsoordelen bij textiel. Verschillende formules geven waarden die niet onderling uitwisselbaar zijn, dus een tolerantie moet formule, lichtsoort en waarnemer noemen. De grenswaarde zelf is een commerciële afspraak per programma en geen onderdeel van de methode.
Dezelfde instrumenten voorspellen ook recepten: uit de reflectie van het doel en een database van kleurstoffen op het eigenlijke substraat stelt software kleurstofcombinaties voor, bij voorkeur gerangschikt naar hun risico op metamerie. Opschaling is het zwakke punt. Een lab dip die in een bekerglas is geverfd, komt zelden precies uit op de tint van een productiemachine met een andere badverhouding, watervoorziening en opwarmsnelheid; fabrieken corrigeren daarom op basis van ervaring en laten voor kritieke kleuren een bulkproef goedkeuren. Bij sublimatiebedrukte voorzijden wordt de kleur niet via een kleurstofrecept bereikt, maar via het kleurprofiel en het ontwerpbestand.
Bij Mira Towels: Bij de meeste projecten wordt vóór de bulkproductie een strike-off of pre-productiesample gemaakt, en bij de eindcontrole worden kleur en druk vergeleken met het goedgekeurde sample.
Een kleurovereenkomst die onder de ene lichtbron klopt maar onder een andere niet, omdat de twee stalen verschillende spectrale reflectiecurven hebben die alleen in het eerste licht op elkaar lijken.
Twee kleuren kunnen om verschillende fysische redenen identiek lijken. Een reactief geverfde katoenen boord en een met dispersiekleurstof gekleurde polyester drukzijde reflecteren het licht verschillend over het spectrum; ze kunnen in een daglichtkast overeenkomen en uit elkaar gaan onder winkel-tl-licht of warme ledverlichting. Afstemmen op een referentie van papier of kunststof, of een herhaalorder met een ander recept verven, brengt hetzelfde risico mee. Zo’n overeenkomst heet metamerisch, en de twee stalen vormen een metameer paar.
Met één lichtbron is metamerie niet aan te tonen. Een specificatie moet de primaire lichtsoort voor de goedkeuring noemen en ten minste één controlelicht dat bij het eindgebruik past: een hotelbadkamer met warme leds is geen daglichtkast. Kleursoftware kan voor het paar een metamerie-index berekenen. Programma’s die sublimatiebedrukt polyester combineren met reactief geverfde katoenen delen, moeten die delen samen onder de afgesproken lichtbronnen goedkeuren.
Ook genoemd: nuanceverschillen, kleurconsistentie, kant-midden-verschil, begin-eindverschil, listing, tailingEngels: Shade variation
Kleurverschillen binnen één verfpartij of productiepartij, bijvoorbeeld tussen de zijkanten en het midden van een stuk, over de lengte of van stuk tot stuk.
Listing, of kant-midden-kantverschil, is een verschil tussen de randen en het midden over de breedte, typisch voor een ongelijke afpersing bij het foularderen. Ending, of tailing, is een geleidelijke verandering van het ene eind van een stuk naar het andere. Verschillen van stuk tot stuk ontstaan tussen touwen of rollen van één partij. Bij badstof reflecteert pool die in verschillende richtingen ligt het licht verschillend, zodat een handdoek tintverschillen kan vertonen zonder enig verschil in kleurstof. Bij discontinu verven zijn de gebruikelijke oorzaken een ongelijkmatige voorbehandeling, een slechte badcirculatie, te snel toevoegen van kleurstof of alkali en ongelijkmatig drogen of afwerken.
Wat aanvaardbaar is, staat in de specificatie, meestal als instrumentele tolerantie of als grijsschaalwaarde. Waar enig verschil onvermijdelijk is, worden de goederen in tintgroepen (shade bands) gesorteerd die apart worden verpakt, zodat handdoeken uit verschillende groepen niet in dezelfde hotelkamer of op hetzelfde schap terechtkomen. Een continuïteitskaart, met stukjes van opeenvolgende stukken samen opgeplakt, documenteert het verloop binnen een partij.
Ook genoemd: partijverschil, verschil tussen partijen, verfpartij, lot-to-lot variation, dye lotEngels: Batch-to-batch variation
Verschillen in tint, maar ook in gewicht, greep of afmetingen, tussen afzonderlijke verfpartijen of productiepartijen die volgens dezelfde specificatie zijn gemaakt.
Elke verfpartij is een nieuwe verving. Garenpartij, waterkwaliteit, vochtgehalte van de kleurstof, machine en belading variëren allemaal een beetje, en samen leveren ze tussen partijen een meetbaar tintverschil op, zelfs bij een ongewijzigd recept. Een herhaalorder die maanden later wordt geverfd, kan alleen binnen een afgesproken tolerantie van de goedgekeurde standaard vallen, nooit identiek zijn. Gewicht, poolhoogte en greep verschuiven ook met garenpartijen en afwerking, en de sublimatiekleur met wijzigingen in papier, inkt en profiel.
Partijverschillen worden beheerst, niet vermeden. Inkoper en fabriek spreken een verzegeld referentiestaal en tinttoleranties af, nummeren elke verfpartij en houden partijen gescheiden bij het verpakken en op de dozen, zodat één levering geen tinten mengt. Bij grote programma’s wordt waar mogelijk garen uit één partij gereserveerd. Een partij buiten tolerantie wordt als afzonderlijke tint behandeld en niet bijgemengd.
Ook genoemd: kleurafgifte, doorlopen van kleur, kleur geven in de was, bleeding, dye bleedingEngels: Colour bleeding
Het vrijkomen van losse kleurstof uit gekleurd textiel in water bij wassen of nat worden, zichtbaar als gekleurd waswater, verbleken en bevlekking van ander wasgoed of van witte delen van dezelfde handdoek.
Bloeden bij handdoeken komt vrijwel altijd door niet-gefixeerde kleurstof: bij katoen gehydrolyseerde of niet-gefixeerde reactieve kleurstof die na onvolledig uitwassen is achtergebleven[121], het ergst bij donkere tinten; bij polyester dispersiekleurstof die op het vezeloppervlak is achtergebleven. Een spoor kleur bij de eerste wasbeurt van een donkere tint is gebruikelijk. Blijvend bloeden, of bevlekking van witte boorden en ander wasgoed, is een fout en blijkt uit slechte bevlekkingswaarden bij wasechtheidsproeven zoals ISO 105-C06 of AATCC TM61.
In druk en ontwerp heeft het Engelse woord bleeding een andere betekenis. Uitlopen van de druk (print bleeding) is inkt of kleurstof die over de rand van een motief vloeit, een scherpteprobleem; afloop (bleed) in een ontwerp is beeldvlak dat bewust voorbij de snijlijn is doorgetrokken, zodat de druk na het snijden tot aan de rand loopt. Specificaties moeten de drie betekenissen uit elkaar houden.
Ook genoemd: bevlekking, kruisbevlekking, afgeven, staining, cross-stainingEngels: Back-staining
Overdracht van losse kleurstof op lichtere of ongeverfde delen tijdens de natte veredeling of het wassen, bijvoorbeeld op de witte grond van een garengeverfde handdoek, een witte boord of een andere stof in dezelfde lading.
Kleurstof die tijdens het verven en uitwassen in het bad vrijkomt, kan zich afzetten waar ze niet hoort: op witte of lichte strepen en jacquardgronden naast donker garengeverfde draden, op boordgarens die wit moeten blijven, op de witte achterzijde van een tweezijdige constructie. Een bloedende handdoek bevlekt wit wasgoed op dezelfde manier; echtheidsproeven beoordelen dat op begeleidende weefsels met de grijsschaal voor bevlekking, ISO 105-A03.
Voorkomen begint met goed gefixeerde, goed uitgewassen vervingen. Garen voor garengeverfde handdoeken moet vóór het weven volledig zijn uitgewassen, anders migreert de losse kleurstof bij de eerste natte behandeling naar de witte draden. Polymeren in het uitwasbad die kleurstofoverdracht remmen, binden vrijgekomen kleurstof en beperken het opnieuw afzetten[121]. Kruisbevlekking (cross-staining) wordt grotendeels als synoniem gebruikt.
Ook genoemd: chemische resten, restchemicaliën, chemical residuesEngels: Residual chemicals
Processtoffen die in het afgewerkte textiel achterblijven, zoals alkali, peroxide, oppervlakteactieve stoffen, overtollig avivagemiddel, formaldehyde uit sommige afwerkingen of sporen van beperkte stoffen; beheerst door wassen, keuze van chemicaliën en beproeving.
De meeste residuen zijn procesrestanten: alkali die de pH verschuift, peroxide, oppervlakteactieve stoffen, meer avivagemiddel dan de vezel vasthoudt. Andere zijn zorgwekkende stoffen, zoals formaldehyde uit sommige harsafwerkingen (ongebruikelijk bij badstof), alkylfenolethoxylaten die vroeger veel in wasmiddelen en bevochtigingsmiddelen zaten, aromatische amines die bepaalde azokleurstoffen kunnen afsplitsen, en sporen van zware metalen uit kleurstoffen of katalysatoren. Certificeringsschema’s begrenzen veel ervan; de grenswaardetabellen van OEKO-TEX® STANDARD 100 omvatten bijvoorbeeld formaldehyde, extraheerbare zware metalen en alkylfenolethoxylaten[105]. Residuen hebben invloed op het huidcontact, het absorptievermogen, de geur en de wettelijke conformiteit in de markt van verkoop.
Een lijst van beperkte stoffen (RSL) legt grenswaarden voor het eindproduct vast en wordt gecontroleerd door artikelen te beproeven; een lijst van in de productie beperkte stoffen (MRSL) regelt welke chemicaliën überhaupt in de productie mogen worden gebruikt. Grondig spoelen, neutraliseren, behandeling met katalase en conforme kleurstoffen en hulpstoffen houden producten binnen de grenswaarden. Die verschillen per schema, inkoper en productklasse en moeten uit het geldende document worden overgenomen.
Bij Mira Towels: Mira kan handdoekprogramma’s ondersteunen waarvoor documentatie volgens OEKO-TEX®, GOTS, ISO 9001 of ISO 14001 vereist is; de reikwijdte wordt bij de offerte bevestigd.
De behandelingen na het verven of bleken die de uiteindelijke greep, het uiterlijk en de prestaties van een stof bepalen: chemische afwerkingen uit een bad of door foularderen, en mechanische zoals tumbelen, scheren, ruwen, kalanderen en compacteren.
Bij de chemische afwerking van handdoeken overheersen avivagemiddelen en hydrofiele middelen, die aan het eind van het proces in de verfmachine worden uitgeput of op stof in open breedte worden gefoulardeerd. Ook functionele afwerkingen zoals antimicrobiële middelen worden aangeboden, maar elke claim hangt af van de chemie, de wasbestendigheid ervan en de regels in de markt van verkoop, en vraagt bewijs uit beproeving. Mechanische afwerkingen veranderen de structuur: tumbelen opent de lussen en maakt ze luchtig, scheren snijdt ze open tot velours, ruwen haalt vezels op, kalanderen maakt vlakke stoffen glad en compacteren vermindert de restkrimp.
Bij handdoeken wordt elke afwerking afgewogen tegen het absorptievermogen. Avivagemiddelen verbeteren de greep maar verlagen de wateropname, terwijl gewoon wassen en tumbelen die verhogen[133]. Het recept is dus een compromis dat de inkoper moet goedkeuren op samples die zowel in de geleverde staat als na het wassen zijn beproefd. Kalanderen en krimpvrij maken door samendrukking doen weinig voor de pool; bij badstof zijn drogen en tumbelen de beslissende mechanische stappen.
Ook genoemd: zachtmakers, avivage, siliconenavivage, wasverzachters, softeners, softening agentsEngels: Softeners: cationic and silicone
Afwerkmiddelen die vezels smeren voor een gladdere, zachtere greep: kationische avivagemiddelen op basis van vette quaternaire ammoniumverbindingen, en siliconenavivagemiddelen op basis van polysiloxanen, vaak aminofunctioneel.
Avivagemiddelen smeren de vezels, zodat lussen gemakkelijker buigen en langs elkaar glijden en de handdoek voller en gladder aanvoelt. Kationische avivagemiddelen worden door hun positieve lading aangetrokken door het negatief geladen oppervlak van nat katoen, waar hun vetketens naar buiten wijzen. Die laag voelt zacht aan en maakt het oppervlak tegelijk hydrofober: onderzoek naar badstof stelt steeds weer vast dat avivagemiddelen de wateropname verlagen[133].
Siliconenavivagemiddelen zijn polydimethylsiloxanen die met functionele groepen zijn gemodificeerd. Aminofunctionele typen maken veel effectiever zacht dan ongemodificeerde, omdat hun deels geprotoneerde aminogroepen een wisselwerking aangaan met het negatief geladen katoen. De technische documentatie van één producent vermeldt ook dat conventionele siliconenavivagemiddelen textiel zeer slecht absorberend maken en dat vergeling van wit een veelvoorkomend probleem is bij conventionele avivagemiddelen[157]. Hydrofiele siliconen dragen polyetherketens (polyglycolketens) die veel van het absorptievermogen herstellen en toch een siliconengreep behouden[157]; blokcopolymeren streven via een andere chemie hetzelfde evenwicht na.
Een handdoek die zwaar met aminosiliconen is afgewerkt, kan in de winkel zijdezacht aanvoelen en toch eerst langzaam nat worden; een deel van het avivagemiddel verdwijnt bij de eerste wasbeurten, en omdat gewoon wassen de wateropname verhoogt[133], verbetert het absorptievermogen vaak. Wit wordt afgewerkt met weinig vergelende typen. De keuze van het avivagemiddel moet berusten op absorptieproeven vóór en na een vastgesteld aantal wasbeurten plus een beoordeling van de greep, nooit op het handgevoel alleen.
Op de polyester voorzijde van een bedrukte handdoek kunnen avivagemiddel en andere oppervlakteafwerkingen dispersiekleurstof naar buiten trekken wanneer de handdoek opnieuw wordt verwarmd, een vorm van kleurstofmigratie; daarom wordt de drukzijde slechts licht afgewerkt.
Bij Mira Towels: Tot de gepubliceerde kwaliteitscontroles behoren het absorptievermogen en de greep zoals die bij de goedkeuring zijn vastgelegd.
Afwerkingen die de bevochtigbaarheid van een textieloppervlak verhogen of de waterafstotendheid door avivagemiddelen beperken, zoals hydrofiele siliconen en middelen op basis van polyether of polyethyleenglycol.
Bij katoenen handdoeken betekent een hydrofiele afwerking meestal een hydrofiel avivagemiddel, waarvan de polyetherketens water aantrekken en de waterafstotende laag van een conventioneel avivagemiddel vermijden[157]. Polyester neemt vrijwel geen water in de vezel op; daar maakt de afwerking het oppervlak bevochtigbaar, zodat water zich erover verspreidt en langs het oppervlak wordt afgevoerd (wicking), zoals nodig is bij microvezelhanddoeken en op de polyester voorzijde van tweezijdige handdoeken.
Duurzaamheid is de open vraag: sommige hydrofiele afwerkingen zijn na een paar wasbeurten uitgewassen, andere zijn op duurzaamheid ontworpen, dus claims over blijvend absorptievermogen of blijvende wicking moeten na herhaald wassen worden beproefd. Geen enkele afwerking geeft een polyester voorzijde het watervasthoudend vermogen van katoen; ze verbetert de bevochtiging, niet wat de vezel opneemt.
Drogen van handdoeken of handdoekstof met hete lucht in roterende trommels of spanningsvrije drogers; in de fabriek opent relaxdrogen de pool en laat het de krimp vrijkomen voordat de handdoeken worden gesneden en genaaid.
In de fabriek wordt badstof ontwaterd met een centrifuge of afpersrollen en gedroogd in discontinue tumbeldrogers of continue relaxdrogers, waarin de stof los op een transportband of in een luchtstroom wordt meegevoerd. Zonder spanning trekken ketting en inslag samen, zodat krimp die anders bij de eerste wasbeurt van de klant zou optreden, er vooraf uit wordt gehaald, en het tumbelen scheidt en richt de lussen op die in het touw zijn platgedrukt. Een handdoek die vlak onder spanning is gedroogd, verlaat de fabriek groter dan hij zal blijven.
Huishoudens en wasserijen drogen de handdoek daarna in de droogtrommel, vaak heter. Katoenen badstof verdraagt dat, al maakt overdrogen bij hoge temperatuur de greep hard en neemt het pluizen toe. Bij bedrukte handdoeken met een polyester voorzijde kan dispersiekleurstof in een zeer hete droger migreren, waardoor het beeld vervaagt of ander textiel wordt bevlekt; hun onderhoudsvoorschriften moeten de droogtemperatuur daarom beperken.
Stabiliseren van een thermoplastische stof zoals polyester door haar bij gecontroleerde breedte en lengte ruim boven de glasovergangstemperatuur te verwarmen, zodat ze die afmetingen behoudt en bij hernieuwde verwarming niet krimpt.
Polyester draagt inwendige spanningen uit het spinnen, verstrekken, textureren en de stofvorming. Ruim boven de glasovergangstemperatuur worden de ketens beweeglijk, ontspannen de spanningen en herkristalliseert de structuur in de afmetingen waarin de stof wordt gehouden, meestal op een spanraam met ingestelde breedte en voorloop; na afkoeling blijven die afmetingen behouden. Stof die bij een bepaalde temperatuur is gefixeerd, blijft stabiel wanneer ze later beneden die temperatuur wordt verwarmd, maar kan erboven krimpen en vervormen; de fixeeromstandigheden worden daarom gekozen met het oog op de latere processen.
Warmtetransferdruk wordt al lang bij ongeveer 175–220 °C uitgevoerd[158], en een voorzijde die te laag of helemaal niet is gefixeerd, trekt in de pers samen en vervormt beeld en paneel. In een tweezijdige handdoek begrenst de katoenen achterzijde, die bij langdurige hoge hitte vergeelt en verzwakt, hoe ver het fixeren kan worden opgedreven. Katoen heeft geen thermoplastisch geheugen en wordt in plaats daarvan gestabiliseerd door relaxatie en krimpvrij maken door samendrukking; omdat alleen het polyester wordt gefixeerd, kunnen de twee zijden bij het wassen verschillend krimpen.
Ook genoemd: spanraammachine, spanramen, droogspanraam, stenter, tenter, tenter frameEngels: Stenter
Een afwerkmachine die stof in open breedte op twee eindloze kettingen met naalden of klemmen door een verwarmde kamer voert en daarbij breedte en lengte beheerst terwijl de stof wordt gedroogd, gethermofixeerd of uitgehard.
Het spanraam grijpt de stofranden en houdt een ingestelde breedte aan terwijl hete lucht de stof droogt of, bij polyester, thermofixeert. Voorloop, waarbij de stof sneller op de kettingen wordt toegevoerd dan die lopen, laat de lengte ontspannen; inslagrichters aan de ingang corrigeren boog en scheefheid; een foulard ervoor brengt afwerkmiddelen aan die in dezelfde doorgang worden gedroogd en uitgehard.
Badstof vraagt terughoudendheid. Stof die op breedte wordt getrokken, slaat spanning op die terugkomt als krimp bij de eerste wasbeurt, en naalden of klemmen kunnen de pool bij de randen markeren of platdrukken. Katoenen badstof wordt daarom vaak ontspannen gedroogd en slechts licht op het spanraam gebracht, met ruime voorloop. Voor vlak polyester en tweezijdige stoffen is het spanraam de gebruikelijke thermofixeermachine, en de instellingen voor breedte, voorloop, temperatuur en verblijftijd leggen de afmetingen vast waarmee de stof de druk ingaat.
Ook genoemd: krimpvrij maken, compressief krimpen, krimpvrij maken door samendrukking, sanforiseren, compressive shrinkageEngels: Compacting and sanforizing
Mechanisch krimpvrij maken van stof in de lengterichting door samendrukking, door haar tegen een opgespannen rubberband of vilt te drukken die zich daarna samentrekt, om de restkrimp te verminderen voordat de stof wordt geconfectioneerd.
Stoffen die tijdens de behandeling in de lengte zijn uitgerekt, geven die opgeslagen rek bij het wassen vrij als krimp, en krimpvrij maken door samendrukking haalt die vooraf weg. De stof wordt bevochtigd, meestal met stoom, en op een dikke rubberband of een vilt gevoerd dat gestrekt rond een wals ligt; terwijl de band zich herstelt, neemt hij de stof mee en schuift hij de garens dichter tegen elkaar, en een verwarmde cilinder fixeert de samengedrukte toestand.
Sanforized is een handelsmerk voor een compressief krimpproces dat oorspronkelijk door Cluett, Peabody & Co. aan de industrie in licentie werd gegeven[106]; “sanforiseren” wordt vaak losjes gebruikt voor elk krimpvrij maken door samendrukking, maar het merk zelf wordt door de eigenaar beheerd. Het proces is het gebruikelijkst bij vlakgeweven stoffen zoals overhemdstoffen en denim, en compacteermachines met vilten of walsen doen hetzelfde voor breigoed. Badstofhanddoeken, waarvan de pool zou worden platgedrukt, worden vooral gestabiliseerd door ontspannen drogen en tumbelen; krimpvrij maken door samendrukking kan nog wel van toepassing zijn op vlakgeweven handdoeken en vlakke stofonderdelen.
Hoe een ontwerp op een handdoek komt: de fysische chemie van de sublimatie van kleurstof op polyester, de tweezijdige constructies waarvan ze afhangt, de methoden die op katoen en bij met warmte aangebrachte decoraties worden gebruikt, en de instellingen voor ontwerp, kleur en transfer die de drukkwaliteit bepalen.
Ook genoemd: sublimatie, sublimatieverven, dye-sub, dye sublimationEngels: Dye sublimation
Kleuren van polyester met dispersiekleurstoffen die zo ver worden verhit dat ze in de dampfase overgaan, in het verweekte polymeer diffunderen en na afkoeling in de vezel opgesloten blijven.
De kleurmiddelen zijn dispersiekleurstoffen: kleine, niet-ionogene moleculen met een zeer lage oplosbaarheid in water, oorspronkelijk ontwikkeld voor celluloseacetaat en later overgenomen voor polyester. Bij transferdruk ontwikkelt de kleurstof op gecoat papier dat tegen de stof wordt gedrukt, bij transfertemperatuur voldoende dampspanning om het papier te verlaten, de zeer smalle spleet te overbruggen, op de vezel te condenseren en naar binnen te diffunderen. Polyester bevindt zich bij die temperatuur ver boven zijn glasovergangstemperatuur, zodat ketensegmenten in de amorfe gebieden vrij bewegen en ruimte laten voor binnendringende kleurstofmoleculen. Bij het afkoelen gaat die beweeglijkheid verloren en blijft de kleurstof in de amorfe gebieden vastgehouden[156]. De kristallijne gebieden nemen vrijwel geen kleurstof op.
Strikt genomen is sublimatie de overgang van vaste stof naar damp, slechts de eerste stap van een reeks die verdergaat met transport door de gasfase, adsorptie aan de vezel en diffusie erin. De branche gebruikt het woord voor de hele reeks, en ook voor directe druk, waarbij de kleurstof vanaf het stofoppervlak binnendringt in plaats van vanaf papier.
Dispersiekleurstoffen kleuren polyester doordat ze in het hydrofobe polymeer oplossen zodra warmte de structuur opent; bij het thermosolverven van mengsels sublimeert kleurstof die op het katoen is gefoulardeerd zelfs naar het polyester over[158]. Cellulose biedt geen vergelijkbare affiniteit. Op onbehandeld katoen blijft de kleurstof aan het oppervlak en wast ze uit, en voor transferdruk op natuurlijke vezels is een tussenliggend polymeer of een andere kleurstofchemie nodig[155].
Omdat de kleur in de vezel zit, heeft een goed overgedragen druk geen eigen greep en barst of bladdert hij niet zoals een gedrukte film. De kleurstoffen zijn transparant, dus de ondergrond moet wit of licht zijn en witte inkt bestaat niet. De duurzaamheid wordt vooral beperkt door kleurstof die na een onvolledige transfer aan het oppervlak achterblijft en door kleurstofmigratie bij opnieuw verwarmen. Een “sublimatiehanddoek” is een handdoek met een polyester drukzijde, geen bedrukte katoenen handdoek.
Drukmethode waarbij inkt met dispersiekleurstof op transferpapier of direct op polyesterstof wordt gespoten en daarna met warmte in de vezel wordt gefixeerd, zodat de kleur in de vezel ontstaat en niet op het oppervlak.
Een industriële workflow loopt van een ontwerp dat op eindformaat met afloop is opgemaakt, via RIP-software die het met een ICC-profiel omzet in inkthoeveelheden, naar een inkjetprinter voor groot formaat die in spiegelbeeld op transferpapier drukt of in leesrichting op voorbehandelde stof. Vervolgens ontwikkelt warmte de kleur: voor papier in een roterende transferkalander of een vlakke transferpers, voor direct bedrukte stof in een kalander of heteluchtunit. Ten slotte wordt de bedrukte stof volgens de lay-out gesneden, genaaid en geïnspecteerd.
Zonder zeefdruksjablonen verandert het aantal kleuren niets aan het proces, worden foto’s even gemakkelijk gedrukt als egale kleurvlakken en vragen kleine oplagen geen instelwerk. De grenzen liggen vast: een ondergrond van polyester of met een hoog polyesteraandeel op een witte of lichte basis, enkele verzadigde en fluorescerende kleuren buiten het kleurbereik van standaardinktsets, en gevoeligheid van de afgewerkte druk voor hoge temperaturen bij later gebruik.
Handdoeken brengen eigen beperkingen mee: een poolzijde beperkt het detail en kan platgedrukt worden, de katoenen achterzijde geeft in de warmtezone stoom af, ontwerpen van rand tot rand vereisen paneeldruk en nauwkeurig snijden, en de twee vezels krimpen bij het wassen verschillend.
Pigmentdruk, plastisol en DTF (direct-to-film) laten daarentegen een laag bindmiddel, inkt of lijm op het vezeloppervlak achter; bij reactieve druk wordt de kleurstof chemisch aan katoen gebonden; bij sublimatie diffundeert dispersiekleurstof in polyester. Zeefdruk benoemt een applicatiemethode en geen kleurmiddel, en kan dus verschillende van deze pastatypen opbrengen.
Temperatuurgebied waarin de amorfe gebieden van een polymeer overgaan van een stijve, glasachtige toestand naar een zachtere, rubberachtige toestand waarin ketensegmenten kunnen bewegen.
Voor PET ligt de glasovergang bij ongeveer 70–80 °C[159]; bij gerekte, deels kristallijne vezels hangt de gemeten waarde af van kristalliniteit, oriëntatie, thermische voorgeschiedenis en meetmethode. Het is geen smeltpunt: de kristallijne gebieden blijven vast tot een veel hogere temperatuur. Boven Tg ontstaat vrij volume tussen de ketens en kan dispersiekleurstof binnendiffunderen, aanvankelijk echter langzaam; daarom wordt polyester onder druk in water bij ongeveer 130 °C geverfd[159] en bij ongeveer 190–210 °C met sublimatie bedrukt. De beweeglijkheid van de ketens boven Tg ligt ook ten grondslag aan thermofixeren, aan het behoud van vouwen wanneer polyester heet wordt geperst en aan kleurstofmigratie bij opnieuw verwarmen. Verwarmen van katoen opent geen vergelijkbare weg, omdat hydrofiele cellulose geen affiniteit heeft voor dispersiekleurstof.
Inkjetinkt waarin fijngemalen dispersiekleurstof in een drager op waterbasis is gesuspendeerd, samengesteld voor het bedrukken van transferpapier of polyesterstof vóór de warmtefixatie.
De kleurstof is gedispergeerd, niet opgelost, zodat deeltjesgrootte en dispersiestabiliteit bepalen of de inkt betrouwbaar wordt gespoten; bezinking of agglomeratie verstopt spuitmonden en wordt zichtbaar als banding (strepen). Inktsets gaan uit van CMYK en voegen vaak licht cyaan en licht magenta toe voor vloeiendere overgangen, of oranje, rood, blauw en fluorescerende kleuren om het kleurbereik te vergroten. De keuze van de kleurstoffen volgt de energieklassen die onder dispersiekleurstoffen zijn beschreven: transferinkten vragen kleurstoffen die bij transfertemperatuur gemakkelijk verdampen, terwijl kleurstoffen met een hogere energie meer warmte nodig hebben maar na fixatie minder migreren.
Een inkt is samengesteld voor een bepaald type printkop en maakt deel uit van de drukconditie die een ICC-profiel beschrijft; een andere inkt betekent dus een nieuw profiel. Op papier ziet de druk er dof uit; de uiteindelijke kleur ontstaat pas tijdens de transfer, en daarom wordt een druk op de stof beoordeeld.
Ook genoemd: sublimatiepapier, transferpapier, tacky papier, kleefpapier, sublimation paper, tacky paperEngels: Sublimation transfer paper
Gecoat papier dat sublimatie-inkt tijdens het drukken dicht bij het oppervlak houdt en de kleurstof in de hitte van de transfer aan de stof afgeeft.
De coating heeft twee taken die met elkaar op gespannen voet staan: ze moet het water van de inkt snel opnemen, zodat het papier droogt zonder te golven, en toch de kleurstof dicht bij het oppervlak houden, zodat er bij verhitting zo veel mogelijk vrijkomt. Kwaliteiten verschillen in gewicht, droogsnelheid en afgifte, en een zware inktbedekking of drukken op hoge snelheid vraagt om een geschikte kwaliteit. Het ontwerp wordt in spiegelbeeld gedrukt.
Tacky papier draagt een door warmte geactiveerde lijm die het tijdens de transfer aan de stof vasthoudt. Het wordt gebruikt op gebreide, rekbare en poolstoffen, waar elke verschuiving ghosting veroorzaakt, en moet schoon loslaten zonder vezels mee te trekken. Op kalanders loopt vaak een afzonderlijk beschermpapier mee om kleurstof van de viltdeken weg te houden. Gebruikt papier is afval, een van de argumenten voor directe druk.
Vakterm voor het decoreren van textiel met warmte en druk, gebruikt zowel voor de transfer van sublimatiekleurstof als voor het aanbrengen van bedrukte of gesneden folies die zich met een lijm aan het stofoppervlak hechten.
De twee betekenissen beschrijven verschillende producten. Bij sublimatietransfer gaat de kleurstof van het papier over in de polyestervezels en komt er niets bovenop. Met warmte aangebrachte decoraties hechten daarentegen een laag op het oppervlak: plastisoltransfers (gezeefdrukte inkt op releasepapier), flexfolie (heat-transfer vinyl: gesneden gekleurde folie met een door warmte geactiveerde lijm) en DTF-drukken. Omdat een lijm voor de hechting zorgt, werken deze op katoen en donkere stoffen, maar de laag heeft een eigen greep en kan barsten, afbladderen of loskomen door rekken, wassen en heet tumbelen.
In technische documenten wordt de term ook gebruikt voor warmteoverdracht, in een kalandertrommel of een droger. Een handdoekspecificatie hoort daarom het proces te benoemen, bijvoorbeeld “sublimatiedruk op polyester voorzijde” of “DTF-transferlogo”, in plaats van de algemene term.
Ook genoemd: indirecte sublimatie, sublimatietransferdruk, indirect sublimationEngels: Transfer printing
Drukken van een ontwerp eerst op een tussendrager, meestal papier, waarna het in een tweede stap met warmte en druk op het textiel wordt overgebracht.
Sublimatietransfer is voor polyester de overheersende vorm. Het principe werd herkend in het thermosolonderzoek: sublimeerbare kleurstoffen die waren aangebracht op een drager zonder affiniteit ervoor, konden bij 175–220 °C worden overgebracht op hydrofobe vezels die die affiniteit wel hadden[158]. Er bestaan andere transferprincipes, waaronder smelt- en filmtransfers, en natuurlijke vezels hebben nog altijd een tussenliggend polymeer of een andere kleurstofchemie nodig[155].
Voor poolstoffen heeft deze route voordelen: het beeld ontstaat op glad papier, zodat de inkt niet langs de lussen kan uitvloeien, en de stof heeft geen inktopnemende voorbehandeling of wasbeurt nodig. Daartegenover staan papierverbruik, spiegelbeelddruk, het risico op ghosting bij elke verschuiving en een deel van de kleurstof dat altijd op het gebruikte papier achterblijft.
Ook genoemd: directe sublimatie, directe dispersiedruk, direct sublimation, direct-to-fabricEngels: Direct-to-fabric sublimation
Inkjetdruk van inkt met dispersiekleurstof rechtstreeks op polyesterstof, gevolgd door een warmtefixatie die de kleurstof in de vezel drijft, zonder transferpapier.
De stof wordt meestal voorbehandeld, zodat de inktdruppels blijven waar ze neerkomen en een groter deel van de kleurstof wordt gefixeerd. In een studie van polyester bedrukt met dispersie-inkten verhoogde een voorbehandeling in één bad de kleuropbrengst, en was de fixatie optimaal bij 190 °C gedurende 45 seconden, gevolgd door wassen[160]. Industriële lijnen fixeren in een kalander of heteluchtunit; of er daarna wordt gewassen, hangt af van het inkt- en voorbehandelingssysteem. Directe druk bespaart papier en kan de kleur door dunne stoffen heen drijven, wat goed past bij vlaggen.
Poolzijden zijn moeilijker direct te bedrukken: ze nemen inkt ongelijkmatig op, druppels vloeien langs de filamenten uit en de stof moet vlak en stabiel onder de koppen door lopen; daarom blijft transfer voor handdoeken de gebruikelijkere route. Noch DTF (direct-to-film-transfer) noch direct-to-garmentdruk, doorgaans pigment-inkjet op voorbehandeld katoen, is directe sublimatie.
Ook genoemd: inkjettextieldruk, digitaal textieldrukken, digitale stofdruk, inkjet textile printingEngels: Digital textile printing
Inkjetdruk van textiel vanuit digitale bestanden, waarbij de inktklasse bij de vezel past: dispersie-inkt voor polyester, reactief voor cellulose, zuur voor polyamide, wol en zijde, of pigment voor de meeste vezels.
“Digitaal” beschrijft hoe de kleur wordt aangebracht, niet hoe ze wordt gefixeerd. Reactieve en zure inkten vragen voorbehandelde stof, stomen en uitwassen; dispersie-inkten worden met droge warmte gefixeerd of vanaf papier overgedragen; pigmentinkten berusten op een met warmte uitgehard bindmiddel en hoeven niet te worden uitgewassen. Kleurechtheid en greep volgen daarom de inktklasse en niet de printer.
Ze hebben allemaal kleurbeheer nodig en geen ervan heeft zeefdruksjablonen nodig, zodat kleine oplagen en ontwerpwijzigingen geen instelwerk vragen. Op handdoeken behoudt reactieve inkjetdruk op katoenen badstof een volledig katoenen greep en absorberende bedrukte vlakken, maar de lussen beperken fijn detail en de keten van stomen en uitwassen is langer. Sublimatie vraagt een polyester voorzijde en geeft daarvoor in ruil fotografische beelden zonder extra greep.
Drukken met onoplosbare gekleurde deeltjes die geen affiniteit voor de vezel hebben en door een met warmte uitgeharde bindmiddelfilm op het oppervlak worden vastgehouden.
Een pigmentpasta of -inkt combineert de pigmentdispersie met een filmvormend bindmiddel, meestal op acrylaatbasis, een verdikkingsmiddel en vaak een vernetter. Na zeefdruk of inkjetdruk wordt de stof gedroogd en uitgehard (gecondenseerd), normaal zonder uitwassen, wat het proces kort en zuinig met water houdt. Omdat de hechting van het bindmiddel komt en niet van de vezel, werkt pigment even goed op katoen, polyester en mengsels.
Het bindmiddel is ook de beperking. Een zware bedekking voelt stugger aan dan de omringende stof, en de wrijfechtheid, vooral in donkere tinten, hangt af van de kwaliteit van het bindmiddel en van het uitharden. Op lusbadstof bedekt de film de lustoppen, zodat bedrukte vlakken harder kunnen aanvoelen en minder absorberen dan onbedrukte pool. Pigmentinkten vormen ook de basis van DTF en van de meeste direct-to-garmentdruk.
Bedrukken van katoen en andere cellulosestoffen met reactieve kleurstoffen die tijdens het stomen een covalente binding met de vezel aangaan, waarna verdikkingsmiddel en niet-gefixeerde kleurstof worden uitgewassen.
Bij zeefdruk bevat de pasta de reactieve kleurstof, alkali, ureum en een verdikkingsmiddel zoals alginaat; bij inkjetdruk worden alkali en hulpmiddelen vooraf op de stof gefoulardeerd. De bedrukte stof wordt gedroogd en gestoomd, en de kleurstof reageert met de hydroxylgroepen van de cellulose. Een deel reageert in plaats daarvan met water en kan zich niet meer binden; daarom wordt de stof gespoeld, heet afgezeept en opnieuw gespoeld[121]. Onvolledig uitwassen laat losse kleurstof achter die uitbloedt in witte grondvlakken en aangrenzend textiel.
Het resultaat heeft geen film, een zachte greep, een goede wasechtheid en absorberende bedrukte vlakken, ten koste van een langer proces met afvalwater van het uitwassen. Op lusbadstof breken de lussen fijne lijnen op en moeten donkere tinten tot in de pool doordringen; een geschoren veloursvoorzijde geeft een scherpere druk.
Drukmethode waarbij pasta door de open delen van een fijnmazig zeefsjabloon op de stof wordt geperst, met een afzonderlijk sjabloon voor elke kleur van het ontwerp.
Vlakfilmdrukmachines laten vlakke sjablonen zakken op stof die op een drukdeken ligt en trekken er een rakel over; rotatiedrukmachines gebruiken cilindrische sjablonen met een inwendige rakel en drukken continu, waarbij het rapport aan de omtrek van het sjabloon is gebonden. Elk sjabloon moet in register staan met de andere. Het sjabloon is alleen de applicator: op katoenen handdoeken is de pasta doorgaans reactief, pigment of etspasta (die een geverfde grondkleur verwijdert en door een andere kan vervangen), terwijl plastisolinkten vooral in de kledingdruk worden gebruikt.
Omdat elke kleur een eigen sjabloon vraagt, stijgen de instelkosten met het aantal kleuren en ontwerpen, en loont de methode bij lange oplagen met een beperkt aantal kleuren; fotografische overgangen vragen rasters en veel sjablonen. Op pool moet de pasta tussen de lussen doordringen, dus maaswijdte, rakeldruk en viscositeit van de pasta worden op de constructie afgestemd.
Transfermethode met warmte waarbij pigmentinkt en een witte onderlaag op PET-folie worden gedrukt, met smeltlijmpoeder worden bestrooid, worden uitgehard en daarna op het textiel worden geperst.
De kleurlagen worden in spiegelbeeld gedrukt, gevolgd door een laag witte inkt die het beeld dekkend maakt. Op de natte druk wordt lijmpoeder aangebracht, het overschot verwijderd en het poeder met warmte versmolten; de transfer wordt later op het product geperst en de folie afgetrokken, waarna een dunne laag inkt en lijm op het stofoppervlak achterblijft. Dankzij de lijm hecht DTF op katoen, polyester en mengsels, en dankzij het gedrukte wit dekt het donkere stoffen af: twee dingen die sublimatie niet kan.
De laag is ook de beperking: over grote oppervlakken voegt ze greep toe en kan ze barsten of loskomen door rekken, wassen en hoge temperaturen, en op lusbadstof hecht ze alleen aan de lustoppen; DTF past daarom bij geplaatste logo’s en niet bij all-overontwerpen voor handdoeken. Het acroniem wordt soms gelezen als “direct-to-fabric”, een ander proces; een specificatie hoort de methode daarom voluit te noemen.
Ook genoemd: polycoating, sublimatie op katoen, katoensublimatie, poly coating, cotton sublimationEngels: Polymer coatings for sublimation on cotton
Polymeer dat kleurstof opneemt, vaak van het polyestertype, en op katoen wordt aangebracht zodat dispersiekleurstoffen een laag hebben om in te diffunderen, omdat onbehandelde cellulose ze niet kan vasthouden.
Coatings, sprays en voorbehandelingen van deze soort leveren het opnemende polymeer dat cellulose mist[155]; de kleur zit dan in de coating, niet in het katoen. Kleursterkte en kleurechtheid zijn daardoor lager dan op een polyester voorzijde, de greep is stugger en de coating kan afslijten of uitwassen. Op lusbadstof bedekt ze de lustoppen ongelijkmatig en vermindert ze het absorptievermogen.
In een polyester-katoenmengsel houdt alleen het polyester dispersiekleurstof vast, zodat het beeld gedempt of gemêleerd oogt naar verhouding van het katoenaandeel. Geen van beide routes is gelijkwaardig aan het bedrukken van een polyester voorzijde; een volledig katoenen bedrukte handdoek wordt in plaats daarvan met reactieve druk of pigmentdruk gemaakt.
Ook genoemd: drukzijde, printzijde, polyester drukoppervlak, print faceEngels: Polyester print face
Polyester oppervlak van een stof, normaal wit, dat speciaal is geconstrueerd en voorbereid om een sublimatiedruk op te nemen.
Elk katoen in de voorzijde drukt bleek, dus de voorzijde zelf hoort uit polyester te bestaan. Filamentgarens en getextureerde filamentgarens geven een gladder, gelijkmatiger oppervlak dan gesponnen polyester en laten minder vezels los. Hoogte en dichtheid tellen mee, omdat de kleurstofdamp eerst de lustoppen bereikt; korte, dichte lussen, geschoren velours en vlakke gebreide of geweven voorzijden geven daardoor een scherpere druk dan hoge, open pool. Ook de witheid speelt een rol: elke kleur wordt op de basistint gedrukt, en een licht gelige of ongelijkmatige voorzijde verschuift het hele beeld.
De voorbereiding hoort bij de voorzijde. Spinoliën worden uitgekookt omdat ze een ongelijkmatige opname veroorzaken, het polyester wordt gethermofixeerd zodat het in de pers niet krimpt, en avivagemiddelen op de drukzijde worden tot een minimum beperkt, omdat oppervlakteafwerkingen kleurstofmigratie bevorderen. Een inkoper kan vragen naar de vezelsamenstelling en het garentype van de voorzijde, de constructie (lus of geschoren), het thermofixeren en een witheidsreferentie. “White base fabric” (witte basisstof) betekent ook elke onbedrukte stof die voor bedrukking wordt geleverd.
Handdoek met een bedrukbare voorzijde van polyester en een achterzijde van katoen, verenigd in één geweven, gebreide of gebonden stof, zodat de voorzijde een sublimatiedruk draagt terwijl de achterzijde water opneemt.
De constructie verdeelt twee taken die geen enkele vezel alleen goed vervult. Sublimatiekleurstoffen kleuren polyester maar geen katoen, en polyester neemt zeer weinig water in de vezel op, al kan een fijn polyesteroppervlak water langs zich voortgeleiden. Katoen absorbeert gemakkelijk, maar kan geen sublimatiedruk vasthouden. Samen geven ze een handdoek die fotografische ontwerpen draagt en toch de huid droogt.
Er zijn verschillende manieren om de zijden te combineren. Bij geweven tweezijdige badstof is de poolketting zo ingericht dat de lussen aan de ene zijde vrijwel volledig uit polyester bestaan en die aan de andere zijde uit katoen; stoffen van dit type worden speciaal voor transferdruk verkocht, waarbij de polyesterzijde wordt bedrukt en de katoenzijde voor de absorptie zorgt[161]. Gebreide constructies gebruiken plateren om polyester aan de voorzijde en katoen aan de achterzijde te leggen, en gebonden composieten verbinden een polyesterstof met lijm aan een katoenen stof. Ze verschillen in stabiliteit, greep en wasgedrag, dus de specificatie hoort de constructie te benoemen.
Gewicht werkt de drukdefinitie tegen, omdat een zwaardere tweezijdige handdoek meestal meer of hogere pool aan de voorzijde heeft; lichtere uitvoeringen worden vaak gekozen wanneer het beeld het zwaarst weegt. De handdoek droogt vooral via zijn katoenen zijde. Het onderhoud verschilt van dat van katoenen badstof: zeer heet tumbelen en strijken kunnen de kleurstof opnieuw mobiliseren, de katoenen achterzijde wordt aangetast door chloorbleekmiddel, en de twee vezels krimpen verschillend, waardoor de handdoek een boog kan vertonen of kan opkrullen als de stof niet was gestabiliseerd. De onderhoudsvoorschriften volgen de gevoeligste component.
Drie misverstanden keren steeds terug. De handdoek is niet van 100% katoen, en in de EU moet het etiket de vezelsamenstelling vermelden, hier zowel polyester als katoen[87]. De katoenen zijde wordt niet bedrukt; ze blijft wit of krijgt een eigen geverfde tint. En het product is geen polyester-katoenmengsel, waarin beide vezels in het garen zijn gemengd, aan beide zijden zichtbaar zijn en bleek drukken naar verhouding van het katoenaandeel.
Bij Mira Towels: Onze volledig bedrukte handdoek uit voorraad is een 250 GSM-constructie met een polyester drukzijde en een katoenen achterzijde; alleen de polyester zijde wordt bedrukt. Hij wordt aanbevolen wanneer de scherpte van de druk voorop staat, met een minimale bestelhoeveelheid (MOQ) van 100 stuks en een levertijd van ca. 2–3 weken na goedkeuring van de order.
Ook genoemd: technische voorzijde, rugzijde, achterkant, katoenen achterzijde, technical faceEngels: Fabric face and reverse
De voorzijde is de kant van een stof die bedoeld is als gebruiks- of zichtzijde; de achterzijde, of rugzijde, is de tegenoverliggende kant. Bij tweezijdige handdoeken is de voorzijde van polyester voor het bedrukken en de achterzijde van katoen.
Bij inslagbreiwerk is de technische voorzijde de kant waar de rechte steken zichtbaar zijn; bij weefsels wordt ze bepaald door de binding en de afwerking; bij handdoeken is het de zijde die wordt geschoren, bedrukt of in een jacquardontwerp in leesrichting moet verschijnen. Bij tweezijdige badstof is de polyesterzijde meestal gladder en licht glanzend; waar de zijden moeilijk te onderscheiden zijn, is de stofspecificatie van de leverancier de referentie.
Een specificatie hoort te vermelden welke zijde wordt bedrukt of geschoren en wat de achterzijde is, bijvoorbeeld “druk op polyester voorzijde; achterzijde katoenen lus, wit”. Bij gelamineerd en gecoat textiel betekent “backing” (drager) de onderlaag, een verwant maar ander gebruik.
Ook genoemd: gebonden stof, gelamineerde stof, composiettextiel, bonded fabric, composite textileEngels: Bonded and laminated two-face fabrics
Stoffen die ontstaan door twee of meer textiellagen te verbinden met een lijm, een smeltlijmweb of -folie, of een gesmolten schuimlaag, in tegenstelling tot het samenbrengen van beide vezels in één geweven of gebreide structuur.
Natte lijmen worden met een rol of door spuiten aangebracht; smeltlijmen zijn verkrijgbaar als poeder, web of folie dat onder warmte en druk verweekt; bij vlamlamineren wordt het oppervlak van een polyurethaanschuim gesmolten, zodat het als lijm werkt. In een structureel geïntegreerde tweezijdige stof houden daarentegen verweven of in elkaar geluste garens de zijden bijeen, zonder lijm ertussen.
Bij handdoeken maakt een lijmlaag de stof stijver, kan ze de doorgang van water van voorzijde naar achterzijde belemmeren en kan ze bij wassen en tumbelen delamineren. Een thermoplastische lijm moet bovendien de transfertemperaturen van sublimatie doorstaan zonder te verweken of te migreren. Inkopers zouden moeten vragen welke methode wordt toegepast en samples na herhaald wassen moeten beoordelen; “fabric integration” wordt losjes gebruikt voor zowel gebonden als geïntegreerde structuren.
Weefsels ontstaan door het haaks kruisen van ketting- en inslaggarens; breisels ontstaan door een of meer garens in elkaar te lussen tot maasrijen en maasstaven.
Weven geeft weinig rek in ketting- en inslagrichting, zodat geweven badstof, boorden en zomen hun vorm houden. Breien geeft rekbaarheid en herstel; inslagbreisels vormen lussen over de breedte, kettingbreisels in de lengte, en gebreide badstof, met een luspool uit een extra garen, is een andere constructie dan geweven badstof.
Bij plateren worden twee garens in dezelfde steken gevoerd, zodat het ene vooral aan de voorzijde en het andere aan de achterzijde ligt; zo ontstaat een breisel met een polyester drukzijde en een katoenen achterzijde. Breisels zijn lichter en rekken onder de spanning van toevoer, transfer en snijden; bedrukte gebreide handdoeken vragen daarom een spanningsvrije behandeling, goed thermofixeren en vaak tacky papier om vervorming, krullende randen en maatafwijkingen te voorkomen.
Drukmethode waarbij het ontwerp het hele zichtbare oppervlak van een product bedekt in plaats van een afgebakend vlak, en meestal tot aan de randen doorloopt.
De drukbedekking, het deel van het oppervlak dat inkt draagt, kost bij sublimatie inkt en papier maar voegt geen greep toe; bij pigment- of plastisoldruk maakt een hoge bedekking de stof stugger. All-overontwerpen voor handdoeken worden geproduceerd met sublimatie op bedrukte panelen, met rotatiezeefdruk voor zich herhalende ontwerpen, of met digitale reactieve druk of pigmentdruk op katoen. Een plaatsingsdruk beslaat daarentegen een afgebakend vlak, zoals een logo. Bij een tweezijdige handdoek bedekt de all-overdruk alleen de polyester voorzijde; de katoenen achterzijde blijft onbedrukt.
Bij Mira Towels: De standaardmaten voor volledig bedrukte handdoeken zijn 30×50, 50×100, 75×150, 75×180, 100×150 en 100×180 cm; eigen maten zijn mogelijk.
Ook genoemd: randloos bedrukken, full-bleeddruk, full-bleed printingEngels: Edge-to-edge printing
Drukmethode waarbij het ontwerp tot aan elke snijrand en zoom van het eindproduct doorloopt, zonder onbedrukte marge.
Bij handdoeken wordt dit normaal bereikt met paneeldruk: het ontwerp wordt op rolgoed gedrukt op handdoekformaat plus afloop, waarna de handdoeken door het bedrukte vlak heen worden gesneden en vervolgens genaaid. Het persen van een al gezoomde handdoek geeft zelden een echte bedekking van rand tot rand, omdat zomen dikker zijn dan de rest van de handdoek, de contactdruk aan de randen wegvalt en de kleurstofdamp niet in vouwen doordringt, waardoor een bleke rand overblijft. Een omgeslagen zoom vouwt bovendien een strook van de bedrukte voorzijde om naar de katoenen zijde. Paneeldruk maakt de snijnauwkeurigheid doorslaggevend: kaders en lijnen die evenwijdig aan de rand lopen, verraden elke afwijking.
Ook genoemd: afloopgebied, overloop, bleed, bleed areaEngels: Bleed (artwork)
Uitbreiding van het ontwerp voorbij de beoogde snijlijn, zodat bij afwijkingen in snijden en naaien en bij stof die in een zoom wordt omgeslagen nog steeds het ontwerp zichtbaar is en geen onbedrukte stof.
De benodigde maat hangt af van de randafwerking (een overlockrand verbruikt minder stof dan een omgeslagen zoom), de snijmethode en het ontwerpsjabloon van de fabrikant; een universeel getal bestaat niet. De achtergrond wordt doorgetrokken, niet het hele beeld uitgerekt, en tekst en logo’s blijven binnen een veilige zone, uit de buurt van de zomen. De term heeft niets te maken met het bloeden van kleur, het verlies van losse kleurstof bij het wassen, en evenmin met het uitlopen van de druk, het uitvloeien van inkt voorbij de bedoelde randen.
Bij Mira Towels: Ons productieteam levert het sublimatiesjabloon voor het gekozen handdoekformaat en controleert bestanden op schaal, afloop en kleur.
Ook genoemd: drukregister, register, pasvorm, uitlijning van de druk, print registrationEngels: Artwork positioning and print alignment
Plaatsing van een ontwerp ten opzichte van de randen, het midden en de zomen van het eindproduct, en de nauwkeurigheid waarmee drukken en snijden die plaatsing reproduceren.
Een positioneringsinstructie vermeldt waar het ontwerp staat (gecentreerd, over een opgegeven afstand verschoven, uitgelijnd op een boord), de oriëntatie en hoe het er in gevouwen toestand uit moet zien. Afwijkingen ontstaan door boog en scheefheid, krimp tijdens de transfer, snedes die de gedrukte lay-out missen en inloop bij het zomen.
“Register” heeft twee betekenissen. Bij zeefdruk gaat het om het register van kleur op kleur: elk sjabloon moet met de andere samenvallen. Bij inkjetdruk worden alle kleuren in één doorgang vanaf dezelfde koppenwagen of printbalk gespoten, zodat de kleurpasvorm vanzelf klopt en alleen het register tussen druk en snede overblijft als vraagstuk. Snijmerken helpen, en snijmachines met camerageleiding passen het snijpad aan gedrukte merken of contouren aan. De toelaatbare afwijking wordt in de specificatie afgesproken.
Ontwerpeenheid die zich doorlopend over een stof herhaalt, in tegenstelling tot een geconstrueerd ontwerp (engineered design) dat voor elk afgewerkt stuk eenmaal wordt opgemaakt.
Rapporten worden opgebouwd als blokrapport (recht), halfversprongen rapport (half-drop), baksteenrapport of spiegelrapport, en een bestand waarvan de randen zonder zichtbare lijn op elkaar aansluiten, heet een naadloos rapport. Bij rotatiezeefdruk ligt de rapportlengte vast door de omtrek van het sjabloon; digitale druk accepteert elke lengte. In rapport bedrukte stof kan vrijwel overal worden gesneden; een geconstrueerd paneel, met boorden en een motief per handdoek, geeft meer controle, maar dan moet de snede de druk volgen. De schaal van het motief moet worden beoordeeld in verhouding tot het formaat van de afgewerkte handdoek.
Ook genoemd: kleurprofiel, kleurkalibratie, linearisatie, colour profileEngels: ICC profile and colour calibration
Gestandaardiseerd gegevensbestand, gedefinieerd door het International Color Consortium, dat beschrijft hoe een apparaat of drukconditie kleur weergeeft, zodat kleurwaarden via een apparaatonafhankelijke referentieruimte kunnen worden omgerekend.
Het ICC-profielformaat, momenteel specificatie ICC.1:2022 (profielversie 4.4), koppelt elk apparaat aan een profielverbindingsruimte (profile connection space) die via CIE-colorimetrie is gedefinieerd[39]. Een bronprofiel relateert de kleurwaarden in een bestand of van een apparaat aan die ruimte; een uitvoerprofiel geeft de inkthoeveelheden die een printer nodig heeft om een bepaalde kleur te produceren. Een kleurbeheermodule schakelt beide aan elkaar om een bestand om te zetten voor elke gekarakteriseerde drukconditie.
Bij sublimatie is het “apparaat” de hele drukconditie: printer, inkt, papier, RIP-instellingen, stof en transferinstellingen. Een profiel wordt gemaakt door een kaart met kleurvlakken te printen, die over te brengen op de productiestof (bij poolstoffen betekent dat de werkelijke constructie) en haar te meten met een spectrofotometer. Een nieuwe stofkwaliteit, papiersoort of inktpartij kan het profiel achterhaald maken.
Kalibratie gaat aan profilering vooraf. Ze legt inktlimieten per kanaal en in totaal vast en lineariseert elk kanaal, zodat gelijke stappen in het bestand gelijkmatige stappen in densiteit geven; zo wordt de printer teruggebracht naar een bekende toestand die het profiel kan beschrijven. Periodieke testkaarten laten zien wanneer opnieuw kalibreren nodig is.
De specificatie definieert vier rendering intents (omzettingsmethoden), elk met een ander reproductiedoel: perceptueel, verzadiging, media-relatief colorimetrisch en ICC-absoluut colorimetrisch[39]. Perceptueel comprimeert het hele beeld tot binnen het kleurbereik van de printer en past bij foto’s; relatief colorimetrisch geeft kleuren binnen het kleurbereik nauwkeurig weer en kapt de rest af, wat bij merkkleuren past; verzadiging geeft voorrang aan levendigheid voor grafische toepassingen. Geen enkel profiel creëert kleuren buiten het kleurbereik, en een gekalibreerde monitor geeft alleen een voorvertoning; de goedkeuring gebeurt daarom op overgedragen stof onder afgesproken verlichting.
RGB beschrijft kleur als additieve mengsels van rood, groen en blauw licht; CMYK beschrijft kleur als subtractieve hoeveelheden cyaan, magenta, gele en zwarte inkt.
Beide zijn apparaatafhankelijk: een RGB- of CMYK-waarde heeft geen vaste verschijning totdat een profiel aangeeft tot welke kleurruimte ze behoort, zoals sRGB voor RGB-afbeeldingen. De RIP zet beide om naar de eigen inktkanalen van de printer, vaak meer dan vier. CMYK-waarden die voor offsetdruk op papier zijn opgemaakt, geven op polyester niet dezelfde kleur; bestanden horen daarom een ingesloten profiel te bevatten, en merkkritische kleuren moeten als fysieke of gemeten referenties worden aangeleverd. Verzadigde RGB-kleuren die buiten het drukbare kleurbereik vallen, worden door softproofingtools gemarkeerd.
Ook genoemd: raster image processor, rasterbeeldprocessor, RIPEngels: RIP software
Software die ontwerpbestanden omzet in de druppelgegevens die een printer gebruikt, en daarbij kleurbeheer, inktlimieten en rastering toepast.
Een textiel-RIP interpreteert het bestand, rekent kleuren om via ICC-profielen, past inktlimieten per kanaal en in totaal toe, lineariseert de uitvoer en rastert het beeld tot druppelpatronen, meestal met foutdiffusie (error diffusion). Daarnaast spiegelt hij voor transferpapier, nest hij delen op een rol, herhaalt hij ontwerpen (step and repeat), verdeelt hij te grote beelden in tegels en vervangt hij benoemde steunkleuren. Inktlimieten zijn bij sublimatie belangrijk, omdat overbeladen papier langzaam droogt, gaat golven en bij de transfer kleurstof laat uitlopen. De instellingen worden bij de opdracht opgeslagen, omdat hetzelfde bestand met andere instellingen anders wordt gedrukt.
Ook genoemd: bitmap, pixelafbeelding, bitmapafbeeldingEngels: Raster image
Afbeelding die is opgeslagen als een raster van pixels, elk met een eigen kleurwaarde, zodat het detail dat ze kan tonen vastligt door het aantal pixels dat ze bevat.
Foto’s zijn rasterafbeeldingen, bijvoorbeeld opgeslagen als TIFF, PNG of PSD (verliesvrij) of als JPEG (met verlies). Hun effectieve resolutie hangt af van het uitvoerformaat: hetzelfde aantal pixels groter gedrukt geeft minder pixels per inch. Interpolatie strijkt pixels glad maar voegt geen detail toe, en JPEG-artefacten, blokjes en halo’s rond randen en tekst, vallen op grote egale vlakken duidelijk op. Bestanden worden bij voorkeur op eindformaat aangeleverd, met een ingesloten kleurprofiel.
Ook genoemd: vectorbestand, vectorontwerp, vector fileEngels: Vector artwork
Ontwerp dat is opgebouwd uit wiskundige paden, curven en vullingen in plaats van pixels, zodat het zonder verlies van randkwaliteit tot elk formaat kan worden geschaald.
Vectorformaten zoals AI, EPS, PDF en SVG zijn geschikt voor logo’s, belettering en geometrische patronen. Lettertypen worden het best omgezet naar contouren, zodat ze worden gedrukt zoals ze getekend zijn, en een foto die in een vectorbestand is geplaatst, blijft een rasterafbeelding met een eigen resolutiegrens. Bij handdoeken garandeert de randkwaliteit in het bestand geen randkwaliteit op de stof: zeer dunne lijnen en kleine tekst kunnen in een pool verdwijnen, zodat minimale lijndiktes en lettergroottes van het oppervlak afhangen.
PPI is het aantal beeldpixels per inch op het uiteindelijke drukformaat; DPI is het aantal druppelposities per inch dat een printer kan aansturen.
De DPI van een printer is hoog, omdat tonen worden opgebouwd uit patronen van veel druppels; de PPI van een afbeelding hoeft alleen zo hoog te zijn dat de pixels op normale kijkafstand niet zichtbaar zijn. Op een handdoek beperkt het oppervlak het zichtbare detail meestal al lang voordat de resolutie dat doet, omdat lussen en pool niet kunnen weergeven wat de printkop op papier kan plaatsen. De PPI van een bestand met lage resolutie verhogen door herbemonstering voegt geen detail toe. De eisen worden bij voorkeur ontleend aan het ontwerpsjabloon van de fabrikant; voor metrisch werk is het aantal pixels per centimeter gelijk aan de PPI gedeeld door 2,54.
Het bereik van kleuren dat een bepaalde combinatie van inkten, ondergrond en proces kan weergeven; kleuren daarbuiten kunnen alleen worden benaderd.
Het kleurbereik van een sublimatiedruk hangt af van de inktset, de transferinstellingen, de witheid van het polyester en de oppervlaktestructuur. Beeldschermkleuren omvatten er enkele, zoals zeer felle groenen en oranjes, die standaardinktsets niet kunnen bereiken; fluorescerende inkten vergroten het kleurbereik in die gebieden, terwijl wit en metallic effecten met transparante kleurstoffen onmogelijk zijn. Softproofing markeert de gebieden buiten het kleurbereik, de rendering intent beeldt ze af binnen het bereik, en een strike-off is de laatste controle. Een bedrukte polyester voorzijde en een geverfde katoenen boord op dezelfde handdoek hebben een verschillend kleurbereik en spectraal gedrag, zodat bij het afstemmen ervan metamerie meespeelt.
Machine met een verwarmde vlakke drukplaat die een transfer en een stofdeel bij een ingestelde temperatuur, tijd en druk op elkaar perst.
Persen variëren van handbediende klap- en zwenkpersen tot pneumatische, hydraulische en shuttlepersen met drukplaten op het formaat van handdoekpanelen. Een korte voorpersing van alleen de stof drijft vocht uit en maakt het oppervlak vlak; in een laboratoriumstudie werd de stof 6 seconden bij druktemperatuur voorgeperst[156]. De temperatuur van de drukplaat moet over het hele oppervlak worden gecontroleerd, en de druk valt weg waar zomen, naden of vouwen de stof verhogen, wat bleke randen oplevert. Vlakke persen passen bij kleine oplagen, gesneden delen en geplaatste drukken; voor productie van de rol wordt een kalander gebruikt.
Continue transfermachine waarbij papier en stof samen rond een grote verwarmde trommel lopen, waartegen ze door een eindloze viltdeken worden gedrukt.
De contacttijd is de lengte van de contactboog gedeeld door de snelheid; een grotere trommel maakt dus een hogere snelheid bij dezelfde contacttijd mogelijk. De druk komt van de spanning van het vilt; een ongelijkmatige trommeltemperatuur is zichtbaar als kleurverschil van kant tot kant. Kalanders werken van rol tot rol, nemen gesneden delen op een drager mee en fixeren ook direct bedrukte stof. De spelling is kalander, niet “kalender” (in het Engels calender, niet calendar). In de textielveredeling benoemt hetzelfde woord ook een machine die stof tussen walsen perst om haar glad of glanzend te maken, een ander proces.
Engels: Transfer temperature, dwell time and pressure
Combinatie van temperatuur, contacttijd en druk waarbij sublimatiekleurstof van papier in polyester wordt overgebracht; de drie beïnvloeden elkaar en worden per stof, papier en machine ingesteld.
Polyester wordt in het algemeen bij ongeveer 190–210 °C getransfereerd, binnen het venster van 175–220 °C dat bij de vroege ontwikkeling van transferdruk met warmte werd beschreven[158]. Een hogere temperatuur vraagt een kortere contacttijd, en gepubliceerde optima gelden alleen voor hun eigen beproevingsomstandigheden. In een laboratoriumstudie werd een egaal zwart op een polyesterstof (97% polyester, 3% elastaan) overgebracht op een vlakke pers bij 170–210 °C gedurende 30–120 seconden. Bij 120 seconden nam de kleursterkte toe tot 190 °C en daarboven weer af, terwijl bij 200 °C en 210 °C de hoogste kleursterkte na 80 en 60 seconden werd bereikt; de gelijkmatigste drukken ontstonden bij 190 °C gedurende 120 seconden of 210 °C gedurende 60 seconden[156].
Een te zwakke transfer laat kleurstof op het papier achter en geeft een bleke, zwakke kleur, met kleurstof aan het oppervlak die bij wrijven afgeeft. Een te sterke transfer drijft de kleurstof dieper en zijwaarts, waardoor detail vervaagt, en kan polyester doen vergelen of katoen verschroeien.
De druk moet papier en stof volledig in contact houden zonder het oppervlak blijvend plat te drukken. Op een pool komt het contact tot stand via de lustoppen; te weinig druk geeft vlekkerige kleur en laat ghosting toe, te veel druk laat glanzende, platgedrukte plekken achter. De bovengenoemde studie gebruikte een pneumatische pers bij 2,3–3,5 bar[156], een waarde die voor die pers geldt en niet voor kalanders.
Tweezijdige handdoeken vragen eigen instellingen. De katoenen achterzijde houdt vocht vast dat in stoom overgaat, zodat de stof vooraf wordt gedroogd of voorgeperst. Het dikkere composiet warmt langzamer op dan een dunne polyesterstof, en het katoen beperkt hoever de temperatuur kan worden verhoogd. Het polyester moet zijn gethermofixeerd bij een temperatuur die minstens zo hoog is als die van de transfer, zodat het in de pers niet krimpt. De instellingen worden proefondervindelijk bepaald, op een strike-off bevestigd en voor nabestellingen vastgelegd.
Ook genoemd: thermomigratie, migratie van kleurstof, thermomigrationEngels: Dye migration
Verplaatsing van dispersiekleurstof van het inwendige van polyestervezels naar hun oppervlak, of naar aangrenzende materialen, wanneer een geverfde of bedrukte stof opnieuw wordt verwarmd.
Opnieuw verwarmen boven de glasovergangstemperatuur maakt de kleurstof weer beweeglijk, en oppervlakteafwerkingen zoals avivagemiddelen kunnen als oplosmiddel werken dat haar naar buiten trekt. Kleurstof aan het oppervlak geeft af bij wrijven, wast uit en bevlekt aangrenzende materialen. Bij geverfd polyester is aangetoond dat de wasechtheid samenhangt met de mate van thermomigratie tijdens het thermofixeren, waarbij een omvangrijker kleurstofmolecuul minder migreert[162].
Bij bedrukte handdoeken wordt migratie uitgelokt door zeer heet tumbelen, strijken, met warmte aangebrachte labels of transfers over de druk, en het stapelen van stof die nog heet van de kalander komt. Ze uit zich in vervaagde randen, halo’s, bevlekking van witte vlakken of van de katoenen achterzijde en een lagere wrijfechtheid, en wordt beperkt door de keuze van de kleurstoffen, een minimum aan avivagemiddel, een volledige transfer, afkoelen vóór het stapelen en gematigde onderhoudsvoorschriften. Bij uitputtingsverven betekent “migratie” ook het gewenste egaliseren van de kleurstof over de stof, een andere betekenis.
Ook genoemd: kleurstofpenetratie, doordringing, doorslaan, strike-throughEngels: Ink penetration
Diepte waarop inkt of kleurstof in de garens en de dikte van een stof doordringt, van kleur die tot het oppervlak beperkt blijft tot kleur die aan de achterzijde zichtbaar is.
Bij transferdruk bereikt de kleurstofdamp eerst de dichtstbijzijnde vezels, zodat de kleur zich concentreert op de lustoppen en het bovenste deel van de pool. Wanneer lussen bij gebruik uiteenwijken, worden de ongekleurde voeten als wit zichtbaar; korte, dichte pool en geschoren velours verminderen dit effect. Bij directe druk hangt de penetratie af van het inktvolume, de voorbehandeling en de fixatie. Doorslaan naar de achterzijde is gewenst bij vlaggen, maar niet bij een tweezijdige handdoek. Gezeefdrukte reactieve of pigmentpasta’s op badstof moeten in de pool worden gedrukt om een berijpt uiterlijk te voorkomen.
Ook genoemd: dubbelbeeld, schaduwbeeld, spookbeeld, double image
Zwak, iets verschoven tweede beeld naast de hoofddruk, veroorzaakt doordat transferpapier en stof ten opzichte van elkaar bewegen terwijl de kleurstof vrijkomt.
Elk contact tussen papier en hete stof vóór of na de eigenlijke contacttijd kan een schaduwbeeld achterlaten, bijvoorbeeld wanneer het papier verschuift terwijl een pers opengaat, of de stof bij de ingang van de kalander te vroeg raakt. Stof die in de hitte krimpt omdat ze niet is gethermofixeerd, stoom die het papier van vochtig katoen optilt en los opgelegd papier op een pers hebben hetzelfde effect. Tacky papier, gethermofixeerde stof, een drogende voorpersing, een stabiele toevoerspanning en zuiver optillen voorkomen het. Ghosting herhaalt het beeld op een verschoven positie, terwijl uitlopen van de druk de randen van het oorspronkelijke beeld doet vervagen.
Ook genoemd: uitlopen van inkt, uitvloeien, kleurstofspreiding, feathering, ink bleedingEngels: Print bleeding
Zijdelingse verspreiding van inkt of kleurstof voorbij de bedoelde randen van een bedrukt vlak, waardoor randen vaag en fijne lijnen dikker worden.
Typische oorzaken zijn een te hoog ingestelde totale inktlimiet, langzaam drogend of vochtig papier, stoom uit vochtig katoen, een te sterke transfer en, bij directe druk, slecht voorbehandelde stof waarlangs de inkt via de filamenten wegvloeit (feathering). Inktlimieten in de RIP, droog papier, voorgedroogde stof en een geschikte voorbehandeling houden het onder controle. Uitlopen van de druk gebeurt tijdens de productie; bloeden van kleur is losse kleurstof die bij het wassen verloren gaat, en afloop in het ontwerp is extra beeld voorbij de snijlijn.
Ook genoemd: kleurafwijking, kleurdrift, colour shift, color shiftEngels: Colour shift
Systematisch verschil tussen de bedoelde kleur en het gedrukte resultaat, of tussen het goedgekeurde sample en de bulkproductie, dat een hele druk betreft en niet alleen afzonderlijke plekken.
Bij sublimatie zijn de gebruikelijke oorzaken een profiel dat niet meer bij de drukconditie past (nieuwe stofpartij, papiersoort of inktpartij), drift van de printer door versleten koppen of uitgevallen spuitmonden, veranderingen in transfertemperatuur, -tijd of -druk, een ongelijkmatige trommeltemperatuur die een verschuiving van kant tot kant geeft, vocht in het papier door de luchtvochtigheid en verschillen in witheid van de polyester voorzijde. De beheersing steunt op geverifieerde profielen, kalibratiekaarten, een gemeten controlestrook in elke productierun en de goedgekeurde strike-off, met toleranties die in de specificatie zijn afgesproken. Kleurverandering na wassen of blootstelling aan licht is een kwestie van kleurechtheid.
Ook genoemd: drukdefinitie, scherpte van de druk, beeldscherpte, print definition, print clarityEngels: Print sharpness
Helderheid van randen en fijn detail in een gedrukt beeld, beoordeeld naar hoe scherp lijnen, tekst en kleine elementen op de stof worden weergegeven.
Bij handdoeken bepaalt het oppervlak de grens: poolhoogte, pooldichtheid en gelijkmatigheid van de pool, de richting waarin de lussen liggen, de verspreiding van kleurstof tijdens de transfer en elke vervorming van de stof. De voorzijdeconstructies die het scherpst drukken, zijn beschreven onder polyester drukzijde; zwaardere tweezijdige uitvoeringen, met meer of hogere pool, verliezen meestal aan definitie, en de printerresolutie is zelden de beperkende factor. Aan de kant van het ontwerp helpen vectorbelettering, ruime minimale lettergroottes en lijndiktes, en geen fijne schreven op pool. Een strike-off met testelementen zoals fijne lijnen en kleine tekst is de praktische controle.
Ook genoemd: thermosol, thermosolproces, warmtefixatie, fixatie met droge hitte, heat fixationEngels: Thermofixation
Fixeren van dispersiekleurstof in polyester door een korte blootstelling aan droge hitte, waarbij kleurstof op het vezeloppervlak in het polymeer diffundeert en erin oplost.
Het thermosolproces, ontwikkeld bij DuPont en vanaf 1958 volledig commercieel, foulardeert de stof met een kleurstofdispersie, droogt haar en verhit haar met hete lucht, hete walsen of infrarood. De omstandigheden variëren van 5 tot 90 seconden bij 175–225 °C, afhankelijk van warmtebron, vezeltype en kleurstofklasse; de naam werd bedacht voor een “heat soluble”-proces (oplosbaar door warmte), naar de opvatting dat warmte het polymeer opent zodat de kleurstof kan binnendiffunderen en oplossen. Het werd een belangrijke continuroute voor het verven van het polyester in polyester-katoenmengsels, waarbij kleurstof die op het katoen is gefoulardeerd grotendeels naar het polyester oversublimeert[158].
Bij het drukken is thermosolfixatie de warmtestap na directe dispersiedruk, uitgevoerd in een kalander of heteluchtunit[160]. Ze verschilt van stomen, de fixatie met vochtige warmte van reactieve en zure drukken, en van thermofixeren, dat bij vergelijkbare temperaturen de afmetingen stabiliseert in plaats van kleurstof te fixeren.
Ook genoemd: sublimatiefouten, transferfouten, drukfouten bij sublimatie, sublimation defectsEngels: Heat-transfer defects
Fouten die bij sublimatietransfer met warmte ontstaan, ingedeeld naar hun oorsprong in de stof, het papier en de inkt, de transferinstellingen of de behandeling.
Beweging veroorzaakt ghosting; procesdrift veroorzaakt kleurverschuiving tussen sample en bulk. Te veel inkt of vocht veroorzaakt uitlopen van de druk, en stoom uit vochtig katoen of condensatie laat vochtvlekken achter. Vouwen in stof of papier laten witte plooien achter, en papierranden en vuildeeltjes laten afdrukken achter. Te veel druk of warmte geeft glanzende of platgedrukte pool, terwijl te weinig temperatuur, tijd of druk een bleke, onvolledige transfer geeft. Overmatige warmte doet bovendien polyester vergelen of katoen verschroeien. Verstopte of haperende spuitmonden veroorzaken banding (strepen), dat bij het printen ontstaat en vaak pas na de transfer het duidelijkst zichtbaar is.
De meeste fouten zijn bij de inspectie zichtbaar en tot één stap te herleiden; daarom worden papier, inktpartij en transferinstellingen bij elke productierun vastgelegd.
De stappen die geweven of bedrukte stof tot een afgewerkte handdoek maken: snijden, zomen en randen, naaigaren en steken, borduurwerk en labels, vouwen en verpakken. Veel fouten die inkopers bij geleverde handdoeken opmerken, van golvende zomen tot verkeerd geplaatste logo’s, ontstaan in deze fase.
Het verdelen van handdoekstof in afzonderlijke stukken: dwarssnijden door de vlakke banden die tussen de handdoeken zijn geweven, langssnijden tussen handdoeken die naast elkaar zijn geweven, of bedrukte panelen volgens hun lay-out snijden.
Badstof wordt als doorlopende baan geweven waarin elke handdoek door een vlakke band wordt afgebakend, zodat de snijpositie deel uitmaakt van het weefsel. Het dwarssnijden loopt door het midden van die band en laat aan beide kanten genoeg vlakke stof over om de zomen te vormen. Waar meerdere handdoeken over de breedte van de weefmachine worden geweven, scheidt het langssnijden ze langs smalle stroken die zonder pool zijn geweven. Automatische dwarssnijmachines zoeken de band gewoonlijk met een sensor op in plaats van een vaste lengte af te meten, zodat de snede in de band blijft wanneer het rapport varieert.
Panelen die voor all-overbedrukte handdoeken zijn gedrukt, worden volgens de gedrukte lay-out gesneden, geleid door snijmarkeringen of door camerasystemen die het ontwerp zelf volgen. Polyester kan worden gesneden met een heet mes, een laser of een ultrasoon mes dat de rand versmelt en rafelen beperkt; katoen verschroeit in plaats van te smelten, zodat een katoenen achterzijde toch een genaaide rand nodig heeft.
Een snijtolerantie is de toegestane afwijking van een gesneden stuk ten opzichte van de beoogde lengte, breedte en haaksheid. Ze wordt per programma overeengekomen, omdat snijfouten rechtstreeks in de genaaide handdoek terechtkomen.
Stof die bovenop de afgewerkte maat aan een gesneden stuk wordt toegevoegd: zoom- of naadtoeslag voor het materiaal dat in zomen en naden wordt omgevouwen, en krimptoeslag voor de maatverandering die na het snijden wordt verwacht.
Een dubbel omgeslagen zoom met twee gelijke omslagen verbruikt aan elk gezoomd einde ongeveer tweemaal zijn afgewerkte breedte, zodat een andere zoombreedte de snijlengte verandert en, bij bedrukte panelen, ook het ontwerpsjabloon.
Krimptoeslag is een geplande overmaat op basis van de gemeten restkrimp van de stof. Ze corrigeert alleen het gemiddelde en kan de krimpbeheersing in de afwerking niet vervangen: verschillende krimp tussen pool en boord, of tussen de polyester voorzijde en de katoenen achterzijde van een bedrukte handdoek, blijft zichtbaar als golvende zomen, ongeacht de snijmaat.
Bij bedrukte panelen moet de afloop zowel de zoomtoeslag als de snijtolerantie dekken, anders verschijnt er onbedrukte stof aan de rand of binnen de omslag van de zoom. Toeslagen, snijtolerantie en tolerantie op de afgewerkte maat horen daarom in één specificatie thuis.
Het afwerken van een gesneden rand door hem om te vouwen en vast te stikken; bij een dubbel omgeslagen zoom wordt de rand tweemaal omgeslagen, zodat de onafgewerkte rand in de omslag ingesloten zit en niet kan rafelen.
Badstofhanddoeken worden gezoomd in de vlakke band aan elk einde, die zich netjes laat vouwen waar pool dat niet zou doen. De dubbel omgeslagen zoom is de gebruikelijke handdoekconstructie, terwijl een enkel omgeslagen zoom over een geoverlockte rand lichter is maar de randsteek bloot laat liggen. In de naadtypeclassificatie van ISO 4916[40], die samen met de steektypen van ISO 4915 wordt gebruikt, vallen zomen in klasse 6, de afwerking en beveiliging van randen[163].
Zoombreedte, steektype, steekdichtheid en naaigaren zijn specificatiepunten en geen standaardinstellingen van het naaiatelier. Handdoekzomen worden doorgaans met een stiksteek of een kettingsteek genaaid; een kettingsteekzoom heeft beveiligde naadeinden nodig, omdat hij vanaf een open einde kan uitlopen.
Een golvende of gerimpelde zoom na het wassen ontstaat wanneer naaigaren, zoomomslag en handdoeklichaam in verschillende mate krimpen, wanneer de steekspanning te hoog is, of wanneer de vlakke band anders krimpt dan het poollichaam. Een zoom die huishoudelijk wassen doorstaat, kan bij industrieel wassen nog altijd opengaan of rafelen.
Ook genoemd: overlocken, overlock, lockeren, overedge stitching, sergingEngels: Overlock stitching
Machinaal naaien waarbij grijperdraden om de gesneden rand van de stof slaan terwijl een mes die rand bijsnijdt, zodat de rand in één doorgang wordt bijgesneden, omwikkeld en vastgezet.
Overlocksteken vormen klasse 500 van de steekclassificatie in ISO 4915[41]. Het gebruikelijke type voor randafwerking is 504, een driedraads overlocksteek met één naalddraad en twee grijperdraden; 514 is een vierdraads overlocksteek met twee naalddraden, en 516 combineert een kettingsteek 401 met een overlocksteek 504, waarbij de kettingsteek de belasting draagt en de overlocksteek de rand afdekt[164]. De draden vormen langs de rand een rooster van lussen, zodat overlocknaden goed rekken en niet gemakkelijk uitrafelen.
Bij handdoeken werkt de overlocksteek gesneden zijkanten af waar geen geweven zelfkant is, bedrukte panelen, en strand- of promotiehanddoeken waarvan de zichtbare rand deel uitmaakt van het ontwerp. De steek moet diep genoeg grijpen om grond en inslag vast te houden en niet alleen de pool, anders trekt hij bij het wassen los uit de badstof. Een garen in een contrasterende kleur omlijst een print; een garen in dezelfde kleur laat het ontwerp tot aan de rand doorlopen. Bij zwaar wassen slijt een blootliggende overlocksteek sneller dan een ingesloten dubbel omgeslagen zoom, omdat de draden op de rand zelf liggen.
Een steek gevormd door een naalddraad en een spoeldraad die elkaar binnen de stoflagen omsluiten, waardoor aan beide zijden dezelfde steeklijn ontstaat; de enkelnaalds stiksteek 301 is het basistype.
Stiksteken vormen klasse 300 van ISO 4915[41]. De naald voert haar draad door het materiaal, een roterende grijper leidt de lus om het spoeltje, en de draadspanning trekt de verstrengeling naar het midden van de lagen. De naad ligt vlak en verbruikt weinig garen; de nadelen zijn een geringe rek en een lagere productiviteit, omdat de spoeltjes regelmatig moeten worden gewisseld[164].
Bij handdoeken wordt de stiksteek gebruikt voor zomen, voor het aanzetten van labels en ophanglussen, en voor het doorstikken van badjassen; de geringe rek speelt bij geweven badstof, die nauwelijks rekt, weinig rol. Een gebroken stiksteek raakt plaatselijk los, maar loopt niet langs de naad terug zoals een onbeveiligde kettingsteek dat kan. Waar op moet worden gelet, is een evenwichtige spanning: ligt de verstrengeling aan één zijde, dan staat het garen daar bloot aan schuren en neigt de zoom tot rimpelen.
Ook genoemd: steken per cm, steken per inch, steeklengte, stitches per inchEngels: Stitch density
Het aantal steken per lengte-eenheid naad, opgegeven als steken per inch (SPI) of per centimeter; één steek per centimeter komt overeen met 2,54 steken per inch.
Meer steken verdelen de belasting over meer garen en houden een zoom vlakker, tot op zekere hoogte. Daarboven verzwakken dicht op elkaar liggende naaldsteken de garens langs de vouw, en in compacte vlakke banden kunnen ze rimpeling veroorzaken of een geperforeerde lijn die scheurt. Te weinig steken laten lange draadoverspanningen achter die bij gebruik blijven haken.
De steekdichtheid wordt gespecificeerd samen met het steektype, de garendikte en de stof die wordt genaaid. Ze wordt ingesteld via het transport van de machine en gecontroleerd door de steken over een gemarkeerde lengte afgewerkte naad te tellen. Bij borduurwerk geldt een apart dichtheidsbegrip: de afstand tussen de steekrijen binnen een gevuld vlak.
De maximale kracht die een genaaide naad of zoom verdraagt voordat hij breekt bij trekken loodrecht op de naad; naadverschuiving, waarbij garens naast een intacte naad uiteenwijken, is een aparte eigenschap.
ISO 13935 meet de maximale kracht tot naadbreuk bij rechte naden met een trekbank met constante verlengingssnelheid, via de strookmethode in deel 1[42] en de grijpmethode in deel 2[43]. Een naad kan bezwijken in het naaigaren, in de stof naast de steeklijn of doordat de steken uit de stof trekken, en elke breukvorm wijst op een andere oplossing: naaigaren, steekdichtheid of zoomconstructie.
Naadverschuiving wordt apart beproefd: ISO 13936-1 bepaalt bijvoorbeeld de weerstand van garens tegen verschuiving bij een naad in geweven stoffen[44]. Dit weegt het zwaarst bij open of gladde bindingen, zoals sommige lichte vlak geweven of bedrukte stoffen, en minder bij de compacte vlakke banden waarin badstof wordt gezoomd.
In het gebruik bezwijken zomen vooral door schuren van blootliggend naaigaren, draadbreuk aan de naadeinden en rafelen waar de omslag de onafgewerkte rand niet insloot, en industrieel wassen versnelt alle drie. Zomen inspecteren na het aantal wascycli dat de inkoper voorschrijft, zegt daarom meer over het gebruik in hotels dan een sterktewaarde op nieuwe goederen. De beproevingsmethoden leggen de werkwijze vast; de acceptatiewaarden komen uit de specificatie van de inkoper.
De methode waarmee de randen van een handdoek worden afgewerkt, zodat ze niet rafelen en geen lussen verliezen: geweven zelfkant, zoom, overlocksteek, biesband, decoratieve randsteek of, bij vlak geweven handdoeken, franjes.
De keuze volgt uit de manier waarop de stof is gemaakt. Badstof die op handdoekbreedte is geweven, heeft aan de lange zijden geweven zelfkanten en heeft alleen aan de gesneden einden zomen nodig; breder geweven stof en bedrukte panelen die van de rol worden gesneden, hebben aan alle zijden gesneden randen, die worden geoverlockt, gezoomd of afgebiesd. Een bies sluit de rand in met een geweven of schuin geknipte band die door beide zijden heen wordt gestikt. Dat geeft een strakke gekleurde omlijsting en kan dikke randen aan, mits band en handdoek in krimp en kleurechtheid overeenkomen.
Strand- en promotiehanddoeken hebben soms een decoratieve overlockrand of een rand in overhandse steek in een contrasterende kleur. Een peshtemal wordt meestal afgewerkt met getwijnde of geknoopte franjes van de kettingdraden en met zelfkanten langs de zijkanten.
Onbedoelde verandering van de geometrie van stof of gesneden stukken bij hanteren, snijden of naaien, zodat ketting en inslag niet langer haaks lopen of het stuk is uitgerekt, met golvende randen, scheve handdoeken of verschoven ontwerpen als gevolg.
Vervorming ontstaat overal waar stof ongelijk wordt getrokken: rollen die onder ongelijke spanning worden afgewikkeld, lagen die onder het snijmes verschuiven, of een machine die de twee lagen van een zoom met verschillende snelheid transporteert. Gebreide tweezijdige stoffen vervormen gemakkelijker dan geweven badstof, omdat hun lussen onder belasting uitrekken. Stof die uit de draad ligt, met inslaglijnen die schuin lopen of over de breedte krommen, ontstaat meestal in de afwerking; dat geval wordt behandeld onder boog en scheefheid.
Een effen handdoek toont vervorming als randen die niet evenwijdig lopen en zomen die golven; een bedrukte handdoek toont ze veel duidelijker, omdat een rechte gedrukte boord elke afwijking van de haaksheid blootlegt. Vervorming wordt beperkt door de stof vóór het snijden te laten ontspannen, in enkele lagen of lage stapels te snijden, op het gedrukte ontwerp te snijden in plaats van op vaste maten, en het transport zo in te stellen dat zoomomslag en handdoeklichaam met dezelfde spanning worden genaaid.
Garen dat speciaal voor naaien is ontwikkeld, beschreven naar vezel, constructie (gesponnen, kerngaren of filament), lineaire dichtheid en afwerking, en gekozen op sterkte, naaibaarheid en verenigbaarheid met de handdoek.
Gesponnen polyester naaigaren is de algemene keuze voor handdoekzomen: het is sterk voor zijn dikte, krimpt weinig bij het wassen en wordt niet verzwakt door chloorbleekmiddel, zoals katoen dat wel kan worden. Kerngaren (core-spun), een doorlopende kern van polyesterfilament omwikkeld met polyester- of katoenstapelvezel, geeft bij een gegeven dikte meer sterkte, en een katoenen omwikkeling beschermt de kern tegen naaldhitte bij hoge naaisnelheden. Katoenen naaigaren volgt de krimp van de handdoek, maar is zwakker voor zijn dikte.
De garendikte wordt het duidelijkst gespecificeerd als lineaire dichtheid in tex. Ticketnummers zijn niet eenduidig: in de praktijk volgens ASTM D3823 is het ticketnummer gebaseerd op de lineaire dichtheid in tex van het ruwe naaigaren[45], zodat een hoger getal een dikker garen betekent, terwijl Europese ticketnummers van het metrische nummer zijn afgeleid, zodat een hoger getal juist een fijner garen betekent, en geen bindende regel maakt ticketnummers van verschillende fabrikanten rechtstreeks vergelijkbaar[165].
Of het nu in dezelfde of in een contrasterende kleur is, naaigaren moet aan de kleurechtheidseisen van de handdoek voldoen: een donker garen dat bloedt, bevlekt een witte zoom bij de eerste wasbeurt, en een garen dat meer krimpt dan de stof, doet de naad rimpelen.
Ook genoemd: ophanglusje, lusje, hanger loop, hanging tabEngels: Hanging loop
Een korte lus van band, koord of geweven stof die in de zoom of de hoek van een handdoek wordt genaaid, zodat de handdoek aan een haakje kan worden opgehangen.
Lussen worden in de zoom meegenaaid terwijl die wordt gevormd, meestal in een hoek of in het midden van een korte zijde. Wat de lus op haar plaats houdt, is een stiksel door alle zoomlagen met beveiligde einden; een lus die alleen door de zoomomslag wordt vastgehouden, scheurt uit wanneer de handdoek van een haakje wordt getrokken. De lus moet in krimp en kleurechtheid bij de handdoek passen. Lussen komen veel voor op keuken-, bad-, sport- en kinderhanddoeken en kunnen een geweven of gedrukte merknaam dragen. Materiaal, lengte, kleur en positie horen in de specificatie.
Decoratie van een handdoek door een ontwerp op een borduurmachine in de stof te stikken vanuit een gedigitaliseerd steekbestand, met een versteviging als ondersteuning en, op pool, een toplaag die de steken boven de lussen houdt.
Het ontwerp wordt eerst gedigitaliseerd tot een steekbestand dat steektypen (satijnsteek, vulsteek, loopsteek), richting, dichtheid en volgorde vastlegt. De handdoek wordt in een borduurraam gespannen met een versteviging (stabilisator) eronder om de stof stil te houden. Op badstof wordt een in water oplosbare folie als toplaag op het oppervlak gelegd, zodat de steken op de lussen blijven liggen in plaats van ertussen weg te zakken; na het borduren wordt de folie weggescheurd en het restant opgelost.
Polyester borduurgaren wordt veel op handdoeken gebruikt, omdat het bleekmiddel en heet wassen verdraagt; viscose borduurgaren heeft een hogere glans, maar is, net als andere cellulosevezels, gevoeliger voor chloorbleekmiddel. De versteviging die aan de achterzijde achterblijft, moet zacht genoeg zijn om niet te krassen.
Een jacquardlogo maakt deel uit van het weefsel en kan niet loskomen, maar vraagt instelwerk op de weefmachine en is beperkt tot de garenkleuren. Een gedrukt logo ligt vlak en draagt meer kleuren, binnen het detail dat het oppervlak toelaat. Borduurwerk geeft een verhoogd, meerkleurig reliëf en kan in kleine hoeveelheden op afgewerkte handdoeken worden aangebracht, al verliest zeer kleine belettering op pool aan scherpte.
Bij Mira Towels: De gepubliceerde opties van Mira Towels omvatten het borduren van logo’s en monogrammen op handdoeken en badjassen.
De dichtheid van de steken binnen een geborduurd vlak, in het gedigitaliseerde bestand ingesteld als de afstand tussen de steekrijen; het steekaantal is het totale aantal steken in een ontwerp.
De dichtheid wordt bij het digitaliseren ingesteld samen met de onderlaag, een fundering van steken die eerst wordt genaaid om de stof vast te zetten en de bovensteken boven de pool uit te tillen. Is de dichtheid op badstof te laag, dan steken lussen door de vulling heen; is ze te hoog, dan wordt het motief stijf, rimpelt de stof eromheen en snijden de naalden grondgarens door.
Het steekaantal stijgt met de oppervlakte, de dichtheid en het vultype van een ontwerp en bepaalt grotendeels de machinetijd; daarom wordt borduurwerk gewoonlijk op basis van het steekaantal geoffreerd. Grote vlakvullingen door satijnranden vervangen, of het formaat verkleinen, verlaagt het aantal. Een bestand dat voor vlakke overhemdstof is gedigitaliseerd, borduurt zonder herziening zelden goed op pool.
De vastgelegde positie, grootte en oriëntatie van een logo of motief op een handdoek, opgegeven als gemeten afstanden tot vaste referenties zoals een rand, de zoom of de boord, met een tolerantie.
Een werkbare plaatsingsinstructie noemt de referentie (linkerzoom, onderste boord, middenlijn), de afstand daarvan tot de rand of het midden van het logo, de grootte van het logo, de oriëntatie en een tolerantie; “rechtsonder in de hoek” zonder afstanden laat ruimte voor interpretatie. Een logo dat op de voorkant van een gevouwen retailhanddoek zichtbaar moet zijn, is dat slechts bij één vouwformaat, zodat de vouw moet vastliggen voordat de plaatsing wordt goedgekeurd.
Borduurwerk wordt meestal op de vlakke boord of de zoomband geplaatst, of met een toplaag op de pool. Een jacquardlogo ligt vast in het weefontwerp en herhaalt zich in elke handdoek, zodat zijn positie ten opzichte van de randen van de snijnauwkeurigheid afhangt. Bij een all-overbedrukte handdoek maakt het logo deel uit van het ontwerp en blijft het binnen de veilige zone, vrij van de afloop en de zoomtoeslag.
Merk-, maat-, samenstellings- en onderhoudsinformatie die als geweven label, bedrukt bandlabel of opgestreken transfer aan een handdoek wordt bevestigd, elk met een eigen uiterlijk, greep en wasgedrag.
Geweven labels worden op bandweefmachines gemaakt, met tekst en logo ingeweven; damastkwaliteiten geven fijn detail en een stevig, duurzaam label, satijnbindingen een gladder en glanzender oppervlak. Bedrukte labels dragen inkt op satijn-, polyester- of katoenband en lenen zich voor lange teksten zoals samenstelling en onderhoudsgegevens, al kan de druk slijten bij schurend wassen. Opstrijkbare labels zijn transfers die op de handdoek worden geperst; ze vermijden een ingenaaid lipje, maar hechten slecht op lussenpool en passen daarom bij vlakke banden en gladde oppervlakken.
Ingenaaide labels gaan in de zoom, een zijnaad of een ophanglus, of worden plat op de boord gestikt. Labelranden worden heet afgesneden of omgevouwen, omdat een stijf label in een zoomhoek kan krassen. Een label moet hetzelfde wassen doorstaan als de handdoek, wat kleurechtheid, krimp en leesbaarheid betreft. Merkinformatie en verplichte informatie kunnen op één label staan of worden verdeeld; wat verplicht is, hangt af van de bestemmingsmarkt.
Bij Mira Towels: De gepubliceerde mogelijkheden van Mira Towels omvatten geweven of bedrukte labels, hangtags, banderollen, polyzakken, barcodes en doosmarkeringen, met verpakking die klaar is voor de winkel of voor een campagne.
Een blijvend bevestigd etiket met instructies voor wassen, bleken, drogen, strijken en professionele reiniging van een textielartikel, via symbolen, tekst of beide.
De symbolen zijn genormaliseerd in ISO 3758, waarvan de uitgave van 2023 huishoudelijk wassen, bleken, drogen en strijken omvat, evenals professionele droog- en natreiniging; elk symbool geeft de zwaarste behandeling aan die het artikel zonder onherstelbare schade verdraagt[46]. GINETEX, dat de symbolen in de meeste landen als geregistreerde merken bezit en het gebruik ervan in licentie geeft, plaatst ze in de volgorde wassen, bleken, drogen, strijken, professioneel onderhoud[107]. Industrieel wassen valt buiten ISO 3758; ISO 30023 definieert aparte symbolen, maar alleen voor werkkleding en beschermende kleding die geschikt is voor industrieel wassen[47].
De instructies moeten zich richten naar het gevoeligste onderdeel, niet naar de hoofdstof. Bij een handdoek met polyester voorzijde en katoenen achterzijde betekent dat de droog- en strijkgrenzen die de druk oplegt, naast die van de katoenen achterzijde; bij een gekleurde handdoek de bleekgevoeligheid van de kleurstoffen; en bij elke handdoek de fournituren, de labels en het borduurgaren. Of onderhoudsetikettering verplicht is, en in welke taal, hangt af van de markt: zie eisen aan onderhoudsetikettering.
Het vouwen van afgewerkte handdoeken volgens een overeengekomen formaat, zoals dubbel, in drieën of opgerold, wat bepaalt hoe een handdoek wordt gepresenteerd, verpakt en per doos geteld.
Retailhanddoeken worden zo gevouwen dat de boord, de jacquard of het logo in het schap naar buiten wijst; hotelhanddoeken kunnen eenvoudig worden gevouwen tot een maat die past bij het stapelen en de behandeling in de wasserij; promotiehanddoeken kunnen worden opgerold en met een band omsloten of passend voor een doos of zak worden gevouwen; bedrukte strandlakens worden zo gevouwen dat het sterkste deel van het ontwerp zichtbaar is. Zijdepapier, kartonnen inlegvellen of een banderol kunnen worden voorgeschreven om de vouw vast te houden.
Het vouwformaat legt de afmetingen van de verpakking, het aantal handdoeken per doos en het verscheepte volume vast. Het veroorzaakt ook vouwlijnen: handdoeken die warm of vochtig strak worden gevouwen en voor een lange zeereis worden verpakt, kunnen aankomen met vastgezette vouwen en platgedrukte pool langs de vouwen. Een volledige instructie bevat een foto of schema, de gevouwen afmetingen en de zijde die naar buiten wijst, en wordt op het pre-productiesample bevestigd.
Ook genoemd: eenheidsverpakking, consumentenverpakking, retailverpakking, unit packagingEngels: Individual packaging
Verpakking die per handdoek of set wordt aangebracht voor verkoop of presentatie, zoals een polyzak, banderol, doos, hangtag of barcodelabel.
Polyzakken beschermen tegen stof en hantering. Een banderol, een bedrukte kartonnen strook om de gevouwen handdoek, draagt merk, maat en barcode met minder materiaal. Hangtags en barcodes moeten bereikbaar zijn zonder de handdoek open te vouwen.
Polyzakken dragen gewoonlijk verstikkingswaarschuwingen en recyclingmarkeringen in de vorm en taal die de bestemmingsmarkt of de detaillist voorschrijft, en een claim over gerecycled materiaal in de zak vraagt, zoals elke materiaalclaim, om documentaire onderbouwing. Barcodes moeten door de merkeigenaar zijn toegekend en betrouwbaar scanbaar zijn. Handdoeken die nog warm of vochtig van de afwerking in zakken worden gesloten, of in een container aan schommelende luchtvochtigheid worden blootgesteld, kunnen condens, geur of schimmel ontwikkelen; ze worden daarom vóór het verpakken afgekoeld en geconditioneerd.
Het verpakken van handdoeken in getelde bundels of los in dozen zonder individuele retailverpakking, zoals gebruikelijk is bij leveringen aan hotels, contractleveringen en veel promotieartikelen.
Handdoeken worden in bundels geteld, bijvoorbeeld van tien of een dozijn, samengebonden of met een band omsloten, en in exportdozen verpakt, soms in een binnenzak van polyethyleen tegen vocht en vuil. De bundelgrootte volgt uit de manier waarop de inkoper voorraad ontvangt en uitgeeft, en wordt met de inkoper overeengekomen.
Bulkverpakking bespaart materiaal en volume, maar verschuift de risico’s naar de doos: sterke compressie drukt de pool plat en zet vouwen vast, overvolle dozen bollen op en bezwijken in de stapel, en zware dozen overschrijden de hanteringsgrenzen die inkopers, vervoerders of voorschriften voor arbeidsveiligheid stellen. Stuks per bundel, bundels per doos, doosafmetingen en maximaal brutogewicht worden daarom vastgelegd in de verpakkings- en doosspecificatie, waarna elke doos haar verzendmarkeringen krijgt en, waar vereist, een doosbarcode.
Hoe de kwaliteit van handdoeken wordt gecontroleerd, van het binnenkomende garen tot de gevulde doos: inspectiefasen, AQL-steekproeven, foutklassen, de laboratoriummethoden voor krimp, kleurechtheid en absorptievermogen, en de documenten waarin de resultaten worden vastgelegd.
Twee elkaar aanvullende disciplines: kwaliteitsborging ontwerpt de processen, procedures en goedkeuringen die fouten voorkomen, terwijl kwaliteitscontrole materialen en producten inspecteert en beproeft om de fouten op te sporen die toch nog optreden.
Kwaliteitsborging werkt vóór en rond de productie: schriftelijke procedures, machine-instellingen, goedgekeurde referentiesamples en lab dips, goedkeuring van leveranciers, opleiding van operators en wijzigingsbeheer. Kwaliteitscontrole is de inspectie en laboratoriumbeproeving van garen, stof en afgewerkte handdoeken. Een fout die bij de inspectie steeds weer opduikt, vraagt om een wijziging in het proces (een instelling van de weefmachine, een verfrecept, een naaigeleider), niet om meer inspectie.
Bij de productie van handdoeken volgen de controlepunten het materiaal: het garen bij aankomst, de ruwe stof die van de weefmachine komt, de tint na het verven of bedrukken, afmetingen en gewicht na de afwerking, de confectiekwaliteit na het naaien en een steekproefinspectie van de verpakte order. De kwaliteitsafdeling van de fabrikant voert de meeste van deze controles uit; inspecteurs van de afnemer, onafhankelijke inspectiebureaus en externe laboratoria vullen ze aan in plaats van ze te vervangen. Beide partijen meten aan de overeengekomen specificatie en het goedgekeurde sample.
Ook genoemd: ingangscontrole, controle bij goederenontvangst, incoming quality control, IQCEngels: Incoming material inspection
Controles op garen, stof, kleurstoffen, chemicaliën, fournituren en verpakkingsmaterialen bij aankomst, voordat ze voor de productie worden vrijgegeven, om te bevestigen dat ze overeenkomen met de inkooporder en de specificatie.
Garen wordt gecontroleerd op garennummer, twist, enkeldraadssterkte en de spreiding daarvan, gelijkmatigheid en partijnummer, en geverfd garen ook op tint van bobijn tot bobijn. Polyesterstof die voor bedrukking wordt ingekocht, wordt gecontroleerd op breedte, massa per oppervlakte-eenheid en kwaliteit van de voorzijde, meestal met een proefdruk voordat een volledige productierun start. Kleurstoffen en hulpmiddelen worden getoetst aan hun partijdocumentatie, zoals een analysecertificaat en een veiligheidsinformatieblad, en, waar de afnemer dat eist, aan een lijst van beperkte chemische stoffen. Fournituren worden vergeleken met het goedgekeurde ontwerp: tekst en symbolen op de labels, kleur van het naaigaren, hangtags, polyzakken, doosmaat en barcodes die scanbaar moeten zijn.
Een verkeerde garenpartij of een verkeerd bedrukt onderhoudsetiket dat bij de goederenontvangst wordt ontdekt, wordt vóór gebruik vervangen; wordt de fout pas na weven, verven en naaien gevonden, dan treft ze duizenden afgewerkte handdoeken. De partijnummers die in deze fase worden geregistreerd, vormen bovendien het begin van de traceerbaarheid.
Ook genoemd: inline-inspectie, inspectie tijdens de productie, during-production inspection, DUPROEngels: In-process inspection
Inspectie die wordt uitgevoerd terwijl de goederen worden gemaakt, op vastgelegde punten bij weven, natte veredeling, bedrukken en naaien, zodat fouten worden gevonden en gecorrigeerd voordat er meer materiaal wordt verwerkt.
De meeste tussentijdse controles voert de fabrikant zelf uit. In de weverij gaan ze over de inslagdichtheid, de poolhoogte, kettingdraadbreuken en het boordpatroon, en daarna wordt de ruwe stof rol voor rol geïnspecteerd. Elke verfpartij wordt vergeleken met de kleurstandaard. Wanneer een naailijn of een drukopstelling start, worden de eerste stukken goedgekeurd voordat de productie verdergaat, en rondgaande inspecteurs nemen steekproeven van snijmaten, zoombreedtes, labelpositie en steekkwaliteit. Positie en kleur van de druk worden aan het begin van een run en met tussenpozen tijdens de run getoetst aan de goedgekeurde strike-off.
Een during-production inspection (DUPRO) is iets anders: een bezoek van de kwaliteitsmedewerkers van de afnemer of van een inspecteur van een derde partij wanneer een deel van de order is geproduceerd. Daarbij wordt gezocht naar systematische problemen die nog te corrigeren zijn, zoals een verkeerd label, een maat die buiten de tolerantie wegloopt of tintverschillen tussen verfpartijen, en wordt de voortgang aan de planning getoetst. Een bevredigende DUPRO betekent geen aanvaarding van de partij; de eindinspectie beslist nog steeds.
Ook genoemd: eindcontrole, inspectie vóór verzending, pre-shipment inspection (PSI), final random inspection (FRI)Engels: Final inspection
Inspectie van afgewerkte, verpakte goederen vóór verzending, normaal door een statistische steekproef uit de partij, om te beslissen of de order overeenkomt met de specificatie en de goedgekeurde samples.
De eindinspectie vindt plaats wanneer de goederen verpakt zijn, of bijna, zodat de steekproef representatief is voor de hele partij. De inspecteur opent willekeurig gekozen dozen en neemt het aantal stuks dat het steekproefplan voorschrijft, meestal een AQL-plan volgens ISO 2859-1. Gebruikelijke controles zijn: hoeveelheid en assortiment tegenover de paklijst; doosmarkeringen, labels en barcodes; confectiekwaliteit (gaten, uitgetrokken lussen, vlekken, open zomen, drukfouten); maat en gewicht tegenover de overeengekomen toleranties; en de tint tegenover het goedgekeurde sample en tussen de dozen onderling. Fouten worden ingedeeld als kritiek, groot of klein, en de aantallen worden vergeleken met de aanvaardingsgetallen van het plan.
Het resultaat is goedgekeurd, afgekeurd of in afwachting; dat laatste wanneer een punt, zoals een tint op de grens, een beslissing van de afnemer vergt. Een afgekeurde partij wordt meestal gesorteerd of hersteld en opnieuw geïnspecteerd; haar met een concessie aanvaarden is een commerciële beslissing van de afnemer. Laboratoriumbeproevingen duren dagen; daarom worden de beproevingsmonsters normaal vooraf uit de productie genomen. Toezicht op het laden van containers is een afzonderlijke dienst.
Bij Mira Towels: De gepubliceerde kwaliteitscontroles van Mira Towels omvatten kleur en druk tegenover het goedgekeurde sample, stiksels en randen, consistentie van maat en gewicht, absorptievermogen en greep zoals bij de goedkeuring vastgelegd, krimp waar relevant, en de juistheid van verpakking en dozen.
Bij aanvaardingssteekproeven op attributen het slechtste toelaatbare procesgemiddelde, in procent niet-conforme eenheden of in afwijkingen per 100 eenheden, wanneer een doorlopende reeks partijen voor steekproefinspectie wordt aangeboden.
ISO 2859-1 indexeert zijn steekproefschema’s op de aanvaardbare kwaliteitsgrens; MIL-STD-105E, de Amerikaanse militaire norm waarvan de tabellen afstammen, sprak van het acceptable quality level (aanvaardbaar kwaliteitsniveau)[48]. Het schema gebruikt de kosten van niet-aanvaarde partijen om de producent ertoe te brengen het procesgemiddelde minstens zo goed als de AQL te houden, terwijl het risico voor de afnemer om af en toe een slechte partij te aanvaarden beperkt blijft[49]. De AQL is dus niet het percentage gebrekkige handdoeken dat een afnemer bereid is te ontvangen. Een partij die precies op de AQL zit, wordt niet met zekerheid goedgekeurd, en een slechtere partij kan toevallig toch worden aanvaard; de bescherming die een plan voor een afzonderlijke partij biedt, valt af te lezen uit de operationele karakteristiek (OC-kromme)[48].
Een plan wordt in twee stappen afgelezen: partijgrootte en inspectieniveau leveren een codeletter voor de steekproefgrootte op, en de codeletter en de AQL leveren de steekproefgrootte, het aanvaardingsgetal (Ac) en het afkeurgetal (Re) op[48]. Bij een enkelvoudige steekproef wordt de partij aanvaard als het aantal niet-conforme eenheden in de steekproef Ac niet overschrijdt, en niet aanvaard als het Re bereikt.
Een uitgewerkt voorbeeld uit de al lang bestaande tabellen die MIL-STD-105E en de editie van 1999 van ISO 2859-1 gemeen hebben, bij normale inspectie en enkelvoudige steekproef: een partij van 3.201–10.000 handdoeken op algemeen inspectieniveau II geeft codeletter L en een steekproef van 200 stuks. Bij een AQL van 2,5 luidt het plan Ac 10, Re 11; bij 4,0 is het Ac 14, Re 15[48]. Een partij van 5.000 badhanddoeken die bij AQL 2,5 op grote fouten wordt geïnspecteerd, wordt dus aanvaard met hoogstens 10 niet-conforme handdoeken in de 200, en niet aanvaard bij 11 of meer. ISO 2859-1 is in 2026 vervangen door een derde editie[49]; een kwaliteitsovereenkomst moet daarom de editie noemen en het plan uit de tabellen van die editie aflezen.
De afnemer, niet de norm, stelt voor elke foutklasse een afzonderlijke AQL vast, bijvoorbeeld 2,5 voor grote en 4,0 voor kleine fouten; een regel die helemaal geen kritieke fout toelaat, komt uit het handboek van de afnemer, niet uit de tabellen. Het schema begint met normale inspectie en schakelt na slechte resultaten bij opeenvolgende partijen over op verscherpte inspectie, of na een aanhoudend goede staat van dienst op verminderde inspectie; de editie van 2026 voert daarnaast skip-lotprocedures in[49]. Omschakelregels werken alleen bij een doorlopende reeks partijen. Voor een geïsoleerde partij, zoals een eenmalige order, bieden plannen die op de grenskwaliteit (limiting quality) zijn geïndexeerd, zoals in ISO 2859-2, een directere bescherming.
Een geheel van regels dat vastlegt hoeveel eenheden uit een partij moeten worden genomen, hoe ze worden gekozen en welke aantallen niet-conforme eenheden tot aanvaarding of niet-aanvaarding van de partij leiden.
Steekproeven op attributen, het systeem van ISO 2859-1, delen elke eenheid in als conform of niet-conform, of tellen haar afwijkingen, en bieden enkelvoudige, dubbele en meervoudige plannen[49]. Een dubbel plan begint met een kleinere steekproef dan het overeenkomstige enkelvoudige plan en neemt alleen een tweede steekproef van dezelfde grootte als het eerste resultaat tussen het aanvaardings- en het afkeurgetal valt. Steekproeven op variabelen (ISO 3951-1) gebruiken meetwaarden van één kenmerk op een continue schaal, waarvan wordt aangenomen dat ze bij benadering normaal verdeeld zijn, tegenover vastgelegde specificatiegrenzen[50]; ze vergen minder eenheden voor dezelfde bescherming, maar passen bij één meetbare eigenschap zoals het handdoekgewicht, niet bij een visuele controle van de confectiekwaliteit.
Het inspectieniveau legt de verhouding tussen partijgrootte en steekproefgrootte vast. De algemene niveaus I, II en III zijn bedoeld voor normaal gebruik, met niveau II als standaard; de bijzondere niveaus S-1 tot S-4 houden de steekproeven klein waar beproevingen traag of destructief zijn en grotere steekproefrisico’s aanvaardbaar zijn[48]. De inspectiepartij hoeft niet samen te vallen met de productie- of verzendpartij, maar moet wel homogeen zijn, zoals uitgelegd onder productiepartij. Een handdoekspecificatie kan een afzonderlijke, kleinere steekproef voorschrijven voor metingen en wegen, die meer tijd kosten dan een visuele controle.
Indeling van mogelijke fouten naar ernst, meestal als kritiek, groot en klein, zodat elke klasse afzonderlijk kan worden geteld en aan haar eigen aanvaardingscriteria kan worden getoetst.
De klassieke definities komen uit de aanvaardingssteekproeven. Een kritieke fout kan waarschijnlijk gevaarlijke of onveilige situaties voor de gebruiker veroorzaken; een grote fout leidt waarschijnlijk tot falen of vermindert de bruikbaarheid voor het beoogde doel wezenlijk; een kleine fout vermindert de bruikbaarheid niet wezenlijk, of is een afwijking van de normen die weinig invloed heeft op het gebruik[48]. De foutenlijst van de afnemer vertaalt deze klassen naar producttermen, en elke klasse krijgt haar eigen AQL.
Bij handdoeken zijn kritieke fouten onder meer een afgebroken naald of een ander metaalfragment, een scherp voorwerp in de verpakking en, bij babyproducten, kleine onderdelen die kunnen loskomen; een ontbrekend of onjuist wettelijk verplicht label, zoals dat voor de vezelsamenstelling, geldt volgens de lijst van de afnemer als kritieke of grote fout. Grote fouten zijn onder meer gaten, open zomen of naden, uitgetrokken lussen langer dan de vastgelegde lengte, maat of gewicht buiten de tolerantie, een verkeerde tint, een drukfout en vlekken die op de vastgelegde inspectieafstand zichtbaar zijn; kleine fouten zijn onder meer niet afgeknipte draadeinden en kleine, op zichzelf staande onregelmatigheden. Positie en grootte bepalen de klasse: een vlek op de voorzijde kan een grote fout zijn, terwijl dezelfde vlek op de achterzijde een kleine fout is. De lijst, de kijkafstand en de verlichting worden vóór de productie overeengekomen.
Laboratoriummeting van de verandering in lengte en breedte van een stof of handdoek na een vastgelegde was- en droogprocedure, uitgedrukt als percentage van de oorspronkelijke afmeting.
Proefstukken of volledige handdoeken worden geconditioneerd, in lengte en breedte voorzien van paren meetmerken en opgemeten, vervolgens volgens een voorgeschreven procedure gewassen en gedroogd, opnieuw geconditioneerd en opnieuw gemeten; de verandering is het verschil gedeeld door de oorspronkelijke afstand, maal 100. ISO 3759 behandelt voorbereiding, markering en meting, ISO 6330 levert de huishoudelijke was- en droogprocedures, en ISO 5077 verbindt beide. ISO 6330:2021 definieert 16 wasprocedures voor de voorlader die als referentiemachine dient, aanvullende procedures voor twee typen bovenladers en zes droogprocedures, waarbij elke wasprocedure één huishoudelijke wasbeurt vertegenwoordigt[51]. Rapporten moeten cijfers uitdrukkelijk als krimp of als uitrekking aanduiden, omdat tekenconventies gemakkelijk verkeerd worden gelezen.
Een specificatie moet vastleggen wat de methode openlaat: wastemperatuur en machinetype, droogmethode, het aantal cycli en of een uitgesneden proefstuk of de hele handdoek wordt beproefd. Eén cyclus toont vooral de relaxatiekrimp; meerdere cycli tonen of de krimp doorgaat. De Amerikaanse methode AATCC TM135 biedt vier wastemperaturen, drie agitatiecycli en vier droogprocedures[52]. Resultaten van verschillende methoden of instellingen zijn niet uitwisselbaar.
Bij badstof worden de meetmerken op de grondbinding aangebracht of wordt de pool voor het meten op een vastgelegde manier platgedrukt, omdat merken op lussen moeilijk aan te brengen en af te lezen zijn. Lussengedeelte, boord en zomen worden afzonderlijk gemeten, naast de totale afmetingen, omdat verschillen in krimp tussen die zones golvende boorden en rimpelende zomen veroorzaken. Bij handdoeken met een polyester voorzijde en een katoenen achterzijde worden krullen, boog en plooivorming naast de percentages genoteerd.
De aanvaardbare grens komt uit de specificatie van de afnemer, en in de buurt van die grens bepaalt de precisie van de methode of twee laboratoria tot hetzelfde resultaat komen. Hotelhanddoeken worden in industriële wasserijen gewassen, en die omstandigheden bootsen huishoudelijke procedures niet na; zie wasbestendigheid.
Ook genoemd: wasechtheid, kleurechtheid tegen wassen, wash fastnessEngels: Colour fastness to washing
De weerstand van de kleur van een textielproduct tegen wassen, beoordeeld als de kleurverandering van het proefstuk en het afgeven op aangrenzende ongeverfde stoffen na een gestandaardiseerde wasbehandeling met een referentiewasmiddel.
Bij ISO 105-C06 wordt een proefstuk dat in contact is met een begeleidend weefsel in een gesloten houder bewogen met een oplossing van een referentiewasmiddel en stalen kogels, die mechanische actie toevoegen, bij een vastgestelde temperatuur en tijd, en daarna gespoeld, gedroogd en beoordeeld. Een specificatie moet de exacte testcode noemen, niet alleen de norm; de letter bepaalt de temperatuur, van A (40 °C) tot E (95 °C). Eén enkelvoudige test (S) benadert nauwkeurig één huishoudelijke of industriële wasbeurt, terwijl één meervoudige test (M) in sommige gevallen tot vijf wasbeurten bij temperaturen van ten hoogste 70 °C kan benaderen en door de grotere mechanische actie strenger is[53].
Het begeleidend weefsel is vaak een multivezelstrook, zodat het afgeven op elke vezelsoort kan worden beoordeeld, of een weefsel uit één vezelsoort dat bij het eindgebruik past. Bij de Amerikaanse methode AATCC TM61, een versnelde test, benadert één run van 45 minuten ruwweg vijf gangbare huishoudelijke wasbeurten[54]. ISO- en AATCC-methoden verschillen in apparatuur, wasmiddelen en omstandigheden; hun cijfers zijn daardoor niet rechtstreeks vergelijkbaar.
Donkere tinten en dichte badstof, die meer badvloeistof vasthoudt, zijn de zwaarste gevallen; de gebruikelijke oorzaken van slechte resultaten worden beschreven onder kleurechtheid. ISO 105-C06 waarschuwt zelf dat industriële en ziekenhuisartikelen onder zwaardere omstandigheden kunnen worden gewassen dan in de procedures van de norm, en dat de methode de werking van optische witmakers in commerciële wasmiddelen niet weergeeft[53]; een hotelprogramma kan daarom een bleektest toevoegen die past bij de chemie van de wasserij.
Een volledig resultaat vermeldt de methodecode, één cijfer voor de kleurverandering en één cijfer voor het afgeven op elke vezel van het begeleidend weefsel. De methode legt geen grens voor goedkeuring vast; de aanvaardingscijfers worden in de specificatie van de afnemer opgenomen.
Ook genoemd: wrijfechtheid, droog en nat wrijven, crocking, crock fastnessEngels: Colour fastness to rubbing
De weerstand van de kleur van een textielproduct tegen afgeven op andere oppervlakken door wrijving, gemeten door het proefstuk onder vastgelegde omstandigheden met een droge en met een natte witte katoenen wrijfdoek te wrijven en de bevlekking van de doek te beoordelen.
ISO 105-X12 is van toepassing op alle soorten textiel, ook poolstoffen, en voorziet in een beproeving met een droge en een met een natte wrijfdoek[55]; het Amerikaanse equivalent, AATCC TM8, meet de kleur die door wrijven met een crockmeter van het oppervlak wordt overgebracht[56]. De bevlekking van de wrijfdoek wordt beoordeeld met de grijsschaal voor het afgeven. Natte resultaten zijn vaak lager dan droge, omdat water de vezel doet zwellen en losse kleurstof naar de doek meevoert.
Badstof is een veeleisend geval: de lussen vormen een groot, beweeglijk oppervlak, en bij donkere tinten gaat niet-gefixeerde kleurstof aan de lustoppen gemakkelijk over. Ook pigmentdrukken en sublimatiedrukken waarbij kleurstof op het vezeloppervlak is achtergebleven, zijn gevoelig voor afgeven door wrijving. Wrijfresultaten voorspellen de overdracht op lichte kleding, beddengoed en meubelstoffen; afnemers leggen de vereiste cijfers, afzonderlijk voor droog en nat, vast in hun specificatie.
Ook genoemd: lichtechtheid, light fastnessEngels: Colour fastness to light
De weerstand van de kleur van een textielproduct tegen verbleken onder licht, beproefd door proefstukken samen met blauwe wolreferenties bloot te stellen aan een gefilterde xenonbooglamp en het verbleken tegenover die referenties te beoordelen.
ISO 105-B02 stelt proefstukken bloot aan een kunstmatige lichtbron die representatief is voor natuurlijk daglicht (D65), samen met blauwe wolreferentieweefsels met een bekende echtheid, en beoordeelt het proefstuk aan de hand van de referentie die in vergelijkbare mate verbleekt. De methode laat twee reeksen referenties toe, de Europese reeks genummerd 1 tot 8 en de Amerikaanse reeks L2 tot L9, waarvan de resultaten niet noodzakelijk identiek zijn[57]; het rapport vermeldt daarom welke reeks is gebruikt. Met de Europese reeks wordt de lichtechtheid beoordeeld van 1 tot 8, niet op de grijsschaal van 1–5. AATCC TM16.3 biedt beproevingsopties met een xenonboog en vermeldt dat die geen versnelde beproeving voor een specifieke toepassing inhouden[58].
De lichtechtheid hangt af van de afzonderlijke kleurstof en van de kleurdiepte; ze wordt dus gestuurd via de keuze van de kleurstoffen. Ze is het belangrijkst bij strand- en zwembadhanddoeken, handdoeken die in zonnige ruimten worden uitgestald of bewaard, en badjassen die buiten worden gedragen. Een laboratoriumcijfer rangschikt kleuren; het voorspelt niet hoeveel dagen een artikel buiten kan worden gebruikt.
De weerstand van de kleur van een textielproduct tegen menselijk transpiratievocht, nagebootst met histidinehoudende testoplossingen en beoordeeld als de kleurverandering en het afgeven op begeleidende weefsels.
Bij ISO 105-E04 worden proefstukken die in contact zijn met begeleidende weefsels bevochtigd in twee histidinehoudende oplossingen, een zure en een alkalische, uitgelekt, onder een voorgeschreven druk bij verhoogde temperatuur tussen platen gehouden, vervolgens opengevouwen, gedroogd en met grijsschalen of instrumenteel beoordeeld[59]. AATCC TM15 behandelt alleen zure transpiratie[60]; dat is een van de redenen waarom ISO- en AATCC-resultaten niet uitwisselbaar zijn.
De beproeving is het belangrijkst bij fitness- en sporthanddoeken, gezichts- en nekhanddoeken en badjassen in donkere tinten, waar contact met de vochtige huid en lichaamswarmte samenkomen. Net als bij wassen is niet-gefixeerde kleurstof de gebruikelijke oorzaak van slechte resultaten; de vereiste cijfers worden door de afnemer vastgesteld.
Kleurechtheid bij gechloreerd water en bleekmiddel
Ook genoemd: chloorechtheid, echtheid tegen zwembadwater, echtheid tegen hypochlorietbleking, chlorine fastnessEngels: Colour fastness to chlorinated water and bleach
De weerstand van de kleur van een textielproduct tegen actief chloor, hetzij bij de lage concentraties in gedesinfecteerd zwembadwater, hetzij bij de hogere sterkte van hypochlorietbleekmiddel dat bij het wassen wordt gebruikt.
ISO 105-E03 stelt proefstukken bloot aan actief chloor in concentraties die worden gebruikt om zwembadwater te desinfecteren, met drie beproevingsomstandigheden: 50 mg/l en 100 mg/l zijn bedoeld voor zwemkleding, en 20 mg/l voor accessoires zoals strandjassen en handdoeken[61]. De AATCC-tegenhanger is TM162[62]. Voor strandlakens kan ook de kleurechtheid bij zeewater worden gespecificeerd, die door ISO 105-E02 wordt behandeld[63].
ISO 105-N01 beproeft de weerstand tegen bleken met hypochloriet en is vooral bedoeld voor natuurlijke en geregenereerde cellulose; het proefstuk wordt bewogen in een oplossing van natrium- of lithiumhypochloriet[64]. De methode is van toepassing waar handdoeken in de hotel-, ziekenhuis- of huishoudwas met chloor kunnen worden gebleekt. De chloorbestendigheid verschilt sterk tussen afzonderlijke kleurstoffen, ook binnen de klasse van de reactieve kleurstoffen; ze wordt daarom gestuurd door de kleurstoffen te kiezen op basis van de echtheidsgegevens van de kleurstoffabrikanten, en de chemie van de wasserij moet bekend zijn voordat de verfroute voor gekleurde hotelhanddoeken of boorden wordt vastgelegd. De cijfers worden met grijsschalen beoordeeld; de aanvaardingsniveaus komen van de afnemer.
Ook genoemd: grijsschalen, grijze schaal, gray scaleEngels: Grey scale
Een reeks gestandaardiseerde paren grijze plaatjes waarmee de kleurechtheid visueel wordt beoordeeld, met één schaal voor de kleurverandering van het proefstuk en een andere voor het afgeven op het begeleidend weefsel, elk lopend van cijfer 5 (geen verandering) tot cijfer 1.
ISO 105-A02 beschrijft de schaal voor kleurverandering en ISO 105-A03 de afzonderlijke schaal voor het afgeven[65]. De basisschaal heeft vijf stappen, opgebouwd uit paren matte grijze plaatjes, en een uitgebreide schaal voegt vier halve stappen toe, tot negen in totaal. Elke stap heeft een colorimetrische specificatie, en de beoordelaar stemt het visuele contrast tussen behandeld en onbehandeld materiaal af op een paar van de schaal. Cijfer 5 betekent geen waarneembaar verschil en cijfer 1 het grootste contrast; halve cijfers worden geschreven als 4–5, 3–4 enzovoort.
De beoordeling gebeurt onder de verlichtings- en kijkomstandigheden die de methoden voorschrijven, en beoordelaars kunnen een half cijfer van elkaar verschillen, vooral bij het afgeven. ISO 105-A04 beoordeelt het afgeven in plaats daarvan met een kleurmeetinstrument, en ISO 105-A05 rekent instrumentele metingen van kleurverandering om naar een grijsschaalcijfer[66]; een specificatie moet vermelden welke beoordeling geldt wanneer de resultaten dicht bij de grens liggen.
Laboratoriummethoden die kwantificeren hoe een handdoek water opneemt, door de absorptie van een waterdruppel of van een proefstuk te timen, of door het water te meten dat van een bevochtigd oppervlak wordt opgenomen. Verschillende methoden meten verschillende eigenschappen.
Voor handdoeken worden drie methodefamilies gebruikt. AATCC TM79, van toepassing op garens, stoffen en kledingstukken van elke vezel of constructie[67], meet hoe lang een op de stof geplaatste waterdruppel nodig heeft om te worden geabsorbeerd, beoordeeld aan het moment waarop het oppervlak van de druppel geen licht meer weerkaatst. EN 14697, de Europese norm met minimumeisen en beproevingsmethoden voor nieuwe geweven badstofhanddoeken en badstoffen[68], bevat een methode voor de absorptietijd. ASTM D4772 meet het vermogen van badstof om water dat van een bevochtigd oppervlak stroomt op te nemen en vast te houden, zoals bij het afdrogen van de huid; de methode is niet van toepassing op handdoeken die geen badstof zijn, zoals gerstekorrel- of wafelweefsels[69].
Een druppeltest meet de bevochtigingssnelheid aan het oppervlak en reageert sterk op avivagemiddelen en andere oppervlaktechemie; een test met water dat over een bevochtigd oppervlak stroomt, meet hoeveel water de stof opneemt en vasthoudt. De resultaten worden in verschillende eenheden uitgedrukt, en een handdoek kan in de ene test goed scoren en in de andere slecht; cijfers van verschillende methoden, of van één methode met een verschillende voorbehandeling, worden daarom niet met elkaar vergeleken.
Het voorwassen is de meest voorkomende bron van onenigheid, omdat nieuwe handdoeken resten van avivagemiddelen en afwerking dragen en het absorptievermogen in de eerste wasbeurten vaak duidelijk verandert[133]. Een specificatie moet de methode en de editie noemen, vermelden of de handdoeken worden beproefd zoals ontvangen of na een bepaald aantal wasbeurten volgens een genoemde procedure van ISO 6330, conditionering voorschrijven en het aantal proefstukken opgeven. De proefstukken komen uit het lussengedeelte, niet uit de boord, en bij handdoeken met een polyester voorzijde en een katoenen achterzijde wordt vermeld welke zijde is beproefd. Grenswaarden worden het best vastgesteld aan de hand van de resultaten op het goedgekeurde sample.
Ook genoemd: uiterlijk na wassen, duurzaamheid bij wassen, appearance after launderingEngels: Wash durability
Het vermogen van een handdoek om maat, kleur, druk, pool, zomen en algemeen uiterlijk te behouden bij herhaald wassen, beoordeeld na een vastgelegd aantal was- en droogcycli.
Wasbestendigheid is een reeks waarnemingen: na het overeengekomen aantal cycli wordt de handdoek vergeleken met een ongewassen controlestuk op maatverandering, kleurverandering, verlies of vervaging van de druk, poolvervorming, uitgetrokken lussen, de integriteit van zomen en naden, pluis en greep. Huishoudelijke procedures zoals ISO 6330 of AATCC TM135 leveren het wassen en drogen; het aantal cycli en het aanvaardbare uiterlijk worden door de afnemer vastgesteld.
Hotel- en ziekenhuishanddoeken gaan door industriële wasserijen met hogere temperaturen, sterkere alkali, bleekmiddel en intensief drogen in de droogtrommel, wat huishoudelijke procedures niet nabootsen. ISO 15797 definieert industriële was- en afwerkingsprocedures op apparatuur van middelgrote schaal, maar het toepassingsgebied is werkkleding, en de norm merkt op dat beproeving in het werkelijke industriële proces raadzaam kan zijn voor een definitieve beslissing[70]; bij handdoeken is een proefrun door de wasserij die ze zal verwerken de meest directe controle. Bij handdoeken met een polyester voorzijde en een katoenen achterzijde brengt herhaald wassen ook ongelijke krimp van beide zijden en de stabiliteit van de druk aan het licht.
Ook genoemd: standaardatmosfeer, conditionering, standard atmosphereEngels: Laboratory conditioning
Het op vochtevenwicht brengen van proefstukken in een standaardatmosfeer met een gecontroleerde temperatuur en relatieve vochtigheid, voordat eigenschappen worden gemeten die van het vochtgehalte afhangen.
ISO 139 definieert een standaardatmosfeer voor het conditioneren en voor het bepalen van de fysische en mechanische eigenschappen van textiel, 20 °C en 65% relatieve vochtigheid, en een alternatief van 23 °C en 50% dat mag worden gebruikt als de partijen dat overeenkomen; wijziging 1 (2011) voegde een verdere alternatieve beproevingsatmosfeer en een definitie van snelconditionering toe[12]. Een beproevingsrapport moet vermelden welke atmosfeer is gebruikt.
Een katoenen handdoek die rechtstreeks uit een vochtige container of een warme droger wordt gewogen, geeft niet dezelfde GSM als een geconditioneerd proefstuk, een verschil dat gemakkelijk tot een geschil over het gewicht leidt. Cellulosevezels houden bovendien iets meer vocht vast wanneer ze het evenwicht vanuit de natte kant bereiken dan vanuit de droge kant; daarom kunnen methoden een voorconditionering in drogere lucht voorschrijven. Dikke badstof heeft meer tijd nodig om in evenwicht te komen dan dunne stof, en niet alleen de massa maar ook de afmetingen en het absorptievermogen worden beïnvloed. Afspraken over het gewicht moeten vermelden of het gewicht geconditioneerd of in ontvangen toestand wordt gemeten.
Ook genoemd: proefmonster, testmonster, specimenEngels: Test specimen
Het stuk materiaal, of het volledige artikel, dat daadwerkelijk aan een beproeving wordt onderworpen, uitgesneden of gekozen uit een laboratoriummonster volgens de regels van de beproevingsmethode.
Drie niveaus worden gemakkelijk door elkaar gehaald: de steekproef is het geheel van eenheden dat volgens een steekproefplan uit een partij wordt genomen, het laboratoriummonster is wat het laboratorium bereikt, en de proefstukken zijn datgene waarop elke beproeving wordt uitgevoerd. Een AQL-steekproefgrootte is een aantal handdoeken, terwijl een beproevingsmethode haar eigen aantal proefstukken voorschrijft, met hun grootte en oriëntatie (lengte en breedte, of ketting en inslag), en ze op afstand van de zelfkant en van elkaar houdt, zodat ze niet dezelfde garens bevatten.
Bij handdoeken moet de specificatie vermelden wat het proefstuk omvat. De GSM van de stof op uitgesneden proefstukken wordt in het lussengedeelte gemeten, terwijl voor het gewicht per stuk, de per handdoek opgegeven GSM en de afgewerkte maat de hele handdoek met boorden en zomen wordt gebruikt. Bij tweezijdige handdoeken kan elke zijde een eigen proefstuk nodig hebben voor absorptievermogen of kleurechtheid.
Ook genoemd: precisie van een beproevingsmethode, precisie, repeatability and reproducibilityEngels: Repeatability and reproducibility
Twee maten voor de precisie van een beproeving: herhaalbaarheid beschrijft de overeenstemming tussen resultaten die één laboratorium onder dezelfde omstandigheden binnen korte tijd verkrijgt, reproduceerbaarheid de overeenstemming tussen resultaten die in verschillende laboratoria worden verkregen.
Herhaalbaarheidsomstandigheden betekenen dezelfde procedure, dezelfde operators, hetzelfde meetsysteem, dezelfde bedrijfsomstandigheden en dezelfde locatie, met herhaalde metingen binnen een korte periode; reproduceerbaarheidsomstandigheden omvatten verschillende locaties, operators en meetsystemen[71]. ISO 5725-1 legt de definities, het statistische model en de opzet van onderzoeken vast voor het schatten van de juistheid en precisie van methoden die resultaten op een continue schaal opleveren[72]. De precisie wordt geschat in interlaboratoriumonderzoeken (ringonderzoeken), en de reproduceerbaarheid is normaal ruimer dan de herhaalbaarheid.
Het laboratorium van een leverancier en dat van een afnemer kunnen voor dezelfde handdoeken dus verschillende krimp- of GSM-waarden rapporteren zonder dat een van beide ongelijk heeft; voordat een partij op basis van één beproeving wordt afgekeurd, wordt het verschil vergeleken met de bekende precisie van de methode. Grijsschaalcijfers hangen af van de beoordelaar, en verschillen van een half cijfer tussen laboratoria komen voor. Wie in de kwaliteitsovereenkomst een scheidsrechterslaboratorium en de editie van de methode vastlegt, voorkomt de meeste geschillen.
Engels: Test tolerance and measurement uncertainty
De twijfel die aan een gemeten beproevingsresultaat verbonden is, uitgedrukt als een interval rond de gerapporteerde waarde, waarmee rekening moet worden gehouden wanneer het resultaat met een aanvaardingsgrens wordt vergeleken.
Meetonzekerheid is gedefinieerd als een niet-negatieve parameter die de spreiding kenmerkt van de waarden die aan de te meten grootheid worden toegekend[71]. Bij textielbeproeving komt ze voort uit de variatie tussen proefstukken, de conditionering, de werkwijze van de operator en de kalibratie van de instrumenten, en ze weegt het zwaarst in de buurt van een grens: als een specificatie 5% krimp toeliet en een handdoek 4,8% liet zien, zou de conformiteit afhangen van de grootte van de onzekerheid.
ISO/IEC 17025 legt de algemene eisen vast voor de competentie van beproevingslaboratoria[73]. Een laboratorium dat conformiteit met een specificatie verklaart, past een beslisregel toe voor de omgang met meetonzekerheid; de richtlijnen van ILAC beschrijven de mogelijkheden, van eenvoudige aanvaarding met gedeeld risico tot veiligheidsmarges (guard bands) die de aanvaardingsgrens binnen de specificatiegrens leggen[74]. De regel wordt het best overeengekomen voordat de beproeving begint. Onzekerheid beschrijft de meting; productietolerantie beschrijft hoever het product zelf van de nominale waarde mag afwijken.
Ook genoemd: fabricagetolerantie, maattolerantie, gewichtstolerantie, manufacturing toleranceEngels: Production tolerance
De overeengekomen toelaatbare afwijking van een afgewerkte handdoek ten opzichte van zijn nominale specificatie, bijvoorbeeld in lengte, breedte, gewicht, GSM, tint of drukpositie, in de specificatie vastgelegd als plus- of minwaarden.
Handdoeken hebben uitdrukkelijke toleranties nodig, omdat hun afmetingen en massa om fysische redenen variëren: natuurlijke vezelvariatie, lushoogte, relaxatie na de afwerking en vochtgehalte. Toleranties worden geschreven als ± cm of ± % en hoeven niet symmetrisch te zijn; een afnemer kan een zwaardere handdoek aanvaarden maar geen lichtere, omdat het gewicht een commerciële specificatie is. Geen enkele tolerantie is universeel: elk programma legt zijn eigen waarden vast en vermeldt of de gewichtstolerantie voor elk afzonderlijk stuk geldt of voor het gemiddelde van de steekproef.
Ook de meetmethode hoort in de specificatie (handdoek plat neergelegd zonder spanning, na conditionering, gemeten op vastgelegde punten, met of zonder ophanglus), zodat inspecteur en fabriek hetzelfde meten. De tint wordt gecontroleerd tegenover een goedgekeurde standaard onder overeengekomen lichtbronnen, en de drukpositie als een toegestane verschuiving ten opzichte van de goedgekeurde plaatsing.
Bij Mira Towels: De gepubliceerde kwaliteitscontroles van Mira Towels omvatten de consistentie van maat en gewicht.
Ook genoemd: partijnummer, lotnummer, batchnummer, lot numberEngels: Batch identification
Het toekennen van een uniek partij- of batchnummer aan materialen en productieruns, zoals garenpartijen, verfpartijen, drukruns en verpakte dozen, en het registreren ervan, zodat goederen uit verschillende partijen gescheiden kunnen worden gehouden en getraceerd.
Elke verfpartij kan iets in tint verschillen; handdoeken blijven daarom tijdens het naaien en verpakken per verfpartij bij elkaar, en afnemers eisen vaak één partij per doos of per winkelzending. Garenpartijen zijn belangrijk omdat garen uit verschillende partijen anders kan verven, en bij bedrukte handdoeken worden drukruns, inktpartijen en partijen transferpapier geregistreerd. De nummers staan op interne begeleidingsbonnen en doosetiketten, en sommige afnemers vragen om een productiecode op het onderhoudsetiket.
Wanneer er een klacht binnenkomt, maken partijnummers het mogelijk de betrokken goederen te isoleren, de oorzaak te herleiden tot een materiaal of een machine en een claim te beperken tot de partijen die er werkelijk bij betrokken zijn.
Het vermogen om de geschiedenis van een product via registraties te volgen, waarbij een afgewerkte handdoek of doos wordt gekoppeld aan de materialen, processen, locaties en data die bij de vervaardiging betrokken waren.
Interne traceerbaarheid speelt zich af binnen één fabriek: order, garenpartijen, weefmachines en rollen ruwe stof, verfpartijen, drukruns, naailijnen, dozen. Traceerbaarheid in de toeleveringsketen overschrijdt de grenzen van bedrijven, van spinnerij naar weverij, ververij en confectieatelier, en vormt de basis van chain-of-custodysystemen voor gecertificeerde materialen zoals biologische of gerecyclede vezels. Beide steunen op partijnummers die bij elke overdracht worden geregistreerd.
Traceerbaarheid is gebaseerd op registraties: ze toont wat als gebeurd is gedocumenteerd, maar bewijst op zichzelf niet de herkomst of samenstelling van een vezel; daarvoor zijn beproeving of onafhankelijke verificatie nodig. Ze ondersteunt het onderzoeken van claims, het gericht terugnemen van betrokken goederen en de documenten achter claims over gecertificeerd materiaalgehalte.
Ook genoemd: QC-rapport, keuringsrapport, QC reportEngels: Inspection report
Het document waarin reikwijdte, methode en resultaten van een inspectie worden vastgelegd: wat is geïnspecteerd, welk steekproefplan is gebruikt, de gevonden fouten per klasse, metingen, foto’s en het daaruit volgende oordeel.
Een bruikbaar rapport identificeert order, model en hoeveelheid, de specificatie en het goedgekeurde sample die als referentie zijn gebruikt, de geopende dozen en onderzochte stuks, het steekproefplan en de AQL-waarden, elke fout per klasse met foto’s, meet- en gewichtsgegevens, controles ter plaatse zoals het scannen van barcodes, en een oordeel: goedgekeurd, afgekeurd of in afwachting. Het kan worden uitgegeven door de kwaliteitsmedewerkers van de fabrikant, door medewerkers van de afnemer of door een onafhankelijk inspectiebureau.
Het legt vast wat een inspecteur op één moment aan een steekproef heeft gezien, en is noch een beproevingsrapport van een laboratorium, noch een certificaat: kleurechtheid, krimp en andere eigenschappen waarvoor laboratoriummethoden nodig zijn, vallen erbuiten, tenzij een specifieke beproeving ter plaatse is overeengekomen.
Ook genoemd: laboratoriumrapport, testrapport, lab reportEngels: Test report
Een laboratoriumdocument dat vermeldt welk monster is beproefd, met welke methoden en edities, onder welke omstandigheden en met welke resultaten; het kan een conformiteitsverklaring ten opzichte van de eisen van de opdrachtgever bevatten.
Een volledig rapport identificeert het laboratorium en de opdrachtgever; beschrijft het monster, de datum van ontvangst en wie het heeft geselecteerd; noemt elke methode met haar editie, eventuele afwijkingen en de gebruikte conditionering; en geeft de resultaten met eenheden of cijfers, de onzekerheid waar relevant, en de beslisregel achter elke uitspraak over goedkeuring of afkeuring. ISO/IEC 17025 is de referentie voor de competentie en rapportage van laboratoria, en omdat een accreditatie specifieke, opgesomde methoden omvat, wordt het accreditatiebereik van het laboratorium getoetst aan de methoden in het rapport.
De resultaten gelden alleen voor de beproefde eenheden: een rapport over een door de leverancier ingediend monster zegt niets over de bulkproductie, tenzij de monsters uit de bulk zijn genomen. Rapporten hebben geen eigen vervaldatum, maar afnemers stellen vaak een geldigheidsduur vast, en een wijziging van verfpartij, garen of leverancier vraagt doorgaans om nieuwe beproevingen. Een beproevingsrapport legt resultaten vast; certificering is een verklaring van een certificatie-instelling op basis van een schema.
Een document dat een leverancier uitgeeft voor een specifieke partij materiaal, zoals een kleurstof, een chemisch product of een garenpartij, en waarin de resultaten worden verklaard van de beproevingen die op die partij zijn uitgevoerd ten opzichte van de specificatie van de leverancier.
Analysecertificaten zijn gebruikelijk voor kleurstoffen en chemicaliën (sterkte, tint ten opzichte van de standaard, pH, vastestofgehalte) en voor garenpartijen (garennummer, sterkte en de spreiding daarvan). Ze komen meestal uit het eigen laboratorium van de leverancier en zijn niet onafhankelijk. Een CoA is partijspecifiek, in tegenstelling tot een veiligheidsinformatieblad of een technisch informatieblad dat het product in het algemeen beschrijft; bij de ingangscontrole wordt het vergeleken met de inkoopspecificatie en worden geselecteerde waarden geverifieerd. Ondanks de naam is het geen certificering en ook geen beproevingsrapport van een derde partij, en het zegt niets over beperkte stoffen, tenzij die resultaten erin zijn opgenomen.
De documenten achter een conforme handdoek: welke regels wet zijn en welke vrijwillig, hoe schema’s als OEKO-TEX® en GOTS werken, wat REACH en de etiketteringswetgeving eisen, en hoe certificaten, audits en beproevingsbewijs moeten worden gelezen.
Norm, regelgeving, certificering en beproevingsmethode
Engels: Standard, regulation, certification and test method
Vier verschillende soorten compliancedocumenten: een norm is een vrijwillig consensusdocument, een verordening is bindend recht, een certificeringsschema geeft onafhankelijke schriftelijke zekerheid op basis van vastgestelde criteria, en een beproevingsmethode legt vast hoe een eigenschap wordt gemeten.
Wie deze categorieën als uitwisselbaar behandelt, veroorzaakt veel van de verwarring bij de inkoop van handdoeken. Een norm komt bij consensus tot stand, in een normalisatie-instelling zoals ISO, CEN of een nationaal instituut, of in een vereniging zoals AATCC of ASTM International. Enkele normen zijn specificaties die beschrijven wat een product moet zijn, zoals EN 14697 dat voor badstofhanddoeken doet; de meeste zijn beproevingsmethoden, zoals ISO 105-C06 voor de kleurechtheid bij wassen, die een procedure vastleggen en aangeven hoe het resultaat wordt gerapporteerd. Een norm wordt pas verplicht wanneer een wet of een contract dat bepaalt.
Een verordening is wetgeving in de markt van verkoop. REACH en Verordening (EU) nr. 1007/2011 inzake textielvezelbenamingen en etikettering gelden voor elke handdoek die in de EU in de handel wordt gebracht, en de regels onder de Textile Act doen hetzelfde in de Verenigde Staten. Naleving is de wettelijke plicht van degene die het product in de handel brengt; geen enkele overheid geeft daar een certificaat voor af.
Certificering is het verstrekken door een onafhankelijke instantie van schriftelijke zekerheid dat een product, dienst of systeem aan gespecificeerde eisen voldoet[75]. Een schema zoals OEKO-TEX® STANDARD 100 of GOTS is eigenaar van de criteria, keurt de instellingen goed die daartegen certificeren en beheert het eigen label. Accreditatie ligt een niveau hoger: de formele erkenning dat een certificatie-instelling of laboratorium bekwaam is voor dat werk[75]. Een label of keurmerk is alleen de zichtbare claim en is zoveel waard als het certificaat erachter dekt.
Beproevingsmethoden bevatten geen goedkeuringsgrenzen. Een rapport volgens ISO 105-C06 geeft waarderingscijfers; of die voldoen, hangt af van de grenswaarde in de specificatie van de inkoper. Om dezelfde reden betekent “ISO-gecertificeerde handdoek” niets: ISO publiceert normen, maar certificeert niemand en geeft geen certificaten af[75]; ISO 9001-certificering betreft het managementsysteem van een organisatie en niet een product, en voor een beproevingsmethode bestaat helemaal geen certificaat.
Een bruikbaar verzoek om documenten noemt het type document (beproevingsrapport, productcertificaat, scope- of transactiecertificaat, certificaat voor een managementsysteem, leveranciersverklaring), het schema of de verordening met de versie, en of het document het artikel, de vestiging of de zending moet dekken. Certificaten worden vervolgens gecontroleerd in de database van de uitgever, en beproevingsrapporten aan de hand van het sample dat ze beschrijven.
Bij Mira Towels: Mira kan handdoekprogramma’s ondersteunen waarvoor documentatie volgens OEKO-TEX®, GOTS, ISO 9001 of ISO 14001 vereist is; de reikwijdte wordt bij de offerte bevestigd.
Ook genoemd: ISO-norm, EN ISO, NEN-EN-ISO, NBN EN ISO, BS EN ISO, DIN EN ISO, TS EN ISOEngels: ISO standards
Internationale normen van de Internationale Organisatie voor Normalisatie, samen met de Europese (EN) en nationale uitgaven waarmee ze worden overgenomen, zoals EN ISO, NEN-EN-ISO, NBN EN ISO, BS EN ISO of TS EN ISO.
Normalisatie van textiel is bij ISO het werk van technische commissie ISO/TC 38 Textiles, die vezels, garens, stoffen en andere textielmaterialen omvat, samen met de bijbehorende beproevingsmethoden, terminologie en definities[76]. CEN neemt veel van deze normen ongewijzigd over als Europese normen, die dan het voorvoegsel EN ISO dragen, en nationale instellingen publiceren ze opnieuw met hun eigen voorvoegsel: NEN-EN-ISO in Nederland, NBN EN ISO in België, BS EN ISO in het Verenigd Koninkrijk, DIN EN ISO in Duitsland of TS EN ISO van TSE, het Turkse normalisatie-instituut. Een norm die alleen in Europa is ontwikkeld, draagt alleen EN, zoals EN 14697. AATCC en ASTM International publiceren eigen Amerikaanse methoden die vaak dezelfde eigenschap onder andere omstandigheden meten, zodat hun resultaten niet uitwisselbaar zijn met ISO-resultaten.
Een normnummer zonder jaartal is een onvolledige verwijzing. Normen worden periodiek bevestigd, herzien of ingetrokken; ISO 9001:2015 werd bijvoorbeeld ingetrokken bij de publicatie van ISO 9001:2026[77]. Een specificatie moet de uitgave noemen waarop ze steunt, en een beproevingsrapport moet de gebruikte uitgave vermelden. Normen zijn auteursrechtelijk beschermd en worden verkocht; openbare catalogusgegevens tonen het toepassingsgebied en de status, niet de procedure.
Een productcertificering voor op schadelijke stoffen beproefd textiel, waarbij elk onderdeel van het gecertificeerde artikel door een OEKO-TEX®-instituut wordt beproefd aan grenswaarden die van de productklasse van het artikel afhangen.
STANDARD 100 by OEKO-TEX® certificeert artikelen, geen bedrijven. Een representatief sample en ondersteunende documenten gaan naar een OEKO-TEX®-lidinstituut, dat elk onderdeel, van garen en stof tot naaigaren, labels en accessoires, beproeft aan de hand van een lijst van meer dan 1.000 schadelijke stoffen[108]. De criteria omvatten gereguleerde stoffen zoals verboden azokleurstoffen, cadmium en lood, stoffen die nog niet gereguleerd zijn, en de voor textiel relevante stoffen van de EU-kandidaatslijst[109]. Certificering vereist ook operationele kwaliteitsborging en een bedrijfsaudit door het instituut[109].
De grenswaarden hangen af van de productklasse: klasse I voor artikelen voor baby’s en kleine kinderen tot 3 jaar, klasse II voor artikelen met direct huidcontact, klasse III voor artikelen zonder huidcontact en klasse IV voor woningtextiel en decoratiemateriaal zoals gordijnen[108]. De klasse volgt het huidcontact, niet de productgroep: beddengoed is het officiële voorbeeld van klasse II, dus een badhanddoek wordt normaal in klasse II gecertificeerd en een babyhanddoek in klasse I. De grenswaarden zijn het strengst in klasse I, en een certificaat in een minder strenge klasse zegt niets over een strengere. Artikelen worden beproefd volgens Annex 4, het basisprogramma voor consumentenbescherming, of Annex 6, dat daar stoffen met milieurelevantie aan toevoegt[109].
Het certificaat is één jaar geldig en moet worden verlengd[109]; de grenswaarden worden ten minste eenmaal per jaar herzien[108]. Het label toont een certificaatnummer en het beproevingsinstituut, en het nummer kan worden gecontroleerd in de OEKO-TEX® Label Check[108]. Een certificaat hoort bij de houder en vermeldt de artikelen die het dekt: het garencertificaat van een spinnerij certificeert niet de afgewerkte handdoek, en het certificaat van een handdoekfabrikant strekt zich niet uit tot handdoeken die elders zijn gemaakt.
STANDARD 100 doet een uitspraak over stoffen in het product. Het maakt een handdoek niet biologisch of gerecycled en beoordeelt geen arbeidsomstandigheden of milieuprestaties van de fabriek. Voor productielocaties heeft OEKO-TEX® STeP, een certificering van vestigingen met modules voor onder meer chemicaliënbeheer, milieuprestaties en maatschappelijke verantwoordelijkheid[110], en daarnaast MADE IN GREEN, een traceerbaar productlabel dat productcertificering combineert met STeP-gecertificeerde confectiebedrijven[111].
Een verwerkingsnorm voor textiel van gecertificeerd biologische natuurlijke vezels, die elke fase van de eerste verwerker tot de laatste handelaar omvat, met criteria voor chemische inputs, milieubeheer, sociale omstandigheden en etikettering.
GOTS neemt het over waar de biologische landbouwcertificering van de vezel ophoudt en omvat de verwerking, productie, verpakking, etikettering, handel en distributie van textiel dat voor ten minste 70% uit gecertificeerd biologische natuurlijke vezels bestaat[103]. Elke fase moet gecertificeerd zijn, van de eerste verwerker van de ruwe vezel (bij katoen de egreneerderij) tot de handelaar, met een jaarlijkse inspectie ter plaatse door een erkende certificatie-instelling[103]. De norm is eigendom van Global Standard gGmbH en wordt elke drie jaar herzien. Versie 8.0 is in maart 2026 uitgebracht; na een overgangsperiode van een jaar volgen alle audits vanaf 1 maart 2027 deze versie[103].
Er zijn twee labelniveaus, beide berekend zonder accessoires: ten minste 95% gecertificeerd biologische vezel voor “organic” en ten minste 70% voor “made with (x %) organic materials”, met overeenkomstige formuleringen met “in-conversion” voor vezel van bedrijven in omschakeling[103]. De rest mag alleen bestaan uit vezels die de norm uitdrukkelijk toestaat. Conventioneel katoen, nieuw of gerecycled, is verboden, zodat biologisch en conventioneel katoen niet in één handdoek kunnen worden gecombineerd. Nieuw (virgin) polyester is eveneens verboden, en gerecyclede synthetische vezels zijn in versie 8.0 begrensd tot 20%, met uitzonderingen zoals 30% voor vezel die van textiel tot textiel is gerecycled[103]. In een badstofhanddoek moeten pool, grond en inslag dus allemaal uit gecertificeerd biologisch katoen of een andere toegestane vezel bestaan, en een drukzijde van nieuw polyester sluit GOTS uit. Naaigaren, labels en andere accessoires tellen niet mee voor het percentage, maar moeten aan de residugrenswaarden van de norm voldoen, en sommige materialen, zoals pvc, zijn verboden[103].
GOTS beperkt ook kleurmiddelen en hulpstoffen, stelt milieueisen waaronder afvalwaterzuivering, en past sociale criteria toe op basis van ILO-normen, in versie 8.0 ondersteund door verplichte gepaste zorgvuldigheid (due diligence)[103].
Het bewijs bestaat uit een scopecertificaat voor elk gecertificeerd bedrijf en een transactiecertificaat voor elke verkoop van gecertificeerde goederen[103]. Gelabelde goederen moeten het GOTS-logo, het labelniveau, de certificatie-instelling en het certificeringsnummer van het gecertificeerde bedrijf tonen[103]. Een handdoek kan biologisch katoen bevatten zonder GOTS-gecertificeerd te zijn, en STANDARD 100 zegt niets over de biologische status.
Een norm van Textile Exchange voor certificering door derden van gerecycled materiaal en de chain of custody daarvan, die daarnaast sociale, milieu- en chemische eisen stelt aan de gecertificeerde verwerkingslocaties.
GRS en de zusternorm RCS controleren allebei of materiaal voldoet aan de ISO-definitie van gerecycled, pre-consumer of post-consumer, en bij beide wordt elke schakel van de toeleveringsketen door een certificatie-instelling geaudit[112]. GRS voegt sociale en milieueisen voor gecertificeerde locaties toe en weert chemicaliën met schadelijk potentieel uit GRS-producten[112]. Ook de drempels voor het gehalte liggen hoger: ten minste 20% gerecyclede input voor certificering en gebruik tussen bedrijven, en ten minste 50% voordat een GRS-claim op hangtags, ingenaaide labels of websites mag verschijnen[113].
Bij handdoeken kan een GRS-claim betrekking hebben op gerecycled polyester, zoals een sublimatiedrukzijde, of op gerecycled katoen dat met nieuwe vezel is gemengd. Zo’n claim vraagt gecertificeerde schakels tot aan de verkoper en een transactiecertificaat voor elke verkoop, en dekt het gerecyclede gehalte en de praktijken op de locaties, niet de biologische status of de afwezigheid van beperkte stoffen. Textile Exchange vervangt GRS en RCS door de Materials Matter Standard, die op 31 december 2026 van kracht wordt en voor audits vanaf 31 december 2027 verplicht is[112]. Tijdens de overgang moet een certificaat worden gelezen voor de norm en de versie die het noemt.
Een norm van Textile Exchange voor de chain of custody die de aanwezigheid en de hoeveelheid gerecycled materiaal in een product controleert, zonder de sociale, milieu- en chemische eisen van de GRS.
De RCS is bedoeld voor elk product dat ten minste 5% gerecycled materiaal bevat[113]. Elke schakel van de toeleveringsketen wordt door een certificatie-instelling geaudit[112], en het gerecyclede aandeel wordt op transactiecertificaten doorgegeven. Labels onderscheiden producten die vrijwel volledig uit gerecycled materiaal bestaan (RCS 100) van mengsels (RCS Blended). De RCS controleert alleen gehalte en chain of custody, geen arbeidsomstandigheden, afvalwater of chemicaliëngebruik; een inkoper die die zekerheid nodig heeft, schrijft GRS voor. GRS-gecertificeerd materiaal kan een input zijn voor een RCS-product, maar niet omgekeerd[113]. De RCS maakt deel uit van de overstap naar de Materials Matter Standard die onder GRS is beschreven.
De EU-verordening inzake de registratie en beoordeling van en de autorisatie en beperkingen ten aanzien van chemische stoffen, Verordening (EG) nr. 1907/2006; voor handdoeken werkt ze via beperkingen voor stoffen in voorwerpen en informatieplichten voor zeer zorgwekkende stoffen.
De meeste REACH-verplichtingen rusten op bedrijven die chemische stoffen vervaardigen of invoeren. Voor voorwerpen zoals handdoeken zijn twee delen het belangrijkst: de beperkingen in bijlage XVII, die genoemde stoffen in genoemde productgroepen verbieden of begrenzen, en de regels voor zeer zorgwekkende stoffen (SVHC) op de kandidaatslijst[90].
Verscheidene vermeldingen in bijlage XVII raken handdoeken. Vermelding 43 verbiedt azokleurstoffen die genoemde aromatische amines boven 30 mg/kg kunnen afsplitsen in textiel dat langdurig met de huid in contact komt, en noemt handdoeken daarbij uitdrukkelijk[91]. Vermelding 46a verbiedt sinds 3 februari 2021 nonylfenolethoxylaten in een concentratie van 0,01 gewichtsprocent of meer in textielartikelen waarvan kan worden verwacht dat ze in water worden gewassen[90], omdat de residuen in het afvalwater terechtkomen. Vermelding 72, van kracht sinds 1 november 2020, begrenst genoemde kankerverwekkende, mutagene en voor de voortplanting giftige (CMR-)stoffen in kleding en in ander textiel dat in vergelijkbare mate met de huid in contact komt, bijvoorbeeld tot 75 mg/kg voor formaldehyde en 1 mg/kg na extractie voor verbindingen van cadmium, chroom VI, arseen en lood[92]. Vermelding 79 beperkt PFHxA en verwante stoffen, die in sommige water- en vuilafstotende afwerkingen worden gebruikt: in consumentenkleding vanaf 10 oktober 2026 en in ander textiel voor het grote publiek vanaf 10 oktober 2027[90].
Stoffen op de kandidaatslijst brengen een informatieplicht mee. Een leverancier van een voorwerp dat zo’n stof boven 0,1 massaprocent bevat, moet de afnemer voldoende informatie geven voor veilig gebruik, ten minste de naam van de stof, en moet een verzoek van een consument binnen 45 dagen kosteloos beantwoorden[90]. Producenten en importeurs van voorwerpen moeten ECHA bovendien in kennis stellen wanneer de stof boven 0,1% en één ton per jaar uitkomt[90]. De lijst groeit regelmatig, dus een SVHC-verklaring heeft alleen betekenis voor de versie van de lijst die ze noemt.
Er bestaat geen REACH-certificaat. De plicht ligt bij degene die de handdoek in de EU in de handel brengt, meestal de importeur of het merk, en een fabrikant buiten de EU ondersteunt die met beproevingsrapporten voor de relevante vermeldingen, verklaringen over de kandidaatslijst en beheersing van de kleurstoffen en chemicaliën die hij inkoopt. “REACH-conform” betekent pas iets wanneer is vermeld welke vermeldingen en welke versie van de lijst zijn gecontroleerd, op welk artikel en door welk laboratorium.
Een lijst van chemische stoffen die in eindproducten en materialen verboden of begrensd zijn, met voor elke stof een maximumconcentratie en een beproevingsmethode, uitgegeven door een merk, een retailer of een branchegroep.
Een RSL vertaalt wettelijke grenswaarden en bedrijfsbeleid naar één inkoopeis. De lijst combineert de beperkingen in de markten van het merk, zoals de vermeldingen in bijlage XVII van REACH, met stoffen die het merk verder beperkt, en geeft per stof de grenswaarde, de betrokken materialen en de laboratoriummethode. Gedeelde lijsten van de branche verminderen het aantal versies waarmee leveranciers te maken krijgen: de RSL van de AFIRM Group wordt elk jaar uiterlijk op 1 februari bijgewerkt[114], en de criteria van OEKO-TEX® STANDARD 100 vormen vaak de basis van de RSL’s van retailers[109].
Conformiteit wordt aangetoond op het product, met beproevingsrapporten van laboratoria, ondersteund door leveranciersverklaringen. Beproeving wordt meestal op basis van risico gepland, met de nadruk op materialen en processen waarin een stof waarschijnlijk voorkomt: donkere tinten, drukken, afwerkingen, fournituren. Een RSL beheerst de output, niet de chemicaliën die in de productie worden gebruikt; die inputkant hoort bij de lijst van in de productie beperkte stoffen.
Een lijst van gevaarlijke stoffen die niet opzettelijk mogen worden gebruikt in de chemische formuleringen voor de textielproductie, zoals kleurstoffen, hulpstoffen en afwerkmiddelen, met grenswaarden voor hun aanwezigheid als verontreiniging.
Waar een RSL de afgewerkte handdoek controleert, beheerst een MRSL wat de ververij, de drukkerij en de afwerklijn binnenkomt. Een veelgebruikte lijst van de branche is de ZDHC Manufacturing Restricted Substances List, voor het eerst uitgebracht in 2015 en bijgehouden als levend document; een chemisch product is conform wanneer het geen van de genoemde stoffen boven de vastgestelde grenswaarden bevat[115]. Leveranciers van chemicaliën registreren producten op de ZDHC Gateway, waar de conformiteitsniveaus lopen van 0, een eigen verklaring van de leverancier, tot niveaus die worden onderbouwd door beoordeling door derden en een beoordeling ter plaatse[115].
Op fabrieksniveau wordt de MRSL beheerd via een chemicaliëninventaris die elke kleurstof, elke hulpstof en elk afwerkmiddel op de locatie met de conformiteitsstatus vermeldt, zodat niet-conforme producten kunnen worden vervangen. ZDHC publiceert ook richtlijnen voor afvalwater om het effluent te controleren. Conformiteit met de MRSL maakt afkeuringen op de RSL minder waarschijnlijk, maar vervangt geen productbeproeving, omdat beperkte stoffen ook met grondstoffen, fournituren of uitbestede processen kunnen binnenkomen.
Azokleurstoffen en gereguleerde aromatische amines
Engels: Azo dyes and restricted aromatic amines
Kleurstoffen met een of meer azogroepen (-N=N-); sommige kunnen splitsen in kankerverwekkende aromatische amines, en de EU-wetgeving verbiedt die kleurstoffen in textiel dat langdurig met de huid in contact komt.
Azochemie ligt ten grondslag aan een groot deel van de commerciële kleurmiddelen, waaronder veel reactieve en dispersiekleurstoffen, en de meeste azokleurstoffen zijn niet beperkt. Het probleem is reductieve splitsing: de azobinding kan worden verbroken, bijvoorbeeld door huidbacteriën of de stofwisseling, waarbij de amines vrijkomen waaruit de kleurstof is opgebouwd. Een kleurstof die een aromatisch amine uit aanhangsel 8 van bijlage XVII van REACH boven 30 mg/kg kan afsplitsen, mag niet worden gebruikt in textielartikelen die direct en langdurig met de huid in contact komen, een groep waarin handdoeken en beddengoed met name worden genoemd[91].
Beproeving volgt de reeks ISO 14362. Deel 1 reduceert het kleurmiddel chemisch en analyseert de vrijgekomen amines; kleurmiddelen op cellulosevezels, zoals reactieve kleurstoffen op katoen, worden zonder extractie beproefd, terwijl dispersiekleurstoffen op chemievezels, inclusief sublimatiedrukken op polyester, eerst uit de vezel worden geëxtraheerd[78]. Beheersing begint stroomopwaarts, met kleurstoffen waarvan de leveranciers bevestigen dat ze geen genoemde amines kunnen afsplitsen, en gaat verder met productbeproeving per tintfamilie en substraat.
Twee reikwijdten van certificering: productcertificering bevestigt dat omschreven artikelen aan vastgestelde criteria voldoen, terwijl certificering van een vestiging of systeem bevestigt hoe een locatie of organisatie werkt. Geen van beide kan de andere vervangen.
Een productcertificaat zoals OEKO-TEX® STANDARD 100 vermeldt voor een beperkte periode de artikelen of materialen die zijn beproefd en aan de criteria voldeden[109], en zegt niets over hoe de fabriek met haar werknemers of haar afvalwater omgaat. Een vestigingscertificaat beoordeelt in plaats daarvan de locatie; OEKO-TEX® STeP omvat bijvoorbeeld het beheer van chemicaliën, milieu, sociale omstandigheden, kwaliteit en gezondheid en veiligheid en wordt voor drie jaar afgegeven[110]. Certificaten voor managementsystemen zoals ISO 9001 en ISO 14001 dekken het systeem van een organisatie binnen een vermelde reikwijdte, niet de eigenschappen van een handdoek.
Normen voor de chain of custody (GOTS, GRS, RCS) combineren beide elementen: de locatie wordt gecertificeerd, haar scopecertificaat vermeldt de productcategorieën en processen die ze mag behandelen, en een claim op een product geldt alleen wanneer transactiecertificaten de goederen volgen[103]. Bij een handdoekorder wordt elk document gelezen op wat het noemt: de artikelen, de locaties en processen, of de zending.
Internationale eisennormen voor het kwaliteitsmanagementsysteem (ISO 9001) en het milieumanagementsysteem (ISO 14001) van een organisatie, waartegen certificatie-instellingen het systeem certificeren, niet de producten.
Beide beschrijven hoe een organisatie haar processen plant, beheerst, controleert en verbetert: ISO 9001 om consequent aan de eisen van klanten en regelgeving te voldoen, ISO 14001 om haar milieuaspecten te beheren. Beide zijn in 2026 herzien, ISO 14001:2026 in april en ISO 9001:2026 in september[79][77]. Certificaten volgens de uitgaven van 2015 blijven geldig gedurende een overgangsperiode die de certificatie-instellingen bekendmaken, zodat beide uitgaven nog enige tijd op geldige certificaten zullen voorkomen.
Een certificaat toont aan dat een onafhankelijke instelling het systeem heeft geaudit voor de vermelde activiteiten op de vermelde locaties, normaal in een cyclus van drie jaar met tussentijdse controle-audits. Het certificeert niet dat een handdoek aan een specificatie voldoet, en de formulering van de reikwijdte doet ertoe: “vervaardiging van badstofhanddoeken” op één locatie dekt geen uitbestede ververij. Certificaten van geaccrediteerde instellingen kunnen worden gecontroleerd in de database IAF CertSearch of bij de certificatie-instelling[75].
De gedocumenteerde opeenvolging van eigendom en behandeling waarlangs gecertificeerd materiaal van de bron tot het eindproduct loopt, in elke fase gecontroleerd, zodat een claim over het materiaal tot het eindproduct kan worden doorgegeven.
Biologische of gerecyclede claims kunnen niet worden bewezen door de afgewerkte handdoek te beproeven en berusten daarom op administratie. ISO 22095 definieert algemene termen en modellen voor de chain of custody, waaronder identity preserved, gescheiden (segregated), gecontroleerd mengen, massabalans en book-and-claim, en benadrukt dat een systeem voor de chain of custody op zichzelf geen producteigenschappen vaststelt[80]. Elk schema stelt eigen regels. GOTS eist bijvoorbeeld dat gecertificeerde goederen zo worden opgeslagen en vervoerd dat ze niet met conventionele goederen kunnen worden vermengd, dat ze in de hele keten op facturen zijn geïdentificeerd en dat ze door volumereconciliatie worden gecontroleerd[103].
Bij een katoenen handdoek loopt de keten van de egreneerderij via spinnerij, weverij, ververij en afwerkerij, confectieafdeling en handelaar. Elke schakel die de goederen in eigendom heeft of verwerkt, moet gecertificeerd zijn of als onderaannemer op het scopecertificaat van een gecertificeerd bedrijf staan[103], en elke verkoop wordt gedocumenteerd met een transactiecertificaat. Eén niet-gecertificeerde stap, zoals een externe ververij die niet op het certificaat staat, verbreekt de keten, en de handdoeken verliezen de claim.
Een certificaat dat aan een gecertificeerd bedrijf wordt afgegeven en de productcategorieën, processen en locaties, inclusief onderaannemers, vermeldt waarvoor het bedrijf goederen onder een norm voor de chain of custody mag behandelen.
Onder GOTS vermeldt het scopecertificaat de productcategorieën en de verwerkings-, productie- en handelsactiviteiten waarvoor het bedrijf gekwalificeerd is; onderaannemers staan op het certificaat van het bedrijf dat hun werk uitbesteedt[103]. Scopecertificaten van Textile Exchange vermelden de producten die als gecertificeerd mogen worden aangeboden en kunnen het exacte materiaalpercentage weglaten, dat dan op het transactiecertificaat moet staan[113]. Een scopecertificaat toont aan dat een leverancier gecertificeerde goederen voor de vermelde processen mag verkopen, niet dat een bepaalde levering gecertificeerd is. Vóór het bestellen controleert een inkoper of de productcategorie, elk proces dat de handdoek nodig heeft (spinnen, weven, verven of drukken, naaien) en de geldigheidsdata bij de order passen, en bevestigt hij het certificaat bij de uitgever.
Een certificaat dat een certificatie-instelling afgeeft voor een specifieke verkoop van gecertificeerde goederen, met vermelding van verkoper, koper, hoeveelheden en gecertificeerd gehalte, zodat de claim op de volgende eigenaar kan overgaan.
Onder GOTS geeft de erkende certificeerder na verificatie transactiecertificaten af telkens wanneer gecertificeerde goederen in de toeleveringsketen verder gaan[103]. Textile Exchange eist dat elk TC wordt geverifieerd tegen het systeem van de certificatie-instelling, beperkt één TC tot 100 zendingen en 1.000 producten, en staat afgifte later dan 180 dagen na verzending normaal niet toe[113].
De verkoper vraagt het TC aan bij zijn eigen certificatie-instelling, dus de eis hoort in de inkooporder, en omdat het TC de verzending volgt, hoort de timing ervan in de documentenplanning. Goederen, hoeveelheden en factuurverwijzingen op het certificaat moeten overeenkomen met de zending. Zonder TC kunnen de handdoeken fysiek identiek zijn aan gecertificeerde exemplaren, maar dan eindigt de gecertificeerde claim bij de verkoper.
Beproeving van samples door een laboratorium dat onafhankelijk is van zowel leverancier als inkoper, meestal volgens de methoden en grenswaarden in de specificatie van de inkoper of in de regelgeving.
Veel retailers wijzen laboratoria aan en accepteren alleen hun rapporten, met het oog op onafhankelijkheid en vergelijkbaarheid tussen leveranciers. Het laboratorium moet geaccrediteerd zijn voor elke gevraagde methode. Een groot deel van de waarde van een rapport hangt af van het sample: handdoeken die de inkoper of een inspecteur uit de bulk heeft getrokken en verzegeld, zeggen meer over een zending dan stukken die de leverancier heeft uitgekozen, en een rapport dekt alleen wat beproefd is, geen andere kleuren, constructies of latere partijen.
Fabrikanten beproeven nog steeds intern om de productie te beheersen, omdat externe resultaten dagen op zich laten wachten en extra kosten met zich meebrengen. Beproevingen door derden bevestigen een programma doorgaans op het pre-productiesample, na een wijziging van materialen of proces, en met tussenpozen die in de kwaliteitsovereenkomst zijn afgesproken.
Ook genoemd: ISO/IEC 17025, RvA-accreditatie, BELAC-accreditatie, geaccrediteerd laboratoriumEngels: Laboratory accreditation
Formele erkenning door een accreditatie-instelling dat een laboratorium bekwaam is om omschreven beproevingen uit te voeren, beoordeeld volgens ISO/IEC 17025 en beperkt tot de methoden in de reikwijdte van de accreditatie.
ISO/IEC 17025 stelt eisen aan de competentie, onpartijdigheid en consistente werking van beproevings- en kalibratielaboratoria[73]. Nationale accreditatie-instellingen, zoals de RvA in Nederland, BELAC in België, UKAS in het Verenigd Koninkrijk, DAkkS in Duitsland en TÜRKAK in Turkije, beoordelen laboratoria aan de hand van die norm. Hun accreditaties werden internationaal erkend via de ILAC Mutual Recognition Arrangement tot 1 januari 2026, toen Global Accreditation Cooperation Incorporated (Global ACI) het werk van ILAC en IAF overnam[116]; bestaande accreditaties blijven erkend tijdens de overgang naar de regeling van Global ACI.
Accreditatie wordt per methode verleend. Een laboratorium dat voor ISO 105-C06 geaccrediteerd is, is daarmee niet geaccrediteerd voor beproeving van het absorptievermogen of van azo-amines, dus de scope die de accreditatie-instelling publiceert, wordt voor elke gevraagde methode gecontroleerd. Accreditatie is ook geen certificering: een ISO 9001-certificaat toont alleen aan dat een laboratorium een managementsysteem hanteert, niet dat het bekwaam is voor bepaalde beproevingen.
Voldoen aan de wettelijke eisen van de markt waar een handdoek wordt verkocht, op het gebied van veiligheid, chemicaliën, etikettering en informatieplichten, samen met de aanvullende eisen die een inkoper contractueel stelt.
De markt van bestemming bepaalt de regels, niet het land van productie. In de EU vallen handdoeken onder de verordening inzake algemene productveiligheid, Verordening (EU) 2023/988, die sinds 13 december 2024 van toepassing is[93]. Fabrikanten moeten een interne risicoanalyse uitvoeren, technische documentatie tien jaar bewaren en producten voorzien van een type-, partij- of serienummer en van hun naam en post- en e-mailadres, en voor elk product dat in de handel wordt gebracht, moet een in de Unie gevestigde marktdeelnemer verantwoordelijk zijn[93]. REACH en de verordening over de vezeletikettering gelden daarnaast. In de Verenigde Staten eisen de regels onder de Textile Act dat handdoeken vezelsamenstelling, herkomst en de identiteit van de handelaar vermelden[94].
Gewone handdoeken dragen geen CE-markering en hebben geen EU-conformiteitsverklaring nodig; de conformiteit berust op de documentatie achter het product, zoals beproevingsrapporten, gegevens over de etikettering, verklaringen en partijcodes. De wettelijke verantwoordelijkheid ligt bij het merk of de importeur die de handdoeken in de handel brengt, terwijl de fabrikant verantwoordelijk is voor het leveren van de specificatie en het afgesproken bewijs. Contractuele eisen, zoals de RSL van een retailer, een beproevingsprogramma, een sociale audit of een certificering, komen daar bovenop en horen in de orderdocumenten.
De wettelijke en commerciële regels over de vraag of een textielproduct onderhoudsvoorschriften moet dragen en in welke vorm; ze verschillen per markt en worden voor handdoeken vaak door de inkoper bepaald in plaats van door de wet.
In de Verenigde Staten geldt de Care Labeling Rule van de FTC, 16 CFR Part 423, voor textiele kledingstukken (textile wearing apparel), gedefinieerd als afgewerkte kledingstukken, en voor metervaren die worden verkocht om thuis kleding te naaien[95]. Handdoeken vallen buiten die definities, al blijven de regels onder de Textile Act over vezelsamenstelling en herkomst wel van toepassing[94].
In de EU regelt de textieletiketteringsverordening de vezelsamenstelling, niet het onderhoud, en de Commissie heeft het gangbare systeem van onderhoudssymbolen beschreven als vrijwillig en in handen van de particuliere sector[96]. Waar onderhoudsinformatie wordt vermeld, moet die gescheiden van de vezelsamenstelling worden weergegeven[87]. De gebruikelijke vorm is de symboolreeks van ISO 3758 voor wassen, bleken, drogen, strijken en professionele reiniging[46]; de pictogrammen zijn in de meeste landen handelsmerken van GINETEX en worden onder licentie gebruikt[107].
Onderhoudsetiketten op handdoeken zijn daarom meestal een eis van de retailer. De voorschriften volgen de component die het minst hitte of bleekmiddel verdraagt, wat bij tweezijdige handdoeken van belang is, en worden onderbouwd met wasproeven op het eindproduct; het etiket zelf wordt beschreven onder onderhoudsetiket.
De wettelijke verplichting om de vezels in een textielproduct met gereglementeerde generieke benamingen en gewichtspercentages te vermelden; die verplichting geldt voor handdoeken zowel in de EU als in de Verenigde Staten.
Verordening (EU) nr. 1007/2011 eist dat textielproducten die op de markt worden aangeboden, worden geëtiketteerd met hun vezelsamenstelling, uitsluitend met de vezelbenamingen uit bijlage I en in afnemende volgorde van gewicht[87]. “100%”, “zuiver” of “geheel” zijn voorbehouden aan producten uit één vezelsoort, die tot 2% technisch onvermijdbare vreemde vezels mogen bevatten, of 5% bij producten die gekaard zijn, en tussen de opgegeven samenstelling en de analyse geldt een fabricagetolerantie van 3%[87]. Etiketten moeten duurzaam en stevig bevestigd zijn, in de officiële taal of talen van de lidstaat van verkoop, en de samenstelling moet vóór de aankoop zichtbaar zijn, ook online. Labels, fournituren die geen integrerend deel van het product vormen, en verf- en drukproducten blijven buiten de berekening[87].
In de Verenigde Staten vallen handdoeken, washandjes en vaatdoeken onder de Textile Fiber Products Identification Act en de bijbehorende regels in 16 CFR Part 303: generieke vezelbenamingen met gewichtspercentages in afnemende volgorde, vezels onder 5% vermeld als “other fiber” tenzij ze functioneel van belang zijn, een tolerantie van 3% (geen bij claims voor één vezelsoort), het land van herkomst en de bedrijfsnaam of het RN-nummer[94].
Etiketten gaan het vaakst mis bij tweezijdige en gemengde handdoeken. Een handdoek met een polyester drukzijde en een katoenen achterzijde is niet 100% katoen, en beide vezels moeten worden vermeld; onderdelen of delen met een verschillende vezelsamenstelling worden in beide systemen afzonderlijk opgegeven[87][94]. Handelsnamen vervangen nooit generieke benamingen: handdoeken die als bamboe worden verkocht, zijn normaal viscose, in de EU geëtiketteerd als viscose en in de Verenigde Staten als rayon, bijvoorbeeld “rayon made from bamboo”[88]; zie geregenereerde cellulose uit bamboe.
Bij Mira Towels: De volledig bedrukte handdoek van Mira in de 250 GSM-constructie uit voorraad heeft een polyester drukzijde en een katoenen achterzijde; alleen de polyester zijde wordt bedrukt, en de handdoek is niet volledig van katoen.
Ook genoemd: amfori BSCI, SMETA, SA8000, sociale audit, ethische auditEngels: Social compliance audit
Een beoordeling van de arbeidsomstandigheden, de gezondheid en veiligheid en de bijbehorende managementpraktijken op een productielocatie aan de hand van een gedragscode of norm, uitgevoerd door een auditbureau voor inkopers of voor de locatie zelf.
In de textielsector worden drie systemen veel gebruikt. amfori BSCI, het programma voor sociaal risicomanagement van de brancheorganisatie amfori, audit locaties aan de hand van een gedragscode die aansluit bij de ILO-verdragen, de OESO-richtlijnen en de VN-richtlijnen inzake bedrijfsleven en mensenrechten, en deelt één auditrapport tussen de aangesloten bedrijven[117]. SMETA, de Sedex Members Ethical Trade Audit, omvat altijd arbeidsnormen en gezondheid en veiligheid, voegt in de vierpijlervorm milieu en bedrijfsethiek toe en is aan versie 7 toe[118]. Sedex omschrijft SMETA als een methodologie voor continue verbetering en niet als een certificering[118], en ook BSCI-audits leveren een beoordelingsrapport op, geen certificaat.
SA8000 van Social Accountability International is wel een certificering: auditbureaus onder toezicht van Social Accountability Accreditation Services (SAAS) auditen de locatie aan de hand van beginselen voor waardig werk die zijn ontleend aan de Universele Verklaring van de Rechten van de Mens, de ILO-verdragen en de nationale wetgeving, samen met criteria voor het managementsysteem[119]. De uitgave SA8000:2026 is gepubliceerd, en de certificering gaat daarop over volgens een overgangsregeling die SAI vaststelt[119].
Een audit legt de omstandigheden vast op de dagen waarop ze plaatsvond, en de waarde ervan hangt af van de reikwijdte, de competentie van de auditor en de vraag of de audit was aangekondigd. Inkopers geven aan welke systemen ze accepteren en welke locaties gedekt moeten zijn, uitbestede verf-, druk- of naai-eenheden inbegrepen, en lezen de bevindingen en corrigerende maatregelen, niet alleen het eindresultaat.
Hoe handdoeken op maat bij een fabrikant worden ingekocht: leveringsmodellen, minimale hoeveelheden en capaciteit, de volgorde van samples en goedkeuringen, de documenten die een handdoek vastleggen, en de leveringsvoorwaarden, tariefcodes en douanedocumenten waarmee hij de grens over gaat.
Ook genoemd: original equipment manufacturing, OEM-fabricage, productie naar ontwerp van de opdrachtgeverEngels: OEM manufacturing
Leveringsmodel waarbij een fabriek goederen produceert naar het eigen ontwerp en de eigen specificatie van de afnemer, voor verkoop onder het merk van de afnemer; het ontwerp is eigendom van de afnemer, niet van de fabriek.
In de elektronica en de machinebouw was een original equipment manufacturer een producent van onderdelen die een ander bedrijf in zijn eigen product inbouwde; in de textielinkoop wordt de term ruimer gebruikt: een OEM-leverancier van handdoeken weeft, verft of bedrukt en confectioneert een handdoek die de afnemer heeft gespecificeerd, onder het merk van de afnemer. De afnemer levert of keurt constructie, maat, kleuren, ontwerp, labels en verpakking goed, en de fabriek stelt wijzigingen voor wanneer een eis niet betrouwbaar te produceren is.
Omdat het spraakgebruik per bedrijf en per land verschilt, mag een contract niet alleen op de benaming steunen. Schriftelijk wordt vastgelegd wie eigenaar is van de ontwerpbestanden, de jacquardpatroonbestanden en de goedgekeurde specificatie, of de fabriek hetzelfde ontwerp aan anderen mag verkopen, en wie de ontwerpgebonden voorbereiding betaalt, zoals drukzeven of jacquardprogrammering. Het tegenovergestelde model is ODM, waarbij het ontwerp van de fabrikant afkomstig is.
Ook genoemd: original design manufacturing, ODM-fabricage, productie naar ontwerp van de fabrikantEngels: ODM manufacturing
Leveringsmodel waarbij de fabrikant het productontwerp of de constructie ontwikkelt en de afnemer het product onder het eigen merk verkoopt, meestal met beperkte aanpassingen zoals kleur, maat, ontwerp of labels.
Bij handdoeken betekent ODM doorgaans dat een constructie wordt gekozen die de fabrikant al heeft ontwikkeld, zoals een jacquard uit de collectie, een beproefde, op de schaftmachine geweven boord of een standaard tweezijdige drukstof die aan veel klanten wordt aangeboden, en dat daar de kleuren, het ontwerp of de branding van de afnemer aan worden toegevoegd. De ontwikkeling is korter omdat de constructie zich al heeft bewezen, en de minimale hoeveelheden kunnen lager liggen wanneer meerdere afnemers één basisstof delen.
De keerzijde is de exclusiviteit. Tenzij anders overeengekomen blijft de constructie bij de fabrikant, en andere afnemers kunnen dezelfde handdoek onder andere labels ontvangen. Een afnemer die exclusiviteit nodig heeft voor een geweven patroon, een kleurstelling of een constructie, vraagt daar uitdrukkelijk om en moet ermee rekenen dat dit gevolgen heeft voor de hoeveelheden of de voorwaarden. De rechten op het ontwerp van de afnemer en die op de constructie van de fabrikant staan los van elkaar, en beide horen te worden vastgelegd.
Ook genoemd: private label, eigen merk, huismerk, own label, own brandEngels: Private-label manufacturing
Productie van goederen die worden verkocht onder de naam van een detailhandelaar, distributeur of merkeigenaar in plaats van die van de fabrikant, met labels, verpakking en presentatie zoals dat merk ze voorschrijft.
Een private-labelprogramma voor handdoeken heeft twee lagen. De eerste is de handdoek zelf: constructie, maat, gewicht, kleuren en decoratie, vastgelegd in een technische specificatie. De tweede brengt het merk naar de eindklant: geweven of bedrukte merklabels, onderhouds- en samenstellingsetiketten, hangtags, banderollen of dozen, barcodes, waarschuwingen op de polyzak en doosmarkeringen. Elk element heeft een eigen ontwerp, leverancier, levertijd en goedkeuring; een ontbrekend barcodebestand kan een programma net zo goed ophouden als een verfpartij.
De verantwoordelijkheden volgen die scheidslijn. De fabrikant staat in voor goederen die overeenkomen met de goedgekeurde specificatie en samples; het merk dat de handdoeken in de handel brengt, staat in voor wat etiket en verpakking daar vermelden. Volgens de EU-verordening inzake textielbenamingen en etikettering wordt een distributeur die een product onder zijn eigen naam of handelsmerk in de handel brengt, bijvoorbeeld voor de etikettering als fabrikant beschouwd[87]. Het merk keurt daarom de vezelbenamingen en percentages, de onderhoudsinformatie en claims zoals “biologisch” of “gerecycled” goed, op basis van bewijsstukken zoals beproevingsrapporten of certificaten die de fabrikant aanlevert.
Private label legt ook de lat hoger voor consistentie. Een detailhandelaar kan dezelfde handdoek meerdere seizoenen verkopen, en elke nabestelling moet in tint, greep, maat en verpakking overeenkomen met de eerste levering. De middelen daarvoor zijn een ondertekende specificatie met revisiegeschiedenis, een verzegeld golden sample, ontwerpen met versienummer voor elk label en elke verpakking, en overeengekomen tinttoleranties tussen verfpartijen.
De term zegt wiens naam op het product staat, niet wie het heeft ontworpen: een private-labelhanddoek kan het ontwerp van de afnemer volgen (OEM) of de constructie van de fabrikant (ODM). “White label” overlapt in het dagelijks gebruik, maar duidt vaak op een standaardproduct zonder merk dat verschillende wederverkopers zelf van hun merk voorzien.
Ook genoemd: full package, CMT, loonwerk, façonwerk, loonconfectieEngels: Contract manufacturing
Productie in opdracht voor het programma van een ander bedrijf, hetzij als full package waarbij de fabrikant alle materialen inkoopt, hetzij als cut-make-trim (CMT, loonconfectie) waarbij de afnemer de stof levert.
CMT is gebruikelijk in de kledingindustrie, waar het merk stof en fournituren inkoopt en de fabriek betaalt om te snijden, te naaien en af te werken. Handdoeken passen minder goed in dat model, omdat het grootste deel van de waarde en van het kwaliteitsrisico in de stof zit: garen, scheren, badstofweven, natte veredeling en afwerking. Een contract voor handdoeken omvat daarom meestal het volledige pakket, van garen tot verpakte doos, en de fabrikant staat zowel in voor de prestaties van de stof als voor de confectie.
Elementen van CMT duiken aan de randen op, bijvoorbeeld wanneer een afnemer zijn eigen labels, verpakking of, af en toe, stof aanlevert. Voor elk materiaal dat de afnemer levert, moet het contract vastleggen wie het bij aankomst controleert, wie tekorten en gebreken draagt, hoe met snijafval rekening wordt gehouden en wie instaat voor fouten die in dat materiaal hun oorsprong hebben.
Ook genoemd: handdoeken op bestelling, maatwerkhanddoeken, made-to-order, custom towelsEngels: Custom towel manufacturing
Productie van handdoeken naar de eigen eisen van een afnemer voor maat, constructie, kleur, decoratie en verpakking, in tegenstelling tot het leveren van afgewerkte voorraad of ongewijzigde collectieartikelen.
Maatwerk loopt van een geborduurd logo op een standaardhanddoek tot een nieuwe constructie met eigen garens, gewicht, boord en verfrecept. Hoe ingrijpender de wijziging, hoe meer voorbereiding nodig is: nieuwe kettingen, lab dips, ontwerpbestanden voor schaft- of jacquardweven, drukzeven of kleurprofielen, en goedkeuringssamples. Die voorbereiding verklaart de minimale hoeveelheden en langere levertijden van maatwerkprogramma’s, en ook waarom een eerste order langer duurt dan een nabestelling.
Een briefing werkt het best wanneer ze vaste eisen scheidt van open eisen. Liggen maat, kleur en logo vast maar zijn gewicht en constructie open, dan kan de fabrikant een constructie voorstellen die hij al betrouwbaar produceert, in plaats van een nieuwe te ontwikkelen.
De kleinste hoeveelheid die een fabrikant voor één artikel aanvaardt, meestal geteld per ontwerp, kleur, maat of constructie, omdat elke productierun vaste instelwerkzaamheden en materiaalminima met zich meebrengt.
MOQ’s volgen het proces. Een geweven handdoek vraagt om een ketting die op bomen wordt voorbereid, en een korte ketting verdeelt dezelfde voorbereiding over minder stuks. Stukgeverfde stof wordt in machineladingen verwerkt, zodat elke kleur een praktische minimale partij heeft, en garengeverfde ontwerpen voegen daar per kleur een minimale garenpartij aan toe. Schaft- en jacquardpatronen vragen ontwerpbestanden en het instellen van de weefmachine, zeefdruk een zeef per kleur; sublimatie vraagt kleurprofielen en proefdrukken, maar minder vaste voorbereiding per ontwerp. Merklabels, hangtags en bedrukte verpakking hebben hun eigen minimum bij de leverancier, dat bij kleine orders hoger kan liggen dan het aantal handdoeken.
Hoe het minimum wordt geteld, is vaak belangrijker dan het genoemde getal: 1.000 handdoeken in vijf kleuren en twee maten betekent vijf verfpartijen en tien afzonderlijke artikelen, die elk aan een minimum worden getoetst. Afnemers kunnen een drempel vaak halen door één constructie voor alle kleuren aan te houden, een basisstof uit voorraad te gebruiken, het aantal kleurstellingen te beperken of standaardverpakking te accepteren. Kleinere hoeveelheden zijn soms mogelijk onder andere voorwaarden, als commerciële beslissing per project.
Bij Mira Towels: De MOQ wordt per project vastgesteld op basis van product, maat, stof en drukmethode, en wordt in de offerte bevestigd. De volledig bedrukte handdoek in de 250 GSM-constructie uit voorraad begint vanaf 100 stuks.
De output die een fabriek in een bepaalde periode kan leveren, in stuks, kilogram of meter, begrensd door de traagste processtap voor het product dat wordt gemaakt.
Een handdoekenfabriek heeft niet één capaciteitscijfer. Weven wordt meestal gemeten in kilogram stof of weefmachine-uren, verven in machineladingen, drukken in meters of panelen, en naaien en verpakken in stuks. Welke stap de output begrenst, hangt af van de productmix: grote, zware badlakens belasten de weefmachines en verfmachines, terwijl kleine bedrukte handdoeken vooral het snijden, zomen en verpakken belasten. Een opgegeven maandcijfer gaat daarom uit van een gangbare maat en constructie.
Capaciteit is bovendien iets anders dan beschikbaarheid: lijnen zijn bezet door andere programma’s, en seizoenspieken, zoals strand- en promotiehanddoeken vóór de zomer, verkleinen de vrije capaciteit. Grote orders worden het best gepland op basis van de bezetting van de fabriek, vaak met deelleveringen, en niet door de hoeveelheid te delen door een maandelijks maximum.
Bij Mira Towels: Voor volledig bedrukte handdoeken ligt de maandelijkse capaciteit doorgaans tussen 50.000 en 100.000 stuks, afhankelijk van afmetingen, constructie, ontwerp, afwerking en planning.
De reeks samples die tijdens de ontwikkeling en rond de bulkproductie wordt gemaakt, waarbij elk sample een andere vraag beantwoordt: concept en constructie, kleur, druk, het complete product en de conformiteit van de bulk.
Handdoekprogramma’s doorlopen sommige of alle van de volgende stadia: een prototype of ontwikkelingssample om constructie, gewicht en greep te beoordelen, vaak gemaakt van beschikbare garens zodat de kleur nog niet definitief is; lab dips voor geverfde kleuren en strike-offs voor drukken; een pre-productiesample, gemaakt met bulkmaterialen en bulkprocessen; en top-of-production- en verzendsamples die uit de bulk worden genomen. Een nabestelling van een goedgekeurde handdoek kan rechtstreeks naar de bulk gaan, terwijl een nieuwe jacquardconstructie meer dan één ontwikkelingsronde kan vergen.
Handdoeksamples worden het best beoordeeld na het wassen, omdat krimp, het gedrag van de zoom, kleurverlies en absorptievermogen in de eerste wasbeurten veranderen. Opmerkingen bij een afgekeurd sample verdienen een even zorgvuldige vastlegging als een goedkeuring, omdat ze de bulkproductie vertellen wat vermeden moet worden. In de inspectie heeft het begrip daarnaast een aparte, statistische betekenis, de steekproeftrekking: het selecteren van eenheden uit een partij (zie steekproefplan).
Een sample dat vóór de start van de bulkproductie met de bulkmaterialen, -machines en -processen wordt gemaakt en dient voor de definitieve goedkeuring van de complete handdoek: constructie, kleur, decoratie, labels en verpakking.
Het PPS is het laatste moment waarop een wijziging goedkoop is. Het moet afkomstig zijn van de garenpartij of stof die voor de bulk bestemd is, op productieapparatuur geverfd of bedrukt zijn en genaaid zijn met het werkelijke naaigaren, de werkelijke labels en de werkelijke verpakking, zodat de goedkeuring de bulk beschrijft en niet wat een monsterafdeling kan maken. Afnemers controleren doorgaans afmetingen en gewicht, de kleur onder de overeengekomen lichtbronnen, het gedrag bij het wassen, de tekst op de labels, barcodes en de presentatie van de verpakking.
Een ondertekend en gedateerd PPS wordt onderdeel van de inspectiereferentie. Veranderen de bulkmaterialen na de goedkeuring, bijvoorbeeld door een nieuwe garenpartij of een andere stofleverancier, dan is een nieuw PPS of ten minste een gedocumenteerde vergelijking nodig.
Ook genoemd: top-of-production sample, TOP-sample, verzendsample, shipment sampleEngels: Production sample
Een sample uit de bulkproductie, meestal van de eerste afgewerkte stuks (top of production), om te bevestigen dat de bulk overeenkomt met het goedgekeurde pre-productiesample; verzendsamples worden uit afgewerkte, verpakte goederen genomen.
Een TOP-sample laat zien of de opschaling tint, greep of maat heeft veranderd, en wordt vroeg genoeg genomen om een afwijking in de rest van de partij te kunnen corrigeren. Verzendsamples worden uit verpakte dozen gehaald voor het archief van de afnemer, laboratoriumbeproeving of de presentatie in de winkel, en vertegenwoordigen wat werkelijk is geleverd.
Afnemers geven aan hoeveel stuks per kleur en maat ze nodig hebben en wie ze trekt. Stuks die de leverancier zelf kiest, vormen geen aselecte steekproef; daarom eisen beproevingsprogramma’s vaak dat de inspecteur van de afnemer de selectie verricht.
Ook genoemd: verzegeld sample, referentiesample, goedgekeurd sample, referentiemonster, sealed sample
Een goedgekeurd referentiesample, ondertekend of verzegeld door afnemer en fabrikant, waaraan bulkproductie, inspecties en nabestellingen worden getoetst.
Een golden sample wordt gelabeld met het artikelnummer, de datum, eventuele aanvaarde afwijkingen en de handtekeningen van beide partijen, en met een zegellabel verzegeld zodat het niet kan worden verwisseld. Elke partij bewaart een identiek stuk, en een extra stuk kan naar het inspectiebureau gaan.
Bij handdoeken doet de bewaring ertoe. Licht doet geverfde en bedrukte kleuren verbleken, en hantering en luchtvochtigheid veranderen greep en uiterlijk; daarom worden referenties donker, droog en gevouwen zoals goedgekeurd bewaard, en een sample van enkele seizoenen oud toont mogelijk niet meer de goedgekeurde tint. Waar alleen kleur of druk kritisch is, kan een gelabeld staaltje op een kleurenkaart als referentie voor dat kenmerk dienen, terwijl de complete handdoek de referentie blijft voor maat, afwerking en presentatie.
Ook genoemd: specificatieblad, productspecificatie, spec sheetEngels: Technical specification
Een document dat elke meetbare eis aan een handdoek vastlegt, van maat, gewicht en vezelsamenstelling tot constructie, kleurstandaarden, decoratie, etikettering, verpakking en beproeving, elk met de bijbehorende tolerantie of methode.
Een handdoekspecificatie is de basis van een offerte, omdat twee prijzen alleen vergelijkbaar zijn wanneer ze hetzelfde product beschrijven; ze is de productie-instructie voor de fabrikant; en ze is de maatstaf voor inspectie en beproeving. Alles wat ze openlaat, wordt beslist door wie de handdoek produceert.
Een volledige specificatie omvat normaal: de afgewerkte maat met tolerantie en de wijze van meten (vlak, ontspannen, na conditioneren); het gewicht per stuk of de GSM met tolerantie; de vezelsamenstelling per component, dat wil zeggen pool, grond en inslag, of drukzijde en achterzijde, plus naaigaren en labels waar relevant; de constructie, met garennummer, twijning en twist voor elk garensysteem, dichtheden, inslagen per lus, poolhoogte en eventueel scheren; details van boord, zoom en rand met steektype en steekdichtheid; kleurstandaarden en de lichtbronnen voor de goedkeuring; decoratiemethode, ontwerpbestanden en plaatsing; labels en hun posities; vouwen, verpakking en dozen; en de beproevingseisen.
Beproevingen en grenswaarden horen bij elkaar. Een regel als “kleurechtheid bij wassen: ISO 105-C06” noemt een methode maar stelt geen eis; de specificatie moet de beproevingsomstandigheden en de minimale beoordeling vermelden, of bij krimp de methode en de maximale verandering in lengte en breedte. Acceptatieniveaus komen uit de eisen van de afnemer of het handboek van een detailhandelaar, nooit uit de methodenorm. Voor inspectie geldt hetzelfde: de AQL-waarden voor kritieke, grote en kleine fouten en de foutenlijst horen in het document thuis.
Twee fouten keren steeds terug. De eerste is specificeren op reputatie (“hotelkwaliteit”, “600 GSM Egyptisch katoen”) en de constructie openlaten: gewicht en vezelnaam zeggen weinig over garen, pool en afwerking, en twee handdoeken die aan dezelfde kopregel voldoen, kunnen zich bij het wassen heel verschillend gedragen. De tweede is het document ongemerkt laten afwijken. Elke goedgekeurde wijziging, zoals een nieuwe labelleverancier of een aangepaste poolhoogte, komt in een gedateerde revisie, zodat specificatie en golden sample dezelfde handdoek beschrijven.
Ook genoemd: technisch pakket, technisch dossier, technical package
De set ontwikkelingsdocumenten van de afnemer voor een product, zoals schetsen, maten, materialen, ontwerpen, kleurstellingen, labels, verpakking en stuklijst, uitgegeven onder versiebeheer.
Tech packs komen uit de kledingindustrie, waar kledingstukken gegradeerde maten en constructiedetails nodig hebben. Voor handdoeken is het pakket korter, maar het bundelt wat een specificatie alleen niet laat zien: definitieve ontwerpbestanden, overzichten van de kleurstellingen, lay-outs van labels en hangtags met exacte posities, vouwschema’s en doosetiketten. Het tech pack draagt de ontwerpintentie van de afnemer over; de technische specificatie van de fabrikant vertaalt die in garens, constructies en procesinstellingen.
Beide documenten dragen een versienummer en een datum, want een fabriek die met een verouderd bestand werkt, maakt precies wat dat bestand beschrijft.
Een lijst van elke component met de hoeveelheid per afgewerkte eenheid, zoals garens of stof, naaigaren, labels, ophanglussen en verpakking, gebruikt voor inkoop, calculatie en productiebeheersing.
Voor een badstofhanddoek begint de stuklijst met het garenverbruik per systeem (pool, grond en inslag), gecorrigeerd voor afval bij het scheren, weven en snijden, en vervolgt ze met naaigaren, merk- en onderhoudslabels, ophanglussen, inlegkaarten, polyzakken, banderollen en dozen. Voor een sublimatiebedrukte handdoek vermeldt ze de basisstof, met transferpapier en inkt als verbruiksmaterialen, plus de fournituren. Elke regel heeft normaal een specificatie en een goedgekeurde leverancier.
De inkoop bestelt op basis van de stuklijst; het vervangen van een labelmateriaal of het wijzigen van de dikte van de polyzak is dus een productwijziging, die net als een wijziging aan de handdoek wordt goedgekeurd en vastgelegd.
Het werk dat de briefing van een afnemer omzet in een goedgekeurde, produceerbare handdoek: de constructie kiezen, materialen inkopen, bemonsteren, beproeven en calculeren, totdat een specificatie en een sample zijn goedgekeurd.
Ontwikkeling begint bij het gebruik: hoe de handdoek wordt gebruikt, gewassen en verkocht, bepaalt vezel, constructie en gewicht, nog vóór kleur en decoratie. De fabrikant stelt een constructie voor, vaak een die hij al produceert, maakt ontwikkelingssamples en past garens, poolhoogte, afwerking of drukinstellingen aan op basis van was- en beproevingsresultaten. De calculatie loopt parallel, omdat elke wijziging in garen, gewicht of decoratie de prijs verschuift.
De duur hangt vooral af van hoe nieuw de constructie is en hoe snel goedkeuringen terugkomen: een nieuwe druk op een bestaande basisstof is veel sneller ontwikkeld dan een nieuwe jacquard met speciaal geverfde garens. Een briefing die het producttype, de beoogde maat, de hoeveelheid, het beoogde gebruik, het ontwerp of een referentiehanddoek, het land van levering en de streefdatum noemt, neemt het meeste heen-en-weer in de beginfase weg.
De tijd vanaf de bevestiging van order of sample totdat de goederen geproduceerd, geïnspecteerd en klaar voor verzending zijn; bemonstering vóór de bevestiging en het transport naar de bestemming vallen erbuiten.
De levertijd van een handdoek is de som van grotendeels opeenvolgende stappen: garen of basisstof veiligstellen, scheren en weven of stofvoorbereiding, verven of drukken, afwerken, snijden en naaien, verpakken en eindinspectie. Materialen en fournituren, vooral speciaal geverfde garens, bijzondere stoffen en bedrukte verpakking, vormen vaak het langste deel; standaardconstructies uit voorraad verkorten de keten, omdat de basisstof al bestaat.
De klok begint te lopen bij een vastgelegde gebeurtenis, zoals de goedkeuring van het pre-productiesample of de schriftelijke orderbevestiging, zodat late goedkeuringen de gereeddatum opschuiven. De gereed- of af-fabriekdatum is niet de leverdatum: vracht, douaneafhandeling en binnenlands vervoer komen daarbovenop, en wie die regelt, hangt af van de overeengekomen Incoterms®-regel. Een levertijd is bovendien een schatting op basis van de bezetting van de fabriek op het moment van bestellen, geen garantie; piekseizoenen en late wijzigingen aan ontwerp of verpakking verlengen haar.
Bij Mira Towels: De levertijd van een programma met handdoeken op maat hangt af van de specificatie en de productieplanning, en wordt in de offerte bevestigd. Voor de volledig bedrukte handdoek in de 250 GSM-constructie uit voorraad is dat ca. 2–3 weken na goedkeuring van de order, voor stoffen die niet op voorraad zijn ca. 4–5 weken na goedkeuring. Dit zijn schattingen, geen garanties.
Ook genoemd: kleurvrijgave, kleurstandaard, colour sign-off, colour approvalEngels: Colour approval
De formele overeenkomst tussen afnemer en fabrikant dat een geverfde of bedrukte kleur met de doelkleur overeenkomt, vastgesteld op een fysiek sample onder gespecificeerde lichtbronnen en vastgelegd als standaard voor de bulk.
Voordat een kleur wordt goedgekeurd, liggen drie dingen vast: de doelkleur (een fysieke standaard van de afnemer, een eerder goedgekeurde partij of een referentie uit een kleursysteem), de ondergrond (de werkelijke handdoekstof, want dezelfde kleur oogt anders op lussenpool, velours en een polyester voorzijde) en de kijkomstandigheden, meestal een lichtkast met daglicht en de winkel- of thuisverlichting die voor de afnemer van belang is. Instrumentele meting levert cijfers op, maar het toelaatbare kleurverschil wordt door de afnemer bepaald (zie kleurafstemming).
Beeldschermen en foto’s geven textielkleuren niet getrouw weer, zodat een goedkeuring op basis daarvan onbetrouwbaar is. Het goedgekeurde staaltje, gelabeld en gedateerd, wordt opgenomen in de referentieset voor inspectie en nabestellingen.
Een klein staal garen of stof dat in het laboratorium op een doelkleur is geverfd en ter goedkeuring wordt ingediend voordat het verfrecept in de bulk wordt gebruikt.
Een ververij dient per kleur meestal meerdere lab dips in, vaak gemerkt A, B en C en licht verschillend in tint of diepte, zodat de afnemer de beste kan kiezen of de gewenste richting kan aangeven (“roder”, “zuiverder”, “dieper”). Lab dips moeten op de werkelijke ondergrond worden gemaakt, met de vezel, de garen- of stofkwaliteit en de voorbehandeling van de bulk, omdat een recept dat op een vlak katoenen staaltje overeenkomt, er op badstofpool anders kan uitzien. Ze worden onder de overeengekomen lichtbronnen beoordeeld om metamerie aan het licht te brengen.
Een goedgekeurde lab dip legt het recept vast, niet de bulktint, die nog varieert met machine, belading en afwerking; de bulk wordt binnen de overeengekomen tolerantie aan de goedgekeurde lab dip getoetst.
Ook genoemd: drukproef, proefdruk, print strike-off
Een drukproef van het werkelijke ontwerp op de werkelijke stof, gemaakt met het beoogde drukproces, om kleur, detail, schaal, plaatsing en greep goed te keuren vóór het bedrukken van de bulk.
Een strike-off laat zien wat een lab dip niet kan tonen: hoe een ontwerp zich op een handdoekoppervlak gedraagt. Fijne lijnen kunnen in de pool dichtlopen, kleurverlopen kunnen banden vertonen, en kleuren verschuiven tussen het bestand en de afgewerkte stof. Bij sublimatie wordt de strike-off gedrukt op de echte polyester voorzijde, met het papier, de inkt en de transferinstellingen van de bulk; bij reactieve druk of pigmentdruk op katoen met de drukpasta en het fixatieproces van de bulk.
Een strike-off kan een deel van het ontwerp tonen of een volledig paneel; een volledig paneel controleert ook de plaatsing ten opzichte van snij- en zoomlijnen. Hij verschilt van een lab dip, die een geverfde kleur goedkeurt, en van een pre-productiesample, dat de complete handdoek met labels en verpakking goedkeurt.
Bij Mira Towels: De meeste projecten doorlopen vóór de bulk een strike-off of een pre-productiesample. Voor volledig bedrukte handdoeken levert het productieteam de sjabloon voor het sublimatieontwerp in de gekozen maat en controleert het de bestanden op schaal, afloop en kleur.
Een hoeveelheid handdoeken die onder dezelfde omstandigheden is geproduceerd, zoals één garenpartij, verfpartij of drukinstelling, en die voor inspectie, steekproeftrekking en traceerbaarheid als één eenheid wordt behandeld.
De variatie is het grootst tussen partijen: handdoeken uit twee verfladingen kunnen in tint verschillen, ook als beide binnen de tolerantie vallen, en een inspectieresultaat beschrijft alleen de partij waaruit de steekproef is getrokken. Voor een AQL-inspectie moet de partij homogeen zijn; het samenvoegen van meerdere verfpartijen of productieweken tot één inspectiepartij verbergt verschillen en maakt de steekproef minder representatief. Partijnummers op de dozen stellen de afnemer in staat tinten in de winkel of in de linnenvoorraad van een hotel bij elkaar te houden, en een claim terug te voeren op de materiaal- en procesregistraties.
Productie van de volledige orderhoeveelheid op productieapparatuur met bulkmaterialen, nadat de specificatie en de samples zijn goedgekeurd.
Schaal verandert de resultaten: een volle verfmachine, een lange ketting, continue transfer op een transferkalander of een snijlijn gedraagt zich anders dan een monsterweefmachine of een transferpers, en daarom worden de eerste afgewerkte stuks als TOP-sample gecontroleerd. Wijzigingen na de start van de bulk zijn duur, omdat het garen dan al geverfd, de stof al geweven of de panelen al bedrukt kunnen zijn, en ze zetten meestal een deel van de levertijd terug op nul. Tussentijdse controles vangen afwijkingen op voordat ze de hele partij bereiken.
Ook genoemd: time-and-actionplan, T&A-planning, T&A-kalender, time and action planEngels: Production planning
Het plannen van materialen, goedkeuringen en productiecapaciteit voor een order, meestal weergegeven als time-and-actionkalender (T&A) met mijlpalen van de orderbevestiging tot de af-fabriekdatum.
Een T&A-planning voor handdoeken vermeldt elke mijlpaal met een verantwoordelijke en een datum: goedkeuring van ontwerp en lab dips, goedkeuring van het PPS, garen of stof binnen, fournituren en verpakking binnen, start van het weven of drukken, afwerking, naaien, inspectieboeking, af-fabriekdatum en vrachtboeking. Door terug te rekenen vanaf de vereiste leverdatum volgt voor elke goedkeuring de uiterste aanvaardbare datum.
Het kritieke pad loopt vaak eerder via goedkeuringen en fournituren dan via machines: een te laat hangtagontwerp of een te late barcodelijst houdt het verpakken tegen, ook als de handdoeken klaar zijn. Loopt een mijlpaal uit, dan werken beide partijen de planning bij, zodat het effect op de gereeddatum vroeg zichtbaar wordt.
Ook genoemd: leverancierskwaliteitsovereenkomst, kwaliteitsafspraken, supplier quality agreementEngels: Quality agreement
Een contractueel document tussen afnemer en fabrikant dat kwaliteitseisen en procedures vastlegt: specificaties, toleranties, beproevingen, inspectie en AQL-waarden, foutclassificatie, registraties en de afhandeling van claims.
Waar een specificatie één product beschrijft, legt de kwaliteitsovereenkomst de regels voor de hele relatie vast: welke beproevingen voor elk producttype gelden en welk laboratorium ze uitvoert, hoe inspecties worden geboekt, het steekproefplan en de AQL-waarden voor kritieke, grote en kleine fouten (vaak ontleend aan de tabellen van ISO 2859-1[49]), wat er met een afgekeurde partij gebeurt (herbewerking, herinspectie of afkeuring), hoe klachten worden gemeld en hoe lang registraties en referentiesamples worden bewaard.
Bij handdoeken loont het om vast te leggen hoe gewicht en maat worden gemeten, omdat conditionering en meetpositie het resultaat veranderen, en hoe tintverschillen tussen verfpartijen worden behandeld, zodat latere geschillen procedurekwesties worden.
Ook genoemd: verpakkingsinstructies, pakinstructies, packing instructionsEngels: Packaging specification
Een document dat vastlegt hoe elke handdoek wordt gevouwen, gelabeld en verpakt: vouwformaat, binnenverpakkingen, labels, barcodes en hangtags met hun posities, polyzakken en waarschuwingen, assortiment per doos en doosmarkeringen.
Pakinstructies worden vaak als laatste afgerond, hoewel verpakkingsmaterialen vroeg moeten worden besteld. Een volledige instructie vermeldt de gevouwen afmetingen en de zijde die bovenop zichtbaar is (belangrijk voor logo’s en bedrukte ontwerpen), het type en de maat van polyzak of banderol, de posities van labels en stickers, het barcodetype en de barcodegegevens, het aantal stuks per binnenverpakking en per doos, het maat- en kleurassortiment en de doosmarkeringen.
Voor zeevracht moet ze ook rekening houden met vocht: katoen neemt vocht op, en handdoeken die warm of vochtig zijn ingepakt of in niet-ademende verpakkingen zijn gesealed, worden tijdens lange containerreizen blootgesteld aan condensatie. Een goedgekeurd verpakkingssample, van elke zijde gefotografeerd, is de meest praktische referentie voor inpakkers en inspecteurs.
De eisen aan de verzenddoos: binnenafmetingen, kartonopbouw en -sterkte, maximaal brutogewicht, stuks en assortiment per doos, sluiting en markering.
De doosmaat wordt meestal afgeleid van de gevouwen handdoek en het aantal stuks per doos, en daarna getoetst aan het maximale doosgewicht dat de afnemer voor handmatig tillen toestaat en aan een efficiënte benutting van pallets en containers. De kartonopbouw, zoals enkelgolf, dubbelgolf of driedubbelgolf, wordt gekozen naar gewicht en stapelbelasting, en afnemers met distributiecentra schrijven die vaak voor. Stapeldruk drukt de pool plat en zet de vouwen vast, zodat te vol gepakte dozen goed gemaakte handdoeken er bij aankomst slecht kunnen laten uitzien. Sommige afnemers eisen ook een transportbeproeving van de gevulde doos, waarvoor de International Safe Transit Association (ISTA) gestandaardiseerde procedures publiceert[81].
Ook genoemd: doosmarkeringen, collimarkeringen, shipping marks, carton marksEngels: Shipping marks
Markeringen die op exportdozen worden gedrukt of geëtiketteerd en de zending en elke doos identificeren: hoofdmarkeringen zoals geadresseerde of merk, order- en doosnummer, en zijmarkeringen met artikel, aantal, gewichten en afmetingen.
Hoofdmarkeringen identificeren de zending: geadresseerde of merk, bestemming, inkoopordernummer en doosnummer in de vorm “1/250”. Zijmarkeringen beschrijven de inhoud: artikelnummer, kleur en maat, stuks per doos, bruto- en nettogewicht, doosafmetingen en een eventuele vermelding van het land van oorsprong die de afnemer of de bestemmingsmarkt eist. Hanteringssymbolen zoals “droog houden” en partijnummers zijn gebruikelijke aanvullingen.
Sommige detailhandelaren eisen ook een logistiek etiket met een GS1 Serial Shipping Container Code (SSCC), de GS1-identificatiecode voor afzonderlijke logistieke eenheden zoals dozen en pallets[82]. De markeringen moeten overeenkomen met de paklijst en de handelsfactuur, waaraan douane en ontvangende magazijnen de dozen toetsen.
Elf handelsvoorwaarden van drie letters, gepubliceerd door de Internationale Kamer van Koophandel (ICC), die in een koopovereenkomst het leveringspunt, de risico-overgang, de kosten en de douaneformaliteiten tussen verkoper en koper verdelen.
De huidige editie is Incoterms® 2020, van kracht sinds 1 januari 2020[83]. Elke regel beantwoordt dezelfde vragen: waar de verkoper levert, wanneer het risico van verlies of beschadiging op de koper overgaat, wie welke kosten betaalt (laden, vracht, verzekering, uit- en inklaring) en wie de douaneformaliteiten verricht. De regels bepalen niet wanneer de eigendom van de goederen overgaat, en ze leggen evenmin de prijs of de wijze van betaling vast; eigendom en betaling horen in de koopovereenkomst thuis.
Zeven regels kunnen voor elke vervoerswijze of combinatie van vervoerswijzen worden gebruikt: EXW, FCA, CPT, CIP, DAP, DPU en DDP[84]. Vier zijn uitsluitend bedoeld voor vervoer over zee en binnenwateren: FAS, FOB, CFR en CIF[85]. De zeeregels gaan ervan uit dat de verkoper de goederen bij het schip overdraagt. Handdoeken in containers worden normaal op een containerterminal aan de vervoerder overgedragen, of in de fabriek geladen, dagen voordat het schip wordt beladen, en voor dat geval adviseren de toelichtingen van de ICC om FCA te overwegen in plaats van FOB, en CIP in plaats van CIF[85]. Wordt FOB toch voor containerlading gebruikt, dan blijft het risico bij de verkoper zolang de goederen op de terminal in handen van de vervoerder wachten.
Een regel werkt alleen met een nauwkeurig benoemde plaats en de editie, bijvoorbeeld “FCA magazijn verkoper, Istanbul, Incoterms® 2020” of “CIF Rotterdam, Incoterms® 2020”; “FOB Turkije” laat het leveringspunt open. De keuze bepaalt ook wie de vracht boekt, wie de goederen tijdens het transport verzekert, wie uit- en inklaart, en dus welke documenten de fabrikant bij de handelsfactuur en de paklijst levert.
De regels gelden alleen voor de koopovereenkomst, niet voor de vervoersovereenkomst of de verzekeringspolis, en zijn van toepassing omdat het contract ernaar verwijst. Edities verschillen (DPU verving bijvoorbeeld in 2020 DAT[83]), daarom wordt de editie altijd naast de regel vermeld.
Incoterms®-regel waarbij de verkoper levert door de goederen ter beschikking van de koper te stellen op het bedrijfsterrein van de verkoper of een andere benoemde plaats, niet geladen op een ophalend voertuig en niet uitgeklaard voor export.
EXW legt de verkoper de minimale verplichting op. Volgens de toelichtingen bij Incoterms® 2020 hoeft de verkoper de goederen niet op het ophalende voertuig te laden en is hij niet verplicht de uitklaring te regelen[84]. Voor een buitenlandse koper die handdoeken bij een fabriek ophaalt, levert dat praktische problemen op: de expediteur van de koper moet de uitvoerformaliteiten in het land van de verkoper afhandelen, en als het personeel van de fabriek het voertuig laadt, zoals meestal gebeurt, doet het dat voor risico en rekening van de koper.
De toelichtingen van de ICC raden een koper die moeilijkheden met de uitklaring verwacht aan om in plaats daarvan FCA te kiezen[84]; bij FCA op het bedrijfsterrein van de verkoper laadt de verkoper het ophalende voertuig van de koper en klaart hij de goederen uit voor export. EXW past bij binnenlandse verkopen, of bij kopers met vaste uitvoerregelingen in het land van de verkoper.
Incoterms®-regel voor vervoer over zee en binnenwateren waarbij de verkoper de goederen, uitgeklaard voor export, levert aan boord van het door de koper aangewezen schip in de benoemde haven van verscheping; het risico gaat over zodra de goederen aan boord zijn.
Bij FOB sluit en betaalt de koper de hoofdzeevracht en een eventuele verzekering, terwijl de verkoper kosten en risico’s draagt tot de goederen aan boord zijn[85]. De regel past bij lading die rechtstreeks het schip bereikt, zoals bulkgoederen. Handdoeken in containers worden ruim voordat het schip wordt beladen op een terminal overgedragen of in de fabriek geladen, waardoor de verkoper risico draagt voor goederen waarover hij geen controle meer heeft; daarom adviseren de toelichtingen van de ICC om FCA te overwegen (zie Incoterms®-regels).
Een FOB-beding moet de haven van verscheping en de editie noemen. Handelaren gebruiken “FOB-prijs” ook losjes voor een exportprijs zonder vracht; in een contract hoort de term alleen in zijn Incoterms-betekenis te worden gebruikt.
Incoterms®-regel voor vervoer over zee en binnenwateren waarbij de verkoper vracht en een minimale verzekering tot de benoemde haven van bestemming betaalt, terwijl het risico op de koper overgaat zodra de goederen in de haven van verscheping aan boord zijn.
CIF scheidt kosten van risico. De verkoper betaalt tot de haven van bestemming, maar heeft geleverd zodra de goederen in de haven van verscheping aan boord zijn, ongeacht of ze in goede staat aankomen[85]. De verzekering die hij onder Incoterms® 2020 moet afsluiten, is een beperkte dekking volgens de Institute Cargo Clauses (C) of vergelijkbare clausules, voor ten minste de contractprijs plus 10 procent, tenzij partijen een hoger niveau overeenkomen[85]; bij CIP daarentegen eisen de regels van 2020 een all-riskdekking volgens Clauses (A).
Een inkoper van handdoeken die een ruimere transportdekking wil, spreekt in het contract een hogere dekking af of sluit zelf een verzekering af; voor containerlading verwijzen de toelichtingen van de ICC naar CIP in plaats van CIF (zie Incoterms®-regels).
Incoterms®-regel waarbij de verkoper de goederen, ingeklaard voor invoer, levert op de benoemde plaats van bestemming en alle kosten en risico’s tot dat punt draagt, inclusief invoerrechten en toepasselijke belastingen.
DDP legt de verkoper de maximale verplichting op. Volgens de toelichtingen bij Incoterms® 2020 moet de verkoper de goederen uit- en inklaren, eventuele invoerrechten betalen en de douaneformaliteiten verrichten, en de toelichtingen waarschuwen dat belastingen die hij betaalt mogelijk niet op de koper te verhalen zijn[84]. Voor een handdoekfabrikant betekent dit dat hij als importeur optreedt of er een aanstelt, invoerrechten betaalt op basis van de tariefindeling en de oorsprong van de handdoek, en de invoer-btw of een omzetbelasting afhandelt. Een verkoper die geen invoerinklaring kan verkrijgen, bijvoorbeeld waar alleen een lokaal gevestigde importeur goederen mag inklaren, krijgt in de toelichtingen van de ICC het advies DAP of DPU te kiezen, waarbij de inklaring bij de koper ligt[84].
DDP verdeelt leveringskosten en invoerrechten; het bepaalt niet wie in de bestemmingsmarkt wettelijk verantwoordelijk is voor de etikettering en de productconformiteit. Dat volgt uit de regels die die markt hanteert voor fabrikanten, importeurs en distributeurs.
Ook genoemd: GN-code, goederencode, tariefcode, douanecode, Harmonized System codeEngels: HS code
Een zescijferige code uit het Geharmoniseerd Systeem, de internationale goederennomenclatuur van de Werelddouaneorganisatie, gebruikt om producten in te delen voor douanerechten, statistiek en handelsregels; handdoeken vallen onder post 6302.
Meer dan 200 landen en economieën gebruiken het Geharmoniseerd Systeem, en ruim 98 procent van de goederen in de internationale handel wordt erin ingedeeld[97]. De eerste zes cijfers zijn internationaal geharmoniseerd; nationale tarieven voegen verdere cijfers toe, zoals de achtcijferige Gecombineerde Nomenclatuur (GN) van de EU en de tiencijferige invoercodes van het EU- en het Britse tarief. De rechten zijn aan deze nationale codes gekoppeld en verschillen per bestemming en per oorsprong.
Post 6302 omvat bedlinnen, tafellinnen, toiletlinnen en keukenlinnen. Badstofhanddoeken van katoen vallen onder onderverdeling 6302 60, “toilet- en keukenlinnen, van badstof of van dergelijke lussenweefsels, van katoen”; ander toilet- en keukenlinnen valt onder de restonderverdelingen 6302 91 (van katoen), 6302 93 (van synthetische of kunstmatige vezels) en 6302 99 (van andere textielstoffen)[98].
Handdoeken uit vezelmengsels vragen om zorgvuldigheid. Volgens de aantekeningen bij de onderverdelingen van afdeling XI wordt een geconfectioneerd textielproduct uit twee of meer materialen ingedeeld naar het materiaal dat in gewicht overheerst, en bij producten die bestaan uit een grondweefsel en een pool- of lussenoppervlak wordt het grondweefsel buiten beschouwing gelaten[99]. Een handdoek met katoenen lussen op een grond van katoen en polyester kan daardoor “van katoen” blijven, terwijl het bij een tweezijdige handdoek met een polyester drukzijde en een katoenen achterzijde afhangt van het gewicht van elk pooloppervlak en van de vraag of de polyester zijde nog als badstof geldt. De indeling van een nieuwe constructie wordt het best bevestigd door een douane-expediteur of, in de EU, via een besluit inzake bindende tariefinlichtingen (BTI), dat alle douaneautoriteiten in de EU bindt en in het algemeen drie jaar geldig is[100].
Een douanedocument dat aantoont dat goederen in het handelsverkeer tussen de EU en Turkije zich binnen hun douane-unie in het vrije verkeer bevinden, zodat ze volgens de regels van de douane-unie tussen beide kunnen worden vervoerd.
De douane-unie tussen de EU en Turkije omvat industriële goederen, met inbegrip van textiel en handdoeken; landbouwproducten vallen erbuiten, en kolen- en staalproducten worden verhandeld onder een afzonderlijke preferentiële overeenkomst[101]. Goederen die in Turkije zijn geproduceerd, of die uit derde landen zijn ingevoerd en daar in het vrije verkeer zijn gebracht, kunnen naar de EU worden vervoerd en omgekeerd, en het certificaat inzake goederenverkeer A.TR is het bewijs van die douanestatus[101]. Het wordt geviseerd door de douaneautoriteiten van de uitvoerstaat en moet binnen vier maanden na afgifte in de invoerstaat worden overgelegd[102]; de EU-douane aanvaardt ook A.TR-certificaten die de Turkse autoriteiten elektronisch met een QR-code hebben afgegeven[101].
Een A.TR is geen certificaat van oorsprong. Het bewijst de status van vrij verkeer, niet waar de handdoeken zijn gemaakt; het vervangt dus geen bewijzen van preferentiële oorsprong zoals het certificaat inzake goederenverkeer EUR.1 dat onder andere overeenkomsten wordt gebruikt, en het dient uitsluitend voor de handel tussen de EU en Turkije.
Korte antwoorden op de vragen die inkopers het vaakst stellen bij het lezen van specificaties en beproevingsrapporten. De lemma’s waarnaar elk antwoord verwijst, gaan dieper op het onderwerp in.
Bij badstof blijven de lussen intact; velours is badstof waarvan de lussen aan één zijde zijn afgeschoren, zodat de gesneden vezeleinden rechtop staan. De intacte lussen bieden een groter, opener oppervlak dat snel water opneemt. Het geschoren oppervlak van velours is gladder, heeft een lichte glans en laat geweven of gedrukte details scherper zien, maar neemt minder op dan dezelfde stof met lussen[133].
De meeste velourshanddoeken zijn daarom maar aan één zijde geschoren en houden aan de andere zijde lussen. Scheren verwijdert ook vezel: een velourshanddoek is lichter dan de ruwe badstof waaruit hij is gesneden en kan bij de eerste wasbeurten meer pluizen. Zie velours en badstof.
Waarom presteren twee handdoeken met dezelfde GSM soms verschillend?
De GSM geeft aan hoeveel materiaal een vierkante meter bevat, niet hoe dat materiaal is opgebouwd. Dezelfde massa kan in lange, losse lussen of in korte, dichte lussen zitten, in laaggetwist ringgesponnen poolgaren of in harder rotorgaren, in een groot of klein aandeel pool ten opzichte van grond, en ze kan zijn afgewerkt met een avivagemiddel dat het oppervlak waterafstotend maakt of met een dat dat niet doet. Elke keuze verandert het absorptievermogen, de zachtheid, de droogtijd en de levensduur, terwijl het gewicht gelijk blijft.
Vergelijk bij offertes daarom de constructie achter het getal: garennummers en garentypen voor pool en grond, poolhoogte, aantal inslagen per lus, vezelsamenstelling en afwerking. Zie GSM en weefselconstructie.
Wat is het verschil tussen gekaard en gekamd katoen?
Beide termen beschrijven hoe het garen is voorbereid, niet een andere katoensoort. Al het katoen voor ringspinnen wordt gekaard; gekamd garen doorloopt daarna nog een kambewerking die een deel van de korte vezels en van de neps verwijdert die na het kaarden zijn achtergebleven. Het resultaat is een gladder, gelijkmatiger, sterker en minder harig garen dat fijner kan worden gesponnen, tegen hogere kosten, omdat het uitgekamde vezelmateriaal (kamafval) het proces verlaat.
Bij handdoeken slaat “gekamd katoen” meestal op het poolgaren. Gekaard garen blijft een goede keuze voor grond- en inslaggarens, en voor poolgarens waarbij volume belangrijker is dan fijnheid. Zie kaarden en kammen.
Wat betekenen Ne, tex en denier?
Alle drie geven de lineaire dichtheid van een garen aan. Ne, het Engelse katoennummer, is een indirect systeem: het aantal strengen van 840 yard dat samen één pond weegt, dus een hoger getal betekent een fijner garen. Tex en denier zijn directe systemen: tex is de massa in gram van 1.000 meter garen en denier de massa in gram van 9.000 meter, dus een hoger getal betekent een zwaarder garen.
Katoenen handdoekgarens worden normaal in Ne gespecificeerd, polyester filamentgarens in denier of decitex (een tiende tex). De omrekening is bij benadering Ne = 590,5 ÷ tex. Zie garennummer.
Hoe beïnvloedt de twist van het garen de eigenschappen van een handdoek?
Twist bindt de vezels tot een garen. Meer twist maakt het garen sterker tot een optimum en pakt de vezels dichter op elkaar. Dat geeft stevige, goed gevormde lussen die minder pluizen, maar laat minder ruimte in het garen om water vast te houden en maakt de greep droger. Minder twist werkt omgekeerd: de lus is voller en zachter en neemt sneller op[133], maar verliest bij het wassen eerder vezel en vorm.
Poolgarens worden daarom meestal met minder twist gesponnen dan grondgarens, en zero-twistpool is het uiterste geval. Ook de resterende twistlevendigheid telt, omdat die lussen scheef kan laten staan of kan laten krullen. Zie twist, laag en hoog getwist poolgaren en zero-twistgaren.
Wat is het verschil tussen reactief verven en sublimatiedruk?
Ze kleuren verschillende vezels met een verschillende chemie. Reactieve kleurstoffen gaan onder alkalische omstandigheden een covalente binding aan met de hydroxylgroepen van cellulose en vormen daardoor de belangrijkste kleurstofklasse voor katoenen handdoeken; de kleurstof die niet met de vezel heeft gereageerd, moet daarna worden uitgewassen[121]. Bij sublimatie worden dispersiekleurstoffen gebruikt die bij verhitting boven de glasovergangstemperatuur in het polyester diffunderen en bij afkoeling daarin worden ingesloten[156]. Er ontstaat geen chemische binding en er volgt geen uitwasbehandeling.
Reactief verven geeft effen tinten in een verfbad, en reactieve druk brengt dessins aan op katoen. Sublimatie geeft fotografische, volledig dekkende ontwerpen weer, maar alleen op een polyester oppervlak. Zie reactieve kleurstoffen en sublimatie van kleurstof.
Wat is het verschil tussen absorptievermogen, wicking en droogsnelheid?
Absorptievermogen is het vermogen van een stof om water op te nemen en vast te houden: hoe snel de opname begint (de absorptiesnelheid) en hoeveel wordt vastgehouden (de waterretentie). Wicking is de verspreiding van vloeistof door of langs de stof door capillaire werking; een polyester voorzijde kan goed wicken en toch heel weinig in de vezels zelf opnemen. De droogsnelheid is de snelheid waarmee het vastgehouden water verdampt.
De drie werken vaak tegen elkaar in. Een zware katoenen badstofhanddoek houdt veel water vast en droogt daardoor langzamer; een lichte platgeweven of microvezelhanddoek droogt snel, maar houdt minder vast. Een specificatie moet aangeven welke eigenschap voor het beoogde gebruik telt. Zie absorptievermogen, wicking en droogsnelheid.
Wat meten ISO-beproevingsnormen voor textiel eigenlijk?
Een norm voor een beproevingsmethode legt vast hoe een proefstuk wordt bemonsterd, geconditioneerd en beproefd en hoe het resultaat wordt uitgedrukt, zodat resultaten van verschillende laboratoria vergelijkbaar zijn. ISO 105-C06 beschrijft bijvoorbeeld hoe een proefstuk samen met een multivezel-begeleidend weefsel wordt gewassen en hoe kleurverandering en afgeven met grijsschalen worden beoordeeld; ISO 5077 beschrijft hoe de maatverandering na wassen en drogen wordt gemeten.
De methode zegt niet welk resultaat voor een handdoek aanvaardbaar is. Acceptatiegrenzen komen uit de specificatie van de inkoper of retailer, uit een productnorm als die van toepassing is, of uit het contract. Een rapport dat alleen “beproefd volgens ISO 105-C06” vermeldt, zonder de beoordelingen en de afgesproken grenzen, zegt weinig. Zie norm, regelgeving, certificering en beproevingsmethode.
Wat is het verschil tussen een beproevingsrapport en een certificaat?
Een beproevingsrapport legt de resultaten vast van voorgeschreven beproevingen op het monster dat een laboratorium heeft ontvangen, en zegt niets over andere partijen, tenzij die ook worden beproefd. Een certificaat wordt afgegeven door een certificatie-instelling nadat een product, een vestiging, een managementsysteem of een chain of custody aan de criteria van een schema is getoetst, en is geldig voor een vastgelegde reikwijdte en periode.
OEKO-TEX® STANDARD 100 certificeert artikelen, ISO 9001 certificeert een kwaliteitsmanagementsysteem, en GOTS of de standaarden van Textile Exchange certificeren een chain of custody, met transactiecertificaten voor afzonderlijke zendingen. Vraagt een inkoper om “certificering”, dan helpt het om het document en de vereiste reikwijdte te benoemen. Zie beproevingsrapport, product- en bedrijfscertificering en transactiecertificaat.
Wat betekent AQL 2,5 bij de inspectie van handdoeken?
Het is de aanvaardbare kwaliteitsgrens waarmee een steekproefplan uit ISO 2859-1 wordt gekozen: het slechtste procesgemiddelde, hier 2,5 procent afgekeurde eenheden, dat over een doorlopende reeks partijen nog toelaatbaar is[49]. Het is geen belofte dat elke partij niet meer dan 2,5 procent gebrekkige handdoeken bevat.
Samen met de partijgrootte en het inspectieniveau bepaalt de AQL de steekproefgrootte, het aanvaardingsgetal en het afkeurgetal; de partij wordt aanvaard als het aantal gebrekkige eenheden in de steekproef het aanvaardingsgetal niet overschrijdt. Inkopers stellen meestal afzonderlijke AQL-waarden vast voor kritieke, grote en kleine fouten, dus de foutclassificatie moet vooraf worden afgesproken. Zie aanvaardbare kwaliteitsgrens en foutclassificatie.
Bronnen en normen
De bronnen die in de definities worden aangehaald, gegroepeerd naar soort. Normen staan vermeld met de pagina van de uitgever, waar de actuele uitgave en het toepassingsgebied te controleren zijn; de woordenlijst legt ze uit, maar neemt ze niet over.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Genormaliseerde aanduiding van enkelvoudige, getwijnde en gecableerde garens met de lineaire dichtheid in tex, het aantal draden en de richting en grootte van de twist.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Systeem van onderhoudssymbolen voor huishoudelijk wassen, bleken, drogen, strijken en professionele droog- en natreiniging; de symbolen geven de zwaarste behandeling aan die geen onherstelbare schade veroorzaakt; industrieel wassen valt erbuiten (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989AQL als grens van een bevredigend procesgemiddelde; de AQL alleen geeft niet de kans dat een afzonderlijke partij wordt aanvaard (OC-krommen); definities van kritieke, grote en kleine fouten; de inspectiepartij kan afwijken van de productie- of verzendpartij; algemene inspectieniveaus I–III (normaal niveau II) en bijzondere niveaus S-1 tot S-4; tabel I: partij van 3.201–10.000 bij niveau II geeft codeletter L; tabel II-A: codeletter L = steekproefgrootte 200, AQL 2,5 Ac 10 Re 11, AQL 4,0 Ac 14 Re 15; overschakelen tussen normale, verscherpte en verminderde inspectie.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 202116 wasprocedures voor de referentiewasmachine type A (voorlader), verdere procedures voor twee typen bovenladers en zes droogprocedures; elke wasprocedure staat voor één huishoudelijke wasbeurt; de keuze van machine, wasmiddel en droger beïnvloedt de resultaten.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Minimumeisen en beproevingsmethoden voor nieuwe geconfectioneerde badstofhanddoeken en badstof, uitsluitend geweven badstof; handdoeken voor de gezondheidszorg en rolhanddoeken voor handdoekautomaten vallen erbuiten; de inhoud omvat een normatieve bijlage voor de bepaling van de absorptietijd (volgens de vermelding in de CEN-catalogus).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019Leidraad voor beslisregels bij conformiteitsverklaringen onder ISO/IEC 17025:2017, met eenvoudige aanvaarding en guard bands als manieren om rekening te houden met de meetonzekerheid (samenvatting bevestigd via de Eurachem-mededeling over de herziening).
ISO/TC 38 Textiles (technical committee page)ISO, 2026ISO/TC 38 Textiles normaliseert vezels, garens, stoffen en textielproducten, hun beproevingsmethoden, terminologie en specificaties.
[77]
ISO 9001:2026 Quality management systems, RequirementsISO, 2026ISO 9001:2026 (uitgave 6), gepubliceerd op 16 september 2026, vervangt de ingetrokken ISO 9001:2015; ISO 9001 certificeert een kwaliteitsmanagementsysteem.
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026ISTA publiceert gestandaardiseerde beproevingsprocedures (reeksen voor integriteit, gedeeltelijke en algemene simulatie) voor verpakte producten tijdens transport.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Incoterms® 2020 is de actuele uitgave, van kracht sinds 1 januari 2020, met elf handelstermen van drie letters; DPU heeft in de uitgave van 2020 DAT vervangen (ICC-pagina over Incoterms 2020).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020De zeven regels voor elke vervoerswijze; EXW: de verkoper hoeft niet te laden of de goederen niet uit te klaren voor export, en de koper doet er beter aan FCA te gebruiken als de uitvoerformaliteiten moeilijk zijn; DDP: de verkoper klaart in voor import, betaalt invoerrechten en toepasselijke belastingen, kan belasting mogelijk niet terugvorderen en zou DAP of DPU moeten overwegen als hij de invoerformaliteiten niet kan vervullen.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR en CIF zijn de regels voor zee- en binnenvaart; bij FOB/CIF gaat het risico over aan boord; de ICC raadt FCA aan in plaats van FOB en CIP in plaats van CIF wanneer goederen op een containerterminal worden overgedragen; de CIF-verzekering is minimaal Institute Cargo Clauses (C) voor 110% van de contractprijs.
Regelgeving en etiketteringswetgeving
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)De Amerikaanse wettelijke definitie van extra-langstapelig katoen berust op de soort (American Pima en andere variëteiten van G. barbadense) en op egreneren met rollen, niet op een gemeten vezellengte.
How to Avoid Bamboozling Your Customers (business guidance on bamboo textile claims)U.S. Federal Trade Commission, 2009Alleen textiel dat rechtstreeks van bamboevezel is gemaakt, mag bamboe heten; rayon uit bamboe moet de generieke vezelnaam dragen; in de rayon blijft geen spoor van de plant over; antimicrobiële claims moeten worden onderbouwd.
Regulation (EC) No 1907/2006 concerning the Registration, Evaluation, Authorisation and Restriction of Chemicals (REACH), consolidated textEuropean Union (EUR-Lex), 2025Artikel 33 (informatie over stoffen van de kandidatenlijst in voorwerpen boven 0,1% m/m; verzoeken van consumenten binnen 45 dagen); kennisgeving volgens artikel 7, lid 2 (>1 t/jaar, >0,1%); bijlage XVII, vermelding 46 bis (NPE ≥0,01% in textiel dat in water wordt gewassen, vanaf 3 februari 2021); vermelding 79 (PFHxA: kleding vanaf 10 oktober 2026, overig consumententextiel vanaf 10 oktober 2027).
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 2023Van toepassing vanaf 13 december 2024; artikel 9: verplichtingen van de fabrikant (interne risicoanalyse, technische documentatie die 10 jaar wordt bewaard, type-, partij- of serienummer, naam en post- en e-mailadres); artikel 16: in de Unie gevestigde verantwoordelijke marktdeelnemer.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Handdoeken, washandjes en vaatdoeken vallen eronder; vezelsamenstelling met generieke naam en gewichtspercentage in afnemende volgorde, vezels onder 5% als ‘other fiber’, tolerantie van 3% (geen tolerantie bij claims van één vezel), land van herkomst, bedrijfsnaam of RN-nummer; delen met verschillende vezels worden afzonderlijk geëtiketteerd.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026Het HS is de multifunctionele internationale goederennomenclatuur van de WDO (WCO) met zescijferige codes, gebruikt door meer dan 200 landen en economieën en goed voor meer dan 98% van de goederen in de internationale handel.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026Aantekening 2 op de onderverdelingen van afdeling XI: producten van de hoofdstukken 56–63 uit twee of meer textielstoffen worden ingedeeld naar de overwegende textielstof; bij producten met een grondweefsel en een pool- of lussenoppervlak wordt het grondweefsel buiten beschouwing gelaten.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026Een BTI is een juridische beschikking over de tariefindeling, afgegeven door de douaneautoriteiten van de EU, bindend voor alle douanediensten in de EU en voor de houder, en in de regel drie jaar geldig in de hele EU.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026Reikwijdte van de douane-unie tussen de EU en Turkije (landbouwproducten uitgezonderd; kolen en staal onder een afzonderlijke preferentiële overeenkomst); A.TR als bewijs van de status van vrij verkeer, ook voor goederen die uit derde landen zijn ingevoerd; aanvaarding van elektronisch afgegeven A.TR-certificaten met QR-code.
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Toepassingsgebied (≥70% gecertificeerde biologische natuurlijke vezels); certificering in alle schakels, bij katoen is de eerste verwerker de egreneerderij; jaarlijkse inspectie ter plaatse; labelniveaus ≥95% ‘organic’ en ≥70% ‘made with (x%) organic materials’; conventioneel katoen en nieuw polyester verboden, gerecyclede synthetische vezels ≤20%; regels voor fournituren; scopecertificaten en transactiecertificaten; scheiding van stromen en volumeafstemming; van kracht vanaf 1 maart 2027 met een overgangsperiode van één jaar; herziening om de drie jaar.
[104]
Organic Content Standard (OCS)Textile ExchangeOCS controleert de aanwezigheid en de hoeveelheid biologisch geteeld materiaal in de toeleveringsketen, maar behandelt geen chemicaliën en geen sociale of milieuaspecten van de productie.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025pH 4,0–7,5 voor productklassen I en II, 4,0–9,0 voor klassen III en IV, uitzondering 4,0–10,5 voor producten die bij de verdere verwerking een natte behandeling moeten ondergaan; grenswaarden voor formaldehyde, extraheerbare zware metalen en residuen van oppervlakteactieve stoffen, waaronder alkylfenolethoxylaten. Dezelfde pH-waarden staan in de tabel met grenswaarden versie 03.2026 die door Hohenstein wordt gepubliceerd.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.Onderhoudssymbolen zijn in de meeste landen merken van GINETEX en vereisen een licentie; volgorde van de symbolen: wassen, bleken, drogen, strijken, professionele reiniging.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Label voor textiel dat op schadelijke stoffen is getest; elk onderdeel wordt op meer dan 1.000 stoffen getest; vier productklassen; certificaat voor één jaar afgegeven; grenswaarden minstens jaarlijks herzien; controle van het label via Label Check.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025Productklassen I–IV; testprogramma’s van bijlage 4 en bijlage 6; criteria omvatten verboden azokleurstoffen, cadmium, lood, niet-gereguleerde stoffen en voor textiel relevante SVHC’s; voorwaarden zoals kwaliteitsborging en een bedrijfsaudit; certificaat één jaar geldig; de criteria vormen vaak de basis van de RSL’s van retailers.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Bedrijfscertificering voor productielocaties van textiel en leder, met beoordeling van zes modules (chemicaliënbeheer, milieuprestaties, milieumanagement, maatschappelijke verantwoordelijkheid, kwaliteitsmanagement, gezondheid en veiligheid); certificaat voor drie jaar.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026Traceerbaar productlabel: product gecertificeerd volgens STANDARD 100 (of ORGANIC COTTON / LEATHER STANDARD) en confectiebedrijven gecertificeerd volgens STeP.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026RCS en GRS certificeren het gerecyclede aandeel en de chain of custody; GRS heeft een hoger minimum (50%) en sociale, milieu- en chemische eisen; ISO-definitie van gerecycled, pre-consumer en post-consumer; elke schakel wordt geaudit; overgang naar de Materials Matter Standard (van kracht op 31 december 2026, verplicht vanaf 31 december 2027).
[113]
Standards FAQsTextile Exchange, 2026RCS voor producten met ≥5% gerecycled materiaal; bij GRS een inputdrempel van 20% voor certificering en 50% voor claims naar consumenten; GRS kan als input voor RCS dienen, maar niet omgekeerd; regels voor TC’s (authenticatie, 100 zendingen / 1.000 producten, 180 dagen); een SC mag het exacte percentage weglaten, een TC moet het vermelden.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026MRSL voor het eerst uitgebracht in 2015 als levend document; beperkt stoffen in chemische formuleringen; definitie van conformiteit; conformiteitsniveaus 0–3, weergegeven in de ZDHC Gateway.
amfori BSCIamfori, 2026amfori BSCI als programma voor het beheersen van sociale risico’s, met audits in lijn met de OESO-richtlijnen, de UNGP’s en de IAO-verdragen; auditrapporten worden tussen leden gedeeld.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026SMETA omvat arbeidsnormen en gezondheid en veiligheid (2 pijlers), met milieu en bedrijfsethiek in de audit met 4 pijlers; SMETA 7 is de nieuwste versie; een methodiek voor continue verbetering en geen certificering.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 is een sociaal certificeringsprogramma; audits door certificatie-instellingen die door SAAS zijn geaccrediteerd; gebaseerd op de Universele Verklaring van de Rechten van de Mens, de IAO-verdragen en nationale wetgeving; SA8000:2026 is nu beschikbaar.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Formule van de lengte-uniformiteitsindex (100 × gemiddelde lengte / UHML) en beschrijvende klassen voor vezelfijnheid (millitex) en rijpheidsverhouding.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014Microvezel wordt conventioneel gedefinieerd als een vezel of filament fijner dan ongeveer 1 dtex; microvezelstoffen hebben voor een gegeven kleurdiepte meer kleurstof nodig door hun grotere vezeloppervlak.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Ringgaren met willekeurige flammés, gemaakt door lonten van kamafval of kort katoen op de laatste rekbankpassage toe te voeren; praktisch bereik Ne 30/1 en grover; flammégarens worden meestal met 5–10% meer twist gesponnen; hergebruik van kamafval.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Werking van compactspinnen (condensatie door afzuiging, spinddriehoek); hogere tenaciteit en rek, geen significante verandering van de massa-CV; ongeveer 65% minder haartjes langer dan 3 mm, ongeveer 16% minder kortere haartjes; definitie van Uster H (totale haarlengte per cm, dimensieloos) en Zweigle S3.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikPrincipes van de badstofweefmachine: strakke grondketting en losse poolketting op afzonderlijke bomen; per inslaggroep wordt de poolketting met ongeveer twee keer de luslengte plus de inweving afgevoerd, meestal door positieve kettingafvoer; positief gestuurde achterligger (strijkboom) en doekafvoer; draad- en dubbelstukweven (double pile) van stoffen met gesneden pool.
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Achtergrondbeschrijving van conventionele badstof: driescheuts weefsel met een 2:1-ribbinding voor grond- en poolketting, die één inslag ten opzichte van elkaar verschoven zijn; gangbare badstofbindingen van 3 tot 7 inslagen, de meeste driescheuts geweven omdat meer inslagen duur zijn; poollussen kunnen ten opzichte van het grondweefsel verschuiven.
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996De twee principes van poolvorming bij badstof: de aanslagpositie van het riet veranderen of de aanslaglijn verplaatsen; de afstand tussen aanslagpositie en aanslaglijn bepaalt de hoeveelheid pool.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)Op de huidige badstofweefmachines van Picanol drijft een poolmotor de beweging van doek en achterligger samen aan; wijzigingen van de poolhoogte worden elektronisch ingesteld, en een constante garenspanning is een uitgesproken ontwerpdoel.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Programmeerbare poolhoogte op een elektronisch gestuurde badstofweefmachine (informatie van de fabrikant).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Conventioneel laag- of zero-twisthanddoekgaren: een PVA-garen dat in tegengestelde richting met het katoengaren wordt getwijnd en in heet water van 85–90 °C wordt opgelost, zodat een zeer lage twist overblijft; nadelen zijn de kosten van PVA en de belasting van het afvalwater.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Objectieve beoordeling van de greep van badstof op basis van dikte, compressie, buiging, trek- en afschuifelasticiteit en dynamische wrijving; Kawabata en FAST als gevestigde systemen.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011Koken verwijdert was, pectine, eiwitten en hemicelluloses; conventioneel koken tot 130 °C bij pH 10–12 met NaOH; peroxidebleken bij pH 10–12 tot 120 °C met stabilisatoren tegen vezelschade door radicalen; peroxidebleken verlaagt de DP, verwijdert residuen die na het koken achterblijven en verbetert het absorptievermogen; biokoken met pectinase en de onvolledige verwijdering van was bij lage temperatuur en neutrale pH; inactivering van enzymen door 10 min verwarmen tot 80 °C.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Waterhardheid als opgelost calcium en magnesium, uitgedrukt in mg/L calciumcarbonaat; indeling zacht 0–60, matig hard 61–120, hard 121–180, zeer hard boven 180 mg/L.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Documentatie van de fabrikant: aminofunctionele siliconen maken zacht via gedeeltelijk geprotoneerde aminogroepen die op negatief geladen katoen inwerken; polyglycolketens voegen hydrofiliteit toe; conventionele siliconenavivagemiddelen maken textiel slecht absorberend; vergeling van witte artikelen is een veelvoorkomend probleem bij conventionele avivagemiddelen.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979Thermosolomstandigheden (thermofixatie) van 5–90 s bij 175–225 °C; mechanisme waarbij kleurstof in verwarmd polyester diffundeert en erin oplost; kleurstof op het katoen in mengsels die naar het polyester sublimeert; vroege warmtetransferdruk bij 175–220 °C; commercieel sinds 1958.
DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeVoorbeeld van een in de handel verkrijgbare badstof met een polyester voorzijde voor transferdruk en een katoenen achterzijde.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Naadklassen zoals gedefinieerd in ISO 4916:1991; klasse 6, randafwerking, omvat het zomen.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Opbouw van de draden en eigenschappen van de steektypen 301, 401, 504, 514 en 516: 504 = één naalddraad en twee grijperdraden, 516 = kettingsteek 401 plus overlocksteek 504; stiksteek aan beide zijden gelijk, met geringe rek en productiviteit.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.Europese ticketnummers worden afgeleid van het metrische nummer (Nm gedeeld door het aantal draden, maal 3); geen verplichte regel bepaalt de ticketnummering; om naaigarens te vergelijken is de werkelijke lineaire dichtheid (tex of Nm) nodig.
Van termen naar een specificatie
Stuur het beoogde gebruik, de maat, het aantal en uw artwork. Wij stellen een constructie voor, leggen die vast in de specificatie en bevestigen haar met u tijdens de bemonstering.