Produzione di asciugamani personalizzati · Bursa, Turchia
Glossario della produzione tessile e della spugna
Definizioni dei termini che compaiono in specifiche di asciugamani, rapporti di stabilimento, rapporti di prova e offerte, scritte dal punto di vista della produzione. Ogni voce spiega che cosa significa un termine, come si misura o si controlla e che cosa cambia in un asciugamano finito.
Le voci descrivono la prassi generale del settore. Le norme sono citate per numero; per l’edizione in vigore si consulti la pagina dell’editore. Le indicazioni sulla produzione di Mira Towels sono segnalate come tali e si limitano a quanto pubblichiamo in altre pagine di questo sito.
Sono le fibre a decidere con quale rapidità un asciugamano assorbe l’acqua, come resiste ai lavaggi, quali coloranti e quali stampe accetta e che cosa può dichiarare l’etichetta. Queste voci trattano le fibre naturali, artificiali e sintetiche impiegate negli asciugamani e il modo in cui si misura la qualità del cotone.
Fibra naturale costituita dai peli del seme delle piante del genere Gossypium, formata quasi interamente da cellulosa. L’affinità per l’acqua, la resistenza a umido e la tingibilità ne fanno la fibra di riferimento per gli asciugamani in spugna.
Ogni fibra è una singola cellula allungata che cresce dal tegumento del seme. Si forma prima una sottile parete primaria; nelle settimane successive la cellula deposita all’interno di questa parete strati di cellulosa quasi pura, costruendo la parete secondaria, finché la fibra matura supera il 90% di cellulosa in peso[120]. Quando la capsula si apre e la fibra si secca, il canale centrale (lume) collassa e la fibra si appiattisce in un nastro ritorto, le cui convoluzioni aiutano le fibre ad aderire l’una all’altra in filatura. Il grado di sviluppo della parete secondaria è descritto alla voce maturità della fibra.
Ogni unità di glucosio della cellulosa porta tre gruppi ossidrilici. Questi gruppi attirano l’acqua, per cui il cotone si bagna facilmente una volta che la purga ha eliminato le sue cere naturali, e in ambiente alcalino sono i siti in cui i coloranti reattivi si legano covalentemente alla fibra[121]. Il cotone è più resistente a umido che a secco, una caratteristica adatta ai ripetuti lavaggi ad alta temperatura. Non fonde, ma ad alta temperatura si strina e si degrada; i processi basati sul rammollimento di una fibra termoplastica, come il termofissaggio o la sublimazione, non hanno quindi un equivalente sul cotone.
Il cotone commerciale proviene soprattutto da due specie. Gossypium hirsutum, il cotone upland, fornisce la maggior parte della fibra mondiale[120]; G. barbadense fornisce i cotoni più lunghi e fini commercializzati come Pima, Giza o cotone a fibra extra lunga. I nomi di varietà e di provenienza indicano quale pianta è stata coltivata e dove, non la lunghezza, la resistenza o la finezza di una balla. Queste proprietà si misurano, e la classificazione statunitense le registra per ogni balla con strumenti HVI (high-volume instruments)[122].
In un asciugamano il cotone trattiene l’acqua all’interno della fibra rigonfiata e negli spazi tra le fibre e resta morbido anche dopo molti lavaggi; per contro asciuga più lentamente delle fibre sintetiche e si restringe se il tessuto non viene rilassato in finissaggio. La qualità della fibra si nota soprattutto nel filato di pelo, che forma la superficie assorbente; i filati di fondo si scelgono principalmente per la resistenza.
Cotone con fibra particolarmente lunga, fine e resistente, ottenuto soprattutto da varietà di Gossypium barbadense come il Pima americano e alcuni tipi egiziani Giza. Il termine indica una classe di fibra, non una specifica garantita.
Le fibre più lunghe si sovrappongono maggiormente lungo il filato e consentono quindi filati più fini, più resistenti e più lisci, con meno torsione e minore pelosità; in un asciugamano ciò significa un pelo liscio e lucente che rilascia meno pelucchi. Non esiste un’unica definizione mondiale. Le norme merceologiche statunitensi definiscono la fibra extra lunga in base alla specie e alla sgranatura anziché a una lunghezza misurata: Pima americano e altre varietà di G. barbadense o loro ibridi, sgranati con sgranatrice a rulli[86]. L’Egitto suddivide il raccolto in una classe a fibra lunga e in una a fibra extra lunga, quest’ultima compresa all’incirca tra 34,3 e 36 mm[123].
I nomi commerciali vanno usati con cautela. Pima è un tipo di G. barbadense, non il risultato di una prova; Supima è un marchio concesso in licenza per prodotti realizzati con cotone Pima americano; cotone egiziano è un’indicazione di origine che comprende varietà a fibra lunga oltre che a fibra extra lunga[123]. Un pelo in cotone ELS può inoltre poggiare su un fondo di altro cotone, oppure il cotone ELS può essere mischiato con cotoni più corti. Una specifica dovrebbe quindi indicare il filato richiesto, per esempio un filato di pelo pettinato filato ad anello di titolo dichiarato, e i documenti a sostegno di un’eventuale dichiarazione di origine, invece di affidarsi al nome.
Detto anche: fiocco, fibra discontinua, fibra tagliata, filo continuo, bava continuaInglese: Staple fibre and filament
Le fibre in fiocco sono fibre discontinue di lunghezza limitata, naturali o tagliate, che vanno ritorte insieme per ottenere un filato. I filamenti sono elementi continui, prodotti per estrusione, che possono formare un filato senza filatura.
Tutte le fibre naturali tranne la seta sono fibre discontinue; le fibre di cotone sono lunghe tipicamente pochi centimetri. Le fibre chimiche vengono estruse come filamenti continui e poi impiegate come filato a filamento continuo, oppure arricciate e tagliate a una lunghezza di fiocco, spesso adeguata a quella del cotone perché le due fibre si possano mischiare sul macchinario della filatura cotoniera. Il poliestere in fiocco e quello a filamento continuo sono lo stesso polimero; differiscono per il filato che producono.
Le estremità di fibra sporgenti danno ai filati in fiocco una mano più morbida, più opaca e più calda, ma rilasciano pelucchi e, con fibre sintetiche resistenti, formano pilling. I filati a filamento continuo sono più lisci, più lucenti e praticamente privi di pelucchi, anche se al tatto risultano scivolosi e freddi se non vengono testurizzati. Le facce di stampa per sublimazione sono spesso costruite con poliestere a filamento continuo o testurizzato, perché una superficie liscia e compatta riceve un’immagine più nitida, anche se esistono facce in poliestere filato in fiocco. I filati di cotone sono sempre filati da fibra in fiocco.
Detto anche: staple, lunghezza di fibra, lunghezza media della metà superiore, UHML, uniformità di lunghezzaInglese: Staple length
La lunghezza caratteristica delle fibre di un campione di cotone, riportata nella classificazione strumentale come lunghezza media della metà superiore (UHML) in centesimi di pollice e come staple commerciale in 32esimi di pollice.
Gli strumenti HVI (high-volume instruments) misurano una barba di fibre pettinata e riportano la lunghezza media della metà superiore, cioè la lunghezza media della metà più lunga delle fibre, in centesimi di pollice; la scheda di classificazione statunitense la converte anche in staple espresso in 32esimi di pollice, dove lo staple 36 corrisponde a 1,11–1,13 pollici per il cotone upland[122]. L’indice di uniformità di lunghezza è pari a 100 × lunghezza media ÷ UHML[124]; l’USDA considera media una fascia di 79,5–82,4 e molto alta un valore superiore a 85,4[122].
Le fibre più lunghe si sovrappongono di più, per cui un filato di un dato titolo richiede meno torsione, è più resistente e meno peloso, e i titoli più fini richiedono un cotone lungo e uniforme. Una scarsa uniformità significa più fibra corta, che aumenta gli scarti in cardatura e pettinatura, indebolisce il filato e accresce pelosità e rilascio di pelucchi. Negli asciugamani la lunghezza della fibra conta soprattutto nel filato di pelo, per morbidezza, pelucchi e forma degli anelli dopo il lavaggio. È una proprietà del cotone grezzo e non va confusa con la lunghezza di taglio delle fibre chimiche in fiocco.
La quota di fibre di un campione di cotone più corte di una lunghezza di riferimento, di norma 12,7 mm (0,5 pollici), espressa in peso o in numero di fibre.
La base abituale è la percentuale in peso delle fibre di lunghezza pari o inferiore a 12,7 mm[125]. Gli strumenti a fibra singola come l’AFIS possono riportarla anche in numero, il che dà un valore più alto per lo stesso cotone, perché le fibre corte pesano poco. Il diagramma Suter-Webb, l’AFIS e lo short fibre index dell’HVI sono ben correlati ma non concordano nel valore assoluto[125]; base di calcolo e strumento vanno quindi dichiarati ogni volta che l’SFC viene specificato o confrontato.
Le fibre corte aggiungono poca resistenza e tendono a disporsi sulla superficie del filato; in eccesso aumentano gli scarti, le rotture del filo in filatura e i difetti del filato[125]. La pettinatura ne elimina buona parte sotto forma di pettinaccia, uno dei motivi per cui i filati di pelo pettinati rilasciano meno pelucchi, mentre una sgranatura e una pulizia della fibra troppo aggressive aumentano l’SFC perché spezzano le fibre[126].
Detto anche: indice micronaire, valore micronaire, mike
Misura per flusso d’aria su un campione di cotone che esprime insieme la finezza e la maturità della fibra, riportata in unità micronaire con un decimale.
Un campione di fibra pesato viene compresso in una camera e attraversato da un flusso d’aria; la resistenza al passaggio dell’aria per unità di massa viene convertita in una lettura micronaire[122]. Le fibre di sezione ridotta, che siano naturalmente fini oppure a parete sottile e immature, danno letture basse; le fibre grosse o a parete spessa danno letture alte. La lettura non permette di distinguere queste cause e va quindi interpretata preferibilmente all’interno di una stessa varietà, dove micronaire e maturità sono strettamente correlati[122].
Valori molto bassi segnalano fibra immatura, con più neps e un assorbimento irregolare del colorante; valori molto alti indicano fibra grossa e, a parità di titolo, un filato più ruvido e meno resistente. I mercati del cotone applicano premi e sconti alle letture che escono da una fascia centrale preferita, fissata dalle regole di finanziamento o contrattuali di ciascun mercato. Per una tessitura di spugna la costanza all’interno di una partita di filato conta quanto il livello, perché cotoni di micronaire diverso possono tingersi con intensità diverse.
Detto anche: neps, fibre immature, cotone mortoInglese: Fibre maturity
Il grado di ispessimento della parete cellulare secondaria di una fibra di cotone al momento dell’apertura della capsula, espresso di solito come rapporto di maturità o come percentuale di fibre immature.
Una fibra matura ha una parete di cellulosa spessa e un lume piccolo; una fibra immatura ha una parete sottile, collassa in un nastro piatto e si piega facilmente. Gli strumenti a fibra singola come l’AFIS riportano un rapporto di maturità e un contenuto di fibre immature, e la tabella delle fibre di Cotton Incorporated considera maturo un rapporto di maturità di 0,8–1,0 e immaturo un valore di 0,7–0,8[124]. La classificazione di routine non riporta direttamente la maturità, ma all’interno di una varietà essa si riflette strettamente nel micronaire[122].
Le fibre immature sono la principale origine dei neps, piccoli grovigli di fibre che si formano in campo, in sgranatura e durante la lavorazione; su 200 linee di selezione esaminate in uno studio USDA, il numero di neps era strettamente correlato al contenuto di fibre immature[127]. I neps assorbono poco colorante e compaiono nel tessuto tinto come punti chiari o puntini bianchi non tinti[127]. Nel commercio queste fibre a parete molto sottile sono note come cotone morto. Cardatura e pettinatura ne eliminano solo una parte.
Detto anche: titolo della fibra, densità lineare della fibra, millitex, dpfInglese: Fibre fineness
La densità lineare o il diametro di una singola fibra, espressa per il cotone in millitex (milligrammi per chilometro) e per le fibre chimiche in decitex o denari per filamento.
La finezza determina quante fibre si trovano nella sezione di un filato di un dato titolo. Più fibre danno un filato più resistente e più regolare e consentono titoli più fini; le fibre sottili inoltre si flettono facilmente, cosa che si percepisce come una mano più morbida. La finezza del cotone si misura su fibre singole, per esempio con l’AFIS in mg/km[127]; Cotton Incorporated classifica fine un valore di 135–175 millitex e medio un valore di 175–200[124]. Le fibre chimiche si producono con una finezza scelta, e quelle al di sotto di circa 1 dtex sono classificate come microfibre[128].
La finezza non coincide con il micronaire, che combina finezza e maturità, né con il titolo del filato, che descrive il filato. Nel cotone le due proprietà della fibra sono intrecciate: un valore di finezza basso può indicare una fibra davvero fine oppure una fibra immatura, e nei dati di selezione le linee più fini presentavano più neps, un’associazione che gli autori hanno ricondotto in larga parte alla maturità[127].
Detto anche: resistenza a fascio, tenacità della fibra, resistenza della fibraInglese: Fibre strength and tenacity
La forza necessaria per rompere una fibra o un fascio di fibre, espressa di norma come tenacità: forza di rottura divisa per la densità lineare, in grammi-forza per tex o centinewton per tex.
Dividendo la forza per la densità lineare si possono confrontare fibre di finezza diversa. Nella classificazione del cotone l’HVI rompe un fascio di fibre serrato con una distanza di 1/8 di pollice tra le ganasce e riporta i grammi per tex; l’USDA considera media una tenacità di 25,5–28,4 g/tex e molto resistente un valore di 30,5 g/tex e oltre[122]. Un grammo-forza per tex corrisponde a 0,98 cN/tex: le unità sono vicine ma non intercambiabili. La stessa prova registra l’allungamento a rottura.
L’acqua agisce in modo diverso sulle diverse fibre. Il cotone diventa più resistente a umido; la viscosa normale perde circa metà della sua resistenza, mentre il lyocell ne conserva molta di più[129], e la normativa UE definisce il modal mediante valori minimi di forza di rottura e di modulo a umido[87]. Il poliestere non ne risente quasi. La resistenza della fibra fissa il potenziale di resistenza del filato; lunghezza, torsione e regolarità decidono quanta parte di quel potenziale il filato riesce a sfruttare.
Detto anche: sgranatura del cotone, lint, impurità vegetali, contenuto di impurità, pulizia della fibraInglese: Ginning
La prima fase di lavorazione dopo la raccolta, in cui la fibra di cotone (lint) viene separata dal seme, ripulita dalle impurità vegetali e pressata in balle.
Il cotone in seme viene essiccato o condizionato secondo necessità, pulito e sgranato. Le sgranatrici a seghe trascinano la fibra attraverso una griglia con seghe dentate e garantiscono la produttività necessaria per il cotone upland; le sgranatrici a rulli trattengono la fibra contro un rullo e la staccano dal seme in modo più delicato. Le norme statunitensi impongono la sgranatura a rulli per il cotone a fibra extra lunga[86], e in un confronto dell’USDA la sgranatura a rulli ha conservato una quota di fibra lunga sensibilmente maggiore rispetto alla sgranatura a seghe dello stesso cotone upland[126].
I pulitori della fibra eliminano poi frammenti di foglie, di corteccia e di tegumento del seme, che la classificazione riporta come grado foglia e materie estranee[122]. Ogni stadio di pulizia migliora il grado ma spezza fibre: nella stessa sperimentazione, un passaggio supplementare di pulizia a seghe ha accorciato la fibra, aumentato il contenuto di fibre corte e prodotto filati con più neps, più imperfezioni e più rotture del filo in filatura[126]. I frammenti di tegumento che arrivano fino al filato sono una delle principali cause di irregolarità del filato[127]. È uno dei motivi per cui cotoni della stessa origine possono comportarsi in modo molto diverso in filatura.
Cotone coltivato secondo regole certificate di agricoltura biologica. Il termine descrive il sistema agricolo e la sua filiera documentata, non una proprietà misurabile della fibra.
Le regole dell’agricoltura biologica limitano pesticidi e fertilizzanti di sintesi ed escludono le sementi geneticamente modificate; la conformità viene certificata a livello di azienda agricola in base ai regolamenti biologici nazionali o regionali. La fibra si comporta come un cotone convenzionale di grado analogo e non è riconoscibile nell’asciugamano finito: una dichiarazione di cotone biologico si basa quindi sulla documentazione che accompagna il materiale attraverso sgranatura, filatura, tessitura, tintura e confezione.
GOTS certifica la lavorazione lungo l’intera filiera tessile e aggiunge criteri ambientali e sociali[103]. L’Organic Content Standard (OCS) verifica soltanto la presenza e la quantità di materiale biologico lungo la filiera, senza criteri per le sostanze chimiche o per gli aspetti sociali e ambientali della produzione[104]. In entrambi i casi vengono certificate le fasi di lavorazione e di commercializzazione, e i certificati di transazione documentano le spedizioni; le regole precise sul campo di applicazione sono stabilite da ciascuno standard. Lo stato di cotone biologico non dice nulla su assorbenza, morbidezza o durata, che vanno indicate separatamente nella specifica.
Da Mira Towels: Mira può supportare programmi di asciugamani per cui sia richiesta documentazione OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; il campo di applicazione viene confermato in fase di offerta.
Detto anche: cotone rigenerato, cotone da recupero, cotone riciclato meccanicamente, sfilacciato di cotoneInglese: Recycled cotton
Fibra di cotone recuperata da scarti pre-consumo, come gli scarti di filatura, tessitura e taglio, o da tessili post-consumo e reimmessa nella produzione di filato, di solito mediante sfilacciatura meccanica.
Gli scarti pre-consumo sono puliti e di composizione nota; i tessili post-consumo devono prima essere raccolti, selezionati per fibra e per colore e privati degli accessori. Il riciclo meccanico riduce di nuovo il tessuto in fibra e nel farlo spezza le fibre, per cui il cotone riciclato ha un elevato contenuto di fibre corte. Viene filato largamente su macchine a rotore e di solito mischiato con cotone vergine o con altre fibre per mantenere la resistenza del filato e la stabilità della filatura; uno studio recente ha rilevato che pettinatura e filatura ad anello compatta possono aumentare la quota di riciclato utilizzabile[130].
Per gli asciugamani questo significa in genere titoli più grossi, più pelucchi e una resistenza del filato inferiore rispetto a un filato pettinato vergine; il contenuto riciclato si impiega quindi più facilmente nei filati di fondo e di trama, nei prodotti a tessitura piatta o come parte di una mischia per il pelo che come filato di pelo fine puro. Gli scarti colorati selezionati per tonalità possono dare un filato colorato senza tintura, anche se in tal caso la costanza della tonalità dipende dalla selezione. La dichiarazione non si può verificare sull’asciugamano stesso; richiede una certificazione di catena di custodia come GRS o RCS, con i relativi certificati di transazione.
Detto anche: polietilene tereftalato, PESInglese: Polyester
Fibra sintetica ottenuta da polimeri lineari di un estere di un diolo e dell’acido tereftalico, nel tessile quasi sempre polietilene tereftalato (PET). È termoplastica, idrofoba e si tinge con coloranti dispersi.
Il PET si produce polimerizzando glicole etilenico e acido tereftalico; la denominazione UE poliestere comprende le fibre con almeno l’85% in massa di tali unità esteree nella catena[87]. Il polimero fuso viene estruso attraverso filiere e stirato per orientarne le molecole, ottenendo un filamento resistente e dimensionalmente stabile.
Due proprietà dominano il suo comportamento negli asciugamani. Il poliestere è idrofobo: assorbe pochissima acqua all’interno della fibra, e l’analisi delle fibre nell’UE gli attribuisce una maggiorazione convenzionale dell’1,5% contro l’8,5% del cotone[87]. Un tessuto di poliestere può trasportare il liquido lungo la superficie per capillarità, ma non trattiene l’acqua come fa la spugna di cotone. Il poliestere è inoltre termoplastico. Le sue regioni amorfe diventano mobili al di sopra della temperatura di transizione vetrosa, intorno a 70 °C nelle misure calorimetriche, e il polimero fonde a circa 250 °C[131]; i valori esatti dipendono da cristallinità, orientamento e metodo di prova. Termofissaggio, tintura ad alta temperatura e sublimazione sfruttano tutti questa mobilità.
Il PET convenzionale non ha siti ionici per il colorante, per cui si tinge e si stampa con coloranti dispersi che diffondono nella fibra ad alta temperatura. Ecco perché la sublimazione funziona sul poliestere e non sul cotone non trattato. Esistono come prodotti distinti poliesteri modificati tingibili con coloranti cationici.
Negli asciugamani il poliestere forma la faccia di stampa degli asciugamani stampati a sublimazione, compare come microfibra negli asciugamani a rapida asciugatura per sport e viaggio e, talvolta, nei filati di fondo o in mischia, dove aumenta la resistenza e riduce il restringimento. Attira e trattiene lo sporco grasso, forma pilling quando è filato in fiocco, si carica elettrostaticamente in aria secca e può lucidarsi o deformarsi sotto il ferro da stiro o una pressa a caldo.
Da Mira Towels: Il nostro asciugamano stampato all-over a magazzino ha una costruzione da 250 GSM con faccia di stampa in poliestere e retro in cotone; viene stampata solo la faccia in poliestere.
Poliestere ottenuto da PET recuperato, per lo più bottiglie post-consumo e sempre più spesso scarti tessili, mediante rifusione meccanica oppure depolimerizzazione e ripolimerizzazione chimica.
Il riciclo meccanico lava, riduce in scaglie e rifonde il PET, di solito da bottiglie, trasformandolo in fibra; ogni ciclo di fusione può accorciare le catene polimeriche, per cui la qualità dipende dalla purezza della materia prima. Il riciclo chimico scompone il PET nei suoi monomeri o in intermedi e ricostruisce il polimero, il che permette di eliminare colore e contaminanti e di usare scarti tessili come materia prima. In entrambi i casi il prodotto è PET, con la stessa tintura con coloranti dispersi, la stessa sublimazione e lo stesso comportamento termico di un poliestere vergine di grado equivalente.
Poiché PET riciclato e vergine dello stesso grado si comportano allo stesso modo, la prova del contenuto riciclato viene da una certificazione di catena di custodia come GRS o RCS, con certificati di transazione per la spedizione, e non da prove sul tessuto. L’rPET derivato da bottiglie non rende riciclabile l’asciugamano in sé, e ogni beneficio ambientale dichiarato richiede un proprio supporto documentale.
Detto anche: microfiber, microfibra splittata, microfibra a sezione divisa, microfilamentoInglese: Microfibre
Fibra o filamento più fine di circa 1 decitex, per lo più di poliestere o poliammide, usato per realizzare tessuti morbidi e compatti con una superficie di fibra molto ampia.
La soglia di circa 1 dtex è una convenzione consolidata più che un limite fissato da una norma[128]. I microfilamenti vengono filati direttamente come filamenti finissimi oppure come filamenti bicomponenti, tipicamente a segmenti di poliestere e poliammide, che in finissaggio vengono divisi (splittati) in fibre più fini a sezione di cuneo. I tessuti in microfibra splittata hanno una superficie interna molto ampia e molti capillari sottili: raccolgono rapidamente acqua e olio, distribuiscono il liquido su un’area estesa e asciugano in fretta, perché le fibre stesse assorbono poco.
Nella spugna di cotone, invece, l’acqua penetra anche nella fibra. Gli asciugamani in microfibra sono sottili, leggeri e ad asciugatura rapida, qualità adatte a sport, viaggio e pulizia, ma hanno una mano diversa dal cotone e trattengono lo sporco grasso. La grande superficie di fibra significa anche che per una data intensità di tinta serve più colorante[128]. Il rilascio di frammenti di fibra durante il lavaggio è un tema di ricerca attivo, e le affermazioni in un senso o nell’altro richiedono dati di prova.
Detto anche: rayon, rayon viscosa, raionInglese: Viscose and modal
Fibra di cellulosa rigenerata ottenuta sciogliendo polpa di legno o di altri vegetali con il processo allo xantogenato e rifilandola in fibra. Il modal è una viscosa modificata con elevata resistenza e modulo a umido.
La cellulosa purificata viene impregnata con idrossido di sodio, fatta reagire con solfuro di carbonio per formare lo xantogenato di cellulosa solubile ed estrusa in un bagno acido, dove si rigenera come filamento o come fibra in fiocco[129]. La fibra è cellulosa, come il cotone: è idrofila, tingibile con coloranti reattivi e nell’analisi delle fibre UE le viene attribuita una maggiorazione convenzionale superiore a quella del cotone, 13% contro 8,5%[87]. Le etichette UE usano la denominazione viscosa[87]; il nome generico negli Stati Uniti è rayon[88].
Il suo punto debole è la resistenza a umido. La viscosa normale perde circa metà della sua resistenza quando è bagnata[129] e si deforma di più nel lavaggio. Il modal, prodotto con un processo viscosa modificato, deve rispettare valori minimi di forza di rottura e di modulo a umido[87] e mantiene meglio la forma nel lavaggio. Negli asciugamani viscosa e modal compaiono soprattutto in mischia con il cotone nel pelo, dove aggiungono lucentezza e una mano liscia e fresca. La viscosa da polpa di bambù è la stessa fibra ottenuta da un’altra materia prima (vedi cellulosa rigenerata da bambù).
Fibra di cellulosa rigenerata filata da una soluzione di polpa in un solvente organico, l’N-metilmorfolina N-ossido (NMMO), senza formare un derivato chimico della cellulosa.
La polpa si scioglie direttamente nell’NMMO acquoso. La soluzione viene estrusa attraverso un tratto in aria in un bagno d’acqua, dove la cellulosa precipita come fibra altamente orientata; il solvente viene eliminato per lavaggio e recuperato, per oltre il 99% secondo le rassegne pubblicate[129]. La definizione UE della fibra si basa su questo processo[87].
L’elevato orientamento conferisce al lyocell una resistenza a secco e a umido e un modulo a umido superiori a quelli della viscosa, per cui mantiene meglio la forma nel lavaggio[129]. Rende però la fibra soggetta a fibrillazione: per abrasione a umido sottili fibrille si staccano dalla superficie e conferiscono alle tinte scure un aspetto brinato o peloso, a meno che il fenomeno non venga controllato in finissaggio, per esempio con enzimi o con agenti reticolanti[129]. Negli asciugamani il lyocell si usa soprattutto in mischia con il cotone, spesso nel pelo. Tencel è un marchio di Lenzing, non il nome generico di una fibra; le etichette UE devono dichiarare la fibra come lyocell[87].
Detto anche: viscosa di bambù, rayon di bambù, fibra di bambùInglese: Bamboo-derived regenerated cellulose
Fibra di cellulosa rigenerata, di solito viscosa e talvolta lyocell, ottenuta da polpa estratta dal bambù. Le sue proprietà sono quelle della fibra rigenerata, non della pianta di bambù.
Le canne di bambù vengono ridotte in polpa e la cellulosa viene sciolta e filata come avviene per la polpa di legno. La fibra rigenerata non conserva nulla della struttura della pianta, per cui assorbenza, resistenza a umido, lucentezza e comportamento tintoriale sono quelli della viscosa o del lyocell. La Federal Trade Commission statunitense osserva che nel rayon ottenuto dal bambù non resta alcuna traccia della pianta originaria e richiede prove a sostegno delle affermazioni secondo cui tale fibra conserverebbe le proprietà antimicrobiche della pianta[88].
Nell’UE si possono usare soltanto le denominazioni di fibra elencate nel regolamento tessile, per cui la fibra da polpa di bambù si dichiara come viscosa o lyocell[87]. Negli Stati Uniti un tessile può essere chiamato bambù solo se è fatto di vera fibra di bambù; la fibra rigenerata deve riportare il suo nome generico, per esempio rayon da bambù[88]. Esiste anche una fibra liberiana di bambù lavorata meccanicamente, ma è rara negli asciugamani. Una specifica dovrebbe indicare la fibra generica e la sua percentuale, con la fonte vegetale come informazione aggiuntiva.
Detto anche: fibra di lino, flaxInglese: Linen (flax)
Fibra liberiana ricavata dallo stelo della pianta del lino, Linum usitatissimum. È resistente, rigida e poco allungabile, con mano fresca e asciutta e lucentezza naturale.
Le fibre di lino vengono liberate dallo stelo mediante macerazione e stigliatura, poi pettinate (pettinatura del lino) in fibra lunga (tiglio) e in stoppa più corta. Come il cotone sono cellulosa, ma più cristallina e orientata: il lino è quindi più resistente, meno estensibile, si sgualcisce più facilmente e al tatto è più fresco e asciutto. Le etichette UE denominano la fibra lino, con una maggiorazione convenzionale del 12% contro l’8,5% del cotone[87]. Negli asciugamani il lino compare soprattutto negli strofinacci da cucina a tessitura piatta, nei panni per bicchieri e nei peshtemal, da solo o in mischia con il cotone; i filati di tiglio rilasciano pochi pelucchi, motivo per cui il lino si usa tradizionalmente per asciugare la cristalleria. Si usa raramente come pelo di spugna, perché rigidità e basso allungamento si prestano poco alla formazione degli anelli.
Filato o tessuto che contiene più di un tipo di fibra, mescolate prima della filatura (mischia intima) oppure combinate come filati o strati distinti all’interno di una stessa costruzione.
Una mischia intima mescola le fibre in apritura o in stiratura, per cui ogni filato le contiene entrambe; il filato poliestere-cotone è l’esempio più noto. Un tessuto misto combina invece filati diversi, per esempio un pelo in cotone su un ordito di fondo in filato poliestere-cotone, che alcuni tessitori di spugna usano per la resistenza del fondo[132]. Una costruzione a due facce dispone fibre diverse su ciascuna faccia, per esempio una faccia di stampa in poliestere su un retro in cotone. Le tre soluzioni si tingono, si stampano e si usurano in modo diverso.
Un prodotto in poliestere-cotone richiede due classi di coloranti, i dispersi per il poliestere e i reattivi o un’altra classe per cellulosa per il cotone; una sola classe lascia chiara l’altra fibra, effetto talvolta sfruttato di proposito per ottenere aspetti bicolori. La sublimazione colora solo il poliestere, per cui le fibre di cotone in una mischia restano in gran parte non colorate e la stampa perde intensità man mano che diminuisce la quota di poliestere. La composizione si dichiara in peso[87], e un asciugamano con pelo in cotone e fondo contenente poliestere non è un asciugamano 100% cotone, anche se ogni anello visibile è di cotone; le regole sono illustrate alla voce etichettatura della composizione fibrosa.
Le fibre idrofile attirano e assorbono l’acqua perché le loro molecole portano gruppi polari; le fibre idrofobe hanno pochi gruppi di questo tipo e assorbono poca acqua all’interno della fibra stessa.
Le fibre cellulosiche come cotone, viscosa, lyocell e lino sono idrofile: i loro gruppi ossidrilici legano l’acqua, le fibre si rigonfiano e l’acqua si distribuisce rapidamente su una superficie pulita. Poliestere e polipropilene sono idrofobi e assorbono pochissimo all’interno della fibra; la poliammide si colloca in una posizione intermedia. La differenza si vede nella ripresa di umidità e nelle classi di coloranti che ciascuna fibra accetta.
Comportamento superficiale e comportamento della massa vanno tenuti distinti. Il cotone greggio si bagna lentamente finché la purga non elimina le sue cere naturali, e gli ammorbidenti possono rendere di nuovo lenta ad assorbire una superficie di cotone[133]. Un tessuto di poliestere idrofobo può comunque trasportare rapidamente il liquido attraverso i capillari tra i filamenti fini, e sul poliestere si applicano finissaggi idrofili per migliorarne la bagnabilità.
Detto anche: ripresa, tasso di ripresa, contenuto di umidità, umidità commerciale, maggiorazione convenzionaleInglese: Moisture regain
La massa d’acqua trattenuta da un tessile, espressa come percentuale della sua massa anidra. Il contenuto di umidità esprime la stessa acqua come percentuale della massa umida totale.
Ripresa R = 100 × (m − d) / d e contenuto di umidità M = 100 × (m − d) / m, dove m è la massa umida e d la massa anidra; una ripresa dell’8% equivale a un contenuto di umidità di circa il 7,4%. La ripresa misurata dipende dalla fibra, dall’umidità dell’aria e dalla storia del campione (un campione che si asciuga si stabilizza su una ripresa più alta di uno che assorbe umidità). Commercio e analisi delle fibre usano perciò valori convenzionali fissi: il regolamento tessile UE stabilisce maggiorazioni convenzionali dell’8,5% per il cotone normale, del 13% per viscosa, modal e lyocell, del 12% per il lino e dell’1,5% per il poliestere[87], e la ASTM D1909 riporta in tabella le riprese commerciali per lo stesso scopo[1].
La ripresa descrive il vapore acqueo assorbito dall’aria, non l’acqua liquida che un asciugamano assorbe nell’uso e che è trattenuta soprattutto tra fibre e anelli; una fibra ad alta ripresa non dà automaticamente un asciugamano più assorbente. Ha importanza commerciale perché il cotone guadagna o perde diversi punti percentuali di peso al variare dell’umidità; i pesi di filato, tessuto e asciugamano vanno quindi confrontati su campioni condizionati in atmosfera normalizzata (vedi condizionamento in laboratorio) oppure sulla massa anidra più la maggiorazione convenzionale.
Come la fibra diventa filato e come il filato viene preparato per il telaio: sistemi di titolazione, filatura, torsione, qualità del filato, filati a filamento continuo e fantasia, tintura, orditura e imbozzimatura. Pelo, fondo e trama richiedono filati diversi, e queste scelte determinano buona parte dell’assorbenza, della morbidezza e della durata di un asciugamano.
Detto anche: titolo, numero del filato, titolazione, densità lineare, countInglese: Yarn count
Misura della finezza di un filato espressa come densità lineare: massa per unità di lunghezza (sistemi diretti come tex e denaro) oppure lunghezza per unità di massa (sistemi indiretti come Ne e Nm).
Le due famiglie di sistemi di titolazione procedono in direzioni opposte. I sistemi diretti (tex, decitex, denaro) indicano la massa di una lunghezza fissa, per cui un numero più alto significa un filato più grosso. I sistemi indiretti indicano la lunghezza contenuta in una massa fissa, per cui un numero più alto significa un filato più fine: il titolo inglese per cotone (Ne) conta le matasse da 840 yard per libbra, il titolo metrico (Nm) i chilometri per chilogrammo. Il tex è il sistema normalizzato a livello internazionale[2], ma le tessiture di asciugamani, i commercianti di filati e la maggior parte delle specifiche per spugna lavorano ancora in Ne.
La conversione è aritmetica: tex = 590,5 ÷ Ne, Nm = 1.000 ÷ tex (circa 1,69 × Ne) e denaro = 9 × tex[134]. Un Ne 20 corrisponde quindi a circa 29,5 tex e un Ne 16 a circa 36,9 tex. Il numero non dice nient’altro sul filato: due filati Ne 20 possono differire molto per fibra, torsione, sistema di filatura e regolarità.
Nella spugna ogni sistema di fili ha il proprio titolo. Un distretto della spugna documentato usa filati di pelo singoli pettinati Ne 16 o 20, filati di fondo ritorti a due capi cardati Ne 20/2 o 24/2 e filati di trama singoli cardati Ne 16 o 20[132]. Un filato di pelo più grosso mette più massa e più volume in ogni anello; uno più fine dà un anello più morbido e meglio definito e, secondo le ricerche esaminate, un assorbimento d’acqua più rapido[133]. Il titolo incide anche su peso e costo: a parità di densità del pelo e di lunghezza dell’anello, passare da un pelo Ne 20 a un pelo Ne 16 aggiunge un quarto di massa di pelo in più.
Il titolo si determina avvolgendo dalla rocca matassine di lunghezza nota e pesandole, il metodo della matassina della ISO 2060, le cui procedure facoltative di condizionamento e di preparazione possono dare risultati diversi e vanno concordate tra le parti[3]. Le filature riportano il titolo medio e la sua variazione tra matassine (CV% del titolo), un valore diverso dall’irregolarità a breve termine descritta alla voce regolarità del filato. Una specifica dovrebbe indicare sistema, numero di capi e preparazione, per esempio Ne 20/2 cardato, oppure usare la designazione in tex della ISO 1139[4], oltre a un’eventuale tolleranza di titolo concordata, che è una condizione commerciale e non è fissata dal metodo di prova.
Detto anche: titolo inglese, numero inglese, titolo cotone, NeInglese: Cotton count
Il titolo inglese per cotone, Ne: il numero di matasse da 840 yard di filato che pesano una libbra. È un sistema indiretto, per cui un Ne 30 è più fine di un Ne 16.
Una libbra di filato Ne 1 è lunga 840 yard, una libbra di Ne 20 16.800 yard. La matassa da 840 yard vale solo per i filati del sistema cotoniero. I titoli del pettinato e del cardato laniero e del lino usano altre lunghezze di matassa, per cui lo stesso numero in un altro sistema descrive un filato diverso e il sistema va sempre indicato.
I filati ritorti si scrivono con il titolo del singolo e il numero dei capi: Ne 16/2 indica due singoli Ne 16 ritorti insieme, con un titolo risultante vicino a Ne 8 (in pratica leggermente più grosso, perché la torsione di ritorcitura contrae il filato). L’ordine non è universale. I filatori di cotone scrivono di solito prima il titolo e poi i capi (16/2), il settore laniero pettinato e alcuni mercati prima i capi (2/16), e alcuni fornitori indicano il titolo risultante. Una specifica che riporta soltanto 2/20 o 20/2 va verificata con la filatura prima di acquistare il filato.
Unità dirette di densità lineare: il tex è la massa in grammi di 1.000 metri di filato o di fibra, il decitex (dtex) la massa di 10.000 metri e il denaro la massa di 9.000 metri. Valori più alti indicano filati più grossi.
La ISO 1144 stabilisce il tex come sistema universale, un’unica scala per fibre, nastri, stoppini e filati[2]. Nel commercio quotidiano dtex e denaro dominano per le fibre chimiche e i filati a filamento continuo, mentre il tex è diffuso nelle specifiche tecniche e nei filati cucirini. Poiché 1 tex equivale a 10 dtex e a 9 denari, 150 denari corrispondono a circa 167 dtex, cioè 16,7 tex.
I filati a filamento continuo si indicano con titolo e numero di filamenti, per esempio 150D/48F o dtex 167 f48: circa 167 dtex in 48 filamenti di circa 3,5 dtex ciascuno (3,1 denari per filamento, dpf). La finezza dei filamenti determina morbidezza, copertura e trasporto capillare, e i filamenti molto fini si vendono come microfibra. Poiché il titolo da solo non la rivela, entrambi i numeri devono comparire nella specifica di una faccia di stampa in poliestere o di un asciugamano in microfibra.
Detto anche: apritura e cardatura, carda, filato cardatoInglese: Carding
La fase di preparazione alla filatura che separa il cotone in fibre singole tra superfici guarnite di punte metalliche, elimina le impurità residue, i neps e parte delle fibre corte e condensa il velo in un nastro.
Le balle vengono prima aperte, miscelate e pulite nel reparto apritura (battitoio), dove i battitori sciolgono i fiocchi e le impurità pesanti cadono. La carda lavora i fiocchi tra il suo grande cilindro (tamburo) e i cappelli (o i segmenti cardanti fissi), separando le fibre, raddrizzandole in parte ed eliminando impurità fini, frammenti di tegumento e neps. Il velo viene raccolto in un nastro di carda senza torsione che, dopo la stiratura, alimenta direttamente una filatrice a rotore oppure, per la filatura ad anello, passa allo stoppino.
Il filato cardato è un filato di cotone prodotto senza la fase supplementare di pettinatura. È più economico, più peloso e meno regolare di un filato pettinato dello stesso titolo e contiene più fibre corte, ma è del tutto adeguato per l’ordito di fondo e la trama della maggior parte degli asciugamani in spugna e per molti filati di pelo di titolo medio. Regolazioni della carda e stato delle guarniture restano comunque importanti: i neps che superano la cardatura possono comparire come puntini bianchi dopo la tintura (vedi maturità della fibra).
Detto anche: cotone pettinato, filato pettinato, pettinacciaInglese: Combing
Fase di preparazione supplementare dopo la cardatura, in cui dei pettini eliminano fibre corte, neps e impurità residue da falde di fibre parallele, lasciando un nastro più pulito e parallelizzato per filati lisci e fini.
I nastri di carda vengono prima riuniti in falde strette. A ogni ciclo della pettinatrice una pinza trattiene una frangia di fibre mentre un pettine circolare ne pulisce l’estremità sporgente; la frangia viene poi saldata al velo in uscita e tirata attraverso un pettine fisso che ne pulisce l’estremità posteriore. Le fibre troppo corte per essere trattenute escono come pettinaccia, in una percentuale che si regola sulla pettinatrice in funzione del cotone e del filato da ottenere. La pettinaccia è un sottoprodotto vendibile, riutilizzato per esempio nei filati a rotore e fiammati[135].
Il filato pettinato è più regolare, più resistente, meno peloso e più lucente del filato cardato ottenuto dallo stesso cotone, e si fila a titoli più fini. Nella spugna si usa soprattutto per i filati di pelo, dove le ricerche esaminate associano un pelo pettinato e a fibra più lunga a un assorbimento d’acqua più rapido[133], e per gli asciugamani fini a tessitura piatta. Il costo è dato dalla fibra persa come pettinaccia più un processo in più.
Cotone pettinato sull’etichetta di un asciugamano descrive la preparazione del filato, non un tipo di fibra né un’origine, e di norma si riferisce al pelo; fondo e trama sono spesso cardati, per cui un buyer che ha bisogno di questa dichiarazione dovrebbe indicarla per ciascun sistema di fili e verificarla sui documenti del fornitore di filato.
Detto anche: stiratoio, nastro, banco a fusi, filatoio in grosso, stoppinoInglese: Drawing and roving
La stiratura riunisce più nastri e li stira fino a riportarli a uno, migliorando regolarità e parallelismo delle fibre; il banco a fusi assottiglia poi ulteriormente il nastro e gli conferisce una leggera torsione, ottenendo lo stoppino che alimenta il filatoio ad anello.
Sullo stiratoio più nastri, di solito da sei a otto, vengono alimentati insieme e stirati tra coppie di cilindri che girano a velocità periferica crescente. L’accoppiamento compensa le variazioni di peso dei singoli nastri, e lo stiro raddrizza e parallelizza le fibre. Il materiale cardato passa di solito per due passaggi di stiratura (primo e secondo passaggio), il nastro pettinato per uno. Gli autoregolatori misurano il nastro e adattano lo stiro in continuo per correggere gli scostamenti di spessore.
Il banco a fusi (filatoio in grosso) stira il nastro dell’ultimo passaggio in un elemento molto più sottile e inserisce la torsione appena sufficiente a tenerlo sulla spola. I filatoi ad anello hanno bisogno di questo passaggio intermedio perché gli stiri normali del filatoio arrivano solo fino a circa 30[134]. La filatura a rotore lavora direttamente il nastro di stiratoio e non richiede stoppino, il che contribuisce al suo vantaggio di costo. Le onde di stiro o i nastri mal miscelati che si creano in questa fase si trasmettono al filato e possono comparire come striature in un asciugamano.
Detto anche: filato ad anello, filato ring, ring-spun, cotone ring-spunInglese: Ring spinning
Sistema di filatura in cui un gruppo di stiro a cilindri assottiglia lo stoppino fino al titolo finale e un fuso rotante, con un cursore che scorre su un anello, inserisce una torsione reale e avvolge il filato su una spola.
Un filatoio ad anello svolge quattro compiti: alimentazione della fibra, stiro, torsione e avvolgimento della spola[134]. Lo stoppino attraversa un sistema di stiro, di solito tre coppie di cilindri con manicotti, che lo riduce al titolo del filato. Quando il nastro di fibre esce dai cilindri anteriori, il fuso fa girare la spola e il filato trascina un piccolo cursore attorno all’anello; ogni giro del cursore inserisce un giro di torsione, che risale fino al punto di presa dei cilindri anteriori, e il ritardo del cursore rispetto al fuso avvolge il filato. Subito sotto il punto di presa le fibre formano un breve triangolo di filatura prima di essere ritorte, e le fibre ai suoi margini vengono legate in modo meno sicuro: è la principale origine della pelosità del filato ad anello.
Il filato ad anello si forma dall’esterno verso l’interno: un nastro stirato continuo viene ritorto nel suo insieme[134]. Le fibre seguono percorsi elicoidali e migrano tra anima e superficie, per cui la maggior parte di esse è trattenuta per buona parte della lunghezza: ne derivano alta resistenza, una superficie liscia ma pelosa e una mano morbida. La filatura ad anello richiede inoltre meno fibre nella sezione, un minimo di circa 60–80, mentre per il filato a rotore il minimo accettato è stato a lungo di circa 100[134]; dallo stesso cotone raggiunge quindi titoli più fini.
Il limite è la produttività: le velocità di fuso e cursore limitano la produzione, e le spole sono piccole, per cui molte devono essere avvolte su una sola rocca e unite con giunzioni o nodi[134]. Il filato ad anello costa quindi di più al chilogrammo del filato a rotore, e la filatura a rotore è più competitiva proprio nei titoli grossi usati per gli asciugamani.
Il filato ad anello è la scelta di riferimento per il pelo della spugna. Nelle ricerche esaminate il pelo filato ad anello formava anelli più diritti e meglio orientati, con capillari meno tortuosi: il filato ad anello singolo assorbiva più rapidamente, seguito dal ritorto ad anello a due capi, mentre i filati a rotore erano i più lenti[133]. Cotone ring-spun in etichetta indica soltanto il sistema di filatura; non dice nulla su lunghezza della fibra, pettinatura o torsione, che incidono sull’asciugamano almeno altrettanto.
Detto anche: filatura a rotore, filato open-end, filato OE, filato a rotoreInglese: Open-end (rotor) spinning
Sistema di filatura che apre il nastro in fibre singole, le raccoglie nella gola di un rotore ad alta velocità e le ritorce in filato man mano che questo viene estratto, senza stiro a cilindri né rotazione della rocca.
Un cilindro disgregatore, guarnito con punte metalliche come il cilindro introduttore di una carda, apre il nastro in fibre singole che l’aria trasporta nel rotore. Le fibre si depositano nella gola del rotore nel corso di molti giri e vengono raccolte dalla coda rotante del filato; ogni giro del rotore inserisce un giro di torsione, per cui la produzione cresce in proporzione diretta con la velocità del rotore[134]. Poiché le fibre si accumulano in strati sottili su molti giri, le onde di stiro vengono soppresse e il filato a rotore è più regolare del filato ad anello.
Un’anima molto ritorta è avvolta da fibre di fasciatura con torsione molto minore, e le fibre sono meno parallele che nel filato ad anello. A parità di cotone il filato a rotore è dal 10 al 30% meno resistente, con allungamento maggiore, migliore resistenza all’abrasione, minore pelosità e minore rilascio di fibre e più volume[134]. Di solito si fila con più torsione e ha una mano più ruvida. La filatura a rotore lavora bene la fibra corta, il che ne fa la via abituale per la pettinaccia e per le mischie con cotone riciclato meccanicamente.
Negli asciugamani il filato a rotore è molto usato per la trama e l’ordito di fondo, dove regolarità, resistenza all’abrasione e costo contano più della morbidezza[132]. Come filato di pelo dà un anello più sodo e più lento ad assorbire rispetto al filato ad anello[133] e si trova soprattutto nelle qualità economiche.
Detto anche: filato compatto, filatura ad anello compatta, compactInglese: Compact spinning
Processo di filatura ad anello modificato in cui il nastro di fibre stirato viene condensato, di solito per aspirazione, prima di inserire la torsione: il triangolo di filatura quasi scompare e il filato risulta più resistente e meno peloso.
Su un filatoio ad anello convenzionale il nastro stirato è più largo del filato che ne risulterà, per cui le fibre ai margini del triangolo di filatura vengono legate male. I sistemi compatti aggiungono una zona di condensazione, tipicamente un tamburo o un manicotto forato in aspirazione, che raccoglie le fibre in un nastro stretto prima della torsione[136]. Il prodotto resta un filato ad anello per struttura e per forma della rocca.
In uno studio su cotoni a fibra corta e media, il filato compatto mostrava tenacità e allungamento superiori al filato ad anello convenzionale ottenuto dalla stessa fibra, senza differenze significative di irregolarità di massa; i peli più lunghi di 3 mm diminuivano in media di circa il 65%, quelli più corti solo di circa il 16%, e il vantaggio sulla pelosità era massimo per i cotoni più corti e meno uniformi[136]. Per il filato di pelo ciò lascia prevedere anelli più lisci e meno estremità lunghe libere di staccarsi, ma il filato compatto costa di più e il suo effetto sui pelucchi dell’asciugamano finito dipende da costruzione e finissaggio, per cui va verificato sui campioni.
Detto anche: giri per pollice, giri al metro, coefficiente di torsione, alfa di torsioneInglese: Twist
Il numero di giri inseriti in un filato per unità di lunghezza, espresso in giri per pollice (TPI) o giri al metro (TPM); lega le fibre discontinue in un filato coeso e determina in larga misura resistenza, volume e mano del filato.
La torsione costringe le fibre a seguire eliche che si stringono sotto carico, per cui l’attrito tra le fibre le tiene unite. TPM è pari a TPI × 39,37. I giri per unità di lunghezza non permettono di confrontare filati di titolo diverso, perché a parità di TPM le fibre di un filato grosso sono più inclinate di quelle di un filato fine. I filatori usano quindi un coefficiente di torsione che normalizza rispetto al titolo: αe = TPI ÷ √Ne nel sistema cotoniero e αtex = TPM × √tex nel sistema tex, con αtex ≈ 957 × αe. Filati di titolo diverso con lo stesso coefficiente hanno inclinazione delle fibre e carattere simili.
La resistenza cresce con la torsione fino a un optimum e poi diminuisce, perché le fibre diventano troppo inclinate per portare il carico lungo l’asse del filato. Una torsione maggiore compatta inoltre le fibre, per cui il filato diventa più sottile, più secco al tatto e meno peloso, rilascia meno fibre e trattiene meno acqua tra le sue fibre. I filati d’ordito hanno più torsione dei filati per maglieria, e i filati a rotore si filano in genere con coefficienti più alti dei filati ad anello[134].
Nella spugna ogni sistema di fili riceve la torsione adatta alla sua funzione. L’ordito di fondo ha bisogno di torsione sufficiente, di solito con torsione di ritorcitura, per resistere a tensione e abrasione sul telaio; in un distretto della spugna documentato i singoli di pelo e di trama hanno meno della metà dei giri al metro del filato di fondo ritorto[132]. Una torsione del pelo più bassa dà anelli più voluminosi, più morbidi e più rapidi ad assorbire[133], a prezzo di più pelucchi e di una minore definizione degli anelli dopo lavaggi ripetuti; i filati a bassa torsione e zero-twist spingono questo compromesso ancora più in là.
La torsione accumula anche una coppia torsionale, che fa arricciare i singoli e inclinare gli anelli; una torsione di ritorcitura in senso opposto la bilancia in gran parte (vedi senso di torsione). La torsione si misura detorcendo un provino di lunghezza stabilita sotto tensione definita e contando i giri, il metodo per conteggio diretto della ISO 2061, che copre filati singoli, ritorti e a filamento continuo[5]; i filati singoli in fiocco si possono provare anche con il metodo di detorsione e ritorsione della ISO 17202, che esclude i filati a rotore[6]. Una specifica indica la torsione con senso e unità, per esempio Z 600 TPM, riportando separatamente la torsione del singolo e quella di ritorcitura.
Da Mira Towels: I controlli qualità pubblicati da Mira confrontano assorbenza e mano con i livelli convalidati all’approvazione.
Detto anche: torsione S, torsione ZInglese: Twist direction (S and Z)
Il verso in cui un filato è ritorto, indicato con S o Z a seconda che le sue eliche, con il filato tenuto in verticale, siano inclinate come il tratto centrale della lettera S o della lettera Z.
La ISO 2 definisce la designazione S e Z per nastri, stoppini e filati singoli, ritorti e cablati[7]. Il senso è indipendente dal livello di torsione. I singoli di cotone si filano di solito Z e si ritorcono S, così che la torsione di ritorcitura detorca in parte i singoli e il ritorto risulti bilanciato, con scarsa tendenza ad arricciarsi. I filatoi ad anello possono filare in entrambi i sensi invertendo la rotazione del fuso.
Nella spugna il senso si vede nell’anello. I filati di pelo ritorti formano anelli diritti nella spugna classica, mentre i singoli formano anelli a spirale, un effetto sfruttato in alcune spugne moda[132]. Un filato con titolo e livello di torsione giusti ma senso opposto si comporta diversamente in ritorcitura, in tessitura e negli anelli finiti, per cui il senso di torsione va indicato in ogni specifica di filato.
Detto anche: ritorto, filato ritorto, filato a due capi, accoppiatoInglese: Single and plied yarns
Un filato singolo è un unico elemento continuo uscito dalla filatrice; un filato ritorto si ottiene torcendo insieme due o più singoli, di solito in senso opposto alla loro torsione di filatura.
La ritorcitura compensa i punti sottili e deboli dei singoli, aumenta resistenza e resistenza all’abrasione, dà un filato più rotondo e più liscio e, con sensi di torsione opposti, bilancia la coppia torsionale. Richiede però accoppiatura e ritorcitura, per cui un ritorto costa più di un singolo dello stesso titolo risultante. La terminologia è poco rigorosa: accoppiatura e binatura indicano di solito la ritorcitura, ma alcune filature chiamano accoppiatura l’avvolgimento di due capi insieme senza torsione, per cui il significato va verificato.
La spugna usa filati ritorti dove i carichi sono elevati. I fili dell’ordito di fondo sopportano la tensione più alta in tessitura, motivo per cui sono comuni i filati di fondo a due capi come Ne 20/2 o 24/2; i filati di pelo ritorti si usano quando i requisiti di qualità sono più elevati[132]. Negli studi esaminati il pelo a due capi tratteneva più acqua del pelo singolo, essendo più voluminoso e formando anelli di forma migliore, anche se il filato ad anello singolo assorbiva più rapidamente[133].
Detto anche: irregolarità del filato, irregolarità Uster, imperfezioni, punti sottili e grossi, neps per kmInglese: Yarn evenness
L’uniformità della massa per unità di lunghezza di un filato lungo la sua lunghezza, espressa come coefficiente di variazione (CV%) o scarto medio (U%) della massa, insieme al conteggio di punti sottili, punti grossi e neps per chilometro.
I regolarimetri fanno passare il filato attraverso un sensore capacitivo il cui segnale segue la massa di fibra presente nel campo di misura; la ISO 16549 normalizza il metodo, compreso il conteggio di punti sottili, punti grossi e neps[8]. I risultati si esprimono come CV% o U% (per un segnale a distribuzione normale U% vale circa 0,8 × CV%) e come imperfezioni per chilometro a livelli di sensibilità dichiarati, comunemente −50% per i punti sottili, +50% per i punti grossi e +200% per i neps; i conteggi sono confrontabili solo a parità di regolazioni. Lo spettrogramma del segnale rivela i difetti periodici dovuti a cilindri o manicotti di stiro.
Negli asciugamani i punti sottili sono punti deboli che si rompono nell’ordito di fondo ad alta tensione, e un filato di pelo irregolare dà anelli di volume variabile, visibili come pelo nuvoloso o striato e, nelle zone tinte o stampate, come righe o bande. Le differenze di titolo tra partite di filato o tra spole fanno più danni dell’irregolarità a breve termine, perché interessano intere sezioni di ordito o di trama. Il filato a rotore è in genere più regolare del filato ad anello dello stesso titolo[134], e il pettinato più regolare del cardato.
Detto anche: indice di pelosità, pelosità UsterInglese: Yarn hairiness
La misura in cui estremità e anse di fibra sporgono dal corpo di un filato in fiocco, espressa come indice di pelosità o come numero di peli sporgenti per classi di lunghezza.
Il valore più riportato, l’indice H dei sensori ottici montati sui regolarimetri, è la lunghezza totale di fibra sporgente per centimetro di filato ed è quindi adimensionale. Altri strumenti contano i peli che superano lunghezze stabilite, per esempio i peli di 3 mm o più per 100 metri[136]. I peli corti costituiscono la maggior parte di H, mentre i peli lunghi, meno numerosi, contano di più per volatile, pilling e aspetto.
Il livello dipende in larga parte dal sistema di filatura. Nei filati ad anello può sporgere fino al 90% delle estremità di fibra, nei filati a rotore in genere il 25% o meno[134], e la filatura compatta elimina soprattutto i peli lunghi[136]. Anche una fibra più lunga e uniforme, la pettinatura e una torsione più alta riducono la pelosità.
Negli asciugamani la pelosità ha due facce: le fibre sporgenti danno al pelo il suo tocco morbido, ma le estremità libere sono la prima fonte di pelucchi nell’uso e di volatile in tessitura. La gasatura, che brucia le fibre sporgenti dal filato, si usa per tessuti piatti lisci e per i cucirini e raramente per il filato di pelo, la cui morbidezza dipende proprio da quelle fibre.
Detto anche: forza di rottura, tenacità del filato, allungamento a rottura, carico di rotturaInglese: Yarn strength and elongation
La forza necessaria per rompere un filato e il suo allungamento a rottura, misurati su fili singoli e riportati come forza di rottura (cN), tenacità (cN/tex) e allungamento a rottura (%).
La ISO 2062 specifica la prova di trazione su filo singolo con dinamometri a velocità di allungamento costante (CRE), con procedure per provini da rocche condizionate, da matassine rilassate e per provini a umido[9]. La forza di rottura divisa per la densità lineare dà la tenacità, che rende confrontabili filati di titolo diverso. Molte filature indicano anche l’RKM (dal tedesco Reißkilometer), la lunghezza in chilometri alla quale un filato si spezzerebbe sotto il proprio peso; numericamente equivale alla tenacità in grammi-forza per tex, per cui 1 RKM corrisponde a circa 0,98 cN/tex. In alcuni mercati si usano ancora le prove di resistenza su matassina (lea).
In tessitura contano più i punti più deboli che la media. I fili dell’ordito di fondo vengono tesi e abrasi a ogni passo, per cui punti deboli e basso allungamento causano rotture d’ordito, fermate del telaio e difetti rammendati; le tessiture controllano quindi la variazione e i valori minimi oltre alla media, e l’allungamento dà all’ordito tolleranza verso i picchi di tensione. I filati di pelo lavorano a bassa tensione e possono essere meno resistenti, ed è questo a rendere praticabile un pelo a bassa torsione. La resistenza a umido dipende dalla fibra (vedi resistenza della fibra).
Filato fantasia con tratti volutamente grossi e poco ritorti (fiamme) a intervalli regolari o casuali, usato per conferire al tessuto una struttura irregolare dall’aspetto artigianale.
Le fiamme si ottengono di solito sul filatoio ad anello con un dispositivo a controllo elettronico che varia brevemente lo stiro, per cui lunghezza, spessore e distanza delle fiamme si possono programmare. Un’alternativa documentata alimenta nastri di pettinaccia e di cotone corto nell’ultimo passaggio di stiratura per creare fiamme casuali su macchinario convenzionale, per titoli di circa Ne 30/1 e più grossi; lo stesso bollettino osserva che i filati fiammati si lavorano comunemente con il 5–10% di torsione in più[135]. Negli asciugamani i filati fiammati compaiono negli asciugamani a tessitura piatta e nei teli hammam, nelle balze decorative e in alcuni asciugamani da bagno strutturati. In un filato normale la stessa irregolarità sarebbe un difetto, per cui l’effetto fiammato va fissato su un campione approvato.
Detto anche: mélange, melange, filato melangiato, filato screziatoInglese: Mélange yarn
Filato ottenuto da una mischia intima di fibre tinte in colori diversi, oppure di fibre tinte e non tinte, che dà un aspetto screziato in cui i singoli colori restano visibili.
Il colore entra nella fase di fibra: il fiocco o il nastro viene tinto e mischiato in proporzioni fisse con fibra non tinta o tinta diversamente, prima della cardatura o in stiratura. La tonalità del filato dipende quindi dalla precisione della mischia quanto dalla tintura; una piccola variazione nella quota di fibra tinta tra una partita e l’altra si vede come una differenza di tono, per cui all’interno di uno stesso ordine le partite non vanno mescolate. Oltre che in maglieria, compare in alcuni asciugamani, accappatoi e tessuti a tessitura piatta.
Detto anche: core-spun, filato ad anima, filato rivestitoInglese: Core-spun yarn
Filato composito con un’anima a filamento continuo, spesso di poliestere o elastan, rivestita da una guaina di fibre in fiocco come il cotone, che unisce la resistenza o l’elasticità dell’anima alla superficie della guaina.
I filati con anima si producono su filatoi ad anello, ad aria (air-jet) o a rotore adattati, che inseriscono il filamento nel nastro di fibre stirato in modo che le fibre lo avvolgano. Un’anima in poliestere rivestita di cotone è una costruzione standard per i filati cucirini: l’anima porta il carico e resiste all’abrasione, mentre il cotone dà una superficie opaca e protegge l’anima dal calore dell’ago nella cucitura veloce. Le anime in elastan danno elasticità ai tessuti per abbigliamento e raramente interessano gli asciugamani, dove i filati con anima compaiono soprattutto come cucirini per orli e bordi. Anima e rivestimento sono fibre diverse, per cui nelle dichiarazioni di composizione il filato conta come mischia.
Detto anche: filo continuo, multifilamento, monofilamento, filato completamente stiratoInglese: Filament yarn
Filato composto da filamenti continui anziché da fibre in fiocco: un solo filamento (monofilamento) o un fascio di molti filamenti (multifilamento), di solito di un polimero sintetico come poliestere o poliammide.
I filamenti di poliestere si filano per fusione attraverso filiere e si stirano per orientare le catene polimeriche. Quando lo stiro si completa in un unico processo integrato il prodotto è un filato completamente stirato (FDY); i filamenti stirati solo in parte durante la filatura formano un filato parzialmente orientato (POY), la materia prima per la testurizzazione. L’FDY liscio (piatto) è lucente e resistente, senza estremità di fibra sporgenti, per cui rilascia pochissimi pelucchi e forma molto meno pilling di un filato in fiocco; al tatto è però scivoloso e freddo.
I monofilamenti servono soprattutto per usi tecnici e come filo trasparente. Nei prodotti per asciugamani i filati multifilamento di poliestere si trovano nelle facce di stampa per sublimazione a maglia e tessute e negli asciugamani in microfibra, di solito testurizzati per dare volume e morbidezza (vedi filato testurizzato). Il poliestere filato in fiocco, ottenuto da fibra tagliata, si comporta più come un filato di cotone.
Detto anche: filato testurizzato a falsa torsione, POY, filato testurizzato ad aria, air-jetInglese: Textured yarn
Filato a filamento continuo a cui calore e trattamento meccanico conferiscono arricciatura, anse o volume, così che acquisti volume, copertura, morbidezza e, in alcuni tipi, elasticità.
Per il poliestere domina la stiro-testurizzazione. Il POY viene stirato e sottoposto a falsa torsione in un’unica operazione: la torsione viene termofissata su un riscaldatore e poi eliminata, lasciando ogni filamento permanentemente arricciato. Il filato stiro-testurizzato (DTY) si fornisce come filato elastico oppure, dopo un secondo riscaldatore, come filato fissato con minore elasticità. La testurizzazione ad aria (air-jet) soffia invece i filamenti in piccole anse e intrecci, ottenendo un filato dall’aspetto più vicino a un filato in fiocco e con poca elasticità. La testurizzazione a caldo funziona solo su filamenti termoplastici, perché è il calore a fissare l’arricciatura.
La testurizzazione trasforma un fascio di filamenti compatto in uno voluminoso, migliorando copertura e morbidezza e aprendo canali capillari che fanno scorrere il liquido lungo il filato. I filati testurizzati di poliestere e di poliestere/poliammide sono molto usati negli asciugamani in microfibra e sportivi a maglia e in molte facce di stampa a maglia, dove il volume dà una superficie più morbida e una buona copertura sotto la stampa. L’arricciatura è una struttura termofissata e può ridursi con una successiva esposizione a temperature vicine o superiori alla sua temperatura di fissaggio, il che ha importanza nella stampa a trasferimento termico.
Detto anche: tinto in filo, tintura in rocca, tintura in matassa, tintura su subbioInglese: Yarn dyeing
La tintura del filato prima della tessitura, di solito in rocche incrociate, su subbi o in matasse, per poter tessere filati colorati in righe, quadri, balze colorate e disegni jacquard multicolori.
Nella tintura in rocca il filato viene avvolto morbido, con densità controllata, su tubetti forati o molle e caricato su portamateriale, e il bagno di tintura viene pompato attraverso le rocche, di solito con flusso alternato, in una macchina chiusa. La tintura su subbio funziona allo stesso modo su un subbio d’ordito; la tintura in matassa si adatta a filati voluminosi o a bassa torsione che non devono essere compressi. Una densità di avvolgimento irregolare dà strati chiari e scuri all’interno di una rocca.
La tintura in pezza, del tessuto o degli asciugamani confezionati, permette di decidere il colore più tardi e con minimi bassi. La tintura in filato serve quando i colori si affiancano nell’intreccio: peshtemal a righe e a quadri, balze a contrasto, spugna jacquard bicolore. Il colore viene allora fissato presto, partite di tintura e quantità minime si pianificano per colore, e i filati tinti devono resistere a un’eventuale purga o a un candeggio successivi del tessuto. I colori poco fissati scaricano sul fondo o sul pelo bianco nei trattamenti a umido o nel lavaggio, per cui la solidità va provata sul filato tinto prima della tessitura in produzione.
Detto anche: subbio d’ordito, orditura diretta, orditura a sezioni, orditura a fasceInglese: Warping
L’avvolgimento affiancato su un subbio dei fili d’ordito provenienti da una cantra di rocche, a tensione uniforme e nel numero e nell’ordine richiesti, per preparare l’ordito all’imbozzimatura e alla tessitura.
L’orditura diretta (a subbi) avvolge diverse centinaia di fili alla volta su subbi d’orditoio, che all’imbozzimatrice vengono riuniti fino al numero totale di fili sul subbio di tessitura; è adatta a lunghe produzioni di ordito monocolore. L’orditura a sezioni costruisce l’ordito in sezioni strette affiancate su un tamburo e poi trasferisce l’intera falda sul subbio; si usa per orditi fantasia e produzioni più brevi ed è il metodo documentato in un distretto della spugna[132]. Tensione uniforme, rilevamento dei fili rotti e lunghezze uguali su tutta la falda sono i principali fattori di qualità.
La spugna richiede almeno due orditi. I fili di fondo e di pelo si preparano su subbi separati, perché l’ordito di pelo si consuma alcune volte più velocemente e viene svolto a una tensione molto più bassa. Le differenze di tensione tra i fili in orditura diventano differenze di tensione in tessitura, che si vedono più avanti come striature, fili tesi o altezza irregolare degli anelli.
Detto anche: imbozzimatura, bozzima, slashingInglese: Warp sizing
Il rivestimento dei fili d’ordito con una bozzima filmogena, come amido, alcol polivinilico (PVA) o polimeri acrilici, per legare le fibre sporgenti e proteggere il filato da abrasione e rotture durante la tessitura. La bozzima viene poi eliminata.
Sull’imbozzimatrice la falda d’ordito passa attraverso una vasca della bozzima, viene spremuta fino a un assorbimento controllato, asciugata su cilindri riscaldati e avvolta sul subbio di tessitura. Il film appiattisce i peli superficiali e aumenta la resistenza all’abrasione, così che i fili sopportino il contatto ripetuto con lamelle guardiaordito, licci e pettine. Le ricette si adattano a fibra, titolo e velocità del telaio; sul cotone sono molto diffuse le bozzime a base di amido, spesso combinate con componenti sintetici e lubrificanti.
Nella spugna l’ordito di fondo viene imbozzimato perché porta il carico; se e quanto si imbozzima l’ordito di pelo varia da una tessitura all’altra. Qualunque bozzima venga applicata deve essere eliminata completamente nella sbozzima: l’amido richiede una degradazione enzimatica o ossidativa, mentre le bozzime di PVA e acriliche sono idrosolubili e si eliminano con il lavaggio. La bozzima residua sigilla la superficie della fibra e provoca un’assorbenza scarsa o a chiazze e una tintura irregolare, per cui la tintoria deve sapere quale bozzima è stata usata.
Come si costruisce sul telaio il tessuto per asciugamani: i due orditi e la trama della spugna, la formazione degli anelli, la geometria del pelo, le costruzioni a più colpi, i disegni a ratiera e jacquard, balze e bordi, e le costruzioni piatte senza pelo. Queste scelte fissano assorbenza, mano e durata prima di qualsiasi finissaggio.
Detto anche: spugna, spugna ad anelli, tessuto a riccio, terryInglese: Terry fabric
Tessuto a pelo ottenuto in tessitura, la cui superficie porta anelli di filato non tagliati su una o su entrambe le facce, formati da un ordito di pelo separato e poco teso e trattenuti in un fondo saldamente tessuto di ordito di fondo e trama.
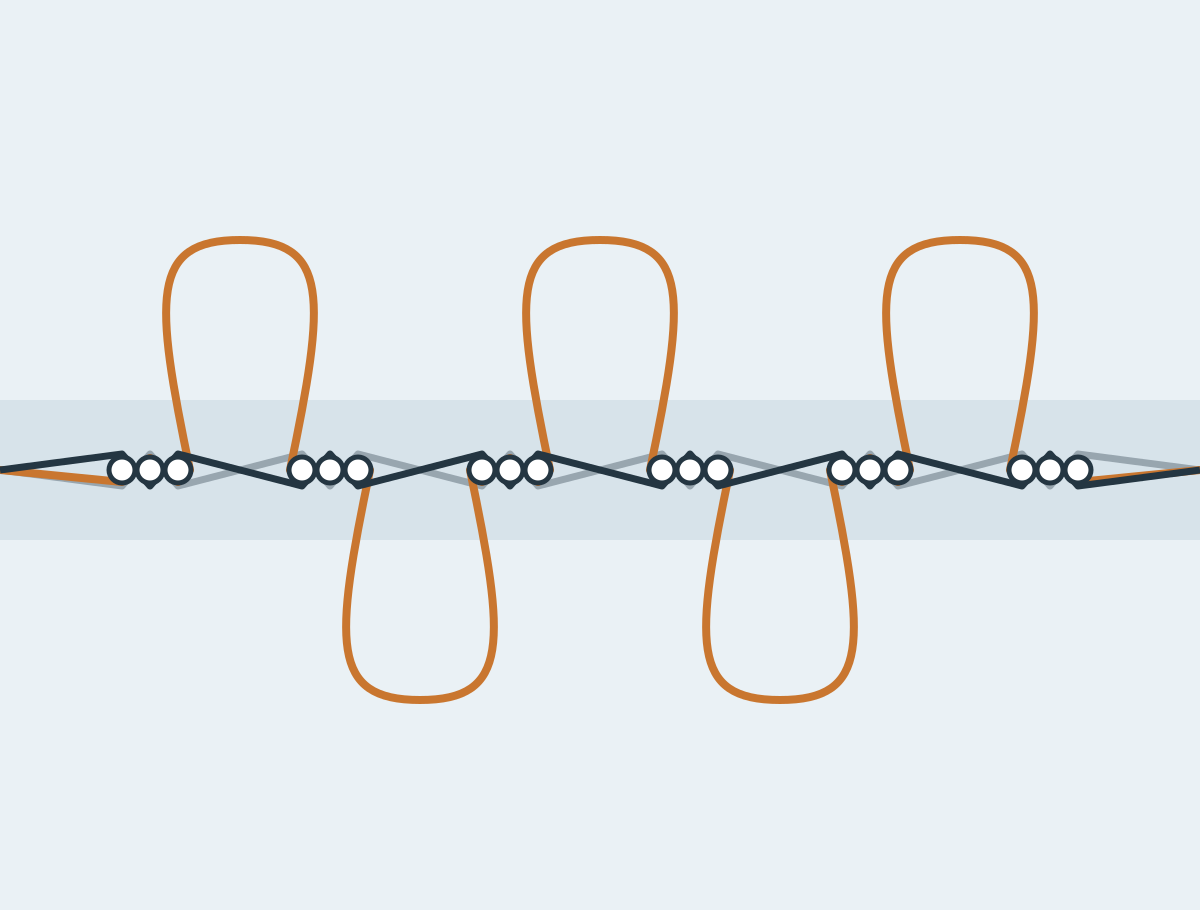
La spugna è costruita con tre sistemi di fili. Un ordito di fondo e una trama si intrecciano in un tessuto di base, mentre un secondo ordito, l’ordito di pelo, viene alimentato abbastanza lento da poter essere spinto fuori da quel tessuto sotto forma di anelli. Poiché gli anelli sono fatti di filato d’ordito, si allineano nel senso della lunghezza dell’asciugamano, ciascuno ancorato su entrambe le gambe dai colpi di trama. Per tesserla occorre un telaio con un particolare movimento di battuta, descritto alla voce tessitura della spugna.
Sono gli anelli a fare della spugna un tessuto da asciugamano. Offrono all’acqua un’ampia superficie di fibra e creano spazi aperti tra i filati e al loro interno, in cui l’acqua viene richiamata e trattenuta dalle forze capillari. Le ricerche collegano un assorbimento più rapido a un numero maggiore di anelli, ad anelli più lunghi e a filati di pelo morbidi, a bassa torsione e filati ad anello[133].
Un asciugamano in spugna finito ha un corpo ad anelli, una fascia piatta tessuta a ciascuna estremità, dove viene tagliato e orlato, spesso una balza decorativa, e bordi laterali che sono cimose tessute oppure bordi tagliati e rifiniti a overlock. I sistemi di fili non devono necessariamente avere la stessa fibra: il pelo è di norma in cotone, mentre fondo e trama possono essere in cotone o in un filato cotone-poliestere scelto per la resistenza.
Diverse costruzioni affini vengono spesso confuse con la spugna. Il velour è una spugna con gli anelli cimati su una faccia. Il velluto e gli altri tessuti a pelo tagliato vengono prodotti in modo diverso, con il pelo tagliato sul telaio da un doppio tessuto faccia a faccia oppure formato sui ferri[137]. La spugna a maglia forma gli anelli lavorando a maglia anziché con un ordito di pelo ed è una costruzione a sé. Gli asciugamani a nido d’ape e i peshtemal a tessitura piatta non hanno pelo e assorbono attraverso il tessuto stesso.
La tessitura del tessuto spugna con due orditi alimentati separatamente, in cui gruppi di colpi di trama vengono prima inseriti a una certa distanza dalla linea di battuta e poi battuti insieme, così che l’ordito di pelo allentato venga spinto fuori in anelli.
Un telaio per spugna tesse un normale tessuto di fondo facendo scorrere accanto a esso un secondo ordito. L’ordito di fondo arriva dal proprio subbio ad alta tensione; l’ordito di pelo arriva da un subbio separato a bassa tensione, di norma con uno svolgimento positivo che fornisce una lunghezza prestabilita per ogni gruppo di colpi. I due non possono condividere un subbio, perché a ogni battuta piena l’ordito di pelo deve fornire una lunghezza supplementare pari all’incirca al doppio dell’altezza dell’anello, oltre al suo normale raccorciamento d’intreccio, mentre l’ordito di fondo resta teso[137].
Gli anelli si formano secondo il principio dei colpi lenti. Nella spugna a tre colpi i primi due colpi di ogni gruppo vengono lasciati a una distanza stabilita dalla linea di battuta, la distanza dei colpi lenti, e ricevono soltanto una battuta leggera. Il terzo colpo riceve la battuta piena, l’intero gruppo scorre lungo i fili di fondo tesi fino alla linea di battuta e i fili di pelo stretti tra i colpi vengono trascinati in avanti e si incurvano in anelli[132]. A seconda della macchina, la distanza dei colpi lenti si ottiene spostando il pettine oppure la linea di battuta, come descritto alla voce formazione del pelo.
Il passo si forma con ratiera o jacquard, perché i fili di fondo e di pelo si intrecciano secondo ordini diversi e le fasce piatte e le balze richiedono armature proprie. La trama viene inserita a pinza o a getto d’aria, e le macchine di grande altezza tessono più asciugamani affiancati, separati poi con il taglio longitudinale. A parità di colpi al minuto, una costruzione a quattro colpi forma un quarto di anelli in meno per filo di pelo rispetto a una a tre colpi.
I difetti di tessitura più comuni derivano dal sistema a due orditi: un filo di pelo rotto o mancante lascia una riga longitudinale senza anelli, uno svolgimento o una tensione irregolari del pelo danno altezza irregolare del riccio e striature, una sequenza difettosa dei colpi lenti dà anelli corti o mancanti su tutta l’altezza, e le fermate del telaio lasciano barrature di trama. Le fasce piatte devono inoltre cadere esattamente dove gli asciugamani verranno tagliati. Sono questi i difetti che si cercano nel controllo del tessuto greggio.
Detto anche: riccio, anello di pelo, ansaInglese: Terry loop
Un singolo anello rilevato di filato di pelo che sporge dal tessuto di fondo, ancorato sulle due gambe tra i colpi di trama; l’unità di lavoro elementare di una superficie in spugna.
Ogni anello ha due gambe legate nel fondo e una sommità. La sua altezza sopra il fondo, l’altezza del riccio, si regola sul telaio, ma la sua forma dipende altrettanto dal filato. I filati di pelo ritorti tendono a formare anelli diritti e aperti, mentre i filati singoli a torsione vivace si arricciano in anelli a spirale, l’aspetto della cosiddetta spugna moda[132]. Anelli diritti e ben orientati lasciano capillari meno tortuosi, che la ricerca associa a un assorbimento d’acqua più rapido; anelli appiattiti, aggrovigliati o collassati assorbono più lentamente e risultano infeltriti al tatto[133].
Lunghezza dell’anello e altezza del riccio sono legate ma non coincidono. Il filato contenuto in un anello è pari all’incirca al doppio dell’altezza dell’anello più la lunghezza legata nel fondo, per cui un anello appena più alto consuma sensibilmente più filato di pelo e aggiunge peso. Poiché gli anelli si piegano e si comprimono, un’altezza dell’anello indicata in specifica richiede un metodo di misura dichiarato.
Il filato che forma gli anelli di un tessuto spugna, alimentato come ordito di pelo; si sceglie soprattutto per morbidezza, volume e assorbimento d’acqua più che per la resistenza richiesta ai filati di fondo.
Il filato di pelo è ciò che l’utilizzatore tocca e ciò che svolge la maggior parte dell’assorbimento, per cui si specifica diversamente dal fondo: fibra (di solito cotone), preparazione (cardato o pettinato), sistema di filatura (ad anello o a rotore), titolo, numero di capi e torsione. In un distretto indiano della spugna documentato gli orditi di pelo sono per lo più singoli di cotone pettinato Ne 16 o Ne 20, con filati a due capi impiegati per le qualità superiori perché aumentano l’assorbenza e resistono al coricamento del pelo[132].
Una rassegna della ricerca riporta un assorbimento più rapido con filati di pelo filati ad anello, pettinati, più fini e a bassa torsione, e più lento con i filati a rotore, la cui torsione più alta e le cui fibre più corte danno anelli meno ordinati. I capi agiscono in due direzioni: i filati singoli assorbono l’acqua più rapidamente all’inizio, mentre i ritorti a due capi formano anelli più voluminosi che trattengono complessivamente più acqua[133]. Il limite è la durata, perché un filato di pelo più morbido e meno ritorto rilascia fibra più facilmente; vedi filati di pelo a bassa e alta torsione.
Il secondo ordito, poco teso, della tessitura della spugna, avvolto su un subbio proprio e alimentato in lunghezze misurate, così da poter essere spinto fuori dal tessuto di fondo in forma di anelli.
L’ordito di pelo (detto anche ordito ricci) corre parallelo all’ordito di fondo e si alterna con esso nell’altezza del tessuto, a fili singoli o a coppie secondo il rimettaggio. Viene svolto a bassa tensione, di solito in modo positivo: il telaio fornisce una lunghezza prestabilita per gruppo di colpi, pari all’incirca al doppio dell’altezza dell’anello più il filato intrecciato nel fondo[137]. L’ordito di pelo si consuma quindi alcune volte più velocemente dell’ordito di fondo, e il rapporto cresce con l’altezza del riccio (vedi rapporto pelo/fondo).
Una tensione diversa da filo a filo, un avvolgimento irregolare del subbio o uno svolgimento che non segue il telaio producono anelli di altezze diverse, striature longitudinali e, dopo la tintura, apparenti differenze di tono tra i fili. La prassi di imbozzimatura varia; gli orditi di pelo ritorti si tessono spesso con poca o nessuna bozzima, il che li mantiene morbidi ma li lascia meno protetti dall’abrasione sul telaio.
L’ordito molto teso di un tessuto spugna che, intrecciato con la trama, forma il tessuto di base: porta il carico, mantiene le dimensioni dell’asciugamano e ancora gli anelli.
L’ordito di fondo sopporta la tensione più alta sul telaio e subisce lo sfregamento continuo di licci e pettine, per cui si sceglie per resistenza e resistenza all’abrasione. Sono abituali i filati ritorti: in un distretto della spugna documentato i fili di fondo sono in cotone cardato a due capi Ne 20/2 o 24/2, con mischie cotone-poliestere usate per una resistenza maggiore e con impiego anche di filati a rotore[132]. Gli orditi di fondo vengono normalmente imbozzimati per la tessitura, e la bozzima si elimina nel pretrattamento.
Ogni anello è stretto tra fili di fondo e trama, per cui è il fondo a decidere quanto bene gli anelli restano al loro posto, e la sua tensione regola la facilità con cui i colpi lenti scorrono durante la formazione del pelo. Un cambio di fibra nel fondo è un cambio di fibra nell’asciugamano: un pelo in cotone su un fondo poliestere-cotone non dà un asciugamano 100% cotone.
Detto anche: trama, colpo di trama, inserzioneInglese: Weft yarn
Il filato trasversale di un tessuto, inserito una lunghezza alla volta; ogni inserzione è un colpo. Nella spugna la trama lega sia l’ordito di fondo sia le gambe degli anelli di pelo.
Nella spugna i colpi sono raggruppati dal movimento di formazione del pelo, tre per gruppo nella spugna a tre colpi. La trama è di solito un filato singolo di cotone; un distretto della spugna documenta filati cardati Ne 16 o Ne 20, accanto a filati a rotore[132]. La riduzione di trama agisce insieme al numero di colpi per anello nel fissare quanti anelli si formano lungo la lunghezza, e determina peso, compattezza e ancoraggio degli anelli. Troppo pochi colpi lasciano anelli facili da tirare; troppi danno un asciugamano rigido e pesante.
Nelle fasce piatte e nelle balze la trama è visibile, per cui lì può passare a un filato colorato, mercerizzato o ciniglia.
Detto anche: struttura di fondo, intreccio di fondoInglese: Ground structure
L’armatura formata da ordito di fondo e trama sotto il pelo; nella spugna standard a tre colpi un reps 2/1, con i fili di pelo che seguono lo stesso ordine di reps sfalsato di un colpo.
Nella comune costruzione a tre colpi, fili di fondo e fili di pelo si intrecciano entrambi secondo un ordine di reps 2:1, con il reps del pelo spostato di un colpo rispetto a quello del fondo[138]. Questo sfalsamento permette ai colpi lenti di scorrere lungo i fili di fondo trattenendo i fili di pelo, e la posizione di un filo di pelo all’interno dell’ordine decide se l’anello si forma sul dritto o sul rovescio. I gruppi di quattro o più colpi usano rapporti corrispondentemente diversi.
L’armatura di fondo determina resistenza, stabilità dimensionale e saldezza con cui gli anelli sono trattenuti. Un fondo troppo aperto lascia sfilare gli anelli e fa deformare l’asciugamano nel lavaggio; un fondo troppo fitto ostacola lo scorrimento dei colpi lenti e dà un tessuto rigido e pesante. Fasce piatte, balze e cimose si tessono con altre armature, come tela, reps o effetti tipo raso, ed è uno dei motivi per cui si contraggono diversamente dal corpo a pelo.
Detto anche: formazione degli anelli, movimento spugna, battuta a colpi lentiInglese: Pile formation
Il movimento della spugna con cui si formano gli anelli: i colpi vengono inseriti a una distanza stabilita dalla linea di battuta e poi battuti insieme, modificando la posizione di battuta del pettine oppure spostando la linea di battuta del tessuto.
La distanza di cui vengono trattenuti i colpi lenti, la distanza dei colpi lenti, è la regolazione principale dell’altezza del riccio; uno studio su 72 costruzioni di spugna ha rilevato una stretta corrispondenza tra la lunghezza del pelo misurata e la distanza tra il punto di battuta parziale e quello di battuta piena[139]. Si usano due principi meccanici[140]. Con il comando del pettine, la corsa del pettine viene spostata in modo che le battute parziali si fermino prima della linea di battuta e la corsa piena sul colpo di battuta spinga il gruppo a posto. Con lo spostamento della linea di battuta, il pettine batte sempre nella stessa posizione mentre tessuto e portafili vengono allontanati da esso per i colpi lenti e riportati in posizione per il colpo di battuta.
I movimenti spugna elettronici azionano questo spostamento con motori comandati da programma, per cui la distanza dei colpi lenti può cambiare da un gruppo di colpi al successivo[141]. È così che uno stesso asciugamano combina un corpo ad anelli, una fascia piatta in cui la distanza è zero e non si formano anelli, e fasce o effetti a onda con altezze del riccio diverse. Lo svolgimento del pelo deve seguire ogni variazione, perché un anello più alto richiede più filato di pelo.
Detto anche: altezza del pelo, altezza dell’anello, lunghezza del riccioInglese: Pile height
L’altezza degli anelli di spugna sopra il tessuto di fondo, indicata di solito in millimetri; si regola sul telaio con la distanza dei colpi lenti insieme allo svolgimento dell’ordito di pelo.
I telai per spugna a controllo elettronico possono programmare l’altezza del riccio gruppo per gruppo; una macchina attuale offre regolazioni da 0 a 12 mm[142]. Gli anelli più alti consumano più filato di pelo, per cui l’altezza del riccio incide direttamente su peso e costo. Gli studi hanno in genere collegato anelli più lunghi a un assorbimento d’acqua più rapido e più abbondante, anche se i risultati non sono unanimi[133].
Un pelo più alto risulta più pieno e trattiene più acqua, ma asciuga più lentamente, si appiattisce e si aggroviglia più facilmente e si impiglia in anelli e ganci. Un pelo più basso è più stabile ed è preferito dove conta una superficie liscia, comprese le facce di stampa, perché gli anelli alti spezzano l’immagine stampata. Gli anelli si comprimono anche sotto una leggera pressione, per cui l’altezza misurata dipende dal metodo; va concordata sul tessuto finito, non ricavata dalle regolazioni del telaio.
Detto anche: densità degli anelli, anelli per cm²Inglese: Pile density
Il numero di anelli per unità di superficie di un tessuto spugna: fili di pelo per centimetro nell’altezza del tessuto moltiplicati per gli anelli che ogni filo di pelo forma per centimetro di lunghezza.
Ogni filo di pelo forma un anello per gruppo di colpi, per cui gli anelli per centimetro di lunghezza sono pari alla riduzione di trama divisa per i colpi per anello, mentre il conteggio nel senso della trama segue i fili di pelo per centimetro. La densità degli anelli cresce quindi con la riduzione di ordito e di trama[133]. Sulla spugna a doppia faccia il valore si può dare per faccia o per le due facce insieme, e la specifica dovrebbe dire quale. Anelli fitti si sostengono a vicenda e restano diritti, mentre anelli radi e alti si inclinano e si infeltriscono.
Le ricerche esaminate riferiscono che la velocità di assorbimento dell’acqua aumenta con la densità e la lunghezza degli anelli, anche se uno studio ha attribuito a riduzione di ordito, riduzione di trama e altezza del riccio solo un effetto modesto, e un fondo molto compatto restringe i capillari[133]. Due asciugamani di pari peso possono differire molto per densità, l’uno con molti anelli corti e l’altro con meno anelli alti, e di conseguenza differiscono per mano, asciugatura e durata.
Detto anche: rapporto di pelo, rapporto spugna, rapporto di consumo pelo/fondoInglese: Pile-to-ground ratio
Il rapporto tra filato di pelo e filato di fondo in un tessuto spugna, espresso di solito come lunghezza di ordito di pelo consumata per unità di lunghezza di ordito di fondo e talvolta come quota del filato di pelo sulla massa del tessuto.
Come rapporto di lunghezze, il valore indica quanti metri di ordito di pelo vengono intessuti per ogni metro di ordito di fondo. Si scrive 5:1, 1:5 o in modo simile; le convenzioni aziendali differiscono su quale numero vada per primo. La letteratura brevettuale usa questa definizione del rapporto di spugna e tratta l’altezza del riccio come una sua funzione[143]. Il rapporto cresce con l’altezza del riccio e con gli anelli per unità di lunghezza. Alcune tessiture indicano invece la quota del filato di pelo sul peso totale del tessuto, che dipende anche dai titoli dei filati, per cui le due convenzioni non si possono convertire senza la costruzione completa.
Il rapporto è uno dei principali fattori di peso e di costo del filato, e una quota di pelo più alta significa in genere più superficie assorbente. Incide anche sui trattamenti a umido: uno studio sulla spugna di cotone ha rilevato che la contrazione dimensionale aumentava con il rapporto di pelo[144]. Rapporti elevati richiedono un fondo saldo e una riduzione di trama adeguata per mantenere ancorato il pelo aggiuntivo.
Detto anche: ancoraggio degli anelli, ancoraggio del pelo, tenuta del peloInglese: Loop stability and anchorage
La resistenza degli anelli di spugna a essere estratti dal tessuto di fondo o trascinati lungo di esso nell’uso e nel lavaggio; dipende dalla saldezza con cui trama e ordito di fondo stringono le gambe di ogni anello.
L’ancoraggio dipende dal numero di colpi che legano ogni anello, dalla riduzione di trama, dalla tensione dell’ordito di fondo durante la tessitura, dall’attrito tra i filati e dalla torsione e dal numero di capi del filato di pelo. Un anello trattenuto da pochi colpi o da colpi poco serrati può essere sfilato tirandone una gamba, e cresce a spese degli anelli vicini.
La EN 15598 misura la forza necessaria per estrarre gli anelli dal fondo di un tessuto spugna[10]. Il metodo fornisce una forza; che cosa sia accettabile va stabilito nella specifica del buyer. L’ancoraggio conta soprattutto per la biancheria alberghiera e per comunità, che incontra anelli, ganci, chiusure a strappo e lavaggi industriali, dove gli anelli legati debolmente diventano anelli tirati.
Detto anche: spugna 3 colpi, spugna a 3 trameInglese: Three-pick terry
La costruzione standard della spugna, in cui ogni gruppo che forma gli anelli è composto da tre colpi di trama: due colpi lenti trattenuti prima della linea di battuta e un terzo colpo, a battuta piena, che li porta a posto tutti e tre insieme.
Il ciclo si ripete ogni tre colpi. Il primo e il secondo colpo vengono inseriti con una battuta parziale che li lascia a una distanza stabilita dalla linea di battuta; il terzo colpo riceve la battuta piena e spinge in avanti il gruppo[132]. Poiché i fili di pelo seguono l’ordine di reps 2:1 del fondo spostato di un colpo (vedi armatura di fondo), il gruppo scorre lungo i fili di fondo tesi mentre i fili di pelo stretti tra i colpi vengono trascinati in avanti in un anello sul dritto o sul rovescio.
Tre colpi sono il gruppo più piccolo che dia un anello stabile. La spugna a due colpi, un tempo tessuta per il tessuto da accappatoi, ha perso importanza perché i suoi anelli sono instabili[132]. Esistono gruppi da quattro a sette colpi, ma la maggior parte della spugna si tesse a tre colpi perché ogni colpo aggiuntivo aggiunge trama e tempo di tessitura[138]. La spugna a tre colpi è quindi la soluzione predefinita per asciugamani da bagno, asciugamani viso e asciugamani per hotel.
Lungo la lunghezza, la spugna a tre colpi forma un anello per filo di pelo ogni tre colpi, per cui gli anelli per centimetro sono pari alla riduzione di trama divisa per tre, mentre l’altezza dell’anello si regola in modo indipendente con la distanza dei colpi lenti. I colpi per anello si possono verificare su un campione seguendo un filo di pelo e contando i colpi tra due suoi anelli successivi. Una specifica dovrebbe indicare la costruzione a tre colpi insieme ai titoli dei filati di pelo e di fondo, ai fili e ai colpi per centimetro e all’altezza del riccio, perché i colpi per anello da soli non fissano né il peso né il numero di anelli.
Detto anche: spugna 4 colpi, spugna a 4 trameInglese: Four-pick terry
Costruzione di spugna con quattro colpi di trama in ogni gruppo che forma gli anelli: ogni anello è legato da più trama e, a parità di riduzione di trama, si formano meno anelli per centimetro di lunghezza che nella spugna a tre colpi.
Ogni anello è racchiuso da un gruppo di colpi più lungo ed è trattenuto più saldamente nel fondo. A parità di riduzione di trama, ogni filo di pelo forma anelli a tre quarti del ritmo della spugna a tre colpi, per cui ottenere un numero di anelli simile lungo la lunghezza significa aumentare la riduzione di trama, il che aggiunge trama, peso e tempo di tessitura. Anche la sequenza di battuta è più complessa: una descrizione della tessitura della spugna in un distretto artigianale indica la battuta supplementare necessaria per ogni fila di pelo come il motivo per cui le costruzioni a quattro colpi e oltre si producono raramente[132].
Rispetto a un asciugamano a tre colpi di peso simile, un asciugamano a quattro colpi ha più trama sotto ogni anello e anelli più distanziati lungo la lunghezza, per cui il fondo contribuisce di più alla superficie e la mano può risultare più piatta e più soda. La stessa fonte definisce gli asciugamani a quattro colpi più pesanti e di qualità migliore[132], un giudizio relativo a un determinato contesto produttivo più che una regola generale. L’ancoraggio più saldo è particolarmente utile dove gli anelli sono sottoposti a forte usura, come nella biancheria alberghiera e per comunità.
La sola indicazione non fissa né il numero di anelli né il peso, per cui la spugna a quattro colpi si specifica con riduzione di trama e altezza del riccio. Confrontare un’offerta a tre colpi e una a quattro colpi solo sul GSM è fuorviante; anelli per centimetro quadrato, altezza del riccio e, dove conta l’ancoraggio, risultati di estrazione degli anelli sono basi di confronto migliori.
Detto anche: spugna a una faccia, spugna a due facce, spugna double faceInglese: Single-sided and double-sided terry
Spugna con anelli su entrambe le facce (a doppia faccia) o su una sola faccia (monofacciale); la faccia su cui ogni filo di pelo forma i suoi anelli è fissata dall’armatura.
La spugna a doppia faccia è la costruzione normale per asciugamani da bagno, asciugamani viso e asciugamani per hotel, che assorbono su entrambe le facce. Nella spugna monofacciale ogni filo di pelo forma anelli sulla stessa faccia e il rovescio mostra il fondo. Assorbe meno, si usa per scopi particolari quando si desidera una faccia più liscia ed è descritta come difficile da tessere senza difetti[132]. Lo stesso controllo della faccia degli anelli è la base della spugna operata: i disegni jacquard bicolori scambiano la faccia su cui forma gli anelli ciascun colore, e gli effetti tono su tono spostano gli anelli da una faccia all’altra o li omettono in alcune zone.
Detto anche: filato senza torsione, filato a torsione zero, zero twist, no twistInglese: Zero-twist yarn
Filato di pelo in cotone lasciato quasi senza torsione, ottenuto di solito ritorcendo il cotone con un filato idrosolubile di alcol polivinilico (PVA) che lo sostiene in tessitura e viene sciolto in acqua calda durante i trattamenti a umido.
Nel metodo più comune un filato di PVA viene ritorto insieme al filato di cotone in senso opposto, il che annulla in gran parte la torsione del cotone mentre il PVA dà al filato combinato resistenza sufficiente per la tessitura. Nei trattamenti a umido il PVA viene sciolto in acqua calda, lasciando il cotone con pochissima torsione[145]; la temperatura necessaria dipende dal tipo di PVA impiegato. Una via affine mischia fibra di PVA con il cotone prima della filatura, e una volta eliminata con il lavaggio restano nel filato dei vuoti[133]. Le denominazioni zero-twist, no-twist e i nomi commerciali si applicano a filati prodotti in modi diversi.
Le fibre non ritorte si aprono in un anello soffice e arioso, e le rassegne della ricerca riportano un’assorbenza più alta con filati di pelo zero-twist e a bassa torsione[133]. I costi riguardano durata e lavorazione. Con poca torsione a legarle, le fibre si staccano più facilmente come pelucchi e gli anelli perdono prima la loro definizione, e il PVA disciolto aumenta il carico inquinante degli scarichi della tintoria[145].
Detto anche: filato a bassa torsione, filato a torsione morbida, low twistInglese: Low-twist and high-twist pile yarns
Filati di pelo con torsione minore (bassa torsione) o maggiore (alta torsione) rispetto a un normale filato da tessitura dello stesso titolo, scelti per bilanciare morbidezza e assorbenza con definizione degli anelli e durata.
Una torsione più bassa lascia un filato di pelo più lasco e voluminoso, con più spazio tra le fibre, che la ricerca collega a un assorbimento d’acqua più rapido[133]; la mano è più morbida e il pelo appare più pieno, ma i pelucchi aumentano e gli anelli perdono prima la forma con i lavaggi ripetuti. Una torsione più alta dà anelli compatti e ben definiti che resistono all’abrasione e mantengono la forma anche con lavaggi intensivi, con una mano più asciutta e nervosa e un’assorbenza minore.
Gli asciugamani venduti soprattutto per la morbidezza tendono verso un pelo a bassa torsione, mentre per la biancheria che deve sopportare lavaggi industriali ripetuti i filati ritorti a torsione moderata sono la scelta più sicura. Contano anche senso e bilanciamento della torsione, perché un filato singolo a torsione vivace può far avvolgere a spirale gli anelli.
Detto anche: telaio spugna, macchina per tessere spugnaInglese: Terry loom
Telaio attrezzato per la spugna: due svolgimenti d’ordito comandati separatamente, un movimento spugna che crea la distanza dei colpi lenti e una formazione del passo a ratiera o jacquard per le armature di pelo, di fondo e di balza.
Rispetto a un telaio per tessuti piatti, un telaio per spugna porta un secondo subbio d’ordito per il pelo con proprio svolgimento e controllo della tensione, e un movimento spugna che sposta il pettine oppure la linea di battuta per i colpi lenti. L’ordito di fondo passa su un portafili a comando positivo e il tessuto viene tirato in modo positivo, così che avanzi uniformemente attraverso la sequenza di battuta[137]. I telai per spugna si costruiscono a pinza e a getto d’aria: i telai a pinza accettano una scelta più ampia di filati di trama, compresi i filati fantasia per le balze, mentre quelli a getto d’aria sono più veloci.
Detto anche: battuta, dente del pettine, linea di battuta, numero del pettineInglese: Reed and beat-up
Il pettine è l’organo del telaio, simile a un pettine, i cui denti distanziano i fili d’ordito e che batte ogni colpo contro la linea di battuta, dove si forma il tessuto; la battuta è questa azione.
Il numero del pettine indica la fittezza dei denti: denti per centimetro o per 10 cm nella prassi metrica, e per pollice o per due pollici nei sistemi tradizionali. Insieme al numero di fili passati in ogni dente, fissa l’altezza e i fili per centimetro sul telaio; il tessuto si restringe poi in seguito alla contrazione.
Nella spugna la battuta è volutamente disuguale: parziale per i colpi lenti e piena per il colpo di battuta, con il pettine che cambia posizione di battuta oppure con la linea di battuta che si sposta rispetto a una corsa fissa del pettine[140]. Denti danneggiati o distanziati in modo irregolare lasciano segni di pettine, sottili striature longitudinali che si vedono di più dopo la tintura e nelle balze piatte.
Detto anche: maglia del liccio, quadro dei licci, arcata, heddleInglese: Heald (heddle)
Elemento in filo metallico, in acciaio piatto o in cordino con un occhio centrale in cui si infila un filo d’ordito, così da poterlo alzare o abbassare per formare il passo; i licci sono montati su quadri o, nei telai jacquard, pendono dalle corde dell’arcata.
Ogni filo d’ordito passa attraverso una lamella guardiaordito, l’occhio di un liccio e un dente del pettine nell’ordine stabilito dal rimettaggio. Nei telai a ratiera i licci sono montati su quadri e tutti i fili di un quadro si muovono insieme, per cui il numero di quadri limita i disegni realizzabili. Nei telai jacquard ogni liccio pende da una corda dell’arcata collegata a un uncino che la macchina jacquard solleva singolarmente. Nella spugna i fili di fondo e di pelo vengono passati in quadri separati, con ulteriori quadri per balze e cimose. Gli occhi dei licci usurati abradono il filato, e un errore di rimettaggio si ripete lungo tutto l’ordito come difetto longitudinale.
Detto anche: ratiera, dobby, balza dobbyInglese: Dobby weaving
Tessitura in cui una ratiera alza e abbassa a programma un numero limitato di quadri dei licci, producendo armature geometriche, fasce piatte e balze; il sistema di formazione del passo abituale per gli asciugamani in spugna lisci e con balza.
Tutti i fili passati in uno stesso quadro si muovono insieme, per cui un disegno a ratiera si costruisce con un piccolo insieme di ordini d’intreccio ripetuti nell’altezza del tessuto. Entro questo limite un telaio per spugna a ratiera tesse il corpo a pelo, le fasce piatte alle estremità, balze a reps o a effetto raso, quadretti semplici e figure geometriche, e righe quando si usano filati colorati. La fascia operata o liscia che attraversa un asciugamano per hotel è comunemente chiamata balza dobby, qualunque sia l’armatura esatta. Le ratiere elettroniche leggono il disegno da un file anziché da pioli o catene di cartoni, per cui una balza si può cambiare rapidamente.
Scritte, loghi e motivi figurativi richiedono il comando dei singoli fili e quindi una jacquard. La ratiera comporta meno preparazione del disegno e meno messa a punto, il che la mantiene la scelta economica per gli asciugamani standard per l’hospitality e il retail.
Detto anche: jacquard, asciugamano jacquard, jacquard tono su tono, spugna operataInglese: Jacquard weaving
Tessitura in cui una macchina jacquard solleva i fili d’ordito singolarmente o in piccoli gruppi tramite uncini e corde dell’arcata, così che ogni filo possa seguire un proprio intreccio; si usa per tessere negli asciugamani loghi, scritte e disegni figurativi.
Una macchina jacquard sostituisce i quadri dei licci con uncini, ciascuno collegato tramite le corde dell’arcata a uno o più licci, e una jacquard elettronica seleziona ogni uncino per ogni colpo a partire da un file di disegno. Viene così eliminato il limite di quadri della tessitura a ratiera: l’intreccio può cambiare da filo a filo e da colpo a colpo su tutta l’altezza. Nella spugna questo controllo decide, per ogni filo di pelo e per ogni gruppo di colpi, se l’anello si forma sul dritto, sul rovescio o non si forma affatto.
Tre effetti sono comuni. Pelo contro fondo piatto disegna un motivo lasciando zone senza anelli. I disegni tono su tono usano un solo colore e si basano sul contrasto tra zone a pelo e zone piatte o tra altezze diverse degli anelli. Lo jacquard bicolore usa fili di pelo in due colori: all’interno del motivo un colore forma anelli sul dritto e l’altro sul rovescio, all’esterno si scambiano, per cui il disegno compare su entrambe le facce a colori invertiti. Gli effetti di colore tessuti richiedono pelo tinto in filo, e la stessa tecnica tesse balze con scritte e fasce con logo.
Il disegno viene realizzato in funzione della capacità di uncini del telaio e dei fili e colpi per centimetro del tessuto, poi tradotto in un file d’armatura. Un anello di spugna è grossolano rispetto a un punto di stampa, per cui linee sottili e scritte piccole vanno disegnate più grandi che per la stampa e le curve risultano a gradini; prima della produzione serve di norma un campione tessuto, perché l’effetto non si può giudicare in modo affidabile a schermo.
Lo jacquard richiede più messa a punto della ratiera: preparazione del disegno e del file d’armatura, talvolta un diverso legaggio dell’arcata, e campionatura, motivo per cui i programmi jacquard prevedono quantità minime e tempi di sviluppo più lunghi. In cambio il motivo fa parte del tessuto, non ha uno strato di stampa e dura quanto l’asciugamano anche con i lavaggi industriali.
Da Mira Towels: La tessitura jacquard e a ratiera per motivi, balze e loghi tono su tono rientra tra le capacità pubblicate di Mira Towels.
Detto anche: fili per cm, colpi per cm, fili per pollice, colpi per pollice, densità dei fili, riduzioneInglese: Warp and weft density
Il numero di fili d’ordito e di colpi di trama per unità di lunghezza di un tessuto, indicato per centimetro nella prassi metrica o per pollice (EPI, PPI); i valori di base della fittezza dei fili di una costruzione.
Per la spugna i fili vanno indicati separatamente per fondo e pelo, perché un totale unico nasconde la disposizione pelo/fondo, e i colpi per centimetro vanno letti insieme ai colpi per anello per capire la densità degli anelli. Le riduzioni a telaio e quelle sul finito differiscono perché il tessuto si contrae nei trattamenti a umido, per cui la specifica deve dire a quali si riferisce.
Il thread count, il numero di fili d’ordito e di trama in un pollice quadrato contati insieme, è un termine della biancheria da letto. Per gli asciugamani dice poco, perché assorbenza, mano e peso dipendono soprattutto dal pelo più che dalla fittezza dei fili del fondo. Densità può indicare anche la massa per unità di volume; vedi densità del tessuto.
La tensione con cui i fili d’ordito vengono tenuti e svolti durante la tessitura; nella spugna alta e costante per l’ordito di fondo, bassa e dosata per l’ordito di pelo.
La tensione dell’ordito di fondo deve essere abbastanza alta per un passo pulito e per consentire ai colpi lenti di scorrere lungo i fili di fondo alla battuta piena, e uniforme su tutta l’altezza. L’ordito di pelo viene fornito lento, di norma con uno svolgimento positivo di una lunghezza prestabilita per gruppo di colpi anziché con la sola tensione[137]. I sistemi di svolgimento elettronici controllano la tensione e regolano l’azionamento del subbio man mano che il diametro diminuisce; un costruttore di telai indica una tensione del filato costante come obiettivo progettuale del suo sistema di formazione del pelo[141].
Una tensione di fondo irregolare provoca zone lente, arricciature e balze arcuate o ondulate. Una tensione del pelo irregolare nell’altezza o lungo l’ordito produce anelli di altezze diverse, striature e chiazze che dopo la tintura sembrano differenze di tono.
Detto anche: costruzione, struttura del tessuto, dati tecnici del tessutoInglese: Fabric construction
La descrizione tecnica completa di un tessuto: armatura, filati di ciascun sistema con fibra, titolo, capi e torsione, fili e colpi per unità di lunghezza e, per la spugna, colpi per anello, altezza del riccio, altezza del tessuto e massa areica.
Per un asciugamano in spugna una costruzione completa indica separatamente i filati di ordito di fondo, ordito di pelo e trama, i fili di fondo e di pelo per centimetro, i colpi per centimetro, i colpi per anello, l’altezza del riccio o il rapporto pelo/fondo, pelo su una o due facce, armature di fasce e balze, e altezza e massa areica sul finito. La EN 14697 è la norma europea che stabilisce specifiche e metodi di prova per asciugamani in spugna e tessuti spugna per asciugamani.
È la costruzione a rendere confrontabili due offerte. Asciugamani offerti con lo stesso GSM possono essere costruiti con filati, altezze del riccio e riduzioni di trama diverse e si comporteranno diversamente nell’uso. Costruzione greggia e costruzione finita non vanno confuse: riduzioni, altezza e peso cambiano tutti nei trattamenti a umido, e l’asciugamano viene accettato rispetto alla costruzione finita.
Detto anche: grammi al pezzo, peso al pezzo, libbre per dozzina, lbs per dozzinaInglese: Towel weight per piece and per dozen
Il peso dell’asciugamano indicato al pezzo, in grammi, oppure alla dozzina, in chilogrammi o, nella prassi nordamericana, in libbre; distinto dal GSM, che è la massa per metro quadrato del tessuto.
Peso al pezzo e GSM sono legati dalla misura finita. Un asciugamano 70 × 140 cm copre 0,98 m², per cui a 500 GSM pesa circa 490 g, cioè 5,88 kg o circa 12,96 lb alla dozzina. Il legame è approssimativo, perché fasce piatte e balze hanno una massa areica diversa dal corpo a pelo e gli orli aggiungono tessuto ripiegato. Quando una specifica indica sia il GSM sia il peso al pezzo, entrambi devono riferirsi alla stessa misura finita, altrimenti si contraddicono.
Il peso va controllato su asciugamani condizionati, perché il cotone acquista e perde massa con l’umidità, e si accetta entro una tolleranza concordata anziché come valore esatto.
Detto anche: greggio, tessuto écru, tessuto da telaioInglese: Greige fabric
Il tessuto così come esce dal telaio, prima di sbozzima, purga, candeggio, tintura o finissaggio.
La spugna greggia porta ancora la bozzima sull’ordito di fondo e le cere naturali del cotone, per cui è ruvida e quasi non assorbe, e dimensioni e peso non sono quelli dell’asciugamano finito. In uno studio su 72 costruzioni di spugna la contrazione in tessitura era solo dell’1,5–2,0% in ciascuna direzione, mentre la contrazione dopo il lavaggio arrivava al 5,5–11,5% a seconda della costruzione[139]; un altro studio ha rilevato che la massa areica aumentava a ogni fase dei trattamenti a umido[144]. Le costruzioni greggie si progettano tenendo conto di questa variazione.
Il greggio si controlla prima dei trattamenti a umido, quando i difetti sono più facili da rintracciare e meno costosi da gestire. Se il greggio si acquista per farlo tingere e rifinire altrove, la specifica d’acquisto dovrebbe indicare altezza, peso e riduzioni a telaio, con i valori finiti attesi concordati separatamente.
Detto anche: spugna cimata, spugna velour, velour di spugna
Spugna con gli anelli cimati alla sommità su una faccia, che lascia una superficie liscia e vellutata di estremità di pelo tagliate; l’altra faccia resta di norma spugna ad anelli.
Il velour nasce come spugna tessuta. Su una cimatrice, un cilindro rotante con lame a spirale lavora contro una lama fissa e taglia le sommità degli anelli che superano un’altezza stabilita, spesso in più passaggi, mentre la fibra tagliata viene aspirata. Le estremità tagliate si aprono in un pelo corto, fitto e diritto.
La cimatura asporta filato. In uno studio su 72 costruzioni di spugna lo scarto di cimatura era pari al 9,4–17,4% a seconda del tessuto[139], per cui il pelo va tessuto più pesante per compensare la perdita. La superficie appena tagliata porta inoltre fibra libera, per cui il velour può rilasciare più pelucchi della spugna non cimata nei primi lavaggi.
La faccia cimata è molto più uniforme degli anelli per figure jacquard e per la stampa, perché il disegno poggia su punte di fibra livellate anziché su anelli separati; di qui l’uso del velour per teli mare, asciugamani stampati e accappatoi. Il prezzo è l’assorbenza: la ricerca ha rilevato che il pelo non tagliato è più idrofilo del pelo tagliato[133], per cui una faccia velour assorbe l’acqua più lentamente dello stesso asciugamano lasciato ad anelli.
Il velour non è velluto. Il velluto si tesse come tessuto a pelo tagliato, per esempio faccia a faccia come doppio tessuto separato da un taglio sul telaio, oppure sui ferri[137], mentre il velour per asciugamani è spugna ad anelli tagliata in un secondo tempo. Negli asciugamani stampati a due facce anche la faccia di stampa in poliestere può essere cimata, e l’altezza di cimatura diventa allora una specifica di stampa oltre che una questione di mano.
Da Mira Towels: Le facce velour e jacquard rientrano tra le capacità pubblicate di Mira Towels, così come i tessuti per accappatoi in spugna, nido d’ape e velour.
Detto anche: balza, bordura, bordo tessuto, fascia piatta, balza dobbyInglese: Woven border
Fascia piatta o operata tessuta trasversalmente in un asciugamano, di solito vicino a ciascuna estremità e talvolta lungo i lati, in cui il pelo viene soppresso o modificato per incorniciare l’asciugamano o portare un disegno.
Sul telaio la balza si ottiene cambiando il movimento spugna e l’armatura per un numero stabilito di colpi. Gli anelli vengono ridotti o interrotti, e fili di fondo e di pelo tessono una struttura piatta come tela, reps o effetti tipo raso, talvolta con una trama colorata, lucente o ciniglia. Una semplice fascia piatta porta l’orlo a ciascuna estremità; le balze decorative aggiungono disegni a ratiera o jacquard, scritte o una fascia di pelo a un’altezza diversa.
Armatura piatta e corpo a pelo si contraggono in misura diversa nel lavaggio, per cui una balza tesa o lenta rispetto al corpo si ondula o si arriccia, e una trama di fibra diversa può restringersi in modo ancora diverso. L’orlo va risvoltato all’interno della fascia piatta, così che resti piatto e non racchiuda anelli, e le fasce devono restare a registro lungo la lunghezza, perché gli asciugamani vengono tagliati proprio lì.
Detto anche: cimossa, bordo tessuto, vivagnoInglese: Selvedge
Il bordo longitudinale autorifinito di un tessuto, formato sul telaio in modo che non si sfilacci; negli asciugamani è l’alternativa al taglio dei bordi laterali con rifinitura a overlock.
I telai senza navetta tagliano la trama ai bordi, per cui il bordo va fissato, con dispositivi a cimosa rientrata (tuck-in) che ripiegano le code di trama nel passo successivo oppure con fili a giro inglese che si avvolgono intorno ai colpi. Un asciugamano tessuto in altezza singola può usare questi bordi tessuti come lati finiti, spesso con una stretta fascia piatta. Quando più asciugamani si tessono affiancati, i bordi interni vengono tagliati durante il taglio longitudinale e rifiniti a overlock o con un orlo. La tensione della cimosa deve corrispondere a quella del corpo: cimose tese accorciano i bordi e rendono gli asciugamani ondulati o a conca, cimose lente fanno svasare i bordi.
Detto anche: anello tirato, filo tirato, snagging, pelo tiratoInglese: Snagging and pulled loops
Danno in cui un anello di spugna si impiglia e viene estratto dal pelo, lasciando un lungo anello sporgente e spesso una fila di anelli vicini accorciati da cui è stato tirato il filato.
L’impigliamento comincia con qualcosa che aggancia: anelli, cinturini d’orologio, chiusure a strappo, unghie ruvide, spigoli vivi nelle attrezzature di lavanderia. Che un aggancio diventi un anello tirato dipende dall’ancoraggio; anelli alti, anelli legati da pochi colpi o da colpi poco serrati e filati lisci e scivolosi si tirano più facilmente. Un anello tirato va tagliato a livello del pelo anziché tirato, perché tirandolo si estrae altro filato dalla fila. La prevenzione sta soprattutto nella costruzione (riduzione di trama, colpi per anello e altezza del riccio), e la resistenza all’estrazione degli anelli si può misurare con la EN 15598.
Detto anche: pelo schiacciato, pelo infeltrito, pelo appiattito, schiacciamento del peloInglese: Pile distortion
Perdita della geometria regolare degli anelli della spugna, con anelli appiattiti, schiacciati, inclinati, aggrovigliati o infeltriti, che modifica aspetto, mano e assorbenza.
In stabilimento la deformazione può derivare dalla lavorazione in corda con un bagno insufficiente, dalla pressatura, da un’asciugatura eccessiva ad alta temperatura o da un lungo stoccaggio compresso in balle e cartoni. Nell’uso, carichi pesanti nelle presse e l’asciugatura in piano senza tumbler lasciano gli anelli appiattiti e ruvidi. Negli asciugamani stampati a due facce una pressione o un calore eccessivi nella pressa di trasferimento possono schiacciare e lucidare il pelo in poliestere. Gli anelli di cotone in genere si riprendono con il lavaggio e l’asciugatura in tumbler, che riaprono il pelo; un pelo in poliestere schiacciato a caldo può non riprendersi. La deformazione si valuta rispetto al campione approvato dopo un numero definito di cicli di lavaggio e asciugatura.
Detto anche: armatura a nido d’ape, tessuto a nido d’ape, waffleInglese: Waffle weave
Struttura tessuta a celle quadrate, formata da slegature di ordito e di trama di lunghezza graduata, che dà una superficie tridimensionale a nido d’ape; un tessuto assorbente per asciugamani senza pelo.
Zone a intreccio serrato si alternano a slegature di ordito e di trama di lunghezza graduata, per cui nei trattamenti a umido il tessuto si contrae in un disegno di rilievi e cavità che aggiunge superficie e volume senza anelli. A parità di misura il nido d’ape è di solito più leggero della spugna e asciuga più in fretta, ma trattiene complessivamente meno acqua. Si usa per accappatoi, asciugamani per spa e da cucina e asciugamani viso leggeri. Le slegature lunghe si impigliano più facilmente, per cui la lunghezza della slegatura è un compromesso tra profondità del rilievo e durata.
Detto anche: peshtemal, pestemal, peştamal, telo hammam, fouta, asciugamano turcoInglese: Peshtemal (hammam towel)
Asciugamano tradizionale turco a tessitura piatta senza pelo, di solito in cotone o cotone-lino, spesso a righe e rifinito con frange ritorte o annodate; più leggero, più sottile e più rapido ad asciugare della spugna.
Il peshtemal (in turco peştamal) è nato come telo del bagno turco ed è oggi usato come telo da bagno, da spiaggia, per spa e da viaggio. Si tesse come tessuto piatto, di solito in armatura tela, saia o spina di pesce, talvolta con pannelli a nido d’ape o con altre strutture, e i fili d’ordito vengono spesso lasciati come frange ritorte o annodate. Senza pelo trattiene complessivamente meno acqua di un asciugamano in spugna della stessa misura, ma si piega in poco spazio e asciuga rapidamente. Il lino nella mischia aggiunge resistenza e una mano più fresca e asciutta. Le grafie variano da un mercato all’altro, e i nomi descrivono uno stile più che una costruzione definita, per cui armatura, fibra, misura e peso vanno comunque specificati.
Da Mira Towels: I peshtemal e gli asciugamani in cotone a tessitura piatta rientrano tra le capacità pubblicate di Mira Towels.
Come si pesano, si misurano e si confrontano i tessuti per asciugamani: massa areica, spessore, assorbenza, trasporto capillare e asciugatura, mano, stabilità dimensionale, resistenza, usura superficiale e solidità del colore. Diverse di queste proprietà vengono spesso confuse tra loro, e le voci le tengono distinte.
Detto anche: grammatura, g/m², grammi al metro quadrato, massa areica, massa per unità di superficie, peso del tessutoInglese: GSM (grams per square metre)
La massa di un tessuto per unità di superficie, espressa in grammi per metro quadrato (g/m²). Per gli asciugamani si indica di norma sul tessuto finito o sull’asciugamano finito e dice quanto materiale contiene il prodotto, non quanto bene si comporta.
Il GSM si ricava pesando provini tagliati a una superficie nota, oppure un pezzo intero di dimensioni note, e dividendo la massa per la superficie. La ISO 3801 descrive la procedura per i tessuti ortogonali, sia per pezzi interi sia per piccoli provini, e la ASTM D3776/D3776M offre opzioni che vanno dal rotolo intero a un piccolo ritaglio[11]. Il cotone scambia umidità con l’aria, per cui i provini si pesano dopo il condizionamento in un’atmosfera normalizzata come quella della ISO 139[12]; un asciugamano pesato appena uscito da un magazzino umido o da un essiccatoio caldo può discostarsi sensibilmente dal valore condizionato.
Il GSM indicato per un asciugamano è di solito la massa dell’intero pezzo finito divisa per la sua superficie nominale, compresi balze, orli, etichette e asola: su questa base un asciugamano 70 × 140 cm che pesa 490 g è un asciugamano da 500 GSM (490 g ÷ 0,98 m²). Un provino tagliato dal corpo ad anelli dà un valore diverso, perché balze e orli hanno una massa areica diversa; la specifica dovrebbe quindi dire a quale valore si riferisce e come questo si rapporta al peso dell’asciugamano al pezzo. Anche il GSM greggio e quello finito differiscono: il pretrattamento elimina bozzima, cere e parte della massa di fibra, mentre il restringimento di rilassamento e l’asciugatura rilassata compattano il tessuto e ne aumentano la massa areica.
Il GSM misura la quantità di materiale, non la qualità. Un asciugamano in spugna più pesante trattiene complessivamente più acqua e risulta più denso al tatto, ma nelle ricerche esaminate sui tessuti spugna la massa areica non aveva effetto sulla velocità di assorbimento, e i tessuti più leggeri trattenevano più acqua per grammo[133]. La stessa massa si può ottenere con filati fini o grossi, filati ad anello o a rotore, anelli alti e radi o corti e fitti, per cui asciugamani con lo stesso GSM possono differire molto per mano, assorbenza e durata. Gli asciugamani più pesanti asciugano inoltre più lentamente e richiedono più energia per il lavaggio.
Negli asciugamani stampati a sublimazione una massa maggiore significa di solito più pelo, o un pelo più alto, sulla faccia di stampa, il che riduce la definizione della stampa. Il GSM è un valore commerciale oltre che tecnico, per cui si concorda con una tolleranza nella specifica e si verifica sulla merce finita; nessun metodo di prova fissa tale tolleranza.
Da Mira Towels: Il nostro asciugamano stampato all-over a magazzino ha una costruzione da 250 GSM con faccia di stampa in poliestere e retro in cotone, consigliata quando la priorità è la nitidezza della stampa.
Termine con due significati distinti: il numero di fili d’ordito e di colpi di trama per unità di lunghezza di un tessuto (riduzione), oppure la massa del tessuto per unità di volume (densità apparente), calcolata dividendo la massa areica per lo spessore.
In tessitura densità del tessuto indica di norma la fittezza dei fili: fili e colpi per centimetro o per pollice (EPI e PPI), indicati separatamente per i fili di fondo e di pelo nella spugna e descritti alla voce riduzione di ordito e di trama. Nella scienza delle fibre e nei tessuti non tessuti le stesse parole indicano la densità apparente, di solito GSM diviso per lo spessore, in g/cm³ o kg/m³. Poiché lo spessore dipende dalla pressione applicata durante la misura, un valore di densità apparente dice poco se non è accompagnato dal metodo di misura dello spessore e dalla pressione.
Per gli asciugamani la densità apparente descrive quanto è compattata la massa di fibra. Un pelo voluminoso a bassa densità trattiene più aria tra le fibre, risulta più morbido e offre più volume all’acqua, ma può appiattirsi nell’uso. Una struttura compatta ha pori più fini, che favoriscono un rapido assorbimento iniziale ma lasciano meno spazio per trattenere l’acqua. Poiché il termine è ambiguo, una specifica o un rapporto di prova dovrebbe indicarne il significato e le unità.
La distanza tra le due facce di un tessuto, misurata sotto una pressione specificata esercitata da un piedino di area definita. Per i tessuti a pelo comprimibili come la spugna, il risultato dipende fortemente da tale pressione.
La ISO 5084 misura lo spessore dei tessili sotto una pressione specificata ed esclude rivestimenti tessili per pavimenti, non tessuti, geotessili e tessuti spalmati[13]; il metodo americano, ASTM D1777, comprende esplicitamente i tessuti a pelo[14]. Uno spessimetro abbassa un piedino di area fissa sul provino appoggiato su un piano di riferimento, e la lettura si effettua dopo un tempo stabilito. Gli anelli della spugna si piegano e collassano sotto carico, per cui i risultati di due laboratori sono confrontabili solo se area del piedino, pressione e tempi coincidono.
Spessore e peso sono proprietà distinte. Asciugamani di pari GSM possono differire nettamente di spessore in funzione dell’altezza del riccio, del volume del filato e di quanto bene gli anelli sono stati aperti in tumbler. Letture a una pressione bassa e a una più alta, insieme al recupero dopo la rimozione del carico, descrivono comprimibilità e gonfiezza, che si associano a una mano piena e morbida. Un asciugamano più spesso offre inoltre all’umidità un percorso più lungo per uscire, uno dei motivi per cui la spugna pesante asciuga lentamente.
Detto anche: assorbimento d’acqua, potere assorbente, capacità di assorbimento, idrofiliaInglese: Absorbency
La capacità di un tessuto di assorbire e trattenere acqua liquida. Per gli asciugamani comprende tre comportamenti distinti: la velocità con cui l’acqua viene assorbita, la quantità d’acqua che il tessuto può trattenere e la quantità d’acqua che rimuove da una superficie bagnata con un breve contatto.
L’assorbenza non è un’unica proprietà. La ricerca sulla spugna distingue l’assorbimento dinamico, l’acqua assorbita per unità di massa di tessuto nell’unità di tempo, dall’assorbimento statico, l’acqua massima trattenuta per unità di massa di tessuto asciutto[133]. Per l’utilizzatore conta un terzo comportamento: quanta acqua un asciugamano raccoglie dalla pelle bagnata con un breve tamponamento o un passaggio. Un tessuto può essere rapido e di bassa capacità, oppure lento e di alta capacità, per cui velocità e capacità si specificano separatamente, come velocità di assorbimento e ritenzione d’acqua.
L’acqua deve prima bagnare la superficie della fibra, il che dipende dalla chimica della fibra e dal finissaggio: il cotone pulito e la cellulosa rigenerata sono idrofili, il poliestere è idrofobo. Viene poi richiamata per capillarità negli spazi tra le fibre all’interno di un filato e tra filati e anelli, dove si trova la maggior parte dell’acqua di un asciugamano inzuppato, più che all’interno delle fibre.
Costruzione e filato decidono buona parte del risultato. La letteratura sulla spugna riporta un assorbimento più rapido con una maggiore densità degli anelli e anelli più lunghi e con filati di pelo più fini, pettinati, a bassa torsione e filati da fibra lunga; il pelo filato ad anello assorbe più rapidamente e trattiene di più del pelo filato a rotore, e i filati di pelo ritorti, che formano anelli più pieni, trattengono più acqua dei singoli[133]. I trattamenti a umido contano altrettanto. Bozzima residua, cere naturali e oli di filatura respingono l’acqua, motivo per cui la spugna greggia assorbe male e un asciugamano ben purgato si bagna quasi subito.
Il finissaggio può annullare questi vantaggi. Gli ammorbidenti cationici convenzionali lasciano sulle fibre un film grasso e idrofobo e riducono l’assorbimento d’acqua, mentre lavaggio e tumbler aprono la struttura e lo aumentano; un asciugamano nuovo spesso assorbe meglio dopo i primi lavaggi, una volta eliminati i residui di finissaggio[133]. Il peso incide sulla capacità più che sulla velocità. Nemmeno la morbidezza è un indicatore dell’assorbenza; il compromesso è descritto alla voce mano e morbidezza.
Detto anche: tempo di bagnatura, tempo di assorbimento, tempo di affondamento, velocità di bagnabilitàInglese: Absorption rate and wetting time
La velocità con cui un tessuto assorbe l’acqua, riportata di solito come il tempo che una goccia d’acqua o un provino immerso impiegano a bagnarsi completamente; un tempo di bagnatura più breve indica un assorbimento più rapido.
La velocità è la proprietà che l’utilizzatore nota per prima: un asciugamano che lascia l’acqua in gocce sulla superficie sembra poco assorbente, per quanta acqua possa trattenere alla fine. Corrisponde all’assorbimento dinamico della ricerca sulla spugna e dipende dai fattori di costruzione e di filato elencati alla voce assorbenza. I laboratori la misurano con prove a goccia come la AATCC TM79 e con prove per immersione o di affondamento che cronometrano il tempo di bagnatura di un provino; la EN 14697 comprende un metodo per il tempo di assorbimento degli asciugamani in spugna. I metodi sono messi a confronto alla voce prove di assorbenza.
Il tempo di bagnatura è sensibile alla chimica superficiale. Finissaggi idrofobi, ammorbidenti cationici e ammino-siliconici, oli di filatura residui e una purga incompleta lo allungano tutti, anche a costruzione invariata. Un asciugamano nuovo può quindi risultare più lento in prova dello stesso asciugamano dopo alcuni lavaggi, e una specifica dovrebbe indicare se la prova si esegue su asciugamani nuovi o dopo un numero definito di lavaggi.
Detto anche: capacità di ritenzione idrica, capacità di assorbimento, assorbimento staticoInglese: Water retention
La quantità d’acqua che un tessuto trattiene quando è saturo e poi sgocciolato, oppure dopo una fase definita di centrifugazione o di spremitura, espressa di solito come percentuale della massa del tessuto asciutto.
La ricerca sulla spugna la chiama assorbimento statico dell’acqua: massa umida meno massa secca, divisa per la massa anidra del tessuto, per 100[133]. Il valore dipende molto da come si elimina l’acqua in eccesso prima della pesata, per sgocciolamento per un tempo stabilito, per centrifugazione o per spremitura, per cui i valori ottenuti con procedure diverse non sono confrontabili.
La capacità segue il volume di pori offerto dalla struttura. Una massa maggiore, un pelo più lungo e filati di pelo ritorti più pieni aumentano l’acqua trattenuta in totale, e lavaggio e tumbler, che aprono la struttura, la accrescono ulteriormente; per grammo di tessuto, la spugna più leggera trattiene di più[133]. Un tessuto fitto a pori fini può bagnarsi rapidamente e trattenere relativamente poco, mentre un asciugamano spesso può trattenere moltissima acqua e richiedere molto tempo per asciugare. Un’alta capacità si addice agli asciugamani da bagno e per hotel; per palestra o viaggio, l’acqua rimasta nell’asciugamano è acqua che dovrà poi evaporare.
Il movimento di un liquido dentro e lungo spazi stretti, dovuto alla tensione superficiale e alla bagnatura delle superfici solide da parte del liquido. Nei tessuti i capillari sono gli spazi tra le fibre all’interno di un filato e tra filati e anelli.
La pressione che richiama il liquido in un capillare cresce con la tensione superficiale del liquido e con il coseno del suo angolo di contatto sul solido, e diminuisce all’aumentare del raggio del capillare (relazione di Laplace, Δp = 2γ cos θ / r); l’equazione di Lucas–Washburn descrive la velocità di avanzamento del liquido[133]. Ne derivano due conseguenze. Quando l’angolo di contatto supera i 90°, come su una superficie fortemente idrorepellente, il capillare respinge l’acqua invece di richiamarla, per cui la superficie della fibra deve prima essere bagnabile. Inoltre i capillari stretti richiamano con forza ma contengono poco volume, mentre quelli larghi contengono di più ma richiamano debolmente; nella spugna capillari più fini vanno di pari passo con un assorbimento iniziale più rapido ma con una capacità totale minore.
In un asciugamano esistono capillari a più scale: tra le fibre di un filato di pelo, tra i filati di un anello e tra anelli vicini. I filati di pelo a bassa torsione e zero-twist, la fibra pettinata e i titoli fini formano capillari lunghi, continui e meno tortuosi che favoriscono un assorbimento rapido. Una volta bagnate le loro superfici, anche le fibre idrofobe come il poliestere trasportano il liquido allo stesso modo, ed è così che una faccia in poliestere può trasportare acqua per capillarità senza assorbirne molta all’interno della fibra.
Il trasporto spontaneo di un liquido lungo un tessuto o attraverso di esso per capillarità, una volta bagnate le superfici delle fibre.
Il trasporto capillare descrive dove va l’acqua dopo essere entrata nel tessuto; l’assorbimento descrive quanta ne viene assorbita e trattenuta. La bagnatura dipende dalla superficie della fibra e dal liquido, il trasporto capillare dalla disposizione di fibre e filati[133]. Un tessuto può avere un buon trasporto capillare e assorbire poco: i filamenti fini di poliestere e le microfibre distribuiscono rapidamente il liquido su un’ampia superficie e attraverso lo spessore trattenendone poco all’interno della fibra, il che ne favorisce l’evaporazione. La spugna di cotone trasporta e trattiene allo stesso tempo.
La AATCC TM197 cronometra la velocità con cui il liquido sale fino a distanze specificate in un provino verticale[15], la TM213 che la affianca registra l’altezza raggiunta a tempi specificati da un bordo immerso[16], e la AATCC TM198 cronometra la diffusione del liquido in un provino orizzontale[17]. I risultati dipendono dalla direzione (ordito o trama, dritto o rovescio) e dai finissaggi, e non dicono nulla direttamente sulla capacità. Negli asciugamani a sublimazione a due facce, il trasporto capillare sulla faccia in poliestere e l’assorbimento del retro in cotone sono compiti distinti e si possono valutare separatamente.
Il modo in cui un tessuto trasporta l’umidità liquida attraverso e lungo la propria struttura, in particolare dalla faccia a contatto con la pelle alla faccia opposta, dove può distribuirsi ed evaporare.
Il concetto viene dall’abbigliamento sportivo, dove lo scopo è allontanare il sudore dalla pelle. La AATCC TM195 misura, valuta e classifica le proprietà di gestione dell’umidità liquida di tessuti a maglia, ortogonali e non tessuti[18]. Nel Moisture Management Tester usato a questo scopo, una soluzione di prova viene fatta gocciolare sulla faccia superiore, lato pelle, di un provino tenuto tra due sensori; le variazioni di resistenza elettrica seguono la diffusione del liquido su ciascuna faccia e il suo passaggio attraverso il tessuto, e le letture vengono convertite in gradi mediante indici predefiniti.
Per gli asciugamani il concetto riguarda soprattutto gli asciugamani in microfibra per sport e viaggio, le costruzioni a maglia e i tessuti a due facce in cui una faccia sposta l’acqua e l’altra la trattiene. La spugna di cotone è progettata per assorbire e trattenere l’acqua, per cui le prove di assorbenza e di asciugatura dicono di più. Un’affermazione sulla gestione dell’umidità significa poco se non vengono indicati metodo e risultato.
La velocità con cui un tessuto bagnato cede acqua all’aria circostante, espressa come acqua evaporata nell’unità di tempo o come tempo necessario per raggiungere uno stato asciutto definito.
L’asciugatura dipende anzitutto da quanta acqua trattiene l’asciugamano: un asciugamano pesante a pelo alto che assorbe molto ha anche molto da cedere. Dipende poi dalla facilità con cui il vapore riesce a uscire, determinata da spessore, permeabilità all’aria, superficie bagnata esposta e movimento dell’aria circostante. L’acqua all’interno delle fibre di cotone e nei capillari fini se ne va più lentamente dell’acqua distribuita in strato sottile sui filamenti di poliestere, per cui buona assorbenza e rapida asciugatura spesso si contrastano.
La AATCC TM199 misura il tempo di asciugatura con un analizzatore gravimetrico di umidità a temperatura elevata[19], la TM200 la velocità di asciugatura dei tessili alla loro capacità di assorbimento sotto flusso d’aria[20], e la TM201 la velocità di asciugatura di un tessuto bagnato con un volume d’acqua prescritto su una piastra mantenuta a 37 °C[21]. Ciascuna simula condizioni diverse, per cui i risultati sono confrontabili solo all’interno di uno stesso metodo. Per la biancheria alberghiera conta anche la lavanderia: gli asciugamani più pesanti richiedono un’asciugatura in tumbler più lunga e più energia per pezzo.
La portata d’aria che attraversa perpendicolarmente una superficie nota di tessuto sotto una differenza di pressione prescritta tra le due facce.
La ISO 9237 si applica alla maggior parte dei tessuti, compresi tessuti tecnici, non tessuti e articoli confezionati permeabili all’aria[22]; la ASTM D737, l’equivalente americano, comprende nel suo campo di applicazione i tessuti a pelo[23]. I risultati, espressi per esempio in mm/s o in l/(m²·s), dipendono dall’area di prova e dalla caduta di pressione, che devono coincidere prima di confrontare due risultati.
La permeabilità diminuisce quando un tessuto diventa più spesso e i suoi pori meno numerosi o più piccoli, ma non è una semplice funzione del peso: torsione del filato, fittezza dei fili, altezza del riccio e finissaggio modificano tutti i percorsi dell’aria. Per gli asciugamani incide sull’asciugatura, perché l’aria in movimento porta via il vapore dalla struttura bagnata, e sulla traspirabilità percepita di un accappatoio o di un telo; un tessuto piatto sottile e aperto come un peshtemal oppone al flusso d’aria una resistenza molto minore della spugna fitta, uno dei motivi per cui asciuga rapidamente. La prova si esegue su tessuto asciutto, e in un asciugamano bagnato le fibre rigonfiate e i film d’acqua chiudono molti di quei percorsi.
Detto anche: mano, tatto, morbidezza, mano del tessutoInglese: Hand feel and softness
L’impressione tattile che un tessuto dà quando lo si tocca, lo si accarezza e lo si stringe, che combina morbidezza, levigatezza, pienezza, flessibilità e sensazione termica. È una percezione umana, solo in parte rilevabile con strumenti.
Chi tocca un asciugamano reagisce alla facilità con cui si comprime e recupera, a come si flette, a quanto è liscia la superficie, a come scorre sulla pelle e a quanto risulta caldo o fresco. La valutazione da parte di un panel rispetto a riferimenti concordati resta il metodo di riferimento. I sistemi oggettivi scompongono la mano in componenti misurabili, e per i tessuti in generale i più noti sono il Kawabata Evaluation System (KES-F) e il FAST. Per la spugna, un metodo pubblicato ricava un valore di mano da spessore, compressione, rigidità a flessione, elasticità a trazione e a taglio e coefficiente di attrito dinamico, e riferisce che corrisponde alla valutazione soggettiva[146]; sugli asciugamani in spugna sono stati usati anche strumenti che analizzano il suono di lame che si muovono sulla superficie[147].
La morbidezza comincia da fibra e filato. Fibre più fini e una fibra più lunga danno filati più flessibili, i filati di pelo a bassa torsione e zero-twist danno anelli più pieni a scapito di una parte di durata e di pelucchi, e il filato ad anello, più peloso, risulta più morbido di un filato a rotore dello stesso titolo. Un pelo alto e rado è morbido da nuovo ma si appiattisce, mentre un pelo corto e fitto è più sodo e mantiene la forma. Il finissaggio interviene poi sulla superficie, con ammorbidenti che lubrificano le fibre e il tumbler che apre gli anelli.
La morbidezza non dice nulla di affidabile sull’assorbenza, e le due spesso vanno in direzioni opposte. Gli ammorbidenti cationici convenzionali rendono la superficie più liscia e più idrofoba e riducono l’assorbimento d’acqua[133], per cui un asciugamano che in negozio sembra eccezionalmente setoso può assorbire meno, nei primi utilizzi, di uno con una mano più asciutta. Gli ammorbidenti idrofili riducono questo compromesso ma non lo eliminano.
Anche la mano cambia con l’uso. In uno studio su asciugamani in spugna lavati fino a dieci volte, l’asciugatura all’aria (stesi) riduceva morbidezza e levigatezza più dell’asciugatura in tumbler, la temperatura di lavaggio non aveva effetti significativi e l’ammorbidente compensava in parte la perdita dovuta all’asciugatura all’aria[147]. I campioni si valutano meglio sia da nuovi sia dopo il lavaggio, rispetto a un riferimento conservato e nelle stesse condizioni.
Da Mira Towels: I nostri controlli qualità pubblicati confrontano assorbenza e mano con quanto convalidato all’approvazione del campione.
Il volume che un tessuto o un filato occupa in rapporto alla sua massa, insieme alla sua capacità di riprendersi dopo una compressione; un asciugamano voluminoso e gonfio risulta pieno e spesso per il suo peso.
La voluminosità è l’inverso della densità apparente: più volume per grammo significa più aria trattenuta tra le fibre. Negli asciugamani deriva soprattutto dal filato di pelo. I filati a bassa torsione e zero-twist lasciano allargare le fibre, i ritorti formano anelli più rotondi e i filati testurizzati a filamento continuo acquistano volume dall’arricciatura o dalle anse introdotte nei filamenti. La gonfiezza è il lato di recupero della voluminosità, la capacità del pelo di riprendere la sua altezza dopo la compressione nell’imballaggio, nell’uso o nel lavaggio, valutata come spessore prima e dopo un carico.
Il tumbler apre gli anelli e aumenta la gonfiezza, mentre la compressione in balle, la pressatura e l’asciugatura all’aria lasciano la spugna più piatta e più rigida. Una maggiore voluminosità aggiunge spazio per l’acqua e per l’aria ferma, il che rende un asciugamano caldo al tatto e fa sembrare un asciugamano più leggero più pesante di quanto indichi il suo GSM, ma i peli molto gonfi a bassa torsione rilasciano più pelucchi e si appiattiscono più facilmente.
Il modo in cui un tessuto ricade e forma pieghe sotto il proprio peso, determinato soprattutto dalla rigidità a flessione, dal comportamento a taglio e dalla massa areica.
Il drappeggio si quantifica di solito con il coefficiente di drappeggio. Un provino circolare viene sostenuto da un disco concentrico più piccolo e lasciato ricadere in pieghe, e l’area dell’ombra proiettata all’esterno del disco si esprime come percentuale dell’area dell’anello non sostenuto: vicino allo 0 % per un tessuto che ricade quasi verticalmente, vicino al 100 % per uno che resta quasi piano. La ISO 9073-9, pur facendo parte della serie di prove per non tessuti, specifica un metodo per il coefficiente di drappeggio dichiarato applicabile a non tessuti, tessuti ortogonali e tessuti a maglia[24].
Il drappeggio si specifica raramente per la spugna pesante, dove dominano rigidità e volume. Conta di più per accappatoi, peshtemal a tessitura piatta, teli mare stampati leggeri usati come pareo e per il modo in cui un asciugamano ricade su un portasciugamani o in esposizione. Ammorbidenti, torsione più bassa e costruzioni più leggere aumentano il drappeggio; armature di fondo fitte, residui rigidi e spalmature lo riducono. Un tessuto può drappeggiare bene e avere comunque una mano ruvida, per cui drappeggio e mano si valutano separatamente.
La capacità di un tessuto o di un asciugamano finito di mantenere lunghezza, larghezza e forma quando è esposto a lavaggio, asciugatura, calore o umidità. Una scarsa stabilità dimensionale si manifesta come restringimento, allungamento, deformazione o arricciatura.
Diversi meccanismi modificano le dimensioni del tessuto, e agiscono in modo diverso sulle varie fibre. Il restringimento di rilassamento è il rilascio delle tensioni bloccate in filati e tessuto durante filatura, tessitura e trattamenti a umido: una volta bagnata e agitata, la struttura torna verso una geometria rilassata, di solito contraendosi soprattutto nella direzione che era stata stirata. Il restringimento da rigonfiamento si verifica perché le fibre di cotone si rigonfiano in acqua, il che aumenta diametro e ondulazione del filato e contrae il tessuto; è in parte reversibile con l’asciugatura. Il restringimento per feltratura riguarda la lana e non si verifica in cotone o poliestere. Il restringimento termico riguarda le fibre termoplastiche: il poliestere non termofissato si contrae quando viene riscaldato oltre le temperature a cui è già stato esposto.
La spugna aggiunge movimenti propri. Gli anelli si rigonfiano, si contraggono e si ridistribuiscono da bagnati, il corpo ad anelli e la balza piatta possono restringersi in misura diversa, e gli orli ripiegano insieme più strati; le differenze tra queste zone producono balze ondulate, orli increspati e asciugamani non più rettangolari. Negli asciugamani a sublimazione a due facce la faccia in poliestere e il retro in cotone reagiscono diversamente a calore e lavaggio, e un composito non bilanciato può arcuarsi, arrotolarsi o arricciarsi dopo il primo lavaggio, deformando con sé l’immagine stampata.
La stabilità dimensionale si costruisce durante la lavorazione, non si ottiene con le prove. La spugna di cotone si asciuga in stato rilassato, in tumbler o in essiccatoi rilassanti oppure in rameuse con sovralimentazione, invece di essere tirata in altezza; un tessuto stirato a misura accumula un restringimento che compare al primo lavaggio del cliente. Il cotone a tessitura piatta si può prerestringere meccanicamente per compattazione. Il poliestere e i tessuti con faccia in poliestere si termofissano a dimensioni controllate e restano poi stabili nei trattamenti successivi, come stampa transfer, asciugatura in tumbler o stiratura, purché questi restino al di sotto della temperatura di termofissaggio.
Le prove sono descritte alla voce prove di stabilità dimensionale; i metodi danno una variazione percentuale, mentre il limite, la procedura di lavaggio e asciugatura e il numero di cicli vengono dalla specifica del buyer. Per gli asciugamani conviene indicare se i risultati si riferiscono al corpo, all’asciugamano intero o a entrambi, e ispezionare balze e orli dopo il lavaggio oltre a misurarli.
Detto anche: restringimento residuo, restringimento di rilassamento, ritiro, ritiro al lavaggioInglese: Shrinkage and residual shrinkage
Una riduzione della lunghezza o della larghezza di un tessuto o di un articolo, di solito dopo bagnatura, lavaggio o riscaldamento. Il restringimento residuo è la parte ancora presente nella merce finita che si manifesterà nei primi lavaggi dell’utilizzatore.
Il restringimento si esprime come percentuale della distanza originaria tra riferimenti tracciati prima del lavaggio, separatamente per lunghezza e larghezza; i metodi (ISO 5077 con ISO 6330 e ISO 3759, oppure AATCC TM135) sono trattati alla voce prove di stabilità dimensionale.
La maggior parte del restringimento degli asciugamani in cotone è restringimento di rilassamento che si libera al primo o al secondo lavaggio, ma alcuni tessuti continuano a restringersi nei cicli successivi (restringimento progressivo), per cui una specifica può prevedere la misura dopo più di un ciclo. Lunghezza e larghezza di solito differiscono, perché ordito e trama hanno subito tensioni diverse in tessitura e in finissaggio. Il restringimento residuo riflette il percorso di finissaggio: asciugatura rilassata e tumbler lo riducono, lo stiro in altezza lo aumenta. I metodi di prova non fissano valori accettabili; questi si concordano per ogni programma e si verificano meglio sugli asciugamani finiti oltre che sul tessuto, perché orli e balze modificano il risultato.
Detto anche: trama arcuata, trama obliqua, trama storta, bowing, skewnessInglese: Bowing and skewness
Deformazione dei fili di trama di un tessuto ortogonale, o dei ranghi di un tessuto a maglia, rispetto a una linea retta perpendicolare alla cimosa: l’arcuatura è una curva nell’altezza del tessuto, l’obliquità una linea retta ma diagonale.
Entrambe nascono soprattutto nei trattamenti a umido e nel finissaggio, quando una parte dell’altezza viene tirata in avanti più di un’altra da una tensione irregolare dei cilindri, da una marcia disuguale delle due catene della rameuse o da un arrotolamento irregolare. L’arcuatura si forma quando il centro anticipa o ritarda rispetto ai bordi, l’obliquità quando un bordo anticipa l’altro. Sulle linee di finissaggio i raddrizzatrama rilevano e correggono la deformazione prima che il tessuto venga fissato. Nelle maglie la torsione del filato può causare una deformazione diagonale affine nota come spiralità.
Sugli asciugamani il difetto si vede ovunque una linea dovrebbe correre in squadra con il bordo: balze tessute e fasce dobby che si incurvano o pendono, righe fuori squadra e disegni stampati non più allineati ai bordi di taglio. La ASTM D3882 misura arcuatura e obliquità nei tessuti ortogonali e a maglia e si può applicare anche a disegni geometrici stampati[25]; la AATCC TM179 misura la variazione di obliquità dopo il lavaggio domestico, confrontando segni tracciati prima e misurati dopo due cicli di lavaggio normalizzati[26]. Una deformazione raddrizzata solo temporaneamente in finissaggio può ricomparire quando l’asciugamano si rilassa al primo lavaggio.
Detto anche: abrasione Martindale, resistenza allo sfregamentoInglese: Abrasion resistance
La capacità della superficie di un tessuto di resistere all’usura per sfregamento contro altre superfici, misurata di solito come numero di cicli di sfregamento che un provino sopporta prima di raggiungere un punto finale definito.
Il metodo Martindale è la prova di laboratorio più diffusa: un provino circolare viene sfregato contro un abrasivo normalizzato sotto un carico definito, lungo un percorso che cambia continuamente direzione. La ISO 12947-1 specifica l’apparecchio, e il punto finale dipende dalla parte usata: rottura del provino, come fili rotti o un foro (parte 2), perdita di massa (parte 3) o variazione di aspetto (parte 4)[27]. La ASTM D4966 è il metodo Martindale americano[28].
La prova Martindale si adatta male alla spugna. La ISO 12947-1 limita l’apparecchio ai tessili a pelo con altezza del pelo fino a 2 mm[27], il che esclude molte costruzioni di spugna, e la ASTM D4966 osserva che lo spessore del materiale può limitarne l’idoneità e che la sua precisione tra laboratori è scarsa[28]. La spugna si usura per perdita di fibra, pelucchi, assottigliamento degli anelli e infine fondo scoperto, per cui la durata di un asciugamano si giudica di solito da aspetto e massa dopo lavaggi ripetuti e dall’ancoraggio degli anelli più che dal numero di cicli di sfregamento. La prova Martindale si applica più direttamente alle facce di stampa in poliestere piatte, alle maglie e ai peshtemal.
Detto anche: forza di rottura, carico di rottura, forza massimaInglese: Tensile strength
La forza massima che un provino di tessuto sopporta quando viene tirato fino alla rottura, riportata separatamente per ordito e trama e spesso insieme all’allungamento alla forza massima.
La ISO 13934-1 misura forza massima e allungamento alla forza massima su una striscia di larghezza definita; la ISO 13934-2 è il metodo grab, in cui ganasce più strette del provino ne afferrano la parte centrale, così che anche i fili vicini partecipino al carico[29]. Entrambi sono destinati soprattutto ai tessuti ortogonali, usano dinamometri a velocità di allungamento costante e possono provare provini condizionati o bagnati; i risultati su striscia e grab non sono intercambiabili.
Nella spugna il carico è portato dall’ordito di fondo e dalla trama; l’ordito di pelo, accumulato negli anelli, contribuisce poco finché gli anelli non vengono raddrizzati, per cui la resistenza a trazione di un asciugamano descrive soprattutto il tessuto di fondo. I trattamenti a umido possono ridurla: un candeggio troppo energico degrada la cellulosa, e trattamenti con cellulasi non controllati come il biofinissaggio asportano massa di fibra e indeboliscono il tessuto. Le prove di trazione confermano che la lavorazione non ha danneggiato un tessuto e permettono di confrontare costruzioni destinate a lavaggi intensivi. I valori minimi vengono dalla specifica del buyer, non dai metodi.
Detto anche: forza di lacerazione, resistenza allo strappoInglese: Tear strength
La forza necessaria per propagare una lacerazione a partire da un taglio esistente in un tessuto, che riflette il modo in cui i fili nel punto di lacerazione si raggruppano e si ripartiscono il carico.
La ISO 13937 ha quattro parti: il metodo del pendolo balistico (Elmendorf), metodi a strappo singolo su provini a pantalone e ad ala, e una prova a strappo doppio su provini a linguetta[30]. Sollecitano il tessuto in modo diverso e danno valori diversi, per cui il metodo va riportato insieme al risultato. I metodi sono destinati soprattutto ai tessuti ortogonali, e il metodo del pendolo balistico non è in genere applicabile ai tessuti elastici a maglia o ortogonali.
La resistenza alla lacerazione può diminuire mentre la resistenza a trazione regge, perché tutto ciò che blocca i fili in posizione impedisce loro di raggrupparsi per resistere alla lacerazione: i finissaggi con resine e le spalmature tendono a ridurre la resistenza alla lacerazione, mentre gli ammorbidenti che lasciano scorrere i fili possono aumentarla. Sugli asciugamani la lacerazione conta soprattutto nei punti deboli come orli, bordi tagliati e attacchi dell’asola, e negli asciugamani stampati leggeri a tessitura piatta o a maglia, dove un’impigliatura può avviare una lacerazione che si propaga.
Detto anche: pallini, pallinatura, formazione di pallini, peluria superficiale
La formazione sulla superficie di un tessuto di piccole palline di fibra aggrovigliata, dette pallini (pills), trattenute da fibre di ancoraggio, per effetto dello sfregamento durante l’uso o il lavaggio.
Il pilling si sviluppa per fasi: le estremità di fibra vengono estratte dai filati formando una peluria, la peluria si aggroviglia in pallini, e i pallini restano attaccati oppure si staccano per usura. Le fibre di poliestere, resistenti, trattengono saldamente i pallini, che quindi si accumulano; le fibre di cotone, più deboli, tendono a rompersi e a lasciar cadere i pallini, anche se cotone e mischie possono comunque fare pilling. Fibre corte, bassa torsione, filati pelosi e costruzioni lente aumentano tutti il pilling.
La ISO 12945 provoca il pilling con la pilling box (parte 1), il Martindale modificato (parte 2) o il random tumble tester (parte 3), e la parte 4 valuta visivamente il risultato, con gradi separati per pilling, peluria e infeltrimento da 5 (nessuna variazione) a 1 (variazione grave)[31]. La spugna ad anelli è in genere meno soggetta al pilling visibile dei tessuti a superficie liscia; più esposte sono le facce di stampa in poliestere piatte, gli asciugamani sportivi a maglia, la microfibra e i tessuti garzati per accappatoi. Il grado richiesto è stabilito dal buyer.
Detto anche: pelucchi, lint, perdita di fibre, perdita di peluria, lintingInglese: Linting and lint loss
Il distacco di fibre libere e frammenti di fibra da un tessuto durante l’uso, il lavaggio e l’asciugatura in tumbler; la perdita di pelucchi è la massa di fibra asportata in questo modo.
Ogni asciugamano di cotone nuovo rilascia un po’ di fibra, soprattutto fibre corte trattenute debolmente nel filato di pelo e fibre tagliate durante la cimatura o il taglio trasversale, e il rilascio è di solito più forte nei primi lavaggi. Aumenta con il contenuto di fibre corte, con filati di pelo a bassa torsione e zero-twist, con filati molto pelosi e con le facce velour, dove la cimatura taglia le sommità degli anelli e lascia estremità di fibra libere.
Le tessiture riducono il rilascio di pelucchi con filati di pelo pettinati o a fibra lunga, una torsione adeguata, l’eliminazione accurata degli scarti di cimatura e il biofinissaggio enzimatico, che asporta le fibre sporgenti. Non esiste un’unica prova normalizzata dei pelucchi per gli asciugamani. La ISO 9073-10 misura la generazione di pelucchi e particelle allo stato secco; è stata scritta per i non tessuti, anche se si può applicare ad altri tessili[32]. Quando i pelucchi fanno parte di una specifica, la procedura va definita al suo interno, per esempio pesando i pelucchi raccolti dal filtro di un essiccatoio dopo un ciclo di lavaggio e asciugatura dichiarato.
Detto anche: coefficiente di attrito, attrito del tessutoInglese: Surface friction
La resistenza che la superficie di un tessuto oppone allo scorrimento contro un’altra superficie, espressa di solito come coefficiente di attrito: la forza d’attrito divisa per la forza normale che preme le superfici l’una contro l’altra.
Una superficie a basso attrito risulta setosa e scivola sulla pelle; una superficie ad attrito più alto risulta più asciutta e più strutturata. Spugna ad anelli, velour cimato e faccia di stampa in poliestere piatta danno ciascuno un profilo di attrito e di rugosità diverso, e gli ammorbidenti, in particolare i siliconi, riducono nettamente l’attrito lubrificando le superfici delle fibre.
L’attrito statico, la forza per avviare lo scorrimento, differisce dall’attrito dinamico, la forza per mantenerlo. L’attrito dei tessuti si misura con strumenti a slitta che trascinano una sonda zavorrata sul provino e con il tester di superficie del sistema Kawabata; un metodo oggettivo di valutazione della mano sviluppato per la spugna usa il coefficiente di attrito dinamico come uno dei suoi dati di ingresso[146]. I risultati dipendono da materiale di contatto, carico e direzione, per cui i valori di attrito servono a classificare finissaggi o costruzioni con uno stesso metodo più che come valori assoluti.
Detto anche: solidità della tintura, solidità delle tinte, solidità cromatica, colour fastnessInglese: Colour fastness
La resistenza del colore di un tessile a variare, e a trasferirsi su altri materiali, quando è esposto ad agenti come lavaggio, sfregamento, luce, sudore, acqua clorata o calore.
La solidità del colore è una famiglia di prove più che un’unica proprietà, ciascuna dedicata a un agente: lavaggio domestico e industriale, sfregamento, luce, sudore, acqua, acqua di piscina clorata, ipoclorito, stiratura a caldo e altri. La ISO 105 raggruppa i suoi metodi in sezioni contrassegnate da lettere, con la parte A01 che stabilisce i principi generali delle prove[33]; l’AATCC pubblica una serie parallela di metodi. Il profilo di solidità di un asciugamano è l’insieme dei risultati per gli agenti che contano nel suo uso.
La maggior parte delle prove valuta due effetti: la variazione di colore del provino e lo scarico su tessuti adiacenti non tinti, spesso un tessuto multifibre che contiene diversi tipi di fibra. Ciascuno si valuta su una scala dei grigi da 5 (nessuna variazione) a 1. Fa eccezione la solidità alla luce, valutata rispetto ai riferimenti in lana blu su una scala da 1 a 8.
La solidità dipende dalla classe di coloranti e da quanto completamente il colorante è stato fissato e asportato con il lavaggio. I punti deboli abituali sono il colorante reattivo idrolizzato lasciato sul cotone da un lavaggio di asportazione incompleto, il film di legante di una stampa a pigmento e il colorante per sublimazione rimasto sulla superficie del poliestere invece di diffondere nella fibra, che si stacca per sfregamento e può migrare di nuovo con un calore successivo. Le tinte scure portano più colorante e sono le più difficili da rendere solide, in particolare allo sfregamento a umido.
Un metodo di prova definisce come trattare e valutare un provino; non definisce il superamento della prova. Gli agenti, la procedura esatta (per il lavaggio, il codice della prova) e i gradi richiesti vengono dalla specifica del buyer o del retailer, e un risultato vale solo per il campione provato, per cui le partite di tintura della produzione si controllano con lo stesso metodo. Le procedure sono descritte alla voce solidità del colore al lavaggio e nelle voci di prova vicine.
Le fasi a umido e termiche che trasformano il tessuto greggio in un asciugamano assorbente, colorato e stabile: preparazione, tintura, lavaggio di asportazione e finissaggio. Decidono assorbenza, tonalità, solidità, mano e restringimento residuo, e differiscono nettamente tra componenti in cotone e in poliestere.
I trattamenti in acqua applicati ai tessili dopo la filatura o la tessitura: pretrattamento, tintura, lavaggio di asportazione dopo tintura o stampa e finissaggio a umido, eseguiti in discontinuo in macchine oppure su linee in continuo.
I trattamenti a umido trasformano la spugna greggia in un asciugamano assorbente e colorato e consumano la maggior parte dell’acqua, del vapore e dei prodotti chimici di uno stabilimento. Si svolgono su linee in continuo, con il tessuto in largo che attraversa bagni, vaporizzatori e lavatrici successivi, oppure in macchine discontinue che portano un carico fisso attraverso riempimenti e scarichi programmati. La spugna si tratta per lo più in discontinuo, in corda, in barche a tamburo, jet o soft-flow, perché la tensione delle linee deforma il pelo. I livelli indicativi UE di consumo d’acqua sono di 10–32 m³ per tonnellata per il candeggio in discontinuo e di 10–150 m³ per tonnellata per la tintura in discontinuo dei tessuti[89].
Il cotone richiede sbozzima, purga e di solito candeggio prima di bagnarsi uniformemente e di accettare il colorante. Un componente in poliestere, come la faccia di stampa di un asciugamano a sublimazione, porta oli di filatura e lubrificanti anziché cere naturali e non ha un colore naturale, per cui viene soltanto lavato o purgato leggermente e poi stabilizzato con il termofissaggio, una fase a calore secco. In un asciugamano a due fibre ogni fase deve adattarsi a entrambi i componenti.
Detto anche: preparazione, preparazione alla tintura, pretrattamento a umidoInglese: Pretreatment
I trattamenti preparatori a umido che eliminano dai tessili greggi bozzima, impurità naturali e colore naturale, così che assorbano l’acqua uniformemente e accettino coloranti e finissaggi; per il cotone soprattutto sbozzima, purga e candeggio.
Il pretrattamento punta a un’assorbenza uniforme e a una base pulita e omogenea per il colore. La spugna di cotone greggia porta bozzima sull’ordito di fondo, uno strato di cere, pectine, proteine ed emicellulose su ogni fibra e il colore crema del cotone grezzo[148]; sbozzima, purga e candeggio li eliminano uno dopo l’altro. Le fasi vengono sempre più spesso combinate, e le conclusioni UE sulle migliori tecniche disponibili (BAT) includono il pretrattamento combinato del cotone e la sbozzima o il candeggio a freddo per impregnazione e riposo (pad-batch) tra le tecniche che risparmiano acqua ed energia[89]. La combinazione risparmia risciacqui ma richiede un controllo più stretto, perché un’impurità lasciata da una fase non può più essere eliminata dalla successiva.
Nella stampa digitale il termine ha un altro significato: uno strato di addensante e di ausiliari (per gli inchiostri reattivi su cotone, anche alcali e urea) applicato prima della stampa inkjet per controllare la diffusione e la fissazione dell’inchiostro. Una specifica dovrebbe indicare in quale senso si usa il termine.
L’eliminazione della bozzima protettiva applicata ai filati d’ordito prima della tessitura, per degradazione enzimatica dell’amido, per trattamento ossidativo o per lavaggio a caldo delle bozzime sintetiche idrosolubili.
Gli orditi di fondo della spugna vengono di solito imbozzimati per resistere all’abrasione sul telaio. La bozzima residua blocca l’assorbimento d’acqua e la penetrazione del colorante e si manifesta poi come zone ruvide, a chiazze o tinte in modo irregolare. Il metodo dipende dalla chimica della bozzima. Gli enzimi amilasi scompongono l’amido in frammenti solubili. Le bozzime di alcol polivinilico e di poliacrilato sono idrosolubili e si eliminano soprattutto con il lavaggio a caldo. La sbozzima ossidativa con perossido o persolfato degrada amido e alcol polivinilico e si può combinare con purga e candeggio; per alcuni materiali cellulosici un unico bagno ossidativo può sostituire bagni di sbozzima separati[89]. I filati di pelo zero-twist aggiungono una fase affine: la fibra idrosolubile ritorta con il cotone viene sciolta in acqua calda.
L’eliminazione dell’amido si controlla comunemente con la prova allo iodio, in cui l’amido residuo vira dal blu al violetto e viene valutato rispetto alla scala del violetto TEGEWA. La prova rileva soltanto l’amido[149], per cui su un ordito imbozzimato con una miscela un risultato pulito non dimostra che il tessuto sia privo di bozzima.
Lavaggio alcalino a caldo che elimina dal cotone cere, pectine, proteine e altre sostanze non cellulosiche, trasformando una fibra greggia idrorepellente in una fibra idrofila; sul poliestere, un lavaggio più blando che elimina gli oli di filatura.
Il cotone grezzo è avvolto in un sottile strato di cere, pectine, proteine ed emicellulose che respinge l’acqua. La purga convenzionale lo elimina con idrossido di sodio più agenti bagnanti, emulsionanti e sequestranti; le condizioni pubblicate arrivano a 130 °C a pH 10–12[148]. Le cere vengono emulsionate, pectine e proteine degradate e disciolte, e il tessuto perde un po’ di peso. Il cotone ben purgato si bagna quasi istantaneamente. Una bagnatura lenta in una prova a goccia o di affondamento indica spesso una purga insufficiente, anche se un eccesso di ammorbidente dà lo stesso sintomo.
La biopurga usa enzimi pectinasi a temperatura moderata in un bagno quasi neutro o leggermente alcalino. È più delicata sulla cellulosa e dà uno scarico meno carico, ma in condizioni così blande le cere non vengono eliminate del tutto[148], per cui assorbenza e comportamento in tintura vanno verificati. Il poliestere non ha cere; la sua purga elimina gli oli di filatura e di maglieria che altrimenti causerebbero un assorbimento irregolare del colorante in stampa.
L’eliminazione ossidativa del colore naturale del cotone, per lo più con perossido di idrogeno in ambiente alcalino, per ottenere un tessuto bianco o una base pulita per tinte chiare e brillanti.
I pigmenti naturali che sopravvivono alla purga danno al cotone il suo tono da crema a giallastro. Il perossido di idrogeno è il candeggiante abituale per la spugna di cotone: dà un bianco alto e uniforme e si decompone in acqua e ossigeno. L’alcali lo sposta verso l’anione perossidrile, generalmente considerato la specie candeggiante attiva, per cui le ricette convenzionali lavorano a pH 10–12 e fino a 120 °C in apparecchiature pressurizzate[148]. Elimina anche le impurità lasciate dalla purga e di solito migliora ulteriormente l’assorbenza[148].
La stessa chimica può attaccare la fibra. Una decomposizione incontrollata del perossido forma radicali che ossidano la cellulosa, e il candeggio al perossido abbassa in modo misurabile il grado di polimerizzazione del cotone[148], la lunghezza di catena da cui dipende la resistenza. Gli ioni di ferro e di rame catalizzano localmente questa decomposizione, per cui una particella di ruggine o un frammento metallico possono bruciare un forellino o un punto debole, un difetto chiamato danno catalitico. Stabilizzanti e sequestranti tengono sotto controllo la decomposizione; le conclusioni BAT dell’UE descrivono il candeggio al perossido ottimizzato come quello che usa acqua addolcita, elimina prima le impurità metalliche e controlla pH e concentrazione di perossido[89]. Un candeggio eccessivo aggiunge poco bianco e costa una resistenza di cui gli asciugamani per lavaggio industriale hanno bisogno.
Il perossido residuo può attaccare alcuni coloranti reattivi e spostare la tonalità, per cui viene eliminato con il risciacquo prima della tintura oppure, con molta meno acqua, decomposto dall’enzima catalasi, come nei processi enzimatici integrati sviluppati per gli asciugamani di cotone[150]. Gli asciugamani bianchi per hotel ricevono un candeggio completo, di solito seguito da uno sbiancante ottico; le tinte chiare e medie ne richiedono meno; alcune tinte scure si tingono su cotone purgato e non candeggiato. Il grado di bianco si può misurare strumentalmente, per esempio secondo la ISO 105-J02[34].
L’ipoclorito di sodio, a lungo il candeggiante standard del cotone, si usa ancora in alcuni processi, ma rilascia composti clorurati negli scarichi; le conclusioni BAT dell’UE indicano come migliore tecnica disponibile il candeggio senza cloro con prodotti come perossido di idrogeno, acido peracetico od ozono[89]. Il candeggio elimina il colore, mentre lo sbiancante ottico aggiunge un composto fluorescente che fa apparire il tessuto più bianco. La candeggina al cloro usata in lavanderia sugli asciugamani finiti è un argomento a parte, trattato alla voce solidità del colore al cloro.
Composti fluorescenti incolori che assorbono la radiazione del vicino ultravioletto e la riemettono come luce blu visibile, così che i tessili bianchi appaiano più bianchi e brillanti di quanto possa renderli il solo candeggio.
Il cotone candeggiato riflette un po’ meno luce blu delle altre lunghezze d’onda, cosa che l’occhio legge come una leggera dominante gialla. Gli sbiancanti aggiungono luce blu emessa, per cui un bianco trattato può restituire più luce blu di quanta ne riceve. Si applicano nel bagno di candeggio o dopo, per esaurimento o per foulardaggio, e sono standard sugli asciugamani per hotel e spa ad alto bianco; la ISO 105-J02 tratta la misura strumentale del grado di bianco e della tinta di questi materiali fluorescenti[34].
L’effetto dipende dalla luce: brillante alla luce del giorno o sotto lampade con una componente ultravioletta, più spento sotto LED poveri di UV, il che conta quando i bianchi si approvano in un ambiente e si giudicano in un altro. Gli sbiancanti non possono nascondere un candeggio scadente e spostano le tinte chiare, per cui di norma non si usano sulla merce colorata. I detersivi che contengono sbiancanti li accumulano con i lavaggi, mentre l’ipoclorito e una lunga esposizione alla luce degradano molti di essi. Le specifiche che escludono o limitano gli sbiancanti devono dirlo esplicitamente.
Detto anche: mercerizzo, mercerizzazione del cotone, cotone mercerizzatoInglese: Mercerization
Trattamento del filato o del tessuto di cotone con idrossido di sodio concentrato, di solito sotto tensione, che rigonfia permanentemente le fibre e ne aumenta lucentezza, assorbimento di colorante e resistenza.
Nella soda caustica concentrata la fibra di cotone, piatta e ritorta, si rigonfia e la sua sezione diventa più rotonda. Lavata dall’alcali sotto tensione, conserva una superficie più liscia e regolare che riflette la luce in modo uniforme, da cui la lucentezza. Il reticolo cristallino della cellulosa passa da cellulosa I a cellulosa II e la fibra diventa più accessibile, per cui il cotone mercerizzato è più resistente e si tinge più intensamente con la stessa quantità di colorante. Senza tensione il materiale si restringe fortemente (mercerizzazione senza tensione). Le conclusioni BAT dell’UE associano alla migliore tecnica disponibile il recupero del 75–95% della soda caustica dalle acque di risciacquo della mercerizzazione[89].
La mercerizzazione è comune per filati cucirini, cotone a tessitura piatta e filati lucidi, e insolita sul pelo della spugna, che si lavora rilassato per tenere aperti gli anelli. Nella descrizione di un asciugamano, «mercerizzato» descrive di norma i filati delle balze jacquard o dobby che brillano sul pelo opaco, non l’intero asciugamano.
L’impiego di enzimi, catalizzatori biologici che agiscono su un solo tipo di legame chimico, per svolgere in condizioni blande fasi specifiche dei trattamenti a umido come sbozzima dell’amido, biopurga, eliminazione del perossido e biofinissaggio.
Ogni classe di enzimi ha un compito. Le amilasi scompongono la bozzima d’amido; le pectinasi degradano la pectina che lega le cere al cotone, base della biopurga; la catalasi decompone il perossido di idrogeno residuo; le cellulasi idrolizzano la cellulosa stessa per il biofinissaggio e l’ammorbidimento. Essendo specifici, gli enzimi lasciano in gran parte intatto il resto della fibra e lavorano a temperature moderate, il che risparmia energia e permette a più fasi di condividere un unico bagno. Le conclusioni BAT dell’UE includono il trattamento enzimatico tra le tecniche che riducono il consumo di prodotti chimici di processo[89].
Il prezzo è una finestra di processo ristretta. Ogni enzima lavora in un intervallo limitato di pH e di temperatura, può essere inibito da altri prodotti presenti nel bagno e perde attività se surriscaldato o conservato male. Dopo l’uso deve spesso essere disattivato con il calore o con una variazione di pH; una procedura di biopurga pubblicata porta il bagno a 80 °C per 10 minuti[148]. La disattivazione conta soprattutto per le cellulasi, che altrimenti continuano a degradare il cotone.
Detto anche: biopolishing, bio-polishing, trattamento con cellulasi, finissaggio enzimaticoInglese: Bio-polishing
Trattamento controllato del cotone o di altri tessuti cellulosici con enzimi cellulasi che elimina dalla superficie estremità di fibra sporgenti e microfibrille, riducendo peluria, pilling e pelucchi.
La cellulasi idrolizza le catene di cellulosa che riesce a raggiungere, e le estremità di fibra superficiali e le fibrille sono le più esposte. Indebolite, si staccano per l’azione meccanica della macchina e vengono eliminate con il risciacquo, lasciando una superficie più pulita, una mano più morbida e un colore più nitido. Il trattamento si esegue da solo o combinato con la tintura.
Il costo è la fibra. Ogni biofinissaggio asporta un po’ di peso e di resistenza, tanto più quanto maggiori sono dose, tempo e agitazione, per cui il processo si regola sull’effetto minimo che raggiunge l’obiettivo e si conclude disattivando l’enzima. La spugna richiede particolare attenzione: gli anelli di pelo aperti, spesso a bassa torsione, espongono un’ampia superficie, e un trattamento aggressivo assottiglia il pelo e indebolisce gli anelli. Eliminare la fibra libera riduce i pelucchi nell’uso ma non compensa filati con fibre corte o a torsione molto bassa.
La gestione dell’acidità o dell’alcalinità dei bagni di processo e del tessuto finito, compresa la neutralizzazione dell’alcali residuo dopo purga, candeggio e tintura; sulla scala del pH, 7 è il valore neutro.
Quasi ogni trattamento a umido lavora a un pH scelto: fortemente alcalino per purga, candeggio al perossido e fissazione dei coloranti reattivi; leggermente acido per la tintura del poliestere e per le cellulasi acide; quasi neutro per molti ammorbidenti. L’alcali trascinato disturba la fase successiva, per cui il tessuto viene neutralizzato, di solito con acido acetico, prima del finissaggio. Il pH finale conta non solo per il contatto con la pelle: le emulsioni di ammorbidente sono formulate per un intervallo di pH, alcuni coloranti cambiano tonalità con il pH e l’alcali residuo può favorire l’ingiallimento in magazzino.
Per i tessili finiti il valore è il pH dell’estratto acquoso, determinato secondo la ISO 3071[35]; il metodo dà il numero, e i limiti vengono dalle specifiche del buyer o dagli schemi di certificazione. OEKO-TEX® STANDARD 100, per esempio, fissa un pH di 4,0–7,5 per le classi di prodotto I e II (articoli per neonati e articoli a diretto contatto con la pelle) e di 4,0–9,0 per le classi III e IV, con eccezioni per i prodotti che devono subire ulteriori trattamenti a umido[105].
Detto anche: saponatura, lavaggio dopo tintura, lavaggio di eliminazione del colorante non fissatoInglese: Washing-off
I risciacqui e i bagni di saponatura a caldo che eliminano dal cotone il colorante reattivo non fissato e idrolizzato, il sale e l’alcali dopo la tintura o la stampa; per il poliestere tinto con coloranti dispersi, l’equivalente è il lavaggio riducente.
Una tintura con coloranti reattivi termina con colorante fissato e colorante idrolizzato presenti fianco a fianco nella fibra. Il lavaggio di asportazione elimina prima il sale con il risciacquo, perché l’elettrolita trattiene il colorante idrolizzato sulla fibra, poi esegue una saponatura a caldo con detergente e si conclude con risciacqui caldi e freddi. Più di sette fasi di risciacquo non sono rare, e il lavaggio di asportazione con il relativo trattamento degli scarichi può arrivare a metà del costo della tintura reattiva[121]; polimeri inibitori del trasferimento del colorante nel bagno possono accorciare la sequenza[121]. Le scorciatoie si vedono ai primi lavaggi del cliente come scarico di colore e macchie.
I coloranti dispersi sul poliestere lasciano invece colorante sulla superficie della fibra. Il lavaggio riducente, un trattamento alcalino con un agente riducente, convenzionalmente ditionito di sodio, lo distrugge o lo solubilizza e migliora la solidità al lavaggio e allo sfregamento[151]. Il poliestere stampato a transfer di solito non viene lavato dopo la stampa, per cui il colorante superficiale si controlla tramite temperatura e tempo di contatto del trasferimento.
La concentrazione di calcio e magnesio disciolti nell’acqua di processo, espressa di solito in milligrammi per litro di carbonato di calcio o in gradi di durezza.
La durezza si esprime in mg/L di CaCO₃ o in unità nazionali come i gradi tedeschi (1 °dH ≈ 17,8 mg/L di CaCO₃); lo US Geological Survey classifica come molto dura l’acqua oltre 180 mg/L[152]. Calcio e magnesio interferiscono in quasi ogni fase a umido, per cui gli stabilimenti addolciscono o demineralizzano l’acqua di alimentazione. Con saponi e alcuni detergenti formano sali insolubili che si depositano sugli anelli come un velo grigiastro, spegnendo i bianchi e riducendo l’assorbenza; riducono la solubilità dei coloranti e ne favoriscono l’aggregazione, causando tinture irregolari; e nel candeggio al perossido formano depositi con gli stabilizzanti al silicato che irrigidiscono la mano.
I sequestranti legano gli ioni residui ma aumentano il carico degli scarichi; le conclusioni BAT dell’UE includono l’acqua addolcita tra le misure che permettono di condurre il candeggio al perossido con pochi o nessun complessante[89]. Anche ferro e manganese, pur non essendo ioni della durezza, vengono controllati perché catalizzano la decomposizione del perossido. Dopo la vendita, gli asciugamani lavati ripetutamente in acqua dura possono accumulare depositi minerali e irrigidirsi.
Detto anche: rapporto di bagno, rapporto materiale/bagno, bagno di tinturaInglese: Dye bath and liquor ratio
Il rapporto tra la massa secca del tessile in un processo discontinuo e la quantità di bagno di processo, scritto per esempio come 1:8, cioè 8 litri di bagno per chilogrammo di tessuto.
Il bagno di tintura è la soluzione di colorante, sale, alcali e ausiliari in cui si tratta la merce; le conclusioni BAT dell’UE definiscono il rapporto bagno come il rapporto in peso tra tessile secco e bagno di processo[89]. Rapporti più corti significano meno acqua da riscaldare, meno prodotti chimici e meno scarichi, e i costruttori di macchine li hanno ridotti: uno ha indicato per la sua serie soft-flow per spugna pesante valori fino a circa 1:4 per il cotone[153].
La spugna limita fino a dove si può arrivare. Un pelo pesante trattiene molto bagno e ha bisogno di bagno libero per muoversi senza schiacciarsi, piegarsi o presentare segni di abrasione, per cui il rapporto praticabile dipende da peso del tessuto, macchina e carico. Deve inoltre restare costante dal lab dip alla produzione e da una partita all’altra: il colorante si dosa sul peso del tessuto, ma sale e alcali in grammi per litro, per cui un rapporto diverso cambia la concentrazione del bagno, i prodotti chimici per chilogrammo, l’esaurimento e la tonalità.
Detto anche: tintura in discontinuo, tintura a esaurimentoInglese: Exhaust dyeing
Tintura in discontinuo in cui il colorante passa dal bagno sul tessile e al suo interno secondo un profilo controllato di tempo e temperatura, finché il bagno non è in gran parte esaurito; il metodo abituale per gli asciugamani in spugna.
Merce e bagno circolano l’una rispetto all’altro mentre la temperatura sale e sale, alcali o acido vengono dosati secondo un programma. Il colorante viene prima adsorbito sulla superficie della fibra, poi diffonde all’interno e, nel caso dei reattivi, si fissa. In una barca a tamburo un aspo solleva la corda di tessuto e la lascia ricadere nel bagno; nelle macchine jet e soft-flow (overflow) un flusso di bagno trascina la corda attraverso un ugello o sopra uno stramazzo, con uno scambio più rapido a rapporti bagno più corti; nella tintura in rocca il filato resta fermo su coni forati mentre il bagno viene pompato attraverso. La spugna tinta in pezza lavora in corda in macchine soft-flow, jet o a barca a bassa tensione.
La tintura in continuo e semicontinuo applica il colorante per foulardaggio sul tessuto in largo e lo fissa con vapore, calore secco o riposo. Nel pad-batch a freddo il tessuto impregnato viene fatto ruotare lentamente a temperatura ambiente per un periodo prolungato[89], il che si adatta ad alcuni tessuti di cotone piatti ma non al pelo profondo. Tinte per esaurimento riproducibili dipendono da una qualità dell’acqua stabile, da una pesata accurata di colorante e merce, da un rapporto bagno costante, da profili di temperatura e di dosaggio identici e da un pretrattamento costante.
Coloranti idrosolubili, usati soprattutto su fibre cellulosiche come il cotone, che in ambiente alcalino formano un legame covalente con la fibra; la principale classe di coloranti per gli asciugamani di cotone colorati.
Un colorante reattivo unisce un cromoforo, la parte colorata, a gruppi solfonici che lo rendono solubile e a uno o più gruppi reattivi che si legano alla cellulosa per sostituzione nucleofila o per addizione, a seconda del gruppo. Il legame covalente che ne risulta dà un’ottima solidità al lavaggio, e i coloranti reattivi rappresentano oltre la metà del consumo mondiale di coloranti sulle fibre cellulosiche[121].
La tintura per esaurimento si svolge in due fasi[121]. Il sale (cloruro di sodio o solfato di sodio), spesso fino a 150 g per litro, supera la repulsione tra il colorante anionico e il cotone carico negativamente e spinge il colorante sulla fibra. L’alcali porta poi il pH intorno a 11, ionizzando una parte dei gruppi ossidrilici della cellulosa in anioni cellulosato che si legano al colorante. Lo stesso alcali fornisce ioni idrossido che reagiscono con il colorante nel bagno, per cui fino al 40% del colorante può idrolizzarsi invece di fissarsi e deve essere eliminato con il lavaggio[121]. I coloranti molto reattivi si applicano a temperatura più bassa e quelli meno reattivi a temperatura più alta, bilanciando sale, alcali, tempo e temperatura per ciascuna gamma di coloranti.
I coloranti bifunzionali (bireattivi) hanno due gruppi reattivi e in genere si fissano con maggiore efficienza, il che alleggerisce il lavaggio di asportazione. Una tintura reattiva correttamente fissata e lavata resiste bene al lavaggio domestico e industriale, ed è per questo che i coloranti reattivi dominano nella spugna di cotone colorata. La solidità alla luce e la resistenza ai candeggianti al cloro o al perossido variano tra coloranti e tinte e vanno provate, non presupposte. Queste prove contano soprattutto per gli asciugamani per hotel colorati destinati al lavaggio industriale.
I coloranti diretti, l’alternativa più antica per il cotone, sono trattenuti solo da forze fisiche: più economici e più semplici da applicare, scaricano molto di più nel lavaggio se non vengono post-trattati. I coloranti reattivi si usano anche in stampa sul cotone, con alcali nella pasta e fissazione per vaporizzo. Non colorano il poliestere, che richiede coloranti dispersi o la sublimazione.
Coloranti non ionici, poco solubili in acqua e di piccole dimensioni molecolari, applicati come dispersioni fini, che colorano il poliestere e le altre fibre sintetiche idrofobe diffondendo al loro interno ad alta temperatura.
Il poliestere standard non ha siti ionici per i coloranti, per cui si colora con coloranti che si sciolgono nel polimero. Da una dispersione acquosa una piccola frazione di colorante si scioglie, viene assorbita dalla fibra e viene reintegrata dalle particelle. La fibra accetta il colorante solo quando il calore ne apre la struttura: il poliestere si tinge in macchine pressurizzate intorno a 130 °C[154], con carrier a temperature più basse, per foulardaggio e calore secco (thermosol) oppure per sublimazione dalla carta transfer. Il cotone ha scarsa affinità per i coloranti dispersi, motivo per cui la sublimazione richiede una faccia in poliestere[155].
I coloranti dispersi a bassa energia sono molecole piccole e poco polari che tingono rapidamente e uniscono bene ma resistono male al calore; quelli ad alta energia sono più grandi e più polari, tingono lentamente, resistono meglio al calore e si usano tipicamente per la termofissazione[154]. La sublimazione richiede un equilibrio: un colorante che vaporizzi abbastanza facilmente da trasferirsi, ma resista alla migrazione verso l’esterno durante asciugature a caldo o stiratura. Il colorante superficiale dopo la tintura per esaurimento si elimina con il lavaggio riducente (vedi lavaggio di asportazione).
Coloranti insolubili in acqua per fibre cellulosiche che vengono ridotti in soluzione alcalina a una forma leuco solubile, assorbiti dalla fibra e poi riossidati al colorante insolubile al suo interno.
La tintura al tino inverte la solubilità del colorante. Un agente riducente, convenzionalmente ditionito di sodio (idrosolfito) con soda caustica, trasforma il colorante insolubile nella sua forma leuco solubile, che ha affinità per il cotone. Dopo l’assorbimento, l’aria o un agente ossidante rigenera il colorante insolubile all’interno della fibra, e una saponatura a caldo sviluppa tonalità e solidità. L’indaco è il colorante al tino più noto, anche se la tintura del denim lo applica in modo molto diverso.
Molti coloranti al tino hanno solidità al lavaggio e alla luce molto elevate sul cotone e tollerano il candeggio ossidativo meglio della maggior parte dei reattivi, per cui sono stati tradizionalmente scelti per articoli sottoposti a lavaggi intensivi come alcuni indumenti da lavoro e la biancheria da tavola e da cucina. Gli svantaggi sono costo e complessità: coloranti e riducenti costosi, unitezza più difficile, poche tinte brillanti e composti solforati negli scarichi. Per la maggior parte degli asciugamani i reattivi danno una solidità adeguata; i coloranti al tino diventano una scelta di specifica quando la resistenza ai candeggianti è un requisito documentato, confermato da prove.
Detto anche: grado di fissazione, resa di fissazione, fissaggio del coloreInglese: Dye fixation
L’ancoraggio permanente del colorante alla fibra in tintura o in stampa; come grado di fissazione, la quota del colorante applicato che resta sulla fibra dopo l’eliminazione del colorante non fissato.
Il meccanismo dipende dalla classe di coloranti. I coloranti reattivi si legano covalentemente alla cellulosa in ambiente alcalino, e il colorante che reagisce invece con l’acqua va perso (vedi idrolisi del colorante). I coloranti dispersi si fissano fisicamente: il calore apre la struttura del poliestere, il colorante diffonde all’interno e, al raffreddamento, la struttura si richiude intorno a esso, nella tintura ad alta temperatura, nella termofissazione delle stampe dirette o nel trasferimento a sublimazione[156]. I pigmenti non si fissano affatto nella fibra; li trattiene in superficie un film di legante polimerizzato.
Il colorante non fissato si paga e poi si scarica come effluente colorato, e quello che resta sul tessuto causa scarico, rideposizione e scarsa solidità allo sfregamento a umido. Coloranti a più alta fissazione, un dosaggio controllato dell’alcali e una temperatura corretta aumentano la quota fissata; il lavaggio di asportazione elimina il resto.
La reazione secondaria in cui un colorante reattivo reagisce con gli ioni idrossido dell’acqua invece che con la fibra, lasciando colorante che non può più legarsi al cotone e deve essere eliminato con il lavaggio.
L’alcali che attiva la cellulosa attiva anche l’acqua. Il gruppo reattivo non distingue un anione cellulosato da uno ione idrossido, per cui fissazione e idrolisi sono in competizione, e fino al 40% del colorante può idrolizzarsi[121]. Il colorante idrolizzato resta trattenuto sul cotone da legami a idrogeno e forze di van der Waals e sembra colorante fissato, ma senza legame covalente si stacca nel lavaggio[121].
L’idrolisi aumenta con pH, temperatura e tempo in soluzione alcalina. Le tintorie la limitano aggiungendo l’alcali solo dopo l’esaurimento del colorante, dosandolo progressivamente, mescolando le soluzioni di colorante e alcali solo poco prima dell’uso e adattando i coloranti al profilo di temperatura. In stampa limita la durata di utilizzo delle paste da stampa alcaline. Poiché non si può eliminare, ogni tintura reattiva si conclude con un lavaggio di asportazione.
Detto anche: color matching, ricerca del colore, corrispondenza di tonalitàInglese: Colour matching
La realizzazione e la verifica di un colore che corrisponda a uno standard concordato, mediante valutazione visiva in luce controllata e misura strumentale con uno spettrofotometro, entro una tolleranza concordata tra buyer e fornitore.
Ogni riproduzione parte da uno standard: un campione fisico, un lab dip o uno strike-off approvato, oppure un riferimento di un sistema di colori. Uno standard fisico sullo stesso supporto è il più affidabile; la corrispondenza di una spugna di cotone con carta o plastica può essere solo approssimativa, perché superficie, struttura e coloranti differiscono.
La valutazione visiva usa una cabina luci con illuminazione normalizzata (comunemente un simulatore di luce diurna D65, l’illuminante A a incandescenza e un fluorescente da negozio TL84), un ambiente grigio neutro e una geometria di osservazione fissa; la ASTM D1729 è una delle pratiche normalizzate per questo tipo di valutazione[36]. I campioni di spugna si confrontano con il pelo orientato nello stesso senso, perché il solo verso del pelo cambia l’intensità apparente di una tinta.
Uno spettrofotometro misura la curva di riflettanza, da cui si calcolano i valori CIELAB: L* per la luminosità, a* per l’asse rosso-verde e b* per l’asse giallo-blu. La differenza ΔE tra standard e partita si calcola con una formula ponderata sulla percezione, di solito la CMC(l:c) come specificato nella ISO 105-J03[37] o la CIEDE2000 come specificato nella ISO/CIE 11664-6[38]; CMC 2:1 è l’impostazione abituale per i giudizi di accettabilità sui tessili. Formule diverse danno valori non intercambiabili, per cui una tolleranza deve indicare formula, illuminante e osservatore. Il limite stesso è un accordo commerciale per ciascun programma, non fa parte del metodo.
Gli stessi strumenti prevedono le ricette: dalla riflettanza del target e da una banca dati di coloranti sul supporto effettivo, il software propone combinazioni di coloranti, idealmente classificate in base al loro rischio di metamerismo. Il passaggio di scala è il punto debole. Un lab dip tinto in un becher raramente centra esattamente la tonalità di una macchina di produzione con rapporto bagno, acqua e velocità di riscaldamento diversi, per cui le tintorie correggono in base all’esperienza e per i colori critici si approva una prova di produzione. Sulle facce stampate a sublimazione la corrispondenza si raggiunge tramite profilo colore e file grafico anziché con una ricetta di tintura.
Da Mira Towels: La maggior parte dei progetti prevede uno strike-off o un campione di pre-produzione prima della produzione, e i controlli finali confrontano colore e stampa con il campione approvato.
Una corrispondenza di colore che regge sotto una sorgente luminosa ma non sotto un’altra, perché i due campioni hanno curve di riflettanza spettrale diverse che si somigliano solo nella prima luce.
Due colori possono apparire identici per ragioni fisiche diverse. Una balza di cotone tinta con reattivi e una faccia di stampa in poliestere colorata con dispersi riflettono la luce in modo diverso lungo lo spettro, per cui possono corrispondere in una cabina a luce diurna e separarsi sotto un fluorescente da negozio o un LED caldo. Lo stesso rischio si corre riproducendo un riferimento su carta o plastica o tingendo un riordino con una ricetta diversa. Una corrispondenza di questo tipo è metamerica, e i due campioni formano una coppia metamerica.
Una sola luce non può rivelare il metamerismo. Una specifica dovrebbe indicare l’illuminante principale di approvazione e almeno una luce di controllo scelta in base all’uso finale: un bagno d’hotel illuminato da LED caldi non è una cabina a luce diurna. Il software colorimetrico può calcolare un indice di metamerismo per la coppia. I programmi che combinano poliestere stampato a sublimazione e parti in cotone tinte con reattivi dovrebbero approvare le parti insieme sotto le luci concordate.
Detto anche: differenza di tono, costanza del colore, listing, tailing, centro-cimosaInglese: Shade variation
Differenze di colore all’interno di una stessa partita di tintura o di produzione, per esempio tra i lati e il centro di una pezza, lungo la sua lunghezza o da una pezza all’altra.
Il listing, o variazione cimosa-centro-cimosa, è una differenza tra i bordi e il centro dell’altezza, tipica di una spremitura irregolare in foulardaggio. L’ending, o tailing, è una variazione graduale da un capo all’altro di una pezza. La variazione da pezza a pezza compare tra corde o rotoli di una stessa partita. Sulla spugna il pelo orientato in direzioni diverse riflette la luce in modo diverso, per cui un asciugamano può sembrare sfumato senza alcuna differenza di colorante. Nella tintura in discontinuo le cause abituali sono un pretrattamento irregolare, una cattiva circolazione del bagno, un’aggiunta troppo rapida di colorante o di alcali e un’asciugatura o un finissaggio irregolari.
L’accettabilità si stabilisce nella specifica, di solito come tolleranza strumentale o come grado della scala dei grigi. Dove una certa variazione è inevitabile, la merce viene suddivisa in classi di tono imballate separatamente, così che asciugamani di classi diverse non si incontrino nella stessa camera d’albergo o sullo stesso scaffale. Una carta di continuità, con ritagli di pezze successive montati insieme, documenta la variazione all’interno di una partita.
Detto anche: variazione da partita a partita, variazione tra lotti, partita di tinturaInglese: Batch-to-batch variation
Differenze di tonalità, e anche di peso, mano o dimensioni, tra partite di tintura o lotti di produzione distinti realizzati secondo la stessa specifica.
Ogni partita di tintura è una nuova tintura. Partita di filato, qualità dell’acqua, umidità del colorante, macchina e carico variano tutti leggermente, e insieme producono una differenza di tonalità misurabile tra le partite anche con una ricetta invariata. Un riordino tinto mesi dopo può solo rientrare in una tolleranza concordata rispetto allo standard approvato, mai essere identico. Anche peso, altezza degli anelli e mano variano con le partite di filato e con il finissaggio, e il colore a sublimazione con i cambi di carta, inchiostro e profilo.
Le differenze tra partite si gestiscono, non si evitano. Buyer e stabilimento concordano un campione di riferimento sigillato e le tolleranze di tonalità, numerano ogni partita di tintura e tengono separate le partite nell’imballaggio e sui cartoni, così che una consegna non mescoli tonalità diverse. Nei grandi programmi si riserva, dove possibile, filato di una sola partita. Una partita fuori tolleranza si tratta come una tonalità a sé, senza mescolarla alle altre.
Detto anche: scarico, stinto, perdita di colore, bleedingInglese: Colour bleeding
Il rilascio di colorante non fissato da un tessile colorato nell’acqua durante il lavaggio o la bagnatura, visibile come acqua di lavaggio colorata, sbiadimento e macchie su altri capi o sulle zone bianche dello stesso asciugamano.
Negli asciugamani lo scarico deriva quasi sempre da colorante non fissato: sul cotone, colorante reattivo idrolizzato o non fissato lasciato da un lavaggio di asportazione incompleto[121], peggiore nelle tinte scure; sul poliestere, colorante disperso rimasto sulla superficie della fibra. Una traccia di colore al primo lavaggio di una tinta scura è comune. Uno scarico che continua, o che macchia le balze bianche e altri capi, è un difetto e si manifesta con gradi di scarico scadenti nelle prove di solidità al lavaggio come la ISO 105-C06 o la AATCC TM61.
Stampa e grafica usano la parola inglese bleeding in modo diverso. La sbavatura di stampa è inchiostro o colorante che si espande oltre il bordo di un motivo, un problema di nitidezza; l’abbondanza (bleed) in una grafica è l’area dell’immagine volutamente estesa oltre la linea di taglio, così che la stampa arrivi al bordo dopo il taglio. Le specifiche dovrebbero tenere distinti i tre significati.
Detto anche: back-staining, ritintura dei bianchi, macchiatura, cross-stainingInglese: Back-staining
Trasferimento di colorante non fissato su zone più chiare o non tinte durante i trattamenti a umido o il lavaggio, per esempio sul fondo bianco di un asciugamano tinto in filo, su una balza bianca o su un altro tessuto dello stesso carico.
Il colorante rilasciato nel bagno durante tintura e lavaggio di asportazione può depositarsi dove non dovrebbe: su righe bianche o chiare e su fondi jacquard accanto a fili tinti in filato scuri, su filati di balza destinati a restare bianchi, sul retro bianco di una costruzione a due facce. Un asciugamano che scarica macchia allo stesso modo la biancheria bianca; le prove di solidità valutano questo effetto sui tessuti adiacenti con la scala dei grigi per lo scarico, ISO 105-A03.
La prevenzione comincia da tinture ben fissate e ben lavate. Il filato per asciugamani tinti in filo deve essere completamente lavato prima della tessitura, altrimenti il suo colorante non fissato migra sui fili bianchi al primo trattamento a umido. Polimeri inibitori del trasferimento del colorante nel lavaggio di asportazione legano il colorante rilasciato e ne limitano la rideposizione[121]. Cross-staining si usa in larga parte come sinonimo.
Detto anche: residui di processo, sostanze residueInglese: Residual chemicals
Sostanze di processo rimaste nel tessile finito, come alcali, perossido, tensioattivi, ammorbidente in eccesso, formaldeide di alcuni finissaggi o tracce di sostanze soggette a restrizione, controllate con lavaggio, scelta dei prodotti chimici e prove.
La maggior parte dei residui sono avanzi di processo: alcali che spostano il pH, perossido, tensioattivi, ammorbidente oltre quanto la fibra trattiene. Altri sono sostanze preoccupanti, come la formaldeide di alcuni finissaggi a base di resine (non comuni sulla spugna), gli alchilfenoli etossilati un tempo diffusi in detergenti e bagnanti, le ammine aromatiche che alcuni coloranti azoici possono rilasciare e tracce di metalli pesanti provenienti da coloranti o catalizzatori. Gli schemi di certificazione ne limitano molte; le tabelle dei limiti di OEKO-TEX® STANDARD 100, per esempio, comprendono formaldeide, metalli pesanti estraibili e alchilfenoli etossilati[105]. I residui incidono sul contatto con la pelle, sull’assorbenza, sull’odore e sulla conformità legale nel mercato di vendita.
Un elenco delle sostanze soggette a restrizione (RSL) fissa limiti per il prodotto finito e si verifica con prove sugli articoli; un elenco delle sostanze soggette a restrizione nella produzione (MRSL) stabilisce quali prodotti chimici possono essere usati in produzione. Risciacqui accurati, neutralizzazione, trattamento con catalasi e coloranti e ausiliari conformi mantengono i prodotti entro i limiti, che variano tra schemi, buyer e classi di prodotto e vanno ricavati dal documento di riferimento.
Da Mira Towels: Mira può supportare programmi di asciugamani per cui sia richiesta documentazione OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; il campo di applicazione viene confermato in fase di offerta.
I trattamenti dopo la tintura o il candeggio che fissano mano, aspetto e prestazioni finali di un tessuto: finissaggi chimici applicati in bagno o per foulardaggio e finissaggi meccanici come tumbler, cimatura, garzatura, calandratura e compattazione.
Il finissaggio chimico degli asciugamani è dominato da ammorbidenti e agenti idrofili, applicati per esaurimento nella macchina di tintura alla fine del processo o per foulardaggio sul tessuto in largo. Si offrono anche finissaggi funzionali come gli antimicrobici, ma ogni dichiarazione dipende dalla chimica, dalla sua resistenza ai lavaggi e dalle regole del mercato di vendita, e richiede prove a supporto. I finissaggi meccanici modificano la struttura: il tumbler apre e gonfia gli anelli, la cimatura li taglia per ottenere il velour, la garzatura solleva le fibre, la calandratura liscia i tessuti piatti e la compattazione riduce il restringimento residuo.
Sugli asciugamani ogni finissaggio si giudica in rapporto all’assorbenza. Gli ammorbidenti migliorano la mano ma riducono l’assorbimento d’acqua, mentre il semplice lavaggio e il tumbler lo aumentano[133], per cui la ricetta è un compromesso che il buyer dovrebbe approvare su campioni provati così come consegnati e dopo il lavaggio. Calandratura e restringimento per compressione fanno poco per il pelo; per la spugna le fasi meccaniche decisive sono asciugatura e tumbler.
Detto anche: ammorbidenti, agenti ammorbidenti, siliconi, finissaggio ammorbidenteInglese: Softeners: cationic and silicone
Agenti di finissaggio che lubrificano le fibre per dare una mano più liscia e morbida: ammorbidenti cationici a base di composti di ammonio quaternario grassi e ammorbidenti siliconici a base di polisilossani, spesso amminofunzionali.
Gli ammorbidenti lubrificano le fibre, per cui gli anelli si flettono e scorrono più facilmente e l’asciugamano risulta più pieno e più liscio. Gli ammorbidenti cationici sono attratti dalla loro carica positiva verso la superficie, carica negativamente, del cotone bagnato, dove le loro catene grasse si orientano verso l’esterno. Questo strato è morbido al tatto e rende anche la superficie più idrofoba: la ricerca sulla spugna rileva costantemente che gli ammorbidenti riducono l’assorbimento d’acqua[133].
Gli ammorbidenti siliconici sono polidimetilsilossani modificati con gruppi funzionali. I tipi amminofunzionali ammorbidiscono molto più efficacemente di quelli non modificati perché i loro gruppi amminici in parte protonati interagiscono con il cotone carico negativamente. La documentazione tecnica di un produttore osserva inoltre che gli ammorbidenti siliconici convenzionali rendono i tessili assorbenti molto scarsi e che l’ingiallimento dei bianchi è un problema frequente con gli ammorbidenti convenzionali[157]. I siliconi idrofili portano catene polieteree (poliglicoliche) che ripristinano buona parte dell’assorbenza pur mantenendo una mano siliconica[157]; i copolimeri a blocchi perseguono lo stesso equilibrio con un’altra chimica.
Un asciugamano fortemente finito con silicone amminico può risultare setoso sullo scaffale e bagnarsi comunque lentamente all’inizio; una parte dell’ammorbidente se ne va ai primi lavaggi e, poiché il semplice lavaggio aumenta l’assorbimento d’acqua[133], l’assorbenza spesso migliora. I bianchi si rifiniscono con tipi a basso ingiallimento. La scelta dell’ammorbidente dovrebbe basarsi su prove di assorbenza prima e dopo un numero definito di lavaggi più una valutazione della mano, mai sulla sola mano.
Sulla faccia in poliestere di un asciugamano stampato, ammorbidente e altri finissaggi superficiali possono richiamare verso l’esterno il colorante disperso quando l’asciugamano viene riscaldato di nuovo, una forma di migrazione del colorante, per cui il lato di stampa riceve un finissaggio leggero.
Da Mira Towels: I controlli qualità pubblicati comprendono assorbenza e mano secondo quanto convalidato all’approvazione.
Detto anche: ammorbidente idrofilo, finissaggio idrofilizzante, silicone idrofiloInglese: Hydrophilic finishing
Finissaggi che aumentano la bagnabilità della superficie di un tessile o limitano l’idrorepellenza causata dagli ammorbidenti, come i siliconi idrofili e gli agenti a base di polieteri o di polietilenglicole.
Sugli asciugamani di cotone un finissaggio idrofilo indica di solito un ammorbidente idrofilo, le cui catene polieteree attirano l’acqua ed evitano lo strato idrorepellente di un ammorbidente convenzionale[157]. Il poliestere non assorbe quasi acqua all’interno della fibra, e qui il finissaggio rende bagnabile la superficie così che l’acqua si distribuisca e venga trasportata per capillarità lungo di essa, come serve negli asciugamani in microfibra e sulla faccia in poliestere degli asciugamani a due facce.
La durata è la questione aperta: alcuni finissaggi idrofili si eliminano in pochi lavaggi, altri sono progettati per durare, per cui le dichiarazioni di assorbenza o di trasporto capillare durevoli richiedono prove dopo lavaggi ripetuti. Nessun finissaggio dà a una faccia in poliestere la capacità di ritenzione idrica del cotone; migliora la bagnatura, non ciò che la fibra assorbe.
L’asciugatura di asciugamani o di tessuto per asciugamani con aria calda in tamburi rotanti o in essiccatoi senza tensione; in stabilimento l’asciugatura rilassata apre il pelo e libera il restringimento prima che gli asciugamani vengano tagliati e cuciti.
In stabilimento la spugna viene spremuta in centrifuga o con cilindri spremitori e asciugata in tumbler discontinui o in essiccatoi rilassanti continui, dove avanza lasca su un nastro trasportatore o in un flusso d’aria. Senza tensione ordito e trama si contraggono, per cui il restringimento che altrimenti comparirebbe al primo lavaggio del cliente viene eliminato, e il tumbler separa e solleva gli anelli appiattiti nella corda. Un asciugamano asciugato in piano sotto tensione esce dallo stabilimento più grande di quanto resterà.
Le famiglie e le lavanderie asciugano poi l’asciugamano in tumbler, spesso a temperature più alte. La spugna di cotone lo tollera, anche se un’asciugatura eccessiva ad alta temperatura irrigidisce la mano e aumenta i pelucchi. Sugli asciugamani stampati con faccia in poliestere il colorante disperso può migrare in un essiccatoio molto caldo, sfocando l’immagine o macchiando altri tessili, per cui le loro istruzioni di manutenzione dovrebbero limitare la temperatura di asciugatura.
La stabilizzazione di un tessuto termoplastico come il poliestere riscaldandolo, a larghezza e lunghezza controllate, ben al di sopra della sua temperatura di transizione vetrosa, così che mantenga tali dimensioni e non si restringa quando viene riscaldato di nuovo.
Il poliestere porta tensioni interne derivanti da filatura, stiro, testurizzazione e formazione del tessuto. Ben al di sopra della temperatura di transizione vetrosa le catene diventano mobili, le tensioni si rilassano e la struttura ricristallizza nelle dimensioni in cui il tessuto è trattenuto, di solito su una rameuse con larghezza e sovralimentazione impostate; una volta raffreddato, le mantiene. Un tessuto fissato a una certa temperatura resta stabile quando viene poi riscaldato al di sotto di essa, ma può restringersi e deformarsi al di sopra, per cui le condizioni di termofissaggio si scelgono tenendo conto dei processi successivi.
La stampa a trasferimento termico si esegue da tempo a circa 175–220 °C[158], e una faccia fissata a temperatura troppo bassa o non fissata si contrae nella pressa, deformando immagine e pannello. In un asciugamano a due facce il retro in cotone, che ingiallisce e si indebolisce con un calore elevato prolungato, limita quanto si può spingere il termofissaggio. Il cotone non ha memoria termoplastica e si stabilizza invece con il rilassamento e il restringimento per compressione; poiché viene fissato solo il poliestere, le due facce possono restringersi in modo diverso nel lavaggio.
Detto anche: ramosa, rameuse, telaio di asciugatura e fissaggio, tenterInglese: Stenter
Macchina di finissaggio che trasporta il tessuto in largo attraverso una camera riscaldata su due catene continue a spilli o a pinze, controllandone larghezza e lunghezza mentre viene asciugato, termofissato o polimerizzato.
La rameuse afferra i bordi del tessuto e mantiene una larghezza impostata mentre l’aria calda lo asciuga o, per il poliestere, lo termofissa. La sovralimentazione, cioè alimentare il tessuto sulle catene più velocemente di quanto esse avanzino, lascia rilassare la lunghezza; i raddrizzatrama all’ingresso correggono arcuatura e obliquità; un foulard posto davanti applica finissaggi che vengono asciugati e polimerizzati nello stesso passaggio.
La spugna richiede moderazione. Un tessuto tirato in larghezza accumula una tensione che ritorna come restringimento al primo lavaggio, e spilli o pinze possono segnare o appiattire il pelo vicino ai bordi, per cui la spugna di cotone si asciuga spesso rilassata e si passa in rameuse solo leggermente, con ampia sovralimentazione. Per il poliestere piatto e i tessuti a due facce la rameuse è la macchina abituale di termofissaggio, e le sue impostazioni di larghezza, sovralimentazione, temperatura e tempo di permanenza fissano le dimensioni che il tessuto porta in stampa.
Detto anche: restringimento per compressione, compattatura, sanforizzoInglese: Compacting and sanforizing
Restringimento meccanico per compressione del tessuto nel senso della lunghezza, premendolo contro un nastro di gomma o un feltro tesi che poi si contraggono, per ridurre il restringimento residuo prima della confezione.
I tessuti stirati in lunghezza durante la lavorazione rilasciano l’allungamento accumulato come restringimento al lavaggio, e il restringimento per compressione lo elimina in anticipo. Il tessuto viene inumidito, di solito con vapore, e alimentato su uno spesso nastro di gomma o un feltro mantenuto teso intorno a un cilindro; quando il nastro si riprende trascina con sé il tessuto e avvicina i fili, e un cilindro riscaldato fissa lo stato compresso.
Sanforized è un marchio per un processo di restringimento per compressione originariamente concesso in licenza all’industria da Cluett, Peabody & Co.[106]; «sanforizzazione» si usa spesso in senso lato per qualsiasi restringimento per compressione, ma il marchio in sé è controllato dal suo titolare. Il processo è più comune sui tessuti piatti come camiceria e denim, e le compattatrici a feltro o a cilindri fanno lo stesso per le maglie. Gli asciugamani in spugna, il cui pelo verrebbe schiacciato, si stabilizzano soprattutto con l’asciugatura rilassata e il tumbler; il restringimento per compressione può comunque applicarsi agli asciugamani a tessitura piatta e ai componenti in tessuto piatto.
Come i disegni arrivano su un asciugamano: la chimica fisica della sublimazione dei coloranti sul poliestere, le costruzioni a due facce da cui dipende, i metodi usati sul cotone e nelle decorazioni applicate a caldo, e le impostazioni di grafica, colore e trasferimento che decidono la qualità di stampa.
Detto anche: sublimazione, dye-sub, stampa sublimaticaInglese: Dye sublimation
La colorazione del poliestere con coloranti dispersi riscaldati fino a passare in fase vapore, che diffondono nel polimero rammollito e restano intrappolati all’interno della fibra quando questa si raffredda.
I coloranti sono coloranti dispersi: molecole piccole, non ioniche, con solubilità in acqua molto bassa, sviluppate inizialmente per l’acetato di cellulosa e adottate poi per il poliestere. Nella stampa transfer il colorante sulla carta patinata, premuta contro il tessuto, sviluppa alla temperatura di trasferimento una tensione di vapore sufficiente a lasciare la carta, attraversare lo spazio minimo che la separa dal tessuto, condensare sulla fibra e diffondere verso l’interno. A quella temperatura il poliestere è molto al di sopra della sua temperatura di transizione vetrosa, per cui i segmenti di catena delle regioni amorfe si muovono liberamente e lasciano spazio all’ingresso delle molecole di colorante. Quando il tessuto si raffredda, quella mobilità si perde e il colorante resta trattenuto nelle regioni amorfe[156]. Le regioni cristalline non assorbono praticamente colorante.
In senso stretto la sublimazione è il passaggio da solido a vapore, solo la prima fase di una sequenza che prosegue con il trasporto in fase gassosa, l’adsorbimento sulla fibra e la diffusione al suo interno. Nel settore la parola indica l’intera sequenza, e anche la stampa diretta, in cui il colorante entra dalla superficie del tessuto anziché dalla carta.
I coloranti dispersi colorano il poliestere perché si sciolgono nel polimero idrofobo quando il calore ne apre la struttura; nella tintura thermosol delle mischie, il colorante applicato per foulardaggio sul cotone arriva persino a sublimare verso il poliestere[158]. La cellulosa non offre un’affinità paragonabile. Sul cotone non trattato il colorante resta in superficie e si elimina con il lavaggio, e la stampa transfer delle fibre naturali richiede un polimero intermedio o una chimica di colorazione diversa[155].
Con il colore all’interno della fibra, una stampa ben trasferita non ha una mano propria e non si crepa né si stacca come un film stampato. I coloranti sono trasparenti, per cui il fondo deve essere bianco o chiaro e non esiste un inchiostro bianco. La durata è limitata soprattutto dal colorante superficiale lasciato da un trasferimento incompleto e dalla migrazione del colorante al riscaldamento successivo. Un «asciugamano a sublimazione» è un asciugamano con faccia di stampa in poliestere, non un asciugamano di cotone stampato.
Metodo di stampa in cui un inchiostro a coloranti dispersi viene applicato con stampa inkjet su carta transfer o direttamente su tessuto di poliestere e poi fissato nella fibra con il calore, producendo il colore all’interno della fibra anziché sulla sua superficie.
Un flusso di lavoro industriale parte dalla grafica preparata in scala finale con abbondanza, passa per il software RIP, che la converte in quantità di inchiostro tramite un profilo ICC, e arriva a una stampante inkjet di grande formato che stampa a specchio su carta transfer oppure al dritto su tessuto pretrattato. Il calore sviluppa poi il colore, in una calandra rotativa o in una pressa piana per la carta, oppure in una calandra o in un’unità ad aria calda per il tessuto stampato direttamente. Il tessuto stampato viene infine tagliato secondo il layout, cucito e controllato.
Senza quadri, il numero di colori non cambia il processo, le fotografie si stampano con la stessa facilità delle campiture piatte e le tirature brevi non comportano costi di avviamento. I limiti sono fissi: un supporto in poliestere o ricco di poliestere su fondo bianco o chiaro, alcuni colori saturi e fluorescenti fuori dal gamut dei set di inchiostri standard e la sensibilità della stampa finita al calore elevato nell’uso successivo.
Gli asciugamani aggiungono vincoli propri: una faccia a pelo limita il dettaglio e può essere schiacciata, il retro in cotone rilascia vapore nella zona calda, i disegni da bordo a bordo richiedono la stampa a pannelli e un taglio preciso, e le due fibre si restringono in modo diverso nel lavaggio.
La stampa a pigmento, il plastisol e il DTF (direct-to-film), al contrario, lasciano sulla superficie della fibra uno strato di legante, di inchiostro o di adesivo; la stampa reattiva lega chimicamente il colorante al cotone; la sublimazione fa diffondere il colorante disperso nel poliestere. La serigrafia indica un metodo di applicazione più che un colorante, per cui può veicolare diversi di questi tipi di pasta.
L’intervallo di temperatura in cui le regioni amorfe di un polimero passano da uno stato rigido e vetroso a uno stato più morbido e gommoso, in cui i segmenti di catena possono muoversi.
Per il PET la transizione vetrosa si colloca a circa 70–80 °C[159]; nelle fibre stirate e in parte cristalline il valore misurato dipende da cristallinità, orientamento, storia termica e metodo di prova. Non è un punto di fusione: le regioni cristalline restano solide fino a una temperatura molto più alta. Al di sopra della Tg si apre volume libero tra le catene e il colorante disperso può diffondere all’interno, anche se all’inizio lentamente, motivo per cui il poliestere si tinge in acqua a circa 130 °C sotto pressione[159] e si stampa a sublimazione intorno a 190–210 °C. La mobilità delle catene al di sopra della Tg è anche alla base del termofissaggio, della tenuta delle pieghe quando il poliestere viene pressato a caldo e della migrazione del colorante al riscaldamento successivo. Riscaldare il cotone non apre una via paragonabile, perché la cellulosa idrofila non ha affinità per il colorante disperso.
Inchiostro inkjet in cui un colorante disperso finemente macinato è sospeso in un veicolo a base acqua, formulato per stampare carta transfer o tessuto di poliestere prima della fissazione a caldo.
Il colorante è disperso, non disciolto, per cui dimensione delle particelle e stabilità della dispersione decidono se l’inchiostro viene espulso dagli ugelli in modo affidabile; sedimentazione o agglomerazione ostruiscono gli ugelli e si manifestano come banding. I set di inchiostri partono dal CMYK e spesso aggiungono ciano chiaro e magenta chiaro per sfumature più morbide, oppure arancio, rosso, blu e colori fluorescenti per estendere il gamut. La scelta dei coloranti segue le classi di energia descritte alla voce coloranti dispersi: gli inchiostri per transfer richiedono coloranti che vaporizzino facilmente alla temperatura di trasferimento, mentre i coloranti ad alta energia richiedono più calore ma, una volta fissati, migrano meno.
L’inchiostro è formulato per un determinato tipo di testina e fa parte della condizione di stampa descritta da un profilo ICC, per cui un cambio di inchiostro richiede un nuovo profilo. Sulla carta appare spento; il colore finale si sviluppa solo durante il trasferimento, motivo per cui le stampe si giudicano sul tessuto.
Detto anche: carta sublimatica, carta da sublimazione, carta adesiva (tacky)Inglese: Sublimation transfer paper
Carta patinata che durante la stampa trattiene l’inchiostro a sublimazione vicino alla superficie e nel calore del trasferimento rilascia il colorante verso il tessuto.
La patina ha due compiti in contrasto tra loro: deve assorbire rapidamente l’acqua dell’inchiostro perché la carta asciughi senza ondularsi, ma deve tenere il colorante vicino alla superficie perché il calore ne faccia partire la quota maggiore possibile. I tipi di carta differiscono per grammatura, velocità di asciugatura e rilascio, e coperture elevate o stampa ad alta velocità richiedono un tipo adatto. Il disegno si stampa a specchio.
La carta adesiva (tacky) porta un adesivo attivato dal calore che la tiene aderente al tessuto durante il trasferimento. Si usa su tessuti a maglia, elastici e a pelo, dove qualsiasi movimento produce ghosting, e deve staccarsi in modo pulito senza strappare fibre. Sulle calandre si fa spesso scorrere una carta di protezione separata per tenere il colorante lontano dal feltro. La carta usata è un rifiuto, un argomento a favore della stampa diretta.
Termine commerciale per la decorazione dei tessili con calore e pressione, usato sia per il trasferimento del colorante a sublimazione sia per l’applicazione di film stampati o tagliati che aderiscono alla superficie del tessuto con un adesivo.
I due significati descrivono prodotti diversi. Nel trasferimento a caldo per sublimazione il colorante passa dalla carta nelle fibre di poliestere e non si aggiunge nulla in superficie. Le decorazioni applicate a caldo legano invece uno strato alla superficie: transfer plastisol (inchiostro serigrafato su carta siliconata), vinile termotrasferibile (film colorato tagliato con adesivo attivato dal calore) e stampe DTF. Poiché il legame è dato da un adesivo, queste tecniche funzionano su cotone e tessuti scuri, ma lo strato ha una mano propria e può crepare, staccarsi o sollevarsi con lo stiramento, il lavaggio e l’asciugatura in tumbler a caldo.
Nei documenti tecnici il termine indica anche il flusso di calore, in un tamburo di calandra o in un essiccatoio. Una specifica di asciugamano dovrebbe quindi indicare il processo, per esempio «stampa a sublimazione sulla faccia in poliestere» o «logo transfer DTF», anziché il termine generico.
Detto anche: stampa a trasferimento, sublimazione indiretta, stampa a trasferimento termicoInglese: Transfer printing
La stampa di un disegno prima su un supporto intermedio, di solito carta, e il suo trasferimento sul tessile in una seconda fase con calore e pressione.
Il trasferimento a sublimazione è la forma dominante per il poliestere. Il suo principio fu riconosciuto nelle ricerche sul thermosol: coloranti sublimabili applicati su un supporto privo di affinità per essi potevano essere trasferiti a 175–220 °C su fibre idrofobe che invece ne avevano[158]. Esistono altri principi di trasferimento, tra cui i transfer per fusione e a rilascio di film, e le fibre naturali richiedono comunque un polimero intermedio o un’altra chimica di colorazione[155].
Per i tessuti a pelo questa via presenta vantaggi: l’immagine si forma su carta liscia, per cui l’inchiostro non può risalire lungo gli anelli, e il tessuto non richiede un pretrattamento ricettivo né un lavaggio. I costi sono il consumo di carta, la stampa a specchio, il rischio di ghosting per qualsiasi movimento e una parte di colorante che resta sempre sulla carta usata.
Detto anche: sublimazione diretta, stampa diretta con dispersi, stampa diretta su poliestereInglese: Direct-to-fabric sublimation
La stampa inkjet di inchiostro a coloranti dispersi direttamente sul tessuto di poliestere, seguita da una fissazione a caldo che porta il colorante nella fibra, senza carta transfer.
Il tessuto viene di solito pretrattato, così che le gocce d’inchiostro restino dove cadono e si fissi una quota maggiore di colorante. In uno studio sul poliestere stampato con inchiostri dispersi, un pretrattamento a bagno unico aumentava la resa coloristica, e la fissazione era ottimale a 190 °C per 45 secondi, seguita da lavaggio[160]. Le linee industriali fissano in calandra o in un’unità ad aria calda; se segua un lavaggio dipende dal sistema di inchiostro e di pretrattamento. La stampa diretta risparmia carta e può far passare il colore attraverso tessuti sottili, il che si addice alle bandiere.
Le facce a pelo sono più difficili da stampare direttamente: assorbono l’inchiostro in modo irregolare, le gocce risalgono lungo i filamenti, e il tessuto deve scorrere piatto e stabile sotto le testine, per cui per gli asciugamani il transfer resta la via più comune. Né il DTF (transfer direct-to-film) né la stampa direct-to-garment, di solito inkjet a pigmento su cotone pretrattato, sono sublimazione diretta.
Detto anche: stampa inkjet tessile, stampa digitale su tessutoInglese: Digital textile printing
La stampa inkjet dei tessili da file digitali, con la classe di inchiostro scelta in base alla fibra: dispersi per il poliestere, reattivi per la cellulosa, acidi per poliammide, lana e seta, oppure pigmenti per la maggior parte delle fibre.
«Digitale» descrive come il colore viene depositato, non come viene fissato. Gli inchiostri reattivi e acidi richiedono tessuto pretrattato, vaporizzo e lavaggio; gli inchiostri dispersi si fissano con calore secco o si trasferiscono dalla carta; gli inchiostri a pigmento si affidano a un legante polimerizzato a caldo e non richiedono lavaggio. Solidità e mano dipendono quindi dalla classe di inchiostro più che dalla stampante.
Tutti richiedono la gestione del colore e nessuno richiede quadri, per cui tirature brevi e cambi di disegno non comportano costi di avviamento. Sugli asciugamani la stampa inkjet reattiva sulla spugna di cotone mantiene una mano interamente cotone e zone stampate assorbenti, ma gli anelli limitano il dettaglio fine e la catena di vaporizzo e lavaggio è più lunga. La sublimazione richiede una faccia in poliestere e in cambio riproduce immagini fotografiche senza aggiungere mano.
La stampa con particelle colorate insolubili prive di affinità per la fibra, trattenute sulla sua superficie da un film di legante polimerizzato a caldo.
Una pasta o un inchiostro a pigmento unisce la dispersione di pigmento a un legante filmogeno, di solito acrilico, a un addensante e spesso a un reticolante. Dopo la stampa serigrafica o inkjet il tessuto viene asciugato e polimerizzato, di norma senza lavaggio, il che rende il processo breve ed economico in termini di acqua. Poiché l’adesione viene dal legante e non dalla fibra, il pigmento funziona allo stesso modo su cotone, poliestere e mischie.
Il legante è anche il limite. Coperture elevate risultano più rigide del tessuto circostante, e la solidità allo sfregamento, soprattutto nelle tinte scure, dipende dalla qualità del legante e dalla polimerizzazione. Sulla spugna ad anelli il film riveste le sommità degli anelli, per cui le zone stampate possono risultare più dure e assorbire meno del pelo non stampato. Gli inchiostri a pigmento sono anche la base del DTF e della maggior parte della stampa direct-to-garment.
La stampa di cotone e altri tessuti cellulosici con coloranti reattivi che formano un legame covalente con la fibra durante il vaporizzo, dopo il quale addensante e colorante non fissato vengono eliminati con il lavaggio.
Nella stampa serigrafica la pasta contiene il colorante reattivo, alcali, urea e un addensante come l’alginato; nella stampa inkjet alcali e ausiliari vengono applicati prima sul tessuto per foulardaggio. Il tessuto stampato viene asciugato e vaporizzato, e il colorante reagisce con i gruppi ossidrilici della cellulosa. Una parte reagisce invece con l’acqua e non può legarsi, per cui il tessuto viene risciacquato, saponato a caldo e risciacquato di nuovo[121]. Un lavaggio di asportazione incompleto lascia colorante non fissato che scarica sui fondi bianchi e sui tessuti adiacenti.
Il risultato non ha film, ha una mano morbida, una buona solidità al lavaggio e zone stampate assorbenti, a prezzo di un processo più lungo con scarichi del lavaggio. Sulla spugna ad anelli gli anelli spezzano le linee sottili e le tinte scure devono penetrare nel pelo; una faccia velour cimata dà una stampa più nitida.
Detto anche: serigrafia, stampa a quadro, stampa a quadro piano, stampa rotativa, stampa a cilindri serigraficiInglese: Screen printing
Stampa in cui la pasta viene spinta attraverso le zone aperte di un quadro a rete fine sul tessuto, con un quadro separato per ogni colore del disegno.
Le macchine a quadro piano abbassano quadri piani sul tessuto disteso su un tappeto e vi fanno passare una racla; le macchine rotative usano quadri cilindrici con racla interna e stampano in continuo, con il rapporto legato alla circonferenza del cilindro. Ogni quadro deve essere a registro con gli altri. Il quadro è solo l’applicatore: sugli asciugamani di cotone la pasta è tipicamente reattiva, a pigmento o a corrosione (che elimina un colore di fondo tinto e può sostituirlo con un altro), mentre gli inchiostri plastisol sono soprattutto una tecnica per l’abbigliamento.
Poiché ogni colore richiede un proprio quadro, il costo di avviamento cresce con i colori e i disegni, e il metodo conviene su tirature lunghe con pochi colori; le sfumature fotografiche richiedono retini e molti quadri. Sul pelo la pasta deve penetrare tra gli anelli, per cui rete, pressione della racla e viscosità della pasta si adattano alla costruzione.
Metodo di transfer applicato a caldo in cui inchiostro a pigmento e uno strato di fondo bianco vengono stampati su un film di PET, cosparsi di polvere adesiva hot-melt, polimerizzati e poi pressati sul tessile.
Gli strati di colore si stampano a specchio, seguiti da uno strato di inchiostro bianco che rende l’immagine coprente. Sulla stampa ancora umida si applica la polvere adesiva, se ne elimina l’eccesso e la si fonde con il calore; il transfer viene poi pressato sul prodotto e il film staccato, lasciando sulla superficie del tessuto un sottile strato di inchiostro e adesivo. L’adesivo permette al DTF di aderire a cotone, poliestere e mischie, e il bianco stampato gli consente di coprire tessuti scuri, due cose che la sublimazione non può fare.
Lo strato è anche il suo limite: su grandi superfici aggiunge mano e può crepare o sollevarsi con lo stiramento, il lavaggio e il calore elevato, e sulla spugna ad anelli aderisce solo alle sommità degli anelli, per cui il DTF si adatta a loghi posizionati più che a disegni all-over sugli asciugamani. La sigla viene talvolta letta come «direct-to-fabric», un processo diverso, per cui una specifica dovrebbe indicare il metodo per esteso.
Rivestimenti polimerici per la sublimazione su cotone
Detto anche: poly coating, sublimazione su cotone, primer per sublimazioneInglese: Polymer coatings for sublimation on cotton
Polimero ricettivo al colorante, spesso di tipo poliestere, applicato sul cotone perché i coloranti dispersi abbiano uno strato in cui diffondere, dato che la cellulosa non trattata non riesce a trattenerli.
Rivestimenti, spray e pretrattamenti di questo tipo forniscono il polimero ricettivo che manca alla cellulosa[155]; il colore risiede allora nel rivestimento, non nel cotone. Intensità di colore e solidità sono quindi inferiori rispetto a una faccia in poliestere, la mano è più rigida e il rivestimento può usurarsi o andare via con il lavaggio. Sulla spugna ad anelli copre in modo irregolare le sommità degli anelli e riduce l’assorbenza.
In una mischia poliestere/cotone solo il poliestere trattiene il colorante disperso, per cui l’immagine appare smorzata o screziata in proporzione alla quota di cotone. Nessuna delle due vie equivale alla stampa di una faccia in poliestere, e un asciugamano stampato interamente in cotone si realizza invece con la stampa reattiva o a pigmento.
Detto anche: faccia di stampa, superficie di stampa in poliestere, lato stampabileInglese: Polyester print face
La superficie in poliestere di un tessuto, normalmente bianca, costruita e preparata appositamente per ricevere una stampa a sublimazione.
Qualsiasi quota di cotone nella faccia si stampa chiara, per cui la faccia stessa dovrebbe essere in poliestere. I filati a filamento continuo e a filamento testurizzato danno una superficie più liscia e uniforme del poliestere filato in fiocco e rilasciano meno fibre. Altezza e densità contano perché il vapore di colorante raggiunge per prime le sommità degli anelli, per cui anelli corti e fitti, velour cimato e facce piatte a maglia o tessute danno stampe più nitide di un pelo alto e aperto. Conta anche il grado di bianco: ogni colore si stampa sulla tonalità di fondo, e una faccia leggermente gialla o irregolare sposta l’intera immagine.
La preparazione fa parte della faccia. Gli oli di filatura si eliminano con la purga perché causano un assorbimento irregolare, il poliestere viene termofissato per non contrarsi nella pressa, e gli ammorbidenti sul lato di stampa si riducono al minimo perché i finissaggi superficiali favoriscono la migrazione del colorante. Un buyer può chiedere composizione e tipo di filato della faccia, la sua costruzione (ad anelli o cimata), il termofissaggio e un riferimento di bianco. «Tessuto base bianco» indica anche qualsiasi tessuto non stampato fornito per la stampa.
Asciugamano con faccia in poliestere e retro in cotone
Detto anche: asciugamano a due facce, asciugamano a sublimazione, asciugamano poli-cotoneInglese: Polyester-face, cotton-back towel
Asciugamano con faccia stampabile in poliestere e retro in cotone, uniti in un unico tessuto ortogonale, a maglia o accoppiato, così che la faccia porti una stampa a sublimazione mentre il retro assorbe l’acqua.
La costruzione separa due compiti che nessuna fibra da sola svolge bene. I coloranti per sublimazione colorano il poliestere ma non il cotone, e il poliestere assorbe pochissima acqua all’interno della fibra, anche se una superficie fine di poliestere può trasportare l’acqua lungo di sé per capillarità. Il cotone assorbe facilmente ma non può trattenere una stampa a sublimazione. Insieme danno un asciugamano che porta una grafica fotografica e asciuga comunque la pelle.
Le facce si possono combinare in diversi modi. Nella spugna tessuta a due facce, l’ordito di pelo è disposto in modo che gli anelli di una faccia siano formati quasi interamente da poliestere e quelli dell’altra da cotone; tessuti di questo tipo si vendono appositamente per la stampa transfer, con il lato in poliestere stampato e il lato in cotone lasciato ad assorbire[161]. Le costruzioni a maglia usano la vanisatura (placcatura) per portare il poliestere sul dritto e il cotone sul rovescio, e i compositi accoppiati uniscono un tessuto di poliestere a uno di cotone con un adesivo. Differiscono per stabilità, mano e comportamento al lavaggio, per cui la specifica dovrebbe indicare la costruzione.
Il peso va a scapito della definizione di stampa, perché un asciugamano a due facce più pesante ha di solito più pelo, o un pelo più alto, sulla faccia; quando l’immagine conta di più si scelgono spesso costruzioni più leggere. L’asciugamano asciuga soprattutto tramite il lato in cotone. La manutenzione differisce da quella della spugna di cotone: un’asciugatura in tumbler molto calda e la stiratura possono rimobilitare il colorante, il retro in cotone risente della candeggina al cloro, e le due fibre si restringono in modo diverso, il che può far arcuare o arrotolare l’asciugamano se il tessuto non è stato stabilizzato. Le istruzioni di manutenzione seguono il componente più sensibile.
Tre equivoci ricorrono. L’asciugamano non è 100% cotone, e nell’UE la sua etichetta deve indicare la composizione fibrosa, in questo caso sia poliestere sia cotone[87]. Il lato in cotone non viene stampato; resta bianco o porta una propria tinta. E il prodotto non è una mischia poliestere-cotone, in cui le due fibre sono mescolate nel filato, compaiono su entrambe le facce e si stampano chiare in proporzione alla quota di cotone.
Da Mira Towels: Il nostro asciugamano stampato all-over a magazzino ha una costruzione da 250 GSM con faccia di stampa in poliestere e retro in cotone; viene stampata solo la faccia in poliestere. È consigliato quando la priorità è la nitidezza della stampa, con un MOQ di 100 pezzi e circa 2–3 settimane dall’approvazione dell’ordine.
Detto anche: dritto tecnico, rovescio, faccia, retro in cotoneInglese: Fabric face and reverse
Il dritto è il lato di un tessuto destinato a essere la superficie d’uso o di esposizione; il rovescio, o retro, è il lato opposto. Negli asciugamani a due facce il dritto è in poliestere per la stampa e il rovescio è in cotone.
Nella maglia in trama il dritto tecnico è il lato che mostra le maglie diritte; nei tessuti ortogonali è stabilito dall’armatura e dal finissaggio; negli asciugamani è il lato che viene cimato, stampato o che deve leggersi correttamente in un disegno jacquard. Su una spugna a due facce il lato in poliestere è di solito più liscio e leggermente lucente; quando le facce sono difficili da distinguere, il riferimento è la specifica del tessuto del fornitore.
Una specifica dovrebbe indicare quale faccia viene stampata o cimata e che cosa sia il rovescio, per esempio «stampa sulla faccia in poliestere; rovescio in cotone ad anelli, bianco». Nei tessili accoppiati e spalmati, «supporto» (backing) indica lo strato di base, un uso affine ma diverso.
Detto anche: tessuto accoppiato, tessile composito, laminato tessileInglese: Bonded and laminated two-face fabrics
Tessuti ottenuti unendo due o più strati tessili con un adesivo, un velo o un film hot-melt oppure uno strato di schiuma fusa, anziché integrando entrambe le fibre in un’unica struttura tessuta o a maglia.
Gli adesivi a umido si applicano a rullo o a spruzzo; gli adesivi hot-melt si presentano come polveri, veli o film che rammolliscono con calore e pressione; l’accoppiatura a fiamma fonde la superficie di una schiuma poliuretanica in modo che funga da collante. In un tessuto a due facce strutturalmente integrato, invece, sono i filati intrecciati o allacciati a tenere unite le facce, senza adesivo tra di esse.
Negli asciugamani uno strato adesivo aggiunge rigidità, può ostacolare il passaggio dell’acqua dal dritto al rovescio e può delaminarsi nel lavaggio e nell’asciugatura in tumbler. Un adesivo termoplastico deve inoltre sopportare le temperature di trasferimento della sublimazione senza rammollirsi o migrare. I buyer dovrebbero chiedere quale metodo si usa e valutare i campioni dopo lavaggi ripetuti; «integrazione del tessuto» si usa in modo impreciso sia per le strutture accoppiate sia per quelle integrate.
I tessuti ortogonali si ottengono intrecciando ad angolo retto filati di ordito e di trama; i tessuti a maglia si ottengono allacciando uno o più filati in file e colonne di maglie.
La tessitura dà poca estensibilità lungo ordito e trama, per cui spugna tessuta, balze e orli mantengono la forma. La maglia dà estensibilità e recupero; le maglie in trama formano le maglie nel senso della larghezza, le maglie in catena nel senso della lunghezza, e la spugna a maglia, con un pelo ad anelli formato da un filato aggiuntivo, è una costruzione distinta dalla spugna tessuta.
La vanisatura alimenta due filati nelle stesse maglie in modo che uno si trovi soprattutto sul dritto e l’altro sul rovescio, il che permette un tessuto a maglia con un lato di stampa in poliestere e un retro in cotone. Le maglie sono più leggere e si allungano sotto la tensione di alimentazione, trasferimento e taglio, per cui gli asciugamani a maglia stampati richiedono una movimentazione senza tensione, un buon termofissaggio e spesso carta adesiva per evitare deformazioni, bordi che si arrotolano e scostamenti di misura.
Stampa in cui il disegno copre l’intera superficie visibile di un prodotto anziché una zona definita, di solito fino ai bordi.
La copertura di stampa, cioè la quota di superficie che porta inchiostro, costa inchiostro e carta nella sublimazione ma non aggiunge mano; nella stampa a pigmento o plastisol una copertura elevata rende il tessuto più rigido. I disegni all-over per asciugamani si producono per sublimazione su pannelli stampati, con la stampa serigrafica rotativa per i disegni a rapporto o con la stampa digitale reattiva o a pigmento sul cotone. Una stampa piazzata, al contrario, occupa una zona definita, come un logo. Su un asciugamano a due facce la stampa all-over copre solo la faccia in poliestere; il retro in cotone resta unito.
Da Mira Towels: Le misure standard dell’asciugamano stampato all-over sono 30×50, 50×100, 75×150, 75×180, 100×150 e 100×180 cm; sono disponibili misure personalizzate.
Detto anche: stampa al vivo, full bleed, stampa a filoInglese: Edge-to-edge printing
Stampa in cui il disegno raggiunge ogni bordo di taglio e ogni orlo del prodotto finito, senza margini non stampati.
Sugli asciugamani si ottiene di norma con la stampa a pannelli: il disegno viene stampato sul tessuto in rotolo alla misura dell’asciugamano più l’abbondanza, e gli asciugamani vengono poi tagliati nella zona stampata e cuciti. Pressare un asciugamano già orlato dà raramente una vera copertura da bordo a bordo, perché gli orli sono più spessi del corpo, la pressione di contatto cala ai bordi e il vapore di colorante non raggiunge l’interno delle pieghe, lasciando un margine chiaro. Un orlo ripiegato porta inoltre una striscia di faccia stampata sul lato in cotone. La stampa a pannelli rende decisiva la precisione del taglio: cornici e linee parallele al bordo rivelano qualsiasi scostamento.
Detto anche: abbondanza, area di abbondanza, bleedInglese: Bleed (artwork)
L’estensione della grafica oltre la linea di taglio prevista, così che le variazioni di taglio e di cucitura e il tessuto ripiegato nell’orlo mostrino comunque il disegno e non tessuto non stampato.
La quantità dipende dalla rifinitura del bordo (un bordo a overlock consuma meno tessuto di un orlo ripiegato), dal metodo di taglio e dal template del produttore; non esiste un valore universale. Si estende lo sfondo, non si stira l’intera immagine, e testi e loghi si tengono all’interno di una zona di sicurezza lontana dagli orli. Il termine non ha nulla a che vedere con lo scarico di colore, la perdita di colorante non fissato nel lavaggio, né con la sbavatura di stampa, l’espansione dell’inchiostro oltre i bordi previsti.
Da Mira Towels: Il nostro team di produzione fornisce il template grafico per la sublimazione nella misura di asciugamano scelta e controlla scala, abbondanza e colore dei file.
Posizionamento della grafica e allineamento di stampa
Detto anche: registro di stampa, messa a registro, piazzamentoInglese: Artwork positioning and print alignment
La collocazione di un disegno rispetto a bordi, centro e orli del prodotto finito, e la precisione con cui stampa e taglio riproducono tale collocazione.
Un’istruzione di posizionamento indica dove si trova il disegno (centrato, spostato di una distanza data, allineato a una balza), il suo orientamento e come deve apparire una volta piegato. Gli errori derivano da arcuatura e obliquità, dal restringimento nel trasferimento, da tagli che mancano il layout stampato e dall’assorbimento di tessuto nell’orlatura.
«Registro» ha due significati. Nella stampa serigrafica è il registro colore su colore: ogni quadro deve allinearsi agli altri. Nella stampa inkjet tutti i colori vengono stampati dallo stesso carrello portatestine o dalla stessa barra di stampa in un unico passaggio, per cui il registro tra i colori è intrinseco e resta il problema del registro tra stampa e taglio. I segni di taglio aiutano, e le taglierine guidate da telecamera adattano il percorso di taglio a segni o contorni stampati. Lo scostamento ammesso si concorda nella specifica.
Detto anche: rapporto, rapporto del disegno, repeat, rapporto continuoInglese: Repeat pattern
Unità di disegno che si ripete senza interruzione sul tessuto, in contrapposizione a un disegno piazzato impaginato una volta per ogni pezzo finito.
I rapporti si dispongono come rapporto dritto (a blocco), a mezzo salto (half-drop), a mattone o a specchio, e un file i cui bordi si uniscono senza una linea visibile si chiama rapporto continuo (seamless). Nella stampa serigrafica rotativa la lunghezza del rapporto è fissata dalla circonferenza del cilindro; la stampa digitale accetta qualsiasi lunghezza. Il tessuto stampato a rapporto si può tagliare quasi ovunque; un pannello piazzato, con balze e un motivo posizionato per ogni asciugamano, dà più controllo ma il taglio deve seguire la stampa. La scala del motivo va valutata rispetto alla misura dell’asciugamano finito.
Detto anche: profilo colore, profilo ICC, linearizzazioneInglese: ICC profile and colour calibration
File di dati normalizzato, definito dall’International Color Consortium, che descrive come un dispositivo o una condizione di stampa riproduce il colore, così che i valori cromatici si possano convertire attraverso uno spazio di riferimento indipendente dal dispositivo.
Il formato dei profili ICC, attualmente la specifica ICC.1:2022 (versione del profilo 4.4), collega ogni dispositivo a uno spazio di connessione dei profili definito tramite la colorimetria CIE[39]. Un profilo sorgente mette in relazione con quello spazio i valori cromatici di un file o di un dispositivo; un profilo di uscita fornisce le quantità di inchiostro di cui una stampante ha bisogno per produrre un dato colore. Un modulo di gestione del colore concatena i due per convertire un file per qualsiasi condizione di stampa caratterizzata.
Nella sublimazione il «dispositivo» è l’intera condizione di stampa: stampante, inchiostro, carta, impostazioni del RIP, tessuto e impostazioni di trasferimento. Un profilo si costruisce stampando una tabella di tasselli, trasferendola sul tessuto di produzione, che per i tessuti a pelo significa la costruzione effettiva, e misurandola con uno spettrofotometro. Una nuova qualità di tessuto, un nuovo tipo di carta o una nuova partita di inchiostro possono rendere il profilo superato.
La calibrazione precede la profilatura. Fissa i limiti di inchiostro per canale e totali e linearizza ogni canale, così che passi uguali nel file diano passi uniformi di densità, riportando la stampante a uno stato noto che il profilo possa descrivere; tabelle di prova periodiche indicano quando è necessaria una nuova calibrazione.
La specifica definisce quattro intenti di rendering, ciascuno con un diverso obiettivo di riproduzione: percettivo, saturazione, colorimetrico relativo al supporto e colorimetrico assoluto ICC[39]. Il percettivo comprime l’intera immagine per adattarla al gamut della stampante ed è adatto alle fotografie; il colorimetrico relativo riproduce con precisione i colori entro il gamut e taglia gli altri, il che si addice ai colori di marca; la saturazione privilegia la vivacità per la grafica. Nessun profilo crea colori fuori dal gamut, e un monitor calibrato dà solo un’anteprima, per cui l’approvazione si fa sul tessuto trasferito sotto un’illuminazione concordata.
L’RGB descrive il colore come miscela additiva di luce rossa, verde e blu; il CMYK lo descrive come quantità sottrattive di inchiostro ciano, magenta, giallo e nero.
Entrambi dipendono dal dispositivo: un valore RGB o CMYK non ha un aspetto fisso finché un profilo non indica a quale spazio colore appartiene, come l’sRGB per le immagini RGB. Il RIP converte l’uno o l’altro nei canali di inchiostro propri della stampante, spesso più di quattro. I valori CMYK preparati per la stampa offset su carta non riproducono lo stesso colore sul poliestere, per cui i file dovrebbero contenere un profilo incorporato e i colori critici per il marchio dovrebbero essere forniti come riferimenti fisici o misurati. I colori RGB saturi che cadono fuori dal gamut stampabile vengono segnalati dagli strumenti di prova colore a video (soft proofing).
Detto anche: raster image processor, RIP di stampaInglese: RIP software
Software che converte i file grafici nei dati di goccia usati da una stampante, applicando nel processo gestione del colore, limiti di inchiostro e retinatura.
Un RIP tessile interpreta il file, converte i colori tramite profili ICC, applica limiti di inchiostro per canale e totali, linearizza l’uscita e retina l’immagine in configurazioni di gocce, di solito per diffusione dell’errore. Esegue anche lo specchio per la carta transfer, dispone i pezzi sul rotolo (nesting), ripete i disegni in step and repeat, suddivide in sezioni le immagini fuori formato e sostituisce i colori spot con nome. I limiti di inchiostro contano nella sublimazione perché una carta sovraccarica asciuga lentamente, si ondula e fa espandere il colorante al trasferimento. Le impostazioni si salvano con il lavoro, perché lo stesso file stampa in modo diverso con altre impostazioni.
Detto anche: bitmap, immagine bitmapInglese: Raster image
Immagine memorizzata come griglia di pixel, ciascuno con il proprio valore cromatico, per cui il dettaglio che può mostrare è fissato dal numero di pixel che contiene.
Le fotografie sono immagini raster, salvate per esempio come TIFF, PNG o PSD (senza perdita) o JPEG (con perdita). La loro risoluzione effettiva dipende dalla misura di uscita: lo stesso numero di pixel stampato più grande dà meno pixel per pollice. L’interpolazione ammorbidisce i pixel ma non aggiunge dettaglio, e gli artefatti JPEG, blocchi e aloni intorno a bordi e testi, diventano evidenti sulle grandi campiture piatte. I file si forniscono preferibilmente in scala finale con un profilo colore incorporato.
Detto anche: file vettoriale, vettorialeInglese: Vector artwork
Grafica definita da tracciati, curve e riempimenti matematici anziché da pixel, così da poter essere scalata a qualsiasi misura senza perdere qualità dei bordi.
I formati vettoriali come AI, EPS, PDF e SVG sono adatti a loghi, scritte e motivi geometrici. I caratteri vanno convertiti in tracciati perché si stampino come disegnati, e qualsiasi fotografia inserita in un file vettoriale resta un’immagine raster con il proprio limite di risoluzione. Sugli asciugamani la qualità dei bordi nel file non garantisce la qualità dei bordi sul tessuto: linee molto sottili e testi piccoli possono sparire in un pelo, per cui spessori minimi delle linee e corpi minimi dei caratteri dipendono dalla superficie.
I PPI sono il numero di pixel dell’immagine per pollice alla misura di stampa finale; i DPI sono il numero di posizioni di goccia per pollice che una stampante può indirizzare.
I DPI della stampante sono alti perché i toni si costruiscono con configurazioni di molte gocce; i PPI dell’immagine devono solo essere abbastanza alti da non rendere visibili i pixel alla normale distanza di osservazione. Su un asciugamano è di solito la superficie a limitare il dettaglio visibile molto prima della risoluzione, perché anelli e pelo non possono riprodurre ciò che la testina può depositare sulla carta. Aumentare i PPI di un file a bassa risoluzione per ricampionamento non aggiunge dettaglio. I requisiti si ricavano preferibilmente dal template grafico del produttore; nel sistema metrico, i pixel per centimetro sono pari ai PPI divisi per 2,54.
La gamma di colori che una data combinazione di inchiostri, supporto e processo può riprodurre; i colori al di fuori di essa si possono solo approssimare.
Il gamut di una stampa a sublimazione dipende dal set di inchiostri, dalle impostazioni di trasferimento, dal grado di bianco del poliestere e dalla struttura della superficie. I colori a schermo ne comprendono alcuni, come verdi e arancioni molto brillanti, che i set di inchiostri standard non raggiungono; gli inchiostri fluorescenti estendono il gamut in quelle zone, mentre bianco ed effetti metallici sono impossibili con coloranti trasparenti. La prova colore a video segnala le zone fuori gamut, l’intento di rendering le rimappa e uno strike-off è il controllo finale. Una faccia in poliestere stampata e una balza di cotone tinta sullo stesso asciugamano hanno gamut e comportamento spettrale diversi, per cui farle corrispondere comporta il metamerismo.
Detto anche: pressa piana a caldo, termopressa, pressa transferInglese: Heat press
Macchina con un piano riscaldato che pressa insieme un transfer e un pezzo di tessuto a temperatura, tempo e pressione impostati.
Le presse vanno dai modelli manuali a conchiglia e a bandiera alle presse pneumatiche, idrauliche e a navetta con piani dimensionati per pannelli di asciugamano. Una breve prepressatura del solo tessuto elimina l’umidità e appiattisce la superficie; in uno studio di laboratorio il tessuto veniva prepressato per 6 secondi alla temperatura di stampa[156]. La temperatura del piano va controllata su tutta la superficie, e la pressione cala ovunque orli, cuciture o pieghe sollevino il tessuto, lasciando margini chiari. Le presse piane si adattano a piccole tirature, pezzi tagliati e stampe piazzate; la produzione in rotolo usa una calandra.
Detto anche: calandra transfer, calandra per sublimazione, pressa rotativaInglese: Rotary heat calender
Macchina continua per il trasferimento a caldo in cui carta e tessuto avanzano insieme intorno a un grande tamburo riscaldato, tenuti contro di esso da un feltro continuo.
Il tempo di contatto è la lunghezza dell’arco di contatto divisa per la velocità, per cui un tamburo più grande permette di lavorare più velocemente a parità di tempo di contatto. La pressione viene dalla tensione del feltro; una temperatura irregolare del tamburo si manifesta come colore diverso da un lato all’altro. Le calandre lavorano da rotolo a rotolo, accettano pezzi tagliati su un supporto e fissano anche il tessuto stampato direttamente. In inglese la grafia corretta è calender, non «calendar». Nel finissaggio tessile la stessa parola indica anche una macchina che pressa il tessuto tra cilindri per lisciarlo o lucidarlo, un processo diverso.
Temperatura, tempo di contatto e pressione di trasferimento
Inglese: Transfer temperature, dwell time and pressure
La combinazione di temperatura, tempo di contatto e pressione con cui il colorante per sublimazione passa dalla carta nel poliestere; i tre parametri interagiscono e si impostano per ogni tessuto, carta e macchina.
Il poliestere si trasferisce in genere intorno a 190–210 °C, all’interno della finestra di 175–220 °C descritta agli inizi della stampa a trasferimento termico[158]. Una temperatura più alta richiede un tempo di contatto più breve, e gli optimum pubblicati valgono solo per le rispettive condizioni di prova. In uno studio di laboratorio un nero pieno veniva trasferito su un tessuto di poliestere (97% poliestere, 3% elastan) con una pressa piana a 170–210 °C per 30–120 secondi. A 120 secondi l’intensità di colore cresceva fino a 190 °C e diminuiva al di sopra, mentre a 200 °C e a 210 °C l’intensità massima si raggiungeva dopo 80 e 60 secondi; le stampe più uniformi si ottenevano a 190 °C per 120 secondi o a 210 °C per 60 secondi[156].
Un trasferimento insufficiente lascia colorante sulla carta e dà un colore chiaro e debole, con colorante superficiale che si stacca per sfregamento. Un trasferimento eccessivo spinge il colorante più in profondità e lateralmente, ammorbidendo il dettaglio, e può ingiallire il poliestere o strinare il cotone.
La pressione deve mantenere carta e tessuto in pieno contatto senza appiattire permanentemente la superficie. Su un pelo il contatto avviene tramite le sommità degli anelli; troppo poca pressione dà un colore a chiazze e permette il ghosting, troppa lascia zone lucide e schiacciate. Lo studio citato usava una pressa pneumatica a 2,3–3,5 bar[156], un valore che vale per quella pressa, non per le calandre.
Gli asciugamani a due facce richiedono impostazioni proprie. Il retro in cotone trattiene umidità che si trasforma in vapore, per cui il tessuto viene preasciugato o prepressato. Il composito, più spesso, si riscalda più lentamente di un tessuto di poliestere sottile, e il cotone limita quanto si può alzare il calore. Il poliestere deve essere stato termofissato a una temperatura almeno pari a quella del trasferimento, per non restringersi nella pressa. Le impostazioni si trovano per prove, si confermano su uno strike-off e si registrano per i riordini.
Detto anche: termomigrazione, migrazione termicaInglese: Dye migration
Lo spostamento del colorante disperso dall’interno delle fibre di poliestere verso la loro superficie, o verso materiali vicini, quando un tessuto tinto o stampato viene riscaldato di nuovo.
Un nuovo riscaldamento al di sopra della temperatura di transizione vetrosa rimobilita il colorante, e i finissaggi superficiali come gli ammorbidenti possono agire da solvente che lo richiama verso l’esterno. Il colorante in superficie si stacca per sfregamento, va via con il lavaggio e macchia i materiali adiacenti. Sul poliestere tinto è stato dimostrato che la solidità al lavaggio segue il grado di termomigrazione durante il termofissaggio, con una molecola di colorante più voluminosa che migra meno[162].
Negli asciugamani stampati la migrazione è innescata da asciugature in tumbler molto calde, stiratura, etichette o transfer applicati a caldo sopra la stampa e dall’impilamento del tessuto ancora caldo di calandra. Si manifesta come bordi sfocati, aloni, macchie sulle zone bianche o sul retro in cotone e minore solidità allo sfregamento, e si limita con la scelta dei coloranti, un ammorbidente minimo, un trasferimento completo, il raffreddamento prima dell’impilamento e istruzioni di manutenzione moderate. Nella tintura per esaurimento «migrazione» indica anche l’auspicabile livellamento del colorante sul tessuto, un significato diverso.
Detto anche: penetrazione del colorante, passaggio sul rovescio, strike-throughInglese: Ink penetration
La profondità fino a cui inchiostro o colorante arrivano nei filati e nello spessore di un tessuto, dal colore limitato alla superficie al colore visibile sul rovescio.
Nella stampa transfer il vapore di colorante raggiunge per prime le fibre più vicine, per cui il colore si concentra sulle sommità degli anelli e nella parte superiore del pelo. Quando gli anelli si aprono nell’uso, le basi non colorate si vedono come bianco; un pelo corto e fitto e il velour cimato riducono l’effetto. Nella stampa diretta dipende da volume d’inchiostro, pretrattamento e fissazione. Il passaggio sul rovescio è voluto nelle bandiere ma non in un asciugamano a due facce. Le paste reattive o a pigmento stampate in serigrafia sulla spugna devono essere spinte nel pelo per evitare un aspetto brinato.
Detto anche: immagine fantasma, doppia immagine, sdoppiamentoInglese: Ghosting
Una seconda immagine debole e leggermente spostata accanto alla stampa principale, causata dal movimento relativo tra carta transfer e tessuto mentre il colorante viene rilasciato.
Qualsiasi contatto tra la carta e il tessuto caldo prima o dopo il tempo di contatto principale può lasciare un’immagine fantasma, per esempio quando la carta scivola all’apertura di una pressa o tocca il tessuto in anticipo all’ingresso della calandra. Un tessuto che si restringe nel calore perché non è stato termofissato, il vapore che solleva la carta dal cotone umido e una carta appoggiata in modo lasco su una pressa hanno lo stesso effetto. Carta adesiva, tessuto termofissato, una prepressatura di asciugatura, una tensione di alimentazione stabile e un sollevamento pulito lo prevengono. Il ghosting ripete l’immagine in posizione spostata, mentre la sbavatura di stampa sfoca i bordi dell’originale.
Detto anche: sbavatura, spandimento dell’inchiostro, print bleeding, featheringInglese: Print bleeding
L’espansione laterale di inchiostro o colorante oltre i bordi previsti di una zona stampata, che rende i bordi sfumati e ispessisce le linee sottili.
Le cause tipiche sono un limite di inchiostro totale troppo alto, carta lenta ad asciugare o umida, vapore dal cotone umido, un trasferimento eccessivo e, nella stampa diretta, un tessuto pretrattato male lungo i cui filamenti l’inchiostro risale (feathering). Limiti di inchiostro nel RIP, carta asciutta, tessuto preasciugato e un pretrattamento adatto la tengono sotto controllo. La sbavatura di stampa si verifica in produzione; lo scarico di colore è colorante non fissato perso nel lavaggio, e l’abbondanza della grafica è immagine supplementare oltre la linea di taglio.
Detto anche: spostamento di colore, deriva cromatica, color shiftInglese: Colour shift
Differenza sistematica tra il colore previsto e il risultato stampato, o tra il campione approvato e la produzione, che interessa un’intera stampa anziché punti isolati.
Nella sublimazione le cause abituali sono un profilo non più corrispondente alla condizione di stampa (nuovo lotto di tessuto, nuovo tipo di carta o nuova partita di inchiostro), la deriva della stampante per testine usurate o ugelli mancanti, variazioni di temperatura, tempo o pressione di trasferimento, una temperatura irregolare del tamburo che dà un viraggio da un lato all’altro, l’umidità della carta dovuta all’umidità ambientale e differenze nel grado di bianco della faccia in poliestere. Il controllo si basa su profili verificati, tabelle di calibrazione, una striscia di controllo misurata in ogni produzione e lo strike-off approvato, con tolleranze concordate nella specifica. La variazione di colore dopo il lavaggio o l’esposizione alla luce è una questione di solidità del colore.
Detto anche: definizione di stampa, nitidezza, definizione dell’immagineInglese: Print sharpness
La chiarezza dei bordi e del dettaglio fine in un’immagine stampata, valutata in base alla nettezza con cui linee, testi ed elementi piccoli vengono riprodotti sul tessuto.
Sugli asciugamani è la superficie a fissare il limite: altezza, densità e uniformità del pelo, direzione in cui giacciono gli anelli, espansione del colorante durante il trasferimento e qualsiasi deformazione del tessuto. Le costruzioni di faccia che danno le stampe più nitide sono descritte alla voce faccia di stampa in poliestere; le costruzioni a due facce più pesanti, con più pelo o pelo più alto, perdono di solito definizione, e la risoluzione della stampante è raramente il limite. Sul lato grafico aiutano scritte vettoriali, corpi minimi dei caratteri e spessori delle linee generosi e l’assenza di grazie sottili sul pelo. Uno strike-off con elementi di prova come linee sottili e testi piccoli è il controllo pratico.
Detto anche: thermosol, fissazione a caldo, termosolInglese: Thermofixation
La fissazione del colorante disperso nel poliestere mediante una breve esposizione a calore secco, durante la quale il colorante presente sulla superficie della fibra diffonde nel polimero e vi si scioglie.
Il processo thermosol, sviluppato da DuPont e pienamente commerciale dal 1958, impregna il tessuto con una dispersione di colorante per foulardaggio, lo asciuga e lo riscalda con aria calda, cilindri caldi o infrarossi. Le condizioni vanno da 5 a 90 secondi a 175–225 °C a seconda di sorgente di calore, tipo di fibra e classe di coloranti; il nome fu coniato per un processo «solubile a caldo», a riflettere l’idea che il calore apra il polimero perché il colorante possa diffondere e sciogliersi al suo interno. Divenne una delle principali vie continue per tingere il poliestere nelle mischie poliestere/cotone, in cui il colorante applicato sul cotone sublima in gran parte verso il poliestere[158].
In stampa la termofissazione è la fase a caldo che segue la stampa diretta con dispersi, eseguita in calandra o in un’unità ad aria calda[160]. Differisce dal vaporizzo, la fissazione a calore umido delle stampe reattive e acide, e dal termofissaggio, che usa temperature simili per stabilizzare le dimensioni anziché per fissare il colorante.
Detto anche: difetti di sublimazione, difetti di transfer, difetti di stampa transferInglese: Heat-transfer defects
I difetti che nascono nel trasferimento a caldo per sublimazione, raggruppati in base alla loro origine nel tessuto, nella carta e nell’inchiostro, nelle impostazioni di trasferimento o nella movimentazione.
Il movimento causa il ghosting; la deriva di processo causa il viraggio del colore tra campione e produzione. Inchiostro o umidità in eccesso causano la sbavatura di stampa, e il vapore dal cotone umido o la condensa lasciano macchie d’umidità. Pieghe nel tessuto o nella carta lasciano grinze bianche, e bordi della carta e detriti lasciano segni. Troppa pressione o troppo calore danno un pelo lucido o schiacciato, mentre temperatura, tempo o pressione insufficienti danno un trasferimento debole e chiaro. Il calore eccessivo fa anche ingiallire il poliestere o strinare il cotone. Ugelli ostruiti o che sparano male producono banding, che nasce in stampa e spesso si vede più chiaramente dopo il trasferimento.
La maggior parte di questi difetti è visibile al controllo e riconducibile a una singola fase, motivo per cui carta, partita di inchiostro e impostazioni di trasferimento si registrano a ogni produzione.
Le fasi che trasformano il tessuto, uscito dal telaio o stampato, in un asciugamano finito: taglio, orli e bordi, filo e punti, ricamo ed etichette, piegatura e imballaggio. Molti difetti che i buyer vedono sugli asciugamani consegnati, dagli orli ondulati ai loghi fuori posto, nascono qui.
La separazione del tessuto per asciugamani in singoli pezzi: taglio trasversale nelle fasce piatte tessute tra un asciugamano e l’altro, taglio longitudinale tra asciugamani tessuti affiancati, oppure taglio dei pannelli stampati secondo il loro layout.
La spugna si tesse come una lunghezza continua in cui ogni asciugamano è delimitato da una fascia piatta, per cui la posizione di taglio fa parte del tessuto. Il taglio trasversale passa a metà di quella fascia e lascia su ciascun lato abbastanza tessuto piatto per formare gli orli. Quando più asciugamani vengono tessuti nell’altezza del telaio, il taglio longitudinale li separa lungo strette strisce tessute senza pelo. Le taglierine trasversali automatiche individuano comunemente la fascia con un sensore anziché misurare una lunghezza fissa, così che il taglio resti nella fascia quando il rapporto varia.
I pannelli stampati per asciugamani all-over si tagliano secondo il layout di stampa, guidati da segni di taglio o da sistemi a telecamera che seguono il disegno stesso. Il poliestere si può tagliare con lama calda, laser o lama a ultrasuoni, che fondono il bordo e limitano lo sfilacciamento; il cotone si strina anziché fondere, per cui un retro in cotone richiede comunque un bordo cucito.
Una tolleranza di taglio è lo scostamento ammesso di un pezzo tagliato rispetto a lunghezza, larghezza e squadratura previste. Si concorda per ogni programma, perché gli errori di taglio passano direttamente nell’asciugamano cucito.
Il tessuto aggiunto a un pezzo tagliato oltre la sua misura finita: margine di orlo o di cucitura per il materiale ripiegato in orli e cuciture, e margine di restringimento per la variazione dimensionale attesa dopo il taglio.
Un orlo a doppia piega con due risvolti uguali consuma a ogni estremità orlata circa il doppio della sua larghezza finita, per cui una variazione della larghezza dell’orlo modifica la lunghezza di taglio e, sui pannelli stampati, il template grafico.
Il margine di restringimento è un sovradimensionamento pianificato in base al restringimento residuo misurato del tessuto. Corregge solo la media e non può sostituire il controllo del restringimento in finissaggio: un restringimento differenziale tra pelo e balza, o tra la faccia in poliestere e il retro in cotone di un asciugamano stampato, si vede comunque come orli increspati, qualunque sia la misura di taglio.
Sui pannelli stampati l’abbondanza della grafica deve coprire il margine dell’orlo oltre alla tolleranza di taglio, altrimenti compare tessuto non stampato al bordo o all’interno della piega dell’orlo. Margini, tolleranza di taglio e tolleranza sulla misura finita vanno quindi riportati in un’unica specifica.
La rifinitura di un bordo tagliato ripiegandolo e cucendolo; in un orlo a doppia piega il bordo viene risvoltato due volte, così che il margine vivo resti chiuso all’interno della piega e non possa sfilacciarsi.
Gli asciugamani in spugna si orlano nella fascia piatta a ciascuna estremità, che si piega in modo pulito dove il pelo non lo farebbe. L’orlo a doppia piega è la costruzione abituale per gli asciugamani, mentre un orlo a piega singola su un bordo rifinito a overlock è più leggero ma lascia esposta la cucitura del bordo. Nella classificazione dei tipi di cucitura della ISO 4916[40], usata insieme ai tipi di punto della ISO 4915, gli orli rientrano nella classe 6, rifinitura dei bordi[163].
Larghezza dell’orlo, tipo di punto, densità del punto e filo sono punti di specifica, non impostazioni predefinite del laboratorio. Gli orli degli asciugamani si cuciono tipicamente a punto annodato o a punto catenella; un orlo a punto catenella richiede estremità di cucitura fermate, perché da un’estremità aperta può disfarsi.
Un orlo increspato o arricciato dopo il lavaggio compare quando filo, piega dell’orlo e corpo dell’asciugamano si restringono in misura diversa, quando la tensione del punto è troppo alta o quando la fascia piatta si contrae diversamente dal corpo a pelo. Un orlo che resiste al lavaggio domestico può comunque aprirsi o sfilacciarsi con il lavaggio industriale.
Detto anche: overlock, sopraggitto, tagliacuci, cucitura a sopraggittoInglese: Overlock stitching
Cucitura a macchina in cui i fili dei crochet avvolgono il bordo tagliato del tessuto mentre una lama lo rifila, così che il bordo venga rifilato, coperto e fissato in un unico passaggio.
I punti sopraggitto formano la classe 500 della classificazione dei punti ISO 4915[41]. Il tipo abituale per la rifinitura dei bordi è il 504, un sopraggitto a tre fili con un filo d’ago e due fili di crochet; il 514 è un sopraggitto a quattro fili con due fili d’ago, e il 516 combina un punto catenella 401 con un sopraggitto 504, con la catenella che porta il carico mentre il sopraggitto copre il bordo[164]. I fili formano lungo il bordo un reticolo di anse, per cui le cuciture a sopraggitto si allungano bene e non si disfano facilmente.
Sugli asciugamani l’overlock rifinisce i bordi laterali tagliati dove non c’è una cimosa tessuta, i pannelli stampati e i teli mare o promozionali il cui bordo visibile fa parte del disegno. Il punto deve prendere abbastanza in profondità da trattenere fondo e trama, non solo il pelo, altrimenti si stacca dalla spugna lenta nel lavaggio. Un filo a contrasto incornicia una stampa; un filo in tinta lascia arrivare il disegno fino al bordo. Con lavaggi intensivi un overlock esposto si usura più in fretta di un orlo chiuso a doppia piega, perché i suoi fili stanno proprio sul bordo.
Punto formato da un filo d’ago e da un filo di spolina che si intrecciano all’interno degli strati di tessuto, producendo la stessa linea di punti su entrambi i lati; il punto annodato ad ago singolo 301 è il tipo di base.
I punti annodati costituiscono la classe 300 della ISO 4915[41]. L’ago porta il suo filo attraverso il materiale, un crochet rotante fa passare l’ansa intorno alla spolina e la tensione del filo porta l’intreccio al centro degli strati. La cucitura resta piatta e consuma poco filo; i suoi svantaggi sono il basso allungamento e una produttività inferiore, perché le spoline vanno cambiate regolarmente[164].
Sugli asciugamani il punto annodato si usa per gli orli, per applicare etichette e asole e per le impunture sugli accappatoi; il suo basso allungamento conta poco sulla spugna tessuta, che quasi non si allunga. Un punto annodato rotto si allenta localmente ma non si disfà lungo la cucitura come può fare un punto catenella non fermato. Ciò che va controllato è il bilanciamento della tensione: se l’intreccio si trova su una faccia, lì il filo è esposto all’abrasione e l’orlo tende ad arricciarsi.
Detto anche: punti per pollice, punti per centimetro, lunghezza del punto, punti/cmInglese: Stitch density
Il numero di punti per unità di lunghezza della cucitura, indicato in punti per pollice (SPI) o per centimetro; un punto per centimetro equivale a 2,54 punti per pollice.
Più punti distribuiscono il carico su più filo e tengono un orlo più piatto, fino a un certo limite. Oltre quel limite, penetrazioni dell’ago troppo ravvicinate indeboliscono i filati lungo la piega e, sulle fasce piatte compatte, possono causare arricciature o una linea perforata che si strappa. Troppo pochi punti lasciano lunghi tratti di filo che si impigliano nell’uso.
La densità del punto si specifica insieme al tipo di punto, alla grossezza del filo e al tessuto da cucire. Si regola con il trasporto della macchina e si controlla contando i punti su una lunghezza segnata della cucitura finita. Il ricamo usa una nozione diversa di densità, la distanza tra le file di punti all’interno di una zona riempita.
La forza massima che una cucitura o un orlo sopporta prima di rompersi quando viene tirato perpendicolarmente alla cucitura; lo scorrimento dei fili alla cucitura, in cui i fili si separano accanto a una cucitura integra, è una proprietà distinta.
La ISO 13935 misura la forza massima alla rottura della cucitura su cuciture diritte con un dinamometro a velocità di allungamento costante, con un metodo su striscia nella parte 1[42] e un metodo grab nella parte 2[43]. Una cucitura può cedere nel filo, nel tessuto accanto alla linea di punti oppure per sfilamento dei punti dal tessuto, e ogni modalità di cedimento indica un rimedio diverso: filo, densità del punto o costruzione dell’orlo.
Lo scorrimento alla cucitura si prova separatamente: la ISO 13936-1, per esempio, determina la resistenza allo scorrimento dei fili in corrispondenza di una cucitura nei tessuti ortogonali[44]. Conta soprattutto per armature aperte o scivolose, come alcuni tessuti leggeri a tessitura piatta o stampati, e meno per le fasce piatte compatte in cui si orla la spugna.
Nell’uso gli orli cedono soprattutto per abrasione del filo esposto, rottura del filo alle estremità della cucitura e sfilacciamento dove la piega non ha racchiuso il margine vivo, e il lavaggio industriale accelera tutti e tre i fenomeni. Ispezionare gli orli dopo il numero di cicli di lavaggio indicato dal buyer dice quindi di più sull’uso alberghiero di un valore di resistenza sulla merce nuova. I metodi di prova definiscono la procedura; i valori di accettazione vengono dalla specifica del buyer.
Il metodo usato per rifinire i bordi di un asciugamano in modo che non si sfilaccino né perdano anelli: cimosa tessuta, orlo, overlock, bordatura con fettuccia, cucitura decorativa del bordo o, negli asciugamani a tessitura piatta, frange.
La scelta dipende da come è stato prodotto il tessuto. La spugna tessuta alla larghezza dell’asciugamano ha cimose tessute sui lati lunghi e richiede orli solo alle estremità tagliate; il tessuto prodotto in altezza maggiore e i pannelli stampati tagliati dal rotolo hanno bordi tagliati su ogni lato, che vengono rifiniti a overlock, orlati o bordati. La bordatura racchiude il bordo in una fettuccia tessuta o in uno sbieco cucito attraverso entrambe le facce. Dà una cornice colorata pulita e si adatta ai bordi spessi, purché fettuccia e asciugamano corrispondano per restringimento e solidità del colore.
I teli mare e promozionali portano talvolta un sopraggitto decorativo o un bordo a punto festone in un colore a contrasto. Un peshtemal si rifinisce di solito con frange ritorte o annodate ricavate dai fili d’ordito e con cimose lungo i lati.
Variazione non voluta della geometria del tessuto o dei pezzi tagliati durante movimentazione, taglio o cucitura, per cui ordito e trama non corrono più in squadra o il pezzo risulta stirato, con bordi ondulati, asciugamani fuori squadra o disegni disallineati.
La deformazione nasce ovunque il tessuto venga tirato in modo irregolare: rotoli svolti con tensione irregolare, strati che si spostano sotto la lama di taglio, o una macchina che trasporta a velocità diverse i due strati di un orlo. I tessuti a maglia a due facce si deformano più facilmente della spugna tessuta, perché le loro maglie si allungano sotto carico. Un tessuto fuori dritto filo, con le linee di trama inclinate o incurvate nell’altezza, ha di solito origine nel finissaggio; questo caso è trattato alla voce arcuatura e obliquità della trama.
Un asciugamano liscio mostra la deformazione con bordi non paralleli e orli ondulati; un asciugamano stampato la mostra molto di più, perché una balza stampata diritta rivela qualsiasi scostamento dalla squadra. Si riduce rilassando il tessuto prima del taglio, tagliando a strato singolo o in pile basse, tagliando sul disegno stampato anziché a dimensioni fisse e regolando il trasporto in modo che piega dell’orlo e corpo dell’asciugamano vengano cuciti alla stessa tensione.
Filato progettato per la cucitura, descritto da fibra, costruzione (in fiocco, con anima o a filamento continuo), densità lineare e finissaggio, e scelto per resistenza, cucibilità e compatibilità con l’asciugamano.
Il filo di poliestere in fiocco è la scelta generale per gli orli degli asciugamani: è resistente in rapporto alla grossezza, si restringe poco nel lavaggio e non viene indebolito dalla candeggina al cloro come può accadere al cotone. Il filo con anima, un’anima a filamento continuo di poliestere rivestita di poliestere in fiocco o di cotone, aggiunge resistenza a parità di spessore, e un rivestimento in cotone protegge l’anima dal calore dell’ago alle alte velocità di cucitura. Il filo di cotone corrisponde al restringimento dell’asciugamano ma è meno resistente in rapporto alla grossezza.
La grossezza del filo si specifica nel modo più chiaro come densità lineare in tex. I numeri commerciali (ticket) non sono coerenti: nella pratica ASTM D3823 il numero di ticket si basa sulla densità lineare in tex del filo greggio[45], per cui un numero più alto indica un filo più grosso, mentre i ticket europei derivano dal titolo metrico, per cui un numero più alto indica un filo più fine, e nessuna regola vincolante rende direttamente confrontabili i ticket di produttori diversi[165].
In tinta o a contrasto, il filo deve rispettare i requisiti di solidità del colore dell’asciugamano: un filo scuro che scarica macchia un orlo bianco al primo lavaggio, e uno che si restringe più del tessuto arriccia la cucitura.
Detto anche: asola, laccetto, passante, gancetto in fettucciaInglese: Hanging loop
Un breve anello di fettuccia, cordoncino o tessuto cucito nell’orlo o nell’angolo di un asciugamano perché lo si possa appendere a un gancio.
Le asole si cuciono nell’orlo mentre questo viene formato, di solito in un angolo o al centro di un lato corto. Ciò che tiene l’asola è una cucitura attraverso tutti gli strati dell’orlo con estremità fermate; un’asola trattenuta solo dalla piega dell’orlo si strappa quando l’asciugamano viene tirato giù da un gancio. L’asola deve corrispondere all’asciugamano per restringimento e solidità del colore. Le asole sono comuni su asciugamani da cucina, da bagno, da palestra e per bambini e possono portare un nome di marca tessuto o stampato. Materiale, lunghezza, colore e posizione vanno indicati nella specifica.
La decorazione di un asciugamano cucendo un disegno nel tessuto con una ricamatrice a partire da un file di punti digitalizzato, con un rinforzo di sostegno e, sul pelo, un film di copertura che tiene i punti al di sopra degli anelli.
La grafica viene prima digitalizzata in un file di punti che definisce tipi di punto (punto raso, riempimento, punto filza), direzione, densità e sequenza. L’asciugamano viene intelaiato con un rinforzo, o stabilizzatore, sotto, per tenere fermo il tessuto. Sulla spugna si stende in superficie un film idrosolubile di copertura, così che i punti restino sopra gli anelli invece di affondare tra di essi; dopo il ricamo lo si strappa e il residuo si scioglie.
Il filo da ricamo in poliestere è molto usato sugli asciugamani perché tollera candeggina e lavaggi caldi; il filo di viscosa ha una lucentezza maggiore ma, come le altre fibre cellulosiche, è più sensibile alla candeggina al cloro. Il rinforzo che resta sul rovescio deve essere abbastanza morbido da non graffiare.
Un logo jacquard fa parte del tessuto e non può staccarsi, ma richiede la messa a punto del telaio ed è limitato ai colori dei filati. Un logo stampato resta piatto e porta più colori, nei limiti del dettaglio consentito dalla superficie. Il ricamo dà un rilievo multicolore e si può aggiungere ad asciugamani finiti anche in piccole quantità, anche se le scritte molto piccole perdono definizione sul pelo.
Da Mira Towels: Le opzioni pubblicate da Mira Towels comprendono il ricamo di loghi e monogrammi su asciugamani e accappatoi.
La fittezza dei punti all’interno di una zona ricamata, impostata nel file digitalizzato come distanza tra le file di punti; il numero di punti è il totale dei punti di un disegno.
La densità si imposta durante la digitalizzazione insieme al sottopunto (underlay), una base di punti cuciti per primi per fissare il tessuto e sollevare i punti superiori al di sopra del pelo. Sulla spugna, se è troppo rada gli anelli spuntano attraverso il riempimento; se è troppo fitta il motivo diventa rigido, il tessuto si arriccia intorno e gli aghi tagliano i fili di fondo.
Il numero di punti cresce con la superficie, la densità e il tipo di riempimento di un disegno e determina in larga parte il tempo macchina, motivo per cui il ricamo si quota comunemente in base al numero di punti. Sostituire grandi riempimenti con bordi a punto raso, o ridurre la misura, abbassa il conteggio. Un file digitalizzato per un tessuto piatto da camiceria raramente si cuce bene sul pelo senza revisione.
La posizione, la misura e l’orientamento specificati di un logo o di un motivo su un asciugamano, indicati come distanze misurate da riferimenti fissi come un bordo, l’orlo o la balza, con una tolleranza.
Un’istruzione di posizionamento utilizzabile indica il riferimento (orlo sinistro, balza inferiore, linea di mezzeria), la distanza da esso al bordo o al centro del logo, la misura del logo, il suo orientamento e una tolleranza; «angolo in basso a destra» senza distanze lascia spazio all’interpretazione. Un logo destinato a comparire sul davanti di un asciugamano retail piegato lo fa per un solo formato di piegatura, per cui la piegatura va fissata prima di approvare il posizionamento.
Il ricamo si posiziona di solito sulla balza piatta o sulla fascia dell’orlo, oppure sul pelo con un film di copertura. Un logo jacquard è fissato dal disegno di tessitura e si ripete in ogni asciugamano, per cui la sua posizione rispetto ai bordi dipende dalla precisione del taglio. Su un asciugamano stampato all-over il logo fa parte della grafica e si tiene all’interno della zona di sicurezza, lontano dall’abbondanza e dal margine dell’orlo.
Informazioni su marchio, misura, composizione e manutenzione applicate a un asciugamano come etichetta tessuta, etichetta stampata su nastro o transfer applicato a caldo, ciascuna con un proprio aspetto, una propria mano e un proprio comportamento al lavaggio.
Le etichette tessute si producono su telai per nastri con testo e logo tessuti; le qualità damascate danno un dettaglio fine e un’etichetta soda e durevole, le armature raso una faccia più liscia e lucida. Le etichette stampate portano inchiostro su nastro di raso, poliestere o cotone e si adattano a testi lunghi come composizione e manutenzione, anche se la stampa può consumarsi con lavaggi abrasivi. Le etichette termoapplicate sono transfer pressati sull’asciugamano; evitano un’etichetta cucita ma aderiscono male sul pelo ad anelli, per cui si adattano alle fasce piatte e alle facce lisce.
Le etichette cucite vanno nell’orlo, in una cucitura laterale o in un’asola, oppure si cuciono in piano sulla balza. I bordi delle etichette si termosigillano o si ripiegano, perché un’etichetta rigida in un angolo dell’orlo può graffiare. Un’etichetta deve sopportare gli stessi lavaggi dell’asciugamano per solidità del colore, restringimento e leggibilità. Marchio e informazioni obbligatorie possono stare su un’unica etichetta o essere separati; che cosa sia obbligatorio dipende dal mercato di destinazione.
Da Mira Towels: Le capacità pubblicate di Mira Towels comprendono etichette tessute o stampate, cartellini, fascette, buste in polietilene, codici a barre e marcature dei cartoni, con imballaggio pronto per il retail o per le campagne.
Un’etichetta applicata in modo permanente che fornisce istruzioni per lavaggio, candeggio, asciugatura, stiratura e pulitura professionale di un articolo tessile, con simboli, testo o entrambi.
I simboli sono normalizzati nella ISO 3758, la cui edizione 2023 copre lavaggio domestico, candeggio, asciugatura e stiratura oltre a pulitura professionale a secco e a umido; ogni simbolo indica il trattamento più severo che l’articolo tollera senza danni irreversibili[46]. GINETEX, titolare dei simboli come marchi registrati nella maggior parte dei paesi, che ne concede l’uso in licenza, li dispone nell’ordine lavaggio, candeggio, asciugatura, stiratura, manutenzione professionale[107]. Il lavaggio industriale è escluso dalla ISO 3758; la ISO 30023 definisce simboli separati, ma solo per indumenti da lavoro e di protezione adatti al lavaggio industriale[47].
Le istruzioni devono seguire il componente più sensibile, non il tessuto principale. Su un asciugamano con faccia in poliestere e retro in cotone ciò significa i limiti di asciugatura e stiratura imposti dalla stampa oltre a quelli del retro in cotone; su un asciugamano colorato, la sensibilità dei coloranti ai candeggianti; e su qualsiasi asciugamano, accessori, etichette e filo da ricamo. Se l’etichettatura di manutenzione sia obbligatoria, e in quale lingua, dipende dal mercato: vedi requisiti di etichettatura di manutenzione.
La piegatura degli asciugamani finiti secondo un formato concordato, per esempio a metà, in tre o arrotolati, che stabilisce come un asciugamano viene presentato, imballato e contato per cartone.
Gli asciugamani retail si piegano in modo che la balza, lo jacquard o il logo siano rivolti verso l’esterno sullo scaffale; gli asciugamani per hotel possono essere piegati semplicemente a una misura adatta all’impilamento e alla movimentazione in lavanderia; gli asciugamani promozionali possono essere arrotolati e fascettati o piegati per entrare in una scatola o in una busta; i teli mare stampati si piegano in modo da mostrare la parte più forte del disegno. Si possono prevedere carta velina, inserti di cartoncino o una fascetta per tenere la piega.
Il formato di piegatura fissa le dimensioni della confezione, gli asciugamani per cartone e il volume spedito. Crea anche pieghe: asciugamani piegati stretti ancora caldi o umidi e imballati per un lungo trasporto via mare possono arrivare con pieghe fissate e pelo appiattito lungo le piegature. Un’istruzione completa fornisce una foto o uno schema, le dimensioni da piegato e il lato rivolto all’esterno, e si conferma sul campione di pre-produzione.
Detto anche: confezione unitaria, packaging retail, confezionamento per la venditaInglese: Individual packaging
L’imballaggio applicato a ogni asciugamano o set per la vendita o la presentazione, come una busta in polietilene, una fascetta, una scatola, un cartellino o un’etichetta con codice a barre.
Le buste in polietilene proteggono da polvere e manipolazione. Una fascetta, una striscia di cartoncino stampato intorno all’asciugamano piegato, porta marchio, misura e codice a barre con meno materiale. Cartellini e codici a barre devono essere raggiungibili senza aprire l’asciugamano.
Le buste riportano comunemente avvertenze sul rischio di soffocamento e marchi di riciclo nella forma e nella lingua richieste dal mercato di destinazione o dal retailer, e una dichiarazione di contenuto riciclato per la busta richiede un supporto documentale come qualsiasi dichiarazione sui materiali. I codici a barre devono essere quelli assegnati dal titolare del marchio e devono essere letti in modo affidabile. Gli asciugamani chiusi nelle buste ancora caldi o umidi dal finissaggio, o esposti a sbalzi di umidità in un container, possono sviluppare condensa, odore o muffa, per cui si raffreddano e si condizionano prima dell’imbustamento.
L’imballaggio di asciugamani in mazzi contati o sciolti in cartoni senza confezione retail singola, come è abituale per le forniture alberghiere, contract e molte forniture promozionali.
Gli asciugamani vengono contati in mazzi, per esempio da dieci o da una dozzina, legati o fascettati, e imballati in cartoni per l’export, talvolta all’interno di un sacco in polietilene contro umidità e sporco. La dimensione del mazzo segue il modo in cui il buyer riceve e distribuisce la merce e si concorda con lui.
L’imballaggio collettivo risparmia materiale e volume ma sposta i rischi sul cartone: una forte compressione appiattisce il pelo e fissa le pieghe, cartoni troppo pieni si gonfiano e cedono nella catasta, e cartoni pesanti superano i limiti di movimentazione fissati da buyer, vettori o norme sul lavoro. Pezzi per mazzo, mazzi per cartone, dimensioni del cartone e peso lordo massimo si fissano quindi nelle specifiche di imballaggio e dei cartoni, e ogni cartone riceve poi le sue marcature di spedizione e, dove richiesto, un codice a barre del cartone.
Come si verifica la qualità degli asciugamani dal filato in entrata al cartone imballato: fasi di controllo, campionamento AQL, classi di difetti, metodi di laboratorio per restringimento, solidità del colore e assorbenza, e documenti che registrano i risultati.
Due discipline complementari: la garanzia della qualità progetta processi, procedure e approvazioni che prevengono i difetti, mentre il controllo qualità ispeziona e prova materiali e prodotti per rilevare i difetti che si verificano comunque.
La garanzia della qualità lavora prima e intorno alla produzione: procedure scritte, regolazioni delle macchine, campioni di riferimento e lab dip approvati, qualifica dei fornitori, formazione degli operatori e gestione delle modifiche. Il controllo qualità è l’ispezione e la prova di laboratorio di filato, tessuto e asciugamani finiti. Un difetto che l’ispezione continua a trovare richiede una modifica del processo (una regolazione del telaio, una ricetta di tintura, una guida di cucitura), non più ispezioni.
Nella produzione di asciugamani i punti di controllo seguono il materiale: filato all’arrivo, tessuto greggio all’uscita dal telaio, tonalità dopo tintura o stampa, dimensioni e peso dopo il finissaggio, lavorazione dopo la cucitura e un’ispezione a campione dell’ordine imballato. Il reparto qualità del produttore esegue la maggior parte di questi controlli; ispettori del buyer, società di ispezione indipendenti e laboratori esterni li integrano, non li sostituiscono. Entrambe le parti misurano rispetto alla specifica concordata e al campione approvato.
Detto anche: controllo accettazione, controllo qualità in entrata, IQCInglese: Incoming material inspection
I controlli eseguiti su filato, tessuto, coloranti, prodotti chimici, accessori e materiali di imballaggio al loro arrivo, prima del rilascio alla produzione, per confermare che corrispondano all’ordine d’acquisto e alla specifica.
Il filato si controlla per titolo, torsione, resistenza del filo singolo e sua variazione, regolarità e numero di partita, e il filato tinto anche per la tonalità da rocca a rocca. Il tessuto di poliestere acquistato per la stampa si controlla per altezza, massa areica e qualità della faccia, di solito con una stampa di prova prima di una produzione completa. Coloranti e ausiliari si controllano rispetto alla documentazione della loro partita, come certificato di analisi e scheda di dati di sicurezza, e, se il buyer lo richiede, rispetto a un elenco di restrizioni chimiche. Gli accessori si confrontano con la grafica approvata: testo e simboli delle etichette, colore del filo, cartellini, buste, misura dei cartoni e codici a barre che devono essere leggibili.
Una partita di filato sbagliata o un’etichetta di manutenzione stampata male individuate al ricevimento merci si sostituiscono prima dell’uso; individuate dopo tessitura, tintura e cucitura, interessano migliaia di asciugamani finiti. I numeri di partita registrati in questa fase sono anche il punto di partenza della tracciabilità.
Detto anche: controllo in linea, ispezione durante la produzione, DUPROInglese: In-process inspection
Ispezione svolta mentre la merce viene prodotta, in punti definiti di tessitura, trattamenti a umido, stampa e cucitura, così che i difetti vengano trovati e corretti prima di lavorare altro materiale.
La maggior parte dei controlli in processo è svolta dal produttore stesso. In tessitura riguardano riduzione di trama, altezza del riccio, fili rotti e disegno della balza, e il tessuto greggio viene poi ispezionato rotolo per rotolo. Ogni partita di tintura si confronta con lo standard di tonalità. All’avvio di una linea di cucitura o di una messa a punto di stampa, i primi pezzi vengono approvati prima di proseguire la produzione, e ispettori itineranti verificano a campione misure di taglio, larghezze degli orli, posizione delle etichette e qualità dei punti. Posizione e colore della stampa si controllano rispetto allo strike-off approvato all’inizio di una produzione e a intervalli durante il suo svolgimento.
Un’ispezione durante la produzione (DUPRO) è un evento diverso: una visita del personale qualità del buyer o di un ispettore di parte terza quando una parte dell’ordine è già stata prodotta. Cerca problemi sistematici ancora correggibili, come un’etichetta sbagliata, una misura che esce dalla tolleranza o differenze di tonalità tra partite di tintura, e verifica l’avanzamento rispetto al programma. Una DUPRO soddisfacente non accetta il lotto; decide comunque il controllo finale.
Detto anche: ispezione pre-spedizione (PSI), ispezione finale a campione (FRI), collaudo finaleInglese: Final inspection
L’ispezione della merce finita e imballata prima della spedizione, di norma mediante campionamento statistico del lotto, per decidere se l’ordine è conforme alla specifica e ai campioni approvati.
Il controllo finale si svolge quando la merce è imballata, o quasi, così che il campione rappresenti l’intero lotto. L’ispettore apre cartoni scelti a caso e preleva il numero di pezzi fissato dal piano di campionamento, per lo più un piano AQL secondo la ISO 2859-1. I controlli tipici sono quantità e assortimento rispetto alla packing list; marcature dei cartoni, etichette e codici a barre; lavorazione (buchi, anelli tirati, macchie, orli aperti, difetti di stampa); misura e peso rispetto alle tolleranze concordate; e tonalità rispetto al campione approvato e tra un cartone e l’altro. I difetti vengono classificati come critici, maggiori o minori e i conteggi confrontati con i numeri di accettazione del piano.
L’esito è superato, non superato o in sospeso, quest’ultimo quando un punto come una tonalità al limite richiede la decisione del buyer. Un lotto non superato viene di solito selezionato o rilavorato e ispezionato di nuovo; accettarlo in deroga è una decisione commerciale del buyer. Le prove di laboratorio richiedono giorni, per cui i campioni di prova si prelevano normalmente dalla produzione in anticipo. La supervisione del carico del container è un servizio a parte.
Da Mira Towels: I controlli qualità pubblicati da Mira Towels comprendono colore e stampa rispetto al campione approvato, cuciture e bordi, costanza di misura e peso, assorbenza e mano secondo quanto convalidato all’approvazione, restringimento dove pertinente e correttezza di imballaggio e cartoni.
Detto anche: livello di qualità accettabile (denominazione precedente), AQLInglese: Acceptance quality limit
Nel campionamento per attributi, la peggiore media di processo tollerabile, in percentuale di unità non conformi o di non conformità per 100 unità, quando una serie continuativa di lotti viene sottoposta a collaudo per campionamento.
La ISO 2859-1 indicizza i suoi schemi di campionamento in base al limite di qualità accettabile; la MIL-STD-105E, la norma militare statunitense da cui derivano le tabelle, lo chiamava livello di qualità accettabile[48]. Lo schema usa il costo dei lotti non accettati per indurre il produttore a mantenere la media di processo almeno pari all’AQL, limitando nel contempo il rischio del consumatore di accettare un occasionale lotto scadente[49]. L’AQL non è quindi la percentuale di asciugamani difettosi che un buyer accetta di ricevere. Un lotto esattamente all’AQL non è certo di superare il collaudo, e un lotto peggiore può comunque essere accettato per caso; la protezione che un piano offre per un singolo lotto si legge dalla sua curva operativa caratteristica[48].
Un piano si legge in due passaggi: dimensione del lotto e livello di collaudo danno una lettera codice della dimensione del campione, e lettera codice e AQL danno la dimensione del campione, il numero di accettazione (Ac) e il numero di rifiuto (Re)[48]. Nel campionamento semplice il lotto è accettato se le unità non conformi nel campione non superano Ac e non è accettato se raggiungono Re.
Un esempio pratico tratto dalle tabelle consolidate comuni alla MIL-STD-105E e all’edizione 1999 della ISO 2859-1, collaudo normale, campionamento semplice: un lotto di 3.201–10.000 asciugamani al livello di collaudo generale II dà la lettera codice L e un campione di 200 pezzi. Con un AQL di 2,5 il piano è Ac 10, Re 11; con 4,0 è Ac 14, Re 15[48]. Un lotto di 5.000 asciugamani da bagno ispezionato per i difetti maggiori con AQL 2,5 è quindi accettato con fino a 10 asciugamani non conformi sui 200 e non accettato con 11 o più. La ISO 2859-1 è stata sostituita da una terza edizione nel 2026[49], per cui un accordo sulla qualità dovrebbe indicare l’edizione e leggere il piano dalle tabelle di quell’edizione.
È il buyer, non la norma, a fissare un AQL separato per ciascuna classe di difetti, per esempio 2,5 per i difetti maggiori e 4,0 per i minori; una regola che non ammette alcun difetto critico viene dal manuale del buyer, non dalle tabelle. Lo schema parte dal collaudo normale e passa al collaudo rinforzato dopo risultati scadenti su lotti consecutivi, oppure al collaudo ridotto dopo un buon andamento prolungato; l’edizione 2026 introduce anche procedure di salto lotto (skip-lot)[49]. Le regole di passaggio funzionano solo per una serie continuativa di lotti. Per un lotto isolato, come un ordine singolo, i piani indicizzati in base alla qualità limite, come nella ISO 2859-2, danno una protezione più diretta.
Un insieme di regole che stabilisce quante unità prelevare da un lotto, come selezionarle e quali numeri di unità non conformi portano all’accettazione o alla non accettazione del lotto.
Il campionamento per attributi, il sistema della ISO 2859-1, classifica ogni unità come conforme o non conforme, oppure ne conta le non conformità, e offre piani semplici, doppi e multipli[49]. Un piano doppio parte da un campione più piccolo del piano semplice equivalente e preleva un secondo campione della stessa dimensione solo quando il primo risultato cade tra il numero di accettazione e quello di rifiuto. Il campionamento per variabili (ISO 3951-1) usa valori misurati di una caratteristica su scala continua, supposti a distribuzione approssimativamente normale, rispetto a limiti di specifica definiti[50]; richiede meno unità per la stessa protezione ma si adatta a una singola proprietà misurabile come il peso dell’asciugamano, non a un controllo visivo della lavorazione.
Il livello di collaudo stabilisce il rapporto tra dimensione del lotto e dimensione del campione. I livelli generali I, II e III sono per l’uso normale, con il livello II come predefinito; i livelli speciali da S-1 a S-4 mantengono piccoli i campioni quando le prove sono lente o distruttive e si possono tollerare rischi di campionamento maggiori[48]. Il lotto di collaudo non deve necessariamente coincidere con il lotto di produzione o di spedizione, ma dovrebbe essere omogeneo, come spiegato alla voce lotto di produzione. Una specifica di asciugamani può fissare un campione separato e più piccolo per misure e pesate, che richiedono più tempo di un controllo visivo.
Il raggruppamento dei possibili difetti in base alla gravità, di solito come critici, maggiori e minori, così che ciascuna classe possa essere contata separatamente e giudicata secondo i propri criteri di accettazione.
Le definizioni classiche vengono dal campionamento di accettazione. Un difetto critico è quello che può creare condizioni pericolose o non sicure per l’utilizzatore; un difetto maggiore è quello che può causare un guasto o ridurre in modo sostanziale l’idoneità all’uso previsto; un difetto minore non riduce in modo sostanziale l’idoneità all’uso, oppure si discosta dagli standard con scarsa incidenza sull’uso[48]. L’elenco dei difetti del buyer traduce queste classi in termini di prodotto, e ogni classe riceve il proprio AQL.
Per gli asciugamani i difetti critici comprendono un ago rotto o un altro frammento metallico, un oggetto tagliente nella confezione e, sui prodotti per neonati, piccole parti che potrebbero staccarsi; un’etichetta obbligatoria per legge mancante o errata, come quella della composizione fibrosa, viene classificata come critica o maggiore secondo l’elenco del buyer. I difetti maggiori comprendono buchi, orli o cuciture aperti, anelli tirati oltre la lunghezza definita, misura o peso fuori tolleranza, una tonalità sbagliata, un errore di stampa e macchie visibili alla distanza di ispezione definita; i difetti minori comprendono fili non rifilati e piccole irregolarità isolate. Posizione e dimensione decidono la classe: un segno sul dritto può essere maggiore dove lo stesso segno sul rovescio è minore. Elenco, distanza di osservazione e illuminazione si concordano prima della produzione.
La misura in laboratorio della variazione di lunghezza e larghezza di un tessuto o di un asciugamano dopo una procedura di lavaggio e asciugatura definita, espressa come percentuale della dimensione originaria.
Provini o asciugamani interi vengono condizionati, segnati con coppie di riferimenti in lunghezza e larghezza e misurati, poi lavati e asciugati secondo una procedura specificata, condizionati di nuovo e rimisurati; la variazione è la differenza divisa per la distanza originaria, per 100. La ISO 3759 tratta preparazione, marcatura e misura, la ISO 6330 fornisce le procedure di lavaggio e asciugatura domestici e la ISO 5077 le collega. La ISO 6330:2021 definisce 16 procedure di lavaggio per la sua lavatrice di riferimento a carica frontale, ulteriori procedure per due tipi a carica dall’alto e sei procedure di asciugatura, ciascuna procedura di lavaggio rappresentando un singolo lavaggio domestico[51]. I rapporti dovrebbero indicare i valori come restringimento o allungamento, perché le convenzioni sul segno si fraintendono facilmente.
Una specifica deve fissare ciò che il metodo lascia aperto: temperatura di lavaggio e tipo di lavatrice, metodo di asciugatura, numero di cicli e se si prova un provino tagliato o l’asciugamano intero. Un ciclo mostra soprattutto il restringimento di rilassamento; più cicli mostrano se il restringimento prosegue. Il metodo statunitense AATCC TM135 offre quattro temperature di lavaggio, tre cicli di agitazione e quattro procedure di asciugatura[52]. I risultati di metodi o impostazioni diversi non sono intercambiabili.
Sulla spugna i riferimenti si tracciano sul fondo, oppure il pelo viene appiattito in modo definito per la misura, perché sugli anelli i segni sono difficili da tracciare e da leggere. Corpo, balza e orli si misurano separatamente, oltre alla misura complessiva, perché un restringimento diverso tra queste zone causa balze ondulate e orli arricciati. Sugli asciugamani con faccia in poliestere e retro in cotone si registrano insieme alle percentuali anche arrotolamento, arcuatura e arricciatura.
Il limite accettabile viene dalla specifica del buyer, e in prossimità di esso è la precisione del metodo a decidere se due laboratori concordano. Gli asciugamani per hotel si lavano in lavanderie industriali, che le procedure domestiche non riproducono; vedi resistenza ai lavaggi.
Detto anche: solidità al lavaggio, solidità della tintura al lavaggioInglese: Colour fastness to washing
La resistenza del colore di un tessile al lavaggio, valutata come variazione di colore del provino e scarico sui tessuti adiacenti non tinti dopo un lavaggio normalizzato con un detergente di riferimento.
Nella ISO 105-C06 un provino a contatto con un tessuto adiacente viene agitato in un contenitore chiuso con una soluzione di detergente di riferimento e sfere d’acciaio, che aggiungono azione meccanica, a temperatura e tempo stabiliti, poi risciacquato, asciugato e valutato. Una specifica dovrebbe indicare il codice di prova esatto, non solo la norma; la lettera fissa la temperatura, da A (40 °C) a E (95 °C). Una prova singola (S) si avvicina molto a un lavaggio domestico o industriale, mentre una prova multipla (M) può in alcuni casi avvicinarsi a un massimo di cinque lavaggi a temperature non superiori a 70 °C ed è più severa per la maggiore azione meccanica[53].
Il tessuto adiacente è spesso un tessuto multifibre, per poter giudicare lo scarico su ciascun tipo di fibra, oppure un tessuto monofibra corrispondente all’uso finale. Nel metodo statunitense AATCC TM61, una prova accelerata, un ciclo di 45 minuti equivale all’incirca a cinque lavaggi domestici tipici[54]. I metodi ISO e AATCC differiscono per apparecchiature, detergenti e condizioni, per cui i loro gradi non sono direttamente confrontabili.
Tinte scure e spugna fitta, che trattiene più bagno, sono i casi più impegnativi; le cause abituali dei risultati scadenti sono descritte alla voce solidità del colore. La ISO 105-C06 stessa avverte che gli articoli industriali e ospedalieri possono essere lavati in condizioni più severe delle sue procedure e che non riflette gli sbiancanti ottici dei detergenti commerciali[53], per cui un programma alberghiero può aggiungere una prova al candeggio che corrisponda alla chimica della sua lavanderia.
Un risultato completo indica il codice del metodo, un grado per la variazione di colore e uno per lo scarico su ciascuna fibra del tessuto adiacente. Il metodo non fissa una soglia di superamento; i gradi di accettazione si scrivono nella specifica del buyer.
Detto anche: solidità allo sfregamento, sfregamento a secco e a umido, crockingInglese: Colour fastness to rubbing
La resistenza del colore di un tessile a trasferirsi per sfregamento su altre superfici, misurata strofinando il provino con un panno di cotone bianco asciutto e con uno bagnato in condizioni definite e valutando la macchia sul panno.
La ISO 105-X12 si applica a tessili di ogni tipo, compresi i tessuti a pelo, e prevede una prova con un panno di sfregamento asciutto e una con un panno bagnato[55]; l’equivalente statunitense, AATCC TM8, misura il colore trasferito dalla superficie per sfregamento con un crockmeter[56]. La macchia sul panno di sfregamento si valuta con la scala dei grigi per lo scarico. I risultati a umido sono spesso inferiori a quelli a secco, perché l’acqua rigonfia la fibra e porta il colore non fissato nel panno.
La spugna è un caso impegnativo: gli anelli presentano una superficie ampia e mobile, e nelle tinte scure qualsiasi colorante non fissato sulle sommità degli anelli si trasferisce facilmente. Anche le stampe a pigmento e le stampe a sublimazione con colorante rimasto sulla superficie della fibra sono soggette allo sfregamento. I risultati allo sfregamento prevedono il trasferimento su abiti chiari, biancheria da letto e imbottiti; i buyer fissano nella loro specifica i gradi richiesti, separatamente per secco e umido.
Detto anche: solidità alla luceInglese: Colour fastness to light
La resistenza del colore di un tessile allo sbiadimento alla luce, provata esponendo i provini a una lampada ad arco allo xeno filtrata insieme a riferimenti in lana blu e valutando lo sbiadimento rispetto a tali riferimenti.
La ISO 105-B02 espone i provini a una sorgente di luce artificiale rappresentativa della luce diurna naturale (D65), insieme a tessuti di riferimento in lana blu di solidità nota, e valuta il provino in base al riferimento che sbiadisce in misura simile. Il metodo ammette due serie di riferimenti, la serie europea numerata da 1 a 8 e la serie americana da L2 a L9, i cui risultati possono non essere identici[57], per cui il rapporto indica la serie usata; con la serie europea la solidità alla luce si valuta da 1 a 8, non sulla scala dei grigi da 1 a 5. La AATCC TM16.3 offre opzioni di prova con arco allo xeno e precisa che non implicano una prova accelerata per un’applicazione specifica[58].
La solidità alla luce dipende dal singolo colorante e dall’intensità della tinta, per cui si controlla attraverso la scelta dei coloranti. Conta soprattutto per teli mare e da piscina, asciugamani esposti o conservati in ambienti soleggiati e accappatoi usati all’aperto. Un grado di laboratorio classifica i colori; non prevede i giorni di uso all’aperto.
La resistenza del colore di un tessile al sudore umano, simulato con soluzioni di prova contenenti istidina e valutato come variazione di colore e scarico sui tessuti adiacenti.
Nella ISO 105-E04 i provini a contatto con tessuti adiacenti vengono bagnati in due soluzioni contenenti istidina, una acida e una alcalina, sgocciolati, tenuti tra piastre sotto una pressione specificata a temperatura elevata, poi aperti, asciugati e valutati con le scale dei grigi o strumentalmente[59]. La AATCC TM15 tratta solo il sudore acido[60], uno dei motivi per cui i risultati ISO e AATCC non sono intercambiabili.
La prova conta soprattutto per asciugamani da palestra e sportivi, asciugamani per viso e collo e accappatoi in tinte scure, dove si combinano contatto con la pelle umida e calore corporeo. Come per il lavaggio, la causa abituale dei risultati scadenti è il colorante non fissato; i gradi richiesti sono fissati dal buyer.
Solidità del colore all’acqua clorata e all’ipoclorito
Detto anche: solidità al cloro, solidità all’acqua di piscina, solidità all’ipoclorito, solidità alla candegginaInglese: Colour fastness to chlorinated water and bleach
La resistenza del colore di un tessile al cloro attivo, sia alle basse concentrazioni presenti nell’acqua di piscina disinfettata sia alla concentrazione più alta dell’ipoclorito usato nel lavaggio.
La ISO 105-E03 espone i provini al cloro attivo a concentrazioni usate per disinfettare l’acqua delle piscine, con tre condizioni di prova: 50 mg/l e 100 mg/l sono destinate ai costumi da bagno, e 20 mg/l ad accessori come accappatoi da spiaggia e asciugamani[61]. L’equivalente AATCC è la TM162[62]. Per i teli mare si può specificare anche la solidità del colore all’acqua di mare, trattata dalla ISO 105-E02[63].
La ISO 105-N01 prova la resistenza al candeggio con ipoclorito ed è destinata soprattutto alla cellulosa naturale e rigenerata; il provino viene agitato in una soluzione di ipoclorito di sodio o di litio[64]. Si applica dove gli asciugamani possono essere candeggiati al cloro nel lavaggio alberghiero, ospedaliero o domestico. La resistenza al cloro varia molto tra i singoli coloranti, anche all’interno della classe dei reattivi, per cui si controlla scegliendo i coloranti in base ai dati di solidità dei produttori, e la chimica della lavanderia andrebbe conosciuta prima di fissare il percorso di tintura per asciugamani o balze colorati per hotel. I gradi si valutano con le scale dei grigi; i livelli di accettazione vengono dal buyer.
Detto anche: scala grigi, scala di grigi, grey scaleInglese: Grey scale
Una serie di coppie normalizzate di piastrine grigie usata per valutare visivamente la solidità del colore, con una scala per la variazione di colore del provino e un’altra per lo scarico sul tessuto adiacente, ciascuna dal grado 5 (nessuna variazione) al grado 1.
La ISO 105-A02 descrive la scala per la variazione di colore e la ISO 105-A03 la scala separata per lo scarico[65]. La scala essenziale ha cinque gradini formati da coppie di piastrine grigie non lucide, e una scala estesa aggiunge quattro mezzi gradini, per nove in tutto. Ogni gradino ha una specifica colorimetrica, e il valutatore associa il contrasto visivo tra materiale trattato e non trattato a una coppia della scala. Il grado 5 indica nessuna differenza percepibile e il grado 1 il contrasto maggiore; i mezzi gradi si scrivono 4–5, 3–4 e così via.
La valutazione si esegue nelle condizioni di illuminazione e di osservazione specificate dai metodi, e i valutatori possono discordare di mezzo grado, soprattutto sullo scarico. La ISO 105-A04 valuta invece lo scarico con uno strumento di misura del colore, e la ISO 105-A05 converte le misure strumentali della variazione di colore in un grado della scala dei grigi[66]; una specifica dovrebbe dire quale valutazione si applica quando i risultati sono vicini al limite.
Metodi di laboratorio che quantificano come un asciugamano assorbe l’acqua, cronometrando l’assorbimento di una goccia d’acqua o di un provino oppure misurando l’acqua raccolta da una superficie bagnata. Metodi diversi misurano proprietà diverse.
Per gli asciugamani si usano tre famiglie di metodi. La AATCC TM79, che si applica a filati, tessuti e capi di qualsiasi fibra o costruzione[67], cronometra quanto tempo impiega a essere assorbita una goccia d’acqua posta sul tessuto, giudicato dal momento in cui la sua superficie smette di riflettere la luce. La EN 14697, la norma europea che fissa requisiti minimi e metodi di prova per asciugamani e tessuti spugna nuovi in tessuto ortogonale[68], comprende un metodo per il tempo di assorbimento. La ASTM D4772 misura la capacità del tessuto spugna di assorbire e trattenere l’acqua che scorre da una superficie bagnata, come quando si asciuga la pelle; non si applica ad asciugamani non in spugna come quelli in armatura huck o a nido d’ape[69].
Una prova a goccia misura la velocità di bagnatura in superficie e reagisce fortemente agli ammorbidenti e ad altre chimiche superficiali; una prova a flusso superficiale misura quanta acqua il tessuto assorbe e trattiene. I risultati si esprimono in unità diverse, e un asciugamano può classificarsi bene in una prova e male in un’altra, per cui non si confrontano valori ottenuti con metodi diversi, o con uno stesso metodo ma con un diverso pretrattamento.
Il prelavaggio è la fonte di disaccordo più frequente, perché gli asciugamani nuovi portano ammorbidente e residui di finissaggio e l’assorbenza cambia spesso in modo marcato nei primi lavaggi[133]. Una specifica dovrebbe indicare il metodo e la sua edizione, precisare se gli asciugamani si provano così come ricevuti o dopo un numero definito di lavaggi secondo una procedura ISO 6330 indicata, richiedere il condizionamento e fissare il numero di provini. I provini si prelevano dal corpo a pelo, non dalla balza, e sugli asciugamani con faccia in poliestere e retro in cotone si indica la faccia provata. I limiti si fissano preferibilmente in base ai risultati sul campione approvato.
Detto anche: durata al lavaggio, aspetto dopo il lavaggioInglese: Wash durability
La capacità di un asciugamano di mantenere misura, colore, stampa, pelo, orli e aspetto generale attraverso lavaggi ripetuti, valutata dopo un numero definito di cicli di lavaggio e asciugatura.
La resistenza ai lavaggi è un insieme di osservazioni: dopo il numero di cicli concordato l’asciugamano si confronta con un controllo non lavato per variazione dimensionale, variazione di colore, perdita o sfocatura della stampa, deformazione del pelo, anelli tirati, integrità di orli e cuciture, pelucchi e mano. Procedure domestiche come la ISO 6330 o la AATCC TM135 forniscono lavaggio e asciugatura; il numero di cicli e l’aspetto accettabile sono fissati dal buyer.
Gli asciugamani per hotel e ospedali passano per lavanderie industriali con temperature più alte, alcali più forti, candeggianti e asciugature intensive in tumbler, che le procedure domestiche non riproducono. La ISO 15797 definisce procedure di lavaggio e finissaggio industriali su apparecchiature di scala intermedia, ma il suo campo di applicazione sono gli indumenti da lavoro, e osserva che per una decisione finale può essere opportuno provare nel processo industriale effettivo[70]; per gli asciugamani, un passaggio di prova nella lavanderia che li tratterà è il controllo più diretto. Sugli asciugamani con faccia in poliestere e retro in cotone il lavaggio ripetuto rivela anche il restringimento differenziale e la stabilità della stampa.
Detto anche: atmosfera normalizzata, atmosfera di condizionamentoInglese: Laboratory conditioning
Il portare i provini all’equilibrio di umidità in un’atmosfera normalizzata a temperatura e umidità relativa controllate prima di misurare proprietà che dipendono dal contenuto di umidità.
La ISO 139 definisce un’atmosfera normalizzata per il condizionamento e per la determinazione delle proprietà fisiche e meccaniche dei tessili, 20 °C e 65% di umidità relativa, e un’alternativa di 23 °C e 50% che si può usare se le parti concordano; l’Emendamento 1 (2011) ha aggiunto un’ulteriore atmosfera di prova alternativa e una definizione di condizionamento rapido[12]. Un rapporto di prova dovrebbe indicare quale atmosfera è stata usata.
Un asciugamano di cotone pesato appena uscito da un container umido o da un essiccatoio caldo non darà lo stesso GSM di un provino condizionato, una differenza che si trasforma facilmente in una contestazione sul peso. Le fibre cellulosiche trattengono inoltre un po’ più di umidità quando raggiungono l’equilibrio dal lato umido che dal lato secco, motivo per cui i metodi possono richiedere un precondizionamento in aria più secca. La spugna spessa impiega più tempo a raggiungere l’equilibrio di un tessuto sottile, e ne risentono dimensioni e assorbenza oltre alla massa. Gli accordi sul peso dovrebbero indicare se il peso si misura condizionato o così come ricevuto.
Detto anche: provino di prova, campione di provaInglese: Test specimen
Il pezzo di materiale, o l’intero articolo, effettivamente sottoposto a una prova, tagliato o scelto da un campione di laboratorio secondo le regole del metodo di prova.
Tre livelli si confondono facilmente: il campione è l’insieme delle unità prelevate da un lotto secondo un piano di campionamento, il campione di laboratorio è ciò che arriva al laboratorio, e i provini sono ciò su cui si esegue ogni prova. Una dimensione del campione AQL è un numero di asciugamani, mentre un metodo di prova indica il proprio numero di provini, la loro misura e il loro orientamento (lunghezza e larghezza, oppure ordito e trama), e li tiene lontani dalla cimosa e distanziati tra loro, così che non contengano gli stessi fili.
Per gli asciugamani la specifica deve dire che cosa comprende il provino. Il GSM del tessuto su provini tagliati si misura sul corpo a pelo, mentre peso al pezzo, GSM indicato per asciugamano e misura finita usano l’asciugamano intero con balze e orli. Sugli asciugamani a due facce ciascuna faccia può richiedere un proprio provino per assorbenza o solidità del colore.
Detto anche: precisione di un metodo di provaInglese: Repeatability and reproducibility
Due misure della precisione di prova: la ripetibilità descrive la concordanza tra risultati ottenuti da un laboratorio nelle stesse condizioni in un breve intervallo di tempo, la riproducibilità la concordanza tra risultati ottenuti in laboratori diversi.
Le condizioni di ripetibilità comportano stessa procedura, stessi operatori, stesso sistema di misura, stesse condizioni operative e stesso luogo, con misure ripetute in un breve periodo; le condizioni di riproducibilità comprendono luoghi, operatori e sistemi di misura diversi[71]. La ISO 5725-1 stabilisce definizioni, modello statistico e impostazione degli studi per stimare esattezza e precisione dei metodi che danno risultati su scala continua[72]. La precisione si stima con studi interlaboratorio (circuiti di confronto), e la riproducibilità è normalmente più ampia della ripetibilità.
Il laboratorio di un fornitore e quello di un buyer possono quindi riportare valori diversi di restringimento o di GSM per gli stessi asciugamani senza che nessuno dei due sbagli; prima di rifiutare un lotto in base a una singola prova, la differenza si confronta con la precisione nota del metodo. I gradi della scala dei grigi dipendono dal valutatore, e differenze di mezzo grado tra laboratori si verificano. Indicare nell’accordo sulla qualità un laboratorio arbitro e l’edizione del metodo evita la maggior parte delle contestazioni.
Inglese: Test tolerance and measurement uncertainty
Il dubbio associato a un risultato di prova misurato, espresso come intervallo intorno al valore riportato, di cui si deve tenere conto quando il risultato viene confrontato con un limite di accettazione.
L’incertezza di misura è definita come un parametro non negativo che caratterizza la dispersione dei valori attribuiti al misurando[71]. Nelle prove tessili deriva dalla variabilità dei provini, dal condizionamento, dalla tecnica dell’operatore e dalla taratura dello strumento, e conta soprattutto vicino a un limite: se una specifica ammettesse un restringimento del 5% e un asciugamano mostrasse il 4,8%, la conformità dipenderebbe dall’entità dell’incertezza.
La ISO/IEC 17025 stabilisce i requisiti generali per la competenza dei laboratori di prova[73]. Un laboratorio che dichiara la conformità a una specifica applica una regola decisionale per il trattamento dell’incertezza di misura; la guida ILAC descrive le opzioni, dalla semplice accettazione con rischio condiviso alle bande di guardia che spostano il limite di accettazione all’interno del limite di specifica[74]. La regola si concorda preferibilmente prima dell’inizio delle prove. L’incertezza descrive la misura; la tolleranza di produzione descrive quanto il prodotto stesso può discostarsi dal valore nominale.
Detto anche: tolleranza di fabbricazione, tolleranza di misura, tolleranza di pesoInglese: Production tolerance
Lo scostamento ammesso e concordato di un asciugamano finito dalla sua specifica nominale, per esempio in lunghezza, larghezza, peso, GSM, tonalità o posizione della stampa, scritto nella specifica come valori in più o in meno.
Gli asciugamani richiedono tolleranze esplicite perché le loro dimensioni e la loro massa variano per ragioni fisiche: variabilità naturale della fibra, altezza degli anelli, rilassamento dopo il finissaggio e contenuto di umidità. Le tolleranze si scrivono come ± cm o ± % e non devono necessariamente essere simmetriche; un buyer può accettare un asciugamano più pesante ma non uno più leggero, perché il peso è una specifica commerciale. Nessuna tolleranza è universale: ogni programma fissa i propri valori e indica se la tolleranza di peso si applica a ogni pezzo o alla media del campione.
Anche il metodo di misura va inserito nella specifica (asciugamano steso senza tensione, dopo il condizionamento, misurato in punti definiti, con o senza asola), così che ispettore e stabilimento misurino la stessa cosa. La tonalità si controlla rispetto a uno standard approvato sotto illuminanti concordati, e la posizione della stampa come scostamento ammesso dal piazzamento approvato.
Da Mira Towels: I controlli qualità pubblicati da Mira Towels comprendono la costanza di misura e peso.
Detto anche: numero di partita, numero di lotto, lottoInglese: Batch identification
L’assegnazione di un numero univoco di lotto o di partita a materiali e produzioni, come partite di filato, partite di tintura, produzioni di stampa e cartoni imballati, e la sua registrazione, così che la merce di partite diverse possa essere tenuta separata e rintracciata.
Ogni partita di tintura può differire leggermente di tonalità, per cui gli asciugamani si tengono per partita di tintura attraverso cucitura e imballaggio, e i buyer chiedono spesso una sola partita per cartone o per spedizione al punto vendita. Le partite di filato contano perché filato di partite diverse può tingersi diversamente, e per gli asciugamani stampati si registrano produzioni di stampa, partite di inchiostro e lotti di carta transfer. I numeri compaiono sui cartellini interni e sulle etichette dei cartoni, e alcuni buyer chiedono un codice di produzione sull’etichetta di manutenzione.
Quando arriva un reclamo, i numeri di partita permettono di isolare la merce interessata, di risalire alla causa in un materiale o in una macchina e di limitare un reclamo alle partite effettivamente coinvolte.
La capacità di seguire la storia di un prodotto attraverso le registrazioni, collegando un asciugamano o un cartone finito ai materiali, ai processi, ai siti e alle date coinvolti nella sua produzione.
La tracciabilità interna si svolge all’interno di uno stabilimento: ordine, partite di filato, telai e rotoli di greggio, partite di tintura, produzioni di stampa, linee di cucitura, cartoni. La tracciabilità di filiera attraversa i confini aziendali, dal filatore al tessitore, al tintore e al confezionista, ed è la base dei sistemi di catena di custodia per i materiali certificati come le fibre biologiche o riciclate. Entrambe si basano su numeri di partita registrati a ogni passaggio.
La tracciabilità si basa sulle registrazioni: mostra ciò che è stato documentato come avvenuto, ma non dimostra di per sé l’origine o la composizione di una fibra, che richiedono prove o una verifica indipendente. Supporta la gestione dei reclami, il ritiro mirato della merce interessata e i documenti alla base delle dichiarazioni di contenuto certificato.
Detto anche: rapporto QC, verbale di ispezione, report di controllo qualitàInglese: Inspection report
Il documento che registra ambito, metodo e risultati di un’ispezione: che cosa è stato ispezionato, il piano di campionamento usato, i difetti trovati per classe, le misure, le fotografie e il verdetto che ne risulta.
Un rapporto utile identifica ordine, articolo e quantità, la specifica e il campione approvato usati come riferimento, i cartoni aperti e i pezzi esaminati, il piano di campionamento e gli AQL, ogni difetto per classe con fotografie, i dati di misura e di peso, i controlli in loco come la lettura dei codici a barre e un verdetto di superato, non superato o in sospeso. Può essere emesso dal personale qualità del produttore, dal personale del buyer o da una società di ispezione indipendente.
Registra ciò che un ispettore ha visto su un campione in un dato momento e non è né un rapporto di prova di laboratorio né un certificato: solidità del colore, restringimento e altre proprietà che richiedono metodi di laboratorio sono escluse dal suo ambito, a meno che non sia stata concordata una prova specifica in loco.
Detto anche: rapporto di laboratorio, test reportInglese: Test report
Un documento di laboratorio che indica quale campione è stato provato, con quali metodi ed edizioni, in quali condizioni e con quali risultati; può aggiungere una dichiarazione di conformità rispetto ai requisiti del cliente.
Un rapporto completo identifica laboratorio e cliente; descrive il campione, la data di ricevimento e chi lo ha scelto; indica ogni metodo con la sua edizione, eventuali scostamenti e il condizionamento usato; e fornisce i risultati con unità o gradi, l’incertezza dove pertinente e la regola decisionale alla base di qualsiasi dichiarazione di superamento o non superamento. La ISO/IEC 17025 è il riferimento per la competenza e la redazione dei rapporti dei laboratori, e poiché l’accreditamento copre metodi specifici elencati, il campo di accreditamento del laboratorio si verifica rispetto ai metodi riportati nel rapporto.
I risultati valgono solo per gli articoli provati: un rapporto su un campione presentato dal fornitore non dice nulla sulla produzione, a meno che i campioni non siano stati prelevati dalla produzione stessa. I rapporti non hanno una scadenza propria, ma i buyer fissano spesso un periodo di validità, e un cambio di partita di tintura, di filato o di fornitore richiede di solito nuove prove. Un rapporto di prova registra risultati; la certificazione è un’attestazione rilasciata da un organismo di certificazione rispetto a uno schema.
Un documento emesso da un fornitore per una specifica partita di materiale, come un colorante, un prodotto chimico o una partita di filato, che dichiara i risultati delle prove eseguite su quella partita rispetto alla specifica del fornitore.
I certificati di analisi sono comuni per coloranti e prodotti chimici (forza, tonalità rispetto allo standard, pH, contenuto di sostanza secca) e per le partite di filato (titolo, resistenza e loro variazione). Provengono di solito dal laboratorio del fornitore stesso e non sono indipendenti. Un CoA è specifico di una partita, a differenza di una scheda di dati di sicurezza o di una scheda tecnica che descrivono il prodotto in generale; nel controllo in entrata si confronta con la specifica d’acquisto e alcuni valori scelti vengono verificati. Nonostante il nome, non è né una certificazione né un rapporto di prova di parte terza, e non dice nulla sulle sostanze soggette a restrizione a meno che non ne includa i risultati.
I documenti alla base di un asciugamano conforme: quali regole sono legge e quali sono volontarie, come funzionano schemi come OEKO-TEX® e GOTS, che cosa richiedono il REACH e la normativa sull’etichettatura, e come leggere certificati, audit e prove documentali.
Norma, regolamento, certificazione e metodo di prova
Inglese: Standard, regulation, certification and test method
Quattro tipi diversi di documenti di conformità: una norma è un documento consensuale volontario, un regolamento è legge vincolante, uno schema di certificazione fornisce un’assicurazione scritta indipendente rispetto a criteri stabiliti e un metodo di prova definisce come si misura una proprietà.
Trattare queste categorie come intercambiabili genera buona parte della confusione negli acquisti di asciugamani. Una norma viene concordata per consenso, in un ente di normazione come ISO, CEN o un istituto nazionale, oppure in un’associazione come AATCC o ASTM International. Alcune sono specifiche che descrivono come dovrebbe essere un prodotto, come fa la EN 14697 per gli asciugamani in spugna; la maggior parte sono metodi di prova, come la ISO 105-C06 per la solidità del colore al lavaggio, che definiscono una procedura e il modo in cui se ne riporta il risultato. Una norma diventa obbligatoria solo quando una legge o un contratto la rendono tale.
Un regolamento è legge nel mercato di vendita. Il REACH e il Regolamento (UE) n. 1007/2011 sulle denominazioni delle fibre e sull’etichettatura si applicano a ogni asciugamano immesso sul mercato UE, e le norme attuative del Textile Act fanno lo stesso negli Stati Uniti. La conformità è un obbligo legale di chi immette il prodotto sul mercato; nessuna autorità rilascia un certificato al riguardo.
La certificazione è la fornitura, da parte di un organismo indipendente, di un’assicurazione scritta che un prodotto, un servizio o un sistema soddisfa requisiti specificati[75]. Uno schema come OEKO-TEX® STANDARD 100 o GOTS è titolare dei criteri, approva gli organismi che certificano in base a essi e controlla il proprio marchio. L’accreditamento si colloca un livello più su: il riconoscimento formale che un organismo di certificazione o un laboratorio è competente per quel lavoro[75]. Un’etichetta o un marchio è solo la dichiarazione visibile, e vale quanto copre il certificato che vi sta dietro.
I metodi di prova non contengono soglie di superamento. Un rapporto secondo la ISO 105-C06 fornisce dei gradi; se siano sufficienti dipende dal limite fissato nella specifica del buyer. Per lo stesso motivo «asciugamano certificato ISO» non significa nulla: l’ISO pubblica norme ma non certifica nessuno né rilascia certificati[75], la certificazione ISO 9001 riguarda il sistema di gestione di un’organizzazione e non un prodotto, e un metodo di prova non ha alcun certificato.
Una richiesta di documenti utile indica il tipo di documento (rapporto di prova, certificato di prodotto, certificato di scopo o di transazione, certificato del sistema di gestione, dichiarazione del fornitore), lo schema o il regolamento e la sua versione, e se deve coprire l’articolo, il sito o la spedizione. I certificati si verificano poi nella banca dati dell’emittente e i rapporti di prova rispetto al campione che descrivono.
Da Mira Towels: Mira può supportare programmi di asciugamani per cui sia richiesta documentazione OEKO-TEX®, GOTS, ISO 9001 o ISO 14001; il campo di applicazione viene confermato in fase di offerta.
Detto anche: UNI EN ISO, EN ISO, BS EN ISO, DIN EN ISO, TS EN ISOInglese: ISO standards
Le norme internazionali pubblicate dall’International Organization for Standardization, insieme alle edizioni europee (EN) e nazionali con cui vengono recepite, come EN ISO, BS EN ISO o TS EN ISO.
All’ISO la normazione tessile è affidata al comitato tecnico ISO/TC 38 Textiles, che si occupa di fibre, filati, tessuti e altri materiali tessili insieme ai relativi metodi di prova, alla terminologia e alle definizioni[76]. Il CEN adotta molte di queste norme senza modifiche come norme europee, che portano allora il prefisso EN ISO, e gli enti nazionali le ripubblicano con il proprio prefisso: BS EN ISO nel Regno Unito, DIN EN ISO in Germania o TS EN ISO del TSE, l’ente di normazione turco. Una norma sviluppata solo in Europa porta soltanto la sigla EN, come la EN 14697. AATCC e ASTM International pubblicano metodi statunitensi separati che spesso misurano la stessa proprietà in condizioni diverse, per cui i loro risultati non sono intercambiabili con quelli ISO.
Un numero di norma senza anno è un riferimento incompleto. Le norme vengono periodicamente confermate, revisionate o ritirate; la ISO 9001:2015, per esempio, è stata ritirata con la pubblicazione della ISO 9001:2026[77]. Una specifica dovrebbe indicare l’edizione su cui si basa, e un rapporto di prova dovrebbe indicare l’edizione usata. Le norme sono protette da diritto d’autore e si acquistano; le pagine pubbliche dei cataloghi riportano campo di applicazione e stato, non la procedura.
Una certificazione di prodotto per tessili provati per le sostanze nocive, in cui ogni componente dell’articolo certificato viene provato da un istituto OEKO-TEX® rispetto a valori limite che dipendono dalla classe di prodotto dell’articolo.
STANDARD 100 by OEKO-TEX® certifica articoli, non aziende. Un campione rappresentativo e i documenti a supporto vengono inviati a un istituto membro OEKO-TEX®, che prova ogni componente, da filato e tessuto a filo per cucire, etichette e accessori, rispetto a un elenco di oltre 1.000 sostanze nocive[108]. I criteri comprendono sostanze regolamentate come i coloranti azoici vietati, cadmio e piombo, sostanze non ancora regolamentate e le sostanze rilevanti per il tessile dell’Elenco di sostanze candidate dell’UE[109]. La certificazione richiede inoltre una garanzia della qualità operativa e un audit aziendale da parte dell’istituto[109].
I valori limite dipendono dalla classe di prodotto: classe I per articoli per neonati e bambini piccoli fino a 3 anni, classe II per articoli a diretto contatto con la pelle, classe III per articoli senza contatto con la pelle e classe IV per tessili per la casa e materiali d’arredo come le tende[108]. La classe segue il contatto con la pelle, non la famiglia di prodotto: la biancheria da letto è l’esempio ufficiale di classe II, per cui un asciugamano da bagno verrebbe normalmente certificato in classe II e un asciugamano per neonati in classe I. I limiti sono più severi in classe I, e un certificato in una classe meno severa non dice nulla su una più severa. Gli articoli si provano secondo l’Allegato 4, il programma di base per la tutela del consumatore, o l’Allegato 6, che aggiunge sostanze rilevanti per l’ambiente[109].
Il certificato è valido un anno e deve essere rinnovato[109]; i valori limite vengono rivisti almeno una volta all’anno[108]. L’etichetta riporta un numero di certificato e l’istituto di prova, e il numero si può verificare con l’OEKO-TEX® Label Check[108]. Un certificato appartiene al suo titolare ed elenca gli articoli che copre: il certificato del filato di una filatura non certifica l’asciugamano finito, e il certificato di un produttore di asciugamani non si estende ad asciugamani prodotti altrove.
STANDARD 100 è una dichiarazione sulle sostanze presenti nel prodotto. Non rende un asciugamano biologico o riciclato e non valuta le condizioni di lavoro né le prestazioni ambientali dello stabilimento. OEKO-TEX® copre i siti produttivi con STeP, una certificazione di stabilimento i cui moduli comprendono gestione delle sostanze chimiche, prestazioni ambientali e responsabilità sociale[110], e offre MADE IN GREEN, un marchio di prodotto tracciabile che unisce la certificazione di prodotto a stabilimenti di confezione certificati STeP[111].
Uno standard di lavorazione per tessili ottenuti da fibre naturali biologiche certificate, che copre ogni fase dal primo trasformatore all’ultimo commerciante, con criteri per input chimici, gestione ambientale, condizioni sociali ed etichettatura.
GOTS subentra dove finisce la certificazione dell’agricoltura biologica della fibra e copre lavorazione, produzione, confezionamento, etichettatura, commercio e distribuzione di tessili ottenuti con almeno il 70% di fibre naturali biologiche certificate[103]. Ogni fase deve essere certificata, dal primo trasformatore della fibra grezza (per il cotone, la sgranatura) al commerciante, con un’ispezione annuale in loco da parte di un organismo di certificazione approvato[103]. Lo standard è di proprietà di Global Standard gGmbH e viene revisionato ogni tre anni. La versione 8.0 è stata pubblicata nel marzo 2026; dopo un anno di transizione, tutti gli audit dal 1° marzo 2027 la seguono[103].
Esistono due livelli di etichetta, entrambi calcolati senza gli accessori: almeno il 95% di fibra biologica certificata per «biologico» (organic) e almeno il 70% per «realizzato con (x%) materiali biologici» (made with organic materials), con diciture equivalenti «in conversione» per la fibra proveniente da aziende in conversione[103]. La parte restante può essere costituita solo da fibre espressamente ammesse dallo standard. Il cotone convenzionale, vergine o riciclato, è vietato, per cui cotone biologico e convenzionale non si possono combinare in uno stesso asciugamano. È vietato anche il poliestere vergine, e nella versione 8.0 le fibre sintetiche riciclate sono limitate al 20%, con eccezioni come il 30% per la fibra riciclata da tessile a tessile[103]. In un asciugamano in spugna pelo, fondo e trama devono quindi essere tutti in cotone biologico certificato o in un’altra fibra ammessa, e una faccia di stampa in poliestere vergine esclude il GOTS. Filo per cucire, etichette e altri accessori non contano ai fini della percentuale ma devono rispettare i limiti di residui dello standard, e alcuni materiali, come il PVC, sono vietati[103].
GOTS limita inoltre coloranti e ausiliari, fissa requisiti ambientali che comprendono il trattamento delle acque reflue e applica criteri sociali basati sulle norme dell’ILO, sostenuti nella versione 8.0 da una due diligence obbligatoria[103].
La prova documentale è un certificato di scopo per ogni azienda certificata e un certificato di transazione per ogni vendita di merce certificata[103]. La merce etichettata deve riportare il logo GOTS, il livello di etichetta, l’organismo di certificazione e il numero di certificazione dell’azienda certificata[103]. Un asciugamano può contenere cotone biologico senza essere certificato GOTS, e STANDARD 100 non dice nulla sullo stato biologico.
Uno standard di Textile Exchange per la certificazione di parte terza del contenuto riciclato e della sua catena di custodia, che aggiunge requisiti sociali, ambientali e chimici per i siti di lavorazione certificati.
Il GRS e lo standard gemello RCS verificano entrambi che il materiale rientri nella definizione ISO di riciclato, pre-consumo o post-consumo, ed entrambi prevedono l’audit di ogni fase della filiera da parte di un organismo di certificazione[112]. Il GRS aggiunge requisiti sociali e ambientali per i siti certificati ed esclude dai prodotti GRS le sostanze chimiche potenzialmente nocive[112]. Anche le sue soglie di contenuto sono più alte: almeno il 20% di input riciclato per la certificazione e l’uso business-to-business, e almeno il 50% perché una dichiarazione GRS possa comparire su cartellini, etichette cucite o siti web[113].
Negli asciugamani una dichiarazione GRS può riguardare poliestere riciclato, come una faccia di stampa per sublimazione, o cotone riciclato mischiato con fibra vergine. Richiede anelli certificati fino al venditore e un certificato di transazione per ogni vendita, e copre il contenuto riciclato e le pratiche dei siti, non lo stato biologico né l’assenza di sostanze soggette a restrizione. Textile Exchange sta sostituendo GRS e RCS con il Materials Matter Standard, che entra in vigore il 31 dicembre 2026 e diventa obbligatorio per gli audit dal 31 dicembre 2027[112]. Durante la transizione un certificato va letto in base allo standard e alla versione che indica.
Uno standard di catena di custodia di Textile Exchange che verifica la presenza e la quantità di materiale riciclato in un prodotto, senza i requisiti sociali, ambientali e chimici del GRS.
L’RCS è destinato a qualsiasi prodotto che contenga almeno il 5% di materiale riciclato[113]. Ogni fase della filiera viene sottoposta ad audit da un organismo di certificazione[112], e la quota riciclata viene riportata sui certificati di transazione. Le etichette distinguono i prodotti realizzati sostanzialmente per intero con materiale riciclato (RCS 100) dalle mischie (RCS Blended). L’RCS verifica solo contenuto e custodia, non condizioni di lavoro, acque reflue o uso di sostanze chimiche; un buyer che ha bisogno di queste garanzie specifica il GRS. Il materiale certificato GRS può essere un input di un prodotto RCS, ma non il contrario[113]. L’RCS rientra nel passaggio al Materials Matter Standard descritto alla voce GRS.
Il regolamento UE concernente la registrazione, la valutazione, l’autorizzazione e la restrizione delle sostanze chimiche, Regolamento (CE) n. 1907/2006; per gli asciugamani agisce tramite le restrizioni delle sostanze negli articoli e gli obblighi di informazione per le sostanze estremamente preoccupanti.
La maggior parte degli obblighi REACH ricade sulle aziende che producono o importano sostanze chimiche. Per articoli come gli asciugamani contano soprattutto due parti: le restrizioni dell’Allegato XVII, che vietano o limitano determinate sostanze in determinati gruppi di prodotti, e le regole sulle sostanze estremamente preoccupanti (SVHC) dell’Elenco di sostanze candidate[90].
Diverse voci dell’Allegato XVII riguardano gli asciugamani. La voce 43 vieta i coloranti azoici che possono rilasciare le ammine aromatiche elencate oltre 30 mg/kg nei tessili a contatto prolungato con la pelle, citando esplicitamente gli asciugamani[91]. La voce 46a vieta dal 3 febbraio 2021 i nonilfenoli etossilati in concentrazione pari o superiore allo 0,01% in peso negli articoli tessili che si prevede vengano lavati in acqua[90], perché i residui finiscono nelle acque reflue con il lavaggio. La voce 72, in vigore dal 1° novembre 2020, limita le sostanze cancerogene, mutagene e tossiche per la riproduzione (CMR) elencate negli indumenti e negli altri tessili che entrano in contatto con la pelle in misura analoga, per esempio a 75 mg/kg per la formaldeide e a 1 mg/kg dopo estrazione per i composti di cadmio, cromo VI, arsenico e piombo[92]. La voce 79 limita il PFHxA e le sostanze correlate, usati in alcuni finissaggi idrorepellenti e antimacchia: negli indumenti per il consumatore dal 10 ottobre 2026 e negli altri tessili destinati al pubblico dal 10 ottobre 2027[90].
Le sostanze dell’Elenco di sostanze candidate comportano un obbligo di informazione. Il fornitore di un articolo che contiene una di queste sostanze oltre lo 0,1% in peso deve fornire al destinatario informazioni sufficienti per un uso sicuro, almeno il nome della sostanza, e deve rispondere gratuitamente alla richiesta di un consumatore entro 45 giorni[90]. Produttori e importatori di articoli devono inoltre notificare l’ECHA quando la sostanza supera lo 0,1% e una tonnellata all’anno[90]. L’elenco cresce regolarmente, per cui una dichiarazione SVHC ha senso solo per la versione dell’elenco che indica.
Non esiste un certificato REACH. L’obbligo ricade su chi immette l’asciugamano sul mercato UE, di solito l’importatore o il marchio, e un produttore extra UE lo supporta con rapporti di prova per le voci pertinenti, dichiarazioni sull’Elenco di sostanze candidate e controllo dei coloranti e dei prodotti chimici che acquista. «Conforme REACH» significa qualcosa solo se indica quali voci e quale versione dell’elenco sono state verificate, su quale articolo e da quale laboratorio.
Un elenco di sostanze chimiche vietate o limitate nei prodotti finiti e nei materiali, con una concentrazione massima e un metodo di prova per ciascuna, emesso da un marchio, da un retailer o da un gruppo di settore.
Un’RSL traduce limiti di legge e politica aziendale in un unico requisito d’acquisto. Combina le restrizioni dei mercati del marchio, come le voci dell’Allegato XVII del REACH, con le sostanze che il marchio limita ulteriormente, e indica per ciascuna il limite, i materiali interessati e il metodo di laboratorio. Gli elenchi condivisi di settore riducono il numero di versioni con cui i fornitori devono confrontarsi: l’RSL dell’AFIRM Group viene aggiornata ogni anno entro il 1° febbraio[114], e i criteri di OEKO-TEX® STANDARD 100 costituiscono spesso la base delle RSL dei retailer[109].
La conformità si dimostra sul prodotto, tramite rapporti di prova di laboratorio supportati da dichiarazioni dei fornitori. Le prove si pianificano di solito in base al rischio, concentrandosi su materiali e processi in cui una sostanza è probabile: tinte scure, stampe, finissaggi, accessori. Un’RSL controlla ciò che esce, non le sostanze chimiche usate in produzione; quel lato degli input spetta all’elenco delle sostanze soggette a restrizione nella produzione.
Elenco delle sostanze soggette a restrizione nella produzioneMRSL
Inglese: Manufacturing restricted substances list
Un elenco di sostanze pericolose escluse dall’uso intenzionale nelle formulazioni chimiche impiegate nella produzione tessile, come coloranti, ausiliari e finissaggi, con limiti per la loro presenza come impurità.
Mentre un’RSL verifica l’asciugamano finito, un’MRSL controlla ciò che entra in tintoria, nel reparto stampa e nella linea di finissaggio. Un elenco di settore molto citato è la ZDHC Manufacturing Restricted Substances List, pubblicata per la prima volta nel 2015 e mantenuta come documento in continuo aggiornamento; un prodotto chimico è conforme quando non contiene nessuna delle sostanze elencate oltre i limiti fissati[115]. I fornitori di prodotti chimici registrano i prodotti sul ZDHC Gateway, dove i livelli di conformità vanno da 0, un’autodichiarazione del fornitore, a livelli supportati da revisione di parte terza e da valutazione in loco[115].
A livello di stabilimento l’MRSL si gestisce tramite un inventario chimico che elenca ogni colorante, ausiliario e finissaggio presente con il relativo stato di conformità, così da poter sostituire i prodotti non conformi. ZDHC pubblica anche linee guida sulle acque reflue per il controllo degli scarichi. La conformità all’MRSL rende meno probabili le non conformità all’RSL ma non sostituisce le prove sul prodotto, perché le sostanze soggette a restrizione possono arrivare anche con materie prime, accessori o lavorazioni affidate a terzi.
Coloranti azoici e ammine aromatiche soggette a restrizione
Inglese: Azo dyes and restricted aromatic amines
Coloranti che contengono uno o più gruppi azoici (-N=N-); alcuni possono scindersi in ammine aromatiche cancerogene, e la legislazione UE vieta tali coloranti nei tessili a contatto prolungato con la pelle.
La chimica azoica è alla base di una quota rilevante dei coloranti commerciali, compresi molti coloranti reattivi e dispersi, e la maggior parte dei coloranti azoici non è soggetta a restrizione. Il problema è la scissione riduttiva: il legame azoico può rompersi, per esempio a opera dei batteri della pelle o del metabolismo, liberando le ammine da cui il colorante è stato costruito. Un colorante che può rilasciare un’ammina aromatica elencata nell’Appendice 8 dell’Allegato XVII del REACH oltre 30 mg/kg non può essere usato in articoli tessili a contatto diretto e prolungato con la pelle, un gruppo che cita asciugamani e biancheria da letto[91].
Le prove seguono la serie ISO 14362. La parte 1 riduce chimicamente il colorante e analizza le ammine rilasciate; i coloranti sulle fibre cellulosiche, come i reattivi sul cotone, si provano senza estrazione, mentre i coloranti dispersi sulle fibre chimiche, comprese le stampe a sublimazione sul poliestere, vengono prima estratti dalla fibra[78]. Il controllo comincia a monte, con coloranti i cui fornitori confermano che non possono rilasciare le ammine elencate, e prosegue con prove sul prodotto per famiglia di tinte e per supporto.
Due ambiti di certificazione: la certificazione di prodotto attesta che determinati articoli soddisfano criteri stabiliti, mentre la certificazione di stabilimento o di sistema attesta come opera un sito o un’organizzazione. Nessuna delle due può sostituire l’altra.
Un certificato di prodotto come OEKO-TEX® STANDARD 100 elenca gli articoli o i materiali che sono stati provati e hanno soddisfatto i criteri, per un periodo limitato[109], e non dice nulla su come lo stabilimento tratta i suoi lavoratori o le sue acque reflue. Un certificato di stabilimento valuta invece il sito; OEKO-TEX® STeP, per esempio, copre la gestione delle sostanze chimiche, ambientale, sociale, della qualità e della salute e sicurezza ed è rilasciato per tre anni[110]. I certificati dei sistemi di gestione come ISO 9001 e ISO 14001 coprono il sistema di un’organizzazione entro un campo di applicazione dichiarato, non le proprietà di un asciugamano.
Gli standard di catena di custodia (GOTS, GRS, RCS) combinano i due elementi: il sito è certificato, il suo certificato di scopo elenca le categorie di prodotto e i processi che può gestire, e una dichiarazione su un prodotto vale solo quando i certificati di transazione accompagnano la merce[103]. Per un ordine di asciugamani ogni documento va letto per ciò che indica: gli articoli, i siti e i processi, oppure la spedizione.
Norme internazionali di requisiti per il sistema di gestione per la qualità (ISO 9001) e per il sistema di gestione ambientale (ISO 14001) di un’organizzazione, in base alle quali gli organismi di certificazione certificano il sistema, non i prodotti.
Entrambe descrivono come un’organizzazione pianifica, controlla, verifica e migliora i propri processi, la ISO 9001 per soddisfare con costanza i requisiti dei clienti e quelli cogenti e la ISO 14001 per gestire i propri aspetti ambientali. Entrambe sono state revisionate nel 2026, la ISO 14001:2026 ad aprile e la ISO 9001:2026 a settembre[79][77]. I certificati secondo le edizioni 2015 restano validi durante un periodo di transizione annunciato dagli organismi di certificazione, per cui entrambe le edizioni compariranno ancora per qualche tempo su certificati validi.
Un certificato dimostra che un organismo indipendente ha sottoposto ad audit il sistema per le attività elencate nei siti elencati, di norma su un ciclo triennale con audit di sorveglianza intermedi. Non certifica che un asciugamano soddisfi una specifica, e la formulazione del campo di applicazione conta: «produzione di asciugamani in spugna» in un sito non copre una tintoria terzista. I certificati rilasciati da organismi accreditati si possono verificare nella banca dati IAF CertSearch o presso l’organismo di certificazione[75].
La sequenza documentata di proprietà e di movimentazione attraverso cui il materiale certificato passa dalla sua origine al prodotto finito, verificata a ogni fase così che una dichiarazione sul materiale possa essere trasferita al prodotto finale.
Le dichiarazioni di contenuto biologico o riciclato non si possono dimostrare provando l’asciugamano finito, per cui si basano sulle registrazioni. La ISO 22095 definisce termini e modelli generali di catena di custodia, tra cui identità preservata, segregazione, miscelazione controllata, bilancio di massa e book-and-claim, e sottolinea che un sistema di catena di custodia da solo non stabilisce le caratteristiche di un prodotto[80]. Ogni schema fissa le proprie regole. GOTS, per esempio, richiede che la merce certificata sia immagazzinata e trasportata in modo da non potersi mescolare con merce convenzionale, sia identificata sulle fatture lungo tutta la filiera e sia verificata con la riconciliazione dei volumi[103].
Per un asciugamano di cotone la catena va dalla sgranatura attraverso filatore, tessitore, tintore e rifinitore, unità di confezione e commerciante. Ogni anello che possiede o lavora la merce deve essere certificato o elencato come terzista nel certificato di scopo di un’azienda certificata[103], e ogni vendita è documentata con un certificato di transazione. Un solo passaggio non certificato, come una tintoria esterna assente dal certificato, interrompe la catena, e gli asciugamani perdono la dichiarazione.
Un certificato rilasciato a un’azienda certificata che elenca le categorie di prodotto, i processi e i siti, compresi i terzisti, per i quali essa può gestire merce secondo uno standard di catena di custodia.
Nel GOTS il certificato di scopo elenca le categorie di prodotto e le attività di lavorazione, produzione e commercio per cui l’azienda è qualificata; i terzisti compaiono nel certificato dell’azienda che affida loro il lavoro[103]. I certificati di scopo di Textile Exchange elencano i prodotti che possono essere offerti come certificati e possono omettere la percentuale esatta di materiale, che deve allora comparire sul certificato di transazione[113]. Un certificato di scopo dimostra che un fornitore può vendere merce certificata per i processi elencati, non che una qualsiasi consegna sia certificata. Prima dell’ordine il buyer verifica che la categoria di prodotto, ogni processo di cui l’asciugamano ha bisogno (filatura, tessitura, tintura o stampa, cucitura) e le date di validità corrispondano all’ordine, e conferma il certificato presso l’emittente.
Un certificato rilasciato da un organismo di certificazione per una specifica vendita di merce certificata, che identifica venditore, acquirente, quantità e contenuto certificato, così che la dichiarazione possa passare al proprietario successivo.
Nel GOTS il certificatore approvato rilascia i certificati di transazione dopo la verifica ogni volta che la merce certificata si muove lungo la filiera[103]. Textile Exchange richiede che ogni TC sia autenticato nel sistema dell’organismo di certificazione, limita un TC a 100 spedizioni e 1.000 prodotti e di norma non ne consente il rilascio oltre 180 giorni dopo la spedizione[113].
È il venditore a richiedere il TC al proprio organismo di certificazione, per cui il requisito va inserito nell’ordine d’acquisto, e poiché il TC segue la spedizione, i suoi tempi vanno inseriti nel calendario dei documenti. Merce, quantità e riferimenti di fattura sul certificato devono corrispondere alla spedizione. Senza TC gli asciugamani possono essere fisicamente identici a quelli certificati, ma la dichiarazione di certificazione si ferma al venditore.
Prove su campioni eseguite da un laboratorio indipendente sia dal fornitore sia dal buyer, di solito secondo i metodi e i limiti fissati nella specifica del buyer o dalla normativa.
Molti retailer indicano laboratori designati e accettano solo i loro rapporti, per indipendenza e confrontabilità tra fornitori. Il laboratorio dovrebbe essere accreditato per ciascun metodo richiesto. Buona parte del valore di un rapporto dipende dal campione: asciugamani prelevati e sigillati dalla produzione dal buyer o da un ispettore dicono di più su una spedizione di pezzi scelti dal fornitore, e un rapporto copre solo ciò che è stato provato, non altri colori, altre costruzioni o lotti successivi.
I produttori eseguono comunque prove interne per controllare la produzione, perché i risultati esterni richiedono giorni e aggiungono costi. Le prove di parte terza confermano tipicamente un programma sul campione di pre-produzione, dopo un cambio di materiali o di processo e a intervalli concordati nell’accordo sulla qualità.
Detto anche: ISO/IEC 17025, UNI CEI EN ISO/IEC 17025, laboratorio accreditatoInglese: Laboratory accreditation
Il riconoscimento formale, da parte di un ente di accreditamento, che un laboratorio è competente a eseguire prove specificate, valutato secondo la ISO/IEC 17025 e limitato ai metodi compresi nel suo campo di accreditamento.
La ISO/IEC 17025 fissa i requisiti di competenza, imparzialità e funzionamento coerente dei laboratori di prova e di taratura[73]. Gli enti nazionali di accreditamento, come UKAS nel Regno Unito, DAkkS in Germania e TÜRKAK in Turchia, valutano i laboratori in base a essa. I loro accreditamenti sono stati riconosciuti a livello internazionale tramite l’accordo di mutuo riconoscimento ILAC fino al 1° gennaio 2026, quando Global Accreditation Cooperation Incorporated (Global ACI) ha assunto le attività di ILAC e IAF[116]; gli accreditamenti esistenti restano riconosciuti durante il passaggio all’accordo Global ACI.
L’accreditamento si concede metodo per metodo. Un laboratorio accreditato per la ISO 105-C06 non è per questo accreditato per le prove di assorbenza o di ammine azoiche, per cui l’allegato del campo di accreditamento pubblicato dall’ente di accreditamento va verificato per ogni metodo richiesto. L’accreditamento non è nemmeno una certificazione: un certificato ISO 9001 dimostra solo che un laboratorio applica un sistema di gestione, non che sia competente per determinate prove.
Il rispetto dei requisiti di legge del mercato in cui un asciugamano viene venduto, in materia di sicurezza, sostanze chimiche, etichettatura e obblighi di informazione, insieme agli ulteriori requisiti che un buyer fissa per contratto.
Le regole le fissa il mercato di destinazione, non il paese di produzione. Nell’UE gli asciugamani rientrano nel Regolamento relativo alla sicurezza generale dei prodotti, Regolamento (UE) 2023/988, applicabile dal 13 dicembre 2024[93]. I fabbricanti devono effettuare un’analisi interna dei rischi, conservare la documentazione tecnica per dieci anni e marcare i prodotti con un numero di tipo, di lotto o di serie e con il proprio nome e indirizzo postale ed elettronico, e per ogni prodotto immesso sul mercato deve essere responsabile un operatore economico stabilito nell’Unione[93]. Si applicano inoltre il REACH e il regolamento sull’etichettatura delle fibre. Negli Stati Uniti le norme attuative del Textile Act richiedono che gli asciugamani riportino composizione fibrosa, origine e identità del commerciante[94].
Gli asciugamani comuni non portano la marcatura CE e non richiedono una dichiarazione UE di conformità; la conformità si basa sulla documentazione che sta dietro al prodotto, come rapporti di prova, registrazioni dell’etichettatura, dichiarazioni e codici di lotto. La responsabilità legale ricade sul marchio o sull’importatore che immette gli asciugamani sul mercato, mentre il produttore risponde della realizzazione della specifica e della fornitura delle prove concordate. I requisiti contrattuali, come l’RSL di un retailer, un programma di prove, un audit sociale o una certificazione, si aggiungono e vanno inseriti nei documenti d’ordine.
Le regole legali e commerciali che stabiliscono se un prodotto tessile debba riportare istruzioni di manutenzione e in quale forma; variano da un mercato all’altro e, per gli asciugamani, sono spesso fissate dal buyer più che dalla legge.
Negli Stati Uniti la FTC Care Labeling Rule, 16 CFR Part 423, si applica all’abbigliamento tessile, definito come capi finiti, e ai tessuti in pezza venduti per confezionare abbigliamento in casa[95]. Gli asciugamani non rientrano in queste definizioni, anche se continuano ad applicarsi le norme del Textile Act su composizione fibrosa e origine[94].
Nell’UE il regolamento sull’etichettatura dei tessili disciplina la composizione fibrosa, non la manutenzione, e la Commissione ha descritto il sistema consolidato di simboli di manutenzione come volontario e di proprietà del settore privato[96]. Quando le informazioni di manutenzione compaiono, devono essere riportate separatamente dalla composizione fibrosa[87]. La forma abituale è la sequenza di simboli ISO 3758 per lavaggio, candeggio, asciugatura, stiratura e manutenzione professionale[46]; i pittogrammi sono marchi di GINETEX nella maggior parte dei paesi e il loro uso è concesso in licenza[107].
Le etichette di manutenzione sugli asciugamani sono quindi di solito un requisito del retailer. Le istruzioni seguono il componente che tollera meno calore o candeggianti, il che conta sugli asciugamani a due facce, e sono supportate da prove di lavaggio sul prodotto finito; l’etichetta stessa è descritta alla voce etichetta di manutenzione.
L’obbligo di legge di indicare le fibre di un prodotto tessile con denominazioni generiche regolamentate e percentuali in peso, che si applica agli asciugamani sia nell’UE sia negli Stati Uniti.
Il Regolamento (UE) n. 1007/2011 impone che i prodotti tessili messi a disposizione sul mercato siano etichettati con la loro composizione fibrosa, usando solo le denominazioni delle fibre del suo Allegato I, in ordine decrescente di peso[87]. «100%», «puro» o «tutto» sono riservati ai prodotti monofibra, che possono contenere fino al 2% di fibre estranee tecnicamente inevitabili, o il 5% per i prodotti che hanno subito cardatura, e tra la composizione dichiarata e l’analisi si applica una tolleranza di fabbricazione del 3%[87]. Le etichette devono essere durevoli e fissate saldamente, nella lingua o nelle lingue ufficiali dello Stato membro di vendita, e la composizione deve essere visibile prima dell’acquisto, anche online. Etichette, guarnizioni che non formano parte integrante del prodotto e prodotti di tintura e di stampa sono esclusi dal calcolo[87].
Negli Stati Uniti asciugamani, guanti da bagno e strofinacci rientrano nel Textile Fiber Products Identification Act e nelle sue norme attuative in 16 CFR Part 303: denominazioni generiche delle fibre con percentuali in peso in ordine decrescente, fibre sotto il 5% indicate come «other fiber» se non funzionalmente rilevanti, una tolleranza del 3% (nessuna per le dichiarazioni monofibra), il paese di origine e il nome dell’azienda o il numero RN[94].
Le etichette sbagliano più spesso sugli asciugamani a due facce e in mischia. Un asciugamano con faccia di stampa in poliestere e retro in cotone non è 100% cotone, e devono comparire entrambe le fibre; componenti o parti con composizione fibrosa diversa si dichiarano separatamente in entrambi i sistemi[87][94]. I nomi commerciali non sostituiscono mai le denominazioni generiche: gli asciugamani venduti come bambù sono normalmente in viscosa, etichettati come viscosa nell’UE e come rayon, per esempio «rayon made from bamboo», negli Stati Uniti[88]; vedi cellulosa rigenerata da bambù.
Da Mira Towels: L’asciugamano stampato all-over da 250 GSM a magazzino di Mira ha una faccia di stampa in poliestere e un retro in cotone; viene stampata solo la faccia in poliestere, e l’asciugamano non è interamente in cotone.
Detto anche: audit sociale, amfori BSCI, SMETA, SA8000Inglese: Social compliance audit
Una valutazione delle condizioni di lavoro, della salute e sicurezza e delle relative pratiche di gestione di un sito produttivo rispetto a un codice di condotta o a uno standard, svolta da una società di audit per i buyer o per il sito stesso.
Nel tessile sono molto diffusi tre sistemi. amfori BSCI, il programma di gestione del rischio sociale dell’associazione d’impresa amfori, sottopone ad audit i siti rispetto a un codice di condotta allineato alle convenzioni dell’ILO, alle linee guida OCSE e ai Principi guida delle Nazioni Unite, e condivide un unico rapporto di audit tra le aziende associate[117]. SMETA, il Sedex Members Ethical Trade Audit, copre sempre standard di lavoro e salute e sicurezza, aggiunge ambiente ed etica aziendale nella sua forma a quattro pilastri ed è alla versione 7[118]. Sedex descrive SMETA come una metodologia di miglioramento continuo e non come una certificazione[118], e anche gli audit BSCI producono un rapporto di valutazione, non un certificato.
SA8000 di Social Accountability International è una certificazione: società di audit vigilate da Social Accountability Accreditation Services (SAAS) valutano il sito rispetto a principi di lavoro dignitoso tratti dalla Dichiarazione universale dei diritti umani, dalle convenzioni dell’ILO e dalla legislazione nazionale, insieme a criteri di sistema di gestione[119]. L’edizione SA8000:2026 è stata pubblicata, e la certificazione sta passando a essa secondo una transizione fissata da SAI[119].
Un audit registra le condizioni nei giorni in cui si è svolto, e il suo valore dipende da ambito, competenza dell’auditor e dal fatto che sia stato annunciato o meno. I buyer indicano quali sistemi accettano e quali siti devono essere coperti, comprese le unità terziste di tintura, stampa o cucitura, e leggono i rilievi e le azioni correttive, non solo il risultato complessivo.
Come si acquistano asciugamani personalizzati da un produttore: modelli di fornitura, quantitativi minimi e capacità, sequenza di campioni e approvazioni, documenti che definiscono un asciugamano, e i termini di resa, i codici doganali e i documenti che gli fanno attraversare le frontiere.
Detto anche: original equipment manufacturing, produzione su design del cliente, produzione conto terzi a marchio del clienteInglese: OEM manufacturing
Un modello di fornitura in cui uno stabilimento produce merce secondo il design e la specifica del buyer, per la vendita con il marchio del buyer; il design appartiene al buyer, non allo stabilimento.
Nell’elettronica e nell’ingegneria un original equipment manufacturer produceva componenti che un’altra azienda integrava nel proprio prodotto; il sourcing tessile usa il termine in modo più libero: un fornitore OEM di asciugamani tesse, tinge o stampa e confeziona un asciugamano specificato dal buyer, con il marchio del buyer. Il buyer fornisce o approva costruzione, misura, colori, grafica, etichette e imballaggio, e lo stabilimento propone modifiche quando un requisito non si può produrre in modo affidabile.
Poiché l’uso del termine varia tra aziende e paesi, un contratto non dovrebbe affidarsi alla sola etichetta. La proprietà dei file grafici, dei file di disegno jacquard e della specifica approvata, la possibilità per lo stabilimento di vendere lo stesso design ad altri e chi paga gli avviamenti specifici del design, come i quadri di stampa o la programmazione jacquard, si stabiliscono per iscritto. Il modello opposto è l’ODM, in cui il design nasce dal produttore.
Detto anche: original design manufacturing, produzione su design del produttoreInglese: ODM manufacturing
Un modello di fornitura in cui il produttore sviluppa il design o la costruzione del prodotto e il buyer lo vende con il proprio marchio, di solito con modifiche limitate come colore, misura, grafica o etichette.
Negli asciugamani ODM significa di norma scegliere una costruzione già sviluppata dal produttore, come uno jacquard a catalogo, una balza dobby collaudata o un tessuto standard a due facce per la stampa offerto a molti clienti, e aggiungervi colori, grafica o branding del buyer. Lo sviluppo è più breve perché la costruzione è già collaudata, e i quantitativi minimi possono essere più bassi quando più buyer condividono uno stesso tessuto base.
Il compromesso è l’esclusiva. Salvo accordi diversi, la costruzione resta del produttore, e altri buyer possono ricevere lo stesso asciugamano con etichette diverse. Un buyer che ha bisogno dell’esclusiva su un disegno tessuto, una variante colore o una costruzione la chiede esplicitamente e deve aspettarsi che incida su quantità o condizioni. I diritti sulla grafica del buyer e quelli sulla costruzione del produttore sono distinti, ed entrambi andrebbero indicati.
Detto anche: private label, marchio del distributore, marca privata, own brandInglese: Private-label manufacturing
La produzione di articoli venduti con il nome di un retailer, di un distributore o di un titolare di marchio anziché con quello del produttore, con etichette, confezione e presentazione specificate da quel marchio.
Un programma di asciugamani private label ha due livelli. Il primo è l’asciugamano stesso: costruzione, misura, peso, colori e decorazione, fissati in una specifica tecnica. Il secondo porta il marchio fino al cliente finale: etichette di marca tessute o stampate, etichette di manutenzione e di composizione, cartellini, fascette o scatole, codici a barre, avvertenze sulle buste e marcature dei cartoni. Ciascuno ha la propria grafica, il proprio fornitore, i propri tempi e la propria approvazione; un file di codici a barre mancante può bloccare un programma quanto una partita di tintura.
Le responsabilità si dividono lungo questa linea. Il produttore risponde di merce conforme alla specifica e ai campioni approvati; il marchio che immette gli asciugamani sul mercato risponde di ciò che etichetta e confezione vi dichiarano. Secondo il regolamento UE sull’etichettatura dei tessili, per esempio, un distributore che immette un prodotto sul mercato con il proprio nome o marchio è considerato fabbricante ai fini dell’etichettatura[87]. Il marchio approva quindi denominazioni e percentuali delle fibre, informazioni di manutenzione e dichiarazioni come «biologico» o «riciclato», sulla base di prove come rapporti di prova o certificati forniti dal produttore.
La private label alza anche l’asticella della costanza. Un retailer può vendere lo stesso asciugamano per diverse stagioni, e ogni riordino deve corrispondere alla prima consegna per tonalità, mano, misura e confezione. Gli strumenti sono una specifica firmata con storico delle revisioni, un campione di riferimento sigillato, grafiche numerate per versione per ogni etichetta e confezione e tolleranze di tonalità concordate tra partite di tintura.
Il termine dice di chi è il nome sul prodotto, non chi lo ha progettato: un asciugamano private label può seguire il design del buyer (OEM) o la costruzione del produttore (ODM). «White label» si sovrappone nell’uso corrente ma indica spesso un prodotto standard senza marchio che diversi rivenditori marchiano per conto proprio.
Detto anche: contract manufacturing, full package, pacchetto completo, CMT, terzismoInglese: Contract manufacturing
La produzione svolta per contratto per il programma di un’altra azienda, come pacchetto completo (full package) in cui il produttore acquista tutti i materiali, oppure come cut-make-trim (CMT), in cui è il buyer a fornire il tessuto.
Il CMT è comune nell’abbigliamento, dove il marchio acquista tessuto e accessori e paga lo stabilimento per tagliare, cucire e rifinire. Gli asciugamani si adattano meno bene a questo modello, perché la maggior parte del valore e del rischio qualitativo sta nel tessuto: filato, orditura, tessitura della spugna, trattamenti a umido e finissaggio. Un contratto per asciugamani copre quindi di solito il pacchetto completo, dal filato al cartone imballato, e il produttore risponde delle prestazioni del tessuto oltre che della confezione.
Elementi di tipo CMT compaiono ai margini, per esempio quando un buyer fornisce le proprie etichette, la propria confezione o, occasionalmente, il tessuto. Per qualsiasi materiale fornito dal buyer il contratto dovrebbe indicare chi lo controlla all’arrivo, chi sopporta ammanchi e difetti, come si tiene conto degli scarti di taglio e chi risponde dei difetti che hanno origine in quel materiale.
Detto anche: asciugamani su misura, asciugamani su ordinazione, asciugamani personalizzatiInglese: Custom towel manufacturing
La produzione di asciugamani secondo i requisiti propri del buyer per misura, costruzione, colore, decorazione e imballaggio, in contrapposizione alla fornitura di merce finita a magazzino o di articoli a catalogo invariati.
La personalizzazione va da un logo ricamato su un asciugamano standard a una nuova costruzione con propri filati, peso, balza e ricetta di tintura. Più profonda è la modifica, più messa a punto richiede: nuovi orditi, lab dip, file di disegno a ratiera o jacquard, quadri di stampa o profili colore, e campioni di approvazione. Questa messa a punto spiega i quantitativi minimi e i tempi più lunghi dei programmi personalizzati, e perché un primo ordine richiede più tempo di un riordino.
I brief funzionano meglio quando separano i requisiti fissi da quelli aperti. Se misura, colore e logo sono fissi ma peso e costruzione sono aperti, il produttore può proporre una costruzione che produce già in modo affidabile anziché svilupparne una nuova.
La quantità più piccola che un produttore accetta per un articolo, contata di solito per design, colore, misura o costruzione, perché ogni produzione comporta un lavoro di avviamento fisso e minimi di materiale.
Gli MOQ seguono il processo. Un asciugamano tessuto richiede un ordito preparato su subbi, e un ordito corto ripartisce lo stesso avviamento su meno pezzi. Il tessuto tinto in pezza si lavora per carichi macchina, per cui ogni colore ha una partita minima pratica, e i disegni tinti in filo aggiungono una partita minima di filato per colore. I disegni a ratiera e jacquard richiedono file di disegno e messa a punto del telaio, e la stampa serigrafica un quadro per colore; la sublimazione richiede profili colore e stampe di prova ma meno avviamento fisso per design. Etichette di marca, cartellini e confezioni stampate hanno minimi propri dei fornitori, che negli ordini piccoli possono superare la quantità di asciugamani.
Il modo in cui si conta il minimo spesso conta più del numero dichiarato: 1.000 asciugamani in cinque colori e due misure significano cinque partite di tintura e dieci articoli distinti, ciascuno da confrontare con un minimo. I buyer possono spesso raggiungere una soglia mantenendo una sola costruzione per tutti i colori, usando un tessuto base a magazzino, riducendo le varianti colore o accettando una confezione standard. Quantità minori sono talvolta possibili a condizioni diverse, come decisione commerciale per singolo progetto.
Da Mira Towels: L’MOQ si stabilisce per progetto in base a prodotto, misura, tessuto e metodo di stampa e viene confermato nel preventivo. L’asciugamano stampato all-over da 250 GSM a magazzino parte da 100 pezzi.
La produzione che uno stabilimento può consegnare in un dato periodo, in pezzi, chilogrammi o metri, limitata dalla fase di processo più lenta per il prodotto in lavorazione.
Uno stabilimento di asciugamani non ha un unico valore di capacità. La tessitura si misura di solito in chilogrammi di tessuto o ore telaio, la tintura in carichi macchina, la stampa in metri o pannelli, cucitura e imballaggio in pezzi. Quale fase limiti la produzione dipende dal mix di prodotti: teli bagno grandi e pesanti caricano telai e macchine di tintura, mentre asciugamani stampati piccoli caricano taglio, orlatura e imballaggio. Un valore mensile dichiarato presuppone quindi una misura e una costruzione tipiche.
La capacità differisce anche dalla disponibilità: le linee sono prenotate da altri programmi, e i picchi stagionali, come teli mare e asciugamani promozionali prima dell’estate, riducono la capacità libera. Gli ordini grandi si pianificano meglio in base alle prenotazioni dello stabilimento, spesso con consegne frazionate, anziché dividendo la quantità per un massimo mensile.
Da Mira Towels: Per gli asciugamani stampati all-over la capacità mensile va in genere da 50.000 a 100.000 pezzi, a seconda di dimensioni, costruzione, grafica, finissaggio e programmazione.
La sequenza di campioni realizzati durante lo sviluppo e intorno alla produzione, ciascuno dei quali risponde a una domanda diversa: concetto e costruzione, colore, stampa, prodotto completo e conformità della produzione.
I programmi di asciugamani passano per alcune o tutte queste fasi: un prototipo o campione di sviluppo per giudicare costruzione, peso e mano, spesso con filati disponibili, per cui il colore non è ancora definitivo; lab dip per i colori tinti e strike-off per le stampe; un campione di pre-produzione realizzato con materiali e processi di produzione; e campioni di inizio produzione e di spedizione prelevati dalla produzione. Un riordino di un asciugamano approvato può passare direttamente alla produzione, mentre una nuova costruzione jacquard può richiedere più di un ciclo di sviluppo.
I campioni di asciugamani si valutano meglio dopo il lavaggio, perché restringimento, comportamento degli orli, perdita di colore e assorbenza cambiano nei primi lavaggi. I commenti su un campione rifiutato meritano di essere registrati con la stessa cura di un’approvazione, perché dicono alla produzione che cosa evitare. Nell’ispezione il campionamento ha un significato distinto, statistico: la selezione di unità da un lotto (vedi piano di campionamento).
Un campione realizzato con materiali, macchine e processi di produzione prima dell’avvio della produzione, usato per l’approvazione finale dell’asciugamano completo: costruzione, colore, decorazione, etichette e imballaggio.
Il PPS è l’ultimo momento in cui una modifica costa poco. Dovrebbe provenire dalla partita di filato o dal tessuto destinati alla produzione, essere tinto o stampato su attrezzature di produzione e cucito con filo, etichette e confezione effettivi, così che la sua approvazione descriva la produzione e non ciò che un reparto campionatura sa fare. I buyer controllano tipicamente misure e peso, colore sotto le sorgenti luminose concordate, comportamento al lavaggio, testo delle etichette, codici a barre e presentazione della confezione.
Un PPS firmato e datato entra a far parte del riferimento per l’ispezione. Se i materiali di produzione cambiano dopo l’approvazione, per esempio una nuova partita di filato o un nuovo fornitore di tessuto, serve un nuovo PPS o almeno un confronto documentato.
Detto anche: campione di inizio produzione, top-of-production sample, campione di spedizioneInglese: Production sample
Un campione prelevato dalla produzione, tipicamente dai primi pezzi finiti (inizio produzione), per confermare che la produzione corrisponda al campione di pre-produzione approvato; i campioni di spedizione si prelevano dalla merce finita e imballata.
Un campione TOP mostra se il passaggio di scala ha modificato tonalità, mano o misura e si preleva abbastanza presto perché uno scostamento possa essere corretto nel resto del lotto. I campioni di spedizione si estraggono da cartoni imballati per l’archivio del buyer, le prove di laboratorio o la presentazione al punto vendita, e rappresentano ciò che è stato effettivamente consegnato.
I buyer indicano quanti pezzi per colore e per misura servono e chi li preleva. I pezzi scelti dal fornitore non sono un campione casuale, motivo per cui i programmi di prova richiedono spesso la selezione da parte dell’ispettore del buyer.
Detto anche: golden sample, campione sigillato, campione approvato, campione masterInglese: Golden sample
Un campione di riferimento approvato, firmato o sigillato da buyer e produttore, con cui si confrontano produzione, ispezioni e riordini.
Un golden sample si etichetta con numero d’articolo, data, eventuali scostamenti accettati e firme di entrambe le parti, e si sigilla con un cartellino perché non possa essere sostituito. Ciascuna parte conserva un pezzo identico, e un ulteriore pezzo può andare alla società di ispezione.
Per gli asciugamani la conservazione conta. La luce sbiadisce i colori tinti e stampati, e manipolazione e umidità modificano mano e aspetto, per cui i riferimenti si conservano al buio, all’asciutto e piegati come approvati; un campione vecchio di diverse stagioni può non mostrare più la tonalità approvata. Quando è critico solo il colore o la stampa, un ritaglio etichettato su una cartella colori può servire da riferimento per quell’attributo, mentre l’asciugamano completo resta il riferimento per misura, finissaggio e presentazione.
Detto anche: scheda tecnica, specifica di prodotto, capitolato tecnico, spec sheetInglese: Technical specification
Un documento che indica ogni requisito misurabile di un asciugamano, da misura, peso e composizione fibrosa a costruzione, standard di colore, decorazione, etichettatura, imballaggio e prove, ciascuno con la propria tolleranza o il proprio metodo.
La specifica di un asciugamano è la base di un’offerta, perché due prezzi sono confrontabili solo quando descrivono lo stesso prodotto; è l’istruzione di produzione del produttore; ed è lo standard per ispezione e prove. Tutto ciò che lascia aperto viene deciso da chi produce l’asciugamano.
Una specifica completa copre di norma: misura finita con tolleranza e modo di misura (in piano, rilassato, dopo il condizionamento); peso al pezzo o GSM con tolleranza; composizione fibrosa per componente, cioè pelo, fondo e trama, oppure faccia di stampa e retro, più filo per cucire ed etichette dove pertinente; costruzione, con titolo, capi e torsione per ogni sistema di fili, riduzioni, colpi per anello, altezza del riccio ed eventuale cimatura; dettagli di balza, orlo e bordo con tipo e densità del punto; standard di colore e sorgenti luminose per l’approvazione; metodo di decorazione, file grafici e posizionamento; etichette e loro posizioni; piegatura, confezione e cartoni; e requisiti di prova.
Prove e limiti vanno insieme. Una riga che dice «solidità del colore al lavaggio: ISO 105-C06» indica un metodo ma non fissa alcun requisito; la specifica deve indicare le condizioni di prova e il grado minimo, oppure per il restringimento il metodo e la variazione massima in lunghezza e larghezza. I livelli di accettazione vengono dai requisiti del buyer o dal manuale di un retailer, mai dalla norma del metodo. L’ispezione funziona allo stesso modo: i livelli AQL per difetti critici, maggiori e minori e l’elenco dei difetti vanno inseriti nel documento.
Due errori ricorrono. Il primo è specificare per reputazione («qualità hotel», «600 GSM cotone egiziano») lasciando aperta la costruzione: peso e nome della fibra dicono poco su filato, pelo e finissaggio, e due asciugamani che rispettano la stessa dicitura possono comportarsi in modo molto diverso nel lavaggio. Il secondo è lasciare che il documento si discosti dalla realtà. Ogni modifica approvata, come un nuovo fornitore di etichette o un’altezza del riccio corretta, entra in una revisione datata, così che specifica e golden sample descrivano lo stesso asciugamano.
Detto anche: pacchetto tecnico, scheda tecnica di sviluppo, technical package
L’insieme dei documenti di sviluppo del buyer per un prodotto, come schizzi, misure, materiali, grafica, varianti colore, etichette, confezione e distinta base, emesso con controllo delle versioni.
I tech pack vengono dall’abbigliamento, dove i capi richiedono misure sviluppate per taglia e dettagli di costruzione. Per gli asciugamani il pacchetto è più breve ma raccoglie ciò che una specifica da sola non mostra: file grafici definitivi, tabelle delle varianti colore, layout di etichette e cartellini con posizioni esatte, schemi di piegatura ed etichette dei cartoni. Il tech pack porta l’intento progettuale del buyer; la specifica tecnica del produttore lo traduce in filati, costruzioni e impostazioni di processo.
Entrambi i documenti riportano un numero di versione e una data, perché uno stabilimento che lavora su un file superato produrrà esattamente ciò che quel file descrive.
Un elenco di ogni componente e della sua quantità per unità finita, come filati o tessuto, filo per cucire, etichette, asole e confezione, usato per acquisti, calcolo dei costi e controllo della produzione.
Per un asciugamano in spugna la BOM parte dal consumo di filato per ogni sistema (pelo, fondo e trama), corretto per gli scarti di orditura, tessitura e taglio, e prosegue con filo per cucire, etichette di marca e di manutenzione, asole, inserti, buste, fascette e cartoni. Per un asciugamano stampato a sublimazione elenca il tessuto base, con carta transfer e inchiostro come materiali di consumo, più gli accessori. Ogni riga riporta di norma una specifica e un fornitore approvato.
Gli acquisti ordinano in base alla BOM, per cui sostituire il materiale di un’etichetta o cambiare lo spessore di una busta è una modifica di prodotto, da approvare e registrare come una modifica all’asciugamano.
Il lavoro che trasforma il brief di un buyer in un asciugamano approvato e producibile: scelta della costruzione, approvvigionamento dei materiali, campionatura, prove e calcolo dei costi fino all’approvazione di una specifica e di un campione.
Lo sviluppo parte dall’uso: come l’asciugamano verrà usato, lavato e venduto decide fibra, costruzione e peso prima di colore e decorazione. Il produttore propone una costruzione, spesso una che produce già, realizza campioni di sviluppo e adegua filati, altezza del riccio, finissaggio o impostazioni di stampa in base ai risultati di lavaggio e di prova. Il calcolo dei costi procede in parallelo, perché ogni modifica a filato, peso o decorazione sposta il prezzo.
La durata dipende soprattutto da quanto è nuova la costruzione e da quanto rapidamente arrivano le approvazioni: una nuova stampa su un tessuto base esistente si sviluppa molto più rapidamente di un nuovo jacquard con filati tinti su misura. Un brief che indica tipo di prodotto, misura prevista, quantità, uso previsto, grafica o un asciugamano di riferimento, paese di consegna e data obiettivo elimina la maggior parte degli scambi iniziali.
Il tempo che va dalla conferma dell’ordine o del campione fino a quando la merce è prodotta, ispezionata e pronta per la spedizione; esclude la campionatura prima della conferma e il trasporto fino a destinazione.
Il lead time di un asciugamano è la somma di fasi in gran parte sequenziali: approvvigionamento di filato o tessuto base, orditura e tessitura o preparazione del tessuto, tintura o stampa, finissaggio, taglio e cucitura, imballaggio e controllo finale. Materiali e accessori, in particolare filati tinti su misura, tessuti speciali e confezioni stampate, sono spesso la parte più lunga; le costruzioni a magazzino accorciano la catena perché il tessuto base esiste già.
Il conteggio parte da un evento definito, come l’approvazione del campione di pre-produzione o la conferma scritta dell’ordine, per cui approvazioni tardive spostano la data di prontezza. La data di merce pronta o franco fabbrica non è la data di consegna: nolo, sdoganamento e trasporto interno si aggiungono, e chi li organizza dipende dalla regola Incoterms concordata. Un lead time è inoltre una stima fatta in base alle prenotazioni dello stabilimento al momento dell’ordine, non una garanzia; alta stagione e modifiche tardive a grafica o confezione lo allungano.
Da Mira Towels: Per un programma di asciugamani personalizzati i tempi di consegna dipendono dalle specifiche e dalla programmazione della produzione e vengono confermati nel preventivo. L’asciugamano stampato all-over da 250 GSM a magazzino richiede circa 2–3 settimane dall’approvazione dell’ordine, i tessuti non a magazzino circa 4–5 settimane dall’approvazione. Sono stime, non garanzie.
Detto anche: approvazione colore, benestare colore, standard di coloreInglese: Colour approval
L’accordo formale tra buyer e produttore che un colore tinto o stampato corrisponde al suo target, raggiunto su un campione fisico sotto sorgenti luminose specificate e registrato come standard per la produzione.
Prima di approvare un colore si fissano tre cose: il target (uno standard fisico del buyer, una partita approvata in precedenza o un riferimento di un sistema di colori), il supporto (il tessuto effettivo dell’asciugamano, perché lo stesso colore appare diverso su pelo ad anelli, velour e faccia in poliestere) e le condizioni di osservazione, di solito una cabina luci con luce diurna e gli illuminanti del negozio o della casa che contano per il buyer. La misura strumentale aggiunge numeri, ma la differenza di colore ammessa la fissa il buyer (vedi riproduzione del colore).
Schermi e fotografie non riproducono fedelmente il colore tessile, per cui un’approvazione basata su di essi è inaffidabile. Il ritaglio approvato, etichettato e datato, entra a far parte dell’insieme dei riferimenti per ispezione e riordini.
Un piccolo campione di filato o di tessuto tinto in laboratorio secondo un colore target e sottoposto ad approvazione prima che la ricetta di tintura venga usata in produzione.
Una tintoria presenta di solito più lab dip per colore, spesso contrassegnati A, B e C e leggermente diversi per tinta o intensità, così che il buyer possa scegliere il più vicino o indicare la direzione («più rosso», «più pulito», «più intenso»). I lab dip vanno realizzati sul supporto effettivo, con la fibra, la qualità di filato o di tessuto e il pretrattamento della produzione, perché una ricetta che corrisponde su un ritaglio di cotone piatto può apparire diversa sul pelo della spugna. Si giudicano sotto le sorgenti luminose concordate per rivelare il metamerismo.
Un lab dip approvato fissa la ricetta, non la tonalità di produzione, che varia comunque con macchina, carico e finissaggio; la produzione si controlla rispetto al lab dip approvato entro la tolleranza concordata.
Detto anche: prova di stampa, campione di stampa, strike-off di stampa
Un campione di stampa del disegno effettivo sul tessuto effettivo, realizzato con il processo di stampa previsto, usato per approvare colore, dettaglio, scala, posizionamento e mano prima della stampa di produzione.
Uno strike-off mostra ciò che un lab dip non può mostrare: come si comporta un disegno sulla superficie di un asciugamano. Le linee sottili possono riempirsi sul pelo, le sfumature possono presentare banding e i colori cambiano tra il file e il tessuto finito. Per la sublimazione lo strike-off si stampa sulla vera faccia in poliestere con carta, inchiostro e impostazioni di trasferimento della produzione; per la stampa reattiva o a pigmento sul cotone, con la pasta da stampa e il processo di fissazione della produzione.
Uno strike-off può mostrare una sezione del disegno o un pannello intero; un pannello intero verifica anche il posizionamento rispetto alle linee di taglio e di orlo. Differisce da un lab dip, che approva un colore tinto, e da un campione di pre-produzione, che approva l’asciugamano completo con etichette e imballaggio.
Da Mira Towels: La maggior parte dei progetti prevede uno strike-off o un campione di pre-produzione prima della produzione. Per gli asciugamani stampati all-over il team di produzione fornisce il template grafico per la sublimazione nella misura scelta e controlla scala, abbondanza e colore dei file.
Una quantità di asciugamani prodotti nelle stesse condizioni, come una partita di filato, una partita di tintura o una messa a punto di stampa, e trattati come un’unica unità per ispezione, campionamento e tracciabilità.
La variazione è massima tra lotti: asciugamani di due carichi di tintura possono differire per tonalità anche se entrambi sono entro tolleranza, e un risultato di ispezione descrive solo il lotto da cui è stato prelevato. Per il collaudo AQL il lotto dovrebbe essere omogeneo; riunire più partite di tintura o più settimane di produzione in un unico lotto di collaudo nasconde le differenze e rende il campione meno rappresentativo. I numeri di lotto sui cartoni permettono al buyer di tenere insieme le tonalità sul punto vendita o nella dotazione di biancheria di un hotel e di ricondurre un reclamo alle registrazioni di materiale e processo.
La produzione dell’intera quantità d’ordine su attrezzature di produzione con materiali di produzione, dopo l’approvazione di specifica e campioni.
La scala cambia i risultati: una macchina di tintura piena, un ordito lungo, il trasferimento continuo in calandra o una linea di taglio si comportano diversamente da un telaio di campionatura o da una pressa a caldo, motivo per cui i primi pezzi finiti si controllano come campione TOP. Le modifiche a produzione avviata sono costose, perché il filato può essere già tinto, il tessuto già tessuto o i pannelli stampati, e di solito azzerano una parte del lead time. I controlli in processo intercettano le derive prima che raggiungano l’intero lotto.
Detto anche: piano time and action, calendario T&A, cronoprogramma dell’ordineInglese: Production planning
La programmazione di materiali, approvazioni e capacità produttiva per un ordine, presentata di solito come un calendario time and action (T&A) con le scadenze dalla conferma dell’ordine alla data franco fabbrica.
Un piano T&A per asciugamani elenca ogni scadenza con un responsabile e una data: approvazioni di grafica e lab dip, approvazione del PPS, arrivo in stabilimento di filato o tessuto, arrivo di accessori e confezioni, avvio di tessitura o stampa, finissaggio, cucitura, prenotazione dell’ispezione, data franco fabbrica e prenotazione del nolo. Procedendo a ritroso dalla data di consegna richiesta si ottiene la data ultima accettabile per ogni approvazione.
Il percorso critico passa spesso per approvazioni e accessori più che per le macchine: una grafica di cartellino in ritardo o un elenco di codici a barre mancante bloccano l’imballaggio anche quando gli asciugamani sono finiti. Quando una scadenza slitta, entrambe le parti aggiornano il piano così che l’effetto sulla data di prontezza emerga presto.
Detto anche: accordo qualità con il fornitore, capitolato qualità, quality agreementInglese: Quality agreement
Un documento contrattuale tra buyer e produttore che definisce requisiti e procedure di qualità: specifiche, tolleranze, prove, ispezione e livelli AQL, classificazione dei difetti, registrazioni e gestione dei reclami.
Mentre una specifica descrive un prodotto, l’accordo sulla qualità fissa le regole dell’intero rapporto: quali prove si applicano a ogni tipo di prodotto e quale laboratorio le esegue, come si prenotano le ispezioni, il piano di campionamento e i livelli AQL per difetti critici, maggiori e minori (spesso ricavati dalle tabelle della ISO 2859-1[49]), che cosa succede a un lotto non superato (rilavorazione, nuova ispezione o rifiuto), come si segnalano i reclami e per quanto tempo si conservano registrazioni e campioni di riferimento.
Per gli asciugamani conviene indicare come si misurano peso e misura, perché condizionamento e posizione di misura cambiano il risultato, e come si gestiscono le differenze di tonalità tra partite di tintura, così che le contestazioni successive diventino questioni di procedura.
Detto anche: istruzioni di imballaggio, istruzioni di confezionamento, packing instructionsInglese: Packaging specification
Un documento che definisce come ogni asciugamano viene piegato, etichettato e imballato: formato di piegatura, confezioni interne, etichette, codici a barre e cartellini con le loro posizioni, buste e avvertenze, assortimento per cartone e marcature dei cartoni.
Le istruzioni di imballaggio vengono spesso definite per ultime, anche se i materiali di confezionamento vanno ordinati presto. Un’istruzione completa indica le dimensioni da piegato e la faccia mostrata in alto (importante per loghi e disegni stampati), tipo e misura della busta o della fascetta, posizioni di etichette e adesivi, tipo e dati del codice a barre, pezzi per confezione interna e per cartone, assortimento di misure e colori e marcature dei cartoni.
Per il trasporto via mare dovrebbe anche tenere conto dell’umidità: il cotone assorbe umidità, e gli asciugamani imballati caldi o umidi, o chiusi in confezioni non traspiranti, sono esposti alla condensa durante i lunghi viaggi in container. Un campione di imballaggio approvato, fotografato da ogni lato, è il riferimento più pratico per addetti all’imballaggio e ispettori.
Detto anche: cartone da esportazione, cartone master, cartone di spedizioneInglese: Carton specification
I requisiti del cartone di spedizione: dimensioni interne, costruzione e resistenza del cartone ondulato, peso lordo massimo, pezzi e assortimento per cartone, chiusura e marcatura.
La misura del cartone si ricava di solito dall’asciugamano piegato e dai pezzi per cartone, poi si verifica rispetto al peso massimo del cartone fissato dal buyer per la movimentazione manuale e rispetto a un uso efficiente di pallet e container. La costruzione del cartone, per esempio a onda singola, doppia o tripla, si sceglie in base al peso e al carico di impilamento, e i buyer con centri di distribuzione la specificano spesso. La compressione da impilamento appiattisce il pelo e fissa le pieghe, per cui cartoni troppo pieni possono far apparire scadenti all’arrivo asciugamani ben fatti. Alcuni buyer richiedono anche prove di trasporto sul cartone imballato, per cui l’International Safe Transit Association (ISTA) pubblica procedure normalizzate[81].
Detto anche: marcature dei cartoni, shipping marks, marche di spedizioneInglese: Shipping marks
Le marcature stampate o applicate con etichetta sui cartoni da esportazione che identificano la spedizione e ogni cartone: marche principali come destinatario o marchio, numero d’ordine e numero del cartone, e marche laterali con articolo, quantità, pesi e dimensioni.
Le marche principali identificano la spedizione: destinatario o marchio, destinazione, numero dell’ordine d’acquisto e numero del cartone nella forma «1/250». Le marche laterali descrivono il contenuto: numero d’articolo, colore e misura, pezzi per cartone, peso lordo e netto, dimensioni del cartone ed eventuale dicitura sul paese di origine richiesta dal buyer o dal mercato di destinazione. Simboli di movimentazione come «teme l’umidità» e numeri di lotto sono aggiunte comuni.
Alcuni retailer richiedono anche un’etichetta logistica con un GS1 Serial Shipping Container Code (SSCC), l’identificativo GS1 per singole unità logistiche come cartoni e pallet[82]. Le marcature devono corrispondere alla packing list e alla fattura commerciale, rispetto alle quali dogana e magazzini di ricevimento riconciliano i cartoni.
Undici termini commerciali di tre lettere pubblicati dalla Camera di Commercio Internazionale che ripartiscono tra venditore e acquirente, in un contratto di vendita, punto di consegna, passaggio del rischio, costi e formalità doganali.
L’edizione in vigore è Incoterms® 2020, applicabile dal 1° gennaio 2020[83]. Ogni regola risponde alle stesse domande: dove il venditore consegna, quando il rischio di perdita o danno passa all’acquirente, chi paga quali costi (carico, nolo, assicurazione, sdoganamento all’esportazione e all’importazione) e chi svolge le formalità doganali. Le regole non stabiliscono quando passa la proprietà della merce e non fissano il prezzo né le modalità di pagamento; proprietà e pagamento spettano al contratto di vendita.
Sette regole si possono usare per qualsiasi modalità di trasporto, singola o multipla: EXW, FCA, CPT, CIP, DAP, DPU e DDP[84]. Quattro sono solo per il trasporto marittimo e per vie navigabili interne: FAS, FOB, CFR e CIF[85]. Le regole marittime presuppongono che il venditore consegni la merce alla nave. Gli asciugamani in container vengono normalmente consegnati al vettore in un terminal container, oppure caricati in stabilimento, giorni prima del carico della nave, e per questo caso le note esplicative dell’ICC consigliano di considerare FCA anziché FOB, e CIP anziché CIF[85]. Se per merce in container si usa comunque FOB, il venditore conserva il rischio mentre la merce attende al terminal nelle mani del vettore.
Una regola funziona solo con un luogo indicato con precisione e con l’edizione, per esempio «FCA magazzino del venditore, Istanbul, Incoterms® 2020» o «CIF Rotterdam, Incoterms® 2020»; «FOB Turchia» lascia aperto il punto di consegna. La scelta decide anche chi prenota il nolo, chi assicura la merce in transito, chi sdogana all’esportazione e all’importazione, e quindi quali documenti il produttore fornisce insieme alla fattura commerciale e alla packing list.
Le regole disciplinano solo il contratto di vendita, non il contratto di trasporto né la polizza assicurativa, e si applicano perché il contratto le richiama. Le edizioni differiscono (DPU, per esempio, ha sostituito DAT nel 2020[83]), per cui l’edizione si scrive sempre accanto alla regola.
Regola Incoterms® in base alla quale il venditore consegna mettendo la merce a disposizione dell’acquirente nei propri locali o in un altro luogo indicato, non caricata su alcun veicolo di ritiro e non sdoganata all’esportazione.
EXW impone al venditore l’obbligo minimo. Secondo le note di Incoterms® 2020 il venditore non è tenuto a caricare la merce sul veicolo di ritiro e non ha alcun obbligo di organizzare lo sdoganamento all’esportazione[84]. Per un acquirente estero che ritira asciugamani da uno stabilimento ciò crea problemi pratici: lo spedizioniere dell’acquirente deve occuparsi delle formalità di esportazione nel paese del venditore, e se il personale dello stabilimento carica il veicolo, come di solito avviene, lo fa a rischio e spese dell’acquirente.
Le note ICC consigliano all’acquirente che prevede difficoltà con lo sdoganamento all’esportazione di scegliere invece FCA[84]; con FCA presso i locali del venditore, il venditore carica il veicolo di ritiro dell’acquirente e sdogana la merce all’esportazione. EXW è adatto alle vendite interne, o agli acquirenti con un’organizzazione di esportazione consolidata nel paese del venditore.
Regola Incoterms® per il trasporto marittimo e per vie navigabili interne in base alla quale il venditore consegna la merce, sdoganata all’esportazione, a bordo della nave designata dall’acquirente nel porto di imbarco indicato; il rischio passa una volta che la merce è a bordo.
Con FOB l’acquirente stipula e paga il nolo marittimo principale e l’eventuale assicurazione, mentre il venditore sopporta costi e rischi fino a quando la merce è a bordo[85]. La regola si adatta a merce che arriva direttamente alla nave, come le rinfuse. Gli asciugamani in container vengono consegnati in un terminal o caricati in stabilimento ben prima del carico della nave, il che lascia al venditore il rischio su merce che non controlla più; per questo le note ICC consigliano di considerare invece FCA (vedi regole Incoterms).
Un termine FOB deve indicare il porto di imbarco e l’edizione. Gli operatori usano anche «prezzo FOB» in senso lato per un prezzo all’esportazione senza nolo; in un contratto il termine andrebbe usato solo nel suo significato Incoterms.
CIF (Cost, Insurance and Freight, costo, assicurazione e nolo)CIF
Inglese: CIF (Cost, Insurance and Freight)
Regola Incoterms® per il trasporto marittimo e per vie navigabili interne in base alla quale il venditore paga nolo e assicurazione minima fino al porto di destinazione indicato, mentre il rischio passa all’acquirente quando la merce è a bordo nel porto di imbarco.
CIF separa il costo dal rischio. Il venditore paga fino al porto di destinazione, ma ha consegnato una volta che la merce è a bordo nel porto di imbarco, che arrivi o meno in buono stato[85]. L’assicurazione che deve acquistare secondo Incoterms® 2020 è una copertura limitata conforme alle Institute Cargo Clauses (C) o a clausole simili, per almeno il prezzo contrattuale più il 10%, salvo che le parti concordino un livello più alto[85]; con CIP, invece, le regole 2020 richiedono una copertura all risks conforme alle clausole (A).
Un acquirente di asciugamani che desidera una protezione più ampia durante il trasporto concorda nel contratto una copertura più alta o si organizza la propria assicurazione; per la merce in container, le note ICC indicano CIP anziché CIF (vedi regole Incoterms).
Regola Incoterms® in base alla quale il venditore consegna la merce, sdoganata all’importazione, nel luogo di destinazione indicato e sopporta tutti i costi e i rischi fino a quel punto, compresi i dazi all’importazione e le imposte applicabili.
DDP impone al venditore l’obbligo massimo. Le note di Incoterms® 2020 richiedono al venditore di sdoganare la merce all’esportazione e all’importazione, pagare gli eventuali dazi all’importazione e svolgere le formalità doganali, e avvertono che le imposte da lui pagate potrebbero non essere recuperabili dall’acquirente[84]. Per un produttore di asciugamani ciò significa agire come importatore o nominarne uno, pagare i dazi in base alla classificazione tariffaria e all’origine dell’asciugamano e gestire l’IVA all’importazione o la sales tax. A un venditore che non può ottenere lo sdoganamento all’importazione, per esempio dove solo un importatore stabilito localmente può sdoganare la merce, le note ICC consigliano di scegliere DAP o DPU, che lasciano lo sdoganamento all’importazione all’acquirente[84].
DDP ripartisce costi di consegna e dazi; non stabilisce chi sia legalmente responsabile dell’etichettatura e della conformità del prodotto nel mercato di destinazione, che seguono le regole di quel mercato su fabbricanti, importatori e distributori.
Detto anche: codice SA, codice del Sistema armonizzato, voce doganale, codice doganale, codice tariffario, nomenclatura combinataInglese: HS code
Un codice a sei cifre del Sistema armonizzato, la nomenclatura internazionale delle merci dell’Organizzazione mondiale delle dogane, usato per classificare i prodotti ai fini di dazi, statistiche e regole commerciali; gli asciugamani rientrano nella voce 6302.
Oltre 200 paesi ed economie usano il Sistema armonizzato, e oltre il 98% delle merci nel commercio internazionale è classificato in base a esso[97]. Le prime sei cifre sono armonizzate a livello internazionale; le tariffe nazionali aggiungono ulteriori cifre, come la Nomenclatura combinata UE a otto cifre e i codici di importazione a dieci cifre delle tariffe UE e britannica. Le aliquote dei dazi si applicano a questi codici nazionali e variano in base alla destinazione e all’origine.
La voce 6302 copre biancheria da letto, da tavola, da toletta e da cucina. Gli asciugamani in spugna di cotone rientrano nella sottovoce 6302 60, «biancheria da toletta o da cucina, di tessuti ricci del tipo spugna, di cotone»; l’altra biancheria da toletta e da cucina rientra nelle sottovoci residuali 6302 91 (di cotone), 6302 93 (di fibre sintetiche o artificiali) e 6302 99 (di altre materie tessili)[98].
Gli asciugamani in fibre miste richiedono attenzione. Secondo le note di sottovoce della Sezione XI, un manufatto tessile di due o più materie si classifica in base alla materia prevalente in peso, e per i prodotti costituiti da un tessuto di fondo e da una superficie a pelo o ad anelli il tessuto di fondo non si considera[99]. Un asciugamano con anelli di cotone su un fondo di cotone-poliestere può quindi restare «di cotone», mentre un asciugamano a due facce con faccia di stampa in poliestere e retro in cotone dipende dal peso di ciascuna superficie a pelo e dal fatto che la faccia in poliestere conti ancora come spugna. La classificazione di una nuova costruzione andrebbe confermata con uno spedizioniere doganale o, nell’UE, tramite una decisione di Informazione tariffaria vincolante (ITV), che vincola tutte le amministrazioni doganali dell’UE ed è in genere valida tre anni[100].
Un documento doganale che dimostra che le merci scambiate tra l’UE e la Turchia sono in libera pratica all’interno della loro unione doganale, così da poter circolare tra le due secondo le regole dell’unione doganale.
L’unione doganale UE–Turchia copre i prodotti industriali, compresi tessili e asciugamani; i prodotti agricoli ne sono esclusi, e i prodotti del carbone e dell’acciaio sono scambiati in base a un accordo preferenziale separato[101]. Le merci prodotte in Turchia, o importate da paesi terzi e immesse in libera pratica in quel paese, possono circolare verso l’UE e viceversa, e il certificato di circolazione A.TR è la prova di tale posizione doganale[101]. Viene vistato dalle autorità doganali dello Stato di esportazione e deve essere presentato nello Stato di importazione entro quattro mesi dal rilascio[102]; le dogane UE accettano anche i certificati A.TR rilasciati elettronicamente dalle autorità turche con un codice QR[101].
Un A.TR non è un certificato di origine. Attesta la posizione di libera pratica, non il luogo in cui gli asciugamani sono stati prodotti, per cui non sostituisce le prove dell’origine preferenziale come il certificato di circolazione EUR.1 usato nell’ambito di altri accordi, e serve solo per gli scambi tra l’UE e la Turchia.
Risposte brevi alle domande che i buyer pongono più spesso leggendo specifiche e rapporti di prova. Le voci collegate a ogni risposta entrano più nel dettaglio.
La spugna conserva i suoi anelli intatti; il velour è una spugna i cui anelli sono stati cimati su una faccia, lasciando estremità di fibra tagliate e diritte. Gli anelli intatti offrono una superficie più ampia e aperta che assorbe rapidamente l’acqua. La faccia cimata del velour è più liscia, ha una leggera lucentezza e mostra più nettamente i dettagli tessuti o stampati, ma assorbe meno dello stesso tessuto lasciato ad anelli[133].
La maggior parte degli asciugamani in velour è quindi cimata su un solo lato e conserva la spugna ad anelli sull’altro. La cimatura asporta anche fibra, per cui un asciugamano in velour è più leggero della spugna greggia da cui è stato ricavato e può rilasciare più pelucchi nei primi lavaggi. Vedi velour e tessuto spugna.
Perché due asciugamani con lo stesso GSM possono comportarsi in modo diverso?
Il GSM registra quanto materiale contiene un metro quadrato, non come quel materiale è disposto. La stessa massa può finire in anelli lunghi e radi o corti e fitti, in un filato di pelo ad anello a bassa torsione o in un filato a rotore più duro, in una quota di pelo alta o bassa rispetto al fondo, e può essere rifinita con un ammorbidente che rende la superficie idrorepellente oppure con uno che non lo fa. Ogni scelta cambia assorbenza, morbidezza, tempo di asciugatura e durata, mentre il peso resta lo stesso.
Quando si confrontano le offerte, va confrontata la costruzione che sta dietro al numero: titoli e tipi di filato per pelo e fondo, altezza del riccio, colpi per anello, composizione fibrosa e finissaggio. Vedi GSM e costruzione del tessuto.
Qual è la differenza tra cotone cardato e cotone pettinato?
Entrambi i termini descrivono come è stato preparato il filato, non un tipo diverso di cotone. Tutto il cotone per la filatura ad anello viene cardato; il filato pettinato passa per una fase supplementare di pettinatura che elimina una parte delle fibre corte e dei neps rimasti dopo la cardatura. Ne risulta un filato più liscio, più regolare, più resistente e meno peloso, che si può filare più fine, a un costo maggiore perché la fibra eliminata con la pettinatura (pettinaccia) esce dal processo.
Negli asciugamani «cotone pettinato» descrive di norma il filato di pelo. Il filato cardato resta una scelta valida per i filati di fondo e di trama, e per i filati di pelo in cui il volume conta più della finezza. Vedi cardatura e pettinatura.
Che cosa significano Ne, tex e denaro?
Tutti e tre esprimono la densità lineare di un filato. Il Ne, il titolo inglese per cotone, è un sistema indiretto: il numero di matasse da 840 yard che pesano una libbra, per cui un numero più alto significa un filato più fine. Tex e denaro sono sistemi diretti: il tex è la massa in grammi di 1.000 metri di filato e il denaro la massa in grammi di 9.000 metri, per cui un numero più alto significa un filato più grosso.
I filati di cotone per asciugamani si specificano di norma in Ne, i filati di poliestere a filamento continuo in denari o in decitex (un decimo di tex). La conversione è approssimativamente Ne = 590,5 ÷ tex. Vedi titolo del filato.
Come incide la torsione del filato sulle prestazioni di un asciugamano?
La torsione lega le fibre in un filato. Più torsione rende il filato più resistente fino a un optimum e compatta le fibre, il che dà anelli sodi e ben definiti che rilasciano meno fibre, ma lascia meno spazio all’interno del filato per trattenere l’acqua e rende la mano più secca. Meno torsione fa l’opposto: l’anello è più voluminoso e più morbido e assorbe più rapidamente[133], ma perde prima fibra e definizione nel lavaggio.
I filati di pelo si filano quindi di solito con meno torsione dei filati di fondo, e il pelo zero-twist è il caso estremo. Conta anche la vivacità della torsione residua, perché può far inclinare gli anelli o avvolgerli a spirale. Vedi torsione, filati di pelo a bassa e alta torsione e filato zero-twist.
Qual è la differenza tra tintura reattiva e stampa a sublimazione?
Colorano fibre diverse con una chimica diversa. I coloranti reattivi formano in ambiente alcalino un legame covalente con i gruppi ossidrilici della cellulosa, il che ne fa la principale classe di coloranti per gli asciugamani di cotone; il colorante che non ha reagito con la fibra deve poi essere eliminato con il lavaggio[121]. La sublimazione usa coloranti dispersi che, riscaldati, diffondono nel poliestere al di sopra della sua temperatura di transizione vetrosa e restano intrappolati quando si raffredda[156]. Non si forma alcun legame chimico e non segue alcun lavaggio di asportazione.
La tintura reattiva dà tinte unite in un bagno di tintura, e la stampa reattiva produce disegni sul cotone. La sublimazione riproduce grafiche fotografiche all-over, ma solo su una superficie in poliestere. Vedi coloranti reattivi e sublimazione del colorante.
Qual è la differenza tra assorbenza, trasporto capillare e velocità di asciugatura?
L’assorbenza è la capacità del tessuto di assorbire l’acqua e trattenerla: quanto rapidamente inizia l’assorbimento (la velocità di assorbimento) e quanta acqua viene trattenuta (la ritenzione d’acqua). Il trasporto capillare (wicking) è la diffusione del liquido attraverso il tessuto o lungo di esso per capillarità; una faccia in poliestere può trasportare bene il liquido pur assorbendone pochissimo all’interno delle fibre. La velocità di asciugatura è la rapidità con cui l’acqua trattenuta evapora.
Le tre proprietà spesso si contrastano. Un asciugamano pesante in spugna di cotone trattiene molta acqua e quindi impiega più tempo ad asciugare; un asciugamano leggero a tessitura piatta o in microfibra asciuga rapidamente ma trattiene meno. Una specifica dovrebbe indicare quale di esse conta per l’uso previsto. Vedi assorbenza, trasporto capillare e velocità di asciugatura.
Che cosa misurano realmente le norme ISO di prova tessile?
Una norma di metodo di prova definisce come campionare, condizionare e provare un provino e come esprimere il risultato, così che i risultati di laboratori diversi siano confrontabili. La ISO 105-C06, per esempio, descrive come lavare un provino insieme a un tessuto adiacente multifibre e come valutare variazione di colore e scarico con le scale dei grigi; la ISO 5077 descrive come misurare la variazione dimensionale dopo lavaggio e asciugatura.
Il metodo non dice quale risultato sia accettabile per un asciugamano. I limiti di accettazione vengono dalla specifica del buyer o del retailer, da una norma di prodotto dove applicabile, oppure dal contratto. Un rapporto che dice «provato secondo la ISO 105-C06» senza i gradi e i limiti concordati dice poco. Vedi norma, regolamento, certificazione e metodo di prova.
Qual è la differenza tra un rapporto di prova e un certificato?
Un rapporto di prova registra i risultati di prove specificate sul campione ricevuto da un laboratorio e non dice nulla su altri lotti, a meno che non vengano provati anch’essi. Un certificato viene rilasciato da un organismo di certificazione dopo aver valutato un prodotto, un sito, un sistema di gestione o una catena di custodia rispetto ai criteri di uno schema, ed è valido per un campo di applicazione e un periodo definiti.
OEKO-TEX® STANDARD 100 certifica articoli, la ISO 9001 certifica un sistema di gestione per la qualità, e il GOTS o gli standard di Textile Exchange certificano una catena di custodia, con certificati di transazione per le singole spedizioni. Quando un buyer chiede una «certificazione», conviene indicare il documento e il campo di applicazione necessari. Vedi rapporto di prova, certificazione di prodotto e di stabilimento e certificato di transazione.
Che cosa significa AQL 2,5 nell’ispezione di asciugamani?
È il limite di qualità accettabile usato per scegliere un piano di campionamento dalla ISO 2859-1: la peggiore media di processo, qui il 2,5% di unità non conformi, ancora tollerabile su una serie continuativa di lotti[49]. Non è la promessa che ogni lotto contenga non più del 2,5% di asciugamani difettosi.
Insieme alla dimensione del lotto e al livello di collaudo, l’AQL fissa la dimensione del campione e i numeri di accettazione e di rifiuto; il lotto è accettato quando il numero di unità difettose trovate nel campione non supera il numero di accettazione. I buyer fissano di solito AQL separati per difetti critici, maggiori e minori, per cui la classificazione dei difetti va concordata in anticipo. Vedi limite di qualità accettabile e classificazione dei difetti.
Fonti e norme
Fonti citate nelle definizioni, raggruppate per tipo. Le norme sono elencate con la pagina del loro editore, dove si possono verificare edizione in vigore e campo di applicazione; il glossario le spiega ma non le riproduce.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Designazione normalizzata di filati singoli, ritorti e cablati mediante densità lineare in tex, numero di capi e senso e valore della torsione.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Sistema di simboli di manutenzione che copre lavaggio domestico, candeggio, asciugatura, stiratura e pulitura professionale a secco e a umido; i simboli indicano il trattamento più severo senza danni irreversibili; lavaggio industriale escluso (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989AQL come limite di una media di processo soddisfacente; l’AQL da solo non dà la probabilità di accettare un singolo lotto (curve OC); definizioni di difetti critici, maggiori e minori; il lotto di collaudo può differire dal lotto di produzione o di spedizione; livelli generali I–III (di norma si usa il livello II) e livelli speciali da S-1 a S-4; Tabella I: un lotto di 3.201–10.000 al livello II dà la lettera codice L; Tabella II-A: lettera codice L = dimensione del campione 200, AQL 2,5 Ac 10 Re 11, AQL 4,0 Ac 14 Re 15; passaggio tra collaudo normale, rinforzato e ridotto.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 202116 procedure di lavaggio per la lavatrice di riferimento di tipo A a carica frontale, ulteriori procedure per due tipi a carica dall’alto, sei procedure di asciugatura; ogni procedura di lavaggio rappresenta un singolo lavaggio domestico; la scelta di lavatrice, detergente ed essiccatoio incide sui risultati.
ISO 105-C06:2010 Textiles, Tests for colour fastness, Part C06: Colour fastness to domestic and commercial launderingISO, 2010Detergente di riferimento; una prova S si avvicina a un lavaggio; una prova M può avvicinarsi a un massimo di cinque lavaggi a temperature non superiori a 70 °C ed è più severa per l’azione meccanica; gli articoli industriali e ospedalieri possono richiedere procedure più severe; gli sbiancanti ottici dei detergenti commerciali non sono considerati.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Requisiti minimi e metodi di prova per asciugamani e tessuti spugna nuovi pronti all’uso, solo spugna tessuta; esclude gli asciugamani per uso sanitario e i rotoli per distributori; il contenuto comprende un allegato normativo per la determinazione del tempo di assorbimento (secondo la scheda del catalogo CEN).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019Guida sulle regole decisionali per le dichiarazioni di conformità secondo la ISO/IEC 17025:2017, comprese la semplice accettazione e le bande di guardia come modi per tenere conto dell’incertezza di misura (sintesi confermata tramite l’avviso Eurachem sulla revisione).
ISO/TC 38 Textiles (technical committee page)ISO, 2026L’ISO/TC 38 Textiles normalizza fibre, filati, tessuti e prodotti tessili, i loro metodi di prova, la terminologia e le specifiche.
[77]
ISO 9001:2026 Quality management systems, RequirementsISO, 2026ISO 9001:2026 (edizione 6) pubblicata il 16 settembre 2026, in sostituzione della ISO 9001:2015 ritirata; la ISO 9001 certifica un sistema di gestione per la qualità.
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026ISTA pubblica procedure di prova normalizzate (serie di integrità, simulazione parziale e simulazione generale) per prodotti imballati in transito.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Incoterms® 2020 è l’edizione in vigore, applicabile dal 1° gennaio 2020, e comprende undici termini commerciali di tre lettere; DPU ha sostituito DAT nell’edizione 2020 (pagina ICC Incoterms 2020).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020Le sette regole per qualsiasi modalità di trasporto; EXW: il venditore non è tenuto a caricare né a sdoganare all’esportazione, all’acquirente conviene usare FCA se lo sdoganamento all’esportazione è difficile; DDP: il venditore sdogana all’importazione, paga dazi e imposte applicabili, potrebbe non recuperare le imposte, dovrebbe considerare DAP o DPU se non può ottenere lo sdoganamento all’importazione.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR e CIF sono le regole per il trasporto marittimo e per vie navigabili interne; con FOB/CIF il rischio passa a bordo; l’ICC consiglia FCA anziché FOB e CIP anziché CIF quando la merce viene consegnata in un terminal container; l’assicurazione CIF è secondo le Institute Cargo Clauses (C) per almeno il 110% del prezzo contrattuale.
Regolamenti e normativa sull’etichettatura
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)La definizione legale statunitense di cotone a fibra extra lunga si basa sulla specie (Pima americano e altre varietà di G. barbadense) e sulla sgranatura a rulli, non su una lunghezza di fibra misurata.
How to Avoid Bamboozling Your Customers (business guidance on bamboo textile claims)U.S. Federal Trade Commission, 2009Solo i tessili ottenuti direttamente da fibra di bambù possono essere chiamati bambù; il rayon ottenuto dal bambù deve usare il nome generico della fibra; nel rayon non resta traccia della pianta; le affermazioni antimicrobiche richiedono prove a supporto.
Regulation (EC) No 1907/2006 concerning the Registration, Evaluation, Authorisation and Restriction of Chemicals (REACH), consolidated textEuropean Union (EUR-Lex), 2025Articolo 33 (informazioni sulle sostanze dell’Elenco di sostanze candidate negli articoli oltre lo 0,1% p/p; richieste dei consumatori entro 45 giorni); notifica ai sensi dell’articolo 7, paragrafo 2 (>1 t/anno, >0,1%); Allegato XVII voce 46a (NPE ≥0,01% nei tessili lavati in acqua, dal 3 febbraio 2021); voce 79 (PFHxA: indumenti dal 10 ottobre 2026, altri tessili per il consumatore dal 10 ottobre 2027).
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 2023Applicabile dal 13 dicembre 2024; articolo 9 obblighi dei fabbricanti (analisi interna dei rischi, documentazione tecnica conservata 10 anni, numero di tipo, lotto o serie, nome e indirizzo postale ed elettronico); articolo 16 operatore economico responsabile stabilito nell’Unione.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Asciugamani, guanti da bagno e strofinacci sono compresi; composizione fibrosa con nome generico e percentuale in peso in ordine decrescente, fibre sotto il 5% come «other fiber», tolleranza del 3% (nessuna per le dichiarazioni monofibra), paese di origine, nome dell’azienda o RN; parti con fibre diverse etichettate separatamente.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026L’HS è la nomenclatura internazionale multiuso dei prodotti dell’OMD con codici a sei cifre, usata da oltre 200 paesi ed economie, che copre oltre il 98% delle merci nel commercio internazionale.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026Nota di sottovoce 2 della Sezione XI: i prodotti dei capitoli 56–63 composti da due o più materie tessili si classificano in base alla materia prevalente; per i prodotti con tessuto di fondo e superficie a pelo o ad anelli, il tessuto di fondo non si considera.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026Un’ITV è una decisione giuridica sulla classificazione tariffaria emessa dalle autorità doganali UE, vincolante per tutte le amministrazioni doganali dell’UE e per il titolare, in genere valida tre anni in tutta l’UE.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026Ambito dell’unione doganale UE–Turchia (esclusi i prodotti agricoli; carbone e acciaio nell’ambito di un accordo preferenziale separato); A.TR come prova della posizione di libera pratica, comprese le merci importate da paesi terzi; accettazione degli A.TR rilasciati elettronicamente con codice QR.
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Campo di applicazione (≥70% di fibre naturali biologiche certificate); certificazione di tutte le fasi, per il cotone primo trasformatore = sgranatura; ispezione annuale in loco; livelli di etichetta ≥95% «organic» e ≥70% «made with (x%) organic materials»; cotone convenzionale e poliestere vergine vietati, sintetici riciclati ≤20%; regole per gli accessori; certificati di scopo e di transazione; segregazione e riconciliazione dei volumi; applicabile dal 1° marzo 2027 con un anno di transizione; revisione ogni tre anni.
[104]
Organic Content Standard (OCS)Textile ExchangeL’OCS verifica la presenza e la quantità di materiale da coltivazione biologica lungo la filiera ma non tratta sostanze chimiche né aspetti sociali e ambientali della produzione.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025pH 4,0–7,5 per le classi di prodotto I e II, 4,0–9,0 per le classi III e IV, eccezione 4,0–10,5 per i prodotti che devono subire trattamenti a umido nelle lavorazioni successive; righe di limite per formaldeide, metalli pesanti estraibili e residui di tensioattivi compresi gli alchilfenoli etossilati. Stessi valori di pH nella tabella dei valori limite versione 03.2026 pubblicata da Hohenstein.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.I simboli di manutenzione sono marchi di proprietà di GINETEX nella maggior parte dei paesi e richiedono una licenza; ordine dei simboli: lavaggio, candeggio, asciugatura, stiratura, manutenzione professionale.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Marchio per tessili provati per le sostanze nocive; ogni componente provato rispetto a oltre 1.000 sostanze; quattro classi di prodotto; certificato rilasciato per un anno; valori limite rivisti almeno una volta all’anno; verifica del marchio tramite Label Check.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025Classi di prodotto I–IV; programmi di prova Allegato 4 e Allegato 6; i criteri comprendono coloranti azoici vietati, cadmio, piombo, sostanze non regolamentate e SVHC rilevanti per il tessile; prerequisiti compresi garanzia della qualità e audit aziendale; certificato valido un anno; criteri spesso alla base delle RSL dei retailer.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Certificazione di stabilimento per siti produttivi tessili e conciari che valuta sei moduli (gestione delle sostanze chimiche, prestazioni ambientali, gestione ambientale, responsabilità sociale, gestione della qualità, salute e sicurezza); certificato di tre anni.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026Marchio di prodotto tracciabile: prodotto certificato secondo STANDARD 100 (o ORGANIC COTTON / LEATHER STANDARD) e stabilimenti di confezione certificati STeP.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026RCS e GRS certificano contenuto riciclato e catena di custodia; il GRS ha un minimo più alto (50%) e requisiti sociali, ambientali e chimici; definizione ISO di riciclato, pre- e post-consumo; audit di ogni fase; transizione al Materials Matter Standard (in vigore dal 31 dicembre 2026, obbligatorio dal 31 dicembre 2027).
[113]
Standards FAQsTextile Exchange, 2026RCS per prodotti con ≥5% di materiale riciclato; soglia GRS del 20% di input per la certificazione e del 50% per le dichiarazioni rivolte al consumatore; il GRS può essere input dell’RCS ma non il contrario; regole sui TC (autenticazione, 100 spedizioni / 1.000 prodotti, 180 giorni); l’SC può omettere la percentuale esatta, il TC deve indicarla.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026MRSL pubblicata per la prima volta nel 2015 come documento in continuo aggiornamento; limita le sostanze nelle formulazioni chimiche; definizione di conformità; livelli di conformità 0–3 indicati nel ZDHC Gateway.
amfori BSCIamfori, 2026amfori BSCI come programma di gestione del rischio sociale con audit allineati alle linee guida OCSE, ai Principi guida ONU e alle convenzioni ILO; rapporti di audit condivisi tra gli associati.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026SMETA copre standard di lavoro e salute e sicurezza (2 pilastri), con ambiente ed etica aziendale nell’audit a 4 pilastri; SMETA 7 è la versione più recente; una metodologia di miglioramento continuo più che una certificazione.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 è un programma di certificazione sociale; audit da parte di organismi di certificazione accreditati SAAS; basato sulla Dichiarazione universale dei diritti umani, sulle convenzioni ILO e sulla legislazione nazionale; SA8000:2026 ora disponibile.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Formula dell’indice di uniformità di lunghezza (100 × lunghezza media / UHML) e classi descrittive per finezza della fibra (millitex) e rapporto di maturità.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014La microfibra è definita convenzionalmente come una fibra o un filamento più fine di circa 1 dtex; i tessuti in microfibra richiedono più colorante per una data intensità di tinta a causa della maggiore superficie di fibra.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Filato fiammato ad anello casuale ottenuto alimentando nastri di pettinaccia e cotone corto nell’ultimo passaggio di stiratura; campo pratico Ne 30/1 e titoli più grossi; filati fiammati lavorati comunemente con il 5–10% di torsione in più; riutilizzo della pettinaccia.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Meccanismo della filatura compatta (condensazione per aspirazione, triangolo di filatura); tenacità e allungamento più alti, nessuna variazione significativa del CV di massa; circa il 65% in meno di peli oltre 3 mm, circa il 16% in meno di peli più corti; definizione dell’Uster H (lunghezza totale dei peli per cm, adimensionale) e dello Zweigle S3.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikPrincipi della macchina per tessere spugna: ordito di fondo teso e ordito di pelo allentato su subbi separati; per ogni gruppo di colpi l’ordito di pelo viene svolto per circa il doppio della lunghezza dell’anello più il raccorciamento d’intreccio, per lo più con svolgimento positivo; portafili e tiratura a comando positivo; tessitura sui ferri e faccia a faccia (doppio pelo) dei tessuti a pelo tagliato.
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Descrizione di contesto della spugna convenzionale: tessuto a tre colpi con reps 2:1 per ordito di fondo e di pelo sfalsati di una trama; disegni di spugna comuni da 3 a 7 colpi, per lo più tessuti a tre colpi perché un numero maggiore di colpi è costoso; gli anelli di pelo possono scorrere rispetto al supporto.
[139]
Karahan, M., Eren, R. and Alpay, H. R., An investigation into the parameters of terry fabrics regarding the productionFibres & Textiles in Eastern Europe 13(2), 20–25 (Bursa Uludağ University repository record), 2005Studio su 72 costruzioni di spugna: contrazione in tessitura 1,5–2,0%, contrazione dopo il lavaggio 5,5–11,5%, scarto di cimatura 9,4–17,4% e stretta corrispondenza tra lunghezza del pelo misurata e distanza tra punto di battuta parziale e di battuta piena.
[140]
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996I due principi di formazione del pelo della spugna: modifica della posizione di battuta del pettine o spostamento della linea di battuta; la distanza tra posizione di battuta e linea di battuta rappresenta la quantità di spugna.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)Sugli attuali telai per spugna Picanol un motore del pelo aziona insieme il movimento del tessuto e del portafili; le variazioni di altezza del riccio si impostano elettronicamente, e una tensione costante del filato è un obiettivo progettuale dichiarato.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Altezza del riccio programmabile su un telaio per spugna a controllo elettronico (informazioni del costruttore).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Filato per asciugamani convenzionale a bassa torsione o zero-twist: un filato di PVA ritorto con il filato di cotone in senso opposto, sciolto in acqua calda a 85–90 °C, che lascia una torsione molto bassa; svantaggi del PVA in termini di costo e di carico degli scarichi.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Valutazione oggettiva della mano della spugna da spessore, compressione, flessione, elasticità a trazione e a taglio e attrito dinamico; Kawabata e FAST come sistemi consolidati.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011La purga elimina cere, pectine, proteine ed emicellulose; purga convenzionale fino a 130 °C a pH 10–12 con NaOH; candeggio al perossido a pH 10–12 fino a 120 °C con stabilizzanti contro il danno radicalico alla fibra; il candeggio al perossido abbassa il DP, elimina i residui lasciati dalla purga e migliora l’assorbenza; biopurga con pectinasi ed eliminazione incompleta delle cere a bassa temperatura e pH neutro; disattivazione dell’enzima riscaldando a 80 °C per 10 min.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Durezza dell’acqua come calcio e magnesio disciolti, espressa in mg/L di carbonato di calcio; classificazione: dolce 0–60, moderatamente dura 61–120, dura 121–180, molto dura oltre 180 mg/L.
[153]
New Thies iMaster for dyeing heavy pile fabrics (Texdata news, 2 August 2013)Texdata International (machine manufacturer information, Thies GmbH & Co. KG), 2013Serie di macchine di tintura soft-flow progettate per tessuti a pelo pesanti come la spugna, che lavorano con rapporti bagno fino a 1:4 per il cotone.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Documentazione del produttore: i siliconi amminofunzionali ammorbidiscono grazie ai gruppi amminici in parte protonati che interagiscono con il cotone carico negativamente; le catene poliglicoliche aggiungono idrofilia; gli ammorbidenti siliconici convenzionali rendono i tessili scarsamente assorbenti; l’ingiallimento dei bianchi è un problema frequente con gli ammorbidenti convenzionali.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979Condizioni thermosol (termofissazione) di 5–90 s a 175–225 °C; meccanismo di diffusione e dissoluzione del colorante nel poliestere riscaldato; sublimazione verso il poliestere del colorante sul cotone nelle mischie; prima stampa a trasferimento termico a 175–220 °C; commerciale dal 1958.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Classi di cucitura secondo la ISO 4916:1991; la classe 6, rifinitura dei bordi, comprende l’orlatura.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Composizione dei fili e proprietà dei tipi di punto 301, 401, 504, 514 e 516: 504 = un filo d’ago e due fili di crochet, 516 = punto catenella 401 più sopraggitto 504; punto annodato reversibile, basso allungamento e bassa produttività.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.I numeri di ticket europei derivano dal titolo metrico (Nm diviso per il numero di capi, per 3); nessuna regola vincolante disciplina la numerazione dei ticket; per confrontare i fili serve la densità lineare effettiva (tex o Nm).
Dai termini alla specifica
Ci indichi l’uso previsto, la misura, la quantità e la grafica. Le proporremo una costruzione, la riporteremo nella specifica e la confermeremo con Lei in campionatura.