
Processo di produzione degli asciugamani
Gli asciugamani si producono in due modi molto diversi. Per un asciugamano tradizionale in cotone, la fibra di cotone viene filata e il filato viene tessuto ad anelli su un telaio per spugna; il tessuto viene poi candeggiato o tinto, rifinito, tagliato e cucito. Un asciugamano stampato all-over è costruito invece attorno a una faccia in poliestere, che i coloranti per sublimazione sono in grado di colorare, abbinata a un retro in cotone che assicura l'assorbenza; il disegno viene trasferito nella fibra con il calore. Questa risorsa segue i due processi fase per fase, li mette a confronto e spiega come si verifica la qualità di un asciugamano.
Le descrizioni dei processi riflettono la prassi generale del settore. Le indicazioni sulla produzione di Mira Towels sono segnalate come tali e si limitano a quanto pubblichiamo in altre pagine di questo sito.
Due sistemi di produzione
La maggior parte degli asciugamani è in spugna, cioè in un tessuto la cui superficie è coperta di anelli di filato non tagliati. Sono gli anelli a lavorare: moltiplicano la superficie di fibra che entra in contatto con l'acqua e la trattengono negli spazi tra l'uno e l'altro. Per questo, nella produzione tradizionale degli asciugamani, ogni decisione, dalla scelta del cotone all'ammorbidente dell'ultimo risciacquo, si valuta in base all'effetto che ha su quegli anelli.
Gli asciugamani stampati all-over seguono un'altra logica. Le grafiche fotografiche da bordo a bordo si riproducono nel modo più affidabile con la stampa a sublimazione, e i coloranti per sublimazione tingono il poliestere, non il cotone. Un asciugamano stampabile ha quindi bisogno di una superficie in poliestere per l'immagine e di una superficie in cotone per asciugare, e la sua produzione si organizza intorno alla stampa anziché intorno alla tintoria.
Asciugamano in spugna di cotone: flusso di processo
- Selezione della fibraLunghezza, maturità e pulizia
- FilaturaCardato o pettinato; filato ad anello o open-end
- Orditura e imbozzimaturaSubbi dell'ordito di fondo e di pelo
- Tessitura della spugnaLa battuta con colpi lenti forma gli anelli
- Controllo del greggioDifetti, larghezza e peso
- PretrattamentoSbozzima, purga, candeggio
- TinturaDi norma coloranti reattivi, poi lavaggio di asportazione
- Finissaggio e asciugaturaAmmorbidimento, tumbler, asciugatura senza tensione
- Taglio e confezioneOrli, bordi, etichette
- Controllo e imballaggioMisure, peso, tonalità, piegatura
Asciugamano a sublimazione con faccia in poliestere e retro in cotone: flusso di processo
- Tessuto a doppia facciaFaccia di stampa in poliestere, retro in cotone
- Preparazione del tessutoPulizia, termofissaggio, prerestringimento
- Grafica e coloreAbbondanza, risoluzione, profilo ICC
- StampaSu carta transfer o diretta su tessuto
- Trasferimento a caldoIl colorante diffonde nel poliestere
- Taglio e allineamentoPannelli tagliati sul layout di stampa
- Cucitura e bordiOrli, overlock o bordatura
- Controllo e imballaggioStampa, colore, bordi, misure
Sequenze semplificate. L'ordine e il numero delle fasi variano da uno stabilimento all'altro e da prodotto a prodotto, e alcune fasi si svolgono in linea.
Come si producono gli asciugamani in spugna di cotone
Ogni fase fissa una proprietà che le fasi successive non possono più correggere del tutto. La qualità della fibra pone un limite al filato, il filato pone un limite agli anelli, e i trattamenti a umido decidono quanta parte dell'assorbenza naturale del cotone arriva fino all'asciugamano finito.
La fibra di cotone: lunghezza, maturità e pulizia
Il cotone si acquista in base a proprietà misurabili della fibra, non soltanto in base al nome della provenienza. La lunghezza della fibra e la sua uniformità determinano quante fibre si sovrappongono nella sezione di un filato e con quanta forza la torsione riesce a legarle: fibre più lunghe e uniformi danno filati più fini, più resistenti e meno pelosi. Il micronaire, una misura basata sul flusso d'aria che riflette insieme finezza e maturità, indica quanto si sono sviluppate le pareti della fibra. Le fibre immature hanno pareti sottili, durante la lavorazione si aggrovigliano in piccoli nodi detti neps e assorbono il colorante in modo meno uniforme, un difetto che può emergere più tardi sotto forma di puntini chiari su un asciugamano tinto. I gradi di colore e di impurità (trash) descrivono la pulizia: frammenti di foglia e di tegumento del seme vanno eliminati in apritura e pulitura, e ciò che resta diventa un difetto visibile o un punto debole del filato. Negli Stati Uniti queste proprietà vengono misurate con strumenti su ogni singola balla[1].
In un asciugamano l'attenzione maggiore va al filato di pelo, perché forma la superficie che si tocca e gli anelli che assorbono l'acqua. I filati di fondo sostengono la struttura e si scelgono soprattutto per resistenza e comportamento in tessitura.
Filatura: filati cardati, pettinati, ad anello e open-end
Dopo apritura e miscelazione, la cardatura separa il cotone in un velo sottile, elimina buona parte delle impurità residue e delle fibre corte e lo condensa in un nastro. Il filato cardato si ottiene da quel nastro. Il filato pettinato passa per un'ulteriore fase di pettinatura che toglie un'altra quota di fibre corte e di neps, e ne risulta un filato più regolare, più liscio e più resistente; il costo è maggiore perché una parte del cotone esce dal processo come cascame di pettinatura.
Nei filati per asciugamani dominano due sistemi di filatura. La filatura ad anello stira il lucignolo e inserisce la torsione con un fuso rotante e un anellino (cursore). Dà un filato resistente con fibre ben orientate e rimane il sistema di riferimento per un filato di pelo di qualità. La filatura open-end, o a rotore, forma il filato all'interno di un rotore che gira ad altissima velocità, con una produttività molto superiore. A parità di cotone, il filato open-end è più regolare e meno peloso del filato ad anello, ma dal 10 al 30 per cento meno resistente[2], e ha una mano più ruvida: per questo si trova soprattutto nei filati di fondo e di trama e negli asciugamani economici. Le rassegne sulla ricerca dedicata alla spugna riportano inoltre che il filato di pelo ad anello assorbe l'acqua più rapidamente di quello open-end[5].
La finezza del filato si esprime con il titolo. Le tessiture di spugna usano in genere il titolo inglese per cotone (Ne), cioè il numero di matasse da 840 yard contenute in una libbra di filato: più alto è il numero, più fine è il filato. Il sistema tex, in grammi per 1.000 metri, procede nel senso opposto. Nel caso documentato di un distretto indiano della spugna, gli orditi di fondo sono filati cardati ritorti a due capi Ne 20/2 o 24/2, scelti perché in tessitura i fili di fondo sopportano la tensione più alta, mentre gli orditi di pelo sono filati pettinati a un capo Ne 16 o 20[3]. È una ripartizione tipica: resistenza nel fondo, morbidezza e volume nel pelo.
La torsione tiene unite le fibre. Aumentarla accresce la resistenza fino a un certo punto, ma compatta anche le fibre, rende gli anelli più sodi e lascia meno spazio tra le fibre per trattenere l'acqua. I filati di pelo a bassa torsione e zero-twist sono nati soprattutto per aumentare l'assorbenza[5]. I filati zero-twist si ottengono ritorcendo il cotone insieme a una fibra idrosolubile, che viene sciolta durante i trattamenti a umido e lascia il cotone quasi privo di torsione. Il prezzo da pagare è la durata: meno torsione ha un filato di pelo, più facilmente perde fibre e più in fretta gli anelli perdono definizione con i lavaggi ripetuti.
Ordito di fondo, ordito di pelo e trama
Un tessuto spugna è costruito con tre sistemi di fili. L'ordito di fondo corre nel senso della lunghezza ad alta tensione e, intrecciato con la trama, forma il tessuto di base che tiene insieme l'asciugamano. Anche l'ordito di pelo (ordito ricci) corre nel senso della lunghezza, ma viene svolto con una tensione bassa e controllata, così da poter essere spinto fuori dal piano del tessuto per formare gli anelli. La trama attraversa il tessuto da una cimosa all'altra e blocca in posizione entrambi gli orditi. Poiché ogni anello richiede una lunghezza aggiuntiva di filo, l'ordito di pelo si consuma diverse volte più in fretta dell'ordito di fondo: i due orditi sono quindi avvolti su subbi separati e alimentati in modo indipendente sul telaio.
L'orditura avvolge su questi subbi centinaia o migliaia di fili provenienti dalla cantra, a tensione uniforme; una tensione irregolare si manifesta più avanti come striature o pelo irregolare. I fili dell'ordito di fondo subiscono uno sfregamento continuo contro licci e pettine, per cui di solito vengono imbozzimati con amido o con un film sintetico che li protegge in tessitura e viene eliminato in seguito. Per gli orditi di pelo la prassi varia, e i filati di pelo ritorti vengono spesso tessuti con poca o nessuna bozzima. Prima della tessitura ogni filo viene passato nella propria lamella guardaordito, nella maglia del liccio e nel dente del pettine, nell'ordine richiesto dal disegno.
Tessitura della spugna: come si formano gli anelli
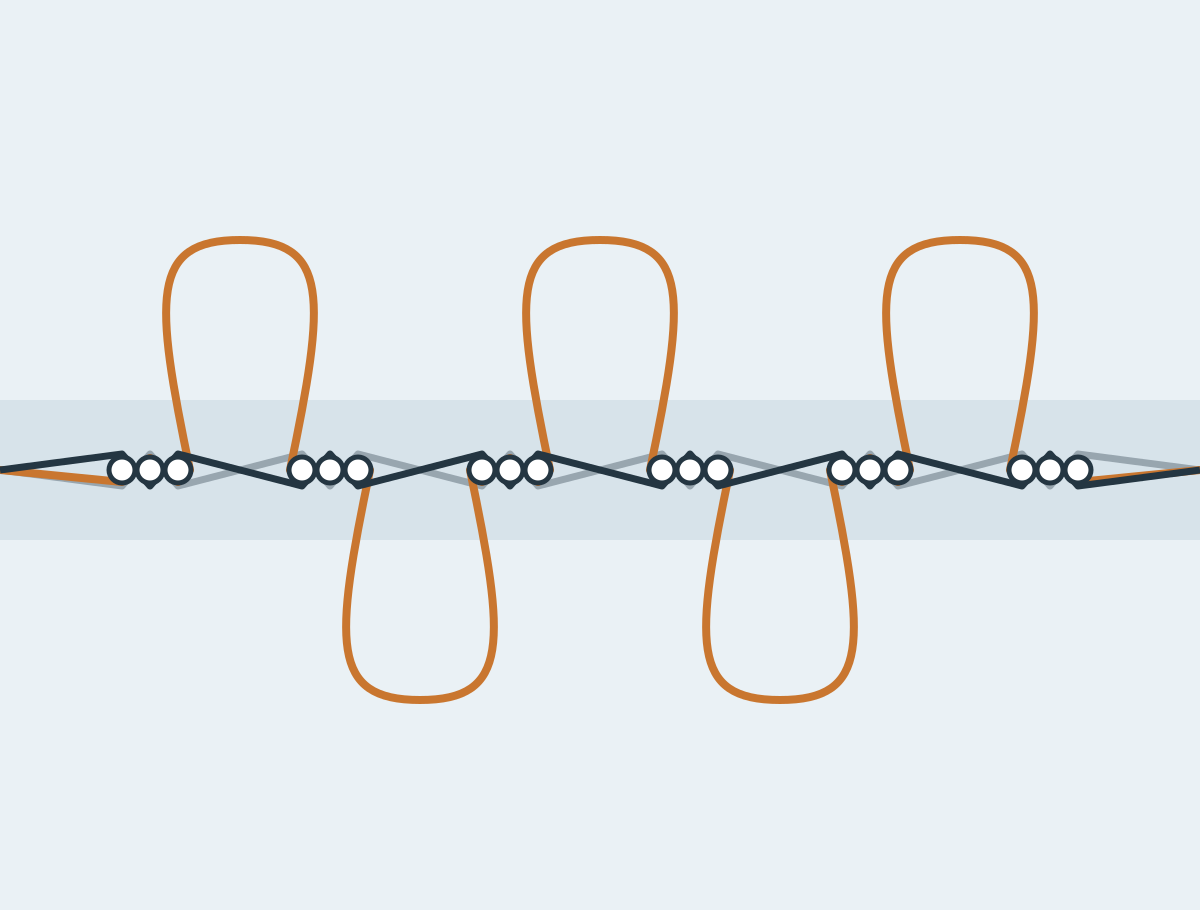
La tessitura della spugna è una normale tessitura a ratiera o jacquard con una particolarità: la posizione della battuta cambia. Nella spugna a tre colpi, i primi due colpi di trama di ogni gruppo vengono volutamente fermati prima della linea di battuta (il fronte del tessuto), lasciando uno spazio chiamato distanza dei colpi lenti. Al terzo colpo la battuta piena spinge tutti e tre i colpi insieme contro il fronte del tessuto. L'ordito di fondo, tenuto in forte tensione, non può seguirli, mentre l'ordito di pelo, allentato e serrato tra i colpi, viene trascinato in avanti e si incurva fuori dal tessuto formando un anello sul dritto o sul rovescio, a seconda dell'armatura[3].
L'altezza del riccio dipende soprattutto dalla distanza dei colpi lenti, insieme allo svolgimento dell'ordito di pelo. A seconda della macchina, il colpo lento si ottiene spostando il pettine oppure facendo avanzare e arretrare il fronte del tessuto. I telai per spugna a controllo elettronico possono programmare l'altezza del riccio lungo l'asciugamano senza fermarsi; una generazione attuale di telai offre regolazioni da zero a dodici millimetri[4]. È così che un unico asciugamano combina un corpo a riccio, un bordo piatto tessuto e una fascia con un'altezza di riccio diversa.
La spugna a tre colpi è la costruzione standard per gli asciugamani da bagno e da hotel. La spugna a due colpi è quasi scomparsa perché i suoi anelli sono instabili. La spugna a quattro colpi aggiunge un colpo a ogni gruppo: ogni anello è legato da più trama e per ogni centimetro di lunghezza si formano meno anelli; si tesse molto più di rado, anche perché la sequenza di battuta è più complessa[3]. Le costruzioni con più colpi si usano per effetti speciali. Nell'uso conta l'ancoraggio: i riccioli legati debolmente vengono estratti da anelli al dito, ganci e sfregamento, e restano fili tirati e riccioli lunghi sporgenti. La resistenza all'estrazione degli anelli si misura con un metodo di prova europeo dedicato, la EN 15598.
La densità del pelo è il numero di anelli per unità di superficie. Deriva dal numero di fili di pelo per centimetro nel senso della trama e dal numero di anelli per centimetro nel senso dell'ordito. Altezza del riccio, densità, titolo del filato e rapporto tra filato di pelo e filato di fondo determinano insieme il peso dell'asciugamano, la sua mano e la quantità d'acqua che può trattenere. Le ricerche sui tessuti spugna rilevano che la velocità di assorbimento dell'acqua cresce con la densità e con la lunghezza degli anelli[5]. Un pelo alto e rado sembra morbido all'inizio, ma si appiattisce e si aggroviglia; un pelo più corto e denso è più stabile, anche se può risultare più sodo.
La spugna monofacciale ha anelli su una sola faccia e si usa quando si desidera un lato più liscio. La spugna a doppia faccia, con anelli su entrambi i lati, è il normale asciugamano da bagno. I motivi si tessono in due modi. Una ratiera comanda un numero limitato di quadri dei licci e tesse bordi geometrici, fasce unite e motivi semplici. Una macchina jacquard comanda i fili d'ordito singolarmente o a piccoli gruppi e può tessere scritte, loghi e disegni figurativi, compresi gli effetti tono su tono in cui le zone a riccio e quelle piatte formano il motivo. Nella spugna jacquard bicolore, i fili di pelo di un colore vengono portati su una faccia e quelli dell'altro colore sul rovescio, così il disegno compare su entrambe le facce a colori invertiti.
- Ordito di fondo (alta tensione)
- Ordito di pelo (bassa tensione)
- Colpi di trama 1, 2 e 3
- Distanza dei colpi lenti prima della battuta piena
- Anelli formati sul dritto e sul rovescio
Controllo del tessuto greggio
Il tessuto appena uscito dal telaio si chiama greggio. Viene controllato prima dei trattamenti a umido perché, dopo, risalire all'origine di un difetto diventa più difficile e più costoso. I controllori cercano fili rotti o mancanti, che lasciano righe senza anelli; difetti di trama come ingrossamenti e colpi doppi; altezza irregolare degli anelli; anelli tirati o schiacciati; macchie d'olio del telaio; errori nei motivi dei bordi. Larghezza e peso per unità di superficie vengono confrontati con la costruzione, perché entrambi si discostano quando le tensioni d'ordito o la densità di trama non sono corrette.
Sbozzima, purga e candeggio
Il cotone grezzo e il filato imbozzimato assorbono male l'acqua. Il film di bozzima sull'ordito di fondo e le cere, le pectine e le proteine sulla superficie della fibra respingono l'acqua, e le prime fasi a umido servono a eliminarli. La sbozzima degrada la bozzima d'amido, di solito con enzimi amilasi, oppure asporta con il lavaggio la bozzima sintetica idrosolubile. La purga in bagno alcalino caldo emulsiona le cere naturali ed elimina gran parte delle impurità residue; dopo la purga il cotone si bagna quasi all'istante. Il candeggio, il più delle volte con perossido di idrogeno in ambiente alcalino, elimina il colore giallognolo naturale per ottenere un asciugamano bianco o una base pulita per tinte brillanti e chiare; per gli asciugamani da hotel in bianco intenso si possono aggiungere sbiancanti ottici.
Le tintorie moderne combinano spesso queste fasi per risparmiare acqua ed energia, ma ognuna va comunque seguita da un risciacquo accurato. Residui di alcali, perossido o bozzima interferiscono con la tintura, possono far ingiallire l'asciugamano in magazzino e indeboliscono la fibra.
Tintura degli asciugamani in cotone
Gli asciugamani si colorano allo stato di filato o di tessuto. La tintura in filo, su rocche o su subbi, è necessaria per righe, quadri e jacquard bicolori, dove fili diversi devono avere colori diversi. La tintura in pezza colora il tessuto o gli asciugamani finiti a lotti, di solito in macchine a barca o jet che muovono delicatamente il tessuto nel bagno di tintura, così da non schiacciare gli anelli.
I coloranti reattivi sono la classe di coloranti principale per gli asciugamani in cotone. Il sale spinge il colorante sulla fibra, poi l'alcali lo fa reagire con i gruppi ossidrilici della cellulosa, con cui forma un legame covalente[6]. Poiché il colore è legato chimicamente, una tinta reattiva ben eseguita resiste ai lavaggi. Una parte del colorante, però, reagisce con l'acqua anziché con la fibra. Questo colorante idrolizzato non è legato e va eliminato con una sequenza di risciacqui caldi e bagni di saponatura, il cosiddetto lavaggio di asportazione. Se il lavaggio è incompleto, il colorante non fissato stinge nei primi lavaggi domestici e macchia altri capi, una causa frequente di prove di solidità al lavaggio non superate. Il tessuto viene poi neutralizzato a un pH vicino alla neutralità, un aspetto importante per il contatto con la pelle e per i prodotti di finissaggio applicati subito dopo.
Finissaggio: l'equilibrio tra morbidezza e assorbenza
Dopo i trattamenti a umido gli anelli sono aggrovigliati e la mano può risultare secca e ruvida. Il finissaggio interviene per via chimica e meccanica. Gli ammorbidenti lubrificano le fibre, così gli anelli scorrono e risultano lisci al tatto. Gli ammorbidenti cationici, base della maggior parte degli ammorbidenti convenzionali, rivestono le fibre di uno strato grasso che rende la superficie più idrofoba, e la ricerca sui tessuti spugna rileva in modo costante che gli ammorbidenti riducono l'assorbimento d'acqua, mentre il semplice lavaggio e il passaggio in tumbler lo aumentano[5]. Per bilanciare mano e assorbenza si ricorre ad ammorbidenti idrofili e a un dosaggio attento. Ecco perché un asciugamano particolarmente setoso sullo scaffale può assorbire meno, nei primi utilizzi, di uno dalla mano più asciutta, e perché l'assorbenza spesso migliora nei primi lavaggi, man mano che il finissaggio viene eliminato.
Il finissaggio meccanico comprende il trattamento a lotti in tumbler, che apre e gonfia gli anelli; la cimatura, che taglia le punte degli anelli su una faccia per ottenere il velour; e, più di rado, la spazzolatura. Il velour ha una superficie liscia e uniforme che mette in risalto i disegni tessuti e stampati, ma il pelo tagliato si è dimostrato meno idrofilo degli anelli non tagliati[5], per cui una faccia velour assorbe meno dello stesso asciugamano lasciato in spugna ad anelli.
Asciugatura, stabilità dimensionale e controllo del restringimento
Il cotone si restringe al lavaggio perché si rilasciano le tensioni accumulate in tessitura e nei trattamenti a umido, e la spugna aggiunge un movimento proprio, dato che gli anelli si contraggono quando si gonfiano. Il tessuto per asciugamani viene quindi asciugato in stato rilassato, in essiccatoi a tamburo o a rilassamento, oppure in rameuse con sovralimentazione, invece di essere teso in piano fino alla larghezza prevista. Un tessuto tirato a misura accumula un restringimento che si manifesta al primo lavaggio presso il cliente. Il restringimento residuo si misura marcando il tessuto, lavandolo e asciugandolo secondo una procedura domestica normalizzata e misurandolo di nuovo, come descritto nelle norme ISO 5077 e ISO 6330. Un restringimento diverso tra il corpo a riccio e il bordo piatto produce bordi ondulati e orli arricciati, un difetto ben visibile sugli asciugamani da hotel.
Taglio, orlatura e costruzione dei bordi
Gli asciugamani si tessono di solito in pezza continua, con una fascia piatta a ciascuna estremità dell'asciugamano già prevista nel disegno. Il taglio trasversale separa gli asciugamani lungo queste fasce, mentre i tessuti in grande altezza, con più asciugamani affiancati, vengono tagliati longitudinalmente tra l'uno e l'altro. I lati si rifiniscono con cimose tessute oppure con una cucitura a sopraggitto, e le estremità tagliate vengono ripiegate e cucite a formare gli orli. In questa fase si applicano anche passanti per appendere, etichette di manutenzione ed etichette del marchio.
Gli orli sono un punto di cedimento frequente negli asciugamani per l'hospitality, perché il lavaggio industriale combina temperature elevate, forte azione meccanica e ripetute asciugature in tumbler. Densità dei punti, filo di cucitura e larghezza dell'orlo dovrebbero quindi far parte della specifica invece di essere lasciati alle impostazioni standard, e dopo il lavaggio l'orlo dovrebbe restare piatto, senza ondularsi rispetto al corpo dell'asciugamano.
Ricamo e altre personalizzazioni
Il ricamo si applica su asciugamani finiti o su pannelli tagliati con un rinforzo stabilizzante, spesso con un film idrosolubile in superficie che impedisce ai punti di affondare nel riccio. Un logo jacquard tessuto fa parte del tessuto stesso, mentre un logo stampato su cotone si realizza con stampa reattiva o a pigmento. La scelta dipende dalla quantità, dall'effetto desiderato e da come verrà lavato l'asciugamano.
Controllo finale, piegatura e imballaggio
Gli asciugamani finiti vengono controllati pezzo per pezzo o per campionamento statistico, comunemente con piani di campionamento basati sul limite di qualità accettabile (AQL), come quelli della ISO 2859-1. I controlli riguardano misure, peso, tonalità rispetto allo standard approvato, orli e cuciture, anelli tirati, macchie ed etichettatura. Il peso si verifica perché è una specifica commerciale: un asciugamano più leggero del concordato contiene meno filato. Gli asciugamani vengono poi piegati nel formato concordato, etichettati, raggruppati in mazzette o confezionati singolarmente e imballati in cartoni da export marcati.
Come leggere la specifica di un asciugamano in spugna
La specifica di un asciugamano combina alcuni valori facili da confrontare e diversi altri che non lo sono. Ecco il significato dei termini più comuni.
- GSM
- Massa per unità di superficie dell'asciugamano finito, in grammi per metro quadrato. Misura quanto materiale contiene un asciugamano, non quanto sia buono. Un asciugamano più pesante trattiene più acqua in totale e risulta più denso, ma gli studi riportano che il peso incide poco sulla velocità con cui un tessuto spugna assorbe, e che i tessuti più leggeri assorbono più acqua per grammo[5]. Un asciugamano più pesante ha anche più acqua da far asciugare e costa di più da lavare, per cui per palestra, spiaggia e cucina un asciugamano più leggero è spesso la specifica migliore. Scegliere la grammatura.
- Titolo del filato
- La finezza dei filati di pelo, di fondo e di trama, di solito in Ne (titolo inglese per cotone). Il numero di capi si indica dopo il titolo: Ne 16/2 significa due filati Ne 16 ritorti insieme.
- Altezza del riccio
- L'altezza degli anelli sopra il tessuto di fondo, indicata normalmente in millimetri. Insieme alla densità determina morbidezza, capacità di trattenere l'acqua e velocità di asciugatura dell'asciugamano.
- Colpi per anello
- Spugna a tre o a quattro colpi. Più colpi per anello legano ogni anello con più trama e danno meno anelli per centimetro di lunghezza.
- Rapporto pelo/fondo
- Quanto ordito di pelo consuma il tessuto rispetto all'ordito di fondo, indicato di solito come rapporto di lunghezze e talvolta come quota del pelo sul peso del tessuto; la specifica dovrebbe dire quale dei due (rapporto pelo/fondo). Una quota di pelo più alta significa in genere una superficie più assorbente; rapporti molto elevati richiedono un fondo robusto per mantenere gli anelli ancorati.
- Composizione fibrosa
- Indicata separatamente per pelo, fondo e trama quando sono diversi. Un asciugamano con pelo in cotone su un fondo in cotone-poliestere non è un asciugamano 100% cotone.
Come si producono gli asciugamani stampati a sublimazione all-over
Un asciugamano stampato a sublimazione è un prodotto in due materiali. La faccia è in poliestere perché è la fibra che i coloranti per sublimazione riescono a colorare; il retro è in cotone perché il cotone assorbe l'acqua molto meglio del poliestere. Molti problemi di questi asciugamani nascono quando vengono specificati come se fossero asciugamani in cotone stampati.
Perché la sublimazione richiede il poliestere
La stampa a sublimazione usa coloranti dispersi: piccole molecole di colorante non ioniche, con solubilità in acqua molto bassa, sviluppate per le fibre sintetiche idrofobe. Portato alla temperatura di trasferimento, il colorante passa dalla superficie della carta o del tessuto alla fase vapore. A quella temperatura il poliestere si trova ben al di sopra della sua temperatura di transizione vetrosa: le regioni amorfe del polimero si aprono e il colorante allo stato gassoso diffonde nella fibra. Quando il tessuto si raffredda, quelle regioni si richiudono e trattengono il colorante all'interno[7]. Il colore diventa parte della fibra invece di formare uno strato in superficie, ed è per questo che una buona stampa a sublimazione non ha una mano propria e non si crepa né si stacca come può accadere a un film stampato.
Il cotone non si comporta così. La cellulosa ha scarsa affinità per i coloranti dispersi, quindi sul cotone il colorante resta in gran parte in superficie e se ne va con il lavaggio. La stampa transfer sulle fibre naturali richiede un trattamento polimerico intermedio o una chimica dei coloranti diversa, per creare il legame che i coloranti dispersi non possono formare con la cellulosa[8]. Rivestire il cotone con un polimero di questo tipo, o inserire poliestere nel filato, rende possibile una certa stampa, ma il colore si trova allora nel rivestimento o soltanto nella quota di poliestere della mischia, con colori e solidità più deboli che su una faccia in poliestere. La sublimazione standard non è quindi un modo per tingere un normale asciugamano in cotone. Il cotone si stampa invece con sistemi reattivi o a pigmento.
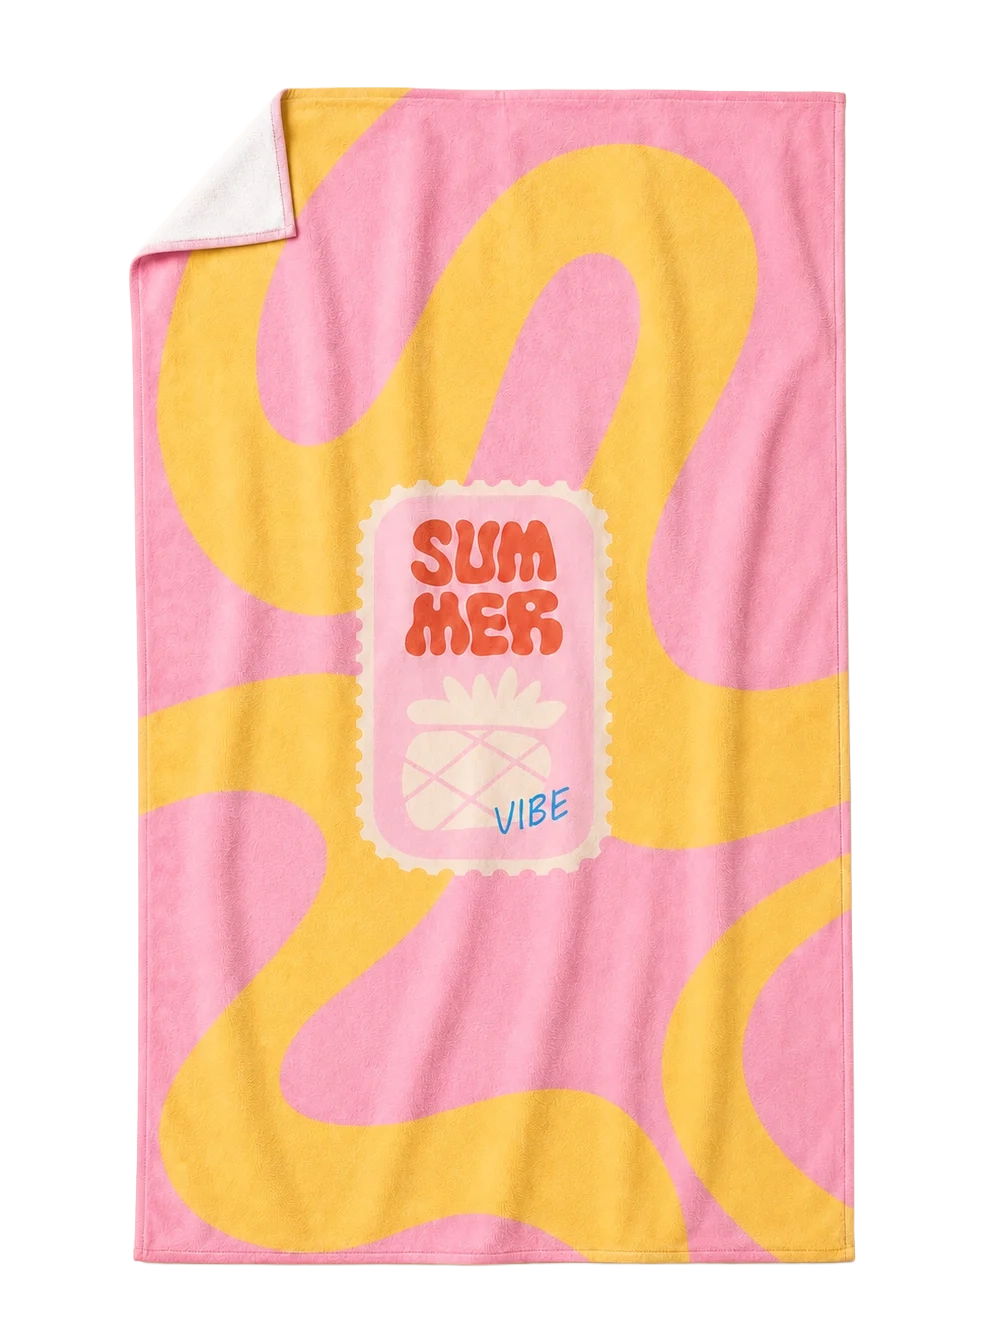
La faccia di stampa in poliestere e il retro in cotone
Il poliestere assorbe pochissima acqua all'interno della fibra. Una superficie in poliestere può essere resa morbida al tatto e capace di far scorrere l'acqua lungo la superficie per capillarità (wicking), soprattutto con filamenti fini e microfibre, ma non assorbe l'acqua come la spugna di cotone. Questa assorbenza, insieme alla mano tipica dell'asciugamano, la fornisce il retro in cotone. Le due facce hanno compiti distinti: la faccia porta l'immagine, il retro asciuga la pelle.
Per la stampa, la faccia in poliestere dovrebbe essere densa, uniforme e piatta quanto la costruzione consente. L'altezza della superficie conta perché il vapore di colorante raggiunge per prime le punte del pelo. Un anello alto dà un'immagine spezzata e granulosa, e quando gli anelli si aprono possono comparire le radici bianche. Facce cimate di tipo velour, anelli corti e densi e superfici piatte in poliestere a maglia o a navetta danno tutte risultati più nitidi. Conta anche il bianco del poliestere. I coloranti per sublimazione sono trasparenti e non esiste un inchiostro bianco, quindi le zone bianche di un disegno sono semplicemente tessuto non stampato e ogni colore viene stampato sulla tonalità di base della faccia.
Come si combinano le due facce
A livello industriale esiste più di un modo per dare a un asciugamano una faccia in poliestere e un retro in cotone, e le diverse soluzioni si comportano in modo diverso in stampa e nell'uso.
- Spugna tessuta a doppia faccia
Una costruzione in spugna in cui una faccia è formata quasi interamente da poliestere e l'altra da cotone. Poiché la spugna utilizza già un ordito di pelo separato, le due facce possono essere alimentate con filati diversi. Tessuti di questo tipo sono venduti espressamente per la stampa transfer, con il lato in poliestere destinato alla stampa e il lato in cotone lasciato ad assorbire[9]. La faccia in poliestere può anche essere cimata con finitura velour, mentre il retro ha l'aspetto e la mano di un asciugamano tradizionale.
- Tessuto a maglia a doppia faccia
Anche la maglieria può separare le fibre in modo simile. La lavorazione vanisé (plating) porta un filato soprattutto sul dritto del tessuto e un altro sul rovescio, così il poliestere può formare il lato stampabile e il cotone il retro o gli anelli. Le costruzioni a maglia sono più leggere ed estensibili, e richiedono quindi più attenzione alla stabilità dimensionale in stampa e in confezione.
Qualunque sia la costruzione, solo la faccia in poliestere riceve l'immagine sublimata. Il retro in cotone mantiene il proprio colore, di solito bianco o tinto in colore.
Il peso interagisce con la qualità di stampa. Rendere più pesante un asciugamano a doppia faccia significa di solito più pelo o un pelo più alto, e sulla faccia di stampa questo va a scapito della nitidezza. Per questo le costruzioni più leggere sono spesso preferite quando la priorità è la definizione di stampa.
- Faccia di stampa in poliestere (rappresentata cimata)
- Colorante disperso trattenuto all'interno delle fibre di poliestere
- Struttura di fondo
- Pelo in cotone sul retro
Preparazione del tessuto e stabilità dimensionale
Prima della stampa il tessuto deve essere pulito, asciutto e dimensionalmente stabile. Oli di filatura e finissaggi presenti sul poliestere causano un assorbimento irregolare del colorante e vengono eliminati con la purga. Il poliestere viene normalmente termofissato durante il finissaggio del tessuto, così da non contrarsi alla temperatura di trasferimento; un poliestere non termofissato si restringe in pressa e deforma l'immagine.
Il retro in cotone comporta due rischi specifici. Il cotone trattiene umidità, che alla temperatura di trasferimento si trasforma in vapore e può trascinare lateralmente il colorante, causando contorni sfocati o macchie; per questo il tessuto viene spesso preasciugato o prepressato. Inoltre, al lavaggio il cotone si restringe in modo diverso dal poliestere. Se il tessuto accoppiato non viene rilassato o prerestretto prima della stampa, dopo il primo lavaggio l'asciugamano può imbarcarsi, arrotolarsi o arricciarsi lungo gli orli, e l'immagine si deforma di conseguenza.
Preparazione della grafica e gestione del colore
La grafica per un asciugamano all-over si prepara alla misura di stampa definitiva, con un'abbondanza oltre la linea di taglio, perché il bordo dell'asciugamano nasce da un taglio che attraversa l'area stampata. Le immagini raster devono avere una risoluzione sufficiente a quella misura; loghi e scritte vettoriali restano nitidi a qualsiasi scala. Il file viene poi elaborato da un software RIP (raster image processor), che converte i colori del design in quantità di inchiostro tramite un profilo ICC creato per la specifica combinazione di inchiostro, carta, tessuto, temperatura e tempo.
I colori cambiano durante il trasferimento. La carta transfer stampata appare spenta e le tinte scure si sviluppano solo con il calore, per cui il colore si valuta sul tessuto trasferito, mai sulla carta o sullo schermo. I colori di marca si ottengono stampando tabelle colore e strike-off e correggendo il profilo o il file. Alcuni colori molto saturi, tra cui le tinte fluorescenti e certi verdi e arancioni brillanti, cadono fuori dal gamut dei set di inchiostri standard per sublimazione e si possono solo approssimare.
Carta transfer o stampa diretta su tessuto
In ambito industriale si seguono due percorsi di stampa. Nella sublimazione transfer, o indiretta, il disegno viene stampato a specchio a getto d'inchiostro su carta transfer patinata. Carta e tessuto vengono poi accoppiati in una calandra rotativa a caldo, dove un cilindro riscaldato e un feltro senza fine li tengono in pressione durante l'avanzamento, oppure in una pressa piana a caldo per i pezzi tagliati. Nella sublimazione diretta l'inchiostro a coloranti dispersi viene applicato a getto sul tessuto in poliestere, di solito pretrattato per controllare l'espansione dell'inchiostro, e il colore viene fissato in seguito con il calore, in calandra o in forno.
La stampa diretta fa risparmiare carta ed è adatta a lunghe tirature di tessuto piatto. Per le superfici a pelo la stampa transfer è il percorso più comune, perché l'immagine viene prima depositata su carta liscia e il tessuto la incontra soltanto nel calore.
Temperatura, pressione e tempo di contatto
Le condizioni di trasferimento sono un equilibrio tra tre variabili. Il poliestere viene in genere trasferito a circa 190–210 °C, e temperatura e tempo si compensano a vicenda: in uno studio di laboratorio sul poliestere stampato a sublimazione, la migliore qualità di stampa si è ottenuta con 190 °C per 120 secondi oppure con 210 °C per 60 secondi[7]. Le impostazioni di produzione si trovano per prove, per ogni tessuto, carta e macchina. Con troppo poco calore o troppo poco tempo il colorante resta sulla carta e i colori risultano pallidi e deboli. Con troppo calore o tempo il colorante penetra più a fondo e si espande lateralmente, ammorbidendo i dettagli, e il poliestere può ingiallire o il cotone strinarsi. La pressione deve mantenere carta e tessuto a pieno contatto senza schiacciare il pelo in modo permanente; in calandra si regola con la tensione del feltro, mentre il tempo di contatto dipende dalla velocità del cilindro.
Qualsiasi movimento tra carta e tessuto durante il trasferimento produce ghosting, una debole immagine doppia. Poiché anche il retro in cotone si trova nella zona di calore, le impostazioni adatte a un tessuto interamente in poliestere vanno spesso corrette per gli asciugamani a doppia faccia.
Nitidezza, colore e stampa da bordo a bordo
Su un asciugamano la nitidezza dipende meno dalla risoluzione della stampante che dal tessuto. Sulla carta le gocce d'inchiostro vengono posizionate con una precisione molto superiore a quella che un qualsiasi pelo può riprodurre, per cui il risultato visibile dipende dall'altezza e dalla densità del pelo, dall'uniformità della superficie e da quanto il colorante si espande durante il trasferimento. La costanza del colore dipende dal profilo, dal bianco della faccia e dalla ripetizione esatta delle condizioni di trasferimento dal campione alla produzione.
I design all-over si possono realizzare in due modi. Nella stampa a pannelli il disegno viene stampato sul tessuto in rotolo, impaginato alla misura dell'asciugamano più l'abbondanza, e gli asciugamani vengono tagliati e cuciti in seguito. È il metodo abituale per le grafiche da bordo a bordo, perché la stampa prosegue fino ai bordi e dentro gli orli. Stampare in una pressa piana un asciugamano già finito e orlato è più semplice per piccole tirature e disegni posizionati, ma una vera copertura da bordo a bordo è difficile: gli orli sono più spessi del corpo, la pressione di contatto cala ai bordi ed è frequente un sottile margine chiaro o non stampato. La stampa a pannelli, a sua volta, rende critica la precisione del taglio.
Taglio, allineamento, cucitura e rifinitura dei bordi
I pannelli stampati vengono tagliati seguendo il layout di stampa. Da questa precisione dipende se un bordo corre parallelo al margine e se un logo centrato resta centrato. I layout includono spesso segni di taglio, e i sistemi di taglio guidati da telecamera possono seguire il disegno stampato, in modo che il taglio assecondi eventuali deformazioni del tessuto. I bordi in poliestere si possono tagliare e sigillare a caldo, ma la componente in cotone richiede comunque una rifinitura cucita.
I bordi vengono poi orlati, rifiniti a overlock o bordati con nastro. Poiché la stampa arriva fino al bordo, il colore del filo e la larghezza dell'orlo sono scelte di design: un overlock a contrasto incornicia la grafica, un filo in tinta lascia che la stampa arrivi fino al bordo. Etichette e passanti per appendere si applicano durante la cucitura.
Durata della stampa e resistenza al lavaggio
Una volta che il colorante è diffuso nel poliestere, la stampa a sublimazione resiste bene ai normali lavaggi domestici: il colore non si stacca dalla superficie perché non si trova in superficie. In pratica sono due i fattori che ne limitano la durata. Il colorante rimasto sulla superficie della fibra dopo un trasferimento troppo breve o a temperatura troppo bassa può staccarsi per sfregamento o macchiare altri tessuti nei primi lavaggi, ed è proprio ciò che le prove di solidità al lavaggio e allo sfregamento servono a rilevare. I coloranti dispersi possono inoltre migrare di nuovo se in seguito l'asciugamano viene esposto a calore elevato, in un'asciugatrice molto calda o sotto il ferro da stiro, con il rischio di sfocare l'immagine o di macchiare altri tessuti.
Il retro in cotone si comporta come qualsiasi asciugamano in cotone: si restringe, risente della candeggina al cloro e si consuma per primo sugli orli. Le istruzioni di manutenzione dovrebbero seguire la più delicata delle due componenti.
Difetti di produzione tipici
La maggior parte dei difetti degli asciugamani a sublimazione si può ricondurre al tessuto, al trasferimento o alla confezione, e per lo più si individua già al controllo visivo.
| Difetto | Causa abituale |
|---|---|
| Ghosting o immagine doppia | Movimento reciproco di carta e tessuto durante il trasferimento |
| Variazione di colore tra campione e produzione | Variazioni di temperatura, tempo di contatto, umidità, lotto di carta o di inchiostro, oppure un profilo non aggiornato |
| Contorni sfocati o macchie | Umidità del cotone che si trasforma in vapore nella zona di calore |
| Righe bianche o pieghe | Pieghe o grinze del tessuto durante il trasferimento |
| Zone lucide o schiacciate | Pressione o calore eccessivi sul pelo |
| Banding (bande) | Ugelli delle testine di stampa ostruiti o con getto irregolare |
| Grafica storta o decentrata | Taglio non allineato al layout di stampa, oppure deformazione del tessuto |
| Arrotolamento, imbarcamento o orli arricciati dopo il lavaggio | Restringimento diverso delle componenti in poliestere e in cotone |
| Bianco che traspare dalla stampa | Pelo alto o aperto che si divide e lascia vedere le radici non stampate |
Controllo e imballaggio
Il controllo degli asciugamani stampati aggiunge verifiche che per gli asciugamani in tinta unita non esistono: posizione della grafica rispetto ai bordi, colore rispetto allo strike-off approvato, continuità della stampa su tutta la superficie e assenza di ghosting, pieghe e macchie. Le misure si controllano dopo la cucitura, perché è nel taglio e nell'orlatura che gli asciugamani stampati si discostano più spesso dalla specifica. L'imballaggio segue gli stessi principi degli asciugamani in cotone, con etichette di manutenzione che tengono conto di entrambe le fibre.
Spugna di cotone e sublimazione a confronto
Nessuna delle due costruzioni è migliore in assoluto. Rispondono a esigenze diverse, e la scelta giusta discende dalla grafica e da come l'asciugamano verrà usato e lavato.
| Asciugamano in spugna di cotone | Asciugamano a sublimazione con faccia in poliestere e retro in cotone | |
|---|---|---|
| Costruzione dei materiali | Filati di pelo, di fondo e di trama in cotone; anelli su una o su entrambe le facce | Faccia di stampa in poliestere abbinata a un retro in cotone, in una costruzione a doppia faccia tessuta o a maglia |
| Processi produttivi | Filatura, orditura e imbozzimatura, tessitura della spugna, pretrattamento, tintura, finissaggio, taglio e confezione | Produzione e preparazione del tessuto a doppia faccia, stampa con gestione del colore, trasferimento a caldo, taglio dei pannelli, confezione |
| Stampa e personalizzazione | Righe tinte in filo, motivi a ratiera e jacquard, stampa reattiva o a pigmento, ricamo | Grafica a colori da bordo a bordo sulla faccia in poliestere; etichette e ricamo come aggiunte |
| Assorbenza | Elevata su entrambe le facce | Affidata al retro in cotone; la faccia in poliestere fa scorrere l'acqua ma assorbe poco |
| Superficie al tatto | Pelo ad anelli o cimato, con mano strutturata | Faccia di stampa liscia, spesso simile al velour; retro in cotone con la mano di un normale asciugamano |
| Riproduzione del colore | Tinte unite e disegni con un numero limitato di colori | Fotografie, sfumature e dettagli fini; non esiste inchiostro bianco, quindi le zone bianche sono tessuto non stampato |
| Complessità del disegno | Limitata dai colori dei filati e dalle capacità del telaio, oppure, in stampa, da colori e quadri | Il numero di colori non cambia il processo; il dettaglio è limitato dalla superficie |
| Aspetti di durata | Ancoraggio degli anelli, resistenza degli orli, stinto di colorante non asportato del tutto | Stampa stabile una volta diffusa nella fibra; sensibile al calore elevato; le due fibre si restringono in modo diverso |
| Comportamento al lavaggio | Si può specificare per lavaggi ad alta temperatura e industriali | Temperature moderate; asciugatrice molto calda e stiratura possono alterare la stampa |
| Applicazioni B2B tipiche | Asciugamani per hotel, spa, bagno, palestra e cucina; biancheria per l'hospitality di lunga durata | Asciugamani promozionali e per il merchandising, teli mare per il retail, prodotti per eventi e su licenza |
| Principali limiti produttivi | La grafica fotografica non è praticabile; nuovi colori significano nuovi lotti di tintura o nuovi filati | Il cotone non si può sublimare; pelo alto e costruzioni più pesanti riducono la definizione di stampa |
La tabella descrive il caso tipico; nella pratica i confini sono meno netti. Un hotel che vuole il proprio logo sugli asciugamani da bagno ha poco da guadagnare dalla sublimazione: un bordo jacquard o un logo ricamato resiste al lavaggio industriale e lascia entrambe le facce pienamente assorbenti. Un brand che vende un telo mare con un disegno fotografico ha il problema opposto, perché né la tintura in filo né la stampa reattiva riproducono l'immagine in modo economico, e la faccia in poliestere è la condizione stessa della stampa. La stampa reattiva su cotone si colloca a metà strada, per disegni più semplici in cui una mano tutta cotone conta più del numero di colori. Sublimazione o stampa su cotone.
Controllo qualità e prove
La qualità di un asciugamano si può verificare in ogni fase, ma solo alcune proprietà richiedono metodi di laboratorio. I metodi elencati qui sotto sono riferimenti molto diffusi; è la specifica del buyer a stabilire quali si applicano e quale risultato è accettabile.
Quasi tutti i problemi costano meno se vengono intercettati presto. Il filato si controlla per titolo, torsione e resistenza prima dell'orditura; il tessuto greggio per difetti, larghezza e peso; il tessuto tinto per la tonalità rispetto allo standard approvato; gli asciugamani finiti per misure, peso, cuciture e aspetto. Le prove di laboratorio rispondono poi alle domande che un controllore non può valutare a occhio: se il colore stingerà, se l'asciugamano si restringerà e quanto bene assorbe.
I risultati di solidità del colore si valutano con le scale dei grigi normalizzate, da 5 (nessuna variazione) a 1 (variazione molto forte), separatamente per la variazione del colore dell'asciugamano e per lo scarico sui tessuti adiacenti. Il metodo di prova definisce come lavare, strofinare e valutare, ma non fissa una soglia di accettazione. I limiti di accettazione vengono dalla specifica del buyer o del retailer.
Per l'assorbenza non esiste un unico valore universale. La prova della goccia registra in quanto tempo una goccia d'acqua scompare nel tessuto. La norma europea sugli asciugamani in spugna EN 14697 comprende un metodo per il tempo di assorbimento, mentre la ASTM D4772 misura quanta acqua un tessuto spugna preleva da una superficie bagnata, una condizione più vicina all'asciugatura della pelle. I risultati di metodi diversi non sono intercambiabili, e un asciugamano nuovo dà spesso risultati diversi dopo i primi lavaggi, perché i residui di ammorbidente e di finissaggio vengono eliminati[5].
L'aspetto dopo il lavaggio è spesso la prova più rivelatrice. Un asciugamano lavato e asciugato cinque o più volte secondo una procedura normalizzata mostra restringimento, ondulazione degli orli, deformazione del pelo, perdita di colore e, negli asciugamani a doppia faccia, il diverso restringimento di poliestere e cotone.
| Proprietà | Metodo di prova | Cosa misura |
|---|---|---|
| Grammatura del tessuto (GSM) | ISO 3801 | Massa per unità di superficie del tessuto a navetta, usata per verificare la costanza del peso rispetto alla specifica |
| Stabilità dimensionale | ISO 5077ISO 6330ISO 3759AATCC TM135 | Variazione di lunghezza e larghezza dopo lavaggio e asciugatura secondo una procedura domestica definita |
| Assorbenza | EN 14697ASTM D4772AATCC TM79 | Tempo di assorbimento (EN 14697, la specifica europea per gli asciugamani in spugna), acqua prelevata da una superficie bagnata (ASTM D4772) o tempo di assorbimento della goccia (AATCC TM79) |
| Solidità del colore al lavaggio | ISO 105-C06AATCC TM61 | Variazione del colore e scarico sui tessuti adiacenti in un lavaggio con detergente di riferimento |
| Solidità del colore allo sfregamento | ISO 105-X12AATCC TM8 | Colore trasferito su un tessuto di sfregamento asciutto o bagnato |
| Valutazione dei risultati | ISO 105-A02ISO 105-A03 | Scale dei grigi per la variazione del colore e per lo scarico |
| Ancoraggio degli anelli | EN 15598 | Forza necessaria per estrarre un anello dal fondo di un tessuto spugna |
| Resistenza di cuciture e orli | ISO 13935-2 | Forza massima alla rottura della cucitura, metodo grab |
| Campionamento per il controllo | ISO 2859-1 | Piani di campionamento indicizzati in base al limite di qualità accettabile (AQL) per il controllo lotto per lotto |
Specificare un asciugamano: indicazioni per i buyer B2B
Il processo spiega quasi tutto ciò che va storto nelle forniture di asciugamani, e una specifica precisa ne previene la maggior parte.
Scegliere la costruzione in base all'uso
Si parte da come l'asciugamano verrà usato, lavato e venduto, e solo dopo si sceglie la costruzione. La biancheria per l'hospitality trattata in lavanderia industriale richiede spugna di cotone con anelli ben ancorati e orli robusti. Un telo mare venduto per il suo disegno richiede una faccia di stampa. Un asciugamano da palestra deve asciugare in fretta più che essere voluminoso. Il peso discende da queste decisioni, non le precede.
Definire la specifica in modo completo
Una specifica utile indica la misura finita con una tolleranza, il peso dell'asciugamano finito con una tolleranza, la composizione fibrosa di ogni componente (pelo, fondo e trama, oppure faccia di stampa e retro), la costruzione, gli standard colore, il metodo di decorazione, le etichette, l'imballaggio e gli eventuali requisiti di prova. La composizione fibrosa incide sull'etichettatura oltre che sulle prestazioni: nell'Unione europea le denominazioni delle fibre e le etichette di composizione sono disciplinate dal Regolamento (UE) n. 1007/2011[10], per cui un asciugamano a doppia faccia deve riportare in etichetta entrambe le fibre.
Le offerte di produttori diversi si possono confrontare solo se quotano la stessa specifica. Due offerte per un asciugamano da 500 GSM che differiscono per filato, altezza del riccio e costruzione dell'orlo sono offerte per prodotti diversi.
Grafica, approvazione del colore e campionatura
Fornisca la grafica alla misura finale con abbondanza, file vettoriali per loghi e scritte e colori di riferimento per tutto ciò che è critico per il marchio. Approvi il colore su uno strike-off o su un campione fisico, sotto un'illuminazione concordata e non a schermo, e conservi il pezzo approvato come riferimento per la produzione.
Valuti i campioni dopo averli lavati, non soltanto come arrivano. Alcuni cicli di lavaggio e asciugatura mostrano restringimento, comportamento degli orli, tenuta del colore, stabilità della stampa e l'evoluzione dell'assorbenza una volta eliminato l'ammorbidente di finissaggio. Un campione che sembra perfetto ma non è mai stato lavato è approvato solo a metà.
Private label, confezionamento e riordini
I programmi private label aggiungono etichette del marchio, etichette di manutenzione, cartellini, codici a barre e confezioni per il retail o per le campagne, e ciascuno di questi elementi va approvato come l'asciugamano. Il cotone assorbe umidità durante il trasporto, quindi imballaggio e pianificazione dei cartoni devono tenere conto delle lunghe tratte via mare.
La costanza nei riordini dipende dalla documentazione. Registri la specifica approvata, conservi un campione di riferimento sigillato e indichi quali variazioni sono accettabili, per esempio le differenze di tonalità tra lotti di tintura. Il riordino viene così prodotto rispetto a uno standard scritto anziché al ricordo della prima consegna.
Domande sulla produzione degli asciugamani
Cerchi un termine nel glossario tessile e della spugnaCome si producono gli asciugamani in spugna di cotone?
Il cotone viene filato e il filato viene avvolto su subbi separati per l'ordito di fondo e l'ordito di pelo. Il telaio per spugna tesse il tessuto di fondo e intanto spinge fuori ad anelli l'ordito di pelo, che lavora allentato. Il tessuto viene poi sbozzimato, purgato e candeggiato, tinto (di solito con coloranti reattivi), ammorbidito, asciugato senza tensione, tagliato in asciugamani, orlato, controllato e imballato.
Come si formano gli anelli della spugna?
Con la battuta a colpi lenti. Nella spugna a tre colpi, due colpi di trama vengono trattenuti a breve distanza dal fronte del tessuto e il terzo colpo li batte tutti e tre in posizione. L'ordito di fondo, molto teso, resta diritto, mentre l'ordito di pelo, alimentato con poca tensione, viene spinto in avanti e si incurva in anelli sul dritto e sul rovescio.
Che differenza c'è tra spugna a tre colpi e spugna a quattro colpi?
Il numero di colpi di trama in ogni gruppo che forma gli anelli. La spugna a tre colpi è la costruzione standard per gli asciugamani da bagno. La spugna a quattro colpi lega ogni anello con un colpo in più e forma meno anelli per centimetro di lunghezza. Si tesse molto più di rado, anche perché la sua sequenza di battuta è più complessa.
Da cosa dipende l'assorbenza di un asciugamano in cotone?
Soprattutto dal pelo: densità e lunghezza degli anelli, tipo di filato di pelo (i filati di pelo ad anello a bassa torsione danno i risultati migliori) e accuratezza della purga. Conta anche il finissaggio, perché gli ammorbidenti convenzionali rendono la superficie della fibra più idrorepellente. Il peso influisce sulla quantità totale d'acqua che un asciugamano può trattenere, ma non sulla velocità con cui assorbe.
Un GSM più alto significa un asciugamano migliore?
No. Il GSM misura quanto materiale c'è nell'asciugamano. Un asciugamano più pesante trattiene più acqua in totale e risulta più denso, ma ha più acqua da far asciugare, costa di più da lavare e non assorbe più in fretta di uno più leggero. Due asciugamani con lo stesso GSM possono comportarsi in modo molto diverso a seconda di filato, pelo e finissaggio.
Perché gli asciugamani stampati a sublimazione hanno una faccia in poliestere?
La sublimazione usa coloranti dispersi, che diffondono nel poliestere quando questo viene riscaldato oltre la sua temperatura di transizione vetrosa e vi restano bloccati quando si raffredda. Il cotone non ha un'affinità paragonabile per questi coloranti, quindi l'immagine viene stampata su una faccia in poliestere, mentre un retro in cotone assicura l'assorbenza.
Si può stampare a sublimazione direttamente su un asciugamano in cotone?
Non con risultati duraturi. Sul cotone non trattato il colorante disperso resta per lo più in superficie e se ne va con il lavaggio. Rivestimenti polimerici e mischie con poliestere consentono una certa stampa su tessuti a prevalenza di cotone, ma con colori e solidità più deboli che sul poliestere. Gli asciugamani in cotone si stampano invece con sistemi reattivi o a pigmento.
In cosa si differenzia un asciugamano con fronte in poliestere e retro in cotone da un normale asciugamano in cotone?
Porta grafiche fotografiche a colori su una faccia liscia che assorbe poca acqua, mentre ad asciugare è il retro in cotone. Di solito è più leggero, rende meglio in stampa con una faccia corta e densa e va lavato a temperature moderate, evitando l'asciugatrice molto calda. Un asciugamano in spugna di cotone assorbe su entrambe le facce e sopporta lavaggi a temperature più alte.
Quali prove di qualità contano per gli asciugamani?
Tra i metodi comunemente richiesti in specifica ci sono la ISO 3801 per la grammatura del tessuto, la ISO 5077 per il restringimento al lavaggio, la ISO 105-C06 e la ISO 105-X12 per la solidità del colore al lavaggio e allo sfregamento, la EN 14697 e la ASTM D4772 per l'assorbenza, la EN 15598 per l'ancoraggio degli anelli e la ISO 13935-2 per la resistenza delle cuciture. I limiti di accettazione li fissa la specifica del buyer, non i metodi.
Fonti e riferimenti tecnici
Le fonti citate nel testo, con il punto che ciascuna documenta. Le norme di prova sono collegate, nella tabella dei metodi qui sopra, alle pagine dei rispettivi enti di normazione, dove si può verificare l'edizione in vigore.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Misurazione strumentale (HVI) di lunghezza della fibra, uniformità di lunghezza, resistenza, micronaire, colore e impurità.
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003Proprietà della fibra che determinano la qualità del filato; resistenza e regolarità del filato open-end rispetto al filato ad anello.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Tensioni dell'ordito di fondo e di pelo, battuta a colpi lenti, titoli dei filati, spugna a due, tre e quattro colpi.
- Picanol Introduces The TerryPlus-iTextile World, 2020Altezza del riccio programmabile su un telaio per spugna a controllo elettronico (informazioni del costruttore).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Effetti di tipo e torsione del filato di pelo, densità e lunghezza degli anelli, grammatura, ammorbidenti, lavaggio e pelo tagliato sull'assorbenza.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Ruolo di sale e alcali nella tintura reattiva, legame covalente tra colorante e cellulosa, idrolisi del colorante e lavaggio di asportazione.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Diffusione del colorante disperso nelle regioni amorfe del poliestere; effetto di temperatura e tempo di trasferimento sulla qualità di stampa.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018La stampa transfer sulle fibre naturali richiede polimeri intermedi o un'altra chimica dei coloranti; i coloranti dispersi non vi si legano.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeEsempio di tessuto spugna disponibile in commercio, con faccia in poliestere per la stampa transfer e retro in cotone.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011Denominazioni delle fibre ed etichettatura della composizione fibrosa dei prodotti tessili venduti nell'UE.
Ha in programma una fornitura di asciugamani?
Ci indichi l'uso previsto, la misura, la quantità ed eventuali grafiche. Le proporremo una costruzione e la confermeremo con Lei in campionatura, prima della produzione.