
Wie Handtücher hergestellt werden
Handtücher entstehen auf zwei recht unterschiedlichen Wegen. Für ein klassisches Baumwollhandtuch wird die Baumwollfaser zu Garn versponnen und auf einer Frottierwebmaschine zu Schlingenware verwebt; die Ware wird anschließend gebleicht oder gefärbt, ausgerüstet, zugeschnitten und genäht. Ein vollflächig bedrucktes Handtuch ist dagegen um eine Polyesterseite herum aufgebaut, die sich mit Sublimationsfarbstoffen färben lässt. Eine Baumwollrückseite sorgt für die Saugfähigkeit, und das Motiv wird mit Hitze in die Faser übertragen. Dieser Ratgeber verfolgt beide Verfahren Stufe für Stufe, vergleicht sie und erklärt, wie die Qualität von Handtüchern geprüft wird.
Die Prozessbeschreibungen geben allgemeine Branchenpraxis wieder. Aussagen zur eigenen Fertigung von Mira Towels sind gekennzeichnet und beschränken sich auf das, was wir an anderer Stelle auf dieser Website veröffentlichen.
Zwei Herstellungsverfahren
Die meisten Handtücher sind Frottierware, im Alltag meist Frottee genannt: ein Gewebe, dessen Oberfläche mit ungeschnittenen Garnschlingen bedeckt ist. Die Schlingen sind der eigentlich arbeitende Teil des Handtuchs. Sie vervielfachen die Faseroberfläche, die mit Wasser in Berührung kommt, und halten es in den Zwischenräumen fest. Deshalb wird in der klassischen Handtuchherstellung jede Entscheidung, von der Wahl der Baumwolle bis zum Weichmacher im letzten Spülbad, daran gemessen, was sie mit diesen Schlingen macht.
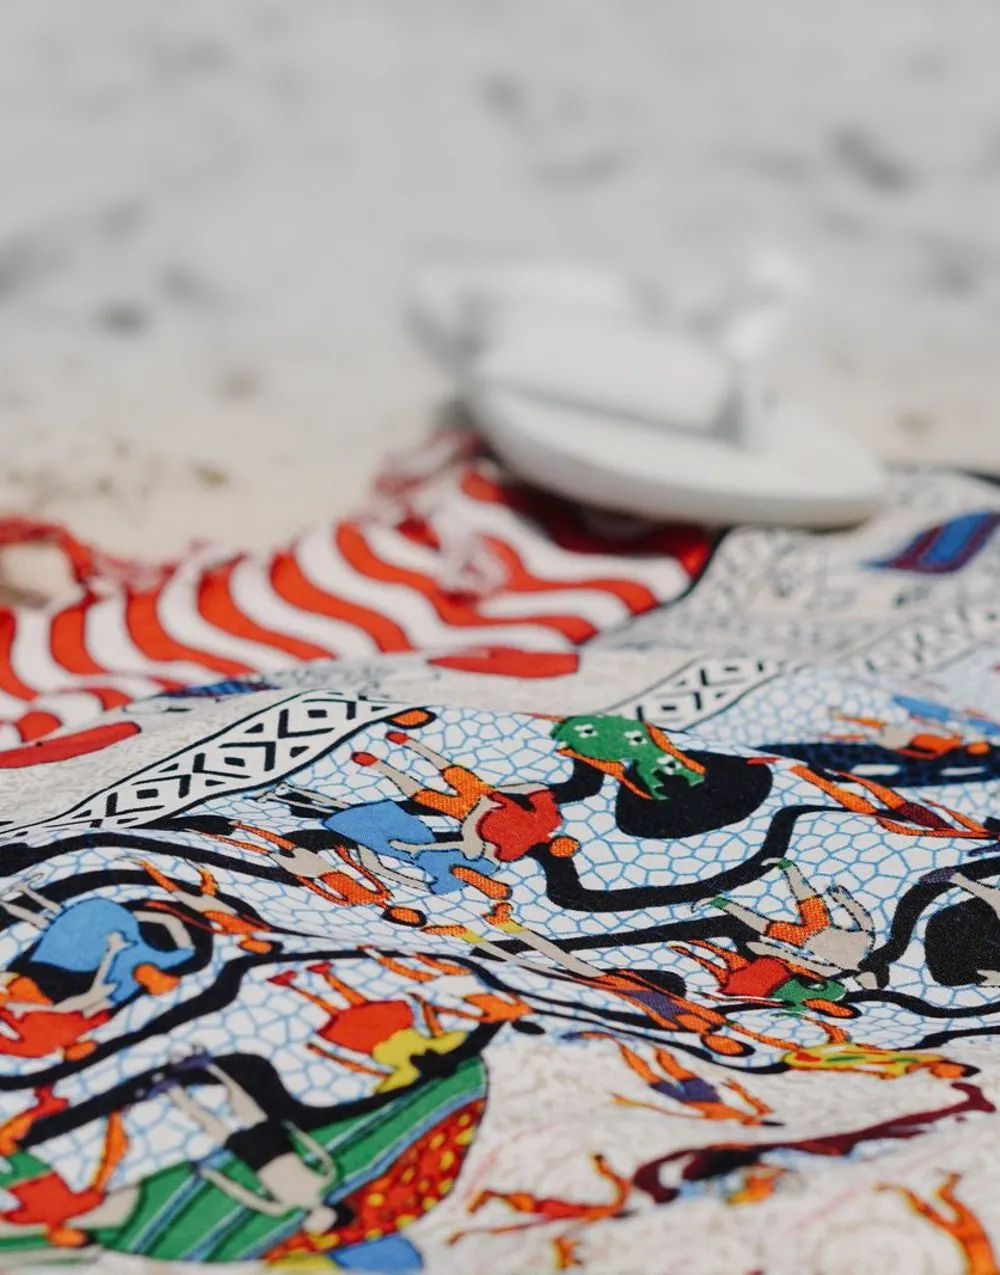
Vollflächig bedruckte Handtücher folgen einer anderen Logik. Fotorealistische Motive, die bis an den Rand reichen, lassen sich am zuverlässigsten im Sublimationsdruck wiedergeben, und Sublimationsfarbstoffe färben Polyester, nicht Baumwolle. Ein bedruckbares Handtuch braucht daher eine Polyesteroberfläche für das Bild und eine Baumwollseite zum Abtrocknen. Seine Fertigung richtet sich nach dem Druck statt nach der Färberei.
Baumwoll-Frottierhandtuch: Prozessablauf
- FaserauswahlStapellänge, Reife und Reinheit
- SpinnenKardiert oder gekämmt; Ring- oder Rotorgarn
- Schären und SchlichtenKettbäume für Grund- und Polkette
- FrottierwebereiDer Losschuss-Anschlag bildet die Schlingen
- RohwarenkontrolleFehler, Breite und Gewicht
- VorbehandlungEntschlichten, Abkochen, Bleichen
- FärbenMeist Reaktivfarbstoffe, danach Nachwäsche
- Ausrüstung und TrocknungAvivage, Tumbeln, spannungsarmes Trocknen
- Zuschnitt und KonfektionSäume, Kanten, Etiketten
- Endkontrolle und VerpackungMaß, Gewicht, Farbton, Legen
Sublimationshandtuch mit Polyestervorderseite und Baumwollrückseite: Prozessablauf
- Zweiseitiger StoffPolyester-Druckseite, Baumwollrückseite
- WarenvorbereitungReinigen, Thermofixieren, Vorkrumpfen
- Motiv und FarbeBeschnittzugabe, Auflösung, ICC-Profil
- DruckenAuf Transferpapier oder direkt auf den Stoff
- ThermotransferDer Farbstoff diffundiert ins Polyester
- Zuschnitt und AusrichtungZuschnitt nach dem Drucklayout
- Nähen und KantenSäume, Overlock oder Einfassband
- Endkontrolle und VerpackungDruck, Farbe, Kanten, Maß
Vereinfachte Abläufe. Reihenfolge und Zahl der Stufen unterscheiden sich je nach Betrieb und Produkt, und manche Stufen laufen direkt hintereinander in einer Linie.
Wie Frottierhandtücher aus Baumwolle entstehen
Jede Stufe legt eine Eigenschaft fest, die spätere Stufen nicht mehr vollständig korrigieren können. Die Faserqualität begrenzt das Garn, das Garn begrenzt die Schlingen, und die Nassbehandlung entscheidet, wie viel von der natürlichen Saugfähigkeit der Baumwolle im fertigen Handtuch ankommt.
Baumwollfaser: Länge, Reife und Reinheit
Baumwolle wird nach messbaren Fasereigenschaften gekauft, nicht allein nach der Herkunftsbezeichnung. Stapellänge und Längengleichmäßigkeit bestimmen, wie viele Fasern sich im Garnquerschnitt überlappen und wie fest die Drehung sie einbinden kann; längere, gleichmäßigere Fasern lassen sich zu feineren, festeren und weniger haarigen Garnen verspinnen. Der Micronaire-Wert, eine Luftstrommessung, die Feinheit und Reife zusammen abbildet, zeigt an, wie gut die Faserwände ausgebildet sind. Unreife Fasern haben dünne Wände, verknoten sich bei der Verarbeitung zu kleinen Knötchen, den sogenannten Nissen, und nehmen Farbstoff ungleichmäßiger auf. Auf einem gefärbten Handtuch kann das später als helle Pünktchen sichtbar werden. Trash-Gehalt und Farbklasse beschreiben die Reinheit: Blatt- und Samenschalenreste müssen beim Öffnen und Reinigen entfernt werden, und was zurückbleibt, wird zum sichtbaren Fehler oder zur Schwachstelle im Garn. In den USA werden diese Eigenschaften für jeden Ballen instrumentell gemessen[1].
Beim Handtuch verdient das Polgarn die größte Aufmerksamkeit, denn es bildet die Oberfläche, die man berührt, und die Schlingen, die das Wasser aufnehmen. Die Grundgarne tragen die Struktur und werden vor allem nach Festigkeit und Laufverhalten in der Weberei ausgewählt.
Spinnen: kardierte, gekämmte, Ring- und OE-Garne
Nach dem Öffnen und Mischen löst die Karde die Baumwolle zu einem dünnen Flor auf, entfernt einen Großteil der verbliebenen Verunreinigungen und Kurzfasern und verdichtet das Material zu einem Band. Kardiertes Garn wird aus diesem Band gesponnen. Gekämmtes Garn durchläuft zusätzlich die Kämmerei, die einen weiteren Teil der Kurzfasern und Nissen entfernt. Das Garn wird dadurch gleichmäßiger, glatter und fester, aber auch teurer, weil ein Teil der Baumwolle als Kämmling aus dem Prozess ausscheidet.
Bei Handtuchgarnen dominieren zwei Spinnverfahren. Beim Ringspinnen wird der Faserverband verzogen und über Spindel und umlaufenden Läufer gedreht. So entsteht ein festes Garn mit gut parallelisierten Fasern, das nach wie vor als Referenz für hochwertiges Polgarn gilt. Beim Offenend- oder Rotorspinnen bildet sich das Garn in einem schnell drehenden Rotor, bei deutlich höherer Produktionsleistung. Aus derselben Baumwolle ist Rotorgarn gleichmäßiger und weniger haarig als Ringgarn, aber 10 bis 30 Prozent weniger fest[2], und es hat einen raueren Griff. Man findet es daher vor allem in Grund- und Schussgarnen sowie in preisgünstigen Handtüchern. Übersichtsarbeiten zur Frottierforschung berichten außerdem, dass ringgesponnenes Polgarn Wasser schneller aufnimmt als rotorgesponnenes[5].
Die Feinheit eines Garns wird als Garnnummer angegeben. Frottierwebereien arbeiten in der Regel mit der englischen Baumwollnummer (Ne), also der Zahl der Stränge zu 840 Yards, die ein englisches Pfund Garn ergibt; eine höhere Zahl bedeutet demnach ein feineres Garn. Im Tex-System, Gramm pro 1.000 Meter, ist es umgekehrt. In einem dokumentierten indischen Frottiercluster bestehen die Grundketten aus kardierten Zwirnen Ne 20/2 oder 24/2, weil die Grundkettfäden beim Weben die höchste Spannung tragen, die Polketten dagegen aus gekämmten einfachen Garnen Ne 16 oder 20[3]. Diese Aufteilung ist typisch: Festigkeit im Grund, Weichheit und Volumen im Flor.
Die Drehung hält die Fasern zusammen. Mehr Drehung erhöht die Festigkeit bis zu einem gewissen Punkt, verdichtet die Fasern aber auch: Die Schlingen werden fester, und zwischen den Fasern bleibt weniger Raum, um Wasser zu halten. Schwach gedrehte und drehungsfreie Polgarne (Low-Twist, Zero-Twist) wurden vor allem entwickelt, um die Saugfähigkeit zu erhöhen[5]. Zero-Twist-Garne entstehen, indem man Baumwolle zusammen mit einer wasserlöslichen Faser dreht, die in der Nassbehandlung herausgelöst wird; zurück bleibt nahezu ungedrehte Baumwolle. Der Preis dafür ist die Haltbarkeit: Je weniger Drehung ein Polgarn hat, desto leichter verliert es Fasern und desto schneller büßen die Schlingen bei wiederholtem Waschen ihre Kontur ein.
Grundkette, Polkette und Schuss
Ein Frottiergewebe besteht aus drei Fadensystemen. Die Grundkette läuft unter hoher Spannung in Längsrichtung und bildet, mit dem Schuss verkreuzt, das Grundgewebe, das das Handtuch zusammenhält. Auch die Polkette läuft längs, wird aber mit niedriger, kontrollierter Spannung abgelassen, damit sie sich aus der Gewebeebene herausschieben lässt und Schlingen bildet. Der Schuss verläuft quer über die Warenbreite und bindet beide Ketten ein. Weil jede Schlinge zusätzliche Fadenlänge verbraucht, wird die Polkette um ein Mehrfaches schneller aufgebraucht als die Grundkette. Beide liegen deshalb auf getrennten Kettbäumen und werden auf der Webmaschine unabhängig voneinander zugeführt.
Beim Schären werden Hunderte oder Tausende Kettfäden vom Gatter mit gleichmäßiger Spannung auf diese Bäume gewickelt; ungleichmäßige Spannung zeigt sich später als Streifen oder unregelmäßiger Flor. Grundkettfäden reiben ständig an Litzen und Webblatt und werden deshalb meist geschlichtet: Ein Film aus Stärke oder synthetischer Schlichte schützt sie beim Weben und wird danach wieder entfernt. Bei Polketten ist die Praxis uneinheitlich, gezwirnte Polgarne werden oft mit wenig oder ganz ohne Schlichte verwebt. Vor dem Weben wird jeder Kettfaden in der vom Muster vorgegebenen Reihenfolge durch Kettfadenwächterlamelle, Litze und Rietlücke eingezogen.
Frottierweberei: wie die Schlingen entstehen
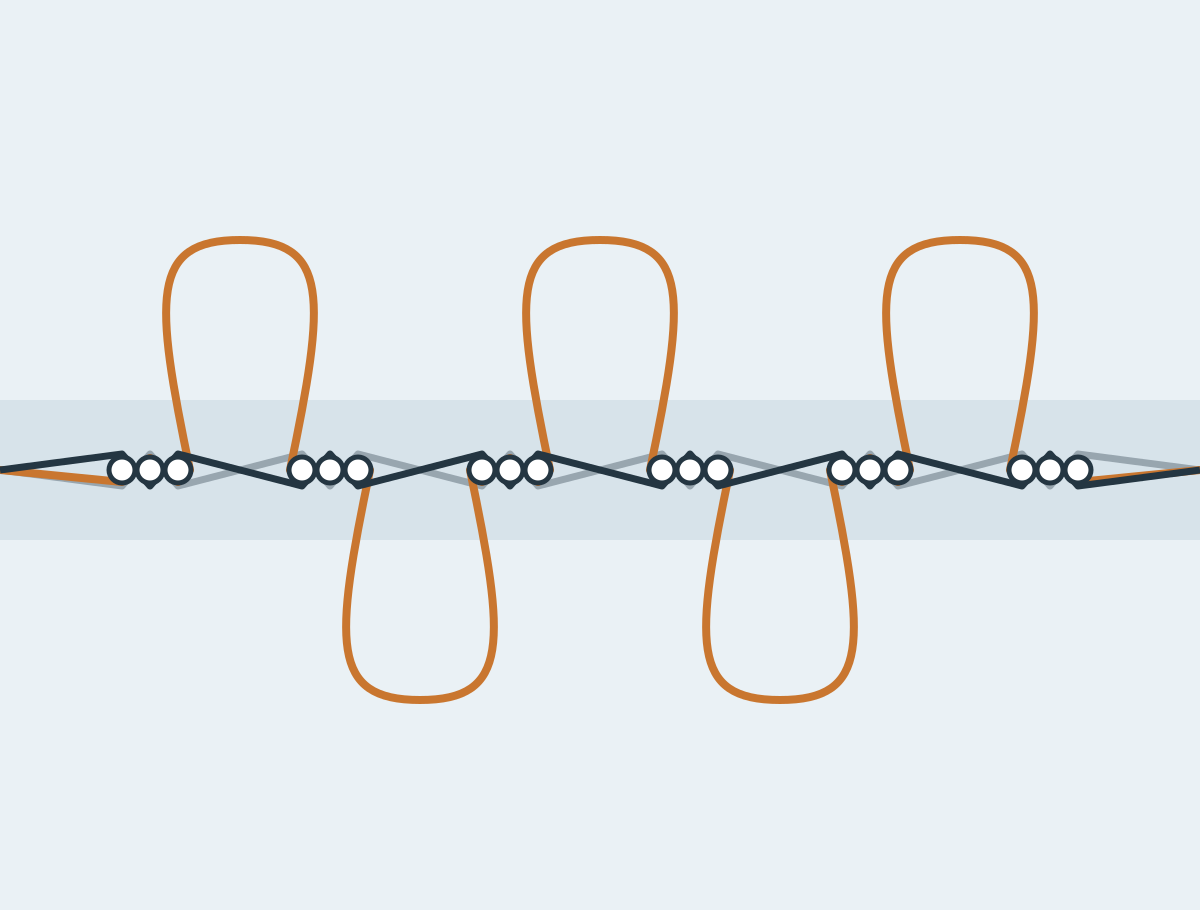
Frottierweben ist gewöhnliches Schaft- oder Jacquardweben mit einer Besonderheit: Der Blattanschlag wechselt seine Position. Beim Dreischuss-Frottier werden die ersten beiden Schüsse jeder Gruppe bewusst vor dem Warenrand angehalten, sodass ein Abstand bleibt, die sogenannte Losschussweite. Beim dritten Schuss schiebt der volle Anschlag alle drei Schüsse gemeinsam an den Warenrand. Die straff gespannte Grundkette kann nicht folgen, die locker gehaltene Polkette dagegen wird, zwischen den Schüssen eingeklemmt, mitgenommen und wölbt sich je nach Bindung auf der Ober- oder Unterseite als Schlinge aus dem Gewebe[3].
Die Florhöhe ergibt sich vor allem aus der Losschussweite im Zusammenspiel mit dem Ablass der Polkette. Je nach Maschine entsteht der Losschuss durch Verschieben des Webblatts oder durch ein Vor- und Zurückbewegen des Warenrands. Elektronisch gesteuerte Frottierwebmaschinen können die Florhöhe entlang des Handtuchs ohne Stillstand programmieren; eine aktuelle Maschinengeneration bietet Einstellungen von null bis zwölf Millimetern[4]. So vereint ein einziges Handtuch einen Schlingenkörper, eine flach gewebte Bordüre und ein Band mit anderer Florhöhe.
Dreischuss-Frottier ist die Standardkonstruktion für Bade- und Hotelhandtücher. Zweischuss-Frottier ist weitgehend verschwunden, weil seine Schlingen instabil sind. Vierschuss-Frottier fügt jeder Gruppe einen weiteren Schuss hinzu: Jede Schlinge wird von mehr Schussfäden gebunden, und je Zentimeter Länge entstehen weniger Schlingen. Es wird deutlich seltener gewebt, unter anderem weil die Anschlagfolge komplexer ist[3]. Konstruktionen mit noch mehr Schüssen dienen Spezialeffekten. Im Gebrauch kommt es auf die Verankerung an: Schwach eingebundene Schlingen werden von Ringen, Haken und Abrieb herausgezogen, es entstehen Zieher und lange ausgezogene Schlingen. Der Widerstand gegen das Herausziehen lässt sich mit einem eigenen europäischen Prüfverfahren messen, der EN 15598.
Die Flordichte ist die Zahl der Schlingen je Flächeneinheit. Sie ergibt sich aus der Zahl der Polkettfäden je Zentimeter Breite und der Zahl der Schlingen je Zentimeter Länge. Florhöhe, Dichte, Garnnummer und das Verhältnis von Pol- zu Grundgarn bestimmen gemeinsam das Gewicht des Handtuchs, seinen Griff und die Wassermenge, die es halten kann. Untersuchungen an Frottiergeweben zeigen, dass die Geschwindigkeit der Wasseraufnahme mit Schlingendichte und Schlingenlänge zunimmt[5]. Ein hoher, lockerer Flor fühlt sich anfangs weich an, drückt sich aber platt und verwirrt sich; ein kürzerer, dichterer Flor ist stabiler, kann sich jedoch fester anfühlen.
Einseitiges Frottier trägt nur auf einer Seite Schlingen und wird eingesetzt, wo eine glattere Seite gewünscht ist. Beidseitiges Frottier mit Schlingen auf beiden Seiten ist das übliche Badetuch. Muster werden auf zwei Arten gewebt. Eine Schaftmaschine (Dobby) steuert eine begrenzte Zahl von Webschäften und webt geometrische Bordüren, glatte Bänder und einfache Muster. Eine Jacquardmaschine steuert die Kettfäden einzeln oder in kleinen Gruppen und kann Schriftzüge, Logos und bildhafte Motive weben, auch Ton-in-Ton-Effekte, bei denen Flor- und Flachpartien das Motiv bilden. Beim zweifarbigen Jacquard-Frottier werden die Polfäden der einen Farbe auf der Vorderseite und die der anderen Farbe auf der Rückseite hochgestellt, sodass das Motiv auf beiden Seiten in vertauschten Farben erscheint.
- Grundkette (hohe Spannung)
- Polkette (niedrige Spannung)
- Schüsse 1, 2 und 3
- Losschussweite vor dem vollen Anschlag
- Schlingen auf Ober- und Unterseite
Rohwarenkontrolle
Ware, die direkt vom Webstuhl kommt, heißt Rohware. Sie wird vor der Nassbehandlung geprüft, weil sich Fehler danach schwerer und teurer zurückverfolgen lassen. Die Prüfer achten auf gerissene oder fehlende Kettfäden, die als Linien ohne Schlingen erscheinen, auf Schussfehler wie Dickstellen und Doppelschüsse, auf ungleichmäßige Schlingenhöhe, ausgezogene oder plattgedrückte Schlingen, Ölflecken von der Webmaschine und Fehler im Bordürenmuster. Breite und Flächengewicht werden mit der Konstruktion abgeglichen, denn beide weichen ab, wenn Kettspannungen oder Schussdichte nicht stimmen.
Entschlichten, Abkochen und Bleichen
Rohbaumwolle und geschlichtetes Garn nehmen Wasser nur schlecht auf. Der Schlichtefilm auf der Grundkette sowie Wachse, Pektine und Proteine auf der Faseroberfläche wirken wasserabweisend, deshalb werden sie in den ersten Nassstufen entfernt. Beim Entschlichten wird Stärkeschlichte abgebaut, meist mit Amylase-Enzymen, oder wasserlösliche synthetische Schlichte ausgewaschen. Das Abkochen in einem heißen alkalischen Bad emulgiert die natürlichen Wachse und entfernt den größten Teil der übrigen Begleitstoffe; danach benetzt Baumwolle fast augenblicklich. Das Bleichen, meist mit Wasserstoffperoxid im alkalischen Milieu, entfernt die natürliche gelbliche Eigenfarbe und ergibt ein weißes Handtuch oder eine saubere Basis für leuchtende und helle Farbtöne. Für hochweiße Hotelhandtücher können optische Aufheller zugesetzt werden.
Moderne Färbereien fassen diese Schritte oft zusammen, um Wasser und Energie zu sparen, doch nach jedem muss weiterhin gründlich gespült werden. Rückstände von Alkali, Peroxid oder Schlichte stören das Färben, können das Handtuch bei der Lagerung vergilben lassen und schwächen die Faser.
Färben von Baumwollhandtüchern
Handtücher werden entweder im Garn oder im Stück gefärbt. Die Garnfärbung auf Spulen oder Bäumen ist für Streifen, Karos und zweifarbige Jacquards nötig, bei denen verschiedene Kettfäden unterschiedliche Farben tragen müssen. Bei der Stückfärbung werden gewebte Ware oder fertige Handtücher partieweise gefärbt, meist auf Haspelkufen oder Jet-Färbemaschinen, die die Ware schonend durch die Flotte bewegen, damit die Schlingen nicht zerdrückt werden.
Reaktivfarbstoffe sind die wichtigste Farbstoffklasse für Baumwollhandtücher. Salz treibt den Farbstoff auf die Faser, und Alkali bringt ihn anschließend dazu, mit den Hydroxylgruppen der Cellulose zu reagieren und eine kovalente Bindung einzugehen[6]. Weil die Farbe chemisch gebunden ist, hält eine gut ausgeführte Reaktivfärbung dem Waschen stand. Ein Teil des Farbstoffs reagiert jedoch mit Wasser statt mit der Faser. Dieser hydrolysierte Farbstoff ist nicht gebunden und muss in einer Folge heißer Spül- und Seifbäder entfernt werden. Ist die Nachwäsche unvollständig, blutet loser Farbstoff in den ersten Haushaltswäschen aus und verfärbt andere Wäschestücke, eine häufige Ursache für nicht bestandene Prüfungen der Waschechtheit. Anschließend wird die Ware auf einen annähernd neutralen pH-Wert gebracht, was für den Hautkontakt und für die danach aufgebrachten Ausrüstungschemikalien wichtig ist.
Ausrüstung: die Balance zwischen Weichheit und Saugfähigkeit
Nach der Nassbehandlung sind die Schlingen verwirrt, und der Griff kann trocken und hart wirken. Die Ausrüstung korrigiert das chemisch und mechanisch. Weichmacher schmieren die Fasern, sodass die Schlingen gleiten und sich glatt anfühlen. Kationische Weichmacher, die Grundlage der meisten herkömmlichen Avivagen, überziehen die Fasern mit einer fettartigen Schicht, die die Oberfläche hydrophober macht. Untersuchungen an Frottiergeweben zeigen übereinstimmend, dass Weichmacher die Wasseraufnahme verringern, während einfaches Waschen und Tumbeln sie erhöhen[5]. Hydrophile Weichmacher und eine sorgfältige Dosierung helfen, Griff und Saugfähigkeit auszubalancieren. Deshalb kann ein Handtuch, das sich im Regal außergewöhnlich seidig anfühlt, bei den ersten Benutzungen weniger aufnehmen als eines mit trockenerem Griff, und deshalb verbessert sich die Saugfähigkeit oft in den ersten Wäschen, wenn die Ausrüstung herausgewaschen wird.
Zur mechanischen Ausrüstung gehören das Tumbeln in Chargen, das die Schlingen öffnet und aufbauscht, das Scheren, bei dem die Schlingenköpfe auf einer Seite abgeschnitten werden und Velours entsteht, sowie seltener das Bürsten. Velours hat eine glatte, gleichmäßige Oberfläche, auf der gewebte und gedruckte Motive klar zur Geltung kommen. Geschnittener Flor hat sich jedoch als weniger hydrophil erwiesen als ungeschnittene Schlingen[5], sodass eine Veloursseite weniger aufnimmt als dasselbe Handtuch in Schlingenfrottier.
Trocknung, Maßbeständigkeit und Krumpfkontrolle
Baumwolle läuft beim Waschen ein, weil sich die beim Weben und in der Nassbehandlung gespeicherten Spannungen lösen, und Frottier bringt eine eigene Bewegung mit, da sich die Schlingen beim Quellen zusammenziehen. Frottierware wird deshalb spannungsarm getrocknet, im Tumbler oder Relaxtrockner oder auf dem Spannrahmen mit Voreilung, statt flach auf Breite gezogen zu werden. Ein Stoff, der auf Maß gezogen wird, speichert einen Schrumpf, der bei der ersten Wäsche beim Kunden zum Vorschein kommt. Der Restschrumpf wird gemessen, indem man den Stoff markiert, nach einem genormten Haushaltswaschverfahren wäscht und trocknet und dann erneut misst, wie in ISO 5077 und ISO 6330 beschrieben. Schrumpft der Schlingenkörper anders als die flache Bordüre, entstehen wellige Bordüren und gekräuselte Säume, ein sichtbarer Fehler bei Hotelhandtüchern.
Zuschnitt, Säumen und Bordürenaufbau
Handtücher werden meist als fortlaufende Bahn gewebt, wobei an jedem Handtuchende ein flaches Band in das Muster eingearbeitet ist. Beim Querschneiden werden die Handtücher in diesen Bändern getrennt; breite Ware mit mehreren Handtüchern nebeneinander wird zwischen ihnen längs geschnitten. Die Seitenkanten werden entweder als gewebte Webkante ausgeführt oder mit Überwendlichstich versäubert, und die Schnittenden werden umgeschlagen und zu Säumen genäht. Aufhänger, Pflegeetiketten und Markenetiketten werden in dieser Stufe eingenäht.
Säume sind bei Hotellerie-Handtüchern eine häufige Schwachstelle, weil die gewerbliche Wäsche hohe Temperatur, starke Mechanik und wiederholtes Trocknen im Tumbler vereint. Stichdichte, Nähgarn und Saumbreite gehören deshalb in die Spezifikation, statt dem Standard überlassen zu werden, und der Saum sollte nach dem Waschen flach liegen und sich nicht gegen den Handtuchkörper wellen.
Stickerei und weitere Individualisierung
Gestickt wird auf fertige Handtücher oder zugeschnittene Teile mit einem stabilisierenden Unterlegvlies, oft zusätzlich mit einer wasserlöslichen Abdeckfolie, die verhindert, dass die Stiche im Flor versinken. Ein eingewebtes Jacquard-Logo ist Teil des Gewebes selbst, ein gedrucktes Logo auf Baumwolle entsteht im Reaktiv- oder Pigmentdruck. Die Wahl hängt von der Menge, der gewünschten Optik und der späteren Wäsche des Handtuchs ab.
Endkontrolle, Legen und Verpacken
Fertige Handtücher werden Stück für Stück oder stichprobenartig geprüft, häufig nach AQL-Stichprobenplänen (Acceptance Quality Limit) wie denen der ISO 2859-1. Geprüft werden Maß, Gewicht, Farbton gegenüber dem freigegebenen Standard, Säume und Nähte, ausgezogene Schlingen, Flecken und Kennzeichnung. Das Gewicht wird kontrolliert, weil es eine kaufmännische Vorgabe ist: Ein Handtuch, das leichter ist als vereinbart, enthält weniger Garn. Danach werden die Handtücher im vereinbarten Format gelegt, etikettiert, gebündelt oder einzeln verpackt und in gekennzeichnete Exportkartons gepackt.
So lesen Sie eine Spezifikation für Frottierhandtücher
Eine Handtuchspezifikation besteht aus einigen Kennzahlen, die sich leicht vergleichen lassen, und mehreren, bei denen das nicht gilt. Die gängigsten Begriffe bedeuten Folgendes.
- GSM
- Flächengewicht des fertigen Handtuchs in Gramm pro Quadratmeter. Es misst, wie viel Material ein Handtuch enthält, nicht wie gut es ist. Ein schwereres Handtuch hält insgesamt mehr Wasser und fühlt sich dichter an. Studien berichten jedoch, dass das Gewicht kaum beeinflusst, wie schnell ein Frottiergewebe saugt, und dass leichtere Gewebe je Gramm mehr Wasser aufnehmen[5]. Aus einem schwereren Handtuch muss zudem mehr Wasser wieder heraustrocknen, und seine Wäsche kostet mehr. Für Fitness, Strand und Küche ist ein leichteres Handtuch daher oft die bessere Spezifikation. Die Grammatur wählen.
- Garnnummer
- Die Feinheit von Pol-, Grund- und Schussgarn, meist in Ne (Baumwollnummer). Die Zahl der verzwirnten Fäden steht hinter der Nummer: Ne 16/2 bedeutet zwei miteinander verzwirnte Garne Ne 16.
- Florhöhe
- Die Höhe der Schlingen über dem Grundgewebe, üblicherweise in Millimetern angegeben. Zusammen mit der Dichte bestimmt sie Weichheit, Wasserhaltevermögen und Trocknungsgeschwindigkeit.
- Schüsse je Schlinge
- Dreischuss- oder Vierschuss-Frottier. Mehr Schüsse je Schlinge binden jede Schlinge mit mehr Schussfaden ein und ergeben weniger Schlingen je Zentimeter Länge.
- Pol-Grund-Verhältnis
- Wie viel Polkette das Gewebe im Verhältnis zur Grundkette verbraucht, meist als Längenverhältnis und mitunter als Polanteil am Gewebegewicht angegeben; die Spezifikation sollte sagen, welches gemeint ist (Pol-Grund-Verhältnis). Ein höherer Polanteil bedeutet in der Regel mehr saugfähige Oberfläche; sehr hohe Verhältnisse brauchen einen festen Grund, damit die Schlingen verankert bleiben.
- Faserzusammensetzung
- Wird für Pol, Grund und Schuss getrennt angegeben, wenn sie sich unterscheiden. Ein Handtuch mit Baumwollflor auf einem Grund aus Baumwolle und Polyester ist kein Handtuch aus 100 % Baumwolle.
Wie Handtücher im vollflächigen Sublimationsdruck entstehen
Ein Handtuch im Sublimationsdruck ist ein Produkt aus zwei Materialien. Die Vorderseite besteht aus Polyester, weil Sublimationsfarbstoffe diese Faser färben können; die Rückseite aus Baumwolle, weil Baumwolle Wasser weit besser aufnimmt als Polyester. Viele Probleme mit solchen Handtüchern beginnen damit, dass sie spezifiziert werden, als wären es bedruckte Baumwollhandtücher.
Warum Sublimation Polyester braucht
Der Sublimationsdruck arbeitet mit Dispersionsfarbstoffen: kleinen, nichtionischen Farbstoffmolekülen mit sehr geringer Wasserlöslichkeit, die für hydrophobe Synthesefasern entwickelt wurden. Auf Transfertemperatur erhitzt, geht der Farbstoff von der Papier- oder Stoffoberfläche in die Dampfphase über. Bei dieser Temperatur liegt Polyester deutlich über seiner Glasübergangstemperatur: Die amorphen Bereiche des Polymers öffnen sich, und der gasförmige Farbstoff diffundiert in die Faser. Beim Abkühlen schließen sich diese Bereiche wieder und halten den Farbstoff im Inneren fest[7]. Die Farbe wird Teil der Faser, statt als Schicht darauf zu liegen. Deshalb hat ein guter Sublimationsdruck keinen eigenen Griff und bricht oder blättert nicht ab, wie es bei einem aufgedruckten Film vorkommen kann.
Baumwolle verhält sich anders. Cellulose hat kaum Affinität zu Dispersionsfarbstoffen, daher bleibt der Farbstoff auf Baumwolle größtenteils an der Oberfläche und wäscht sich aus. Der Transferdruck auf Naturfasern erfordert eine vermittelnde Polymerbehandlung oder eine andere Farbstoffchemie, um die Bindung herzustellen, die Dispersionsfarbstoffe mit Cellulose nicht eingehen können[8]. Eine solche Polymerbeschichtung auf Baumwolle oder ein Polyesteranteil im Garn macht einen gewissen Druck möglich, doch die Farbe sitzt dann in der Beschichtung oder nur im Polyesteranteil der Mischung, mit schwächerer Farbe und geringerer Echtheit als auf einer Polyesterseite. Herkömmliche Sublimation ist daher kein Weg, ein gewöhnliches Baumwollhandtuch zu färben. Baumwolle wird stattdessen im Reaktiv- oder Pigmentdruck bedruckt.
Die Polyester-Druckseite und die Baumwollrückseite
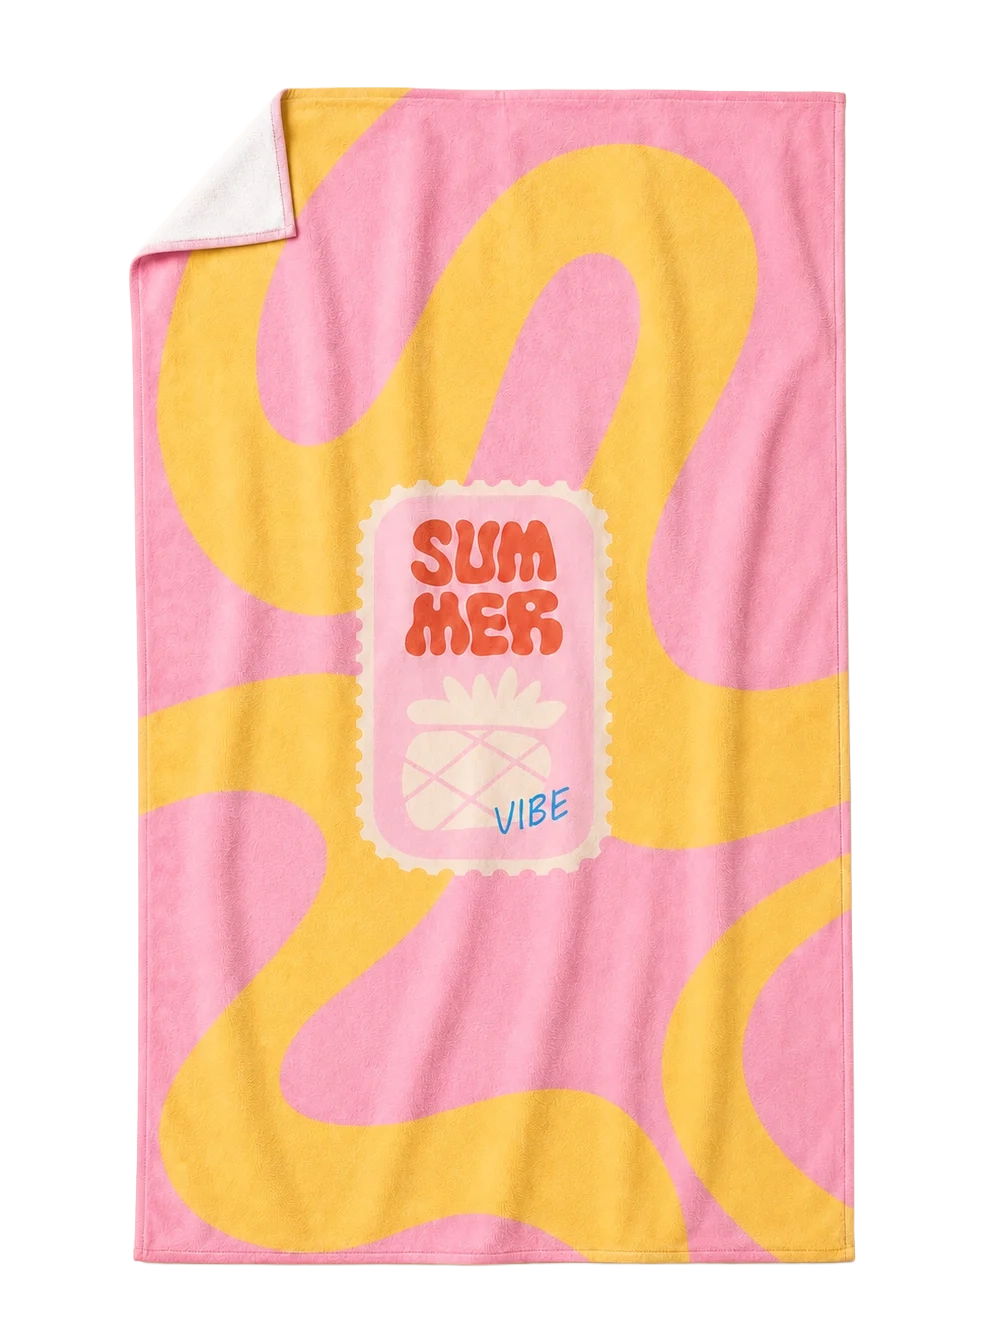
Polyester nimmt in die Faser selbst sehr wenig Wasser auf. Eine Polyesteroberfläche lässt sich so ausführen, dass sie sich weich anfühlt und Wasser durch Kapillarwirkung (Wicking) an ihrer Oberfläche weiterleitet, besonders mit feinen Filamenten und Mikrofasern. Wasser aufnehmen wie Baumwollfrottier kann sie aber nicht. Die Baumwollrückseite liefert diese Saugfähigkeit und den vertrauten Handtuchgriff. Die beiden Seiten haben getrennte Aufgaben: Die Vorderseite trägt das Bild, die Rückseite trocknet die Haut ab.
Für den Druck sollte die Polyesterseite dicht, gleichmäßig und so flach sein, wie es die Konstruktion zulässt. Die Höhe der Oberfläche spielt eine Rolle, weil der Farbstoffdampf zuerst die Spitzen des Flors erreicht. Eine hohe Schlinge ergibt ein unterbrochenes, körniges Druckbild, und wenn sich die Schlingen teilen, können weiße Florfüße durchscheinen. Geschorene, veloursartige Oberseiten, kurze dichte Schlingen und flache gestrickte oder gewebte Polyesteroberflächen liefern schärfere Ergebnisse. Auch der Weißgrad des Polyesters zählt. Sublimationsfarbstoffe sind transparent, und es gibt keine weiße Tinte: Weiße Bereiche eines Motivs sind schlicht unbedruckter Stoff, und jede Farbe wird auf den Grundton der Vorderseite gedruckt.
Wie die beiden Seiten kombiniert werden
Es gibt mehr als einen industriellen Weg, einem Handtuch eine Polyestervorderseite und eine Baumwollrückseite zu geben, und die Varianten verhalten sich im Druck und im Gebrauch unterschiedlich.
- Zweiseitig gewebtes Frottier
Eine Frottierkonstruktion, bei der eine Seite fast vollständig aus Polyester und die andere aus Baumwolle gebildet wird. Da Frottier ohnehin mit einer separaten Polkette arbeitet, lassen sich die beiden Seiten mit unterschiedlichen Garnen beschicken. Stoffe dieser Art werden gezielt für den Transferdruck angeboten: Die Polyesterseite wird bedruckt, die Baumwollseite bleibt zum Saugen[9]. Die Polyesterseite kann außerdem zu Velours geschoren werden, während die Rückseite aussieht und sich anfühlt wie ein herkömmliches Handtuch.
- Zweiseitige Maschenware
Auch in Maschenware lassen sich die Fasern auf ähnliche Weise trennen. Beim Plattieren liegt ein Garn überwiegend auf der Vorderseite der Ware und ein anderes auf der Rückseite, sodass Polyester die bedruckbare Seite und Baumwolle die Rückseite oder die Schlingen bilden kann. Maschenkonstruktionen sind leichter und dehnbarer, was beim Drucken und Nähen mehr Sorgfalt bei der Maßbeständigkeit verlangt.
Unabhängig von der Konstruktion trägt nur die Polyesterseite das sublimierte Bild. Die Baumwollrückseite behält ihre eigene Farbe, meist Weiß oder einen gefärbten Ton.
Das Gewicht wirkt sich auf die Druckqualität aus. Ein schwereres zweiseitiges Handtuch bedeutet in der Regel mehr oder höheren Flor, und auf der Druckseite geht das zulasten der Schärfe. Leichtere Konstruktionen werden deshalb oft bevorzugt, wenn die Druckschärfe Vorrang hat.
- Polyester-Druckseite (geschoren dargestellt)
- Dispersionsfarbstoff im Inneren der Polyesterfasern
- Grundgewebe
- Baumwollflor auf der Rückseite
Warenvorbereitung und Maßbeständigkeit
Vor dem Druck muss der Stoff sauber, trocken und maßlich zur Ruhe gekommen sein. Spinnöle und Präparationen auf dem Polyester führen zu ungleichmäßiger Farbaufnahme und werden in der Vorwäsche entfernt. Polyester wird bei der Ausrüstung normalerweise thermofixiert, damit es bei Transfertemperatur nicht schrumpft; nicht fixiertes Polyester läuft in der Presse ein und verzerrt das Bild.
Die Baumwollrückseite bringt zwei besondere Risiken mit. Baumwolle speichert Feuchtigkeit, die bei Transfertemperatur zu Dampf wird. Dieser kann Farbstoff seitlich verschleppen und unscharfe Kanten oder Flecken verursachen, daher wird der Stoff oft vorgetrocknet oder vorgepresst. Zudem schrumpft Baumwolle in der Wäsche anders als Polyester. Wird der Verbund vor dem Druck nicht entspannt oder vorgekrumpft, kann sich das Handtuch nach der ersten Wäsche verziehen, einrollen oder an den Säumen kräuseln, und das Bild verzerrt sich mit.
Druckdaten und Farbmanagement
Druckdaten für ein vollflächig bedrucktes Handtuch werden in endgültiger Druckgröße angelegt, mit Beschnittzugabe über die Schnittlinie hinaus, weil die Kante des Handtuchs durch einen Schnitt im bedruckten Bereich entsteht. Pixelbilder brauchen bei dieser Größe eine ausreichende Auflösung; Vektorlogos und Schriftzüge bleiben in jedem Maßstab scharf. Anschließend verarbeitet eine RIP-Software (Raster Image Processor) die Datei und rechnet die Farben des Designs in Tintenmengen um. Grundlage ist ein ICC-Profil, das für die jeweilige Kombination aus Tinte, Papier, Stoff, Temperatur und Zeit erstellt wurde.
Farben verändern sich beim Transfer. Bedrucktes Transferpapier wirkt stumpf, und dunkle Töne entwickeln sich erst in der Hitze. Beurteilt wird die Farbe deshalb am übertragenen Stoff, nie auf dem Papier oder am Bildschirm. Markenfarben werden abgestimmt, indem man Farbtafeln und Andruckmuster druckt und Profil oder Datei anpasst. Einige sehr gesättigte Farben, darunter Neontöne sowie bestimmte leuchtende Grün- und Orangetöne, liegen außerhalb des Farbraums gängiger Sublimationstintensätze und lassen sich nur annähern.
Transferpapier oder Direktdruck auf den Stoff
Industriell werden zwei Druckwege genutzt. Beim Transfer- oder indirekten Sublimationsdruck wird das Motiv spiegelverkehrt per Inkjet auf beschichtetes Transferpapier gedruckt. Papier und Stoff laufen dann gemeinsam durch einen Thermotransferkalander, in dem eine beheizte Walze und ein Endlosfilz sie im Durchlauf unter Druck zusammenhalten, oder sie werden bei Zuschnitten in einer flachen Transferpresse verpresst. Beim direkten Sublimationsdruck wird die Dispersionstinte auf den Polyesterstoff gedruckt, der meist vorbehandelt ist, um das Verlaufen der Tinte zu begrenzen. Fixiert wird die Farbe anschließend mit Hitze im Kalander oder Ofen.
Der Direktdruck spart Papier und eignet sich für lange Läufe flacher Ware. Für Floroberflächen ist der Transferdruck der üblichere Weg, weil das Bild zuerst auf glattes Papier gebracht wird und der Stoff erst in der Hitze damit in Berührung kommt.
Temperatur, Anpressdruck und Verweilzeit
Die Transferbedingungen sind eine Abwägung zwischen drei Größen. Polyester wird in der Regel bei etwa 190 bis 210 °C übertragen, und Temperatur und Zeit lassen sich gegeneinander ausgleichen: In einer Laborstudie an sublimationsbedrucktem Polyester ergab sich die beste Druckqualität bei 190 °C für 120 Sekunden oder bei 210 °C für 60 Sekunden[7]. Die Produktionseinstellungen werden für jeden Stoff, jedes Papier und jede Maschine durch Versuche ermittelt. Zu wenig Hitze oder Zeit lässt Farbstoff auf dem Papier zurück und ergibt blasse, schwache Farben. Zu viel treibt den Farbstoff tiefer und seitlich in die Ware, lässt Details weicher werden und kann das Polyester vergilben oder die Baumwolle versengen. Der Anpressdruck muss Papier und Stoff vollflächig in Kontakt halten, ohne den Flor dauerhaft zu zerdrücken. Am Kalander wird er über die Filzspannung eingestellt, die Verweilzeit über die Walzengeschwindigkeit.
Jede Bewegung zwischen Papier und Stoff während des Transfers erzeugt Ghosting, ein schwaches Doppelbild. Da auch die Baumwollrückseite in der Heizzone liegt, müssen Einstellungen, die für reines Polyestergewebe passen, bei zweiseitigen Handtüchern oft angepasst werden.
Schärfe, Farbe und randloser Druck
Beim Handtuch hängt die Schärfe weniger von der Druckerauflösung ab als vom Stoff. Die Tintentropfen werden auf dem Papier weit feiner gesetzt, als irgendein Flor sie wiedergeben kann. Das sichtbare Ergebnis hängt daher von Florhöhe und Flordichte ab, von der Gleichmäßigkeit der Oberfläche und davon, wie weit sich der Farbstoff beim Transfer ausbreitet. Die Farbkonstanz hängt vom Profil ab, vom Weißgrad der Vorderseite und davon, dass die Transferbedingungen vom Muster bis zur Serie exakt wiederholt werden.
Vollflächige Motive lassen sich auf zwei Arten umsetzen. Beim Paneldruck wird das Motiv auf Rollenware gedruckt, in Handtuchgröße plus Beschnittzugabe angeordnet, und die Handtücher werden danach zugeschnitten und genäht. Das ist die übliche Methode für randlose Motive, weil der Druck über die Kanten bis in die Säume läuft. Ein fertiges, bereits gesäumtes Handtuch in einer Flachpresse zu bedrucken, ist für kleine Auflagen und platzierte Motive einfacher, eine echte randlose Abdeckung ist so aber schwierig: Säume sind dicker als der Handtuchkörper, der Anpressdruck lässt an den Kanten nach, und ein schmaler heller oder unbedruckter Rand ist häufig. Beim Paneldruck wiederum wird die Schnittgenauigkeit entscheidend.
Zuschnitt, Ausrichtung, Nähen und Kantenverarbeitung
Bedruckte Bahnen werden entlang des Drucklayouts zugeschnitten. Die Genauigkeit entscheidet hier, ob eine Bordüre parallel zur Kante verläuft und ob ein mittig gesetztes Logo auch mittig bleibt. Layouts enthalten oft Schnittmarken, und kamerageführte Schneidsysteme können dem gedruckten Motiv folgen, sodass der Schnitt jeden Verzug im Stoff mitgeht. Polyesterkanten lassen sich mit Hitze schneiden und versiegeln, der Baumwollanteil braucht aber trotzdem eine genähte Kante.
Danach werden die Kanten gesäumt, overlockt oder mit Band eingefasst. Weil der Druck bis an die Kante reicht, sind Garnfarbe und Saumbreite Gestaltungsentscheidungen: Eine kontrastierende Overlocknaht rahmt das Motiv, ein farblich passender Faden lässt den Druck bis zur Kante laufen. Etiketten und Aufhänger werden beim Nähen angebracht.
Haltbarkeit des Drucks und Waschbeständigkeit
Ist der Farbstoff einmal in das Polyester diffundiert, übersteht ein Sublimationsdruck die normale Haushaltswäsche gut; die Farbe wäscht sich nicht von der Oberfläche ab, weil sie nicht auf der Oberfläche sitzt. In der Praxis begrenzen zwei Dinge die Haltbarkeit. Farbstoff, der nach einem zu kurzen oder zu kühlen Transfer auf der Faseroberfläche verbleibt, kann sich abreiben oder in den ersten Wäschen andere Textilien anbluten; genau das sollen Prüfungen der Wasch- und Reibechtheit aufdecken. Außerdem können Dispersionsfarbstoffe erneut wandern, wenn das Handtuch später starker Hitze ausgesetzt wird, etwa in einem sehr heißen Wäschetrockner oder unter dem Bügeleisen. Das kann das Bild verwischen oder andere Stoffe verfärben.
Die Baumwollrückseite verhält sich wie jedes Baumwollhandtuch: Sie läuft ein, wird von Chlorbleiche angegriffen und verschleißt zuerst an den Säumen. Die Pflegehinweise sollten sich nach der empfindlicheren der beiden Komponenten richten.
Typische Fertigungsfehler
Die meisten Fehler bei Sublimationshandtüchern lassen sich auf den Stoff, den Transfer oder die Konfektion zurückführen, und die meisten sind bei der Kontrolle sichtbar.
| Fehler | Übliche Ursache |
|---|---|
| Ghosting oder Doppelbild | Papier und Stoff verschieben sich während des Transfers gegeneinander |
| Farbabweichung zwischen Muster und Serie | Veränderte Temperatur, Verweilzeit oder Luftfeuchte, andere Papier- oder Tintencharge oder ein veraltetes Profil |
| Unscharfe Kanten oder Flecken | Feuchtigkeit in der Baumwolle, die in der Heizzone verdampft |
| Weiße Linien oder Knickstellen | Falten oder Knitter im Stoff während des Transfers |
| Glänzende oder plattgedrückte Stellen | Zu viel Anpressdruck oder Hitze auf dem Flor |
| Streifenbildung (Banding) | Verstopfte oder ausfallende Düsen am Druckkopf |
| Schiefes oder außermittiges Motiv | Zuschnitt nicht auf das Drucklayout ausgerichtet oder Verzug im Stoff |
| Einrollen, Verzug oder gekräuselte Säume nach dem Waschen | Unterschiedliches Schrumpfen der Polyester- und der Baumwollkomponente |
| Weiß scheint durch den Druck | Hoher oder offener Flor teilt sich und legt unbedruckte Florfüße frei |
Kontrolle und Verpackung
Bei bedruckten Handtüchern kommen Prüfpunkte hinzu, die es bei unbedruckten nicht gibt: die Lage des Motivs zu den Kanten, die Farbe im Vergleich zum freigegebenen Andruckmuster, ein durchgehendes Druckbild über die ganze Fläche sowie die Abwesenheit von Ghosting, Knickstellen und Flecken. Das Maß wird nach dem Nähen geprüft, weil bedruckte Handtücher am häufigsten beim Zuschneiden und Säumen von der Spezifikation abweichen. Die Verpackung folgt denselben Grundsätzen wie bei Baumwollhandtüchern, wobei die Pflegeetiketten beide Fasern berücksichtigen.
Frottier- und Sublimationshandtücher im Vergleich
Keine der beiden Konstruktionen ist grundsätzlich besser. Sie erfüllen unterschiedliche Anforderungen, und welche die richtige ist, ergibt sich aus dem Motiv und daraus, wie das Handtuch genutzt und gewaschen wird.
| Baumwoll-Frottierhandtuch | Sublimationshandtuch mit Polyestervorderseite und Baumwollrückseite | |
|---|---|---|
| Materialaufbau | Pol-, Grund- und Schussgarn aus Baumwolle; Schlingen auf einer oder beiden Seiten | Polyester-Druckseite mit Baumwollrückseite, als gewebte oder gestrickte Zweiseitenkonstruktion |
| Fertigungsschritte | Spinnen, Schären und Schlichten, Frottierweberei, Vorbehandlung, Färben, Ausrüstung, Zuschnitt und Nähen | Herstellung und Vorbereitung des zweiseitigen Stoffs, Druck mit Farbmanagement, Thermotransfer, Panelzuschnitt, Nähen |
| Druck und Individualisierung | Garngefärbte Streifen, Schaft- und Jacquardmuster, Reaktiv- oder Pigmentdruck, Stickerei | Vollfarbige, randlose Motive auf der Polyesterseite; Etiketten und Stickerei als Ergänzung |
| Saugfähigkeit | Hoch auf beiden Seiten | Kommt von der Baumwollrückseite; die Polyesterseite leitet Feuchtigkeit weiter, nimmt aber wenig auf |
| Oberfläche | Schlingen- oder geschorener Flor mit strukturiertem Griff | Glatte, oft veloursartige Druckseite; Baumwollrückseite mit typischem Handtuchgriff |
| Farbwiedergabe | Unifarben und Designs mit begrenzter Farbanzahl | Fotos, Farbverläufe und feine Details; keine weiße Tinte, weiße Flächen sind daher unbedruckter Stoff |
| Designkomplexität | Begrenzt durch Garnfarben und Webmaschine, im Druck durch Farben und Schablonen | Die Farbanzahl ändert am Verfahren nichts; die Detailtiefe begrenzt die Oberfläche |
| Haltbarkeit | Schlingenverankerung, Saumfestigkeit, Ausbluten bei unvollständig ausgewaschenem Farbstoff | Druck stabil, sobald diffundiert; empfindlich gegenüber starker Hitze; die beiden Fasern schrumpfen unterschiedlich |
| Waschverhalten | Lässt sich für Hochtemperatur- und gewerbliche Wäsche spezifizieren | Mäßige Temperaturen; sehr heißes Trocknen im Tumbler und Bügeln können den Druck beeinträchtigen |
| Typische B2B-Anwendungen | Hotel-, Spa-, Bade-, Fitness- und Küchenhandtücher; langlebige Hotelwäsche | Werbe- und Merchandise-Handtücher, Strandtücher für den Handel, Event- und Lizenzprodukte |
| Wichtigste Grenzen in der Fertigung | Fotorealistische Motive sind nicht praktikabel; neue Farben bedeuten neue Färbepartien oder Garne | Baumwolle lässt sich nicht sublimieren; hoher Flor und schwerere Konstruktionen mindern die Druckschärfe |
Die Tabelle beschreibt den typischen Fall, in der Praxis verschwimmen die Grenzen. Ein Hotel, das sein Logo auf Badetüchern haben möchte, gewinnt durch Sublimation wenig: Eine Jacquard-Bordüre oder ein gesticktes Logo übersteht die gewerbliche Wäsche, und beide Seiten bleiben voll saugfähig. Eine Marke, die ein Strandtuch mit fotografischem Motiv verkauft, hat das umgekehrte Problem, denn weder Garnfärbung noch Reaktivdruck geben das Bild wirtschaftlich wieder, und die Polyesterseite ist die Voraussetzung für den Druck. Der Reaktivdruck auf Baumwolle liegt dazwischen: für einfachere Designs, bei denen ein reiner Baumwollgriff wichtiger ist als die Zahl der Farben. Sublimations- oder Baumwolldruck.
Qualitätskontrolle und Prüfverfahren
Die Qualität eines Handtuchs lässt sich in jeder Stufe kontrollieren, doch nur einige Eigenschaften erfordern Laborverfahren. Die folgenden Methoden sind verbreitete Referenzen; welche davon gelten und welches Ergebnis akzeptabel ist, legt die Spezifikation des Einkäufers fest.
Die meisten Probleme lassen sich früh günstiger abfangen. Das Garn wird vor dem Schären auf Nummer, Drehung und Festigkeit geprüft, die Rohware auf Fehler, Breite und Gewicht, die gefärbte Ware auf den Farbton gegenüber dem freigegebenen Standard und das fertige Handtuch auf Maß, Gewicht, Nähte und Aussehen. Laborprüfungen beantworten dann Fragen, die ein Prüfer nicht mit bloßem Auge beurteilen kann: ob die Farbe ausblutet, ob das Handtuch einläuft und wie gut es saugt.
Ergebnisse zur Farbechtheit werden mit genormten Graumaßstäben von 5 (keine Veränderung) bis 1 (starke Veränderung) bewertet, getrennt für die Farbänderung des Handtuchs selbst und für das Anbluten von Begleitgeweben. Das Prüfverfahren legt fest, wie gewaschen, gerieben und bewertet wird; eine Bestehensgrenze setzt es nicht. Annahmegrenzen stammen aus der Spezifikation des Einkäufers oder des Händlers.
Für die Saugfähigkeit gibt es keinen einheitlichen Kennwert. Ein Tropfentest erfasst, wie schnell ein Wassertropfen im Gewebe verschwindet. Die europäische Norm für Frottierhandtücher, EN 14697, enthält ein Verfahren zur Bestimmung der Saugzeit, während ASTM D4772 misst, wie viel Wasser ein Frottiergewebe von einer benetzten Oberfläche aufnimmt, was dem Abtrocknen der Haut näherkommt. Ergebnisse verschiedener Verfahren sind nicht austauschbar, und ein neues Handtuch schneidet nach den ersten Wäschen oft anders ab, weil Rückstände von Weichmachern und Ausrüstung ausgewaschen werden[5].
Das Aussehen nach der Wäsche ist oft die aufschlussreichste Prüfung. Ein Handtuch, das fünfmal oder öfter nach einem genormten Verfahren gewaschen und getrocknet wurde, zeigt Schrumpf, wellige Säume, Florverformung, Farbverlust und bei zweiseitigen Handtüchern das unterschiedliche Schrumpfen von Polyester und Baumwolle.
| Eigenschaft | Prüfverfahren | Was gemessen wird |
|---|---|---|
| Flächengewicht (GSM) | ISO 3801 | Masse je Flächeneinheit von Geweben, zur Prüfung der Gewichtskonstanz gegenüber der Spezifikation |
| Maßbeständigkeit | ISO 5077ISO 6330ISO 3759AATCC TM135 | Längen- und Breitenänderung nach Waschen und Trocknen in einem festgelegten Haushaltsverfahren |
| Saugfähigkeit | EN 14697ASTM D4772AATCC TM79 | Saugzeit (EN 14697, die europäische Spezifikation für Frottierhandtücher), Wasseraufnahme von einer nassen Oberfläche (ASTM D4772) oder Saugzeit eines Tropfens (AATCC TM79) |
| Waschechtheit | ISO 105-C06AATCC TM61 | Farbänderung und Anbluten von Begleitgeweben beim Waschen mit einem Referenzwaschmittel |
| Reibechtheit | ISO 105-X12AATCC TM8 | Farbübertragung auf ein trockenes oder nasses Reibtuch |
| Bewertung der Ergebnisse | ISO 105-A02ISO 105-A03 | Graumaßstäbe für Farbänderung und Anbluten |
| Schlingenverankerung | EN 15598 | Kraft, die nötig ist, um eine Schlinge aus dem Grund eines Frottiergewebes zu ziehen |
| Naht- und Saumfestigkeit | ISO 13935-2 | Höchstzugkraft bis zum Nahtbruch, Grab-Verfahren |
| Stichprobenprüfung | ISO 2859-1 | Stichprobenpläne nach annehmbarer Qualitätsgrenzlage (AQL) für die Prüfung Los für Los |
Handtücher spezifizieren: Hinweise für B2B-Einkäufer
Der Herstellungsprozess erklärt das meiste, was bei Handtuchprogrammen schiefgeht, und eine präzise Spezifikation verhindert das meiste davon.
Die Konstruktion nach dem Einsatz wählen
Gehen Sie davon aus, wie das Handtuch genutzt, gewaschen und verkauft wird, und wählen Sie erst dann die Konstruktion. Gewerblich gewaschene Hotelwäsche verlangt Baumwollfrottier mit fest verankerten Schlingen und belastbaren Säumen. Ein Strandtuch, das über sein Motiv verkauft wird, braucht eine Druckseite. Bei einem Fitnesshandtuch ist schnelles Trocknen wichtiger als Volumen. Das Gewicht ergibt sich aus diesen Entscheidungen, statt sie vorzugeben.
Die Spezifikation vollständig festlegen
Eine brauchbare Spezifikation nennt das Fertigmaß mit Toleranz, das Gewicht des fertigen Handtuchs mit Toleranz, die Faserzusammensetzung jeder Komponente (Pol, Grund und Schuss bzw. Druckseite und Rückseite), die Konstruktion, Farbstandards, die Art der Dekoration, Etiketten, Verpackung und etwaige Prüfanforderungen. Die Faserzusammensetzung betrifft neben dem Gebrauchsverhalten auch die Kennzeichnung: In der Europäischen Union regelt die Verordnung (EU) Nr. 1007/2011 die Textilfaserbezeichnungen und die Etikettierung der Faserzusammensetzung[10]. Ein zweiseitiges Handtuch muss also mit beiden Fasern gekennzeichnet werden.
Angebote verschiedener Hersteller lassen sich nur vergleichen, wenn sie dieselbe Spezifikation kalkulieren. Zwei Angebote für ein Handtuch mit 500 GSM, die sich in Garn, Florhöhe und Saumausführung unterscheiden, sind Angebote für unterschiedliche Produkte.
Motiv, Farbfreigabe und Bemusterung
Liefern Sie das Motiv in Endgröße mit Beschnittzugabe, Vektordateien für Logos und Schriftzüge sowie Referenzfarben für alles, was für die Marke entscheidend ist. Geben Sie die Farbe an einem physischen Andruckmuster oder Muster unter vereinbarter Beleuchtung frei, nicht am Bildschirm, und bewahren Sie das freigegebene Stück als Referenz für die Serie auf.
Beurteilen Sie Muster nach dem Waschen, nicht nur im Anlieferungszustand. Mehrere Wasch- und Trockenzyklen zeigen Schrumpf, Saumverhalten, Farberhalt, die Stabilität des Drucks und wie sich die Saugfähigkeit entwickelt, sobald der Weichmacher aus der Ausrüstung ausgewaschen ist. Ein Muster, das perfekt aussieht, aber nie gewaschen wurde, ist nur zur Hälfte freigegeben.
Private Label, Verpackung und Nachbestellungen
Private-Label-Programme bringen Markenetiketten, Pflegeetiketten, Hangtags, Barcodes und Handels- oder Kampagnenverpackungen mit sich, und jedes dieser Elemente braucht eine Freigabe wie das Handtuch selbst. Baumwolle nimmt auf dem Transportweg Feuchtigkeit auf; Verpackung und Kartonplanung sollten deshalb lange Seefrachtwege berücksichtigen.
Gleichbleibende Qualität bei Nachbestellungen hängt von der Dokumentation ab. Halten Sie die freigegebene Spezifikation fest, bewahren Sie ein versiegeltes Referenzmuster auf und legen Sie fest, welche Abweichungen zulässig sind, etwa Farbtonunterschiede zwischen Färbepartien. Eine Nachbestellung wird dann nach einem schriftlichen Standard gefertigt statt nach der Erinnerung an die erste Lieferung.
Häufige Fragen zur Handtuchherstellung
Begriff im Textil- und Frottier-Glossar nachschlagenWie werden Frottierhandtücher aus Baumwolle hergestellt?
Baumwolle wird zu Garn versponnen, das auf getrennte Kettbäume für Grund- und Polkette gewickelt wird. Eine Frottierwebmaschine webt das Grundgewebe und schiebt dabei die locker zugeführte Polkette zu Schlingen heraus. Die Rohware wird anschließend entschlichtet, abgekocht und gebleicht, gefärbt (meist mit Reaktivfarbstoffen), weichgemacht, spannungsarm getrocknet, zu Handtüchern zugeschnitten, gesäumt, kontrolliert und verpackt.
Wie entstehen die Schlingen beim Frottierhandtuch?
Durch den Losschuss-Anschlag. Beim Dreischuss-Frottier werden zwei Schüsse in kurzem Abstand vor dem Warenrand gehalten, und der dritte Schuss schlägt alle drei gemeinsam an. Die straff gespannte Grundkette bleibt gestreckt, während die locker zugeführte Polkette nach vorn geschoben wird und sich auf Ober- und Unterseite zu Schlingen aufwölbt.
Was ist der Unterschied zwischen Dreischuss- und Vierschuss-Frottier?
Die Zahl der Schüsse in jeder schlingenbildenden Gruppe. Dreischuss-Frottier ist die Standardkonstruktion für Badetücher. Vierschuss-Frottier bindet jede Schlinge mit einem zusätzlichen Schuss ein und bildet weniger Schlingen je Zentimeter Länge. Es wird deutlich seltener gewebt, unter anderem weil die Anschlagfolge komplexer ist.
Wovon hängt die Saugfähigkeit eines Baumwollhandtuchs ab?
Vor allem vom Flor: von Schlingendichte und Schlingenlänge, von der Art des Polgarns (ringgesponnene, schwach gedrehte Polgarne schneiden am besten ab) und davon, wie gründlich die Baumwolle abgekocht wurde. Auch die Ausrüstung spielt eine Rolle, denn herkömmliche Weichmacher machen die Faseroberfläche wasserabweisender. Das Gewicht bestimmt, wie viel Wasser ein Handtuch insgesamt halten kann, aber nicht, wie schnell es saugt.
Ist ein Handtuch mit mehr GSM automatisch besser?
Nein. GSM gibt an, wie viel Material im Handtuch steckt. Ein schwereres Handtuch hält insgesamt mehr Wasser und fühlt sich dichter an, doch aus ihm muss mehr Wasser wieder heraustrocknen, seine Wäsche kostet mehr, und es saugt nicht schneller als ein leichteres. Zwei Handtücher mit gleichem GSM können sich je nach Garn, Flor und Ausrüstung sehr unterschiedlich verhalten.
Warum haben Sublimationshandtücher eine Polyesterseite?
Beim Sublimationsdruck werden Dispersionsfarbstoffe verwendet, die in Polyester diffundieren, wenn es über seine Glasübergangstemperatur erhitzt wird, und beim Abkühlen darin eingeschlossen werden. Baumwolle hat keine vergleichbare Affinität zu diesen Farbstoffen. Das Motiv wird deshalb auf eine Polyesterseite gedruckt, während eine Baumwollrückseite für die Saugfähigkeit sorgt.
Kann man ein Baumwollhandtuch direkt im Sublimationsdruck bedrucken?
Nicht mit dauerhaftem Ergebnis. Auf unbehandelter Baumwolle bleibt Dispersionsfarbstoff größtenteils an der Oberfläche und wäscht sich aus. Polymerbeschichtungen und Polyestermischungen ermöglichen einen gewissen Druck auf baumwollreichen Stoffen, allerdings mit schwächerer Farbe und geringerer Echtheit als auf Polyester. Baumwollhandtücher werden stattdessen im Reaktiv- oder Pigmentdruck bedruckt.
Was unterscheidet ein Handtuch mit Polyestervorderseite und Baumwollrückseite von einem klassischen Baumwollhandtuch?
Es trägt vollfarbige, fotorealistische Motive auf einer glatten Seite, die wenig Wasser aufnimmt, während die Baumwollrückseite das Abtrocknen übernimmt. Es ist meist leichter, lässt sich mit einer kurzen, dichten Oberseite am besten bedrucken und sollte bei mäßigen Temperaturen ohne sehr heißes Trocknen im Tumbler gewaschen werden. Ein Baumwoll-Frottierhandtuch saugt auf beiden Seiten und verträgt heißere Wäschen.
Welche Qualitätsprüfungen sind bei Handtüchern relevant?
Häufig spezifiziert werden ISO 3801 für das Flächengewicht, ISO 5077 für den Schrumpf nach dem Waschen, ISO 105-C06 und ISO 105-X12 für Wasch- und Reibechtheit, EN 14697 und ASTM D4772 für die Saugfähigkeit, EN 15598 für die Schlingenverankerung und ISO 13935-2 für die Nahtfestigkeit. Annahmegrenzen legt die Spezifikation des Einkäufers fest, nicht das Prüfverfahren.
Technische Quellen
Im Text zitierte Quellen, jeweils mit der Aussage, die sie belegen. Die Prüfnormen sind in der Prüftabelle oben mit den Seiten ihrer Herausgeber verlinkt, wo sich die aktuelle Ausgabe nachprüfen lässt.
- Universal Cotton Classification Data Format: Understanding the DataUSDA Agricultural Marketing Service, Cotton and Tobacco Program, 2018Instrumentelle Messung (HVI) von Stapellänge, Längengleichmäßigkeit, Festigkeit, Micronaire, Farbe und Trash-Gehalt.
- Introduction to Open-End Spinning (Technical Bulletin TRI 1004)Cotton Incorporated, 2003Fasereigenschaften, die die Garnqualität bestimmen; Festigkeit und Gleichmäßigkeit von Rotorgarn im Vergleich zu Ringgarn.
- Terry Towel Weaving, Madurai, Tamil Nadu (introduction and making process)D’source, National Institute of Design, Bengaluru (Prof. Bibhudutta Baral)Spannung von Grund- und Polkette, Losschuss-Anschlag, Garnnummern, Zwei-, Drei- und Vierschuss-Frottier.
- Picanol Introduces The TerryPlus-iTextile World, 2020Programmierbare Florhöhe an einer elektronisch gesteuerten Frottierwebmaschine (Herstellerangaben).
- Singh, J. P. and Behera, B. K., Performance of Terry Towel: A Critical Review. Part I: Water AbsorbencyJournal of Textile and Apparel, Technology and Management 9(1), 2014Einfluss von Polgarnart und Drehung, Schlingendichte und -länge, Flächengewicht, Weichmachern, Waschen und geschnittenem Flor auf die Saugfähigkeit.
- Amin, M. N. and Blackburn, R. S., Sustainable Chemistry Method to Improve the Wash-off Process of Reactive Dyes on CottonACS Sustainable Chemistry & Engineering 3(4), 725–732 (accepted manuscript, University of Leeds), 2015Rolle von Salz und Alkali beim Reaktivfärben, kovalente Bindung zwischen Farbstoff und Cellulose, Hydrolyse des Farbstoffs und Nachwäsche.
- Toshikj, E. and Prangoski, B., Textile Sublimation Printing: GLCM Print Mottle Assessment of Black Printed FabricMaterials Science (Medžiagotyra) 29(3), 2023Diffusion von Dispersionsfarbstoff in die amorphen Bereiche des Polyesters; Einfluss von Transfertemperatur und -zeit auf die Druckqualität.
- Sarkodie, B. et al., Status and Development of Transfer Printing in Textiles: A ReviewAATCC Journal of Research 5(2), 1–18, 2018Der Transferdruck auf Naturfasern erfordert vermittelnde Polymere oder eine andere Farbstoffchemie; Dispersionsfarbstoffe gehen mit ihnen keine Bindung ein.
- DPI-TEX Beach Towel 290 (product information)IBENA TextilwerkeBeispiel für ein handelsübliches Frottiergewebe mit Polyestervorderseite für den Transferdruck und Baumwollrückseite.
- Regulation (EU) No 1007/2011 on textile fibre names and related labelling and marking of the fibre composition of textile productsOfficial Journal of the European Union (EUR-Lex), 2011Textilfaserbezeichnungen und Kennzeichnung der Faserzusammensetzung von Textilerzeugnissen, die in der EU verkauft werden.
Planen Sie ein Handtuchprogramm?
Nennen Sie uns Verwendungszweck, Größe, Menge und gegebenenfalls Ihr Motiv. Wir schlagen eine Konstruktion vor und bestätigen sie mit Ihnen in der Bemusterung, bevor die Produktion beginnt.