Gestalten Sie Ihr vollflächig bedrucktes Strandtuch
Wählen Sie eine Größe, fügen Sie Ihr Motiv hinzu und legen Sie Etiketten und Verpackung fest. Der Konfigurator erstellt daraus Ihre Spezifikation und zeigt einen Richtpreis.
Definitionen der Begriffe aus Handtuchspezifikationen, Betriebs- und Prüfberichten und Angeboten, geschrieben aus Sicht der Produktion. Jeder Eintrag erklärt, was ein Begriff bedeutet, wie er gemessen oder gesteuert wird und was er an einem fertigen Handtuch verändert.
Die Einträge beschreiben die allgemeine Branchenpraxis. Normen werden mit ihrer Nummer zitiert; die aktuelle Ausgabe finden Sie auf der Seite des Herausgebers. Aussagen zur eigenen Produktion von Mira Towels sind gekennzeichnet und auf das beschränkt, was wir an anderer Stelle auf dieser Website veröffentlichen.
Die Fasern eines Handtuchs entscheiden darüber, wie schnell es Wasser aufnimmt, wie es die Wäsche übersteht, welche Farbstoffe und Druckverfahren es annimmt und was auf seinem Etikett stehen darf. Die Einträge behandeln die natürlichen, regenerierten und synthetischen Fasern, aus denen Handtücher bestehen, und die Messung der Baumwollqualität.
Natürliche Samenhaarfaser von Pflanzen der Gattung Gossypium, die fast vollständig aus Cellulose besteht. Ihre Affinität zu Wasser, ihre Nassfestigkeit und ihre gute Färbbarkeit machen sie zur Standardfaser für Frottierhandtücher.
Jede Faser ist eine einzelne, langgestreckte Zelle, die aus der Samenschale wächst. Zuerst bildet sich eine dünne Primärwand; in den folgenden Wochen lagert die Zelle an deren Innenseite Schichten aus nahezu reiner Cellulose ab und baut so die Sekundärwand auf, bis die reife Faser zu mehr als 90 Prozent ihres Gewichts aus Cellulose besteht[120]. Wenn die Kapsel aufspringt und die Faser trocknet, fällt der zentrale Hohlraum (das Lumen) zusammen, und die Faser flacht zu einem gedrehten Band ab, dessen Windungen den Fasern beim Spinnen Haftung aneinander geben. Wie weit die Sekundärwand entwickelt ist, beschreibt der Eintrag Faserreife.
Jede Glucoseeinheit der Cellulose trägt drei Hydroxylgruppen. Sie ziehen Wasser an, sodass Baumwolle gut benetzt, sobald das Abkochen ihre natürlichen Wachse entfernt hat, und unter alkalischen Bedingungen sind sie die Stellen, an denen Reaktivfarbstoffe kovalent an die Faser binden[121]. Baumwolle ist nass fester als trocken, was wiederholtes heißes Waschen begünstigt. Sie schmilzt nicht, sondern versengt und baut sich bei hoher Temperatur ab; Verfahren, die auf dem Erweichen einer thermoplastischen Faser beruhen, etwa Thermofixieren oder Sublimation, haben auf Baumwolle daher keine Entsprechung.
Handelsbaumwolle stammt überwiegend von zwei Arten. Gossypium hirsutum, die Upland-Baumwolle, liefert den größten Teil der Weltproduktion[120]; G. barbadense liefert die längeren, feineren Baumwollen, die als Pima, Giza oder extralangstapelige Baumwolle gehandelt werden. Sorten- und Herkunftsnamen sagen, welche Pflanze wo angebaut wurde, nicht aber, welche Länge, Festigkeit oder Feinheit ein Ballen hat. Diese Werte werden gemessen, und die US-Klassierung erfasst sie für jeden Ballen mit Hochleistungsprüfgeräten (HVI)[122].
Im Handtuch hält Baumwolle Wasser in der gequollenen Faser und zwischen den Fasern und bleibt über viele Wäschen weich; dafür trocknet sie langsamer als Synthesefasern und läuft ein, wenn die Ware in der Ausrüstung nicht entspannt wird. Die Faserqualität zeigt sich vor allem im Polgarn, das die saugfähige Oberfläche bildet; Grundgarne werden hauptsächlich nach ihrer Festigkeit ausgewählt.
Auch genannt: ELS-Baumwolle, Pima-Baumwolle, ägyptische Baumwolle, Giza-Baumwolle, MakobaumwolleEnglisch: Extra-long-staple cotton
Baumwolle mit ungewöhnlich langer, feiner und fester Faser, überwiegend aus Sorten von Gossypium barbadense wie amerikanischer Pima und einigen ägyptischen Giza-Typen. Der Begriff bezeichnet eine Faserklasse, keine garantierte Spezifikation.
Längere Fasern überlappen sich im Garn stärker; sie lassen sich daher mit weniger Drehung zu feineren, festeren und glatteren Garnen mit geringerer Haarigkeit verspinnen. Im Handtuch bedeutet das einen glatten, glänzenden Flor, der weniger fusselt. Eine weltweit einheitliche Definition gibt es nicht. Die US-Handelsvorschriften definieren extralangstapelige Baumwolle nicht über eine gemessene Länge, sondern über Art und Egrenierung: amerikanische Pima und andere Sorten von G. barbadense oder deren Hybriden, auf einer Walzen-Egreniermaschine entkörnt[86]. Ägypten teilt seine Ernte in eine langstapelige und eine extralangstapelige Klasse ein, wobei Letztere etwa 34,3–36 mm umfasst[123].
Handelsnamen verlangen Sorgfalt. Pima ist ein Typ von G. barbadense, kein Prüfergebnis; Supima ist eine Marke, die für Produkte aus amerikanischer Pima-Baumwolle lizenziert wird; ägyptische Baumwolle ist eine Herkunft, die langstapelige ebenso wie extralangstapelige Sorten umfasst[123]. Ein ELS-Flor kann zudem auf einem Grund aus anderer Baumwolle sitzen, oder ELS wird mit kürzerer Baumwolle gemischt. Eine Spezifikation sollte daher das geforderte Garn benennen, zum Beispiel ein gekämmtes, ringgesponnenes Polgarn mit angegebener Garnnummer, sowie die Dokumente, die eine Herkunftsangabe belegen, statt sich auf den Namen zu verlassen.
Auch genannt: Stapelfaser, Endlosfaser, EndlosfilamentEnglisch: Staple fibre and filament
Spinnfasern sind Fasern begrenzter Länge, natürlich gewachsen oder geschnitten, die zu einem Spinngarn zusammengedreht werden müssen. Filamente sind durch Extrusion erzeugte Endlosfäden, die ohne Spinnprozess ein Garn bilden können.
Alle Naturfasern außer Seide sind Spinnfasern; Baumwollfasern sind typischerweise wenige Zentimeter lang. Chemiefasern werden als Endlosfilamente extrudiert und dann entweder als Filamentgarn verwendet oder gekräuselt und auf Stapellänge geschnitten, oft passend zur Baumwolle, damit sich beide auf Baumwollspinnmaschinen mischen lassen. Polyester als Spinnfaser und als Filament ist dasselbe Polymer; die beiden unterscheiden sich im Garn, das daraus entsteht.
Abstehende Faserenden geben Spinngarnen einen weicheren, matteren und wärmeren Griff, doch sie geben Flusen ab und bilden bei festen Synthesefasern Pills. Filamentgarne sind glatter, glänzender und praktisch flusenfrei, fühlen sich aber glatt und kühl an, solange sie nicht texturiert sind. Sublimations-Druckseiten werden häufig aus Filament- oder texturiertem Filamentpolyester aufgebaut, weil eine glatte, dichte Oberfläche ein schärferes Bild annimmt; es gibt jedoch auch Druckseiten aus gesponnenem Polyester. Baumwollgarne sind immer Spinngarne.
Auch genannt: Faserlänge, Upper Half Mean Length, mittlere Länge der längeren Hälfte, LängengleichmäßigkeitEnglisch: Staple length
Die kennzeichnende Faserlänge einer Baumwollprobe, bei der instrumentellen Klassierung als Upper Half Mean Length (UHML) in Hundertstel Zoll und als Handelsstapel in 32stel Zoll angegeben.
Hochleistungsprüfgeräte (HVI) messen einen gekämmten Faserbart und geben die Upper Half Mean Length an, die mittlere Länge der längeren Hälfte der Fasern, in Hundertstel Zoll; der US-Klassierungsdatensatz rechnet sie zusätzlich in Stapel in 32stel Zoll um, wobei Stapel 36 bei Upland-Baumwolle 1,11–1,13 Zoll entspricht[122]. Der Längengleichmäßigkeitsindex beträgt 100 × mittlere Länge ÷ UHML[124]; das USDA bezeichnet 79,5–82,4 als durchschnittlich und Werte über 85,4 als sehr hoch[122].
Längere Fasern überlappen sich stärker, sodass ein Garn gegebener Nummer weniger Drehung braucht, fester und weniger haarig ist; die feinsten Garnnummern erfordern lange, gleichmäßige Baumwolle. Geringe Gleichmäßigkeit bedeutet mehr Kurzfasern, was den Abgang beim Kardieren und Kämmen erhöht, das Garn schwächt und Haarigkeit und Flusenbildung verstärkt. Im Handtuch zählt die Stapellänge vor allem beim Polgarn, für Weichheit, Flusenabgabe und die Schlingenform nach der Wäsche. Sie ist eine Eigenschaft der Rohbaumwolle und darf nicht mit der Schnittlänge von Chemie-Spinnfasern verwechselt werden.
Der Anteil der Fasern einer Baumwollprobe, die kürzer als eine Bezugslänge sind, meist 12,7 mm (0,5 Zoll), angegeben nach Masse oder nach Faserzahl.
Üblicherweise wird der Massenanteil der Fasern mit 12,7 mm oder weniger angegeben[125]. Einzelfaser-Prüfgeräte wie AFIS können ihn auch nach Anzahl ausweisen; das ergibt für dieselbe Baumwolle einen höheren Wert, weil Kurzfasern wenig wiegen. Das Suter-Webb-Verfahren, AFIS und der HVI-Kurzfaserindex korrelieren gut, stimmen in den Absolutwerten aber nicht überein[125]. Bezugsbasis und Prüfgerät müssen deshalb immer genannt werden, wenn ein SFC-Wert spezifiziert oder verglichen wird.
Kurzfasern tragen wenig zur Festigkeit bei und liegen bevorzugt an der Garnoberfläche; im Übermaß erhöhen sie Abgang, Fadenbrüche beim Spinnen und Garnfehler[125]. Das Kämmen entfernt einen großen Teil davon als Kämmling, ein Grund, warum gekämmte Polgarne weniger fusseln, während aggressives Egrenieren und intensive Lintreinigung den SFC erhöhen, weil sie Fasern brechen[126].
Luftstrommessung an einer Baumwollprobe, die Faserfeinheit und Faserreife gemeinsam widerspiegelt; angegeben in Micronaire-Einheiten mit einer Nachkommastelle.
Ein abgewogener Faserpfropfen wird in einer Kammer verdichtet und von Luft durchströmt; der Strömungswiderstand je Masseneinheit wird in einen Micronaire-Wert umgerechnet[122]. Fasern mit kleinem Querschnitt, ob von Natur aus fein oder dünnwandig und unreif, ergeben niedrige Werte; grobe oder dickwandige Fasern ergeben hohe. Die Messung kann diese Ursachen nicht trennen und lässt sich daher am besten innerhalb einer Sorte deuten, in der Micronaire und Reife eng korrelieren[122].
Sehr niedrige Werte weisen auf unreife Fasern hin, mit mehr Nissen und ungleichmäßiger Farbstoffaufnahme; sehr hohe Werte bedeuten grobe Fasern und bei gegebener Garnnummer ein härteres, schwächeres Garn. Die Baumwollmärkte versehen Werte außerhalb eines bevorzugten mittleren Bereichs mit Zu- und Abschlägen, die in den Beleihungs- oder Vertragsregeln des jeweiligen Marktes festgelegt sind. Für eine Frottierweberei zählt die Gleichmäßigkeit innerhalb einer Garnpartie ebenso viel wie das Niveau, denn Baumwollen mit unterschiedlichem Micronaire können unterschiedlich tief anfärben.
Auch genannt: Nissen, unreife Fasern, tote BaumwolleEnglisch: Fibre maturity
Der Grad, bis zu dem sich die sekundäre Zellwand einer Baumwollfaser bis zum Öffnen der Kapsel verdickt hat, meist als Reifegrad (Maturity Ratio) oder als Prozentanteil unreifer Fasern angegeben.
Eine reife Faser hat eine dicke Cellulosewand und ein kleines Lumen; eine unreife hat eine dünne Wand, fällt zu einem flachen Band zusammen und knickt leicht. Einzelfaser-Prüfgeräte wie AFIS geben einen Reifegrad und einen Anteil unreifer Fasern aus, und die Faserübersicht von Cotton Incorporated stuft einen Reifegrad von 0,8–1,0 als reif und 0,7–0,8 als unreif ein[124]. Die Routineklassierung weist die Reife nicht direkt aus, innerhalb einer Sorte spiegelt sie sich jedoch eng im Micronaire wider[122].
Unreife Fasern sind die Hauptquelle von Nissen, kleinen Faserverschlingungen, die auf dem Feld, beim Egrenieren und in der Verarbeitung entstehen; über 200 Zuchtlinien einer USDA-Studie hinweg korrelierte die Nissenzahl eng mit dem Anteil unreifer Fasern[127]. Nissen nehmen Farbstoff schlecht an und erscheinen in gefärbter Ware als helle Punkte oder ungefärbte weiße Stippen[127]. Sehr dünnwandige Fasern dieser Art heißen im Handel tote Baumwolle. Kardieren und Kämmen entfernen sie nur zum Teil.
Auch genannt: längenbezogene Masse der Faser, Fasertiter, Millitex, dtex pro Filament (dpf)Englisch: Fibre fineness
Die längenbezogene Masse oder der Durchmesser einer Einzelfaser, bei Baumwolle in Millitex (Milligramm pro Kilometer), bei Chemiefasern in Dezitex oder Denier pro Filament angegeben.
Die Feinheit bestimmt, wie viele Fasern im Querschnitt eines Garns gegebener Nummer liegen. Mehr Fasern ergeben ein festeres, gleichmäßigeres Garn und ermöglichen feinere Nummern, und dünne Fasern biegen sich leicht, was als weicherer Griff spürbar ist. Die Feinheit von Baumwolle wird an Einzelfasern gemessen, etwa mit AFIS in mg/km[127]; Cotton Incorporated stuft 135–175 Millitex als fein und 175–200 als durchschnittlich ein[124]. Chemiefasern werden in einer gewählten Feinheit hergestellt, und solche unter etwa 1 dtex gelten als Mikrofasern[128].
Feinheit ist weder Micronaire, das Feinheit und Reife vermischt, noch Garnfeinheit, die das Garn beschreibt. Bei Baumwolle sind die beiden Fasereigenschaften miteinander verknüpft: Ein niedriger Feinheitswert kann eine tatsächlich feine oder eine unreife Faser bedeuten, und in Zuchtdaten waren die feineren Linien nissenreicher, ein Zusammenhang, den die Autoren weitgehend auf die Reife zurückführten[127].
Faserfestigkeit und feinheitsbezogene Höchstzugkraft
Auch genannt: Bündelfestigkeit, Faserzugfestigkeit, Tenacity, Reißfestigkeit der FaserEnglisch: Fibre strength and tenacity
Die Kraft, die zum Bruch einer Faser oder eines Faserbündels nötig ist, üblicherweise als feinheitsbezogene Höchstzugkraft angegeben: Höchstzugkraft geteilt durch die längenbezogene Masse, in Pond je tex oder Zentinewton je tex.
Die Division der Kraft durch die längenbezogene Masse macht Fasern unterschiedlicher Feinheit vergleichbar. Bei der Baumwollklassierung zerreißt das HVI ein Faserbündel, das mit 1/8 Zoll Abstand zwischen den Klemmen eingespannt ist, und gibt Gramm je tex an; das USDA bezeichnet 25,5–28,4 g/tex als durchschnittlich und 30,5 g/tex und mehr als sehr fest[122]. Ein Pond je tex entspricht 0,98 cN/tex, die Einheiten liegen also nahe beieinander, sind aber nicht austauschbar. Dieselbe Prüfung erfasst auch die Höchstzugkraftdehnung.
Wasser wirkt auf verschiedene Fasern unterschiedlich. Baumwolle gewinnt im nassen Zustand an Festigkeit; Standardviskose verliert etwa die Hälfte, Lyocell behält deutlich mehr[129], und das EU-Recht definiert Modal über Mindestwerte von Höchstzugkraft und Nassmodul[87]. Polyester bleibt weitgehend unbeeinflusst. Die Faserfestigkeit legt das Potenzial für die Garnfestigkeit fest; Länge, Drehung und Gleichmäßigkeit entscheiden, wie viel davon das Garn ausschöpft.
Auch genannt: Entkörnen, Lint, Fremdstoffgehalt (Trash), LintreinigungEnglisch: Ginning
Der erste Verarbeitungsschritt nach der Ernte, bei dem die Baumwollfaser (Lint) vom Samen getrennt, von Pflanzenresten gereinigt und zu Ballen gepresst wird.
Saatbaumwolle wird nach Bedarf getrocknet oder befeuchtet, gereinigt und egreniert. Sägen-Egreniermaschinen ziehen die Faser mit gezahnten Sägen durch ein Gitter und bewältigen den Durchsatz, den Upland-Baumwolle erfordert; Walzen-Egreniermaschinen klemmen die Faser gegen eine Walze und streifen sie schonender vom Samen ab. Die US-Vorschriften verlangen, dass extralangstapelige Baumwolle auf Walzen egreniert wird[86], und in einem USDA-Vergleich blieb beim Walzenegrenieren spürbar mehr lange Faser erhalten als beim Sägenegrenieren derselben Upland-Baumwolle[126].
Lintreiniger entfernen anschließend Blatt-, Rinden- und Samenschalenteile, die die Klassierung als Blattgrad und Fremdstoffe erfasst[122]. Jede Reinigungsstufe verbessert den Grad, bricht aber Fasern: Im selben Versuch verkürzte eine zusätzliche Sägen-Lintreinigung die Faser, erhöhte den Kurzfaseranteil und ergab Garne mit mehr Nissen, mehr Imperfektionen und mehr Fadenbrüchen beim Spinnen[126]. Samenschalenteile, die bis ins Garn gelangen, sind eine Hauptursache für Garnungleichmäßigkeit[127]. Das ist ein Grund, warum sich Baumwollen gleicher Herkunft sehr unterschiedlich verspinnen lassen.
Baumwolle, die nach zertifizierten Regeln des ökologischen Landbaus angebaut wurde. Der Begriff beschreibt das Anbausystem und seine dokumentierte Lieferkette, keine messbare Eigenschaft der Faser.
Die Regeln des ökologischen Landbaus beschränken synthetische Pflanzenschutz- und Düngemittel und schließen gentechnisch verändertes Saatgut aus; die Einhaltung wird auf Ebene des Betriebs nach nationalen oder regionalen Öko-Verordnungen zertifiziert. Die Faser verhält sich wie konventionelle Baumwolle vergleichbarer Qualität und ist im fertigen Handtuch nicht zu erkennen. Eine Bio-Angabe stützt sich deshalb auf Dokumente, die das Material durch Egrenieren, Spinnen, Weben, Färben und Konfektion begleiten.
GOTS zertifiziert die Verarbeitung entlang der gesamten textilen Kette und ergänzt ökologische und soziale Kriterien[103]. Der Organic Content Standard (OCS) bestätigt nur das Vorhandensein und die Menge des Bio-Materials entlang der Kette, ohne Kriterien für Chemikalien oder für soziale und ökologische Aspekte der Produktion[104]. In beiden Fällen werden die Verarbeitungs- und Handelsstufen zertifiziert, und Transaktionszertifikate dokumentieren die Lieferungen; die genauen Regeln zum Geltungsbereich legt jeder Standard selbst fest. Der Bio-Status sagt nichts über Saugfähigkeit, Weichheit oder Haltbarkeit aus; diese gehören gesondert in die Spezifikation.
Bei Mira Towels: Mira kann Handtuchprogramme unterstützen, für die Nachweise nach OEKO-TEX®, GOTS, ISO 9001 oder ISO 14001 erforderlich sind; der Umfang wird im Rahmen des Angebots bestätigt.
Auch genannt: Recyclingbaumwolle, Reißbaumwolle, mechanisch recycelte BaumwolleEnglisch: Recycled cotton
Baumwollfaser, die aus Pre-Consumer-Abfällen wie Spinn-, Web- und Zuschnittabfällen oder aus Post-Consumer-Textilien zurückgewonnen und, meist durch mechanisches Reißen, wieder der Garnherstellung zugeführt wird.
Pre-Consumer-Abfälle sind sauber und von bekannter Zusammensetzung; Post-Consumer-Textilien müssen erst gesammelt, nach Faser und Farbe sortiert und von Zutaten befreit werden. Das mechanische Recycling reißt das Gewebe wieder zu Fasern auf und bricht dabei Fasern, sodass recycelte Baumwolle einen hohen Kurzfaseranteil hat. Sie wird verbreitet auf Rotorspinnmaschinen versponnen und meist mit Neubaumwolle oder anderen Fasern gemischt, um Garnfestigkeit und Spinnstabilität zu halten; eine neuere Studie fand, dass Kämmen und Kompakt-Ringspinnen den nutzbaren Recyclinganteil erhöhen können[130].
Für Handtücher bedeutet das in der Regel gröbere Garnnummern, mehr Flusen und geringere Garnfestigkeit als bei einem gekämmten Garn aus Neubaumwolle. Recyclinganteile lassen sich daher leichter in Grund- und Schussgarnen, in flachgewebten Produkten oder als Teil einer Polgarnmischung einsetzen als in einem feinen, reinen Polgarn. Nach Farbton sortierte farbige Abfälle können ohne Färben farbiges Garn ergeben, wobei die Farbkonstanz dann von der Sortierung abhängt. Die Angabe lässt sich am Handtuch selbst nicht ablesen; sie erfordert eine Produktkettenzertifizierung wie GRS oder RCS mit passenden Transaktionszertifikaten.
Auch genannt: Polyethylenterephthalat, PES, Polyesterfaser
Synthesefaser aus linearen Polymeren eines Esters aus einem Diol und Terephthalsäure, in Textilien fast immer Polyethylenterephthalat (PET). Sie ist thermoplastisch, hydrophob und wird mit Dispersionsfarbstoffen gefärbt.
PET entsteht durch Polymerisation von Ethylenglykol mit Terephthalsäure; die EU-Faserbezeichnung Polyester umfasst Fasern mit mindestens 85 Massenprozent solcher Estereinheiten in der Kette[87]. Das geschmolzene Polymer wird durch Spinndüsen extrudiert und verstreckt, um die Moleküle auszurichten; so entsteht ein festes, formbeständiges Filament.
Zwei Eigenschaften bestimmen sein Verhalten im Handtuch. Polyester ist hydrophob: Es nimmt sehr wenig Wasser in die Faser auf, und die EU-Faseranalyse weist ihm einen vereinbarten Feuchtigkeitszuschlag von 1,5 Prozent zu, gegenüber 8,5 Prozent für Baumwolle[87]. Ein Polyestergewebe kann Flüssigkeit an seiner Oberfläche entlang leiten, hält aber kein Wasser so, wie es Baumwollfrottier tut. Polyester ist außerdem thermoplastisch. Seine amorphen Bereiche werden oberhalb der Glasübergangstemperatur beweglich, die in kalorimetrischen Messungen bei etwa 70 °C liegt, und das Polymer schmilzt bei etwa 250 °C[131]; die genauen Werte hängen von Kristallinität, Orientierung und Prüfverfahren ab. Thermofixieren, Hochtemperaturfärben und Sublimation nutzen alle diese Beweglichkeit.
Herkömmliches PET hat keine ionischen Farbstoffbindungsstellen; es wird daher mit Dispersionsfarbstoffen gefärbt und bedruckt, die bei hoher Temperatur in die Faser diffundieren. Deshalb funktioniert Sublimation auf Polyester und nicht auf unbehandelter Baumwolle. Kationisch färbbare, modifizierte Polyester gibt es als eigene Produkte.
Im Handtuch dient Polyester als Druckseite sublimationsbedruckter Handtücher, als Mikrofaser in schnell trocknenden Sport- und Reisehandtüchern und gelegentlich in Grund- oder Mischgarnen, die Festigkeit hinzufügen und die Krumpfung verringern. Es zieht öligen Schmutz an und hält ihn fest, pillt, wenn es aus Spinnfasern gesponnen ist, lädt sich in trockener Luft statisch auf und kann unter einem Bügeleisen oder einer heißen Presse glänzend werden oder sich verformen.
Bei Mira Towels: Unser vollflächig bedrucktes Lagerhandtuch ist eine Konstruktion mit 250 GSM, mit einer Polyester-Druckseite und einer Baumwollrückseite; bedruckt wird nur die Polyesterseite.
Polyester aus zurückgewonnenem PET, meist aus gebrauchten Flaschen und zunehmend aus Textilabfällen, hergestellt durch mechanisches Wiederaufschmelzen oder durch chemische Depolymerisation und erneute Polymerisation.
Beim mechanischen Recycling wird PET, meist aus Flaschen, gewaschen, zu Flakes zerkleinert und wieder zu Fasern geschmolzen; jeder Schmelzzyklus kann die Polymerketten verkürzen, die Qualität hängt daher von der Reinheit des Ausgangsmaterials ab. Beim chemischen Recycling wird PET in seine Monomere oder Zwischenprodukte zerlegt und das Polymer neu aufgebaut; dabei lassen sich Farbe und Verunreinigungen entfernen, und auch Textilabfälle können als Ausgangsmaterial dienen. In beiden Fällen ist das Produkt PET, mit demselben Verhalten beim Dispersionsfärben, bei der Sublimation und unter Wärme wie Neupolyester gleicher Qualität.
Da recyceltes und neues PET gleicher Qualität sich gleich verhalten, stammt der Nachweis des Recyclinganteils aus einer Produktkettenzertifizierung wie GRS oder RCS mit Transaktionszertifikaten für die Lieferung, nicht aus Prüfungen am Stoff. Aus Flaschen gewonnenes rPET macht das Handtuch selbst nicht recycelbar, und jeder behauptete Umweltvorteil braucht einen eigenen Beleg.
Auch genannt: Microfaser, Splittfaser, Mikrofilament, MicrofiberEnglisch: Microfibre
Faser oder Filament feiner als etwa 1 Dezitex, meist aus Polyester oder Polyamid, für weiche, dichte Stoffe mit sehr großer Faseroberfläche.
Die Schwelle von etwa 1 dtex ist eine lang etablierte Konvention, keine in einer Norm festgelegte Grenze[128]. Mikrofilamente werden entweder direkt als sehr feine Filamente gesponnen oder als Bikomponentenfilamente, typischerweise aus Polyester- und Polyamidsegmenten, die in der Ausrüstung in feinere, keilförmige Fasern gesplittet werden. Gesplittete Mikrofaserstoffe haben eine sehr große innere Oberfläche und viele feine Kapillaren; sie nehmen Wasser und Öl schnell auf, verteilen Flüssigkeit über eine große Fläche und trocknen schnell, weil die Fasern selbst wenig aufnehmen.
Bei Baumwollfrottier dringt das Wasser dagegen auch in die Faser ein. Mikrofaserhandtücher sind dünn, leicht und schnell trocknend, was Sport, Reise und Reinigung entgegenkommt, doch sie haben einen anderen Griff als Baumwolle und halten öligen Schmutz zurück. Ihre große Faseroberfläche bedeutet außerdem, dass für eine gegebene Farbtiefe mehr Farbstoff nötig ist[128]. Die Abgabe von Faserfragmenten beim Waschen ist Gegenstand laufender Forschung, und Aussagen in die eine wie die andere Richtung brauchen Prüfdaten.
Auch genannt: Rayon, Viskoserayon, Zellwolle, ViskosefaserEnglisch: Viscose and modal
Regenerierte Cellulosefaser, die durch Lösen von Holz- oder anderem Pflanzenzellstoff über das Xanthogenat-Verfahren und erneutes Verspinnen hergestellt wird. Modal ist eine modifizierte Viskose mit hoher Nassfestigkeit und hohem Nassmodul.
Gereinigte Cellulose wird in Natronlauge eingeweicht, mit Schwefelkohlenstoff zu löslichem Cellulosexanthogenat umgesetzt und in ein saures Bad extrudiert, wo sie sich als Filament oder Spinnfaser regeneriert[129]. Die Faser ist Cellulose wie Baumwolle: hydrophil, mit Reaktivfarbstoffen färbbar und in der EU-Faseranalyse mit einem höheren vereinbarten Feuchtigkeitszuschlag als Baumwolle versehen, 13 gegenüber 8,5 Prozent[87]. EU-Etiketten verwenden die Bezeichnung Viskose[87]; der US-Gattungsname ist Rayon[88].
Ihre Schwäche ist die Nassfestigkeit. Standardviskose verliert im nassen Zustand etwa die Hälfte ihrer Festigkeit[129] und verformt sich beim Waschen stärker. Modal, hergestellt nach einem modifizierten Viskoseverfahren, muss Mindestwerte für Höchstzugkraft und Nassmodul erfüllen[87] und behält in der Wäsche besser seine Form. In Handtüchern kommen Viskose und Modal vor allem in Mischung mit Baumwolle im Flor vor, wo sie Glanz und einen glatten, kühlen Griff beitragen. Viskose aus Bambuszellstoff ist dieselbe Faser aus einem anderen Rohstoff (siehe Regeneratcellulose aus Bambus).
Regenerierte Cellulosefaser, die aus einer Lösung von Zellstoff in einem organischen Lösemittel, N-Methylmorpholin-N-oxid (NMMO), gesponnen wird, ohne dass ein chemisches Derivat der Cellulose entsteht.
Zellstoff löst sich direkt in wässrigem NMMO. Die Lösung wird über einen Luftspalt in ein Wasserbad extrudiert, wo die Cellulose als hoch orientierte Faser ausfällt; das Lösemittel wird ausgewaschen und zurückgewonnen, laut veröffentlichten Übersichtsarbeiten zu mehr als 99 Prozent[129]. Die EU-Faserdefinition beruht auf diesem Verfahren[87].
Die hohe Orientierung verleiht Lyocell eine größere Trocken- und Nassfestigkeit und einen höheren Nassmodul als Viskose, sodass es in der Wäsche besser die Form hält[129]. Sie macht die Faser aber auch anfällig für Fibrillierung: Unter nasser Scheuerbeanspruchung spalten sich feine Fibrillen von der Oberfläche ab und geben dunklen Farbtönen ein bereiftes oder haariges Aussehen, sofern das nicht in der Ausrüstung kontrolliert wird, zum Beispiel mit Enzymen oder Vernetzungsmitteln[129]. In Handtüchern wird Lyocell vor allem in Mischungen mit Baumwolle eingesetzt, oft im Flor. Tencel ist eine Marke von Lenzing, keine Gattungsbezeichnung; auf EU-Etiketten muss die Faser als Lyocell angegeben werden[87].
Auch genannt: Bambusviskose, Bambus-Rayon, BambusfaserEnglisch: Bamboo-derived regenerated cellulose
Regenerierte Cellulosefaser, meist Viskose, gelegentlich Lyocell, aus Zellstoff, der aus Bambus gewonnen wird. Ihre Eigenschaften sind die der Regeneratfaser, nicht die der Bambuspflanze.
Bambusstängel werden zu Zellstoff aufgeschlossen, und die Cellulose wird wie Holzzellstoff gelöst und versponnen. Die Regeneratfaser behält nichts von der Struktur der Pflanze; Saugfähigkeit, Nassfestigkeit, Glanz und Färbeverhalten sind die von Viskose oder Lyocell. Die US-amerikanische Federal Trade Commission stellt fest, dass in Rayon aus Bambus keine Spur der ursprünglichen Pflanze verbleibt, und verlangt Belege für Behauptungen, eine solche Faser behalte die antimikrobiellen Eigenschaften der Pflanze[88].
In der EU dürfen nur die in der Textilkennzeichnungsverordnung aufgeführten Faserbezeichnungen verwendet werden; Fasern aus Bambuszellstoff werden daher als Viskose oder Lyocell angegeben[87]. In den Vereinigten Staaten darf ein Textil nur dann als Bambus bezeichnet werden, wenn es aus echter Bambusfaser besteht; Regeneratfasern müssen ihren Gattungsnamen tragen, zum Beispiel Rayon aus Bambus[88]. Mechanisch gewonnene Bambus-Bastfaser gibt es, sie ist in Handtüchern aber selten. Eine Spezifikation sollte die Gattungsbezeichnung der Faser und ihren Anteil angeben, mit der pflanzlichen Herkunft als ergänzender Information.
Auch genannt: Flachs, LeinenfaserEnglisch: Linen (flax)
Bastfaser aus dem Stängel der Flachspflanze, Linum usitatissimum. Sie ist fest, steif und wenig dehnbar, mit einem frischen, kernigen Griff und natürlichem Glanz.
Flachsfasern werden durch Rösten und Schwingen aus dem Stängel gelöst und dann durch Hecheln in lange Langfasern und kürzeres Werg getrennt. Wie Baumwolle bestehen sie aus Cellulose, jedoch kristalliner und stärker orientiert; Leinen ist daher fester, weniger dehnbar, knittert leichter und fühlt sich kühler und kerniger an. EU-Etiketten bezeichnen die Faser als Flachs oder Leinen, mit einem vereinbarten Feuchtigkeitszuschlag von 12 Prozent gegenüber 8,5 Prozent für Baumwolle[87]. In Handtüchern kommt Leinen vor allem in flachgewebten Küchentüchern, Gläsertüchern und Peshtemals vor, rein oder mit Baumwolle gemischt; Garne aus Langfasern geben kaum Flusen ab, weshalb Leinen traditionell zum Trocknen von Gläsern dient. Als Frottierpol wird es selten verwendet, denn seine Steifigkeit und geringe Dehnung eignen sich schlecht zur Schlingenbildung.
Auch genannt: Mischgarn, Mischgewebe, Baumwoll-Polyester-Mischung, PolycottonEnglisch: Fibre blend
Garn oder Stoff aus mehr als einer Faserart, entweder vor dem Spinnen vermischt (Innigmischung) oder als getrennte Garne oder Lagen in einer Konstruktion kombiniert.
Eine Innigmischung vermischt die Fasern beim Öffnen oder Strecken, sodass jedes Garn beide enthält; Polycotton-Garn ist das bekannte Beispiel. Ein Mischgewebe kombiniert stattdessen verschiedene Garne, etwa Baumwollflor auf einer Grundkette aus Polyester-Baumwoll-Garn, wie sie manche Frottierwebereien für die Festigkeit des Grundes einsetzen[132]. Eine zweiseitige Konstruktion legt auf jede Seite eine andere Faser, zum Beispiel eine Polyester-Druckseite über eine Baumwollrückseite. Alle drei färben, drucken und verschleißen unterschiedlich.
Ein Polyester-Baumwoll-Produkt braucht zwei Farbstoffklassen: Dispersionsfarbstoffe für das Polyester und Reaktivfarbstoffe oder eine andere Farbstoffklasse für Cellulose für die Baumwolle; eine Klasse allein lässt die andere Faser blass, ein Effekt, der mitunter gezielt für Zweitonoptiken genutzt wird. Die Sublimation färbt nur das Polyester, sodass die Baumwollfasern einer Mischung weitgehend ungefärbt bleiben und der Druck mit sinkendem Polyesteranteil an Tiefe verliert. Die Zusammensetzung wird nach Masse angegeben[87], und ein Handtuch mit Baumwollflor und polyesterhaltigem Grund ist kein Handtuch aus 100 Prozent Baumwolle, auch wenn jede sichtbare Schlinge aus Baumwolle besteht; die Regeln stehen unter Kennzeichnung der Faserzusammensetzung.
Hydrophile Fasern ziehen Wasser an und nehmen es auf, weil ihre Moleküle polare Gruppen tragen; hydrophobe Fasern haben nur wenige solcher Gruppen und nehmen in die Faser selbst wenig Wasser auf.
Cellulosefasern wie Baumwolle, Viskose, Lyocell und Leinen sind hydrophil: Ihre Hydroxylgruppen binden Wasser, die Fasern quellen, und Wasser verteilt sich auf einer sauberen Oberfläche schnell. Polyester und Polypropylen sind hydrophob und nehmen sehr wenig in die Faser auf; Polyamid liegt dazwischen. Der Unterschied zeigt sich in der Feuchtigkeitsaufnahme und in den Farbstoffklassen, die jede Faser annimmt.
Oberflächen- und Volumenverhalten müssen auseinandergehalten werden. Rohbaumwolle benetzt langsam, bis das Abkochen ihre natürlichen Wachse entfernt, und Weichmacher können eine Baumwolloberfläche wieder langsam saugend machen[133]. Ein hydrophobes Polyestergewebe kann Flüssigkeit dennoch schnell durch die Kapillaren zwischen feinen Filamenten leiten, und Polyester wird hydrophil ausgerüstet, um die Benetzung zu verbessern.
Auch genannt: Reprise, Feuchtegehalt, vereinbarter Feuchtigkeitszuschlag, Moisture RegainEnglisch: Moisture regain
Die von einem Textil gehaltene Wassermasse, angegeben in Prozent seiner Trockenmasse. Der Feuchtegehalt drückt dieselbe Wassermenge in Prozent der feuchten Gesamtmasse aus.
Reprise R = 100 × (m − d) / d und Feuchtegehalt M = 100 × (m − d) / m, wobei m die feuchte Masse und d die Trockenmasse ist; 8 Prozent Reprise entsprechen einem Feuchtegehalt von etwa 7,4 Prozent. Die gemessene Reprise hängt von der Faser, der Luftfeuchte und der Vorgeschichte der Probe ab (eine Probe, die abtrocknet, pendelt sich bei einer höheren Reprise ein als eine, die Feuchtigkeit aufnimmt). Handel und Faseranalyse verwenden deshalb feste konventionelle Werte: Die EU-Textilkennzeichnungsverordnung legt vereinbarte Zuschläge von 8,5 Prozent für normale Baumwolle, 13 Prozent für Viskose, Modal und Lyocell, 12 Prozent für Flachs und 1,5 Prozent für Polyester fest[87], und ASTM D1909 tabelliert handelsübliche Feuchtigkeitszuschläge für denselben Zweck[1].
Die Reprise beschreibt aus der Luft aufgenommenen Wasserdampf, nicht das flüssige Wasser, das ein Handtuch im Gebrauch aufnimmt und das überwiegend zwischen Fasern und Schlingen gehalten wird; eine Faser mit hoher Reprise ergibt nicht automatisch ein saugfähigeres Handtuch. Kaufmännisch ist sie wichtig, weil Baumwolle bei wechselnder Luftfeuchte mehrere Prozent ihres Gewichts gewinnt oder verliert. Garn-, Stoff- und Handtuchgewichte sollten daher an Proben verglichen werden, die im Normklima klimatisiert wurden (siehe Klimatisierung im Labor), oder auf Basis der Trockenmasse zuzüglich des vereinbarten Zuschlags.
Wie aus Fasern Garn wird und wie das Garn für die Webmaschine vorbereitet wird: Nummernsysteme, Spinnverfahren, Drehung, Garnqualität, Filament- und Effektgarne, Färben, Schären und Schlichten. Pol, Grund und Schuss brauchen unterschiedliche Garne, und diese Entscheidungen bestimmen einen großen Teil der Saugfähigkeit, Weichheit und Haltbarkeit eines Handtuchs.
Auch genannt: Garnnummer, längenbezogene Masse, Feinheitsnummer, TiterEnglisch: Yarn count
Maß für die Feinheit eines Garns, ausgedrückt als längenbezogene Masse: entweder als Masse je Längeneinheit (direkte Systeme wie tex und Denier) oder als Länge je Masseneinheit (indirekte Systeme wie Ne und Nm).
Die beiden Familien von Nummernsystemen laufen in entgegengesetzte Richtungen. Direkte Systeme (tex, Dezitex, Denier) geben die Masse einer festen Länge an; eine höhere Zahl bedeutet also ein gröberes Garn. Indirekte Systeme geben die Länge in einer festen Masse an; eine höhere Zahl bedeutet ein feineres Garn: Die englische Baumwollnummer (Ne) zählt Stränge zu 840 Yards je Pfund, die metrische Nummer (Nm) Kilometer je Kilogramm. Tex ist das international genormte System[2], doch Frottierwebereien, Garnhändler und die meisten Frottierspezifikationen arbeiten nach wie vor mit Ne.
Die Umrechnung ist reine Arithmetik: tex = 590,5 ÷ Ne, Nm = 1.000 ÷ tex (etwa 1,69 × Ne) und Denier = 9 × tex[134]. Ne 20 entspricht demnach etwa 29,5 tex und Ne 16 etwa 36,9 tex. Über das Garn sonst sagt die Zahl nichts: Zwei Garne Ne 20 können sich in Faser, Drehung, Spinnverfahren und Gleichmäßigkeit stark unterscheiden.
Im Frottiergewebe hat jedes Fadensystem seine eigene Garnnummer. Ein dokumentierter Frottiercluster verwendet gekämmte einfache Polgarne Ne 16 oder 20, kardierte zweifache Grundgarne Ne 20/2 oder 24/2 und kardierte einfache Schussgarne Ne 16 oder 20[132]. Ein gröberes Polgarn bringt mehr Masse und Volumen in jede Schlinge; ein feineres ergibt eine weichere, klarer ausgebildete Schlinge und in den ausgewerteten Untersuchungen eine schnellere Wasseraufnahme[133]. Die Garnnummer bestimmt auch Gewicht und Kosten: Bei gleicher Flordichte und Schlingenlänge erhöht der Wechsel des Polgarns von Ne 20 auf Ne 16 die Polmasse um ein Viertel.
Die Feinheit wird bestimmt, indem Strängchen bekannter Länge von der Spule gehaspelt und gewogen werden, nach dem Strangverfahren der ISO 2060; deren wahlweise Verfahren zur Klimatisierung und Vorbereitung können unterschiedliche Ergebnisse liefern und müssen zwischen den Parteien vereinbart werden[3]. Spinnereien geben die mittlere Garnnummer und ihre Streuung zwischen den Strängchen an (Nummern-CV%), ein anderer Wert als die kurzwellige Ungleichmäßigkeit, die unter Garngleichmäßigkeit beschrieben ist. Eine Spezifikation sollte System, Fachung und Vorbereitung nennen, zum Beispiel Ne 20/2 kardiert, oder die tex-Bezeichnung nach ISO 1139 verwenden[4], dazu eine etwa vereinbarte Nummerntoleranz, eine kaufmännische Vereinbarung, die das Prüfverfahren nicht festlegt.
Auch genannt: Baumwollnummer, englische Nummer, Ne-NummerEnglisch: Cotton count
Die englische Baumwollnummer Ne: die Zahl der Stränge zu 840 Yards, die zusammen ein englisches Pfund wiegen. Sie ist ein indirektes System; Ne 30 ist daher feiner als Ne 16.
Ein Pfund Garn Ne 1 ist 840 Yards lang, ein Pfund Garn Ne 20 16.800 Yards. Der Strang von 840 Yards gilt nur für Garne nach dem Baumwollsystem. Kammgarn-, Streichgarn- und Leinennummern verwenden andere Stranglängen; dieselbe Zahl beschreibt in einem anderen System also ein anderes Garn, und das System muss immer genannt werden.
Zwirne werden mit der Nummer des Einfachgarns und der Zahl der Fäden angegeben: Ne 16/2 sind zwei Einfachgarne Ne 16, die miteinander verzwirnt sind, mit einer resultierenden Nummer nahe Ne 8 (in der Praxis etwas gröber, weil die Zwirndrehung das Garn verkürzt). Die Reihenfolge ist nicht einheitlich. Baumwollspinner schreiben meist erst die Nummer, dann die Fachung (16/2), der Kammgarnhandel und einige Märkte die Fachung zuerst (2/16), und manche Lieferanten nennen die resultierende Nummer. Eine Spezifikation, die nur 2/20 oder 20/2 angibt, sollte vor dem Garneinkauf mit der Spinnerei geklärt werden.
Einheiten der längenbezogenen Masse im direkten System: tex ist die Masse in Gramm von 1.000 Metern Garn oder Faser, Dezitex (dtex) die Masse von 10.000 Metern und Denier die Masse von 9.000 Metern. Höhere Werte bedeuten gröbere Garne.
ISO 1144 legt tex als universelles System fest, eine einzige Skala für Fasern, Faserbänder, Vorgarne und Garne[2]. Im täglichen Handel dominieren dtex und Denier bei Chemiefasern und Filamentgarnen, während tex in technischen Spezifikationen und bei Nähgarnen üblich ist. Da 1 tex gleich 10 dtex und 9 Denier ist, entsprechen 150 Denier etwa 167 dtex oder 16,7 tex.
Filamentgarne werden mit Feinheit und Filamentzahl bezeichnet, zum Beispiel 150D/48F oder dtex 167 f48: etwa 167 dtex in 48 Filamenten von je etwa 3,5 dtex (3,1 Denier pro Filament, dpf). Die Filamentfeinheit bestimmt Weichheit, Deckkraft und Dochtwirkung, und sehr feine Filamente werden als Mikrofaser verkauft. Da die Garnfeinheit allein sie nicht verrät, gehören beide Zahlen in die Spezifikation einer Polyester-Druckseite oder eines Mikrofaserhandtuchs.
Auch genannt: Putzerei und Karde, Krempeln, kardierte BaumwolleEnglisch: Carding
Stufe der Spinnereivorbereitung, die Baumwolle zwischen garniturbesetzten Flächen in Einzelfasern auflöst, verbliebene Verunreinigungen, Nissen und einen Teil der Kurzfasern entfernt und den Flor zu einem Faserband verdichtet.
Die Ballen werden zuerst in der Putzerei geöffnet, gemischt und gereinigt; Schläger lockern die Flocken, und schwere Verunreinigungen fallen heraus. Die Karde bearbeitet die Flocken zwischen ihrem Tambour und den Deckeln (oder feststehenden Kardiersegmenten), trennt die Fasern, streckt sie teilweise und entfernt feine Verunreinigungen, Samenschalenteile und Nissen. Der Flor wird zu einem ungedrehten Kardenband zusammengefasst, das nach dem Strecken direkt eine Rotorspinnmaschine speist oder für das Ringspinnen weiter zu Vorgarn verarbeitet wird.
Kardiertes Garn ist Baumwollgarn, das ohne die zusätzliche Kämmstufe gesponnen wird. Es ist billiger, haariger und ungleichmäßiger als gekämmtes Garn gleicher Nummer und enthält mehr Kurzfasern, reicht aber für Grundkette und Schuss der meisten Frottierhandtücher und für viele Polgarne mittlerer Nummer völlig aus. Einstellungen und Garniturzustand der Karde bleiben wichtig: Nissen, die das Kardieren überstehen, können nach dem Färben als weiße Stippen sichtbar werden (siehe Faserreife).
Auch genannt: gekämmte Baumwolle, Kämmling, KämmgarnEnglisch: Combing
Zusätzliche Vorbereitungsstufe nach dem Kardieren, in der Kämme Kurzfasern, Nissen und verbliebene Verunreinigungen aus Wickeln paralleler Fasern entfernen und ein saubereres, besser parallelisiertes Band für glatte, feine Garne liefern.
Kardenbänder werden zunächst zu schmalen Wickeln zusammengeführt. In jedem Kämmzyklus hält eine Zange einen Faserbart, während ein Rundkamm dessen vorstehendes Ende auskämmt; der Bart wird dann an das abgelieferte Vlies angesetzt und durch einen Fixkamm gezogen, der sein hinteres Ende reinigt. Fasern, die zu kurz sind, um gehalten zu werden, fallen als Kämmling an, in einem Anteil, der an der Kämmmaschine passend zur Baumwolle und zum Zielgarn eingestellt wird. Kämmling ist ein verkäufliches Nebenprodukt, das zum Beispiel in Rotor- und Flammgarnen wiederverwendet wird[135].
Gekämmtes Garn ist gleichmäßiger, fester, weniger haarig und glänzender als kardiertes Garn aus derselben Baumwolle und lässt sich feiner ausspinnen. Im Frottier wird es vor allem für Polgarne eingesetzt, wo die ausgewertete Forschung gekämmten Flor aus längerstapeliger Baumwolle mit schnellerer Wasseraufnahme in Verbindung bringt[133], sowie für feine flachgewebte Handtücher. Der Preis dafür ist die als Kämmling verlorene Faser und ein zusätzlicher Prozess.
Gekämmte Baumwolle auf einem Handtuchetikett beschreibt die Garnvorbereitung, keine Faserart oder Herkunft, und bezieht sich normalerweise auf den Flor; Grund und Schuss sind oft kardiert. Ein Einkäufer, der diese Angabe braucht, sollte sie deshalb je Fadensystem festlegen und anhand der Dokumente des Garnlieferanten bestätigen lassen.
Auch genannt: Strecke, Faserband, Flyer, Vorspinnmaschine, Vorgarn, LunteEnglisch: Drawing and roving
Beim Strecken werden mehrere Faserbänder zusammengeführt und wieder auf die Stärke eines Bandes verzogen, was Gleichmäßigkeit und Faserparallelität verbessert; das Vorspinnen verfeinert das Band weiter und gibt ihm eine leichte Drehung, damit es eine Ringspinnmaschine speisen kann.
Auf der Strecke werden mehrere Bänder, üblicherweise sechs bis acht, gemeinsam vorgelegt und zwischen Walzenpaaren mit zunehmender Umfangsgeschwindigkeit verzogen. Das Doublieren gleicht die Massenschwankungen der einzelnen Bänder aus, und der Verzug streckt und parallelisiert die Fasern. Kardiertes Material durchläuft meist zwei Streckpassagen (Vor- und Endstrecke), gekämmtes Band eine. Regulierstrecken messen das Band und passen den Verzug laufend an, um Dickenabweichungen auszugleichen.
Der Flyer (Vorspinnmaschine) verzieht das Band der Endstrecke zu einem viel dünneren Strang und gibt gerade so viel Drehung, dass er auf der Spule hält. Ringspinnmaschinen brauchen diese Zwischenstufe, weil übliche Verzüge an der Ringspinnmaschine nur bis etwa 30 reichen[134]. Das Rotorspinnen verarbeitet das Streckenband direkt und braucht kein Vorgarn, ein Teil seines Kostenvorteils. Verzugswellen oder schlecht gemischte Bänder, die hier entstehen, setzen sich bis ins Garn fort und können im Handtuch als Streifen sichtbar werden.
Auch genannt: Ringgarn, ringgesponnenes Garn, ringgesponnene BaumwolleEnglisch: Ring spinning
Spinnverfahren, bei dem ein Walzenstreckwerk das Vorgarn auf die Endfeinheit verzieht und eine rotierende Spindel mit einem auf dem Ring umlaufenden Läufer echte Drehung erteilt und das Garn auf einen Kops aufwickelt.
Eine Ringspinnmaschine erfüllt vier Aufgaben: Faserzufuhr, Verzug, Drehungserteilung und Aufwindung[134]. Das Vorgarn läuft durch ein Streckwerk, meist drei Walzenpaare mit Riemchen, das es auf die Garnfeinheit verzieht. Wenn das Faserband die Lieferwalzen verlässt, dreht die Spindel den Kops, und das Garn zieht einen kleinen Läufer auf dem Ring mit; jede Läuferumdrehung erteilt eine Drehung, die bis zur Klemmlinie der Lieferwalzen hochläuft, und das Nacheilen des Läufers gegenüber der Spindel wickelt das Garn auf. Unmittelbar unter der Klemmlinie bilden die Fasern ein kurzes Spinndreieck, bevor sie eingedreht werden; Fasern an seinen Rändern werden weniger sicher eingebunden, die Hauptursache der Haarigkeit von Ringgarn.
Ringgarn entsteht von außen nach innen: Ein durchgehendes verzogenes Faserband wird als Ganzes gedreht[134]. Die Fasern folgen Schraubenlinien und wandern zwischen Kern und Oberfläche, sodass die meisten über einen großen Teil ihrer Länge festgehalten werden; das ergibt hohe Festigkeit, eine glatte, aber haarige Oberfläche und einen geschmeidigen Griff. Das Ringspinnen braucht außerdem weniger Fasern im Querschnitt, mindestens etwa 60 bis 80, während für Rotorgarn lange etwa 100 als Mindestwert galten[134]; es erreicht aus derselben Baumwolle daher feinere Nummern.
Die Grenze liegt in der Produktivität: Spindel- und Läufergeschwindigkeiten begrenzen die Leistung, und die Kopse sind klein, sodass viele auf eine Kreuzspule umgespult und durch Spleiße oder Knoten verbunden werden müssen[134]. Ringgarn kostet daher je Kilogramm mehr als Rotorgarn, und das Rotorspinnen ist gerade in den groben Nummern, die Handtücher verwenden, besonders wettbewerbsfähig.
Ringgesponnenes Garn ist die Referenz für Frottierpol. In der ausgewerteten Forschung bildete ringgesponnener Pol geradere, besser ausgerichtete Schlingen mit weniger gewundenen Kapillaren: Einfaches Ringgarn saugte am schnellsten, zweifaches Ringgarn folgte, Rotorgarne waren am langsamsten[133]. Ringgesponnene Baumwolle auf einem Etikett nennt nur das Spinnverfahren; über Stapellänge, Kämmen oder Drehung, die das Handtuch mindestens ebenso prägen, sagt sie nichts.
Auch genannt: Open-End-Spinnen, OE-Garn, Rotorgarn, OffenendgarnEnglisch: Open-end (rotor) spinning
Spinnverfahren, das das Faserband in Einzelfasern auflöst, diese in der Rille eines schnell drehenden Rotors sammelt und beim Abziehen zu Garn dreht, ohne Walzenstreckwerk und ohne rotierende Spule.
Eine Auflösewalze, mit Kardengarnitur besetzt wie der Vorreißer einer Karde, löst das Band in Einzelfasern auf, die ein Luftstrom in den Rotor trägt. Sie werden über viele Umdrehungen in der Rotorrille abgelegt und vom rotierenden Garnende aufgenommen; jede Rotorumdrehung erteilt eine Drehung, sodass die Lieferleistung direkt mit der Rotordrehzahl steigt[134]. Weil sich die Fasern über viele Umdrehungen in dünnen Schichten ansammeln, werden Verzugswellen unterdrückt, und Rotorgarn ist gleichmäßiger als Ringgarn.
Ein stark gedrehter Kern ist von Umwindefasern mit viel weniger Drehung umgeben, und die Fasern liegen weniger parallel als im Ringgarn. Aus derselben Baumwolle ist Rotorgarn 10 bis 30 Prozent weniger fest, bei höherer Dehnung, besserer Scheuerbeständigkeit, geringerer Haarigkeit und Faserabgabe sowie mehr Volumen[134]. Es wird meist mit mehr Drehung gesponnen und hat einen härteren Griff. Das Rotorspinnen verarbeitet Kurzfasern gut und ist deshalb der übliche Weg für Kämmling und für Mischungen mit mechanisch recycelter Baumwolle.
In Handtüchern wird Rotorgarn verbreitet für Schuss und Grundkette eingesetzt, wo Gleichmäßigkeit, Scheuerbeständigkeit und Kosten mehr zählen als Weichheit[132]. Als Polgarn ergibt es eine festere, langsamer saugende Schlinge als Ringgarn[133] und findet sich vor allem in einfachen Qualitäten.
Auch genannt: verdichtetes Ringspinnen, KompaktgarnEnglisch: Compact spinning
Abgewandeltes Ringspinnverfahren, bei dem der verzogene Faserverband vor der Drehungserteilung verdichtet wird, meist durch Luftabsaugung; das Spinndreieck verschwindet nahezu, und das Garn wird fester und weniger haarig.
An einer herkömmlichen Ringspinnmaschine ist der verzogene Faserverband breiter als das entstehende Garn, sodass die Fasern an den Rändern des Spinndreiecks schlecht eingebunden werden. Kompaktsysteme fügen eine Verdichtungszone hinzu, typischerweise eine perforierte Trommel oder ein besaugtes Riemchen, die die Fasern vor dem Drehen zu einem schmalen Verband zusammenführt[136]. Das Produkt bleibt in Struktur und Aufmachung ein Ringgarn.
In einer Studie an kurz- bis mittelstapeligen Baumwollen hatte Kompaktgarn eine höhere feinheitsbezogene Höchstzugkraft und Dehnung als herkömmliches Ringgarn aus derselben Faser, ohne signifikanten Unterschied in der Massenungleichmäßigkeit; Haare über 3 mm nahmen im Mittel um etwa 65 Prozent ab, kürzere nur um etwa 16 Prozent, und der Vorteil bei der Haarigkeit war bei kürzeren, weniger gleichmäßigen Baumwollen am größten[136]. Für Polgarn lässt das glattere Schlingen und weniger lange, freie Faserenden erwarten, die Flusen abgeben könnten. Kompaktgarn kostet jedoch mehr, und seine Wirkung auf die Flusenabgabe im fertigen Handtuch hängt von Konstruktion und Ausrüstung ab; sie sollte an Mustern bestätigt werden.
Auch genannt: Drehungen pro Meter (T/m), Drehungen pro Zoll, Drehungsbeiwert (αm), Drehungskoeffizient, DrahtEnglisch: Twist
Die Zahl der Umdrehungen, die einem Garn je Längeneinheit erteilt werden, angegeben in Drehungen pro Zoll (TPI) oder pro Meter (TPM); sie bindet Spinnfasern zu einem zusammenhängenden Garn und bestimmt weitgehend Festigkeit, Volumen und Griff des Garns.
Die Drehung zwingt die Fasern auf Schraubenlinien, die sich unter Last zusammenziehen, sodass die Reibung zwischen den Fasern sie zusammenhält. TPM ist gleich TPI × 39,37. Drehungen je Längeneinheit eignen sich nicht zum Vergleich von Garnen unterschiedlicher Nummer, denn bei gleicher Drehung pro Meter sind die Fasern eines groben Garns steiler geneigt als die eines feinen. Spinner verwenden daher einen Drehungsbeiwert, der die Feinheit berücksichtigt: αe = TPI ÷ √Ne im Baumwollsystem und αtex = TPM × √tex im tex-System, mit αtex ≈ 957 × αe. Garne unterschiedlicher Nummer mit gleichem Beiwert haben eine ähnliche Faserneigung und einen ähnlichen Charakter.
Die Festigkeit steigt mit der Drehung bis zu einem Optimum und fällt dann ab, weil die Fasern zu stark geneigt sind, um Last entlang der Garnachse zu tragen. Mehr Drehung verdichtet außerdem die Fasern; das Garn wird schlanker, härter und weniger haarig, gibt weniger Fasern ab und hält weniger Wasser zwischen seinen Fasern. Kettgarne erhalten mehr Drehung als Strickgarne, und Rotorgarne werden in der Regel mit höheren Beiwerten gesponnen als Ringgarne[134].
Im Frottiergewebe wird jedes Fadensystem für seine Aufgabe gedreht. Die Grundkette braucht genügend Drehung, meist mit Zwirndrehung, um Spannung und Scheuerung in der Webmaschine standzuhalten; in einem dokumentierten Frottiercluster haben die einfachen Pol- und Schussgarne weniger als die Hälfte der Drehungen pro Meter des gezwirnten Grundgarns[132]. Eine geringere Poldrehung ergibt voluminösere, weichere, schneller saugende Schlingen[133], um den Preis von mehr Flusen und weniger Schlingendefinition nach wiederholtem Waschen; schwach gedrehte und drehungsfreie Garne treiben diesen Zielkonflikt weiter.
Die Drehung speichert außerdem ein Drehmoment, das Einfachgarne kringeln und Schlingen sich neigen lässt; eine Zwirndrehung in Gegenrichtung gleicht es weitgehend aus (siehe Drehrichtung). Gemessen wird die Drehung, indem eine Probe festgelegter Länge unter definierter Spannung aufgedreht und die Zahl der Drehungen gezählt wird, nach dem direkten Zählverfahren der ISO 2061, das Einfach-, Zwirn- und Filamentgarne abdeckt[5]; einfache Spinngarne können auch nach dem Auf- und Zudrehverfahren der ISO 17202 geprüft werden, das Rotorgarne ausschließt[6]. Eine Spezifikation gibt die Drehung mit Richtung und Einheit an, zum Beispiel Z 600 T/m, getrennt für Einfachgarn- und Zwirndrehung.
Bei Mira Towels: Die von Mira veröffentlichten Qualitätsprüfungen vergleichen Saugfähigkeit und Griff mit dem bei der Freigabe abgezeichneten Stand.
Auch genannt: S-Drehung, Z-Drehung, DrehungsrichtungEnglisch: Twist direction (S and Z)
Der Drehsinn eines Garns, als S oder Z bezeichnet, je nachdem, ob seine Schraubenlinien bei senkrecht gehaltenem Garn wie der Mittelstrich des Buchstabens S oder des Buchstabens Z geneigt sind.
ISO 2 legt die Bezeichnung S und Z für Faserbänder, Vorgarne sowie Einfachgarne, Zwirne und Seile fest[7]. Die Richtung ist unabhängig von der Drehungshöhe. Baumwolleinfachgarne werden üblicherweise in Z gesponnen und in S gezwirnt, sodass die Zwirndrehung die Einfachgarne teilweise aufdreht und der Zwirn ausgeglichen ist und kaum zum Kringeln neigt. Ringspinnmaschinen können durch Umkehr der Spindeldrehrichtung beide Richtungen spinnen.
Im Frottier zeigt sich die Richtung an der Schlinge. Gezwirnte Polgarne bilden im klassischen Frottier aufrechte Schlingen, Einfachgarne dagegen spiralige Schlingen, ein Effekt, der in manchem modischen Frottier genutzt wird[132]. Ein Garn mit richtiger Nummer und Drehungshöhe, aber entgegengesetzter Richtung verhält sich beim Zwirnen, beim Weben und in den fertigen Schlingen anders; die Richtung gehört daher in jede Garnspezifikation.
Auch genannt: gezwirntes Garn, Doppelgarn, zweifacher Zwirn, gefachtes GarnEnglisch: Single and plied yarns
Ein Einfachgarn ist ein einzelner durchgehender Faden aus der Spinnmaschine; ein Zwirn entsteht, indem zwei oder mehr Einfachgarne miteinander verdreht werden, meist entgegen ihrer Spinndrehung.
Das Zwirnen gleicht die dünnen und schwachen Stellen der Einfachgarne aus, erhöht Festigkeit und Scheuerbeständigkeit, ergibt ein runderes, glatteres Garn und gleicht bei gegenläufiger Drehrichtung das Drehmoment aus. Es erfordert zusätzliches Fachen und Zwirnen; ein Zwirn kostet daher mehr als ein Einfachgarn gleicher resultierender Nummer. Die Begriffe werden nicht einheitlich verwendet: Doublieren und Fachen meinen meist das Zwirnen, manche Betriebe verstehen unter Fachen aber das Zusammenspulen zweier Fäden ohne Drehung; die Bedeutung sollte deshalb geklärt werden.
Frottier verwendet Zwirne dort, wo die Belastung hoch ist. Die Grundkettfäden tragen beim Weben die höchste Spannung, weshalb zweifache Grundgarne wie Ne 20/2 oder 24/2 üblich sind; gezwirnte Polgarne werden bei höheren Qualitätsanforderungen eingesetzt[132]. In den ausgewerteten Studien hielt zweifacher Pol mehr Wasser als einfacher, weil er voluminöser ist und besser geformte Schlingen bildet, obwohl einfaches Ringgarn schneller saugte[133].
Auch genannt: Garnungleichmäßigkeit, Imperfektionen, Dünn- und Dickstellen, Nissen pro km, Uster-WerteEnglisch: Yarn evenness
Die Gleichförmigkeit der längenbezogenen Masse eines Garns über seine Länge, angegeben als Variationskoeffizient (CV%) oder mittlere lineare Abweichung (U%) der Masse, zusammen mit der Zahl der Dünnstellen, Dickstellen und Nissen je Kilometer.
Gleichmäßigkeitsprüfgeräte führen das Garn durch einen kapazitiven Sensor, dessen Signal der Fasermasse im Messfeld folgt; ISO 16549 normt das Verfahren einschließlich der Zählung von Dünnstellen, Dickstellen und Nissen[8]. Die Ergebnisse werden als CV% oder U% angegeben (U% beträgt bei normalverteiltem Signal etwa 0,8 × CV%) sowie als Imperfektionen je Kilometer bei festgelegten Empfindlichkeitsstufen, üblicherweise minus 50 Prozent für Dünnstellen, plus 50 Prozent für Dickstellen und plus 200 Prozent für Nissen; die Zahlen sind nur bei gleichen Einstellungen vergleichbar. Ein Spektrogramm des Signals deckt periodische Fehler von Streckwerkswalzen oder Riemchen auf.
In Handtüchern sind Dünnstellen Schwachstellen, die in der hoch gespannten Grundkette reißen, und ungleichmäßiges Polgarn ergibt Schlingen unterschiedlichen Volumens, sichtbar als wolkiger oder streifiger Flor und in gefärbten oder bedruckten Flächen als Streifen oder Bänder. Nummernunterschiede zwischen Garnpartien oder Spulen richten mehr Schaden an als kurzwellige Ungleichmäßigkeit, weil sie ganze Abschnitte von Kette oder Schuss betreffen. Rotorgarn ist in der Regel gleichmäßiger als Ringgarn gleicher Nummer[134], gekämmtes Garn gleichmäßiger als kardiertes.
Auch genannt: Haarigkeitsindex, Haarigkeit, Uster-H-WertEnglisch: Yarn hairiness
Das Ausmaß, in dem Faserenden und Faserschlingen aus dem Körper eines Spinngarns herausragen, gemessen als Haarigkeitsindex oder als Zahl der abstehenden Haare je Längenklasse.
Der am häufigsten angegebene Wert, der H-Index optischer Sensoren an Gleichmäßigkeitsprüfgeräten, ist die Gesamtlänge der abstehenden Fasern je Zentimeter Garn und daher dimensionslos. Andere Geräte zählen Haare oberhalb festgelegter Längen, zum Beispiel Haare von 3 mm und mehr je 100 Meter[136]. Kurze Haare machen den größten Teil von H aus, während die weniger zahlreichen langen Haare für Faserflug, Pilling und Aussehen am meisten zählen.
Das Spinnverfahren bestimmt weitgehend das Niveau. Bei Ringgarnen können bis zu 90 Prozent der Faserenden abstehen, bei Rotorgarnen im Allgemeinen 25 Prozent oder weniger[134], und das Kompaktspinnen entfernt vor allem die langen Haare[136]. Längere, gleichmäßigere Fasern, Kämmen und höhere Drehung verringern die Haarigkeit ebenfalls.
In Handtüchern wirkt die Haarigkeit in beide Richtungen: Abstehende Fasern geben dem Flor seine weiche Berührung, doch lose Enden sind die erste Quelle für Flusen im Gebrauch und für Faserflug in der Weberei. Das Sengen, bei dem abstehende Fasern vom Garn abgebrannt werden, wird für glatte Flachgewebe und Zwirne eingesetzt und selten für Polgarn, dessen Weichheit gerade von diesen Fasern abhängt.
Auch genannt: Höchstzugkraft, Reißkraft, feinheitsbezogene Höchstzugkraft, Reißdehnung, ReißkilometerEnglisch: Yarn strength and elongation
Die Kraft, die zum Bruch eines Garns nötig ist, und seine Dehnung beim Bruch, gemessen am Einzelfaden und angegeben als Höchstzugkraft (cN), feinheitsbezogene Höchstzugkraft (cN/tex) und Höchstzugkraftdehnung (%).
ISO 2062 legt die Zugprüfung am Einzelfaden auf Prüfmaschinen mit konstanter Verformungsgeschwindigkeit (CRE) fest, mit Verfahren für Proben von klimatisierten Spulen, für entspannte Strängchen und für nasse Proben[9]. Die Höchstzugkraft geteilt durch die längenbezogene Masse ergibt die feinheitsbezogene Höchstzugkraft, mit der sich Garne unterschiedlicher Nummer vergleichen lassen. Viele Spinnereien geben außerdem die Reißlänge in RKM (Reißkilometer) an, die Länge in Kilometern, bei der ein Garn unter seinem Eigengewicht reißen würde; zahlenmäßig entspricht sie der feinheitsbezogenen Höchstzugkraft in Pond je tex, sodass 1 RKM etwa 0,98 cN/tex sind. Strangfestigkeitsprüfungen (Lea) sind in einigen Märkten noch gebräuchlich.
Für das Weben zählen die schwächsten Stellen mehr als der Mittelwert. Grundkettfäden werden bei jedem Fachwechsel gedehnt und gescheuert; Schwachstellen und geringe Dehnung verursachen Kettfadenbrüche, Maschinenstillstände und ausgebesserte Fehler. Spinnereien beobachten daher neben dem Mittelwert auch die Streuung und die niedrigsten Werte, und die Dehnung verschafft der Kette Reserven gegenüber Spannungsspitzen. Polgarne laufen mit geringer Spannung und dürfen schwächer sein, was schwach gedrehten Pol überhaupt erst praktikabel macht. Die Nassfestigkeit hängt von der Faser ab (siehe Faserfestigkeit).
Effektgarn mit gewollt dicken, schwach gedrehten Abschnitten (Flammen) in regelmäßigen oder zufälligen Abständen, das dem Stoff eine unregelmäßige, handwerklich wirkende Struktur gibt.
Flammen entstehen meist an der Ringspinnmaschine durch eine elektronisch gesteuerte Zusatzeinrichtung, die den Verzug kurzzeitig ändert; Länge, Dicke und Abstand der Flammen lassen sich so programmieren. Eine dokumentierte Alternative legt in der Endstreckenpassage Bänder aus Kämmling und kurzer Baumwolle vor, um auf herkömmlichen Maschinen zufällige Flammen zu erzeugen, für Nummern von etwa Ne 30/1 und gröber; dieselbe Veröffentlichung merkt an, dass Flammgarne üblicherweise mit 5–10 Prozent mehr Drehung gesponnen werden[135]. In Handtüchern kommen Flammgarne in flachgewebten Tüchern und Hamamtüchern, in dekorativen Bordüren und in manchen strukturierten Badetüchern vor. In einem gewöhnlichen Garn wäre dieselbe Ungleichmäßigkeit ein Fehler; der Flammeffekt sollte daher an einem freigegebenen Muster festgelegt werden.
Auch genannt: Melange, Heather-Garn, meliertes GarnEnglisch: Mélange yarn
Garn aus einer Innigmischung unterschiedlich gefärbter Fasern oder aus gefärbten und ungefärbten Fasern, das ein meliertes Aussehen ergibt, in dem die einzelnen Farben sichtbar bleiben.
Die Farbe kommt auf Faserstufe hinein: Flocke oder Kammzug wird gefärbt und in festen Anteilen mit ungefärbter oder anders gefärbter Faser gemischt, vor dem Kardieren oder an der Strecke. Der Garnfarbton hängt daher ebenso von der Mischgenauigkeit ab wie vom Färben; schon eine kleine Änderung des Anteils gefärbter Faser zwischen Partien zeigt sich als sichtbarer Farbunterschied, sodass Partien innerhalb eines Auftrags nicht gemischt werden sollten. Neben Strickwaren findet es sich in manchen Handtüchern, Bademänteln und flachgewebten Textilien.
Auch genannt: Core-Spun-Garn, Kerngarn, SeelengarnEnglisch: Core-spun yarn
Verbundgarn mit einer Seele aus Endlosfilament, häufig Polyester oder Elastan, umhüllt von einem Mantel aus Spinnfasern wie Baumwolle; es verbindet die Festigkeit oder Elastizität der Seele mit der Oberfläche des Mantels.
Coregarne werden auf angepassten Ring-, Luftdüsen- oder Rotorspinnmaschinen hergestellt, die das Filament so in den verzogenen Spinnfaserverband einführen, dass die Fasern es umhüllen. Eine Polyesterseele mit Baumwollumhüllung ist eine Standardkonstruktion für Nähgarne: Die Seele trägt die Last und widersteht der Scheuerung, während die Baumwolle eine matte Oberfläche gibt und die Seele beim schnellen Nähen vor der Nadelhitze schützt. Elastanseelen verleihen Bekleidungsstoffen Dehnbarkeit und spielen bei Handtüchern kaum eine Rolle; dort kommen Coregarne vor allem als Säum- und Bordürengarne vor. Seele und Mantel sind verschiedene Fasern, das Garn gilt in Angaben zur Zusammensetzung daher als Mischung.
Auch genannt: Endlosgarn, Multifilamentgarn, Monofilament, vollverstrecktes Garn (FDY)Englisch: Filament yarn
Garn aus Endlosfilamenten statt aus Spinnfasern: ein einzelnes Filament (Monofilament) oder ein Bündel aus vielen (Multifilament), meist aus einem synthetischen Polymer wie Polyester oder Polyamid.
Polyesterfilamente werden durch Spinndüsen schmelzgesponnen und verstreckt, um die Polymerketten auszurichten. Wird die Verstreckung in einem integrierten Prozess abgeschlossen, entsteht vollverstrecktes Garn (FDY); beim Spinnen nur teilweise verstreckte Filamente bilden teilorientiertes Garn (POY), das Ausgangsmaterial für das Texturieren. Glattes FDY ist glatt, glänzend und fest, ohne abstehende Faserenden; es gibt daher sehr wenig Flusen ab und pillt weit weniger als Spinngarn, fühlt sich aber auch glatt und kühl an.
Monofilamente dienen vor allem technischen Zwecken und als transparentes Nähgarn. In Handtuchprodukten finden sich Polyester-Multifilamentgarne in gestrickten und gewebten Sublimations-Druckseiten und in Mikrofaserhandtüchern, meist für Volumen und Weichheit texturiert (siehe texturiertes Garn). Polyester-Spinngarn aus geschnittenen Spinnfasern verhält sich eher wie ein Baumwollgarn.
Auch genannt: strecktexturiertes Garn, Texturgarn, POY, lufttexturiertes GarnEnglisch: Textured yarn
Endlosfilamentgarn, das durch Wärme und mechanische Behandlung Kräuselung, Schlingen oder Bausch erhält und dadurch Volumen, Deckkraft, Weichheit und je nach Typ Dehnbarkeit gewinnt.
Bei Polyester dominiert das Strecktexturieren. POY wird in einem Arbeitsgang verstreckt und falschdrahttexturiert: Die Drehung wird auf einem Heizer fixiert und dann wieder aufgehoben, sodass jedes Filament dauerhaft gekräuselt bleibt. Das strecktexturierte Garn (DTY) wird als hochelastisches Garn oder, nach einem zweiten Heizer, als fixiertes Garn mit geringerer Dehnung geliefert. Das Lufttexturieren bläst die Filamente dagegen zu kleinen Schlingen und Verwirbelungen auf; das Garn sieht einem Spinngarn ähnlicher und ist kaum dehnbar. Wärmetexturieren funktioniert nur bei thermoplastischen Filamenten, weil die Wärme die Kräuselung fixiert.
Das Texturieren verwandelt ein kompaktes Filamentbündel in ein voluminöses, verbessert Deckkraft und Weichheit und öffnet Kapillarkanäle, die Flüssigkeit entlang des Garns transportieren. Texturierte Polyester- und Polyester/Polyamid-Garne werden verbreitet in gestrickten Mikrofaser- und Sporthandtüchern sowie in vielen gestrickten Druckseiten eingesetzt, wo das Volumen eine weichere Oberfläche und gute Deckung unter dem Druck ergibt. Die Kräuselung ist eine thermofixierte Struktur und kann durch spätere Temperaturen nahe oder oberhalb ihrer Fixiertemperatur abnehmen, was beim Thermotransferdruck eine Rolle spielt.
Auch genannt: garngefärbt, Kreuzspulfärbung, Strangfärbung, KettbaumfärbungEnglisch: Yarn dyeing
Färben des Garns vor dem Weben, meist auf Kreuzspulen, Bäumen oder als Strang, damit farbige Garne zu Streifen, Karos, farbigen Bordüren und mehrfarbigen Jacquardmustern verwebt werden können.
Bei der Kreuzspulfärbung wird das Garn mit kontrollierter Wickeldichte weich auf perforierte Hülsen oder Federn gespult und auf Materialträger gesetzt; die Färbeflotte wird in einem geschlossenen Apparat durch die Spulen gepumpt, meist mit wechselnder Strömungsrichtung. Die Baumfärbung funktioniert ebenso auf einem Kettbaum; die Strangfärbung eignet sich für voluminöse oder schwach gedrehte Garne, die nicht zusammengedrückt werden dürfen. Ungleichmäßige Wickeldichte ergibt helle und dunkle Lagen innerhalb einer Spule.
Die Stückfärbung von Stoff oder konfektionierten Handtüchern lässt Farbentscheidungen spät zu und hält Mindestmengen niedrig. Die Garnfärbung ist nötig, wenn Farben in der Bindung nebeneinanderliegen: gestreifte und karierte Peshtemals, Kontrastbordüren, zweifarbiges Jacquard-Frottier. Die Farbe wird dann früh festgelegt, Farbpartien und Mindestmengen werden je Farbe geplant, und die gefärbten Garne müssen ein späteres Abkochen oder Bleichen des Gewebes überstehen. Schlecht fixierte Farben bluten bei der Nassbehandlung oder Wäsche in weißen Grund oder Flor aus; die Echtheiten sollten daher vor dem Serienweben am gefärbten Garn geprüft werden.
Auch genannt: Bäumen, Kettbaum, Direktschären, Konusschären, BandschärenEnglisch: Warping
Aufwickeln der Kettfäden von einem Spulengatter nebeneinander auf einen Baum, mit gleichmäßiger Spannung und in der geforderten Zahl und Reihenfolge, um die Kette für das Schlichten und Weben vorzubereiten.
Beim Direktschären (Breitschären) werden mehrere hundert Fäden gleichzeitig auf Zettelbäume gewickelt, die an der Schlichtmaschine zur vollen Fadenzahl auf dem Webkettbaum zusammengeführt werden; das Verfahren eignet sich für lange Partien einfarbiger Kette. Beim Konusschären (Bandschären) wird die Kette in schmalen Bändern nebeneinander auf einer Trommel aufgebaut und dann als Ganzes auf den Baum umgebäumt; es wird für gemusterte Ketten und kürzere Partien verwendet und ist das Verfahren, das in einem Frottiercluster dokumentiert ist[132]. Gleichmäßige Spannung, das Erkennen gebrochener Fäden und gleiche Längen über die ganze Fadenschar sind die wichtigsten Qualitätsfaktoren.
Frottier braucht mindestens zwei Ketten. Grund- und Polfäden werden auf getrennten Bäumen vorbereitet, weil die Polkette um ein Mehrfaches schneller verbraucht und mit viel geringerer Spannung abgelassen wird. Spannungsunterschiede zwischen den Fäden beim Schären werden zu Spannungsunterschieden beim Weben und zeigen sich später als Streifen, straffe Fäden oder ungleichmäßige Florhöhe.
Auch genannt: Schlichte, Kettschlichten, SchlichtereiEnglisch: Warp sizing
Beschichten der Kettgarne mit einer filmbildenden Schlichte, etwa Stärke, Polyvinylalkohol (PVA) oder Acrylpolymeren, um abstehende Fasern anzulegen und das Garn beim Weben vor Scheuerung und Brüchen zu schützen. Die Schlichte wird danach wieder entfernt.
An der Schlichtmaschine läuft die Fadenschar durch einen Schlichtetrog, wird auf einen kontrollierten Auftrag abgequetscht, über beheizten Zylindern getrocknet und auf den Webkettbaum gewickelt. Der Film legt die Oberflächenhaare an und erhöht die Scheuerbeständigkeit, sodass die Fäden den wiederholten Kontakt mit Kettfadenwächterlamellen, Litzen und Webblatt überstehen. Die Rezepturen werden auf Faser, Garnnummer und Maschinengeschwindigkeit abgestimmt; auf Baumwolle werden verbreitet Schlichten auf Stärkebasis eingesetzt, oft kombiniert mit synthetischen Komponenten und Schmälzmitteln.
Im Frottier wird die Grundkette geschlichtet, weil sie die Last trägt; ob und wie stark die Polkette geschlichtet wird, ist von Weberei zu Weberei verschieden. Was auch immer aufgebracht wird, muss beim Entschlichten vollständig entfernt werden: Stärke erfordert einen enzymatischen oder oxidativen Abbau, während PVA- und Acrylschlichten wasserlöslich sind und ausgewaschen werden können. Restschlichte versiegelt die Faseroberfläche und verursacht schlechte oder fleckige Saugfähigkeit und ungleichmäßiges Färben; die Färberei muss daher wissen, welche Schlichte verwendet wurde.
Wie Handtuchgewebe auf der Webmaschine entsteht: die beiden Ketten und der Schuss des Frottiergewebes, die Schlingenbildung, die Geometrie des Flors, Schusskonstruktionen, Schaft- und Jacquardmusterung, Bordüren und Kanten sowie die flachen Konstruktionen ohne Flor. Diese Entscheidungen legen Saugfähigkeit, Griff und Haltbarkeit fest, bevor überhaupt ausgerüstet wird.
Auch genannt: Frottee, Frottierware, Frottierstoff, Schlingengewebe, SchlingenwareEnglisch: Terry fabric
Gewebte Polware, deren Oberfläche auf einer oder beiden Seiten ungeschnittene Garnschlingen trägt; die Schlingen entstehen aus einer gesonderten, schwach gespannten Polkette und werden in einem fest gewebten Grund aus Grundkette und Schuss gehalten.
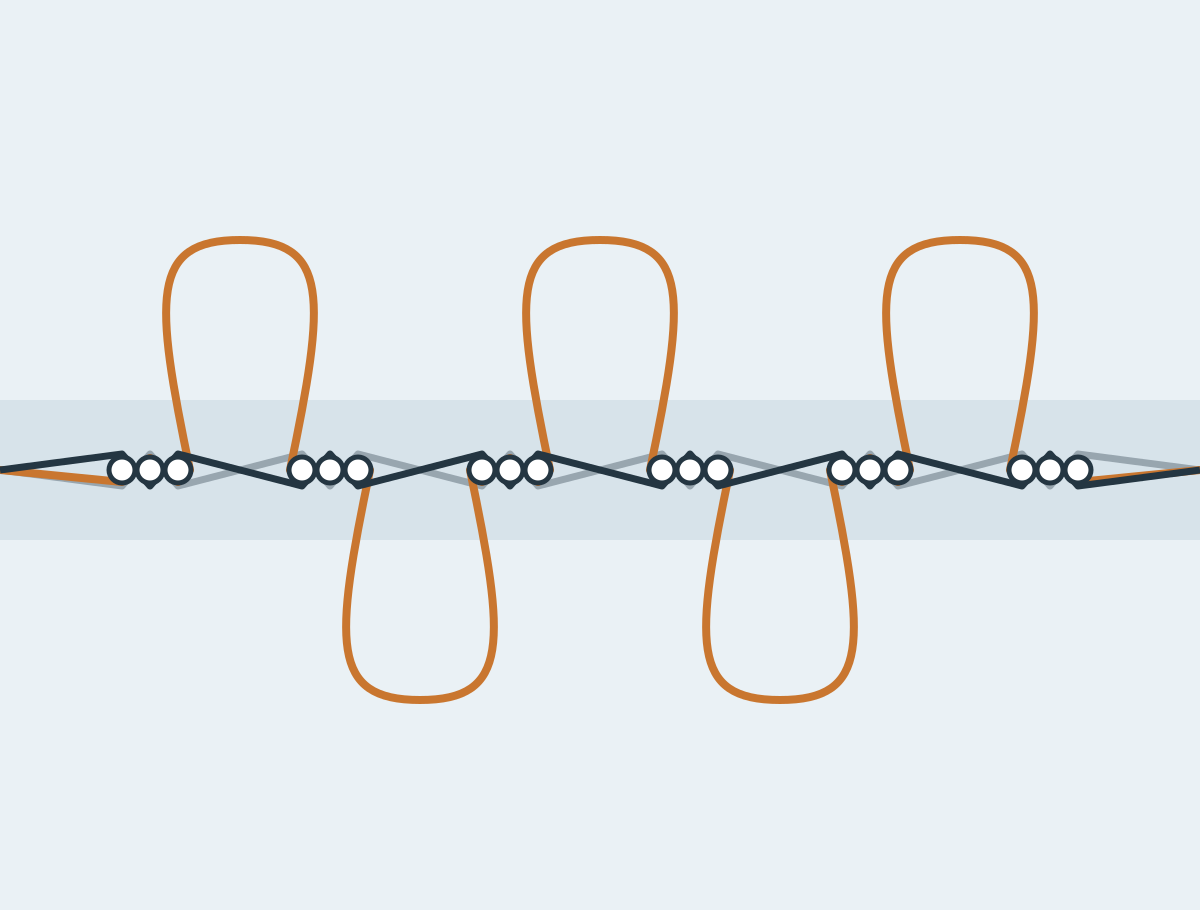
Frottiergewebe besteht aus drei Fadensystemen. Grundkette und Schuss verkreuzen sich zu einem Grundgewebe, während eine zweite Kette, die Polkette, so locker zugeführt wird, dass sie sich als Schlingen aus diesem Gewebe herausschieben lässt. Da die Schlingen aus Kettgarn bestehen, stehen sie in Reihen entlang der Länge des Handtuchs, jede an beiden Schenkeln von Schussfäden verankert. Zum Weben braucht es eine Webmaschine mit besonderem Anschlagmechanismus, beschrieben unter Frottierweben.
Die Schlingen machen Frottier zum Handtuchstoff. Sie bieten dem Wasser eine große Faseroberfläche und schaffen offene Räume zwischen und in den Garnen, in denen Wasser durch Kapillarkräfte aufgesogen und gehalten wird. Die Forschung bringt eine schnellere Aufnahme mit mehr und längeren Schlingen sowie mit weichen, schwach gedrehten, ringgesponnenen Polgarnen in Verbindung[133].
Ein fertiges Frottierhandtuch hat einen Schlingenkörper, an jedem Ende eine flach gewebte Borte, an der es geschnitten und gesäumt wird, oft eine dekorative Bordüre, und Seitenkanten, die entweder als Webkanten gewebt oder geschnitten und overlockt sind. Die Fadensysteme müssen nicht aus derselben Faser bestehen: Der Pol ist normalerweise Baumwolle, während Grund und Schuss aus Baumwolle oder aus einem wegen der Festigkeit gewählten Baumwoll-Polyester-Garn bestehen können.
Mehrere verwandte Konstruktionen werden oft mit Frottier verwechselt. Velours ist Frottier, dessen Schlingen auf einer Seite geschoren sind. Samt und andere gewebte Schnittpolwaren entstehen anders: Der Pol wird auf der Webmaschine aus einem Doppelgewebe (Doppelplüsch) aufgeschnitten oder über Ruten gebildet[137]. Gestricktes Frottier bildet seine Schlingen durch Maschenbildung statt mit einer Polkette und ist eine eigene Konstruktion. Waffelpiqué und flachgewebte Peshtemals haben überhaupt keinen Flor und saugen über das Gewebe selbst.
Weben von Frottiergewebe mit zwei getrennt zugeführten Ketten, bei dem Gruppen von Schussfäden zunächst vor dem Warenrand abgelegt und dann gemeinsam angeschlagen werden, sodass die locker gespannte Polkette zu Schlingen herausgedrückt wird.
Eine Frottierwebmaschine webt ein gewöhnliches Grundgewebe und führt daneben eine zweite Kette mit. Die Grundkette kommt unter hoher Spannung von ihrem eigenen Baum; die Polkette kommt von einem separaten Baum unter geringer Spannung, normalerweise mit positiver Kettablassvorrichtung, die für jede Schussgruppe eine voreingestellte Länge liefert. Die beiden können sich keinen Baum teilen, weil die Polkette bei jedem Vollanschlag zusätzlich etwa die doppelte Schlingenhöhe liefern muss, dazu ihre normale Einarbeitung, während die Grundkette straff bleibt[137].
Die Schlingen entstehen nach dem Losschussprinzip. Beim Dreischuss-Frottier bleiben die ersten beiden Schüsse jeder Gruppe in einem festgelegten Abstand vor dem Warenrand, der Losschussweite, und erhalten nur einen leichten Anschlag. Der dritte Schuss erhält den vollen Anschlag; die ganze Gruppe gleitet entlang der straffen Grundfäden zum Warenrand, und die zwischen den Schüssen geklemmten Polfäden werden mitgenommen und wölben sich zu Schlingen auf[132]. Je nach Maschine wird die Losschussweite durch Bewegen des Webblatts oder des Warenrands erzeugt, wie unter Polbildung beschrieben.
Die Fachbildung erfolgt mit Schaft- oder Jacquardmaschine, weil Grund- und Polfäden in unterschiedlicher Folge binden und Borten und Bordüren eigene Bindungen brauchen. Der Schuss wird per Greifer oder Luftdüse eingetragen, und breite Maschinen weben mehrere Handtücher nebeneinander, die durch Längsschneiden getrennt werden. Bei gleicher Schussfolge bildet eine Vierschusskonstruktion je Polfaden ein Viertel weniger Schlingen als eine Dreischusskonstruktion.
Die üblichen Webfehler ergeben sich aus dem Zweikettensystem: Ein gerissener oder fehlender Polfaden hinterlässt eine Längslinie ohne Schlingen, ungleichmäßiges Ablassen oder ungleichmäßige Spannung der Polkette ergibt ungleiche Florhöhe und Streifen, eine fehlerhafte Losschussfolge kurze oder fehlende Schlingen über die Breite, und Maschinenstillstände hinterlassen Anlaufstellen (Schussbanden). Außerdem müssen die Borten genau dort liegen, wo die Handtücher geschnitten werden. Nach diesen Fehlern wird bei der Rohwarenkontrolle gesucht.
Auch genannt: Polschlinge, Florschlinge, SchlingeEnglisch: Terry loop
Einzelne erhabene Schlinge aus Polgarn, die aus dem Grundgewebe herausragt und mit ihren beiden Schenkeln zwischen Schussfäden verankert ist; die Grundeinheit einer Frottieroberfläche.
Jede Schlinge hat zwei im Grund eingebundene Schenkel und einen Schlingenkopf. Ihre Höhe über dem Grund, die Florhöhe, wird auf der Webmaschine eingestellt, ihre Form hängt aber ebenso stark vom Garn ab. Gezwirnte Polgarne stehen meist als aufrechte, offene Schlingen, während Einfachgarne mit lebhafter Drehung sich zu spiraligen Schlingen kringeln, dem Bild des sogenannten Mode-Frottiers[132]. Gerade, gut ausgerichtete Schlingen hinterlassen weniger gewundene Kapillaren, was die Forschung mit schnellerer Wasseraufnahme verbindet; plattgedrückte, verwirrte oder zusammengefallene Schlingen saugen langsamer und fühlen sich verfilzt an[133].
Schlingenlänge und Florhöhe hängen zusammen, sind aber nicht dasselbe. Das Garn in einer Schlinge entspricht etwa der doppelten Schlingenhöhe plus der im Grund eingebundenen Länge; eine nur wenig höhere Schlinge verbraucht also merklich mehr Polgarn und erhöht das Gewicht. Da Schlingen sich biegen und zusammendrücken lassen, braucht eine Schlingenhöhe in einer Spezifikation ein angegebenes Messverfahren.
Das Garn, das die Schlingen eines Frottiergewebes bildet und als Polkette zugeführt wird; es wird vor allem nach Weichheit, Volumen und Wasseraufnahme ausgewählt, nicht nach der Festigkeit, die von Grundgarnen verlangt wird.
Das Polgarn ist es, was der Benutzer berührt und was den größten Teil des Wassers aufnimmt; es wird daher anders spezifiziert als der Grund: Faser (meist Baumwolle), Vorbereitung (kardiert oder gekämmt), Spinnverfahren (Ring oder Rotor), Garnnummer, Fachung und Drehung. In einem dokumentierten indischen Frottiercluster bestehen die Polketten überwiegend aus gekämmten Baumwolleinfachgarnen Ne 16 oder Ne 20, während für höhere Qualitäten zweifache Garne eingesetzt werden, weil sie die Saugfähigkeit erhöhen und dem Umlegen des Flors widerstehen[132].
Eine Übersichtsarbeit berichtet von schnellerer Aufnahme bei ringgesponnenen, gekämmten, feineren und schwach gedrehten Polgarnen und von langsamerer bei Rotorgarnen, deren höhere Drehung und kürzere Fasern weniger geordnete Schlingen ergeben. Die Fachung wirkt in zwei Richtungen: Einfachgarne nehmen anfangs schneller Wasser auf, während zweifache Garne voluminösere Schlingen bilden, die insgesamt mehr Wasser halten[133]. Die Grenze setzt die Haltbarkeit, denn ein weicheres, schwächer gedrehtes Polgarn gibt leichter Fasern ab; siehe schwach und stark gedrehte Polgarne.
Die zweite, schwach gespannte Kettfadenschar beim Frottierweben (auch Florkette genannt), auf einem eigenen Baum gewickelt und in abgemessenen Längen zugeführt, damit sie als Schlingen aus dem Grundgewebe herausgedrückt werden kann.
Die Polkette läuft parallel zur Grundkette und wechselt sich über die Breite mit ihr ab, einzeln oder paarweise je nach Einzug. Sie wird mit geringer Spannung abgelassen, meist positiv: Die Webmaschine liefert je Schussgruppe eine voreingestellte Länge, etwa die doppelte Schlingenhöhe plus das im Grund eingebundene Garn[137]. Die Polkette wird daher um ein Mehrfaches schneller verbraucht als die Grundkette, und das Verhältnis steigt mit der Florhöhe (siehe Pol-Grund-Verhältnis).
Eine von Faden zu Faden unterschiedliche Spannung, ungleichmäßige Bewicklung des Baums oder ein Kettablass, der der Maschine nicht folgt, erzeugt Schlingen unterschiedlicher Höhe, Längsstreifen und nach dem Färben scheinbare Farbunterschiede zwischen den Fäden. Die Schlichtpraxis ist unterschiedlich; gezwirnte Polketten werden oft mit wenig oder ganz ohne Schlichte verwebt, was sie weich hält, sie aber in der Webmaschine weniger gegen Scheuerung schützt.
Die straff gespannte Kette eines Frottiergewebes, die mit dem Schuss das Grundgewebe bildet; dieses trägt die Last, hält die Maße des Handtuchs und verankert die Schlingen.
Die Grundkette nimmt in der Webmaschine die höchste Spannung auf und wird ständig von Litzen und Webblatt gescheuert; sie wird deshalb nach Festigkeit und Scheuerbeständigkeit ausgewählt. Zwirne sind üblich: In einem dokumentierten Frottiercluster bestehen die Grundfäden aus kardiertem zweifachem Baumwollgarn Ne 20/2 oder 24/2, für größere Festigkeit kommen Baumwoll-Polyester-Mischungen hinzu, und auch Rotorgarne werden verwendet[132]. Grundketten werden zum Weben normalerweise geschlichtet, und die Schlichte wird in der Vorbehandlung entfernt.
Jede Schlinge wird zwischen Grundfäden und Schuss festgehalten; der Grund entscheidet also darüber, wie gut die Schlingen an ihrem Platz bleiben, und seine Spannung bestimmt, wie frei die Losschüsse bei der Polbildung gleiten. Ein Faserwechsel im Grund ist ein Faserwechsel im Handtuch: Ein Baumwollflor auf einem Polyester-Baumwoll-Grund ist kein Handtuch aus 100 % Baumwolle.
Auch genannt: Schuss, Schussfaden, EintragEnglisch: Weft yarn
Das quer verlaufende Garn eines Gewebes, das Länge für Länge eingetragen wird; jeder Eintrag ist ein Schuss. Im Frottier bindet der Schuss sowohl die Grundkette als auch die Schenkel der Polschlingen.
Im Frottier werden die Schüsse durch die Frottiereinrichtung gruppiert, beim Dreischuss-Frottier zu dreien. Der Schuss ist meist ein Baumwolleinfachgarn; ein Frottiercluster dokumentiert kardierte Garne Ne 16 oder Ne 20 neben Rotorgarnen[132]. Die Schussdichte bestimmt zusammen mit der Zahl der Schüsse je Schlinge, wie viele Schlingen sich entlang der Länge bilden, und beeinflusst Gewicht, Festigkeit und Schlingenverankerung. Zu wenige Schüsse lassen Schlingen leicht herausziehen; zu viele ergeben ein steifes, schweres Handtuch.
In Borten und Bordüren ist der Schuss sichtbar und kann dort zu einem farbigen, merzerisierten oder Chenillegarn wechseln.
Auch genannt: GrundbindungEnglisch: Ground structure
Die Bindung, die Grundkette und Schuss unter dem Flor bilden; beim Standard-Dreischuss-Frottier ein Rips 2/1, wobei die Polfäden derselben Ripsfolge um einen Schuss versetzt folgen.
In der üblichen Dreischusskonstruktion binden Grund- und Polfäden beide in einer Ripsfolge 2:1, wobei der Polrips gegenüber dem Grundrips um einen Schuss versetzt ist[138]. Dieser Versatz lässt die Losschüsse entlang der Grundfäden gleiten, während sie die Polfäden festklemmen, und die Lage eines Polfadens in der Folge entscheidet, ob er auf der Vorder- oder auf der Rückseite eine Schlinge bildet. Gruppen aus vier oder mehr Schüssen verwenden entsprechend andere Rapporte.
Die Grundbindung bestimmt Festigkeit, Maßbeständigkeit und wie fest die Schlingen gehalten werden. Ein zu offener Grund lässt Schlingen herausziehen und das Handtuch sich beim Waschen verziehen; ein zu dichter Grund behindert das Gleiten der Losschüsse und ergibt ein steifes, schweres Gewebe. Borten, Bordüren und Webkanten werden in anderen Bindungen gewebt, etwa Leinwand, Rips oder atlasartigen Effekten, was ein Grund dafür ist, dass sie anders einlaufen als der Florkörper.
Auch genannt: Schlingenbildung, Frottiereinrichtung, Losschussanschlag, FrottierbewegungEnglisch: Pile formation
Die Frottierbewegung, durch die Schlingen entstehen: Schüsse werden in festgelegtem Abstand vor dem Warenrand abgelegt und dann gemeinsam angeschlagen, entweder durch Verändern der Anschlagposition des Webblatts oder durch Verschieben des Warenrands.
Der Abstand, um den die Losschüsse zurückgehalten werden, die Losschussweite, ist die wichtigste Einstellung für die Florhöhe; eine Studie an 72 Frottierkonstruktionen fand eine enge Übereinstimmung zwischen gemessener Pollänge und dem Abstand zwischen Teil- und Vollanschlagpunkt[139]. Zwei mechanische Prinzipien sind gebräuchlich[140]. Bei der Blattsteuerung wird der Hub des Webblatts verlagert, sodass die Teilanschläge vor dem Warenrand enden und der volle Hub beim Festschuss die Gruppe anschlägt. Bei der Warenrandverschiebung schlägt das Webblatt immer auf dieselbe Position an, während Gewebe und Streichbaum für die Losschüsse von ihm weg und für den Festschuss wieder zurückbewegt werden.
Elektronische Frottiereinrichtungen treiben diese Bewegung mit programmgesteuerten Motoren an, sodass sich die Losschussweite von einer Schussgruppe zur nächsten ändern kann[141]. So verbindet ein Handtuch einen Schlingenkörper, eine Borte, in der der Abstand null ist und keine Schlingen entstehen, sowie Streifen oder Welleneffekte unterschiedlicher Florhöhe. Der Polkettablass muss jeder Änderung folgen, da eine höhere Schlinge mehr Polgarn braucht.
Auch genannt: Schlingenhöhe, PolhöheEnglisch: Pile height
Die Höhe der Frottierschlingen über dem Grundgewebe, meist in Millimetern angegeben; auf der Webmaschine durch die Losschussweite zusammen mit dem Ablass der Polkette eingestellt.
Elektronisch gesteuerte Frottierwebmaschinen können die Florhöhe Gruppe für Gruppe programmieren; eine aktuelle Maschine bietet Einstellungen von 0 bis 12 mm[142]. Höhere Schlingen verbrauchen mehr Polgarn; die Florhöhe geht also direkt in Gewicht und Kosten ein. Studien haben längere Schlingen im Allgemeinen mit schnellerer und größerer Wasseraufnahme in Verbindung gebracht, wenn auch nicht einhellig[133].
Ein höherer Flor fühlt sich voller an und hält mehr Wasser, trocknet aber langsamer, drückt sich leichter platt, verwirrt sich und bleibt an Ringen und Haken hängen. Ein niedrigerer Flor ist stabiler und wird bevorzugt, wo eine glatte Oberfläche wichtig ist, auch bei Druckseiten, weil hohe Schlingen ein Druckbild auflösen. Schlingen geben schon unter geringem Druck nach, sodass die gemessene Höhe vom Verfahren abhängt; sie sollte am fertigen Gewebe vereinbart und nicht aus den Maschineneinstellungen abgelesen werden.
Auch genannt: Schlingendichte, PoldichteEnglisch: Pile density
Die Zahl der Schlingen je Flächeneinheit eines Frottiergewebes: Polfäden je Zentimeter Breite multipliziert mit den Schlingen, die jeder Polfaden je Zentimeter Länge bildet.
Jeder Polfaden bildet je Schussgruppe eine Schlinge; die Schlingen je Zentimeter Länge entsprechen also der Schussdichte geteilt durch die Schüsse je Schlinge, und die Zahl über die Breite folgt den Polfäden je Zentimeter. Die Schlingendichte steigt daher mit Kett- und Schussdichte[133]. Bei beidseitigem Frottier kann der Wert je Seite oder für beide Seiten zusammen angegeben werden, und eine Spezifikation sollte sagen, welcher gemeint ist. Dichte Schlingen stützen sich gegenseitig und bleiben aufrecht, während spärliche, hohe Schlingen sich neigen und verfilzen.
Die ausgewertete Forschung berichtet, dass die Wasseraufnahmegeschwindigkeit mit Schlingendichte und Schlingenlänge zunimmt, wobei eine Studie Kettdichte, Schussdichte und Florhöhe nur einen geringen Einfluss zuschrieb und ein sehr dichter Grund die Kapillaren verengt[133]. Zwei gleich schwere Handtücher können sich in der Dichte stark unterscheiden, das eine mit vielen kurzen Schlingen, das andere mit weniger hohen, und entsprechend unterscheiden sie sich in Griff, Trocknung und Haltbarkeit.
Auch genannt: Polverhältnis, Polanteil, FrottierverhältnisEnglisch: Pile-to-ground ratio
Das Verhältnis zwischen Pol- und Grundgarn in einem Frottiergewebe, meist als verbrauchte Länge der Polkette je Längeneinheit der Grundkette angegeben, mitunter auch als Anteil des Polgarns an der Gewebemasse.
Als Längenverhältnis gibt der Wert an, wie viele Meter Polkette je Meter Grundkette eingewebt werden. Er wird als 5:1, 1:5 oder ähnlich geschrieben; die betriebsinternen Gepflogenheiten unterscheiden sich darin, welche Zahl zuerst steht. Die Patentliteratur verwendet diese Definition des Frottierverhältnisses und behandelt die Florhöhe als Funktion davon[143]. Das Verhältnis steigt mit der Florhöhe und mit der Zahl der Schlingen je Längeneinheit. Manche Webereien geben stattdessen den Anteil des Polgarns am gesamten Gewebegewicht an, der zusätzlich von den Garnnummern abhängt; die beiden Konventionen lassen sich ohne die vollständige Konstruktion nicht ineinander umrechnen.
Das Verhältnis ist ein wesentlicher Treiber von Gewicht und Garnkosten, und ein höherer Polanteil bedeutet in der Regel mehr saugfähige Oberfläche. Es wirkt sich auch auf die Nassveredlung aus: Eine Studie an Baumwollfrottier fand, dass das Einlaufen mit dem Polverhältnis zunahm[144]. Hohe Verhältnisse brauchen einen festen Grund und eine ausreichende Schussdichte, damit der zusätzliche Pol verankert bleibt.
Auch genannt: Schlingenverankerung, Poleinbindung, Polverankerung, SchlingenauszugskraftEnglisch: Loop stability and anchorage
Der Widerstand von Frottierschlingen dagegen, im Gebrauch und in der Wäsche aus dem Grundgewebe herausgezogen oder darin verschoben zu werden; er hängt davon ab, wie fest Schuss und Grundkette die Schenkel jeder Schlinge halten.
Die Verankerung hängt von der Zahl der Schüsse ab, die jede Schlinge binden, von der Schussdichte, der Spannung der Grundkette beim Weben, der Reibung zwischen den Garnen sowie von Drehung und Fachung des Polgarns. Eine Schlinge, die von wenigen oder locker liegenden Schüssen gehalten wird, lässt sich an einem Schenkel herausziehen und wächst auf Kosten ihrer Nachbarn.
EN 15598 misst die Kraft, die nötig ist, um Schlingen aus dem Grund eines Frottiergewebes herauszuziehen[10]. Das Verfahren liefert eine Kraft; was als annehmbar gilt, gehört in die Spezifikation des Einkäufers. Die Verankerung zählt am meisten bei Hotel- und Objektwäsche, die mit Ringen, Haken, Klettverschlüssen und industrieller Wäsche in Berührung kommt, wo schwach gebundene Schlingen zu Ziehern werden.
Auch genannt: 3-Schuss-Frottier, DreischusswareEnglisch: Three-pick terry
Die Standardkonstruktion für Frottier, bei der jede schlingenbildende Gruppe aus drei Schüssen besteht: zwei Losschüssen, die vor dem Warenrand gehalten werden, und einem dritten Festschuss, der alle drei gemeinsam anschlägt.
Der Zyklus wiederholt sich alle drei Schüsse. Der erste und der zweite Schuss werden mit einem Teilanschlag eingetragen, der sie in festgelegtem Abstand vom Warenrand lässt; der dritte Schuss erhält den Vollanschlag und schiebt die Gruppe nach vorn[132]. Da die Polfäden der Ripsfolge 2:1 des Grundes um einen Schuss versetzt folgen (siehe Grundgewebe), gleitet die Gruppe entlang der straffen Grundfäden, während die zwischen den Schüssen gehaltenen Polfäden zu einer Schlinge auf der Vorder- oder Rückseite mitgenommen werden.
Drei Schüsse sind die kleinste Gruppe, die eine stabile Schlinge ergibt. Zweischuss-Frottier, früher für Bademantelstoffe gewebt, hat seine Bedeutung verloren, weil seine Schlingen instabil sind[132]. Gruppen aus vier bis sieben Schüssen gibt es, doch das meiste Frottier wird im Dreischuss gewebt, weil jeder zusätzliche Schuss Schussgarn und Webzeit kostet[138]. Dreischuss ist daher der Standard für Bade-, Hand- und Hotelhandtücher.
In Längsrichtung bildet Dreischuss-Frottier je Polfaden alle drei Schüsse eine Schlinge; die Schlingen je Zentimeter entsprechen also der Schussdichte geteilt durch drei, während die Schlingenhöhe unabhängig davon über die Losschussweite eingestellt wird. Die Schüsse je Schlinge lassen sich an einem Muster prüfen, indem man einen Polfaden verfolgt und die Schüsse zwischen zwei aufeinanderfolgenden Schlingen zählt. Eine Spezifikation sollte Dreischuss zusammen mit den Garnnummern von Pol und Grund, Fäden und Schüssen je Zentimeter und der Florhöhe angeben, denn die Zahl der Schüsse je Schlinge allein legt weder das Gewicht noch die Schlingenzahl fest.
Auch genannt: 4-Schuss-Frottier, VierschusswareEnglisch: Four-pick terry
Frottierkonstruktion mit vier Schüssen je schlingenbildender Gruppe, die jede Schlinge mit mehr Schussgarn bindet und bei gleicher Schussdichte weniger Schlingen je Zentimeter Länge bildet als Dreischuss-Frottier.
Jede Schlinge wird von einer längeren Schussgruppe umschlossen und fester im Grund gehalten. Bei gleicher Schussdichte bildet jeder Polfaden Schlingen mit drei Vierteln der Rate des Dreischuss-Frottiers; eine ähnliche Schlingenzahl in Längsrichtung erfordert also eine höhere Schussdichte, was Schussgarn, Gewicht und Webzeit erhöht. Auch die Anschlagfolge ist aufwendiger: Eine Beschreibung des Frottierwebens aus einem Handwerkscluster nennt den zusätzlichen Anschlag, der für jede Polreihe nötig ist, als Grund dafür, dass Vierschuss- und höhere Konstruktionen selten hergestellt werden[132].
Gegenüber einem Dreischuss-Handtuch ähnlichen Gewichts hat ein Vierschuss-Handtuch mehr Schuss unter jeder Schlinge und in Längsrichtung weiter auseinanderliegende Schlingen; der Grund trägt also mehr zur Oberfläche bei, und der Griff kann flacher und fester sein. Dieselbe Quelle bezeichnet Vierschuss-Handtücher als schwerer und von besserer Qualität[132], ein Urteil über ein bestimmtes Produktionsumfeld und keine allgemeine Regel. Die festere Verankerung ist vor allem dort nützlich, wo Schlingen starkem Verschleiß ausgesetzt sind, wie bei Hotel- und Objektwäsche.
Die Bezeichnung allein legt weder Schlingenzahl noch Gewicht fest; Vierschuss wird daher zusammen mit Schussdichte und Florhöhe spezifiziert. Ein Dreischuss- und ein Vierschuss-Angebot allein nach GSM zu vergleichen, führt in die Irre; Schlingen je Quadratzentimeter, Florhöhe und, wo die Verankerung zählt, Ergebnisse der Schlingenauszugsprüfung sind bessere Vergleichsgrundlagen.
Auch genannt: einseitige Frottierware, beidseitige Frottierware, doppelseitiges FrottierEnglisch: Single-sided and double-sided terry
Frottier mit Schlingen auf beiden Seiten (beidseitig) oder nur auf einer Seite (einseitig); auf welcher Seite jeder Polfaden seine Schlingen bildet, legt die Bindung fest.
Beidseitiges Frottier ist die übliche Konstruktion für Bade-, Hand- und Hotelhandtücher, die auf beiden Seiten saugen. Beim einseitigen Frottier bildet jeder Polfaden seine Schlingen auf derselben Seite, und die Rückseite zeigt den Grund. Es saugt weniger, wird für besondere Zwecke eingesetzt, bei denen eine glattere Seite gewünscht ist, und gilt als schwer fehlerfrei zu weben[132]. Dieselbe Steuerung der Schlingenseite ist die Grundlage gemusterten Frottiers: Zweifarbige Jacquard-Muster tauschen die Seite, auf der jede Farbe Schlingen bildet, und Ton-in-Ton-Effekte verlagern Schlingen von einer Seite auf die andere oder lassen sie in bestimmten Flächen weg.
Auch genannt: Zero-Twist-Garn, No-Twist-Garn, drallfreies GarnEnglisch: Zero-twist yarn
Baumwoll-Polgarn mit nahezu keiner Drehung, meist hergestellt durch Verzwirnen der Baumwolle mit einem wasserlöslichen Polyvinylalkoholgarn (PVA), das sie durch das Weben trägt und in der Nassveredlung in heißem Wasser herausgelöst wird.
Beim üblichen Verfahren wird ein PVA-Garn in Gegenrichtung mit dem Baumwollgarn verzwirnt, was die Drehung der Baumwolle weitgehend aufhebt, während das PVA dem kombinierten Garn genügend Festigkeit zum Weben gibt. In der Nassveredlung wird das PVA in heißem Wasser gelöst, und die Baumwolle bleibt mit sehr wenig Drehung zurück[145]; die nötige Temperatur hängt vom verwendeten PVA-Typ ab. Ein verwandter Weg mischt PVA-Fasern vor dem Spinnen unter die Baumwolle; nach dem Auswaschen bleiben Hohlräume im Garn zurück[133]. Die Bezeichnungen Zero-Twist, No-Twist und verschiedene Markennamen werden für Garne verwendet, die auf unterschiedliche Weise hergestellt sind.
Ungedrehte Fasern öffnen sich zu einer plüschigen, luftigen Schlinge, und Übersichtsarbeiten berichten von höherer Saugfähigkeit bei drehungsfreien und schwach gedrehten Polgarnen[133]. Der Preis liegt bei Haltbarkeit und Verarbeitung. Mit wenig Drehung, die sie bindet, lösen sich Fasern leichter als Flusen, die Schlingen verlieren früher ihre Form, und das gelöste PVA erhöht die Abwasserfracht der Färberei[145].
Auch genannt: Low-Twist-Garn, weich gedrehtes Garn, SoftgarnEnglisch: Low-twist and high-twist pile yarns
Polgarne mit weniger (schwach gedreht) oder mehr (stark gedreht) Drehung als ein übliches Webgarn gleicher Nummer, gewählt, um Weichheit und Saugfähigkeit gegen Schlingendefinition und Haltbarkeit abzuwägen.
Eine geringere Drehung ergibt ein lockereres, voluminöseres Polgarn mit mehr Raum zwischen den Fasern, was die Forschung mit schnellerer Wasseraufnahme verbindet[133]; der Griff ist weicher und der Flor wirkt voller, es gibt aber mehr Flusen, und die Schlingen verlieren bei wiederholtem Waschen früher ihre Form. Eine höhere Drehung ergibt kompakte, klar ausgebildete Schlingen, die der Scheuerung widerstehen und auch harte Wäsche formstabil überstehen, mit einem kernigeren, trockeneren Griff und geringerer Saugfähigkeit.
Handtücher, die vor allem über ihre Weichheit verkauft werden, tendieren zu schwach gedrehtem Pol, während für Wäsche, die wiederholte industrielle Wäsche überstehen muss, Zwirne mittlerer Drehung die sicherere Wahl sind. Drehrichtung und Drehungsausgleich spielen ebenfalls eine Rolle, weil ein lebhaftes Einfachgarn die Schlingen spiralig werden lassen kann.
Auch genannt: Frottierwebstuhl, FrottiermaschineEnglisch: Terry loom
Für Frottier ausgerüstete Webmaschine: zwei getrennt gesteuerte Kettablässe, eine Frottiereinrichtung, die die Losschussweite erzeugt, und Schaft- oder Jacquardfachbildung für Pol-, Grund- und Bordürenbindungen.
Im Vergleich zu einer Webmaschine für Flachgewebe trägt eine Frottierwebmaschine einen zweiten Kettbaum für den Pol mit eigenem Kettablass und eigener Spannungsregelung sowie eine Frottiereinrichtung, die für die Losschüsse entweder das Webblatt oder den Warenrand bewegt. Die Grundkette läuft über einen positiv gesteuerten Streichbaum, und die Ware wird positiv abgezogen, sodass das Gewebe gleichmäßig durch die Anschlagfolge vorrückt[137]. Frottiermaschinen werden als Greifer- und Luftdüsenwebmaschinen gebaut: Greifer verarbeiten eine größere Auswahl an Schussgarnen, auch Effektgarne für Bordüren, während Luftdüsenmaschinen schneller laufen.
Auch genannt: Anschlag, Riet, Rietlücke, WarenrandEnglisch: Reed and beat-up
Das Webblatt ist das kammartige Maschinenteil, dessen Rietlücken die Kettfäden auf Abstand halten und das jeden Schuss an den Warenrand anschlägt, die Linie, an der das Gewebe entsteht; der Blattanschlag ist dieser Anschlagvorgang.
Die Blattdichte gibt an, wie eng die Rietlücken liegen: in metrischer Praxis Rietstäbe je Zentimeter oder je 10 cm, in traditionellen Systemen je Zoll oder je zwei Zoll. Zusammen mit der Zahl der je Rietlücke eingezogenen Fäden legt sie die Breite und die Fäden je Zentimeter in der Webmaschine fest; danach wird das Gewebe schmaler, wenn es einläuft.
Im Frottier ist der Anschlag bewusst ungleich: teilweise für die Losschüsse und voll für den Festschuss, wobei entweder das Webblatt seine Anschlagposition ändert oder der Warenrand sich gegenüber einem festen Blatthub bewegt[140]. Beschädigte oder ungleich verteilte Rietstäbe hinterlassen Blattstreifen, feine Längsstreifen, die nach dem Färben und in flachen Bordüren stärker hervortreten.
Auch genannt: Litze, Webschaft, Schaftrahmen, HarnischEnglisch: Heald (heddle)
Element aus Draht, Flachstahl oder Schnur mit einem mittigen Auge, durch das ein Kettfaden eingezogen wird, damit er zur Fachbildung gehoben oder gesenkt werden kann; Litzen sitzen in Webschäften oder hängen bei Jacquardmaschinen an Harnischschnüren.
Jeder Kettfaden läuft in der vom Einzugsplan (Einzug) festgelegten Reihenfolge durch eine Kettfadenwächterlamelle, ein Litzenauge und eine Rietlücke. Bei Schaftmaschinen sind die Litzen in Webschäften montiert, und alle Fäden eines Schafts bewegen sich gemeinsam; die Zahl der Schäfte begrenzt daher die webbaren Muster. Bei Jacquardmaschinen hängt jede Litze an einer Harnischschnur, die mit einer Platine verbunden ist, die die Jacquardmaschine einzeln hebt. Im Frottier werden Grund- und Polfäden in getrennte Schäfte eingezogen, mit weiteren Schäften für Bordüren und Webkanten. Abgenutzte Litzenaugen scheuern das Garn, und ein Fehler im Einzug wiederholt sich als Längsfehler über die ganze Kette.
Auch genannt: Dobby, Schaftmaschine, SchaftbordüreEnglisch: Dobby weaving
Weben, bei dem eine Schaftmaschine eine begrenzte Zahl von Webschäften programmgesteuert hebt und senkt und so geometrische Bindungen, Borten und Bordüren erzeugt; die übliche Fachbildung für glatte Frottierhandtücher und Handtücher mit Bordüre.
Alle in einen Schaft eingezogenen Fäden bewegen sich gemeinsam; ein Schaftmuster wird daher aus einer kleinen Zahl von Bindungsfolgen aufgebaut, die sich über die Breite wiederholen. Innerhalb dieser Grenze webt eine Frottiermaschine mit Schaftmaschine den Florkörper, flache Endborten, Rips- oder Atlasbordüren, einfache Karos und geometrische Figuren sowie mit farbigen Garnen Streifen. Das gemusterte oder glatte Band quer über ein Hotelhandtuch wird weithin als Dobby-Bordüre bezeichnet, unabhängig von seiner genauen Bindung. Elektronische Schaftmaschinen lesen das Muster aus einer Datei statt aus Stiften oder Musterketten, sodass sich eine Bordüre schnell ändern lässt.
Schriftzüge, Logos und bildliche Motive erfordern die Steuerung einzelner Fäden und damit eine Jacquardmaschine. Die Schaftweberei braucht weniger Musteraufbereitung und Rüstzeit und bleibt deshalb die wirtschaftliche Wahl für Standard-Hotel- und Handelshandtücher.
Auch genannt: Jacquard, Jacquardhandtuch, Jacquard-Frottier, Ton-in-Ton-JacquardEnglisch: Jacquard weaving
Weben, bei dem eine Jacquardmaschine Kettfäden einzeln oder in kleinen Gruppen über Platinen und Harnischschnüre hebt, sodass jeder Faden seiner eigenen Bindung folgen kann; damit werden Logos, Schriftzüge und bildliche Motive in Handtücher eingewebt.
Eine Jacquardmaschine ersetzt die Webschäfte durch Platinen, die jeweils über Harnischschnüre mit einer oder mehreren Litzen verbunden sind, und eine elektronische Jacquardmaschine wählt jede Platine für jeden Schuss aus einer Musterdatei. Damit entfällt die Schaftgrenze der Schaftweberei: Die Bindung kann sich über die Breite von Faden zu Faden und von Schuss zu Schuss ändern. Im Frottier entscheidet diese Steuerung für jeden Polfaden und jede Schussgruppe, ob er auf der Vorderseite, auf der Rückseite oder gar keine Schlinge bildet.
Drei Effekte sind verbreitet. Flor gegen flachen Grund zeichnet ein Motiv, indem Flächen ohne Schlingen bleiben. Ton-in-Ton-Muster verwenden eine einzige Farbe und leben vom Kontrast zwischen Flor und flachen Flächen oder zwischen Schlingenhöhen. Zweifarbiger Jacquard verwendet Polfäden in zwei Farben: Innerhalb des Motivs bildet die eine Farbe Schlingen auf der Vorderseite und die andere auf der Rückseite, außerhalb tauschen sie, sodass das Muster auf beiden Seiten in vertauschten Farben erscheint. Gewebte Farbeffekte erfordern garngefärbten Pol, und mit derselben Technik werden Bordüren mit Schriftzug und Logobänder gewebt.
Das Muster wird auf die Platinenzahl der Maschine und die Fäden und Schüsse je Zentimeter des Gewebes abgestimmt gezeichnet und dann in eine Bindungsdatei übersetzt. Eine Frottierschlinge ist grob im Vergleich zu einem Druckpunkt; feine Linien und kleine Schrift müssen daher größer gezeichnet werden als für den Druck, und Rundungen erscheinen gestuft. Vor der Serie ist normalerweise ein gewebtes Muster nötig, weil sich der Effekt am Bildschirm nicht zuverlässig beurteilen lässt.
Jacquard erfordert mehr Rüstaufwand als die Schaftweberei: Muster- und Bindungsdatei, manchmal eine andere Harnischschnürung, und Bemusterung; deshalb sind Jacquardprogramme mit Mindestmengen und längerer Entwicklungszeit verbunden. Dafür ist das Motiv Teil des Gewebes, hat keine Druckschicht und hält industrieller Wäsche so lange stand wie das Handtuch selbst.
Bei Mira Towels: Jacquard- und Schaftweberei für Muster, Bordüren und Ton-in-Ton-Logos gehören zu den veröffentlichten Leistungen von Mira Towels.
Auch genannt: Fadendichte, Fäden pro cm, Schüsse pro cm, Fäden pro Zoll, Schüsse pro Zoll, EinstellungEnglisch: Warp and weft density
Die Zahl der Kettfäden und Schussfäden je Längeneinheit eines Gewebes, in metrischer Praxis je Zentimeter, sonst je Zoll angegeben (EPI, PPI); die grundlegenden Kennzahlen der Fadeneinstellung einer Konstruktion.
Bei Frottier sollten die Fäden getrennt für Grund und Pol angegeben werden, weil eine einzige Gesamtzahl die Anordnung von Pol und Grund verbirgt, und die Schüsse je Zentimeter sollten zusammen mit den Schüssen je Schlinge gelesen werden, um die Schlingendichte zu verstehen. Webrohe und fertige Dichten unterscheiden sich, weil das Gewebe in der Nassveredlung einläuft; eine Spezifikation muss daher sagen, welche gemeint ist.
Die Fadenzahl (Thread Count), die Zahl der Kett- und Schussfäden in einem Quadratzoll zusammengezählt, ist ein Begriff aus der Bettwäsche. Bei Handtüchern sagt sie wenig aus, da Saugfähigkeit, Griff und Gewicht vom Flor und nicht von der Fadeneinstellung des Grundes bestimmt werden. Dichte kann auch Masse je Volumen bedeuten; siehe Gewebedichte.
Die Spannung, unter der die Kettfäden beim Weben gehalten und abgelassen werden; im Frottier hoch und gleichmäßig für die Grundkette und niedrig und dosiert für die Polkette.
Die Spannung der Grundkette muss hoch genug sein für ein sauberes Fach und dafür, dass die Losschüsse beim Vollanschlag entlang der Grundfäden gleiten, und über die Breite gleichmäßig. Die Polkette wird locker zugeführt, normalerweise durch positiven Ablass einer voreingestellten Länge je Schussgruppe statt allein über die Spannung[137]. Elektronische Kettablasssysteme überwachen die Spannung und passen den Baumantrieb an, während der Baumdurchmesser abnimmt; ein Webmaschinenhersteller nennt eine konstante Garnspannung als Konstruktionsziel seines Polbildungssystems[141].
Ungleichmäßige Grundspannung verursacht lockere Stellen, Kräuseln und verbogene oder wellige Bordüren. Ungleichmäßige Polspannung quer zur oder entlang der Kette erzeugt Schlingen unterschiedlicher Höhe, Streifen und Flecken, die nach dem Färben wie Farbunterschiede aussehen.
Auch genannt: Konstruktion, Warenkonstruktion, GewebeeinstellungEnglisch: Fabric construction
Die vollständige technische Beschreibung eines Gewebes: Bindung, die Garne jedes Fadensystems mit Faser, Nummer, Fachung und Drehung, Fäden und Schüsse je Längeneinheit sowie bei Frottier Schüsse je Schlinge, Florhöhe, Breite und flächenbezogene Masse.
Für ein Frottierhandtuch nennt eine vollständige Konstruktion die Garne von Grundkette, Polkette und Schuss getrennt, Grund- und Polfäden je Zentimeter, Schüsse je Zentimeter, Schüsse je Schlinge, Florhöhe oder Pol-Grund-Verhältnis, ein- oder beidseitigen Flor, Borten- und Bordürenbindungen sowie Fertigbreite und flächenbezogene Masse. EN 14697 ist die europäische Norm, die Anforderungen und Prüfverfahren für Frottierhandtücher und Frottiergewebe festlegt.
Die Konstruktion macht zwei Angebote vergleichbar. Handtücher, die mit derselben GSM angeboten werden, können aus unterschiedlichen Garnen, Florhöhen und Schussdichten aufgebaut sein und verhalten sich im Gebrauch unterschiedlich. Roh- und Fertigkonstruktion dürfen nicht verwechselt werden: Dichten, Breite und Gewicht ändern sich in der Nassveredlung, und das Handtuch wird gegen die Fertigkonstruktion abgenommen.
Auch genannt: Stückgewicht, Gramm pro Stück, Dutzendgewicht, Pfund pro Dutzend (lbs per dozen)Englisch: Towel weight per piece and per dozen
Handtuchgewicht, angegeben je Stück in Gramm oder je Dutzend in Kilogramm oder, in nordamerikanischer Praxis, in Pfund; zu unterscheiden von GSM, der flächenbezogenen Masse des Gewebes je Quadratmeter.
Stückgewicht und GSM sind über das Fertigmaß verknüpft. Ein Handtuch von 70 × 140 cm hat 0,98 m²; bei 500 GSM wiegt es also etwa 490 g, das sind 5,88 kg oder etwa 12,96 lb je Dutzend. Die Beziehung ist nur annähernd, weil Borten und Bordüren eine andere flächenbezogene Masse haben als der Florkörper und Säume zusätzlich umgeschlagenen Stoff enthalten. Gibt eine Spezifikation sowohl GSM als auch Stückgewicht an, müssen sich beide auf dasselbe Fertigmaß beziehen, sonst widersprechen sie sich.
Das Gewicht sollte an klimatisierten Handtüchern geprüft werden, weil Baumwolle mit der Luftfeuchte Masse gewinnt und verliert, und es wird innerhalb einer vereinbarten Toleranz abgenommen und nicht als exakter Wert.
Auch genannt: Rohgewebe, webrohe Ware, GreigeEnglisch: Greige fabric
Gewebe im Zustand, in dem es von der Webmaschine kommt, vor Entschlichten, Abkochen, Bleichen, Färben oder Ausrüsten.
Rohes Frottier trägt noch die Schlichte auf der Grundkette und die natürlichen Wachse der Baumwolle; es ist daher hart und kaum saugfähig, und seine Maße und sein Gewicht sind nicht die des fertigen Handtuchs. In einer Studie an 72 Frottierkonstruktionen betrug das Einweben nur 1,5–2,0 % in jeder Richtung, während das Einlaufen nach dem Waschen je nach Konstruktion 5,5–11,5 % erreichte[139]; eine weitere Studie fand, dass die flächenbezogene Masse in jeder Stufe der Nassveredlung zunahm[144]. Rohkonstruktionen werden mit Blick auf diese Veränderung ausgelegt.
Die Rohware wird vor der Nassveredlung kontrolliert, wenn sich Fehler leichter zurückverfolgen und günstiger beheben lassen. Wird Rohware eingekauft, um sie anderswo färben und ausrüsten zu lassen, sollte die Einkaufsspezifikation webrohe Breite, Gewicht und Dichten angeben und die erwarteten Fertigwerte gesondert vereinbaren.
Auch genannt: Frottiervelours, geschorenes Frottier, VeloursfrottierEnglisch: Velour
Frottier, dessen Schlingen auf einer Seite am Kopf abgeschoren sind, sodass eine glatte, samtige Oberfläche aus geschnittenen Polenden entsteht; die andere Seite bleibt normalerweise Schlingenfrottier.
Velours beginnt als gewebtes Frottier. Auf einer Schermaschine arbeitet ein rotierender Zylinder mit spiralförmigen Messern gegen ein feststehendes Untermesser und schneidet die Schlingenköpfe ab, die über eine eingestellte Höhe hinausragen, oft in mehr als einem Durchgang, während die abgeschnittene Faser abgesaugt wird. Die geschnittenen Enden öffnen sich zu einem kurzen, dichten, aufrechten Flor.
Das Scheren entfernt Garn. In einer Studie an 72 Frottierkonstruktionen betrug der Scherabfall je nach Gewebe 9,4–17,4 %[139]; der Flor muss daher schwerer gewebt werden, um den Verlust auszugleichen. Die frisch geschnittene Oberfläche trägt außerdem lose Fasern, sodass Velours in den ersten Wäschen mehr fusseln kann als ungeschorenes Frottier.
Für Jacquardfiguren und Druck ist die geschorene Seite weit gleichmäßiger als Schlingen, weil das Motiv auf ebenen Faserspitzen statt auf einzelnen Schlingen sitzt; daher wird Velours für Strandtücher, bedruckte Handtücher und Bademäntel verwendet. Der Preis ist die Saugfähigkeit: Die Forschung fand ungeschnittenen Flor hydrophiler als geschnittenen[133], sodass eine Veloursseite Wasser langsamer aufnimmt als dasselbe Handtuch mit Schlingen.
Velours ist nicht Samt. Samt wird als Schnittpolware gewebt, zum Beispiel als Doppelgewebe, das auf der Webmaschine auseinandergeschnitten wird, oder über Ruten[137], während Handtuchvelours nachträglich geschnittenes Schlingenfrottier ist. Bei zweiseitig bedruckten Handtüchern kann auch die Polyester-Druckseite geschoren sein; die Scherhöhe wird dann zu einer Druckvorgabe und ist nicht nur eine Frage des Griffs.
Bei Mira Towels: Velours- und Jacquardoberflächen gehören zu den veröffentlichten Leistungen von Mira Towels, ebenso Bademantelstoffe in Frottier, Waffelpiqué und Velours.
Auch genannt: Bordüre, Borte, Flachbordüre, Dobby-BordüreEnglisch: Woven border
Flaches oder gemustertes Band, das quer über ein Handtuch gewebt wird, meist nahe beiden Enden und mitunter entlang der Seiten, in dem der Flor unterdrückt oder verändert ist, um das Handtuch einzurahmen oder ein Motiv zu tragen.
Auf der Webmaschine entsteht eine Bordüre, indem Frottiereinrichtung und Bindung für eine festgelegte Zahl von Schüssen umgestellt werden. Die Schlingen werden reduziert oder ausgesetzt, und Grund- und Polfäden weben eine flache Struktur wie Leinwand, Rips oder Atlaseffekte, manchmal mit farbigem, glänzendem oder Chenilleschuss. Eine glatte Borte trägt an jedem Ende den Saum; dekorative Bordüren fügen Schaft- oder Jacquardmuster, Schriftzüge oder ein Florband mit anderer Höhe hinzu.
Flachgewebe und Florkörper laufen beim Waschen unterschiedlich stark ein; eine Bordüre, die gegenüber dem Körper zu straff oder zu locker ist, wellt sich oder kräuselt, und ein Schuss aus einer anderen Faser kann nochmals anders einlaufen. Der Saum sollte innerhalb der Borte umgeschlagen werden, damit er flach liegt und keine Schlingen einschließt, und die Borten müssen entlang der Länge passgenau liegen, da die Handtücher durch sie hindurch geschnitten werden.
Auch genannt: Salkante, Leiste, GewebekanteEnglisch: Selvedge
Die auf der Webmaschine gebildete, selbst abschließende Längskante eines Gewebes, die nicht ausfranst; bei Handtüchern die Alternative zum Schneiden und Overlocken der Seitenkanten.
Schützenlose Webmaschinen schneiden den Schuss an den Kanten ab; die Kante muss daher gesichert werden, entweder durch Einlegevorrichtungen, die die Schussenden in das nächste Fach zurücklegen, oder durch Dreherfäden, die sich um die Schüsse schlingen. Ein Handtuch, das in Einzelbreite gewebt wird, kann diese Webkanten als fertige Seiten nutzen, oft mit einer schmalen Borte. Werden mehrere Handtücher nebeneinander gewebt, werden die inneren Kanten beim Längsschneiden getrennt und durch Overlocken oder Säumen verarbeitet. Die Spannung der Webkante muss zum Körper passen: Straffe Kanten ziehen die Ränder kürzer und machen die Handtücher wellig oder schüsselförmig, lockere Kanten stehen ab.
Auch genannt: Zieher, Fadenzieher, Schlingenzieher, PolauszugEnglisch: Snagging and pulled loops
Schaden, bei dem eine Frottierschlinge erfasst und aus dem Flor herausgezogen wird; zurück bleibt eine lange, abstehende Schlinge und oft eine verkürzte Reihe benachbarter Schlingen, aus denen Garn nachgezogen wurde.
Zieher beginnen mit etwas, das hängen bleibt: Ringe, Uhrarmbänder, Klettverschlüsse, raue Fingernägel, scharfe Kanten in Wäschereimaschinen. Ob aus dem Hängenbleiben eine ausgezogene Schlinge wird, hängt von der Verankerung ab; hohe Schlingen, von wenigen oder locker liegenden Schüssen gebundene Schlingen sowie glatte, rutschige Garne lassen sich leichter herausziehen. Eine ausgezogene Schlinge sollte auf Florhöhe abgeschnitten und nicht gezogen werden, weil das Ziehen weiteres Garn aus der Reihe holt. Vorbeugung liegt vor allem in der Konstruktion (Schussdichte, Schüsse je Schlinge und Florhöhe), und der Widerstand gegen das Herausziehen von Schlingen lässt sich nach EN 15598 messen.
Auch genannt: Florverdrückung, plattgedrückter Flor, VerfilzenEnglisch: Pile distortion
Verlust der regelmäßigen Schlingengeometrie von Frottier, bei dem Schlingen plattgedrückt, gequetscht, geneigt, verwirrt oder verfilzt sind, was Aussehen, Griff und Saugfähigkeit verändert.
Im Betrieb kann die Verformung entstehen durch Verarbeitung in Strangform mit zu wenig Flotte, durch Pressen, durch Übertrocknung bei hoher Temperatur oder durch lange Lagerung unter Druck in Ballen und Kartons. Im Gebrauch hinterlassen starkes Beladen von Pressen und flaches Trocknen ohne Tumbler plattgedrückte, harte Schlingen. Bei zweiseitig bedruckten Handtüchern kann übermäßiger Druck oder zu viel Hitze in der Transferpresse den Polyesterflor quetschen und glänzend machen. Baumwollschlingen erholen sich meist durch Waschen und Tumblertrocknung, die den Flor wieder öffnen; unter Hitze gequetschter Polyesterflor möglicherweise nicht. Die Verformung wird nach einer festgelegten Zahl von Wasch- und Trockenzyklen gegen das freigegebene Muster beurteilt.
Auch genannt: Waffelpiqué, WabenbindungEnglisch: Waffle weave
Gewebestruktur aus quadratischen Zellen, gebildet durch Kett- und Schussflottungen abgestufter Länge, die eine dreidimensionale Wabenoberfläche ergibt; ein saugfähiger Handtuchstoff ohne Flor.
Flächen enger Bindung wechseln sich mit Kett- und Schussflottungen abgestufter Länge ab, sodass sich das Gewebe in der Nassveredlung zu einem Muster aus Stegen und Vertiefungen zusammenzieht, das ohne Schlingen Oberfläche und Volumen hinzufügt. Bei gegebener Größe ist Waffelpiqué meist leichter als Frottier und trocknet schneller, hält aber insgesamt weniger Wasser. Es wird für Bademäntel, Spa- und Küchentücher sowie leichte Handtücher verwendet. Lange Flottungen bleiben leichter hängen; die Flottungslänge ist daher ein Kompromiss zwischen Relieftiefe und Haltbarkeit.
Traditionelles türkisches Flachgewebetuch ohne Flor, meist aus Baumwolle oder Baumwolle-Leinen, oft gestreift und mit gedrehten oder geknoteten Fransen abgeschlossen; leichter, dünner und schneller trocknend als Frottier.
Das Peshtemal (türkisch peştamal) war ursprünglich das Wickeltuch des türkischen Bades und wird heute als Bade-, Strand-, Spa- und Reisetuch verwendet. Es wird als Flachgewebe gewebt, meist in Leinwand-, Köper- oder Fischgratbindung, manchmal mit Waben- oder anderen strukturierten Feldern, und die Kettfäden bleiben oft als Fransen stehen, die gedreht oder geknotet werden. Ohne Flor hält es insgesamt weniger Wasser als ein Frottierhandtuch gleicher Größe, lässt sich aber klein zusammenlegen und trocknet schnell. Leinen in der Mischung erhöht die Festigkeit und gibt einen kernigeren Griff. Die Schreibweisen unterscheiden sich von Markt zu Markt, und die Bezeichnungen beschreiben einen Stil, keine definierte Konstruktion; Bindung, Faser, Größe und Gewicht müssen daher dennoch spezifiziert werden.
Bei Mira Towels: Peshtemals und flachgewebte Baumwolltücher gehören zu den veröffentlichten Leistungen von Mira Towels.
Wie Handtuchstoffe gewogen, gemessen und verglichen werden: flächenbezogene Masse, Dicke, Saugfähigkeit, Dochtwirkung und Trocknung, Griff, Maßbeständigkeit, Festigkeit, Oberflächenverschleiß und Farbechtheit. Mehrere dieser Eigenschaften werden regelmäßig miteinander verwechselt; die Einträge halten sie auseinander.
Auch genannt: g/m², Flächengewicht, flächenbezogene Masse, Grammatur, QuadratmetergewichtEnglisch: GSM (grams per square metre)
Die Masse eines Stoffs je Flächeneinheit, angegeben in Gramm pro Quadratmeter (g/m²). Bei Handtüchern wird sie normalerweise für den fertigen Stoff oder das fertige Handtuch angegeben; sie zeigt, wie viel Material das Produkt enthält, nicht wie gut es sich verhält.
Die GSM wird bestimmt, indem Proben bekannter Fläche oder ein ganzes Stück bekannter Abmessungen gewogen und die Masse durch die Fläche geteilt wird. ISO 3801 beschreibt das Verfahren für Gewebe, für ganze Stücke ebenso wie für kleine Proben, und ASTM D3776/D3776M bietet Varianten von der ganzen Rolle bis zum kleinen Abschnitt[11]. Baumwolle tauscht Feuchtigkeit mit der Luft aus; die Proben werden daher nach Klimatisierung in einem Normklima wie dem der ISO 139 gewogen[12]. Ein Handtuch, das direkt aus einem feuchten Lager oder einem warmen Trockner gewogen wird, kann merklich von seinem klimatisierten Wert abweichen.
Die für ein Handtuch angegebene GSM ist meist die Masse des ganzen fertigen Stücks geteilt durch seine Nennfläche, einschließlich Bordüren, Säumen, Etiketten und Aufhänger: Ein Handtuch von 70 × 140 cm mit 490 g ist auf dieser Basis ein Handtuch mit 500 GSM (490 g ÷ 0,98 m²). Eine aus dem Schlingenkörper geschnittene Probe ergibt einen anderen Wert, weil Bordüren und Säume eine andere flächenbezogene Masse haben; eine Spezifikation sollte daher sagen, welcher Wert gemeint ist und wie er sich zum Handtuchgewicht je Stück verhält. Auch Roh- und Fertig-GSM unterscheiden sich: Die Vorbehandlung entfernt Schlichte, Wachse und etwas Fasermasse, während Relaxationskrumpf und spannungsarme Trocknung das Gewebe zusammenziehen und seine flächenbezogene Masse erhöhen.
Die GSM misst die Materialmenge, nicht die Qualität. Ein schwereres Frottierhandtuch hält insgesamt mehr Wasser und fühlt sich dichter an, doch in der ausgewerteten Forschung zu Frottiergeweben hatte die flächenbezogene Masse keinen Einfluss auf die Geschwindigkeit der Wasseraufnahme, und leichtere Gewebe hielten je Gramm mehr Wasser[133]. Dieselbe Masse kann aus feinen oder groben Garnen, aus Ring- oder Rotorgarn, aus hohen, lockeren oder kurzen, dichten Schlingen aufgebaut sein; Handtücher gleicher GSM können sich daher in Griff, Saugfähigkeit und Haltbarkeit stark unterscheiden. Schwerere Handtücher trocknen außerdem langsamer und brauchen beim Waschen mehr Energie.
Bei sublimationsbedruckten Handtüchern bedeutet zusätzliche Masse meist mehr oder höheren Flor auf der Druckseite, was die Druckschärfe verringert. Die GSM ist ebenso eine kaufmännische wie eine technische Größe; sie wird in der Spezifikation mit einer Toleranz vereinbart und an Fertigware geprüft. Kein Prüfverfahren legt diese Toleranz fest.
Bei Mira Towels: Unser vollflächig bedrucktes Lagerhandtuch ist eine Konstruktion mit 250 GSM, mit einer Polyester-Druckseite und einer Baumwollrückseite, empfohlen, wenn die Druckschärfe Vorrang hat.
Begriff mit zwei unterschiedlichen Bedeutungen: die Zahl der Kettfäden und Schussfäden je Längeneinheit eines Gewebes (Fadendichte) oder die Masse des Stoffs je Volumeneinheit (Rohdichte), berechnet als flächenbezogene Masse geteilt durch die Dicke.
In der Weberei bedeutet Gewebedichte normalerweise die Fadendichte: Fäden und Schüsse je Zentimeter oder je Zoll (EPI und PPI), bei Frottier getrennt für Grund- und Polfäden angegeben und unter Kett- und Schussdichte beschrieben. In der Faserwissenschaft und bei Vliesstoffen bedeuten dieselben Worte die Rohdichte, meist GSM geteilt durch die Dicke, in g/cm³ oder kg/m³. Da die Dicke vom Druck bei der Messung abhängt, sagt ein Rohdichtewert wenig, solange Dickenverfahren und Messdruck nicht mit angegeben sind.
Bei Handtüchern beschreibt die Rohdichte, wie dicht die Fasermasse gepackt ist. Ein lockerer, bauschiger Flor geringer Dichte hält mehr Luft zwischen den Fasern, fühlt sich weicher an und bietet mehr Volumen für Wasser, kann sich im Gebrauch aber plattdrücken. Eine kompakte Struktur hat feinere Poren, die eine schnelle anfängliche Aufnahme begünstigen, aber weniger Raum lassen, um Wasser zu halten. Da der Begriff mehrdeutig ist, sollte eine Spezifikation oder ein Prüfbericht Bedeutung und Einheiten nennen.
Der Abstand zwischen den beiden Seiten eines Stoffs, gemessen unter festgelegtem Druck, den ein Messfuß definierter Fläche ausübt. Bei kompressiblen Polwaren wie Frottier hängt das Ergebnis stark von diesem Druck ab.
ISO 5084 misst die Dicke von Textilien unter festgelegtem Druck und schließt Bodenbeläge, Vliesstoffe, Geotextilien und beschichtete Stoffe aus[13]; das amerikanische Verfahren ASTM D1777 schließt Polwaren ausdrücklich ein[14]. Ein Dickenmessgerät senkt einen Messfuß fester Fläche auf die Probe, die auf einer Bezugsplatte liegt, und der Wert wird nach einer festgelegten Zeit abgelesen. Frottierschlingen biegen sich und fallen unter Last zusammen; die Ergebnisse zweier Labore sind daher nur vergleichbar, wenn Fußfläche, Druck und Zeitablauf übereinstimmen.
Dicke und Gewicht sind getrennte Eigenschaften. Handtücher gleicher GSM können sich je nach Florhöhe, Garnvolumen und je nachdem, wie gut die Schlingen im Tumbler geöffnet wurden, deutlich in der Dicke unterscheiden. Messungen bei niedrigem und höherem Druck sowie die Erholung nach Entlastung beschreiben Kompressibilität und Bausch, die man mit einem vollen, weichen Griff verbindet. Ein dickeres Handtuch gibt der Feuchtigkeit außerdem einen längeren Weg nach draußen, ein Grund, warum schweres Frottier langsam trocknet.
Auch genannt: Saugvermögen, Wasseraufnahme, Saugfähigkeit von HandtüchernEnglisch: Absorbency
Die Fähigkeit eines Stoffs, flüssiges Wasser aufzunehmen und zu halten. Bei Handtüchern umfasst sie drei verschiedene Verhaltensweisen: wie schnell Wasser aufgenommen wird, wie viel Wasser der Stoff halten kann und wie viel Wasser er bei kurzem Kontakt von einer nassen Oberfläche entfernt.
Saugfähigkeit ist keine einzelne Eigenschaft. Die Frottierforschung unterscheidet die dynamische Aufnahme, das je Masseneinheit Stoff und Zeiteinheit aufgenommene Wasser, von der statischen Aufnahme, dem maximal gehaltenen Wasser je Masseneinheit trockenen Stoffs[133]. Für den Benutzer zählt ein drittes Verhalten: wie viel Wasser ein Handtuch beim kurzen Tupfen oder Abwischen von nasser Haut aufnimmt. Ein Stoff kann schnell sein und wenig fassen oder langsam sein und viel fassen; Geschwindigkeit und Aufnahmevermögen werden daher getrennt spezifiziert, als Sauggeschwindigkeit und Wasserrückhaltevermögen.
Zuerst muss das Wasser die Faseroberfläche benetzen, was von Faserchemie und Ausrüstung abhängt: Saubere Baumwolle und Regeneratcellulose sind hydrophil, Polyester ist hydrophob. Dann wird es durch Kapillarwirkung in die Räume zwischen den Fasern eines Garns und zwischen Garnen und Schlingen gezogen, wo der größte Teil des Wassers in einem durchnässten Handtuch gehalten wird, nicht im Inneren der Fasern.
Konstruktion und Garn bestimmen einen großen Teil des Ergebnisses. Die Frottierliteratur berichtet von schnellerer Aufnahme bei höherer Schlingendichte und längeren Schlingen sowie bei Polgarnen, die feiner, gekämmt, schwach gedreht und aus langstapeliger Faser gesponnen sind; ringgesponnener Pol saugt schneller und hält mehr als rotorgesponnener, und gezwirnte Polgarne, die vollere Schlingen bilden, halten mehr Wasser als Einfachgarne[133]. Die Nassveredlung zählt ebenso viel. Restschlichte, natürliche Wachse und Spinnöle stoßen Wasser ab; deshalb saugt rohes Frottier schlecht, während ein gut abgekochtes Handtuch fast sofort benetzt.
Die Ausrüstung kann diese Gewinne zunichtemachen. Herkömmliche kationische Weichmacher hinterlassen einen fettartigen, hydrophoben Film auf den Fasern und verringern die Wasseraufnahme, während Waschen und Tumbeln die Struktur öffnen und sie erhöhen; ein neues Handtuch saugt daher nach den ersten Wäschen oft besser, sobald Ausrüstungsrückstände entfernt sind[133]. Das Gewicht beeinflusst das Aufnahmevermögen, nicht die Geschwindigkeit. Auch die Weichheit ist kein Maßstab für die Saugfähigkeit; der Zielkonflikt ist unter Griff beschrieben.
Auch genannt: Benetzungszeit, Aufnahmegeschwindigkeit, Sinkzeit, TropfentestEnglisch: Absorption rate and wetting time
Die Geschwindigkeit, mit der ein Stoff Wasser aufnimmt, meist angegeben als die Zeit, bis ein Wassertropfen oder eine eingetauchte Probe vollständig benetzt ist; eine kürzere Benetzungszeit bedeutet schnellere Aufnahme.
Die Geschwindigkeit ist die Eigenschaft, die ein Benutzer zuerst bemerkt: Ein Handtuch, auf dem Wasser abperlt, wirkt wenig saugfähig, wie viel es am Ende auch halten könnte. Sie entspricht der dynamischen Aufnahme der Frottierforschung und hängt von den unter Saugfähigkeit genannten Konstruktions- und Garnfaktoren ab. Labore messen sie mit Tropfentests wie AATCC TM79 und mit Tauch- oder Sinktests, die messen, wie lange eine Probe bis zur vollständigen Benetzung braucht; EN 14697 enthält ein Verfahren für die Saugzeit von Frottierhandtüchern. Die Verfahren werden unter Prüfung der Saugfähigkeit verglichen.
Die Benetzungszeit reagiert empfindlich auf die Oberflächenchemie. Hydrophobe Ausrüstungen, kationische und Aminosilikon-Weichmacher, Reste von Spinnölen und unvollständiges Abkochen verlängern sie alle, auch wenn die Konstruktion unverändert bleibt. Ein neues Handtuch kann daher langsamer abschneiden als dasselbe Handtuch nach einigen Wäschen, und eine Spezifikation sollte angeben, ob an neuen Handtüchern oder nach einer festgelegten Zahl von Wäschen geprüft wird.
Auch genannt: Wasserhaltevermögen, Wasseraufnahmevermögen, statische WasseraufnahmeEnglisch: Water retention
Die Wassermenge, die ein Stoff im gesättigten und anschließend abgetropften Zustand oder nach einem festgelegten Schleuder- oder Pressschritt hält, meist in Prozent der Trockenmasse des Stoffs angegeben.
Die Frottierforschung nennt dies statische Wasseraufnahme: Nassmasse minus Trockenmasse, geteilt durch die ofentrockene Masse des Stoffs, mal 100[133]. Der Wert hängt stark davon ab, wie überschüssiges Wasser vor dem Wiegen entfernt wird, ob durch Abtropfen über eine festgelegte Zeit, Zentrifugieren oder Pressen; nach unterschiedlichen Verfahren gewonnene Werte lassen sich daher nicht vergleichen.
Das Aufnahmevermögen folgt dem Porenvolumen, das die Struktur bietet. Größere Masse, längerer Flor und vollere gezwirnte Polgarne erhöhen die insgesamt gehaltene Menge, und Waschen und Tumbeln, die die Struktur öffnen, steigern sie weiter; je Gramm Stoff hält leichteres Frottier mehr[133]. Ein dichter, feinporiger Stoff kann schnell benetzen und dennoch verhältnismäßig wenig halten, während ein dickes Handtuch sehr viel halten und lange zum Trocknen brauchen kann. Ein hohes Aufnahmevermögen passt zu Bade- und Hotelhandtüchern; für Fitnessstudio oder Reise ist Wasser, das im Handtuch bleibt, Wasser, das später verdunsten muss.
Die Bewegung einer Flüssigkeit in enge Zwischenräume hinein und an ihnen entlang, angetrieben von der Oberflächenspannung und davon, dass die Flüssigkeit die festen Oberflächen benetzt. In Stoffen sind die Kapillaren die Zwischenräume zwischen den Fasern eines Garns sowie zwischen Garnen und Schlingen.
Der Druck, der Flüssigkeit in eine Kapillare zieht, steigt mit der Oberflächenspannung der Flüssigkeit und mit dem Kosinus ihres Kontaktwinkels auf dem Festkörper und sinkt mit zunehmendem Kapillarradius (die Laplace-Beziehung, Δp = 2γ cos θ / r); die Lucas-Washburn-Gleichung beschreibt, wie schnell die Flüssigkeit vordringt[133]. Daraus folgt zweierlei. Übersteigt der Kontaktwinkel 90°, wie auf einer stark wasserabweisenden Oberfläche, widersetzt sich die Kapillare dem Wasser, statt es einzuziehen; die Faseroberfläche muss also zuerst benetzbar sein. Und enge Kapillaren ziehen stark, fassen aber wenig Volumen, während weite mehr fassen, aber schwach ziehen; im Frottier gehen feinere Kapillaren mit schnellerer anfänglicher Aufnahme, aber geringerem Gesamtaufnahmevermögen einher.
In einem Handtuch gibt es Kapillaren auf mehreren Ebenen: zwischen den Fasern eines Polgarns, zwischen den Garnen einer Schlinge und zwischen benachbarten Schlingen. Schwach gedrehte und drehungsfreie Polgarne, gekämmte Fasern und feine Nummern bilden lange, durchgehende, weniger gewundene Kapillaren, die eine schnelle Aufnahme begünstigen. Sind ihre Oberflächen einmal benetzt, transportieren hydrophobe Fasern wie Polyester Flüssigkeit auf dieselbe Weise; so kann eine Polyesterseite Dochtwirkung zeigen, ohne viel Wasser in die Faser aufzunehmen.
Der selbsttätige Transport von Flüssigkeit entlang eines Stoffs oder durch ihn hindurch durch Kapillarwirkung, sobald die Faseroberflächen benetzt sind.
Die Dochtwirkung beschreibt, wohin das Wasser geht, nachdem es in den Stoff eingedrungen ist; die Aufnahme beschreibt, wie viel aufgenommen und gehalten wird. Die Benetzung hängt von Faseroberfläche und Flüssigkeit ab, die Dochtwirkung von der Anordnung der Fasern und Garne[133]. Ein Stoff kann eine gute Dochtwirkung haben und wenig aufnehmen: Feine Polyesterfilamente und Mikrofasern verteilen Flüssigkeit schnell über eine große Fläche und durch die Dicke, während sie im Inneren der Faser wenig halten, was die Verdunstung fördert. Baumwollfrottier leitet und hält zugleich.
AATCC TM197 misst, wie schnell Flüssigkeit in einer senkrechten Probe bis zu festgelegten Abständen steigt[15], das ergänzende Verfahren TM213 erfasst die von einer eingetauchten Kante aus zu festgelegten Zeiten erreichte Höhe[16], und AATCC TM198 misst die Zeit, in der sich Flüssigkeit in einer waagerechten Probe ausbreitet[17]. Die Ergebnisse hängen von der Richtung (Kette oder Schuss, Vorder- oder Rückseite) und von Ausrüstungen ab und sagen direkt nichts über das Aufnahmevermögen. Bei zweiseitigen Sublimationshandtüchern sind die Dochtwirkung der Polyesterseite und die Aufnahme durch die Baumwollrückseite getrennte Aufgaben und können getrennt bewertet werden.
Die Art, wie ein Stoff flüssige Feuchtigkeit durch seine Struktur und über sie hinweg transportiert, insbesondere von der hautseitigen Seite zur gegenüberliegenden Seite, wo sie sich verteilen und verdunsten kann.
Das Konzept stammt aus der Sportbekleidung, wo es darum geht, Schweiß von der Haut wegzuführen. AATCC TM195 misst, bewertet und klassifiziert die Eigenschaften des Flüssigkeitstransports von Maschenwaren, Geweben und Vliesstoffen[18]. Im dafür verwendeten Moisture Management Tester wird eine Prüflösung auf die obere, hautseitige Seite einer Probe getropft, die zwischen zwei Sensoren liegt; Änderungen des elektrischen Widerstands verfolgen, wie sich die Flüssigkeit auf jeder Seite ausbreitet und hindurchtritt, und die Messwerte werden über vordefinierte Indizes in Noten umgerechnet.
Bei Handtüchern ist das Konzept vor allem für Mikrofaser-Sport- und Reisehandtücher, Maschenkonstruktionen und zweiseitige Stoffe von Belang, bei denen eine Seite Wasser transportiert und die andere es hält. Baumwollfrottier ist dafür ausgelegt, Wasser aufzunehmen und zu halten; Saugfähigkeits- und Trocknungsprüfungen sagen darüber mehr aus. Eine Aussage zum Feuchtigkeitsmanagement bedeutet wenig, solange Verfahren und Ergebnis nicht angegeben sind.
Die Geschwindigkeit, mit der ein nasser Stoff Wasser an die umgebende Luft abgibt, angegeben als verdunstetes Wasser je Zeiteinheit oder als die Zeit bis zum Erreichen eines festgelegten trockenen Zustands.
Die Trocknung hängt zuerst davon ab, wie viel Wasser das Handtuch hält: Ein schweres Handtuch mit hohem Flor, das viel aufnimmt, hat auch viel abzugeben. Dann hängt sie davon ab, wie leicht der Dampf entweicht, bestimmt durch Dicke, Luftdurchlässigkeit, die freiliegende benetzte Oberfläche und die Luftbewegung um sie herum. Wasser im Inneren von Baumwollfasern und in feinen Kapillaren entweicht langsamer als Wasser, das dünn über Polyesterfilamente verteilt ist; gute Saugfähigkeit und schnelle Trocknung stehen daher oft im Widerspruch.
AATCC TM199 misst die Trocknungszeit mit einem gravimetrischen Feuchtebestimmer bei erhöhter Temperatur[19], TM200 die Trocknungsgeschwindigkeit von Textilien bei ihrem Aufnahmevermögen unter Luftstrom[20] und TM201 die Trocknungsgeschwindigkeit eines Stoffs, der mit einem vorgeschriebenen Wasservolumen auf einer auf 37 °C gehaltenen Platte benetzt wurde[21]. Jedes Verfahren bildet andere Bedingungen nach; Ergebnisse sind daher nur innerhalb eines Verfahrens vergleichbar. Bei Hotelwäsche zählt auch die Wäscherei: Schwerere Handtücher brauchen längere Tumblertrocknung und mehr Energie je Stück.
Der Luftvolumenstrom, der senkrecht durch eine bekannte Stofffläche hindurchtritt, wenn zwischen den beiden Seiten ein vorgeschriebener Druckunterschied besteht.
ISO 9237 gilt für die meisten Stoffe, einschließlich technischer Textilien, Vliesstoffe und luftdurchlässiger konfektionierter Artikel[22]; ASTM D737, das amerikanische Gegenstück, schließt Polwaren in seinen Anwendungsbereich ein[23]. Die Ergebnisse, etwa in mm/s oder l/(m²·s) angegeben, hängen von Prüffläche und Druckabfall ab, die übereinstimmen müssen, bevor zwei Ergebnisse verglichen werden.
Die Durchlässigkeit sinkt, wenn ein Stoff dicker wird und seine Poren weniger oder kleiner werden, sie ist aber keine einfache Funktion des Gewichts: Garndrehung, Fadendichte, Florhöhe und Ausrüstung verändern alle die Luftwege. Bei Handtüchern spielt sie für die Trocknung eine Rolle, weil bewegte Luft den Dampf aus der nassen Struktur abführt, und dafür, wie atmungsaktiv sich ein Bademantel oder Wickeltuch anfühlt; ein dünnes, offenes Flachgewebe wie ein Peshtemal setzt dem Luftstrom weit weniger Widerstand entgegen als dichtes Frottier, ein Grund, warum es schnell trocknet. Geprüft wird am trockenen Stoff; in einem nassen Handtuch verschließen gequollene Fasern und Wasserfilme viele dieser Wege.
Auch genannt: Griff, Warengriff, Weichheit, Handgefühl, TouchEnglisch: Hand feel and softness
Der taktile Eindruck, den ein Stoff beim Berühren, Streichen und Zusammendrücken vermittelt, aus Weichheit, Glätte, Fülle, Biegsamkeit und Wärmeempfinden zusammengesetzt. Er ist eine menschliche Wahrnehmung, die Messgeräte nur teilweise erfassen.
Wer ein Handtuch befühlt, reagiert darauf, wie leicht es sich zusammendrücken lässt und wieder erholt, wie es sich biegt, wie glatt seine Oberfläche ist, wie es über die Haut gleitet und wie warm oder kühl es sich anfühlt. Die Beurteilung durch ein Prüfpanel anhand vereinbarter Referenzen bleibt das Referenzverfahren. Objektive Systeme zerlegen den Griff in messbare Komponenten, wobei das Kawabata Evaluation System (KES-F) und FAST für Stoffe im Allgemeinen die bekanntesten sind. Für Frottier leitet ein veröffentlichtes Verfahren einen Griffwert aus Dicke, Kompression, Biegesteifigkeit, Zug- und Scherelastizität und dynamischem Reibungskoeffizienten ab und berichtet, dass er mit der subjektiven Beurteilung übereinstimmt[146]; auch Geräte, die das Geräusch von über die Oberfläche bewegten Lamellen analysieren, wurden an Frottierhandtüchern eingesetzt[147].
Weichheit beginnt bei Faser und Garn. Feinere Fasern und längerer Stapel ergeben geschmeidigere Garne, schwach gedrehte und drehungsfreie Polgarne vollere Schlingen auf Kosten von etwas Haltbarkeit und mehr Flusen, und haarigeres Ringgarn fühlt sich weicher an als Rotorgarn gleicher Nummer. Ein hoher, lockerer Flor fühlt sich neu weich an, drückt sich aber platt, während ein kurzer, dichter Flor fester wirkt und seine Form behält. Die Ausrüstung stellt dann die Oberfläche ein: Weichmacher schmieren die Fasern, und das Tumbeln öffnet die Schlingen.
Über die Saugfähigkeit sagt die Weichheit nichts Verlässliches aus, und oft ziehen beide in entgegengesetzte Richtungen. Herkömmliche kationische Weichmacher machen die Oberfläche glatter und hydrophober und verringern die Wasseraufnahme[133]; ein Handtuch, das sich im Laden besonders seidig anfühlt, kann daher in den ersten Gebrauchen weniger aufnehmen als eines mit trockenerem Griff. Hydrophile Weichmacher verringern diesen Zielkonflikt, beseitigen ihn aber nicht.
Auch der Griff verändert sich im Gebrauch. In einer Studie an bis zu zehnmal gewaschenen Frottierhandtüchern verringerte das Trocknen auf der Leine Weichheit und Glätte stärker als das Tumbeln, die Waschtemperatur hatte keinen signifikanten Einfluss, und Weichspüler glich einen Teil des durch Leinentrocknung verursachten Verlusts aus[147]. Muster werden am besten sowohl neu als auch nach dem Waschen beurteilt, gegen eine Rückstellreferenz und unter denselben Bedingungen.
Bei Mira Towels: Unsere veröffentlichten Qualitätsprüfungen vergleichen Saugfähigkeit und Griff mit dem Stand, der bei der Musterfreigabe abgezeichnet wurde.
Das Volumen, das ein Stoff oder Garn im Verhältnis zu seiner Masse einnimmt, zusammen mit seiner Fähigkeit, nach dem Zusammendrücken zurückzufedern; ein voluminöses, bauschiges Handtuch fühlt sich für sein Gewicht voll und dick an.
Volumen ist der Kehrwert der Rohdichte: mehr Volumen je Gramm bedeutet mehr Luft zwischen den Fasern. In Handtüchern stammt es vor allem aus dem Polgarn. Schwach gedrehte und drehungsfreie Garne lassen die Fasern auseinandertreten, Zwirne bilden rundere Schlingen, und texturierte Filamentgarne gewinnen Volumen durch Kräuselung oder Schlingen in den Filamenten. Der Bausch ist die Erholungsseite des Volumens, die Fähigkeit des Flors, nach dem Zusammendrücken beim Verpacken, im Gebrauch oder in der Wäsche seine Höhe zurückzugewinnen, beurteilt als Dicke vor und nach einer Belastung.
Das Tumbeln öffnet die Schlingen und erhöht den Bausch, während Zusammendrücken in Ballen, Pressen und Leinentrocknung Frottier flacher und steifer zurücklassen. Mehr Volumen schafft Raum für Wasser und ruhende Luft, was ein Handtuch warm wirken und ein leichteres Handtuch schwerer erscheinen lässt, als seine GSM vermuten lässt; sehr bauschige, schwach gedrehte Flore geben aber mehr Flusen ab und drücken sich leichter platt.
Die Art, wie ein Stoff unter seinem Eigengewicht hängt und Falten wirft, bestimmt vor allem durch seine Biegesteifigkeit, sein Scherverhalten und seine flächenbezogene Masse.
Das Fallverhalten wird meist als Fallkoeffizient quantifiziert. Eine kreisförmige Probe wird auf einer kleineren konzentrischen Scheibe gelagert und darf in Falten fallen; die projizierte Schattenfläche außerhalb der Scheibe wird in Prozent der Fläche des nicht gestützten Rings angegeben: nahe 0 % für einen Stoff, der fast senkrecht herabhängt, nahe 100 % für einen, der nahezu flach bleibt. ISO 9073-9 legt, obwohl Teil der Prüfreihe für Vliesstoffe, ein Verfahren für den Fallkoeffizienten fest, das ausdrücklich für Vliesstoffe, Gewebe und Maschenwaren gilt[24].
Bei schwerem Frottier, wo Steifigkeit und Volumen dominieren, wird das Fallverhalten selten spezifiziert. Wichtiger ist es bei Bademänteln, flachgewebten Peshtemals, leichten bedruckten Strandtüchern, die als Wickeltuch dienen, und dafür, wie ein Handtuch an einer Stange oder in einer Auslage hängt. Weichmacher, geringere Drehung und leichtere Konstruktionen verbessern den Fall; dichte Grundbindungen, steife Rückstände und Beschichtungen verschlechtern ihn. Ein Stoff kann gut fallen und sich dennoch hart anfühlen; Fall und Griff werden daher getrennt beurteilt.
Die Fähigkeit eines Stoffs oder fertigen Handtuchs, Länge, Breite und Form bei Waschen, Trocknen, Wärme oder Feuchtigkeit beizubehalten. Mangelnde Maßbeständigkeit zeigt sich als Krumpfung, Längung, Verzug oder Kräuseln.
Mehrere Mechanismen verändern die Maße eines Stoffs, und sie wirken auf Fasern unterschiedlich. Der Relaxationskrumpf ist das Freisetzen von Spannungen, die beim Spinnen, Weben und in der Nassveredlung in Garn und Gewebe eingefroren wurden: Einmal genetzt und bewegt, kehrt die Struktur in Richtung einer entspannten Geometrie zurück und zieht sich meist in der Richtung am stärksten zusammen, die gedehnt worden war. Der Quellkrumpf entsteht, weil Baumwollfasern in Wasser quellen, was Garndurchmesser und Einarbeitung erhöht und das Gewebe zusammenzieht; er ist beim Trocknen teilweise umkehrbar. Der Filzkrumpf betrifft Wolle und tritt bei Baumwolle oder Polyester nicht auf. Der thermische Schrumpf betrifft thermoplastische Fasern: Nicht thermofixiertes Polyester zieht sich zusammen, wenn es über die Temperaturen hinaus erhitzt wird, denen es bereits ausgesetzt war.
Frottier bringt seine eigene Bewegung mit. Schlingen quellen, ziehen sich zusammen und verlagern sich im nassen Zustand, Schlingenkörper und flach gewebte Bordüre können unterschiedlich stark einlaufen, und Säume legen mehrere Lagen übereinander; Unterschiede zwischen diesen Zonen ergeben wellige Bordüren, gekräuselte Säume und Handtücher, die nicht mehr rechteckig sind. Bei zweiseitigen Sublimationshandtüchern reagieren Polyesterseite und Baumwollrückseite unterschiedlich auf Wärme und Wäsche, und ein unausgewogener Verbund kann sich nach der ersten Wäsche verziehen, einrollen oder kräuseln und dabei das Druckbild verzerren.
Maßbeständigkeit wird in der Verarbeitung eingebaut, nicht durch Prüfen erreicht. Baumwollfrottier wird im entspannten Zustand getrocknet, im Tumbler, in Relaxtrocknern oder auf dem Spannrahmen mit Voreilung, statt auf Breite gezogen zu werden; auf Maß gedehnter Stoff speichert Krumpf, der in der ersten Wäsche beim Kunden zum Vorschein kommt. Flachgewebte Baumwolle kann durch Kompaktieren mechanisch vorgekrumpft werden. Polyester und Stoffe mit Polyesterseite werden unter kontrollierten Maßen thermofixiert und bleiben bei späteren Behandlungen wie Transferdruck, Tumblertrocknung oder Bügeln stabil, solange diese unter der Thermofixiertemperatur bleiben.
Die Prüfung ist unter Prüfung der Maßänderung beschrieben; die Verfahren liefern eine prozentuale Änderung, während Grenzwert, Wasch- und Trocknungsverfahren und Zahl der Zyklen aus der Spezifikation des Einkäufers stammen. Bei Handtüchern ist es hilfreich anzugeben, ob die Ergebnisse für den Körper, das ganze Handtuch oder beides gelten, und Bordüren und Säume nach dem Waschen nicht nur zu messen, sondern auch zu begutachten.
Auch genannt: Restkrumpf, Relaxationskrumpf, Einlaufen, SchrumpfungEnglisch: Shrinkage and residual shrinkage
Verringerung der Länge oder Breite eines Stoffs oder Artikels, meist nach Netzen, Waschen oder Erhitzen. Der Restkrumpf ist der Teil, der in der Fertigware noch vorhanden ist und in den ersten Wäschen beim Benutzer auftritt.
Die Krumpfung wird in Prozent des ursprünglichen Abstands zwischen Messmarken angegeben, die vor dem Waschen angebracht wurden, getrennt für Länge und Breite; die Verfahren (ISO 5077 mit ISO 6330 und ISO 3759 oder AATCC TM135) sind unter Prüfung der Maßänderung behandelt.
Der größte Teil der Krumpfung von Baumwollhandtüchern ist Relaxationskrumpf, der in den ersten ein, zwei Wäschen frei wird; manche Stoffe laufen aber über weitere Zyklen weiter ein (fortschreitende Krumpfung), sodass eine Spezifikation eine Messung nach mehr als einem Zyklus verlangen kann. Länge und Breite unterscheiden sich meist, da Kette und Schuss beim Weben und Ausrüsten unterschiedliche Spannungen trugen. Der Restkrumpf spiegelt den Ausrüstungsweg wider: Spannungsarmes Trocknen und Tumbeln verringern ihn, Ziehen auf Breite erhöht ihn. Die Prüfverfahren legen keine annehmbaren Werte fest; diese werden je Programm vereinbart und am besten sowohl am Stoff als auch an fertigen Handtüchern geprüft, weil Säume und Bordüren das Ergebnis verändern.
Auch genannt: Bogenverzug, Schrägverzug, SchussverzugEnglisch: Bowing and skewness
Verzug der Schussfäden eines Gewebes oder der Maschenreihen einer Maschenware aus einer geraden Linie rechtwinklig zur Webkante: Bogenverzug ist eine Krümmung über die Breite, Schrägverzug eine gerade, aber schräg verlaufende Linie.
Beide entstehen vor allem in der Nassveredlung und Ausrüstung, wenn ein Teil der Breite stärker vorgezogen wird als ein anderer, durch ungleichmäßige Walzenspannung, ungleichen Lauf der beiden Spannrahmenketten oder ungleichmäßiges Aufdocken. Ein Bogenverzug entsteht, wenn die Mitte den Kanten vorauseilt oder nachhinkt, ein Schrägverzug, wenn eine Kante der anderen vorauseilt. Schussfadenrichtgeräte an Ausrüstungsanlagen erkennen und korrigieren den Verzug, bevor die Ware fixiert wird. Bei Maschenwaren kann die Garndrehung einen verwandten Schrägverlauf verursachen, das Maschendrehen (Spiralität).
Bei Handtüchern zeigt sich der Fehler überall dort, wo eine Linie rechtwinklig zur Kante verlaufen sollte: Webbordüren und Dobby-Bänder, die sich krümmen oder schräg laufen, Streifen, die aus dem Winkel geraten, und Druckmotive, die nicht mehr zu den Schnittkanten passen. ASTM D3882 misst Bogen- und Schrägverzug in Geweben und Maschenwaren und lässt sich auch auf gedruckte geometrische Muster anwenden[25]; AATCC TM179 misst die Änderung des Schrägverzugs nach der Haushaltswäsche, indem vorher angebrachte Markierungen nach zwei Standardwaschzyklen gemessen werden[26]. Ein in der Ausrüstung nur vorübergehend gerichteter Verzug kann zurückkehren, wenn das Handtuch in der ersten Wäsche relaxiert.
Auch genannt: Scheuerfestigkeit, Martindale-Scheuerprüfung, ScheuertourenEnglisch: Abrasion resistance
Die Fähigkeit einer Stoffoberfläche, dem Verschleiß durch Reiben an anderen Oberflächen standzuhalten, meist gemessen als Zahl der Scheuertouren, die eine Probe bis zum Erreichen eines festgelegten Endpunkts übersteht.
Das Martindale-Verfahren ist die verbreitetste Laborprüfung: Eine kreisförmige Probe wird unter definierter Belastung auf einer Bahn, die ständig ihre Richtung ändert, gegen ein Standard-Scheuermittel gerieben. ISO 12947-1 legt das Prüfgerät fest, und der Endpunkt hängt vom verwendeten Teil ab: Probenzerstörung wie gebrochene Fäden oder ein Loch (Teil 2), Masseverlust (Teil 3) oder Veränderung des Aussehens (Teil 4)[27]. ASTM D4966 ist das amerikanische Martindale-Verfahren[28].
Die Martindale-Prüfung passt schlecht zu Frottier. ISO 12947-1 beschränkt das Gerät auf Poltextilien mit einer Polhöhe bis 2 mm[27], was viele Frottierkonstruktionen ausschließt, und ASTM D4966 weist darauf hin, dass die Materialdicke die Eignung einschränken kann und die Präzision zwischen Laboren gering ist[28]. Frottier verschleißt durch Faserverlust, Flusen, dünner werdende Schlingen und schließlich freiliegende Grundbindung; die Haltbarkeit von Handtüchern wird daher meist nach Aussehen und Masse nach wiederholtem Waschen und nach der Schlingenverankerung beurteilt, nicht nach Scheuertouren. Direkter anwendbar ist die Martindale-Prüfung auf flache Polyester-Druckseiten, Maschenwaren und Peshtemals.
Auch genannt: Zugfestigkeit, Reißfestigkeit, ReißkraftEnglisch: Tensile strength
Die maximale Kraft, der eine Stoffprobe beim Zug bis zum Bruch standhält, getrennt für Kett- und Schussrichtung angegeben und oft zusammen mit der Höchstzugkraftdehnung.
ISO 13934-1 misst Höchstzugkraft und Höchstzugkraftdehnung an einem Streifen definierter Breite (Streifen-Zugversuch); ISO 13934-2 ist das Grab-Verfahren, bei dem Klemmen, die schmaler als die Probe sind, deren Mitte fassen, sodass benachbarte Fäden die Last mittragen[29]. Beide sind vor allem für Gewebe vorgesehen, arbeiten mit Prüfmaschinen konstanter Verformungsgeschwindigkeit und können klimatisierte oder nasse Proben prüfen; Streifen- und Grab-Ergebnisse sind nicht austauschbar.
Im Frottier tragen Grundkette und Schuss die Last; die Polkette, als Schlingen gespeichert, trägt wenig bei, bis die Schlingen gerade gezogen sind, sodass die Höchstzugkraft eines Handtuchs vor allem das Grundgewebe beschreibt. Die Nassveredlung kann sie senken: Scharfes Bleichen schädigt die Cellulose, und unkontrollierte Cellulasebehandlungen wie Biopolishing entfernen Fasermasse und schwächen das Gewebe. Zugversuche bestätigen, dass die Verarbeitung einen Stoff nicht geschädigt hat, und vergleichen Konstruktionen, die für starke Wäschebeanspruchung gedacht sind. Mindestwerte kommen aus der Spezifikation des Einkäufers, nicht aus den Verfahren.
Auch genannt: Weiterreißfestigkeit, Reißfestigkeit gegen WeiterreißenEnglisch: Tear strength
Die Kraft, die nötig ist, um einen Riss von einem vorhandenen Einschnitt im Stoff aus weiterzuführen; sie spiegelt wider, wie sich die Fäden an der Rissstelle zusammenschieben und die Last teilen.
ISO 13937 hat vier Teile: das ballistische Pendelverfahren (Elmendorf), Einzelrissverfahren an hosenförmigen und flügelförmigen Proben sowie eine Doppelrissprüfung an zungenförmigen Proben[30]. Sie belasten den Stoff unterschiedlich und liefern unterschiedliche Werte; das Verfahren wird daher mit dem Ergebnis angegeben. Die Verfahren sind vor allem für Gewebe gedacht, und das ballistische Pendelverfahren ist für Maschenwaren und elastische Gewebe im Allgemeinen nicht anwendbar.
Die Weiterreißkraft kann sinken, während die Höchstzugkraft erhalten bleibt, denn alles, was die Fäden festlegt, hindert sie daran, sich zusammenzuschieben und dem Riss zu widerstehen: Harz- und Beschichtungsausrüstungen verringern tendenziell die Weiterreißfestigkeit, während Weichmacher, die die Fäden gleiten lassen, sie erhöhen können. Bei Handtüchern zählt das Weiterreißen vor allem an Schwachstellen wie Säumen, Schnittkanten und Befestigungen von Aufhängern sowie bei leichten flachgewebten oder gestrickten bedruckten Handtüchern, wo ein Zieher einen weiterlaufenden Riss auslösen kann.
Die Bildung kleiner Kügelchen aus verschlungenen Fasern, sogenannter Pills, auf einer Stoffoberfläche, die durch Ankerfasern daran festgehalten werden, als Folge von Reibung im Gebrauch oder in der Wäsche.
Pilling entwickelt sich in Stufen: Faserenden werden aus den Garnen herausgezogen und bilden einen Flaum, der Flaum verschlingt sich zu Pills, und die Pills bleiben entweder haften oder reiben sich ab. Feste Polyesterfasern halten Pills fest, sodass sie sich ansammeln; schwächere Baumwollfasern brechen eher und lassen die Pills abfallen, obwohl auch Baumwolle und Mischungen pillen können. Kurze Fasern, geringe Drehung, haarige Garne und lockere Konstruktionen verstärken das Pilling.
ISO 12945 erzeugt Pilling mit dem Pillingprüfkasten (Teil 1), dem modifizierten Martindale-Gerät (Teil 2) oder dem Random-Tumble-Prüfgerät (Teil 3), und Teil 4 bewertet das Ergebnis visuell, mit getrennten Noten für Pilling, Flaumbildung und Verfilzung von 5 (keine Veränderung) bis 1 (starke Veränderung)[31]. Schlingenfrottier ist von sichtbarem Pilling im Allgemeinen weniger betroffen als Stoffe mit glatter Oberfläche; flache Polyester-Druckseiten, gestrickte Sporthandtücher, Mikrofaser und geraute Bademantelstoffe sind stärker gefährdet. Die geforderte Note legt der Einkäufer fest.
Auch genannt: Flusen, Faserabgabe, Fusselbildung, LintingEnglisch: Linting and lint loss
Die Abgabe loser Fasern und Faserbruchstücke von einem Stoff im Gebrauch, in der Wäsche und im Tumbler; der Flusenverlust ist die auf diese Weise entfernte Fasermasse.
Jedes neue Baumwollhandtuch gibt etwas Faser ab, vor allem kurze Fasern, die locker im Polgarn sitzen, und Fasern, die beim Scheren oder Querschneiden durchtrennt wurden; die Abgabe ist meist in den ersten Wäschen am stärksten. Sie nimmt zu mit dem Kurzfaseranteil, bei schwach gedrehten und drehungsfreien Polgarnen, sehr haarigen Garnen und Veloursoberflächen, bei denen das Scheren die Schlingenköpfe aufschneidet und freie Faserenden hinterlässt.
Webereien verringern das Fusseln mit gekämmten oder langstapeligen Polgarnen, ausreichender Drehung, gründlicher Entfernung des Scherabfalls und enzymatischem Biopolishing, das abstehende Fasern entfernt. Eine einheitliche Normprüfung für Flusen an Handtüchern gibt es nicht. ISO 9073-10 misst die Flusen- und Partikelabgabe im trockenen Zustand; sie wurde für Vliesstoffe geschrieben, lässt sich aber auf andere Textilien anwenden[32]. Ist die Flusenabgabe Teil einer Spezifikation, muss das Verfahren darin festgelegt sein, zum Beispiel das Wiegen der im Trocknerflusensieb gesammelten Flusen nach einem angegebenen Wasch- und Trockenzyklus.
Auch genannt: Reibungskoeffizient, ReibwertEnglisch: Surface friction
Der Widerstand, den eine Stoffoberfläche dem Gleiten gegen eine andere Oberfläche entgegensetzt, meist als Reibungskoeffizient angegeben: Reibungskraft geteilt durch die Normalkraft, die die Oberflächen aneinanderdrückt.
Eine reibungsarme Oberfläche fühlt sich seidig an und gleitet über die Haut; eine Oberfläche mit höherer Reibung fühlt sich trockener und strukturierter an. Schlingenfrottier, geschorener Velours und eine flache Polyester-Druckseite haben jeweils ein anderes Reibungs- und Rauheitsprofil, und Weichmacher, insbesondere Silikone, senken die Reibung deutlich, indem sie die Faseroberflächen schmieren.
Die Haftreibung, die Kraft zum Anlaufen des Gleitens, unterscheidet sich von der Gleitreibung, der Kraft, um das Gleiten aufrechtzuerhalten. Die Reibung von Stoffen wird mit Schlittengeräten gemessen, die einen belasteten Prüfkörper über die Probe ziehen, sowie mit dem Oberflächenprüfgerät des Kawabata-Systems; ein für Frottier entwickeltes objektives Griffverfahren verwendet den dynamischen Reibungskoeffizienten als eine seiner Eingangsgrößen[146]. Die Ergebnisse hängen von Kontaktmaterial, Last und Richtung ab; Reibungswerte dienen daher dazu, Ausrüstungen oder Konstruktionen innerhalb eines Verfahrens zu reihen, nicht als absolute Werte.
Auch genannt: Echtheiten, Farbechtheiten, Colour Fastness, Color FastnessEnglisch: Colour fastness
Die Widerstandsfähigkeit der Farbe eines Textils gegen Veränderung und gegen Übertragung auf andere Materialien unter Einwirkungen wie Waschen, Reiben, Licht, Schweiß, gechlortem Wasser oder Wärme.
Farbechtheit ist eine Familie von Prüfungen und keine einzelne Eigenschaft; jede deckt eine Einwirkung ab: Haushalts- und gewerbliche Wäsche, Reiben, Licht, Schweiß, Wasser, gechlortes Schwimmbadwasser, Hypochloritbleiche, Heißpressen und weitere. ISO 105 gliedert seine Verfahren in mit Buchstaben bezeichnete Abschnitte, wobei Teil A01 die allgemeinen Grundsätze der Prüfung festlegt[33]; die AATCC veröffentlicht eine parallele Reihe von Verfahren. Das Echtheitsprofil eines Handtuchs ist die Gesamtheit der Ergebnisse für die Einwirkungen, die in seinem Gebrauch eine Rolle spielen.
Die meisten Prüfungen bewerten zwei Effekte: die Farbänderung der Probe und das Anbluten benachbarter ungefärbter Gewebe, häufig eines Mehrfaserbegleitgewebes mit mehreren Faserarten. Jeder Effekt wird mit einem Graumaßstab von 5 (keine Veränderung) bis 1 bewertet. Die Lichtechtheit ist die Ausnahme; sie wird gegen Blaumaßstäbe (Blauwollskala) auf einer Skala von 1 bis 8 bewertet.
Die Echtheit hängt von der Farbstoffklasse ab und davon, wie vollständig der Farbstoff fixiert und ausgewaschen wurde. Die üblichen Schwachstellen sind hydrolysierter Reaktivfarbstoff, der nach unvollständiger Nachwäsche auf der Baumwolle verbleibt, der Binderfilm eines Pigmentdrucks und Sublimationsfarbstoff, der auf der Polyesteroberfläche geblieben ist, statt in die Faser zu diffundieren, und der sich abreibt und bei späterer Wärme erneut wandern kann. Tiefe Farbtöne tragen mehr Farbstoff und sind am schwersten echt zu bekommen, insbesondere gegen Nassreiben.
Ein Prüfverfahren legt fest, wie eine Probe zu behandeln und zu bewerten ist; es legt nicht fest, was als bestanden gilt. Die Einwirkungen, das genaue Verfahren (beim Waschen der Prüfcode) und die geforderten Noten kommen aus der Spezifikation des Einkäufers oder Händlers, und ein Ergebnis gilt nur für die geprüfte Probe; Farbpartien der Serie werden daher nach demselben Verfahren geprüft. Die Verfahren sind unter Farbechtheit gegen Waschen und den benachbarten Prüfeinträgen beschrieben.
Die nassen und thermischen Stufen, die aus webroher Ware ein saugfähiges, farbiges und maßbeständiges Handtuch machen: Vorbehandlung, Färben, Nachwäsche und Ausrüstung. Sie entscheiden über Saugfähigkeit, Farbton, Echtheiten, Griff und Restkrumpf und unterscheiden sich für Baumwoll- und Polyesteranteile grundlegend.
Die wässrigen Behandlungen von Textilien nach dem Spinnen oder Weben: Vorbehandlung, Färben, Nachwäsche nach dem Färben oder Drucken und Nassausrüstung, diskontinuierlich in Apparaten oder kontinuierlich auf Anlagen ausgeführt.
Die Nassveredlung macht aus webrohem Frottier ein saugfähiges, farbiges Handtuch und verbraucht den größten Teil von Wasser, Dampf und Chemikalien eines Betriebs. Sie läuft entweder auf kontinuierlichen Anlagen, auf denen die breitgeführte Ware nacheinander Bäder, Dämpfer und Waschabteile durchläuft, oder in diskontinuierlichen Apparaten, die eine feste Partie durch programmierte Füll- und Ablassvorgänge führen. Frottier wird überwiegend diskontinuierlich in Strangform auf Haspelkufen, Jet- oder Soft-Flow-Maschinen behandelt, weil die Warenspannung auf Breitanlagen den Flor verformt. Die indikativen EU-Werte für den Wasserverbrauch liegen bei 10–32 m³ je Tonne für diskontinuierliches Bleichen und 10–150 m³ je Tonne für diskontinuierliches Färben von Stückware[89].
Baumwolle braucht Entschlichten, Abkochen und meist Bleichen, bevor sie gleichmäßig benetzt und Farbstoff annimmt. Ein Polyesteranteil, etwa die Druckseite eines Sublimationshandtuchs, trägt statt natürlicher Wachse Spinnpräparationen und Gleitmittel und hat keine Eigenfarbe; er wird daher nur gewaschen oder mild vorgereinigt und dann durch Thermofixieren, einen Trockenhitzeschritt, stabilisiert. In einem Handtuch aus zwei Fasern muss jede Stufe zu beiden Komponenten passen.
Auch genannt: Vorbereitung, WarenvorbereitungEnglisch: Pretreatment
Die vorbereitenden Nassbehandlungen, die Schlichte, natürliche Begleitstoffe und Eigenfarbe aus Rohware entfernen, damit sie Wasser gleichmäßig aufnimmt und Farbstoffe und Ausrüstungen annimmt; bei Baumwolle vor allem Entschlichten, Abkochen und Bleichen.
Ziel der Vorbehandlung sind eine gleichmäßige Saugfähigkeit und eine saubere, gleichmäßige Grundlage für die Farbe. Rohes Baumwollfrottier trägt Schlichte auf der Grundkette, auf jeder Faser eine Schicht aus Wachs, Pektin, Protein und Hemicellulose sowie die cremige Farbe der Rohbaumwolle[148]; Entschlichten, Abkochen und Bleichen entfernen diese nacheinander. Die Schritte werden zunehmend zusammengefasst, und die EU-Schlussfolgerungen zu den besten verfügbaren Techniken (BVT) führen die kombinierte Vorbehandlung von Baumwolle und das Kaltverweilverfahren (Klotz-Kaltverweil) für Entschlichten oder Bleichen unter ihren wasser- und energiesparenden Techniken auf[89]. Das Zusammenfassen spart Spülgänge, verlangt aber eine engere Kontrolle, da eine Verunreinigung, die ein Schritt zurücklässt, vom nächsten nicht mehr entfernt werden kann.
Im Digitaldruck bedeutet das Wort etwas anderes: eine Beschichtung aus Verdickungsmittel und Hilfsmitteln (für Reaktivtinten auf Baumwolle auch Alkali und Harnstoff), die vor dem Inkjetdruck aufgebracht wird, um Tintenausbreitung und Fixierung zu steuern. Eine Spezifikation sollte sagen, welche Bedeutung gemeint ist.
Entfernen der Schutzschlichte, die vor dem Weben auf die Kettgarne aufgebracht wurde, durch enzymatischen Abbau von Stärke, durch oxidative Behandlung oder durch Heißwäsche wasserlöslicher synthetischer Schlichten.
Frottier-Grundketten werden meist geschlichtet, damit sie die Scheuerung in der Webmaschine überstehen. Restschlichte behindert Wasseraufnahme und Farbstoffdurchdringung und zeigt sich später als harte, fleckige oder ungleichmäßig gefärbte Stellen. Das Verfahren richtet sich nach der Schlichtechemie. Amylasen spalten Stärke in lösliche Bruchstücke. Polyvinylalkohol- und Polyacrylatschlichten sind wasserlöslich und gehen vor allem bei der Heißwäsche heraus. Das oxidative Entschlichten mit Peroxid oder Persulfat baut Stärke und Polyvinylalkohol ab und lässt sich mit Abkochen und Bleichen kombinieren; bei manchen cellulosischen Materialien kann eine einzige oxidative Flotte getrennte Entschlichtungsbäder ersetzen[89]. Drehungsfreie Polgarne bringen einen verwandten Schritt mit: Die mit der Baumwolle verzwirnte wasserlösliche Faser wird in heißem Wasser herausgelöst.
Die Stärkeentfernung wird üblicherweise mit der Jodprobe geprüft, bei der Reststärke sich blau bis violett färbt und anhand der TEGEWA-Violettskala bewertet wird. Die Probe weist nur Stärke nach[149]; bei einer mit einer Mischung geschlichteten Kette beweist ein sauberes Ergebnis also nicht, dass der Stoff schlichtefrei ist.
Heiße alkalische Wäsche, die Wachse, Pektine, Proteine und andere Cellulosebegleitstoffe aus Baumwolle entfernt und die wasserabweisende Rohfaser hydrophil macht; bei Polyester eine mildere Wäsche, die Spinnöle entfernt.
Rohbaumwolle ist von einer dünnen Schicht aus Wachs, Pektin, Protein und Hemicellulose umgeben, die Wasser abstößt. Das herkömmliche Abkochen entfernt sie mit Natronlauge sowie Netz-, Emulgier- und Sequestriermitteln; veröffentlichte Bedingungen reichen bis 130 °C bei pH 10–12[148]. Wachse werden emulgiert, Pektine und Proteine abgebaut und gelöst, und der Stoff verliert etwas Gewicht. Gut abgekochte Baumwolle benetzt fast sofort. Langsame Benetzung im Tropfen- oder Sinktest deutet oft auf unzureichendes Abkochen hin, obwohl zu viel Weichmacher dasselbe Symptom zeigt.
Das Bioabkochen (Bioscouring) verwendet Pektinasen bei mäßiger Temperatur in einem nahezu neutralen oder schwach alkalischen Bad. Es schont die Cellulose und ergibt ein weniger belastetes Abwasser, unter so milden Bedingungen werden Wachse aber nicht vollständig entfernt[148]; Saugfähigkeit und Färbeverhalten müssen daher bestätigt werden. Polyester hat kein Wachs; seine Vorwäsche entfernt die Spinn- und Strickpräparationen, die sonst beim Drucken eine ungleichmäßige Farbstoffaufnahme verursachen würden.
Oxidatives Entfernen der Eigenfarbe der Baumwolle, meist mit Wasserstoffperoxid unter alkalischen Bedingungen, um einen weißen Stoff oder eine saubere Grundlage für helle und brillante Farbtöne zu erhalten.
Natürliche Pigmente, die das Abkochen überstehen, geben der Baumwolle ihren cremigen bis gelblichen Ton. Wasserstoffperoxid ist das übliche Bleichmittel für Baumwollfrottier: Es ergibt ein hohes, gleichmäßiges Weiß und zerfällt zu Wasser und Sauerstoff. Alkali verschiebt es in Richtung des Perhydroxyl-Anions, das allgemein als die aktive Bleichspezies gilt; herkömmliche Rezepturen arbeiten daher bei pH 10–12 und in Druckapparaten bis 120 °C[148]. Das Bleichen entfernt außerdem Verunreinigungen, die das Abkochen zurückgelassen hat, und verbessert meist die Saugfähigkeit weiter[148].
Dieselbe Chemie kann die Faser angreifen. Ein unkontrollierter Zerfall des Peroxids bildet Radikale, die die Cellulose oxidieren, und die Peroxidbleiche senkt den Polymerisationsgrad der Baumwolle messbar[148], also die Kettenlänge, von der die Festigkeit abhängt. Eisen- und Kupferionen katalysieren diesen Zerfall örtlich, sodass ein Rostpartikel oder Metallsplitter ein Nadelloch oder eine Schwachstelle einbrennen kann, ein Fehler, der als katalytische Schädigung bezeichnet wird. Stabilisatoren und Sequestriermittel halten den Zerfall in Grenzen; die EU-BVT-Schlussfolgerungen beschreiben eine optimierte Peroxidbleiche mit enthärtetem Wasser, vorheriger Entfernung von Metallverunreinigungen und Kontrolle von pH-Wert und Peroxidkonzentration[89]. Überbleichen bringt kaum mehr Weiße und kostet Festigkeit, die Handtücher für die industrielle Wäsche brauchen.
Restperoxid kann manche Reaktivfarbstoffe angreifen und den Farbton verschieben; es wird daher vor dem Färben ausgespült oder, mit weit weniger Wasser, durch das Enzym Katalase zersetzt, wie in integrierten enzymatischen Verfahren, die für Baumwollhandtücher entwickelt wurden[150]. Weiße Hotelhandtücher erhalten eine Vollbleiche, meist gefolgt von optischer Aufhellung; helle und mittlere Farbtöne brauchen weniger; manche dunklen Farbtöne werden auf abgekochter, ungebleichter Baumwolle gefärbt. Der Weißgrad lässt sich instrumentell messen, zum Beispiel nach ISO 105-J02[34].
Natriumhypochlorit, lange das Standardbleichmittel für Baumwolle, wird in einigen Verfahren noch eingesetzt, gibt aber chlorhaltige Verbindungen ins Abwasser ab; die EU-BVT-Schlussfolgerungen nennen die chlorfreie Bleiche mit Chemikalien wie Wasserstoffperoxid, Peressigsäure oder Ozon als beste verfügbare Technik[89]. Das Bleichen entfernt Farbe, während die optische Aufhellung eine fluoreszierende Verbindung hinzufügt, die den Stoff weißer erscheinen lässt. Chlorbleiche in der Wäsche fertiger Handtücher ist ein eigenes Thema, das unter Farbechtheit gegen Chlor behandelt wird.
Auch genannt: optische Aufhellungsmittel, Weißtöner, FluoreszenzaufhellerEnglisch: Optical brightening agents
Farblose fluoreszierende Verbindungen, die nahes Ultraviolett absorbieren und als sichtbares blaues Licht wieder abgeben, sodass weiße Textilien weißer und strahlender wirken, als Bleichen allein es erreichen kann.
Gebleichte Baumwolle reflektiert etwas weniger blaues Licht als andere Wellenlängen, was das Auge als leichten Gelbstich wahrnimmt. Aufheller fügen ausgestrahltes blaues Licht hinzu, sodass ein aufgehelltes Weiß mehr blaues Licht zurückgeben kann, als auf es fällt. Sie werden im oder nach dem Bleichbad im Auszieh- oder Klotzverfahren aufgebracht und sind bei hochweißen Hotel- und Spa-Handtüchern Standard; ISO 105-J02 behandelt die instrumentelle Messung von Weißgrad und Tönung solcher fluoreszierenden Materialien[34].
Die Wirkung hängt vom Licht ab: strahlend bei Tageslicht oder Lampen mit UV-Anteil, schlichter unter UV-armen LEDs, was zählt, wenn Weißtöne in einer Umgebung freigegeben und in einer anderen beurteilt werden. Aufheller können schlechtes Bleichen nicht kaschieren und verschieben helle Farbtöne; sie werden daher normalerweise von farbiger Ware ferngehalten. Waschmittel mit Aufhellern reichern diese in der Wäsche an, während Hypochlorit und lange Lichteinwirkung viele von ihnen abbauen. Spezifikationen, die Aufheller ausschließen oder begrenzen, müssen das ausdrücklich sagen.
Auch genannt: Merzerisation, Mercerisieren, merzerisierte BaumwolleEnglisch: Mercerization
Behandlung von Baumwollgarn oder -gewebe mit konzentrierter Natronlauge, meist unter Spannung, die die Fasern dauerhaft quellen lässt und ihren Glanz, ihre Farbstoffaufnahme und ihre Festigkeit erhöht.
In konzentrierter Natronlauge quillt die flache, gedrehte Baumwollfaser, und ihr Querschnitt wird runder. Unter Spannung alkalifrei gewaschen, behält sie eine glattere, regelmäßigere Oberfläche, die das Licht gleichmäßig reflektiert, daher der Glanz. Das Cellulosegitter geht von Cellulose I in Cellulose II über, und die Faser wird zugänglicher; merzerisierte Baumwolle ist daher fester und färbt mit derselben Farbstoffmenge tiefer an. Ohne Spannung schrumpft das Material stark (spannungsloses Merzerisieren, Laugieren). Die EU-BVT-Schlussfolgerungen verbinden die Rückgewinnung von 75–95 Prozent der Natronlauge aus dem Spülwasser des Merzerisierens mit der besten verfügbaren Technik[89].
Das Merzerisieren ist bei Nähgarnen, flachgewebter Baumwolle und Glanzgarnen üblich und bei Frottierflor ungewöhnlich, der entspannt verarbeitet wird, damit die Schlingen offen bleiben. In einer Handtuchbeschreibung bezieht sich „merzerisiert“ normalerweise auf Garne in Jacquard- oder Schaftbordüren, die gegen den matten Flor glänzen, nicht auf das ganze Handtuch.
Der Einsatz von Enzymen, biologischen Katalysatoren, die auf eine bestimmte Art chemischer Bindung wirken, um gezielte Schritte der Nassveredlung wie Stärkeentschlichtung, Bioabkochen, Peroxidentfernung und Biopolishing unter milden Bedingungen auszuführen.
Jede Enzymklasse hat eine Aufgabe. Amylasen bauen Stärkeschlichte ab; Pektinasen spalten das Pektin, das die Wachse an die Baumwolle bindet, die Grundlage des Bioabkochens; Katalase zersetzt restliches Wasserstoffperoxid; Cellulasen hydrolysieren die Cellulose selbst für Biopolishing und Weichmachung. Da Enzyme spezifisch wirken, lassen sie den Rest der Faser weitgehend unberührt und arbeiten bei mäßigen Temperaturen, was Energie spart und mehrere Schritte in einem Bad ermöglicht. Die EU-BVT-Schlussfolgerungen führen die Enzymbehandlung unter den Techniken auf, die den Verbrauch von Prozesschemikalien senken[89].
Der Preis ist ein enges Prozessfenster. Jedes Enzym arbeitet in einem begrenzten pH- und Temperaturbereich, kann durch andere Badchemikalien gehemmt werden und verliert bei Überhitzung oder schlechter Lagerung an Aktivität. Danach muss es oft durch Wärme oder pH-Änderung deaktiviert werden; ein veröffentlichtes Bioabkochverfahren erhitzt das Bad dazu 10 Minuten auf 80 °C[148]. Die Deaktivierung ist vor allem bei Cellulasen wichtig, die die Baumwolle sonst weiter abbauen.
Auch genannt: Bio-Polishing, Cellulasebehandlung, enzymatische OberflächenglättungEnglisch: Bio-polishing
Kontrollierte Behandlung von Baumwolle oder anderen Cellulosestoffen mit Cellulasen, die abstehende Faserenden und Mikrofibrillen von der Oberfläche entfernt und so Flaum, Pilling und Flusen verringert.
Cellulase hydrolysiert die Celluloseketten, die sie erreicht, und Faserenden und Fibrillen an der Oberfläche liegen am stärksten frei. Geschwächt brechen sie unter der mechanischen Einwirkung der Maschine ab und werden ausgespült; zurück bleiben eine sauberere Oberfläche, ein weicherer Griff und eine klarere Farbe. Die Behandlung läuft allein oder kombiniert mit dem Färben.
Der Preis ist Faser. Jedes Biopolishing entfernt etwas Gewicht und Festigkeit, umso mehr, je höher die Dosierung, je länger die Zeit und je stärker die mechanische Bewegung; das Verfahren wird daher auf die kleinste Wirkung eingestellt, die das Ziel erreicht, und durch Deaktivieren des Enzyms beendet. Frottier verlangt besondere Sorgfalt: Offene, oft schwach gedrehte Polschlingen bieten eine große Oberfläche, und eine aggressive Behandlung dünnt den Flor aus und schwächt die Schlingen. Das Entfernen loser Fasern verringert die Flusenabgabe im Gebrauch, gleicht aber kurzfaserige oder sehr schwach gedrehte Garne nicht aus.
Steuerung der Azidität oder Alkalität von Prozessbädern und des fertigen Stoffs, einschließlich der Neutralisation von Restalkali nach Abkochen, Bleichen und Färben; auf der pH-Skala ist 7 neutral.
Fast jeder Nassprozess läuft bei einem gewählten pH-Wert: stark alkalisch beim Abkochen, bei der Peroxidbleiche und bei der Fixierung von Reaktivfarbstoffen; schwach sauer beim Färben von Polyester und bei sauren Cellulasen; nahezu neutral bei vielen Weichmachern. Verschlepptes Alkali stört den nächsten Schritt; der Stoff wird daher vor der Ausrüstung neutralisiert, meist mit Essigsäure. Der End-pH zählt nicht nur für den Hautkontakt: Weichmacheremulsionen sind für einen pH-Bereich formuliert, manche Farbstoffe ändern mit dem pH-Wert ihren Farbton, und Restalkali kann das Vergilben bei der Lagerung fördern.
Bei fertigen Textilien ist der Wert der pH-Wert eines wässrigen Extrakts, bestimmt nach ISO 3071[35]; das Verfahren liefert die Zahl, Grenzwerte kommen aus Einkäuferspezifikationen oder Zertifizierungssystemen. OEKO-TEX® STANDARD 100 legt zum Beispiel pH 4,0–7,5 für die Produktklassen I und II (Babyartikel und Artikel mit direktem Hautkontakt) und 4,0–9,0 für die Klassen III und IV fest, mit Ausnahmen für Produkte, die noch weiter nassbehandelt werden müssen[105].
Auch genannt: Auswaschen, Seifen, Wash-offEnglisch: Washing-off
Die Spülgänge und heißen Seifbäder, die unfixierten und hydrolysierten Reaktivfarbstoff, Salz und Alkali nach dem Färben oder Drucken aus Baumwolle entfernen; bei mit Dispersionsfarbstoffen gefärbtem Polyester ist das Gegenstück die reduktive Nachreinigung.
Am Ende einer Reaktivfärbung liegen fixierter und hydrolysierter Farbstoff nebeneinander in der Faser. Die Nachwäsche spült zuerst das Salz aus, weil Elektrolyt den hydrolysierten Farbstoff auf der Faser festhält, seift dann heiß mit Waschmittel und endet mit heißen und kalten Spülgängen. Mehr als sieben Spülstufen sind keine Seltenheit, und die Nachwäsche mit ihrer Abwasserbehandlung kann bis zur Hälfte der Kosten einer Reaktivfärbung ausmachen[121]; farbstoffübertragungshemmende Polymere im Bad können die Folge verkürzen[121]. Abkürzungen zeigen sich in den ersten Wäschen beim Kunden als Ausbluten und Anbluten.
Dispersionsfarbstoffe auf Polyester hinterlassen stattdessen Farbstoff auf der Faseroberfläche. Die reduktive Nachreinigung, eine alkalische Behandlung mit einem Reduktionsmittel, herkömmlich Natriumdithionit, zerstört oder löst ihn und verbessert Wasch- und Reibechtheit[151]. Transferbedrucktes Polyester wird nach dem Druck meist nicht gewaschen; sein Oberflächenfarbstoff wird daher über Transfertemperatur und Verweilzeit gesteuert.
Die Konzentration von gelöstem Calcium und Magnesium im Prozesswasser, meist in Milligramm je Liter als Calciumcarbonat oder in Härtegraden angegeben.
Die Härte wird in mg/L als CaCO₃ oder in nationalen Einheiten wie deutschen Härtegraden angegeben (1 °dH ≈ 17,8 mg/L als CaCO₃); der US Geological Survey stuft Wasser über 180 mg/L als sehr hart ein[152]. Calcium und Magnesium stören in fast jeder Nassstufe; Betriebe enthärten oder entsalzen deshalb ihr Wasser. Mit Seifen und manchen Waschmitteln bilden sie unlösliche Salze, die sich als gräulicher Film auf den Schlingen absetzen, Weißtöne vergrauen lassen und die Saugfähigkeit senken; sie verringern die Farbstofflöslichkeit und fördern die Aggregation, was ungleichmäßige Färbungen verursacht; und in der Peroxidbleiche bilden sie mit Silikatstabilisatoren Ablagerungen, die den Griff verhärten.
Sequestriermittel binden verbleibende Ionen, erhöhen aber die Abwasserfracht; die EU-BVT-Schlussfolgerungen führen enthärtetes Wasser unter den Maßnahmen auf, mit denen die Peroxidbleiche mit wenig oder ganz ohne Komplexbildner auskommt[89]. Eisen und Mangan sind keine Härtebildner, werden aber ebenfalls kontrolliert, weil sie den Peroxidzerfall katalysieren. Nach dem Verkauf können Handtücher, die wiederholt in hartem Wasser gewaschen werden, Mineralablagerungen ansammeln und steif werden.
Auch genannt: Flottenverhältnis (FV), Flotte, FärbebadEnglisch: Dye bath and liquor ratio
Das Verhältnis zwischen der Trockenmasse des Textils in einem diskontinuierlichen Prozess und der Menge der Prozessflotte, zum Beispiel als 1:8 geschrieben, also 8 Liter Flotte je Kilogramm Ware.
Das Färbebad oder die Färbeflotte ist die Lösung aus Farbstoff, Salz, Alkali und Hilfsmitteln, in der die Ware behandelt wird; die EU-BVT-Schlussfolgerungen definieren das Flottenverhältnis als Gewichtsverhältnis zwischen trockenem Textil und Prozessflotte[89]. Kürzere Flotten bedeuten weniger aufzuheizendes Wasser, weniger Chemikalien und weniger Abwasser, und die Maschinenhersteller haben sie immer weiter gesenkt: Einer spezifizierte seine Soft-Flow-Baureihe für schweres Frottier bis hinab auf etwa 1:4 für Baumwolle[153].
Frottier begrenzt, wie weit das gehen kann. Ein schwerer Flor hält viel Flotte und braucht freie Flotte, um sich ohne Quetschen, Knitterfalten oder Scheuerstellen zu bewegen; das praktikable Verhältnis hängt daher von Warengewicht, Maschine und Beladung ab. Es muss außerdem vom Lab Dip bis zur Serie und von Partie zu Partie konstant bleiben: Farbstoff wird auf das Warengewicht dosiert, Salz und Alkali aber in Gramm je Liter, sodass ein anderes Flottenverhältnis Badkonzentration, Chemikalien je Kilogramm, Auszug und Farbton verändert.
Auch genannt: Ausziehverfahren, diskontinuierliches Färben, PartiefärbenEnglisch: Exhaust dyeing
Diskontinuierliches Färben, bei dem der Farbstoff über ein gesteuertes Zeit- und Temperaturprofil aus dem Bad auf und in das Textil zieht, bis das Bad weitgehend ausgezogen ist; das übliche Verfahren für Frottierhandtücher.
Ware und Flotte zirkulieren gegeneinander, während die Temperatur steigt und Salz, Alkali oder Säure nach Programm dosiert werden. Der Farbstoff wird zuerst an der Faseroberfläche adsorbiert, diffundiert dann ins Innere und fixiert bei Reaktivfarbstoffen. In einer Haspelkufe hebt ein Haspel den Warenstrang und lässt ihn ins Bad zurückfallen; in Jet- und Soft-Flow-Maschinen (Overflow) trägt ein Flottenstrom den Strang durch eine Düse oder über ein Wehr, was einen schnelleren Austausch bei kürzeren Flotten ergibt; bei der Kreuzspulfärbung bleibt das Garn auf perforierten Hülsen ruhig, während die Flotte hindurchgepumpt wird. Stückgefärbtes Frottier läuft als Strang in spannungsarmen Soft-Flow-, Jet- oder Haspelmaschinen.
Kontinuierliche und halbkontinuierliche Färbeverfahren klotzen den Farbstoff auf die breitgeführte Ware und fixieren ihn durch Dampf, Trockenhitze oder Verweilen. Beim Klotz-Kaltverweilverfahren wird die geklotzte Ware über längere Zeit bei Raumtemperatur langsam gedreht[89], was für manche flachen Baumwollstoffe passt, nicht aber für tiefen Flor. Reproduzierbare Ausziehfärbungen hängen von gleichbleibender Wasserqualität, genauem Abwiegen von Farbstoff und Ware, konstantem Flottenverhältnis, identischen Temperatur- und Dosierprofilen und gleichmäßiger Vorbehandlung ab.
Wasserlösliche Farbstoffe, vor allem für Cellulosefasern wie Baumwolle, die unter alkalischen Bedingungen eine kovalente Bindung mit der Faser eingehen; die wichtigste Farbstoffklasse für farbige Baumwollhandtücher.
Ein Reaktivfarbstoff verbindet ein Chromophor, den farbgebenden Teil, mit Sulfonatgruppen, die ihn löslich machen, und einer oder mehreren Reaktivgruppen, die je nach Gruppe durch nukleophile Substitution oder durch Addition an die Cellulose binden. Die entstehende kovalente Bindung ergibt eine sehr gute Waschechtheit, und Reaktivfarbstoffe machen über die Hälfte des weltweiten Farbstoffverbrauchs auf Cellulosefasern aus[121].
Das Ausziehfärben läuft in zwei Stufen[121]. Salz (Natriumchlorid oder Natriumsulfat), oft bis 150 g je Liter, überwindet die Abstoßung zwischen dem anionischen Farbstoff und der negativ geladenen Baumwolle und treibt den Farbstoff auf die Faser. Alkali hebt dann den pH-Wert auf etwa 11 und ionisiert einen Teil der Hydroxylgruppen der Cellulose zu Cellulosat-Anionen, die mit dem Farbstoff reagieren. Dasselbe Alkali liefert Hydroxidionen, die mit Farbstoff im Bad reagieren; so können bis zu 40 Prozent des Farbstoffs hydrolysiert statt fixiert werden und müssen ausgewaschen werden[121]. Hochreaktive Farbstoffe werden kühler, weniger reaktive heißer gefärbt, wobei Salz, Alkali, Zeit und Temperatur für jedes Farbstoffsortiment abgestimmt werden.
Bifunktionelle (bireaktive) Farbstoffe haben zwei Reaktivgruppen und fixieren in der Regel effizienter, was die Nachwäsche entlastet. Eine richtig fixierte und ausgewaschene Reaktivfärbung übersteht Haushalts- und gewerbliche Wäsche gut, weshalb Reaktivfarbstoffe farbiges Baumwollfrottier beherrschen. Lichtechtheit und Beständigkeit gegen Chlor- oder Peroxidbleiche unterscheiden sich zwischen Farbstoffen und Farbtönen und müssen geprüft, nicht vorausgesetzt werden. Diese Prüfung zählt am meisten bei farbigen Hotelhandtüchern, die industriell gewaschen werden.
Direktfarbstoffe, die ältere Alternative für Baumwolle, werden nur durch physikalische Kräfte gehalten: billiger und einfacher anzuwenden, bluten sie beim Waschen weit stärker aus, sofern sie nicht nachbehandelt werden. Reaktivfarbstoffe werden auch auf Baumwolle gedruckt, mit Alkali in der Druckpaste und Fixierung durch Dämpfen. Polyester färben sie nicht; dafür braucht es Dispersionsfarbstoffe oder Sublimation.
Nichtionische Farbstoffe mit geringer Wasserlöslichkeit und kleiner Molekülgröße, als feine Dispersionen angewendet, die Polyester und andere hydrophobe Synthesefasern färben, indem sie bei hoher Temperatur in sie diffundieren.
Standardpolyester hat keine ionischen Stellen für Farbstoffe und wird daher mit Farbstoffen gefärbt, die sich im Polymer lösen. Aus einer wässrigen Dispersion löst sich ein kleiner Teil des Farbstoffs, wird von der Faser aufgenommen und aus den Partikeln nachgeliefert. Die Faser nimmt Farbstoff nur an, wenn Wärme ihre Struktur öffnet: Polyester wird in Druckapparaten bei etwa 130 °C gefärbt[154], mit Carriern bei niedrigeren Temperaturen, durch Klotzen und Trockenhitze (Thermosolverfahren) oder durch Sublimation vom Transferpapier. Baumwolle hat kaum Affinität zu Dispersionsfarbstoffen, weshalb die Sublimation eine Polyesterseite braucht[155].
Niederenergetische Dispersionsfarbstoffe sind kleine, weniger polare Moleküle, die schnell und egal färben, aber Hitze schlecht vertragen; hochenergetische Farbstoffe sind größer und polarer, färben langsam, sind hitzebeständiger und werden typischerweise zum Thermosolieren eingesetzt[154]. Die Sublimation braucht einen Ausgleich: einen Farbstoff, der leicht genug verdampft, um überzugehen, und dennoch nicht wieder auswandert, wenn heiß getrocknet oder gebügelt wird. Oberflächenfarbstoff nach dem Ausziehfärben wird durch reduktive Nachreinigung entfernt (siehe Nachwäsche).
Wasserunlösliche Farbstoffe für Cellulosefasern, die in alkalischer Lösung zur löslichen Leukoform reduziert, von der Faser aufgenommen und in ihr wieder zum unlöslichen Farbstoff oxidiert werden.
Das Küpenfärben schaltet die Löslichkeit des Farbstoffs um. Ein Reduktionsmittel, herkömmlich Natriumdithionit (Hydrosulfit) mit Natronlauge, verwandelt den unlöslichen Farbstoff in seine lösliche Leukoform, die Affinität zur Baumwolle hat. Nach der Aufnahme regenerieren Luft oder ein Oxidationsmittel den unlöslichen Farbstoff in der Faser, und heißes Seifen entwickelt Farbton und Echtheiten. Indigo ist der bekannteste Küpenfarbstoff, auch wenn er beim Denimfärben ganz anders angewendet wird.
Viele Küpenfarbstoffe haben auf Baumwolle eine sehr hohe Wasch- und Lichtechtheit und vertragen oxidative Bleiche besser als die meisten Reaktivfarbstoffe; sie wurden daher traditionell für stark gewaschene Ware wie manche Berufsbekleidung sowie Tisch- und Küchenwäsche gewählt. Die Nachteile sind Kosten und Komplexität: teure Farbstoffe und Reduktionschemikalien, schwierigeres Egalfärben, begrenzte brillante Farbtöne und Schwefelverbindungen im Abwasser. Für die meisten Handtücher bieten Reaktivfarbstoffe ausreichende Echtheiten; Küpenfarbstoffe werden zur Spezifikationsentscheidung, wo Bleichbeständigkeit eine dokumentierte Anforderung ist, durch Prüfung bestätigt.
Auch genannt: Fixiergrad, Fixierausbeute, FixierrateEnglisch: Dye fixation
Die dauerhafte Bindung des Farbstoffs an die Faser beim Färben oder Drucken; als Fixiergrad der Anteil des eingesetzten Farbstoffs, der nach dem Auswaschen des unfixierten Farbstoffs noch auf der Faser ist.
Der Mechanismus hängt von der Farbstoffklasse ab. Reaktivfarbstoffe binden unter Alkali kovalent an die Cellulose, und Farbstoff, der stattdessen mit Wasser reagiert, geht verloren (siehe Farbstoffhydrolyse). Dispersionsfarbstoffe fixieren physikalisch: Wärme öffnet die Polyesterstruktur, der Farbstoff diffundiert hinein, und beim Abkühlen schließt sich die Struktur um ihn, beim Hochtemperaturfärben, beim Thermosolieren von Direktdrucken oder beim Sublimationstransfer[156]. Pigmente werden überhaupt nicht in der Faser fixiert; ein ausgehärteter Binderfilm hält sie auf der Oberfläche.
Unfixierter Farbstoff wird bezahlt und dann als farbiges Abwasser abgeleitet, und jeder Rest auf dem Stoff verursacht Ausbluten, Rückanfärbung und schlechte Nassreibechtheit. Farbstoffe mit höherer Fixierung, kontrollierte Alkalidosierung und richtige Temperatur erhöhen den fixierten Anteil; die Nachwäsche entfernt den Rest.
Die Nebenreaktion, bei der ein Reaktivfarbstoff statt mit der Faser mit Hydroxidionen im Wasser reagiert; zurück bleibt Farbstoff, der nicht mehr an Baumwolle binden kann und ausgewaschen werden muss.
Das Alkali, das die Cellulose aktiviert, aktiviert auch das Wasser. Die Reaktivgruppe kann ein Cellulosat-Anion nicht von einem Hydroxidion unterscheiden; Fixierung und Hydrolyse konkurrieren also, und bis zu 40 Prozent des Farbstoffs können hydrolysieren[121]. Hydrolysierter Farbstoff wird durch Wasserstoffbrücken und Van-der-Waals-Kräfte noch an der Baumwolle gehalten und sieht wie fixierter Farbstoff aus, doch ohne kovalente Bindung geht er beim Waschen heraus[121].
Die Hydrolyse nimmt mit pH-Wert, Temperatur und Verweilzeit in alkalischer Lösung zu. Färbereien begrenzen sie, indem sie Alkali erst nach dem Aufziehen des Farbstoffs zugeben, es schrittweise dosieren, Farbstoff- und Alkalilösungen erst kurz vor dem Einsatz mischen und die Farbstoffe auf das Temperaturprofil abstimmen. Im Druck begrenzt sie die Topfzeit alkalischer Druckpasten. Da sie sich nicht ausschalten lässt, endet jede Reaktivfärbung mit einer Nachwäsche.
Auch genannt: Farbnachstellung, Farbabstimmung, Nuancieren, Color MatchingEnglisch: Colour matching
Herstellen und Prüfen einer Farbe, die einem vereinbarten Standard entspricht, durch visuelle Beurteilung unter kontrolliertem Licht und durch instrumentelle Messung mit einem Spektralfotometer, innerhalb einer zwischen Einkäufer und Lieferant vereinbarten Toleranz.
Jede Abmusterung beginnt mit einem Standard: einem physischen Muster, einem freigegebenen Lab Dip oder Strike-off oder einer Referenz aus einem Farbsystem. Ein physischer Standard auf demselben Material ist am zuverlässigsten; eine Abmusterung von Baumwollfrottier gegen Papier oder Kunststoff kann nur annähernd sein, weil Oberfläche, Struktur und Farbmittel sich unterscheiden.
Die visuelle Beurteilung verwendet einen Abmusterungskasten mit genormtem Licht (üblicherweise ein Tageslichtsimulator D65, Normlichtart A für Glühlampenlicht und TL84 für Ladenleuchtstofflicht), neutralgrauer Umgebung und fester Betrachtungsgeometrie; ASTM D1729 ist eine Normpraxis für eine solche Beurteilung[36]. Frottiermuster werden mit gleich liegendem Flor verglichen, da allein die Florrichtung verändert, wie tief ein Farbton wirkt.
Ein Spektralfotometer misst die Remissionskurve, aus der CIELAB-Werte berechnet werden: L* für die Helligkeit, a* für die Rot-Grün-Achse und b* für die Gelb-Blau-Achse. Der Farbabstand ΔE zwischen Standard und Partie wird mit einer wahrnehmungsgewichteten Formel berechnet, meist CMC(l:c) nach ISO 105-J03[37] oder CIEDE2000 nach ISO/CIE 11664-6[38]; CMC 2:1 ist die übliche Einstellung für Abnahmeentscheidungen bei Textilien. Verschiedene Formeln liefern Werte, die nicht austauschbar sind; eine Toleranz muss daher Formel, Lichtart und Beobachter nennen. Der Grenzwert selbst ist eine kaufmännische Vereinbarung für jedes Programm und nicht Teil des Verfahrens.
Dieselben Geräte sagen Rezepturen voraus: Aus der Remission der Vorlage und einer Datenbank der Farbstoffe auf dem tatsächlichen Material schlägt eine Software Farbstoffkombinationen vor, idealerweise nach ihrem Metamerie-Risiko gereiht. Die Übertragung in den Betriebsmaßstab ist der Schwachpunkt. Ein im Becher gefärbter Lab Dip trifft selten genau den Farbton einer Produktionsmaschine mit anderem Flottenverhältnis, anderem Wasser und anderer Aufheizrate; Färbereien korrigieren daher aus Erfahrung und geben für kritische Farben einen Produktionsversuch frei. Bei sublimationsbedruckten Seiten wird die Übereinstimmung statt über eine Farbstoffrezeptur über Farbprofil und Druckdatei erreicht.
Bei Mira Towels: Bei den meisten Projekten gibt es vor der Serie einen Strike-off oder ein Vorproduktionsmuster, und die Endkontrolle vergleicht Farbe und Druck mit dem freigegebenen Muster.
Eine Farbübereinstimmung, die unter einer Lichtquelle besteht, unter einer anderen aber nicht, weil die beiden Muster unterschiedliche spektrale Remissionskurven haben, die nur unter dem ersten Licht gleich aussehen.
Zwei Farben können aus unterschiedlichen physikalischen Gründen identisch aussehen. Eine reaktivgefärbte Baumwollbordüre und eine mit Dispersionsfarbstoff gefärbte Polyester-Druckseite reflektieren das Licht über das Spektrum unterschiedlich; sie können im Tageslichtkasten übereinstimmen und unter Ladenleuchtstofflicht oder warmweißen LEDs auseinanderlaufen. Die Abmusterung gegen eine Papier- oder Kunststoffreferenz oder das Färben einer Nachbestellung mit anderer Rezeptur birgt dasselbe Risiko. Eine solche Übereinstimmung ist metamer, und die beiden Muster bilden ein metameres Paar.
Ein einzelnes Licht kann Metamerie nicht aufdecken. Eine Spezifikation sollte die primäre Freigabelichtart und mindestens eine Kontrolllichtart nennen, die nach dem Einsatzzweck gewählt ist: Ein Hotelbad unter warmweißen LEDs ist kein Tageslichtkasten. Farbmesssoftware kann für das Paar einen Metamerieindex berechnen. Programme, die sublimationsbedrucktes Polyester mit reaktivgefärbten Baumwollteilen kombinieren, sollten die Teile gemeinsam unter den vereinbarten Lichtarten freigeben.
Auch genannt: Farbkonstanz, Kanten-Mitte-Abweichung (Listing), Anfang-Ende-Ablauf (Tailing), AblaufenEnglisch: Shade variation
Farbunterschiede innerhalb einer einzelnen Farbpartie oder Produktionscharge, etwa zwischen den Kanten und der Mitte eines Stücks, entlang seiner Länge oder von Stück zu Stück.
Listing, die Kanten-Mitte-Kanten-Abweichung, ist ein Unterschied zwischen den Rändern und der Mitte der Warenbreite, typisch für ungleichmäßiges Abquetschen beim Klotzen. Ending oder Tailing ist eine allmähliche Veränderung von einem Ende eines Stücks zum anderen (Anfang-Ende-Ablauf). Stück-zu-Stück-Abweichungen treten zwischen Strängen oder Rollen einer Partie auf. Bei Frottier reflektiert Flor, der in unterschiedliche Richtungen liegt, das Licht unterschiedlich, sodass ein Handtuch schattiert wirken kann, ohne dass ein Farbstoffunterschied besteht. Beim diskontinuierlichen Färben sind die üblichen Ursachen eine ungleichmäßige Vorbehandlung, schlechte Flottenzirkulation, zu schnelle Zugabe von Farbstoff oder Alkali und ungleichmäßiges Trocknen oder Ausrüsten.
Was annehmbar ist, legt die Spezifikation fest, meist als instrumentelle Toleranz oder als Note auf dem Graumaßstab. Wo eine gewisse Abweichung unvermeidbar ist, wird die Ware in Farbtonklassen sortiert, die getrennt verpackt werden, damit Handtücher verschiedener Klassen nicht in einem Hotelzimmer oder in einem Regal zusammentreffen. Eine Farbverlaufskarte (Continuity Card) mit Abschnitten aufeinanderfolgender Stücke dokumentiert die Abweichung über eine Partie.
Auch genannt: Partieunterschiede, Chargenabweichung, FarbpartieEnglisch: Batch-to-batch variation
Unterschiede im Farbton und auch in Gewicht, Griff oder Maßen zwischen getrennten Farbpartien oder Produktionschargen, die nach derselben Spezifikation hergestellt wurden.
Jede Farbpartie ist eine neue Färbung. Garnpartie, Wasserqualität, Feuchtegehalt des Farbstoffs, Maschine und Beladung schwanken alle geringfügig und ergeben zusammen auch bei unveränderter Rezeptur einen messbaren Farbunterschied zwischen Partien. Eine Monate später gefärbte Nachbestellung kann nur innerhalb einer vereinbarten Toleranz zum freigegebenen Standard liegen, nie identisch sein. Auch Gewicht, Schlingenhöhe und Griff bewegen sich mit Garnpartien und Ausrüstung, und die Sublimationsfarbe mit Wechseln bei Papier, Tinte und Profil.
Partieunterschiede werden gesteuert, nicht vermieden. Einkäufer und Betrieb vereinbaren ein versiegeltes Referenzmuster und Farbtoleranzen, nummerieren jede Farbpartie und halten die Partien bei der Verpackung und auf den Kartons getrennt, damit eine Lieferung keine Farbtöne mischt. Große Programme reservieren nach Möglichkeit Garn aus einer Partie. Eine Partie außerhalb der Toleranz wird als eigener Farbton behandelt und nicht untergemischt.
Auch genannt: Bluten, Farbstoffausblutung, Abfärben in der WäscheEnglisch: Colour bleeding
Die Abgabe losen Farbstoffs aus einem farbigen Textil an Wasser beim Waschen oder Netzen, sichtbar als gefärbtes Waschwasser, Verblassen und Anfärben anderer Wäschestücke oder weißer Flächen desselben Handtuchs.
Ausbluten stammt bei Handtüchern fast immer von unfixiertem Farbstoff: bei Baumwolle von hydrolysiertem oder unfixiertem Reaktivfarbstoff, den eine unvollständige Nachwäsche zurückgelassen hat[121], am stärksten bei tiefen Farbtönen; bei Polyester von Dispersionsfarbstoff, der auf der Faseroberfläche verblieben ist. Eine Spur Farbe in der ersten Wäsche eines tiefen Farbtons ist üblich. Anhaltendes Ausbluten oder das Anfärben weißer Bordüren und anderer Wäsche ist ein Fehler und zeigt sich in Waschechtheitsprüfungen wie ISO 105-C06 oder AATCC TM61 als schlechte Noten für das Anbluten.
Druck und Druckvorstufe verwenden ähnliche Wörter anders. Das Auslaufen des Drucks ist Tinte oder Farbstoff, der sich über den Rand eines Motivs hinaus ausbreitet, ein Schärfeproblem; die Beschnittzugabe in den Druckdaten ist Bildfläche, die bewusst über die Schnittlinie hinaus verlängert wird, damit der Druck nach dem Schneiden bis zur Kante reicht. Spezifikationen sollten die drei Bedeutungen auseinanderhalten.
Auch genannt: Anbluten, Fremdanfärbung, Back-StainingEnglisch: Back-staining
Übertragung losen Farbstoffs auf hellere oder ungefärbte Flächen bei der Nassveredlung oder beim Waschen, etwa auf den weißen Grund eines garngefärbten Handtuchs, eine weiße Bordüre oder einen anderen Stoff in derselben Beladung.
Farbstoff, der beim Färben und bei der Nachwäsche ins Bad gelangt, kann sich dort absetzen, wo er nicht hingehört: auf weißen oder hellen Streifen und Jacquardgründen neben tief garngefärbten Fäden, auf Bordürengarnen, die weiß bleiben sollen, auf der weißen Rückseite einer zweiseitigen Konstruktion. Ein ausblutendes Handtuch färbt weiße Wäsche auf dieselbe Weise an; Echtheitsprüfungen bewerten das an Begleitgeweben mit dem Graumaßstab für das Anbluten, ISO 105-A03.
Vorbeugung beginnt mit gut fixierten, gut ausgewaschenen Färbungen. Garn für garngefärbte Handtücher muss vor dem Weben vollständig nachgewaschen sein, sonst wandert sein loser Farbstoff bei der ersten Nassbehandlung in die weißen Fäden. Farbstoffübertragungshemmende Polymere in der Nachwäsche binden freigesetzten Farbstoff und begrenzen die Wiederablagerung[121]. Cross-Staining wird weitgehend gleichbedeutend verwendet.
Auch genannt: Rückstände, Restchemikalien, chemische RückständeEnglisch: Residual chemicals
Im fertigen Textil verbliebene Prozessstoffe wie Alkali, Peroxid, Tenside, überschüssiger Weichmacher, Formaldehyd aus manchen Ausrüstungen oder Spuren beschränkter Stoffe, kontrolliert durch Waschen, Chemikalienauswahl und Prüfung.
Die meisten Rückstände sind Prozessreste: Alkali, das den pH-Wert verschiebt, Peroxid, Tenside, Weichmacher über das hinaus, was die Faser hält. Andere sind bedenkliche Stoffe, etwa Formaldehyd aus manchen Harzausrüstungen (bei Frottier unüblich), Alkylphenolethoxylate, früher in Waschmitteln und Netzmitteln verbreitet, aromatische Amine, die bestimmte Azofarbstoffe freisetzen können, und Schwermetallspuren aus Farbstoffen oder Katalysatoren. Zertifizierungssysteme begrenzen viele davon; die Grenzwerttabellen von OEKO-TEX® STANDARD 100 erfassen zum Beispiel Formaldehyd, extrahierbare Schwermetalle und Alkylphenolethoxylate[105]. Rückstände betreffen Hautkontakt, Saugfähigkeit, Geruch und die rechtliche Konformität im Verkaufsmarkt.
Eine Restricted Substances List (RSL) legt Grenzwerte für das Fertigprodukt fest und wird durch Prüfung von Artikeln kontrolliert; eine Manufacturing Restricted Substances List (MRSL) regelt, welche Chemikalien in der Produktion überhaupt eingesetzt werden dürfen. Gründliches Spülen, Neutralisation, Katalasebehandlung und konforme Farbstoffe und Hilfsmittel halten die Produkte innerhalb der Grenzwerte, die sich zwischen Systemen, Einkäufern und Produktklassen unterscheiden und dem jeweils maßgeblichen Dokument entnommen werden sollten.
Bei Mira Towels: Mira kann Handtuchprogramme unterstützen, für die Nachweise nach OEKO-TEX®, GOTS, ISO 9001 oder ISO 14001 erforderlich sind; der Umfang wird im Rahmen des Angebots bestätigt.
Die Behandlungen nach dem Färben oder Bleichen, die Griff, Aussehen und Gebrauchseigenschaften eines Stoffs endgültig festlegen: chemische Ausrüstungen aus dem Bad oder durch Klotzen und mechanische wie Tumbeln, Scheren, Rauen, Kalandern und Kompaktieren.
Die chemische Ausrüstung von Handtüchern wird von Weichmachern und Hydrophilmitteln bestimmt, die am Ende des Prozesses in der Färbemaschine ausgezogen oder auf breitgeführte Ware geklotzt werden. Funktionsausrüstungen wie antimikrobielle Mittel werden ebenfalls angeboten, doch jede Aussage hängt von der Chemie, ihrer Waschbeständigkeit und den Regeln des Verkaufsmarkts ab und braucht Prüfnachweise. Mechanische Ausrüstungen verändern die Struktur: Tumbeln öffnet und lockert die Schlingen, Scheren schneidet sie zu Velours, Rauen richtet Fasern auf, Kalandern glättet flache Stoffe, und Kompaktieren verringert den Restkrumpf.
Bei Handtüchern wird jede Ausrüstung an der Saugfähigkeit gemessen. Weichmacher verbessern den Griff, verringern aber die Wasseraufnahme, während einfaches Waschen und Tumbeln sie erhöhen[133]; die Rezeptur ist daher ein Kompromiss, den der Einkäufer an Mustern freigeben sollte, die im Lieferzustand und nach dem Waschen geprüft wurden. Kalandern und kompressives Krumpfen bringen beim Flor wenig; für Frottier sind die entscheidenden mechanischen Schritte Trocknen und Tumbeln.
Auch genannt: Avivagen, Weichgriffmittel, Weichspüler, SilikonweichmacherEnglisch: Softeners: cationic and silicone
Ausrüstungsmittel, die Fasern schmieren und einen glatteren, weicheren Griff geben: kationische Weichmacher auf Basis fettartiger quartärer Ammoniumverbindungen und Silikonweichmacher auf Basis von Polysiloxanen, oft aminofunktionell.
Weichmacher schmieren die Fasern, sodass Schlingen sich leichter biegen und gleiten und das Handtuch sich voller und glatter anfühlt. Kationische Weichmacher werden durch ihre positive Ladung von der negativ geladenen Oberfläche nasser Baumwolle angezogen, wo ihre Fettketten nach außen zeigen. Diese Schicht fühlt sich weich an und macht die Oberfläche zugleich hydrophober: Die Frottierforschung stellt übereinstimmend fest, dass Weichmacher die Wasseraufnahme verringern[133].
Silikonweichmacher sind mit funktionellen Gruppen modifizierte Polydimethylsiloxane. Aminofunktionelle Typen machen weit wirksamer weich als unmodifizierte, weil ihre teilweise protonierten Aminogruppen mit der negativ geladenen Baumwolle wechselwirken. Die technische Literatur eines Herstellers merkt außerdem an, dass herkömmliche Silikonweichmacher Textilien sehr schlecht saugend machen und dass das Vergilben von Weißware ein häufiges Problem herkömmlicher Weichmacher ist[157]. Hydrophile Silikone tragen Polyether-(Polyglykol-)Ketten, die einen großen Teil der Saugfähigkeit wiederherstellen und dabei den Silikongriff erhalten[157]; Blockcopolymere verfolgen dieselbe Balance mit anderer Chemie.
Ein stark mit Aminosilikon ausgerüstetes Handtuch kann sich im Regal seidig anfühlen und anfangs trotzdem langsam benetzen; ein Teil des Weichmachers geht in den ersten Wäschen heraus, und da einfaches Waschen die Wasseraufnahme erhöht[133], verbessert sich die Saugfähigkeit oft. Weißware wird mit vergilbungsarmen Typen ausgerüstet. Die Wahl des Weichmachers sollte auf Saugfähigkeitsprüfungen vor und nach einer festgelegten Zahl von Wäschen und einer Griffbeurteilung beruhen, nie allein auf dem Griff.
Auf der Polyesterseite eines bedruckten Handtuchs können Weichmacher und andere Oberflächenausrüstungen beim erneuten Erhitzen Dispersionsfarbstoff nach außen ziehen, eine Form der Farbstoffmigration; die Druckseite wird daher nur leicht ausgerüstet.
Bei Mira Towels: Zu den veröffentlichten Qualitätsprüfungen gehören Saugfähigkeit und Griff im bei der Freigabe abgezeichneten Stand.
Auch genannt: hydrophiler Weichmacher, HydrophilierungEnglisch: Hydrophilic finishing
Ausrüstungen, die die Benetzbarkeit einer Textiloberfläche erhöhen oder die durch Weichmacher verursachte Wasserabweisung begrenzen, etwa hydrophile Silikone und Mittel auf Polyether- oder Polyethylenglykolbasis.
Bei Baumwollhandtüchern bedeutet eine Hydrophilausrüstung meist einen hydrophilen Weichmacher, dessen Polyetherketten Wasser anziehen und die wasserabweisende Schicht eines herkömmlichen Weichmachers vermeiden[157]. Polyester nimmt kaum Wasser in die Faser auf; dort macht die Ausrüstung die Oberfläche benetzbar, sodass sich Wasser darauf verteilt und entlang geleitet wird, wie es bei Mikrofaserhandtüchern und auf der Polyesterseite zweiseitiger Handtücher nötig ist.
Offen ist die Frage der Beständigkeit: Manche Hydrophilausrüstungen sind nach wenigen Wäschen ausgewaschen, andere sind auf Dauer ausgelegt; Aussagen zu dauerhafter Saugfähigkeit oder Dochtwirkung brauchen daher Prüfungen nach wiederholtem Waschen. Keine Ausrüstung gibt einer Polyesterseite das Wasserhaltevermögen von Baumwolle; sie verbessert die Benetzung, nicht das, was die Faser aufnimmt.
Trocknen von Handtüchern oder Handtuchstoff mit Heißluft in rotierenden Trommeln oder spannungsfreien Trocknern; im Betrieb öffnet die Relaxtrocknung den Flor und löst den Krumpf, bevor die Handtücher geschnitten und genäht werden.
Im Betrieb wird Frottier durch Zentrifuge oder Quetschwalzen entwässert und in diskontinuierlichen Tumblern oder kontinuierlichen Relaxtrocknern getrocknet, in denen es locker auf einem Band oder in einem Luftstrom läuft. Frei von Spannung laufen Kette und Schuss ein; der Krumpf, der sonst in der ersten Wäsche beim Kunden auftreten würde, wird vorweggenommen, und das Tumbeln trennt und richtet die im Strang plattgedrückten Schlingen auf. Ein flach unter Spannung getrocknetes Handtuch verlässt den Betrieb größer, als es bleiben wird.
Haushalte und Wäschereien trocknen das Handtuch dann im Tumbler, oft heißer. Baumwollfrottier verträgt das, obwohl Übertrocknen bei hoher Hitze den Griff verhärtet und die Flusenabgabe erhöht. Bei bedruckten Handtüchern mit Polyesterseite kann Dispersionsfarbstoff in einem sehr heißen Trockner migrieren, das Bild verwischen oder andere Textilien anfärben; ihre Pflegehinweise sollten daher die Trocknungstemperatur begrenzen.
Stabilisieren eines thermoplastischen Stoffs wie Polyester durch Erhitzen bei kontrollierter Breite und Länge deutlich über seine Glasübergangstemperatur, damit er diese Maße behält und bei erneutem Erhitzen nicht schrumpft.
Polyester trägt innere Spannungen aus Spinnen, Verstrecken, Texturieren und Flächenbildung. Deutlich oberhalb der Glasübergangstemperatur werden die Ketten beweglich, die Spannungen bauen sich ab, und die Struktur rekristallisiert in den Maßen, in denen der Stoff gehalten wird, meist auf einem Spannrahmen mit eingestellter Breite und Voreilung; nach dem Abkühlen behält er sie. Ein bei einer bestimmten Temperatur fixierter Stoff bleibt stabil, wenn er später darunter erhitzt wird, kann darüber aber schrumpfen und sich verziehen; die Fixierbedingungen werden daher mit Blick auf die späteren Prozesse gewählt.
Der Thermotransferdruck wird seit Langem bei etwa 175–220 °C ausgeführt[158], und eine zu niedrig oder gar nicht fixierte Seite zieht sich in der Presse zusammen und verzerrt Bild und Zuschnitt. Bei einem zweiseitigen Handtuch begrenzt die Baumwollrückseite, die unter längerer hoher Hitze vergilbt und an Festigkeit verliert, wie weit das Fixieren getrieben werden kann. Baumwolle hat kein thermoplastisches Gedächtnis und wird stattdessen durch Relaxieren und kompressives Krumpfen stabilisiert; da nur das Polyester fixiert ist, können die beiden Seiten beim Waschen unterschiedlich einlaufen.
Auch genannt: Spannmaschine, Spann- und TrockenrahmenEnglisch: Stenter
Ausrüstungsmaschine, die breitgeführte Ware auf zwei endlosen Nadel- oder Kluppenketten durch eine beheizte Kammer führt und dabei Breite und Länge steuert, während der Stoff getrocknet, thermofixiert oder kondensiert wird.
Der Spannrahmen fasst die Warenkanten und hält eine eingestellte Breite, während Heißluft den Stoff trocknet oder Polyester thermofixiert. Die Voreilung, das Zuführen der Ware auf die Ketten schneller als diese laufen, lässt die Länge relaxieren; Schussfadenrichtgeräte am Einlauf korrigieren Bogen- und Schrägverzug; ein vorgeschalteter Foulard trägt Ausrüstungen auf, die im selben Durchgang getrocknet und kondensiert werden.
Frottier verlangt Zurückhaltung. Auf Breite gezogener Stoff speichert Spannung, die als Krumpf in der ersten Wäsche zurückkehrt, und Nadeln oder Kluppen können den Flor nahe den Kanten markieren oder plattdrücken; Baumwollfrottier wird daher oft entspannt getrocknet und nur leicht gespannt, mit großzügiger Voreilung. Für flaches Polyester und zweiseitige Stoffe ist der Spannrahmen die übliche Thermofixiermaschine, und seine Einstellungen für Breite, Voreilung, Temperatur und Verweilzeit legen die Maße fest, mit denen der Stoff in den Druck geht.
Auch genannt: kompressive Krumpfung, Krumpfausrüstung, SanforisierungEnglisch: Compacting and sanforizing
Mechanisches kompressives Krumpfen eines Stoffs in Längsrichtung, indem er gegen ein gedehntes Gummituch oder einen Filz gedrückt wird, das sich anschließend zusammenzieht, um den Restkrumpf vor der Konfektion zu verringern.
Stoffe, die in der Verarbeitung längs gedehnt wurden, geben diese gespeicherte Dehnung beim Waschen als Krumpf frei, und das kompressive Krumpfen nimmt sie vorweg. Der Stoff wird angefeuchtet, meist mit Dampf, und auf ein dickes Gummituch oder einen Filz geführt, der um eine Walze gedehnt ist; wenn sich das Tuch zurückstellt, nimmt es den Stoff mit, schiebt die Fäden enger zusammen, und ein beheizter Zylinder fixiert den gestauchten Zustand.
Sanforized ist eine Marke für ein kompressives Krumpfverfahren, das ursprünglich von Cluett, Peabody & Co. an die Industrie lizenziert wurde[106]; „Sanforisieren“ wird oft locker für jedes kompressive Krumpfen verwendet, die Marke selbst wird aber von ihrem Inhaber kontrolliert. Das Verfahren ist bei flachen Geweben wie Hemdenstoffen und Denim am verbreitetsten, und Kompaktoren mit Filzen oder Walzen leisten dasselbe bei Maschenwaren. Frottierhandtücher, deren Flor gequetscht würde, werden vor allem durch spannungsarmes Trocknen und Tumbeln stabilisiert; für flachgewebte Handtücher und flache Stoffteile kann das kompressive Krumpfen dennoch infrage kommen.
Wie Motive auf ein Handtuch kommen: die physikalische Chemie der Farbsublimation auf Polyester, die zweiseitigen Konstruktionen, auf denen sie beruht, die Verfahren auf Baumwolle und für thermisch aufgebrachte Dekorationen sowie die Einstellungen für Druckdaten, Farbe und Transfer, die über die Druckqualität entscheiden.
Auch genannt: Sublimation, Thermosublimation, Dye-SubEnglisch: Dye sublimation
Färben von Polyester mit Dispersionsfarbstoffen, die so weit erhitzt werden, dass sie in die Dampfphase übergehen, in das erweichte Polymer diffundieren und nach dem Abkühlen in der Faser eingeschlossen bleiben.
Die Farbmittel sind Dispersionsfarbstoffe: kleine, nichtionische Moleküle mit sehr geringer Wasserlöslichkeit, zunächst für Celluloseacetat entwickelt und später für Polyester übernommen. Beim Transferdruck entwickelt der Farbstoff auf beschichtetem Papier, das gegen den Stoff gepresst wird, bei Transfertemperatur genügend Dampfdruck, um das Papier zu verlassen, den sehr kleinen Spalt zu überwinden, auf der Faser zu kondensieren und nach innen zu diffundieren. Polyester liegt bei dieser Temperatur weit über seiner Glasübergangstemperatur; Kettensegmente in den amorphen Bereichen bewegen sich frei und lassen Raum, in den Farbstoffmoleküle eindringen können. Beim Abkühlen geht diese Beweglichkeit verloren, und der Farbstoff wird in den amorphen Bereichen festgehalten[156]. Die kristallinen Bereiche nehmen praktisch keinen Farbstoff auf.
Streng genommen ist Sublimation der Übergang vom festen in den gasförmigen Zustand, nur der erste Schritt einer Folge, die sich mit Transport durch die Gasphase, Adsorption an der Faser und Diffusion in sie fortsetzt. Die Branche verwendet das Wort für die ganze Folge und auch für den Direktdruck, bei dem der Farbstoff von der Stoffoberfläche statt vom Papier eindringt.
Dispersionsfarbstoffe färben Polyester, weil sie sich im hydrophoben Polymer lösen, sobald Wärme seine Struktur öffnet; beim Thermosolfärben von Mischungen sublimiert auf die Baumwolle geklotzter Farbstoff sogar zum Polyester hinüber[158]. Cellulose bietet keine vergleichbare Affinität. Auf unbehandelter Baumwolle bleibt der Farbstoff an der Oberfläche und wäscht sich aus, und der Transferdruck auf Naturfasern braucht ein vermittelndes Polymer oder eine andere Farbstoffchemie[155].
Da die Farbe in der Faser sitzt, hat ein gut übertragener Druck keinen eigenen Griff und bricht oder blättert nicht wie ein gedruckter Film. Die Farbstoffe sind transparent; der Untergrund muss daher weiß oder hell sein, und es gibt keine weiße Tinte. Die Haltbarkeit begrenzen vor allem Oberflächenfarbstoff nach unvollständigem Transfer und Farbstoffmigration bei erneutem Erhitzen. Ein „Sublimationshandtuch“ ist ein Handtuch mit Polyester-Druckseite, kein bedrucktes Baumwollhandtuch.
Druckverfahren, bei dem Tinte mit Dispersionsfarbstoff auf Transferpapier oder direkt auf Polyesterstoff gespritzt und anschließend mit Wärme in die Faser fixiert wird, sodass die Farbe in der Faser statt auf ihrer Oberfläche entsteht.
Ein industrieller Ablauf führt von Druckdaten, die in Endgröße mit Beschnittzugabe angelegt sind, über eine RIP-Software, die sie mithilfe eines ICC-Profils in Tintenmengen umrechnet, zu einem großformatigen Inkjetdrucker, der spiegelverkehrt auf Transferpapier oder seitenrichtig auf vorbehandelten Stoff druckt. Wärme entwickelt dann die Farbe, beim Papier in einem Rotationskalander oder einer Flachpresse, bei direkt bedrucktem Stoff in einem Kalander oder Heißlufttrockner. Der bedruckte Stoff wird schließlich nach dem Layout geschnitten, genäht und kontrolliert.
Ohne Siebe ändert die Zahl der Farben nichts am Prozess, Fotos drucken sich so leicht wie Flächenfarben, und kurze Auflagen verursachen keine Rüstkosten. Die Grenzen stehen fest: ein Material aus Polyester oder mit hohem Polyesteranteil auf weißem oder hellem Grund, einige gesättigte und fluoreszierende Farben außerhalb des Farbumfangs üblicher Tintensätze und die Empfindlichkeit des fertigen Drucks gegenüber hoher Hitze im späteren Gebrauch.
Handtücher bringen eigene Einschränkungen mit: Eine Florseite begrenzt die Detailwiedergabe und kann gequetscht werden, die Baumwollrückseite gibt in der Heizzone Dampf ab, randlose Motive erfordern Paneldruck und genaues Schneiden, und die beiden Fasern laufen beim Waschen unterschiedlich ein.
Pigmentdruck, Plastisol und DTF (Direct-to-Film) hinterlassen dagegen eine Schicht aus Binder, Tinte oder Klebstoff auf der Faseroberfläche; der Reaktivdruck bindet den Farbstoff chemisch an die Baumwolle; die Sublimation lässt Dispersionsfarbstoff in Polyester diffundieren. Siebdruck bezeichnet ein Auftragsverfahren und kein Farbmittel und kann daher mehrere dieser Pastenarten tragen.
Temperaturbereich, in dem die amorphen Bereiche eines Polymers von einem starren, glasartigen in einen weicheren, gummiartigen Zustand übergehen, in dem sich Kettensegmente bewegen können.
Bei PET liegt der Glasübergang bei etwa 70–80 °C[159]; bei verstreckten, teilkristallinen Fasern hängt der gemessene Wert von Kristallinität, Orientierung, thermischer Vorgeschichte und Prüfverfahren ab. Er ist kein Schmelzpunkt: Die kristallinen Bereiche bleiben bis zu einer weit höheren Temperatur fest. Oberhalb von Tg öffnet sich freies Volumen zwischen den Ketten, und Dispersionsfarbstoff kann eindiffundieren, anfangs allerdings langsam; deshalb wird Polyester in Wasser bei etwa 130 °C unter Druck gefärbt[159] und bei etwa 190–210 °C sublimationsbedruckt. Die Kettenbeweglichkeit oberhalb von Tg liegt auch dem Thermofixieren, der Bügelfaltenbeständigkeit von heiß gepresstem Polyester und der Farbstoffmigration bei erneutem Erhitzen zugrunde. Das Erhitzen von Baumwolle öffnet keinen vergleichbaren Weg, weil hydrophile Cellulose keine Affinität zu Dispersionsfarbstoff hat.
Inkjettinte, in der fein gemahlener Dispersionsfarbstoff in einem wasserbasierten Träger suspendiert ist, formuliert für den Druck auf Transferpapier oder Polyesterstoff vor der Wärmefixierung.
Der Farbstoff ist dispergiert, nicht gelöst; Partikelgröße und Dispersionsstabilität entscheiden daher, ob die Tinte zuverlässig verdruckt wird; Absetzen oder Agglomerieren verstopft Düsen und zeigt sich als Streifenbildung (Banding). Tintensätze beginnen mit CMYK und ergänzen oft Light Cyan und Light Magenta für weichere Verläufe oder Orange, Rot, Blau und Fluoreszenzfarben, um den Farbumfang zu erweitern. Die Farbstoffauswahl folgt den unter Dispersionsfarbstoffe beschriebenen Energieklassen: Transfertinten brauchen Farbstoffe, die bei Transfertemperatur leicht verdampfen, während höherenergetische Farbstoffe mehr Wärme brauchen, nach dem Fixieren aber weniger migrieren.
Die Tinte ist für einen bestimmten Druckkopftyp formuliert und Teil der Druckbedingung, die ein ICC-Profil beschreibt; ein Tintenwechsel bedeutet daher ein neues Profil. Auf dem Papier wirkt sie stumpf; die endgültige Farbe entwickelt sich erst beim Transfer, weshalb Drucke auf dem Stoff beurteilt werden.
Auch genannt: Sublimationspapier, Tacky-Papier, klebendes TransferpapierEnglisch: Sublimation transfer paper
Beschichtetes Papier, das Sublimationstinte beim Druck nahe an seiner Oberfläche hält und den Farbstoff in der Hitze des Transfers an den Stoff abgibt.
Die Beschichtung hat zwei Aufgaben, die gegeneinander wirken: Sie muss das Wasser der Tinte schnell aufnehmen, damit das Papier ohne Welligkeit trocknet, und dennoch den Farbstoff nahe der Oberfläche halten, damit möglichst viel davon in der Hitze übergeht. Die Sorten unterscheiden sich in Grammatur, Trocknungsgeschwindigkeit und Farbstoffabgabe, und hohe Flächendeckung oder schnelles Drucken verlangen eine passende Sorte. Das Motiv wird spiegelverkehrt gedruckt.
Tacky-Papier trägt einen wärmeaktivierbaren Klebstoff, der es beim Transfer am Stoff festhält. Es wird bei Maschenwaren, dehnbaren Stoffen und Florware eingesetzt, wo jede Bewegung Ghosting erzeugt, und muss sich sauber lösen, ohne Fasern herauszuziehen. Am Kalander läuft oft ein separates Schutzpapier mit, das den Farbstoff vom Filztuch fernhält. Verbrauchtes Papier ist Abfall, ein Argument für den Direktdruck.
Handelsbezeichnung für das Dekorieren von Textilien mit Wärme und Druck, verwendet sowohl für den Sublimationsfarbstofftransfer als auch für das Aufbringen bedruckter oder geschnittener Folien, die mit einem Klebstoff an der Stoffoberfläche haften.
Die beiden Bedeutungen beschreiben unterschiedliche Produkte. Beim Sublimations-Thermotransfer wandert der Farbstoff vom Papier in die Polyesterfasern, und obenauf kommt nichts hinzu. Thermisch aufgebrachte Dekorationen verbinden dagegen eine Schicht mit der Oberfläche: Plastisoltransfers (im Siebdruck auf Trägerpapier gedruckte Farbe), Flexfolien (geschnittene farbige Folie mit wärmeaktivierbarem Klebstoff) und DTF-Drucke. Da ein Klebstoff die Verbindung herstellt, funktionieren sie auf Baumwolle und dunklen Stoffen, doch die Schicht hat ihren eigenen Griff und kann bei Dehnung, Wäsche und heißer Tumblertrocknung brechen, abblättern oder sich ablösen.
Technische Unterlagen verwenden den Begriff auch für den Wärmefluss, etwa in einer Kalandertrommel oder einem Trockner. Eine Handtuchspezifikation sollte daher das Verfahren benennen, etwa „Sublimationsdruck auf Polyesterseite“ oder „Logo als DTF-Transfer“, statt den Oberbegriff zu verwenden.
Auch genannt: indirekte Sublimation, Sublimations-Transferdruck, ThermodruckEnglisch: Transfer printing
Drucken eines Motivs zunächst auf einen Zwischenträger, meist Papier, und Übertragen auf das Textil in einem zweiten Schritt mit Wärme und Druck.
Der Sublimationstransfer ist die vorherrschende Form für Polyester. Sein Prinzip wurde in der Thermosolforschung erkannt: Sublimierbare Farbstoffe, die auf ein Material ohne Affinität zu ihnen aufgebracht waren, ließen sich bei 175–220 °C auf hydrophobe Fasern mit Affinität übertragen[158]. Es gibt weitere Transferprinzipien, darunter Schmelz- und Folientransfers, und Naturfasern brauchen nach wie vor ein vermittelndes Polymer oder eine andere Farbstoffchemie[155].
Für Florware hat dieser Weg Vorteile: Das Bild entsteht auf glattem Papier, sodass die Tinte nicht entlang der Schlingen verlaufen kann, und der Stoff braucht weder eine tintenaufnehmende Vorbehandlung noch eine Wäsche. Dem stehen Papierverbrauch, Spiegeldruck, das Ghosting-Risiko bei jeder Bewegung und etwas Farbstoff gegenüber, der immer auf dem verbrauchten Papier zurückbleibt.
Auch genannt: Direktsublimation, Direktdruck mit Dispersionsfarbstoffen, Dispersions-DirektdruckEnglisch: Direct-to-fabric sublimation
Inkjetdruck von Tinte mit Dispersionsfarbstoff direkt auf Polyesterstoff, gefolgt von einer Wärmefixierung, die den Farbstoff in die Faser treibt, ohne Transferpapier.
Der Stoff wird meist vorbehandelt, damit Tintentropfen dort bleiben, wo sie auftreffen, und mehr Farbstoff fixiert wird. In einer Studie an Polyester, das mit Dispersionstinten bedruckt wurde, erhöhte eine Einbad-Vorbehandlung die Farbausbeute, und die Fixierung war bei 190 °C für 45 Sekunden optimal, gefolgt von einer Wäsche[160]. Industrielle Anlagen fixieren in einem Kalander oder Heißlufttrockner; ob eine Wäsche folgt, hängt vom Tinten- und Vorbehandlungssystem ab. Der Direktdruck spart Papier und kann die Farbe durch dünne Stoffe treiben, was Fahnen entgegenkommt.
Florseiten lassen sich schwerer direkt bedrucken: Sie nehmen die Tinte ungleichmäßig auf, Tropfen verlaufen entlang der Filamente, und der Stoff muss flach und stabil unter den Köpfen laufen; für Handtücher bleibt daher der Transfer der üblichere Weg. Weder DTF (Direct-to-Film-Transfer) noch Direct-to-Garment-Druck, meist Pigment-Inkjet auf vorbehandelter Baumwolle, ist Direktsublimation.
Auch genannt: Textil-Digitaldruck, Inkjet-TextildruckEnglisch: Digital textile printing
Inkjetdruck von Textilien aus digitalen Dateien, wobei die Tintenklasse nach der Faser gewählt wird: Dispersion für Polyester, Reaktiv für Cellulose, Säure für Polyamid, Wolle und Seide oder Pigment für die meisten Fasern.
„Digital“ beschreibt, wie die Farbe platziert wird, nicht wie sie fixiert wird. Reaktiv- und Säuretinten brauchen vorbehandelten Stoff, Dämpfen und Waschen; Dispersionstinten werden durch Trockenhitze fixiert oder vom Papier übertragen; Pigmenttinten beruhen auf einem durch Wärme ausgehärteten Binder und brauchen keine Wäsche. Echtheiten und Griff folgen daher der Tintenklasse, nicht dem Drucker.
Alle brauchen Farbmanagement und keine braucht Siebe, sodass kurze Auflagen und Motivwechsel keine Rüstkosten verursachen. Bei Handtüchern erhält der Reaktiv-Inkjetdruck auf Baumwollfrottier einen reinen Baumwollgriff und saugfähige bedruckte Flächen, doch die Schlingen begrenzen feine Details, und die Kette aus Dämpfen und Nachwäsche ist länger. Die Sublimation braucht eine Polyesterseite und gibt dafür fotografische Bilder ohne zusätzlichen Griff wieder.
Drucken mit unlöslichen farbigen Partikeln, die keine Affinität zur Faser haben und von einem durch Wärme ausgehärteten Binderfilm auf ihrer Oberfläche gehalten werden.
Eine Pigmentpaste oder -tinte verbindet die Pigmentdispersion mit einem filmbildenden Binder, meist auf Acrylatbasis, einem Verdickungsmittel und oft einem Vernetzer. Nach dem Sieb- oder Inkjetdruck wird der Stoff getrocknet und kondensiert, normalerweise ohne Nachwäsche, was den Prozess kurz und wassersparend hält. Da die Haftung vom Binder und nicht von der Faser kommt, funktioniert Pigment auf Baumwolle, Polyester und Mischungen gleichermaßen.
Der Binder ist zugleich die Grenze. Hohe Flächendeckung fühlt sich fester an als der umgebende Stoff, und die Reibechtheit hängt, besonders bei tiefen Farbtönen, von Binderqualität und Kondensation ab. Auf Schlingenfrottier überzieht der Film die Schlingenköpfe, sodass bedruckte Flächen sich härter anfühlen und weniger saugen können als unbedruckter Flor. Pigmenttinten sind außerdem die Grundlage von DTF und den meisten Direct-to-Garment-Drucken.
Bedrucken von Baumwolle und anderen Cellulosestoffen mit Reaktivfarbstoffen, die beim Dämpfen eine kovalente Bindung mit der Faser eingehen, wonach Verdickungsmittel und unfixierter Farbstoff ausgewaschen werden.
Beim Siebdruck enthält die Paste den Reaktivfarbstoff, Alkali, Harnstoff und ein Verdickungsmittel wie Alginat; beim Inkjetdruck werden Alkali und Hilfsmittel vorher auf den Stoff geklotzt. Der bedruckte Stoff wird getrocknet und gedämpft, und der Farbstoff reagiert mit den Hydroxylgruppen der Cellulose. Ein Teil reagiert stattdessen mit Wasser und kann nicht binden; der Stoff wird daher gespült, heiß geseift und erneut gespült[121]. Eine unvollständige Nachwäsche hinterlässt losen Farbstoff, der in weiße Gründe und benachbarte Stoffe ausblutet.
Das Ergebnis hat keinen Film, einen weichen Griff, gute Waschechtheit und saugfähige bedruckte Flächen, um den Preis eines längeren Prozesses mit Abwasser aus der Nachwäsche. Auf Schlingenfrottier lösen die Schlingen feine Linien auf, und tiefe Farbtöne müssen den Flor durchdringen; eine geschorene Veloursseite druckt schärfer.
Auch genannt: Rotationssiebdruck, Rotationsfilmdruck, Flachsiebdruck, FlachfilmdruckEnglisch: Screen printing
Druckverfahren, bei dem Paste durch die offenen Stellen eines feinmaschigen Siebs auf den Stoff gedrückt wird, mit einer eigenen Schablone für jede Farbe des Motivs.
Flachsiebdruckmaschinen senken flache Schablonen auf den Stoff, der auf einem Drucktuch liegt, und ziehen eine Rakel darüber; Rotationsmaschinen verwenden zylindrische Schablonen mit innenliegender Rakel und drucken kontinuierlich, wobei der Rapport an den Schablonenumfang gebunden ist. Jede Schablone muss zu den anderen im Passer stehen. Das Sieb ist nur das Auftragswerkzeug: Auf Baumwollhandtüchern ist die Paste typischerweise Reaktiv-, Pigment- oder Ätzpaste (die eine gefärbte Grundfarbe entfernt und durch eine andere ersetzen kann), während Plastisolfarben vor allem bei Bekleidung eingesetzt werden.
Da jede Farbe ihre eigene Schablone braucht, steigen die Rüstkosten mit Farben und Motiven, und das Verfahren lohnt sich bei langen Auflagen mit wenigen Farben; fotografische Verläufe brauchen Raster und viele Schablonen. Auf Flor muss die Paste zwischen die Schlingen dringen; Gewebefeinheit, Rakeldruck und Pastenviskosität werden daher auf die Konstruktion abgestimmt.
Thermisch aufgebrachtes Transferverfahren, bei dem Pigmenttinte und eine weiße Unterlegschicht auf PET-Folie gedruckt, mit Schmelzklebepulver bestreut, ausgehärtet und dann auf das Textil gepresst werden.
Die Farbschichten werden spiegelverkehrt gedruckt, gefolgt von einer Schicht weißer Tinte, die das Bild deckend macht. Klebepulver wird auf den nassen Druck aufgebracht, der Überschuss entfernt und das Pulver durch Wärme verschmolzen; der Transfer wird später auf das Produkt gepresst und die Folie abgezogen, sodass eine dünne Schicht aus Tinte und Klebstoff auf der Stoffoberfläche zurückbleibt. Der Klebstoff lässt DTF auf Baumwolle, Polyester und Mischungen haften, und das gedruckte Weiß lässt es dunkle Stoffe abdecken, zwei Dinge, die die Sublimation nicht kann.
Die Schicht ist zugleich die Grenze: Auf großen Flächen fügt sie Griff hinzu und kann bei Dehnung, Wäsche und hoher Hitze brechen oder sich ablösen, und auf Schlingenfrottier haftet sie nur an den Schlingenköpfen; DTF eignet sich daher für platzierte Logos, nicht für vollflächige Handtuchmotive. Das Kürzel wird mitunter als „Direct-to-Fabric“ gelesen, ein anderes Verfahren; eine Spezifikation sollte die Methode daher ausschreiben.
Polymerbeschichtungen für Sublimation auf Baumwolle
Auch genannt: Polybeschichtung, Sublimationsbeschichtung, BaumwollsublimationEnglisch: Polymer coatings for sublimation on cotton
Farbstoffaufnahmefähiges Polymer, oft polyesterartig, das auf Baumwolle aufgebracht wird, damit Dispersionsfarbstoffe eine Schicht haben, in die sie diffundieren können, da unbehandelte Cellulose sie nicht halten kann.
Beschichtungen, Sprays und Vorbehandlungen dieser Art liefern das aufnahmefähige Polymer, das der Cellulose fehlt[155]; die Farbe sitzt dann in der Beschichtung, nicht in der Baumwolle. Farbstärke und Echtheiten sind daher geringer als auf einer Polyesterseite, der Griff ist steifer, und die Beschichtung kann sich abnutzen oder auswaschen. Auf Schlingenfrottier bedeckt sie die Schlingenköpfe ungleichmäßig und verringert die Saugfähigkeit.
In einer Polyester-Baumwoll-Mischung hält nur das Polyester Dispersionsfarbstoff, sodass das Bild im Verhältnis zum Baumwollanteil gedämpft oder meliert wirkt. Keiner der beiden Wege ist dem Bedrucken einer Polyesterseite gleichwertig, und ein reines bedrucktes Baumwollhandtuch entsteht stattdessen im Reaktiv- oder Pigmentdruck.
Auch genannt: Druckseite, Polyester-Druckoberfläche, DruckvorderseiteEnglisch: Polyester print face
Polyesteroberfläche eines Stoffs, normalerweise weiß, die eigens dafür konstruiert und vorbereitet ist, einen Sublimationsdruck aufzunehmen.
Jede Baumwolle in der Druckseite druckt blass; die Seite selbst sollte daher aus Polyester bestehen. Filament- und texturierte Filamentgarne ergeben eine glattere, gleichmäßigere Oberfläche als gesponnenes Polyester und geben weniger Fasern ab. Höhe und Dichte zählen, weil der Farbstoffdampf zuerst die Schlingenköpfe erreicht; kurze, dichte Schlingen, geschorener Velours und flache gestrickte oder gewebte Seiten drucken daher schärfer als hoher, offener Flor. Auch der Weißgrad zählt: Jede Farbe wird auf den Grundton gedruckt, und eine leicht gelbliche oder ungleichmäßige Seite verschiebt das ganze Bild.
Die Vorbereitung gehört zur Druckseite. Spinnöle werden ausgewaschen, weil sie eine ungleichmäßige Aufnahme verursachen, das Polyester wird thermofixiert, damit es sich in der Presse nicht zusammenzieht, und Weichmacher auf der Druckseite werden auf ein Minimum beschränkt, weil Oberflächenausrüstungen die Farbstoffmigration fördern. Ein Einkäufer kann Faserzusammensetzung und Garnart der Druckseite, ihre Konstruktion (Schlinge oder geschoren), die Thermofixierung und eine Weißgradreferenz erfragen. „Weißware für den Druck“ (White Base Fabric) bezeichnet auch allgemein jeden unbedruckten Stoff, der zum Bedrucken geliefert wird.
Handtuch mit Polyestervorderseite und Baumwollrückseite
Auch genannt: zweiseitiges Handtuch, Sublimationshandtuch, Poly-Cotton-HandtuchEnglisch: Polyester-face, cotton-back towel
Handtuch, dessen bedruckbare Vorderseite aus Polyester und dessen Rückseite aus Baumwolle besteht, in einem gewebten, gestrickten oder gebondeten Stoff vereint, sodass die Vorderseite einen Sublimationsdruck trägt, während die Rückseite Wasser aufnimmt.
Die Konstruktion teilt zwei Aufgaben auf, die keine einzelne Faser gut erfüllt. Sublimationsfarbstoffe färben Polyester, aber keine Baumwolle, und Polyester nimmt sehr wenig Wasser in die Faser auf, auch wenn eine feine Polyesteroberfläche Wasser an sich entlangleiten kann. Baumwolle saugt bereitwillig, kann aber keinen Sublimationsdruck halten. Zusammen ergeben sie ein Handtuch, das fotografische Motive trägt und trotzdem die Haut abtrocknet.
Es gibt mehrere Wege, die Seiten zu verbinden. Beim gewebten zweiseitigen Frottier ist die Polkette so angeordnet, dass die Schlingen auf der einen Seite fast vollständig aus Polyester und die auf der anderen aus Baumwolle bestehen; Stoffe dieser Art werden eigens für den Transferdruck verkauft, wobei die Polyesterseite bedruckt wird und die Baumwollseite zum Saugen bleibt[161]. Maschenkonstruktionen legen durch Plattieren Polyester auf die Vorderseite und Baumwolle auf die Rückseite, und gebondete Verbundstoffe verbinden einen Polyesterstoff mit einem Baumwollstoff durch Klebstoff. Sie unterscheiden sich in Stabilität, Griff und Waschverhalten; die Spezifikation sollte daher die Konstruktion nennen.
Das Gewicht wirkt gegen die Druckschärfe, weil ein schwereres zweiseitiges Handtuch meist mehr oder höheren Flor auf der Vorderseite hat; leichtere Aufbauten werden oft gewählt, wenn das Bild am meisten zählt. Das Handtuch trocknet vor allem über seine Baumwollseite. Die Pflege unterscheidet sich von Baumwollfrottier: Sehr heiße Tumblertrocknung und Bügeln können den Farbstoff wieder mobilisieren, die Baumwollrückseite wird von Chlorbleiche angegriffen, und die beiden Fasern laufen unterschiedlich ein, was das Handtuch verziehen oder einrollen kann, wenn der Stoff nicht stabilisiert wurde. Die Pflegehinweise richten sich nach der empfindlicheren Komponente.
Drei Missverständnisse kehren immer wieder. Das Handtuch besteht nicht aus 100 % Baumwolle, und in der EU muss sein Etikett die Faserzusammensetzung angeben, hier sowohl Polyester als auch Baumwolle[87]. Die Baumwollseite wird nicht bedruckt; sie bleibt weiß oder trägt ihren eigenen gefärbten Farbton. Und das Produkt ist keine Polycotton-Mischung, bei der beide Fasern im Garn gemischt sind, auf beiden Seiten erscheinen und im Verhältnis zum Baumwollanteil blass drucken.
Bei Mira Towels: Unser vollflächig bedrucktes Lagerhandtuch ist eine Konstruktion mit 250 GSM, mit einer Polyester-Druckseite und einer Baumwollrückseite; bedruckt wird nur die Polyesterseite. Es wird empfohlen, wenn die Druckschärfe Vorrang hat, mit einer MOQ von 100 Stück und ca. 2–3 Wochen nach Auftragsfreigabe.
Auch genannt: rechte Warenseite, linke Warenseite, Rückseite, BaumwollrückseiteEnglisch: Fabric face and reverse
Die Vorderseite ist die Seite eines Stoffs, die als Gebrauchs- oder Schauseite gedacht ist; die Rückseite ist die gegenüberliegende Seite. Bei zweiseitigen Handtüchern ist die Vorderseite zum Bedrucken aus Polyester und die Rückseite aus Baumwolle.
Bei Kulierwaren ist die technische rechte Seite die Seite, die die rechten Maschen zeigt; bei Geweben wird sie durch Bindung und Ausrüstung festgelegt; bei Handtüchern ist es die Seite, die geschoren, bedruckt wird oder bei der ein Jacquardmuster richtig lesbar sein soll. Bei einem zweiseitigen Frottier ist die Polyesterseite meist glatter und leicht glänzend; wo sich die Seiten schwer unterscheiden lassen, ist die Stoffspezifikation des Lieferanten maßgeblich.
Eine Spezifikation sollte angeben, welche Seite bedruckt oder geschoren wird und woraus die Rückseite besteht, zum Beispiel „Druck auf Polyesterseite; Rückseite Baumwollschlinge, weiß“. Bei kaschierten und beschichteten Textilien bezeichnet „Rückseite“ (Backing) die Trägerschicht, eine verwandte, aber andere Verwendung.
Auch genannt: Bondingstoff, Verbundtextil, Kaschierung, LaminatEnglisch: Bonded and laminated two-face fabrics
Stoffe, die durch Verbinden von zwei oder mehr Textillagen mit einem Klebstoff, einem Schmelzklebevlies oder -film oder einer angeschmolzenen Schaumschicht entstehen, im Gegensatz zur Integration beider Fasern in einer einzigen gewebten oder gestrickten Struktur.
Nassklebstoffe werden per Walze oder Sprühen aufgetragen; Schmelzklebstoffe kommen als Pulver, Vliese oder Folien, die unter Wärme und Druck erweichen; bei der Flammkaschierung wird die Oberfläche eines Polyurethanschaums angeschmolzen, sodass er als Klebstoff wirkt. In einem strukturell integrierten zweiseitigen Stoff halten dagegen verkreuzte oder vermaschte Garne die Seiten zusammen, ohne Klebstoff dazwischen.
In Handtüchern erhöht eine Klebeschicht die Steifigkeit, kann den Wasserdurchtritt von der Vorder- zur Rückseite behindern und sich in der Wäsche und im Tumbler ablösen (delaminieren). Ein thermoplastischer Klebstoff muss außerdem die Temperaturen des Sublimationstransfers überstehen, ohne zu erweichen oder zu wandern. Einkäufer sollten das verwendete Verfahren erfragen und Muster nach wiederholtem Waschen beurteilen; „Fabric Integration“ wird locker für gebondete wie für integrierte Strukturen verwendet.
Gewebe entstehen durch rechtwinkliges Verkreuzen von Kett- und Schussfäden; Maschenwaren entstehen durch Verschlingen eines oder mehrerer Fäden zu Reihen und Stäbchen von Maschen.
Das Weben ergibt wenig Dehnung in Kett- und Schussrichtung, sodass gewebtes Frottier, Bordüren und Säume formstabil bleiben. Das Stricken und Wirken ergibt Dehnbarkeit und Rückstellvermögen; Kulierwaren bilden Maschen über die Breite, Kettenwirkwaren entlang der Länge, und Frottierstrickware mit Schlingenpol aus einem zusätzlichen Faden ist eine andere Konstruktion als gewebtes Frottier.
Beim Plattieren werden zwei Fäden in dieselben Maschen gelegt, sodass der eine überwiegend auf der rechten und der andere auf der linken Seite liegt; das ermöglicht eine Maschenware mit Polyester-Druckseite und Baumwollrückseite. Maschenwaren sind leichter und dehnen sich unter der Spannung von Zuführung, Transfer und Zuschnitt; bedruckte gestrickte Handtücher brauchen daher eine spannungsfreie Handhabung, eine gute Thermofixierung und oft Tacky-Papier, um Verzug, einrollende Kanten und Maßabweichungen zu vermeiden.
Druck, bei dem das Motiv die gesamte sichtbare Oberfläche eines Produkts bedeckt statt eines festgelegten Bereichs und meist bis an die Kanten reicht.
Die Flächendeckung, der Anteil der Oberfläche, der Tinte trägt, kostet bei der Sublimation Tinte und Papier, fügt aber keinen Griff hinzu; im Pigment- oder Plastisoldruck macht eine hohe Flächendeckung den Stoff fester. Vollflächige Handtuchmotive entstehen durch Sublimation auf bedruckten Panels, durch Rotationssiebdruck bei Rapportmotiven oder durch digitalen Reaktiv- oder Pigmentdruck auf Baumwolle. Ein Platzierungsdruck nimmt dagegen einen festgelegten Bereich ein, etwa ein Logo. Bei einem zweiseitigen Handtuch bedeckt der vollflächige Druck nur die Polyesterseite; die Baumwollrückseite bleibt unbedruckt.
Bei Mira Towels: Die Standardgrößen vollflächig bedruckter Handtücher sind 30×50, 50×100, 75×150, 75×180, 100×150 und 100×180 cm; Sondermaße sind möglich.
Auch genannt: Kante-zu-Kante-Druck, Vollanschnitt, Full-Bleed-DruckEnglisch: Edge-to-edge printing
Druck, bei dem das Motiv jede Schnittkante und jeden Saum des fertigen Produkts erreicht, ohne unbedruckten Rand.
Bei Handtüchern wird er normalerweise durch Paneldruck erreicht: Das Motiv wird in Handtuchgröße plus Beschnittzugabe auf Rollenware gedruckt, und die Handtücher werden danach durch die bedruckte Fläche geschnitten und genäht. Das Pressen eines bereits gesäumten Handtuchs ergibt selten eine echte randlose Deckung, weil Säume dicker sind als der Körper, der Anpressdruck an den Kanten nachlässt und der Farbstoffdampf nicht in Falten dringt, was einen blassen Rand hinterlässt. Ein umgeschlagener Saum legt außerdem einen Streifen der bedruckten Seite auf die Baumwollseite. Beim Paneldruck wird die Schnittgenauigkeit entscheidend: Rahmen und Linien parallel zur Kante machen jede Abweichung sichtbar.
Auch genannt: Beschnitt, Anschnitt, BeschnittbereichEnglisch: Bleed (artwork)
Verlängerung des Motivs über die vorgesehene Schnittlinie hinaus, damit Abweichungen beim Schneiden und Nähen und in den Saum eingeschlagener Stoff trotzdem das Motiv zeigen statt unbedruckten Stoffs.
Das Maß hängt von der Kantenverarbeitung ab (eine Overlockkante verbraucht weniger Stoff als ein umgeschlagener Saum), vom Schneidverfahren und von der Vorlage des Herstellers; einen allgemeingültigen Wert gibt es nicht. Verlängert wird der Hintergrund, nicht das ganze Bild gestreckt, und Texte und Logos bleiben in einem Sicherheitsbereich abseits der Säume. Der Begriff hat nichts mit dem Ausbluten, dem Verlust losen Farbstoffs beim Waschen, oder mit dem Auslaufen des Drucks zu tun, der Ausbreitung der Tinte über ihre vorgesehenen Kanten.
Bei Mira Towels: Unser Produktionsteam stellt die Sublimations-Druckvorlage für die gewählte Handtuchgröße bereit und prüft die Dateien auf Maßstab, Beschnittzugabe und Farbe.
Auch genannt: Passer, Passgenauigkeit, DruckregisterEnglisch: Artwork positioning and print alignment
Lage eines Motivs zu Kanten, Mitte und Säumen des fertigen Produkts und die Genauigkeit, mit der Druck und Zuschnitt diese Lage wiedergeben.
Eine Platzierungsanweisung gibt an, wo das Motiv sitzt (mittig, um ein bestimmtes Maß versetzt, an einer Bordüre ausgerichtet), wie es ausgerichtet ist und wie es gefaltet erscheinen soll. Fehler entstehen durch Bogen- und Schrägverzug, Schrumpfen beim Transfer, Schnitte, die das Drucklayout verfehlen, und Einarbeitung beim Säumen.
„Passer“ (Registration) hat zwei Bedeutungen. Im Siebdruck ist es der Farbpasser: Jede Schablone muss mit den anderen übereinstimmen. Beim Inkjetdruck werden alle Farben im selben Durchgang vom selben Kopfwagen oder Druckbalken gespritzt; der Farbpasser ist also eingebaut, und offen bleibt nur der Passer zwischen Druck und Schnitt. Schnittmarken helfen, und kamerageführte Schneidanlagen passen den Schnittweg an gedruckte Marken oder Konturen an. Die zulässige Abweichung wird in der Spezifikation vereinbart.
Auch genannt: Musterrapport, nahtloser Rapport, EndlosrapportEnglisch: Repeat pattern
Mustereinheit, die sich lückenlos über einen Stoff wiederholt, im Gegensatz zu einem Platzierungsmotiv, das für jedes fertige Stück einmal angelegt wird.
Rapporte werden als gerader Rapport (Block), Halbversatz, Ziegelversatz oder Spiegelrapport angelegt, und eine Datei, deren Ränder ohne sichtbare Linie aneinanderstoßen, heißt nahtloser Rapport. Im Rotationssiebdruck ist die Rapportlänge durch den Schablonenumfang festgelegt; der Digitaldruck akzeptiert jede Länge. Im Rapport bedruckter Stoff kann fast überall geschnitten werden; ein Platzierungspanel mit je Handtuch angelegten Bordüren und Motiven bietet mehr Kontrolle, doch der Schnitt muss dem Druck folgen. Der Motivmaßstab sollte an der fertigen Handtuchgröße beurteilt werden.
Auch genannt: Farbprofil, Linearisierung, FarbmanagementEnglisch: ICC profile and colour calibration
Genormte Datendatei, vom International Color Consortium definiert, die beschreibt, wie ein Gerät oder eine Druckbedingung Farben wiedergibt, sodass Farbwerte über einen geräteunabhängigen Referenzfarbraum umgerechnet werden können.
Das ICC-Profilformat, derzeit Spezifikation ICC.1:2022 (Profilversion 4.4), verknüpft jedes Gerät mit einem Profile Connection Space, der über die CIE-Farbmetrik definiert ist[39]. Ein Quellprofil setzt die Farbwerte einer Datei oder eines Geräts in Beziehung zu diesem Raum; ein Ausgabeprofil liefert die Tintenmengen, die ein Drucker für eine bestimmte Farbe braucht. Ein Farbmanagementmodul verkettet beide, um eine Datei für jede charakterisierte Druckbedingung umzurechnen.
Bei der Sublimation ist das „Gerät“ die gesamte Druckbedingung: Drucker, Tinte, Papier, RIP-Einstellungen, Stoff und Transfereinstellungen. Ein Profil entsteht, indem ein Testchart gedruckt, auf den Produktionsstoff übertragen, bei Florware also auf die tatsächliche Konstruktion, und mit einem Spektralfotometer ausgemessen wird. Eine neue Stoffqualität, Papiersorte oder Tintencharge kann das Profil veralten lassen.
Die Kalibrierung kommt vor der Profilierung. Sie legt Tintenlimits je Kanal und insgesamt fest und linearisiert jeden Kanal, sodass gleiche Schritte in der Datei gleichmäßige Dichteschritte ergeben; so wird der Drucker in einen bekannten Zustand gebracht, den das Profil beschreiben kann. Regelmäßige Testcharts zeigen, wann eine Neukalibrierung fällig ist.
Die Spezifikation definiert vier Rendering Intents (Farbwiedergabeabsichten), jeweils mit einem anderen Wiedergabeziel: perzeptiv, Sättigung, medienrelativ farbmetrisch und ICC-absolut farbmetrisch[39]. Perzeptiv staucht das ganze Bild in den Farbumfang des Druckers und passt zu Fotos; relativ farbmetrisch gibt Farben innerhalb des Farbumfangs genau wieder und schneidet die übrigen ab, was zu Markenfarben passt; Sättigung bevorzugt Leuchtkraft für Grafiken. Kein Profil erzeugt Farben außerhalb des Farbumfangs, und ein kalibrierter Monitor liefert nur eine Vorschau; die Freigabe erfolgt daher am übertragenen Stoff unter vereinbarter Beleuchtung.
RGB beschreibt Farbe als additive Mischung aus rotem, grünem und blauem Licht; CMYK beschreibt sie als subtraktive Mengen von Cyan-, Magenta-, Gelb- und Schwarztinte.
Beide sind geräteabhängig: Ein RGB- oder CMYK-Wert hat kein festes Aussehen, solange ein Profil nicht angibt, zu welchem Farbraum er gehört, etwa sRGB bei RGB-Bildern. Das RIP rechnet beide in die eigenen Tintenkanäle des Druckers um, oft mehr als vier. Für den Offsetdruck auf Papier angelegte CMYK-Werte ergeben auf Polyester nicht dieselbe Farbe; Dateien sollten daher ein eingebettetes Profil tragen, und markenkritische Farben sollten als physische oder gemessene Referenzen vorgegeben werden. Gesättigte RGB-Farben außerhalb des druckbaren Farbumfangs werden von Softproof-Werkzeugen markiert.
Auch genannt: Raster Image Processor, Raster-Image-ProzessorEnglisch: RIP software
Software, die Druckdateien in die Tropfendaten umwandelt, die ein Drucker verwendet, und dabei Farbmanagement, Tintenlimits und Rasterung anwendet.
Ein Textil-RIP interpretiert die Datei, rechnet Farben über ICC-Profile um, wendet Tintenlimits je Kanal und insgesamt an, linearisiert die Ausgabe und rastert das Bild in Tropfenmuster, meist per Fehlerdiffusion. Es spiegelt außerdem für das Transferpapier, schachtelt Teile auf einer Rolle, setzt Motive im Rapport, kachelt übergroße Bilder und ersetzt benannte Sonderfarben. Tintenlimits sind bei der Sublimation wichtig, weil überladenes Papier langsam trocknet, wellig wird und den Farbstoff beim Transfer ausbreitet. Die Einstellungen werden mit dem Auftrag gespeichert, weil dieselbe Datei unter anderen Einstellungen anders druckt.
Auch genannt: Pixelgrafik, Bitmap, PixelbildEnglisch: Raster image
Bild, das als Raster aus Pixeln mit jeweils eigenem Farbwert gespeichert ist, sodass die darstellbare Detailmenge durch die Zahl seiner Pixel festgelegt ist.
Fotos sind Rastergrafiken, gespeichert zum Beispiel als TIFF, PNG oder PSD (verlustfrei) oder JPEG (verlustbehaftet). Ihre effektive Auflösung hängt von der Ausgabegröße ab: Dieselbe Pixelzahl größer gedruckt ergibt weniger Pixel pro Zoll. Interpolation glättet Pixel, fügt aber keine Details hinzu, und JPEG-Artefakte, Blöcke und Säume um Kanten und Text, werden auf großen ruhigen Flächen deutlich. Dateien werden am besten in Endgröße mit eingebettetem Farbprofil geliefert.
Auch genannt: Vektordatei, VektorlogoEnglisch: Vector artwork
Grafik, die durch mathematische Pfade, Kurven und Füllungen statt durch Pixel definiert ist und sich daher ohne Verlust an Kantenqualität beliebig skalieren lässt.
Vektorformate wie AI, EPS, PDF und SVG eignen sich für Logos, Schriftzüge und geometrische Muster. Schriften sollten in Pfade umgewandelt werden, damit sie wie gezeichnet gedruckt werden, und ein in eine Vektordatei eingesetztes Foto bleibt eine Rastergrafik mit eigener Auflösungsgrenze. Bei Handtüchern garantiert die Kantenqualität in der Datei keine Kantenqualität auf dem Stoff: Sehr dünne Linien und kleine Schrift können im Flor verschwinden; Mindeststrichstärken und Schriftgrößen hängen daher von der Oberfläche ab.
PPI ist die Zahl der Bildpixel pro Zoll in der endgültigen Druckgröße; DPI ist die Zahl der Tropfenpositionen pro Zoll, die ein Drucker ansteuern kann.
Die DPI eines Druckers ist hoch, weil Tonwerte aus Mustern vieler Tropfen aufgebaut werden; die PPI eines Bildes muss nur so hoch sein, dass bei normalem Betrachtungsabstand keine Pixel sichtbar sind. Auf einem Handtuch begrenzt meist die Oberfläche die sichtbaren Details lange vor der Auflösung, weil Schlingen und Flor nicht wiedergeben können, was der Druckkopf auf Papier setzen kann. Die PPI einer niedrig aufgelösten Datei durch Neuberechnung zu erhöhen, fügt keine Details hinzu. Die Anforderungen entnimmt man am besten der Druckvorlage des Herstellers; für metrisches Arbeiten entsprechen Pixel pro Zentimeter der PPI geteilt durch 2,54.
Bereich der Farben, die eine bestimmte Kombination aus Tinten, Material und Verfahren wiedergeben kann; Farben außerhalb davon lassen sich nur annähern.
Der Farbumfang eines Sublimationsdrucks hängt vom Tintensatz, den Transfereinstellungen, dem Weißgrad des Polyesters und der Oberflächenstruktur ab. Zu den Bildschirmfarben gehören einige, etwa sehr leuchtende Grün- und Orangetöne, die übliche Tintensätze nicht erreichen; Fluoreszenztinten erweitern den Farbumfang in diesen Bereichen, während Weiß- und Metalliceffekte mit transparenten Farbstoffen unmöglich sind. Der Softproof markiert Bereiche außerhalb des Farbumfangs, der Rendering Intent bildet sie ab, und ein Strike-off ist die abschließende Prüfung. Eine bedruckte Polyesterseite und eine gefärbte Baumwollbordüre am selben Handtuch haben unterschiedliche Farbumfänge und ein unterschiedliches spektrales Verhalten; ihre Abstimmung berührt daher die Metamerie.
Auch genannt: Flachpresse, Thermotransferpresse, TextilpresseEnglisch: Heat press
Maschine mit beheizter flacher Druckplatte, die einen Transfer und ein Stoffteil bei eingestellter Temperatur, Zeit und eingestelltem Anpressdruck zusammenpresst.
Die Pressen reichen von manuellen Klapp- und Schwenkpressen bis zu pneumatischen, hydraulischen und Shuttle-Pressen mit Platten in der Größe von Handtuchpanels. Ein kurzes Vorpressen des Stoffs allein treibt Feuchtigkeit aus und glättet die Oberfläche; in einer Laborstudie wurde der Stoff 6 Sekunden bei Drucktemperatur vorgepresst[156]. Die Plattentemperatur sollte über die ganze Fläche geprüft werden, und der Anpressdruck lässt überall dort nach, wo Säume, Nähte oder Falten den Stoff anheben, was blasse Ränder hinterlässt. Flachpressen eignen sich für kleine Auflagen, Zuschnitte und Platzierungsdrucke; die Rollenproduktion arbeitet mit einem Kalander.
Auch genannt: Transferkalander, Kalanderpresse, Rotationspresse, ThermokalanderEnglisch: Rotary heat calender
Kontinuierlich arbeitende Thermotransfermaschine, in der Papier und Stoff gemeinsam um eine große beheizte Trommel laufen und von einem endlosen Filztuch an sie angedrückt werden.
Die Verweilzeit ist die Länge des Umschlingungsbogens geteilt durch die Geschwindigkeit; eine größere Trommel erlaubt daher bei gleicher Verweilzeit schnelleren Lauf. Der Anpressdruck kommt aus der Filzspannung; ungleichmäßige Trommeltemperatur zeigt sich als Farbunterschied von Seite zu Seite. Kalander arbeiten von Rolle zu Rolle, nehmen Zuschnitte auf einem Träger auf und fixieren auch direkt bedruckten Stoff. Die Schreibweise ist Kalander, nicht „Kalender“. In der Textilveredlung bezeichnet dasselbe Wort auch eine Maschine, die Stoff zwischen Walzen presst, um ihn zu glätten oder ihm Glanz zu geben, ein anderer Prozess.
Englisch: Transfer temperature, dwell time and pressure
Kombination aus Temperatur, Kontaktzeit und Anpressdruck, bei der Sublimationsfarbstoff vom Papier in Polyester übergeht; die drei Größen wirken zusammen und werden für jeden Stoff, jedes Papier und jede Maschine eingestellt.
Polyester wird im Allgemeinen bei etwa 190–210 °C übertragen, innerhalb des Fensters von 175–220 °C, das in der frühen Entwicklung des Thermotransferdrucks beschrieben wurde[158]. Höhere Temperatur erfordert eine kürzere Verweilzeit, und veröffentlichte Optima gelten nur für ihre Versuchsbedingungen. In einer Laborstudie wurde ein flächiges Schwarz auf einer Flachpresse bei 170–210 °C für 30–120 Sekunden auf einen Polyesterstoff (97 % Polyester, 3 % Elastan) übertragen. Bei 120 Sekunden stieg die Farbstärke bis 190 °C und fiel darüber ab, während bei 200 °C und 210 °C die höchste Farbstärke nach 80 bzw. 60 Sekunden erreicht wurde; die gleichmäßigsten Drucke ergaben sich bei 190 °C für 120 Sekunden oder 210 °C für 60 Sekunden[156].
Ein zu schwacher Transfer lässt Farbstoff auf dem Papier zurück und ergibt eine blasse, schwache Farbe mit Oberflächenfarbstoff, der sich abreibt. Ein zu starker Transfer treibt den Farbstoff tiefer und seitlich, weicht Details auf und kann Polyester vergilben oder Baumwolle versengen.
Der Anpressdruck muss Papier und Stoff in vollem Kontakt halten, ohne die Oberfläche dauerhaft plattzudrücken. Auf einem Flor entsteht der Kontakt über die Schlingenköpfe; zu wenig Druck ergibt fleckige Farbe und lässt Ghosting zu, zu viel hinterlässt glänzende, gequetschte Stellen. Die genannte Studie verwendete eine pneumatische Presse mit 2,3–3,5 bar[156], ein Wert, der für diese Presse gilt, nicht für Kalander.
Zweiseitige Handtücher brauchen eigene Einstellungen. Die Baumwollrückseite hält Feuchtigkeit, die zu Dampf wird; der Stoff wird daher vorgetrocknet oder vorgepresst. Der dickere Verbund erwärmt sich langsamer als ein dünner Polyesterstoff, und die Baumwolle begrenzt, wie weit die Hitze erhöht werden kann. Das Polyester muss bei einer Temperatur thermofixiert sein, die mindestens so hoch ist wie die des Transfers, damit es in der Presse nicht schrumpft. Die Einstellungen werden durch Versuche ermittelt, an einem Strike-off bestätigt und für Nachbestellungen festgehalten.
Auch genannt: Thermomigration, FarbstoffwanderungEnglisch: Dye migration
Wanderung von Dispersionsfarbstoff aus dem Inneren von Polyesterfasern an ihre Oberfläche oder in benachbarte Materialien, wenn ein gefärbter oder bedruckter Stoff erneut erhitzt wird.
Erneutes Erhitzen über die Glasübergangstemperatur mobilisiert den Farbstoff wieder, und Oberflächenausrüstungen wie Weichmacher können als Lösemittel wirken, das ihn nach außen zieht. Farbstoff an der Oberfläche reibt sich ab, wäscht sich aus und färbt benachbarte Materialien an. Bei gefärbtem Polyester wurde gezeigt, dass die Waschechtheit dem Ausmaß der Thermomigration beim Thermofixieren folgt, wobei ein sperrigeres Farbstoffmolekül weniger migriert[162].
Bei bedruckten Handtüchern wird die Migration ausgelöst durch sehr heiße Tumblertrocknung, Bügeln, aufgebügelte Etiketten oder Transfers über dem Druck und das Stapeln von Stoff, der noch heiß vom Kalander kommt. Sie zeigt sich als verwischte Kanten, Höfe, Anfärbung weißer Flächen oder der Baumwollrückseite und geringere Reibechtheit und wird begrenzt durch Farbstoffauswahl, minimalen Weichmachereinsatz, vollständigen Transfer, Abkühlen vor dem Stapeln und maßvolle Pflegehinweise. Beim Ausziehfärben bedeutet „Migration“ auch das erwünschte Egalisieren des Farbstoffs über die Ware, ein anderer Sinn.
Auch genannt: Farbstoffdurchdringung, Durchdruck, DurchschlagenEnglisch: Ink penetration
Tiefe, bis zu der Tinte oder Farbstoff in die Garne und die Dicke eines Stoffs vordringt, von auf die Oberfläche beschränkter Farbe bis zu Farbe, die auf der Rückseite sichtbar ist.
Beim Transferdruck erreicht der Farbstoffdampf zuerst die nächstliegenden Fasern; die Farbe konzentriert sich daher auf Schlingenköpfe und den oberen Teil des Flors. Wenn sich die Schlingen im Gebrauch öffnen, zeigen sich die ungefärbten Schlingenfüße weiß; kurzer, dichter Flor und geschorener Velours verringern den Effekt. Beim Direktdruck hängt sie von Tintenmenge, Vorbehandlung und Fixierung ab. Ein Durchschlagen bis zur Rückseite ist bei Fahnen erwünscht, bei einem zweiseitigen Handtuch nicht. Im Siebdruck aufgetragene Reaktiv- oder Pigmentpasten müssen auf Frottier in den Flor gedrückt werden, um einen bereiften Eindruck zu vermeiden.
Auch genannt: Doppelbild, Schattenbild, Geisterbild
Schwaches, leicht versetztes zweites Bild neben dem Hauptdruck, verursacht durch eine Relativbewegung zwischen Transferpapier und Stoff, während der Farbstoff abgegeben wird.
Jeder Kontakt zwischen Papier und heißem Stoff vor oder nach der eigentlichen Verweilzeit kann ein Geisterbild hinterlassen, etwa wenn das Papier beim Öffnen einer Presse verrutscht oder am Kalandereinlauf den Stoff zu früh berührt. Stoff, der in der Hitze schrumpft, weil er nicht thermofixiert war, Dampf, der das Papier von feuchter Baumwolle abhebt, und lose aufgelegtes Papier auf einer Presse haben dieselbe Wirkung. Tacky-Papier, thermofixierter Stoff, ein trocknendes Vorpressen, stabile Zuführspannung und sauberes Abheben verhindern es. Ghosting wiederholt das Bild an versetzter Stelle, während das Auslaufen des Drucks die Kanten des Originals verwischt.
Auch genannt: Verlaufen, Tintenausbreitung, Farbstoffausbreitung, FeatheringEnglisch: Print bleeding
Seitliche Ausbreitung von Tinte oder Farbstoff über die vorgesehenen Kanten einer bedruckten Fläche hinaus, die Kanten unscharf und feine Linien dicker macht.
Typische Ursachen sind ein zu hoch eingestelltes Gesamttintenlimit, langsam trocknendes oder feuchtes Papier, Dampf aus feuchter Baumwolle, zu starker Transfer und beim Direktdruck schlecht vorbehandelter Stoff, an dessen Filamenten die Tinte entlangläuft (Feathering). RIP-Tintenlimits, trockenes Papier, vorgetrockneter Stoff und eine geeignete Vorbehandlung halten es unter Kontrolle. Das Auslaufen des Drucks geschieht in der Produktion; Ausbluten ist loser Farbstoff, der beim Waschen verloren geht, und die Beschnittzugabe ist zusätzliches Bild über die Schnittlinie hinaus.
Auch genannt: Farbtonverschiebung, Farbabweichung, Color ShiftEnglisch: Colour shift
Systematischer Unterschied zwischen der beabsichtigten Farbe und dem Druckergebnis oder zwischen dem freigegebenen Muster und der Serienproduktion, der den ganzen Druck betrifft und nicht einzelne Stellen.
Bei der Sublimation sind die üblichen Ursachen ein Profil, das nicht mehr zur Druckbedingung passt (neue Stoffpartie, Papiersorte oder Tintencharge), Drift des Druckers durch abgenutzte Köpfe oder ausgefallene Düsen, Änderungen von Transfertemperatur, -zeit oder Anpressdruck, ungleichmäßige Trommeltemperatur, die eine Verschiebung von Seite zu Seite ergibt, Papierfeuchte durch Luftfeuchtigkeit und Unterschiede im Weißgrad der Polyesterseite. Die Kontrolle stützt sich auf geprüfte Profile, Kalibriercharts, einen gemessenen Kontrollstreifen in jedem Lauf und den freigegebenen Strike-off, mit in der Spezifikation vereinbarten Toleranzen. Eine Farbänderung nach dem Waschen oder unter Lichteinwirkung ist eine Frage der Farbechtheit.
Auch genannt: Konturenschärfe, Detailwiedergabe, DruckklarheitEnglisch: Print sharpness
Klarheit von Kanten und feinen Details in einem Druckbild, beurteilt danach, wie scharf Linien, Text und kleine Elemente auf dem Stoff wiedergegeben werden.
Bei Handtüchern setzt die Oberfläche die Grenze: Florhöhe, Dichte und Gleichmäßigkeit, die Richtung, in der die Schlingen liegen, die Farbstoffausbreitung beim Transfer und jeder Verzug des Stoffs. Die am schärfsten druckenden Konstruktionen sind unter Polyester-Druckseite beschrieben; schwerere zweiseitige Aufbauten mit mehr oder höherem Flor verlieren meist an Schärfe, und die Druckerauflösung ist selten die Grenze. Auf Seiten der Druckdaten helfen Vektorschriften, großzügige Mindestschriftgrößen und Strichstärken und der Verzicht auf feine Serifen auf Flor. Ein Strike-off mit Testelementen wie feinen Linien und kleiner Schrift ist die praktische Prüfung.
Auch genannt: Thermosolverfahren, Thermosol, Heißfixierung, Thermofixierung des FarbstoffsEnglisch: Thermofixation
Fixieren von Dispersionsfarbstoff in Polyester durch kurze Einwirkung von Trockenhitze, bei der Farbstoff auf der Faseroberfläche in das Polymer diffundiert und sich darin löst.
Das Thermosolverfahren, bei DuPont entwickelt und ab 1958 voll kommerziell, klotzt den Stoff mit einer Farbstoffdispersion, trocknet ihn und erhitzt ihn mit Heißluft, heißen Walzen oder Infrarot. Die Bedingungen reichen je nach Wärmequelle, Faserart und Farbstoffklasse von 5 bis 90 Sekunden bei 175–225 °C; der Name wurde für ein „in der Wärme lösliches“ Verfahren geprägt und spiegelt die Vorstellung wider, dass Wärme das Polymer öffnet, sodass der Farbstoff eindiffundieren und sich lösen kann. Es wurde zu einem wichtigen kontinuierlichen Weg, den Polyesteranteil von Polyester-Baumwoll-Mischungen zu färben, bei denen auf die Baumwolle geklotzter Farbstoff weitgehend zum Polyester hinübersublimiert[158].
Im Druck ist das Thermosolieren der Wärmeschritt nach dem Dispersions-Direktdruck, ausgeführt in einem Kalander oder Heißlufttrockner[160]. Es unterscheidet sich vom Dämpfen, der Feuchthitzefixierung von Reaktiv- und Säuredrucken, und vom Thermofixieren, das ähnliche Temperaturen nutzt, um Maße zu stabilisieren statt Farbstoff zu fixieren.
Auch genannt: Sublimationsfehler, Transferfehler, Druckfehler beim TransferEnglisch: Heat-transfer defects
Fehler, die beim Sublimations-Thermotransfer entstehen, gruppiert nach ihrem Ursprung in Stoff, Papier und Tinte, Transfereinstellungen oder Handhabung.
Bewegung verursacht Ghosting; Prozessdrift verursacht eine Farbverschiebung zwischen Muster und Serie. Zu viel Tinte oder Feuchtigkeit verursacht ein Auslaufen des Drucks, und Dampf aus feuchter Baumwolle oder Kondensat hinterlässt Feuchtigkeitsflecken. Falten in Stoff oder Papier hinterlassen weiße Knickstellen, Papierkanten und Schmutz hinterlassen Abdrücke. Zu viel Druck oder Hitze ergibt glänzenden oder gequetschten Flor, zu wenig Temperatur, Zeit oder Druck einen blassen, unvollständigen Transfer. Zu viel Hitze lässt außerdem Polyester vergilben oder Baumwolle versengen. Verstopfte oder fehlfeuernde Düsen erzeugen Streifen (Banding), die im Druck entstehen und sich oft erst nach dem Transfer am deutlichsten zeigen.
Die meisten Fehler sind bei der Kontrolle sichtbar und lassen sich einer Stufe zuordnen; deshalb werden Papier, Tintencharge und Transfereinstellungen bei jedem Lauf festgehalten.
Die Stufen, die aus gewebtem oder bedrucktem Stoff ein fertiges Handtuch machen: Zuschnitt, Säume und Kanten, Nähgarn und Stiche, Stickerei und Etiketten, Legen und Verpacken. Viele Fehler, die Einkäufer an gelieferten Handtüchern sehen, von welligen Säumen bis zu falsch platzierten Logos, entstehen hier.
Auftrennen von Handtuchstoff in einzelne Stücke: Querschneiden durch die zwischen den Handtüchern gewebten Borten, Längsschneiden zwischen nebeneinander gewebten Handtüchern oder Schneiden bedruckter Panels nach ihrem Layout.
Frottier wird als durchgehende Bahn gewebt, in der jedes Handtuch durch eine Borte abgegrenzt ist; die Schnittposition ist also Teil des Gewebes. Der Querschnitt verläuft durch die Mitte dieser Borte und lässt auf jeder Seite genug flachen Stoff für die Säume. Werden mehrere Handtücher über die Maschinenbreite gewebt, trennt der Längsschnitt sie entlang schmaler, ohne Flor gewebter Streifen. Automatische Querschneider orten die Borte meist mit einem Sensor, statt eine feste Länge abzumessen, sodass der Schnitt auch bei schwankendem Rapport in der Borte bleibt.
Panels, die für vollflächig bedruckte Handtücher gedruckt werden, werden nach dem Drucklayout geschnitten, geführt von Schnittmarken oder von Kamerasystemen, die dem Motiv selbst folgen. Polyester kann mit Heißmesser, Laser oder Ultraschallklinge geschnitten werden, die die Kante verschmelzen und das Ausfransen begrenzen; Baumwolle versengt, statt zu schmelzen, sodass eine Baumwollrückseite dennoch eine genähte Kante braucht.
Eine Zuschnitttoleranz ist die zulässige Abweichung eines Zuschnitts von Soll-Länge, Soll-Breite und Rechtwinkligkeit. Sie wird je Programm vereinbart, da Schnittfehler direkt in das genähte Handtuch übergehen.
Stoff, der einem Zuschnitt über sein Fertigmaß hinaus zugegeben wird: Saum- oder Nahtzugabe für das in Säume und Nähte eingeschlagene Material und Krumpfzugabe für die nach dem Zuschnitt erwartete Maßänderung.
Ein doppelt eingeschlagener Saum mit zwei gleichen Einschlägen verbraucht an jedem gesäumten Ende etwa das Doppelte seiner Fertigbreite; eine geänderte Saumbreite verändert daher die Schnittlänge und bei bedruckten Panels die Druckvorlage.
Die Krumpfzugabe ist ein geplantes Übermaß auf Basis des gemessenen Restkrumpfs des Stoffs. Sie korrigiert nur den Mittelwert und kann die Krumpfkontrolle in der Ausrüstung nicht ersetzen: Unterschiedliches Einlaufen von Flor und Bordüre oder von Polyesterseite und Baumwollrückseite eines bedruckten Handtuchs zeigt sich unabhängig vom Schnittmaß als welliger Saum.
Bei bedruckten Panels muss die Beschnittzugabe die Saumzugabe ebenso abdecken wie die Zuschnitttoleranz, sonst erscheint an der Kante oder im Saumeinschlag unbedruckter Stoff. Zugaben, Zuschnitttoleranz und Fertigmaßtoleranz gehören deshalb in eine einzige Spezifikation.
Verarbeiten einer Schnittkante durch Umschlagen und Absteppen; beim doppelt eingeschlagenen Saum wird die Kante zweimal umgelegt, sodass die offene Schnittkante im Einschlag liegt und nicht ausfransen kann.
Frottierhandtücher werden an jedem Ende in der Borte gesäumt, weil sich das Flachgewebe dort sauber umlegen lässt, der Flor dagegen nicht. Der doppelt eingeschlagene Saum ist die übliche Handtuchkonstruktion, während ein einfach eingeschlagener Saum über einer overlockten Kante leichter ist, aber die Kantennaht offen lässt. In der Nahtklassifikation der ISO 4916[40], die zusammen mit den Stichtypen der ISO 4915 verwendet wird, gehören Säume zur Klasse 6, Kantenverarbeitung oder Versäubern[163].
Saumbreite, Stichtyp, Stichdichte und Nähgarn sind Spezifikationspunkte und keine Werkstatt-Standardwerte. Handtuchsäume werden typischerweise mit Doppelsteppstich oder Kettenstich genäht; ein Kettenstichsaum braucht gesicherte Nahtenden, weil er sich von einem offenen Ende aus aufziehen kann.
Ein welliger oder gekräuselter Saum nach dem Waschen entsteht, wenn Nähgarn, Saumeinschlag und Handtuchkörper unterschiedlich stark einlaufen, wenn die Stichspannung zu hoch ist oder wenn die Borte anders einläuft als der Florkörper. Ein Saum, der die Haushaltswäsche übersteht, kann sich in der industriellen Wäsche dennoch öffnen oder ausfransen.
Auch genannt: Überwendlichnaht, Overlockstich, VersäubernEnglisch: Overlock stitching
Maschinennaht, bei der Greiferfäden die Schnittkante des Stoffs umschlingen, während ein Messer sie beschneidet, sodass die Kante in einem Arbeitsgang beschnitten, umfasst und gesichert wird.
Überwendlichstiche bilden die Klasse 500 der Stichtypenklassifikation nach ISO 4915[41]. Der übliche Typ zur Kantenverarbeitung ist 504, ein Dreifaden-Überwendlichstich mit einem Nadelfaden und zwei Greiferfäden; 514 ist ein Vierfaden-Überwendlichstich mit zwei Nadelfäden, und 516 verbindet einen Doppelkettenstich 401 mit einem Überwendlichstich 504, wobei der Kettenstich die Last trägt und der Überwendlichstich die Kante umfasst[164]. Die Fäden bilden entlang der Kante ein Gitter aus Schlingen; Überwendlichnähte sind daher gut dehnbar und lösen sich nicht leicht auf.
Bei Handtüchern verarbeitet die Overlocknaht geschnittene Seitenkanten ohne gewebte Webkante, bedruckte Panels sowie Strand- und Werbehandtücher, deren sichtbare Kante Teil des Designs ist. Der Stich muss tief genug fassen, um Grund und Schuss zu halten und nicht nur den Flor, sonst zieht er in der Wäsche lose vom Frottier ab. Ein Kontrastfaden rahmt einen Druck ein; ein passender Faden lässt das Motiv bis zur Kante laufen. Bei starker Wäschebeanspruchung verschleißt eine offene Overlocknaht schneller als ein umschlossener, doppelt eingeschlagener Saum, weil ihre Fäden auf der Kante selbst liegen.
Stich aus einem Nadelfaden und einem Unterfaden, die sich innerhalb der Stofflagen verschlingen und auf beiden Seiten dasselbe Stichbild ergeben; der einnadelige Doppelsteppstich 301 ist der Grundtyp.
Doppelsteppstiche bilden die Klasse 300 der ISO 4915[41]. Die Nadel führt ihren Faden durch das Material, ein rotierender Greifer führt die Schlinge um die Spule, und die Fadenspannung zieht die Verschlingung in die Mitte der Lagen. Die Naht liegt flach und verbraucht wenig Garn; ihre Nachteile sind geringe Dehnbarkeit und geringere Produktivität, da die Spulen regelmäßig gewechselt werden müssen[164].
Bei Handtüchern wird der Doppelsteppstich für Säume, zum Annähen von Etiketten und Aufhängern und für Steppnähte an Bademänteln verwendet; seine geringe Dehnbarkeit spielt bei gewebtem Frottier, das sich kaum dehnt, kaum eine Rolle. Ein gerissener Doppelsteppstich lockert sich örtlich, läuft aber nicht entlang der Naht auf, wie es ein ungesicherter Kettenstich kann. Zu prüfen ist die ausgeglichene Spannung: Liegt die Verschlingung auf einer Seite, ist der Faden dort der Scheuerung ausgesetzt, und der Saum neigt zum Kräuseln.
Auch genannt: Stiche pro Zentimeter, Stiche pro Zoll, StichlängeEnglisch: Stitch density
Die Zahl der Stiche je Längeneinheit einer Naht, angegeben in Stichen pro Zoll (SPI) oder pro Zentimeter; ein Stich pro Zentimeter entspricht 2,54 Stichen pro Zoll.
Mehr Stiche verteilen die Last auf mehr Nähgarn und halten einen Saum bis zu einem gewissen Punkt flacher. Darüber hinaus schwächen dicht liegende Nadeleinstiche die Garne entlang des Einschlags, und auf kompakten Borten können sie Kräuseln oder eine perforierte Linie verursachen, die einreißt. Zu wenige Stiche hinterlassen lange Fadenstrecken, die im Gebrauch hängen bleiben.
Die Stichdichte wird zusammen mit Stichtyp, Nähgarnstärke und dem zu nähenden Stoff spezifiziert. Sie wird über den Stofftransport der Maschine eingestellt und durch Zählen der Stiche über eine markierte Länge der fertigen Naht geprüft. Die Stickerei verwendet einen eigenen Dichtebegriff, den Abstand der Stichreihen innerhalb einer gefüllten Fläche.
Die maximale Kraft, der eine genähte Naht oder ein Saum beim Zug senkrecht zur Naht bis zum Bruch standhält; die Nahtschiebefestigkeit, bei der sich die Fäden neben einer intakten Naht verschieben, ist eine eigene Eigenschaft.
ISO 13935 misst die Höchstzugkraft bis zum Nahtbruch an geraden Nähten mit einer Zugprüfmaschine konstanter Verformungsgeschwindigkeit, im Streifenverfahren in Teil 1[42] und im Grab-Verfahren in Teil 2[43]. Eine Naht kann im Nähgarn versagen, im Stoff neben der Stichlinie oder dadurch, dass die Stiche aus dem Stoff ausreißen, und jede Versagensart weist auf eine andere Abhilfe hin: Nähgarn, Stichdichte oder Saumkonstruktion.
Die Nahtschiebefestigkeit wird gesondert geprüft: ISO 13936-1 zum Beispiel bestimmt den Widerstand gegen Fadenschiebung in einer Naht bei Geweben[44]. Sie zählt vor allem bei offenen oder glatten Bindungen, etwa manchen leichten flachgewebten oder bedruckten Stoffen, und weniger bei den kompakten Borten, in denen Frottier gesäumt wird.
Im Gebrauch versagen Säume vor allem durch Scheuerung offenliegender Fäden, Fadenbruch an den Nahtenden und Ausfransen, wo der Einschlag die Schnittkante nicht umschlossen hat, und die industrielle Wäsche beschleunigt alle drei. Die Begutachtung der Säume nach der vom Einkäufer festgelegten Zahl von Waschzyklen sagt daher mehr über den Hoteleinsatz aus als ein Festigkeitswert an neuer Ware. Die Prüfverfahren legen das Vorgehen fest; Annahmewerte kommen aus der Spezifikation des Einkäufers.
Das Verfahren, mit dem die Kanten eines Handtuchs so abgeschlossen werden, dass sie weder ausfransen noch Schlingen verlieren: Webkante, Saum, Overlock, Einfassband, dekorative Kantennaht oder bei flachgewebten Tüchern Fransen.
Die Wahl ergibt sich aus der Art, wie der Stoff hergestellt wurde. In Handtuchbreite gewebtes Frottier hat an den Längsseiten Webkanten und braucht nur an den Schnittenden Säume; breiter gewebter Stoff und von der Rolle geschnittene bedruckte Panels haben auf allen Seiten Schnittkanten, die overlockt, gesäumt oder eingefasst werden. Das Einfassen umschließt die Kante mit einem gewebten oder schräg geschnittenen Band, das durch beide Seiten genäht wird. Es ergibt einen sauberen farbigen Rahmen und kommt mit dicken Kanten zurecht, sofern Band und Handtuch in Krumpf und Farbechtheit zusammenpassen.
Strand- und Werbehandtücher tragen manchmal eine dekorative Überwendlich- oder Langettennaht in Kontrastfarbe. Ein Peshtemal wird meist mit gedrehten oder geknoteten Fransen aus den Kettfäden und mit Webkanten an den Seiten abgeschlossen.
Unbeabsichtigte Veränderung der Geometrie von Stoff oder Zuschnitten bei Handhabung, Zuschnitt oder Nähen, sodass Kette und Schuss nicht mehr rechtwinklig verlaufen oder das Stück gedehnt ist; die Folge sind wellige Kanten, nicht rechtwinklige Handtücher oder verschobene Motive.
Verzug entsteht überall dort, wo Stoff ungleichmäßig gezogen wird: Rollen, die unter ungleichmäßiger Spannung abgewickelt werden, Lagen, die sich unter dem Schneidmesser verschieben, oder eine Maschine, die die beiden Lagen eines Saums unterschiedlich schnell transportiert. Gestrickte zweiseitige Stoffe verziehen sich leichter als gewebtes Frottier, weil sich ihre Maschen unter Last dehnen. Fadenschiefe Ware, deren Schusslinien schräg oder gebogen über die Breite laufen, entsteht meist in der Ausrüstung; dieser Fall ist unter Bogen- und Schrägverzug behandelt.
Ein glattes Handtuch zeigt den Verzug als nicht parallele Kanten und wellige Säume; ein bedrucktes Handtuch zeigt ihn weit deutlicher, da eine gerade gedruckte Bordüre jede Abweichung vom rechten Winkel offenlegt. Verringert wird er durch Entspannen des Stoffs vor dem Zuschnitt, Schneiden einzelner Lagen oder niedriger Lagenstapel, Schneiden nach dem Druckmotiv statt nach festen Maßen und eine Transporteinstellung, bei der Saumeinschlag und Handtuchkörper mit derselben Spannung genäht werden.
Für das Nähen konstruiertes Garn, beschrieben durch Faser, Aufbau (gesponnen, Coregarn oder Filament), längenbezogene Masse und Ausrüstung und ausgewählt nach Festigkeit, Vernähbarkeit und Verträglichkeit mit dem Handtuch.
Gesponnenes Polyesternähgarn ist die allgemeine Wahl für Handtuchsäume: Es ist für seine Stärke fest, läuft beim Waschen wenig ein und wird von Chlorbleiche nicht so geschwächt, wie es Baumwolle werden kann. Coregarn, eine Seele aus Polyester-Endlosfilament, umsponnen mit Polyester- oder Baumwollspinnfasern, bringt bei gegebener Stärke mehr Festigkeit, und eine Baumwollumspinnung schützt die Seele bei hohen Nähgeschwindigkeiten vor der Nadelhitze. Baumwollnähgarn passt im Krumpf zum Handtuch, ist für seine Stärke aber schwächer.
Die Nähgarnstärke wird am klarsten als längenbezogene Masse in tex angegeben. Ticketnummern sind uneinheitlich: In der Praxis nach ASTM D3823 beruht die Ticketnummer auf der längenbezogenen Masse des Rohzwirns in tex[45], eine höhere Zahl bedeutet also ein stärkeres Garn, während europäische Ticketnummern aus der metrischen Nummer abgeleitet sind, eine höhere Zahl also ein feineres Garn bedeutet; keine verbindliche Regel macht die Ticketnummern verschiedener Hersteller direkt vergleichbar[165].
Ob passend oder kontrastierend, das Nähgarn muss die Farbechtheitsanforderungen des Handtuchs erfüllen: Ein dunkles Garn, das ausblutet, färbt in der ersten Wäsche einen weißen Saum an, und eines, das stärker einläuft als der Stoff, kräuselt die Naht.
Auch genannt: Aufhängeschlaufe, Aufhängelasche, AufhängebandEnglisch: Hanging loop
Kurze Schlaufe aus Band, Kordel oder gewebtem Stoff, die in den Saum oder eine Ecke eines Handtuchs eingenäht wird, damit es an einem Haken aufgehängt werden kann.
Aufhänger werden beim Formen des Saums mit eingenäht, meist an einer Ecke oder in der Mitte einer Schmalseite. Was den Aufhänger hält, ist eine Naht durch alle Saumlagen mit gesicherten Enden; ein nur vom Saumeinschlag gehaltener Aufhänger reißt aus, wenn das Handtuch vom Haken gezogen wird. Der Aufhänger muss in Krumpf und Farbechtheit zum Handtuch passen. Aufhänger sind bei Küchen-, Bade-, Fitness- und Kinderhandtüchern üblich und können einen gewebten oder gedruckten Markennamen tragen. Material, Länge, Farbe und Position gehören in die Spezifikation.
Verzierung eines Handtuchs durch Einsticken eines Motivs in den Stoff auf einer Stickmaschine nach einer digitalisierten Stickdatei, mit einem Stickvlies als Unterlage und auf Flor einer Abdeckfolie, die die Stiche über den Schlingen hält.
Das Motiv wird zunächst zu einer Stickdatei digitalisiert (Punchen), die Stichtypen (Plattstich, Füllstich, Steppstich), Richtung, Dichte und Reihenfolge festlegt. Das Handtuch wird mit einem Stickvlies (Stabilisator) darunter eingespannt, das den Stoff ruhig hält. Auf Frottier wird eine wasserlösliche Folie auf die Oberfläche gelegt, damit die Stiche oben auf den Schlingen liegen, statt dazwischen zu versinken; sie wird nach dem Sticken abgerissen und der Rest ausgelöst.
Polyester-Stickgarn wird bei Handtüchern verbreitet eingesetzt, weil es Bleiche und heißes Waschen verträgt; Viskose-Stickgarn hat einen höheren Glanz, ist aber wie andere Cellulosefasern empfindlicher gegen Chlorbleiche. Das auf der Rückseite verbleibende Stickvlies muss weich genug sein, um nicht zu kratzen.
Ein Jacquard-Logo ist Teil des Gewebes und kann sich nicht lösen, braucht aber Rüstaufwand an der Webmaschine und ist auf die Garnfarben beschränkt. Ein gedrucktes Logo liegt flach und trägt mehr Farben, im Rahmen der Details, die die Oberfläche zulässt. Die Stickerei ergibt ein erhabenes, mehrfarbiges Relief und kann in kleinen Mengen auf fertige Handtücher aufgebracht werden, wobei sehr kleine Schrift auf Flor an Schärfe verliert.
Bei Mira Towels: Zu den veröffentlichten Optionen von Mira Towels gehört das Besticken von Handtüchern und Bademänteln mit Logos und Monogrammen.
Die Dichte der Stiche innerhalb einer bestickten Fläche, in der digitalisierten Datei als Abstand zwischen den Stichreihen festgelegt; die Stichzahl ist die Gesamtzahl der Stiche eines Motivs.
Die Dichte wird beim Digitalisieren zusammen mit der Unterlegung festgelegt, einer zuerst genähten Stichgrundlage, die den Stoff fixiert und die Deckstiche über den Flor hebt. Auf Frottier stoßen bei zu geringer Dichte Schlingen durch die Füllung; bei zu hoher Dichte wird das Motiv steif, der Stoff kräuselt sich darum, und die Nadeln durchtrennen Grundgarne.
Die Stichzahl steigt mit Fläche, Dichte und Füllart eines Motivs und bestimmt weitgehend die Maschinenzeit, weshalb Stickerei üblicherweise nach Stichzahl kalkuliert wird. Große Füllflächen durch Plattstichkonturen zu ersetzen oder die Größe zu verringern, senkt die Zahl. Eine für flachen Hemdenstoff digitalisierte Datei stickt sich auf Flor ohne Überarbeitung selten gut.
Die festgelegte Position, Größe und Ausrichtung eines Logos oder Motivs auf einem Handtuch, angegeben als gemessene Abstände von festen Bezugspunkten wie einer Kante, dem Saum oder der Bordüre, mit einer Toleranz.
Eine brauchbare Platzierungsanweisung nennt den Bezug (linker Saum, untere Bordüre, Mittellinie), den Abstand von dort bis zur Kante oder Mitte des Logos, die Logogröße, seine Ausrichtung und eine Toleranz; „unten rechts in der Ecke“ ohne Maße lädt zur Interpretation ein. Ein Logo, das auf der Vorderseite eines gelegten Handelshandtuchs sichtbar sein soll, ist das nur bei einem einzigen Legeformat; das Legen sollte daher feststehen, bevor die Platzierung freigegeben wird.
Stickerei wird meist auf der flachen Bordüre oder Saumborte platziert oder mit Abdeckfolie auf dem Flor. Ein Jacquardlogo ist durch die Bindungspatrone festgelegt und wiederholt sich in jedem Handtuch; seine Lage zu den Kanten hängt daher von der Schnittgenauigkeit ab. Bei einem vollflächig bedruckten Handtuch ist das Logo Teil der Druckdaten und bleibt im Sicherheitsbereich, abseits von Beschnitt- und Saumzugabe.
Etiketten: gewebt, bedruckt und thermisch aufgebracht
Englisch: Labels: woven, printed and heat-applied
Angaben zu Marke, Größe, Zusammensetzung und Pflege, die als Webetikett, bedrucktes Bandetikett oder thermisch aufgebrachter Transfer am Handtuch angebracht werden, jeweils mit eigenem Aussehen, Griff und Waschverhalten.
Webetiketten entstehen auf Bandwebmaschinen mit eingewebtem Text und Logo; Damastqualitäten geben feine Details und ein festes, haltbares Etikett, Satinbindungen eine glattere und glänzendere Oberfläche. Drucketiketten tragen Farbe auf Satin-, Polyester- oder Baumwollband und eignen sich für lange Texte wie Angaben zu Zusammensetzung und Pflege, wobei sich der Druck in scheuernder Wäsche abnutzen kann. Thermisch aufgebrachte Etiketten sind Transfers, die auf das Handtuch gepresst werden; sie kommen ohne genähte Lasche aus, haften auf Schlingenflor aber schlecht und eignen sich daher für Borten und glatte Oberflächen.
Genähte Etiketten kommen in den Saum, eine Seitennaht oder einen Aufhänger oder werden flach auf die Bordüre genäht. Etikettenkanten werden heiß versiegelt oder umgeschlagen, da ein steifes Etikett in einer Saumecke kratzen kann. Ein Etikett muss dieselbe Wäsche wie das Handtuch in Farbechtheit, Krumpf und Lesbarkeit überstehen. Marken- und Pflichtangaben können sich ein Etikett teilen oder aufgeteilt werden; was Pflicht ist, hängt vom Zielmarkt ab.
Bei Mira Towels: Zu den veröffentlichten Leistungen von Mira Towels gehören gewebte oder bedruckte Etiketten, Hangtags, Banderolen, Polybeutel, Barcodes und Kartonmarkierungen, mit handels- oder kampagnenfertiger Verpackung.
Dauerhaft angebrachtes Etikett mit Hinweisen zum Waschen, Bleichen, Trocknen, Bügeln und zur professionellen Reinigung eines Textilartikels, durch Symbole, Text oder beides.
Die Symbole sind in ISO 3758 genormt, deren Ausgabe von 2023 Haushaltswäsche, Bleichen, Trocknen und Bügeln sowie die professionelle Trocken- und Nassreinigung abdeckt; jedes Symbol gibt die stärkste Behandlung an, die der Artikel ohne irreversible Schäden verträgt[46]. GINETEX, Inhaber der Symbole als eingetragene Marken in den meisten Ländern und Lizenzgeber für ihre Verwendung, legt sie in der Reihenfolge Waschen, Bleichen, Trocknen, Bügeln, professionelle Pflege fest[107]. Die industrielle Wäsche liegt außerhalb der ISO 3758; ISO 30023 definiert eigene Symbole, jedoch nur für Berufs- und Schutzkleidung, die für die industrielle Wäsche geeignet ist[47].
Die Hinweise müssen sich nach der empfindlichsten Komponente richten, nicht nach dem Hauptstoff. Bei einem Handtuch mit Polyestervorderseite und Baumwollrückseite bedeutet das die vom Druck gesetzten Grenzen für Trocknen und Bügeln ebenso wie die der Baumwollrückseite; bei einem farbigen Handtuch die Bleichempfindlichkeit der Farbstoffe; und bei jedem Handtuch Zutaten, Etiketten und Stickgarn. Ob die Pflegekennzeichnung Pflicht ist und in welcher Sprache, hängt vom Markt ab: siehe Anforderungen an die Pflegekennzeichnung.
Falten fertiger Handtücher in ein vereinbartes Format, etwa halb, gedrittelt oder gerollt, das festlegt, wie ein Handtuch präsentiert, verpackt und je Karton gezählt wird.
Handelshandtücher werden so gelegt, dass Bordüre, Jacquard oder Logo im Regal nach außen zeigen; Hotelhandtücher können schlicht auf ein Maß gelegt werden, das zum Stapeln und zur Wäschereilogistik passt; Werbehandtücher können gerollt und banderoliert oder passend für eine Schachtel oder einen Beutel gefaltet werden; bedruckte Strandtücher werden so gelegt, dass der stärkste Teil des Motivs sichtbar ist. Seidenpapier, Karteneinleger oder eine Banderole können vorgegeben werden, um die Faltung zu halten.
Das Legeformat legt Packmaß, Handtücher je Karton und Versandvolumen fest. Es erzeugt auch Knicke: Handtücher, die warm oder feucht eng gefaltet und für lange Seefracht verpackt werden, können mit eingeprägten Knicken und plattgedrücktem Flor entlang der Falten ankommen. Eine vollständige Anweisung enthält ein Foto oder eine Skizze, die gefalteten Maße und die nach außen zeigende Seite und wird am Vorproduktionsmuster bestätigt.
Auch genannt: Stückverpackung, Verkaufsverpackung, HandelsverpackungEnglisch: Individual packaging
Verpackung, die jedem Handtuch oder Set für Verkauf oder Präsentation mitgegeben wird, etwa ein Polybeutel, eine Banderole, eine Schachtel, ein Hangtag oder ein Barcode-Etikett.
Polybeutel schützen vor Staub und Handhabung. Eine Banderole, ein bedruckter Kartonstreifen um das gefaltete Handtuch, trägt Marke, Größe und Barcode mit weniger Material. Hangtags und Barcodes müssen erreichbar sein, ohne das Handtuch zu entfalten.
Polybeutel tragen üblicherweise Erstickungswarnungen und Recyclingkennzeichen in der vom Zielmarkt oder vom Händler verlangten Form und Sprache, und eine Angabe zum Recyclinganteil des Beutels braucht wie jede Materialangabe einen dokumentierten Beleg. Barcodes müssen die vom Markeninhaber vergebenen sein und zuverlässig scannen. Handtücher, die noch warm oder feucht aus der Ausrüstung eingebeutelt werden oder in einem Container Feuchteschwankungen ausgesetzt sind, können Kondenswasser, Geruch oder Stockflecken entwickeln; sie werden daher vor dem Einbeuteln abgekühlt und klimatisiert.
Verpacken von Handtüchern in abgezählten Bündeln oder lose in Kartons ohne Einzelhandelsverpackung, wie es bei Hotel-, Objekt- und vielen Werbelieferungen üblich ist.
Die Handtücher werden zu Bündeln abgezählt, zum Beispiel zu zehn oder einem Dutzend, gebunden oder banderoliert und in Exportkartons verpackt, manchmal in einem Polyethylen-Inliner gegen Feuchtigkeit und Schmutz. Die Bündelgröße richtet sich danach, wie der Einkäufer Ware annimmt und ausgibt, und wird mit ihm vereinbart.
Die Sammelverpackung spart Material und Volumen, verlagert die Risiken aber auf den Karton: Starkes Zusammenpressen drückt den Flor platt und prägt Knicke ein, überfüllte Kartons beulen aus und versagen im Stapel, und schwere Kartons überschreiten Handhabungsgrenzen, die Einkäufer, Spediteure oder Arbeitsschutzregeln setzen. Stück je Bündel, Bündel je Karton, Kartonmaße und maximales Bruttogewicht werden daher in der Verpackungs- und Kartonspezifikation festgelegt, und jeder Karton erhält dann seine Versandmarkierung und, wo verlangt, einen Karton-Barcode.
Wie die Qualität von Handtüchern vom eingehenden Garn bis zum gepackten Karton geprüft wird: Prüfstufen, AQL-Stichproben, Fehlerklassen, die Laborverfahren für Krumpf, Farbechtheit und Saugfähigkeit und die Dokumente, die die Ergebnisse festhalten.
Zwei sich ergänzende Disziplinen: Die Qualitätssicherung gestaltet die Prozesse, Verfahren und Freigaben, die Fehler verhindern, während die Qualitätskontrolle Materialien und Produkte prüft und untersucht, um die dennoch auftretenden Fehler zu erkennen.
Die Qualitätssicherung wirkt vor und um die Produktion: schriftliche Verfahren, Maschineneinstellungen, freigegebene Referenzmuster und Lab Dips, Lieferantenfreigabe, Schulung der Bediener und Änderungsmanagement. Die Qualitätskontrolle ist die Prüfung und Laboruntersuchung von Garn, Stoff und fertigen Handtüchern. Ein Fehler, den die Kontrolle immer wieder findet, verlangt eine Änderung im Prozess (eine Webmaschineneinstellung, eine Färberezeptur, eine Nähführung), nicht mehr Kontrolle.
In der Handtuchproduktion folgen die Prüfpunkte dem Material: Garn bei Eingang, Rohware von der Webmaschine, Farbton nach dem Färben oder Drucken, Maße und Gewicht nach der Ausrüstung, Verarbeitung nach dem Nähen und eine Stichprobenprüfung des gepackten Auftrags. Die Qualitätsabteilung des Herstellers führt die meisten dieser Prüfungen durch; Prüfer des Einkäufers, unabhängige Inspektionsgesellschaften und externe Labore ergänzen sie, statt sie zu ersetzen. Beide Seiten messen gegen die vereinbarte Spezifikation und das freigegebene Muster.
Auch genannt: Wareneingangskontrolle, Eingangsprüfung, IQCEnglisch: Incoming material inspection
Prüfungen an Garn, Stoff, Farbstoffen, Chemikalien, Zutaten und Verpackungsmaterialien bei ihrem Eingang, bevor sie für die Produktion freigegeben werden, um zu bestätigen, dass sie der Bestellung und der Spezifikation entsprechen.
Garn wird auf Nummer, Drehung, Einzelfadenfestigkeit und deren Streuung, Gleichmäßigkeit und Partienummer geprüft, gefärbtes Garn zusätzlich auf den Farbton von Spule zu Spule. Für den Druck zugekaufter Polyesterstoff wird auf Breite, flächenbezogene Masse und Oberflächenqualität geprüft, meist mit einem Probedruck vor dem vollen Lauf. Farbstoffe und Hilfsmittel werden anhand ihrer Chargendokumente geprüft, etwa Analysenzertifikat und Sicherheitsdatenblatt, und, wo der Einkäufer es verlangt, gegen eine Chemikalien-Beschränkungsliste. Zutaten werden mit den freigegebenen Vorlagen verglichen: Etikettentext und Symbole, Nähgarnfarbe, Hangtags, Polybeutel, Kartongröße und Barcodes, die scannen müssen.
Eine falsche Garnpartie oder ein fehlbedrucktes Pflegeetikett, das im Wareneingang gefunden wird, wird vor der Verwendung ersetzt; nach Weben, Färben und Nähen entdeckt, betrifft es Tausende fertiger Handtücher. Die in dieser Stufe erfassten Partienummern sind außerdem der Anfang der Rückverfolgbarkeit.
Auch genannt: Zwischenprüfung, Inline-Kontrolle, During-Production-Inspection, DUPROEnglisch: In-process inspection
Prüfung während der Herstellung an festgelegten Punkten in Weberei, Nassveredlung, Druck und Näherei, damit Fehler gefunden und behoben werden, bevor weiteres Material verarbeitet wird.
Die meisten fertigungsbegleitenden Prüfungen führt der Hersteller selbst durch. Im Websaal betreffen sie Schussdichte, Florhöhe, Fadenbrüche und das Bordürenmuster, und die Rohware wird anschließend Rolle für Rolle kontrolliert. Jede Färbepartie wird mit dem Farbstandard verglichen. Wenn eine Nählinie oder eine Druckeinrichtung anläuft, werden die ersten Teile freigegeben, bevor der Lauf weitergeht, und mobile Prüfer kontrollieren stichprobenartig Zuschnittmaße, Saumbreiten, Etikettenlage und Stichqualität. Druckposition und Farbe werden zu Beginn eines Laufs und in Abständen währenddessen gegen den freigegebenen Strike-off geprüft.
Eine During-Production-Inspection (DUPRO) ist ein anderes Ereignis: ein Besuch der Qualitätsmitarbeiter des Einkäufers oder eines unabhängigen Prüfers, wenn ein Teil des Auftrags produziert ist. Sie sucht nach systematischen Problemen, die sich noch beheben lassen, etwa ein falsches Etikett, ein Maß, das aus der Toleranz läuft, oder Farbunterschiede zwischen Farbpartien, und prüft den Fortschritt gegen den Terminplan. Eine zufriedenstellende DUPRO nimmt das Los nicht ab; die Endkontrolle entscheidet weiterhin.
Auch genannt: Vorversandprüfung (PSI), Final Random Inspection (FRI), WarenausgangskontrolleEnglisch: Final inspection
Prüfung fertiger, verpackter Ware vor dem Versand, normalerweise durch statistische Stichprobe aus dem Los, um zu entscheiden, ob der Auftrag der Spezifikation und den freigegebenen Mustern entspricht.
Die Endkontrolle findet statt, wenn die Ware verpackt oder nahezu verpackt ist, sodass die Stichprobe das ganze Los repräsentiert. Der Prüfer öffnet zufällig ausgewählte Kartons und entnimmt die vom Stichprobenplan festgelegte Stückzahl, meist nach einem AQL-Plan gemäß ISO 2859-1. Typische Prüfpunkte sind Menge und Sortierung gegen die Packliste; Kartonmarkierungen, Etiketten und Barcodes; Verarbeitung (Löcher, ausgezogene Schlingen, Flecken, offene Säume, Druckfehler); Maß und Gewicht gegen die vereinbarten Toleranzen; sowie der Farbton gegen das freigegebene Muster und zwischen den Kartons. Die Fehler werden als kritisch, Haupt- oder Nebenfehler klassifiziert und die Anzahlen mit den Annahmezahlen des Plans verglichen.
Das Ergebnis lautet bestanden, nicht bestanden oder offen, Letzteres, wenn ein Punkt wie ein grenzwertiger Farbton die Entscheidung des Einkäufers braucht. Ein nicht bestandenes Los wird meist sortiert oder nachgearbeitet und erneut geprüft; seine Annahme mit Sonderfreigabe ist eine kaufmännische Entscheidung des Einkäufers. Laborprüfungen dauern Tage; Prüfmuster werden daher normalerweise vorher aus der Produktion entnommen. Die Überwachung der Containerbeladung ist eine eigene Dienstleistung.
Bei Mira Towels: Die veröffentlichten Qualitätsprüfungen von Mira Towels umfassen Farbe und Druck gegen das freigegebene Muster, Nähte und Kanten, die Gleichmäßigkeit von Maß und Gewicht, Saugfähigkeit und Griff im bei der Freigabe abgezeichneten Stand, gegebenenfalls den Krumpf sowie die Richtigkeit von Verpackung und Kartons.
Bei der Annahmestichprobenprüfung anhand qualitativer Merkmale der schlechteste noch tolerierbare Prozessdurchschnitt, in Prozent fehlerhafter Einheiten oder Fehler je 100 Einheiten, wenn eine fortlaufende Serie von Losen zur Stichprobenprüfung vorgestellt wird.
ISO 2859-1 ordnet ihre Stichprobensysteme nach der annehmbaren Qualitätsgrenzlage; MIL-STD-105E, der US-Militärstandard, aus dem die Tabellen stammen, nannte sie Acceptable Quality Level[48]. Das System nutzt die Kosten nicht angenommener Lose, um den Hersteller dazu zu bringen, den Prozessdurchschnitt mindestens so gut wie die AQL zu halten, und begrenzt zugleich das Risiko des Abnehmers, gelegentlich ein schlechtes Los anzunehmen[49]. Die AQL ist daher nicht der Prozentsatz fehlerhafter Handtücher, den ein Einkäufer zu erhalten bereit ist. Ein Los genau auf AQL-Niveau besteht nicht mit Sicherheit, und ein schlechteres Los kann zufällig dennoch angenommen werden; den Schutz, den ein Plan für ein einzelnes Los bietet, liest man an seiner Operationscharakteristik (OC-Kurve) ab[48].
Ein Plan wird in zwei Schritten gelesen: Losumfang und Prüfniveau ergeben einen Kennbuchstaben für den Stichprobenumfang, und Kennbuchstabe und AQL ergeben den Stichprobenumfang, die Annahmezahl (Ac) und die Rückweisezahl (Re)[48]. Bei der Einfach-Stichprobenprüfung wird das Los angenommen, wenn die fehlerhaften Einheiten in der Stichprobe Ac nicht überschreiten, und nicht angenommen, wenn sie Re erreichen.
Ein Rechenbeispiel aus den seit Langem etablierten Tabellen, die MIL-STD-105E und die Ausgabe 1999 der ISO 2859-1 gemeinsam haben, normale Prüfung, Einfach-Stichprobenprüfung: Ein Los von 3.201–10.000 Handtüchern ergibt beim allgemeinen Prüfniveau II den Kennbuchstaben L und eine Stichprobe von 200 Stück. Bei einer AQL von 2,5 lautet der Plan Ac 10, Re 11; bei 4,0 lautet er Ac 14, Re 15[48]. Ein Los von 5.000 Badetüchern, das bei AQL 2,5 auf Hauptfehler geprüft wird, wird daher mit bis zu 10 fehlerhaften Handtüchern unter den 200 angenommen und mit 11 oder mehr nicht angenommen. ISO 2859-1 wurde 2026 durch eine dritte Ausgabe ersetzt[49]; eine Qualitätssicherungsvereinbarung sollte daher die Ausgabe nennen und den Plan aus deren Tabellen ablesen.
Der Einkäufer, nicht die Norm, legt für jede Fehlerklasse eine eigene AQL fest, zum Beispiel 2,5 für Haupt- und 4,0 für Nebenfehler; eine Regel, die überhaupt keinen kritischen Fehler zulässt, stammt aus dem Handbuch des Einkäufers, nicht aus den Tabellen. Das System beginnt mit normaler Prüfung und wechselt nach schlechten Ergebnissen bei aufeinanderfolgenden Losen zur verschärften Prüfung oder nach anhaltend guten Ergebnissen zur reduzierten Prüfung; die Ausgabe 2026 führt außerdem Skip-Lot-Verfahren ein[49]. Verfahrenswechsel funktionieren nur bei einer fortlaufenden Serie von Losen. Für ein isoliertes Los, etwa einen einmaligen Auftrag, bieten Pläne, die nach der rückzuweisenden Qualitätsgrenzlage geordnet sind, wie in ISO 2859-2, einen direkteren Schutz.
Satz von Regeln, der festlegt, wie viele Einheiten einem Los entnommen werden, wie sie ausgewählt werden und welche Anzahlen fehlerhafter Einheiten zur Annahme oder Nichtannahme des Loses führen.
Die Attributprüfung, das System der ISO 2859-1, stuft jede Einheit als fehlerfrei oder fehlerhaft ein oder zählt ihre Fehler und bietet Einfach-, Doppel- und Mehrfach-Stichprobenpläne[49]. Ein Doppelplan beginnt mit einer kleineren Stichprobe als der entsprechende Einfachplan und zieht eine zweite Stichprobe gleicher Größe nur, wenn das erste Ergebnis zwischen Annahme- und Rückweisezahl liegt. Die Variablenprüfung (ISO 3951-1) verwendet Messwerte eines Merkmals auf einer stetigen Skala, die als annähernd normalverteilt angenommen werden, gegen festgelegte Spezifikationsgrenzen[50]; sie braucht für denselben Schutz weniger Einheiten, eignet sich aber für eine einzelne messbare Eigenschaft wie das Handtuchgewicht, nicht für eine visuelle Verarbeitungsprüfung.
Das Prüfniveau legt das Verhältnis zwischen Losumfang und Stichprobenumfang fest. Die allgemeinen Prüfniveaus I, II und III sind für den normalen Gebrauch bestimmt, wobei Niveau II der Standard ist; die besonderen Prüfniveaus S-1 bis S-4 halten die Stichproben klein, wo Prüfungen langsam oder zerstörend sind und größere Stichprobenrisiken hingenommen werden können[48]. Das Prüflos muss nicht mit dem Produktions- oder Versandlos übereinstimmen, sollte aber homogen sein, wie unter Produktionspartie erläutert. Eine Handtuchspezifikation kann für Messungen und Wiegen, die länger dauern als eine Sichtprüfung, eine eigene, kleinere Stichprobe festlegen.
Einteilung möglicher Fehler nach ihrer Schwere, meist in kritische, Haupt- und Nebenfehler, sodass jede Klasse getrennt gezählt und nach eigenen Annahmekriterien beurteilt werden kann.
Die klassischen Definitionen stammen aus der Annahmestichprobenprüfung. Ein kritischer Fehler ist einer, der voraussichtlich gefährliche oder unsichere Zustände für den Benutzer schafft; ein Hauptfehler führt voraussichtlich zum Ausfall oder mindert die Brauchbarkeit für den vorgesehenen Zweck wesentlich; ein Nebenfehler mindert die Brauchbarkeit nicht wesentlich oder weicht von Vorgaben ab, ohne den Gebrauch nennenswert zu beeinflussen[48]. Die Fehlerliste des Einkäufers übersetzt diese Klassen in produktbezogene Begriffe, und jede Klasse erhält ihre eigene AQL.
Bei Handtüchern zählen zu den kritischen Fehlern eine abgebrochene Nadel oder ein anderes Metallteil, ein spitzer Gegenstand in der Verpackung und bei Babyprodukten Kleinteile, die sich lösen könnten; ein fehlendes oder falsches gesetzlich vorgeschriebenes Etikett, etwa zur Faserzusammensetzung, gilt je nach Liste des Einkäufers als kritischer oder Hauptfehler. Zu den Hauptfehlern zählen Löcher, offene Säume oder Nähte, ausgezogene Schlingen über die festgelegte Länge hinaus, Maß oder Gewicht außerhalb der Toleranz, ein falscher Farbton, ein Fehldruck und Flecken, die im festgelegten Prüfabstand sichtbar sind; zu den Nebenfehlern zählen nicht abgeschnittene Fadenenden und kleine vereinzelte Unregelmäßigkeiten. Lage und Größe entscheiden über die Klasse: Ein Fleck auf der Vorderseite kann ein Hauptfehler sein, wo derselbe Fleck auf der Rückseite ein Nebenfehler ist. Liste, Betrachtungsabstand und Beleuchtung werden vor der Produktion vereinbart.
Labormessung der Längen- und Breitenänderung eines Stoffs oder Handtuchs nach einem festgelegten Wasch- und Trocknungsverfahren, angegeben in Prozent des ursprünglichen Maßes.
Proben oder ganze Handtücher werden klimatisiert, in Länge und Breite mit Messmarkenpaaren versehen und gemessen, dann nach einem festgelegten Verfahren gewaschen und getrocknet, erneut klimatisiert und nachgemessen; die Änderung ist die Differenz geteilt durch den ursprünglichen Abstand, mal 100. ISO 3759 behandelt Vorbereitung, Markierung und Messung, ISO 6330 liefert die Haushaltswasch- und Trocknungsverfahren, und ISO 5077 verbindet beides. ISO 6330:2021 definiert 16 Waschverfahren für ihre Frontlader-Referenzmaschine, weitere Verfahren für zwei Toplader-Typen und sechs Trocknungsverfahren, wobei jedes Waschverfahren eine einzelne Haushaltswäsche darstellt[51]. Berichte sollten Werte als Krumpfung oder Längung kennzeichnen, da Vorzeichenkonventionen leicht missverstanden werden.
Eine Spezifikation muss festlegen, was das Verfahren offenlässt: Waschtemperatur und Maschinentyp, Trocknungsart, Zahl der Zyklen und ob eine zugeschnittene Probe oder das ganze Handtuch geprüft wird. Ein Zyklus zeigt vor allem den Relaxationskrumpf; mehrere zeigen, ob die Krumpfung weitergeht. Das US-Verfahren AATCC TM135 bietet vier Waschtemperaturen, drei Bewegungszyklen und vier Trocknungsverfahren[52]. Ergebnisse unterschiedlicher Verfahren oder Einstellungen sind nicht austauschbar.
Bei Frottier werden die Messmarken auf den Grund gesetzt oder der Flor wird zum Messen auf festgelegte Weise niedergelegt, weil Marken auf Schlingen schwer anzubringen und abzulesen sind. Körper, Bordüre und Säume werden getrennt gemessen, zusätzlich zur Gesamtgröße, weil unterschiedliches Einlaufen zwischen ihnen wellige Bordüren und gekräuselte Säume verursacht. Bei Handtüchern mit Polyestervorderseite und Baumwollrückseite werden Einrollen, Bogenverzug und Kräuseln neben den Prozentwerten festgehalten.
Der annehmbare Grenzwert kommt aus der Spezifikation des Einkäufers, und in seiner Nähe entscheidet die Präzision des Verfahrens, ob zwei Labore übereinstimmen. Hotelhandtücher werden in industriellen Wäschereien gewaschen, die Haushaltsverfahren nicht nachbilden; siehe Waschbeständigkeit.
Auch genannt: Waschechtheit, Farbechtheit gegen Haushalts- und gewerbliche WäscheEnglisch: Colour fastness to washing
Widerstandsfähigkeit der Farbe eines Textils gegen die Wäsche, bewertet als Farbänderung der Probe und als Anbluten benachbarter ungefärbter Gewebe nach einer genormten Wäsche mit einem Referenzwaschmittel.
Bei ISO 105-C06 wird eine Probe in Kontakt mit einem Begleitgewebe in einem geschlossenen Behälter mit einer Referenzwaschmittellösung und Stahlkugeln, die mechanische Einwirkung hinzufügen, bei festgelegter Temperatur und Zeit bewegt, dann gespült, getrocknet und bewertet. Eine Spezifikation sollte den genauen Prüfcode nennen und nicht nur die Norm; der Buchstabe legt die Temperatur fest, von A (40 °C) bis E (95 °C). Eine Einzelprüfung (S) entspricht annähernd einer Haushalts- oder gewerblichen Wäsche, während eine Mehrfachprüfung (M) in manchen Fällen bis zu fünf Wäschen bei Temperaturen bis 70 °C entsprechen kann und durch verstärkte mechanische Einwirkung schärfer ist[53].
Das Begleitgewebe ist häufig ein Mehrfaserbegleitgewebe, sodass das Anbluten auf jeder Faserart beurteilt werden kann, oder ein Einfaserbegleitgewebe passend zum Einsatz. Beim US-Verfahren AATCC TM61, einer beschleunigten Prüfung, entspricht ein Lauf von 45 Minuten grob fünf typischen Haushaltswäschen[54]. ISO- und AATCC-Verfahren unterscheiden sich in Geräten, Waschmitteln und Bedingungen; ihre Noten sind daher nicht direkt vergleichbar.
Tiefe Farbtöne und dichtes Frottier, das mehr Flotte hält, sind die anspruchsvollsten Fälle; die üblichen Ursachen schlechter Ergebnisse sind unter Farbechtheit beschrieben. ISO 105-C06 selbst weist darauf hin, dass Objekt- und Krankenhaustextilien unter schärferen Bedingungen gewaschen werden können als nach ihren Verfahren und dass sie optische Aufheller in handelsüblichen Waschmitteln nicht abbildet[53]; ein Hotelprogramm kann daher eine Bleichprüfung ergänzen, die zur Chemie seiner Wäscherei passt.
Ein vollständiges Ergebnis nennt den Verfahrenscode, eine Note für die Farbänderung und je eine Note für das Anbluten jeder Faser des Begleitgewebes. Das Verfahren legt keine Bestehensgrenze fest; Annahmenoten werden in die Spezifikation des Einkäufers geschrieben.
Auch genannt: Reibechtheit, Trocken- und Nassreibechtheit, Abfärben, CrockingEnglisch: Colour fastness to rubbing
Widerstandsfähigkeit der Farbe eines Textils dagegen, sich durch Reiben auf andere Oberflächen zu übertragen, gemessen durch Reiben der Probe mit einem trockenen und einem nassen weißen Baumwollreibtuch unter festgelegten Bedingungen und Bewerten der Anfärbung des Reibtuchs.
ISO 105-X12 gilt für Textilien aller Art einschließlich Polwaren und sieht eine Prüfung mit trockenem und eine mit nassem Reibtuch vor[55]; das US-Gegenstück AATCC TM8 misst die durch Reiben auf einem Crockmeter von der Oberfläche übertragene Farbe[56]. Die Anfärbung des Reibtuchs wird mit dem Graumaßstab für das Anbluten bewertet. Nassergebnisse liegen oft unter den Trockenergebnissen, weil Wasser die Faser quellen lässt und lose Farbe ins Tuch trägt.
Frottier ist ein anspruchsvoller Fall: Die Schlingen bieten eine große, bewegliche Oberfläche, und bei tiefen Farbtönen überträgt sich unfixierter Farbstoff an den Schlingenköpfen leicht. Pigmentdrucke und Sublimationsdrucke mit Farbstoff, der auf der Faseroberfläche geblieben ist, neigen ebenfalls zum Abfärben. Die Reibergebnisse sagen die Übertragung auf helle Kleidung, Bettwäsche und Polstermöbel voraus; Einkäufer legen die geforderten Noten in ihrer Spezifikation getrennt für trocken und nass fest.
Auch genannt: Lichtechtheit, Farbechtheit gegen künstliches Licht (Xenonbogenlicht)Englisch: Colour fastness to light
Widerstandsfähigkeit der Farbe eines Textils gegen Verblassen unter Licht, geprüft durch Belichtung der Proben mit einer gefilterten Xenonbogenlampe zusammen mit Blaumaßstäben und Bewertung des Verblassens gegen diese Referenzen.
ISO 105-B02 belichtet die Proben mit einer künstlichen Lichtquelle, die natürliches Tageslicht (D65) repräsentiert, zusammen mit Blaumaßstab-Referenzgeweben bekannter Echtheit und bewertet die Probe nach der Referenz, die in ähnlichem Maß verblasst. Das Verfahren lässt zwei Referenzreihen zu, die europäische Reihe mit den Stufen 1 bis 8 und die amerikanische Reihe L2 bis L9, deren Ergebnisse nicht identisch sein müssen[57]; der Bericht nennt daher die verwendete Reihe. Mit der europäischen Reihe wird die Lichtechtheit mit 1 bis 8 benotet, nicht auf dem Graumaßstab 1–5. AATCC TM16.3 bietet Xenonbogen-Prüfoptionen und stellt fest, dass sie keine beschleunigte Prüfung für eine bestimmte Anwendung bedeuten[58].
Die Lichtechtheit hängt vom einzelnen Farbstoff und von der Farbtiefe ab und wird daher über die Farbstoffauswahl gesteuert. Sie zählt am meisten bei Strand- und Pooltüchern, Handtüchern, die in sonnigen Räumen ausgestellt oder gelagert werden, und Bademänteln, die im Freien getragen werden. Eine Labornote reiht Farben; sie sagt keine Tage im Freien voraus.
Widerstandsfähigkeit der Farbe eines Textils gegen menschlichen Schweiß, nachgebildet mit histidinhaltigen Prüflösungen und bewertet als Farbänderung und Anbluten der Begleitgewebe.
Bei ISO 105-E04 werden Proben in Kontakt mit Begleitgeweben in zwei histidinhaltigen Lösungen, einer sauren und einer alkalischen, genetzt, abgetropft, zwischen Platten unter festgelegtem Druck bei erhöhter Temperatur gehalten, dann auseinandergenommen, getrocknet und mit Graumaßstäben oder instrumentell bewertet[59]. AATCC TM15 behandelt nur sauren Schweiß[60], ein Grund, warum ISO- und AATCC-Ergebnisse nicht austauschbar sind.
Die Prüfung zählt am meisten bei Fitness- und Sporthandtüchern, Gesichts- und Nackentüchern und Bademänteln in tiefen Farbtönen, wo feuchter Hautkontakt und Körperwärme zusammenkommen. Wie beim Waschen ist die übliche Ursache schlechter Ergebnisse unfixierter Farbstoff; die geforderten Noten legt der Einkäufer fest.
Auch genannt: Chlorechtheit, Chlorwasserechtheit, Schwimmbadwasserechtheit, HypochloritechtheitEnglisch: Colour fastness to chlorinated water and bleach
Widerstandsfähigkeit der Farbe eines Textils gegen Aktivchlor, entweder in den niedrigen Konzentrationen desinfizierten Schwimmbadwassers oder in der höheren Stärke der beim Waschen verwendeten Hypochloritbleiche.
ISO 105-E03 setzt die Proben Aktivchlor in Konzentrationen aus, wie sie zur Desinfektion von Schwimmbadwasser verwendet werden, mit drei Prüfbedingungen: 50 mg/l und 100 mg/l sind für Badebekleidung vorgesehen, 20 mg/l für Accessoires wie Strandmäntel und Handtücher[61]. Das AATCC-Gegenstück ist TM162[62]. Für Strandtücher kann auch die Farbechtheit gegen Meerwasser spezifiziert werden, die ISO 105-E02 abdeckt[63].
ISO 105-N01 prüft die Beständigkeit gegen Hypochloritbleiche und ist vor allem für natürliche und regenerierte Cellulose vorgesehen; die Probe wird in einer Natrium- oder Lithiumhypochloritlösung bewegt[64]. Sie gilt dort, wo Handtücher in Hotel-, Krankenhaus- oder Haushaltswäsche mit Chlor gebleicht werden können. Die Chlorbeständigkeit unterscheidet sich zwischen einzelnen Farbstoffen stark, selbst innerhalb der Reaktivklasse; sie wird daher über die Farbstoffauswahl anhand der Echtheitsdaten der Farbstoffhersteller gesteuert, und die Chemie der Wäscherei sollte bekannt sein, bevor der Färbeweg für farbige Hotelhandtücher oder Bordüren festgelegt wird. Die Noten werden mit Graumaßstäben bewertet; die Annahmestufen kommen vom Einkäufer.
Auch genannt: Graumaßstäbe, Grauskala, Gray ScaleEnglisch: Grey scale
Satz genormter Paare grauer Farbmuster zur visuellen Bewertung der Farbechtheit, mit einem Maßstab für die Farbänderung der Probe und einem weiteren für das Anbluten des Begleitgewebes, jeweils von Note 5 (keine Veränderung) bis Note 1.
ISO 105-A02 beschreibt den Graumaßstab zur Bewertung der Änderung der Farbe und ISO 105-A03 den gesonderten Graumaßstab zur Bewertung des Anblutens[65]. Der Grundmaßstab hat fünf Stufen aus Paaren nicht glänzender grauer Farbmuster, und ein erweiterter Maßstab fügt vier Zwischenstufen hinzu, insgesamt also neun. Jede Stufe hat eine farbmetrische Festlegung, und der Prüfer ordnet den visuellen Kontrast zwischen behandeltem und unbehandeltem Material einem Paar des Maßstabs zu. Note 5 bedeutet keinen wahrnehmbaren Unterschied und Note 1 den größten Kontrast; Zwischennoten werden als 4–5, 3–4 und so weiter geschrieben.
Bewertet wird unter den Beleuchtungs- und Betrachtungsbedingungen, die die Verfahren vorschreiben, und Prüfer können um eine halbe Note voneinander abweichen, besonders beim Anbluten. ISO 105-A04 bewertet das Anbluten stattdessen mit einem Farbmessgerät, und ISO 105-A05 rechnet instrumentelle Messungen der Farbänderung in eine Graumaßstabsnote um[66]; eine Spezifikation sollte angeben, welche Bewertung gilt, wenn die Ergebnisse nahe am Grenzwert liegen.
Laborverfahren, die quantifizieren, wie ein Handtuch Wasser aufnimmt, entweder durch Messen der Aufnahmezeit eines Wassertropfens oder einer Probe oder durch Messen des von einer nassen Oberfläche aufgenommenen Wassers. Verschiedene Verfahren messen verschiedene Eigenschaften.
Für Handtücher werden drei Verfahrensfamilien verwendet. AATCC TM79, anwendbar auf Garne, Stoffe und Bekleidung jeder Faser und Konstruktion[67], misst, wie lange ein auf den Stoff gesetzter Wassertropfen bis zur Aufnahme braucht, beurteilt an dem Moment, in dem seine Oberfläche kein Licht mehr reflektiert. EN 14697, die europäische Norm mit Mindestanforderungen und Prüfverfahren für neue gewebte Frottierhandtücher und Frottiergewebe[68], enthält ein Verfahren für die Saugzeit. ASTM D4772 misst die Fähigkeit von Frottiergewebe, Wasser aufzunehmen und zu halten, das von einer nassen Oberfläche abfließt, wie beim Abtrocknen der Haut; es gilt nicht für Handtücher ohne Frottier wie Gerstenkorn- oder Waffelbindungen[69].
Ein Tropfentest misst die Benetzungsgeschwindigkeit an der Oberfläche und reagiert stark auf Weichmacher und andere Oberflächenchemie; ein Oberflächenabflusstest misst, wie viel Wasser der Stoff aufnimmt und hält. Die Ergebnisse werden in unterschiedlichen Einheiten angegeben, und ein Handtuch kann bei einer Prüfung gut und bei einer anderen schlecht abschneiden; Werte aus unterschiedlichen Verfahren oder aus einem Verfahren mit unterschiedlicher Vorbehandlung werden daher nicht verglichen.
Das Vorwaschen ist die häufigste Quelle von Unstimmigkeiten, denn neue Handtücher tragen Weichmacher und Ausrüstungsrückstände, und die Saugfähigkeit ändert sich über die ersten Wäschen oft deutlich[133]. Eine Spezifikation sollte Verfahren und Ausgabe nennen, angeben, ob die Handtücher im Lieferzustand oder nach einer festgelegten Zahl von Wäschen nach einem benannten Verfahren der ISO 6330 geprüft werden, Klimatisierung verlangen und die Zahl der Proben angeben. Die Proben stammen aus dem Florkörper, nicht aus der Bordüre, und bei Handtüchern mit Polyestervorderseite und Baumwollrückseite wird die geprüfte Seite angegeben. Grenzwerte werden am besten aus den Ergebnissen am freigegebenen Muster abgeleitet.
Auch genannt: Aussehen nach dem Waschen, Waschpermanenz, Gebrauchswert nach WäscheEnglisch: Wash durability
Die Fähigkeit eines Handtuchs, Größe, Farbe, Druck, Flor, Säume und Gesamterscheinung über wiederholtes Waschen zu behalten, beurteilt nach einer festgelegten Zahl von Wasch- und Trockenzyklen.
Die Waschbeständigkeit ist eine Reihe von Beobachtungen: Nach der vereinbarten Zahl von Zyklen wird das Handtuch mit einer ungewaschenen Kontrolle auf Maßänderung, Farbänderung, Druckverlust oder Verwischen, Florverformung, ausgezogene Schlingen, Unversehrtheit von Säumen und Nähten, Flusen und Griff verglichen. Haushaltsverfahren wie ISO 6330 oder AATCC TM135 liefern Waschen und Trocknen; die Zahl der Zyklen und das annehmbare Aussehen legt der Einkäufer fest.
Hotel- und Krankenhaushandtücher durchlaufen industrielle Wäschereien mit höheren Temperaturen, stärkerem Alkali, Bleiche und intensiver Tumblertrocknung, die Haushaltsverfahren nicht nachbilden. ISO 15797 definiert industrielle Wasch- und Nachbehandlungsverfahren auf Geräten mittlerer Größe, ihr Anwendungsbereich ist aber Berufsbekleidung, und sie weist darauf hin, dass für eine endgültige Entscheidung eine Prüfung im tatsächlichen industriellen Prozess ratsam sein kann[70]; bei Handtüchern ist ein Probedurchlauf durch die Wäscherei, die sie später waschen wird, die direkteste Prüfung. Bei Handtüchern mit Polyestervorderseite und Baumwollrückseite zeigt wiederholtes Waschen außerdem unterschiedliches Einlaufen und die Stabilität des Drucks.
Auch genannt: Normklima, Prüfklima, KonditionierungEnglisch: Laboratory conditioning
Bringen von Proben ins Feuchtegleichgewicht in einem Normklima mit kontrollierter Temperatur und relativer Luftfeuchte, bevor Eigenschaften gemessen werden, die vom Feuchtegehalt abhängen.
ISO 139 legt ein Normklima für die Klimatisierung und die Bestimmung physikalischer und mechanischer Eigenschaften von Textilien fest, 20 °C und 65 % relative Luftfeuchte, sowie eine Alternative von 23 °C und 50 %, die bei Vereinbarung der Parteien verwendet werden kann; Änderung 1 (2011) fügte ein weiteres alternatives Prüfklima und eine Definition der Schnellklimatisierung hinzu[12]. Ein Prüfbericht sollte angeben, welches Klima verwendet wurde.
Ein Baumwollhandtuch, das direkt aus einem feuchten Container oder einem warmen Trockner gewogen wird, ergibt nicht dieselbe GSM wie eine klimatisierte Probe, ein Unterschied, der leicht zu einem Gewichtsstreit wird. Cellulosefasern halten außerdem etwas mehr Feuchtigkeit, wenn sie das Gleichgewicht von der nassen statt von der trockenen Seite erreichen, weshalb Verfahren eine Vorklimatisierung in trockenerer Luft verlangen können. Dickes Frottier braucht länger bis zum Gleichgewicht als dünner Stoff, und neben der Masse sind auch Maße und Saugfähigkeit betroffen. Gewichtsvereinbarungen sollten angeben, ob klimatisiert oder im Lieferzustand gewogen wird.
Auch genannt: Prüfling, Probe, MessprobeEnglisch: Test specimen
Das Materialstück oder der ganze Artikel, der tatsächlich einer Prüfung unterzogen wird, nach den Regeln des Prüfverfahrens aus einer Laborprobe geschnitten oder ausgewählt.
Drei Ebenen werden leicht verwechselt: Die Stichprobe ist die Menge der Einheiten, die nach einem Stichprobenplan einem Los entnommen werden, die Laborprobe ist das, was im Labor ankommt, und die Probekörper sind das, woran jede Prüfung durchgeführt wird. Ein AQL-Stichprobenumfang ist eine Zahl von Handtüchern, während ein Prüfverfahren seine eigene Zahl von Probekörpern, ihre Größe und Ausrichtung (Länge und Breite oder Kette und Schuss) festlegt und sie von der Webkante und voneinander fernhält, damit sie nicht dieselben Fäden enthalten.
Bei Handtüchern muss die Spezifikation sagen, was der Probekörper umfasst. Die Stoff-GSM an zugeschnittenen Probekörpern wird am Florkörper gemessen, während Stückgewicht, die je Handtuch angegebene GSM und das Fertigmaß das ganze Handtuch mit Bordüren und Säumen verwenden. Bei zweiseitigen Handtüchern kann jede Seite für Saugfähigkeit oder Farbechtheit einen eigenen Probekörper brauchen.
Auch genannt: Präzision eines Prüfverfahrens, Wiederholbarkeit, ReproduzierbarkeitEnglisch: Repeatability and reproducibility
Zwei Maße der Prüfpräzision: Die Wiederholpräzision beschreibt die Übereinstimmung von Ergebnissen eines Labors unter gleichen Bedingungen in kurzer Zeit, die Vergleichpräzision die Übereinstimmung von Ergebnissen verschiedener Labore.
Wiederholbedingungen bedeuten dasselbe Verfahren, dieselben Bediener, dasselbe Messsystem, dieselben Betriebsbedingungen und denselben Ort bei Wiederholungsmessungen in kurzer Zeit; Vergleichbedingungen schließen verschiedene Orte, Bediener und Messsysteme ein[71]. ISO 5725-1 legt Definitionen, statistisches Modell und Versuchsplanung zur Schätzung von Richtigkeit und Präzision von Verfahren fest, die Ergebnisse auf einer stetigen Skala liefern[72]. Die Präzision wird in Ringversuchen geschätzt, und die Vergleichpräzision ist normalerweise weiter als die Wiederholpräzision.
Das Labor eines Lieferanten und das eines Einkäufers können daher für dieselben Handtücher unterschiedliche Krumpf- oder GSM-Werte angeben, ohne dass eines von beiden falsch liegt; bevor ein Los aufgrund einer einzelnen Prüfung zurückgewiesen wird, wird der Unterschied mit der bekannten Präzision des Verfahrens verglichen. Graumaßstabsnoten hängen vom Prüfer ab, und Unterschiede von einer halben Note zwischen Laboren kommen vor. Ein in der Qualitätssicherungsvereinbarung benanntes Schiedslabor und die Angabe der Verfahrensausgabe vermeiden die meisten Streitfälle.
Englisch: Test tolerance and measurement uncertainty
Der Zweifel, der einem gemessenen Prüfergebnis anhaftet, ausgedrückt als Intervall um den angegebenen Wert, das beim Vergleich des Ergebnisses mit einem Annahmegrenzwert berücksichtigt werden muss.
Die Messunsicherheit ist definiert als nichtnegativer Parameter, der die Streuung der Werte kennzeichnet, die der Messgröße zugeordnet werden[71]. In der Textilprüfung stammt sie aus Probenstreuung, Klimatisierung, Arbeitsweise des Bedieners und Gerätekalibrierung, und sie zählt am meisten nahe einem Grenzwert: Wenn eine Spezifikation 5 % Krumpf zuließe und ein Handtuch 4,8 % zeigte, hinge die Konformität von der Größe der Unsicherheit ab.
ISO/IEC 17025 legt die allgemeinen Anforderungen an die Kompetenz von Prüflaboratorien fest[73]. Ein Labor, das die Konformität mit einer Spezifikation erklärt, wendet eine Entscheidungsregel für den Umgang mit der Messunsicherheit an; der ILAC-Leitfaden beschreibt die Möglichkeiten, von der einfachen Annahme mit geteiltem Risiko bis zu Schutzbändern, die den Annahmegrenzwert innerhalb des Spezifikationsgrenzwerts verschieben[74]. Die Regel wird am besten vereinbart, bevor die Prüfung beginnt. Die Unsicherheit beschreibt die Messung; die Fertigungstoleranz beschreibt, wie weit das Produkt selbst vom Nennwert abweichen darf.
Auch genannt: Herstellungstoleranz, Maßtoleranz, GewichtstoleranzEnglisch: Production tolerance
Die vereinbarte zulässige Abweichung eines fertigen Handtuchs von seiner Nennspezifikation, zum Beispiel bei Länge, Breite, Gewicht, GSM, Farbton oder Druckposition, als Plus-minus-Werte in die Spezifikation geschrieben.
Handtücher brauchen ausdrückliche Toleranzen, weil ihre Maße und ihre Masse aus physikalischen Gründen schwanken: natürliche Faserschwankung, Schlingenhöhe, Relaxation nach der Ausrüstung und Feuchtegehalt. Toleranzen werden als ± cm oder ± % angegeben und müssen nicht symmetrisch sein; ein Einkäufer kann ein schwereres Handtuch akzeptieren, aber kein leichteres, da das Gewicht eine kaufmännische Vorgabe ist. Keine Toleranz gilt allgemein: Jedes Programm legt eigene Werte fest und gibt an, ob die Gewichtstoleranz für jedes Stück oder für den Mittelwert der Stichprobe gilt.
Auch das Messverfahren gehört in die Spezifikation (Handtuch ohne Spannung flach ausgelegt, nach Klimatisierung, an festgelegten Punkten gemessen, mit oder ohne Aufhänger), damit Prüfer und Betrieb dasselbe messen. Der Farbton wird gegen einen freigegebenen Standard unter vereinbarten Lichtarten kontrolliert, die Druckposition als zulässiger Versatz gegenüber der freigegebenen Platzierung.
Bei Mira Towels: Zu den veröffentlichten Qualitätsprüfungen von Mira Towels gehört die Gleichmäßigkeit von Maß und Gewicht.
Auch genannt: Partienummer, Chargennummer, LosnummerEnglisch: Batch identification
Vergabe einer eindeutigen Partie- oder Chargennummer an Materialien und Produktionsläufe wie Garnpartien, Farbpartien, Druckläufe und gepackte Kartons und ihre Erfassung, damit Ware aus verschiedenen Partien getrennt gehalten und zurückverfolgt werden kann.
Jede Färbepartie kann sich im Farbton geringfügig unterscheiden; Handtücher werden daher durch Nähen und Verpacken hindurch nach Farbpartie getrennt gehalten, und Einkäufer verlangen oft eine einzige Partie je Karton oder je Filiallieferung. Garnpartien zählen, weil Garn aus verschiedenen Partien unterschiedlich anfärben kann, und bei bedruckten Handtüchern werden Druckläufe, Tintenchargen und Transferpapierpartien festgehalten. Die Nummern erscheinen auf internen Laufzetteln und Kartonetiketten, und manche Einkäufer verlangen einen Produktionscode auf dem Pflegeetikett.
Geht eine Reklamation ein, ermöglichen die Partienummern, die betroffene Ware einzugrenzen, die Ursache auf ein Material oder eine Maschine zurückzuführen und eine Forderung auf die tatsächlich betroffenen Partien zu beschränken.
Die Fähigkeit, die Geschichte eines Produkts anhand von Aufzeichnungen nachzuvollziehen und ein fertiges Handtuch oder einen Karton auf die Materialien, Prozesse, Standorte und Daten seiner Herstellung zurückzuführen.
Die interne Rückverfolgbarkeit verläuft innerhalb eines Betriebs: Auftrag, Garnpartien, Webmaschinen und Rohwarenrollen, Färbepartien, Druckläufe, Nählinien, Kartons. Die Rückverfolgbarkeit in der Lieferkette überschreitet Unternehmensgrenzen, vom Spinner über Weber und Färber bis zur Näherei, und ist die Grundlage von Produktkettensystemen für zertifizierte Materialien wie Bio- oder Recyclingfasern. Beide beruhen auf Partienummern, die bei jeder Übergabe erfasst werden.
Die Rückverfolgbarkeit beruht auf Aufzeichnungen: Sie zeigt, was als geschehen dokumentiert wurde, beweist aber für sich genommen weder Herkunft noch Zusammensetzung einer Faser, wofür Prüfungen oder eine unabhängige Verifizierung nötig sind. Sie unterstützt die Reklamationsbearbeitung, den gezielten Rückruf betroffener Ware und die Dokumente hinter Angaben zu zertifizierten Anteilen.
Auch genannt: QK-Bericht, Kontrollbericht, QC-ReportEnglisch: Inspection report
Das Dokument, das Umfang, Verfahren und Ergebnisse einer Inspektion festhält: was geprüft wurde, der verwendete Stichprobenplan, die gefundenen Fehler nach Klasse, Messwerte, Fotos und das daraus folgende Urteil.
Ein brauchbarer Bericht nennt Auftrag, Artikel und Menge, die als Referenz verwendete Spezifikation und das freigegebene Muster, die geöffneten Kartons und geprüften Stücke, Stichprobenplan und AQL-Werte, jeden Fehler nach Klasse mit Fotos, Mess- und Gewichtsdaten, Vor-Ort-Prüfungen wie Barcode-Scans und ein Urteil: bestanden, nicht bestanden oder offen. Er kann von den Qualitätsmitarbeitern des Herstellers, den Mitarbeitern des Einkäufers oder einer unabhängigen Inspektionsgesellschaft ausgestellt werden.
Er hält fest, was ein Prüfer an einer Stichprobe zu einem Zeitpunkt gesehen hat, und ist weder ein Laborprüfbericht noch ein Zertifikat: Farbechtheit, Krumpf und andere Eigenschaften, die Laborverfahren erfordern, liegen außerhalb seines Umfangs, sofern nicht eine bestimmte Vor-Ort-Prüfung vereinbart wurde.
Auch genannt: Laborbericht, Testbericht, PrüfprotokollEnglisch: Test report
Labordokument, das angibt, welche Probe nach welchen Verfahren und Ausgaben, unter welchen Bedingungen und mit welchen Ergebnissen geprüft wurde; es kann eine Konformitätsaussage gegenüber den Anforderungen des Auftraggebers hinzufügen.
Ein vollständiger Bericht nennt Labor und Auftraggeber; beschreibt die Probe, das Eingangsdatum und wer sie ausgewählt hat; nennt jedes Verfahren mit Ausgabe, etwaige Abweichungen und die verwendete Klimatisierung; und gibt Ergebnisse mit Einheiten oder Noten, gegebenenfalls die Unsicherheit und die Entscheidungsregel hinter jeder Aussage zu bestanden oder nicht bestanden an. ISO/IEC 17025 ist die Referenz für Kompetenz und Berichterstattung von Laboren, und da die Akkreditierung bestimmte gelistete Verfahren abdeckt, wird der Akkreditierungsumfang des Labors mit den Verfahren im Bericht abgeglichen.
Die Ergebnisse gelten nur für die geprüften Einheiten: Ein Bericht über ein vom Lieferanten eingereichtes Muster sagt nichts über die Serienproduktion, sofern die Proben nicht aus der Serie entnommen wurden. Berichte haben kein eigenes Ablaufdatum, Einkäufer legen aber oft eine Gültigkeitsdauer fest, und ein Wechsel von Farbpartie, Garn oder Lieferant verlangt meist neue Prüfungen. Ein Prüfbericht hält Ergebnisse fest; eine Zertifizierung ist eine Bestätigung durch eine Zertifizierungsstelle gegenüber einem Standard.
Von einem Lieferanten für eine bestimmte Materialcharge, etwa einen Farbstoff, eine Chemikalie oder eine Garnpartie, ausgestelltes Dokument, das die Ergebnisse der an dieser Charge durchgeführten Prüfungen gegenüber der Spezifikation des Lieferanten angibt.
Analysenzertifikate sind bei Farbstoffen und Chemikalien üblich (Stärke, Farbton gegen Standard, pH-Wert, Feststoffgehalt) sowie bei Garnpartien (Nummer, Festigkeit und deren Streuung). Sie stammen meist aus dem eigenen Labor des Lieferanten und sind nicht unabhängig. Ein CoA ist chargenbezogen, anders als ein Sicherheitsdatenblatt oder technisches Datenblatt, das das Produkt allgemein beschreibt; bei der Wareneingangsprüfung wird es mit der Einkaufsspezifikation verglichen, und ausgewählte Werte werden überprüft. Trotz seines Namens ist es weder eine Zertifizierung noch ein Prüfbericht eines Dritten, und über beschränkte Stoffe sagt es nichts, sofern diese Ergebnisse nicht enthalten sind.
Die Dokumente hinter einem konformen Handtuch: welche Regeln Gesetz und welche freiwillig sind, wie Systeme wie OEKO-TEX® und GOTS funktionieren, was REACH und das Kennzeichnungsrecht verlangen und wie man Zertifikate, Audits und Prüfnachweise liest.
Norm, Rechtsvorschrift, Zertifizierung und Prüfverfahren
Englisch: Standard, regulation, certification and test method
Vier verschiedene Arten von Compliance-Dokumenten: Eine Norm ist ein freiwilliges Konsensdokument, eine Rechtsvorschrift ist verbindliches Recht, ein Zertifizierungssystem gibt eine unabhängige schriftliche Bestätigung gegenüber festgelegten Kriterien, und ein Prüfverfahren legt fest, wie eine Eigenschaft gemessen wird.
Diese Kategorien als austauschbar zu behandeln, verursacht einen großen Teil der Verwirrung im Handtucheinkauf. Eine Norm wird im Konsens vereinbart, in einer Normungsorganisation wie ISO, CEN oder einem nationalen Institut oder in einem Verband wie AATCC oder ASTM International. Einige wenige sind Spezifikationen, die beschreiben, wie ein Produkt beschaffen sein soll, wie EN 14697 für Frottierhandtücher; die meisten sind Prüfverfahren, etwa ISO 105-C06 für die Farbechtheit gegen Waschen, die ein Vorgehen festlegen und angeben, wie sein Ergebnis berichtet wird. Verbindlich wird eine Norm erst, wenn ein Gesetz oder ein Vertrag sie dazu macht.
Eine Rechtsvorschrift ist Recht im Verkaufsmarkt. REACH und die Verordnung (EU) Nr. 1007/2011 über Textilfaserbezeichnungen und Kennzeichnung gelten für jedes Handtuch, das auf dem EU-Markt in Verkehr gebracht wird, und die Regeln zum Textile Act tun dasselbe in den Vereinigten Staaten. Die Einhaltung ist die gesetzliche Pflicht dessen, der das Produkt in Verkehr bringt; keine Behörde stellt dafür ein Zertifikat aus.
Zertifizierung ist die Bereitstellung einer schriftlichen Bestätigung durch eine unabhängige Stelle, dass ein Produkt, eine Dienstleistung oder ein System festgelegte Anforderungen erfüllt[75]. Ein System wie OEKO-TEX® STANDARD 100 oder GOTS besitzt die Kriterien, lässt die Stellen zu, die danach zertifizieren, und kontrolliert sein Label. Die Akkreditierung liegt eine Ebene darüber: die formelle Anerkennung, dass eine Zertifizierungsstelle oder ein Labor für diese Arbeit kompetent ist[75]. Ein Label oder Zeichen ist nur die sichtbare Aussage und ist so viel wert, wie das Zertifikat dahinter abdeckt.
Prüfverfahren enthalten keine Bestehensgrenzen. Ein Bericht nach ISO 105-C06 gibt Noten an; ob sie bestehen, hängt vom Grenzwert in der Spezifikation des Einkäufers ab. Aus demselben Grund bedeutet „ISO-zertifiziertes Handtuch“ nichts: ISO veröffentlicht Normen, zertifiziert aber niemanden und stellt keine Zertifikate aus[75], eine Zertifizierung nach ISO 9001 betrifft das Managementsystem einer Organisation und nicht ein Produkt, und ein Prüfverfahren hat überhaupt kein Zertifikat.
Eine sinnvolle Dokumentenanforderung nennt die Dokumentart (Prüfbericht, Produktzertifikat, Scope- oder Transaktionszertifikat, Managementsystemzertifikat, Lieferantenerklärung), das System oder die Rechtsvorschrift mit Version und ob es den Artikel, den Standort oder die Lieferung abdecken muss. Zertifikate werden dann in der Datenbank des Ausstellers geprüft und Prüfberichte gegen das Muster, das sie beschreiben.
Bei Mira Towels: Mira kann Handtuchprogramme unterstützen, für die Nachweise nach OEKO-TEX®, GOTS, ISO 9001 oder ISO 14001 erforderlich sind; der Umfang wird im Rahmen des Angebots bestätigt.
Auch genannt: DIN EN ISO, ÖNORM EN ISO, SN EN ISO, EN ISO, BS EN ISO, TS EN ISOEnglisch: ISO standards
Internationale Normen der Internationalen Organisation für Normung, zusammen mit den europäischen (EN) und nationalen Ausgaben, über die sie übernommen werden, etwa EN ISO, DIN EN ISO, BS EN ISO oder TS EN ISO.
Die Textilnormung bei ISO ist die Arbeit des technischen Komitees ISO/TC 38 Textiles, das Fasern, Garne, Stoffe und andere textile Materialien samt ihren Prüfverfahren, Begriffen und Definitionen abdeckt[76]. CEN übernimmt viele dieser Normen unverändert als Europäische Normen, die dann das Präfix EN ISO tragen, und die nationalen Normungsorganisationen veröffentlichen sie unter ihrem eigenen Präfix neu: BS EN ISO im Vereinigten Königreich, DIN EN ISO in Deutschland oder TS EN ISO beim TSE, dem türkischen Normungsinstitut. Eine nur in Europa erarbeitete Norm trägt allein EN, wie EN 14697. AATCC und ASTM International veröffentlichen eigene US-Verfahren, die oft dieselbe Eigenschaft unter anderen Bedingungen messen; ihre Ergebnisse sind daher nicht mit ISO-Ergebnissen austauschbar.
Eine Normnummer ohne Jahr ist eine unvollständige Angabe. Normen werden regelmäßig bestätigt, überarbeitet oder zurückgezogen; ISO 9001:2015 zum Beispiel wurde mit Erscheinen der ISO 9001:2026 zurückgezogen[77]. Eine Spezifikation sollte die Ausgabe nennen, auf die sie sich stützt, und ein Prüfbericht sollte die verwendete Ausgabe angeben. Normen sind urheberrechtlich geschützt und werden verkauft; öffentliche Katalogseiten nennen Anwendungsbereich und Status, nicht das Verfahren.
Produktzertifizierung für auf Schadstoffe geprüfte Textilien, bei der jeder Bestandteil des zertifizierten Artikels von einem OEKO-TEX®-Institut gegen Grenzwerte geprüft wird, die von der Produktklasse des Artikels abhängen.
STANDARD 100 by OEKO-TEX® zertifiziert Artikel, nicht Unternehmen. Ein repräsentatives Muster und begleitende Unterlagen gehen an ein OEKO-TEX®-Mitgliedsinstitut, das jeden Bestandteil, vom Garn und Stoff bis zu Nähgarn, Etiketten und Zubehör, gegen eine Liste von mehr als 1.000 Schadstoffen prüft[108]. Die Kriterien umfassen gesetzlich geregelte Stoffe wie verbotene Azofarbmittel, Cadmium und Blei, noch nicht geregelte Stoffe und die textilrelevanten Stoffe der EU-Kandidatenliste[109]. Die Zertifizierung verlangt außerdem eine betriebliche Qualitätssicherung und ein Betriebsaudit durch das Institut[109].
Die Grenzwerte hängen von der Produktklasse ab: Klasse I für Artikel für Babys und Kleinkinder bis 3 Jahre, Klasse II für Artikel mit direktem Hautkontakt, Klasse III für Artikel ohne Hautkontakt und Klasse IV für Heimtextilien und Ausstattungsmaterialien wie Vorhänge[108]. Die Klasse richtet sich nach dem Hautkontakt, nicht nach der Produktfamilie: Bettwäsche ist das offizielle Beispiel für Klasse II; ein Badetuch würde daher normalerweise in Klasse II und ein Babyhandtuch in Klasse I zertifiziert. Die Grenzwerte sind in Klasse I am strengsten, und ein Zertifikat in einer weniger strengen Klasse sagt nichts über eine strengere aus. Geprüft werden Artikel nach Anhang 4, dem grundlegenden Verbraucherschutzprogramm, oder nach Anhang 6, der umweltrelevante Stoffe ergänzt[109].
Das Zertifikat gilt ein Jahr und muss erneuert werden[109]; die Grenzwerte werden mindestens einmal jährlich überprüft[108]. Das Label zeigt eine Zertifikatsnummer und das prüfende Institut, und die Nummer lässt sich im OEKO-TEX® Label Check überprüfen[108]. Ein Zertifikat gehört seinem Inhaber und listet die Artikel auf, die es abdeckt: Das Garnzertifikat eines Spinners zertifiziert nicht das fertige Handtuch, und das Zertifikat eines Handtuchherstellers erstreckt sich nicht auf anderswo gefertigte Handtücher.
STANDARD 100 ist eine Aussage über Stoffe im Produkt. Er macht ein Handtuch weder bio noch recycelt und bewertet weder Arbeitsbedingungen noch die Umweltleistung des Betriebs. Produktionsstätten deckt OEKO-TEX® mit STeP ab, einer Betriebszertifizierung, deren Module Chemikalienmanagement, Umweltleistung und soziale Verantwortung umfassen[110], und bietet MADE IN GREEN an, ein rückverfolgbares Produktlabel, das die Produktzertifizierung mit STeP-zertifizierten Konfektionsbetrieben verbindet[111].
Verarbeitungsstandard für Textilien aus zertifiziert biologisch erzeugten Naturfasern, der jede Stufe vom ersten Verarbeiter bis zum letzten Händler abdeckt, mit Kriterien für chemische Einsatzstoffe, Umweltmanagement, soziale Bedingungen und Kennzeichnung.
GOTS setzt dort ein, wo die Bio-Zertifizierung der Faser auf dem Feld endet, und deckt Verarbeitung, Herstellung, Verpackung, Kennzeichnung, Handel und Vertrieb von Textilien ab, die zu mindestens 70 Prozent aus zertifiziert biologischen Naturfasern bestehen[103]. Jede Stufe muss zertifiziert sein, vom ersten Verarbeiter der Rohfaser (bei Baumwolle die Egrenieranlage) bis zum Händler, mit jährlicher Vor-Ort-Inspektion durch eine zugelassene Zertifizierungsstelle[103]. Inhaber des Standards ist die Global Standard gGmbH, und er wird alle drei Jahre überarbeitet. Version 8.0 erschien im März 2026; nach einer einjährigen Übergangszeit folgen ihr alle Audits ab dem 1. März 2027[103].
Es gibt zwei Labelstufen, beide ohne Zubehör berechnet: mindestens 95 Prozent zertifizierte Bio-Faser für „bio“ (organic) und mindestens 70 Prozent für „hergestellt mit (x %) Bio-Materialien“, mit entsprechenden Formulierungen „in Umstellung“ für Faser aus Betrieben in der Umstellung[103]. Der Rest darf nur aus Fasern bestehen, die der Standard ausdrücklich zulässt. Konventionelle Baumwolle, neu oder recycelt, ist verboten; Bio- und konventionelle Baumwolle lassen sich also nicht in einem Handtuch kombinieren. Auch Neupolyester ist verboten, und recycelte Synthesefasern sind in Version 8.0 auf 20 Prozent begrenzt, mit Ausnahmen wie 30 Prozent für im Textil-zu-Textil-Verfahren recycelte Fasern[103]. In einem Frottierhandtuch müssen daher Pol, Grund und Schuss sämtlich aus zertifizierter Bio-Baumwolle oder einer anderen zulässigen Faser bestehen, und eine Druckseite aus Neupolyester schließt GOTS aus. Nähgarn, Etiketten und anderes Zubehör zählen nicht zum Prozentsatz, müssen aber die Rückstandsgrenzwerte des Standards einhalten, und manche Materialien wie PVC sind verboten[103].
GOTS beschränkt außerdem Farbmittel und Hilfsmittel, stellt Umweltanforderungen einschließlich der Abwasserbehandlung und wendet soziale Kriterien auf Grundlage von ILO-Normen an, in Version 8.0 gestützt durch eine verpflichtende Sorgfaltsprüfung[103].
Der Nachweis ist ein Scope-Zertifikat für jedes zertifizierte Unternehmen und ein Transaktionszertifikat für jeden Verkauf zertifizierter Ware[103]. Gekennzeichnete Ware muss das GOTS-Logo, die Labelstufe, die Zertifizierungsstelle und die Zertifizierungsnummer des zertifizierten Unternehmens zeigen[103]. Ein Handtuch kann Bio-Baumwolle enthalten, ohne GOTS-zertifiziert zu sein, und STANDARD 100 sagt nichts über den Bio-Status.
Standard von Textile Exchange für die Zertifizierung von Recyclinganteilen und ihrer Produktkette durch Dritte, der für die zertifizierten Verarbeitungsstandorte soziale, ökologische und chemische Anforderungen hinzufügt.
GRS und sein Schwesterstandard RCS bestätigen beide, dass Material der ISO-Definition von recycelt entspricht, ob Pre-Consumer oder Post-Consumer, und lassen beide jede Stufe der Lieferkette von einer Zertifizierungsstelle auditieren[112]. GRS ergänzt soziale und ökologische Anforderungen an zertifizierte Standorte und schließt Chemikalien mit Schadpotenzial von GRS-Produkten aus[112]. Auch die Anteilsschwellen sind höher: mindestens 20 Prozent recycelter Einsatz für die Zertifizierung und die Verwendung zwischen Unternehmen und mindestens 50 Prozent, bevor eine GRS-Angabe auf Hangtags, eingenähten Etiketten oder Websites erscheinen darf[113].
Bei Handtüchern kann eine GRS-Angabe recyceltes Polyester betreffen, etwa eine Sublimations-Druckseite, oder recycelte Baumwolle in Mischung mit Neufaser. Sie braucht zertifizierte Glieder bis zum Verkäufer und ein Transaktionszertifikat für jeden Verkauf und deckt Recyclinganteil und Standortpraktiken ab, nicht den Bio-Status oder die Abwesenheit beschränkter Stoffe. Textile Exchange ersetzt GRS und RCS durch den Materials Matter Standard, der am 31. Dezember 2026 in Kraft tritt und für Audits ab dem 31. Dezember 2027 verpflichtend wird[112]. Während des Übergangs sollte ein Zertifikat danach gelesen werden, welchen Standard und welche Version es nennt.
Produktkettenstandard von Textile Exchange, der Vorhandensein und Menge recycelten Materials in einem Produkt bestätigt, ohne die sozialen, ökologischen und chemischen Anforderungen des GRS.
Der RCS ist für jedes Produkt vorgesehen, das mindestens 5 Prozent recyceltes Material enthält[113]. Jede Stufe der Lieferkette wird von einer Zertifizierungsstelle auditiert[112], und der Recyclinganteil wird auf Transaktionszertifikaten weitergegeben. Die Labels unterscheiden Produkte, die im Wesentlichen vollständig aus recyceltem Material bestehen (RCS 100), von Mischungen (RCS Blended). Der RCS prüft nur Anteil und Produktkette, nicht Arbeitsbedingungen, Abwasser oder Chemikalieneinsatz; ein Einkäufer, der diese Zusicherungen braucht, spezifiziert GRS. GRS-zertifiziertes Material kann in ein RCS-Produkt eingehen, aber nicht umgekehrt[113]. Der RCS ist Teil des Übergangs zum Materials Matter Standard, der unter GRS beschrieben ist.
Die EU-Verordnung zur Registrierung, Bewertung, Zulassung und Beschränkung chemischer Stoffe, Verordnung (EG) Nr. 1907/2006; für Handtücher wirkt sie über Beschränkungen von Stoffen in Erzeugnissen und Informationspflichten für besonders besorgniserregende Stoffe.
Die meisten REACH-Pflichten treffen Unternehmen, die Chemikalien herstellen oder einführen. Für Erzeugnisse wie Handtücher zählen vor allem zwei Teile: die Beschränkungen in Anhang XVII, die benannte Stoffe in benannten Produktgruppen verbieten oder begrenzen, und die Regeln zu besonders besorgniserregenden Stoffen (SVHC) auf der Kandidatenliste[90].
Mehrere Einträge des Anhangs XVII betreffen Handtücher. Eintrag 43 verbietet Azofarbstoffe, die gelistete aromatische Amine in Konzentrationen über 30 mg/kg freisetzen können, in Textilien mit längerem Hautkontakt und nennt Handtücher ausdrücklich[91]. Eintrag 46a verbietet seit dem 3. Februar 2021 Nonylphenolethoxylate ab 0,01 Gewichtsprozent in Textilerzeugnissen, bei denen zu erwarten ist, dass sie in Wasser gewaschen werden[90], weil die Rückstände ins Abwasser ausgewaschen werden. Eintrag 72, in Kraft seit dem 1. November 2020, begrenzt gelistete krebserzeugende, erbgutverändernde und fortpflanzungsgefährdende Stoffe (CMR) in Bekleidung und in anderen Textilien, die in ähnlichem Maß mit der Haut in Berührung kommen, zum Beispiel auf 75 mg/kg für Formaldehyd und 1 mg/kg nach Extraktion für Verbindungen von Cadmium, Chrom(VI), Arsen und Blei[92]. Eintrag 79 beschränkt PFHxA und verwandte Stoffe, die in manchen wasser- und schmutzabweisenden Ausrüstungen verwendet werden: in Verbraucherbekleidung ab dem 10. Oktober 2026 und in anderen Textilien für die breite Öffentlichkeit ab dem 10. Oktober 2027[90].
Stoffe der Kandidatenliste bringen eine Informationspflicht mit sich. Ein Lieferant eines Erzeugnisses, das einen solchen Stoff in einer Konzentration über 0,1 Massenprozent enthält, muss dem Abnehmer ausreichende Informationen für die sichere Verwendung geben, mindestens den Namen des Stoffs, und muss die Anfrage eines Verbrauchers innerhalb von 45 Tagen kostenlos beantworten[90]. Produzenten und Importeure von Erzeugnissen müssen außerdem die ECHA benachrichtigen, wenn der Stoff 0,1 Prozent und eine Tonne pro Jahr überschreitet[90]. Die Liste wächst regelmäßig; eine SVHC-Erklärung ist daher nur für die Listenversion aussagekräftig, die sie nennt.
Ein REACH-Zertifikat gibt es nicht. Die Pflicht liegt bei dem, der das Handtuch auf dem EU-Markt in Verkehr bringt, meist dem Importeur oder der Marke, und ein Hersteller außerhalb der EU unterstützt sie mit Prüfberichten zu den relevanten Einträgen, Erklärungen zur Kandidatenliste und der Kontrolle der Farbstoffe und Chemikalien, die er einkauft. „REACH-konform“ bedeutet nur dann etwas, wenn angegeben ist, welche Einträge und welche Listenversion an welchem Artikel und von welchem Labor geprüft wurden.
Liste chemischer Stoffe, die in Fertigprodukten und Materialien verboten oder begrenzt sind, mit einer Höchstkonzentration und einem Prüfverfahren für jeden Stoff, herausgegeben von einer Marke, einem Händler oder einem Branchenverband.
Eine RSL verwandelt gesetzliche Grenzwerte und Unternehmenspolitik in eine einzige Einkaufsanforderung. Sie verbindet die Beschränkungen der Märkte der Marke, etwa die Einträge des REACH-Anhangs XVII, mit Stoffen, die die Marke darüber hinaus beschränkt, und nennt für jeden den Grenzwert, die betroffenen Materialien und das Laborverfahren. Gemeinsame Branchenlisten verringern die Zahl der Versionen, mit denen Lieferanten umgehen müssen: Die RSL der AFIRM Group wird jedes Jahr bis zum 1. Februar aktualisiert[114], und die Kriterien von OEKO-TEX® STANDARD 100 bilden oft die Grundlage der RSL von Händlern[109].
Die Konformität wird am Produkt nachgewiesen, durch Laborprüfberichte, gestützt durch Lieferantenerklärungen. Die Prüfungen werden meist risikobasiert geplant und konzentrieren sich auf Materialien und Prozesse, bei denen ein Stoff wahrscheinlich ist: dunkle Farbtöne, Drucke, Ausrüstungen, Zutaten. Eine RSL kontrolliert das Ergebnis, nicht die in der Produktion eingesetzten Chemikalien; diese Eingangsseite gehört zur Liste beschränkter Stoffe in der Herstellung.
Englisch: Manufacturing restricted substances list
Liste gefährlicher Stoffe, deren absichtlicher Einsatz in den chemischen Formulierungen der Textilproduktion, etwa Farbstoffen, Hilfsmitteln und Ausrüstungen, verboten ist, mit Grenzwerten für ihr Vorkommen als Verunreinigung.
Während eine RSL das fertige Handtuch prüft, kontrolliert eine MRSL, was in Färberei, Druckerei und Ausrüstung gelangt. Eine weithin herangezogene Branchenliste ist die ZDHC Manufacturing Restricted Substances List, erstmals 2015 veröffentlicht und als lebendes Dokument fortgeführt; ein chemisches Produkt ist konform, wenn es keinen der gelisteten Stoffe über den festgelegten Grenzwerten enthält[115]. Chemikalienlieferanten registrieren Produkte im ZDHC Gateway, wo die Konformitätsstufen von 0, einer Eigenerklärung des Lieferanten, bis zu Stufen reichen, die durch Prüfung Dritter und Bewertung vor Ort gestützt sind[115].
Auf Betriebsebene wird die MRSL über ein Chemikalieninventar gesteuert, das jeden Farbstoff, jedes Hilfsmittel und jede Ausrüstung am Standort mit seinem Konformitätsstatus auflistet, damit nicht konforme Produkte ersetzt werden können. ZDHC veröffentlicht außerdem Abwasserrichtlinien zur Prüfung der Abwässer. Die MRSL-Konformität macht RSL-Überschreitungen unwahrscheinlicher, ersetzt aber nicht die Produktprüfung, denn beschränkte Stoffe können auch mit Rohstoffen, Zutaten oder vergebenen Lohnarbeiten hereinkommen.
Farbstoffe mit einer oder mehreren Azogruppen (-N=N-); manche können sich in krebserzeugende aromatische Amine spalten, und das EU-Recht verbietet diese Farbstoffe in Textilien mit längerem Hautkontakt.
Die Azochemie liegt einem großen Teil der handelsüblichen Farbmittel zugrunde, darunter vielen Reaktiv- und Dispersionsfarbstoffen, und die meisten Azofarbstoffe sind nicht beschränkt. Das Problem ist die reduktive Spaltung: Die Azobindung kann aufgebrochen werden, etwa durch Hautbakterien oder Stoffwechsel, wobei die Amine frei werden, aus denen der Farbstoff aufgebaut wurde. Ein Farbstoff, der ein in Anlage 8 zu Anhang XVII von REACH gelistetes aromatisches Amin über 30 mg/kg freisetzen kann, darf in Textilerzeugnissen mit direktem und längerem Hautkontakt nicht verwendet werden, einer Gruppe, in der Handtücher und Bettwäsche genannt sind[91].
Geprüft wird nach der Normenreihe ISO 14362. Teil 1 reduziert das Farbmittel chemisch und analysiert die freigesetzten Amine; Farbmittel auf Cellulosefasern, etwa Reaktivfarbstoffe auf Baumwolle, werden ohne Extraktion geprüft, während Dispersionsfarbstoffe auf Chemiefasern, einschließlich Sublimationsdrucken auf Polyester, zuerst aus der Faser extrahiert werden[78]. Die Kontrolle beginnt vorgelagert, mit Farbstoffen, deren Lieferanten bestätigen, dass sie keine gelisteten Amine freisetzen können, und setzt sich mit Produktprüfungen nach Farbtonfamilie und Material fort.
Zwei Geltungsbereiche der Zertifizierung: Die Produktzertifizierung bestätigt, dass bestimmte Artikel festgelegte Kriterien erfüllen, die Betriebs- oder Systemzertifizierung, wie ein Standort oder eine Organisation arbeitet. Keine kann die andere ersetzen.
Ein Produktzertifikat wie OEKO-TEX® STANDARD 100 listet die Artikel oder Materialien, die geprüft wurden und die Kriterien erfüllt haben, für einen begrenzten Zeitraum[109], und sagt nichts darüber, wie der Betrieb mit seinen Beschäftigten oder seinem Abwasser umgeht. Ein Betriebszertifikat bewertet stattdessen den Standort; OEKO-TEX® STeP etwa deckt Chemikalien-, Umwelt-, Sozial-, Qualitäts- sowie Arbeitsschutzmanagement ab und wird für drei Jahre ausgestellt[110]. Managementsystemzertifikate wie ISO 9001 und ISO 14001 decken das System einer Organisation innerhalb eines angegebenen Geltungsbereichs ab, nicht die Eigenschaften irgendeines Handtuchs.
Produktkettenstandards (GOTS, GRS, RCS) verbinden beide Elemente: Der Standort wird zertifiziert, sein Scope-Zertifikat listet die Produktkategorien und Prozesse, die er bearbeiten darf, und eine Angabe auf einem Produkt gilt nur, wenn Transaktionszertifikate der Ware folgen[103]. Bei einem Handtuchauftrag wird jedes Dokument danach gelesen, was es benennt: die Artikel, die Standorte und Prozesse oder die Lieferung.
Internationale Anforderungsnormen für das Qualitätsmanagementsystem (ISO 9001) und das Umweltmanagementsystem (ISO 14001) einer Organisation, nach denen Zertifizierungsstellen das System zertifizieren, nicht die Produkte.
Beide beschreiben, wie eine Organisation ihre Prozesse plant, steuert, prüft und verbessert, ISO 9001, um Kunden- und behördliche Anforderungen beständig zu erfüllen, ISO 14001, um ihre Umweltaspekte zu steuern. Beide wurden 2026 überarbeitet, ISO 14001:2026 im April und ISO 9001:2026 im September[79][77]. Zertifikate nach den Ausgaben von 2015 bleiben während einer von den Zertifizierungsstellen angekündigten Übergangsfrist gültig; beide Ausgaben werden daher eine Zeit lang auf gültigen Zertifikaten erscheinen.
Ein Zertifikat zeigt, dass eine unabhängige Stelle das System für die aufgeführten Tätigkeiten an den aufgeführten Standorten auditiert hat, normalerweise in einem Dreijahreszyklus mit Überwachungsaudits dazwischen. Es bestätigt nicht, dass ein Handtuch eine Spezifikation erfüllt, und der Wortlaut des Geltungsbereichs zählt: „Herstellung von Frottierhandtüchern“ an einem Standort deckt keine beauftragte Lohnfärberei ab. Zertifikate akkreditierter Stellen lassen sich in der Datenbank IAF CertSearch oder bei der Zertifizierungsstelle überprüfen[75].
Die dokumentierte Abfolge von Eigentum und Handhabung, durch die zertifiziertes Material von seiner Quelle bis zum Fertigprodukt gelangt, auf jeder Stufe verifiziert, damit eine Angabe über das Material bis zum Endprodukt weitergetragen werden kann.
Bio- oder Recyclingangaben lassen sich durch Prüfung des fertigen Handtuchs nicht beweisen; sie stützen sich daher auf Aufzeichnungen. ISO 22095 definiert allgemeine Begriffe und Modelle der Produktkette, darunter Identitätserhalt (Identity Preserved), Trennung (Segregation), kontrollierte Mischung, Massenbilanz und Book-and-Claim, und betont, dass ein Produktkettensystem allein nicht die Eigenschaften eines Produkts begründet[80]. Jedes System legt seine eigenen Regeln fest. GOTS etwa verlangt, dass zertifizierte Ware so gelagert und transportiert wird, dass sie sich nicht mit konventioneller Ware vermischen kann, auf Rechnungen entlang der ganzen Kette gekennzeichnet und durch Mengenabgleich geprüft wird[103].
Bei einem Baumwollhandtuch verläuft die Kette von der Egrenieranlage über Spinnerei, Weberei, Färberei und Ausrüstung, Konfektion und Handel. Jedes Glied, das die Ware besitzt oder verarbeitet, muss zertifiziert oder als Subunternehmer auf dem Scope-Zertifikat eines zertifizierten Unternehmens geführt sein[103], und jeder Verkauf wird mit einem Transaktionszertifikat dokumentiert. Ein einziger nicht zertifizierter Schritt, etwa eine externe Färberei, die auf dem Zertifikat fehlt, unterbricht die Kette, und die Handtücher verlieren die Angabe.
Einem zertifizierten Unternehmen ausgestelltes Zertifikat, das die Produktkategorien, Prozesse und Standorte einschließlich Subunternehmern aufführt, für die es Ware nach einem Produktkettenstandard handhaben darf.
Bei GOTS führt das Scope-Zertifikat die Produktkategorien und die Verarbeitungs-, Herstellungs- und Handelstätigkeiten auf, für die das Unternehmen qualifiziert ist; Subunternehmer erscheinen auf dem Zertifikat des Unternehmens, das ihnen Arbeit überträgt[103]. Scope-Zertifikate von Textile Exchange listen die Produkte, die als zertifiziert angeboten werden dürfen, und können den genauen Materialanteil weglassen, der dann auf dem Transaktionszertifikat erscheinen muss[113]. Ein Scope-Zertifikat zeigt, dass ein Lieferant zertifizierte Ware für die aufgeführten Prozesse verkaufen darf, nicht dass eine bestimmte Lieferung zertifiziert ist. Vor der Bestellung prüft ein Einkäufer, ob die Produktkategorie, jeder Prozess, den das Handtuch braucht (Spinnen, Weben, Färben oder Drucken, Nähen), und die Gültigkeitsdaten zum Auftrag passen, und lässt das Zertifikat vom Aussteller bestätigen.
Von einer Zertifizierungsstelle für einen bestimmten Verkauf zertifizierter Ware ausgestelltes Zertifikat, das Verkäufer, Käufer, Mengen und zertifizierten Anteil angibt, damit die Angabe an den nächsten Eigentümer übergehen kann.
Bei GOTS stellt die zugelassene Zertifizierungsstelle nach Verifizierung Transaktionszertifikate aus, wann immer zertifizierte Ware entlang der Lieferkette weitergegeben wird[103]. Textile Exchange verlangt, dass jedes TC im System der Zertifizierungsstelle authentifiziert wird, begrenzt ein TC auf 100 Sendungen und 1.000 Produkte und lässt eine Ausstellung mehr als 180 Tage nach dem Versand normalerweise nicht zu[113].
Der Verkäufer beantragt das TC bei seiner eigenen Zertifizierungsstelle; die Anforderung gehört daher in die Bestellung, und da das TC dem Versand folgt, gehört sein Zeitpunkt in den Dokumentenplan. Waren, Mengen und Rechnungsbezüge auf dem Zertifikat müssen mit der Lieferung übereinstimmen. Ohne TC können die Handtücher physisch mit zertifizierten identisch sein, doch die zertifizierte Angabe endet beim Verkäufer.
Prüfung von Mustern durch ein Labor, das sowohl vom Lieferanten als auch vom Einkäufer unabhängig ist, meist nach den Verfahren und Grenzwerten aus der Spezifikation des Einkäufers oder aus Rechtsvorschriften.
Viele Händler benennen Labore und akzeptieren nur deren Berichte, aus Gründen der Unabhängigkeit und der Vergleichbarkeit zwischen Lieferanten. Das Labor sollte für jedes angeforderte Verfahren akkreditiert sein. Ein großer Teil des Werts eines Berichts hängt vom Muster ab: Handtücher, die der Einkäufer oder ein Prüfer aus der Serie entnommen und versiegelt hat, sagen mehr über eine Lieferung als vom Lieferanten ausgewählte Stücke, und ein Bericht deckt nur ab, was geprüft wurde, nicht andere Farben, Konstruktionen oder spätere Partien.
Hersteller prüfen dennoch intern, um die Produktion zu steuern, da externe Ergebnisse Tage dauern und Kosten verursachen. Prüfungen durch Dritte bestätigen ein Programm typischerweise am Vorproduktionsmuster, nach einem Wechsel von Materialien oder Prozess und in Abständen, die in der Qualitätssicherungsvereinbarung festgelegt sind.
Auch genannt: ISO/IEC 17025, DIN EN ISO/IEC 17025, LaborakkreditierungEnglisch: Laboratory accreditation
Formelle Anerkennung durch eine Akkreditierungsstelle, dass ein Labor für bestimmte Prüfungen kompetent ist, bewertet nach ISO/IEC 17025 und beschränkt auf die Verfahren in seinem Akkreditierungsumfang.
ISO/IEC 17025 legt Anforderungen an Kompetenz, Unparteilichkeit und einheitlichen Betrieb von Prüf- und Kalibrierlaboratorien fest[73]. Nationale Akkreditierungsstellen wie UKAS im Vereinigten Königreich, die DAkkS in Deutschland und TÜRKAK in der Türkei bewerten Labore danach. Ihre Akkreditierungen wurden über das ILAC Mutual Recognition Arrangement international anerkannt, bis am 1. Januar 2026 die Global Accreditation Cooperation Incorporated (Global ACI) die Arbeit von ILAC und IAF übernahm[116]; bestehende Akkreditierungen bleiben während des Übergangs zum Global-ACI-Abkommen anerkannt.
Die Akkreditierung wird Verfahren für Verfahren erteilt. Ein für ISO 105-C06 akkreditiertes Labor ist damit nicht für die Prüfung von Saugfähigkeit oder Azoaminen akkreditiert; die von der Akkreditierungsstelle veröffentlichte Anlage zur Akkreditierungsurkunde wird daher für jedes angeforderte Verfahren geprüft. Akkreditierung ist auch keine Zertifizierung: Ein ISO-9001-Zertifikat zeigt nur, dass ein Labor ein Managementsystem betreibt, nicht dass es für bestimmte Prüfungen kompetent ist.
Die Erfüllung der gesetzlichen Anforderungen des Marktes, in dem ein Handtuch verkauft wird, zu Sicherheit, Chemikalien, Kennzeichnung und Informationspflichten, zusammen mit den weiteren Anforderungen, die ein Einkäufer vertraglich festlegt.
Die Regeln setzt der Zielmarkt, nicht das Herstellungsland. In der EU fallen Handtücher unter die Verordnung über die allgemeine Produktsicherheit, Verordnung (EU) 2023/988, anwendbar seit dem 13. Dezember 2024[93]. Hersteller müssen eine interne Risikoanalyse durchführen, technische Unterlagen zehn Jahre aufbewahren und Produkte mit einer Typen-, Chargen- oder Seriennummer sowie mit ihrem Namen und ihrer Post- und E-Mail-Adresse kennzeichnen, und für jedes in Verkehr gebrachte Produkt muss ein in der Union niedergelassener Wirtschaftsakteur verantwortlich sein[93]. REACH und die Textilkennzeichnungsverordnung gelten daneben. In den Vereinigten Staaten verlangen die Regeln zum Textile Act, dass Handtücher Faserzusammensetzung, Herkunft und die Identität des Händlers angeben[94].
Gewöhnliche Handtücher tragen keine CE-Kennzeichnung und brauchen keine EU-Konformitätserklärung; die Konformität stützt sich auf die Dokumentation hinter dem Produkt, etwa Prüfberichte, Kennzeichnungsunterlagen, Erklärungen und Chargencodes. Die rechtliche Verantwortung liegt bei der Marke oder dem Importeur, die die Handtücher in Verkehr bringen, während der Hersteller für die Lieferung gemäß Spezifikation und die vereinbarten Nachweise einsteht. Vertragliche Anforderungen wie die RSL eines Händlers, ein Prüfprogramm, ein Sozialaudit oder eine Zertifizierung kommen hinzu und gehören in die Auftragsunterlagen.
Die gesetzlichen und kaufmännischen Regeln dazu, ob ein Textilerzeugnis Pflegehinweise tragen muss und in welcher Form; sie unterscheiden sich je nach Markt und werden bei Handtüchern oft vom Einkäufer statt vom Gesetz festgelegt.
In den Vereinigten Staaten gilt die Care Labeling Rule der FTC, 16 CFR Part 423, für textile Bekleidung, definiert als fertige Kleidungsstücke, und für Meterware, die zum Nähen von Bekleidung zu Hause verkauft wird[95]. Handtücher fallen nicht unter diese Definitionen, die Regeln zum Textile Act über Faserzusammensetzung und Herkunft gelten jedoch weiterhin[94].
In der EU regelt die Textilkennzeichnungsverordnung die Faserzusammensetzung, nicht die Pflege, und die Kommission hat das etablierte System der Pflegesymbole als freiwillig und in privater Hand beschrieben[96]. Wo Pflegeangaben erscheinen, müssen sie getrennt von der Faserzusammensetzung angegeben werden[87]. Die übliche Form ist die Symbolfolge nach ISO 3758 für Waschen, Bleichen, Trocknen, Bügeln und professionelle Pflege[46]; die Piktogramme sind in den meisten Ländern Marken von GINETEX, und ihre Verwendung wird lizenziert[107].
Pflegeetiketten an Handtüchern sind daher meist eine Anforderung des Händlers. Die Hinweise richten sich nach der Komponente, die weniger Hitze oder Bleiche verträgt, was bei zweiseitigen Handtüchern zählt, und werden durch Waschprüfungen am Fertigprodukt gestützt; das Etikett selbst ist unter Pflegeetikett beschrieben.
Die gesetzliche Pflicht, die Fasern eines Textilerzeugnisses mit geregelten Gattungsbezeichnungen und Massenanteilen in Prozent anzugeben, die für Handtücher sowohl in der EU als auch in den Vereinigten Staaten gilt.
Die Verordnung (EU) Nr. 1007/2011 verlangt, dass auf dem Markt bereitgestellte Textilerzeugnisse mit ihrer Faserzusammensetzung gekennzeichnet werden, nur mit den Faserbezeichnungen ihres Anhangs I und in absteigender Reihenfolge des Gewichts[87]. „100 %“, „rein“ oder „ganz“ sind Erzeugnissen aus einer einzigen Faser vorbehalten, die bis zu 2 Prozent technisch unvermeidbarer Fremdfasern enthalten dürfen, bei kardierten Erzeugnissen 5 Prozent, und zwischen angegebener Zusammensetzung und Analyse gilt eine Herstellungstoleranz von 3 Prozent[87]. Etiketten müssen dauerhaft und sicher angebracht sein, in der Amtssprache oder den Amtssprachen des Mitgliedstaats, in dem verkauft wird, und die Zusammensetzung muss vor dem Kauf sichtbar sein, auch online. Etiketten, Zutaten, die nicht fester Bestandteil des Erzeugnisses sind, sowie Färbe- und Druckmittel bleiben bei der Berechnung unberücksichtigt[87].
In den Vereinigten Staaten fallen Handtücher, Waschlappen und Geschirrtücher unter den Textile Fiber Products Identification Act und seine Regeln in 16 CFR Part 303: Gattungsbezeichnungen der Fasern mit Massenanteilen in absteigender Reihenfolge, Fasern unter 5 Prozent als „other fiber“ angegeben, sofern sie nicht funktional bedeutsam sind, eine Toleranz von 3 Prozent (keine bei Angaben zu einer einzigen Faser), das Ursprungsland sowie der Firmenname oder die RN-Nummer[94].
Am häufigsten gehen Etiketten bei zweiseitigen und gemischten Handtüchern schief. Ein Handtuch mit Polyester-Druckseite und Baumwollrückseite besteht nicht zu 100 Prozent aus Baumwolle, und beide Fasern müssen erscheinen; Bestandteile oder Abschnitte mit unterschiedlicher Faserzusammensetzung werden in beiden Systemen getrennt angegeben[87][94]. Handelsnamen ersetzen nie die Gattungsbezeichnungen: Als Bambus verkaufte Handtücher sind normalerweise Viskose, in der EU als Viskose und in den Vereinigten Staaten als Rayon gekennzeichnet, zum Beispiel „rayon made from bamboo“[88]; siehe Regeneratcellulose aus Bambus.
Bei Mira Towels: Das vollflächig bedruckte Lagerhandtuch von Mira mit 250 GSM hat eine Polyester-Druckseite und eine Baumwollrückseite; bedruckt wird nur die Polyesterseite, und das Handtuch besteht nicht vollständig aus Baumwolle.
Auch genannt: amfori BSCI, SMETA, SA8000, Social-Compliance-AuditEnglisch: Social compliance audit
Bewertung der Arbeitsbedingungen, des Arbeitsschutzes und der zugehörigen Managementpraktiken eines Produktionsstandorts gegenüber einem Verhaltenskodex oder Standard, durchgeführt von einer Auditfirma für Einkäufer oder für den Standort selbst.
Drei Systeme sind in der Textilbranche verbreitet. amfori BSCI, das Programm für soziales Risikomanagement des Unternehmensverbands amfori, auditiert Standorte gegen einen Verhaltenskodex, der an ILO-Übereinkommen, den OECD-Leitsätzen und den UN-Leitprinzipien ausgerichtet ist, und teilt einen Auditbericht zwischen den Mitgliedsunternehmen[117]. SMETA, das Sedex Members Ethical Trade Audit, deckt immer Arbeitsstandards sowie Gesundheit und Sicherheit ab, ergänzt in seiner Vier-Säulen-Form Umwelt und Geschäftsethik und liegt in Version 7 vor[118]. Sedex beschreibt SMETA als Methodik zur kontinuierlichen Verbesserung und nicht als Zertifizierung[118], und auch BSCI-Audits ergeben einen Bewertungsbericht, kein Zertifikat.
SA8000 von Social Accountability International ist eine Zertifizierung: Auditfirmen unter Aufsicht von Social Accountability Accreditation Services (SAAS) auditieren den Standort gegen Grundsätze menschenwürdiger Arbeit aus der Allgemeinen Erklärung der Menschenrechte, ILO-Übereinkommen und nationalem Recht, zusammen mit Kriterien für das Managementsystem[119]. Die Ausgabe SA8000:2026 ist veröffentlicht, und die Zertifizierung geht im Rahmen eines von SAI festgelegten Übergangs auf sie über[119].
Ein Audit hält die Bedingungen an den Tagen fest, an denen es stattfand, und sein Wert hängt von Umfang, Kompetenz des Auditors und davon ab, ob es angekündigt war. Einkäufer geben an, welche Systeme sie akzeptieren und welche Standorte abgedeckt sein müssen, beauftragte Färbe-, Druck- oder Näheinheiten eingeschlossen, und lesen die Feststellungen und Korrekturmaßnahmen, nicht nur das Gesamtergebnis.
Wie individuelle Handtücher bei einem Hersteller eingekauft werden: Liefermodelle, Mindestmengen und Kapazität, die Abfolge von Mustern und Freigaben, die Dokumente, die ein Handtuch definieren, sowie die Lieferbedingungen, Zolltarifnummern und Zollpapiere, mit denen es Grenzen überquert.
Auch genannt: Original Equipment Manufacturing, Fertigung nach KundendesignEnglisch: OEM manufacturing
Lieferform, bei der ein Betrieb Ware nach dem eigenen Design und der Spezifikation des Einkäufers für den Verkauf unter dessen Marke herstellt; das Design gehört dem Einkäufer, nicht dem Betrieb.
In Elektronik und Maschinenbau stellte ein Original Equipment Manufacturer Bauteile her, die ein anderes Unternehmen in sein eigenes Produkt einbaute; die Textilbeschaffung verwendet den Begriff lockerer: Ein OEM-Handtuchlieferant webt, färbt oder bedruckt und konfektioniert ein Handtuch, das der Einkäufer spezifiziert hat, unter der Marke des Einkäufers. Der Einkäufer liefert oder genehmigt Konstruktion, Größe, Farben, Motiv, Etiketten und Verpackung, und der Betrieb schlägt Änderungen vor, wo sich eine Anforderung nicht zuverlässig produzieren lässt.
Da sich der Sprachgebrauch zwischen Unternehmen und Ländern unterscheidet, sollte sich ein Vertrag nicht allein auf die Bezeichnung verlassen. Das Eigentum an Motivdateien, Jacquard-Musterdateien und der freigegebenen Spezifikation, ob der Betrieb dasselbe Design an andere verkaufen darf und wer designspezifische Rüstkosten wie Druckschablonen oder Jacquardprogrammierung trägt, werden schriftlich geregelt. Das Gegenmodell ist ODM, bei dem das Design vom Hersteller stammt.
Auch genannt: Original Design Manufacturing, Fertigung nach HerstellerdesignEnglisch: ODM manufacturing
Lieferform, bei der der Hersteller Produktdesign oder Konstruktion entwickelt und der Einkäufer das Produkt unter eigener Marke verkauft, meist mit begrenzten Änderungen wie Farbe, Größe, Motiv oder Etiketten.
Bei Handtüchern bedeutet ODM normalerweise, eine Konstruktion zu wählen, die der Hersteller bereits entwickelt hat, etwa einen Katalog-Jacquard, eine bewährte Dobby-Bordüre oder einen standardmäßigen zweiseitigen Druckstoff, der vielen Kunden angeboten wird, und die Farben, Motive oder das Branding des Einkäufers hinzuzufügen. Die Entwicklung ist kürzer, weil die Konstruktion bereits erprobt ist, und die Mindestmengen können niedriger sein, wenn sich mehrere Einkäufer einen Grundstoff teilen.
Der Preis dafür ist die Exklusivität. Sofern nichts anderes vereinbart ist, bleibt die Konstruktion beim Hersteller, und andere Einkäufer können dasselbe Handtuch unter anderen Etiketten erhalten. Ein Einkäufer, der Exklusivität für ein Webmuster, eine Farbstellung oder eine Konstruktion braucht, verlangt sie ausdrücklich und sollte damit rechnen, dass sie Mengen oder Konditionen beeinflusst. Die Rechte am Motiv des Einkäufers und an der Konstruktion des Herstellers sind getrennt, und beide sollten festgehalten werden.
Auch genannt: Eigenmarke, Handelsmarke, HausmarkeEnglisch: Private-label manufacturing
Herstellung von Produkten, die statt unter dem Namen des Herstellers unter dem eines Händlers, Vertreibers oder Markeninhabers verkauft werden, mit Etiketten, Verpackung und Präsentation nach Vorgabe dieser Marke.
Ein Private-Label-Handtuchprogramm hat zwei Ebenen. Die erste ist das Handtuch selbst: Konstruktion, Größe, Gewicht, Farben und Dekoration, festgelegt in einer technischen Spezifikation. Die zweite trägt die Marke zum Endkunden: gewebte oder bedruckte Markenetiketten, Pflege- und Faserzusammensetzungsetiketten, Hangtags, Banderolen oder Schachteln, Barcodes, Warnhinweise auf Polybeuteln und Kartonmarkierungen. Jedes Element hat eigene Vorlagen, Lieferanten, Lieferzeiten und Freigaben; eine fehlende Barcode-Datei kann ein Programm ebenso aufhalten wie eine Farbpartie.
Entlang dieser Linie teilen sich die Verantwortlichkeiten. Der Hersteller steht für Ware ein, die der freigegebenen Spezifikation und den Mustern entspricht; die Marke, die die Handtücher in Verkehr bringt, steht für das ein, was Etikett und Verpackung dort aussagen. Nach der EU-Textilkennzeichnungsverordnung zum Beispiel gilt ein Händler, der ein Produkt unter eigenem Namen oder eigener Marke in Verkehr bringt, für Kennzeichnungszwecke als Hersteller[87]. Die Marke gibt daher Faserbezeichnungen und Prozentsätze, Pflegeangaben und Aussagen wie „bio“ oder „recycelt“ frei, auf Grundlage von Nachweisen wie Prüfberichten oder Zertifikaten, die der Hersteller liefert.
Private Label erhöht außerdem die Anforderungen an die Konstanz. Ein Händler kann dasselbe Handtuch über mehrere Saisons verkaufen, und jede Nachbestellung muss der ersten Lieferung in Farbton, Griff, Größe und Verpackung entsprechen. Die Werkzeuge dafür sind eine unterzeichnete Spezifikation mit Änderungshistorie, ein versiegeltes Golden Sample, versionsnummerierte Vorlagen für jedes Etikett und jede Verpackung sowie vereinbarte Farbtoleranzen zwischen Farbpartien.
Der Begriff sagt, wessen Name auf dem Produkt steht, nicht wer es entworfen hat: Ein Private-Label-Handtuch kann dem Design des Einkäufers (OEM) oder der Konstruktion des Herstellers (ODM) folgen. „White Label“ überschneidet sich im Alltagsgebrauch damit, bezeichnet aber oft ein standardisiertes, markenloses Produkt, das mehrere Wiederverkäufer selbst mit ihrer Marke versehen.
Auch genannt: Lohnfertigung, Full Package, CMTEnglisch: Contract manufacturing
Produktion im Auftrag für das Programm eines anderen Unternehmens, entweder als Full Package, bei dem der Hersteller alle Materialien beschafft, oder als Cut-Make-Trim (CMT), bei dem der Einkäufer den Stoff beistellt.
CMT ist in der Bekleidung üblich, wo die Marke Stoff und Zutaten einkauft und den Betrieb für Zuschnitt, Nähen und Fertigstellung bezahlt. Handtücher passen weniger gut zu diesem Modell, weil der größte Teil von Wertschöpfung und Qualitätsrisiko im Stoff liegt: Garn, Schären, Frottierweben, Nassveredlung und Ausrüstung. Ein Handtuchvertrag umfasst daher meist das Full Package vom Garn bis zum gepackten Karton, und der Hersteller steht für die Gebrauchseigenschaften des Stoffs ebenso ein wie für die Konfektion.
CMT-artige Elemente kommen an den Rändern vor, etwa wenn ein Einkäufer eigene Etiketten, Verpackungen oder gelegentlich Stoff beistellt. Für jedes beigestellte Material sollte der Vertrag festlegen, wer es bei Eingang prüft, wer Fehlmengen und Mängel trägt, wie Zuschnittabfall berücksichtigt wird und wer für Fehler einsteht, die in diesem Material ihren Ursprung haben.
Auch genannt: Handtücher nach Maß, Sonderanfertigung, Fertigung auf BestellungEnglisch: Custom towel manufacturing
Herstellung von Handtüchern nach den eigenen Anforderungen eines Einkäufers an Größe, Konstruktion, Farbe, Dekoration und Verpackung, im Unterschied zur Lieferung von Fertigware ab Lager oder unveränderten Katalogartikeln.
Die Individualisierung reicht von einem gestickten Logo auf einem Standardhandtuch bis zu einer neuen Konstruktion mit eigenen Garnen, eigenem Gewicht, eigener Bordüre und Färberezeptur. Je tiefer die Änderung, desto mehr Rüstaufwand braucht sie: neue Ketten, Lab Dips, Schaft- oder Jacquard-Musterdateien, Druckschablonen oder Farbprofile und Freigabemuster. Dieser Aufwand erklärt die Mindestmengen und längeren Lieferzeiten individueller Programme und warum ein Erstauftrag länger dauert als eine Nachbestellung.
Briefings funktionieren am besten, wenn sie feste von offenen Anforderungen trennen. Sind Größe, Farbe und Logo festgelegt, Gewicht und Konstruktion aber offen, kann der Hersteller eine Konstruktion vorschlagen, die er bereits zuverlässig produziert, statt eine neue zu entwickeln.
Die kleinste Menge, die ein Hersteller für einen Artikel annimmt, meist je Design, Farbe, Größe oder Konstruktion gezählt, weil jeder Produktionslauf festen Rüstaufwand und Materialmindestmengen mit sich bringt.
Mindestmengen folgen dem Prozess. Ein gewebtes Handtuch braucht eine auf Bäume vorbereitete Kette, und eine kurze Kette verteilt denselben Rüstaufwand auf weniger Stücke. Stückgefärbter Stoff wird in Maschinenpartien verarbeitet, sodass jede Farbe eine praktische Mindestpartie hat, und garngefärbte Designs fügen je Farbe eine Mindest-Garnpartie hinzu. Schaft- und Jacquardmuster brauchen Musterdateien und Rüsten der Webmaschine, der Siebdruck eine Schablone je Farbe; die Sublimation braucht Farbprofile und Probedrucke, aber weniger festen Rüstaufwand je Design. Markenetiketten, Hangtags und bedruckte Verpackungen haben eigene Mindestmengen der Lieferanten, die bei kleinen Aufträgen die Handtuchmenge übersteigen können.
Wie die Mindestmenge gezählt wird, zählt oft mehr als die Zahl selbst: 1.000 Handtücher in fünf Farben und zwei Größen bedeuten fünf Farbpartien und zehn getrennte Artikel, von denen jeder an einer Mindestmenge gemessen wird. Einkäufer können eine Schwelle oft erreichen, indem sie eine Konstruktion über alle Farben beibehalten, einen Lagergrundstoff verwenden, Farbstellungen reduzieren oder Standardverpackung akzeptieren. Kleinere Mengen sind mitunter zu anderen Konditionen möglich, als kaufmännische Entscheidung je Projekt.
Bei Mira Towels: Die MOQ wird je Projekt nach Produkt, Größe, Stoff und Druckverfahren festgelegt und im Angebot bestätigt. Das vollflächig bedruckte Lagerhandtuch mit 250 GSM beginnt ab 100 Stück.
Die Leistung, die ein Betrieb in einem bestimmten Zeitraum liefern kann, in Stück, Kilogramm oder Metern, begrenzt durch den langsamsten Prozessschritt für das jeweilige Produkt.
Ein Handtuchwerk hat keine einzelne Kapazitätszahl. Die Weberei wird meist in Kilogramm Stoff oder Maschinenstunden gemessen, die Färberei in Maschinenpartien, der Druck in Metern oder Panels und Näherei und Verpackung in Stück. Welcher Schritt die Leistung begrenzt, hängt vom Produktmix ab: Große, schwere Badelaken belasten Webmaschinen und Färbeapparate, kleine bedruckte Handtücher dagegen Zuschnitt, Säumen und Verpackung. Eine angegebene Monatszahl setzt daher eine typische Größe und Konstruktion voraus.
Kapazität ist außerdem nicht dasselbe wie Verfügbarkeit: Linien sind durch andere Programme belegt, und saisonale Spitzen wie Strand- und Werbehandtücher vor dem Sommer verringern die freie Kapazität. Große Aufträge werden am besten gegen die Belegung des Betriebs geplant, oft mit Teillieferungen, statt die Menge durch ein monatliches Maximum zu teilen.
Bei Mira Towels: Für vollflächig bedruckte Handtücher liegt die monatliche Kapazität im Allgemeinen bei 50.000 bis 100.000 Stück, abhängig von Abmessungen, Konstruktion, Motiv, Ausrüstung und Terminplan.
Die Abfolge von Mustern während der Entwicklung und rund um die Serienproduktion, von denen jedes eine andere Frage beantwortet: Konzept und Konstruktion, Farbe, Druck, das vollständige Produkt und die Konformität der Serie.
Handtuchprogramme durchlaufen einige oder alle dieser Stufen: einen Prototyp oder ein Entwicklungsmuster zur Beurteilung von Konstruktion, Gewicht und Griff, oft aus verfügbaren Garnen, sodass die Farbe noch nicht endgültig ist; Lab Dips für gefärbte Farben und Strike-offs für Drucke; ein Vorproduktionsmuster aus Serienmaterialien und mit Serienprozessen; sowie Top-of-Production- und Versandmuster aus der Serie. Eine Nachbestellung eines freigegebenen Handtuchs kann direkt in die Serie gehen, während eine neue Jacquardkonstruktion mehr als eine Entwicklungsrunde brauchen kann.
Handtuchmuster werden am besten nach dem Waschen beurteilt, da sich Krumpf, Saumverhalten, Farbverlust und Saugfähigkeit in den ersten Wäschen verändern. Kommentare zu einem abgelehnten Muster verdienen eine ebenso sorgfältige Aufzeichnung wie eine Freigabe, denn sie sagen der Serienproduktion, was zu vermeiden ist. In der Prüfung hat Stichprobe eine eigene, statistische Bedeutung: die Auswahl von Einheiten aus einem Los (siehe Stichprobenplan).
Muster, das vor Beginn der Serienproduktion mit den Serienmaterialien, -maschinen und -prozessen hergestellt wird und der endgültigen Freigabe des vollständigen Handtuchs dient: Konstruktion, Farbe, Dekoration, Etiketten und Verpackung.
Das PPS ist der letzte Punkt, an dem eine Änderung günstig ist. Es sollte aus der für die Serie vorgesehenen Garnpartie oder dem Seriengrundstoff stammen, auf Produktionsanlagen gefärbt oder bedruckt und mit dem tatsächlichen Nähgarn, den Etiketten und der Verpackung genäht sein, damit seine Freigabe die Serie beschreibt und nicht das, was ein Musterraum herstellen kann. Einkäufer prüfen typischerweise Maße und Gewicht, Farbe unter den vereinbarten Lichtarten, Waschverhalten, Etikettentext, Barcodes und die Präsentation der Verpackung.
Ein unterzeichnetes und datiertes PPS wird Teil der Prüfreferenz. Ändern sich die Serienmaterialien nach der Freigabe, etwa durch eine neue Garnpartie oder einen neuen Stofflieferanten, ist ein neues PPS oder zumindest ein dokumentierter Vergleich nötig.
Auch genannt: Top-of-Production-Muster, Ausfallmuster, VersandmusterEnglisch: Production sample
Muster aus der Serienproduktion, typischerweise aus den ersten fertigen Stücken (Top of Production), um zu bestätigen, dass die Serie dem freigegebenen Vorproduktionsmuster entspricht; Versandmuster werden aus fertiger, verpackter Ware entnommen.
Ein TOP-Muster zeigt, ob die Übertragung in den Serienmaßstab Farbton, Griff oder Größe verändert hat, und wird früh genug entnommen, damit eine Abweichung im Rest des Loses korrigiert werden kann. Versandmuster werden aus gepackten Kartons für die Unterlagen des Einkäufers, Laborprüfungen oder die Präsentation im Handel gezogen und repräsentieren, was tatsächlich geliefert wurde.
Einkäufer geben an, wie viele Stücke je Farbe und Größe sie brauchen und wer sie entnimmt. Vom Lieferanten ausgewählte Stücke sind keine Zufallsstichprobe, weshalb Prüfprogramme oft die Auswahl durch den Prüfer des Einkäufers verlangen.
Auch genannt: Referenzmuster, Siegelmuster, versiegeltes Muster, Freigabemuster
Freigegebenes Referenzmuster, von Einkäufer und Hersteller unterzeichnet oder versiegelt, mit dem Serienproduktion, Prüfungen und Nachbestellungen verglichen werden.
Ein Golden Sample wird mit Artikelnummer, Datum, etwaigen akzeptierten Abweichungen und den Unterschriften beider Parteien gekennzeichnet und mit einem Anhänger versiegelt, damit es nicht ausgetauscht werden kann. Jede Partei behält ein identisches Stück, und ein weiteres Stück kann an die Inspektionsgesellschaft gehen.
Bei Handtüchern zählt die Aufbewahrung. Licht bleicht gefärbte und bedruckte Farben aus, und Handhabung und Feuchtigkeit verändern Griff und Aussehen; Referenzen werden daher dunkel, trocken und so gefaltet wie freigegeben aufbewahrt, und ein mehrere Saisons altes Muster zeigt möglicherweise nicht mehr den freigegebenen Farbton. Wo nur Farbe oder Druck kritisch ist, kann ein gekennzeichneter Abschnitt auf einer Farbkarte als Referenz für dieses Merkmal dienen, während das vollständige Handtuch die Referenz für Größe, Ausrüstung und Präsentation bleibt.
Auch genannt: Spezifikationsblatt, Produktspezifikation, Spec SheetEnglisch: Technical specification
Dokument, das jede messbare Anforderung an ein Handtuch angibt, von Größe, Gewicht und Faserzusammensetzung bis zu Konstruktion, Farbstandards, Dekoration, Kennzeichnung, Verpackung und Prüfung, jeweils mit Toleranz oder Verfahren.
Eine Handtuchspezifikation ist die Grundlage eines Angebots, denn zwei Preise sind nur vergleichbar, wenn sie dasselbe Produkt beschreiben; sie ist die Produktionsanweisung des Herstellers; und sie ist der Maßstab für Kontrolle und Prüfung. Alles, was sie offenlässt, entscheidet derjenige, der das Handtuch herstellt.
Eine vollständige Spezifikation umfasst normalerweise: Fertigmaß mit Toleranz und Messweise (flach, entspannt, nach Klimatisierung); Stückgewicht oder GSM mit Toleranz; Faserzusammensetzung je Komponente, also Pol, Grund und Schuss oder Druckseite und Rückseite, dazu gegebenenfalls Nähgarn und Etiketten; Konstruktion mit Garnnummer, Fachung und Drehung je Fadensystem, Dichten, Schüssen je Schlinge, Florhöhe und etwaigem Scheren; Angaben zu Bordüre, Saum und Kante mit Stichtyp und Stichdichte; Farbstandards und die Lichtarten für die Freigabe; Dekorationsverfahren, Druckdateien und Platzierung; Etiketten und ihre Positionen; Legen, Verpackung und Kartons; sowie Prüfanforderungen.
Prüfungen und Grenzwerte gehören zusammen. Eine Zeile „Farbechtheit gegen Waschen: ISO 105-C06“ nennt ein Verfahren, stellt aber keine Anforderung; die Spezifikation muss die Prüfbedingungen und die Mindestnote angeben, bei der Krumpfung das Verfahren und die maximale Längen- und Breitenänderung. Annahmestufen kommen aus den Anforderungen des Einkäufers oder dem Handbuch eines Händlers, nie aus der Verfahrensnorm. Für die Kontrolle gilt dasselbe: Die AQL-Werte für kritische, Haupt- und Nebenfehler und die Fehlerliste gehören in das Dokument.
Zwei Fehler kehren immer wieder. Der eine ist das Spezifizieren nach Ruf („Hotelqualität“, „600 GSM ägyptische Baumwolle“), während die Konstruktion offenbleibt: Gewicht und Fasername sagen wenig über Garn, Flor und Ausrüstung, und zwei Handtücher, die dieselbe Schlagzeile erfüllen, können sich in der Wäsche sehr unterschiedlich verhalten. Der andere ist, das Dokument auseinanderdriften zu lassen. Jede freigegebene Änderung, etwa ein neuer Etikettenlieferant oder eine angepasste Florhöhe, kommt in eine datierte Revision, damit Spezifikation und Golden Sample dasselbe Handtuch beschreiben.
Auch genannt: technisches Datenpaket, technische Produktmappe
Die Zusammenstellung der Entwicklungsdokumente des Einkäufers für ein Produkt, etwa Skizzen, Maße, Materialien, Motive, Farbstellungen, Etiketten, Verpackung und Stückliste, versioniert herausgegeben.
Tech Packs stammen aus der Bekleidung, wo Kleidungsstücke gradierte Maße und Verarbeitungsdetails brauchen. Für Handtücher ist das Paket kürzer, sammelt aber, was eine Spezifikation allein nicht zeigt: endgültige Druckdateien, Farbstellungstabellen, Etiketten- und Hangtag-Layouts mit genauen Positionen, Legeskizzen und Kartonetiketten. Das Tech Pack trägt die Designabsicht des Einkäufers; die technische Spezifikation des Herstellers übersetzt sie in Garne, Konstruktionen und Prozesseinstellungen.
Beide Dokumente tragen eine Versionsnummer und ein Datum, denn ein Betrieb, der nach einer veralteten Datei arbeitet, stellt genau das her, was diese Datei beschreibt.
Liste aller Komponenten und ihrer Menge je fertiger Einheit, etwa Garne oder Stoff, Nähgarn, Etiketten, Aufhänger und Verpackung, verwendet für Beschaffung, Kalkulation und Produktionssteuerung.
Bei einem Frottierhandtuch beginnt die Stückliste mit dem Garnverbrauch je Fadensystem (Pol, Grund und Schuss), bereinigt um den Abfall beim Schären, Weben und Zuschnitt, und setzt sich fort mit Nähgarn, Marken- und Pflegeetiketten, Aufhängern, Einlegern, Polybeuteln, Banderolen und Kartons. Bei einem sublimationsbedruckten Handtuch führt sie den Grundstoff auf, mit Transferpapier und Tinte als Verbrauchsmaterial, dazu die Zutaten. Jede Position trägt normalerweise eine Spezifikation und einen freigegebenen Lieferanten.
Der Einkauf bestellt nach der Stückliste; der Ersatz eines Etikettenmaterials oder eine geänderte Polybeutelstärke ist daher eine Produktänderung, die wie eine Änderung am Handtuch freigegeben und festgehalten wird.
Die Arbeit, die aus dem Briefing eines Einkäufers ein freigegebenes, produzierbares Handtuch macht: Wahl der Konstruktion, Materialbeschaffung, Bemusterung, Prüfung und Kalkulation, bis Spezifikation und Muster abgezeichnet sind.
Die Entwicklung beginnt beim Einsatz: Wie das Handtuch benutzt, gewaschen und verkauft wird, entscheidet über Faser, Konstruktion und Gewicht, bevor es um Farbe und Dekoration geht. Der Hersteller schlägt eine Konstruktion vor, oft eine, die er bereits produziert, stellt Entwicklungsmuster her und passt Garne, Florhöhe, Ausrüstung oder Druckeinstellungen nach den Wasch- und Prüfergebnissen an. Die Kalkulation läuft parallel, weil jede Änderung an Garn, Gewicht oder Dekoration den Preis verschiebt.
Die Dauer hängt vor allem davon ab, wie neu die Konstruktion ist und wie schnell Freigaben zurückkommen: Ein neuer Druck auf einem vorhandenen Grundstoff ist weit schneller entwickelt als ein neuer Jacquard mit individuell gefärbten Garnen. Ein Briefing, das Produktart, Zielgröße, Menge, Einsatzzweck, Motiv oder ein Referenzhandtuch, Lieferland und Zieltermin nennt, erspart den größten Teil des frühen Hin und Her.
Die Zeit von der Auftrags- oder Musterbestätigung, bis die Ware produziert, geprüft und versandbereit ist; nicht enthalten sind die Bemusterung vor der Bestätigung und der Transport zum Bestimmungsort.
Die Produktionszeit eines Handtuchs ist die Summe weitgehend aufeinanderfolgender Schritte: Sicherung von Garn oder Grundstoff, Schären und Weben oder Warenvorbereitung, Färben oder Drucken, Ausrüstung, Zuschnitt und Nähen, Verpacken und Endkontrolle. Materialien und Zutaten, insbesondere individuell gefärbte Garne, Spezialstoffe und bedruckte Verpackungen, sind oft der längste Teil; Lagerkonstruktionen verkürzen die Kette, weil der Grundstoff bereits vorhanden ist.
Die Uhr beginnt mit einem festgelegten Ereignis, etwa der Freigabe des Vorproduktionsmusters oder der schriftlichen Auftragsbestätigung; späte Freigaben verschieben daher den Fertigstellungstermin. Der Fertigstellungs- oder Ab-Werk-Termin ist nicht der Liefertermin: Fracht, Zollabfertigung und Inlandstransport kommen hinzu, und wer sie organisiert, hängt von der vereinbarten Incoterms-Regel ab. Eine Produktionszeit ist außerdem eine Schätzung auf Basis der Belegung des Betriebs zum Auftragszeitpunkt, keine Garantie; Hochsaisons und späte Änderungen an Motiv oder Verpackung verlängern sie.
Bei Mira Towels: Die Lieferzeit eines individuellen Handtuchprogramms hängt von Spezifikation und Produktionsplan ab und wird im Angebot bestätigt. Das vollflächig bedruckte Lagerhandtuch mit 250 GSM braucht ca. 2–3 Wochen nach Auftragsfreigabe, Stoffe außerhalb des Lagersortiments ca. 4–5 Wochen nach Freigabe. Dies sind Schätzungen, keine Garantien.
Auch genannt: Farbabnahme, Farbstandard, FarbabzeichnungEnglisch: Colour approval
Die förmliche Übereinkunft zwischen Einkäufer und Hersteller, dass eine gefärbte oder gedruckte Farbe ihrem Ziel entspricht, an einem physischen Muster unter festgelegten Lichtarten getroffen und als Standard für die Serie festgehalten.
Drei Dinge werden festgelegt, bevor eine Farbe freigegeben wird: das Ziel (ein physischer Standard des Einkäufers, eine früher freigegebene Partie oder eine Referenz aus einem Farbsystem), das Material (der tatsächliche Handtuchstoff, da dieselbe Farbe auf Schlingenflor, Velours und einer Polyesterseite unterschiedlich wirkt) und die Betrachtungsbedingungen, meist ein Abmusterungskasten mit Tageslicht und den Laden- oder Wohnraumlichtarten, auf die es dem Einkäufer ankommt. Die instrumentelle Messung fügt Zahlen hinzu, doch den zulässigen Farbabstand legt der Einkäufer fest (siehe Farbabmusterung).
Bildschirme und Fotos geben Textilfarben nicht originalgetreu wieder; eine Freigabe danach ist daher unzuverlässig. Der freigegebene Abschnitt, gekennzeichnet und datiert, kommt zum Referenzsatz für Kontrolle und Nachbestellungen.
Kleines Muster aus Garn oder Stoff, das im Labor auf eine Zielfarbe gefärbt und zur Freigabe vorgelegt wird, bevor die Färberezeptur in der Serie verwendet wird.
Eine Färberei legt meist mehrere Lab Dips je Farbe vor, oft mit A, B und C bezeichnet und in Farbton oder Tiefe leicht unterschiedlich, damit der Einkäufer den nächstliegenden wählen oder die Richtung kommentieren kann („röter“, „klarer“, „tiefer“). Die Dips müssen auf dem tatsächlichen Material gefärbt sein, mit Faser, Garn- oder Stoffqualität und Vorbehandlung der Serie, denn eine Rezeptur, die auf einem flachen Baumwollabschnitt passt, kann auf Frottierflor anders aussehen. Sie werden unter den vereinbarten Lichtarten beurteilt, um Metamerie aufzudecken.
Ein freigegebener Lab Dip legt die Rezeptur fest, nicht den Serienfarbton, der mit Maschine, Beladung und Ausrüstung weiterhin schwankt; die Serie wird innerhalb der vereinbarten Toleranz gegen den freigegebenen Dip geprüft.
Auch genannt: Andruckmuster, Probedruck, Print Strike-offEnglisch: Strike-off
Druckmuster des tatsächlichen Motivs auf dem tatsächlichen Stoff, im vorgesehenen Druckverfahren hergestellt, zur Freigabe von Farbe, Details, Maßstab, Platzierung und Griff vor dem Seriendruck.
Ein Strike-off zeigt, was ein Lab Dip nicht kann: wie sich ein Motiv auf einer Handtuchoberfläche verhält. Feine Linien können im Flor zulaufen, Verläufe können Stufen bilden, und Farben verschieben sich zwischen Datei und fertigem Stoff. Bei der Sublimation wird der Strike-off auf der echten Polyesterseite mit Serienpapier, Serientinte und Serien-Transfereinstellungen gedruckt; beim Reaktiv- oder Pigmentdruck auf Baumwolle mit der Seriendruckpaste und dem Serienfixierverfahren.
Ein Strike-off kann einen Ausschnitt des Motivs oder ein ganzes Panel zeigen; ein ganzes Panel prüft zusätzlich die Platzierung gegenüber Schnitt- und Saumlinien. Er unterscheidet sich vom Lab Dip, der eine gefärbte Farbe freigibt, und vom Vorproduktionsmuster, das das vollständige Handtuch mit Etiketten und Verpackung freigibt.
Bei Mira Towels: Bei den meisten Projekten gibt es vor der Serie einen Strike-off oder ein Vorproduktionsmuster. Für vollflächig bedruckte Handtücher stellt das Produktionsteam die Sublimations-Druckvorlage für die gewählte Größe bereit und prüft die Dateien auf Maßstab, Beschnittzugabe und Farbe.
Menge von Handtüchern, die unter denselben Bedingungen hergestellt wurde, etwa aus einer Garnpartie, Farbpartie oder Druckeinrichtung, und für Kontrolle, Stichprobe und Rückverfolgbarkeit als eine Einheit behandelt wird.
Die Abweichung ist zwischen Partien am größten: Handtücher aus zwei Färbepartien können sich im Farbton unterscheiden, auch wenn beide innerhalb der Toleranz liegen, und ein Prüfergebnis beschreibt nur das Los, aus dem es stammt. Für die AQL-Prüfung sollte das Los homogen sein; werden mehrere Farbpartien oder Produktionswochen zu einem Prüflos zusammengefasst, verbirgt das Unterschiede und macht die Stichprobe weniger repräsentativ. Partienummern auf Kartons erlauben es dem Einkäufer, Farbtöne in der Filiale oder im Wäschebestand eines Hotels zusammenzuhalten und eine Reklamation auf Material- und Prozessaufzeichnungen zurückzuführen.
Produktion der vollen Auftragsmenge auf Produktionsanlagen mit Serienmaterialien, nachdem Spezifikation und Muster freigegeben wurden.
Der Maßstab verändert die Ergebnisse: Ein voller Färbeapparat, eine lange Kette, kontinuierlicher Transfer auf einem Kalander oder eine Zuschnittlinie verhalten sich anders als eine Musterwebmaschine oder eine Transferpresse, weshalb die ersten fertigen Stücke als TOP-Muster geprüft werden. Änderungen nach Serienbeginn sind teuer, da Garn bereits gefärbt, Stoff gewebt oder Panels gedruckt sein können, und sie setzen meist einen Teil der Produktionszeit zurück. Fertigungsbegleitende Prüfungen fangen Abweichungen ab, bevor sie das ganze Los erreichen.
Auch genannt: Time-and-Action-Plan, T&A-Kalender, TerminplanEnglisch: Production planning
Terminierung von Materialien, Freigaben und Produktionskapazität für einen Auftrag, meist als Time-and-Action-Kalender (T&A) mit Meilensteinen von der Auftragsbestätigung bis zum Ab-Werk-Termin dargestellt.
Ein T&A-Plan für Handtücher listet jeden Meilenstein mit Verantwortlichem und Datum: Freigaben von Motiv und Lab Dips, PPS-Freigabe, Garn oder Stoff im Haus, Zutaten und Verpackung im Haus, Beginn von Weben oder Drucken, Ausrüstung, Nähen, Buchung der Endkontrolle, Ab-Werk-Termin und Frachtbuchung. Vom geforderten Liefertermin rückwärts gerechnet ergibt sich der späteste annehmbare Termin für jede Freigabe.
Der kritische Pfad verläuft oft über Freigaben und Zutaten statt über Maschinen: Eine verspätete Hangtag-Vorlage oder Barcode-Liste stoppt das Verpacken, auch wenn die Handtücher fertig sind. Verschiebt sich ein Meilenstein, aktualisieren beide Parteien den Plan, damit die Auswirkung auf den Fertigstellungstermin früh sichtbar wird.
Auch genannt: QSV, Lieferanten-QualitätsvereinbarungEnglisch: Quality agreement
Vertragsdokument zwischen Einkäufer und Hersteller, das Qualitätsanforderungen und Verfahren festlegt: Spezifikationen, Toleranzen, Prüfungen, Kontrollen und AQL-Werte, Fehlerklassifizierung, Aufzeichnungen und die Behandlung von Reklamationen.
Während eine Spezifikation ein Produkt beschreibt, setzt die Qualitätssicherungsvereinbarung die Regeln für die gesamte Geschäftsbeziehung: welche Prüfungen für jede Produktart gelten und welches Labor sie durchführt, wie Kontrollen gebucht werden, Stichprobenplan und AQL-Werte für kritische, Haupt- und Nebenfehler (oft aus den Tabellen der ISO 2859-1 übernommen[49]), was mit einem nicht bestandenen Los geschieht (Nacharbeit, Nachkontrolle oder Rückweisung), wie Reklamationen gemeldet werden und wie lange Aufzeichnungen und Referenzmuster aufbewahrt werden.
Bei Handtüchern lohnt es sich festzuhalten, wie Gewicht und Größe gemessen werden, weil Klimatisierung und Messposition das Ergebnis verändern, und wie Farbunterschiede zwischen Farbpartien behandelt werden, damit spätere Streitfälle zu Verfahrensfragen werden.
Auch genannt: Verpackungsanweisung, Packvorschrift, PackanweisungEnglisch: Packaging specification
Dokument, das festlegt, wie jedes Handtuch gelegt, gekennzeichnet und verpackt wird: Legeformat, Innenverpackungen, Etiketten, Barcodes und Hangtags mit ihren Positionen, Polybeutel und Warnhinweise, Sortierung je Karton und Kartonmarkierungen.
Verpackungsanweisungen werden oft zuletzt fertiggestellt, obwohl Verpackungsmaterialien früh bestellt werden müssen. Eine vollständige Anweisung nennt die gefalteten Maße und die oben gezeigte Seite (wichtig für Logos und Druckmotive), Art und Größe von Polybeutel oder Banderole, Positionen von Etiketten und Aufklebern, Barcode-Typ und -Daten, Stück je Innenverpackung und je Karton, die Größen- und Farbsortierung sowie die Kartonmarkierungen.
Für Seefracht sollte sie außerdem die Feuchtigkeit berücksichtigen: Baumwolle nimmt Luftfeuchtigkeit auf, und Handtücher, die warm oder feucht verpackt oder in nicht atmungsaktive Verpackungen eingeschweißt werden, sind auf langen Containerreisen Kondenswasser ausgesetzt. Ein freigegebenes Verpackungsmuster, von jeder Seite fotografiert, ist die praktischste Referenz für Packer und Prüfer.
Auch genannt: Exportkarton, Umkarton, MasterkartonEnglisch: Carton specification
Die Anforderungen an den Versandkarton: Innenmaße, Wellpappenaufbau und Festigkeit, maximales Bruttogewicht, Stück und Sortierung je Karton, Verschluss und Markierung.
Die Kartongröße wird meist aus dem gefalteten Handtuch und der Stückzahl je Karton abgeleitet und dann gegen das maximale Kartongewicht des Einkäufers für die manuelle Handhabung sowie gegen eine effiziente Nutzung von Paletten und Containern geprüft. Der Pappenaufbau, etwa einwellig, zweiwellig oder dreiwellig, wird nach Gewicht und Stapellast gewählt, und Einkäufer mit Verteilzentren geben ihn oft vor. Der Stapeldruck drückt den Flor platt und prägt Falten ein, sodass überfüllte Kartons gut gefertigte Handtücher bei der Ankunft schlecht aussehen lassen können. Manche Einkäufer verlangen außerdem eine Transportprüfung des gepackten Kartons, für die die International Safe Transit Association (ISTA) genormte Verfahren veröffentlicht[81].
Auch genannt: Kartonmarkierung, Kartonbeschriftung, Shipping MarksEnglisch: Shipping marks
Auf Exportkartons gedruckte oder geklebte Markierungen, die die Sendung und jeden Karton kennzeichnen: Hauptmarkierungen wie Empfänger oder Marke, Auftrags- und Kartonnummer und Seitenmarkierungen mit Artikel, Menge, Gewichten und Maßen.
Die Hauptmarkierungen kennzeichnen die Sendung: Empfänger oder Marke, Bestimmungsort, Bestellnummer und Kartonnummer in der Form „1/250“. Die Seitenmarkierungen beschreiben den Inhalt: Artikelnummer, Farbe und Größe, Stück je Karton, Brutto- und Nettogewicht, Kartonmaße und etwaige Ursprungsangaben, die der Einkäufer oder der Zielmarkt verlangt. Handhabungssymbole wie „vor Nässe schützen“ und Partienummern sind übliche Ergänzungen.
Manche Händler verlangen außerdem ein Logistiketikett mit einem GS1 Serial Shipping Container Code (SSCC), der GS1-Kennung für einzelne logistische Einheiten wie Kartons und Paletten[82]. Die Markierungen müssen mit Packliste und Handelsrechnung übereinstimmen, mit denen Zoll und Empfangslager die Kartons abgleichen.
Elf von der Internationalen Handelskammer veröffentlichte Lieferklauseln aus drei Buchstaben, die Lieferort, Gefahrübergang, Kosten und Zollformalitäten in einem Kaufvertrag zwischen Verkäufer und Käufer aufteilen.
Die aktuelle Ausgabe ist Incoterms® 2020, in Kraft seit dem 1. Januar 2020[83]. Jede Regel beantwortet dieselben Fragen: wo der Verkäufer liefert, wann die Gefahr des Verlusts oder der Beschädigung auf den Käufer übergeht, wer welche Kosten trägt (Verladung, Fracht, Versicherung, Ausfuhr- und Einfuhrabfertigung) und wer die Zollformalitäten erledigt. Die Regeln entscheiden nicht, wann das Eigentum an der Ware übergeht, und sie legen weder den Preis noch dessen Zahlung fest; Eigentum und Zahlung gehören in den Kaufvertrag.
Sieben Regeln können für jede Transportart oder mehrere Transportarten verwendet werden: EXW, FCA, CPT, CIP, DAP, DPU und DDP[84]. Vier gelten nur für den See- und Binnenschiffstransport: FAS, FOB, CFR und CIF[85]. Die Seeklauseln setzen voraus, dass der Verkäufer die Ware am Schiff übergibt. Handtücher im Container werden normalerweise an einem Containerterminal an den Frachtführer übergeben oder im Werk beladen, Tage bevor das Schiff beladen wird, und für diesen Fall raten die Erläuterungen der ICC, FCA statt FOB und CIP statt CIF in Betracht zu ziehen[85]. Wird FOB für Containerfracht dennoch verwendet, behält der Verkäufer die Gefahr, während die Ware am Terminal in der Obhut des Frachtführers wartet.
Eine Regel funktioniert nur mit einem genau benannten Ort und der Ausgabe, zum Beispiel „FCA Lager des Verkäufers, Istanbul, Incoterms® 2020“ oder „CIF Rotterdam, Incoterms® 2020“; „FOB Türkei“ lässt den Lieferort offen. Die Wahl entscheidet außerdem, wer die Fracht bucht, wer die Ware während des Transports versichert, wer Ausfuhr und Einfuhr abfertigt und damit welche Dokumente der Hersteller mit Handelsrechnung und Packliste liefert.
Die Regeln betreffen nur den Kaufvertrag, nicht den Frachtvertrag oder die Versicherungspolice, und gelten, weil der Vertrag sie einbezieht. Die Ausgaben unterscheiden sich (DPU zum Beispiel ersetzte 2020 DAT[83]); die Ausgabe wird daher immer neben die Regel geschrieben.
Incoterms®-Regel, nach der der Verkäufer liefert, indem er die Ware auf seinem Gelände oder an einem anderen benannten Ort zur Verfügung des Käufers stellt, nicht auf ein abholendes Beförderungsmittel verladen und nicht zur Ausfuhr freigemacht.
EXW legt dem Verkäufer die geringste Verpflichtung auf. Nach den Erläuterungen zu Incoterms® 2020 muss der Verkäufer die Ware nicht auf das abholende Fahrzeug verladen und ist nicht verpflichtet, die Ausfuhrabfertigung zu organisieren[84]. Für einen ausländischen Käufer, der Handtücher in einem Werk abholt, schafft das praktische Probleme: Sein Spediteur muss die Ausfuhrformalitäten im Land des Verkäufers erledigen, und wenn die Mitarbeiter des Werks das Fahrzeug beladen, wie sie es meist tun, geschieht das auf Gefahr und Kosten des Käufers.
Die Erläuterungen der ICC raten einem Käufer, der Schwierigkeiten bei der Ausfuhrabfertigung erwartet, stattdessen FCA zu wählen[84]; bei FCA ab Gelände des Verkäufers belädt der Verkäufer das abholende Fahrzeug des Käufers und macht die Ware zur Ausfuhr frei. EXW eignet sich für Inlandsverkäufe oder für Käufer mit eingespielten Ausfuhrregelungen im Land des Verkäufers.
Incoterms®-Regel für den See- und Binnenschiffstransport, nach der der Verkäufer die Ware, zur Ausfuhr freigemacht, an Bord des vom Käufer benannten Schiffs im benannten Verschiffungshafen liefert; die Gefahr geht über, sobald die Ware an Bord ist.
Bei FOB schließt und bezahlt der Käufer die Hauptseefracht und eine etwaige Versicherung, während der Verkäufer Kosten und Gefahren trägt, bis die Ware an Bord ist[85]. Die Regel passt zu Ladung, die das Schiff direkt erreicht, etwa Massengut. Handtücher im Container werden an einem Terminal übergeben oder im Werk beladen, lange bevor das Schiff beladen wird; der Verkäufer trägt dann die Gefahr für Ware, die er nicht mehr kontrolliert, weshalb die Erläuterungen der ICC raten, stattdessen FCA in Betracht zu ziehen (siehe Incoterms®-Regeln).
Eine FOB-Klausel muss den Verschiffungshafen und die Ausgabe nennen. Händler verwenden „FOB-Preis“ auch locker für einen Exportpreis ohne Fracht; in einem Vertrag sollte die Klausel nur im Sinne der Incoterms® verwendet werden.
Incoterms®-Regel für den See- und Binnenschiffstransport, nach der der Verkäufer Fracht und Mindestversicherung bis zum benannten Bestimmungshafen bezahlt, während die Gefahr auf den Käufer übergeht, sobald die Ware im Verschiffungshafen an Bord ist.
CIF trennt Kosten und Gefahr. Der Verkäufer zahlt bis zum Bestimmungshafen, hat aber geliefert, sobald die Ware im Verschiffungshafen an Bord ist, unabhängig davon, ob sie unversehrt ankommt[85]. Die Versicherung, die er nach Incoterms® 2020 abschließen muss, ist eine eingeschränkte Deckung nach den Institute Cargo Clauses (C) oder ähnlichen Klauseln, mindestens über den Vertragspreis zuzüglich 10 Prozent, sofern die Parteien keine höhere Deckung vereinbaren[85]; bei CIP verlangen die Regeln von 2020 dagegen eine Allgefahrendeckung nach den Clauses (A).
Ein Handtucheinkäufer, der einen umfassenderen Transportschutz will, vereinbart eine höhere Deckung im Vertrag oder schließt eine eigene Versicherung ab; für Containerfracht verweisen die Erläuterungen der ICC auf CIP statt CIF (siehe Incoterms®-Regeln).
Incoterms®-Regel, nach der der Verkäufer die Ware, zur Einfuhr freigemacht, am benannten Bestimmungsort liefert und alle Kosten und Gefahren bis dorthin trägt, einschließlich Einfuhrzoll und anfallender Steuern.
DDP legt dem Verkäufer die größte Verpflichtung auf. Die Erläuterungen zu Incoterms® 2020 verlangen vom Verkäufer, die Ware zur Ausfuhr und Einfuhr freizumachen, etwaige Einfuhrzölle zu zahlen und die Zollformalitäten zu erledigen, und warnen, dass von ihm gezahlte Steuern möglicherweise nicht vom Käufer zurückzuerlangen sind[84]. Für einen Handtuchhersteller bedeutet das, als Importeur aufzutreten oder einen zu bestellen, Zoll nach der Tarifierung und dem Ursprung des Handtuchs zu zahlen und die Einfuhrumsatzsteuer oder Verkaufssteuer abzuwickeln. Einem Verkäufer, der die Einfuhrabfertigung nicht erlangen kann, etwa wo nur ein örtlich ansässiger Importeur Ware abfertigen darf, raten die Erläuterungen der ICC zu DAP oder DPU, bei denen die Einfuhrabfertigung beim Käufer bleibt[84].
DDP verteilt Lieferkosten und Zölle; es entscheidet nicht, wer im Zielmarkt rechtlich für Kennzeichnung und Produktkonformität verantwortlich ist, was sich nach den Regeln dieses Marktes für Hersteller, Importeure und Händler richtet.
Auch genannt: Harmonisiertes System, Zolltarifnummer, Warennummer, KN-CodeEnglisch: HS code
Sechsstelliger Code aus dem Harmonisierten System, der internationalen Warennomenklatur der Weltzollorganisation, mit dem Produkte für Zölle, Statistik und Handelsregeln eingereiht werden; Handtücher gehören zur Position 6302.
Mehr als 200 Länder und Volkswirtschaften verwenden das Harmonisierte System, und über 98 Prozent der Waren im internationalen Handel werden danach eingereiht[97]. Die ersten sechs Stellen sind international harmonisiert; nationale Tarife fügen weitere Stellen hinzu, etwa die achtstellige Kombinierte Nomenklatur der EU und die zehnstelligen Einfuhrcodes der Tarife von EU und Vereinigtem Königreich. Die Zollsätze hängen an diesen nationalen Codes und unterscheiden sich nach Bestimmungsland und Ursprung.
Position 6302 umfasst Bett-, Tisch-, Toilette- und Küchenwäsche. Frottierhandtücher aus Baumwolle gehören zur Unterposition 6302 60, „Toilette- und Küchenwäsche aus Frottiergewebe oder ähnlichen Frottierstoffen, aus Baumwolle“; andere Toilette- und Küchenwäsche gehört zu den Auffang-Unterpositionen 6302 91 (aus Baumwolle), 6302 93 (aus Chemiefasern) und 6302 99 (aus anderen Spinnstoffen)[98].
Handtücher aus mehreren Fasern verlangen Sorgfalt. Nach den Anmerkungen zu den Unterpositionen des Abschnitts XI wird eine konfektionierte Spinnstoffware aus zwei oder mehr Materialien nach dem Material eingereiht, das dem Gewicht nach überwiegt, und bei Erzeugnissen aus einem Grundgewebe und einer Flor- oder Schlingenoberfläche bleibt das Grundgewebe unberücksichtigt[99]. Ein Handtuch mit Baumwollschlingen auf einem Baumwoll-Polyester-Grund kann daher „aus Baumwolle“ bleiben, während ein zweiseitiges Handtuch mit Polyester-Druckseite und Baumwollrückseite vom Gewicht jeder Floroberfläche abhängt und davon, ob die Polyesterseite noch als Frottier gilt. Die Einreihung einer neuen Konstruktion sollte mit einem Zollagenten bestätigt werden oder in der EU durch eine verbindliche Zolltarifauskunft (vZTA), die alle Zollverwaltungen der EU bindet und im Allgemeinen drei Jahre gilt[100].
Zolldokument, das nachweist, dass zwischen der EU und der Türkei gehandelte Waren sich im freien Verkehr ihrer Zollunion befinden, sodass sie nach den Regeln der Zollunion zwischen beiden verbracht werden können.
Die Zollunion EU–Türkei erfasst gewerbliche Waren, Textilien und Handtücher eingeschlossen; landwirtschaftliche Erzeugnisse liegen außerhalb, und Kohle- und Stahlerzeugnisse werden nach einem gesonderten Präferenzabkommen gehandelt[101]. In der Türkei hergestellte oder aus Drittländern eingeführte und dort in den freien Verkehr übergeführte Waren können in die EU verbracht werden und umgekehrt, und die Warenverkehrsbescheinigung A.TR ist der Nachweis dieses zollrechtlichen Status[101]. Sie wird von den Zollbehörden des Ausfuhrstaats bestätigt und muss im Einfuhrstaat innerhalb von vier Monaten nach Ausstellung vorgelegt werden[102]; der EU-Zoll akzeptiert auch elektronisch von den türkischen Behörden ausgestellte A.TR-Bescheinigungen mit QR-Code[101].
Eine A.TR ist kein Ursprungszeugnis. Sie belegt den Status des freien Verkehrs, nicht wo die Handtücher hergestellt wurden; sie ersetzt daher keine Präferenzursprungsnachweise wie die Warenverkehrsbescheinigung EUR.1, die im Rahmen anderer Abkommen verwendet wird, und dient nur dem Handel zwischen der EU und der Türkei.
Kurze Antworten auf die Fragen, die Einkäufer beim Lesen von Spezifikationen und Prüfberichten am häufigsten stellen. Die in jeder Antwort verlinkten Einträge gehen weiter ins Detail.
Was ist der Unterschied zwischen Frottier und Velours?
Frottier behält seine Schlingen unversehrt; Velours ist Frottier, dessen Schlingen auf einer Seite abgeschoren wurden, sodass geschnittene Faserenden aufrecht stehen. Die intakten Schlingen bieten eine größere, offenere Oberfläche, die Wasser schnell aufnimmt. Die geschorene Seite des Velours ist glatter, hat einen leichten Glanz und zeigt gewebte oder gedruckte Details klarer, saugt aber weniger als derselbe Stoff mit Schlingen[133].
Die meisten Veloursbadetücher sind daher nur auf einer Seite geschoren und behalten auf der anderen Schlingenfrottier. Das Scheren entfernt außerdem Faser, sodass ein Veloursbadetuch leichter ist als die Rohware, aus der es geschnitten wurde, und in den ersten Wäschen mehr fusseln kann. Siehe Velours und Frottiergewebe.
Warum können sich zwei Handtücher mit gleicher GSM unterschiedlich verhalten?
Die GSM gibt an, wie viel Material ein Quadratmeter enthält, nicht wie dieses Material angeordnet ist. Dieselbe Masse kann in lange, lockere oder kurze, dichte Schlingen gehen, in schwach gedrehtes ringgesponnenes Polgarn oder härteres Rotorgarn, in einen hohen oder niedrigen Polanteil gegenüber dem Grund, und sie kann mit einem Weichmacher ausgerüstet sein, der die Oberfläche wasserabweisend macht, oder mit einem, der das nicht tut. Jede dieser Entscheidungen verändert Saugfähigkeit, Weichheit, Trocknungszeit und Haltbarkeit, während das Gewicht gleich bleibt.
Vergleichen Sie bei Angeboten die Konstruktion hinter der Zahl: Garnnummern und Garnarten für Pol und Grund, Florhöhe, Schüsse je Schlinge, Faserzusammensetzung und Ausrüstung. Siehe GSM und Gewebekonstruktion.
Was ist der Unterschied zwischen kardierter und gekämmter Baumwolle?
Beide Begriffe beschreiben, wie das Garn vorbereitet wurde, keine andere Baumwollart. Jede Baumwolle für das Ringspinnen wird kardiert; gekämmtes Garn durchläuft eine zusätzliche Kämmstufe, die einen Teil der nach dem Kardieren verbliebenen Kurzfasern und Nissen entfernt. Das Ergebnis ist ein glatteres, gleichmäßigeres, festeres und weniger haariges Garn, das sich feiner ausspinnen lässt, zu höheren Kosten, weil die ausgekämmte Faser (Kämmling) den Prozess verlässt.
Bei Handtüchern bezieht sich „gekämmte Baumwolle“ normalerweise auf das Polgarn. Kardiertes Garn bleibt eine solide Wahl für Grund- und Schussgarne und für Polgarne, bei denen das Volumen mehr zählt als die Feinheit. Siehe Kardieren und Kämmen.
Was bedeuten Ne, tex und Denier?
Alle drei drücken die längenbezogene Masse eines Garns aus. Ne, die englische Baumwollnummer, ist ein indirektes System: die Zahl der Stränge zu 840 Yards, die ein Pfund wiegen; eine höhere Zahl bedeutet also ein feineres Garn. Tex und Denier sind direkte Systeme: tex ist die Masse in Gramm von 1.000 Metern Garn, Denier die Masse in Gramm von 9.000 Metern; eine höhere Zahl bedeutet also ein schwereres Garn.
Baumwollgarne für Handtücher werden normalerweise in Ne angegeben, Polyester-Filamentgarne in Denier oder Dezitex (einem Zehntel tex). Die Umrechnung lautet näherungsweise Ne = 590,5 ÷ tex. Siehe Garnfeinheit.
Wie beeinflusst die Garndrehung das Verhalten eines Handtuchs?
Die Drehung bindet die Fasern zu einem Garn. Mehr Drehung macht das Garn bis zu einem Optimum fester und packt die Fasern dichter, was feste, klar ausgebildete Schlingen ergibt, die weniger fusseln, aber im Garn weniger Raum lassen, um Wasser zu halten, und den Griff kerniger machen. Weniger Drehung bewirkt das Gegenteil: Die Schlinge ist voluminöser und weicher und saugt schneller[133], verliert aber in der Wäsche früher Fasern und Form.
Polgarne werden daher meist mit weniger Drehung gesponnen als Grundgarne, und drehungsfreier Pol ist der Extremfall. Auch die verbleibende Drehungslebendigkeit zählt, weil sie Schlingen sich neigen oder spiralig werden lassen kann. Siehe Drehung, schwach und stark gedrehte Polgarne und drehungsfreies Garn.
Was ist der Unterschied zwischen Reaktivfärbung und Sublimationsdruck?
Sie färben unterschiedliche Fasern mit unterschiedlicher Chemie. Reaktivfarbstoffe gehen unter alkalischen Bedingungen eine kovalente Bindung mit den Hydroxylgruppen der Cellulose ein, was sie zur wichtigsten Farbstoffklasse für Baumwollhandtücher macht; der Farbstoff, der nicht mit der Faser reagiert hat, muss anschließend ausgewaschen werden[121]. Die Sublimation verwendet Dispersionsfarbstoffe, die beim Erhitzen oberhalb der Glasübergangstemperatur in Polyester diffundieren und beim Abkühlen eingeschlossen werden[156]. Es entsteht keine chemische Bindung, und es folgt keine Nachwäsche.
Die Reaktivfärbung ergibt im Färbebad einfarbige Töne, und der Reaktivdruck erzeugt Motive auf Baumwolle. Die Sublimation gibt fotografische, vollflächige Motive wieder, aber nur auf einer Polyesteroberfläche. Siehe Reaktivfarbstoffe und Farbsublimation.
Was ist der Unterschied zwischen Saugfähigkeit, Dochtwirkung und Trocknungsgeschwindigkeit?
Saugfähigkeit ist die Fähigkeit des Stoffs, Wasser aufzunehmen und zu halten: wie schnell die Aufnahme beginnt (die Sauggeschwindigkeit) und wie viel gehalten wird (das Wasserrückhaltevermögen). Dochtwirkung ist die Ausbreitung von Flüssigkeit durch den Stoff oder entlang des Stoffs durch Kapillarwirkung; eine Polyesterseite kann eine gute Dochtwirkung haben und dabei sehr wenig in ihre Fasern aufnehmen. Die Trocknungsgeschwindigkeit ist die Geschwindigkeit, mit der das gehaltene Wasser verdunstet.
Die drei ziehen oft in verschiedene Richtungen. Ein schweres Baumwollfrottiertuch hält viel Wasser und braucht daher länger zum Trocknen; ein leichtes Flachgewebe- oder Mikrofaserhandtuch trocknet schnell, hält aber weniger. Eine Spezifikation sollte sagen, welche davon für den vorgesehenen Einsatz zählt. Siehe Saugfähigkeit, Dochtwirkung und Trocknungsgeschwindigkeit.
Was messen ISO-Textilprüfnormen eigentlich?
Eine Prüfverfahrensnorm legt fest, wie eine Probe entnommen, klimatisiert und geprüft und wie das Ergebnis angegeben wird, damit Ergebnisse verschiedener Labore vergleichbar sind. ISO 105-C06 zum Beispiel beschreibt, wie eine Probe zusammen mit einem Mehrfaserbegleitgewebe gewaschen und wie Farbänderung und Anbluten mit Graumaßstäben bewertet werden; ISO 5077 beschreibt, wie die Maßänderung nach Waschen und Trocknen gemessen wird.
Das Verfahren sagt nicht, welches Ergebnis für ein Handtuch annehmbar ist. Annahmegrenzen kommen aus der Spezifikation des Einkäufers oder Händlers, aus einer Produktnorm, wo eine gilt, oder aus dem Vertrag. Ein Bericht, der „geprüft nach ISO 105-C06“ ohne die Noten und die vereinbarten Grenzwerte angibt, sagt wenig. Siehe Norm, Rechtsvorschrift, Zertifizierung und Prüfverfahren.
Was ist der Unterschied zwischen einem Prüfbericht und einem Zertifikat?
Ein Prüfbericht hält die Ergebnisse festgelegter Prüfungen an der Probe fest, die ein Labor erhalten hat, und sagt nichts über andere Partien, sofern diese nicht ebenfalls geprüft werden. Ein Zertifikat wird von einer Zertifizierungsstelle ausgestellt, nachdem sie ein Produkt, einen Standort, ein Managementsystem oder eine Produktkette anhand der Kriterien eines Systems bewertet hat, und gilt für einen festgelegten Umfang und Zeitraum.
OEKO-TEX® STANDARD 100 zertifiziert Artikel, ISO 9001 zertifiziert ein Qualitätsmanagementsystem, und GOTS oder die Standards von Textile Exchange zertifizieren eine Produktkette, mit Transaktionszertifikaten für einzelne Lieferungen. Wenn ein Einkäufer nach einer „Zertifizierung“ fragt, hilft es, das Dokument und den benötigten Umfang zu benennen. Siehe Prüfbericht, Produkt- und Betriebszertifizierung und Transaktionszertifikat.
Was bedeutet AQL 2,5 bei einer Handtuchkontrolle?
Es ist die annehmbare Qualitätsgrenzlage, mit der ein Stichprobenplan aus ISO 2859-1 ausgewählt wird: der schlechteste Prozessdurchschnitt, hier 2,5 Prozent fehlerhafte Einheiten, der über eine fortlaufende Serie von Losen noch tolerierbar ist[49]. Sie ist kein Versprechen, dass jedes Los höchstens 2,5 Prozent fehlerhafte Handtücher enthält.
Zusammen mit dem Losumfang und dem Prüfniveau legt die AQL den Stichprobenumfang sowie die Annahme- und Rückweisezahlen fest; das Los wird angenommen, wenn die Zahl der in der Stichprobe gefundenen fehlerhaften Einheiten die Annahmezahl nicht überschreitet. Einkäufer legen meist getrennte AQL-Werte für kritische, Haupt- und Nebenfehler fest; die Fehlerklassifizierung muss daher im Voraus vereinbart werden. Siehe annehmbare Qualitätsgrenzlage und Fehlerklassifizierung.
Quellen und Normen
In den Definitionen zitierte Quellen, nach Art gruppiert. Normen sind mit der Seite ihres Herausgebers aufgeführt, auf der sich die aktuelle Ausgabe und der Anwendungsbereich prüfen lassen; das Glossar erläutert sie, gibt sie aber nicht wieder.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Genormte Bezeichnung von Einfachgarnen, Zwirnen und Seilen mit längenbezogener Masse in tex, Fachungszahl sowie Drehrichtung und Drehungshöhe.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Pflegesymbolsystem für Haushaltswäsche, Bleichen, Trocknen, Bügeln sowie professionelle Trocken- und Nassreinigung; die Symbole geben die stärkste Behandlung ohne irreversible Schäden an; industrielle Wäsche ausgenommen (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989AQL als Grenze eines zufriedenstellenden Prozessdurchschnitts; die AQL allein gibt nicht die Annahmewahrscheinlichkeit eines einzelnen Loses an (OC-Kurven); Definitionen kritischer, Haupt- und Nebenfehler; das Prüflos kann vom Produktions- oder Versandlos abweichen; allgemeine Prüfniveaus I–III (normalerweise Niveau II) und besondere Prüfniveaus S-1 bis S-4; Tabelle I: Los 3.201–10.000 bei Niveau II ergibt Kennbuchstabe L; Tabelle II-A: Kennbuchstabe L = Stichprobenumfang 200, AQL 2,5 Ac 10 Re 11, AQL 4,0 Ac 14 Re 15; Wechsel zwischen normaler, verschärfter und reduzierter Prüfung.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 202116 Waschverfahren für die Frontlader-Referenzmaschine Typ A, weitere Verfahren für zwei Toplader-Typen, sechs Trocknungsverfahren; jedes Waschverfahren stellt eine einzelne Haushaltswäsche dar; die Wahl von Maschine, Waschmittel und Trockner beeinflusst die Ergebnisse.
ISO 105-C06:2010 Textiles, Tests for colour fastness, Part C06: Colour fastness to domestic and commercial launderingISO, 2010Referenzwaschmittel; eine S-Prüfung entspricht annähernd einer Wäsche; eine M-Prüfung kann bis zu fünf Wäschen bei Temperaturen bis 70 °C entsprechen und ist durch die mechanische Einwirkung schärfer; Objekt- und Krankenhaustextilien können schärfere Verfahren brauchen; optische Aufheller in handelsüblichen Waschmitteln werden nicht abgebildet.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Mindestanforderungen und Prüfverfahren für neue konfektionierte Frottierhandtücher und Frottiergewebe, nur gewebtes Frottier; ausgenommen sind Handtücher für das Gesundheitswesen und Rollhandtücher für Handtuchspender; der Inhalt umfasst einen normativen Anhang zur Bestimmung der Saugzeit (laut Katalogeintrag des CEN).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019Leitfaden zu Entscheidungsregeln für Konformitätsaussagen nach ISO/IEC 17025:2017, einschließlich einfacher Annahme und Schutzbändern als Möglichkeiten, die Messunsicherheit zu berücksichtigen (Zusammenfassung über die Eurachem-Mitteilung zur Überarbeitung bestätigt).
ISO 9001:2026 Quality management systems, RequirementsISO, 2026ISO 9001:2026 (Ausgabe 6), veröffentlicht am 16. September 2026, ersetzt die zurückgezogene ISO 9001:2015; ISO 9001 zertifiziert ein Qualitätsmanagementsystem.
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026ISTA veröffentlicht genormte Prüfverfahren (Integritäts-, Teil- und allgemeine Simulationsreihen) für verpackte Produkte im Transport.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Incoterms® 2020 ist die aktuelle Ausgabe, in Kraft seit dem 1. Januar 2020, mit elf Lieferklauseln aus drei Buchstaben; DPU ersetzte in der Ausgabe 2020 DAT (ICC-Seite zu Incoterms 2020).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020Die sieben Regeln für jede Transportart; EXW: Der Verkäufer muss nicht verladen und nicht zur Ausfuhr freimachen, dem Käufer ist FCA anzuraten, wenn die Ausfuhrabfertigung schwierig ist; DDP: Der Verkäufer macht zur Einfuhr frei, zahlt Einfuhrzoll und anfallende Steuern, kann Steuern möglicherweise nicht zurückerlangen und sollte DAP oder DPU erwägen, wenn er die Einfuhrabfertigung nicht erlangen kann.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR und CIF sind die Regeln für See- und Binnenschiffstransport; bei FOB/CIF geht die Gefahr an Bord über; die ICC rät zu FCA statt FOB und CIP statt CIF, wenn die Ware an einem Containerterminal übergeben wird; die CIF-Versicherung entspricht den Institute Cargo Clauses (C) mit mindestens 110 % des Vertragspreises.
Rechtsvorschriften und Kennzeichnungsrecht
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)Die gesetzliche US-Definition extralangstapeliger Baumwolle beruht auf Art (amerikanische Pima und andere Sorten von G. barbadense) und Walzenegrenierung, nicht auf einer gemessenen Faserlänge.
How to Avoid Bamboozling Your Customers (business guidance on bamboo textile claims)U.S. Federal Trade Commission, 2009Nur Textilien, die direkt aus Bambusfaser bestehen, dürfen als Bambus bezeichnet werden; Rayon aus Bambus muss die Gattungsbezeichnung der Faser verwenden; im Rayon bleibt keine Spur der Pflanze erhalten; antimikrobielle Aussagen brauchen Belege.
Regulation (EC) No 1907/2006 concerning the Registration, Evaluation, Authorisation and Restriction of Chemicals (REACH), consolidated textEuropean Union (EUR-Lex), 2025Artikel 33 (Informationen über Stoffe der Kandidatenliste in Erzeugnissen über 0,1 Massenprozent; Verbraucheranfragen innerhalb von 45 Tagen); Mitteilung nach Artikel 7 Absatz 2 (>1 t/Jahr, >0,1 %); Anhang XVII Eintrag 46a (NPE ≥0,01 % in Textilien, die in Wasser gewaschen werden, ab 3. Februar 2021); Eintrag 79 (PFHxA: Bekleidung ab 10. Oktober 2026, andere Verbrauchertextilien ab 10. Oktober 2027).
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 2023Gilt ab 13. Dezember 2024; Artikel 9 Pflichten der Hersteller (interne Risikoanalyse, technische Unterlagen 10 Jahre aufbewahrt, Typen-, Chargen- oder Seriennummer, Name sowie Post- und E-Mail-Adresse); Artikel 16 verantwortlicher, in der Union niedergelassener Wirtschaftsakteur.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Handtücher, Waschlappen und Geschirrtücher sind erfasst; Faserzusammensetzung mit Gattungsbezeichnung und Massenanteil in absteigender Reihenfolge, Fasern unter 5 % als „other fiber“, 3 % Toleranz (keine bei Angaben zu einer einzigen Faser), Ursprungsland, Firmenname oder RN; Abschnitte mit unterschiedlichen Fasern werden getrennt gekennzeichnet.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026Das HS ist die internationale Mehrzweck-Warennomenklatur der WZO mit sechsstelligen Codes, verwendet von mehr als 200 Ländern und Volkswirtschaften und für über 98 % der Waren im internationalen Handel.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026Anmerkung 2 zu den Unterpositionen des Abschnitts XI: Erzeugnisse der Kapitel 56–63 aus zwei oder mehr Spinnstoffen werden nach dem überwiegenden Material eingereiht; bei Erzeugnissen aus einem Grundgewebe mit Flor- oder Schlingenoberfläche bleibt das Grundgewebe unberücksichtigt.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026Eine vZTA ist eine rechtliche Entscheidung der EU-Zollbehörden über die Einreihung in den Zolltarif, bindend für alle Zollverwaltungen der EU und den Inhaber und im Allgemeinen drei Jahre in der gesamten EU gültig.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026Geltungsbereich der Zollunion EU–Türkei (ohne landwirtschaftliche Erzeugnisse; Kohle und Stahl nach einem gesonderten Präferenzabkommen); A.TR als Nachweis des Status des freien Verkehrs, auch für aus Drittländern eingeführte Waren; Anerkennung elektronisch ausgestellter A.TR mit QR-Code.
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Geltungsbereich (≥70 % zertifiziert biologische Naturfasern); Zertifizierung auf allen Stufen, erster Verarbeiter bei Baumwolle = Egrenierung; jährliche Vor-Ort-Inspektion; Labelstufen ≥95 % „organic“ und ≥70 % „made with (x%) organic materials“; konventionelle Baumwolle und Neupolyester verboten, recycelte Synthesefasern ≤20 %; Regeln für Zubehör; Scope- und Transaktionszertifikate; Trennung und Mengenabgleich; gültig ab 1. März 2027 mit einjähriger Übergangszeit; Überarbeitung alle drei Jahre.
[104]
Organic Content Standard (OCS)Textile ExchangeDer OCS bestätigt Vorhandensein und Menge biologisch angebauten Materials entlang der Lieferkette, behandelt aber weder Chemikalien noch soziale und ökologische Aspekte der Produktion.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025pH 4,0–7,5 für die Produktklassen I und II, 4,0–9,0 für die Klassen III und IV, Ausnahme 4,0–10,5 für Produkte, die in der Weiterverarbeitung nassbehandelt werden müssen; Grenzwertzeilen für Formaldehyd, extrahierbare Schwermetalle und Tensidrückstände einschließlich Alkylphenolethoxylaten. Dieselben pH-Werte in der von Hohenstein bereitgestellten Grenzwerttabelle Version 03.2026.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.Die Pflegesymbole sind in den meisten Ländern Marken von GINETEX und brauchen eine Lizenz; Symbolfolge Waschen, Bleichen, Trocknen, Bügeln, professionelle Pflege.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Label für auf Schadstoffe geprüfte Textilien; jeder Bestandteil wird gegen mehr als 1.000 Stoffe geprüft; vier Produktklassen; das Zertifikat wird für ein Jahr ausgestellt; Grenzwerte mindestens jährlich überprüft; Labelprüfung über Label Check.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025Produktklassen I–IV; Prüfprogramme nach Anhang 4 und Anhang 6; Kriterien umfassen verbotene Azofarbmittel, Cadmium, Blei, nicht geregelte Stoffe und textilrelevante SVHC; Voraussetzungen einschließlich Qualitätssicherung und Betriebsaudit; Zertifikat ein Jahr gültig; Kriterien oft Grundlage der RSL von Händlern.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Betriebszertifizierung für Produktionsstätten der Textil- und Lederindustrie mit sechs Modulen (Chemikalienmanagement, Umweltleistung, Umweltmanagement, soziale Verantwortung, Qualitätsmanagement, Arbeitsschutz); Zertifikat für drei Jahre.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026Rückverfolgbares Produktlabel: Produkt nach STANDARD 100 (oder ORGANIC COTTON / LEATHER STANDARD) zertifiziert und Konfektionsbetriebe nach STeP zertifiziert.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026RCS und GRS zertifizieren Recyclinganteil und Produktkette; GRS hat einen höheren Mindestanteil (50 %) sowie soziale, ökologische und chemische Anforderungen; ISO-Definition von recycelt, Pre- und Post-Consumer; jede Stufe auditiert; Übergang zum Materials Matter Standard (in Kraft ab 31. Dezember 2026, verpflichtend ab 31. Dezember 2027).
[113]
Standards FAQsTextile Exchange, 2026RCS für Produkte mit ≥5 % recyceltem Material; GRS-Schwelle von 20 % Einsatz für die Zertifizierung und 50 % für verbraucherseitige Angaben; GRS kann in RCS eingehen, aber nicht umgekehrt; TC-Regeln (Authentifizierung, 100 Sendungen / 1.000 Produkte, 180 Tage); das SC kann den genauen Prozentsatz weglassen, das TC muss ihn angeben.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026MRSL erstmals 2015 als lebendes Dokument veröffentlicht; begrenzt Stoffe in chemischen Formulierungen; Definition der Konformität; Konformitätsstufen 0–3 im ZDHC Gateway.
amfori BSCIamfori, 2026amfori BSCI als Programm für soziales Risikomanagement mit Audits, die an den OECD-Leitsätzen, den UN-Leitprinzipien und ILO-Übereinkommen ausgerichtet sind; gemeinsame Auditberichte unter den Mitgliedern.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026SMETA deckt Arbeitsstandards sowie Gesundheit und Sicherheit ab (2 Säulen), mit Umwelt und Geschäftsethik im 4-Säulen-Audit; SMETA 7 ist die neueste Version; eine Methodik zur kontinuierlichen Verbesserung, keine Zertifizierung.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 ist ein Sozialzertifizierungsprogramm; Audits durch SAAS-akkreditierte Zertifizierungsstellen; beruht auf der Allgemeinen Erklärung der Menschenrechte, ILO-Übereinkommen und nationalem Recht; SA8000:2026 ist jetzt verfügbar.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Formel des Längengleichmäßigkeitsindex (100 × mittlere Länge / UHML) und beschreibende Einstufungen für Faserfeinheit (Millitex) und Reifegrad.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014Mikrofaser wird konventionell als Faser oder Filament feiner als etwa 1 dtex definiert; Mikrofaserstoffe brauchen wegen ihrer größeren Faseroberfläche für eine gegebene Farbtiefe mehr Farbstoff.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Ringflammgarn mit zufälligen Flammen durch Vorlage von Bändern aus Kämmling und kurzer Baumwolle an der Endstrecke; praktischer Bereich Ne 30/1 und gröber; Flammgarne üblicherweise mit 5–10 % höherer Drehung gesponnen; Wiederverwendung von Kämmling.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Mechanismus des Kompaktspinnens (Saugverdichtung, Spinndreieck); höhere feinheitsbezogene Höchstzugkraft und Dehnung, keine signifikante Änderung des Massen-CV; etwa 65 % weniger Haare über 3 mm, etwa 16 % weniger kürzere Haare; Definition von Uster H (Gesamthaarlänge je cm, dimensionslos) und Zweigle S3.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikPrinzipien der Frottierwebmaschine: straffe Grundkette und lockere Polkette auf getrennten Bäumen; je Schussgruppe wird die Polkette um etwa die doppelte Schlingenlänge plus Einarbeitung abgelassen, meist durch positiven Kettablass; positiv gesteuerter Streichbaum und Warenabzug; Ruten- und Doppelplüschweberei (Face-to-Face) von Schnittpolwaren.
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Hintergrundbeschreibung herkömmlichen Frottiers: Dreischussgewebe mit Rips 2:1 für Grund- und Polkette, um einen Schuss versetzt; übliche Frottiermuster mit 3 bis 7 Schüssen, die meisten im Dreischuss gewebt, weil höhere Schusszahlen teuer sind; Polschlingen können gegenüber dem Grund verrutschen.
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996Die beiden Prinzipien der Polbildung im Frottier: Verändern der Anschlagposition des Webblatts oder Verschieben des Warenrands; der Abstand zwischen Anschlagposition und Warenrand entspricht der Frottiermenge.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)Bei aktuellen Picanol-Frottiermaschinen treibt ein Polmotor die Bewegung von Ware und Streichbaum gemeinsam an; Änderungen der Florhöhe werden elektronisch eingestellt, und eine konstante Garnspannung ist ein erklärtes Konstruktionsziel.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Programmierbare Florhöhe an einer elektronisch gesteuerten Frottierwebmaschine (Herstellerinformation).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Herkömmliches schwach gedrehtes bzw. drehungsfreies Handtuchgarn: ein PVA-Garn, in Gegenrichtung mit dem Baumwollgarn verzwirnt und in heißem Wasser bei 85–90 °C gelöst, sodass sehr wenig Drehung bleibt; Nachteile sind PVA-Kosten und Abwasserfracht.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Objektive Griffbewertung für Frottier aus Dicke, Kompression, Biegung, Zug- und Scherelastizität und dynamischer Reibung; Kawabata und FAST als etablierte Systeme.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011Das Abkochen entfernt Wachs, Pektin, Proteine und Hemicellulosen; herkömmliches Abkochen bis 130 °C bei pH 10–12 mit NaOH; Peroxidbleiche bei pH 10–12 bis 120 °C mit Stabilisatoren gegen radikalische Faserschädigung; die Peroxidbleiche senkt den DP, entfernt nach dem Abkochen verbliebene Rückstände und verbessert die Saugfähigkeit; Bioabkochen mit Pektinase und seine unvollständige Wachsentfernung bei niedriger Temperatur und neutralem pH; Enzymdeaktivierung durch Erhitzen auf 80 °C für 10 min.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Wasserhärte als gelöstes Calcium und Magnesium, angegeben in mg/L als Calciumcarbonat; Einstufung weich 0–60, mäßig hart 61–120, hart 121–180, sehr hart über 180 mg/L.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Herstellerdokumentation: Aminofunktionelle Silikone machen weich, weil teilweise protonierte Aminogruppen mit der negativ geladenen Baumwolle wechselwirken; Polyglykolketten erhöhen die Hydrophilie; herkömmliche Silikonweichmacher machen Textilien schlecht saugend; das Vergilben von Weißware ist ein häufiges Problem herkömmlicher Weichmacher.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979Bedingungen des Thermosolverfahrens (Thermofixierung des Farbstoffs) von 5–90 s bei 175–225 °C; Mechanismus der Diffusion und Lösung des Farbstoffs im erhitzten Polyester; Sublimation von Farbstoff auf der Baumwolle von Mischungen zum Polyester; früher Thermotransferdruck bei 175–220 °C; kommerziell ab 1958.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Nahtklassen nach ISO 4916:1991; Klasse 6 Kantenverarbeitung/Versäubern umfasst das Säumen.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.Fadenzusammensetzung und Eigenschaften der Stichtypen 301, 401, 504, 514 und 516: 504 = ein Nadelfaden und zwei Greiferfäden, 516 = Doppelkettenstich 401 plus Überwendlichstich 504; Doppelsteppstich beidseitig gleich, geringe Dehnung und Produktivität.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.Europäische Ticketnummern leiten sich von der metrischen Nummer ab (Nm geteilt durch die Fachungszahl, mal 3); keine verbindliche Regel regelt die Ticketnummerierung; zum Vergleich von Nähgarnen ist die tatsächliche längenbezogene Masse (tex oder Nm) nötig.
Aus Begriffen eine Spezifikation machen
Senden Sie uns Einsatzzweck, Größe, Menge und Motiv. Wir schlagen eine Konstruktion vor, schreiben sie in die Spezifikation und bestätigen sie mit Ihnen in der Bemusterung.