Havlu şartnamelerinde, fabrika raporlarında, test raporlarında ve tekliflerde geçen terimlerin üretim tarafının bakışıyla yazılmış tanımları. Her madde bir terimin ne anlama geldiğini, nasıl ölçüldüğünü ya da kontrol edildiğini ve bitmiş bir havluda neyi değiştirdiğini açıklar.
Maddeler genel sektör uygulamasını anlatır. Standartlara numaralarıyla atıf yapılır; güncel baskı için yayımcının sayfasına bakın. Mira Towels’ın kendi üretimine ilişkin ifadeler ayrıca işaretlenmiştir ve sitenin diğer bölümlerinde yayımladığımız bilgilerle sınırlıdır.
Bir havlunun suyu ne kadar hızlı aldığını, yıkamaya nasıl dayandığını, hangi boya ve baskıları kabul ettiğini ve etiketinde ne yazabileceğini lifleri belirler. Bu maddeler havluda kullanılan doğal, rejenere ve sentetik lifleri ve pamuk kalitesinin nasıl ölçüldüğünü ele alır.
Gossypium cinsi bitkilerin tohumundan çıkan, neredeyse tamamen selülozdan oluşan doğal tohum lifi. Suya olan ilgisi, yaş mukavemeti ve iyi boyanabilirliği onu havlu kumaşın standart lifi yapar.
Her lif, tohum kabuğundan büyüyen tek ve uzamış bir hücredir. Önce ince bir birincil çeper oluşur; sonraki haftalarda hücre bu çeperin iç yüzüne neredeyse saf selülozdan katmanlar biriktirerek ikincil çeperi kurar ve olgun lif ağırlıkça yüzde 90’dan fazla selüloza ulaşır[120]. Koza açılıp lif kuruduğunda ortadaki kanal (lümen) çöker ve lif kıvrımlı, bükülmüş bir şerit halini alır; bu kıvrımlar eğirmede liflerin birbirine tutunmasına yardım eder. İkincil çeperin ne ölçüde geliştiği lif olgunluğu maddesinde anlatılır.
Selülozun her glikoz birimi üç hidroksil grubu taşır. Bu gruplar suyu çeker; bu yüzden pişirme (hidrofil işlemi) doğal mumları uzaklaştırdıktan sonra pamuk kolayca ıslanır. Alkali ortamda reaktif boyarmaddeler life tam bu noktalardan kovalent bağla bağlanır[121]. Pamuk yaşken kuru haline göre daha mukavemetlidir ve bu, tekrarlanan sıcak yıkamaya uygundur. Erimez, yüksek sıcaklıkta kavrulur ve bozunur; termofiksaj ya da süblimasyon gibi termoplastik bir lifin yumuşamasına dayanan işlemlerin pamukta karşılığı yoktur.
Ticari pamuğun büyük kısmı iki türden gelir. Dünya lif üretiminin çoğunu Gossypium hirsutum, yani upland pamuk karşılar[120]; G. barbadense ise Pima, Giza ya da ekstra uzun elyaflı pamuk adıyla satılan daha uzun ve ince pamukları verir. Çeşit ve menşe adları hangi bitkinin nerede yetiştirildiğini söyler, bir balyanın uzunluğunu, mukavemetini ya da inceliğini değil. Bu özellikler ölçülür; ABD sınıflandırma sistemi bunları her balya için yüksek hacimli ölçüm cihazlarıyla (HVI) kayda geçirir[122].
Havluda pamuk suyu hem şişen lifin içinde hem de lifler arasında tutar ve yıkamalar boyunca yumuşak kalır; buna karşılık sentetiklerden daha yavaş kurur ve kumaş terbiyede gevşetilmezse çeker. Lif kalitesi en çok emici yüzeyi oluşturan hav ipliğinde kendini gösterir; zemin iplikleri ise esas olarak mukavemetlerine göre seçilir.
Diğer adları: ELS pamuk, Pima pamuğu, Mısır pamuğu, Giza pamuğu, uzun lifli pamukİngilizce: Extra-long-staple cotton
Olağanüstü uzun, ince ve mukavemetli lifli pamuk; başta Amerikan Pima ve bazı Mısır Giza tipleri gibi Gossypium barbadense çeşitlerinden elde edilir. Terim bir lif sınıfının adıdır, garanti edilmiş bir teknik özellik değildir.
Uzun lifler iplik boyunca daha çok üst üste biner; bu yüzden daha az bükümle ve daha az tüylülükle daha ince, daha mukavemetli ve daha pürüzsüz ipliğe eğrilirler. Havluda bunun anlamı pürüzsüz, parlak ve daha az döküntü veren bir havdır. Dünya genelinde tek bir tanım yoktur. ABD emtia kuralları ekstra uzun elyafı ölçülmüş bir uzunlukla değil, tür ve çırçırlama yöntemiyle tanımlar: rulolu çırçırda çırçırlanmış Amerikan Pima ve diğer G. barbadense çeşitleri ya da bunların melezleri[86]. Mısır ise rekoltesini uzun elyaflı ve ekstra uzun elyaflı olmak üzere iki sınıfa ayırır; ikincisi kabaca 34,3–36 mm aralığını kapsar[123].
Ticari adlar dikkat ister. Pima bir test sonucu değil, bir G. barbadense tipidir; Supima, Amerikan Pima pamuğundan yapılan ürünler için lisanslanan bir ticari markadır; Mısır pamuğu ise ekstra uzun elyaflı çeşitlerin yanında uzun elyaflı çeşitleri de içeren bir menşedir[123]. ELS bir hav, başka bir pamuktan yapılmış zemin üzerinde de durabilir ya da ELS daha kısa pamukla karıştırılabilir. Bu nedenle şartname bir ada güvenmek yerine istenen ipliği, örneğin numarası belirtilmiş penye ring hav ipliğini ve menşe iddiasını destekleyecek belgeleri açıkça yazmalıdır.
Diğer adları: stapel lif, kesik elyaf, sonsuz lif, filament iplikİngilizce: Staple fibre and filament
Kesikli (stapel) lifler sınırlı uzunlukta, doğal ya da kesilmiş, bir araya bükülerek eğrilmiş iplik oluşturması gereken süreksiz liflerdir. Filamentler ise ekstrüzyonla üretilen ve eğirme gerekmeden iplik oluşturabilen sonsuz liflerdir.
İpek dışındaki bütün doğal lifler kesikli liftir; pamuk lifleri tipik olarak birkaç santimetre uzunluğundadır. Yapay lifler sonsuz filament olarak çekilir; ardından ya filament iplik olarak kullanılır ya da kıvrımlandırılıp belli bir kesim boyuna getirilir. Bu boy çoğunlukla pamuğa göre seçilir, böylece iki lif pamuk iplikçiliği makinelerinde birlikte harmanlanabilir. Kesikli ve filament polyester aynı polimerdir; farkları yaptıkları iplikte ortaya çıkar.
Dışarı çıkan lif uçları eğrilmiş ipliklere daha yumuşak, daha mat ve daha sıcak bir tuşe verir; ama bu iplikler hav tozu (döküntü) bırakır ve mukavemetli sentetik liflerle boncuklanma yapar. Filament iplikler daha pürüzsüz, daha parlaktır ve neredeyse hiç döküntü vermez; ancak tekstüre edilmedikçe kaygan ve serin hissettirir. Süblimasyon baskı yüzleri çoğunlukla filament ya da tekstüre filament polyesterden kurulur, çünkü pürüzsüz ve sık bir yüzey daha keskin görüntü alır; yine de eğrilmiş polyesterden baskı yüzleri de vardır. Pamuk iplikleri her zaman eğrilmiş ipliktir.
Diğer adları: elyaf boyu, stapel boyu, üst yarı ortalama uzunluk, uzunluk düzgünlüğüİngilizce: Staple length
Bir pamuk numunesinin karakteristik lif uzunluğu; cihazla sınıflandırmada inçin yüzde biri cinsinden üst yarı ortalama uzunluk (UHML) olarak, ticari stapel olarak da inçin 32’de biri cinsinden verilir.
Yüksek hacimli ölçüm cihazları (HVI) taranmış bir lif sakalını ölçer ve liflerin uzun yarısının ortalama uzunluğu olan üst yarı ortalama uzunluğu inçin yüzde biri cinsinden verir; ABD sınıflandırma kaydı bunu ayrıca 32’de bir inç cinsinden stapele çevirir; upland pamukta stapel 36, 1,11–1,13 inçe karşılık gelir[122]. Uzunluk düzgünlük indeksi 100 × ortalama uzunluk ÷ UHML’dir[124]; USDA 79,5–82,4 aralığını orta, 85,4’ün üzerini çok yüksek olarak tanımlar[122].
Uzun lifler daha çok üst üste bindiği için belli bir numaradaki iplik daha az büküm ister, daha mukavemetli ve daha az tüylü olur; en ince numaralar uzun ve düzgün pamuk gerektirir. Düzgünlüğün düşük olması daha fazla kısa lif demektir; bu da tarak ve penyede döküntüyü artırır, ipliği zayıflatır, tüylülüğü ve hav tozunu artırır. Havluda lif uzunluğu en çok hav ipliğinde önem taşır: yumuşaklık, döküntü ve yıkamadan sonra ilmek formu açısından. Bu, ham pamuğun bir özelliğidir ve yapay kesikli liflerin kesim boyuyla karıştırılmamalıdır.
Bir pamuk numunesinde referans uzunluktan, çoğunlukla 12,7 mm’den (0,5 inç) kısa liflerin ağırlık ya da lif sayısı esasına göre oranı.
Olağan esas, 12,7 mm ve daha kısa liflerin ağırlıkça yüzdesidir[125]. AFIS gibi tek lif ölçüm cihazları bu değeri lif sayısı esasına göre de verebilir; kısa lifler hafif olduğundan aynı pamukta sayı esaslı değer daha yüksek çıkar. Suter-Webb dizisi, AFIS ve HVI kısa lif indeksi birbiriyle iyi korelasyon gösterir ama mutlak değerde örtüşmez[125]; bu yüzden SFC şartnameye yazıldığında ya da karşılaştırıldığında esas ve cihaz mutlaka belirtilmelidir.
Kısa lifler mukavemete pek katkı vermez ve iplik yüzeyinde kalma eğilimindedir; fazlası döküntüyü, eğirmede kopuşları ve iplik hatalarını artırır[125]. Penye bunların büyük kısmını penye döküntüsü olarak ayırır; penye hav ipliklerinin daha az hav tozu vermesinin bir nedeni budur. Sert çırçırlama ve lif temizleme ise lifleri kırarak SFC’yi yükseltir[126].
Diğer adları: mikroner değeri, micronaire, mikeİngilizce: Micronaire
Bir pamuk numunesinde lif inceliğini ve olgunluğunu birlikte yansıtan, mikroner birimiyle ve bir ondalık basamakla verilen hava akışı ölçümü.
Tartılmış bir lif tıkacı bir hücrede sıkıştırılır ve içinden hava geçirilir; birim kütle başına hava akışına gösterilen direnç mikroner değerine çevrilir[122]. Kesiti küçük lifler, doğal olarak ince olsunlar ya da ince çeperli ve olgunlaşmamış olsunlar, düşük değer verir; kaba ya da kalın çeperli lifler yüksek değer verir. Ölçüm bu nedenleri birbirinden ayıramaz; bu yüzden en doğru yorum tek bir çeşit içinde yapılır, çünkü orada mikroner ile olgunluk arasındaki korelasyon yüksektir[122].
Çok düşük değerler olgunlaşmamış life, daha fazla nepe ve düzensiz boya alımına işaret eder; çok yüksek değerler kaba lif ve belli bir numarada daha sert ve zayıf iplik demektir. Pamuk piyasaları tercih edilen orta bandın dışında kalan değerlere prim ve iskonto uygular; bu bant her piyasanın kredi ya da sözleşme kurallarıyla belirlenir. Bir havlu fabrikası için bir iplik partisi içindeki tutarlılık seviyenin kendisi kadar önemlidir, çünkü mikroneri farklı pamuklar farklı koyulukta boyanabilir.
Diğer adları: nep, olgunlaşmamış lif, ölü pamuk, olgunluk oranıİngilizce: Fibre maturity
Koza açıldığı sırada pamuk lifinin ikincil hücre çeperinin ne ölçüde kalınlaştığı; genellikle olgunluk oranı ya da olgunlaşmamış lif yüzdesi olarak ifade edilir.
Olgun bir lifin selüloz çeperi kalın, lümeni küçüktür; olgunlaşmamış lifin çeperi incedir, yassı bir şerit halinde çöker ve kolayca bükülür. AFIS gibi tek lif ölçüm cihazları olgunluk oranını ve olgunlaşmamış lif oranını verir; Cotton Incorporated’ın lif tablosu 0,8–1,0 olgunluk oranını olgun, 0,7–0,8’i olgunlaşmamış olarak sınıflar[124]. Rutin sınıflandırma olgunluğu doğrudan vermez, ancak aynı çeşit içinde olgunluk büyük ölçüde mikroner değerine yansır[122].
Olgunlaşmamış lifler, tarlada, çırçırlamada ve işlem sırasında oluşan küçük lif dolanmaları olan neplerin başlıca kaynağıdır; bir USDA çalışmasında 200 ıslah hattında nep sayısı olgunlaşmamış lif oranıyla yakın korelasyon göstermiştir[127]. Nepler boyayı zayıf alır ve boyalı kumaşta açık noktalar ya da boyanmamış beyaz benekler olarak görünür[127]. Bu tür çok ince çeperli liflere sektörde ölü pamuk denir. Tarak ve penye bunların ancak bir kısmını ayırabilir.
Diğer adları: lif doğrusal yoğunluğu, militeks, dpf (filament başına denye)İngilizce: Fibre fineness
Tek bir lifin doğrusal yoğunluğu ya da çapı; pamukta militeks (kilometre başına miligram), yapay liflerde desiteks ya da filament başına denye olarak verilir.
İncelik, belli numaradaki bir ipliğin kesitinde kaç lif bulunacağını belirler. Lif sayısı arttıkça iplik daha mukavemetli ve daha düzgün olur, daha ince numaralar mümkün hale gelir; ince lifler de kolay bükülür ve bu daha yumuşak bir tuşe olarak hissedilir. Pamuk inceliği tek lifler üzerinde ölçülür, örneğin AFIS ile mg/km cinsinden[127]; Cotton Incorporated 135–175 militeksi ince, 175–200’ü orta olarak sınıflar[124]. Yapay lifler istenen incelikte üretilir; yaklaşık 1 dtex’in altındakiler mikrofiber olarak sınıflanır[128].
İncelik, incelikle olgunluğu bir arada yansıtan mikroner değildir; ipliği tanımlayan iplik numarası da değildir. Pamukta bu iki lif özelliği iç içe geçer: düşük bir incelik değeri gerçekten ince bir life de olgunlaşmamış bir life de işaret edebilir. Islah verilerinde daha ince hatlar daha nepli çıkmış, yazarlar bu ilişkiyi büyük ölçüde olgunluğa bağlamıştır[127].
Diğer adları: demet mukavemeti, lif tenasitesi, lif dayanımıİngilizce: Fibre strength and tenacity
Bir lifi ya da lif demetini koparmak için gereken kuvvet; normalde tenasite olarak, yani kopma kuvvetinin doğrusal yoğunluğa bölümü şeklinde, tex başına gram-kuvvet ya da tex başına santinewton cinsinden ifade edilir.
Kuvveti doğrusal yoğunluğa bölmek, farklı incelikteki liflerin karşılaştırılmasını sağlar. Pamuk sınıflandırmasında HVI, çeneler arasında 1/8 inç açıklıkla sıkıştırılmış bir lif demetini koparır ve sonucu tex başına gram olarak verir; USDA 25,5–28,4 g/tex’i orta, 30,5 g/tex ve üzerini çok mukavemetli olarak tanımlar[122]. Tex başına bir gram-kuvvet 0,98 cN/tex’tir; birimler birbirine yakındır ama birbirinin yerine kullanılamaz. Aynı test kopma uzamasını da kaydeder.
Su farklı liflere farklı etki eder. Pamuk ıslanınca mukavemet kazanır; standart viskon mukavemetinin yaklaşık yarısını kaybeder, liyosel ise çok daha fazlasını korur[129]. AB mevzuatı modalı minimum kopma kuvveti ve yaş modül değerleriyle tanımlar[87]. Polyester büyük ölçüde etkilenmez. Lif mukavemeti iplik mukavemetinin potansiyelini belirler; bunun ne kadarının iplikte gerçekleşeceğine uzunluk, büküm ve düzgünlük karar verir.
Hasattan sonraki ilk işlem: pamuk lifi (lif pamuk) çekirdekten ayrılır, bitki çöplerinden temizlenir ve balyalara preslenir.
Kütlü pamuk gerektiği kadar kurutulur ya da nemlendirilir, temizlenir ve çırçırlanır. Testereli çırçırlar lifi dişli testerelerle bir ızgaranın içinden çeker ve upland pamuk için gereken kapasiteyi karşılar; rulolu (merdaneli) çırçırlar lifi bir merdaneye bastırarak tohumdan daha nazik biçimde sıyırır. ABD kuralları ekstra uzun elyaflı pamuğun rulolu çırçırda çırçırlanmasını şart koşar[86]; bir USDA karşılaştırmasında da aynı upland pamukta rulolu çırçırlama, testereli çırçırlamaya göre belirgin biçimde daha fazla uzun lif korumuştur[126].
Ardından lif temizleyiciler yaprak, kabuk ve tohum kabuğu parçalarını ayırır; sınıflandırmada bunlar yaprak derecesi ve yabancı madde olarak raporlanır[122]. Her temizleme kademesi sınıfı iyileştirir ama lifleri kırar: aynı denemede ilave testereli lif temizleme lifi kısaltmış, kısa lif oranını artırmış ve daha nepli, daha hatalı ve eğirmede daha çok kopuş veren iplikler ortaya çıkarmıştır[126]. İpliğe kadar ulaşan tohum kabuğu parçaları iplik düzgünsüzlüğünün başlıca kaynaklarındandır[127]. Aynı menşeli pamukların çok farklı eğrilebilmesinin bir nedeni budur.
Sertifikalı organik tarım kurallarına göre yetiştirilen pamuk. Terim, lifin ölçülebilir bir özelliğini değil, tarım sistemini ve onun belgelenmiş tedarik zincirini tanımlar.
Organik tarım kuralları sentetik pestisit ve gübreleri kısıtlar, genetiği değiştirilmiş tohumu dışarıda bırakır; uygunluk, ulusal ya da bölgesel organik mevzuat kapsamında çiftlik düzeyinde belgelendirilir. Lif, benzer sınıftaki konvansiyonel pamuk gibi davranır ve bitmiş bir havluda ayırt edilemez; bu yüzden organik iddiası, malzemeyi çırçırlama, iplik, dokuma, boyama ve konfeksiyon boyunca izleyen belgelere dayanır.
GOTS bütün tekstil zinciri boyunca işlemeyi belgelendirir ve buna çevresel ve sosyal kriterler ekler[103]. Organic Content Standard (OCS) ise yalnızca organik malzemenin zincir boyunca varlığını ve miktarını doğrular; kimyasallar ya da üretimin sosyal ve çevresel yönleri için kriter içermez[104]. Her ikisinde de işleme ve ticaret aşamaları belgelendirilir, sevkiyatlar işlem sertifikalarıyla (TC) belgelenir; kapsamın ayrıntılı kurallarını her standart kendisi belirler. Organik statü emicilik, yumuşaklık ya da dayanıklılık hakkında hiçbir şey söylemez; bunlar şartnamede ayrıca yer almalıdır.
Mira Towels’da: Mira, OEKO-TEX®, GOTS, ISO 9001 veya ISO 14001 belgelerinin istendiği havlu programlarına destek verebilir; kapsam teklif aşamasında teyit edilir.
Diğer adları: geri kazanılmış pamuk, mekanik geri dönüşüm pamuk, rejenere pamuk, recycled pamukİngilizce: Recycled cotton
Tüketici öncesi atıklardan (iplik, dokuma ve kesim atıkları gibi) ya da tüketici sonrası tekstillerden geri kazanılıp, genellikle mekanik parçalama yoluyla yeniden iplik üretimine kazandırılan pamuk lifi.
Tüketici öncesi atık temizdir ve bileşimi bilinir; tüketici sonrası tekstillerin ise önce toplanması, life ve renge göre ayrılması ve aksesuarlarından arındırılması gerekir. Mekanik geri dönüşüm kumaşı yırtarak yeniden life çevirir ve bu sırada lifleri kırar; bu yüzden geri dönüştürülmüş pamuğun kısa lif oranı yüksektir. Yaygın olarak rotor makinelerinde eğrilir ve iplik mukavemetini ve eğirme stabilitesini korumak için genellikle ham (virgin) pamukla ya da başka liflerle karıştırılır; yakın tarihli bir çalışma, penye ve kompakt ring eğirmenin kullanılabilir geri dönüştürülmüş payı artırabileceğini bulmuştur[130].
Havlular için bu genellikle ham penye ipliğe göre daha kalın numaralar, daha fazla hav tozu ve daha düşük iplik mukavemeti anlamına gelir; bu yüzden geri dönüştürülmüş içeriği ince ve saf bir hav ipliğinde kullanmak yerine zemin ve atkı ipliklerinde, düz dokuma ürünlerde ya da hav karışımının bir parçası olarak kullanmak daha kolaydır. Renge göre ayrılmış renkli atık boyamadan renkli iplik verebilir; ancak ton tutarlılığı bu durumda ayırmanın kalitesine bağlıdır. İddia havlunun kendisinden okunamaz; GRS ya da RCS gibi bir gözetim zinciri (chain of custody) sertifikası ve buna uyan işlem sertifikaları gerektirir.
Bir diol ile tereftalik asit esterinin doğrusal polimerlerinden üretilen sentetik lif; tekstilde neredeyse her zaman polietilen tereftalattır (PET). Termoplastik ve hidrofobdur, dispers boyarmaddelerle boyanır.
PET, etilen glikolün tereftalik asitle polimerleştirilmesiyle üretilir; AB’deki polyester lif adı, zincirinde kütlece en az yüzde 85 bu tür ester birimi bulunan lifleri kapsar[87]. Erimiş polimer düzelerden (spinneret) ekstrüde edilir ve moleküllerini yönlendirmek için çekilir; sonuçta mukavemetli ve boyutsal olarak stabil bir filament elde edilir.
Havludaki davranışını iki özellik belirler. Polyester hidrofobdur: lifin içine çok az su alır ve AB lif analizi ona pamuktaki yüzde 8,5’e karşılık yüzde 1,5’lik bir anlaşmalı nem payı verir[87]. Polyester bir kumaş sıvıyı yüzeyi boyunca kılcal yolla taşıyabilir, ama suyu pamuklu havlu kumaşın tuttuğu gibi tutmaz. Polyester ayrıca termoplastiktir. Amorf bölgeleri camsı geçiş sıcaklığının üzerinde, kalorimetrik ölçümlerde 70 °C civarında hareketlenir; polimer yaklaşık 250 °C’de erir[131]. Kesin değerler kristalliğe, yönlenmeye ve test yöntemine bağlıdır. Termofiksaj, yüksek sıcaklıkta boyama ve süblimasyon bu hareketlilikten yararlanır.
Konvansiyonel PET’te iyonik boya bağlanma noktası yoktur; bu yüzden yüksek sıcaklıkta life difüze olan dispers boyarmaddelerle boyanır ve basılır. Süblimasyonun polyesterde işe yarayıp işlem görmemiş pamukta yaramamasının nedeni budur. Katyonik boyanabilir modifiye polyesterler ayrı ürünler olarak mevcuttur.
Havlularda polyester süblimasyon baskılı havluların baskı yüzü olarak, hızlı kuruyan spor ve seyahat havlularında mikrofiber olarak ve zaman zaman mukavemet katan ve çekmeyi azaltan zemin ya da karışım ipliklerinde kullanılır. Yağlı kiri çeker ve tutar, kesikli liften eğrildiğinde boncuklanır, kuru havada statik elektrik biriktirir; ütü ya da sıcak pres altında parlayabilir veya deforme olabilir.
Mira Towels’da: Stok tam baskılı havlumuz polyester baskı yüzü ve pamuklu arka yüzü olan 250 GSM bir yapıdır; yalnızca polyester yüze baskı yapılır.
Geri kazanılmış PET’ten, çoğunlukla tüketici sonrası şişelerden ve giderek artan ölçüde tekstil atıklarından, mekanik yeniden eritme ya da kimyasal depolimerizasyon ve yeniden polimerizasyon yoluyla üretilen polyester.
Mekanik geri dönüşüm PET’i, genellikle şişeleri, yıkar, pul haline getirir ve yeniden eriterek life çevirir; her eritme döngüsü polimer zincirlerini kısaltabildiği için kalite hammaddenin saflığına bağlıdır. Kimyasal geri dönüşüm PET’i monomerlerine ya da ara ürünlerine ayırıp polimeri yeniden kurar; bu, rengin ve kirleticilerin uzaklaştırılmasına ve tekstil atığının hammadde olarak kullanılmasına imkân verir. Her iki durumda da ürün PET’tir ve eşdeğer kalitedeki ham polyesterle aynı dispers boyama, süblimasyon ve ısıl davranışı gösterir.
Aynı kalitedeki geri dönüştürülmüş ve ham PET aynı davrandığı için geri dönüştürülmüş içeriğin kanıtı kumaş testlerinden değil, GRS ya da RCS gibi bir gözetim zinciri sertifikasından ve sevkiyata ait işlem sertifikalarından gelir. Şişeden elde edilen rPET havlunun kendisini geri dönüştürülebilir yapmaz; iddia edilen her çevresel faydanın ayrıca desteklenmesi gerekir.
Diğer adları: mikrolif, mikrofilament, ayrıştırılmış (split) mikrofiber, microfiberİngilizce: Microfibre
Yaklaşık 1 desiteksten ince, çoğunlukla polyester ya da poliamid lif veya filament; lif yüzey alanı çok büyük, yumuşak ve sık kumaşlar yapmak için kullanılır.
Yaklaşık 1 dtex eşiği bir standartta belirlenmiş bir sınır değil, yerleşik bir uzlaşmadır[128]. Mikrofilamentler ya doğrudan çok ince filament olarak çekilir ya da tipik olarak polyester ve poliamid segmentlerden oluşan bikomponent filamentler halinde çekilip terbiyede daha ince, kama kesitli liflere ayrıştırılır. Ayrıştırılmış mikrofiber kumaşların iç yüzeyi çok büyüktür ve çok sayıda ince kılcal kanal içerir; bu yüzden suyu ve yağı hızla alır, sıvıyı geniş bir alana yayar ve lifler kendileri az emdiği için çabuk kurur.
Pamuklu havlu kumaşta ise su lifin içine de girer. Mikrofiber havlular ince, hafif ve çabuk kuruyandır; bu spor, seyahat ve temizlik kullanımına uygundur, ama tuşeleri pamuktan farklıdır ve yağlı kiri tutarlar. Büyük lif yüzeyleri, belli bir ton koyuluğu için daha fazla boyarmadde gerektiği anlamına da gelir[128]. Yıkamada lif parçacıklarının salınması güncel bir araştırma konusudur; iki yöndeki iddialar da test verisi gerektirir.
Diğer adları: rayon, viskoz, viskon rayonİngilizce: Viscose and modal
Odun ya da başka bitki hamurunun ksantat yöntemiyle çözülüp yeniden life çekilmesiyle üretilen rejenere selüloz lifi. Modal, yaş mukavemeti ve yaş modülü yüksek, modifiye bir viskondur.
Saflaştırılmış selüloz sodyum hidroksitte bekletilir, karbon disülfürle reaksiyona sokularak çözünür selüloz ksantata dönüştürülür ve asit banyosuna ekstrüde edilir; burada filament ya da kesikli lif olarak rejenere olur[129]. Lif, pamuk gibi selülozdur: hidrofildir, reaktif boyarmaddelerle boyanabilir ve AB lif analizinde pamuktan daha yüksek bir anlaşmalı nem payı alır, yüzde 8,5’e karşılık yüzde 13[87]. AB etiketleri viskon adını kullanır[87]; ABD’deki jenerik ad rayondur[88].
Zayıf noktası yaş mukavemetidir. Standart viskon ıslandığında mukavemetinin yaklaşık yarısını kaybeder[129] ve yıkamada daha çok deforme olur. Modifiye bir viskon prosesiyle üretilen modal, minimum kopma kuvveti ve yaş modül değerlerini karşılamak zorundadır[87] ve yıkamada formunu daha iyi korur. Havlularda viskon ve modal esas olarak havda pamukla karışım halinde kullanılır; parlaklık ve pürüzsüz, serin bir tuşe katar. Bambu hamurundan yapılan viskon, başka bir hammaddeden elde edilmiş aynı liftir (bkz. bambu kaynaklı rejenere selüloz).
Diğer adları: lyocell, Tencel (marka adı)İngilizce: Lyocell
Selülozun kimyasal bir türevi oluşturulmadan, hamurun organik bir çözücüde, N-metilmorfolin N-oksitte (NMMO) çözülmesiyle elde edilen çözeltiden çekilen rejenere selüloz lifi.
Hamur doğrudan sulu NMMO’da çözülür. Çözelti bir hava boşluğundan su banyosuna ekstrüde edilir ve selüloz burada yüksek yönlenmeli bir lif olarak çöker; çözücü yıkanıp geri kazanılır, yayımlanmış derlemelere göre yüzde 99’un üzerinde[129]. AB lif tanımı bu yönteme dayanır[87].
Yüksek yönlenme, liyosele viskondan daha yüksek kuru ve yaş mukavemet ve daha yüksek yaş modül kazandırır; bu yüzden yıkamada formunu daha iyi korur[129]. Aynı özellik life fibrilasyon eğilimi de verir: yaş aşınma altında yüzeyden ince fibriller ayrılır ve terbiyede örneğin enzimlerle ya da çapraz bağlayıcılarla kontrol edilmezse koyu tonlara buzlu ya da tüylü bir görünüm verir[129]. Havlularda liyosel esas olarak pamuk karışımlarında, çoğunlukla havda kullanılır. Tencel jenerik bir lif adı değil, bir Lenzing markasıdır; AB etiketlerinde lif liyosel olarak beyan edilmelidir[87].
Bambudan elde edilen hamurdan yapılan, genellikle viskon, bazen liyosel olan rejenere selüloz lifi. Özellikleri bambu bitkisinin değil, rejenere lifin özellikleridir.
Bambu gövdeleri hamur haline getirilir; selüloz, odun hamurunda olduğu gibi çözülür ve life çekilir. Rejenere lif bitkinin yapısından hiçbir şey taşımaz; emiciliği, yaş mukavemeti, parlaklığı ve boyanma davranışı viskonun ya da liyoselin özellikleridir. ABD Federal Ticaret Komisyonu (FTC), bambudan yapılan rayonda orijinal bitkiden hiçbir iz kalmadığını belirtir ve böyle bir lifin bitkinin antimikrobiyal özelliklerini koruduğu yönündeki iddiaların kanıtlanmasını şart koşar[88].
AB’de yalnızca tekstil tüzüğünde listelenen lif adları kullanılabilir; bu yüzden bambu hamurundan lif viskon ya da liyosel olarak beyan edilir[87]. ABD’de bir tekstile ancak gerçek bambu lifinden yapılmışsa bambu denebilir; rejenere lif jenerik adını taşımalıdır, örneğin bambudan yapılmış rayon[88]. Mekanik olarak işlenmiş bambu sak lifi de vardır, ama havluda nadirdir. Şartname jenerik lifi ve yüzdesini vermeli, bitki kaynağını ek bilgi olarak belirtmelidir.
Diğer adları: keten lifi, linen, flaxİngilizce: Linen (flax)
Keten bitkisinin (Linum usitatissimum) sapından elde edilen sak lifi. Mukavemetli, sert ve uzaması düşüktür; tuşesi diri, doğal bir parlaklığı vardır.
Keten lifleri sapı havuzlama (ıslatma) ve kırma-ayıklama ile saptan ayrılır, ardından taranarak uzun lif ve daha kısa kıtık (tow) olarak ayrılır. Pamuk gibi selülozdurlar, ama daha kristal ve daha yönlenmiştirler; bu yüzden keten daha mukavemetli ve daha az uzayabilir, daha kolay kırışır, daha serin ve diri hissettirir. AB etiketleri lifi keten (flax ya da linen) olarak adlandırır ve pamuktaki yüzde 8,5’e karşılık yüzde 12’lik bir anlaşmalı nem payı verir[87]. Havlularda keten esas olarak düz dokuma mutfak havlularında, bardak bezlerinde ve peştemallerde, tek başına ya da pamukla karışık kullanılır; uzun liften eğrilen iplikler çok az hav tozu bırakır, bu yüzden keten geleneksel olarak cam eşya kurulamada kullanılır. Havlu havı olarak nadiren kullanılır, çünkü sertliği ve düşük uzaması ilmek oluşumuna pek uygun değildir.
Diğer adları: pamuk-polyester karışımı, polikoton, PES/CO karışım, harmanİngilizce: Fibre blend
Birden fazla lif türü içeren iplik ya da kumaş; lifler ya eğirmeden önce karıştırılır (homojen karışım) ya da tek bir konstrüksiyon içinde ayrı iplikler veya katmanlar olarak bir araya getirilir.
Homojen (intim) karışımda lifler açma ya da cer aşamasında karıştırılır, böylece her iplik iki lifi de içerir; polikoton iplik bilinen örnektir. Karışık bir kumaş ise farklı iplikleri bir araya getirir; örneğin bazı havlu dokumacılarının zemin mukavemeti için kullandığı, polyester-pamuk iplikten zemin çözgüsü üzerinde pamuk hav[132]. Çift yüzlü bir konstrüksiyon her yüze farklı lif yerleştirir; örneğin pamuklu arka yüz üzerinde polyester baskı yüzü. Bu üçü de farklı boyanır, farklı basılır ve farklı yıpranır.
Polyester-pamuk bir ürün iki boyarmadde sınıfı gerektirir: polyester için dispers boyarmaddeler, pamuk için reaktif ya da başka bir selüloz boyarmadde sınıfı. Tek bir sınıf diğer lifi açık bırakır; bu etki bazen bilerek iki tonlu görünümler için kullanılır. Süblimasyon yalnızca polyesteri renklendirir; bu yüzden karışımdaki pamuk lifleri büyük ölçüde renksiz kalır ve polyester payı düştükçe baskı derinliğini kaybeder. Bileşim ağırlıkça beyan edilir[87]; pamuk havlı ve polyester içeren zeminli bir havlu, görünen her ilmeği pamuk olsa bile %100 pamuklu havlu değildir. Kurallar lif bileşimi etiketlemesi maddesinde anlatılır.
Hidrofil lifler, molekülleri polar gruplar taşıdığı için suyu çeker ve emer; hidrofob liflerde bu gruplar azdır ve lifin kendisine çok az su girer.
Pamuk, viskon, liyosel ve keten gibi selülozik lifler hidrofildir: hidroksil grupları suyu bağlar, lifler şişer ve su temiz bir yüzeyde hızla yayılır. Polyester ve polipropilen hidrofobdur ve lifin içine çok az su alır; poliamid ikisinin arasında yer alır. Fark nem çekme (rutubet) değerinde ve her lifin kabul ettiği boyarmadde sınıflarında görülür.
Yüzey davranışı ile kütle davranışını ayrı tutmak gerekir. Ham pamuk, pişirme doğal mumlarını uzaklaştırana kadar yavaş ıslanır; yumuşatıcılar da pamuk yüzeyinin yeniden yavaş emmesine yol açabilir[133]. Hidrofob bir polyester kumaş ise ince filamentler arasındaki kılcal kanallar sayesinde sıvıyı yine de hızla iletebilir; ıslanmayı iyileştirmek için polyestere hidrofil apreler uygulanır.
Diğer adları: ticari nem, nem içeriği, nem oranı, rutubetİngilizce: Moisture regain
Bir tekstilin tuttuğu suyun kütlesinin, etüvde kurutulmuş kütlesine göre yüzde olarak ifadesi. Nem içeriği ise aynı suyu toplam nemli kütleye göre yüzde olarak ifade eder.
Nem çekme R = 100 × (m − d) / d ve nem içeriği M = 100 × (m − d) / m’dir; burada m nemli kütle, d etüv kuru kütledir. Yüzde 8 nem çekme, yaklaşık yüzde 7,4 nem içeriğine eşittir. Ölçülen değer life, havanın nemine ve numunenin geçmişine bağlıdır (kuruyarak dengeye gelen bir numune, nem alarak gelen bir numuneden daha yüksek bir değerde dengelenir). Bu yüzden ticarette ve lif analizinde sabit, anlaşmalı değerler kullanılır: AB tekstil tüzüğü normal pamuk için yüzde 8,5, viskon, modal ve liyosel için yüzde 13, keten için yüzde 12 ve polyester için yüzde 1,5 anlaşmalı pay belirler[87]; ASTM D1909 da aynı amaçla ticari nem çekme değerlerini tablo halinde verir[1].
Nem çekme, havadan alınan su buharını tanımlar; havlunun kullanımda emdiği ve büyük ölçüde lifler ve ilmekler arasında tutulan sıvı suyu değil. Nem çekmesi yüksek bir lif kendiliğinden daha emici bir havlu yapmaz. Ticari önemi şuradan gelir: pamuk nem değiştikçe ağırlığının birkaç yüzdesini kazanır ya da kaybeder; bu yüzden iplik, kumaş ve havlu ağırlıkları standart atmosferde kondisyonlanmış numuneler üzerinde (bkz. laboratuvar kondisyonlaması) ya da kuru kütleye anlaşmalı payın eklenmesiyle karşılaştırılmalıdır.
Lifin nasıl ipliğe dönüştüğü ve ipliğin tezgâha nasıl hazırlandığı: numara sistemleri, eğirme, büküm, iplik kalitesi, filament ve fantezi iplikler, boyama, çözgü hazırlama ve haşıllama. Hav, zemin ve atkı farklı iplikler ister; bu seçimler bir havlunun emiciliğini, yumuşaklığını ve dayanıklılığını büyük ölçüde belirler.
Diğer adları: iplik inceliği, doğrusal yoğunluk, iplik noİngilizce: Yarn count
Doğrusal yoğunluk olarak ifade edilen iplik inceliği ölçüsü: ya birim uzunluk başına kütle (tex ve denye gibi direkt sistemler) ya da birim kütle başına uzunluk (Ne ve Nm gibi dolaylı sistemler).
İki numara sistemi ailesi ters yönde işler. Direkt sistemler (tex, desiteks, denye) sabit bir uzunluğun kütlesini verir; numara büyüdükçe iplik kalınlaşır. Dolaylı sistemler sabit bir kütledeki uzunluğu verir; numara büyüdükçe iplik incelir: İngiliz pamuk numarası (Ne) libre başına 840 yardalık çile sayısını, metrik numara (Nm) kilogram başına kilometreyi sayar. Uluslararası olarak standartlaştırılmış sistem tex’tir[2], ama havlu fabrikaları, iplik tüccarları ve havlu şartnamelerinin çoğu hâlâ Ne ile çalışır.
Dönüşüm basit aritmetiktir: tex = 590,5 ÷ Ne, Nm = 1.000 ÷ tex (yaklaşık 1,69 × Ne) ve denye = 9 × tex[134]. Buna göre Ne 20 yaklaşık 29,5 tex, Ne 16 yaklaşık 36,9 tex’tir. Bu sayı iplik hakkında başka bir şey söylemez: iki Ne 20 iplik lif, büküm, eğirme sistemi ve düzgünlük açısından birbirinden çok farklı olabilir.
Havluda her iplik sisteminin kendi numarası vardır. Belgelenmiş bir havlu üretim kümesinde Ne 16 veya 20 tek kat penye hav iplikleri, Ne 20/2 veya 24/2 iki katlı karde zemin iplikleri ve Ne 16 veya 20 tek kat karde atkı iplikleri kullanılır[132]. Daha kalın bir hav ipliği her ilmeğe daha fazla kütle ve hacim katar; daha ince bir iplik daha yumuşak, daha belirgin bir ilmek ve incelenen araştırmalara göre daha hızlı su alımı sağlar[133]. Numara ağırlığı ve maliyeti de belirler: aynı hav sıklığı ve ilmek boyunda havı Ne 20’den Ne 16’ya geçirmek hav kütlesini dörtte bir artırır.
Numara, bobinden bilinen uzunlukta çileler sarılıp tartılarak belirlenir; bu ISO 2060’ın çile yöntemidir. Yöntemin isteğe bağlı kondisyonlama ve hazırlama prosedürleri farklı sonuçlar verebilir ve taraflar arasında kararlaştırılmalıdır[3]. Fabrikalar ortalama numarayı ve çileler arasındaki değişimini (numara CV%) raporlar; bu, iplik düzgünsüzlüğü maddesinde anlatılan kısa dönemli düzgünsüzlükten farklı bir değerdir. Şartname sistemi, kat sayısını ve hazırlığı belirtmeli, örneğin Ne 20/2 karde, ya da ISO 1139’un tex gösterimini kullanmalıdır[4]; kararlaştırılan numara toleransı da yazılmalıdır, çünkü bu test yönteminin belirlemediği ticari bir koşuldur.
Diğer adları: İngiliz pamuk numarası, İngiliz numarası, Ne numarasıİngilizce: Cotton count
İngiliz pamuk numarası, Ne: bir libre ağırlığındaki ipliğin içerdiği 840 yardalık çile sayısı. Dolaylı bir sistemdir; bu yüzden Ne 30, Ne 16’dan incedir.
Bir libre Ne 1 iplik 840 yarda, bir libre Ne 20 iplik 16.800 yarda uzunluğundadır. 840 yardalık çile yalnızca pamuk sistemi iplikleri için geçerlidir. Kamgarn, ştrayhgarn ve keten numaraları başka çile uzunlukları kullanır; bu yüzden başka bir sistemdeki aynı sayı farklı bir ipliği tanımlar ve sistem her zaman belirtilmelidir.
Katlı iplikler tek kat numarası ve kat sayısıyla yazılır: Ne 16/2, birlikte bükülmüş iki adet Ne 16 tek kat iplik demektir ve sonuç numarası Ne 8’e yakındır (pratikte biraz daha kalın, çünkü katlama bükümü ipliği kısaltır). Yazım sırası evrensel değildir. Pamuk iplikçileri genellikle önce numarayı sonra katı yazar (16/2); kamgarn sektörü ve bazı pazarlar önce katı yazar (2/16), bazı tedarikçiler de sonuç numarasını verir. Yalnızca 2/20 ya da 20/2 yazan bir şartname, iplik satın alınmadan önce fabrikayla teyit edilmelidir.
Direkt doğrusal yoğunluk birimleri: tex 1.000 metre iplik ya da lifin gram cinsinden kütlesi, desiteks (dtex) 10.000 metrenin, denye ise 9.000 metrenin kütlesidir. Değer büyüdükçe iplik kalınlaşır.
ISO 1144, tex’i lifler, şeritler, fitiller ve iplikler için tek bir ölçek olan evrensel bir sistem olarak tanımlar[2]. Günlük ticarette yapay lifler ve filament ipliklerde dtex ve denye hâkimdir; tex ise teknik şartnamelerde ve dikiş ipliklerinde yaygındır. 1 tex, 10 dtex ve 9 denyeye eşit olduğundan 150 denye yaklaşık 167 dtex, yani 16,7 tex’tir.
Filament iplikler numara ve filament sayısıyla etiketlenir, örneğin 150D/48F ya da dtex 167 f48: her biri yaklaşık 3,5 dtex olan 48 filamentte yaklaşık 167 dtex (filament başına 3,1 denye, dpf). Filament inceliği yumuşaklığı, örtücülüğü ve kılcal iletimi belirler; çok ince filamentler mikrofiber olarak satılır. Numara tek başına bunu göstermediği için polyester baskı yüzünün ya da mikrofiber havlunun şartnamesinde iki sayı da yer almalıdır.
Diğer adları: harman hallaç ve tarak, karde iplik, tarak makinesiİngilizce: Carding
Pamuğu telli yüzeyler arasında tek tek liflere ayıran, kalan çöpü, nepleri ve kısa lifin bir kısmını uzaklaştıran ve tülbenti bir şerit halinde toplayan iplik hazırlık aşaması.
Balyalar önce harman hallaç dairesinde açılır, harmanlanır ve temizlenir; burada vurucular tutamları gevşetir ve ağır çöp düşer. Tarak makinesi tutamları ana silindir ile şapkalar (ya da sabit tarama segmentleri) arasında işler; lifleri birbirinden ayırır, kısmen paralelleştirir ve ince çöpü, tohum kabuğu parçalarını ve nepleri ayıklar. Tülbent bükümsüz bir tarak şeridinde toplanır; bu şerit cerden sonra doğrudan rotor makinesini besler ya da ring iplikçiliği için fitile gider.
Karde iplik, ek penye aşaması uygulanmadan eğrilen pamuk ipliğidir. Aynı numaradaki penye ipliğe göre daha ucuz, daha tüylü ve daha az düzgündür ve daha fazla kısa lif içerir; ancak havluların çoğunda zemin çözgüsü ve atkı için ve birçok orta numara hav ipliği için tamamen yeterlidir. Tarak ayarları ve telin durumu yine de önemlidir: taraklamadan sağ çıkan nepler boyamadan sonra beyaz benekler olarak görünebilir (bkz. lif olgunluğu).
Diğer adları: penye pamuk, penye iplik, penye döküntüsüİngilizce: Combing
Taraklamadan sonra gelen ek hazırlık aşaması: paralel lif vatkalarından taraklar yardımıyla kısa lifler, nepler ve kalan safsızlıklar ayrılır; geriye pürüzsüz ve ince iplikler için daha temiz ve daha paralel bir şerit kalır.
Tarak şeritleri önce dar vatkalar halinde birleştirilir. Her penye çevriminde bir kıskaç bir lif sakalını tutarken dairesel tarak sakalın dışarı çıkan ucunu temizler; sakal ardından verilen tülbente eklenir ve arka ucunu temizleyen üst taraktan çekilir. Tutulamayacak kadar kısa lifler penye döküntüsü olarak ayrılır; oranı penye makinesinde pamuğa ve hedef ipliğe göre ayarlanır. Penye döküntüsü satılabilir bir yan üründür ve örneğin rotor ve flamlı ipliklerde yeniden kullanılır[135].
Penye iplik, aynı pamuktan elde edilen karde ipliğe göre daha düzgün, daha mukavemetli, daha az tüylü ve daha parlaktır ve daha ince numaralara eğrilebilir. Havluda esas olarak hav ipliklerinde, incelenen araştırmaların penye ve uzun lifli havı daha hızlı su alımıyla ilişkilendirdiği yerde[133], ve ince düz dokuma havlularda kullanılır. Bedeli, döküntü olarak kaybedilen lif ve fazladan bir işlemdir.
Havlu etiketindeki penye pamuk ifadesi bir lif türünü ya da menşeyi değil, iplik hazırlığını tanımlar ve normalde hav için geçerlidir; zemin ve atkı çoğu zaman kardedir. Bu iddiaya ihtiyaç duyan bir alıcı onu iplik sistemi bazında belirtmeli ve iplik tedarikçisinin belgeleriyle teyit etmelidir.
Diğer adları: cer makinesi, şerit, fitil makinesi, flyerİngilizce: Drawing and roving
Cer, birkaç şeridi birleştirip yeniden tek şeride çekerek düzgünlüğü ve lif paralelliğini artırır; fitil makinesi ardından şeridi daha da inceltir ve ring iplik makinesini besleyebilmesi için hafif büküm verir.
Cer makinesinde genellikle altı ile sekiz şerit birlikte beslenir ve yüzey hızı giderek artan silindir çiftleri arasında çekilir. Dublaj, tek tek şeritlerin ağırlık farklarının ortalamasını alır; çekim ise lifleri düzeltip paralelleştirir. Karde materyal genellikle iki cer pasajından (birinci ve ikinci pasaj), penye şeridi bir pasajdan geçer. Otoregülatörler şeridi ölçer ve kalınlık sapmalarını düzeltmek için çekimi sürekli ayarlar.
Fitil makinesi (flyer) son pasaj şeridini çok daha ince bir fitile çeker ve onu bobinde tutacak kadar büküm verir. Ring makineleri bu ara ürüne ihtiyaç duyar, çünkü normal ring makinesi çekimleri yalnızca yaklaşık 30’a kadar çıkar[134]. Rotor iplikçiliği cer şeridini doğrudan alır ve fitile ihtiyaç duymaz; maliyet avantajının bir kısmı buradan gelir. Burada oluşan çekim dalgaları ya da kötü harmanlanmış şeritler ipliğe taşınır ve havluda çizgi olarak görünebilir.
Diğer adları: ring iplik, ring eğirme, ring pamukİngilizce: Ring spinning
Silindirli bir çekim ünitesinin fitili son numaraya incelttiği, bilezik üzerinde dönen bir kopçayla birlikte dönen iğin gerçek büküm verip ipliği bir masuraya sardığı eğirme sistemi.
Bir ring makinesi dört görev yapar: lif besleme, çekim, büküm ve bobin sarımı[134]. Fitil, genellikle apronlu üç silindir çiftinden oluşan ve onu iplik numarasına indiren bir çekim sisteminden geçer. Lif şeridi ön silindirlerden çıkarken iğ masurayı döndürür ve iplik küçük bir kopçayı bilezik etrafında sürükler; kopçanın her turu ön silindir kıstırma noktasına kadar ilerleyen bir tur büküm verir, kopçanın iğin gerisinde kalması da ipliği sarar. Kıstırma noktasının hemen altında lifler bükülmeden önce kısa bir eğirme üçgeni oluşturur; üçgenin kenarlarındaki lifler daha zayıf bağlanır ve ring ipliğin tüylülüğünün başlıca kaynağı budur.
Ring ipliği dışarıdan içeriye doğru oluşur: sürekli, çekilmiş bir lif şeridi bütün olarak bükülür[134]. Lifler helisel yollar izler ve öz ile yüzey arasında göç eder; bu yüzden çoğu, uzunluğunun büyük kısmı boyunca kavranır. Sonuç yüksek mukavemet, pürüzsüz ama tüylü bir yüzey ve yumuşak bir tuşedir. Ring iplikçiliği kesitte daha az lif gerektirir: en az 60 ile 80 civarında; rotor ipliği için ise uzun süre yaklaşık 100 kabul edilen alt sınır olmuştur[134]. Bu yüzden aynı pamuktan daha ince numaralara ulaşır.
Sınırlama verimliliktir: iğ ve kopça hızları üretimi sınırlar, masuralar küçüktür ve birçoğunun tek bir konik bobine sarılıp ekleme (splays) ya da düğümle birleştirilmesi gerekir[134]. Bu yüzden ring ipliğin kilogram maliyeti rotor ipliğinden yüksektir ve rotor iplikçiliği en güçlü rekabeti havluların kullandığı kalın numaralarda yapar.
Ring iplik, havlu havı için referans tercihtir. İncelenen araştırmalarda ring hav ipliği daha düz, daha iyi yönlenmiş ve kılcal kanalları daha az dolambaçlı ilmekler oluşturmuştur: en hızlı tek kat ring iplik, ardından iki katlı ring iplik emmiş, rotor iplikler en yavaş kalmıştır[133]. Etiketteki ring pamuk ifadesi yalnızca eğirme sistemini belirtir; havluyu en az onun kadar biçimlendiren lif uzunluğu, penye ya da büküm hakkında bir şey söylemez.
Şeridi tek tek liflere açan, lifleri yüksek hızda dönen bir rotorun oluğunda toplayan ve iplik çekilirken onları büken eğirme sistemi; silindirli çekim ya da dönen bir bobin kullanmaz.
Tarak makinesinin brizörü gibi tarak teliyle kaplı bir açıcı silindir şeridi tek liflere açar; hava bu lifleri rotora taşır. Lifler birçok tur boyunca rotor oluğuna serilir ve ipliğin dönen ucu tarafından toplanır; her rotor turu bir tur büküm verir, bu yüzden üretim rotor hızıyla doğru orantılı artar[134]. Lifler birçok turda ince katmanlar halinde biriktiği için çekim dalgaları bastırılır ve rotor ipliği ring ipliğe göre daha düzgündür.
Yüksek bükümlü bir özün etrafını çok daha az bükümlü sargı lifleri çevreler ve lifler ring ipliğe göre daha az paraleldir. Aynı pamuktan elde edilen rotor ipliği yüzde 10 ila 30 daha zayıftır; uzaması daha yüksek, aşınma direnci daha iyi, tüylülüğü ve döküntüsü daha azdır ve daha hacimlidir[134]. Genellikle daha yüksek bükümle eğrilir ve tuşesi daha serttir. Rotor iplikçiliği kısa lifi iyi işler; bu da onu penye döküntüsü ve mekanik geri dönüştürülmüş pamuk karışımları için olağan yol yapar.
Havlularda rotor ipliği, düzgünlüğün, aşınma direncinin ve maliyetin yumuşaklıktan daha önemli olduğu atkı ve zemin çözgüsünde yaygın olarak kullanılır[132]. Hav ipliği olarak ring ipliğe göre daha sert ve daha yavaş emen bir ilmek verir[133] ve daha çok ekonomik kalitelerde bulunur.
Diğer adları: kompakt iplik, kompakt ring iplik, sıkıştırılmış eğirmeİngilizce: Compact spinning
Çekilmiş lif demetinin büküm verilmeden önce, genellikle hava emişiyle yoğunlaştırıldığı modifiye bir ring iplikçiliği yöntemi; eğirme üçgenini neredeyse ortadan kaldırır ve daha mukavemetli, daha az tüylü bir iplik verir.
Konvansiyonel bir ring makinesinde çekilmiş lif demeti oluşturacağı iplikten daha geniştir; bu yüzden eğirme üçgeninin kenarlarındaki lifler iyi bağlanamaz. Kompakt sistemler, büküm öncesinde lifleri dar bir demet halinde toplayan, tipik olarak emiş altındaki delikli bir tambur ya da apron olan bir yoğunlaştırma bölgesi ekler[136]. Ürün yapı ve bobin şekli bakımından yine bir ring ipliğidir.
Kısa ve orta lifli pamuklarla yapılan bir çalışmada kompakt iplik, aynı liften elde edilen konvansiyonel ring ipliğe göre daha yüksek tenasite ve uzama göstermiş, kütle düzgünsüzlüğünde ise anlamlı bir fark çıkmamıştır; 3 mm’den uzun lifçikler ortalama yaklaşık yüzde 65, daha kısa olanlar yalnızca yaklaşık yüzde 16 azalmış, tüylülükteki kazanç en çok daha kısa ve daha az düzgün pamuklarda görülmüştür[136]. Hav ipliği için bu, daha pürüzsüz ilmekler ve dökülmeye hazır daha az uzun uç anlamına gelir; ancak kompakt iplik daha pahalıdır ve bitmiş bir havluda hav tozuna etkisi konstrüksiyona ve apreye bağlıdır, bu yüzden numunelerde teyit edilmelidir.
Diğer adları: inç başına tur, metre başına tur (T/m), büküm katsayısı, alfa (αe)İngilizce: Twist
Bir ipliğe birim uzunluk başına verilen tur sayısı; inç başına tur (TPI) ya da metre başına tur (TPM) olarak verilir. Kesikli lifleri bütünlüklü bir ipliğe bağlar ve iplik mukavemetini, hacmini ve tuşesini büyük ölçüde belirler.
Büküm, lifleri yük altında sıkışan helisler izlemeye zorlar; lifler arasındaki sürtünme onları bir arada tutar. TPM, TPI × 39,37’ye eşittir. Birim uzunluk başına tur sayısı farklı numaralardaki iplikleri karşılaştırmaya yetmez, çünkü aynı TPM’de kalın bir ipliğin lifleri ince bir ipliğinkinden daha dik eğimlidir. Bu yüzden iplikçiler numaraya göre normalleştiren bir büküm katsayısı kullanır: pamuk sisteminde αe = TPI ÷ √Ne, tex sisteminde αtex = TPM × √tex; αtex ≈ 957 × αe’dir. Katsayısı aynı olan farklı numaradaki ipliklerin lif eğimi ve karakteri birbirine benzer.
Mukavemet bükümle birlikte bir optimuma kadar artar, sonra düşer; çünkü lifler iplik ekseni boyunca yük taşıyamayacak kadar eğimli hale gelir. Daha fazla büküm lifleri birbirine yaklaştırır; iplik incelir, dirileşir, tüylülüğü ve döküntüsü azalır ve lifleri arasında daha az su tutar. Çözgü ipliklerine örme ipliklerinden daha fazla büküm verilir; rotor iplikler de genellikle ring ipliklerden daha yüksek katsayılarla eğrilir[134].
Havluda her iplik sistemi kendi görevine göre bükülür. Zemin çözgüsünün tezgâhtaki gerilime ve sürtünmeye dayanacak kadar, genellikle katlama bükümüyle birlikte, bükümlü olması gerekir; belgelenmiş bir havlu üretim kümesinde hav ve atkı tek kat iplikleri, katlı zemin ipliğinin metre başına tur sayısının yarısından azını taşır[132]. Daha düşük hav bükümü daha hacimli, daha yumuşak ve daha hızlı emen ilmekler verir[133]; bedeli tekrarlanan yıkamalardan sonra daha fazla hav tozu ve daha az ilmek belirginliğidir. Düşük bükümlü ve sıfır bükümlü iplikler bu dengeyi daha da ileri götürür.
Büküm ayrıca tork depolar; bu tork tek kat ipliklerin kıvrılmasına (snarl) ve ilmeklerin yana yatmasına yol açar. Ters yöndeki katlama bükümü bunu büyük ölçüde dengeler (bkz. büküm yönü). Büküm, belirli uzunluktaki bir numune tanımlı gerilim altında açılarak ve turlar sayılarak ölçülür; bu, tek kat, katlı ve filament iplikleri kapsayan ISO 2061’in doğrudan sayma yöntemidir[5]. Tek kat eğrilmiş iplikler, rotor iplikleri dışarıda bırakan ISO 17202’nin açma/yeniden bükme yöntemiyle de test edilebilir[6]. Şartname bükümü yönü ve birimiyle birlikte belirtir, örneğin Z 600 TPM; tek kat ve katlama bükümü ayrı ayrı verilir.
Mira Towels’da: Mira’nın yayımladığı kalite kontrolleri, emiciliği ve tuşeyi onay aşamasında kabul edilen seviyelerle karşılaştırır.
Diğer adları: S büküm, Z büküm, sağ büküm, sol bükümİngilizce: Twist direction (S and Z)
Bir ipliğin bükülme yönü; iplik dik tutulduğunda helislerinin S harfinin orta çizgisi gibi mi yoksa Z harfinin orta çizgisi gibi mi eğimli olduğuna göre S ya da Z olarak gösterilir.
ISO 2, şeritler, fitiller ve tek kat, katlı ve kablolu iplikler için S ve Z gösterimini tanımlar[7]. Yön, büküm seviyesinden bağımsızdır. Pamuk tek kat iplikleri genellikle Z yönünde eğrilir ve S yönünde katlanır; böylece katlama bükümü tek kat ipliklerin bükümünü kısmen açar ve katlı iplik dengeli olur, kıvrılma eğilimi azdır. Ring makineleri iğin dönüş yönü değiştirilerek her iki yönde de eğirebilir.
Havluda yön ilmekte kendini gösterir. Klasik havluda katlı hav iplikleri dik ilmekler oluşturur; tek kat iplikler ise bazı moda havlularında kullanılan bir efekt olan spiral ilmekler oluşturur[132]. Numarası ve büküm seviyesi doğru ama yönü ters olan bir iplik katlamada, dokumada ve bitmiş ilmeklerde farklı davranır; bu yüzden yön her iplik şartnamesinde yer almalıdır.
Diğer adları: katlı iplik, çift katlı iplik, iki katlı iplik, büküm ipliğiİngilizce: Single and plied yarns
Tek kat iplik, eğirme makinesinden çıkan tek ve sürekli bir iplik demetidir; katlı iplik ise iki ya da daha fazla tek kat ipliğin, genellikle eğirme bükümlerine ters yönde birlikte bükülmesiyle elde edilir.
Katlama, tek kat ipliklerin ince ve zayıf yerlerinin ortalamasını alır, mukavemeti ve aşınma direncini artırır, daha yuvarlak ve pürüzsüz bir iplik verir ve ters büküm yönleriyle torku dengeler. Katlama öncesi sarma (dublaj) ve büküm işlemleri ekler; bu yüzden katlı iplik aynı sonuç numarasındaki tek kat iplikten pahalıdır. Terminoloji gevşektir: dublaj ve katlama genellikle katlı büküm anlamına gelir, ama bazı fabrikalar dublajı iki ucun bükümsüz birlikte sarılması için kullanır; bu yüzden anlam teyit edilmelidir.
Havlu, yüklerin yüksek olduğu yerlerde katlı iplik kullanır. Dokumada en yüksek gerilimi zemin çözgüsü iplikleri taşır; Ne 20/2 veya 24/2 gibi iki katlı zemin ipliklerinin yaygın olmasının nedeni budur. Kalite gereksinimleri daha yüksek olduğunda katlı hav iplikleri kullanılır[132]. İncelenen çalışmalarda iki katlı hav, daha hacimli olduğu ve daha düzgün biçimli ilmekler oluşturduğu için tek kat havdan daha fazla su tutmuştur; buna karşılık tek kat ring iplik daha hızlı emmiştir[133].
Diğer adları: iplik düzgünlüğü, Uster değeri, iplik hataları (IPI), ince ve kalın yerler, km’de nepİngilizce: Yarn evenness
Bir ipliğin birim uzunluk başına kütlesinin boyu boyunca ne kadar tekdüze olduğu; kütlenin varyasyon katsayısı (CV%) ya da ortalama sapması (U%) ile birlikte kilometre başına ince yer, kalın yer ve nep sayıları olarak ifade edilir.
Düzgünsüzlük cihazları ipliği, sinyali ölçüm alanındaki lif kütlesini izleyen kapasitif bir sensörden geçirir; ISO 16549 ince yer, kalın yer ve nep sayımı dahil yöntemi standartlaştırır[8]. Sonuçlar CV% ya da U% olarak (normal dağılımlı bir sinyalde U% yaklaşık 0,8 × CV%’dir) ve belirtilen hassasiyet seviyelerinde kilometre başına iplik hatası olarak verilir; yaygın seviyeler ince yer için eksi yüzde 50, kalın yer için artı yüzde 50 ve nep için artı yüzde 200’dür. Sayılar ancak aynı ayarlarda karşılaştırılabilir. Sinyalin spektrogramı, çekim silindirlerinden ya da apronlardan kaynaklanan periyodik hataları ortaya çıkarır.
Havluda ince yerler, yüksek gerilimli zemin çözgüsünde kopan zayıf noktalardır; düzgünsüz hav ipliği ise hacmi değişken ilmekler verir, bu da bulutlu ya da çizgili bir hav olarak, boyalı veya baskılı alanlarda da çizgi ya da bant olarak görülür. İplik partileri ya da bobinler arasındaki numara farkları kısa dönemli düzgünsüzlükten daha fazla zarar verir, çünkü çözgünün ya da atkının bütün bölümlerini etkiler. Rotor ipliği genellikle aynı numaradaki ring ipliğe göre[134], penye iplik de karde ipliğe göre daha düzgündür.
Diğer adları: tüylülük indeksi, Uster H değeriİngilizce: Yarn hairiness
Lif uçlarının ve ilmeklerinin kesikli lif ipliğinin gövdesinden ne ölçüde dışarı taştığı; tüylülük indeksi olarak ya da uzunluk sınıflarına göre dışarı çıkan lifçik sayısı olarak ölçülür.
En yaygın raporlanan değer olan, düzgünsüzlük cihazlarındaki optik sensörlerin H indeksi, iplik santimetresi başına dışarı çıkan lif uzunluğunun toplamıdır ve bu nedenle birimsizdir. Başka cihazlar belirli uzunlukların üzerindeki lifçikleri sayar, örneğin 100 metre başına 3 mm ve daha uzun lifçikler[136]. H’nin büyük kısmını kısa lifçikler oluşturur; uçuntu, boncuklanma ve görünüm açısından ise sayıca daha az olan uzun lifçikler önemlidir.
Seviyeyi büyük ölçüde eğirme sistemi belirler. Ring ipliklerinde lif uçlarının yüzde 90’a kadarı dışarı çıkabilir, rotor ipliklerde genellikle yüzde 25 ya da daha azı[134]; kompakt iplikçilik ise esas olarak uzun lifçikleri azaltır[136]. Daha uzun ve daha düzgün lif, penye ve daha yüksek büküm de tüylülüğü düşürür.
Havluda tüylülüğün iki yüzü vardır: dışarı çıkan lifler hava yumuşak dokunuşunu verir, ama gevşek uçlar kullanımda hav tozunun ve dokumada uçuntunun ilk kaynağıdır. Dışarı çıkan lifleri ipliğin üzerinden yakan gazeleme, pürüzsüz düz kumaşlar ve dikiş iplikleri için kullanılır; yumuşaklığı bu liflere bağlı olan hav ipliğinde ise nadiren uygulanır.
Diğer adları: kopma kuvveti, iplik tenasitesi, kopma uzaması, iplik dayanımıİngilizce: Yarn strength and elongation
Bir ipliği koparmak için gereken kuvvet ve kopma anındaki uzaması; tek iplik üzerinde ölçülür ve kopma kuvveti (cN), tenasite (cN/tex) ve kopma uzaması (%) olarak verilir.
ISO 2062, sabit uzama hızlı (CRE) cihazlarda tek iplik çekme testini, kondisyonlanmış bobinlerden, gevşetilmiş çilelerden ve ıslak numunelerden alınan örnekler için prosedürlerle birlikte tanımlar[9]. Kopma kuvvetinin doğrusal yoğunluğa bölünmesi tenasiteyi verir; bu da farklı numaradaki iplikleri karşılaştırılabilir kılar. Birçok fabrika ayrıca RKM’yi (Almanca Reißkilometer’den) verir: bir ipliğin kendi ağırlığı altında kopacağı kilometre cinsinden uzunluk. Sayısal olarak tex başına gram-kuvvet cinsinden tenasiteye eşittir; yani 1 RKM yaklaşık 0,98 cN/tex’tir. Çile (lea) mukavemet testleri bazı pazarlarda hâlâ kullanılır.
Dokumada en zayıf noktalar ortalamadan daha önemlidir. Zemin çözgüsü iplikleri her ağızlıkta gerilir ve sürtünür; bu yüzden zayıf yerler ve düşük uzama çözgü kopuşlarına, tezgâh duruşlarına ve onarılmış hatalara yol açar. Fabrikalar bu nedenle ortalamanın yanında varyasyonu ve en düşük değerleri de izler; uzama ise çözgüye gerilim tepelerine karşı tolerans kazandırır. Hav iplikleri düşük gerilimle çalışır ve daha zayıf olabilir; düşük bükümlü havı uygulanabilir kılan da budur. Yaş mukavemet life bağlıdır (bkz. lif mukavemeti).
Düzenli ya da rastgele aralıklarla bilerek oluşturulmuş kalın, az bükümlü bölümler (flamlar) içeren fantezi iplik; kumaşa düzensiz, el yapımı bir doku vermek için kullanılır.
Flamlar genellikle ring makinesinde, çekimi kısa süreli değiştiren elektronik kontrollü bir aparatla yapılır; böylece flam uzunluğu, kalınlığı ve aralığı programlanabilir. Belgelenmiş bir alternatif yöntemde, konvansiyonel makinelerde rastgele flamlar oluşturmak için son cer pasajına penye döküntüsü ve kısa pamuk şeritleri beslenir; bu yöntem yaklaşık Ne 30/1 ve daha kalın numaralar içindir. Aynı bülten flamlı ipliklerin genellikle yüzde 5–10 daha fazla bükümle eğrildiğini belirtir[135]. Havlularda flamlı iplikler düz dokuma ve hamam havlularında, dekoratif bordürlerde ve bazı dokulu banyo havlularında görülür. Sıradan bir iplikte aynı düzensizlik hata sayılır; bu yüzden flam efekti onaylı bir numune üzerinde sabitlenmelidir.
Diğer adları: melanj, heather iplik, karışık renkli iplikİngilizce: Mélange yarn
Farklı renklerde boyanmış liflerin ya da boyalı ve boyasız liflerin homojen karışımından eğrilen, tek tek renklerin görünür kaldığı benekli (melanj) bir görünüm veren iplik.
Renk lif aşamasında girer: elyaf ya da şerit boyanır ve taraklamadan önce ya da cerde, boyasız veya farklı renkte boyanmış liflerle sabit oranlarda harmanlanır. Bu yüzden iplik tonu boyama kadar harman doğruluğuna da bağlıdır; partiler arasında boyalı lif oranındaki küçük bir değişiklik bile görünür bir ton farkı olarak ortaya çıkar, bu nedenle tek bir sipariş içinde partiler karıştırılmamalıdır. Örme giyimin yanı sıra bazı havlularda, bornozlarda ve düz dokuma tekstillerde görülür.
Diğer adları: kor iplik, özlü iplik, corespun iplikİngilizce: Core-spun yarn
Özünde sürekli bir filament (çoğunlukla polyester ya da elastan), dışında pamuk gibi kesikli liflerden bir kılıf bulunan kompozit iplik; özün mukavemetini ya da esnekliğini kılıfın yüzeyiyle birleştirir.
Core-spun iplikler, filamenti çekilmiş kesikli lif demetinin içine besleyen, böylece liflerin onun etrafına sarılmasını sağlayan uyarlanmış ring, hava jetli ya da rotor makinelerinde üretilir. Pamuk kaplı polyester öz standart bir dikiş ipliği konstrüksiyonudur: yükü öz taşır ve aşınmaya direnir, pamuk ise mat bir yüzey verir ve hızlı dikişte özü iğne ısısından korur. Elastan özler giyim kumaşlarına esneklik verir ve havlularda nadiren önem taşır; havlularda core-spun iplikler esas olarak kenar dikişi ve bordür ipliği olarak görülür. Öz ve kılıf farklı lifler olduğu için iplik, bileşim beyanlarında karışım sayılır.
Diğer adları: sonsuz filament iplik, multifilament, monofilament, tam çekimli iplikİngilizce: Filament yarn
Kesikli lifler yerine sürekli filamentlerden oluşan iplik: tek bir filament (monofilament) ya da çok sayıda filamentten bir demet (multifilament); genellikle polyester ya da poliamid gibi sentetik bir polimerden yapılır.
Polyester filamentler düzelerden eriyikten çekilir ve polimer zincirlerini yönlendirmek için gerdirilir. Çekim tek ve entegre bir işlemde tamamlandığında ürün tam çekimli iplik (FDY) olur; eğirmede yalnızca kısmen çekilen filamentler kısmen yönlenmiş iplik (POY) oluşturur ve tekstüre için hammadde olarak kullanılır. Düz FDY pürüzsüz, parlak ve mukavemetlidir; dışarı çıkan lif ucu olmadığı için çok az hav tozu verir ve eğrilmiş ipliğe göre çok daha az boncuklanır. Aynı zamanda kaygan ve serin hissettirir.
Monofilamentler esas olarak teknik kullanımlara ve şeffaf ipliklere hizmet eder. Havlu ürünlerinde polyester multifilament iplikler örme ve dokuma süblimasyon baskı yüzlerinde ve mikrofiber havlularda bulunur; hacim ve yumuşaklık için genellikle tekstüre edilmiştir (bkz. tekstüre iplik). Kesilmiş kesikli liften yapılan eğrilmiş polyester ise daha çok bir pamuk ipliği gibi davranır.
Diğer adları: çekim tekstüre iplik, POY, hava jetli tekstüre iplik, tekstürize iplikİngilizce: Textured yarn
Isı ve mekanik işlemle kıvrım, ilmek ya da hacim kazandırılmış, böylece hacim, örtücülük, yumuşaklık ve bazı tiplerde esneklik kazanan sürekli filament iplik.
Polyesterde çekim tekstüre yöntemi hâkimdir. POY tek bir işlemde çekilir ve yalancı bükümle bükülür: büküm bir ısıtıcıda fikse edilir ve ardından açılır, her filament kalıcı olarak kıvrımlı kalır. Çekim tekstüre iplik (DTY) esnek iplik olarak ya da ikinci bir ısıtıcıdan geçtikten sonra esnekliği azaltılmış fikseli iplik olarak sunulur. Hava jetli tekstüre ise filamentleri küçük ilmekler ve dolanmalar halinde üfler; eğrilmiş ipliğe daha çok benzeyen ve esnekliği az bir iplik verir. Isıyla tekstüre yalnızca termoplastik filamentlerde işe yarar, çünkü kıvrımı ısı sabitler.
Tekstüre, kompakt bir filament demetini hacimli bir demete dönüştürür; örtücülüğü ve yumuşaklığı artırır ve sıvıyı iplik boyunca taşıyan kılcal kanallar açar. Tekstüre polyester ve polyester/poliamid iplikler örme mikrofiber ve spor havlularında ve birçok örme baskı yüzünde yaygın olarak kullanılır; burada hacim daha yumuşak bir yüzey ve baskı altında iyi bir örtücülük sağlar. Kıvrım ısıyla fikse edilmiş bir yapıdır ve sonradan fiksaj sıcaklığına yakın ya da üzerindeki sıcaklıklara maruz kalınca azalabilir; bu, ısıl transfer baskıda önem taşır.
İpliğin dokumadan önce, genellikle çapraz sarımlı bobinler, leventler ya da çileler halinde boyanması; böylece renkli iplikler çizgi, kare, renkli bordür ve çok renkli jakar desenler halinde dokunabilir.
Bobin boyamada iplik delikli masuralara ya da yaylara kontrollü sıklıkta yumuşak sarılır ve taşıyıcılara yüklenir; boya flottesi kapalı bir makinede bobinlerin içinden, genellikle yönü değiştirilerek pompalanır. Levent boyama aynı şekilde bir çözgü levendi üzerinde çalışır; çile boyama ise sıkıştırılmaması gereken hacimli ya da düşük bükümlü ipliklere uygundur. Düzensiz sarım sıklığı bir bobinin içinde açık ve koyu katmanlara yol açar.
Kumaşın ya da konfeksiyonu yapılmış havluların boyandığı parça boyama, renk kararlarını geç aşamaya bırakır ve minimum miktarları düşük tutar. Renkler dokuda yan yana durduğunda iplik boyama gerekir: çizgili ve kareli peştemaller, kontrast bordürler, iki renkli jakar havlular. Renk bu durumda erken sabitlenir, boya partileri ve minimum miktarlar renk bazında planlanır ve boyalı iplikler dokunmuş kumaşın sonraki hidrofil ya da ağartma işlemlerine dayanmalıdır. İyi fikse olmamış renkler yaş işlemlerde ya da yıkamada beyaz zemine veya hava akar; bu yüzden haslık, toplu dokumadan önce boyalı iplik üzerinde test edilmelidir.
Diğer adları: çözgü, levent, direkt çözgü, konik (seksiyonel) çözgüİngilizce: Warping
Cağlıktaki bobinlerden çözgü ipliklerini yan yana, eşit gerilimle ve gereken sayı ve sırada bir levende sarmak; çözgüyü haşıllama ve dokumaya hazırlar.
Direkt çözgüde birkaç yüz iplik aynı anda çözgü leventlerine sarılır; bu leventler haşıl makinesinde birleştirilerek dokuma levendindeki toplam iplik sayısına ulaşılır. Bu yöntem tek renkli çözgülerin uzun metrajlı işlerine uygundur. Konik (seksiyonel) çözgüde çözgü bir tambur üzerinde yan yana dar bölümler halinde oluşturulur, ardından bütün tabaka levende aktarılır; desenli çözgüler ve daha kısa metrajlar için kullanılır ve belgelenmiş bir havlu dokuma kümesinde kullanılan yöntem budur[132]. Eşit gerilim, kopuk ipliklerin tespiti ve tabaka boyunca eşit uzunluklar başlıca kalite faktörleridir.
Havlu en az iki çözgü gerektirir. Zemin ve hav iplikleri ayrı leventlerde hazırlanır, çünkü hav çözgüsü birkaç kat daha hızlı tüketilir ve çok daha düşük gerilimle salınır. Çözgü hazırlamada iplikler arasındaki gerilim farkları dokumada gerilim farklarına dönüşür ve ileride çizgi, gergin iplik ya da düzensiz ilmek yüksekliği olarak görülür.
Diğer adları: haşıl, çözgü haşılı, haşıl makinesiİngilizce: Warp sizing
Çözgü ipliklerinin nişasta, polivinil alkol (PVA) ya da akrilik polimerler gibi film oluşturan bir haşılla kaplanması; dışarı çıkan lifleri bağlar ve ipliği dokuma sırasında sürtünmeye ve kopmaya karşı korur. Haşıl sonradan uzaklaştırılır.
Haşıl makinesinde çözgü tabakası bir haşıl teknesinden geçer, kontrollü bir haşıl alma oranına kadar sıkılır, ısıtılmış silindirler üzerinde kurutulur ve dokuma levendine sarılır. Film yüzey liflerini yatırır ve aşınma direncini artırır; böylece iplikler lamel, gücü teli ve tarakla tekrarlanan temasa dayanır. Reçeteler life, numaraya ve tezgâh hızına göre ayarlanır; pamukta, çoğu zaman sentetik bileşenler ve yağlayıcılarla birlikte nişasta esaslı haşıllar yaygın olarak kullanılır.
Havluda yükü taşıdığı için zemin çözgüsü haşıllanır; hav çözgüsünün haşıllanıp haşıllanmadığı ve ne kadar haşıllandığı fabrikadan fabrikaya değişir. Uygulanan her şey haşıl sökmede tamamen uzaklaştırılmalıdır: nişasta enzimatik ya da oksidatif parçalama gerektirir, PVA ve akrilik haşıllar ise suda çözünür ve yıkanarak giderilebilir. Kalan haşıl lif yüzeyini kapatır, zayıf ya da yer yer bozuk emiciliğe ve düzensiz boyamaya yol açar; bu yüzden boyahanenin hangi haşılın kullanıldığını bilmesi gerekir.
Havlu kumaşın tezgâhta nasıl kurulduğu: havlunun iki çözgüsü ve atkısı, ilmeklerin nasıl oluştuğu, hav geometrisi, atkı konstrüksiyonları, armür ve jakar desenleme, bordürler ve kenarlar ve havsız kullanılan düz konstrüksiyonlar. Bu seçimler emiciliği, tuşeyi ve dayanıklılığı daha apreye gelmeden belirler.
Diğer adları: bukle kumaş, havlu bezi, ilmekli hav kumaş, terryİngilizce: Terry fabric
Bir ya da iki yüzünde kesilmemiş iplik ilmekleri taşıyan dokuma hav kumaşı; ilmekler ayrı ve düşük gerilimli bir hav çözgüsünden oluşur ve zemin çözgüsü ile atkının sıkı dokunmuş zemininde tutulur.
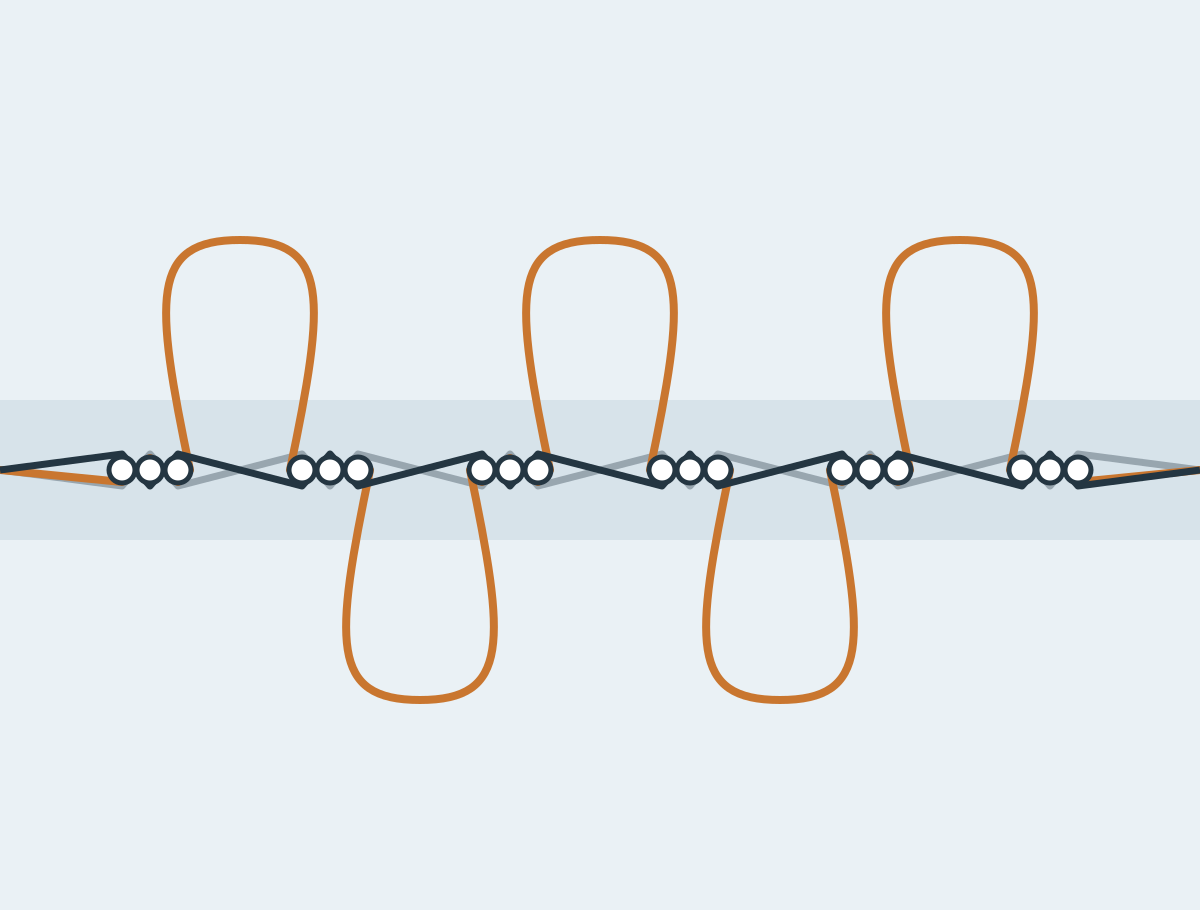
Havlu kumaş üç iplik sisteminden kurulur. Zemin çözgüsü ve atkı bağlantı yaparak bir zemin bezi oluşturur; ikinci çözgü olan hav çözgüsü ise bu bezden ilmek halinde dışarı itilebilecek kadar gevşek beslenir. İlmekler çözgü ipliğinden yapıldığı için havlu boyunca sıralar halinde durur ve her biri iki bacağından atkılarla bağlanır. Dokumak için özel bir tefe vuruş hareketine sahip bir tezgâh gerekir; bu, havlu dokuma maddesinde anlatılır.
Havlu kumaşı havlu yapan ilmeklerdir. Suya geniş bir lif yüzeyi sunar ve ipliklerin arasında ve içinde açık boşluklar yaratırlar; su bu boşluklara kılcal kuvvetlerle çekilir ve orada tutulur. Araştırmalar daha hızlı su alımını daha çok ve daha uzun ilmeklere ve yumuşak, düşük bükümlü ring hav ipliklerine bağlar[133].
Bitmiş bir havlunun ilmekli bir gövdesi, her iki ucunda kesilip kenar dikişi yapılan düz dokunmuş bir bandı, çoğu zaman dekoratif bir bordürü ve ya dokuma kenar olan ya da kesilip overloklanan yan kenarları vardır. İplik sistemlerinin aynı lifi paylaşması gerekmez: hav normalde pamuktur, zemin ve atkı ise pamuk ya da mukavemet için seçilmiş pamuk-polyester iplik olabilir.
Komşu birkaç konstrüksiyon sıkça havlu kumaşla karıştırılır. Velur, ilmekleri bir yüzde makaslanmış havlu kumaştır. Kadife ve diğer dokuma kesik hav kumaşlar farklı üretilir; hav, yüz yüze dokunan çift katlı bir kumaştan tezgâhta kesilir ya da teller üzerinde oluşturulur[137]. Örme havlu ilmeklerini hav çözgüsüyle değil örgüyle oluşturur ve ayrı bir konstrüksiyondur. Petek (vafl) ve düz dokuma peştemal havluların hiç havı yoktur; kumaşın kendisiyle emerler.
Havlu kumaşın ayrı beslenen iki çözgüyle dokunması: atkı grupları önce kumaş çizgisinin gerisine bırakılır, sonra birlikte ileri vurulur ve gevşek hav çözgüsü ilmek halinde dışarı itilir.
Havlu tezgâhı sıradan bir zemin bezi dokurken yanında ikinci bir çözgü çalıştırır. Zemin çözgüsü kendi levendinden yüksek gerilimle gelir; hav çözgüsü ayrı bir levendden düşük gerilimle gelir ve normalde her atkı grubu için önceden ayarlanmış bir uzunluğu veren pozitif bir salma sistemiyle beslenir. İkisi aynı levendi paylaşamaz, çünkü her tam tefe vuruşunda hav çözgüsü, normal örgü payına ek olarak kabaca ilmek yüksekliğinin iki katı kadar fazladan uzunluk vermek zorundadır; zemin çözgüsü ise gergin kalır[137].
İlmekler gevşek atkı prensibiyle oluşur. Üç atkılı havluda her grubun ilk iki atkısı kumaş çizgisinin belirli bir mesafe gerisinde, gevşek atkı mesafesinde bırakılır ve yalnızca hafif bir vuruş alır. Üçüncü atkı tam vuruşu alır; bütün grup gergin zemin çözgüleri boyunca kumaş çizgisine kayar ve atkıların arasında kıstırılmış hav iplikleri öne taşınarak ilmek halinde bükülür[132]. Makineye göre gevşek atkı mesafesi, hav oluşumu maddesinde anlatıldığı gibi tarağın ya da kumaş çizgisinin hareket ettirilmesiyle sağlanır.
Ağızlık armür ya da jakarla açılır, çünkü zemin ve hav iplikleri farklı sıralarla bağlantı yapar, düz bantlar ve bordürler de kendi örgülerini ister. Atkı kancalı (rapier) ya da hava jetli sistemle atılır; geniş makineler yan yana birkaç havlu dokur ve bunlar sonradan boyuna kesimle ayrılır. Aynı atkı hızında dört atkılı bir konstrüksiyon, hav ipliği başına üç atkılıya göre dörtte bir daha az ilmek oluşturur.
Yaygın dokuma hataları iki çözgülü sistemden kaynaklanır: kopuk ya da eksik bir hav ipliği ilmeksiz boyuna bir çizgi bırakır, düzensiz hav salınımı ya da gerilimi düzensiz hav yüksekliğine ve çizgilere yol açar, hatalı bir gevşek atkı dizisi en boyunca kısa ya da eksik ilmekler verir, tezgâh duruşları da atkı izi bırakır. Düz bantların da havluların kesileceği yere tam olarak denk gelmesi gerekir. Ham kumaş kontrolünde aranan hatalar bunlardır.
Diğer adları: hav ilmeği, bukle, ilmekİngilizce: Terry loop
Zemin bezinden dışarı çıkan ve iki bacağından atkılar arasında bağlanan tek bir hav ipliği ilmeği; havlu yüzeyinin temel çalışan birimi.
Her ilmeğin zemine bağlı iki bacağı ve bir tepesi vardır. Zeminin üzerindeki yüksekliği, yani hav yüksekliği, tezgâhta ayarlanır; ama biçimi en az o kadar ipliğe bağlıdır. Katlı hav iplikleri dik ve açık ilmekler halinde durma eğilimindedir; canlı bükümlü tek kat iplikler ise moda havlusu denen görünümü veren spiral ilmekler halinde kıvrılır[132]. Düz ve iyi yönlenmiş ilmekler daha az dolambaçlı kılcal kanallar bırakır; araştırmalar bunu daha hızlı su alımıyla ilişkilendirir. Yassılmış, dolanmış ya da çökmüş ilmekler daha yavaş emer ve keçeleşmiş hissettirir[133].
İlmek boyu ile hav yüksekliği birbiriyle ilişkilidir ama aynı şey değildir. Bir ilmekteki iplik kabaca ilmek yüksekliğinin iki katı artı zemine bağlanan uzunluk kadardır; bu yüzden biraz daha yüksek bir ilmek belirgin biçimde daha fazla hav ipliği tüketir ve ağırlık ekler. İlmekler eğilip sıkıştığı için şartnamedeki bir ilmek yüksekliği, belirtilmiş bir ölçüm yöntemi gerektirir.
Havlu kumaşın ilmeklerini oluşturan ve hav çözgüsü olarak beslenen iplik; zemin ipliklerinden beklenen mukavemetten çok yumuşaklık, hacim ve su alımı için seçilir.
Kullanıcının dokunduğu ve emmenin büyük kısmını yapan iplik hav ipliğidir; bu yüzden zeminden farklı tanımlanır: lif (genellikle pamuk), hazırlık (karde ya da penye), eğirme sistemi (ring ya da rotor), numara, kat ve büküm. Belgelenmiş bir Hint havlu üretim kümesinde hav çözgüleri çoğunlukla Ne 16 ya da Ne 20 tek kat penye pamuk ipliklerdir; daha yüksek kalitelerde emiciliği artırdığı ve havın yatmasına direndiği için iki katlı iplikler kullanılır[132].
Bir araştırma derlemesi ring, penye, daha ince ve düşük bükümlü hav ipliklerinde daha hızlı emiş, daha yüksek bükümü ve daha kısa lifleri daha düzensiz ilmekler veren rotor ipliklerde ise daha yavaş emiş bildirir. Kat sayısının etkisi iki yönlüdür: tek kat iplikler suyu başlangıçta daha hızlı alır, iki katlı iplikler ise toplamda daha fazla su tutan daha hacimli ilmekler kurar[133]. Sınır dayanıklılıktır, çünkü daha yumuşak ve daha az bükümlü bir hav ipliği lifi daha kolay döker; bkz. düşük ve yüksek bükümlü hav iplikleri.
Havlu dokumadaki ikinci, düşük gerilimli çözgü ipliği takımı; kendi levendine sarılır ve zemin bezinden ilmek halinde dışarı itilebilmesi için ölçülü uzunluklarla ileri beslenir.
Hav çözgüsü zemin çözgüsüne paralel ilerler ve tahar planına göre tek tek ya da çiftler halinde en boyunca onunla sırayla yer alır. Düşük gerilimle, genellikle pozitif olarak salınır: tezgâh her atkı grubu için önceden ayarlanmış bir uzunluk verir; bu, ilmek yüksekliğinin yaklaşık iki katı artı zemine dokunan iplik kadardır[137]. Bu yüzden hav çözgüsü zemin çözgüsünden birkaç kat hızlı tükenir ve oran hav yüksekliğiyle birlikte artar (bkz. hav/zemin oranı).
İplikten ipliğe farklı gerilim, düzensiz levent sarımı ya da tezgâhı izlemeyen bir salma sistemi farklı yükseklikte ilmeklere, boyuna çizgilere ve boyamadan sonra iplikler arasında görünür ton farklarına yol açar. Haşıllama uygulaması değişkendir; katlı hav çözgüleri çoğu zaman çok az haşılla ya da haşılsız dokunur; bu onları yumuşak tutar ama tezgâhta sürtünmeye karşı daha az korunaklı bırakır.
Havlu kumaşın yüksek gerilimli çözgüsü; atkıyla bağlantı yaparak yükü taşıyan, havlunun ölçülerini koruyan ve ilmekleri bağlayan zemin bezini oluşturur.
Zemin çözgüsü tezgâhtaki en yüksek gerilimi taşır ve gücü telleri ile tarak tarafından sürekli sürtülür; bu yüzden mukavemetine ve aşınma direncine göre seçilir. Katlı iplikler olağandır: belgelenmiş bir havlu üretim kümesinde zemin iplikleri Ne 20/2 ya da 24/2 iki katlı karde pamuktur; daha yüksek mukavemet için pamuk-polyester karışımlar, ayrıca rotor iplikler de kullanılır[132]. Zemin çözgüleri dokuma için normalde haşıllanır; haşıl ön terbiyede uzaklaştırılır.
Her ilmek zemin iplikleri ile atkı arasında kavrandığı için ilmeklerin yerinde ne kadar iyi kalacağına zemin karar verir; gerilimi de hav oluşumu sırasında gevşek atkıların ne kadar serbest kayacağını belirler. Zemindeki bir lif değişikliği havludaki bir lif değişikliğidir: polyester-pamuk zemin üzerinde pamuk hav, %100 pamuklu havlu değildir.
Diğer adları: atkı, atkı atımı, atkı sırasıİngilizce: Weft yarn
Dokuma kumaşın enine ipliği; her seferinde bir boy olarak atılır ve her atım bir atkıdır. Havluda atkı hem zemin çözgüsünü hem de hav ilmeklerinin bacaklarını bağlar.
Havluda atkılar havlu mekanizmasıyla gruplanır; üç atkılı havluda gruplar üçer atkıdan oluşur. Atkı genellikle tek kat bir pamuk ipliğidir; bir havlu üretim kümesi rotor ipliklerin yanında Ne 16 ya da Ne 20 karde iplikleri belgeler[132]. Atkı sıklığı, ilmek başına atkı sayısıyla birlikte boy boyunca kaç ilmek oluşacağını belirler; ağırlığı, sertliği ve ilmek bağlantısını da etkiler. Atkı çok az olursa ilmekler kolayca çekilir; çok fazla olursa havlu sert ve ağır olur.
Düz bantlarda ve bordürlerde atkı görünür; bu yüzden orada renkli, merserize ya da şönil bir ipliğe geçilebilir.
Diğer adları: zemin dokusu, zemin yapısıİngilizce: Ground structure
Havın altında zemin çözgüsü ve atkının oluşturduğu örgü; standart üç atkılı havluda 2/1 rips, hav iplikleri de aynı rips düzenini bir atkı kaydırılmış olarak izler.
Yaygın üç atkılı konstrüksiyonda zemin ve hav iplikleri 2:1 rips düzeninde bağlantı yapar; hav ripsi zemin ripsine göre bir atkı kaydırılmıştır[138]. Bu kaydırma, gevşek atkıların hav ipliklerini kavrarken zemin iplikleri boyunca kaymasına izin verir; bir hav ipliğinin bu düzen içindeki konumu da ilmeğin ön yüzde mi arka yüzde mi oluşacağına karar verir. Dört ya da daha fazla atkılı gruplar buna uygun olarak farklı raporlar kullanır.
Zemin örgüsü mukavemeti, boyutsal stabiliteyi ve ilmeklerin ne kadar sıkı tutulduğunu belirler. Fazla açık bir zemin ilmeklerin çekilmesine ve havlunun yıkamada deforme olmasına izin verir; fazla sık bir zemin gevşek atkıların kaymasını zorlaştırır ve sert, ağır bir kumaş verir. Düz bantlar, bordürler ve kenarlar bezayağı, rips ya da saten tipi efektler gibi başka örgülerle dokunur; hav gövdesinden farklı çekmelerinin bir nedeni de budur.
İlmeklerin yapıldığı havlu hareketi: atkılar kumaş çizgisinin belirli bir mesafe gerisine bırakılır, sonra ya tarağın vuruş konumu değiştirilerek ya da kumaş çizgisi kaydırılarak birlikte ileri vurulur.
Gevşek atkıların geride tutulduğu mesafe, yani gevşek atkı mesafesi, hav yüksekliğinin ana ayarıdır; 72 havlu konstrüksiyonu üzerinde yapılan bir çalışma, ölçülen hav uzunluğu ile kısa ve tam vuruş noktaları arasındaki mesafenin birbirine çok yakın olduğunu bulmuştur[139]. İki mekanik prensip kullanılır[140]. Tarak kontrolünde tarağın stroku kaydırılır; böylece kısmi vuruşlar kumaş çizgisinin gerisinde durur ve sıkı atkıdaki tam strok grubu ileri iter. Kumaş çizgisi kaydırmada ise tarak hep aynı konuma vurur; gevşek atkılar için kumaş ve arka köprü ondan uzaklaştırılır, sıkı atkı için geri getirilir.
Elektronik havlu mekanizmaları bu hareketi program kontrolündeki motorlarla yürütür; böylece gevşek atkı mesafesi bir atkı grubundan diğerine değişebilir[141]. Tek bir havlu ilmekli bir gövdeyi, mesafenin sıfır olduğu ve ilmek oluşmayan düz bir bandı ve farklı hav yüksekliğinde bantları ya da dalga efektlerini bu sayede bir araya getirir. Daha yüksek bir ilmek daha fazla hav ipliği gerektirdiği için hav salma sistemi her değişikliği izlemek zorundadır.
Diğer adları: ilmek yüksekliği, hav boyuİngilizce: Pile height
Havlu ilmeklerinin zemin bezinin üzerindeki yüksekliği; genellikle milimetre olarak verilir. Tezgâhta gevşek atkı mesafesi ve hav çözgüsü salınımıyla birlikte ayarlanır.
Elektronik kontrollü havlu tezgâhları hav yüksekliğini grup grup programlayabilir; güncel bir makine 0 ile 12 mm arasında ayar sunar[142]. Yüksek ilmekler daha fazla hav ipliği tüketir; bu yüzden hav yüksekliği doğrudan ağırlığa ve maliyete yansır. Çalışmalar genel olarak daha uzun ilmekleri daha hızlı ve daha fazla su alımıyla ilişkilendirmiştir, ancak bulgular oybirliğiyle aynı değildir[133].
Daha yüksek bir hav daha dolgun hissettirir ve daha fazla su tutar, ama daha yavaş kurur, daha kolay yatar ve dolanır, yüzüklere ve kancalara takılır. Daha kısa bir hav daha stabildir ve baskı yüzleri dahil pürüzsüz bir yüzeyin önemli olduğu yerlerde tercih edilir, çünkü yüksek ilmekler basılı görüntüyü böler. İlmekler hafif bir basınç altında sıkıştığı için ölçülen yükseklik yönteme bağlıdır; değer tezgâh ayarlarından okunmamalı, bitmiş kumaş üzerinde kararlaştırılmalıdır.
Diğer adları: ilmek sıklığı, ilmek yoğunluğuİngilizce: Pile density
Havlu kumaşta birim alandaki ilmek sayısı: ende santimetre başına hav ipliği sayısı ile her hav ipliğinin boyda santimetre başına oluşturduğu ilmek sayısının çarpımı.
Her hav ipliği her atkı grubunda bir ilmek oluşturur; bu yüzden boyda santimetre başına ilmek sayısı atkı sıklığının ilmek başına atkı sayısına bölümüne eşittir, endeki sayı ise santimetre başına hav ipliği sayısından gelir. İlmek sıklığı bu nedenle çözgü ve atkı sıklığıyla birlikte artar[133]. Çift yüzlü havluda değer yüz başına ya da iki yüz için birlikte verilebilir; şartname hangisi olduğunu belirtmelidir. Sık ilmekler birbirini destekler ve dik kalır; seyrek ve yüksek ilmekler ise yana yatar ve keçeleşir.
İncelenen araştırmalar su emme hızının ilmek sıklığı ve ilmek boyuyla birlikte arttığını bildirir; ancak bir çalışma çözgü sıklığının, atkı sıklığının ve hav yüksekliğinin etkisini küçük bulmuştur ve çok sık bir zemin kılcal kanalları daraltır[133]. Ağırlığı eşit iki havlunun sıklığı çok farklı olabilir; biri çok sayıda kısa ilmekle, diğeri daha az sayıda yüksek ilmekle kurulmuştur ve buna uygun olarak tuşede, kurumada ve dayanıklılıkta farklılık gösterirler.
Diğer adları: hav oranı, havlu oranı, hav-zemin çözgü oranıİngilizce: Pile-to-ground ratio
Havlu kumaşta hav ve zemin ipliği arasındaki ilişki; genellikle birim zemin çözgüsü uzunluğu başına tüketilen hav çözgüsü uzunluğu olarak, bazen de hav ipliğinin kumaş kütlesindeki payı olarak ifade edilir.
Uzunluk oranı olarak bu değer, her metre zemin çözgüsü için kaç metre hav çözgüsünün dokunduğunu belirtir. 5:1, 1:5 ya da benzeri şekilde yazılır; hangi sayının önce geleceği konusunda işletmelerin teamülleri farklıdır. Patent literatürü havlu oranının bu tanımını kullanır ve hav yüksekliğini onun bir fonksiyonu olarak ele alır[143]. Oran hav yüksekliğiyle ve birim uzunluktaki ilmek sayısıyla birlikte artar. Bazı fabrikalar bunun yerine hav ipliğinin toplam kumaş ağırlığındaki payını verir; bu değer iplik numaralarına da bağlıdır, bu yüzden iki teamül tam konstrüksiyon bilinmeden birbirine çevrilemez.
Oran ağırlığın ve iplik maliyetinin ana belirleyicilerinden biridir; hav payının yüksek olması genellikle daha fazla emici yüzey demektir. Yaş işlemleri de etkiler: pamuklu havlu kumaş üzerine yapılan bir çalışma boyutsal çekmenin hav oranıyla birlikte arttığını bulmuştur[144]. Yüksek oranlar, fazladan havı bağlı tutmak için sağlam bir zemin ve yeterli atkı sıklığı gerektirir.
Diğer adları: ilmek bağlantısı, hav tutunması, ilmek tutunmasıİngilizce: Loop stability and anchorage
Havlu ilmeklerinin kullanım ve yıkama sırasında zemin bezinden çekilip çıkmaya ya da zemin boyunca kaymaya karşı direnci; atkı ve zemin çözgüsünün her ilmeğin bacaklarını ne kadar sıkı kavradığına bağlıdır.
Bağlantı, her ilmeği bağlayan atkı sayısına, atkı sıklığına, dokuma sırasındaki zemin çözgüsü gerilimine, iplikler arasındaki sürtünmeye ve hav ipliğinin bükümüne ve katına bağlıdır. Az sayıda ya da gevşek yerleşmiş atkıyla tutulan bir ilmek tek bacağından çekilip komşularının aleyhine uzayabilir.
EN 15598, ilmekleri havlu kumaşın zemininden çekip çıkarmak için gereken kuvveti ölçer[10]. Yöntem bir kuvvet değeri verir; neyin kabul edilebilir sayılacağı alıcının şartnamesine aittir. Bağlantı en çok yüzüklerle, kancalarla, cırt cırtlarla ve endüstriyel yıkamayla karşılaşan otel ve kurum tekstilinde önem taşır; zayıf bağlanmış ilmekler burada takılmaya dönüşür.
Diğer adları: 3 atkılı havlu, üç atkılı havlu kumaşİngilizce: Three-pick terry
Standart havlu konstrüksiyonu: ilmek oluşturan her grup üç atkıdan oluşur; ikisi kumaş çizgisinin gerisinde tutulan gevşek atkı, üçüncüsü üçünü birlikte ileri vuran sıkı atkıdır.
Döngü her üç atkıda bir tekrarlanır. Birinci ve ikinci atkılar onları kumaş çizgisinden belirli bir mesafede bırakan kısmi bir vuruşla atılır; üçüncü atkı tam vuruşu alır ve grubu ileri iter[132]. Hav iplikleri zeminin 2:1 rips düzenini bir atkı kaydırılmış olarak izlediği için (bkz. zemin örgüsü) grup gergin zemin iplikleri boyunca kayar, atkıların arasında tutulan hav iplikleri de öne taşınarak ön ya da arka yüzde bir ilmek oluşturur.
Üç atkı, stabil bir ilmek veren en küçük gruptur. Bir zamanlar bornozluk kumaş için dokunan iki atkılı havlu, ilmekleri kararsız olduğu için önemini yitirmiştir[132]. Dört ile yedi atkılı gruplar da vardır; ama her ek atkı atkı ipliği ve dokuma süresi eklediği için havluların çoğu üç atkılı dokunur[138]. Bu yüzden üç atkılı konstrüksiyon banyo, el ve otel havlularında varsayılan seçenektir.
Boy boyunca üç atkılı havlu her üç atkıda hav ipliği başına bir ilmek oluşturur; bu yüzden santimetre başına ilmek sayısı atkı sıklığının üçe bölümüne eşittir, ilmek yüksekliği ise gevşek atkı mesafesiyle bağımsız olarak ayarlanır. İlmek başına atkı sayısı bir numunede tek bir hav ipliği izlenerek ve ardışık iki ilmeği arasındaki atkılar sayılarak kontrol edilebilir. Şartname üç atkılı ifadesini hav ve zemin iplik numaraları, santimetrede çözgü ve atkı sıklığı ve hav yüksekliğiyle birlikte belirtmelidir; çünkü ilmek başına atkı sayısı tek başına ne ağırlığı ne de ilmek sayısını belirler.
Diğer adları: 4 atkılı havlu, dört atkılı havlu kumaşİngilizce: Four-pick terry
İlmek oluşturan her grupta dört atkı bulunan havlu konstrüksiyonu; her ilmeği daha fazla atkıyla bağlar ve aynı atkı sıklığında boyda santimetre başına üç atkılı havludan daha az ilmek oluşturur.
Her ilmek daha uzun bir atkı grubuyla sarılır ve zeminde daha sıkı tutulur. Eşit atkı sıklığında her hav ipliği, üç atkılı hızın dörtte üçü oranında ilmek oluşturur; bu yüzden boy boyunca benzer bir ilmek sayısına ulaşmak atkı sıklığını artırmayı gerektirir, bu da atkı ipliği, ağırlık ve dokuma süresi ekler. Vuruş dizisi de daha karmaşıktır: havlu dokumayı anlatan bir zanaat kümesi tanımı, dört atkılı ve daha fazla atkılı konstrüksiyonların nadiren üretilmesinin nedeni olarak her hav sırası için gereken ek vuruşu gösterir[132].
Benzer ağırlıkta üç atkılı bir havluya göre dört atkılı havluda her ilmeğin altında daha fazla atkı vardır ve ilmekler boy boyunca birbirinden daha uzaktır; bu yüzden zemin yüzeye daha fazla katkı verir ve tuşe daha düz ve daha sıkı olabilir. Aynı kaynak dört atkılı havluları daha ağır ve daha kaliteli olarak niteler[132]; bu genel bir kural değil, tek bir üretim ortamına ilişkin bir değerlendirmedir. Daha sıkı bağlantı en çok ilmeklerin ağır yıpranmaya maruz kaldığı yerlerde, otel ve kurum tekstilinde işe yarar.
Etiket tek başına ne ilmek sayısını ne de ağırlığı belirler; bu yüzden dört atkılı havlu atkı sıklığı ve hav yüksekliğiyle birlikte tanımlanır. Üç atkılı ve dört atkılı bir teklifi yalnızca GSM üzerinden karşılaştırmak yanıltıcıdır; santimetrekare başına ilmek sayısı, hav yüksekliği ve bağlantının önemli olduğu yerlerde ilmek çekme sonuçları daha sağlıklı karşılaştırma ölçütleridir.
Diğer adları: tek yüzlü havlu kumaş, çift yüzlü havlu kumaşİngilizce: Single-sided and double-sided terry
İki yüzünde (çift yüzlü) ya da yalnızca bir yüzünde (tek yüzlü) ilmek bulunan havlu kumaş; her hav ipliğinin ilmeklerini hangi yüzde oluşturacağı örgüyle belirlenir.
İki yüzüyle de emen banyo, el ve otel havlularında normal konstrüksiyon çift yüzlü havlu kumaştır. Tek yüzlü havlu kumaşta her hav ipliği aynı yüzde ilmek yapar ve arka yüzde zemin görünür. Daha az emer, bir yüzün daha düz olmasının istendiği özel amaçlar için kullanılır ve hatasız dokunmasının zor olduğu belirtilir[132]. İlmeğin hangi yüzde oluşacağını kontrol etmek desenli havlunun da temelidir: iki renkli jakar desenler her rengin ilmek yaptığı yüzü değiştirir; ton sür ton efektler ise ilmekleri bir yüzden diğerine taşır ya da bazı alanlarda hiç oluşturmaz.
Diğer adları: bükümsüz iplik, zero-twist iplik, sıfır bükümİngilizce: Zero-twist yarn
Neredeyse hiç bükümü kalmamış pamuk hav ipliği; genellikle pamuğun, onu dokuma boyunca taşıyan ve yaş işlemlerde sıcak suda çözülerek uzaklaştırılan suda çözünür bir polivinil alkol (PVA) iplikle katlanmasıyla yapılır.
Yaygın yöntemde bir PVA ipliği pamuk iplikle ters yönde birlikte bükülür; bu, pamuğun bükümünü büyük ölçüde sıfırlarken PVA birleşik ipliğe dokunabilecek kadar mukavemet verir. Yaş işlemlerde PVA sıcak suda çözülür ve geriye çok az bükümlü pamuk kalır[145]; gereken sıcaklık kullanılan PVA kalitesine bağlıdır. Benzer bir yol PVA lifini eğirmeden önce pamukla harmanlar; lif yıkanıp uzaklaştırıldığında iplikte boşluklar kalır[133]. Sıfır büküm, bükümsüz ve çeşitli marka adları farklı yöntemlerle yapılmış ipliklere verilir.
Bükümsüz lifler pelüş gibi, havadar bir ilmek halinde açılır; araştırma derlemeleri sıfır ve düşük bükümlü hav ipliklerinden daha yüksek emicilik bildirir[133]. Bedeli dayanıklılıkta ve işlemede ödenir. Onları bağlayacak büküm az olduğu için lifler daha kolay hav tozu olarak dökülür, ilmekler belirginliğini daha çabuk kaybeder; çözülen PVA da boyahane atık suyu yüküne eklenir[145].
Diğer adları: yumuşak bükümlü iplik, az bükümlü iplikİngilizce: Low-twist and high-twist pile yarns
Aynı numaradaki normal bir dokuma ipliğine göre daha az (düşük bükümlü) ya da daha fazla (yüksek bükümlü) büküm taşıyan hav iplikleri; yumuşaklık ve emicilik ile ilmek belirginliği ve dayanıklılık arasında denge kurmak için seçilir.
Düşük büküm, lifler arasında daha fazla boşluk bulunan daha gevşek ve hacimli bir hav ipliği bırakır; araştırmalar bunu daha hızlı su alımıyla ilişkilendirir[133]. Tuşe daha yumuşaktır ve hav daha dolgun görünür; ama hav tozu daha fazladır ve ilmekler tekrarlanan yıkamalarda biçimini daha çabuk kaybeder. Yüksek büküm, aşınmaya direnen ve ağır yıkamalarda formunu koruyan kompakt, belirgin ilmekler verir; tuşe daha diri ve kuru, emicilik daha düşüktür.
Esas olarak yumuşaklığıyla satılan havlular düşük bükümlü hava yönelir; tekrarlanan endüstriyel yıkamaya dayanması gereken tekstillerde ise orta bükümlü katlı iplikler daha güvenli seçimdir. Büküm yönü ve dengesi de önemlidir, çünkü canlı bükümlü tek kat bir iplik ilmeklerin spiral yapmasına yol açabilir.
Diğer adları: havlu tezgâhı, havlu dokuma makinesiİngilizce: Terry loom
Havlu için donatılmış dokuma makinesi: ayrı kontrol edilen iki çözgü salma sistemi, gevşek atkı mesafesini oluşturan bir havlu mekanizması ve hav, zemin ve bordür örgüleri için armür ya da jakarla ağızlık açma.
Düz dokuma makinesiyle karşılaştırıldığında havlu tezgâhı, hav için kendi salma ve gerilim kontrolüne sahip ikinci bir çözgü levendi ve gevşek atkılar için tarağı ya da kumaş çizgisini hareket ettiren bir havlu mekanizması taşır. Zemin çözgüsü pozitif kontrollü bir arka köprü üzerinden geçer ve kumaş pozitif olarak çekilir; böylece kumaş vuruş dizisi boyunca düzgün ilerler[137]. Havlu makineleri kancalı (rapier) ve hava jetli tezgâhlar olarak üretilir: kancalı tezgâhlar fantezi bordür iplikleri dahil daha geniş bir atkı ipliği yelpazesini kabul eder, hava jetliler ise daha hızlı çalışır.
Diğer adları: tefe vuruşu, tarak dişi, tarak numarası, kumaş çizgisiİngilizce: Reed and beat-up
Tarak, dişleri çözgü ipliklerini aralayan ve her atkıyı kumaşın oluştuğu çizgiye, kumaş çizgisine vuran tarağa benzer tezgâh parçasıdır; tefe vuruşu bu vurma hareketidir.
Tarak numarası dişlerin ne kadar sık yerleştiğini belirtir: metrik uygulamada santimetre ya da 10 cm başına diş, geleneksel sistemlerde inç ya da iki inç başına diş. Her dişten geçirilen iplik sayısıyla birlikte tezgâhtaki eni ve santimetre başına çözgü sayısını belirler; kumaş daha sonra çektikçe daralır.
Havluda tefe vuruşu bilerek eşitsiz yapılır: gevşek atkılar için kısmi, sıkı atkı için tam; ya tarak vuruş konumunu değiştirir ya da kumaş çizgisi sabit bir tarak stroku karşısında hareket eder[140]. Hasarlı ya da düzensiz aralıklı dişler tarak izi bırakır: boyamadan sonra ve düz bordürlerde daha belirgin görünen ince boyuna çizgiler.
Diğer adları: gücü, gücü çerçevesi, harnışİngilizce: Heald (heddle)
Ortasındaki gözden bir çözgü ipliğinin geçirildiği, böylece ağızlık oluşturmak için kaldırılıp indirilebildiği tel, yassı çelik ya da ip eleman; gücüler gücü çerçevelerine takılır ya da jakar tezgâhlarında harnış iplerine asılır.
Her çözgü ipliği, tahar planının belirlediği sırayla bir lamelden, bir gücü gözünden ve bir tarak dişinden geçer. Armürlü tezgâhlarda gücüler gücü çerçevelerine takılıdır ve bir çerçevedeki bütün iplikler birlikte hareket eder; bu yüzden çerçeve sayısı dokunabilecek desenleri sınırlar. Jakar tezgâhlarında her gücü, jakar makinesinin tek tek kaldırdığı bir platinaya bağlı bir harnış ipine asılır. Havluda zemin ve hav iplikleri ayrı çerçevelere taharlanır; bordürler ve kenarlar için ek çerçeveler kullanılır. Aşınmış gücü gözleri ipliği sürter; tahardaki bir hata da çözgü boyunca boyuna bir hata olarak tekrarlanır.
Diğer adları: armür, armürlü dokuma, dobbyİngilizce: Dobby weaving
Bir armür makinesinin sınırlı sayıda gücü çerçevesini programla kaldırıp indirdiği, geometrik örgüler, düz bantlar ve bordürler üreten dokuma; düz ve bordürlü havlularda olağan ağızlık açma sistemidir.
Bir çerçeveye taharlanmış bütün iplikler birlikte hareket ettiği için armür deseni, en boyunca tekrarlanan küçük bir bağlantı düzenleri takımından kurulur. Bu sınır içinde armürlü bir havlu tezgâhı hav gövdesini, düz uç bantlarını, rips ya da saten efektli bordürleri, basit kareleri ve geometrik figürleri, renkli iplik kullanıldığında da çizgileri dokur. Otel havlusunun enine geçen desenli ya da düz bandına, örgüsü tam olarak ne olursa olsun yaygın olarak armür bordür denir. Elektronik armürler deseni çivili kartlardan ya da desen zincirlerinden değil bir dosyadan okur; bu sayede bordür hızla değiştirilebilir.
Yazı, logo ve resimli motifler tek tek ipliklerin kontrolünü ve dolayısıyla jakarı gerektirir. Armür daha az desen hazırlığı ve ayar gerektirir; bu da onu standart otel ve perakende havlularında ekonomik tercih olarak tutar.
Diğer adları: jakarlı havlu, jakar, ton sür ton jakarİngilizce: Jacquard weaving
Bir jakar makinesinin çözgü ipliklerini platinalar ve harnış ipleri aracılığıyla tek tek ya da küçük gruplar halinde kaldırdığı, böylece her ipliğin kendi bağlantısını izleyebildiği dokuma; havlulara logo, yazı ve resimli tasarımlar dokumak için kullanılır.
Jakar makinesi gücü çerçevelerinin yerine, her biri harnış ipleriyle bir ya da birkaç gücüye bağlı platinalar kullanır; elektronik jakar her atkı için her platinayı bir desen dosyasından seçer. Bu, armür dokumanın çerçeve sınırını ortadan kaldırır: bağlantı en boyunca iplikten ipliğe ve atkıdan atkıya değişebilir. Havluda bu kontrol, her hav ipliği ve her atkı grubu için ilmeğin ön yüzde mi, arka yüzde mi oluşacağına ya da hiç oluşmayacağına karar verir.
Üç efekt yaygındır. Düz zemine karşı hav, bazı alanları ilmeksiz bırakarak bir motif çizer. Ton sür ton desenler tek bir renk kullanır ve hav ile düz alanlar ya da ilmek yükseklikleri arasındaki kontrasta dayanır. İki renkli jakar iki renkte hav ipliği kullanır: motifin içinde bir renk ön yüzde, diğeri arka yüzde ilmek yapar, motifin dışında yer değiştirirler; böylece desen iki yüzde ters renklerle görünür. Dokuma renk efektleri iplik boyalı hav gerektirir; yazılı bordürler ve logo bantları da aynı teknikle dokunur.
Desen, tezgâhın platina kapasitesine ve kumaşın santimetredeki çözgü ve atkı sıklığına göre çizilir, ardından bir örgü dosyasına çevrilir. Havlu ilmeği basılı bir noktaya göre kabadır; bu yüzden ince çizgiler ve küçük yazılar baskıdakinden daha büyük çizilmelidir ve eğriler basamaklı görünür. Efekt ekranda güvenilir biçimde değerlendirilemediği için seri üretimden önce normalde dokunmuş bir numune gerekir.
Jakar, armürden daha fazla hazırlık ister: desen ve örgü dosyası hazırlığı, bazen farklı bir harnış bağlantısı ve numune. Jakar programlarının minimum miktarlar ve daha uzun geliştirme süresi taşımasının nedeni budur. Karşılığında motif kumaşın bir parçasıdır, baskı katmanı yoktur ve endüstriyel yıkamaya havlunun kendisi kadar dayanır.
Mira Towels’da: Desenler, bordürler ve ton sür ton logolar için jakar ve armür dokuma, Mira Towels’ın yayımladığı üretim kabiliyetleri arasındadır.
Diğer adları: tel sıklığı, santimetrede çözgü, santimetrede atkı, inçte çözgü, inçte atkı, sıklıkİngilizce: Warp and weft density
Dokuma kumaşta birim uzunluk başına çözgü ve atkı ipliği sayısı; metrik uygulamada santimetre başına, aksi halde inç başına (EPI, PPI) verilir. Bir konstrüksiyonun temel iplik aralığı değerleridir.
Havluda çözgü sıklığı zemin ve hav için ayrı verilmelidir, çünkü tek bir toplam değer hav-zemin düzenini gizler; santimetrede atkı sayısı da ilmek sıklığını anlamak için ilmek başına atkı sayısıyla birlikte okunmalıdır. Tezgâh çıkışı ve bitmiş sıklıklar farklıdır, çünkü kumaş yaş işlemlerde çeker; bu yüzden şartname hangisinin kastedildiğini belirtmelidir.
Tel sayısı (thread count), bir inç karede çözgü ve atkı ipliklerinin birlikte sayılmasıdır ve bir nevresim terimidir. Havlular için pek bir şey söylemez, çünkü emicilik, tuşe ve ağırlık zeminin iplik aralığından çok hava bağlıdır. Sıklık hacim başına kütle anlamına da gelebilir; bkz. kumaş yoğunluğu.
Çözgü ipliklerinin dokuma sırasında tutulduğu ve salındığı gerilim; havluda zemin çözgüsü için yüksek ve sabit, hav çözgüsü için düşük ve ölçülü.
Zemin çözgüsü gerilimi temiz bir ağızlık için ve gevşek atkıların tam vuruşta zemin iplikleri boyunca kayabilmesi için yeterince yüksek, en boyunca da eşit olmalıdır. Hav çözgüsü gevşek verilir; normalde yalnızca gerilimle değil, her atkı grubu için önceden ayarlanmış bir uzunluğun pozitif salınmasıyla[137]. Elektronik salma sistemleri gerilimi izler ve levent çapı küçüldükçe levent tahrikini ayarlar; bir tezgâh üreticisi sabit iplik gerilimini hav oluşum sisteminin tasarım hedeflerinden biri olarak gösterir[141].
Düzensiz zemin gerilimi gevşek alanlara, büzülmeye ve kavisli ya da dalgalı bordürlere yol açar. Çözgü boyunca ya da enine düzensiz hav gerilimi farklı yükseklikte ilmekler, çizgiler ve boyamadan sonra ton farkı gibi görünen lekeler oluşturur.
Diğer adları: konstrüksiyon, kumaş yapısıİngilizce: Fabric construction
Bir kumaşın eksiksiz teknik tanımı: örgü, her sistemdeki iplikler (lif, numara, kat ve büküm), birim uzunluktaki çözgü ve atkı sayısı ve havluda ilmek başına atkı, hav yüksekliği, en ve birim alan kütlesi.
Bir havlu için eksiksiz konstrüksiyon zemin çözgüsü, hav çözgüsü ve atkı ipliklerini ayrı ayrı, santimetrede zemin ve hav çözgüsü sayısını, santimetrede atkı sayısını, ilmek başına atkıyı, hav yüksekliğini ya da hav/zemin oranını, tek ya da çift yüzlü havı, bant ve bordür örgülerini ve bitmiş eni ve birim alan kütlesini belirtir. EN 14697, havlular ve havlu kumaşlar için teknik özellikleri ve test yöntemlerini ortaya koyan Avrupa standardıdır.
İki teklifi karşılaştırılabilir kılan konstrüksiyondur. Aynı GSM ile teklif edilen havlular farklı iplikler, hav yükseklikleri ve atkı sıklıklarıyla kurulmuş olabilir ve kullanımda farklı davranır. Ham ve bitmiş konstrüksiyonlar birbirine karıştırılmamalıdır: sıklıklar, en ve ağırlık yaş işlemlerde değişir ve havlu bitmiş konstrüksiyona göre kabul edilir.
Diğer adları: adet ağırlığı, gram/adet, düzine ağırlığı, lbs/düzineİngilizce: Towel weight per piece and per dozen
Adet başına gram olarak ya da düzine başına kilogram veya Kuzey Amerika uygulamasında libre olarak verilen havlu ağırlığı; kumaşın metrekare kütlesi olan GSM’den farklıdır.
Adet ağırlığı ile GSM bitmiş ölçü üzerinden birbirine bağlıdır. 70 × 140 cm bir havlu 0,98 m² alan kaplar; 500 GSM’de yaklaşık 490 g gelir, bu da düzine başına 5,88 kg ya da yaklaşık 12,96 libre eder. Bu bağ yaklaşıktır, çünkü düz bantların ve bordürlerin birim alan kütlesi hav gövdesinden farklıdır, kenar dikişleri de katlanmış kumaş ekler. Bir şartname hem GSM’yi hem adet ağırlığını veriyorsa ikisi aynı bitmiş ölçüye dayanmalıdır; aksi halde birbiriyle çelişir.
Ağırlık kondisyonlanmış havlular üzerinde kontrol edilmelidir, çünkü pamuk nemle birlikte kütle kazanır ve kaybeder; kesin bir değer olarak değil, kararlaştırılmış bir tolerans içinde kabul edilir.
Diğer adları: ham bez, tezgâh çıkışı kumaş, grejİngilizce: Greige fabric
Haşıl sökme, pişirme, ağartma, boyama ya da apreden önce, tezgâhtan çıktığı haliyle kumaş.
Ham havlu kumaş zemin çözgüsünde hâlâ haşıl ve pamuğun doğal mumlarını taşır; bu yüzden serttir, neredeyse hiç emmez, ölçüleri ve ağırlığı da bitmiş havlununkiler değildir. 72 havlu konstrüksiyonu üzerinde yapılan bir çalışmada dokumadaki çekme her yönde yalnızca %1,5–2,0 olmuş, yıkamadan sonraki çekme ise konstrüksiyona göre %5,5–11,5’e ulaşmıştır[139]; başka bir çalışma birim alan kütlesinin yaş işlemlerin her aşamasında arttığını bulmuştur[144]. Ham konstrüksiyonlar bu değişim hesaba katılarak tasarlanır.
Ham kumaş, hataların kaynağının daha kolay bulunduğu ve giderilmesinin daha ucuz olduğu yaş işlemler öncesinde kontrol edilir. Ham kumaşın başka bir yerde boyanıp apre görmek üzere satın alındığı durumlarda satın alma şartnamesi tezgâh çıkışı eni, ağırlığı ve sıklıkları vermeli, beklenen bitmiş değerler ayrıca kararlaştırılmalıdır.
İlmekleri bir yüzde tepe noktasından makaslanarak kesik hav uçlarından oluşan pürüzsüz, kadifemsi bir yüzey bırakılmış havlu kumaş; diğer yüz normalde ilmekli kalır.
Velur dokunmuş havlu kumaş olarak başlar. Makaslama (traş) makinesinde spiral bıçaklar taşıyan dönen bir silindir sabit bir alt bıçağa karşı çalışır ve belirli bir yüksekliğin üzerinde kalan ilmek tepelerini, çoğu zaman birden fazla pasajda keser; kesilen lif emişle uzaklaştırılır. Kesik uçlar kısa, sık ve dik bir hav halinde açılır.
Makaslama iplik eksiltir. 72 havlu konstrüksiyonu üzerinde yapılan bir çalışmada makaslama döküntüsü kumaşa göre %9,4–17,4 olmuştur[139]; bu yüzden kaybı karşılamak için hav daha ağır dokunmalıdır. Yeni kesilmiş yüzey gevşek lif de taşır; bu nedenle velur ilk yıkamalarında makaslanmamış havlu kumaştan daha fazla hav tozu verebilir.
Makaslanmış yüz, jakar figürler ve baskı için ilmeklerden çok daha düzgündür, çünkü desen ayrı ayrı ilmeklerin üzerinde değil, düz bir lif ucu yüzeyinde durur; velurun plaj havlularında, baskılı havlularda ve bornozlarda kullanılmasının nedeni budur. Bedeli emiciliktir: araştırmalar kesilmemiş havı kesik havdan daha hidrofil bulmuştur[133]; bu yüzden velur bir yüz, aynı havlunun ilmekli bırakılmış haline göre suyu daha yavaş alır.
Velur kadife değildir. Kadife kesik hav kumaşı olarak dokunur, örneğin tezgâhta birbirinden ayrılarak kesilen yüz yüze çift katlı bir kumaş olarak ya da teller üzerinde[137]; havlu velur ise sonradan kesilmiş ilmekli havlu kumaştır. Çift yüzlü baskılı havlularda polyester baskı yüzü de makaslanabilir; makaslama yüksekliği bu durumda tuşenin yanında bir baskı özelliği haline gelir.
Mira Towels’da: Velur ve jakar yüzler, havlu, petek ve velur bornozluk kumaşlarla birlikte Mira Towels’ın yayımladığı üretim kabiliyetleri arasındadır.
Diğer adları: bordür, düz bant, armür bant, şeritİngilizce: Woven border
Havlu boyunca enine, genellikle her iki ucun yakınında, bazen de yanlar boyunca dokunan düz ya da desenli bant; havlu çerçevelemek ya da bir tasarım taşımak için bu bantta hav bastırılır ya da değiştirilir.
Tezgâhta bordür, belirli sayıda atkı boyunca havlu hareketi ve örgü değiştirilerek yapılır. İlmekler azaltılır ya da durdurulur; zemin ve hav iplikleri bezayağı, rips ya da saten efektleri gibi düz bir yapı dokur, bazen renkli, parlak ya da şönil bir atkıyla. Düz bir bant her uçta kenar dikişini taşır; dekoratif bordürler armür ya da jakar desenler, yazı ya da farklı yükseklikte bir hav bandı ekler.
Düz örgü ile hav gövdesi yıkamada farklı oranlarda çeker; bu yüzden gövdeye göre sıkı ya da gevşek kalan bir bordür dalgalanır ya da büzülür, farklı liften bir atkı ise yine farklı çekebilir. Kenar dikişi, düz durması ve ilmekleri içine almaması için düz bandın içinde kıvrılmalıdır; havlular bantların içinden kesildiği için bantlar boy boyunca da hizada kalmalıdır.
Diğer adları: kumaş kenarı, kenar, kenar örgüsüİngilizce: Selvedge
Dokuma kumaşın tezgâhta oluşturulan ve saçaklanmaması için kendiliğinden bitirilmiş boyuna kenarı; havlularda yan kenarları kesip overloklamanın alternatifidir.
Mekiksiz tezgâhlar atkıyı kenarlarda keser; bu yüzden kenarın, atkı uçlarını bir sonraki ağızlığa geri kıvıran kenar kıvırma (tuck-in) düzenekleriyle ya da atkıların etrafında dönen leno (ajur) iplikleriyle sabitlenmesi gerekir. Tek havlu eninde dokunan bir havlu, bu dokuma kenarları, çoğu zaman dar bir düz bantla birlikte, bitmiş yan kenarları olarak kullanabilir. Yan yana birkaç havlu dokunduğunda iç kenarlar boyuna kesimde kesilir ve overlok ya da kenar dikişiyle bitirilir. Kenar gerilimi gövdeyle uyumlu olmalıdır: sıkı kenarlar kenarları kısaltır ve havluları dalgalı ya da çukur hale getirir, gevşek kenarlar ise açılır.
Diğer adları: çekik ilmek, ilmek çekilmesi, hav çekilmesi, takılmaİngilizce: Snagging and pulled loops
Bir havlu ilmeğinin bir şeye takılıp havdan dışarı çekildiği, geride uzun, dışarı taşan bir ilmek ve çoğu zaman ipliği çekilmiş, kısalmış bir komşu ilmek sırası bırakan hasar.
Takılmalar kanca gibi tutan bir şeyle başlar: yüzükler, saat kayışları, cırt cırtlar, pürüzlü tırnaklar, çamaşırhane ekipmanındaki keskin kenarlar. Bir takılmanın çekilmiş ilmeğe dönüşüp dönüşmeyeceği bağlantıya bağlıdır; yüksek ilmekler, az sayıda ya da gevşek yerleşmiş atkıyla bağlanmış ilmekler ve pürüzsüz, kaygan iplikler daha kolay çekilir. Çekilmiş bir ilmek çekilmemeli, hav seviyesinde kesilmelidir; çünkü çekmek sıradan daha fazla iplik çıkarır. Önleme esas olarak konstrüksiyondadır (atkı sıklığı, ilmek başına atkı ve hav yüksekliği); ilmek çekmeye karşı direnç EN 15598 ile ölçülebilir.
Diğer adları: hav ezilmesi, keçeleşme, yatmış havİngilizce: Pile distortion
Havlu kumaşın düzenli ilmek geometrisinin kaybolması; ilmekler yassılmış, ezilmiş, yana yatmış, dolanmış ya da keçeleşmiştir ve bu görünümü, tuşeyi ve emiciliği değiştirir.
Fabrikada bozulma, halat halinde çok az flotteyle işlemden, preslemeden, yüksek sıcaklıkta aşırı kurutmadan ya da balya ve kolilerde uzun süre baskı altında depolamadan kaynaklanabilir. Kullanımda preslerdeki ağır yükleme ve tamburlamadan düz kurutma ilmekleri yassı ve sert bırakır. Çift yüzlü baskılı havlularda transfer presindeki aşırı basınç ya da ısı polyester havı ezip parlatabilir. Pamuk ilmekler genellikle havı yeniden açan yıkama ve tamburlu kurutmayla toparlanır; ısı altında ezilmiş polyester hav toparlanmayabilir. Bozulma, tanımlı sayıda yıkama ve kurutma döngüsünden sonra onaylı numuneye göre değerlendirilir.
Diğer adları: petek örgü, waffle, vaflİngilizce: Waffle weave
Kademeli uzunlukta çözgü ve atkı atlamalarıyla oluşan kare hücrelerden meydana gelen, üç boyutlu petek görünümlü bir yüzey veren dokuma yapı; havsız, emici bir havlu kumaşı.
Sıkı bağlantılı alanlar kademeli uzunluktaki çözgü ve atkı atlamalarıyla sırayla yer alır; böylece kumaş yaş işlemlerde ilmek olmadan yüzey ve hacim kazandıran sırt ve çukurlardan oluşan bir desene çekilir. Belli bir ölçüde petek kumaş genellikle havlu kumaştan hafiftir ve daha hızlı kurur, buna karşılık toplamda daha az su tutar. Bornozlarda, spa ve mutfak havlularında ve hafif el havlularında kullanılır. Uzun atlamalar daha kolay takılır; bu yüzden atlama uzunluğu kabartma derinliği ile dayanıklılık arasındaki bir dengedir.
Diğer adları: peştemal, peştamal, pestemal, Türk havlusu, hamam peştemalıİngilizce: Peshtemal (hammam towel)
Havsız, geleneksel Türk düz dokuma havlusu; genellikle pamuk ya da pamuk-keten karışımıdır, çoğu zaman çizgilidir ve bükülmüş ya da düğümlenmiş saçaklarla bitirilir. Havlu kumaştan daha hafif, daha ince ve daha çabuk kurur.
Peştemal (peştamal) Türk hamamının örtüsü olarak doğmuştur; bugün banyo, plaj, spa ve seyahat havlusu olarak kullanılır. Düz kumaş olarak, yaygın olarak bezayağı, dimi ya da balıksırtı örgülerle, bazen petek ya da başka dokulu panellerle dokunur; çözgü uçları çoğu zaman bükülen ya da düğümlenen saçaklar olarak bırakılır. Havı olmadığı için aynı ölçüdeki bir havlu kumaştan toplamda daha az su tutar, ama küçük katlanır ve çabuk kurur. Karışımdaki keten mukavemet ve daha diri bir tuşe katar. Yazımlar pazara göre değişir ve adlar tanımlı bir konstrüksiyonu değil bir tarzı anlatır; bu yüzden örgü, lif, ölçü ve ağırlık yine de belirtilmelidir.
Mira Towels’da: Peştemal ve düz dokuma pamuk havlular, Mira Towels’ın yayımladığı üretim kabiliyetleri arasındadır.
Havlu kumaşlarının nasıl tartıldığı, ölçüldüğü ve karşılaştırıldığı: birim alan kütlesi, kalınlık, emicilik, kılcal iletim ve kuruma, tuşe, boyutsal stabilite, mukavemet, yüzey aşınması ve renk haslığı. Bu özelliklerin birçoğu sıkça birbirine karıştırılır; maddeler onları birbirinden ayrı tutar.
Diğer adları: g/m², gramaj, metrekare ağırlığı, birim alan kütlesi, kumaş ağırlığıİngilizce: GSM (grams per square metre)
Bir kumaşın birim alan başına kütlesi; metrekare başına gram (g/m²) olarak ifade edilir. Havlularda normalde bitmiş kumaş ya da bitmiş havlu için verilir ve ürünün ne kadar malzeme içerdiğini gösterir, ne kadar iyi performans gösterdiğini değil.
GSM, bilinen alanda kesilmiş numuneler ya da ölçüleri bilinen bütün bir parça tartılıp kütle alana bölünerek bulunur. ISO 3801 dokuma kumaşlar için hem bütün parçalarda hem küçük numunelerde uygulanan yöntemi tanımlar; ASTM D3776/D3776M de bütün bir toptan küçük bir numuneye kadar seçenekler sunar[11]. Pamuk havayla nem alışverişi yapar; bu yüzden numuneler ISO 139’dakiler gibi standart bir atmosferde kondisyonlandıktan sonra tartılır[12]. Nemli bir depodan ya da sıcak bir kurutucudan doğrudan alınıp tartılan bir havlu, kondisyonlanmış değerinden belirgin biçimde farklı çıkabilir.
Bir havlu için verilen GSM genellikle bitmiş parçanın tamamının kütlesinin, bordürler, kenar dikişleri, etiketler ve askı dahil, nominal alanına bölümüdür: 490 g gelen 70 × 140 cm bir havlu bu esasa göre 500 GSM bir havludur (490 g ÷ 0,98 m²). İlmekli gövdeden kesilmiş bir numune farklı bir değer verir, çünkü bordürlerin ve kenar dikişlerinin birim alan kütlesi farklıdır; bu yüzden şartname hangi değerin kastedildiğini ve bunun adet başına havlu ağırlığıyla ilişkisini belirtmelidir. Ham ve bitmiş GSM de farklıdır: ön terbiye haşılı, mumları ve lif kütlesinin bir kısmını uzaklaştırır; relaksasyon çekmesi ve gevşek kurutma ise kumaşı toplayıp birim alan kütlesini artırır.
GSM kalitenin değil malzeme miktarının ölçüsüdür. Daha ağır bir havlu toplamda daha fazla su tutar ve daha dolgun hissettirir; ama havlu kumaşlar üzerine incelenen araştırmalarda birim alan kütlesinin su alma hızına etkisi olmamış, daha hafif kumaşlar gram başına daha fazla su tutmuştur[133]. Aynı kütle ince ya da kalın ipliklerden, ring ya da rotor iplikten, yüksek ve seyrek ya da kısa ve sık ilmeklerden kurulabilir; bu yüzden GSM’si aynı havlular tuşe, emicilik ve dayanıklılık açısından çok farklı olabilir. Ağır havlular ayrıca daha yavaş kurur ve yıkanmaları daha fazla enerji gerektirir.
Süblimasyon baskılı havlularda fazla kütle genellikle baskı yüzünde daha fazla ya da daha yüksek hav demektir; bu da baskı netliğini düşürür. GSM teknik olduğu kadar ticari bir değerdir; bu yüzden şartnamede bir toleransla kararlaştırılır ve bitmiş ürün üzerinde kontrol edilir. Bu toleransı hiçbir test yöntemi belirlemez.
Mira Towels’da: Stok tam baskılı havlumuz polyester baskı yüzü ve pamuklu arka yüzü olan 250 GSM bir yapıdır ve baskı netliği öncelikli olduğunda önerilir.
İki ayrı anlamı olan bir terim: dokuma kumaşta birim uzunluk başına çözgü ve atkı ipliği sayısı (tel sıklığı) ya da birim hacim başına kumaş kütlesi (hacim yoğunluğu); ikincisi birim alan kütlesinin kalınlığa bölünmesiyle hesaplanır.
Dokumada kumaş yoğunluğu normalde tel sıklığı anlamına gelir: santimetre ya da inç başına çözgü ve atkı sayısı (EPI ve PPI); havluda zemin ve hav çözgüleri için ayrı verilir ve çözgü ve atkı sıklığı maddesinde anlatılır. Lif biliminde ve nonwovenlarda aynı sözcükler hacim yoğunluğunu anlatır; genellikle GSM’nin kalınlığa bölümüdür ve g/cm³ ya da kg/m³ olarak verilir. Kalınlık ölçüm sırasında uygulanan basınca bağlı olduğundan, kalınlık yöntemi ve basınç birlikte belirtilmedikçe bir hacim yoğunluğu değeri pek bir şey ifade etmez.
Havlularda hacim yoğunluğu lif kütlesinin ne kadar sıkı paketlendiğini anlatır. Yoğunluğu düşük, kabarık bir hav lifler arasında daha fazla hava tutar, daha yumuşak hissettirir ve su için daha fazla hacim sunar, ama kullanımda yassılabilir. Kompakt bir yapının gözenekleri daha incedir; bu, başlangıçtaki hızlı su alımını destekler ama suyu tutacak daha az alan bırakır. Terim belirsiz olduğu için şartname ya da test raporu anlamı ve birimleri belirtmelidir.
Bir kumaşın iki yüzü arasındaki mesafe; alanı tanımlı bir baskı ayağıyla uygulanan belirli bir basınç altında ölçülür. Havlu kumaş gibi sıkışabilen hav kumaşlarında sonuç bu basınca güçlü biçimde bağlıdır.
ISO 5084 tekstillerin kalınlığını belirli bir basınç altında ölçer; yer kaplamalarını, nonwovenları, geotekstilleri ve kaplamalı kumaşları kapsam dışında bırakır[13]. Amerikan yöntemi ASTM D1777 ise hav kumaşlarını açıkça kapsar[14]. Bir ölçüm cihazı sabit alanlı bir baskı ayağını referans plaka üzerinde duran numunenin üzerine indirir ve okuma belirli bir süre sonra alınır. Havlu ilmekleri yük altında eğilip çöktüğü için iki laboratuvarın sonuçları ancak ayak alanı, basınç ve süre aynı olduğunda karşılaştırılabilir.
Kalınlık ile ağırlık ayrı özelliklerdir. GSM’si eşit havlular hav yüksekliğine, ipliğin hacmine ve ilmeklerin tamburlamada ne kadar iyi açıldığına göre kalınlık bakımından belirgin farklar gösterebilir. Düşük ve daha yüksek bir basınçta alınan okumalar, yük kaldırıldıktan sonraki toparlanmayla birlikte, insanların dolgun ve yumuşak bir tuşeyle ilişkilendirdiği sıkışabilirliği ve kabarıklığı tanımlar. Daha kalın bir havlu nemin kaçması için daha uzun bir yol da sunar; ağır havlu kumaşın yavaş kurumasının bir nedeni budur.
Diğer adları: su emme, havlu emiciliği, su emiciliğiİngilizce: Absorbency
Bir kumaşın sıvı suyu alma ve tutma yeteneği. Havlularda üç ayrı davranışı kapsar: suyun ne kadar hızlı alındığı, kumaşın ne kadar su tutabildiği ve kısa bir temasta ıslak bir yüzeyden ne kadar su aldığı.
Emicilik tek bir özellik değildir. Havlu araştırmaları, birim zamanda birim kumaş kütlesi başına alınan su olan dinamik emme ile birim kuru kumaş kütlesi başına tutulan en yüksek su miktarı olan statik emmeyi birbirinden ayırır[133]. Kullanıcı için üçüncü bir davranış önemlidir: bir havlunun kısa bir dokunuşta ya da silmede ıslak ciltten ne kadar su aldığı. Bir kumaş hızlı ama düşük kapasiteli ya da yavaş ama yüksek kapasiteli olabilir; bu yüzden hız ve kapasite ayrı ayrı, emme hızı ve su tutma olarak tanımlanır.
Su önce lif yüzeyini ıslatmalıdır; bu lifin kimyasına ve apresine bağlıdır: temiz pamuk ve rejenere selüloz hidrofil, polyester hidrofobdur. Su ardından kılcal etkiyle bir ipliğin içindeki lifler arasındaki ve iplikler ile ilmekler arasındaki boşluklara çekilir; ıslanmış bir havludaki suyun büyük kısmı liflerin içinde değil, buralarda tutulur.
Sonucun büyük bölümüne konstrüksiyon ve iplik karar verir. Havlu literatürü daha yüksek ilmek sıklığında ve daha uzun ilmeklerde, daha ince, penye, düşük bükümlü ve uzun lifli pamuktan eğrilmiş hav ipliklerinde daha hızlı emme bildirir; ring hav, rotor havdan daha hızlı emer ve daha fazla tutar, daha dolgun ilmekler oluşturan katlı hav iplikleri de tek kat ipliklerden daha fazla su tutar[133]. Yaş işlemler de en az bu kadar önemlidir. Kalan haşıl, doğal mumlar ve eğirme yağları suyu iter; ham havlu kumaşın zor emmesinin ve iyi pişirilmiş bir havlunun neredeyse anında ıslanmasının nedeni budur.
Apre bu kazanımları geri alabilir. Klasik katyonik yumuşatıcılar liflerin üzerinde yağlı, hidrofob bir film bırakır ve su alımını azaltır; yıkama ve tamburlama ise yapıyı açar ve su alımını artırır. Bu yüzden yeni bir havlu, apre kalıntıları uzaklaştıktan sonra, ilk yıkamalarından sonra çoğu zaman daha iyi emer[133]. Ağırlık hızı değil kapasiteyi etkiler. Yumuşaklık da emicilik için bir gösterge değildir; aradaki denge tuşe maddesinde anlatılır.
Diğer adları: ıslanma süresi, su emme hızı, batma süresiİngilizce: Absorption rate and wetting time
Bir kumaşın suyu alma hızı; genellikle bir su damlasının ya da suya daldırılan bir numunenin tamamen ıslanması için geçen süre olarak verilir. Islanma süresi kısaldıkça emme hızlanır.
Kullanıcının ilk fark ettiği özellik hızdır: yüzeyinde suyun boncuk boncuk kaldığı bir havlu, sonunda ne kadar su tutabilecek olursa olsun emmiyor gibi hissettirir. Havlu araştırmalarındaki dinamik emmeye karşılık gelir ve emicilik maddesinde sayılan konstrüksiyon ve iplik faktörlerine bağlıdır. Laboratuvarlar bunu AATCC TM79 gibi damla testleriyle ve bir numunenin ıslanmasının ne kadar sürdüğünü ölçen daldırma ya da batma testleriyle ölçer; EN 14697 havlular için emme süresini ölçen bir yöntem içerir. Yöntemler emicilik testleri maddesinde karşılaştırılır.
Islanma süresi yüzey kimyasına duyarlıdır. Hidrofob apreler, katyonik ve amino silikon yumuşatıcılar, kalan eğirme yağları ve eksik pişirme, konstrüksiyon değişmese bile bu süreyi uzatır. Bu yüzden yeni bir havlu, birkaç yıkamadan sonraki haline göre daha yavaş sonuç verebilir; şartname testin yeni havlularda mı yoksa tanımlı sayıda yıkamadan sonra mı yapılacağını belirtmelidir.
Diğer adları: su tutma kapasitesi, emme kapasitesi, statik su emmeİngilizce: Water retention
Bir kumaşın doyurulup süzdürüldükten ya da tanımlı bir santrifüj veya presleme adımından sonra tuttuğu su miktarı; genellikle kuru kumaş kütlesinin yüzdesi olarak ifade edilir.
Havlu araştırmaları buna statik su emme der: ıslak kütle eksi kuru kütle, kumaşın etüv kuru kütlesine bölünüp 100 ile çarpılır[133]. Değer, fazla suyun tartımdan önce nasıl uzaklaştırıldığına, belirli bir süre damlatma, santrifüj ya da presleme ile mi yapıldığına güçlü biçimde bağlıdır; bu yüzden farklı prosedürlerle elde edilen değerler karşılaştırılamaz.
Kapasite, yapının sunduğu gözenek hacmini izler. Daha fazla kütle, daha uzun hav ve daha dolgun katlı hav iplikleri tutulan toplam suyu artırır; yapıyı açan yıkama ve tamburlama onu daha da yükseltir. Kumaşın gramı başına ise daha hafif havlu kumaş daha fazla su tutar[133]. Sık ve ince gözenekli bir kumaş çabuk ıslanıp görece az su tutabilir; kalın bir havlu ise çok fazla su tutup uzun sürede kuruyabilir. Yüksek kapasite banyo ve otel havlularına uygundur; spor salonu ya da seyahat kullanımında havluda kalan su, sonradan buharlaşması gereken sudur.
Bir sıvının dar boşlukların içine ve boyunca hareket etmesi; yüzey gerilimi ve sıvının katı yüzeyleri ıslatması bu hareketi sağlar. Kumaşlarda kılcallar, bir ipliğin içindeki lifler arasındaki ve iplikler ile ilmekler arasındaki boşluklardır.
Sıvıyı bir kılcalın içine çeken basınç, sıvının yüzey gerilimiyle ve katı üzerindeki temas açısının kosinüsüyle artar, kılcal yarıçapı büyüdükçe düşer (Laplace bağıntısı, Δp = 2γ cos θ / r); Lucas–Washburn denklemi de sıvının ne kadar hızlı ilerlediğini tanımlar[133]. Bundan iki sonuç çıkar. Temas açısı, güçlü su itici bir yüzeyde olduğu gibi 90°’yi aştığında kılcal suyu içeri çekmek yerine ona direnç gösterir; bu yüzden önce lif yüzeyinin ıslanabilir olması gerekir. Ayrıca dar kılcallar güçlü çeker ama az hacim tutar, geniş olanlar daha fazla tutar ama zayıf çeker; havluda daha ince kılcallar daha hızlı başlangıç alımıyla ama daha düşük toplam kapasiteyle birlikte görülür.
Bir havluda kılcallar birkaç ölçekte bulunur: bir hav ipliğindeki lifler arasında, bir ilmeğin iplikleri arasında ve komşu ilmekler arasında. Düşük bükümlü ve sıfır bükümlü hav iplikleri, penye lif ve ince numaralar hızlı alımı destekleyen uzun, sürekli ve daha az dolambaçlı kılcallar oluşturur. Yüzeyleri ıslandıktan sonra polyester gibi hidrofob lifler de sıvıyı aynı şekilde taşır; polyester bir yüzün life fazla su almadan sıvıyı iletebilmesi bu sayededir.
Lif yüzeyleri ıslandıktan sonra sıvının kılcal etkiyle kumaş boyunca ya da kumaşın içinden kendiliğinden taşınması.
Kılcal iletim, su kumaşa girdikten sonra nereye gittiğini anlatır; emme ise ne kadarının alınıp tutulduğunu. Islanma lif yüzeyine ve sıvıya, kılcal iletim ise liflerin ve ipliklerin düzenine bağlıdır[133]. Bir kumaş sıvıyı iyi iletip az emebilir: ince polyester filamentler ve mikrofiberler sıvıyı geniş bir alana ve kalınlık boyunca hızla yayar, lifin içinde ise az tutar; bu da buharlaşmasına yardım eder. Pamuklu havlu kumaş ise hem iletir hem tutar.
AATCC TM197 sıvının dikey bir numunede belirli mesafelere ne kadar hızlı yükseldiğini ölçer[15]; tamamlayıcısı TM213, suya daldırılmış bir kenardan belirli sürelerde ulaşılan yüksekliği kaydeder[16]; AATCC TM198 ise sıvının yatay bir numunede yayılma süresini ölçer[17]. Sonuçlar yöne (çözgü ya da atkı, ön ya da arka yüz) ve aprelere bağlıdır ve kapasite hakkında doğrudan bir şey söylemez. Çift yüzlü süblimasyon havlularda polyester yüzdeki kılcal iletim ile pamuklu arka yüzün emmesi ayrı görevlerdir ve ayrı ayrı değerlendirilebilir.
Diğer adları: sıvı nem yönetimi, nem yönetimi test cihazıİngilizce: Moisture management
Bir kumaşın sıvı nemi yapısının içinden ve yüzeyi boyunca, özellikle ciltle temas eden yüzden yayılıp buharlaşabileceği karşı yüze nasıl taşıdığı.
Kavram, teri ciltten uzaklaştırmanın amaç olduğu spor giyimden gelir. AATCC TM195, örme, dokuma ve nonwoven kumaşların sıvı nem yönetimi özelliklerini ölçer, değerlendirir ve sınıflandırır[18]. Bu amaçla kullanılan Moisture Management Tester cihazında iki sensör arasında tutulan numunenin üst, cilt tarafındaki yüzüne bir test çözeltisi damlatılır; elektrik direncindeki değişimler sıvının her yüzde nasıl yayıldığını ve karşı yüze nasıl geçtiğini izler, okumalar da önceden tanımlı indekslerle derecelere çevrilir.
Havlularda kavram en çok mikrofiber spor ve seyahat havluları, örme konstrüksiyonlar ve bir yüzün suyu taşıyıp diğerinin tuttuğu çift yüzlü kumaşlar için anlamlıdır. Pamuklu havlu kumaş suyu emip tutmak üzere tasarlanır; onun hakkında emicilik ve kuruma testleri daha fazla şey söyler. Bir nem yönetimi iddiası, yöntem ve sonuç belirtilmedikçe pek bir şey ifade etmez.
Islak bir kumaşın çevredeki havaya su kaybetme hızı; birim zamanda buharlaşan su ya da tanımlı bir kuruluk durumuna ulaşmak için gereken süre olarak ifade edilir.
Kuruma önce havlunun ne kadar su tuttuğuna bağlıdır: çok su emen ağır, yüksek havlı bir havlunun kaybedeceği su da çoktur. Ardından buharın ne kadar kolay kaçtığına bağlıdır; bunu kalınlık, hava geçirgenliği, açıkta kalan ıslak yüzey ve çevresindeki hava hareketi belirler. Pamuk liflerinin içindeki ve ince kılcallardaki su, polyester filamentlerin üzerine ince yayılmış sudan daha yavaş ayrılır; bu yüzden iyi emicilik ile hızlı kuruma çoğu zaman birbirine ters düşer.
AATCC TM199 kuruma süresini yüksek sıcaklıkta gravimetrik bir nem analizörüyle ölçer[19]; TM200, emme kapasitesine kadar ıslatılmış tekstillerin hava akışı altındaki kuruma hızını[20], TM201 ise 37 °C’de tutulan bir plaka üzerinde belirli hacimde suyla ıslatılmış bir kumaşın kuruma hızını ölçer[21]. Her biri farklı koşulları taklit eder; bu yüzden sonuçlar yalnızca aynı yöntem içinde karşılaştırılabilir. Otel tekstilinde çamaşırhane de hesaba girer: daha ağır havlular daha uzun tamburlu kurutma ve parça başına daha fazla enerji gerektirir.
İki yüzü arasında belirli bir basınç farkı altında, kumaşın bilinen bir alanından dik olarak geçen hava akışının hızı.
ISO 9237, teknik kumaşlar, nonwovenlar ve havayı geçiren konfeksiyon ürünleri dahil kumaşların çoğuna uygulanır[22]; Amerikan karşılığı ASTM D737 kapsamına hav kumaşlarını da alır[23]. Örneğin mm/s ya da l/(m²·s) olarak verilen sonuçlar test alanına ve basınç düşüşüne bağlıdır; iki sonuç karşılaştırılmadan önce bunların aynı olması gerekir.
Kumaş kalınlaştıkça, gözenekleri azaldıkça ya da küçüldükçe geçirgenlik düşer; ama bu ağırlığın basit bir fonksiyonu değildir: iplik bükümü, tel sıklığı, hav yüksekliği ve apre hava yollarını değiştirir. Havlularda bu, kurumayı etkiler, çünkü hareket eden hava buharı ıslak yapının dışına taşır; bir bornozun ya da örtünün ne kadar nefes aldığını da etkiler. Peştemal gibi ince ve açık bir düz dokuma, sık havlu kumaşa göre hava akışına çok daha az direnç gösterir; hızlı kurumasının bir nedeni budur. Test kuru kumaş üzerinde yapılır; ıslak bir havluda şişmiş lifler ve su filmleri bu yolların birçoğunu kapatır.
Diğer adları: tutum, el hissi, kumaş tuşesi, yumuşaklıkİngilizce: Hand feel and softness
Bir kumaşa dokunulduğunda, okşandığında ve sıkıldığında verdiği dokunsal izlenim; yumuşaklığı, pürüzsüzlüğü, dolgunluğu, esnekliği ve sıcaklık hissini birleştirir. İnsan algısıdır ve cihazlarla ancak kısmen yakalanır.
Bir havluyu yoklayan kişi onun ne kadar kolay sıkışıp toparlandığına, nasıl büküldüğüne, yüzeyinin ne kadar pürüzsüz olduğuna, cilt üzerinde nasıl kaydığına ve ne kadar sıcak ya da serin hissettirdiğine tepki verir. Kararlaştırılmış referanslara göre panel değerlendirmesi hâlâ referans yöntemdir. Objektif sistemler tuşeyi ölçülebilir bileşenlere ayırır; kumaşlar için genel olarak en bilinenleri Kawabata Değerlendirme Sistemi (KES-F) ve FAST’tır. Havlu kumaş için yayımlanmış bir yöntem kalınlık, sıkışma, eğilme rijitliği, çekme ve kayma elastikiyeti ve dinamik sürtünme katsayısından bir tuşe değeri türetir ve bunun öznel değerlendirmeyle örtüştüğünü bildirir[146]; yüzey üzerinde hareket eden bıçakların sesini analiz eden cihazlar da havlularda kullanılmıştır[147].
Yumuşaklık lif ve iplikle başlar. Daha ince lifler ve daha uzun elyaf daha esnek iplikler verir; düşük ve sıfır bükümlü hav iplikleri, dayanıklılık ve hav tozu açısından bir bedelle, daha dolgun ilmekler verir; daha tüylü ring iplik de aynı numaradaki rotor iplikten daha yumuşak hissettirir. Yüksek ve seyrek bir hav yeniyken yumuşak hissettirir ama yassılır; kısa ve sık bir hav ise daha sıkı hissettirir ve formunu korur. Ardından apre yüzeyi ayarlar: yumuşatıcılar lifleri kayganlaştırır, tamburlama ilmekleri açar.
Yumuşaklık emicilik hakkında güvenilir bir şey söylemez; ikisi çoğu zaman ters yönlere çeker. Klasik katyonik yumuşatıcılar yüzeyi daha pürüzsüz ve daha hidrofob yapar ve su alımını azaltır[133]; bu yüzden mağazada son derece ipeksi hissettiren bir havlu, ilk kullanımlarında daha kuru tuşeli bir havludan daha az emebilir. Hidrofil yumuşatıcılar bu dengeyi daraltır ama ortadan kaldırmaz.
Tuşe kullanımda da değişir. On kereye kadar yıkanan havlular üzerinde yapılan bir çalışmada ipte kurutma yumuşaklığı ve pürüzsüzlüğü tamburlu kurutmadan daha fazla düşürmüş, yıkama sıcaklığının anlamlı bir etkisi olmamış, çamaşır yumuşatıcısı da ipte kurutmanın yol açtığı kaybın bir kısmını telafi etmiştir[147]. Numuneler en iyi hem yeniyken hem yıkamadan sonra, saklanan bir referansa göre ve aynı koşullarda değerlendirilir.
Mira Towels’da: Yayımladığımız kalite kontrolleri, emiciliği ve tuşeyi numune onayında kabul edilen değerlerle karşılaştırır.
Bir kumaşın ya da ipliğin kütlesine göre kapladığı hacim ve sıkıştırıldıktan sonra eski haline dönme yeteneği; hacimli ve kabarık bir havlu ağırlığına göre dolgun ve kalın hissettirir.
Hacimlilik hacim yoğunluğunun tersidir: gram başına daha fazla hacim, lifler arasında daha fazla hava demektir. Havlularda esas olarak hav ipliğinden gelir. Düşük ve sıfır bükümlü iplikler liflerin birbirinden ayrılmasına izin verir, katlı iplikler daha yuvarlak ilmekler oluşturur, tekstüre filament iplikler de filamentlere kazandırılan kıvrım ya da ilmeklerle hacim kazanır. Kabarıklık (loft) hacimliliğin toparlanma yüzüdür: havın paketlemede, kullanımda ya da yıkamada sıkıştırıldıktan sonra yüksekliğini geri kazanma yeteneği; bir yükten önce ve sonra kalınlık olarak değerlendirilir.
Tamburlama ilmekleri açar ve kabarıklığı artırır; balyalarda sıkışma, presleme ve ipte kurutma ise havlu kumaşı daha yassı ve sert bırakır. Daha fazla hacim su ve durgun hava için alan ekler; bu havluyu sıcak hissettirir ve hafif bir havlunun GSM’sinin düşündürdüğünden ağır hissettirmesini sağlar. Ancak çok kabarık, düşük bükümlü havlar daha fazla hav tozu verir ve daha kolay yassılır.
Bir kumaşın kendi ağırlığı altında nasıl sarktığı ve katlandığı; esas olarak eğilme rijitliği, kayma davranışı ve birim alan kütlesi tarafından belirlenir.
Dökümlülük genellikle döküm katsayısıyla sayısallaştırılır. Dairesel bir numune daha küçük, eş merkezli bir disk üzerinde desteklenir ve kıvrımlar halinde sarkmaya bırakılır; diskin dışında kalan izdüşüm gölge alanı, desteklenmeyen halkanın alanının yüzdesi olarak ifade edilir: neredeyse dimdik aşağı sarkan bir kumaş için %0’a, neredeyse düz kalan bir kumaş için %100’e yakındır. ISO 9073-9, nonwoven test serisinin bir parçası olmasına karşın nonwoven, dokuma ve örme kumaşlara uygulanabildiği belirtilen bir döküm katsayısı yöntemi tanımlar[24].
Rijitliğin ve hacmin baskın olduğu ağır havlu kumaşta dökümlülük nadiren şartnameye yazılır. Bornozlar, düz dokuma peştemaller, örtü olarak kullanılan hafif baskılı plaj havluları ve bir havlunun askıda ya da teşhirde nasıl durduğu için daha önemlidir. Yumuşatıcılar, daha düşük büküm ve daha hafif konstrüksiyonlar dökümlülüğü artırır; sık zemin örgüleri, sert kalıntılar ve kaplamalar azaltır. Bir kumaş iyi dökülüp yine de sert hissettirebilir; bu yüzden dökümlülük ve tuşe ayrı ayrı değerlendirilir.
Bir kumaşın ya da bitmiş havlunun yıkama, kurutma, ısı ya da neme maruz kaldığında boyunu, enini ve biçimini koruma yeteneği. Zayıf boyutsal stabilite çekme, uzama, deformasyon ya da büzülme olarak görülür.
Kumaş ölçülerini birkaç mekanizma değiştirir ve bunlar lifleri farklı etkiler. Relaksasyon (gevşeme) çekmesi, eğirme, dokuma ve yaş işlemler sırasında ipliklere ve kumaşa kilitlenen gerilimin serbest kalmasıdır: ıslanıp hareket ettirildiğinde yapı gevşek bir geometriye doğru döner ve genellikle en çok gerdirildiği yönde çeker. Şişme çekmesi, pamuk liflerinin suda şişmesinden kaynaklanır; bu iplik çapını ve kıvrımını artırır ve kumaşı toplar; kurumada kısmen geri döner. Keçeleşme çekmesi yüne özgüdür, pamukta ve polyesterde görülmez. Isıl çekme termoplastik lifleri etkiler: termofikse edilmemiş polyester, daha önce maruz kaldığı sıcaklıkların üzerine ısıtıldığında çeker.
Havlu kumaş buna kendi hareketini ekler. İlmekler ıslandığında şişer, büzülür ve yeniden dağılır; ilmekli gövde ile düz dokuma bordür farklı miktarlarda çekebilir, kenar dikişleri de birkaç katı bir araya katlar. Bu bölgeler arasındaki farklar dalgalı bordürlere, kıvrımlı kenar dikişlerine ve artık dikdörtgen olmayan havlulara yol açar. Çift yüzlü süblimasyon havlularda polyester yüz ile pamuklu arka yüz ısıya ve yıkamaya farklı tepki verir; dengesiz bir kompozit ilk yıkamadan sonra eğilebilir, kıvrılabilir ya da büzülebilir ve basılı görüntüyü de bozar.
Boyutsal stabilite test edilerek değil, işlem sırasında kazandırılır. Pamuklu havlu kumaş ene çekilmek yerine gevşek halde, tamburlu ya da relax kurutucularda veya avanslı beslemeyle ramda kurutulur; ölçüye gerdirilmiş kumaş, müşterinin ilk yıkamasında ortaya çıkacak çekmeyi içinde saklar. Düz dokuma pamuk kompaktörde mekanik olarak ön çektirilebilir. Polyester ve polyester yüzlü kumaşlar kontrollü ölçülerde termofikse edilir; transfer baskı, tamburlu kurutma ya da ütüleme gibi sonraki işlemler termofiksaj sıcaklığının altında kaldıkça stabil kalırlar.
Testler boyutsal stabilite testi maddesinde anlatılır; yöntemler yüzde değişimi verir, sınır, yıkama ve kurutma prosedürü ve döngü sayısı ise alıcının şartnamesinden gelir. Havlularda sonuçların gövde için mi, bütün havlu için mi yoksa ikisi için mi geçerli olduğunu belirtmek ve yıkamadan sonra bordürleri ve kenar dikişlerini ölçmenin yanında gözle de kontrol etmek yararlıdır.
Diğer adları: kalıcı çekme, artık çekme, relaksasyon çekmesi, gevşeme çekmesiİngilizce: Shrinkage and residual shrinkage
Bir kumaşın ya da ürünün boyunda veya eninde, genellikle ıslatma, yıkama ya da ısıtmadan sonra meydana gelen azalma. Kalıcı çekme, bitmiş üründe hâlâ bulunan ve kullanıcının ilk yıkamalarında ortaya çıkacak kısımdır.
Çekme, yıkamadan önce işaretlenen referans noktaları arasındaki ilk mesafenin yüzdesi olarak, boy ve en için ayrı ayrı ifade edilir; yöntemler (ISO 6330 ve ISO 3759 ile birlikte ISO 5077 ya da AATCC TM135) boyutsal stabilite testi maddesinde ele alınır.
Pamuklu havluların çekmesinin çoğu ilk bir iki yıkamada açığa çıkan relaksasyon çekmesidir; ama bazı kumaşlar sonraki döngülerde de çekmeye devam eder (ilerleyen çekme); bu yüzden şartname birden fazla döngüden sonra ölçüm isteyebilir. Boy ve en genellikle farklıdır, çünkü çözgü ve atkı dokumada ve terbiyede farklı gerilimler taşımıştır. Kalıcı çekme terbiye yolunu yansıtır: gevşek kurutma ve tamburlama onu azaltır, ene gerdirme artırır. Test yöntemleri kabul edilebilir değer belirlemez; bunlar program bazında kararlaştırılır ve kumaşın yanında bitmiş havlularda da kontrol edilmeleri en doğrusudur, çünkü kenar dikişleri ve bordürler sonucu değiştirir.
Diğer adları: bow, skew, atkı çarpıklığı, atkı kaymasıİngilizce: Bowing and skewness
Dokuma kumaşın atkı ipliklerinin ya da örme kumaşın sıralarının kumaş kenarına dik düz bir çizgiden sapması: kavis (bow) en boyunca bir eğri, eğiklik (skew) ise düz ama çapraz bir çizgidir.
İkisi de esas olarak yaş işlemlerde ve terbiyede, enin bir bölümü düzensiz silindir gerilimi, iki ram zincirinin eşit çalışmaması ya da düzensiz sarım nedeniyle diğerinden daha fazla ileri çekildiğinde oluşur. Orta kısım kenarların önüne geçtiğinde ya da geride kaldığında kavis, bir kenar diğerinin önüne geçtiğinde eğiklik oluşur. Terbiye hatlarındaki atkı düzelticiler kumaş fikse edilmeden önce sapmayı algılar ve düzeltir. Örmelerde iplik bükümü, spiralite denen benzer bir çapraz deformasyona yol açabilir.
Havlularda hata, bir çizginin kenara dik gitmesi gereken her yerde görünür: kavisli ya da eğik dokuma bordürler ve armür bantlar, gönyesinden kaçan çizgiler ve artık kesik kenarlarla hizalanmayan baskı desenleri. ASTM D3882 dokuma ve örme kumaşlarda kavis ve eğikliği ölçer ve baskılı geometrik desenlere de uygulanabilir[25]; AATCC TM179 ev yıkamasından sonraki eğiklik değişimini, öncesinde konulan ve iki standart yıkama döngüsünden sonra ölçülen işaretleri karşılaştırarak ölçer[26]. Terbiyede yalnızca geçici olarak düzeltilmiş bir sapma, havlu ilk yıkamasında gevşediğinde geri dönebilir.
Diğer adları: Martindale aşınma, sürtünme dayanımı, aşınma direnciİngilizce: Abrasion resistance
Bir kumaş yüzeyinin başka yüzeylere sürtünmeden kaynaklanan yıpranmaya dayanma yeteneği; genellikle bir numunenin tanımlı bir son noktaya ulaşmadan önce dayandığı sürtme döngüsü sayısı olarak ölçülür.
En yaygın kullanılan laboratuvar testi Martindale yöntemidir: dairesel bir numune, yönü sürekli değişen bir yol boyunca, tanımlı bir yük altında standart bir aşındırıcıya sürtülür. ISO 12947-1 cihazı tanımlar; son nokta kullanılan bölüme bağlıdır: kopuk iplikler ya da delik gibi numune bozulması (Bölüm 2), kütle kaybı (Bölüm 3) ya da görünüm değişimi (Bölüm 4)[27]. ASTM D4966 Amerikan Martindale yöntemidir[28].
Martindale testi havlu kumaşa pek uymaz. ISO 12947-1 cihazı hav yüksekliği en fazla 2 mm olan hav tekstilleriyle sınırlar[27]; bu, birçok havlu konstrüksiyonunu dışarıda bırakır. ASTM D4966 de malzeme kalınlığının uygunluğu sınırlayabileceğini ve laboratuvarlar arası kesinliğinin zayıf olduğunu belirtir[28]. Havlu kumaş lif kaybı, hav tozu, incelen ilmekler ve sonunda açığa çıkan zemin örgüsüyle aşınır; bu yüzden havlu dayanıklılığı genellikle sürtme sayılarıyla değil, tekrarlanan yıkamadan sonraki görünüm ve kütleyle ve ilmek bağlantısıyla değerlendirilir. Martindale testi düz polyester baskı yüzlerine, örmelere ve peştemallere daha doğrudan uygulanır.
Diğer adları: kopma dayanımı, kopma kuvveti, çekme mukavemetiİngilizce: Tensile strength
Bir kumaş numunesinin kopana kadar çekildiğinde dayandığı en yüksek kuvvet; çözgü ve atkı yönleri için ayrı ayrı ve çoğu zaman en yüksek kuvvetteki uzamayla birlikte verilir.
ISO 13934-1, tanımlı genişlikteki bir şerit üzerinde en yüksek kuvveti ve en yüksek kuvvetteki uzamayı ölçer; ISO 13934-2 ise numuneden dar çenelerin numunenin ortasını kavradığı ve böylece komşu ipliklerin de yükü paylaştığı tutma (grab) yöntemidir[29]. Her ikisi esas olarak dokuma kumaşlar içindir, sabit uzama hızlı makineler kullanır ve kondisyonlanmış ya da ıslak numuneleri test edebilir; şerit ve tutma sonuçları birbirinin yerine kullanılamaz.
Havlu kumaşta yükü zemin çözgüsü ve atkı taşır; ilmek olarak depolanan hav çözgüsü, ilmekler düz çekilene kadar pek katkı vermez. Bu yüzden bir havlunun kopma mukavemeti esas olarak zemin bezini tanımlar. Yaş işlemler mukavemeti düşürebilir: sert ağartma selülozu bozar, biyoparlatma gibi kontrolsüz selülaz işlemleri lif kütlesi uzaklaştırıp kumaşı zayıflatır. Kopma testleri işlemlerin kumaşa zarar vermediğini doğrular ve ağır yıkamaya yönelik konstrüksiyonları karşılaştırır. Minimum değerler yöntemlerden değil, alıcının şartnamesinden gelir.
Diğer adları: yırtılma kuvveti, yırtılma dayanımıİngilizce: Tear strength
Kumaştaki mevcut bir kesikten yırtığı ilerletmek için gereken kuvvet; yırtılma noktasındaki ipliklerin nasıl bir araya toplanıp yükü paylaştığını yansıtır.
ISO 13937’nin dört bölümü vardır: balistik sarkaç (Elmendorf) yöntemi, pantolon ve kanat biçimli numunelerde tek yırtık yöntemleri ve dil biçimli numunelerde çift yırtık testi[30]. Kumaşı farklı biçimlerde yüklerler ve farklı değerler verirler; bu yüzden yöntem sonuçla birlikte raporlanır. Yöntemler esas olarak dokuma kumaşlar içindir; balistik sarkaç yöntemi genellikle örme ya da elastik dokuma kumaşlara uygulanamaz.
Kopma mukavemeti korunurken yırtılma mukavemeti düşebilir, çünkü iplikleri yerine kilitleyen her şey onların yırtığa direnmek için bir araya toplanmasını engeller: reçine ve kaplama apreleri yırtılma direncini düşürme eğilimindedir, ipliklerin kaymasına izin veren yumuşatıcılar ise artırabilir. Havlularda yırtılma en çok kenar dikişleri, kesik kenarlar ve askı bağlantıları gibi zayıf noktalarda ve bir takılmanın ilerleyen bir yırtık başlatabildiği hafif düz dokuma ya da örme baskılı havlularda önem taşır.
Diğer adları: boncuk, tüylenme, pillingİngilizce: Pilling
Kullanım ya da yıkama sırasındaki sürtünme sonucunda, kumaş yüzeyinde ona tutunan liflerle bağlı kalan, birbirine dolanmış liflerden oluşan küçük topçukların (boncukların) oluşması.
Boncuklanma aşamalar halinde gelişir: lif uçları ipliklerden dışarı çekilerek tüylenme oluşturur, tüyler birbirine dolanıp boncuğa dönüşür ve boncuklar ya yüzeyde kalır ya da aşınıp düşer. Mukavemetli polyester lifler boncukları sıkı tutar ve boncuklar birikir; daha zayıf pamuk lifleri ise kopup boncukların düşmesine izin verme eğilimindedir, yine de pamuk ve karışımlar da boncuklanabilir. Kısa lifler, düşük büküm, tüylü iplikler ve gevşek konstrüksiyonlar boncuklanmayı artırır.
ISO 12945 boncuklanmayı pilling kutusuyla (Bölüm 1), modifiye Martindale ile (Bölüm 2) ya da rastgele tamburlu test cihazıyla (Bölüm 3) oluşturur; Bölüm 4 sonucu gözle değerlendirir ve boncuklanma, tüylenme ve keçeleşme için 5’ten (değişim yok) 1’e (şiddetli değişim) kadar ayrı notlar verir[31]. İlmekli havlu kumaş genellikle pürüzsüz yüzlü kumaşlara göre görünür boncuklanmadan daha az etkilenir; düz polyester baskı yüzleri, örme spor havluları, mikrofiber ve şardonlu bornozluk kumaşlar daha açıktır. Gereken notu alıcı belirler.
Diğer adları: hav tozu, lif dökülmesi, tüy bırakmaİngilizce: Linting and lint loss
Kullanım, yıkama ve tamburlu kurutma sırasında kumaştan gevşek lif ve lif parçacıklarının dökülmesi; lif kaybı bu yolla uzaklaşan lif kütlesidir.
Her yeni pamuklu havlu bir miktar lif döker; bunlar çoğunlukla hav ipliğinde gevşek tutulan kısa lifler ve makaslama ya da enine kesim sırasında kesilen liflerdir. Dökülme genellikle ilk yıkamalarda en yoğundur. Kısa lif oranı, düşük ve sıfır bükümlü hav iplikleri, çok tüylü iplikler ve makaslamanın ilmek uçlarını kesip serbest lif uçları bıraktığı velur yüzlerle birlikte artar.
Fabrikalar hav tozunu penye ya da uzun lifli hav iplikleri, yeterli büküm, makaslama döküntüsünün titizlikle uzaklaştırılması ve dışarı çıkan lifleri gideren enzimatik biyoparlatmayla azaltır. Havlular için tek bir standart hav tozu testi yoktur. ISO 9073-10 kuru haldeki hav tozu ve partikül oluşumunu ölçer; nonwovenlar için yazılmıştır ama başka tekstillere de uygulanabilir[32]. Hav tozu şartnamenin bir parçasıysa prosedür onun içinde tanımlanmalıdır; örneğin belirtilen bir yıkama ve kurutma döngüsünden sonra kurutucu filtresinde toplanan hav tozunun tartılması.
Diğer adları: sürtünme katsayısıİngilizce: Surface friction
Bir kumaş yüzeyinin başka bir yüzey üzerinde kaymaya gösterdiği direnç; genellikle sürtünme katsayısı, yani sürtünme kuvvetinin yüzeyleri birbirine bastıran normal kuvvete bölümü olarak ifade edilir.
Sürtünmesi düşük bir yüzey ipeksi hissettirir ve cilt üzerinde kayar; sürtünmesi daha yüksek bir yüzey daha kuru ve daha dokulu hissettirir. İlmekli havlu kumaş, makaslanmış velur ve düz polyester baskı yüzünün her birinin sürtünme ve pürüzlülük profili farklıdır; yumuşatıcılar, özellikle silikonlar, lif yüzeylerini kayganlaştırarak sürtünmeyi belirgin biçimde düşürür.
Kaymayı başlatan kuvvet olan statik sürtünme, kaymayı sürdüren kuvvet olan dinamik sürtünmeden farklıdır. Kumaş sürtünmesi, ağırlıklı bir probu numune üzerinde çeken kızak tipi cihazlarla ve Kawabata sisteminin yüzey test cihazıyla ölçülür; havlu kumaş için geliştirilmiş objektif bir tuşe yöntemi girdilerinden biri olarak dinamik sürtünme katsayısını kullanır[146]. Sonuçlar temas malzemesine, yüke ve yöne bağlıdır; bu yüzden sürtünme değerleri mutlak değerler olarak değil, aynı yöntem altında apreleri ya da konstrüksiyonları sıralamak için kullanılır.
Diğer adları: haslık, boya haslığı, renk sabitliğiİngilizce: Colour fastness
Bir tekstilin renginin yıkama, sürtme, ışık, ter, klorlu su ya da ısı gibi etkenlere maruz kaldığında değişmeye ve başka malzemelere geçmeye karşı direnci.
Renk haslığı tek bir özellik değil, her biri tek bir etkeni kapsayan bir testler ailesidir: ev ve ticari yıkama, sürtme, ışık, ter, su, klorlu havuz suyu, hipoklorit ağartıcı, sıcak presleme ve diğerleri. ISO 105 yöntemlerini harflerle gösterilen bölümlerde toplar; A01 bölümü testin genel ilkelerini ortaya koyar[33]. AATCC de paralel bir yöntem takımı yayımlar. Bir havlunun haslık profili, kullanımında önem taşıyan etkenlere ait sonuçların bütünüdür.
Testlerin çoğu iki etkiyi değerlendirir: numunenin renk değişimini ve bitişik boyasız kumaşların, çoğu zaman birkaç lif türü taşıyan çok lifli bir şeridin lekelenmesini. Her biri 5’ten (değişim yok) 1’e kadar bir gri skala üzerinde notlandırılır. İstisna ışık haslığıdır; mavi yün referanslarına göre 1’den 8’e kadar bir ölçekte notlandırılır.
Haslık boyarmadde sınıfına ve boyanın ne kadar eksiksiz fikse edilip yıkandığına bağlıdır. Olağan zayıf noktalar, eksik yıkamanın pamuk üzerinde bıraktığı hidrolize reaktif boya, pigment baskının bağlayıcı filmi ve life difüze olmak yerine polyester yüzeyinde kalan, sürtünmeyle çıkan ve sonraki ısıda yeniden göç edebilen süblimasyon boyasıdır. Koyu tonlar daha fazla boya taşır ve haslık açısından, özellikle yaş sürtmeye karşı, en zor tonlardır.
Bir test yöntemi numunenin nasıl işleneceğini ve değerlendirileceğini tanımlar; neyin geçer sayılacağını tanımlamaz. Etkenler, kesin prosedür (yıkama için test kodu) ve gereken notlar alıcının ya da perakendecinin şartnamesinden gelir; sonuç yalnızca test edilen numune için geçerlidir, bu yüzden üretim boya partileri aynı yöntemle kontrol edilir. Prosedürler yıkama haslığı ve komşu test maddelerinde anlatılır.
Tezgâh çıkışı kumaşı emici, renkli ve stabil bir havluya dönüştüren yaş ve ısıl aşamalar: hazırlık, boyama, ard yıkama ve apre. Emiciliği, renk tonunu, haslığı, tuşeyi ve kalıcı çekmeyi bu aşamalar belirler; pamuk ve polyester bileşenlerde de birbirinden belirgin biçimde ayrılırlar.
Tekstillere eğirme ya da dokumadan sonra uygulanan sulu işlemler: ön terbiye, boyama, boyama veya baskı sonrası ard yıkama ve yaş apre; makinelerde parti halinde ya da sürekli hatlarda yürütülür.
Yaş işlemler tezgâh çıkışı havlu kumaşı emici, renkli bir havluya dönüştürür ve bir fabrikanın suyunun, buharının ve kimyasallarının çoğunu tüketir. Ya açık en halindeki kumaşın art arda banyolardan, buharlayıcılardan ve yıkama makinelerinden geçtiği sürekli hatlarda ya da sabit bir yükü programlı doldurma ve boşaltmalardan geçiren kesikli makinelerde yürütülür. Hat gerilimi havı bozduğu için havlu kumaş çoğunlukla haspel, jet ya da soft-flow makinelerde halat halinde, kesikli olarak işlenir. AB’nin gösterge niteliğindeki su tüketim seviyeleri, kumaşın kesikli ağartılmasında ton başına 10–32 m³, kesikli boyanmasında ton başına 10–150 m³’tür[89].
Pamuğun eşit ıslanıp boyayı alabilmesi için haşılının sökülmesi, pişirilmesi ve genellikle ağartılması gerekir. Süblimasyon havlusunun baskı yüzü gibi bir polyester bileşen ise doğal mum yerine eğirme yağları ve kayganlaştırıcılar taşır ve doğal bir rengi yoktur; bu yüzden yalnızca yıkanır ya da hafifçe temizlenir, ardından kuru ısıyla yapılan bir adım olan termofiksajla stabilize edilir. İki lifli bir havluda her aşamanın iki bileşene de uygun olması gerekir.
Diğer adları: hazırlık işlemleri, ön işlem, ön hazırlıkİngilizce: Pretreatment
Ham tekstillerden haşılı, doğal safsızlıkları ve doğal rengi uzaklaştırarak onların suyu eşit emmesini ve boya ile apreleri kabul etmesini sağlayan hazırlayıcı yaş işlemler; pamukta esas olarak haşıl sökme, pişirme ve ağartma.
Ön terbiyenin amacı eşit emicilik ve renk için temiz, düzgün bir zemindir. Ham pamuklu havlu kumaş zemin çözgüsünde haşıl, her lifin üzerinde bir mum, pektin, protein ve hemiselüloz tabakası ve ham pamuğun krem rengini taşır[148]; haşıl sökme, pişirme ve ağartma bunları sırayla uzaklaştırır. Adımlar giderek daha sık birleştirilir; AB’nin mevcut en iyi teknikler (BAT) sonuçları, pamuğun birleşik ön terbiyesini ve soğuk bekletmeli (pad-batch) haşıl sökme ya da ağartmayı su ve enerji tasarrufu sağlayan teknikler arasında sayar[89]. Birleştirmek durulamalardan tasarruf sağlar ama daha sıkı kontrol ister, çünkü bir adımın geride bıraktığı safsızlık artık bir sonraki adımda uzaklaştırılamaz.
Dijital baskıda sözcük başka bir anlam taşır: mürekkebin yayılmasını ve fiksajını kontrol etmek için inkjet baskıdan önce uygulanan kıvamlaştırıcı ve yardımcı madde kaplaması (pamuk üzerinde reaktif mürekkepler için ayrıca alkali ve üre). Şartname hangi anlamın kastedildiğini belirtmelidir.
Dokumadan önce çözgü ipliklerine uygulanan koruyucu haşılın nişastanın enzimatik parçalanmasıyla, oksidatif işlemle ya da suda çözünen sentetik haşılların sıcak yıkanmasıyla uzaklaştırılması.
Havlu zemin çözgüleri tezgâhtaki sürtünmeye dayanmaları için genellikle haşıllanır. Kalan haşıl su alımını ve boyanın nüfuzunu engeller, ileride sert, yer yer bozuk ya da düzensiz boyanmış alanlar olarak görülür. Yöntem haşılın kimyasını izler. Amilaz enzimleri nişastayı çözünür parçalara ayırır. Polivinil alkol ve poliakrilat haşıllar suda çözünür ve esas olarak sıcak yıkamada çıkar. Peroksit ya da persülfatla yapılan oksidatif haşıl sökme nişastayı ve polivinil alkolü parçalar ve pişirme ve ağartmayla birleştirilebilir; bazı selülozik malzemelerde tek bir oksidatif banyo ayrı haşıl sökme banyolarının yerini alabilir[89]. Sıfır bükümlü hav iplikleri buna benzer bir adım ekler: pamukla birlikte bükülmüş suda çözünür lif sıcak suda çözülerek uzaklaştırılır.
Nişastanın uzaklaştırılması yaygın olarak iyot testiyle kontrol edilir; kalan nişasta maviden menekşeye döner ve TEGEWA menekşe skalasına göre derecelendirilir. Test yalnızca nişastayı algılar[149]; bu yüzden karışık haşılla haşıllanmış bir çözgüde temiz bir sonuç, kumaşın haşılsız olduğunu kanıtlamaz.
Pamuktan mumları, pektinleri, proteinleri ve selüloz dışı diğer maddeleri uzaklaştıran ve su iten ham lifi hidrofil bir life dönüştüren sıcak alkali yıkama; polyesterde eğirme yağlarını gideren daha hafif bir yıkama.
Ham pamuk, suyu iten ince bir mum, pektin, protein ve hemiselüloz tabakasıyla sarılıdır. Klasik pişirme bunu sodyum hidroksit ile ıslatıcı, emülgatör ve sekestran maddeler kullanarak uzaklaştırır; yayımlanmış koşullar pH 10–12’de 130 °C’ye kadar çıkar[148]. Mumlar emülsiyon haline getirilir, pektinler ve proteinler parçalanıp çözülür ve kumaş biraz ağırlık kaybeder. İyi pişirilmiş pamuk neredeyse anında ıslanır. Damla ya da batma testinde yavaş ıslanma çoğu zaman yetersiz pişirmeye işaret eder; ancak fazla yumuşatıcı da aynı belirtiyi verir.
Biyolojik pişirme (biyo-hidrofil), nötre yakın ya da hafif alkali bir banyoda, orta sıcaklıkta pektinaz enzimleri kullanır. Selüloza daha nazik davranır ve daha hafif bir atık su verir; ama bu kadar hafif koşullarda mumlar tamamen uzaklaşmaz[148], bu yüzden emicilik ve boyanma davranışı teyit edilmelidir. Polyesterde mum yoktur; pişirmesi, aksi halde baskıda düzensiz boya alımına yol açacak eğirme ve örme yağlarını uzaklaştırır.
Beyaz bir kumaş ya da açık ve canlı tonlar için temiz bir zemin elde etmek amacıyla pamuğun doğal renginin, çoğunlukla alkali ortamda hidrojen peroksitle, oksidatif olarak giderilmesi.
Pişirmeden sağ çıkan doğal pigmentler pamuğa krem ile sarımsı arasında bir ton verir. Pamuklu havlu kumaşta olağan ağartıcı hidrojen peroksittir: yüksek ve düzgün bir beyazlık verir, su ve oksijene ayrışır. Alkali onu, genellikle etkin ağartıcı tür olarak kabul edilen perhidroksil anyonuna doğru kaydırır; bu yüzden klasik reçeteler pH 10–12’de ve basınçlı ekipmanda 120 °C’ye kadar çalışır[148]. Peroksit ağartma pişirmeden kalan safsızlıkları da uzaklaştırır ve genellikle emiciliği daha da artırır[148].
Aynı kimya life de saldırabilir. Peroksitin kontrolsüz ayrışması selülozu oksitleyen radikaller oluşturur; peroksit ağartma, mukavemetin bağlı olduğu zincir uzunluğunu, yani pamuğun polimerizasyon derecesini ölçülebilir biçimde düşürür[148]. Demir ve bakır iyonları bu ayrışmayı yerel olarak katalizler; bu yüzden bir pas zerresi ya da metal parçası iğne deliği ya da zayıf bir nokta yakabilir; bu hataya katalitik hasar denir. Stabilizatörler ve sekestran maddeler ayrışmayı kontrol altında tutar; AB BAT sonuçları optimize edilmiş peroksit ağartmayı yumuşatılmış su kullanan, metal safsızlıkları önceden uzaklaştıran ve pH ile peroksit konsantrasyonunu kontrol eden bir işlem olarak tanımlar[89]. Aşırı ağartma beyazlığa pek bir şey eklemez ve endüstriyel yıkamaya gidecek havluların ihtiyaç duyduğu mukavemetten götürür.
Kalan peroksit bazı reaktif boyarmaddelere saldırıp tonu kaydırabilir; bu yüzden boyamadan önce durulanarak ya da, çok daha az suyla, pamuklu havlular için geliştirilmiş entegre enzimatik proseslerde olduğu gibi katalaz enzimiyle parçalanarak uzaklaştırılır[150]. Beyaz otel havluları tam ağartma görür ve genellikle ardından optik beyazlatma uygulanır; açık ve orta tonlar daha az ağartma ister; bazı koyu tonlar ise pişirilmiş, ağartılmamış pamuk üzerine boyanır. Beyazlık, örneğin ISO 105-J02 ile cihazla ölçülebilir[34].
Uzun süre standart pamuk ağartıcısı olan sodyum hipoklorit bazı proseslerde hâlâ kullanılır, ama atık suya klor içeren bileşikler bırakır; AB BAT sonuçları hidrojen peroksit, perasetik asit ya da ozon gibi kimyasallarla klorsuz ağartmayı mevcut en iyi teknik olarak gösterir[89]. Ağartma rengi giderir; optik beyazlatma ise kumaşı daha beyaz gösteren floresan bir bileşik ekler. Bitmiş havlularda çamaşır klor ağartıcısı ayrı bir konudur ve klor haslığı maddesinde ele alınır.
Yakın morötesi ışınımı soğurup görünür mavi ışık olarak yeniden yayan renksiz floresan bileşikler; beyaz tekstillerin yalnızca ağartmayla elde edilebilecek olandan daha beyaz ve parlak görünmesini sağlar.
Ağartılmış pamuk mavi ışığı diğer dalga boylarından biraz daha az yansıtır; göz bunu hafif sarımsı bir ton olarak algılar. Optik beyazlatıcılar yayılan mavi ışık ekler; böylece beyazlatılmış bir beyaz üzerine düşenden daha fazla mavi ışık geri verebilir. Ağartma banyosunda ya da sonrasında çektirme veya emdirme (fulard) yoluyla uygulanır ve yüksek beyazlıktaki otel ve spa havlularında standarttır; ISO 105-J02 bu tür floresan malzemelerin cihazla beyazlık ve renk tonu ölçümünü kapsar[34].
Etki ışığa bağlıdır: gün ışığında ya da morötesi bileşen içeren lambaların altında parlak, morötesi ışığı zayıf LED altında daha sönüktür; beyazlar bir ortamda onaylanıp başka bir ortamda değerlendirildiğinde bu önem taşır. Optik beyazlatıcılar kötü bir ağartmayı gizleyemez ve açık tonları kaydırır; bu yüzden normalde renkli ürünlerde kullanılmaz. Beyazlatıcı içeren deterjanlar yıkamada onları biriktirir; hipoklorit ve uzun süreli ışık ise birçoğunu bozar. Beyazlatıcıları hariç tutan ya da sınırlayan şartnameler bunu açıkça belirtmelidir.
Diğer adları: merserizasyon işlemi, merserizeİngilizce: Mercerization
Pamuk iplik ya da kumaşın, genellikle gerilim altında, konsantre sodyum hidroksitle işlenmesi; lifleri kalıcı olarak şişirir, parlaklıklarını, boya alımlarını ve mukavemetlerini artırır.
Konsantre kostik sodada yassı ve bükülmüş pamuk lifi şişer ve kesiti yuvarlaklaşır. Gerilim altında alkaliden arındırılacak şekilde yıkandığında ışığı düzgün yansıtan daha pürüzsüz ve düzenli bir yüzeyi korur; parlaklık buradan gelir. Selüloz kafesi selüloz I’den selüloz II’ye dönüşür ve lif daha erişilebilir hale gelir; bu yüzden merserize pamuk daha mukavemetlidir ve aynı miktarda boyayla daha koyu boyanır. Gerilim olmadan malzeme şiddetle çeker (gerilimsiz merserizasyon). AB BAT sonuçları, merserizasyon durulama suyundaki kostik sodanın yüzde 75–95’inin geri kazanılmasını mevcut en iyi teknikle ilişkilendirir[89].
Merserizasyon dikiş ipliklerinde, düz dokuma pamuklularda ve parlak efekt ipliklerinde yaygındır; ilmeklerin açık kalması için gevşek işlenen havlu havında ise olağan değildir. Bir havlu tanımında “merserize” ifadesi normalde havlunun tamamını değil, mat hava karşı parlayan jakar ya da armür bordürlerdeki iplikleri anlatır.
Tek bir kimyasal bağ türüne etki eden biyolojik katalizörler olan enzimlerin, nişasta haşıl sökme, biyolojik pişirme, peroksit giderme ve biyoparlatma gibi belirli yaş işlem adımlarını hafif koşullarda yürütmek için kullanılması.
Her enzim sınıfının tek bir görevi vardır. Amilazlar nişasta haşılını parçalar; pektinazlar mumları pamuğa bağlayan pektini bozar, biyolojik pişirmenin temeli budur; katalaz kalan hidrojen peroksiti ayrıştırır; selülazlar biyoparlatma ve yumuşatma için selülozun kendisini hidrolize eder. Spesifik oldukları için enzimler lifin geri kalanına büyük ölçüde dokunmaz ve orta sıcaklıklarda çalışır; bu enerji tasarrufu sağlar ve adımların tek bir banyoyu paylaşmasına imkân verir. AB BAT sonuçları enzim işlemini proses kimyasalı tüketimini azaltan teknikler arasında sayar[89].
Bedeli dar bir proses penceresidir. Her enzim sınırlı bir pH ve sıcaklık aralığında çalışır, banyodaki başka kimyasallarca inhibe edilebilir ve aşırı ısınır ya da kötü depolanırsa aktivitesini kaybeder. İşlemden sonra çoğu zaman ısı ya da pH değişikliğiyle deaktive edilmesi gerekir; yayımlanmış bir biyolojik pişirme prosedüründe banyo 10 dakika 80 °C’ye ısıtılır[148]. Deaktivasyon en çok selülazlar için önemlidir, çünkü aksi halde pamuğu bozmaya devam ederler.
Diğer adları: biyo-parlatma, selülaz işlemi, enzim yıkama, biopolishingİngilizce: Bio-polishing
Pamuklu ya da başka selülozik kumaşın selülaz enzimleriyle kontrollü işlenmesi; yüzeyden dışarı çıkan lif uçlarını ve mikrofibrilleri uzaklaştırarak tüylenmeyi, boncuklanmayı ve hav tozunu azaltır.
Selülaz ulaşabildiği selüloz zincirlerini hidrolize eder; en açıkta olanlar da yüzeydeki lif uçları ve fibrillerdir. Zayıflayan bu uçlar makinenin mekanik etkisiyle kopar ve durulanarak uzaklaşır; geride daha temiz bir yüzey, daha yumuşak bir tuşe ve daha net bir renk kalır. İşlem tek başına ya da boyamayla birleştirilerek yürütülür.
Bedeli liftir. Her biyoparlatma bir miktar ağırlık ve mukavemet götürür; doz, süre ve mekanik etki arttıkça daha fazlasını. Bu yüzden proses hedefi karşılayan en küçük etkiye göre ayarlanır ve enzim deaktive edilerek sonlandırılır. Havlu kumaş özel dikkat ister: açık ve çoğu zaman düşük bükümlü hav ilmekleri geniş bir yüzey sunar, sert bir işlem de havı inceltir ve ilmekleri zayıflatır. Gevşek lifin uzaklaştırılması kullanımda hav tozunu azaltır, ama kısa lifli ya da çok düşük bükümlü ipliklerin eksiğini kapatmaz.
Proses banyolarının ve bitmiş kumaşın asitliğinin ya da alkaliliğinin yönetimi; pişirme, ağartma ve boyamadan sonra kalan alkalinin nötralizasyonu da buna dahildir. pH ölçeğinde 7 nötrdür.
Neredeyse her yaş işlem belirlenmiş bir pH’ta çalışır: pişirme, peroksit ağartma ve reaktif boya fiksajı için kuvvetli alkali; polyester boyama ve asidik selülazlar için hafif asidik; birçok yumuşatıcı için nötre yakın. Taşınan alkali bir sonraki adımı bozar; bu yüzden kumaş apreden önce, genellikle asetik asitle nötralize edilir. Son pH’ın önemi cilt temasının ötesine geçer: yumuşatıcı emülsiyonları bir pH aralığı için formüle edilir, bazı boyalar pH ile ton değiştirir ve kalan alkali depoda sararmayı hızlandırabilir.
Bitmiş tekstillerde değer, ISO 3071 ile belirlenen sulu ekstraktın pH’ıdır[35]; yöntem sayıyı verir, sınırlar ise alıcı şartnamelerinden ya da sertifikasyon programlarından gelir. Örneğin OEKO-TEX® STANDARD 100, I. ve II. ürün sınıfları (bebek ürünleri ve ciltle doğrudan temas eden ürünler) için pH 4,0–7,5, III. ve IV. sınıflar için 4,0–9,0 belirler; yeniden yaş işlem görmesi gereken ürünler için istisnalar vardır[105].
Diğer adları: ard yıkama, sabunlama, boyama sonrası yıkama, wash-offİngilizce: Washing-off
Boyama ya da baskıdan sonra pamuktan fikse olmamış ve hidrolize olmuş reaktif boyayı, tuzu ve alkaliyi uzaklaştıran durulamalar ve sıcak sabunlama banyoları; dispers boyarmaddelerle boyanmış polyesterde karşılığı redüktif yıkamadır.
Reaktif bir boyama, lifte yan yana fikse olmuş ve hidrolize olmuş boyayla sona erer. Ard yıkama önce tuzu durular, çünkü elektrolit hidrolize boyayı lif üzerinde tutar; ardından deterjanla sıcak sabunlama yapar ve sıcak ve soğuk durulamalarla biter. Yediden fazla durulama kademesi az rastlanan bir durum değildir; ard yıkama, atık su arıtımıyla birlikte reaktif boyama maliyetinin yarısına kadarını oluşturabilir[121]. Banyoya eklenen boya transferini önleyici polimerler bu diziyi kısaltabilir[121]. Kestirmeler müşterinin ilk yıkamalarında renk akması ve lekelenme olarak ortaya çıkar.
Polyester üzerindeki dispers boyarmaddeler ise lif yüzeyinde boya bırakır. İndirgen bir maddeyle, geleneksel olarak sodyum ditiyonitle yapılan alkali bir işlem olan redüktif yıkama bu boyayı parçalar ya da çözer ve yıkama ve sürtme haslığını iyileştirir[151]. Transfer baskılı polyester genellikle baskıdan sonra yıkanmaz; yüzeydeki boya bu yüzden transfer sıcaklığı ve bekleme süresiyle kontrol edilir.
Proses suyunda çözünmüş kalsiyum ve magnezyumun konsantrasyonu; genellikle kalsiyum karbonat cinsinden litre başına miligram olarak ya da sertlik derecesiyle ifade edilir.
Sertlik CaCO₃ cinsinden mg/L olarak ya da Alman sertlik derecesi gibi ulusal birimlerle verilir (1 °dH ≈ CaCO₃ cinsinden 17,8 mg/L); ABD Jeoloji Araştırmaları Kurumu (USGS) 180 mg/L’nin üzerindeki suyu çok sert olarak sınıflar[152]. Kalsiyum ve magnezyum neredeyse her yaş aşamada sorun yaratır; bu yüzden fabrikalar suyunu yumuşatır ya da demineralize eder. Sabunlarla ve bazı deterjanlarla çözünmeyen tuzlar oluşturup ilmeklerin üzerine grimsi bir film halinde çökerler, beyazları matlaştırıp emiciliği düşürürler; boyanın çözünürlüğünü azaltıp agregasyonu artırarak düzensiz boyamaya yol açarlar; peroksit ağartmada silikat stabilizatörlerle tuşeyi sertleştiren çökeltiler oluştururlar.
Sekestran maddeler kalan iyonları bağlar ama atık su yüküne eklenir; AB BAT sonuçları yumuşatılmış suyu peroksit ağartmanın az kompleks yapıcıyla ya da hiç kompleks yapıcı olmadan yürütülmesini sağlayan önlemler arasında sayar[89]. Demir ve mangan sertlik iyonu olmasa da peroksit ayrışmasını katalizledikleri için onlar da kontrol edilir. Satıştan sonra sert suda tekrar tekrar yıkanan havlularda mineral birikintileri oluşabilir ve havlular sertleşebilir.
Diğer adları: flotte oranı, banyo oranı, boya flottesiİngilizce: Dye bath and liquor ratio
Kesikli bir proseste tekstilin kuru kütlesi ile proses flottesi miktarı arasındaki oran; örneğin 1:8 olarak yazılır ve kilogram kumaş başına 8 litre flotte anlamına gelir.
Boya banyosu ya da boya flottesi, ürünün içinde işlendiği boya, tuz, alkali ve yardımcı madde çözeltisidir; AB BAT sonuçları flotte oranını kuru tekstil ile proses flottesi arasındaki ağırlık oranı olarak tanımlar[89]. Kısa flotte oranları ısıtılacak daha az su, daha az kimyasal ve daha az atık su demektir; makine üreticileri de oranları giderek düşürmüştür: bir üretici ağır havlu kumaş için soft-flow serisini pamukta yaklaşık 1:4’e kadar inecek şekilde tanımlamıştır[153].
Havlu kumaş bunun ne kadar ileri gidebileceğini sınırlar. Ağır bir hav çok flotte tutar ve ezilmeden, kırışmadan ya da sürtünme izi oluşmadan hareket edebilmek için serbest flotteye ihtiyaç duyar; bu yüzden uygulanabilir oran kumaş ağırlığına, makineye ve yüke bağlıdır. Oran lab dipten üretime ve partiden partiye de sabit kalmalıdır: boya kumaş ağırlığına göre, tuz ve alkali ise litre başına gram olarak dozlanır; bu yüzden farklı bir oran banyo konsantrasyonunu, kilogram başına kimyasalı, çektirmeyi ve tonu değiştirir.
Diğer adları: çektirme boyama, kesikli boyama, parti boyamaİngilizce: Exhaust dyeing
Boyanın kontrollü bir süre ve sıcaklık profili boyunca banyodan tekstilin üzerine ve içine geçtiği ve banyonun büyük ölçüde tükendiği kesikli boyama; havlularda olağan yöntem.
Sıcaklık yükselirken ve tuz, alkali ya da asit bir programa göre dozlanırken ürün ve flotte birbirine karşı dolaşır. Boya önce lif yüzeyine adsorbe olur, sonra içeri difüze olur ve reaktif boyalarda fikse olur. Haspelde bir makara kumaş halatını kaldırıp banyoya geri bırakır; jet ve soft-flow (overflow) makinelerde bir flotte akımı halatı bir nozuldan ya da bir savaktan geçirerek daha kısa flotte oranlarında daha hızlı değişim sağlar; bobin boyamada iplik delikli masuralarda sabit durur, flotte içinden pompalanır. Parça boyanan havlu kumaş düşük gerilimli soft-flow, jet ya da haspel makinelerde halat halinde çalışır.
Sürekli ve yarı sürekli boyamada boya açık en kumaşa fulardla emdirilir ve buhar, kuru ısı ya da bekletme ile fikse edilir. Soğuk bekletme (cold pad-batch) yönteminde emdirilmiş kumaş oda sıcaklığında uzun süre yavaşça döndürülür[89]; bu bazı düz pamuklu kumaşlara uyar ama derin hava uymaz. Tekrarlanabilir çektirme tonları stabil su kalitesine, boyanın ve ürünün doğru tartılmasına, sabit bir flotte oranına, aynı sıcaklık ve dozlama profillerine ve tutarlı bir ön terbiyeye bağlıdır.
Esas olarak pamuk gibi selülozik liflerde kullanılan, alkali ortamda lifle kovalent bağ kuran suda çözünür boyarmaddeler; renkli pamuklu havlularda ana boyarmadde sınıfı.
Reaktif bir boyarmadde, renkli kısım olan bir kromoforu, onu çözünür kılan sülfonat gruplarını ve gruba bağlı olarak nükleofilik substitüsyon ya da katılma yoluyla selüloza bağlanan bir veya daha fazla reaktif grubu bir araya getirir. Oluşan kovalent bağ çok iyi yıkama haslığı verir; reaktif boyarmaddeler selülozik liflerde dünya boya tüketiminin yarısından fazlasını oluşturur[121].
Çektirme boyama iki aşamada yürür[121]. Çoğu zaman litre başına 150 g’a kadar çıkan tuz (sodyum klorür ya da sodyum sülfat), anyonik boya ile negatif yüklü pamuk arasındaki itmeyi yener ve boyayı life doğru iter. Ardından alkali pH’ı 11 civarına yükseltir ve bazı selüloz hidroksil gruplarını boyayla bağ kuran selülozat anyonlarına iyonlaştırır. Aynı alkali banyodaki boyayla reaksiyona giren hidroksit iyonları da sağlar; bu yüzden boyanın yüzde 40’a kadarı fikse olmak yerine hidrolize olabilir ve yıkanarak uzaklaştırılmalıdır[121]. Reaktifliği yüksek boyalar daha düşük, reaktifliği düşük tipler daha yüksek sıcaklıkta uygulanır; tuz, alkali, süre ve sıcaklık her boya serisi için dengelenir.
Bifonksiyonel (çift reaktif) boyarmaddelerde iki reaktif grup bulunur ve genellikle daha verimli fikse olurlar; bu da ard yıkama yükünü hafifletir. Doğru fikse edilmiş ve yıkanmış reaktif bir boyama ev ve ticari yıkamaya iyi dayanır; renkli pamuklu havlularda reaktif boyarmaddelerin hâkim olmasının nedeni budur. Işık haslığı ve klor ya da peroksit ağartıcıya dayanım boyadan boyaya ve tondan tona farklıdır; varsayılmamalı, test edilmelidir. Bu test en çok endüstriyel yıkamayla karşılaşan renkli otel havluları için önem taşır.
Pamuğun eski alternatifi olan direkt boyarmaddeler life yalnızca fiziksel kuvvetlerle tutunur: daha ucuz ve uygulanması daha basittir, ama ard işlem görmedikçe yıkamada çok daha fazla akarlar. Reaktif boyarmaddeler pamuk üzerine baskıda da kullanılır; alkali baskı patına katılır ve fiksaj buharlamayla yapılır. Polyesteri renklendirmezler; polyester dispers boyarmaddeler ya da süblimasyon gerektirir.
Suda çözünürlüğü düşük, küçük moleküllü, ince dispersiyonlar halinde uygulanan ve yüksek sıcaklıkta polyester ve diğer hidrofob sentetik liflerin içine difüze olarak onları renklendiren iyonik olmayan boyarmaddeler.
Standart polyesterde boyalar için iyonik bağlanma noktası yoktur; bu yüzden polimerde çözünen boyalarla renklendirilir. Sulu bir dispersiyondan boyanın küçük bir kısmı çözünür, lif tarafından alınır ve partiküllerden yeniden beslenir. Lif boyayı ancak ısı yapısını açtığında kabul eder: polyester basınçlı makinelerde yaklaşık 130 °C’de[154], taşıyıcılarla (carrier) daha düşük sıcaklıklarda, emdirme ve kuru ısıyla (termosol) ya da transfer kâğıdından süblimasyonla boyanır. Pamuğun dispers boyarmaddelere ilgisi azdır; süblimasyonun polyester yüz gerektirmesinin nedeni budur[155].
Düşük enerjili dispers boyarmaddeler hızlı boyayan ve iyi egalize olan ama ısıya zayıf dayanan küçük, daha az polar moleküllerdir; yüksek enerjili boyalar daha büyük ve daha polardır, yavaş boyar, ısıya daha iyi dayanır ve tipik olarak ısıl fiksajda (termosol) kullanılır[154]. Süblimasyon bir denge ister: transfer olacak kadar kolay buharlaşan, ama sıcak kurutmada ya da ütülemede dışarı göç etmeye direnen bir boya. Çektirme boyamadan sonra yüzeyde kalan boya redüktif yıkamayla uzaklaştırılır (bkz. ard yıkama).
Selülozik lifler için suda çözünmeyen boyarmaddeler; alkali çözeltide çözünür löko formuna indirgenir, lif tarafından alınır ve ardından lifin içinde yeniden çözünmez boyaya yükseltgenir.
Küp boyama boyanın çözünürlüğünü değiştirerek çalışır. İndirgen bir madde, geleneksel olarak kostik sodayla birlikte sodyum ditiyonit (hidrosülfit), çözünmeyen boyayı pamuğa ilgisi olan çözünür löko formuna çevirir. Alındıktan sonra hava ya da yükseltgen bir madde lifin içinde çözünmeyen boyayı yeniden oluşturur; sıcak sabunlama da tonu ve haslığı geliştirir. En bilinen küp boyarmadde indigodur, ancak denim boyama onu oldukça farklı biçimde uygular.
Birçok küp boyarmaddenin pamuktaki yıkama ve ışık haslığı çok yüksektir ve oksidatif ağartmaya reaktif boyaların çoğundan daha iyi dayanırlar; bu yüzden geleneksel olarak bazı iş giysileri ve masa ve mutfak tekstili gibi yoğun yıkanan ürünler için seçilmişlerdir. Dezavantajları maliyet ve karmaşıklıktır: pahalı boyalar ve indirgen kimyasallar, daha zor egal boyama, sınırlı canlı tonlar ve atık sudaki kükürt bileşikleri. Havluların çoğu için reaktif boyarmaddeler yeterli haslık verir; küp boyarmaddeler, ağartıcı dayanımının belgelenmiş bir gereksinim olduğu ve testle teyit edildiği yerlerde bir şartname tercihi haline gelir.
Diğer adları: fiksaj oranı, fiksaj, fiksasyonİngilizce: Dye fixation
Boyama ya da baskıda boyanın life kalıcı olarak bağlanması; fiksaj oranı olarak, fikse olmamış boya yıkandıktan sonra uygulanan boyanın lif üzerinde kalan payı.
Mekanizma boyarmadde sınıfına bağlıdır. Reaktif boyarmaddeler alkali ortamda selülozla kovalent bağ kurar; bunun yerine suyla reaksiyona giren boya kaybolur (bkz. boyarmadde hidrolizi). Dispers boyarmaddeler fiziksel olarak fikse olur: yüksek sıcaklıkta boyamada, doğrudan baskıların ısıl fiksajında ya da süblimasyon transferinde ısı polyester yapısını açar, boya içeri difüze olur ve soğuyunca yapı onun etrafında kapanır[156]. Pigmentler ise lifin içinde hiç fikse olmaz; kürlenmiş bir bağlayıcı film onları yüzeyde tutar.
Fikse olmamış boyanın parası ödenir ve sonra renkli atık su olarak boşaltılır; kumaşta kalan her miktar akmaya, lekelenmeye ve zayıf yaş sürtme haslığına yol açar. Fiksaj oranı yüksek boyalar, kontrollü alkali dozlama ve doğru sıcaklık fikse olan payı artırır; geri kalanı ard yıkama uzaklaştırır.
Reaktif bir boyarmaddenin lif yerine sudaki hidroksit iyonlarıyla reaksiyona girdiği yan reaksiyon; geride artık pamuğa bağlanamayan ve yıkanarak uzaklaştırılması gereken boya bırakır.
Selülozu aktive eden alkali suyu da aktive eder. Reaktif grup bir selülozat anyonunu bir hidroksit iyonundan ayırt edemez; bu yüzden fiksaj ile hidroliz rekabet eder ve boyanın yüzde 40’a kadarı hidrolize olabilir[121]. Hidrolize boya pamuğa hâlâ hidrojen bağları ve van der Waals kuvvetleriyle tutunur ve fikse boya gibi görünür; ama kovalent bağı olmadığı için yıkamada çıkar[121].
Hidroliz pH, sıcaklık ve alkali çözeltide geçen süreyle artar. Boyahaneler bunu, alkaliyi ancak boya çektirildikten sonra ekleyerek, kademeli dozlayarak, boya ve alkali çözeltilerini kullanımdan ancak kısa süre önce karıştırarak ve boyaları sıcaklık profiline göre seçerek sınırlar. Baskıda alkali baskı patlarının kullanım ömrünü sınırlar. Tamamen ortadan kaldırılamadığı için her reaktif boyama ard yıkamayla sona erer.
Diğer adları: ton eşleştirme, renk tutturma, renk eşlemeİngilizce: Colour matching
Kararlaştırılmış bir standarda uyan rengi üretmek ve doğrulamak; kontrollü ışıkta gözle değerlendirme ve spektrofotometreyle cihaz ölçümü yoluyla, alıcı ile tedarikçi arasında kararlaştırılan bir tolerans içinde yapılır.
Her eşleştirme bir standartla başlar: fiziksel bir numune, onaylı bir lab dip ya da baskı numunesi (strike-off) veya bir renk sistemi referansı. Aynı zemin üzerindeki fiziksel bir standart en güvenilir olanıdır; pamuklu havlu kumaşı kâğıda ya da plastiğe eşleştirmek ancak yaklaşık olabilir, çünkü yüzey, doku ve renklendiriciler farklıdır.
Gözle değerlendirmede standartlaştırılmış ışıklı (yaygın olarak D65 gün ışığı simülatörü, A akkor ışık kaynağı ve TL84 mağaza floresanı) bir ışık kabini, nötr gri bir çevre ve sabit bir bakış geometrisi kullanılır; ASTM D1729 bu tür değerlendirme için standart uygulamalardan biridir[36]. Havlu numuneleri havları aynı yöne yatırılarak karşılaştırılır, çünkü yalnızca hav yönü bile bir tonun ne kadar koyu göründüğünü değiştirir.
Spektrofotometre yansıma eğrisini ölçer; bundan CIELAB değerleri hesaplanır: açıklık için L*, kırmızı-yeşil ekseni için a* ve sarı-mavi ekseni için b*. Standart ile parti arasındaki ΔE farkı algıya göre ağırlıklandırılmış bir formülle hesaplanır; genellikle ISO 105-J03’te tanımlanan CMC(l:c)[37] ya da ISO/CIE 11664-6’da tanımlanan CIEDE2000[38]. Tekstillerde kabul edilebilirlik kararları için olağan ayar CMC 2:1’dir. Farklı formüller birbirinin yerine kullanılamayan değerler verir; bu yüzden bir tolerans formülü, aydınlatıcıyı ve gözlemciyi belirtmelidir. Sınırın kendisi yöntemin parçası değil, her program için ticari bir anlaşmadır.
Aynı cihazlar reçete tahmini de yapar: hedefin yansımasından ve gerçek zemin üzerindeki boyaların veri tabanından yazılım boya kombinasyonları önerir, ideal olarak bunları metamerizm risklerine göre sıralar. Zayıf nokta ölçek büyütmedir. Bir beherde boyanmış lab dip, flotte oranı, su kaynağı ve ısıtma hızı farklı bir üretim makinesinden çıkan tona nadiren tam olarak denk gelir; bu yüzden fabrikalar deneyime dayanarak düzeltme yapar ve kritik renklerde bir üretim denemesini onaylatır. Süblimasyon baskılı yüzlerde eşleştirmeye boya reçetesiyle değil, renk profili ve tasarım dosyasıyla ulaşılır.
Mira Towels’da: Projelerin çoğunda seri üretimden önce bir baskı numunesi (strike-off) ya da üretim öncesi numune yapılır; son kontroller rengi ve baskıyı onaylı numuneyle karşılaştırır.
Bir ışık kaynağı altında tutan ama başka bir ışık altında bozulan renk eşleşmesi; iki numunenin yansıma eğrileri farklıdır ve yalnızca ilk ışıkta birbirine benzer görünür.
İki renk farklı fiziksel nedenlerle aynı görünebilir. Reaktif boyalı bir pamuk bordür ile dispers boyayla renklendirilmiş bir polyester baskı yüzü ışığı spektrum boyunca farklı yansıtır; bu yüzden gün ışığı kabininde eşleşip mağaza floresanı ya da sıcak LED altında ayrışabilirler. Kâğıt ya da plastik bir referansa eşleştirmek veya tekrar siparişi farklı bir reçeteyle boyamak da aynı riski taşır. Böyle bir eşleşme metameriktir ve iki numune metamerik bir çift oluşturur.
Tek bir ışık metamerizmi ortaya çıkaramaz. Şartname birincil onay aydınlatıcısını ve kullanım amacına göre seçilmiş en az bir kontrol ışığını belirtmelidir: sıcak LED’lerle aydınlatılmış bir otel banyosu bir gün ışığı kabini değildir. Renk yazılımı çift için bir metamerizm indeksi hesaplayabilir. Süblimasyon baskılı polyesteri reaktif boyalı pamuk parçalarla birleştiren programlar, parçaları kararlaştırılan ışıklar altında birlikte onaylamalıdır.
Diğer adları: renk tutarlılığı, kenar-orta farkı, baş-son farkı, ton sapmasıİngilizce: Shade variation
Tek bir boya partisi ya da üretim partisi içindeki renk farkları; örneğin bir topun kenarları ile ortası arasında, boyu boyunca ya da toptan topa.
Kenar-orta-kenar farkı (listing), enin kenarları ile ortası arasındaki farktır ve emdirmede düzensiz sıkmanın tipik sonucudur. Baş-son farkı (tailing), bir topun bir ucundan diğerine doğru kademeli bir değişimdir. Toptan topa fark, aynı partinin halatları ya da topları arasında görülür. Havlu kumaşta farklı yönlere yatmış hav ışığı farklı yansıtır; bu yüzden boyada hiçbir fark olmadan bir havlu tonlu görünebilir. Kesikli boyamada olağan nedenler düzensiz ön terbiye, zayıf flotte sirkülasyonu, boya ya da alkalinin çok hızlı eklenmesi ve düzensiz kurutma ya da apredir.
Kabul edilebilirlik şartnamede, genellikle cihazla ölçülen bir tolerans ya da bir gri skala notu olarak belirlenir. Bir miktar farkın kaçınılmaz olduğu durumlarda ürünler ayrı paketlenen ton gruplarına ayrılır; böylece farklı gruplardan havlular aynı otel odasında ya da aynı rafta bir araya gelmez. Ardışık toplardan kesilmiş parçaların birlikte yapıştırıldığı bir süreklilik kartı, parti boyunca farkı belgeler.
Diğer adları: lot farkı, parti farkı, boya partisi, partiden partiye ton farkıİngilizce: Batch-to-batch variation
Aynı şartnameye göre üretilmiş ayrı boya partileri ya da üretim partileri arasındaki ton farkları ve ayrıca ağırlık, tuşe veya ölçü farkları.
Her boya partisi yeni bir boyamadır. İplik partisi, su kalitesi, boyanın nem içeriği, makine ve yük hep biraz değişir ve reçete değişmese bile birlikte partiler arasında ölçülebilir bir ton farkı oluşturur. Aylar sonra boyanan bir tekrar siparişi onaylı standarda göre ancak kararlaştırılmış bir tolerans içine düşebilir; asla aynı olamaz. Ağırlık, ilmek yüksekliği ve tuşe de iplik partileri ve apreyle değişir; süblimasyon rengi de kâğıt, mürekkep ve profil değişiklikleriyle.
Parti farkları önlenmek yerine yönetilir. Alıcı ile fabrika mühürlü bir referans numune ve ton toleransları üzerinde anlaşır, her boya partisini numaralandırır ve partileri paketlemede ve kolilerde ayrı tutar; böylece tek bir teslimatta tonlar karışmaz. Büyük programlar mümkün olduğunda tek bir iplik partisinden iplik ayırır. Tolerans dışı kalan bir parti araya karıştırılmaz, ayrı bir ton olarak işlem görür.
Diğer adları: akma, boya akması, renk vermesiİngilizce: Colour bleeding
Yıkama ya da ıslanma sırasında renkli bir tekstilden suya gevşek boya geçmesi; renkli yıkama suyu, solma ve diğer ürünlerin ya da aynı havlunun beyaz alanlarının lekelenmesi olarak görülür.
Havlularda akma neredeyse her zaman fikse olmamış boyadan kaynaklanır: pamukta eksik ard yıkamanın bıraktığı hidrolize ya da fikse olmamış reaktif boya[121], en çok koyu tonlarda; polyesterde lif yüzeyinde kalan dispers boya. Koyu bir tonun ilk yıkamasında hafif bir renk vermesi olağandır. Süren akma ya da beyaz bordürlerin ve diğer çamaşırların lekelenmesi bir hatadır ve ISO 105-C06 ya da AATCC TM61 gibi yıkama haslığı testlerinde zayıf lekelenme notları olarak görülür.
Baskı ve tasarım sözcüğü farklı kullanır. Baskıda akma, mürekkebin ya da boyanın bir motifin kenarının ötesine yayılmasıdır, bir keskinlik sorunudur; tasarımdaki taşma payı (bleed) ise baskı kesimden sonra kenara ulaşsın diye görüntü alanının bilerek kesim çizgisinin ötesine uzatılmasıdır. Şartnameler bu üç anlamı birbirinden ayrı tutmalıdır.
Diğer adları: lekelenme, çapraz lekelenme, boya geçmesiİngilizce: Back-staining
Yaş işlemler ya da yıkama sırasında gevşek boyanın daha açık renkli ya da boyasız alanlara geçmesi; örneğin iplik boyalı bir havlunun beyaz zeminine, beyaz bir bordüre ya da aynı yükteki başka bir kumaşa.
Boyama ve ard yıkama sırasında banyoya geçen boya ait olmadığı yerlere yerleşebilir: koyu iplik boyalı çözgülerin yanındaki beyaz ya da açık çizgilere ve jakar zeminlere, beyaz kalması gereken bordür ipliklerine, çift yüzlü bir konstrüksiyonun beyaz arka yüzüne. Akan bir havlu beyaz çamaşırları da aynı şekilde lekeler; haslık testleri bunu bitişik kumaşlar üzerinde lekelenme için gri skala, ISO 105-A03 ile değerlendirir.
Önleme iyi fikse edilmiş, iyi yıkanmış boyamalarla başlar. İplik boyalı havlular için iplik dokumadan önce tamamen ard yıkamadan geçmelidir; aksi halde gevşek boyası ilk yaş işlemde beyaz çözgülere göç eder. Ard yıkama banyosundaki boya transferini önleyici polimerler açığa çıkan boyayı bağlar ve yeniden çökmesini sınırlar[121]. Çapraz lekelenme büyük ölçüde eş anlamlı olarak kullanılır.
Diğer adları: kimyasal kalıntılar, kimyasal kalıntıİngilizce: Residual chemicals
Bitmiş tekstilde kalan proses maddeleri; alkali, peroksit, yüzey aktif maddeler, fazla yumuşatıcı, bazı aprelerden gelen formaldehit ya da kısıtlı maddelerin izleri gibi. Yıkama, kimyasal seçimi ve testlerle kontrol edilir.
Kalıntıların çoğu prosesten artakalanlardır: pH’ı kaydıran alkali, peroksit, yüzey aktif maddeler, lifin tutabileceğinden fazla yumuşatıcı. Diğerleri endişe verici maddelerdir: bazı reçine aprelerinden gelen formaldehit (havlu kumaşta nadirdir), bir zamanlar deterjanlarda ve ıslatıcılarda yaygın olan alkilfenol etoksilatlar, bazı azo boyarmaddelerin açığa çıkarabildiği aromatik aminler ve boyalardan ya da katalizörlerden gelen ağır metal izleri. Sertifikasyon programları bunların birçoğunu sınırlar; örneğin OEKO-TEX® STANDARD 100 sınır değer tabloları formaldehiti, ekstrakte edilebilir ağır metalleri ve alkilfenol etoksilatları kapsar[105]. Kalıntılar cilt temasını, emiciliği, kokuyu ve satış pazarındaki yasal uygunluğu etkiler.
Kısıtlı maddeler listesi (RSL) bitmiş ürün için sınırlar koyar ve ürünler test edilerek kontrol edilir; üretimde kısıtlı maddeler listesi (MRSL) ise üretimde hangi kimyasalların kullanılabileceğini en baştan kontrol eder. Titiz durulama, nötralizasyon, katalaz işlemi ve uygun boya ve yardımcı maddeler ürünleri sınırlar içinde tutar; sınırlar programlar, alıcılar ve ürün sınıfları arasında farklıdır ve bağlayıcı belgeden alınmalıdır.
Mira Towels’da: Mira, OEKO-TEX®, GOTS, ISO 9001 veya ISO 14001 belgelerinin istendiği havlu programlarına destek verebilir; kapsam teklif aşamasında teyit edilir.
Boyama ya da ağartmadan sonra kumaşın son tuşesini, görünümünü ve performansını belirleyen işlemler: banyodan ya da emdirmeyle uygulanan kimyasal apreler ve tamburlama, makaslama, şardon, kalander ve kompaktlama gibi mekanik apreler.
Havluların kimyasal apresinde yumuşatıcılar ve hidrofil maddeler başı çeker; prosesin sonunda boyama makinesinde çektirilir ya da açık en kumaşa fulardla emdirilir. Antimikrobiyaller gibi fonksiyonel apreler de sunulur, ama her iddia kimyaya, yıkama dayanıklılığına ve satış pazarının kurallarına bağlıdır ve test kanıtı gerektirir. Mekanik apreler yapıyı değiştirir: tamburlama ilmekleri açar ve kabartır, makaslama velur yapmak için onları keser, şardon lifleri kaldırır, kalander düz kumaşları pürüzsüzleştirir, kompaktlama kalıcı çekmeyi azaltır.
Havlularda her apre emiciliğe göre değerlendirilir. Yumuşatıcılar tuşeyi iyileştirir ama su alımını azaltır; düz yıkama ve tamburlama ise artırır[133]. Bu yüzden reçete, alıcının teslim edildiği haliyle ve yıkamadan sonra test edilmiş numuneler üzerinde onaylaması gereken bir uzlaşmadır. Kalander ve kompresif çektirme hava pek bir şey katmaz; havlu kumaşta belirleyici mekanik adımlar kurutma ve tamburlamadır.
Diğer adları: yumuşatıcı, yumuşatma maddeleri, silikon yumuşatıcıİngilizce: Softeners: cationic and silicone
Lifleri kayganlaştırarak daha pürüzsüz ve yumuşak bir tuşe veren apre maddeleri: yağlı kuaterner amonyum bileşiklerine dayanan katyonik yumuşatıcılar ve çoğu zaman amino fonksiyonlu polisiloksanlara dayanan silikon yumuşatıcılar.
Yumuşatıcılar lifleri kayganlaştırır; ilmekler daha kolay eğilip kayar ve havlu daha dolgun ve pürüzsüz hissettirir. Katyonik yumuşatıcılar pozitif yükleri nedeniyle ıslak pamuğun negatif yüklü yüzeyine çekilir ve yağlı zincirleri dışarı bakar. Bu tabaka yumuşak hissettirir ve yüzeyi daha hidrofob da yapar: havlu kumaş üzerine yapılan araştırmalar yumuşatıcıların su alımını azalttığını tutarlı biçimde bulur[133].
Silikon yumuşatıcılar fonksiyonel gruplarla modifiye edilmiş polidimetilsiloksanlardır. Amino fonksiyonlu tipler, kısmen protonlanmış amino grupları negatif yüklü pamukla etkileştiği için modifiye edilmemiş olanlardan çok daha etkili yumuşatır. Bir üreticinin teknik literatürü ayrıca klasik silikon yumuşatıcıların tekstilleri çok zayıf emici yaptığını ve klasik yumuşatıcılarda beyazların sararmasının sık görülen bir sorun olduğunu belirtir[157]. Hidrofil silikonlar, silikon tuşesini korurken emiciliğin büyük kısmını geri kazandıran polieter (poliglikol) zincirleri taşır[157]; blok kopolimerler de aynı dengeyi başka bir kimyayla arar.
Amino silikonla yoğun apre görmüş bir havlu rafta ipeksi hissettirip başlangıçta yine de yavaş ıslanabilir; yumuşatıcının bir kısmı ilk yıkamalarda çıkar ve düz yıkama su alımını artırdığı için[133] emicilik çoğu zaman iyileşir. Beyazlar düşük sarartma özellikli tiplerle apre görür. Yumuşatıcı seçimi hiçbir zaman yalnızca tuşeye değil, tanımlı sayıda yıkamadan önce ve sonra yapılan emicilik testlerine ve bir tuşe değerlendirmesine dayanmalıdır.
Baskılı bir havlunun polyester yüzünde yumuşatıcı ve diğer yüzey apreleri, havlu yeniden ısıtıldığında dispers boyayı dışarı doğru çekebilir; bu bir boya göçü biçimidir. Bu yüzden baskı yüzüne hafif apre uygulanır.
Mira Towels’da: Yayımlanan kalite kontrolleri, onay aşamasında kabul edildiği haliyle emiciliği ve tuşeyi kapsar.
Diğer adları: hidrofil yumuşatıcı, hidrofil silikonİngilizce: Hydrophilic finishing
Bir tekstil yüzeyinin ıslanabilirliğini artıran ya da yumuşatıcıların yol açtığı su iticiliği sınırlayan apreler; hidrofil silikonlar ve polieter ya da polietilen glikol esaslı maddeler gibi.
Pamuklu havlularda hidrofil apre genellikle polieter zincirleri suyu çeken ve klasik bir yumuşatıcının su itici tabakasından kaçınan hidrofil bir yumuşatıcı anlamına gelir[157]. Polyester lifin içine neredeyse hiç su almaz; orada apre yüzeyi ıslanabilir kılar, böylece su yüzey boyunca yayılır ve iletilir. Mikrofiber havlularda ve çift yüzlü havluların polyester yüzünde gereken budur.
Açık soru dayanıklılıktır: bazı hidrofil apreler birkaç yıkamada çıkar, bazıları kalıcı olacak şekilde tasarlanır; bu yüzden kalıcı emicilik ya da kılcal iletim iddiaları tekrarlanan yıkamalardan sonra test edilmelidir. Hiçbir apre bir polyester yüze pamuğun su tutma kapasitesini kazandırmaz; ıslanmayı iyileştirir, lifin emdiğini değil.
Havluların ya da havlu kumaşın dönen tamburlarda veya gerilimsiz kurutucularda sıcak havayla kurutulması; fabrikada relax kurutma havlular kesilip dikilmeden önce havı açar ve çekmeyi serbest bırakır.
Fabrikada havlu kumaşın suyu santrifüjle ya da sıkma silindirleriyle alınır; ardından kesikli tamburlu kurutucularda ya da kumaşın bir konveyör üzerinde veya hava akımında gevşek ilerlediği sürekli relax kurutucularda kurutulur. Gerilimden kurtulan çözgü ve atkı çeker; böylece aksi halde müşterinin ilk yıkamasında ortaya çıkacak çekme alınmış olur, tamburlama da halatta yassılmış ilmekleri ayırıp kaldırır. Gerilim altında düz kurutulmuş bir havlu fabrikadan kalacağından daha büyük çıkar.
Evler ve çamaşırhaneler havluyu daha sonra, çoğu zaman daha sıcak, tamburlu kurutur. Pamuklu havlu kumaş buna dayanır, ancak yüksek ısıda aşırı kurutma tuşeyi sertleştirir ve hav tozunu artırır. Polyester yüzlü baskılı havlularda dispers boya çok sıcak bir kurutucuda göç edebilir, görüntüyü bulanıklaştırabilir ya da başka tekstillerde iz bırakabilir; bu yüzden bakım talimatları kurutma sıcaklığını sınırlamalıdır.
Polyester gibi termoplastik bir kumaşın kontrollü en ve boyda, camsı geçiş sıcaklığının epey üzerine ısıtılarak stabilize edilmesi; böylece bu ölçüleri korur ve yeniden ısıtıldığında çekmez.
Polyester eğirme, çekim, tekstüre ve kumaş oluşumundan kalan iç gerilimler taşır. Camsı geçiş sıcaklığının epey üzerinde zincirler hareketlenir, gerilimler gevşer ve yapı kumaşın tutulduğu ölçülerde, genellikle ayarlı en ve avanslı beslemeyle bir ramda, yeniden kristalleşir; soğuduktan sonra bu ölçüleri korur. Belli bir sıcaklıkta fikse edilmiş kumaş sonradan bu sıcaklığın altında ısıtıldığında stabil kalır, ama üzerinde çekebilir ve deforme olabilir; bu yüzden fiksaj koşulları sonraki işlemler göz önünde tutularak seçilir.
Isıl transfer baskı uzun zamandır yaklaşık 175–220 °C’de yapılmaktadır[158]; çok düşük sıcaklıkta fikse edilmiş ya da hiç fikse edilmemiş bir yüz preste çeker, görüntüyü ve paneli bozar. Çift yüzlü bir havluda, uzun süreli yüksek ısı altında sararan ve zayıflayan pamuklu arka yüz, fiksajın ne kadar zorlanabileceğini sınırlar. Pamuğun termoplastik hafızası yoktur; onun yerine gevşetme ve kompresif çektirmeyle stabilize edilir. Yalnızca polyester fikse edildiği için iki yüz yıkamada farklı çekebilir.
Diğer adları: ram, ramöz, germe kurutma makinesiİngilizce: Stenter
Açık en kumaşı iğneli ya da klipsli iki sonsuz zincir üzerinde ısıtılmış bir hücreden geçiren, kumaş kurutulurken, termofikse edilirken ya da kürlenirken eni ve boyu kontrol eden apre makinesi.
Ram kumaşın kenarlarını kavrar ve sıcak hava onu kuruturken ya da polyesterde termofikse ederken ayarlanmış bir eni korur. Avanslı besleme (overfeed), yani kumaşın zincirlere onların hızından daha hızlı beslenmesi, boyun gevşemesine izin verir; girişteki atkı düzelticiler kavis ve eğikliği düzeltir; öndeki bir fulard da aynı pasajda kurutulup kürlenen apreleri uygular.
Havlu kumaş ölçülü davranmayı gerektirir. Ene çekilmiş kumaş, ilk yıkamada çekme olarak geri dönen bir gerilim depolar; iğneler ya da klipsler de kenarlara yakın havı işaretleyebilir ya da yassılaştırabilir. Bu yüzden pamuklu havlu kumaş çoğu zaman gevşek kurutulur ve bol avanslı beslemeyle yalnızca hafifçe ramlanır. Düz polyester ve çift yüzlü kumaşlarda ram olağan termofiksaj makinesidir; en, avans, sıcaklık ve bekleme süresi ayarları kumaşın baskıya taşıyacağı ölçüleri belirler.
Diğer adları: kompresif çektirme, sanfor, kompaktörİngilizce: Compacting and sanforizing
Kumaşın, gerdirilmiş ve ardından büzülen bir kauçuk banda ya da keçeye bastırılarak boy yönünde mekanik olarak sıkıştırılıp çektirilmesi; kumaş konfeksiyona gitmeden önce kalıcı çekmeyi azaltır.
İşlem sırasında boyuna gerdirilmiş kumaşlar depoladıkları bu uzamayı yıkamada çekme olarak açığa çıkarır; kompresif çektirme bunu önceden giderir. Kumaş genellikle buharla nemlendirilir ve bir silindir etrafında gergin tutulan kalın bir kauçuk banda ya da keçeye beslenir; bant eski haline dönerken kumaşı da beraberinde taşır ve iplikleri birbirine yaklaştırır, ısıtılmış bir silindir de sıkıştırılmış durumu sabitler.
Sanforized, ilk olarak Cluett, Peabody & Co. tarafından sektöre lisanslanan bir kompresif çektirme prosesinin ticari markasıdır[106]; “sanforlama” sözcüğü çoğu zaman her türlü kompresif çektirme için gevşek biçimde kullanılır, ama markanın kendisi sahibinin kontrolündedir. Proses en çok gömleklik ve denim gibi düz dokuma kumaşlarda yaygındır; keçeli ya da silindirli kompaktörler örmelerde aynı işi görür. Havı ezilecek olan havlular esas olarak gevşek kurutma ve tamburlamayla stabilize edilir; kompresif çektirme düz dokuma havlulara ve düz kumaş bileşenlere yine de uygulanabilir.
Tasarımların havluya nasıl ulaştığı: polyester üzerinde boya süblimasyonunun fizikokimyası, bu yöntemin dayandığı çift yüzlü konstrüksiyonlar, pamukta ve ısıyla uygulanan dekorasyonda kullanılan yöntemler ve baskı kalitesini belirleyen tasarım, renk ve transfer ayarları.
Diğer adları: süblimasyon, süblimasyon baskı, dye-subİngilizce: Dye sublimation
Polyesterin, buhar fazına geçene kadar ısıtılan, yumuşamış polimerin içine difüze olan ve lif soğuduğunda içeride hapsolan dispers boyarmaddelerle renklendirilmesi.
Renklendiriciler dispers boyarmaddelerdir: suda çözünürlüğü çok düşük, küçük ve iyonik olmayan, önce selüloz asetat için geliştirilip sonra polyestere uyarlanmış moleküller. Transfer baskıda kumaşa bastırılan kaplamalı kâğıttaki boya, transfer sıcaklığında kâğıttan ayrılacak, çok küçük aralığı geçecek, lif üzerinde yoğuşacak ve içeri difüze olacak kadar buhar basıncı kazanır. Polyester bu sıcaklıkta camsı geçiş sıcaklığının çok üzerindedir; bu yüzden amorf bölgelerdeki zincir segmentleri serbestçe hareket eder ve boya moleküllerinin girmesine yer açar. Kumaş soğudukça bu hareketlilik kaybolur ve boya amorf bölgelerde tutulur[156]. Kristal bölgeler pratikte hiç boya almaz.
Kesin anlamıyla süblimasyon katıdan buhara geçiştir; gaz fazında taşınma, lif üzerinde adsorpsiyon ve lifin içine difüzyonla süren bir dizinin yalnızca ilk adımıdır. Sektör sözcüğü bütün dizi için ve ayrıca boyanın kâğıttan değil kumaş yüzeyinden girdiği doğrudan baskı için de kullanır.
Dispers boyarmaddeler polyesteri renklendirir, çünkü ısı yapısını açtığında hidrofob polimerin içinde çözünürler; karışımların termosol boyamasında pamuğa emdirilen boya bile polyestere süblimleşerek geçer[158]. Selüloz buna benzer bir ilgi sunmaz. İşlem görmemiş pamukta boya yüzeyde kalır ve yıkanıp gider; doğal liflerin transfer baskısı ara bir polimer ya da farklı bir boya kimyası gerektirir[155].
Renk lifin içinde olduğu için iyi transfer edilmiş bir baskının kendine ait bir tuşesi yoktur ve basılmış bir film gibi çatlamaz ya da soyulmaz. Boyalar şeffaftır; bu yüzden zeminin beyaz ya da açık renkli olması gerekir ve beyaz mürekkep yoktur. Dayanıklılığı esas olarak eksik bir transferden sonra yüzeyde kalan boya ve yeniden ısıtmada boya göçü sınırlar. “Süblimasyon havlu”, baskılı bir pamuklu havlu değil, polyester baskı yüzü olan bir havludur.
Dispers boyalı mürekkebin transfer kâğıdına ya da doğrudan polyester kumaşa püskürtüldüğü, ardından ısıyla lifin içine sabitlendiği baskı yöntemi; renk lifin yüzeyinde değil, içinde oluşur.
Endüstriyel bir iş akışı, taşma payıyla nihai ölçüde hazırlanan tasarımdan başlar; tasarımı bir ICC profili aracılığıyla mürekkep miktarlarına çeviren RIP yazılımından geçer ve transfer kâğıdına ayna görüntüsü, ön işlemli kumaşa ise düz olarak basan geniş formatlı bir inkjet yazıcıya ulaşır. Ardından renk ısıyla geliştirilir: kâğıt için döner bir kalanderde ya da düz bir ısı presinde, doğrudan basılmış kumaş için bir kalanderde ya da sıcak hava ünitesinde. Basılmış kumaş son olarak yerleşime göre kesilir, dikilir ve kontrol edilir.
Şablon olmadığı için renk sayısı prosesi değiştirmez, fotoğraflar düz renkler kadar kolay basılır ve kısa metrajlar ayar maliyeti taşımaz. Sınırlar sabittir: beyaz ya da açık renkli zeminde polyester ya da yüksek oranda polyester içeren bir zemin, standart mürekkep setlerinin renk gamı dışında kalan bazı doygun ve floresan renkler ve bitmiş baskının sonraki kullanımda yüksek ısıya duyarlılığı.
Havlular kendi kısıtlarını ekler: hav yüzü detayı sınırlar ve ezilebilir, pamuklu arka yüz ısı bölgesinde buhar çıkarır, kenardan kenara tasarımlar panel baskı ve hassas kesim gerektirir, iki lif de yıkamada farklı çeker.
Buna karşılık pigment baskı, plastisol ve DTF (direct-to-film) lif yüzeyinde bir bağlayıcı, mürekkep ya da yapıştırıcı katmanı bırakır; reaktif baskı boyayı pamuğa kimyasal olarak bağlar; süblimasyon ise dispers boyayı polyesterin içine difüze eder. Şablon baskı bir renklendiricinin değil bir uygulama yönteminin adıdır; bu yüzden bu pat türlerinin birkaçını taşıyabilir.
Bir polimerin amorf bölgelerinin rijit, camsı bir halden zincir segmentlerinin hareket edebildiği daha yumuşak, kauçuksu bir hale geçtiği sıcaklık aralığı.
PET’in camsı geçişi yaklaşık 70–80 °C’dedir[159]; çekilmiş, kısmen kristal liflerde ölçülen değer kristalliğe, yönlenmeye, ısıl geçmişe ve test yöntemine bağlıdır. Bir erime noktası değildir: kristal bölgeler çok daha yüksek bir sıcaklığa kadar katı kalır. Tg’nin üzerinde zincirler arasında serbest hacim açılır ve dispers boya, başlangıçta yavaş da olsa, içeri difüze olabilir; polyesterin suda basınç altında yaklaşık 130 °C’de boyanmasının[159] ve 190–210 °C civarında süblimasyonla basılmasının nedeni budur. Tg’nin üzerindeki zincir hareketliliği termofiksajın, polyester sıcak preslendiğinde ütü izinin kalıcılığının ve yeniden ısıtmada boya göçünün de temelidir. Pamuğu ısıtmak buna benzer bir yol açmaz, çünkü hidrofil selülozun dispers boyaya ilgisi yoktur.
İnce öğütülmüş dispers boyanın su bazlı bir taşıyıcıda süspansiyon halinde bulunduğu, ısıl fiksajdan önce transfer kâğıdına ya da polyester kumaşa baskı için formüle edilmiş inkjet mürekkebi.
Boya çözünmüş değil dağılmış haldedir; bu yüzden mürekkebin güvenilir biçimde püskürüp püskürmeyeceğine partikül boyutu ve dispersiyon stabilitesi karar verir. Çökme ya da topaklanma nozulları tıkar ve bantlaşma olarak görülür. Mürekkep setleri CMYK ile başlar ve daha yumuşak geçişler için çoğu zaman açık camgöbeği ve açık macenta ya da renk gamını genişletmek için turuncu, kırmızı, mavi ve floresan renkler ekler. Boya seçimi dispers boyarmaddeler maddesinde anlatılan enerji sınıflarını izler: transfer mürekkepleri transfer sıcaklığında kolay buharlaşan boyalar ister; yüksek enerjili boyalar daha fazla ısı gerektirir ama fikse olduktan sonra daha az göç eder.
Mürekkep belirli bir baskı kafası tipi için formüle edilir ve bir ICC profilinin tanımladığı baskı koşulunun parçasıdır; bu yüzden mürekkep değişikliği yeni bir profil demektir. Kâğıt üzerinde mat görünür; nihai renk ancak transfer sırasında ortaya çıkar, baskıların kumaş üzerinde değerlendirilmesinin nedeni budur.
Diğer adları: süblimasyon kâğıdı, yapışkanlı kâğıt, tacky kâğıtİngilizce: Sublimation transfer paper
Baskı sırasında süblimasyon mürekkebini yüzeyine yakın tutan ve transfer ısısında boyayı kumaşa doğru bırakan kaplamalı kâğıt.
Kaplamanın birbiriyle çelişen iki görevi vardır: kâğıdın dalgalanmadan kuruması için mürekkebin suyunu hızla emmeli, ama ısıda mümkün olduğunca fazlası ayrılsın diye boyayı yüzeye yakın tutmalıdır. Kaliteler gramaj, kuruma hızı ve boya bırakma bakımından farklıdır; yoğun kaplama ya da yüksek hızlı baskı uygun bir kalite gerektirir. Tasarım ayna görüntüsü olarak basılır.
Yapışkanlı (tacky) kâğıt, transfer sırasında onu kumaşa tutturan ısıyla aktive olan bir yapıştırıcı taşır. Her hareketin gölgelenme yarattığı örme, esnek ve havlı kumaşlarda kullanılır ve lif koparmadan temiz bir şekilde ayrılmalıdır. Kalanderlerde boyanın keçe bandına geçmesini önlemek için çoğu zaman ayrı bir koruma kâğıdı da çalıştırılır. Kullanılmış kâğıt atıktır; bu, doğrudan baskı lehine bir argümandır.
Tekstillerin ısı ve basınçla dekore edilmesi için kullanılan sektör terimi; hem süblimasyon boya transferi hem de kumaş yüzeyine bir yapıştırıcıyla bağlanan baskılı ya da kesilmiş filmlerin uygulanması için kullanılır.
İki anlam farklı ürünleri tanımlar. Süblimasyon ısıl transferinde boya kâğıttan polyester liflerinin içine geçer ve üstüne hiçbir şey eklenmez. Isıyla uygulanan dekorasyonlar ise yüzeye bir katman bağlar: plastisol transferler (ayırıcı kâğıt üzerine şablonla basılmış mürekkep), ısıl transfer vinili (ısıyla aktive olan yapıştırıcılı, kesilmiş renkli film) ve DTF baskılar. Bağlantıyı bir yapıştırıcı sağladığı için bunlar pamukta ve koyu kumaşlarda çalışır; ama katmanın kendi tuşesi vardır ve gerdirme, yıkama ve sıcak tamburlu kurutmayla çatlayabilir, soyulabilir ya da kalkabilir.
Mühendislik belgeleri terimi bir kalander tamburunda ya da kurutucuda ısının akışı için de kullanır. Bu yüzden bir havlu şartnamesi genel terim yerine prosesin adını vermelidir, örneğin “polyester yüze süblimasyon baskı” ya da “DTF transfer logo”.
Diğer adları: dolaylı süblimasyon, kâğıt transfer baskıİngilizce: Transfer printing
Bir tasarımın önce genellikle kâğıt olan bir ara taşıyıcıya basılması ve ikinci bir adımda ısı ve basınçla tekstile aktarılması.
Polyesterde baskın biçim süblimasyon transferidir. Prensibi termosol araştırmalarında fark edilmiştir: kendilerine ilgisi olmayan bir zemine uygulanmış süblimleşebilen boyalar, 175–220 °C’de onlara ilgisi olan hidrofob liflere aktarılabiliyordu[158]. Eriyik ve film ayırma transferleri dahil başka transfer prensipleri de vardır; doğal lifler ise hâlâ ara bir polimer ya da başka bir boya kimyası gerektirir[155].
Havlı kumaşlar için bu yolun avantajları vardır: görüntü pürüzsüz kâğıt üzerinde oluşur, bu yüzden mürekkep ilmekler boyunca yayılamaz; kumaşın mürekkep alıcı bir ön işleme ya da yıkamaya ihtiyacı yoktur. Bedeli kâğıt tüketimi, ayna baskı, her hareketten kaynaklanan gölgelenme riski ve kullanılmış kâğıtta her zaman kalan bir miktar boyadır.
Diğer adları: direkt süblimasyon, doğrudan dispers baskıİngilizce: Direct-to-fabric sublimation
Dispers boyalı mürekkebin transfer kâğıdı kullanılmadan doğrudan polyester kumaşa inkjet ile basılması ve ardından boyayı lifin içine iten ısıl fiksaj.
Kumaş genellikle mürekkep damlaları düştükleri yerde kalsın ve boyanın daha fazlası fikse olsun diye ön işlemden geçirilir. Dispers mürekkeplerle basılmış polyester üzerine yapılan bir çalışmada tek banyolu bir ön işlem renk verimini artırmış, fiksaj 190 °C’de 45 saniyede en iyi sonucu vermiş, ardından yıkama yapılmıştır[160]. Endüstriyel hatlar fiksajı bir kalanderde ya da sıcak hava ünitesinde yapar; ardından yıkama yapılıp yapılmayacağı mürekkep ve ön işlem sistemine bağlıdır. Doğrudan baskı kâğıttan tasarruf sağlar ve rengi ince kumaşların arkasına kadar geçirebilir; bu da bayraklara uygundur.
Hav yüzlerine doğrudan baskı daha zordur: mürekkebi düzensiz emerler, damlalar filamentler boyunca yayılır ve kumaşın kafaların altında düz ve stabil ilerlemesi gerekir; bu yüzden havlularda daha yaygın yol transfer olmaya devam eder. Ne DTF (direct-to-film transfer) ne de genellikle ön işlemli pamuk üzerine pigment inkjet olan doğrudan ürüne baskı (DTG) doğrudan süblimasyondur.
Diğer adları: inkjet tekstil baskı, dijital baskıİngilizce: Digital textile printing
Tekstillerin dijital dosyalardan inkjet ile basılması; mürekkep sınıfı life göre seçilir: polyester için dispers, selüloz için reaktif, poliamid, yün ve ipek için asit ya da çoğu lif için pigment.
“Dijital” rengin nasıl yerleştirildiğini anlatır, nasıl fikse edildiğini değil. Reaktif ve asit mürekkepler ön işlemli kumaş, buharlama ve yıkama gerektirir; dispers mürekkepler kuru ısıyla fikse edilir ya da kâğıttan aktarılır; pigment mürekkepler ısıyla kürlenen bir bağlayıcıya dayanır ve yıkama gerektirmez. Haslık ve tuşe bu yüzden yazıcıyı değil mürekkep sınıfını izler.
Hepsi renk yönetimi gerektirir ve hiçbiri şablon gerektirmez; bu yüzden kısa metrajlar ve desen değişiklikleri ayar maliyeti taşımaz. Havlularda pamuklu havlu kumaşa reaktif inkjet baskı tamamen pamuk bir tuşeyi ve emici baskılı alanları korur, ama ilmekler ince detayı sınırlar ve buharlama ile ard yıkama zinciri daha uzundur. Süblimasyon polyester bir yüz gerektirir ve karşılığında fotoğraf kalitesindeki görüntüleri ek bir tuşe olmadan aktarır.
Life ilgisi olmayan ve ısıyla kürlenen bir bağlayıcı filmle lif yüzeyinde tutulan çözünmez renkli partiküllerle yapılan baskı.
Pigment patı ya da mürekkebi pigment dispersiyonunu film oluşturan, yaygın olarak akrilik bir bağlayıcıyla, bir kıvamlaştırıcıyla ve çoğu zaman bir çapraz bağlayıcıyla birleştirir. Şablon ya da inkjet baskıdan sonra kumaş kurutulur ve kürlenir, normalde ard yıkama yapılmaz; bu da prosesi kısa ve su açısından ekonomik tutar. Tutunmayı lif değil bağlayıcı sağladığı için pigment pamukta, polyesterde ve karışımlarda aynı şekilde çalışır.
Bağlayıcı aynı zamanda sınırlamadır. Yoğun kaplanmış alanlar çevredeki kumaştan daha sert hissettirir; sürtme haslığı da, özellikle koyu tonlarda, bağlayıcı kalitesine ve kürlemeye bağlıdır. İlmekli havlu kumaşta film ilmek uçlarını kaplar; bu yüzden baskılı alanlar baskısız havdan daha sert hissettirebilir ve daha az emebilir. Pigment mürekkepler DTF’nin ve doğrudan ürüne baskının çoğunun da temelidir.
Pamuk ve diğer selülozik kumaşların buharlama sırasında lifle kovalent bağ kuran reaktif boyarmaddelerle basılması; ardından kıvamlaştırıcı ve fikse olmamış boya yıkanarak uzaklaştırılır.
Şablon baskıda pat reaktif boyayı, alkaliyi, üreyi ve aljinat gibi bir kıvamlaştırıcıyı taşır; inkjet baskıda alkali ve yardımcı maddeler önceden kumaşa emdirilir. Basılmış kumaş kurutulur ve buharlanır; boya selülozun hidroksil gruplarıyla reaksiyona girer. Bir kısmı bunun yerine suyla reaksiyona girer ve bağlanamaz; bu yüzden kumaş durulanır, sıcak sabunlanır ve yeniden durulanır[121]. Eksik ard yıkama, beyaz zeminlere ve bitişik kumaşa akan gevşek boya bırakır.
Sonuçta film yoktur; tuşe yumuşak, yıkama haslığı iyidir ve baskılı alanlar emicidir. Bedeli ard yıkama atık suyu olan daha uzun bir prosestir. İlmekli havlu kumaşta ilmekler ince çizgileri böler ve koyu tonların hava nüfuz etmesi gerekir; makaslanmış bir velur yüz daha keskin basılır.
Diğer adları: rotasyon baskı, düz şablon baskı, serigrafiİngilizce: Screen printing
Patın ince elekli bir şablonun açık alanlarından kumaşa bastırıldığı, tasarımın her rengi için ayrı bir şablonun kullanıldığı baskı.
Düz şablon makineleri düz şablonları bir baskı bandı üzerindeki kumaşa indirir ve üzerlerinden bir rakle geçirir; rotasyon makineleri iç raklesi olan silindirik şablonlar kullanır ve rapor şablon çevresine bağlı olarak sürekli basar. Her şablon diğerleriyle çakışmalıdır. Şablon yalnızca uygulayıcıdır: pamuklu havlularda pat tipik olarak reaktif, pigment ya da aşındırma (boyalı zemin rengini gideren ve yerine başka bir renk koyabilen) patıdır; plastisol mürekkepler ise esas olarak bir giyim tekniğidir.
Her renk kendi şablonunu gerektirdiği için ayar maliyeti renk ve desen sayısıyla birlikte artar; yöntem sınırlı renkli uzun metrajlarda kendini amorti eder, fotoğraf kalitesindeki geçişler ise yarım ton ve çok sayıda şablon gerektirir. Havlı yüzeyde patın ilmeklerin arasına nüfuz etmesi gerekir; bu yüzden elek, rakle basıncı ve pat viskozitesi konstrüksiyona göre ayarlanır.
Pigment mürekkebin ve beyaz bir alt katmanın PET filme basıldığı, sıcakta eriyen yapıştırıcı tozla kaplanıp kürlendiği ve ardından tekstile preslendiği, ısıyla uygulanan bir transfer yöntemi.
Renk katmanları ayna görüntüsü olarak basılır, ardından görüntüyü örtücü yapan bir beyaz mürekkep katmanı gelir. Islak baskıya yapıştırıcı toz uygulanır, fazlası alınır ve toz ısıyla eritilir; transfer daha sonra ürüne preslenir ve film soyulur, kumaş yüzeyinde ince bir mürekkep ve yapıştırıcı katmanı kalır. Yapıştırıcı DTF’nin pamuğa, polyestere ve karışımlara bağlanmasını, basılan beyaz da koyu kumaşları örtmesini sağlar; bu, süblimasyonun yapamadığı iki şeydir.
Katman aynı zamanda sınırlamadır: geniş alanlarda tuşe ekler ve gerdirme, yıkama ve yüksek ısıyla çatlayabilir ya da kalkabilir; ilmekli havlu kumaşta da yalnızca ilmek uçlarına bağlanır. Bu yüzden DTF tam baskılı havlu tasarımlarına değil, konumlandırılmış logolara uygundur. Kısaltma bazen farklı bir proses olan “direct-to-fabric” olarak okunur; bu yüzden şartname yöntemi açıkça yazmalıdır.
Diğer adları: poli kaplama, pamuğa süblimasyon, pamuk süblimasyonuİngilizce: Polymer coatings for sublimation on cotton
Pamuğa uygulanan, çoğu zaman polyester tipi, boya alıcı polimer; dispers boyaların içine difüze olabileceği bir katman sağlar, çünkü işlem görmemiş selüloz onları tutamaz.
Bu tür kaplamalar, spreyler ve ön işlemler selülozda bulunmayan alıcı polimeri sağlar[155]; renk bu durumda pamukta değil kaplamada durur. Bu yüzden renk gücü ve haslık polyester bir yüze göre daha düşüktür, tuşe daha serttir ve kaplama aşınabilir ya da yıkanıp gidebilir. İlmekli havlu kumaşta ilmek uçlarını düzensiz kaplar ve emiciliği azaltır.
Polyester/pamuk karışımında dispers boyayı yalnızca polyester tutar; bu yüzden görüntü pamuk payı oranında soluk ya da benekli görünür. İki yol da polyester bir yüze baskıya eşdeğer değildir; tamamen pamuk baskılı bir havlu ise bunun yerine reaktif ya da pigment baskıyla yapılır.
Diğer adları: baskı yüzü, polyester baskı yüzeyiİngilizce: Polyester print face
Bir kumaşın, özellikle süblimasyon baskı almak üzere kurulmuş ve hazırlanmış, normalde beyaz polyester yüzeyi.
Yüzdeki her pamuk soluk basılır; bu yüzden yüzün kendisi polyester olmalıdır. Filament ve tekstüre filament iplikler eğrilmiş polyesterden daha pürüzsüz, daha düzgün bir yüzey verir ve daha az lif döker. Yükseklik ve sıklık önemlidir, çünkü boya buharı önce ilmek uçlarına ulaşır; bu yüzden kısa ve sık ilmekler, makaslanmış velur ve düz örme ya da dokuma yüzler, yüksek ve açık havdan daha keskin basılır. Beyazlık da önemlidir: her renk zemin tonunun üzerine basılır ve hafif sarımsı ya da düzensiz bir yüz bütün görüntüyü kaydırır.
Hazırlık yüzün parçasıdır. Eğirme yağları düzensiz boya alımına yol açtığı için pişirmeyle uzaklaştırılır, polyester preste çekmesin diye termofikse edilir, yüzey apreleri boya göçünü kolaylaştırdığı için de baskı tarafındaki yumuşatıcılar en aza indirilir. Bir alıcı yüzün lif içeriğini ve iplik tipini, konstrüksiyonunu (ilmekli ya da makaslanmış), termofiksajını ve bir beyazlık referansını isteyebilir. “Beyaz baskı kumaşı” (white base fabric) baskı için tedarik edilen her türlü baskısız kumaş anlamına da gelir.
Diğer adları: çift yüzlü havlu, süblimasyon havlu, poli-pamuk havlu, polyester-pamuk havluİngilizce: Polyester-face, cotton-back towel
Basılabilir yüzü polyester, arka yüzü pamuk olan, bunların tek bir dokuma, örme ya da yapıştırılmış kumaşta birleştirildiği havlu; yüz süblimasyon baskı taşırken arka yüz suyu emer.
Konstrüksiyon, tek bir lifin iyi yapamadığı iki görevi ayırır. Süblimasyon boyaları polyesteri renklendirir, pamuğu renklendirmez; polyester ise lifin içine çok az su alır, ancak ince bir polyester yüzey suyu kendi üzerinde iletebilir. Pamuk suyu kolayca emer ama süblimasyon baskı tutamaz. Birlikte, fotoğraf kalitesinde tasarım taşıyan ve yine de cildi kurulayan bir havlu verirler.
Yüzleri birleştirmenin birkaç yolu vardır. Çift yüzlü dokuma havluda hav çözgüsü, bir yüzdeki ilmekler neredeyse tamamen polyesterden, diğer yüzdekiler pamuktan oluşacak şekilde düzenlenir; bu tür kumaşlar özellikle transfer baskı için satılır, polyester tarafa baskı yapılır, pamuklu taraf emicilik için bırakılır[161]. Örme konstrüksiyonlar polyesteri yüze, pamuğu arkaya yerleştirmek için plating (kaplamalı örme) kullanır; yapıştırılmış kompozitler ise bir polyester kumaşı bir pamuklu kumaşa yapıştırıcıyla birleştirir. Stabilite, tuşe ve yıkama davranışı bakımından farklıdırlar; bu yüzden şartname konstrüksiyonu belirtmelidir.
Ağırlık baskı netliğinin aleyhine işler, çünkü daha ağır bir çift yüzlü havlunun yüzünde genellikle daha fazla ya da daha yüksek hav bulunur; görüntü en önemli kriter olduğunda çoğu zaman daha hafif yapılar seçilir. Havlu esas olarak pamuklu tarafıyla kurular. Bakımı pamuklu havludan farklıdır: çok sıcak tamburlu kurutma ve ütüleme boyayı yeniden hareketlendirebilir, pamuklu arka yüz klorlu ağartıcıdan etkilenir ve iki lif farklı çeker; kumaş stabilize edilmemişse bu, havluyu eğebilir ya da kıvırabilir. Bakım talimatları hassas olan bileşeni esas alır.
Üç yanlış kanı sık tekrarlanır. Havlu %100 pamuk değildir ve AB’de etiketinde lif bileşimi, burada hem polyester hem pamuk, belirtilmelidir[87]. Pamuklu tarafa baskı yapılmaz; beyaz kalır ya da kendi boyalı tonunu taşır. Ürün, iki lifin iplikte karıştırıldığı, iki yüzde de görünen ve pamuk payı oranında soluk basılan bir polikoton karışımı da değildir.
Mira Towels’da: Stok tam baskılı havlumuz polyester baskı yüzü ve pamuklu arka yüzü olan 250 GSM bir yapıdır; yalnızca polyester yüze baskı yapılır. Baskı netliği öncelikli olduğunda önerilir; MOQ 100 adettir ve sipariş onayından sonra yaklaşık 2–3 hafta sürer.
Diğer adları: teknik yüz, arka yüz, pamuklu arka yüzİngilizce: Fabric face and reverse
Yüz, bir kumaşın çalışan ya da görünen yüzeyi olarak tasarlanan tarafıdır; arka yüz ise karşı taraftır. Çift yüzlü havlularda yüz baskı için polyester, arka yüz pamuktur.
Atkılı örmede teknik yüz, yüz ilmeklerini gösteren taraftır; dokuma kumaşlarda örgü ve apre belirler; havlularda makaslanan, basılan ya da jakar desende doğru okunması gereken taraftır. Çift yüzlü bir havluda polyester taraf genellikle daha pürüzsüz ve hafif parlaktır; yüzlerin ayırt edilmesinin zor olduğu durumlarda tedarikçinin kumaş şartnamesi referanstır.
Şartname hangi yüzün basılacağını ya da makaslanacağını ve arka yüzün ne olduğunu belirtmelidir, örneğin “polyester yüze baskı; arka yüz pamuk ilmekli, beyaz”. Laminasyonlu ve kaplamalı tekstillerde “astar” (backing) taşıyıcı katman anlamına gelir; bu, ilişkili ama farklı bir kullanımdır.
Diğer adları: yapıştırılmış kumaş, bonded kumaş, kompozit tekstil, laminasyonİngilizce: Bonded and laminated two-face fabrics
İki ya da daha fazla tekstil katmanının bir yapıştırıcıyla, sıcakta eriyen bir tül ya da filmle veya eritilmiş bir köpük katmanıyla birleştirilmesiyle yapılan kumaşlar; iki lifin tek bir dokuma ya da örme yapı içinde bütünleştirilmesinin karşıtıdır.
Islak yapıştırıcılar silindirle ya da spreyle uygulanır; sıcakta eriyen (hot-melt) yapıştırıcılar ısı ve basınç altında yumuşayan toz, tül ya da film olarak gelir; alevle laminasyon bir poliüretan köpüğün yüzeyini eriterek onu yapıştırıcı olarak kullanır. Yapısal olarak bütünleşik çift yüzlü bir kumaşta ise yüzleri birbirine bağlayan, aralarında yapıştırıcı bulunmayan bağlantılı ya da ilmeklenmiş ipliklerdir.
Havlularda bir yapıştırıcı katman sertlik ekler, suyun yüzden arka yüze geçişini engelleyebilir ve yıkama ve tamburlu kurutmada ayrışabilir (delaminasyon). Termoplastik bir yapıştırıcı ayrıca yumuşamadan ya da göç etmeden süblimasyon transfer sıcaklıklarına dayanmalıdır. Alıcılar hangi yöntemin kullanıldığını sormalı ve numuneleri tekrarlanan yıkamadan sonra değerlendirmelidir; “kumaş entegrasyonu” ifadesi hem yapıştırılmış hem bütünleşik yapılar için gevşek biçimde kullanılır.
Dokuma kumaşlar çözgü ve atkı ipliklerinin dik açıyla bağlantı yapmasıyla, örme kumaşlar ise bir ya da daha fazla ipliğin ilmek sıraları ve çubukları halinde birbirine ilmeklenmesiyle üretilir.
Dokuma çözgü ve atkı yönünde az uzama verir; bu yüzden dokuma havlu kumaş, bordürler ve kenar dikişleri formunu korur. Örme ise uzama ve geri dönüş sağlar; atkılı örme kumaşlar ilmeklerini en boyunca, çözgülü örme kumaşlar boy boyunca oluşturur. Ek bir iplikten ilmekli hav oluşturan örme havlu, dokuma havlu kumaştan ayrı bir konstrüksiyondur.
Plating (kaplamalı örme) iki ipliği aynı ilmeklere besler; biri ağırlıklı olarak yüzde, diğeri arkada yer alır. Bu da polyester baskı yüzü ve pamuklu arka yüzü olan bir örme kumaşı mümkün kılar. Örmeler daha hafiftir ve besleme, transfer ve kesim gerilimi altında uzar; bu yüzden baskılı örme havlular deformasyonu, kenar kıvrılmasını ve ölçü kaymasını önlemek için gerilimsiz taşıma, iyi bir termofiksaj ve çoğu zaman yapışkanlı kâğıt gerektirir.
Tasarımın belirli bir alan yerine ürünün görünen yüzeyinin tamamını kapladığı ve genellikle kenarlarına kadar uzandığı baskı.
Baskı kaplama oranı, yani yüzeyin mürekkep taşıyan payı, süblimasyonda mürekkep ve kâğıt maliyeti getirir ama tuşe eklemez; pigment ya da plastisol baskıda yüksek kaplama kumaşı sertleştirir. Tam baskılı havlu tasarımları baskılı paneller üzerinde süblimasyonla, tekrarlanan desenler için rotasyon şablon baskıyla ya da pamuk üzerinde dijital reaktif veya pigment baskıyla üretilir. Konumlandırılmış baskı (placement print) ise logo gibi tanımlı bir alanı kaplar. Çift yüzlü bir havluda tam baskı yalnızca polyester yüzü kaplar; pamuklu arka yüz düz kalır.
Mira Towels’da: Standart tam baskılı havlu ölçüleri 30×50, 50×100, 75×150, 75×180, 100×150 ve 100×180 cm’dir; özel ölçüler de yapılabilir.
Diğer adları: taşmalı baskı, full-bleed baskıİngilizce: Edge-to-edge printing
Tasarımın bitmiş ürünün her kesik kenarına ve kenar dikişine ulaştığı, baskısız pay kalmayan baskı.
Havlularda bu normalde panel baskıyla elde edilir: tasarım top halindeki kumaşa havlu ölçüsü artı taşma payıyla basılır, havlular baskılı alanın içinden kesilip sonra dikilir. Kenar dikişi yapılmış bir havluyu preslemek nadiren gerçek anlamda kenardan kenara kaplama verir, çünkü kenar dikişleri gövdeden kalındır, temas basıncı kenarlarda düşer ve boya buharı kıvrımların içine ulaşmaz; geride soluk bir pay kalır. Katlanmış bir kenar dikişi ayrıca baskılı yüzden bir şeridi pamuklu tarafa çevirir. Panel baskı kesim hassasiyetini belirleyici kılar: kenara paralel giden çerçeveler ve çizgiler her sapmayı ortaya çıkarır.
Diğer adları: taşma alanı, bleedİngilizce: Bleed (artwork)
Tasarımın hedeflenen kesim çizgisinin ötesine uzatılması; böylece kesim ve dikimdeki sapmalar ve kenar dikişine kıvrılan kumaş da baskısız kumaş yerine tasarımı gösterir.
Miktar kenar bitişine (overloklu bir kenar katlanmış bir kenar dikişinden daha az kumaş tüketir), kesim yöntemine ve üreticinin şablonuna bağlıdır; evrensel bir değer yoktur. Bütün görüntü gerdirilmez, arka plan uzatılır; yazılar ve logolar kenar dikişlerinden uzakta bir güvenli alanın içinde tutulur. Terimin yıkamada gevşek boya kaybı olan renk akmasıyla ya da mürekkebin hedeflenen kenarlarının ötesine yayılması olan baskı akmasıyla hiçbir ilgisi yoktur.
Mira Towels’da: Üretim ekibimiz seçilen havlu ölçüsü için süblimasyon tasarım şablonunu sağlar ve dosyaları ölçek, taşma payı ve renk açısından kontrol eder.
Diğer adları: baskı registeri, register, çakıştırmaİngilizce: Artwork positioning and print alignment
Bir tasarımın bitmiş ürünün kenarlarına, ortasına ve kenar dikişlerine göre yerleşimi ve baskı ile kesimin bu yerleşimi ne kadar doğru yeniden ürettiği.
Bir konumlandırma talimatı tasarımın nerede duracağını (ortalanmış, belirli bir mesafe kaydırılmış, bir bordüre hizalanmış), yönünü ve katlandığında nasıl görünmesi gerektiğini belirtir. Hatalar atkı kavisinden ve eğikliğinden, transferdeki çekmeden, basılı yerleşimi kaçıran kesimlerden ve kenar dikişindeki kısalmadan kaynaklanır.
“Register” sözcüğünün iki anlamı vardır. Şablon baskıda renkten renge çakışmadır: her şablon diğerleriyle hizalanmalıdır. İnkjet baskıda bütün renkler tek seferde aynı kafa arabasından ya da baskı çubuğundan püskürtüldüğü için renk uyumu baştan sağlanmıştır; geriye kalan konu baskıdan kesime hizalamadır. Kesim işaretleri yardımcı olur; kamera kılavuzlu kesiciler de kesim yolunu basılı işaretlere ya da konturlara göre ayarlar. İzin verilen sapma şartnamede kararlaştırılır.
Diğer adları: rapor, tekrarlı desen, kesintisiz raporİngilizce: Repeat pattern
Kumaş boyunca kesintisiz döşenen desen birimi; her bitmiş parça için bir kez yerleştirilen kurgulanmış (engineered) tasarımın karşıtıdır.
Raporlar düz (blok), yarım kaydırmalı (half-drop), tuğla ya da ayna rapor olarak düzenlenir; kenarları görünür bir çizgi olmadan birleşen dosyaya kesintisiz (seamless) rapor denir. Rotasyon şablon baskıda rapor boyu şablon çevresiyle sabittir; dijital baskı her boyu kabul eder. Raporlu basılmış kumaş neredeyse her yerden kesilebilir; bordürleri ve motifi her havluya göre yerleştirilmiş kurgulanmış bir panel daha fazla kontrol sağlar, ama kesimin baskıyı izlemesi gerekir. Motif ölçeği bitmiş havlu ölçüsüne göre değerlendirilmelidir.
Diğer adları: renk profili, lineerizasyonİngilizce: ICC profile and colour calibration
International Color Consortium tarafından tanımlanan ve bir cihazın ya da baskı koşulunun rengi nasıl ürettiğini anlatan standartlaştırılmış veri dosyası; renk değerlerinin cihazdan bağımsız bir referans uzayı üzerinden dönüştürülmesini sağlar.
Güncel olarak ICC.1:2022 spesifikasyonu (profil sürümü 4.4) olan ICC profil formatı, her cihazı CIE kolorimetrisiyle tanımlanan bir profil bağlantı uzayına bağlar[39]. Bir kaynak profil bir dosyadaki ya da bir cihazdan gelen renk değerlerini bu uzayla ilişkilendirir; bir çıkış profili de yazıcının belirli bir rengi üretmesi için gereken mürekkep miktarlarını verir. Bir renk yönetim modülü ikisini zincirleyerek bir dosyayı karakterize edilmiş her baskı koşulu için dönüştürür.
Süblimasyonda “cihaz” baskı koşulunun bütünüdür: yazıcı, mürekkep, kâğıt, RIP ayarları, kumaş ve transfer ayarları. Profil, bir renk yaması tablosu basılıp üretim kumaşına, havlı kumaşlarda gerçek konstrüksiyona, transfer edilerek ve spektrofotometreyle ölçülerek oluşturulur. Yeni bir kumaş kalitesi, kâğıt türü ya da mürekkep partisi profili geçersiz kılabilir.
Kalibrasyon profillemeden önce gelir. Kanal başına ve toplam mürekkep sınırlarını belirler ve her kanalı, dosyadaki eşit adımlar yoğunlukta eşit adımlar verecek şekilde lineerize eder; böylece yazıcıyı profilin tanımlayacağı bilinen bir duruma getirir. Periyodik test tabloları yeniden kalibrasyonun ne zaman gerektiğini gösterir.
Spesifikasyon, her biri farklı bir üretim hedefi olan dört görüntüleme amacı (rendering intent) tanımlar: algısal, doygunluk, ortama göre bağıl kolorimetrik ve ICC mutlak kolorimetrik[39]. Algısal amaç bütün görüntüyü yazıcının renk gamına sığacak şekilde sıkıştırır ve fotoğraflara uygundur; bağıl kolorimetrik amaç gam içindeki renkleri doğru üretir, gerisini keser ve marka renklerine uygundur; doygunluk amacı grafikler için canlılığı öne çıkarır. Hiçbir profil gam dışında renk yaratmaz; kalibre edilmiş bir monitör de yalnızca önizleme verir. Bu yüzden onay, kararlaştırılmış aydınlatma altında transfer edilmiş kumaş üzerinde verilir.
RGB rengi kırmızı, yeşil ve mavi ışığın toplamsal karışımları olarak; CMYK ise camgöbeği, macenta, sarı ve siyah mürekkebin çıkarımsal miktarları olarak tanımlar.
İkisi de cihaza bağlıdır: bir RGB ya da CMYK değerinin, bir profil onun hangi renk uzayına ait olduğunu (örneğin RGB görüntüler için sRGB) belirtene kadar sabit bir görünümü yoktur. RIP her ikisini de yazıcının çoğu zaman dörtten fazla olan kendi mürekkep kanallarına çevirir. Kâğıda ofset baskı için hazırlanmış CMYK değerleri polyester üzerinde aynı rengi vermez; bu yüzden dosyalar gömülü bir profil taşımalı, marka açısından kritik renkler de fiziksel ya da ölçülmüş referanslar olarak verilmelidir. Basılabilir gamın dışına düşen doygun RGB renkleri ekran provası (soft proof) araçlarıyla işaretlenir.
Diğer adları: raster görüntü işlemcisi, raster image processorİngilizce: RIP software
Tasarım dosyalarını yazıcının kullandığı damla verisine çeviren, bu sırada renk yönetimini, mürekkep sınırlarını ve tramlamayı uygulayan yazılım.
Bir tekstil RIP’i dosyayı yorumlar, renkleri ICC profilleri üzerinden dönüştürür, kanal başına ve toplam mürekkep sınırlarını uygular, çıktıyı lineerize eder ve görüntüyü genellikle hata dağıtımı (error diffusion) yoluyla damla desenlerine tramlar. Ayrıca transfer kâğıdı için ayna görüntü alır, parçaları top üzerine yerleştirir (nesting), desenleri tekrarlar, büyük görüntüleri parçalara böler ve adı verilmiş spot renkleri yerine koyar. Mürekkep sınırları süblimasyonda önemlidir, çünkü aşırı yüklenmiş kâğıt yavaş kurur, dalgalanır ve transferde boyayı yayar. Ayarlar işle birlikte saklanır, çünkü aynı dosya başka ayarlarla farklı basılır.
Diğer adları: bitmap, piksel tabanlı görüntüİngilizce: Raster image
Her birinin kendi renk değeri olan piksellerden oluşan bir ızgara olarak saklanan görüntü; gösterebileceği detay içerdiği piksel sayısıyla sınırlıdır.
Fotoğraflar raster görüntülerdir; örneğin TIFF, PNG ya da PSD (kayıpsız) veya JPEG (kayıplı) olarak kaydedilir. Etkin çözünürlükleri çıktı ölçüsüne bağlıdır: aynı piksel sayısı daha büyük basıldığında inç başına daha az piksel verir. Enterpolasyon pikselleri yumuşatır ama detay eklemez; JPEG kusurları, yani kenarların ve yazıların çevresindeki bloklar ve haleler, geniş düz alanlarda belirgin hale gelir. Dosyalar en iyi nihai ölçüde ve gömülü bir renk profiliyle teslim edilir.
Diğer adları: vektör dosya, vektörel çizimİngilizce: Vector artwork
Pikseller yerine matematiksel yollar, eğriler ve dolgularla tanımlanan, kenar kalitesini kaybetmeden her ölçüye büyütülebilen tasarım.
AI, EPS, PDF ve SVG gibi vektör formatları logolara, yazılara ve geometrik desenlere uygundur. Fontlar çizildiği gibi basılsın diye dış hatlara (outline) çevrilmelidir; bir vektör dosyasının içine yerleştirilmiş her fotoğraf ise kendi çözünürlük sınırı olan bir raster görüntü olarak kalır. Havlularda dosyadaki kenar kalitesi kumaştaki kenar kalitesini garanti etmez: çok ince çizgiler ve küçük yazılar havın içinde kaybolabilir; bu yüzden minimum çizgi kalınlıkları ve yazı boyutları yüzeye bağlıdır.
PPI, nihai baskı ölçüsünde inç başına görüntü pikseli sayısıdır; DPI ise bir yazıcının adresleyebildiği inç başına damla konumu sayısıdır.
Tonlar çok sayıda damladan oluşan desenlerle kurulduğu için yazıcı DPI’ı yüksektir; görüntü PPI’ının ise yalnızca normal bakış mesafesinde piksellerin görünmeyeceği kadar yüksek olması gerekir. Bir havluda görünür detayı çözünürlükten çok önce genellikle yüzey sınırlar, çünkü ilmekler ve hav, baskı kafasının kâğıda yerleştirebildiğini yeniden üretemez. Düşük çözünürlüklü bir dosyanın PPI’ını yeniden örneklemeyle yükseltmek detay eklemez. Gereksinimler en iyi üreticinin tasarım şablonundan alınır; metrik çalışmada santimetre başına piksel, PPI’ın 2,54’e bölümüne eşittir.
Belirli bir mürekkep, zemin ve proses kombinasyonunun üretebildiği renk aralığı; bunun dışındaki renkler ancak yaklaşık olarak elde edilebilir.
Bir süblimasyon baskının gamı mürekkep setine, transfer ayarlarına, polyesterin beyazlığına ve yüzey dokusuna bağlıdır. Ekran renkleri arasında çok parlak yeşiller ve turuncular gibi standart mürekkep setlerinin ulaşamadığı renkler vardır; floresan mürekkepler gamı bu bölgelerde genişletir, beyaz ve metalik efektler ise şeffaf boyalarla imkânsızdır. Ekran provası gam dışı alanları işaretler, görüntüleme amacı onları eşler, baskı numunesi (strike-off) de son kontroldür. Aynı havludaki baskılı bir polyester yüz ile boyalı bir pamuk bordürün gamları ve spektral davranışları farklıdır; bu yüzden onları eşleştirmek metamerizmi de işin içine katar.
Diğer adları: düz transfer presi, ısı presi, düz presİngilizce: Heat press
Bir transferi ve bir kumaş parçasını belirli bir sıcaklık, süre ve basınçta birbirine bastıran, ısıtılmış düz bir tablası olan makine.
Presler elle çalışan kapaklı (clamshell) ve döner kollu tiplerden, havlu panellerine göre boyutlandırılmış tablaları olan pnömatik, hidrolik ve mekikli (shuttle) preslere kadar uzanır. Yalnızca kumaşla yapılan kısa bir ön presleme nemi uzaklaştırır ve yüzeyi düzleştirir; bir laboratuvar çalışmasında kumaş baskı sıcaklığında 6 saniye ön preslenmiştir[156]. Tabla sıcaklığı yüzey boyunca kontrol edilmelidir; kenar dikişlerinin, dikişlerin ya da kıvrımların kumaşı yükselttiği her yerde basınç düşer ve soluk paylar kalır. Düz presler küçük metrajlara, kesilmiş parçalara ve konumlandırılmış baskılara uygundur; top halinde üretim kalander kullanır.
Diğer adları: transfer kalanderi, kalander pres, rotary presİngilizce: Rotary heat calender
Kâğıt ve kumaşın sonsuz bir keçe bantla bastırılarak büyük, ısıtılmış bir tamburun etrafında birlikte ilerlediği sürekli ısıl transfer makinesi.
Bekleme süresi temas yayının uzunluğunun hıza bölümüdür; bu yüzden daha büyük bir tambur aynı bekleme süresinde daha hızlı çalışmaya imkân verir. Basıncı keçe gerginliği sağlar; tamburdaki düzensiz sıcaklık bir kenardan diğerine farklılaşan renk olarak görülür. Kalanderler toptan topa çalışır, kesilmiş parçaları bir taşıyıcı üzerinde alır ve doğrudan basılmış kumaşı da fikse eder. İngilizcede doğru yazım calender’dır, “calendar” değil. Tekstil terbiyesinde aynı sözcük, kumaşı silindirler arasında bastırarak pürüzsüzleştiren ya da parlatan bir makinenin de adıdır; bu farklı bir prosestir.
İngilizce: Transfer temperature, dwell time and pressure
Süblimasyon boyasının kâğıttan polyesterin içine aktarıldığı sıcaklık, temas süresi ve basınç kombinasyonu; üçü birbirini etkiler ve her kumaş, kâğıt ve makine için ayrı ayarlanır.
Polyester genellikle 190–210 °C civarında, ısıl transfer baskının ilk geliştirilme döneminde tanımlanan 175–220 °C penceresi içinde transfer edilir[158]. Daha yüksek sıcaklık daha kısa bekleme süresi ister; yayımlanmış optimumlar yalnızca kendi test koşulları için geçerlidir. Bir laboratuvar çalışmasında düz siyah bir alan, düz bir preste 170–210 °C’de 30–120 saniye boyunca bir polyester kumaşa (%97 polyester, %3 elastan) aktarılmıştır. 120 saniyede renk gücü 190 °C’ye kadar artmış, üzerinde düşmüştür; 200 °C ve 210 °C’de en yüksek renk gücüne 80 ve 60 saniyede ulaşılmıştır. En düzgün baskılar 190 °C’de 120 saniye ya da 210 °C’de 60 saniyeyle elde edilmiştir[156].
Eksik transfer boyayı kâğıtta bırakır ve soluk, zayıf bir renk verir; yüzeyde de sürtünmeyle çıkan boya kalır. Aşırı transfer boyayı daha derine ve yana iter, detayı yumuşatır ve polyesteri sarartabilir ya da pamuğu yakabilir.
Basınç, yüzeyi kalıcı olarak yassılaştırmadan kâğıt ile kumaşı tam temasta tutmalıdır. Havlı bir yüzeyde temas ilmek uçlarıyla kurulur; basınç çok düşükse renk yer yer bozuk olur ve gölgelenmeye izin verir, çok yüksekse parlak, ezilmiş alanlar kalır. Yukarıdaki çalışmada 2,3–3,5 bar’da çalışan pnömatik bir pres kullanılmıştır[156]; bu değer o pres için geçerlidir, kalanderler için değil.
Çift yüzlü havlular kendi ayarlarını ister. Pamuklu arka yüz buhara dönüşen nem tutar; bu yüzden kumaş önceden kurutulur ya da ön preslenir. Daha kalın kompozit, ince bir polyester kumaştan daha yavaş ısınır; pamuk da ısının ne kadar yükseltilebileceğini sınırlar. Polyester, preste çekmemesi için en az transfer sıcaklığı kadar yüksek bir sıcaklıkta termofikse edilmiş olmalıdır. Ayarlar denemeyle bulunur, bir baskı numunesiyle (strike-off) teyit edilir ve tekrar siparişler için kayda geçirilir.
Diğer adları: termomigrasyon, ısıl göç, migrasyonİngilizce: Dye migration
Boyalı ya da baskılı bir kumaş yeniden ısıtıldığında dispers boyanın polyester liflerinin içinden yüzeylerine doğru ya da komşu malzemelere hareket etmesi.
Camsı geçiş sıcaklığının üzerinde yeniden ısıtma boyayı yeniden hareketlendirir; yumuşatıcılar gibi yüzey apreleri de onu dışarı çeken bir çözücü gibi davranabilir. Yüzeydeki boya sürtünmeyle çıkar, yıkanıp gider ve komşu malzemeleri lekeler. Boyalı polyesterde yıkama haslığının termofiksaj sırasındaki termomigrasyon derecesini izlediği gösterilmiştir; daha hacimli bir boya molekülü daha az göç etmiştir[162].
Baskılı havlularda göçü çok sıcak tamburlu kurutma, ütüleme, baskının üzerine ısıyla uygulanan etiketler ya da transferler ve kalanderden henüz sıcakken kumaşın istiflenmesi tetikler. Bulanık kenarlar, haleler, beyaz alanların ya da pamuklu arka yüzün lekelenmesi ve daha düşük sürtme haslığı olarak görülür; boya seçimi, minimum yumuşatıcı, eksiksiz transfer, istiflemeden önce soğutma ve ölçülü bakım talimatlarıyla sınırlanır. Çektirme boyamada “migrasyon” ayrıca boyanın kumaş boyunca istenen şekilde egalize olması anlamına gelir; bu farklı bir anlamdır.
Diğer adları: boya nüfuzu, arkaya geçme, penetrasyonİngilizce: Ink penetration
Mürekkebin ya da boyanın bir kumaşın ipliklerine ve kalınlığına ne kadar derin ulaştığı; yüzeyle sınırlı renkten arka yüzde görünen renge kadar.
Transfer baskıda boya buharı önce en yakın liflere ulaşır; bu yüzden renk ilmek uçlarında ve havın üst kısmında yoğunlaşır. Kullanımda ilmekler aralandığında renksiz dipler beyaz olarak görünür; kısa ve sık hav ile makaslanmış velur bu etkiyi azaltır. Doğrudan baskıda nüfuz mürekkep hacmine, ön işleme ve fiksaja bağlıdır. Arka yüze geçme bayraklarda istenir, çift yüzlü bir havluda istenmez. Havlu kumaşa şablonla basılan reaktif ya da pigment patlarının buzlu bir görünümü önlemek için hava bastırılması gerekir.
Diğer adları: çift görüntü, hayalet görüntüİngilizce: Ghosting
Boya ayrılırken transfer kâğıdı ile kumaşın birbirine göre hareket etmesinden kaynaklanan, ana baskının yanında görünen soluk, hafifçe kaymış ikinci görüntü.
Ana bekleme süresinden önce ya da sonra kâğıt ile sıcak kumaş arasındaki her temas bir gölge bırakabilir; örneğin pres açılırken kâğıt kaydığında ya da kalander girişinde kumaşa erken dokunduğunda. Termofikse edilmediği için ısıda çeken kumaş, kâğıdı nemli pamuktan kaldıran buhar ve preste gevşek serilmiş kâğıt da aynı etkiyi yapar. Yapışkanlı kâğıt, termofikse edilmiş kumaş, kurutucu bir ön presleme, stabil besleme gerilimi ve temiz kaldırma bunu önler. Gölgelenme görüntüyü kaymış bir konumda tekrarlar; baskı akması ise orijinalin kenarlarını bulanıklaştırır.
Diğer adları: mürekkep akması, boya yayılması, saçaklanmaİngilizce: Print bleeding
Mürekkebin ya da boyanın baskılı bir alanın hedeflenen kenarlarının ötesine yanlamasına yayılması; kenarları bulanıklaştırır ve ince çizgileri kalınlaştırır.
Tipik nedenler çok yüksek ayarlanmış toplam mürekkep sınırı, yavaş kuruyan ya da nemli kâğıt, nemli pamuktan çıkan buhar, aşırı transfer ve doğrudan baskıda filamentleri boyunca mürekkebin yayıldığı (saçaklanma) yetersiz ön işlemli kumaştır. RIP mürekkep sınırları, kuru kâğıt, önceden kurutulmuş kumaş ve uygun ön işlem bunu kontrol eder. Baskı akması üretim sırasında olur; renk akması yıkamada kaybedilen gevşek boyadır, tasarımdaki taşma payı ise kesim çizgisinin ötesindeki fazladan görüntüdür.
Diğer adları: ton kayması, renk sapmasıİngilizce: Colour shift
Hedeflenen renk ile baskı sonucu arasında ya da onaylı numune ile seri üretim arasında, tek tek noktaları değil bütün bir baskıyı etkileyen sistematik fark.
Süblimasyonda olağan nedenler artık baskı koşuluna uymayan bir profil (yeni kumaş partisi, kâğıt türü ya da mürekkep partisi), aşınmış kafalardan ya da eksik nozullardan kaynaklanan yazıcı kayması, transfer sıcaklığında, süresinde ya da basıncında değişiklikler, kenardan kenara kaymaya yol açan düzensiz tambur sıcaklığı, nemden kaynaklanan kâğıt nemi ve polyester yüzün beyazlığındaki farklardır. Kontrol doğrulanmış profillere, kalibrasyon tablolarına, her çalışmada ölçülen bir kontrol şeridine ve onaylı baskı numunesine dayanır; toleranslar şartnamede kararlaştırılır. Yıkamadan ya da ışığa maruz kalmadan sonraki renk değişimi bir renk haslığı sorusudur.
Diğer adları: baskı netliği, baskı tanımı, baskı çözünürlüğüİngilizce: Print sharpness
Basılı bir görüntüdeki kenarların ve ince detayın netliği; çizgilerin, yazıların ve küçük öğelerin kumaş üzerinde ne kadar keskin üretildiğine göre değerlendirilir.
Havlularda sınırı yüzey belirler: hav yüksekliği, sıklığı ve düzgünlüğü, ilmeklerin yattığı yön, transfer sırasındaki boya yayılması ve kumaştaki her türlü deformasyon. En keskin basılan yüz konstrüksiyonları polyester baskı yüzü maddesinde anlatılır; yüzünde daha fazla ya da daha yüksek hav bulunan daha ağır çift yüzlü yapılar genellikle netlik kaybeder, yazıcı çözünürlüğü ise nadiren sınırdır. Tasarım tarafında vektörel yazılar, cömert minimum yazı boyutları ve çizgi kalınlıkları ve hav üzerinde ince tırnaklı (serifli) yazılardan kaçınmak yardımcı olur. İnce çizgiler ve küçük yazılar gibi test öğeleri içeren bir baskı numunesi (strike-off) pratik kontroldür.
Diğer adları: termosol, termosol fiksaj, kuru ısıyla fiksajİngilizce: Thermofixation
Dispers boyanın polyesterde kısa süreli kuru ısıyla fikse edilmesi; bu sırada lif yüzeyindeki boya polimerin içine difüze olur ve onda çözünür.
DuPont’ta geliştirilen ve 1958’den itibaren tam olarak ticarileşen termosol prosesi, kumaşı bir boya dispersiyonuyla emdirir, kurutur ve sıcak hava, sıcak silindirler ya da kızılötesiyle ısıtır. Koşullar ısı kaynağına, lif tipine ve boya sınıfına göre 175–225 °C’de 5 ile 90 saniye arasında değişir. Ad “ısıda çözünür” (heat soluble) bir proses için türetilmiştir ve ısının polimeri açarak boyanın içeri difüze olup çözünmesine izin verdiği görüşünü yansıtır. Polyester/pamuk karışımlarındaki polyesterin boyanmasında başlıca sürekli yöntemlerden biri olmuştur; burada pamuğa emdirilen boya büyük ölçüde süblimleşerek polyestere geçer[158].
Baskıda ısıl fiksaj, doğrudan dispers baskıdan sonra bir kalanderde ya da sıcak hava ünitesinde yapılan ısı adımıdır[160]. Reaktif ve asit baskıların yaş ısıyla fiksajı olan buharlamadan ve benzer sıcaklıkları boyayı fikse etmek için değil ölçüleri stabilize etmek için kullanan termofiksajdan farklıdır.
Diğer adları: süblimasyon hataları, transfer hataları, baskı hatalarıİngilizce: Heat-transfer defects
Süblimasyon ısıl transferinde ortaya çıkan, kaynaklarına göre kumaş, kâğıt ve mürekkep, transfer ayarları ya da elleçleme olarak gruplanan hatalar.
Hareket gölgelenmeye yol açar; proses kayması numune ile seri üretim arasında renk kaymasına. Fazla mürekkep ya da nem baskı akmasına yol açar; nemli pamuktan çıkan buhar ya da yoğuşma nem lekeleri bırakır. Kumaştaki ya da kâğıttaki katlar beyaz kırışık izleri, kâğıt kenarları ve kırıntılar da izler bırakır. Çok fazla basınç ya da ısı parlak ya da ezilmiş hav verir; çok düşük sıcaklık, süre ya da basınç ise soluk, eksik transfer verir. Aşırı ısı ayrıca polyesteri sarartır ya da pamuğu yakar. Tıkanmış ya da düzgün püskürtmeyen nozullar, kaynağı baskı olan ve çoğu zaman transferden sonra en açık biçimde görülen bantlaşmaya yol açar.
Çoğu kontrolde görülebilir ve tek bir aşamaya kadar izlenebilir; kâğıdın, mürekkep partisinin ve transfer ayarlarının her çalışmayla birlikte kayda geçirilmesinin nedeni budur.
Dokunmuş ya da basılmış kumaşı bitmiş bir havluya dönüştüren aşamalar: kesim, kenar dikişleri ve kenarlar, iplik ve dikişler, nakış ve etiketler, katlama ve paketleme. Alıcıların teslim alınan havlularda gördüğü birçok hata, dalgalı kenar dikişlerinden yeri kaymış logolara kadar, bu aşamada ortaya çıkar.
Havlu kumaşın tek tek parçalara ayrılması: havlular arasında dokunan düz bantların içinden enine kesim, yan yana dokunan havlular arasından boyuna kesim ya da baskılı panellerin yerleşimlerine göre kesilmesi.
Havlu kumaş, her havlunun düz bir bantla ayrıldığı sürekli bir boy olarak dokunur; bu yüzden kesim yeri kumaşın parçasıdır. Enine kesim bu bandın ortasından geçer ve her iki tarafta kenar dikişlerini oluşturacak kadar düz kumaş bırakır. Tezgâh eninde birkaç havlunun dokunduğu durumlarda boyuna kesim onları havsız dokunan dar şeritler boyunca ayırır. Otomatik enine kesim makineleri bandı yaygın olarak sabit bir boy ölçmek yerine bir sensörle bulur; böylece rapor değiştiğinde de kesim bandın içinde kalır.
Tam baskılı havlular için basılan paneller, kesim işaretleri ya da tasarımın kendisini izleyen kamera sistemleri yardımıyla baskı yerleşimine göre kesilir. Polyester, kenarı eriterek kaynaştıran ve saçaklanmayı sınırlayan sıcak bıçak, lazer ya da ultrasonik bıçakla kesilebilir; pamuk erimek yerine kavrulur, bu yüzden pamuklu arka yüz yine de dikişli bir kenar ister.
Kesim toleransı, kesilmiş bir parçanın hedef boyundan, eninden ve gönyesinden izin verilen sapmadır. Kesim hataları doğrudan dikilmiş havluya geçtiği için program bazında kararlaştırılır.
Kesilmiş bir parçaya bitmiş ölçüsünün ötesinde eklenen kumaş: kenar dikişlerine ve dikişlere katlanan malzeme için kenar dikişi ya da dikiş payı ve kesimden sonra beklenen boyut değişimi için çekme payı.
İki eşit kıvrımlı çift kıvırma bir kenar dikişi, dikilen her uçta bitmiş genişliğinin yaklaşık iki katı kadar kumaş tüketir; bu yüzden kenar dikişi genişliğindeki bir değişiklik kesim boyunu ve baskılı panellerde tasarım şablonunu da değiştirir.
Çekme payı, kumaşın ölçülmüş kalıcı çekmesine dayanan planlı bir fazla ölçüdür. Yalnızca ortalamayı düzeltir ve terbiyedeki çekme kontrolünün yerini tutamaz: hav ile bordür arasındaki ya da baskılı bir havlunun polyester yüzü ile pamuklu arka yüzü arasındaki farklı çekme, kesim ölçüsü ne olursa olsun kıvrımlı kenar dikişleri olarak yine ortaya çıkar.
Baskılı panellerde taşma payı kesim toleransının yanında kenar dikişi payını da karşılamalıdır; aksi halde kenarda ya da kenar dikişi kıvrımının içinde baskısız kumaş görünür. Bu yüzden paylar, kesim toleransı ve bitmiş ölçü toleransı tek bir şartnamede yer almalıdır.
Kesik bir kenarın üzerine katlanıp dikilerek bitirilmesi; çift kıvırma kenar dikişinde kenar iki kez kıvrılır, böylece kesik kenar kıvrımın içinde kalır ve saçaklanamaz.
Havlularda kenar dikişi, havın temiz katlanmayacağı yerde temiz katlanan, her iki uçtaki düz bantta yapılır. Çift kıvırma kenar dikişi olağan havlu konstrüksiyonudur; overloklu bir kenarın üzerine tek kıvırma ise daha hafiftir ama kenar dikişini açıkta bırakır. ISO 4915’in dikiş tipleriyle birlikte kullanılan ISO 4916 dikiş sınıflandırmasında[40] kenar dikişleri 6. sınıfa, kenar bitirme ya da temizleme sınıfına girer[163].
Kenar dikişi genişliği, dikiş tipi, dikiş sıklığı ve iplik atölye varsayılanları değil, şartname maddeleridir. Havlu kenar dikişleri tipik olarak düz dikiş (kilit dikiş) ya da zincir dikişle dikilir; zincir dikişli bir kenar dikişinin uçlarının emniyete alınması gerekir, çünkü açık bir uçtan geriye doğru sökülebilir.
Yıkamadan sonra kıvrımlı ya da büzülmüş bir kenar dikişi; iplik, kenar dikişi kıvrımı ve havlu gövdesi farklı miktarlarda çektiğinde, dikiş gerilimi çok yüksek olduğunda ya da düz bant hav gövdesinden farklı çektiğinde ortaya çıkar. Ev yıkamasına dayanan bir kenar dikişi endüstriyel yıkamada yine de açılabilir ya da saçaklanabilir.
Diğer adları: overlok, kenar sürfile, kenar örme dikişiİngilizce: Overlock stitching
Bir bıçak kumaşın kesik kenarını keserken lüper ipliklerinin kenarı sardığı makine dikişi; böylece kenar tek geçişte kesilir, kaplanır ve sabitlenir.
Kenar örme dikişleri ISO 4915 dikiş sınıflandırmasının 500. sınıfını oluşturur[41]. Olağan kenar bitirme tipi, bir iğne ipliği ve iki lüper ipliği olan üç iplikli overlok 504’tür; 514 iki iğne iplikli dört iplikli overloktur; 516 ise 401 zincir dikişi bir 504 overlokla birleştirir: yükü zincir dikiş taşır, overlok kenarı kaplar[164]. İplikler kenar boyunca bir ilmek ağı oluşturur; bu yüzden overlok dikişler iyi uzar ve kolay sökülmez.
Havlularda overlok, dokuma kenarı olmayan kesik yan kenarları, baskılı panelleri ve görünen kenarı tasarımın parçası olan plaj ya da promosyon havlularını bitirir. Dikişin yalnızca havı değil zemini ve atkıyı da tutacak kadar derin batması gerekir; aksi halde yıkamada gevşek havlu kumaşı koparır. Kontrast renkli bir iplik baskıyı çerçeveler; aynı renkte bir iplik tasarımın kenara kadar akmasına izin verir. Ağır yıkamada açıktaki bir overlok, içine kapatılmış bir çift kıvırma kenar dikişinden daha hızlı aşınır, çünkü iplikleri doğrudan kenarın üzerindedir.
Bir iğne ipliği ile bir masura ipliğinin kumaş katlarının içinde birbirine kilitlendiği ve iki tarafta aynı dikiş çizgisini oluşturan dikiş; 301 tek iğneli düz dikiş temel tiptir.
Düz dikişler ISO 4915’in 300. sınıfını oluşturur[41]. İğne ipliğini malzemenin içinden geçirir, dönen bir çağanoz ilmeği masuranın etrafından dolaştırır ve iplik gerilimi kilitlenmeyi katların ortasına çeker. Dikiş düz durur ve az iplik kullanır; dezavantajları düşük uzama ve masuraların düzenli değiştirilmesi gerektiği için daha düşük verimliliktir[164].
Havlularda düz dikiş kenar dikişleri, etiketlerin ve askıların takılması ve bornozlarda çıma dikişi için kullanılır; düşük uzaması neredeyse hiç esnemeyen dokuma havlu kumaşta pek önem taşımaz. Kopan bir düz dikiş yerel olarak gevşer, ama emniyete alınmamış bir zincir dikiş gibi dikiş boyunca geriye sökülmez. Kontrol edilmesi gereken dengeli gerilimdir: kilitlenme bir yüzde kalırsa iplik orada sürtünmeye açık kalır ve kenar dikişi büzülme eğilimi gösterir.
Diğer adları: inçteki batış sayısı, santimetredeki batış sayısı, dikiş adımı, ilmek sıklığıİngilizce: Stitch density
Birim dikiş uzunluğu başına batış sayısı; inç başına batış (SPI) ya da santimetre başına olarak verilir. Santimetrede bir batış, inçte 2,54 batışa eşittir.
Daha fazla batış yükü daha fazla ipliğe yayar ve kenar dikişini bir noktaya kadar daha düz tutar. Bu noktanın ötesinde sık iğne batışları kıvrım boyunca iplikleri zayıflatır ve sık dokulu düz bantlarda büzülmeye ya da yırtılan delikli bir çizgiye yol açabilir. Çok az batış ise kullanımda takılan uzun iplik açıklıkları bırakır.
Dikiş sıklığı dikiş tipi, iplik kalınlığı ve dikilen kumaşla birlikte belirtilir. Makinenin transportuyla ayarlanır ve bitmiş dikişte işaretlenmiş bir uzunluk boyunca batışlar sayılarak kontrol edilir. Nakış ise sıklık için ayrı bir kavram kullanır: dolgulu bir alandaki dikiş sıraları arasındaki aralık.
Dikilmiş bir dikişin ya da kenar dikişinin dikişe dik çekildiğinde kopmadan önce dayandığı en yüksek kuvvet; ipliklerin sağlam bir dikişin yanında birbirinden ayrıldığı dikiş kayması ayrı bir özelliktir.
ISO 13935, düz dikişlerde dikiş kopmasına kadarki en yüksek kuvveti sabit uzama hızlı bir çekme cihazıyla ölçer: Bölüm 1’de şerit yöntemiyle[42], Bölüm 2’de tutma (grab) yöntemiyle[43]. Bir dikiş iplikte, dikiş çizgisinin yanındaki kumaşta ya da batışların kumaştan sıyrılmasıyla kopabilir; her kopma biçimi farklı bir çareye işaret eder: iplik, dikiş sıklığı ya da kenar dikişi konstrüksiyonu.
Dikiş kayması ayrıca test edilir: örneğin ISO 13936-1 dokuma kumaşlarda ipliklerin dikişteki kaymaya karşı direncini belirler[44]. En çok bazı hafif düz dokuma ya da baskılı kumaşlar gibi açık veya kaygan örgüler için, havlunun kenar dikişinin yapıldığı sık dokulu düz bantlar içinse daha az önem taşır.
Kullanımda kenar dikişleri çoğunlukla açıktaki ipliğin aşınması, dikiş uçlarında iplik kopması ve kıvrımın kesik kenarı içine almadığı yerlerde saçaklanma yoluyla bozulur; endüstriyel yıkama üçünü de hızlandırır. Bu yüzden kenar dikişlerini alıcının belirttiği yıkama döngüsü sayısından sonra kontrol etmek, yeni ürün üzerindeki bir mukavemet değerinden otel kullanımı hakkında daha fazla şey söyler. Test yöntemleri prosedürü tanımlar; kabul değerleri alıcının şartnamesinden gelir.
Bir havlunun kenarlarının saçaklanmaması ve ilmek dökmemesi için kullanılan bitirme yöntemi: dokuma kenar, kenar dikişi, overlok, biye, dekoratif kenar dikişi ya da düz dokuma havlularda saçak.
Seçim kumaşın nasıl üretildiğine göre belirlenir. Havlu eninde dokunan havlu kumaşın uzun kenarlarında dokuma kenar bulunur ve yalnızca kesik uçlarda kenar dikişi gerekir; daha geniş dokunan kumaşın ve toplardan kesilen baskılı panellerin ise her kenarı kesiktir ve overloklanır, kenar dikişiyle bitirilir ya da biyeyle kapatılır. Biye, kenarı iki yüzden de dikilen dokuma ya da verev kesilmiş bir bantla sarar. Bant ve havlu çekme ve renk haslığı bakımından uyumlu olduğu sürece temiz, renkli bir çerçeve verir ve kalın kenarlarla da başa çıkar.
Plaj ve promosyon havluları bazen kontrast renkte dekoratif bir overlok ya da sarma dikiş tarzında bir kenar taşır. Bir peştemal genellikle çözgü uçlarından bükülmüş ya da düğümlenmiş saçaklarla ve yanlarda dokuma kenarlarla bitirilir.
Kumaşın ya da kesilmiş parçaların geometrisinin elleçleme, kesim ya da dikim sırasında istenmeden değişmesi; çözgü ve atkı artık dik gitmez ya da parça uzamıştır, sonuç dalgalı kenarlar, gönyesiz havlular ya da kaymış desenlerdir.
Deformasyon, kumaşın düzensiz çekildiği her yerde ortaya çıkar: düzensiz gerilimle açılan toplar, kesim bıçağının altında kayan pastallar ya da bir kenar dikişinin iki katını farklı hızlarda besleyen bir makine. Örme çift yüzlü kumaşlar, ilmekleri yük altında uzadığı için dokuma havlu kumaştan daha kolay deforme olur. Atkı çizgileri en boyunca açılı giden ya da kavislenen çarpık kumaş genellikle terbiyeden kaynaklanır; bu durum atkı kavisi ve atkı eğikliği maddesinde ele alınır.
Düz bir havluda deformasyon paralel olmayan kenarlar ve dalgalanan kenar dikişleri olarak görülür; baskılı bir havluda çok daha belirgindir, çünkü düz bir baskılı bordür gönyeden her sapmayı ortaya çıkarır. Kesimden önce kumaşı dinlendirerek, tek kat ya da alçak pastallar keserek, sabit ölçülere değil baskılı tasarıma göre keserek ve transportu kenar dikişi kıvrımı ile havlu gövdesi aynı gerilimle dikilecek şekilde ayarlayarak azaltılır.
Dikiş için tasarlanmış iplik; lif, konstrüksiyon (eğrilmiş, core-spun ya da filament), doğrusal yoğunluk ve apre ile tanımlanır ve mukavemetine, dikilebilirliğine ve havluyla uyumuna göre seçilir.
Havlu kenar dikişleri için genel tercih eğrilmiş polyester ipliktir: kalınlığına göre mukavemetlidir, yıkamada az çeker ve pamuğun zayıflayabildiği gibi klorlu ağartıcıyla zayıflamaz. Sürekli bir polyester filament özün kesikli polyester ya da pamukla sarıldığı core-spun iplik, belli bir kalınlıkta mukavemet ekler; pamuk sargı da yüksek dikiş hızlarında özü iğne ısısından korur. Pamuk iplik havlunun çekmesine uyar ama kalınlığına göre daha zayıftır.
İplik kalınlığı en açık biçimde tex cinsinden doğrusal yoğunlukla belirtilir. Etiket (tiket) numaraları tutarsızdır: ASTM D3823 uygulamasında tiket numarası ham ipliğin tex cinsinden doğrusal yoğunluğuna dayanır[45], yani numara büyüdükçe iplik kalınlaşır; Avrupa tiketleri ise metrik numaradan türetilir, yani numara büyüdükçe iplik incelir. Farklı üreticilerin tiketlerini doğrudan karşılaştırılabilir kılan zorunlu bir kural da yoktur[165].
Aynı renk ya da kontrast olsun, iplik havlunun renk haslığı gereksinimlerini karşılamalıdır: akan koyu bir iplik ilk yıkamada beyaz bir kenar dikişini lekeler, kumaştan fazla çeken bir iplik de dikişi büzer.
Diğer adları: askı halkası, askılık, askı bandıİngilizce: Hanging loop
Havlunun bir kancaya asılabilmesi için kenar dikişine ya da köşesine dikilen bant, kordon ya da dokuma kumaştan kısa bir halka.
Askılar kenar dikişi oluşturulurken, genellikle bir köşeye ya da kısa kenarlardan birinin ortasına dikilir. Askıyı yerinde tutan, kenar dikişinin bütün katlarından geçen ve uçları emniyete alınmış dikiştir; yalnızca kenar dikişi kıvrımıyla tutulan bir askı, havlu kancadan çekildiğinde kopar. Askının çekme ve renk haslığı bakımından havluyla uyumlu olması gerekir. Askılar mutfak, banyo, spor ve çocuk havlularında yaygındır ve dokuma ya da baskılı bir marka adı taşıyabilir. Malzeme, uzunluk, renk ve konum şartnamede yer almalıdır.
Bir havlunun, dijitalleştirilmiş bir dikiş dosyasından nakış makinesinde kumaşa bir desen işlenerek dekore edilmesi; destek için bir tela, havlı yüzeyde de dikişleri ilmeklerin üzerinde tutan bir üst film kullanılır.
Tasarım önce dikiş tiplerini (saten, dolgu, düz çizgi dikişi), yönü, sıklığı ve sırayı tanımlayan bir dikiş dosyasına dijitalleştirilir (puncho). Havlu, kumaşı sabit tutmak için altına bir tela (stabilizatör) konarak kasnağa alınır. Havlu kumaşta yüzeye suda çözünür bir film serilir; böylece dikişler ilmeklerin arasına gömülmek yerine üstlerinde durur. Film dikimden sonra yırtılarak alınır, kalanı da çözülür.
Ağartıcıya ve sıcak yıkamaya dayandığı için havlularda polyester nakış ipliği yaygın olarak kullanılır; viskon ipliğin parlaklığı daha yüksektir, ama diğer selülozik lifler gibi klorlu ağartıcıya daha duyarlıdır. Arka yüzde kalan tela çizmeyecek kadar yumuşak olmalıdır.
Jakar bir logo kumaşın parçasıdır ve çıkamaz, ama tezgâh ayarı gerektirir ve iplik renkleriyle sınırlıdır. Baskılı bir logo düz durur ve yüzeyin izin verdiği detay içinde daha fazla renk taşır. Nakış kabarık, çok renkli bir kabartma verir ve bitmiş havlulara küçük miktarlarda eklenebilir; ancak çok küçük yazılar havın üzerinde netliğini kaybeder.
Mira Towels’da: Mira Towels’ın yayımladığı seçenekler arasında havlu ve bornozlara logo ve monogram nakışı bulunur.
Nakışlı bir alan içindeki dikişlerin sıklığı; dijitalleştirilmiş dosyada dikiş sıraları arasındaki aralık olarak ayarlanır. Dikiş sayısı ise bir desendeki toplam batış sayısıdır.
Sıklık, dijitalleştirme sırasında alt dikişle (underlay), yani kumaşı sabitlemek ve üst dikişleri havdan yukarı kaldırmak için önce dikilen temel dikişlerle birlikte ayarlanır. Havlu kumaşta sıklık çok seyrekse ilmekler dolgunun arasından çıkar; çok sıksa motif sertleşir, çevresindeki kumaş büzülür ve iğneler zemin ipliklerini keser.
Dikiş sayısı bir desenin alanı, sıklığı ve dolgu tipiyle birlikte artar ve makine süresini büyük ölçüde belirler; nakışın yaygın olarak dikiş sayısına göre fiyatlandırılmasının nedeni budur. Geniş dolguları saten kenarlarla değiştirmek ya da boyutu küçültmek sayıyı düşürür. Düz gömleklik kumaş için dijitalleştirilmiş bir dosya, revize edilmeden havlı yüzeyde nadiren iyi dikilir.
Bir logonun ya da motifin havlu üzerinde belirtilen konumu, boyutu ve yönü; kenar, kenar dikişi ya da bordür gibi sabit referanslardan ölçülmüş mesafeler ve bir toleransla verilir.
Uygulanabilir bir yerleşim talimatı referansı (sol kenar dikişi, alt bordür, orta çizgi), ondan logonun kenarına ya da merkezine olan mesafeyi, logo boyutunu, yönünü ve bir toleransı belirtir; mesafeler olmadan “sağ alt köşe” demek yoruma kapı açar. Katlanmış bir perakende havlunun ön yüzünde görünmesi istenen bir logo bunu yalnızca tek bir katlama formatında yapar; bu yüzden yerleşim onaylanmadan önce katlama sabitlenmelidir.
Nakış genellikle düz bordüre ya da kenar dikişi bandına veya bir üst filmle hav üzerine yerleştirilir. Jakar bir logo örgü tasarımıyla sabitlenir ve her havluda tekrarlanır; bu yüzden kenarlara göre konumu kesim hassasiyetine bağlıdır. Tam baskılı bir havluda logo tasarımın parçasıdır ve taşma payından ve kenar dikişi payından uzakta, güvenli alanın içinde tutulur.
İngilizce: Labels: woven, printed and heat-applied
Bir havluya dokuma etiket, baskılı bant etiket ya da ısıyla uygulanan transfer olarak eklenen marka, ölçü, bileşim ve bakım bilgisi; her birinin kendi görünümü, tuşesi ve yıkama davranışı vardır.
Dokuma etiketler yazı ve logonun içine dokunduğu dar tezgâhlarda üretilir; damask kaliteler ince detay ve sıkı, dayanıklı bir etiket, saten örgüler daha pürüzsüz ve parlak bir yüz verir. Baskılı etiketler mürekkebi saten, polyester ya da pamuk bant üzerinde taşır ve bileşim ve bakım bilgileri gibi uzun metinlere uygundur; ancak baskı aşındırıcı yıkamada silinebilir. Isıyla uygulanan etiketler havluya preslenen transferlerdir; dikilmiş bir etiketten kaçınır ama ilmekli hava zayıf bağlanır, bu yüzden düz bantlara ve pürüzsüz yüzlere uygundur.
Dikilen etiketler kenar dikişine, bir yan dikişe ya da bir askıya girer veya bordürün üzerine düz dikilir. Bir kenar dikişi köşesindeki sert bir etiket çizebileceği için etiket kenarları ısıyla mühürlenir ya da katlanır. Bir etiket renk haslığı, çekme ve okunabilirlik bakımından havluyla aynı yıkamaya dayanmalıdır. Marka ve zorunlu bilgiler tek bir etiketi paylaşabilir ya da ayrılabilir; neyin zorunlu olduğu hedef pazara bağlıdır.
Mira Towels’da: Mira Towels’ın yayımladığı kabiliyetler arasında dokuma ya da baskılı etiketler, askılı etiketler (hangtag), kuşak bantlar, poşetler, barkodlar ve koli işaretleri ile perakendeye ya da kampanyaya hazır paketleme bulunur.
Bir tekstil ürününün yıkanması, ağartılması, kurutulması, ütülenmesi ve profesyonel temizliği için talimatları semboller, metin ya da ikisiyle birlikte veren, kalıcı olarak tutturulmuş etiket.
Semboller ISO 3758’de standartlaştırılmıştır; 2023 baskısı ev tipi yıkama, ağartma, kurutma ve ütülemenin yanı sıra profesyonel kuru ve yaş temizlemeyi kapsar. Her sembol ürünün geri dönüşü olmayan hasar görmeden dayanabildiği en ağır işlemi gösterir[46]. Sembollerin çoğu ülkede tescilli marka olarak sahibi olan ve kullanımlarını lisanslayan GINETEX, onları yıkama, ağartma, kurutma, ütüleme, profesyonel bakım sırasıyla düzenler[107]. Endüstriyel yıkama ISO 3758’in kapsamı dışındadır; ISO 30023 ayrı semboller tanımlar, ama yalnızca endüstriyel yıkamaya uygun iş giysileri ve koruyucu giysiler için[47].
Talimatlar ana kumaşa değil, en hassas bileşene göre belirlenmelidir. Polyester yüzlü, pamuk arkalı bir havluda bu, pamuklu arka yüzün yanında baskının belirlediği kurutma ve ütüleme sınırları demektir; renkli bir havluda boyaların ağartıcı duyarlılığı; her havluda da aksesuarlar, etiketler ve nakış ipliği. Bakım etiketinin zorunlu olup olmadığı ve hangi dilde olacağı pazara bağlıdır: bkz. bakım etiketi gereklilikleri.
Bitmiş havluların ikiye, üçe ya da rulo gibi kararlaştırılmış bir formata katlanması; bu, havlunun nasıl sunulacağını, paketleneceğini ve koli başına nasıl sayılacağını belirler.
Perakende havlular bordür, jakar ya da logo rafta dışarı bakacak şekilde katlanır; otel havluları istiflemeye ve çamaşırhane elleçlemesine uygun bir ölçüye sade biçimde katlanabilir; promosyon havluları rulo yapılıp kuşaklanabilir ya da bir kutuya veya poşete sığacak şekilde katlanabilir; baskılı plaj havluları tasarımın en güçlü bölümünü gösterecek şekilde katlanır. Katlamayı tutmak için ambalaj kâğıdı, karton ara parçalar ya da bir kuşak bant belirtilebilir.
Katlama formatı paket ölçülerini, koli başına havlu sayısını ve sevk edilen hacmi belirler. Aynı zamanda katlama izleri de yaratır: sıcak ya da nemliyken sıkı katlanıp uzun deniz yolu taşımacılığı için paketlenen havlular, katlar boyunca kalıcı izler ve yassılmış havla gelebilir. Eksiksiz bir talimat bir fotoğraf ya da çizim, katlanmış ölçüler ve dışarı bakacak tarafı verir ve üretim öncesi numunede teyit edilir.
Diğer adları: birim ambalaj, perakende ambalajı, tekli paketlemeİngilizce: Individual packaging
Satış ya da sunum için her havluya veya sete uygulanan ambalaj; poşet, kuşak bant, kutu, askılı etiket (hangtag) ya da barkod etiketi gibi.
Poşetler toza ve elleçlemeye karşı korur. Katlanmış havlunun etrafındaki baskılı bir karton şerit olan kuşak bant, marka, ölçü ve barkodu daha az malzemeyle taşır. Askılı etiketlere ve barkodlara havlu açılmadan ulaşılabilmelidir.
Poşetler yaygın olarak hedef pazarın ya da perakendecinin istediği biçimde ve dilde boğulma uyarıları ve geri dönüşüm işaretleri taşır; poşet için geri dönüştürülmüş içerik iddiası da her malzeme iddiası gibi belgeyle desteklenmelidir. Barkodlar marka sahibinin atadığı barkodlar olmalı ve güvenilir biçimde okunmalıdır. Apreden çıkmış, hâlâ sıcak ya da nemliyken poşete kapatılan veya konteynerde nem dalgalanmalarına maruz kalan havlularda yoğuşma, koku ya da küf oluşabilir; bu yüzden poşetlemeden önce soğutulur ve kondisyonlanır.
Havluların, otel, kurumsal ve birçok promosyon tedarikinde olağan olduğu gibi, tekli perakende ambalajı olmadan sayılmış demetler halinde ya da kolilerde dökme olarak paketlenmesi.
Havlular örneğin onarlı ya da düzinelik demetler halinde sayılır, bağlanır ya da kuşaklanır ve ihracat kolilerine, bazen neme ve kire karşı bir polietilen iç torbanın içinde, paketlenir. Demet büyüklüğü alıcının stoku nasıl teslim alıp dağıttığına göre belirlenir ve alıcıyla kararlaştırılır.
Toplu paketleme malzemeden ve hacimden tasarruf sağlar, ama riskleri koliye kaydırır: aşırı sıkıştırma havı yassılaştırır ve kalıcı katlama izleri bırakır, aşırı doldurulmuş koliler şişer ve istifte çöker, ağır koliler de alıcıların, taşıyıcıların ya da işyeri kurallarının belirlediği elleçleme sınırlarını aşar. Bu yüzden demet başına adet, koli başına demet, koli ölçüleri ve azami brüt ağırlık paketleme ve koli şartnamelerinde sabitlenir; her koli ardından sevkiyat işaretlerini ve gerektiğinde bir koli barkodunu alır.
Havlu kalitesinin gelen iplikten paketlenmiş koliye kadar nasıl kontrol edildiği: kontrol aşamaları, AQL örneklemesi, hata sınıfları, çekme, renk haslığı ve emicilik için kullanılan laboratuvar yöntemleri ve sonuçları kayda geçiren belgeler.
Birbirini tamamlayan iki disiplin: kalite güvence hataları önleyen prosesleri, prosedürleri ve onayları tasarlar; kalite kontrol ise yine de ortaya çıkan hataları tespit etmek için malzemeleri ve ürünleri kontrol eder ve test eder.
Kalite güvence üretimden önce ve üretimin çevresinde çalışır: yazılı prosedürler, makine ayarları, onaylı referans numuneler ve lab dipler, tedarikçi onayı, operatör eğitimi ve değişiklik kontrolü. Kalite kontrol ise ipliğin, kumaşın ve bitmiş havluların kontrolü ve laboratuvar testleridir. Kontrolün sürekli bulduğu bir hata daha fazla kontrol değil, proseste bir değişiklik (bir tezgâh ayarı, bir boya reçetesi, bir dikiş aparatı) gerektirir.
Havlu üretiminde kontrol noktaları malzemeyi izler: gelişte iplik, tezgâhtan çıkan ham kumaş, boyama ya da baskıdan sonra ton, apreden sonra ölçü ve ağırlık, dikimden sonra işçilik ve paketlenmiş siparişin örneklemeli kontrolü. Bu kontrollerin çoğunu üreticinin kalite bölümü yürütür; alıcı kontrolörleri, bağımsız kontrol şirketleri ve dış laboratuvarlar onların yerini almaz, onları tamamlar. İki taraf da kararlaştırılmış şartnameye ve onaylı numuneye göre ölçer.
Diğer adları: giriş kontrolü, IQC, hammadde giriş kontrolüİngilizce: Incoming material inspection
İplik, kumaş, boyalar, kimyasallar, aksesuarlar ve ambalaj malzemeleri geldiğinde, üretime verilmeden önce satın alma siparişine ve şartnameye uyduklarını teyit etmek için yapılan kontroller.
İplik numara, büküm, tek iplik mukavemeti ve varyasyonu, düzgünlük ve parti numarası açısından, boyalı iplik ayrıca bobinden bobine ton açısından kontrol edilir. Baskı için satın alınan polyester kumaş en, birim alan kütlesi ve yüz kalitesi açısından, genellikle tam bir çalışmadan önce bir deneme baskısıyla kontrol edilir. Boyalar ve yardımcı maddeler analiz sertifikası ve güvenlik bilgi formu gibi parti belgelerine göre ve alıcı istediğinde bir kimyasal kısıtlama listesine göre kontrol edilir. Aksesuarlar onaylı tasarımlarla karşılaştırılır: etiket metni ve sembolleri, iplik rengi, askılı etiketler, poşetler, koli ölçüsü ve okunması gereken barkodlar.
Mal kabulde bulunan yanlış bir iplik partisi ya da hatalı basılmış bir bakım etiketi kullanılmadan önce değiştirilir; dokuma, boyama ve dikimden sonra bulunursa binlerce bitmiş havluyu etkiler. Bu aşamada kaydedilen parti numaraları izlenebilirliğin de başlangıcıdır.
Diğer adları: hat içi kontrol, üretim sırasında kontrol, ara kontrol, DUPROİngilizce: In-process inspection
Ürün üretilirken dokuma, yaş işlemler, baskı ve dikimde tanımlı noktalarda yapılan kontrol; böylece hatalar daha fazla malzeme işlenmeden bulunup düzeltilir.
Proses içi kontrollerin çoğu üreticinin kendi kontrolleridir. Dokuma salonunda atkı sıklığını, hav yüksekliğini, kopuk çözgüleri ve bordür desenini kapsar; ham kumaş ardından top top kontrol edilir. Her boya partisi ton standardıyla karşılaştırılır. Bir dikiş hattı ya da bir baskı ayarı başladığında ilk parçalar onaylanmadan çalışma devam etmez; gezici kontrolörler kesim ölçülerinden, kenar dikişi genişliklerinden, etiket konumundan ve dikiş kalitesinden numune alır. Baskı konumu ve rengi bir çalışmanın başında ve belirli aralıklarla onaylı baskı numunesine (strike-off) göre kontrol edilir.
Üretim sırasında kontrol (DUPRO) farklı bir olaydır: siparişin bir kısmı üretildikten sonra alıcının kalite personelinin ya da üçüncü taraf bir kontrolörün yaptığı ziyaret. Yanlış bir etiket, toleransın dışına kayan bir ölçü ya da boya partileri arasındaki ton farkları gibi hâlâ düzeltilebilecek sistematik sorunları arar ve ilerlemeyi termine göre kontrol eder. Olumlu bir DUPRO partiyi kabul etmez; kararı yine son kontrol verir.
Diğer adları: sevkiyat öncesi kontrol (PSI), final kontrol (FRI), final muayeneİngilizce: Final inspection
Bitmiş, paketlenmiş ürünün sevkiyattan önce, normalde partinin istatistiksel örneklemesiyle kontrol edilmesi; siparişin şartnameye ve onaylı numunelere uyup uymadığına karar verir.
Son kontrol, numunenin bütün partiyi temsil etmesi için ürünler paketlendiğinde ya da paketlenmek üzereyken yapılır. Kontrolör rastgele seçilen kolileri açar ve örnekleme planının belirlediği sayıda parça çeker; çoğunlukla ISO 2859-1’e göre bir AQL planı kullanılır. Tipik kontroller paketleme listesine göre miktar ve asorti; koli işaretleri, etiketler ve barkodlar; işçilik (delikler, çekilmiş ilmekler, lekeler, açık kenar dikişleri, baskı hataları); kararlaştırılmış toleranslara göre ölçü ve ağırlık; onaylı numuneye göre ve koliler arasında tondur. Hatalar kritik, majör ya da minör olarak sınıflandırılır ve sayılar planın kabul sayılarıyla karşılaştırılır.
Sonuç geçti, kaldı ya da beklemede olur; sonuncusu, sınırdaki bir ton gibi bir konunun alıcının kararına ihtiyaç duyduğu durumda verilir. Kalan bir parti genellikle ayıklanır ya da yeniden işlenir ve tekrar kontrol edilir; onu bir ödünle kabul etmek alıcının ticari kararıdır. Laboratuvar testleri günler sürdüğü için test numuneleri normalde önceden üretimden çekilir. Konteyner yüklemesinin gözetimi ayrı bir hizmettir.
Mira Towels’da: Mira Towels’ın yayımladığı kalite kontrolleri onaylı numuneye göre renk ve baskıyı, dikiş ve kenarları, ölçü ve ağırlık tutarlılığını, onay aşamasında kabul edildiği haliyle emicilik ve tuşeyi, gerektiğinde çekmeyi ve paketleme ile koli doğruluğunu kapsar.
Diğer adları: kabul edilebilir kalite seviyesi (eski adı), AQL seviyesiİngilizce: Acceptance quality limit
Niteliklere göre kabul örneklemesinde, sürekli bir parti dizisi örneklemeli kontrole sunulduğunda, uygunsuz birim yüzdesi ya da 100 birim başına uygunsuzluk olarak ifade edilen, tolere edilebilir en kötü proses ortalaması.
ISO 2859-1 örnekleme şemalarını kabul edilebilir kalite sınırına göre indeksler; tabloların türediği ABD askeri standardı MIL-STD-105E buna kabul edilebilir kalite seviyesi diyordu[48]. Şema, kabul edilmeyen partilerin maliyetini kullanarak üreticiyi proses ortalamasını en az AQL kadar iyi tutmaya zorlar ve tüketicinin ara sıra kötü bir partiyi kabul etme riskini sınırlar[49]. Bu yüzden AQL, alıcının teslim almayı kabul ettiği hatalı havlu yüzdesi değildir. Tam AQL seviyesindeki bir partinin geçmesi kesin değildir; daha kötü bir parti de şans eseri kabul edilebilir. Bir planın tek bir parti için verdiği koruma, onun işletim karakteristiği (OC) eğrisinden okunur[48].
Bir plan iki adımda okunur: parti büyüklüğü ve muayene seviyesi bir numune büyüklüğü kod harfi verir; kod harfi ve AQL de numune büyüklüğünü, kabul sayısını (Ac) ve ret sayısını (Re) verir[48]. Tek örneklemede, numunedeki uygunsuz birimler Ac’yi aşmıyorsa parti kabul edilir, Re’ye ulaşıyorsa kabul edilmez.
MIL-STD-105E ile ISO 2859-1’in 1999 baskısının paylaştığı köklü tablolardan, normal muayene ve tek örnekleme için bir örnek: genel muayene seviyesi II’de 3.201–10.000 havluluk bir parti L kod harfini ve 200 parçalık bir numuneyi verir. 2,5 AQL’de plan Ac 10, Re 11; 4,0’da Ac 14, Re 15’tir[48]. Majör hatalar için 2,5 AQL ile kontrol edilen 5.000 banyo havlusundan oluşan bir parti, bu yüzden 200 parçada 10’a kadar uygunsuz havluyla kabul edilir, 11 ya da daha fazlasıyla kabul edilmez. ISO 2859-1’in yerini 2026’da üçüncü bir baskı almıştır[49]; bu yüzden bir kalite anlaşması baskıyı belirtmeli ve planı o baskının tablolarından okumalıdır.
Her hata sınıfı için ayrı AQL’yi standart değil alıcı belirler; örneğin majör hatalar için 2,5, minör hatalar için 4,0. Hiçbir kritik hataya izin vermeyen bir kural tablolardan değil, alıcının kılavuzundan gelir. Şema normal muayeneyle başlar; ardışık partilerde kötü sonuçlardan sonra sıkılaştırılmış muayeneye, sürekli iyi bir kayıttan sonra da gevşetilmiş muayeneye geçer; 2026 baskısı ayrıca parti atlama (skip-lot) prosedürleri getirir[49]. Geçiş kuralları yalnızca sürekli bir parti dizisinde işler. Tek seferlik bir sipariş gibi münferit bir parti için, ISO 2859-2’de olduğu gibi sınırlayıcı kaliteye (LQ) göre indekslenmiş planlar daha doğrudan koruma sağlar.
Bir partiden kaç birim çekileceğini, bunların nasıl seçileceğini ve hangi uygunsuz birim sayılarının partinin kabulüne ya da reddine yol açacağını belirten kurallar bütünü.
ISO 2859-1’in sistemi olan niteliklere göre örnekleme, her birimi uygun ya da uygunsuz olarak sınıflandırır ya da uygunsuzluklarını sayar ve tek, çift ve çoklu planlar sunar[49]. Çift plan, eşdeğer tek plandan daha küçük bir numuneyle başlar ve ikinci, aynı büyüklükte bir numuneyi yalnızca ilk sonuç kabul ve ret sayıları arasında kaldığında çeker. Değişkenlere göre örnekleme (ISO 3951-1), yaklaşık normal dağıldığı varsayılan tek bir özelliğin sürekli ölçekte ölçülmüş değerlerini tanımlı şartname sınırlarıyla karşılaştırır[50]; aynı koruma için daha az birim gerektirir, ama görsel bir işçilik kontrolüne değil, havlu ağırlığı gibi tek ve ölçülebilir bir özelliğe uygundur.
Muayene seviyesi parti büyüklüğü ile numune büyüklüğü arasındaki ilişkiyi belirler. Genel seviyeler I, II ve III normal kullanım içindir, varsayılan seviye II’dir; özel seviyeler S-1 ile S-4, testlerin yavaş ya da tahribatlı olduğu ve daha büyük örnekleme risklerinin tolere edilebildiği durumlarda numuneleri küçük tutar[48]. Muayene partisinin üretim ya da sevkiyat partisiyle aynı olması gerekmez, ama üretim partisi maddesinde açıklandığı gibi homojen olmalıdır. Bir havlu şartnamesi, görsel bir kontrolden daha uzun süren ölçümler ve tartım için ayrı, daha küçük bir numune belirleyebilir.
Olası hataların ciddiyetine göre, genellikle kritik, majör ve minör olarak gruplanması; böylece her sınıf ayrı sayılabilir ve kendi kabul kriterine göre değerlendirilebilir.
Klasik tanımlar kabul örneklemesinden gelir. Kritik hata, kullanıcı için tehlikeli ya da güvensiz koşullar yaratması muhtemel hatadır; majör hata, arızaya yol açması ya da amaçlanan kullanım için kullanılabilirliği önemli ölçüde azaltması muhtemel hatadır; minör hata ise kullanılabilirliği önemli ölçüde azaltmayan ya da standartlardan kullanımla pek ilgisi olmayan biçimde sapan hatadır[48]. Alıcının hata listesi bu sınıfları ürün terimlerine çevirir ve her sınıf kendi AQL’sini alır.
Havlularda kritik hatalar arasında kırık bir iğne ya da başka bir metal parçası, paketteki keskin bir nesne ve bebek ürünlerinde kopabilecek küçük parçalar sayılır; lif bileşimi gibi yasal olarak zorunlu bir etiketin eksik ya da yanlış olması alıcının listesine göre kritik ya da majör olarak sınıflanır. Majör hatalar arasında delikler, açık kenar dikişleri ya da dikişler, tanımlı uzunluğu aşan çekilmiş ilmekler, tolerans dışı ölçü ya da ağırlık, yanlış ton, hatalı baskı ve tanımlı kontrol mesafesinden görünen lekeler bulunur; minör hatalar arasında temizlenmemiş iplik uçları ve küçük, münferit düzensizlikler bulunur. Sınıfı konum ve boyut belirler: yüzdeki bir iz majör olabilirken aynı iz arka yüzde minör olabilir. Liste, bakış mesafesi ve aydınlatma üretimden önce kararlaştırılır.
Bir kumaşın ya da havlunun tanımlı bir yıkama ve kurutma prosedüründen sonra boyundaki ve enindeki değişimin laboratuvarda ölçülmesi; ilk ölçünün yüzdesi olarak raporlanır.
Numuneler ya da bütün havlular kondisyonlanır, boy ve en yönünde referans nokta çiftleriyle işaretlenip ölçülür, ardından belirli bir prosedürle yıkanıp kurutulur, yeniden kondisyonlanır ve yeniden ölçülür; değişim, farkın ilk mesafeye bölümünün 100 ile çarpımıdır. ISO 3759 hazırlamayı, işaretlemeyi ve ölçmeyi, ISO 6330 ev tipi yıkama ve kurutma prosedürlerini kapsar; ISO 5077 de bunları bir araya getirir. ISO 6330:2021, önden yüklemeli referans makinesi için 16 yıkama prosedürü, iki üstten yüklemeli tip için ek prosedürler ve altı kurutma prosedürü tanımlar; her yıkama prosedürü tek bir ev yıkamasını temsil eder[51]. İşaret teamülleri kolayca yanlış okunduğu için raporlar değerleri çekme ya da uzama olarak etiketlemelidir.
Şartname yöntemin açık bıraktığı noktaları sabitlemelidir: yıkama sıcaklığı ve makine tipi, kurutma yöntemi, döngü sayısı ve kesilmiş bir numunenin mi yoksa bütün havlunun mu test edileceği. Tek döngü esas olarak relaksasyon çekmesini gösterir; birkaç döngü çekmenin sürüp sürmediğini gösterir. ABD yöntemi AATCC TM135 dört yıkama sıcaklığı, üç çalkalama döngüsü ve dört kurutma prosedürü sunar[52]. Farklı yöntemlerin ya da ayarların sonuçları birbirinin yerine kullanılamaz.
Havlu kumaşta referans noktaları zemine konur ya da hav ölçüm için tanımlı bir şekilde yatırılır, çünkü ilmekler üzerinde işaretleri yerleştirmek ve okumak zordur. Gövde, bordür ve kenar dikişleri, toplam ölçünün yanında ayrı ayrı ölçülür, çünkü aralarındaki farklı çekme dalgalı bordürlere ve büzülmüş kenar dikişlerine yol açar. Polyester yüzlü, pamuk arkalı havlularda kıvrılma, eğilme ve büzülme yüzdelerle birlikte kaydedilir.
Kabul edilebilir sınır alıcının şartnamesinden gelir; sınırın yakınında da iki laboratuvarın uyuşup uyuşmayacağına yöntemin kesinliği karar verir. Otel havluları ev tipi prosedürlerin taklit edemediği endüstriyel çamaşırhanelerde yıkanır; bkz. yıkama dayanıklılığı.
Diğer adları: yıkamaya karşı renk haslığı, yıkama dayanımıİngilizce: Colour fastness to washing
Bir tekstilin renginin yıkamaya karşı direnci; referans bir deterjanla yapılan standart bir yıkamadan sonra numunenin renk değişimi ve bitişik boyasız kumaşların lekelenmesi olarak değerlendirilir.
ISO 105-C06’da bitişik bir kumaşla temas halindeki bir numune, referans deterjan çözeltisi ve mekanik etkiyi artıran çelik bilyelerle birlikte kapalı bir kapta belirli bir sıcaklık ve sürede çalkalanır, ardından durulanır, kurutulur ve notlandırılır. Şartname yalnızca standardı değil, kesin test kodunu belirtmelidir; harf, A’dan (40 °C) E’ye (95 °C) kadar sıcaklığı belirler. Tek (S) bir test bir ev ya da ticari yıkamaya yakından karşılık gelir; çoklu (M) bir test ise bazı durumlarda 70 °C’yi aşmayan sıcaklıklarda beş yıkamaya kadar karşılık gelebilir ve artırılmış mekanik etki nedeniyle daha ağırdır[53].
Bitişik kumaş çoğu zaman lekelenmenin her lif tipi üzerinde değerlendirilebilmesi için çok lifli bir şerit ya da kullanım amacına uyan tek lifli bir kumaştır. Hızlandırılmış bir test olan ABD yöntemi AATCC TM61’de 45 dakikalık bir çalışma kabaca beş tipik ev yıkamasına karşılık gelir[54]. ISO ve AATCC yöntemleri ekipman, deterjan ve koşullar bakımından farklıdır; bu yüzden notları doğrudan karşılaştırılamaz.
Koyu tonlar ve daha fazla flotte tutan sık havlu kumaş en zorlu durumlardır; zayıf sonuçların olağan nedenleri renk haslığı maddesinde anlatılır. ISO 105-C06 kendisi, endüstriyel ve hastane ürünlerinin kendi prosedürlerinden daha ağır koşullarda yıkanabileceği ve ticari deterjanlardaki optik beyazlatıcıları yansıtmadığı konusunda uyarır[53]; bu yüzden bir otel programı çamaşırhanesinin kimyasına uyan bir ağartıcı testi ekleyebilir.
Eksiksiz bir sonuç yöntem kodunu, renk değişimi için bir notu ve bitişik kumaşın her lifindeki lekelenme için birer notu verir. Yöntem bir geçme notu belirlemez; kabul notları alıcının şartnamesine yazılır.
Diğer adları: sürtünme haslığı, kuru ve yaş sürtme, crockingİngilizce: Colour fastness to rubbing
Bir tekstilin renginin sürtünmeyle başka yüzeylere geçmesine karşı direnci; numune tanımlı koşullarda kuru ve ıslak beyaz bir pamuk bezle sürtülüp bezdeki leke notlandırılarak ölçülür.
ISO 105-X12 hav kumaşları dahil her tür tekstile uygulanır ve biri kuru, biri ıslak sürtme beziyle olmak üzere iki test sunar[55]; ABD karşılığı AATCC TM8, bir krokmetrede sürtünmeyle yüzeyden geçen rengi ölçer[56]. Sürtme bezindeki leke, lekelenme için gri skalayla notlandırılır. Yaş sonuçlar çoğu zaman kuru sonuçlardan düşüktür, çünkü su lifi şişirir ve gevşek rengi beze taşır.
Havlu kumaş zorlu bir durumdur: ilmekler geniş ve hareketli bir yüzey sunar ve koyu tonlarda ilmek uçlarındaki her fikse olmamış boya kolayca geçer. Pigment baskılar ve lif yüzeyinde boya kalmış süblimasyon baskılar da sürtmeyle boya vermeye yatkındır. Sürtme sonuçları açık renkli giysilere, nevresimlere ve döşemelere boya geçişini öngörür; alıcılar gereken notları kuru ve yaş için ayrı ayrı şartnamelerinde belirler.
Diğer adları: ışığa karşı renk haslığıİngilizce: Colour fastness to light
Bir tekstilin renginin ışık altında solmaya karşı direnci; numuneler mavi yün referanslarıyla birlikte filtrelenmiş bir ksenon ark lambasına maruz bırakılarak ve solma bu referanslara göre notlandırılarak test edilir.
ISO 105-B02 numuneleri, haslığı bilinen mavi yün referans kumaşlarıyla birlikte doğal gün ışığını (D65) temsil eden yapay bir ışık kaynağına maruz bırakır ve numuneyi benzer derecede solan referansa göre notlandırır. Yöntem iki referans takımına izin verir: 1’den 8’e numaralanan Avrupa takımı ve L2’den L9’a Amerikan takımı; sonuçları aynı olmayabilir[57]. Bu yüzden rapor kullanılan takımı belirtir; Avrupa takımıyla ışık haslığı 1–5 gri skalada değil, 1’den 8’e notlandırılır. AATCC TM16.3 ksenon ark test seçenekleri sunar ve bunların belirli bir uygulama için hızlandırılmış bir test anlamına gelmediğini belirtir[58].
Işık haslığı tek tek boyaya ve ton koyuluğuna bağlıdır; bu yüzden boya seçimiyle kontrol edilir. En çok plaj ve havuz havluları, güneş alan odalarda sergilenen ya da saklanan havlular ve açık havada kullanılan bornozlar için önem taşır. Bir laboratuvar notu renkleri sıralar; açık havada kaç günlük kullanıma dayanacağını öngörmez.
Bir tekstilin renginin insan terine karşı direnci; histidin içeren test çözeltileriyle taklit edilir ve renk değişimi ve bitişik kumaşların lekelenmesi olarak değerlendirilir.
ISO 105-E04’te bitişik kumaşlarla temas halindeki numuneler, biri asidik biri alkali iki histidinli çözeltide ıslatılır, süzdürülür, yüksek bir sıcaklıkta belirli bir basınç altında plakalar arasında tutulur, ardından açılır, kurutulur ve gri skalalarla ya da cihazla değerlendirilir[59]. AATCC TM15 yalnızca asidik teri kapsar[60]; ISO ve AATCC sonuçlarının birbirinin yerine kullanılamamasının bir nedeni budur.
Test en çok, nemli cilt temasının ve vücut ısısının bir araya geldiği spor salonu ve spor havluları, yüz ve boyun havluları ve koyu tonlu bornozlar için önem taşır. Yıkamada olduğu gibi zayıf sonuçların olağan nedeni fikse olmamış boyadır; gereken notları alıcı belirler.
Diğer adları: klor haslığı, havuz suyu haslığı, hipoklorit haslığıİngilizce: Colour fastness to chlorinated water and bleach
Bir tekstilin renginin aktif klora karşı direnci; ya dezenfekte edilmiş havuz suyunda bulunan düşük konsantrasyonlarda ya da yıkamada kullanılan hipoklorit ağartıcının daha yüksek gücünde.
ISO 105-E03 numuneleri yüzme havuzu suyunu dezenfekte etmekte kullanılan konsantrasyonlarda aktif klora maruz bırakır ve üç test koşulu sunar: 50 mg/l ve 100 mg/l mayolar içindir, 20 mg/l ise plaj bornozları ve havlular gibi aksesuarlar içindir[61]. AATCC karşılığı TM162’dir[62]. Plaj havluları için ayrıca ISO 105-E02’nin kapsadığı deniz suyu haslığı da istenebilir[63].
ISO 105-N01 hipoklorit ağartmaya dayanımı test eder ve esas olarak doğal ve rejenere selüloz içindir; numune sodyum ya da lityum hipoklorit çözeltisinde çalkalanır[64]. Havluların otel, hastane ya da ev yıkamasında klorla ağartılabileceği durumlarda uygulanır. Klor dayanımı, reaktif sınıf içinde bile, boyadan boyaya büyük farklar gösterir; bu yüzden boya üreticilerinin haslık verilerinden boya seçimiyle kontrol edilir ve renkli otel havluları ya da bordürler için boya yolu sabitlenmeden önce çamaşırhanenin kimyası bilinmelidir. Notlar gri skalalarla değerlendirilir; kabul seviyeleri alıcıdan gelir.
Diğer adları: gri ölçek, gri skala (renk değişimi ve lekelenme)İngilizce: Grey scale
Renk haslığını gözle notlandırmak için kullanılan standart gri kart çiftleri takımı; numunenin renk değişimi için bir skala ve bitişik kumaşın lekelenmesi için bir skala vardır, her biri 5. derece (değişim yok) ile 1. derece arasında uzanır.
ISO 105-A02 renk değişimi için skalayı, ISO 105-A03 de lekelenme için ayrı skalayı tanımlar[65]. Temel skala parlak olmayan gri kart çiftlerinden oluşan beş adımdan oluşur; genişletilmiş skala dört ara adım ekleyerek toplamı dokuza çıkarır. Her adımın kolorimetrik bir tanımı vardır ve değerlendirici, işlem görmüş ve görmemiş malzeme arasındaki görsel kontrastı skaladaki bir çiftle eşleştirir. 5. derece algılanabilir fark olmadığı, 1. derece en büyük kontrast anlamına gelir; ara notlar 4–5, 3–4 vb. olarak yazılır.
Değerlendirme yöntemlerin belirttiği aydınlatma ve bakış koşullarında yapılır; değerlendiriciler özellikle lekelenmede yarım not kadar ayrışabilir. ISO 105-A04 lekelenmeyi bunun yerine bir renk ölçüm cihazıyla değerlendirir; ISO 105-A05 de renk değişiminin cihazla ölçümlerini bir gri skala notuna çevirir[66]. Sonuçlar sınıra yakın olduğunda hangi değerlendirmenin geçerli olacağını şartname belirtmelidir.
Bir havlunun suyu nasıl aldığını sayısallaştıran laboratuvar yöntemleri; ya bir su damlasının ya da bir numunenin emilme süresi ölçülür ya da ıslatılmış bir yüzeyden alınan su miktarı ölçülür. Farklı yöntemler farklı özellikleri ölçer.
Havlular için üç yöntem ailesi kullanılır. Her lif ve konstrüksiyondan iplik, kumaş ve giysilere uygulanan AATCC TM79[67], kumaşa konan bir su damlasının emilmesinin ne kadar sürdüğünü, yüzeyinin ışığı yansıtmayı bıraktığı ana göre ölçer. Yeni dokuma havlular ve havlu kumaşlar için minimum gereklilikleri ve test yöntemlerini belirleyen Avrupa standardı EN 14697[68], emme süresi için bir yöntem içerir. ASTM D4772, havlu kumaşın, cildi kurularken olduğu gibi ıslatılmış bir yüzeyden akan suyu emme ve tutma yeteneğini ölçer; huck ya da petek örgüler gibi havlu kumaş olmayan havlulara uygulanmaz[69].
Damla testi yüzeyde ıslanma hızını ölçer ve yumuşatıcılara ve diğer yüzey kimyasına güçlü tepki verir; yüzey akışı testi ise kumaşın ne kadar su alıp tuttuğunu ölçer. Sonuçlar farklı birimlerle gelir ve bir havlu bir testte iyi, diğerinde kötü sonuç verebilir; bu yüzden farklı yöntemlerden ya da aynı yöntemin farklı ön işlemli uygulamalarından gelen değerler karşılaştırılmaz.
Anlaşmazlıkların en sık kaynağı ön yıkamadır, çünkü yeni havlular yumuşatıcı ve apre kalıntıları taşır ve emicilik ilk yıkamalarda çoğu zaman belirgin biçimde değişir[133]. Şartname yöntemi ve baskısını belirtmeli, havluların geldiği haliyle mi yoksa adı verilmiş bir ISO 6330 prosedürüyle tanımlı sayıda yıkamadan sonra mı test edileceğini yazmalı, kondisyonlama istemeli ve numune sayısını vermelidir. Numuneler bordürden değil hav gövdesinden alınır; polyester yüzlü, pamuk arkalı havlularda test edilen yüz belirtilir. Sınırlar en iyi onaylı numune üzerindeki sonuçlardan belirlenir.
Diğer adları: yıkama sonrası görünüm, yıkamaya dayanımİngilizce: Wash durability
Bir havlunun tekrarlanan yıkamalar boyunca ölçüsünü, rengini, baskısını, havını, kenar dikişlerini ve genel görünümünü koruma yeteneği; tanımlı sayıda yıkama ve kurutma döngüsünden sonra değerlendirilir.
Yıkama dayanıklılığı bir gözlemler bütünüdür: kararlaştırılan döngü sayısından sonra havlu boyut değişimi, renk değişimi, baskı kaybı ya da bulanıklaşma, hav bozulması, çekilmiş ilmekler, kenar dikişi ve dikiş bütünlüğü, hav tozu ve tuşe açısından yıkanmamış bir kontrol numunesiyle karşılaştırılır. Yıkama ve kurutmayı ISO 6330 ya da AATCC TM135 gibi ev tipi prosedürler sağlar; döngü sayısını ve kabul edilebilir görünümü alıcı belirler.
Otel ve hastane havluları, ev tipi prosedürlerin taklit edemediği daha yüksek sıcaklıklar, daha güçlü alkali, ağartıcı ve ağır tamburlu kurutmayla çalışan endüstriyel çamaşırhanelerden geçer. ISO 15797 ara ölçekli ekipmanda endüstriyel yıkama ve bitirme prosedürleri tanımlar, ama kapsamı iş giysileridir ve nihai bir karar için gerçek endüstriyel proseste test yapmanın tavsiye edilebileceğini belirtir[70]; havlular için onları işleyecek çamaşırhanede yapılan bir deneme en doğrudan kontroldür. Polyester yüzlü, pamuk arkalı havlularda tekrarlanan yıkama farklı çekmeyi ve baskı stabilitesini de ortaya çıkarır.
Diğer adları: standart atmosfer, kondisyonlama, iklimlendirmeİngilizce: Laboratory conditioning
Nem içeriğine bağlı özellikler ölçülmeden önce test numunelerinin sıcaklığı ve bağıl nemi kontrollü standart bir atmosferde nem dengesine getirilmesi.
ISO 139, tekstillerin kondisyonlanması ve fiziksel ve mekanik özelliklerinin belirlenmesi için standart bir atmosfer, 20 °C ve %65 bağıl nem ve taraflar anlaşırsa kullanılabilecek 23 °C ve %50’lik bir alternatif tanımlar; 1. tadil (2011) ek bir alternatif test atmosferi ve hızlı kondisyonlama tanımı eklemiştir[12]. Bir test raporu hangi atmosferin kullanıldığını belirtmelidir.
Nemli bir konteynerden ya da sıcak bir kurutucudan doğrudan alınıp tartılan pamuklu bir havlu, kondisyonlanmış bir numuneyle aynı GSM’yi vermez; bu fark kolayca bir ağırlık anlaşmazlığına dönüşür. Selülozik lifler dengeye ıslak taraftan ulaştıklarında kuru taraftan ulaştıklarına göre biraz daha fazla nem de tutar; yöntemlerin daha kuru havada ön kondisyonlama istemesinin nedeni budur. Kalın havlu kumaşın dengeye ulaşması ince kumaştan daha uzun sürer; kütlenin yanında ölçüler ve emicilik de etkilenir. Ağırlık anlaşmaları ağırlığın kondisyonlanmış halde mi yoksa geldiği haliyle mi ölçüleceğini belirtmelidir.
Diğer adları: numune, test numunesiİngilizce: Test specimen
Gerçekte teste tabi tutulan malzeme parçası ya da bütün ürün; test yönteminin kurallarına göre bir laboratuvar numunesinden kesilir ya da seçilir.
Üç seviye kolayca birbirine karıştırılır: numune (sample), bir örnekleme planıyla bir partiden çekilen birimler kümesidir; laboratuvar numunesi laboratuvara ulaşandır; deney numuneleri (specimen) ise her testin üzerinde yapıldığı parçalardır. Bir AQL numune büyüklüğü havlu sayısıdır; bir test yöntemi ise kendi deney numunesi sayısını, boyutlarını ve yönlerini (boy ve en ya da çözgü ve atkı) belirtir ve aynı iplikleri içermemeleri için onları kumaş kenarından ve birbirinden uzak tutar.
Havlular için şartname deney numunesinin neyi içerdiğini belirtmelidir. Kesilmiş numunelerde kumaş GSM’si hav gövdesinde ölçülür; adet ağırlığı, havlu başına verilen GSM ve bitmiş ölçü ise bordürleri ve kenar dikişleriyle bütün havluyu kullanır. Çift yüzlü havlularda emicilik ya da renk haslığı için her yüzün kendi numunesi gerekebilir.
Diğer adları: deney yönteminin kesinliği, kesinlikİngilizce: Repeatability and reproducibility
Test kesinliğinin iki ölçüsü: tekrarlanabilirlik, bir laboratuvarın aynı koşullarda kısa bir sürede elde ettiği sonuçlar arasındaki uyumu; tekrar üretilebilirlik ise farklı laboratuvarlarda elde edilen sonuçlar arasındaki uyumu tanımlar.
Tekrarlanabilirlik koşulları aynı prosedür, operatörler, ölçüm sistemi, çalışma koşulları ve yer ile kısa bir süre içinde yapılan tekrar ölçümler anlamına gelir; tekrar üretilebilirlik koşulları farklı yerleri, operatörleri ve ölçüm sistemlerini içerir[71]. ISO 5725-1, sürekli ölçekte sonuç veren yöntemlerin doğruluğunu ve kesinliğini tahmin etmek için tanımları, istatistiksel modeli ve çalışma tasarımını ortaya koyar[72]. Kesinlik laboratuvarlar arası çalışmalarda (karşılaştırma testleri) tahmin edilir; tekrar üretilebilirlik normalde tekrarlanabilirlikten daha geniştir.
Bu yüzden bir tedarikçinin ve bir alıcının laboratuvarı aynı havlular için, hiçbiri yanılmadan, farklı çekme ya da GSM değerleri raporlayabilir; bir parti tek bir teste dayanarak reddedilmeden önce fark, yöntemin bilinen kesinliğiyle karşılaştırılır. Gri skala notları değerlendiriciye bağlıdır ve laboratuvarlar arasında yarım notluk farklar görülür. Kalite anlaşmasında bir hakem laboratuvar ve yöntem baskısının belirtilmesi anlaşmazlıkların çoğunu önler.
İngilizce: Test tolerance and measurement uncertainty
Ölçülmüş bir test sonucuna eşlik eden şüphe; raporlanan değerin çevresinde bir aralık olarak ifade edilir ve sonuç bir kabul sınırıyla karşılaştırılırken hesaba katılmalıdır.
Ölçüm belirsizliği, ölçülen büyüklüğe atfedilen değerlerin dağılımını karakterize eden negatif olmayan bir parametre olarak tanımlanır[71]. Tekstil testlerinde numune farklılığından, kondisyonlamadan, operatör tekniğinden ve cihaz kalibrasyonundan gelir ve en çok bir sınırın yakınında önem taşır: bir şartname %5 çekmeye izin veriyorsa ve bir havlu %4,8 gösteriyorsa, uygunluk belirsizliğin büyüklüğüne bağlı olur.
ISO/IEC 17025 deney laboratuvarlarının yeterliliği için genel şartları belirler[73]. Bir şartnameye uygunluk beyan eden laboratuvar, ölçüm belirsizliğinin nasıl ele alınacağına ilişkin bir karar kuralı uygular; ILAC kılavuzu seçenekleri, riskin paylaşıldığı basit kabulden kabul sınırını şartname sınırının içine çeken koruma bantlarına (guard band) kadar anlatır[74]. Kural en iyi testler başlamadan kararlaştırılır. Belirsizlik ölçümü tanımlar; üretim toleransı ise ürünün kendisinin nominal değerden ne kadar sapabileceğini.
Diğer adları: imalat toleransı, ölçü toleransı, ağırlık toleransıİngilizce: Production tolerance
Bitmiş bir havlunun nominal şartnamesinden, örneğin boyda, ende, ağırlıkta, GSM’de, tonda ya da baskı konumunda, izin verilen kararlaştırılmış sapması; şartnameye artı-eksi değerler olarak yazılır.
Havlular açık toleranslar gerektirir, çünkü ölçüleri ve kütleleri fiziksel nedenlerle değişir: doğal lif farklılığı, ilmek yüksekliği, apreden sonra gevşeme ve nem içeriği. Toleranslar ± cm ya da ± % olarak yazılır ve simetrik olmaları gerekmez; ağırlık ticari bir özellik olduğu için alıcı daha ağır bir havluyu kabul edip daha hafifini kabul etmeyebilir. Hiçbir tolerans evrensel değildir: her program kendi değerlerini belirler ve ağırlık toleransının her parçaya mı yoksa numune ortalamasına mı uygulanacağını belirtir.
Ölçüm yöntemi de şartnameye aittir (havlu gerilimsiz düz serilmiş, kondisyonlamadan sonra, tanımlı noktalardan, askıyla ya da askısız ölçülür); böylece kontrolör ve fabrika aynı şeyi ölçer. Ton kararlaştırılmış aydınlatıcılar altında onaylı bir standarda göre, baskı konumu da onaylı yerleşimden izin verilen bir kayma olarak kontrol edilir.
Mira Towels’da: Mira Towels’ın yayımladığı kalite kontrolleri ölçü ve ağırlık tutarlılığını kapsar.
Diğer adları: lot numarası, parti numarası, lot takibiİngilizce: Batch identification
Malzemelere ve üretim çalışmalarına, örneğin iplik partilerine, boya partilerine, baskı çalışmalarına ve paketlenmiş kolilere benzersiz bir lot ya da parti numarası verilmesi ve bunun kaydedilmesi; böylece farklı partilerin ürünleri ayrı tutulabilir ve izlenebilir.
Her boya partisi tonda biraz farklı olabilir; bu yüzden havlular dikim ve paketleme boyunca boya partisine göre ayrı tutulur ve alıcılar çoğu zaman koli ya da mağaza sevkiyatı başına tek bir parti ister. İplik partileri önemlidir, çünkü farklı partilerden iplik farklı boyanabilir; baskılı havlular için de baskı çalışmaları, mürekkep partileri ve transfer kâğıdı partileri kaydedilir. Numaralar iç takip fişlerinde ve koli etiketlerinde yer alır; bazı alıcılar bakım etiketinde bir üretim kodu ister.
Bir şikâyet geldiğinde parti numaraları etkilenen ürünlerin ayrılmasını, nedenin bir malzemeye ya da makineye kadar izlenmesini ve bir talebin gerçekten etkilenen partilerle sınırlandırılmasını sağlar.
Bir ürünün geçmişini kayıtlar üzerinden izleyebilme; bitmiş bir havluyu ya da koliyi üretiminde yer alan malzemelere, proseslere, tesislere ve tarihlere bağlar.
İç izlenebilirlik tek bir fabrikanın içinde işler: sipariş, iplik partileri, tezgâhlar ve ham kumaş topları, boya partileri, baskı çalışmaları, dikiş hatları, koliler. Tedarik zinciri izlenebilirliği şirket sınırlarını aşar, iplikçiden dokumacıya, boyacıya ve dikimciye uzanır ve organik ya da geri dönüştürülmüş lifler gibi sertifikalı malzemeler için gözetim zinciri (chain of custody) sistemlerinin temelidir. İkisi de her devirde kaydedilen parti numaralarına dayanır.
İzlenebilirlik kayda dayanır: neyin olduğunun belgelendiğini gösterir, ama bir lifin menşeini ya da bileşimini tek başına kanıtlamaz; bunun için test ya da bağımsız doğrulama gerekir. Şikâyet incelemesini, etkilenen ürünlerin hedefli geri çekilmesini ve sertifikalı içerik iddialarının arkasındaki belgeleri destekler.
Diğer adları: QC raporu, kalite kontrol raporu, muayene raporuİngilizce: Inspection report
Bir kontrolün kapsamını, yöntemini ve sonuçlarını kayda geçiren belge: neyin kontrol edildiği, kullanılan örnekleme planı, sınıflarına göre bulunan hatalar, ölçümler, fotoğraflar ve varılan karar.
Yararlı bir rapor siparişi, modeli ve miktarı, referans olarak kullanılan şartnameyi ve onaylı numuneyi, açılan kolileri ve incelenen parçaları, örnekleme planını ve AQL’leri, fotoğraflarıyla birlikte sınıfına göre her hatayı, ölçüm ve ağırlık verilerini, barkod okutma gibi yerinde yapılan kontrolleri ve geçti, kaldı ya da beklemede kararını belirtir. Üreticinin kalite personeli, alıcının personeli ya da bağımsız bir kontrol şirketi tarafından düzenlenebilir.
Bir kontrolörün belirli bir anda bir numune üzerinde gördüğünü kaydeder; ne bir laboratuvar test raporu ne de bir sertifikadır. Renk haslığı, çekme ve laboratuvar yöntemleri gerektiren diğer özellikler, yerinde belirli bir test kararlaştırılmadıkça kapsamının dışındadır.
Diğer adları: laboratuvar raporu, deney raporu, analiz raporuİngilizce: Test report
Hangi numunenin, hangi yöntemler ve baskılarla, hangi koşullarda test edildiğini ve hangi sonuçların elde edildiğini belirten laboratuvar belgesi; müşterinin gereksinimlerine göre bir uygunluk beyanı da ekleyebilir.
Eksiksiz bir rapor laboratuvarı ve müşteriyi tanımlar; numuneyi, teslim alındığı tarihi ve onu kimin seçtiğini anlatır; her yöntemi baskısı, varsa sapmaları ve kullanılan kondisyonlamayla birlikte belirtir; sonuçları birimleri ya da notlarıyla, gerektiğinde belirsizlikle ve her geçti/kaldı beyanının arkasındaki karar kuralıyla birlikte verir. Laboratuvar yeterliliği ve raporlama için referans ISO/IEC 17025’tir; akreditasyon belirli, listelenmiş yöntemleri kapsadığı için laboratuvarın kapsamı rapordaki yöntemlerle karşılaştırılır.
Sonuçlar yalnızca test edilen birimler için geçerlidir: tedarikçinin sunduğu bir numune üzerindeki rapor, numuneler seri üretimden çekilmedikçe seri üretim hakkında bir şey söylemez. Raporların kendine ait bir son kullanma tarihi yoktur, ama alıcılar çoğu zaman bir geçerlilik süresi belirler; boya partisi, iplik ya da tedarikçi değişikliği de genellikle yeni testler gerektirir. Bir test raporu sonuçları kayda geçirir; sertifikasyon ise bir belgelendirme kuruluşunun bir programa göre yaptığı bir tasdiktir.
Bir tedarikçinin, bir boya, kimyasal ya da iplik partisi gibi belirli bir malzeme partisi için düzenlediği ve o parti üzerinde yapılan testlerin sonuçlarını tedarikçinin şartnamesine göre beyan eden belge.
Analiz sertifikaları boyalar ve kimyasallar (güç, standarda göre ton, pH, katı madde içeriği) ve iplik partileri (numara, mukavemet ve varyasyonları) için yaygındır. Genellikle tedarikçinin kendi laboratuvarından gelir ve bağımsız değildir. Bir CoA, ürünü genel olarak tanımlayan güvenlik bilgi formunun ya da teknik bilgi formunun aksine partiye özeldir; giriş kontrolünde satın alma şartnamesiyle karşılaştırılır ve seçilen değerler doğrulanır. Adına rağmen ne bir sertifikasyondur ne de üçüncü taraf bir test raporu; bu sonuçlar dahil edilmedikçe kısıtlı maddeler hakkında da bir şey söylemez.
Mevzuata uygun bir havlunun arkasındaki belgeler: hangi kuralların yasa, hangilerinin gönüllü olduğu, OEKO-TEX® ve GOTS gibi programların nasıl işlediği, REACH’in ve etiketleme mevzuatının neler istediği ve sertifikaların, denetimlerin ve test kanıtlarının nasıl okunacağı.
İngilizce: Standard, regulation, certification and test method
Dört farklı türde uygunluk belgesi: standart gönüllü bir uzlaşı belgesidir, mevzuat bağlayıcı yasadır, sertifikasyon programı belirlenmiş kriterlere göre bağımsız yazılı güvence verir, test yöntemi de bir özelliğin nasıl ölçüleceğini tanımlar.
Bu kategorileri birbirinin yerine kullanmak havlu alımlarındaki karışıklığın büyük kısmına yol açar. Bir standart, ISO, CEN ya da ulusal bir enstitü gibi bir standart kuruluşunda veya AATCC ya da ASTM International gibi bir dernekte uzlaşıyla kabul edilir. Birkaçı, EN 14697’nin havlular için yaptığı gibi, bir ürünün ne olması gerektiğini tanımlayan özellik standartlarıdır; çoğu ise yıkama haslığı için ISO 105-C06 gibi bir prosedürü ve sonucunun nasıl raporlanacağını tanımlayan test yöntemleridir. Bir standart ancak bir yasa ya da bir sözleşme onu zorunlu kıldığında zorunlu hale gelir.
Mevzuat, satış pazarındaki yasadır. REACH ve lif adları ve etiketlemesine ilişkin (AB) 1007/2011 sayılı Tüzük AB pazarına sunulan her havluya uygulanır; Amerika Birleşik Devletleri’nde de Tekstil Yasası (Textile Act) kuralları aynısını yapar. Uygunluk, ürünü piyasaya sunanın yasal yükümlülüğüdür; hiçbir otorite bunun için sertifika vermez.
Sertifikasyon, bir ürünün, hizmetin ya da sistemin belirlenmiş gereklilikleri karşıladığına dair bağımsız bir kuruluşun yazılı güvence vermesidir[75]. OEKO-TEX® STANDARD 100 ya da GOTS gibi bir program kriterlerin sahibidir, bunlara göre belgelendirme yapan kuruluşları onaylar ve etiketini kontrol eder. Akreditasyon bir üst seviyededir: bir belgelendirme kuruluşunun ya da laboratuvarın o iş için yetkin olduğunun resmî olarak tanınması[75]. Bir etiket ya da işaret yalnızca görünen iddiadır ve arkasındaki sertifikanın kapsadığı kadar değer taşır.
Test yöntemleri geçme notu içermez. ISO 105-C06’ya göre bir rapor notlar verir; bunların geçip geçmediği alıcının şartnamesindeki sınıra bağlıdır. Aynı nedenle “ISO sertifikalı havlu” bir şey ifade etmez: ISO standart yayımlar ama kimseyi belgelendirmez ya da sertifika vermez[75]; ISO 9001 belgelendirmesi bir ürünü değil bir kuruluşun yönetim sistemini ilgilendirir; bir test yönteminin ise hiç sertifikası yoktur.
Yararlı bir belge talebi belge türünü (test raporu, ürün sertifikası, kapsam ya da işlem sertifikası, yönetim sistemi sertifikası, tedarikçi beyanı), programı ya da mevzuatı ve sürümünü ve belgenin ürünü mü, tesisi mi yoksa sevkiyatı mı kapsaması gerektiğini belirtir. Sertifikalar ardından düzenleyenin veri tabanında, test raporları da tanımladıkları numuneye göre kontrol edilir.
Mira Towels’da: Mira, OEKO-TEX®, GOTS, ISO 9001 veya ISO 14001 belgelerinin istendiği havlu programlarına destek verebilir; kapsam teklif aşamasında teyit edilir.
Diğer adları: TS EN ISO, EN ISO, BS EN ISO, DIN EN ISO, TSE standartlarıİngilizce: ISO standards
Uluslararası Standardizasyon Örgütü’nün (ISO) yayımladığı uluslararası standartlar ve bunların EN ISO, BS EN ISO ya da TS EN ISO gibi, kabul edildikleri Avrupa (EN) ve ulusal baskıları.
ISO’da tekstil standardizasyonu, lifleri, iplikleri, kumaşları ve diğer tekstil malzemelerini test yöntemleri, terminolojisi ve tanımlarıyla birlikte kapsayan ISO/TC 38 Tekstil teknik komitesinin işidir[76]. CEN bu standartların birçoğunu değiştirmeden Avrupa standardı olarak kabul eder; bunlar ardından EN ISO önekini taşır. Ulusal kuruluşlar da onları kendi önekleriyle yeniden yayımlar: Birleşik Krallık’ta BS EN ISO, Almanya’da DIN EN ISO ya da Türk Standardları Enstitüsü TSE’nin yayımladığı TS EN ISO. Yalnızca Avrupa’da geliştirilmiş bir standart, EN 14697’de olduğu gibi yalnızca EN önekini taşır. AATCC ve ASTM International, çoğu zaman aynı özelliği farklı koşullarda ölçen ayrı ABD yöntemleri yayımlar; bu yüzden sonuçları ISO sonuçlarının yerine kullanılamaz.
Yılı olmayan bir standart numarası eksik bir atıftır. Standartlar periyodik olarak teyit edilir, revize edilir ya da yürürlükten kaldırılır; örneğin ISO 9001:2015, ISO 9001:2026 yayımlandığında yürürlükten kaldırılmıştır[77]. Bir şartname dayandığı baskıyı, bir test raporu da kullanılan baskıyı belirtmelidir. Standartlar telif hakkıyla korunur ve satılır; kamuya açık katalog sayfaları prosedürü değil, kapsamı ve durumu verir.
Zararlı maddeler açısından test edilen tekstiller için bir ürün sertifikasyonu; sertifikalı ürünün her bileşeni bir OEKO-TEX® enstitüsü tarafından ürünün ürün sınıfına bağlı sınır değerlere göre test edilir.
STANDARD 100 by OEKO-TEX® şirketleri değil ürünleri belgelendirir. Temsili bir numune ve destekleyici belgeler bir OEKO-TEX® üye enstitüsüne gider; enstitü iplik ve kumaştan dikiş ipliğine, etiketlere ve aksesuarlara kadar her bileşeni 1.000’den fazla zararlı maddeden oluşan bir listeye göre test eder[108]. Kriterler yasaklı azo renklendiriciler, kadmiyum ve kurşun gibi düzenlenmiş maddeleri, henüz düzenlenmemiş maddeleri ve AB Aday Listesi’nin tekstille ilgili maddelerini kapsar[109]. Sertifikasyon ayrıca işletme düzeyinde kalite güvencesi ve enstitünün yaptığı bir şirket denetimi gerektirir[109].
Sınır değerler ürün sınıfına bağlıdır: 3 yaşa kadar bebek ve küçük çocuk ürünleri için I. sınıf, ciltle doğrudan temas eden ürünler için II. sınıf, ciltle teması olmayan ürünler için III. sınıf ve perde gibi ev tekstili ve dekorasyon malzemeleri için IV. sınıf[108]. Sınıf ürün ailesini değil cilt temasını izler: resmî II. sınıf örneği nevresimdir; bu yüzden bir banyo havlusu normalde II. sınıfta, bir bebek havlusu I. sınıfta belgelendirilir. Sınırlar en sıkı I. sınıftadır ve daha gevşek bir sınıftaki sertifika daha sıkı bir sınıf hakkında bir şey söylemez. Ürünler temel tüketici koruma programı olan Ek 4’e ya da buna çevresel açıdan endişe verici maddeleri ekleyen Ek 6’ya göre test edilir[109].
Sertifika bir yıl geçerlidir ve yenilenmelidir[109]; sınır değerler yılda en az bir kez gözden geçirilir[108]. Etiket bir sertifika numarasını ve test enstitüsünü gösterir; numara OEKO-TEX® Label Check üzerinden kontrol edilebilir[108]. Bir sertifika sahibine aittir ve kapsadığı ürünleri listeler: bir iplikçinin iplik sertifikası bitmiş havluyu belgelendirmez, bir havlu üreticisinin sertifikası da başka yerde üretilmiş havluları kapsamaz.
STANDARD 100 üründeki maddelere ilişkin bir beyandır. Bir havluyu organik ya da geri dönüştürülmüş yapmaz, çalışma koşullarını ya da fabrikanın çevresel performansını değerlendirmez. OEKO-TEX® üretim tesislerini, modülleri arasında kimyasal yönetimi, çevresel performansı ve sosyal sorumluluğu içeren bir tesis sertifikasyonu olan STeP ile kapsar[110]; ayrıca ürün sertifikasyonunu STeP sertifikalı konfeksiyon tesisleriyle birleştiren izlenebilir bir ürün etiketi olan MADE IN GREEN’i sunar[111].
Sertifikalı organik doğal liflerden yapılmış tekstiller için ilk işleyiciden son tüccara kadar her aşamayı kapsayan, kimyasal girdiler, çevre yönetimi, sosyal koşullar ve etiketleme kriterleri içeren bir işleme standardı.
GOTS, lifin organik tarım sertifikasyonunun bittiği yerden devralır ve en az yüzde 70 sertifikalı organik doğal liften yapılmış tekstillerin işlenmesini, üretimini, ambalajlanmasını, etiketlenmesini, ticaretini ve dağıtımını kapsar[103]. Ham lifin ilk işleyicisinden (pamukta çırçır) tüccara kadar her aşama, onaylı bir belgelendirme kuruluşunun yıllık yerinde denetimiyle belgelendirilmelidir[103]. Standardın sahibi Global Standard gGmbH’dir ve üç yılda bir revize edilir. Sürüm 8.0 Mart 2026’da yayımlanmıştır; bir yıllık geçiş döneminden sonra 1 Mart 2027’den itibaren bütün denetimler ona göre yapılır[103].
İkisi de aksesuarlar hariç hesaplanan iki etiket kademesi vardır: “organik” için en az yüzde 95, “(x %) organik malzemeyle yapılmıştır” için en az yüzde 70 sertifikalı organik lif; geçiş sürecindeki çiftliklerden gelen lif için eşdeğer “geçiş sürecinde” ifadeleri kullanılır[103]. Geri kalan yalnızca standardın açıkça izin verdiği lifler olabilir. Ham ya da geri dönüştürülmüş konvansiyonel pamuk yasaktır; bu yüzden organik ve konvansiyonel pamuk tek bir havluda birleştirilemez. Ham polyester de yasaktır; geri dönüştürülmüş sentetik lifler sürüm 8.0’da yüzde 20 ile sınırlıdır, tekstilden tekstile geri dönüştürülmüş lif için yüzde 30 gibi istisnalar vardır[103]. Bu yüzden bir havluda hav, zemin ve atkının tamamı sertifikalı organik pamuk ya da izin verilen başka bir lif olmalıdır; ham polyester bir baskı yüzü GOTS’u dışarıda bırakır. Dikiş ipliği, etiketler ve diğer aksesuarlar yüzdeye sayılmaz ama standardın kalıntı sınırlarını karşılamalıdır; PVC gibi bazı malzemeler de yasaktır[103].
GOTS ayrıca renklendiricileri ve yardımcı maddeleri kısıtlar, atık su arıtımı dahil çevresel gereklilikler koyar ve sürüm 8.0’da zorunlu durum tespitiyle (due diligence) desteklenen, ILO standartlarına dayalı sosyal kriterler uygular[103].
Kanıt, her sertifikalı şirket için bir kapsam sertifikası ve sertifikalı ürünlerin her satışı için bir işlem sertifikasıdır[103]. Etiketli ürünler GOTS logosunu, etiket kademesini, belgelendirme kuruluşunu ve sertifikalı şirketin sertifika numarasını göstermelidir[103]. Bir havlu GOTS sertifikalı olmadan organik pamuk içerebilir; STANDARD 100 de organik statü hakkında bir şey söylemez.
Geri dönüştürülmüş içeriğin ve onun gözetim zincirinin üçüncü taraf sertifikasyonu için, sertifikalı işleme tesislerine sosyal, çevresel ve kimyasal gereklilikler de ekleyen bir Textile Exchange standardı.
GRS ve kardeş standardı RCS, malzemenin tüketici öncesi ya da tüketici sonrası, ISO’nun geri dönüştürülmüş tanımını karşıladığını doğrular ve her ikisinde de tedarik zincirinin her aşaması bir belgelendirme kuruluşu tarafından denetlenir[112]. GRS sertifikalı tesisler için sosyal ve çevresel gereklilikler ekler ve zarar potansiyeli olan kimyasalları GRS ürünlerinden dışarıda bırakır[112]. İçerik eşikleri de daha yüksektir: sertifikasyon ve işletmeler arası kullanım için en az yüzde 20 geri dönüştürülmüş girdi, askılı etiketlerde, dikili etiketlerde ya da web sitelerinde bir GRS iddiasının yer alabilmesi için en az yüzde 50[113].
Havlularda bir GRS iddiası, süblimasyon baskı yüzü gibi geri dönüştürülmüş polyesteri ya da ham lifle karıştırılmış geri dönüştürülmüş pamuğu ilgilendirebilir. Satıcıya kadar sertifikalı halkalar ve her satış için bir işlem sertifikası gerektirir; organik statüyü ya da kısıtlı maddelerin bulunmadığını değil, geri dönüştürülmüş içeriği ve tesis uygulamalarını kapsar. Textile Exchange, GRS ve RCS’nin yerine 31 Aralık 2026’da yürürlüğe giren ve 31 Aralık 2027’den itibaren denetimler için zorunlu hale gelen Materials Matter Standard’ı getirmektedir[112]. Geçiş döneminde bir sertifika, belirttiği standart ve sürüme göre okunmalıdır.
Bir üründeki geri dönüştürülmüş malzemenin varlığını ve miktarını, GRS’nin sosyal, çevresel ve kimyasal gereklilikleri olmadan doğrulayan bir Textile Exchange gözetim zinciri standardı.
RCS, en az yüzde 5 geri dönüştürülmüş malzeme içeren her ürün için tasarlanmıştır[113]. Tedarik zincirinin her aşaması bir belgelendirme kuruluşu tarafından denetlenir[112] ve geri dönüştürülmüş pay işlem sertifikalarıyla ileriye taşınır. Etiketler, esas olarak tamamen geri dönüştürülmüş malzemeden yapılmış ürünleri (RCS 100) karışımlardan (RCS Blended) ayırır. RCS çalışma koşullarını, atık suyu ya da kimyasal kullanımını değil, yalnızca içeriği ve gözetimi kontrol eder; bu güvencelere ihtiyaç duyan bir alıcı GRS ister. GRS sertifikalı malzeme bir RCS ürününün girdisi olabilir, ama tersi olamaz[113]. RCS, GRS maddesinde anlatılan Materials Matter Standard’a geçişin bir parçasıdır.
Kimyasalların kaydı, değerlendirilmesi, izni ve kısıtlanmasına ilişkin AB tüzüğü, (AT) 1907/2006 sayılı Tüzük; havlular için ürünlerdeki maddelere yönelik kısıtlamalar ve çok yüksek önem arz eden maddelere ilişkin bilgilendirme yükümlülükleri üzerinden etki eder.
REACH yükümlülüklerinin çoğu kimyasal üreten ya da ithal eden şirketlere düşer. Havlu gibi eşyalar için iki bölüm en çok önem taşır: belirli ürün gruplarında adı verilen maddeleri yasaklayan ya da sınırlayan Ek XVII’deki kısıtlamalar ve Aday Liste’deki çok yüksek önem arz eden maddelere (SVHC) ilişkin kurallar[90].
Ek XVII’nin birkaç maddesi havluları kapsar. 43. madde, ciltle uzun süreli temas eden tekstillerde listelenen aromatik aminleri 30 mg/kg’ın üzerinde açığa çıkarabilen azo boyarmaddeleri yasaklar ve havluları açıkça sayar[91]. 46a. madde, 3 Şubat 2021’den bu yana, suda yıkanması beklenebilecek tekstil ürünlerinde ağırlıkça yüzde 0,01 ve üzerindeki nonilfenol etoksilatları yasaklar[90], çünkü kalıntılar yıkanarak atık suya geçer. 1 Kasım 2020’den bu yana yürürlükte olan 72. madde, giysilerde ve cilde benzer ölçüde temas eden diğer tekstillerde listelenen kanserojen, mutajen ve üremeye toksik (CMR) maddeleri sınırlar; örneğin formaldehit için 75 mg/kg, kadmiyum, krom VI, arsenik ve kurşun bileşikleri için ekstraksiyondan sonra 1 mg/kg[92]. 79. madde, bazı su ve leke itici aprelerde kullanılan PFHxA ve ilgili maddeleri kısıtlar: tüketici giysilerinde 10 Ekim 2026’dan, genel halka yönelik diğer tekstillerde 10 Ekim 2027’den itibaren[90].
Aday Liste maddeleri bir bilgilendirme yükümlülüğü getirir. Böyle bir maddeyi ağırlıkça yüzde 0,1’in üzerinde içeren bir eşyanın tedarikçisi, alıcıya güvenli kullanım için yeterli bilgiyi, en azından maddenin adını vermek ve bir tüketicinin talebini 45 gün içinde ücretsiz yanıtlamak zorundadır[90]. Eşya üreticileri ve ithalatçıları da madde yüzde 0,1’i ve yılda bir tonu aştığında ECHA’ya bildirimde bulunmalıdır[90]. Liste düzenli olarak genişler; bu yüzden bir SVHC beyanı yalnızca belirttiği liste sürümü için anlamlıdır.
REACH sertifikası diye bir şey yoktur. Yükümlülük, havluyu AB pazarına sunana, genellikle ithalatçıya ya da markaya aittir; AB dışındaki bir üretici bunu ilgili maddeler için test raporları, Aday Liste beyanları ve satın aldığı boyaların ve kimyasalların kontrolüyle destekler. “REACH’e uygun” ifadesi ancak hangi maddelerin ve hangi liste sürümünün, hangi ürün üzerinde ve hangi laboratuvar tarafından kontrol edildiğini belirttiğinde bir anlam taşır.
Bitmiş ürünlerde ve malzemelerde yasaklanan ya da sınırlanan kimyasal maddelerin, her biri için azami konsantrasyon ve test yöntemi verilerek bir marka, perakendeci ya da sektör grubu tarafından yayımlanan listesi.
Bir RSL yasal sınırları ve şirket politikasını tek bir satın alma gerekliliğine dönüştürür. Markanın pazarlarındaki REACH Ek XVII maddeleri gibi kısıtlamaları markanın daha da kısıtladığı maddelerle birleştirir ve her biri için sınırı, ilgili malzemeleri ve laboratuvar yöntemini verir. Ortak sektör listeleri tedarikçilerin karşılaştığı sürüm sayısını azaltır: AFIRM Group’un RSL’si her yıl 1 Şubat’a kadar güncellenir[114]; OEKO-TEX® STANDARD 100 kriterleri de çoğu zaman perakendecilerin RSL’lerinin temelini oluşturur[109].
Uygunluk ürün üzerinde, tedarikçi beyanlarıyla desteklenen laboratuvar test raporlarıyla gösterilir. Testler genellikle riske göre planlanır ve bir maddenin bulunma olasılığının yüksek olduğu malzemelere ve proseslere yoğunlaşır: koyu tonlar, baskılar, apreler, aksesuarlar. Bir RSL üretimde kullanılan kimyasalları değil çıktıları kontrol eder; girdi tarafı üretimde kısıtlı maddeler listesine aittir.
İngilizce: Manufacturing restricted substances list
Tekstil üretiminde kullanılan boyalar, yardımcı maddeler ve apreler gibi kimyasal formülasyonlarda kasıtlı kullanımı yasaklanan, safsızlık olarak bulunmaları için de sınırlar belirlenen tehlikeli maddelerin listesi.
Bir RSL bitmiş havluyu kontrol ederken bir MRSL boyahaneye, baskı salonuna ve apre hattına neyin girdiğini kontrol eder. Yaygın olarak başvurulan bir sektör listesi, ilk kez 2015’te yayımlanan ve yaşayan bir belge olarak sürdürülen ZDHC Manufacturing Restricted Substances List’tir; bir kimyasal ürün listelenen maddelerin hiçbirini belirlenen sınırların üzerinde içermediğinde uygun sayılır[115]. Kimyasal tedarikçileri ürünlerini ZDHC Gateway’e kaydeder; uygunluk seviyeleri tedarikçinin kendi beyanı olan 0’dan üçüncü taraf incelemesi ve yerinde değerlendirmeyle desteklenen seviyelere kadar uzanır[115].
Fabrika düzeyinde MRSL, tesisteki her boyayı, yardımcı maddeyi ve apreyi uygunluk durumuyla birlikte listeleyen bir kimyasal envanteri üzerinden yönetilir; böylece uygun olmayan ürünler değiştirilebilir. ZDHC ayrıca atık suyu kontrol etmek için atık su kılavuzları yayımlar. MRSL uygunluğu RSL başarısızlıklarını daha az olası kılar ama ürün testlerinin yerini tutmaz, çünkü kısıtlı maddeler hammaddeler, aksesuarlar ya da fason prosesler yoluyla da gelebilir.
İngilizce: Azo dyes and restricted aromatic amines
Bir ya da daha fazla azo grubu (-N=N-) içeren boyarmaddeler; bazıları kanserojen aromatik aminlere ayrışabilir ve AB mevzuatı bu boyaları ciltle uzun süreli temas eden tekstillerde yasaklar.
Birçok reaktif ve dispers boyarmadde dahil ticari renklendiricilerin büyük bir bölümünün temelinde azo kimyası vardır ve azo boyarmaddelerin çoğu kısıtlı değildir. Endişe indirgeyici parçalanmadır: azo bağı örneğin cilt bakterileri ya da metabolizma tarafından kırılabilir ve boyanın yapıldığı aminler açığa çıkar. REACH Ek XVII’nin 8. Ek’inde listelenen bir aromatik amini 30 mg/kg’ın üzerinde açığa çıkarabilen bir boya, havluları ve yatak takımlarını sayan bir grup olan, ciltle doğrudan ve uzun süreli temas eden tekstil ürünlerinde kullanılamaz[91].
Testler ISO 14362 serisine göre yapılır. Bölüm 1 renklendiriciyi kimyasal olarak indirger ve açığa çıkan aminleri analiz eder; pamuk üzerindeki reaktif boyalar gibi selülozik lifler üzerindeki renklendiriciler ekstraksiyon yapılmadan test edilir, polyester üzerindeki süblimasyon baskılar dahil yapay lifler üzerindeki dispers boyalar ise önce liften ekstrakte edilir[78]. Kontrol, tedarikçileri listelenen aminleri açığa çıkaramayacaklarını teyit eden boyalarla yukarıda başlar ve ton ailesine ve zemine göre ürün testleriyle sürer.
İki sertifikasyon kapsamı: ürün sertifikasyonu tanımlı ürünlerin belirlenmiş kriterleri karşıladığını, tesis ya da sistem sertifikasyonu ise bir tesisin veya kuruluşun nasıl işlediğini tasdik eder. Biri diğerinin yerini tutamaz.
OEKO-TEX® STANDARD 100 gibi bir ürün sertifikası, test edilmiş ve kriterleri sınırlı bir süre için karşılamış ürünleri ya da malzemeleri listeler[109] ve fabrikanın işçilerine ya da atık suyuna nasıl davrandığı hakkında bir şey söylemez. Tesis sertifikası ise bunun yerine tesisi değerlendirir; örneğin OEKO-TEX® STeP kimyasal, çevre, sosyal, kalite ve iş sağlığı ve güvenliği yönetimini kapsar ve üç yıl için düzenlenir[110]. ISO 9001 ve ISO 14001 gibi yönetim sistemi sertifikaları bir kuruluşun sistemini belirtilen bir kapsam içinde kapsar, herhangi bir havlunun özelliklerini değil.
Gözetim zinciri standartları (GOTS, GRS, RCS) iki unsuru birleştirir: tesis belgelendirilir, kapsam sertifikası işleyebileceği ürün kategorilerini ve prosesleri listeler ve bir üründeki iddia ancak işlem sertifikaları ürünleri izlediğinde geçerli olur[103]. Bir havlu siparişinde her belge neyi adlandırdığına göre okunur: ürünler, tesisler ve prosesler ya da sevkiyat.
Bir kuruluşun kalite yönetim sistemi (ISO 9001) ve çevre yönetim sistemi (ISO 14001) için uluslararası şart standartları; belgelendirme kuruluşları bunlara göre ürünleri değil sistemi belgelendirir.
İkisi de bir kuruluşun proseslerini nasıl planladığını, kontrol ettiğini, denetlediğini ve iyileştirdiğini tanımlar; ISO 9001 müşteri ve mevzuat gerekliliklerini tutarlı biçimde karşılamak, ISO 14001 de çevresel boyutlarını yönetmek için. İkisi de 2026’da revize edilmiştir: ISO 14001:2026 Nisan’da, ISO 9001:2026 Eylül’de[79][77]. 2015 baskılarına göre verilmiş sertifikalar belgelendirme kuruluşlarının duyurduğu bir geçiş süresi boyunca geçerli kalır; bu yüzden bir süre geçerli sertifikalarda iki baskı da görülecektir.
Bir sertifika, bağımsız bir kuruluşun listelenen tesislerdeki listelenen faaliyetler için sistemi, normalde aralarında gözetim denetimleri bulunan üç yıllık bir döngüyle denetlediğini gösterir. Bir havlunun bir şartnameyi karşıladığını belgelendirmez ve kapsam ifadesi önemlidir: tek bir tesiste “havlu üretimi” ifadesi fason çalışan bir boyahaneyi kapsamaz. Akredite kuruluşların sertifikaları IAF CertSearch veri tabanında ya da belgelendirme kuruluşu nezdinde kontrol edilebilir[75].
Sertifikalı malzemenin kaynağından bitmiş ürüne kadar geçtiği, her aşamada doğrulanan belgelenmiş mülkiyet ve elleçleme dizisi; böylece malzemeye ilişkin bir iddia nihai ürüne taşınabilir.
Organik ya da geri dönüştürülmüş iddiaları bitmiş havlu test edilerek kanıtlanamaz; bu yüzden kayıtlara dayanır. ISO 22095 genel gözetim zinciri terimlerini ve modellerini, kimliği korunmuş, ayrıştırılmış, kontrollü karışım, kütle dengesi ve sertifika ticareti (book-and-claim) dahil, tanımlar ve bir gözetim zinciri sisteminin tek başına bir ürünün özelliklerini belirlemediğini vurgular[80]. Her program kendi kurallarını koyar. Örneğin GOTS, sertifikalı ürünlerin konvansiyonel ürünlerle karışamayacak şekilde depolanmasını ve taşınmasını, zincir boyunca faturalarda tanımlanmasını ve hacim mutabakatıyla kontrol edilmesini şart koşar[103].
Pamuklu bir havlu için zincir çırçırdan başlayarak iplikçi, dokumacı, boyacı ve terbiyeci, konfeksiyon birimi ve tüccar boyunca uzanır. Ürünlere sahip olan ya da onları işleyen her halka belgelendirilmiş olmalı ya da sertifikalı bir şirketin kapsam sertifikasında fasoncu olarak listelenmiş olmalıdır[103]; her satış bir işlem sertifikasıyla belgelenir. Sertifikada yer almayan dışarıdaki bir boyahane gibi sertifikasız tek bir adım zinciri koparır ve havlular iddiayı kaybeder.
Sertifikalı bir şirkete verilen ve bir gözetim zinciri standardı kapsamında ürün işleyebileceği ürün kategorilerini, prosesleri ve fasoncular dahil tesisleri listeleyen sertifika.
GOTS kapsamında kapsam sertifikası, şirketin yeterli bulunduğu ürün kategorilerini ve işleme, üretim ve ticaret faaliyetlerini listeler; fasoncular, onlara iş veren şirketin sertifikasında yer alır[103]. Textile Exchange kapsam sertifikaları sertifikalı olarak sunulabilecek ürünleri listeler ve kesin malzeme yüzdesini dışarıda bırakabilir; bu durumda yüzde işlem sertifikasında yer almalıdır[113]. Bir kapsam sertifikası, bir tedarikçinin listelenen prosesler için sertifikalı ürün satabileceğini gösterir, herhangi bir teslimatın sertifikalı olduğunu değil. Sipariş vermeden önce alıcı ürün kategorisinin, havlunun ihtiyaç duyduğu her prosesin (iplik, dokuma, boyama ya da baskı, dikim) ve geçerlilik tarihlerinin siparişe uyduğunu kontrol eder ve sertifikayı düzenleyen kuruluşla teyit eder.
Bir belgelendirme kuruluşunun sertifikalı ürünlerin belirli bir satışı için düzenlediği, satıcıyı, alıcıyı, miktarları ve sertifikalı içeriği tanımlayan sertifika; böylece iddia bir sonraki sahibe geçebilir.
GOTS kapsamında onaylı belgelendirme kuruluşu, sertifikalı ürünler tedarik zinciri boyunca her hareket ettiğinde doğrulamadan sonra işlem sertifikası düzenler[103]. Textile Exchange her TC’nin belgelendirme kuruluşunun sistemine göre doğrulanmasını şart koşar, bir TC’yi 100 sevkiyat ve 1.000 ürünle sınırlar ve normalde sevkiyattan 180 günden fazla sonra düzenlenmesine izin vermez[113].
TC’ye satıcı kendi belgelendirme kuruluşuna başvurur; bu yüzden gereklilik satın alma siparişine aittir ve TC sevkiyatı izlediği için zamanlaması da belge takvimine aittir. Sertifikadaki ürünler, miktarlar ve fatura referansları sevkiyatla eşleşmelidir. TC olmadan havlular fiziksel olarak sertifikalı olanlarla aynı olabilir, ama sertifikalı iddia satıcıda sona erer.
Numunelerin hem tedarikçiden hem alıcıdan bağımsız bir laboratuvarda, genellikle alıcının şartnamesinde ya da mevzuatta belirlenen yöntem ve sınırlara göre test edilmesi.
Birçok perakendeci, bağımsızlık ve tedarikçiler arasında karşılaştırılabilirlik için laboratuvar belirler ve yalnızca onların raporlarını kabul eder. Laboratuvar istenen her yöntem için akredite olmalıdır. Bir raporun değerinin büyük kısmı numuneye bağlıdır: alıcı ya da bir kontrolör tarafından seri üretimden çekilip mühürlenmiş havlular, tedarikçinin seçtiği parçalardan bir sevkiyat hakkında daha fazla şey söyler; bir rapor da yalnızca test edileni kapsar, başka renkleri, konstrüksiyonları ya da sonraki partileri değil.
Dış sonuçlar günler sürdüğü ve maliyet eklediği için üreticiler üretimi kontrol etmek amacıyla yine de kendi bünyelerinde test yapar. Üçüncü taraf testler tipik olarak bir programı üretim öncesi numunede, malzeme ya da proses değişikliğinden sonra ve kalite anlaşmasında kararlaştırılan aralıklarla teyit eder.
Diğer adları: ISO/IEC 17025, TS EN ISO/IEC 17025, akredite laboratuvarİngilizce: Laboratory accreditation
Bir akreditasyon kuruluşunun, bir laboratuvarın belirli testleri yapmaya yetkin olduğunu ISO/IEC 17025’e göre değerlendirip resmî olarak tanıması; akreditasyon kapsamındaki yöntemlerle sınırlıdır.
ISO/IEC 17025 deney ve kalibrasyon laboratuvarlarının yeterliliği, tarafsızlığı ve tutarlı işleyişi için şartları belirler[73]. Birleşik Krallık’ta UKAS, Almanya’da DAkkS ve Türkiye’de TÜRKAK gibi ulusal akreditasyon kuruluşları laboratuvarları buna göre değerlendirir. Akreditasyonları, Global Accreditation Cooperation Incorporated’ın (Global ACI) ILAC ve IAF’nin işini devraldığı 1 Ocak 2026’ya kadar ILAC Karşılıklı Tanınma Anlaşması aracılığıyla uluslararası olarak tanınıyordu[116]; mevcut akreditasyonlar Global ACI anlaşmasına geçiş sırasında tanınmaya devam eder.
Akreditasyon yöntem yöntem verilir. ISO 105-C06 için akredite bir laboratuvar bu sayede emicilik ya da azo amin testi için akredite olmuş olmaz; bu yüzden akreditasyon kuruluşunun yayımladığı kapsam listesi istenen her yöntem için kontrol edilir. Akreditasyon belgelendirme de değildir: bir ISO 9001 sertifikası yalnızca bir laboratuvarın bir yönetim sistemi işlettiğini gösterir, belirli testler için yetkin olduğunu değil.
Bir havlunun satıldığı pazarın güvenlik, kimyasallar, etiketleme ve bilgilendirme yükümlülüklerini kapsayan yasal gerekliliklerinin, alıcının sözleşmeyle koyduğu ek gerekliliklerle birlikte karşılanması.
Kuralları üretim ülkesi değil hedef pazar belirler. AB’de havlular, 13 Aralık 2024’ten bu yana uygulanan Genel Ürün Güvenliği Tüzüğü, (AB) 2023/988 sayılı Tüzük kapsamına girer[93]. Üreticiler bir iç risk analizi yapmalı, teknik dokümantasyonu on yıl saklamalı ve ürünleri bir tip, parti ya da seri numarasıyla ve adları ile posta ve elektronik adresleriyle işaretlemelidir; piyasaya sunulan her ürün için Birlik’te yerleşik bir iktisadi işletmeci sorumlu olmalıdır[93]. REACH ve lif etiketleme tüzüğü bunlarla birlikte uygulanır. Amerika Birleşik Devletleri’nde Tekstil Yasası kuralları havluların lif içeriğini, menşeini ve satıcı kimliğini taşımasını şart koşar[94].
Sıradan havlular CE işareti taşımaz ve AB uygunluk beyanı gerektirmez; uygunluk, test raporları, etiketleme kayıtları, beyanlar ve parti kodları gibi ürünün arkasındaki dokümantasyona dayanır. Yasal sorumluluk havluları piyasaya sunan marka ya da ithalatçıdadır; üretici ise şartnameyi ve kararlaştırılan kanıtları teslim etmekten sorumludur. Bir perakendecinin RSL’si, test programı, sosyal denetimi ya da sertifikasyonu gibi sözleşmeye dayalı gereklilikler bunlara eklenir ve sipariş belgelerine aittir.
Bir tekstil ürününün bakım talimatı taşıması gerekip gerekmediğine ve hangi biçimde taşıyacağına ilişkin yasal ve ticari kurallar; pazara göre farklılık gösterir ve havlularda çoğu zaman yasa yerine alıcı tarafından belirlenir.
Amerika Birleşik Devletleri’nde FTC Bakım Etiketi Kuralı, 16 CFR Part 423, bitmiş giysiler olarak tanımlanan tekstil giyim eşyasına ve evde giysi dikmek için satılan metraj kumaşlara uygulanır[95]. Havlular bu tanımların dışında kalır; ancak lif içeriği ve menşeine ilişkin Tekstil Yasası kuralları yine de uygulanır[94].
AB’de tekstil etiketleme tüzüğü bakımı değil lif bileşimini düzenler; Komisyon da yerleşik bakım sembolü sistemini gönüllü ve özel sektöre ait olarak tanımlamıştır[96]. Bakım bilgisi yer aldığında lif bileşiminden ayrı gösterilmelidir[87]. Olağan biçim yıkama, ağartma, kurutma, ütüleme ve profesyonel bakım için ISO 3758 sembol dizisidir[46]; piktogramlar çoğu ülkede GINETEX’in ticari markalarıdır ve kullanımları lisansa tabidir[107].
Bu yüzden havlulardaki bakım etiketleri genellikle bir perakendeci gerekliliğidir. Talimatlar ısıya ya da ağartıcıya daha az dayanan bileşeni izler; bu çift yüzlü havlularda önem taşır ve bitmiş ürün üzerinde yapılan yıkama testleriyle desteklenir. Etiketin kendisi bakım etiketi maddesinde anlatılır.
Bir tekstil ürünündeki liflerin düzenlenmiş jenerik adlarla ve ağırlıkça yüzdelerle belirtilmesine ilişkin yasal gereklilik; havlulara hem AB’de hem Amerika Birleşik Devletleri’nde uygulanır.
(AB) 1007/2011 sayılı Tüzük, piyasada bulundurulan tekstil ürünlerinin yalnızca Ek I’indeki lif adları kullanılarak, ağırlığa göre azalan sırayla lif bileşimleriyle etiketlenmesini şart koşar[87]. “%100”, “saf” ya da “tamamen” ifadeleri, teknik olarak kaçınılmaz yüzde 2’ye kadar yabancı lif, taraklanmış ürünlerde yüzde 5’e kadar, içerebilen tek lifli ürünlere ayrılmıştır; beyan edilen bileşim ile analiz arasında yüzde 3’lük bir üretim toleransı uygulanır[87]. Etiketler dayanıklı ve sağlam biçimde tutturulmuş, satışın yapıldığı üye devletin resmî dilinde ya da dillerinde olmalı ve bileşim, çevrimiçi dahil, satın almadan önce görülebilmelidir. Etiketler, ürünün ayrılmaz bir parçasını oluşturmayan aksesuarlar ve boyama ve baskı ürünleri hesaplamanın dışında bırakılır[87].
Amerika Birleşik Devletleri’nde havlular, el havluları ve bulaşık bezleri Textile Fiber Products Identification Act ve onun 16 CFR Part 303’teki kuralları kapsamındadır: ağırlığa göre azalan sırayla yüzdeleriyle jenerik lif adları, işlevsel olarak önemli olmadıkça “other fiber” olarak gösterilen yüzde 5’in altındaki lifler, yüzde 3’lük bir tolerans (tek lif iddiaları için tolerans yoktur), menşe ülke ve şirket adı ya da RN numarası[94].
Etiketler en sık çift yüzlü ve karışım havlularda yanlış çıkar. Polyester baskı yüzü ve pamuklu arka yüzü olan bir havlu %100 pamuk değildir ve iki lif de yer almalıdır; lif içeriği farklı bileşenler ya da bölümler her iki sistemde de ayrı beyan edilir[87][94]. Ticari adlar hiçbir zaman jenerik adların yerini almaz: bambu olarak satılan havlular normalde viskondur; AB’de viskon, Amerika Birleşik Devletleri’nde ise örneğin “rayon made from bamboo” şeklinde rayon olarak etiketlenir[88]; bkz. bambu kaynaklı rejenere selüloz.
Mira Towels’da: Mira’nın 250 GSM stok tam baskılı havlusunun polyester baskı yüzü ve pamuklu arka yüzü vardır; yalnızca polyester yüze baskı yapılır ve havlu tamamen pamuk değildir.
Diğer adları: sosyal denetim, amfori BSCI, SMETA, SA8000İngilizce: Social compliance audit
Bir üretim tesisinin çalışma koşullarının, iş sağlığı ve güvenliğinin ve ilgili yönetim uygulamalarının bir davranış kuralları belgesine ya da standarda göre, alıcılar ya da tesisin kendisi için bir denetim firması tarafından değerlendirilmesi.
Tekstilde üç sistem yaygın olarak kullanılır. İş dünyası derneği amfori’nin sosyal risk yönetimi programı olan amfori BSCI, tesisleri ILO sözleşmeleri, OECD rehberleri ve BM Yol Gösterici İlkeleri ile uyumlu bir davranış kuralları belgesine göre denetler ve tek bir denetim raporunu üye şirketler arasında paylaşır[117]. Sedex Members Ethical Trade Audit olan SMETA her zaman çalışma standartlarını ve iş sağlığı ve güvenliğini kapsar, dört sütunlu biçiminde çevreyi ve iş etiğini ekler ve 7. sürümündedir[118]. Sedex SMETA’yı bir sertifikasyon değil, sürekli iyileştirme metodolojisi olarak tanımlar[118]; BSCI denetimleri de aynı şekilde bir sertifika değil, bir değerlendirme raporu üretir.
Social Accountability International’ın SA8000’i bir sertifikasyondur: Social Accountability Accreditation Services (SAAS) gözetimindeki denetim firmaları tesisi İnsan Hakları Evrensel Beyannamesi’nden, ILO sözleşmelerinden ve ulusal mevzuattan alınan insana yakışır iş ilkelerine ve yönetim sistemi kriterlerine göre denetler[119]. SA8000:2026 baskısı yayımlanmıştır ve sertifikasyon SAI’nin belirlediği bir geçişle ona geçmektedir[119].
Bir denetim, yapıldığı günlerdeki koşulları kaydeder; değeri kapsamına, denetçinin yetkinliğine ve habersiz olup olmadığına bağlıdır. Alıcılar hangi sistemleri kabul ettiklerini ve fason boyama, baskı ya da dikim birimleri dahil hangi tesislerin kapsanması gerektiğini belirtir; yalnızca genel sonucu değil, bulguları ve düzeltici faaliyetleri de okurlar.
Özel üretim havluların bir üreticiden nasıl satın alındığı: tedarik modelleri, minimum miktarlar ve kapasite, numune ve onay sırası, bir havluyu tanımlayan belgeler ve onu sınırların ötesine taşıyan teslim şekilleri, tarife kodları ve gümrük belgeleri.
Diğer adları: orijinal ekipman üretimi, alıcı tasarımıyla markalı üretimİngilizce: OEM manufacturing
Bir fabrikanın ürünleri alıcının kendi tasarımına ve şartnamesine göre, alıcının markasıyla satılmak üzere ürettiği tedarik düzeni; tasarım fabrikaya değil alıcıya aittir.
Elektronikte ve mühendislikte orijinal ekipman üreticisi, başka bir şirketin kendi ürününe kattığı bileşenleri üretirdi; tekstil tedarikinde terim daha gevşek kullanılır: OEM havlu tedarikçisi, alıcının tanımladığı bir havluyu alıcının markasıyla dokur, boyar ya da basar ve konfeksiyonunu yapar. Konstrüksiyonu, ölçüyü, renkleri, tasarımı, etiketleri ve paketlemeyi alıcı sağlar ya da onaylar; bir gereklilik güvenilir biçimde üretilemiyorsa fabrika değişiklik önerir.
Kullanım şirketten şirkete ve ülkeden ülkeye değiştiği için bir sözleşme yalnızca bu etikete dayanmamalıdır. Tasarım dosyalarının, jakar desen dosyalarının ve onaylı şartnamenin mülkiyeti, fabrikanın aynı tasarımı başkalarına satıp satamayacağı ve baskı şablonları ya da jakar programlama gibi tasarıma özel hazırlıkların bedelini kimin ödeyeceği yazılı olarak kararlaştırılır. Karşıt model, tasarımın üreticiden geldiği ODM modelidir.
Diğer adları: orijinal tasarım üretimi, üretici tasarımıyla markalı üretimİngilizce: ODM manufacturing
Ürün tasarımını ya da konstrüksiyonunu üreticinin geliştirdiği, alıcının ise genellikle renk, ölçü, tasarım ya da etiket gibi sınırlı değişikliklerle kendi markasıyla sattığı tedarik düzeni.
Havlularda ODM normalde üreticinin daha önce geliştirdiği ve birçok müşteriye sunduğu bir konstrüksiyonu, örneğin bir katalog jakarını, kendini kanıtlamış bir armür bordürü ya da standart bir çift yüzlü baskı kumaşını seçip alıcının renklerini, tasarımını ya da markalamasını eklemek anlamına gelir. Konstrüksiyon zaten kanıtlanmış olduğu için geliştirme daha kısadır; birkaç alıcı tek bir zemin kumaşını paylaştığında minimum miktarlar da daha düşük olabilir.
Bedeli münhasırlıktır. Aksi kararlaştırılmadıkça konstrüksiyon üreticide kalır ve başka alıcılar aynı havluyu farklı etiketlerle alabilir. Bir dokuma desen, renk varyantı ya da konstrüksiyon üzerinde münhasırlık isteyen bir alıcı bunu açıkça talep eder ve bunun miktarları ya da koşulları etkilemesini beklemelidir. Alıcının tasarımı üzerindeki haklar ile üreticinin konstrüksiyonu üzerindeki haklar ayrıdır ve ikisi de belirtilmelidir.
Diğer adları: özel etiket, private label, kendi markasıyla üretim, özel markaİngilizce: Private-label manufacturing
Üreticinin değil bir perakendecinin, distribütörün ya da marka sahibinin adıyla satılan, etiketleri, ambalajı ve sunumu o marka tarafından belirlenen ürünlerin üretimi.
Özel etiketli bir havlu programının iki katmanı vardır. Birincisi havlunun kendisidir: bir teknik şartnamede sabitlenen konstrüksiyon, ölçü, ağırlık, renkler ve dekorasyon. İkincisi markayı son müşteriye taşır: dokuma ya da baskılı marka etiketleri, bakım ve lif bileşimi etiketleri, askılı etiketler, kuşak bantlar ya da kutular, barkodlar, poşet uyarıları ve koli işaretleri. Her birinin kendi tasarımı, tedarikçisi, termin süresi ve onayı vardır; eksik bir barkod dosyası bir programı bir boya partisi kadar kolay bekletebilir.
Sorumluluklar bu çizgide ayrılır. Üretici, onaylı şartnameye ve numunelere uygun üründen sorumludur; havluları piyasaya sunan marka da etiketin ve ambalajın orada ne söylediğinden sorumludur. Örneğin AB tekstil etiketleme tüzüğüne göre, bir ürünü kendi adı ya da ticari markasıyla piyasaya sunan bir distribütör etiketleme açısından üretici sayılır[87]. Bu yüzden lif adlarını ve yüzdelerini, bakım bilgisini ve “organik” ya da “geri dönüştürülmüş” gibi iddiaları, üreticinin sağladığı test raporları ya da sertifikalar gibi kanıtlara dayanarak marka onaylar.
Özel etiket tutarlılık çıtasını da yükseltir. Bir perakendeci aynı havluyu birkaç sezon satabilir ve her tekrar siparişi ton, tuşe, ölçü ve ambalaj bakımından ilk teslimatla eşleşmelidir. Araçlar, revizyon geçmişi olan imzalı bir şartname, mühürlü bir şahit numune, her etiket ve ambalaj için sürüm numaralı tasarım dosyaları ve boya partileri arasında kararlaştırılmış ton toleranslarıdır.
Terim ürünün üzerinde kimin adının olduğunu söyler, kimin tasarladığını değil: özel etiketli bir havlu alıcının tasarımını (OEM) ya da üreticinin konstrüksiyonunu (ODM) izleyebilir. “White label” günlük kullanımda örtüşür, ama çoğu zaman birkaç bayinin kendisi markaladığı standart, markasız bir ürünü anlatır.
Diğer adları: tam paket üretim (full package), CMT, fason dikimİngilizce: Contract manufacturing
Başka bir şirketin programı için sözleşmeyle yürütülen üretim; ya üreticinin bütün malzemeleri temin ettiği tam paket olarak ya da kumaşı alıcının sağladığı kes-dik-bitir (CMT) olarak.
CMT, markanın kumaşı ve aksesuarları satın alıp fabrikaya kesim, dikim ve bitirme için ödeme yaptığı giyimde yaygındır. Havlular bu modele daha az uyar, çünkü değerin ve kalite riskinin çoğu kumaştadır: iplik, çözgü hazırlama, havlu dokuma, yaş işlemler ve apre. Bu yüzden bir havlu sözleşmesi genellikle iplikten paketlenmiş koliye kadar tam paketi kapsar ve üretici konfeksiyonun yanında kumaş performansından da sorumludur.
CMT tipi unsurlar kenarlarda görülür; örneğin bir alıcı kendi etiketlerini, ambalajını ya da ara sıra kumaşını sağladığında. Alıcının sağladığı her malzeme için sözleşme, gelişte onu kimin kontrol edeceğini, eksikleri ve hataları kimin üstleneceğini, kesim firesinin nasıl hesaba katılacağını ve o malzemeden kaynaklanan hatalardan kimin sorumlu olacağını belirtmelidir.
Diğer adları: siparişe özel havlu, özel tasarım havlu üretimiİngilizce: Custom towel manufacturing
Havluların ölçü, konstrüksiyon, renk, dekorasyon ve paketleme bakımından alıcının kendi gereksinimlerine göre üretilmesi; hazır stok ya da değiştirilmemiş katalog ürünleri tedarik etmekten farklıdır.
Özelleştirme, standart bir havluya nakışla işlenmiş bir logodan kendi iplikleri, ağırlığı, bordürü ve boya reçetesi olan yeni bir konstrüksiyona kadar uzanır. Değişiklik ne kadar derinse o kadar fazla hazırlık gerektirir: yeni çözgüler, lab dipler, armür ya da jakar desen dosyaları, baskı şablonları ya da renk profilleri ve onay numuneleri. Özel üretim programlarının minimum miktarlarını ve daha uzun termin sürelerini ve ilk siparişin bir tekrardan neden daha uzun sürdüğünü bu hazırlık açıklar.
Talepler, sabit gereklilikleri açık olanlardan ayırdığında en iyi sonucu verir. Ölçü, renk ve logo sabit ama ağırlık ve konstrüksiyon açıksa, üretici yeni bir konstrüksiyon geliştirmek yerine zaten güvenilir biçimde ürettiği bir konstrüksiyonu önerebilir.
Bir üreticinin tek bir ürün için kabul ettiği en küçük miktar; genellikle tasarım, renk, ölçü ya da konstrüksiyon başına sayılır, çünkü her üretim çalışması sabit hazırlık işleri ve malzeme minimumları taşır.
MOQ’lar prosesi izler. Dokuma bir havlu leventlere hazırlanmış bir çözgü gerektirir; kısa bir çözgü aynı hazırlığı daha az parçaya yayar. Parça boyanan kumaş makine yükleri halinde işlenir; bu yüzden her rengin pratik bir minimum partisi vardır, iplik boyalı desenler de renk başına bir minimum iplik partisi ekler. Armür ve jakar desenler desen dosyaları ve tezgâh ayarı, şablon baskı da renk başına bir şablon gerektirir; süblimasyon renk profilleri ve deneme baskıları gerektirir ama tasarım başına daha az sabit hazırlık ister. Markalı etiketlerin, askılı etiketlerin ve baskılı ambalajın kendi tedarikçi minimumları vardır ve küçük siparişlerde havlu miktarını aşabilir.
Minimumun nasıl sayıldığı çoğu zaman manşet rakamdan daha önemlidir: beş renk ve iki ölçüde 1.000 havlu, her biri bir minimuma göre ölçülen beş boya partisi ve on ayrı ürün demektir. Alıcılar çoğu zaman renkler boyunca tek bir konstrüksiyonu koruyarak, stok bir zemin kumaşı kullanarak, renk varyantlarını azaltarak ya da standart ambalajı kabul ederek bir eşiğe ulaşabilir. Daha küçük miktarlar bazen, proje bazında ticari bir karar olarak, farklı koşullarla mümkün olabilir.
Mira Towels’da: MOQ, proje bazında ürüne, ölçüye, kumaşa ve baskı yöntemine göre belirlenir ve teklifte teyit edilir. 250 GSM stok tam baskılı havlu 100 adetten başlar.
Bir fabrikanın belirli bir sürede adet, kilogram ya da metre olarak teslim edebileceği üretim; üretilen ürün için en yavaş proses adımıyla sınırlıdır.
Bir havlu tesisinin tek bir kapasite rakamı yoktur. Dokuma genellikle kilogram kumaş ya da tezgâh saati, boyama makine yükü, baskı metre ya da panel, dikim ve paketleme ise adet olarak ölçülür. Üretimi hangi adımın sınırladığı ürün karmasına bağlıdır: büyük ve ağır banyo çarşafları tezgâhları ve boya makinelerini yükler, küçük baskılı havlular ise kesim, kenar dikişi ve paketlemeyi. Verilen aylık bir rakam bu yüzden tipik bir ölçü ve konstrüksiyon varsayar.
Kapasite müsaitlikten de farklıdır: hatlar başka programlarla doludur ve yaz öncesi plaj ve promosyon havluları gibi sezonluk zirveler boş kapasiteyi azaltır. Büyük siparişler en iyi, miktarı aylık bir maksimuma bölerek değil, fabrikanın doluluk planına göre ve çoğu zaman bölünmüş teslimatlarla planlanır.
Mira Towels’da: Tam baskılı havlular için aylık kapasite, ölçülere, konstrüksiyona, tasarıma, apreye ve takvime bağlı olarak genellikle 50.000 ile 100.000 adet arasındadır.
Geliştirme sırasında ve seri üretim çevresinde yapılan, her biri farklı bir soruyu yanıtlayan numuneler dizisi: konsept ve konstrüksiyon, renk, baskı, ürünün bütünü ve seri üretimin uygunluğu.
Havlu programları bu aşamaların bir kısmından ya da tamamından geçer: konstrüksiyonu, ağırlığı ve tuşeyi değerlendirmek için, renk henüz kesinleşmemiş olsun diye çoğu zaman eldeki ipliklerle yapılan bir prototip ya da geliştirme numunesi; boyalı renkler için lab dipler ve baskılar için baskı numuneleri (strike-off); seri üretim malzemeleri ve prosesleriyle yapılan bir üretim öncesi numune; seri üretimden alınan üretim başı ve sevkiyat numuneleri. Onaylı bir havlunun tekrarı doğrudan seri üretime geçebilir; yeni bir jakar konstrüksiyon ise birden fazla geliştirme turu gerektirebilir.
Havlu numuneleri en iyi yıkamadan sonra değerlendirilir, çünkü çekme, kenar dikişi davranışı, renk kaybı ve emicilik ilk yıkamalarda değişir. Reddedilen bir numune üzerindeki yorumlar da bir onay kadar dikkatle kaydedilmeyi hak eder, çünkü seri üretime neden kaçınması gerektiğini söyler. Kontrolde numune almanın ayrı, istatistiksel bir anlamı vardır: bir partiden birim seçmek (bkz. numune alma planı).
Seri üretim başlamadan önce seri üretim malzemeleri, makineleri ve prosesleriyle yapılan, havlunun bütününün son onayı için kullanılan numune: konstrüksiyon, renk, dekorasyon, etiketler ve paketleme.
PPS, bir değişikliğin hâlâ ucuz olduğu son noktadır. Seri üretime ayrılan iplik partisinden ya da kumaştan gelmeli, üretim ekipmanında boyanmalı ya da basılmalı ve gerçek iplik, etiketler ve ambalajla dikilmelidir; böylece onayı, numune odasının yapabileceğini değil, seri üretimi tanımlar. Alıcılar tipik olarak ölçüleri ve ağırlığı, kararlaştırılmış ışık kaynakları altında rengi, yıkama davranışını, etiket metnini, barkodları ve paket sunumunu kontrol eder.
İmzalanmış ve tarih atılmış bir PPS, kontrol referansının bir parçası olur. Onaydan sonra seri üretim malzemeleri değişirse, örneğin yeni bir iplik partisi ya da kumaş tedarikçisi devreye girerse, yeni bir PPS ya da en azından belgelenmiş bir karşılaştırma gerekir.
Diğer adları: üretim başı numunesi (TOP numune), sevkiyat numunesiİngilizce: Production sample
Seri üretimden, tipik olarak ilk bitmiş parçalardan (üretim başı) alınan ve seri üretimin onaylı üretim öncesi numuneyle eşleştiğini teyit eden numune; sevkiyat numuneleri ise bitmiş, paketlenmiş üründen çekilir.
Bir TOP numune, ölçek büyütmenin tonu, tuşeyi ya da ölçüyü değiştirip değiştirmediğini gösterir ve bir sapmanın partinin geri kalanında düzeltilebileceği kadar erken alınır. Sevkiyat numuneleri alıcının kayıtları, laboratuvar testleri ya da perakende sunumu için paketlenmiş kolilerden çekilir ve gerçekte teslim edileni temsil eder.
Alıcılar renk ve ölçü başına kaç parçaya ihtiyaç duyduklarını ve bunları kimin çekeceğini belirtir. Tedarikçinin seçtiği parçalar rastgele bir numune değildir; test programlarının çoğu zaman seçimin alıcının kontrolörü tarafından yapılmasını istemesinin nedeni budur.
Diğer adları: golden sample, mühürlü numune, referans numune, onaylı numuneİngilizce: Golden sample
Alıcı ve üretici tarafından imzalanmış ya da mühürlenmiş, seri üretimin, kontrollerin ve tekrar siparişlerin karşılaştırıldığı onaylı referans numune.
Bir şahit numune ürün numarası, tarih, kabul edilmiş sapmalar ve iki tarafın imzalarıyla etiketlenir ve değiştirilemesin diye bir etiketle mühürlenir. Her taraf aynı bir parçayı saklar; bir parça daha kontrol şirketine gidebilir.
Havlularda saklama önemlidir. Işık boyalı ve baskılı renkleri soldurur, elleçleme ve nem de tuşeyi ve görünümü değiştirir; bu yüzden referanslar karanlıkta, kuru ve onaylandığı gibi katlanmış olarak saklanır. Birkaç sezonluk bir numune artık onaylı tonu göstermeyebilir. Yalnızca rengin ya da baskının kritik olduğu durumlarda, bir renk kartındaki etiketli bir kumaş parçası o özellik için referans olabilir; ölçü, apre ve sunum için referans ise bütün havlu olarak kalır.
Diğer adları: teknik föy, ürün şartnamesi, specİngilizce: Technical specification
Bir havlunun ölçü, ağırlık ve lif bileşiminden konstrüksiyona, renk standartlarına, dekorasyona, etiketlemeye, paketlemeye ve testlere kadar ölçülebilir her gerekliliğini, her birini toleransı ya da yöntemiyle birlikte belirten belge.
Bir havlu şartnamesi bir teklifin temelidir, çünkü iki fiyat ancak aynı ürünü tanımladıklarında karşılaştırılabilir; üreticinin üretim talimatıdır; kontrol ve test için de standarttır. Açık bıraktığı her şeye havluyu üreten karar verir.
Eksiksiz bir şartname normalde şunları kapsar: toleransıyla ve nasıl ölçüldüğüyle (düz, gevşek, kondisyonlamadan sonra) bitmiş ölçü; toleransıyla adet ağırlığı ya da GSM; bileşen başına lif bileşimi, yani hav, zemin ve atkı ya da baskı yüzü ve arka yüz, gerektiğinde dikiş ipliği ve etiketler; her iplik sistemi için iplik numarası, kat ve bükümle konstrüksiyon, sıklıklar, ilmek başına atkı, hav yüksekliği ve varsa makaslama; dikiş tipi ve sıklığıyla bordür, kenar dikişi ve kenar detayları; renk standartları ve onay için ışık kaynakları; dekorasyon yöntemi, tasarım dosyaları ve yerleşim; etiketler ve konumları; katlama, ambalaj ve koliler; test gereklilikleri.
Testler ve sınırlar birlikte yazılır. “Yıkama haslığı: ISO 105-C06” diyen bir satır bir yöntemi adlandırır ama bir gereklilik koymaz; şartname test koşullarını ve minimum notu, çekme için de yöntemi ve boyda ve ende izin verilen en yüksek değişimi belirtmelidir. Kabul seviyeleri yöntem standardından değil, her zaman alıcının gerekliliklerinden ya da bir perakendecinin kılavuzundan gelir. Kontrol de aynı şekilde işler: kritik, majör ve minör hatalar için AQL seviyeleri ve hata listesi belgeye aittir.
İki hata sık tekrarlanır. Birincisi itibara göre tanımlamak (“otel kalitesi”, “600 GSM Mısır pamuğu”) ve konstrüksiyonu açık bırakmaktır: ağırlık ve lif adı iplik, hav ve apre hakkında pek bir şey söylemez ve aynı manşeti karşılayan iki havlu yıkamada çok farklı davranabilir. İkincisi belgenin kaymasına izin vermektir. Yeni bir etiket tedarikçisi ya da ayarlanmış bir hav yüksekliği gibi onaylanan her değişiklik tarihli bir revizyona girer; böylece şartname ile şahit numune aynı havluyu tanımlar.
Diğer adları: teknik paket, teknik dosyaİngilizce: Tech pack
Alıcının bir ürün için hazırladığı, çizimler, ölçüler, malzemeler, tasarım, renk varyantları, etiketler, ambalaj ve malzeme listesi gibi geliştirme belgelerinin sürüm kontrolüyle yayımlanan bütünü.
Tech pack’ler, giysilerin beden serisine göre ölçüler ve dikiş detayları gerektirdiği giyim sektöründen gelir. Havlular için paket daha kısadır ama tek başına bir şartnamenin göstermediklerini toplar: nihai tasarım dosyaları, renk varyantı tabloları, kesin konumlarıyla etiket ve askılı etiket yerleşimleri, katlama çizimleri ve koli etiketleri. Tech pack alıcının tasarım niyetini taşır; üreticinin teknik şartnamesi onu ipliklere, konstrüksiyonlara ve proses ayarlarına çevirir.
İki belge de bir sürüm numarası ve tarih taşır, çünkü güncelliğini yitirmiş bir dosyayla çalışan bir fabrika tam olarak o dosyanın tanımladığını üretir.
Bitmiş birim başına her bileşeni ve miktarını, örneğin iplikleri ya da kumaşı, dikiş ipliğini, etiketleri, askıları ve ambalajı içeren, satın alma, maliyetlendirme ve üretim kontrolü için kullanılan liste.
Bir havlu için BOM, her sistem (hav, zemin ve atkı) için çözgü hazırlama, dokuma ve kesimdeki fireye göre düzeltilmiş iplik tüketimiyle başlar; dikiş ipliği, marka ve bakım etiketleri, askılar, ara parçalar, poşetler, kuşak bantlar ve kolilerle devam eder. Süblimasyon baskılı bir havlu için zemin kumaşını, sarf malzemesi olarak transfer kâğıdı ve mürekkebi ve aksesuarları listeler. Her satır normalde bir şartname ve onaylı bir tedarikçi taşır.
Satın alma BOM’a göre sipariş verir; bu yüzden bir etiket malzemesini değiştirmek ya da poşet kalınlığını değiştirmek, havludaki bir değişiklik gibi onaylanan ve kaydedilen bir ürün değişikliğidir.
Bir alıcının talebini onaylı, üretilebilir bir havluya dönüştüren çalışma: bir şartname ve numune onaylanana kadar konstrüksiyon seçimi, malzeme temini, numune, test ve maliyetlendirme.
Geliştirme kullanımdan başlar: havlunun nasıl kullanılacağı, yıkanacağı ve satılacağı renk ve dekorasyondan önce lifi, konstrüksiyonu ve ağırlığı belirler. Üretici bir konstrüksiyon, çoğu zaman zaten ürettiği bir konstrüksiyonu önerir, geliştirme numuneleri yapar ve yıkama ve test sonuçlarına göre iplikleri, hav yüksekliğini, apreyi ya da baskı ayarlarını düzenler. Maliyetlendirme buna paralel yürür, çünkü iplikte, ağırlıkta ya da dekorasyonda her değişiklik fiyatı değiştirir.
Süre esas olarak konstrüksiyonun ne kadar yeni olduğuna ve onayların ne kadar çabuk geri döndüğüne bağlıdır: mevcut bir zemin kumaşı üzerine yeni bir baskıyı geliştirmek, özel boyanmış iplikli yeni bir jakardan çok daha hızlıdır. Ürün tipini, hedef ölçüyü, miktarı, kullanım amacını, tasarımı ya da bir referans havluyu, teslim ülkesini ve hedef tarihi belirten bir talep, ilk aşamadaki gidiş gelişlerin çoğunu ortadan kaldırır.
Sipariş ya da numune onayından ürünlerin üretilip kontrol edilerek sevke hazır hale gelmesine kadar geçen süre; onay öncesi numune süresini ve varış noktasına taşımayı içermez.
Bir havlunun termin süresi büyük ölçüde ardışık adımların toplamıdır: ipliğin ya da zemin kumaşının temini, çözgü hazırlama ve dokuma ya da kumaş hazırlığı, boyama ya da baskı, apre, kesim ve dikim, paketleme ve son kontrol. Malzemeler ve aksesuarlar, özellikle özel boyanmış iplikler, özel kumaşlar ve baskılı ambalaj, çoğu zaman en uzun kısımdır; stok konstrüksiyonlar zemin kumaşı zaten mevcut olduğu için zinciri kısaltır.
Saat, üretim öncesi numunenin onayı ya da yazılı sipariş teyidi gibi tanımlı bir olayla başlar; bu yüzden geç onaylar hazır olma tarihini kaydırır. Hazır olma ya da fabrika çıkış tarihi teslim tarihi değildir: navlun, gümrük işlemleri ve iç taşıma bunlara eklenir ve bunları kimin ayarlayacağı kararlaştırılan Incoterms kuralına bağlıdır. Termin süresi ayrıca bir garanti değil, sipariş anında fabrikanın doluluk planına göre yapılmış bir tahmindir; yoğun sezonlar ve tasarımda ya da ambalajda geç değişiklikler onu uzatır.
Mira Towels’da: Özel üretim bir havlu programında termin, teknik özelliklere ve üretim planına bağlıdır ve teklifte teyit edilir. 250 GSM stok tam baskılı havlu sipariş onayından sonra yaklaşık 2–3 hafta, stok dışı kumaşlar onaydan sonra yaklaşık 4–5 hafta sürer. Bunlar garanti değil, tahmindir.
Diğer adları: renk standardı, renk onaylama, renk teyidiİngilizce: Colour approval
Alıcı ile üretici arasında boyalı ya da baskılı bir rengin hedefine uyduğuna dair, belirtilen ışık kaynakları altında fiziksel bir numune üzerinde verilen ve seri üretim için standart olarak kaydedilen resmî mutabakat.
Renk onaylanmadan önce üç şey sabitlenir: hedef (alıcıdan gelen fiziksel bir standart, daha önce onaylanmış bir parti ya da bir renk sisteminden bir referans), zemin (gerçek havlu kumaşı, çünkü aynı renk ilmekli hav, velur ve polyester yüz üzerinde farklı okunur) ve bakış koşulları, genellikle gün ışığı ile alıcı için önemli olan mağaza ya da ev ışıklarını içeren bir ışık kabini. Cihazla ölçüm sayılar ekler, ama izin verilen renk farkını alıcı belirler (bkz. renk eşleştirme).
Ekranlar ve fotoğraflar tekstil rengini doğru yansıtmaz; bu yüzden onlara dayanan bir onay güvenilmezdir. Etiketlenmiş ve tarih atılmış onaylı kumaş parçası, kontrol ve tekrar siparişler için referans setine katılır.
Boya reçetesi seri üretimde kullanılmadan önce onaya sunulmak üzere laboratuvarda hedef bir renge boyanmış küçük iplik ya da kumaş numunesi.
Bir boyahane genellikle her renk için, çoğu zaman A, B ve C olarak etiketlenmiş ve renk tonunda ya da koyulukta hafifçe farklılaşan birkaç lab dip sunar; böylece alıcı en yakınını seçebilir ya da yön hakkında yorum yapabilir (“daha kırmızı”, “daha temiz”, “daha koyu”). Lab dipler gerçek zemin üzerinde, seri üretimin lif, iplik ya da kumaş kalitesi ve ön terbiyesiyle yapılmalıdır, çünkü düz bir pamuk kumaş parçasında eşleşen bir reçete havlu havı üzerinde farklı görünebilir. Metamerizmi ortaya çıkarmak için kararlaştırılmış ışık kaynakları altında değerlendirilir.
Onaylı bir lab dip seri üretim tonunu değil reçeteyi sabitler; seri üretim tonu makineye, yüke ve apreye göre yine değişir ve kararlaştırılmış tolerans içinde onaylı dipe göre kontrol edilir.
Diğer adları: strike-off, baskı denemesi, baskı onay numunesiİngilizce: Strike-off
Gerçek tasarımın gerçek kumaş üzerine, öngörülen baskı prosesiyle basılmış numunesi; seri baskıdan önce rengi, detayı, ölçeği, yerleşimi ve tuşeyi onaylamak için kullanılır.
Bir baskı numunesi, bir lab dipin gösteremediğini gösterir: bir tasarımın havlu yüzeyinde nasıl davrandığını. İnce çizgiler havın üzerinde dolabilir, geçişler bantlaşabilir ve renkler dosya ile bitmiş kumaş arasında kayar. Süblimasyonda baskı numunesi gerçek polyester yüz üzerine seri üretim kâğıdı, mürekkebi ve transfer ayarlarıyla basılır; pamuk üzerine reaktif ya da pigment baskıda ise seri üretim baskı patı ve fiksaj prosesiyle.
Bir baskı numunesi tasarımın bir bölümünü ya da bütün bir paneli gösterebilir; bütün bir panel yerleşimi kesim ve kenar dikişi çizgilerine göre de kontrol eder. Boyalı bir rengi onaylayan lab dipten ve havlunun bütününü etiketleri ve paketlemesiyle onaylayan üretim öncesi numuneden farklıdır.
Mira Towels’da: Projelerin çoğunda seri üretimden önce bir baskı numunesi (strike-off) ya da üretim öncesi numune yapılır. Tam baskılı havlular için üretim ekibi seçilen ölçüye ait süblimasyon tasarım şablonunu sağlar ve dosyaları ölçek, taşma payı ve renk açısından kontrol eder.
Tek bir iplik partisi, boya partisi ya da baskı ayarı gibi aynı koşullarda üretilen ve kontrol, numune alma ve izlenebilirlik için tek bir birim olarak ele alınan havlu miktarı.
Farklılık en çok partiler arasındadır: iki boya yükünden çıkan havlular, ikisi de tolerans içinde olsa bile tonda farklılaşabilir ve bir kontrol sonucu yalnızca çekildiği partiyi tanımlar. AQL kontrolü için parti homojen olmalıdır; birkaç boya partisini ya da üretim haftasını tek bir kontrol partisinde birleştirmek farkları gizler ve numuneyi daha az temsil edici yapar. Kolilerdeki parti numaraları alıcının tonları mağazada ya da bir otelin tekstil stokunda bir arada tutmasını ve bir şikâyeti malzeme ve proses kayıtlarına kadar izlemesini sağlar.
Şartname ve numuneler onaylandıktan sonra sipariş miktarının tamamının üretim ekipmanında ve seri üretim malzemeleriyle üretilmesi.
Ölçek sonuçları değiştirir: dolu bir boya makinesi, uzun bir çözgü, bir kalanderde sürekli transfer ya da bir kesim hattı, bir numune tezgâhından ya da ısı presinden farklı davranır; ilk bitmiş parçaların TOP numune olarak kontrol edilmesinin nedeni budur. Seri üretim başladıktan sonraki değişiklikler pahalıdır, çünkü iplik boyanmış, kumaş dokunmuş ya da paneller basılmış olabilir ve genellikle termin süresinin bir kısmını sıfırlarlar. Proses içi kontroller kaymayı bütün partiye ulaşmadan yakalar.
Diğer adları: termin planı (T&A), T&A takvimi, iş takip planıİngilizce: Production planning
Bir sipariş için malzemelerin, onayların ve üretim kapasitesinin zamanlanması; genellikle sipariş teyidinden fabrika çıkış tarihine kadar kilometre taşlarını gösteren bir zaman ve faaliyet (T&A) takvimi olarak gösterilir.
Bir havlu T&A planı her kilometre taşını bir sorumlu ve bir tarihle listeler: tasarım ve lab dip onayları, PPS onayı, ipliğin ya da kumaşın fabrikaya girişi, aksesuarların ve ambalajın girişi, dokumanın ya da baskının başlaması, apre, dikim, kontrol rezervasyonu, fabrika çıkış tarihi ve navlun rezervasyonu. Gereken teslim tarihinden geriye doğru çalışmak, her onay için kabul edilebilir en geç tarihi verir.
Kritik yol çoğu zaman makinelerden değil onaylardan ve aksesuarlardan geçer: geç kalan bir askılı etiket tasarımı ya da barkod listesi, havlular bitmiş olsa bile paketlemeyi durdurur. Bir kilometre taşı kaydığında iki taraf da planı günceller; böylece hazır olma tarihine etkisi erkenden görünür.
Diğer adları: tedarikçi kalite anlaşmasıİngilizce: Quality agreement
Alıcı ile üretici arasında kalite gerekliliklerini ve prosedürlerini tanımlayan sözleşme niteliğinde belge: şartnameler, toleranslar, testler, kontrol ve AQL seviyeleri, hata sınıflandırması, kayıtlar ve şikâyetlerin ele alınması.
Bir şartname tek bir ürünü tanımlarken kalite anlaşması bütün ilişkinin kurallarını koyar: her ürün tipine hangi testlerin uygulanacağı ve bunları hangi laboratuvarın yapacağı, kontrollerin nasıl planlanacağı, kritik, majör ve minör hatalar için numune alma planı ve AQL seviyeleri (çoğu zaman ISO 2859-1 tablolarından alınır[49]), kalan bir partiye ne olacağı (yeniden işleme, yeniden kontrol ya da ret), şikâyetlerin nasıl bildirileceği ve kayıtların ve referans numunelerin ne kadar süre saklanacağı.
Havlular için ağırlığın ve ölçünün nasıl ölçüleceğini belirtmek karşılığını verir, çünkü kondisyonlama ve ölçüm konumu sonucu değiştirir; boya partileri arasındaki ton farklarının nasıl ele alınacağını belirtmek de öyle. Böylece sonraki anlaşmazlıklar birer prosedür sorusuna dönüşür.
Diğer adları: paketleme talimatı, ambalaj talimatıİngilizce: Packaging specification
Her havlunun nasıl katlanacağını, etiketleneceğini ve paketleneceğini tanımlayan belge: katlama formatı, iç paketler, konumlarıyla etiketler, barkodlar ve askılı etiketler, poşetler ve uyarılar, koli başına asorti ve koli işaretleri.
Ambalaj malzemelerinin erken sipariş edilmesi gerekse de paketleme talimatları çoğu zaman en son kesinleşir. Eksiksiz bir talimat katlanmış ölçüleri ve üstte görünen yüzü (logolar ve baskılı tasarımlar için önemli), poşetin ya da bandın tipini ve ölçüsünü, etiket ve çıkartma konumlarını, barkod tipini ve verisini, iç paket ve koli başına adedi, ölçü ve renk asortisini ve koli işaretlerini belirtir.
Deniz yolu taşımacılığı için nemi de hesaba katmalıdır: pamuk nem alır ve sıcak ya da nemliyken paketlenen veya nefes almayan paketlere kapatılan havlular uzun konteyner yolculuklarında yoğuşmaya maruz kalır. Her yönden fotoğraflanmış onaylı bir paketleme numunesi, paketleyiciler ve kontrolörler için en pratik referanstır.
Diğer adları: ihracat kolisi, ana koli, dış koliİngilizce: Carton specification
Sevkiyat kolisine ilişkin gereklilikler: iç ölçüler, mukavva yapısı ve dayanımı, azami brüt ağırlık, koli başına adet ve asorti, kapatma ve işaretleme.
Koli ölçüsü genellikle katlanmış havludan ve koli başına adetten türetilir, ardından alıcının elle taşıma için azami koli ağırlığına ve paletlerin ve konteynerlerin verimli kullanımına göre kontrol edilir. Tek, çift ya da üç oluklu gibi mukavva yapısı ağırlığa ve istif yüküne göre seçilir; dağıtım merkezleri olan alıcılar bunu çoğu zaman belirler. İstif basıncı havı yassılaştırır ve katları kalıcılaştırır; bu yüzden aşırı doldurulmuş koliler iyi üretilmiş havluları varışta kötü gösterebilir. Bazı alıcılar paketlenmiş kolinin taşıma testini de ister; International Safe Transit Association (ISTA) bunun için standartlaştırılmış prosedürler yayımlar[81].
Diğer adları: koli işaretleri, koli markajıİngilizce: Shipping marks
İhracat kolilerinin üzerine basılan ya da etiketlenen, sevkiyatı ve her koliyi tanımlayan işaretler: alıcı ya da marka, sipariş ve koli numarası gibi ana işaretler ve ürün, adet, ağırlıklar ve ölçülerle yan işaretler.
Ana işaretler sevkiyatı tanımlar: alıcı ya da marka, varış yeri, satın alma sipariş numarası ve “1/250” biçiminde koli numarası. Yan işaretler içeriği tanımlar: ürün numarası, renk ve ölçü, koli başına adet, brüt ve net ağırlık, koli ölçüleri ve alıcının ya da hedef pazarın istediği menşe ülke ifadesi. “Kuru tutunuz” gibi elleçleme sembolleri ve parti numaraları yaygın eklerdir.
Bazı perakendeciler ayrıca koliler ve paletler gibi tek tek lojistik birimler için GS1 tanımlayıcısı olan GS1 Seri Nakliye Konteyner Kodu (SSCC) taşıyan bir lojistik etiketi ister[82]. İşaretler, gümrüğün ve teslim alan depoların kolileri karşılaştırdığı paketleme listesi ve ticari faturayla eşleşmelidir.
Uluslararası Ticaret Odası’nın (ICC) yayımladığı, bir satış sözleşmesinde teslim noktasını, riskin devrini, masrafları ve gümrük işlemlerini satıcı ile alıcı arasında paylaştıran on bir adet üç harfli teslim şekli.
Güncel baskı, 1 Ocak 2020’den bu yana yürürlükte olan Incoterms® 2020’dir[83]. Her kural aynı soruları yanıtlar: satıcı nerede teslim eder, kayıp ya da hasar riski alıcıya ne zaman geçer, hangi masrafları kim öder (yükleme, navlun, sigorta, ihracat ve ithalat gümrüklemesi) ve gümrük işlemlerini kim yürütür. Kurallar malların mülkiyetinin ne zaman geçeceğine karar vermez, fiyatı ya da nasıl ödeneceğini de belirlemez; mülkiyet ve ödeme satış sözleşmesine aittir.
Yedi kural her türlü taşıma şekli ya da şekilleri için kullanılabilir: EXW, FCA, CPT, CIP, DAP, DPU ve DDP[84]. Dördü yalnızca deniz ve iç su yolu taşımacılığı içindir: FAS, FOB, CFR ve CIF[85]. Deniz kuralları satıcının malları gemide teslim ettiğini varsayar. Konteynerli havlular normalde gemi yüklenmeden günler önce bir konteyner terminalinde taşıyıcıya teslim edilir ya da fabrikada yüklenir; ICC açıklama notları bu durum için FOB yerine FCA’yı, CIF yerine CIP’yi değerlendirmeyi önerir[85]. Konteyner yükü için yine de FOB kullanılırsa, mallar terminalde taşıyıcının elinde beklerken risk satıcıda kalır.
Bir kural ancak tam olarak belirtilmiş bir yer ve baskıyla işler, örneğin “FCA satıcının deposu, İstanbul, Incoterms® 2020” ya da “CIF Rotterdam, Incoterms® 2020”; “FOB Türkiye” teslim noktasını açık bırakır. Seçim ayrıca navlunu kimin ayırtacağını, malları taşıma sırasında kimin sigortalayacağını, ihracat ve ithalat gümrüklemesini kimin yapacağını ve dolayısıyla üreticinin ticari fatura ve paketleme listesiyle birlikte hangi belgeleri sağlayacağını da belirler.
Kurallar taşıma sözleşmesini ya da sigorta poliçesini değil, yalnızca satış sözleşmesini düzenler ve sözleşme onları içerdiği için uygulanır. Baskılar farklıdır (örneğin 2020’de DPU, DAT’ın yerini almıştır[83]); bu yüzden baskı her zaman kuralın yanına yazılır.
Satıcının malları kendi tesisinde ya da belirtilen başka bir yerde, herhangi bir alıcı aracına yüklemeden ve ihracat gümrüklemesini yapmadan alıcının emrine hazır bulundurarak teslim ettiği Incoterms® kuralı.
EXW satıcıya en az yükümlülüğü yükler. Incoterms® 2020 notlarına göre satıcının malları alıcı aracına yüklemesi gerekmez ve ihracat gümrüklemesini organize etme yükümlülüğü yoktur[84]. Havluları bir fabrikadan teslim alan yabancı bir alıcı için bu pratik sorunlar yaratır: alıcının taşıma işleri organizatörü satıcının ülkesinde ihracat işlemlerini yürütmek zorundadır ve aracı, genellikle olduğu gibi, fabrikanın personeli yüklerse bunu alıcının riski ve masrafıyla yapar.
ICC notları ihracat gümrüklemesinde zorluk bekleyen bir alıcıya bunun yerine FCA’yı seçmesini önerir[84]; satıcının tesisinde FCA’da satıcı alıcının aracını yükler ve malların ihracat gümrüklemesini yapar. EXW yurt içi satışlara ya da satıcının ülkesinde yerleşik ihracat düzenlemeleri olan alıcılara uygundur.
Deniz ve iç su yolu taşımacılığı için, satıcının ihracat gümrüklemesi yapılmış malları belirtilen yükleme limanında alıcının belirlediği geminin güvertesinde teslim ettiği Incoterms® kuralı; risk mallar gemiye yüklendiğinde geçer.
FOB’da ana deniz navlununu ve varsa sigortayı alıcı ayarlar ve öder; satıcı ise mallar gemiye yüklenene kadar masraflara ve risklere katlanır[85]. Kural, dökme yük gibi doğrudan gemiye ulaşan yüklere uyar. Konteynerli havlular gemi yüklenmeden çok önce bir terminalde teslim edilir ya da fabrikada yüklenir; bu da satıcıyı artık kontrol etmediği mallar için risk taşır durumda bırakır. Bu yüzden ICC notları bunun yerine FCA’yı değerlendirmeyi önerir (bkz. Incoterms kuralları).
Bir FOB koşulu yükleme limanını ve baskıyı belirtmelidir. Tüccarlar “FOB fiyat” ifadesini navlunsuz bir ihracat fiyatı için de gevşek biçimde kullanır; bir sözleşmede ise terim yalnızca Incoterms anlamında kullanılmalıdır.
CIF (Cost, Insurance and Freight, Masraflar, Sigorta ve Navlun)CIF
İngilizce: CIF (Cost, Insurance and Freight)
Deniz ve iç su yolu taşımacılığı için, satıcının belirtilen varış limanına kadar navlunu ve asgari sigortayı ödediği, riskin ise mallar yükleme limanında gemiye yüklendiğinde alıcıya geçtiği Incoterms® kuralı.
CIF masrafı riskten ayırır. Satıcı varış limanına kadar öder, ama mallar yükleme limanında gemiye yüklendiği anda, sağlam ulaşsınlar ya da ulaşmasınlar, teslimi yapmış olur[85]. Incoterms® 2020’ye göre satın alması gereken sigorta, taraflar daha yüksek bir seviyede anlaşmadıkça, Institute Cargo Clauses (C) ya da benzeri klozlara uyan, en az sözleşme fiyatı artı yüzde 10 tutarında sınırlı bir teminattır[85]; CIP’de ise 2020 kuralları (A) Klozlarına uyan tam teminat (all risks) şart koşar.
Daha geniş taşıma koruması isteyen bir havlu alıcısı sözleşmede daha yüksek teminat üzerinde anlaşır ya da kendi sigortasını yaptırır; konteyner yükü için ICC notları CIF yerine CIP’ye işaret eder (bkz. Incoterms kuralları).
DDP (Delivered Duty Paid, Gümrük Vergileri Ödenmiş Olarak Teslim)DDP
İngilizce: DDP (Delivered Duty Paid)
Satıcının ithalat gümrüklemesi yapılmış malları belirtilen varış yerinde teslim ettiği ve ithalat vergisi ve geçerli diğer vergiler dahil o noktaya kadar bütün masraflara ve risklere katlandığı Incoterms® kuralı.
DDP satıcıya en fazla yükümlülüğü yükler. Incoterms® 2020 notları satıcının malların ihracat ve ithalat gümrüklemesini yapmasını, ithalat vergisini ödemesini ve gümrük işlemlerini yürütmesini şart koşar ve ödediği vergilerin alıcıdan geri alınamayabileceği konusunda uyarır[84]. Bir havlu üreticisi için bu, ithalatçı olarak hareket etmek ya da bir ithalatçı atamak, havlunun tarife sınıflandırmasına ve menşeine göre vergi ödemek ve ithalat KDV’sini ya da satış vergisini yönetmek demektir. İthalat gümrüklemesi yapamayan bir satıcıya, örneğin malları yalnızca yerleşik bir ithalatçının gümrükleyebildiği durumlarda, ICC notları ithalat gümrüklemesini alıcıya bırakan DAP ya da DPU’yu seçmesini önerir[84].
DDP teslim masraflarını ve vergileri paylaştırır; hedef pazarda etiketleme ve ürün uygunluğundan yasal olarak kimin sorumlu olduğuna karar vermez; bu, o pazarın üreticilere, ithalatçılara ve distribütörlere ilişkin kurallarını izler.
Diğer adları: Armonize Sistem kodu, gümrük tarife kodu, GTİP, tarife pozisyonuİngilizce: HS code
Dünya Gümrük Örgütü’nün uluslararası eşya nomenklatürü olan Armonize Sistem’den, ürünleri gümrük vergileri, istatistikler ve ticaret kuralları için sınıflandırmakta kullanılan altı haneli kod; havlular 6302 pozisyonuna girer.
Armonize Sistem’i 200’den fazla ülke ve ekonomi kullanır ve uluslararası ticaretteki malların yüzde 98’inden fazlası onun terimleriyle sınıflandırılır[97]. İlk altı hane uluslararası olarak uyumlaştırılmıştır; ulusal tarifeler, sekiz haneli AB Kombine Nomenklatürü ve AB ile Birleşik Krallık tarifelerinin on haneli ithalat kodları gibi ek haneler ekler. Vergi oranları bu ulusal kodlara bağlıdır ve varış yerine ve menşeye göre farklılaşır.
6302 pozisyonu yatak çarşaflarını, masa örtülerini, tuvalet ve mutfak bezlerini kapsar. Pamuktan havlular 6302 60 alt pozisyonuna, “havlu kumaşından veya benzeri havlu kumaşlardan, pamuktan tuvalet ve mutfak bezleri” başlığına girer; diğer tuvalet ve mutfak bezleri artık alt pozisyonlar olan 6302 91 (pamuktan), 6302 93 (sentetik veya suni liflerden) ve 6302 99 (diğer dokumaya elverişli maddelerden) altında yer alır[98].
Karışık lifli havlular dikkat ister. XI. Bölüm’ün alt pozisyon notlarına göre iki ya da daha fazla maddeden oluşan hazır eşya, ağırlıkça baskın olan maddeye göre sınıflandırılır; bir zemin kumaşı ile havlı ya da ilmekli bir yüzeyden oluşan ürünlerde zemin kumaşı dikkate alınmaz[99]. Pamuk-polyester zemin üzerinde pamuk ilmekleri olan bir havlu bu yüzden “pamuktan” kalabilir; polyester baskı yüzü ve pamuklu arka yüzü olan çift yüzlü bir havlu ise her hav yüzeyinin ağırlığına ve polyester yüzün hâlâ havlu kumaş sayılıp sayılmadığına bağlıdır. Yeni bir konstrüksiyonun sınıflandırması bir gümrük müşaviriyle ya da AB’de, bütün AB gümrük idarelerini bağlayan ve genellikle üç yıl geçerli olan bir Bağlayıcı Tarife Bilgisi kararıyla teyit edilmelidir[100].
AB ile Türkiye arasında ticareti yapılan malların gümrük birliği içinde serbest dolaşımda olduğunu kanıtlayan ve böylece ikisi arasında gümrük birliği kurallarına göre dolaşabilmelerini sağlayan gümrük belgesi.
AB–Türkiye gümrük birliği, tekstiller ve havlular dahil sanayi ürünlerini kapsar; tarım ürünleri bunun dışındadır, kömür ve çelik ürünleri de ayrı bir tercihli anlaşma kapsamında ticarete konu olur[101]. Türkiye’de üretilen ya da üçüncü ülkelerden ithal edilip orada serbest dolaşıma girmiş mallar AB’ye, AB’dekiler de Türkiye’ye dolaşabilir; A.TR dolaşım belgesi bu gümrük statüsünün kanıtıdır[101]. İhracatçı devletin gümrük makamlarınca onaylanır ve düzenlenmesinden itibaren dört ay içinde ithalatçı devlette ibraz edilmelidir[102]; AB gümrükleri Türk makamlarınca elektronik olarak düzenlenen QR kodlu A.TR belgelerini de kabul eder[101].
A.TR bir menşe şahadetnamesi değildir. Havluların nerede yapıldığını değil, serbest dolaşım statüsünü kanıtlar; bu yüzden başka anlaşmalar kapsamında kullanılan EUR.1 dolaşım belgesi gibi tercihli menşe kanıtlarının yerini tutmaz ve yalnızca AB ile Türkiye arasındaki ticarete hizmet eder.
Havlu kumaş ilmeklerini bozulmadan korur; velur ise ilmekleri bir yüzde makaslanmış, geriye dik duran kesik lif uçları kalmış havlu kumaştır. Bozulmamış ilmekler suyu hızla alan daha geniş ve daha açık bir yüzey sunar. Velurun makaslanmış yüzü daha pürüzsüzdür, hafif bir parlaklığı vardır ve dokuma ya da baskı detaylarını daha net gösterir; ama ilmekli bırakılmış aynı kumaştan daha az emer[133].
Bu yüzden velur havluların çoğu yalnızca bir yüzden makaslanır ve diğer yüzde ilmekli havlu kumaşı korur. Makaslama lif de eksiltir; bu nedenle velur bir havlu kesildiği ham havlu kumaştan daha hafiftir ve ilk yıkamalarında daha fazla hav tozu verebilir. Bkz. velur ve havlu kumaş.
GSM’si aynı iki havlu neden farklı performans gösterebilir?
GSM bir metrekarenin ne kadar malzeme içerdiğini kaydeder, bu malzemenin nasıl düzenlendiğini değil. Aynı kütle uzun ve gevşek ya da kısa ve sık ilmeklere, düşük bükümlü ring hav ipliğine ya da daha sert rotor ipliğe, zemine göre yüksek ya da düşük bir hav payına gidebilir; yüzeyi su itici yapan bir yumuşatıcıyla ya da yapmayan bir yumuşatıcıyla apre görebilir. Ağırlık aynı kalırken her seçim emiciliği, yumuşaklığı, kuruma süresini ve dayanıklılığı değiştirir.
Teklifleri karşılaştırırken rakamın arkasındaki konstrüksiyonu karşılaştırın: hav ve zemin için iplik numaraları ve tipleri, hav yüksekliği, ilmek başına atkı, lif bileşimi ve apre. Bkz. GSM ve kumaş konstrüksiyonu.
Karde ve penye pamuk arasındaki fark nedir?
İki terim de farklı bir pamuk türünü değil, ipliğin nasıl hazırlandığını anlatır. Ring iplikçiliğine giden bütün pamuk taraklanır; penye iplik ise taraklamadan sonra kalan kısa liflerin ve neplerin bir kısmını ayıran ek bir penye (tarama) aşamasından geçer. Sonuç, daha ince eğrilebilen daha pürüzsüz, daha düzgün, daha mukavemetli ve daha az tüylü bir ipliktir; taranıp ayrılan lif (penye döküntüsü) süreçten çıktığı için maliyeti daha yüksektir.
Havlularda “penye pamuk” normalde hav ipliğini anlatır. Karde iplik zemin ve atkı iplikleri için ve hacmin incelikten daha önemli olduğu hav iplikleri için sağlam bir seçim olmaya devam eder. Bkz. taraklama ve penye.
Ne, tex ve denye ne anlama gelir?
Üçü de bir ipliğin doğrusal yoğunluğunu ifade eder. İngiliz pamuk numarası Ne dolaylı bir sistemdir: bir libre gelen 840 yardalık çile sayısı; bu yüzden numara büyüdükçe iplik incelir. Tex ve denye direkt sistemlerdir: tex 1.000 metre ipliğin, denye 9.000 metre ipliğin gram cinsinden kütlesidir; bu yüzden değer büyüdükçe iplik kalınlaşır.
Pamuklu havlu iplikleri normalde Ne ile, polyester filament iplikler denye ya da desiteks (tex’in onda biri) ile belirtilir. Dönüşüm yaklaşık olarak Ne = 590,5 ÷ tex’tir. Bkz. iplik numarası.
İplik bükümü havlu performansını nasıl etkiler?
Büküm lifleri bir iplik halinde bağlar. Daha fazla büküm ipliği bir optimuma kadar daha mukavemetli yapar ve lifleri daha sıkı paketler; bu daha az döküntü veren sıkı ve belirgin ilmekler sağlar, ama iplik içinde suyu tutacak daha az alan bırakır ve tuşeyi dirileştirir. Daha az büküm bunun tersini yapar: ilmek daha hacimli ve yumuşaktır ve daha hızlı emer[133], ama yıkamada lifini ve belirginliğini daha çabuk kaybeder.
Bu yüzden hav iplikleri genellikle zemin ipliklerinden daha az bükümle eğrilir; sıfır bükümlü hav uç örnektir. Kalan büküm canlılığı da önemlidir, çünkü ilmeklerin yana yatmasına ya da spiral yapmasına yol açabilir. Bkz. büküm, düşük ve yüksek bükümlü hav iplikleri ve sıfır bükümlü iplik.
Reaktif boyama ile süblimasyon baskı arasındaki fark nedir?
Farklı lifleri farklı kimyayla renklendirirler. Reaktif boyarmaddeler alkali ortamda selülozun hidroksil gruplarıyla kovalent bağ kurar; bu da onları pamuklu havlular için ana boyarmadde sınıfı yapar. Lifle reaksiyona girmemiş boya sonradan yıkanarak uzaklaştırılmalıdır[121]. Süblimasyon, ısıtıldığında camsı geçiş sıcaklığının üzerindeki polyesterin içine difüze olan ve polyester soğurken içeride hapsolan dispers boyarmaddeler kullanır[156]. Kimyasal bağ oluşmaz ve ardından yıkama yapılmaz.
Reaktif boyama boya banyosunda düz tonlar verir; reaktif baskı da pamuk üzerinde desen üretir. Süblimasyon fotoğraf kalitesinde, tam yüzey tasarımları aktarır, ama yalnızca polyester bir yüzey üzerinde. Bkz. reaktif boyarmaddeler ve boya süblimasyonu.
Emicilik, kılcal iletim ve kuruma hızı arasındaki fark nedir?
Emicilik kumaşın suyu alma ve tutma yeteneğidir: alımın ne kadar hızlı başladığı (emme hızı) ve ne kadarının tutulduğu (su tutma). Kılcal iletim (wicking), sıvının kılcal etkiyle kumaşın içinden ya da yüzeyi boyunca yayılmasıdır; polyester bir yüz, liflerine çok az su alırken sıvıyı iyi iletebilir. Kuruma hızı ise tutulan suyun buharlaşma hızıdır.
Üçü çoğu zaman birbirine ters düşer. Ağır bir pamuklu havlu çok su tutar ve bu yüzden daha uzun sürede kurur; hafif bir düz dokuma ya da mikrofiber havlu çabuk kurur ama daha az tutar. Bir şartname kullanım amacı için hangisinin önemli olduğunu belirtmelidir. Bkz. emicilik, kılcal iletim ve kuruma hızı.
ISO tekstil test standartları aslında neyi ölçer?
Bir test yöntemi standardı, farklı laboratuvarların sonuçları karşılaştırılabilsin diye bir numunenin nasıl alınacağını, kondisyonlanacağını ve test edileceğini ve sonucun nasıl ifade edileceğini tanımlar. Örneğin ISO 105-C06 bir numunenin çok lifli bir bitişik kumaşla birlikte nasıl yıkanacağını ve renk değişiminin ve lekelenmenin gri skalalarla nasıl notlandırılacağını anlatır; ISO 5077 de yıkama ve kurutmadan sonraki boyut değişiminin nasıl ölçüleceğini anlatır.
Yöntem bir havlu için hangi sonucun kabul edilebilir olduğunu söylemez. Kabul sınırları alıcının ya da perakendecinin şartnamesinden, uygulanabildiği durumlarda bir ürün standardından ya da sözleşmeden gelir. Notları ve kararlaştırılmış sınırları vermeden “ISO 105-C06’ya göre test edilmiştir” diyen bir rapor pek bir şey söylemez. Bkz. standart, mevzuat, sertifikasyon ve test yöntemi.
Test raporu ile sertifika arasındaki fark nedir?
Bir test raporu, bir laboratuvarın teslim aldığı numune üzerinde belirtilen testlerin sonuçlarını kaydeder ve başka partiler de test edilmedikçe onlar hakkında bir şey söylemez. Bir sertifika ise bir belgelendirme kuruluşunun bir ürünü, bir tesisi, bir yönetim sistemini ya da bir gözetim zincirini bir programın kriterlerine göre değerlendirmesinden sonra düzenlenir ve tanımlı bir kapsam ve süre için geçerlidir.
OEKO-TEX® STANDARD 100 ürünleri, ISO 9001 bir kalite yönetim sistemini, GOTS ya da Textile Exchange standartları ise tek tek sevkiyatlar için işlem sertifikalarıyla birlikte bir gözetim zincirini belgelendirir. Bir alıcı “sertifika” istediğinde gereken belgeyi ve kapsamı adlandırmak işe yarar. Bkz. test raporu, ürün ve tesis sertifikasyonu ve işlem sertifikası.
Havlu kontrolünde AQL 2,5 ne anlama gelir?
ISO 2859-1’den bir numune alma planı seçmek için kullanılan kabul edilebilir kalite sınırıdır: sürekli bir parti dizisinde hâlâ tolere edilebilen en kötü proses ortalaması, burada yüzde 2,5 uygunsuz[49]. Her partide yüzde 2,5’ten fazla hatalı havlu bulunmayacağına dair bir söz değildir.
Parti büyüklüğü ve muayene seviyesiyle birlikte AQL numune büyüklüğünü ve kabul ve ret sayılarını belirler; numunede bulunan hatalı birim sayısı kabul sayısını aşmadığında parti kabul edilir. Alıcılar genellikle kritik, majör ve minör hatalar için ayrı AQL’ler belirler; bu yüzden hata sınıflandırmasının önceden kararlaştırılması gerekir. Bkz. kabul edilebilir kalite sınırı ve hata sınıflandırması.
Kaynaklar ve standartlar
Tanımlarda atıf yapılan kaynaklar, türlerine göre gruplanmıştır. Standartlar, güncel baskının ve kapsamın kontrol edilebildiği yayımcı sayfalarıyla listelenmiştir; sözlük onları açıklar ama içeriklerini yeniden üretmez.
ISO 1139:2025 Textiles, Designation of yarnsISO, 2025Tek kat, katlı ve kablolu ipliklerin tex cinsinden doğrusal yoğunluk, kat sayısı ve büküm yönü ve miktarı kullanılarak standart gösterimi.
ISO 3758:2023 Textiles, Care labelling code using symbolsISO, 2023Ev tipi yıkama, ağartma, kurutma, ütüleme ve profesyonel kuru ve yaş temizlemeyi kapsayan bakım sembolü sistemi; semboller geri dönüşü olmayan hasar olmadan uygulanabilecek en ağır işlemi gösterir; endüstriyel yıkama kapsam dışıdır (ISO 30023).
MIL-STD-105E Sampling Procedures and Tables for Inspection by Attributes (10 May 1989, cancelled; tables continued in ANSI/ASQ Z1.4 and ISO 2859-1)US Department of Defense (copy hosted by EverySpec), 1989Tatmin edici bir proses ortalamasının sınırı olarak AQL; AQL tek başına münferit bir partinin kabul edilme olasılığını vermez (OC eğrileri); kritik, majör ve minör hata tanımları; muayene partisi üretim ya da sevkiyat partisinden farklı olabilir; genel seviyeler I–III (normalde seviye II kullanılır) ve özel seviyeler S-1 ile S-4; Tablo I: seviye II’de 3.201–10.000’lik parti L kod harfini verir; Tablo II-A: L kod harfi = numune büyüklüğü 200, AQL 2,5 Ac 10 Re 11, AQL 4,0 Ac 14 Re 15; normal, sıkılaştırılmış ve gevşetilmiş muayene arasında geçiş.
ISO 6330:2021 Textiles, Domestic washing and drying procedures for textile testingISO, 2021A tipi önden yüklemeli referans makine için 16 yıkama prosedürü, iki üstten yüklemeli tip için ek prosedürler, altı kurutma prosedürü; her yıkama prosedürü tek bir ev yıkamasını temsil eder; makine, deterjan ve kurutucu seçimleri sonuçları etkiler.
BS EN 14697:2005 Textiles, Terry towels and terry towel fabrics, Specifications and methods of testBSI (identical to EN 14697:2005, CEN), 2005Yalnızca dokuma havlu kumaş olmak üzere yeni hazır havlular ve havlu kumaşlar için minimum gereklilikler ve test yöntemleri; sağlık hizmeti havluları ve kabin rulo havluları kapsam dışıdır; içerik emme süresinin belirlenmesi için normatif bir ek içerir (CEN katalog kaydına göre).
ILAC G8:09/2019 Guidelines on Decision Rules and Statements of ConformityInternational Laboratory Accreditation Cooperation (ILAC), 2019ISO/IEC 17025:2017 kapsamında uygunluk beyanları için karar kurallarına ilişkin kılavuz; ölçüm belirsizliğini hesaba katma yolları olarak basit kabul ve koruma bantları dahil (özet, revizyona ilişkin Eurachem duyurusuyla teyit edilmiştir).
ISO/TC 38 Textiles (technical committee page)ISO, 2026ISO/TC 38 Tekstil, lifleri, iplikleri, kumaşları ve tekstil ürünlerini, test yöntemlerini, terminolojilerini ve özelliklerini standartlaştırır.
[77]
ISO 9001:2026 Quality management systems, RequirementsISO, 2026ISO 9001:2026 (6. baskı) 16 Eylül 2026’da yayımlanmış ve yürürlükten kaldırılan ISO 9001:2015’in yerini almıştır; ISO 9001 bir kalite yönetim sistemini belgelendirir.
ISTA test procedures (packaged-product transit testing)International Safe Transit Association (ISTA), 2026ISTA, taşınan ambalajlı ürünler için standartlaştırılmış test prosedürleri (bütünlük, kısmi ve genel simülasyon serileri) yayımlar.
Incoterms® rules: Incoterms® 2020International Chamber of Commerce (ICC), 2020Incoterms® 2020, 1 Ocak 2020’den bu yana yürürlükte olan ve on bir adet üç harfli teslim şeklinden oluşan güncel baskıdır; 2020 baskısında DPU, DAT’ın yerini almıştır (ICC Incoterms 2020 sayfası).
[84]
Incoterms® 2020: Rules for any mode or modes of transport (EXW, FCA, CPT, CIP, DAP, DPU, DDP), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020Her taşıma şekli için kullanılabilen yedi kural; EXW: satıcının yükleme ya da ihracat gümrüklemesi yapması gerekmez, ihracat gümrüklemesi zorsa alıcının FCA kullanması daha uygundur; DDP: satıcı ithalat gümrüklemesini yapar, ithalat vergisini ve geçerli vergileri öder, vergiyi geri alamayabilir, ithalat gümrüklemesi yapamıyorsa DAP ya da DPU’yu değerlendirmelidir.
[85]
Incoterms® 2020: Rules for sea and inland waterway transport (FAS, FOB, CFR, CIF), with explanatory notes for usersInternational Chamber of Commerce (ICC), ICC Digital Library, 2020FAS, FOB, CFR ve CIF deniz ve iç su yolu kurallarıdır; FOB/CIF’te risk gemiye yüklemede geçer; mallar bir konteyner terminalinde teslim edildiğinde ICC, FOB yerine FCA’yı ve CIF yerine CIP’yi önerir; CIF sigortası en az sözleşme fiyatının %110’u tutarında Institute Cargo Clauses (C) teminatıdır.
Mevzuat ve etiketleme hukuku
[86]
7 CFR § 1427.3 Definitions (Extra long staple (ELS) cotton; Upland cotton)U.S. Code of Federal Regulations (via Legal Information Institute, Cornell Law School)ABD’de ekstra uzun elyaflı pamuğun yasal tanımı ölçülmüş bir lif uzunluğuna değil, türe (Amerikan Pima ve diğer G. barbadense çeşitleri) ve rulolu çırçırlamaya dayanır.
Regulation (EU) 2023/988 on general product safety (GPSR)European Union (EUR-Lex), 202313 Aralık 2024’ten itibaren uygulanır; 9. madde üretici yükümlülükleri (iç risk analizi, 10 yıl saklanan teknik dokümantasyon, tip/parti/seri numarası, ad ile posta ve elektronik adres); 16. madde Birlik’te yerleşik sorumlu iktisadi işletmeci.
[94]
Threading Your Way Through the Labeling Requirements Under the Textile and Wool ActsUS Federal Trade Commission, n.d.Havlular, el havluları ve bulaşık bezleri kapsamdadır; jenerik adla ve ağırlık yüzdesiyle azalan sırada lif içeriği, %5’in altındaki lifler “other fiber” olarak, %3 tolerans (tek lif iddiaları için yok), menşe ülke, şirket adı ya da RN; farklı lifli bölümler ayrı etiketlenir.
What is the Harmonized System (HS)?World Customs Organization (WCO), 2026HS, Dünya Gümrük Örgütü’nün altı haneli kodlara sahip çok amaçlı uluslararası ürün nomenklatürüdür; 200’den fazla ülke ve ekonomi tarafından kullanılır ve uluslararası ticaretteki malların %98’inden fazlasını kapsar.
UK Integrated Online Tariff: Section XI (Textiles and textile articles), section and subheading notesHM Revenue & Customs / UK Government (UK Trade Tariff), 2026XI. Bölüm’ün 2 numaralı alt pozisyon notu: 56–63. fasıllarda iki ya da daha fazla dokumaya elverişli maddeden oluşan ürünler baskın maddeye göre sınıflandırılır; bir zemin kumaşı ile havlı ya da ilmekli bir yüzeyden oluşan ürünlerde zemin kumaşı dikkate alınmaz.
[100]
EU Binding Tariff Information (BTI)European Commission, Directorate-General for Taxation and Customs Union, 2026BTI, AB gümrük makamlarınca düzenlenen, bütün AB gümrük idarelerini ve sahibini bağlayan ve genellikle AB genelinde üç yıl geçerli olan, tarife sınıflandırmasına ilişkin yasal bir karardır.
[101]
Turkey: Customs Unions and preferential arrangementsEuropean Commission, Directorate-General for Taxation and Customs Union, 2026AB–Türkiye gümrük birliğinin kapsamı (tarım ürünleri hariç; kömür ve çelik ayrı bir tercihli anlaşma kapsamında); üçüncü ülkelerden ithal edilen mallar dahil serbest dolaşım statüsünün kanıtı olarak A.TR; elektronik olarak düzenlenen QR kodlu A.TR’nin kabulü.
Global Organic Textile Standard (GOTS) Version 8.0Global Standard gGmbH, 2026Kapsam (≥%70 sertifikalı organik doğal lif); her aşamada sertifikasyon, pamukta ilk işleyici = çırçırlama; yıllık yerinde denetim; etiket kademeleri ≥%95 “organik” ve ≥%70 “(x%) organik malzemeyle yapılmıştır”; konvansiyonel pamuk ve ham polyester yasak, geri dönüştürülmüş sentetikler ≤%20; aksesuar kuralları; kapsam ve işlem sertifikaları; ayrıştırma ve hacim mutabakatı; bir yıllık geçişle 1 Mart 2027’den itibaren geçerli; üç yılda bir revize edilir.
[104]
Organic Content Standard (OCS)Textile ExchangeOCS, organik olarak yetiştirilmiş malzemenin tedarik zinciri boyunca varlığını ve miktarını doğrular, ama kimyasalları ya da üretimin sosyal ve çevresel yönlerini ele almaz.
[105]
OEKO-TEX® STANDARD 100, Annex 4: Product class specific limit values (Edition 02.2025)OEKO-TEX® Association, 2025I. ve II. ürün sınıfları için pH 4,0–7,5, III. ve IV. sınıflar için 4,0–9,0, sonraki işlemlerde yaş işlem görmesi gereken ürünler için istisna olarak 4,0–10,5; formaldehit, ekstrakte edilebilir ağır metaller ve alkilfenol etoksilatlar dahil yüzey aktif madde kalıntıları için sınır satırları. Hohenstein’ın yayımladığı 03.2026 sürümlü sınır değer tablosunda da aynı pH değerleri yer alır.
Care symbolsGINETEX, the International Association for Textile Care Labelling, n.d.Bakım sembolleri çoğu ülkede GINETEX’e ait ticari markalardır ve lisans gerektirir; sembol sırası yıkama, ağartma, kurutma, ütüleme, profesyonel bakım.
[108]
OEKO-TEX® STANDARD 100OEKO-TEX® Association, 2026Zararlı maddeler açısından test edilmiş tekstiller için etiket; her bileşen 1.000’den fazla maddeye göre test edilir; dört ürün sınıfı; sertifika bir yıl için düzenlenir; sınır değerler en az yılda bir gözden geçirilir; etiket doğrulaması Label Check üzerinden yapılır.
[109]
OEKO-TEX® STANDARD 100 Factsheet (edition 01.2025)OEKO-TEX® Association, 2025I–IV. ürün sınıfları; Ek 4 ve Ek 6 test programları; kriterler yasaklı azo renklendiricileri, kadmiyumu, kurşunu, düzenlenmemiş maddeleri ve tekstille ilgili SVHC’leri içerir; kalite güvence ve şirket denetimi dahil ön koşullar; sertifika bir yıl geçerlidir; kriterler çoğu zaman perakendecilerin RSL’lerinin temelidir.
[110]
OEKO-TEX® STePOEKO-TEX® Association, 2026Tekstil ve deri üretim tesisleri için altı modülü (kimyasal yönetimi, çevresel performans, çevre yönetimi, sosyal sorumluluk, kalite yönetimi, iş sağlığı ve güvenliği) değerlendiren tesis sertifikasyonu; sertifika üç yıl içindir.
[111]
MADE IN GREEN by OEKO-TEX®OEKO-TEX® Association, 2026İzlenebilir ürün etiketi: STANDARD 100’e (ya da ORGANIC COTTON / LEATHER STANDARD’a) göre sertifikalı ürün ve STeP’e göre sertifikalı konfeksiyon tesisleri.
[112]
Recycled Claim Standard (RCS) + Global Recycled Standard (GRS)Textile Exchange, 2026RCS ve GRS geri dönüştürülmüş içeriği ve gözetim zincirini belgelendirir; GRS’nin daha yüksek (%50) bir minimumu ve sosyal, çevresel ve kimyasal gereklilikleri vardır; ISO’nun tüketici öncesi ve sonrası geri dönüştürülmüş tanımı; her aşama denetlenir; Materials Matter Standard’a geçiş (31 Aralık 2026’da yürürlükte, 31 Aralık 2027’de zorunlu).
[113]
Standards FAQsTextile Exchange, 2026≥%5 geri dönüştürülmüş malzeme içeren ürünler için RCS; GRS’de sertifikasyon için %20 girdi eşiği ve tüketiciye yönelik iddialar için %50; GRS, RCS’nin girdisi olabilir ama tersi olamaz; TC kuralları (doğrulama, 100 sevkiyat / 1.000 ürün, 180 gün); SC kesin yüzdeyi içermeyebilir, TC belirtmelidir.
The ZDHC Manufacturing Restricted Substances List (ZDHC MRSL)ZDHC Foundation, 2026İlk kez 2015’te yaşayan bir belge olarak yayımlanan MRSL; kimyasal formülasyonlardaki maddeleri sınırlar; uygunluk tanımı; ZDHC Gateway’de gösterilen 0–3 uygunluk seviyeleri.
amfori BSCIamfori, 2026OECD rehberleri, BM Yol Gösterici İlkeleri ve ILO sözleşmeleriyle uyumlu denetimlere sahip bir sosyal risk yönetimi programı olarak amfori BSCI; üyeler arasında paylaşılan denetim raporları.
[118]
SMETA (Sedex Members Ethical Trade Audit)Sedex, 2026SMETA çalışma standartlarını ve iş sağlığı ve güvenliğini (2 sütun), 4 sütunlu denetimde çevre ve iş etiğiyle birlikte kapsar; SMETA 7 en son sürümdür; bir sertifikasyon değil, sürekli iyileştirme metodolojisidir.
[119]
SA8000® StandardSocial Accountability International (SAI), 2026SA8000 bir sosyal sertifikasyon programıdır; denetimler SAAS akrediteli belgelendirme kuruluşlarınca yapılır; İnsan Hakları Evrensel Beyannamesi’ne, ILO sözleşmelerine ve ulusal mevzuata dayanır; SA8000:2026 artık mevcuttur.
U.S. Cotton Fiber Chart 2021/2022 (ratings of fibre properties)Cotton Incorporated, with data from USDA AMS Cotton Program, 2022Uzunluk düzgünlük indeksi formülü (100 × ortalama uzunluk / UHML) ile lif inceliği (militeks) ve olgunluk oranı için tanımlayıcı derecelendirmeler.
Petrulis, D., Dyeing of Microfibres: Problems in Dye Demand ComputationsFibres & Textiles in Eastern Europe 22, 1(103), 115–118, 2014Mikrofiber geleneksel olarak yaklaşık 1 dtex’ten ince lif ya da filament olarak tanımlanır; mikrofiber kumaşlar daha büyük lif yüzeyleri nedeniyle belli bir ton koyuluğu için daha fazla boya gerektirir.
Random Slub Ring Yarn Production on Conventional Equipment (Technical Bulletin TRI 1015)Cotton Incorporated, 2004Son cer pasajında penye döküntüsü/kısa pamuk şeritleri beslenerek yapılan rastgele flamlı ring iplik; pratik aralık Ne 30/1 ve daha kalın; flamlı iplikler genellikle %5–10 daha yüksek bükümle çalıştırılır; penye döküntüsünün yeniden kullanımı.
[136]
Krifa, M. and Ethridge, M. D., Compact Spinning Effect on Cotton Yarn Quality: Interactions with Fiber CharacteristicsTextile Research Journal 76(5), 388–399 (reprinted in Textile Topics 2006-3, International Textile Center, Texas Tech University), 2006Kompakt iplikçilik mekanizması (emişle yoğunlaştırma, eğirme üçgeni); daha yüksek tenasite ve uzama, kütle CV’sinde anlamlı değişim yok; 3 mm’den uzun lifçiklerde yaklaşık %65, daha kısa lifçiklerde yaklaşık %16 azalma; Uster H (cm başına toplam lifçik uzunluğu, birimsiz) ve Zweigle S3 tanımı.
[137]
Hoffmann, K., Spezielle Webmaschinen (Special weaving machines), lecture script, WebereitechnikWestsächsische Hochschule Zwickau, Institut für Textil- und LedertechnikHavlu dokuma makinesi prensipleri: ayrı leventlerde gergin zemin çözgüsü ve gevşek hav çözgüsü; her atkı grubunda hav çözgüsü yaklaşık iki ilmek boyu artı örgü payı kadar, çoğunlukla pozitif salmayla salınır; pozitif kontrollü arka köprü ve kumaş çekimi; kesik hav kumaşlarının teller üzerinde ve yüz yüze (çift hav) dokunması.
[138]
Terry fabric and method for weaving same, US Patent 7,111,648 B2Springs Industries, via Google Patents, 2006Konvansiyonel havlu kumaşın arka plan tanımı: zemin ve hav çözgüleri için bir atkı kaydırılmış 2:1 ripsli üç atkılı kumaş; 3 ile 7 atkılı yaygın havlu desenleri, daha yüksek atkı sayıları maliyetli olduğu için çoğu üç atkılı dokunur; hav ilmekleri zemine göre kayabilir.
Cloth fell displacement in a terry loom, US Patent 5,518,037Toyoda Jidoshokki Seisakusho (Toyota Industries), via Google Patents, 1996Havlu hav oluşumunun iki prensibi: tarağın vuruş konumunu değiştirmek ya da kumaş çizgisini kaydırmak; vuruş konumu ile kumaş çizgisi arasındaki mesafe havlu miktarını temsil eder.
[141]
Pile formation system (machine feature description, terry weaving machines)Picanol (manufacturer technical information)Güncel Picanol havlu makinelerinde bir hav motoru kumaşın ve arka köprünün hareketini birlikte tahrik eder; hav yüksekliği değişiklikleri elektronik olarak ayarlanır ve sabit iplik gerilimi belirtilen bir tasarım hedefidir.
[142]
Picanol Introduces The TerryPlus-iTextile World, 2020Elektronik kontrollü bir havlu tezgâhında programlanabilir hav yüksekliği (üretici bilgisi).
Wang, H., Method of producing a low twist towel, US Patent 7,810,308 B2Loftex USA, via Google Patents, 2010Konvansiyonel düşük/sıfır bükümlü havlu ipliği: pamuk iplikle ters yönde bükülen ve 85–90 °C sıcak suda çözülerek çok düşük büküm bırakan bir PVA ipliği; PVA maliyeti ve atık su yükü dezavantajları.
[146]
Krasteva, D. and Kandzhikova, G., Objective Evaluation of Terry Fabric HandleJournal of Textile and Apparel, Technology and Management 9(3), 2015Kalınlık, sıkışma, eğilme, çekme ve kayma elastikiyeti ve dinamik sürtünmeden havlu kumaş için objektif tuşe değerlendirmesi; yerleşik sistemler olarak Kawabata ve FAST.
Forte Tavčer, P. (2011). Dyeing of Environmentally Friendly Pretreated Cotton Fabric. In: Hauser, P. (ed.), Textile Dyeing, ISBN 978-953-307-565-5, pp. 77–90InTech (University of Ljubljana author; open access, CC BY 3.0), 2011Pişirme mumu, pektini, proteinleri ve hemiselülozları uzaklaştırır; NaOH ile pH 10–12’de 130 °C’ye kadar klasik pişirme; radikal kaynaklı lif hasarına karşı stabilizatörlerle pH 10–12’de 120 °C’ye kadar peroksit ağartma; peroksit ağartma DP’yi düşürür, pişirmeden kalan kalıntıları uzaklaştırır ve emiciliği iyileştirir; pektinazla biyolojik pişirme ve düşük sıcaklıkta/nötr pH’ta mumları eksik uzaklaştırması; 10 dakika 80 °C’ye ısıtarak enzim deaktivasyonu.
Hardness of Water (Water Science School)U.S. Geological Survey, n.d.Kalsiyum karbonat cinsinden mg/L olarak ifade edilen çözünmüş kalsiyum ve magnezyum olarak su sertliği; sınıflandırma yumuşak 0–60, orta sert 61–120, sert 121–180, çok sert 180 mg/L’nin üzeri.
New Dimensions of Softness: silicone textile softeners (technical brochure 7237e/12.14)Wacker Chemie AG (manufacturer’s technical documentation), 2014Üretici belgeleri: amino fonksiyonlu silikonlar, kısmen protonlanmış amino gruplarının negatif yüklü pamukla etkileşimiyle yumuşatır; poliglikol zincirleri hidrofilik özellik ekler; klasik silikon yumuşatıcılar tekstilleri zayıf emici yapar; klasik yumuşatıcılarda beyazların sararması sık görülen bir sorundur.
[158]
Gibson, J. W., The Thermosol Story (Olney Medal Address)Textile Chemist and Colorist 11(11), AATCC, 1979175–225 °C’de 5–90 saniyelik termosol (ısıl fiksaj) koşulları; ısıtılmış polyesterin içine difüze olan ve onda çözünen boya mekanizması; karışımlarda pamuk üzerindeki boyanın polyestere süblimleşmesi; 175–220 °C’de erken ısıl transfer baskı; 1958’den itibaren ticari.
Seam Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.ISO 4916:1991’de tanımlanan dikiş sınıfları; 6. sınıf kenar bitirme/temizleme kenar dikişini içerir.
[164]
Basic Stitch Types (technical information hub)Coats Group plc (thread manufacturer, technical documentation), n.d.301, 401, 504, 514 ve 516 dikiş tiplerinin iplik yapısı ve özellikleri: 504 = bir iğne ve iki lüper ipliği, 516 = 401 zincir dikiş artı 504 overlok; düz dikiş iki yüzde aynıdır, uzaması ve verimliliği düşüktür.
[165]
Sewing thread numbering explained: ticket numbersAmann & Söhne (thread manufacturer, technical documentation), n.d.Avrupa tiket numaraları metrik numaradan türetilir (Nm’nin kat sayısına bölünüp 3 ile çarpılması); tiket numaralandırmasını düzenleyen zorunlu bir kural yoktur; iplikleri karşılaştırmak için gerçek doğrusal yoğunluk (tex ya da Nm) gerekir.
Terimleri bir şartnameye dönüştürün
Kullanım amacını, ölçüyü, miktarı ve tasarımınızı gönderin. Bir konstrüksiyon önerir, şartnameye yazar ve numune aşamasında sizinle birlikte teyit ederiz.